
Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М., НИИ труда, 1982 Примечание к документу Название документа "Общемашиностроительные нормативы времени на слесарную обработку деталей и слесарно-сборочные работы по сборке машин. Мелкосерийное и единичное производство" (утв. Госкомтрудом СССР) "Общемашиностроительные нормативы времени на слесарную обработку деталей и слесарно-сборочные работы по сборке машин. Мелкосерийное и единичное производство"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
до 50% | рабочего | времени | - на 2%; |
свыше 50% | " | " | - на 4%. |
Нормативами предусматриваются регламентированные перерывы для активного отдыха (физкультурная пауза).
Ниже приводится пример расчета нормы времени по настоящим нормативам.
Исходные данные:
Общий вес редуктора - 429 кг
Количество деталей - 170 шт.
Количество узлов, предварительно собираемых - 4 шт.
Партия одновременно собираемых редукторов - 3 шт.
Технические условия сборки:
Шпонки посажены плотно
Подшипники качения посажены плотно до упора
Зацепление шестерен нормальное, без смещения и биения
Крышки прилегают плотно, без зазоров
Вращение валов плавное, легкое
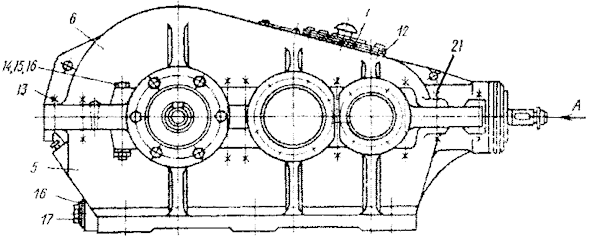
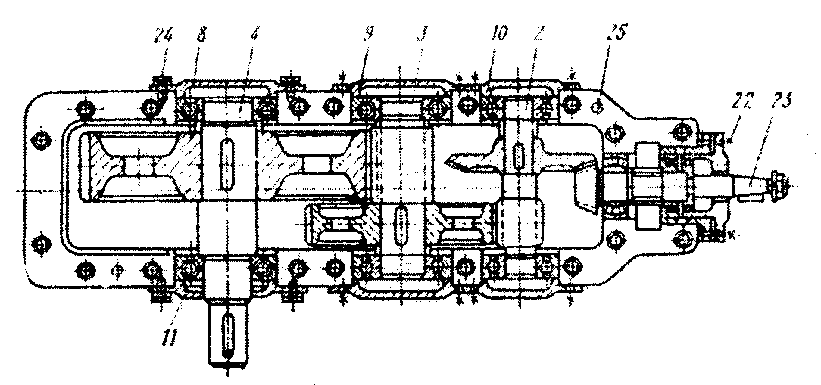
Рис. 2
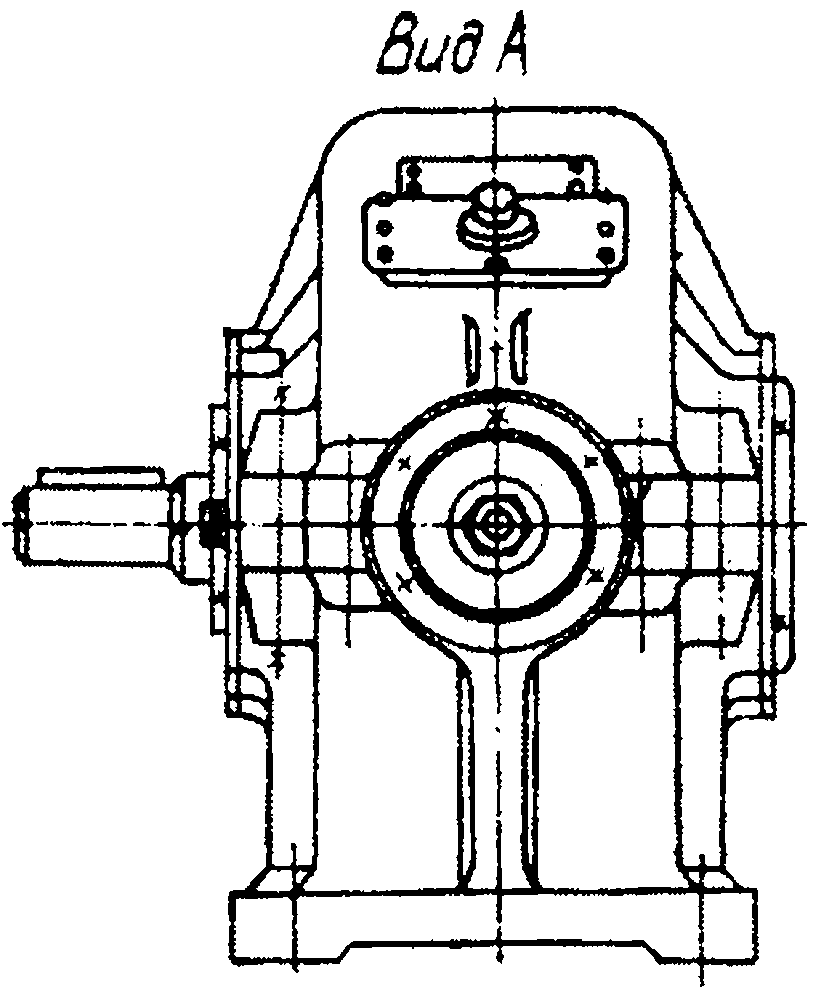 | 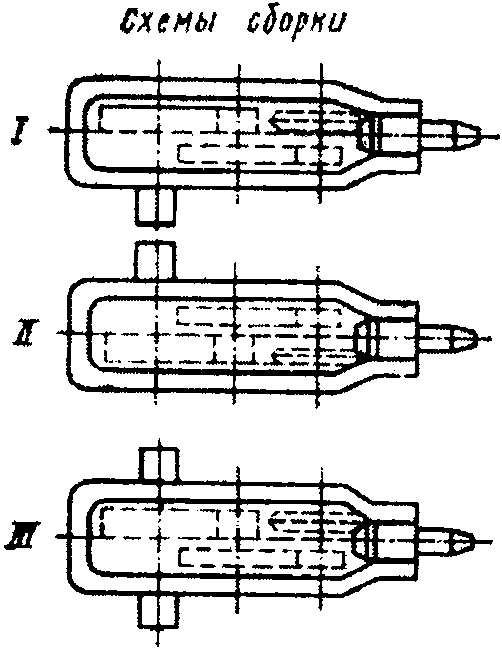 |
Рис. 3 |
N детали | Наименование | Основные размеры | Количество | Материал | Масса, кг | |
одной единицы | общая | |||||
1 | Вал входной | Узел | 1 | Сталь | 16 | 16 |
2 | Вал промежуточный быстроходный | Узел | 1 | Сталь | 29,5 | 29,5 |
3 | Вал промежуточный тихоходный | Узел | 1 | Сталь | 46 | 46 |
4 | Вал выходной | Узел | 1 | Сталь | 111 | 111 |
5 | Корпус редуктора | Узел | 1 | СЧ 15-32 | 120 | 120 |
6 | Крышка редуктора | Узел | 1 | СЧ 15-32 | 86 | 86 |
7 | Крышка смотровая | Узел | 1 | Сталь | 1,32 | 1,32 |
8 | Крышка | - | 1 | Сталь 35Л | 1,95 | 1,95 |
9 | Крышка | - | 2 | Сталь 35Л | 1,82 | 3,64 |
10 | Крышка | - | 2 | Сталь 35Л | 1,7 | 3,4 |
11 | Крышка фланцевая | - | 1 | Сталь 35Л | 1,4 | 1,4 |
12 | Болт | М8 x 15 | 12 | Ст3 | 0,011 | 0,132 |
13 | Болт | М16 x 55 | 4 | Ст3 | 0,108 | 0,432 |
14 | Болт | М16 x 180 | 10 | Ст3 | 0,274 | 2,74 |
15 | Гайка | М16 | 18 | Ст3 | 0,041 | 0,738 |
16 | Шайба пружинная |  16 | 18 | 65Г | 0,008 | 0,144 |
17 | Пробка спускная | 1М24 x 2 | 1 | Ст3 | 0,123 | 0,123 |
18 | Прокладка уплотнительная | - | 1 | Кожа | 0,0015 | 0,0015 |
19 | Табличка фирменная | - | 1 | Жесть | 0,06 | 0,06 |
20 | Заклепка |  3 x 8 | 4 | Медь | 0,0005 | 0,002 |
21 | Болт | М16 x 110 | 4 | Ст3 | 0,18 | 0,72 |
22 | Болт | М12 x 45 | 6 | Ст3 | 0,47 | 0,282 |
23 | Шайба пружинная |  12 | 42 | 65Г | 0,05 | 2,1 |
24 | Болт | М12 x 25 | 36 | Ст3 | 0,033 | 1,188 |
25 | Штифт конический | 10 x 45 | 2 | Сталь 45 | 0,032 | 0,064 |
I. Сборка входного вала
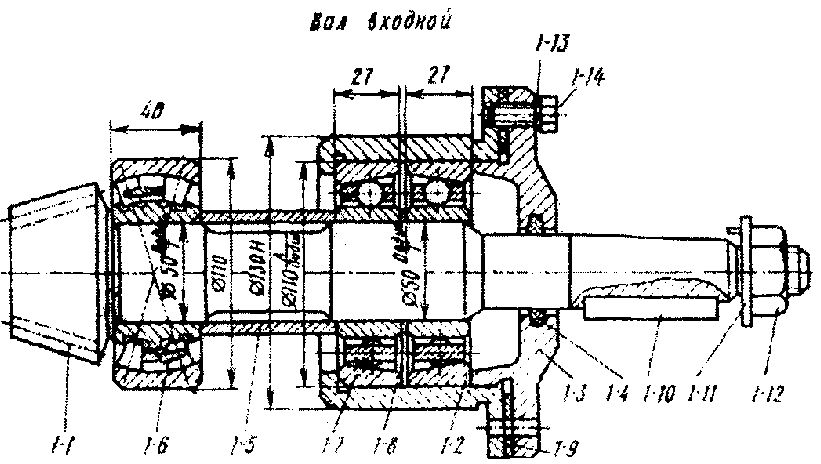
N перехода | Содержание работы | Факторы, влияющие на продолжительность сборки | N карты и позиции | Время, мин. |
1 | Установить призматическую шпонку 1-10 с подгонкой и зачисткой шпонки по пазу | Размер шпонки 12 x 8 x 70 | 1,4 | |
2 | Запрессовать роликоподшипник 1-6 на вал-шестерню 1-1 до упора |  запрессовки - 50 мм. Длина запрессовки - 160 мм. Пресс | 0,70 | |
3 | Установить распорную втулку 1-5 на вал-шестерню 1-1 до упора |  втулки 50 мм. Длина продвижения - 120 мм. Посадка ходовая. Масса 0,5 кг. Вручную | 0,27 | |
4 | Запрессовать радиально-упорный шарикоподшипник 1-7 в стакан 1-2 |  запрессовки - 110 мм. Длина запрессовки - 75 мм. Вручную | 1,15 | |
5 | Установить распорное кольцо 1-8 в стакан 1-2 |  кольца - 110 мм. Длина продвижения - 48 мм. Посадка - ходовая. Масса - 0,02 кг. Вручную | 0,26 | |
6 | Запрессовать стакан 1-2 в сборе с подшипниками на вал-шестерню 1-1 |  запрессовки - 50 мм. Длина запрессовки - 60 мм. Посадка тугая. Вручную | 0,64 | |
7 | Установить сальник 1-4 в канавку крышки 1-3 |  сальника - 40 мм. Материал - войлок | 0,68 | |
8 | Установить жесткую прокладку 1-9 по отверстиям |  прокладки - 130 мм. Количество отверстий - 6 | 0,23 | |
9 | Установить крышку 1-3 на вал-шестерню 1-1 до упора |  вала - 40 мм. Длина продвижения - 145 мм. Посадка - ходовая. Вручную. Масса 1,7 кг | 0,39 | |
10 | Установить шайбу 1-13 |  шайбы 12 мм. Длина продвижения - 25 мм. Количество шайб - 3 шт. | Примечание К = 0,95 | 0,07 x 0,95 = 0,067. 0,067 x 3 = 0,2 |
11 | Установить и завернуть болт 1-14 гаечным ключом |  болта - 12 мм. Длина болта - 22 мм. Шаг - 1,75. Количество - 3 шт. Угол поворота ключа - 180° | Примечание К = 0,95 | 0,44 x 0,95 = 0,418. 0,418 x 3 = 1,25 |
12 | Отрегулировать подшипник 1-7 |  подшипника - 110 мм. Осевой зазор 0,04 - 0,1 | 8,4 | |
13 | Установить шайбу 1-13 |  шайбы - 12 мм. Длина продвижения 25 мм. Количество 3 шт. | Примечание К = 0,95 | 0,07 x 0,95 = 0,067. 0,067 x 3 = 0,2 |
14 | Установить и завернуть болт 1-14 гаечным ключом |  болта - 12 мм. Длина болта - 22 мм. Шаг - 1,75. Количество 3 шт. | Примечание К = 0,95 | 0,44 x 0,95 = 0,418. 0,418 x 3 = 1,25 |
15 | Установить стопорную шайбу 1-11 на вал-шестерню 1-11 |  шайбы - 27 мм. Длина продвижения 25 мм. | 0,08 | |
16 | Установить и завернуть гайку 1-12 гаечным ключом |  гайки - 27 мм. Длина завертывания - 25 мм. Шаг - 1,5 мм. Угол поворота ключа - 180° | 0,70 | |
Итого: | 17,8 | |||
II. Сборка промежуточного вала (быстроходного)
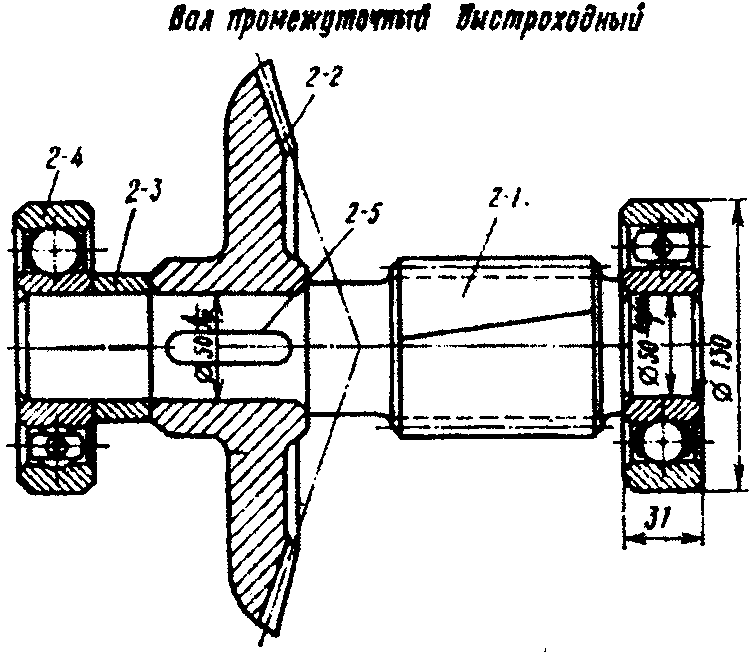
N перехода | Содержание работы | Факторы, влияющие на продолжительность сборки | N карты и позиции | Время, мин. |
1 | Установить призматическую шпонку 2-5 с подгонкой и зачисткой шпонки по пазу | Размер шпонки - 18 x 11 x 56 | 1,55 | |
2 | Запрессовать зубчатое колесо 2-2 на вал-шестерню 2-1 с призматической шпонкой на гидравлическом прессе |  запрессовки зубчатого колеса - 50 мм. Длина запрессовки - 125 мм. Посадка - прессовая. Масса - 10,7 кг | 0,86 | |
3 | Установить распорную втулку 2-3 на вал-шестерню 2-1 до упора |  втулки - 50 мм. Длина продвижения - 56 мм. Посадка - ходовая. Масса 0,246 кг. Вручную | 0,22 | |
4 | Запрессовать подшипники качения 2-4 на вал-шестерню 2-1 |  запрессовки - 50 мм. Длина запрессовки - 26 мм. Посадка тугая. Количество - 2 шт. Вручную | 0,53 x 2 = 1,06 | |
Итого: | 3,69 | |||
III. Сборка промежуточного тихоходного вала
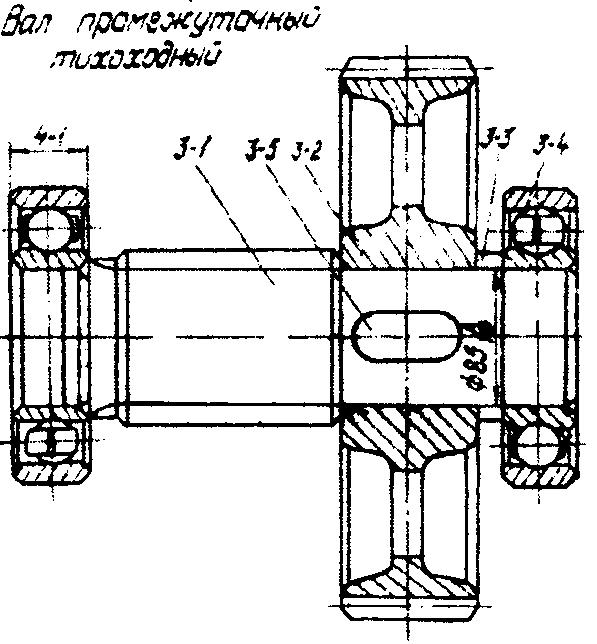
N перехода | Содержание работы | Факторы, влияющие на продолжительность сборки | N карты и позиции | Время, мин. |
1 | Пригнать и установить призматическую шпонку со скругленным торцом без подгонки и зачистки | Размер шпонки - 18 x 11 x 75 | 1,65 | |
2 | Запрессовать зубчатое колесо 3-2 на вал-шестерню 3-1 со шпонкой на гидравлическом прессе подъемником |  запрессовки - 85 мм. Длина запрессовки - 136 мм. Посадка прессовая. Масса 21,3 кг | 1,45 | |
3 | Установить распорную втулку 3-3 на вал-шестерню 3-1 до упора |  втулки - 85 мм. Длина продвижения - 60 мм. Посадка ходовая. Масса 1,65 кг | 0,28 | |
4 | Запрессовать подшипники качения 3-4 на вал-шестерню 3-1 |  запрессовки - 85 мм. Длина запрессовки - 41 мм. Посадка - тугая. Количество 2 шт. Вручную | 0,95 x 2 = 1,9 | |
Итого: | 5,28 | |||
IV. Сборка выходного вала
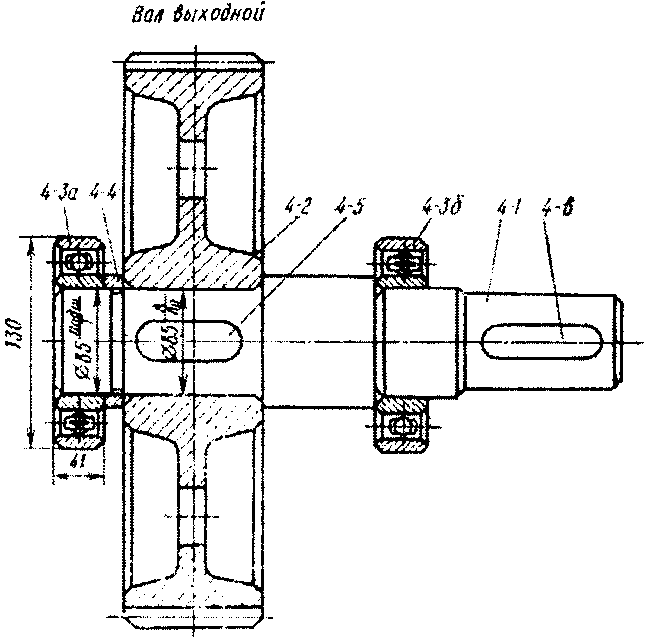
N перехода | Содержание работы | Факторы, влияющие на продолжительность сборки | N карты и позиции | Время, мин. |
1 | Установить призматическую шпонку 4-6 с подгонкой и зачисткой шпонки | Размер шпонки - 20 x 18 x 130 | 1,8 | |
2 | Установить призматическую шпонку 4-5 с подгонкой и зачисткой шпонки | Размер шпонки 28 x 26 x 110 | 1,85 | |
3 | Запрессовать зубчатое колесо 4-2 на вал 4-1 со шпонкой на гидравлическом прессе подъемником | Длина запрессовки - 180 мм. Масса 76 кг. Посадка прессовая | 2,0 | |
4 | Установить распорную втулку 4-4 на вал 4-1 до упора |  втулки - 85 мм. Длина продвижения 80 мм. Посадка ходовая. Масса 0,15 кг | 0,28 | |
5 | Запрессовать подшипники качения 4-3а и 4-3б на вал 4-1 | Для подшипника За  запрессовки - 85 мм. Длина запрессовки - 41 мм. Посадка тугая | 0,95 | |
Для подшипника 3б  запрессовки - 85 мм. Длина запрессовки - 68 мм. Посадка тугая. Вручную | 0,95 | |||
Итого: | 7,83 | |||
V. Общая сборка
N перехода | Содержание работы | Факторы, влияющие на продолжительность сборки | N карты и позиции | Время, мин. |
1 | Установить корпус редуктора 5 на место | Наибольший размер детали 1100 мм. Масса 120 кг | 1,7 | |
2 | Установить выходной вал 4 в сборе в открытые гнезда подшипников подъемником | Наибольший размер - 485 мм. Масса - 111 кг | ||
3 | Установить промежуточный тихоходный вал 3 в сборе в открытые гнезда подшипников с зацеплением зубчатого колеса и вала-шестерни подъемником | Наибольший размер - 320. Масса 46 кг | 1,2 | |
4 | Отрегулировать зацепление цилиндрической пары и проверить легкость вращения |  вала - 85 мм. Длина вала - 320 мм | 7,6 | |
5 | Установить промежуточный быстроходный вал 2 в сборе в открытые гнезда подшипников с зацеплением зубчатого колеса и вала-шестерни подъемником | Наибольший размер - 270 мм. Масса 29,5 кг | 0,95 | |
6 | Отрегулировать зацепление цилиндрической пары и проверить легкость вращения |  вала - 50 мм. Длина вала - 270 мм | 3,2 | |
7 | Установить входной вал 1 в сборе в открытые гнезда подшипников с зацеплением зубчатого колеса и вала шестерни | Наибольший размер - 375 мм. Масса 16,5 кг | 0,95 | |
8 | Отрегулировать зацепление конической пары и проверить легкость вращения | m - 4, z - 26. Осевой зазор 0,04 - 0,1 | 11,5 | |
9 | Установить прокладку 16 и ввернуть пробку 17 гаечным ключом | Размер пробки 1М24 x 2. Длина ввертывания 25 мм | 0,8 + 0,1 = 0,9 | |
10 | Установить крышку редуктора 6 с совмещением отверстий, установкой прокладки, шайб и креплением болтами гаечным ключом |  болта 16 мм. Масса крышки - 86 кг. Количество отверстий - 18. Угол поворота ключа - 180° | 10,3 | |
11 | Запрессовать конический штифт 25 | Размер штифта 10 x 45. Количество 2 шт. | 0,21 x 2 = 0,42 | |
12 | Установить крышку 8 в отверстие корпуса |  отверстия - 150 мм. Длина продвижения - 13 мм. Масса 2,0 кг. Количество крышек 5 шт. Посадка скользящая | 0,56 x 5 = 2,8 | |
13 | Установить шайбу 23 |  шайбы - 12 мм. Длина продвижения 25 мм. Количество шайб - 30 шт. | Примечание К = 0,8 | 0,07 x 0,8 x 30 = 1,68 |
14 | Установить и ввернуть болт 24 гаечным ключом | Размер болта М12 x 25. Шаг 1,75. Количество болтов 30 шт. Угол поворота ключа 180° | Примечание К = 0,8 | 0,44 x 0,8 x 30 = 10,56 |
15 | Установить фланцевую крышку 11 в отверстие корпуса |  отверстия 150 мм. Длина продвижения - 85 мм. Масса 1,4 кг. Посадка скользящая | 0,68 | |
16 | Установить шайбу 23 |  шайбы - 12 мм. Длина продвижения - 25 мм. Количество шайб - 6 | 71-1 Примечание К = 0,8 | 0,07 x 8 x 6 = 0,34 |
17 | Установить и ввернуть болт 24 гаечным ключом | Размер болта - М12 x 25. Шаг - 1,75. Количество болтов 6. Угол поворота ключа 180° | 95-10 Примечание К = 0,9 | 0,44 x 0,9 x 6 = 2,38 |
18 | Установить смотровую крышку 7 на корпус с совмещением отверстий | Наибольший размер - 225 мм. Масса 1,32 кг | 0,21 | |
19 | Установить и ввернуть болт 12 гаечным ключом | Размер болта - М8 x 1,5. Шаг 1,5. Количество болтов - 6. Угол поворота ключа - 180° | Примечание К = 0,9 | 0,31 x 0,9 x 6 = 1,67 |
20 | Установить фирменную табличку 19 и закрепить заклепками 20 |  заклепки 3 мм. Количество заклепок 4. | 3,0 | |
Итого: | 62,99 | |||
Всего Tнв на сборку редуктора | 97-59 | |||
Нормативы предназначены для использования в условиях мелкосерийного и единичного производства, которое характеризуется следующими признаками:
1. Изделия выпускаются малыми партиями.
2. Обработка деталей, сборка узлов и общая сборка изделия производится по маршрутной технологии, сборочным чертежам узлов или общей сборки.
3. При сборке узлов и изделий имеют место пригоночные доделочные работы.
4. Рабочее место не имеет постоянно закрепленных за ним технологических операций. Выполняемые операции повторяются в различной последовательности и сочетаниях.
5. Применяется универсальное оборудование, приспособления и инструмент, предназначенные для выполнения различных сборочных операций.
6. Сборка узлов и общая сборка изделий осуществляется на тележках, верстаках, стендах.
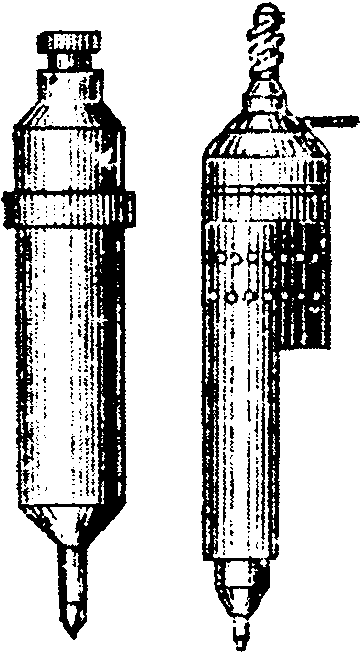
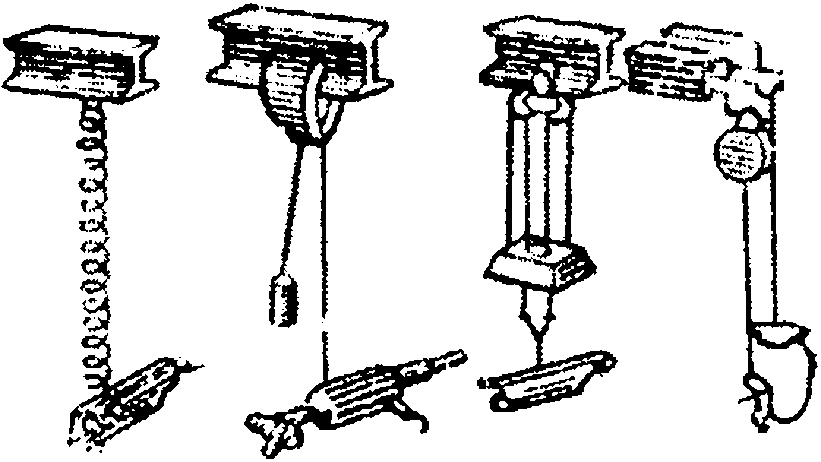
Ниже, на рис. 5, 6, 7, 8 приведен общий вид, а в таблицах 1, 2, 3, 4 - технические характеристики механизированного инструмента.
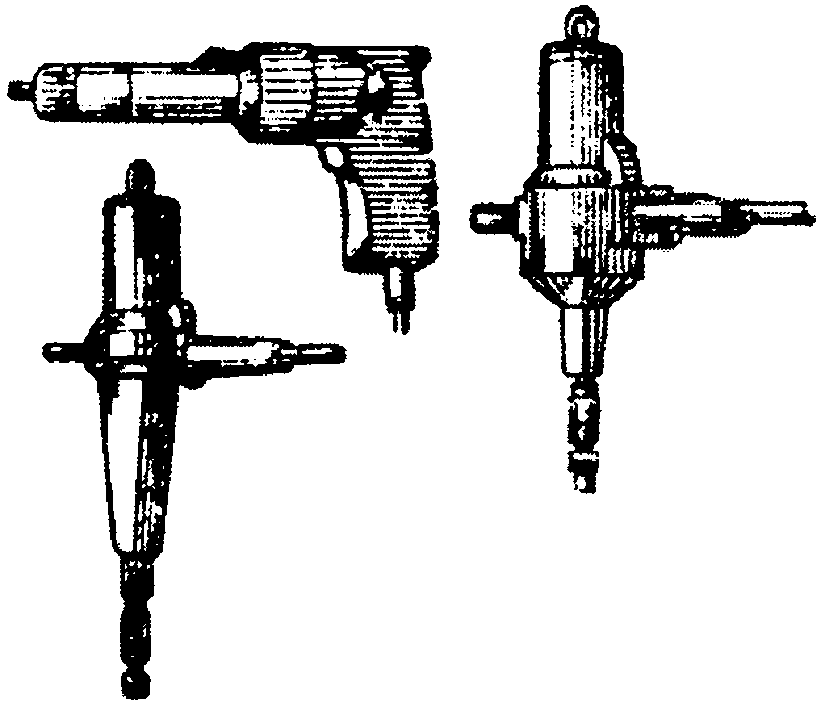 | 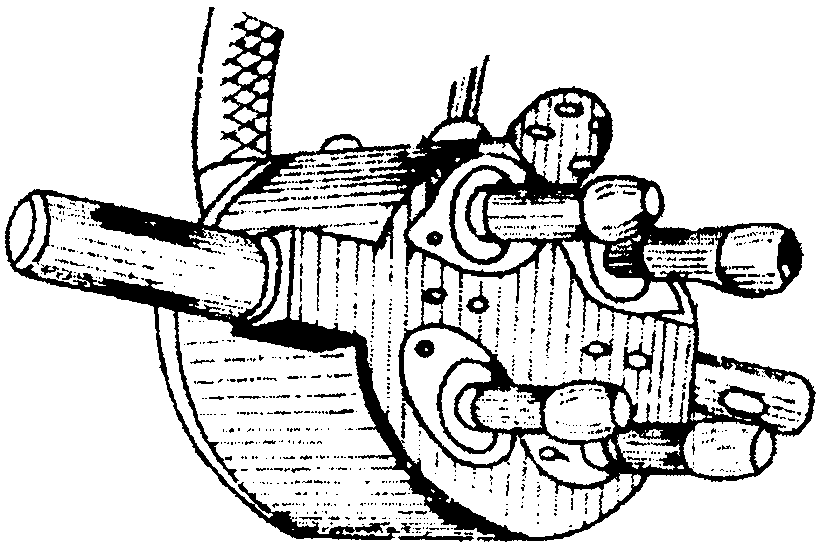 |
Рис. 5. Пневматические и электрические гайко- и шпильковерты одношпиндельные | Рис. 6. Пневмогайковерт многошпиндельный |
 |  |
Техническая характеристика | Электрические сверлильные машины | |||||||||
ИЭ-1003 | ИЭ-1025 | ИЭ-1008 | С-489 | С-469Б | ИЭ-1031 | ИЭ-1013 | ИЭ-1014 | С-479 | ИЭ-1017 | |
Наибольший диаметр сверления в мм | 6 | 6 | 9 | 6 | 6 | 9 | 15 | 20 | 23 | 23 |
Число оборотов шпинделя в мин. | 2600 | 3000 | 1380 | 3000 | 3000 | 1200 | 650 | 295 | 548 | 340 |
Мощность двигателя в Вт | 110 | 120 | 120 | 120 | 120 | 100 | 270 | 440 | 400 | 600 |
Габариты в мм | 220 x 95 x 130 | 220 x 66 x 132 | 235 x 66 x 132 | 220 x 63 x 134 | 250 x 65 x 140 | 230 x 70 x 130 | 385 x 78 x 135 | 485 x 370 x 114 | 398 x 233 x 76 | 435 x 130 x 360 |
Масса в кг | 1,7 | 1,6 | 1,7 | 1,3 | 1,4 | 1,7 | 2,7 | 6 | 3,7 | 9,1 |
Техническая характеристика | Пневматические сверлильные машины | |||||||
СМ11-180 | СМ21-140 | СМ21-25 | ИП-1011 | ИП-1019 | ИП-1020 | ИП-1008 | ИП-1012 | |
Наибольший диаметр сверления в мм | 8 | 8 | 8 | 10 | 12 | 12 | 15 | 22 |
Рабочее давление воздуха в сети в атм | 6 | 6 | 6 | 6 | 6 | 6 | 6 | 6 |
Габариты в мм | 210 x 52 x 143 | 213 x 52 x 155 | 214 x 50 x 134 | 235 x 45 x 78 | 205 x 65 x 197 | 222 x 65 x 197 | 370 x 66 x 195 | 552 x 118 x 342 |
Масса в кг | 1,5 | 1,6 | 1,5 | 1,2 | 1,5 | 1,6 | 2,8 | 9,3 |
Техническая характеристика | Электрические | ||||||
Гайковерты | Отвертки | Шпильковерты | |||||
ИЭ-3113 | ИЭ-3601А | ИЭ-3116 | ИЭ-3104 | ИЭ-3111 | И-62 | ЭП-1262 | |
Наибольший диаметр завертываемых резьб в мм | 16 | 6 | 12 | 16 | 25 | 6 | 12 |
Число оборотов шпинделя в минуту | 670 | 980 | 750 | 750 | 325 | 760 | 475 при завертывании и 870 при вывертывании |
Мощность двигателя в Вт | 270 | 200 | 120 | 180 | 1200 | 200 | 800 |
Габариты в мм | 510 x 186 x 137 | 140 x 310 x 72 | 315 x 75 x 130 | 200 x 75 x 350 | 785 x 400 x 190 | 140 x 320 x 72 | 500 x 400 x 115 |
Масса в кг | 3,8 | 2,2 | 2,4 | 3,5 | 16,0 | 2,2 | 7,3 |
Техническая характеристика | Пневматические | ||||||||||||||
гайковерты | отвертки | шпильковерты | |||||||||||||
ИП-3101 | И-51А | ГПМ-20 | ГПМ-14 | ИП-3205 | ИП-3206 | ИП-3103 | ИП-3107 | ИП-3108 | ИП-3102 | ЭП-1058 | РПО-800 (ПО-800) | ОРП-10 | ИП-7201 | ПВ21-180 | |
Наибольший диаметр завертываемых резьб в мм | 24 | 36 | 30 | 16 | 42 | 16 | 20 | 14 | 42 | 14 | 6 | 8 | 18 | 12 - 14 | 10 |
Рабочее давление воздуха в сети в атм. | 6,0 | 6,0 | 6,0 | 6,0 | 5,0 | 5,0 | 5,0 | 5,0 | 6,0 | 5,0 | 5,0 | 5 | 5 | 5 | 5 |
Габариты в мм | 210 x 76 x 174 | 500 x 125 x 265 | 410 x 72 x 215 | 270 x 65 x 197 | 365 x 110 x 195 | 298 x 72 x 117 | 214 x 80 x 185 | 200 x 56 x 178 | 535 x 115 x 230 | 257 x 56 x 170 | 346 x 135 x 45 | 280 | 330 | 303 | 255 |
Масса в кг | 2,3 | 16,5 | 3,5 | 2,5 | 4,2 | 3,5 | 2,5 | 1,9 | 14,0 | 2,3 | 1,8 | 1,9 | 7,2 | 2,1 | 1,25 |
Принятая в нормативах организация труда разработана с учетом прогрессивных форм его разделения и передового опыта работы на предприятиях.
Приведенные в сборнике нормативы времени на выполнение технологических операций на слесарные и слесарно-сборочные работы рассчитаны на характерную для единичного и мелкосерийного типов производства организацию рабочих мест.
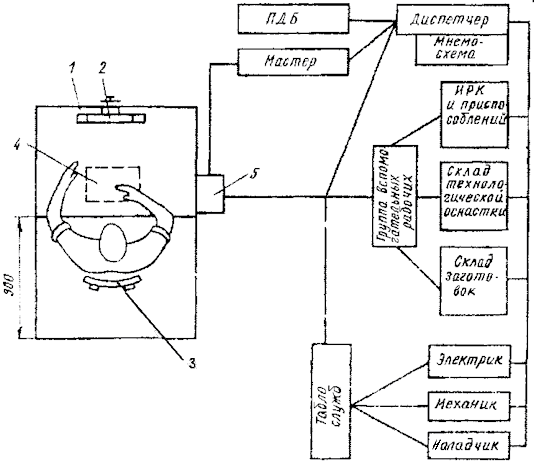
1 - стол сборщика 1500 x 800 x 900; 2 - кронштейн
для чертежа (142 - 162) x 708 x (110 - 120);
3 - стул подъемно-поворотный 400 x 400 x 580;
4 - подставка под ноги 300 x 250 x (150 - 200);
5 - пульт рабочего места
На участке слесарных и слесарно-сборочных работ рабочее место должно быть оснащено в соответствии с требованиями производственного процесса и условиями выполнения работы, с правилами санитарной гигиены и техники безопасности, предусмотренные Государственными стандартами по СН 245-71, СНиП II-А-9-71.
На рабочем месте слесаря должно быть расположено оборудование и приспособления для выполнения слесарных и сборочных работ, подачи сжатого воздуха и электротока при применении пневматических и электрических инструментов.
Получение работы, нарядов, чертежей и технологической документации производится на рабочем месте.
Инструменты и приспособления исполнитель работы получает в раздаточной кладовой.
Планировка рабочих мест и система их обслуживания разработаны с использованием типовых проектов организации рабочих мест слесарей механосборочных работ (проекты подготовлены по материалам НИАТа, Оргстанкинпрома, ВНИТИприбора издания 1973 г.), см. схему 1 - для слесарей, обрабатывающих детали машин, и схему 2 - для слесарей-сборщиков, собирающих узлы и агрегаты
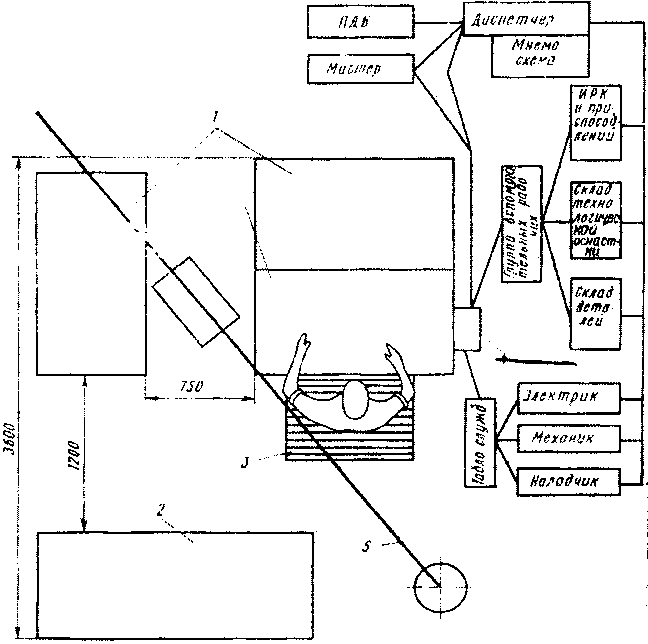
Схема 2. Планировка рабочего места слесаря:
1 - стол сборщика 1500 x 800 x 900; 2 - подставка для узлов
2000 x 800 x 250; 3 - решетка под ноги 900 x 600;
4 - пульт рабочего места; 5 - кран-балка с тельфером
Согласно принятым схемам предусматривается:
1. Обеспечение минимально необходимых расстояний передвижения слесарей механосборочных работ в процессе работы (в пределах до 5 м).
2. Обслуживание рабочих мест слесарей механосборочных работ вспомогательными рабочими (доставка заготовок, оснастки, технический контроль и т.п.).
3. Выполнение работы в положении сидя или стоя (сверху или сбоку).
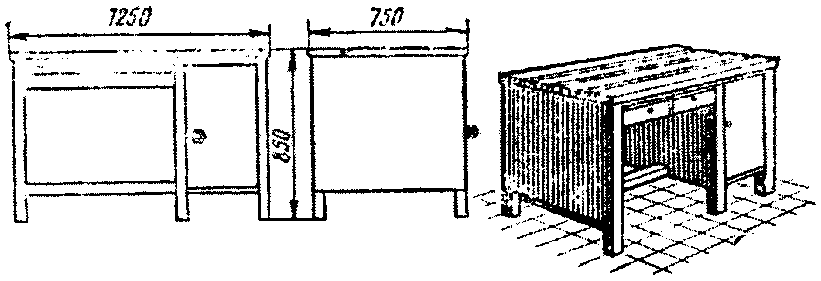
Верстак слесарный однотумбовый с чугунной столешницей (мод. СД 3701.06) предназначен для выполнения различных слесарно-монтажных работ. Конструкция позволяет работать сидя и стоя. При работе сидя у верстака устанавливается подъемно-поворотный стул и регулируемая подставка под ноги. Дверцы тумбы верстаков могут поворачиваться на 270° и фиксироваться на боковой стенке верстака. Вес - 365 кг.
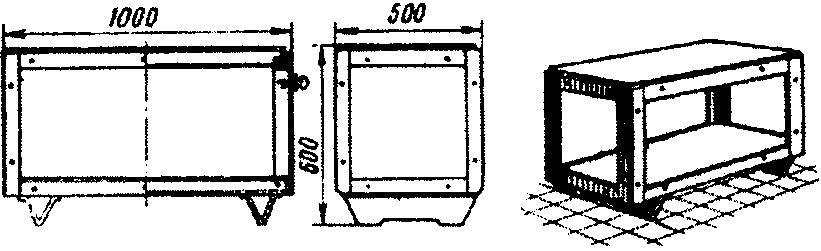
Стол сборщика (мод. СД 3702-09) предназначен для сборки крупногабаритных узлов и изделий, а также для других видов работ. Грузоподъемность - 200 кг. Вес - 225 кг.
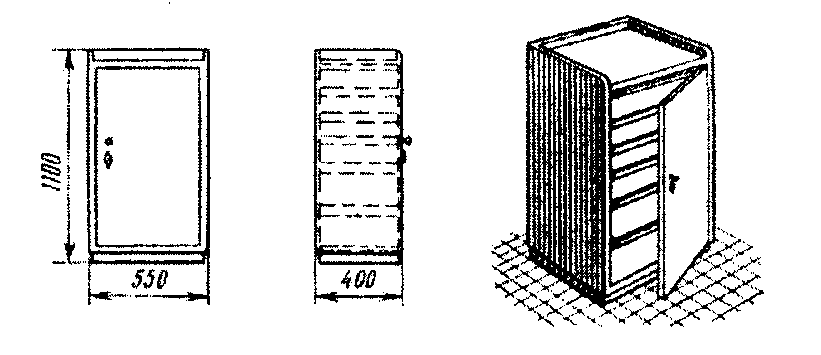
Тумбочка инструментальная (чертеж ПИ-20.5) предназначена для хранения и размещения инструмента на рабочем месте при односменной работе. Оборудована выдвижными ящиками, полками и внутренним замком. Каркас тумбочки металлический сварной, обшит листовой сталью. Вес тумбочки - 54,3 кг.
НОРМАТИВЫ ВРЕМЕНИ НА ВСПОМОГАТЕЛЬНЫЕ РАБОТЫ
(ПЕРЕМЕЩЕНИЕ РАБОЧЕГО, ДЕТАЛЕЙ, УЗЛОВ, ПРОМЫВАНИЕ,
ОБДУВКА И Т.П.)
Вспомогательные работы | |||||
Карта 1 | |||||
N позиций | Способ застропливания | количество строп | застропливание | расстропливание | |
время T, мин. | |||||
1 | крюками | 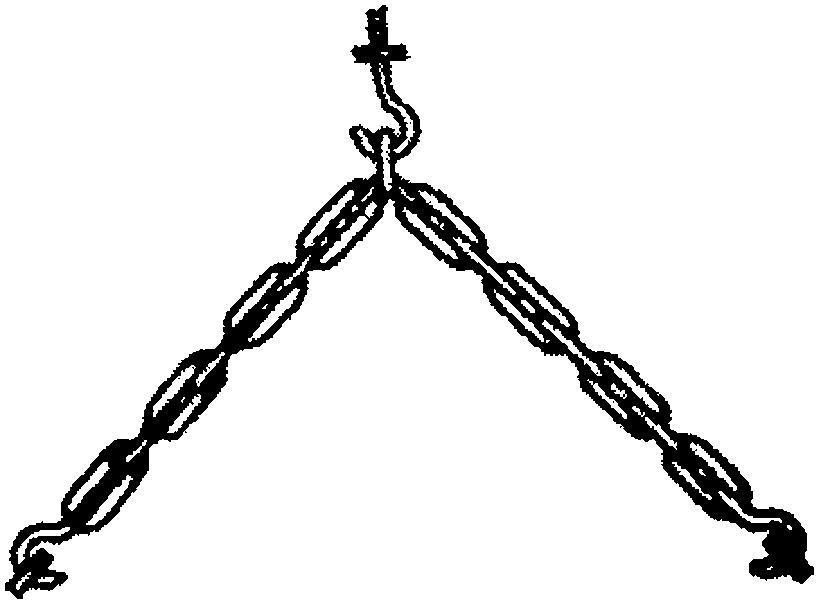 | 1 | 0,08 | 0,05 |
2 | 2 | 0,13 | 0,09 | ||
3 | 3 | 0,18 | 0,12 | ||
4 | 4 | 0,22 | 0,16 | ||
5 | захватами | 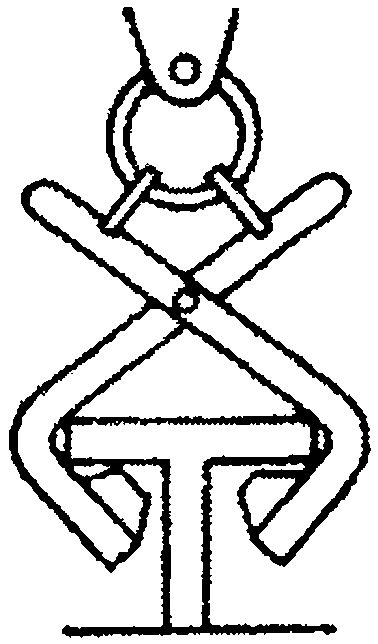 | 1 | 0,10 | 0,06 |
6 | 2 | 0,16 | 0,09 | ||
7 | 3 | 0,19 | 0,12 | ||
8 | 4 | 0,22 | 0,14 | ||
9 | канатами | 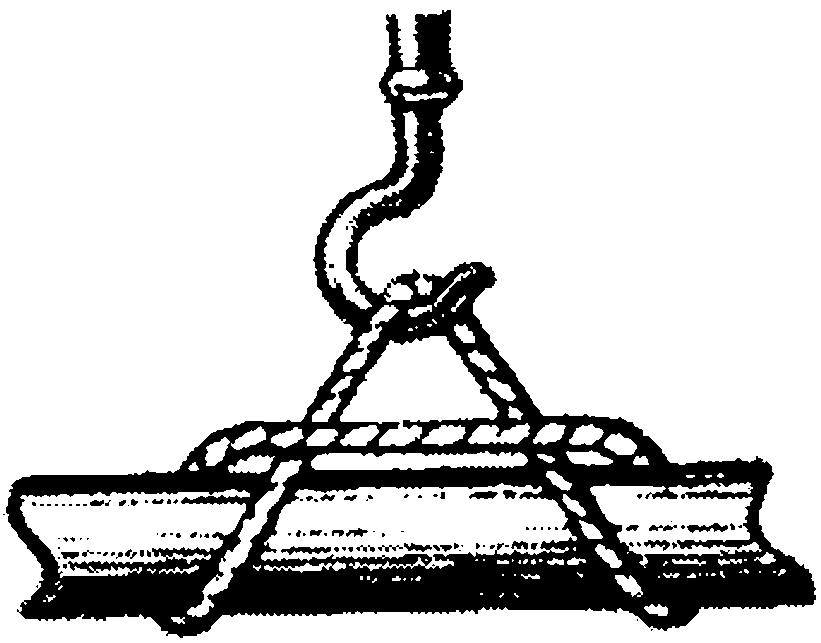 | 1 | 0,13 | 0,09 |
10 | 2 | 0,21 | 0,14 | ||
11 | тросами | 1 | 0,14 | 0,10 | |
12 | 2 | 0,23 | 9,17 | ||
Карта 2 | ||||
Количество собираемых узлов, изделий в партии, до | ||||
3 | 5 | 7 | 10 | св. 10 |
Коэффициент K | ||||
1,0 | 0,95 | 0,9 | 0,85 | 0,8 |
Карта 3 | ||||
N позиций | Условия выполнения работы | Коэффициент K1 | ||
1 | Установка, соединение и крепление деталей, узлов производится | сверху или сбоку | 1,0 | |
2 | снизу | 1,1 | ||
3 | в стесненных условиях, внутри изделия | 1,2 | ||
4 | в потолочном положении | 1,3 | ||
Вспомогательные работы | ||
Карта 4 | ||
Содержание работы 1. Застропить деталь или узел 2. Переместить к месту сборки 3. Кантовать (в случае кантования) 4. Положить деталь и расстропить | ||
Группа сложности застропливания | Характеристика групп сложности | |
I | Детали, узлы, удобные для застропливания | |
Детали и узлы, где центр тяжести совпадает с опорной поверхностью зацепления. Зацепление одним или двумя крюками при их симметричном расположении по горизонтали. Так, например, валы, корпусные детали на рым-болтах; плиты и т.д. | ||
II | Детали и узлы, неудобные для застропливания | |
Отсутствие удобных опорных поверхностей зацепления, необходимость зацепления тремя - четырьмя крюками. Детали, где центр тяжести не совпадает с опорными поверхностями зацепления - неустойчиво расположенные, несимметричные детали. Так, например, колонны, стойки молотов, станины, рамы сложной конструкции и т.п. | ||
III | Детали, узлы, особо неудобные для застропливания | |
Выполнение при застропливании кантовальных работ с помощью специальных приспособлений; застропливание деталей двумя кранами и т.д. Сюда относятся крупногабаритные траверсы, стрелы портальных кранов, рукава радиально-сверлильных станков и т.п. | ||
Застропливание и перемещение деталей, узлов | ||||||||
Расстояние перемещения L, м, до | Группа сложности застропливания | Масса детали, узла, т, до | ||||||
0,5 | 1,0 | 2,0 | 3,0 | 5,0 | 7,0 | 10,0 | ||
Время T, мин. | ||||||||
10 | I | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 | 1,8 | 2,0 |
II | 1,3 | 1,5 | 1,7 | 1,8 | 1,9 | 2,0 | 2,2 | |
III | 1,4 | 1,6 | 1,8 | 2,0 | 2,2 | 2,4 | 2,6 | |
20 | I | 1,4 | 1,6 | 1,7 | 1,8 | 2,0 | 2,3 | 2,6 |
II | 1,5 | 1,7 | 1,8 | 2,0 | 2,2 | 2,5 | 2,9 | |
III | 1,7 | 1,9 | 2,0 | 2,3 | 2,6 | 2,8 | 3,0 | |
30 | I | 1,7 | 1,9 | 2,1 | 2,3 | 2,5 | 2,7 | 3,1 |
II | 1,8 | 2,0 | 2,3 | 2,5 | 2,8 | 3,0 | 3,3 | |
III | 2,2 | 2,4 | 2,6 | 2,8 | 3,1 | 3,4 | 3,7 | |
50 | I | 2,0 | 2,3 | 2,6 | 2,8 | 3,0 | 3,3 | 3,6 |
II | 2,2 | 2,5 | 2,8 | 3,1 | 3,3 | 3,6 | 3,9 | |
III | 2,4 | 2,7 | 3,0 | 3,3 | 3,6 | 3,9 | 4,3 | |
100 | I | 2,4 | 2,7 | 2,9 | 3,3 | 3,6 | 3,8 | 4,2 |
II | 2,6 | 2,9 | 3,3 | 3,6 | 3,9 | 4,2 | 4,6 | |
III | 2,9 | 3,2 | 3,5 | 3,9 | 4,2 | 4,6 | 5,4 | |
150 | I | 2,7 | 3,1 | 3,3 | 3,5 | 3,9 | 4,4 | 4,8 |
II | 2,9 | 3,4 | 3,6 | 3,9 | 4,3 | 4,8 | 5,3 | |
III | 3,3 | 3,7 | 4,0 | 4,3 | 4,7 | 5,2 | 5,8 | |
200 | I | 3,0 | 3,5 | 3,8 | 4,2 | 4,6 | 5,0 | 5,5 |
II | 3,3 | 3,8 | 4,2 | 4,6 | 5,0 | 5,5 | 6,1 | |
III | 3,6 | 4,1 | 4,6 | 5,0 | 5,5 | 6,0 | 6,7 | |
Кантование деталей, узлов | |||||||
Угол поворота,  градус | Масса детали узла, т, до | ||||||
0,5 | 1,0 | 2,0 | 3,0 | 5,0 | 7,0 | 10,0 | |
Время T, мин. | |||||||
90° | 0,5 | 0,7 | 0,9 | 1,1 | 1,3 | 1,5 | 1,8 |
180° | 0,6 | 0,8 | 1,1 | 1,3 | 1,5 | 1,7 | 2,0 |
Вспомогательные работы | |||||||||||||||
Карта 5 | |||||||||||||||
N позиции | Характер перемещения | Расстояние перемещения l, м, до | |||||||||||||
1 | 2 | 3 | 4 | 5 | 10 | 15 | 20 | 25 | 30 | 35 | 40 | 50 | |||
Время T, мин. | |||||||||||||||
1 | По горизонтали | без груза или с грузом до 10 кг | 0,015 | 0,03 | 0,045 | 0,06 | 0,075 | 0,15 | 0,22 | 0,3 | 0,38 | 0,45 | 0,53 | 0,6 | 0,75 |
2 | с грузом свыше 10 кг | 0,02 | 0,04 | 0,06 | 0,08 | 0,1 | 0,2 | 0,3 | 0,4 | 0,5 | 0,6 | 0,7 | 0,8 | 1,0 | |
3 | По горизонтали при сопровождении детали, перемещаемой подъемником | 0,05 | 0,1 | 0,15 | 0,2 | 0,25 | 0,5 | 0,75 | 1,0 | 1,25 | 1,5 | 1,75 | 2,0 | 2,5 | |
4 | Подъем по ступеням | 0,036 | 0,068 | 0,098 | 0,13 | 0,16 | 0,29 | 0,42 | 0,55 | 0,67 | - | - | - | - | |
5 | Спускало ступеням | 0,03 | 0,056 | 0,082 | 0,11 | 0,13 | 0,24 | 0,35 | 0,46 | 0,56 | - | - | - | - | |
T = 0,015 · L - позиция 1
T = 0,02 · L - позиция 2
T = 0,05 · L - позиция 3
T = 0,036 · L0,91 - позиция 4
T = 0,03 · L0,91 - позиция 5
Вспомогательные работы | |||||
Карта 6 | |||||
Содержание работы Взяться за тележку и переместить по цеху | |||||
N позиции | Расстояние перемещения L, м, до | Характер перемещения | |||
без груза | с грузом по рельсовому пути | с грузом по ровному полу | |||
Время T, мин. | |||||
1 | 2 | 0,048 | 0,057 | 0,061 | |
2 | 3 | 0,071 | 0,083 | 0,089 | |
3 | 4 | 0,093 | 0,11 | 0,12 | |
4 | 5 | 0,12 | 0,13 | 0,15 | |
5 | 6 | 0,14 | 0,16 | 0,17 | |
6 | 8 | 0,18 | 0,20 | 0,23 | |
7 | 10 | 0,22 | 0,25 | 0,24 | |
8 | 15 | 0,32 | 0,36 | 0,41 | |
9 | 20 | 0,43 | 0,47 | 0,48 | |
10 | 25 | 0,53 | 0,58 | 0,67 | |
11 | 30 | 0,63 | 0,68 | 0,79 | |
12 | 35 | 0,75 | 0,79 | 0,95 | |
13 | 40 | 0,83 | 0,89 | 1,04 | |
14 | 50 | 1,03 | 1,09 | 1,3 | |
15 | 65 | 1,21 | 1,39 | 1,66 | |
16 | 85 | 1,70 | 1,79 | 2,14 | |
17 | 110 | 2,15 | 2,30 | 2,70 | |
T = 0,025 · L0,95 - без груза
T = 0,0300 · L0,92 - с грузом по рельсовому пути
T = 0,0315 · L0,95 - с грузом по ровному полу
Вспомогательные работы | |||||||||||
Карта 7 | |||||||||||
Содержание работы Осмотреть деталь, узел со всех сторон с необходимыми поворотами | |||||||||||
N позиции | Тип деталей, узлов | Масса детали Q, кг, до | Наибольший размер детали | Длина детали, l, мм, до | |||||||
100 | 300 | 500 | 800 | 1200 | 1500 | 2500 | |||||
Ширина B, мм, до | Диаметр D, мм, до | Время T, мин. | |||||||||
1 | Цилиндры, поршни, валы, корпусные детали, крышки, буксы, золотники, шестерни, шкивы и в том числе плоские детали (с прямолинейными и криволинейными контурами) | 5 | 50 | 16 | 0,10 | 0,12 | 0,14 | 0,15 | 0,16 | 0,17 | 0,19 |
2 | 100 | 32 | 0,11 | 0,14 | 0,15 | 0,17 | 0,18 | 0,19 | 0,21 | ||
3 | 200 | 64 | 0,12 | 0,15 | 0,17 | 0,18 | 0,20 | 0,21 | 0,23 | ||
4 | 300 | 96 | 0,13 | 0,16 | 0,18 | 0,20 | 0,21 | 0,22 | 0,25 | ||
5 | 10 | 50 | 16 | 0,16 | 0,20 | 0,22 | 0,25 | 0,27 | 0,26 | 0,31 | |
6 | 100 | 32 | 0,18 | 0,22 | 0,25 | 0,28 | 0,30 | 0,31 | 0,35 | ||
7 | 200 | 64 | 0,20 | 0,25 | 0,28 | 0,31 | 0,33 | 0,45 | 0,39 | ||
8 | 300 | 96 | 0,21 | 0,26 | 0,29 | 0,32 | 0,35 | 0,37 | 0,41 | ||
9 | 15 | 50 | 16 | 0,22 | 0,27 | 0,30 | 0,33 | 0,36 | 0,38 | 0,42 | |
10 | 100 | 32 | 0,24 | 0,30 | 0,33 | 0,37 | 0,40 | 0,42 | 0,47 | ||
11 | 200 | 64 | 0,26 | 0,33 | 0,37 | 0,41 | 0,45 | 0,47 | 0,52 | ||
12 | 300 | 96 | 0,28 | 0,35 | 0,39 | 0,44 | 0,47 | 0,50 | 0,55 | ||
T = 0,0063 · Q0,73 · B0,15 · L0,21
T = 0,00745 · Q0,73 · Д0,15 · L0,21
Вспомогательные работы | |||||||||||
Карта 8 | |||||||||||
Содержание работы 1. Взять протирочный материал 2. Протереть деталь или узел 3. Отложить протирочный материал | 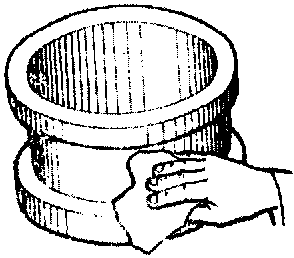 | ||||||||||
N позиции | Тип деталей, узлов | Ширина детали, узла B, мм, до | Диаметр детали, узла D, мм, до | Длина детали, узла L, мм, до | |||||||
50 | 100 | 150 | 250 | 450 | 800 | 1500 | 2500 | ||||
Время T, мин. | |||||||||||
1 | Простые с гладкой поверхностью | 50 | 16 | 0,10 | 0,12 | 0,14 | 0,16 | 0,20 | 0,23 | - | - |
2 | 100 | 32 | 0,12 | 0,15 | 0,17 | 0,20 | 0,24 | 0,29 | - | - | |
3 | 150 | 48 | - | 0,17 | 0,20 | 0,23 | 0,27 | 0,32 | - | - | |
4 | 250 | 80 | - | 0,20 | 0,23 | 0,27 | 0,32 | 0,38 | 0,46 | 0,53 | |
5 | 450 | 144 | - | - | 0,27 | 0,32 | 0,38 | 0,45 | 0,54 | 0,63 | |
6 | 800 | 254 | - | - | - | 0,38 | 0,45 | 0,54 | 0,65 | 0,75 | |
7 | 1500 | 480 | - | - | - | - | - | 0,64 | 0,78 | 0,91 | |
8 | Сложные с выступами, карманами, отверстиями | 50 | 16 | 0,14 | 0,18 | 0,20 | 0,23 | 0,28 | 0,33 | - | - |
9 | 100 | 32 | 0,18 | 0,22 | 0,24 | 0,28 | 0,34 | 0,40 | - | - | |
10 | 150 | 48 | - | 0,24 | 0,28 | 0,32 | 0,38 | 0,40 | - | - | |
11 | 250 | 80 | - | 0,28 | 0,32 | 0,38 | 0,45 | 0,53 | 0,64 | 0,75 | |
12 | 450 | 144 | - | - | 0,38 | 0,45 | 0,54 | 0,64 | 0,77 | 0,90 | |
13 | 800 | 254 | - | - | - | 1,53 | 0,64 | 0,76 | 0,91 | 1,05 | |
14 | 1500 | 480 | - | - | - | - | - | 0,91 | 1,10 | 1,30 | |
T = 0,0097 · B0,3 · L0,3 |  | позиции 1, ..., 7 |
T = 0,0137 · Д0,3 · L0,3 | ||
T = 0,0137 · B0,3 · L0,3 |  | позиции 8, ..., 14 |
T = 0,0193 · Д0,3 · L0,3 |
Вспомогательные работы | |||||||||||||
Карта 9 | |||||||||||||
Содержание работы 1. Взять шланг 2. Открыть вентиль 3. Очистить деталь, узел 4. Закрыть вентиль 5. Отложить шланг | |||||||||||||
N позиции | Тип деталей, узлов | Ширина поверхности, B, мм, до | Диаметр детали D, мм, до | Плоские и цилиндрические детали, узлы | |||||||||
Очистка для удаления пыли и стружки | |||||||||||||
Длина поверхности L, мм, до | |||||||||||||
50 | 80 | 120 | 200 | 320 | 500 | 800 | 1000 | 1500 | 2500 | ||||
Время T, мин. | |||||||||||||
1 | Простые с гладкой поверхностью | 50 | 16 | 0,07 | 0,08 | 0,10 | 0,12 | 0,14 | 0,17 | 0,20 | - | - | - |
2 | 100 | 32 | - | 0,11 | 0,13 | 0,16 | 0,19 | 0,23 | 0,27 | - | - | - | |
3 | 150 | 48 | - | - | - | 0,19 | 0,23 | 0,27 | 0,33 | - | - | - | |
4 | 200 | 64 | - | - | - | - | 0 26 | 0,31 | 0,38 | 0,41 | 0,48 | 0,60 | |
5 | 300 | 96 | - | - | - | - | 0,31 | 0,38 | 0,45 | 0,50 | 0,58 | 0,71 | |
6 | 450 | 143 | - | - | - | - | - | 0,45 | 0,54 | 0,59 | 0,70 | 0,86 | |
7 | 700 | - | - | - | - | - | - | - | 0,66 | 0,72 | 0,85 | 1,05 | |
8 | Сложные с выступами, карманами или отверстиями и внутренние поверхности литых деталей | 50 | 16 | 0,08 | 0,10 | 0,12 | 0,14 | 0,16 | 0,21 | 0,25 | - | - | - |
9 | 100 | 32 | - | 0,14 | 0,16 | 0,20 | 0,24 | 0,28 | 0,34 | - | - | - | |
10 | 150 | 48 | - | - | - | 0,24 | 0,29 | 0,34 | 0 41 | - | - | - | |
11 | 200 | 64 | - | - | - | - | 0,33 | 0,39 | 0,47 | 0,52 | 0,61 | 0,74 | |
12 | 300 | 96 | - | - | - | - | 0,39 | 0,47 | 0,56 | 0,62 | 0,73 | 0,89 | |
13 | 450 | 143 | - | - | - | - | - | 0,56 | 0,68 | 0,74 | 0,87 | 1,1 | |
14 | 700 | - | - | - | - | - | - | - | 0,83 | 0,91 | 1,07 | 1,3 | |
T = 0,0024 · L0,4 · B0,45 |  | - позиции 1, ..., 7 |
T = 0,004 · L0,4 · Д0,45 | ||
T = 0,003 · L0,4 · B0,45 |  | - позиции 8, ..., 16 |
T = 0,005 · L0,4 · Д0,45 |
Вспомогательные работы | |||||||||||||||||
Карта 10 | |||||||||||||||||
Содержание работы 1. Взять деталь и опустить в промывочную ванну 2. Взять щетку (ерш, салфетку) и промыть деталь с перекантованием 3. Отложить щетку (ерш, салфетку) 4. Вынуть деталь из промывочной ванны и отложить | 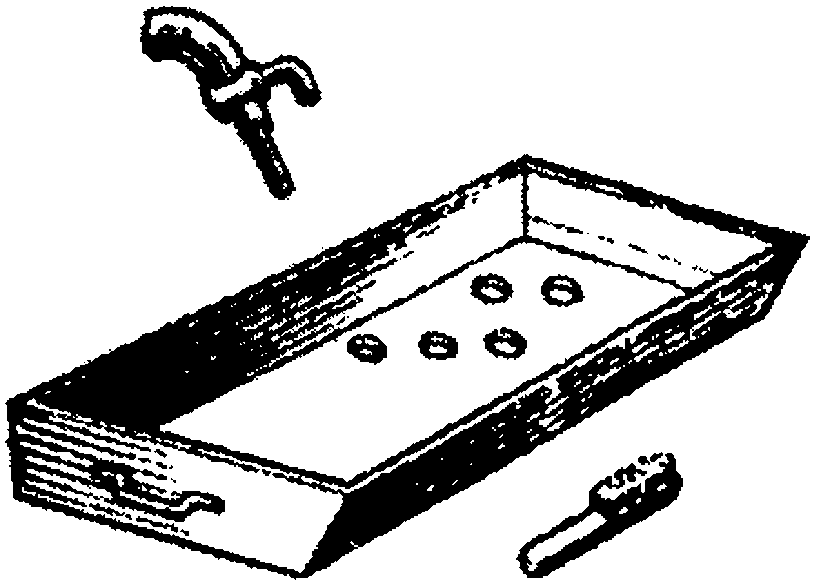 | ||||||||||||||||
N позиции | Тип деталей | Ширина промываемой поверхности B, мм, до | Диаметр промываемой поверхности D, мм, до | Промывание для удаления | |||||||||||||
пыли и стружки | масла | ||||||||||||||||
Длина промываемой поверхности L, мм, до | |||||||||||||||||
50 | 100 | 150 | 250 | 450 | 800 | 1200 | 50 | 100 | 150 | 250 | 450 | 800 | 1200 | ||||
Время T, мин. | |||||||||||||||||
1 | Простые с гладкой поверхностью | 50 | 16 | 0,12 | 0,16 | 0,18 | 0,22 | 0,27 | 0,33 | - | 0,17 | 0,22 | 0,25 | 0,30 | 0,37 | 0,46 | - |
2 | 100 | 32 | - | 0,20 | 0,23 | 0,27 | 0,33 | 0,41 | - | - | 0,28 | 0,32 | 0,38 | 0,47 | 0,57 | - | |
3 | 150 | 48 | - | - | 0,26 | 0,31 | 0,38 | 0,40 | - | - | - | 0,36 | 0,43 | 0,53 | 0,65 | - | |
4 | 250 | 80 | - | - | - | 0,36 | 0,45 | 0,55 | 0,63 | - | - | - | 0,51 | 0,62 | 0,76 | 0,88 | |
5 | 450 | 143 | - | - | - | - | 0,54 | 0,66 | 0,76 | - | - | - | - | 0,76 | 0,92 | 1,05 | |
6 | 800 | 255 | - | - | - | - | - | 0,80 | 0,90 | - | - | - | - | - | 1,10 | 1,30 | |
7 | Сложные с выступами, карманами, отверстиями | 50 | 16 | 0,18 | 0,23 | 0,23 | 0,31 | 0,38 | 0,47 | - | 0,25 | 0,32 | 0,36 | 0,43 | 0,53 | 0,65 | - |
8 | 100 | 32 | - | 0,28 | 0,33 | 0,39 | 0,18 | 0,59 | - | - | 0,39 | 0,45 | 0,54 | 0,67 | 0,82 | - | |
9 | 150 | 48 | - | - | 0,37 | 0,45 | 0,55 | 0,67 | - | - | - | 0,52 | 0,82 | 0,76 | 0,93 | - | |
10 | 250 | 80 | - | - | - | 0,52 | 0,64 | 0,79 | 0,91 | - | - | - | 0,73 | 0,89 | 1,10 | 1,25 | |
11 | 450 | 143 | - | - | - | - | 0,78 | 0,95 | 1,10 | - | - | - | - | 1,10 | 1,30 | 1,50 | |
12 | 800 | 255 | - | - | - | - | - | 1,15 | 1,30 | - | - | - | - | - | 1,60 | 1,80 | |
Вид поверхности | Ширина B | Диаметр D | ||
Пыль и стружка | Масло | Пыль и стружка | Масло | |
Гладкая | T = 0,009 · L0,35 · B0,32 | T = 0,126 · L0,35 · B0,32 | T = 0,013 · L0,35 · Д0,32 | T = 0,018 · L0,35 · Д0,32 |
С выступами | T = 0,013 · L0,35 · B0,32 | T = 0,018 · L0,35 · B0,32 | T = 0,019 · L0,35 · Д0,32 | T = 0,026 · L0,35 · Д0,32 |
Вспомогательные работы | ||||||
Карта 11 | ||||||
Содержание работы При промывке струей из шланга 1. Уложить детали в тару и опустить в ванну 2. Взять шланг, открыть вентиль 3. Промыть детали моющим раствором 4. Закрыть вентиль, отложить шланг 5. Вынуть тару с деталями из ванны и дать стечь жидкости При окунании деталей в ванну 1. Уложить детали в тару и опустить в ванну 2. Вынуть тару с деталями из ванны и дать стечь жидкости | ||||||
N позиции | Способ промывания | Тип деталей | ||||
Количество одновременно промываемых деталей n, шт., до | с гладкой поверхностью | с резьбой, уступами | ||||
Промывка для удаления | ||||||
пыли и стружки | масла | пыли и стружки | масла | |||
Время T на 1 деталь, мин. | ||||||
1 | Струей из шланга | 3 | 0,16 | 0,21 | 0,34 | 0,43 |
2 | 4 | 0,13 | 0,17 | 0,28 | 0,36 | |
3 | 5 | 0,11 | 0,15 | 0,24 | 0,31 | |
4 | 6 | 0,10 | 0,13 | 0,22 | 0,28 | |
5 | 7 | 0,09 | 0,12 | 0,20 | 0,25 | |
6 | 8 | 0,08 | 0,11 | 0,18 | 0,23 | |
7 | 10 | 0,07 | 0,09 | 0,15 | 0,20 | |
8 | 12 | 0,06 | 0,08 | 0,14 | 0,18 | |
9 | 15 | 0,05 | 0,07 | 0,12 | 0,16 | |
10 | 20 | 0,04 | 0,06 | 0,10 | 0,13 | |
11 | 30 | 0,035 | 0,045 | 0,08 | 0,10 | |
12 | 40 | 0,030 | 0,040 | 0,06 | 0,09 | |
13 | 50 | 0,023 | 0,032 | 0,05 | 0,07 | |
14 | 75 | 0,018 | 0,025 | 0,04 | 0,06 | |
15 | 100 | 0,01 | 0,020 | 0,03 | 0,05 | |
16 | Окунанием в ванну | 3 | 0,13 | 0,15 | 0,26 | 0,31 |
17 | 4 | 0,10 | 0,12 | 0,21 | 0,26 | |
18 | 5 | 0,09 | 0,10 | 0,18 | 0,22 | |
19 | 6 | 0,08 | 0,09 | 0,16 | 0,20 | |
20 | 7 | 0,07 | 0,085 | 0,15 | 0,18 | |
21 | 8 | 0,06 | 0,08 | 0,13 | 0,16 | |
22 | 10 | 0,05 | 0,07 | 0,12 | 0,14 | |
23 | 12 | 0,045 | 0,06 | 0,10 | 0,13 | |
24 | 15 | 0,04 | 0,05 | 0,09 | 0,11 | |
25 | 20 | 0,03 | 0,04 | 0,07 | 0,09 | |
26 | 30 | 0,02 | 0,035 | 0,06 | 0,065 | |
27 | 40 | 0,03 | 0,05 | 0,06 | ||
28 | 50 | 0,025 | 0,04 | 0,05 | ||
29 | 75 | 0,01 | 0,02 | 0,04 | 0,04 | |
30 | 100 | 0,01 | 0,025 | 0,035 | ||
Способ промывания | Промывание для удаления | |||
пыли и стружки | масла | |||
Тип деталей | ||||
с гладкой поверхностью | с резьбой уступами | с гладкой поверхностью | с резьбой уступаем | |
Струей из шланга |  |  |  |  |
Окунанием в ванну |  |  |  |  |
Вспомогательные работы | ||||||||||||||||||||||
Карта 12 | ||||||||||||||||||||||
Содержание работы 1. Взять кисть, обмакнуть в масло или взять масленку 2. Смазать поверхность кистью или из масленки 3. Отложить кисть или масленку | ||||||||||||||||||||||
N позиции | Вид покрытия | Ширина поверхности B, мм, до | Диаметр D, мм, до | Нанесение смазки (покрытия) | ||||||||||||||||||
кистью | из масленки | |||||||||||||||||||||
Длина поверхности L, мм, до | ||||||||||||||||||||||
100 | 150 | 220 | 340 | 500 | 750 | 1000 | 1500 | 2200 | 3500 | 5000 | 100 | 150 | 220 | 340 | 500 | 750 | 1000 | 1800 | ||||
Время T, мин. | ||||||||||||||||||||||
1 | Масло | 50 | 16 | 0,13 | 0,16 | 0,18 | 0,22 | 0,27 | 0,32 | 0,36 | 0,44 | 0,52 | 0,64 | 0,75 | 0,10 | 0,12 | 0,15 | 0,18 | 0,21 | 0,25 | 0,29 | 0,38 |
2 | 70 | 22 | 0,15 | 0,18 | 0,21 | 0,26 | 0,31 | 0,37 | 0,42 | 0,50 | 0,59 | 0,73 | 0,86 | 0,12 | 0,14 | 0,17 | 0,20 | 0,24 | 0,29 | 0,33 | 0,43 | |
3 | 100 | 32 | 0,17 | 0,20 | 0,24 | 0,30 | 0,35 | 0,42 | 0,48 | 0,58 | 0,68 | 0,84 | 0,99 | 0,14 | 0,16 | 0,19 | 0,24 | 0,29 | 0,34 | 0,38 | 0,50 | |
4 | 140 | 45 | 0,20 | 0,23 | 0,28 | 0,34 | 0,40 | 0,48 | 0,55 | 0,66 | 0,78 | 0,97 | 1,13 | 0,16 | 0,19 | 0,22 | 0,27 | 0,32 | 0,38 | 0,44 | 0,57 | |
5 | 200 | 64 | 0,23 | 0,27 | 0,32 | 0,39 | 0,46 | 0,56 | 0,63 | 0,76 | 0,90 | 1,11 | 1,31 | 0,18 | 0,21 | 0,26 | 0,31 | 0,37 | 0,44 | 0,50 | 0,66 | |
6 | 280 | 90 | 0,26 | 0,31 | 0,37 | 0,45 | 0,53 | 0,64 | 0,73 | 0,87 | 1,03 | 1,27 | 1,50 | 0,20 | 0,25 | 0,29 | 0,35 | 0,42 | 0,51 | 0,58 | 0,75 | |
7 | 450 | 140 | 0,31 | 0,37 | 0,44 | 0,54 | 0,64 | 0,77 | 0,88 | 1,05 | 1,25 | 1,54 | 1,81 | 0,25 | 0,30 | 0,35 | 0,43 | 0,51 | 0,61 | 0,70 | 0,91 | |
8 | 630 | 200 | 0,36 | 0,43 | 0,51 | 0,62 | 0,73 | 0,88 | 1,00 | 1,20 | 1,43 | 1,76 | 2,07 | 0,28 | 0,34 | 0,40 | 0,49 | 0,58 | 0,7 | 0,80 | 1,04 | |
9 | 900 | 280 | 0,41 | 0,49 | 0,59 | 0,71 | 0,85 | 1,02 | 1,16 | 1,39 | 1,65 | 2,03 | 2,39 | 0,33 | 0,39 | 0,47 | 0,57 | 0,67 | 0,81 | 0,92 | 1,20 | |
10 | Уплотнитель (сурик, синька, белила) | 50 | 16 | 0,20 | 0,24 | 0,28 | 0,35 | 0,42 | 0,51 | 0,58 | 0,70 | 0,84 | 1,04 | 1,23 | - | - | - | - | - | - | - | - |
11 | 70 | 22 | 0,22 | 0,21 | 0,32 | 0,40 | 0,48 | 0,58 | 0,66 | 0,80 | 0,96 | 1,19 | 1,41 | - | - | - | - | - | - | - | - | |
12 | 100 | 32 | 0,26 | 0,31 | 0,37 | 0,46 | 0,55 | 0,67 | 0,76 | 0,92 | 1,10 | 1,37 | 1,62 | - | - | - | - | - | - | - | - | |
13 | 140 | 45 | 0,30 | 0,36 | 0,43 | 0,53 | 0,63 | 0,76 | 0,87 | 1,06 | 1,26 | 1,57 | 1,86 | - | - | - | - | - | - | - | - | |
14 | 200 | 64 | 0,34 | 0,41 | 0,49 | 0,61 | 0,73 | 0,88 | 1,01 | 1,22 | 1,46 | 1,81 | 2,14 | - | - | - | - | - | - | - | - | |
15 | 280 | 90 | 0,39 | 0,47 | 0,57 | 0,69 | 0,83 | 1,01 | 1,15 | 1,39 | 1,67 | 2,07 | 2,45 | - | - | - | - | - | - | - | - | |
16 | 450 | 140 | 0,47 | 0,57 | 0,68 | 0,84 | 1,00 | 1,22 | 1,39 | 1,68 | 2,02 | 2,51 | 2,96 | - | - | - | - | - | - | - | - | |
17 | 630 | 200 | 0,54 | 0,65 | 0,78 | 0,96 | 1,13 | 1,39 | 1,59 | 1,92 | 2,31 | 2,87 | 3,39 | - | - | - | - | - | - | - | - | |
18 | 900 | 280 | 0,62 | 0,75 | 0,90 | 1,11 | 1,33 | 1,60 | 1,84 | 2,22 | 2,66 | 3,31 | 3,85 | - | - | - | - | - | - | - | - | |
Примечание. Нормативы времени предусматривают смазку деталей с гладкой поверхностью. При смазывании деталей с выступами, карманами, отверстиями приведенное в нормативной карте время применяется с коэффициентом - 1,2.
T = 0,0034 · L0,45 · B0,4 |  | - позиции 1, ..., 9 - кистью; |
T = 0,0054 · L0,45 · Д0,4 | ||
T = 0,0027 · L0,45 · B0,4 |  | - позиции 1, ..., 9 - из масленки; |
T = 0,0043 · L0,45 · Д0,4 | ||
T = 0,0047 · L0,47 · B0,4 |  | - поз. 10, ..., 18 - кистью |
T = 0,0074· L0,47 · Д0,4 |
Вспомогательные работы | ||||||
Карта 13 | ||||||
Содержание работы 1. Взять шприц, масленку, тавотницу или лопатку 2. Наполнить смазкой внутреннюю полость узла, детали 3. Отложить масленку, шприц, тавотницу или лопатку | ||||||
N позиции | Объем смазки в см3, (для смазочных масел) или масса смазки в граммах (для консистентных смазок) | Способ подачи смазки в узел (деталь) | ||||
переливанием из открытого сосуда | масленкой | тавотницей или шприцем | лопаткой или рукой | |||
Тип и консистенция смазки | ||||||
Смазочные масла | Консистентные смазки типа УТМ, УСС, УТВ, УН, УН-1 и другие мазеобразные | |||||
маловязкие жидкости | вязкие | маловязкие жидкости | ||||
Время T, мин. | ||||||
1 | 12 | 0,12 | 0,17 | 0,19 | 0,34 | 0,26 |
2 | 17 | 0,13 | 0,19 | 0,23 | 0,39 | 0,29 |
3 | 24 | 0,14 | 0,22 | 0,28 | 0,45 | 0,34 |
4 | 30 | 0,15 | 0,23 | 0,32 | 0,5 | 0,37 |
5 | 40 | 0,17 | 0,26 | 0,38 | 0,56 | 0,42 |
6 | 60 | 0,19 | 0,3 | 0,43 | 0,67 | 0,49 |
7 | 70 | 0,20 | 0,31 | 0,52 | 0,71 | 0,52 |
8 | 80 | 0,21 | 0,33 | 0,57 | 0,75 | 0,55 |
9 | 100 | 0,22 | 0,35 | 0,65 | 0,82 | 0,6 |
10 | 120 | 0,23 | 0,37 | 0,72 | 0,89 | 0,65 |
11 | 100 | 0,25 | 0,41 | 0,85 | 1,0 | 0,72 |
12 | 200 | 0,27 | 0,44 | 0,97 | 1,1 | 0,79 |
13 | 300 | 0,31 | 0,51 | - | 1,31 | 0,93 |
14 | 400 | 0,33 | 0,56 | - | 0,47 | 1,05 |
15 | 550 | 0,37 | 0,63 | - | 1,63 | 1,19 |
16 | 750 | 0,4 | 0,60 | - | 1,92 | 1,35 |
17 | 1000 | 0,44 | 0,76 | - | 2,15 | 1,51 |
18 | 1400 | 0,48 | 0,86 | - | - | 1,73 |
19 | 2000 | 0,54 | 0,97 | - | - | 2,0 |
20 | 3000 | 0,61 | 1,11 | - | - | 2,35 |
Примечание
1. Время на наполнение масленки, тавотницы, шприца смазкой учтено в нормативной карте.
2. При наполнении смазкой внутренних полостей деталей с поворачиванием или покачиванием их для разгона смазки, приведенное в нормативной карте время применяется с коэффициентом - 1,2.
T = 0,055 · v0,3 - маловязкие жидкости |  | переливание из открытого сосуда |
T = 0,074 · v0,34 - вязкие | ||
T = 0,041 · v0,6 - маловязкие жидкости - масленкой | ||
T = 0,116 · v0,43 - тавотницей или шприцем | ||
T = 0,094 · v0,4 - лопаткой или рукой | ||
Вспомогательные работы | |||||||
Карта 14 | |||||||
Содержание работы Вручную 1. Установить деталь на весы 2. Произвести взвешивание 3. Снять деталь с весов 4. Записать результат взвешивания Подъемником 1. Застропить деталь, узел 2. Переместить, установить на весы и расстропить 3. Произвести взвешивание 4. Застропить, переместить с весов и расстропить 5. Записать результат взвешивания | |||||||
Условия работы | Масса детали узла Q, кг, до | ||||||
Вручную | Подъемником | ||||||
10 | 15 | 30 | 50 | 85 | 140 | 240 | |
Время T, мин. | |||||||
Без записи результатов взвешивания | 0,21 | 0,26 | 0,61 | 0,73 | 0,87 | 1,0 | 1,20 |
С записью результатов взвешивания | 0,51 | 0,56 | 0,91 | 1,03 | 1,17 | 1,3 | 1,47 |
Без записи результатов взвешивания | С записью результатов взвешивания |
T = 0,067 · Q0,5 - вручную | T = 0,031 · Q0,22 - вручную |
T = 0,2 · Q0,33 - подъемником | T = 0,44 · Q0,22 - подъемником |
Вспомогательные работы | |||||||||
Карта 15, лист 1 | |||||||||
Содержание работы 1. Взять инструмент 2. Измерить деталь 3. Отложить инструмент | |||||||||
N позиции | Измерительный инструмент | Точность измерения  мм | Измеряемый размер P, мм, до | Длина измеряемой поверхности L, мм, до | |||||
50 | 100 | 200 | 300 | 500 | 1000 | ||||
Время T, мин. | |||||||||
1 | Микрометр | 0,01 | 50 | - | 0,22 | 0,26 | 0,29 | 0,33 | 0,40 |
2 | 100 | - | 0,26 | 0,31 | 0,34 | 0,40 | 0,48 | ||
3 | 200 | - | 0,30 | 0,37 | 0,41 | 0,47 | 0,57 | ||
4 | 300 | - | 0,34 | 0,41 | 0,45 | 0,52 | 0,63 | ||
5 | 400 | - | 0,36 | 0,44 | 0,49 | 0,56 | 0,68 | ||
КОНТРОЛЬНЫЕ ИЗМЕРЕНИЯ МИКРОМЕТРОМ, ШТАНГЕНЦИРКУЛЕМ, ИНДИКАТОРОМ, УГЛОМЕРОМ, ЛИНЕЙКОЙ И ШАБЛОНОМ | Вспомогательные работы | ||||||||
Карта 15, лист 2 | |||||||||
N позиции | Измерительный инструмент | Точность измерения  мм | Измеряемый размер Р, мм, до | Длина измеряемой поверхности L, мм, до | |||||
50 | 100 | 200 | 300 | 500 | 1000 | ||||
Время T, мин. | |||||||||
6 | Штангенциркуль | 0,1 | 50 | 0,15 | 0,17 | 0,20 | 0,22 | 0,25 | 0,29 |
7 | 100 | 0,17 | 0,20 | 0,23 | 0,25 | 0,28 | 0,33 | ||
8 | 200 | 0,19 | 0,22 | 0,26 | 0,29 | 0,33 | 0,38 | ||
9 | |||||||||
11 | Индикатор | 0,01 | 25 | 0,11 | 0,13 | 0,16 | 0,18 | - | - |
12 | 50 | 0,13 | 0,15 | 0,18 | 0,20 | 0,23 | - | ||
13 | 100 | 0,14 | 0,17 | 0,21 | 0,23 | 0,26 | - | ||
14 | 200 | 0,16 | 0,19 | 0,23 | 0,26 | 0,30 | 0,36 | ||
15 | 300 | 0,17 | 0,21 | 0,25 | 0,28 | 0,32 | 0,40 | ||
16 | Проверка бокового зазора зубьев в зацеплении | 0,108 мин. на одну пару зубьев | |||||||
N позиции | Измерительный инструмент | Точность измерения  мм | Длина измеряемой поверхности L, мм, до | |||
100 | 300 | 500 | 1000 | |||
Время T, мин. | ||||||
17 | Линейка масштабная | - | 0,08 | 0,11 | 0,12 | 0,14 |
18 | Угломер | 0,05 <*> | 0,312 | |||
19 | Шаблон или скоба линейная односторонняя | 0,5 | 0,08 | 0,11 | 0,13 | 0,16 |
20 | 0,2 | 0,12 | 0,16 | 0,19 | 0,24 | |
21 | Шаблон линейный двусторонний | 0,5 | 0,11 | 0,13 | 0,15 | 0,17 |
22 | 0,2 | 0,16 | 0,19 | 0,21 | 0,24 | |
23 | Шаблон фасонный простой | 0,25 | 0,12 | 0,15 | 0,16 | - |
24 | 0,15 | 0,19 | 0,24 | 0,26 | - | |
25 | Шаблон фасонный сложного профиля | 0,25 | 0,15 | 0,19 | 0,22 | - |
26 | 0,15 | 0,28 | 0,36 | 0,40 | - | |
--------------------------------
T = 0,0234 · P0,25 · L0,27 - позиции 1, ..., 5
T = 0,0285 · P0,2 · L0,23 - позиции 6, ..., 10
T = 0,0216 · P0,18 · L0,27 - позиции 11, ..., 15
T = 0,0305 · P0,22 - позиция 17
КОНТРОЛЬНЫЕ ИЗМЕРЕНИЯ МИКРОМЕТРОМ, ШТАНГЕНЦИРКУЛЕМ, ИНДИКАТОРОМ, УГЛОМЕРОМ, ЛИНЕЙКОЙ И ШАБЛОНОМ | Вспомогательные работы | |
Карта 15, лист 3 | ||
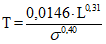 - позиции 19,...,20 | 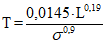 - позиции 23,...,24 | |
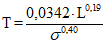 - позиции 21,...,22 | 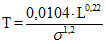 - позиции 25,...,26 | |
Вспомогательные работы | ||||||||
Карта 16, лист 1 | ||||||||
I. Измерение без определения величины зазора | ||||||||
N позиции | Характер измерения зазора | Изменяемая длина L, мм, до | Измерение по прямой | Измерение по кривой | ||||
Величина зазора B, мм, до | ||||||||
0,05 | 0,15 | 0,6 | 0,05 | 0,15 | 0,6 | |||
Время T, мин. | ||||||||
1 | По длине (без отрыва щупа) | 50 | 0,10 | 0,08 | 0,07 | 0,15 | 0,12 | 0,10 |
2 | 120 | 0,13 | 0,11 | 0,09 | 0,18 | 0,16 | 0,13 | |
3 | 300 | 0,17 | 0,14 | 0,12 | 0,24 | 0,21 | 0,17 | |
4 | 650 | 0,21 | 0,18 | 0,15 | 0,30 | 0,25 | 0,21 | |
5 | 1000 | 0,24 | 0,20 | 0, 16 | 0,34 | 0,30 | 0,24 | |
6 | 1500 | 0,26 | 0,22 | 0, 18 | 0,38 | 0,32 | 0,26 | |
N позиции | Характер измерения зазора | Количество измеряемых точек, n | Величина зазора B, мм, до | |||||
0,05 | 5,15 | 0,6 | ||||||
Время T, мин. | ||||||||
7 | Прерывистое (в отдельных точках) | 1 | 0,09 | 0,07 | 0,05 | |||
8 | 2 | 0,14 | 0,11 | 0,08 | ||||
9 | 4 | 0,22 | 0,17 | 0,12 | ||||
10 | 6 | 0,27 | 0,22 | 0,16 | ||||
11 | 10 | 0,37 | 0,29 | 0,22 | ||||
12 | 16 | 0,50 | 0,30 | 0,29 | ||||
II. Измерение с определением величины зазора | ||||||||
N позиции | Характер измерения зазора | Величина зазора B, мм, до | Количество измеряемых точек, n | |||||
1 | 2 | 4 | 6 | 10 | 16 | |||
Время T, мин. | ||||||||
13 | Прерывистое (в отдельных точках) с подбором пластин щупа | 0,05 | 0,17 | 0,24 | 0,37 | 0,47 | 0,64 | 0,86 |
14 | 0,15 | 0,12 | 0,19 | 0,29 | 0,37 | 0,51 | 0,68 | |
15 | 0,6 | 0,09 | 0,14 | 0,21 | 0,27 | 0,37 | 0,50 | |
КОНТРОЛЬНЫЕ ИЗМЕРЕНИЯ ЗАЗОРА ЩУПОМ | Вспомогательные работы |
Карта 16, лист 2 | |
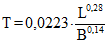 - позиции 1, ..., 6, по прямой 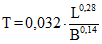 - позиции 1, ..., 6, по кривой 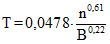 - позиции 7, ..., 12 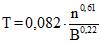 - позиции 13, ..., 15 | |
Вспомогательные работы | ||||||
Карта 17 | ||||||
Содержание работы 1. Протереть отверстие шпинделя, поверхность контрольной оправки 2. Установить контрольную оправку в отверстие шпинделя 3. Установить индикатор мерительным наконечником к образующей оправки 4. Проверить радиальное биение шпинделя 5. Сдать работу ОТК 6. Снять оправку, индикатор и отложить | 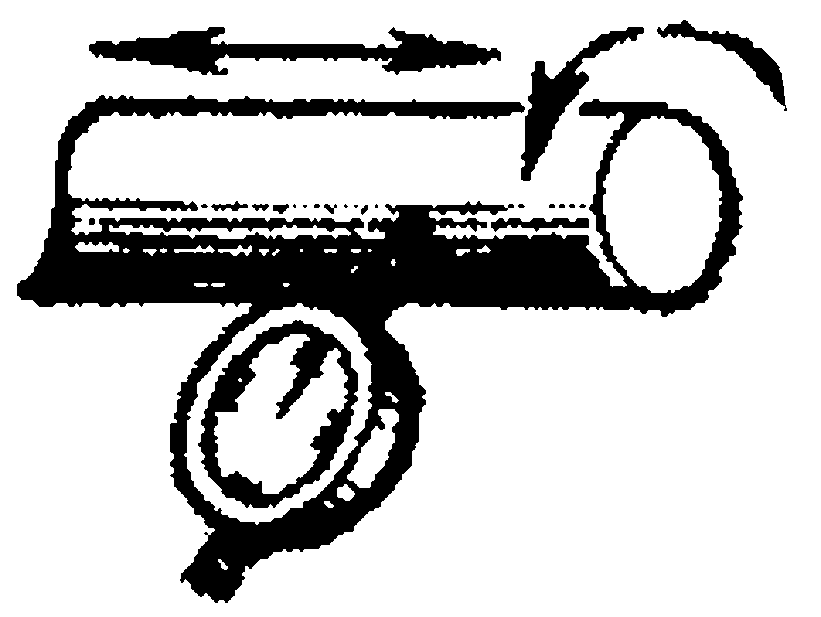 | |||||
Допустимое отклонение,  мм | Длина контрольной поверхности оправки L, мм, до | |||||
100 | 150 | 200 | 300 | 400 | 500 | |
Время T, мин. | ||||||
0,001 | 6,8 | 8,0 | 9,1 | 10,5 | 12,0 | 13,5 |
0,005 | 5,5 | 6,5 | 7,4 | 8,8 | 10,0 | 11,0 |
0,01 | 5,0 | 6,0 | 6,7 | 8,0 | 9,1 | 10,0 |
0,05 | 4,1 | 4,8 | 5,5 | 6,5 | 7,4 | 8,2 |
Примечания:
1. При проверке без установки контрольной оправки приведенное в нормативной карте время применяется с коэффициентом 0,6.
2. При проверке валов, винтов на длине более 500 мм на каждые 100 мм длины прибавлять 0,8 мин.
3. Проверка биения предусматривается в двух точках.

Вспомогательные работы | |||||||||||||||
Карта 18 | |||||||||||||||
Содержание работы 1. Взять маркировочный инструмент 2. Маркировать деталь, узел 3. Сменить маркировочный инструмент 4. Повторить приемы 2 - 3 по количеству знаков 5. Отложить маркировочный инструмент | 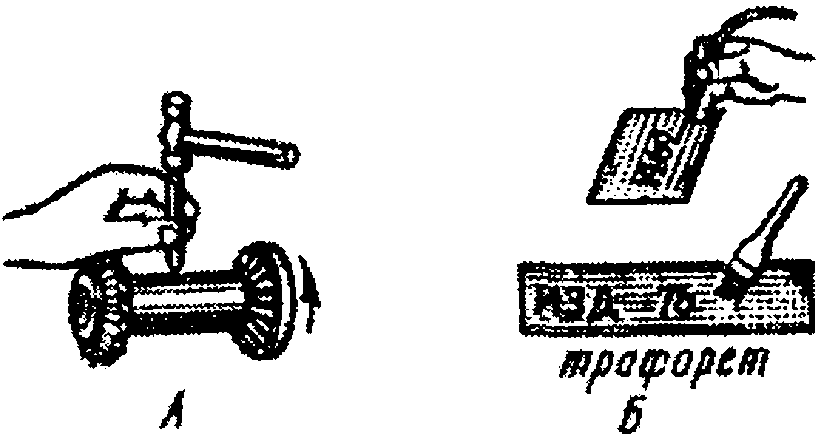 | ||||||||||||||
N позиции | Вид поверхности | Высота знака, мм, до | Количество знаков n, до | ||||||||||||
1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 10 | 12 | 14 | 16 | 18 | |||
Время T, мин. | |||||||||||||||
Ударным клеймом без подбора | |||||||||||||||
1 | Плоская | 5 | 0,15 | 0,24 | 0,31 | 0,37 | 0,43 | 0,48 | 0,53 | 0,58 | 0,67 | 0,75 | 0,63 | 0,90 | 1,0 |
2 | св. 5 | 0,20 | 0,31 | 0,41 | 0,49 | 0,57 | 0,64 | 0,70 | 0,77 | 0,90 | 1,0 | 1,10 | 1,20 | 1,30 | |
3 | Цилиндрическая | 5 | 0,17 | 0 27 | 0,35 | 0,42 | 0,49 | 0,54 | 0,60 | 0,65 | 0,76 | 0,85 | 0,94 | 1,02 | 1,15 |
4 | св. 5 | 0,23 | 0,36 | 0,47 | 0,57 | 0,65 | 0,74 | 0,80 | 0,89 | 1,65 | 1,16 | 1,30 | 1,40 | 1,50 | |
Ударным клеймом с подбором | |||||||||||||||
5 | Плоская | 5 | 0,33 | 0,52 | 0,67 | 0,80 | 0,94 | 1,05 | 1,15 | 1,30 | 1,45 | 1,65 | 1,80 | 2,00 | 2,2 |
6 | св. 5 | 0,48 | 0,75 | 1,0 | 1,20 | 1,35 | 1,55 | 1,70 | 1,85 | 2,1 | 2,4 | 2,7 | 2,9 | 3,1 | |
7 | Цилиндрическая | 5 | 0,37 | 0,60 | 0,75 | 0,90 | 1,05 | 1,20 | 1,30 | 1,40 | 1,65 | 1,85 | 2,1 | 2,2 | 2,4 |
8 | св. 5 | 0,53 | 0,83 | 1,10 | 1,30 | 1,50 | 1,70 | 1,90 | 2,0 | 2,4 | 2,6 | 2,0 | 3,2 | 3,5 | |
N позиции | Вид поверхности | Высота знака, мм. до | Количество знаков n, до | ||||||||||||
1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 10 | 12 | 14 | 16 | 18 | |||
Время T, мин. | |||||||||||||||
Электрографом | |||||||||||||||
9 | Плоская | 10 | 0,10 | 0,15 | 0,20 | 0,23 | 0,26 | 0,29 | 0,32 | 0,35 | 0,40 | 0,44 | 0,49 | 0,53 | 0,57 |
10 | Цилиндрическая | 0,11 | 0,17 | 0,22 | 0,25 | 0,29 | 0,32 | 0,35 | 0,38 | 0,44 | 0,49 | 0,54 | 0,58 | 0,62 | |
Кислотой, тушью, краской без трафарета | |||||||||||||||
11 | Плоская | 20 | 0,12 | 0,18 | 0,23 | 0,28 | 0,32 | 0,35 | 0,38 | 0,42 | 0,48 | 0,53 | 0,58 | 0,63 | 0,68 |
12 | Цилиндрическая | 0,14 | 0,21 | 0,27 | 0,32 | 0,37 | 0,11 | 0,45 | 0,49 | 0,56 | 0,62 | 0,68 | 0,74 | 0,79 | |
Краской по трафарету | |||||||||||||||
13 | Плоская | 60 | 0,07 | 0,10 | 0,13 | 0,15 | 0,18 | 0,20 | 0,22 | 0,23 | 0,27 | 0,30 | 0,33 | 0,35 | 0,38 |
14 | Цилиндрическая | 0,08 | 0,11 | 0,14 | 0,17 | 0,19 | 0,22 | 0,24 | 0,26 | 0,29 | 0,33 | 0,36 | 0,39 | 0,42 | |
Примечания:
1. При маркировке ударным клеймом деталей из медных и алюминиевых сплавов, приведенное в нормативной карте время применяется с коэффициентом - 0,8.
2 При нанесении группы знаков клеймером на плоской поверхности время брать в размере 0,15 мин., а на цилиндрической 0,17 мин.
T = 0,13 · n0,63 - позиция 1
T = 0,2 · n0,65 - позиция 2
T = 0,17 · n0,65 - позиция 3
T = 0,23 · n0,65 - позиция 4
T = 0,33 · n0,65 - позиция 5
T = 0,48 · n0,65 - позиция 6
T = 0,37 · n0,65 - позиция 7
T = 0,53 · n0,65 - позиция 8
T = 0,1 · n0,6 - полиция 9
T = 0,11 · n0,6 - позиция 10
T = 0,12 · n0,6 - позиция 11
T = 0,14 · n0,6 - полиция 12
T = 0,067 · n0,6 - позиция 13
T = 0,074 · n0,6 - позиция 14
НОРМАТИВЫ ВРЕМЕНИ НА СЛЕСАРНЫЕ РАБОТЫ
(ЗАЧИСТКА ДЕТАЛЕЙ, ОБРАБОТКА ОТВЕРСТИЙ,
НАРЕЗАНИЕ РЕЗЬБЫ И Т.П.)
Слесарные работы | |||||||||
Карта 19 | |||||||||
Содержание работы 1. Взять деталь, установить в тиски 2. Закрепить винтовым или пневматическим зажимом 3. Открепить зажим 4. Снять деталь и отложить | 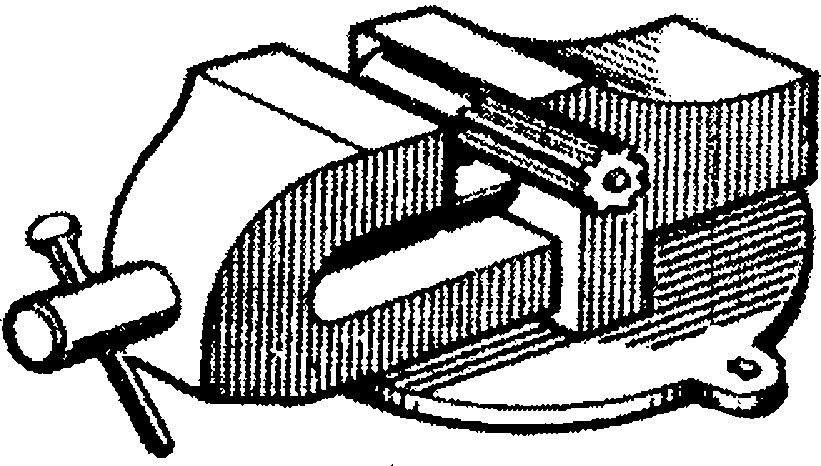 | ||||||||
N позиции | Способ крепления | Масса детали Q, кг, до | |||||||
0,5 | 1,0 | 2,0 | 3,0 | 5,0 | 8,0 | 12,0 | 15,0 | ||
Время T, мин. | |||||||||
1 | Винтовым зажимом | 0,14 | 0,16 | 0,20 | 0,22 | 0,25 | 0,28 | 0,32 | 0,33 |
2 | Пневматическим зажимом | 0,11 | 0,13 | 0,16 | 0,17 | 0,20 | 0,22 | 0,25 | 0,26 |
Примечание. При переустановке деталей в тисках, приведенное в нормативной карте время применяется с коэффициентом - 0,9.
T = 0,165 · Q0,26 - позиция 1
T = 0,13 · Q0,26 - позиция 2
Слесарные работы | |||||||||||||||||
Карта 20, лист 1 | |||||||||||||||||
Содержание работы 1. Взять деталь и установить на плиту (верстак) 2. Взять разметочный инструмент 3 Разметить деталь 4. Отложить инструмент и деталь | 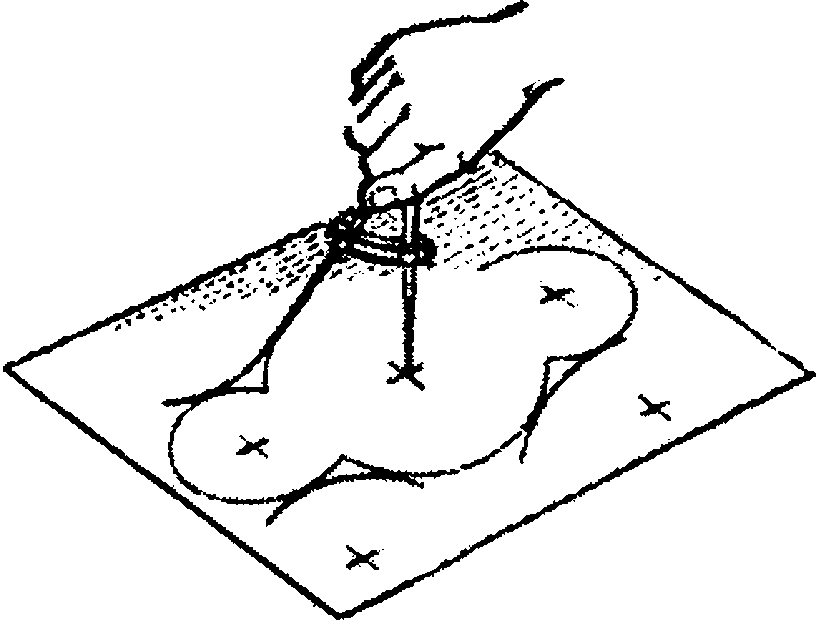 | ||||||||||||||||
Разметка осей отверстий циркулем | |||||||||||||||||
N позиции | Количество размечаемых отверстий n, до | ||||||||||||||||
1 | 2 | 3 | 4 | 5 | 6 | 8 | 10 | 12 | 14 | 16 | 20 | 24 | 30 | 35 | 45 | 50 | |
Время T, мин. | |||||||||||||||||
1 | 0,65 | 0,08 | 1,25 | 1,50 | 1,70 | 1,90 | 2,25 | 2,60 | 2,0 | 3,15 | 3,40 | 3,9 | 4,4 | 5,0 | 5,5 | 6,4 | 6,8 |
Разметка контура | |||||||||||||||
N позиции | Вид разметки | Длина разметки L, мм, до | |||||||||||||
100 | 150 | 200 | 300 | 400 | 600 | 800 | 1000 | 1500 | 2000 | 2500 | 3000 | 3530 | 4000 | ||
Время T, мин. | |||||||||||||||
2 | По линейке | 0,14 | 0,16 | 0,18 | 0,22 | 0,25 | 0,30 | 0,34 | 0,41 | 0,56 | 0,70 | 0,83 | 0,95 | 1,05 | 1,2 |
3 | По шаблону или детали | 0,29 | 0,33 | 0,36 | 0,42 | 0,46 | 0,53 | 0,58 | 0,67 | 0,84 | 1,0 | 1,1 | 1,25 | 1,35 | 1,45 |
4 | По штангенрейсмусу | 0,11 | 0,13 | 0,14 | 0,17 | 0,19 | 0,22 | 0,25 | 0,27 | 0,32 | 0,36 | 0,39 | 0,42 | 0,44 | 0,47 |
Разметка окружности циркулем | ||||||||||
N позиции | Часть размечаемой окружности, Ок | Диаметр окружности Д, мм, до | ||||||||
25 | 50 | 100 | 150 | 200 | 300 | 500 | 800 | 1000 | ||
Время T, мин. | ||||||||||
5 | 0,25 Ок | 0,08 | 0,10 | 0,12 | 0,14 | 0,15 | 0,17 | 0,20 | 0,23 | 0,25 |
6 | 0,5 Ок | 0,11 | 0,13 7 | 0,16 | 0,18 | 0,20 | 0,22 | 0,26 | 0,30 | 0,32 |
7 | Полная окружность | 0,14 | 0,17 | 0,21 | 0,24 | 0,26 | 0,29 | 0,34 | 0,39 | 0,42 |
РАЗМЕТКА ОТВЕРСТИЙ ЧЕРЕЗ СОПРЯГАЕМУЮ ДЕТАЛЬ (ШАБЛОН) | Слесарные работы | ||||||||||||
Карта 20, лист 2 | |||||||||||||
N позиции | Диаметр отверстий Д, мм, до | Количество отверстия n, до | |||||||||||
1 | 2 | 3 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 20 | 24 | ||
Время T, мин. | |||||||||||||
8 | 10 | 0,12 | 0,22 | 0,30 | 0,37 | 0,51 | 0,63 | 0,75 | 0,87 | 1,0 | 1,1 | 1,3 | 1,5 |
9 | 12 | 0,14 | 0,24 | 0,34 | 0,42 | 0,58 | 0,72 | 0,86 | 1,0 | 1,1 | 1,25 | 1,45 | 1,7 |
10 | 14 | 0,10 | 0,27 | 0,37 | 0,47 | 0,64 | 0,8 | 0,96 | 1,1 | 1,25 | 1,4 | 1,65 | 1,9 |
11 | 18 | 0,19 | 0,32 | 0,44 | 0,56 | 0,76 | 0,96 | 1,15 | 1,3 | 1,5 | 1,05 | 2,0 | 2,25 |
12 | 20 | 0,20 | 0,35 | 0,48 | 0,60 | 0,82 | 1,05 | 1,25 | 1,4 | 1,6 | 1,75 | 2,1 | 2,45 |
13 | 25 | 0,24 | 0,41 | 0,56 | 0,70 | 0,96 | 1,20 | 1,45 | 1,65 | 1,85 | 2,05 | 2,45 | 2,85 |
14 | 30 | 0,27 | 0,46 | 0,61 | 0,80 | 1,1 | 1,35 | 1,0 | 1,85 | 2,1 | 2,35 | 2,8 | 3,2 |
15 | 35 | 0,30 | 0,52 | 0,71 | 0,89 | 1,2 | 1,5 | 1,8 | 2,1 | 2,35 | 2,6 | 3,1 | 3,6 |
16 | 40 | 0,33 - | 0,57 | 0,78 | 0,97 | 1,35 | 1,65 | 2,0 | 2,3 | 2,6 | 2,85 | 3,4 | 3,95 |
17 | 50 | 0,39 | 0,66 | 0,91 | 1,15 | 1,55 | 1,95 | 2,35 | 2,7 | 3,0 | 3,35 | 4,0 | 4,6 |
Примечания:
1. Время рассчитано для деталей массой до 15 кг. При массе свыше 15 кг к приведенному в нормативной карте времени прибавлять время в соответствии с картой 4.
2. При разметке деталей из медных и алюминиевых сплавов приведенное в нормативной карте время применяется с коэффициентом - 0,8.
T = 0,65 · n0,6 - позиция 1
T = 0,017 · L0,15 - позиция 2, L <= 300 мм
T = 0,002 · L0,77 - позиция 2, L > 800 мм
T = 0,06 · L0,34 - позиция 3, L <= 800 мм
T = 0,013 · L0,57 - позиция 3, L > 800 мм
T = 0,017 · L0,4 - позиция 4
T = 0,053 · Ok0,38 · Д0,3 - позиции 5, ..., 7
T = 0,025 · Д0,7 · n0,78 - позиции 8, ..., 17
Слесарные работы | |||||||||||||||
Карта 21 | |||||||||||||||
Содержание работ 1. Взять деталь, установить 2. Взять керн 3. Кернить по разметке (шаблону) 4. Отложить инструмент, деталь | 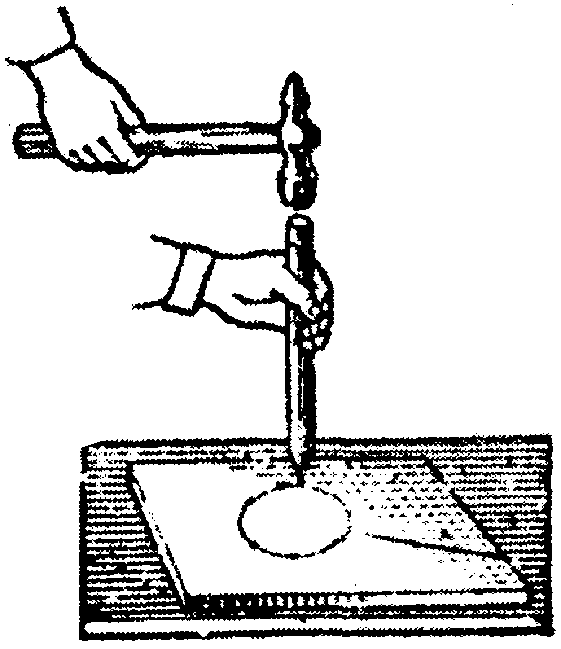 | ||||||||||||||
N позиции | Вид кернения | Количество точек кернения n, до | |||||||||||||
1 | 2 | 3 | 5 | 7 | 9 | 12 | 15 | 20 | 25 | 30 | 40 | 50 | 60 | ||
Время T, мин. | |||||||||||||||
1 | По разметке | 0,12 | 0,19 | 0,24 | 0,34 | 0,42 | 0,50 | 0,60 | 0,70 | 0,84 | 0,97 | 1,1 | 1,3 | 1,5 | 1,7 |
2 | По шаблону | 0,14 | 0,22 | 0,28 | 0,40 | 0,50 | 0,58 | 0,70 | 0,81 | 0,98 | 1,1 | 1,3 | 1,5 | 1,8 | 2,0 |
Примечания.
1. Время рассчитано для деталей массой до 15 кг, свыше 15 кг к приведенному в нормативной карте времени, прибавлять время в соответствии с картой 4.
2. При кернении деталей из медных и алюминиевых сплавов приведенное в нормативной карте время применяется с коэффициентом 0,8.
T = 0,12 · n0,65 - позиция 1
T = 0,14 · n0,65 - позиция 2
Слесарные работы | |||||||||||||||
Карта 22, лист 1 | |||||||||||||||
Содержание работы 1. Взять пневмо- или электросверлильную машинку 2. Установить сверло по отверстию другой детали 3. Включить вращение сверла 4. Сверлить отверстие 5. Вывести сверло из отверстия и выключить вращение сверла 6. Очистить сверло и деталь от стружки 7. Переместить сверло к следующему отверстию | 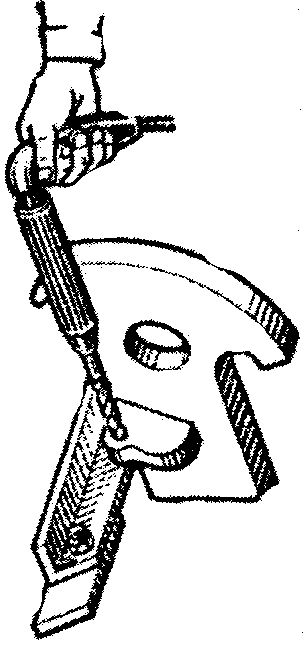 | ||||||||||||||
N позиции | Диаметр отверстия Д, мм, до | Вид соединения | Длина отверстия L, мм, до | ||||||||||||
5 | 7 | 8 | 10 | 13 | 17 | 22 | 30 | 35 | 45 | 55 | 70 | 80 | |||
Время T, мин. | |||||||||||||||
1 | 6 | На горизонтальной плоскости | 0,34 | 0,41 | 0,44 | 0,51 | 0,59 | 0,68 | 0,79 | 0,95 | 1,0 | 1,2 | - | - | - |
2 | 10 | 0,42 | 0,51 | 0,56 | 0,63 | 0,73 | 0,86 | 1,0 | 1,20 | 3,30 | 1,48 | 1,65 | 1,90 | 2,0 | |
3 | 16 | 0,52 | 0,63 | 0,68 | 0,75 | 0,90 | 1,0 | 1,2 | 1,4 | 1,58 | 1,8 | 2,0 | 2,3 | 2,5 | |
4 | 22 | 0,60 | 0,72 | 0,78 | 0,88 | 1,0 | 1,20 | 1,40 | 1,65 | 1,80 | 2,1 | 2,3 | 2,7 | 2,9 | |
5 | 25 | 0,03 | 0,76 | 0,82 | 0,93 | 1,10 | 1,25 | 1,45 | 1,75 | 1,90 | 2,2 | 2,5 | 2,8 | 3,1 | |
СВЕРЛЕНИЕ СКВОЗНЫХ ОТВЕРСТИЙ ПНЕВМА- ИЛИ ЭЛЕКТРОСВЕРЛИЛЬНОЙ МАШИНОЙ | Слесарные работы | ||||||||||||||
Карта 22, лист 2 | |||||||||||||||
N позиций | Диаметр отверстия Д, мм, до | Вид соединения | Длина отверстия L, мм, до | ||||||||||||
6 | 7 | 8 | 10 | 13 | 17 | 22 | 30 | 35 | 45 | 55 | 70 | 80 | |||
Время T, мин. | |||||||||||||||
6 | 6 | На цилиндрической плоскости | 0,49 | 0,59 | 0,64 | 0,72 | 0,84 | 0,97 | 1,10 | 1,30 | 1,55 | - | - | - | - |
7 | 10 | 0,62 | 0,75 | 0,81 | 0,92 | 1,05 | 1,20 | 1,40 | 1,70 | 1,85 | - | - | - | - | |
8 | 16 | 0,78 | 0,94 | 1,0 | 1,20 | 1,30 | 1,55 | 1,80 | 2,1 | 2,3 | - | - | - | - | |
9 | 22 | 0,91 | 1,10 | 1,20 | 1,30 | 1,55 | 1,80 | 2,10 | 2,5 | 2,7 | - | - | - | - | |
10 | 25 | 1,0 | 1,20 | 0,25 | 1,40 | 1,65 | 1,90 | 2,2 | 2,6 | 2,9 | - | - | - | - | |
Примечание. Нормативы времени рассчитаны на сверление отверстий для стали  40...60 кгс/мм2 при количестве отверстий 7.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Обрабатываемый материал | Коэффициенты | Измененные условия | Коэффициенты | |
Сталь конструкционная  кгс/мм2 | 1,2 | 1. Количество отверстий в детали | 10 | 0,9 |
20 | 0,85 | |||
Сталь высоколегированная и жаропрочная | 1,5 | 30 | 0,75 | |
Чугун серый | 0,8 | 2. Глухие отверстия | - | 1,2 |
Цветные сплавы | 0,7 | |||
T = 0,063 · Д0,43 · L0,57 - позиции 1, ..., 5
T = 0,084 · Д0,48 · L0,56 - позиции 6, ..., 10
Слесарные работы | ||||||||||
Карта 23 | ||||||||||
Содержание работы 1. Подвести сверло к детали, включить станок 2. Сверлить отверстие 3. Вывести сверло из отверстия, выключить станок 4. Очистить сверло и деталь от стружки | 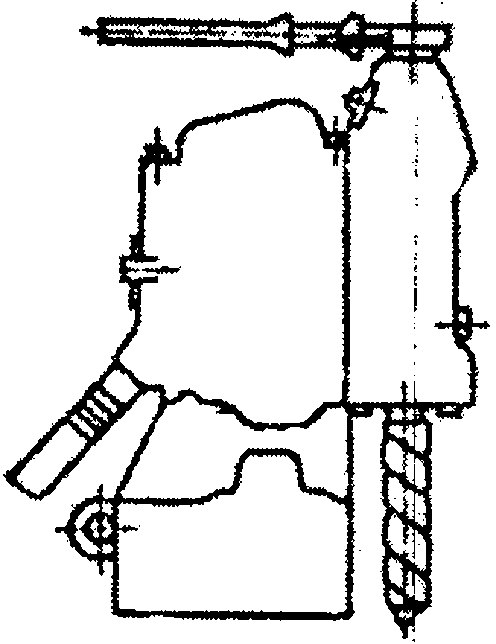 | |||||||||
Диаметр отверстия Д, мм, до | Длина отверстия L, мм, до | |||||||||
5 | 7 | 9 | 12 | 16 | 22 | 30 | 40 | 55 | 70 | |
Время T, мин. | ||||||||||
6 | 0,29 | 0,36 | 0,42 | 0,51 | 0,61 | 0,74 | 0,91 | 1,1 | - | - |
10 | 0,39 | 0,48 | 0,56 | 0,68 | 0,81 | 1,0 | 1,2 | 1,45 | 1,75 | 2,1 |
16 | 0,51 | 0,63 | 0,74 | 0,88 | 1,05 | 1,3 | 1,55 | 1,85 | 2,3 | 2,65 |
22 | 0,61 | 0,75 | 0,88 | 1,05 | 1,25 | 1,55 | 1,85 | 2,25 | 2,75 | 3,2 |
25 | 0,65 | 0,80 | 0,94 | 1,1 | 1,4 | 1,7 | 2,0 | 2,4 | 2,9 | 3,5 |
Примечание. Нормативы времени рассчитаны для сверления стали  40...60 кгс/мм2.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Обрабатываемый материал | Коэффициенты | Изменяемые условия | Время | Коэффициенты |
Сталь конструкционная,  кгс/мм2 | 1,1 | Глухие отверстия | - | 1,2 |
Сталь,  до 40 кгс/мм2 | 0,9 | Установка станка краном, его выверка и съем | 5 мин. | - |
Чугун | 0,8 | |||
Цветные сплавы | 0,7 |
T = 0,039 · Д0,56 · L0,63
Слесарные работы | ||||||||||||||
Карта 24 | ||||||||||||||
Содержание работы 1. Взять машину и включить 2. Зенковать отверстие 3. Выключить машину | 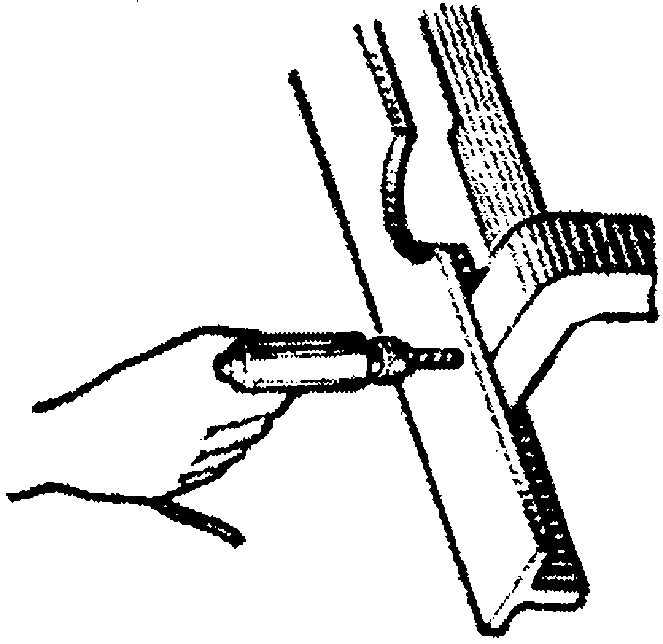 | |||||||||||||
I. Под потайные головки | ||||||||||||||
N позиции | Диаметр Д, мм до | 3 | 5 | 8 | 12 | 16 | ||||||||
Глубина зенкования, мм | 1 | 1,5 | 1 | 1,5 | 1 | 1,5 | 2 | 1,5 | 2 | 3 | 1,5 | 2 | 3 | |
1 | Время, мин. | 0,105 | 0,13 | 0,13 | 0,15 | 0,15 | 0,17 | 0,19 | 0,17 | 0,19 | 0,21 | 0,2 | 0,25 | 0,28 |
II. Под резьбу (снятие заусенцев) | ||||||||||||||
Диаметр Д, мм, до | 3 | 5 | 8 | 12 | 16 | |||||||||
2 | Время, мин. | 0,105 | 0,13 | 0,15 | 0,19 | 0,23 | ||||||||
III. Цекование под головку болта | ||||||||||||||
Диаметр Д, мм, до | 5 | 10 | 16 | 20 | 22 | |||||||||
Глубина цекования, мм | 3,5 | 6 | 1,0 | 12 | 11 | |||||||||
3 | Время, мин. | 0,23 | 0,27 | 0,40 | 0,55 | 0,68 | ||||||||
Примечание.
1. Нормативное время рассчитано на зенкование отверстий для стали 40...60 кгс/мм2 при количестве отверстий 7.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентом:
Обрабатываемый материал | Коэффициент | Измененные условия | Коэффициент | |
Сталь высоколегированная и жаропрочная | 1,5 | Количество отверстий в детали, до | 10 | 0,9 |
20 | 0,75 | |||
Сталь конструкционная  кгс/мм2 | 1,2 | 30 | 0,65 | |
Сталь  до 40 кгс/мм2 | 0,9 | |||
Чугун | 0,8 | |||
Цветные сплавы | 0,7 | |||
2. При цековании торцов отверстий (бобышек) приведенное в нормативной карте время применяется с коэффициентом 0,5.
Слесарные работы | ||||||
Карта 25 | ||||||
Содержание работы 1. Взять машину и включить 2. Зенкеровать отверстие 3. Выключить и отложить машину 4. Очистить от стружки зенкер и детали | 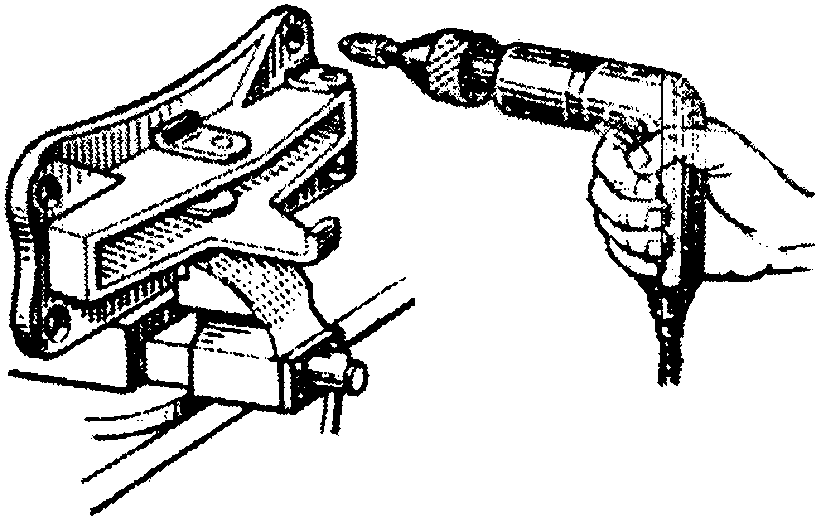 | |||||
N позиции | Диаметр отверстия Д, мм, до | Длина отверстия L, мм, до | ||||
10 | 16 | 25 | 40 | 60 | ||
Время T, мин. | ||||||
1 | 10 | 0,39 | 0,47 | 0,56 | 0,68 | - |
2 | 12 | 0,45 | 0,54 | 0,64 | 0,78 | - |
3 | 16 | 0,55 | 0,65 | 0,80 | 0,96 | - |
4 | 20 | 0,65 | 0,78 | 0,94 | 1,1 | 1,3 |
5 | 22 | 0,70 | 0,84 | 1,0 | 1,2 | 1,4 |
6 | 24 | 0,74 | 0,89 | 1,05 | 1,3 | 1,5 |
Примечание:
Нормативное время рассчитано на зенкование отверстий стали  40...60 кгс/мм2 при количестве отверстий 7.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Обрабатываемый материал | Коэффициент | Измененные условия | Коэффициент | |
Сталь высоколегированная и жаропрочная | 1,5 | Количество отверстий в детали, до | 10 | 0,9 |
20 | 0,85 | |||
Сталь конструкционная  кгс/мм2 | 1,2 | |||
30 | 0,75 | |||
Сталь  до 40 кгс/мм2 | 0,9 | Глухие отверстия | - | 1,2 |
Чугун серый | 0,8 | |||
Цветные сплавы | 0,7 | |||
T = 0,029 · Д0,73 · L0,40
Слесарные работы | ||||||||||
Карта 26, лист 1 | ||||||||||
Содержание работ 1 Взять развертку, смазать маслом 2. Включить пневмомашину (при развертывании пневмомашиной) 3. Установить развертку в отверстие 4. Взять вороток, надеть на развертку (при развертывании вручную) 5. Развернуть отверстие 6 Вывести развертку из отверстия 7. Выключить пневмомашину или снять вороток и отложить 8. Переместить развертку к следующему отверстию или отложить | 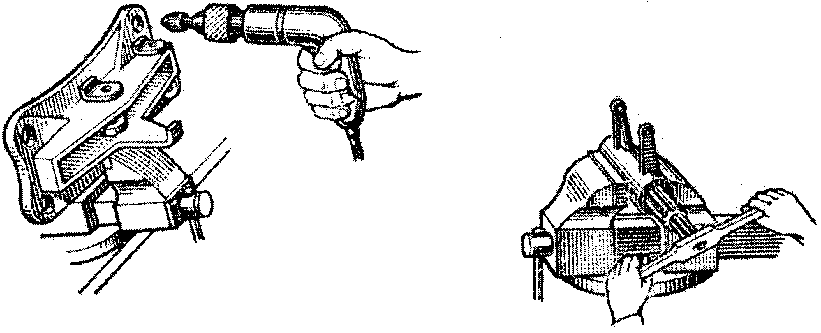 | |||||||||
Развертывание пневма- или электросверлильной машиной | ||||||||||
N позиции | Вид развертки | Диаметр отверстия Д, мм, до | Длина отверстия L, мм, до | |||||||
8 | 12 | 16 | 24 | 32 | 45 | 55 | 70 | |||
Время T, мин. | ||||||||||
1 | Цилиндрическая | 4 | 0,31 | 0,38 | 0,45 | 0,56 | 0,65 | 0,78 | - | - |
2 | 8 | 0,34 | 0,42 | 0,49 | 0,61 | 0,71 | 0,86 | 0,95 | - | |
3 | 16 | 0,38 | 0,47 | 0,54 | 0,68 | 0,79 | 0,94 | 1,05 | 1,2 | |
4 | 32 | 0,42 | 0,52 | 0,60 | 0,74 | 0,87 | 1,05 | 1,15 | 1,3 | |
5 | Коническая | 4 | 0,40 | 0,50 | 0,58 | 0,72 | 0,84 | 1,0 | - | - |
6 | 8 | 0,44 | 0,55 | 0,64 | 0,79 | 0,92 | 1,1 | 1,2 | - | |
7 | 16 | 0,49 | 0,60 | 0,70 | 0,87 | 1,0 | 1,2 | 1,4 | 1,5 | |
8 | 32 | 0,54 | 0,67 | 0,78 | 0,96 | 1,1 | 1,35 | 1,5 | 1,7 | |
РАЗВЕРТЫВАНИЕ СКВОЗНЫХ ЦИЛИНДРИЧЕСКИХ И КОНИЧЕСКИХ ОТВЕРСТИЙ ПОД ШТИФТЫ | Слесарные работы | |||||||||
Карта 26, лист 2 | ||||||||||
N позиции | Вид развертки | Диаметр отверстия Д, мм, до | Длина отверстия L, мм, до | |||||||
8 | 12 | 16 | 24 | 32 | 45 | 55 | 70 | |||
Время T, мин. | ||||||||||
Развертывание вручную | ||||||||||
9 | Цилиндрическая | 4 | 0,38 | 0,47 | 0,55 | 0,68 | 0,79 | 0,95 | 1,05 | 1,2 |
10 | 8 | 0,42 | 0,52 | 0,60 | 0,75 | 0,87 | 1,05 | 1,15 | 1,3 | |
11 | 16 | 0,46 | 0,57 | 0,67 | 0,83 | 0,96 | 1,15 | 1,3 | 1,45 | |
12 | 32 | 0,51 | 0,63 | 0,73 | 0,91 | 1,05 | 1,25 | 1,4 | 1,6 | |
13 | Коническая | 4 | 0,49 | 0,61 | 0,71 | 0,88 | 1,0 | - | - | - |
14 | 8 | 0,54 | 0,67 | 0,78 | 0,97 | 1,1 | 1,35 | - | - | |
15 | 16 | - | - | 0,86 | 1,05 | 1,25 | 1,5 | 1,65 | - | |
16 | 32 | - | - | - | 1,2 | 1,4 | 1,65 | 1,8 | 2,1 | |
Примечание. Нормативное время рассчитано для стали  40...60 кгс/мм2 с припуском на диаметр 0,1 мм, при количестве отверстий 7.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Обрабатываемый материал | Коэффициент | Изменение условия работы | Коэффициент | |
Сталь высоколегированная и жаропрочная | 1,5 | Количество отверстий в детали, до | 10 | 0,9 |
20 | 0,85 | |||
Сталь конструкционная 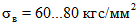 | 1,2 | 30 | 0,75 | |
Сталь  до 40 кгс/мм2 | 0,9 | Припуск на диаметр, мм | 0,1 | 1,0 |
0,15 | 1,1 | |||
Чугун | 0,8 | 0,2 | 1,2 | |
Цветные сплавы | 0,7 | 0,4 | 1,5 | |
T = 0,085 · Д0,14 · L0,53 - позиции 1, ..., 4
T = 0,11 · Д0,14 · L0,53 - позиции 5, ..., 8
T = 0,104 · Д0,14 · L0,53 - позиции 9, ..., 12
T = 0,135 · Д0,14 · L0,53 - позиции 13, ..., 16
Слесарные работы | ||||||||||||||||||||||||||||
Карта 27, лист 1 | ||||||||||||||||||||||||||||
Содержание работы 1. Взять вороток и метчик 2. Надеть вороток на метчик 3. Смазать метчик и нарезать резьбу 4. Вывернуть метчик и очистить от стружки 5. Повторить приемы при нарезании резьбы двумя или тремя метчиками | 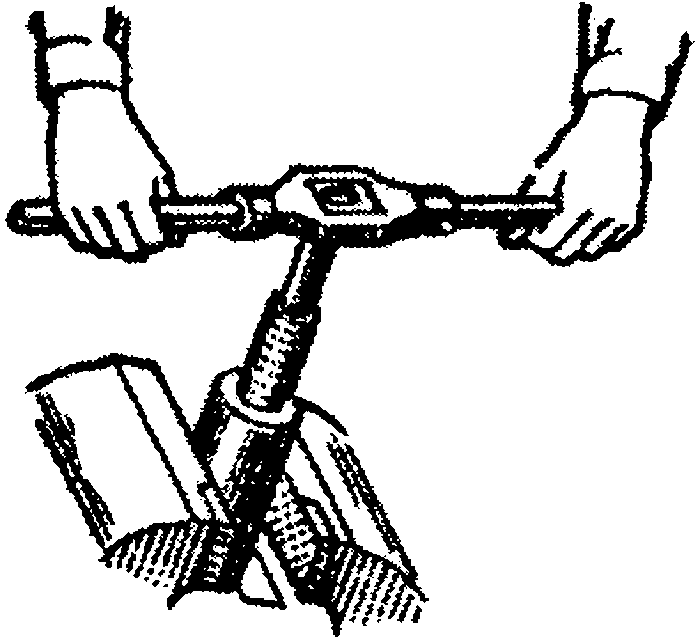 | |||||||||||||||||||||||||||
Нарезание резьбы | ||||||||||||||||||||||||||||
N позиции | Резьба | Количество метчиков в комплекте, n | ||||||||||||||||||||||||||
Диаметр D, мм, до | Шаг S, мм | три | два | один | ||||||||||||||||||||||||
Длина резьбы L, мм, до | ||||||||||||||||||||||||||||
5 | 7 | 9 | 11 | 14 | 18 | 24 | 30 | 40 | 55 | 65 | 5 | 7 | 9 | 11 | 14 | 18 | 24 | 30 | 40 | 55 | 65 | 5 | 7 | 9 | 11 | |||
Время T, мин. | ||||||||||||||||||||||||||||
1 | 3 | 0,5 | 1,5 | 1,8 | 2,1 | 2,4 | 2,8 | 3,2 | - | - | - | - | - | 1,15 | 1,4 | 1,65 | 1,85 | 2,2 | - | - | - | - | - | - | 0,75 | 0,92 | 1,05 | 1,2 |
2 | 6 | 1,0 | 1,1 | 1,35 | 1,55 | 1,75 | 2,0 | 2,4 | 2,8 | - | - | - | - | 0,85 | 1,05 | 1,2 | 1,35 | 1,6 | 1,8 | 2,2 | - | - | - | - | 0,55 | 0,67 | 0,78 | 0,88 |
3 | 10 | 1,5 | 0,88 | 1,05 | 1,25 | 1,4 | 1,6 | 1,9 | 2,2 | 2,6 | - | - | - | 0,68 | 0,83 | 0,96 | 1,1 | 1,25 | 1,45 | 1,75 | 2,0 | - | - | - | 0,44 | 0,54 | 0,62 | 0,70 |
4 | 14 | 2,0 | 1,0 | 1,25 | 1,45 | 1,6 | 1,85 | 2,2 | 2,6 | 3,0 | 3,5 | - | - | 0,79 | 0,96 | 1,1 | 1,25 | 1,45 | 1,7 | 2,0 | 2,3 | 2,7 | - | - | 0,51 | 0,62 | 0,72 | 0,82 |
5 | 18 | 2,5 | - | 1,4 | 1,6 | 1,8 | 2,1 | 2,4 | 2,9 | 3,3 | 4,0 | 4,8 | - | - | 1,1 | 1,25 | 1,4 | 1,65 | 1,9 | 2,3 | 2,6 | 3,1 | 3,7 | - | - | 0,7 | 0,81 | 0,91 |
6 | 24 | - | - | - | - | - | 2,4 | 2,8 | 3,3 | 3,8 | 4,5 | 5,4 | 6,0 | - | - | - | - | 1,85 | 2,2 | 2,6 | 2,9 | 3,5 | 4,2 | 4,7 | - | 0,79 | 0,92 | 1,05 |
Прогонка резьбы | |||||||||||||
N позиции | Резьба | Длина резьбы L, мм, до | |||||||||||
Диаметр D, мм, до | Шаг S, мм | 5 | 7 | 9 | 11 | 14 | 18 | 24 | 30 | 40 | 55 | 65 | |
Время T, мин. | |||||||||||||
7 | 3 | 0,5 | 0,44 | 0,55 | 0,65 | 0,74 | 0,86 | - | - | - | - | - | - |
8 | 6 | 1,0 | 0,31 | 0,38 | 0,45 | 0,51 | 0,6 | 0,71 | 0,85 | - | - | - | - |
9 | 10 | 1,5 | 0,24 | 0,29 | 0,34 | 0,39 | 0,46 | 0,54 | 0,65 | 0,75 | - | - | - |
10 | 14 | 2,0 | - | 0,25 | 0,29 | 0,33 | 0,40 | 0,45 | 0,55 | 0,63 | 0,76 | - | - |
11 | 18 | 2,5 | - | - | 0,25 | 0,29 | 0,34 | 0,40 | 0,48 | 0,55 | 0,67 | 0,82 | - |
12 | 24 | 3,0 | - | - | - | - | 0,29 | 0,34 | 0,41 | 0,48 | 0,57 | 0,70 | 0,79 |
Примечание. Нормативное время рассчитано для стали  40...60 кг/мм2 при количестве отверстий 7.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
В зависимости от обрабатываемого материала | В зависимости от количества отверстий в детали | ||||||
Сталь  кгс/мм2 | Сталь жаропрочная труднообрабатываемая | Чугун серый | Цветные сплавы | 10 | 2 | 30 | |
до 40 | 60...80 | ||||||
Коэффициенты | |||||||
0,9 | 1,2 | 1,5 | 0,8 | 0,7 | 0,9 | 0,85 | 0,75 |
В зависимости от условий нарезания резьбы | |||||||
С кондуктором | В глухих отверстиях | В сквозных отверстиях (без вывертывания метчика) | |||||
0,9 | 1,2 | 0,85 | |||||
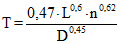 - позиции 1, ..., 3
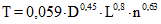 - позиции 4, ..., 6
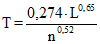 - позиции 7, ..., 12
Слесарные работы | ||||||||
Карта 28 | ||||||||
Содержание работы 1. Взять вороток и надеть на развертку 2. Смазать развертку 3. Вставить развертку в отверстие 4. Развернуть отверстие 5. Вывести развертку из отверстия и очистить от стружки | 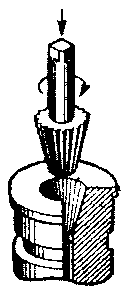 | |||||||
N позиции | Обрабатываемый материал | Размер конической резьбы, в дюймах | ||||||
1/4 | 3/8 | 1/2 | 3/4 | 1 | 1 1/2 | |||
Время T, мин. | ||||||||
1 | Сталь конструкционная  , кгс/мм2 | до 60 | 0,52 | 0,35 | 0,49 | 0,58 | 0,70 | 0,81 |
2 | 60...80 | 0,58 | 0,39 | 0,55 | 0,65 | 0,78 | 0,91 | |
3 | св. 80 | 0,70 | 0,47 | 0,65 | 0,78 | 0,94 | 1,1 | |
4 | Стали высоколегированные и жаропрочные | 0,75 | 0,51 | 0,72 | 0,84 | 1,0 | 1,2 | |
5 | Чугун и цветные сплавы | 0,52 | 0,35 | 0,49 | 0,57 | 0,65 | 0,74 | |
Слесарные работы | ||||||||
Карта 29 | ||||||||
Содержание работы 1. Взять вороток и метчик 2. Вставить метчик в вороток и смазать 3. Нарезать резьбу в отверстии 4. Вывернуть метчик 5. Очистить метчик от стружки, отложить метчик и вороток | 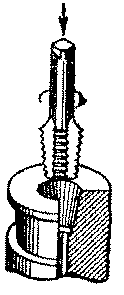 | |||||||
N позиции | Обрабатываемый материал | Размер конической резьбы, в дюймах | ||||||
1/4 | 3/8 | 1/2 | 3/4 | 1 | 1 1/2 | |||
Время T, мин. | ||||||||
1 | Сталь конструкционная  кгс/мм2 | до 60 | 0,65 | 0,49 | 0,70 | 0,88 | 1,05 | 1,2 |
2 | 60...80 | 0,72 | 0,54 | 0,78 | 0,95 | 1,15 | 1,4 | |
3 | св. 80 | 0,85 | 0,65 | 0,94 | 1,15 | 1,4 | 1,7 | |
4 | Стали высоколегированные и жаропрочные | 0,94 | 0,72 | 1,0 | 1,25 | 1,5 | 1,9 | |
5 | Чугун и цветные сплавы | 0,65 | 0,49 | 0,72 | 0,91 | 1,05 | 1,25 | |
Слесарные работы | ||||||||
Карта 30 | ||||||||
Содержание работы 1. Взять и установить деталь 2. Закрепить деталь в тисках 3. Нарезать резьбу (прогнать резьбу) 4. Очистить плашку и деталь от стружки 5. Открепить деталь и отложить | 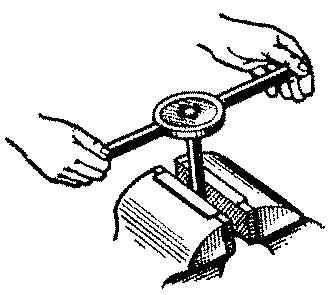 | |||||||
N позиции | Диаметр резьбы Д, мм, до | Длина резьбы L, мм, до | ||||||
5 | 8 | 12 | 20 | 30 | 50 | 80 | ||
Время T, мин. | ||||||||
Нарезание резьбы | ||||||||
1 | 3 | 1,35 | 1,6 | 1,9 | - | - | - | - |
2 | 6 | 0,90 | 1,1 | 1,3 | 1,6 | - | - | - |
3 | 10 | 0,69 | 0,83 | 0,98 | 1,2 | 1,4 | - | - |
4 | 16 | - | - | 1,1 | 1,3 | 1,55 | 1,9 | 2,3 |
5 | 20 | - | - | - | 1,4 | 1,65 | 2,0 | 2,4 |
6 | 24 | - | - | - | - | 1,7 | 2,1 | 2,5 |
Прогонка резьбы | ||||||||
7 | 3 | 0,40 | 0,47 | 0,54 | - | - | - | - |
8 | 6 | 0,34 | 0,41 | 0,47 | 0,57 | - | - | - |
9 | 10 | 0,31 | 0,37 | 0,43 | 0,51 | 0,59 | - | - |
10 | 16 | - | 0,34 | 0,39 | 0,47 | 0,54 | 0,65 | - |
11 | 20 | - | - | - | 0,45 | 0,51 | 0,62 | 0,73 |
12 | 24 | - | - | - | - | 0,5 | 0,6 | 0,71 |
Примечание. Нормативы времени рассчитаны для сталей с  40...60 кгс/мм2 при количестве отверстий 7.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
В зависимости от обрабатываемого материала | Коэффициент | В зависимости от количества отверстий в детали | Коэффициент |
Сталь конструкционная,  кгс/мм2 | 1,2 | - | - |
Сталь  до 40 кгс/мм2 | 0,9 | 10 | 0,9 |
Чугун | 0,8 | 20 | 0,75 |
Цветные сплавы | 0,7 | 30 | 0,65 |
 - поз. 1, ..., 3
T = 0,2 · L0,4 · Д0,25 - поз. 4, ..., 6
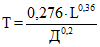 - поз. 7, ..., 12
Слесарные работы | ||||||||
Карта 31 | ||||||||
Содержание работы 1. Взять и установить деталь 2. Закрепить деталь в тисках 3. Нарезать резьбу (прогнать резьбу) 4. Очистить клупп и деталь от стружки 5. Открепить деталь и отложить | 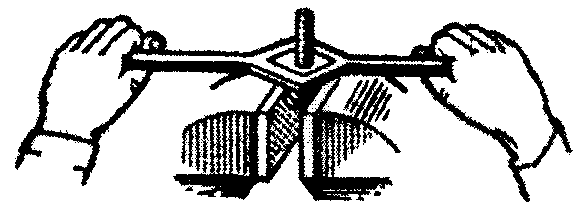 | |||||||
Диаметр резьбы Д, мм, до | Шаг резьбы S, мм, до | Длина нарезания L, мм, до | ||||||
25 | 30 | 40 | 50 | 60 | 70 | 80 | ||
Время T, мин. | ||||||||
Нарезание резьбы | ||||||||
27 | 3 | 4,2 | 5,0 | 5,9 | 6,7 | 7,6 | 9,9 | - |
30 | 3,5 | - | 6,6 | 8,1 | 8,8 | 11,8 | 15,4 | 20,6 |
36 | 4,0 | - | - | 8,8 | 10,2 | 13,2 | 17,6 | 23,5 |
Прогонка резьбы | ||||||||
27 | 3,0 | 0,69 | 0,76 | 0,82 | 0,88 | 0,94 | 1,07 | - |
30 | 3,5 | - | 1,0 | 1,05 | 1,15 | 1,25 | 1,45 | 1,60 |
36 | 4,0 | - | - | 1,2 | 1,25 | 1,45 | 1,65 | 1,90 |
Примечание. Нормативы времени рассчитаны для стали  в 40...60 кгс/мм2 при количестве отверстий 7.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Обрабатываемый материал | Коэффициент | На измененные условия работы | Коэффициент | |
Сталь высоколегированная, прочная и жаропрочная | 1,5 | Количество отверстий в детали, до | 10 | 0,9 |
20 | 0,75 | |||
Сталь конструкционная 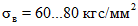 | 1,2 | 30 | 0,65 | |
Сталь  до 40 кгс/мм2 | 0,9 | |||
Чугун | 0,8 | |||
Цветные сплавы | 0,7 | |||
Слесарные работы | |||||||||||||||||||||||
Карта 32, лист 1 | |||||||||||||||||||||||
Содержание работы 1. Взять напильник 2. Опилить поверхность 3. Замерить поверхность обработки 4. Повторить приемы 2 и 3 необходимое количество раз 5. Отложить напильник | 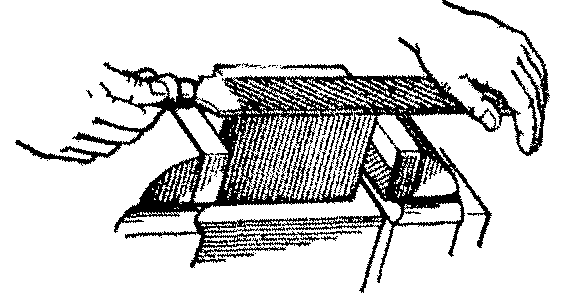 | ||||||||||||||||||||||
Ширина обработки B, мм, до | Длинна обработки L, мм, до | ||||||||||||||||||||||
10 | 100 | 120 | 144 | 173 | 208 | 250 | 300 | 360 | 432 | 520 | |||||||||||||
13 | 100 | 120 | 144 | 173 | 208 | 250 | 300 | 360 | 432 | 520 | |||||||||||||
18 | 100 | 120 | 144 | 173 | 208 | 250 | 300 | 360 | 432 | 520 | |||||||||||||
25 | 100 | 120 | 114 | 173 | 208 | 250 | 300 | 360 | 432 | 520 | |||||||||||||
34 | 100 | 120 | 144 | 173 | 208 | 250 | 300 | 360 | 432 | 520 | |||||||||||||
45 | 100 | 120 | 144 | 173 | 208 | 250 | 300 | 360 | 432 | 520 | |||||||||||||
60 | 100 | 120 | 144 | 173 | 208 | 250 | 300 | 360 | 432 | 520 | |||||||||||||
82 | 100 | 120 | 144 | 173 | 208 | 250 | 300 | 360 | 432 | 520 | |||||||||||||
110 | 100 | 120 | 144 | 173 | 208 | 250 | 300 | 360 | 432 | 520 | |||||||||||||
148 | 100 | 120 | 144 | 173 | 208 | 250 | 300 | 360 | 432 | 520 | |||||||||||||
200 | 100 | 120 | 144 | 173 | 208 | 250 | 300 | 360 | 432 | 520 | |||||||||||||
270 | 100 | 120 | 144 | 173 | 208 | 250 | 300 | 360 | 432 | 520 | |||||||||||||
360 | 100 | 120 | 144 | 173 | 208 | 250 | 300 | 360 | 432 | 520 | |||||||||||||
Время T, мин. | |||||||||||||||||||||||
Опыливание | Под линейку | 1,85 | 2,2 | 2,65 | 3,2 | 3,85 | 4,65 | 5,6 | 6,7 | 8,05 | 9,7 | 11,6 | 13,9 | 16,7 | 20 | 24 | 29 | 34,5 | 41,5 | 50 | 60 | 72 | 86,5 |
Под линейку и угольник | 2,4 | 2,9 | 3,45 | 4,15 | 5,0 | 6,0 | 7,2 | 8,65 | 10,4 | 12,5 | 15 | 18 | 21,6 | 26 | 31 | 37 | 44,5 | 53,5 | 64 | 76,5 | 92 | 110 | |
Под штангенциркуль и микрометр | 3,05 | 3,65 | 4,4 | 5,3 | 6,35 | 7,6 | 9,1 | 10,9 | 13 | 15,6 | 18,7 | 22,4 | 27 | 32,3 | 38,8 | 46,5 | 55,7 | 67 | 80 | 96 | 115 | 138 | |
ОПИЛИВАНИЕ ПЛОСКОСТЕЙ ПОСЛЕ МЕХАНИЧЕСКОЙ ОБРАБОТКИ | Слесарные работы | ||||
Карта 32, лист 2 | |||||
Примечание. Нормативы времени рассчитаны для стали  40...60 кгс/мм2 при глубине съема драчевым напильником 0,4 мм. При измененных условиях приведенное в нормативной карте время применяется с коэффициентами: | |||||
Вид напильника | Глубина съема, мм, до | Обрабатываемый материал | |||
Сталь  кгс/мм2 | Чугун | Цветные сплавы | |||
60...80 | 40...60 | ||||
Коэффициент | |||||
Драчевый | 0,5 | 1,25 | 1,0 | 0,8 | 0,7 |
0,4 | 1,0 | 0,8 | 0,65 | 0,6 | |
0,3 | 0,75 | 0,6 | 0,50 | 0,4 | |
0,2 | 0,50 | 0,4 | 0,35 | 0,3 | |
Личной | 0,15 - 0,10 | 0,45 | 0,35 | 0,30 | 0,25 |
T = 0,0045 · L0,98 · B0,65 - опиливание под линейку
T = 0,0058 · L0,98 · B0,65 - опиливание под линейку
и угольник
T = 0,0075 · L0,98 · B0,65 - опиливание под штангенциркуль
и микрометр
Слесарные работы | |||||||||
Карта 33 | |||||||||
Содержание работы 1. Взять напильник 2. Зачистить заусенцы 3. Отложить инструмент | |||||||||
N позиции | Наименование детали | Диаметр зачистки Д, мм, до | |||||||
6 | 8 | 12 | 18 | 25 | 38 | 56 | |||
Время T, мин. | |||||||||
1 | Шайба | 0,11 | 0,12 | 0,15 | 0,18 | 0,22 | 0,27 | 0,33 | |
2 | Болт | с 4-гранной головкой | 0,20 | 0,23 | 0,28 | 0,35 | 0,41 | 0,51 | 0,61 |
3 | с 6-гранной головкой | 0,23 | 0,27 | 0,33 | 0,40 | 0,47 | 0,58 | 0,70 | |
4 | Гайка | 4-гранная | 0,23 | 0,27 | 0,33 | 0,40 | 0,47 | 0,58 | 0,70 |
5 | 6-гранная | 0,29 | 0,33 | 0,41 | 0,50 | 0,59 | 0,73 | 0,87 | |
6 | корончатая или с буртом | 0,42 | 0,48 | 0,59 | 0,72 | 0,85 | 1,05 | 1,25 | |
7 | Винт | 0,18 | 0,21 | 0,25 | 0,31 | - | - | - | |
T = 0,044 · Д0,5 - позиция 1
T = 0,082 · Д0,5 - позиция 2
T = 0,095 · Д0,5 - позиция 3
T = 0,095 · Д0,5 - позиция 4
T = 0,118 · Д0,5 - позиция 5
T = 0,17 · Д0,5 - позиция 6
T = 0,0725 · Д0,5 - позиция 7
Слесарные работы | ||||||||||||||||
Карта 34 | ||||||||||||||||
Содержание работы 1. Взять шлифовальную машину 2. Зачистить заусенцы и притупить острые кромки 3. Отложить машину |  | |||||||||||||||
Обрабатываемый контур | Длина контура L, мм, до | |||||||||||||||
100 | 150 | 200 | 270 | 360 | 500 | 660 | 900 | 1200 | 1600 | 2200 | 3000 | 4000 | 5600 | 7500 | 10000 | |
Время T, мин. | ||||||||||||||||
Прямолинейный | 0,27 | 0,36 | 0,44 | 0,54 | 0,66 | 0,82 | 1,0 | 1,2 | 1,5 | 1,8 | 2,2 | 2,8 | 3,4 | 4,2 | 5,2 | 6,3 |
Криволинейный | 0,34 | 0,45 | 0,55 | 0,68 | 0,82 | 1,05 | 1,25 | 1,5 | 1,85 | 2,3 | 2,8 | 3,5 | 4,2 | 5,2 | 6,5 | 7,9 |
Примечание. Нормативы времени рассчитаны для стали  40...60 кгс/мм2 при глубине съема металла 0,5 мм.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Глубина съема, мм | Материал | |||
Сталь  , кгс/мм2 | Чугун | Цветные сплавы | ||
40...60 | 60...80 | |||
Коэффициент | ||||
0,4 | 0,8 | 1,0 | 0,65 | 0,5 |
0,5 | 1,0 | 1,2 | 0,8 | 0,7 |
1,0 | 1,25 | 1,5 | 1,0 | 0,9 |
T = 0,012 · L0,68 - прямолинейный контур
T = 0,015 · L0,68 - криволинейный контур
Слесарные работы | ||||||||||
Карта 35 | ||||||||||
Содержание работы 1. Взять напильник 2. Зачистить заусенцы и притупить острые кромки 3. Отложить напильник |  | |||||||||
N позиции | Обрабатываемый контур | Длина контура L, мм, до | ||||||||
100 | 240 | 320 | 450 | 600 | 800 | 1000 | 1500 | 2000 | ||
Время T, мин. | ||||||||||
1 | Прямолинейный | 0,56 | 0,68 | 0,76 | 0,96 | 1,15 | 1,4 | 1,65 | 2,2 | 2,6 |
2 | Криволинейный | 0,66 | 0,79 | 0,91 | 1,15 | 1,4 | 1,7 | 2,0 | 2,6 | 3,2 |
Примечание. Нормативы времени рассчитаны для стали  40...60 кгс/мм2 при глубине съема металла 0,5 мм.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Глубина съема, мм | Материал | |||
Сталь  , кгс/мм2 | Чугун | Цветные сплавы | ||
40...60 | 60...80 | |||
Коэффициент | ||||
0,2 | 0,4 | 0,5 | 0,3 | 0,25 |
0,3 | 0,6 | 0,75 | 0,5 | 0,35 |
0,4 | 0,8 | 1,0 | 0,65 | 0,5 |
0,5 | 1,0 | 1,2 | 0,8 | 0,7 |
1,0 | 1,25 | 1,5 | 1,0 | 0,9 |
T = 0,215 · L0,21 при L <= 240 |  | Контур прямолинейный |
T = 0,015 · L0,68 при L > 240 | ||
T = 0,25 · L0,21 при L <= 240 |  | Контур криволинейный |
T = 0,018 · L0,68 при L > 240 |
Слесарные работы | ||||||
Карта 36 | ||||||
Содержание работы 1. Взять инструмент 2. Зачистить зубья с поворотом детали 3. Отложить инструмент |  | |||||
I. Зачистка кромок зубьев по длине с двух сторон | ||||||
N позиции | Инструмент | Длина зуба L, мм, до | ||||
20 | 40 | 80 | 160 | 200 | ||
Время T, на один зуб, мин. | ||||||
1 | Пневматическая шлифовальная машина | 0,03 | 0,04 | 0,045 | 0,05 | 0,06 |
2 | Напильник | 0,04 | 0,05 | 0,07 | 0,09 | 0,12 |
II. Зачистка кромок торцов зубьев с двух сторон | ||||||||||||||
N позиции | Инструмент | Модуль, m | ||||||||||||
1 | 3 | 6 | 10 | 12 | 14 | 18 | 22 | 26 | 35 | 45 | 55 | 70 | ||
Время T, на один зуб, мин. | ||||||||||||||
3 | Пневматическая шлифовальная машина | - | - | - | 0,11 | 0,13 | 0,16 | 0,20 | 0,24 | 0,28 | 0,37 | 0,46 | 0,55 | 0,70 |
4 | Напильник | 0,11 | 0,14 | 0,16 | 0,18 | 0,22 | 0,26 | - | - | - | - | - | - | - |
Примечание. Нормативы времени рассчитаны на зачистку кромок, зубьев цилиндрических колес из стали.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Материал | Зубчатые колеса | |||
цилиндрические | конические | шевронные | червячные | |
Сталь | 1,0 | 1,1 | 1,2 | 1,3 |
Чугун | 0,8 | 0,9 | 0,95 | 1,0 |
Бронза | 0,7 | 0,8 | 0,9 | 0,95 |
T = 0,015 · L0,25 | - | позиция 1 |
T = 0,012 · L0,4 | - | позиция 2 |
T = 0,013 · L0,94 | - | позиция 3 |
T = 0,11 · m0,22 - для m <= 10 |  | позиция 4 |
T = 0,11 · m1.2 - для m > 10 |
Слесарные работы | |||||||
Карта 37, лист 1 | |||||||
Содержание работы 1. Включить пневматическую машину 2. Зачистить кромки пазов, шлиц 3. Выключить пневматическую машину | 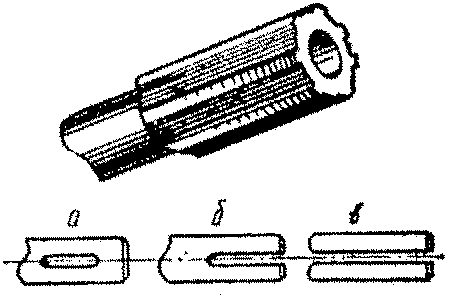 | ||||||
Зачистка кромок, шпоночного паза по длине | |||||||
N позиция | Длина паза, L, мм, до | Пазы (шлицы) | |||||
наружные | внутренние | ||||||
диаметр отверстия D, мм, до | |||||||
30 | 50 | 100 | 200 | 300 | |||
Время T, на один паз (шлиц), мин. | |||||||
1 | 10 | 0,10 | 0,46 | 0,14 | 0,11 | - | - |
2 | 30 | 0,12 | 0,20 | 0,18 | 0,14 | - | - |
3 | 100 | 0,16 | - | 0,24 | 0,19 | - | - |
4 | 200 | 0,18 | - | - | 0,22 | 0,18 | - |
5 | 350 | 0,21 | - | - | - | 0,20 | 0,17 |
6 | 800 | 0,25 | - | - | - | 0,23 | 0,21 |
Зачистка кромок пазов и шлиц по торцу | |||||||
N позиции | Вид зачистки | Пазы (шлицы) | |||||
наружные | внутренние | ||||||
диаметр отверстия D, мм, до | |||||||
30 | 50 | 100 | 300 | ||||
Время T, на один паз (шлиц), мин. | |||||||
7 | С одной стороны | 0,1 | 0,14 | 0,13 | 0,12 | 0,10 | |
8 | С двух сторон | 0,28 | 0,28 | 0,26 | 0,24 | 0,22 | |
ЗАЧИСТКА ЗАУСЕНЦЕВ И ПРИСТУПЛЕНИЕ ОСТРЫХ КРОМОК ШЛИЦЕВ ПНЕВМАТИЧЕСКОЙ МАШИНОЙ СО СТАЛЬНОЙ ИЛИ АБРАЗИВНОЙ ШАРОШКОЙ | Слесарные работы | |||||
Карта 37, лист 2 | ||||||
Зачистка кромок пазов и шлиц по длине | ||||||
N позиции | Вид паза | Длина паза L, мм, до | ||||
10 | 30 | 100 | 200 | 350 | ||
Время T, на один паз, мин. | ||||||
9 | Открытый | 0,10 | 0,12 | 0,15 | 0,18 | 0,20 |
10 | Полузакрытый | 0,15 | 0,19 | 0,22 | 0,26 | 0,28 |
11 | Закрытый | 0,19 | 0,14 | 0,32 | 0,36 | 0,42 |
Примечание. Нормативы времени рассчитаны на обработку деталей из стали. При обработке деталей из медных и алюминиевых сплавов приведенное в нормативной карте время применяется с коэффициентом - 0,7. При обработке деталей напильником или шабером приведенное в нормативной карте время применяется с коэффициентом - 1,3.
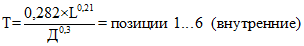
T = 0,061 · L0,21 - позиции 1, ..., 6 (наружные)
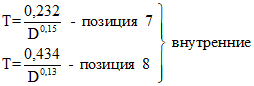
T = 0,06 · L0,2 - позиция 9
T = 0,098 · L9,18 - позиция 10
T = 0,11 · L0,23 - позиция 11
Слесарные работы | ||||||||||||||||||
Карта 38 | ||||||||||||||||||
Содержание работы 1. Взять наждачную шкурку 2. Зачистить поверхность детали 3. Отложить наждачную шкурку |  | |||||||||||||||||
N позиции | Поверхность | Ширина поверхности B, мм, до | Длина поверхности L, мм, до | |||||||||||||||
50 | 70 | 90 | 100 | 140 | 180 | 240 | 310 | 400 | 520 | 680 | 880 | 1150 | 1500 | 2000 | 2500 | |||
Время T, мин. | ||||||||||||||||||
1 | Плоская | 50 | 0,21 | 0,26 | 0,32 | 0,37 | 0,44 | 0,52 | 0,64 | 0,77 | 0,93 | 1,1 | 1,35 | 1,65 | 2,0 | 2,4 | - | - |
2 | 70 | - | 0,33 | 0,39 | 0,45 | 0,54 | 0,65 | 0,8 | 0,95 | 1,15 | 1,4 | 1,7 | 2,0 | 2,4 | 3,0 | 3,6 | - | |
3 | 90 | - | - | 0,46 | 0,53 | 0,60 | 0,75 | 0,9 | 1,1 | 1,35 | 1,6 | 1,95 | 2,4 | 2,9 | 3,5 | 4,3 | 5,0 | |
4 | 125 | - | - | - | - | 0,77 | 0,90 | 1,15 | 1,35 | 1,65 | 2,0 | 2,4 | 2,9 | 3,5 | 4,2 | 5,2 | 6,1 | |
5 | 165 | - | - | - | - | - | 1,1 | 1,35 | 1,6 | 1,95 | 2,4 | 2,9 | 3,4 | 4,2 | 5,0 | 6,2 | 7,3 | |
6 | 225 | - | - | - | - | - | - | 1,60 | 1,95 | 2,4 | 2,8 | 3,5 | 4,2 | 5,1 | 6,1 | 7,5 | 8,8 | |
7 | 300 | - | - | - | - | - | - | - | 2,35 | 2,8 | 3,4 | 4,1 | 5,0 | 6,0 | 7,3 | 9,0 | 10,5 | |
8 | Криволинейная | 50 | 0,26 | 0,34 | 0,40 | 0,47 | 0,55 | 0,65 | 0,8 | 1,0 | 1,2 | 1,4 | 1,7 | 2,1 | 2,5 | 3,1 | - | - |
9 | 70 | - | 0,42 | 0,50 | 0,6 | 0,7 | 0,8 | 1,0 | 1,2 | 1,45 | 1,75 | 2,1 | 2,6 | 3,1 | 3,8 | 4,6 | - | |
10 | 90 | - | - | 0,58 | 0,65 | 0,8 | 0,95 | 1,2 | 1,4 | 1,7 | 2,0 | 2,5 | 3,0 | 3,6 | 4,4 | 5,4 | 6,4 | |
11 | 125 | - | - | - | - | 1,0 | 1,2 | 1,4 | 1,7 | 2,1 | 2,5 | 3,1 | 3,7 | 4,5 | 5,4 | 6,6 | 7,8 | |
12 | 165 | - | - | - | - | - | 1,4 | 1,7 | 2,1 | 2,5 | 3,0 | 3,6 | 4,4 | 5,3 | 6,4 | 7,9 | 9,3 | |
13 | 225 | - | - | - | - | - | - | 2,1 | 2,5 | 3,0 | 3,6 | 4,4 | 5,3 | 6,4 | 7,8 | 9,6 | 11,2 | |
14 | 300 | - | - | - | - | - | - | - | 3,0 | 3,6 | 4,3 | 5,3 | 6,3 | 7,7 | 9,3 | 11,4 | 13,4 | |
Примечание. Нормативы времени рассчитаны на обработку деталей из стали.
При обработке деталей из медных и алюминиевых сплавов приведенное в нормативной карте время применяется с коэффициентом - 0,7.
ИС NORMPROD: примечание. Нумерация пунктов дана в соответствии с официальным текстом документа. |
3. При зачистке поверхности мелкой шкуркой приведенное в нормативной карте время применяется с коэффициентом 0,6.
T = 0,0011 · L0,72 · B0,62 - плоская поверхность
T = 0,0014 · L0,72 · B0,62 - криволинейная поверхность
Слесарные работы | ||||||
Карта 39, лист 1 | ||||||
Содержание работы 1. Взять пневматическую шлифовальную машину и включить 2. Зачистить шов 3. Выключить и отложить шлифовальную машину |  | |||||
N позиции | Тип шва | Длина зачистки L, мм, до | Шов | |||
прямой | криволинейный | |||||
наружный | внутренний | наружный | внутренний | |||
Время T, мин. | ||||||
1 | Встык | 50 | 0,27 | 0,4 | 0,4 | 0,53 |
2 | 100 | 0,48 | 0,7 | 0,7 | 0,96 | |
3 | 130 | 0,60 | 0,9 | 0,9 | 1,2 | |
4 | 170 | 0,75 | 1,1 | 1,1 | 1,5 | |
5 | 220 | 0,93 | 1,4 | 1,4 | 1,9 | |
6 | 280 | 1,15 | 1,7 | 1,7 | 2,3 | |
7 | 370 | 1,4 | 2,2 | 2,2 | 2,9 | |
8 | 480 | 1,8 | 2,7 | 2,7 | 3,6 | |
9 | 630 | 2,2 | 3,4 | 3,4 | 4,5 | |
10 | 820 | 2,8 | 4,2 | 4,2 | 5,6 | |
11 | 1000 | 3,3 | 5,0 | 5,0 | 6,6 | |
12 | 1350 | 4.3 | 6,4 | 6,4 | 8,5 | |
13 | 1750 | 5,3 | 8,0 | 8,0 | 10,5 | |
14 | 2000 | 5,9 | 8,9 | 8,9 | 12,0 | |
15 | 2300 | 6,7 | 10,0 | 10,0 | 13,0 | |
16 | Внахлестку | 50 | 0,12 | 0,19 | 0,17 | 0,23 |
17 | 100 | 0,22 | 0,34 | 0,31 | 0,42 | |
18 | 130 | 0,27 | 0,42 | 0,38 | 0,52 | |
19 | 170 | 0,34 | 0,52 | 0,48 | 0,65 | |
20 | 220 | 0,43 | 0,65 | 0,6 | 0,8 | |
21 | 280 | 0,52 | 0,80 | 0,7 | 1,0 | |
22 | 370 | 0,65 | 1,0 | 0,9 | 1,25 | |
23 | 480 | 0,8 | 1,25 | 1,15 | 1,55 | |
24 | 630 | 1,0 | 1,55 | 1,45 | 1,95 | |
25 | 820 | 1,3 | 1,95 | 1,8 | 2,4 | |
26 | 1000 | 1,5 | 2,3 | 2,1 | 3,0 | |
27 | 1350 | 2,0 | 3,0 | 2.7 | 3,7 | |
28 | 1750 | 2,4 | 3,7 | 3,4 | 4,6 | |
29 | 2000 | 2,7 | 4,2 | 3,8 | 5,2 | |
30 | 2300 | 3,1 | 4,7 | 4,3 | 5,8 | |
Примечание. Нормативы времени рассчитаны на обработку деталей из стали.
ЗАЧИСТКА СВАРНЫХ ШВОВ ПНЕВМАТИЧЕСКОЙ ШЛИФОВАЛЬНОЙ МАШИНОЙ | Слесарные работы |
Карта 39, лист 2 | |
При обработке деталей из медных и алюминиевых сплавов приведенное в нормативной карте время применяется с коэффициентом - 0,7. | |
T = 0,01 · L0,84 - наружный прямой |  | встык |
T = 0,015 · L0,84 - внутренний прямой | ||
T = 0,015 · L0,84 - наружный криволинейный | ||
T = 0,02 · L0,84 - внутренний криволинейный | ||
T = 0,0046 · L0,84 - наружный прямой |  | внахлестку |
T = 0,007 · L0,84 - внутренний прямой | ||
T = 0,0064 · L0,84 - наружный криволинейный | ||
T = 0,0087 · L0,84 - внутренний криволинейный |
Слесарные работы | ||||||||||
Карта 40, лист 1 | ||||||||||
Содержание работы 1. Взять и установить заготовку в тиски 2. Взять ножовку и отрезать деталь по размеру 3. Отложить ножовку 4. Снять и отложить деталь |  | |||||||||
Профиль заготовки | ||||||||||
круг | труба | квадрат | полоса | шестигранник | ||||||
Диаметр, мм, до | Время T, мин. | Диаметр, мм, до | Время T, мин. | Сторона, мм, до | Время T, мин. | Сечение, мм | Время T, мин. | Сторона, мм, до | Время T, мин. | |
наружный | внутренний | |||||||||
5 | 0,29 | 8 | 6 | 0,46 | 6 | 0,46 | 20 x 4 | 0,60 | 8 | 0,6 |
6 | 0,32 | 10 | 6 | 0,65 | 7 | 0,60 | 30 x 4 | 0,81 | 10 | 0,8 |
7 | 0,43 | 12 | 8 | 0,84 | 8 | 0,75 | 30 x 6 | 1,1 | 11 | 1,1 |
8 | 0,55 | 14 | 10 | 1,0 | 9 | 0,84 | 40 x 6 | 1,4 | 13 | 1,3 |
10 | 0,74 | 17 | 13 | 1,3 | 10 | 0,89 | 50 x 6 | 2,0 | 14 | 1,6 |
12 | 1,0 | 20 | 14 | 1,8 | 11 | 1,0 | 40 x 8 | 1,5 | 16 | 1,8 |
15 | 1,3 | 25 | 20 | 2,6 | 12 | 1,2 | 50 x 8 | 2,5 | - | - |
17 | 1,7 | 28 | 23 | 3,0 | 14 | 1,4 | 40 x 10 | 1,7 | - | - |
20 | 2,1 | 38 | 32 | 4,6 | 16 | 1,7 | 50 x 10 | 2,9 | - | - |
25 | 2,9 | 45 | 38 | 3,0 | 18 | 2,0 | - | - | - | - |
30 | 4,4 | 50 | 42 | 7,0 | 25 | 3,5 | - | - | - | - |
35 | 6,0 | - | - | - | - | - | - | - | - | - |
Примечание. Нормативы времени рассчитаны для стали  40...60 кгс/мм2.
РЕЗКА РУЧНОЙ НОЖОВКОЙ | Слесарные работы | |||
Карта 40, лист 2 | ||||
При измененных условиях приведенное в нормативной карте время применяется со следующими коэффициентами: | ||||
Материал | Сталь  , кгс/мм2 | Чугун | Цветные сплавы | |
до 40 | 60...80 | |||
Коэффициент | 0,8 | 1,2 | 0,8 | 0,7 |
Слесарные работы | |||||||||
Карта, 41 | |||||||||
Содержание работы: 1. Взять и установить лист под ножницы 2. Резать заготовку по разметке 3. Взять заготовку и отложить |  | ||||||||
N позиции | Длина реза L мм, до | Контур реза | |||||||
прямолинейный | криволинейный | ||||||||
Толщина листа h, мм, до | |||||||||
0,5 | 1,0 | 1,5 | 2,0 | 0,5 | 1,0 | 1,5 | 2,0 | ||
Время T, мин. | |||||||||
1 | 50 | 0,18 | 0,20 | 0,21 | 0,22 | 0,24 | 0,25 | 0,27 | 0,28 |
2 | 75 | 0,22 | 0,24 | 0,25 | 0,28 | 0,28 | 0,31 | 0,32 | 0,33 |
3 | 110 | 0,26 | 0,28 | 0,30 | 0,31 | 0,34 | 0,36 | 0,38 | 0,40 |
4 | 170 | 0,32 | 0,34 | 0,36 | 0,37 | 0,41 | 0,44 | 0,48 | 0,48 |
5 | 250 | 0,38 | 0,41 | 0,43 | 0,44 | 0,48 | 0,53 | 0,55 | 0,8 |
6 | 380 | 0,45 | 0,5 | 0,52 | 0,55 | 0,6 | 0,65 | 0,67 | 0,7 |
7 | 460 | 0,50 | 0,54 | 0,56 | 0,58 | 0,64 | 0,69 | 0,73 | 0,75 |
8 | 700 | 0,60 | 0,64 | 0,68 | 0,70 | 0,77 | 0,84 | 0,88 | 0,91 |
9 | 1000 | 0,70 | 0,75 | 0,80 | 0,83 | 0,91 | 0,98 | 1,05 | 1,1 |
10 | 1500 | 0,84 | 0,91 | 0,96 | 1,0 | 1,1 | 1,2 | 1,25 | 1,3 |
Примечание. Нормативы времени рассчитаны для стали  40...60 кгс/мм2.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Материал | Сталь  , кгс/мм2 | Цветные сплавы | Текстолит |
до 40 | |||
Коэффициент | 0,8 | 0,7 | 0,5 |
T = 0,034 · L0,45 · h0,12 - прямолинейный контур
T = 0,044 · L0,45 · h0,12 - криволинейный контур
Слесарные работы | |||||||||
Карта 42 | |||||||||
Содержание работы 1. Взять и установить лист под ножницы 2. Включить ход ножа 3. Резать по разметке с подачей листа вручную 4. Выключить ход ножа 5. Отложить заготовку и отходы |  | ||||||||
N позиции | Длина реза L, мм, до | Контур реза | |||||||
прямолинейный | криволинейный | ||||||||
толщина материала, h, мм | |||||||||
1,0 | 1,5 | 2,0 | 3,0 | 1,0 | 1,5 | 2,0 | 3,0 | ||
Время T, мин. | |||||||||
1 | 200 | 0,21 | 0,24 | 0,27 | 0,32 | 0,25 | 0,30 | 0,33 | 0,38 |
2 | 250 | 0,25 | 0,29 | 0,33 | 0,38 | 0,30 | 0,36 | 0,40 | 0,46 |
3 | 300 | 0,29 | 0,34 | 0,38 | 0,44 | 0,36 | 0,40 | 0,46 | 0,54 |
4 | 360 | 0,34 | 0,40 | 0,44 | 0,52 | 0,42 | 0,49 | 0,54 | 0,63 |
5 | 450 | 0,41 | 0,48 | 0,54 | 0,63 | 0,50 | 0,59 | 0,66 | 0,76 |
6 | 540 | 0,48 | 0,56 | 0,63 | 0,73 | 0,59 | 0,69 | 0,76 | 0,89 |
7 | 650 | 0,56 | 0,66 | 0,74 | 0,86 | 0,70 | 0,80 | 0,90 | 1,05 |
8 | 780 | 0,66 | 0,77 | 0,86 | 1,0 | 0,80 | 0,94 | 1,05 | 1,20 |
9 | 950 | 0,78 | 0,91 | 1,05 | 1,20 | 0,95 | 1,10 | 1,25 | 1,45 |
10 | 1200 | 0,95 | 1,10 | 1,25 | 1,45 | 1,20 | 1,35 | 1,50 | 1,75 |
11 | 1500 | 1,15 | 1,35 | 1,50 | 1,75 | 1,40 | 1,65 | 1,80 | 2,1 |
12 | 1800 | 1,35 | 1,60 | 1,75 | 2,0 | 1,65 | 1,90 | 2,15 | 2,5 |
13 | 2200 | 1,60 | 1,85 | 2,1 | 2,4 | 1,90 | 2,25 | 2,5 | 3,0 |
Примечание. Нормативы времени рассчитаны на резку листового проката из стали  40...60 кгс/мм2.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Полезная длина ножей, мм | Число двойных ходов ножей мм/дв. ход | Обрабатываемый материал | ||||
560 | 700 | 900 | 1200 | 1400 | Цветные сплавы | |
Коэффициент | ||||||
7 | 1,5 | 1,4 | 1,3 | 1,1 | 1,0 | 0,8 |
10 | 1,3 | 1,2 | 1,1 | 1,0 | 0,8 | |
15 | 1,1 | 1,0 | 0,9 | 0,8 | 0,7 | |
T = 0,0023 · L0,85 · h0,38 - прямолинейный контур
T = 0,0028 · L0,85 · h0,38 - криволинейный контур
Слесарные работы | |||||||||
Карта 43 | |||||||||
Содержание работы 1. Взять и установить лист на ножницы 2. Резать заготовку по разметке, с передвижением листа 3. Отложить заготовку и отходы |  | ||||||||
N позиции | Длина реза L, мм | Материал | |||||||
Сталь  до 40 кгс/мм2 | |||||||||
Контур реза | |||||||||
прямолинейный | криволинейный | ||||||||
Толщина листа h, мм, до | |||||||||
0,5 | 1,0 | 1,5 | 2,0 | 0,5 | 1,0 | 1,5 | 2,0 | ||
Время T, мин. | |||||||||
1 | 50 | 0,16 | 0,18 | 0,20 | 0,21 | 0,21 | 0,24 | 0,26 | 0,27 |
2 | 65 | 0,18 | 0,21 | 0,23 | 0,24 | 0,24 | 0,27 | 0,29 | 0,31 |
3 | 85 | 0,24 | 0,24 | 0,26 | 0,27 | 0,27 | 0,31 | 0,34 | 0,36 |
4 | 110 | 0,24 | 0,28 | 0,30 | 0,31 | 0,31 | 0,36 | 0,39 | 0,41 |
5 | 150 | 0,29 | 0,33 | 0,35 | 0,37 | 0,37 | 0,42 | 0,46 | 0,48 |
6 | 180 | 0,31 | 0,36 | 0,39 | 0,41 | 0,41 | 0,46 | 0,50 | 0,53 |
7 | 240 | 0,37 | 0,42 | 0,45 | 0,47 | 0,47 | 0,54 | 0,58 | 0,62 |
8 | 320 | 0,43 | 0,48 | 0,52 | 0,55 | 0,55 | 0,63 | 0,68 | 0,72 |
9 | 420 | 0,49 | 0,56 | 0,60 | 0,64 | 0,64 | 0,73 | 0,78 | 0,83 |
10 | 550 | 0,57 | 0,64 | 0,69 | 0,73 | 0,73 | 0,84 | 0,90 | 0,96 |
11 | 700 | 0,64 | 0,73 | 0,79 | 0,83 | 0,83 | 0,95 | 1,0 | 1,1 |
12 | 900 | 0,73 | 0,83 | 0,90 | 0,95 | 0,95 | 1,1 | 1,15 | 1,25 |
13 | 1000 | 0,77 | 0,88 | 0,95 | 1,00 | 1,0 | 1,15 | 1,25 | 1,30 |
Примечание. При обработке цветных сплавов приведенное в нормативной карте время применяется с коэффициентом - 0,8.
Для прямолинейного контура T = 0,023 · L0,53 · h0,19
Для криволинейного контура T = 0,030 · L0,53 · h0,19
Слесарные работы | ||||||||||||||||||
Карта 44 | ||||||||||||||||||
Содержание работы 1. Взять ножницы 2. Резать заготовку по разметке 3. Отложить ножницы и заготовку |  | |||||||||||||||||
N позиции | Материал | Толщина листа h, мм, до | Контур реза | |||||||||||||||
прямолинейный | криволинейный | |||||||||||||||||
Длина реза L, мм, до | ||||||||||||||||||
50 | 75 | 100 | 150 | 250 | 350 | 550 | 800 | 50 | 75 | 100 | 150 | 250 | 350 | 550 | 800 | |||
Время T, мин. | ||||||||||||||||||
1 | Сталь 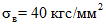 | 0,5 | 0,22 | 0,25 | 0,27 | 0,31 | 0,36 | 0,40 | 0,47 | 0,53 | 0,28 | 0,32 | 0,35 | 0,40 | 0,47 | 0,52 | 0,60 | 0,70 |
2 | 1,0 | 0,24 | 0,27 | 0,30 | 0,34 | 0,40 | 0,45 | 0,51 | 0,60 | 0,31 | 0,35 | 0,38 | 0,45 | 0,52 | 0,60 | 0,65 | 0,75 | |
3 | Цветные сплавы | 0,5 | 0,18 | 0,20 | 0,22 | 0,25 | 0,29 | 0,33 | 0,38 | 0,43 | 0,23 | 0,26 | 0,29 | 0,33 | 0,38 | 0,43 | 0,50 | 0,55 |
4 | 1,0 | 0,19 | 0,22 | 0,24 | 0,27 | 0,32 | 0,36 | 0,41 | 0,47 | 0,25 | 0,29 | 0,31 | 0,36 | 0,42 | 0,47 | 0,55 | 0,61 | |
5 | 1,5 | 0,20 | 0,23 | 0,25 | 0,29 | 0,34 | 0,38 | 0,44 | 0,49 | 0,26 | 0,30 | 0,33 | 0,38 | 0,45 | 0,50 | 0,58 | 0,65 | |
6 | 2,0 | 0,21 | 0,24 | 0,26 | 0,30 | 0,35 | 0,40 | 0,45 | 0,51 | 0,28 | 0,31 | 0,34 | 0,39 | 0,46 | 0,51 | 0,59 | 0,67 | |
T = 0,068 · L0,32 · h0,13 - позиции 1, ..., 2 |  | Прямолинейный контур |
T = 0,055 · L0,32 · h0,13 - позиции 3, ..., 6 | ||
T = 0,088 · L0,32 · h0,13 - позиции 1, ..., 2 |  | Криволинейный контур |
T = 0,072 · L0,32 · h0,13 - позиции 3, ..., 6 |
Слесарные работы | |||||||||
Карта 45 | |||||||||
Содержание работы 1. Отмерить и наметить линию отреза 2. Закрепить трубу в тиски приспособления 3. Подвести абразив, отрезать 4. Открепить, снять и отложить трубу | 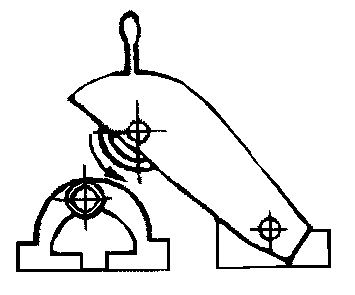 | ||||||||
N позиции | Обрабатываемый материал | Наружный диаметр трубы D, мм, до | |||||||
10 | 12 | 14 | 18 | 22 | 36 | 30 | 36 | ||
Время, Т, мин. | |||||||||
1 | Сталь | 0,56 | 0,62 | 0,68 | 0,79 | 0,89 | 0,99 | 1,1 | 1,2 |
2 | Цветные сплавы | 0,40 | 0,44 | 0,49 | 0,57 | 0,64 | 0,71 | 0,77 | 0,86 |
T = 0,14 · Д0,6 - сталь
T = 0,1 · Д0,6 - цветные сплавы
Слесарные работы | ||||||||||||||||
Карта 46, лист 1 | ||||||||||||||||
Содержание работы 1. Взять и установить деталь в тиски 2. Включить пневматический рубильный молоток (взять зубило) 3. Обрубить припуск (по месту) 4. Выключить молоток (отложить зубило) 5. Снять и отложить деталь | 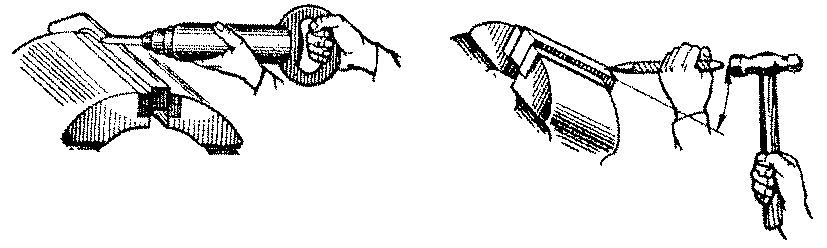 | |||||||||||||||
N позиции | Метод обработки | Длина L, мм, до | Ширина B, мм, до | |||||||||||||
20 | 25 | 30 | 35 | 40 | 60 | 60 | 70 | 86 | 100 | 125 | 180 | 180 | 200 | |||
Время T, мин. | ||||||||||||||||
1 | Зубилом | 100 | 1,45 | 1,8 | 2,15 | 2,5 | 2,9 | 3,6 | 4,3 | 5,0 | 6,1 | 7,15 | - | - | - | - |
2 | 120 | 1,7 | 2,14 | 2,57 | 3,0 | 3,45 | 4,3 | 5,15 | 6,0 | 7,3 | 8,6 | 10,7 | - | - | - | |
3 | 140 | 2,0 | 2,5 | 3,0 | 3,5 | 4,0 | 5,0 | 6,0 | 7,0 | 8,5 | 10,0 | 12,5 | 15,0 | - | - | |
4 | 170 | 2,45 | 3,0 | 3,65 | 4,2 | 4,9 | 6,1 | 7,3 | 8,5 | 10,3 | 12,2 | 15,2 | 18,2 | 21,9 | - | |
5 | 210 | 3,0 | 3,8 | 4,5 | 5,2 | 6,0 | 7,5 | 9,0 | 10,5 | 12,8 | 15,0 | 18,8 | 22,5 | 27,0 | 30,0 | |
6 | 250 | 3,6 | 4,5 | 5,4 | 6,2 | 7,15 | 8,9 | 10,7 | 12,5 | 15,2 | 17,9 | 22,3 | 26,8 | 82,2 | 35,75 | |
7 | 300 | 4,3 | 5,4 | 6,4 | 7,5 | 8,6 | 10,7 | 12,9 | 15,0 | 18,2 | 21,45 | 26,8 | 32,2 | 38,6 | 42,9 | |
8 | 360 | 5,15 | 6,4 | 7,7 | 9,0 | 10,3 | 12,9 | 15,4 | 18,0 | 21,9 | 25,7 | 32,2 | 38,6 | 45,3 | 51,5 | |
9 | 430 | 6,15 | 7,7 | 9,2 | 10,8 | 12,3 | 15,4 | 18,4 | 21,5 | 26,1 | 30,7 | 38,4 | 46,1 | 55,3 | 61,5 | |
10 | 500 | 7,15 | 8,9 | 10,7 | 12,5 | 14,3 | 17,9 | 21,45 | 25,0 | 30,4 | 35,75 | 44,7 | 53,6 | 64,35 | 71,5 | |
11 | Пневматическим рубильным молотком | 100 | 0,9 | 1,1 | 1,3 | 1,5 | 1,8 | 2,2 | 2,6 | 3,1 | 3,7 | 4,4 | 5,5 | - | - | - |
12 | 120 | 1,0 | 1,3 | 1,6 | 1,8 | 2,1 | 2,6 | 3,2 | 3,7 | 4,5 | 5,3 | 6,6 | - | - | - | |
13 | 140 | 1,5 | 1,5 | 1,85 | 2,2 | 2,5 | 3,1 | 3,7 | 4,3 | 5,2 | 6,2 | 7,7 | - | - | - | |
ОБРУБКА ПРИПУСКА НА ГОРИЗОНТАЛЬНОЙ ПЛОСКОСТИ ЗУБИЛОМ ВРУЧНУЮ ИЛИ ПНЕВМАТИЧЕСКИМ РУБИЛЬНЫМ МОЛОТКОМ | Слесарные работы | |||||||||||||||
Карта 46, лист 2 | ||||||||||||||||
N позиции | Метод обработки | Длина L, мм, до | Ширина B, мм, до | |||||||||||||
20 | 25 | 30 | 35 | 40 | 50 | 60 | 70 | 88 | 100 | 125 | 150 | 180 | 200 | |||
Время, T, мин. | ||||||||||||||||
14 | Пневматическим рубильным молотком | 170 | 1,5 | 1,9 | 2,2 | 2,6 | 3,0 | 3,7 | 4,5 | 5,2 | 6,4 | 7,5 | 9,35 | 11,2 | - | - |
15 | 210 | 1,85 | 2,3 | 2,8 | 3,23 | 3,7 | 4,6 | 5,5 | 6,5 | 7,85 | 9,2 | 11,6 | 13,9 | 16,6 | - | |
16 | 250 | 2,2 | 2,75 | 3,3 | 3,85 | 4,4 | 5,5 | 6,6 | 7,7 | 9,35 | 11,0 | 13,75 | 16,5 | 19,8 | 22,0 | |
17 | 300 | 2,6 | 3,3 | 4,0 | 4,6 | 5,3 | 6,6 | 7,9 | 9,2 | 11,2 | 13,2 | 16,5 | 19,8 | 23,8 | 26,4 | |
18 | 360 | 3,2 | 4,0 | 4,75 | 5,5 | 6,3 | 7,9 | 9,5 | 11,0 | 13,5 | 15,8 | 19,8 | 23,8 | 28,5 | 31,7 | |
19 | 430 | 3,8 | 4,7 | 5,7 | 6,6 | 7,6 | 9,5 | 11,35 | 13,2 | 16,1 | 18,9 | 23,6 | 28,4 | 34,0 | 37,8 | |
20 | 520 | 4,6 | 5,7 | 6,9 | 8,0 | 9,15 | 11,4 | 13,7 | 16,0 | 19,4 | 22,9 | 28,6 | 34,3 | 41,2 | 45,8 | |
21 | 625 | 5,5 | 6,9 | 8,25 | 9,6 | 11,0 | 13,75 | 16,5 | 19,25 | 23,4 | 27,5 | 34,4 | 41,25 | 49,5 | 55,0 | |
22 | 750 | 6,6 | 8,25 | 9,9 | 11,6 | 13,2 | 16,5 | 19,8 | 23,1 | 28,0 | 33,0 | 41,25 | 49,5 | 59,4 | 66,0 | |
23 | 900 | 7,9 | 9,9 | 11,9 | 13,9 | 15,8 | 19,8 | 23,8 | 27,7 | 73,7 | 39,6 | 49,5 | 59,4 | 71,3 | 79,2 | |
24 | 1000 | 8,8 | 11,0 | 13,2 | 15,4 | 17,6 | 22,0 | 26,4 | 30,8 | 37,4 | 44,0 | 55,0 | 66,0 | 79,2 | 88,0 | |
Примечание: При измененных условиях обработки приведенное в нормативной карте время применяется с коэффициентами:
Материал | Выверка | ||||||||||
по линейке и угольнику | По линейке | ||||||||||
3,0 | 2,5 | 2,0 | 1,0 | 0,5 | 3,0 | 2,5 | 2,0 | 1,0 | 0,5 | ||
Коэффициент | |||||||||||
Сталь  в кгс/мм2 | 60...80 | 2,3 | 2,0 | 1,7 | 1,25 | 0,85 | 1,85 | 1,60 | 1,35 | 1,0 | 0,7 |
40...60 | 1,8 | 1,6 | 1,4 | 1,0 | 0,7 | 1,45 | 1,30 | 1,10 | 0,80 | 0,55 | |
Чугун | 1,4 | 1,3 | 1,1 | 0,8 | 0,55 | 1,10 | 1,05 | 0,90 | 0,65 | 0,45 | |
Цветные сплавы | 1,2 | 1,05 | 0,9 | 0,65 | 0,45 | 0,95 | 0,85 | 0,70 | 0,58 | 0,35 | |
T = 0,000715 · B · L - позиции с 1, ..., 10
T = 0,00044 · B · L - позиции с 11, ..., 24
Слесарные работы | |||||||||
Карта 47 | |||||||||
Содержание работы 1. Взять зубило 2. Вырубить деталь по контуру зубилом вручную 3. Отложить деталь и зубило | |||||||||
N позиции | Длина контура, L, мм, до | Толщина листа h, мм, до | |||||||
0,5 | 1,0 | 1,5 | 2,0 | 2,5 | 3,0 | 3,5 | 4,0 | ||
Время T, мин. | |||||||||
1 | 50 | 0,17 | 0,27 | 0,36 | 0,45 | 0,52 | 0,59 | 0,65 | 0,73 |
2 | 100 | 0,34 | 0,55 | 0,73 | 0,89 | 1,05 | 1,2 | 1,3 | 1,45 |
3 | 120 | 0,41 | 0,65 | 0,88 | 1,1 | 1,15 | 1,40 | 1,60 | 1,70 |
4 | 140 | 0,47 | 0,77 | 1,0 | 1,25 | 1,45 | 1,65 | 1,85 | 2,0 |
5 | 170 | 0,57 | 0,95 | 1,25 | 1,50 | 1,75 | 2,0 | 2,2 | 2,5 |
6 | 210 | 0,70 | 1,15 | 1,55 | 1,85 | 2,2 | 2,5 | 2,8 | 3,0 |
7 | 250 | 0,85 | 1,35 | 1,85 | 2,2 | 2,6 | 3,0 | 3,3 | 3,6 |
8 | 300 | 1,0 | 1,65 | 2,2 | 2,7 | 3,1 | 3,6 | 4,0 | 4,4 |
9 | 360 | 1,2 | 2,0 | 2,6 | 3,2 | 3,8 | 4,3 | 4,8 | 5,2 |
10 | 430 | 1,45 | 2,4 | 3,1 | 3,8 | 4,5 | 5,1 | 5,7 | 6,2 |
11 | 520 | 1,75 | 2,9 | 3,8 | 4,6 | 5,5 | 6,2 | 6,9 | 7,5 |
12 | 625 | 2,1 | 3,4 | 4,5 | 5,6 | 6,5 | 7,5 | 8,3 | 9,1 |
13 | 750 | 2,5 | 4,1 | 5,5 | 6,7 | 7,8 | 8,9 | 10,0 | 11,0 |
14 | 900 | 3,0 | 4,95 | 6,6 | 8,0 | 9,4 | 10,7 | 12,0 | 13,0 |
15 | 1000 | 3,4 | 5,5 | 7,3 | 8,9 | 10,4 | 12,7 | 13,2 | 14,5 |
16 | 1200 | 4,1 | 6,6 | 8,8 | 10,5 | 12,5 | 14,2 | 16,0 | 17,5 |
Примечание. Нормативы времени рассчитаны на вырубку простой детали из стали.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Конфигурация детали | Обрабатываемый материал | |
сталь | цветные сплавы | |
Коэффициент | ||
Простая | 1,0 | 0,8 |
Фасонная | 1,2 | 0,9 |
T = 0,0055 · L · h0,7
Слесарные работы | ||||||
Карта 48, лист 1 | ||||||
Содержание работы 1. Установить заготовку 2. Вырубить прокладку или пробить отверстие в прокладке 3. Вынуть прокладку из просечки 4. Отложить прокладку | 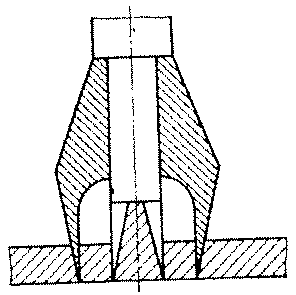 | |||||
I. Вырубка прокладки | ||||||
N позиции | Вырубаемый контур | Диаметр прокладки мм, до | Материал прокладки | |||
картон, бумага, дерматин | прессшпан, паранит, асбест | кожа, кирза, резина, брезент | фетр, войлок | |||
Время T, мин. | ||||||
1 | Наружный | 50 | 0,16 | 0,20 | 0,3 | 0,42 |
2 | 120 | 0,20 | 0,30 | 0,42 | 0,63 | |
3 | 200 | 0,30 | 0,42 | 0,59 | 0,88 | |
4 | 300 | 0,41 | 0,55 | 0,76 | 1,15 | |
5 | Наружный и внутренний одновременно | 50 | 0,20 | 0,38 | 0,60 | 0,90 |
6 | 120 | 0,30 | 0,47 | 0,90 | 1,20 | |
7 | 200 | 0,47 | 0,75 | 1,45 | 1,90 | |
8 | 300 | 0,67 | 1,10 | 2,2 | 2,80 | |
ВЫРУБКА ПРОКЛАДОК И ПРОБИВКА ОТВЕРСТИЙ ПРОСЕЧКОЙ | Слесарные работы | ||||||||||||||||
Карта 48, лист 2 | |||||||||||||||||
II. Пробивка отверстий в прокладках | |||||||||||||||||
N позиции | Материал прокладки | Количество пробиваемых отверстий | |||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 10 | 12 | 14 | 17 | 20 | 25 | 30 | 35 | 40 | ||
Время T, мин. | |||||||||||||||||
9 | Картон, бумага, дерматин | 0,25 | 0,36 | 0,47 | 0,58 | 0,69 | 0,80 | 0,90 | 1,12 | 1,32 | 1,53 | 1,84 | 2,14 | 2,64 | 3,13 | 3,62 | 4,10 |
10 | Прессшпан, паронит, асбест | 0,30 | 0,44 | 0,57 | 0,71 | 0,84 | 0,97 | 1,10 | 1,35 | 1,60 | 1,85 | 2,25 | 2,60 | 3,20 | 3,80 | 4,40 | 5,00 |
11 | Кожа, резина, кирза, брезент | 0,46 | 0,68 | 0,89 | 1,10 | 1,30 | 1,50 | 1,70 | 2,10 | 2,50 | 2,90 | 3,45 | 4,05 | 5,0 | 5,9 | 6,85 | 7,75 |
12 | Фетр, войлок | 0,63 | 0,92 | 1,20 | 1,50 | 1,75 | 2,05 | 2,3 | 2,85 | 3,4 | 3,9 | 4,70 | 5,5 | 6,75 | 8,0 | 9,25 | 10,5 |
Примечание. Нормативы времени рассчитаны на вырубку прокладок толщиной до 3 мм из картона, дерматина, бумаги.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Материал прокладки | Картон, бумага, дерматин | Прессшпан, паранит, асбест | Кожа, резина, кирза, брезент | Фетр, войлок | ||||
Толщина, мм, до | 3 | св. 3 | 3 | св. 3 | 3 | св. 3 | 10 | св. 10 |
Коэффициент | 1,0 | 1,3 | 1,0 | 1,3 | 1,0 | 1,3 | 1,0 | 1,3 |
Слесарные работы | |||||||||||||
Карта 49, лист 1 | |||||||||||||
Содержание работы 1. Взять и установить деталь 2. Разметить канавку 3. Вырубить канавку крейцмейселем и зачистить 4. Снять деталь и отложить | 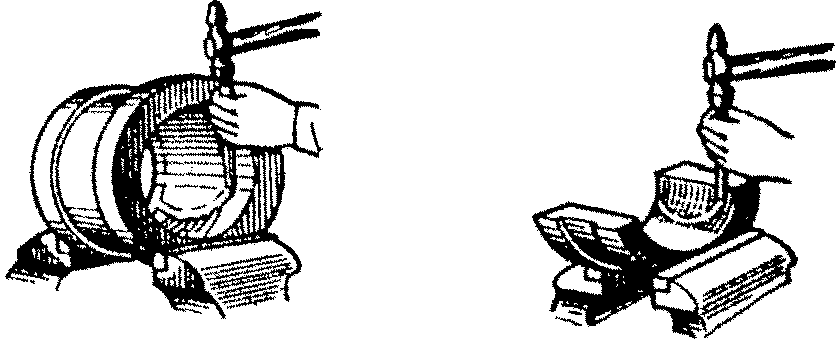 | ||||||||||||
N позиции | Сечение канавки, Д, мм | Длина канавки L, мм, до | |||||||||||
40 | 50 | 60 | 75 | 100 | 125 | 150 | 200 | 250 | 300 | 350 | 400 | ||
Время T, на одну канавку, мин. | |||||||||||||
Смазочные канавки во вкладышах | |||||||||||||
1 | 4 x 2 | 0,52 | 0,68 | 0,84 | 1,05 | 1,4 | 1,75 | 1,95 | 2,75 | 3,85 | 3,85 | 4,4 | 5,05 |
2 | 6 x 3 | 0,63 | 0,74 | 0,89 | 1,15 | 1,5 | 2,0 | 2,25 | 3,0 | 3,8 | 4,35 | 5,1 | 6,1 |
3 | 8 x 4 | 0,68 | 0,84 | 1,05 | 1,2 | 1,65 | 2,2 | 2,5 | 3,30 | 4,10 | 5,05 | 5,8 | 6,50 |
Смазочные канавки во вкладышах | |||||||||||||
4 | 4 x 2 | 0,74 | 0,94 | 1,05 | 1,35 | 1,85 | 2,30 | 2,73 | 3,65 | 4,5 | 5,45 | 6,3 | 7,25 |
5 | 6 x 3 | 0,49 | 1,15 | 1,35 | 1,5 | 2,30 | 2,85 | 3,35 | 4,5 | 5,55 | 6,8 | 7,85 | 9,05 |
6 | 8 x 4 | 1,05 | 1,35 | 1,5 | 2,05 | 2,75 | 3,35 | 4,10 | 5,45 | 6,50 | 7,85 | 9,15 | 10,5 |
ВЫРУБКА ПРЯМЫХ КАНАВОК КРЕЙЦМЕЙСЕЛЕМ | Слесарные работы | ||||||||||||
Карта 49, лист 2 | |||||||||||||
N позиции | Сечение канавки, Д, мм | Длина канавки L, мм, до | |||||||||||
40 | 50 | 60 | 75 | 100 | 125 | 150 | 200 | 250 | 300 | 350 | 400 | ||
Время T, на одну канавку, мин. | |||||||||||||
Смазочные канавки во втулках с отношением диаметра к длине Д:L = 1:1 | |||||||||||||
7 | 4 x 2 | 0,94 | 1,25 | 1,35 | 1,75 | 2,4 | 3,0 | 3,55 | 4,85 | 5,9 | 7,15 | 8,2 | 9,45 |
8 | 6 x 3 | 1,25 | 1,50 | 1,75 | 2,0 | 3,0 | 3,65 | 4,40 | 5,85 | 7,25 | 8,8 | 10,5 | 11,8 |
9 | 8 x 4 | 1,35 | 1,75 | 2,0 | 2,6 | 3.55 | 4,40 | 5,35 | 7,15 | 8,4 | 10,3 | 11,9 | 13,6 |
Примечание. Нормативы времени рассчитаны на вырубку прямой канавки на плоских вкладышах из стали.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Материал | Вид детали | |||||||
Плоские детали и вкладыши | Втулка с отношением диаметра к длине Д:L | |||||||
1:1 | 1:2 | 1:3 | ||||||
Конфигурация канавки | ||||||||
прямая | фигурная | прямая | фигурная | прямая | фигурная | прямая | фигурная | |
Коэффициент, К | ||||||||
Сталь | 1,0 | 1,25 | 1,0 | 1,25 | 1,2 | 1,5 | 1,35 | 1,68 |
Чугун | 0,9 | 1,12 | 0,9 | 1,12 | 1,08 | 1,35 | 1,22 | 1,51 |
Бронза | 0,7 | 0,87 | 0,7 | 0,87 | 0,84 | 1,05 | 0,94 | 1,18 |
Баббит | 0,5 | 0,62 | 0,5 | 0,62 | 0,6 | 0,75 | 0,67 | 0,84 |
Слесарные работы | ||||||||||
Карта 50 | ||||||||||
Содержание работы 1. Взять и установить деталь 2. Разметить канавку 3. Включить пневматический рубильный молоток 4. Вырубить и зачистить канавку 5. Выключить рубильный молоток 6. Снять деталь и отложить | ||||||||||
N позиции | Сечение канавки в мм, до | Длина канавки L, мм, до | ||||||||
100 | 150 | 200 | 300 | 400 | 500 | 600 | 800 | 1000 | ||
Время T, на одну канавку, мин., до | ||||||||||
Смазочные канавки на плоских деталях | ||||||||||
1 | 8 x 7 | 0,94 | 1,5 | 1,94 | 2,3 | 2,7 | 3,7 | 4,2 | 5,9 | 7,6 |
2 | 10 x 5 | 1,5 | 2,1 | 2,6 | 3,8 | 5,4 | 6,3 | 7,4 | 11,4 | 12,6 |
3 | 15 x 7 | 2,3 | 3,2 | 4,2 | 6,1 | 8,5 | 10,1 | 11,9 | 18,3 | 20,3 |
4 | 20 x 8 | 2,7 | 4,0 | 5,0 | 7,4 | 10,1 | 12,1 | 14,1 | 21,6 | 24,2 |
5 | 30 x 10 | 5,7 | 8,2 | 10,2 | 14,9 | 20,4 | 24,7 | 29,0 | 44,4 | 49,4 |
6 | 40 x 12 | 8,5 | 12,1 | 15,2 | 22,3 | 30,7 | 35,7 | 42,8 | 66,8 | 73,5 |
7 | 50 x 16 | 11,6 | 16,9 | 21,3 | 30,9 | 42,8 | 51,0 | 60,4 | 94,4 | 103,4 |
Смазочные канавки во вкладышах | ||||||||||
8 | 8 x 4 | 1,3 | 2,0 | 2,5 | 2,9 | 3,6 | 4,8 | 6,1 | 8,6 | 10,7 |
9 | 10 x 5 | 1,9 | 2,7 | 3,4 | 5,0 | 6,8 | 8,2 | 9,7 | 14,8 | 16,4 |
10 | 15 x 7 | 3,0 | 4,3 | 5,5 | 7,8 | 10,9 | 13,1 | 15,3 | 23,7 | 26,5 |
11 | 20 x 8 | 3,6 | 5,1 | 6,5 | 9,4 | 13,1 | 15,8 | 18,3 | 28,2 | 31,5 |
Смазочные канавки во втулках с отношением диаметра к длине Д:L = 1:1 | ||||||||||
12 | 8 x 4 | 1,6 | 2,5 | 3,2 | 3,9 | 4,8 | 6,6 | 8,1 | 10,3 | 13,2 |
13 | 10 x 5 | 2,4 | 3,6 | 4,4 | 6,4 | 8,7 | 10,7 | 1,0 | 19,5 | 21,4 |
14 | 15 x 7 | 4,0 | 5,6 | 7,0 | 10,3 | 14,4 | 17,1 | 20,2 | 31,2 | 34,6 |
15 | 20 x 8 | 4,7 | 6,7 | 8,6 | 12,2 | 17,1 | 20,6 | 23,9 | 36,8 | 41,2 |
Примечание. Нормативы времени рассчитаны на вырубку канавок на плоских вкладышах из стали.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Материал | Вид детали | |||||||
плоские детали и вкладыши | Втулки с отношением диаметра к длине Д:L | |||||||
1:1 | 1:2 | 1:3 | ||||||
Конфигурация канавки | ||||||||
прямая | фигурная | прямая | фигурная | прямая | фигурная | прямая | фигурная | |
Коэффициент, К | ||||||||
Сталь | 1,0 | 1,25 | 1,0 | 1,25 | 1,2 | 1,5 | 1,35 | 1,68 |
Чугун | 0,9 | 1,12 | 0,9 | 1,12 | 1,08 | 1,32 | 1,22 | 1,51 |
Бронза | 0,8 | 1,00 | 0,8 | 1,00 | 0,76 | 1,20 | 1,08 | 1,34 |
Баббит | 0,6 | 0,75 | 0,6 | 0,75 | 0,72 | 1,90 | 0,81 | 1,00 |
Слесарные работы | ||||||||
Карта 51 | ||||||||
Содержание работы 1. Взять и положить проволоку, шплинт, пружину на плиту 2. Взять зубило, молоток или кусачки 3. Рубить проволоку, шплинт, пружину или откусить проволоку 4. Отложить заготовку, инструмент | ||||||||
 | ||||||||
I. Рубка зубилом | ||||||||
N позиции | Диаметр Д, мм, до | Проволоки | Шплинтов | Пружин | ||||
Время T, мин. | ||||||||
1 | 0,5 | - | - | 0,06 | ||||
1 | 1 | - | - | 0,09 | ||||
3 | 2 | 0,12 | 0,13 | 0,14 | ||||
4 | 3 | 0,15 | 0,15 | 0,18 | ||||
5 | 1 | 0,17 | 0,18 | 0,22 | ||||
6 | 6 | 0,21 | 0,22 | - | ||||
II. Откусывание кусачками | ||||||||
N позиции | Диаметр проволоки Д, мм, до | |||||||
0,5 | 1 | 1,5 | 2,0 | 2,5 | 3,0 | 4,0 | ||
Время T, мин. | ||||||||
7 | 0,06 | 0,08 | 0,1 | 0,12 | 0,14 | 0,15 | 0,17 | |
Примечание. Нормативы времени рассчитаны для стали  40...60 кгс/мм2. Для других материалов приведенное в нормативной карте время применяется с коэффициентами:
Обрабатываемый материал | ||
сталь  кгс/мм2 | цветные сплавы | |
до 40 | 60 - 80 | |
Коэффициент | ||
0,8 | 1,2 | 0,7 |
T = 0,087 · Д0,5 - рубка проволоки
T = 0,085 · Д0,52 - откусывание кусачками
T = 0,090 · Д0,5 - рубка шплинтов
T = 0,095 · Д0,6 - рубка пружин
Слесарные работы | |||||||||
Карта 52 | |||||||||
Содержание работы 1. Взять и положить заготовку или деталь под пресс 2. Править заготовку или деталь с проверкой по линейке, с кантовкой и передвижением 3. Снять и отложить заготовку или деталь |  | ||||||||
Правка углового проката | |||||||||
N позиции | Длина заготовки L, м, до | Сечение, мм | |||||||
40 x 40 x 4 | 50 x 60 x 5 | 65 x 65 x 6 | 75 x 75 x 9 | 80 x 80 x 8 | 90 x 90 x 9 | ||||
Время T, мин. | |||||||||
1 | 1,0 | 0,27 | 0,40 | 0,50 | 0,55 | 0,59 | 0,71 | ||
2 | 1,5 | 0,38 | 0,50 | 0,55 | 0,63 | 0,71 | 0,84 | ||
3 | 2,0 | 0,46 | 0,55 | 0,71 | 0,80 | 0,92 | 1,15 | ||
4 | 3,0 | 0,85 | 0,97 | 1,15 | 1,35 | 1,50 | 1,85 | ||
Правка швеллера | |||||||||
N позиции | Длина заготовки, м, до | Номер профиля швеллера | |||||||
5 | 8 | 12 | 16 | 20 | |||||
Время T, мин. | |||||||||
5 | 1,0 | 0,58 | 0,80 | 1,00 | 1,2 | 1,45 | |||
6 | 1,5 | 0,92 | 1,1 | 1,35 | 1,60 | 1,95 | |||
7 | 2,0 | 1,15 | 1,50 | 1,75 | 2,0 | 2,35 | |||
8 | 3,0 | 1,60 | 1,95 | 2,35 | 2,60 | 3,10 | |||
Слесарные работы | |||||
Карта 53, лист 1 | |||||
Содержание работы 1. Взять и положить заготовку или деталь на плиту 2. Править заготовку или деталь с проверкой по линейке, с кантовкой и передвижением 3. Снять и отложить заготовку или деталь | |||||
 | |||||
Правка углового проката | |||||
N позиции | Длина заготовки, м, до | Сечение, мм | |||
20 x 20 x 3 | 30 x 30 x 4 | 40 x 40 x 4 | 50 x 50 x 5 | ||
Время T, мин. | |||||
1 | 0,5 | 0,22 | 0,27 | 0,34 | 0,38 |
2 | 1,0 | 0,28 | 0,38 | 0,47 | 0,55 |
3 | 1,5 | 0,33 | 0,45 | 0,55 | 0,66 |
Правка швеллера | |||||
N позиции | Длина заготовки, м, до | Номер профиля швеллера | |||
5 | 8 | 12 | 16 | ||
Время T, мин. | |||||
4 | 1,0 | 1,05 | 1,25 | 1,45 | 1,80 |
5 | 1,5 | 1,3 | 1,55 | 2,05 | 2,5 |
6 | 2,0 | 1,70 | 1,9 | 2,4 | 2,85 |
ПРАВКА ПРУТКОВ, УГЛОВОГО ПРОКАТА, ШВЕЛЛЕРОВ И ДЕТАЛЕЙ ИЗ ЛИСТОВОГО ПРОКАТА НА ПЛИТЕ ВРУЧНУЮ ПОСЛЕ ЗАГОТОВИТЕЛЬНЫХ ОПЕРАЦИЙ | Слесарные работы | |||||
Карта 53, лист 2 | ||||||
Правка прутка | ||||||
N позиции | Длина прутка м, до | Диаметр прутка, мм | ||||
2 | 7 | 10 | 15 | 20 | ||
Время T, мин. | ||||||
7 | 0,5 | 0,22 | 0,31 | 0,34 | 0,49 | 0,65 |
8 | 0,75 | 0,29 | 0,45 | 0,55 | 0,82 | 1,15 |
9 | 1,0 | 0,38 | 0,55 | 0,66 | 0,99 | 1,3 |
10 | 1,5 | 0,55 | 0,82 | 1,10 | 1,55 | 2,05 |
Правка деталей из листового проката | |||||||
N позиции | Толщина листа, мм, до | Площадь детали, см2, до | |||||
50 | 100 | 200 | 300 | 400 | 500 | ||
Время T, мин. | |||||||
11 | 1,0 | 0,33 | 0,53 | 0,99 | 1,35 | 1,55 | 1,70 |
12 | 2,0 | 0,30 | 0,49 | 0,88 | 1,20 | 1,35 | 1,55 |
13 | 3,0 | 0,35 | 0,60 | 1,10 | 1,55 | 1,75 | 2,0 |
Примечание.
1. При правке квадратной сортовой стали приведенное в нормативной карте время применяется с коэффициентом 1,1; при правке шестигранной стали - с коэффициентом 1,2.
2. При правке прутков Д >= 15 мм в таблице учтено время работы второго рабочего.
3. Нормативы для стали  40... 60 кгс/мм2, для других материалов приведенное в нормативной карте время применяется с коэффициентами:
Материал | Сталь  , кгс/мм2 | Цветные сплавы | |
60...80 | до 40 | ||
Коэффициент К | 1,1 | 0,9 | 0,7 |
Слесарные работы | ||||||||
Карта 54 | ||||||||
Содержание работы 1. Взять и установить полосу или пруток в приспособлении 2. Гнуть по шпильке вручную в холодном состоянии 3. Снять и отложить деталь | ||||||||
 | ||||||||
Количество гибов | Толщина полосы, мм, до | Диаметр проволоки (прутки), мм, до | ||||||
0,5 | 1,0 | 1,5 | 2,0 | 2,5 | 3,0 | 4,0 | 5,0 | |
Время T, мин. | ||||||||
Гибка на 180° | ||||||||
1 | 0,16 | 0,27 | 0,33 | 0,44 | 0,22 | 0,27 | 0,33 | 0,43 |
2 | 0,27 | 0,38 | 0,55 | 0,60 | 0,38 | 0,44 | 0,49 | 0,55 |
3 | 0,38 | 0,60 | 0,77 | 0,88 | 0,55 | 0,60 | 0,66 | 0,77 |
4 | 0,49 | 0,77 | 0,99 | 1,20 | 0,71 | 0,77 | 0,88 | 0,99 |
Гибка на 360° | ||||||||
1 | 0,27 | 0,38 | 0,49 | 0,55 | 0,33 | 0,38 | 0,44 | 0,49 |
2 | 0,38 | 0,66 | 0,88 | 0,99 | 0,55 | 0,66 | 0,71 | 0,88 |
3 | 0,56 | 0,88 | 1,10 | 1,25 | 0,88 | 0,99 | 1,05 | 1,20 |
4 | 0,77 | 1,20 | 1,55 | 2,0 | 1,10 | 1,20 | 1,3 | 1,55 |
Примечание. Нормативы времени рассчитаны для стали  40...60 кгс/мм2. Для других материалов приведенное в нормативной карте время применяется с коэффициентами:
Материал | Сталь  , кгс/мм2 | Цветные сплавы | |
до 40 | 60...80 | ||
Коэффициент К | 0,8 | 1,2 | 0,7 |
МАТЕРИАЛ - СТАЛЬ  | Слесарные работы | |||||||||||
Карта 55 | ||||||||||||
Содержание работы 1. Взять, установить и закрепить деталь и угольник в тисках 2. Гнуть деталь по угольнику 3. Открепить деталь и угольник 4. Снять и отложить деталь | 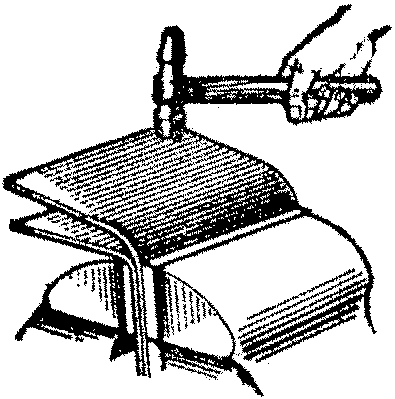 | |||||||||||
Гибка полос (45 - 90°) | ||||||||||||
Толщина полосы H, мм, до | Ширина полосы B, мм, до | |||||||||||
5 | 6 | 10 | 15 | 25 | 40 | 60 | 90 | 130 | 200 | |||
Время T, мин. | ||||||||||||
1,0 | 6,24 | 0,27 | 0,29 | 0,32 | 0,36 | 0,41 | 0,45 | 0,50 | 0,55 | 0,61 | ||
1,5 | 0,31 | 0,35 | 0,37 | 0,41 | 0,46 | 0,52 | 0,58 | 0,64 | 0,70 | 0,78 | ||
2,0 | 0,37 | 0,41 | 0,44 | 0,48 | 0,55 | 0,62 | 0,68 | 0,76 | 0,83 | 0,93 | ||
2,5 | 0,42 | 0,47 | 0,50 | 0,55 | 0,63 | 0,71 | 0,78 | 0,87 | 0,95 | 1,06 | ||
3,0 | 0,47 | 0,53 | 0,56 | 0,62 | 0,70 | 0,79 | 0,87 | 0,97 | 1,06 | 1,18 | ||
3,5 | 0,51 | 0,58 | 0,61 | 0,68 | 0,77 | 0,86 | 0,96 | 1,06 | 1,16 | 1,30 | ||
4,5 | 0,60 | 0,67 | 0,71 | 0,79 | 0,89 | 1,01 | 1,11 | 1,23 | 1,35 | 1,51 | ||
5,0 | 0,64 | 0,72 | 0,76 | 0,84 | 0,95 | 1,07 | 1,19 | 1,31 | 1,44 | 1,60 | ||
Гибка прутков (45 - 90°) | ||||||||||||
Диаметр прутка Д, мм, до | ||||||||||||
3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | |||||
Время T, мин. | ||||||||||||
0,32 | 0,35 | 0,38 | 0,40 | 0,42 | 0,44 | 0,45 | 0,47 | |||||
Примечание. Нормативы времени рассчитаны для стали  40...60 кгс/мм2, для других материалов приведенное в нормативной карте время применяется с коэффициентами:
Материал | Сталь  , кгс/мм2 | Цветные сплавы | |||
до 40 | 40...60 | 60...80 | медные | алюминиевые | |
Коэффициент К | 0,8 | 1,0 | 1,2 | 0,7 | 0,5 |
T = 0,161 · Н0,60 · В0,25
T = 0,23 · Д0,31
ШЕРОХОВАТОСТЬ ПОВЕРХНОСТИ  СНИМАЕМЫЙ ПРИПУСК 3 - 7 мкм. СТАЛЬ  70...95 кгс/мм2 | Слесарные работы | ||||||||||
Карта 56 | |||||||||||
Содержание работы 1. Смазать плиту маслом или керосином 2. Нанести притирочный порошок на плиту 3. Положить деталь на плиту 4. Притереть плоскость детали 5. Промыть деталь в бензине 6. Протереть деталь салфеткой 7. Осмотреть и промерить деталь лекальной линейкой 8. Повторить переходы 3 - 7 до требуемой чистоты и точности 9. Отложить деталь | 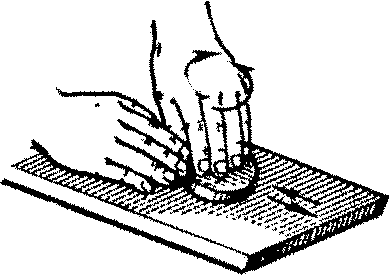 | ||||||||||
Площадь притирания см2, до | |||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 10 | 12 | 14 | 16 | 18 |
Время T, мин. | |||||||||||
2,5 | 2,7 | 3,2 | 3,5 | 3,8 | 4,0 | 4,6 | 5,2 | 5,9 | 6,6 | 7,2 | 7,9 |
Площадь притирания, см2, до | |||||||||||
20 | 22 | 25 | 28 | 31 | 35 | 39 | 43 | 47 | 50 | 60 | 75 |
Время T, мин. | |||||||||||
8,4 | 9,1 | 9,5 | 10,4 | 11,2 | 12,4 | 13,7 | 15,2 | 16,5 | 17,3 | 21,0 | 25,0 |
Примечание. При притирке деталей из других материалов приведенное в нормативной карте время применяется с коэффициентами:
Материал | Сталь  , кгс/мм2 | Цветные сплавы | |
95...125 | св. 125 | ||
Коэффициент | 1,1 | 1,2 | 0,8 |
ШЕРОХОВАТОСТЬ ПОВЕРХНОСТИ  СНИМАЕМЫЙ ПРИПУСК 10 - 30 мкм. СТАЛЬ  70...95 кгс/мм2 | Слесарные работы |
Карта 56а, лист 1 | |
Содержание работы 1. Установить деталь на шлифовальный круг 2. Притереть деталь 3. Промыть деталь в бензине 4. Протереть деталь салфеткой, осмотреть и проверить лекальной линейкой 5. Повторить переходы 1 - 4 до требуемой чистоты и точности 6. Отложить деталь | |
ПРИТИРАНИЕ ПЛОСКИХ ПОВЕРХНОСТЕЙ НА МЕЛКОЗЕРНИСТОМ ШЛИФОВАЛЬНОМ КРУГЕ ШЕРОХОВАТОСТЬ ПОВЕРХНОСТИ  СНИМАЕМЫЙ ПРИПУСК 10 - 30 мкм. СТАЛЬ  70...95 кгс/мм2 | Слесарные работы | ||||||||||
Карта 56а, лист 2 | |||||||||||
Площадь притирания, см2, до | |||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 10 | 12 | 14 | 16 | 18 |
Время T, мин. | |||||||||||
1,1 | 1,5 | 2,0 | 2,6 | 3,0 | 3,6 | 4,2 | 5,3 | 6,3 | 7,5 | 8,3 | 9,3 |
Площадь притирания, см2, до | |||||||||||
20 | 22 | 25 | 28 | 31 | 35 | 39 | 43 | 47 | 50 | 60 | 75 |
Время T, мин. | |||||||||||
10,5 | 11,5 | 13,2 | 14,5 | 16,3 | 18,5 | 20 | 22 | 24 | 26 | 33 | 39 |
Примечание. При притирке деталей из других материалов приведенное в нормативной карте время применяется с коэффициентами:
Материал | Сталь  , кгс/мм2 | Цветные сплавы | |
95...125 | св. 125 | ||
Коэффициент | 1,1 | 1,2 | 0,8 |
ШЕРОХОВАТОСТЬ ПОВЕРХНОСТИ  СНИМАЕМЫЙ ПРИПУСК ДО 3 мкм | Слесарные работы | |||||||||
Карта 57 | ||||||||||
Содержание работы 1. Смазать стекло пастой 2. Положить деталь на стекло 3. Притереть плоскость детали 7. Промыть деталь в бензине 5. Протереть деталь салфеткой 6. Проверить плоскость детали лекальной линейкой 7. Повторить переходы 1 - 6 до требуемой чистоты и точности 8. Отложить деталь | 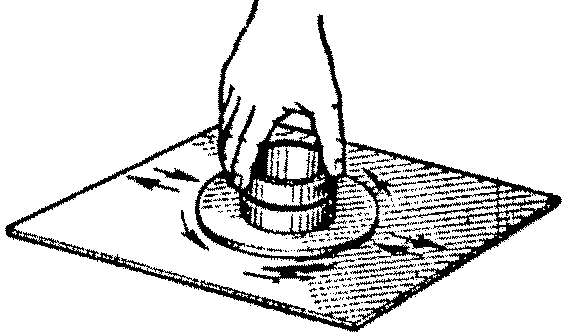 | |||||||||
Площадь притирания, см2, до | 5 | 10 | 15 | 20 | 25 | 30 | 35 | 40 | 50 | 60 |
Время T, мин. | 1,8 | 1,9 | 2,0 | 2,1 | 2,2 | 2,3 | 2,4 | 2,5 | 2,7 | 2,9 |
Примечание. Нормативы времени рассчитаны для стали  70...95 кгс/мм2, для других материалов приведенное в нормативной карте время применяется с коэффициентами:
Коэффициент | Сталь  , кгс/мм2 | Цветные сплавы | |
95...125 | св. 125 | ||
Материал | 1,1 | 1,2 | 0,8 |
ШЕРОХОВАТОСТЬ ПОВЕРХНОСТИ  СНИМАЕМЫЙ ПРИПУСК 3 - 7 мкм СТАЛЬ  70...95 кгс/мм2 | Слесарные работы | |||||||||||||
Карта 58 | ||||||||||||||
Содержание работы 1. Установить и закрепить деталь в тисках 2. Смазать наружную или внутреннюю цилиндрическую поверхность притирочным порошком 3. Притереть деталь 4. Промыть деталь в бензине. 6. Проверить деталь по краске 7. Повторить переходы 2 - 6 до требуемой чистоты и точности 8. Открепить и отложить деталь | ||||||||||||||
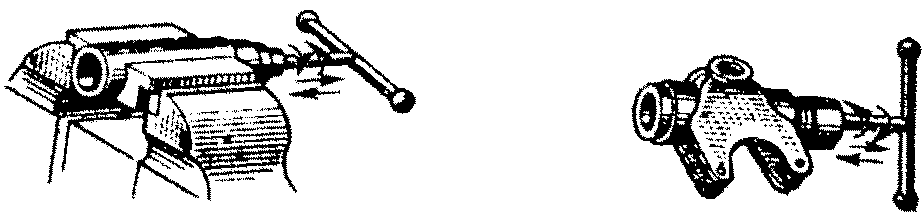 | ||||||||||||||
Площадь притирания, см2, до | 2 | 5 | 10 | 15 | 20 | 25 | 30 | 35 | 40 | 50 | 60 | 70 | 80 | 100 |
Время T, мин. | 2,7 | 3,9 | 5,8 | 7,3 | 9,0 | 11,0 | 12,5 | 14,5 | 16,5 | 21,0 | 22,0 | 26,0 | 29,0 | 3,4 |
Примечания.
1. Время дано для деталей с выточками и отверстиями, с отношением длины к диаметру до трех.
2. При притирке деталей из других материалов приведенное в нормативной карте время применяется с коэффициентами:
Материал | Сталь  , кгс/мм2 | Цветные сплавы | |
95...125 | св. 125 | ||
Коэффициент | 1,1 | 1,2 | 0,8 |
Слесарные работы | ||
Карта 59, лист 1 | ||
Содержание работы 1. Смазать пробку притирочной пастой 2. Вставить пробку в гнездо 3. Притереть пробку вручную 4. Вынуть пробку из гнезда 5. Промыть деталь 6. Проверить деталь по краске 7. Повторить переходы 1 - 6 до получения заданной чистоты и точности 8. Отложить деталь | 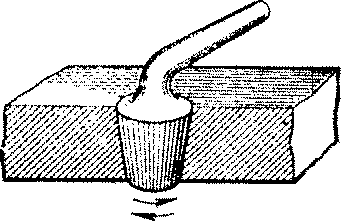 | |
ПРИТИРАНИЕ КРАНОВ И ПРОБОК | Слесарные работы | |||||
Карта 59, лист 2 | ||||||
N позиции | Размер притираемой поверхности, мм, до | Притирание | ||||
Кранов | пробок | |||||
Материал | ||||||
диаметр | длина | бронза | чугун | бронза | чугун | |
Время T, мин. | ||||||
1 | 5 | 3 | 2,8 | 4,3 | 1,8 | 3,4 |
2 | 5 | 3,5 | 5,3 | 2,5 | 3,8 | |
3 | 8 | 5,0 | 7,5 | 3,4 | 5,0 | |
4 | 10 | 5 | 4,8 | 7,0 | 3,4 | 5,0 |
5 | 10 | 6,5 | 9,5 | 4,6 | 7,0 | |
6 | 15 | 10,0 | 13,5 | 6,4 | 10,0 | |
7 | 15 | 8 | 7,5 | 11,0 | 6,0 | 9,0 |
8 | 15 | 10,0 | 15,0 | 8,0 | 12,0 | |
9 | 23 | 15,0 | 21,0 | 11,0 | 16,0 | |
10 | 20 | 10 | 10,0 | 15,0 | 7,7 | 12,0 |
11 | 20 | 13,2 | 21,0 | 10,0 | 15,0 | |
12 | 30 | 18,5 | 28,0 | 14,0 | 21,0 | |
13 | 25 | 13 | 12,0 | 18,0 | 9,6 | 13,0 |
14 | 25 | 16,0 | 24,0 | 12,0 | 18,0 | |
15 | 38 | 22,0 | 34,0 | 16,0 | 25,0 | |
16 | 30 | 15 | - | - | 11,0 | 17,0 |
17 | 30 | - | - | 15,0 | 22,0 | |
18 | 45 | - | - | 21,0 | 32,0 | |
ПРИТИРАНИЕ КРАНОВ И ПРОБОК | Слесарные работы | |||||
Карта 59, лист 3 | ||||||
N позиции | Размер притираемой поверхности, мм, до | Притирание | ||||
кранов | пробок | |||||
Материал | ||||||
диаметр | длина | бронза | чугун | бронза | чугун | |
Время T, мин. | ||||||
19 | 40 | 20 | - | - | 14,0 | 21,0 |
20 | 40 | - | - | 18,0 | 28,0 | |
21 | 60 | - | - | 26,0 | 35,0 | |
22 | 50 | 25 | - | - | 16,0 | 25,0 |
23 | 50 | - | - | 22,0 | 33,0 | |
24 | 75 | - | - | 31,0 | 46,0 | |
Слесарные работы | ||||
Карта 60 | ||||
Содержание работы 1. Взять клапан, нанести на фаску притирочную пасту 2. Вставить клапан в гнездо 3. Притереть клапан вручную при помощи коловорота 4. Вынуть клапан из гнезда 5. Промыть клапан и отложить |  | |||
Диаметр тарелки клапана, мм, до | Материал притираемых поверхностей | |||
сталь по стали | сталь по чугуну | сталь по алюминиевому сплаву | ||
Время T, мин. | ||||
20 | 3,1 | 2,4 | 1,3 | |
30 | 3,8 | 3,0 | 1,6 | |
50 | 5,0 | 4,1 | 2,1 | |
80 | 6,5 | 5,2 | 2,8 | |
120 | 8,0 | 6,3 | 3,5 | |
Слесарные работы | |||||||||
Карта 61, лист 1 | |||||||||
Содержание работы 1. Зачистить штрихи и заусенцы на плоскости детали 2. Протереть деталь и контрольную плиту 3. Покрыть слоем краски контрольную плиту или контрольную линейку 4. Проверить по краске плоскость обработки детали 5. Шабрить плоскость обработки, повторяя приемы 3 и 4 до получения требуемой точности | 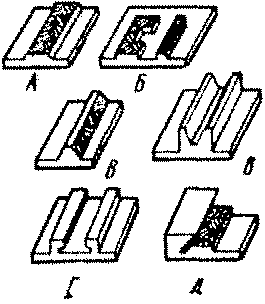 | ||||||||
Ширина плоскости В, мм, до | Длина плоскости L, мин., до | ||||||||
50 | 120 | 300 | 720 | 1700 | 3000 | 4500 | 6800 | 10000 | |
Время T, на 1 см2, мин. | |||||||||
10 | 0,37 | 0,32 | 0,28 | 0,24 | 0,21 | 0,19 | 0,22 | 0,25 | 0,28 |
15 | 0,33 | 0,28 | 0,24 | 0,21 | 0,19 | 0,17 | 0,19 | 0,22 | 0,25 |
20 | 0,30 | 0,26 | 0,22 | 0,20 | 0,17 | 0,16 | 0,18 | 0,20 | 0,22 |
30 | 0,27 | 0,23 | 0,20 | 0,17 | 0,15 | 0,14 | 0,16 | 0,18 | 0,20 |
45 | 0,24 | 0,20 | 0,18 | 0,15 | 0,13 | 0,12 | 0,14 | 0,16 | 0,18 |
65 | - | 0,18 | 0,16 | 0,14 | 0,12 | 0,11 | 0,12 | 0,14 | 0,16 |
100 | - | 0,16 | 0,14 | 0,12 | 0,10 | 0,096 | 0,11 | 0,12 | 0,14 |
50 | - | 0,14 | 0,12 | 0,11 | 0,09 | 0,085 | 0,097 | 0,11 | 0,12 |
00 | - | 0,13 | 0,11 | 0,098 | 0,08 | 0,078 | 0,089 | 0,10 | 0,11 |
00 | - | 0,12 | 0,10 | 0,087 | 0,076 | 0,069 | 0,079 | 0,089 | 0,10 |
ШАБРЕНИЕ ПЛОСКОСТЕЙ | Слесарные работы |
Карта 61, лист 2 |
Примечание. Приведенное в нормативной карте время применяется с коэффициентами:
Обрабатываемый материал | Характер шабрения | Припуск на шабрение, мм | |||||||||||||||||
Сталь  кгс/мм2 | чугун НВ | цветные сплавы | в горизонтальной плоскости | в вертикальной плоскости | под углом | декоративное | 0,05 | 0,10 | 0,15 | ||||||||||
< 220 | 220...240 | ||||||||||||||||||
1,2 | 1,0 | 1,1 | 0,7 | 1,0 | 1,3 | 1,1 | 0,2 | 0,8 | 1,0 | 1,2 | |||||||||
Способ шабрения | Точность шабрения | Форма поверхности | |||||||||||||||||
вручную | механическим шабрением | Количество пятен на площади 25 x 25 мм | С проверкой на | плоская | прерывистая | призматическая | пазовая или клиновая | ||||||||||||
6...8 | 10...12 | 16...18 | 20...25 | плоскостность | перпендикулярность | параллельность | |||||||||||||
1,0 | 0,5 | 0,65 | 1,0 | 1,3 | 1,5 | 1,0 | 1,1 | 1,3 | 1,0 | 1,1 | 1,2 | 1,3 | |||||||
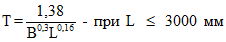
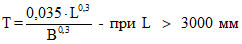
Слесарные работы | ||||||||
Карта 62 | ||||||||
Содержание работы 1. Зачистить штрихи и заусенцы на плоскости детали и протереть 2. Нанести краску на внутреннюю поверхность вкладыша 3. Шабрить последовательно нижний и верхний вкладыши до получения заданной точности, повторяя прием 2 | 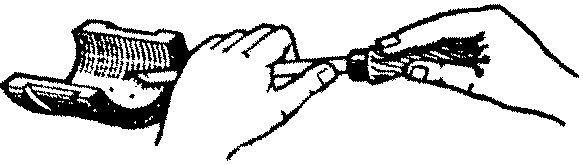 | |||||||
Внутренний диаметр, мм, до | Длина вкладыша, мм, до | |||||||
25 | 50 | 60 | 80 | 100 | 120 | 165 | 200 | |
Время T, на подшипник (два вкладыша), мин. | ||||||||
50 | 12 | 17 | 19 | 23 | 26 | - | - | - |
60 | - | 18 | 20 | 25 | 29 | 32 | - | - |
70 | - | - | 22 | 26 | 31 | 33 | - | - |
80 | - | - | 23 | 29 | 35 | 39 | 45 | - |
90 | - | - | - | 30 | 36 | 41 | 48 | - |
100 | - | - | - | 32 | 39 | 44 | 53 | 61 |
120 | - | - | - | - | 45 | 56 | 69 | 77 |
140 | - | - | - | - | - | 67 | 82 | 95 |
160 | - | - | - | - | - | - | 92 | 110 |
180 | - | - | - | - | - | - | 103 | 124 |
200 | - | - | - | - | - | - | 111 | 127 |
Примечание. Приведенное в нормативной карте время применяется с коэффициентами:
Припуск на шабрение, мм | С выверкой на прилегание | С выверкой на параллельность | На горизонтальность и параллельность | Обрабатываемый материал | Точность шабрения (количество пятен на площади 25 x 25 мм) | |||||||||
0,05 | 1,0 | 0,15 | 0,20 | чугун, -------- бронза | баббит | 6 | 8 | 10 | 12 | 16 | 18 | |||
Коэффициент К | ||||||||||||||
0,7 | 1,0 | 1,1 | 1,15 | 0,7 | 0,8 | 1,0 | 1,1 ---- 1,0 | 0,5 | 0,8 | 1,0 | 1,1 | |||
Слесарные работы | ||||||||||||
Карта 63 | ||||||||||||
Содержание работы 1. Зачистить штрихи и заусенцы на плоскости детали и протереть 2. Нанести краску на шейку вала и перенести на внутреннюю поверхность втулки 3. Шабрить втулку, повторяя приемы п. 2 до получения заданной точности | ||||||||||||
N позиции | Внутренний диаметр, Д, мм, до | Длина втулки L, мм, до | ||||||||||
50 | 60 | 75 | 90 | 100 | 120 | 150 | 180 | 210 | 250 | 300 | ||
Время T, мин. | ||||||||||||
1 | 50 | 6,0 | 7,0 | 8,3 | 10 | 10 | - | - | - | - | - | - |
2 | 60 | 7,0 | 8,1 | 9,6 | 11 | 12 | 14 | - | - | - | - | - |
3 | 70 | - | 9,1 | 11 | 12 | 14 | 16 | 19 | - | - | - | - |
4 | 80 | - | - | 12 | 14 | 15 | 18 | 21 | 24 | - | - | - |
5 | 100 | - | - | - | 17 | 18 | 21 | 25 | 29 | 32 | - | - |
6 | 120 | - | - | - | - | 21 | 24 | 29 | 33 | 38 | 43 | - |
7 | 140 | - | - | - | - | - | 27 | 33 | 38 | 42 | 49 | 56 |
8 | 160 | - | - | - | - | - | - | 36 | 42 | 47 | 54 | 63 |
9 | 200 | - | - | - | - | - | - | 44 | 50 | 57 | 65 | 75 |
10 | 240 | - | - | - | - | - | - | 50 | 58 | 66 | 75 | 87 |
Примечание. Приведенное в нормативной карте время применяется с коэффициентами:
Материал | Точность шабрения (количество пятен на площади 25 x 25 мм) | Положение втулки и вала при окрашивании | |||||||
втулка запрессована горизонтально, перемещается вал | втулка запрессована вертикально, перемещается вал | вал установлен неподвижно, перемещается втулка | втулка запрессована в тяжеловесный корпус. Вал установлен неподвижно. Перемещается втулка с корпусом | ||||||
Количество втулок на одном валу | |||||||||
1 | 2 | 1 | 2 | 1 | 2 | 1 | 2 | ||
Коэффициент К | |||||||||
Сталь | 6...8 | 1,0 | 1,1 | 1,35 | 1,55 | 0,8 | 0,9 | 1,25 | 1,4 |
10...12 | 1,2 | 1,4 | 1,7 | 1,9 | 1,0 | 1,1 | 1,6 | 1,8 | |
16...18 | 1,3 | 1,5 | 1,85 | 2,1 | 1,1 | 1,1 | 1,7 | 2,0 | |
Чугун | 6...8 | 0,9 | 1,0 | 1,2 | 1,4 | 0,7 | 0,8 | 1,1 | 1,3 |
10...12 | 1,1 | 1,25 | 1,5 | 1,8 | 0,9 | 1,0 | 1,4 | 1,65 | |
16...18 | 1,2 | 1,4 | 2,7 | 1,95 | 1,0 | 1,1 | 1,6 | 1,8 | |
Бронза (безоловянистая) | 6...8 | 0,8 | 0,9 | 1,1 | 1,3 | 0,6 | 0,7 | 1,0 | 1,2 |
10...12 | 1,0 | 1,15 | 1,4 | 1,6 | 0,8 | 0,9 | 1,3 | 1,5 | |
16...18 | 1,1 | 1,25 | 1,5 | 1,8 | 0,9 | 1,0 | 1,4 | 1,65 | |
Диаметр Д, мм, до | Припуск в мм, до | ||||
0,10 | 0,15 | 0,20 | 0,25 | 0,30 | |
Коэффициент К | |||||
100 | 1,0 | 1,1 | 1,15 | 1,2 | - |
200 | - | 1,0 | 1,05 | 1,1 | 1,15 |
T = 0,012 · Д0,80 · L0,78
НОРМАТИВЫ ВРЕМЕНИ НА СЛЕСАРНО-СБОРОЧНЫЕ РАБОТЫ
(УСТАНОВКА, СОЕДИНЕНИЕ И КРЕПЛЕНИЕ ДЕТАЛЕЙ, УЗЛОВ,
РЕГУЛИРОВОЧНЫЕ РАБОТЫ)
Слесарно-сборочные работы | ||||||||||||||
Карта 64, лист 1 | ||||||||||||||
Содержание работы I. Установка вручную 1. Взять деталь, узел 2. Установить на плоскость II. Установка подъемником 1. Застропить деталь, узел 2. Переместить деталь, узел к месту сборки, установить на плоскость 3. Расстропить деталь, узел | 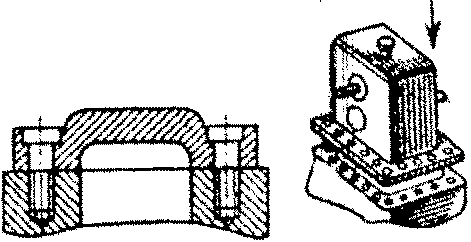 | |||||||||||||
N позиции | Наибольший размер детали L, мм, до | Вручную | Подъемником | |||||||||||
Масса детали, узла Q, кг, до | ||||||||||||||
1 | 2 | 3 | 5 | 7 | 10 | 15 | 100 | 250 | 600 | 1500 | 2500 | 4000 | ||
Время T, мин. | ||||||||||||||
1 | 100 | 0,11 | 0,14 | 0,17 | 0,22 | 0,25 | 0,30 | 0,36 | - | - | - | - | - | - |
2 | 200 | 0,13 | 0,17 | 0,21 | 0,26 | 0,30 | 0,36 | 0,43 | - | - | - | - | - | - |
400 | - | 0,21 | 0,25 | 0,31 | 0,36 | 0,43 | 0,51 | - | - | - | - | - | - | |
4 | 550 | - | - | 0,27 | 0,34 | 0,40 | 0,46 | 0,56 | 1,0 | 1,20 | 1,45 | 1,70 | 1,90 | 2,1 |
5 | 800 | - | - | - | 0,37 | 0,44 | 0,51 | 0,62 | 1,20 | 1,45 | 1,75 | 2,1 | 2,3 | 2,5 |
1100 | - | - | - | 0,41 | 0,47 | 0,56 | 0,67 | 1,45 | 1,70 | 2,1 | 2,5 | 2,7 | 3,0 | |
7 | 1500 | - | - | - | - | 0,51 | 0,60 | 0,72 | 1,70 | 2,0 | 2,4 | 2,9 | 3,2 | 3,5 |
УСТАНОВКА ДЕТАЛЕЙ, УЗЛОВ НА ПЛОСКОСТЬ ПРОСТЫМ НАЛОЖЕНИЕМ, С СОВМЕЩЕНИЕМ КРОМОК, РИСОК И ОТВЕРСТИЙ | Слесарно-сборочные работы | |||||||||||||
Карта 64, лист 2 | ||||||||||||||
N позиции | Наибольший размер детали L, мм, до | Вручную | Подъемником | |||||||||||
Масса детали, узла Q, кг, до | ||||||||||||||
1 | 2 | 3 | 5 | 7 | 10 | 15 | 100 | 250 | 600 | 1500 | 2500 | 4000 | ||
Время T, мин. | ||||||||||||||
8 | 2000 | - | - | - | - | 0,55 | 0,65 | 0,78 | 1,95 | 2,4 | 2,8 | 3,4 | 3,7 | 4,1 |
9 | 2800 | - | - | - | - | - | - | - | 2,3 | 2,8 | 3,3 | 4,0 | 4,4 | 4,9 |
10 | 4000 | - | - | - | - | - | - | - | 2,8 | 3,4 | 4,0 | 4,8 | 5,4 | 5,9 |
Примечание. При креплении деталей струбцинами к времени по карте прибавлять 0,35 мин. на каждую струбцину.
T = 0,032 · L0,26 · Q0,45 - вручную
T = 0,015 · L0,52 · Q0,20 - подъемником
Слесарно-сборочные работы | ||||||||||||||
Карта 65, лист 1 | ||||||||||||||
Содержание работы Установка вручную 1. Взять деталь (узел) 2. Установить на шпильки Установка при помощи подъемных средств 1. Застропить деталь (узел), переместить к месту установки 2. Установить на шпильки 3. Расстропить деталь (узел) | 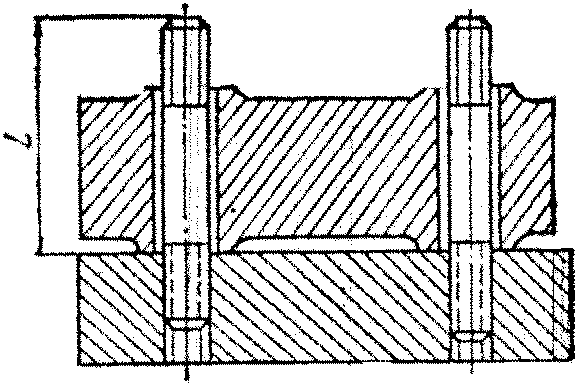 | |||||||||||||
N позиции | Длина продвижения, L, мм, до | Количество шпилек n, до | Установка детали, узла | |||||||||||
Вручную | Подъемником | |||||||||||||
Масса детали, узла Q, кг, до | ||||||||||||||
1 | 2 | 3 | 5 | 10 | 15 | 100 | 300 | 500 | 1000 | 2000 | 4000 | |||
Время T, мин. | ||||||||||||||
1 | 50 | 4 | 0,14 | 0,19 | 0,22 | 0,27 | 0,36 | 0,42 | 1,45 | 1,8 | 2,0 | 2,35 | 2,7 | 3,1 |
2 | 8 | 0,17 | 0,22 | 0.26 | 0,32 | 0,43 | 0,50 | 1,8 | 2,2 | 2,5 | 2,9 | 3,3 | 3,9 | |
3 | 100 | 4 | 0,17 | 0,22 | 0,26 | 0.32 | 0,43 | 0,50 | 1,8 | 2,3 | 2,5 | 2,9 | 3,4 | 3,9 |
4 | 8 | 0,20 | 0,27 | 0,32 | 0,39 | 0,51 | 0,60 | 2,2 | 2,8 | 3,1 | 3,6 | 4,2 | 4,8 | |
5 | 200 | 4 | - | - | - | - | 0,51 | 0,60 | 2,25 | 2.8 | 3.2 | 3,7 | 4,2 | 4,9 |
6 | 8 | - | - | - | - | 0,64 | 0,71 | 2,8 | 3,5 | 3,9 | 4,5 | 5,2 | 6,0 | |
УСТАНОВКА ДЕТАЛЕЙ, УЗЛОВ НА ШПИЛЬКИ | Слесарно-сборочные работы | |||||||||||||
Карта 65, лист 2 | ||||||||||||||
N позиции | Длина продвижения, L, мм, до | Количество шпилек n, до | Установка детали, узла | |||||||||||
Вручную | Подъемником | |||||||||||||
Масса детали, узла Q, кг, до | ||||||||||||||
1 | 2 | 3 | 5 | 10 | 15 | 100 | 250 | 600 | 1500 | 2500 | 4000 | |||
Время T, мин. | ||||||||||||||
7 | 400 | 4 | - | - | - | - | - | 0,71 | 2,8 | 3,6 | 3,95 | 4,6 | 5,3 | 6,1 |
8 | 8 | - | - | - | - | - | 0,85 | 3,5 | 4,4 | 4,9 | 5,6 | 6,5 | 7,5 | |
9 | 12 | - | - | - | - | - | 0,94 | 3,9 | 4,9 | 5,5 | 6,4 | 7,4 | 8,5 | |
Примечание. При установке деталей, узлов на шпильки по цилиндрической направляющей приведенное в нормативной карте время применяется с коэффициентом - 1,1.
При установке деталей, узлов размером свыше 100 мм приведенное в нормативной карте время применяется с коэффициентом - 1,3.
T = 0,0374 · n0,26 · L0,25 · Q0,4 - вручную
T = 0,104 · n0,3 · L0,32 · Q0,21 - подъемником
Слесарно-сборочные работы | ||||||||||||
Карта 66 | ||||||||||||
Содержание работы 1. Зачистить шлицы вала и детали 2. Взять деталь (узел) и установить на вал или в отверстие, совмещая шлицы с пазами и продвинуть до упора | 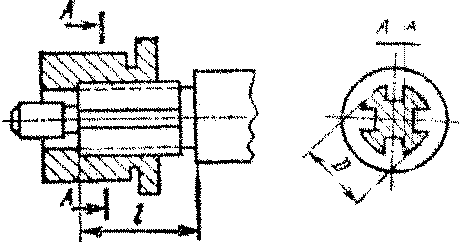 | |||||||||||
N позиции | Посадка | Диаметр по шлицам D, мм, до | Количество шлицев n, до | Длина продвижения по шлицам L, мм, до | ||||||||
24 | 30 | 40 | 60 | 80 | 100 | 150 | 200 | 250 | ||||
Время T, мин. | ||||||||||||
1 | Ходовая | 28 | 6 | 0,65 | 0,75 | 0,90 | 1,15 | 1,35 | 1,55 | 2,0 | 2,4 | - |
2 | 10 | 0,75 | 0,85 | 1,0 | 1,3 | 1,5 | 1,7 | 2,2 | 2,6 | - | ||
3 | 60 | 8 | - | - | - | 1,5 | 1,75 | 2,0 | 2,5 | 3,0 | 3,5 | |
4 | 16 | - | - | - | 1,7 | 2,0 | 2,3 | 2,9 | 3,5 | 4,0 | ||
5 | 92 | 10 | - | - | - | 1,7 | 2,00 | 2,3 | 3,0 | 3,5 | 4,0 | |
6 | 20 | - | - | - | 1,95 | 2,3 | 2,7 | 3,4 | 4,0 | 4,6 | ||
7 | Скользящая | 28 | 6 | 0,79 | 0,89 | 1,05 | 1,35 | 1,60 | 1,8 | 2,3 | 2,8 | - |
8 | 10 | 0,88 | 1,0 | 1,15 | 1,5 | 1,75 | 2,0 | 2,6 | 3,0 | - | ||
9 | 60 | 8 | - | - | - | 1,7 | 2,0 | 2,3 | 3,0 | 3,5 | 4,0 | |
10 | 16 | - | - | - | 2,0 | 2,3 | 2,7 | 3,4 | 4,1 | 4,6 | ||
11 | 92 | 10 | - | - | - | 2,0 | 2,4 | 2,7 | 3,5 | 4,1 | 4,7 | |
12 | 20 | - | - | - | 2,3 | 2,7 | 3,1 | 4,0 | 4,7 | 5,4 | ||
Примечание. При установке деталей без зачистки шлицев приведенное в нормативной карте время применяется с коэффициентом - 0,2.
T = 0,03 · L0,60 · Д0,25 · n0,2 - ходовая посадка
T = 0,035 · L0,60 · Д0,25 · n0,2 - скользящая посадка
Слесарно-сборочные работы | ||||||||||||||||||
Карта 67 | ||||||||||||||||||
Содержание работы 1. Взять деталь, узел 2. Установить на вал или в отверстие до упора | 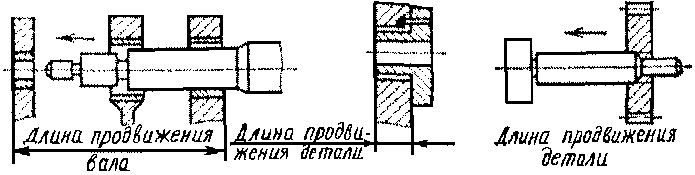 | |||||||||||||||||
N позиции | Диаметр вала или отверстия Д, мм, до | Длина продвижения L, мм, до | Посадка | |||||||||||||||
Ходовая, легкоходовая и широкоходовая | Скользящая | |||||||||||||||||
Масса детали, узла Q, кг, до | ||||||||||||||||||
0,5 | 1 | 2 | 3 | 5 | 8 | 12 | 15 | 0,5 | 1 | 2 | 3 | 5 | 8 | 12 | 15 | |||
Время T, мин. | ||||||||||||||||||
1 | 25 | 50 | 0,15 | 0,17 | 0,21 | 0,23 | 0,27 | 0,30 | 0,34 | 0,36 | 0,22 | 0,26 | 0,32 | 0,35 | 0,40 | 0,45 | 0,50 | 0,53 |
2 | 100 | 0,18 | 0,21 | 0,25 | 0,28 | 0,32 | 0,37 | 0,41 | 0,43 | 0,27 | 0,32 | 0,38 | 0,43 | 0,49 | 0,55 | 0,61 | 0,65 | |
3 | 200 | 0,21 | 0,20 | 0,31 | 0,34 | 0,39 | 0,44 | 0,49 | 0,52 | 0,32 | 0,39 | 0,40 | 0,52 | 0,59 | 0,67 | 0,74 | 0,79 | |
4 | 400 | 0,26 | 0,32 | 0,37 | 0,42 | 0,48 | 0,54 | 0,60 | 0,64 | 0,39 | 0,47 | 0,56 | 0,63 | 0,72 | 0,81 | 0,90 | 0,96 | |
5 | 800 | 0,32 | 0,38 | 0,46 | 0,51 | 0,58 | 0,65 | 0,73 | 0,77 | 0,48 | 0,57 | 0,69 | 0,76 | 0,87 | 0,98 | 1,1 | 1,20 | |
6 | 1000 | 0,38 | 0,46 | 0,55 | 0,62 | 0,70 | 0,80 | 0,88 | 0,94 | 0,58 | 0,70 | 0,83 | 0,93 | 1,05 | 1,2 | 1,3 | 1,4 | |
7 | 50 | 50 | 0,18 | 0,22 | 0,26 | 0,29 | 0,33 | 0,38 | 0,42 | 0,44 | 0,28 | 0,33 | 0,39 | 0,44 | 0,5 | 0,56 | 0,63 | 0,67 |
100 | 0,22 | 0,27 | 0,32 | 0,36 | 0,40 | 0,46 | 0,51 | 0,54 | 0,33 | 0,40 | 0,48 | 0,53 | 0,61 | 0,69 | 0,76 | 0,81 | ||
200 | 0,27 | 0,32 | 0,39 | 0,43 | 0,49 | 0,55 | 0,62 | 0,65 | 0,40 | 0,48 | 0,58 | 0,65 | 0,74 | 0,83 | 0,93 | 0,98 | ||
10 | 400 | 0,33 | 0,39 | 0,47 | 0,52 | 0,60 | 0,67 | 0,75 | 0,79 | 0,49 | 0,59 | 0,71 | 0,78 | 0,90 | 1,0 | 1,1 | 1,2 | |
11 | 800 | 0,40 | 0,47 | 0,57 | 0,63 | 0,72 | 0,82 | 0,91 | 0,96 | 0,60 | 0,72 | 0,86 | 0,95 | 1,1 | 1,2 | 1,35 | 1,4 | |
12 | 1600 | 0,48 | 0,58 | 0,69 | 0,77 | 0,88 | 1,0 | 1,1 | 1,20 | 0,72 | 0,87 | 1,05 | 1,15 | 1,30 | 1,5 | 1,65 | 1,8 | |
13 | 100 | 50 | 0,23 | 0,27 | 0,33 | 0,36 | 0,42 | 0,47 | 0,52 | 0,55 | 0,34 | 0,41 | 0,49 | 0,55 | 0,62 | 0,71 | 0,78 | 0,83 |
100 | 0,28 | 0,33 | 0,40 | 0,44 | 0,51 | 0,57 | 0,63 | 0,67 | 0,42 | 0,50 | 0,60 | 0,65 | 0,75 | 0,85 | 0,95 | 1,0 | ||
15 | 200 | 0,34 | 0,40 | 0,48 | 0,54 | 0,61 | 0,69 | 0,77 | 0,82 | 0,51 | 0,61 | 0,72 | 0,81 | 0,92 | 1,05 | 1,15 | 1,20 | |
16 | 400 | 0,41 | 0,49 | 0,59 | 0,65 | 0,75 | 0,84 | 0,93 | 0,99 | 0,61 | 0,74 | 0,88 | 0,98 | 1,1 | 1,25 | 1,40 | 1,50 | |
17 | 800 | 0,50 | 0,60 | 0,71 | 0,79 | 0,90 | 1,0 | 1,14 | 1,20 | 0,75 | 0,89 | 1,05 | 1,2 | 1,35 | 1,50 | 1,70 | 1,80 | |
18 | 1600 | 0,60 | 0,72 | 0,85 | 0,96 | 1,1 | 1,25 | 1,4 | 1,5 | 0,91 | 1,1 | 1,30 | 1,45 | 1,65 | 1,85 | 2,1 | 2,20 | |
150 | 50 | 0,26 | 0,31 | 0,37 | 0,42 | 0,47 | 0,54 | 0,60 | 0,63 | 0,39 | 0,47 | 0,56 | 0,62 | 0,71 | 0,80 | 0,89 | 0,95 | |
100 | 0,32 | 0,38 | 0,45 | 0,50 | 0,58 | 0,65 | 0,72 | 0,77 | 0,47 | 0,57 | 0,68 | 0,76 | 0,86 | 0,98 | 1,10 | 1,20 | ||
21 | 200 | 0,38 | 0,46 | 0,55 | 0,61 | 0,70 | 0,79 | 0,88 | 0,93 | 0,58 | 0,69 | 0,83 | 0,92 | 1,05 | 1,20 | 1,30 | 1,40 | |
22 | 400 | 0,47 | 0,56 | 0,67 | 0,74 | 0,85 | 0,96 | 1,05 | 1,10 | 0,70 | 0,84 | 1,00 | 1,10 | 1,25 | 1,45 | 1,60 | 1,70 | |
23 | 800 | 0,57 | 0,68 | 0,81 | 0,81 | 1,05 | 1,15 | 1,30 | 1,40 | 0,85 | 1,00 | 1,20 | 1,35 | 1,55 | 1,75 | 1,95 | 2,0 | |
24 | 1600 | 0,69 | 0,82 | 0,99 | 1,10 | 1,25 | 1,40 | 1,55 | 1,70 | 1,05 | 1,25 | 1,50 | 1,65 | 1,90 | 2,10 | 2,35 | 2,50 | |
Примечание. При установке детали, узла с совмещением по зубу, шпонке или отверстию, приведенное в нормативной карте время применяется с коэффициентом - 1,2.
При продвижении вала через несколько отверстий (опор) или при установке детали на несколько валов одновременно приведенное к нормативной карте время применять с коэффициентом 1,1 для двух отверстий (валов) и с коэффициентом 1,2 для трех и более.
T = 0,021 · Д0,32 · L0,28 · Q0,26 - посадка ходовая,
легкоходовая, широкоходовая
T = 0,0315 · Д0,3 · L0,28 · Q0,26 - посадка скользящая
Слесарно-сборочные работы | ||||||||||||||
Карта 68 | ||||||||||||||
Содержание работы 1. Застропить деталь (узел) и переместить к месту установки 2. Переместить деталь, узел 3. Установить деталь (узел) на вал или в отверстие до упора 4. Расстропить деталь (узел) | ||||||||||||||
N позиции | Диаметр вала или отверстия D, мм, до | Длина продвижения L, мм, до | Посадка | |||||||||||
ходовая, легкоходовая и широкоходовая | скользящая | |||||||||||||
Масса детали, узла Q, кг, до | ||||||||||||||
100 | 200 | 400 | 800 | 1600 | 3000 | 100 | 200 | 400 | 800 | 1600 | 3000 | |||
Время T, мин. | ||||||||||||||
1 | 100 | 50 | 2,2 | 2,5 | 2,9 | 3,4 | 4,0 | 4,5 | 2,3 | 2,7 | 3,2 | 3,7 | 4,3 | 5,0 |
2 | 200 | 2,5 | 2,9 | 3,4 | 4,0 | 4,6 | 5,4 | 2,8 | 3,2 | 3,8 | 4,4 | 5,1 | 5,9 | |
3 | 800 | 3,0 | 3,5 | 4,0 | 4,7 | 5,5 | 6,3 | 3,3 | 3,8 | - | - | - | - | |
4 | 1600 | 3,2 | 3,8 | 4,4 | 5,1 | 6,0 | 6,9 | - | - | - | - | - | - | |
5 | 3000 | 3,5 | 4,1 | 4,7 | 5,5 | 6,4 | 7,4 | - | - | - | - | - | - | |
6 | 200 | 50 | 2,5 | 2,9 | 3,4 | 3,9 | 4,6 | 5,3 | 2,7 | 3,2 | 3,7 | 4,3 | 5,1 | 5,8 |
7 | 200 | 2,9 | 3,4 | 4,0 | 4,6 | 5,4 | 6,2 | 3,2 | 3,8 | 4,4 | 5,1 | 6,0 | 6,9 | |
8 | 800 | 3,5 | 4,0 | 4,7 | 5,5 | 6,4 | 7,4 | 3,8 | 4,5 | - | - | - | - | |
9 | 1600 | 3,8 | 4,4 | 5,1 | 6,0 | 7,0 | 8,0 | - | - | - | - | - | - | |
10 | 3000 | 4,1 | 4,7 | 5,5 | 6,4 | 7,5 | 8,6 | - | - | - | - | - | - | |
11 | 400 | 50 | 2,9 | 3,4 | 3,9 | 4,6 | 5,3 | 6,1 | 3,2 | 3,7 | 4,3 | 5,1 | 5,9 | 6,8 |
12 | 200 | 3,4 | 4,0 | 4,7 | 5,4 | 6,3 | 7,3 | 3,8 | 4,4 | 5,1 | 6,0 | 6,9 | 8,0 | |
13 | 800 | 4,0 | 4,7 | 5,5 | 6,4 | 7,5 | 8,6 | - | - | - | - | - | - | |
14 | 1600 | 4,4 | 5,1 | 6,0 | 7,0 | 8,1 | 9,3 | - | - | - | - | - | - | |
15 | 3000 | 4,7 | 5,5 | 6,4 | 7,5 | 8,7 | 10,0 | - | - | - | - | - | - | |
16 | 800 | 50 | 3,4 | 8,9 | 4,6 | 5,3 | 6,2 | 7,2 | 3,7 | 4,3 | 5,1 | 5,9 | 6,9 | 7,9 |
17 | 200 | 4,0 | 4,7 | 5,4 | 6,3 | 7,4 | 8,5 | - | - | - | - | - | - | |
18 | 800 | 4,7 | 5,5 | 6,4 | 7,5 | 8,7 | 10,0 | - | - | - | - | - | - | |
19 | 1600 | 5,1 | 6,0 | 7,0 | 8,1 | 9,4 | 11,0 | - | - | - | - | - | - | |
20 | 3000 | 5,5 | 0,4 | 7,5 | 8,7 | 10,0 | 11,5 | - | - | - | - | - | - | |
21 | 1600 | 50 | 3,9 | 4,6 | 5,3 | 6,2 | 7,3 | 1,3 | - | - | - | - | - | - |
22 | 200 | 4,6 | 5,4 | 6,3 | 7,4 | 8,6 | 9,8 | - | - | - | - | - | - | |
23 | 800 | 5,5 | 6,4 | 7,5 | 8,7 | 10,0 | 11,5 | - | - | - | - | - | - | |
24 | 1600 | 6,0 | 7,0 | 8,1 | 9,4 | 11,0 | 12,5 | - | - | - | - | - | - | |
25 | 3000 | 6,4 | 7,5 | 8,7 | 10,0 | 12,0 | 13,5 | - | - | - | - | - | - | |
T = 0,177 · D0,22 · L0,12 · Q0,22 - посадка ходовая,
легкоходовая, широкоходовая
T = 0,195 · D0,22 · L0,12 · Q0,22 - посадка скользящая
Слесарно-сборочные работы | |||||||||||||
Карта 69 | |||||||||||||
Содержание работы I. Вручную 1. Взять вал 2. Поднести к месту сборки 3. Установить вал в гнезда подшипников II. Подъемником 1. Застропить вал 2. Перенести к месту сборки 3. Установить вал в гнезда подшипников 4. Расстропить вал | 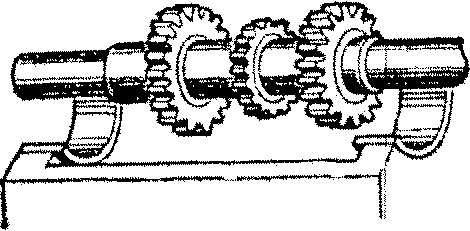 | ||||||||||||
N позиции | Длина вала в сборе L, мм, до | Вручную | Подъемником | ||||||||||
Масса вала в сборе Q, кг, до | |||||||||||||
1 | 2 | 3 | 5 | 10 | 15 | 100 | 300 | 500 | 1000 | 2000 | 4000 | ||
Время T, мин. | |||||||||||||
1 | 50 | 0,08 | 0,11 | 0,13 | 0,16 | 0,21 | 0,25 | - | - | - | - | - | - |
2 | 100 | 0,1 | 0,13 | 0,15 | 0,19 | 0,25 | 0,3 | - | - | - | - | - | - |
3 | 250 | 0,12 | 0,16 | 0,19 | 0,25 | 0,31 | 0,37 | 0,69 | - | - | - | - | - |
500 | 0,14 | 0,19 | 0,23 | 0,28 | 0,37 | 0,44 | 0,95 | 1,2 | - | - | - | - | |
5 | 1000 | - | 0,23 | 0,27 | 0,23 | 0,44 | 0,52 | 1,3 | 1,6 | 1,8 | 2,0 | 2,3 | 2,7 |
6 | 2000 | - | - | 0,32 | 0,39 | 0,52 | 0,62 | 1,8 | 2,2 | 2,4 | 2,8 | 3,2 | 3,6 |
7 | 4000 | - | - | - | - | - | - | 2,4 | 3,0 | 3,3 | 3,8 | 4,4 | 5,0 |
Примечание. При установке валов с одновременным зацеплением зубьев шестерен приведенное в нормативной карте время применяется с коэффициентом - 1,3. При снятии валов приведенное в нормативной карте время применяется с коэффициентом - 0,8.
T = 0,0308 · L0,25 · Q0,41 - вручную
T = 0,0234 · L0,45 · Q0,19 - подъемником
Слесарно-сборочные работы | |||||||||||||
Карта 70 | |||||||||||||
Содержание работы 1. Взять болт или палец 2. Установить болт или палец в отверстие одной или нескольких деталей | 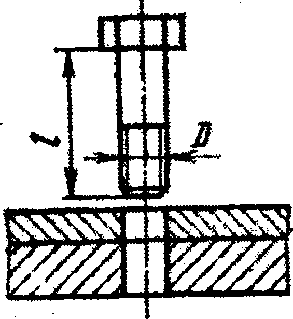 | ||||||||||||
N позиции | Диаметр болта, пальца D, мм, до | Длина посадки L, мм, до | |||||||||||
50 | 100 | 200 | |||||||||||
Количество болтов, пальцев, n, до | |||||||||||||
1 | 3 | 6 | 10 | 1 | 3 | 6 | 10 | 1 | 3 | 6 | 10 | ||
Время на один болт, палец, T, мин. | |||||||||||||
1 | 10 | 0,08 | 0,07 | 0,06 | 0,05 | 0,09 | 0,08 | 0,07 | 0,06 | 0,10 | - | - | - |
2 | 16 | 0,09 | 0,08 | 0,07 | 0,06 | 0,10 | 0,09 | 0,08 | 0,07 | 0,12 | - | - | - |
3 | 32 | - | - | - | - | 0,12 | 0,10 | 0,09 | 0,08 | 0,14 | 0,12 | 0,11 | 0,10 |
4 | 40 | - | - | - | - | 0,11 | 0,11 | 0,10 | 0,09 | 0,15 | 0,13 | 0,12 | 0,11 |
5 | 60 | - | - | - | - | 0,15 | 0,13 | 0,11 | 0,10 | 0,17 | 0,14 | 0,13 | 0,12 |
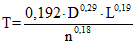
Слесарно-сборочные работы | ||||||
Карта 71 | ||||||
Содержание работы 1. Взять шайбу 2. Установить шайбу на деталь | 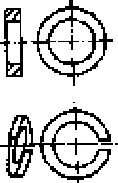 | |||||
N позиции | Диаметр детали D, мм, до | Длина продвижения шайбы L, мм, до | ||||
25 | 50 | 100 | 200 | 400 | ||
Время T, мин. | ||||||
20 | 0,07 | 0,08 | 0,09 | 0,10 | 0,12 | |
50 | 0,08 | 0,09 | 0,10 | 0,12 | 0,14 | |
3 | 120 | 0,09 | 0,10 | 0,12 | 0,14 | 0,16 |
Примечание. При одновременном взятии шайб по 5 штук приведенное в нормативной карте время применяется с коэффициентом - 0,95, свыше 5 штук - с коэффициентом 0,8.
T = 0,023 · L0,2 · D0,15
Слесарно-сборочные работы | ||||
Карта 72 | ||||
Содержание работы 1. Взять шарик, установить в гнездо, отверстие или канавку 2. Взять выколотку, обстучать гнездо с шариком 3. Отложить выколотку |  | |||
Количество шариков n, до | Диаметр шарика D, мм, до | |||
10 | 20 | 30 | 50 | |
Время T, мин. | ||||
1 | 0,06 | 0,07 | 0,08 | 0,09 |
3 | 0,16 | 0,18 | 0,20 | 0,22 |
5 | 0,25 | 0,29 | 0,31 | 0,34 |
10 | 0,46 | 0,52 | 0,56 | 0,61 |
15 | 0,65 | 0,73 | 0,79 | 0,87 |
20 | 0,83 | 0,94 | 1,0 | 1,1 |
30 | 1,2 | 1,3 | 1,4 | 1,6 |
40 | 1,5 | 1,7 | 1,8 | 2,0 |
50 | 1,8 | 2,05 | 2,2 | 2,4 |
60 | 2,1 | 2,4 | 2,6 | 2,8 |
70 | 2,4 | 2,7 | 2,9 | 3,2 |
80 | 2,7 | 3,1 | 3,3 | 3,6 |
90 | 3,0 | 3,4 | 3,65 | 4,0 |
100 | 3,3 | 3,7 | 4,0 | 4,4 |
T = 0,042 · n0,86 · D0,13
Слесарно-сборочные работы | ||||||||
Карта 73 | ||||||||
 | ||||||||
Установка пружины без крепления | ||||||||
N позиции | Содержание работы | Длина продвижения пружины, L, мм, до | Диаметр пружины D, мм, до | |||||
10 | 20 | 30 | 50 | 80 | 100 | |||
Время T, мин. | ||||||||
1 | Взять пружину и установить на вал или в отверстие, продвигая до упора | 30 | 0,06 | 0,07 | 0,075 | - | - | - |
2 | 40 | 0,065 | 0,08 | 0,08 | 0,10 | - | - | |
3 | 55 | 0,07 | 0,09 | 0,10 | 0,11 | 0,13 | - | |
4 | 75 | 0,08 | 0,10 | 0,11 | 1,13 | 0,15 | 0,16 | |
5 | 100 | - | 0,12 | 0,13 | 0,15 | 0,17 | 0,18 | |
6 | 135 | - | - | 0,15 | 0,17 | 0,19 | 0,21 | |
7 | 180 | - | - | 0,17 | 0,20 | 0,22 | 0,24 | |
8 | 250 | - | - | - | 0,23 | 0,26 | 0,27 | |
9 | 300 | - | - | - | 0,25 | 0,28 | 0,30 | |
Установка пружины с креплением | ||||||||
N позиции | Содержание работы | Диаметр проволоки d, мм, до | Диаметр пружины D, мм, до | |||||
10 | 20 | 30 | 50 | 80 | 100 | |||
Время T, мин. | ||||||||
10 | Взять пружину и плоскогубцы, завести один конец пружины в отверстие и закрепить. Растянуть пружину и закрепить ее второй конец | 2 | 1,5 | 1,3 | - | - | - | - |
11 | 3 | 2,4 | 2.1 | 2,0 | - | - | - | |
12 | 5 | - | - | 3,5 | 3,2 | - | - | |
13 | 8 | - | - | 6,0 | 5,5 | - | - | |
Установка пружины с разрубкой и заточкой концов | ||||||||
14 | Взять пружину, разрубить в размер зубилом. Заточить концы пружины на наждачном круге. Установить пружину на вал или в отверстие | 2 | 0,9 | 1,0 | - | - | - | - |
15 | 3 | 1,0 | 1,15 | 1,2 | - | - | - | |
16 | 5 | - | - | 1,45 | 1,6 | - | - | |
17 | 8 | - | - | 1,7 | 1,8 | - | - | |
T = 0,0062 · L0,46 · D0,27 - позиции 1, ..., 9
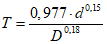 - позиции 10, ..., 13
T = 0,486 · d0,31 · D0,18 - позиции 14, ..., 17
Слесарно-сборочные работы | |||||||||||||
Карта 74 | |||||||||||||
Содержание работы 1. Взять кольцо, инструмент 2. Установить пружинное кольцо в выточку отверстия или в канавку на валу 3. Отложить инструмент | 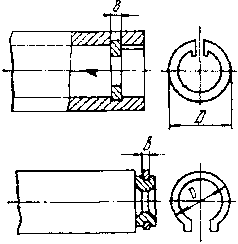 | ||||||||||||
N позиции | Наружный диаметр кольца, Д, мм, до | Вид установки | |||||||||||
в выточку отверстия детали | в канавку на валу | ||||||||||||
Длина продвижения кольца L, мм, до | |||||||||||||
50 | 80 | 140 | 250 | 400 | 700 | 50 | 80 | 140 | 250 | 400 | 700 | ||
Время T, мин. | |||||||||||||
1 | 30 | 0,32 | 0,37 | 0,44 | 0,53 | 0,60 | 0,75 | 0,21 | 0,25 | 0,30 | 0,37 | 0,43 | 0,52 |
2 | 40 | 0.37 | 0,43 | 0,50 | 0,60 | 0,70 | 0,85 | 0,25 | 0,30 | 0,35 | 0,43 | 0,60 | 0,60 |
3 | 56 | 0,43 | 0,50 | 0,50 | 0,70 | 0,85 | 1,0 | 0,30 | 0,35 | 0,41 | 0,50 | 0,80 | 8,70 |
4 | 75 | 0,50 | 0,60 | 0,70 | 0,85 | 1,0 | 1,20 | 0,35 | 0,40 | 0,48 | 0,60 | 0,70 | 0,85 |
5 | 100 | 0,60 | 0,70 | 0,80 | 1,0 | 1,15 | 1,35 | 0,40 | 0,46 | 0,66 | 0,70 | 0,80 | 0,95 |
6 | 140 | 0,70 | 0,80 | 1,0 | 1,15 | 1,35 | 1,60 | 0,47 | 0,55 | 0,70 | 0,80 | 0,96 | 1,15 |
7 | 200 | 0,83 | 1,0 | 1,15 | 1,40 | 1,60 | 1,96 | 0,58 | 0,65 | 0,80 | 0,95 | 1,15 | 1,40 |
8 | 300 | 1,0 | 1,20 | 1,40 | 1,70 | 2,0 | 2,4 | 0,70 | 0,80 | 1,0 | 1,20 | 1,40 | 1,70 |
9 | 400 | 1,20 | 1,40 | 1,65 | 2,0 | 2,3 | 2,7 | 0,80 | 0,96 | 1,15 | 1,40 | 1,60 | 2,0 |
T = 0,016 · L0,32 · Д0,51 - установка в выточку отверстия детали
T = 0,01 · L0,34 · Д0,51 - установка в канавку на валу
Слесарно-сборочные работы | ||||||||
Карта 75 | ||||||||
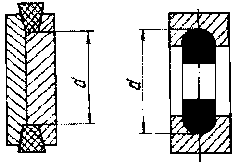 | ||||||||
N позиции | Содержание работы | Материал кольца, диска (сальника) | Применяемый инструмент | Диаметр кольца, диска, сальника, мм, до | ||||
30 | 60 | 120 | 200 | 300 | ||||
Время T, мин. | ||||||||
1 | Взять кольцо, диск, установить в выточку отверстия или вала | Сталь, чугун | - | 0,18 | 0,21 | 0,24 | 0,27 | 0,30 |
2 | Резина | 0,22 | 0,25 | 0,28 | 0,31 | 0,33 | ||
3 | Взять кольцо и запрессовать в отверстие, в выточку | Сталь, чугун | Оправка и молоток | 0,33 | 0,39 | 0,45 | 0,50 | 0,85 |
4 | Резина | 0,37 | 0,43 | 0,49 | 0,55 | 0,60 | ||
Взять сальник, установить в отверстие, выточку, паз или гнездо с помощью инструмента обжать по всему диаметру для плотного прилегания | Войлок или фетр | Отвертка, оправка, молоток | 0,56 | 0,68 | 0,82 | 0,95 | 1,05 | |
6 | Взять сальник, установить в отверстие, выточку, паз или гнездо, обрезать излишки, обжать по всему диаметру для плотного прилегания | Войлок или фетр | Отвертка, оправка, молоток, нож | 0,73 | 0,90 | 1,1 | 1,3 | 1,45 |
Примечание. В карте предусмотрено продвижение колец, дисков, сальников на длину до 200 мм.
Слесарно-сборочные работы | ||||||||||
Карта 76 | ||||||||||
Содержание работы 1. Взять деталь, узел 2. Установить в отверстие или на вал с помощью оправки и молотка 3. Отложить оправку и молоток |  | |||||||||
N позиции | Характер установки | Длина продвижения, L мм, до | Диаметр сопряжения Д, мм, до | |||||||
25 | 40 | 70 | 120 | 200 | 350 | 600 | 1000 | |||
Время T, мин. | ||||||||||
1 | Без натяга | 25 | 0,05 | 0,06 | 0,07 | 0,09 | 0,11 | - | - | - |
2 | 30 | 0,06 | 0,07 | 0,08 | 0,10 | 0,12 | 0,15 | 0,18 | 0,21 | |
3 | 40 | 0,07 | 0,08 | 0,10 | 0,12 | 0,15 | 0,18 | 0,21 | 0,25 | |
4 | 50 | 0,08 | 0,10 | 0,12 | 0,14 | 0,17 | 0,21 | 0,25 | 0,30 | |
6 | 70 | 0,10 | 0,12 | 0,15 | 0,18 | 0,21 | 0,25 | 0,31 | 0,37 | |
6 | 90 | 0,12 | 0,14 | 0,17 | 0,21 | 0,25 | 0,30 | 0,37 | 0,44 | |
7 | 120 | 0,14 | 0,17 | 0,21 | 0,25 | 0,30 | 0,37 | 0,44 | 0,53 | |
8 | 150 | 0,17 | 0,20 | 0,24 | 0,29 | 0,35 | 0,42 | 0,51 | 0,61 | |
9 | 200 | 0,20 | 0,24 | 0,29 | 0,35 | 0,42 | 0,51 | 0,62 | 0,74 | |
10 | 280 | 0,25 | 0,30 | 0,36 | 0,44 | 0,53 | 0,64 | 0,77 | 0,92 | |
11 | 380 | 0,31 | 0,37 | 0,44 | 0,54 | 0,64 | 0,78 | 0,95 | 1,10 | |
12 | 500 | 0,37 | 0,44 | 0,53 | 0,64 | 0,77 | 0,94 | 1,10 | 1,35 | |
13 | С натягом | 25 | 0,06 | 0,07 | 0,09 | 0,11 | 0,13 | - | - | - |
14 | 30 | 0,07 | 0,08 | 0,10 | 0,12 | 0,14 | 0,18 | 0,21 | 0,25 | |
15 | 40 | 0,08 | 0,10 | 0,12 | 0,15 | 0,17 | 0,21 | 0.26 | 0,31 | |
16 | 50 | 0,10 | 0,12 | 0,14 | 0,17 | 0,20 | 0,25 | 0,30 | 0,37 | |
17 | 70 | 0,12 | 0,14 | 0,18 | 0,21 | 0,25 | 0,31 | 0,37 | 0,44 | |
18 | 90 | 0,14 | 0,17 | 0,21 | 0,25 | 0,30 | 0,36 | 0,44 | 0,52 | |
19 | 120 | 0,17 | 0,21 | 0,25 | 0,30 | 0,35 | 0,44 | 0,53 | 0,63 | |
20 | 150 | 0,20 | 0,24 | 0,30 | 0,35 | 0,42 | 0,51 | 0,61 | 0,74 | |
21 | 200 | 0,24 | 0,29 | 0,35 | 0,42 | 0,51 | 0,62 | 0,74 | 0,89 | |
22 | 280 | 0,30 | 0,38 | 0,44 | 0,52 | 0,63 | 0,77 | 0,93 | 1,10 | |
23 | 380 | 0,37 | 0,44 | 0,53 | 0,65 | 0,77 | 0,94 | 1,10 | 1,35 | |
24 | 500 | 0,44 | 0,53 | 0,64 | 0,77 | 0,92 | 1,15 | 1,35 | 1,65 | |
T = 0,002 · Д0,35 · L0,66 - позиции 1, ..., 12
T = 0,0024 · Д0,35 · L0,66 - позиции 13, ..., 24
Слесарно-сборочные работы | ||||||||
Карта 77, лист 1 | ||||||||
I. Установка на плоскость | ||||||||
Содержание работы 1. Взять прокладку 2. Установить прокладку на плоскость с совмещением по отверстиям или кромке |  | |||||||
Прокладки жесткие | ||||||||
N позиции | Тип прокладки | Ширина прокладки B, мм, до | Длина прокладки L, мм, до | |||||
100 | 160 | 250 | 400 | 620 | 1000 | |||
Время T, мин. | ||||||||
1 | Прямоугольная и фасонная | 60 | 0,18 | 0,21 | 0,23 | 0,26 | 0,30 | 0,34 |
2 | 125 | 0,21 | 0,23 | 0,26 | 0,30 | 0,34 | 0,38 | |
3 | 250 | 0,23 | 0,26 | 0,30 | 0,34 | 0,38 | 0,44 | |
4 | 600 | 0,27 | 0,31 | 0,35 | 0,40 | 0,45 | 0,51 | |
5 | 800 | 0,29 | 0,33 | 0,37 | 0,42 | 0,47 | 0,54 | |
N позиции | Тип прокладки | Диаметр Д, мм, до | ||||
50 | 100 | 160 | 250 | 400 | ||
Время T, мин. | ||||||
Круглая | 0,14 | 0,19 | 0,23 | 0,28 | 0,34 | |
II. Установка на шпильки | ||||||||
Содержание работы 1. Взять прокладку 2. Установить прокладку на шпильки, болты, выступы | ||||||||
Прокладки прямоугольные жесткие | ||||||||
N позиции | Количество шпилек n, до | Высота шпильки H, мм, до | Длина прокладки L, мм, до | |||||
100 | 160 | 260 | 400 | 620 | 1000 | |||
Время T, мин. | ||||||||
7 | 4 | 50 | 0,20 | 0,24 | 0,27 | 0,32 | 0,37 | 0,43 |
8 | 100 | 0,23 | 0,27 | 0,31 | 0,36 | 0,42 | 0,49 | |
9 | 8 | 50 | 0,24 | 0,28 | 0,33 | 0,38 | 0,45 | 0,52 |
10 | 100 | 0,28 | 0,32 | 0,38 | 0,44 | 0,51 | 0,60 | |
УСТАНОВКА ПРОКЛАДОК НА ПЛОСКОСТЬ ИЛИ НА ШПИЛЬКИ | Слесарно-сборочные работы | ||||||
Карта 77, лист 2 | |||||||
Прокладки круглые жесткие | |||||||
N позиции | Количество шпилек, n, до | Высота H, мм, до | Диаметр прокладки Д, мм, до | ||||
50 | 100 | 160 | 250 | 400 | |||
Время T, мин. | |||||||
11 | 4 | 50 | 0,18 | 0,23 | 0,26 | 0,30 | 0,35 |
12 | 100 | 0,21 | 0,26 | 0,30 | 0,35 | 0,41 | |
13 | 8 | 50 | 0,22 | 0,28 | 0,32 | 0,37 | 0,44 |
14 | 100 | 0,25 | 0,32 | 0,37 | 0,43 | 0,50 | |
Примечание. При одновременной установке двух и более прокладок приведенное в нормативной карте время применяется с коэффициентом - 0,7;
При установке мягких прокладок приведенное в нормативной карте время применяется с коэффициентом - 1,5:
T = 0,025 · L0,27 · B0,18 - позиции 1, ..., 5
T = 0,0259 · Д0,43 - позиции 6
T = 0,0145 · L0,33 · H0,19 · n0,27 - позиции 7, ..., 10
T = 0,0157 · Д0,22 · H0,19 · n0,29 - позиции 11, ..., 14
Слесарно-сборочные работы | ||||||||||||
Карта 78, лист 1 | ||||||||||||
Содержание работы 1. Установить рейку на станину по приспособлению и закрепить винтами ручной отверткой 2. Сверлить отверстия в станине по отверстиям рейки пневмоэлектросверлильной машиной 3. Развернуть отверстия под штифты ручной разверткой 4. Очистить отверстия 5. Запрессовать штифты слесарным молотком 6. Снять приспособление |  | |||||||||||
Цилиндрические штифты | ||||||||||||
N позиции | Количество винтов в рейке, шт., до | Размер винта d x l мм, до | Размер штифта d x l, мм, до | |||||||||
6 x 20 | 6 x 40 | 8 x 30 | 8 x 50 | 10 x 30 | 10 x 60 | 13 x 40 | 13 x 70 | 15 x 70 | 20 x 70 | |||
Время T, мин. | ||||||||||||
1 | 2 | М6 x 20 | 3,9 | 5,2 | - | - | - | - | - | - | - | - |
2 | М6 x 40 | 5,2 | 6,5 | 6,2 | 6,9 | - | - | - | - | - | - | |
3 | М8 x 30 | 4,1 | 5,4 | 5,1 | 5,8 | - | - | - | - | - | - | |
4 | М8 x 50 | - | 6,4 | 6,1 | 6,8 | 6,1 | 7,6 | - | - | - | - | |
5 | М10 x 30 | - | 5,1 | 4,9 | 5,6 | 4,9 | 6,1 | - | - | - | - | |
УСТАНОВКА РЕЕК НА СТАНИНУ С КРЕПЛЕНИЕМ ВИНТАМИ И ШТИФТАМИ | Слесарно-сборочные работы | ||||||||||||
Карта 78, лист 2 | |||||||||||||
N позиции | Количество винтов в рейке, шт., до | Размер винта d x l, мм, до | Размер штифта d x l, мм, до | ||||||||||
6 x 20 | 6 x 40 | 8 x 30 | 8 x 50 | 10 x 30 | 10 x 60 | 13 x 40 | 13 x 70 | 15 x 70 | 20 x 70 | ||||
Время T, мин. | |||||||||||||
6 | 2 | М10 x 50 | - | 6,2 | 5,9 | 6,6 | 5,9 | 7,4 | 7,2 | - | - | - | |
7 | М12 x 30 | - | - | 4,8 | 5,5 | 4,8 | 6,3 | 6,1 | - | - | - | ||
8 | М12 x 50 | - | - | - | - | 5,6 | 7,1 | 6,9 | 8,1 | - | - | ||
9 | М16 x 60 | - | - | - | - | - | 7,2 | 7,0 | 8,2 | 8,8 | - | ||
10 | М20 x 80 | - | - | - | - | - | - | 7,1 | 8,3 | 8,9 | |||
11 | 3 | М6 x 20 | 4,7 | 6,0 | - | - | - | - | - | - | - | - | |
12 | М6 x 40 | 6,6 | 7,9 | 7,6 | 8,3 | - | - | - | - | - | - | ||
13 | М8 x 30 | 5,0 | 6,3 | 6,0 | 6,7 | - | - | - | - | - | - | ||
14 | М8 x 50 | - | 7,8 | 7,5 | 8,2 | 7,5 | 9,0 | - | - | - | - | ||
15 | М10 x 30 | - | 6,0 | 5,7 | 6,4 | 5,7 | 7,2 | - | - | - | - | ||
16 | М10 x 50 | - | 7,5 | 7,2 | 7,9 | 7,2 | 8,7 | 8,5 | - | - | - | ||
17 | М12 x 30 | - | - | 5,5 | 6,2 | 5,5 | 7,0 | 6,8 | - | - | - | ||
18 | М12 x 50 | - | - | - | - | 6,7 | 8,2 | 8,0 | 9,2 | - | - | ||
19 | М16 x 60 | - | - | - | - | - | 8,4 | 8,2 | 9,4 | 10,0 | - | ||
20 | М20 x 80 | - | - | - | - | - | - | 8,3 | 9,5 | 19,2 | |||
21 | 4 | М6 x 20 | 5,5 | 6,8 | - | - | - | - | - | - | - | - | |
22 | М6 x 40 | 8,1 | 9,4 | 9,1 | 9,8 | - | - | - | - | - | - | ||
23 | М8 x 30 | 5,9 | 7,2 | 6,9 | 7,6 | - | - | - | - | - | - | ||
24 | М8 x 50 | - | 9,2 | 8,9 | 9,6 | 8,9 | 10,4 | - | - | - | - | ||
25 | М10 x 30 | - | 6,8 | 6,5 | 7,2 | 6,9 | 8,0 | - | - | - | - | ||
26 | М10 x 50 | - | 8,8 | 8,5 | 9,2 | 8,5 | 10,0 | 9,8 | - | - | - | ||
27 | М12 x 30 | - | - | 6,3 | 7,0 | 6,3 | 7,8 | 7,6 | - | - | - | ||
28 | М12 x 50 | - | - | - | - | 7,9 | 9,4 | 9,2 | 10,4 | - | - | ||
29 | М16 x 60 | - | - | - | - | - | 9,6 | 9,4 | 10,6 | 11,2 | - | ||
30 | М20 x 80 | - | - | - | - | - | - | 9,6 | 10,8 | 11,4 | |||
31 | 6 | М6 x 20 | 7,1 | 8,4 | - | - | - | - | - | - | - | - | |
32 | М6 x 40 | 11,0 | 12,3 | 12,0 | 12,7 | - | - | - | - | - | - | ||
33 | М8 x 30 | 7,7 | 9,0 | 8,7 | 9,4 | - | - | - | - | - | - | ||
31 | М8 x 50 | - | 12,0 | 11,7 | 12,4 | 11,7 | 13,2 | - | - | - | - | ||
35 | М10 x 30 | - | 8,4 | 8,1 | 8,8 | 8,1 | 9,6 | - | - | - | - | ||
36 | М10 x 50 | - | 11,4 | 11,1 | 11,8 | 11,1 | 12,6 | 12,4 | - | - | - | ||
37 | М12 x 30 | - | - | 7,8 | 8,5 | 7,8 | 9,3 | 9,1 | - | - | - | ||
38 | М12 x 50 | - | - | - | - | 8,2 | 9,7 | 9,5 | 10,7 | - | - | ||
39 | М16 x 60 | - | - | - | - | - | 12,0 | 11,8 | 13,0 | 13,6 | - | ||
40 | М20 x 80 | - | - | - | - | - | - | 12,1 | 13,0 | 13,9 | |||
41 | 8 | М6 x 20 | 8,7 | 10,0 | - | - | - | - | - | - | - | - | |
42 | М6 x 40 | 13,9 | 15,2 | 14,9 | 15,6 | - | - | - | - | - | - | ||
43 | М8 x 30 | 9,5 | 10,8 | 10,5 | 11,2 | - | - | - | - | - | - | ||
44 | М8 x 50 | - | 14,8 | 14,5 | 15,2 | 14,5 | 16,0 | - | - | - | - | ||
45 | М10 x 30 | - | 10,0 | 9,7 | 10,4 | 9,7 | 11,2 | - | - | - | - | ||
46 | М10 x 50 | - | 14,0 | 13,7 | 14,4 | 13,7 | 15,2 | 15,0 | - | - | - | ||
47 | М12 x 30 | - | - | 9,3 | 10,0 | 9,3 | 10,8 | 10,6 | - | - | - | ||
48 | М12 x 50 | - | - | - | - | 12,5 | 14,0 | 13,8 | 15,0 | - | - | ||
49 | М16 x 60 | - | - | - | - | - | 14,4 | 14,2 | 15,4 | 16,0 | - | ||
50 | М20 x 80 | - | - | - | - | - | - | 14,6 | 15,8 | 16,4 | |||
УСТАНОВКА РЕЕК НА СТАНИНУ С КРЕПЛЕНИЕМ ВИНТАМИ И ШТИФТАМИ | Слесарно-сборочные работы | ||||||||||||
Карта 78, лист 3 | |||||||||||||
N позиции | Количество винтов в рейке, шт., до | Размер винта d x l, мм, до | Размер штифта d x l, мм, до | ||||||||||
6 x 20 | 6 x 40 | 8 x 30 | 8 x 50 | 10 x 30 | 10 x 60 | 13 x 40 | 13 x 70 | 15 x 70 | 20 x 70 | ||||
Время T, мин. | |||||||||||||
Конические штифты | |||||||||||||
51 | 2 | М6 x 20 | 4,9 | 6,8 | - | - | - | - | - | - | - | - | |
52 | М6 x 40 | 6,2 | 8,1 | 7,5 | - | - | - | - | - | - | - | ||
53 | М8 x 30 | 5,2 | 7,0 | 6,4 | 7,6 | - | - | - | - | - | - | ||
54 | М8 x 50 | - | 8,0 | 7,4 | 8,6 | 7,4 | - | - | - | - | - | ||
55 | М10 x 30 | - | 6,8 | 6,2 | 7,4 | 6,2 | 8,8 | - | - | - | - | ||
56 | М10 x 50 | - | 7,8 | 7,2 | 8,4 | 7,2 | 9,8 | 9,2 | - | - | - | ||
57 | М12 x 30 | - | - | 6,1 | 7,3 | 6,1 | 8,7 | 8,1 | - | - | - | ||
58 | М12 x 50 | - | - | - | - | 9 | 9,5 | 8,9 | 10,5 | - | - | ||
59 | М16 x 60 | - | - | - | - | - | 9,6 | 9,0 | 10,6 | 11,8 | - | ||
60 | М20 x 80 | - | - | - | - | - | - | 9,1 | 10,7 | 11,9 | |||
61 | 3 | М6 x 20 | 5,7 | 7,6 | - | - | - | - | - | - | - | - | |
62 | М6 x 40 | 7,6 | 9,5 | 8,9 | 10,1 | - | - | - | - | - | - | ||
63 | М8 x 30 | 6,8 | 7,9 | 7,3 | 8,5 | - | - | - | - | - | - | ||
64 | М8 x 50 | - | 9,4 | 8,8 | 10,0 | 8,8 | 11,4 | - | - | - | - | ||
65 | М10 x 30 | - | 7,6 | 7,0 | 8,2 | 7,0 | 9,6 | - | - | - | - | ||
66 | М10 x 50 | - | 9,1 | 8,5 | 9,7 | 8,5 | 11,1 | 10,5 | - | - | - | ||
67 | М12 x 30 | - | - | 6,8 | 8,0 | 6,8 | 9,4 | 8,8 | - | - | - | ||
68 | М12 x 50 | - | - | - | - | 8,0 | 10,6 | 10,0 | 11,6 | - | - | ||
69 | М16 x 60 | - | - | - | - | - | 10,8 | 10,2 | 11,8 | 13,0 | - | ||
70 | М20 x 80 | - | - | - | - | - | - | 10,3 | 11,9 | 13,1 | |||
71 | 4 | М6 x 20 | 6,5 | 8,4 | - | - | - | - | - | - | - | - | |
72 | М6 x 40 | 9,1 | 11,0 | 10,4 | 11,6 | - | - | - | - | - | - | ||
73 | М8 x 30 | 6,9 | 9,0 | 8,2 | 9,4 | - | - | - | - | - | - | ||
74 | М8 x 50 | - | 10,8 | 10,2 | 11,4 | 10,2 | 12,8 | - | - | - | - | ||
75 | М10 x 30 | - | 8,4 | 7,8 | 9,0 | 7,8 | 10,4 | - | - | - | - | ||
76 | М10 x 50 | - | 10,4 | 9.8 | 11,0 | 9,8 | 12,4 | 11,8 | - | - | - | ||
77 | М12 x 30 | - | - | 7,6 | 8,8 | 7,6 | 10,2 | 9,6 | - | - | |||
78 | М12 x 50 | - | - | - | - | 9,2 | 11,4 | 11,2 | 12,8 | - | - | ||
79 | М16 x 60 | - | - | - | - | - | 12,0 | 11,4 | 13,0 | 14,2 | - | ||
80 | М20 x 80 | - | - | - | - | - | - | 11,6 | 13,2 | 14,4 | |||
81 | 6 | М6 x 20 | 8,1 | 10,0 | - | - | - | - | - | - | - | - | |
82 | М6 x 40 | 12,0 | 13,9 | 13,3 | 14,5 | - | - | - | - | - | - | ||
83 | М8 x 30 | 8,7 | 10,6 | 10,0 | 11,2 | - | - | - | - | - | - | ||
84 | М8 x 50 | - | 13,6 | 14,0 | 14 9 | 13,0 | 15,6 | - | - | - | - | ||
85 | М10 x 30 | - | 10,0 | 9,4 | 10,6 | 9,4 | 12,0 | - | - | - | - | ||
86 | М10 x 50 | - | 13,0 | 12,4 | 13,6 | 12,4 | 15,0 | 14,4 | - | - | - | ||
87 | М12 x 30 | - | - | 9,1 | 10,3 | 9,1 | 11,7 | 11,1 | - | - | - | ||
88 | М12 x 50 | - | - | - | - | 9,5 | 12,1 | 11,5 | 13,1 | - | - | ||
89 | М16 x 60 | - | - | - | - | - | 14,4 | 13,8 | 15,4 | 16,6 | - | ||
90 | М20 x 80 | - | - | - | - | - | - | 14,1 | 15,7 | 16,9 | |||
УСТАНОВКА РЕЕК НА СТАНИНУ С КРЕПЛЕНИЕМ ВИНТАМИ И ШТИФТАМИ | Слесарно-сборочные работы | ||||||||||||
Карта 78, лист 4 | |||||||||||||
N позиции | Количество винтов в рейке, шт., до | Размер винта d x l, мм, до | 6 x 20 | 6 x 40 | 8 x 30 | 8 x 50 | 10 x 30 | 10 x 60 | 13 x 40 | 13 x 70 | 15 x 70 | 20 x 70 | |
Время T, мин. | |||||||||||||
91 | 8 | М6 x 20 | 9,7 | 11,6 | - | - | - | - | - | - | - | - | |
92 | М6 x 40 | 14,9 | 16,8 | 16,2 | 17,4 | - | - | - | - | - | - | ||
93 | М8 x 30 | 10,5 | 13,4 | 11,8 | 13,0 | - | - | - | - | - | - | ||
94 | М8 x 50 | - | 16,4 | 15,8 | 17,0 | 15,8 | 18,4 | - | - | - | - | ||
95 | М10 x 30 | - | 11,6 | 11,0 | 12,2 | 11,0 | 13,6 | - | - | - | - | ||
96 | М10 x 50 | - | 15,6 | 15,0 | 16,2 | 15,0 | 17,6 | 17,0 | - | - | - | ||
97 | М12 x 30 | - | - | 10,6 | 11,8 | 10,6 | 13,2 | 12,6 | - | - | - | ||
98 | М12 x 50 | - | - | - | - | 13,8 | 16,4 | 15,8 | 17,4 | - | - | ||
99 | М16 x 60 | - | - | - | - | - | 16,8 | 16,2 | 17,8 | 19,0 | - | ||
100 | М20 x 80 | - | - | - | - | - | - | 16,6 | 18,2 | 19,4 | |||
Слесарно-сборочные работы | ||||||||
Карта 79 | ||||||||
Содержание работы 1. Расставить башмаки или клинья под деталь, узел 2. Застропить деталь, узел 3. Установить деталь, узел на башмаки или клинья 4. Расстропить деталь, узел | 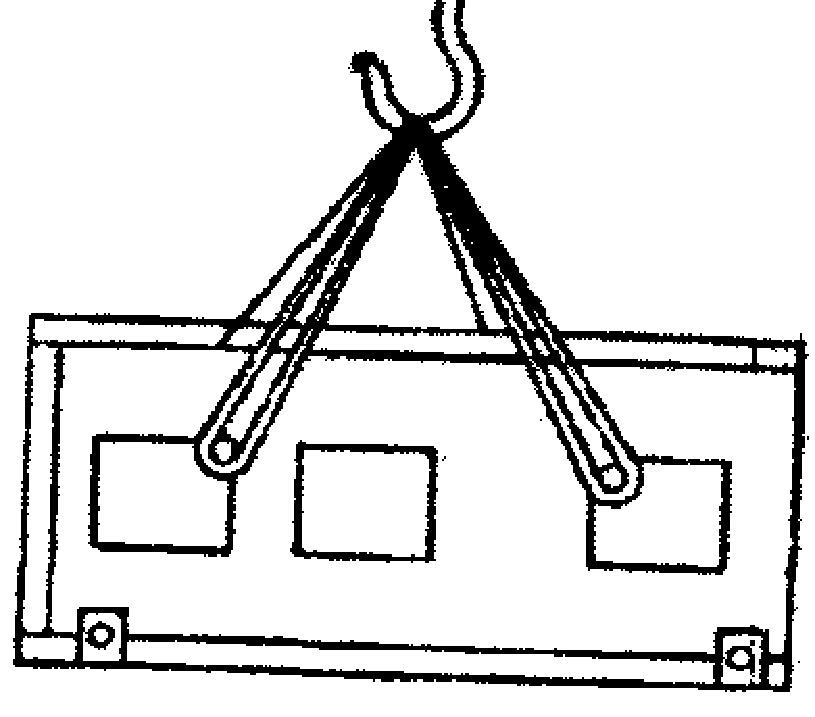 | |||||||
N позиции | Длина детали узла, l, м, до | Количество башмаков или клиньев n, до | ||||||
4 | 6 | 8 | 10 | 12 | 16 | |||
Время T, мин. | ||||||||
1 | 2 | 4,4 | - | - | - | - | - | |
2 | 3 | 6,4 | 8,3 | 10,0 | - | - | - | |
3 | 4 | 8,5 | 10,9 | 13,1 | - | - | - | |
4 | 5 | 10,5 | 13,5 | 16,2 | 118,7 | - | - | |
5 | 6 | - | 16,1 | 19,3 | 22,2 | - | - | |
6 | 7 | - | 18,7 | 22,4 | 1125,8 | 28,9 | - | |
7 | 8 | - | - | 25,5 | 29,3 | 32,9 | - | |
8 | 10 | - | - | 31,5 | 136,3 | 40,7 | 48,8 | |
9 | 12 | - | - | 37,5 | 43,2 | 48,5 | 58,1 | |
10 | 15 | - | - | 46,5 | 53,5 | 60,0 | 72,0 | |
T = 0,934 · L0,36 · n0,63
Слесарно-сборочные работы | |||||||||||
Карта 80 | |||||||||||
Содержание работы Надевание ремня 1. Взять ремень 2. Надеть на два шкива Надевание цепи 1. Взять, отмерить и разъединить цепь 2. Надеть цепь на две звездочки, соединить концы цепи и закрепить в замок 3. Смазать цепь и отрегулировать натяжение |  | ||||||||||
N позиции | Надевание | Характер установки | Развернутая длина ремня (цепи), мм, до | ||||||||
760 | 1000 | 1500 | 2000 | 2800 | 4000 | 5000 | 6000 | ||||
Время T, мин. | |||||||||||
1 | Ремня | Без регулировки натяга | 0,40 | 0,47 | 0,58 | 0,67 | 0,80 | 0,97 | 1,1 | 1,2 | |
2 | С регулировкой натяга | 0,84 | 1,0 | 1,25 | 1,50 | 1,85 | 2,25 | 2,60 | 2,9 | ||
3 | Цепи | Без соединения звеньев | без регулировки натяга | 0,5 | 0,61 | 0,77 | 0,91 | 1,10 | 1,35 | - | - |
4 | с регулировкой натяга | 1,0 | 1,2 | 1,5 | 1,8 | 2,2 | 2,7 | - | - | ||
5 | С соединением звеньев | без регулировки натяга | 1,0 | 1,15 | 1,35 | 1,5 | 1,7 | 1,95 | - | - | |
6 | с регулировкой натяга | 1,55 | 1,75 | 2,10 | 2,35 | 2,7 | 3,2 | - | - | ||
Примечание. При одновременном надевании двух ремней и более приведенное в нормативной карте время применяется с коэффициентом - 0,8.
Слесарно-сборочные работы | ||||||
Карта 81 | ||||||
Содержание работы I. Крепление заклепками 1. Взять табличку, установить и разметить по ней отверстия 2. Взять сверлильную машину, просверлить отверстия под заклепки 3. Отложить машину, очистить отверстия от стружки 4. Установить и прикрепить табличку заклепками с помощью обжимки и молотка II. Крепление винтами, болтами 1. Взять табличку, установить и разместить по ней отверстия 2. Взять сверлильную машину, просверлить отверстия под заклепки 3. Взять метчик, вороток и нарезать резьбу в отверстиях 4. Очистить отверстия от стружки 5. Установить и прикрепить табличку винтами или болтами с помощью отвертки или ключа |  | |||||
N позиции | Вид крепления | Диаметр заклепки, винта, болта, мм, до | Количество крепежных деталей | |||
2 | 4 | 6 | ||||
Время T, на одну табличку, мин. | ||||||
Заклепками | 3 | 1,8 | 3,0 | 4,3 | ||
2 | 6 | 1,9 | 3,5 | 5,0 | ||
3 | Винтами | 3 | 5,4 | 10,7 | 16,0 | |
4 | Болтами | 6 | 4,5 | 9,0 | 13,0 | |
Примечание. При креплении табличек без сверления и нарезания резьбы приведенное в нормативной карте время применяется с коэффициентом - 0,2.
Сборочно-слесарные работы | |||||||||||||||||
Карта 82 | |||||||||||||||||
Содержание работы 1. Взять запрессовываемую деталь, смазать 2. Взять оправку, молоток 3. Запрессовать деталь 4. Отложить инструмент |  | ||||||||||||||||
N позиции | Диаметр запрессовки Д, мм, до | Посадки | |||||||||||||||
напряженная | глухая и прессовая | ||||||||||||||||
Длина запрессовки L, мм, до | |||||||||||||||||
10 | 15 | 20 | 30 | 45 | 65 | 100 | 150 | 10 | 15 | 20 | 30 | 45 | 65 | 100 | 150 | ||
Время T, мин. | |||||||||||||||||
1 | 10 | 0,38 | 0,42 | 0,46 | 0,52 | 0,58 | 0,64 | - | - | 0,46 | 0,50 | 0,55 | 0,62 | 0,70 | 0,77 | - | - |
2 | 15 | 0.43 | 0,48 | 0,52 | 0,58 | 0,65 | 0,72 | - | - | 0,52 | 0,58 | 0,62 | 0,70 | 0,78 | 0,87 | - | - |
3 | 20 | 0,47 | 0,52 | 0,57 | 0,64 | 0,71 | 0,79 | - | - | 0,56 | 0,63 | 0,68 | 0,76 | 0,86 | 0,95 | - | - |
4 | 30 | 0,53 | 0,59 | 0,6 | 0,72 | 0,80 | 0,89 | 1,0 | - | 0,63 | 0,70 | 0,77 | 0,86 | 0,97 | 1,10 | 1,20 | - |
5 | 45 | 0,60 | 0,67 | 0,72 | 0,80 | 0,90 | 1,0 | 1,15 | 1,25 | 0,70 | 0,80 | 0,87 | 0.97 | 0,10 | 1,20 | 1,35 | 1,50 |
6 | 65 | 0,67 | 0,75 | 0,80 | 0,90 | 1,0 | 1,1 | 1,25 | 1,40 | 0,80 | 0,90 | 0,97 | 1,10 | 1,20 | 1,35 | 1,50 | 1,70 |
7 | 100 | 0,75 | 0,85 | 0,90 | 1,0 | 1,15 | 1,30 | 1,40 | 1,60 | 0,90 | 1,0 | 1,10 | 1,20 | 1,40 | 1,50 | 1,70 | 1,90 |
Примечание. При измененных условиях работы применять следующие коэффициенты:
Вид запрессовки | ||
свободная | с совмещением рисок и отверстий | с одновременной посадкой в отверстие и на вал |
1,0 | 1,2 | 1,3 |
T = 0,1 · Д0,3 · L0,28 - напряженная
T = 0,12 · Д0,3 · L0,28 - глухая
Слесарно-сборочные работы | ||||||||
Карта 83 | ||||||||
Содержание работы I. Установка вручную 1. Взять базовую деталь, узел, установить на стол пресса 2. Протереть соединяемые поверхности 3. Взять запрессовываемую деталь, узел, установить на вал или в отверстие базовой детали 4. Включить пресс, запрессовать деталь, узел, выключить пресс 5. Снять и отложить узел II. Установка подъемником: 1. Застропить базовую деталь, узел установить на стол пресса 2. Протереть соединяемые поверхности 3. Подать запрессовываемую деталь и установить в отверстие базовой детали 4. Включить пресс, запрессовать деталь, узел и выключить пресс 5. Снять узел, расстропить и отложить |  | |||||||
N позиции | Вид установки | Масса детали Q, кг, до | Длина запрессования L, мм, до | |||||
30 | 50 | 100 | 200 | 300 | ||||
Время T, мин. | ||||||||
1 | Вручную | 0,5 | 0,12 | 0,14 | 0,16 | 0,20 | 0,22 | |
2 | 2 | 0,16 | 0,18 | 0,22 | 0,26 | 0,28 | ||
3 | 3 | 0,18 | 0,20 | 0,24 | 0,28 | 0,30 | ||
4 | 5 | 0,20 | 0,22 | 0,26 | 0,31 | 0,34 | ||
5 | 8 | 0,21 | 0,24 | 0,81 | 0,33 | 0,37 | ||
6 | 12 | 0,23 | 0,26 | 0,31 | 0.37 | 0,41 | ||
7 | 15 | 0,24 | 0,28 | 0,83 | 0,39 | 0,42 | ||
8 | Подъемником | 50 | 0,61 | 0,65 | 0,71 | 0,77 | 0,81 | |
9 | 60 | 0,68 | 0,73 | 0,79 | 0,86 | 0,9 | ||
10 | 80 | 0,80 | 0,85 | 0,93 | 1,0 | 1,05 | ||
11 | 110 | 0,96 | 1,0 | 1.1 | 1,2 | 1,25 | ||
12 | 150 | 1,15 | 1,2 | 1,35 | 1,45 | 1,5 | ||
13 | 200 | 1,35 | 1,45 | 1,55 | 1,7 | 1,8 | ||
T = 0,063 · Q0,2 · L0,24 - позиции 1, ..., 7
T = 0,044· Q0,37 · L0,12 - позиции 8, ..., 13
Слесарно-сборочные работы | ||||||
Карта 84 | ||||||
Содержание работы 1. Взять деталь или застропить, протереть сопрягаемые поверхности и установить в гнездовое отверстие приспособления вручную или подъемником 2. Взять подшипник, смазать сопрягаемые поверхности, установить в отверстие или на вал 3. Взять оправку, установить на подшипник 4. Включить пресс, запрессовать или напрессовать подшипник 5. Выключить пресс, отложить оправку 6. Проверить легкость вращения свободного кольца подшипника 7. Снять узел вручную или подъемником | ||||||
N позиции | Вид установки | Диаметр запрессовывания Д, мм, до | Длина запрессования L, мм, до | |||
40 | 80 | 150 | 200 | |||
Время T, мин. | ||||||
Вручную | 50 | 0,47 | 0,55 | 0,65 | 0,70 | |
2 | 75 | 0,60 | 0,75 | 0,86 | 0,95 | |
3 | 100 | 0,76 | 0,90 | 1,05 | 1,10 | |
4 | 150 | 1,00 | 1,20 | 1,40 | 1,50 | |
5 | 200 | 1,20 | 1,45 | 1,70 | 1,80 | |
6 | Подъемником | 250 | 2,1 | 2,2 | 2,4 | 2,5 |
7 | 300 | 2,2 | 2,4 | 2,6 | 2,7 | |
8 | 400 | 2,5 | 2,7 | 2,9 | 3,0 | |
Примечания. При посадке нагретых и охлажденных подшипников приведенное в нормативной карте время применяется с коэффициентом - 0,6.
При запрессовке винтовым прессом приведенное в нормативной карте время применяется с коэффициентом - 1,2.
T = 0,012 · Д0,7 · L0,25 - позиции 1, ..., 5
T = 0,16 · Д0,4 · L0,1 - позиции 6, ..., 8
Слесарно-сборочные работы | ||||||||
Карта 85 | ||||||||
Содержание работы 1. Взять штифт и молоток 2. Установить штифт в отверстие и запрессовать 3. Развести концы штифта 4. Отложить молоток 5. Взять стопорное кольцо и круглогубцы или шайбу, гайку и ключ 4 Установить стопорное кольцо в выточку штифта 7. Установить шайбу, навернуть гайку гаечным ключом 8. Отложить круглогубцы или ключ | 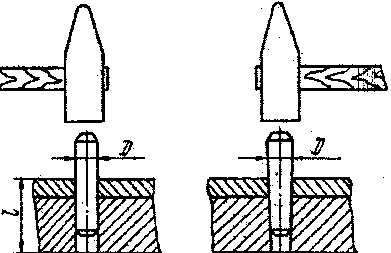 | |||||||
N позиции | Вид штифта | N приемов содержания работы | Длина запрессовывания L, мм, до | Диаметр штифта Д, мм, до | ||||
2 | 5 | 8 | 12 | 20 | ||||
Время T, мин. | ||||||||
1 | I. Цилиндрический (без крепления) | 1, 2 и 4 | 10 | 0,1 | 0,11 | - | - | - |
2 | 16 | 0,11 | 0,14 | 0,16 | - | - | ||
3 | 20 | 0,13 | 0,16 | 0,18 | - | - | ||
4 | 30 | 0,16 | 0,20 | 0,22 | 0,24 | - | ||
5 | 40 | - | 0,23 | 0,26 | 0,28 | 0,32 | ||
6 | 60 | - | 0,28 | 0,32 | 0,35 | 0,40 | ||
7 | 80 | - | 0,33 | 0,37 | 0,41 | 0,46 | ||
8 | 100 | - | - | 0,42 | 0,46 | 0,52 | ||
9 | 150 | - | - | 0,51 | 0,56 | 0,64 | ||
II Конический (без крепления) | 1, 2 и 4 | - | 0,18 | 0,17 | 0,19 | 0,21 | 0,24 | |
11 | III. Цилиндрический с разводкой конца | 1, 2, 3 и 4 | - | 0,20 | 0,26 | 0,29 | 0,32 | 0,37 |
12 | IV. Цилиндрический со стопорным кольцом | 1, 2, 4, 5, 6 и 8 | - | 0,20 | 0,26 | 0,29 | 0,32 | 0,37 |
13 | V. Конический с гайкой | 1, 2, 4, 5, 7 и 8 | - | 0,47 | 0,55 | 0,60 | 0,64 | 0,71 |
14 | VI. Цилиндрический со шплинтом | 1, 2, 3 и 4 | - | 0,25 | 0,32 | 0,36 | 0,40 | 0,46 |
T = 0,023 · L0,52 · Д0,24 - позиции 1, ..., 9
T = 0,112 · Д0,26 - позиция 10
T = 0,168 · Д0,26 - позиции 11, ..., 12
T = 0,413 · Д0,18 - позиция 13
T = 0,21 · Д0,26 - позиция 14
Слесарно-сборочные работы | |||||||
Карта 86 | |||||||
Содержание работы 1 Взять деталь, протереть сопрягаемые поверхности 2. Взять подшипник и установить на вал или в отверстие 3. Взять оправку, молоток и запрессовать подшипник 4. Отложить оправку, молоток 5. Проверить легкость вращения свободного кольца подшипника 6. Снять и отложить узел | 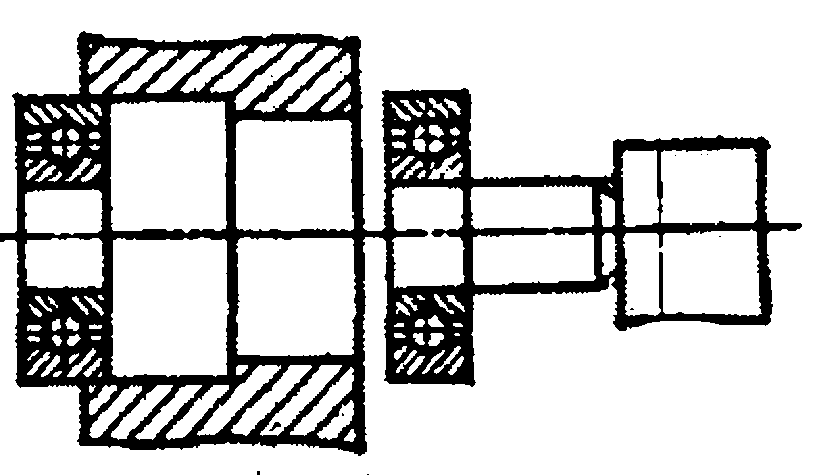 | ||||||
N позиции | Диаметр запрессования Д, мм, до | Длина запрессования L, мм, до | |||||
10 | 20 | 40 | 80 | 160 | 320 | ||
Время T, мин. | |||||||
1 | 40 | 0,30 | 0,37 | 0,45 | 0,54 | 0,66 | 0,80 |
50 | 0,36 | 0,44 | 0,53 | 0,64 | 0,78 | 0,95 | |
3 | 65 | 0,44 | 0,53 | 0.64 | 0,78 | 0,95 | 1,15 |
85 | 0,53 | 0,65 | 0,79 | 0,95 | 1,15 | 1,40 | |
110 | 0,65 | 0,79 | 0,95 | 1,15 | 1,40 | 1,70 | |
6 | 140 | - | - | 1,15 | 1,40 | 1,70 | 2,0 |
7 | 180 | - | - | 1,40 | 1,70 | 2,0 | 2,5 |
8 | 230 | - | - | 1,70 | 2,0 | 2,4 | 3,0 |
9 | 300 | - | - | 2,0 | 2,4 | 3,0 | 3,6 |
10 | 400 | - | - | - | 3,0 | 3,7 | 4,5 |
Примечание. Нормативы времени рассчитаны на запрессование детали при напряженной и тугой посадке.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
при глухой - 1,2
при плотной - 0,95
скользящей - 0,5
При выпрессовке подшипников приведенное в нормативной карте время применяется с коэффициентом - 0,8.
T = 0,01 · L0,28 · Д0,75
Слесарно-сборочные работы | ||||||||
Карта 87 | ||||||||
Содержание работы I. Установка вручную 1. Взять деталь, узел, протереть соединяемые поверхности и смазать шейки вала под запрессовывание 2. Установить деталь, узел на вал или в отверстие со шпонкой 3. Взять молоток, оправку и запрессовать деталь, узел, отложить молоток, оправку, узел II. Установка подъемником 1. Застропить деталь, узел, протереть соединяемые поверхности и смазать шейки вала под запрессовывание 2. Установить деталь, узел на вал или в отверстие со шпонкой и расстропить деталь, узел 3. Взять молоток, оправку и запрессовать деталь, узел, отложить молоток, оправку 4. Застропить, переместить узел и расстропить | 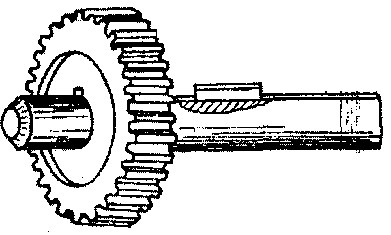 | |||||||
N позиции | Способ установки детали | Масса детали Q, кг, до | Длина запрессовывания L, мм, до | |||||
30 | 45 | 65 | 100 | 150 | 200 | |||
Время T, мин. | ||||||||
1 | Вручную | 2,0 | 0,57 | 0,65 | 0,73 | 0,84 | 0,96 | 1,05 |
2 | 4,0 | 0,65 | 0,74 | 0,83 | 0,95 | 1,0 | 1,2 | |
3 | 7,0 | 0,71 | 0,81 | 0,91 | 1,05 | 1.2 | 1,3 | |
4 | 12,0 | 0,78 | 0,89 | 1,0 | 1,15 | 1,3 | 1,45 | |
5 | 15,0 | 0,81 | 0,93 | 1,05 | 1,2 | 1,35 | 1,50 | |
6 | Подъемником | 30 | 1,25 | 1,4 | 1,55 | 1,8 | 2,05 | 2,2 |
7 | 50 | 1,45 | 1,65 | 1,85 | 2,1 | 2,4 | 2,55 | |
8 | 80 | 1,65 | 1,9 | 2,1 | 2,4 | 2,7 | 2,95 | |
9 | 140 | 1,95 | 2,2 | 2,45 | 2,8 | 3,2 | 3,5 | |
10 | 200 | 2,2 | 2,45 | 2,75 | 3,15 | 3,55 | 3,85 | |
Примечание. Нормативы времени рассчитаны на запрессование детали при напряженной и тугой посадке. При измененных условиях приведенное в нормативной карте время применяется с коэффициентами: при скользящей - 0,5; плотной - 0,95.
T = 0,169 · Q0,18 · L0,32 - позиции 1, ..., 5
T = 0,162 · Q0,29 · L0,30 - позиции 6, ..., 10
Сталь  40...60 кгс/мм2 | Слесарно-сборочные работы | |||||||||||
Карта 88 | ||||||||||||
Содержание работы 1. Установить и закрепить детали струбциной или в тисках 2. Сверлить отверстия в двух деталях одновременно пневмоэлектросверлильной машиной 3. Развернуть отверстие в двух деталях под штифт ручной разверткой 4. Очистить отверстие и посадить штифт на место 5. Запрессовать штифт с помощью слесарного молотка | ||||||||||||
N позиции | Вид штифта | Диаметр штифта Д, мм, до | Длина посадки штифта L, мм, до | |||||||||
5 | 7 | 10 | 15 | 20 | 25 | 36 | 45 | 70 | 100 | |||
Время T, мин. | ||||||||||||
1 | Цилиндрический | 2 | 0,9 | 1,0 | 1,2 | 1,4 | 1,5 | 1,6 | 1,9 | 2,05 | - | - |
2 | 5 | 1,0 | 1,2 | 1,35 | 1,6 | 1,8 | 1,9 | 2,2 | 2,4 | 2,8 | - | |
3 | 8 | - | - | 1,5 | 1,7 | 1,9 | 2,1 | 2,3 | 2,6 | 3,0 | 3,5 | |
4 | 12 | - | - | - | 1,8 | 2,0 | 2,2 | 2,5 | 2,7 | 3,2 | 3,7 | |
5 | 20 | - | - | - | - | 2,2 | 2,4 | 2,7 | 3,0 | 3,5 | 4,0 | |
6 | Конический | 2 | 1,05 | 1,2 | 1,4 | 1,7 | 1,9 | 2,1 | 2,4 | 2,6 | - | - |
7 | 5 | 1,2 | 1,4 | 1,6 | 1,9 | 2,1 | 2,4 | 2,8 | 3,1 | 3,7 | - | |
8 | 8 | - | - | 1,8 | 2,1 | 2,4 | 2,6 | 3,3 | 3,3 | 4,0 | 4,6 | |
9 | 12 | - | - | - | 2,25 | 2,5 | 2,8 | 3,2 | 3,6 | 4,3 | 5,0 | |
10 | 20 | - | - | - | - | 2,8 | 3,0 | 3,9 | 3,9 | 4,7 | 5,4 | |
Примечание. Нормативы времени рассчитаны для стали  40...60 кгс/мм2.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Обрабатываемый материал | Коэффициент К |
Цветные сплавы | 0,6 |
Чугун серый | 0,8 |
Сталь  до 40 кгс/мм2 | 0,9 |
Сталь 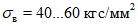 | 1,0 |
Сталь конструкционная 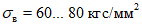 | 1,2 |
Сталь высоколегированная и жаропрочная | 1,5 |
T = 0,44 · Д0,16 · L0,37 - позиции 1, ..., 5
T = 0,478 · Д0,17 · L0,42 - позиции 6, ..., 10
Слесарно-сборочные работы | |||||||||||||||||
Карта 89 | |||||||||||||||||
Содержание работы 1. Установить и закрепить детали струбциной или в тисках 2. Сверлить отверстия по отверстиям другой детали пневмоэлектросверлильной машиной 3. Развернуть отверстие под штифт ручной разверткой 4. Очистить отверстие 5. Запрессовать штифт с помощью слесарного молотка | 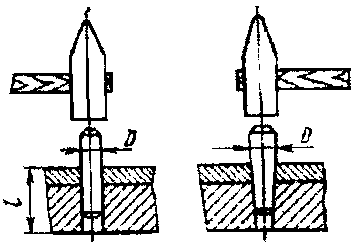 | ||||||||||||||||
N позиции | Вид штифта | Диаметр штифта Д, мм, до | Длина посадки штифта L, мм, до | ||||||||||||||
5 | 6 | 8 | 10 | 12 | 15 | 20 | 25 | 30 | 40 | 50 | 60 | 70 | 90 | 100 | |||
Время T, мин. | |||||||||||||||||
1 | Цилиндрический | 2 | 0,35 | 0,39 | 0,47 | 0,53 | 0,6 | 0,68 | 0,81 | 0,93 | 1,0 | 1,2 | 1,4 | 1,6 | - | - | - |
2 | 4 | 0,42 | 0,47 | 0,56 | 0,64 | 0,71 | 0,81 | 3,97 | 1,1 | 1,2 | 1,5 | 1,7 | 1,9 | 2,1 | - | - | |
3 | 6 | - | - | - | 0,71 | 0,79 | 0,9 | 1,1 | 1,2 | 1,4 | 1,0 | 1,9 | 2,1 | 2,3 | 2,6 | 2,8 | |
4 | 10 | - | - | - | - | - | 1,0 | 1,2 | 1,4 | 1,55 | 1,9 | 2,1 | 2,4 | 2,6 | 3,0 | 3,2 | |
5 | 15 | - | - | - | - | - | 1,1 | 1,4 | 1,5 | 1,7 | 2,1 | 2,3 | 2,6 | 2,9 | 3,3 | 3,55 | |
6 | 20 | - | - | - | - | - | - | - | 1,7 | 1,9 | 2,2 | 2,5 | 2,8 | 3,1 | 3,6 | 3,8 | |
7 | Конический | 2 | 0,51 | 0,57 | 0,68 | 0,78 | 0,87 | 0,97 | 1,2 | 1,4 | 1,5 | 1,8 | 2,1 | 2,3 | - | - | - |
8 | 4 | 0,61 | 0,68 | 0,8 | 0,92 | 1,0 | 1,2 | 1,4 | 1,6 | 1,8 | 2,1 | 2,4 | 2,7 | 2,9 | - | - | |
9 | 6 | - | - | - | 1,0 | 1,1 | 1,3 | 1,5 | 1,8 | 1,9 | 2,3 | 2,7 | 3,0 | 3,3 | 3,8 | 4,1 | |
10 | 10 | - | - | - | - | - | 1,5 | 1,7 | 2,0 | 2,2 | 2,7 | 3,0 | 3,4 | 3,7 | 4,3 | 4,6 | |
11 | 15 | - | - | - | - | - | 1,6 | 1,9 | 2,2 | 2,5 | 2,9 | 3,3 | 3,7 | 4,1 | 4,8 | 5,1 | |
12 | 20 | - | - | - | - | - | - | - | 2,4 | 2,6 | 3,1 | 3,6 | 4,0 | 4,4 | 5,1 | 5,4 | |
Примечание. Нормативы времени рассчитаны для стали  в 40...60 кгс/мм2.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Обрабатываемый материал | Коэффициент К |
Сталь конструкционная 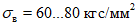 | 1,2 |
Сталь высоколегированная и жаропрочная сталь 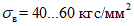 | 1,5 |
1,0 | |
Сталь  до 40 кгс/мм2 | 0,9 |
Чугун серый | 0,8 |
Цветные сплавы | 0,6 |
T = 0,112 · Д0,25 · L0,60 - позиции 1, ..., 6
T = 0,164 · Д0,24 · L0,60 - позиции 7, ..., 12
Слесарно-сборочные работы | |||||||||
Карта 90 | |||||||||
Содержание работы I. Установка вручную 1. Взять базовую деталь, узел установить на стол пресса 2. Протереть соединяемые поверхности и смазать шейки вала на запрессовку 3. Взять запрессовываемую деталь, узел установить на вал или в отверстие базовой детали 4. Включить пресс, запрессовать деталь, узел выключить пресс 5. Снять и отложить узел II. Установка подъемником 1. Застропить базовую деталь, узел установить на стол пресса и расстропить 2. Протереть соединяемые поверхности и смазать шейки вала под запрессовку 3. Взять деталь или застропить запрессовываемую деталь и установить в отверстие базовой детали 4. Включить пресс, запрессовать деталь, узел и выключить пресс 5. Снять узел, расстропить и отложить | 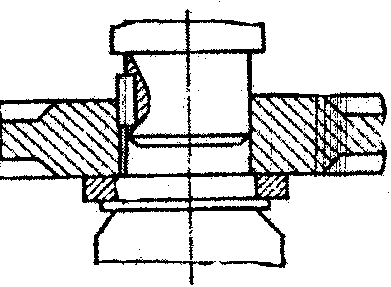 | ||||||||
N позиции | Способ установки детали | Масса детали Q, кг, до | Длина запрессования L, мм, до | ||||||
30 | 50 | 100 | 150 | 200 | 300 | ||||
Время T, мин. | |||||||||
1 | Вручную | 2 | 0,35 | 0,40 | 0,47 | 0,52 | 0,56 | 0,61 | |
2 | 3 | 0,39 | 0,44 | 0,53 | 0,58 | 0,62 | 0,69 | ||
3 | 5 | 0,45 | 0,51 | 0,61 | 0,67 | 0,72 | 0,80 | ||
4 | 8 | 0,52 | 0,59 | 0,69 | 0,77 | 0,82 | 0,91 | ||
12 | 0,58 | 0,66 | 0,78 | 0,86 | 0,92 | 1,0 | |||
6 | 15 | 0,59 | 0,68 | 0,80 | 0,88 | 0,94 | 1,04 | ||
Подъемником | 30 | 1,2 | 1,3 | 1,4 | 1,45 | 1,5 | 1,6 | ||
8 | 50 | 1,4 | 1,5 | 1,55 | 1,6 | 1,7 | 1,75 | ||
100 | 1,6 | 1,7 | 1,8 | 1,9 | 2,0 | 2,0 | |||
10 | 150 | 1,8 | 1,9 | 2,0 | 2,1 | 2,1 | 2,2 | ||
11 | 200 | 1,9 | 2,0 | 2,1 | 2,2 | 2,3 | 2,4 | ||
12 | 300 | 2,1 | 2,2 | 2,35 | 2,4 | 2,5 | 2,6 | ||
T = 0,124 · Q0,28 · L0,24 - позиции 1, ..., 6
T =0,418 · Q0,22 · L0,095 - позиции 7, ..., 12
Слесарно-сборочные работы | |||||||||||||||||
Карта 91 | |||||||||||||||||
Содержание работы 1. Установить и закрепить деталь струбциной или в тисках 2. Развернуть отверстие под штифт ручной разверткой 3. Очистить отверстие 4. Запрессовать штифт с помощью слесарного молотка | |||||||||||||||||
N позиции | Вид штифта | Диаметр штифта Д, мм, до | Длина посадки штифта L, мм, до | ||||||||||||||
5 | 6 | 8 | 10 | 12 | 15 | 20 | 25 | 30 | 40 | 50 | 60 | 70 | 90 | 100 | |||
Время T, мин. | |||||||||||||||||
1 | Цилиндрический | 2 | 0,25 | 0,23 | 0,32 | 0,37 | 0,40 | 0,46 | 0,53 | 0,60 | 0,67 | 0,78 | 0,89 | 0,98 | - | - | - |
2 | 4 | 0,29 | 0,32 | 0,37 | 0,42 | 0,47 | 0,53 | 0,62 | 0,70 | 0,78 | 0,91 | 1,0 | 1,1 | 12 | - | - | |
3 | 6 | - | 0,35 | 0,41 | 0,46 | 0,51 | 0,58 | 0,68 | 0,77 | 0,85 | 0,99 | 1,1 | 1,2 | 1,4 | 1,6 | 1,7 | |
4 | 10 | - | - | - | 0,52 | 0,57 | 0,65 | 0,76 | 0,85 | 0,95 | 1,1 | 1,2 | 1,4. | 1,5 | 1,7 | 1,8 | |
5 | 13 | - | - | - | - | - | 0,70 | 0,82 | 0,93 | 1,0 | 1,2 | 1,4 | 1,6 | 1,6 | 1,9 | 2,0 | |
6 | 20 | - | - | - | - | - | - | 0,88 | 0,99 | 1,1 | 1,3 | 1,6 | 1,8 | 1,8 | 2,0 | 2,1 | |
7 | Конический | 2 | 0,36 | 0,40 | 0,48 | 0,55 | 0,61 | 0,70 | 0,83 | 0,95 | 1,1 | 1,2 | 1,4 | 1,6 | - | - | - |
8 | 4 | 0,43 | 0,48 | 0,67 | 0,65 | 0,73 | 0,83 | 0,89 | 1,1 | 1,3 | 1,5 | 1,7 | 1,9 | 2,1 | - | - | |
9 | 6 | - | 0,54 | 0,64 | 0,73 | 0,81 | 0,98 | 1,1 | 1,3 | 1,4 | 1,7 | 1,9 | 2,1 | 2,8 | 2,7 | 2,9 | |
10 | 10 | - | - | - | 0,83 | 0,93 | 1,1 | 1,3 | 1,4 | 1,6 | 1,9 | 2,2 | 2,4 | 2,7 | 3,1 | 3,3 | |
11 | 13 | - | - | - | - | - | 1,2 | 1,4 | 1,6 | 1,8 | 2,1 | 2,4 | 2,7 | 3,0 | 3,4 | 3,7 | |
12 | 20 | - | - | - | - | - | 1,3 | 1,5 | 1,7 | 1,9 | 2,3 | 2,6 | 2,9 | 3,2 | 3,7 | 4,0 | |
Примечание. Нормативы времени рассчитаны для стали  40...60 кгс/мм2.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Обрабатываемый материал | Коэффициент К |
Сталь высоколегированная и жаропрочная | 1,5 |
Сталь конструкционная  60...80 кгс/мм2 | 1,2 |
Сталь 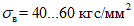 | 1,0 |
Сталь 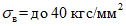 | 0,9 |
Чугун серый | 0,8 |
Цветные сплавы | 0,6 |
Слесарно-сборочные работы | |||||
Карта 92 | |||||
Содержание работы 1. Взять узел, установить на подставку станка (пресса) 2. Взять заклепку (пистон) и установить в отверстие 3. Расклепать заклепку (пистон) 4. Продвинуть узел от заклепки к заклепке 5. Снять узел, отложить | |||||
N позиции | Количество заклепок, шт., до | Масса узла, кг, до | Наименование оборудования | ||
пневматический и вибрационный станки | Гидравлический пресс | пресс для клепки пистонов | |||
Время T на одну заклепку, мин. | |||||
1 | 1 | 3 | 0,19 | 0,22 | 0,20 |
2 | 5 | 0,23 | 0,26 | 0,24 | |
3 | 8 | 0,27 | 0,30 | 0,28 | |
4 | 12 | 0,31 | 0.35 | 0,32 | |
5 | 15 | 0,34 | 0,37 | 0,35 | |
6 | 3 | 3 | 0,13 | 0,17 | 0,14 |
7 | 5 | 0,17 | 0,21 | 0,18 | |
8 | 8 | 0,21 | 0,25 | 0,22 | |
9 | 12 | 0,25 | 0,29 | 0,26 | |
10 | 15 | 0,28 | 0,32 | 0,29 | |
11 | 10 | 3 | 0,10 | 0,13 | 0,11 |
12 | 5 | 0,15 | 0,16 | 0,14 | |
13 | 8 | 6,17 | 0,50 | 0,18 | |
14 | 12 | 0,22 | 0,24 | 0,23 | |
15 | 15 | 0,25 | 0,27 | 0,26 | |
Слесарно-сборочные работы | |||||||||
Карта 93 | |||||||||
Содержание работы 1. Взять заклепку и установить в отверстие 2. Взять пневматический молоток 3. Расклепать заклепку 4. Переместить инструмент к следующей заклепке 5. Отложить пневматический молоток | 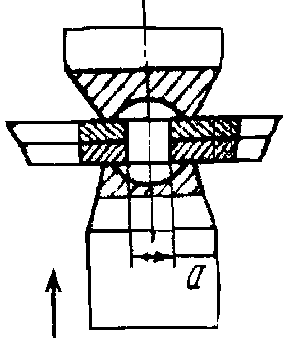 | ||||||||
N позиции | Форма заготовки заклепки | База | Материал заклепки | Диаметр заклепки Д, мм, до | |||||
3 | 4 | 5 | 6 | 8 | 10 | ||||
Время T, на 1 заклепку, мин. | |||||||||
1 | Впотай | Подставка | Сталь | 0,096 | 0,12 | 0,14 | 0,17 | 0,21 | 0,25 |
2 | Медь и алюминий | 0,072 | 0,091 | 0,11 | 0,13 | 0,16 | 0,19 | ||
3 | Плита | Сталь | 0,079 | 0,10 | 0,12 | 0,14 | 0,17 | 0,21 | |
4 | Медь и алюминий | 0,055 | 0,069 | 0,083 | 0,096 | 0,12 | 0,14 | ||
5 | Сферическая | Подставка | Сталь | 0,12 | 0,15 | 0,18 | 0,21 | 0,27 | 0,32 |
6 | Медь и алюминий | 0,086 | 0,11 | 0,13 | 0,15 | 0,19 | 0,22 | ||
7 | Плита | Сталь | 0,096 | 0,12 | 0,14 | 0,17 | 0,21 | 0,25 | |
8 | Медь и алюминий | 0,07 | 0,09 | 0,11 | 0,12 | 0,16 | 0,19 | ||
Примечание. Нормативы времени рассчитаны на клепку в одном соединении 5 заклепками.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами и с измененными значениями "С" в формуле для расчета:
Количество заклепок в одном соединении | 1 | 2 | 3 | 5 | 10 |
Коэффициенты | 1,2 | 1,15 | 1,1 | 1,0 | 0,9 |
T = С · Д0,8
N позиции | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
Значение "С" | 0,04 | 0,03 | 0,033 | 0,023 | 0,051 | 0,036 | 0,04 | 0,03 |
Слесарно-сборочные работы | ||||||||||
Карта 94 | ||||||||||
Содержание работы 1. Взять заклепку и установить в отверстие 2. Взять слесарный молоток и оправку 3. Расклепать заклепку 4. Переместить инструмент к следующей заклепке 5. Отложить оправку и молоток | ||||||||||
N позиции | Форма головки заклепки | База | Материал заклепки | Диаметр заклепки Д, мм, до | ||||||
3 | 4 | 5 | 6 | 8 | 10 | |||||
Время T, на 1 заклепку, мин. | ||||||||||
1 | Впотай | Подставка | Сталь | 0,19 | 0,24 | 0,29 | 0,33 | 0,42 | 0,5 | |
2 | Медь и алюминий | 0,14 | 0,17 | 0,21 | 0,24 | 0,31 | 0,36 | |||
3 | Плита | Сталь | 0,14 | 0,17 | 0,21 | 0,24 | 0,31 | 0,36 | ||
4 | Медь и алюминий | 0,11 | 0,14 | 0,16 | 0,19 | 0,24 | 0,28 | |||
5 | Сферическая | Подставка | Сталь | 0,23 | 0,29 | 0,34 | 0,40 | 0,51 | 0,61 | |
6 | Медь и алюминий | 0,17 | 0,22 | 0,26 | 0,30 | 0,38 | 0,45 | |||
7 | Плита | Сталь | 0,18 | 0,23 | 0,28 | 0,32 | 0,41 | 0,48 | ||
8 | Медь и алюминий | 0,13 | 0,17 | 0,20 | 0,23 | 0,29 | 0,35 | |||
Примечание. Нормативы времени рассчитаны на клепку в одном соединении 5 заклепками.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами и с измененными значениями "С" в формуле для расчета:
Количество заклепок в одном соединении | 1 | 2 | 3 | 5 | 10 |
Коэффициенты | 1,2 | 1,15 | 1,1 | 1,0 | 0,9 |
T = С · Д0,8
N позиции | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 9 |
Значение "С" | 0,079 | 0,058 | 0,058 | 0,045 | 0,096 | 0,072 | 0,077 | 0,055 |
Слесарно-сборочные работы | |||||||||||||||||
Карта 95, лист 1 | |||||||||||||||||
Содержание работы 1. Взять болт, гайку, завернуть на 2 - 3 нитки 2. Взять инструмент, установить на болт, гайку 3. Завернуть болт, гайку окончательно 4. Переместить инструмент к следующему болту, гайке | 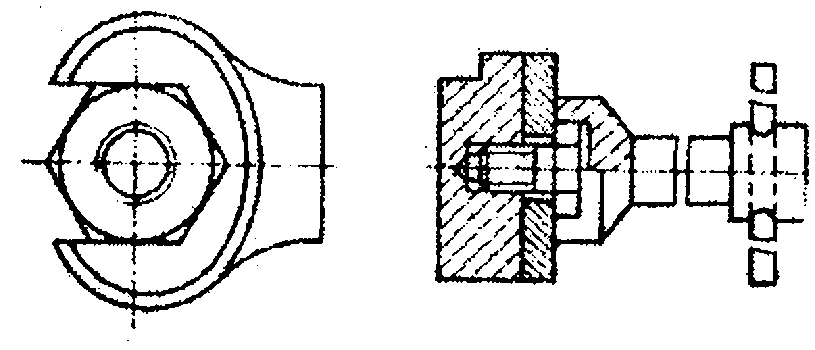 | ||||||||||||||||
N позиции | Вид инструмента | Диаметр резьбы Д, мм, до | Шаг резьбы S, мм, до | Длина ввертывания болта, гайки L, мм, до | |||||||||||||
8 | 10 | 12 | 15 | 20 | 25 | 30 | 35 | 45 | 55 | 70 | 85 | 100 | 125 | ||||
Время T, на один болт, гайку, мин. | |||||||||||||||||
1 | Ключ гаечный (угол поворота 180°) | 6 | 0,5 | 0,36 | 0,43 | 0,51 | 0,62 | - | - | - | - | - | - | - | - | - | - |
2 | 0,75 | 0,26 | 0,32 | 0,37 | 0,45 | - | - | - | - | - | - | - | - | - | - | ||
3 | 1,0 | 0,21 | 0,25 | 0,30 | 0,36 | - | - | - | - | - | - | - | - | - | - | ||
4 | 10 | 0,75 | 0,30 | 0,37 | 0,43 | 0,52 | 0,68 | 0,82 | - | - | - | - | - | - | - | - | |
5 | 1,0 | 0,24 | 0,30 | 0,35 | 0,42 | 0,54 | 0,66 | - | - | - | - | - | - | - | - | ||
1,5 | 0,18 | 0,22 | 0,25 | 0,31 | 0,40 | 0,48 | - | - | - | - | - | - | - | - | |||
7 | 16 | 0,75 | - | 0,42 | 0,50 | 0,60 | 0,80 | 0,90 | 1,10 | 1,25 | - | - | - | - | - | - | |
8 | 1,0 | - | 0,34 | 0,40 | 0,48 | 0,62 | 0,75 | 0,88 | 1,0 | - | - | - | - | - | - | ||
9 | 1,5 | - | 0,25 | 0,29 | 0,35 | 0,45 | 0,55 | 0,65 | 0,74 | - | - | - | - | - | - | ||
2,0 | - | 0,2 | 0,23 | 0,28 | 0,36 | 0,44 | 0,52 | 0,59 | - | - | - | - | - | - | |||
ЗАВЕРТЫВАНИЕ БОЛТОВ, ГАЕК | Слесарно-сборочные работы | ||||||||||||||||
Карта 95, лист 2 | |||||||||||||||||
N позиции | Вид инструмента | Диаметр резьбы Д, мм, до | Шаг резьбы S, мм, до | Длина ввертывания болта, гайки L, мм, до | |||||||||||||
8 | 10 | 12 | 15 | 20 | 25 | 30 | 35 | 45 | 55 | 70 | 85 | 100 | 125 | ||||
Время T, на один болт, гайку, мин. | |||||||||||||||||
11 | Ключ гаечный (угол поворота 180°) | 24 | 0,75 | - | - | 0,56 | 0,68 | 0,88 | 1,05 | 1,25 | 1,40 | 1,75 | 2,1 | - | - | - | - |
12 | 1,0 | - | - | 0,45 | 0,55 | 0,70 | 0,85 | 1,0 | 1,15 | 1,40 | 1,70 | - | - | - | - | ||
13 | 1,5 | - | - | 0,33 | 0,40 | 0,51 | 0,62 | 0,73 | 0,84 | 1,05 | 1,25 | - | - | - | - | ||
14 | 2,0 | - | - | 0,26 | 0,32 | 0,41 | 0,50 | 0,59 | 0,67 | 0,83 | 1,0 | - | - | - | - | ||
15 | 3,0 | - | - | 0,19 | 0,23 | 0,30 | 0,37 | 0,43 | 0,49 | 0,61 | 0,73 | - | - | - | - | ||
16 | 36 | 1,0 | - | - | - | - | 0,79 | 0,95 | 1,15 | 1,30 | 1,60 | 1,90 | 2,4 | - | - | - | |
1,5 | - | - | - | - | 0,58 | 0,70 | 0,83 | 0,94 | 1,20 | 1,40 | 1,70 | - | - | - | |||
18 | 2,0 | - | - | - | - | 0,46 | 0,56 | 0,66 | 0,76 | 0,94 | 1,10 | 1,40 | - | - | - | ||
19 | 3,0 | - | - | - | - | 0,34 | 0,41 | 0,48 | 0,55 | 0,69 | 0,80 | 1,0 | - | - | - | ||
20 | 4,0 | - | - | - | - | 0,27 | 0,33 | 0,40 | 0,45 | 0,55 | 0,66 | 0,80 | - | - | - | ||
21 | 48 | 1,0 | - | - | - | - | - | 1,05 | 1,25 | 1,40 | 1,75 | 2,1 | 2,6 | 3,0 | 3,5 | 4,3 | |
22 | 1,5 | - | - | - | - | - | 0,77 | 0,90 | 1,0 | 1,30 | 1,50 | 1,90 | 2,2 | 2,6 | 3,1 | ||
23 | 2,0 | - | - | - | - | - | 0,62 | 0,72 | 0,82 | 1,0 | 1,20 | 1,50 | 1,80 | 2,1 | 2,5 | ||
24 | 3,0 | - | - | - | - | - | 0,45 | 0,53 | 0,60 | 0,76 | 0,90 | 1,10 | 1,30 | 1,50 | 1,80 | ||
25 | 5,0 | - | - | - | - | - | 0,30 | 0,36 | 0,41 | 0,51 | 0,60 | 0,74 | 0,88 | 1,0 | 1,20 | ||
26 | Ключ торцовый (угол поворота 180°) | 6 | 0,5 | 0,26 | 0,32 | 0,38 | 0,46 | - | - | - | - | - | - | - | - | - | - |
27 | 0,75 | 0,20 | 0,24 | 0,28 | 0,35 | - | - | - | - | - | - | - | - | - | - | ||
28 | 1,0 | 0,16 | 0,20 | 0,23 | 0,28 | - | - | - | - | - | - | - | - | - | - | ||
29 | 10 | 0,75 | 0,22 | 0,27 | 0,32 | 0,39 | 0,50 | 0,61 | - | - | - | - | - | - | - | - | |
30 | 1,0 | 0,18 | 0,22 | 0,26 | 0,32 | 0,41 | 0,50 | - | - | - | - | - | - | - | - | ||
31 | 1,5 | 0,14 | 0,17 | 0,20 | 0,25 | 0,31 | 0,38 | - | - | - | - | - | - | - | - | ||
ЗАВЕРТЫВАНИЕ БОЛТОВ, ГАЕК | Слесарно-сборочные работы | ||||||||||||||||
Карта 95, лист 3 | |||||||||||||||||
N позиции | Вид инструмента | Диаметр резьбы Д, мм, до | Шаг резьбы S, мм, до | Длина ввертывания болта, гайки L, мм, до | |||||||||||||
8 | 10 | 12 | 15 | 20 | 25 | 30 | 35 | 45 | 55 | 70 | 85 | 100 | 125 | ||||
Время T, на один болт, гайку, мин. | |||||||||||||||||
32 | Ключ торцовый (угол поворота 180°) | 16 | 0,75 | - | 0,31 | 0,36 | 0,44 | 0,56 | 0,69 | 0,81 | 0,92 | - | - | - | - | - | - |
33 | 1,0 | - | 0,25 | 0,29 | 0,36 | 0,46 | 0,56 | 0,66 | 0,76 | - | - | - | - | - | - | ||
34 | 1,5 | - | 0,19 | 0,22 | 0,27 | 0,35 | 0,42 | 0,50 | 0,57 | - | - | - | - | - | - | ||
35 | 2,0 | - | 0,15 | 0,18 | 0,22 | 0,28 | 0,34 | 0,41 | 0,46 | - | - | - | - | - | - | ||
36 | 24 | 0,75 | - | - | 0.40 | 0,48 | 0,62 | 0,76 | 0,89 | 1,0 | 1,25 | 1,50 | - | - | - | - | |
37 | 1,0 | - | - | 0,32 | 0,40 | 0,51 | 0,62 | 0,73 | 0,83 | 1,05 | 1,25 | - | - | - | - | ||
38 | 1,5 | - | - | 0,24 | 0,30 | 0,38 | 0,47 | 0,55 | 0,63 | 0,78 | 0,93 | - | - | - | - | ||
39 | 2,0 | - | - | 0,20 | 0,24 | 0,31 | 0,38 | 0,45 | 0,51 | 0,64 | 0,76 | - | - | - | - | ||
40 | 3,0 | - | - | 0,15 | 0,18 | 0,24 | 0,29 | 0,34 | 0,38 | 0,48 | 0,57 | - | - | - | - | ||
41 | 36 | 1,0 | - | - | - | - | 0,56 | 0,68 | 0,80 | 0,92 | 1,15 | 1,35 | 1,70 | - | - | - | |
42 | 1,5 | - | - | - | - | 0,42 | 0,51 | 0,60 | 0,70 | 0,85 | 1,05 | 1,25 | - | - | - | ||
43 | 2,0 | - | - | - | - | 0,35 | 0,42 | 0,49 | 0,56 | 0,70 | 0,84 | 1,05 | - | - | - | ||
44 | 3,0 | - | - | - | - | 0,26 | 0,33 | 0,37 | 0,42 | 0,53 | 0,63 | 0,78 | - | - | - | ||
45 | 4,0 | - | - | - | - | 0,21 | 0,26 | 0,30 | 0,35 | 0,43 | 0,52 | 0,64 | - | - | - | ||
46 | 48 | 1,0 | - | - | - | - | - | 0,73 | 0,86 | 0,98 | 1,20 | 1,45 | 1,80 | 2,2 | 2,5 | 3,0 | |
47 | 1,5 | - | - | - | - | - | 0,55 | 0,65 | 0,74 | 0,92 | 1,10 | 1,35 | 1,60 | 1,85 | 2,3 | ||
48 | 2,0 | - | - | - | - | - | 0,45 | 0,53 | 0,60 | 0,76 | 0,90 | 1,10 | 1,30 | 1,50 | 1,85 | ||
49 | 3,0 | - | - | - | - | - | 0,34 | 0,40 | 0,45 | 0,57 | 0,68 | 0,84 | 1,0 | 1,15 | 1,40 | ||
50 | 5,0 | - | - | - | - | - | 0,24 | 0,28 | 0,32 | 0,40 | 0,47 | 0,59 | 0,70 | 0,80 | 1,0 | ||
ЗАВЕРТЫВАНИЕ БОЛТОВ, ГАЕК | Слесарно-сборочные работы | ||||||||||||||||
Карта 95, лист 4 | |||||||||||||||||
N позиции | Вид инструмента | Диаметр резьбы D, мм, до | Шаг резьбы S, мм, до | Длина ввертывания болта, гайки L, мм, до | |||||||||||||
8 | 10 | 12 | 15 | 20 | 25 | 30 | 35 | 45 | 55 | 70 | 85 | 100 | 125 | ||||
Время T, на один болт, гайку, мин. | |||||||||||||||||
51 | Ключ коловоротный | - | 1 | 0,10 | 0,12 | 0,14 | 0,17 | 0,20 | - | - | - | - | - | - | - | - | - |
52 | 1,25 | 0,09 | 0,11 | 0,12 | 0,14 | 0,18 | 0,21 | - | - | - | - | - | - | - | - | ||
53 | 1,5 | - | 0,096 | 0,11 | 0,13 | 0,16 | 0,19 | - | - | - | - | - | - | - | - | ||
54 | 2,0 | - | 0,08 | 0,09 | 0,11 | 0,13 | 0,16 | 0,18 | 0,20 | - | - | - | - | - | - | ||
55 | 2,5 | - | 0,07 | 0,08 | 0,09 | 0,12 | 0,14 | 0,16 | 0,17 | - | - | - | - | - | - | ||
56 | 3,0 | - | 0,06 | 0,07 | 0,08 | 0,10 | 0,12 | 0,14 | 0,15 | 0,19 | 0,22 | - | - | - | - | ||
57 | 3,5 | - | 0,057 | 0,065 | 0,076 | 0,09 | 0,11 | 0,13 | 0,14 | 0,17 | 0,20 | 0,24 | 0,27 | - | - | ||
58 | 4,0 | - | 0,05 | 0,06 | 0,07 | 0,087 | 0,10 | 0,12 | 0,13 | 0,16 | 0,18 | 0,22 | 0,25 | 0,28 | - | ||
Примечания:
1. При угле поворота ключа на 90° нормативное время принимать с коэффициентом 1,4.
2. При наличии в одном резьбовом соединении 2-х и более болтов, гаек, время по карте умножать на следующие коэффициенты:
Количество болтов (гаек) в одном соединении, до | 4 | 6 | 10 |
Коэффициенты | 0,95 | 0,9 | 0,8 |
3. При завертывании вручную приведенное в нормативной карте время брать по позициям 51...58.
4. При завертывании пневмо- или электро-гайковертом приведенное в нормативной карте время по позициям 1...25 применяются с коэффициентом - 0,5.
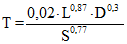 - позиции 1, ..., 25
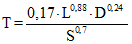 - позиции 26, ..., 50
 - позиции 51, ..., 58
Слесарно-сборочные работы | ||||||||||||||||||
Карта 96 | ||||||||||||||||||
Содержание работы 1. Взять винт, ввернуть на 2 - 3 нитки 2. Установить отвертку в шлиц винта 3. Ввернуть винт окончательно 4. Переместить отвертку к следующему винту | 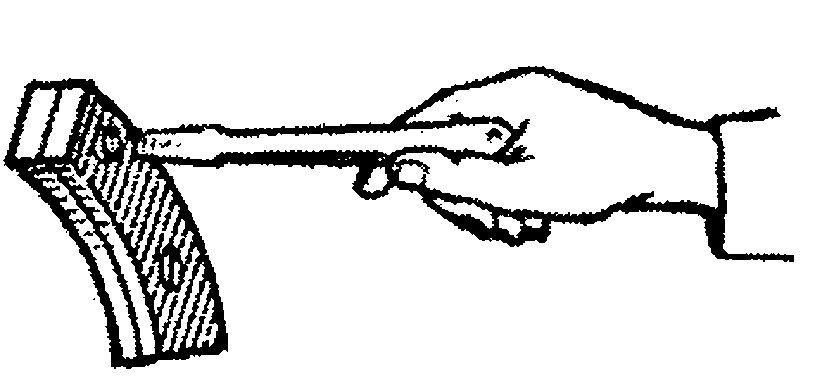 | |||||||||||||||||
N позиции | Инструмент | Диаметр резьбы D, мм, до | Шаг резьбы S, мм, до | Длина завертывания болта, гайки L, мм, до | ||||||||||||||
4 | 5 | 6 | 7 | 8 | 10 | 12 | 14 | 15 | 20 | 22 | 25 | 30 | 35 | 40 | ||||
Время T, мин. | ||||||||||||||||||
1 | Пневмо-электроотвертка | 20 | 0,5 | 0,18 | 0,21 | 0,24 | 0,27 | 0,30 | 0,36 | 0,41 | - | - | - | - | - | - | - | - |
2 | 0,7 | - | - | 0,21 | 0,24 | 0,25 | 0,31 | 0,36 | - | - | - | - | - | - | - | - | ||
3 | 1,0 | - | - | 0,17 | 0,20 | 0,22 | 0,26 | 0,30 | 0,34 | 0,42 | - | - | - | - | - | - | ||
4 | 1,25 | - | - | - | - | 0,20 | 0,24 | 0,28 | 0,31 | 0,38 | 0,41 | 0,44 | - | - | - | - | ||
5 | 1,5 | - | - | - | - | - | 0,32 | 0,26 | 0,29 | 0,35 | 0,38 | 0,41 | 0,48 | 0,52 | 0,58 | 0,64 | ||
6 | 1,75 | - | - | - | - | - | 0,21 | 0,24 | 0,27 | 0,32 | 0,35 | 0,38 | 0,42 | 0,48 | 0,54 | 0,60 | ||
7 | 2,0 | - | - | - | - | - | 0,20 | 0,22 | 0,25 | 0,31 | 0,33 | 0,36 | 0,40 | 0,46 | 0,51 | 0,57 | ||
8 | 2,5 | - | - | - | - | - | 0,18 | 0,20 | 0,23 | 0,28 | 0,30 | 0,32 | 0,36 | 0,41 | 0,46 | 0,51 | ||
9 | Коловоротная и механическая отвертки | 20 | 0,5 | 0,24 | 0,28 | 0,32 | 0,36 | 0,39 | 0,46 | 0,53 | - | - | - | - | - | - | - | - |
10 | 0,7 | - | - | 0,27 | 0,30 | 0,34 | 0,40 | 0,45 | - | - | - | - | - | - | - | - | ||
11 | 1,0 | - | - | 0,23 | 0,26 | 0,28 | 0,34 | 0,38 | 0,43 | 0,52 | - | - | - | - | - | - | ||
12 | 1,25 | - | - | - | - | 0,26 | 0,30 | 0,35 | 0,39 | 0,46 | 0,50 | 0,54 | - | - | - | - | ||
13 | 1,5 | - | - | - | - | - | 0,28 | 0,32 | 0,35 | 0,43 | 0,46 | 0,49 | 0,54 | 0,62 | 0,69 | 0,78 | ||
14 | 1,75 | - | - | - | - | - | 0,26 | 0,30 | 0,33 | 0,40 | 0,43 | 0,46 | 0,50 | 0,58 | 0,65 | 0,71 | ||
15 | 2,0 | - | - | - | - | - | 0,24 | 0,28 | 0,31 | 0,37 | 0,40 | 0,43 | 0,47 | 0,54 | 0,61 | 0,67 | ||
16 | 2,5 | - | - | - | - | - | 0,22 | 0,25 | 0,28 | 0,34 | 0,36 | 0,39 | 0,43 | 0,49 | 0,55 | 0,60 | ||
17 | Ручная слесарная отвертка | 20 | 0,5 | 0,26 | - | 0,37 | 0,42 | 0,47 | 0,57 | 0,66 | - | - | - | - | - | - | - | - |
18 | 0,7 | - | - | 0,30 | 0,35 | 0,39 | 0,47 | 0,54 | - | - | - | - | - | - | - | - | ||
19 | 1,0 | - | - | 0,25 | 0,28 | 0,31 | 0,38 | 0,44 | 0,50 | 0,62 | - | - | - | - | - | - | ||
20 | 1,25 | - | - | - | - | 0,27 | 0,33 | 0,39 | 0.44 | 0,54 | 0,59 | 0,64 | - | - | - | - | ||
21 | 1,5 | - | - | - | - | - | 0,30 | 0,35 | 0,39 | 0,49 | 0,53 | 0,58 | 0,64 | 0,75 | 0,85 | 0,95 | ||
22 | 1,75 | - | - | - | - | - | 0,27 | 0,32 | 0,36 | 0,45 | 0,49 | 0,53 | 0,59 | 0,68 | 0,78 | 0,87 | ||
23 | 2,0 | - | - | - | - | - | 0,25 | 0,29 | 0,33 | 0,41 | 0,45 | 0,49 | 0,54 | 0,63 | 0,72 | 0,80 | ||
24 | 2,5 | - | - | - | - | - | 0,22 | 0,28 | 0,29 | 0,36 | 0,39 | 0,43 | 0,47 | 0,55 | 0,63 | 0,70 | ||
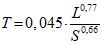 - позиции 1, ..., 8
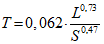 - позиции 9, ..., 16
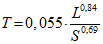 - позиции 17, ..., 24
Слесарно-сборочные работы | ||||||||||||||
Карта 97 лист 1 | ||||||||||||||
Содержание работы 1. Взять ввертываемую деталь 2. Ввернуть или навернуть вручную или с помощью ключа | 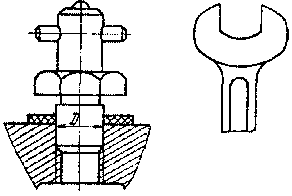 | |||||||||||||
N позиции | Ввертывание, навертывание | Шаг резьбы, мм, S | Длина ввертывания или навертывания L, мм, до | |||||||||||
8 | 10 | 12 | 16 | 20 | 25 | 30 | 35 | 40 | 50 | 60 | 70 | |||
Время T, мин. | ||||||||||||||
1 | Вручную | 1,0 | 0,31 | 0,35 | 0,40 | 0,48 | 0,55 | 0,63 | 0,70 | - | - | - | - | - |
2 | 1,25 | - | 0,31 | 0,35 | 0,42 | 0,48 | 0,55 | 0,62 | 0,68 | - | - | - | - | |
3 | 1,5 | - | - | 0,31 | 0,37 | 0,43 | 0,49 | 0,55 | 0,60 | 0,65 | - | - | - | |
4 | 2,0 | - | - | - | 0,31 | 0,36 | 0,42 | 0,47 | 0,50 | 0,56 | 0,64 | 0,70 | 0,80 | |
5 | 2,5 | - | - | - | - | 0,32 | 0,36 | 0,41 | 0,45 | 0,49 | 0,56 | 0,63 | 0,70 | |
6 | 3,0 | - | - | - | - | - | 0,33 | 0,36 | 0,40 | 0,44 | 0,50 | 0,56 | 0,62 | |
ВВЕРТЫВАНИЕ И НАВЕРТЫВАНИЕ ПРОБОК, КРЫШЕК, МАСЛЕНОК, БАРАШКОВ | Слесарно-сборочные работы | |||||||||||||
Карта 97, лист 2 | ||||||||||||||
N позиции | Ввертывание, навертывание | Шаг резьбы, мм, S | Длина ввертывания или навертывания L, мм, до | |||||||||||
8 | 10 | 12 | 16 | 20 | 25 | 30 | 35 | 40 | 50 | 60 | 70 | |||
Время T, мин. | ||||||||||||||
7 | Гаечным ключом | 1,0 | 0,59 | 0,68 | 0,76 | 0,92 | 1,05 | 1,20 | 1,35 | - | - | - | - | - |
8 | 1,25 | - | 0,60 | 0,67 | 0,80 | 0,92 | 1,05 | 1,20 | 1,30 | - | - | - | - | |
9 | 1,5 | - | - | 0,60 | 0,72 | 0,83 | 0,95 | 1,05 | 1,20 | 1,30 | - | - | - | |
2,0 | - | - | - | 0,60 | 0,70 | 0,80 | 0,90 | 1,0 | 1,05 | 1,20 | 1,40 | 1,50 | ||
11 | 2,5 | - | - | - | - | 0,60 | 0,70 | 0,80 | 0,87 | 0,94 | 1,10 | 1,20 | 1,30 | |
12 | 3,0 | - | - | - | - | - | 0,63 | 0,70 | 0,78 | 0,84 | 0,84 | 1,1 | 1,2 | |
Примечание. Нормативы времени рассчитаны при угле поворота ключа на 90° и при количестве одновременно завертываемых деталей 1 - 2 шт.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентом:
Угол поворота ключа в градусах | Коэффициент | Количество одновременно завертываемых деталей | Коэффициент |
90 | 1,0 | 1...2 | 1,0 |
100 | 0,7 | 3...5 | 0,9 |
6...10 | 0,8 | ||
свыше 10 | 0,75 |
При установке прокладки к приведенному в нормативной карте времени прибавлять 0,1 мин. на каждую прокладку.
 - позиции 1, ..., 6;
 - позиции 7, ..., 12
Слесарно-сборочные работы | ||||||||||||||||
Карта 98 | ||||||||||||||||
Содержание работы А. 1. Взять и ввернуть шпильку предварительно на две - три нитки 2. Взять две гайки и навернуть на шпильку 3. Взять гаечный ключ и ввернуть шпильку до упора 4. Отвернуть и отложить две гайки и ключ Б. 1. Взять и ввернуть шпильку предварительно на две - три нитки 2. Взять солдатик и навернуть на шпильку 3. Взять гаечный ключ и ввернуть шпильку до упора 4. Отвернуть и отложить солдатик и ключ В. 1. Взять и ввернуть шпильку предварительно на две - три нитки 2. Взять резьбовой патрон и навернуть на шпильку 3. Ввернуть шпильку до упора 4. Отвернуть резьбовой патрон и отложить |  | |||||||||||||||
N позиции | Глубина отвертывания по отношению к диаметру | Диаметр резьбы, мм, до | ||||||||||||||
8 | 12 | 16 | 20 | 24 | 30 | 36 | 42 | 48 | ||||||||
Шаг резьбы, мм, до | ||||||||||||||||
1,0 | 1,25 | 1,5 | 1,75 | 2,0 | 2,5 | 3,0 | 3,0 | 3,5 | 3,5 | 4,0 | 4,0 | 4,5 | 4,5 | 5,0 | ||
Время T, мин. | ||||||||||||||||
А. Двумя гайками | ||||||||||||||||
1 | I = 1,35d | 0,41 | 0,36 | 0,39 | 0,33 | 0,37 | 0,40 | 0,42 | 0,47 | 0,44 | 0,50 | 0,48 | 0,50 | 0,49 | 0,55 | 0,5 |
2 | I = 1,5d | 0,5 | 0,43 | 0,47 | 0,40 | 0,44 | 0,48 | 0,5 | 0,55 | 0,6 | 0,55 | 0,6 | 0,55 | 0,65 | 0,6 | |
3 | I = 2d | 0,65 | 0,6 | 0,6 | 6,55 | 0,6 | 0,65 | 0,70 | 0,80 | 0,70 | 0,85 | 0,80 | 0,85 | 0,80 | 0,90 | 0,85 |
Б. Солдатиком | ||||||||||||||||
4 | I = 1,35 | 0,33 | 0,29 | 0,31 | 0,27 | 0,30 | 0,32 | 0,34 | 0,38 | 0,36 | 0,40 | 0,38 | 0,42 | 0,40 | 0,45 | 0,42 |
5 | I = 1,5d | 1,40 | 0,34 | 0,38 | 0,32 | 0,37 | 0,39 | 0,41 | 0,46 | 0,43 | 0,48 | 0,46 | 0,50 | 0,48 | 0,55 | 0,50 |
6 | I = 2d | 0,55 | 0,47 | 0,50 | 0,43 | 0,50 | 0,55 | 0,60 | 0,55 | 0,65 | 0,60 | 0,70 | 0,65 | 0,80 | 0,70 | |
В. Ключом с резьбовым патроном | ||||||||||||||||
7 | I = 1,35d | 0,27 | 0,23 | 0,24 | 0,21 | 0,24 | 0,25 | 0,28 | 0,30 | 0,29 | 0,32 | 0,30 | 0,33 | 0,32 | 0,36 | 0,33 |
8 | I = 1,5d | 0,32 | 0,28 | 0,29 | 0,26 | 0,29 | 0,31 | 0,33 | 0,36 | 0,34 | 0,39 | 0,36 | 0,40 | 0,39 | 0,42 | 0,40 |
9 | I = 2d | 0,43 | 0,38 | 0,39 | 0,34 | 0,39 | 0,42 | 0,44 | 0,48 | 0,46 | 0,50 | 0,48 | 0,55 | 0,50 | 0,58 | |
Слесарно-сборочные работы | ||||||
Карта 99 | ||||||
Содержание работы 1. Взять гайку и навернуть рукой 2. Взять ключ и завернуть гайку до упора 3. Отложить ключ |  | |||||
N позиции | Длина навертывания L, мм, до | Диаметр резьбы D, мм, до | ||||
20 | 48 | 80 | 140 | 200 | ||
Время T, мин. | ||||||
1 | 20 | 0,63 | 0,68 | 0,81 | 0,89 | - |
2 | 30 | 0,80 | 0,87 | 1,0 | 1,15 | - |
3 | 50 | 1,05 | 1,25 | 1,35 | 1,55 | 1,60 |
4 | 75 | - | 1,50 | 1,75 | 1,95 | 2,05 |
5 | 100 | - | - | 2,1 | 2,3 | 2,4 |
Примечание. Нормативы времени рассчитаны при угле вращения ключа на 90°. При измененных условиях (при угле вращения ключа на 180°) приведенное в нормативной карте время применяется с коэффициентом 0,7.
T = 0,065 · L0,058 · D0,18
Слесарно-сборочные работы | ||||||
Карта 100, лист 1 | ||||||
I. Стопорение шайбами или замков пластинами | ||||||
Содержание работы 1. Взять шайбу или замковую пластину 2. Надеть на болт 3. Взять инструмент 4. Отогнуть (обжать) лапки шайбы или углы пластины по граням гайки 5. Отложить инструмент |  | |||||
N позиции | Количество отгибаемых лапок шайбы или углов пластины | Толщина шайбы (пластины) h, мм, до | ||||
0,5 | 1,0 | 1,5 | 2,0 | 3,0 | ||
Время T, мин. | ||||||
1 | 1 | 0,13 | 0,15 | 0,17 | 0,18 | 0,20 |
2 | 2 | 0,19 | 0,23 | 0,25 | 0,27 | 0,30 |
3 | 3 | 0,25 | 0,29 | 0,32 | 0,35 | 0,39 |
4 | 4 | 0,29 | 0,35 | 0,39 | 0,41 | 0,46 |
5 | 5 | 0,33 | 0,40 | 0,44 | 0,47 | 0,52 |
СТОПОРЕНИЕ РЕЗЬБОВЫХ СОЕДИНЕНИЙ ШАЙБАМИ, ЗАМКОВЫМИ ПЛАСТИНАМИ ИЛИ КЕРНЕНИЕМ | Слесарно-сборочные работы | |||
Карта 100, лист 2 | ||||
II. Стопорение гайки или болта кернением | ||||
Содержание работы 1. Взять керн и молоток 2. Закернить резьбу детали 3. Отложить инструмент | ||||
N позиции | Количество точек кернения, n | |||
1 | 2 | 3 | 4 | |
Время T, мин. | ||||
6 | 0,14 | 0,19 | 0,22 | 0,25 |
T = 0,152 · n0,60 · h0,25 - позиции 1, ..., 5
T = 0,14 · n0,43 - позиция 6
Слесарно-сборочные работы | |||||||||
Карта 101 лист 1 | |||||||||
Содержание работы 1. Взять проволоку и протянуть ее через отверстие 2. Взять плоскогубцы 3. Скрутить концы проволоки 4. Откусить излишек 5. Отложить плоскогубцы |  | ||||||||
N позиции | Схема стопорения | Диаметр проволоки D, мм, до | Расстояние между болтами L, мм, до | Количество гаек, болтов n, до | |||||
2 | 3 | 4 | 6 | 10 | 20 | ||||
Время T, на 1 болт, гайку, мин. | |||||||||
1 | 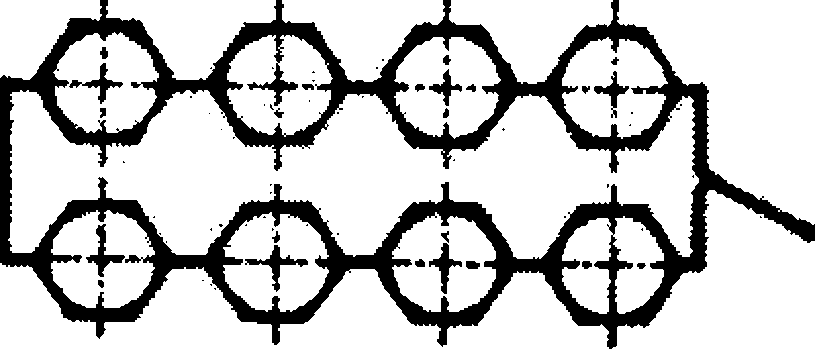 | 1 | 50 | - | 0,23 | 0,22 | 0,19 | 0,17 | 0,15 |
2 | 200 | - | 0,20 | 0,19 | 0,17 | 0,15 | 0,13 | ||
3 | 1,6 | 50 | - | 0,28 | 0,26 | 0,24 | 0,21 | 0,18 | |
4 | 200 | - | 0,25 | 0,23 | 0,21 | 0,18 | 0,16 | ||
5 | 2,5 | 50 | - | 0,34 | 0,32 | 0,28 | 0,25 | 0,21 | |
6 | 200 | - | 0,30 | 0,28 | 0,25 | 0,22 | 0,19 | ||
СТОПОРЕНИЕ РЕЗЬБОВЫХ СОЕДИНЕНИЙ ПРОВОЛОКОЙ (ГРУППОВОЕ ШПЛИНТОВАНИЕ) | Слесарно-сборочные работы | ||||||||
Карта 101, лист 2 | |||||||||
N позиции | Схема стопорения | Диаметр проволоки D, мм, до | Расстояние между болтами L, мм, до | Количество гаек, болтов n, до | |||||
2 | 3 | 4 | 6 | 10 | 20 | ||||
Время T, на 1 болт, гайку, мин. | |||||||||
7 | 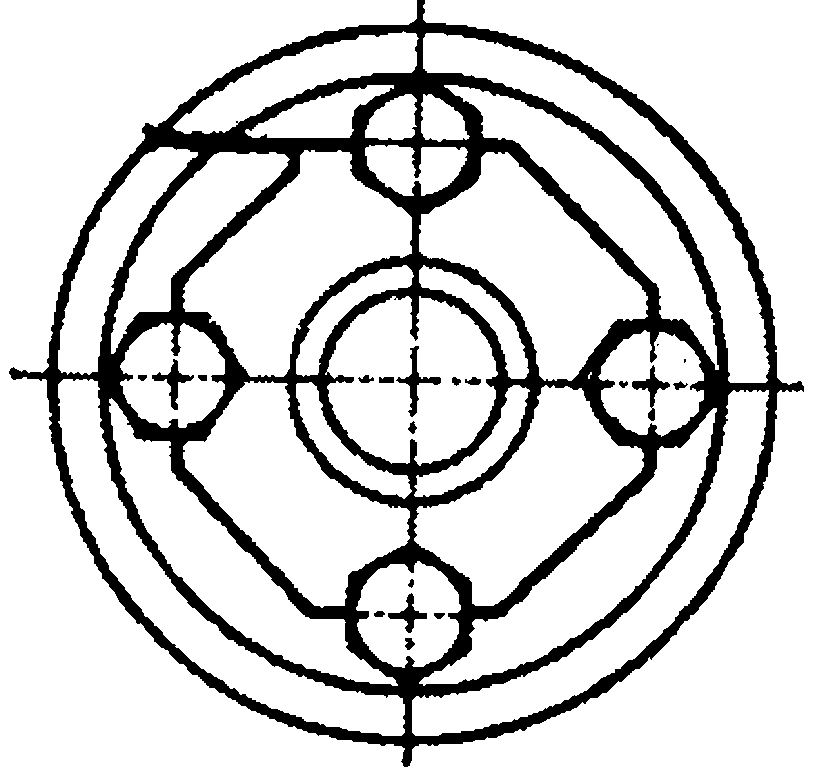 | 1,0 | 50 | - | 0,25 | 0,24 | 0,22 | 0,19 | 0,16 |
8 | 200 | - | 0,22 | 0,21 | 0,19 | 0,17 | 0,14 | ||
9 | 1,6 | 50 | - | 0,31 | 0,29 | 0,26 | 0,23 | 0,19 | |
10 | 200 | - | 0,27 | 0,26 | 0,23 | 0,20 | 0,17 | ||
11 | 2,5 | 50 | - | 0,37 | 0,35 | 0,32 | 0,28 | 0,24 | |
12 | 200 | - | 0,33 | 0,31 | 0,28 | 0,25 | 0,21 | ||
13 | 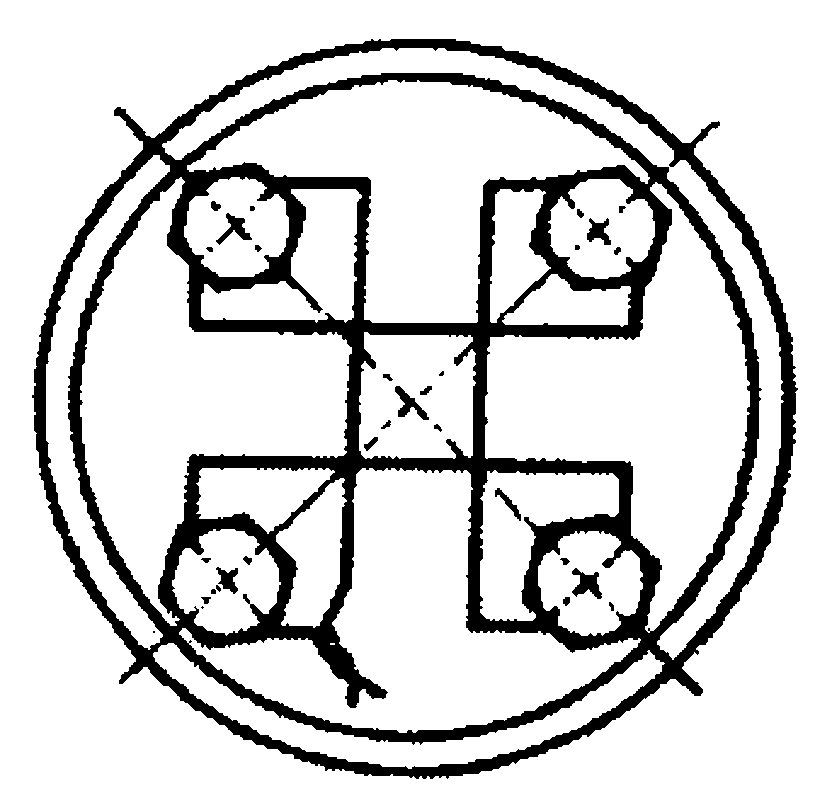 | 1,0 | 50 | 0,40 | 0,36 | 0,34 | - | - | - |
14 | 200 | 0,35 | 0,32 | 0,30 | - | - | - | ||
15 | 1,6 | 50 | 0,48 | 0,44 | 0,41 | - | - | - | |
16 | 200 | 0,42 | 0,38 | 0,36 | - | - | - | ||
17 | 2,5 | 50 | 0,58 | 0,53 | 0,49 | - | - | - | |
18 | 200 | 0,51 | 0,46 | 0,43 | - | - | - | ||
19 | 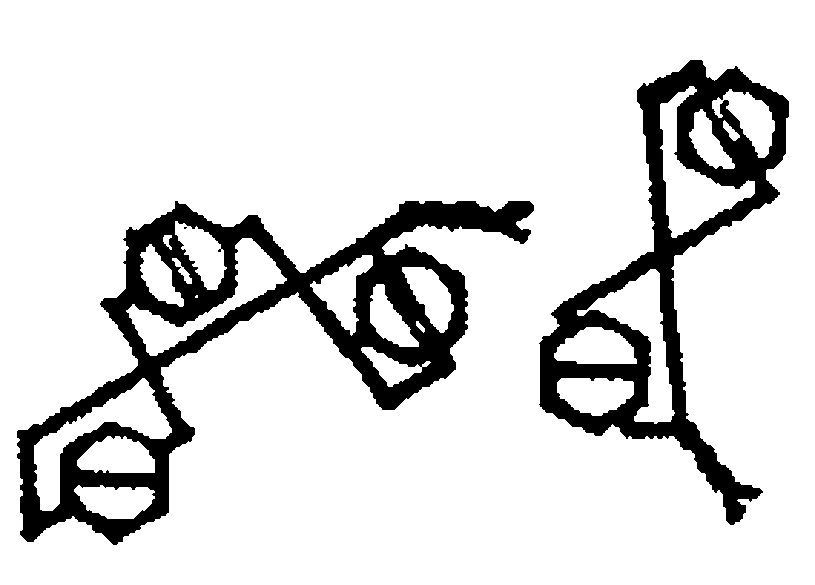 | 1,0 | 50 | 0,57 | 0,52 | 0,48 | 0,44 | 0,39 | 0,33 |
20 | 200 | 0,51 | 0,46 | 0,43 | 0,38 | 0,44 | 0,29 | ||
21 | 1,6 | 50 | 0,70 | 0,63 | 0,59 | 0,54 | 0,47 | 0,40 | |
22 | 200 | 0,62 | 0,56 | 0,52 | 0,47 | 0,42 | 0,35 | ||
23 | 2,5 | 50 | 0,84 | 0,76 | 0,71 | 0,65 | 0,57 | 0,48 | |
24 | 200 | 0,74 | 0,67 | 0,63 | 0,57 | 0,50 | 0,43 | ||
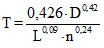 - позиции 1, ..., 6
 - позиции 7, ..., 12
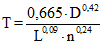 - позиции 13, ..., 18
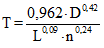 - позиции 19, ..., 24
Слесарно-сборочные работы | ||||||||
Карта 102 | ||||||||
Содержание работы I. Шплинтование без сверления отверстия 1. Взять шплинт, молоток и отвертку 2. Вставить (забить) шплинт 3. Развести концы шплинта 4. Отложить инструмент II. Шплинтование со сверлением отверстия 1. Взять сверлильную машину, просверлить отверстие 2. Взять шплинт и инструмент 3. Вставить (забить) шплинт 4. Развести концы шплинта и отложить инструмент | 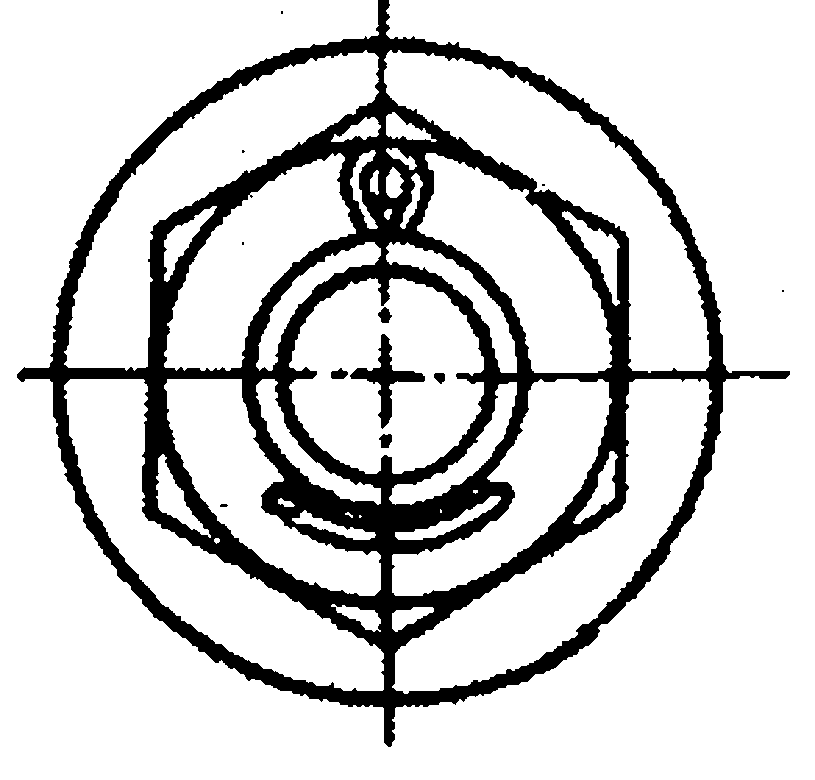 | |||||||
N позиции | Вид работы | Длина шплинта, мм, до | Диаметр шплинта, мм, до | |||||
2 | 3 | 4 | 5 | 6 | 7 | |||
Время T, на один шплинт, мин. | ||||||||
1 | Шплинтование без сверления | 20 | 0,18 | 0,20 | 0,24 | 0,27 | - | - |
2 | 40 | 0,2 | 0,23 | 0,27 | 0,31 | - | - | |
3 | 60 | - | 0,27 | 0,31 | 0,33 | 0,42 | 0,55 | |
4 | 80 | - | - | 0,36 | 0,40 | 0,47 | 0,60 | |
6 | 100 | - | - | - | 0,44 | 0,55 | 0,65 | |
6 | 120 | - | - | - | - | 0,60 | 0,75 | |
7 | Шплинтование со сверлением | 20 | 0,65 | 0,90 | 1,10 | 1,30 | - | - |
8 | 35 | 1,10 | 1,30 | 1,6 | 1,75 | - | - | |
9 | 50 | 1,40 | 1,60 | 1,75 | 2,0 | 2,20 | - | |
10 | 70 | - | 1,90 | 2,1 | 2,3 | 2,6 | 2,8 | |
11 | 80 | - | - | - | 2,8 | 3,0 | 3,3 | |
Примечание. При расшплинтовке приведенное в нормативной карте время по позициям 1...6 применяется с коэффициентом 0,6.
Слесарно-сборочные работы | ||||||||||||||||||
Карта 103, лист 1 | ||||||||||||||||||
Содержание работы 1. Взять калиброванную штангу, установить и закрепить в тиски 2. Отрезать в размер заготовку шпонки ручной ножовкой 3. Открепить тиски и отложить остаток заготовки и ножовку 4. Произвести разметку для скругления торцов 5. Закрепить заготовку шпонки в тиски, взять напильник и подогнать ее по шпоночному пазу вала, отложить напильник и открепить шпонку 6. Взять молоток и запрессовать шпонку в паз вала, отложить молоток |  | |||||||||||||||||
N позиции | Форма шпонок | Сечение шпонок, мм, до | Длина шпонок L, мм, до | |||||||||||||||
10 | 20 | 30 | 50 | 70 | 90 | 120 | 140 | 180 | 200 | 260 | 300 | 350 | 400 | 450 | ||||
Время T, мин. | ||||||||||||||||||
1 | Призматические | С плоским торцом | 3 x 3 | 1,0 | 1,3 | 1,5 | - | - | - | - | - | - | - | - | - | - | - | - |
2 | 4 x 4 | 1,5 | 1,9 | 2,2 | - | - | - | - | - | - | - | - | - | - | - | - | ||
3 | 5 x 5 | 1,7 | 2,1 | 2,4 | 2,9 | - | - | - | - | - | - | - | - | - | - | - | ||
4 | 6 x 6 | - | 2,8 | 3,2 | 3,8 | - | - | - | - | - | - | - | - | - | - | - | ||
5 | 8 x 7 | - | 3,8 | 4,3 | 5,0 | 5,6 | - | - | - | - | - | - | - | - | - | - | ||
6 | 10 x 8 | - | - | 5,4 | 6,3 | 7,0 | 7,5 | - | - | - | - | - | - | - | - | - | ||
7 | 12 x 8 | - | - | 6,8 | 7,6 | 8,4 | 9,0 | 9,7 | - | - | - | - | - | - | - | - | ||
8 | 14 x 9 | - | - | 7,8 | 9,0 | 9,8 | 10,6 | 11,5 | 12,0 | - | - | - | - | - | - | - | ||
9 | 16 x 10 | - | - | - | 10,3 | 11,1 | 12,0 | 13,0 | 13,5 | 14,3 | - | - | - | - | - | - | ||
10 | 18 x 11 | - | - | - | 11,5 | 12,8 | 13,6 | 14,8 | 15,4 | 16,5 | 17,0 | - | - | - | - | - | ||
11 | 20 x 12 | - | - | - | - | 14,0 | 15,1 | 16,2 | 17,0 | 18,2 | 19,0 | 20,5 | - | - | - | - | ||
12 | 24 x 14 | - | - | - | - | 19,0 | 20,5 | 22,5 | 23,5 | 25,0 | 26,0 | 28,0 | - | - | - | - | ||
13 | 28 x 16 | - | - | - | - | - | 26,0 | 28,0 | 29,0 | 31,5 | 32,5 | 35,0 | 36,5 | - | - | - | ||
14 | 32 x 18 | - | - | - | - | - | 31,5 | 33,0 | 34,5 | 37,0 | 38,5 | 41,0 | 43,0 | 45,0 | - | - | ||
15 | 36 x 20 | - | - | - | - | - | - | 39,0 | 41,0 | 44,0 | 46,0 | 49,0 | 51 | 54 | 56 | - | ||
16 | 40 x 22 | - | - | - | - | - | - | - | - | 52 | 54 | 58 | 60 | 63 | 66 | 68 | ||
17 | 45 x 25 | - | - | - | - | - | - | - | - | 63 | 66 | 70 | 74 | 78 | 80 | 83 | ||
ИЗГОТОВЛЕНИЕ И УСТАНОВКА ШПОНОК В ПАЗ ВАЛА ИЛИ ОТВЕРСТИЕ | Слесарно-сборочные работы | |||||||||||||||||
Карта 103, лист 2 | ||||||||||||||||||
N позиции | Форма шпонок | Сечение шпонок, мм, до | Длина шпонок L, мм, до | |||||||||||||||
10 | 20 | 30 | 50 | 70 | 90 | 120 | 140 | 180 | 200 | 260 | 300 | 350 | 400 | 450 | ||||
Время T, мин. | ||||||||||||||||||
18 | Призматические | С округленным торцом | 3 x 3 | 1,2 | 1,5 | 1,7 | - | - | - | - | - | - | - | - | - | - | - | - |
19 | 4 x 4 | 1,8 | 2,3 | 2,5 | - | - | - | - | - | - | - | - | - | - | - | - | ||
20 | 5 x 5 | 2,1 | 2,6 | 2,9 | 3,4 | - | - | - | - | - | - | - | - | - | - | - | ||
21 | 6 x 6 | - | 3,3 | 3,7 | 4,3 | - | - | - | - | - | - | - | - | - | - | - | ||
22 | 8 x 7 | - | 4,4 | 5,0 | 5,8 | 6,3 | - | - | - | - | - | - | - | - | - | - | ||
23 | 10 x 8 | - | - | 6,4 | 7,4 | 8,1 | 8,7 | - | - | - | - | - | - | - | - | - | ||
24 | 12 x 8 | - | - | 7,2 | 8,4 | 9,4 | 10,0 | 11,0 | - | - | - | - | - | - | - | - | ||
25 | 14 x 9 | - | - | 8,4 | 9,8 | 10,9 | 11,8 | 12,9 | 13,5 | - | - | - | - | - | - | - | ||
26 | 16 x 10 | - | - | - | 10,8 | 12,0 | 13,0 | 14,3 | 15,0 | 16,0 | - | - | - | - | - | - | ||
27 | 18 x 11 | - | - | - | 12,4 | 13,9 | 14,9 | 16,2 | 17,0 | 18,4 | 19,0 | - | - | - | - | - | ||
28 | 20 x 12 | - | - | - | - | 15,2 | 16,5 | 18,0 | 19,0 | 20,5 | 21,5 | 23,0 | - | - | - | - | ||
29 | 24 x 14 | - | - | - | - | 21,0 | 22,5 | 24,5 | 26,0 | 28,0 | 29,0 | 31,5 | - | - | - | - | ||
30 | 28 x 16 | - | - | - | - | - | 27,0 | 30,0 | 31,5 | 34,0 | 36,0 | 38,0 | 40,5 | - | - | - | ||
31 | 32 x 18 | - | - | - | - | - | 33,0 | 36,0 | 38,0 | 41,5 | 43,0 | 47,0 | 49,0 | 52 | - | - | ||
32 | 36 x 20 | - | - | - | - | - | - | 44,0 | 46,0 | 49,0 | 51 | 56 | 58 | 61 | 64 | - | ||
33 | 40 x 22 | - | - | - | - | - | - | - | - | 58 | 60 | 65 | 68 | 72 | 75 | 78 | ||
34 | 45 x 25 | - | - | - | - | - | - | - | - | 68 | 71 | 78 | 81 | 85 | 89 | 93 | ||
ИЗГОТОВЛЕНИЕ И УСТАНОВКА ШПОНОК В ПАЗ ИЛИ ОТВЕРСТИЕ | Слесарно-сборочные работы | |||||||||||||||||
Карта 103, лист 3 | ||||||||||||||||||
N позиции | Форма шпонок | Сечение шпонок, мм, до | Длина шпонки L, мм, до | |||||||||||||||
10 | 20 | 30 | 50 | 70 | 90 | 120 | 140 | 180 | 200 | 260 | 300 | 350 | 400 | 450 | ||||
Время T, мин. | ||||||||||||||||||
35 | Клиновые | с головкой | 6 x 6 | - | 3,0 | 3,4 | 4,0 | - | - | - | - | - | - | - | - | - | - | - |
36 | 8 x 7 | - | 3,9 | 4,4 | 5,2 | 5,8 | - | - | - | - | - | - | - | - | - | - | ||
37 | 10 x 8 | - | - | 5,6 | 6,6 | 7,3 | 7,9 | - | - | - | - | - | - | - | - | - | ||
38 | 12 x 8 | - | - | 6,4 | 7,6 | 8,4 | 9,2 | 10,0 | - | - | - | - | - | - | - | - | ||
39 | 14 x 9 | - | - | 7,6 | 9,0 | 10,0 | 11,0 | 12,0 | 12,5 | - | - | - | - | - | - | - | ||
40 | 16 x 10 | - | - | - | 10,0 | 11,1 | 12,0 | 13,2 | 14,0 | 15,0 | - | - | - | - | - | - | ||
41 | 18 x 11 | - | - | - | 11,4 | 12,9 | 13,9 | 15,2 | 16,0 | 17,4 | 18,0 | - | - | - | - | - | ||
42 | 20 x 12 | - | - | - | - | 14,0 | 15,0 | 16,5 | 17,5 | 19,0 | 20,0 | 21,5 | - | - | - | - | ||
43 | 24 x 14 | - | - | - | - | 19,0 | 20,5 | 22,5 | 24,0 | 26,0 | 27,5 | 30,0 | - | - | - | - | ||
44 | 28 x 16 | - | - | - | - | - | 26,0 | 28,5 | 30,0 | 32,5 | 34,0 | 37,5 | 39,0 | - | - | - | ||
45 | 32 x 18 | - | - | - | - | - | 31,5 | 35,0 | 37,0 | 40,0 | 42,0 | 45,0 | 48,0 | 50 | - | - | ||
46 | 36 x 20 | - | - | - | - | - | - | 40,0 | 43,0 | 46,0 | 48,0 | 52 | 55 | 58 | 60 | - | ||
47 | 40 x 22 | - | - | - | - | - | - | - | - | 52 | 55 | 60 | 63 | 67 | 70 | 73 | ||
48 | 45 x 25 | - | - | - | - | - | - | - | - | 62 | 66 | 72 | 76 | 80 | 84 | 88 | ||
49 | со скругленным торцом | 6 x 6 | - | 3,3 | 3,7 | 4,3 | - | - | - | - | - | - | - | - | - | - | - | |
50 | 8 x 7 | - | 4,4 | 5,0 | 5,8 | 6,3 | - | - | - | - | - | - | - | - | - | - | ||
51 | 10 x 8 | - | - | 6,4 | 7,4 | 8,1 | 8,7 | - | - | - | - | - | - | - | - | - | ||
52 | 12 x 8 | - | - | 7,2 | 8,4 | 9,4 | 10,0 | 11,0 | - | - | - | - | - | - | - | - | ||
53 | 14 x 9 | - | - | 8,4 | 9,8 | 10,9 | 11,8 | 12,9 | 13,5 | - | - | - | - | - | - | - | ||
54 | 16 x 10 | - | - | - | 10,8 | 12,0 | 13,0 | 14,3 | 15,0 | 16,0 | - | - | - | - | - | - | ||
55 | 18 x 11 | - | - | - | 12,4 | 13,9 | 14,9 | 16,2 | 17,0 | 18,4 | 19,0 | - | - | - | - | - | ||
56 | 20 x 12 | - | - | - | - | 15,2 | 16,5 | 18,0 | 19,0 | 20,5 | 21,5 | 23,0 | - | - | - | - | ||
ИЗГОТОВЛЕНИЕ И УСТАНОВКА ШПОНОК В ПАЗ ИЛИ ОТВЕРСТИЕ | Слесарно-сборочные работы | |||||||||||||||||
Карта 103, лист 4 | ||||||||||||||||||
N позиции | Форма шпонок | Сечение шпонок, мм, до | Длина шпонок L, мм, до | |||||||||||||||
10 | 20 | 30 | 50 | 70 | 90 | 120 | 140 | 180 | 200 | 260 | 300 | 350 | 400 | 450 | ||||
Время T, мин. | ||||||||||||||||||
57 | Клиновые | со скругленным торцом | 24 x 14 | - | - | - | - | 21,0 | 22,5 | 24,5 | 26,0 | 28,0 | 29,0 | 31,5 | - | - | - | - |
58 | 28 x 16 | - | - | - | - | - | 27,0 | 30,0 | 31,5 | 34,0 | 36,0 | 39,0 | 40,5 | - | - | - | ||
59 | 32 x 18 | - | - | - | - | - | 33,0 | 36,0 | 38,0 | 41,5 | 43,0 | 47,0 | 49,0 | 52 | - | - | ||
60 | 36 x 20 | - | - | - | - | - | - | 44,0 | 46,0 | 49,0 | 51 | 56 | 58 | 61 | - | - | ||
61 | 40 x 22 | - | - | - | - | - | - | - | - | 58 | 60 | 65 | 68 | 72 | 75 | 78 | ||
82 | 45 x 25 | - | - | - | - | - | - | - | - | 68 | 71 | 78 | 81 | 85 | 89 | 93 | ||
Примечание. Нормативы времени рассчитаны на прогонку и установку шпонок при напряженной посадке. При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Наименование работы | Посадка контрдетали | |
напряженная | скользящая | |
Коэффициент К | ||
Пригонка и установка | 1,0 | 1,2 |
Зачистка и установка | 0,2 | 0,25 |
При прогонке шпонок сечением до 24 x 11 мм табличное время рассчитано с учетом опиливания по радиусу обоих концов. При опиливании шпонок большего сечения предусматривается предварительное закругление на станке.
Слесарно-сборочные работы | |||||||||||
Карта 104 | |||||||||||
Содержание работы 1. Взять шпонку, замерить по пазу вала и закрепить в тиски 2. Взять напильник, пригнать шпонку по пазу вала, отложить напильник 3. Открепить тиски и снять шпонку 4. Взять молоток, запрессовать шпонку в паз вала, отложить молоток | |||||||||||
N позиции | Сечение шпонки, мм | Длина шпонки, мм, до | |||||||||
10 | 20 | 30 | 50 | 70 | 120 | 180 | 260 | 350 | 450 | ||
Время T, мин. | |||||||||||
1 | 3 x 3; 3 x 5; 4 x 4; 6 x 6; 8 x 7 | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | - | - | - | - | - |
10 x 8, 12 x 8, 14 x 9 | - | - | 1,15 | 1,3 | 1,4 | 1,5 | - | - | - | - | |
16 x 10, 18 x 11, 20 x 12, 18 x 16, 20 x 18 | - | - | - | 1,4 | 1,55 | 1,65 | 1,8 | 1,9 | - | - | |
22 x 14, 28 x 16, 32 x 18, 28 x 26 | - | - | - | - | 1,65 | 1,85 | 1,95 | 2,1 | 2,2 | - | |
5 | 36 x 20, 40 x 22, 45 x 25 | - | - | - | - | - | 2,00 | 2,2 | 2,4 | 2,5 | 2,6 |
Слесарно-сборочные работы | |||||||||||||||
Карта 105 | |||||||||||||||
Содержание работы 1. Зачистить штрихи и заусенцы 2. Покрыть краской внешнюю поверхность вкладышей и перенести краску по поверхности гнезд 3. Включить пневматическую шлифовальную машинку и последовательно подогнать гнезда по нижним и верхним вкладышам, повторяя приемы п. 2 4. Окончательно подогнать поверхности личным напильником или шабером | |||||||||||||||
N позиции | Внешний диаметр вкладыша Д, мм, до | Длина посадки L, мм, до | |||||||||||||
100 | 120 | 150 | 180 | 200 | 250 | 300 | 350 | 400 | 450 | 550 | 650 | 800 | 1000 | ||
Время T, мин. | |||||||||||||||
1 | 100 | 28 | 30 | 35 | 40 | 43 | - | - | - | - | - | - | - | - | - |
2 | 120 | 29 | 33,5 | 39,5 | 45 | 49 | 57,5 | - | - | - | - | - | - | - | - |
3 | 150 | - | 39 | 46 | 52 | 56,5 | 67 | 71 | - | - | - | - | - | - | - |
4 | 180 | - | - | 52 | 59 | 64 | 75 | 86 | 96 | - | - | - | - | - | - |
5 | 220 | - | - | - | 67 | 73 | 86 | 98 | 110 | 121 | 132 | - | - | - | - |
6 | 300 | - | - | - | - | 89 | 106 | 120 | 134 | 148 | 162 | 187 | - | - | - |
7 | 350 | - | - | - | - | - | 116 | 133 | 149 | 164 | 179 | 207 | 234 | - | - |
8 | 450 | - | - | - | - | - | - | 157 | 175,5 | 194 | 211 | 245 | 277 | 822 | - |
9 | 550 | - | - | - | - | - | - | - | 200 | 221 | 241 | 279 | 316 | 368 | 433 |
10 | 850 | - | - | - | - | - | - | - | 224 | 247 | 269 | 312 | 352 | 410 | 433 |
Примечание. Нормативы времени рассчитаны для чугуна при количестве 2 пятен на площади 25 x 25 мин. При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Материал | Конфигурация вкладыша | |||
с буртиками | без буртиков | |||
Количество пятен на площади 25 x 25 мм | ||||
2 | 4 | 2 | 4 | |
Коэффициент "K" | ||||
Сталь | 1,1 | 1,4 | 1,0 | 1,3 |
Чугун | 1,0 | 1,3 | 0,9 | 1,2 |
При перемещении в процессе обработки вкладыша или фальшвала массой более 15 кг в табличных данных предусмотрено применение подъемно-транспортного оборудования.
T = 0,043 · Д0,66 · L0,73
Слесарно-сборочные работы | ||||||||||||||||||||
Карта 106 | ||||||||||||||||||||
Содержание работы 1. Установить крышку на корпус и замерить величину съема металла 2. Опилить сопрягающиеся плоскости предварительно 3. Подогнать плоскости по краске окончательно | ||||||||||||||||||||
N позиции | Длина плоскости L, мм, до | Пригонка замка | Пригонка плоскостей разъема | |||||||||||||||||
Высота замка h, мм, до | Ширина разъема B, мм, до | |||||||||||||||||||
10 | 12 | 15 | 18 | 20 | 25 | 30 | 40 | 50 | 60 | 100 | 120 | 150 | 200 | 240 | 300 | 360 | 450 | 500 | ||
Время T, мин. | ||||||||||||||||||||
1 | 100 | 4,0 | 4,6 | 5,3 | 6,1 | 6,5 | 7,7 | - | - | - | - | 7,1 | 8,0 | 9,2 | - | - | - | - | - | - |
2 | 120 | 4,5 | 5,1 | 6,0 | 6,8 | 7,3 | 8,6 | 9,8 | - | - | - | 8,0 | 9,0 | 10,4 | 12,5 | - | - | - | - | - |
3 | 150 | 5,2 | 5,9 | 6,9 | 7,8 | 8,4 | 9,9 | 11,2 | - | - | - | 9,2 | 10,4 | 12,0 | 14,4 | 16,2 | - | - | - | - |
4 | 200 | - | 7,0 | 8,2 | 9,4 | 10,1 | 11,8 | 13,4 | 6,5 | - | - | - | 12,5 | 14,4 | 17,3 | 19,4 | 22,4 | - | - | - |
5 | 240 | - | - | - | - | - | 13,2 | 15,0 | 18,4 | 21,6 | 24,6 | - | 14,0 | 16,2 | 19,4 | 21,9 | 25,2 | 28,3 | 32,7 | - |
6 | 300 | - | - | - | - | - | - | 17,3 | 21,2 | 24,8 | 28,2 | - | - | - | 22,4 | 25,2 | 29,0 | 32,7 | 37,7 | 42,9 |
7 | 370 | - | - | - | - | - | - | - | 24,1 | 28,3 | 32,2 | - | - | - | - | - | 33,3 | 37,4 | 43,1 | 49,0 |
8 | 460 | - | - | - | - | - | - | - | - | 32,4 | 36,8 | - | - | - | - | - | - | 43,0 | 49,6 | 56,4 |
9 | 550 | - | - | - | - | - | - | - | - | 36,2 | 41,2 | - | - | - | - | - | - | - | 55,6 | 63,2 |
Примечание. Нормативы времени рассчитаны для чугуна.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Припуск | Сталь | Чугун | Бронза |
Коэффициент | |||
0,2 | 1,25 | 1,0 | 0,8 |
0,3 | 1,50 | 1,2 | 0,95 |
0,4 | 1,60 | 1,3 | 1,05 |
T = 0,045 · L0,62 · h0,71 - пригонка замка
T = 0,019 · L0,64 · B0,64 - пригонка плоскостей разъема
Слесарно-сборочные работы | ||||||||
Карта 107 | ||||||||
Содержание работы Отрегулировать подшипник согласно техническим условиям изделия одним из указанных ниже способов с проверкой легкости вращения вала | ||||||||
N позиции | Эскиз | Способ регулировки | Осевой зазор, мм | Диаметр подшипника (наружный), мм, до | ||||
52 | 80 | 150 | 250 | 400 | ||||
Время T, мин. | ||||||||
1 | 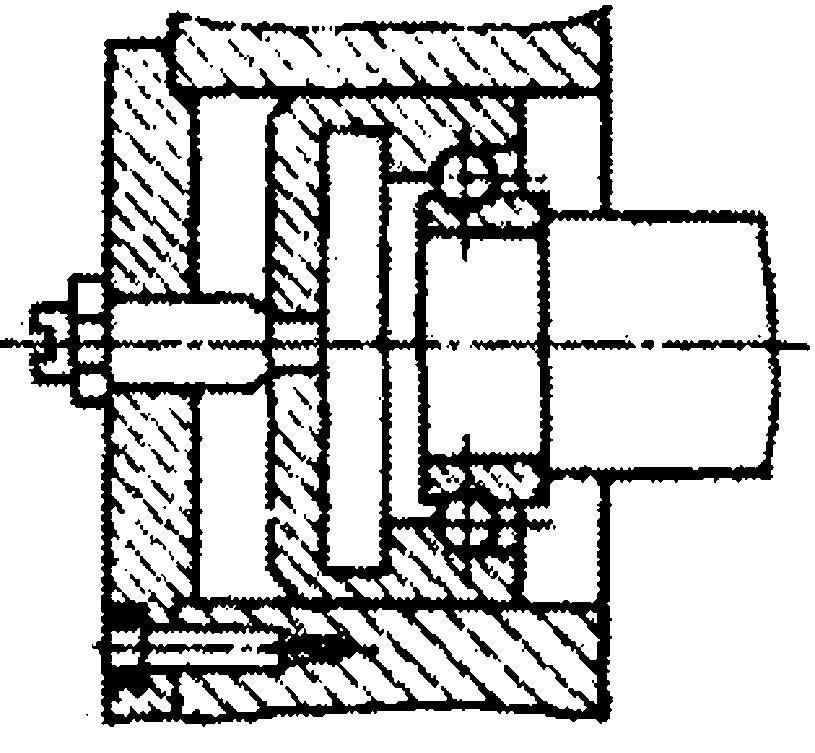 | Винтом через дистанционную шайбу | 0,02 - 0,1 | 1,45 | 1,80 | 2,2 | 2,6 | 3,2 |
2 | 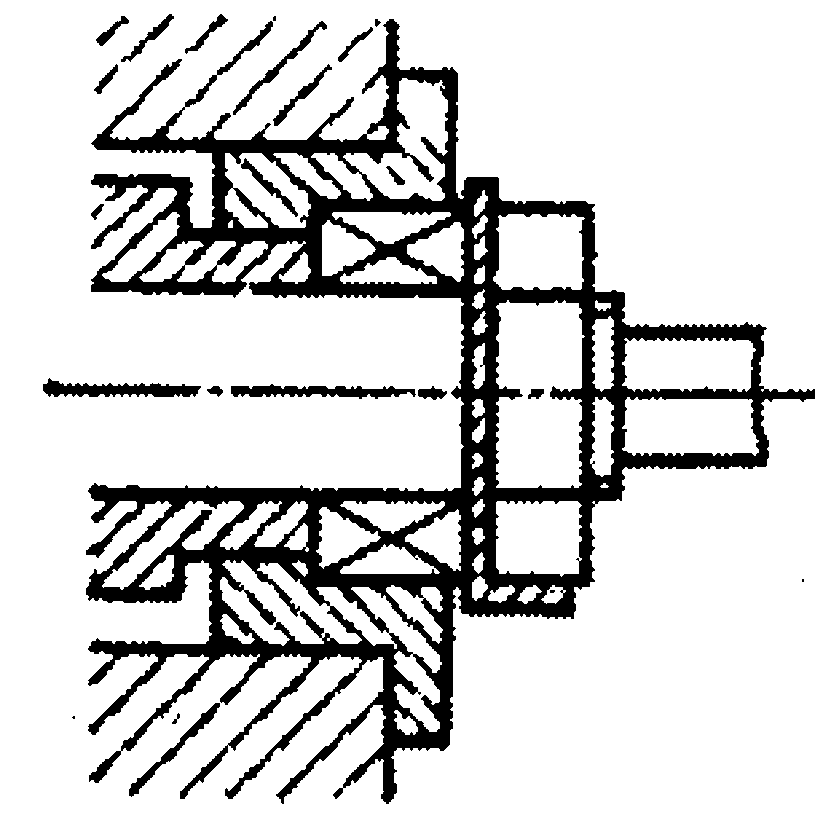 | Гайкой со стопорной шайбой | 0,02 - 0,1 | 3,3 | 4,1 | 4,8 | 5,6 | 6,6 |
3 |  | Гайкой с контргайкой | 0,02 - 0,1 | 4,7 | 5,7 | 6,7 | 8,0 | 9,5 |
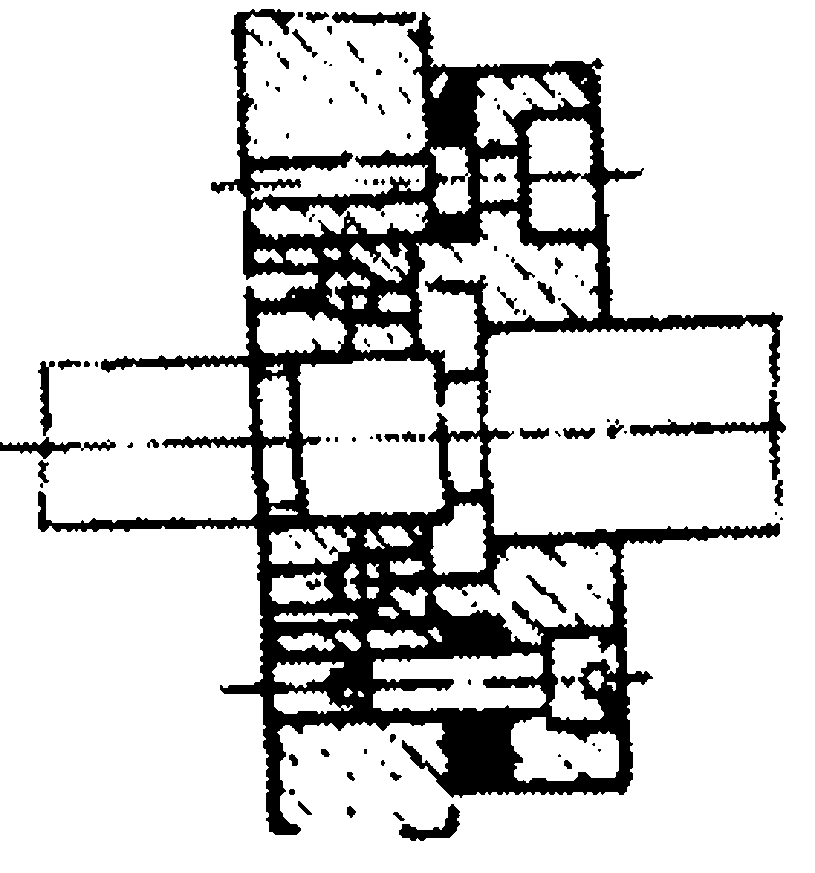 | Установкой компенсаторных колец или подрезкой торца флац. | 0,02 - 0,1 | 5,8 | 6,9 | 8,4 | 10,0 | 12,0 | |
Слесарно-сборочные работы | ||||||||||||||||||
Карта 108, лист 1 | ||||||||||||||||||
Содержание работы I. Установка вручую и опиливание напильником 1. Взять и установить деталь, узел на плоскость 2. Замерить припуск 3. Снять деталь, узел 4. Опилить напильником пригоняемую плоскость (припуск до 0,1 мм) 5. Повторить приемы 1, 2, 3 и 4 6. Установить деталь, узел окончательно II. Установка краном и пригонка пневмашлифовальной машиной 1. Застропить деталь, узел и установить на плоскость 2. Замерить припуск 3. Снять деталь, узел, расстропить 4. Обработать пригоняемую поверхность пневмашлифовальной машиной (припуск до 0,2 мм) 5. Повторить приемы 1, 2, 3, 4 6. Установить окончательно и расстропить | 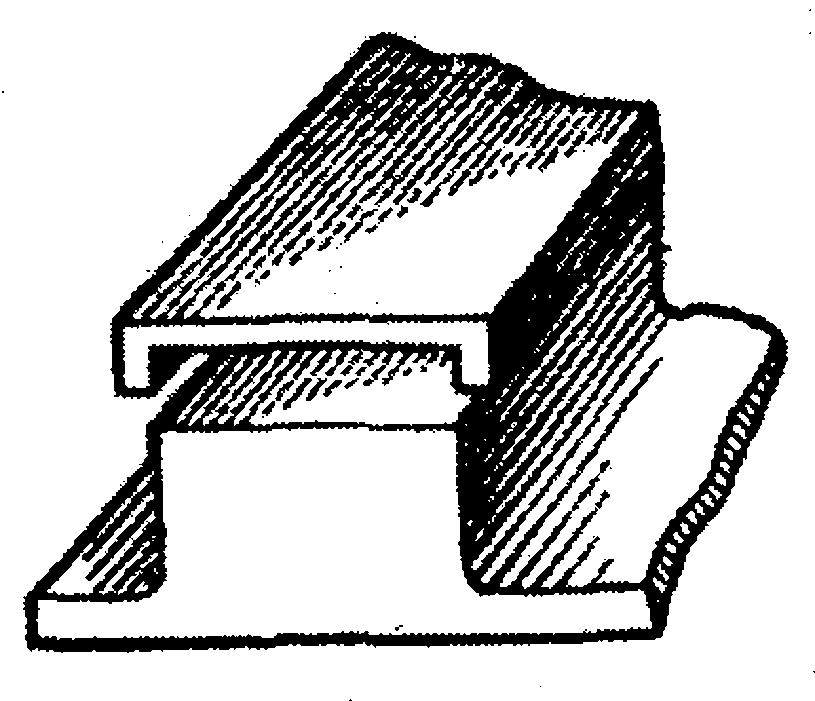 | |||||||||||||||||
N позиции | Пригонка выполняется | Длина пригоняемой плоскости L, мм, до | Ширина пригоняемой плоскости B, мм, до | |||||||||||||||
14 | 20 | 30 | 40 | 65 | 75 | 100 | 130 | 170 | 200 | 250 | 300 | 400 | 500 | 600 | ||||
Время T, мин. | ||||||||||||||||||
1 | За два установа | вручную | 100 | 1,75 | 2,1 | 2,7 | 3,1 | 3,7 | 4,4 | 5,2 | - | - | - | - | - | - | - | - |
2 | 120 | 2,0 | 2 5 | 3,1 | 3,6 | 4,4 | 5,2 | 6,1 | 7,1 | 8,2 | 9,0 | - | - | - | - | - | ||
3 | 140 | 2.3 | 2,8 | 3,5 | 4,2 | 5,0 | 5,9 | 7,0 | 8,0 | 9,4 | 10,2 | - | - | - | - | - | ||
4 | 170 | 2,7 | 3,3 | 4,2 | 4,9 | 5 8 | 7,0 | 8,2 | 9,5 | 11,0 | 12,0 | - | - | - | - | - | ||
5 | 200 | - | 3,8 | 4,8 | 5,6 | 6,7 | 8,0 | 9,4 | 11,0 | 12,5 | 13,8 | 15,5 | - | - | - | - | ||
6 | 250 | - | 4,6 | 5,7 | 6.8 | 8,1 | 9,6 | 11,3 | 13,0 | 15,0 | 16,5 | 19,0 | - | - | - | - | ||
7 | 300 | - | - | 6,7 | 8,0 | 9,4 | 11,2 | 13,9 | 15,3 | 18,0 | 19,4 | 22,0 | 24,0 | - | - | - | ||
8 | 350 | - | - | 7,5 | 9,0 | 10,5 | 12,5 | 15,0 | 17,5 | 20,0 | 22,0 | 25,0 | 28,0 | - | - | - | ||
9 | 400 | - | - | - | - | 12,0 | 14,0 | 16,5 | 19,5 | 22,0 | 25,0 | 28,0 | 31,0 | - | - | - | ||
10 | 500 | - | - | - | - | 14,5 | 17,0 | 20,0 | 23,0 | 27,0 | 30,0 | 34,0 | 37,0 | - | - | - | ||
11 | краном | 650 | - | - | - | - | - | - | - | - | - | 30,0 | 35,0 | 40,0 | 50,0 | 59,0 | 68,0 | |
12 | 600 | - | - | - | - | - | - | - | - | 29,0 | 33,0 | 38,0 | 44,0 | 55,0 | 65,0 | 75,0 | ||
13 | 720 | - | - | - | - | - | - | - | 29,0 | 35,0 | 40,0 | 47,0 | 54,0 | 67,0 | 80,0 | 92,0 | ||
14 | 850 | 6,3 | 8,3 | 11,0 | 14,0 | 18,0 | 23,0 | 28,0 | 34,0 | 42,0 | 48,0 | 58,0 | 65,0 | 81,0 | 96,0 | 110,0 | ||
15 | 1000 | 7,3 | 10,0 | 13,5 | 17,0 | 21,0 | 27,0 | 34,0 | 41,0 | 50,0 | 57,0 | 67,0 | 78,0 | 96,0 | 114,0 | 132,0 | ||
УСТАНОВКА ДЕТАЛЕЙ, УЗЛОВ С ПРИГОНКОЙ | Слесарно-сборочные работы | |||||||||||||||||
Карта 108, лист 2 | ||||||||||||||||||
N позиции | Пригонка выполняется | Длина пригоняемой плоскости L, мм, до | Ширина пригоняемой плоскости B, мм, до | |||||||||||||||
14 | 20 | 30 | 40 | 65 | 75 | 100 | 130 | 170 | 200 | 250 | 300 | 400 | 500 | 600 | ||||
Время T, мин. | ||||||||||||||||||
16 | За три установа | вручную | 100 | 2,6 | 3,1 | 3,8 | 4,4 | 5,1 | 6,0 | 7,0 | - | - | - | - | - | - | - | - |
17 | 120 | 3,0 | 3,5 | 4,4 | 5,0 | 6,0 | 7,0 | 8,0 | 9,0 | 10,5 | 11,3 | - | - | - | - | - | ||
18 | 140 | 3,5 | 4,0 | 5,0 | 5,5 | 7,0 | 8,0 | 9,0 | 10,0 | 12,0 | 12,5 | - | - | - | - | - | ||
19 | 170 | 3,9 | 4,7 | 5,5 | 6,5 | 8,0 | 9,0 | 10,5 | 12,0 | 13,5 | 15,0 | - | - | - | - | - | ||
20 | 200 | - | 5,5 | 6,5 | 7,5 | 9,0 | 10,5 | 12,0 | 13,5 | 15,5 | 17,0 | 19,0 | - | - | - | - | ||
21 | 250 | - | 6,5 | 8,0 | 9,0 | 10,5 | 12,0 | 14,0 | 16,0 | 18,5 | 20,0 | 23,0 | - | - | - | - | ||
22 | 300 | - | - | 9,0 | 10,5 | 12,0 | 14,0 | 16,5 | 19,0 | 21,0 | 23,0 | 26,0 | 28,0 | 33,0 | 37,0 | 40,0 | ||
23 | 350 | - | - | 10,0 | 12,0 | 14,0 | 16,0 | 19,0 | 21,0 | 24,0 | 26,0 | 30,0 | 32,0 | 37,0 | 42,0 | 46,0 | ||
24 | 400 | - | - | - | - | 15,5 | 18,0 | 21,0 | 24,0 | 27,0 | 29,0 | 33,0 | 36,0 | 42,0 | 47,0 | 51,0 | ||
25 | 500 | - | - | - | - | 18,5 | 22,0 | 25,0 | 28,0 | 32,0 | 35,0 | 39,0 | 43,0 | 50,0 | 56,0 | 61,0 | ||
26 | краном | 550 | - | - | - | - | - | - | - | - | - | 38,0 | 44,0 | 50,0 | 60,0 | 70,0 | 79,0 | |
27 | 600 | - | - | - | - | - | - | - | - | 37,0 | 42,0 | 48,0 | 65,0 | 68,0 | 78,0 | 88,0 | ||
28 | 720 | - | - | - | - | - | - | - | 38,0 | 46,0 | 51,0 | 60, 0 | 68,0 | 82,0 | 96,0 | 108,0 | ||
29 | 850 | 10,0 | 13,0 | 17,0 | 21,0 | 26,0 | 32,0 | 39,0 | 46,0 | 56,0 | 62,0 | 72,0 | 82,0 | 100,0 | 116,0 | 131,0 | ||
30 | 1000 | 12,0 | 16,0 | 20,0 | 25,0 | 31,0 | 38,0 | 4 10 | 56,0 | 67,0 | 75,0 | 87,0 | 99,0 | 120,0 | 140,0 | 158,0 | ||
Примечание, Нормативы времени рассчитаны для стали  40...60 кгс/мм2.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Обрабатываемый материал | Сталь  кгс/мм2 | Чугун | Цветные сплавы | |
60...80 | 40...60 | |||
Коэффициент | 1,15 | 1,0 | 0,9 | 0,6 |
T = 0,0083 · L0,84 · B0,56 - позиции 1, ..., 10
T = 0,00051 · L1,1 · B0,76 - позиции 11, ..., 15
T = 0,0173 · L0,8 · B0,5 - позиции 16, ..., 25
T = 0,000725 · L1,15 · B0,68 - позиции 26, ..., 30
Слесарно-сборочные работы | ||||||||||||||||
Карта 109, лист 1 | ||||||||||||||||
Содержание работы А. Пригонка за два установа 1. Установить деталь, узел на плоскость 2. Замерить припуск на обработку 3. Снять деталь, узел 4. Опилить пригоняемую плоскость напильником (припуск до 0,1 мм) 5. Повторить приемы 1, 2, 3, 4 6. Установить деталь, узел окончательно Б. Пригонка за три установа 1, Установить деталь, узел в проем и замерить припуск 2. Снять деталь, узел и опилить пригоняемые плоскости напильником (припуск до 0,1 мм) 3, Повторить приемы 1 и 2 дважды 4. Установить деталь, узел, окончательно |  | |||||||||||||||
N позиции | Выполнение пригонки | Длина пригоняемой плоскости, L, мм, до | Ширина пригоняемой плоскости B мм, до | |||||||||||||
10 | 15 | 20 | 25 | 35 | 45 | 55 | 70 | 90 | 120 | 150 | 200 | 250 | 300 | |||
Время T, мин. | ||||||||||||||||
1 | За два установа | 100 | 1,6 | 2,0 | 2,4 | 2,7 | 3,3 | 3,7 | 4,2 | 4,8 | 5,5 | - | - | - | - | - |
2 | 120 | 1,9 | 2,4 | 2,8 | 3,2 | 3,8 | 4,4 | 4,9 | 5,6 | 6.4 | 7,5 | - | - | - | - | |
3 | 150 | 2,4 | 2,9 | 3,5 | 3,9 | 4,7 | 5,4 | 6,0 | 6,9 | 7,9 | 9,2 | - | - | - | - | |
4 | 180 | 2,8 | 3,5 | 4,1 | 4,6 | 5,5 | 6,4 | 7,1 | 8,1 | 9,3 | 10,9 | 12,3 | 14,4 | - | - | |
5 | 200 | 3,1 | 3,8 | 4,5 | 5,1 | 6,1 | 7,0 | 7,8 | 8,9 | 10,3 | 12,0 | 13,6 | 15,9 | 17,9 | - | |
6 | 250 | - | - | 5,5 | 6,2 | 7,5 | 8,6 | 9,6 | 11,0 | 12,6 | 14,7 | 16.6 | 19,5 | 22,0 | - | |
7 | 300 | - | - | - | 7,3 | 8,8 | 10,2 | 11,3 | 12,9 | 14,9 | 17,4 | 19,6 | 23,0 | 26,0 | 28,8 | |
8 | 350 | - | - | - | - | - | 11,7 | 13,0 | 14,9 | 17,1 | 20,0 | 22,6 | 26,4 | 29,8 | 33,0 | |
9 | 400 | - | - | - | - | - | 13,2 | 14,7 | 16,8 | 19,3 | 22,6 | 25,5 | 29,9 | 33,9 | 37,3 | |
10 | 500 | - | - | - | - | - | - | 18,0 | 20,6 | 23,7 | 27,7 | 31,3 | 36,6 | 41,4 | 45,8 | |
УСТАНОВКА ДЕТАЛЕЙ, УЗЛОВ ПО МЕСТУ ВРУЧНУЮ С ПРИГОНКОЙ | Слесарно-сборочные работы | |||||||||||||||
Карта 109, лист 2 | ||||||||||||||||
N позиции | Выполнение пригонки | Длина пригоняемой плоскости, L, мм, до | Ширина пригоняемой плоскости B, мм, до | |||||||||||||
10 | 15 | 20 | 25 | 35 | 45 | 55 | 70 | 90 | 120 | 150 | 200 | 250 | 300 | |||
Время T, мин. | ||||||||||||||||
11 | За три установа | 100 | 2,4 | 2,8 | 3,2 | 3,5 | 4,1 | 4,6 | 5,1 | 5,7 | 6,4 | - | - | - | - | - |
12 | 120 | 2,7 | 3,3 | 3,7 | 4.1 | 4,8 | 5,5 | 6,0 | 6,7 | 7,5 | 8,6 | - | - | - | - | |
13 | 150 | 3,3 | 3,9 | 4,5 | 5,0 | 5,9 | 6,6 | 7,3 | 8,2 | 9,2 | 10,5 | 11,7 | 13,3 | - | - | |
14 | 180 | 3,8 | 4,7 | 5,3 | 5,9 | 6,9 | 7,8 | 8,6 | 9,6 | 10,8 | 12,3 | 13,7 | 15,7 | 17,4 | - | |
15 | 200 | 4,2 | 5,1 | 5,8 | 6,5 | 7.6 | 8,5 | 9,4 | 10,5 | 11,8 | 13,5 | 15,0 | 17,2 | 19,1 | - | |
16 | 250 | - | - | 7,1 | 7,9 | 9,2 | 10,4 | 11,4 | 12,8 | 14,4 | 16,5 | 18,3 | 24,6 | 23,3 | - | |
17 | 300 | - | - | - | - | 10,9 | 12,2 | 13.4 | 15,0 | 16,9 | 19,3 | 21,5 | 24,6 | 27,3 | 29,8 | |
18 | 350 | - | - | - | - | - | 14,0 | 15,4 | 17,3 | 19,4 | 22,2 | 24,6 | 28,2 | 31,3 | 34,1 | |
19 | 400 | - | - | - | - | - | 15,7 | 17,3 | 19,4 | 21,8 | 24,9 | 27,7 | 311 | 33,2 | 38,3 | |
20 | 500 | - | - | - | - | - | - | 21,0 | 23,6 | 26,5 | 30,3 | 33,7 | 38,6 | 42,8 | 46,7 | |
Примечаниие. В карте предусмотрено время на установку деталей, узлов на сферическую поверхность. Пригонка осуществляется за счет опиливания, припуска с выпуклой плоскости. Материал пригоняемой плоскости - сталь 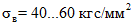 .
.При измененных условиях работы нормативное время применять с поправочными коэффициентами:
При обработке вогнутой плоскости | Сталь 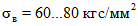 | Чугун | Цветные сплавы |
1,2 | 1,15 | 0,9 | 0,6 |
T = 0,00692 · L0,91 · B0,55 - позиции 1, ..., 10
T = 0,0135 · L0,88 · B0,47 - позиции 11, ..., 20
Слесарно-сборочные работы | |||||||||||||||||
Карта 110, лист 1 | |||||||||||||||||
Содержание работы 1. Установить деталь, узел в проем и замерить припуск 2. Снять деталь, узел и опилить пригоняемые плоскости напильником (припуск до 0,1 мм) 3. Повторить приемы 1 и 2 4. Установить деталь, узел окончательно |  | ||||||||||||||||
N позиции | Пригонка выполняется | Длина продвижения детали, мм, до | Общая площадь пригоняемых поверхностей, см2, до | ||||||||||||||
50 | 60 | 75 | 90 | 110 | 140 | 180 | 220 | 260 | 320 | 380 | 500 | 620 | 780 | 1000 | |||
Время T, мин. | |||||||||||||||||
1 | За два установа | 40 | 3,0 | 3,6 | 4,2 | 4,9 | 5,6 | 6,6 | 8,0 | 9,5 | 11,5 | 13,0 | 14,5 | 17,5 | 21,2 | - | - |
2 | 80 | 3,6 | 4,3 | 5,0 | 5,7 | 6,6 | 7,6 | 9,2 | 10,8 | 12,2 | 14,0 | 16,0 | 19 | 22,5 | 26,0 | - | |
3 | 120 | 4,3 | 5,0 | 5,8 | 6,6 | 7,5 | 8,7 | 10,5 | 12,0 | 13,5 | 15,5 | 17,5 | 21 | 24 3 | 28,0 | 33,0 | |
4 | За три установа | 40 | 3,2 | 3,8 | 4,5 | 5,2 | 5,8 | 6,8 | 8,4 | 9,9 | 11,9 | 13,0 | 14,9 | 18 | 22,0 | - | - |
5 | 80 | 4,1 | 4,9 | 5,7 | 6,4 | 7,3 | 8,4 | 10,0 | 11,7 | 13,1 | 14,4 | 17,0 | 19,8 | 24,0 | 27,5 | - | |
6 | 420 | 5,2 | 5,9 | 6,8 | 7,6 | 8,8 | 9,8 | 11,9 | 13,4 | 14,8 | 17,1 | 19,4 | 22,5 | 26,0 | 30,0 | 35,5 | |
Примечание. В карте предусмотрено время на установку деталей, узлов в проем с равномерным зазором горизонтально.
При установке узлов (деталей) в проем с равномерным зазором и выдерживанием угла наклона по отношению к устанавливаемой плоскости приведенное в нормативной карте время применяется с коэффициентом 1,1.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Сталь  60...80 кгс/мм2 | Чугун | Цветные сплавы |
1,15 | 0,90 | 0,6 |
УСТАНОВКА ДЕТАЛЕЙ, УЗЛОВ В ПРОЕМ С РАВНОМЕРНЫМ ЗАЗОРОМ С ПРИГОНКОЙ | Слесарно-сборочные работы | ||||||||||||||
Карта 110, лист 2 | |||||||||||||||
Содержание работы 1. Застропить деталь, узел 2. Установить в проем и замерить припуск 3. Снять и расстропить 4. Обработать пригоняемые плоскости пневматической машиной (толщина припуска до 0,2 мм) 5. Повторить прием 1, 2, 3, 4 6. Застропить деталь, узел 7. Установить по месту окончательно | |||||||||||||||
N позиции | Пригонка выполняется | Длина продвижения детали в проем, мм, до | Общая площадь пригоняемых поверхностей, см2, до | ||||||||||||
800 | 100 | 1200 | 1500 | 2000 | 2500 | 3200 | 3800 | 4800 | 5800 | 7000 | 8500 | 10000 | |||
Время T, мин. | |||||||||||||||
7 | За два установа | 100 | 20,7 | 22,5 | 27 | 32,5 | 40 | 51 | 61,5 | 74 | 88 | 105 | 126 | 150 | 180 |
8 | 300 | 23,5 | 26 | 32 | 38 | 45 | 55 | 67 | 80 | 93,5 | 113 | 134 | 158 | 189 | |
9 | За три установа | 100 | 24 | 26,5 | 32 | 37,5 | 46 | 56 | 67 | 81 | 91,5 | 111 | 132 | 156 | 188 |
10 | 300 | 29 | 32,5 | 40 | 47 | 53 | 64 | 76,5 | 85 | 105 | 124 | 146 | 171 | 201 | |
Примечание. Нормативы времени рассчитаны на установку деталей в проем с равномерным зазором горизонтально.
При установке деталей, узлов в проем с равномерным зазором и выдерживанием угла наклона по отношению к устанавливаемой плоскости приведенное в нормативной карте время применяется с коэффициентом 1,1. Нормативы времени рассчитаны для чугуна.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Сталь 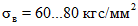 | Сталь 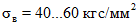 | Цветные сплавы |
1,15 | 1,1 | 0,85 |
Слесарно-сборочные работы | ||||||||
Карта 111 | ||||||||
Содержание работы Проверить легкость вращения установленной детали, узла вручную |  | |||||||
N позиции | Тип проверяемой детали, узла | Условия выполнения работы | Масса регулируемой детали, кг, до | |||||
10 | 20 | 40 | 70 | 100 | 150 | |||
Время T, мин. | ||||||||
1 | Вал, установленный в шарико- и роликоподшипники | Вращение свободное (подшипник установлен без уплотнения) | 0,2 | 0,22 | 0,26 | 0,29 | 0,31 | 0,34 |
2 | Вращение затруднено (подшипник установлен с уплотнением или сальником) | 0,28 | 0,33 | 0,39 | 0,45 | 0,5 | 0,55 | |
3 | Вал, установленный в подшипники скольжения | Вращение свободное (вращаемый вал не соединен с другим валом) | 0,60 | 0,65 | 0,8 | 0,95 | 1,1 | 1,2 |
4 | Вращение затруднено (вращаемый вал соединен с другим валом) | 1,15 | 1,45 | 1,95 | 2,4 | 2,8 | 3,6 | |
5 | Деталь, установленная на валу | Вращение вручную | 0,38 | - | - | - | - | - |
6 | Вращение при помощи рычага | 0,65 | 0,8 | 1,1 | 1,35 | 1,55 | 1,85 | |
7 | Шестерни, находившиеся в сцеплении | Вращение одной или двух пар шестерен в сцеплении | 1,2 | 1,45 | 1,85 | 2,2 | 2,3 | 2,9 |
8 | Вращение трех пар шестерен в сцеплении | 1,45 | 1,65 | 2,2 | 2,6 | 3,0 | 3,4 | |
Слесарно-сборочные работы | |||||||||
Карта 112 | |||||||||
Содержание работы 1. Навернуть гайку на болт 2. Ввернуть болт в отверстие ключом 3. Отрегулировать зажим, детали болтом 4. Законтрить болт гайкой |  | ||||||||
N позиции | Диаметр резьбы Д, мм, до | Длина завертывания L, мм, до | |||||||
20 | 25 | 30 | 35 | 50 | 70 | 90 | 100 | ||
Время T, мин. | |||||||||
1 | 6 | 1,45 | 1,6 | 1,7 | 1,8 | 2,1 | - | - | - |
2 | 10 | 1,75 | 1,9 | 2,05 | 2,2 | 2,5 | - | - | - |
3 | 12 | 1,90 | 2,05 | 2,2 | 2,3 | 2,7 | 3,1 | - | - |
4 | 16 | - | 2,3 | 2,45 | 2,6 | 3,0 | 3,4 | 3,8 | - |
5 | 20 | - | - | 2,7 | 2,8 | 3,3 | 3,7 | 4,1 | 4,3 |
6 | 24 | - | - | - | 3,0 | 3,5 | 4,0 | 4,4 | 4,6 |
7 | 30 | - | - | - | 3,3 | 3,8 | 4,4 | 4,8 | 5,0 |
8 | 36 | - | - | - | 3,6 | 4,1 | 4,7 | 5,2 | 5,4 |
T = 0,221 · Д0,34 · L0,40
Слесарно-сборочные работы | |||||||
Карта 113 | |||||||
Содержание работы Отрегулировать плавность перемещения детали по пазу с помощью болтов |  | ||||||
N позиции | Длина регулируемой детали L, мм, до | Масса регулируемой детали Q, кг, до | |||||
2 | 3 | 5 | 8 | 12 | 15 | ||
Время T, мин | |||||||
1 | 200 | 0,55 | 0,65 | 0,75 | 0,94 | 1,10 | 1,12 |
2 | 300 | 0,62 | 0,73 | 0,89 | 1,05 | 1,25 | 1,35 |
3 | 400 | 0,68 | 0,80 | 0,96 | 1,15 | 1,35 | 1,45 |
4 | 500 | 0,73 | 0,85 | 1,05 | 1,25 | 1,45 | 1,55 |
5 | 750 | 0,82 | 0,95 | 1,15 | 1,4 | 1,6 | 1,75 |
6 | 1000 | 0,88 | 1,0 | 1,25 | 1,5 | 1,75 | 1,90 |
Примечание. Приведенное в нормативной карте время предусмотрено только на регулировочные приемы. Приемы на установку и крепление деталей следует нормировать по соответствующим картам сборника.
T = 0,092 · Q0,38 · L0,29
Слесарно-сборочные работы | |||||||
Карта 114 | |||||||
Содержание работы 1. Выставить шестерню (деталь) по торцу другой шестерни (детали) 2. Установить нормальное зацепление по торцам с помощью оправки и молотка 3. Замерить зазор под компенсаторное кольцо 4. Подобрать компенсаторное кольцо по замеру 5. Снять шестерню (деталь) с вала приспособлением 6. Надеть на вал компенсаторное кольцо 7. Надеть на вал шестерню (деталь) 8. Проверить нормальное зацепление |  | ||||||
N позиции | Диаметр вала Д, мм, до | Длина посадки L, мм, до | |||||
30 | 50 | 90 | 150 | 250 | 350 | ||
Время T, мин. | |||||||
1 | 30 | 3,9 | 4,4 | 5,1 | 5,7 | 6,5 | 7,1 |
2 | 40 | 4,4 | 5,0 | 5,8 | 6,6 | 7,4 | 8,1 |
3 | 55 | 5,1 | 5,8 | 6,7 | 7,6 | 8,6 | 9,3 |
4 | 70 | 5,7 | 6,5 | 7,5 | 8,5 | 9,6 | 10,4 |
5 | 100 | 6,7 | 7,6 | 8,8 | 10,0 | 11,3 | 12,3 |
6 | 125 | 7,5 | 8,5 | 9,8 | 11,1 | 12,6 | 13,7 |
7 | 150 | 8,1 | 9,2 | 10,6 | 12,1 | 13,7 | 14,9 |
8 | 200 | 9,3 | 10,2 | 12,15 | 13,8 | 15,6 | 17,0 |
T = 0,348 · Д0,46 · L0,24
Слесарно-сборочные работы | |||||||
Карта 115 | |||||||
Содержание работы 1. Поставить вал на совпадение торцов шестерни 2. Проверить легкость вращения вала | |||||||
N позиции | Диаметр вала Д, мм, до | Длина вала L, мм, до | |||||
300 | 400 | 550 | 800 | 1100 | 1500 | ||
Время T, мин. | |||||||
1 | 30 | 1,7 | 1,9 | 2,2 | 2,6 | 2,9 | - |
2 | 35 | 2,05 | 2,3 | 2,65 | 3,1 | 3,6 | - |
3 | 40 | 2,4 | 2,75 | 3,15 | 3,7 | 4,2 | - |
4 | 45 | 2,8 | 3,2 | 3,65 | 4,3 | 4,9 | - |
50 | 3,2 | 3,65 | 4,2 | 4,9 | 5,6 | 6,4 | |
6 | 60 | 4,05 | 4,6 | 5,2 | 6,2 | 7,0 | 8,0 |
7 | 65 | 4,5 | 5,1 | 5,8 | 6,8 | 7,8 | 8,9 |
8 | 70 | 4,9 | 5,6 | 6,4 | 7,5 | 8,6 | 9,0 |
9 | 80 | 5,8 | 6,6 | 7,5 | 8,9 | 10,1 | 11,6 |
90 | 6,8 | 7,6 | 8,8 | 10,3 | 11,8 | 13,1 | |
11 | 100 | 7,7 | 8,7 | 10,0 | 11,7 | 13,4 | 15,3 |
12 | 110 | - | 9,9 | 11,3 | 13,2 | 15,2 | 17,3 |
13 | 120 | - | 11,0 | 12,6 | 14,8 | 16,9 | 19,3 |
T = 0,002 · Д1,26 · L0,42
Слесарно-сборочные работы | ||||||||
Карта 116 | ||||||||
Содержание работы 1. Установить прокладку-компенсатор предварительно 2. Провернуть шестерни и проверить заданные параметры 3. Отрегулировать нормальное зацепление одним из способов с проверкой легкости вращения 4. Определить размер под прокладку-компенсатор 5. Проверить зацепление окончательно | ||||||||
N позиции | Эскиз | Способ регулировки | Зазор, мм | Модуль т, до | ||||
2,5 | 3,5 | 5,0 | 6,5 | |||||
Время T, мин. | ||||||||
1 |  | Смещением шестерен вдоль оси путем перемещения кронштейна | св. 0,2 | 1,45 | 1,75 | 2,0 | 2,2 | |
2 | 0,1...0,2 | 2,1 | 2,4 | 3,0 | 3,3 | |||
3 | до 0,1 | 2,7 | 2,9 | 3,7 | 4,0 | |||
4 |  | Смещением шестерен вдоль оси путем запрессовки | св. 0,2 | 2,8 | 3,2 | 3,9 | 4,2 | |
5 | 0,1...0,2 | 3,4 | 4,1 | 5,4 | 5,7 | |||
6 | до 0,1 | 5,1 | 5,8 | 7,2 | 7,8 | |||
7 |  | Смещением шестерен вдоль оси путем подбора прокладки компенсатора | св. 0,2 | 4,7 | 5,6 | 6,5 | 7,0 | |
8 | 0,1...0,2 | 5,6 | 6,5 | 7,8 | 8,5 | |||
до 0,1 | 8,1 | 9,5 | 11,5 | 12,2 | ||||
Слесарно-сборочные работы | ||||||||
Карта 117 | ||||||||
Содержание работы 1. Нанести краску на червяк 2. Отрегулировать зацепление червячной пары одним из указанных ниже способов, с проверкой заданных параметров и плавности зацепления | ||||||||
N позиции | Эскиз | Сопряжение осей | Способ регулировки | Степень точности | Модуль, m, д | |||
3 | 5 | 6,5 | ||||||
Время T, мин. | ||||||||
1 |  | Жесткое | Регулировка перемещением червяка и червячного колеса винтами | 9 | 3,9 | 5,0 | 5,7 | |
2 | 8 | 4,3 | 5,6 | 6,3 | ||||
3 | 7 | 5,2 | 6,7 | 7,5 | ||||
4 |  | Жесткое | Регулировка перемещением червячного колеса допрессовкой | 9 | 5,2 | 6,7 | 7,5 | |
5 | 8 | 5,8 | 7,4 | 8,4 | ||||
6 | 7 | 7,0 | 8,9 | 10 | ||||
7 |  | Плавающее | Регулировка перемещением червячного колеса вдоль оси с установкой компенсаторных колец | 9 | 7,9 | 9,9 | 11 | |
8 | 8 | 8,7 | 11 | 12,4 | ||||
9 | 7 | 10,4 | 13,0 | 14,7 | ||||
10 |  | Плавающее | Регулировка положения оси червяка за счет предварительной установки технологической прокладки и определения величины зазора под компенсаторную прокладку | 6 | 16,3 | 16,7 | 18,9 | |
Слесарно-сборочные работы | ||||||||||||||||||||||||||
Карта 118, лист 1 | ||||||||||||||||||||||||||
Содержание работы I. Промывание и сушка 1. Взять деталь, опустить в ванну 2. Взять щетку (ерш, салфетку) и промыть деталь 3. Отложить щетку (ерш, салфетку) 4. Вынуть деталь из ванны 5. Взять шланг, открыть вентиль 6. Очистить деталь, закрыть вентиль 7. Отложить шланг и деталь II. Промывание и протирка 1. Взять деталь, опустить в ванну 2. Взять щетку (ерш, салфетку) и промыть деталь 3. Отложить щетку (ерш, салфетку) 4. Вынуть деталь из ванны 5. Взять салфетку или замшу 6. Протереть деталь, узел 7. Отложить салфетку или замшу и деталь | ||||||||||||||||||||||||||
Плоские детали | ||||||||||||||||||||||||||
N позиции | Сложность деталей, узлов | Ширина промываемой поверхности B, мм, до | Промывание для удаления: | |||||||||||||||||||||||
пыли и стружки | масла | тавота | ||||||||||||||||||||||||
Длина промываемой поверхности L, мм | ||||||||||||||||||||||||||
50 | 100 | 150 | 200 | 300 | 450 | 700 | 1000 | 50 | 100 | 150 | 200 | 300 | 450 | 700 | 1000 | 50 | 100 | 150 | 200 | 300 | 450 | 700 | 1000 | |||
Время T, мин. | ||||||||||||||||||||||||||
Промывание и сушка деталей | ||||||||||||||||||||||||||
1 | Простые, с гладкой поверхностью | 50 | 0,21 | 0,25 | 0,3 | 0,34 | 0,38 | 0,45 | 0,5 | 0,6 | 0,26 | 0,31 | 0,37 | 0,42 | 0,47 | 0,55 | 0,65 | 0,75 | 0,31 | 0,37 | 0,44 | 0,5 | 0,55 | 0,65 | 0,75 | 0,85 |
2 | 100 | - | 0,31 | 0,37 | 0,42 | 0,48 | 0,55 | 0,65 | 0,75 | - | 0,39 | 0,47 | 0,55 | 0,60 | 0,7 | 0,8 | 0,95 | - | 0,46 | 0,55 | 0,65 | 0,75 | 0,8 | 0,95 | 1,05 | |
3 | 150 | - | - | 0,43 | 0,48 | 0,55 | 0,65 | 0,75 | 0,9 | - | - | 0,55 | 0,6 | 0,7 | 0,8 | 0,95 | 1,1 | - | - | 0,65 | 0,75 | 0,8 | 0,95 | 1,15 | 1,3 | |
4 | 200 | - | - | - | 0,56 | 0,6 | 0,7 | 0,85 | 1,0 | - | - | - | 0,7 | 0,75 | 0,9 | 1,1 | 1,25 | - | - | - | 0,8 | 0,95 | 1,1 | 1,25 | 1,45 | |
5 | 300 | - | - | - | - | 0,7 | 0,85 | 1,05 | 1,15 | - | - | - | - | 0,9 | 1,1 | 1,3 | 1,45 | - | - | - | - | 1,1 | 1,25 | 1,5 | 1,65 | |
6 | 450 | - | - | - | - | - | 1,0 | 1,15 | 1,4 | - | - | - | - | - | 1,25 | 1,45 | 1,7 | - | - | - | - | - | 1,45 | 1,65 | 2,0 | |
7 | 700 | - | - | - | - | - | - | 1,4 | 1,6 | - | - | - | - | - | - | 1,7 | 1,95 | - | - | - | - | - | - | 2,0 | 2,3 | |
ПРОМЫВАНИЕ ДЕТАЛЕЙ, СУШКА СЖАТЫМ ВОЗДУХОМ И ПРОТИРКА (ПОСЛЕ РАСКОНСЕРВАЦИИ) | Слесарно-сборочные работы | |||||||||||||||||||||||||
Карта 118, лист 2 | ||||||||||||||||||||||||||
N позиции | Сложность деталей, узлов | Ширина промываемой поверхности В, мм, до | Промывание для удаления: | |||||||||||||||||||||||
пыли и стружки | масла | тавота | ||||||||||||||||||||||||
Длина промываемой поверхности L, мм | ||||||||||||||||||||||||||
50 | 100 | 150 | 200 | 300 | 450 | 700 | 1000 | 50 | 100 | 150 | 200 | 300 | 450 | 700 | 1000 | 50 | 100 | 150 | 200 | 300 | 450 | 700 | 1000 | |||
Время T, мин. | ||||||||||||||||||||||||||
8 | Сложные с выступами, карманами и отверстиями | 50 | 0,3 | 0,36 | 0,42 | 0,47 | 0,5 | 0,6 | 0,7 | 0,85 | 0,37 | 0,44 | 0,5 | 0,6 | 0,65 | 0,75 | 0,9 | 1,0 | 0,44 | 0,55 | 0,65 | 0,7 | 0,8 | 0,9 | 1,05 | 1,2 |
9 | 100 | - | 0,43 | 0,5 | 0,6 | 0,65 | 0,75 | 0,9 | 1,0 | - | 0,55 | 0,65 | 0,75 | 0,8 | 1,0 | 1,15 | 1,3 | - | 0,65 | 0,75 | 0,9 | 1,0 | 1,2 | 1,35 | 1,5 | |
10 | 150 | - | - | 0,6 | 0,65 | 0,75 | 0,9 | 1,0 | 1,3 | - | - | 0,75 | 0,89 | 1,0 | 1,15 | 1,3 | 1,5 | - | - | 0,9 | 1,05 | 1,2 | 1,35 | 1,55 | 1,8 | |
11 | 300 | - | - | - | 0,75 | 0,85 | 1,0 | 1,15 | 1,35 | - | - | - | 0,9 | 1,05 | 1,25 | 1,45 | 1,7 | - | - | - | 1,15 | 1,3 | 1,55 | 1,75 | 2,0 | |
12 | 300 | - | - | - | - | 1,0 | 1,15 | 1,5 | 1,6 | - | - | - | - | 1,25 | 1,45 | 1,75 | 2,0 | - | - | - | - | 1,55 | 1,85 | 2,0 | 2,3 | |
13 | 450 | - | - | - | - | - | 1,35 | 1,6 | 1,85 | - | - | - | - | - | 1,7 | 2,0 | 2,3 | - | - | - | - | - | 2,0 | 2,3 | 2,7 | |
14 | 700 | - | - | - | - | - | - | 1,85 | 2,15 | - | - | - | - | - | - | 2,3 | 2,7 | - | - | - | - | - | - | 2,7 | 3,1 | |
Промывание и протирка деталей | ||||||||||||||||||||||||||
15 | Простые с гладкой поверхностью | 50 | 0,24 | 0,29 | 0,34 | 0,38 | 0,42 | 0,48 | 0,55 | 0,65 | 0,29 | 0,35 | 0,41 | 0,46 | 0,50 | 0,60 | 0,65 | 0,75 | 0,34 | 0,41 | 0,48 | 0,55 | 0,60 | 0,70 | 0,75 | 0,85 |
16 | 100 | - | 0,35 | 0,41 | 0,46 | 0,50 | 0,55 | 0,65 | 0,75 | - | 0,43 | 0,50 | 0,55 | 0,65 | 0,70 | 0,80 | 0,90 | - | 0,50 | 0,60 | 0,65 | 0,75 | 0,85 | 0,95 | 1,1 | |
17 | 150 | - | - | 0,48 | 0,50 | 0,60 | 0,65 | 0,75 | 0,85 | - | - | 0,60 | 0,65 | 0,70 | 0,85 | 0,90 | 1,05 | - | - | 0,70 | 0,75 | 0,35 | 1,1 | 1,2 | 1,25 | |
18 | 200 | - | - | - | 0,55 | 0,65 | 0,70 | 0,80 | 0,95 | - | - | - | 0,70 | 0,75 | 0,90 | 1,05 | 1,2 | - | - | - | 0,85 | 0,95 | 1,2 | 1,4 | 1,4 | |
19 | 300 | - | - | - | - | 0,70 | 0,80 | 0,95 | 1,0 | - | - | - | - | 0,90 | 1,05 | 1,2 | 1,3 | - | - | - | - | 1,1 | 1,4 | 1,55 | 1,8 | |
19 | 450 | - | - | - | - | - | 0,95 | 1,05 | 1,2 | - | - | - | - | - | 1,2 | 1,35 | 1,5 | - | - | - | - | - | - | 1,8 | 2,0 | |
21 | 700 | - | - | - | - | - | - | 1,2 | 1,35 | - | - | - | - | - | - | 1,5 | 1,7 | - | - | - | - | - | - | - | - | |
22 | Сложные с выступами: карманами и отверстиями | 50 | 0,34 | 0,42 | 0,48 | 0,55 | 0,60 | 0,70 | 0,80 | 0,90 | 0,41 | 0,50 | 0,60 | 0,65 | 0,70 | 0,85 | 0,95 | 1,05 | 0,48 | 0,60 | 0,70 | 0,75 | 0,85 | 1,0 | 1,1 | 1,25 |
23 | 100 | - | 0,50 | 0,60 | 0,65 | 0,75 | 0,80 | 0,95 | 1,05 | - | 0,60 | 0,70 | 0,80 | 0,90 | 1,05 | 1,2 | 1,35 | - | 0,70 | 0,85 | 0,95 | 1,1 | 1,25 | 1,4 | 1,65 | |
24 | 150 | - | - | 0,70 | 0,75 | 0,85 | 0,95 | 1,05 | 1,2 | - | - | 0,85 | 0,90 | 1,05 | 1,2 | 1,35 | 1,5 | - | - | 1,0 | 1,1 | 1,25 | 1,4 | 1,6 | 1,8 | |
25 | 200 | - | - | - | 0,80 | 0,90 | 1,0 | 1,2 | 1,35 | - | - | - | 1,0 | 1,1 | 1,25 | 1,45 | 1,65 | - | - | - | 1,25 | 1,35 | 1,55 | 1,75 | 2,0 | |
26 | 300 | - | - | - | - | 1,0 | 1,2 | 1,35 | 1,5 | - | - | - | - | 1,25 | 1,5 | 1,65 | 1,9 | - | - | - | - | 1,55 | 1,8 | 2,0 | 2,2 | |
27 | 450 | - | - | - | - | - | 1,35 | 1,5 | 1,7 | - | - | - | - | - | 1,65 | 1,9 | 2,2 | - | - | - | - | - | 2,0 | 2,2 | 2,6 | |
28 | 700 | - | - | - | - | - | - | 1,4 | 1,95 | - | - | - | - | - | - | 2,2 | 2,5 | - | - | - | - | - | - | 2,6 | 2,9 | |
ПРОМЫВАНИЕ ДЕТАЛЕЙ, СУШКА СЖАТЫМ ВОЗДУХОМ И ПРОТИРКА (ПОСЛЕ РАСКОНСЕРВАЦИИ) | Слесарно-сборочные работы | |||||||||||||||||||||||||
Карта 118, лист 3 | ||||||||||||||||||||||||||
N позиции | Сложность деталей, узлов | Ширина промываемой поверхности B, мм, до | Промывание для удаления: | |||||||||||||||||||||||
пыли и стружки | масла | тавота | ||||||||||||||||||||||||
Длина промываемой поверхности L, мм | ||||||||||||||||||||||||||
50 | 100 | 150 | 200 | 300 | 450 | 700 | 1000 | 50 | 100 | 150 | 200 | 300 | 450 | 700 | 1000 | 50 | 100 | 150 | 200 | 300 | 450 | 700 | 1000 | |||
Время T, мин. | ||||||||||||||||||||||||||
Цилиндрические детали | ||||||||||||||||||||||||||
Промывание и сушка деталей | ||||||||||||||||||||||||||
29 | Простые с гладкой поверхностью | 50 | 0,3 | 0,37 | 0,43 | 0,5 | 0,55 | 0,65 | 0,75 | 0,9 | 0,37 | 0,46 | 0,55 | 0,6 | 0,7 | 0,8 | 1,0 | 1,1 | 0,44 | 0,55 | 0,65 | 0,75 | 0,85 | 0,95 | 1,15 | 1,3 |
30 | 100 | 0,38 | 0,48 | 0,55 | 0,65 | 0,7 | 0,85 | 1,05 | 1,15 | 0,47 | 0,6 | 0,7 | 0,8 | 0,9 | 1,1 | 1,3 | 1,45 | 0,55 | 0,75 | 0,8 | 0,9 | 1,0 | 1,25 | 1,5 | 1,65 | |
31 | 150 | 0,45 | 0,55 | 0,65 | 0,75 | 0,85 | 1,05 | 1,2 | 1,45 | 0,55 | 0,7 | 0,8 | 0,9 | 1,1 | 1,3 | 1,45 | 1,7 | 0,65 | 0,8 | 0,95 | 1,1 | 1,25 | 1,45 | 1,65 | 2,0 | |
32 | 300 | 0,6 | 0,7 | 0,85 | 1,0 | 1,1 | 1,35 | 1,6 | 1,85 | 0,7 | 0,9 | 1,0 | 1,2 | 1,35 | 1,6 | 1,7 | 2,2 | 0,85 | 1,05 | 1,15 | 1,4 | 1,55 | 1,85 | 2,0 | 2,5 | |
33 | 500 | 0,7 | 0,9 | 1,05 | 1,2 | 1,4 | 1,65 | 1,95 | 2,3 | 0,85 | 1,1 | 1,25 | 1,45 | 1,65 | 1,95 | 2,3 | 2,7 | 1,0 | 1,3 | 1,45 | 1,7 | 1,9 | 2,2 | 2,6 | 3,1 | |
34 | Сложные с выступами, карманами и отверстиями | 50 | 0,41 | 0,5 | 0,6 | 0,65 | 0,75 | 0,9 | 1,02 | 1,25 | 0,5 | 0,65 | 0,75 | 0,85 | 1,0 | 1,15 | 1,35 | 1,5 | 0,65 | 0,75 | 0,9 | 1,05 | 1,2 | 1,35 | 1,55 | 1,8 |
35 | 100 | 0,5 | 0,65 | 0,75 | 0,85 | 1,0 | 1,15 | 1,4 | 1,6 | 0,65 | 0,85 | 1,0 | 1,1 | 1,25 | 1,45 | 1,75 | 2,0 | 0,8 | 1,05 | 1,2 | 1,3 | 1,4 | 1,7 | 2,0 | 2,3 | |
36 | 150 | 0,6 | 0,75 | 0,9 | 1,0 | 1,2 | 1,35 | 1,6 | 1,9 | 0,8 | 1,0 | 1,15 | 1,3 | 1,5 | 1,7 | 2,0 | 2,4 | 0,9 | 1,2 | 1,35 | 1,55 | 1,75 | 1,95 | 2,3 | 2,8 | |
37 | 300 | 0,75 | 1,0 | 1,2 | 1,35 | 1,55 | 1,8 | 2,2 | 2,5 | 1,0 | 1,25 | 1,5 | 1,65 | 1,8 | 2,2 | 2,6 | 3,1 | 1,15 | 1,5 | 1,65 | 1,9 | 2,2 | 2,6 | 3,0 | 3,5 | |
38 | 500 | 0,95 | 1,2 | 1,4 | 1,65 | 1,85 | 2,2 | 2,7 | 3,1 | 1,2 | 1,5 | 1,75 | 2,0 | 2,3 | 2,7 | 3,2 | 3,7 | 1,4 | 1,8 | 2,0 | 2,3 | 2,6 | 3,1 | 3,6 | 4,3 | |
Промывание и протирка деталей | ||||||||||||||||||||||||||
39 | Простые с гладкой поверхностью | 50 | 0,35 | 0,42 | 0,49 | 0,55 | 0,60 | 0,65 | 0,75 | 0,85 | 0,42 | 0,50 | 0,60 | 0,65 | 0,75 | 0,85 | 0,95 | 1,05 | 0,47 | 0,60 | 0,70 | 0,80 | 0,85 | 1,0 | 1,1 | 1,25 |
40 | 100 | 0,42 | 0,50 | 0,60 | 0,65 | 0,70 | 0,85 | 0,95 | 1,05 | 0,50 | 0,60 | 0,70 | 0,85 | 0,90 | 1,06 | 1,2 | 1,35 | 0,60 | 0,75 | 0,85 | 0,95 | 1,0 | 1,2 | 1,4 | 1,55 | |
41 | 150 | 0,48 | 0,55 | 0,65 | 0,75 | 0,85 | 0,95 | 1,1 | 1,25 | 0,60 | 0,70 | 0,85 | 0,90 | 1,05 | 1,2 | 1,35 | 1,5 | 0,70 | 0,85 | 1,0 | 1,1 | 1,2 | 1,35 | 1,55 | 1,8 | |
42 | 300 | 0,60 | 0,70 | 0,80 | 0,95 | 1,05 | 1,2 | 1,35 | 1,5 | 0,70 | 0,90 | 1,0 | 1,15 | 1,3 | 1,45 | 1,65 | 1,9 | 0,85 | 1,05 | 1,15 | 1,35 | 1,5 | 1,7 | 1,95 | 2,2 | |
43 | 500 | 0,70 | 0,80 | 1,0 | 1,1 | 1,25 | 1,45 | 1,6 | 1,75 | 0,85 | 1,05 | 1,2 | 1,35 | 1,5 | 1,75 | 1,95 | 2,2 | 1,0 | 1,25 | 1,4 | 1,6 | 1,75 | 2,0 | 2,3 | 2,6 | |
44 | Сложные с выступами, карманами и отверстиями | 50 | 0,50 | 0,60 | 0,70 | 0,75 | 0,85 | 0,95 | 1,1 | 1,3 | 0,65 | 0,75 | 0,85 | 0,90 | 1,05 | 1,2 | 1,45 | 1,55 | 0,75 | 0,85 | 1,0 | 1,1 | 1,25 | 1,4 | 1,65 | 1,85 |
45 | 100 | 0,60 | 0,70 | 0,85 | 0,90 | 1,05 | 1,2 | 1,4 | 1,55 | 0,75 | 0,90 | 1,05 | 1,2 | 1,3 | 1,5 | 1,75 | 1,95 | 0,85 | 1,1 | 1,25 | 1,35 | 1,5 | 1,75 | 2,0 | 2,3 | |
46 | 150 | 0,65 | 0,85 | 0,95 | 1,05 | 1,2 | 1,35 | 1,55 | 1,7 | 0,85 | 1,05 | 1,2 | 1,35 | 1,5 | 1,7 | 1,95 | 2,2 | 1,0 | 1,25 | 1,4 | 1,6 | 1,75 | 1,95 | 2,2 | 2,6 | |
47 | 300 | 0,8 | 1,0 | 1,15 | 1,35 | 1,55 | 1,7 | 1,95 | 2,2 | 1,25 | 1,05 | 1,45 | 1,65 | 1,8 | 2,1 | 2,4 | 2,8 | 1,2 | 1,5 | 1,7 | 1,9 | 2,2 | 2,5 | 2,8 | 3,2 | |
48 | 500 | 0,95 | 1,2 | 1,35 | 1,5 | 1,75 | 2,0 | 2,3 | 2,6 | 1,2 | 1,5 | 1,7 | 1,95 | 2,2 | 2,5 | 2,8 | 3,2 | 1,4 | 1,8 | 2,0 | 2,3 | 2,5 | 2,9 | 3,2 | 3,8 | |
Слесарно-сборочные работы | ||||||||||||||||||||
Карта 119, лист 1 | ||||||||||||||||||||
Содержание работы 1. Установить деталь, узел на оправку и на ножи балансировочного приспособления 2. Балансировать деталь, узел за счет высверливания и снятия металла пневматической шлифовальной машиной 3. Сдать работу ОТК 4. Снять деталь, узел с приспособления и вынуть оправку |  | |||||||||||||||||||
N позиции | Наибольший диаметр детали или описываемый деталью диаметр, мм, до | Величина устраняемого дисбаланса, грамм, до | Материал | |||||||||||||||||
цветные сплавы | сталь | чугун | ||||||||||||||||||
Масса детали, узла кг, до | ||||||||||||||||||||
20 | 30 | 50 | 100 | 250 | 500 | 20 | 30 | 50 | 100 | 250 | 500 | 20 | 30 | 50 | 100 | 250 | 500 | |||
Время T, мин. | ||||||||||||||||||||
1 | 250 | 20 | 5,2 | 6,5 | 7,8 | 8,9 | 11,0 | 14,0 | 6,8 | 8,4 | 9,4 | 10,9 | 14,3 | 18,2 | 5,6 | 7,0 | 7,8 | 9,0 | 11,9 | 15,1 |
2 | 50 | 7,7 | 9,6 | 10,7 | 12,3 | 16,0 | 20,0 | 10,0 | 12,5 | 13,9 | 16,0 | 21,0 | 26,0 | 8,3 | 10,4 | 11,5 | 13,3 | 17,4 | 22,0 | |
3 | 100 | 12,8 | 15,8 | 17,5 | 20,0 | 26,0 | 31,0 | 16,6 | 20,5 | 23,0 | 26,0 | 34,0 | 40,5 | 13,8 | 17,0 | 19,0 | 22,0 | 28,0 | 34,0 | |
4 | 300 | - | 22,0 | 24,5 | 28,0 | 36,0 | 42,0 | 23,5 | 28,5 | 32,0 | 36,5 | 47,0 | 55,0 | 19,5 | 23,5 | 26,5 | 30,0 | 39,0 | 45,5 | |
5 | 500 | - | 28,0 | 31,5 | 36,0 | 46,0 | 53,0 | - | 36,5 | 41,0 | 47,0 | 60,0 | 69,0 | - | 30,0 | 34,0 | 39,0 | 50,0 | 57,0 | |
6 | 1000 | - | - | 41,5 | 48,0 | 61,0 | 69,0 | - | - | 54,0 | 62,0 | 79,0 | 90,0 | - | - | 45,0 | 51,0 | 65,0 | 75,0 | |
7 | 500 | 20 | 6,0 | 7,3 | 8,0 | 9,1 | 11,8 | 14,8 | 7,8 | 9,5 | 10,4 | 11,8 | 15,3 | 19,2 | 6,5 | 7,9 | 8,6 | 9,8 | 12,7 | 16,0 |
8 | 50 | 8,5 | 10,4 | 11,5 | 13,1 | 16,8 | 21,0 | 11,0 | 13,5 | 15,0 | 17,0 | 22,0 | 27,0 | 9,1 | 11,2 | 12,5 | 14,1 | 18,2 | 22,0 | |
9 | 100 | 13,6 | 16,6 | 18,3 | 21,0 | 27,0 | 32,0 | 17,7 | 21,5 | 24,0 | 27,5 | 35,0 | 41,5 | 14,7 | 17,8 | 20,0 | 23,0 | 29,0 | 34,0 | |
10 | 300 | - | 23,0 | 25,5 | 29,0 | 37,0 | 43,0 | 24,5 | 30,0 | 33,0 | 37,5 | 48,0 | 56,0 | 20,0 | 25,0 | 35,0 | 31,0 | 40,0 | 46,5 | |
11 | 500 | - | 29,0 | 32,5 | 37,0 | 47,0 | 54,0 | - | 38,0 | 42,0 | 48,0 | 61,0 | 70,0 | - | 31,5 | 42,5 | 40,0 | 50,0 | 58,0 | |
12 | 1000 | - | - | 42,5 | 49,0 | 62,0 | 70,0 | - | - | 55,0 | 64,0 | 80,0 | 91,0 | - | - | 45,5 | 53,0 | 66,0 | 75,0 | |
13 | 1000 | 20 | 7,0 | 8,3 | 9,0 | 10,1 | 12,8 | 15,8 | 9,0 | 10,8 | 11,7 | 13,1 | 16,7 | 20,3 | 7,5 | 9,0 | 9,7 | 10,9 | 13,9 | 17,1 |
14 | 50 | 9,5 | 11,4 | 12,5 | 14,1 | 17,8 | 22,0 | 12,4 | 14,8 | 16,2 | 18,3 | 23,0 | 29,0 | 10,3 | 12,3 | 13,5 | 15,2 | 19,0 | 24,0 | |
15 | 100 | 14,6 | 17,6 | 19,3 | 22,0 | 28,0 | 33,0 | 19,0 | 23,0 | 25,0 | 29,0 | 36,0 | 43,0 | 15,8 | 19,1 | 21,0 | 24,0 | 30,0 | 36,0 | |
СТАТИЧЕСКАЯ БАЛАНСИРОВКА ДЕТАЛЕЙ, УЗЛОВ | Слесарно-сборочные работы | |||||||||||||||||||
Карта 119, лист 2 | ||||||||||||||||||||
N позиции | Наибольший диаметр детали или описываемый деталью диаметр, мм, до | Величина устраняемого дисбаланса, грамм, до | Материал | |||||||||||||||||
цветные сплавы | сталь | чугун | ||||||||||||||||||
Масса детали, узла кг, до | ||||||||||||||||||||
20 | 30 | 50 | 100 | 250 | 500 | 20 | 30 | 50 | 100 | 250 | 500 | 20 | 30 | 50 | 100 | 250 | 500 | |||
Время T, мин. | ||||||||||||||||||||
16 | 1000 | 300 | - | 24,0 | 26,5 | 30,0 | 38,0 | 44,0 | 26,0 | 31,0 | 34,0 | 39,0 | 49,5 | 57,0 | 21,5 | 26,0 | 28,5 | 32,5 | 41,0 | 47,5 |
17 | 500 | - | 30,0 | 33,5 | 38,0 | 48,0 | 55,0 | - | 39,0 | 43,5 | 49,5 | 62,0 | 71,0 | - | 32,5 | 36,0 | 41,0 | 51,0 | 59,0 | |
18 | 1000 | - | - | 43,5 | 50,0 | 63,0 | 71,0 | - | 51,0 | 56,0 | 65,0 | 82,0 | 92,0 | - | - | 46,5 | 54,0 | 68,0 | 76,0 | |
Примечание. При балансировке детали, узла противовесом приведенное в нормативной карте время применяется с коэффициентом - 0,7.
Слесарно-сборочные работы | |||||||||||||||||||||
Карта 120, лист 1 | |||||||||||||||||||||
Содержание работы 1. Установить деталь на оправку 2. Установить деталь с оправкой в приспособление балансировочного станка и закрепить 3. Включить станок и определить величину дисбаланса по показаниям приборов 4. Выключить станок, отмерить место установки дисбаланса и его величину 5. Устранить дисбаланс 6. Снять деталь с балансировочного станка, снять с оправки и отложить деталь и оправку |  | ||||||||||||||||||||
N позиции | Метод устранения дисбаланса | Диаметр детали, узла, мм, до | Величина устраняемого дисбаланса, грамм, до | Материал | |||||||||||||||||
цветные сплавы | сталь | чугун | |||||||||||||||||||
Масса детали, узла кг, до | |||||||||||||||||||||
50 | 100 | 200 | 300 | 500 | 800 | 50 | 100 | 200 | 300 | 500 | 800 | 50 | 100 | 200 | 300 | 500 | 800 | ||||
Время T, мин. | |||||||||||||||||||||
1 | Снятие металла | 250 | 20 | 22,0 | 26,5 | 32,0 | 39,0 | 46,5 | 56,0 | 28,5 | 34,5 | 41,5 | 51,0 | 60,0 | 73,0 | 23,0 | 27,5 | 33,0 | 41,0 | 48,0 | 58,0 |
2 | 50 | 32,0 | 39,0 | 46,5 | 56,0 | 67,0 | 80,0 | 41,5 | 51,0 | 60,0 | 73,0 | 87,0 | 104,0 | 33,0 | 41,0 | 48,0 | 58,0 | 70,0 | 83,0 | ||
ДИНАМИЧЕСКАЯ БАЛАНСИРОВКА ДЕТАЛЕЙ, УЗЛОВ | Слесарно-сборочные работы | ||||||||||||||||||||
Карта 120, лист 2 | |||||||||||||||||||||
N позиции | Метод устранения дисбаланса | Диаметр детали, узла, мм, до | Величина устраняемого дисбаланса, грамм, до | Материал | |||||||||||||||||
цветные сплавы | сталь | чугун | |||||||||||||||||||
Масса детали, узла кг, до | |||||||||||||||||||||
50 | 100 | 200 | 300 | 500 | 800 | 50 | 100 | 200 | 300 | 500 | 800 | 50 | 100 | 200 | 300 | 500 | 800 | ||||
Время T, мин. | |||||||||||||||||||||
3 | Снятие металла | 250 | 100 | 44,5 | 53,0 | 64,0 | 78,0 | 94,0 | 113,0 | 58,0 | 69,0 | 83,0 | 101,0 | 122,0 | 147,0 | 46,5 | 55,0 | 66,0 | 81,0 | 97,0 | 117,0 |
4 | 300 | 60,0 | 73,0 | 96,0 | 105,0 | 130,0 | 158,0 | 78,0 | 95,0 | 117,0 | 136,0 | 169,0 | 205,0 | 62,0 | 76,0 | 94,0 | 109,0 | 135,0 | 164,0 | ||
5 | 500 | 80,0 | 96,0 | 117,0 | 136,0 | 166,0 | 200,0 | 104,0 | 125,0 | 152,0 | 177,0 | 216,0 | 260,0 | 83,0 | 100,0 | 121,0 | 141,0 | 173,0 | 208,0 | ||
6 | 1000 | 104,0 | 126,0 | 152,0 | 180,0 | 215,0 | 260,0 | 135,0 | 164,0 | 197,0 | 234,0 | 280,0 | 338,0 | 108,0 | 131,0 | 157,0 | 187,0 | 224,0 | 270,0 | ||
7 | 500 | 20 | 26,5 | 32,0 | 39,0 | 46,5 | 55,0 | 67,0 | 34,5 | 41,5 | 51,0 | 60,0 | 71,0 | 87,0 | 27,5 | 33,0 | 41,0 | 48,0 | 57,0 | 70,0 | |
8 | 50 | 39,0 | 46,5 | 56,0 | 67,0 | 80,0 | 97,0 | 51,0 | 60,0 | 73,0 | 87,0 | 104,0 | 126,0 | 41,0 | 48,0 | 58,0 | 70,0 | 83,0 | 101,0 | ||
9 | 100 | 53,0 | 64,0 | 78,0 | 94,0 | 113,0 | 133,0 | 69,0 | 83,0 | 101,0 | 122,0 | 147,0 | 173,0 | 55,0 | 66,0 | 81,0 | 97,0 | 117,0 | 138,0 | ||
10 | 300 | 69,0 | 84,0 | 104,0 | 121,0 | 149,0 | 178,0 | 90,0 | 109,0 | 135,0 | 156,0 | 194,0 | 231,0 | 72,0 | 87,0 | 108,0 | 125,0 | 155,0 | 185,0 | ||
11 | 500 | 89,0 | 107,0 | 134,0 | 152,0 | 185,0 | 220,0 | 115,0 | 139,0 | 170,0 | 197,0 | 240,0 | 286,0 | 92,0 | 112,0 | 136,0 | 157,0 | 192,0 | 228,0 | ||
12 | 1000 | 113,0 | 137,0 | 166,0 | 196,0 | 234,0 | 280,0 | 147,0 | 178,0 | 216,0 | 255,0 | 304,0 | 364,0 | 117,0 | 141,0 | 173,0 | 204,0 | 244,0 | 291,0 | ||
13 | 1000 | 20 | 31,0 | 37,5 | 45,5 | 54,0 | 65,0 | 79,0 | 40,0 | 48,5 | 59,0 | 70,0 | 84,0 | 102,0 | 32,0 | 39,0 | 47,0 | 56,0 | 67,0 | 81,0 | |
14 | 50 | 46,5 | 55,0 | 67,0 | 80,0 | 96,0 | 115,0 | 60,0 | 71,0 | 87,0 | 104,0 | 125,0 | 149,0 | 48,0 | 57,0 | 70,0 | 83,0 | 100,0 | 119,0 | ||
15 | 100 | 63,0 | 78,0 | 93,0 | 112,0 | 133,0 | 160,0 | 82,0 | 101,0 | 121,0 | 144,0 | 172,0 | 208,0 | 66,0 | 81,0 | 97,0 | 115,0 | 137,0 | 166,0 | ||
16 | 300 | 79,0 | 98,0 | 119,0 | 139,0 | 169,0 | 205,0 | 103,0 | 127,0 | 155,0 | 180,0 | 220,0 | 265,0 | 82,0 | 101,0 | 124,0 | 144,0 | 176,0 | 212,0 | ||
17 | 500 | 99,0 | 121,0 | 146,0 | 170,0 | 205,0 | 247,0 | 129,0 | 157,0 | 190,0 | 221,0 | 266,0 | 321,0 | 103,0 | 125,0 | 152,0 | 177,0 | 213,0 | 257,0 | ||
18 | 1000 | 123,0 | 141,0 | 181,0 | 214,0 | 254,0 | 307,0 | 160,0 | 189,0 | 235,0 | 278,0 | 330,0 | 399,0 | 128,0 | 146,0 | 188,0 | 222,0 | 264,0 | 319,0 | ||
ДИНАМИЧЕСКАЯ БАЛАНСИРОВКА ДЕТАЛЕЙ, УЗЛОВ | Слесарно-сборочные работы | ||||||||
Карта 120, лист 3 | |||||||||
N позиции | Метод устранения дисбаланса | Диаметр детали, узла, мм, до | Величина устраняемого дисбаланса, грамм, до | Масса детали, узла кг, до | |||||
50 | 100 | 200 | 300 | 500 | 800 | ||||
Время T, мин. | |||||||||
19 | Вывертывание разновесов | 250 | 20 | 18,9 | 24,0 | 26,5 | 32,0 | 39,0 | 46,5 |
20 | 50 | 27,5 | 33,0 | 40,0 | 47,5 | 58,0 | 70,0 | ||
21 | 100 | 36,5 | 44,5 | 53,0 | 64,0 | 78,0 | 93,0 | ||
22 | 300 | 51,0 | 62,0 | 74,0 | 89,0 | 109,0 | 130,0 | ||
23 | 500 | 66,0 | 80,0 | 96,0 | 115,0 | 141,0 | 169,0 | ||
24 | 1000 | 86,0 | 104,0 | 125,0 | 149,0 | 183,0 | 220,0 | ||
25 | 500 | 20 | 22,0 | 26,5 | 32,0 | 39,0 | 46,5 | 55,0 | |
26 | 50 | 33,0 | 40,0 | 47,5 | 58,0 | 70,0 | 83,0 | ||
27 | 100 | 44,5 | 53,0 | 64,0 | 78,0 | 93,0 | 111,0 | ||
28 | 300 | 59,0 | 70,0 | 85,0 | 103,0 | 124,0 | 148,0 | ||
29 | 500 | 74,0 | 88,0 | 107,0 | 129,0 | 156,0 | 187,0 | ||
30 | 1000 | 94,0 | 112,0 | 136,0 | 163,0 | 198,0 | 238,0 | ||
31 | 1000 | 20 | 26,5 | 32,0 | 39,0 | 46,5 | 55,0 | 67,0 | |
32 | 50 | 35,5 | 42,0 | 51,0 | 61,0 | 73,0 | 88,0 | ||
33 | 100 | 53,0 | 64,0 | 78,0 | 93,0 | 111,0 | 133,0 | ||
34 | 300 | 67,0 | 81,0 | 99,0 | 118,0 | 142,0 | 170,0 | ||
35 | 500 | 82,0 | 99,0 | 121,0 | 144,0 | 174,0 | 209,0 | ||
36 | 1000 | 102,0 | 123,0 | 150,0 | 178,0 | 216,0 | 260,0 | ||
Слесарно-сборочные работы | ||||||
Карта 121 | ||||||
Содержание работы 1. Приготовить эмульсию, смазать швы 2. Присоединить воздушный насос и манометр 3. Поднять давление до испытуемого 4. Перекрыть вентиль и дать выдержку 5. Произвести осмотр 6. Отключить узел |  | |||||
N позиции | Емкость узла, м3, до | Давление при испытании, кгс/см2, до | ||||
1 | 3 | 6 | 10 | 16 | ||
Время T, мин. | ||||||
1 | 1 | 52 | 54 | 56 | 58 | 60 |
2 | 2 | 56 | 58 | 59 | 61 | 64 |
3 | 4 | 59 | 61 | 63 | 65 | 68 |
4 | 6 | 67 | 68 | 70 | 72 | 75 |
5 | 10 | 79 | 81 | 83 | 85 | 87 |
6 | 15 | 94 | 95 | 97 | 99 | 102 |
7 | 20 | 108 | 110 | 112 | 113 | 116 |
8 | 25 | 124 | 126 | 128 | 130 | 132 |
9 | 35 | 150 | 152 | 154 | 156 | 158 |
10 | 50 | 191 | 193 | 194 | 192 | 199 |
11 | 75 | 253 | 255 | 256 | 258 | 261 |
12 | 100 | 317 | 320 | 320 | 322 | 325 |
Примечание. Приведенное в нормативной карте время при повторном испытании применяется с коэффициентом 0,5.
Слесарно-сборочные работы | |||||||||||
Карта 122, лист 1 | |||||||||||
Содержание работы 1. Наполнить узел водой 2. Присоединить насос и манометр 3. Поднять давление до испытуемого 4. Перекрыть вентиль и дать выдержку 5. Понизить давление до рабочего 6. Произвести осмотр 7. Слить и просушить узел | |||||||||||
N позиции | Емкость узла, л, до | Давление при испытании, кгс/см2, до | |||||||||
2 | 5 | 10 | 15 | 20 | 25 | 30 | 50 | 100 | 200 | ||
Время T, мин. | |||||||||||
1 | 2 | 48 | 50 | 52 | 54 | 56 | 58 | 60 | 66 | 81 | 109 |
2 | 4 | 53 | 55 | 60 | 59 | 61 | 63 | 65 | 70 | 86 | 114 |
3 | 6 | 58 | 60 | 62 | 64 | 66 | 67 | 69 | 75 | 90 | 119 |
4 | 10 | 69 | 71 | 73 | 75 | 77 | 79 | 81 | 86 | 102 | 139 |
5 | 15 | 82 | 84 | 86 | 87 | 89 | 91 | 93 | 99 | 114 | 142 |
6 | 20 | 95 | 97 | 99 | 101 | 103 | 104 | 106 | 112 | 127 | 163 |
7 | 25 | 108 | 109 | 112 | 114 | 116 | 118 | 120 | 125 | 141 | 169 |
8 | 35 | 132 | 134 | 136 | 138 | 140 | 142 | 143 | 149 | 164 | 193 |
9 | 50 | 167 | 169 | 171 | 173 | 175 | 177 | 179 | 184 | 200 | 223 |
10 | 75 | 222 | 224 | 226 | 228 | 230 | 232 | 234 | 239 | 255 | 283 |
11 | 100 | 278 | 280 | 282 | 284 | 286 | 288 | 290 | 295 | 311 | 389 |
12 | 150 | 391 | 393 | 394 | 397 | 399 | 401 | 403 | 408 | 424 | 452 |
ГИДРАВЛИЧЕСКОЕ ИСПЫТАНИЕ УЗЛОВ НА ПРОЧНОСТЬ И ПЛОТНОСТЬ ШВОВ ЕМКОСТЬЮ ОТ 1 ДО 300 Л | Слесарно-сборочные работы | ||||||||||
Карта 122, лист 2 | |||||||||||
N позиции | Емкость узла, л, до | Давление при испытании, кгс/см2, до | |||||||||
2 | 5 | 10 | 15 | 20 | 25 | 30 | 50 | 100 | 200 | ||
Время T, мин. | |||||||||||
13 | 200 | 502 | 504 | 505 | 507 | 509 | 511 | 513 | 519 | 534 | 562 |
14 | 250 | 615 | 616 | 618 | 620 | 622 | 624 | 626 | 632 | 647 | 675 |
15 | 300 | 725 | 727 | 729 | 730 | 732 | 734 | 736 | 742 | 757 | 786 |
Примечание. При повторном испытании без слива воды, приведенное в нормативной карте время применяется с коэффициентом 0,3.
Слесарно-сборочные работы | ||||||||||
Карта 123 | ||||||||||
Содержание работы 1. Уложить трубу или змеевик на стенд 2. Поставить заглушку на конце трубы или змеевика 3. Подсоединить трубу или змеевик к коллектору, наполнить водой и создать необходимое давление 4. Проверить трубу или змеевик и сварные швы на плотность, протереть швы ветошью 5. Снять давление и спустить воду 6. Снять заглушку и продуть воздухом (просушить трубу или змеевик) 7. Отложить трубу или змеевик |  | |||||||||
N позиции | Наружный диаметр трубы, мм, до | Длина трубы, мм, до | Давление при испытании, кгс/см2, до | |||||||
5 | 10 | 15 | 30 | 50 | 100 | 200 | 800 | |||
Время T, мин. | ||||||||||
1 | 15 | 1000 | 4,8 | 4,9 | 5,1 | 5,4 | 5,8 | 6,7 | 8,6 | 11,5 |
2 | 2000 | 5,0 | 5,1 | 5,3 | 5,6 | 6,0 | 6,9 | 8,8 | 11,7 | |
3 | 4000 | 5,3 | 5,4 | 5,6 | 5,9 | 6,3 | 7,2 | 9,1 | 12,0 | |
4 | 6000 | 5,6 | 5,7 | 5,9 | 6,2 | 6,6 | 7,5 | 9,4 | 12,2 | |
5 | 38 | 1000 | 5,8 | 5,9 | 6,1 | 6,4 | 6,7 | 7,7 | 9,6 | 12,4 |
6 | 2000 | 6,0 | 6,1 | 6,3 | 6,5 | 6,9 | 7,9 | 9,8 | 12,6 | |
7 | 4000 | 6,3 | 6,4 | 6,6 | 6,8 | 7,2 | 8,2 | 10,1 | 12,9 | |
8 | 6000 | 6,6 | 6,6 | 6,8 | 7,1 | 7,5 | 8,4 | 10,4 | 13,2 | |
9 | 76 | 1000 | 8,6 | 8,7 | 8,9 | 9,2 | 9,6 | 10,5 | 12,4 | 15,3 |
10 | 2000 | 8,8 | 8,9 | 9,1 | 9,4 | 9,8 | 10,7 | 12,6 | 15,5 | |
11 | 4000 | 9,1 | 9,2 | 9,4 | 9,7 | 10,1 | 11,0 | 12,9 | 15,8 | |
12 | 6000 | 9,4 | 9,5 | 9,7 | 10,0 | 10,4 | 11,3 | 13,2 | 16,0 | |
13 | 108 | 1000 | 10,5 | 10,6 | 10,8 | 11,1 | 11,5 | 12,4 | 14,3 | 17,2 |
14 | 2000 | 10,7 | 10,8 | 11,0 | 11,3 | 11,7 | 12,6 | 14,5 | 17,4 | |
15 | 4000 | 11,0 | 11,1 | 11,3 | 11,6 | 12,0 | 12,9 | 14,8 | 17,7 | |
16 | 6000 | 11,3 | 11,4 | 11,6 | 11,9 | 12,2 | 13,2 | 15,1 | 18,0 | |
Примечание. Нормативное время предусмотрено на испытание в приспособлении. При одновременном испытании нескольких труб на многоместном стенде, приведенное в нормативной карте время применяется с коэффициентами: для трех труб - с коэффициентом 0,6; для четырех - пяти труб - с коэффициентом 0,5.
НОРМАТИВЫ ВРЕМЕНИ НА ГИБКУ ТРУБ
Трубогибочные работы | ||||||||||
Карта 124 | ||||||||||
N позиции | Содержание работы | Наружный диаметр Д, мм, до | Длина трубы L, мм, до | |||||||
500 | 600 | 800 | 900 | 1100 | 1500 | 1800 | 2200 | |||
Время T, мин. | ||||||||||
1. Песком | ||||||||||
1 | 1. Взять трубу. 2. Заглушить конец трубы пробкой. 3. Взять ковш, наполнить трубу песком, утрамбовать с помощью молотка. 4. Заглушить второй конец трубы. 5. Отложить трубу | 12 | 0,52 | 0,59 | 0,71 | 0,77 | 0,88 | 1,1 | 1,2 | 1,4 |
2 | 14 | 0,60 | 0,67 | 0,81 | 0,88 | 1,0 | 1,25 | 1,4 | 1,6 | |
3 | 16 | 0,67 | 0,75 | 0,91 | 0,98 | 1,1 | 1,4 | 1,55 | 1,75 | |
4 | 20 | 0,81 | 0,91 | 1,1 | 1,2 | 1,35 | 1,65 | 1,90 | 2,15 | |
5 | 25 | 0,98 | 1,1 | 1,35 | 1,45 | 1,65 | 2,0 | 2,25 | 2,6 | |
6 | 32 | 1,2 | 1,35 | 1,65 | 1,8 | 2,05 | 2,5 | 2,8 | 3,2 | |
7 | 36 | 1,35 | 1,50 | 1,80 | 1,95 | 2,25 | 2,75 | 3,1 | 3,5 | |
8 | 42 | 1,55 | 1,7 | 2,1 | 2,25 | 2,55 | 3,15 | 3,55 | 4,0 | |
9 | 50 | - | - | - | 2,6 | 3,0 | 3,65 | 4,1 | 4,7 | |
10 | 60 | - | - | - | 3,05 | 3,45 | 4,25 | 4,8 | 5,5 | |
11 | 70 | - | - | - | 3,45 | 4,0 | 4,85 | 5,5 | 6,25 | |
12 | 80 | - | - | - | 3,9 | 4,4 | 5,45 | 6,1 | 7,0 | |
13 | 102 | - | - | - | 4,7 | 5,4 | 6,6 | 7,4 | 8,5 | |
2. Гидронаполнителем | ||||||||||
14 | 1. Отвернуть два вентиля. 2. Наполнить трубу гидронаполнителем. 3. Закрыть первый вентиль. 4. Создать давление масла в трубе. 5. Закрыть второй вентиль. 6. Проверить давление по манометру | 12 | 0,82 | 0,84 | 0,88 | 0,89 | 0,92 | 0,96 | 0,99 | 1,0 |
15 | 14 | 0,93 | 0,96 | 1,0 | 1,05 | 1,1 | 1,2 | |||
16 | 16 | 1,0 | 1,1 | 1,4 | 1,3 | |||||
17 | 20 | 1,3 | 1,4 | 1,5 | 1,6 | |||||
18 | 24 | 1,5 | 1,6 | 1,7 | 1,8 | 1,9 | ||||
Примечание. Время на наполнение труб песком диаметром до 20 мм дано на пакет. При засыпке пакетом труб диаметром свыше 20 мм, приведенное в нормативной карте время применяется с коэффициентом 0,9 на каждую трубу.
T = 0,001 · Д0,85 · L0,66 - позиции с 1, ..., 13
T = 0,037· Д0,87 · L0,15 - позиции с 14, ..., 18
Трубогибочные работы | ||||||||||||
Карта 125, лист 1 | ||||||||||||
N позиции | Способ гибки эскиз | Содержание работы | Наружный диаметр трубы, мм, до | Толщина стенки трубы, мм, до | Угол гибки, град., до | |||||||
45 | 90 | 135 | 180 | |||||||||
Радиус изгиба, выраженный в диаметре трубы | ||||||||||||
<= 2d | > 2d | <= 2d | > 2d | <= 2d | > 2d | =< 2d | > 2d | |||||
1 | Вручную по шаблону  | 1. Взять трубу и шаблон. 2. Гнуть трубу по шаблону. 3. Подправить. 4. Отложить трубу и шаблон | 6 | 1,0 | 1,0 | 0,85 | 1,65 | 1,1 | 1,9 | 1,4 | 2,4 | 1,55 |
2 | 12 | 1,0 | 1,15 | 0,9 | 1,85 | 1,2 | 2,1 | 1,55 | 2,7 | 1,7 | ||
3 | 2,0 | 1,35 | 1,0 | 2,0 | 1,45 | 2,7 | 1,85 | 3,0 | 2,0 | |||
4 | 16 | 1,0 | 1,3 | 1,0 | 1,9 | 1,35 | 2,3 | 1,7 | 2,9 | 1,9 | ||
5 | 2,0 | 1,45 | 1,15 | 2,2 | 1,6 | 2,9 | 2,0 | 3,3 | 2,2 | |||
6 | 20 | 1,0 | 1,4 | 1,0 | 2,1 | 1,5 | 2,6 | 1,9 | 3,1 | 2,1 | ||
7 | 2,0 | 1,6 | 1,3 | 2,4 | 1,8 | 3,1 | 2,2 | 3,7 | 2,6 | |||
8 | 32 | 1,0 | 1,6 | 1,2 | 2,4 | 1,8 | 3,0 | 2,1 | 3,6 | 2,4 | ||
9 | 2,0 | 1,9 | 1,5 | 2,8 | 2,2 | 3,6 | 2,6 | 4,2 | 2,8 | |||
10 | 3,0 | 2,3 | 1,8 | 3,6 | 2,6 | 4,5 | 3,1 | 5,2 | 3,6 | |||
11 | Вручную на плите по упорам  | 1. Взять трубу. 2. Гнуть трубу по упорам. 3. Проверить угол и радиус гибки шаблоном, подправить. 4. Отложить трубу | 6 | 1,0 | 0,85 | 0,65 | 1,20 | 0,85 | 1,6 | 1,2 | 1,9 | 1,35 |
12 | 12 | 1,0 | 0,90 | 0,70 | 1,35 | 0,90 | 1,8 | 1,35 | 2,1 | 1,45 | ||
13 | 2,0 | 1,15 | 0,80 | 1,55 | 1,15 | 2,1 | 1,55 | 2,7 | 1,65 | |||
14 | 16 | 1,0 | 1,0 | 0,80 | 1,45 | 1,0 | 2,0 | 1,45 | 2,3 | 1,55 | ||
15 | 2,0 | 1,3 | 0,90 | 1,70 | 1,30 | 2,3 | 1,70 | 2,9 | 1,85 | |||
16 | 20 | 1,0 | 1,10 | 0,85 | 1,60 | 1,10 | 2,2 | 1,60 | 2,6 | 1,60 | ||
17 | 2,0 | 1,4 | 1,0 | 1,90 | 1,40 | 2,6 | 1,90 | 3,0 | 2,0 | |||
18 | 32 | 1,0 | 1,10 | 1,0 | 1,80 | 1,30 | 2,6 | 1,80 | 2,9 | 1,90 | ||
19 | 2,0 | 1,60 | 1,20 | 2,2 | 1,60 | 3,1 | 2,2 | 3,6 | 2,3 | |||
20 | 3,0 | 1,90 | 1,40 | 2,6 | 1,90 | 3,7 | 2,6 | 4,2 | 2,8 | |||
ГИБКА ТРУБ | Трубогибочные работы | ||||||||||||
Карта 125, лист 2 | |||||||||||||
N позиции | Способ гибки эскиз | Содержание работы | Наружный диаметр трубы, мм, до | Толщина стенки трубы, мм, до | Угол гибки, град., до | ||||||||
45 | 90 | 135 | 180 | ||||||||||
Радиус изгиба, выраженный в диаметре трубы | |||||||||||||
<= 2d | > 2d | <= 2d | > 2d | <= 2d | > 2d | <= 2d | > 2d | ||||||
Время T, на один гиб, мин. | |||||||||||||
21 | Вручную в роликовом приспособлении  | 1. Установить трубу в приспособление. 2. Гнуть трубу. 3. Проверить угол и радиус гибки шаблоном, подправить. 4. Отложить трубу | 12 | 1,0 | 0,42 | 0,33 | 0,70 | 0,50 | 0,85 | 0,60 | 1,0 | 0,65 | |
22 | 2,0 | 0,55 | 0,42 | 0,85 | 0,6 | 1,0 | 0,8 | 1,35 | 0,85 | ||||
23 | 16 | 1,0 | 0,47 | 0,37 | 0,80 | 0,55 | 0,90 | 0,65 | 1,15 | 0,70 | |||
24 | 2,0 | 0,60 | 0,46 | 0,90 | 0,65 | 1,15 | 0,85 | 1,45 | 0,90 | ||||
24 | 20 | 1,0 | 0,5 | 0,4 | 0,85 | 0,6 | 1,0 | 0,7 | 1,25 | 0,85 | |||
26 | 2,0 | 0,65 | 0,5 | 1,0 | 0,7 | 1,25 | 0,95 | 1,60 | 1,0 | ||||
27 | 32 | 1,0 | 0,60 | 0,48 | 1,0 | 0,65 | 1,2 | 0,85 | 1,5 | 0,95 | |||
28 | 2,0 | 0,70 | 0,60 | 1,15 | 0,80 | 1,5 | 1,0 | 1,8 | 1,1 | ||||
29 | 2,5 | 0,85 | 0,70 | 1,25 | 0,85 | 1,6 | 1,1 | 2,0 | 1,2 | ||||
30 | 3,0 | 0,90 | 0,65 | 1,4 | 0,90 | 1,8 | 1,25 | 2,2 | 1,35 | ||||
31 | 50 | 1,0 | 0,70 | 0,55 | 1,2 | 0,9 | 1,4 | 1,0 | 1,8 | 1,1 | |||
32 | 2,0 | 0,90 | 0,65 | 1,4 | 1,0 | 1,8 | 1,25 | 2,2 | 1,4 | ||||
33 | 2,5 | 0,95 | 0,70 | 1,6 | 1,2 | 2,0 | 1,4 | 2,4 | 1,5 | ||||
34 | 3,0 | 1,1 | 0,85 | 1,8 | 1,3 | 2,2 | 1,6 | 2,8 | 1,8 | ||||
35 | Гибка труб с гидронаполнителем вручную | в роликовом приспособлении | 1. Взять трубу и шаблон. 2. Установить шаблон на трубу и закрепить пружинными зажимами. 3. Установить трубу в приспособление. 4. Гнуть трубу по шаблону. 5. Снять трубу и открепить шаблон. 6. Проверить угол и радиус гибки шаблоном, подправить. 7. Отложить трубу | 12 | 1,0 | 0,80 | 0,55 | 0,95 | 0,70 | 1,1 | 0,9 | 1,25 | 1,05 |
36 | 2,0 | 0,95 | 0,70 | 1,1 | 0,90 | 1,25 | 1,1 | 1,45 | 1,25 | ||||
37 | 16 | 1,0 | 0,85 | 0,60 | 1,0 | 0,80 | 1,15 | 0,95 | 1,35 | 1,15 | |||
38 | 2,0 | 1,0 | 0,80 | 1,15 | 0,95 | 1,35 | 1,15 | 1,5 | 1,35 | ||||
39 | 20 | 1,0 | 0,95 | 0,7 | 1,1 | 0,9 | 1,25 | 1,05 | 1,45 | 1,25 | |||
40 | 2,0 | 1,15 | 0,95 | 1,35 | 1,1 | 1,5 | 1,25 | 1,65 | 1,5 | ||||
ГИБКА ТРУБ | Трубогибочные работы | ||||||||||||
Карта 125, лист 3 | |||||||||||||
N позиции | Способ гибки эскиз | Содержание работы | Наружный диаметр трубы, мм, до | Толщина стенки трубы, мм, до | Угол гибки, град., до | ||||||||
45 | 90 | 135 | 180 | ||||||||||
Радиус изгиба, выраженный в диаметре трубы | |||||||||||||
<= 2d | > 2d | <= 2d | > 2d | <= 2d | > 2d | <= 2d | > 2d | ||||||
Время T на один гиб, мин. | |||||||||||||
41 | Гибка труб с гидронаполнителем вручную | В тисках | 1. Взять трубу и зажим из 2-х половин, установить зажим на трубу. 2. Установить зажим с трубой в тиски и закрепить предварительно. 3. Взять шаблон, установить в зажим, совместив с трубой, и закрепить окончательно. 4. Закрепить шаблон с трубой пружинными зажимами в процессе гибки. 5. Гнуть трубу по шаблону. 6. Снять пружинные зажимы с труб и шаблона. 7. Проверить угол и радиус гибки шаблоном, поправить. 8. Освободить трубу с зажимами из тисков и отложить | 12 | 1,0 | 1,0 | 0,7 | 1,2 | 0,95 | 1,45 | 1,15 | 1,65 | 1,4 |
42 | 2,0 | 1,2 | 0,95 | 1,45 | 1,15 | 1,65 | 1,45 | 1,9 | 1,65 | ||||
43 | 16 | 1,0 | 1,05 | 0,80 | 1,25 | 1,0 | 1,5 | 1,2 | 1,7 | 1,45 | |||
44 | 2,0 | 1,25 | 1,0 | 1,5 | 1,2 | 1,7 | 1,5 | 1,95 | 1,7 | ||||
45 | 20 | 1,0 | 1,15 | 0,90 | 1,4 | 1,1 | 1,6 | 1,35 | 1,85 | 1,55 | |||
46 | 2,0 | 1,4 | 1,1 | 1,6 | 1,35 | 1,85 | 1,6 | 2,0 | 1,85 | ||||
Примечание. Нормативы времени рассчитаны на холодную гибку труб в одной плоскости из стали  40...60 кгс/мм2 длиной до 2 м.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
Обрабатываемый материал | Коэффициент | Способ гибки | Коэффициент | Гибка труб | Коэффициент |
Цветные сплавы | 0,7 | Горячее | 0,85 | Наполненных песком или канифолью | 0,8 |
Сталь 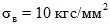 | 0,8 | В двух плоскостях | 1,1 | ||
Сталь 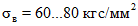 | 1,2 | В трех - четырех плоскостях | 1,2 | ||
Длиной более 2 м | 1,15 |
Трубогибочные работы | |||||||||||
Карта 126 | |||||||||||
Содержание работы 1. Взять трубу, установить на направляющий стержень станка и закрепить 2. Поджать трубу к копиру упора (призмой) 3. Включить станок, гнуть трубу 4. Отвести упор, выключить станок 5. Открепить трубу, снять со стрежня 6. Отложить трубу | |||||||||||
N позиции | Способ поджима трубы к копиру | Число оборотов гибочного устройства, мин. | Угол гибки, градусы | Наружный диаметр трубы, мм, до | |||||||
25 | 50 | 70 | 100 | ||||||||
Радиус гибки, выраженный в диаметре трубы | |||||||||||
<= 2d | > 2d | <= 2d | > 2d | <= 2d | > 2d | <= 2d | > 2d | ||||
Время T, на один гиб, мин | |||||||||||
1 | Пневматический | 0,6 | 45 | 0,70 | 0,60 | 1,15 | 0,95 | 1,55 | 1,3 | 1,95 | 1,6 |
2 | 90 | 0,90 | 0,70 | 1,4 | 1,1 | 1,9 | 1,5 | 2,3 | 1,95 | ||
3 | 180 | 1,15 | 0,95 | 1,75 | 1,5 | 2,4 | 2,0 | 3,0 | 2,6 | ||
4 | 1,0 | 45 | 0,70 | 0,60 | 1,1 | 0,95 | 1,5 | 1,2 | 1,9 | 1,55 | |
5 | 90 | 0,85 | 0,65 | 1,2 | 1,05 | 1,65 | 1,4 | 2,1 | 1,75 | ||
6 | 180 | 0,95 | 0,80 | 1,5 | 1,2 | 2,0 | 1,65 | 2,6 | 2,1 | ||
7 | 3,0 | 45 | 0,65 | 0,55 | 1,05 | 0,90 | 1,45 | 1,15 | 1,8 | 1,5 | |
8 | 90 | 0,70 | 0,60 | 1,1 | 0,95 | 1,5 | 1,2 | 1,9 | 1,55 | ||
9 | 180 | 0,80 | 0,65 | 1,2 | 1,0 | 1,65 | 1,4 | 2,1 | 1,7 | ||
10 | Винтовой | 0,6 | 45 | 1,1 | 0,95 | 1,8 | 1,5 | 2,4 | 2,1 | 3,1 | 2,6 |
11 | 90 | 1,2 | 1,0 | 1,95 | 1,6 | 2,7 | 2,2 | 3,3 | 2,8 | ||
12 | 180 | 1,8 | 1,5 | 2,9 | 2,4 | 4,0 | 3,3 | 5,0 | 4,2 | ||
13 | 1,0 | 45 | 1,0 | 0,85 | 1,6 | 1,5 | 2,2 | 1,85 | 2,8 | 2,3 | |
14 | 90 | 1,05 | 0,90 | 1,65 | 1,4 | 2,3 | 1,95 | 2,9 | 2,4 | ||
15 | 180 | 1,2 | 1,0 | 1,95 | 1,6 | 2,7 | 2,2 | 3,3 | 2,8 | ||
16 | 3,0 | 45 | 0,95 | 0,80 | 1,55 | 1,3 | 2,1 | 1,8 | 2,7 | 2,2 | |
17 | 90 | 1,0 | 0,85 | 1,6 | 1,35 | 2,2 | 1,85 | 2,8 | 2,3 | ||
18 | 180 | 1,15 | 0,90 | 1,65 | 1,4 | 2,3 | 1,95 | 2,9 | 2,4 | ||
Примечание. При количестве гибов более одного приведенное в нормативной карте время применяется с коэффициентом - 0,7 на каждый гиб.
Трубогибочные работы | ||||||||||||||
Карта 127 | ||||||||||||||
Содержание работы I. Выбивка песка 1. Взять трубу и молоток 2. Удалить пробки 3. Удалить песок 4. Отложить трубу и молоток II. Слив гидронаполнителя 1. Открыть и закрыть два вентиля 2. Снять давление 3. Взять трубу, слить гидронаполнитель 4. Отложить трубу | ||||||||||||||
N позиции | Вид работы | Характер загибки | Наружный диаметр трубы, Д, мм, до | Длина трубы L, мм, до | ||||||||||
500 | 550 | 650 | 750 | 850 | 1000 | 1100 | 1300 | 1500 | 1800 | 2000 | ||||
Время T, мин. | ||||||||||||||
1 | Выбивка песка | В одной плоскости | 12 | 0,44 | 0,48 | 0,57 | 0,65 | 0,74 | 0,87 | 0,95 | 1,1 | 1,3 | 1,56 | 1,7 |
2 | 16 | 0,40 | 0,44 | 0,52 | 0,59 | 0,67 | 0,79 | 0,86 | 1,0 | 1,15 | 1,4 | 1,55 | ||
3 | 20 | 0,37 | 0,41 | 0,48 | 0,55 | 0,62 | 0,73 | 0,80 | 0,94 | 1,1 | 1,3 | 1,45 | ||
4 | 32 | 0,45 | 0,50 | 0,58 | 0,67 | 0,75 | 0,89 | 0,98 | 1,15 | 1,3 | 1,6 | 1,75 | ||
5 | 42 | 0,52 | 0,57 | 0,67 | 0,77 | 0,87 | 1,0 | 1,1 | 1,3 | 1,5 | 1,8 | 2,0 | ||
6 | 50 | - | - | - | 0,83 | 0,94 | 1,1 | 1,2 | 1,45 | 1,65 | 1,95 | 2,2 | ||
7 | 70 | - | - | - | - | 1,1 | 1,3 | 1,45 | 1,7 | 1,95 | 2,3 | 2,6 | ||
8 | 80 | - | - | - | - | 1,2 | 1,4 | 1,55 | 1,8 | 2,05 | 2,5 | 2,8 | ||
9 | 102 | - | - | - | - | 1,35 | 1,55 | 1,7 | 2,0 | 2,3 | 2,8 | 3,1 | ||
10 | В разных плоскостях | 12 | 0,60 | 0,66 | 0,78 | 0,90 | 1,0 | 1,2 | 1,3 | 1,55 | 1,8 | 2,2 | 2,4 | |
11 | 16 | 0,54 | 0,60 | 0,71 | 0,82 | 0,93 | 1,1 | 1,2 | 1,4 | 1,65 | 1,95 | 2,2 | ||
12 | 20 | 0,51 | 0,56 | 0,66 | 0,76 | 0,86 | 1,0 | 1,1 | 1,3 | 1,5 | 1,8 | 2,0 | ||
13 | 32 | 0,60 | 0,67 | 0,79 | 0,91 | 1,05 | 1,2 | 1,35 | 1,6 | 1,5 | 2,2 | 2,5 | ||
14 | 42 | 0,69 | 0,76 | 0,90 | 1,05 | 1,2 | 1,4 | 1,55 | 1,8 | 1,85 | 2,5 | 2,8 | ||
15 | 50 | - | - | - | 1,15 | 1,3 | 1,5 | 1,65 | 2,0 | 2,1 | 2,75 | 3,1 | ||
16 | 70 | - | - | - | - | 1,5 | 1,8 | 2,0 | 2,4 | 2,3 | 3,3 | 3,6 | ||
17 | 80 | - | - | - | - | 1,6 | 1,9 | 2,1 | 2,5 | 2,7 | 3,5 | 3,9 | ||
18 | 102 | - | - | - | - | 1,85 | 2,2 | 2,4 | 2,8 | 3,2 | 3,9 | 4,4 | ||
19 | Слив гидронаполнителя | - | 12 | 0,72 | 0,73 | 0,75 | 0,77 | 0,79 | 0,81 | 0,83 | 0,85 | 0,87 | 0,90 | 0,92 |
20 | 16 | 0,92 | 0,94 | 0,97 | 0,99 | 1,0 | 1,05 | 1,06 | 1,1 | 1,12 | 1,16 | 1,18 | ||
21 | 20 | 1,1 | 1,15 | 1,17 | 1,2 | 1,25 | 1,27 | 1,3 | 1,33 | 1,37 | 1,4 | 1,45 | ||
22 | 32 | 1,7 | 1,7 | 1,75 | 1,8 | 1,85 | 1,9 | 1,95 | 2,0 | 2,05 | 2,1 | 2,15 | ||
Примечание. При количестве гибов на трубе более 2-х время, приведенное в позициях 1, ..., 18 применяется с K = 1,35.
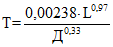 - позиции 1, ..., 3
T = 0,00019 · Д0,48 · L0,98 - позиции 4, ..., 9
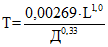 - позиции 10, ..., 12
T = 0,00021 · Д0,49 · L1,0 - позиции 13, ..., 18
T = 0,0267 · Д0,87 · L0,18 - позиции 19, ..., 27
УКРУПНЕННЫЕ КОМПЛЕКСЫ НА СЛЕСАРНО-СБОРОЧНЫЕ РАБОТЫ
Слесарно-сборочные работы | ||||||||||||||||||||||
Карта 128, лист 1 | ||||||||||||||||||||||
I. Установка вручную Содержание работы 1. Взять вал, протереть и смазать сопрягаемые поверхности 2. Установить вал одним концом в отверстие корпуса, взять деталь, установить на вал. Установить второй конец вала в отверстие корпуса 3. Проверить плавность вращения | 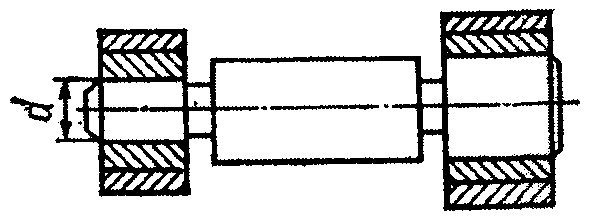 | |||||||||||||||||||||
N позиции | Размер узла вала | Длина посадки П, мм, до | Посадка | |||||||||||||||||||
Масса вала, Q, кг, до | Наибольший диаметр Д, мм, до | Наибольшая длина L, мм, до | ходовая, легкоходовая, широкоходовая | скользящая | ||||||||||||||||||
Количество надеваемых на вал деталей | ||||||||||||||||||||||
0 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 0 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | |||||
Время T, на один вал, мин. | ||||||||||||||||||||||
1 | 3 | 10 20 | 2000 1000 | 50 | 1,2 | 1,4 | 1,6 | 1,9 | 2,2 | 2,5 | 2,7 | 2,9 | 3,2 | 1,8 | 2,1 | 2,4 | 2,9 | 3,3 | 3,8 | 4,1 | 4,4 | 4,8 |
2 | 75 | 1,6 | 1,8 | 2,2 | 2,5 | 2,8 | 3,2 | 3,4 | 3,6 | 2,4 | 2,7 | 3,3 | 3,8 | 4,2 | 4,8 | 5,1 | 5,4 | |||||
3 | 100 | 1,7 | 1,9 | 2,3 | 2,7 | 3,2 | 3,5 | 3,8 | 4,0 | 2,6 | 2,9 | 3,5 | 4,1 | 4,8 | 5,3 | 5,7 | 6,0 | |||||
4 | 150 | 1,9 | 2,2 | 2,5 | 3,1 | 3,7 | 4,0 | 4,4 | 4,7 | 2,8 | 3,3 | 3,8 | 4,6 | 5,6 | 6,0 | 6,6 | 7,1 | |||||
5 | 200 | 2,0 | 2,3 | 2,7 | 3,4 | 4,1 | 4,5 | 4,8 | 5,2 | 3,0 | 3,5 | 4,1 | 5,1 | 6,2 | 6,8 | 7,2 | 7,8 | |||||
6 | 5 | 21 30 | 2000 1000 | 50 | 1,6 | 1,8 | 2,2 | 2,6 | 3,0 | 3,4 | 3,7 | 4,1 | 4,4 | 2,4 | 2,7 | 3,3 | 3,9 | 4,5 | 5,1 | 5,6 | 6,2 | 6,6 |
7 | 75 | 2,0 | 2,5 | 2,9 | 3,4 | 4,0 | 4,3 | 4,7 | 5,2 | 3,0 | 3,8 | 4,4 | 5,1 | 6,0 | 6,3 | 7,1 | 7,8 | |||||
8 | 100 | 2,2 | 2,7 | 3,2 | 3,8 | 4,4 | 4,8 | 5,2 | 5,6 | 3,3 | 4,2 | 4,8 | 5,7 | 6,6 | 7,2 | 7,8 | 8,4 | |||||
9 | 150 | 2,5 | 3,0 | 3,6 | 4,3 | 5,2 | 5,6 | 6,0 | 6,5 | 3,8 | 4,5 | 5,4 | 6,5 | 7,8 | 8,4 | 9,0 | 9,0 | |||||
10 | 200 | 2,7 | 3,3 | 3,9 | 4,7 | 5,8 | 6,2 | 6,6 | 7,0 | 4,1 | 5,0 | 5,9 | 7,1 | 8,7 | 9,3 | 9,9 | 10,5 | |||||
УСТАНОВКА ВАЛОВ, ВАЛИКОВ, ОСЕЙ С ДЕТАЛЯМИ В КОРПУС ВРУЧНУЮ ИЛИ ПОДЪЕМНИКОМ | Слесарно-сборочные работы | |||||||||||||||||||||
Карта 128, лист 2 | ||||||||||||||||||||||
N позиции | Размер узла вала | Длина посадки П, мм, до | Посадка | |||||||||||||||||||
Масса вала, Q, кг, до | Наибольший диаметр Д, мм, до | Наибольшая длина L, мм, до | ходовая, легкоходовая, широкоходовая | скользящая | ||||||||||||||||||
Количество надеваемых на вал деталей | ||||||||||||||||||||||
0 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 0 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | |||||
Время T, на один вал, мин. | ||||||||||||||||||||||
11 | 8 | 31 40 | 1500 800 | 50 | 2,0 | 2,3 | 2,8 | 3,3 | 3,9 | 4,4 | 5,0 | 5,5 | 5,7 | 3,0 | 3,5 | 4,2 | 5,0 | 5,9 | 6,6 | 7,5 | 8,3 | 8,6 |
12 | 75 | 2,6 | 3,2 | 3,7 | 4,4 | 5,1 | 5,7 | 6,2 | 6,6 | 3,9 | 4,8 | 5,6 | 6,6 | 7,6 | 8,5 | 9,3 | 9,9 | |||||
13 | 100 | 2,9 | 3,4 | 4,1 | 4,8 | 5,6 | 6,2 | 6,8 | 7,2 | 4,4 | 5,1 | 6,2 | 7,2 | 8,4 | 9,3 | 10,3 | 10,7 | |||||
14 | 150 | 3,3 | 3,9 | 4,7 | 5,6 | 6,5 | 7,0 | 7,7 | 8,2 | 5,0 | 5,9 | 7,1 | 8,4 | 9,8 | 10,5 | 11,5 | 12,3 | |||||
15 | 200 | 3,5 | 4,3 | 5,2 | 6,1 | 7,2 | 7,8 | 8,4 | 9,0 | 5,3 | 6,5 | 7,8 | 9,2 | 10,8 | 11,7 | 12,6 | 13,5 | |||||
16 | 12 | 41 50 | 1200 800 | 50 | 2,4 | 2,8 | 3,3 | 3,9 | 4,6 | 5,3 | 5,8 | 6,3 | 6,8 | 3,6 | 4,2 | 5,0 | 5,9 | 6,9 | 8,0 | 8,7 | 9,5 | 10,2 |
17 | 75 | 3,2 | 3,8 | 4,5 | 5,4 | 6,0 | 6,7 | 7,2 | 7,9 | 4,8 | 5,7 | 6,8 | 8,1 | 9,0 | 10,0 | 10,8 | 11,8 | |||||
18 | 100 | 3,5 | 4,2 | 5,0 | 6,0 | 6,7 | 7,4 | 8,0 | 8,6 | 5,3 | 6,3 | 7,5 | 9,0 | 10,0 | 11,1 | 12,0 | 13,0 | |||||
19 | 150 | 4,0 | 5,0 | 5,7 | 6,8 | 7,6 | 8,4 | 9,0 | 9,8 | 6,0 | 7,5 | 8,6 | 10,2 | 11,4 | 12,6 | 13,5 | 14,7 | |||||
20 | 200 | 4,3 | 5,4 | 6,2 | 7,4 | 8,4 | 9,2 | 10,0 | 11,0 | 6,5 | 8,1 | 9,3 | 11,1 | 12,6 | 13,8 | 15,0 | 16,5 | |||||
21 | 15 | 60 | 800 | 50 | 2,58 | 2,99 | 3,5 | 4,2 | 4,9 | 5,6 | 6,28 | 6,50 | 7,25 | 3,52 | 4,48 | 5,4 | 6,2 | 7,4 | 8,6 | 9,4 | 10,2 | 11,0 |
22 | 75 | 3,4 | 4,1 | 4,8 | 5,65 | 6,45 | 7,2 | 7,8 | 8,4 | 5,19 | 6,2 | 7,2 | 8,6 | 9,62 | 10,9 | 11,6 | 12,5 | |||||
23 | 100 | 3,7 | 4,48 | 5,3 | 6,3 | 7,2 | 7,9 | 8,6 | 9,2 | 56 | 6,68 | 7,85 | 9,46 | 10,9 | 12,0 | 12,9 | 14,0 | |||||
24 | 150 | 4,3 | 5,3 | 6,1 | 7,18 | 8,2 | 9,0 | 9,6 | 10,5 | 6,4 | 8,89 | 9,2 | 10,8 | 12,3 | 13,4 | 14,3 | 15,8 | |||||
25 | 200 | 4,52 | 6,7 | 6,8 | 7,9 | 9,0 | 9,8 | 10,7 | 11,8 | 6,45 | 6,68 | 10,2 | 12,7 | 13,4 | 14,8 | 16,0 | 17,3 | |||||
УСТАНОВКА ВАЛОВ, ВАЛИКОВ, ОСЕЙ С ДЕТАЛЯМИ В КОРПУС ВРУЧНУЮ ИЛИ ПОДЪЕМНИКОМ | Слесарно-сборочные работы | |||||||||||||||||||||
Карта 128, лист 3 | ||||||||||||||||||||||
II. Установка подъемников Содержание работы 1. Застропить деталь, узел 2. Протереть и смазать сопрягаемые поверхности 3. Установить вал одним концом в отверстие корпуса. Взять деталь. Установить на вал. Установить второй конец вала в отверстие корпуса 4. Расстропить 5. Проверить "плавность" вращения | ||||||||||||||||||||||
N позиции | Размер узла вала | Длина посадки П, мм, до | Посадка | |||||||||||||||||||
Масса вала, Q, кг, до | Наибольший диаметр Д, мм, до | Наибольшая длина L, мм, до | ходовая, легкоходовая, широкоходовая | скользящая | ||||||||||||||||||
Количество надеваемых на вал деталей | ||||||||||||||||||||||
0 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 0 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | |||||
Время T, на один вал, мин. | ||||||||||||||||||||||
26 | 50 | 60 | 2000 | 50 | 3,5 | 4,0 | 4,8 | 5,6 | 6,3 | 7,6 | 8,8 | 10,0 | 11,0 | 3,9 | 4,4 | 5,3 | 6,2 | 7,0 | 8,4 | 9,7 | 11,0 | 12,1 |
27 | 75 | 4,6 | 5,6 | 6,5 | 7,6 | 9,0 | 10,7 | 12,0 | 13,3 | 5,1 | 6,2 | 7,2 | 8,4 | 9,9 | 11,8 | 13,2 | 14,6 | |||||
28 | 100 | 5,2 | 6,3 | 7,2 | 8,6 | 10,0 | 12,3 | 14,6 | 15,5 | 5,7 | 6,9 | 7,9 | 9,5 | 11,0 | 13,5 | 15,4 | 17,0 | |||||
29 | 150 | 6,0 | 7,2 | 8,4 | 10,0 | 12,0 | 15,0 | 17,0 | 19,0 | 6,6 | 7,9 | 9,9 | 11,0 | 13,2 | 16,5 | 18,7 | 21,0 | |||||
30 | 200 | 6,7 | 8,1 | 9,3 | 11,5 | 14,0 | 17,5 | 20,0 | 22,0 | 7,4 | 8,9 | 10,2 | 12,6 | 15,4 | 19,2 | 22,0 | 24,0 | |||||
31 | 100 | 75 | 3000 | 50 | 4,6 | 5,2 | 6,3 | 7,3 | 8,5 | 10,0 | 11,3 | 12,8 | 13,8 | 5,1 | 5,7 | 6,9 | 8,0 | 9,4 | 11,0 | 12,4 | 14,1 | 15,2 |
32 | 75 | 6,0 | 7,3 | 8,6 | 10,0 | 12,0 | 14,0 | 15,2 | 17,0 | 6,6 | 8,0 | 9,5 | 11,0 | 13,2 | 15,4 | 16,7 | 18,7 | |||||
33 | 100 | 7,6 | 8,0 | 9,6 | 11,0 | 13,2 | 16,0 | 16,8 | 17,6 | 8,0 | 8,8 | 10,5 | 12,1 | 14,5 | 17,6 | 18,5 | 19,4 | |||||
34 | 150 | 7,8 | 9,5 | 11,0 | 13,2 | 16,0 | 19,0 | 21,5 | 24,0 | 8,6 | 10,5 | 12,1 | 14,6 | 17,6 | 21,0 | 24,0 | 26,0 | |||||
35 | 200 | 8,8 | 10,5 | 12,5 | 15,0 | 18,0 | 22,0 | 25,0 | 27,5 | 9,7 | 11,6 | 13,7 | 16,5 | 19,8 | 24,0 | 28,0 | 30,0 | |||||
36 | 200 | 100 | 3000 | 50 | 6,4 | 7,2 | 8,9 | 10,2 | 12,2 | 14,2 | 15,8 | 17,4 | 19,0 | 7,1 | 7,9 | 9,8 | 11,2 | 13,4 | 15,6 | 17,4 | 19,2 | 21,0 |
37 | 75 | 8,4 | 10,1 | 12,0 | 14,0 | 17,0 | 18,8 | 21,0 | 23,0 | 9,2 | 11,1 | 13,2 | 15,4 | 18,7 | 21,0 | 23,0 | 25,0 | |||||
38 | 100 | 9,4 | 11,2 | 13,3 | 15,8 | 19,0 | 21,0 | 23,5 | 26,0 | 10,4 | 12,3 | 14,6 | 17,4 | 21,0 | 23,0 | 26,0 | 28,0 | |||||
39 | 150 | 11,0 | 13,0 | 15,5 | 18,5 | 22,0 | 25,0 | 28,5 | 31,0 | 12,1 | 14,3 | 17,0 | 20,0 | 24,0 | 28,0 | 31,0 | 34,0 | |||||
40 | 200 | 12,2 | 14,9 | 17,4 | 20,5 | 25,5 | 29,2 | 32,9 | 36,5 | 13,4 | 16,4 | 19,2 | 23,0 | 28,0 | 32,0 | 36,0 | 40,0 | |||||
УСТАНОВКА ВАЛОВ, ВАЛИКОВ, ОСЕЙ С ДЕТАЛЯМИ В КОРПУС ВРУЧНУЮ ИЛИ ПОДЪЕМНИКОМ | Слесарно-сборочные работы | |||||||||||||||||||||
Карта 128, лист 4 | ||||||||||||||||||||||
N позиции | Размер узла вала | Длина посадки П, мм, до | Посадка | |||||||||||||||||||
Масса вала, кг, до | Наибольший диаметр Д, мм, до | Наибольшая длина L, мм, до | ходовая, легкоходовая, широкоходовая | скользящая | ||||||||||||||||||
Количество надеваемых на вал деталей | ||||||||||||||||||||||
0 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 0 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | |||||
Время T, на один вал, мин. | ||||||||||||||||||||||
41 | 400 | 125 | 4000 | 50 | 8,1 | 8,8 | 10,8 | 12,7 | 15,5 | 17,8 | 19,2 | 20,6 | 22,0 | 8,9 | 9,7 | 11,9 | 14,0 | 17,0 | 19,6 | 21,0 | 23,0 | 24,0 |
42 | 75 | 10,2 | 12,7 | 15,0 | 18,0 | 21,0 | 23,0 | 25,0 | 26,0 | 11,2 | 14,0 | 16,5 | 20,0 | 23,0 | 25,0 | 28,0 | 29,0 | |||||
43 | 100 | 11,8 | 14,0 | 16,8 | 20,0 | 23,8 | 26,3 | 28,0 | 30,0 | 13,0 | 15,4 | 18,5 | 22,0 | 26,0 | 29,0 | 31,0 | 33,0 | |||||
44 | 150 | 14,0 | 16,8 | 19,5 | 24,0 | 28,0 | 32,0 | 34,0 | 36,0 | 15,4 | 18,5 | 21,0 | 26,0 | 31,0 | 35,0 | 37,0 | 40,0 | |||||
45 | 200 | 15,5 | 18,9 | 22,0 | 26,5 | 32,0 | 35,3 | 38,7 | 42,0 | 17,0 | 21,0 | 24,0 | 29,0 | 35,0 | 35,0 | 43,0 | 46,0 | |||||
46 | 800 | 150 | 6000 | 50 | 10,2 | 12,0 | 14,5 | 18,0 | 20,5 | 23,5 | 26,0 | 28,0 | 30,0 | 11,2 | 13,2 | 16,0 | 17,6 | 23,0 | 26,0 | 29,0 | 31,0 | 33,0 |
47 | 75 | 13,8 | 16,8 | 21,0 | 24,8 | 27,0 | 30,0 | 33,0 | 36,0 | 15,2 | 18,5 | 23,0 | 27,0 | 30,0 | 33,0 | 36,0 | 40,0 | |||||
48 | 100 | 15,0 | 19,0 | 23,0 | 26,0 | 30,0 | 33,0 | 37,0 | 40,0 | 16,5 | 21,0 | 25,0 | 29,0 | 33,6 | 36,0 | 41,0 | 44,0 | |||||
49 | 150 | 18,0 | 22,0 | 26,0 | 30,0 | 34,0 | 38,0 | 42,0 | 48,0 | 20,0 | 24,0 | 29,0 | 33,0 | 38,0 | 42,0 | 46,0 | 53,0 | |||||
50 | 200 | 20,0 | 24,0 | 29,0 | 33,5 | 38,0 | 43,0 | 49,0 | 55,0 | 22,0 | 26,0 | 32,0 | 37,0 | 42,0 | 47,0 | 54,0 | 61,0 | |||||
51 | 1600 | 175 | 8000 | 50 | 12,2 | 14,4 | 17,8 | 22,0 | 25,5 | 29,0 | 81,2 | 33,4 | 35,5 | 13,4 | 15,8 | 19,6 | 24,0 | 28,0 | 32,0 | 34,0 | 37,0 | 39,0 |
52 | 75 | 16,0 | 20,0 | 25,0 | 29,0 | 33,0 | 36,0 | 39,0 | 42,0 | 17,6 | 22,0 | 28,0 | 32,0 | 36,0 | 40,0 | 43,0 | 46,0 | |||||
53 | 100 | 19,0 | 24,0 | 27,0 | 32,0 | 36,0 | 40,0 | 44,0 | 48,0 | 21,0 | 26,0 | 30,0 | 35,0 | 40,0 | 44,0 | 48,0 | 53,0 | |||||
54 | 150 | 22,0 | 26,0 | 32,0 | 36,0 | 40,0 | 46,0 | 51,0 | 56,0 | 24,0 | 29,0 | 55,0 | 40,0 | 44,0 | 51,0 | 56,0 | 62,0 | |||||
55 | 200 | 24,5 | 29,0 | 35,5 | 40,0 | 44,5 | 51,0 | 57,5 | 64,0 | 26,0 | 32,0 | 39,0 | 44,0 | 49,0 | 56,0 | 63,0 | 69,0 | |||||
Слесарно-сборочные работы | ||||||||||||||||||||||||
Карта 129, лист 1 | ||||||||||||||||||||||||
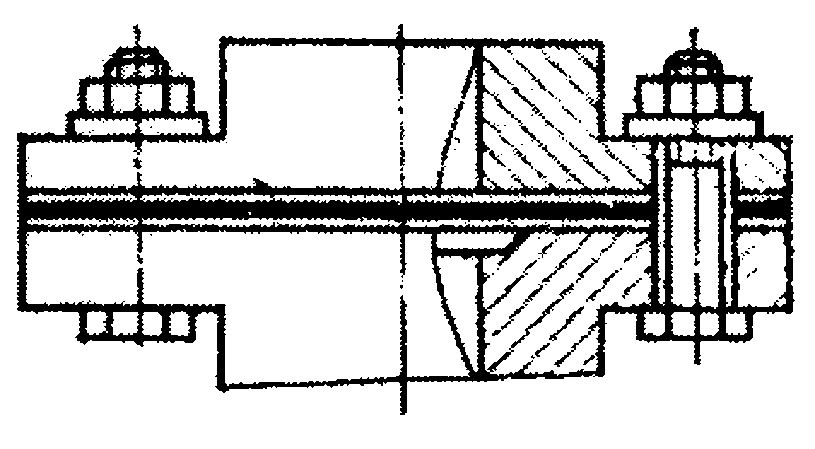 | ||||||||||||||||||||||||
N позиции | Вид стопорения | Содержание работы | Масса детали, узла, кг, до | Диаметр болта, мм, до | Гаечным ключом | |||||||||||||||||||
Количество болтов, до | ||||||||||||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 14 | 16 | 18 | 21 | 24 | 28 | 32 | 37 | 43 | 50 | |||||
Время T, мин. | ||||||||||||||||||||||||
1 | Шплинтами по просверленным отверстиям | 1. Установить прокладку с проверкой установки 2. Установить деталь на плоскость с совмещением отверстий по двум контрольным шпилькам до 1,5 кг вручную, свыше 15 кг - с помощью подъемника 3. Установить болты в отверстия, надеть шайбы, навернуть гайки на две - три нитки, завернуть окончательно гаечным ключом и зашплинтовать | 15 | 10 | 2,1 | 0,7 | 3,3 | 4,0 | 4,2 | 4,8 | 5,4 | 5,9 | 6,6 | 7,4 | 8,6 | 9,6 | 10,8 | 12,4 | 14,1 | 16,4 | 18,4 | 21,2 | 24,8 | 29,0 |
2 | 16 | 2,6 | 3,5 | 4,3 | 5,1 | 5,2 | 5,9 | 6,7 | 7,5 | 8,2 | 9,4 | 11,0 | 12,2 | 13,7 | 15,8 | 18,0 | 21,0 | 23,8 | 27,4 | 31,5 | 37,0 | |||
3 | 20 | 2,8 | 3,7 | 4,7 | 5,7 | 6,0 | 6,9 | 7,8 | 8,6 | 9,5 | 10,9 | 13,0 | 14,3 | 16,0 | 18,4 | 21,2 | 24,0 | 28,0 | 32,0 | 37,0 | 43,0 | |||
4 | 100 | 10 | 3,1 | 3,7 | 4,3 | 5,0 | 5,2 | 5,8 | 6,4 | 6,9 | 7,6 | 8,4 | 9,5 | 10,6 | 11,8 | 13,4 | 15,1 | 17,4 | 19,4 | 22,5 | 26,0 | 30,0 | ||
5 | 16 | 3,6 | 4,5 | 5,3 | 6,1 | 6,2 | 6,9 | 7,6 | 8,5 | 9,2 | 10,4 | 11,8 | 13,2 | 14,7 | 16,8 | 18,9 | 22,0 | 25,0 | 28,4 | 33,0 | 38,0 | |||
6 | 20 | 3,8 | 4,7 | 5,7 | 6,7 | 7,0 | 7,9 | 8,8 | 9,6 | 10,5 | 11,9 | 13,6 | 15,3 | 17,0 | 19,4 | 22,0 | 25,6 | 29,0 | 33,0 | 38,0 | 44,0 | |||
7 | 27 | 4,0 | 5,0 | 6,0 | 7,1 | 7,5 | 8,5 | 9,4 | 10,4 | 11,3 | 12,9 | 14,7 | 16,6 | 18,5 | 21,2 | 23,8 | 27,4 | 32,0 | 36,0 | 41,0 | 48,0 | |||
8 | 1000 | 16 | 5,2 | 6,1 | 6,9 | 7,7 | 7,8 | 8,6 | 9,3 | 10,1 | 10,8 | 12,0 | 13,4 | 14,8 | 16,3 | 18,4 | 20,7 | 23,0 | 26,6 | 30,2 | 34,0 | 39,0 | ||
9 | 20 | 5,4 | 6,3 | 7,3 | 8,3 | 8,6 | 9,5 | 10,4 | 11,2 | 12,2 | 13,5 | 15,2 | 16,9 | 18,4 | 21,2 | 24,0 | 27,0 | 28,0 | 34,6 | 40,0 | 46,0 | |||
10 | 27 | 5,6 | 6,6 | 7,6 | 8,7 | 9,1 | 10,1 | 11,1 | 12,0 | 13,0 | 14,5 | 16,3 | 18,0 | 19,8 | 23,0 | 26,0 | 29,0 | 33,0 | 38,0 | 43,0 | 50,0 | |||
11 | 36 | 5,8 | 7,0 | 8,2 | 9,4 | 9,7 | 10,8 | 11,9 | 13,0 | 14,0 | 15,7 | 17,1 | 20,0 | 21,6 | 25,0 | 28,0 | 32,0 | 36,0 | 41,0 | 48,0 | 55,0 | |||
12 | 4000 | 16 | 8,3 | 9,1 | 9,9 | 10,7 | 10,8 | 11,6 | 12,3 | 13,0 | 13,9 | 15,0 | 16,5 | 17,9 | 19,4 | 22,0 | 24,0 | 26,6 | 29,0 | 33,0 | 37,0 | 42,0 | ||
13 | 20 | 8,4 | 9,4 | 10,3 | 11,2 | 11,6 | 12,5 | 13,4 | 14,3 | 15,2 | 16,6 | 18,4 | 20,0 | 21,6 | 24,0 | 26,6 | 30,2 | 34,0 | 38,0 | 43,0 | 49,0 | |||
14 | 27 | 8,6 | 9,6 | 10,6 | 11,7 | 12,2 | 13 0 | 14,0 | 15,0 | 15,7 | 17,5 | 19,0 | 21,2 | 23,0 | 25,6 | 28,4 | 32,0 | 36,0 | 40,5 | 46,0 | 53,0 | |||
15 | 36 | 8,9 | 10,1 | 11,2 | 12,4 | 12,8 | 13,9 | 14,9 | 16,0 | 17,1 | 19,0 | 21,0 | 23,0 | 24,8 | 28,0 | 31,0 | 35,0 | 39,0 | 44,0 | 50,0 | 58,0 | |||
16 | 48 | 9,1 | 10,2 | 11,5 | 12,8 | 13,5 | 14,7 | 15,8 | 17,1 | 18,4 | 20,0 | 22,5 | 25,0 | 27,0 | 30,2 | 35,0 | 38,0 | 43,0 | 49,0 | 56,0 | 64,0 | |||
УСТАНОВКА ДЕТАЛЕЙ, УЗЛОВ НА ПЛОСКОСТЬ С СОВМЕЩЕНИЕМ ОТВЕРСТИЙ, УСТАНОВКОЙ ПРОКЛАДКИ, ШАЙБ И КРЕПЛЕНИЕМ БОЛТАМИ С ГАЙКАМИ ГАЕЧНЫМ ИЛИ ТОРЦОВЫМ КЛЮЧОМ | Слесарно-сборочные работы | |||||||||||||||||||||||
Карта 129, лист 2 | ||||||||||||||||||||||||
N позиции | Вид стопорения | Содержание работы | Масса детали, узла, кг, до | Диаметр болта, мм, до | Гаечным ключом | |||||||||||||||||||
Количество болтов, до | ||||||||||||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 14 | 16 | 18 | 21 | 24 | 28 | 32 | 37 | 43 | 50 | |||||
Время T, мин. | ||||||||||||||||||||||||
17 | Шплинтами со сверлением отверстий | 1. Установить прокладку с проверкой установки 2. Установить деталь на плоскость с совмещением отверстий по двум контрольным шпилькам до 1,5 кг вручную, свыше 15 кг - с помощью подъемника 3. Установить болты в отверстия, надеть шайбы, навернуть гайки на две - три нитки, завернуть окончательно гаечным ключом. Просверлить отверстия электропневмосверлильной машиной и зашплинтовать | 15 | 10 | 4,8 | 6,8 | 8,6 | 10,6 | 12,2 | 14,4 | 16,1 | 17,9 | 19,8 | 23,4 | 27,0 | 31,0 | 34,6 | 40,5 | 46,0 | 54,0 | 61,0 | 71,0 | 82,0 | 95,0 |
18 | 16 | 5,3 | 7,5 | 9,6 | 11,8 | 13,2 | 15,6 | 17, 4 | 19,4 | 21,6 | 25,2 | 29,0 | 34,0 | 38,0 | 43,6 | 50,4 | 58,0 | 67,0 | 76,5 | 89,0 | 104,0 | |||
19 | 20 | 5,4 | 7,7 | 10,0 | 12,3 | 14,0 | 16,6 | 18,4 | 20,7 | 23,0 | 27,0 | 31,0 | 35,6 | 40,0 | 47,0 | 53,0 | 62,0 | 70,0 | 82,0 | 94,0 | 110,0 | |||
20 | 100 | 10 | 5,8 | 7,7 | 9,7 | 11,6 | 13,2 | 15,4 | 17,0 | 18,9 | 20,7 | 24,0 | 28,0 | 32,0 | 35,6 | 41,4 | 47,0 | 55,0 | 62,0 | 72,0 | 83,0 | 96,0 | ||
21 | 16 | 6,3 | 8,5 | 10,6 | 12,8 | 14,2 | 16,6 | 18,4 | 20,2 | 22,5 | 26,6 | 31,0 | 34,6 | 39,0 | 45,0 | 51,0 | 59,0 | 68,0 | 77,0 | 90,0 | 104,0 | |||
22 | 20 | 0,4 | 8,7 | 11,0 | 13,3 | 15,0 | 17,6 | 19,4 | 21,6 | 23,8 | 28,0 | 32,0 | 36,4 | 41,0 | 48,0 | 54,0 | 63,0 | 72,0 | 83,0 | 95,0 | 111,0 | |||
23 | 27 | 7,0 | 9,5 | 12,2 | 14,7 | 16,6 | 18,9 | 21,6 | 23,8 | 26,6 | 31,0 | 36,0 | 41,0 | 46,0 | 53,0 | 60,0 | 70,0 | 80,0 | 93,0 | 107,0 | 120,0 | |||
24 | 1000 | 16 | 7,9 | 10,1 | 12,2 | 14,4 | 15,8 | 18,0 | 19,8 | 22,0 | 24,0 | 28,0 | 32,0 | 36,0 | 40,0 | 47,0 | 52,0 | 61,0 | 69,0 | 79,0 | 92,0 | 106,0 | ||
25 | 20 | 8,0 | 41,1 | 12,6 | 14,9 | 16,6 | 19,4 | 21,2 | 23,4 | 25,6 | 30,0 | 31,0 | 38,2 | 42,8 | 50,0 | 56,0 | 65,0 | 73,0 | 84,0 | 97,0 | 112,0 | |||
26 | 27 | 8,6 | 11,2 | 13,8 | 16,3 | 18,0 | 20,7 | 23,4 | 25,6 | 28,0 | 32,0 | 38,0 | 42,3 | 18,0 | 55,0 | 62,0 | 72,0 | 82,0 | 94,0 | 109,0 | 126,0 | |||
27 | 36 | 8,9 | 11,6 | 14,3 | 17,1 | 18,0 | 21,6 | 23,8 | 26,6 | 29,6 | 31,0 | 39,0 | 44,0 | 50,0 | 56,7 | 65,0 | 75,0 | 85,0 | 99,0 | 112,0 | 130,0 | |||
28 | 4000 | 16 | 11,0 | 13,0 | 15,3 | 17,4 | 18,9 | 21,2 | 23,0 | 25,2 | 27,0 | 31,0 | 35,0 | 39,2 | 43,0 | 50,0 | 56,0 | 64,0 | 72,0 | 82,0 | 94,0 | 109,0 | ||
29 | 20 | 11,1 | 13,3 | 16,7 | 18,0 | 19,8 | 22,0 | 24,3 | 26,1 | 28,0 | 32,4 | 37,0 | 41,4 | 46,0 | 52,0 | 58,0 | 68,0 | 76,0 | 87,0 | 100,0 | 115,0 | |||
30 | 27 | 11,6 | 14,2 | 16,7 | 19,4 | 21,2 | 23,0 | 26,0 | 28,8 | 31,0 | 35,6 | 38,0 | 46,0 | 50,4 | 58,0 | 65,0 | 75,0 | 85,0 | 97,0 | 112,0 | 129,0 | |||
31 | 36 | 12,3 | 15,2 | 18,0 | 21,2 | 23,4 | 26,1 | 28,8 | 31,5 | 34,6 | 40,0 | 45,0 | 50,4 | 57,0 | 65,0 | 73,0 | 84,0 | 94,0 | 109,0 | 125,0 | 145,0 | |||
32 | 48 | 13,0 | 16,1 | 19,4 | 22,5 | 25,2 | 28,4 | 34,5 | 34,6 | 38,0 | 44,0 | 50,0 | 56,0 | 62,0 | 72,0 | 82,0 | 94,0 | 106,0 | 122,0 | 140,0 | 162,0 | |||
УСТАНОВКА ДЕТАЛЕЙ, УЗЛОВ НА ПЛОСКОСТЬ С СОВМЕЩЕНИЕМ ОТВЕРСТИЙ, УСТАНОВКОЙ ПРОКЛАДКИ, ШАЙБ И КРЕПЛЕНИЕМ БОЛТАМИ С ГАЙКАМИ ГАЕЧНЫМ ИЛИ ТОРЦОВЫМ КЛЮЧОМ | Слесарно-сборочные работы | |||||||||||||||||||||||
Карта 129, лист 3 | ||||||||||||||||||||||||
N позиции | Вид стопорения | Содержание работы | Масса детали, узла, кг, до | Диаметр болта, мм, до | Гаечным ключом | |||||||||||||||||||
Количество болтов, до | ||||||||||||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 14 | 16 | 18 | 21 | 24 | 28 | 32 | 37 | 43 | 50 | |||||
Время T, мин. | ||||||||||||||||||||||||
33 | Без стопорения | 1. Установить прокладку с проверкой установки 2. Установить деталь на плоскость с совмещением отверстий по двум контрольным шпилькам до 1,5 кг вручную, свыше 15 кг - с помощью подъемника 3. Установишь, болты в отверстия, надеть шайбы, навернуть гайки на две - три нитки и завернуть окончательно гаечным ключом | 15 | 10 | 1,6 | 2,0 | 2,4 | 2,7 | 2,8 | 3,1 | 3,4 | 3,8 | 4,1 | 4,5 | 5,1 | 5,8 | 6,4 | 7,4 | 8,3 | 9,5 | 9,7 | 12,3 | 14,2 | 16,5 |
34 | 16 | 2,2 | 2,7 | 3,3 | 3,9 | 3,8 | 4,2 | 4,7 | 5,3 | 5,8 | 6,5 | 7,4 | 8,4 | 9,3 | 10,7 | 12,2 | 14,1 | 16,0 | 18,4 | 21,2 | 25,0 | |||
35 | 20 | 2,3 | 3,0 | 3,7 | 4,4 | 4,6 | 5,2 | 5,8 | 6,5 | 7,1 | 8,0 | 9,2 | 10,4 | 11,6 | 12,6 | 15,3 | 17,7 | 20,2 | 23,0 | 27,0 | 31,0 | |||
36 | 100 | 10 | 2,6 | 3,0 | 3,4 | 3,8 | 3,8 | 4,0 | 4,4 | 4,6 | 5,1 | 5,5 | 6,1 | 6,8 | 7,3 | 8,3 | 9,3 | 10,5 | 11,8 | 13,3 | 15,0 | 17,5 | ||
16 | 3,2 | 3,7 | 4,3 | 4,9 | 4,8 | 5,2 | 5,7 | 6,3 | 6,8 | 7,5 | 8,4 | 9,4 | 10,3 | 11,7 | 13,1 | 15,1 | 17,0 | 19,0 | 22,0 | 26,0 | ||||
38 | 20 | 3,3 | 4,0 | 4,7 | 5,4 | 5,6 | 6,0 | 6,8 | 7,5 | 8,1 | 9,0 | 10,2 | 11,4 | 12,6 | 14,4 | 16,3 | 19,0 | 21,3 | 24,0 | 28,0 | 32,0 | |||
39 | 27 | 3,4 | 4,1 | 5,0 | 5,7 | 5,8 | 6,5 | 7,2 | 7,8 | 8,6 | 9,5 | 10,8 | 12,1 | 13,3 | 15,3 | 17,3 | 20,0 | 22,5 | 26,0 | 30,0 | 34,0 | |||
40 | 1000 | 16 | 4,8 | 5,3 | 5,9 | 6,5 | 6,4 | 6,8 | 7,3 | 7,9 | 8,4 | 9,1 | 10,0 | 11,0 | 11,9 | 13,3 | 14,8 | 16,7 | 18,4 | 21,0 | 24,0 | 27,0 | ||
41 | 20 | 4,0 | 5,6 | 6,3 | 7,0 | 7,2 | 7,8 | 8,5 | 9,1 | 9,8 | 10,6 | 11,8 | 13,0 | 14,2 | 16,0 | 17,8 | 20,2 | 23,0 | 26,0 | 29,0 | 34,0 | |||
42 | 27 | 5,0 | 5 8 | 6,6 | 7,3 | 7,5 | 8,1 | 8,8 | 9 4 | 10,2 | 11,2 | 12,4 | 13,7 | 14,9 | 16,9 | 18,9 | 22, 0 | 24,0 | 27,0 | 31,0 | 36,0 | |||
43 | 36 | 5,2 | 6,0 | 6,9 | 7,7 | 7,8 | 8,6 | 9,3 | 10,1 | 10,8 | 11,8 | 13,2 | 14,5 | 15,9 | 18,0 | 20,2 | 23,0 | 26,0 | 29,0 | 33,0 | 39,0 | |||
44 | 4000 | 16 | 7,8 | 8,4 | 8,9 | 9,5 | 9,4 | 9,0 | 10,4 | 10,9 | 11,4 | 12,2 | 13,0 | 14,0 | 14,9 | 16,4 | 17,8 | 20,0 | 22,0 | 24,0 | 27,0 | 30,0 | ||
45 | 20 | 7,9 | 8,6 | 9,4 | 10,1 | 10,2 | 10,8 | 11,4 | 12,2 | 12,8 | 13,7 | 14,8 | 16,1 | 17,2 | 18,9 | 21,0 | 23,0 | 26,0 | 29,0 | 32,0 | 37,0 | |||
46 | 27 | 8,0 | 8,8 | 9,5 | 10,4 | 10,4 | 11,2 | 11,8 | 12,5 | 12,9 | 14,1 | 15,5 | 16,6 | 18,0 | 19,8 | 22,0 | 24,0 | 27,0 | 30,0 | 34,0 | 39,0 | |||
47 | 36 | 8,2 | 9,1 | 9,9 | 10,8 | 11,0 | 11,6 | 12,3 | 13,0 | 13,9 | 14,8 | 16,2 | 17,6 | 18,1 | 21,2 | 23,0 | 26,1 | 29,0 | 32,0 | 37,0 | 41,5 | |||
48 | 48 | 8,4 | 9,4 | 10,0 | 10,9 | 11,2 | 12,2 | 12,8 | 13,7 | 14,5 | 15,6 | 17,4 | 18,4 | 20,2 | 22,5 | 26,0 | 28,0 | 31,0 | 35,0 | 39,0 | 45,9 | |||
УСТАНОВКА ДЕТАЛЕЙ, УЗЛОВ НА ПЛОСКОСТЬ С СОВМЕЩЕНИЕМ ОТВЕРСТИЙ, УСТАНОВКОЙ ПРОКЛАДКИ, ШАЙБ И КРЕПЛЕНИЕМ БОЛТАМИ С ГАЙКАМИ ГАЕЧНЫМ ИЛИ ТОРЦОВЫМ КЛЮЧОМ | Слесарно-сборочные работы | |||||||||||||||||||||||
Карта 129, лист 4 | ||||||||||||||||||||||||
N позиции | Вид стопорения | Содержание работы | Масса детали, узла, кг, до | Диаметр болта, мм, до | Гаечным ключом | |||||||||||||||||||
Количество болтов, до | ||||||||||||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 14 | 16 | 18 | 21 | 24 | 28 | 32 | 37 | 43 | 50 | |||||
Время T, мин. | ||||||||||||||||||||||||
49 | Контргайкой | 1. Установить прокладку с проверкой установки 2. Установить деталь на плоскость с совмещением отверстий по двум контрольным шпилькам до 1,5 кг - вручную, свыше 15 кг - с помощью подъемника 3. Установить болты в отверстия, надеть шайбы, навернуть гайки на две - три нитки и завернуть окончательно гаечным ключом (нормативное время учитывает завертывание двух гаек) | 20 | 10 | 2,0 | 2,6 | 3,2 | 3,7 | 4,0 | 4,3 | 4,9 | 5,4 | 5,8 | 6,7 | 7,6 | 8,6 | 9,6 | 11,2 | 12,6 | 14,6 | 16,6 | 19,0 | 22,0 | 26,0 |
50 | 16 | 2,7 | 3,5 | 4,3 | 4,4 | 5,4 | 6,1 | 6,8 | 7,7 | 8,5 | 9,7 | 11,2 | 12,7 | 14,1 | 16,4 | 18,4 | 21,6 | 25,0 | 28,0 | 33,0 | 38,0 | |||
51 | 20 | 2,9 | 4,0 | 5,0 | 6,0 | 6,5 | 7,5 | 8,3 | 9,4 | 10,3 | 11,8 | 13,6 | 15,5 | 17,3 | 20,0 | 23,0 | 26,6 | 30,0 | 35,0 | 40,5 | 47,0 | |||
52 | 100 | 10 | 3,0 | 3,5 | 4,1 | 4,7 | 4,9 | 5,3 | 5,8 | 6,4 | 6,9 | 7,6 | 8,6 | 9,6 | 10,5 | 12,1 | 13,6 | 15,6 | 18,0 | 20,0 | 23,0 | 27,0 | ||
53 | 16 | 3,7 | 4,5 | 5,4 | 6,2 | 6,4 | 7,1 | 7,8 | 8,7 | 9,4 | 10,7 | 12,2 | 13,7 | 15,1 | 17,4 | 19,8 | 22,5 | 26,0 | 29,0 | 34,0 | 39,0 | |||
54 | 20 | 3,9 | 5,0 | 5,9 | 7,0 | 7,5 | 8,5 | 9,4 | 10,4 | 11,2 | 12,8 | 14,6 | 16,5 | 18,4 | 21,2 | 24,0 | 28,0 | 31,0 | 36,0 | 41,0 | 48,0 | |||
55 | 27 | 4,1 | 5,1 | 6,3 | 7,4 | 7,9 | 8,9 | 9,9 | 10,9 | 12,0 | 13,7 | 15,6 | 17,6 | 19,4 | 22,5 | 25,6 | 29,0 | 33,0 | 39,0 | 45,0 | 51,0 | |||
56 | 1000 | 16 | 5,3 | 6,1 | 7,0 | 7,8 | 8,9 | 8,7 | 9,5 | 10,4 | 11,1 | 12,3 | 13,8 | 15,3 | 16,7 | 19,0 | 21,2 | 24,0 | 27,0 | 31,0 | 36,0 | 40,5 | ||
57 | 20 | 5,5 | 6,6 | 7,6 | 8,6 | 9,1 | 10,1 | 11,0 | 12,0 | 13,0 | 14,4 | 16,2 | 18,0 | 19,8 | 22,5 | 25,0 | 29,0 | 33,0 | 37,0 | 43,0 | 50,0 | |||
58 | 27 | 5,8 | 6,8 | 7,9 | 9,0 | 9,5 | 10,5 | 11,5 | 12,6 | 13,6 | 15,3 | 17,2 | 19,4 | 21,2 | 24,5 | 27,0 | 31,0 | 35,0 | 40,0 | 46,0 | 53,0 | |||
59 | 36 | 6,0 | 7,3 | 8,6 | 10,0 | 10,4 | 11,5 | 12,7 | 13,9 | 15,0 | 16,8 | 19,4 | 21,2 | 23,4 | 27,0 | 30,6 | 34,6 | 39,0 | 45,0 | 51,6 | 60,0 | |||
60 | 4000 | 16 | 8,4 | 9,2 | 10,0 | 10,9 | 11,0 | 11,8 | 12,5 | 13,3 | 14,1 | 15,4 | 16,8 | 18,4 | 19,8 | 22,0 | 24,3 | 27,4 | 30,0 | 34,0 | 39,0 | 44,0 | ||
61 | 20 | 8,6 | 9,6 | 10,6 | 11,7 | 12,1 | 13,0 | 14, 0 | 15,0 | 15,9 | 17,5 | 19,4 | 21,2 | 23,0 | 25,6 | 28,4 | 32,0 | 36,0 | 40,5 | 46,0 | 53,0 | |||
62 | 27 | 8,7 | 9,8 | 10,9 | 12,1 | 12,5 | 13,6 | 14,5 | 15,6 | 16,3 | 18,4 | 20,2 | 22,0 | 24,3 | 27,0 | 30,2 | 34,0 | 38,0 | 43,0 | 50,0 | 56,0 | |||
63 | 36 | 9,0 | 10,3 | 11,6 | 13,0 | 13,3 | 14,8 | 15,8 | 16,6 | 18,0 | 19,8 | 22,0 | 24,3 | 26,5 | 30,0 | 33,8 | 38,0 | 42,0 | 48,0 | 55,0 | 63,0 | |||
64 | 48 | 9,4 | 10,5 | 12,0 | 13,4 | 14,2 | 15,7 | 16,7 | 18,0 | 19,4 | 21,6 | 23,5 | 26,5 | 29,0 | 33,0 | 38,0 | 42,0 | 47,0 | 53,0 | 60,0 | 70,0 | |||
УСТАНОВКА ДЕТАЛЕЙ, УЗЛОВ НА ПЛОСКОСТЬ С СОВМЕЩЕНИЕМ ОТВЕРСТИЙ, УСТАНОВКОЙ ПРОКЛАДКИ, ШАЙБ И КРЕПЛЕНИЕМ БОЛТАМИ С ГАЙКАМИ ГАЕЧНЫМ ИЛИ ТОРЦОВЫМ КЛЮЧОМ | Слесарно-сборочные работы | |||||||||||||||||||||||
Карта 129, лист 5 | ||||||||||||||||||||||||
N позиции | Вид стопорения | Содержание работы | Масса детали, узла, кг, до | Диаметр болта, мм, до | Торцовым ключом | |||||||||||||||||||
Количество болтов, до | ||||||||||||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 14 | 16 | 18 | 21 | 24 | 28 | 32 | 37 | 43 | 50 | |||||
Время T, мин. | ||||||||||||||||||||||||
65 | Шплинтами по просверленным отверстиям | 1. Установить прокладку с проверкой установки 2. Установить деталь на плоскость с совмещением отверстий по двум контрольным шпилькам до 1,5 кг вручную, свыше 15 кг - с помощью подъемника 3. Установить болты в отверстия, надеть шайбы, навернуть гайки на две - три нитки, завернуть окончательно гаечным ключом и зашплинтовать | 15 | 10 | 1,9 | 2,4 | 3,0 | 3,5 | 3,8 | 4,3 | 4,9 | 5,0 | 5,8 | 6,7 | 7,6 | 8,7 | 9,7 | 11 2 | 12,7 | 14,7 | 16,5 | 19,4 | 22,0 | 25,6 |
66 | 16 | 2,3 | 2,8 | 3,4 | 4,1 | 4,5 | 5,1 | 5,8 | 6,4 | 7,0 | 8,0 | 9,2 | 10,4 | 11,6 | 13,4 | 15,2 | 17,6 | 20,0 | 23,0 | 26,5 | 31,0 | |||
67 | 20 | 2,4 | 3,2 | 4,0 | 4,8 | 5,2 | 6,0 | 6,8 | 7,5 | 8,3 | 9,4 | 10,9 | 12,3 | 13,8 | 15,9 | 18,0 | 21,2 | 24,0 | 27,5 | 32,0 | 37,0 | |||
68 | 100 | 10 | 2,9 | 3,4 | 3,9 | 4,5 | 4,8 | 5,3 | 5,8 | 6,4 | 6,8 | 7,6 | 8,6 | 9,7 | 10 7 | 12,2 | 13,7 | 15 7 | 17 6 | 20,0 | 23,0 | 26,5 | ||
69 | 16 | 3,3 | 3,8 | 4,4 | 5,1 | 5,5 | 6,1 | 6,8 | 7,4 | 8,0 | 9,0 | 10,2 | 11,3 | 12,6 | 14,0 | 16,2 | 18,4 | 21,0 | 24,0 | 27,5 | 32,0 | |||
70 | 20 | 3,4 | 4,1 | 5,0 | 5,8 | 6,2 | 7,0 | 7,7 | 8,5 | 9,3 | 10,4 | 11,9 | 13,3 | 14,8 | 16,9 | 19,0 | 22,0 | 25,0 | 28,0 | 33,0 | 38,0 | |||
71 | 27 | 4,0 | 4,3 | 5,2 | 6,1 | 6,7 | 7,5 | 8,3 | 9,0 | 10,0 | 11,2 | 12,8 | 14,3 | 15,9 | 18,4 | 21,0 | 24,0 | 27,0 | 31,0 | 36,0 | 41,0 | |||
72 | 1000 | 16 | 4,0 | 5,0 | 5,6 | 6,0 | 7,1 | 7,7 | 8 4 | 9,0 | 9,6 | 10,6 | 11,8 | 13,0 | 14 2 | 16,0 | 17 8 | 20,3 | 22,5 | 25,6 | 29,0 | 33,0 | ||
73 | 20 | 5,0 | 5,8 | 6,6 | 7,4 | 7,8 | 8,6 | 9,4 | 10,1 | 10,9 | 12,1 | 14,0 | 14,9 | 16,4 | 18,4 | 21,0 | 24,0 | 26,5 | 30,0 | 35,0 | 40,0 | |||
74 | 27 | 5,2 | 5,9 | 6,8 | 7,7 | 8,3 | 9,1 | 10,0 | 10,6 | 11,5 | 12,8 | 14,4 | 15,9 | 17,6 | 20,0 | 23,0 | 25 5 | 29,0 | 32,5 | 38,0 | 43,0 | |||
75 | 36 | 5,5 | 6,4 | 7,4 | 8,4 | 8,9 | 9,8 | 10,7 | 11,7 | 13,0 | 14,0 | 15,8 | 17,6 | 19,4 | 22,0 | 24,8 | 28,5 | 32,0 | 36,5 | 44,8 | 48,0 | |||
76 | 4000 | 16 | 7,0 | 8,4 | 9,1 | 9,7 | 10,1 | 10,7 | 11,3 | 12,0 | 13,0 | 14,0 | 14,8 | 16,0 | 17,2 | 19,0 | 21,0 | 23,0 | 26,0 | 29,0 | 32,0 | 36,5 | ||
77 | 20 | 8,0 | 8,8 | 9,6 | 10,4 | 11,0 | 11,6 | 12,4 | 13,1 | 13,9 | 15,3 | 16,5 | 18,0 | 19,4 | 22,0 | 24,0 | 26,5 | 30,0 | 33,0 | 37,0 | 43,0 | |||
78 | 27 | 8,2 | 9,0 | 9,9 | 11,0 | 11,2 | 12,1 | 13,0 | 13,7 | 14,6 | 15,1 | 17,5 | 19,0 | 21,0 | 23,0 | 25,0 | 29,0 | 32,0 | 36,0 | 40,5 | 46,0 | |||
79 | 36 | 8,6 | 9,4 | 10,4 | 11,4 | 12,0 | 12,9 | 13,8 | 14,6 | 15,7 | 17,0 | 19,0 | 21,0 | 22,0 | 25,0 | 28,0 | 31,0 | 35,0 | 39,0 | 44,5 | 51,0 | |||
80 | 48 | 8,8 | 9,8 | 11,0 | 12,2 | 12,9 | 14,0 | 15,0 | 16,1 | 17,2 | 19,0 | 21,2 | 23,0 | 25,0 | 28,5 | 32,0 | 36,0 | 40,0 | 45,0 | 51,0 | 58,5 | |||
УСТАНОВКА ДЕТАЛЕЙ, УЗЛОВ НА ПЛОСКОСТЬ С СОВМЕЩЕНИЕМ ОТВЕРСТИЙ, УСТАНОВКОЙ ПРОКЛАДКИ, ШАЙБ И КРЕПЛЕНИЕМ БОЛТАМИ С ГАЙКАМИ ГАЕЧНЫМ ИЛИ ТОРЦОВЫМ КЛЮЧОМ | Слесарно-сборочные работы | |||||||||||||||||||||||
Карта 129, лист 6 | ||||||||||||||||||||||||
N позиции | Вид стопорения | Содержание работы | Масса детали, узла, кг, до | Диаметр болта, мм, до | Торцовым ключом | |||||||||||||||||||
Количество болтов, до | ||||||||||||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 14 | 16 | 18 | 21 | 24 | 28 | 32 | 37 | 43 | 50 | |||||
Время T, мин. | ||||||||||||||||||||||||
81 | Шплинтами со сверлением отверстий | 1. Установить прокладку с проверкой установки 2. Установить деталь на плоскость с совмещением отверстий по двум контрольным шпилькам до 1,5 кг вручную, свыше 15 кг - с помощью подъемника 3. Установить болты в отверстия, надеть шайбы, навернуть гайки на две - три нитки, завернуть окончательно гаечным ключом. Просверлить электропневмосверлильной машиной и зашплинтовать | 15 | 10 | 4,6 | 6,4 | 8,3 | 10,2 | 11,8 | 13,9 | 15,5 | 17,4 | 19,4 | 22,5 | 26,0 | 30,0 | 34,0 | 39,0 | 44,5 | 52,0 | 59,5 | 68,5 | 79,0 | 93,0 |
82 | 16 | 5,0 | 6,8 | 8,7 | 10,8 | 12,5 | 14,8 | 16,4 | 18,4 | 20,2 | 23,8 | 28,0 | 32 0 | 35,5 | 41,5 | 47,0 | 55,0 | 63,0 | 72,0 | 84,0 | 97,0 | |||
83 | 20 | 5,1 | 7,1 | 9,3 | 11,4 | 13,2 | 15,7 | 17,5 | 19,4 | 22,0 | 25,6 | 30,0 | 33,8 | 38,0 | 44,0 | 50,0 | 58,5 | 67,0 | 76,5 | 89,0 | 101,0 | |||
84 | 100 | 10 | 5,6 | 7,4 | 9,3 | 11,2 | 12,8 | 15,1 | 16,5 | 18,4 | 20,2 | 23,8 | 27,5 | 31,1 | 34,6 | 40,0 | 46,0 | 53,0 | 60,0 | 69,0 | 80,0 | 94,0 | ||
85 | 16 | 6,0 | 7,7 | 9,7 | 11,8 | 13,5 | 15,8 | 17,4 | 19,4 | 21,2 | 25,0 | 29,0 | 32,8 | 36,5 | 42,0 | 49,0 | 56,0 | 64,0 | 74,0 | 85,0 | 98,0 | |||
86 | 20 | 6,1 | 8,0 | 10,3 | 12,4 | 14,2 | 16,2 | 18,4 | 20,2 | 22,0 | 26,5 | 31,0 | 34,5 | 39,0 | 45,0 | 51,0 | 59,5 | 67,5 | 78,0 | 90,0 | 104,0 | |||
87 | 27 | 6,7 | 8,9 | 11,3 | 13,8 | 15,6 | 18,0 | 20,2 | 22,5 | 24,0 | 29,0 | 34,0 | 39,0 | 43,0 | 50,5 | 58,0 | 67,0 | 76,0 | 87,0 | 102,0 | 117,0 | |||
88 | 1000 | 16 | 7,0 | 9,0 | 10,9 | 12,8 | 15,1 | 17,4 | 19,0 | 21,2 | 23,0 | 26,5 | 31,0 | 34,0 | 38,0 | 44,0 | 49,5 | 58,0 | 66,0 | 75,0 | 86,5 | 100,0 | ||
89 | 20 | 7,7 | 9,7 | 11,9 | 14,0 | 15,8 | 18,4 | 20,0 | 22,1 | 24,0 | 28,0 | 32,0 | 36,5 | 40,5 | 47,0 | 53,0 | 61,0 | 69,0 | 79,0 | 92,0 | 106,0 | |||
90 | 27 | 8,3 | 10,5 | 13,0 | 15,4 | 17,4 | 19,0 | 22,0 | 24,0 | 26,6 | 31,0 | 34,5 | 40,1 | 45,0 | 52,0 | 58,5 | 68,5 | 77,0 | 89,0 | 103,0 | 119,0 | |||
91 | 36 | 9,0 | 11,5 | 14,0 | 17,0 | 19,4 | 22,0 | 24 8 | 27,5 | 30,0 | 35,0 | 41,0 | 45,5 | 51,0 | 59,0 | 67,0 | 77,0 | 87,0 | 101,0 | 117,0 | 135,0 | |||
92 | 4000 | 16 | 10,6 | 12,3 | 14,4 | 16,4 | 18,0 | 20,0 | 22,1 | 24,0 | 26,0 | 30,0 | 33,0 | 37,5 | 41,0 | 47,0 | 53,0 | 60,0 | 68,0 | 78,0 | 89,0 | 104,0 | ||
93 | 20 | 10,7 | 12,8 | 14,9 | 17,0 | 19,0 | 21,2 | 23,0 | 25,0 | 27,0 | 31,0 | 35,0 | 39,0 | 43,0 | 50,0 | 56,0 | 64,0 | 72,0 | 83,0 | 94,5 | 109,0 | |||
94 | 27 | 11,1 | 13,7 | 15,9 | 18,4 | 20,2 | 22,0 | 25,0 | 27,5 | 40,0 | 34,0 | 39,0 | 43,0 | 48,0 | 55,0 | 62,0 | 71,0 | 80, 0 | 92,0 | 106,0 | 122,0 | |||
95 | 36 | 12,0 | 14,5 | 17,4 | 20,2 | 22,5 | 25,0 | 28,0 | 31,0 | 33,0 | 38,0 | 43,0 | 49,0 | 54,0 | 62,0 | 69,0 | 80 0 | 91,0 | 104,0 | 120,0 | 139,0 | |||
96 | 48 | 12,8 | 15,8 | 18,4 | 21,2 | 24,0 | 27,5 | 31,0 | 33,8 | 37,0 | 42,0 | 49,0 | 55,0 | 60,0 | 69,0 | 78,0 | 91,0 | 103,0 | 118,0 | 136,0 | 157,0 | |||
УСТАНОВКА ДЕТАЛЕЙ, УЗЛОВ НА ПЛОСКОСТЬ С СОВМЕЩЕНИЕМ ОТВЕРСТИЙ, УСТАНОВКОЙ ПРОКЛАДКИ, ШАЙБ И КРЕПЛЕНИЕМ БОЛТАМИ С ГАЙКАМИ ГАЕЧНЫМ ИЛИ ТОРЦОВЫМ КЛЮЧОМ | Слесарно-сборочные работы | |||||||||||||||||||||||
Карта 129, лист 7 | ||||||||||||||||||||||||
N позиции | Вид стопорения | Содержание работы | Масса детали, узла, кг, до | Диаметр болта, мм, до | Торцовым ключом | |||||||||||||||||||
Количество болтов, до | ||||||||||||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 14 | 16 | 18 | 21 | 24 | 28 | 32 | 37 | 43 | 50 | |||||
Время T, мин. | ||||||||||||||||||||||||
97 | Без стопорения | 1. Установить прокладку с проверкой установки 2. Установить деталь на плоскость с совмещением отверстий по двум контрольным шпилькам до 15 кг вручную, свыше 15 кг - с помощью подъемника 3. Установить болты в отверстия, надеть шайбы, навернуть гайки на две - три нитки и завернуть окончательно торцевым ключом | 15 | 10 | 1,4 | 1,7 | 2,0 | 2,3 | 2,4 | 2,6 | 2,9 | 3,2 | 3,4 | 3,8 | 4,2 | 4,9 | 5,3 | 6,0 | 6,8 | 7,9 | 8,9 | 10,2 | 11,7 | 13,5 |
98 | 16 | 1,9 | 2,1 | 2,4 | 2,9 | 3,1 | 3,4 | 3,8 | 4,2 | 4,6 | 5,1 | 5,8 | 6,5 | 7,2 | 8,3 | 9,4 | 10,9 | 12,3 | 14,0 | 16,2 | 18,9 | |||
99 | 20 | 2,0 | 2,4 | 3,0 | 3,6 | 3,8 | 4,3 | 4,8 | 5,3 | 5,8 | 6,6 | 7,5 | 8,6 | 9,4 | 10,8 | 12,2 | 14,3 | 16,2 | 18,4 | 22,0 | 24,8 | |||
100 | 100 | 10 | 2,4 | 2,7 | 3,0 | 3,3 | 3,3 | 3,6 | 3,9 | 4,2 | 4,4 | 4,8 | 5,2 | 5,8 | 6,3 | 7,0 | 7,8 | 8,9 | 9,9 | 11,2 | 13,0 | 14,5 | ||
101 | 16 | 2,9 | 3,0 | 3,4 | 3,9 | 4,0 | 4,4 | 4,8 | 5,2 | 5,7 | 6,1 | 6,8 | 7,5 | 8,2 | 9,3 | 10,3 | 11,9 | 13,3 | 15,0 | 17,2 | 20,0 | |||
102 | 20 | 3,0 | 3,4 | 4,0 | 4,6 | 4,8 | 5,3 | 5,8 | 6,3 | 6,8 | 7,6 | 8,5 | 9,4 | 10,4 | 11,8 | 13,2 | 15,3 | 17,2 | 19,4 | 22,0 | 26,0 | |||
103 | 27 | 3,1 | 3,5 | 4,1 | 4,8 | 5,0 | 5,5 | 6,0 | 6,5 | 7,1 | 7,8 | 8,9 | 9,8 | 10,9 | 12,4 | 14,0 | 16,0 | 18,0 | 21,0 | 23,8 | 27,5 | |||
104 | 1000 | 16 | 4,0 | 4,3 | 4,6 | 5,0 | 5,7 | 6,0 | 6,4 | 6,8 | 7,2 | 7,7 | 8,4 | 9,1 | 9,8 | 10,9 | 12,0 | 13,5 | 14,9 | 16,6 | 19,0 | 26,0 | ||
105 | 20 | 4,6 | 5,0 | 5,6 | 6,2 | 6,4 | 6,9 | 7,4 | 7,9 | 8,5 | 9,2 | 10,1 | 11,1 | 12,0 | 13,4 | 14,8 | 16,9 | 19,0 | 21,0 | 24,0 | 27,5 | |||
106 | 27 | 4,7 | 5,1 | 5,8 | 0,4 | 6,6 | 7,1 | 7,6 | 8,1 | 8,7 | 9,4 | 10,5 | 11,4 | 12,5 | 14,0 | 15,8 | 17,7 | 20,0 | 22,0 | 26,0 | 29,0 | |||
107 | 36 | 4,9 | 5,4 | 6,1 | 6,0 | 6,9 | 7,6 | 8,1 | 8,9 | 9,4 | 10,2 | 11,3 | 12,3 | 13,5 | 15,2 | 17,0 | 19,4 | 22,0 | 24,3 | 28,0 | 31,5 | |||
108 | 4000 | 16 | 7,1 | 7,6 | 8,1 | 8,6 | 8,7 | 9,0 | 9,3 | 8,8 | 10,1 | 10,7 | 11,4 | 12,2 | 12,8 | 13,9 | 14,9 | 16,5 | 18,0 | 19,8 | 22,0 | 24,0 | ||
109 | 20 | 7,0 | 8,0 | 8,6 | 9,2 | 9,4 | 9,9 | 10,4 | 11,0 | 11,4 | 12,2 | 13,1 | 14,1 | 15,0 | 16,5 | 17,9 | 20,0 | 22,0 | 24,0 | 27,0 | 31,0 | |||
110 | 27 | 7,7 | 8,1 | 8,7 | 9,4 | 9,5 | 10,2 | 10,8 | 11,2 | 11,8 | 12,5 | 13,6 | 14,5 | 15,6 | 17,1 | 18,9 | 21,0 | 22,9 | 25,0 | 29,0 | 32,0 | |||
111 | 36 | 7,8 | 8,4 | 9,1 | 9,8 | 10,0 | 10,6 | 11,2 | 11,8 | 12,4 | 13,2 | 14,3 | 15,4 | 16,6 | 18,4 | 20,2 | 22,0 | 24,0 | 27,0 | 31,0 | 34,5 | |||
112 | 48 | 8,1 | 8,6 | 9,4 | 10,0 | 10,6 | 11,3 | 12,0 | 12,7 | 13,4 | 14,4 | 15,7 | 17,0 | 18,4 | 20,0 | 22,5 | 25,0 | 28,0 | 31,0 | 35,0 | 39,5 | |||
УСТАНОВКА ДЕТАЛЕЙ, УЗЛОВ НА ПЛОСКОСТЬ С СОВМЕЩЕНИЕМ ОТВЕРСТИЙ, УСТАНОВКОЙ ПРОКЛАДКИ, ШАЙБЫ И КРЕПЛЕНИЕМ БОЛТАМИ С ГАЙКАМИ ГАЕЧНЫМ ИЛИ ТОРЦОВЫМ КЛЮЧОМ | Слесарно-сборочные работы | |||||||||||||||||||||||
Карта 129, лист 8 | ||||||||||||||||||||||||
N позиции | Вид стопорения | Содержание работы | Масса детали, узла, кг, до | Диаметр болта, мм, до | Торцовым ключом | |||||||||||||||||||
Количество болтов, до | ||||||||||||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 14 | 16 | 18 | 21 | 24 | 28 | 32 | 37 | 43 | 50 | |||||
Время T, мин. | ||||||||||||||||||||||||
113 | Контргайкой | 1. Установить прокладку с проверкой установки 2. Установить деталь на плоскость с совмещением отверстий по двум контрольным шпилькам до 15 кг вручную, свыше 15 кг - с помощью подъемника 3. Установить болты в отверстия, надеть шайбы, навернуть гайки на две - три нитки и завернуть окончательно торцевым ключом (нормативное время учитывает завертывание двух гаек) | 15 | 10 | 1,7 | 2,1 | 2,5 | 3,0 | 3,1 | 3,6 | 3,9 | 4,4 | 4,7 | 5,3 | 6,0 | 6,8 | 7,6 | 8,6 | 9,9 | 11,0 | 13,0 | 14,8 | 17,1 | 19,8 |
114 | 16 | 2,3 | 2,6 | 3,1 | 3,8 | 4,1 | 4,7 | 5,2 | 5,8 | 6,4 | 7,3 | 8,3 | 9,4 | 10,4 | 12,1 | 13,7 | 13,7 | 18,0 | 21,0 | 24,0 | 28,0 | |||
115 | 20 | 2,4 | 3,1 | 3,9 | 4,8 | 5,0 | 5,9 | 6,6 | 7,4 | 8,1 | 9,0 | 10,6 | 12,1 | 13,4 | 15,6 | 17,6 | 21,0 | 23,4 | 27,0 | 31,0 | 36,0 | |||
116 | 100 | 10 | 2,7 | 3,1 | 3,5 | 4,0 | 4,1 | 4,6 | 4,9 | 5,4 | 5,7 | 6,3 | 7,0 | 7,7 | 8,5 | 9,6 | 12,4 | 10,9 | 13,9 | 15,8 | 18,0 | 21,0 | ||
117 | 16 | 3,2 | 3,5 | 4,1 | 4,8 | 5,1 | 5,7 | 6,2 | 6,8 | 7,5 | 8,3 | 9,3 | 10,3 | 11,4 | 13,1 | 16,9 | 14,7 | 18,9 | 22,0 | 25,0 | 29,0 | |||
118 | 20 | 3,4 | 4,0 | 4,8 | 5,8 | 6,1 | 6,9 | 7,6 | 8,4 | 9,1 | 10,3 | 11,6 | 13,3 | 14,8 | 16,9 | 21,6 | 18,9 | 24,0 | 27,0 | 32,0 | 37,0 | |||
119 | 27 | 3,5 | 4,2 | 5,1 | 6,0 | 6,4 | 7,2 | 8,0 | 8,6 | 9,5 | 10,7 | 12,3 | 13,7 | 15,3 | 17,3 | 23,0 | 20,0 | 25,0 | 30,0 | 34,0 | 40,0 | |||
120 | 1000 | 16 | 4,4 | 4,9 | 5,3 | 5,9 | 6,8 | 7,3 | 7,8 | 8,5 | 9,0 | 9,9 | 10,9 | 12,0 | 13,1 | 14,7 | 16,3 | 18,4 | 21,0 | 23,0 | 26,5 | 30,0 | ||
121 | 20 | 5,0 | 5,7 | 6,5 | 7,4 | 7,7 | 8,5 | 9,2 | 10,0 | 10,7 | 11,9 | 13,2 | 14,7 | 16,0 | 18,0 | 18,9 | 23,0 | 26,0 | 29,0 | 33,5 | 39,0 | |||
122 | 27 | 5,1 | 5,8 | 6,7 | 7,6 | 8,0 | 8,8 | 9,6 | 10,2 | 11,2 | 12,3 | 13,9 | 15,3 | 16,9 | 19,0 | 20,2 | 25,0 | 27,0 | 31,0 | 36,0 | 41,0 | |||
123 | 36 | 5,5 | 6,3 | 7,4 | 8,1 | 8,7 | 19,7 | 10,6 | 11,7 | 12,4 | 13,9 | 15,7 | 17,2 | 18,9 | 22,0 | 24,0 | 28,0 | 31,5 | 35,5 | 41,0 | 47,0 | |||
124 | 4000 | 16 | 7,8 | 8,2 | 8,8 | 9,5 | 9,7 | 10,3 | 10,8 | 11,4 | 12,0 | 12,5 | 13,9 | 15,0 | 16,0 | 17,6 | 19,0 | 22,0 | 24,0 | 26, 5 | 30,0 | 33,0 | ||
125 | 20 | 8,0 | 8,6 | 9,5 | 10,4 | 10,8 | 11,5 | 12,2 | 13,0 | 13,7 | 14,9 | 16,2 | 17,7 | 19,0 | 21,1 | 23,0 | 26,0 | 29,0 | 32,0 | 37,0 | 42,0 | |||
126 | 27 | 8,1 | 8,8 | 0,7 | 10,6 | 11,1 | 11,9 | 12,7 | 13,3 | 14,2 | 15,4 | 17,0 | 18,4 | 20,0 | 22,1 | 25,0 | 27,5 | 31,0 | 34,0 | 39,0 | 44,0 | |||
127 | 36 | 8,5 | 9,3 | 40,4 | 11,1 | 11,8 | 12,8 | 13,6 | 14,6 | 15,5 | 16,9 | 18,4 | 20,2 | 22,0 | 24,8 | 27,5 | 31,0 | 34,0 | 39,0 | 43,5 | 50,5 | |||
128 | 48 | 8,8 | 9,8 | 11,0 | 12,2 | 12,9 | 14,0 | 15,0 | 16,1 | 17,2 | 18,9 | 21,2 | 23,0 | 25,0 | 28,4 | 31,5 | 36,0 | 40,0 | 45,0 | 51,0 | 58,5 | |||
Слесарно-сборочные работы | ||||||||||||||||||||||||
Карта 130, лист 1 | ||||||||||||||||||||||||
 | ||||||||||||||||||||||||
N позиции | Вид стопорения | Содержание работы | Масса детали, узла, кг, до | Диаметр шпильки, мм, до | Гаечным ключом | |||||||||||||||||||
Количество шпилек, до | ||||||||||||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 14 | 16 | 18 | 21 | 24 | 28 | 32 | 37 | 43 | 50 | |||||
Время T, мин. | ||||||||||||||||||||||||
1 | Без стопорения | 1. Ввернуть шпильки на две - три нитки, завернуть окончательно с помощью солдатика 2. Установить прокладку на шпильки 3. Установить деталь на шпильки массой до 15 кг вручную, свыше 15 кг - подъемником 4. Надеть шайбы на шпильки, повернуть гайки на две - три нитки и завернуть окончательно гаечным ключом | 15 | 10 | 2,2 | 3,0 | 3,7 | 4,5 | 5,0 | 5,6 | 6,4 | 7,1 | 7,7 | 8,7 | 10,0 | 11,2 | 12,5 | 14,4 | 16,2 | 1809 | 21,0 | 24,0 | 28,0 | 31,0 |
2 | 16 | 2,8 | 3,4 | 4,3 | 5,2 | 5,8 | 6,7 | 7,4 | 8,5 | 9,2 | 10,3 | 11,9 | 13,4 | 14,8 | 17,1 | 19,5 | 22,5 | 22,5 | 29,0 | 33,5 | 39,0 | |||
3 | 20 | 3,0 | 4,0 | 5,0 | 5,8 | 6,6 | 7,5 | 8,4 | 9,5 | 10,7 | 11,7 | 13,0 | 15,1 | 16,8 | 19,4 | 22,0 | 25,0 | 29,0 | 33,0 | 38,0 | 44,0 | |||
4 | 100 | 10 | 3,4 | 4,0 | 4,8 | 5,7 | 6,1 | 6,8 | 7,5 | 8,6 | 9,3 | 10,3 | 11,5 | 12,8 | 14,0 | 15,9 | 17,7 | 20,5 | 23,0 | 25,5 | 30,0 | 33,5 | ||
5 | 18 | 3,7 | 4,5 | 5,4 | 6,5 | 6,8 | 7,8 | 8,6 | 9,9 | 10,7 | 12,0 | 13,8 | 15,0 | 16,5 | 18,9 | 21,0 | 24,0 | 27,5 | 31,0 | 35,5 | 40,5 | |||
6 | 20 | 4,3 | 5,3 | 6,2 | 7,6 | 8,2 | 9,1 | 10,0 | 11,3 | 12,2 | 13,5 | 15,2 | 16,9 | 18,5 | 21,0 | 23,5 | 27,0 | 30,5 | 34,5 | 40,0 | 46,5 | |||
7 | 27 | 4,6 | 5,6 | 6,7 | 8,2 | 8,8 | 9,6 | 10,6 | 12,0 | 13,0 | 14,7 | 16,7 | 18,5 | 20,4 | 23,5 | 26,0 | 30,0 | 33,5 | 38,0 | 44,0 | 51,0 | |||
8 | 16 | 5,5 | 6,3 | 7,2 | 8,7 | 9,3 | 10,1 | 10,9 | 12,4 | 13,2 | 14,4 | 15,9 | 17,5 | 18,9 | 21,0 | 23,5 | 26,5 | 30,5 | 33,5 | 38,0 | 43,0 | |||
9 | 1000 | 20 | 5,7 | 6,6 | 7,7 | 9,2 | 9,8 | 10,7 | 11,6 | 13,2 | 14,1 | 15,5 | 17,1 | 18,9 | 20,7 | 23,0 | 25,5 | 28,5 | 33,0 | 36,5 | 42,0 | 48,0 | ||
10 | 27 | 5,9 | 6,9 | 8,0 | 8,8 | 10,4 | 11,4 | 12,3 | 14,0 | 15,0 | 16,6 | 18,5 | 20,7 | 22,5 | 26,0 | 28,0 | 32,0 | 35,5 | 40,5 | 46,0 | 53,0 | |||
11 | 36 | 6,8 | 7,9 | 9,2 | 11,2 | 11,7 | 12,8 | 13,9 | 15,9 | 16,9 | 18,5 | 20,7 | 22,5 | 24,7 | 27,5 | 30,0 | 34,5 | 30,0 | 43,5 | 49,5 | 57,0 | |||
12 | 4000 | 16 | 6,6 | 7,5 | 8,3 | 10,1 | 10,5 | 11,5 | 12,3 | 14,1 | 14,9 | 16,2 | 17,7 | 19,4 | 21,2 | 23,0 | 25,0 | 28,5 | 31,5 | 35,0 | 39,5 | 45,0 | ||
13 | 20 | 6,8 | 7,8 | 8,7 | 10,4 | 11,1 | 12,2 | 13,0 | 14,9 | 15,8 | 17,2 | 18,9 | 20,7 | 22,0 | 25,0 | 27,5 | 30,5 | 34,0 | 38,0 | 44,0 | 59,5 | |||
14 | 27 | 8,2 | 9,3 | 10,4 | 12,4 | 13,1 | 14,1 | 15,0 | 17,5 | 18,5 | 20,4 | 22,0 | 23,9 | 25,5 | 29,0 | 31,5 | 35,0 | 39,0 | 44,0 | 49,5 | 57,0 | |||
15 | 36 | 8,4 | 9,4 | 10,6 | 12,7 | 13,5 | 14,7 | 15,8 | 18,0 | 19,4 | 20,8 | 23,0 | 24,7 | 27,0 | 29,5 | 33,0 | 33,7 | 41,0 | 46,0 | 52,0 | 59,0 | |||
16 | 48 | 9,7 | 10,9 | 12,2 | 14,9 | 15,7 | 17,0 | 18,0 | 20,7 | 22,0 | 23,5 | 26,0 | 28,3 | 30,0 | 33,2 | 37,0 | 41,5 | 46,0 | 51,5 | 58,5 | 66,0 | |||
ВВЕРТЫВАНИЕ ШПИЛЕК СОЛДАТИКОМ, УСТАНОВКА ПРОКЛАДОК, ДЕТАЛЕЙ, УЗЛОВ, ШАЙБ С КРЕПЛЕНИЕМ ГАЙКАМИ, ГАЕЧНЫМ ИЛИ ТОРЦОВЫМ КЛЮЧОМ | Слесарно-сборочные работы | |||||||||||||||||||||||
Карта 130, лист 2 | ||||||||||||||||||||||||
N позиции | Вид стопорения | Содержание работы | Масса детали, узла, кг, до | Диаметр шпильки, мм, до | Гаечным ключом | |||||||||||||||||||
Количество шпилек, до | ||||||||||||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 14 | 16 | 18 | 21 | 24 | 28 | 32 | 37 | 43 | 50 | |||||
Время T, мин. | ||||||||||||||||||||||||
17 | С контргайкой | 1. Ввернуть шпильки на две - три нитки, завернуть окончательно с помощью солдатика 2. Установить прокладку на шпильки 3. Установить деталь на шпильки массой до 15 кг вручную, свыше 15 кг - подъемником 4. Надеть шайбы на шпильки, навернуть гайки на две - три нитки и завернуть окончательно гаечным ключом (нормативное время учитывает навертывание двух гаек) | 15 | 10 | 2,6 | 3,5 | 4,4 | 5,4 | 6,0 | 6,8 | 7,8 | 8,7 | 9,5 | 10,9 | 12,5 | 14,1 | 15,7 | 18,0 | 20,5 | 20,5 | 27,0 | 31,0 | 35,5 | 41,0 |
18 | 16 | 3,2 | 4,2 | 5,4 | 6,6 | 7,4 | 8,6 | 9,5 | 10,8 | 11,9 | 13,6 | 15,7 | 17,7 | 20,0 | 23,0 | 26,0 | 26,0 | 34,0 | 39,0 | 45,0 | 52,0 | |||
19 | 20 | 3,6 | 4,9 | 6,2 | 7,5 | 8,5 | 9,6 | 10,9 | 12,4 | 13,6 | 15,5 | 17,5 | 20,3 | 22,5 | 26,0 | 30,0 | 30,0 | 39,0 | 44,0 | 51,0 | 59,0 | |||
20 | 100 | 10 | 3,8 | 4,8 | 5,5 | 6,6 | 7,2 | 8,0 | 8,9 | 10,2 | 11,0 | 12,4 | 14,0 | 16,6 | 17,3 | 20,0 | 22,0 | 25,0 | 29,0 | 32,0 | 37,5 | 44,0 | ||
21 | 18 | 4,2 | 5,4 | 6,5 | 7,8 | 8,5 | 9,7 | 10,8 | 12,3 | 13,4 | 15,2 | 17,3 | 19,4 | 21,8 | 25,5 | 27,5 | 32,0 | 38,0 | 41,0 | 47,0 | 54,0 | |||
22 | 20 | 5,0 | 6,3 | 7,5 | 9,2 | 9,2 | 11,3 | 12,5 | 14,2 | 15,4 | 17,3 | 19,8 | 22,0 | 24,5 | 28,0 | 31,5 | 36,0 | 40,5 | 46,0 | 53,0 | 61,0 | |||
23 | 27 | 5,3 | 6,6 | 8,0 | 9,9 | 10,9 | 12,1 | 13,3 | 15,1 | 16,5 | 18,9 | 21,6 | 24,0 | 26,5 | 31,0 | 34,0 | 38,9 | 44,5 | 51,5 | 58,5 | 68,0 | |||
24 | 1000 | 16 | 6,0 | 7,1 | 8,3 | 10,1 | 10,9 | 12,0 | 13,0 | 14,8 | 15,9 | 17,6 | 19,8 | 22,0 | 23,5 | 27,0 | 30,0 | 34,0 | 38,0 | 43,5 | 49,5 | 67,0 | ||
25 | 20 | 6,3 | 7,5 | 8,8 | 10,8 | 11,7 | 13,0 | 14,1 | 16,0 | 17,3 | 19,4 | 21,6 | 23,8 | 26,5 | 30,0 | 33,6 | 38,5 | 42,5 | 48,0 | 58,0 | 63,0 | |||
26 | 27 | 6,7 | 7,9 | 9,4 | 11,7 | 12,6 | 13,8 | 15,0 | 17,1 | 18,5 | 20,7 | 23,4 | 26,0 | 29,0 | 32,0 | 36,0 | 41,5 | 46,0 | 53,0 | 60,0 | 70,0 | |||
27 | 36 | 7,6 | 9,2 | 10,9 | 13,2 | 14,2 | 15,7 | 17,2 | 19,8 | 21,2 | 23,4 | 26,5 | 29,3 | 32,5 | 36,5 | 41,0 | 46,0 | 52,0 | 59,0 | 67,5 | 77,0 | |||
28 | 4000 | 16 | 7,1 | 8,3 | 9,4 | 11,4 | 12,1 | 13,4 | 14,5 | 16,5 | 17,6 | 19,4 | 21,6 | 24,0 | 25,5 | 29,0 | 33,5 | 36,0 | 40,0 | 45,0 | 51,0 | 58,0 | ||
29 | 20 | 7,5 | 8,6 | 10,0 | 12,0 | 13,0 | 14,4 | 15,6 | 17,8 | 18,9 | 21,2 | 23,4 | 25,5 | 28,0 | 31,5 | 35,0 | 39,5 | 44,0 | 49,5 | 57,0 | 66,0 | |||
30 | 27 | 8,0 | 10,2 | 11,7 | 14,1 | 15,1 | 16,5 | 17,7 | 20,7 | 22,0 | 24,9 | 27,0 | 29,0 | 32,0 | 36,0 | 40,0 | 44,5 | 49,5 | 57,0 | 64,0 | 74,0 | |||
31 | 36 | 9,2 | 10,7 | 12,3 | 14,8 | 16,0 | 17,6 | 18,9 | 21,8 | 23,4 | 25,7 | 28,8 | 31,5 | 34,5 | 39,0 | 43,0 | 48,5 | 59,0 | 61,0 | 70,0 | 80,0 | |||
32 | 48 | 10,7 | 12,3 | 14,1 | 17,4 | 18,5 | 20,1 | 22,0 | 25,2 | 27,0 | 29,7 | 33,0 | 36,5 | 39,5 | 44,0 | 48,5 | 55,0 | 61,0 | 69,0 | 79,0 | 90,0 | |||
ВВЕРТЫВАНИЕ ШПИЛЕК СОЛДАТИКОМ, УСТАНОВКА ПРОКЛАДОК, ДЕТАЛЕЙ, УЗЛОВ, ШАЙБ С КРЕПЛЕНИЕМ ГАЙКАМИ, ГАЕЧНЫМ ИЛИ ТОРЦОВЫМ КЛЮЧОМ | Слесарно-сборочные работы | |||||||||||||||||||||||
Карта 130, лист 3 | ||||||||||||||||||||||||
N позиции | Вид стопорения | Содержание работы | Масса детали, узла, кг, до | Диаметр шпильки, мм, до | Торцевым ключом | |||||||||||||||||||
Количество шпилек, до | ||||||||||||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 14 | 16 | 18 | 21 | 24 | 28 | 32 | 37 | 43 | 50 | |||||
Время T, мин. | ||||||||||||||||||||||||
33 | Вид стопорения | 1. Ввернуть шпильки на две - три нитки, завернуть окончательно с помощью солдатика 2. Установить прокладку на шпильки 3. Установить деталь на шпильки массой до 15 кг вручную, свыше 15 кг - подъемником 4. Надеть шайбы на шпильки, навернуть гайки на две - три нитки и завернуть окончательно торцовым ключом | 15 | 10 | 2,2 | 2,7 | 3,3 | 4,0 | 4,5 | 5,1 | 5,8 | 6,5 | 7,1 | 8,0 | 9,2 | 10,3 | 11,4 | 13,1 | 14,7 | 17,0 | 19,8 | 22,0 | 25,5 | 29,0 |
34 | 16 | 2,3 | 3,1 | 3,8 | 4,6 | 5,0 | 5,8 | 6,4 | 7,2 | 7,9 | 9,0 | 10,3 | 11,5 | 12,8 | 14,8 | 16,6 | 19,3 | 22,0 | 23,0 | 29,0 | 32,0 | |||
35 | 20 | 2,5 | 3,3 | 4,1 | 5,0 | 5,7 | 6,4 | 7,1 | 8,1 | 8,8 | 10,0 | 11,4 | 12,9 | 14,3 | 16,5 | 18,9 | 21,5 | 25,0 | 28,0 | 32,5 | 37,0 | |||
36 | 100 | 10 | 3,2 | 3,9 | 4,5 | 5,3 | 5,8 | 6,3 | 6,9 | 8,0 | 8,6 | 9,5 | 10,7 | 11,8 | 12,9 | 14,6 | 16,3 | 18,4 | 21,0 | 23,5 | 87,0 | 31,0 | ||
37 | 18 | 3,4 | 4,1 | 4,9 | 5,8 | 6,2 | 6 9 | 7 6 | 8,8 | 9,4 | 10,5 | 11,8 | 13,0 | 14,3 | 16,3 | 18,0 | 21,0 | 23,5 | 25,6 | 30,0 | 34,5 | |||
38 | 20 | 4,0 | 4,9 | 5,7 | 6,8 | 7,4 | 8,2 | 8,9 | 10,2 | 10,9 | 12,3 | 13,5 | 15,0 | 16,4 | 18,5 | 20,7 | 29,0 | 26,5 | 30,0 | 34,5 | 39,6 | |||
39 | 27 | 4,2 | 5,1 | 6,0 | 7,4 | 7,9 | 8,8 | 9,7 | 11,0 | 11,8 | 13,1 | 14,6 | 16,4 | 18,0 | 21,0 | 22,9 | 26,0 | 29,0 | 33,0 | 39,0 | 44,0 | |||
40 | 1000 | 16 | 5,2 | 5,8 | 6,6 | 8,0 | 8,6 | 9,2 | 9,9 | 11,2 | 11,9 | 13,0 | 14,2 | 15,6 | 16,8 | 18,9 | 20,7 | 23,0 | 36,0 | 29,0 | 33,0 | 37,0 | ||
41 | 20 | 5,4 | 6,2 | 7,0 | 8,5 | 9,4 | 9,8 | 10,5 | 12,1 | 12,8 | 14,0 | 15,4 | 16,8 | 18,5 | 21,0 | 22,5 | 25,6 | 28,0 | 32,0 | 36,0 | 41,5 | |||
42 | 27 | 5,6 | 6,5 | 7,4 | 9,0 | 9,5 | 10,4 | 11,3 | 12,9 | 13,8 | 15,0 | 16,6 | 18,4 | 20,0 | 22,5 | 24,7 | 27,0 | 31,5 | 35,5 | 40,5 | 46,0 | |||
43 | 36 | 6,6 | 7,6 | 8,6 | 10,5 | 11,2 | 12,2 | 13,1 | 15,2 | 16,2 | 17,7 | 19,4 | 21,6 | 24,0 | 26,0 | 30,0 | 32,0 | 36,5 | 41,0 | 47,0 | 53,0 | |||
44 | 4000 | 16 | 6,3 | 7,0 | 7,7 | 9,4 | 9,9 | 10,7 | 11,3 | 13,1 | 13,8 | 14 9 | 16,2 | 17,6 | 18,9 | 21,0 | 23,0 | 25,2 | 28,0 | 31,0 | 35,6 | 39,5 | ||
45 | 20 | 6,5 | 7,3 | 8,1 | 9,8 | 10,4 | 11,2 | 12,0 | 13,8 | 14,6 | 15,8 | 17,1 | 18,4 | 20,0 | 22,0 | 24,3 | 27,0 | 30,0 | 34,0 | 38,0 | 42,0 | |||
46 | 27 | 6,7 | 8,6 | 9,5 | 11,6 | 12,2 | 13,1 | 14,0 | 16,3 | 17,2 | 18,4 | 20,2 | 21,6 | 23,5 | 25,5 | 28,0 | 31,5 | 34,5 | 39,0 | 44,0 | 45,0 | |||
47 | 36 | 8,1 | 9,1 | 10,2 | 12,2 | 13,0 | 14,0 | 15,0 | 17,5 | 18,4 | 19,8 | 21,6 | 23,8 | 25,5 | 28,0 | 31,0 | 35,0 | 39,0 | 43,5 | 49,0 | 55,5 | |||
48 | 48 | 9,4 | 10,5 | 11,6 | 14,3 | 15,0 | 16,2 | 17,3 | 19,8 | 21,2 | 22,5 | 24,6 | 26,6 | 29,0 | 31,5 | 34,5 | 39,0 | 42,5 | 48,0 | 54,0 | 60,0 | |||
ВВЕРТЫВАНИЕ ШПИЛЕК СОЛДАТИКОМ, УСТАНОВКА ПРОКЛАДОК, ДЕТАЛЕЙ, УЗЛОВ, ШАЙБ С КРЕПЛЕНИЕМ ГАЙКАМИ, ГАЕЧНЫМ ИЛИ ТОРЦОВЫМ КЛЮЧОМ | Слесарно-сборочные работы | |||||||||||||||||||||||
Карта 130, лист 4 | ||||||||||||||||||||||||
N позиции | Вид стопорения | Содержание работы | Масса детали, узла, кг, до | Диаметр шпильки, мм, до | Торцовым ключом | |||||||||||||||||||
Количество шпилек, до | ||||||||||||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 14 | 15 | 18 | 21 | 24 | 28 | 32 | 37 | 43 | 50 | |||||
Время T, мин. | ||||||||||||||||||||||||
49 | С контргайкой | 1. Ввернуть шпильки на две - три нитки, завернуть окончательно с помощью солдатика 2. Установить прокладку на шпильки 3. Установить деталь на шпильки массой до 15 кг вручную, свыше 15 кг - подъемником 4. Надеть шайбы на шпильки, навернуть гайки на две - три нитки и завернуть окончательно торцовым ключом (нормативное время учитывает навертывание двух гаек) | 15 | 10 | 2,4 | 3,2 | 3,9 | 4,7 | 5,2 | 6,1 | 63 | 7,6 | 8,4 | 9,5 | 11,0 | 12,2 | 13,7 | 15,7 | 17,8 | 21,0 | 24,0 | 26,5 | 31,0 | 35,5 |
50 | 16 | 2,7 | 3,6 | 4,5 | 5,5 | 6,1 | 7,9 | 7,8 | 8,8 | 19,7 | 11,2 | 12,8 | 14,4 | 16,0 | 18,5 | 21,0 | 24,0 | 37,5 | 31,5 | 36,5 | 42,0 | |||
51 | 20 | 3,0 | 4,1 | 5,0 | 6,2 | 6,9 | 8,0 | 8,9 | 10,2 | 11,7 | 12,7 | 14,6 | 16,5 | 18,5 | 21,0 | 24,0 | 28,0 | 32,0 | 36,5 | 42,0 | 47,5 | |||
52 | 100 | 10 | 3,5 | 4,2 | 5,0 | 5,9 | 6,5 | 7,3 | 7,9 | 9,2 | 9,9 | 11,1 | 12,5 | 13,7 | 15,2 | 17,2 | 19,3 | 22,0 | 24,5 | 28,0 | 32,5 | 37,0 | ||
53 | 16 | 3,8 | 4,7 | 5,6 | 6,7 | 7,3 | 8,2 | 9,0 | 10,4 | 11,2 | 12,7 | 14,3 | 16,0 | 17,5 | 19,8 | 22,5 | 26,0 | 29,0 | 33,0 | 38,0 | 43,5 | |||
54 | 20 | 4,5 | 5,6 | 6,6 | 7,2 | 8,7 | 9,3 | 10,7 | 12,2 | 13,1 | 14,8 | 16,0 | 18,5 | 20,0 | 23,4 | 26,0 | 30,0 | 34,0 | 38,0 | 44,0 | 50,0 | |||
55 | 27 | 4,7 | 5,8 | 7,0 | 8,5 | 9,4 | 10,5 | 11,7 | 13,1 | 14,2 | 16,0 | 23,8 | 20,0 | 22,5 | 25,5 | 29,0 | 33,0 | 37,5 | 42,0 | 59,5 | 55,0 | |||
56 | 1000 | 16 | 5,6 | 6,4 | 7,3 | 8,9 | 9,5 | 10,4 | 11,2 | 12,9 | 13,7 | 15,1 | 16,7 | 18,5 | 20,0 | 22,5 | 25,0 | 28,5 | 31,5 | 35,5 | 40,5 | 45,0 | ||
57 | 20 | 5,8 | 6,8 | 7,9 | 9,6 | 10,4 | 11,3 | 12,3 | 14,0 | 15,0 | 16,6 | 18,4 | 20,0 | 22,5 | 25,0 | 28,0 | 32,0 | 35,5 | 40,5 | 46,0 | 53,0 | |||
58 | 27 | 6,0 | 7,3 | 8,4 | 10,2 | 11,0 | 12,2 | 13,3 | 15,0 | 16,2 | 17,9 | 20,2 | 22,0 | 24,5 | 27,5 | 31,0 | 35,0 | 39,0 | 44,3 | 50,0 | 57,5 | |||
59 | 36 | 7,2 | 8,5 | 9,9 | 12,1 | 13,1 | 14,4 | 15,7 | 18,0 | 19,4 | 22,0 | 23,8 | 26,0 | 29,0 | 32,5 | 36,0 | 41,5 | 46,0 | 52,0 | 59,0 | 66,5 | |||
60 | 4000 | 18 | 6,7 | 7,6 | 8,5 | 10,3 | 11,0 | 12,0 | 12,9 | 14,8 | 15,6 | 17,1 | 18,4 | 20,0 | 22,0 | 24,0 | 27,0 | 31,0 | 34,0 | 38,0 | 43,0 | 48,5 | ||
61 | 20 | 6,9 | 7,9 | 9,0 | 10,9 | 11,7 | 12,8 | 13,8 | 15,8 | 16,8 | 17,4 | 20,0 | 22,0 | 25,0 | 27,0 | 29,5 | 34,0 | 37,5 | 42,0 | 48,0 | 54,0 | |||
62 | 27 | 8,3 | 9,4 | 10,5 | 12,9 | 13,7 | 14,8 | 16,0 | 18,4 | 19,8 | 21,1 | 23,0 | 25,5 | 28,0 | 31,0 | 34,0 | 38,0 | 43,0 | 48,0 | 54,0 | 61,0 | |||
63 | 38 | 8,7 | 10,0 | 11,4 | 13,7 | 14,8 | 16,2 | 17,5 | 20,2 | 21,6 | 23,8 | 26,1 | 28,0 | 31,0 | 34,5 | 39,0 | 44,0 | 48,5 | 55,0 | 62,0 | 70,0 | |||
64 | 48 | 10,2 | 11,7 | 13,1 | 16,2 | 17,3 | 19,0 | 20,2 | 23,4 | 24,8 | 27,0 | 30,0 | 32,0 | 34,5 | 38,0 | 43,5 | 49,0 | 55,0 | 61,0 | 70,0 | 79,0 | |||
Слесарно-сборочные работы | |||||
Карта 131, лист 1 | |||||
Содержание работы | |||||
Вручную | Подъемником | ||||
I. Без сверления и нарезания резьбы | II. Со сверлением и нарезанием резьбы | III. Без сверления отверстий | |||
1. | Освободить от бумаги, протереть салфеткой от смазки подшипник и сопрягаемые места детали, установить подшипник на вал или в отверстие, запрессовать с помощью молотка и оправки и проверить легкость вращения | 1. | Освободить от бумаги, протереть салфеткой от смазки подшипник и сопрягаемые места детали, установить подшипник на вал или в отверстие, запрессовать с помощью молотка и оправки и проверить легкость вращения | 1. | Освободить от бумаги, протереть салфеткой от смазки подшипник и сопрягаемые места детали, установить подшипник на вал или в отверстие, с помощью подъемника, запрессовать подшипник и проверить легкость вращения |
2. | Взять собранный узел и установить в открытые гнезда подшипников | 2. | Взять собранный узел и установить в открытые гнезда подшипников | 2. | Установить вал в открытые гнезда подшипников с помощью подъемника |
3. | Протереть соединяемые плоскости, корпуса и окрасить краской | 3. | Протереть соединямые плоскости корпуса и окрасить краской | 3. | Установить прокладку, застропить верхнюю часть корпуса, переместить и установить на корпус с совмещением отверстий и расстропить |
4. | Установить прокладку и верхнюю пасть корпуса с совмещением "отверстий | 4. | Установить прокладку и верхнюю часть корпуса с совмещением отверстий | 4. | Установить болты в отверстия, надеть шайбы, навернуть гайки на две - три нитки и завернуть окончательно гаечным ключом |
УСТАНОВКА ВАЛОВ В ОТКРЫТЫЕ ГНЕЗДА ПОДШИПНИКОВ С СОДЕРЖАНИЕМ РАБОТЫ ПО ПУНКТАМ I, II, III | Слесарно-сборочные работы | ||||
Карта 131, лист 2 | |||||
Содержание работы | |||||
Вручную | Подъемником | ||||
I. Без сверления и нарезания резьбы | II. Со сверлением и нарезанием резьбы | III. Без сверления отверстий | |||
5. | Установить болты в отверстия, навернуть гайки на две - три нитки и завернуть окончательно гаечным ключом | 5. | Установить болты в отверстия, надеть шайбы, навернуть гайки на две - три нитки и завернуть окончательно гаечным ключом | 5. | Протереть места соединения корпуса с крышкой, окрасить краской, установить крышку на герметик или с прокладкой на корпус с совмещением отверстий с помощью подъемника |
6. | Протереть места соединения корпуса с крышкой и окрасить краской | 6. | Разметить и накернить на корпусе отверстия по отверстиям крышки | 6. | Вставить болты или винты и привернуть крышку к корпусу гаечным ключом или отверткой окончательно |
7. | Установить крышку на герметик или с прокладкой на корпус с совмещением отверстий | 7. | Сверлить отверстия электропневмомашиной | 7. | Отрегулировать легкость вращения подшипника согласно техническим условиям |
8. | Вставить болты или винты и привернуть крышку к корпусу гаечным ключом или отверткой окончательно | 8. | Нарезать резьбу вручную и продуть отверстие сжатым воздухом | ||
9. | Отрегулировать легкость вращения подшипника согласно техническим условиям | 9. | Протереть места соединения корпуса с крышкой и окрасить краской | ||
10. | Установить крышки на герметик или с прокладкой на корпус с совмещением отверстий | ||||
11. | Вставить болты или винты и привернуть крышку к корпусу гаечным ключом или отверткой окончательно | ||||
УСТАНОВКА ВАЛОВ В ОТКРЫТЫЕ ГНЕЗДА ПОДШИПНИКОВ С СОДЕРЖАНИЕМ РАБОТЫ ПО ПУНКТАМ I, II, III | Слесарно-сборочные работы | ||||||||||||||||||||||||
Карта 131, лист 3 | |||||||||||||||||||||||||
N позиции | Тип проверяемой детали | Диаметр вала или отверстия, мм, до | Количество винтов, болтов | Способ установки | Масса детали, узла, кг, до | Количество болтов, до | |||||||||||||||||||
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 14 | 16 | 18 | 21 | 24 | 28 | 32 | 37 | 43 | 50 | ||||||
Время T, мин. | |||||||||||||||||||||||||
Вал, установленный в шарико- и роликоподшипники | Вручную | Без сверления и нарезания резьбы | |||||||||||||||||||||||
1 | 30 | 4 | 15 | 10,4 | 10,7 | 11,0 | 11,4 | 11,9 | 12,2 | 12,6 | 13,0 | 13,3 | 14,0 | 14,6 | 15,3 | 16,0 | 15,9 | 18,0 | 19,4 | 20,7 | 22,0 | 24,0 | 26,6 | ||
2 | 60 | 8 | 14,9 | 05,2 | 15,5 | 15,9 | 16,4 | 16,7 | 17,1 | 17,5 | 17,8 | 18,4 | 19,4 | 19,8 | 21,2 | 21,6 | 23,0 | 24,2 | 25,0 | 27,0 | 29,0 | 31,0 | |||
3 | 100 | 12 | 18,9 | 19,4 | 19,8 | 20,2 | 20,7 | 21,1 | 21,6 | 22,0 | 22,5 | 23,0 | 23,4 | 23,8 | 24,6 | 26,1 | 27,0 | 28,8 | 30,0 | 32,0 | 33,0 | 35,0 | |||
4 | 100 | 12 | Подъемником | 200 | 28,0 | 28,4 | 28,8 | 29,2 | 29,7 | 30,2 | 30,6 | 31,0 | 32,0 | 33,0 | 33,8 | 35,1 | 38,0 | 38,0 | 39,6 | 41,0 | 44,0 | 46,0 | 48,0 | 61,0 | |
5 | 800 | 33,0 | 33,8 | 34,2 | 34,6 | 35,1 | 35,6 | 36,0 | 37,0 | 38,0 | 39,0 | 40,0 | 41,0 | 42,0 | 44,0 | 46,0 | 49,0 | 50,0 | 53,0 | 57,0 | 59,0 | ||||
6 | 1600 | 38,5 | 39,2 | 36,9 | 40,0 | 40,5 | 41,0 | 41,4 | 42,0 | 43,0 | 45,0 | 46,0 | 47,0 | 49,0 | 50,0 | 62,0 | 54,0 | 56,0 | 58,0 | 62,0 | 65,0 | ||||
7 | 150 | 14 | 200 | 31,0 | 31,5 | 32,0 | 32,4 | 32,8 | 33,3 | 33,8 | 34,2 | 34,6 | 36,0 | 37,0 | 38,0 | 39,0 | 40,0 | 42,0 | 44,0 | 46,0 | 48,0 | 50,0 | 54,0 | ||
8 | 800 | 37,0 | 37,4 | 37,8 | 38,2 | 38,7 | 39,2 | 39,6 | 40,5 | 41,0 | 42,0 | 44,0 | 45,0 | 47,0 | 49,0 | 50,0 | 52,0 | 64,0 | 57,0 | 60,0 | 64,0 | ||||
9 | 1600 | 43,0 | 43,6 | 44,1 | 44,6 | 45,0 | 45,9 | 46,8 | 48,0 | 49,0 | 50,0 | 55,0 | 52,0 | 54,0 | 56,0 | 56,0 | 59,0 | 62,0 | 65,0 | 68,0 | 71,0 | ||||
10 | 200 | 16 | 200 | 34,0 | 34,6 | 35,1 | 35,5 | 36,4 | 36,9 | 37,8 | 39,0 | 39,8 | 40,0 | 41,0 | 43,0 | 44,0 | 46,0 | 47,0 | 50,0 | 51,0 | 53,0 | 56,0 | 58,0 | ||
11 | 800 | 40,0 | 40,5 | 41,0 | 41,4 | 42,3 | 43,2 | 44,1 | 45,0 | 46,0 | 47,0 | 48,0 | 49,0 | 50,0 | 52,0 | 54,0 | 56,0 | 58,0 | 60,0 | 54,0 | 68,0 | ||||
12 | 1600 | 46,0 | 46,8 | 47,7 | 48,6 | 49,5 | 50,4 | 51,3 | 52,2 | 53,0 | 54,0 | 55,0 | 56,0 | 57,0 | 58,0 | 60,0 | 63,1 | 66,0 | 68,0 | 71,0 | 75,0 | ||||
То же | Со сверлением резьбы | ||||||||||||||||||||||||
13 | 30 | 4 | 15 | 17,6 | 18,0 | 18,4 | 18,9 | 19,4 | 19,8 | 20,2 | 20,8 | 21,0 | 21,6 | 22,0 | 22,5 | 23,0 | 24,0 | 25,0 | 26,0 | 28,0 | 30,0 | 32,0 | 33,0 | ||
14 | 60 | 8 | 28,8 | 29,2 | 29,7 | 30,2 | 30,6 | 31,0 | 31,5 | 32,0 | 32,5 | 32,8 | 33,3 | 33,8 | 35,0 | 36,0 | 37,0 | 38,0 | 40,0 | 41,0 | 44,0 | 47,0 | |||
15 | 100 | 12 | 40,5 | 41,0 | 41,4 | 41,8 | 42,3 | 42,8 | 43,0 | 43,6 | 44,1 | 44,6 | 45,0 | 46,0 | 46,8 | 48,0 | 49,0 | 50,0 | 50,5 | 52,0 | 55,0 | 58,0 | |||
Примечания.
1. Нормативное время рассчитано на крепление детали, узла винтами размером М10 x 30 - при установке вручную; М12 x 60, М16 x 60 и М27 x 60 - подъемником.
2. Нормативное время предусмотрено на регулировку подшипников компенсирующими кольцами или подрезкой торца фланца. При регулировках: винтом через дистанционную шайбу нормативное время принимать с коэффициентом 0,85; гайкой со стопорной шайбой - с коэффициентом 0,9; гайкой с контргайкой с коэффициентом 0,95.
3. При завертывании гаек пневмогайковертом приведенное в нормативной карте время применяется с коэффициентом 0,7.
Слесарно-сборочные работы | ||||||||||
Карта 132, лист 1 | ||||||||||
I. Установка вручную | ||||||||||
Содержание работы 1. Взять, протереть, установить крышку на герметик или установить крышку с прокладкой на корпус с совмещением отверстий 2. Привернуть крышку к корпусу винтами или болтами на две - три нитки и окончательно ключом или отверткой | 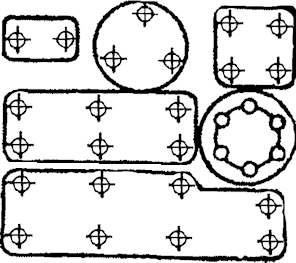 | |||||||||
N позиции | Масса крышки, кг, до | Размер винта d x l, мм, до | Количество винтов или болтов в крышке | |||||||
2 | 3 | 4 | 6 | 8 | 10 | 12 | на каждый последующий свыше 12 | |||
Время T, мин. | ||||||||||
1 | 15 | М6 x 10 | 1,0 | 1,45 | 1,9 | 2,8 | 3,7 | 4,6 | 5,5 | 0,43 |
2 | М6 x 22 | 1,3 | 1,9 | 2,5 | 3,7 | 4,9 | 6,1 | 7,2 | 0,55 | |
3 | М6 x 30 | 1,5 | 2,2 | 2,9 | 4,3 | 5,7 | 7,0 | 8,3 | 0,65 | |
4 | М6 x 40 | 1,65 | 2,5 | 3,3 | 4,8 | 6,3 | 7,8 | 9,2 | 0,75 | |
5 | М6 x 50 | 1,8 | 2,7 | 3,6 | 5,2 | 6,8 | 8,4 | 10 0 | 0,80 | |
6 | М10 x 18 | 1,1 | 1,6 | 2,1 | 3,1 | 4,1 | 5,0 | 6,0 | 0,45 | |
7 | М10 x 25 | 1,25 | 1,85 | 2,4 | 3,5 | 4,6 | 5,6 | 6,8 | 0,55 | |
8 | М10 x 30 | 1,35 | 2,0 | 2,6 | 3,8 | 5,0 | 6,2 | 7,3 | 0,60 | |
9 | М10 x 40 | 1,5 | 2,2 | 2,9 | 4,2 | 5,5 | 6,8 | 8,1 | 0,65 | |
10 | М10 x 50 | 1,65 | 2,4 | 3,2 | 4,7 | 6,2 | 7,6 | 9,0 | 0,75 | |
11 | М10 x 55 | 1,75 | 2,6 | 3,4 | 5,0 | 6,5 | 6,0 | 9,5 | 0,80 | |
12 | М12 x 22 | 1,4 | 2,1 | 2,8 | 4,1 | 5,3 | 6,5 | 7,7 | 0,60 | |
13 | М12 x 30 | 1,6 | 2,3 | 3,0 | 4,4 | 5,8 | 7,2 | 8,6 | 0,70 | |
14 | М12 x 40 | 1,8 | 2,7 | 3,5 | 5,1 | 6,7 | 8,3 | 9,8 | 0,80 | |
15 | М12 x 50 | 2,0 | 2,9 | 3,8 | 5,6 | 7,4 | 9,2 | 10,9 | 0,85 | |
16 | М12 x 60 | 2,2 | 3,2 | 4,2 | 6,2 | 8,2 | 10,0 | 12,0 | 0,95 | |
17 | М12 x 70 | 2,4 | 3,5 | 4,6 | 6,8 | 9,0 | 11,0 | 13,0 | 1,05 | |
18 | М16 x 25 | 1,6 | 2,3 | 3,0 | 4,4 | 5,8 | 7,2 | 8,6 | 0,70 | |
19 | М16 x 40 | 1 0 | 2,8 | 3 7 | 5,4 | 7,1 | 8,7 | 10,3 | 0,85 | |
20 | М16 x 50 | 2,1 | 3,1 | 4,0 | 6,0 | 7,9 | 9,7 | 11,5 | 0,90 | |
21 | М16 x 60 | 2,3 | 3,4 | 4,4 | 6,4 | 8,6 | 10,6 | 12,0 | 1,0 | |
22 | М16 x 70 | 2,1 | 3,7 | 4,9 | 7,1 | 9,3 | 11,5 | 13,7 | 1,10 | |
23 | М16 x 90 | 2,9 | 4,3 | 5,6 | 8,2 | 10,8 | 13,4 | 158 | 1,30 | |
УСТАНОВКА КРЫШЕК ВРУЧНУЮ ИЛИ ПОДЪЕМНИКОМ СО СВЕРЛЕНИЕМ ОТВЕРСТИЙ И НАРЕЗАНИЕМ РЕЗЬБЫ И ПРИВЕРТЫВАНИЕМ ИХ ВИНТАМИ ИЛИ БОЛТАМИ | Слесарно-сборочные работы | |||||||||
Карта 132, лист 2 | ||||||||||
II. Установка подъемником | ||||||||||
Содержание работы 1. Застропить крышку и переместить 2. Протереть, установить крышку на герметик или с прокладкой на корпус с совмещением отверстий 3. Расстропить 4. Привернуть крышку к корпусу винтами или болтами окончательно ключом или отверткой | ||||||||||
N позиции | Масса крышки, кг, до | Размер винта d x l, мм, до | Количество винтов или болтов в крышке | |||||||
2 | 3 | 4 | 6 | 8 | 10 | 12 | на каждый последующий свыше 12 | |||
Время T, мин. | ||||||||||
24 | 30 | М12 x 22 | 1 9 | 2 6 | 3,3 | 4,6 | 5,8 | 7,0 | 8,2 | 0,65 |
25 | М12 x 30 | 2,1 | 2,8 | 3,5 | 4,9 | 6,3 | 7,7 | 9,1 | 0,75 | |
26 | М12 x 40 | 2,3 | 3,2 | 4 0 | 5,6 | 7 2 | 8,8 | 10,3 | 0,80 | |
27 | М12 x 50 | 2,5 | 3,4 | 4,3 | 6,1 | 7,9 | 9,7 | 11,4 | 0,90 | |
28 | М12 x 60 | 2,7 | 3,7 | 4,7 | 6,7 | 8,7 | 10,5 | 12,5 | 1,00 | |
29 | М12 x 70 | 2,9 | 4,0 | 5,1 | 7,3 | 9,5 | 11,5 | 13,5 | 1,10 | |
30 | 50 | М16 x 25 | 2,1 | 2,8 | 3,5 | 4,9 | 6,3 | 7,7 | 9,1 | 0,70 |
31 | М1 6 x 40 | 2,4 | 3,3 | 4,2 | 5,9 | 7,6 | 9,3 | 10,8 | 0,85 | |
32 | М16 x 50 | 2,6 | 3,6 | 4,6 | 6,5 | 8,4 | 10,2 | 12,0 | 0,95 | |
33 | М16 x 60 | 2,8 | 3,9 | 4,9 | 6,9 | 9,1 | 11,1 | 13,1 | 1,05 | |
34 | М16 x 70 | 3,0 | 4,2 | 5,4 | 7,6 | 9,8 | 12,0 | 14,2 | 1,10 | |
35 | М16 x 90 | 3,4 | 4,8 | 6,1 | 8,7 | 11,3 | 13,9 | 16,3 | 1,30 | |
36 | 80 | М24 x 35 | 2,8 | 4,0 | 5,2 | 7,3 | 9,4 | 11,4 | 13,1 | 1,05 |
37 | М24 x 60 | 3,0 | 4,2 | 5,4 | 7,8 | 10,0 | 12,2 | 14,4 | 1,10 | |
38 | М24 x 80 | 3,3 | 4,7 | 6,0 | 8,6 | 11,0 | 13,3 | 15,6 | 1,25 | |
39 | М24 x 90 | 3,7 | 5,3 | 6,8 | 9,6 | 12,4 | 15,0 | 17,6 | 1,40 | |
40 | М24 x 100 | 4,0 | 5,7 | 7,4 | 10,5 | 13,4 | 16,3 | 19,0 | 1,50 | |
41 | М24 x 120 | 4,3 | 6,1 | 7,8 | 11,2 | 14,2 | 17,2 | 20,0 | 1,60 | |
Примечание. При завертывании болтов пневмоэлектрогайковертом и винтов пневмоэлектровинтовертом приведенное в нормативной карте время применяется с коэффициентом - 0,7.
Слесарно-сборочные работы | ||||||||||
Карта 133, лист 1 | ||||||||||
I. Установка вручную | ||||||||||
Содержание работы 1. Разметить, накернить отверстие на корпусе по крышке 2. Сверлить отверстия электро-пневмосверлильной машиной, нарезать резьбу вручную и очистить отверстие сжатым воздухом 3. Протереть, установить крышку на герметик или с прокладкой на корпус с совмещением отверстий 4. Привернуть крышку к корпусу винтами или болтами на две - три нитки и окончательно ключом или отверткой | 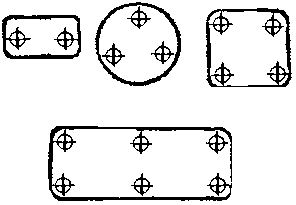 | |||||||||
N позиции | Масса крышки, кг, до | Размер винта d x l, мм, до | Количество винтов или болтов в крышке | |||||||
2 | 3 | 4 | 6 | 8 | 10 | 12 | на каждый последующий свыше 12 | |||
Время T, мин. | ||||||||||
1 | 16 | М6 x 10 | 5,1 | 7,2 | 10,0 | 14,4 | 19,5 | 25,0 | 29,0 | 2,4 |
2 | М6 x 22 | 6,1 | 8,9 | 11,6 | 17,2 | 23,0 | 29,0 | 35,0 | 2,9 | |
3 | М6 x 30 | 7,2 | 10,0 | 13,3 | 20,0 | 27,0 | 34,0 | 40,5 | 3,3 | |
4 | М6 x 40 | 7,8 | 11,6 | 15,5 | 23,0 | 30,5 | 38,0 | 46,0 | 3,8 | |
5 | М6 x 60 | 8,9 | 12,7 | 17,2 | 25,5 | 34,0 | 43,0 | 51,0 | 4,2 | |
6 | М10 x 18 | 5,5 | 7,7 | 10,3 | 15,0 | 21,5 | 27,0 | 32,5 | 2,6 | |
7 | М10 x 25 | 6,1 | 8,5 | 11,4 | 17,0 | 23,5 | 29,5 | 35,0 | 2,9 | |
8 | М10 x 30 | 6,6 | 9,2 | 12,2 | 18,3 | 25,0 | 31,0 | 37,0 | 3,0 | |
9 | М10 x 40 | 7,2 | 10,8 | 14,4 | 21,5; | 28,0 | 35,0 | 43,0 | 3,5 | |
10 | М10 x 50 | 8,3 | 11,9 | 16,1 | 24,0 | 32,0 | 40,0 | 48,0 | 4,0 | |
11 | М10 x 55 | 8,8 | 12,1 | 16,8 | 25,0 | 33,0 | 42,0 | 50,0 | 4,1 | |
12 | М12 x 22 | 7,0 | 10,0 | 13,0 | 20,0 | 26,0 | 33,0 | 40,0 | 3,2 | |
13 | М12 x 30 | 7,8 | 11,4 | 15,1 | 23,0 | 30,0 | 38,5 | 46,0 | 3,8 | |
14 | М12 x 40 | 8,9 | 13,1 | 17,3 | 26,0 | 34,0 | 43,0 | 52,0 | 4,2 | |
15 | М12 x 50 | 9,5 | 14,2 | 18,9 | 28,5 | 38,0 | 47,5 | 57,0 | 4,7 | |
16 | М12 x 60 | 10,0 | 15,3 | 20,0 | 30,0 | 41,0 | 50,0 | 62,0 | 5,0 | |
17 | М12 x 70 | 11,0 | 16,3 | 23,0 | 33,0 | 45,0 | 54,0 | 66,0 | 5,3 | |
18 | М16 x 25 | 8,8 | 12,5 | 17,0 | 24,5 | 36,0 | 43,0 | 51,0 | 4,1 | |
19 | М16 x 40 | 10,4 | 15,3 | 20,5 | 30,0 | 40,0 | 50,0 | 61,0 | 5,0 | |
20 | М16 x 50 | 11,0 | 16,4 | 22,0 | 33,0 | 44,0 | 55,0 | 66,0 | 5,2 | |
21 | М16 x 60 | 11,5 | 17,5 | 23,0 | 35,0 | 47,0 | 57,0 | 71,0 | 5,7 | |
22 | М16 x 70 | 12,5 | 18,5 | 26,0 | 37,0 | 51,0 | 0,0 | 75,0 | 6,1 | |
23 | M16 x 90 | 13,6 | 21,0 | 28,0 | 40,0 | 56,0 | 67,0 | 81,0 | 6,7 | |
УСТАНОВКА КРЫШЕК ВРУЧНУЮ ИЛИ ПОДЪЕМНИКОМ СО СВЕРЛЕНИЕМ ОТВЕРСТИЙ И НАРЕЗАНИЕМ РЕЗЬБЫ И ПРИВЕРТЫВАНИЕМ ИХ ВИНТАМИ ИЛИ БОЛТАМИ | Слесарно-сборочные работы | |||||||||
Карта 133, лист 2 | ||||||||||
II. Установка подъемником | ||||||||||
Содержание работы 1. Застрелить, переместить, поставить крышку на корпус краном, разметить и накернить отверстия 2. Сверлить отверстия электропневмосверлильной машиной, нарезать резьбу вручную, очистить отверстия сжатым воздухом 3. Протереть, установить крышку на герметик или с прокладкой на корпус с совмещением отверстий 4. Привернуть крышку к корпусу винтами или болтами окончательно ключом или отверткой и расстропить | ||||||||||
N позиции | Масса крышки, кг, до | Размер винта d x l, мм, до | Количество винтов и болтов в крышке | |||||||
2 | 3 | 4 | 6 | 8 | 10 | 12 | на каждый последующий свыше 12 | |||
Время T, мин. | ||||||||||
24 | 30 | М12 x 22 | 8,9 | 11,9 | 14,9 | 22 | 28 | 35 | 42 | 3,3 |
25 | М12 x 30 | 9,7 | 13,3 | 17 | 25 | 32 | 40,5 | 48 | 3,9 | |
26 | М12 x 40 | 10,8 | 15 | 19 | 28 | 36 | 44 | 54 | 4,3 | |
27 | М12 x 50 | 11,4 | 16,1 | 21 | 30 | 40 | 49,5 | 59 | 4,8 | |
28 | М12 x 60 | 11,9 | 17,2 | 22 | 32 | 43 | 52 | 64 | 5,1 | |
29 | М12 x 70 | 12,9 | 18,2 | 25 | 35 | 47 | 56 | 68 | 5,5 | |
30 | 50 | М16 x 25 | 10,7 | 14,4 | 18,9 | 26,5 | 38 | 45 | 59 | 4,2 |
31 | М16 x 40 | 12,3 | 17,2 | 22 | 32 | 42 | 52 | 63 | 5,1 | |
32 | М16 x 50 | 12,9 | 18,3 | 24 | 35 | 46 | 57 | 68 | 5,6 | |
33 | М16 x 60 | 13,4 | 19,4 | 25 | 37 | 49 | 59 | 72 | 5,8 | |
34 | М16 x 70 | 14,4 | 20,5 | 28 | 39 | 53 | 63 | 77 | 6,2 | |
35 | М16 x 90 | 15,5 | 23 | 30 | 42 | 58 | 69 | 83 | 6,8 | |
36 | 80 | М24 x 35 | 14,2 | 21,5 | 26 | 39 | 51 | 61 | 81 | 6,2 |
37 | М24 x 60 | 16 | 22,5 | 30 | 47 | 59 | 70 | 87 | 6,9 | |
38 | М24 x 80 | 17 | 23 | 32,5 | 52 | 64 | 75 | 91 | 7,5 | |
39 | М24 x 90 | 17,5 | 23,5 | 33,5 | 54 | 66 | 78 | 93 | 7,7 | |
40 | М24 x 100 | 18 | 24 | 34,5 | 57 | 68 | 89 | 96 | 7,8 | |
41 | М24 x 120 | 18,5 | 24,5 | 36,5 | 60 | 72 | 84 | 100 | 8,1 | |
Примечание. Нормативы времени рассчитаны для стали  40, ..., 60 кгс/мм2 при количестве отверстий 7.
При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
В зависимости от обрабатываемого материала | Коэффициент | В зависимости от количества отверстий в детали | Коэффициент |
Сталь конструкционная 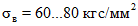 | 1,2 | 7 | 1,0 |
Сталь конструкционная 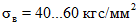 | 1,0 | 10 | 0,9 |
Сталь конструкционная 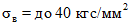 | 0,9 | 20 | 0,75 |
Чугун серый | 0,8 | ||
Цветные сплавы | 0,6 |
Слесарно-сборочные работы | |||||||||||
Карта 134 | |||||||||||
Содержание работы I вариант 1. Взять кисть, нанести смазку (масло или краску) на резьбовой конец трубы, отложить кисть 2. Взять фитинг, соединить с трубой 3. Взять ключ и завернуть фитинг окончательно 4. Отложить ключ |  | ||||||||||
II вариант 1. Взять паклю, намотать на конец резьбы 2. Выполнить приемы (с краской), 2, 3, 4 варианта I III вариант 1. Взять контргайку, навернуть на длинный резьбовой конец трубы 2. Выполнить приемы 1 (с маслом), 2, 3, 4 варианта I |  | ||||||||||
N позиции | Способ соединения | Диаметр трубы, дюймы | |||||||||
1/4 | 3/8 | 1/2 | 3/4 | 1,0 | 1/4 | 1,8 | 2,0 | 2,5 | 3,0 | ||
Время T, мин. | |||||||||||
1 | Навертывание на короткую резьбу фитинга с маслом или краской | 1,15 | 1,3 | 1,35 | 1,5 | 1,75 | 2,1 | 2,4 | 2,9 | 3,6 | 4,2 |
2 | Навертывание на короткую резьбу фитинга с льняным уплотнением в краской | 1,55 | 1,65 | 1,9 | 2,1 | 2,4 | 2,9 | 3,6 | 4,6 | 5,9 | 7,5 |
3 | Навертывание на длинную резьбу контргайки и муфты с маслом | 2,3 | 2,6 | 2,9 | 3,2 | 3,6 | 4,0 | 4,7 | 6,0 | 7,3 | 8,9 |
Примечания: 1. При отвертывании фитингов с труб приведенное в нормативной карте время применяется с коэффициентом 0,5.
2. При соединении двух труб сгоном приведенное в нормативной карте время применяется с коэффициентом 1,5 к позиции 3.
Слесарно-сборочные работы | |||||
Карта 135 | |||||
Содержание работы 1. Отрезать трубку в размер ручной ножовкой 2. Зачистить торцы и надеть на трубку гайки и ниппеля 3. Развальцевать 4. Согнуть трубку по месту 5. Поставить трубку по месту и привернуть гайки к штуцерам | 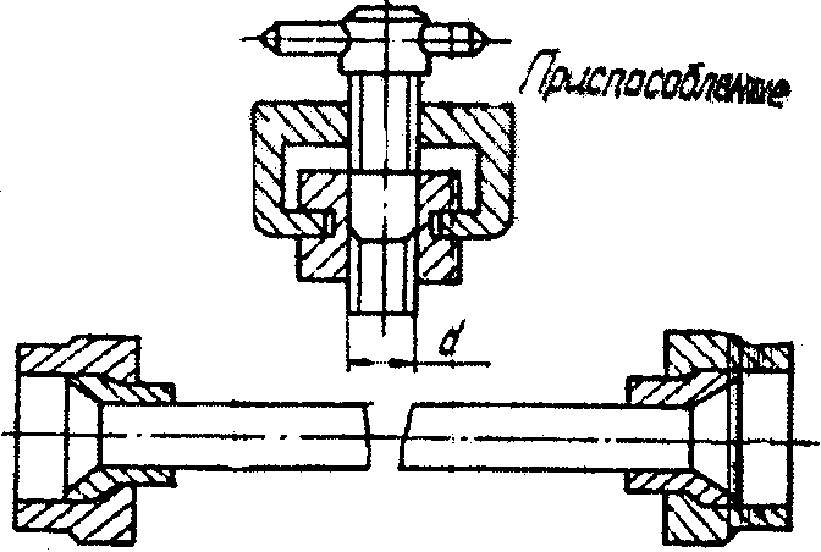 | ||||
N позиции | Длина трубок L, мм, до | Наружный диаметр трубки Д, мм, до | |||
5 | 8 | 10 | 16 | ||
Время T, мин. | |||||
1 | 500 | 5.2 | 6,2 | 6,7 | 7,9 |
2 | 700 | 6,0 | 7,1 | 7,8 | 9,2 |
3 | 1000 | 7,0 | 8,3 | 9,0 | 10,7 |
4 | 1300 | 7,9 | 9,3 | 10,1 | 12,0 |
5 | 1800 | 9,1 | 10,8 | 11,7 | 13,8 |
6 | 2500 | 10,5 | 12,4 | 13,5 | 16,0 |
7 | 3500 | 12,1 | 14,4 | 15,6 | 18,5 |
T = 0,197 · L0,43 · Д0,36
Слесарно-сборочные работы | |||||||||||||||||||||||||||
Карта 136, лист 1 | |||||||||||||||||||||||||||
Содержание работы 1. Взять лист материала, наложить на деталь (шаблон) 2. Взять молоток, обстучать лист по контурам, отложить отходы 3. Взять пробойник, пробить отверстия, отложить пробойник и молоток 4. Взять кисть, окрасить прокладку краской и установить с совмещением отверстий или по шпилькам, осмотреть правильность установки |  | ||||||||||||||||||||||||||
N позиции | Тип прокладки | Материал прокладки | Способ установки | Габариты прокладок B x L, мм, до | |||||||||||||||||||||||
50 x 100 | 50 x 150 | 50 x 200 | 50 x 300 | 50 x 500 | 50 x 700 | 50 x 1000 | 100 x 100 | 100 x 150 | 100 x 200 | 100 x 300 | 100 x 500 | 100 x 700 | 100 x 1000 | 175 x 200 | 175 x 300 | 175 x 500 | 175 x 700 | 175 x 1000 | 350 x 500 | 350 x 700 | 350 x 1000 | 600 x 700 | 600 x 1000 | ||||
Время T, мин | |||||||||||||||||||||||||||
1 | Прямоугольные | Картон, бумага, дерматин | По отверстиям, кромке или шпилькам | 1,4 | 1,65 | 1,85 | 2,3 | 2,8 | 3,4 | 4,2 | 1,65 | 1,85 | 2,1 | 2,4 | 3,0 | 3,6 | 4,4 | 2,4 | 2,7 | 3,4 | 4,0 | 4,6 | 4,6 | 4,4 | 5,5 | 5,5 | 6,2 |
2 | Прессшпан, паранит, асбест | 1,6 | 1,9 | 2,2 | 2,6 | 3,4 | 4,1 | 4,8 | 1,9 | 2,2 | 2,4 | 2,9 | 3,7 | 4,3 | 5,1 | 2,8 | 3,3 | 4,0 | 4,6 | 5,5 | 4,6 | 5,1 | 6,2 | 6,2 | 7,0 | ||
3 | Клингерит | 1,8 | 2,1 | 2,4 | 2,9 | 3,9 | 4,7 | 5,9 | 2,1 | 2,4 | 2,7 | 3,3 | 4,2 | 5,0 | 6,1 | 3,1 | 3,7 | 4,6 | 5,4 | 6,4 | 5,4 | 6,1 | 7,3 | 7,3 | 8,4 | ||
4 | Фасонные | Картон, бумага, дерматин | По отверстиям, кромке или шпилькам | 1,55 | 1,85 | 2,1 | 2,5 | 3,3 | 4,0 | 4,8 | 1,85 | 2,1 | 2,4 | 2,5 | 3,6 | 4,0 | 5,1 | 2,7 | 3,4 | 3,9 | 4,6 | 5,4 | 4,6 | 5,1 | 6,2 | 6,2 | 7,0 |
5 | Прессшпан, паранит | 1,85 | 2,1 | 2,5 | 3,0 | 4,0 | 4,7 | 5,9 | 2,1 | 2,5 | 2,8 | 3,4 | 4,3 | 5,1 | 6,2 | 3,3 | 3,8 | 4,6 | 5,4 | 6,5 | 5,4 | 6,2 | 7,3 | 7,3 | 8,4 | ||
6 | Клингерит | 2,0 | 2,4 | 2,7 | 3,3 | 4,4 | 5,2 | 6,5 | 2,4 | 2,7 | 3,0 | 3,7 | 4,7 | 5,6 | 6,8 | 3,6 | 4,1 | 5,0 | 6,0 | 7,1 | 6,0 | 6,8 | 8,2 | 8,2 | 9,2 | ||
ВЫРУБКА ПРОКЛАДОК ПО МЕСТУ ОБСТУКИВАНИЕМ МОЛОТКОМ ПО НАРУЖНОМУ И ВНУТРЕННЕМУ КОНТУРУ ДЕТАЛЕЙ (ШАБЛОНА) С ПРОБИВКОЙ ОТВЕРСТИЙ, ОКРАШИВАНИЕМ КРАСКОЙ И УСТАНОВКОЙ | Слесарно-сборочные работы | |||||||||||||||||||
Карта 136, лист 2 | ||||||||||||||||||||
N позиции | Тип прокладки | Материал прокладки | Способ установки | Диаметр Д, мм, до | ||||||||||||||||
40 | 50 | 60 | 70 | 80 | 90 | 100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 700 | 800 | 1000 | ||||
Время T, мин. | ||||||||||||||||||||
7 | Круглые | Картон, бумага, дерматин | По отверстиям, кромке или по шпилькам | 0,95 | 1,05 | 1,1 | 1,25 | 1,3 | 1,45 | 1,5 | 1,9 | 2,2 | 2,5 | 2,8 | 3,5 | 3,9 | 4,3 | 4,8 | 5,3 | 6,1 |
8 | Прессшпан, паранит, асбест | 1,1 | 1,25 | 1,35 | 1,5 | 1,65 | 1,7 | 1,8 | 2,2 | 2,6 | 2,9 | 3,4 | 4,0 | 4,5 | 4,9 | 5,4 | 6,0 | 6,7 | ||
9 | Клингерит | 1,15 | 1,35 | 1,5 | 1,6 | 1,75 | 1,9 | 2,0 | 2,5 | 2,9 | 3,5 | 4,0 | 4,5 | 5,2 | 5,5 | 6,4 | 6,9 | 8,0 | ||
Примечания.
1. При вырубке прокладок по внутреннему контуру (диаметру) приведенное в нормативной карте время применяется с коэффициентом - 0,85.
2. Карта рассчитана на толщину материала до 3 мм. При толщине свыше 3 мм приведенное в нормативной карте время применяется с коэффициентом - 1,15.
3. В карте предусмотрено время на пробивку одного отверстия в прокладке пробойником. При пробивке более одного отверстия к приведенному по нормативной карте времени, в зависимости от количества пробиваемых отверстий, прибавлять время:
Материал прокладки | Количество пробиваемых отверстий, до | ||||||||||
1 | 2 | 3 | 5 | 7 | 10 | 15 | 20 | 25 | 30 | 40 | |
Время T, мин. | |||||||||||
Капрон, бумага, дерматин | 0,15 | 0,25 | 0,35 | 0,57 | 0,75 | 1,05 | 1,6 | 2,2 | 2,7 | 3,2 | 3,8 |
Прессшпан, паранит, асбест | 0,2 | 0,3 | 0,45 | 0,7 | 0,9 | 1,3 | 2,05 | 2,7 | 3,3 | 4,05 | 4,65 |
4. При пробивке отверстий одновременно в двух прокладках и более нормативное время уменьшать пропорционально числу прокладок.
5. В карте предусмотрена смазка прокладок кистью краской, при смазывании маслом приведенное в нормативной карте время применяется с коэффициентом - 0,95.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/dop_documents/70/obshc_35792/0/obshc.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|