Описание
Источник публикации
М.: ФГБУ "Институт стандартизации", 2025
Примечание к документу
Документ
введен в действие с 01.04.2025.
Название документа
"ГОСТ Р 71941-2025. Национальный стандарт Российской Федерации. Соединения болтовые стальных строительных конструкций. Метод измерения параметра шероховатости по высоте неровностей профиля"
(утв. и введен в действие Приказом Росстандарта от 04.02.2025 N 52-ст)
"ГОСТ Р 71941-2025. Национальный стандарт Российской Федерации. Соединения болтовые стальных строительных конструкций. Метод измерения параметра шероховатости по высоте неровностей профиля"
(утв. и введен в действие Приказом Росстандарта от 04.02.2025 N 52-ст)
Утвержден и введен в действие
агентства по техническому
регулированию и метрологии
от 4 февраля 2025 г. N 52-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
СОЕДИНЕНИЯ БОЛТОВЫЕ СТАЛЬНЫХ СТРОИТЕЛЬНЫХ КОНСТРУКЦИЙ
МЕТОД ИЗМЕРЕНИЯ ПАРАМЕТРА ШЕРОХОВАТОСТИ
ПО ВЫСОТЕ НЕРОВНОСТЕЙ ПРОФИЛЯ
Bolted connections in steel structures.
Measurement of the surface roughness
by the height of irregularities
ГОСТ Р 71941-2025
Дата введения
1 апреля 2025 года
1 РАЗРАБОТАН Акционерным обществом "Научно-исследовательский центр "Строительство" (АО "НИЦ "Строительство") - Центральным научно-исследовательским институтом строительных конструкций им. В.А. Кучеренко (ЦНИИСК им. В.А. Кучеренко)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 465 "Строительство"
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ
Приказом Федерального агентства по техническому регулированию и метрологии от 4 февраля 2025 г. N 52-ст
4 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Настоящий стандарт распространяется на фрикционные соединения (на болтах с контролируемым натяжением) стальных строительных конструкций, прошедших абразивоструйную обработку контактных поверхностей, и устанавливает метод измерения высоты неровностей профиля.
Настоящий стандарт не распространяется на фрикционные соединения конструкций мостов.
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 23118 Конструкции стальные строительные. Общие технические условия
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
3 Термины, определения и обозначения
3.1 В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1.1 абразивоструйная очистка: Механическая обработка поверхности потоком абразивного материала.
3.1.2 шероховатость: Совокупность неровностей (отклонений) поверхности с относительно малыми шагами.
3.1.3 группа измерений: Серия из пяти измерений.
3.2 В настоящем стандарте применены следующие обозначения:
Rz - параметр шероховатости, характеризующий высоту неровностей (отклонений) профиля по 10 контрольным точкам, мкм.
Примечание - Rz допускается обозначать как Ry5;
l - длина базовой линии, используемая для выделения неровностей, характеризующих шероховатость поверхности, мм (l = 2,5 мм при Rz от 12,5 до 50 мкм, l = 8 мм при Rz от 51 до 400 мкм);
hi - единичное значение измерения профилометром с функцией единичного измерения, мкм;
himax - максимальное значение группы измерений, мкм;
himin - минимальное значение группы измерений, мкм;
Rzi - единичное значение измерения профилометром с функцией автоматического ощупывания, мкм.
4.1 Параметр шероховатости
Rz применяют для оценки состояния поверхностей после обработки в соответствии с СП 16.13330.2017
(пункт 14.3.3) и перед сборкой соединений в соответствии с СП 70.13330.2012
(пункт 4.6.2), в том числе для оценки соответствующего способа обработки контактных поверхностей при проведении испытаний моделей для определения коэффициента трения.
4.2 Измерение параметра шероховатости проводят путем замера высоты профиля металлических поверхностей при помощи одного из следующих видов контактных цифровых профилометров:
- профилометром с функцией автоматического ощупывания поверхности, который проводит непрерывное механическое сканирование поверхности щупом. Предпочтительным является применение профилометра этого вида из-за высокой степени точности измерения;
- профилометром с функцией единичного измерения, в процессе измерения плоская часть измерительного датчика опирается на вершины пиков профиля поверхности, в то время как подпружиненный щуп попадает во впадины и измеряет их глубину.
5 Требования к средствам измерений
5.1 Профилометр должен соответствовать методике поверки и должен быть откалиброван в установленном руководством по эксплуатации порядке.
5.2 Требования к профилометру с функцией автоматического ощупывания поверхности приведены в
[1].
5.3 Требования к профилометрам с функцией единичного измерения
5.3.1 Диапазон измерений контактного цифрового профилометра должен составлять от 0 до 500 мкм.
5.3.2 Щуп с углом обработки конуса - не более 60°. Номинальный радиус острия щупа - не более 50 мкм.
6 Порядок проведения измерений
6.1 Условия проведения измерений
6.1.1 Детали исследуемых контактных поверхностей должны быть плоскими, не иметь грибовидности или выпуклости, выходящие за пределы допусков по
ГОСТ 23118.
6.1.2 Исследуемая контактная поверхность после абразивоструйной очистки должна быть без грязи, пыли и остатков абразива. Допускается выполнять очистку от загрязнений при помощи сжатого воздуха.
6.1.3 Визуальным осмотром следует определить равномерность обработки исследуемой поверхности. Не подлежит измерению поверхность детали, имеющая участки с явно различной степенью обработки.
6.2 Измерения профилометрами с функцией автоматического ощупывания поверхности
6.2.1 Следует определить длину базовой линии l на основании предварительных измерений параметра Rz и установить необходимое значение в настройках профилометра.
6.2.2 Измерение проводят путем автоматизированного перемещения щупа с последующим преобразованием в цифровой сигнал и выводом автоматически вычисленного параметра Rzi.
6.2.3 Следует провести не менее трех измерений на исследуемой контактной поверхности.
6.3 Измерения профилометрами с функцией единичного измерения
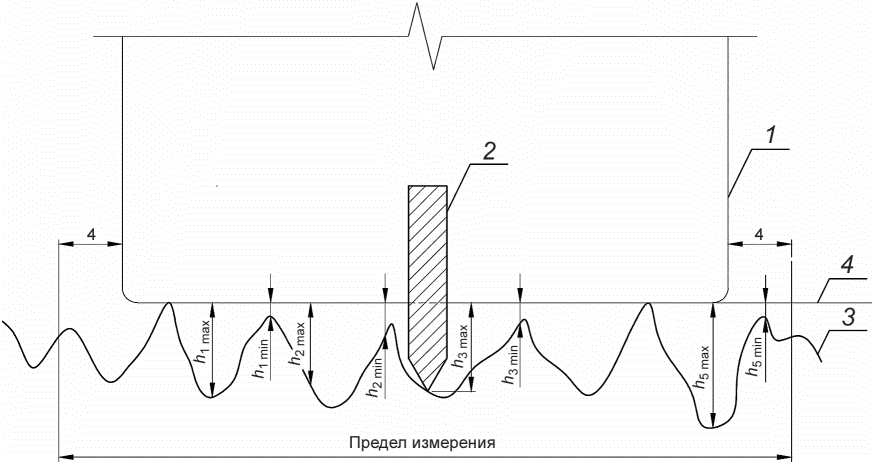
6.3.1 Измерение производят путем плотного прижатия с последующим отрывом датчика от подготовленной поверхности в пределах участка измерения (см.
рисунок 1). Подпружиненный щуп при этом выдвигается на глубину впадины. Оператор фиксирует показания на дисплее цифрового профилометра.
6.3.2 В процессе измерений фиксируются показания профилометра для пяти групп (см. рисунок 1). Каждая группа включает в себя пять измерений с записью максимальных и минимальных значений hi.
1 - датчик профилометра; 2 - щуп; 3 - профиль исследуемой
поверхности; 4 - линия выступов профиля
Рисунок 1 - Схема проведения измерений
на профиле поверхности
6.3.3 Калибровку прибора следует производить в соответствии с инструкцией производителя после замера пяти групп измерений.
7 Вычисление параметра шероховатости
7.1 Вычисление при использовании профилометров с функцией автоматического ощупывания поверхности
7.1.1 На основании полученных данных параметр шероховатости Rz вычисляют по формуле

, (1)
где n - количество измерений.
7.1.2 Отклонение минимальных и максимальных значений измеренных значений Rzi не должно превышать 15% от вычисленного параметра Rz.
7.1.3 Результаты оформляют в виде протокола измерений в соответствии с
приложением А.
7.2 Вычисление при использовании профилометров с функцией единичного измерения
7.2.1 Вычисляется сумма максимальных значений для каждой группы измерений:
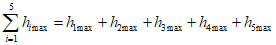
, (2)
где h1max - h5max - максимальные значения первой - пятой групп из пяти измерений соответственно.
7.2.2 Вычисляют сумму минимальных значений для каждой группы измерений:
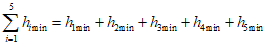
, (3)
где h1min - h5min - минимальные значения первой - пятой групп из пяти измерений соответственно.
7.2.3 При обработке результатов максимальных himax и минимальных himin значений измерений следует исключать из расчета сильно отличающиеся от остальных значения и провести дополнительные замеры групп измерений взамен отклоненных.
7.2.4 На основании полученных данных параметр шероховатости Rz вычисляют по формуле
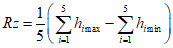
. (4)
7.2.5 Результаты оформляют в виде протокола измерений в соответствии с
приложением А.
(справочное)
ФОРМА ПРОТОКОЛА ВЫПОЛНЕНИЯ ИЗМЕРЕНИЙ
ПАРАМЕТРА ШЕРОХОВАТОСТИ Rz
Протокол выполнения измерений параметра шероховатости Rz
N ________ "____" __________ 20__ г.
Наименование организации, производившей измерения _____________________
Наименование объекта строительства ____________________________________
Шифр проекта __________________________________________________________
Основание _____________________________________________________________
Наименование изделия __________________________________________________
Способ обработки контактной поверхности _______________________________
Марка и модель профилометра, заводской номер, дата поверки, номер
свидетельства о поверке ___________________________________________________
___________________________________________________________________________
Условия проведения измерений __________________________________________
Таблица 1
Определение показателя Rz профилометрами
с функцией автоматического ощупывания поверхности
N п/п | Rzi, мкм | Rz, мкм |
1 | | |
2 | |
3 | |
... | |
Таблица 2
Определение показателя Rz профилометрами
с функцией единичного измерения
N п/п | himax, мкм | himin, мкм | Rz, мкм |
1 | | | |
2 | | |
3 | | |
4 | | |
5 | | |
Измерения провел:
ФИО _________________________ Должность _______________________________
Подпись _________________________________
| ИСО 8503-4 | Подготовка стальной поверхности перед нанесением краски или родственных продуктов. Испытания характеристики шероховатости стальной поверхности после струйной очистки. Часть 4. Метод калибровки компараторов ИСО для сравнения профилей поверхности и метод определения профиля поверхности. Метод с применением прибора с измерительной иглой |
УДК 691.88:006.354 | |
Ключевые слова: конструкции стальные, фрикционные соединения, контактная поверхность, абразивоструйная очистка, шероховатость, профилометр |