Описание
Источник публикации
М.: ФГБУ "Институт стандартизации", 2025
Примечание к документу
Документ
введен в действие с 01.03.2025.
Название документа
"ГОСТ Р 71931.1-2025. Национальный стандарт Российской Федерации. Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 1. Визуальный контроль"
(утв. и введен в действие Приказом Росстандарта от 19.02.2025 N 70-ст)
"ГОСТ Р 71931.1-2025. Национальный стандарт Российской Федерации. Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 1. Визуальный контроль"
(утв. и введен в действие Приказом Росстандарта от 19.02.2025 N 70-ст)
Утвержден и введен в действие
агентства по техническому
регулированию и метрологии
от 19 февраля 2025 г. N 70-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
НЕРАЗРУШАЮЩИЙ КОНТРОЛЬ СВАРНЫХ СОЕДИНЕНИЙ ЭЛЕМЕНТОВ
ИЗ ТЕРМОПЛАСТИЧНЫХ МАТЕРИАЛОВ
ЧАСТЬ 1
ВИЗУАЛЬНЫЙ КОНТРОЛЬ
Non-destructive testing of welded joints of thermoplastics
semi-finished products. Part 1. Visual examination
ГОСТ Р 71931.1-2025
Дата введения
1 марта 2025 года
1 ПОДГОТОВЛЕН Ассоциацией сварщиков полимерных материалов (Ассоциация СПМ) на основе официального перевода на русский язык немецкоязычной версии указанного в
пункте 4 стандарта, который выполнен Федеральным государственным бюджетным учреждением "Российский институт стандартизации" (ФГБУ "Институт стандартизации")
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 "Сварка и родственные процессы"
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ
Приказом Федерального агентства по техническому регулированию и метрологии от 19 февраля 2025 г. N 70-ст
4 Настоящий стандарт идентичен стандарту ДИН ЕН 13100-1:2017 "Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 1. Визуальный контроль" (DIN EN "


von
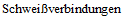
an Halbzeugen aus thermoplastischen Kunststoffen - Teil 1:

", IDT).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных европейских стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном
приложении ДА5 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Стандарт ДИН ЕН 13100-1:2017 подготовлен на основе европейского стандарта ЕН 13100-1:2017, который входит в серию стандартов ЕН 13100 "Неразрушающий контроль сварных соединений элементов из термопластичных материалов".
Стандарт ЕН 13100-1:2017 подготовлен Техническим комитетом CEN/TC 249 "Пластмассы", секретариат которого находится в ведении Бельгийского органа по стандартизации (NBN).
Соответствующим немецким органом по стандартизации в этой области является Рабочий комитет NA 092-00-32 AA "Соединение пластмасс" Комитета по стандартизации сварочной техники (NAS) в Немецком институте стандартизации (DIN).
Стандарт ЕН 13100 включает следующие части:
- часть 1. Визуальный контроль;
- часть 2. Радиографический (рентгеновский) контроль;
- часть 3. Ультразвуковой контроль;
- часть 4. Контроль высоким напряжением.
Настоящий стандарт устанавливает требования к проведению визуального контроля сварных соединений элементов из термопластичных материалов. Стандарт может быть также применен для визуального контроля свариваемых элементов перед сваркой и во время процесса сварки.
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных - последнее издание (включая все изменения)]:
EN 14728, Imperfections in thermoplastic welds - Classification (Дефекты сварных соединений термопластов. Классификация)
EN 16296, Imperfections in thermoplastic welded joints - Quality levels (Дефекты сварных соединений термопластов. Уровни качества)
EN ISO 17637:2016, Non-destructive testing of welds - Visual testing of fusion welded joints (ISO 17637:2016) (Неразрушающий контроль сварных соединений. Визуальный контроль сварных соединений, выполненных сваркой плавлением)
EN ISO 17659, Welding - Multilingual terms for welded joints with illustrations (ISO 17659) (Сварка. Термины на нескольких языках для сварных соединений с иллюстрациями)
3 Условия контроля и технические средства
Освещенность поверхности должна составлять не менее 350 люкс, рекомендуется 500 люкс.
При прямом визуальном контроле сварного соединения следует обеспечить расстояние от глаз до сварного соединения примерно 600 мм и угол зрения не менее 30°.
Непрямой визуальный контроль сварных соединений с использованием зеркал, бороскопов, оптоволоконных эндоскопов, видеоэндоскопов и фотокамер допускается проводить по согласованию сторон.
Для выявления дефектов может использоваться дополнительный источник света, чтобы увеличить контрастность и четкость.
Технические средства (например, шаблон, штангенциркуль), используемые для контроля размеров сварного соединения, должны обеспечивать необходимый класс точности в соответствии с применяемыми правилами приемки.
Примеры технических средств приведены в ЕН ИСО 17637:2016, приложение A.
Визуальный контроль сварных соединений, а также оценка результатов для окончательной приемки должны проводиться квалифицированным персоналом, знающим соответствующие стандарты, правила, технические требования к процедуре сварки
[1].
Рекомендуется, чтобы персонал был квалифицирован в соответствии с ЕН ИСО 9712 или аналогичным стандартом, действующим в конкретной отрасли промышленности
[2].
Визуальный контроль сварных соединений проводят непосредственно после сварки, однако, когда того требует применяемый стандарт или по согласованию сторон, контроль может проводиться во время других этапов сварочного процесса с целью проверки подготовки свариваемых элементов перед сваркой, и во время сварки для оценки эффективного применения соответствующего сварочного процесса
[1].
Объем контроля и критерии приемки определяются заранее согласно ЕН 16296, требованиям применяемого стандарта или по согласованию сторон.
Персонал, осуществляющий визуальный контроль, должен иметь доступ к необходимой документации.
Классификация дефектов указана в ЕН 14728.
Применяемые термины указаны в ЕН ИСО 17659.
5.2 Визуальный контроль подготовки соединения до сварки
Если требуется визуальный контроль до сварки, необходимо провести подготовку соединения и удостовериться в выполнении требований, установленных в соответствующих стандартах и/или в технических требованиях к процедуре сварки
[1].
Во время контроля особое внимание должно быть уделено правильной фиксации свариваемых элементов (например, линейное или угловое смещение, зазор и т.д.).
5.3 Визуальный контроль при проведении сварки
В случае многопроходного сварочного процесса соединение должно контролироваться во время процесса сварки, чтобы убедиться в том, что:
a) каждый наплавленный слой очищен и/или зачищен (механически обработан) перед выполнением следующего прохода;
b) отсутствуют видимые дефекты (такие как трещины или раковины); при обнаружении дефектов о них необходимо сразу сообщить для принятия корректирующих действий перед выполнением следующего прохода;
c) переход между проходами, а также между наплавленным слоем и основным материалом, сформирован таким образом, что при последующем проходе будет достигнута необходимая глубина проплавления;
d) сварное соединение соответствует первоначальным техническим требованиям к процедуре сварки после любых необходимых исправлений.
5.4 Визуальный контроль выполненного сварного соединения
Сварные соединения необходимо подвергать контролю непосредственно после сварки, а также после каждой обработки поверхности (при наличии).
Следует провести контроль сварного соединения на соответствие требованиям технической документации, стандарта на продукцию или правилам приемки на основе установленных уровней качества, определенных в ЕН 16296.
Все обнаруженные дефекты должны быть указаны в протоколе контроля.
5.5 Визуальный контроль исправленных сварных соединений
Если сварное соединение полностью или частично не соответствует требованиям о приемке и необходимо исправление, то следует повторно провести контроль исправленного сварного соединения на соответствие тем же требованиям, что и первоначальное сварное соединение.
Если требуется протокол контроля, в него должна быть включена, по меньшей мере, следующая информация:
a) наименование изготовителя элементов;
b) наименование контрольного органа, если оно отличается от наименования изготовителя элементов;
c) ссылка на настоящий стандарт;
d) расположение сварного (сварных) соединения;
e) применяемые критерии приемки;
f) вид материала (материалов);
g) толщина материала;
h) тип соединения;
i) способ сварки;
j) объем контроля;
k) техническое средство, применяемое при контроле (при наличии);
l) результат контроля с описанием дефектов и их расположением, со ссылкой на приемочные требования;
m) Ф.И.О. лица, проводившего контроль, и дата проведения контроля.
Если требуется предоставление отчета о проведении визуального контроля сварного соединения, необходимо сделать фотографии или выполнить точные эскизы (либо то и другое) с четким указанием дефектов.
(справочное)
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ ЕВРОПЕЙСКИХ СТАНДАРТОВ
НАЦИОНАЛЬНЫМ СТАНДАРТАМ
Таблица ДА.1
Обозначение ссылочного европейского стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
EN 14728 | IDT | |
EN 16296 | IDT | |
EN ISO 17637:2016 | IDT | |
EN ISO 17659 | IDT | |
<*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного стандарта. Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT - идентичные стандарты. |
--------------------------------
| CEN/TS 16892 | Plastics - Welding of thermoplastics - Specification of welding procedures (Пластмассы. Сварка термопластов. Технические требования к процедуре сварки) |
| EN ISO 9712 | Non-destructive testing - Qualification and certification of NTD personnel (ISO 9712) (Неразрушающий контроль. Квалификация и аттестация персонала, проводящего контроль) |
УДК 621.791:006.354 | |
Ключевые слова: неразрушающий контроль, сварные соединения, термопластичные материалы, визуальный контроль |




