

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2025 Примечание к документу Документ введен в действие с 01.06.2025. Название документа "ГОСТ Р 71928-2025. Национальный стандарт Российской Федерации. Трубы стальные сварные для транспортирования газообразного водорода. Технические условия" (утв. и введен в действие Приказом Росстандарта от 20.02.2025 N 84-ст) "ГОСТ Р 71928-2025. Национальный стандарт Российской Федерации. Трубы стальные сварные для транспортирования газообразного водорода. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 - число Пи, принятое равным 3,14159;
 - временное сопротивление, Н/мм2;
 - предел текучести, Н/мм2;
 - относительное удлинение, %;
 - толщина ленты рулетки, мм.
Наружный диаметр, мм | Масса 1 м труб <1>, кг, при толщине стенки, мм | |||||||||||||||
3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | |
73 | 5,18 | 6,81 | 8,38 | 9,91 | 11,39 | - | - | - | - | - | - | - | - | - | - | - |
89 | 6,36 | 8,38 | 10,36 | 12,28 | 14,16 | - | - | - | - | - | - | - | - | - | - | - |
102 | 7,32 | 9,67 | 11,96 | 14,21 | 16,40 | 18,55 | - | - | - | - | - | - | - | - | - | - |
108 | 7,77 | 10,26 | 12,70 | 15,09 | 17,44 | 19,73 | - | - | - | - | - | - | - | - | - | - |
114 | 8,21 | 10,85 | 13,44 | 15,98 | 18,47 | 20,91 | 23,31 | 25,65 | - | - | - | - | - | - | - | - |
121 | 8,73 | 11,54 | 14,30 | 17,02 | 19,68 | 22,29 | 24,86 | 27,37 | 29,84 | - | - | - | - | - | - | - |
127 | 9,17 | 12,13 | 15,04 | 17,90 | 20,72 | 23,48 | 26,19 | 28,85 | 31,47 | 34,03 | - | - | - | - | - | - |
133 | 9,62 | 12,73 | 15,78 | 18,79 | 21,75 | 24,66 | 27,52 | 30,33 | 33,10 | 35,81 | - | - | - | - | - | - |
140 | 10,14 | 13,42 | 16,65 | 19,83 | 22,96 | 26,04 | 29,08 | 32,06 | 34,99 | 37,88 | 40,72 | - | - | - | - | - |
146 | 10,58 | 14,01 | 17,39 | 20,72 | 24,00 | 27,23 | 30,41 | 33,54 | 36,62 | 39,66 | 42,64 | - | - | - | - | - |
152 | 11,02 | 14,60 | 18,13 | 21,60 | 25,03 | 28,41 | 31,74 | 35,02 | 38,25 | 41,43 | 44,56 | - | - | - | - | - |
159 | 11,54 | 15,29 | 18,99 | 22,64 | 26,24 | 29,79 | 33,29 | 36,75 | 40,15 | 43,50 | 46,81 | - | - | - | - | - |
168 | 12,21 | 16,18 | 20,10 | 23,97 | 27,79 | 31,57 | 35,29 | 38,97 | 42,59 | 46,17 | 49,69 | - | - | - | - | - |
178 | 12,95 | 17,16 | 21,33 | 25,45 | 29,52 | 33,54 | 37,51 | 41,43 | 45,30 | 49,13 | 52,90 | - | - | - | - | - |
219 | 15,98 | 21,21 | 26,39 | 31,52 | 36,60 | 41,63 | 46,61 | 51,54 | 56,43 | 61,26 | 66,04 | - | - | - | - | - |
245 | - | 23,77 | 29,59 | 35,36 | 41,09 | 46,76 | 52,38 | 57,95 | 63,48 | 68,95 | 74,38 | - | - | - | - | - |
273 | - | 26,54 | 33,05 | 39,51 | 45,92 | 52,28 | 58,60 | 64,86 | 71,07 | 77,24 | 83,36 | - | - | - | - | - |
325 | - | 31,67 | 39,46 | 47,20 | 54,90 | 62,54 | 70,14 | 77,68 | 85,18 | 92,63 | 100,03 | - | - | - | - | - |
356 | - | 34,72 | 43,28 | 51,79 | 60,25 | 68,66 | 77,02 | 85,33 | 93,59 | 101,80 | 109,97 | - | - | - | - | - |
377 | - | 36,79 | 45,87 | 54,90 | 63,87 | 72,80 | 81,68 | 90,51 | 99,29 | 108,02 | 116,70 | - | - | - | - | - |
406 | - | 39,66 | 49,45 | 59,19 | 68,88 | 78,52 | 88,12 | 97,66 | 107,15 | 116,60 | 126,00 | - | - | - | - | - |
426 | - | 41,63 | 51,91 | 62,15 | 72,33 | 82,47 | 92,55 | 102,59 | 112,58 | 122,52 | 132,41 | - | - | - | - | - |
457 | - | 44,69 | 55,73 | 66,73 | 77,68 | 88,58 | 99,44 | 110,24 | 120,99 | 131,69 | 142,35 | - | - | - | - | - |
508 | - | - | 62,02 | 74,28 | 86,49 | 98,65 | 110,75 | 122,81 | 134,82 | 146,79 | 158,70 | 170,56 | 182,37 | 194,14 | 205,85 | 217,51 |
530 | - | - | 64,74 | 77,54 | 90,29 | 102,99 | 115,64 | 128,24 | 140,79 | 153,30 | 165,75 | 178,15 | 190,51 | 202,82 | 215,07 | 227,28 |
610 | - | - | 74,60 | 89,37 | 104,10 | 118,77 | 133,39 | 147,97 | 162,49 | 176,97 | 191,40 | 205,78 | 220,10 | 234,38 | 248,61 | 262,79 |
630 | - | - | 77,07 | 92,33 | 107,55 | 122,72 | 137,83 | 152,90 | 167,92 | 182,89 | 197,81 | 212,68 | 227,50 | 242,27 | 257,00 | 271,67 |
720 | - | - | 88,16 | 105,65 | 123,09 | 140,47 | 157,81 | 175,10 | 192,34 | 209,52 | 226,66 | 243,75 | 260,80 | 277,79 | 294,73 | 311,62 |
820 | - | - | 100,50 | 120,45 | 140,35 | 160,20 | 180,00 | 199,76 | 219,46 | 239,12 | 258,72 | 278,28 | 297,79 | 317,25 | 336,65 | 356,01 |
1020 | - | - | - | - | - | - | 224,39 | 249,08 | 273,72 | 298,31 | 322,84 | 347,33 | 371,77 | 396,16 | 420,50 | 444,79 |
1220 | - | - | - | - | - | - | - | 298,40 | 327,97 | 357,49 | 386,96 | 416,38 | 445,76 | 475,08 | 504,35 | 533,58 |
1420 | - | - | - | - | - | - | - | 347,73 | 382,23 | 416,68 | 451,08 | 485,44 | 519,74 | 554,00 | 588,20 | 622,36 |
1422 | - | - | - | - | - | - | - | - | 382,77 | 417,27 | 451,72 | 486,13 | 520,48 | 554,79 | 589,04 | 623,25 |
Продолжение таблицы 1
Наружный диаметр, мм | Масса 1 м труб <1>, кг, при толщине стенки, мм | ||||||||||||||||||
19 | 20 | 21 | 22 | 23 | 24 | 25 | 26 | 27 | 28 | 29 | 30 | 31 | 32 | 33 | 34 | 35 | 36 | 37 | |
219 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
245 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
273 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
325 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
356 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
377 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
406 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
426 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
457 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
508 | 229,13 | 240,70 | 252,21 | 263,68 | 275,10 | 286,47 | 297,79 | 309,06 | 320,28 | 331,45 | 342,57 | 353,65 | 364,67 | 375,64 | 386,57 | 397,44 | 408,27 | 419,05 | 429,78 |
530 | 239,44 | 251,55 | 263,61 | 275,62 | 287,58 | 299,49 | 311,35 | 323,16 | 334,93 | 346,64 | 358,31 | 369,92 | 381,49 | 393,01 | 404,47 | 415,89 | 427,26 | 438,58 | 449,85 |
610 | 276,92 | 291,01 | 305,04 | 319,02 | 332,95 | 346,84 | 360,67 | 374,46 | 388,20 | 401,88 | 415,52 | 429,11 | 442,65 | 456,14 | 469,58 | 482,97 | 496,31 | 509,61 | 522,85 |
630 | 286,30 | 300,87 | 315,40 | 329,87 | 344,30 | 358,68 | 373,01 | 387,28 | 401,51 | 415,69 | 429,83 | 443,91 | 457,94 | 471,92 | 485,86 | 499,74 | 513,58 | 527,36 | 541,10 |
720 | 328,47 | 345,26 | 362,01 | 378,70 | 395,35 | 411,95 | 428,49 | 444,99 | 461,44 | 477,84 | 494,19 | 510,49 | 526,74 | 542,95 | 559,10 | 575,20 | 591,26 | 607,26 | 623,22 |
820 | 375,32 | 394,58 | 413,80 | 432,96 | 452,07 | 471,13 | 490,15 | 509,11 | 528,03 | 546,89 | 565,71 | 584,48 | 603,20 | 621,86 | 640,48 | 659,05 | 677,57 | 696,05 | 714,47 |
1020 | 469,04 | 493,23 | 517,37 | 541,47 | 565,51 | 589,51 | 613,45 | 637,35 | 661,20 | 685,00 | 708,75 | 732,45 | 756,10 | 779,70 | 803,25 | 826,75 | 850,21 | 873,61 | 896,96 |
1220 | 562,75 | 591,88 | 620,95 | 649,98 | 678,96 | 707,88 | 736,76 | 765,59 | 794,37 | 823,10 | 851,78 | 880,42 | 909,00 | 937,53 | 966,02 | 994,45 | 1022,84 | 1051,17 | 1079,46 |
1420 | 656,46 | 690,52 | 724,53 | 758,49 | 792,40 | 826,26 | 860,07 | 893,83 | 927,54 | 961,21 | 994,82 | 1028,38 | 1061,90 | 1095,37 | 1128,78 | 1162,15 | 1195,47 | 1228,73 | 1261,95 |
1422 | 663,94 | 691,51 | 725,57 | 759,57 | 793,53 | 827,44 | 861,30 | 895,11 | 928,88 | 962,59 | 996,25 | 1029,86 | 1063,43 | 1096,94 | 1130,41 | 1163,83 | 1197,19 | 1230,51 | 1263,78 |
Окончание таблицы 1
Наружный диаметр, мм | Масса 1 м труб <1>, кг, при номинальной толщине стенки, мм | ||||||||||||
38 | 39 | 40 | 41 | 42 | 43 | 44 | 45 | 46 | 47 | 48 | 49 | 50 | |
508 | 440,45 | 451,08 | 461,66 | - | - | - | - | - | - | - | - | - | - |
530 | 461,07 | 472,24 | 483,37 | - | - | - | - | - | - | - | - | - | - |
610 | 536,04 | 549,19 | 562,28 | - | - | - | - | - | - | - | - | - | - |
630 | 554,79 | 568,42 | 582,01 | - | - | - | - | - | - | - | - | - | - |
720 | 639,13 | 654,98 | 670,79 | - | - | - | - | - | - | - | - | - | - |
820 | 732,84 | 751,16 | 769,44 | - | - | - | - | - | - | - | - | - | - |
1020 | 920,27 | 943,52 | 966,73 | 989,89 | 1013,00 | 1036,05 | 1059,06 | 1082,02 | 1104,93 | - | - | - | - |
1220 | 1107,70 | 1135,88 | 1164,02 | 1192,11 | 1220,15 | 1248,14 | 1276,08 | 1303,98 | 1331,82 | 1359,61 | 1387,36 | - | - |
1420 | 1295,12 | 1328,24 | 1361,31 | 1394,34 | 1427,31 | 1460,23 | 1493,11 | 1525,93 | 1558,71 | 1591,43 | 1624,11 | 1656,73 | 1689,31 |
1422 | 1297,00 | 1330,17 | 1363,29 | 1396,36 | 1429,38 | 1462,35 | 1495,28 | 1528,15 | 1560,97 | 1593,75 | 1626,48 | 1659,15 | 1691,78 |
Примечания 1 Масса 1 м труб M, кг, при плотности стали 7,85 г/см3, рассчитана по следующей формуле M = 0,0246615·(D - S)·S. 2 Массу 1 м труб ДСФ, ЛС и ЛГС увеличивают на 1%. 3 Знак "-" означает, что трубы данного размера могут быть изготовлены по согласованию между изготовителем и заказчиком. 4 По согласованию изготовителя с заказчиком допускается изготовлять трубы других размеров. | |||||||||||||
Трубы изготовляют классов прочности: 245, 290, 320, 360, 390, 415, 450, 485.
По длине трубы изготовляют:
- немерной длины - в пределах от 10,0 до 12,4 м и от 15,5 до 18,5 м;
- мерной длины - в пределах немерной длины.
По согласованию между изготовителем и заказчиком трубы могут быть изготовлены другой длины.
Примеры условных обозначений
1 Трубы для транспортирования газообразного водорода, в т.ч. в составе смесей с природным газом (H2), изготовленные способом дуговой сварки под слоем флюса (ДСФ), наружным диаметром 508 мм, толщиной стенки 10 мм, немерной длины, класс прочности 245, в состоянии после закалки и отпуска (Q), изготовленные по ГОСТ Р 71928-2025:
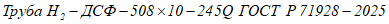
2 Трубы для транспортирования газообразного водорода, в т.ч. в составе смесей с природным газом (H2), изготовленные способом высокочастотной сварки (ВЧС), наружным диаметром 219 мм, толщиной стенки 5 мм, мерной длины 12,0 м (12 000), класса прочности 485, в состоянии после термомеханической (контролируемой) прокатки (M), изготовленные по ГОСТ Р 71928-2025:
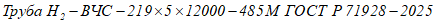
3 Трубы для транспортирования газообразного водорода, в т.ч. в составе смесей с природным газом (H2), изготовленные способом лазерной сварки (ЛС), наружным диаметром 508 мм, толщиной стенки 15 мм, мерной длины 12,0 м (12 000), класса прочности 390, в состоянии после нормализации или нормализации и отпуска (N), изготовленные по ГОСТ Р 71928-2025:
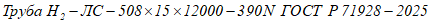
4 Трубы для транспортирования газообразного водорода, в т.ч. в составе смесей с природным газом (H2), изготовленные способом лазерно-гибридной сварки (ЛГС), наружным диаметром 1420 мм, толщиной стенки 16 мм, мерной длины 16,0 м (16 000), класса прочности 450, в состоянии после закалки и отпуска (Q), изготовленные по ГОСТ Р 71928-2025:
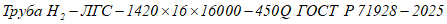
6.1.1 Трубы изготовляют с одним продольным швом способами высокочастотной сварки (ВЧС), дуговой сварки под слоем флюса (ДСФ), лазерной сварки (ЛС) или лазерно-гибридной сварки (ЛГС).
6.1.2 Трубы ВЧС поставляют с объемной термической обработкой или с локальной термической обработкой сварного шва. Вид и режимы термической обработки выбирает изготовитель, если между изготовителем и заказчиком не согласован определенный вид и режим термической обработки.
Трубы ДСФ, ЛС и ЛГС поставляют без термической обработки.
6.1.3 Исходным материалом для изготовления труб является листовой и рулонный прокат.
Прокат должен быть изготовлен из полностью раскисленной стали, выплавленной электросталеплавильным или кислородно-конвертерным способом с последующей внепечной обработкой.
Ремонт сваркой листового и рулонного проката не допускается.
6.1.4 Трубы ДСФ, ЛС и ЛГС подвергают экспандированию по всей длине.
Коэффициент экспандирования должен быть не более 1,2%.
6.1.5 Поставка стыкованных труб не допускается.
Состояние поставки труб приведено в таблице 2.
Таблица 2
Класс прочности | Состояние поставки | Обозначение состояния поставки |
245; 290; 320; 360; 390; 415 | Нормализация. Нормализация и отпуск | N |
245; 290; 320; 360; 390; 415; 450; 485 | Закалка и отпуск | Q |
Термомеханическая обработка (контролируемая прокатка) | M | |
Примечания 1 Для труб, поставляемых без термической обработки или с локальной термической обработкой сварного шва, состояние поставки обеспечивается термической или термомеханической обработкой листового и рулонного проката. 2 Нормализация листового и рулонного проката может быть проведена с прокатного нагрева. | ||
Трубы изготавливают из нелегированной и легированной стали с химическим составом и углеродным эквивалентом в соответствии с требованиями, приведенными в таблице 3.
Таблица 3
Класс прочности | Состояние поставки | Массовая доля химического элемента в стали, %, не более | Углеродный эквивалент, %, не более, при массовой доле C в стали, % | |||||||||
C <1> | Si | Mn <1> | P | S | V | Nb | Ti | Другие | CEIIW | CEPcm | ||
> 0,12 | <= 0,12 | |||||||||||
245 | N | 0,24 | 0,40 | 1,20 | 0,015 | 0,005 | 0,04 | 0,43 | 0,23 | |||
245 | Q | 0,18 | 0,45 | 1,40 | 0,015 | 0,005 | 0,05 | 0,05 | 0,04 | 0,43 | 0,23 | |
245 | M | 0,22 | 0,45 | 1,20 | 0,015 | 0,005 | 0,05 | 0,05 | 0,04 | 0,43 | 0,23 | |
290 | N | 0,24 | 0,40 | 1,20 | 0,015 | 0,005 | 0,06 | 0,05 | 0,04 | 0,43 | 0,23 | |
290 | Q | 0,18 | 0,45 | 1,40 | 0,015 | 0,005 | 0,05 | 0,05 | 0,04 | 0,43 | 0,23 | |
290 | M | 0,22 | 0,45 | 1,30 | 0,015 | 0,005 | 0,05 | 0,05 | 0,04 | 0,43 | 0,23 | |
320 | N | 0,24 | 0,40 | 1,40 | 0,015 | 0,005 | 0,07 <5> | 0,05 <5> | 0,04 <5> | 0,43 | 0,23 | |
320 | Q | 0,18 | 0,45 | 1,40 | 0,015 | 0,005 | 0,05 | 0,05 | 0,04 | 0,43 | 0,23 | |
320 | M | 0,22 | 0,45 | 1,30 | 0,015 | 0,005 | 0,05 | 0,05 | 0,04 | 0,43 | 0,23 | |
360 | N | 0,24 | 0,45 | 1,40 | 0,015 | 0,005 | 0,10 <5> | 0,05 <5> | 0,04 <5> | 0,43 | 0,23 | |
360 | Q | 0,18 | 0,45 | 1,50 | 0,015 | 0,005 | 0,05 | 0,05 | 0,04 | 0,43 | 0,23 | |
360 | M | 0,22 | 0,45 | 1,40 | 0,015 | 0,005 | 0,43 | 0,23 | ||||
390 | N | 0,24 | 0,45 | 1,40 | 0,015 | 0,005 | 0,10 <5> | 0,05 <5> | 0,04 <5> | 0,43 | 0,23 | |
390 | Q | 0,18 | 0,45 | 1,50 | 0,015 | 0,005 | 0,07 <5> | 0,05 <5> | 0,04 <5> | 0,43 | 0,23 | |
390 | M | 0,22 | 0,45 | 1,40 | 0,015 | 0,005 | 0,43 | 0,23 | ||||
415 | N | 0,24 | 0,45 | 1,40 | 0,015 | 0,005 | 0,10 | 0,05 | 0,04 | По согласованию | ||
415 | Q | 0,18 | 0,45 | 1,70 | 0,015 | 0,005 | 0,43 | 0,23 | ||||
415 | M | 0,12 | 0,45 | 1,60 | 0,015 | 0,005 | 0,43 | 0,23 | ||||
450 | Q | 0,18 | 0,45 | 1,70 | 0,015 | 0,005 | 0,43 | 0,23 | ||||
450 | M | 0,12 | 0,45 | 1,70 | 0,015 | 0,005 | 0,43 | 0,23 | ||||
485 | Q | 0,18 | 0,45 | 1,80 | 0,015 | 0,005 | 0,43 | 0,23 | ||||
485 | M | 0,12 | 0,45 | 1,80 | 0,015 | 0,005 | 0,43 | 0,23 | ||||
<1> Для каждого уменьшения на 0,01% от указанной максимальной массовой доли C допускается увеличение на 0,05% выше указанной максимальной массовой доли Mn, но не более: - 1,65% - для классов прочности от 245 до 360 включительно; - 1,75% - для классов прочности свыше 360, но менее 485; - 2,00% - для класса прочности 485. | ||||||||||||
6.4.1 Механические свойства труб, определенные при испытаниях на растяжение, должны соответствовать требованиям, приведенным в таблице 4.
Таблица 4
Класс прочности | Основной металл | Сварное соединение | ||||||
Предел текучести  , Н/мм2 | Временное сопротивление  , Н/мм2 | Отношение  | Относительное удлинение  , % | Временное сопротивление  , Н/мм2 | ||||
не менее | не более | не менее | не более | не более | не менее | не менее | не более | |
245 | 245 | 450 | 415 | 655 | 0,93 | 21 | 415 | 690 |
290 | 290 | 495 | 415 | 655 | 0,93 | 21 | 415 | 690 |
320 | 320 | 525 | 435 | 655 | 0,93 | 20 | 435 | 690 |
360 | 360 | 530 | 460 | 690 | 0,93 | 20 | 460 | 690 |
390 | 390 | 545 | 490 | 690 | 0,93 | 20 | 490 | 690 |
415 | 415 | 565 | 520 | 690 | 0,93 | 20 | 520 | 690 |
450 | 450 | 600 | 535 | 690 | 0,93 | 20 | 535 | 690 |
485 | 485 | 635 | 570 | 690 | 0,93 | 20 | 570 | 690 |
6.4.2 Ударная вязкость металла труб толщиной стенки 6 мм и более при температуре испытания минус 20 °C должна соответствовать требованиям таблицы 5.
Таблица 5
вязкой составляющей в изломе образца
Наружный диаметр D, мм | Ударная вязкость KCV <1>, Дж/см2, не менее | Доля вязкой составляющей в изломе образца основного металла <2>, %, не менее | |||
Основной металл | Сварное соединение | ||||
Класс прочности | |||||
до 415 включ. | 450 | 485 | |||
До 508 включ. | 34 | 34 | 50 | 34 | 80 |
Св. 508 до 720 включ. | 34 | 34 | 50 | ||
Св. 720 до 1220 включ. | 50 | 50 | 50 | ||
Св. 1220 до 1422 включ. | 50 | 68 | 68 | ||
Доля вязкой составляющей в изломе образцов после испытаний на ударный изгиб металла труб ВЧС толщиной стенки 6 мм и более должна соответствовать требованиям таблицы 5.
Между изготовителем и заказчиком могут быть согласованы другие требования к ударной вязкости.
6.4.3 При испытании падающим грузом основного металла труб ДСФ, ЛС и ЛГС классов прочности 360 и более и в состоянии поставки Q и M среднее значение доли вязкой составляющей в изломе образцов (комплекта из двух образцов) должно быть не менее 85% при температуре испытания минус 20 °C.
По согласованию между изготовителем и заказчиком допускается проведение испытаний при другой температуре, указанной в заказе.
6.4.4 Твердость основного металла, металла сварного шва, зоны сплавления и зоны термического влияния должна быть не более 250 HV10 по ГОСТ 2999.
По согласованию между изготовителем и заказчиком норма твердости может быть изменена.
6.5.1 Загрязненность металла труб неметаллическими включениями по среднему баллу по ГОСТ 1778 должна быть не более 2,5 по каждому виду включений (С, СХ, СП, СН, ОТ, ОС и НТ, НС, НА).
6.5.2 Величина действительного зерна основного металла должна соответствовать номерам 9 - 11 шкалы 1 по ГОСТ 5639.
6.6.1 Трубы ДСФ, ЛС и ЛГС должны выдерживать испытание сварного соединения на статический изгиб.
6.6.2 Трубы ВЧС должны выдерживать испытание на сплющивание.
Отклонения наружного диаметра и овальность труб не должны быть более предельных отклонений и овальности, указанных в таблице 6.
Таблица 6
и овальность труб
В миллиметрах
Наружный диаметр D | Предельное отклонение наружного диаметра | Овальность, не более | ||
кроме концов труб <1> | концов труб <1> | кроме концов труб <1> | концов труб <1> | |
От 73 до 168 | +/- 0,0075D | От -0,4 до +1,6 | 0,020D для  ; по согласованию для  | 0,015D для  ; по согласованию для  |
От 168 до 610 включ. | +/- 0,0075D, но не более +/- 3,2 | +/- 0,005D, но не более +/- 1,6 | 0,020D | 0,015D |
Св. 610 | +/- 0,005D, но не более +/- 4,0 | +/- 1,6 | 0,015D, но не более 15 для  ; 2% для  | 0,01D, но не более 13 для  ; 1,5% для  |
Отклонения толщины стенки труб не должны быть более предельных отклонений, указанных в таблице 7.
Таблица 7
В миллиметрах
Толщина стенки S | Предельное отклонение толщины стенки |
До 5 включ. | +/- 0,5 |
Св. 5 до 15 | +/- 0,1S |
От 15 | +/- 1,5 |
6.7.3 Предельные отклонения длины
Отклонения мерной длины труб не должны быть более +100 мм.
6.7.4 Предельные отклонения формы
6.7.4.1 Предельные отклонения от прямолинейности
Трубы должны быть прямолинейными.
Отклонение от прямолинейности труб не должно превышать:
а) для труб наружным диаметром до 457,0 мм включительно - 1,5 мм на любом участке длиной 1 м;
б) для труб наружным диаметром свыше 457,0 мм - 0,2% от всей длины трубы.
Между изготовителем и заказчиком могут быть согласованы другие отклонения от прямолинейности труб.
6.7.4.2 Предельные отклонения профиля от теоретической окружности
Отклонения профиля наружной поверхности труб ДСФ, ЛС и ЛГС от теоретической окружности в зоне сварного соединения по дуге окружности длиной 200 мм не должно превышать 0,15% номинального наружного диаметра, но не более 2,0 мм.
6.8.1 На наружной и внутренней поверхностях основного металла труб не допускаются:
- плены, трещины, закаты и рванины;
- дефекты, выводящие толщину стенки за допустимые значения;
- дефекты глубиной более 10,0% толщины стенки.
На торцах труб и фаске не допускаются расслоения.
6.8.2 Подрезы на трубах ДСФ, ЛС и ЛГС:
а) глубиной до 0,4 мм включительно - допустимы независимо от их длины, могут быть оставлены на трубе без ремонта или удалены косметической абразивной зачисткой;
б) глубиной свыше 0,4 до 0,8 мм включительно - должны быть удалены абразивной зачисткой в соответствии с 6.8.6 при следующих условиях:
1) длина отдельных подрезов не более 0,5S;
2) глубина отдельных подрезов не более 0,1S;
3) на любом участке сварного соединения длиной 300 мм не более двух таких подрезов;
в) превышающие ограничения, установленные в перечислении б), должны быть классифицированы как дефекты, и в зависимости от их расположения должно быть выполнено одно из следующих действий:
1) подрезы сварных соединений должны быть отремонтированы сваркой в соответствии с 6.8.7;
2) участки труб с подрезами должны быть отрезаны с учетом ограничений по длине труб;
3) труба должна быть забракована полностью.
6.8.3 Прожоги и прижоги должны быть классифицированы как дефекты.
Прижоги могут быть удалены абразивной зачисткой в соответствии с 6.8.6.
Участки труб с прижогами и прожогами на поверхности могут быть отрезаны с учетом ограничений по длине труб.
6.8.4 Длина вмятин в любом направлении должна быть не более 0,5D, а глубина, измеряемая по расстоянию между крайней точкой отклонения и линией продления обычного контура трубы, не должна превышать следующих значений:
а) 3,2 мм - для вмятин с острым дном, образующихся в холодном состоянии;
б) 6,4 мм - для остальных вмятин.
Допускается исправление вмятин по методике изготовителя.
6.8.5 Другие несовершенства поверхности должны быть изучены, классифицированы и обработаны следующим образом:
а) несовершенства глубиной до 0,1S включительно, не выводящие толщину стенки за минимально допустимые значения, должны быть классифицированы как допустимые несовершенства и могут быть оставлены на трубе без ремонта или удалены косметической абразивной зачисткой;
б) несовершенства глубиной свыше 0,1S, не выводящие толщину стенки за минимально допустимые значения, должны быть классифицированы как дефекты и удалены абразивной зачисткой в соответствии с 6.8.6 или обработаны в соответствии с перечислением в);
в) несовершенства, выводящие толщину стенки за минимально допустимые значения, должны быть классифицированы как дефекты и в зависимости от их расположения должно быть принято одно из следующих действий:
1) несовершенства сварных соединений должны быть отремонтированы сваркой в соответствии с 6.8.7;
2) участки труб с несовершенствами на поверхности должны быть отрезаны с учетом ограничений по длине труб;
3) труба должна быть забракована полностью.
6.8.6 Абразивная зачистка должна быть выполнена таким образом, чтобы зачищенная поверхность плавно переходила в контур трубы. Полнота удаления дефектов должна быть проверена визуально, с применением, при необходимости, неразрушающего контроля. Толщина стенки в месте зачистки должна соответствовать требованиям 6.7.2.
Примечание - К месту зачистки не применимы требования по минусовому предельному отклонению наружного диаметра и овальности (см. 6.7.1).
6.8.7 Допускается ремонт сваркой сварных швов труб ДСФ, ЛС и ЛГС в соответствии с требованиями приложения А.
6.9.1 Трубы должны выдерживать испытательное гидростатическое давление, рассчитанное по ГОСТ 3845, при допускаемом напряжении в стенке трубы, указанном в таблице 8.
Таблица 8
Класс прочности | Допускаемое напряжение в стенке трубы, Н/мм2 |
245 |  |
290 - 485 |  |
Примечание - Для расчета применяется минимальное нормируемое значение  (см. таблицу 4). | |
При этом испытательное гидростатическое давление должно быть:
- не более 12 МПа - для труб наружным диаметром до 219 мм включительно;
- не более 15 МПа - для труб наружным диаметром свыше 219 мм.
По требованию заказчика испытание проводят при расчетном испытательном гидростатическом давлении.
6.9.2 Основной металл труб должен пройти ультразвуковой контроль для выявления расслоений.
Примечание - Допускается не проводить ультразвуковой контроль основного металла труб (за исключением концевых участков), если прокат прошел неразрушающий контроль по ГОСТ ISO 10893-9 с уровнем приемки U2.
Сварные соединения труб ДСФ, ЛС, ЛГС должны пройти:
- автоматизированный ультразвуковой контроль для выявления несовершенств продольной и поперечной ориентации с последующим ручным ультразвуковым или радиографическим контролем выявленных сомнительных участков и ручным ультразвуковым контролем участков, не охваченных при автоматизированном ультразвуковом контроле;
- радиографический контроль для выявления несовершенств на концевых участках труб.
Сварные соединения труб ВЧС должны пройти ультразвуковой контроль для выявления продольных дефектов.
По согласованию между изготовителем и заказчиком трубы должны пройти магнитопорошковый контроль или контроль методом проникающих веществ для выявления расслоений и трещин на торцах.
6.10.1 Параметры усиления сварного шва
6.10.1.1 На трубах ДСФ, ЛС и ЛГС высота усиления наружного и внутреннего сварного шва должна соответствовать указанной в таблице 9.
Таблица 9
(кроме концов трубы) на трубах ДСФ, ЛС и ЛГС
В миллиметрах
Толщина стенки S | Высота усиления сварного шва <1>, не более | |
внутреннего | наружного | |
До 13 включ. | 3,5 | 3,5 |
Св. 13 | 3,5 | 4,5 |
На концах труб на длине не менее 100 мм усиление внутреннего сварного шва должно быть снято до высоты не более 0,5 мм, но не ниже поверхности основного металла труб.
Если согласовано, на концах труб на длине не менее 150 мм усиление наружного сварного шва должно быть снято до высоты не более 0,5 мм, но не ниже поверхности основного металла труб.
Переход от усиления сварного шва к основному металлу труб должен быть плавным, без резких изменений профиля.
6.10.1.2 На трубах ВЧС наружный и внутренний грат сварного шва должны быть удалены. При удалении грата допускается утонение стенки трубы, не выводящее толщину стенки за допустимые значения. Высота остатка удаленного грата не должна превышать значений, указанных в таблице 10.
Таблица 10
В миллиметрах
Толщина стенки S | Высота остатка удаленного грата, не более |
До 4 включ. | 0,10S |
Св. 4 до 8 включ. | 0,40 |
Св. 8 | 0,05S |
6.10.2 Смещение осей наружного и внутреннего сварных швов
Смещение осей наружного и внутреннего сварных швов на торцах труб ДСФ, ЛС и ЛГС не должно быть более:
- 3,0 мм - для труб толщиной стенки до 20 мм включительно;
- 4,0 мм - для труб толщиной стенки свыше 20 мм.
6.10.3 Смещение кромок в сварном соединении
В сварном соединении труб относительное смещение кромок проката по высоте не должно превышать 10% толщины стенки, но не более 3 мм.
6.11.1 Концы труб должны быть обрезаны под прямым углом. Отклонение торцов труб от перпендикулярности не должно быть более 1,6 мм.
6.11.2 Отделка концов труб должна соответствовать ГОСТ 34094 для толщины стенки:
- от 3,0 до 15,0 мм включительно - тип ФП1;
- свыше 15,0 мм - тип ФС2.
По согласованию между изготовителем и заказчиком допускается поставка труб с другим типом отделки концов по ГОСТ 34094.
Трубы должны проходить контроль остаточной магнитной индукции.
Среднее значение четырех показаний остаточной магнитной индукции труб не должно превышать 3,0 мТл (30 Гс), и ни одно отдельное показание не должно превышать 3,5 мТл (35 Гс).
Изготовитель может гарантировать соответствие остаточной магнитной индукции металла труб установленным требованиям без проведения контроля.
Маркировка накаткой или клеймением ударным способом не допускается. Остальные требования к маркировке труб должны соответствовать ГОСТ 10692.
На расстоянии 200 - 700 мм от торца трубы должна быть нанесена цветовая маркировка одной кольцевой полосой зеленого цвета.
Трубы пожаробезопасны, взрывобезопасны, электробезопасны, нетоксичны, экологически безопасны и не представляют радиационной опасности.
Специальные меры безопасности при транспортировании и хранении труб не требуются.
8.1 Трубы принимают партиями.
Партия должна состоять из труб одного наружного диаметра и толщины стенки, одного класса прочности и одного состояния поставки.
Количество труб в партии должно быть не более, шт.:
- 400 - при наружном диаметре от 73 до 159 мм включительно;
- 200 - при наружном диаметре свыше 159 мм до 426 мм включительно;
- 100 - при наружном диаметре свыше 426 мм.
8.2 Для подтверждения соответствия труб требованиям настоящего стандарта изготовитель проводит приемочный контроль.
Виды контроля, нормы отбора труб от партии и образцов от каждой отобранной трубы при проведении приемочного контроля указаны в таблице 11.
Таблица 11
Вид контроля | Норма отбора труб от партии (плавки), шт. | Норма отбора образцов от каждой отобранной трубы, шт. |
Контроль химического состава изделия | 2 от плавки <1> | 1 |
Испытание на растяжение основного металла трубы | 1 от плавки | 1 |
Испытание на растяжение сварного соединения | 1 | 1 |
Испытание на ударный изгиб основного металла трубы | 1 от плавки | 3 |
Испытание на ударный изгиб сварного соединения | 1 | Для труб ВЧС: - 3 от сварного шва. Для труб ДСФ: - 3 от сварного шва; - 3 с надрезом по зоне термического влияния. Для труб ЛС и ЛГС: - 3 от корня сварного шва; - 3 от шва, сваренного последним; - 3 с надрезом по зоне термического влияния корня шва; - 3 с надрезом по зоне термического влияния шва, сваренного последним |
Контроль твердости | 1 | 1 |
Контроль загрязненности основного металла труб неметаллическими включениями | 2 от плавки <1> | 6 |
Контроль величины зерна | 1 <2> | 1 |
Испытание падающим грузом основного металла трубы | 1 от плавки | 2 |
Испытание на статический изгиб | 2 от плавки | 1 |
Испытание на сплющивание | 2 | 1 |
Контроль наружного диаметра и овальности концов | 100% | - |
Контроль овальности, кроме концов | - | |
Контроль толщины стенки | 100% | - |
Контроль длины | 100% | - |
Контроль прямолинейности | - | |
Контроль отклонения профиля наружной поверхности от теоретической окружности | Каждая 10-я труба | - |
Контроль качества поверхности | 100% | - |
Гидростатическое испытание | 100% | - |
Неразрушающий контроль | 100% <4> | - |
Контроль параметров сварного соединения | - | |
Контроль отделки концов | - | |
Контроль остаточной магнитной индукции | 2 | - |
<1> Допускается приемка по данным документа о приемочном контроле изготовителя листового и рулонного проката. <2> Для труб без термической обработки допускается приемка по данным документа о приемочном контроле изготовителя листового и рулонного проката. Примечание - Знак "-" означает, что образцы для контроля не отбирают. | ||
8.3 При получении неудовлетворительных результатов какого-либо из видов выборочного контроля по нему проводят повторный контроль на удвоенной выборке труб от партии, исключая изделия, не выдержавшие первичного контроля. Удовлетворительные результаты повторного выборочного контроля труб распространяются на всю партию, исключая трубы, не выдержавшие первичный контроль.
При получении неудовлетворительных результатов повторного выборочного контроля труб допускается проведение контроля каждой трубы партии, исключая трубы, не выдержавшие повторные испытания. Трубы ВЧС могут быть подвергнуты термической обработке для устранения несоответствия и предъявлены к приемке как новая партия.
8.4 На принятую партию труб оформляют документ о приемочном контроле 3.1 или 3.2 по ГОСТ 31458.
В документе о приемочном контроле должны быть приведены следующие сведения:
- наименование изготовителя;
- наименование заказчика;
- номер заказа;
- состояние поставки;
- обозначение настоящего стандарта;
- способ сварки;
- для труб ВЧС, подвергаемых термической обработке, - вид, режим и температура термической обработки;
- размер труб (наружный диаметр, толщина стенки);
- общая длина труб в метрах;
- для труб ДСФ, ЛС и ЛГС - теоретическая масса трубы в тоннах с точностью до килограмма;
- класс прочности;
- номер партии;
- номер плавки;
- количество труб;
- результаты приемочного контроля;
- дата оформления документа о приемочном контроле.
Пробы отбирают и образцы изготавливают для контроля химического состава - по ГОСТ 7565, ГОСТ Р ИСО 14284, в остальных случаях - по ГОСТ 30432, если в настоящем разделе не указано иное.
Не допускается правка статической нагрузкой проб и образцов для механических и технологических испытаний.
Химический состав стали определяют стандартными методами химического анализа, применяемыми соответственно для нелегированной и легированной стали.
Примечание - Химический состав нелегированной стали определяют методами химического анализа по стандартам группы "Сталь углеродистая и чугун нелегированный", легированной стали - по стандартам группы "Стали легированные и высоколегированные".
Допускается проводить определение химического состава стали другими стандартными методами. При возникновении разногласий контроль химического состава стали проводят стандартными методами химического анализа.
Углеродный эквивалент CEPcm рассчитывают по формуле
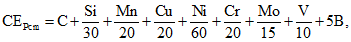 (1)
где обозначения химических элементов представляют собой массовую долю химического элемента в стали, % (см. таблицу 3).
Если массовая доля бора менее 0,0005%, то допускается для расчета CEPcm считать массовую долю бора равной нулю.
Углеродный эквивалент CEIIW рассчитывают по формуле
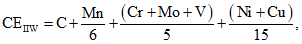 (2)
где обозначения химических элементов представляют собой массовую долю химического элемента в стали, % (см. таблицу 3).
Испытание на растяжение проводят:
а) основного металла:
1) труб ВЧС:
- наружным диаметром менее 219 мм - по ГОСТ 10006 на продольных образцах в виде полосы;
- наружным диаметром 219 мм и более - по ГОСТ 10006 на поперечных образцах в виде полосы или по ГОСТ 1497 на поперечных цилиндрических образцах типа III.
По согласованию между изготовителем и заказчиком допускается проводить испытания на растяжение основного металла труб ВЧС наружным диаметром 377 мм и более, но не более 426 мм, по ГОСТ 10006 на продольных образцах в виде полосы;
2) труб ДСФ, ЛС и ЛГС:
- по ГОСТ 10006 или по ГОСТ 1497 на поперечных образцах;
б) сварного соединения труб:
1) наружным диаметром 219 мм и более - по ГОСТ 6996 на плоских поперечных образцах типа XII или XIII;
2) наружным диаметром менее 219 мм - на кольцевых образцах по документации изготовителя.
Испытание на ударный изгиб основного металла труб проводят по ГОСТ 9454:
- на поперечных образцах - для труб наружным диаметром 219 мм и более;
- на продольных образцах - для труб наружным диаметром менее 219 мм.
Испытания проводят на образцах:
- типа 11 - при толщине стенки труб 12 мм и более;
- типа 12 - при толщине стенки труб от 10 мм включительно до 12 мм;
- типа 13 - при толщине стенки труб менее 10 мм.
Испытание на ударный изгиб сварного соединения проводят:
- для труб ВЧС - по документации изготовителя;
- для труб ДСФ, ЛС и ЛГС - по ГОСТ 6996.
Испытания на ударный изгиб сварного соединения труб ДСФ проводят на поперечных образцах по ГОСТ 6996:
- типа X - при толщине стенки труб менее 12 мм;
- типа IX - при толщине стенки труб 12 мм и более.
Испытания на ударный изгиб сварного соединения труб ЛС и ЛГС проводят на поперечных образцах типа X по ГОСТ 6996.
Каждый образец для испытаний сварного соединения перед выполнением надреза должен быть подвергнут травлению для того, чтобы выполнить надрез в требуемом месте.
Ось надреза на образцах для испытаний сварного шва от труб ВЧС - по документации изготовителя.
Ось надреза на образцах для испытаний сварного соединения от труб ДСФ должна быть расположена по оси усиления наружного сварного шва или как можно ближе к этой оси, как показано на рисунке 1 а. Образец отбирают от участка, расположенного как можно ближе к наружной поверхности трубы.
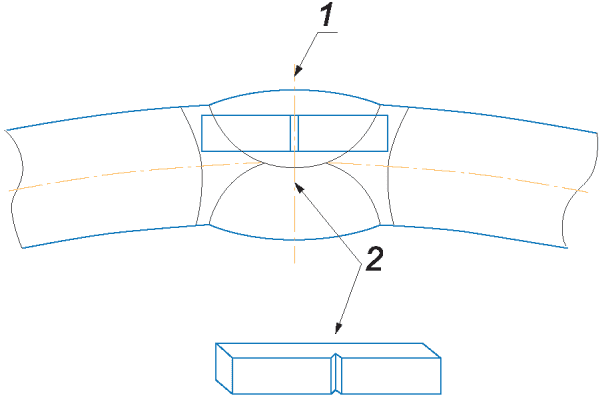 | 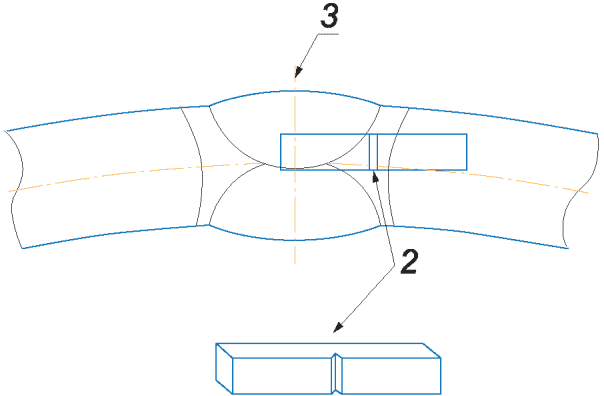 |
1 - проба с надрезом в сварном шве как можно ближе к оси
усиления наружного сварного шва или на ней; 2 - центральная
линия надреза образца; 3 - проба с надрезом в зоне
термического влияния сварного шва вблизи линии сплавления
Рисунок 1 - Расположение образцов для испытаний
на ударный изгиб труб ДСФ
Ось надреза на образцах для испытания зоны термического влияния от труб ДСФ должна быть расположена как можно ближе к краю усиления наружного сварного шва, как показано на рисунке 1 б. Образец отбирают от участка, расположенного как можно ближе к линии сплавления.
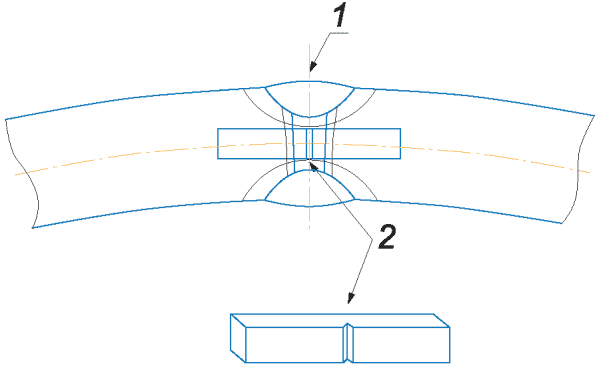
Ось надреза на образцах для испытаний корня сварного шва для труб ЛС и ЛГС должна быть расположена по оси шва, как показано на рисунке 2 а. Тип образца выбирают исходя из длины остаточной части корневого шва. Образец вырезают из середины остаточной части корневого шва, если в заказе на трубы не указано иное.
 |  |
 |  |
1 - проба с надрезом по оси сварного шва из середины
остаточной части корневого шва; 2 - центральная линия
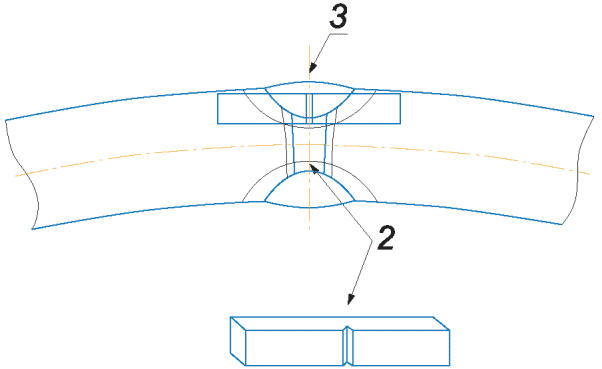
надреза образца; 3 - проба с надрезом по оси сварного шва
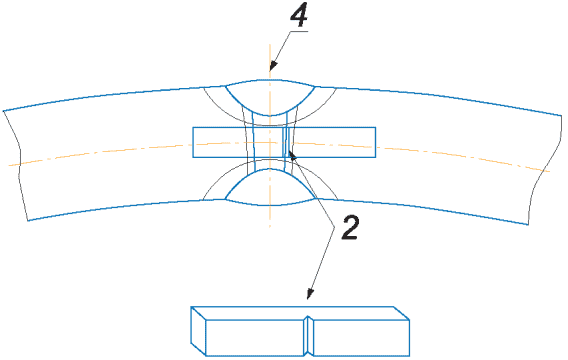
как можно ближе к поверхности; 4 - проба с надрезом в зоне
термического влияния корня сварного шва как можно ближе
к линии сплавления корневого шва с основным металлом;
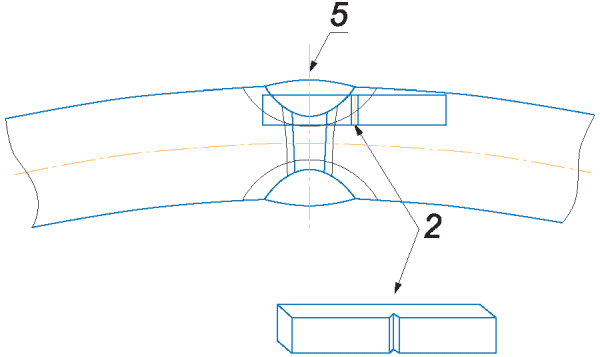
5 - проба с надрезом в зоне термического влияния сварного
шва как можно ближе к поверхности
Рисунок 2 - Расположение образцов для испытаний
на ударный изгиб труб ЛС и ЛГС
Ось надреза на образцах для испытаний шва, сваренного последним, для труб ЛС и ЛГС должна быть расположена по оси шва или как можно ближе к этой оси, как показано на рисунке 2 б. Образец отбирают от участка, расположенного как можно ближе к поверхности.
Ось надреза на образцах для испытания зоны термического влияния от труб ЛС и ЛГС для корневого шва должна быть расположена как можно ближе к линии сплавления корневого шва с основным металлом, как показано на рисунке 2 в. Образец вырезают из середины остаточной части корневого шва, если в заказе на трубы не указано иное.
Ось надреза на образцах для испытания зоны термического влияния шва, сваренного последним, для труб ЛС и ЛГС должна быть расположена по оси шва или как можно ближе к этой оси, как показано на рисунке 2 г. Образец отбирают от участка, расположенного как можно ближе к поверхности.
Долю вязкой составляющей в изломе образцов KCV после испытаний на ударный изгиб определяют:
- на образцах типа 11 - по ГОСТ 4543-2016 (приложение Г);
- на образцах типов 12, 13 - по документации изготовителя.
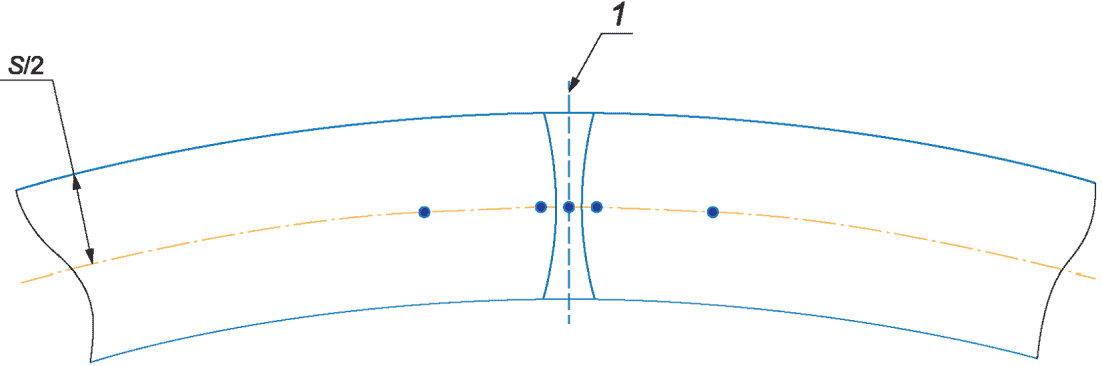
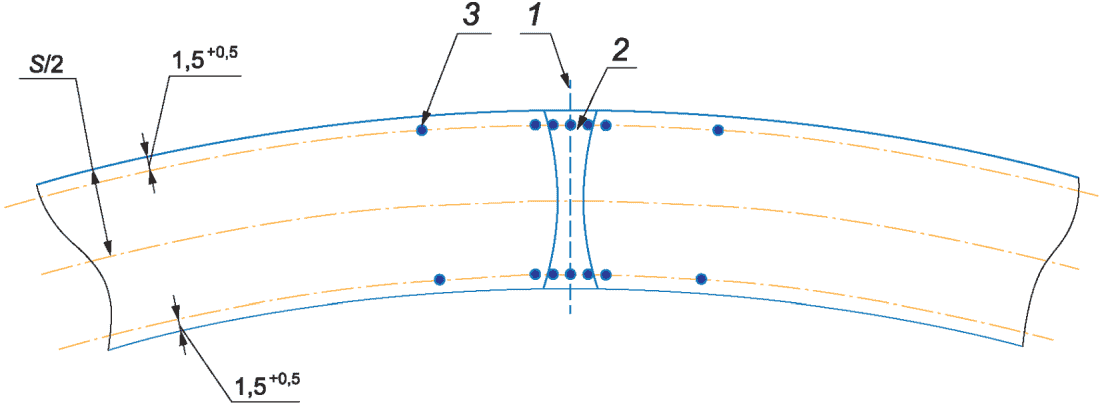
свыше 4,0 до 6,0 мм включительно
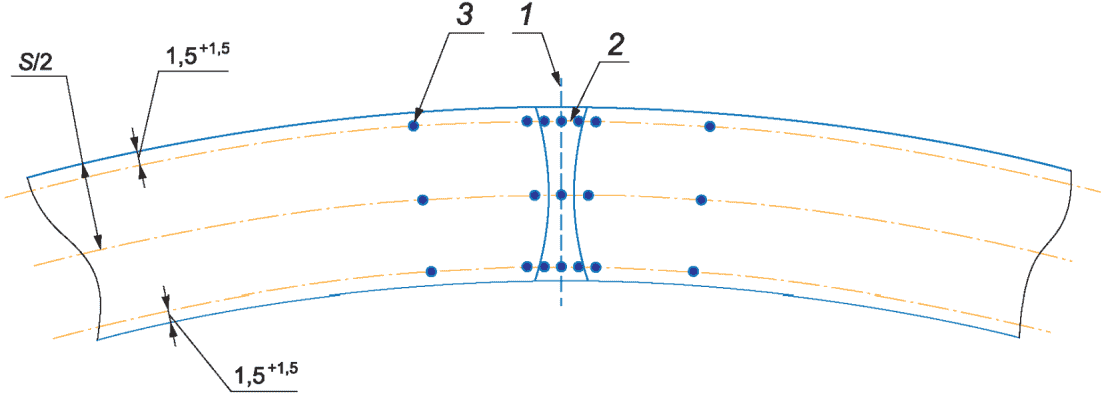
при контроле твердости
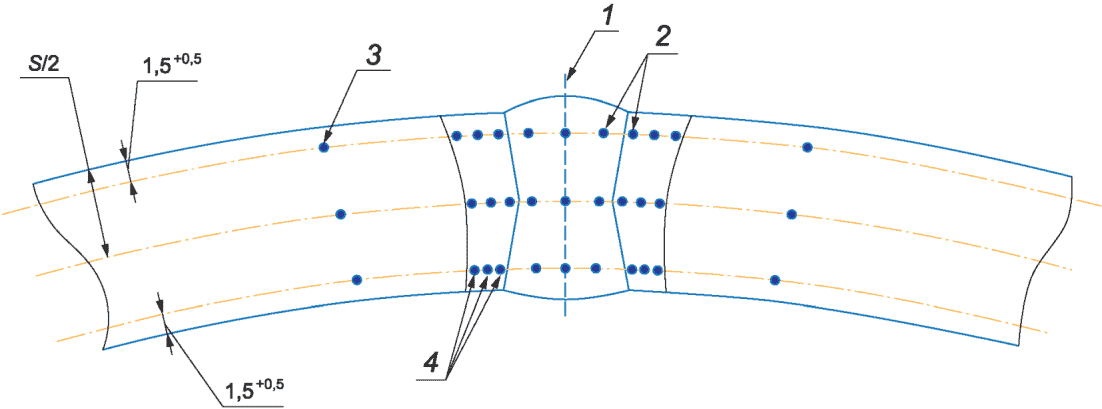
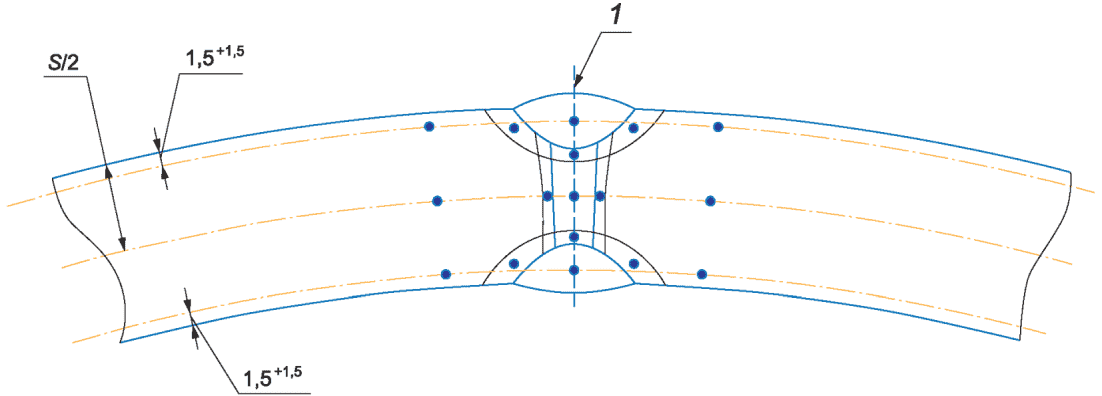
1 - центральная линия сварного шва; 2 - 0,75 мм
от линии сплавления, область перегрева ЗТВ; 3 - 1S
от линии сплавления; 4 - на расстоянии 1,0 мм
в видимой зоне термического влияния
Рисунок 3, лист 2
Контроль загрязненности основного металла труб неметаллическими включениями проводят по ГОСТ 1778 методом Ш, вариант Ш1 или Ш4, по всей плоскости шлифа с продольным направлением волокон.
Контроль величины зерна проводят по ГОСТ 5639 методом сравнения.
Отбор проб и вырезку образцов проводят, как указано на рисунке 4.
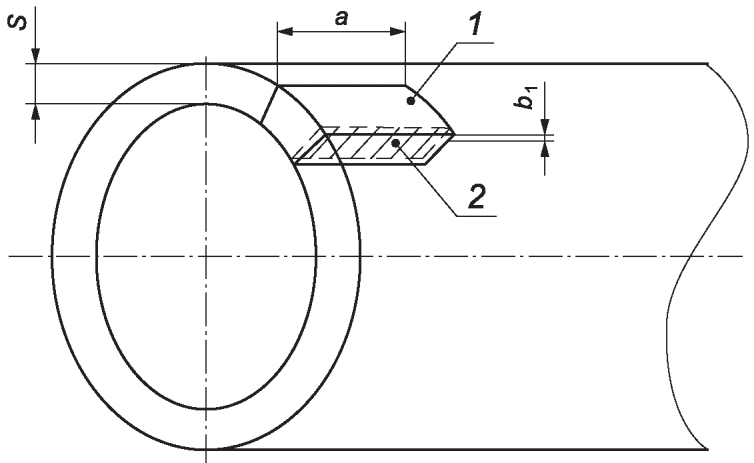
a - длина образца, не менее 10 мм; b1 - припуск
на шлифование, не менее 0,5 мм; S - толщина стенки трубы,
мм; 1 - проба, образец; 2 - контролируемая плоскость шлифа
для контроля величины зерна
Контроль величины зерна проводят по всей плоскости шлифа, указанной на рисунке 4, за исключением зоны обезуглероженного слоя.
Испытание падающим грузом основного металла труб проводят по ГОСТ 30456.
Испытания сварных соединений на статический изгиб проводят на плоских поперечных образцах со снятыми усилениями наружного и внутреннего швов по ГОСТ 6996.
Один образец располагают внутренним швом в растягиваемой зоне, а другой - наружным швом в растягиваемой зоне. Угол изгиба - 120°.
Образцы должны выдерживать изгиб без образования трещин и протяженных надрывов. Допускаются одиночные надрывы длиной не более 3,0 мм и глубиной не более 12,5% толщины.
Испытания на сплющивание проводят по ГОСТ 8695. Образцы испытывают таким образом, чтобы на одном из них сварной шов совпадал, а на втором находился под углом 90° к оси приложения нагрузки.
Сплющивание труб проводят до расстояния между сплющивающими плоскостями, равного 2/3 наружного диаметра, без появления видимых невооруженным глазом трещин, надрывов и расслоений в сварном соединении и основном металле.
9.11.1 Контроль наружного диаметра проводят микрометром по ГОСТ 6507, штангенциркулем по ГОСТ 166, калибром-скобой по ГОСТ 18360, ГОСТ 18365, ГОСТ 2216 или вычисляют по формуле (3) при измерении периметра рулеткой по ГОСТ 7502:
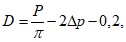
где P - наружный периметр поперечного сечения трубы, мм;
 - число Пи, принятое равным 3,14159;
 - толщина ленты рулетки, мм;
0,2 - погрешность при измерении периметра трубы за счет перекоса ленты рулетки, мм.
Контроль наружного диаметра допускается проводить с помощью специальной измерительной ленты, имеющей шкалу со значениями диаметра, соответствующими значениям, вычисленным по формуле (3).
При возникновении разногласий контроль наружного диаметра проводят прямым измерением, пересчет периметра по формуле (3) не допускается.
9.11.2 Овальность труб должна быть определена как отношение разности наибольшего и наименьшего диаметров, измеренных в одном поперечном сечении, к номинальному значению этого диаметра, при этом не проводят измерение диаметров на участках шириной приблизительно 35 мм по обе стороны от оси шва для труб ВЧС и приблизительно 100 мм - для труб ДСФ, ЛС и ЛГС.
9.11.3 Толщину стенки контролируют по концам труб микрометром по ГОСТ 6507, индикаторным стенкомером или толщиномером по ГОСТ 11358, или специальным механическим средством измерений с контактным наконечником.
Допускается проводить контроль толщины стенки поверенным ультразвуковым толщиномером. При возникновении разногласий контроль проводят механическими средствами измерений.
9.11.4 Длину труб контролируют измерительной рулеткой по ГОСТ 7502.
9.11.5 Отклонение от прямолинейности труб на участке длиной 1 м контролируют поверочной линейкой по ГОСТ 8026 и набором щупов по документации изготовителя.
Отклонение от прямолинейности по всей длине трубы контролируют по ГОСТ 26877.
Отклонение профиля наружной поверхности от теоретической окружности контролируют по документации изготовителя.
9.11.6 Допускается проводить контроль размеров, длины и формы труб другими средствами измерений, метрологические характеристики которых обеспечивают необходимую точность измерений.
Контроль качества наружной поверхности проводят визуально без применения увеличительных приспособлений. Глубину несовершенств и участков зачистки определяют по документации изготовителя.
Контроль качества внутренней поверхности труб проводят с помощью перископа по всей длине.
Допускается проводить контроль качества внутренней поверхности труб наружным диаметром до 720 мм с обоих концов трубы на просвет, используя осветительные устройства.
Изготовитель гарантирует соответствие качества не осматриваемой перископом внутренней поверхности труб установленным требованиям на основании удовлетворительных результатов неразрушающего контроля, предусмотренного настоящим стандартом.
Испытания труб внутренним гидростатическим давлением проводят по ГОСТ 3845 с выдержкой под давлением не менее 10 с.
9.14.1 Ультразвуковой контроль основного металла труб проводят по ГОСТ ISO 10893-8 с уровнем приемки U3 или по согласованию между изготовителем и заказчиком - с уровнем приемки U2.
Ультразвуковой контроль сварных соединений проводят:
- труб ВЧС, ДСФ, а также труб ЛС и ЛГС (облицовочных соединений) - по ГОСТ ISO 10893-11 с уровнем приемки U3 или по согласованию между изготовителем и заказчиком - с уровнем приемки U2;
- труб ЛС и ЛГС (корневых соединений) - по документации изготовителя, разработанной в соответствии с требованиями приложения Б.
Для труб ВЧС сварной шов может быть проконтролирован одновременно с основным металлом в соответствии с ГОСТ ISO 10893-10, уровень приемки U3/C, или по согласованию между изготовителем и заказчиком - с уровнем приемки U2/C.
При ультразвуковом контроле труб в динамическом режиме любое несовершенство, вызывающее сигнал, превышающий допустимый уровень приемки, должно быть классифицировано как дефект, за исключением следующих случаев:
а) несовершенство при ультразвуковом контроле в статическом режиме вызывает меньший сигнал, чем допустимый уровень приемки, и подтверждено, что был получен максимальный сигнал;
б) сигнал вызван несовершенством поверхности, не являющимся дефектом, описанным в 6.8;
в) несовершенство при последующем радиографическом контроле труб ДСФ, ЛС и ЛГС может быть отнесено к шлаковому включению или газовой поре и соответствует требованиям 9.14.2.
- труб ДСФ, а также труб ЛС и ЛГС (облицовочных соединений) - по ГОСТ ISO 10893-6 или по ГОСТ ISO 10893-7, класс качества изображения выбирает изготовитель;
- труб ЛС и ЛГС (корневых соединений) - по документации изготовителя, разработанной в соответствии с требованиями приложения Б.
Не допускаются трещины, несплавления и непровары, а также несовершенства, размер и/или количество которых превышают значения, указанные в таблицах 12 и 13.
Таблица 12
Максимальный размер, мм | Расстояние между отдельными включениями, мм, не менее | Количество отдельных несовершенств на любом участке сварного соединения (длиной 150 мм), не более | Сумма длин отдельных несовершенств на любом участке сварного соединения (длиной 150 мм), мм, не более |
1,6 x 13,0 | 150 | 1 | 13 |
1,6 x 6,4 | 75 | 2 | 13 |
1,0 x 3,2 | 50 | 3 | 13 |
Примечание - За удлиненные включения принимают включения, у которых отношение длины к ширине более или равно 3:1. | |||
Таблица 13
Диаметр, мм, не более | Ближайший размер, мм | Расстояние между отдельными включениями, мм, не менее | Количество отдельных несовершенств на любом участке сварного соединения (длиной 150 мм), не более | Сумма диаметров несовершенств на любом участке сварного соединения (длиной 150 мм), мм, не более |
3,2 | 3,2 | 50,0 | 2 | 6,4 |
3,2 | 1,6 | 25,0 | Любое | 6,4 |
3,2 | 0,8 | 13,0 | Любое | 6,4 |
3,2 | 0,4 | 9,5 | Любое | 6,4 |
1,6 | 1,6 | 13,0 | 4 | 6,4 |
1,6 | 0,8 | 9,5 | Любое | 6,4 |
1,6 | 0,4 | 6,4 | Любое | 6,4 |
0,8 | 0,8 | 6,4 <1> | 8 | 6,4 |
0,8 | 0,4 | 4,8 | Любое | 6,4 |
0,4 | 0,4 | 3,2 | 16 | 6,4 |
Радиографический контроль для выявления несовершенств на концевых участках труб проводят на расстоянии не менее 200 мм от торцов.
9.14.3 Магнитопорошковый контроль проводят по ГОСТ ISO 10893-5, контроль методом проникающих веществ - по ГОСТ ISO 10893-4. Не допускаются расслоения протяженностью 3,2 мм и более и трещины.
Высоту усиления сварного шва и высоту остатка грата контролируют шаблонами или микрометром по ГОСТ 6507 или индикатором часового типа по ГОСТ 577.
Смещение осей сварных швов труб контролируют штангенциркулем по ГОСТ 166 на макрошлифе или на торце. Допускается контролировать смещение осей сварных швов на микрошлифе с использованием измерительного микроскопа.
Относительное смещение кромок проката по высоте контролируют штангенглубиномером по ГОСТ 162, специальным приспособлением (шаблоном) или по методике завода-изготовителя.
Контроль отделки концов труб проводят по документации изготовителя.
Измерения остаточной магнитной индукции проводят на торце труб по окружности каждого конца трубы. Приблизительно через 90° должны быть сняты четыре показания.
Примечание - Измерения, проводимые на трубах, уложенных штабелями, не считаются корректными.
Измерения проводят по документации изготовителя гауссметром, магнитометром, миллитесламетром или другим прибором, измерения по которому основаны на эффекте Холла.
Упаковку, транспортирование и хранение труб осуществляют по ГОСТ 10692.
Изготовитель гарантирует соответствие труб требованиям настоящего стандарта при условии соблюдения норм и правил транспортирования и хранения труб и соответствия условий эксплуатации назначению труб.
(обязательное)
А.1 Ремонт дефектных участков сварных швов сваркой выполняют одним из следующих способов:
- ручным дуговым покрытыми электродами;
- механизированным дуговым в защитном газе, в смеси защитных газов или под слоем флюса;
- автоматическим дуговым под слоем флюса.
А.2 Перед сваркой допускается вырубка дефектных участков шва с последующей зашлифовкой.
Внешний край впадины не должен заходить в тело трубы более чем на 3,2 мм, при измерении вдоль поверхности трубы перпендикулярно шву (см. рисунок А.1). Если не согласовано иное, ремонт сварных соединений должен быть проведен до экспандирования.
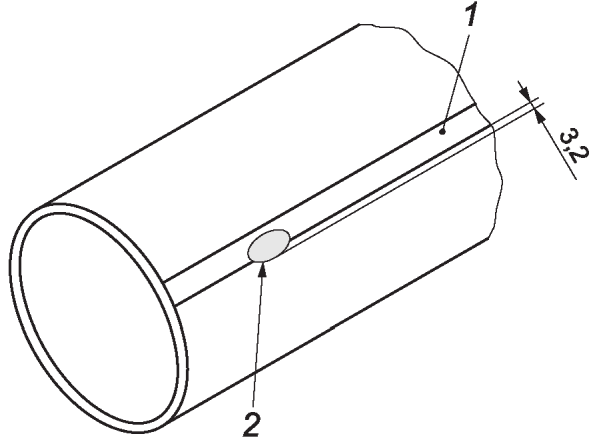
1 - усиление сварного соединения;
2 - край образовавшейся впадины
зачистки сварного соединения
А.3 Длина ремонтного сварного шва должна быть не менее 50 мм и не более 500 мм, по требованию заказчика - не более 300 мм.
Суммарная длина отремонтированных участков сварного шва должна быть не более 5% длины сварного шва, при этом место возобновления автоматической сварки после ее остановки не считается отремонтированным участком.
А.4 Дефекты сварного соединения, расстояние между которыми менее 100 мм, должны быть отремонтированы как один непрерывный дефект. Каждый отдельный ремонт должен быть выполнен не менее чем за два прохода на длине не менее 50 мм.
А.5 Не допускается проведение ремонта наружного, внутреннего и корневого сварных швов в одном поперечном сечении.
Не допускается повторный ремонт сваркой одного и того же участка сварного шва.
А.6 Отремонтированные участки сварного шва должны быть зачищены и подвергнуты неразрушающему контролю тем же методом и с теми же критериями приемки, что и до ремонта.
Трубы после ремонта сваркой должны пройти гидростатическое испытание в соответствии с 6.9.1.
(обязательное)
И РАДИОГРАФИЧЕСКОГО КОНТРОЛЯ КОРНЕВЫХ СВАРНЫХ СОЕДИНЕНИЙ
ТРУБ, ВЫПОЛНЕННЫХ ЛАЗЕРНО-ГИБРИДНОЙ И ЛАЗЕРНОЙ СВАРКОЙ
Б.1 Ультразвуковой контроль
Контроль проводят для выявления несовершенств продольной и поперечной ориентации с использованием поперечных ультразвуковых волн.
Настроечные пазы должны быть расположены в основном металле вплотную к сварному шву и должны быть параллельны ему.
Остальные требования по ГОСТ ISO 10893-11, уровень приемки - U3, по согласованию между изготовителем и заказчиком - U2.
Б.2 Радиографический контроль
Качество изображения определяют с помощью индикаторов качества изображения IQI проволочного типа.
Остальные требования:
- по ГОСТ ISO 10893-6 - при контроле с использованием пленки;
- по ГОСТ ISO 10893-7 - при цифровом контроле.
Класс качества изображения (A или B) выбирает изготовитель.
УДК 621.774.2:621.643.02:006.354 | ОКС 23.040 |
Ключевые слова: трубы стальные сварные, транспортирование газообразного водорода, химический состав, механические свойства, технологические свойства, микроструктура, сплошность металла, отделка концов труб, маркировка, приемка, испытания, контроль | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_20456.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|