

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2024 Примечание к документу Документ введен в действие с 01.09.2025. Название документа "ГОСТ Р 71876-2024. Национальный стандарт Российской Федерации. Изделия теплоизоляционные из пеностекла для промышленного оборудования и трубопроводов. Технические условия" (утв. и введен в действие Приказом Росстандарта от 12.12.2024 N 1877-ст) "ГОСТ Р 71876-2024. Национальный стандарт Российской Федерации. Изделия теплоизоляционные из пеностекла для промышленного оборудования и трубопроводов. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

длина окружности C: Длина окружности наружной поверхности цилиндра. [ГОСТ EN 13467-2011, пункт 2.1] |
3.1.4
наружный диаметр D0: Линейное расстояние между двумя противоположными точками торца цилиндра, расположенными на его наружной поверхности, измеренное через воображаемый центр. [ГОСТ EN 13467-2011, пункт 2.2] |
3.1.5 ширина изделий b: Наибольшее расстояние между двумя противоположными боковыми гранями изделия.
3.1.6
внутренний диаметр Di: Линейное расстояние между двумя противоположными точками торца цилиндра, расположенными на его внутренней поверхности, измеренное через воображаемый центр. [ГОСТ EN 13467-2011, пункт 2.3] |
3.1.7
длина l: Линейный размер, измеряемый по наружной поверхности изделия перпендикулярно к его торцам. [ГОСТ EN 13467-2011, пункт 2.4] |
3.1.8
толщина d: Расстояние между двумя точками, расположенными на внутренней и наружной поверхностях изделия, измеряемое перпендикулярно к этим поверхностям. [ГОСТ EN 13467-2011, пункт 2.5] |
3.1.9
отклонение от прямоугольности v: Максимальное расстояние между торцом изделия и линией, которая касается изделия и перпендикулярна к его продольной оси. [ГОСТ EN 13467-2011, пункт 2.6] |
3.1.10
отклонение от прямолинейности полуцилиндра L: Максимальное расстояние между плоской поверхностью, на которой свободно лежит образец, и наружной поверхностью полуцилиндра. [Адаптировано из ГОСТ EN 13467-2011, пункт 2.7] |
3.1.11 зазор S: Максимальное расстояние между внутренней поверхностью изделий и наружной изолируемой поверхностью, необходимое при монтаже для посадки изделий на поверхность трубопровода или промышленного оборудования.
3.1.12 конусный сегмент: Элемент с прямоугольным сечением в продольном направлении, с сечением в форме дуги в поперечном направлении, с продольными боковыми поверхностями, расположенными друг к другу под углом, предназначенный для теплоизоляции конических днищ резервуаров.
3.1.13 сферический сегмент: Элемент с сечением в форме дуги одинакового радиуса в продольном и поперечном направлениях, предназначенный для теплоизоляции сферических поверхностей.
3.1.14 переходный сегмент: Элемент с сечением в форме дуги в продольном направлении и с прямоугольным сечением в поперечном, предназначенный для теплоизоляции резервуаров в местах перехода со стенки на днище.
3.1.15 колено: Изделие, имеющее изогнутую форму и состоящее из двух или более элементов, предназначенное для теплоизоляции отводов.
3.1.16 брутто-блок: Изделие, полученное путем формования и вспенивания предварительно расплавленного стекла, подлежащее дальнейшей обработке для придания ему заданной формы (например, полуцилиндр, сегмент, колено).
3.2 Обозначения
В настоящем стандарте применены следующие обозначения:
dN - номинальное значение толщины изделия, мм (см);
RD - декларируемое значение термического сопротивления, (м2·К)/Вт;
Tb - предельное отклонение ширины изделий, мм;
Td - предельное отклонение толщины изделий, мм;
 - предельное отклонение внутреннего диаметра изделия, мм;
Tl - предельное отклонение длины изделий, мм;
Wo - водопоглощение при длительном полном погружении в воду, % об.;
Wp - водопоглощение при кратковременном частичном погружении в воду, кг/м2;
 - водопоглощение при кратковременном полном погружении в воду, % об.;
 - относительное изменение ширины, %;
 - относительное изменение толщины, %;
 - относительное изменение длины, %;
 - декларируемое значение теплопроводности, Вт/(м·К);
 - предел прочности при сжатии, МПа;
 - прочность на сжатие при 10%-ном относительном поверхностном разрушении, МПа;
 - угол изгиба колена, градусы.
3.3 Сокращения
В настоящем стандарте применены следующие сокращения:
ПС - пеностекло;
ПВН - покрытие на внутренней поверхности.
Условное обозначение должно содержать:
- наименование изделия;
- марку по плотности;
- размеры;
- наличие ПВН (при необходимости);
- обозначение настоящего стандарта.
Пример условного обозначения плиты из ПС, марки по плотности D160, длиной 600 мм, шириной 450 мм и толщиной 100 мм:
Плита ПС 600 х 450 х 100 (D160) ГОСТ Р 71876-2024
Пример условного обозначения полуцилиндра из ПС, марки по плотности D130, внутренним диаметром 161 мм, длиной 600 мм и толщиной 50 мм:
Полуцилиндр ПС Di161/600/50 (D130) ГОСТ Р 71876-2024
Пример условного обозначения сегмента из ПС, марки по плотности D130, внутренним диаметром 762 мм с антиабразивным покрытием на внутренней поверхности (ПВН), длиной 600 мм, шириной 220 мм и толщиной 90 мм:
Сегмент ПСПВН Di762/600/220/90 (D130) ГОСТ Р 71876-2024
Пример условного обозначения колена из ПС, марки по плотности D130, с внутренним диаметром 179 мм, с углом изгиба 45° и толщиной 90 мм для отвода типа 3D:
Колено ПС Di179/45/90 (D130) ГОСТ Р 71876-2024
5.1 Общие положения
5.1.1 Изделия из ПС выпускаются в виде кашированных и некашированных блоков, плит, полуцилиндров, колен, сегментов и иных фасонных элементов. Изделия из ПС изготавливают методом механической обработки блоков из пеностекла в условиях заводского производства.
5.1.2 Изделия из ПС должны соответствовать требованиям настоящего стандарта и изготавливаться по технологической и конструкторской документации, утвержденной предприятием-изготовителем. Изделия из ПС следует применять совместно с герметизирующими материалами, элементами креплений и защитными покрытиями.
5.1.3 Применение изделий в качестве тепловой изоляции осуществляется в соответствии с требованиями СП 61.13330.
5.2.1 На поверхности изделий из ПС не допускается наличие трещин, царапин, вмятин и выпуклостей с максимальным размером свыше 5 мм и глубиной более 2 мм.
5.2.2 Изделие из ПС на спиле должно иметь однородную ячеистую структуру без посторонних примесей и включений. Наличие пустот с максимальным размером более 5 мм в толще и на поверхности изделий не допускается.
5.2.3 Грани изделий из ПС должны быть ровными, без сколов, трещин и иметь правильную геометрическую форму.
Ширина клеевых швов изделий, изготовленных из нескольких деталей, должна быть не более 3 мм. Расположение и направление швов устанавливается в конструкторской документации.
5.3.1 Предельные отклонения результатов испытаний при определении геометрических параметров от декларируемых значений не должны превышать указанные в таблице 1.
Таблица 1
Форма изделия | Tl, мм | Tb, мм | C, мм | Td, мм | Di, мм | D0, мм | S, мм | v, мм/м | L, мм/м |  , ° | Отклонение от цилиндричности, мм |
Плита | +/- 2 | +/- 2 | - | +/- 2 | - | - | - | +/- 5 | - | - | - |
Полуцилиндр | +/- 2 | +/- 2 | - | +/- 2 | От 0 до +4 | От 0 до +4 | 3 | +/- 5 | +/- 2 | - | +/- 2 |
Сегмент | +/- 2 | +/- 2 | - | +/- 2 | От 0 до +5 | От 0 до +5 | 5 | +/- 3 | - | - | +/- 2 |
Колено с внутренним диаметром до 176 мм | +/- 5 | +/- 5 | +/- 2 | +/- 2 | От 0 до +5 | От 0 до +5 | 5 | +/- 5 | - | +/- 5 | +/- 2 |
Колено с внутренним диаметром от 223 до 467 мм | - | - | +/- 10 | +/- 2 | От 0 до +5 | От 0 до +5 | 10 | +/- 5 | - | +/- 5 | +/- 2 |
Колено с внутренним диаметром от 528 до 985 мм | - | - | +/- 20 | +/- 2 | От 0 до +10 | От 0 до +10 | 20 | +/- 10 | - | +/- 10 | +/- 2 |
Колено с внутренним диаметром до 1046 мм | - | - | +/- 30 | +/- 2 | От 0 до +10 | От 0 до +10 | 30 | +/- 10 | - | +/- 10 | +/- 2 |
Относительное изменение длины  и ширины
 не должно превышать 0,5%, относительное уменьшение толщины
 .
и ширины не должно превышать 0,5%, относительное уменьшение толщины .5.5 Водопоглощение
Значение водопоглощения при кратковременном частичном погружении в воду Wp должно быть не более 0,5 кг/м2.
Значение водопоглощения при кратковременном полном погружении в воду на 24 часа  должно быть не более 2% об.
Изготовитель обязан предоставить потребителю по его просьбе значение водопоглощения изделий при длительном полном погружении Wo.
По значениям плотности изделия подразделяют на марки, приведенные в таблице 2.
Таблица 2
Плотность изделия из ПС, кг/м3 | Марка по плотности | Плотность изделия из ПС, кг/м3 | Марка по плотности |
101 - 120 | D110 | 141 - 160 | D150 |
121 - 140 | D130 | 161 - 200 | D180 |
Теплопроводность в зависимости от температуры не должна превышать значений, приведенных в таблице 3.
Таблица 3
 , Вт/(м·К),
в зависимости от температуры
Средняя температура образца, °C | Теплопроводность изделий из ПС, Вт/(м·К), не более | |||
Марка по плотности | ||||
D110 | D130 | D150 | D180 | |
-150 | 0,0226 | 0,0268 | 0,0277 | 0,0322 |
-130 | 0,0244 | 0,0289 | 0,0299 | 0,0348 |
-100 | 0,0274 | 0,0321 | 0,0335 | 0,0390 |
-80 | 0,0295 | 0,0344 | 0,0362 | 0,0421 |
-40 | 0,0344 | 0,0380 | 0,0421 | 0,0490 |
-30 | 0,0357 | 0,0386 | 0,0437 | 0,0509 |
-20 | 0,0371 | 0,0415 | 0,0454 | 0,0528 |
-10 | 0,0385 | 0,0430 | 0,0472 | 0,0549 |
0 | 0,0400 | 0,0446 | 0,0490 | 0,0570 |
10 | 0,0415 | 0,0460 | 0,0509 | 0,0592 |
25 | 0,0440 | 0,0480 | 0,0539 | 0,0627 |
50 | 0,0484 | 0,0520 | 0,0593 | 0,0689 |
75 | 0,0532 | 0,0550 | 0,0652 | 0,0758 |
100 | 0,0585 | 0,0610 | 0,0717 | 0,0834 |
200 | 0,0855 | 0,0830 | 0,1048 | 0,1219 |
300 | 0,1251 | 0,1133 | 0,1532 | 0,1782 |
400 | 0,1829 | 0,1553 | 0,2240 | 0,2606 |
Изготовитель представляет данные в виде графика зависимости декларируемой теплопроводности  от температуры или в виде таблицы.
Примечание - Значения декларируемой теплопроводности  округляют в большую сторону до 0,001 Вт/(м·К).
Минимальная средняя температура для проведения стандартных испытаний должна составлять минус 150 °C.
Декларируемое уравнение или график зависимости теплопроводности от температуры предоставляются с тремя значимыми числами с точностью до 0,0001 Вт/(м·К).
Значение теплопроводности теплоизоляционных изделий со швами в зоне проведения замеров учитывает эффект, создаваемый наличием данных швов.
Декларируемое термическое сопротивление RD изделий из ПС, (м2·К)/Вт, определяют согласно СП 61.13330.
5.8 Прочностные характеристики
Предел прочности при сжатии  или прочность на сжатие при 10%-ной относительной деформации
 изделий из ПС должны быть не менее значений, указанных в таблице 4 для соответствующей марки изделия по плотности. Если при нагружении образца происходит его разрушение до достижения 10%-ного изменения толщины образца, то фиксируют предел прочности при сжатии.
или прочность на сжатие при 10%-ной относительной деформации изделий из ПС должны быть не менее значений, указанных в таблице 4 для соответствующей марки изделия по плотности. Если при нагружении образца происходит его разрушение до достижения 10%-ного изменения толщины образца, то фиксируют предел прочности при сжатии.Таблица 4
Наименование показателя | Марка по плотности | |||
D110 | D130 | D150 | D180 | |
Предел прочности при сжатии  (прочность на сжатие при 10%-ной относительной деформации  ), МПа, не менее | 0,5 | 0,7 | 1,5 | 2,0 |
Фактическое значение предела прочности при изгибе должно быть не менее значений, указанных в таблице 5 для соответствующей марки изделия по плотности.
Таблица 5
Наименование показателя | Марка по плотности | |||
D110 | D130 | D150 | D180 | |
Предел прочности при изгибе, МПа, не менее | 0,3 | 0,4 | 0,5 | 0,6 |
Ползучесть при сжатии изделий следует использовать для определения допустимой эксплуатационной нагрузки на сжатие изделий при эксплуатации. Показатель ползучести при сжатии показывает величину значения, на которое уменьшается толщина изделия при заданной нагрузке и за заданный промежуток времени. Ползучесть при сжатии определяется по требованию потребителя.
Изготовитель обязан декларировать значение паропроницаемости изделий, необходимое при расчетах конденсации влаги. Значения паропроницаемости, определенные при испытаниях, должны быть не более 0,008 мг/(м·ч·Па) +/- 10%.
Звукопоглощение для теплоизоляционных изделий из ПС для промышленного оборудования и трубопроводов не регламентируют.
Звукоизоляция трубопроводов должна соответствовать классу звукоизоляции в соответствии с требованиями ГОСТ Р ИСО 15665.
Характеристики звукопоглощения и звукоизоляции для теплоизоляционных изделий из ПС определяют по требованию потребителя.
Удельная эффективная активность естественных радионуклидов в изделиях из ПС не должна превышать 370 Бк/кг.
5.12 Остаточное количество ионов водорастворимых хлоридов, фторидов, силикатов, натрия в водной вытяжке из изделия и pH водной вытяжки
Определяется наличие и содержание в теплоизоляционных изделиях некоторых веществ, которые могут влиять на коррозионное растрескивание под напряжением поверхностей из нержавеющей аустенитной стали, для теплоизоляции которых применяют эти изделия. Остаточное количество ионов водорастворимых хлоридов, фторидов, силикатов, натрия в водной вытяжке из изделия и pH водной вытяжки определяется по требованию потребителя.
Изготовитель обязан декларировать значение термического расширения изделий, необходимое при расчетах компенсационных подвижек.
Значения термического расширения, определенные при испытаниях, не должны отклоняться от декларируемого значения более чем на 10%.
Максимальное значение рабочей температуры изделий, декларируемое производителем, должно быть кратно десяти и меньше измеренного максимального значения рабочей температуры. При проведении измерений не допускается изменение размеров образцов изделий более чем на 2 мм, а также появление трещин, пустот и разрушения образцов.
Значение минимальной рабочей температуры применения изделий должно быть подтверждено результатами испытаний образцов изделий при температуре, ниже декларируемой производителем. Испытаниями определяется теплопроводность и термическое расширение образцов, а также прочность при сжатии при условии применения изделий под нагрузкой.
При проведении испытаний не допускается изменение размеров образцов изделий более чем на 0,5% по длине и ширине и 1,0% по толщине, а также появление трещин, пустот и разрушения образцов.
5.16.1 Изделия из ПС без каширующего слоя относятся к негорючим материалам в соответствии с требованиями ГОСТ 30244.
5.16.2 Изделия из ПС с каширующим слоем относятся к горючим материалам. В соответствии с [2] определяют следующие пожарно-технические характеристики изделий из ПС с каширующим слоем:
- группа горючести;
- группа воспламеняемости;
- группа по дымообразующей способности;
- группа по токсичности продуктов горения.
5.17.1 Сырье и материалы, применяемые для изготовления изделий из ПС, должны соответствовать требованиям действующих нормативных документов, быть из числа разрешенных к применению и сопровождаться документацией, подтверждающей их качество и безопасность.
5.17.2 В качестве основного сырья при производстве изделий из ПС используют отходы стекла, образующиеся при производстве и использовании стеклянных изделий и листового стекла (стеклобой), или специально сваренное стекло.
5.17.3 Допускается применение других взаимозаменяемых материалов, предусмотренных технологической документацией предприятия-изготовителя и обеспечивающих соответствие изделий из ПС требованиям настоящего стандарта.
5.17.4 Входной контроль сырья и материалов проводится по данным документов, удостоверяющих качество получаемого сырья и материалов, устанавливают их соответствие требованиям, определяющим возможность их использования, а также при необходимости проводят проверку показателей и необходимые испытания. Порядок проведения входного контроля устанавливается нормативными документами и технической документацией предприятия-изготовителя.
5.18 Упаковка
5.18.1 Упаковывание изделий проводят в потребительскую и транспортную упаковку, соответствующую требованиям [1].
5.18.2 По согласованию с потребителем допускается применять другие виды транспортной упаковки и упаковочных материалов, обеспечивающих сохранность изделий при транспортировании и хранении.
5.19 Маркировка
5.19.1 Маркировка изделий - по ГОСТ 25880 и настоящему стандарту. На каждую упаковочную единицу должна быть нанесена маркировка. Маркировку наносят непосредственно на упаковку или этикетку, прикрепляемую к упаковке способом, обеспечивающим ее сохранность при транспортировании. Допускается наносить маркировку на листок-вкладыш, прилагаемый к каждому транспортному пакету без ее нанесения на каждую упаковочную единицу.
5.19.2 Не допускается нанесение маркировки от руки, кроме проставления номера партии на этикетке.
5.19.3 Потребительская маркировка должна содержать следующую информацию:
- наименование предприятия-изготовителя и его товарный знак;
- наименование продукции;
- условное обозначение (код маркировки);
- номер партии;
- количество продукции в упаковочной единице (шт., м3);
- обозначение настоящего стандарта.
Предприятие-изготовитель имеет право наносить на упаковку дополнительную информацию, не противоречащую требованиям настоящего стандарта и позволяющую идентифицировать продукцию и ее изготовителя.
5.19.4 Транспортная маркировка - по ГОСТ 14192. Транспортная маркировка должна содержать манипуляционный знак "Хрупкое. Осторожно".
6.1 Изделия из ПС не токсичны, экологически безопасны, относятся к четвертому классу опасности по ГОСТ 12.1.007.
6.2 При транспортировании, хранении и применении изделия из ПС не оказывают вредного воздействия на окружающую среду и здоровье человека.
6.3 Помещения, в которых проводят работы с изделиями из ПС, должны быть обеспечены приточно-вытяжной вентиляцией. Работающий персонал должен быть обеспечен индивидуальными средствами защиты органов дыхания и кожных покровов.
6.4 Промышленные отходы в виде обрезков и крошки, образующихся при изготовлении изделий, могут применяться в качестве засыпной теплоизоляции при строительно-монтажных работах.
6.5 Утилизацию пыли и неиспользуемых отходов следует проводить в соответствии с требованиями санитарных норм и правил.
6.6 Комплекс природоохранных мероприятий должен быть установлен в технологической документации предприятия-изготовителя, согласованной с природоохранными органами.
7.1 Приемку изделий из ПС осуществляют в соответствии с требованиями настоящего стандарта, ГОСТ 26281, а также с требованиями, определенными в договоре на изготовление (поставку) изделий.
7.2 Приемку изделий проводят партиями. За партию принимают количество изделий одного вида и размера, изготовленных из одних материалов. Объем партии устанавливают в нормативных документах и технической документации на материалы и изделия конкретного вида, но не более суточной выработки.
7.3 Требования к качеству изделий, установленные в настоящем стандарте, подтверждают:
- производственным операционным контролем;
- приемо-сдаточными и периодическими испытаниями изделий;
- испытаниями, проводимыми при постановке продукции на производство или при изменении технологического процесса.
Периодичность проведения приемо-сдаточных и периодических испытаний представлена в таблице 6.
Таблица 6
Наименование показателя | Испытания | Периодичность испытаний | |
Приемо-сдаточные | Периодические | ||
Внешний вид | + | - | Каждая партия, а также при смене технологии и/или сырья |
Геометрические параметры | + | - | |
Водопоглощение изделий при кратковременном частичном погружении | + | - | |
Водопоглощение изделий при полном погружении в воду на 24 часа | + | - | |
Плотность | + | - | |
Теплопроводность и термическое сопротивление | + | - | |
Предел прочности при сжатии, прочность на сжатие при 10%-ной относительной деформации | + | - | |
Водопоглощение при длительном полном погружении в воду | - | + | Не реже одного раза в год, а также при смене технологии и/или сырья |
Предел прочности при изгибе | - | + | Не реже одного раза в год, а также при смене технологии и/или сырья |
Стабильность размеров | При постановке продукции на производство или при изменении технологии и/или сырья | ||
Паропроницаемость | |||
Удельная эффективная активность естественных радионуклидов | |||
Коэффициент термического расширения | |||
Горючесть изделий | В соответствии с [2] | ||
Пожарно-технические характеристики | |||
Примечание - Знак "+" означает, что испытания проводят, знак "-" - не проводят. | |||
7.4 Периодические испытания проводят на изделиях, прошедших приемо-сдаточные испытания и удовлетворяющие требованиям настоящего стандарта.
7.5 Изготовитель вправе устанавливать иные сроки проведения периодических испытаний, но не реже указанных в настоящем стандарте и ГОСТ 26281.
7.6 Каждую принятую партию изделий оформляют документом о качестве, содержащим следующую информацию:
- наименование или товарный знак предприятия-изготовителя;
- наименование продукции;
- условное обозначение;
- номер партии/номер смены;
- дату изготовления;
- количество продукции в партии (шт., м3);
- марку по плотности продукции;
- результаты приемо-сдаточных испытаний;
- обозначение настоящего стандарта.
7.7 Потребитель имеет право осуществлять контроль качества изделий в соответствии с требованиями настоящего стандарта.
8.1 Образцы для испытания
Образцы для испытаний отбирают из одной партии брутто-блоков или плит из ПС, из которых изготавливаются образцы. Размеры и количество образцов должны быть указаны в стандарте на методы испытаний.
Если в соответствующем стандарте на методы испытаний не установлены размеры образцов для испытаний, то отбирают образцы, общая площадь которых должна быть достаточной для проведения необходимых испытаний, но не менее 1 м2.
За результат испытаний принимают среднее арифметическое значение результатов, полученных при испытаниях всех образцов.
8.2 Подготовка образцов для испытаний
Подготовку образцов для испытаний проводят в соответствии с требованиями стандартов на методы испытаний. Если в соответствующем стандарте на методы испытаний не установлены особые условия, то образцы для испытания не подвергают дополнительной подготовке.
При необходимости до проведения испытаний образцы подвергают кондиционированию при температуре (23 +/- 2) °C и относительной влажности (50 +/- 5)% в течение не менее 6 ч.
8.3 Проведение испытаний
Нормативные документы, устанавливающие порядок проведения испытаний, приведены в таблице 7.
Таблица 7
Обозначение подраздела, пункта настоящего стандарта | Наименование показателя | Метод испытаний | Дополнительные требования |
Внешний вид | По ГОСТ 17177-94 (раздел 5) | - | |
Геометрические параметры | - | ||
Стабильность размеров | - | ||
Водопоглощение изделий при кратковременном частичном погружении в воду | По ГОСТ 32301 | - | |
Водопоглощение изделий при кратковременном полном погружении в воду на 24 часа | По ГОСТ 33949-2016 (приложение Б) | - | |
Водопоглощение изделий при длительном полном погружении в воду | - | ||
Плотность | По ГОСТ EN 1602 | - | |
Теплопроводность и термическое сопротивление | По ГОСТ 31911 (теплопроводность), ГОСТ 31925 (термическое сопротивление) | - | |
Предел прочности при сжатии или прочность на сжатие при 10%-ном относительном поверхностном разрушении | По ГОСТ EN 826 | ГОСТ 33949-2016 (приложение А) | |
Предел прочности при изгибе | - | ||
Ползучесть при сжатии | По ГОСТ EN 1606 | - | |
Паропроницаемость | По ГОСТ 25898 | - | |
Звукопоглощение | По ГОСТ 31704 | - | |
Удельная эффективная активность естественных радионуклидов | По ГОСТ 30108 | - | |
Остаточное количество ионов водорастворимых хлоридов, фторидов, силикатов, натрия, в водной вытяжке из изделия и pH водной вытяжки | По ГОСТ 32302 | - | |
Коэффициент термического расширения | - | ||
Максимальная рабочая температура | По ГОСТ 32312 (для плоских образцов), ГОСТ EN 14707 (для цилиндрических образцов) | - | |
Минимальная рабочая температура | По приложению В | - | |
Горючесть | По ГОСТ 30244 | - | |
Пожарно-технические характеристики: | - | ||
группа горючести | |||
группа воспламеняемости | |||
токсичность продуктов горения | |||
дымообразующая способность |
Испытания проводят на не кашированном изделии. Допускается проведение испытаний изделий, имеющих каширующий слой, если известно, что они не повлияют на результаты испытания.
Испытания с каширующим слоем, влияющим на результаты испытания, следует оформлять как испытания каширующего слоя и влияния его на изделия из пеностекла (прочность, водопоглощение, пожарно-технические характеристики).
8.4.1 Контроль размеров, отклонений размеров и формы
Длину l и ширину b изделий контролируют по ГОСТ EN 822, толщину d и внутренний диаметр Di - по ГОСТ EN 13467, длину окружности, наружный диаметр D0, отклонение от прямоугольности v, отклонение от прямолинейности L - по ГОСТ EN 13467 с учетом условий 8.4.1.1 - 8.4.1.11, приложения Б, угол изгиба колена  определяют с помощью угломера с нониусом типа 1 по ГОСТ 5378.
8.4.1.1 В качестве образцов для измерений применяют полномерные изделия. Размеры образцов измеряют с учетом наружных слоев, обкладок или покрытий на внешней и внутренней поверхностях.
Примечание - Для измерений длины окружности C, наружного D0 и внутреннего диаметров Di и толщины d образец может быть разрезан поперек или вдоль на несколько частей длиной не менее 100 мм.
8.4.1.2 Полуцилиндры и сегменты, составляющие полый цилиндр, должны быть соединены без видимых деформаций. В процессе измерений все части, составляющие изделие, должны плотно прилегать друг к другу (см. рисунок 1).
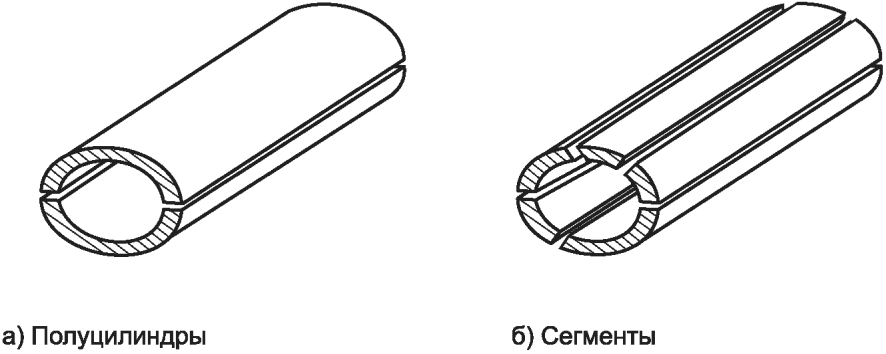
8.4.1.3 Число образцов для проведения испытаний - не менее пяти штук. В особых случаях число образцов может быть согласовано между заинтересованными сторонами.
8.4.1.4 Измерения проводят при температуре (23 +/- 5) °C. В случае разногласий измерения проводят при температуре (23 +/- 2) °C и относительной влажности воздуха (50 +/- 5)%.
8.4.1.5 Толщину образца d, внутренний Di и наружный D0 диаметры измеряют следующими парами:
а) длина окружности и внутренний диаметр;
б) внутренний диаметр и наружный диаметр;
в) внутренний диаметр и толщина;
г) наружный диаметр и толщина;
д) длина окружности и толщина.
Измерения размеров в каждой паре следует проводить на одном и том же участке образца цилиндра.
8.4.1.6 Концентричность (правильность формы поперечного сечения) изделия можно оценить только при измерении толщины.
8.4.1.7 Все точки, в которых проводят измерения, должны быть равномерно распределены по длине цилиндра (в центре, по 5 см от каждого края и между центральной и краевыми точками). Максимальное число точек измерений - пять.
8.4.1.8 Результатом измерений определения длины окружности C, внутреннего Di и наружного диаметра D0 считают среднеарифметическое значение результатов двух измерений, проведенных под прямым углом к продольной оси образца в любых выбранных точках на наружной поверхности изделия (при определении длины окружности и наружного диаметра) и на внутренней поверхности изделия (при определении внутреннего диаметра).
8.4.1.9 В случае применения толщиномера и металлической опорной трубы цилиндр должен быть закреплен (см. рисунок 2). Перед измерением толщины цилиндра следует зафиксировать показания толщиномера в позиции, когда распределительная пластина свободно лежит на металлической трубе. Затем цилиндр устанавливают на металлическую трубу и вновь фиксируют показания толщиномера. Толщиной цилиндра в точке измерения считают разность между результатами двух измерений. Распределительную пластину толщиномера поднимают перед каждым новым измерением.
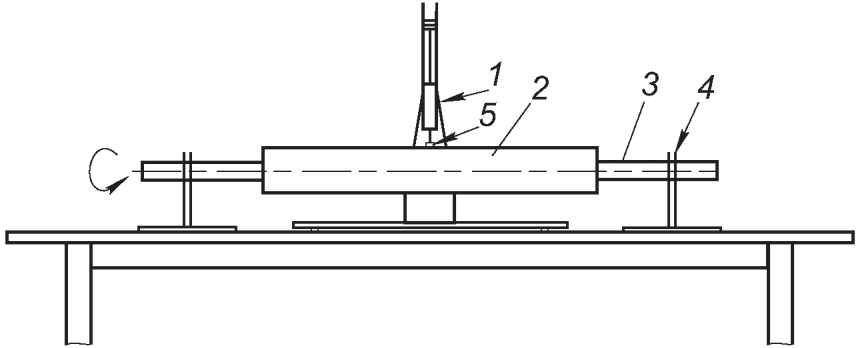
1 - толщиномер; 2 - образец; 3 - металлическая опорная
труба; 4 - стойка; 5 - распределительная пластина
Разнотолщинность (отклонение по толщине)  в каждой точке определяют как разность между максимальным и минимальным значениями толщины в данной точке.
8.4.1.10 Для измерения длины цилиндр укладывают на плоскую поверхность. Длину цилиндра измеряют металлической рулеткой по двум образующим, диаметрально расположенным на поверхности цилиндра.
Длину измеряют с точностью +/- 1 мм, если длина образца не более 600 мм, и точностью +/- 2 мм, если длина образца более 600 мм.
8.4.2 Отклонения от цилиндричности
Отклонение от цилиндричности изделий определяют путем приложения ребра линейки к образующей цилиндрической поверхности и измерения другой линейкой зазоров между поверхностью изделия и ребром приложенной линейки.
8.4.3 Определение зазора
Величину зазора S определяют путем измерения линейкой расстояния между внутренней поверхностью изделий и наружной изолируемой поверхностью, необходимого при монтаже для посадки изделий на поверхность трубопровода или промышленного оборудования, после их центрирования.
8.5.1 Испытания по определению стабильности размеров изделий проводят при следующих условиях: продолжительность испытания 48 ч, температура 70 °C, относительная влажность воздуха 70% или температура 60 °C, относительная влажность воздуха 90%.
8.5.2 Стабильность размеров изделий из ПС определяют по ГОСТ EN 1604-2011.
9.1 Транспортирование изделий осуществляют в соответствии с ГОСТ 25880 и требованиями настоящего стандарта.
Изделия из ПС перевозят в крытых транспортных средствах. Допускается по согласованию с потребителем использовать открытые транспортные средства, при этом ответственность за качество изделий несет потребитель.
9.2 Погрузку в транспортные средства и перевозку изделий осуществляют в соответствии с правилами перевозки грузов, действующими на транспорте данного вида, и требованиями, установленными в стандартах или технических условиях на изделия конкретного вида.
9.3 Хранение изделий из ПС - в соответствии с ГОСТ 25880.
9.4 При погрузке и разгрузке изделий не допускается использовать грузозахватные устройства (цепи, канаты и т.п.), вызывающие повреждение изделий. Запрещается изделия сбрасывать, волочить или ударять друг о друга.
10.1 Изготовитель гарантирует соответствие изделий из ПС требованиям настоящего стандарта при соблюдении потребителем условий транспортирования и хранения.
10.2 Гарантийный срок хранения и условия хранения должны быть указаны производителем.
(справочное)
ТРУБОПРОВОДОВ И ПРОМЫШЛЕННОГО ОБОРУДОВАНИЯ
А.1 Изделия из ПС для тепловой изоляции трубопроводов наружным диаметром D0 до 200 мм выполняют в виде полуцилиндров. Для труб с наружным диаметром D0 от 200 мм изделия выполняют в виде полуцилиндров (склеенных) или сегментов.
А.2 При монтаже изделий из ПС на трубопроводы, оборудование и аппараты ширина стыковочных швов со всех сторон должна быть не более 3 мм.
Размеры изделий влияют на количество стыковочных швов, которые при заполнении клеевыми и герметизирующими составами являются теплопроводным включением (местами дополнительных теплопотерь). Все швы по длине и ширине следует учитывать при расчетах толщины теплоизоляции оборудования. Для минимизации дополнительных тепловых потерь допускается использование двух или более слоев изделий из ПС для тепловой изоляции с перекрытием стыковочных швов.
При монтаже изделий на окружности трубопровода или оборудования монтаж ведется по окружности в шахматном порядке с подгонкой последнего сегмента по месту. На рисунке А.1 схематично показаны швы между сегментами, шов в сегменте и вставка.
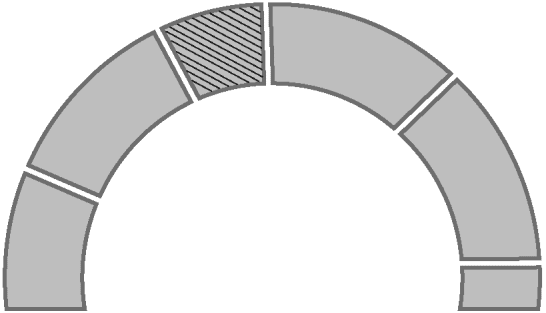
А.3 Для склеивания теплоизоляционных изделий применяются специальные составы, учитывающие природу и особенности склеивания ПС. Виды склеивающего материала (адгезива) указываются производителем изделий из ПС в зависимости от условий эксплуатации или монтажа изделий.
А.4 Изделия из ПС могут поставляться в виде склеенных деталей элементов (отводы, сегменты, полуцилиндры). Клеевые швы, которые расположены в любом месте изделия, при расположении поперек теплового потока или если они не пересекают толщину изделия от внутренней поверхности до наружной, не являются дополнительными источниками теплопотерь.
А.5 Механическое крепление изделий на трубопроводах и оборудовании надземного исполнения осуществляется металлическими бандажными лентами, а также армированным скотчем.
А.6 При подземном исполнении теплоизоляции без использования проходных или непроходных каналов изделия крепят армирующей стеклосеткой в гидроизоляционном покровном слое.
А.7 При любом риске попадания влаги на поверхность ПС (под защитные кожухи) ПС должно иметь защитное водонепроницаемое или минеральное покрытие для защиты поверхностных ячеек ПС от разрушения в момент замерзания в них влаги.
(справочное)
СЕГМЕНТОВ И КОЛЕН ИЗ ПЕНОСТЕКЛА
Внутренний диаметр Di, мм, полуцилиндра и сегмента рассчитывают по формуле
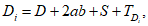 (Б.1)
где D - наружный диаметр изолируемого оборудования, мм;
a - толщина антикоррозионного покрытия (при его наличии), мм;
b - толщина антиабразивного покрытия (при его наличии), мм;
S - зазор между внутренней поверхностью изделия и наружной поверхностью изолируемого оборудования, мм;
 - предельное отклонение внутреннего диаметра изделия, мм.
Толщину d, мм, полуцилиндра и сегмента рассчитывают по формуле
d = dN + Td, (Б.2)
где dN - номинальная толщина изделия, мм;
Td - предельное отклонение толщины изделия, мм.
Предельные отклонения от номинальных размеров колен должны соответствовать требованиям таблицы 1.
Длину колена (A) рассчитывают по формуле
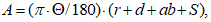 (Б.3)
где  - угол изгиба колена, °;
r - радиус изгиба отвода трубопровода, мм;
d - толщина колена, мм;
a - толщина антикоррозийного покрытия, мм;
b - толщина антиабразивного покрытия, мм;
S - зазор, мм.
Ширину колена (B) рассчитывают по формуле
B = D + 2(ab + dN + S) + Td, (Б.4)
где D - наружный диаметр трубопровода, мм;
a - толщина антикоррозийного покрытия, мм;
b - толщина антиабразивного покрытия, мм;
dN - номинальное значение толщины изделия, мм;
Td - предельное отклонение толщины изделия, мм.
Изображения видов изделий из ПС представлены в таблице Б.1.
Таблица Б.1
Вид изделия | Изображение |
Плита | 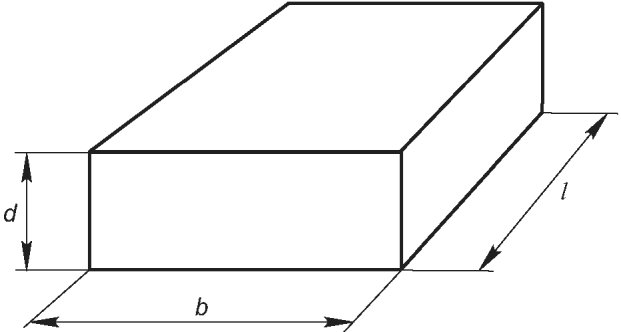 |
Полуцилиндры | 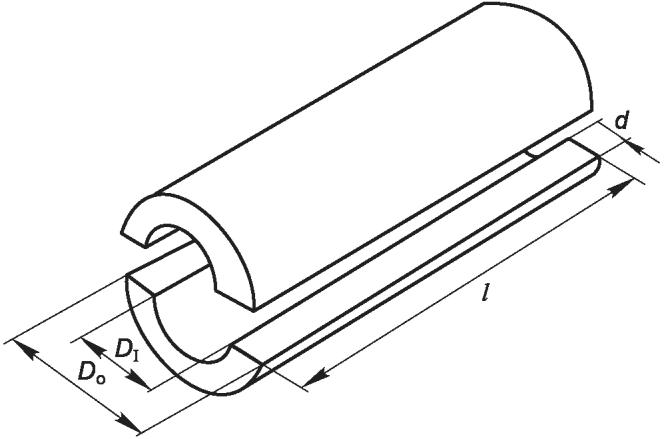 |
Сегмент | 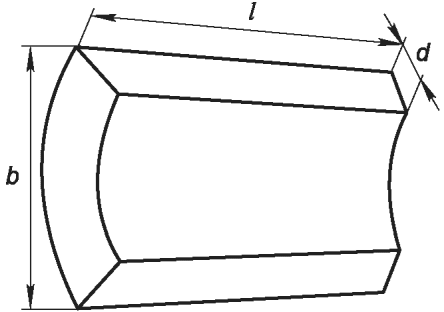 |
Сегмент сферический | 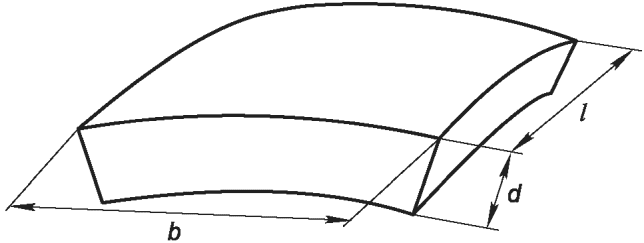 |
Сегмент конусный | 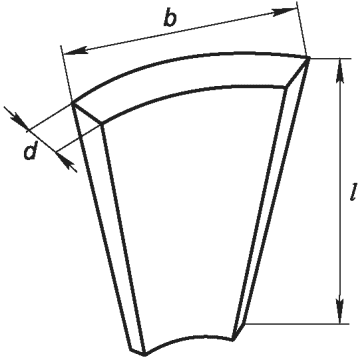 |
Сегмент переходный | 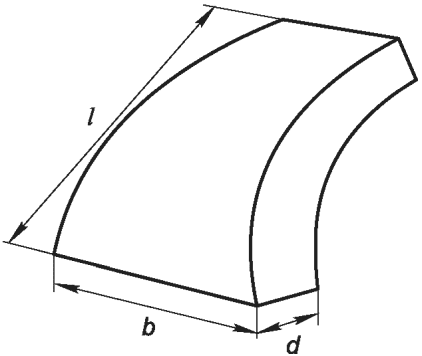 |
Колено | 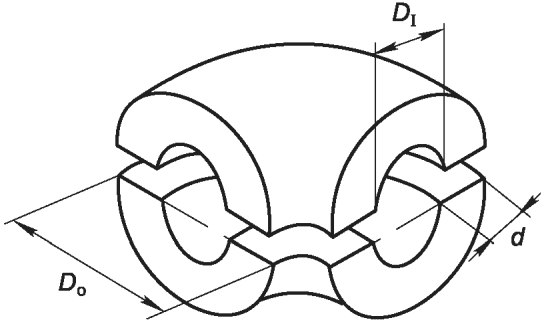 |
(справочное)
Метод определения минимальной рабочей температуры заключается в проведении испытаний прочности при сжатии по ГОСТ EN 826 на плоских образцах-плитах при нормальной и при криогенной температуре.
В.1 Образцы для испытаний на сжатие подготавливают методом разрезания плиты стандартных размеров (600 x 450 мм) на четыре образца с размерами 300 x 225 мм, которые маркируются A, B, C и D, как показано на рисунке В.1.
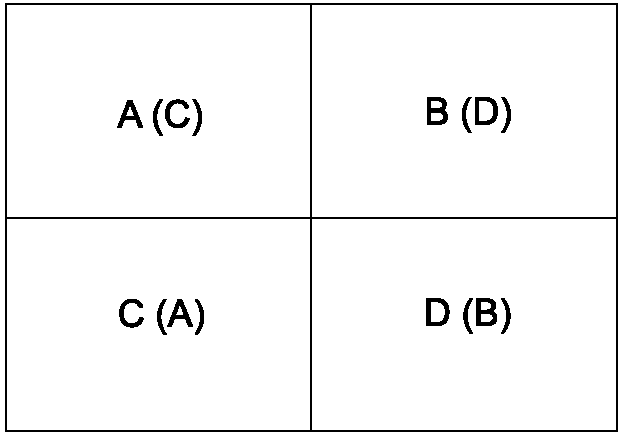
В.2 Подготовленные образцы с маркировкой A и D помещают между двумя листами битумно-полимерной мембраны, а затем между стальными пластинами пресса под нагрузку 0,1 МПа на время 10 мин для интегрирования в поверхностные ячейки пеностекла. Затем проводят испытания на определение прочности при сжатии при средней температуре образцов около 23 °C.
В.3 Образцы с маркировкой A и D помещают в изотермический бокс для постепенного их охлаждения до криогенной температуры минус 190 °C с помощью жидкого азота. После охлаждения до требуемой температуры образцы извлекают из бокса, незамедлительно размещают на гидравлическом стенде и проводят испытание на определение прочности при сжатии.
В.4 Количество испытываемых образцов при отрицательной температуре должно быть не менее пяти штук. Количество испытываемых при положительной температуре образцов должно быть не менее пяти штук.
В.5 Снижение значения прочности при сжатии образцов, испытанных при отрицательной температуре, по отношению к значениям прочности образцов, испытанных при положительной температуре, не должно превышать 25%.
В.6 При получении снижения значений прочности более 25%, испытания повторяют при криогенной температуре минус 170 °C. Испытания повторяют при повышении криогенной температуры с шагом в 20 °C до получения значений прочности, не превышающей 25% от значения при положительной температуре.
В.7 За значение минимальной рабочей температуры принимают значение криогенной температуры, при которой предел прочности при сжатии образцов имеет значение не менее 25% от значения прочности при положительной температуре.
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: Технический регламент Таможенного союза "О безопасности упаковки" имеет номер ТР ТС 005/2011, а не ТР ТС 005/2001. |
Технический регламент Таможенного союза ТР ТС 005/2001 | О безопасности упаковки | |
Федеральный закон от 22 июля 2008 г. N 123-ФЗ "Технический регламент о требованиях пожарной безопасности" | ||
УДК 669.001.4:006.354 | ОКС 91.100.60 |
Ключевые слова: изделия теплоизоляционные, пеностекло, промышленное оборудование, трубопроводы | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_25779.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|