

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2025 Примечание к документу Документ введен в действие с 01.03.2025. Название документа "ГОСТ Р 71913-2024. Национальный стандарт Российской Федерации. Формы для изготовления контрольных образцов бетона. Технические условия" (утв. и введен в действие Приказом Росстандарта от 25.12.2024 N 1991-ст) "ГОСТ Р 71913-2024. Национальный стандарт Российской Федерации. Формы для изготовления контрольных образцов бетона. Технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

рабочая поверхность: Поверхность формы и ее элементов, соприкасающаяся с бетоном. [ГОСТ 25781-2018, пункт 3.18] |
Формы должны изготовляться в соответствии с требованиями настоящего стандарта и технологической документации по рабочим чертежам.
4.1 Основные параметры, размеры и условные обозначения
4.1.1 Формы подразделяют на типы:
ФК - для изготовления образцов в виде куба (см. рисунок 1);
ФП - для изготовления образцов в виде призмы (балочки) (см. рисунок 2);
ФЦ - для изготовления образцов в виде цилиндра (см. рисунок 3).
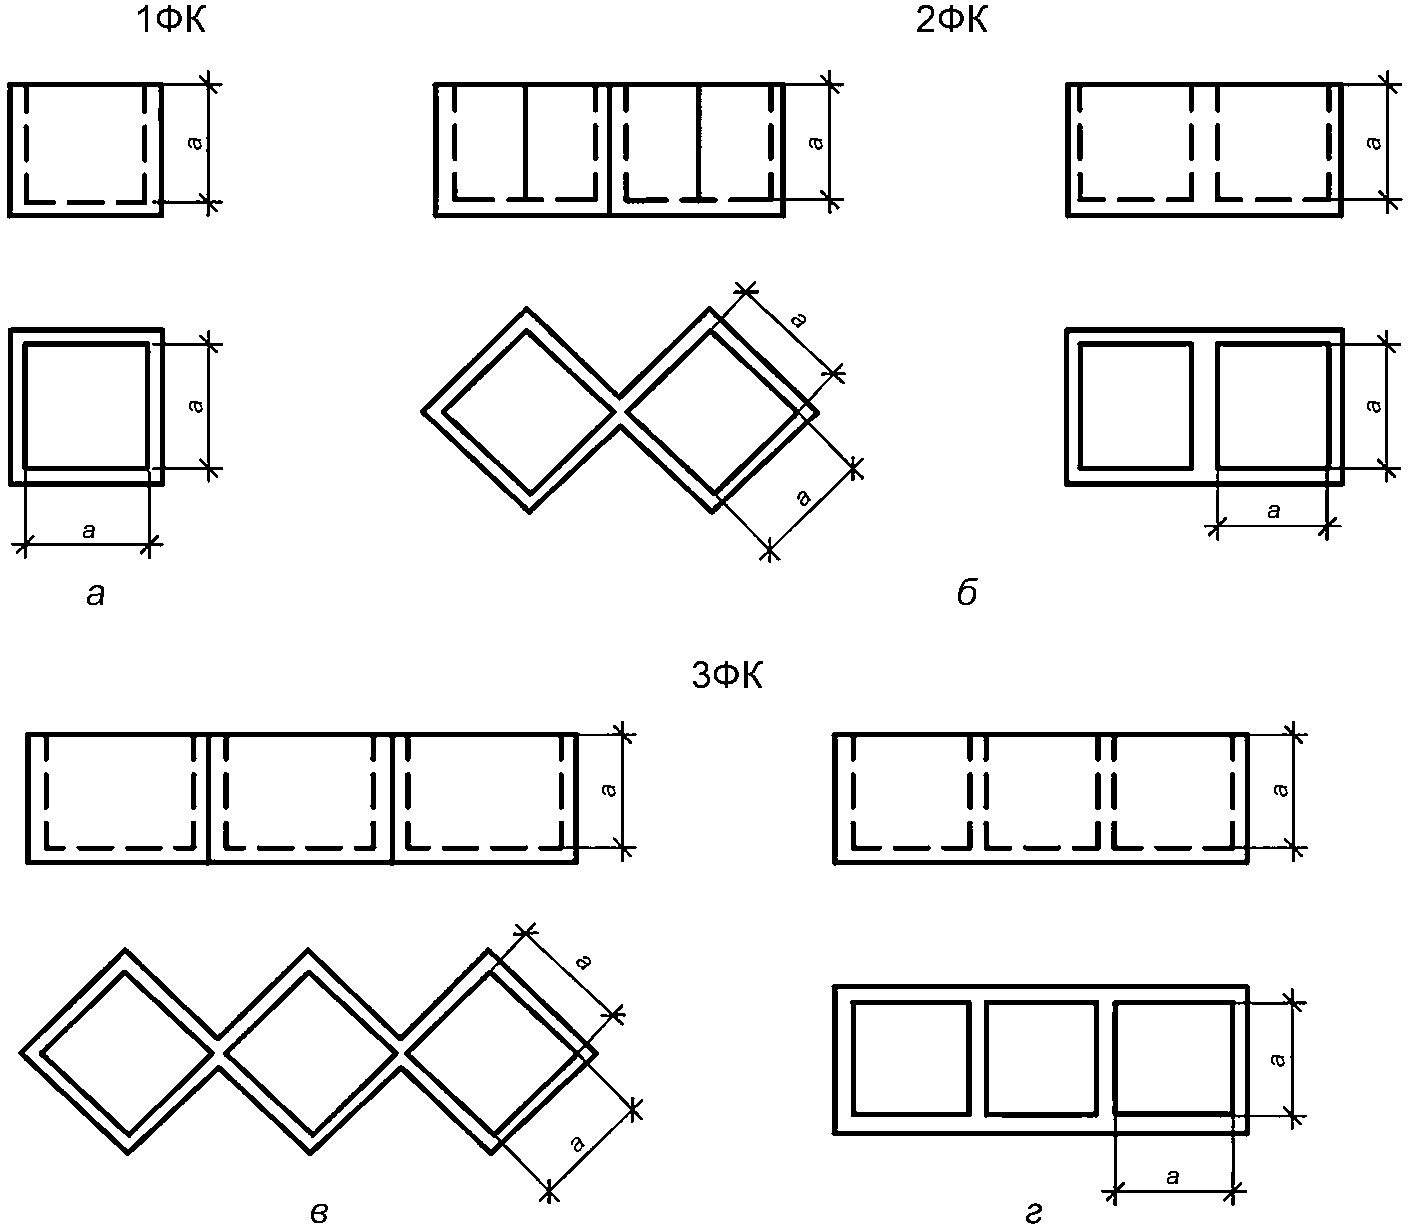
Типы ФК
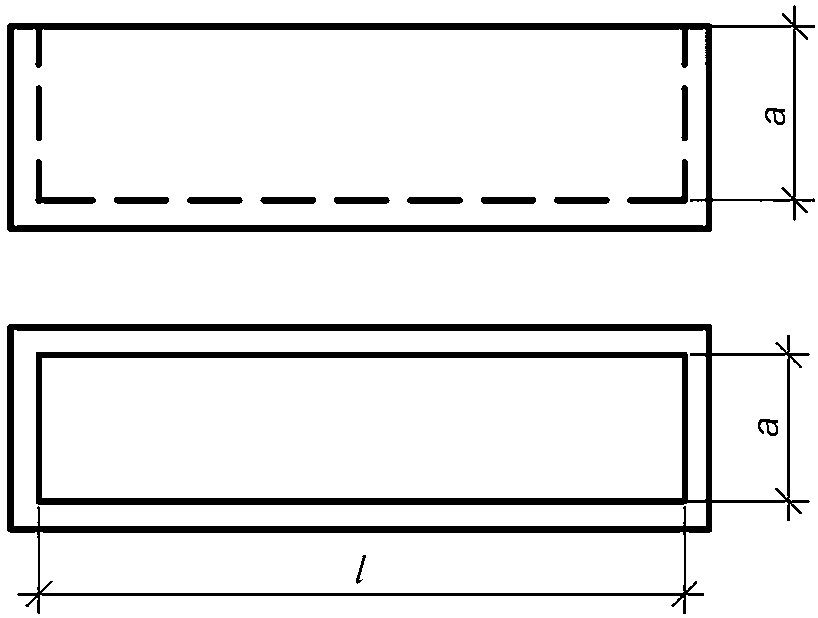
призмы (балочки). Тип ФП
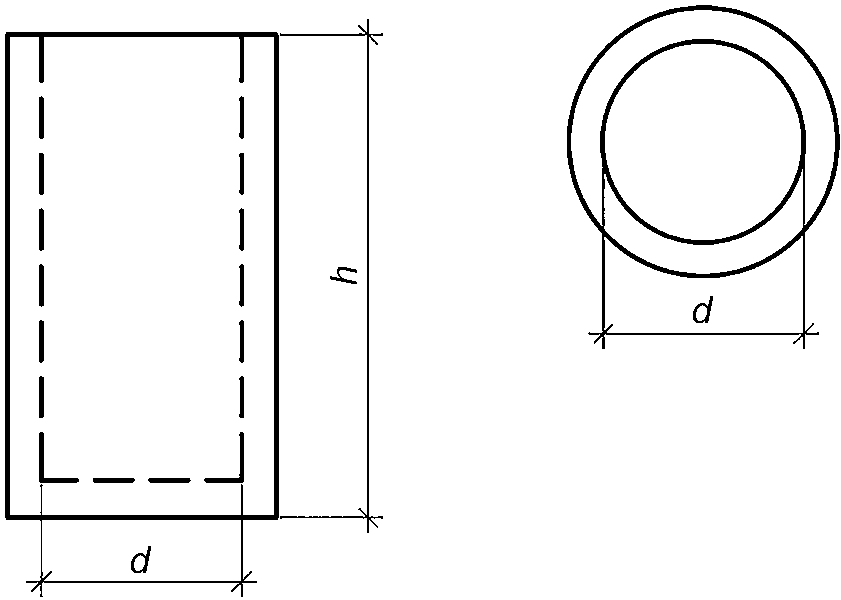
цилиндра. Тип ФЦ
4.1.2 Формы типа ФК изготовляют одноместными (рисунок 1 а), двухместными (рисунок 1 б) и трехместными (рисунок 1 в, г).
Примечание - Трехместные формы типа ФК допускается выпускать для кубов с длиной ребра 100 мм, при этом в каждой ячейке формы должно быть одинаковое число граней, соприкасающихся с внешней средой. Вариант такого исполнения формы приведен на рисунке 1 в.
4.1.3 Условное обозначение (марки) формы состоит из буквенно-цифровых групп, разделенных дефисом.
Первая группа содержит обозначение типа формы.
Вторая группа, выраженная цифрами, обозначает длину ребра куба, основания призмы или диаметр цилиндра в миллиметрах.
Пример условного обозначения двухместной формы для изготовления контрольных образцов в виде куба с длиной ребра 100 мм:
2ФК-100
Пример условного обозначения одноместной формы для изготовления образцов в виде призмы с длиной ребра основания 150 мм:
ФП-150
Пример условного обозначения одноместной формы для изготовления образцов в виде цилиндра диаметром 200 мм:
ФЦ-200
4.1.4 Основные параметры и размеры форм должны соответствовать указанным в таблице 1 и на рисунках 1 - 3.
Таблица 1
Марка формы | Размеры, мм | ||
a (d) | l | h | |
1ФК-150 | 150 | - | - |
1ФК-200 | 200 | - | - |
1ФК-250 | 250 | - | - |
1ФК-300 | 300 | - | - |
2ФК-100 | 100 | - | - |
ФП-100 | 100 | 400 | - |
ФП-150 | 150 | 600 | - |
ФП-200 | 200 | 800 | - |
ФП-250 | 250 | 1000 | - |
ФП-300 | 300 | 1200 | - |
ФЦ-100 | 100 | - | 200 |
ФЦ-150 | 150 | - | 300 |
ФЦ-200 | 200 | - | 400 |
ФЦ-250 | 250 | - | 500 |
ФЦ-300 | 300 | - | 600 |
Примечания
1 Допускается изготовлять формы для образцов размерами, отличающимися от приведенных в таблице, если они предусмотрены ГОСТ 10180.
2 Допускается изготовлять формы для образцов другой конфигурации, предусмотренных ГОСТ 10180, по техническим условиям.
4.2 Характеристики
4.2.1.1 Конструкция формы должна обеспечивать:
- размеры образцов в соответствии с ГОСТ 10180 в течение всего срока эксплуатации;
- крепление к виброплощадке, исключающее сдвиг и отрыв формы;
- извлечение затвердевших образцов без их повреждения;
- сборку и разборку с применением простейших приспособлений (гаечных ключей, воротков и т.п.);
- взаимозаменяемость съемных элементов.
4.2.1.2 Конструкция формы должна исключать возможность самопроизвольного ослабления разборных элементов при вибрационном воздействии в процессе уплотнения бетонной смеси.
4.2.1.3 Формы следует изготовлять из минимального числа разборных элементов.
4.2.1.4 Формы, масса которых вместе с образцами превышает 15 кг, должны иметь устройства для подъема грузозахватными приспособлениями.
4.2.2.1 Формы изготовляют из стали марки Ст3 любого способа раскисления по ГОСТ 380 (кроме съемных перегородок, фиксируемых в пазах) или из алюминиевых сплавов по ГОСТ 1583 или ГОСТ 4784.
Допускается изготовлять формы из сталей других марок, механические характеристики которых не ниже марки Ст3.
4.2.2.2 Устройства для строповки форм должны изготовляться из стали марки Ст3пс по ГОСТ 380 или марки Ст20 по ГОСТ 1050.
4.2.2.3 Быстроизнашивающиеся детали форм (гайки, фиксаторы, упоры и т.д.), а также съемные перегородки, фиксируемые в пазах, должны изготовляться из стали с механическими характеристиками не ниже стали марки Ст35 по ГОСТ 1050 с последующей термической обработкой.
4.2.2.4 Допускается изготовлять формы из неметаллических материалов, имеющих коэффициент линейного расширения 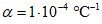 и выдерживающих при 100%-ной относительной влажности давление и температуру окружающей среды:
60 °C - при естественном твердении бетона;
150 °C - при тепловой обработке бетона и атмосферном давлении;
200 °C - при автоклавной обработке бетона.
Водопоглощение неметаллических материалов не должно быть более 1% по массе в течение 24 ч.
4.2.3.1 На рабочих поверхностях форм не допускаются трещины, вмятины, наплывы, риски.
4.2.3.2 Шероховатость по ГОСТ Р 71448 составляет:
- Ra <= 3,2 мкм - боковых рабочих поверхностей форм типа ФК;
- Ra <= 25 мкм - днищ и всех рабочих поверхностей форм типов ФП и ФЦ.
4.2.3.3 Рабочие поверхности форм следует изготовлять из целого листа, при этом формы типа ФЦ должны иметь один стыковочный шов вдоль образующей цилиндра.
4.2.4.1 Предельные отклонения внутренних линейных размеров собранных форм не должны превышать +/- 0,5% их номинального значения и не должны быть более 1 мм.
4.2.4.2 Отклонения от плоскостности относительно угловых точек и вогнутость (выпуклость) рабочих поверхностей форм, образующих опорные грани кубов, призм и цилиндров, не должны быть более 0,06 мм на 100 мм длины.
Примечание - В формах типа ФЦ за угловые принимают точки, расположенные на концах двух взаимно перпендикулярных диаметров.
4.2.4.3 Отклонения от перпендикулярности рабочих поверхностей смежных стенок форм типов ФК и ФП, а также опорных и боковых поверхностей типа ФЦ не должны быть более 0,5 мм на 100 мм длины.
4.2.4.4 Отклонения от прямолинейности образующей цилиндра в формах типа ФЦ не должны быть более 0,06 мм на 100 мм длины.
4.2.4.5 Зазоры в местах прилегания разборных узлов и деталей не должны быть более 0,2 мм, а перегородок - более 0,4 мм.
4.2.4.6 Радиус сопряжения внутренних граней неразборных элементов форм не должен превышать 2 мм.
4.2.5 Требования к сварке
4.2.5.1 Типы и конструктивные элементы сварных соединений - по ГОСТ 5264 и ГОСТ 14771.
Сварку проводят сварочной проволокой с физико-механическими свойствами не ниже, чем у проволоки СВ-08Г2С по ГОСТ 2246.
Допускается осуществлять сварку электродами, физико-механические свойства которых не ниже, чем у электрода Э42 по ГОСТ 9467.
4.2.5.2 При сварке не допускаются:
- трещины всех видов и направлений, расположенные в металле шва, по линии сплавления и в околошовной зоне;
- подрезы основного металла глубиной более 0,5 мм при толщине металла до 6 мм и более 1 мм - при толщине свыше 6 мм;
- скопления мелких пор и включений диаметром более 0,5 мм при числе пор в одном скоплении более 10 шт. на 1 см2 поверхности шва.
На все нерабочие поверхности форм и запасные части должно быть нанесено лакокрасочное покрытие не ниже класса VI по ГОСТ 9.032 или другое защитное покрытие по ГОСТ 9.301, удовлетворяющее условиям эксплуатации группы У2 по ГОСТ 9.104.
Поверхности, подготовленные под покрытие, должны быть очищены не ниже 3-й степени очистки от окислов по ГОСТ 9.402.
В комплект формы, поставляемой потребителю, должны входить детали:
- пригруз, обеспечивающий давление на бетонную смесь не менее 0,004 МПа (40 кгс/см2);
- крышки для герметизации форм;
- стальные переходные устройства для форм из алюминиевых сплавов и неметаллических материалов, предназначенные для работы на виброплощадке с электромагнитным креплением, и другие комплектующие, указанные в заказе потребителя.
Допускается по согласованию изготовителя с потребителем поставлять формы без комплектующих деталей.
6.1 На наружную поверхность формы наносят:
- товарный знак изготовителя или его краткое наименование;
- марку формы;
- порядковый номер формы по системе нумерации изготовителя;
- дату выпуска;
- обозначение настоящего стандарта.
6.2 Маркировочные надписи наносят клеймением или другим способом.
6.3 Съемные элементы форм (кроме крепежных деталей) должны иметь на нерабочих поверхностях порядковый номер формы по системе нумерации изготовителя.
7.1 Формы и комплектующие детали должны быть упакованы в деревянные ящики. Маркировка ящиков - по ГОСТ 14192.
Допускаются другие виды упаковки (картон, пленка и т.п.), обеспечивающие сохранность формы в процессе транспортирования.
7.2 Рабочие поверхности форм и комплектующих деталей перед упаковкой должны быть законсервированы по ГОСТ 9.014.
7.3 В каждое упаковочное место должна быть вложена этикетка, содержащая:
- наименование и адрес изготовителя;
- товарный знак изготовителя;
- марку форм;
- число форм в ящике;
- дату выпуска;
- обозначение настоящего стандарта.
8.1 Формы принимают поштучно по результатам входного, операционного и приемочного контроля.
8.1.1 При входном контроле материалов устанавливают их соответствие требованиям 4.2.2.
8.1.2 При операционном контроле на технологических постах устанавливают соответствие изготовляемых элементов форм требованиям 4.2.3, 4.2.6 и раздела 6.
8.1.3 При приемо-сдаточных испытаниях проводят приемку формы на соответствие требованиям 4.2.1, 4.2.3 - 4.2.6, разделов 5, 6.
8.2 Периодические испытания проводят в процессе их эксплуатации на соответствие требованиям 4.2.4 через каждые 100 оборотов, но не реже одного раза в 6 мес форм типа ФК и в 12 мес - форм типов ФП и ФЦ.
Формы после падения, удара или ремонта подлежат обязательной внеочередной проверке.
8.3 Если при периодических испытаниях в процессе эксплуатации отклонение от плоскостности относительно угловых точек и вогнутости (выпуклости) рабочих поверхностей форм типа ФК превышает 0,09 мм на 100 мм длины на одной или двух противоположных стенках, то эти стенки отмечают как нерабочие, выделяя их отметками или засверловкой, а форму продолжают эксплуатировать.
Отклонение от плоскостности более 0,09 мм на 100 мм длины на двух смежных стенках не допускается.
8.4 Отклонения от перпендикулярности смежных стенок форм более 0,75 мм на 100 мм длины, выявленные при периодических испытаниях, а также отклонения внутренних линейных размеров форм более +/- 0,75% размера или +/- 1,5 мм не допускаются.
8.5 Изготовитель поставляет формы в объеме, указанном в заказе потребителя, и сопровождаемые документом о качестве, в котором указывает:
- наименование и товарный знак изготовителя;
- марку формы;
- дату выпуска;
- обозначение настоящего стандарта.
9.1 Средства измерения
Линейки по ГОСТ 427.
Штангенциркули по ГОСТ 166.
Штангенглубиномеры по ГОСТ 162.
Нутромеры по ГОСТ 10.
Линейки 1-го класса точности по ГОСТ 8026.
Профилометры-профилографы по ГОСТ 19300.
Образцы шероховатости поверхности по ГОСТ 9378.
Угольники проверочные 2-го класса точности по ГОСТ 3749.
Нестандартизованные средства измерений линейных размеров, прошедшие метрологическую аттестацию в соответствии с [1].
Все применяемые приборы и инструменты должны быть поверены.
9.2 Применяемые средства измерения геометрических размеров должны обеспечивать погрешность измерения не более 1/3 допуска измеряемого параметра формы.
9.3 Линейные размеры форм и их деталей проверяют линейками, штангенциркулями, штангенглубиномерами и нутромерами.
9.4 Зазоры в местах прилегания разборных узлов и деталей проверяют щупом.
9.5 Отклонения от плоскостности относительно угловых точек и вогнутость (выпуклость) рабочих поверхностей форм типов ФК и ФП определяют по приложению А.
9.6 Отклонения от перпендикулярности форм типов ФК и ФП определяют по приложению Б.
9.7 Отклонения от прямолинейности образующей цилиндра в формах типа ФЦ определяют поверочной линейкой типа ЛД и щупом.
9.8 Радиус сопряжения внутренних граней неразборных элементов форм контролируют шаблоном.
9.9 Шероховатость рабочих поверхностей форм проверяют профилометром-профилографом или с помощью образца шероховатости поверхности.
9.10 Качество сварных швов проверяют по ГОСТ 3242.
9.11 Лакокрасочные покрытия проверяют по ГОСТ 9.302.
9.12 Коэффициент линейного расширения и водопоглощение неметаллических материалов проверяют в соответствии с требованиями стандартов на конкретные материалы.
10.1 Транспортирование форм осуществляют любым видом крытого транспорта в условиях, исключающих их коррозию и механические повреждения.
10.2 Хранение форм - по группе условий C по ГОСТ 15150.
11.1 При эксплуатации форм должны исключаться нарушения внутренних геометрических параметров и повреждения форм при чистке, сборке, разборке, уплотнении бетонной смеси, а также транспортировании.
11.2 Чистка рабочих поверхностей форм не допускается стальными скребками. Для этих целей следует применять скребки или щетки из дерева или полимерных материалов.
11.3 Нерабочие поверхности форм следует очищать сразу после формования бетонного образца.
11.4 Смазку перед каждым циклом формования следует осуществлять тонким равномерным слоем.
В качестве смазки следует применять смазочные составы, используемые при производстве сборного железобетона.
12.1 Изготовитель гарантирует соответствие форм требованиям настоящего стандарта при соблюдении потребителем правил транспортирования, хранения и эксплуатации, установленных настоящим стандартом.
12.2 Гарантийный срок службы форм - 12 мес со дня ввода формы в эксплуатацию, но не более 18 мес со дня отгрузки потребителю.
(обязательное)
ТОЧЕК И ВОГНУТОСТИ (ВЫПУКЛОСТИ) ВНУТРЕННИХ ПОВЕРХНОСТЕЙ ФОРМ
А.1 Измерение отклонений от плоскостности проводят прибором (см. рисунок А.1), имеющим три фиксированные опоры по углам и не менее двух индикаторов часового типа по ГОСТ 577.
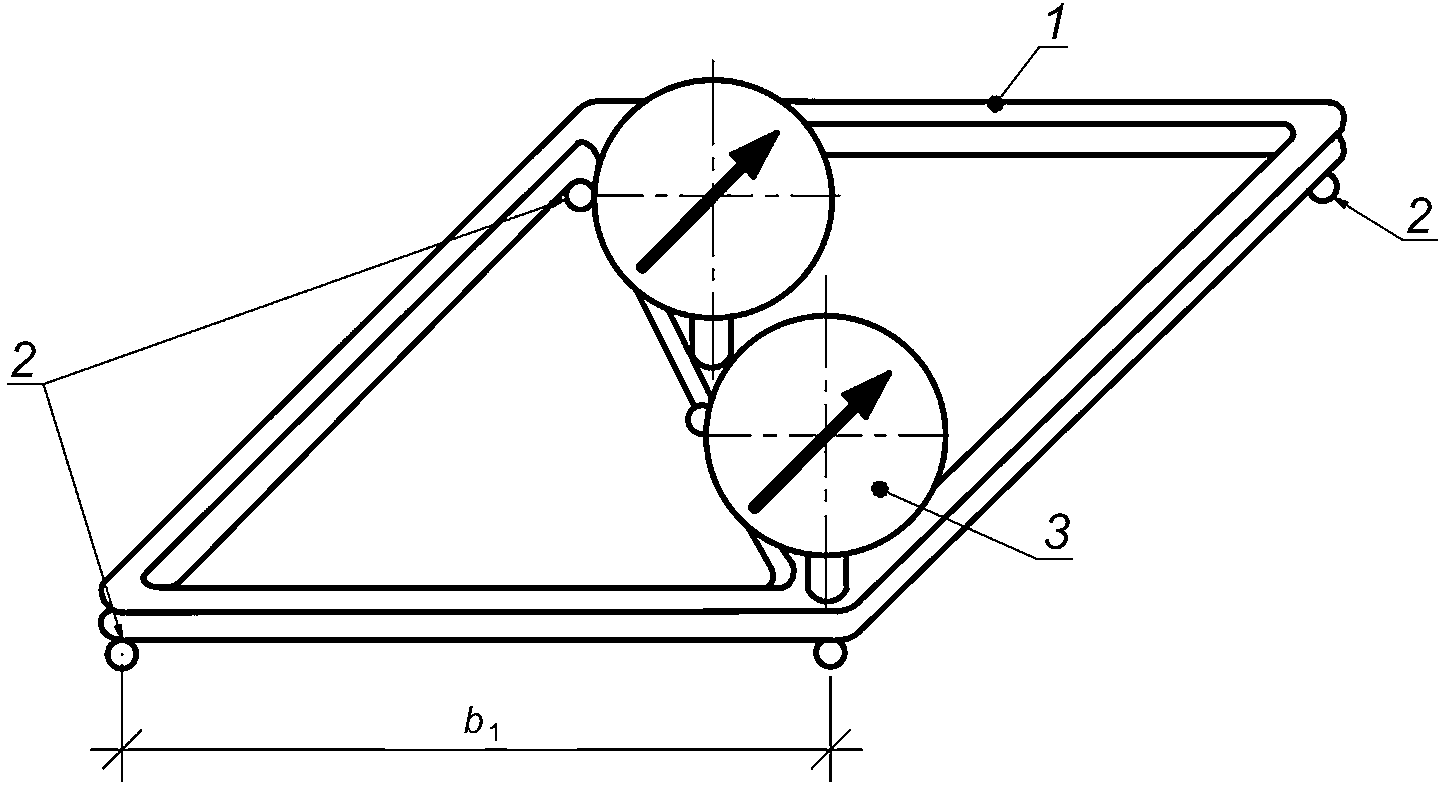
1 - корпус (рамка); 2 - опора; 3 - индикатор;
b1 - база прибора
от плоскостности
А.2 Перед измерением формы прибор устанавливают на поверочную плиту по ГОСТ 10905. При опирании прибора на плиту в трех точках приводят показания стрелок индикаторов в нулевое положение. При отсутствии поверочной плиты допускается устанавливать прибор на зеркало размером, превышающим расстояние между угловыми опорами не менее чем на 20 мм.
Примечание - Возможность использования зеркала в качестве поверочной плиты определяют смещением прибора после установки стрелок индикаторов на нуль на 10 - 15 мм в разные стороны. Если при этом стрелки индикаторов отклоняются от нулевого положения не более чем на 0,5 деления, то зеркало пригодно для использования.
А.3 Прибор приставляют к измеряемой стенке формы и фиксируют опирание в трех точках. Вслед за этим снимают отсчеты по двум индикаторам.
А.4 Отклонение от плоскостности относительно угловых точек A определяют по формуле
 (А.1)
где O1 - показание углового индикатора, мм;
C1 - постоянная прибора, определяемая по формуле
 (А.2)
где b1 - база прибора, мм (см. рисунок А.1).
А.5 Вогнутость (выпуклость) B определяют по формуле
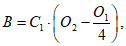 (А.3)
где O2 - показание индикатора, установленного в середине диагонального ребра, мм.
Отрицательное значение B показывает, что стенка вогнута, а положительное - что стенка выпукла.
А.6 Параметры A и B сравнивают с допускаемыми отклонениями от плоскостности по 4.2.4.2 и 8.3 настоящего стандарта.
А.7 Отклонения от плоскостности в форме проверяют по всем стенкам, являющимся рабочими.
(обязательное)
ВНУТРЕННИХ ПОВЕРХНОСТЕЙ ФОРМ
Б.1 Измерение отклонений от перпендикулярности проводят прибором (см. рисунок Б.1), имеющим три фиксированные опоры: две - на горизонтальной и одну - на вертикальной полке, где закреплен индикатор часового типа по ГОСТ 577.
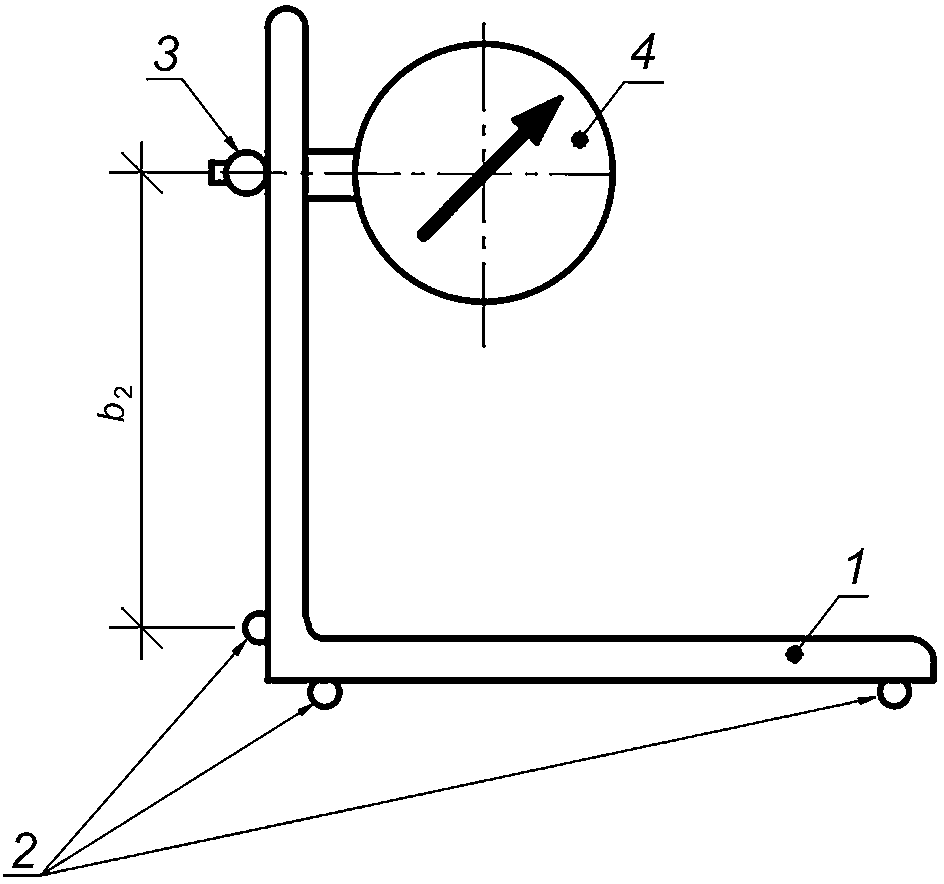
1 - корпус (угольник); 2 - опора; 3 - измерительный стержень
индикатора; 4 - индикатор; b2 - база прибора
от перпендикулярности
Б.2 Перед измерением прибор устанавливают в вертикальное положение на поверочную плиту по ГОСТ 10905 или зеркало (см. приложение А) и приставляют к третьей опоре поверочный угольник типа УП на 90° по ГОСТ 3749. Угольник при этом опирается в измерительный стержень индикатора, стрелку которого приводят в нулевое положение.
Б.3 Прибором, повернутым на 90°, определяют отклонение от перпендикулярности смежных стенок формы. Для этого прибор прижимают двумя опорами к одной из стенок и третьей опорой к смежной стенке. Одновременно снимают показания индикатора.
Примечание - В форме высотой 100 мм отклонение от перпендикулярности определяют в одном сечении на расстоянии 20 - 40 мм от верха, а в форме высотой более 100 мм - в двух сечениях, расположенных на таком же расстоянии от верха и низа.
Б.4 Отклонение от перпендикулярности C определяют по формуле
C = C2·O3, (Б.1)
где O3 - показание индикатора, мм;
C2 - постоянная прибора, определяемая по формуле
 (Б.2)
где b2 - база прибора, мм.
Б.5 Значение C сравнивают с отклонением от перпендикулярности, определенным в соответствии с 4.2.4.3 и 8.4 настоящего стандарта.
Б.6 Отклонения от перпендикулярности в форме проверяют по всем стенкам, являющимся рабочими.
Б.7 При периодических испытаниях у потребителя значение C заносят в журнал, где кроме значения указывают дату проверки, марку и инвентарный номер формы, а также отметку о принятом решении.
Приказ Минпромторга России от 28 августа 2020 г. N 2905 "Об утверждении порядка проведения испытаний стандартных образцов или средств измерений в целях утверждения типа, порядка утверждения типа стандартных образцов или типа средств измерений, внесения изменений в сведения о них, порядка выдачи сертификатов об утверждении типа стандартных образцов или типа средств измерений, формы сертификатов об утверждении типа стандартных образцов или типа средств измерений, требований к знакам утверждения типа стандартных образцов или типа средств измерений и порядка их нанесения" (с изменениями на 12 августа 2022 г.) |
УДК 691.8:006.354 | ОКС 91.100.99 |
Ключевые слова: формы, образцы бетона, линейные размеры, масса, методы контроля, транспортирование | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_34322.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|