

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2025 Примечание к документу Документ введен в действие с 01.03.2025. Название документа "ГОСТ Р 71931.4-2025. Национальный стандарт Российской Федерации. Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 4. Контроль высоким напряжением" (утв. и введен в действие Приказом Росстандарта от 19.02.2025 N 73-ст) "ГОСТ Р 71931.4-2025. Национальный стандарт Российской Федерации. Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 4. Контроль высоким напряжением"
|
|||||||||||||||||||||||||


 von
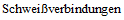 thermoplastischer Kunststoffe - Teil 4:
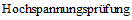 ", IDT).
Обозначение | Определение | Единица измерения |
Ds | Электрическая прочность диэлектрика | В·мм-1 |
VB | Напряжение пробоя | В |
dt | Расстояние от контрольного электрода до провода | мм |
VI | Начальное контрольное напряжение | В |
VA | Фактическое напряжение, используемое для контроля | В |
Vo | Напряжение, вызывающее искровой разряд в области отверстия в термопластичном листе | В |
К одной стороне сварного соединения, подвергаемого контролю, подводят высокое напряжение соответствующим электродом, при этом другая сторона должна находиться в контакте с токопроводящей подложкой, которую в некоторых случаях необходимо соединить обратной электрической связью с контрольным прибором.
Контроль должен проводиться при достаточно высоком напряжении, чтобы был возможен электрический пробой (искровой разряд) воздушного промежутка между контрольным электродом и проводником. В зависимости от используемого контрольного прибора дефектный участок выявляется искровым разрядом, одновременно фиксируемым световым и/или звуковым сигналом.
Требования безопасности охраны окружающей среды (например, удар током, опасность взрывов в легковоспламеняющейся атмосфере), а также воздействие на окружающую среду (например, электромагнитные помехи) следует учитывать во время эксплуатации оборудования.
Примечание - Содержание влаги в бетоне может придать ему электропроводность, необходимую для того, чтобы его можно было использовать для проведения контроля высоким напряжением.
Существует три типа приборов для контроля высоким напряжением. Наиболее подходящий тип прибора зависит от метода проводимого контроля и от требований заказчика.
5.2.1 Принцип работы
Данный прибор генерирует высокочастотное напряжение переменного тока до 100 кВ. Питание прибора осуществляется от электрической сети. Выходная мощность низкая и обычно нестабильная. Выходное напряжение настраивают по длине искрового разряда. Наличие дефектов следует определять визуально по искровым разрядам.
5.2.2 Преимущества:
- отсутствие необходимости электрического соединения с подложкой, если она изготовлена из металла и ее площадь в 1000 раз больше площади контрольного электрода;
- высокое выходное напряжение позволяет проводить контроль более толстого материала или нахлесточных сварных соединений большей длины.
5.2.3 Недостатки:
- отсутствие измерителя выходного напряжения;
- обнаружение дефекта только визуально по искровому разряду;
- питание от сети переменного тока.
5.3.1 Принцип работы
Электроискровой прибор постоянного тока генерирует высокое напряжение постоянного тока до 50 кВ. Питание прибора может быть осуществлено от электрической сети или аккумулятора. Выходная мощность низкая и обычно стабилизируется (постоянная). Выходное напряжение определяется встроенным или внешним измерителем. При обнаружении дефекта активируется световой или звуковой сигнал и появляется искровой разряд.
5.3.2 Преимущества:
- точная настройка контрольного напряжения;
- возможность использования на подложке.
5.3.3 Недостатки:
- необходимо соединение с подложкой;
- возможно отрицательное влияние влажности на поверхности листов из термопластичных материалов.
5.4.1 Принцип работы
Данный прибор генерирует импульсное высокое напряжение постоянного тока до 50 кВ. В зависимости от производителя частота импульсов может составлять от 30 до 10 000 импульсов в секунду. Импульсные приборы, как правило, имеют более высокую мощность на выходе, чем высокочастотный искровой контрольный прибор или прибор постоянного тока для обнаружения дефектов. Выходное напряжение проверяют, используя амплитудный вольтметр. При обнаружении дефекта активируется световой или звуковой сигнал и появляется искровой разряд.
5.4.2 Преимущества:
- допускается работа при наличии небольшого количества влаги на поверхности.
5.4.3 Недостатки:
- необходимо соединение с подложкой;
- выходное напряжение не контролируется (требуется специальный измерительный прибор);
- низкая скорость контроля, зависящая от частоты пульсации.
Настоящий раздел распространяется на контрольное оборудование, выходное напряжение которого может быть настроено на заданное значение.
6.2.1 Организация контроля
В случае стыковых сварных соединений в листах из термопластичных материалов толщиной от 1 до 30 мм (см. рисунок 1) значение начального контролируемого напряжения VI определяют по формуле
VI = 250·(1000dt)1/2, (1)
где dt равно толщине листа при условии, что контрольный электрод находится в контакте с верхней поверхностью листа, а электропроводящая подложка контактирует с нижней поверхностью листа.
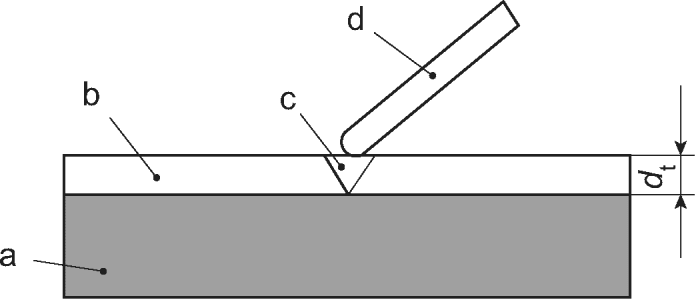
a - подложка; b - термопластичный лист;
c - сварной шов; d - электрод
Однако в зависимости от электрической прочности листа VI может повредить материал. Напряжение пробоя VB определяют следующим образом:
Величина напряжения пробоя VB для каждого листа должна быть рассчитана по формуле (2), используя значение Ds, указанное производителем листа.
Если VI < VB, то фактическое контрольное напряжение VA должно быть равно VI.
Если VI > VB, то проводят серию тестов, описанных в 6.2.2, для определения VA.
Если электрическая прочность неизвестна, тогда выходное напряжение контрольного оборудования устанавливают равным 1,3VI. Затем контрольный электрод должен быть установлен на контрольный образец <1>, изготовленный из материала, идентичного материалу контрольных сварных соединений, и должно быть применено напряжение в течение 1 мин. Если на листе не выявятся дефекты, то значение VA будет равно VI. В случае повреждения материала проводят дальнейшие тесты по определению VA, как описано в 6.2.2.
--------------------------------
<1> Под контрольным образцом подразумевается образец, изготовленный из материала, идентичного материалу контрольных сварных соединений, к которому не применяли процессы сварки.
В контрольном образце, изготовленном из материала, идентичного материалу сварных контрольных соединений, чистым сверлом просверливают вертикальное отверстие диаметром 1 мм. Минимальное расстояние от отверстия до края контрольного образца должно быть в пять раз больше толщины листа. На электроде, установленном над отверстием, повышают напряжение до тех пор, пока через отверстие не пройдет искровой разряд. Отмечают данную величину напряжения Vo.
Другие отверстия в контрольном образце просверливают под углом 45°. Минимальное расстояние между отверстиями, а также от любого из отверстий до края контрольного образца должно быть в пять раз больше толщины листа. Контрольное напряжение должно быть увеличено до (VB + Vo)/2 и, если все отверстия выявлены, тогда следует использовать VA.
Если какое-либо из отверстий не выявлено, контрольное напряжение должно быть увеличено на 10% и тесты нужно повторить, используя новые отверстия. Контрольные отверстия можно использовать только один раз.
Для нахлесточных соединений расстояние от контрольного электрода до подложки dt может во много раз превышать толщину материала объекта контроля, и, таким образом, требуемое контрольное напряжение может привести к разрушению материала.
Для того чтобы снизить требуемое контрольное напряжение, следует установить тонкий неизолированный провод как можно ближе к внутренней стороне сварного соединения. См. рисунок 2.
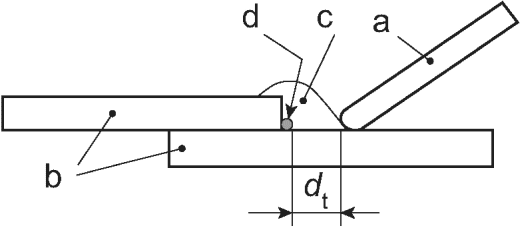
a - электрод; b - термопластичный лист;
c - сварной шов; d - провод
Если напряженность электрического поля, создаваемая контрольным напряжением, выше, чем электрическая прочность листа, то следует проверить, может ли материал объекта контроля выдержать более высокое контрольное напряжение. Для этого устанавливают электрод на контрольный образец, состоящий из материала объекта контроля (кроме области сварного соединения), и прикладывают контрольное напряжение в течение 1 мин.
Контрольное напряжение можно использовать, если отсутствуют повреждения в материале контрольного образца. При повреждении материала максимальное расстояние между контрольным электродом и проводом должно быть сокращено либо путем уменьшения ширины сварного соединения, либо путем замены используемого материала, а контрольное напряжение повторно пересчитывают.
Контрольный электрод должен быть изготовлен таким образом, чтобы он соприкасался с поверхностью листа без зазора или просвета области, подлежащей контролю.
Для углубленных или выступающих областей необходимо использовать щеточный электрод малого размера (имеется в виду электрод с контактной поверхностью менее 1 см2).
Для нахлесточных соединений следует использовать щеточный электрод малого размера или остроконечный электрод.
Контрольный электрод следует содержать в исправном состоянии, обеспечивающем контакт с поверхностью листа в любое время при проведении контроля.
8.1 Контроль электроискровым прибором постоянного тока и импульсным прибором для обнаружения дефектов
Контрольная поверхность должна быть чистой и сухой.
Контрольный электрод должен быть подсоединен к высоковольтному контрольному прибору в соответствии с инструкцией изготовителя.
Высоковольтный обратный проводник от детектора должен быть подключен к подложке или проводу, и между подложкой и заземлением должны быть сделаны отдельные электрические связи.
Выходное напряжение детектора должно быть скорректировано до требуемого уровня VA.
Для проверки работоспособности детектора контрольный электрод устанавливают на подложке, при этом должен быть виден искровой разряд и должен сработать звуковой или световой сигнал.
Контрольный электрод перемещают без остановок вдоль сварного шва, сохраняя при этом контакт с поверхностью, со скоростью не более 40 см/с или медленнее, если это указано изготовителем детектора.
Места расположения дефектов должны быть четко обозначены по мере их обнаружения.
Все обнаруженные дефекты устраняют, после чего на данном участке контроль повторяют.
Контрольная поверхность должна быть чистой и сухой.
Контрольный электрод должен быть подсоединен к искровому контрольному прибору в соответствии с инструкцией изготовителя.
По возможности между подложкой или проводом и заземлением должна быть предусмотрена отдельная электрическая связь, т.к. это даст более яркую искру.
При использовании контрольного электрода выходная мощность искрового контрольного прибора должна быть отрегулирована таким образом, чтобы длина искры на 3 мм превышала ожидаемое максимальное расстояние между электродом и подложкой или проводом (см. рисунок 3).
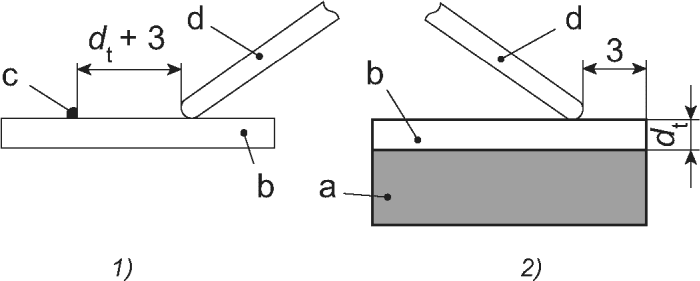
a - подложка; b - пластмассовый лист;
c - провод; d - электрод
1) нахлесточного сварного соединения,
2) стыкового сварного соединения
В случае стыковых сварных соединений контрольный электрод располагают на поверхности листа на расстоянии 3 мм от края и повышают выходное напряжение искрового контрольного прибора до тех пор, пока не появится искровой разряд от электрода до подложки.
В случае нахлесточных сварных соединений заземленный провод прикрепляют к поверхности листа, а контрольный электрод располагают на расстоянии от провода, превышающем на 3 мм максимальное ожидаемое расстояние при проведении контроля (т.е. при ожидаемом максимальном расстоянии, равном 10 мм, контрольный электрод следует расположить на расстоянии 13 мм от провода).
Контрольный электрод перемещают без остановок вдоль сварного шва, сохраняя при этом контакт с поверхностью, со скоростью, соответствующей указанию изготовителя высокочастотного искрового прибора, но не более 20 см/с. Если скорость электрода слишком медленная, это может привести к повреждению материала.
Дефектные участки определяют по более ярким искрам от электрода.
После обнаружения дефекта его местоположение должно быть четко обозначено. Все обнаруженные дефекты устраняют, после чего на данном участке повторно проводят контроль.
Протокол контроля должен содержать ссылку на настоящий стандарт, а также:
a) данные для идентификации объекта контроля;
b) тип материала;
c) геометрию сварного шва;
d) толщину материала;
e) способ сварки;
f) тип применяемого контрольного прибора;
g) описание использованного контрольного электрода;
h) применяемое контрольное напряжение или длину искры;
i) количество и местоположение обнаруженных дефектов;
j) Ф.И.О. специалиста, проводившего контроль;
k) дату проведения контроля.
УДК 25.160.40:006.354 | ОКС 25.160.40 |
Ключевые слова: неразрушающий контроль, сварные соединения, элементы, термопластичные материалы, контроль высоким напряжением | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_45577.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|