

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2025 Примечание к документу Документ введен в действие с 01.03.2025. Название документа "ГОСТ Р 71931.3-2025. Национальный стандарт Российской Федерации. Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 3. Ультразвуковой контроль" (утв. и введен в действие Приказом Росстандарта от 19.02.2025 N 72-ст) "ГОСТ Р 71931.3-2025. Национальный стандарт Российской Федерации. Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 3. Ультразвуковой контроль"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||


 von
 thermoplastischer Kunststoffe - Teil 3:
 ", IDT).
ИС NORMPROD: примечание. Текст дан в соответствии с официальным текстом документа. |
Стандарт ЕН 13100-3:2004 подготовлен Техническим комитетом CEN/TC 249 "Пластмассы", секретариат которого возглавляет Бельгийский орган по стандартизации (IBN).
Представителем DIN для участия в работе CEN/TC 249 "Пластмассы" является Комитет по стандартизации пластмасс (PNK).
При разработке европейского стандарта ЕН 13100-3:2004 с немецкой стороны участвовала рабочая группа FNK-AA 501.8 "Соединения пластмасс".
Стандарт ЕН 13100 включает следующие части:
- часть 1. Визуальный контроль;
- часть 2. Радиографический (рентгеновский) контроль;
- часть 3. Ультразвуковой контроль;
- часть 4. Контроль высоким напряжением.
Настоящий стандарт устанавливает порядок проведения ручного ультразвукового контроля сварных соединений из термопластичных материалов, полученных методами сварки нагретым инструментом встык, сварки закладными нагревателями, экструзионной сваркой и сваркой нагретым газом. Настоящий стандарт распространяется на соединения однослойных труб и листов толщиной от 10 до 100 мм.
Настоящий стандарт не устанавливает критерии приемки сварных соединений по результатам контроля.
В настоящем стандарте использованы нормативные ссылки на следующие документы [для датированных ссылок применяют только указанное издание ссылочного документа, для недатированных - последнее издание (включая все изменения к нему)]:
EN 473, Non-destructive testing - Qualification and certification of NDT personnel - General principles (Неразрушающий контроль. Квалификация и сертификация персонала, проводящего неразрушающий контроль качества. Основные принципы) <1>
--------------------------------
<1> Заменен. Действует EN ISO 9712:2021, Non-destructive testing - Qualification and certification of NDT personnel (ISO 9712:2021) (Неразрушающий контроль. Квалификация и сертификация персонала по неразрушающему контролю).
EN 583-2, Non-destructive testing - Ultrasonic examination - Part 2: Sensitivity and range setting (Неразрушающий контроль. Ультразвуковой контроль. Часть 2. Настройка чувствительности и диапазона  развертки) <2>
--------------------------------
<2> Заменен. Действует EN ISO 16811:2014, Non-destructive testing - Ultrasonic testing - Sensitivity and range setting (ISO 16811:2012) (Неразрушающий контроль. Ультразвуковой контроль. Регулировка чувствительности и диапазона временной развертки).
EN 583-4, Non-destructive testing - Ultrasonic examination - Part 4: Examination for discontinuities perpendicular to the surface (Неразрушающий контроль. Ультразвуковой контроль. Часть 4. Контроль несплошностей, расположенных перпендикулярно к поверхности) <3>
--------------------------------
<3> Заменен. Действует EN ISO 16826:2014, Non-destructive testing - Ultrasonic testing - Examination for discontinuities perpendicular to the surface (ISO 16826:2012) (Неразрушающий контроль. Ультразвуковой контроль. Выявление несплошностей, расположенных перпендикулярно к поверхности).
EN 1330-2:1998, Non-destructive testing - Terminology - Part 2: Terms common to the non-destructive testing methods (Неразрушающий контроль. Терминология. Часть 2. Общие термины для неразрушающих методов контроля)
EN 1330-4:2000, Non-destructive testing - Terminology - Part 4: Terms used in ultrasonic testing (Неразрушающий контроль. Терминология. Часть 4. Термины, применяемые при ультразвуковом контроле) <1>
--------------------------------
<1> Заменен. Действует EN ISO 5577:2017, Non-destructive testing - Ultrasonic testing - Vocabulary (ISO 5577:2017) (Неразрушающий контроль. Ультразвуковой контроль. Словарь).
EN 12668-1, Non-destructive testing - Characterization and verification of ultrasonic examination equipment - Part 1: Instruments (Неразрушающий контроль. Определение характеристик и проверка оборудования для ультразвукового контроля. Часть 1. Приборы)
EN 12668-2, Non-destructive testing - Characterization and verification of ultrasonic examination equipment - Part 2: Probes (Неразрушающий контроль. Определение характеристик и проверка оборудования для ультразвукового контроля. Часть 2. Преобразователи)
EN 12668-3, Non-destructive testing - Characterization and verification of ultrasonic examination equipment - Part 3: Combined equipment (Неразрушающий контроль. Определение характеристик и проверка оборудования для ультразвукового контроля. Часть 3. Комбинированное оборудование)
ENV 583-6, Non-destructive testing - Ultrasonic examination - Part 6: Time-of-flight diffraction technique as a method for detection and sizing of discontinuities (Неразрушающий контроль. Ультразвуковой контроль. Часть 6. Дифракционно-временной метод, как метод для обнаружения и установления размеров несплошностей) <2>
--------------------------------
<2> Заменен. Действует EN ISO 16828:2014, Non-destructive testing - Ultrasonic testing - Time-of-flight diffraction technique as a method for detection and sizing of discontinuities (ISO 16828:2012) (Неразрушающий контроль. Ультразвуковой контроль. Дифракционно-временной метод обнаружения и определения размера несплошностей).
В настоящем стандарте применены термины по ЕН 1330-2:1998 и ЕН 1330-4:2000.
Обозначения приведены в таблице 1.
Таблица 1
Обозначение | Определение | Единица измерения |
t | Толщина основного материала (в наиболее тонкой части) | мм |
l | Протяженность дефекта | мм |
h | Высота дефекта | мм |
x | Координата дефекта в продольном направлении | мм |
y | Координата дефекта в поперечном направлении | мм |
z | Глубина залегания дефекта | мм |
D | Диаметр контролируемого элемента | мм |
a | Размер призмы в направлении прозвучивания | мм |
Настоящий стандарт устанавливает общие методы ультразвукового контроля для наиболее часто используемых сварных соединений из термопластичных материалов. Специальные требования, описанные в настоящем стандарте, касаются оборудования, подготовки и проведения контроля, а также оформления результатов контроля. Применяемые методы ультразвукового контроля и критерии приемки сварных соединений должны быть установлены сторонами договора на выполнение ультразвукового контроля.
Должно быть определено следующее:
- метод определения уровня чувствительности;
- метод оценки выявляемых сигналов;
- уровни качества;
- уровни чувствительности контроля;
- этап (этапы) изготовления и производства, при котором (которых) следует проводить контроль;
- требования к квалификации персонала;
- сведения о том, необходимо ли оформить инструкцию по контролю;
- требования к оформлению инструкции по контролю.
Перед контролем сварного соединения специалист, проводящий контроль, должен получить доступ к следующей информации:
- документация на проведение контроля, если это необходимо (см. 6.3);
- тип основного материала (материалов) сварного соединения;
- правила подготовки сварного соединения к контролю и его размеры;
- процедура сварки или необходимая информация о способе сварки;
- требования к протоколу контроля.
Инструкция по контролю должна соответствовать определениям и требованиям, приведенным в настоящем стандарте. Если это невыполнимо или если описанные в настоящем стандарте методы не применимы к сварным соединениям, подлежащим контролю, должна быть разработана дополнительная документация по проведению контроля.
Персонал, проводящий контроль в соответствии с настоящим стандартом, должен быть сертифицирован надлежащим образом согласно соответствующему документу, например ЕН 473.
Персонал, проводящий контроль, должен обладать общими знаниями ультразвукового контроля сварных соединений и, кроме того, должен быть знаком с особенностями, характерными для контролируемого термопластичного материала и сварного соединения.
Оборудование, используемое при применении настоящего стандарта, должно соответствовать требованиям ЕН 12668-1 - ЕН 12668-3. До опубликования документа, относящегося к данной теме, могут быть использованы соответствующие документы национальной системы стандартизации.
7.3.1 Частота
Для контроля термопластичных материалов следует использовать преобразователи только для продольных волн. Частота преобразователя должна находиться в диапазоне от 1 до 5 МГц и должна быть подобрана таким образом, чтобы чувствительность к обнаружению дефектов была максимальной, не ухудшая при этом отношение сигнал/шум.
Для улучшения отношения сигнал/шум могут быть использованы пьезокомпозитные преобразователи.
Используемый наклонный преобразователь должен обеспечивать условия, при которых контроль поверхности сплавления будет проведен при нормальном или по возможности близком к нормальному падению на нее ультразвуковой волны. Это означает, например, что для контроля соединения, выполненного сваркой закладными нагревателями, должен быть использован преобразователь с вводом ультразвука перпендикулярно к поверхности контролируемого элемента.
7.3.3 Фокусировка
Для контроля соединений, полученных сваркой закладными нагревателями, должны быть использованы преобразователи, сфокусированные на границу сплавления, т.е. фокусное расстояние должно быть равно толщине стенки муфты.
В случае если это не оговорено в инструкции по контролю, фокусирующие преобразователи не должны применяться для контроля сварных соединений, полученных сваркой нагретым инструментом встык, экструзионной сваркой или сваркой нагретым газом.
7.3.4 Материал призмы
Рекомендуется применять призму из политетрафторэтилена (ПТФЭ).
7.3.5 Выбор преобразователей для сканирования по криволинейным поверхностям
Зазор между поверхностью, с которой проводится контроль, и контактной поверхностью призмы преобразователя не должен превышать 0,5 мм. Для цилиндрической или шарообразной поверхности сканирования это требование обычно выполняется, если соблюдается следующее условие: D >= 15a. Если это условие невозможно выполнить, следует притереть призму под поверхность сканирования и соответствующим образом настроить чувствительность и диапазон контроля.
Помимо сварного шва, контролируемая область (см. рисунок 1) должна включать основной материал не меньше чем по 5 мм в каждую сторону от сварного соединения либо зону термического влияния, если она занимает  область.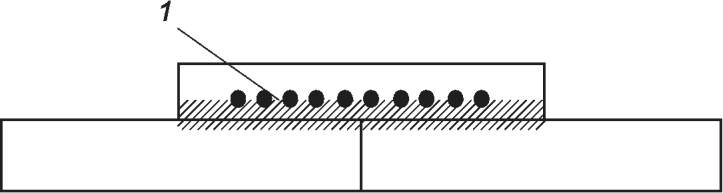
a) Соединение, полученное сваркой закладными нагревателями
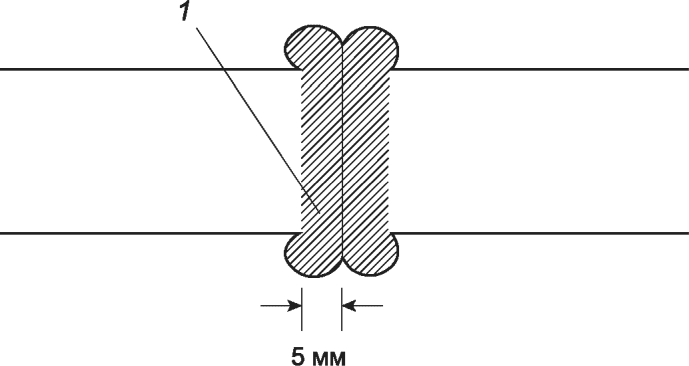
b) Соединение, полученное сваркой нагретым инструментом
встык
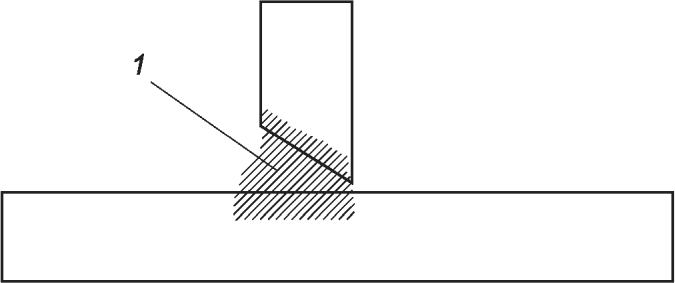
c) Соединение, полученное сваркой нагретым газом или
экструзионной сваркой
1 - заштрихованные области обозначают области контроля
Во всех случаях при сканировании должна быть покрыта вся область контроля. Если отдельные фрагменты этой области не могут быть обследованы в рамках какого-либо одного способа сканирования, следует использовать альтернативные или дополнительные методы ультразвукового контроля.
Поверхность контролируемого соединения, подготовленная для сканирования преобразователем, должна быть достаточно большой для того, чтобы обеспечить возможность контроля всей необходимой области элемента. В качестве альтернативы ширина сканируемых поверхностей может быть меньше, если эквивалентное перекрытие достигается путем сканирования сварного соединения с обеих сторон или путем сканирования с наружной и с внутренней поверхностей соединения.
Поверхность, по которой выполняется сканирование, должна быть гладкой, без каких-либо включений, углублений, выемок и посторонних частиц (например, загрязнений), которые могли бы ухудшить контакт с преобразователем. Неровности контролируемой поверхности не должны приводить к образованию зазора между преобразователем и поверхностью контролируемого элемента более 0,5 мм.
Контроль можно проводить как при наличии грата, так и после его удаления.
 развертки и чувствительности
Согласно требованиям настоящего стандарта и ЕН 583-2 настройку диапазона  развертки (далее - развертки) и чувствительности необходимо проводить, когда были изменены тип или угол призмы преобразователя, способ сварки, материал или его толщина. Проверку настройки осуществляют при контроле не реже, чем через каждые 4 ч, и после завершения контроля. Также проверку настройки проводят при смене специалиста, выполняющего контроль, или при изменении состояния поверхности, при замене кабелей, при контроле нового сварного соединения (того же типа) или в случае предполагаемого изменения соответствующих настроек (например, изменения уровня помех, донного эхосигнала). Если в результате данных проверок устанавливают отклонения, то предпринимают корректирующие действия, приведенные в таблице 2.
Таблица 2
Чувствительность контроля | ||
1 | Отклонение чувствительности контроля <= 4 дБ | Перед продолжением контроля следует откорректировать настройку |
2 | Снижение чувствительности контроля > 4 дБ | Следует откорректировать настройку и повторить контроль всех элементов, ранее проконтролированных при такой настройке оборудования |
3 | Усиление чувствительности контроля > 4 дБ | Следует откорректировать настройку и заново проверить все обнаруженные индикации |
Диапазон развертки | ||
1 | Отклонение диапазона развертки <= 2% | Перед продолжением контроля рекомендуется откорректировать настройку диапазона развертки |
2 | Отклонение диапазона контроля > 2% | Рекомендуется откорректировать настройку диапазона развертки и повторить контроль всех элементов, ранее проконтролированных при такой настройке оборудования |
В зависимости от выбранного метода ультразвукового контроля следует использовать следующие способы настройки уровня чувствительности:
- прямой и наклонный вводы продольных волн: уровень чувствительности устанавливают с использованием зависимости амплитуды от расстояния согласно DAC-кривой (Distance Amplitude Correction), рассчитанной для бокового цилиндрического отверстия диаметром 3 мм по ЕН 583-2;
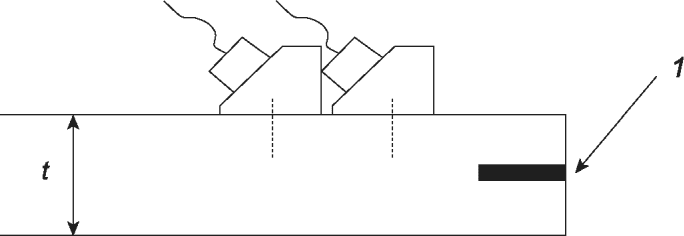
- контроль методом тандем: уровень чувствительности устанавливают с использованием плоскодонного отражателя диаметром 3 мм, расположенного по центру настроечного образца, толщина и материал которого идентичны толщине и материалу контролируемого элемента [см. рисунок 2 a)];
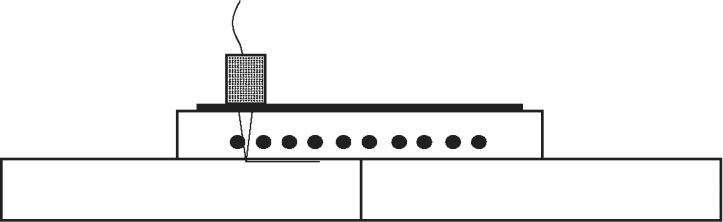
- контроль  методом (TOFD - Time of Flight Diffraction): уровень чувствительности устанавливают с использованием бокового цилиндрического отверстия диаметром 3 мм, расположенного на глубине, равной 2/3 толщины стенки настроечного образца, толщина и материал которого идентичны толщине и материалу контролируемого элемента [см. рисунок 2 b)];
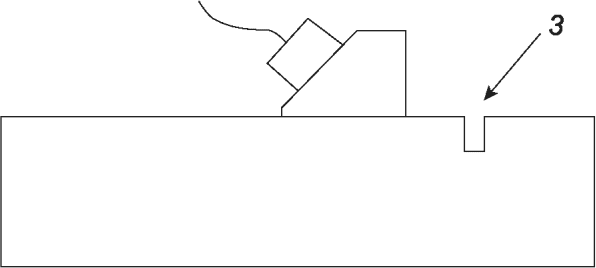
- контроль головной волной: уровень чувствительности устанавливают с использованием прямоугольного паза глубиной 2 мм, расположенного на поверхности настроечного образца, толщина и материал которого идентичны толщине и материалу контролируемого элемента [см. рисунок 2 c)].
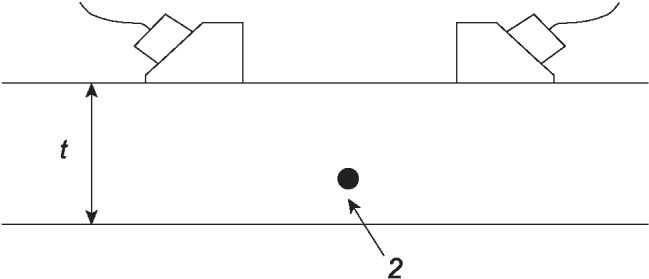
 методом TOFD
1 - плоскодонный отражатель диаметром 3 мм;
2 - боковое цилиндрическое отверстие диаметром 3 мм;
3 - прямоугольный паз глубиной 2 мм
Рисунок 2 - Настроечный образец
Браковочный уровень для дефектов должен быть установлен сторонами по договору на выполнение ультразвукового контроля для каждого применяемого метода контроля.
Если настроечный образец, используемый для настройки чувствительности, изготовлен из материала, неидентичного материалу объекта контроля, то на репрезентативном количестве участков должны быть выполнены измерения его отличий от контролируемого объекта. Измерения должны выполняться только на продольных волнах с применением прямых преобразователей в соответствии с ЕН 583-2.
Коррекция усиления не требуется, если разница амплитуд сигналов на настроечном образце и контролируемом объекте составляет менее 2 дБ.
Если разница амплитуд сигналов составляет более 2 дБ или менее 12 дБ, то необходимо выполнить корректировку усиления.
Если разница амплитуд сигналов превышает 12 дБ, то должны быть найдены причины столь большой разницы и приняты корректирующие меры, например путем использования другого настроечного образца, который по своим свойствам больше подходит к объекту контроля.
Для исключения влияния сигналов от отдельных дефектов поверхности при контроле сварных соединений уровень помех должен быть ниже браковочного уровня не менее чем на 12 дБ. Отклонение от этого требования может быть оговорено сторонами по договору на выполнение ультразвукового контроля.
11.1.1 Контроль с прямым вводом продольных волн
Этот метод контроля обычно применяется для контроля сварных соединений с закладными нагревателями и нахлесточных соединений. Для проведения контроля используется прямой преобразователь для ввода продольной волны перпендикулярно к поверхности элемента с фокусировкой на глубине расположения зоны сплавления (см. рисунок 3). Контроль выполняется в эхоимпульсном режиме.
продольными волнами
11.1.2 Контроль с наклонным вводом продольных волн
Этот метод контроля обычно применяется для контроля сварных соединений, полученных сваркой нагретым газом или экструзионной сваркой, и требует подбора надлежащего наклонного преобразователя в соответствии с 7.3.2 (см. рисунок 4).
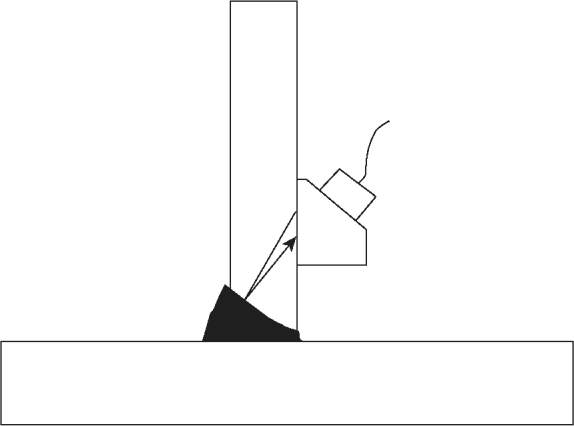
11.1.3 Контроль методом тандем
Этот метод контроля обычно применяется для контроля сварных соединений, полученных сваркой нагретым инструментом встык, и требует использования двух одинаковых наклонных преобразователей (обычно 45° или 60°), один из которых используется для излучения, а другой - для приема ультразвука. Преобразователи устанавливаются на одной линии, так что оси ультразвуковых пучков имеют направление, показанное на рисунке 5. Контроль методом тандем проводят по ЕН 583-4.
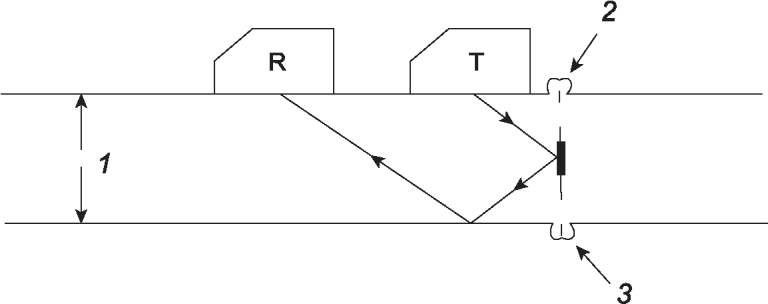
1 - стенка трубы; 2 - внешний грат; 3 - внутренний грат
11.1.4 Контроль  методом (TOFD)
Этот метод контроля обычно применяется для контроля сварных соединений, полученных способом сварки нагретым инструментом встык, и требует использования двух одинаковых преобразователей (обычно 45° или 60°), размещенных друг напротив друга перпендикулярно к сварному соединению, как показано на рисунке 6. Один преобразователь используется для излучения ультразвука, другой - для приема. Контроль  методом TOFD проводят по ENV 583-6.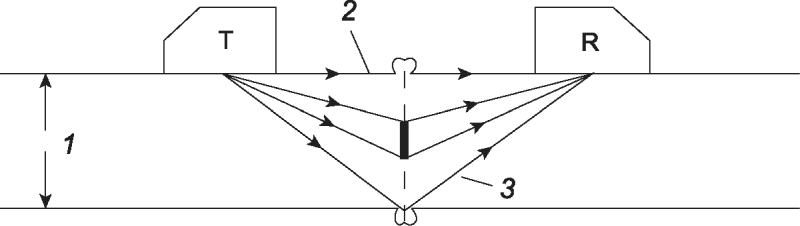
1 - стенка трубы; 2 - головная волна; 3 - донный эхосигнал
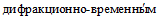 методом (TOFD)
11.1.5 Контроль головной волной
Этот метод контроля обычно применяется для того, чтобы исследовать объект на глубине нескольких миллиметров непосредственно под поверхностью сканирования. Контроль выполняется с применением одного преобразователя, создающего головную волну, обычно под углом от 85° до 90°, как показано на рисунке 7. Контроль выполняется в эхоимпульсном режиме.
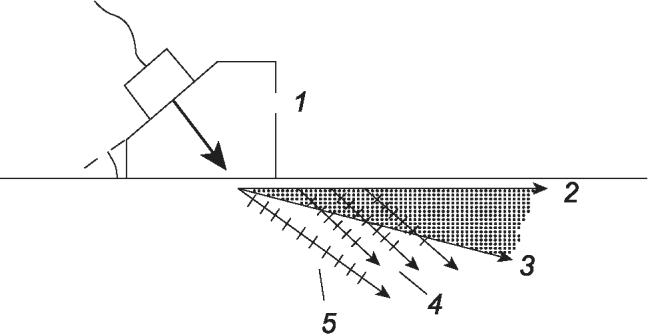
1 - исходная продольная волна; 2 - головная волна;
3 - преломленные продольные волны; 4 - вторичные поперечные
волны; 5 - преобразованные поперечные волны
Локализацию дефектов по выявленным сигналам следует выполнять в привязке к некоторой точке на контролируемой поверхности, являющейся началом координат для этих измерений. Если контроль проводят более чем с одной поверхности, то контрольные точки должны быть установлены на каждой поверхности. Во всех случаях следует обращать внимание на то, чтобы контрольные точки были скоординированы между собой. Это необходимо для того, чтобы можно было определить абсолютное местоположение всех показаний относительно любой заданной контрольной точки.
11.3.1 Общие положения
Значение амплитуды эхосигнала доводят до максимума путем перемещения преобразователя и фиксируют в сравнении с установленным уровнем чувствительности.
Если не оговорено иное, протяженность дефекта там, где это возможно, определяют от максимума амплитуды принятого от него сигнала (на уровне 6 дБ).
Измерение высоты дефекта проводят только в случае наличия соответствующего требования в договоре на выполнение контроля.
11.3.5 Описание дефектов
Описание дефектов приводят только в случае наличия соответствующего требования в договоре на выполнение контроля или если этого требуют принятые критерии разбраковки.
Протокол контроля должен содержать ссылку на настоящий стандарт, а также следующую информацию.
a) Сведения об объекте контроля:
1) материал и форма изделия;
2) размеры;
3) местоположение контролируемого сварного соединения;
4) эскиз, показывающий геометрическую конфигурацию изделия (при необходимости);
5) сведения о способе сварки;
6) этап производства, на котором выполнен контроль;
7) состояние поверхности контролируемого изделия;
b) требования договорных документов, например требования к проведению контроля, рекомендации, специальные договоренности и пр.;
c) место и дата проведения контроля;
d) сведения об организации, проводящей контроль, квалификации и аттестатах специалистов, проводящих контроль;
e) сведения о контролирующем органе.
a) Изготовитель и тип прибора для ультразвукового контроля с указанием идентификационного номера, если это требуется;
b) изготовитель, тип, номинальная частота, и фактический угол преобразователя с указанием его идентификационного номера, при необходимости;
c) наименование использованных настроечных образцов с приведением их чертежей, если это необходимо;
d) контактная среда.
a) Уровень (уровни), на которых проводился контроль, и ссылка на документацию на проведение контроля (инструкция по контролю, инструкция, технологическая карта), если она использовалась;
b) объем контроля;
c) расположение области сканирования;
d) расположение контрольных точек и использованной системы координат согласно 11.2;
e) время проведения контроля;
f) метод настройки и уровень чувствительности (коэффициент усиления для использованного уровня чувствительности, параметры корректировки усиления);
g) уровень чувствительности, на котором проводился контроль;
h) браковочный уровень чувствительности;
i) отклонения от настоящего стандарта или требований договорных документов.
Табличная сводка (или чертежи) протокола контроля должна(ы) содержать следующую информацию о зарегистрированных результатах контроля:
a) координаты дефектов согласно 11.2 с приведением подробной информации о применяемых преобразователях и их расположении при выявлении дефектов;
b) максимальную амплитуду эхосигнала согласно 11.3.2 и при необходимости информацию о типе и размерах дефектов;
c) протяженность дефектов по 11.3.3;
d) высоту дефектов, при необходимости (см. 11.3.4);
e) результаты оценки дефектов и сварного соединения согласно установленным критериям приемки.
(справочное)
НАЦИОНАЛЬНЫМ СТАНДАРТАМ
Таблица ДА.1
Обозначение ссылочного европейского стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
EN 473 | - | |
EN 583-2 | - | |
EN 583-4 | - | |
EN 1330-2:1998 | - | |
EN 1330-4:2000 | - | |
EN 12668-1 | - | |
EN 12668-2 | - | |
EN 12668-3 | - | |
ENV 583-6 | - | |
[1] | EN 583-1 | Non-destructive testing - Ultrasonic examination - Part 1: General principles (Неразрушающий контроль. Ультразвуковой контроль. Часть 1. Общие принципы) <1> |
--------------------------------
УДК 25.160.40:006.354 | ОКС 25.160.40 |
Ключевые слова: неразрушающий контроль, сварные соединения, элементы, термопластичные материалы, ультразвуковой контроль | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_64719.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|