

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2024 Примечание к документу Документ введен в действие с 01.12.2024. Название документа "ГОСТ Р ИСО 1071-2024. Национальный стандарт Российской Федерации. Материалы сварочные. Электроды покрытые, проволоки, стержни и проволоки порошковые электродные для сварки плавлением чугуна. Классификация" (утв. и введен в действие Приказом Росстандарта от 12.11.2024 N 1645-ст) "ГОСТ Р ИСО 1071-2024. Национальный стандарт Российской Федерации. Материалы сварочные. Электроды покрытые, проволоки, стержни и проволоки порошковые электродные для сварки плавлением чугуна. Классификация"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

a) Обязательная часть | b) Дополнительная часть Включает обозначения эффективности электрода и/или рода тока, в зависимости от сварочного материала, согласно 4.5. |
Полное обозначение (см. примеры в разделе 10) указывают на упаковке продукции, в документации и технических данных производителя.
Обозначением покрытых электродов является буква "E".
Обозначением проволок сплошного сечения и стержней является буква "S", порошковых проволок - "T".
Обозначение литых стержней - "R".
Буква "C" в качестве второго символа в обозначении указывает на то, что сварка чугуна является основной для применения.
4.3.1 Общие требования
Обозначения, приведенные в таблицах 2 и 3, указывают на химический состав стержней и электродных проволок, а также на химический состав металла, наплавленного покрытыми электродами и порошковыми проволоками согласно разделу 6.
Существует различие между сварочными материалами, производящими аналогичный по составу чугуну или разнородный наплавленный металл.
4.3.2 Сварочные материалы, производящие аналогичный чугуну наплавленный металл
Сварочные материалы этой группы классифицированы в таблице 1 в соответствии с типом сплава. В таблице 2 даны обозначения химического состава стержней и металла, наплавленного покрытыми электродами и порошковыми проволоками, аналогичного основному металлу. Описание каждого сварочного материала и примеры его применения приведены в приложении A.
Таблица 1
аналогичный основному металлу
Обозначение | Микроструктура | Тип продукции <a> |
Fec-1 <b> | Пластинчатый графит | E, R |
Fec-2 <c> | Пластинчатый графит | E, T |
Fec-3 | Пластинчатый графит | E, T |
Fec-4 | Пластинчатый графит | R |
Fec-5 | Пластинчатый графит | R |
Fec-GF | Ферритная микроструктура с шаровидным графитом | E, T |
Fec-GP1 | Перлитная микроструктура с шаровидным графитом | R |
Fec-GP2 | Перлитная микроструктура с шаровидным графитом | E, T |
<a> См. 4.1. | ||
Таблица 2
покрытыми электродами и порошковыми проволоками,
аналогичного основному металлу
Обозначение | Тип продукции | ||||||||||
C | Si | Mn | P | S | Fe | Ni <c> | Cu <d> | Примечание | |||
FeC-1 | E, R | 3,0 - 3,6 | 2,0 - 3,5 | 0,8 | 0,5 | 0,1 | Остаток | - | - | Al: 3,0 | 1,0 |
FeC-2 | E, T | 3,0 - 3,6 | 2,0 - 3,5 | 0,8 | 0,5 | 0,1 | Остаток | - | - | Al: 3,0 | 1,0 |
FeC-3 | E, T | 2,5 - 5,0 | 2,5 - 9,5 | 1,0 | 0,20 | 0,04 | Остаток | - | - | - | 1,0 |
FeC-4 | R | 3,2 - 3,5 | 2,7 - 3,0 | 0,60 - 0,75 | 0,50 - 0,75 | 0,10 | Остаток | - | - | - | 1,0 |
FeC-5 | R | 3,2 - 3,5 | 2,0 - 2,5 | 0,50 - 0,70 | 0,20 - 0,40 | 0,10 | Остаток | 1,2 - 1,6 | - | Mo: 0,25 - 0,45 | 1,0 |
FeC-GF | E, T | 3,0 - 4,0 | 2,0 - 3,7 | 0,6 | 0,05 | 0,015 | Остаток | 1,5 | - | Mg: 0,02 - 0,10 Ce: 0,20 | 1,0 |
FeC-GP1 | R | 3,2 - 4,0 | 3,2 - 3,8 | 0,10 - 0,40 | 0,05 | 0,015 | Остаток | 0,50 | - | Mg: 0,04 - 0,10 Ce: 0,20 | 1,0 |
FeC-GP2 | E, T | 2,5 - 3,5 | 1,5 - 3,0 | 1,0 | 0,05 | 0,015 | Остаток | 2,5 | 1,0 | Mg: 0,02 - 0,10 Ce: 0,20 | 1,0 |
Z <e> | R, E или T | Любой иной согласованный состав | |||||||||
<b> Металл шва или присадочный материал следует проанализировать на наличие элементов, значения которых приведены в данной таблице. Если будет выявлено наличие других элементов, то количество этих элементов должно быть определено таким образом, чтобы их сумма не превышала предела, установленного в графе "Суммарное количество других элементов". | |||||||||||
4.3.3 Сварочные материалы, производящие разнородный наплавленный металл
Сварочные материалы данной группы классифицированы в соответствии с химическим составом стержней, электродных проволок и металла, наплавленного покрытыми электродами и порошковыми проволоками, разнородного основному металлу (см. таблицу 3). Описание каждого сварочного материала и примеры для их применения приведены в приложении A.
Таблица 3
наплавленного покрытыми электродами и порошковыми
проволоками, разнородного основному металлу
Обозначение | Тип продукции | ||||||||||
C | Si | Mn | P | S | Fe | Ni <d> | Cu <e> | Примечание | |||
Fe-1 | E, S, T | 2,0 | 1,5 | 0,5 - 1,5 | 0,04 | 0,04 | Остаток | - | - | - | 1,0 |
St | E, S, T | 2,0 | 1,0 | 1,0 | 0,04 | 0,04 | Остаток | - | 0,35 | - | 1,0 |
Fe-2 | E, T | 0,2 | 1,5 | 0,3 - 1,5 | 0,04 | 0,04 | Остаток | - | - | Nb + V: 5,0 - 10,0 | 1,0 |
Ni-Cl | E | 2,0 | 4,0 | 2,5 | - | 0,03 | 8,0 | Не менее 85 | 2,5 | Al: 1,0 | 1,0 |
S | 1,0 | 0,75 | 2,5 | - | 0,03 | 4,0 | Не менее 90 | 4,0 | - | 1,0 | |
Ni-Cl-A | E | 2,0 | 4,0 | 2,5 | - | 0,03 | 8,0 | Не менее 85 | 2,5 | Al: 1,0 - 3,0 | 1,0 |
NiFe-1 | E, S, T | 2,0 | 4,0 | 2,5 | 0,03 | 0,03 | Остаток | 45 - 75 | 4,0 | Al: 1,0 | 1,0 |
NiFe-2 | E, S, T | 2,0 | 4,0 | 1,0 - 5,0 | 0,03 | 0,03 | Остаток | 45 - 60 | 2,5 | Al: 1,0 Карбидообразующие элементы: 3,0 | 1,0 |
NiFe-Cl | E | 2,0 | 4,0 | 2,5 | - | 0,03 | Остаток | 45 - 60 | 2,5 | Al: 1,0 | 1,0 |
NiFeT3-Cl | T | 2,0 | 1,0 | 3,0 - 5,0 | - | 0,03 | Остаток | 45 - 60 | 2,5 | Al: 1,0 | 1,0 |
NiFe-Cl-A | E | 2,0 | 4,0 | 2,5 | - | 0,03 | Остаток | 45 - 60 | 2,5 | Al: 1,0 - 3,0 | 1,0 |
NiFeMn-Cl | E | 2,0 | 1,0 | 10 - 14 | - | 0,03 | Остаток | 35 - 45 | 2,5 | Al: 1,0 | 1,0 |
S | 0,50 | 1,0 | 10 - 14 | - | 0,03 | Остаток | 35 - 45 | 2,5 | Al: 1,0 | 1,0 | |
NiCu | E, S | 1,7 | 1,0 | 2,5 | - | 0,04 | 5,0 | 50 - 75 | Остаток | - | 1,0 |
NiCu-A | E, S | 0,35 - 0,55 | 0,75 | 2,3 | - | 0,025 | 3,0 - 6,0 | 50 - 60 | 35 - 45 | - | 1,0 |
NiCu-B | E, S | 0,35 - 0,55 | 0,75 | 2,3 | - | 0,025 | 3,0 - 6,0 | 60 - 70 | 25 - 35 | - | 1,0 |
Z <f> | E, S, T | Любой иной согласованный состав | |||||||||
<b> Металл шва или присадочный материал следует проанализировать на наличие элементов, значения которых приведены в данной таблице. Если будет выявлено наличие других элементов, то количество этих элементов должно быть определено таким образом, чтобы их сумма не превышала предела, установленного в графе "Суммарное количество других элементов". | |||||||||||
Обозначения защитных газов применяют согласно ИСО 14175, за исключением обозначения NO, которое применяют для самозащитных порошковых проволок.
В таблице 4 даны обозначения полезной эффективности электрода согласно ИСО 2401 и рекомендуемый род тока.
Таблица 4
Обозначение | Полезная эффективность электрода, % | Род тока <a> |
1 | <= 105 | Переменный или постоянный |
2 | <= 105 | Постоянный |
3 | > 105 <= 125 | Переменный или постоянный |
4 | > 105 <= 125 | Постоянный |
5 | > 125 <= 160 | Переменный или постоянный |
6 | > 125 <= 160 | Постоянный |
7 | > 160 | Переменный или постоянный |
8 | > 160 | Постоянный |
9 | Переменный или постоянный | |
0 | Постоянный | |
Механические свойства наплавленного металла не являются частью настоящей классификации.
Примечание 1 - Механические свойства и микроструктура металла шва с аналогичным составом в основном соответствуют основному металлу. В основном они зависят от предварительного подогрева, температурных условий при сварке и скорости охлаждения. Указание обязательных механических свойств не представляется возможным.
Примечание 2 - Испытание на растяжение применяется для описания механических свойств наплавленного металла с разнородным основному металлу составом. Испытание проводят на наплавленном металле (в состоянии сразу после сварки) в соответствии с ИСО 15792-1:2000/Amd:2011, тип 1.3.
Химический анализ электродной сплошной проволоки и стержня следует выполнять на образцах готовой продукции или подката, из которого они произведены.
Химический анализ покрытых электродов и электродной порошковой проволоки следует выполнять на подходящем образце наплавленного металла.
В случае разногласий должны быть использованы контрольные образцы, выполненные в соответствии с ИСО 6847.
Результаты испытаний должны соответствовать таблицам 2 или 3 для классификации испытуемых сварочных материалов. Может быть использована любая аналитическая методика, в случае разногласий рекомендуется обращаться к опубликованным и признанным методикам (см. [1], [2] и [3]).
Полученные фактические испытательные значения должны соответствовать требованиям ИСО 80000-1:2009 (B.3, правило A). Если измеренные значения получены с помощью оборудования, откалиброванного в единицах, отличных от указанных в настоящем стандарте, измеренные значения должны быть преобразованы в единицы настоящего стандарта до округления. Если среднее значение необходимо сравнить с требованиями настоящего стандарта, округление следует выполнять только после расчета среднего значения. Если методика испытания согласно разделу 2 содержит инструкцию по округлению, противоречащую инструкции настоящего стандарта, то должны быть применены требования по округлению результатов, приведенные в стандарте на испытания. Округленные результаты должны соответствовать требованиям соответствующей таблицы для тестируемой классификации.
Если испытание не соответствует требованию(ям), это испытание следует повторить дважды. Результаты обоих повторных испытаний должны соответствовать требованиям. Образцы для повторного испытания могут быть взяты из первичного испытательного образца или из новых испытательных образцов с использованием основных металлов того же типа, сварочных материалов из той же производственной партии и той же процедуры сварки, которая использовалась для первой испытательной сборки. Для химического анализа повторное испытание проводят только для конкретных элементов, которые не отвечают требованиям к испытаниям. Если результаты одного или обоих повторных испытаний не соответствуют требованиям, испытуемый материал считают не отвечающим техническим требованиям настоящей классификации.
Если результаты одного или обоих повторных испытаний не соответствуют требованиям, то испытуемый материал считают не соответствующим техническим требованиям данной классификации.
Если во время подготовки или после завершения испытания четко определено, что установленные или надлежащие методики не соблюдены при подготовке образца или образцов для испытания или при проведении испытаний, то испытание считают недействительным независимо от того, были ли испытания фактически завершены или результаты испытаний соответствовали или не соответствовали требованиям. Эти испытания должны быть повторены, следуя надлежащим установленным методикам. В таком случае удвоения количества образцов не требуется.
Технические условия поставки должны соответствовать требованиям ИСО 544. Требования для литых стержней и покрытых электродов со стержнем из чугуна должны быть установлены отдельно.
Обозначение сварочных материалов должно соответствовать порядку, представленному в примерах ниже.
Пример 1 - Литой стержень (R) для газокислородной сварки с химическим составом в допусках для сплава FeC-1 по таблице 2 обозначают следующим образом:
Стержень литой ИСО 1071 - R C FeC-1.
Пример 2 - Проволоку сплошного сечения электродную (S) для дуговой сварки в защитном газе с химическим составом в допусках для сплава NiFe-2 по таблице 3 обозначают следующим образом:
Проволока сплошного сечения электродная ИСО 1071 - S C NiFe-2.
Пример 3 - Проволока порошковая (T) для дуговой сварки в защитном газе с химическим составом наплавленного металла в допусках для сплава NiFe-1 по таблице 3. Проволока испытана со смесью газов (M21), которую обозначают следующим образом:
Проволока порошковая ИСО 1071 - T C NiFe-1 M21.
Пример 4 - Проволока порошковая (T) для дуговой сварки с химическим составом наплавленного металла в допусках для сплава FeC-2 по таблице 2. Проволока испытана без защитного газа (NO), обозначают следующим образом:
Проволока порошковая ИСО 1071 - T C FeC-2 NO.
Пример 5 - Электрод покрытый (E) для ручной дуговой сварки с химическим составом наплавленного металла в допусках для сплава NiFe-1 по таблице 3. Электрод может быть применен на переменном или постоянном токе и имеет эффективность 120% (3), который обозначают следующим образом:
Электрод покрытый ИСО 1071 - E C NiFe-1 3.
Пример 6 - Проволока сплошного сечения электродная (S) для сварки в защитном газе с химическим составом 78% Ni, 20% Fe и 0,8% Ti, которую обозначают следующим образом:
Проволока сплошного сечения электродная ИСО 1071 - S C Z NiFe20Ti.
(справочное)
A.1 Общие положения
Все сварочные материалы описаны ниже и приведены примеры предполагаемого применения для различных типов сплавов.
A.2 Наплавленный металл, аналогичный по составу основному металлу
A.2.1 FeC-1
Сварочными материалами для данного типа сплавов являются литые стержни и покрытые электроды со стержнем из серого чугуна с пластинчатым графитом. Стержни для газокислородной сварки могут быть как без покрытия, так и с тонким флюсовым покрытием. Тип покрытия электродов - основно-графитное. Наплавленный металл состоит из серого чугуна с пластинчатым графитом.
Область применения - сварка серого чугуна.
A.2.2 FeC-2
Сварочными материалами для данного типа сплавов являются основно-графитные покрытые электроды и самозащитные порошковые проволоки. Электродный стержень и трубка проволоки изготовлены из нелегированной стали. Сварочные материалы производят наплавленный металл, соответствующий по составу серому чугуну с пластинчатым графитом.
Область применения - сварка серого чугуна.
A.2.3 FeC-3
Сварочными материалами для данного типа сплавов являются основно-графитные покрытые электроды и самозащитные порошковые проволоки. Материалом электродного стержня может быть серый чугун или нелегированная сталь. Сварочные материалы производят наплавленный металл, соответствующий по составу серому чугуну с пластинчатым графитом.
Область применения - сварка серого чугуна.
A.2.4 FeC-4
Сварочными материалами данного типа являются литые стержни для газокислородной сварки чугуна с пластинчатым графитом. Этот стержень расплавляется раньше чугуна и обладает очень хорошей текучестью. Дополнительно применяемый флюс на железооксидной основе необходим для получения плотного металла шва. Надлежащим образом выполненные сварные соединения соответствуют основным свойствам низкопрочного серого чугуна с прочностью от 150 до 250 МПа, включая цвет серого чугуна. Такие сварные соединения, как правило, хорошо механически обрабатываются, за исключением того, что зачастую формируемые фосфиды железа препятствуют перемешиванию расплава сварочного стержня с достаточным количеством основного металла.
A.2.5 FeC-5
Сварочными материалами данного низколегированного типа являются литые стержни из чугуна, применяемые для газокислородной сварки серого чугуна средней прочности. Надлежащим образом выполненные сварные соединения этими стержнями имеют более высокие значения прочности, чем соединения, выполненные сварочными материалами типа FeC-4, и подходят для серых чугунов прочностью от 250 до 300 МПа. Наплавка, как правило, механически обрабатывается лучше, потому что фосфиды железа не образуются даже в неперемешанном металле шва.
A.2.6 FeC-GP1
Сварочными материалами данного низколегированного типа являются литые стержни из чугуна, используемые для газокислородной сварки чугунов с шаровидным графитом и серых чугунов. Надлежащим образом выполненные соединения имеют большую часть графита в наплавленном металле шаровидной формы благодаря приему раскисления металла сварочной ванны Mg и Ce, поступающих в него из присадочного стержня. Наплавка имеет повышенную пластическую деформацию по сравнению с наплавками, выполненными стержнями типов FeC-4 и FeC-5, которая повышается после термообработки. Возможно достижение предела прочности 400 МПа для чугуна с шаровидным графитом.
A.2.7 FeC-GF и FeC-GP2
Сварочными материалами данного типа являются основно-графитные покрытые электроды и самозащитные порошковые проволоки. Стержень электрода и трубка порошковой проволоки изготовлены из нелегированной стали. Сварочные материалы производят наплавленный металл, по составу являющийся чугуном с шаровидным графитом. В зависимости от режима сварки и химического состава тип FeC-GF имеет преимущественно ферритную микроструктуру, а тип FeC-GP2 преимущественно перлитную микроструктуру.
Область применения - сварка чугунов с шаровидным графитом и ковких чугунов, подвергнутых отпуску в нейтральной среде.
A.3 Наплавленный металл, разнородный по составу
A.3.1 Fe-1
Сварочные материалы данного типа сплава применяют в виде покрытых электродов. Они имеют специальное покрытие и подходят для однослойной наплавки корродированной поверхности или исправления поверхностных дефектов чугунных отливок и обладают хорошим сплавлением с основным металлом. Этот тип электродов не подходит в качестве присадочного материала при сварке, т.к. существует риск увеличения твердости металла шва.
Основные покрытые электроды, соответствующие ИСО 2560, проволоки электродные сплошного сечения, отвечающие требованиям ИСО 14341, и порошковые проволоки, соответствующие ИСО 17632, могут быть использованы для сварки ковкого чугуна с ферритной микроструктурой поверхностной зоны. Предпочтение следует отдавать сварочным материалам, производящим наплавленный металл низкой прочности.
A.3.2 St
Сварочными материалами данного типа сплава являются покрытые электроды из нелегированной стали, покрытие которых имеет предельно низкую температуру плавления, проволоки и стержни сплошного сечения или порошковые проволоки. Они, в первую очередь, применяются для ремонта небольших раковин и трещин в отливке чугуна. Наплавленный металл вследствие насыщения углеродом при смешивании с чугуном имеет обыкновение становиться в большинстве случаев мартенситным, и его механическая обработка возможна только шлифованием.
A.3.3 Fe-2
Сварочными материалами данного типа сплава являются покрытые электроды и порошковые проволоки. Стержень электрода и трубка порошковой проволоки изготовлены из нелегированной стали. Покрытие электрода и сердечник порошковой проволоки содержат карбидообразующие элементы. В процессе сварки чугуна микроструктура первого слоя будет являться ферритной с большим количеством карбидов. Так как углерод будет соединяться с карбидообразующими элементами, будет предотвращено увеличение твердости из-за образования мартенсита.
Область применения - наплавка поверхности деталей из серого чугуна, чугуна с шаровидным графитом и ковкого чугуна. Нанесение буферного промежуточного слоя на состаренный чугун обеспечивает хорошее сплавление с основным металлом.
A.3.4 Ni-Cl
Сварочными материалами данного типа сплава являются покрытые электроды, все виды проволок и стержни. Они позволяют наплавлять высоконикелевый сплав, содержащий определенное количество графита. Наплавка в один слой на поверхность чугуна делает ее более податливой и удобной для механической обработки, чем наплавка никелево-железными электродами или стержнями, но менее устойчивой к горячему растрескиванию при высоком содержании фосфора в чугуне.
A.3.5 Ni-Cl-A
Присадочные металлы данного состава в значительной степени взаимозаменяемы с присадочными металлами состава Ni-Cl. В состав Ni-Cl-A входит больше алюминия для улучшения сварочных свойств. Дополнительное количество алюминия также насыщает наплавленный металл, что ведет к уменьшению его пластичности.
A.3.6 NiFe-1
В качестве сварочных материалов данного типа сплава могут быть применены покрытые электроды, электродные проволоки сплошного сечения и порошковые проволоки. Показатели предела прочности наплавленного металла выше, чем у типа Ni-Cl.
Только электродные проволоки сплошного сечения типа NiFe-1 подходят для однопроходной сварки, для создания буферного промежуточного слоя и для многопроходной сварки с существенным разбавлением основного металла.
A.3.7 NiFe-2
В качестве сварочных материалов данного типа сплава применяют покрытые электроды, электродные проволоки сплошного сечения и порошковые проволоки.
Область применения - многопроходная сварка чугунов с шаровидным графитом и ковких чугунов, подвергнутых отпуску.
A.3.8 NiFe-Cl
В качестве сварочных материалов данного типа сплава применяют покрытые электроды. Они позволяют наплавлять железо-никелевый сплав, который более устойчив к растрескиванию при высоком содержании фосфора в чугуне по сравнению с высоконикелевым. Механическая обработка наплавки в один слой может быть затруднена, но многослойные наплавки легко поддаются механической обработке.
А.3.9 NiFeT3-Cl
В качестве сварочных материалов данного типа сплава используют порошковые проволоки для сварки в среде защитных газов или без нее. Они позволяют наплавлять железо-никелевый сплав, который более устойчив к растрескиванию при высоком содержании фосфора в чугуне, чем высоконикелевый. Наплавка в один слой может быть трудно обрабатываемой, но многослойные наплавки поддаются механической обработке.
A.3.10 NiFe-Cl-A
Высокое содержание алюминия в покрытых электродах этого состава делает наплавки более устойчивыми к порообразованию при некотором снижении пластичности по сравнению с составом NiFe-Cl.
A.3.11 NiFeMn-Cl
В качестве сварочных материалов данного типа сплава используют покрытые электроды, электродные проволоки сплошного сечения, проволоки и стержни. Наплавленный металл железо-никель-марганцевого состава достаточно пластичен и обеспечивает более высокий предел прочности, чем наплавленный металл железо-никелевого состава. Основной областью применения являются ремонт и сварка соединений из высокопрочного чугуна с шаровидным графитом.
A.3.12 NiCu
В качестве сварочных материалов данного типа сплава используют покрытые электроды. Проволоки и стержни сплошного сечения S Ni 4060 (S NiCu30Mn3Ti) по классификации ИСО 18274 также подходят.
Область применения - наложение заполняющих валиков в многопроходных сварных швах большого сечения деталей из серого чугуна, чугуна с шаровидным графитом или ковкого чугуна, подвергнутого отпуску. При сварке состаренных отливок из чугуна они хорошо сплавляются с основным металлом.
A.3.13 NiCu-A и NiCu-B
В качестве сварочных материалов данного типа сплава используют покрытые электроды, электродные проволоки сплошного сечения и стержни. Используемые надлежащим образом, они отличаются небольшой глубиной проплавления и обеспечивают пластичный и поддающийся механической обработке наплавленный металл.
A.3.14 Z
Присадочные металлы, обозначенные буквой "Z", не соответствуют составу согласно таблицам 2 и 3. Обозначение "C Z" указывает на то, что присадочный металл определенного состава предполагается к использованию для сварки чугуна без обозначения состава присадочного металла. Потребитель такого присадочного материала должен знать, что два присадочных металла с обозначением "C Z" могут значительно отличаться друг от друга по составу и/или по сварочным свойствам.
(справочное)
ОЖИДАЕМЫЕ МИНИМАЛЬНЫЕ ЗНАЧЕНИЯ ПРЕДЕЛА ПРОЧНОСТИ
И УДЛИНЕНИЯ РАЗНОРОДНОГО НАПЛАВЛЕННОГО МЕТАЛЛА
ПРИ ИСПЫТАНИИ НА СТАТИЧЕСКОЕ РАСТЯЖЕНИЕ
Таблица B.1
Ожидаемые минимальные значения предела прочности
и удлинения разнородного наплавленного металла
(в состоянии после сварки)
Обозначение | Обозначение сварочного материала | Условный предел текучести Rp0,2, Н/мм2 | Предел прочности Rm, Н/мм2 | Удлинение A5, % |
Fe-1 | E C Fe-1 | |||
St | E C St | |||
Fe-2 | E/T C Fe-2 | 320 | 440 | 8 |
Ni-Cl | E C Ni-Cl | 200 | 250 | 3 |
Ni-Cl | S C Ni-Cl | 200 | 250 | 3 |
NiCl-A | E C Ni-Cl-A | 200 | 250 | 3 |
NiFe-1 | E/S/T C NiFe-1 | 290 | 420 | 6 |
NiFe-2 | E/S/T C NiFe-2 | 290 | 420 | 6 |
NiFe-Cl | E C NiFe-Cl | 250 | 350 | 6 |
NiFeT3-Cl | T C NiFeT3-Cl | 250 | 350 | 12 |
NiFe-Cl-A | E C NiFe-Cl-A | 250 | 350 | 4 |
NiFeMn-Cl | E C NiFeMn-Cl | 350 | 450 | 10 |
NiFeMn-Cl | S C NiFeMn-Cl | 350 | 450 | 15 |
NiCu | E C NiCu | 190 | 300 | 15 |
(справочное)
НАЦИОНАЛЬНЫМ СТАНДАРТАМ
Таблица ДА.1
Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
ISO 544 | IDT | ГОСТ Р ИСО 544-2021 "Материалы сварочные. Технические условия поставки присадочных материалов и флюсов. Тип продукции, размеры, допуски и маркировка" |
ISO 2401 | IDT | ГОСТ Р ИСО 2401-2023 "Материалы сварочные. Электроды покрытые. Определение эффективности, коэффициента использования и коэффициента наплавки" |
ISO 6847 | IDT | ГОСТ Р ИСО 6847-2023 "Материалы сварочные. Наплавка металла для химического анализа" |
ISO 14175 | IDT | ГОСТ Р ИСО 14175-2010 "Материалы сварочные. Газы и газовые смеси для сварки плавлением и родственных процессов" |
ISO 80000-1:2009 | IDT | <*> |
<*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT - идентичные стандарты. | ||
ASTM A751 | Standard test methods, Practices, and Terminology for Chemical Analyses of Steel Products | |
BS 6200-3 | Sampling and analysis of iron, steels and other ferrous metals - Part 3: Methods of analysis | |
Handbuch  das 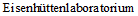 , VdEh,  | ||
[4] | ISO 2560 | Welding consumables - Covered electrodes for manual metal arc welding of non-alloy and fine grain steels - Classification |
[5] | ISO 14341 | Welding consumables - Wire electrodes and weld deposits for gas shielded metal arc welding of non-alloy and fine grain steels - Classification |
[6] | ISO 15792-1:2000/Amd: 2011 | Welding consumables - Test methods - Part 1: Test methods for all weld metal test specimens in steel, nickel and nickel alloys |
[7] | ISO 17632 | Welding consumables - Tubular cored electrodes for gas shielded and non-gas shielded metal arc welding of non-alloy and fine grain steels - Classification |
[8] | ISO 18274 | Welding consumables - Solid wire electrodes, solid strip electrodes, solid wires and solid rods for fusion welding of nickel and nickel alloys - Classification |
УДК 621.791:006.354 | ОКС 25.160.20 |
Ключевые слова: материалы сварочные, электроды покрытые, проволоки, стержни, проволоки порошковые электродные, сварка плавлением чугуна | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_79169.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|