

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2025 Примечание к документу Документ введен в действие с 01.10.2025. Название документа "ГОСТ Р 72221-2025. Национальный стандарт Российской Федерации. Прокат арматурный класса А550 для железобетонных конструкций. Технические условия" (утв. и введен в действие Приказом Росстандарта от 30.07.2025 N 828-ст) "ГОСТ Р 72221-2025. Национальный стандарт Российской Федерации. Прокат арматурный класса А550 для железобетонных конструкций. Технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 или условного
 предела текучести в Н/мм2;
Номинальный диаметр dн, мм | Номинальная площадь поперечного сечения Fн, мм2 | Масса <1> 1 м длины проката, кг | Предельное отклонение массы 1 м длины проката при поставке, %, для групп | ||
для профиля форм 1ф; 2ф | для профиля формы 4ф | ||||
ОМ1 | ОМ2 | ||||
- | 4,0 | 12,6 | 0,099 | +/- 8,0 | -2,0 -8,0 |
- | 4,5 | 15,9 | 0,125 | ||
5,0 | 5,0 | 19,6 | 0,154 | ||
6,0 | 6,0 | 28,3 | 0,222 | ||
7,0 | 7,0 | 38,5 | 0,302 | ||
8,0 | 8,0 | 50,3 | 0,395 | ||
9,0 | 9,0 | 63,6 | 0,499 | +/- 6,0 | -1,0 -6,0 |
10,0 | 10,0 | 78,5 | 0,617 | ||
11,0 | 11,0 | 95,0 | 0,746 | ||
12,0 | 12,0 | 113,1 | 0,888 | ||
14,0 | 14,0 | 153,9 | 1,208 | +/- 5,0 | -1,0 -5,0 |
16,0 | 16,0 | 201,1 | 1,578 | ||
18,0 | 18,0 | 254,5 | 1,998 | ||
20,0 | - | 314,2 | 2,466 | ||
22,0 | - | 380,1 | 2,984 | +/- 4,0 | -1,0 -4,5 |
25,0 | - | 490,9 | 3,853 | ||
28,0 | - | 615,8 | 4,834 | ||
32,0 | - | 804,3 | 6,313 | ||
36,0 | - | 1017,9 | 7,990 | ||
40,0 | - | 1256,6 | 9,865 | ||
<1> Масса 1 м длины проката установлена исходя из номинального диаметра при плотности стали, равной 7,85 г/см3. Примечания 1 Предельные отклонения по массе 1 м длины приведены для отдельного прутка (мотка). 2 По согласованию изготовителя с потребителем допускается изготовление других диаметров арматурного проката, не ухудшающих нормативные требования арматурного проката. 3 По согласованию изготовителя с потребителем допускаются другие предельные отклонения по массе 1 м длины арматурного проката. 4 Группу предельных отклонений по массе 1 м длины проката ОМ1 или ОМ2 оговаривают в заказе. При отсутствии указания в заказе группу предельных отклонений выбирает изготовитель и указывает в документе о качестве. | |||||
5.1.2 Арматурный прокат класса А550 в прутках и мотках изготовляют в соответствии с ГОСТ 34028-2016 (пункты 5.1.5 - 5.1.9.1) со следующими дополнениями.
5.1.2.1 Прокат номинальным диаметром от 4 до 8 мм включительно изготовляют в мотках, свыше 8 до 18 мм включительно - в мотках и прутках, свыше 18 мм - в прутках.
5.1.2.2 Прутки специальной мерной длины (СМД) изготовляют длиной от 18 до 24 м включительно. Длина проката оговаривается в заказе.
5.1.2.3 Предельные отклонения по длине прутков мерной (МД) и специальной мерной длины (СМД) не должны превышать +100 мм для обычной точности и +50 мм для повышенной точности реза.
5.2 Требования к геометрическим параметрам периодического профиля
5.2.1 Прокат в прутках и мотках изготовляют с двухсторонним периодическим профилем формы 2ф согласно ГОСТ 34028-2016 (пункт 5.2.3) и с двухсторонним четырехрядным периодическим профилем формы 4ф согласно ГОСТ 34028-2016 (пункт 5.2.5).
5.2.2 Допускается по согласованию изготовителя с заказчиком производство арматурного проката профилей формы 1ф по ГОСТ 34028, а также профилей другой формы, не ухудшающей требований к арматурному прокату, приведенных в настоящем стандарте.
5.2.3 Форму профиля оговаривают в заказе. Требования к контролируемым геометрическим параметрам периодического профиля формы 1ф, 2ф и 4ф - согласно ГОСТ 34028-2016 (таблица 2).
5.2.4 Остальные требования к геометрическим параметрам периодического профиля формы 1ф, 2ф и 4ф - согласно ГОСТ 34028-2016 (пункты 5.2.1.3 - 5.2.3 и 5.2.5 - 5.2.14).
5.3 Требования к производству
Требования к производству - согласно ГОСТ 34028-2016 (пункт 5.3).
5.4 Требования к химическому составу
Химический состав стали должен соответствовать требованиям таблицы 2.
Таблица 2
Массовая доля элементов, %, не более | ||||||||
C | Si | Mn | P | S | N | Cu | As | Sn |
0,22 (0,24) | 0,80 (0,85) | 1,60 (1,65) | 0,05 (0,055) | 0,05 (0,055) | 0,012 (0,013) | 0,55 (0,6) | 0,08 (0,08) | 0,05 |
Примечание - Без скобок указана массовая доля элементов стали в ковшовой пробе, в скобках - в готовом прокате. | ||||||||
5.5 Требования к механическим свойствам
5.5.1 Обозначения категорий пластичности арматурного проката А550, А550Н и А550Е приняты по ГОСТ 34028.
5.5.2 Нормативные значения механических свойств арматурного проката должны соответствовать таблице 3.
Таблица 3
арматурного проката класса А550
Наименование показателя | Категория пластичности | ||
А550 | А550Н | А550Е | |
Предел текучести  <1>, Н/мм2, не менее (Cmin) | 550 | ||
Временное сопротивление  , Н/мм2, не менее (Cmin) | 650 | ||
Относительное удлинение  , %, не менее (Cmin) | 14,0 | 16,0 | |
Полное относительное удлинение при максимальном напряжении  <2>, %, не менее (Cmin) | 2,5 | 5,0 | 7,0 |
Отношение   , не менее (Cmin) | 1,05 | 1,08 | Cmin - Cmax (1,15 - 1,35) |
<2> Допускается для класса А550 вместо полного относительного удлинения  определять относительное равномерное удлинение  , значение которого должно быть не менее 2,0, 4,5 и 6,5% для категорий пластичности соответственно. Если в заказе не предусмотрено иное, то вид относительного удлинения устанавливает изготовитель и указывает в документе о качестве. Примечание - Начальный модуль упругости Eн при расчете относительного удлинения  при максимальном усилии Pmax следует принимать равным 2,0·105 Н/мм2. | |||
 или условный
 пределы текучести.
5.5.3 Изготовитель гарантирует обеспечение механических свойств арматурного проката при испытании на растяжение, нормируемых настоящим стандартом минимальным или минимальным и максимальным значениям (по таблице 3) как вероятных величин с обеспеченностью 95% (P = 0,95) при вероятности 90% для  ,
 и
 и обеспеченностью 90% (P = 0,90) при вероятности 90% для
 и
 .
, и и обеспеченностью 90% (P = 0,90) при вероятности 90% для и .5.6 Качество поверхности
5.6.1 Качество поверхности согласно ГОСТ 34028-2016 (подраздел 5.5) со следующими дополнениями.
5.6.1.1 Допускается на поверхности арматуры налет равномерной атмосферной ржавчины без следов местной коррозии.
5.6.1.2 Наличие ржавчины на поверхности арматурного проката без следов местной коррозии не является браковочным признаком и причиной для ограничения применения арматурного проката.
5.7 Требования к изгибу и изгибу с разгибом
Требования к изгибу и изгибу с разгибом - согласно ГОСТ 34028-2016 (подраздел 5.7) как для класса А600.
5.8 Свариваемость арматурного проката
5.8.1 При заказе арматурного проката с обеспечением свариваемости (С) производитель гарантирует свариваемость арматурного проката всеми видами сварки.
5.8.2 Свариваемость обеспечивается химическим составом стали в соответствии с таблицей 2 настоящего стандарта, технологией производства и определяется согласно ГОСТ 34028-2016 (пункты 6.1.4.2 - 6.1.4.4) с дополнениями, приведенными в приложении А.
5.9 Требования к выносливости при многократно повторяющихся циклических нагрузках
При заказе арматурного проката с обеспечением выносливости (У) производитель гарантирует выносливость арматурного проката при многократно повторяющихся циклических нагрузках в соответствии с ГОСТ 34028-2016 (таблица 8) как для класса А600.
5.10 Требования к стойкости против коррозионного растрескивания
При заказе арматурного проката с обеспечением стойкости к коррозионному растрескиванию (К) производитель гарантирует стойкость арматурного проката против коррозионного растрескивания в течение 40 часов.
6.1 Маркировка арматурного проката должна содержать безошибочное обозначение класса прочности арматурного проката и завода-изготовителя. Маркировка наносится при прокатке в соответствии с ГОСТ 34028-2016 (подраздел 5.8) или приложением Б настоящего стандарта.
6.2 Допускается дополнительно к прокатной маркировке окрашивать торцы стержней или пачек арматурного проката несмываемой синей краской.
Допускается вместо или вместе с окраской торцов окраска стержней или пачек на расстоянии 0,5 м от торцов.
6.3 Стержни упаковывают в пачки массой от 1 до 10 т. По согласованию изготовителя с заказчиком допускается другая масса пачки.
6.4 При поставке арматурного проката в мотках каждый моток должен быть равномерно перевязан радиальными обвязками не менее чем в четырех местах. Концы мотков должны быть уложены и легко находимы.
6.5 К каждому мотку или к пачке стержней арматурного проката должен быть прикреплен ярлык, на котором указывают:
- обозначение настоящего стандарта;
- наименование предприятия-изготовителя;
- номер партии;
- номинальный диаметр арматурного проката;
- номер плавки;
- класс арматурного проката;
- QR-код с указанной выше информацией (по согласованию производителя и потребителя).
6.6 Остальные требования к маркировке - согласно приложению Б.
7.1 Правила приемки должны соответствовать требованиям ГОСТ 7566.
7.2 Общие требования к приемке согласно ГОСТ 34028-2016 (пункт 8.2).
7.3 Арматурный прокат принимают с определением следующих характеристик:
- химического состава по ковшовой пробе или в готовом прокате. При заказе арматурного проката с гарантией свариваемости - углеродного эквивалента (Cэкв);
- шага и высоты поперечных ребер периодического профиля;
- относительной площади смятия поперечных ребер fR;
- кривизны прутков;
- массы 1 м длины;
- качества поверхности;
- механических свойств при растяжении [ ,
 ,
 ,
 (или
 ),
 ];
, , , (или ), ];- свойств при изгибе или изгибе с разгибом;
- результатов подтверждения обеспечения технических требований по свариваемости (С), выносливости при многократно повторяющихся циклических нагрузках (У) и стойкости против коррозионного растрескивания (К) (при указании требуемых характеристик в заказе).
7.4 Отбор проб для контроля арматурного проката - в соответствии с таблицей 9 ГОСТ 34028-2016 со следующим дополнением.
7.4.1 Измерения 1 м длины арматурного проката, предела текучести  и временного сопротивления
 должны осуществляться минимум на одном образце, отобранном от каждых 70 т поставляемой партии, но не менее чем на трех образцах от всей партии.
и временного сопротивления должны осуществляться минимум на одном образце, отобранном от каждых 70 т поставляемой партии, но не менее чем на трех образцах от всей партии.7.5 Для контроля геометрических параметров периодического профиля пробы отбирают от 10% общего количества мотков (пачек) в партии, но не менее чем от трех мотков (пачек).
7.6 Контроль геометрических параметров периодического профиля, кривизны прутков, массы 1 м длины, механических свойств и качества поверхности проводят на расстоянии не менее трех метров от конца стержней при поставке проката в мотках и на расстоянии не менее 150 мм - при поставке в прутках.
7.7 При поставке арматурного проката в мотках по способу 2 ГОСТ 34028-2016 (таблица 3) допускается наличие переднего и заднего концов проката без гарантии механических свойств по таблице 3 настоящего стандарта. Длина таких участков в случае поставки мотков без их утилизации согласовывается между изготовителем и потребителем и указывается в документе о качестве.
7.8 При поставке арматурного проката в мотках по способу 4 ГОСТ 34028-2016 (таблица 3) производитель гарантирует соответствие механических свойств арматурного проката требованиям таблицы 3 настоящего стандарта по всей длине мотка.
7.9 Метод отбора проб для контроля химического состава - по ГОСТ 7565.
7.10 Общие правила отбора проб для механических и технологических испытаний (на изгиб или изгиб с разгибом) - по ГОСТ 7564 или ГОСТ Р 53845.
7.11 Испытания на свариваемость осуществляют на момент постановки арматурного проката с указанной характеристикой на производство, а затем не реже одного раза в год. В случае изменения технологии цикл испытаний на свариваемость осуществляют заново.
7.12 Испытания на выносливость при многократно повторяющихся циклических нагрузках проводят на момент постановки проката с указанной характеристикой на производство, а затем не реже одного раза в год. В случае изменения технологии испытания проводят заново.
7.13 Испытания на стойкость арматурного проката к коррозионному растрескиванию проводят на момент постановки проката с указанной характеристикой на производство, а затем не реже одного раза в год. В случае изменения технологии цикл испытаний на стойкость проката против коррозионного растрескивания осуществляют заново.
При сертификации арматурного проката за тот год, в котором был выдан сертификат соответствия с результатами подтверждения свойств по свариваемости, выносливости при многократно повторяющихся циклических нагрузках и стойкости против коррозионного растрескивания, ежегодные испытания допускается не проводить.
7.14 Приемку арматурного проката по гарантированным минимальным браковочным значениям проводят в соответствии с ГОСТ 34028-2016 [подраздел 8.13, формула (2)], с учетом включения неопределенности по ГОСТ 34100.3 и [1].
7.15 Приемка арматурного проката при долговременном контроле качества и определение гарантий распространения полученных результатов обработки как достоверных для всего объема производства за установленный период времени проводится в соответствии с ГОСТ 34028-2016 (подраздел 8.14) со следующими дополнениями.
7.15.1 Округление числовых данных при испытании арматурного проката при растяжении для накопления нормативного объема представительной выборки для  ,
 ,
 ,
 ,
 ,
 и fR должно осуществляться согласно 8.1.2.
, , , , , и fR должно осуществляться согласно 8.1.2.7.15.2 Допускается на срок до года с начала производства, в случае, если при расчетах согласно 8.1.3 нормальность распределения каждой накопленной представительной выборки числовых данных результатов испытаний для  ,
 ,
 ,
 ,
 ,
 и fR не подтверждается, приемку арматурного проката при долговременном контроле осуществлять без подтверждения нормальности распределений результатов испытаний.
, , , , , и fR не подтверждается, приемку арматурного проката при долговременном контроле осуществлять без подтверждения нормальности распределений результатов испытаний.В этом случае признаком гарантии распространения результатов испытаний каждой накопленной представительной выборки как достоверных для всего объема производства за установленный период времени должно быть условие, когда вероятные значения числовых данных с обеспеченностью 0,95 для  ,
 ,
 и fR и вероятные значения для
 ,
 ,
 с обеспеченностью 0,90 при расчете по ГОСТ 34028-2016 [формулы (3) и (4)] будут удовлетворять требованиям Cmin и Cmax таблицы 3 настоящего стандарта.
, , и fR и вероятные значения для , , с обеспеченностью 0,90 при расчете по ГОСТ 34028-2016 [формулы (3) и (4)] будут удовлетворять требованиям Cmin и Cmax таблицы 3 настоящего стандарта.7.16 Каждая поставляемая партия проката должна сопровождаться документом о качестве, в котором указывают:
- наименование предприятия-изготовителя;
- номер заказа;
- наименование продукции;
- номер вагона или другого транспортного средства;
- количество мотков или пачек;
- номер партии;
- массу нетто партии;
- номинальный диаметр проката;
- форму периодического профиля;
- группу предельных отклонений по массе 1 м длины (ОМ1 или ОМ2);
- класс проката;
- набор технических характеристик - С, Н, Е, К, У (в случае их заказа);
- химический состав стали со значением Cэкв;
- номер плавки;
- относительную площадь смятия поперечных ребер (fR);
- результаты испытаний (контроля):  ,
 ,
 ,
 ,
 или
 ;
, , , , или ;- результаты испытаний на изгиб в холодном состояний или изгиб с разгибом;
- статистические показатели прочностных свойств при растяжении арматурного проката [ ,
 ,
 ,
 ,
 или
 ] и fR по результатам оценки качества при долговременном контроле в соответствии с требованиями ГОСТ 34028-2016 (пункт 8.14) (по требованию заказчика). В этом случае допускается конкретные результаты контроля характеристик [
 ,
 ,
 ,
 ,
 или
 ] и fR в документе о качестве не приводить;
, , , , или ] и fR по результатам оценки качества при долговременном контроле в соответствии с требованиями ГОСТ 34028-2016 (пункт 8.14) (по требованию заказчика). В этом случае допускается конкретные результаты контроля характеристик [, , , , или ] и fR в документе о качестве не приводить;- обозначение настоящего стандарта;
- штамп, свидетельствующий о проведении технического контроля и о приемке проката по качеству.
7.17 По требованию заказчика информация о способе производства приводится в документе о качестве.
7.18 В случае привлечения сторонней организации для проведения испытаний изготовитель обязан в документе о качестве дать ссылку на это заключение с указанием номера и даты его составления.
8.1 Методы контроля арматурного проката принимаются по ГОСТ 34028-2016 (раздел 9) со следующими дополнениями.
8.1.1 Для определения значений  и
 арматурного проката используют номинальную площадь поперечного сечения согласно таблице 1.
и арматурного проката используют номинальную площадь поперечного сечения согласно таблице 1.8.1.2 Числовые значения после испытаний для  ,
 округляют по методу случайного округления до целых значений, для
 ,
 ,
 и
 - до десятых, а для fR - до тысячных.
, округляют по методу случайного округления до целых значений, для , , и - до десятых, а для fR - до тысячных.8.1.3 Для определения нормальности распределения и статистических показателей изменчивости числовых значений в соответствии с требованиями ГОСТ 34028-2016 (пункт 8.14) для  ,
 ,
 ,
 ,
 ,
 и fR следует использовать рекомендуемые стандартизованные методы статистического выборочного контроля качества по ГОСТ Р 8.736, ГОСТ Р 50779.21, [1] и другие, в том числе компьютерные сертифицированные программы, реализующие эти методы.
, , , , , и fR следует использовать рекомендуемые стандартизованные методы статистического выборочного контроля качества по ГОСТ Р 8.736, ГОСТ Р 50779.21, [1] и другие, в том числе компьютерные сертифицированные программы, реализующие эти методы.Допускается использование других компьютерных программ при условии их государственной регистрации в соответствии с законодательством Российской Федерации.
8.2 Свариваемость арматурного проката класса А550С определяется с учетом дополнительных требований, приведенных в приложении А.
9.1 Общие правила транспортирования и хранения проката - по ГОСТ 7566.
9.2 Прокат транспортируют всеми видами крытого и открытого транспорта в соответствии с правилами перевозок, действующими на используемом виде транспорта.
9.3 Для исключения коррозии арматурный прокат рекомендуется хранить в закрытых сухих и проветриваемых помещениях с влажностью не более 70% или на открытом воздухе под навесами, исключающими прямое воздействие влаги.
9.4 Арматурный прокат, находящийся на открытом воздухе без навеса, рекомендуется периодически, но не реже одного раза в месяц проверять на наличие ржавчины.
9.5 При наличии поверхностной ржавчины необходимо принять меры по ее устранению и ограничению дальнейшего развития.
10.1 Во время изготовления проката должны соблюдаться общие требования безопасности производственных процессов, приведенные в ГОСТ 12.3.002.
10.2 Эффективная удельная активность любых радионуклидов в прокате, используемом для строительства производственных и жилых зданий и сооружений, не должна превышать 0,3 кБк/кг.
Изготовителю разрешается гарантировать непревышение нормы эффективной активности радионуклидов контролем поступающего сырья и соблюдением технологии изготовления проката.
10.3 Максимальная массовая доля свинца, шестивалентного хрома и ртути не должна превышать 0,1% каждого элемента, массовая доля кадмия не должна превышать 0,01%.
Массовую долю свинца, кадмия, шестивалентного хрома и ртути в документе о качестве допускается не указывать, но гарантировать с указанием информации об отсутствии превышения указанных выше значений.
10.4 Во время изготовления проката на различных стадиях технологического процесса содержание вредных веществ в воздухе рабочей зоны не должно превышать предельно допустимых концентраций (ПДК) по ГОСТ 12.1.005.
11.1 Изготовитель арматуры гарантирует на момент поставки потребителю соответствие всех нормируемых технических показателей качества арматуры, требуемых настоящим стандартом и указанных в договоре на поставку.
11.2 Срок гарантии качества арматуры с момента ее изготовления устанавливают в документах о качестве по запросу потребителя.
11.3 Гарантии изготовителя арматуры должны быть подтверждены протоколами определения показателей качества при проведении приемочного контроля.
11.4 Гарантии действуют только при соблюдении потребителем условий транспортирования, хранения.
(обязательное)
А.1 Арматурный прокат гарантируется свариваемым прокатом при выполнении требований ГОСТ 34028-2016 (подпункты 6.1.4.2 - 6.1.4.4) как для проката класса А500С со следующими дополнениями.
А.1.1 Химический состав стали должен соответствовать требованиям таблицы 2.
А.1.2 Требование на введение в сталь легирующих элементов V, Nb, Mo считать рекомендуемым при обеспечении значения углеродного эквивалента Cэкв требованиям ГОСТ 34028-2016 (подпункт 6.1.4.4).
А.1.3 Прочность сварных соединений при испытании на отрыв должна соответствовать требованиям А.2.5.
А.2 Испытания сварных образцов арматурного проката класса А550С на растяжение, срез и отрыв проводят в соответствии с требованиями ГОСТ 34028-2016 (приложение Г) со следующими дополнениями.
А.2.1 Конструкция сварных соединений для испытаний типов К1, С1, С14, С15 и С23 должна соответствовать ГОСТ 14098-2014 (таблицы 2, 4, 7 и 10 с учетом изменения N 1) как для классов А500 и А600 соответственно.
А.2.2 Результаты испытаний на растяжение образцов стыковых соединений типов К1, С1, С14, С15 и С23, изготовленных из арматуры класса А550 считают удовлетворительными, если разрушение происходит вне места сварки или при разрушении в области сварного соединения при временном сопротивлении не менее 650 Н/мм2. Разрушение в зоне сварного соединения должно быть пластичным, т.е. характеризоваться заметным сужением (типа "шейки"). Хрупкие разрушения под углом 90° к оси стержня и без видимого сужения не допускаются.
А.2.3 Контроль результатов испытаний сварных соединений типа К1 на срез согласно ГОСТ 34028-2016 (пункт Г.4.3 приложения Г).
А.2.4 Конструкция сварного соединения типа Т1 должна соответствовать ГОСТ 14098-2014 (таблица 14 с учетом изменения N 1) как для класса А500.
А.2.5 Результаты испытаний на отрыв образцов тавровых соединений типа Т1 считают удовлетворительными, если полученное значение временного сопротивления составляет не менее 550 Н/мм2. При этом допускается разрушение испытуемых соединений как по арматуре на участке, расположенном в зоне термического влияния сварки, так и по зоне сплавления стержня с пластиной.
А.2.6 Испытания на изгиб сварных соединений типов К1 и Т1 осуществляют согласно ГОСТ 34028-2016 (пункт Г.4.5 приложения Г).
А.2.7 Испытания сварных крестообразных соединений, произведенных ручной дуговой сваркой прихватками типа К3, на прочность при растяжении и изгибе не проводят. Для проведения испытаний на растяжение и изгиб, если не оговорено иное, конструктивные размеры соединения согласно ГОСТ 14098-2014 (примечание 1 таблицы 3 с учетом изменения N 1) уточняются экспериментальным путем и оформляются при заказе.
А.3 Арматурный прокат считают свариваемым, если результаты испытаний образцов согласно ГОСТ 34028-2016 (приложение Г) и с учетом дополнений А.2.1 - А.2.7 признаны удовлетворительными.
(рекомендуемое)
Б.1 Маркировка класса арматурного проката надписью (или цифрой порядкового номера) и аббревиатуры завода-изготовителя (или порядкового номера) наносится непосредственно на прокате. Цифры и буквы маркировки следует наносить взамен поперечных ребер, через одно ребро (см. рисунок Б.1).
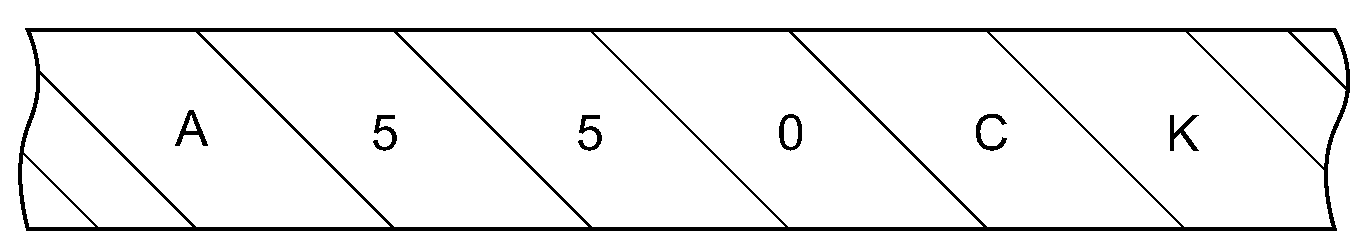
а - маркировка класса
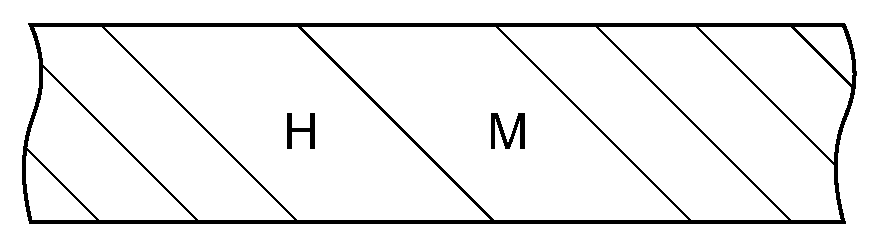
б - маркировка завода-изготовителя
арматурного проката надписями
Маркировка изготовителя может обозначаться в соответствии с порядковым номером предприятия. Порядковый номер предприятия определяется в соответствии с запросом в адрес профильного технического комитета.
Б.2 Маркировка точками наносится при прокатке в виде маркировочных точек на поперечных ребрах профиля и может иметь следующую структуру:
- знак начала маркировки;
- обозначение класса арматурного проката;
- обозначение завода-изготовителя.
Знак начала маркировки обозначают в виде двух маркировочных точек на соседних поперечных ребрах профиля.
За знаком начала маркировки обозначают класс арматурного проката числом поперечных ребер согласно рисунку Б.2. Число поперечных ребер для класса А550 - семь. Окончание считывания маркировки класса проката обозначают одним ребром с маркировочной точкой.
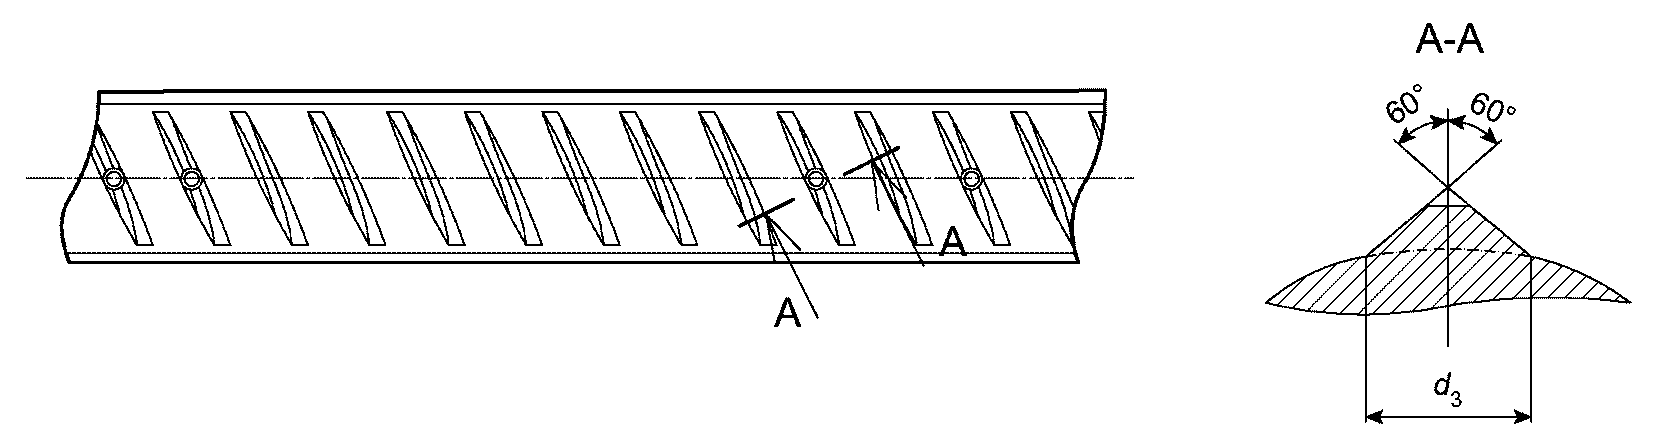
арматурного проката точками
За знаком окончания считывания маркировки класса проката обозначают маркировку завода-изготовителя. Окончание считывания маркировки завода-изготовителя обозначают одним ребром с маркировочной точкой.
Маркировочные точки высотой, равной высоте поперечного ребра, представляют собой конусообразное утолщение на поперечном ребре (см. рисунок Б.2).
Диаметр основания конусообразного утолщения d3 для диапазонов номинальных диаметров:
- от 4 до 7 мм - по согласованию производителя и потребителя;
- от 8 до 14 мм равен 4 мм;
- от 16 до 28 мм равен 5 мм;
- от 32 до 40 мм равен 6 мм.
Б.3 Маркировку технических требований арматурного проката С, У и К наносят в обязательном порядке на ярлык.
Б.4 Допускаются другие виды прокатной маркировки класса проката и изготовителя, не снижающие эксплуатационные свойства проката и согласованные с заказчиком.
Государственная система обеспечения единства измерений. Измерения косвенные. Определение результатов измерений и оценивание их погрешностей |
УДК 669.14:006.354 | ОКС 77.140.15 |
Ключевые слова: прокат арматурный, сортамент, серповидная форма профиля, четырехсторонняя форма профиля, предел текучести, временное сопротивление, относительное удлинение, сцепление с бетоном, коррозионная стойкость, долговременный контроль качества | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_84895.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|