

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2024 Примечание к документу Документ введен в действие с 01.12.2024. Взамен ГОСТ Р ИСО 4136-2009. Название документа "ГОСТ Р ИСО 4136-2024. Национальный стандарт Российской Федерации. Испытания разрушающие сварных швов металлических материалов. Испытание на поперечное растяжение" (утв. и введен в действие Приказом Росстандарта от 12.11.2024 N 1646-ст) "ГОСТ Р ИСО 4136-2024. Национальный стандарт Российской Федерации. Испытания разрушающие сварных швов металлических материалов. Испытание на поперечное растяжение"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Обозначение | Определение | Единицы измерения |
b0 | Ширина рабочей части | мм |
b1 | Ширина захватной части | мм |
d | Диаметр вставки | мм |
D0 | Наружный диаметр трубы <a> | мм |
Lc | Длина рабочей части | мм |
Ls | Максимальная ширина сварного шва после механической обработки | мм |
Lt | Общая длина образца для испытания | мм |
r | Радиус закругления захватной части | мм |
S0 | Начальная площадь поперечного сечения рабочей части образца | мм2 |
t | Толщина сварного соединения | мм |
ts | Толщина образца для испытания | мм |
Нарастающее растягивающее усилие непрерывно прикладывают до тех пор, пока не произойдет разрушение образца для испытаний, вырезанного поперек сварного соединения.
Испытание проводят при температуре окружающей среды от 10 °C до 35 °C, если не указано иное. Испытания в контролируемых условиях проводят при температуре (23 +/- 5) °C.
Температура испытания должна быть зарегистрирована.
Для конкретных пунктов настоящего стандарта применяют общие принципы ИСО 6892-1 и ИСО 6892-2, если не указано иное.
6.1 Расположение
Образец для испытания вырезают поперек сварного соединения таким образом, чтобы после механической обработки ось сварного шва оставалась по середине рабочей зоны образца для испытания.
Для труб малого диаметра испытание может быть проведено на целой трубе (см. рисунок 3). Если отсутствуют иные указания в стандартах или не достигнуто соглашение сторонами договора, то малыми диаметрами считают D <= 50 мм.
6.2 Разметка
Каждую заготовку для определения ее точного расположения необходимо разметить на производственном изделии или на том соединении, из которого она будет вырезана.
При наличии требований в соответствующем стандарте на продукцию указывают направление обработки (например, прокатки, экструзии).
Каждый образец для испытания необходимо разметить на той заготовке, из которой он будет вырезан, для установления его точного расположения.
После вырезки из заготовки каждый образец для испытания маркируют.
6.3 Термическая обработка и/или старение
Термическую обработку сварного соединения или образца для испытания не проводят, если она не указана или не установлена соответствующим стандартом на продукцию, относящимся к испытуемому сварному соединению. Подробную информацию о термической обработке вносят в протокол испытания. Если имеет место процесс естественного старения алюминиевых сплавов, то регистрируют время между сваркой и испытанием.
Наличие водорода в металле шва черных металлов может негативно влиять на результаты испытаний и может потребоваться соответствующая термическая обработка для снижения содержания водорода.
6.4 Вырезка
6.4.1 Общие требования
Механические и термические процессы, применяемые для вырезки образцов для испытания, не должны изменять свойств образца.
6.4.2 Сталь
Рубку не применяют при толщине более 8 мм. Если для вырезки образца для испытания из сваренных листов или заготовки применяют термическую или иные виды резки, которые влияют на поверхность реза, то рез выполняют на расстоянии не менее 8 мм от поверхности рабочей части образца. Термическую резку не применяют для резки в направлении, параллельном поверхности сваренных листов или заготовки.
6.4.3 Иные металлические материалы
Рубку и термическую резку исключают и используют только механическую обработку (например, распиловку, гидроабразивную резку или фрезерование).
6.5 Механическая обработка
6.5.1 Общие требования
Применяют допуски для плоских образцов и труб, установленные в ИСО 6892-1 и ИСО 6892-2.
6.5.2 Место отбора
Толщина образца для испытания ts должна быть равна толщине основного металла вблизи сварного соединения [см. рисунок 1 a)]. Если соответствующий стандарт на продукцию требует проведения испытания металла всей толщины более 30 мм, то вырезают несколько образцов для испытания, чтобы перекрыть всю толщину соединения [см. рисунок 1 b)]. В таких случаях расположение образца для испытаний по толщине сварного соединения должно быть идентифицировано.
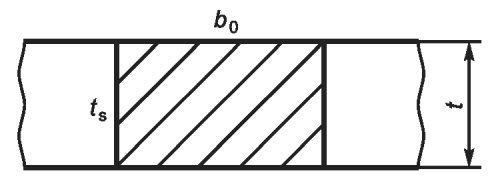
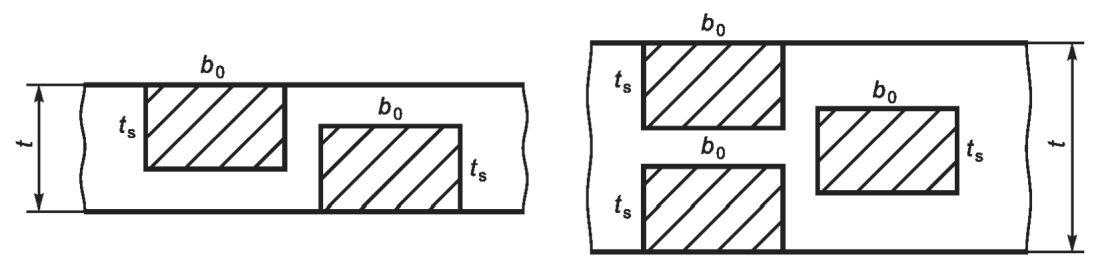
Примечание - Заготовки могут перекрывать друг друга.
для испытаний в соединениях
6.5.3 Размеры
6.5.3.1 Листы и трубы
Толщина образца для испытания должна быть одинаковой вдоль всей длины рабочей части Lc. Форма и размеры должны соответствовать приведенным в таблице 2 со ссылкой на условные обозначения согласно рисунку 2.
Таблица 2
Размеры в миллиметрах
Наименование | Обозначение | Размеры | |
Общая длина образца для испытания | Lt | В зависимости от испытательной машины | |
Ширина захватной части | b1 | b0 + 12 | |
Ширина рабочей части | Листы | b0 | 12 для ts <= 2 25 для ts > 2 |
Трубы | b0 | 6 для D <= 50 12 для 50 < D <= 168,3 25 для D > 168,3 | |
Lc | >= Lc + 60 | ||
Радиус закругления захватной части | r | >= 25 | |
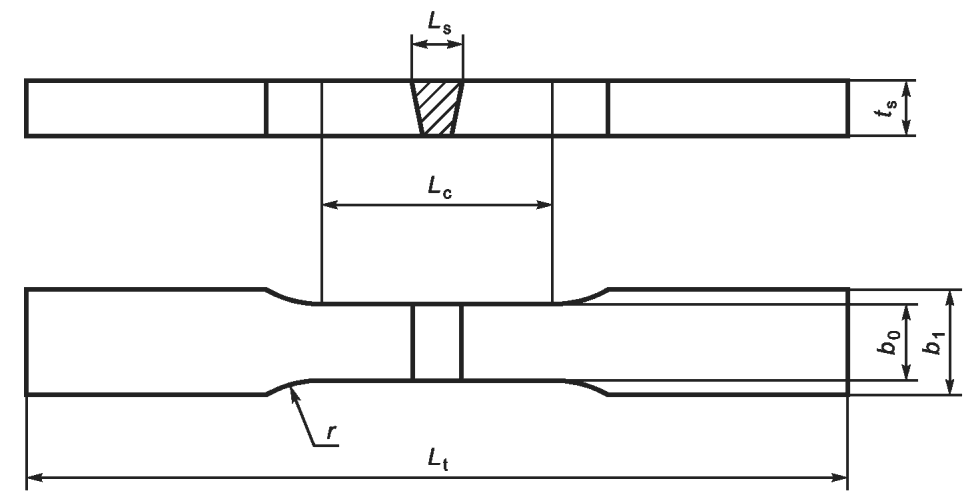
a) Образец для испытания листов
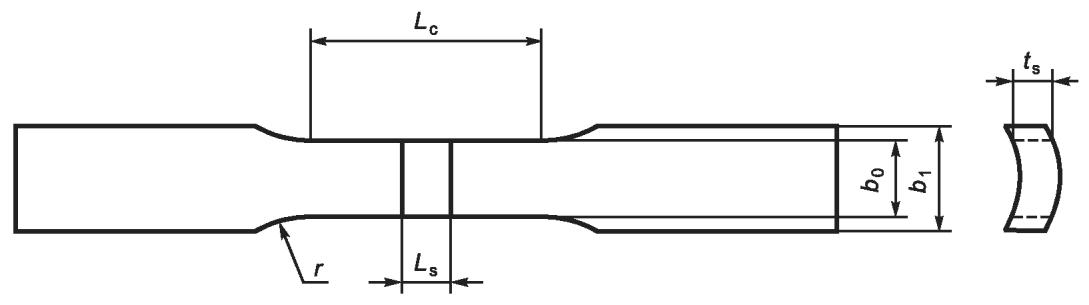
b) Образец для испытания труб
Для образцов для испытаний, вырезанных механическим способом из трубы, может потребоваться сплющивание зажимаемых концов. Это сплющивание и возможное изменение толщины не должны затрагивать длину рабочей части образца для испытания Lc.
6.5.3.2 Полное сечение трубы
Размеры образцов для испытания полного сечения труб показаны на рисунке 3.
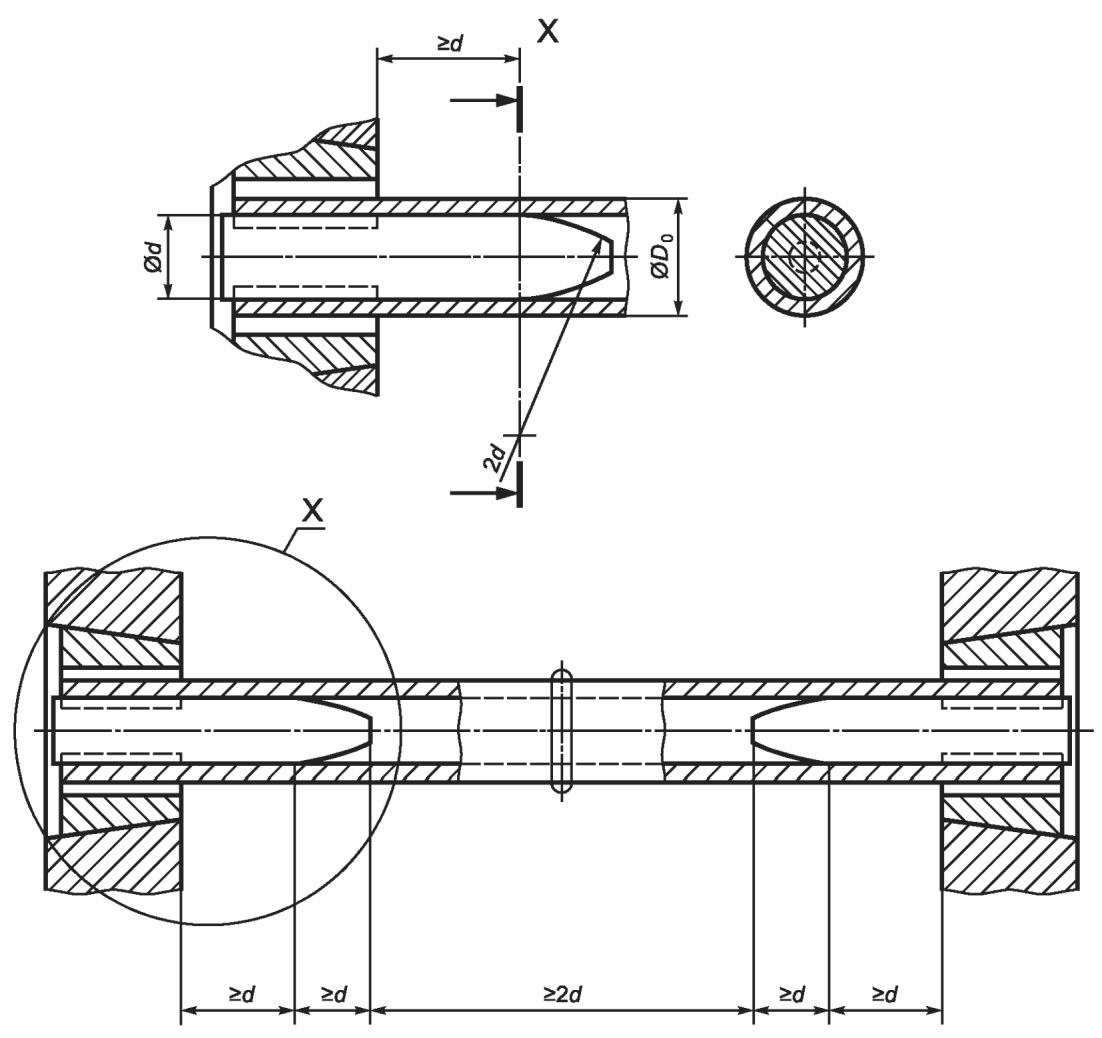
полного сечения труб
6.5.3.3 Сплошные сечения
Размеры образца для испытания сплошного сечения согласовываются сторонами договора. Если требуется механическая обработка цилиндрических образцов для испытаний, размеры должны соответствовать требованиям ИСО 6892-1 и ИСО 6892-2, за исключением того, что длина рабочей части образца для испытания Lc должна быть не менее Ls + 60 мм, как показано на рисунке 4.
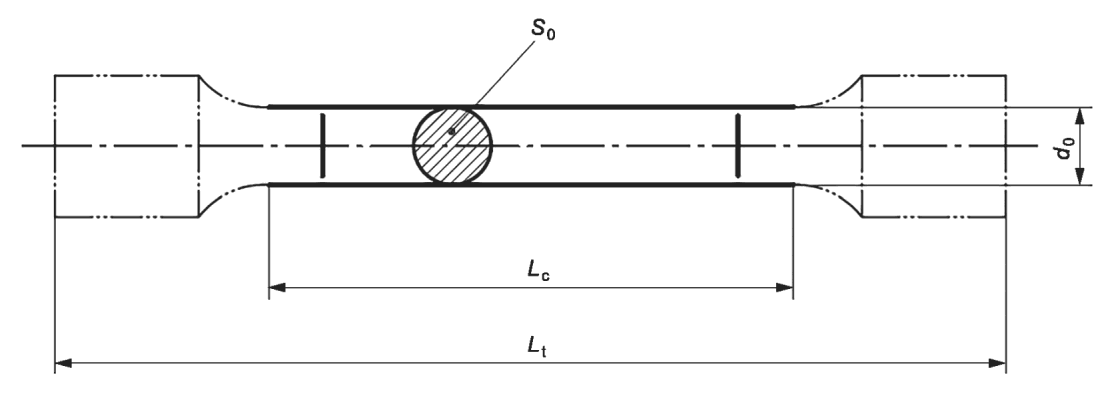
сплошного сечения
Информация относительно алюминия, меди и их сплавов приведена в сноске <b> к таблице 2.
6.5.4 Подготовка поверхности
Заключительные этапы подготовки выполняют механической обработкой или шлифованием, соблюдая соответствующие меры безопасности во избежание поверхностного деформационного упрочнения или чрезмерного нагрева материала. На поверхностях не допускаются царапины и риски поперек рабочей части образца на длине Lc, исключая подрезы, которые не допускается удалять, если иное не установлено соответствующим стандартом на продукцию.
Поверхности образца для испытания подвергают механической обработке таким образом, чтобы была удалена выпуклость с лицевой стороны и корня шва, если иное не установлено соответствующим стандартом на продукцию. Если не установлено иное, выпуклость корня шва не удаляют внутри образцов труб полного сечения.
Образец для испытаний нагружают постепенно и непрерывно в соответствии с ИСО 6892-1 и ИСО 6892-2. В большинстве случаев определяют только усилие и место разрушения. В этих случаях следует применять все варианты по ИСО 6892-1 и ИСО 6892-2.
Если требуется определить другие характеристики (для которых необходимо измерить удлинение), следует точно указать положение экстензометра в соответствии с задачей.
Начальную площадь поперечного сечения рабочей части образца S0 определяют в соответствии с ИСО 6892-1.
8.1 Общие требования
Результаты испытаний устанавливают в соответствии с ИСО 6892-1 и ИСО 6892-2.
8.2 Место разрушения
Место разрушения должно быть обозначено и запротоколировано.
При необходимости, сторона образца для испытания может быть протравлена для определения расположения сварного шва.
8.3 Исследование поверхности разрушения
После разрушения образца для испытаний поверхность разрушения осматривают и регистрируют наличие любых дефектов, которые могут негативно повлиять на испытание, включая их вид, размер и количество. При наличии газовых пор их регистрируют, но учитывают как дефекты только в центральных областях.
9 Протокол испытания
Протокол испытания дополнительно к информации, приведенной в ИСО 6892-1 и ИСО 6892-2, должен содержать следующую информацию:
- ссылку на настоящий стандарт (ИСО 4136:2022);
- тип, размеры и расположение образца для испытания, при необходимости эскиз (см. рисунок 1);
- температуру испытания, если она выходит за пределы температуры окружающей среды;
- термическую обработку, если проводилась;
- место разрушения;
- виды и размеры выявленных дефектов.
Пример типового протокола испытания приведен в приложении А.
(справочное)
N _____________________________________________________________________
В соответствии с предварительными техническими требованиями к процедуре
сварки (pWPS)
_______________________________________________________________________
В соответствии с результатами испытания на поперечное растяжение
_______________________________________________________________________
результат испытания
_______________________________________________________________________
Производитель: ________________________________________________________
Цель испытания: _______________________________________________________
Вид продукции: ________________________________________________________
Основной металл: ______________________________________________________
Сварочный материал: ___________________________________________________
Температура испытания: ________________________________________________
Таблица А.1
Испытание на поперечное растяжение в соответствии с ИСО 4136
Образец N/расположение | Размер/диаметр, мм | Максимальная нагрузка Fm, Н | Предел прочности при растяжении Rm, Н/мм2 | Место разрушения | Примечание, например тип разрушения |
Эксперт или экспертный орган: Утверждаю:
________________________________ ________________________
(ФИО, дата, подпись) (ФИО, дата, подпись)
(справочное)
НАЦИОНАЛЬНЫМ, МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
Таблица ДА.1
Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального, межгосударственного стандарта |
ISO 4063 | IDT | ГОСТ Р ИСО 4063-2010 "Сварка и родственные процессы. Перечень и условные обозначения процессов" |
ISO 6892-1 | NEQ | ГОСТ 1497-2023 "Металлы. Методы испытаний на растяжение" |
ISO 6892-2 | - | <*> |
<*> Соответствующий национальный, межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание - В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT - идентичные стандарты; - NEQ - неэквивалентные стандарты. | ||
ISO 7500-1 | Metallic materials - Calibration and verification of static uniaxial testing machines - Part 1: Tension/compression testing machines - Calibration and verification of the force-measuring system |
УДК 621.791:006.354 | ОКС 25.160.40 |
Ключевые слова: испытания разрушающие сварных швов, металлические материалы, испытание на поперечное растяжение | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_96590.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|