

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2024 Примечание к документу Документ введен в действие с 01.03.2024. Название документа "ГОСТ Р 71171-2023. Национальный стандарт Российской Федерации. Роторы буровые и для ремонта нефтяных и газовых скважин. Основные параметры и размеры" (утв. и введен в действие Приказом Росстандарта от 25.12.2023 N 1646-ст) "ГОСТ Р 71171-2023. Национальный стандарт Российской Федерации. Роторы буровые и для ремонта нефтяных и газовых скважин. Основные параметры и размеры"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Параметр | Типоразмер ротора | |||||
Р 460 | Р 560 | Р 700 | Р 950 | Р 260 | ||
Диаметр отверстия в столе ротора, мм, не менее | 460 | 560 | 700 | 950 | 1260 | |
Максимальная допустимая статическая нагрузка на стол ротора, кН | 2000 | 2500 | 4000 | 5000 | 6300 | 8000 |
Статический крутящий момент на столе ротора, кН·м, не более | 35 | 35 | 50 | 80 | 120 | 180 |
Частота вращения стола ротора, об/мин, не более | 250 | 200 | ||||
Расстояние от оси ротора до оси первого ряда зубьев звездочки, мм | 1353 | 1651 | ||||
Габаритные размеры ротора, мм, не более | ||||||
длина | 2300 | 2215 | 2350 | 2300 | 2450 | 3000 |
ширина | 1450 | 1350 | 1650 | 1580 | 1900 | 2300 |
высота | 700 | 745 | 750 | 680 | 750 | 800 |
Масса, кг, не более | 3000 | 4520 | 5850 | 4900 | 7100 | 10 000 |
Примечание - Точные значения параметров по КТД предприятия-изготовителя. | ||||||
5.3 Классификация роторов для освоения и ремонта по основным параметрам приведена в таблице 2.
Таблица 2
Параметр | Типоразмер ротора | |||||
Р 180 | Р 254 | Р 305 | Р 320 | Р 330 | Р 360 | |
Диаметр отверстия в столе ротора, мм | 180 | 254 | 305 | 320 | 330 | 360 |
Максимальная допустимая статическая нагрузка на стол ротора, кН | 50 | 80 | 125 | |||
Статический крутящий момент на столе ротора, кН·м, не менее | 8 | 12,5 | 16 | |||
Частота вращения стола ротора, об/мин, не более | 300 | |||||
Расстояние от оси ротора до оси первого ряда зубьев звездочки, мм | 730 | 914 | 730, 1118 | |||
5.4 Условное обозначение ротора должно включать его обозначение, диаметр отверстия в столе ротора, максимально допустимую статическую нагрузку на стол ротора, климатическое исполнение по ГОСТ 15150 и обозначение стандарта или ТУ, регламентирующих тип, основные параметры и размеры ротора.
Пример условного обозначения бурового ротора с диаметром отверстия 560 мм, максимально допустимой статической нагрузкой на стол ротора 400 т, для районов с умеренным и холодным климатом:
Ротор Р 560 x 400 УХЛ по ГОСТ Р 71171-2023
При необходимости в условном обозначении редуктора указывают дополнительные признаки по НД на данный ротор.
5.5 Основные составные части и размеры бурового ротора представлены на рисунке 1.
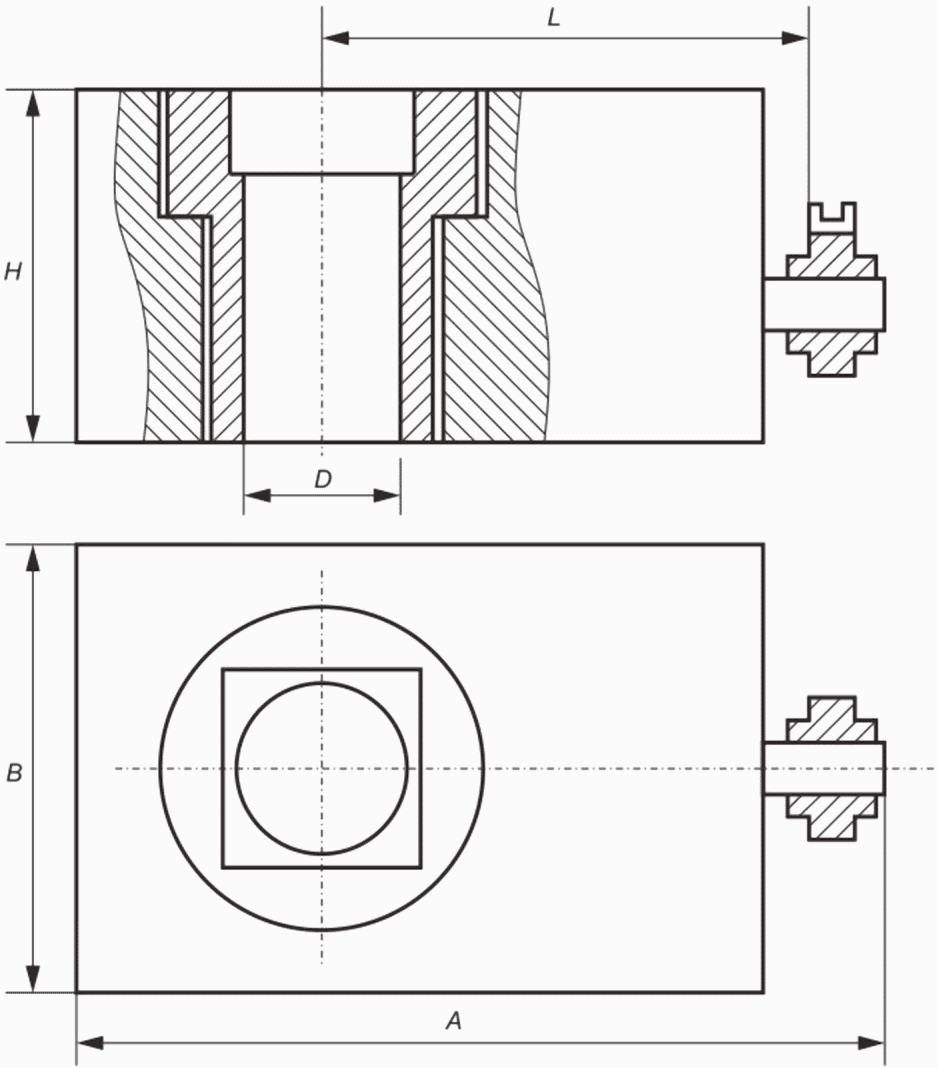
A - длина; B - ширина; H - высота; D - диаметр отверстия
в столе ротора; L - расстояние от оси ротора до оси
первого ряда зубьев звездочки
6.1 Общие требования
6.1.1 Роторы буровые должны соответствовать требованиям настоящего стандарта и КТД изготовителя, утвержденной в установленном порядке.
6.1.2 Основными параметрами буровых роторов являются:
1) диаметр отверстия в столе ротора, мм;
2) номинальный крутящий момент на столе ротора, Н·м;
3) допустимая статическая нагрузка на стол ротора, кН;
4) передаточное отношение от приводного вала до стола ротора;
5) номинальная частота вращения стола ротора, об/мин;
6) наличие обратного вращения;
7) расчетный ресурс, ч;
8) шумовые характеристики;
9) габаритные и присоединительные размеры;
10) масса, кг;
11) потребный объем смазочного материала, подлежащего введению в редуктор, кг;
12) наличие стопорного устройства.
6.1.3 Роторы должны быть устойчивыми к воздействию климатических факторов внешней среды в соответствии с требованиями ГОСТ 15150.
6.1.4 Разработку и постановку продукции на производство следует осуществлять по ГОСТ Р 15.301.
6.1.5 В конструкции роторов необходимо предусматривать приспособления для строповки.
6.1.6 Допускаемая температура масла в корпусе редуктора должна быть указана в КТД на редукторы конкретных типов.
6.1.7 Резино-технические изделия элементов ротора должны соответствовать ГОСТ 15152.
6.2 Требования безопасности
6.2.1 Общие требования безопасности - по ГОСТ 12.2.232 и ГОСТ 12.2.003.
6.2.2 Течь масла из картера, через соединения и уплотнения валов не допускается. Во время работы ротора допускается образование масляной пленки без каплеобразования - в местах соединения и на концах валов в соответствии с ГОСТ 8752.
6.2.3 Ротор должен отвечать требованиям безопасности в течение всего периода эксплуатации при выполнении потребителем требований, установленных в ЭД и Федеральных нормах и правилах в области промышленной безопасности "Правила безопасности в нефтяной и газовой промышленности".
6.3 Комплектность
6.3.1 К ротору в собранном виде следует прикладывать в одном экземпляре паспорт, совмещенный с инструкцией по эксплуатации, или паспорт и инструкцию по эксплуатации.
6.3.2 Комплект запасных частей и приспособлений (ЗИП) для технического обслуживания в процессе эксплуатации оборудования на два года.
6.4 Маркировка
6.4.1 Маркировка наносится на каждый изготовленный ротор и должна обеспечивать их идентификацию. Место расположения маркировки выбирают на поверхности, доступной для осмотра до монтажа. Вид маркировки необходимо устанавливать в КТД изготовителя в соответствии с требованиями настоящего стандарта.
6.4.2 Маркировка должна содержать следующие данные:
1) наименование и товарный знак изготовителя;
2) условное обозначение ротора;
3) массу ротора в кг;
4) серийный или порядковый номер по системе нумерации изготовителя;
5) дату изготовления.
Допускается маркировать дополнительные данные.
6.4.3 Товарный знак изготовителя допускается маркировать непосредственно на корпусе или крышке редуктора литейно-механическим способом.
6.4.4 Технические требования к маркировке и методы контроля качества маркировки - по ГОСТ 26828.
6.4.5 Транспортная маркировка роторов должна соответствовать требованиям ГОСТ 14192, а роторов, предназначенных на экспорт, - дополнительно - требованиям условий договора с потребителем. На упаковках оборудования необходимо указывать координаты центра массы и показывать схемы строповки.
6.4.6 Маркировка должна содержать манипуляционный знак "место строповки" по ГОСТ 14192.
6.5 Упаковка
6.5.1 Упаковка роторов должна обеспечивать их сохранность при транспортировании и хранении.
6.5.2 Каждый ротор должен быть законсервирован в соответствии с ГОСТ 9.014. Консервация должна предохранять ротор от коррозии в течение срока, указанного в КТД изготовителя, при соблюдении условий транспортирования и хранения.
6.5.3 Выходной конец вала необходимо предохранять от повреждений антикоррозионного покрытия.
6.5.4 Масломерная игла (при наличии) должна быть надежно закреплена.
6.5.5 Комплектующие изделия, возможность повреждения которых не исключается, следует снять и отправить в упакованном виде.
6.5.6 Все отверстия, соединяющие внутренние полости ротора с атмосферой, кроме отдушины, должны быть закрыты.
6.5.7 Допускается применение других способов упаковывания или другой транспортной тары при условии обеспечения сохранности роторов.
6.5.8 Требования к упаковке технической и сопроводительной документации - по ГОСТ 23170.
6.6 Требования к оценке (подтверждению) соответствия
6.6.1 Оборудование подлежит подтверждению соответствия требованиям [1].
6.6.2 Оборудование должно иметь документ о подтверждении соответствия требованиям технических регламентов Евразийского экономического союза (ТР ЕАЭС).
7.1 Сырье и материалы, применяемые при изготовлении роторов, не должны содержать компоненты опаснее третьего класса по ГОСТ 12.1.007.
7.2 Сырье и материалы, применяемые при изготовлении роторов, а также в транспортировании и хранении, не должны оказывать вредного воздействия на окружающую среду.
8.1 Изготовленные роторы (далее в разделе - изделия) до их отгрузки, передачи или продажи потребителю подлежат приемке с целью удостоверения их годности для использования в соответствии с требованиями, установленными в настоящем стандарте и в конструкторской документации, договорах, контрактах (далее в разделе - нормативная и техническая документация).
8.2 Для контроля качества и приемки изготовленные изделия подвергают:
1) приемке (контролю) СТК;
2) периодическим испытаниям;
3) ТИ (при внесении предлагаемых изменений в конструкцию выпускаемых изделий и (или) технологию их изготовления).
8.3 Приемка СТК и ПИ в совокупности должны обеспечивать достоверную проверку всех свойств выпускаемых изделий, подлежащих контролю на соответствие требованиям нормативной и технической документации.
8.4 Применяемые при испытаниях и контроле средства измерений и контроля необходимо поверять, а испытательное оборудование аттестовывать в установленном порядке в соответствии с ГОСТ Р 8.568.
8.5 Результаты испытаний и контроля изделия считают положительными, а изделия - выдержавшими испытания, если они испытаны в объеме и последовательности, которые установлены для данной категории испытаний (контроля), а результаты подтверждают соответствие изделия заданным требованиям.
8.6 Результаты испытаний изделия считают отрицательными, а изделия - не выдержавшими испытания, если по результатам испытаний будет установлено несоответствие изделия хотя бы одному требованию, установленному в нормативной и технической документации для проводимой категории испытаний.
8.7 Приемка изделий СТК
8.7.1 Изготовленные изделия должны быть приняты СТК предприятия-изготовителя согласно технологическому процессу и должны иметь ее приемочное клеймо.
Объем (состав необходимых проверок) и последовательность проведения контроля, а также места и тип клеймения СТК следует устанавливать в технической документации предприятия-разработчика.
8.7.2 Основанием для принятия решения о приемке единиц (партий) изделий СТК являются положительные результаты предшествующих периодических испытаний, проведенных в установленные сроки.
8.7.3 Правила отбора образцов:
а) предъявление изделий на приемку СТК осуществляют поштучно либо партиями, что отражают в предъявительском документе, оформляемом в порядке, принятом у изготовителя. Партией считают изделия одного варианта конструкции (модели, модификации, вариантного исполнения, комплектации), сопровождаемые одним документом о качестве, содержащим:
1) обозначение, наименование и количество изделий в партии;
2) номер партии;
3) дату изготовления (месяц, год);
б) образцы изделий, предъявляемые на приемку СТК, должны быть укомплектованы в соответствии с требованиями нормативной и технической документации;
в) в процессе контроля СТК не допускается подстраивать (регулировать) образцы изделий и заменять входящие в них сменные элементы, если это не предусмотрено специальными требованиями нормативной и технической документации.
8.7.4 Приемку изделий СТК приостанавливают в следующих случаях:
1) изделия не выдержали периодических испытаний;
2) обнаружены нарушения выполнения технологического процесса (в том числе обнаружены несоответствия установленным требованиям средств испытаний и контроля), приводящие к неисправимым дефектам изделий.
8.7.5 Решение о возобновлении приемки изделий СТК принимает руководство предприятия-изготовителя после устранения причин приостановки приемки и оформления соответствующего документа.
8.7.6 Изделия, принятые СТК, подлежат отгрузке или передаче на ответственное хранение. Изготовитель должен обеспечить сохранение качества изделий после приемки СТК вплоть до доставки к месту назначения, если это определено условиями договора (контракта).
8.8 Правила проведения периодических испытаний
8.8.1 ПИ проводят для периодического подтверждения качества изделий и стабильности технологического процесса в установленный период с целью подтверждения возможности продолжения изготовления изделий по действующей конструкторской и технологической документации и продолжения ее приемки СТК.
Объем (состав необходимых проверок) и последовательность проведения испытаний должны быть установлены в технической документации предприятия-разработчика.
8.8.2 ПИ проводит изготовитель с привлечением при необходимости других заинтересованных сторон, в том числе представителей потребителя.
8.8.3 Если образцы изделий не выдержали периодических испытаний, то приемку изделий СТК и их отгрузку потребителю приостанавливают до выявления причин возникновения дефектов, их устранения и получения положительных результатов повторных периодических испытаний.
8.8.4 Если данные проведенного анализа показывают, что обнаруженные дефекты существенно снижают технические характеристики изделий, то все принятые (но не отгруженные) изделия, в которых могут быть подобные дефекты, возвращают на доработку (замену), а по всем принятым и отгруженным изделиям, в которых могут быть подобные дефекты, принимают решение, не противоречащее интересам потребителей.
8.8.5 Повторные ПИ проводят в полном объеме периодических испытаний на доработанных (или вновь изготовленных) образцах изделий после устранения дефектов.
8.8.6 При положительных результатах повторных периодических испытаний приемку изделий СТК и их отгрузку потребителю возобновляют.
8.8.7 В случае неудовлетворительных результатов повторных периодических испытаний по какому-либо показателю данный показатель проверяют при приеме СТК до получения положительных результатов.
8.9 Правила проведения ТИ
8.9.1 ТИ изделий проводят с целью оценки эффективности и целесообразности предлагаемых изменений в конструкции или технологии изготовления, которые могут повлиять на технические характеристики изделий, либо могут повлиять на эксплуатацию изделий, в том числе на важнейшие свойства изделий.
8.9.2 Необходимость внесения изменений в конструкцию изделий или технологию их изготовления и проведения ТИ определяет держатель подлинников конструкторской документации на изделия (далее - разработчик изделия) с учетом действия и защиты авторского права.
8.9.3 ТИ проводит предприятие-изготовитель или по договору с ним и при его участии испытательная (сторонняя) организация с участием при необходимости представителей разработчика изделия, потребителя, природоохранных органов и других заинтересованных сторон.
8.9.4 ТИ проводят по разработанным разработчиком изделия программе и методикам, которые в основном должны содержать:
1) необходимые проверки из состава периодических испытаний;
2) требования по количеству образцов, необходимых для проведения ТИ;
3) указание об использовании образцов, подвергнутых ТИ.
Объем испытаний и контроля, включаемых в программу, должен быть достаточным для оценки влияния вносимых изменений на характеристики изделий, в том числе на их безопасность, взаимозаменяемость и совместимость, ремонтопригодность, производственную и эксплуатационную технологичность, а также на утилизируемость изделий.
8.9.5 Программу и методики (при отсутствии стандартизованных) ТИ разрабатывает разработчик изделий, который в установленном порядке утверждает конструкторскую или технологическую документацию на изделия.
8.9.6 ТИ проводят на образцах изделий, изготовленных с внесением в конструкцию или технологию изготовления предлагаемых изменений.
8.9.7 Результаты ТИ считают положительными, если полученные фактические данные по всем видам проверок, включенных в программу ТИ, свидетельствуют о достижении требуемых значений показателей изделий (технологического процесса), оговоренных в программе и методике, и достаточными для оценки эффективности (целесообразности) внесения изменений.
8.9.8 Если эффективность и целесообразность предлагаемых изменений конструкции (технологии изготовления) подтверждены положительными результатами ТИ, то эти изменения вносят в документацию на изделия в соответствии с установленным порядком.
8.9.9 Если эффективность и целесообразность предлагаемых изменений не подтверждены положительными результатами ТИ, то эти изменения в соответствующую утвержденную и действующую документацию на продукцию не вносят и принимают решение по использованию образцов изделий, изготовленных для проведения ТИ (в соответствии с требованиями программы испытаний).
9.1 Проверка внешнего вида ротора производится визуальным осмотром и измерительным методом, с применением линеек по ГОСТ 427, рулеток по ГОСТ 7502, штангенциркулей по ГОСТ 166 и штангенглубиномеров по ГОСТ 162.
9.2 Проверка комплектности, маркировки, упаковки проверяется визуально на соответствие требованиям настоящего стандарта и КТД изготовителя.
9.3 Предприятие-изготовитель должно осуществлять контроль на соответствие установленным требованиям.
9.4 Габаритные размеры ротора контролируются с точностью до 1 мм.
9.5 Массу ротора проверяют на весах с точностью до +/- 5 кг.
9.6 Качество поверхности внешнего корпуса ротора проверяют визуально.
10.1 Условия транспортирования роторов по ГОСТ 15150.
10.2 Роторы могут транспортироваться любым видом транспорта при условии обеспечения их сохранности.
10.3 Транспортировка и хранение должны исключать повреждения и деформации изделия и комплектующих, а также исключать воздействие агрессивных сред и атмосферных осадков.
10.4 В случае транспортирования роторов железнодорожным транспортом условия укладки изделий должны быть согласованы предприятием-изготовителем с перевозчиком.
11.1 Перед началом эксплуатации роторов вращающиеся детали на внешних концах валов следует ограждать.
11.2 Места роторов с температурой наружных поверхностей выше 70 °C, доступные для обслуживающего персонала, должны быть ограждены или промаркированы символом и дополнительной табличкой с указанием температуры.
11.3 Наименьшее расстояние рабочего места от контура ротора, на котором обеспечивается безопасный уровень шума, - по ГОСТ 12.1.003, если шум ротора превышает значения, установленные указанным стандартом.
11.4 Зубчатые передачи и подшипниковые узлы роторов, аварийный отказ которых может привести к жертвам или значительным экономическим потерям, следует непрерывно или периодически контролировать с целью своевременного получения информации о приближении их к предельному состоянию.
11.5 Паспорт по ГОСТ Р 2.601 должен содержать указания по обеспечению безопасности в эксплуатации, правила установки, подготовки к работе и технического обслуживания ротора.
1) требования к месту и поверхности установки;
2) удаление приспособлений для транспортирования (при необходимости);
3) очистку и внешнюю расконсервацию;
4) установку и выверку ротора с учетом вида соединения;
5) минимальное значение прочности основания;
6) монтаж комплектующих изделий (при необходимости);
7) установку и регулировку соединительных элементов.
1) слив конденсата (при необходимости);
2) выбор смазки и ее количество;
3) заполнение ротора смазкой;
4) обеспечение действия системы охлаждения (при наличии);
5) порядок пуска, приработки и указания о порядке и сроках введения полной нагрузки.
1) контроль температурного режима;
2) контроль уровня смазочного масла;
3) контроль шума;
4) периодичность замены смазки и данные по ее замене;
5) контроль отсутствия течи масла;
6) контроль чистоты отверстия отдушины;
7) контроль и обслуживание системы охлаждения (при наличии);
8) контроль давления масла при смазке под давлением;
9) рекомендации по контролю и диагностике технического состояния передач и подшипников по оценке вибрации в процессе эксплуатации ротора (для избежания аварийного останова ротора в результате отказа передач и подшипников).
11.9 В паспорт могут быть включены (при необходимости) дополнительные требования, помимо указанных в п. 11.6, 11.7 и 11.8 настоящего стандарта.
12.1 Изготовитель гарантирует надежную работу, но не менее 12 мес с момента установки.
12.2 Гарантийный срок хранения - 12 мес с момента их продажи.
12.3 Изготовитель обязан в течение гарантийного срока безвозмездно, не позднее одного месяца со дня получения рекламации, отремонтировать или заменить отказавший ротор при соблюдении потребителем условий транспортирования, хранения, монтажа и эксплуатации.
Технический регламент Таможенного союза | О безопасности машин и оборудования |
УДК 622.24.054.22:006.354 | ОКС 75.180.10 |
Ключевые слова: буровой ротор, ротор | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/1/gost_21619.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|