

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2024 Примечание к документу Документ введен в действие с 01.04.2025. Название документа "ГОСТ Р ИСО 24338-2024. Национальный стандарт Российской Федерации. Покрытия напольные ламинированные. Методы определения устойчивости к истиранию" (утв. и введен в действие Приказом Росстандарта от 27.06.2024 N 885-ст) "ГОСТ Р ИСО 24338-2024. Национальный стандарт Российской Федерации. Покрытия напольные ламинированные. Методы определения устойчивости к истиранию"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

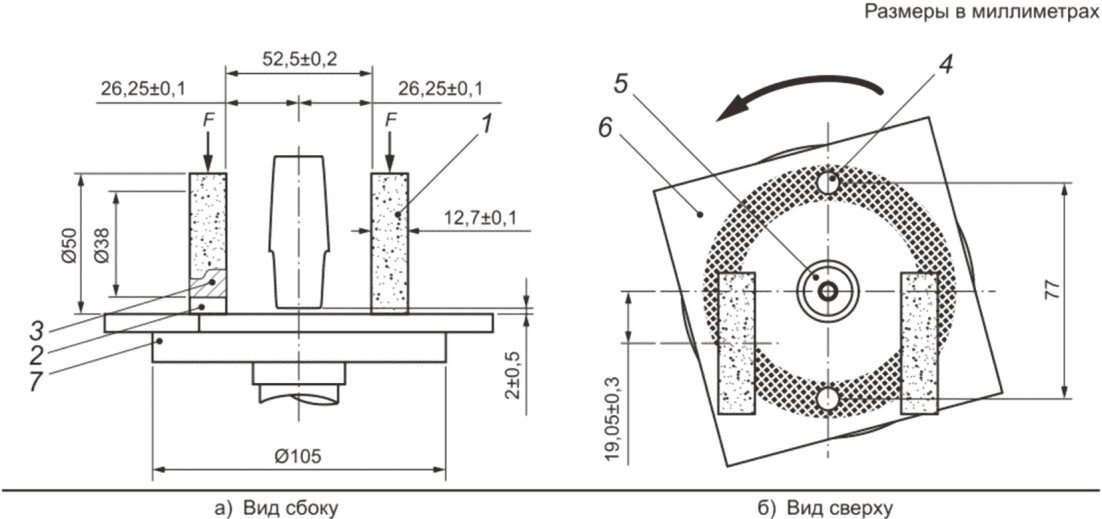
 необходимо выполнять в соответствии с требованиями
 S-42 (это торговая марка продукции), поставляемой
 Industries. Данная информация приведена для удобства пользователей настоящего стандарта и не означает одобрения ИСО указанной продукции. Эквивалентную продукцию допускается использовать, если доказать, что она приводит к одинаковым результатам.
 S-34 - торговая марка продукции, поставляемой
 Industries. Данная информация приведена для удобства пользователей настоящего стандарта и не означает одобрения ИСО указанной продукции. Эквивалентную продукцию допускается использовать, если можно доказать, что она приводит к одинаковым результатам.
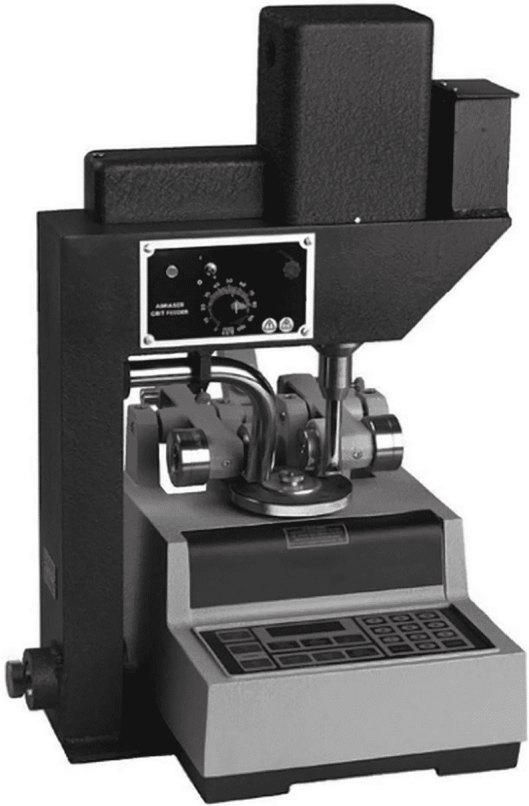

 с устройством подачи абразивных частиц является примером подходящего устройства, имеющегося в продаже. Данная информация приведена для удобства пользователей настоящего стандарта и не означает одобрения ИСО этого устройства.
 ESK 240 (EN 15354) - торговая марка продукции, поставляемой IMERYS. Данная информация приведена для удобства пользователей настоящего стандарта и не означает одобрения ИСО указанной продукции. Эквивалентную продукцию допускается использовать, если можно доказать, что она приводит к одинаковым результатам.
Тип оксида | Al2O3 | Fe2O3 | SiO2 | TiO2 | CaO | ZrO2 | MgO |
Масса, % | > 95 | < 0,30 | < 0,90 | от 2,4 до 3,0 | < 0,30 | < 0,30 | < 0,30 |
Таблица 2
Номер сита | 170 | 200 | 270 | От 270 до 325 | > 325 |
Оценка, мкм | 90 | 75 | 53 | 45 | - |
Распределение зерна по составу, % | 0 | От 0 до 5 | > 45 | > 80 | От 0 до 10 |
Абразивный материал хранят в сухом месте и используют только один раз. Перед применением не допускается его просеивать.
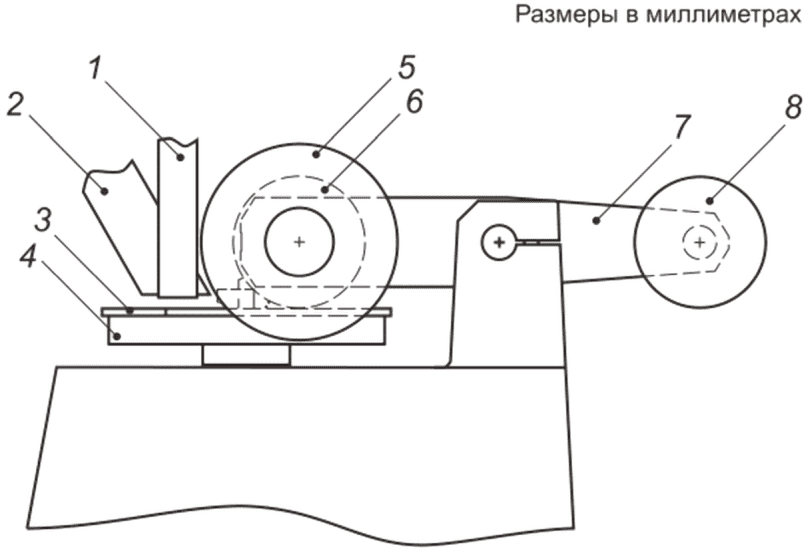
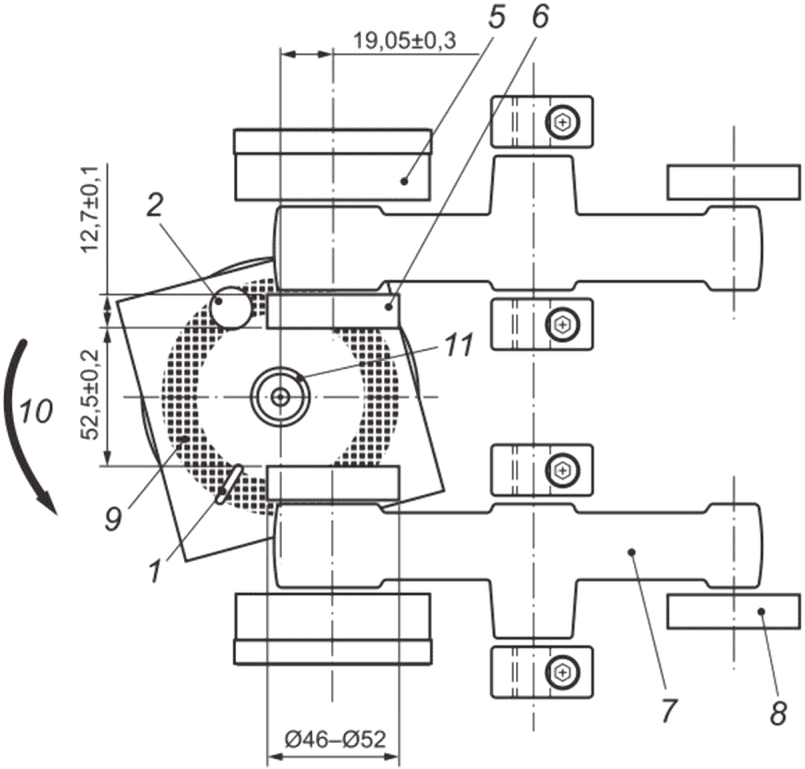
Два свободно вращающихся вокруг своей оси цилиндрических круга <5> номинальными диаметрами и ширинами соответственно 44,4 и 12,7 мм оснащены кожаными полосками ширинами (12,7 +/- 0,1) мм и толщинами не менее 1,5 мм. Общий диаметр кругов не должен превышать 52 мм или быть менее 46 мм.
--------------------------------
<5> Абразивные круги  S-39 - торговая марка продукции, поставляемой Taber Industries. Данная информация приведена для удобства пользователей настоящего стандарта и не означает одобрения ИСО названной продукции. Эквивалентную продукцию допускается использовать, если можно доказать, что она приводит к одинаковым результатам.
Твердость кожаных полосок должна соответствовать задаче, поставленной в рамках испытаний. Твердость измеряют в соответствии с требованиями ИСО 868 по Шору типа A со следующим отклонением:
- твердость по Шору A измеряют в четырех точках в середине протектора абразивных кругов (отклонение от требования ИСО 868:2003, 5.1, 5.2 и 8.1).
Твердость кожи является подходящей, если все результаты измерений находятся в диапазоне от A/1:85 до A/1:95.
Расстояние между внутренними поверхностями кругов должно составлять (52,5 +/- 0,2) мм, при этом их общая ось номинально отклонена от оси держателя образца на расстояние (19,05 +/- 0,3) мм. Ось вращения испытуемого образца должна находиться на равных расстояниях от двух кругов.
Перед испытанием новые абразивные круги должны пройти предварительную подготовку: быть подвергнуты первоначальному испытанию при прохождении 2000 циклов в соответствии с порядком, описанным в 7.2.
Секундомер с точностью измерения до +/- 0,1 с.
Контейнер определенной емкости для сбора абразивных частиц при калибровке устройства подачи абразивных частиц.
Калибровочные пластины <6> изготавливают из литого акрила с твердостью по Роквеллу M 94 в соответствии с АСТМ Д785.
--------------------------------
<6> Калибровочные пластины  S-38 - торговая марка продукции, поставляемой Taber Industries. Данная информация приведена для удобства пользователей настоящего стандарта и не означает одобрения ИСО названной продукции. Эквивалентную продукцию допускается использовать, если можно доказать, что она приводит к одинаковым результатам.
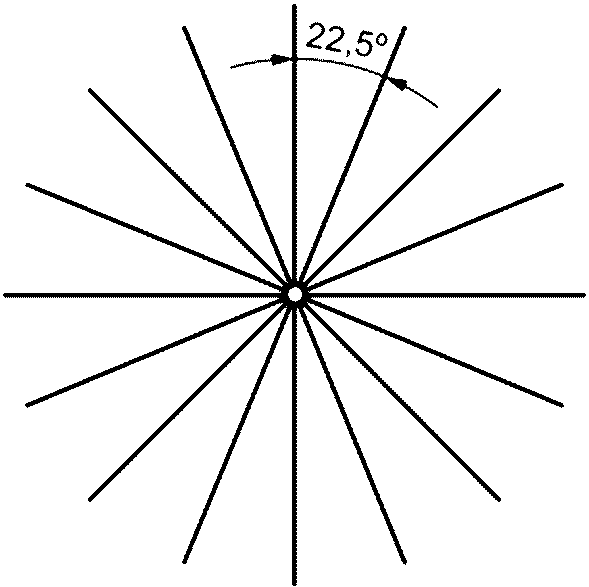
Для визуального наблюдения за абразивным износом используют прозрачный шаблон. Каждый квадрант должен быть разделен на четыре сектора, градусная мера которых равна 22,5° (см. рисунок 4).
Примечание - Данное коммерческое предложение отсутствует. Этот шаблон проще всего сделать из прозрачной пленки.
Для определения потери массы цинковой пластины при применении наждачной бумаги или калибровки потока пыли абразивного материала применяют весоизмерительное устройство с точностью измерения +/- 1 мг.
Камера кондиционирования должна обеспечивать поддержание стандартной температуры воздуха (23 +/- 2) °C и относительной его влажности (50 +/- 5)%.
Для каждого метода испытаний используют три случайно отобранных элемента ламинированного напольного покрытия. Из каждого элемента вырезают по одному образцу размерами примерно 100 x 100 мм:
- один образец располагают на расстоянии 10 мм от левой короткой стороны первого элемента (см. рисунок 5);
- один образец располагают точно по центру второго элемента (см. рисунок 5);
- один образец располагают на расстоянии 10 мм от правой короткой стороны третьего элемента (см. рисунок 5).
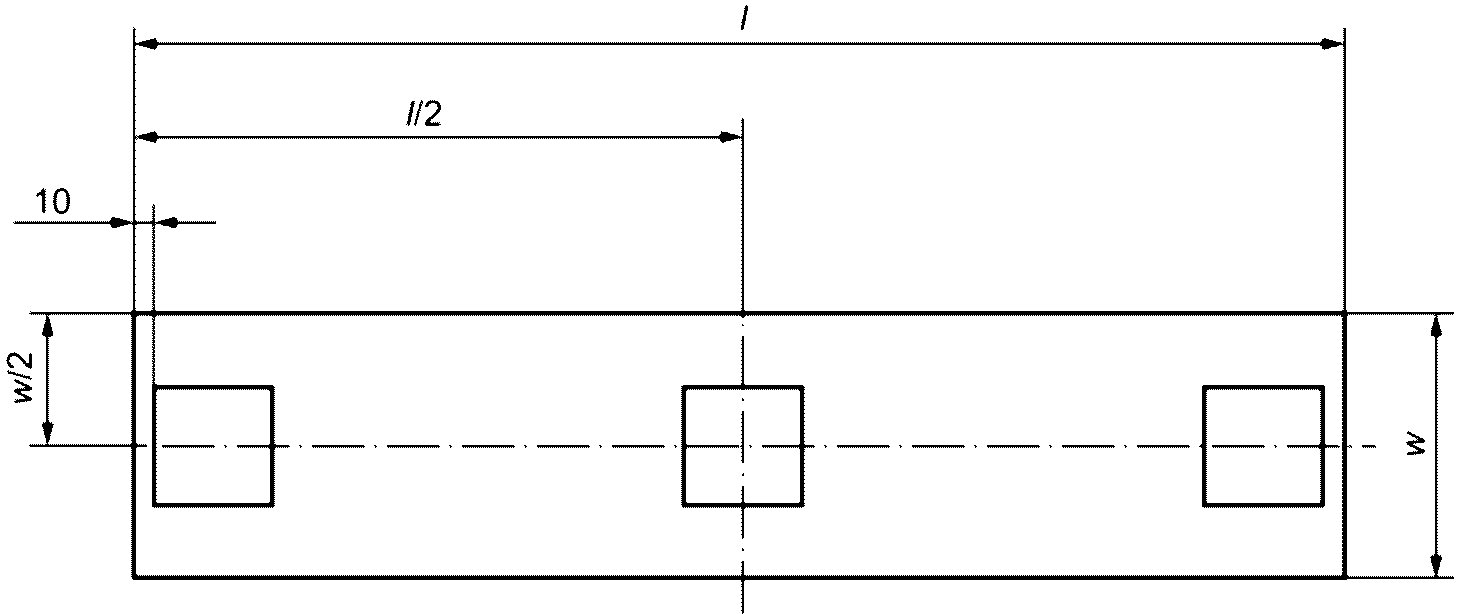
напольного покрытия
Не следует использовать для испытаний образцы с обработанными краями и поверхностями. Если толщина образцов превышает 8 мм, то образцы должны быть отфрезерованы с оборотной стороны до толщины (7,5 +/- 0,5) мм для обеспечения горизонтальной нагрузки на абразивные рычаги. Необходимо убедиться, что после фрезерования образцы получились равномерно плоскими и параллельными.
Если размеры элементов не позволяют вырезать образцы с указанными параметрами, то образцы отбирают с ближайшими доступными размерами. Если размеры элементов менее 100 мм, то необходимо соединить их друг с другом. Место соединения должно располагаться в середине образца размерами 100 x 100 мм.
По центру испытуемого образца просверливают отверстие диаметром (7,2 +/- 0,1) мм.
6.1 Общие положения
Износостойкость оценивают путем шлифования поверхности испытуемых образцов указанной шлифовальной шкуркой при помощи двух нагруженных абразивных кругов. Характерное изнашивание возникает при контакте испытуемого образца со скользящими по его поверхности двумя вращающимися абразивными кругами. Характерное истирающее действие возникает при контакте испытуемого образца со скользящим вращением двух абразивных кругов. Вращение поворотного стола приводит в движение образец, который заставляет вращаться круги в противоположных направлениях вокруг горизонтальной оси, смещенной по касательной к оси образца. Один абразивный круг истирает образец снаружи, у края, а другой - внутри, по направлению к центру, в то время как вакуумная система очищает образец от образующихся в ходе испытаний остатков мусора. Полученные в результате следы истирания образуют узор, сформированный из дуг пересекающихся друг с другом кругов, площадью около 30 см2.
Испытуемые образцы и шлифовальные шкурки (4.1.4) выдерживают в кондиционированной камере (4.3.2) не менее 24 ч. После предварительного кондиционирования полоски хранят в полиэтиленовых пакетах (максимум 10 полосок в одном пакете) и оставляют в камере до тех пор, пока они не понадобятся для проведения испытаний.
Поверхность испытуемых образцов очищают органическим растворителем, не растворимым в воде.
Используя маркер, проводят четыре линии на поверхности каждого испытуемого образца под углами 45° между собой так, чтобы площадь поверхности была разделена на октанты (см. рисунок 6), для оценки истирания.
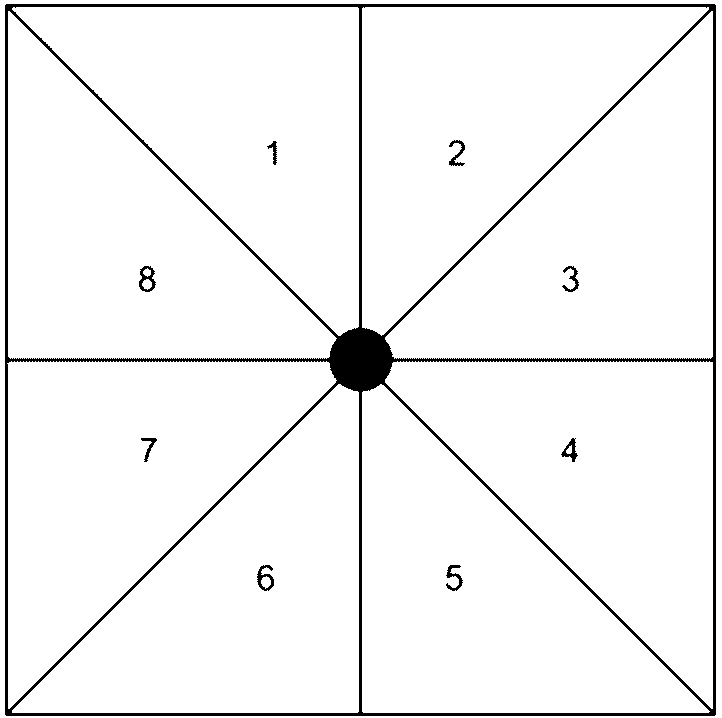
испытуемых образцов на октанты
6.3 Подготовка абразивных кругов
К каждому кругу с резиновым покрытием прикрепляют предварительно подготовленные неиспользованные полоски из шлифовальной шкурки. Необходимо убедиться, чтобы цилиндрические поверхности были полностью покрыты полосками без наложения друг на друга. Наружный диаметр подготовленного круга должен составлять (50,90 +/- 0,65) мм.
Подготавливают два круга с неиспользованными шлифовальными шкурками в соответствии с 4.1.4 из одной поставленной партии и оставляют их для проведения испытаний.
Цинковую пластину (4.1.5) закрепляют в держателе испытуемого образца (4.1.1), включают всасывающее устройство (4.1.6), переводят в нулевое положение счетчик оборотов (4.1.7), опускают круги и шлифуют цинковую пластину при 500 оборотах. Протирают цинковую пластину и взвешивают ее с точностью до 1 мг. Шлифовальные шкурки заменяют на неиспользованные полоски из той же партии и шлифуют цинковую пластину еще при 500 оборотах. Цинковую пластину протирают и повторно взвешивают с точностью до 1 мг.
Потеря массы должна составлять (120 +/- 20) мг. Всю партию шлифовальных шкурок, потеря массы которых выходит за пределы данного диапазона, не используют для испытаний.
6.5 Истирание испытуемого образца
6.5.1 Общие положения
Испытание проводят сразу после определения степени истирания. Подготавливают два круга с предварительно подготовленными неиспользованными шлифовальными шкурками из той же партии, предварительно одобренной для проведения испытаний на определение степени истирания (6.4). Устанавливают круги на испытательное оборудование, переводят в нулевое положение счетчик оборотов. Закрепляют первый испытуемый образец в держателе. Необходимо убедиться, что поверхность испытуемого образца была ровная. Опускают круги, включают всасывающее устройство и шлифуют испытуемый образец.
Испытуемый образец проверяют на истирание через каждые 100 оборотов и заменяют шлифовальные шкурки через каждые 200 оборотов.
Испытания продолжают до тех пор, пока не будет достигнута начальная точка истирания (IP).
6.5.2 Метод оценки истирания A - октанты
Начальная точка износа (IP) - это точка, в которой появляются первый четко распознаваемый износ декоративного слоя покрытия и подслой в шести из восьми октантов. Начальная точка износа достигается, когда в пяти октантах имеются участки износа площадью не менее 1,00 мм2, а в шестом октанте становится видимой область износа площадью 1,00 мм2. Подслой служит основанием для слоя, на который наносится декоративный узор. Для однотонных цветов нижний слой - это первый слой другого цвета. Пример оценки приведен на рисунке 7.
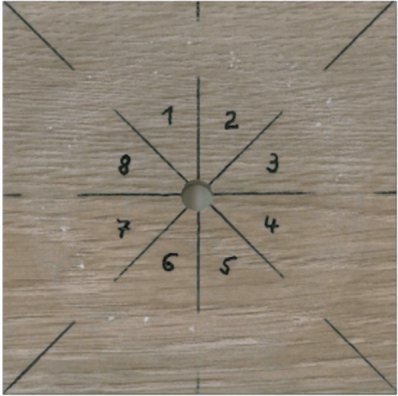 а) Испытание в недостаточном объеме: износ площадью не менее 1,00 мм2 заметен только в октантах 6 и 7 | 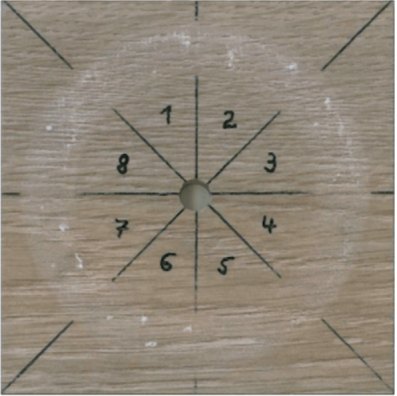 б) Корректно проведенное испытание: износ площадью более 1,00 мм2 не происходит в октантах 4 и 5 | 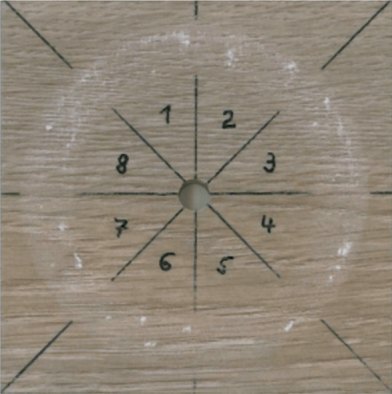 в) Испытание в чрезмерном объеме: износ вышел за пределы начальной точки износа |
6.6 Выражение результатов
Рассчитывают среднее значение износа IP, полученное для трех испытуемых образцов по результатам их шлифования при 100 оборотах.
6.7 Протокол испытаний
Протокол испытаний должен содержать следующую информацию:
a) ссылку на настоящий стандарт и примененный метод абразивного истирания (т.е. метод A);
b) наименование и вид продукции;
c) среднее значение начальных точек истирания (в оборотах) для трех образцов, рассчитанное до ближайших 100 оборотов;
d) любое отклонение от установленного порядка проведения испытаний;
e) дату проведения испытаний.
7.1 Общие положения
Определенный абразив непрерывно подают на поверхность испытуемого образца по траектории движения кругов. При вращении образца трение/износ кругов и абразивных частиц вызывает истирание испытуемого образца. После прохождения под обоими кругами удаляют абразивную пыль, используя пылесос.
Абразивные круги допускается использовать при условии соблюдения требований, указанных в 4.2.4. При несоблюдении данных требований круги необходимо заменить.
7.3.1 Перед началом испытания на износ:
- закрепляют испытуемый образец при помощи держателя образца;
- устанавливают насадку вакуумной очистки, включают пылесос, как описано в 4.2.2;
- устанавливают нижнее отверстие устройства подачи абразивных частиц, как описано в 4.2;
- устанавливают счетчик оборотов в нулевое положение;
- опускают абразивные круги на поверхность испытуемого образца;
- открывают устройство подачи абразивных частиц, регулируют скорость подачи абразивных частиц в соответствии с 7.4.1;
- запускают процесс вращения испытуемого образца.
7.3.2 Для завершения испытания на износ:
- останавливают процесс вращения испытуемого образца;
- закрывают устройство подачи абразивных частиц;
- останавливают работу пылесоса;
- поднимают абразивные круги;
- фиксируют количество оборотов.
7.4 Калибровка
Перед каждым испытанием необходимо калибровать поток частиц из устройства подачи абразивных частиц с помощью:
- контейнера, указанного в 4.2.6;
- секундомера, указанного в 4.2.5;
- весоизмерительного устройства, указанного в 4.3.1.
Поток частиц должен непрерывно подаваться в течение (60 +/- 1) с.
Весь объем абразивных частиц, вышедших из устройства подачи абразивных частиц, собирают и взвешивают. Из полученной массы обязательно вычитают массу контейнера.
Устройство подачи абразивных частиц считается откалиброванным, если измеренная масса составляет (21 +/- 3) г.
Данную калибровку необходимо повторять после каждого испытания образца, или через каждые 5000 оборотов, или после каждого перерыва продолжительностью более 30 мин.
Абразивный материал из каждой новой упаковки должен быть проверен на способность к истиранию. Проводят испытание на износ в соответствии с процедурой, определенной в 7.3, заменяя испытательный образец калибровочной пластиной, указанной в 4.2.7.
Протирают калибровочную пластину мягкой тканью, смоченной антистатическим спреем. Определяют начальную массу калибровочной пластины, а затем закрепляют ее на держателе образца.
Выполняют 2000 оборотов на абразиметре. При необходимости добавляют абразивный материал.
Определяют разницу между начальной массой калибровочной пластины и ее массой после выполнения 2000 оборотов.
Испытание повторяют еще два раза на неиспытанной стороне калибровочной пластины (каждую сторону пластины допускается использовать только один раз).
Рассчитывают среднее значение по результатам трех измерений потери массы, мг.
Результат является приемлемым, если:
- среднее значение потери массы составляет (145 +/- 20) мг;
- результаты измерений не должны выходить за пределы диапазона (145 +/- 25) мг.
Рассчитывают калибровочный коэффициент. Калибровочный коэффициент равен среднему значению потери массы, г, деленному на 0,145 г.
7.5 Истирание испытуемого образца
Перед испытанием на износ подготавливают три образца, как указано в 6.2.
Абразиметр запускают, как указано в 7.3, и продолжают шлифование до полного износа. Сквозной износ считают наступившим, когда через прозрачный шаблон (4.2.8) на испытуемом образце видны:
- износ в 12 секторах из 16 и
- износ не менее одного сектора в квадранте (см. рисунок 8).
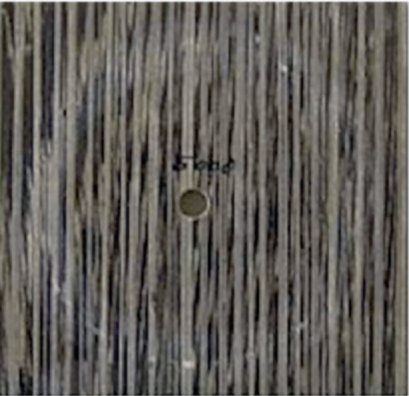 a) Недостаточный износ | 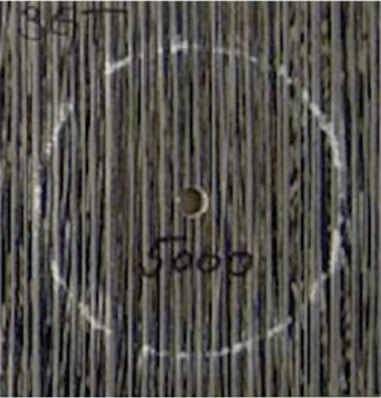 b) Идеальный износ | 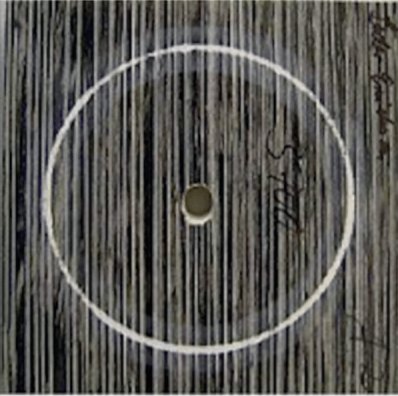 c) Чрезмерный износ |
Испытуемый образец проверяют через каждые 200 оборотов. По мере завершения испытания, испытуемый образец проверяют через каждые 100 оборотов.
На образцах, имеющих соединительный шов, при оценке результатов испытания сквозной износ в пределах 10 мм от этого шва не учитывают.
7.6 Выражение результатов
Для получения скорректированных значений по результатам испытания каждого образца общее число оборотов умножают на калибровочный коэффициент, определенный в 7.4.2.
Рассчитывают среднее значение скорректированных значений результатов отдельных испытаний для трех образцов. Число оборотов округляют с точностью до сотен и фиксируют данный результат как устойчивость к истиранию.
7.7 Протокол испытаний
Протокол испытаний должен содержать следующую информацию:
a) ссылку на настоящий стандарт и примененный метод истирания (т.е. метод B);
b) наименование и вид продукции;
c) результат устойчивости к истиранию, скорректированные отдельные значения и калибровочный коэффициент;
d) любое отклонение от установленной процедуры;
e) дату проведения испытания.
(обязательное)
ШЛИФОВАЛЬНОГО ОБОРУДОВАНИЯ
A.1 Общие положения
В настоящем приложении приведен пример процедуры проведения калибровки и технического обслуживания оборудования, используемого для испытаний на устойчивость к истиранию. Эта информация была разработана для оборудования определенной марки. Для калибровки и технического обслуживания оборудования других производителей могут быть применены иные процедуры и методы.
Описанные ниже процедуры не обязательно учитывают все потенциальные источники отклонений. График выполнения описанных процедур не установлен. Надлежащая лабораторная практика и опыт указывают необходимые интервалы в каждой лаборатории.
Неправильная балансировка абразивных кругов может привести к тому, что каждый круг будет проходить по образцу по траектории, отличной от траектории дополнительного круга, а также от траектории кругов, установленных на других оборудованиях. Площадь поверхности следа истирания может отличаться на 20%, а площадь истираемой обоими кругами поверхности на образце может составлять менее 50% от общей площади истирания данного образца, что может быть источником потенциальной ошибки.
В качестве потенциальных причин ошибок были определены следующие три фактора. Каждый фактор рассматривают отдельно; однако один зависит от другого. Первый фактор - это износ подшипника (расшатанность), второй - износ вала и третий - выравнивание рычагов. Ниже их рассматривают без какого-либо порядка очередности.
A.2 Средства испытаний
A.2.1 Калибровочный блок
Блок предпочтительно из стали размерами 77,9 x 77,9 x 25 мм с просверленным в центре отверстием и резьбой в соответствии с Единым национальным стандартом точной обработки (UNF), диаметром 1/4 дюйма (38,95 +/- 0,02) мм; поверхность 77,9 x 77,9 мм должна быть расположена таким образом, чтобы блок можно было навинчивать на торцевую поверхность диска - держателя образца абразиметра. Все края должны иметь радиус закругления 1 мм.
A.2.2 Измерительный щуп
Измерительные щупы различной толщины.
A.2.3 Регулировочные шайбы
Регулировочные шайбы различных толщин от 0,05 мм и более. Внутренний диаметр должен составлять 8 мм, а внешний - 13 мм.
A.3 Процедура
A.3.1 Износ подшипников
Осматривают каждый рычаг абразиметра визуально и прощупывают на наличие износа подшипников. Особое внимание уделяют зоне поворота рычага абразиметра и валу, на котором вращается круг. Признаками износа подшипников являются любые отклонения в стороны, скручивания или другие движения, выходящие за рамки конкретного вращения рычага или вала. Любое замеченное движение, кроме поворотов рычага или вала, требует проведения дальнейшего обследования для определения причины возникновения данных движений.
Для перехода к выполнению следующего этапа процедуры необходимо выполнить внеплановый ремонт оборудования.
A.3.2 Износ вала
В некоторых случаях вал абразивного круга может перемещаться по направлению из одного конца в другой. Подобные перемещения должны быть устранены путем установки регулировочных шайб соответствующей толщины между подшипником и стопорным кольцом вала на противоположном конце вала в месте крепления абразивного круга. Расстояние перемещений, а также толщину регулировочных шайб, установленных на валу, измеряют с помощью щупа перед разборкой.
A.3.3 Выравнивание
A.3.3.1 При выравнивании применяют следующую процедуру:
a) снимают абразивные круги с резиновым покрытием с соответствующих креплений на валу и откладывают их в сторону. Снимают резиновый коврик со стола для размещения образцов (при использовании);
b) присоединяют калибровочный блок (см. рисунок A.2) к столу с помощью резьбового соединения;
c) аккуратно опускают рычаги таким образом, чтобы высвобожденный вал встал на блок. Совмещают блок с торцами вала каждого рычага. Поверхности каждого вала должны плотно прилегать к противоположной поверхности калибровочного блока без приложения каких-либо усилий и без зазоров. Если рычаг плотно не прилегает к блоку или остается зазор между ними, то его необходимо выровнять;
d) если после выравнивания вал круга не прилегает к втулке и торцевой поверхности вала, отодвигают рычаг от калибровочного блока, ослабив два удерживающих вал винта в верхней части испытательного оборудования в направлении к задней части на такое расстояние, при котором поверхности вала и втулки начинают плотно прилегать к калибровочному блоку 5. Затягивают винты и проводят проверку;
e) если после выравнивания остается зазор между втулкой/торцом вала и калибровочным блоком 5, отодвигают рычаг по направлению к калибровочному блоку, ослабив два установленных винта в верхней части испытательного оборудования в направлении ее задней части на такое расстояние, при котором поверхности вала и втулки начинают плотно прилегать к калибровочному блоку 5. Затягивают винты и проводят проверку еще раз.
A.3.3.2 В случае абразиметра с двумя головками выравнивание является более сложным по причине использования общего крепления внутренних рычагов с каждой стороны абразиметра. Для абразиметра с двумя головками выполняют выравнивание следующим образом (см. рисунок A.1):
a) снимают абразивные круги с резиновыми покрытиями и коврики с обеих головок и присоединяют калибровочный блок 5 к левой головке 6;
b) проверяют выравнивание рычага 1. При необходимости регулировки ослабляют затяжку винтов SS1 и SS2 и перемещают рычаг внутрь или наружу, чтобы совместить поверхность вала/втулки с калибровочным блоком 5 под прямым углом. Повторно затягивают винты и проводят проверку еще раз;
c) проверяют выравнивание рычага 2. При необходимости регулировки ослабляют винты SS1 и SS2 и перемещают рычаг внутрь или наружу, чтобы совместить поверхность вала/втулки с калибровочным блоком 5 под прямым углом. Повторно затягивают винты SS3 и SS4 и еще раз проверяют;
d) снимают калибровочный блок 5 с левой головки 6 и прикрепляют к правой головке 7;
e) проверяют выравнивание рычага 3. Винт SS5 должен быть ослаблен. Устанавливают вал под винт SS5 до конца влево и проверяют выравнивание рычага 3. Если торцевая поверхность вала/втулки слишком плотно прилегает к калибровочному приспособлению 5, необходимо снять прокладочные шайбы с рычага 3 в точке установки вала в рычаг в точке X. Разбирают данный узел, переместив рычаг 3 и вал под винтом SS5 полностью вправо и снимают прокладочные шайбы по мере необходимости для того, чтобы торцевая поверхность вала/втулки присоединилась к калибровочному блоку под прямым углом. Повторно затягивают винт SS5 и проводят проверку еще раз. Если торцевая поверхность вала/втулки неплотно прилегает к калибровочному блоку 5, необходимо установить прокладки на рычаг 3 в месте, где вал входит в рычаг в точке X. Измеряют зазор между блоком и торцевой поверхностью вала/втулки с помощью измерительного щупа, чтобы определить толщину прокладочных шайб, которые необходимо установить дополнительно. Разбирают этот конструктивный узел, переместив рычаг 3 и вал под винт SS5 до конца вправо и, при необходимости, устанавливают прокладочные шайбы, чтобы поверхность вала/втулки плотно прилегала к калибровочному блоку 5. Повторно затягивают винт SS5 и проводят проверку еще раз;
f) проверяют выравнивание рычага 4. При необходимости регулировки ослабляют затяжку винтов SS6 и SS7 и перемещают рычаг внутрь или наружу, чтобы совместить поверхность вала/втулки с калибровочным блоком 5 под прямым углом. Повторно затягивают винты и проводят проверку еще раз.
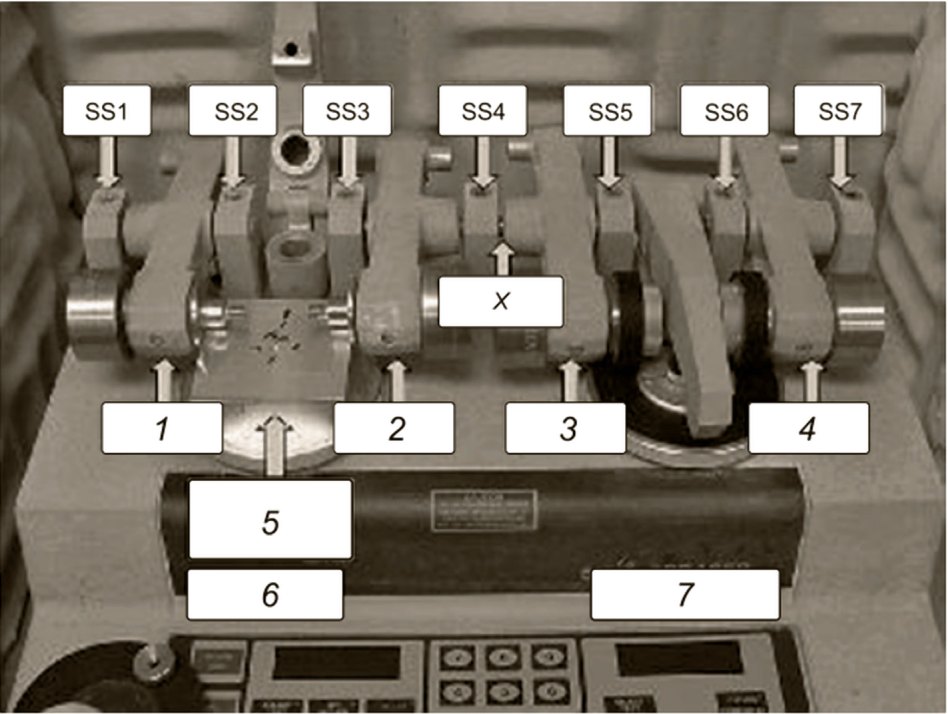
SS1 - SS7 - набор винтов; X - точка X; 1 - рычаг 1;
2 - рычаг 2; 3 - рычаг 3; 4 - рычаг 4; 5 - калибровочный
блок; 6 - левая головка; 7 - правая головка
и калибровочным блоком и точками идентификации
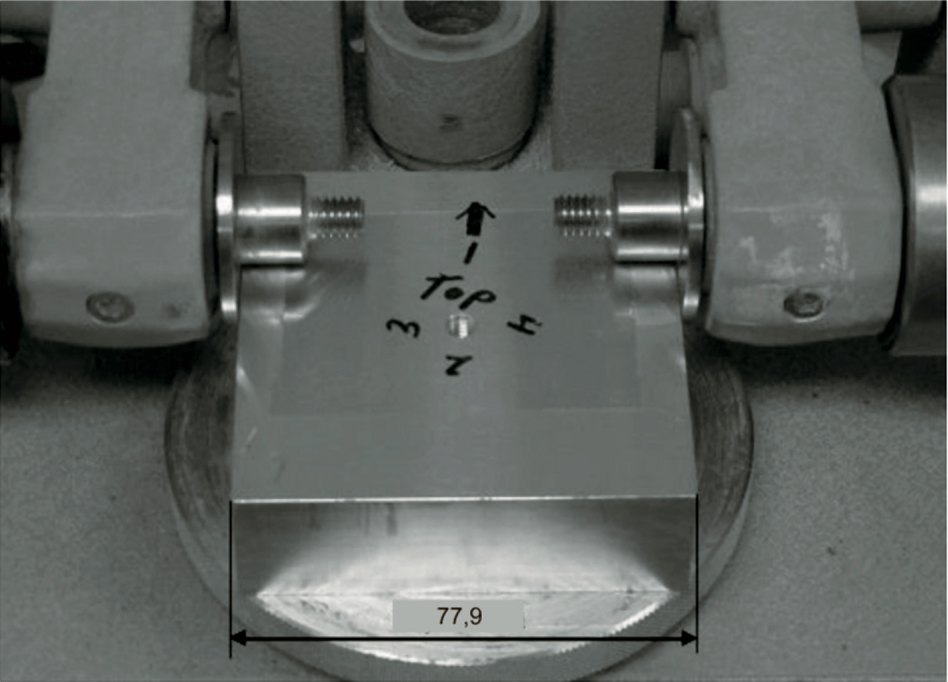
(обязательное)
Для измерений твердости по Шору A используют твердомер Шора типа A <7> с прижимной лапкой диаметром 12,7 мм, рабочим стендом с механически регулируемой скоростью опускания и массой в 1 кг, центрированной по оси индентора твердомера.
--------------------------------
<7> Стенд для работы с ОС - торговая марка продукции, поставляемой компанией Rex Gauge. Данная информация приведена для удобства пользователей настоящего стандарта и не означает одобрения ИСО указанной продукции. Эквивалентную продукцию допускается использовать, если можно доказать, что она приводит к одинаковым результатам.
Испытуемый круг должен быть прочно установлен так, чтобы его главная ось была горизонтальной, а область, в которой должна измеряться твердость, располагалась наверху непосредственно под индентором твердомера с помощью приспособления или V-образного блока (см. рисунок B.1).
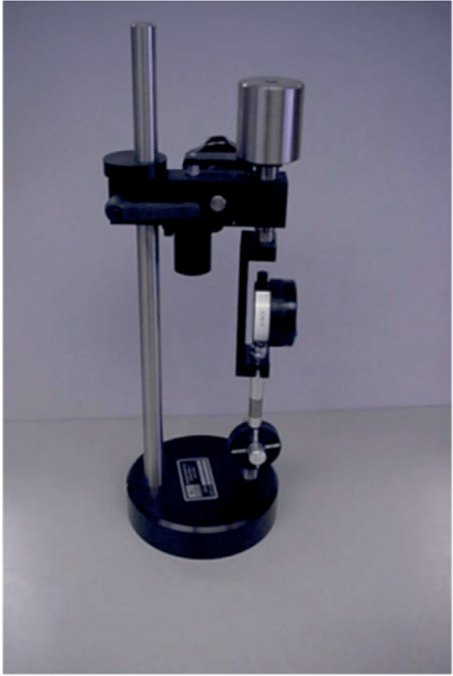 a) Вид сбоку | 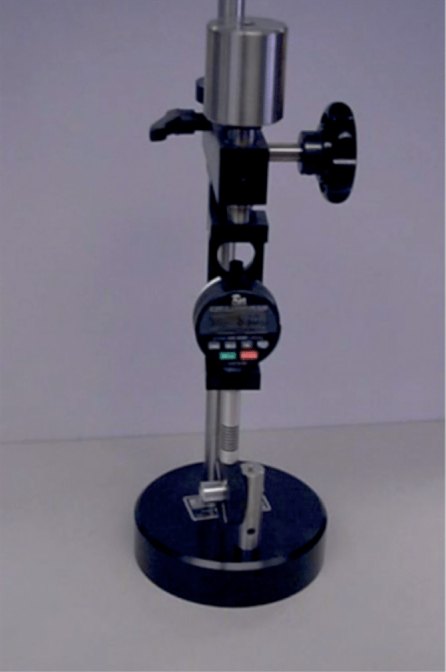 b) Вид спереди |
Измерения твердости следует проводить в вертикальном положении в верхней точке абразивного круга с установленным перпендикулярно к ребристой поверхности круга по центру его резьбы индентором. Прижимная лапка должна плавно опускаться к резьбе абразивного круга с регулируемой скоростью опускания до тех пор, пока на поверхность резьбы круга не будет положена масса в 1 кг. Показания снимают через 5 с после того, как прижимная лапка будет плотно прилегать к поверхности круга.
Измерения проводят в четырех точках, расположенных по диаметру круга через равные промежутки времени, и вычисляют среднее значение этих измерений для определения твердости круга.
(справочное)
НАЦИОНАЛЬНЫМ И МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
Таблица ДА.1
Обозначение ссылочного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального, межгосударственного стандарта |
ISO 48 | - | |
ISO 868:2003 | MOD | ГОСТ 24621-2015 (ISO 868:2003) "Пластмассы и эбонит. Определение твердости при вдавливании с помощью дюрометра (твердость по Шору)" |
ISO 6506-1 | - | |
ISO 7267-2 | - | |
ASTM D785 | - | |
FEPA 42-D | - | |
FEPA 44-D | - | |
<*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного стандарта. Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - MOD - модифицированный стандарт. | ||
[1] | ISO 4545-4 | Metallic materials - Knoop hardness test - Part 4: Table of hardness values (Металлические материалы. Испытание на твердость по Кнупу. Часть 4. Таблица значений твердости) |
[2] | EN 15354 | Wood-based panels - Wood veneer floor coverings (Древесные плиты. Напольные покрытия из древесного шпона) |
[3] | ASTM F510 | Standard test method for resistance to abrasion of resilient floor covering using an abrader with a grit feed method (Стандартный метод испытания сопротивления абразивному истиранию эластичного напольного покрытия с использованием абразиметра с устройством подачи абразивных частиц) |
[4] | NALFA LF-01 | Laminate flooring specifications and test methods, section 3.7. Wear resistance (Технические характеристики напольных ламинированных покрытий и методы испытаний. Раздел 3.7. Износостойкость) |
УДК 692.535:006.354 | ОКС 97.150 |
Ключевые слова: ламинированные покрытия, напольные покрытия, определение сопротивления абразивному истиранию, метод | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/1/gost_38181.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|