

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2024 Примечание к документу Документ введен в действие с 01.09.2024. Название документа "ГОСТ Р 71550-2024. Национальный стандарт Российской Федерации. Погружные трубные системы на основе гибких труб, применяемые в качестве концентрических лифтовых колонн на нефтяных и газовых скважинах. Общие технические условия" (утв. и введен в действие Приказом Росстандарта от 02.08.2024 N 1018-ст) "ГОСТ Р 71550-2024. Национальный стандарт Российской Федерации. Погружные трубные системы на основе гибких труб, применяемые в качестве концентрических лифтовых колонн на нефтяных и газовых скважинах. Общие технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

срок службы: Календарная продолжительность эксплуатации объекта от начала эксплуатации или ее возобновления после капитального ремонта до момента достижения объектом предельного состояния. [ГОСТ Р 27.102-2021, статья 29] |
3.1.12 полиэтиленовый упаковочный мат (футеровочный мат): Мат из вспененного полиэтилена, предназначенный для защиты гибких труб или барабана с гибкими трубами от механического повреждения при хранении или транспортировке.
3.2 В настоящем стандарте применены следующие сокращения:
ПЭНД - полиэтилен низкого давления;
Nразр - разрывное усилие, кН;
Pвнт - максимальное внутреннее давление, МПа;
Pнар - максимальное наружное давление, МПа.
4.1.1 Настоящий стандарт устанавливает классификацию ПТС по следующим основным признакам:
- внутреннему диаметру;
- наружному диаметру.
4.1.2 Наконечники, входящие в состав ПТС или поставляемые в качестве запасного комплекта классифицируют по исполнению (назначению). В зависимости от исполнения (назначения) наконечники подразделяют на следующие типы:
- "ВН" - верхний наконечник;
- "НН" - нижний наконечник.
4.2.1 Условное обозначение ПТС, используемое при заказе на поставку или в других документах должно включать в себя:
- наименование вида продукции;
- классификационные и другие (при необходимости) параметры;
- обозначение настоящего стандарта.
4.2.2 Условное обозначение ПТС состоит из буквенно-цифровых групп (далее - группы), которые разделяются дефисом.
В первой группе приводят сокращенное наименование вида продукции в виде аббревиатуры "ПТС".
Во второй группе указывают значение внутреннего диаметра и наружного диаметра в миллиметрах, разделенных косой чертой, в соответствии с таблицей 1.
В третьей группе указывают значение максимального внутреннего Pвнт и максимального наружного давления Pнар в мегапаскалях, разделенных косой чертой, в соответствии с таблицей 1.
В четвертой группе указывают значение минимального разрывного усилия Nразр в килоньютонах в соответствии с таблицей 1.
В конце условного обозначения ПТС приводят обозначение настоящего стандарта.
Таблица 1
входящих в состав ПТС
Условное обозначение ПТС | Внутренний диаметр, мм | Наружный диаметр, мм | Толщина стенки ГТ, мм | Шаг повива металлической ленты (армирующего слоя), мм | Шаг повива стальной оцинкованной проволоки (первого армирующего слоя, мм) | Шаг повива стальной оцинкованной проволоки (второго армирующего слоя), мм | Овальность ГТ, мм, не более | Расчетная масса 1 м ГТ, кг |
ПТС-32/60-10/10-75 | 32+1,0 | 60-1,5 | 14-1,25 | 9 +/- 2,0 | 180 +/- 20 | 200 +/- 20 | 0,6 | 2,8 +/- 10% |
ПТС-49/73-10/10-75 | 49+1,8 | 73-2,0 |  |  | 180 +/- 20 | 200 +/- 20 | 0,6 | 3,3 +/- 10% |
ПТС-62/89-10/10-75 | 62+2,0 | 89-2,0 | 13,5-2,0 | 9 +/- 2,0 | 200 +/- 20 | 200 +/- 20 | 1,0 | 4,6 +/- 10% |
4.2.3 Пример условного обозначения при заказе на поставку ПТС с внутренним диаметром 32 мм, наружным диаметром 60 мм, с максимальным внутренним давлением 10 МПа, с максимальным наружным давлением 10 МПа и разрывным усилием 75 кН, изготовленной по настоящему стандарту:
ПТС-32/60-10/10-75 ГОСТ Р 71550-2024
4.2.4 Условное обозначение наконечника состоит из наименования вида продукции (слово - "Наконечник") и типа исполнения в виде аббревиатур "ВН", "НН", в соответствии с 4.1.2, далее через дефис: значение внутреннего диаметра и наружного диаметра ПТС в миллиметрах, в составе которой применяется или предназначен для применения (комплект запасных наконечников) данный наконечник, разделенных косой чертой; значение максимального внутреннего Pвнт и максимального наружного давления Pнар в мегапаскалях, разделенных косой чертой, в соответствии с таблицей 1.
В конце условного обозначения наконечника приводят обозначение настоящего стандарта.
4.2.5 Пример условного обозначения ВН, применяемого в составе ПТС (или поставляемого комплекта запасных наконечников) с внутренним диаметром 49 мм, наружным диаметром 73 мм, с максимальным внутренним давлением 10 МПа, с максимальным наружным давлением 10 МПа, изготовленного по настоящему стандарту:
Наконечник ВН-49/73-10/10 ГОСТ Р 71550-2024
4.2.6 Пример условного обозначения НН, применяемого в составе ПТС (или поставляемого комплекта запасных наконечников) с внутренним диаметром 62 мм, наружным диаметром 89 мм, с максимальным внутренним давлением 10 МПа, с максимальным наружным давлением 10 МПа, изготовленного по настоящему стандарту:
Наконечник НН-62/89-10/10 ГОСТ Р 71550-2024
5.1.1 ПТС должны соответствовать требованиям настоящего стандарта и изготавливаться по конструкторской и технологической документации изготовителя, утвержденной в установленном порядке.
Технологическая документация должна включать в себя пооперационную карту производства работ и контроля производства ПТС.
5.1.2 Внутренний диаметр ПТС должен составлять 32, 49, 62 мм, наружный - 60, 73, 89 мм соответственно. Максимальное внутреннее Pвнт и наружное давление Pнар должно составлять не более 10 МПа, минимальное разрывное усилие Nразр - не менее 75 кН (при температуре рабочей (транспортируемой) и окружающей среды) не выше 50 °C.
5.1.3 Длина отрезка ГТ должна соответствовать требованиям 5.2.2 и устанавливаться договором поставки между изготовителем и потребителем.
5.1.4 Конструкция ГТ должна обеспечивать плавный переход между внутренним слоем ГТ и наконечником, и обеспечивать герметичность трубопровода.
5.1.5 ПТС должны выдерживать нагрузки и их комбинации, по заданным параметрам, указанным заказчиком (потребителем) в опросном листе по закупкам (приложение А).
5.1.6 ПТС должны быть стойкими к воздействию температуры, наружного и внутреннего давления, т.е. сохранять свои параметры и характеристики в пределах норм, установленных настоящим стандартом в течение всего срока службы.
5.1.7 Максимальная температура стенки ГТ при спускоподъемных операциях не должна превышать 50 °C, минимальная - минус 20 °C. Максимальная температура стенки ГТ при эксплуатации не должна превышать 50 °C, минимальная - минус 5 °C.
5.2.1 Основные параметры, характеристики и конструктивные размеры ПТС и входящих в ее состав ГТ должны соответствовать данным, приведенным на рисунках 1 и 2 и в таблицах 1 и 2.
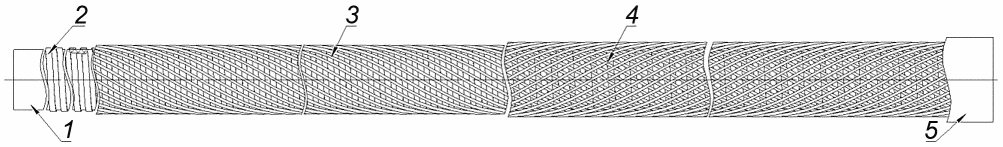
1 - внутренняя оболочка; 2 - армирующий слой
из металлической ленты; 3 - первый армирующий слой
из стальной оцинкованной проволоки; 4 - второй армирующий
слой из стальной оцинкованной проволоки;
5 - внешняя оболочка
Рисунок 1 - Общий вид ГТ, входящей в состав ПТС
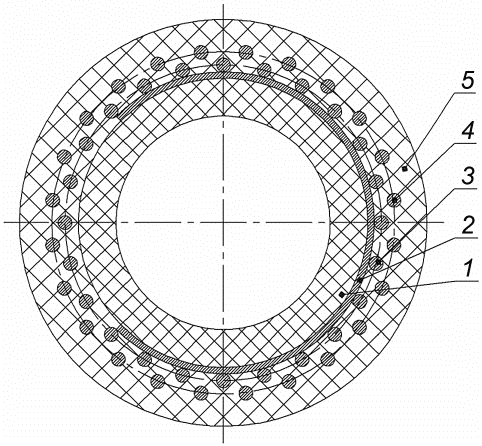
1 - внутренняя оболочка; 2 - армирующий слой
из металлической ленты; 3 - первый армирующий слой
из стальной оцинкованной проволоки; 4 - второй армирующий
слой из стальной оцинкованной проволоки;
5 - внешняя оболочка
Таблица 2
Наименование показателя | Значение показателя |
1 Максимальное внутреннее давление Pвнт, МПа, не более | 10 |
2 Максимальное наружное давление Pнар, МПа, не более | 10 |
75 | |
15 | |
13 | |
15 | |
13 |
5.2.2 Длина ПТС на барабане составляет от 500 до 2000 м. Допускается применение ПТС длиной более 2000 м на барабане по согласованию с заказчиком и с учетом применяемой техники при эксплуатации и транспортировки видами транспорта, допустимых для этих целей. Конкретный вид транспорта для транспортировки ПТС зависит от планируемого района использования и устанавливается по согласованию с заказчиком. Предельное отклонение длины от номинальной, как правило, устанавливается договором поставки между изготовителем и потребителем, а в случае отсутствия требования должно составлять не более плюс/минус 1%.
5.2.3 Колебания размеров ГТ в пределах допусков не должны влиять на уменьшение коэффициента запаса прочности более чем на 3%.
5.2.4 ГТ должны иметь гладкие наружные поверхности. Допускаются незначительные продольные полосы и волнистость, следы усадки полиэтилена на втором армирующем слое из стальной оцинкованной проволоки, не выводящие ГТ за пределы допускаемых отклонений.
На наружной поверхности ГТ не допускаются пузыри, трещины, раковины, посторонние включения, ухудшающие эксплуатационные свойства изделия.
Не допускаются следы холодных спаев и разложение материала.
Внешний вид поверхности ГТ должен соответствовать внешнему виду контрольного образца в соответствии с приложением Б.
5.2.5 На ГТ не допускается наличие разрушений, вздутий, а также расслоений внутренней и/или наружной оболочек при визуальном осмотре без применения увеличительных приборов после проведения испытаний на стойкость к декомпрессии.
5.3.1 Параметры, характеристики и исполнение наконечников должны соответствовать требованиям конструкторской и технологической документации, разработанной и утвержденной в установленном порядке.
5.3.2 Наконечники должны обеспечивать герметичность внутреннего канала ГТ, выдерживать осевую нагрузку не менее, чем разрывная нагрузка на ГТ.
5.3.3 Внутренний диаметр наконечника должен быть не более чем на 1 - 2 мм меньше внутреннего диаметра ГТ. Наружный диаметр наконечника (по обжимной втулке) должен быть не более чем на 2 - 3 мм больше наружного диаметра ГТ.
5.3.4 ВН и НН должны обеспечивать надежную концевую заделку всех слоев ГТ. Необходимо исключить утечку транспортируемой среды, деформацию конструкции или вытягивание оцинкованных проволок армирующего слоя или связанных слоев в течение срока службы ГТ, принимая во внимание все соответствующие факторы, включая усадку, ползучесть, старение, влияние давления, набухание и температуру.
5.4.1 Технология изготовления ГТ подразумевает выполнение следующих операций:
- изготовление внутренней оболочки методом непрерывной экструзии из полиэтилена по 5.5.2;
- нанесение на внутреннюю оболочку армирующего слоя из металлической ленты по 5.5.3;
- нанесение поверх армирующего слоя из металлической ленты первого и второго армирующих слоев из стальной оцинкованной проволоки по 5.5.3;
- изготовление внешней оболочки методом непрерывной экструзии из полиэтилена.
5.4.2 На наружной поверхности армирующей металлической ленты не допускается наличие внешних дефектов, таких как вмятины, трещины, царапины, бороздки, коррозионные повреждения, окалина, участки с измененным цветом (загрязненные места, перегревы, коррозионные пятна).
5.4.3 Стальные оцинкованные проволоки армирующих слоев должны быть заранее сформированы для придания формы спирали. Повивы должны иметь разное направление скрутки. Не допускается наличие перехлестов проволок в повиве.
5.4.4 Пространство между проволоками первого и второго армирующего слоя из стальной оцинкованной проволоки должно быть заполнено материалом внешней оболочки ГТ.
5.4.5 На каждой проволоке, используемой для первого и второго армирующего слоя из стальной оцинкованной проволоки, допускается два сварных соединения на 1000 м длины проволоки. Расстояние между соседними сварными соединениями должно быть не менее 15 м. Соединение проволок производится на сварочном аппарате контактно-стыковым методом.
Механические свойства сварного соединения проволок должны быть не ниже требований ГОСТ 6996.
Не допускается выпирание и наплывы сварных соединений проволок.
5.4.6 Установка наконечников на ГТ производится согласно инструкции по монтажу наконечников изготовителя, утвержденной в установленном порядке.
5.4.7 Схемы соединения ВН и НН с ГТ приведены на рисунках 3 и 4, соответственно.
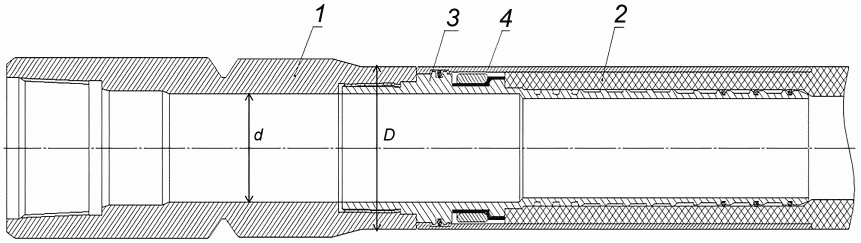
1 - ВН; 2 - ГТ; 3 - соединительное устройство
(например, штуцер); 4 - обжимная втулка; d - внутренний
диаметр наконечника, D - внешний диаметр наконечника
Рисунок 3 - Схема соединения ВН с ГТ
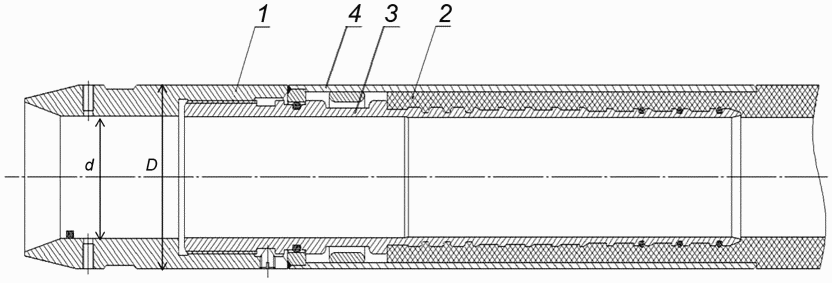
1 - НН; 2 - ГТ; 3 - соединительное устройство
(например, штуцер); 4 - обжимная втулка; d - внутренний
диаметр наконечника; D - внешний диаметр наконечника
5.4.8 Установка комплекта запасных наконечников при эксплуатации на объекте выполняется в соответствии технологической и конструкторской документацией, а также с инструкцией изготовителя по монтажу наконечников на ГТ в полевых условиях, утвержденными в установленном порядке.
5.5.1 Общие требования
5.5.1.1 Материалы, применяемые для изготовления ГТ и наконечников должны соответствовать требованиям нормативных документов или технической документации, иметь сопроводительную документацию, включая протоколы испытаний, подтверждающую их соответствие требованиям данных нормативных и технических документов.
Все материалы, применяемые для изготовления ГТ и наконечников должны удовлетворять функциональным требованиям в течение всего срока службы для заданных условий монтажа и эксплуатации. Использование вторичного материала не допускается.
Результаты всех испытаний, выполненных изготовителем и/или поставщиками, должны быть доступны для проверки заказчиком.
5.5.1.2 Качество сырья и материалов, используемых при производстве ГТ и наконечников, должно быть подтверждено соответствующими документами о качестве (например, сертификатом, паспортом, удостоверением о качестве и т.д.); каждая партия закупленного сырья и материалов должна быть подвергнута верификации по ГОСТ 24297.
5.5.1.3 Материалы, используемые для изготовления ГТ и наконечников должны соответствовать параметрам окружающей среды, оказывающим воздействие на эти материалы, приведенным в Приложении А.
5.5.2.1 Внутреннюю и внешнюю оболочки ГТ изготавливают из композиций на основе ПЭНД, имеющих показатель минимально длительной прочности (MRS) не ниже 10 МПа по таблице 3, с термо- и светостабилизаторами и другими технологическими добавками, предназначенными для производства нефтегазовых труб, по действующим национальным или межгосударственным стандартам, и/или по нормативным и техническим документам изготовителя, утвержденным в установленном порядке.
5.5.2.2 Композиции на основе ПЭНД, применяемые для изготовления внутренней и внешней оболочки ГТ, должны отвечать требованиям, приведенным в таблице 3.
Таблица 3
Наименование показателя | Нормативное значение показателя | Метод испытаний |
1 Плотность (при 23 °C) базовой марки, кг/м3, не менее | 957 | По ГОСТ 15139 |
2 Показатель текучести расплава при 190 °C, при нагрузке 5,0 кг, г/10 мин, в пределах | 0,1 - 0,3 | По ГОСТ 11645 |
3 Разброс показателя текучести расплава в пределах партии, %, не более | +/- 20 | По ГОСТ 16338 |
4 Предел текучести при растяжении, МПа, не менее | 21 | По ГОСТ 11262 |
5 Предел прочности при растяжении, МПа, не менее | 25 | По ГОСТ 11262 |
6 Относительное удлинение при разрыве, %, не менее | 400 | По ГОСТ 11262 |
7 Модуль упругости при растяжении (при 23 °C), МПа, не менее | 700 | По ГОСТ 9550 |
8 Ударная вязкость по Шарпи (при 23 °C), кДж/м2, не менее | 20 | По ГОСТ 4647 |
9 Массовая доля технического углерода (сажи) <*>, %, в пределах | 2,0 - 2,5 | По ГОСТ 26311 |
10 Тип распределения технического углерода (сажи) <*> | I - II | По ГОСТ 16338 |
350 | По ГОСТ 26359 | |
12 Показатель истирания, мм3/м, не более | 3,2 | По ГОСТ 11012 |
5.5.3.1 В качестве материалов армирующих слоев ГТ используют:
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду ГОСТ 21997, а не ГОСТ 21977. |
- металлические ленты, изготовленные по ГОСТ 21997, технической документации завода изготовителя, утвержденной в установленном порядке или технической документации, требования которых не ниже требования ГОСТ 21977. Вид поверхности - светлая с цветами побежалости (Ц);
- стальную оцинкованную проволоку, изготовленную по ГОСТ 7372.
5.5.3.2 Механические свойства и геометрические параметры металлической ленты и стальной оцинкованной проволоки должны соответствовать требованиям, указанным в таблицах 4 и 5 соответственно.
Таблица 4
Механические свойства и геометрические параметры
металлической ленты
Ширина ленты, мм | Толщина ленты, мм | Временное сопротивление разрыву, Н/мм2 (гкс/мм2), не менее | Метод испытаний |
3,2-0,3 | 0,6-0,04 | 1670 (170) | По ГОСТ 21997 |
5,0-0,4 | 0,6-0,04 | 1670 (170) | По ГОСТ 21997 |
Таблица 5
стальной оцинкованной проволоки
Назначение | Диаметр проволоки d1, мм | Предельно допустимое отклонение диаметра проволоки d1, мм | Временное сопротивление разрыву, Н/мм2 (гкс/мм2), не менее | Марка по механическим свойствам | Группа поверхностной плотности цинка | Метод испытаний |
Первый слой (повив) | 1,3 | +0,07 -0,01 | 1570 (160) | B | ОЖ | По ГОСТ 7372 |
Второй слой (повив) | 1,5 | +0,07 -0,01 | 1570 (160) | 1 | ОЖ | По ГОСТ 7372 |
5.5.4 Требования к материалам для изготовления наконечников
5.5.4.1 Для изготовления наконечников должны использоваться коррозионностойкие стали аустенитного класса.
5.5.4.2 Наконечники должны быть изготовлены из материалов с химическим составом и механическими свойствами, приведенными в таблицах 6 и 7, соответственно.
Таблица 6
Требования к химическому составу материалов наконечников
Элемент | C | Si | Mn | Ni | P | S | Cr | Ti | Cu | Fe Остальное | Метод испытаний |
Массовая доля элемента, % | < 0,12 | < 0,8 | < 2,0 | 9 - 11 | < 0,035 | < 0,02 | 17 - 19 | 5 C-0,8 | < 0,3 | До 100% | По ГОСТ 18895 |
Таблица 7
материалов наконечников
Наименование показателя | Нормативное значение показателя | Метод испытаний |
200 | По ГОСТ 1497 | |
2 Предел прочности при растяжении, МПа, не менее | 500 | По ГОСТ 1497 |
3 Относительное удлинение при разрыве, %, не менее | 35 | По ГОСТ 1497 |
20 | По ГОСТ Р ИСО 148-1 |
- ПТС на транспортном барабане с прикрепленной на нем этикеткой по 5.8.4;
- сопроводительная документация, содержащая как минимум:
а) паспорт на ПТС;
б) руководство по монтажу и эксплуатации ПТС (включая инструкции по подогреву ГТ и монтажу ВН и НН на ГТ в полевых условиях);
в) протокол приемо-сдаточных испытаний ПТС.
5.6.2 При необходимости (по согласованию с заказчиком) в комплект поставки ПТС по 5.6.1 (или в виде отдельной поставки) могут быть включены:
- комплект запасных наконечников (верхний и нижний наконечники);
- паспорт на запасной комплект наконечников;
- протокол приемо-сдаточных испытаний запасного комплекта наконечников.
5.7.1 Маркировку на ГТ следует наносить продольно, как правило, методом струйной цветной печати, методом лазерной гравировки, термотиснением, в том числе окрашиванием наносимого тиснения с интервалом не более 1 м +/- 100 мм на внешний слой в процессе ее изготовления. Глубина тиснения - не более 0,7 мм.
5.7.2 Маркировка на наконечники наносится на нерабочую поверхность каждого изделия ударным способом. По согласованию с заказчиком допускается поставка запасного комплекта наконечников с маркировкой на этикетках (бирках).
5.7.3 Способ нанесения маркировки не должен ухудшать качество изделий и должен обеспечивать ее сохранность в процессе транспортирования, хранения, монтажа и эксплуатации ГТ в течение расчетного срока службы.
5.7.4 Маркировка должна включать последовательно:
- наименование и/или товарный знак изготовителя;
- условное обозначение ПТС и запасных наконечников в соответствии с 4.2;
- метраж (для ГТ);
- номер партии;
- дату изготовления (месяц, год).
Примечание - Допускается включать в маркировку и иную необходимую информацию.
5.7.5 ГТ может дополнительно маркироваться идентификационными полосами.
5.8.1 ПТС должны быть упакованы в соответствии с техническими условиями изготовителя.
5.8.2 ПТС должны поставляться на транспортных барабанах, изготавливаемых по нормативной документации изготовителя, утвержденной в установленном порядке.
5.8.3 Диаметр шейки барабана для намотки ПТС должен быть не менее 35 наружных диаметров ПТС.
Намотка ГТ на транспортный барабан должна быть плотной, без ослабления и перепутывания витков. Концы ГТ с установленными наконечниками должны быть закреплены хомутами на щеке или "бочке" барабана и защищены от изломов и перегибов. Проходные отверстия в наконечниках должны быть закрыты заглушками.
Намотанную на транспортный барабан ГТ снаружи защищают полиэтиленовым упаковочным матом, который закрепляют снаружи упаковочной лентой.
5.8.4 Каждый транспортный барабан снабжается сопроводительной документацией и этикеткой с нанесенными маркировочными данными по ГОСТ 14192. Сопроводительную документацию и этикетку по 5.6.1, запакованные в водонепроницаемый пакет, крепят на барабане.
5.8.5 Упаковка запасных наконечников, производится в деревянные неразборные ящики типов I - IV по ГОСТ 2991. Вместе с запасными наконечниками в ящик должен быть уложен паспорт на них.
Габаритные размеры ящиков должны быть приняты с учетом размеров запасных наконечников по ГОСТ 21140.
5.8.6 Для предотвращения перемещения деталей в ящиках должны быть предусмотрены прокладки, распорки, опоры.
5.8.7 На каждом ящике несмываемой краской должно быть нанесено:
- наименование и (или) товарный знак изготовителя;
- условное обозначение комплекта по конструкторской документации;
- число комплектов;
- масса брутто, кг.
Ящики также должны иметь транспортную маркировку по ГОСТ 14192:
- манипуляционные знаки N 3, 9, 11, 12;
- основные надписи, дополнительные, информационные надписи.
5.8.8 В каждый ящик должен быть уложен упаковочный лист, в котором должно быть указано:
- наименование и (или) товарный знак изготовителя;
- номер партии или заводской номер комплекта;
- дата консервации (месяц, год).
Упаковочный лист должен быть вложен в пакет из полиэтиленовой пленки по ГОСТ 10354.
6.1 Безопасность технологического процесса при производстве ГТ должна соответствовать ГОСТ 12.3.030.
6.2 ГТ относятся к группе "горючие" по ГОСТ 12.1.044. Температура воспламенения материала ГТ - не ниже 300 °C.
6.3 Следует предусмотреть следующие средства пожаротушения: распыленную воду со смачивателем, огнетушащие составы (средства), двуокись углерода, пену, огнетушащий порошок "ПФ", песок, кошму. Тушить пожар необходимо в противогазах марки B по ГОСТ 12.4.121.
6.4 Композиции на основе ПЭНД, из которых изготавливают внутреннюю и внешнюю оболочки ГТ, относят к четвертому классу опасности по ГОСТ 12.1.005. В условиях хранения и эксплуатации ГТ не выделяют в окружающую среду токсичных веществ и не оказывают при непосредственном контакте вредного воздействия на организм человека, работа с ними не требует применения специальных средств индивидуальной защиты.
6.5 Предельно допустимые концентрации основных продуктов термоокислительной деструкции в воздухе рабочей зоны производственных помещений и класс опасности по ГОСТ 12.1.005 приведены в таблице 8.
Таблица 8
Основные продукты термоокислительной деструкции
Наименование продукта | Предельно допустимая концентрация, мг/м3 | Класс опасности | Действие на организм |
1 Формальдегид | 0,5 | II | Выраженное раздражающее, сенсибилизирующее |
2 Ацетальдегид | 5,0 | III | Общее токсическое |
3 Углерода оксид | 20,0 | IV | |
4 Органические кислоты (в пересчете на уксусную кислоту) | 5,0 | III | |
5 Аэрозоль полиэтилена | 10,0 | IV |
6.6 Отходы ГТ должны сдаваться на переработку специализированным предприятиям или храниться в специально отведенных местах. Утилизацию проводит специализированная организация, имеющая необходимое оборудование и разрешения.
6.7 Отходы ГТ при нормальных климатических условиях по ГОСТ 15150 не разлагаются и не выделяют вредных продуктов в концентрациях, опасных для организма человека и не оказывают вредного влияния на окружающую среду.
6.8 Не допускается сжигание отходов ГТ в бытовых печах и кострах.
6.9 С целью предотвращения загрязнения атмосферы в процессе производства ГТ необходимо выполнять требования ГОСТ Р 58577.
6.10 ГТ обладают стойкостью к деструкции в атмосферных условиях при соблюдении условий эксплуатации и хранения. Образующиеся при производстве ГТ твердые технологические отходы не токсичны, обезвреживания не требуют, подлежат переработке. Отходы, не подлежащие переработке, уничтожают в соответствии с санитарными правилами, предусматривающими порядок накопления, транспортирования, обезвреживания и захоронения промышленных отходов.
6.11 Применительно к использованию, транспортированию и хранению ГТ специальные требования к охране окружающей среды не предъявляются.
7.1.1 ПТС и комплект запасных наконечников должны быть приняты ОТК изготовителя.
7.1.2 ПТС принимают партиями. Партией считают ПТС, изготовленную за один технологический цикл на одной технологической линии, по одной технологической и конструкторской документации из материалов одной марки, намотанную на транспортный барабан, сопровождаемую документом о качестве, например, паспортом, составленным в соответствии с ГОСТ Р 2.610, в котором указывают:
- номер и дату выдачи документа о качестве;
- наименование изготовителя, его товарный знак, адрес и контактные данные;
- полное наименование продукции с указанием условного обозначения;
- номер партии и дату изготовления;
- комплектность;
- сроки службы, хранения и гарантии изготовителя;
- данные свидетельства о приемке;
- особые отметки (при необходимости).
Примечание - Наконечники принимают поштучно.
Документ о качестве должен иметь штамп ОТК. Рекомендуется в документе о качестве указывать основные технические характеристики изделий, подтверждения качества продукции (данные о сертификации), а также прикладывать протокол испытаний, в котором записываются результаты приемо-сдаточных испытаний (при необходимости).
7.1.3 Для проверки соответствия изделий в партии требованиям настоящего стандарта, а также требованиям конструкторской документации, разработанной и утвержденной в установленном порядке, проводят заводские приемо-сдаточные, периодические и типовые испытания, согласно программе испытаний по таблице 9.
Таблица 9
и типовых испытаний
Пункт программы | Требования настоящего стандарта (подраздел, пункт, подпункт, таблица) | Наименование вида контроля/испытаний | Применение | Вид испытаний | ||||||
техническое требование | метод контроля и испытаний | Приемо-сдаточные испытания | Периодические и типовые испытания | |||||||
Проверка комплектности, внешнего вида, маркировки и упаковки | ПТС и комплект запасных наконечников | + | - | |||||||
2 | Проверка конструкции и геометрических параметров <*> | ПТС и комплект запасных наконечников | + | + | ||||||
3 | Испытания на внутреннее гидростатическое давление разгерметизации | ПТС | + | + | ||||||
4 | Испытания на наружное гидростатическое давление разгерметизации | ПТС | + | + | ||||||
5 | Испытания на внутреннее гидростатическое давление разрушения при температуре 50 °C | ПТС (5 проб) <**> | - | + | ||||||
6 | Испытания на наружное гидростатическое давление разрушения при температуре 20 °C | ПТС (5 проб) <**> | - | + | ||||||
7 | Испытания на минимальное разрывное усилие при температуре 50 °C при постоянном внутреннем давлении, соответствующим рабочему давлению | ПТС (5 проб) <**> | + | + | ||||||
8 | Таблица 7 (показатели 1 - 4) | Определение механических характеристик материала наконечников | Все типы наконечников | - | + | |||||
| ||||||||||
9 | Испытания на абразивный износ | ГТ | - | + | ||||||
| ||||||||||
10 | Испытания на стойкость к декомпрессии | ГТ | - | + | ||||||
7.1.4 Приемо-сдаточные испытания проводит изготовитель для контроля качества произведенной продукции.
7.1.5 Периодические и типовые испытания проводит изготовитель с привлечением независимого испытательного центра (испытательной лаборатории), прошедшего аккредитацию в национальном органе по аккредитации в установленном порядке.
7.1.6 Заказчик должен иметь допуск для осуществления контроля над всеми испытаниями, и должен быть своевременно проинформирован изготовителем о проведении таких испытаний.
7.1.7 Все контрольно-измерительные приборы и испытательное оборудование перед проведением испытаний должны быть поверены (аттестованы).
7.2.1 Приемо-сдаточные испытания каждой партии продукции проводит ОТК завода-изготовителя в соответствии с программой, приведенной в таблице 9.
Перед проведением приемо-сдаточных испытаний каждая партия продукции должна быть подвергнута кондиционированию в соответствии с ГОСТ 12423.
7.2.2 При получении неудовлетворительных результатов приемо-сдаточных испытаний хотя бы по одному показателю (исключая показатели по пункту N 1 программы (см. таблицу 9)), партию ПТС бракуют, производство ПТС не допускается вплоть до выявления и устранения причин несоответствия показателей требованиям настоящего стандарта и получения удовлетворительных результатов новых испытаний.
Примечание - При получении неудовлетворительных результатов приемо-сдаточных испытаний отдельного наконечника хотя бы по одному показателю, его бракуют.
7.2.3 Результаты приемо-сдаточных испытаний оформляют актом сдачи-приемки ОТК с приложением протоколов испытаний.
7.2.4 Протокол приемо-сдаточных испытаний должен быть предоставлен по требованию заказчика.
7.3.1 Периодические испытания проводят с целью: периодического подтверждения качества продукции и стабильности технологического процесса в установленный период, подтверждения возможности продолжения изготовления продукции по действующей конструкторской и технологической документации и продолжения приемки продукции.
7.3.2 Периодические испытания проводят не реже одного раза в 12 месяцев на партии ПТС, прошедшей приемо-сдаточные испытания в соответствии с программой испытаний, приведенной в таблице 9.
7.3.3 При получении неудовлетворительных результатов периодических испытаний по одному из показателей партию ПТС бракуют, производство приостанавливают, проводят анализ причин, приведших к неудовлетворительным результатам, и намечают план мероприятий по их устранению.
Примечание - При получении неудовлетворительных результатов периодических испытаний отдельного наконечника хотя бы по одному показателю, его бракуют, производство наконечников приостанавливают, проводят анализ причин, приведших к неудовлетворительным результатам, и намечают план мероприятий по их устранению.
7.3.4 После выполнения мероприятий по устранению дефектов изготовляют опытную партию ПТС (и/или наконечники), на которой (которых) проводят в полном объеме испытания по тем показателям, по которым получены отрицательные результаты. В случае получения удовлетворительных результатов испытаний опытной партии ПТС (и/или наконечников), производство изделий возобновляют. При получении неудовлетворительных результатов поиск причин брака продолжают до получения результатов испытаний, удовлетворяющих требованиям настоящего стандарта.
7.3.5 Результаты периодических испытаний оформляют протоколом проведенных испытаний и заключением о соответствии ПТС и комплекта запасных наконечников требованиям настоящего стандарта, и предъявляют заказчику по его требованию.
7.4.1 Типовые испытания ПТС и комплекта запасных наконечников проводят в случаях: изменения технологических параметров процесса производства, использования нового сырья и материалов, проверки продукции с истекшим гарантийным сроком хранения, переносе производства на другое предприятие и др.
7.4.2 Типовые испытания проводят по специальной программе, формируемой исходя из вносимых в технологический процесс изготовления изменений, утвержденной в установленном порядке.
Типовые испытания должны быть проводится по программе, приведенной в таблице 9.
7.4.3 При положительном результате типовых испытаний необходимые изменения в установленном порядке вносятся в конструкторскую документацию.
7.4.4 При получении неудовлетворительных результатов типовых испытаний хотя бы по одному из показателей изменения в соответствующую утвержденную документацию не вносят и принимают решение о дальнейшем проведении работ и об использовании единиц продукции, изготовленных с учетом предлагавшихся изменений.
7.4.5 Результаты типовых испытаний оформляют аналогично результатам периодических испытаний (см. 7.3.5).
8.1.2 Внешний вид поверхности изделий определяют визуально без применения увеличительных приборов.
Внешний вид наружной поверхности ГТ определяют по всей длине ГТ, путем сравнения ГТ с контрольным образцом, утвержденным в соответствии с приложением Б. Внешний вид должен соответствовать 5.2.4.
8.2.1 Проверка конструкции и геометрических параметров гибкой трубы
8.2.1.1 Проверку конструкции и геометрических параметров ГТ проводят внешним осмотром и измерениями с применением контрольно-измерительных приборов, которые должны быть поверены и иметь действующие свидетельства или клейма.
8.2.1.2 Длину ГТ определяют по показаниям счетчика метража, входящего в состав технологической линии производства ГТ. Измерения проводят с погрешностью не более 0,1%.
8.2.1.3 Проверка наружного диаметра гибкой трубы
Определение наружного диаметра ГТ проводят на расстоянии не менее 150 мм от каждого торца.
Измерения проводят лентой для измерения окружности (циркометром), градуированной в диаметрах, или аналогичным средством измерений.
Ленту необходимо приложить по окружности ГТ перпендикулярно к ее оси и снять показания.
Допускается проводить измерения штангенциркулем ШЦЦ-I-250-0,01 по ГОСТ 166 с погрешностью не более +/- 0,05 мм в двух взаимно перпендикулярных плоскостях.
ГТ прошла проверку, если полученные значения наружного диаметра соответствуют значению, указанному в таблице 1 и не выходят за пределы допускаемых отклонений (см. таблицу 1).
8.2.1.4 Проверка внутреннего диаметра гибкой трубы
Измерения проводят штангенциркулем ШЦЦ-I-250-0,01 по ГОСТ 166 с погрешностью не более (+/- 0,05) мм в двух взаимно перпендикулярных плоскостях.
ГТ прошла проверку, если полученные значения внутренних диаметров соответствуют значению внутреннего диаметра, указанному в таблице 1 и не выходят за пределы допускаемых отклонений (см. таблицу 1).
8.2.1.5 Толщину стенки ГТ измеряют микрометром типа МТ по ГОСТ 6507 или стенкомером типа С-10А по ГОСТ 11358 с обоих торцов каждого отрезка ГТ в шести равномерно распределенных по окружности точках на расстоянии не менее 10 мм от торца. Измерения проводят с погрешностью не более 0,05 мм.
8.2.1.6 Шаг повива металлической ленты (армирующего слоя) и шаг повива стальной проволоки (первого и второго армирующих слоев) измеряется в процессе изготовления ГТ с помощью штангенциркуля.
8.2.1.7 Овальность ГТ определяют как разность между максимальным и минимальным наружными диаметрами, измеренными в одном сечении пробы с погрешностью не более 0,1 мм штангенциркулем.
8.2.2 Проверка конструкции и геометрических параметров наконечников
Проверку конструкции и геометрических параметров наконечников проводят внешним осмотром и измерениями с применением контрольно-измерительных приборов, погрешность которых выбирают в зависимости от допуска согласно ГОСТ 8.051 и/или иным действующим национальным и межгосударственным стандартам.
Наконечник считается прошедшим проверку, если полученные значения контролируемых параметров соответствуют значениям, указанным в 5.3 и не выходят за пределы допускаемых отклонений.
8.3.1 Оборудование, технологическая оснастка и средства измерения для испытания ПТС на внутреннее давление разгерметизации должны соответствовать 8.5.1.
8.3.2 При испытании давление плавно поднимают до испытательного, равного 1,25Pвнт. Время выдержки при испытательном давлении устанавливают в нормативной или технической документации на трубы.
8.3.3 ПТС считается выдержавшей испытания, если во время их проведения не произошло падения давления. Образцы ПТС считают прошедшими испытания, если в процессе испытания (нагружение внутренним давлением 1,25Pвнт и последующей выдержки) не наблюдается падение внутреннего давления по показаниям манометра, течи, остаточной деформации (выпучивания) стенки ПТС. Значение полученного внутреннего гидростатического давления разгерметизации должно быть не менее значения, указанного в таблице 2 (показатель 4).
8.4.1 Оборудование, технологическая оснастка и средства измерения для испытания ПТС на наружное давление разгерметизации должны соответствовать 8.6.2.
Испытания ПТС проводят на образцах длиной (1500 +/- 100) мм с установленными с обоих концов испытательными заглушками.
8.4.2 При испытании давление плавно поднимают до испытательного, равного 1,25Pнар и выдерживают в течение (30 +/- 2) мин.
8.4.3 ПТС считается выдержавшей испытания, если во время их проведения не произошло падения давления. Образцы ПТС считают прошедшими испытания, если в процессе испытания (нагружение наружным давлением 1,25Pнар и последующей выдержки) не наблюдается падение давления и значение полученного наружного гидростатического давления разгерметизации не менее значения, указанного в таблице 2 (показатель 5).
- стенд для испытания внутренним гидростатическим давлением, системой нагрева до температуры не менее 95 °C, гидравлическим насосом с мощностью не менее 40 МПа, трубопроводами для подачи и слива испытательной среды;
- манометры по ГОСТ 2405 для измерения давления от 0 до 40 МПа классом точности 1.5;
- прибор для измерения времени.
Требования к аппаратуре для испытаний на внутреннее гидростатическое давление разрушения устанавливают в соответствии с ГОСТ ISO 1167-1.
8.5.2 Испытания ПТС проводят в среде "вода в воздухе" по ГОСТ ISO 1167-1 на образцах длиной (1500 +/- 100) мм с установленными с обоих концов испытательными заглушками.
8.5.3 Температура испытаний должна составлять (50 +/- 3) °C.
8.5.4 При испытаниях на внутреннее гидростатическое давление разрушения образцы нагружают внутренним давлением 1,25Pвнт с выдержкой в течение 60 мин с последующим повышением давления до момента разрушения тела ПТС, сопровождающимся падением давления.
8.5.5 Образцы ПТС считают прошедшими испытания, если в процессе испытаний (нагружение внутренним давлением 1,25Pвнт с последующей выдержкой) не наблюдается падение внутреннего давления по показаниям манометра, течи, остаточной деформации (выпучивания) стенки ПТС и значение полученного внутреннего давления разрушения составило не менее значения, указанного в таблице 2 (показатель 6).
8.6.1 Оборудование, технологическая оснастка и средства измерения:
- стенд для испытания наружным гидростатическим давлением, оснащенный камерой для установки испытуемых образцов и системой нагрева до температуры не менее 95 °C, гидравлическим насосом с мощностью не менее 40 МПа, трубопроводами для подачи и слива испытательной среды;
- манометры по ГОСТ 2405 для измерения давления от 0 до 16 МПа с классом точности 1,5;
- прибор для измерения времени.
8.6.2 Испытания ПТС проводят на образцах длиной (1500 +/- 100) мм с установленными с обоих концов испытательными заглушками.
8.6.3 Температура испытаний должна составлять (20 +/- 3) °C.
8.6.4 При испытаниях на наружное гидростатическое давление разрушения образцы нагружают наружным давлением 1,25Pнар с выдержкой в течение 60 мин с последующим повышением давления до момента разрушения тела ПТС, сопровождающимся падением давления.
8.6.5 Образцы ПТС считают прошедшими испытания, если значение полученного наружного давления разрушения не менее значения, указанного в таблице 2 (показатель 7).
8.7.1 Оборудование, технологическая оснастка и средства измерения:
- разрывная машина по ГОСТ 28840, допускающая наибольшую предельную нагрузку не менее 240 кН (24000 кгс) и обеспечивающей скорость перемещения подвижного зажима (25 +/- 1) мм/мин;
- термокамера для нагрева испытуемых образцов до температуры не менее 95 °C;
- манометры по ГОСТ 2405 для измерения давления от 0 до 16 МПа классом точности 1,5;
- гидравлический насос мощностью не менее 40 МПа, трубопроводы для подачи и слива испытательной среды.
8.7.2 Метод основан на создании в образце ПТС осевой нагрузки, соответствующей разрывному усилию Nразр, соответствующего значению 75 кН (см. таблицу 2, показатель 3) с одновременным контролем герметичности образца при внутреннем давлении испытательной среды, равной (10 +/- 0,5) МПа и дальнейшем увеличением осевой нагрузки, вплоть до разрушения образца.
8.7.3 Испытания проводят при температуре испытуемого образца и испытательной среды (50 +/- 3) °C.
8.7.4 При испытаниях на концах образца устанавливают испытательные наконечники, обеспечивающие подачу внутрь образца испытательной среды под заданным давлением и одновременное присоединение образца к зажимам разрывной машины. Длина образца с испытательными наконечниками - 4 м.
8.7.5 Подготовленный к испытаниям образец помещают в термокамеру и крепят в зажимах разрывной машины.
8.7.6 В образец подают испытательную среду под давлением, равным (10 +/- 0,5) МПа, которое поддерживают на этом уровне в течение всего времени испытаний.
Осевое нагружение образца ПТС осуществляют до тех пор, пока осевое усилие не достигнет Nразр.
8.7.7 При достижении заданного значения осевой нагрузки деформацию прекращают и выдерживают образец при заданной температуре в течение (60 +/- 2) мин.
8.7.8 По истечение времени выдержки проводят дальнейшее увеличение осевой нагрузки на образец ПТС со скоростью деформации (25 +/- 1) мм/мин до разрушения образца.
8.7.9 В течение всего времени нагружения контролируют герметичность образца, закрепленного в зажимах разрывной машины. Контроль осуществляют по показаниям манометра или других приборов.
8.7.10 Образец ПТС считают выдержавшим испытания, если усилие растяжения, при котором произошел разрыв, превысило значение, указанное в таблице 2 (позиция 3) при условии, что образец находился под действием давления, равным (10 +/- 0,5) МПа и максимальной рабочей температуры (50 +/- 3) °C.
Определение предела прочности и предела текучести при растяжении, относительного удлинения при разрыве - по ГОСТ 1497.
Определение ударной вязкости по Шарпи - по ГОСТ Р ИСО 148-1.
Испытания на абразивный износ следует выполнять согласно ГОСТ 11012.
Испытания на стойкость к декомпрессии требуется выполнять согласно ГОСТ Р 59834.
9.1 ПТС и запасные наконечники не относятся к категории опасных грузов в соответствии с ГОСТ 19433 и транспортируются любым видом транспорта в соответствии с правилами перевозки грузов, действующими на данном виде транспорта. Работы по транспортированию и хранению ПТС следует проводить при температуре окружающего воздуха не выше 40 °C и не ниже минус 50 °C.
9.2 Работы по погрузке и разгрузке ПТС следует проводить при температуре окружающего воздуха не выше 40 °C и не ниже минус 50 °C.
9.3 ПТС в процессе транспортирования, погрузки или разгрузки следует оберегать от ударов и механических нагрузок, а их поверхность - от нанесения царапин.
9.4 При погрузочно-разгрузочных работах не допускается перемещение ПТС волоком.
9.5 ПТС хранят в соответствии с ГОСТ 15150-69 (раздел 10), в условиях 5 (ОЖ 4), намотанными на транспортный барабан и защищенными от прямого попадания ультрафиолетового излучения, на расстоянии не менее одного метра от нагревательных приборов на ровной поверхности без острых углов и ребер. Допускается хранение ПТС в условиях 8 (ОЖ 3) сроком не более трех месяцев с момента изготовления.
9.6 Изделия из стали, входящие в комплекты запасных наконечников, хранят в законсервированном виде, в условиях 2 (С) в соответствии с ГОСТ 15150-69 (раздел 10).
10.1 ПТС должны применяться строго по целевому назначению в условиях, установленных настоящим стандартом.
10.2 Монтаж ПТС, осмотр, техническое обслуживание, диагностику и ремонтные работы (включая работы по извлечению из скважин) следует проводить в соответствии с требованиями проектной документации, действующих сводов правил и иных документов, утвержденных в установленном порядке, а также при наличии соответствующих технологий.
10.3 Температура окружающей среды при производстве спускоподъемных операций допускается не ниже минус 20 °C.
Допускается производство работ при температуре окружающей среды от минус 20 °C до минус 40 °C, при этом осуществляют подогрев до требуемой температуры путем пропуска подогретого воздуха. Температура подогретого воздуха не должна составлять более 60 °C. Допускается применение иных методов подогрева, при этом должна быть обеспечена сохранность ГТ.
11.1 Изготовитель гарантирует соответствие ПТС требованиям настоящего стандарта при соблюдении условий транспортирования, хранения и монтажа.
11.2 Гарантийный срок хранения ПТС при выполнении условий хранения - два года со дня изготовления.
11.3 По истечении гарантийного срока хранения изделий изготовитель или потребитель с привлечением независимого испытательного центра (испытательной лаборатории), прошедшего аккредитацию в национальном органе по аккредитации в установленном порядке, проводит комплекс испытаний в соответствии с 7.4 на соответствие требованиям настоящего стандарта и выдает заключение о пригодности продукции к применению.
11.4 Гарантийный срок эксплуатации ПТС - два года со дня ввода в эксплуатацию.
11.5 Расчетный срок службы ПТС должен составлять не менее 25 лет.
(рекомендуемое)
А.1 Опросный лист по закупкам ПТС заполняют на каждую группу ПТС, предназначенных для эксплуатации в одинаковых условиях.
А.2 Опросный лист по закупкам ПТС приведены в таблице А.1.
Таблица А.1
Опросный лист по закупкам ГТ
1 Информация о заказчике | |
Наименование организации | |
Почтовый адрес | |
Адрес электронной почты | |
Наименование проекта | |
Представитель заказчика для связи | |
Контактные данные представителя | |
Дата запроса | |
2 Функциональные требования к ПТС | |
Внутренний диаметр, мм | |
Требуемая длина, м | |
3 Параметры внешней среды | |
Минимальная температура, °C | |
Максимальная температура, °C | |
4 Параметры транспортируемого флюида | |
4.1 Общие параметры | |
Тип флюида (нефть, газ, вода и др.) | |
Режим потока (однородный, фазовый, партиями и др.) | |
Расход, м3/час | |
4.2 Давление | |
Проектное давление, МПа | |
Минимальное рабочее давление, МПа | |
Максимальное рабочее давление, МПа | |
4.3 Температура | |
Минимальная температура флюида на входе, °C | |
Максимальная температура флюида на входе, °C | |
Требуемая температура флюида на выходе, °C | |
4.4 Физические свойства флюида | |
Плотность флюида, кг/м3 | |
Кинематическая вязкость, Па x с | |
4.5 Данные по составу флюида (рекомендуется прикладывать результаты лабораторных анализов флюида) | |
Наличие сернистых соединений | |
Парциальное давление H2S, МПа | |
Парциальное давление CO2, МПа | |
Кислотное число | |
pH водной фазы | |
Содержание NaCl, весовой процент воды | |
Содержание хлоридов, мг/л | |
Газонефтяное отношение, м3/м3 | |
Обводненность, объемный процент | |
Сероводород, % | |
CO2, % | |
Соли, мг/л | |
Парафин, % | |
Асфальтены, % | |
Смолы, % | |
Спирты | |
Ароматические компоненты | |
Коррозионные агенты | |
Ингибиторы | |
Нагнетаемые химические реагенты | |
Твердые включения, осадки, т.д. | |
(обязательное)
КОНТРОЛЬНЫХ ОБРАЗЦОВ ВНЕШНЕГО ВИДА
Б.1 Контрольный образец представляет собой отрезок ГТ, отобранный от серийной партии ГТ, длиной не менее (500 + 10) мм с нанесенной на ее поверхность маркировкой, изготовленные в соответствии с требованиями настоящего стандарта.
Б.2 Каждый контрольный образец должен снабжаться опломбированным ярлыком, в котором указывают:
- условное обозначение;
- наименование изготовителя;
- гриф утверждения контрольного образца должностным лицом, ответственным за утверждение, подтвержденный круглой печатью с указанием даты утверждения;
- гриф согласования с любым центром по сертификации труб, подтвержденный круглой печатью с указанием даты утверждения.
Б.3 При внесении изменений в 5.2.4 (внешний вид поверхности ГТ) образцы подлежат переутверждению.
Б.4 Контрольные образцы хранятся у изготовителя.
УДК 622.323:006.354 | |
Ключевые слова: погружные трубные системы, гибкие трубы, концентрические лифтовые колонны, наконечник, армирующий слой, нефтяные и газовые скважины | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/1/gost_83175.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|