

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2006 Примечание к документу Отдельные положения данного документа включены в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) и в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 09.03.2021 N 28). Документ включен в Перечень документов в области стандартизации, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия (Распоряжение Правительства РФ от 05.08.2010 N 1328-р). Введен в действие с 1 января 2007 года. Название документа "ГОСТ Р 52419-2005. Фрезы насадные, оснащенные твердым сплавом, для обработки древесных материалов и пластиков. Технические условия" (утв. Приказом Ростехрегулирования от 27.12.2005 N 342-ст) "ГОСТ Р 52419-2005. Фрезы насадные, оснащенные твердым сплавом, для обработки древесных материалов и пластиков. Технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Наружный диаметр D, мм | Диаметр посадочного отверстия d, мм | Ширина режущей части В, мм | Толщина твердо сплавной пластины s, мм | Радиус скругления впадины зубьев корпусов r, мм | Число зубьев z |
От 50 до 100 включ. | 12; 16; 20; 22; 27; 30; 32; 40 | От 2,5 до 120 включ. | От 1,0 до 4,0 включ. | От 2 до 6 включ. | 2; 3; 4; 6 |
Св. 100 до 180 включ. | 20; 22; 27; 30; 32; 40 | Св. 3,0 до 90 включ. | От 3,0 до 6,0 включ. | От 3 до 10 включ. | 2; 3; 4; 6; 8; 12 |
Св. 180 до 300 включ. | 27; 30; 32; 40; 50; 60 | Св. 3,5 до 130 включ. | От 4,0 до 6,0 включ. | От 4 до 16 включ. | 4; 6; 8; 12; 24; 36 |
Примечание. Допускается изготовление фрез с другими параметрами по рабочим чертежам, утвержденным предприятием-изготовителем в установленном порядке. | |||||
Фрезы могут изготовляться составными, сборными и комплектными:
составные - фрезы с неразъемным соединением его частей и элементов;
сборные - фрезы с разъемным соединением его частей и элементов;
комплектные - фрезы, состоящие из нескольких фрез и, в случае необходимости, регулирующих элементов (промежуточных проставочных колец).
3.2. Характеристики
3.2.1. Режущие пластины зубьев фрез должны быть изготовлены из твердого сплава. Марку твердого сплава пластин предприятие-изготовитель должно выбирать в зависимости от обрабатываемого материала, условий обработки. По физико-механическим свойствам и стойкости твердый сплав пластин не должен уступать сплаву ВК8 по ГОСТ 3882.
3.2.2. Корпуса фрез и крепежные элементы пластин следует изготовлять из стали марки 40Х по ГОСТ 4543 или стали марки 45 по ГОСТ 1050. Допускается изготовление корпусов фрез из сталей других марок с механическими свойствами не ниже чем у сталей марок 40Х и 45. Корпуса фрез допускается изготовлять также из легких прочных сплавов.
3.2.3. Твердость корпусов, крепежных элементов и комплектующих деталей должна обеспечивать безопасность и гарантированный предприятием-изготовителем срок эксплуатации фрез.
3.2.4. Твердосплавные пластины, корпуса фрез, крепежные и комплектующие детали не должны иметь трещин, выкрашиваний, расслоений и следов коррозии.
Применение на добровольной основе пункта 3.2.5 обеспечивает соблюдение требований технического регламента "О безопасности машин и оборудования", утв. Постановлением Правительства Российской Федерации от 15.09.2009 N 753 (Приказ Росстандарта от 20.08.2010 N 3108). |
3.2.5. Пластины твердого сплава должны быть припаяны (или приклеены) припоем (клеем), обеспечивающим максимальную сохранность структуры материала пластин после пайки (склейки). Прочность неразъемного соединения не должна допускать разрушения его на рабочих режимах и при испытаниях на прочность вращением. Видимый разрыв слоя по контуру соединения должен быть не более 5% его общей длины.
3.2.6. Конструкцией сборных фрез должно быть предусмотрено устройство, предотвращающее вылет пластин в процессе работы.
3.2.7. У фрез со сменными твердосплавными пластинами зазор между опорной поверхностью пластины и корпусом фрезы, а также передней поверхностью пластины и клином в зоне режущих кромок не допускается. Допуск параллельности передней и опорной поверхностей пластин 0,01 мм.
3.2.8. Режущие кромки зубьев фрез не должны иметь завалов, трещин, выкрашиваний и прижогов.
3.2.9. Параметры шероховатости поверхностей фрез по ГОСТ 2789 должны быть, мкм, не более:
- Rz 1,6 - для передних, задних и боковых рабочих поверхностей зубьев;
- Ra 1,25 - для поверхностей посадочного отверстия и опорных торцов.
3.2.10. Предельные отклонения размеров фрез должны быть не более:
- h14 - для наружного диаметра;
- h9 - для наружного диаметра фрез, входящих в комплект;
- Н7 - для диаметра посадочного отверстия;
- h9 - для ширины составных и сборных фрез;
- +/- IT14/2 - для ширины комплекта фрез.
3.2.11. Предельные отклонения углов зубьев фрез должны быть не более:
- передних и задних - +/- 1°30';
- углов, номинальная величина которых не превышает 3°, - +/- 30'.
3.2.12. Допуск радиального биения режущих кромок зубьев фрез относительно оси посадочного отверстия с опорой на базовый торец должен быть, мм, не более:
для фрез диаметром:
до 100 мм включ. ........................... 0,04,
св. 100 мм до 250 мм включ. ................. 0,05,
" 250 мм .................................. 0,06;
двух смежных зубьев, мм, для фрез диаметром:
до 100 мм включ. ........................... 0,02,
св. 100 мм до 250 мм включ. ................. 0,03,
" 250 мм .................................. 0,04.
3.2.13. Допуск торцового биения опорных поверхностей фрез на диаметре на 2 - 3 мм меньше диаметра ступицы относительно оси посадочного отверстия с опорой на базовый торец должен быть не более 0,016 мм.
3.2.14. Допуск торцового биения режущих кромок зубьев фрез относительно оси посадочного отверстия, измеренного на максимальном диаметре фрезы, должен быть, мм, не более для фрез диаметром:
до 100 мм ................................... 0,03,
св. 100 мм до 250 мм ........................ 0,05,
" 250 мм ................................... 0,06.
3.2.15. Динамическое уравновешивание вращающихся масс должно быть не более, г х мм на 1 кг массы, и обратно пропорционально частоте вращения:
до 3000 мин включ. .......................... 60;
 св. 3000 до 4500 мин включ. ................. 36;
 " 4500 " 6000 мин " ...................... 24;
 " 6000 " 9000 мин " ...................... 18;
 " 9000 мин включ. ......................... 12.
Допускается проводить статическую балансировку фрез. Дисбаланс фрез при статической балансировке должен быть не более, г х мм на 1 кг массы, при частоте вращения:
до 3000 мин включ. ........................ 25;
 " 7500 мин " ............................. 15;
 " 9000 мин " ............................. 10.
При массе инструмента до 1 кг остаточный дисбаланс не должен превышать половины указанных значений.
Фрезы, имеющие один шпоночный паз, должны уравновешиваться с использованием полушпонки. Длина полушпонки должна быть равной ширине ступицы фрезы. Полушпонка должна быть изготовлена из стали марки 40Х ГОСТ 4543 или стали марки 45 ГОСТ 1050.
3.2.16. Разность массы сменных твердосплавных пластин и массы деталей их крепления должна быть не более 0,15 г.
3.2.17. Средний  и установленный
 периоды стойкости фрез для обработки древесных материалов должны быть не менее указанных в таблице 2.
и установленный периоды стойкости фрез для обработки древесных материалов должны быть не менее указанных в таблице 2.Таблица 2
Обрабатываемый материал |  |  |
мин | ||
Древесно-стружечные плиты, облицованные синтетическим шпоном | 90 | 45 |
Древесно-стружечные плиты, облицованные бумажно-слоистым пластиком; МДФ | 60 | 30 |
3.2.18. Наработка до отказа  и установленная безотказная наработка
 фрез для обработки окон из ПВХ профилей, оцениваемая циклами (числом обработанных углов или торцов) должны быть не менее указанных в таблице 3.
и установленная безотказная наработка фрез для обработки окон из ПВХ профилей, оцениваемая циклами (числом обработанных углов или торцов) должны быть не менее указанных в таблице 3.Таблица 3
Вид обработки |  |  |
циклы | ||
Углы створок и коробок пластиковых профилей | 30000 | 15000 |
Торцы импостов | 20000 | 10000 |
3.2.19. Критерием затупления фрез является ухудшение качества обработки, превышающее Rz 320 мкм. При чистовой обработке древесно-стружечных плит, облицованных бумажно-слоистым пластиком, заколы на облицованных поверхностях свыше 0,5 мм не допускаются.
3.2.20. Маркировка
На торце корпуса каждой фрезы должны быть четко нанесены:
а) товарный знак предприятия-изготовителя;
б) диаметр фрезы;
в) ширина режущей части фрезы;
г) предельная частота вращения;
д) марка твердого сплава.
Примечание. Допускается маркировка и другой информации по требованию заказчика.
3.2.21. Транспортная маркировка и маркировка потребительской тары - по ГОСТ 18088.
3.2.22. Упаковка - по ГОСТ 18088.
4.1. Приемка фрез - по ГОСТ 23726.
4.2. Периодические испытания на средний период стойкости и наработку до отказа проводят один раз в три года, на установленный период стойкости и установленную безотказную наработку - один раз в год. Испытания проводят не менее чем на трех фрезах любого типоразмера.
4.3. Допускается испытания проводить у потребителя.
5.1. Внешний вид фрез контролируют визуально. Наличие трещин проверяют с помощью лупы ЛП-1-5 по ГОСТ 25706 или дефектоскопа. Допускается внешний вид фрез контролировать визуально сравнением с образцами, утвержденными в установленном порядке.
5.2. Допустимый разрыв шва слоя неразъемного соединения проверяют на видимом контуре шва с помощью лупы ЛП-1-5 по ГОСТ 25706.
5.3. Контроль твердости корпусов фрез - по ГОСТ 9012 с помощью твердомера ТБ по ГОСТ 23677.
5.4. Шероховатость поверхностей фрез определяют сравнением с образцами шероховатости по ГОСТ 9378 или с образцами-эталонами, имеющими значение параметров шероховатости, не более указанных в 3.2.9, и утвержденными в установленном порядке. Сравнение осуществляют визуально с применением лупы ЛП-1-5 по ГОСТ 25706.
5.5. При контроле размерных параметров фрез применяют методы и средства измерения, погрешность которых не должна быть более:
- значений, указанных в ГОСТ 8.051, - для линейных размеров;
- 25% допуска на проверяемый параметр - для отклонения формы и расположения поверхностей;
- 35% допуска на проверяемый угол - для угловых размеров.
5.6. Контроль биения режущих кромок зубьев в направлении, перпендикулярном к поверхности профиля, и торцового биения опорных поверхностей фрез осуществляется с помощью индикатора часового типа ИЧ-5 по ГОСТ 577 с ценой деления 0,01 мм.
5.7. Дисбаланс фрез контролируют на балансировочных станках с установленными для них нормами точности и жесткости или на балансировочных установках, отвечающих установленным для них нормам точности, с погрешностью не более 1 г х мм/кг.
Каждую фрезу, входящую в комплектный блок, балансируют индивидуально. Комплекты фрез, длина которых в 1,5 раза превышает наибольший диаметр фрезы, балансируются динамически в собранном виде. Фрезы, собранные в комплектный блок с шириной по ступице менее двух посадочных диаметров, могут балансироваться в сборе.
5.8. Испытания фрез на прочность вращением проводят на специальных установках в течение 1 мин при частоте вращения, в 1,5 раза превышающей рабочую.
5.9. Испытания дереворежущих фрез на работоспособность, средний  и установленный
 периоды стойкости проводят на фрезерных, четырехсторонних продольно-фрезерных станках, с установленными для них нормами точности, на режимах обработки, указанных в таблице 4.
и установленный периоды стойкости проводят на фрезерных, четырехсторонних продольно-фрезерных станках, с установленными для них нормами точности, на режимах обработки, указанных в таблице 4.Таблица 4
Исполнение фрез | Обрабатываемый материал | Режимы резания | ||
Скорость резания, м/с | Подача на зуб, мм/зуб | Глубина фрезерования, мм | ||
Фрезы с напайными твердосплавными пластинами, фрезы с ножами, оснащенными твердым сплавом, и фрезы со сменными твердосплавными пластинами | Древесно-стружечные плиты, облицованные синтетическим шпоном | 40 - 60 | 0,30 | 4,0 |
Фрезы со сменными твердосплавными пластинами | Древесно-стружечные плиты, облицованные бумажно-слоистым пластиком; обработка МДФ | 40 - 60 | 0,25 | 3,0 |
5.10. Испытания фрез для обработки пластиковых профилей - наработку до отказа и установленную безотказную наработку следует проводить при режимах обработки, указанных в таблице 5.
Таблица 5
Частота вращения шпинделя,  | Подача, мм/зуб | Глубина фрезерования, мм, не более | Тип станка |
2850 | 0,2 - 0,3 | 5 | Станки для зачистки углов |
2850 | 0,2 - 0,3 | 30 | Фрезерные станки |
5.11. Приемочные значения среднего и установленного периодов стойкости для выборки из трех фрез не должны быть менее, мин, указанных в таблице 6.
Таблица 6
Обрабатываемый материал |  |  |
мин | ||
Древесно-стружечные плиты, облицованные синтетическим шпоном | 100 | 50 |
Древесно-стружечные плиты, облицованные бумажно-слоистым пластиком; МДФ | 66 | 33 |
5.12. Приемочные значения наработки до отказа и установленной безотказной наработки для выборки из трех фрез для обработки пластика и его модификаций должны быть не менее указанных в таблице 7.
Таблица 7
Вид обработки | Наработка до отказа | Установленная безотказная наработка |
циклы | ||
Обработка створок и коробок | 33000 | 16500 |
Обработка торцов импостов | 22000 | 11000 |
6.1. Конструкция фрез должна обеспечивать их прочность с коэффициентом запаса не менее 4.
6.2. Комплектный инструмент должен быть собран с надежным закреплением элементов фрезы, обеспечивающим предотвращение относительного смещения между собой отдельных фрез.
6.3. В работе не допускается превышать предельную частоту вращения, указанную в маркировке, мин , для фрез диаметром:
 от 50 до 100 мм ..................... 12000;
св. 100 " 125 мм ...................... 9000;
" 125 " 140 мм ...................... 8000;
" 140 " 180 мм ...................... 6200;
" 180 " 240 мм ...................... 4500;
" 240 " 300 мм ...................... 3000.
6.4. Инструмент с видимыми трещинами режущих пластин или корпуса фрезы использовать в работе не допускается.
6.5. При применении штифтов, предотвращающих вылет ножей, ставится один штифт на длине режущей пластины длиной до 30 мм и два штифта при длине свыше 30 мм.
При клиновом креплении режущих пластин (или ножей) посредством винтов требуется один винт на клин при ширине фрезы до 30 мм и не менее двух винтов на клин - при ширине фрезы более 30 мм. Зазор между задней частью клина и корпусом фрезы не должен превышать 7 мм.
6.6. Комплектные фрезы должны быть скреплены между собой не менее чем двумя диаметрально расположенными винтами или специальными втулками с гайкой, не допускающей самопроизвольного отворачивания.
6.7. Фрезы дереворежущие, предназначенные для работы на станках с ручной подачей, должны иметь устройство (дефлектор), ограничивающее подачу до 0,8 - 1,1 мм на зуб; для избежания отдачи обрабатываемой детали в процессе резания и по остальным показателям должны соответствовать требованиям ГОСТ Р 52401.
6.8. Выступание твердосплавных пластин над корпусом фрезы в радиальном направлении не должно превышать значений, указанных в таблице 8, а в боковом направлении общий свес пластины по обоим торцам фрезы не должен превышать толщину корпуса.
Таблица 8
В миллиметрах
Толщина пластин | 1,0 | 1,5 | 2,0 | 3,0 | 4,0 | 5,0 | 6,0 |
Выступание над корпусом | 1,0 | 1,5 | 2,0 | 3,0 | 4,0 | 4,5 | 5,0 |
6.9. Ширина тела зуба составных фрез должна быть не менее указанной в таблице 9.
Таблица 9
Толщина твердосплавной пластины s, мм | Наименьшая ширина тела зуба l, мм | Эскиз зуба |
До 2,5 включ. Св. 2,5 " 3,0 включ. " 3,0 " 4,0 включ. " 4,0 " 5,0 включ. " 5,0 " 6,0 включ. | От 8 до 10 включ. Св. 10 " 12 " " 12 " 14 " " 14 " 16 " " 16 " 18 " | 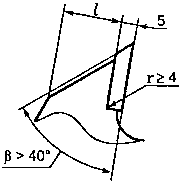 |
6.10. Для исключения аварийных поломок фрез с твердосплавными пластинами угол заострения режущих кромок  должен превышать 40°. Углы бокового поднутрения должны быть не менее 3°.
6.11. Каждая фреза должна быть испытана на прочность вращением при частоте, в 1,5 раза превышающей рабочую частоту вращения,  = 1,5
 .
= 1,5 .6.12. Фрезы должны быть сбалансированы. Дисбаланс должен быть не более указанного в 3.2.15.
6.13. Режущий инструмент массой более 15 кг следует выполнять с возможностью оснащения приспособлениями для загрузки-разгрузки.
6.14. Оборудование должно соответствовать установленным для него нормам точности. Радиальное и осевое биение шпинделей не более 0,02 мм, торцовое биение опорных поверхностей и фланцев - не более 0,03 мм. Непараллельность осей горизонтальных и неперпендикулярность осей вертикальных шпинделей относительно рабочей поверхности стола не должны превышать 0,03 мм на 100 мм длины.
6.15. Фрезы следует устанавливать на шпиндель свободно, но без люфтов. Запрещается ударять по фрезе при посадке ее на шпиндель и съеме фрезы.
6.16. Эксплуатация фрез с затупленными режущими кромками не допускается. Величина предельного износа устанавливается производителем фрезы. Способ измерения затупления режущей кромки зуба приведен в Приложении А.
6.17. Работу фрезерным насадным инструментом, оснащенным твердосплавными пластинами, следует производить на оборудовании, соответствующем установленным для него нормам точности и жесткости по ГОСТ 69 и другому нормативному документу.
6.18. До обработки режущим инструментом обрабатываемые материалы следует проверять на наличие металлических или минеральных включений (гвоздей, скоб, осколков снарядов, камней и т.п.) для исключения поломок инструмента и аварийных выкрашиваний режущих кромок.
6.19. Древесные материалы, имеющие несросшиеся сучки, гниль или другие пороки древесины, не должны обрабатываться.
6.20. Во время осуществления подачи запрещается соприкосновение работающих с обрабатываемыми материалами и заготовками, находящимися в движении со скоростью более 0,3 м/с (18 м/мин).
6.21. Уровень шума при работе насадными фрезами, оснащенными твердосплавными пластинами, должен соответствовать требованиям ГОСТ 12.1.012 (приложение 5, таблицы 7 и 11).
7.1. Транспортирование и хранение - по ГОСТ 18088.
(рекомендуемое)
ПО ПЕРЕТОЧКЕ СОСТАВНЫХ ФРЕЗ
А.1. Допускаемый износ режущей кромки, количество переточек, значение стачивания за одну переточку приведены в таблице А.1.
Таблица А.1
Толщина твердосплавной пластины, мм | Значение стачивания за одну переточку, мм | Количество переточек | Допускаемый износ (укорочение режущей кромки по биссектрисе угла заострения), мкм |
2 | 0,15 | 7 | 25 |
3 | 13 | ||
4 | 20 | ||
5 | 33 | ||
6 | 40 |
Примечания. 1. Переточку фрез, имеющих профильную режущую кромку, производят по передней поверхности зубьев. Фрезы с прямой или наклонной режущей кромкой перетачивают по передней поверхности, а при необходимости допускается затачивать и по задней поверхности твердосплавной пластины.
2. Прижоги на режущих кромках после заточки не допускаются.
3. Минимальная толщина твердосплавных пластин после всех переточек фрезы должна быть не менее 1 мм.
4. Сменные твердосплавные пластины переточке не подлежат, после полного затупления сменные пластины заменяются новыми.
5. Схема прибора для измерения износа режущих кромок фрез показана на рисунках А.1 и А.2. Износ по биссектрисе угла заострения  равен разности между первоначальным и последующим показаниями индикатора. Начальный радиус затупления
 можно определить ориентировочно, зная ширину паза (например, 1,5 мм на рисунках А.1 и А.2) и угол заострения
 , по формуле
равен разности между первоначальным и последующим показаниями индикатора. Начальный радиус затупления можно определить ориентировочно, зная ширину паза (например, 1,5 мм на рисунках А.1 и А.2) и угол заострения , по формуле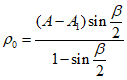 ,
где  - показание индикатора, когда его нулевое значение настроено по уровню "С" (рисунок А.1).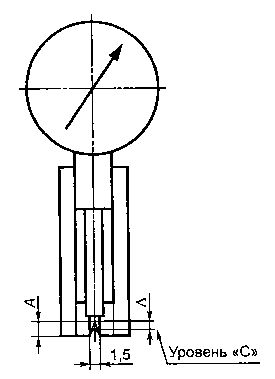
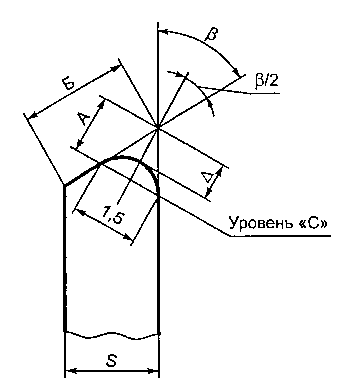
Размер А в зависимости от угла  приведен в таблице А.2.
Таблица А.2
Угол  | 45° | 50° | 55° | 60° | 65° | 70° | 75° | 80° | 85° | 90° |
Размер А, мм | 1,81 | 1,57 | 1,44 | 1,29 | 1,18 | 1,07 | 0,97 | 0,89 | 0,82 | 0,75 |
Формула расчета размера А при ширине паза 1,5 мм
 .
Угол  определяют по линейным размерам S и Б, измеренным с точностью +/- 0,1 мм по формуле
 = arcsin(S/Б).
определяют по линейным размерам S и Б, измеренным с точностью +/- 0,1 мм по формуле = arcsin(S/Б).Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/10/gost_70197.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|