

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2010 Примечание к документу Документ утратил силу с 1 января 2017 года в связи с изданием Приказа Росстандарта от 03.08.2015 N 1041-ст. Взамен введен в действие ГОСТ ISO 898-5-2014. Введен в действие с 1 января 2011 года. Название документа "ГОСТ Р ИСО 898-5-2009. Механические свойства крепежных изделий из углеродистой и легированной стали. Часть 5. Установочные винты и аналогичные резьбовые крепежные изделия, не подвергаемые растягивающим напряжениям" (утв. Постановлением Ростехрегулирования от 10.12.2009 N 701-ст) "ГОСТ Р ИСО 898-5-2009. Механические свойства крепежных изделий из углеродистой и легированной стали. Часть 5. Установочные винты и аналогичные резьбовые крепежные изделия, не подвергаемые растягивающим напряжениям"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Применение на добровольной основе раздела 3 обеспечивает соблюдение требований технического регламента "О безопасности машин и оборудования", утв. Постановлением Правительства Российской Федерации от 15.09.2009 N 753 (Приказ Росстандарта от 20.08.2010 N 3108). |
Обозначения классов прочности приведены в таблице 1.
Числовая часть обозначения составляет 1/10 от значения минимума твердости по Виккерсу.
Буква H обозначает твердость.
Таблица 1
Обозначение классов прочности относительно
к твердости по Виккерсу
Класс прочности | 14H | 22H | 33H | 45H |
Твердость по Виккерсу, HV мин | 140 | 220 | 330 | 450 |
Применение на добровольной основе раздела 4 обеспечивает соблюдение требований технического регламента "О безопасности машин и оборудования", утв. Постановлением Правительства Российской Федерации от 15.09.2009 N 753 (Приказ Росстандарта от 20.08.2010 N 3108). |
Установочные винты изготовляют из сталей, соответствующих требованиям, указанным в таблице 2.
Таблица 2
Технические требования для стали
Класс проч- ности | Материал | Термическая обработка | Химический состав | |||
C | P, не более | S, не более | ||||
не более | не менее | |||||
14H | Сталь углеродистая | - | 0,50 | - | 0,11 | 0,15 |
22H | Сталь углеродистая | Закалка и отпуск | 0,50 | - | 0,05 | 0,05 |
33H | Сталь углеродистая | Закалка и отпуск | 0,50 | - | 0,05 | 0,05 |
45H | Сталь легированная <3>, <4> | Закалка и отпуск | 0,50 | 0,19 | 0,05 | 0,05 |
содержанием свинца не более 0,35%, содержанием фосфора не более 0,11% и содержанием серы не более 0,34%. головкой. <4> Должна содержать один или более легирующих элементов: хром, никель, молибден, ванадиум или бор (см. ИСО 4948-1). | ||||||
Применение на добровольной основе раздела 5 обеспечивает соблюдение требований технического регламента "О безопасности машин и оборудования", утв. Постановлением Правительства Российской Федерации от 15.09.2009 N 753 (Приказ Росстандарта от 20.08.2010 N 3108). |
При применении методов испытаний, установленных в разделе 6, механические свойства установочных винтов, при нормальной температуре должны соответствовать таблице 3.
Таблица 3
???????????????????????????????????????????????????????????????????????????
? Механическое свойство ? Класс прочности <1> ?
? ????????????????????????????????
? ? 14H ? 22H ? 33H ? 45H ?
???????????????????????????????????????????????????????????????????????????
? Твердость по Виккерсу HV 10 ?не менее? 140 ? 220 ? 330 ? 450 ?
? ?????????????????????????????????????????
? ?не более? 290 ? 300 ? 440 ? 560 ?
???????????????????????????????????????????????????????????????????????????
? Твердость по Бринеллю HB, ?не менее? 133 ? 209 ? 314 ? 428 ?
? 2 ?????????????????????????????????????????
?F = 30D ?не более? 276 ? 285 ? 418 ? 532 ?
???????????????????????????????????????????????????????????????????????????
? Твердость по Роквеллу ?HRB ?не менее? 75 ? 95 ? - ? - ?
? ? ?????????????????????????????????????????
? ? ?не более? 105 ? <2> ? - ? - ?
? ??????????????????????????????????????????????
? ?HRC ?не менее? - ? <2> ? 33 ? 45 ?
? ? ?????????????????????????????????????????
? ? ?не более? - ? 30 ? 44 ? 53 ?
???????????????????????????????????????????????????????????????????????????
? Сопротивление крутящему моменту ? - ? - ? - ?См. таб-?
? ? ? ? ?лицу 5 ?
???????????????????????????????????????????????????????????????????????????
? Минимальная высота необезуглероженной ? - ? 1/2H ? 2/3H ? 3/4H ?
?зоны резьбы E, мм ? ? 1? 1? 1 ?
???????????????????????????????????????????????????????????????????????????
? Максимальная глубина полного ? - ?0,015 ?0,015 ? <3> ?
?обезуглероживания G, мм ? ? ? ? ?
???????????????????????????????????????????????????????????????????????????
? Твердость поверхности HV 0,3, не более ? - ? 320 ? 450 ? 580 ?
???????????????????????????????????????????????????????????????????????????
?винтов с шестигранным углублением. ?
?значение для HRB и максимальное значение для HRC, если определяется?
?твердость по Роквеллу. ?
???????????????????????????????????????????????????????????????????????????
Измерения твердости следует проводить в точке на торцевой поверхности винта как можно ближе к центру. Если максимальное значение твердости, приведенное в таблице 3, превышено, то проводят повторные измерения на поперечном сечении на расстоянии 0,5d от торца, где d - номинальный диаметр резьбы. В спорных случаях измерения твердости по Виккерсу являются решающими.
6.1.1. Испытание на твердость по Виккерсу
Испытание на твердость по Виккерсу проводят по ИСО 6507-1.
6.1.2. Испытание на твердость по Бринеллю
Испытание на твердость по Бринеллю проводят по ИСО 6506-1.
6.1.3. Испытание на твердость по Роквеллу
Испытание на твердость по Роквеллу проводят по ИСО 6508-1.
Используя соответствующий метод измерений (6.2.2.1 или 6.2.2.2), на продольном сечении участка резьбы проверяют, соответствуют ли установленным предельным значениям высота необезуглероженной зоны (основного металла E) и глубина зоны полного обезуглероживания (G) (см. рисунок 1). Максимальное значение G и формулы, определяющие минимальные значения E, приведены в таблице 3.
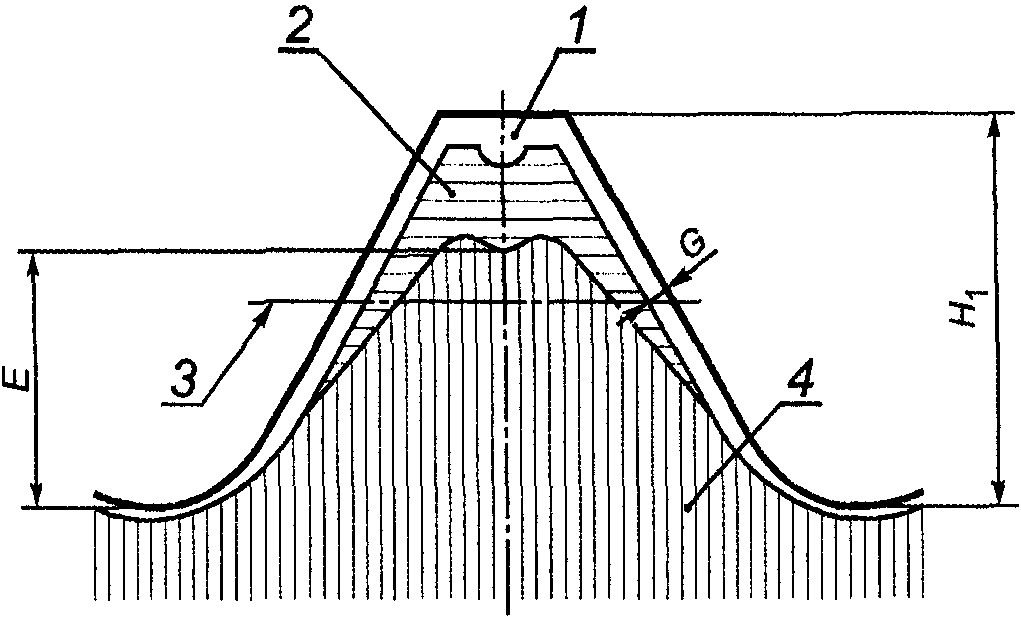
1 - полностью обезуглероженная зона;
2 - частично обезуглероженная зона;
3 - образующая среднего диаметра резьбы;
4 - основной металл (необезуглероженная зона);
 - высота наружной резьбы
Рисунок 1. Зоны обезуглероживания
6.2.1. Основные термины
6.2.1.1. Твердость основного металла (base metal hardness): твердость наиближайшего к поверхности (при перемещения от сердцевины к наружному диаметру) участка, измеренная непосредственно перед началом увеличения или уменьшения твердости, указывающая на науглероживание или обезуглероживание соответственно.
6.2.1.2. Обезуглероживание (decarburization): обычно потеря содержания углерода в поверхностном слое черных металлов промышленного производства (сталей).
6.2.1.3. Частичное обезуглероживание (partial decarburization): обезуглероживание с потерей углерода в количестве, достаточном для посветления отпущенного мартенсита и существенного уменьшения твердости по сравнению с твердостью соседнего основного металла; при этом в металлографических исследованиях ферритные зерна не просматриваются.
6.2.1.4. Полное обезуглероживание (complete decarburization): обезуглероживание с потерей углерода в количестве, достаточном для обнаружения при металлографических исследованиях четко выраженных ферритных зерен.
6.2.1.5. Науглероживание (carburization): увеличение содержания углерода в поверхностном слое в количестве, превышающем его содержание в основном металле.
6.2.2. Методы измерений
Данный метод позволяет определить параметры E и G.
Образец для исследования вырезают по оси резьбы на расстоянии половины номинального диаметра от конца винта, прошедшего термообработку. Для шлифовки и полировки образец устанавливают в зажимном приспособлении или предпочтительнее заливают пластмассой.
После установки образца необходимо шлифовать и полировать его поверхность в соответствии с требованиями металлографического исследования.
Для выявления изменений в микроструктуре, вызванных обезуглероживанием, обычно применяют травление в 3%-ном растворе ниталя (концентрированной азотной кислоты в этаноле).
Если иное не оговорено заинтересованными сторонами, для исследования микроструктуры используют стократное увеличение.
Если микроскоп имеет матовое стекло, то глубину обезуглероживания можно измерять непосредственно по шкале. Если в измерениях используют окуляр, то он должен быть соответствующего типа, снабженный визиром или шкалой.
Метод измерения твердости можно применять только для резьбы с шагом P не менее 1,25 мм, за исключением класса прочности 45H, где это применимо для всех размеров.
Измерения твердости проводят в трех точках, показанных на рисунке 2. Значения E приведены в таблице 4. Нагрузка должна составлять 300 г.
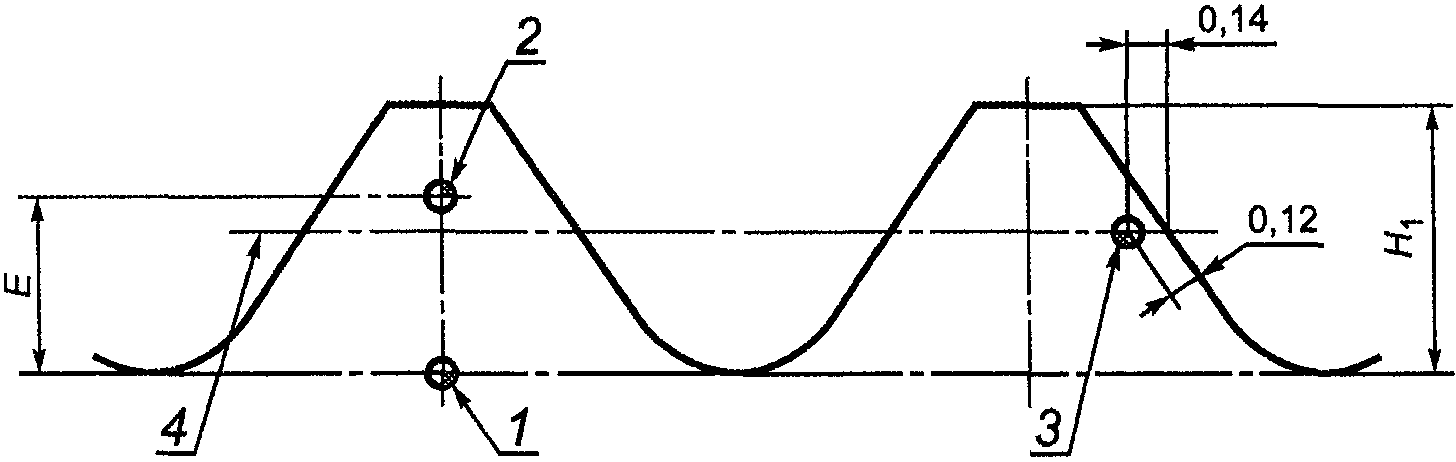
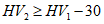 ;
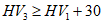 ; 1, 2, 3 - точки измерений;
4 - образующая среднего диаметра резьбы
Рисунок 2. Измерение твердости в испытании
на обезуглероживание
Таблица 4
 и E
?????????????????????????????????????????????????????????????????????????????????????????????
? Шаг резьбы ? 0,5 ? 0,6 ? 0,7 ? 0,8 ? 1 ?1,25 ? 1,5 ?1,75 ? 2 ? 2,5 ? 3 ? 3,5 ? 4 ?
? P, мм ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?????????????????????????????????????????????????????????????????????????????????????????????
? H , мм ?0,307?0,368?0,429?0,491?0,631?0,767?0,920?1,074?1,227?1,534?1,840?2,147?2,454?
? 1 ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?????????????????????????????????????????????????????????????????????????????????????????????
? E, мм не?22H?0,154?0,184?0,215?0,245?0,307?0,384?0,460?0,537?0,614?0,767?0,920?1,074?1,227?
?менее для???????????????????????????????????????????????????????????????????????????????????
?класса ?33H?0,205?0,245?0,286?0,327?0,409?0,511?0,613?0,716?0,818?1,023?1,227?1,431?1,636?
?прочности???????????????????????????????????????????????????????????????????????????????????
? ?45H?0,230?0,276?0,322?0,368?0,460?0,575?0,690?0,806?0,920?1,51 ?1,380?1,610?1,841?
?????????????????????????????????????????????????????????????????????????????????????????????
Определение твердости в точке 3 следует проводить на образующей среднего диаметра резьбы витка, соседнего с витком, на котором проводили измерения в точках 1 и 2.
Значение твердости по Виккерсу в точке 2 ( ) должно быть не менее соответствующего значения в точке 1 (
 ) минус 30 единиц по Виккерсу. В этом случае высота необезуглероженной зоны E соответствует значению, установленному в таблице 4.
) должно быть не менее соответствующего значения в точке 1 () минус 30 единиц по Виккерсу. В этом случае высота необезуглероженной зоны E соответствует значению, установленному в таблице 4.Значение твердости по Виккерсу в точке 3 ( ) должно быть не более соответствующего значения в точке 1 (
 ), плюс 30 единиц по Виккерсу. Увеличение большее, чем на 30 единиц по Виккерсу, указывает на то, что науглероживание недопустимо.
) должно быть не более соответствующего значения в точке 1 (), плюс 30 единиц по Виккерсу. Увеличение большее, чем на 30 единиц по Виккерсу, указывает на то, что науглероживание недопустимо.Данный метод измерения твердости не позволяет обнаружить зону полного обезуглероживания вплоть до максимального значения, установленного в таблице 3.
Примечание. Следует различать увеличение твердости за счет науглероживания и повышением твердости за счет термообработки или холодной обработки поверхности.
6.3. Испытания на кручение установочных винтов с шестигранным углублением под ключ класса прочности 45H
Установочные винты с шестигранным углублением под ключ класса прочности 45H должны выдерживать пробный крутящий момент, значения которого приведены в таблице 5.
Таблица 5
Номиналь- ный диаметр резьбы | Минимальная длина установочного винта для испытаний, мм | Пробный крутя- щий момент | |||
С плоским концом | С коническим концом | С цилиндрическим концом | С закругленным концом | ||
3 | 4 | 5 | 6 | 5 | 0,9 |
4 | 5 | 6 | 8 | 6 | 2,5 |
5 | 6 | 8 | 8 | 6 | 5 |
6 | 8 | 8 | 10 | 8 | 8,5 |
8 | 10 | 10 | 12 | 10 | 20 |
10 | 12 | 12 | 16 | 12 | 40 |
12 | 16 | 16 | 20 | 16 | 65 |
16 | 20 | 20 | 25 | 20 | 160 |
20 | 25 | 25 | 30 | 25 | 310 |
24 | 30 | 30 | 35 | 30 | 520 |
Установочные винты ввинчиваются в контрольную плиту, как показано на рисунке 3, до тех пор, пока верхняя поверхность винта не будет утоплена в контрольной плите, а конец винта не упрется в устойчивую основу, например винт поддержки, установленной с другой стороны.
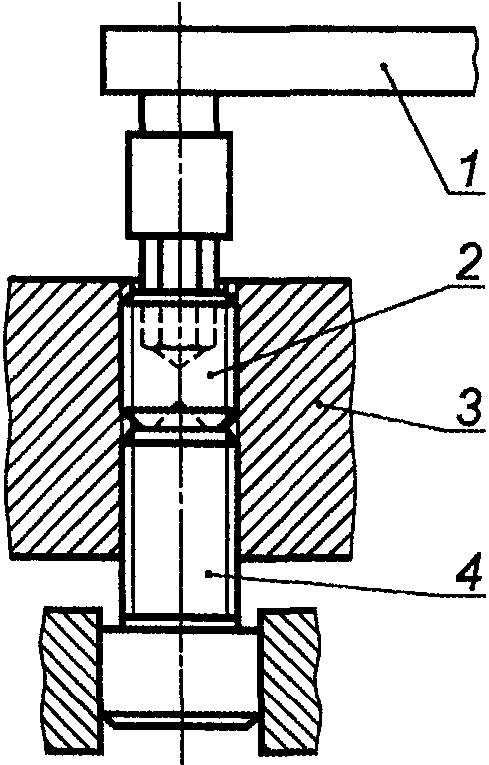
1 - ключ с регулируемым крутящим моментом;
2 - установочный винт для испытаний; 3 - контрольная плита:
твердость не менее 50 HRC, допуск резьбы отверстия 5H
(см. ИСО 965-3); 4 - винт поддержки: твердость
от 450 HV до 570 HV
Для испытаний используют шестигранную вставку, имеющую допуск на размер под ключ S h9, с диаметром описанной окружности не менее  и твердостью от 55 до 60 HRC, которая должна входить в шестигранное углубление установочного винта на полную его глубину. Винт должен выдерживать без разрушений нагружение пробным крутящим моментом, значения которого приведены в таблице 5.
Для данного испытания следует использовать калиброванный измерительный прибор для определения крутящего момента.
При проведении испытаний на кручение видимые отпечатки в углублении не должны быть причиной браковки.
Маркировка установочных винтов классов прочности, указанных в разделе 3, не требуется. В случае, если наличие маркировки оговорено между заинтересованными сторонами, обозначения класса прочности используют в качестве символов маркировки.
Маркировка с идентификацией изготовителя не требуется.
(обязательное)
ССЫЛОЧНЫМ НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ
И ДЕЙСТВУЮЩИМ В ЭТОМ КАЧЕСТВЕ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
ИСО 965-3:1998 | MOD | ГОСТ 16093-2004 (ИСО 965-1:1998, ИСО 965-3:1998) "Основные нормы взаимозаменяемости. Резьба метрическая. Допуски. Посадки с зазором" |
ИСО 4948-1:1982 | - | |
ИСО 6506:1981 | - | ГОСТ 9012-59 "Металлы. Метод измерения твердости по Бринеллю" |
ИСО 6507-1:1997 | IDT | ГОСТ Р ИСО 6507-1-2007 "Металлы и сплавы. Измерение твердости по Виккерсу. Часть 1. Метод измерения" |
ИСО 6508:1986 | - | ГОСТ 9013-59 "Металлы. Метод измерения твердости по Роквеллу" |
утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов. Примечание. В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT - идентичные стандарты; - MOD - модифицированные стандарты; - NEQ - неэквивалентные стандарты. | ||
[1] ISO 898-1:1998. Mechanical properties of fasteners made of carbon steel and alloy steel - Part 1: Bolts, screws and studs
[2] ISO 6507-2:1997. Metallic materials - Vickers hardness test - Part 2: Verification of testing machines.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/12/gost_40824.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|