

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2011 Примечание к документу Документ утратил силу с 1 января 2016 года в связи с изданием Приказа Росстандарта от 28.10.2014 N 1449-ст. Взамен введен в действие ГОСТ 32678-2014. Введен в действие с 1 января 2012 года. Название документа "ГОСТ Р 54159-2010. Национальный стандарт Российской Федерации. Трубы стальные бесшовные и сварные холоднодеформированные общего назначения. Технические условия" (утв. и введен в действие Приказом Росстандарта от 21.12.2010 N 918-ст) "ГОСТ Р 54159-2010. Национальный стандарт Российской Федерации. Трубы стальные бесшовные и сварные холоднодеформированные общего назначения. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 - углеродный эквивалент;
 ,
 ,
 - временное сопротивление, предел текучести и относительное удлинение - механические свойства металла, определяемые при испытании на растяжение;
Наружный диаметр, мм | Теоретическая масса 1 м труб, кг, при толщине стенки, мм | ||||||||||||||||||||||
0,2 | 0,3 | 0,4 | 0,5 | 0,6 | 0,7 | 0,8 | 0,9 | 1,0 | 1,2 | 1,4 | 1,5 | 1,6 | 1,8 | 2,0 | 2,2 | 2,5 | 2,8 | 3,0 | 3,2 | 3,5 | 4,0 | 4,5 | |
4 | 0,019 | 0,027 | 0,036 | 0,043 | 0,050 | 0,057 | 0,063 | 0,069 | 0,074 | 0,083 | 0,090 | 0,092 | - | - | - | - | - | - | - | - | - | - | - |
5 | 0,024 | 0,035 | 0,045 | 0,055 | 0,065 | 0,074 | 0,083 | 0,091 | 0,099 | 0,112 | 0,124 | 0,129 | - | - | - | - | - | - | - | - | - | - | - |
6 | 0,029 | 0,042 | 0,055 | 0,068 | 0,080 | 0,091 | 0,103 | 0,113 | 0,123 | 0,142 | 0,159 | 0,166 | 0,174 | 0,186 | 0,197 | - | - | - | - | - | - | - | - |
7 | 0,034 | 0,050 | 0,065 | 0,080 | 0,095 | 0,109 | 0,122 | 0,135 | 0,148 | 0,172 | 0,193 | 0,203 | 0,213 | 0,231 | 0,247 | 0,260 | 0,277 | - | - | - | - | - | - |
8 | 0,038 | 0,057 | 0,075 | 0,092 | 0,109 | 0,126 | 0,142 | 0,158 | 0,173 | 0,201 | 0,228 | 0,240 | 0,253 | 0,275 | 0,296 | 0,315 | 0,339 | - | - | - | - | - | - |
9 | 0,043 | 0,064 | 0,085 | 0,105 | 0,124 | 0,143 | 0,162 | 0,180 | 0,197 | 0,231 | 0,262 | 0,277 | 0,292 | 0,320 | 0,345 | 0,369 | 0,401 | - | - | - | - | - | - |
10 | 0,048 | 0,072 | 0,095 | 0,117 | 0,139 | 0,161 | 0,182 | 0,202 | 0,222 | 0,260 | 0,297 | 0,314 | 0,331 | 0,364 | 0,395 | 0,423 | 0,462 | 0,497 | 0,518 | 0,537 | 0,561 | - | - |
11 | 0,053 | 0,079 | 0,105 | 0,129 | 0,154 | 0,178 | 0,201 | 0,224 | 0,247 | 0,290 | 0,331 | 0,351 | 0,371 | 0,408 | 0,444 | 0,477 | 0,524 | 0,566 | 0,592 | 0,616 | 0,647 | - | - |
12 | 0,058 | 0,087 | 0,114 | 0,142 | 0,169 | 0,195 | 0,221 | 0,246 | 0,271 | 0,320 | 0,366 | 0,388 | 0,410 | 0,453 | 0,493 | 0,532 | 0,586 | 0,635 | 0,666 | 0,694 | 0,734 | - | - |
13 | 0,063 | 0,094 | 0,124 | 0,154 | 0,183 | 0,212 | 0,241 | 0,269 | 0,296 | 0,349 | 0,401 | 0,425 | 0,450 | 0,497 | 0,543 | 0,586 | 0,647 | 0,704 | 0,740 | 0,773 | 0,820 | 0,888 | - |
14 | 0,068 | 0,101 | 0,134 | 0,166 | 0,198 | 0,230 | 0,260 | 0,291 | 0,321 | 0,379 | 0,435 | 0,462 | 0,489 | 0,542 | 0,592 | 0,640 | 0,709 | 0,773 | 0,814 | 0,852 | 0,906 | 0,986 | - |
15 | 0,073 | 0,109 | 0,144 | 0,179 | 0,213 | 0,247 | 0,280 | 0,313 | 0,345 | 0,408 | 0,470 | 0,499 | 0,529 | 0,586 | 0,641 | 0,694 | 0,771 | 0,842 | 0,888 | 0,931 | 0,993 | 1,085 | - |
16 | 0,078 | 0,116 | 0,154 | 0,191 | 0,228 | 0,264 | 0,300 | 0,335 | 0,370 | 0,438 | 0,504 | 0,536 | 0,568 | 0,630 | 0,691 | 0,749 | 0,832 | 0,911 | 0,962 | 1,010 | 1,079 | 1,184 | 1,276 |
17 | 0,083 | 0,124 | 0,164 | 0,203 | 0,243 | 0,281 | 0,320 | 0,357 | 0,395 | 0,468 | 0,539 | 0,573 | 0,608 | 0,675 | 0,740 | 0,803 | 0,894 | 0,981 | 1,036 | 1,089 | 1,165 | 1,282 | 1,387 |
18 | 0,088 | 0,131 | 0,174 | 0,216 | 0,257 | 0,299 | 0,339 | 0,380 | 0,419 | 0,497 | 0,573 | 0,610 | 0,647 | 0,719 | 0,789 | 0,857 | 0,956 | 1,050 | 1,110 | 1,168 | 1,252 | 1,381 | 1,498 |
19 | 0,093 | 0,138 | 0,183 | 0,228 | 0,272 | 0,316 | 0,359 | 0,402 | 0,444 | 0,527 | 0,608 | 0,647 | 0,687 | 0,764 | 0,838 | 0,911 | 1,017 | 1,119 | 1,184 | 1,247 | 1,338 | 1,480 | 1,609 |
20 | 0,098 | 0,146 | 0,193 | 0,240 | 0,287 | 0,333 | 0,379 | 0,424 | 0,469 | 0,556 | 0,642 | 0,684 | 0,726 | 0,808 | 0,888 | 0,966 | 1,079 | 1,188 | 1,258 | 1,326 | 1,424 | 1,578 | 1,720 |
21 | - | - | 0,203 | 0,253 | 0,302 | 0,350 | 0,399 | 0,446 | 0,493 | 0,586 | 0,677 | 0,721 | 0,765 | 0,852 | 0,937 | 1,020 | 1,141 | 1,257 | 1,332 | 1,405 | 1,511 | 1,677 | 1,831 |
22 | - | - | 0,213 | 0,265 | 0,317 | 0,368 | 0,418 | 0,468 | 0,518 | 0,616 | 0,711 | 0,758 | 0,805 | 0,897 | 0,986 | 1,074 | 1,202 | 1,326 | 1,406 | 1,484 | 1,597 | 1,776 | 1,942 |
23 | - | - | 0,223 | 0,277 | 0,331 | 0,385 | 0,438 | 0,491 | 0,543 | 0,645 | 0,746 | 0,795 | 0,844 | 0,941 | 1,036 | 1,129 | 1,264 | 1,395 | 1,480 | 1,563 | 1,683 | 1,874 | 2,053 |
24 | - | - | 0,233 | 0,290 | 0,346 | 0,402 | 0,458 | 0,513 | 0,567 | 0,675 | 0,780 | 0,832 | 0,884 | 0,985 | 1,085 | 1,183 | 1,326 | 1,464 | 1,554 | 1,641 | 1,769 | 1,973 | 2,164 |
25 | - | - | 0,243 | 0,302 | 0,361 | 0,419 | 0,477 | 0,535 | 0,592 | 0,704 | 0,815 | 0,869 | 0,923 | 1,030 | 1,134 | 1,237 | 1,387 | 1,533 | 1,628 | 1,720 | 1,856 | 2,072 | 2,275 |
26 | - | - | 0,253 | 0,314 | 0,376 | 0,437 | 0,497 | 0,557 | 0,617 | 0,734 | 0,849 | 0,906 | 0,963 | 1,074 | 1,184 | 1,291 | 1,449 | 1,602 | 1,702 | 1,799 | 1,942 | 2,170 | 2,386 |
27 | - | - | 0,262 | 0,327 | 0,391 | 0,454 | 0,517 | 0,579 | 0,641 | 0,764 | 0,884 | 0,943 | 1,002 | 1,119 | 1,233 | 1,346 | 1,511 | 1,671 | 1,776 | 1,878 | 2,028 | 2,269 | 2,497 |
28 | - | - | 0,272 | 0,339 | 0,405 | 0,471 | 0,537 | 0,601 | 0,666 | 0,793 | 0,918 | 0,980 | 1,042 | 1,163 | 1,282 | 1,400 | 1,572 | 1,740 | 1,850 | 1,957 | 2,115 | 2,368 | 2,608 |
29 | - | - | 0,282 | 0,351 | 0,420 | 0,489 | 0,556 | 0,624 | 0,691 | 0,823 | 0,953 | 1,017 | 1,081 | 1,207 | 1,332 | 1,454 | 1,634 | 1,809 | 1,924 | 2,036 | 2,201 | 2,466 | 2,719 |
30 | - | - | 0,292 | 0,364 | 0,435 | 0,506 | 0,576 | 0,646 | 0,715 | 0,852 | 0,987 | 1,054 | 1,121 | 1,252 | 1,381 | 1,508 | 1,695 | 1,878 | 1,998 | 2,115 | 2,287 | 2,565 | 2,830 |
32 | - | - | 0,312 | 0,388 | 0,465 | 0,540 | 0,616 | 0,690 | 0,765 | 0,911 | 1,056 | 1,128 | 1,200 | 1,341 | 1,480 | 1,617 | 1,819 | 2,016 | 2,146 | 2,273 | 2,460 | 2,762 | 3,052 |
33 | - | - | 0,322 | 0,401 | 0,479 | 0,558 | 0,635 | 0,712 | 0,789 | 0,941 | 1,091 | 1,165 | 1,239 | 1,385 | 1,529 | 1,671 | 1,880 | 2,085 | 2,220 | 2,352 | 2,546 | 2,861 | 3,163 |
34 | - | - | 0,331 | 0,413 | 0,494 | 0,575 | 0,655 | 0,735 | 0,814 | 0,971 | 1,126 | 1,202 | 1,278 | 1,429 | 1,578 | 1,725 | 1,942 | 2,154 | 2,294 | 2,431 | 2,633 | 2,959 | 3,274 |
35 | - | - | 0,341 | 0,425 | 0,509 | 0,592 | 0,675 | 0,757 | 0,838 | 1,000 | 1,160 | 1,239 | 1,318 | 1,474 | 1,628 | 1,780 | 2,004 | 2,223 | 2,368 | 2,510 | 2,719 | 3,058 | 3,385 |
36 | - | - | 0,351 | 0,438 | 0,524 | 0,609 | 0,694 | 0,779 | 0,863 | 1,030 | 1,195 | 1,276 | 1,357 | 1,518 | 1,677 | 1,834 | 2,065 | 2,293 | 2,441 | 2,588 | 2,805 | 3,157 | 3,496 |
Продолжение таблицы 1
Наружный диаметр, мм | Теоретическая масса 1 м труб, кг, при толщине стенки, мм | |||||||||||||||||||
5,0 | 5,5 | 6,0 | 6,5 | 7,0 | 7,5 | 8,0 | 8,5 | 9,0 | 9,5 | 10,0 | 11,0 | 12,0 | 14,0 | 16,0 | 18,0 | 20,0 | 22,0 | 24,0 | ||
4 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
5 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
6 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
7 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
8 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
9 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
10 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
11 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
12 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
13 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
14 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
15 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
16 | 1,356 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
17 | 1,480 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
18 | 1,603 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
19 | 1,726 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
20 | 1,850 | 1,967 | 2,072 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
21 | 1,973 | 2,102 | 2,220 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
22 | 2,096 | 2,238 | 2,368 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
23 | 2,220 | 2,374 | 2,515 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
24 | 2,343 | 2,509 | 2,663 | 2,805 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
25 | 2,466 | 2,645 | 2,811 | 2,966 | 3,107 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
26 | 2,589 | 2,781 | 2,959 | 3,126 | 3,280 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
27 | 2,713 | 2,916 | 3,107 | 3,286 | 3,453 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
28 | 2,836 | 3,052 | 3,255 | 3,446 | 3,625 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
29 | 2,959 | 3,187 | 3,403 | 3,607 | 3,798 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
30 | 3,083 | 3,323 | 3,551 | 3,767 | 3,970 | 4,162 | 4,340 | - | - | - | - | - | - | - | - | - | - | - | - | |
32 | 3,329 | 3,594 | 3,847 | 4,088 | 4,316 | 4,532 | 4,735 | - | - | - | - | - | - | - | - | - | - | - | - | |
33 | 3,453 | 3,730 | 3,995 | 4,248 | 4,488 | 4,717 | 4,932 | - | - | - | - | - | - | - | - | - | - | - | - | |
34 | 3,576 | 3,866 | 4,143 | 4,408 | 4,661 | 4,901 | 5,130 | - | - | - | - | - | - | - | - | - | - | - | - | |
35 | 3,699 | 4,001 | 4,291 | 4,569 | 4,834 | 5,086 | 5,327 | - | - | - | - | - | - | - | - | - | - | - | - | |
36 | 3,823 | 4,137 | 4,439 | 4,729 | 5,006 | 5,271 | 5,524 | - | - | - | - | - | - | - | - | - | - | - | - | |
Продолжение таблицы 1
Наружный диаметр, мм | Теоретическая масса 1 м труб, кг, при толщине стенки, мм | ||||||||||||||||||||||
0,2 | 0,3 | 0,4 | 0,5 | 0,6 | 0,7 | 0,8 | 0,9 | 1,0 | 1,2 | 1,4 | 1,5 | 1,6 | 1,8 | 2,0 | 2,2 | 2,5 | 2,8 | 3,0 | 3,2 | 3,5 | 4,0 | 4,5 | |
38 | - | - | 0,371 | 0,462 | 0,553 | 0,644 | 0,734 | 0,823 | 0,912 | 1,089 | 1,264 | 1,350 | 1,436 | 1,607 | 1,776 | 1,942 | 2,189 | 2,431 | 2,589 | 2,746 | 2,978 | 3,354 | 3,718 |
40 | - | - | 0,391 | 0,487 | 0,583 | 0,678 | 0,773 | 0,868 | 0,962 | 1,148 | 1,333 | 1,424 | 1,515 | 1,696 | 1,874 | 2,051 | 2,312 | 2,569 | 2,737 | 2,904 | 3,151 | 3,551 | 3,940 |
41 | - | - | 0,405 | 0,506 | 0,605 | 0,704 | 0,803 | 0,901 | 0,986 | 1,178 | 1,367 | 1,461 | 1,555 | 1,740 | 1,924 | 2,105 | 2,374 | 2,638 | 2,811 | 2,983 | 3,237 | 3,650 | 4,051 |
42 | - | - | - | - | - | - | - | - | 1,011 | 1,207 | 1,402 | 1,498 | 1,594 | 1,785 | 1,973 | 2,159 | 2,435 | 2,707 | 2,885 | 3,062 | 3,323 | 3,749 | 4,162 |
43 | - | - | - | - | - | - | - | - | 1,036 | 1,237 | 1,436 | 1,535 | 1,634 | 1,829 | 2,022 | 2,214 | 2,497 | 2,776 | 2,959 | 3,141 | 3,409 | 3,847 | 4,273 |
45 | - | - | - | - | - | - | - | - | 1,085 | 1,296 | 1,505 | 1,609 | 1,712 | 1,918 | 2,121 | 2,322 | 2,620 | 2,914 | 3,107 | 3,299 | 3,582 | 4,044 | 4,495 |
46 | - | - | - | - | - | - | - | - | 1,110 | 1,326 | 1,540 | 1,646 | 1,752 | 1,962 | 2,170 | 2,376 | 2,682 | 2,983 | 3,181 | 3,378 | 3,668 | 4,143 | 4,606 |
48 | - | - | - | - | - | - | - | - | 1,159 | 1,385 | 1,609 | 1,720 | 1,831 | 2,051 | 2,269 | 2,485 | 2,805 | 3,121 | 3,329 | 3,535 | 3,841 | 4,340 | 4,827 |
49 | - | - | - | - | - | - | - | - | 1,184 | 1,415 | 1,643 | 1,757 | 1,870 | 2,095 | 2,318 | 2,539 | 2,867 | 3,190 | 3,403 | 3,614 | 3,927 | 4,439 | 4,938 |
50 | - | - | - | - | - | - | - | - | 1,208 | 1,444 | 1,678 | 1,794 | 1,910 | 2,140 | 2,368 | 2,593 | 2,929 | 3,259 | 3,477 | 3,693 | 4,014 | 4,538 | 5,049 |
51 | - | - | - | - | - | - | - | - | 1,233 | 1,474 | 1,712 | 1,831 | 1,949 | 2,184 | 2,417 | 2,648 | 2,990 | 3,328 | 3,551 | 3,772 | 4,100 | 4,636 | 5,160 |
53 | - | - | - | - | - | - | - | - | 1,282 | 1,533 | 1,782 | 1,905 | 2,028 | 2,273 | 2,515 | 2,756 | 3,114 | 3,466 | 3,699 | 3,930 | 4,273 | 4,834 | 5,382 |
54 | - | - | - | - | - | - | - | - | 1,307 | 1,563 | 1,816 | 1,942 | 2,068 | 2,317 | 2,565 | 2,810 | 3,175 | 3,535 | 3,773 | 4,009 | 4,359 | 4,932 | 5,493 |
55 | - | - | - | - | - | - | - | - | 1,332 | 1,592 | 1,851 | 1,979 | 2,107 | 2,362 | 2,614 | 2,865 | 3,237 | 3,605 | 3,847 | 4,088 | 4,445 | 5,031 | 5,604 |
56 | - | - | - | - | - | - | - | - | 1,356 | 1,622 | 1,885 | 2,016 | 2,147 | 2,406 | 2,663 | 2,919 | 3,298 | 3,674 | 3,921 | 4,167 | 4,532 | 5,130 | 5,715 |
57 | - | - | - | - | - | - | - | - | 1,381 | 1,651 | 1,920 | 2,053 | 2,186 | 2,450 | 2,713 | 2,973 | 3,360 | 3,743 | 3,995 | 4,246 | 4,618 | 5,228 | 5,826 |
59 | - | - | - | - | - | - | - | - | 1,430 | 1,711 | 1,989 | 2,127 | 2,265 | 2,539 | 2,811 | 3,082 | 3,483 | 3,881 | 4,143 | 4,404 | 4,790 | 5,426 | 6,048 |
60 | - | - | - | - | - | - | - | - | 1,455 | 1,740 | 2,023 | 2,164 | 2,304 | 2,584 | 2,861 | 3,136 | 3,545 | 3,950 | 4,217 | 4,482 | 4,877 | 5,524 | 6,159 |
63 | - | - | - | - | - | - | - | - | 1,529 | 1,829 | 2,127 | 2,275 | 2,423 | 2,717 | 3,009 | 3,299 | 3,730 | 4,157 | 4,439 | 4,719 | 5,136 | 5,820 | 6,492 |
65 | - | - | - | - | - | - | - | - | 1,578 | 1,888 | 2,196 | 2,349 | 2,502 | 2,805 | 3,107 | 3,407 | 3,853 | 4,295 | 4,587 | 4,877 | 5,308 | 6,017 | 6,714 |
68 | - | - | - | - | - | - | - | - | 1,652 | 1,977 | 2,299 | 2,460 | 2,620 | 2,939 | 3,255 | 3,570 | 4,038 | 4,502 | 4,809 | 5,114 | 5,567 | 6,313 | 7,047 |
70 | - | - | - | - | - | - | - | - | 1,702 | 2,036 | 2,368 | 2,534 | 2,699 | 3,027 | 3,354 | 3,679 | 4,162 | 4,640 | 4,957 | 5,272 | 5,740 | 6,511 | 7,269 |
73 | - | - | - | - | - | - | - | - | 1,776 | 2,125 | 2,472 | 2,645 | 2,817 | 3,161 | 3,502 | 3,841 | 4,347 | 4,847 | 5,179 | 5,508 | 5,999 | 6,807 | 7,602 |
75 | - | - | - | - | - | - | - | - | 1,825 | 2,184 | 2,541 | 2,719 | 2,896 | 3,249 | 3,601 | 3,950 | 4,470 | 4,986 | 5,327 | 5,666 | 6,172 | 7,004 | 7,824 |
76 | - | - | - | - | - | - | - | - | 1,850 | 2,214 | 2,576 | 2,756 | 2,936 | 3,294 | 3,650 | 4,004 | 4,532 | 5,055 | 5,401 | 5,745 | 6,258 | 7,103 | 7,935 |
77 | - | - | - | - | - | - | - | - | 1,874 | 2,243 | 2,610 | 2,793 | 2,975 | 3,338 | 3,699 | 4,058 | 4,593 | 5,124 | 5,475 | 5,824 | 6,344 | 7,201 | 8,046 |
80 | - | - | - | - | - | - | - | - | - | 2,332 | 2,714 | 2,904 | 3,094 | 3,471 | 3,847 | 4,221 | 4,778 | 5,331 | 5,697 | 6,061 | 6,603 | 7,497 | 8,379 |
83 | - | - | - | - | - | - | - | - | - | 2,421 | 2,817 | 3,015 | 3,212 | 3,605 | 3,995 | 4,384 | 4,963 | 5,538 | 5,919 | 6,298 | 6,862 | 7,793 | 8,712 |
85 | - | - | - | - | - | - | - | - | - | 2,480 | 2,886 | 3,089 | 3,291 | 3,693 | 4,094 | 4,492 | 5,086 | 5,676 | 6,067 | 6,455 | 7,035 | 7,990 | 8,934 |
87 | - | - | - | - | - | - | - | - | - | 2,539 | 2,955 | 3,163 | 3,370 | 3,782 | 4,192 | 4,601 | 5,210 | 5,814 | 6,215 | 6,613 | 7,207 | 8,188 | 9,156 |
89 | - | - | - | - | - | - | - | - | - | 2,598 | 3,024 | 3,237 | 3,449 | 3,871 | 4,291 | 4,709 | 5,333 | 5,952 | 6,363 | 6,771 | 7,380 | 8,385 | 9,378 |
90 | - | - | - | - | - | - | - | - | - | 2,628 | 3,059 | 3,274 | 3,488 | 3,915 | 4,340 | 4,764 | 5,395 | 6,021 | 6,437 | 6,850 | 7,466 | 8,484 | 9,489 |
Продолжение таблицы 1
Наружный диаметр, мм | Теоретическая масса 1 м труб, кг, при толщине стенки, мм | |||||||||||||||||||
5,0 | 5,5 | 6,0 | 6,5 | 7,0 | 7,5 | 8,0 | 8,5 | 9,0 | 9,5 | 10,0 | 11,0 | 12,0 | 14,0 | 16,0 | 18,0 | 20,0 | 22,0 | 24,0 | ||
38 | 4,069 | 4,408 | 4,735 | 5,049 | 5,352 | 5,641 | 5,919 | 6,184 | 6,437 | - | - | - | - | - | - | - | - | - | - | |
40 | 4,316 | 4,680 | 5,031 | 5,370 | 5,697 | 6,011 | 6,313 | 6,603 | 6,881 | - | - | - | - | - | - | - | - | - | - | |
41 | 4,439 | 4,815 | 5,179 | 5,530 | 5,869 | 6,196 | 6,511 | 6,813 | 7,103 | - | - | - | - | - | - | - | - | - | - | |
42 | 4,562 | 4,951 | 5,327 | 5,691 | 6,042 | 6,381 | 6,708 | 7,022 | 7,324 | - | - | - | - | - | - | - | - | - | - | |
43 | 4,686 | 5,086 | 5,475 | 5,851 | 6,215 | 6,566 | 6,905 | 7,232 | 7,546 | - | - | - | - | - | - | - | - | - | - | |
45 | 4,932 | 5,358 | 5,771 | 6,172 | 6,560 | 6,936 | 7,300 | 7,651 | 7,990 | 8,317 | 8,632 | - | - | - | - | - | - | - | - | |
46 | 5,056 | 5,493 | 5,919 | 6,332 | 6,733 | 7,121 | 7,497 | 7,861 | 8,212 | 8,551 | 8,878 | - | - | - | - | - | - | - | - | |
48 | 5,302 | 5,765 | 6,215 | 6,652 | 7,078 | 7,491 | 7,892 | 8,280 | 8,656 | 9,020 | 9,371 | - | - | - | - | - | - | - | - | |
49 | 5,426 | 5,900 | 6,363 | 6,813 | 7,250 | 7,676 | 8,089 | 8,490 | 8,878 | 9,254 | 9,618 | - | - | - | - | - | - | - | - | |
50 | 5,549 | 6,036 | 6,511 | 6,973 | 7,423 | 7,861 | 8,286 | 8,699 | 9,100 | 9,489 | 9,865 | 10,580 | 11,246 | - | - | - | - | - | - | |
51 | 5,672 | 6,172 | 6,659 | 7,133 | 7,596 | 8,046 | 8,484 | 8,909 | 9,322 | 9,723 | 10,111 | 10,851 | 11,542 | - | - | - | - | - | - | |
53 | 5,919 | 6,443 | 6,955 | 7,454 | 7,941 | 8,416 | 8,878 | 9,328 | 9,766 | 10,191 | 10,604 | 11,394 | 12,133 | - | - | - | - | - | - | |
54 | 6,042 | 6,578 | 7,103 | 7,614 | 8,114 | 8,601 | 9,075 | 9,538 | 9,988 | 10,426 | 10,851 | 11,665 | 12,429 | - | - | - | - | - | - | |
55 | 6,165 | 6,714 | 7,250 | 7,775 | 8,286 | 8,786 | 9,273 | 9,747 | 10,210 | 10,660 | 11,098 | 11,936 | 12,725 | - | - | - | - | - | - | |
56 | 6,289 | 6,850 | 7,398 | 7,935 | 8,459 | 8,971 | 9,470 | 9,957 | 10,432 | 10,894 | 11,344 | 12,207 | 13,021 | - | - | - | - | - | - | |
57 | 6,412 | 6,985 | 7,546 | 8,095 | 8,632 | 9,156 | 9,667 | 10,167 | 10,654 | 11,128 | 11,591 | 12,479 | 13,317 | - | - | - | - | - | - | |
59 | 6,659 | 7,257 | 7,842 | 8,416 | 8,977 | 9,525 | 10,062 | 10,586 | 11,098 | 11,597 | 12,084 | 13,021 | 13,909 | - | - | - | - | - | - | |
60 | 6,782 | 7,392 | 7,990 | 8,576 | 9,149 | 9,710 | 10,259 | 10,796 | 11,320 | 11,831 | 12,331 | 13,293 | 14,205 | - | - | - | - | - | - | |
63 | 7,152 | 7,799 | 8,434 | 9,057 | 9,667 | 10,265 | 10,851 | 11,424 | 11,985 | 12,534 | 13,071 | 14,106 | 15,093 | - | - | - | - | - | - | |
65 | 7,398 | 8,070 | 8,730 | 9,378 | 10,013 | 10,635 | 11,246 | 11,844 | 12,429 | 13,003 | 13,564 | 14,649 | 15,685 | - | - | - | - | - | - | |
68 | 7,768 | 8,477 | 9,174 | 9,858 | 10,530 | 11,190 | 11,838 | 12,473 | 13,095 | 13,706 | 14,304 | 15,463 | 16,573 | - | - | - | - | - | - | |
70 | 8,015 | 8,749 | 9,470 | 10,179 | 10,876 | 11,560 | 12,232 | 12,892 | 13,539 | 14,174 | 14,797 | 16,005 | 17,164 | - | - | - | - | - | - | |
73 | 8,385 | 9,156 | 9,914 | 10,660 | 11,394 | 12,115 | 12,824 | 13,521 | 14,205 | 14,877 | 15,537 | 16,819 | 18,052 | - | - | - | - | - | - | |
75 | 8,632 | 9,427 | 10,210 | 10,981 | 11,739 | 12,485 | 13,219 | 13,940 | 14,649 | 15,346 | 16,030 | 17,362 | 18,644 | - | - | - | - | - | - | |
76 | 8,755 | 9,562 | 10,358 | 11,141 | 11,911 | 12,670 | 13,416 | 14,150 | 14,871 | 15,580 | 16,277 | 17,633 | 18,940 | - | - | - | - | - | - | |
77 | 8,878 | 9,698 | 10,506 | 11,301 | 12,084 | 12,855 | 13,613 | 14,359 | 15,093 | 15,814 | 16,523 | 17,904 | 19,236 | - | - | - | - | - | - | |
80 | 9,248 | 10,105 | 10,950 | 11,782 | 12,602 | 13,410 | 14,205 | 14,988 | 15,759 | 16,517 | 17,263 | 18,718 | 20,124 | - | - | - | - | - | - | |
83 | 9,618 | 10,512 | 11,394 | 12,263 | 13,120 | 13,965 | 14,797 | 15,617 | 16,425 | 17,220 | 18,003 | 19,532 | 21,012 | - | - | - | - | - | - | |
85 | 9,865 | 10,783 | 11,690 | 12,584 | 13,465 | 14,334 | 15,191 | 16,036 | 16,868 | 17,688 | 18,496 | 20,074 | 21,603 | - | - | - | - | - | - | |
87 | 10,111 | 11,055 | 11,985 | 12,904 | 13,810 | 14,704 | 15,586 | 16,455 | 17,312 | 18,157 | 18,989 | 20,617 | 22,195 | - | - | - | - | - | - | |
89 | 10,358 | 11,326 | 12,281 | 13,225 | 14,156 | 15,074 | 15,981 | 16,875 | 17,756 | 18,626 | 19,483 | 21,160 | 22,787 | - | - | - | - | - | - | |
90 | 10,481 | 11,461 | 12,429 | 13,385 | 14,328 | 15,259 | 16,178 | 18,084 | 17,978 | 18,860 | 19,729 | 21,431 | 23,083 | - | - | - | - | - | - | |
Продолжение таблицы 1
Наружный диаметр, мм | Теоретическая масса 1 м труб, кг, при толщине стенки, мм | ||||||||||||||||||||||
0,2 | 0,3 | 0,4 | 0,5 | 0,6 | 0,7 | 0,8 | 0,9 | 1,0 | 1,2 | 1,4 | 1,5 | 1,6 | 1,8 | 2,0 | 2,2 | 2,5 | 2,8 | 3,0 | 3,2 | 3,5 | 4,0 | 4,5 | |
95 | - | - | - | - | - | - | - | - | - | 2,776 | 3,232 | 3,459 | 3,685 | 4,137 | 4,587 | 5,035 | 5,703 | 6,367 | 6,807 | 7,245 | 7,898 | 8,977 | 10,043 |
100 | - | - | - | - | - | - | - | - | - | - | - | 3,644 | 3,883 | 4,359 | 4,834 | 5,306 | 6,011 | 6,712 | 7,176 | 7,639 | 8,329 | 9,470 | 10,598 |
101 | - | - | - | - | - | - | - | - | - | - | - | 3,681 | 3,922 | 4,404 | 4,883 | 5,360 | 6,073 | 6,781 | 7,250 | 7,718 | 8,416 | 9,569 | 10,709 |
102 | - | - | - | - | - | - | - | - | - | - | - | 3,718 | 3,962 | 4,448 | 4,932 | 5,415 | 6,135 | 6,850 | 7,324 | 7,797 | 8,502 | 9,667 | 10,820 |
108 | - | - | - | - | - | - | - | - | - | - | - | 3,940 | 4,198 | 4,714 | 5,228 | 5,740 | 6,504 | 7,264 | 7,768 | 8,270 | 9,020 | 10,259 | 11,486 |
110 | - | - | - | - | - | - | - | - | - | - | - | 4,014 | 4,277 | 4,803 | 5,327 | 5,849 | 6,628 | 7,402 | 7,916 | 8,428 | 9,193 | 10,456 | 11,708 |
120 | - | - | - | - | - | - | - | - | - | - | - | 4,384 | 4,672 | 5,247 | 5,820 | 6,391 | 7,244 | 8,093 | 8,656 | 9,217 | 10,056 | 11,443 | 12,818 |
130 | - | - | - | - | - | - | - | - | - | - | - | 4,754 | 5,066 | 5,691 | 6,313 | 6,934 | 7,861 | 8,783 | 9,396 | 10,007 | 10,919 | 12,429 | 13,928 |
140 | - | - | - | - | - | - | - | - | - | - | - | - | 5,461 | 6,135 | 6,807 | 7,476 | 8,477 | 9,474 | 10,136 | 10,796 | 11,782 | 13,416 | 15,037 |
150 | - | - | - | - | - | - | - | - | - | - | - | - | - | 6,579 | 7,300 | 8,019 | 9,094 | 10,164 | 10,876 | 11,585 | 12,645 | 14,402 | 16,147 |
160 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 7,793 | 8,561 | 9,710 | 10,855 | 11,616 | 12,374 | 13,508 | 15,389 | 17,257 |
170 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 8,286 | 9,104 | 10,327 | 11,546 | 12,355 | 13,163 | 14,371 | 16,375 | 18,367 |
180 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 8,779 | 9,647 | 10,944 | 12,236 | 13,095 | 13,952 | 15,235 | 17,362 | 19,476 |
190 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 12,927 | 13,835 | 14,742 | 16,098 | 18,348 | 20,586 |
200 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 14,575 | 15,531 | 16,961 | 19,335 | 21,696 |
210 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 15,315 | 16,320 | 17,824 | 20,321 | 22,806 |
220 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 16,055 | 17,109 | 18,687 | 21,308 | 23,915 |
240 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 23,280 | 26,135 |
250 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 24,267 | 27,245 |
273 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 26,536 | 29,797 |
325 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 31,665 | 35,568 |
Окончание таблицы 1
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
?Наружный? Теоретическая масса 1 м труб, кг, при толщине стенки, мм ?
?диаметр,?????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? мм ? 5,0 ? 5,5 ? 6,0 ? 6,5 ? 7,0 ? 7,5 ? 8,0 ? 8,5 ? 9,0 ? 9,5 ? 10,0 ? 11,0 ? 12,0 ?? 14,0 ? 16,0 ? 18,0 ? 20,0 ? 22,0 ? 24,0 ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 95 ?11,098?12,140?13,169?14,187?15,191?16,184?17,164?18,132?19,088?20,031?20,962?22,787?24,563?? - ? - ? - ? - ? - ? - ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 100 ?11,714?12,818?13,909?14,988?16,055?17,109?18,151?19,180?20,198?21,203?22,195?24,144?26,043??29,692 ?33,145 ?36,400 ? - ? - ? - ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 101 ?11,838?12,953?14,057?15,148?16,227?17,294?18,348?19,390?20,420?21,437?22,442?24,415?26,338??30,038 ?33,540 ?36,844 ? - ? - ? - ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 102 ?11,961?13,089?14,205?15,309?16,400?17,479?18,545?19,600?20,642?21,671?22,689?24,686?26,634??30,383 ?33,934 ?37,288 ? - ? - ? - ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 108 ?12,701?13,903?15,093?16,270?17,436?18,589?19,729?20,857?21,973?23,077?24,168?26,314?28,410??32,455 ?36,302 ?39,952 ? - ? - ? - ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 110 ?12,947?14,174?15,389?16,591?17,781?18,959?20,124?21,277?22,417?23,546?24,661?26,856?29,002??33,145 ?37,091 ?40,839 ?44,391 ?47,745 ? - ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 120 ?14,180?15,531?16,868?18,194?19,507?20,808?22,097?23,373?24,637?25,888?27,128?29,569?31,961??36,598 ?41,037 ?45,278 ?49,323 ?53,170 ? - ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 130 ?15,413?16,887?18,348?19,797?21,234?22,658?24,070?25,469?26,856?28,231?29,594?32,282?34,921??40,050 ?44,983 ?49,718 ?54,255 ?58,596 ? - ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 140 ?16,646?18,243?19,828?21,400?22,960?24,507?26,043?27,565?29,076?30,574?32,060?34,995?37,880??43,503 ?48,928 ?54,157 ?59,188 ?64,021 ? - ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 150 ?17,880?19,600?21,308?23,003?24,686?26,357?28,015?29,662?31,295?32,917?34,526?37,707?40,839??46,955 ?52,874 ?58,596 ?64,120 ?69,447 ? - ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 160 ?19,113?20,956?22,787?24,606?26,412?28,207?29,988?31,758?33,515?35,260?36,992?40,420?43,799??50,408 ?56,820 ?63,035 ?69,052 ?74,872 ? - ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 170 ?20,346?22,312?24,267?26,209?28,139?30,056?31,961?33,854?35,734?37,603?39,458?43,133?46,758??53,861 ?60,766 ?67,474 ?73,984 ?80,298 ?86,414 ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 180 ?21,579?23,669?25,747?27,812?29,865?31,906?33,934?35,950?37,954?39,945?41,925?45,846?49,718??57,313 ?64,712 ?71,913 ?78,917 ?85,723 ?92,333 ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 190 ?22,812?25,025?27,226?29,415?31,591?33,755?35,907?38,046?40,174?42,288?44,391?48,558?52,677??60,766 ?68,658 ?76,352 ?83,849 ?91,149 ?98,251 ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 200 ?24,045?26,382?28,706?31,018?33,318?35,605?37,880?40,143?42,393?44,631?46,857?51,271?55,636??64,218 ?72,603 ?80,791 ?88,781 ?96,574 ?104,170?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 210 ?25,278?27,738?30,186?32,621?35,044?37,455?39,853?42,239?44,613?46,974?49,323?53,984?58,596??67,671 ?76,549 ?85,230 ?93,714 ?102,000?110,089?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 220 ?26,511?29,094?31,665?34,224?36,770?39,304?41,826?44,335?46,832?49,317?51,789?56,697?61,555??71,124 ?80,495 ?89,669 ?98,646 ?107,425?116,008?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 240 ?28,977?31,807?34,625?37,430?40,223?43,003?45,772?48,528?51,271?54,002?56,721?62,122?67,474??78,029 ?88,387 ?98,547 ?108,511?118,276?127,845?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 250 ?30,210?33,164?36,104?39,033?41,949?44,853?47,745?50,624?53,491?56,345?59,188?64,835?70,433??81,482 ?92,333 ?102,986?113,443?123,702?133,764?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 273 ?33,046?36,283?39,508?42,720?45,920?49,107?52,282?55,445?58,596?61,734?64,860?71,074?77,240??89,423 ?101,408?113,196?124,787?136,181?147,377?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? 325 ?39,458?43,336?47,202?51,055?54,896?58,725?62,542?66,346?70,137?73,917?77,684?85,181?92,629??107,376?121,926?136,279?150,435?164,393?178,155?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
? ?
ИС NORMPROD: примечание.
Жирная линия, данная в официальном тексте документа, в электронной
версии документа заменена на две вертикальные линии.
? Примечания. 1. Сварные холоднодеформированные трубы изготовляют ?
?размерами, указанными слева от жирной линии. ?
? 2. Теоретическую массу 1 м длины труб, кг, вычисляют по следующей ?
?формуле ?
? ?
? M = 0,02466148 x S(D - S). (1) ?
? ?
? При изготовлении труб со смещенными предельными отклонениями размеров ?
?теоретическую массу 1 м труб вычисляют исходя из номинальных значений ?
?наружного диаметра и толщины стенки с учетом смещенных предельных ?
?отклонений. ?
? При определении теоретической массы 1 м труб плотность стали принимают ?
?равной 7,85 г/см3. ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
По требованию заказчика трубы изготовляют по внутреннему диаметру и толщине стенки, по наружному и внутреннему диаметрам, по наружному и внутреннему диаметрам и разнотолщинности.
По длине трубы изготовляют:
а) немерной длины - в пределах от 1,5 до 12,0 м;
б) мерной длины - в пределах от 3,0 до 12,0 м;
в) длины, кратной мерной, - в пределах от 0,2 до 12,0 м с припуском на каждый рез по 5 мм, если другой припуск не указан в заказе.
В каждой партии труб мерной длины допускается не более 5% труб немерной длины не короче 2,5 м.
По согласованию между изготовителем и заказчиком трубы мерной длины и длины, кратной мерной, могут быть изготовлены длиной, не предусмотренной настоящим стандартом.
Трубы в зависимости от нормированных показателей изготовляют следующих групп поставки:
А - с нормированием механических свойств при растяжении из стали марок по выбору изготовителя;
Б - с нормированием химического состава:
- бесшовных холоднодеформированных труб из спокойной стали марок по ГОСТ 1050, ГОСТ 4543, ГОСТ 14959 и ГОСТ 19281;
- сварных холоднодеформированных труб из стали всех степеней раскисления марок Ст2, Ст3, Ст4 по ГОСТ 380 и ГОСТ 14637, стали всех степеней раскисления марок 08, 10, 15, 20 по ГОСТ 1050, стали марок 08Ю, 08кп по ГОСТ 9045 и стали марок по ГОСТ 19281;
В - с нормированием механических свойств при растяжении и химического состава:
- бесшовных холоднодеформированных труб из спокойной стали марок по ГОСТ 1050, ГОСТ 4543, ГОСТ 14959 и ГОСТ 19281;
- сварных холоднодеформированных труб из стали всех степеней раскисления марок Ст2, Ст3, Ст4 по ГОСТ 380 и ГОСТ 14637, стали всех степеней раскисления марок 08, 10, 15, 20 по ГОСТ 1050, стали марок 08Ю, 08кп по ГОСТ 9045 и стали марок по ГОСТ 19281;
Г - с нормированием химического состава из стали марок по ГОСТ 1050, ГОСТ 4543, ГОСТ 14959, ГОСТ 19281 и механических свойств, контролируемых на термически обработанных образцах, в соответствии с требованиями соответствующих стандартов на сталь;
Д - с нормированием испытательного гидростатического давления, без нормирования механических свойств и химического состава;
Е - с химическим составом стали, не предусмотренным для труб групп поставки Б, В и Г, и нормами механических свойств, установленными по согласованию между изготовителем и заказчиком.
Примеры условных обозначений:
1. Трубы сварные холоднодеформированные, наружным диаметром 57 мм обычной точности изготовления, толщиной стенки 3,5 мм обычной точности изготовления, немерной длины, группы поставки А по ГОСТ Р 54159-2010:
Труба - СХ - 57 x 3,5 - А - ГОСТ Р 54159-2010.
2. Трубы бесшовные холоднодеформированные, наружным диаметром 60 мм повышенной точности изготовления, внутренним диаметром 54 мм повышенной точности изготовления, немерной длины, из стали марки 10, группы поставки Б по ГОСТ Р 54159-2010:
Труба - БХ - 60п x вн54п - 10 - Б - ГОСТ Р 54159-2010.
3. Трубы бесшовные холоднодеформированные, наружным диаметром 41 мм высокой точности изготовления, толщиной стенки 1,2 мм высокой точности изготовления, мерной длины 6000 мм, из стали марки 10, группы поставки В по ГОСТ Р 54159-2010:
Труба - БХ - 41в x 1,2в x 6000 - 10 - В - ГОСТ Р 54159-2010.
4. Трубы сварные холоднодеформированные, внутренним диаметром 45 мм высокой точности изготовления, толщиной стенки 2,0 мм обычной точности изготовления, мерной длины 5000 мм, из стали марки 09Г2С, группы поставки Г по ГОСТ Р 54159-2010:
Труба - СХ - вн45в x 2,0 x 5000 - 09Г2С - Г - ГОСТ Р 54159-2010.
5. Трубы сварные холоднодеформированные, наружным диаметром 60 мм обычной точности изготовления, внутренним диаметром 50 мм обычной точности изготовления, с нормированием разнотолщинности стенки 5,0 мм, длиной, кратной 1250 мм, группы поставки Д по ГОСТ Р 54159-2010:
Труба - СХ - 60 x вн50 x 5,0 x 1250кр - Д - ГОСТ Р 54159-2010.
5.7.1. При оформлении заказа заказчик должен указать следующие обязательные сведения:
1) обозначение настоящего стандарта;
2) вид труб: бесшовные холоднодеформированные или сварные холоднодеформированные (5.1);
4) размеры труб (5.3, таблица 1);
7) группу поставки труб (5.5);
8) нормы механических свойств труб при растяжении (для труб группы поставки А и труб из стали марок по ГОСТ 19281 группы поставки Г) (5.5; 6.3.1; 6.3.4);
10) химический состав стали и механические свойства труб (для труб группы поставки Е) (5.5; 6.2.4; 6.3.4).
5.7.2. При необходимости заказчик может указать в заказе следующие дополнительные требования:
4) проведение термической обработки труб в печах с защитной атмосферой (6.1.2.3);
5) норму твердости металла труб групп поставки А, Б и В (6.3.6);
6) проведение технологических испытаний труб группы поставки В с указанием видов испытаний (6.4);
7) изготовление сварных холоднодеформированных труб с овальностью и разнотолщинностью, не превышающими 0,8 общего поля предельных отклонений по диаметру и толщине стенки (6.5.3.1);
8) поставку термически обработанных труб с отклонением от прямолинейности по всей длине не более 0,2% длины (6.5.3.2);
9) поставку термически обработанных труб, очищенных от окалины (6.6.5);
10) изготовление труб с фаской (6.8.2);
11) поставку труб без обрезки концов (6.8.4);
12) изготовление труб из стали одной плавки (8.1.2);
13) оформление документа о приемочном контроле, не предусмотренного настоящим стандартом (8.1.6).
5.7.3. При необходимости между изготовителем и заказчиком могут быть согласованы и указаны в заказе следующие дополнительные требования:
2) изготовление труб мерной длины и длины, кратной мерной, не предусмотренными настоящим стандартом (5.4; 6.5.2.1);
3) поставка труб с отношением диаметра к толщине стенки D/S менее 50 без проведения термической обработки и проведение термической обработки труб с отношением D/S, равным 50 и более (6.1.2.1);
4) термическая обработка специального вида и/или режима (6.1.2.2);
5) требования к химическому составу металла труб групп поставки А, Б, В, Г и Д, не предусмотренные настоящим стандартом (6.2.3);
6) величина углеродного эквивалента (6.2.5);
7) нормы временного сопротивления  , предела текучести
 , относительного удлинения
 для труб группы поставки В, изготовляемых без термической обработки (6.3.1);
, предела текучести , относительного удлинения для труб группы поставки В, изготовляемых без термической обработки (6.3.1);8) нормы  ,
 для труб группы поставки В диаметром до 10 мм включительно из стали марки 08Ю [таблица 2, сноска 1)];
, для труб группы поставки В диаметром до 10 мм включительно из стали марки 08Ю [таблица 2, сноска 1)]; и
 для труб группы поставки В из стали марки 09Г2С
 и
 для труб группы поставки В из стали марки 30ХМА
11) нормы  ,
 ,
 для труб группы поставки В из стали марок, не указанных в таблице 2 (таблица 2, примечание);
, , для труб группы поставки В из стали марок, не указанных в таблице 2 (таблица 2, примечание);12) норма ударной вязкости термически обработанных труб групп поставки А и В диаметром 25 мм и более, толщиной стенки 3 мм и более (6.3.7);
13) предельные отклонения наружного диаметра термически обработанных труб повышенной и высокой точности изготовления с отношением D/S, равным 50 и более [таблица 4, сноска 1)];
14) предельные отклонения внутреннего диаметра труб внутренним диаметром 10 мм и менее [6.5.1.2, перечисление б)];
15) предельные отклонения наружного и внутреннего диаметров и разнотолщинности при изготовлении труб по наружному и внутреннему диаметрам и разнотолщинности (6.5.1.3);
16) предельные отклонения наружного и внутреннего диаметров и толщины стенки труб, не предусмотренные настоящим стандартом (6.5.1.4);
17) предельные отклонения длины труб мерных длин и длин, кратных мерной длине, не предусмотренные настоящим стандартом, и увеличенный припуск на каждый рез для длины, кратной мерной (6.5.2.2);
18) требования к прямолинейности труб, не предусмотренные настоящим стандартом (6.5.3.2);
19) изготовление труб со шлифованной наружной поверхностью (6.6.6);
20) изготовление труб с нормированием шероховатости поверхности (6.6.7);
21) изготовление труб с требованиями к качеству поверхности, не предусмотренными настоящим стандартом (6.6.8);
22) проведение испытания труб групп поставки В и Д, а также труб групп поставки А и Е (в случае нормирования временного сопротивления) гидростатическим давлением, превышающим расчетное и/или свыше 20 МПа (6.7.3);
23) проведение контроля сплошности металла неразрушающими методами, заменяющими гидростатические испытания (6.7.4);
24) проведение контроля сплошности для выявления продольных дефектов неразрушающими методами (6.7.5);
25) изготовление фаски специальной формы и размеров на торцах труб толщиной стенки 5,0 мм и более (6.8.3);
26) отметка краской концов труб при поставке труб без обрезки концов и зачистки заусенцев (6.8.4);
27) нанесение дополнительной маркировки на трубы (6.9.2);
28) поставка труб с предохранительными деталями на торцах (6.9.3);
29) нанесение временного консервационного покрытия (6.9.4);
30) поставка труб в специальной упаковке (6.9.5);
31) проведение контроля сплошности металла неразрушающим методом по ГОСТ Р ИСО 10332, заменяющим гидростатические испытания, для труб диаметром менее 168,3 мм или с отношением D/S менее 5 (8.2.21);
32) проведение неразрушающего контроля сплошности металла для выявления продольных дефектов по ГОСТ Р ИСО 10332 труб диаметром менее 168,3 мм или с отношением D/S менее 5 (8.2.22);
33) проведение неразрушающего контроля сплошности металла для выявления продольных дефектов труб с уровнем приемки, не предусмотренным настоящим стандартом (8.2.22).
6.1.1. Формообразование и деформация
Бесшовные холоднодеформированные трубы изготовляют способом горячей деформации с последующей холодной деформацией.
Сварные холоднодеформированные трубы изготовляют способом сварки с последующей холодной деформацией.
6.1.2. Термическая обработка
Трубы с отношением D/S, равным 50 и более, поставляют без термической обработки.
По согласованию между изготовителем и заказчиком трубы с отношением D/S менее 50 поставляют без термической обработки, трубы с отношением D/S, равным и более 50, - в термически обработанном состоянии.
6.1.2.2. Вид и режим термической обработки выбирает изготовитель с учетом обеспечения требований настоящего стандарта, если между изготовителем и заказчиком не согласовано проведение термической обработки специального вида и/или режима.
6.1.2.3. По требованию заказчика трубы поставляют термически обработанными в печах с защитной атмосферой.
6.2.1. Химический состав труб групп поставки Б, В и Г должен соответствовать указанному в ГОСТ 380, ГОСТ 1050, ГОСТ 4543, ГОСТ 9045, ГОСТ 14637, ГОСТ 14959 и ГОСТ 19281.
6.2.2. Химический состав труб групп поставки А и Д не регламентируется.
6.2.3. По согласованию между изготовителем и заказчиком могут быть установлены более жесткие требования к химическому составу металла для труб групп поставки Б, В и Г или дополнительные требования - для труб групп поставки А и Д.
6.2.4. Химический состав труб группы поставки Е устанавливают по согласованию между изготовителем и заказчиком.
6.2.5. По согласованию между изготовителем и заказчиком величина углеродного эквивалента  , рассчитываемая по следующей формуле, не должна превышать согласованных значений
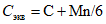 , (2)
где C, Mn - массовые доли углерода и марганца, %.
6.3.1. Временное сопротивление, предел текучести, относительное удлинение, твердость труб группы поставки А должны соответствовать указанным заказчиком.
6.3.2. Временное сопротивление, предел текучести и относительное удлинение термически обработанных труб группы поставки В должны соответствовать указанным в таблице 2.
Таблица 2
???????????????????????????????????????????????????????????????????????????
? Марка стали ? Временное ? Предел ?Относительное?Твердость по?
? ?сопротивление?текучести? удлинение ?Бринеллю HB,?
? ?сигма , Н/мм2? сигма , ? дельта , % ? не более ?
? ? в ? т ? 5 ? ?
? ? ? Н/мм2 ? ? ?
? ??????????????????????????????????????? ?
? ? не менее ? ?
???????????????????????????????????????????????????????????????????????????
?08кп ? 294 ? 175 ? 27 ? - ?
???????????????????????????????????????????????????????????????????????????
?08, 08пс, ? 314 ? 196 ? 25 ? - ?
?10кп ? ? ? ? ?
???????????????????????????????????????????????????????????????????????????
?10пс, ? 333 ? 206 ? 25 ? - ?
?15кп, ? ? ? ? ?
?Ст2сп, Ст2пс, Ст2кп, ? ? ? ? ?
?ВСт2сп, ВСт2пс, ВСт2кп? ? ? ? ?
???????????????????????????????????????????????????????????????????????????
?10 ? 353 ? 216 ? 24 ? 137 ?
???????????????????????????????????????????????????????????????????????????
?15, 15пс, ? 372 ? 225 ? 22 ? - ?
?20кп, ? ? ? ? ?
?Ст3сп, Ст3пс, ? ? ? ? ?
?Ст3кп ? ? ? ? ?
???????????????????????????????????????????????????????????????????????????
?20, 20пс, ? 412 ? 245 ? 21 ? 156 ?
?Ст4сп, Ст4пс, Ст4кп ? ? ? ? ?
???????????????????????????????????????????????????????????????????????????
?08Ю <1> ? 255 ? 174 ? 30 ? - ?
???????????????????????????????????????????????????????????????????????????
?35 ? 510 ? 294 ? 17 ? 187 ?
???????????????????????????????????????????????????????????????????????????
?45 ? 589 ? 323 ? 14 ? 207 ?
???????????????????????????????????????????????????????????????????????????
?09Г2С <2> ? 470 ? 265 ? 21 ? - ?
???????????????????????????????????????????????????????????????????????????
?10Г2 ? 422 ? 245 ? 22 ? 197 ?
???????????????????????????????????????????????????????????????????????????
?15Х ? 412 ? - ? 19 ? 179 ?
???????????????????????????????????????????????????????????????????????????
?20Х ? 431 ? - ? 17 ? 179 ?
???????????????????????????????????????????????????????????????????????????
?40Х ? 618 ? - ? 14 ? 217 ?
???????????????????????????????????????????????????????????????????????????
?30ХГСА ? 491 ? - ? 18 ? 229 ?
???????????????????????????????????????????????????????????????????????????
?15ХМ ? 431 ? 226 ? 21 ? - ?
???????????????????????????????????????????????????????????????????????????
?30ХМА <3> ? 588 ? 392 ? 13 ? - ?
???????????????????????????????????????????????????????????????????????????
?холоднодеформированные трубы наружным диаметром до 10 мм включительно?
?изготовляют с сигма не менее 275 Н/мм2 и дельта не менее 35%. ?
? в 5 ?
?изготовляют с сигма не менее 441 Н/мм2 и сигма не менее 245 Н/мм2. ?
? в т ?
?изготовляют с сигма не менее 491 Н/мм2 и сигма не менее 294 Н/мм2. ?
? в т ?
? ?
?механические свойства устанавливают по согласованию между изготовителем и?
?заказчиком. ?
???????????????????????????????????????????????????????????????????????????
При поставке труб без термической обработки группы поставки В нормы механических свойств устанавливают по согласованию между изготовителем и заказчиком.
При отсутствии такого согласования механические свойства сварных холоднодеформированных труб должны соответствовать следующим:
- временное сопротивление  - не менее 315 Н/мм2;
- предел текучести  - не менее 216 Н/мм2;
- относительное удлинение  - не менее 5%.
6.3.3. Временное сопротивление, предел текучести и относительное удлинение труб групп поставки Б и Д не нормируются.
6.3.4. Временное сопротивление, предел текучести и относительное удлинение труб группы поставки Г нормируются на термически обработанных образцах и должны соответствовать требованиям соответствующих стандартов на сталь.
6.3.5. Механические свойства труб группы поставки Е устанавливают по согласованию между изготовителем и заказчиком.
6.3.6. По требованию заказчика термически обработанные трубы групп поставки А, Б и В толщиной стенки 10,0 мм и более изготовляют с нормированием твердости металла. Для труб групп поставки А и Б твердость должна соответствовать указанной заказчиком, для труб группы поставки В - указанной в таблице 2.
6.3.7. По согласованию между изготовителем и заказчиком термически обработанные трубы групп поставки А и В наружным диаметром 25 мм и более, толщиной стенки 3,0 мм и более изготовляют с нормированием ударной вязкости. Норму ударной вязкости, вид образца для испытаний и температуру испытаний устанавливают по согласованию между изготовителем и заказчиком.
Термически обработанные трубы группы поставки В должны выдерживать следующие технологические испытания, указанные в таблице 3:
Таблица 3
Виды технологических испытаний труб
Вид испытания | Вид труб | Наружный диаметр, мм | Толщина стенки, мм |
Загиб | БХ, СХ | Любой | Любая |
Раздача | БХ, СХ | Не более 150 | Не более 9,0 |
Сплющивание | БХ | Не менее 20 | Не более 10,0, но не более 15% D |
СХ | Любой | Не более 15% D | |
Бортование | БХ | От 25 до 160 включ. | Не более: 10% D - для D до 60 мм включ., 8% D - для D св. 60 до 108 мм включ., 6% D - для D св. 108 до 140 мм включ., 5% D - для D св. 140 до 160 мм включ. |
СХ | От 25 до 160 включ. | Любая |
а) сварные холоднодеформированные трубы из стали марок 08, 08Ю, 10, 15, Ст2, 20, Ст3, Ст4, 09Г2С, 10Г2 - испытание на сплющивание; по требованию заказчика дополнительно - одно или несколько испытаний: на загиб, на раздачу или на бортование;
б) бесшовные холоднодеформированные трубы из стали марок 10, 20, 10Г2, 15ХМ, 09Г2С по требованию заказчика - одно или несколько испытаний: на сплющивание, на загиб, на раздачу или на бортование.
6.5.1. Предельные отклонения диаметра и толщины стенки
6.5.1.1. Предельные отклонения размеров труб не должны превышать указанных в таблицах 4 и 5 для заданной точности изготовления.
Таблица 4
Наружный диаметр D, мм | Предельное отклонение при точности изготовления | ||
обычной | повышенной <1> | высокой <1> | |
До 10 включ. | +/- 0,15 мм | +/- 0,10 мм | - |
Св. 10 до 20 включ. | +/- 0,30 мм | +/- 0,12 мм | +/- 0,10 мм |
Св. 20 до 30 включ. | +/- 0,30 мм | +/- 0,15 мм | +/- 0,10 мм |
Св. 30 до 40 включ. | +/- 0,40 мм | +/- 0,20 мм | +/- 0,15 мм |
Св. 40 до 50 включ. | +/- 0,40 мм | +/- 0,25 мм | +/- 0,20 мм |
Св. 50 до 60 включ. | +/- 0,80% | +/- 0,60% | +/- 0,25 мм |
Св. 60 до 70 включ. | +/- 0,30 мм | ||
Св. 70 до 80 включ. | +/- 0,35 мм | ||
Св. 80 до 90 включ. | +/- 0,40 мм | ||
Св. 90 до 110 включ. | +/- 0,45 мм | ||
Св. 110 до 130 включ. | +/- 0,55 мм | ||
Св. 130 | +/- 0,75% | - | |
D/S, равным 50 и более, должны быть согласованы между изготовителем и заказчиком. | |||
Таблица 5
Толщина стенки S, мм | Предельное отклонение при точности изготовления | ||
обычной | повышенной <1> | высокой <1> | |
При диаметре до 110 мм | |||
До 1,0 включ. | +/- 0,12 мм | +/- 0,10 мм | +/- 0,05 мм |
Св. 1,0 до 5,0 включ. | +/- 10,0% | +/- 8,0% | +/- 7,5% |
Св. 5,0 | +/- 8,0% | +/- 7,5% | +/- 6,0% |
При диаметре 110 мм и более | |||
До 2,5 включ. | +/- 12,0% | +/- 10,0% | - |
Св. 2,5 до 5,0 включ. | +/- 10,0% | +/- 8,5% | - |
Св. 5,0 | +/- 8,0% | +/- 7,5% | - |
допускается утонение стенки до минус 8% номинальной толщины стенки. | |||
6.5.1.2. При изготовлении труб по внутреннему диаметру и толщине стенки или по наружному и внутреннему диаметрам предельные отклонения внутреннего диаметра труб не должны превышать:
а) для труб внутренним диаметром свыше 10 мм - предельных отклонений равного ему наружного диаметра, указанных в таблице 4 для заданной точности изготовления;
б) для труб внутренним диаметром 10 мм и менее - предельных отклонений, согласованных между изготовителем и заказчиком.
6.5.1.3. При изготовлении труб по наружному и внутреннему диаметрам и разнотолщинности предельные отклонения наружного и внутреннего диаметров и разнотолщинности должны быть согласованы между изготовителем и заказчиком.
6.5.1.4. По согласованию между изготовителем и заказчиком могут быть установлены другие предельные отклонения по наружному и внутреннему диаметрам и толщине стенки труб.
6.5.2. Предельные отклонения длины
6.5.2.1. Предельные отклонения длины труб мерной длины и длины, кратной мерной, не должны превышать указанных в таблице 6.
Таблица 6
Мерная длина, м | Предельное отклонение, мм, при наружном диаметре, мм | |
до 168 включ. | св. 168 | |
До 6,0 включ. | +10 | +15 |
Св. 6,0 до 12,0 включ. | +15 | +15 |
Св. 12,0 | +25 | +25 |
6.5.2.2. По согласованию между изготовителем и заказчиком трубы мерной длины и длины, кратной мерной, изготовляют с уменьшенными или увеличенными предельными отклонениями длины, а трубы длиной, кратной мерной, - с увеличенным припуском на каждый рез.
6.5.3. Отклонения формы
6.5.3.1. Овальность и разнотолщинность не должны выводить диаметр и толщину стенки труб за предельные значения для заданной точности изготовления.
По требованию заказчика овальность и разнотолщинность сварных холоднодеформированных труб не должны превышать 0,8 общего поля предельных отклонений по диаметру и толщине стенки соответственно.
6.5.3.2. Отклонение от прямолинейности термически обработанных труб на любом участке длиной 1 м не должно превышать:
- для труб наружным диаметром до 8 мм включительно - 3 мм;
- для труб наружным диаметром свыше 8 до 10 мм включительно - 2 мм;
- для труб наружным диаметром свыше 10 мм - 1,5 мм.
Отклонение от прямолинейности труб в состоянии без термической обработки не нормируется.
По требованию заказчика отклонение от прямолинейности по всей длине термически обработанных труб не должно превышать 0,2% длины.
По согласованию между изготовителем и заказчиком могут быть установлены другие требования по прямолинейности труб.
6.6.1. На поверхности труб не допускаются трещины, плены, рванины, раковины и закаты.
На поверхности труб, термически обработанных в печах с защитной атмосферой, не допускаются окалина или следы отслоившейся окалины.
6.6.2. На поверхности труб допускаются без зачистки отдельные несовершенства: вмятины, риски, следы правки, рябизна, окалина (следы окалины), не препятствующие визуальному контролю, и следы зачистки несовершенств поверхности, если они не выводят размеры труб за допустимые минимальные значения.
На поверхности термически обработанных труб допускаются следы отслоившейся окалины и технологической смазки, не препятствующие контролю качества поверхности.
На поверхности труб без термической обработки допускается тонкий слой технологической смазки, не препятствующий контролю качества поверхности.
На поверхности труб, термически обработанных в печах с защитной атмосферой, допускается наличие тонкой окисной пленки и цветов побежалости.
6.6.3. Допускается удаление несовершенств поверхности травлением, сплошной абразивной зачисткой при условии, что они не выводят диаметр и толщину стенки за допустимые минимальные значения.
Допускается удаление несовершенств поверхности местной абразивной зачисткой при условии, что она не выводит толщину стенки за допустимые минимальные значения. Участки местной зачистки должны плавно переходить в прилежащую поверхность трубы. Следы зачистки поверхности шлифованных труб должны быть обработаны до шероховатости прилежащей поверхности трубы.
Ремонт поверхности труб сваркой не допускается. Допускается ремонт сваркой сварных швов до проведения термической обработки и холодной деформации.
6.6.4. На наружной поверхности сварных холоднодеформированных труб грат не допускается. На внутренней поверхности труб допускаются остатки грата высотой не более 0,3 мм.
6.6.5. По требованию заказчика поверхность термически обработанных труб (кроме труб, термически обработанных в печах с защитной атмосферой) должна быть очищена от окалины.
6.6.6. По согласованию между изготовителем и заказчиком трубы изготовляют со шлифованной наружной поверхностью.
6.6.7. По согласованию между изготовителем и заказчиком трубы изготовляют с нормированием шероховатости поверхности.
6.6.8. По согласованию между изготовителем и заказчиком трубы изготовляют с дополнительными требованиями к качеству поверхности.
6.7.1. Трубы группы поставки В, а также групп поставки А и Е (в случае нормирования временного сопротивления) должны выдерживать испытательное гидростатическое давление, рассчитываемое по формуле, приведенной в ГОСТ 3845, при допускаемом напряжении в стенке трубы, равном 40% временного сопротивления для указанной марки стали, но не превышающем 20 МПа.
Изготовитель может гарантировать способность бесшовных холоднодеформированных труб выдерживать испытательное гидростатическое давление без проведения испытаний. Способность труб выдерживать испытательное гидростатическое давление обеспечивается технологией производства бесшовных холоднодеформированных труб.
Взамен испытания гидростатическим давлением сварных холоднодеформированных труб изготовитель может проводить контроль сплошности металла труб неразрушающими методами.
6.7.2. Трубы группы поставки Д должны выдерживать испытательное гидростатическое давление, указанное заказчиком, но не превышающее 20 МПа.
6.7.3. По согласованию между изготовителем и заказчиком термически обработанные трубы групп поставки В и Д, а также трубы групп поставки А и Е (в случае нормирования временного сопротивления) могут быть испытаны гидростатическим давлением, превышающим расчетное и/или свыше 20 МПа.
6.7.4. По согласованию между изготовителем и заказчиком трубы должны проходить контроль сплошности металла неразрушающими методами, заменяющий гидростатические испытания.
6.7.5. По согласованию между изготовителем и заказчиком трубы должны проходить контроль сплошности для выявления продольных дефектов неразрушающими методами.
6.8.1. Концы труб должны быть обрезаны под прямым углом и зачищены от заусенцев. При удалении заусенцев допускается образование фаски.
6.8.2. По требованию заказчика на концах труб толщиной стенки 5,0 мм и более должна быть выполнена наружная фаска под углом 35° + 5° к торцу трубы с торцевым кольцом шириной от 1 до 3 мм. Для обеспечения ширины торцевого кольца допускается образование внутренней фаски.
6.8.3. По согласованию между изготовителем и заказчиком на концах труб толщиной стенки 5,0 мм и более может быть выполнена фаска специальной формы и размеров.
6.8.4. По требованию заказчика трубы могут поставляться без обрезки концов и зачистки заусенцев. По согласованию между изготовителем и заказчиком участки концов труб, отрезаемые при выполнении обычной отделки концов труб, отмечают краской и не включают в длину трубы.
6.9.1. Общие требования к маркировке и упаковке труб должны соответствовать ГОСТ 10692.
6.9.2. По согласованию между изготовителем и заказчиком на трубы может быть нанесена дополнительная маркировка.
6.9.3. По согласованию между изготовителем и заказчиком торцы каждой трубы должны быть плотно закрыты предохранительными деталями (заглушками, пробками, колпачками).
6.9.4. По согласованию между изготовителем и заказчиком трубы должны иметь временное консервационное покрытие или должны быть упакованы в материалы с летучим ингибитором коррозии, обеспечивающие защиту поверхности труб от коррозии на период транспортирования и хранения труб, при условии транспортирования крытыми транспортными средствами и хранения в сухих (допускается в неотапливаемых) помещениях не более 6 месяцев.
6.9.5. По согласованию между изготовителем и заказчиком может быть выполнена специальная упаковка труб.
Трубы, предохранительные детали к ним, консервационные покрытия и материалы пожаробезопасны, взрывобезопасны, электробезопасны, нетоксичны, не представляют радиационной опасности и не оказывают вреда окружающей природной среде и здоровью человека при испытании, хранении, транспортировании, эксплуатации и утилизации.
8.1. Правила приемки
8.1.1. Трубы принимают партиями.
Партия должна состоять из труб одного диаметра и толщины стенки, изготовленных из стали одной марки, одной группы поставки, одного способа изготовления и одного вида термической обработки (для термически обработанных труб).
8.1.3. Количество труб в партии должно быть не более указанного в таблице 7.
Таблица 7
Количество труб в партии
Вид труб | Размеры труб, мм | Количество труб в партии, шт., не более |
Бесшовные холодно- деформированные | Наружный диаметр - до 76 включ. Толщина стенки - до 2,5 включ. | 600 |
Наружный диаметр - св. 76 Толщина стенки - св. 2,5 | 300 | |
Сварные холодно- деформированные | Наружный диаметр - до 30 включ. | 1000 |
Наружный диаметр - св. 30 до 76 включ. | 400 | |
Наружный диаметр - св. 76 | 250 |
8.1.4. Для проверки соответствия труб требованиям настоящего стандарта изготовитель проводит приемо-сдаточные испытания.
Статус испытания, вид испытания или контроля, нормы отбора труб от партии или плавки и образцов от каждой отобранной трубы должны соответствовать указанным в таблице 8.
Таблица 8
Виды контроля и испытаний, нормы отбора
Статус испытания | Вид испытания или контроля | Норма отбора труб от партии | Норма отбора образцов от каждой ото- бранной трубы |
Обязательные | Контроль химического состава труб групп поставки Б, В, Г и Е | 1 <1> | - |
Испытание на растяжение труб групп поставки А, В и Г | 2 | 1 | |
Испытание на сплющивание труб СХ группы поставки В | 2 | 1 | |
Контроль диаметра, толщины стенки | 100% | - | |
Контроль длины | - | ||
Контроль овальности, разнотолщинности, прямолинейности | |||
Контроль остатка внутреннего грата труб СХ | |||
Контроль отделки концов труб | |||
Визуальный контроль качества поверхности | 100% | - | |
Гидростатические испытания труб групп поставки А, В, Д и Е <3> | 100% | - | |
Дополнительные | Контроль химического состава труб групп поставки А и Д | 1 <1> | - |
Контроль углеродного эквивалента | 1 <1> | - | |
Испытание на растяжение труб группы поставки Е | 2 | 1 | |
Контроль твердости труб групп поставки А, Б, В и Е | 2 | 1 | |
Испытание на ударный изгиб труб групп поставки А, В и Е | 2 | 3 | |
Испытание на загиб, раздачу или бортование труб СХ группы поставки В | 2 | По 1 образцу для каждого вида испытания | |
Испытание на загиб, раздачу, бортование или сплющивание труб БХ группы поставки В | 2 | По 1 образцу для каждого вида испытания | |
Контроль геометрических параметров фаски | - | ||
Контроль шероховатости поверхности | - | ||
Контроль сплошности неразрушающими методами, заменяющими гидростатические испытания | 100% | _ | |
Контроль сплошности для выявления продольных дефектов неразрушающими методами | 100% | - | |
стали. неразрушающий контроль сплошности не менее 10% труб партии. | |||
8.1.5. При получении неудовлетворительных результатов хотя бы по одному из выборочных испытаний по нему проводят повторные испытания на удвоенной выборке от той же партии, исключая трубы, не прошедшие испытания. Удовлетворительные результаты повторных испытаний распространяют на всю партию.
При получении неудовлетворительных результатов повторных испытаний допускается проведение испытания всех труб партии с исключением труб, не выдержавших испытания.
Допускается подвергать партию труб переработке и предъявлять ее к приемке как новую партию.
8.1.6. На принятую партию труб оформляют свидетельство о приемочном контроле "3.1 В" по ГОСТ Р 53364.
По требованию заказчика оформляют другие документы о приемочном контроле по ГОСТ Р 53364.
8.2. Методы контроля и испытаний
8.2.1. Химический состав стали определяют методами химического анализа по ГОСТ 12344 - ГОСТ 12365, ГОСТ 22536.0 - ГОСТ 22536.12. Пробы отбирают по ГОСТ 7565.
Допускается применять другие методы анализа, обеспечивающие необходимую точность определения, соответствующую указанным стандартам.
При разногласиях в оценке химического состава применяют методы химического анализа.
8.2.2. Испытание на растяжение проводят по ГОСТ 10006 на продольных образцах.
Допускается проводить испытания неразрушающими методами контроля по нормативным документам. При разногласиях в оценке результатов испытания проводят по ГОСТ 10006.
8.2.3. Контроль твердости проводят по ГОСТ 9012. Допускается проводить контроль твердости на образцах, предназначенных для испытания на растяжение.
Допускается проводить контроль твердости неразрушающими методами контроля по нормативным документам. При разногласиях в оценке результатов контроль проводят по ГОСТ 9012.
8.2.4. Испытание на ударный изгиб проводят по ГОСТ 9454.
Значения ударной вязкости определяют как среднеарифметическое значение по результатам испытаний трех образцов. На одном образце допускается снижение ударной вязкости не более чем на 30% значения, согласованного между изготовителем и заказчиком.
8.2.5. Испытание на сплющивание проводят по ГОСТ 8695 до получения между сплющивающими поверхностями расстояния H, мм, вычисляемого по следующей формуле
 , (3)
где C - коэффициент, учитывающий отношение предела текучести к временному сопротивлению, равный:
- 0,09 - для сварных холоднодеформированных труб из стали марок 08, Ст2 и 08Ю;
- 0,08 - для остальных труб.
Если сварной шов визуально неопределим, положение образца при испытании выбирают произвольно.
Допускается предварительное снятие поверхностного слоя образца (внутреннего и наружного) на глубину не более 0,2 мм.
8.2.6. Испытание на загиб проводят по ГОСТ 3728.
8.2.7. Испытание на раздачу проводят по ГОСТ 8694.
Испытание проводят:
- на оправке конусностью 1:10 - для бесшовных холоднодеформированных труб;
- на оправке конусностью 30° - для сварных холоднодеформированных труб.
Раздачу проводят до увеличения наружного диаметра труб, указанного в таблице 9.
Таблица 9
Увеличение наружного диаметра при раздаче труб
Марка стали | Увеличение наружного диаметра трубы, %, толщиной стенки, мм | |
до 5,0 включ. | св. 5,0 | |
Бесшовные холоднодеформированные трубы | ||
10 | 10 | 6 |
20, 15ХМ, 09Г2С, 10Г2 | 8 | 5 |
Сварные холоднодеформированные трубы | ||
08, 08Ю | 12 | 8 |
10, 15, Ст2 | 10 | 6 |
20, Ст3, Ст4 | 8 | 5 |
09Г2С, 10Г2 | 7 | 4 |
8.2.8. Испытание на бортование проводят по ГОСТ 8693.
Величина отбортовки должна быть не менее 24%, при этом ширина отгибаемого борта, измеренная от внутренней поверхности трубы, должна быть не менее 1,5S.
Угол отбортовки должен составлять:
- 60° - для бесшовных холоднодеформированных труб из стали марок 20, 15ХМ, 10Г2, 09Г2С;
- 90° - для бесшовных холоднодеформированных труб из стали марки 10 и для сварных холоднодеформированных труб.
8.2.9. Наружный диаметр труб контролируют гладким микрометром по ГОСТ 6507, листовыми скобами по ГОСТ 18360 и ГОСТ 18365.
8.2.10. Внутренний диаметр контролируют калибром-пробкой по ГОСТ 14810 или калибром по ГОСТ 2015.
8.2.11. Толщину стенки измеряют трубным микрометром по ГОСТ 6507 или индикаторным стенкомером по ГОСТ 11358.
Толщину стенки сварных холоднодеформированных труб измеряют на расстоянии не менее 2S от сварного шва.
8.2.12. Разнотолщинность определяют по ГОСТ 26877.
8.2.13. Высоту внутреннего грата определяют как разницу между толщиной стенки в месте расположения сварного шва и толщиной стенки в околошовной зоне.
8.2.14. Овальность труб определяют по ГОСТ 26877.
8.2.15. Отклонение от прямолинейности труб на участке длиной 1 м измеряют поверочной линейкой по ГОСТ 8026 и набором щупов по нормативному документу.
Отклонение от прямолинейности по всей длине трубы определяют по ГОСТ 26877.
8.2.16. Контроль длины труб проводят рулеткой по ГОСТ 7502.
8.2.18. Допускается проводить контроль размеров и формы труб другими методами и средствами измерения, метрологические характеристики которых обеспечивают необходимую точность измерений.
8.2.19. Качество поверхности труб контролируют визуально без применения увеличительных приспособлений.
Глубину дефектов определяют по нормативным документам изготовителя.
Шероховатость поверхности труб определяют в соответствии с ГОСТ 2789 по нормативным документам изготовителя.
8.2.20. Гидростатические испытания труб проводят по ГОСТ 3845 с выдержкой под давлением не менее 10 с.
8.2.21. Неразрушающий контроль сплошности, заменяющий гидростатические испытания, проводят по ГОСТ Р ИСО 10332 для труб диаметром 168,3 мм и более с отношением D/S не менее 5 или по стандарту [2].
По согласованию между изготовителем и заказчиком контроль сплошности, заменяющий гидростатические испытания, для труб диаметром менее 168,3 мм или с отношением D/S менее 5 проводят по ГОСТ Р ИСО 10332.
8.2.22. Неразрушающий контроль сплошности для выявления продольных дефектов труб проводят по выбору изготовителя одним или несколькими из следующих методов:
- вихретоковым по стандарту [3] с уровнем приемки E4;
- рассеяния магнитного потока по стандарту [4] с уровнем приемки F4;
- ультразвуковым по ГОСТ 17410 с настройкой по стандартному образцу с искусственным отражателем в виде продольной прямоугольной риски глубиной 12,5% толщины стенки или по стандарту [5] с уровнем приемки U4 для бесшовных холоднодеформированных труб;
- ультразвуковым по ГОСТ Р ИСО 10332 для сварных холоднодеформированных труб диаметром 168,3 мм и более с отношением D/S не менее 5.
По согласованию между изготовителем и заказчиком контроль сплошности для выявления продольных дефектов по ГОСТ Р ИСО 10332 может применяться для труб диаметром менее 168,3 мм или с отношением D/S менее 5.
По согласованию между изготовителем и заказчиком контроль сплошности для выявления продольных дефектов труб проводят с уровнем приемки, не предусмотренным настоящим стандартом.
9.1 Транспортирование и хранение труб осуществляют в соответствии с требованиями ГОСТ 10692.
9.2 По требованию заказчика транспортирование труб осуществляют крытым транспортом.
Изготовитель гарантирует соответствие труб требованиям настоящего стандарта при условии соблюдения норм и правил транспортирования и хранения труб и соответствия условий эксплуатации назначению труб.
[1] ОСТ 14-82-82. Отраслевая система управления качеством продукции черной металлургии. Ведомственный контроль качества продукции. Трубы стальные бесшовные катаные. Дефекты поверхности. Термины и определения
[2] ISO 10893-1:2011. Non-destructive testing of steel tubes - Part 1: Automated electromagnetic testing of seamless and welded (except submerged arc-welded) steel tubes for the verification of hydraulic leaktightness
[3] ISO 10893-2:2011. Non-destructive testing of steel tubes - Part 2: Automated eddy current testing of seamless and welded (except submerged arc-welded) steel tubes for the detection of imperfections
[4] ISO 10893-3:2011. Non-destructive testing of steel tubes - Part 3: Automated full peripheral flux leakage testing of seamless and welded (except submerged arc-welded) ferromagnetic steel tubes for the detection of longitudinal and/or transverse imperfections
[5] ISO 10893-10:2011. Non-destructive testing of steel tubes - Part 10: Automated full peripheral ultrasonic testing of seamless and welded (except submerged arc-welded) steel tubes for the detection of longitudinal and/or transverse imperfections.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/12/gost_99564.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|