

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2025 Примечание к документу Текст данного документа приведен с учетом поправки, опубликованной в "ИУС", N 8, 2025. Документ введен в действие с 31.03.2025. Взамен ГОСТ Р 59586-2021/ИСО/АСТМ 52902:2019. Название документа "ГОСТ Р 59586-2024 (ИСО/АСТМ 52902:2023). Национальный стандарт Российской Федерации. Аддитивные технологии. Образцы для испытаний. Оценка геометрических способностей систем аддитивного производства" (утв. и введен в действие Приказом Росстандарта от 24.12.2024 N 1984-ст) "ГОСТ Р 59586-2024 (ИСО/АСТМ 52902:2023). Национальный стандарт Российской Федерации. Аддитивные технологии. Образцы для испытаний. Оценка геометрических способностей систем аддитивного производства"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Номер шага | Мелкий образец | Средний образец | Большой образец |
1 | 2,500 | 3,000 | 3,500 |
2 | 6,250 | 7,500 | 8,750 |
3 | 11,875 | 14,250 | 16,625 |
4 | 17,500 | 24,375 | 24,500 |
5 | 21,250 | 34,500 | 29,750 |
6 | 23,750 | 41,250 | 33,250 |
7 | 26,250 | 45,750 | 36,750 |
8 | 30,000 | 48,750 | 42,000 |
9 | 35,625 | 51,750 | 49,875 |
10 | - | 56,250 | 57,750 |
11 | - | 63,000 | 63,000 |
12 | - | 73,125 | 66,500 |
13 | - | 83,250 | 70,000 |
14 | - | 90,000 | 75,250 |
15 | - | 94,500 | 83,125 |
16 | - | 97,500 | 91,000 |
17 | - | - | 96,250 |
18 | - | - | 99,750 |
19 | - | - | 103,250 |
20 | - | - | 108,500 |
21 | - | - | 116,375 |
22 | - | - | 124,250 |
23 | - | - | 129,500 |
24 | - | - | 133,000 |
25 | - | - | 136,500 |
26 | - | - | 141,750 |
27 | - | - | 149,625 |
28 | - | - | 157,500 |
29 | - | - | 162,750 |
30 | - | - | 166,250 |
31 | - | - | 169,750 |
32 | - | - | 175,000 |
33 | - | - | 182,875 |
34 | - | - | 190,750 |
35 | - | - | 196,000 |
36 | - | - | 199,500 |
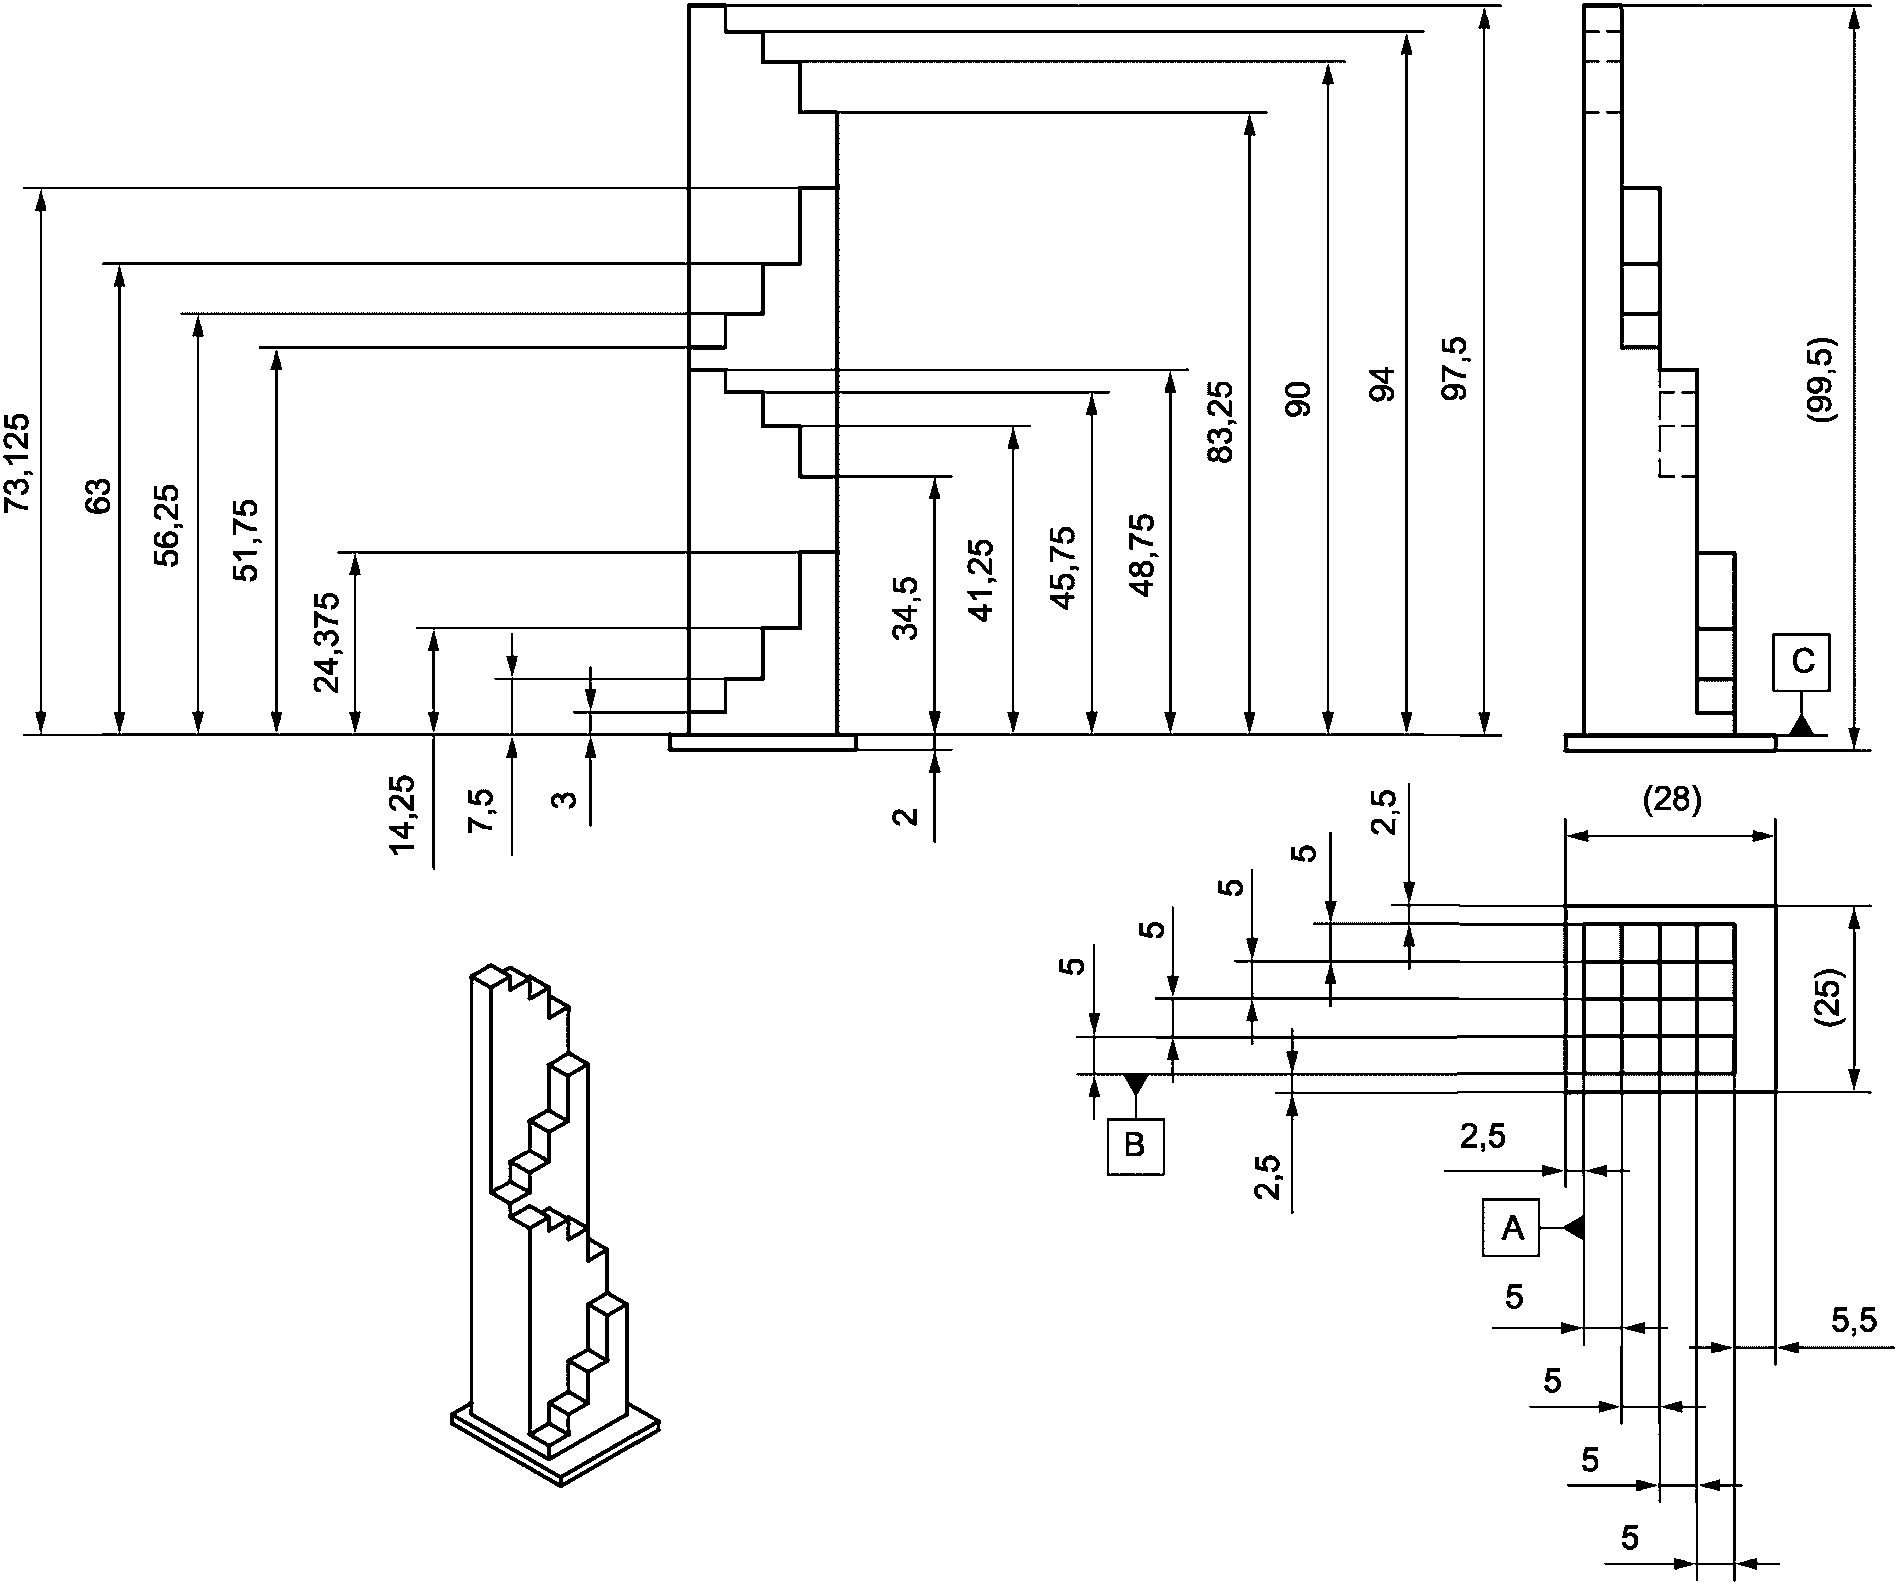
Если необходимо использовать образец более малых размеров, построение которого требует меньшего времени, геометрическая форма альтернативного образца для испытаний должна быть согласована между заказчиком и поставщиком и спроектирована аналогично деталям, показанным на рисунке 4. Альтернативный образец должен иметь непостоянные геометрические размеры повторяющихся элементов, выбранные таким образом, чтобы позволить оценить построение при размерах, не кратных толщине слоя (т.е. ступени, расположенные между высотами отдельных слоев).
7.2.3.3 Измерения
Основным измерением для ступенчатого образца является положение плоскости ступеней относительно поверхности прямоугольного основания (базовая поверхность C на рисунке 4). Допускается проводить определение расстояний между отдельными ступенями, что в сочетании с основным измерением является источником дополнительных данных для оценки. Дополнительно может быть измерена форма вертикальных поверхностей образца (например, плоскостность).
Следует избегать положений, которые могут привести к столкновению или повреждению элементов системы разравнивания слоя.
Ступенчатые образцы допускается размещать как в середине поверхности построения, так и вблизи краев платформы построения.
В случае, когда высота ступени находится между плановыми высотами слоев, следует просмотреть файл нарезки, чтобы узнать, как система АП будет обрабатывать эти случаи (например, планирует ли система АП перестроить деталь путем добавления слоя или завершение построения на слое ниже).
Эта информация должна быть включена в протокол испытания для объяснения ожидаемых различий между измеренной геометрией образца и расчетной геометрией.
Если при измерении необходимо установить систему координат измерения (например, в КИМ), необходимо использовать базовые поверхности, отмеченные на рисунке 4, в порядке приоритета: базовые поверхности A, B и C соответственно.
7.3 Разрешающая способность
7.3.1 Штифты для определения разрешающей способности
7.3.1.1 Назначение
Данные образцы предназначены для оценки возможностей установки/материала точно формировать мелкие детали при различных соотношениях размеров. Приведенные элементы схожи с элементами реальных деталей. Самый маленький штифт, который может быть изготовлен, дает пользователю представление о наиболее мелких деталях, которые могут быть получены в испытуемой системе АП. Измеренные диаметры сформированных штифтов дают информацию о точности системы АП.
7.3.1.2 Геометрическая форма
Некоторые процессы АП могут качественнее воспроизводить мелкие элементы. Таким образом, выбранный образец со штифтами для определения разрешающей способности должен иметь соответствующие размеры для оценки системы АП. В настоящем стандарте установлены три набора по пять штифтов в четырех различных масштабах. Наборы из пяти штифтов имеют крупный, средний и мелкий варианты исполнения. Диаметр крупных штифтов - от 4,0 до 0,5 мм (4,0; 3,0; 2,0; 1,0 и 0,5 мм). Диаметр средних штифтов - от 0,5 до 0,1 мм (0,5; 0,4; 0,3; 0,2 и 0,1 мм). Диаметр мелких штифтов - от 0,2 до 0,025 мм (0,2; 0,15; 0,1; 0,05 и 0,025 мм). Каждый из указанных наборов штифтов доступен с отношением длины штифта к его диаметру 4:1, 6:1, 8:1 и 10:1. На рисунке 5 изображены геометрические элементы среднего набора штифтов с отношением длины к диаметру 6:1.
Данные элементы доступны и для крупного, и для мелкого наборов штифтов.
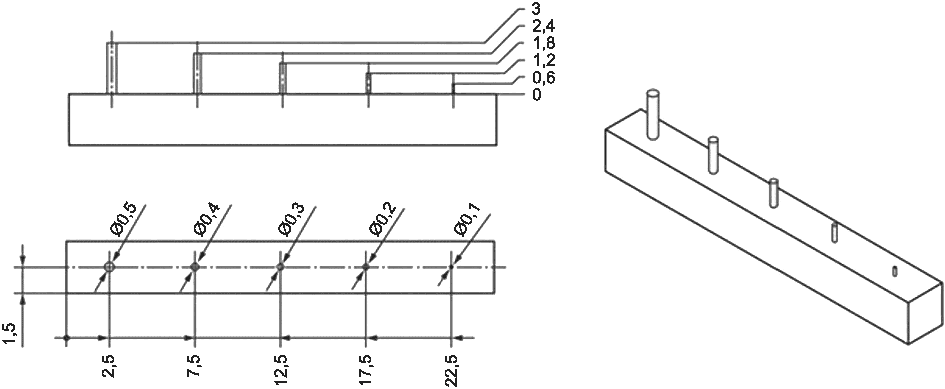
для определения разрешающей способности
с отношением длины к диаметру 6:1
7.3.1.3 Измерения
Основным измерением для набора штифтов для определения разрешающей способности является измерение диаметра. Средние и мелкие штифты расположены на расстоянии 5,0 мм друг от друга, для того чтобы обеспечить возможность использования оптического микроскопа или ручного инструмента для измерения (например, микрометр или штангенциркуль). В качестве дополнительных измерений определяют высоту штифтов и цилиндричность или эксцентриситет каждого штифта.
7.3.1.4 Факторы, которые необходимо учитывать при изготовлении образцов для испытаний
Для пользователя не является обязательным изготовление всех возможных элементов. Пользователь должен иметь представление об ожидаемой разрешающей способности, которую может достичь испытуемая система АП, и выбрать вариант, соответствующий ожидаемой разрешающей способности. В дальнейшем пользователь может решить не изготовлять выбранный набор элементов со всеми масштабами. Однако необходимо заметить, что для определенных систем АП (например, системы синтеза на подложке металлических изделий) минимально достижимый вариант может отличаться в зависимости от различных пропорций.
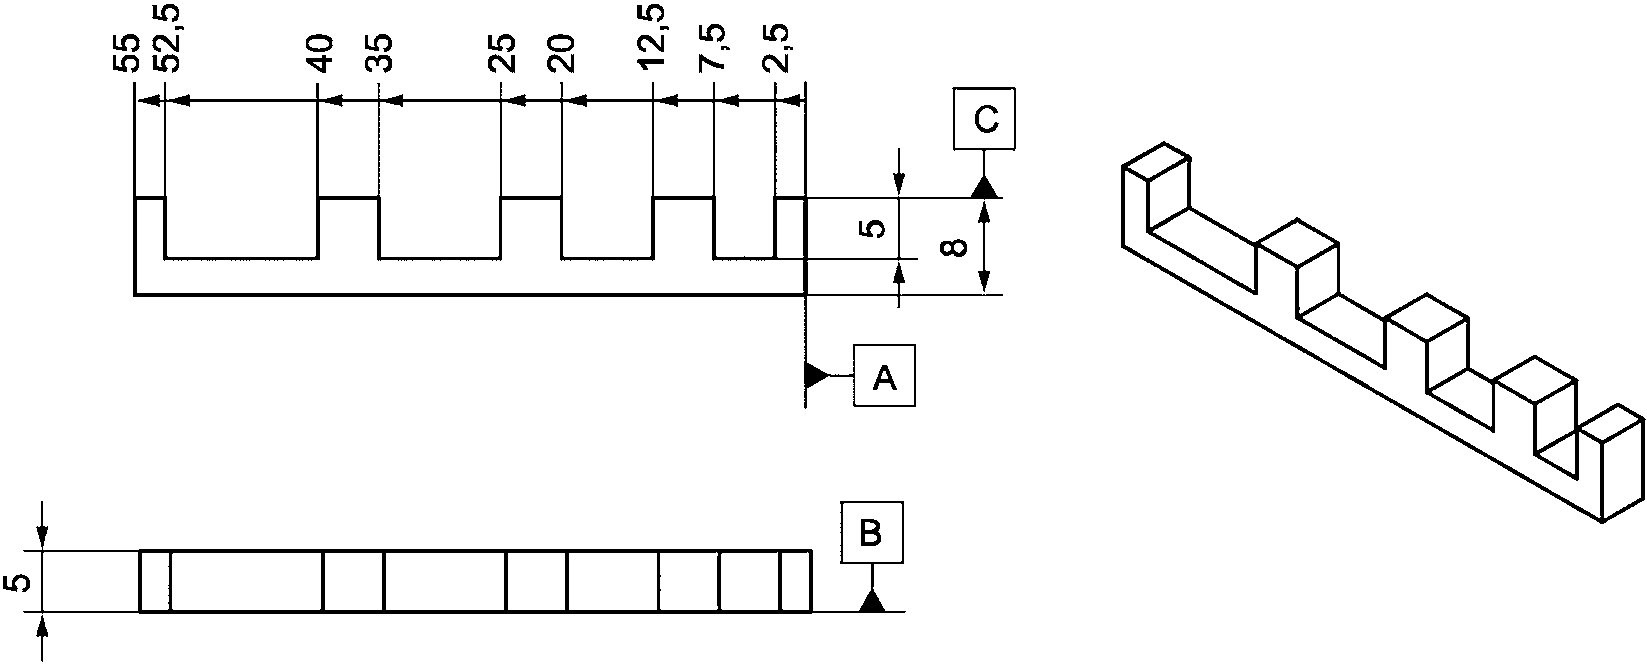
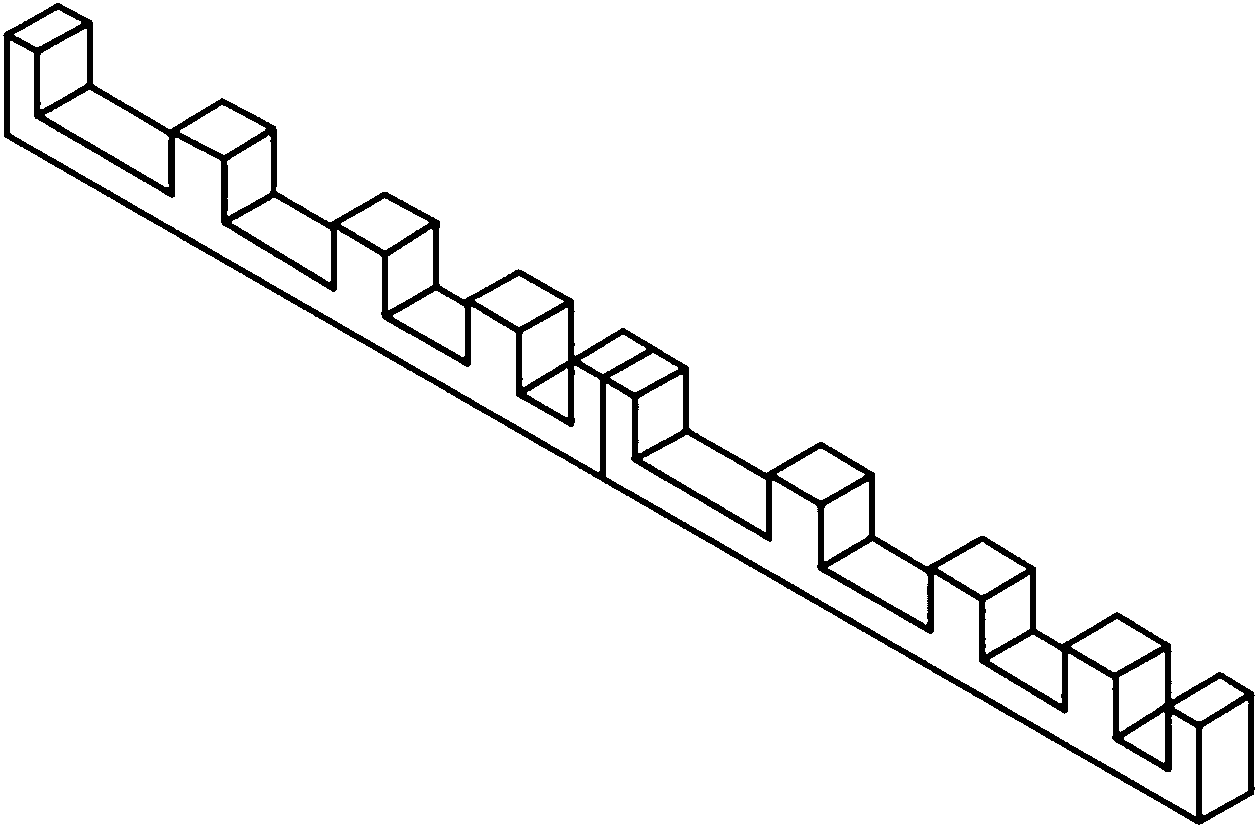
Если ожидаемая разрешающая способность, которую может достичь система АП, превышает наибольший набор штифтов для определения разрешающей способности, для оценки минимального достижимого размера элемента могут быть использованы другие образцы для испытаний (например, линейные образцы с выступами 2,5 и 5,0 мм).
Наименьший размер штифта, который может быть сформирован, может зависеть от направления построения, особенно в случае анизотропных процессов (например, некоторые технологии аддитивного производства могут обеспечить более качественное разрешение в направлениях X и Y, чем в направлении Z). В таких случаях образец для испытаний необходимо синтезировать в разных направлениях процесса АП (например, со штифтами, параллельными направлению Z установки, и со штифтами, параллельными направлению X установки). Рекомендуется выявлять и фиксировать конкретные причины для выбора направлений (например, если направление выбрано для решения конкретной задачи для установки или в качестве сценария наиболее соответствующего случая).
При правильном выборе набора элементов одни штифты будут синтезированы установкой, другие штифты останутся несформированными. Потенциальный сбой построения штифтов следует учитывать при размещении детали в пространстве построения во избежание негативного влияния на синтез оставшихся штифтов.
Если измерение мелких элементов невозможно, пользователь должен отметить, какие штифты в синтезированной детали сформированы, какие штифты отсутствуют, а какие из них деформированы или сформированы частично. Данное наблюдение также является источником информации о разрешающей способности системы АП. Если присутствуют все штифты, но некоторые из них имеют одинаковый диаметр, следует отметить штифты одинакового диаметра и внести в отчет.
Расположение штифтов на элементе может позволить измерить диаметр с помощью ручного измерительного оборудования только в одном направлении. Если это единственный доступный вариант измерения, пользователь может рассмотреть возможность изготовления штифтов вдоль направления Z в двух разных ориентациях:
- штифты, параллельные направлению Z установки, и основание, размещенное по направлению Z установки (ZX);
- штифты, параллельные направлению Z установки, и основание, размещенное по направлению Y установки (ZY).
7.3.2 Отверстия для определения разрешающей способности
7.3.2.1 Назначение
Данные образцы предназначены для оценки минимального размера цилиндрического элемента, который может быть достигнут при различных соотношениях размеров. Наименьший диаметр отверстия, который может быть изготовлен, представляет пользователю информацию о наиболее мелкой детали, изготовленной с использованием испытуемой системой АП. Измеренное значение диаметра полученных отверстий дает информацию о точности системы АП.
Помимо оценки возможности формирования отверстия с помощью данного элемента данный элемент также позволяет получить полезные сведения о возможности удаления несплавленного материала из небольших отверстий.
7.3.2.2 Геометрическая форма
Некоторые процессы АП могут качественнее воспроизводить мелкие элементы. Таким образом, выбранный образец с отверстиями для определения разрешающей способности должен иметь соответствующие размеры для оценки системы АП. В настоящем стандарте описаны три набора по пять отверстий. Наборы с пятью отверстиями имеют крупный, средний и мелкий варианты исполнения. Диаметр крупных отверстий - от 4,0 до 0,5 мм (4,0; 3,0; 2,0; 1,0 и 0,5 мм). Диаметр средних отверстий - от 0,5 до 0,1 мм (0,5; 0,4; 0,3; 0,2 и 0,1 мм). Диаметр мелких отверстий - от 0,2 до 0,025 мм (0,2; 0,15; 0,1; 0,05 и 0,025 мм). Высота участка - 2,5 мм, отверстия являются сквозными (отверстия могут быть и глухими). На рисунке 6 приведена геометрическая форма образца со средними отверстиями.
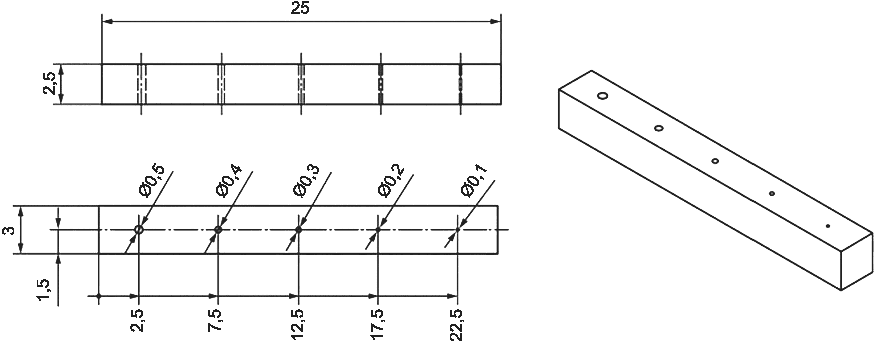
7.3.2.3 Измерения
Основным измерением для набора отверстий при определении разрешающей способности является измерение диаметра отверстий. Для того чтобы обеспечить возможность использования оптического микроскопа или ручного инструмента для измерения (например, калиброванные штифты), отверстия должны быть расположены на расстоянии 5,0 мм друг от друга. В качестве дополнительных измерений определяют глубину отверстий, круглость и цилиндричность отверстий.
7.3.2.4 Факторы, которые необходимо учитывать при производстве образцов для испытаний
Для пользователя не является обязательным изготовлять все возможные элементы. Пользователь должен иметь представление об ожидаемой разрешающей способности, которую может достичь испытуемая система АП, и выбрать вариант, соответствующий ожидаемой разрешающей способности.
Если целесообразнее оценивать глухие, а не сквозные отверстия, пользователь может изменить файл с геометрическими свойствами, чтобы включить в элемент толстое основание (см. 5.14 и 5.15). Для процессов синтеза на подложке удаление порошка из небольших отверстий может быть затруднительным.
Наименьшее отверстие, которое может быть сформировано, может зависеть от направления построения, особенно в случае анизотропии свойств. В таких случаях образец для испытаний необходимо синтезировать в разных направлениях процесса аддитивного производства, например: с отверстиями, параллельными направлению Z установки, и с отверстиями, параллельными направлению X установки. Также допускается использовать ориентацию, отличную от перпендикулярной, и пользователи должны учитывать влияние лестничного эффекта и толщины слоя при формировании отверстия.
При правильном выборе набора элементов одни отверстия будут сформированы установкой, другие - будут несформированными. Несформированные отверстия могут сохранять требуемые очертания, но быть сплошными (забитыми) внутри, поэтому необходимо тщательно проверить элемент, в том числе и внутри (например, с применением калиброванных штифтов или других неразрушающих методов оценки).
Если измерение мелких элементов не представляется возможным, пользователь должен указать в протоколе, какие отверстия в синтезированной детали сформированы правильно, какие отверстия отсутствуют, а какие отверстия забиты. Данное наблюдение также является источником информации о разрешающей способности системы. Если при построении выполнены все отверстия, но диаметр нескольких отверстий одинаковый, данный факт также должен быть указан в протоколе.
Отверстия могут быть проверены калиброванными штифтами по принципу "проходит/не проходит" (т.е. штифт определенного диаметра входит в отверстие - "проходит", в то время как другой штифт с чуть большим диаметром не входит в отверстие - "не проходит"). Если выбран такой способ измерения, следуют рекомендациям, приведенным в приложении C.
Преимуществом данного метода является возможность оценить наличие нежелательного материала в отверстии и приблизительную глубину отверстий. Недостатком данного метода считают то, что результатом является диапазон диаметров (между теми диаметрами, которые проходят и которые не проходят), а не измеренное значение диаметра с установленной неопределенностью измерения. Также вероятно, что отверстия не являются идеально круглыми, и, следовательно, данное измерение дает представление исключительно о диаметре наибольшего вписанного круга. Если отверстие по глубине сформировано не полностью, пользователь должен измерить и отразить в протоколе глубину отверстия (по возможности).
Основные наборы элементов соответствуют существующим наборам метрических калиброванных штифтов.
Также доступны наборы, соответствующие наборам английских калиброванных штифтов. Возможности систем АП могут превышать размеры калиброванных штифтов (например, наименьшее возможное отверстие может быть меньше самого маленького из доступных калиброванных штифтов).
7.3.3 Ребра для определения разрешающей способности
7.3.3.1 Назначение
Ребра для определения разрешающей способности предназначены для оценки минимальной толщины стенки, достижимой посредством системы АП. Самое тонкое ребро, которое может быть выполнено, дает информацию о наименьшей детали, которая может быть изготовлена с использованием системы АП, в особенности для стеночных структур. Измеренное значение толщины полученных ребер дает сведения о точности и разрешающей способности системы АП.
7.3.3.2 Геометрические формы
Некоторые процессы АП могут эффективнее воспроизводить мелкие элементы. Таким образом, выбранный образец с ребрами для определения разрешающей способности должен иметь соответствующие размеры для оценки системы АП. В настоящем стандарте установлены три набора по шесть ребер. Элементы с шестью ребрами имеют крупный, средний и мелкий варианты исполнения. Крупный вариант исполнения имеет толщины ребер от 6,0 до 1,0 мм (6,0; 5,0; 4,0; 3,0; 2,0 и 1,0 мм). Средний вариант исполнения имеет толщины ребер от 1,0 до 0,1 мм (1,0; 0,8; 0,6; 0,4; 0,2 и 0,1 мм). Мелкий вариант исполнения имеет толщины ребер от 0,1 до 0,01 мм (0,1; 0,08; 0,06; 0,04; 0,02 и 0,01 мм).
Данные элементы доступны в крупном и мелком вариантах исполнения при высоте стенки 10,0 и 20,0 мм.
Каждое ребро на каждом элементе поддерживается с одной стороны вертикальной плоскости с помощью большого столба (см. рисунок 7). Данный столб предназначен для определения расположения ребра, которое может быть построено неправильно, и для того, чтобы ребра не повреждались в процессе построения при разравнивании порошка. Поддерживающий столб в крупном варианте исполнения имеет различное геометрическое исполнение (см. рисунок 8). Геометрическая форма в плоскости, параллельной основанию, состоит из трех соединенных радиусов или дуг. Данный набор элементов позволяет пользователю провести испытание в части определения способности системы АП соответствовать требованиям к допускам формы.
Пользователь может использовать данный элемент для измерения отклонений от формы.
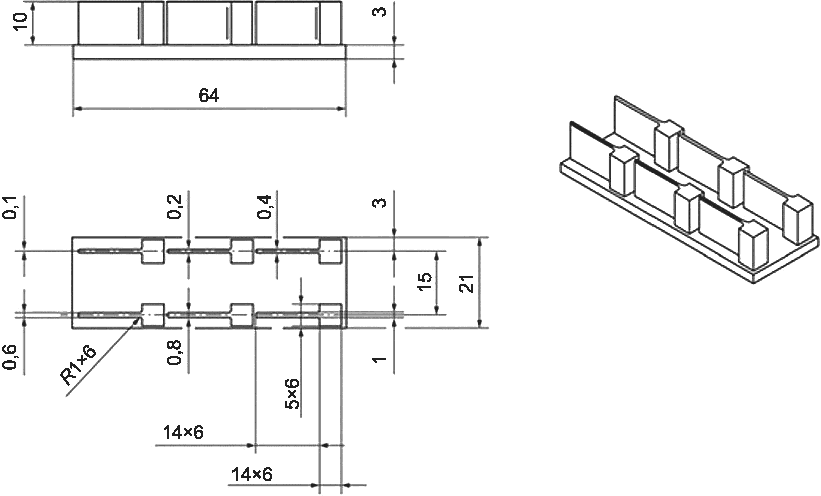
для определения разрешающей способности
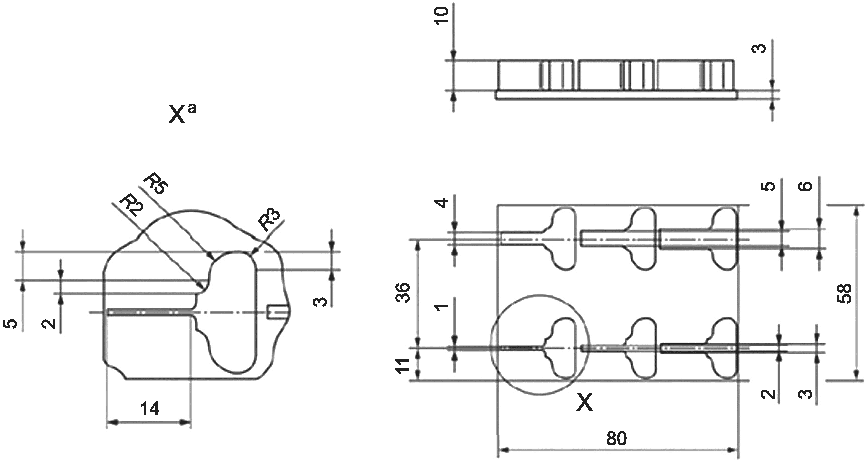
--------------------------------
<a> Деталь повторяют шесть раз.
для определения разрешающей способности
7.3.3.3 Измерения
Основным измерением для элементов с ребрами для определения разрешающей способности является измерение толщины (ширины) ребра. Толщина ребра должна быть измерена в нескольких местах вдоль его длины и высоты. Методы измерения включают, но не ограничиваются указанным далее, использование ручных микрометров и штангенциркулей, калиброванных оптических микроскопов и КИМ.
В качестве дополнительных измерений для данного образца для испытаний определяют длину и высоту каждого ребра вместе с прямолинейностью (как в боковом направлении, так и вертикально) каждой грани ребра. Кроме того, допускается измерение профиля формы поддерживающего столба для крупного варианта исполнения.
7.3.3.4 Факторы, которые необходимо учитывать при производстве образцов для испытаний
Для пользователя не является обязательным изготовление всех возможных элементов. Пользователь должен иметь представление об ожидаемой разрешающей способности, которую может достичь испытуемая система АП, и выбрать вариант, соответствующий ожидаемой разрешающей способности.
Если образец для испытаний слишком большой, чтобы вместиться в пространство построения, пользователь по согласованию с заказчиком может изменить образец для испытаний, уменьшив количество ребер на основании.
Минимальное ребро, которое может быть получено, может зависеть от направления построения, особенно в случае анизотропных процессов. Данный образец для испытаний должен быть построен в различных направлениях процесса АП (например, с длиной ребер, параллельной направлению оси X установки, и с ребрами, параллельными направлению оси Y установки). Допускается не проводить построение образца с ребрами, направленными вдоль оси Z установки, из-за ограничений некоторых процессов при построении тонких стен без поддерживающих элементов. Необходимо учитывать ориентацию данного образца для испытаний относительно направления движения очистительной системы или системы разравнивания порошка, так как повышается вероятность сгиба или повреждения ребер, ориентированных перпендикулярно к направлению очистки или нанесения нового слоя.
При правильном выборе набора элементов одни ребра будут синтезированы установкой, в то время как другие ребра не будут сформированы. Полученную информацию о несформировавшихся ребрах следует учитывать при расположении детали в строительном объеме.
Если измерение мелких элементов недоступно, пользователь должен отметить и зафиксировать в протоколе испытания, какие ребра сформированы, какие ребра отсутствуют, а какие ребра сформированы частично или повреждены (сведения о значениях длины и высоты частично сформированных или деформированных ребер могут быть полезными). Результаты данного наблюдения содержат информацию о разрешающей способности системы АП. Если выполнены все ребра, но некоторые из них имеют одинаковую толщину, следует отметить и зафиксировать в протоколе наличие ребер с одинаковой толщиной.
Для определения постоянства построения формы допускается использовать шесть столбов в каждом элементе.
7.3.4 Зазоры для определения разрешающей способности
7.3.4.1 Назначение
Зазоры для определения разрешающей способности предназначены для оценки минимального зазора или минимального расстояния между несоединенными элементами. Минимальный возможный зазор дает пользователю представление о самой мелкой детали, которая может быть изготовлена с использованием оцениваемой системы АП. Измеренное значение толщины полученных зазоров свидетельствует о точности и разрешающей способности системы АП.
7.3.4.2 Геометрические формы
Некоторые процессы АП могут эффективнее воспроизводить мелкие элементы. Таким образом, выбранный образец с зазорами для определения разрешающей способности должен иметь соответствующие размеры для оценки системы АП. В настоящем стандарте установлены три набора по шесть зазоров. Элементы с шестью зазорами имеют крупный, средний и мелкий варианты исполнения. Крупный вариант исполнения имеет ширину зазоров от 6,0 до 1,0 мм (6,0; 5,0; 4,0; 3,0; 2,0 и 1,0 мм). Средний вариант исполнения, показанный на рисунке 9, имеет ширину зазоров от 1,0 до 0,1 мм (1,0; 0,8; 0,6; 0,4; 0,2 и 0,1 мм). Мелкий вариант исполнения имеет ширину зазора от 0,1 до 0,01 мм (0,1; 0,08; 0,06; 0,04; 0,02 и 0,01 мм). Каждый из элементов доступен в двух вариантах высоты стенок. Мелкий вариант исполнения имеет высоту стенки 5,0 и 10 мм, средний вариант исполнения - 5 и 10 мм, крупный вариант исполнения - 20,0 и 10,0 мм. Расстояние между двумя зазорами постоянное: 5,0 мм для крупных образцов, 2,0 мм для средних образцов и 1,0 мм для мелких образцов.
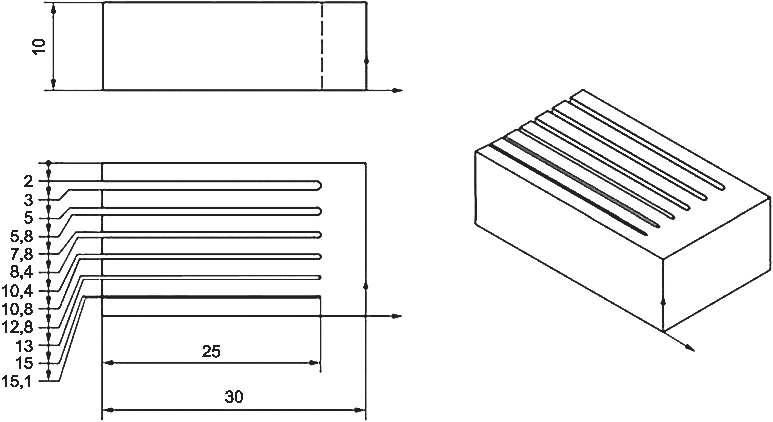
с высотой стенки 10,0 мм
Данные элементы доступны в крупном и мелком вариантах исполнения при высоте стенки 10,0 и 20,0 мм.
Прорези определяют как пространство между двумя консолями, выступающими из твердого основания, соединяющего все консоли. Верхняя поверхность основания параллельна основанию элемента.
Для элементов со скошенными плоскостями каждая консоль имеет различный наклон относительно верхней поверхности основания (см. рисунок 10), что позволяет пользователю проверить способность системы АП выполнять требования к допускам наклона. Каждая консоль скошена под различным углом, что позволяет пользователю проверить отклонения для угловых поверхностей.
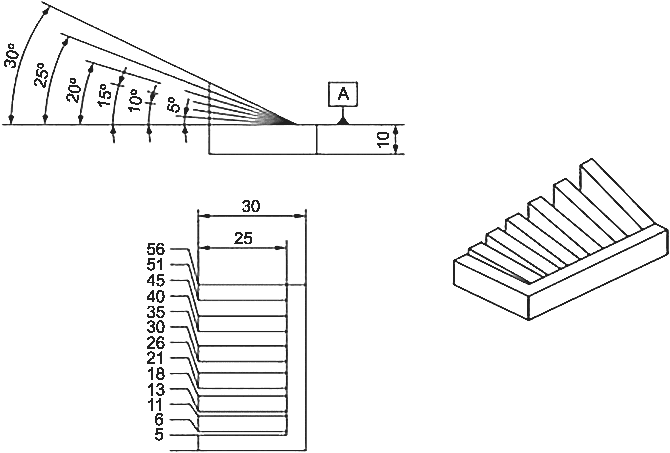
со скошенными плоскостями
7.3.4.3 Измерения
Основным измерением для элементов с зазорами для определения разрешающей способности является измерение ширины зазора. Зазоры расположены на расстоянии 2,0 мм друг от друга, для того чтобы облегчить пользователю нахождение местоположения каждого зазора в том случае, когда один или несколько зазоров сформированы неправильно. Ширина зазора должна быть измерена в нескольких местах вдоль его длины. Методы измерения включают, но не ограничиваются указанным, использование калиброванных оптических микроскопов и измерителей зазоров.
В качестве дополнительных измерений для данного образца для испытаний определяют длину каждой прорези вместе с прямолинейностью по длине каждой из двух сторон соседних консолей, образовывающих зазор, и параллельность поверхностей консолей, образующих зазор.
Дополнительно пользователь может измерять угол, образованный между верхней поверхностью основания (помечено буквой "A" на рисунке 10) и скошенными поверхностями консолей. Величину угла на рисунке 10 устанавливают с использованием базовой поверхности и поверхности наклонных консолей, определяемых множеством точек.
7.3.4.4 Факторы, которые необходимо учитывать при производстве образцов для испытаний
Для пользователя не является обязательным изготовление всех возможных элементов. Пользователь должен иметь представление об ожидаемой разрешающей способности, которую может достичь испытуемая система АП, и выбрать вариант, соответствующий ожидаемой разрешающей способности.
Если ожидаемая разрешающая способность, которую может достичь система АП, превышает наибольший набор зазоров для определения разрешающей способности, то для оценки минимального достижимого размера элемента могут быть использованы другие образцы для испытаний (например, линейные образцы для испытаний с выступами 2,5 и 5,0 мм).
Минимальный зазор, который может быть сформирован, может зависеть от направления построения, особенно в случае анизотропных процессов. Данный образец для испытаний должен быть построен в различных направлениях процесса АП (например, с зазорами, расположенными в плоскости ZX с длиной вдоль оси X, и с зазорами, расположенными в плоскости YZ с длиной вдоль оси Y).
При правильном выборе набора элементов одни зазоры будут синтезированы установкой, в то время как другие ребра будут не сформированы. Полученную информацию о несформированных зазорах следует учитывать при расположении детали в строительном объеме.
Если измерение мелких элементов недоступно, пользователь должен отметить, какие зазоры сформированы, какие зазоры отсутствуют или забиты (сведения о значениях длины и высоты частично сформированных или деформированных элементов могут быть полезными). Результаты данного наблюдения являются источником информации о разрешающей способности системы АП. Если присутствуют все зазоры, но некоторые из них имеют одинаковую ширину, в протоколе испытания следует указать зазоры с одинаковой толщиной.
Направление построения зазора позволяет измерять ширину только в одном направлении. Таким образом, пользователь может рассмотреть построение зазоров, ориентированных в направлении Z в двух различных направлениях:
- зазоры, параллельные направлению Z установки, и основание вдоль направления установки X (ZX);
- зазоры, параллельные направлению установки Z, и основание вдоль направления установки Y (ZY).
7.4 Структура поверхности
7.4.1 Назначение
Данные образцы для испытаний позволяют проверить структуру поверхности, сформированной системой АП. Они предоставляют возможность использовать как одномерные методы измерения (измерение профиля), так и двухмерные методы измерения (измерение поверхности).
Многослойный характер процесса производства может приводить к лестничной форме поверхности детали. Тем не менее помимо лестничной формы известны другие факторы, влияющие на структуру поверхности, такие как размер частиц порошка (когда в качестве сырья используют порошок), диаметр экструзионного сопла (при применении экструзии материала), сила тяжести, тепловыделение, размер фокусного пятна (при подводе энергии лазерным или электронным лучом) и технологические параметры установки. Воздействие этих факторов приводит к тому, что поверхностная структура изделий, изготовленных методом аддитивного производства, различается по поверхности изделия в зависимости от ее наклона относительно направления формирования слоя. В связи с этим образец для испытаний структуры поверхности включает в себя несколько поверхностей с различными углами наклона.
7.4.2 Геометрическая форма
На рисунке 11 изображена геометрическая форма образца для испытаний структуры поверхности. Данные образцы состоят из плоских пластин, соединенных подпорками. Многочисленные выступающие поверхности позволяют измерять структуру при разных наклонах поверхности. Углы наклона поверхности составляют 0°, 15°, 30°, 45°, 60°, 75° и 90° относительно платформы построения. Пластины могут быть измерены с обеих сторон. Пластины можно отделить, сломав подпорки, для того чтобы их можно было расположить ровно и измерить. Подпорки облегчают обращение с образцом во время его удаления из камеры построения. Допускается изготовлять пластины по отдельности, хотя для этого могут потребоваться дополнительные поддерживающие элементы. На каждой пластине на поверхности промаркировано значение угла наклона для их идентификации в случае отделения друг от друга. Размеры пластин: 6,0 x 15,0 x 0,4 мм - для мелкого варианта исполнения; 12,0 x 30,0 x 3,0 мм - для среднего варианта исполнения и 24,0 x 60,0 x 6,0 мм - для крупного варианта исполнения, что достаточно для обеспечения на каждой пластине площади измерения 5,0 x 8,0 мм или профиля для измерения длиной 12,5 мм.
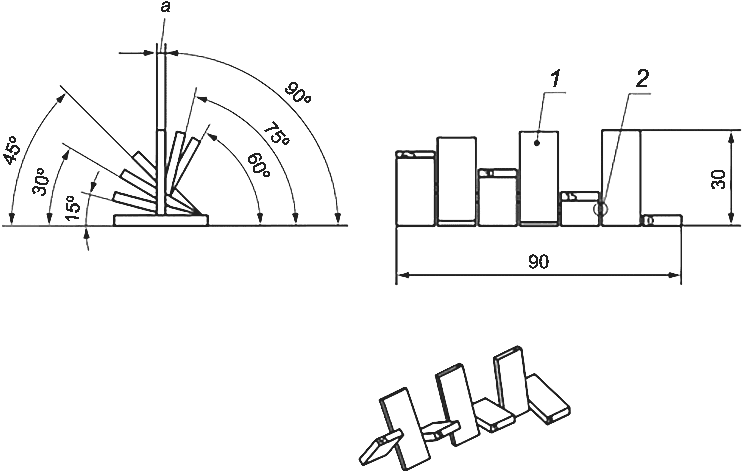
1 - пластинка размерами 12,0 x 30,0 x 3,0 мм;
2 - соединительная подпорка (одна из шести);
a - толщина пластинки
для испытаний структуры поверхности
Рекомендуется изготовлять полный комплект образцов для испытаний, если иное не согласовано между заказчиком и изготовителем.
7.4.3 Измерения
Структура поверхности может быть измерена контактными и бесконтактными методами путем измерения профиля или измерения поверхности. В дополнение к фактическим измеренным значениям в протоколе испытания отражают использованный метод и параметры измерения.
Если выбрано измерение профиля, измерения необходимо проводить в направлении, перпендикулярном к направлению структуры, т.е. вдоль всей длины каждого образца. Направление измерения записывать не требуется. Измерение профиля необходимо проводить несколько раз (не менее трех) на каждой поверхности в различных местах (см. рисунок 12).
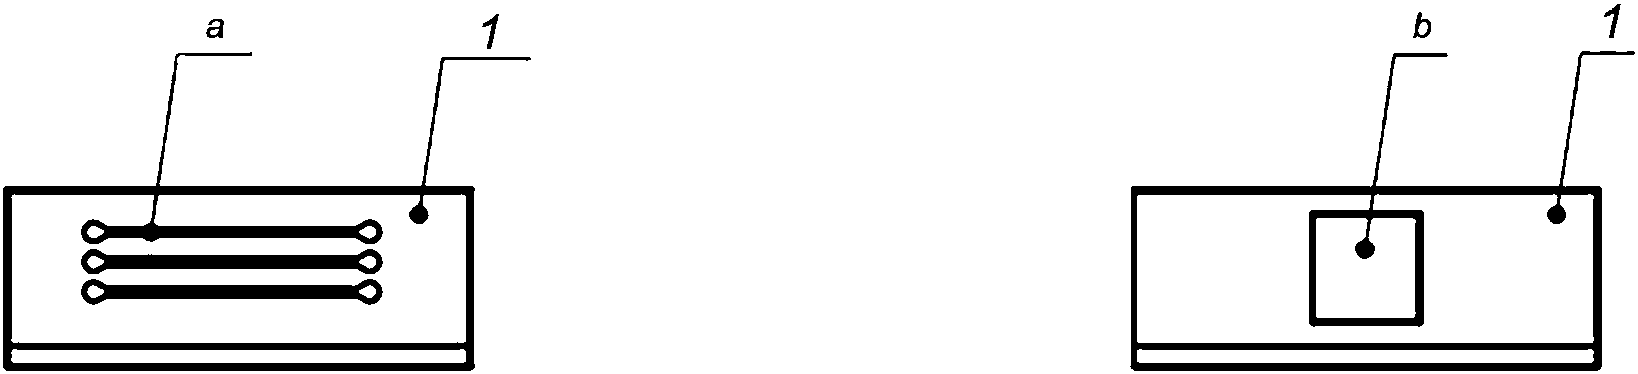
1 - поверхность пластины, предназначенная для измерения;
a - предполагаемый профиль для измерения;
b - предполагаемая площадь для измерения
и измерений поверхности
Лицевая поверхность вертикального (90°) образца может иметь эффекты структуры поверхности, обусловленные способом сканирования и дозирования. Измерение лицевой поверхности тем не менее может предоставить различные результаты, в зависимости от настроек параметров процесса и расположения в камере построения.
По возможности следует провести измерение обеих поверхностей (лицевой и оборотной) каждой пластины и зафиксировать данные в протоколе испытания.
7.4.4 Протокол испытания
В протоколе испытания указывают параметры измерения шероховатости поверхности, приведенные в таблице 2 (с использованием ссылок на ГОСТ Р 71448 или [4] - [6]). Для измерения профиля также приводят длину профиля, для измерения площади - измеренную площадь. Предлагаемые значения перечислены в ГОСТ Р 71448 или [4] - [6].
Таблица 2
Наименование | Обозначение (измерение профиля), мкм | Обозначение (измерение поверхности), мкм |
Среднее арифметическое отклонение профиля | Ra | Sa |
Средняя высота неровностей поверхности | Rz | Sz |
Асимметрия распределения высот для поверхности | Rsk | Ssk |
Эксцесс (степень островершинности) распределения высот поверхности | Rku | Sku |
Максимальная высота пика | Rp | Sp |
Максимальная глубина впадины | Rv | Sv |
При измерении структуры поверхности выбирают способ фильтрования (механический, электрический и/или программный). Используемый способ фильтрования должен быть представлен вместе с результатами измерения. Как минимум, указывают значения фильтров, приведенные в таблице 3. Могут быть использованы значения других программных фильтров, например значения фильтрования коррекции фазы.
Таблица 3
Тип измерения | Обозначение символа | Наименование фильтра | Типовое значение |
Измерение профиля |  | Коротковолновый фильтр | Совпадает с базовой длиной |
 | Длинноволновый фильтр | Радиус ощупывающей головки | |
Измерение площади | L-фильтр | Крупномасштабный фильтр | Совпадет с площадью одной стороны поверхности |
S-фильтр | Мелкомасштабный фильтр | 10 мкм |
Используемый способ фильтрования и длина профиля или площадь поверхности должны быть учтены при сравнении значений характеристик шероховатости поверхности, полученных из различных источников. Следует руководствоваться ГОСТ Р 71448. Сравнение результатов измерений допускается только при условии их получения идентичными методами.
7.4.5 Факторы, которые необходимо учитывать
7.4.5.1 Ориентация построения
Образец должен быть построен в строго вертикальном положении, т.е. параллельно основанию платформы построения. Если пластины синтезируются по отдельности, они должны быть построены под углом к платформе построения, равным значению, напечатанному на пластине, с короткими гранями, параллельными платформе построения. Ориентации, при которых образуются грани, параллельные лезвию очистителя, или системы разравнивания порошка, должны быть исключены.
7.4.5.2 Повторяемость
Структура поверхности изделий, произведенных рассматриваемым процессом, в зависимости от расположения в камере построения может отличаться от других результатов, поэтому необходимо фиксировать информацию о расположении и ориентации изделия в камере построения.
7.4.5.3 Поддерживающие элементы
Для процессов аддитивного производства, требующих построения поддерживающих элементов из такого же материала, как у изделия, минимизация использования поддерживающих элементов позволяет увеличить (по возможности) площадь поверхностей с различными углами наклона, которые могут быть измерены, в особенности поверхностей оборотных сторон образца. В случае необходимости применения поддерживающих элементов допускается в ряде случаев изменить расстояние между ними для обеспечения доступа СИ к измеряемой поверхности. В дополнение для определенных процессов аддитивного производства могут быть настроены параметры сканирования и обрезки для построения поддерживающих элементов, которые могут быть отделены более простым способом, уменьшая остаточные отметины и снижая риск повреждения поверхности при измерении. Для дальнейшей информации пользователь может обратиться к ТД производителя установки.
В некоторых случаях может потребоваться печать пластин без соединения между ними, поскольку это соединение может привести к деформации, если построенная деталь подвергнется усадке.
7.4.5.4 Система разравнивания порошка
При использовании системы АП, оснащенной системой разравнивания порошка, необходимо следить, чтобы исключить ориентацию детали, при которой столкновение детали и системы нанесения слоя приведет к изгибу детали.
7.5.1 Назначение
При необходимости в построение могут быть включены ярлыки для идентификации ориентации и расположения. Ярлыки могут быть построены на платформе построения или непосредственно на детали при условии, что они могут быть расположены таким образом, чтобы не влиять на измеряемые свойства.
7.5.2 Геометрические формы
Ярлыки, указывающие направления построения установки X и Y, которые могут быть использованы с образцами для испытаний, приведены на рисунке 13. Проставки могут упростить отсоединение ярлыка от образца после построения.
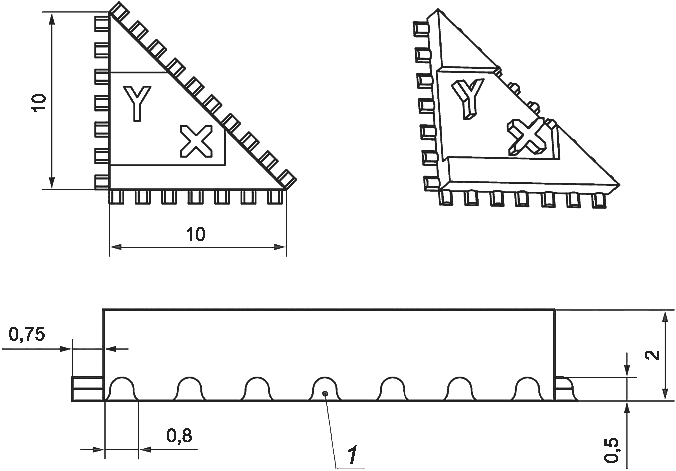
1 - проставки
7.5.3 Факторы, которые необходимо учитывать
Ярлыки используют для несимметричных элементов/форм, для того чтобы идентифицировать положение образца и гарантировать, что расположение не будет распознано неправильно. Пример использования ярлыков с образцами приведен на рисунке 14.
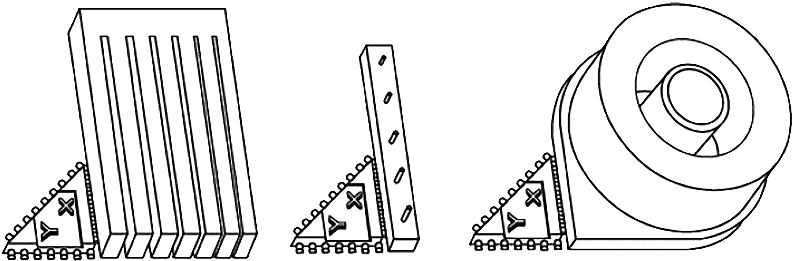
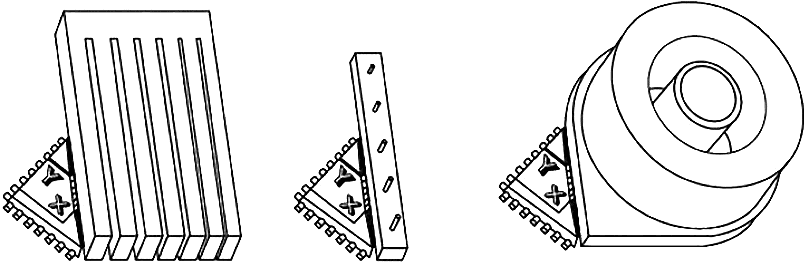
под углом 0°, 90° [вариант a)] и под углом 45° [вариант b)]
(справочное)
Пользователям рекомендуется конфигурировать образцы для испытаний, описанные в основном тексте настоящего стандарта, в соответствии с расположениями и направлениями, которые наилучшим образом соответствуют их конкретным потребностям. Однако в общих случаях может быть полезным иметь общую конфигурацию. В настоящем приложении приведено несколько примеров конфигураций образцов для тех испытаний, которые могут быть адаптированы пользователем.
Обязательные и дополнительные измерения, приведенные в основной части настоящего стандарта, выполняют в отношении отдельных образцов для испытаний. Тем не менее не существует правил, исключающих измерение расположения и ориентации образцов относительно друг друга. Некоторые из приведенных ниже конфигураций используют эти ошибки положения и ориентации для обеспечения дополнительных показателей геометрической способности системы АП.
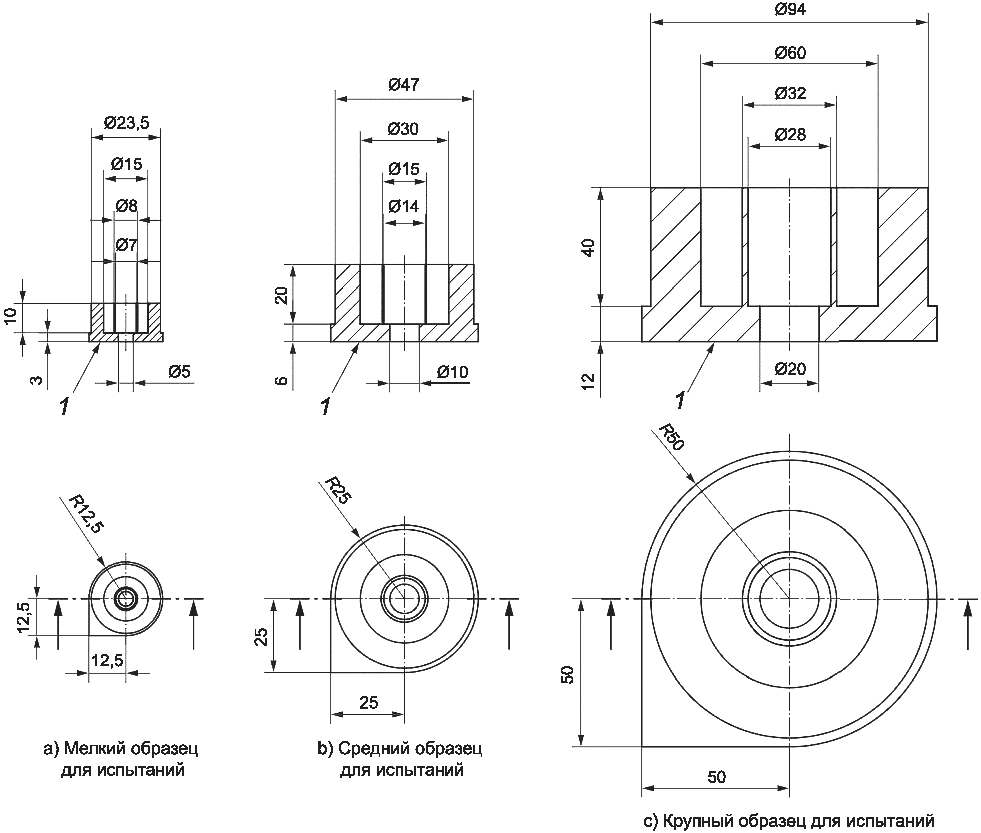
Может быть выполнена быстрая проверка характеристик по осям X и Y. Эта конфигурация предназначена для предоставления данных о геометрических характеристиках системы АП в плоскости XY, особенно по отношению к центру платформы построения. Кроме того, эта конфигурация подходит для быстрого построения и не требует большого количества сырьевого материала. Небольшое количество образцов для испытаний и малая высота сборки означают, что это неполная характеристика производительности системы АП.
Круговой образец для испытаний и четыре линейных образца для испытаний симметричны по отношению к центру платформы построения, что может быть полезным при выявлении ошибок в тех системах АП, где сканирующий источник размещен сверху точки центра платформы построения.
Круглый образец и четыре линейных образца, как показано на рисунке A.1, симметричны относительно центра платформы сборки, что может быть полезно при выявлении ошибок в системах АП, где источник сканирования установлен над этой центральной точкой.
Примечания
1 Примененные образцы для испытаний:
- линейный образец;
- круговой образец;
- образец с штифтами для определения разрешающей способности;
- образец с отверстиями для определения разрешающей способности;
- образец с ребрами для определения разрешающей способности;
- образец с зазорами для определения разрешающей способности.
2 Линейные образцы расположены вдоль осей X и Y для выявления ошибок при движении каждой оси установки.
3 Измерение перпендикулярности линейных образцов позволяет выявить ошибки, связанные с перпендикулярностью осей установки.
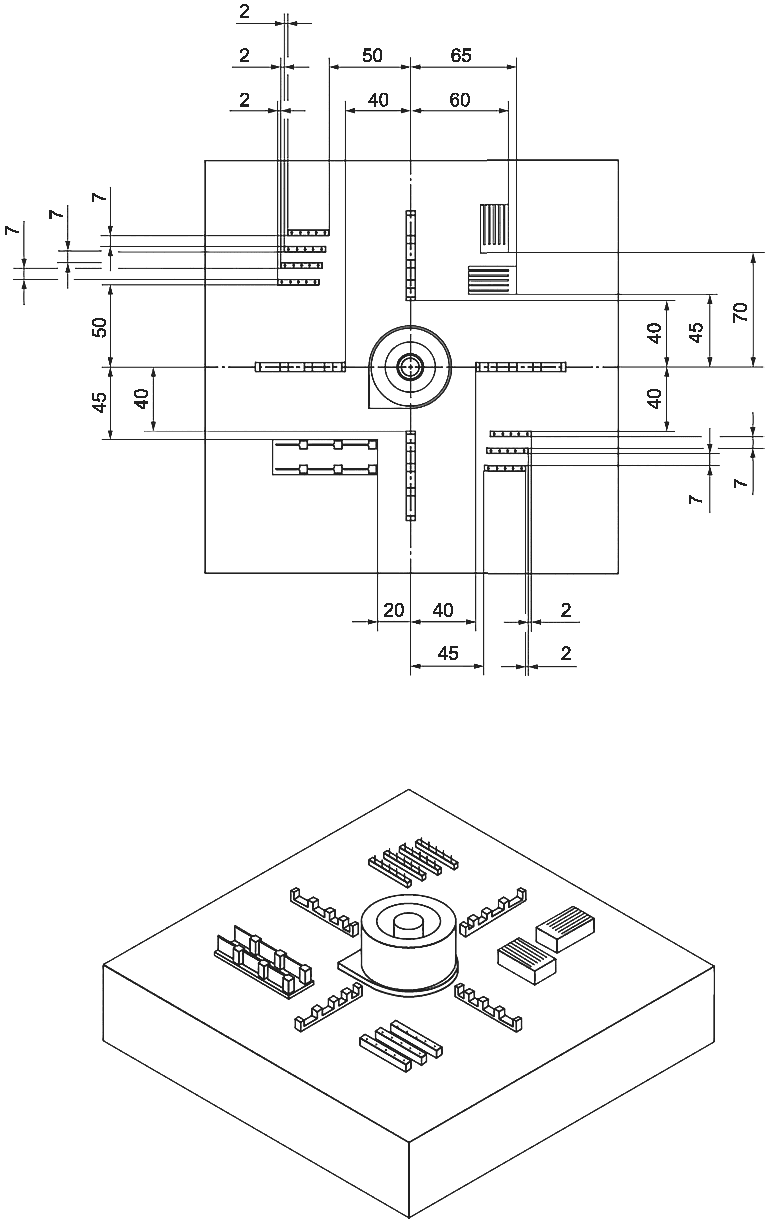
образца, построенного для быстрой проверки в плоскости XY
(справочное)
B.1 Общие положения
Несмотря на то что настоящий стандарт не устанавливает конкретных методов измерения, существуют распространенные методы, которые могут быть полезны при измерении различных величин для каждого образца. Данные методы и соответствующее оборудование отличаются по сложности, неопределенности измерения и стоимости. Методы разделены на три категории:
- класс AAA для измерений уровня лаборатории, которые являются дорогостоящими и имеют самую низкую неопределенность измерения.
Различные методы измерения для некоторых измерений каждого образца приведены в таблице B.1.
Таблица B.1
характеристики образцов для испытаний
Измеряемая величина | Результат | СИ | Класс измерения |
Линейные образцы для испытаний | |||
Позиция | Координаты каждой стороны | КИМ | |
Координаты каждой стороны | 3D-сканер | ||
Толщина выступа | Микрометр и штангенциркуль | ||
Расстояние между выступами | Штангенциркуль | ||
Прямолинейность | Форма вдоль длины образца | КИМ | |
Форма вдоль длины образца | 3D-сканер | ||
Форма вдоль длины образца | Индикатор часового типа с координатным столом | ||
Форма вдоль длины образца | Индикатор часового типа | ||
Круговые образцы для испытаний | |||
Круглость | Форма каждой стороны каждого кольца | КИМ | |
Форма каждой стороны каждого кольца | Прибор для измерения отклонений от круглости | ||
Форма каждой стороны каждого кольца | Индикатор часового типа и калибратор поворотных осей | ||
Диаметр в нескольких точках (разница между максимальной вписанной и минимальной описанной окружностями) | Микрометр и штангенциркуль | ||
Диаметр | Диаметр окружности, наилучшим образом вписывающийся в множество точек | КИМ | |
Диаметр в двух точках | Микрометр и штангенциркуль | ||
Концентричность | Центральные точки окружности, наилучшим образом вписывающиеся в множество точек кольца | КИМ | |
Отклонение формы одной стороны кольца по отношению к заданному положению | Индикатор часового типа и поворотный координатный стол | ||
Ступенчатые образцы | |||
Высота ступеней | Координаты каждой ступени | КИМ | |
Координаты каждой ступени | 3D-сканер | ||
Высота каждой ступени | Высотомер | ||
Высота каждой ступени | Глубиномер | ||
Прямолинейность (плоскостность) | - | КИМ | |
- | 3D-сканер | ||
- | Индикатор часового типа с координатным столом | ||
- | Индикатор часового типа | ||
Штифты для определения разрешающей способности | |||
Диаметр штифта | Наименьшая описанная окружность | КИМ | |
Наименьшая описанная окружность | Микроскоп | ||
Наибольшая вписанная окружность | 3D-сканер | ||
Диаметр в двух точках | Микрометр и штангенциркуль | ||
Высота штифта | Не применимо | КИМ | |
- | Глубиномер | ||
Круглость | - | Микроскоп | |
- | КИМ | ||
Цилиндричность | - | КИМ | |
- | 3D-сканер | ||
Отверстия для определения разрешающей способности | |||
Диаметр | Наибольшая вписанная окружность | Микроскоп | |
Окружность, совпадающая наилучшим образом | Микроскоп | ||
Наибольшая вписанная окружность | Штифтовой калибр | ||
Глубина отверстия | - | Штифтовый калибр с калиброванной глубиной | |
Круглость | - | Микроскоп | |
Ребра для определения разрешающей способности | |||
Толщина ребра | - | КИМ | |
- | Микрометр или штангенциркуль | ||
Прямолинейность (правильность плоскости) | Форма образца | КИМ | |
Форма образца | 3D-сканер | ||
Форма образца | Индикатор часового типа с координатным столом | ||
Форма образца | Индикатор часового типа | ||
Зазоры для определения разрешающей способности | |||
Ширина зазора | Расстояние между плоскостями | Измеритель зазоров (набор щупов) | |
Расстояние между плоскостями | КИМ (только для крупного варианта исполнения) | ||
Расстояние между плоскостями | Микрометр и штангенциркуль | ||
Правильность плоскости | Отклонение от наиболее совпадающей плоскости | КИМ (только для крупного варианта исполнения) | |
Параллельность | - | КИМ (только для крупного варианта исполнения) | |
Угол наклона | Угол наклона плоскости | КИМ | |
- | 3D-сканер | ||
Структура поверхности | |||
Средняя шероховатость | Ra | Контактный профилометр (измеритель шероховатости) | |
Sa | Оптический профилометр | ||
Среднее расстояние от пика до впадины | Rz | Контактный профилометр (измеритель шероховатости) | |
Sz | Оптический профилометр | ||
Асимметрия | Rsk | Контактный профилометр (измеритель шероховатости) | |
Ssk | Оптический профилометр | ||
Эксцесс | Rku | Контактный профилометр (измеритель шероховатости) | |
Sku | Оптический профилометр | ||
Максимальная высота пика | Rp | Контактный профилометр (измеритель шероховатости) | |
Sp | Оптический профилометр | ||
Максимальная глубина впадины | Rv | Контактный профилометр (измеритель шероховатости) | |
Sv | Оптический профилометр | ||
При выборе метода измерения следует учитывать ожидаемое отклонение измеряемой величины от номинальной. В частности, пользователи могут требовать, чтобы неопределенность измерения была как минимум в четыре раза меньше, чем измеряемое значение (в некоторых случаях предпочтительнее в десять раз меньше). Например, если ожидаемое отклонение от круглости внутреннего кольца кругового образца будет составлять 0,5 мм или менее, благодаря выбранному методу измерения достигается неопределенность измерения круглости не более 0,125 мм (в некоторых случаях предпочтительнее 0,05 мм). Дополнительная информация о неопределенности измерения (TUR) приведена в [7] и [8].
B.2 Предложения по измерению размеров
Общие предложения:
- для уменьшения неопределенности измерения проводят несколько раз и используют среднее арифметическое значение. Рекомендуется как минимум три повторных измерения для каждой измеряемой величины;
- при измерении особенно небольших хрупких геометрических форм к измеряемым детали или элементу должна быть приложена минимальная сила;
- пользователю рекомендуется искать возможные неплоские или "загнутые" края на номинально плоских гранях, которые могут повлиять на результаты;
- для поверхностей с высокой шероховатостью измеренный размер систематически превышает действительный размер, так как измерительные щупы систематически фиксируют высоты на поверхности чаще, чем впадины.
При измерении координат:
- предпочтительным должно быть большее количество точек измерения;
- рекомендуется, чтобы проведение координатных измерений выполнялось как минимум на 80% поверхности;
- случайный послойный охват поверхности, как правило, приводит к более низкой неопределенности измерения, чем равномерное покрытие поверхности, поскольку он позволяет избежать наложения систематических ошибок.
При измерениях с помощью оптического микроскопа:
- систематическая ошибка и прецизионность в большей степени зависят от идентификации краев. Следует тщательно проанализировать используемый метод идентификации краев и его вклад в неопределенность измерений;
- освещение влияет на качество изображения и, следовательно, идентификацию краев. Повторяемые методы достижения равномерного освещения (без насыщения светом) с доступным оборудованием помогают уменьшить неопределенность измерения.
(справочное)
C.1 Общие положения
Методики измерения, описанные в настоящем приложении, не обязательно предпочтительнее других методик для такой же измеряемой величины. Например, при измерении положения грани выступов в линейном образце измерения с использованием КИМ приводят к меньшей неопределенности измерений, чем измерения с использованием циферблатных или цифровых приборов. Тем не менее полное описание работы КИМ для оптимального измерения положения выходит за рамки настоящего приложения. Напротив, простота использования циферблатных или цифровых приборов дает возможность более полного рассмотрения методик измерения. Высокоточные методы измерения (обозначенные AA и AAA в приложении B настоящего стандарта, такие как КИМ) широко применяются и подробно задокументированы. Пользователям рекомендуется применять стандартные методы и ТД в качестве руководства по применению методов.
Полное описание этих методов для измерений выходит за рамки настоящего приложения. Для обеспечения надлежащих практик измерения образцов в настоящем приложении представлены некоторые рекомендации по практике измерений, проводимых с помощью ручного инструмента (например, штангенциркулей) и т.д., поскольку простота использования циферблатных или цифровых приборов позволяет более полно рассмотреть методики измерения.
Кроме того, простота использования часто приводит к тому, что пользователи не обращают внимания на концепцию точных измерений, которая учитывается в методиках, приведенных в настоящем приложении.
C.2 Линейный образец
C.2.1 Оборудование для измерения
Цифровой микрометр или цифровой штангенциркуль с максимально допустимой погрешностью (MPE) <= 0,02 мм. Винтовые микрометры обеспечивают большую площадь контакта, чем цифровые штангенциркули. Цифровые штангенциркули могут дать неточные результаты, если, например, губки расположены параллельно направлению сборки и устанавливают контакт между слоями построения.
C.2.2 Инструкции по измерению
Каждое расстояние измеряют три раза на разных высотах кубического выступа:
- 1-е измерение на нижней поверхности;
- 2-е измерение посередине выступа;
- 3-е измерение в верхней части.
C.2.3 Измерение
Неровность края, как показано на рисунке C.1, дает отличающиеся результаты измерения, если измерения проводят, начиная с края. Измерения следует проводить в наиболее подходящих точках измерения; при возможности при измерении необходимо избегать подобных локальных особенностей.
Примечание - Под наиболее подходящими точками измерений следует понимать гладкие, прямые поверхности без заусенцев, зазубрин, частиц металла и др.
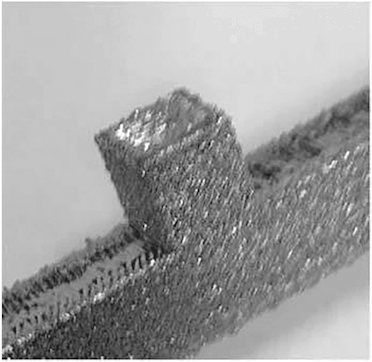
геометрической формы
При измерении и записи результатов рекомендуется учитывать сторону, с которой проводят измерения, что может позволить выявить источники ошибок. Например, в случае синтеза на подложке разница в измерениях, проведенных с разной стороны, может выявить ошибки смещения луча. Анализ измерений, выполненных с одной стороны по отношению к базовой поверхности и с оборотной стороны, позволит исключить ошибки смещения луча (и, возможно, определить величину ошибки).
C.3 Круговые образцы
C.3.1 Оборудование для измерения
Оптические измерения, КИМ или эквивалентное оборудование.
C.3.2 Инструкции по измерению
Круглость кольца: измеряемые размеры приведены на рисунке C.2. Использование размеров E, D и F зависит от вида кругового образца для испытаний.
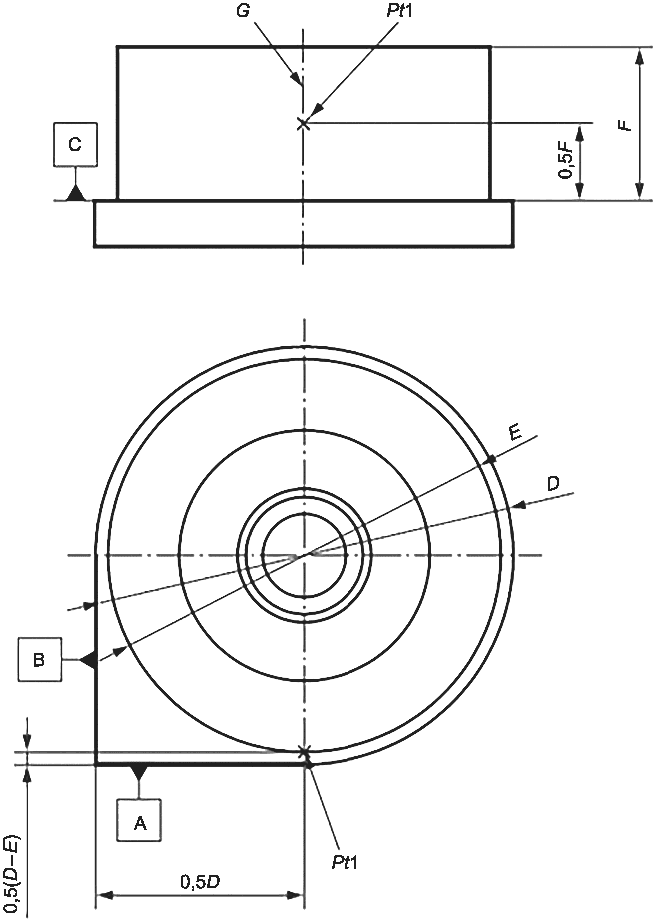
G - ось; Pt1 - точка 1
Сканирование следует начинать с точки Pt1.
Точка Pt1 находится на расстоянии 0,5D мм от плоскости B и 0,5(D - E) мм от плоскости A.
Сканирование следует продолжать до возвращения в точку Pt1.
Сканирование следует проводить в плоскости, параллельной плоскости C на расстоянии 0,5F от нее.
Концентричность/цилиндричность колец:
- окружности/цилиндры должны быть измерены/построены параллельно плоскости C на двух высотах - 0,25F мм и 0,75A мм;
- измерение должно быть относительно оси C и относительно внешнего диаметра D.
Размер: внутренний и внешний диаметры следует измерять на двух высотах параллельно плоскости C и за результат принимать среднее арифметическое значение. Измерение следует проводить на высотах 0,25F мм и 0,75F мм от плоскости C.
Толщина стенки кольца:
- толщину стенки следует измерять в пяти местах или более;
- Pt1 должна совпадать с Pt1, использованной в измерении круглости;
- следующие измерения должны быть проведены при следующих значениях угла отклонений: Pt2 - 72°, Pt3 - 160°, Pt4 - 216° и Pt5 - 285°.
Измерения следует проводить на плоскости, параллельной плоскости C, на высоте 0,5F мм от плоскости C.
C.4.1 Оборудование для измерения
КИМ, 3D-сканер или эквивалентное оборудование.
C.4.2 Инструкции по измерению
Высота ступени:
- устанавливают исходную систему отсчета для измерения. Рекомендуется учитывать факторы, указанные в 7.2.3.4;
- устанавливают исходное положение для измерения высоты (поверхность C на рисунке 4);
- проводят измерения положения ступеней относительно исходного положения.
C.4.3 Факторы, которые необходимо принимать во внимание при измерении
Следует тщательно продумать процедуру ориентации образца таким образом, чтобы измерения высоты проводились параллельно оси Z, поскольку несовпадения могут привести к ошибкам измерения высоты.
Край выступа, как показано на рисунке C.1, дает отклонения в результатах измерений, если измерения проводят, начиная от края. Положения должны сохраняться одинаковыми на протяжении всей процедуры измерения, а локализованных элементов, таких как край кромки, следует избегать по возможности во время измерения.
C.5 Штифты для определения разрешающей способности
C.5.1 Оборудование для измерения
Цифровой микрометр с максимально допустимой погрешностью (MPE) <= 0,02 мм.
При использовании штангенциркуля необходимо следить за правильностью выполнения измерения и избегать неправильного применения инструмента, приводящего к неточному чтению показаний прибора. Винтовой микрометр снижает вероятность неправильного применения, поэтому его использование по возможности является предпочтительным способом измерения.
C.5.2 Инструкции по измерению
Измеряют диаметры штифтов в соответствии с рисунком C.3 и высоту от низа платформы до вершины каждого штифта. Измерение следует проводить в нескольких точках; рекомендуется использовать три точки на разной высоте каждого штифта.
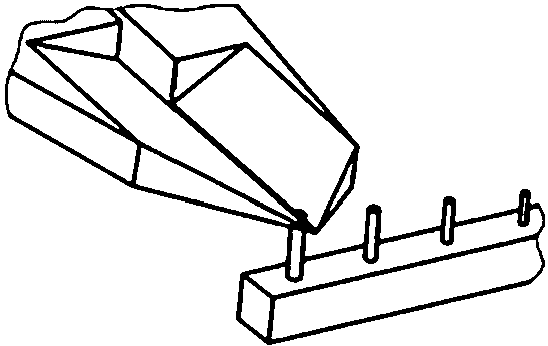
a) Измерение 1
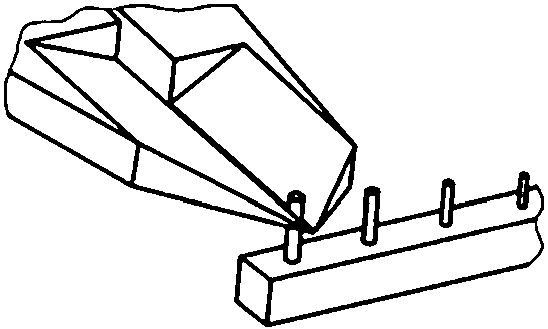
b) Измерение 2
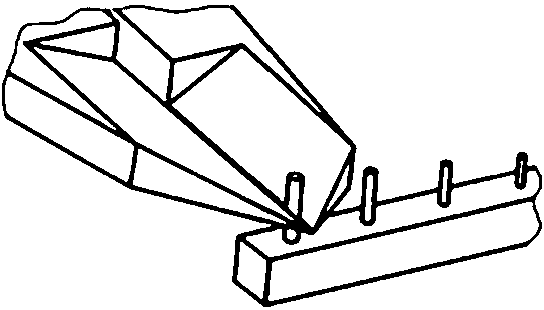
c) Измерение 3
C.5.3 Факторы, которые необходимо принимать во внимание при измерении
Структура поверхности влияет на измерение. В связи с этим предполагается для компенсации усреднять значения.
C.6 Отверстия для определения разрешающей способности
C.6.1 Оборудование для измерения
Калиброванные штифты от 0,4 до 3,0 мм с шагом 0,1 мм.
Микроскоп с возможностью измерения (рекомендуется).
C.6.2 Инструкции для измерения
Используют калиброванные штифты для отверстий диаметром 3,0; 2,0; 1,0 мм.
Начинают с калиброванного штифта диаметром на 0,5 мм менее, чем номинальный диаметр (если это невыполнимо, начинают с штифта диаметром 0,5 мм).
Если калиброванный штифт проходит без затруднения через отверстие или на всю глубину глухого отверстия, переходят к следующему штифту, который больше на 0,1 мм.
Находят максимальный диаметр калиброванного штифта, который без затруднения входит в отверстие до конца, и фиксируют результат.
Если ни один из штифтов не входит в отверстие без усилий, отверстие считают неудавшимся (несформированным).
Микроскоп с возможностью измерения используют для измерения диаметров менее чем 1,0 мм.
Для освещения сквозного отверстия свет направляют в нижнюю часть детали.
Используют изображение, чтобы совместить круг наибольшего радиуса с очертанием отверстия (максимальный вписанный).
Фиксируют диаметр круга.
C.6.3 Факторы, которые необходимо принимать во внимание при измерении
Отверстия, построенные в ориентации X и Y, не имеют круглой формы из-за свешивающейся верхней поверхности. Вследствие этого при измерении с помощью микроскопа и при наложении круга необходимо основываться на совмещении наибольшего круга с элементом.
Если размеры отверстий меньше номинальных, сначала необходимо использовать калиброванный штифт с диаметром, значительно меньшим, чем номинальный размер, и затем последовательно увеличивать диаметр на 0,1 мм.
C.7 Ребра для оценки разрешающей способности
C.7.1 Используемое оборудование
Цифровые штангенциркули с максимально допустимой погрешностью (MPE) <= 0,02 мм.
C.7.2 Инструкции для измерения
Измеряют каждое ребро на трех участках по длине ребра. Измеряют центр длины ребра и положения с обеих сторон на расстоянии 1/3 длины ребра от центра, как изображено на рисунке C.4.
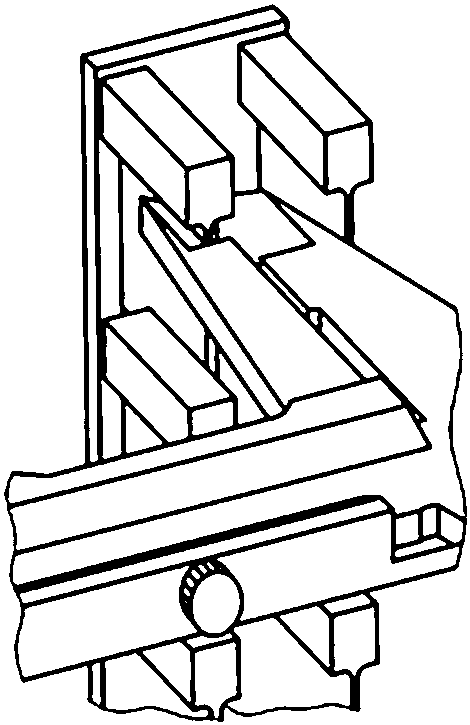
a) Измерение 1
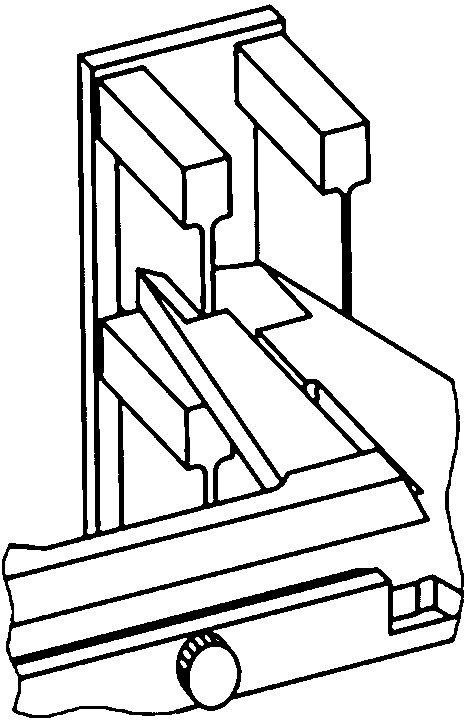
b) Измерение 2
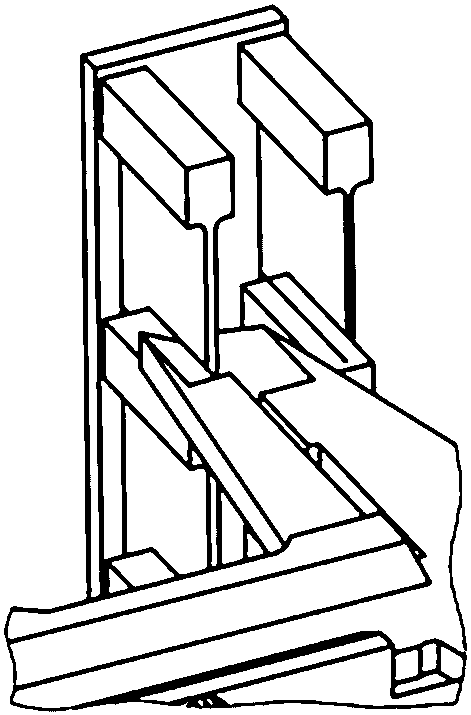
c) Измерение 3
в трех различных точках по длине каждого ребра
C.7.3 Факторы, которые необходимо принимать во внимание при измерении
Структура поверхности влияет на измерение; в связи с этим предполагается усреднять значения, чтобы компенсировать это.
C.8 Зазоры для определения разрешающей способности
C.8.1 Оборудование для измерения
Ширина зазора: набор пластинок для измерения зазоров в диапазоне от 0,05 до 1,0 мм с шагом 0,05 мм.
Угол наклона: КИМ, 3D-сканер, или эквивалентное оборудование.
C.8.2 Инструкции для измерения
Ширина зазора: начинают с пластинки шириной на 0,5 мм менее, чем номинальная ширина зазора (начинают с 0,5 мм, если это невыполнимо).
Если пластинка проходит без затруднения на всю глубину зазора, переходят к следующей пластинке шириной более на 0,1 мм.
Находят максимальную ширину пластинки, которая входит в зазор до конца без затруднений и записывают результат.
Если ни одна из пластинок не входит в зазор без использования силы, зазор считают неудавшимся (несформированным).
Угол наклона: определяют угол поверхности рычага относительно базовой поверхности A, как изображено на рисунке 10.
C.8.3 Факторы, которые необходимо принимать во внимание при измерении
Ширина зазора:
- зазоры сужаются к концу, и калиброванные пластинки должны проходить до конца без усилий;
- если размеры зазоров менее номинальных, сначала необходимо использовать калиброванную пластинку с толщиной, значительно меньшей, чем номинальная ширина зазора, и затем последовательно увеличивать толщину пластинки на 0,05 мм.
Угол наклона: край выступа, как показано на рисунке C.1, дает отклонения в результатах измерений, если измерения проводят, начиная с края. Положения должны сохраняться одинаковыми на протяжении всей процедуры измерения, а локализованных элементов, таких как край кромки, следует избегать, по возможности, во время измерения.
C.9 Структура поверхности
C.9.1 Оборудование для измерения
Измерительный щуп или оборудование для оптического метода измерения структуры поверхности в соответствии с ГОСТ Р 71448 (см. также [4]).
Для удобства, скорости и точности измерения при частом использовании пользователи настоящего стандарта могут построить стандартную раму для крепления образцов (как правило, применяют плоскую раму с решеткой для жесткого закрепления нескольких образцов в правильной ориентации).
C.9.2 Инструкции для измерения
Измеряют с помощью щупа или оптического профилометра значения Ra, Rz, Rku, Rsk, Rv и Rp.
Линию профиля рисуют поперек слоев параллельно продольной оси.
Длина оценки - 12,5 мм.
Базовая длина  - 2,5 мм.
Используемые настройки при оптическом измерении:
- площадь сканирования 13,0 x 1,5 мм, минимальная высота z - 1,0 мм;
- увеличение - 10x;
- вертикальное разрешение - 1 мкм, продольное разрешение - 3 мкм.
(справочное)
Таблица D.1
Наименование | Имя файла | Приблизительные размеры, длина x ширина x высота, мм |
Линейный образец | LA.STEP | 55 x 5 x 8 |
Круговой образец | CA_F. STEP | 25 x 25 x 13 |
CA_M. STEP | 50 x 50 x 26 | |
CA_C. STEP | 100 x 100 x 52 | |
Ступенчатый образец | Z_S. STEP | 37,63 x 23 x 20 |
Z_M. STEP | 99,5 x 28 x 25 | |
Z_L. STEP | 201,5 x 38 x 35 | |
Образец со штифтами для определения разрешающей способности | RP_F_LD4.STEP | 25 x 3 x 3,8 |
RP_F_LD6.STEP | 25 x 3 x 4,2 | |
RP_F_LD8.STEP | 25 x 3 x 4,6 | |
RP_F_LD10.STEP | 25 x 3 x 5 | |
RP_M_LD4.STEP | 25 x 3 x 5 | |
RP_M_LD6.STEP | 25 x 3 x 6 | |
RP_M_LD8.STEP | 25 x 3 x 7 | |
RP_M_LD10.STEP | 25 x 3 x 8 | |
RP_C_LD4.STEP | 35 x 6 x 19 | |
RP_C_LD6.STEP | 35 x 6 x 27 | |
RP_C_LD8.STEP | 35 x 6 x 35 | |
RP_C_LD10.STEP | 35 x 6 x 43 | |
Образец с отверстиями для определения разрешающей способности | RH_F.STEP | 25 x 3 x 2,5 |
RH_M.STEP | 25 x 3 x 2,5 | |
RH_C.STEP | 28 x 10 x 2,5 | |
Образец с ребрами для определения разрешающей способности | RR_F_10mm.STEP | 64 x 21 x 13 |
RR_F_20mm.STEP | 64 x 21 x 23 | |
RR_M_10mm.STEP | 64 x 21 x 13 | |
RR_M_20mm.STEP | 64 x 21 x 23 | |
RR_C_10mm.STEP | 72 x 28,5 x 13 | |
RR_C_20mm.STEP | 72 x 28,5 x 23 | |
Образец с ребрами и столбом для определения разрешающей способности | RRR_F_10mm.STEP | 80 x 58 x 13 |
RRR_F_20mm.STEP | 80 x 58 x 23 | |
RRR_M_10mm.STEP | 80 x 58 x 13 | |
RRR_M_20mm.STEP | 80 x 58 x 23 | |
RR_C_10mm.STEP | 80 x 58 x 13 | |
RR_C_20mm.STEP | 80 x 58 x 23 | |
Образец с зазорами для определения разрешающей способности | RS_F_5mm.STEP | 28.4 x 7,3 x 5 |
RS_F_10mm.STEP | 28.4 x 7,3 x 10 | |
RS_M_5mm.STEP | 28.4 x 17,1 x 5 | |
RS_M_10mm.STEP | 28.4 x 17,1 x 10 | |
RS_C_10mm.STEP | 56 x 30 x 10 | |
RS_C_20mm.STEP | 56 x 30 x 20 | |
Образец с зазорами под углом для определения разрешающей способности | RSA_F_5mm.STEP | 30 x 7,3 x 19,4 |
RSA_F_10mm.STEP | 30 x 7,3 x 24,4 | |
RSA_M_5mm.STEP | 30 x 17,1 x 19,4 | |
RSA_M_10mm.STEP | 30 x 17,1 x 24,4 | |
RSA_C_10mm.STEP | 30 x 56 x 24,4 | |
RSA_C_20mm.STEP | 30 x 56 x 34,4 | |
Образец для испытаний структуры поверхности | ST_F.STEP | 45 x 15 x 15 |
ST_M.STEP | 90 x 30 x 30 | |
ST_C.STEP | 174 x 60 x 60 | |
Структура поверхности | XY Label XY_LABEL.STEP | 11 x 11 x 2 |
(справочное)
МЕЖДУНАРОДНЫМ СТАНДАРТАМ, ИСПОЛЬЗОВАННЫМ В КАЧЕСТВЕ
ССЫЛОЧНЫХ В ПРИМЕНЕННОМ МЕЖДУНАРОДНОМ СТАНДАРТЕ
Таблица ДА.1
Обозначение ссылочного национального стандарта | Степень соответствия | Обозначение и наименование международного стандарта |
ГОСТ Р 57558-2017/ISO/ASTM 52900:2015 | IDT | ISO/ASTM 52900:2015 "Аддитивное производство. Базовые принципы. Терминология" |
Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT - идентичный стандарт. | ||
ASME B89.7.3.2 | Неопределенность измерения (Measurement Uncertainty) | |
JCGM 100:2008 | Оценка данных измерений. Руководство по выражению неопределенности измерений (Evaluation of measurement data - Guide to the expression of uncertainty in measurement) | |
JCGM 101:2008 | Оценка данных измерений. Приложение 1 к "Руководству по выражению неопределенности измерений". Распространение распределений с использованием метода Монте-Карло (Evaluation of measurement data - Supplement 1 to the "Guide to the expression of uncertainty in measurement" - Propagation of distributions using a Monte Carlo method) | |
ИСО 21290-2:2021 | Геометрические характеристики изделия (GPS). Структура поверхности: Профиль. Часть 2. Термины, определения и параметры структуры поверхности [Geometrical product specifications (GPS) - Surface texture: Profile - Part 2: Terms, definitions and surface texture parameters] | |
[5] | ИСО 21290-3:2021 | Геометрические характеристики продукта (GPS). Структура поверхности: Профиль. Часть 3. Операторы спецификации [Geometrical product specifications (GPS) - Surface texture: Profile - Part 3: Specification operators] |
ИСО 25178 (все части) | Геометрические характеристики продукта (GPS). Структура поверхности: Ареал [Geometrical product specifications (GPS) - Surface texture: Areal] | |
ASME B89.1.13 | Микрометры (Micrometers) | |
Федеральный закон от 26 июня 2008 г. N 102-ФЗ "Об обеспечении единства измерений" | ||
УДК 621.762:620.113:006.354 | ОКС 25.040.99 |
Ключевые слова: аддитивные технологии, образцы для испытаний, оценка геометрических способностей, системы аддитивного производства, средства измерений, измерения образцов, методики измерения | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/16/gost_86406.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|