

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2024 Примечание к документу Документ введен в действие с 01.02.2024. Название документа "ГОСТ Р 71209-2024. Национальный стандарт Российской Федерации. Станки электрохимические копировально-прошивочные. Основные параметры и размеры. Нормы точности" (утв. и введен в действие Приказом Росстандарта от 19.01.2024 N 39-ст) "ГОСТ Р 71209-2024. Национальный стандарт Российской Федерации. Станки электрохимические копировально-прошивочные. Основные параметры и размеры. Нормы точности"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

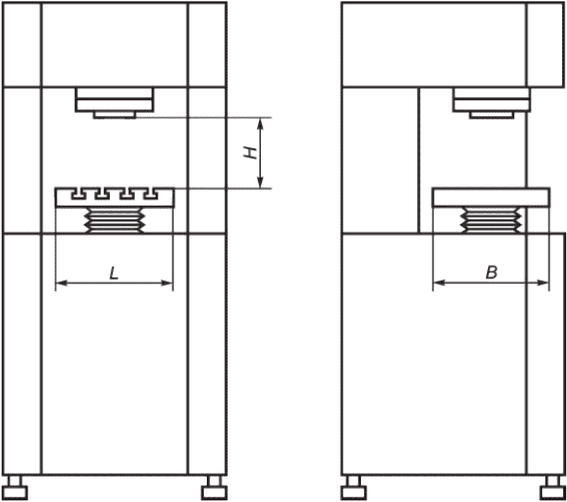
Максимальный импульсный ток генератора, А | Рекомендуемый ход привода подач | Максимальное расстояние H <*> от торца электрододержателя до рабочей поверхности стола, не менее | Т-образные пазы по ГОСТ 1574 | Длина L рабочей поверхности стола | Ширина B рабочей поверхности стола | |
Расстояние между пазами | Ширина | |||||
500 | 50 | 120 | 63 | 10 | 250 | 250 |
1000 | 150 | 240 | 80 | 12 | 320 | 320 |
3000 | 150 | 320 | 80 | 12 | 450 | 400 |
10 000 | 250 | 330 | 80 | 12 | 550 | 450 |
20 000 | 300 | 400 | 100 | 14 | 1000 | 500 |
<*> Допускается уменьшение по ряду Ra10 ГОСТ 6636 до 100 мм. | ||||||
3.2 Основные параметры и размеры специальных многокоординатных (агрегатных) станков должны соответствовать указанным на рисунке 2 и в таблице 2.
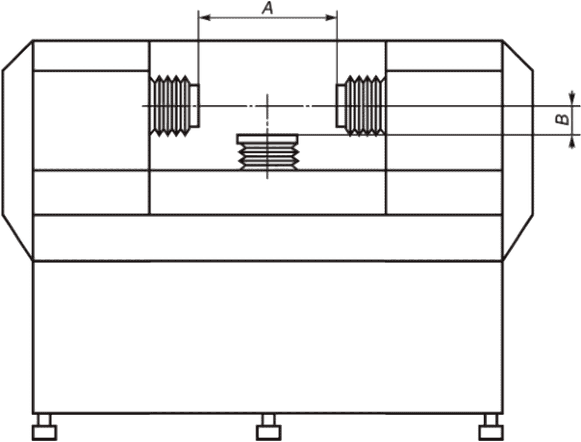
A - наибольшее расстояние между торцами электрододержателей
горизонтальных приводов; B - наибольшее расстояние
между осью горизонтальных электрододержателей и торцом
электрододержателя вертикального привода
Размеры в миллиметрах
Максимальный импульсный ток генератора, А | Максимальный ход вертикального привода | Максимальный ход горизонтальных приводов | Наибольшее расстояние B от торца электрододержателя вертикального привода до оси горизонтальных приводов | Наибольшее расстояние A между торцами электрододержателей горизонтальных приводов |
3000 | 50 | 150 | 100 | 440 |
6000 | 50 | 150 | 100 | 440 |
10 000 | 50 | 200 | 100 | 540 |
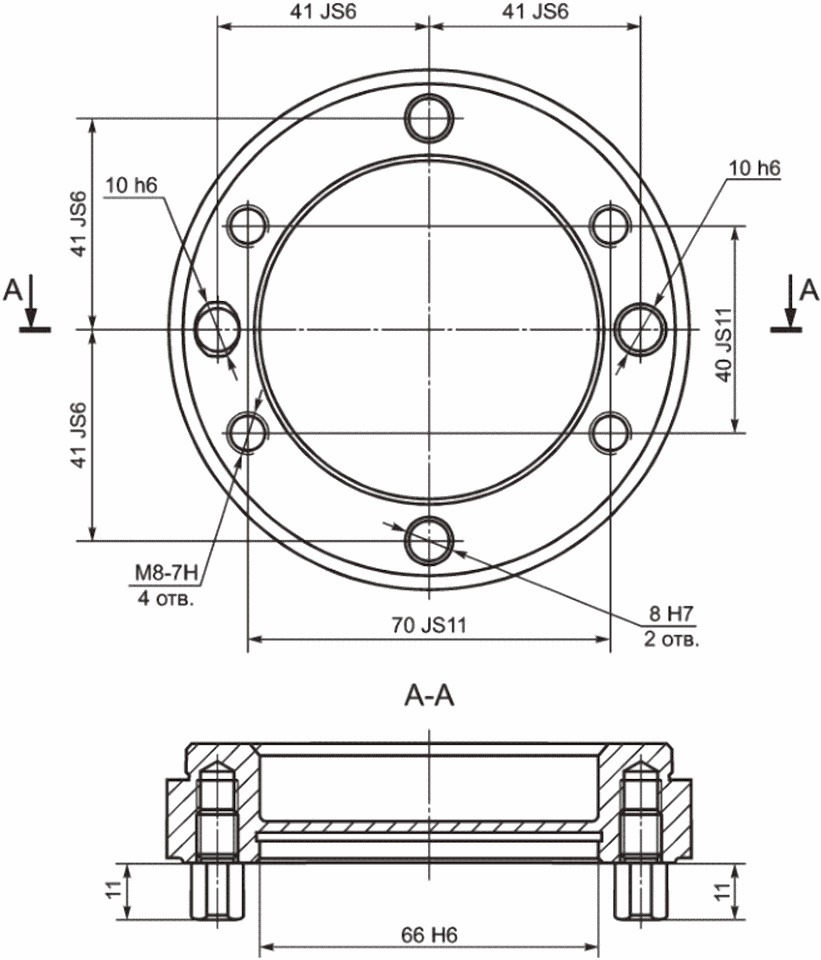
3.3 Основные присоединительные размеры электрододержателя универсальных и специальных электрохимических копировально-прошивочных станков должны соответствовать указанным на рисунке 3.
3.4 Допускается изготавливать станки со столом, имеющим ширину, уменьшенную в 1,25 раза по сравнению с указанной в таблице 1, а также с круглым столом, диаметр которого должен быть равен B.
3.5 Размеры пазов столов - по ГОСТ 1574.
3.6 Обозначение и направление осей координат - по ГОСТ 23597 и настоящему стандарту.
3.7 Допускается по согласованию с потребителем изготавливать станки со столом, имеющим длину, увеличенную или уменьшенную по сравнению с указанной в таблице.
4.1 Общие требования к испытаниям станков на точность - по ГОСТ 8.
4.2 Схемы и способы измерений геометрических параметров - по ГОСТ 22267, ГОСТ 27843 и настоящему стандарту.
4.3 По согласованию с изготовителем потребитель может выбрать только те проверки из указанных в настоящем стандарте, которые характеризуют интересующие потребителя свойства, но эти проверки должны быть определены при заказе станка.
4.4 В проверках по двум взаимно перпендикулярным направлениям допуск выбирают равным допуску по направлению с наибольшей длиной измерения или перемещения.
Если измерения не могут быть выполнены на длине, указанной в настоящем стандарте, то допуски для новой длины должны быть пересчитаны по ГОСТ 24643, при этом они не могут быть менее 10 мкм для станков класса точности Н и 5 мкм для станков класса точности П.
4.5 Допускаемые отклонения для универсальных копировально-прошивочных станков не должны превышать значений, указанных в 4.5.1 - 4.5.4, 5.3.
Измерения проводят в соответствии с ГОСТ 22267-76 (раздел 4, метод 3).
Замер проводят в двух измерениях стола в продольном направлении L и в поперечном направлении B (см. рисунок 4).
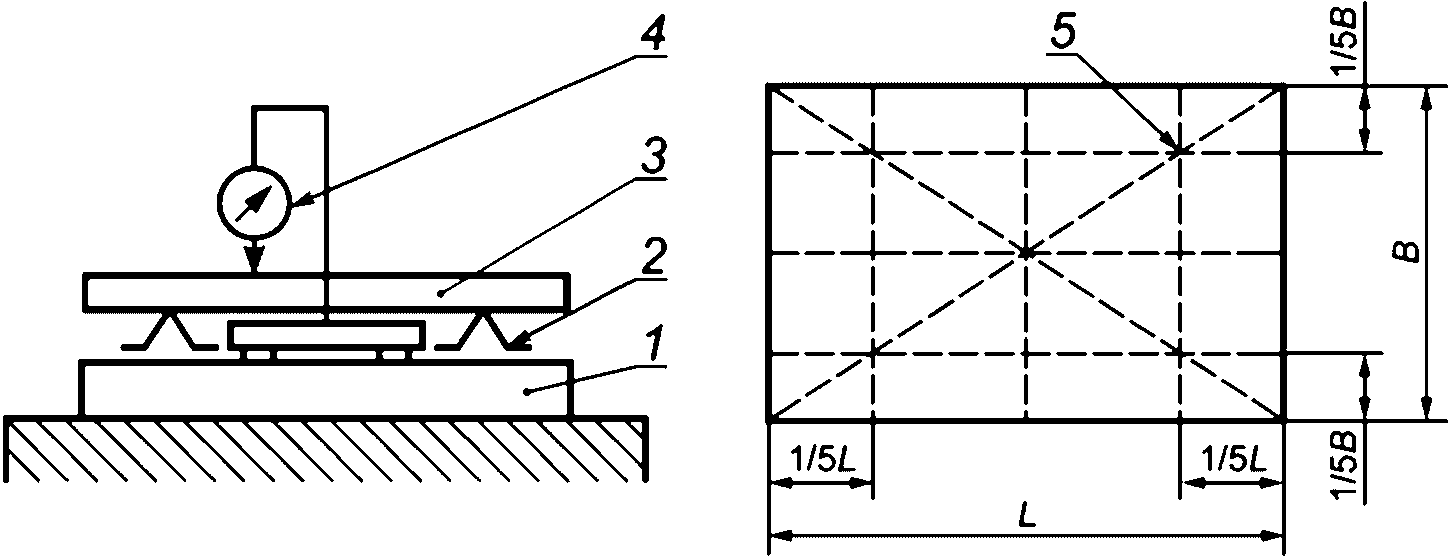
На проверяемую поверхность 1 в двух точках заданного сечения устанавливают две опоры 2 (две одинаковые по толщине плоскопараллельные пластины), на которые рабочей поверхностью кладут поверочную линейку 3. Средство измерений 4 устанавливают на проверяемую поверхность так, чтобы его наконечник касался рабочей поверхности линейки и был перпендикулярен ей.
Средство измерений перемещают по проверяемой поверхности вдоль линейки и в выбранных точках 5, фиксируя его показания.
Отклонение от плоскостности равно наибольшей алгебраической разнице показаний средства измерений во всех сечениях (в двух диагональных, трех продольных и трех поперечных сечениях).
Предельно допустимые отклонения приведены в таблице 3.
Площадь стола B x L, мм | Расстояние от стола до плоскости электрододержателя, мм | Предельно допустимое отклонение, мкм | |
Класс точности Н | Класс точности П | ||
250 x 250 | 150 | 10 | 8 |
320 x 320 | 250 | 16 | 10 |
400 x 450 | 320 | 20 | 12 |
450 x 550 | 330 | 25 | 16 |
1000 x 800 | 400 | 32 | 20 |
Примечание - Выпуклость не допускается. | |||
4.5.2 Прямолинейность и перпендикулярность траектории перемещения стола в продольной и поперечной плоскостях
Измерения проводятся в соответствии с ГОСТ 22267-76 (раздел 9, метод 1а).
Схема измерения приведена на рисунке 5.
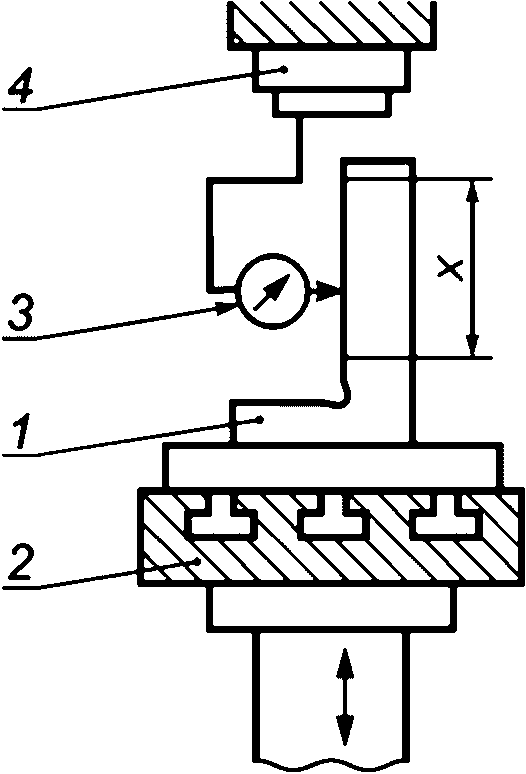
Поверочный угольник 1 опорной поверхностью устанавливают на стол 2 станка так, чтобы измерительная поверхность угольника была расположена вдоль направления перемещения стола. Средство измерений 3 закрепляют на электрододержателе 4 станка.
Для исключения из результатов измерений отклонения от перпендикулярности поверочного угольника допускается после первого измерения производить его поворот на 180° вокруг оси, параллельной направлению перемещения. При этом для каждого положения угольника (до поворота и после него) определяют наибольшую алгебраическую разность показаний средства измерений в пределах длины L перемещений узла.
Суммарное отклонение от прямолинейности и перпендикулярности перемещений рабочего органа равно среднему арифметическому двух значений наибольшей алгебраической разницы показаний средства измерения, полученных при измерении до и после поворота угольника.
Предельно допустимые отклонения приведены в таблице 4.
Базовая длина (ход привода подач) X, мм | Предельно допустимое отклонение на длине L стола, мкм | |
Класс точности Н | Класс точности П | |
50 | 10 | 8 |
150 | 20 | 16 |
250 | 25 | 20 |
300 | 32 | 25 |
4.5.3 Колебания оси электрододержателя за один оборот эксцентрикового вала в вертикальной плоскости, перпендикулярной к плоскости симметрии станка
Для осуществления колебательных движений электрода-инструмента на станках используют механический осциллятор с направляющим механизмом. В данной методике осуществляют проверку эффективности работы направляющего механизма, исключающего продольные отклонения оси электрододержателя. Схема измерения приведена на рисунке 6.
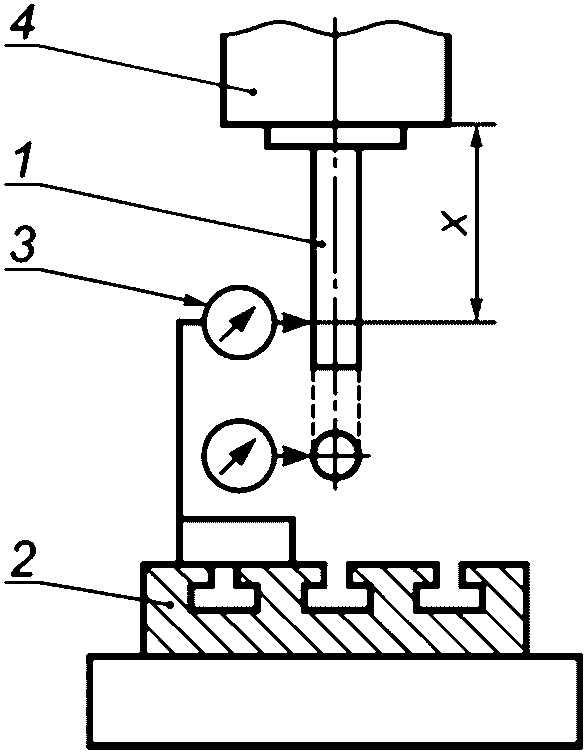
Контрольную оправку 1 крепят к электрододержателю 4. Средство измерений 3 устанавливают на столе 2 таким образом, чтобы его измерительный наконечник касался образующей оправки на вылете L от торца электрододержателя и был перпендикулярен ей в плоскости измерения.
Амплитуда отклонения оси оправки равна алгебраической разности показаний средства измерений за один оборот эксцентрикового вала осциллятора.
Предельно допустимые значения амплитуды колебаний оси электрододержателя приведены в таблице 5.
Вылет точки измерения X, мм | Предельно допустимое значение амплитуды на вылете L цилиндрической оправки, мкм | |
Класс точности Н | Класс точности П | |
50 | 3 | 2 |
150 | 8 | 5 |
250 | 12 | 8 |
300 | 14 | 10 |
Схема измерения приведена на рисунке 7.
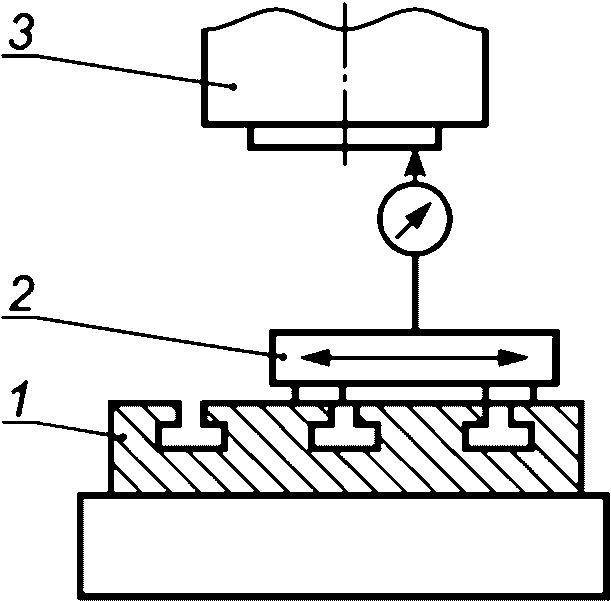
На рабочей поверхности стола 1 устанавливают стойку 2 со средством измерения так, чтобы его наконечник касался поверхности торца электрододержателя 3 и был перпендикулярен ей. Стойку 2 перемещают в продольном и поперечном (в плоскости симметрии стола) направлениях. Измерения проводят в двух перпендикулярных сечениях.
Отклонения от прямолинейности и параллельности рабочих поверхностей равно наибольшей из разности между наибольшим и наименьшим показателями средства измерений на длине измерения для каждого сечения.
Предельно допустимые отклонения приведены в таблице 6.
Площадь стола B x L, мм | Предельно допустимое отклонение, мкм | |
Класс точности Н | Класс точности П | |
250 x 250 | 10 | 8 |
320 x 320 | 14 | 10 |
400 x 450 | 25 | 20 |
450 x 550 | 32 | 25 |
1000 x 800 | 50 | 40 |
4.6 Допускаемые отклонения для специальных многокоординатных (агрегатных) станков не должны превышать значений, указанных в 4.6.1 - 4.6.3, 5.3.
4.6.1 Прямолинейность и перпендикулярность траектории перемещения стола в продольной и поперечной плоскостях
Схема измерения приведена на рисунке 8.
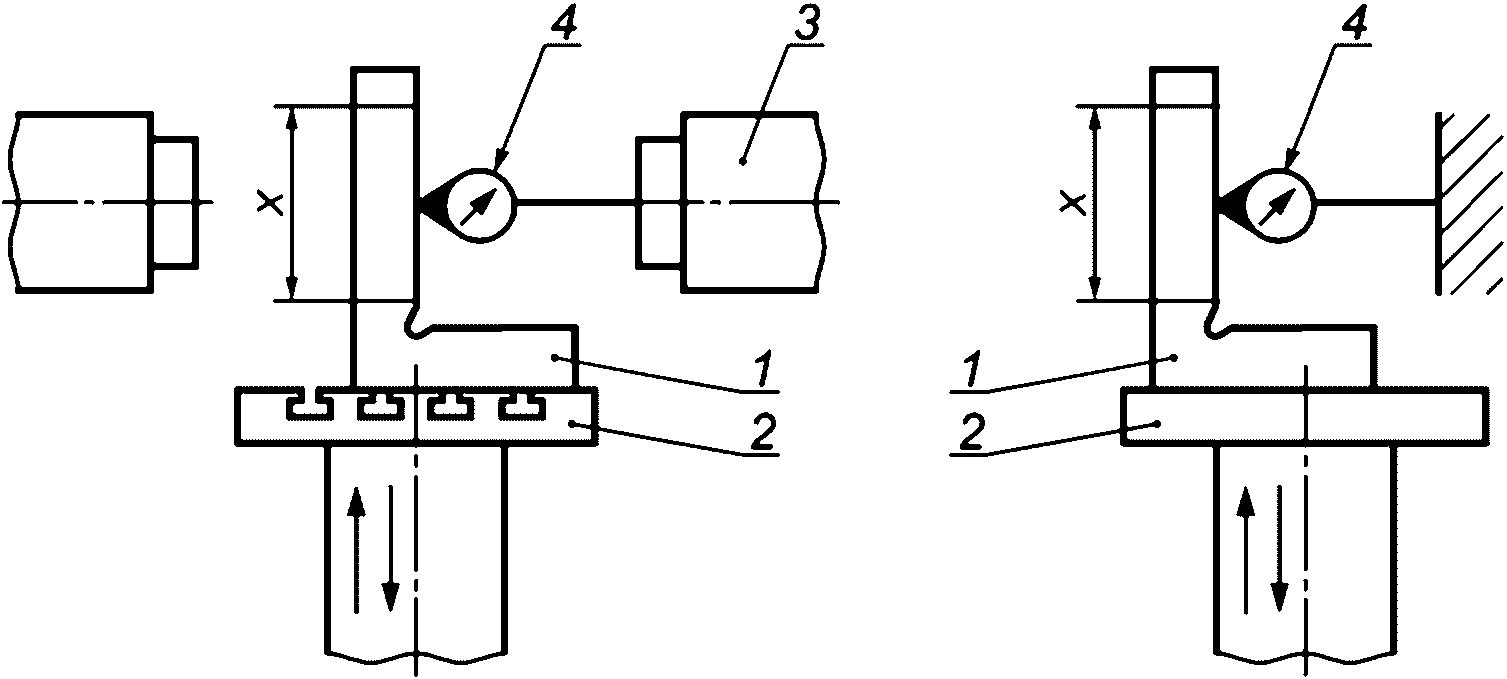
Поверочный угольник 1 опорной поверхностью устанавливают на стол 2 станка так, чтобы измерительная поверхность угольника была расположена вдоль направления перемещения стола. Средство измерений 4 закрепляют на неподвижной части станка 3.
Для исключения из результатов измерений отклонения от перпендикулярности поверочного угольника допускается после первого измерения производить его поворот на 180° вокруг оси, параллельной направлению перемещения. При этом для каждого положения угольника (до поворота и после него) определяют наибольшую алгебраическую разность показаний средства измерений в пределах длины L перемещений узла.
Суммарное отклонение от прямолинейности и перпендикулярности перемещений рабочего органа равно среднему арифметическому двух значений наибольшей алгебраической разницы показаний средства измерений, полученных при измерении до и после поворота угольника.
Предельно допустимые отклонения приведены в таблице 7.
Базовая длина (ход привода подач) X, мм | Предельно допустимое отклонение на длине L перемещения стола, мкм | |
Класс точности Н | Класс точности П | |
50 | 10 | 8 |
4.6.2 Параллельность траектории перемещения пинолей относительно рабочей поверхности стола
Схема измерения приведена на рисунке 9.
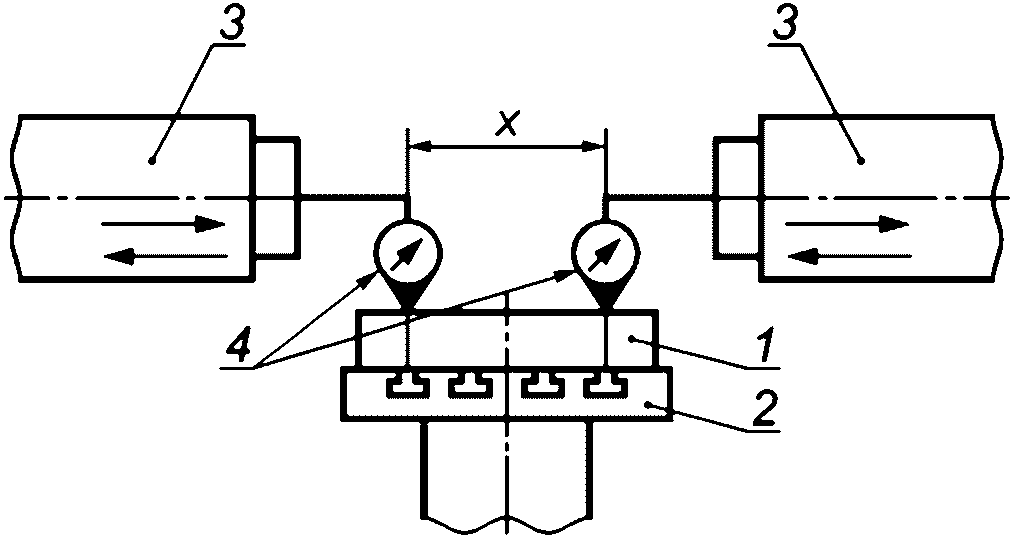
Поверочный брусок 1 устанавливают на стол 2 вдоль осей перемещения пинолей. Средства измерений 4 устанавливают на электрододержателях пинолей 3 таким образом, чтобы их измерительные наконечники касались бруска по краям и были перпендикулярны к направлениям перемещения пинолей.
Отклонения от параллельности перемещения пинолей равно наибольшей из разности между наибольшим и наименьшим показателями средства измерения на длине измерения.
Предельно допустимые отклонения приведены в таблице 8.
Базовая длина (ход привода подач) X, мм | Предельно допустимое отклонение на длине X перемещения пинолей, мкм | |
Класс точности Н | Класс точности П | |
150 | 10 | 8 |
200 | 12 | 10 |
Схема измерения приведена на рисунке 10.
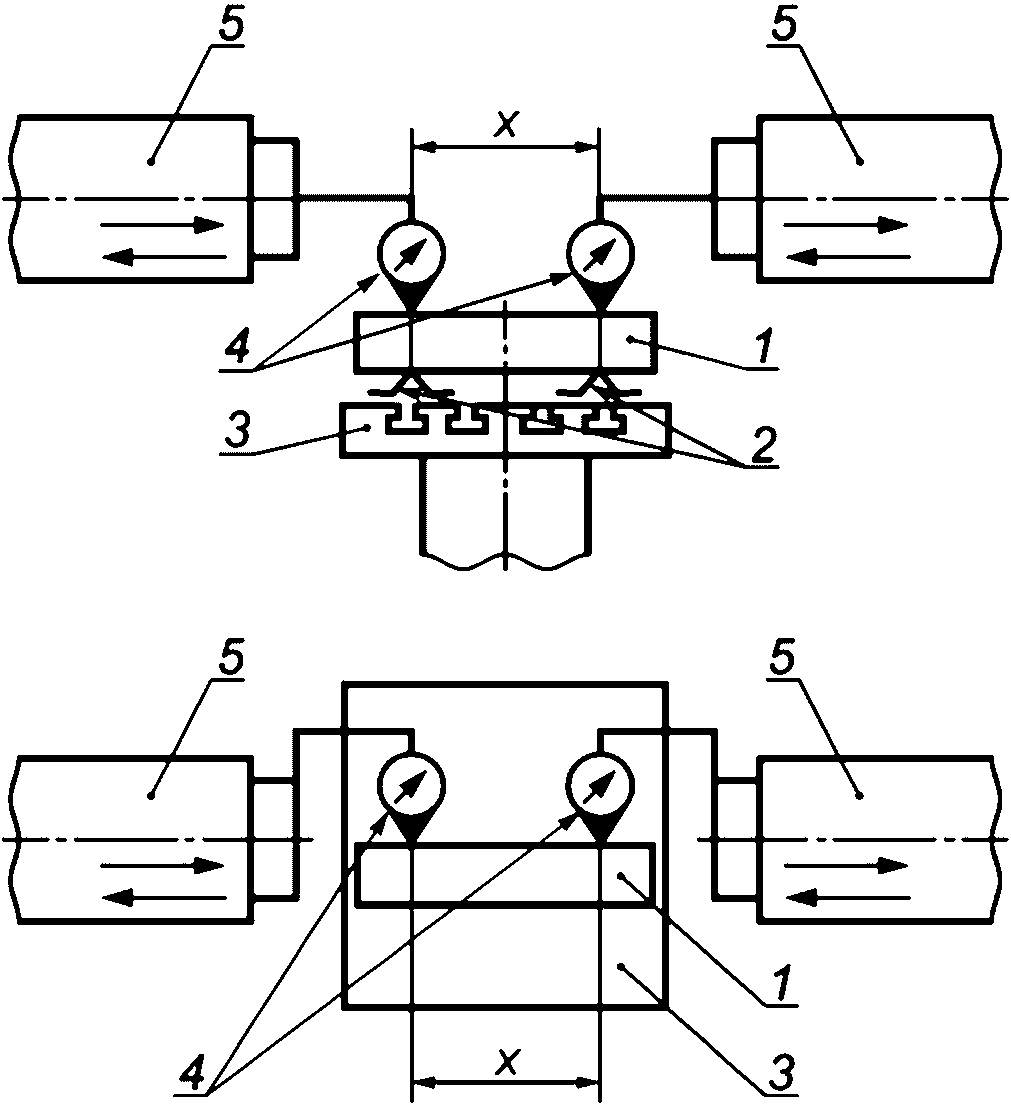
Поверочный брусок 1 на двух регулируемых опорах 2 устанавливают в середине стола 3 так, чтобы получить одинаковые показания одного из двух средств измерений 4, закрепленного на электрододержателе пиноли 5, на концах линейки. Средства измерений укрепляют на электрододержателях так, чтобы их измерительные наконечники касались рабочей поверхности бруска и были перпендикулярны ей. Вторую пиноль перемещают на всю длину хода. Замер проводят в двух плоскостях, параллельных траектории перемещения пинолей.
Отклонение от параллельности траектории перемещения определяют как наибольшую алгебраическую разность показаний средства измерений на длине хода.
Предельно допустимые отклонения приведены в таблице 9.
Базовая длина (ход привода подач) X, мм | Предельно допустимое отклонение на длине L перемещения пиноли, мкм | |
Класс точности Н | Класс точности П | |
150 | 10 | 8 |
200 | 12 | 10 |
5.1 Требования к образцам-изделиям - по ГОСТ 25443.
5.2 Материал образца-изделия - сталь 40Х13 по ГОСТ 5632. Материал электрода-инструмента - сталь 12Х18Н10Т. Диаметр прошиваемого отверстия d = (0,04 - 0,10) B, но не более 50 мм.
Образец-изделие устанавливают над серединой стола на высоте 0,5H. Электрод выставляют относительно стола. Отверстие предварительно обрабатывают. Окончательную обработку осуществляют в два прохода.
Измерения проводят в соответствии с ГОСТ 25889.1 (методы 1, 2).
Допускается оценивать точность формы постоянством диаметра в поперечном сечении. В этом случае допуски увеличивают в два раза по сравнению с указанными в таблице 10.
Диаметр прошиваемого отверстия, мм | Допуск круглости электрода-инструмента, мкм | Допуск, мкм | |
Класс точности Н | Класс точности П | ||
До 20 включ. | 5 | 20 | 12 |
Св. 20 до 32 включ. | 6 | 25 | 16 |
Св. 32 | 8 | 32 | 20 |
В случае обработки на станках хромистых легированных сталей и сплавов станок должен быть оснащен системой нейтрализации в электролите ионов шестивалентного хрома (Cr6+).
УДК 544.6.076:006.354 | ОКС 25.080 |
Ключевые слова: станки электрохимические копировально-прошивочные, основные размеры, отклонения, образец-изделие | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/18/gost_28063.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|