

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "РСТ", 2022 Примечание к документу Документ введен в действие с 01.11.2022. Название документа "ГОСТ Р 70160-2022. Национальный стандарт Российской Федерации. Авиационная техника. Трубы из алюминиевого сплава, гидравлические бесшовные, прокатные, круглого сечения, термообработанные. Технические условия" (утв. и введен в действие Приказом Росстандарта от 21.06.2022 N 498-ст) "ГОСТ Р 70160-2022. Национальный стандарт Российской Федерации. Авиационная техника. Трубы из алюминиевого сплава, гидравлические бесшовные, прокатные, круглого сечения, термообработанные. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 - относительное удлинение, %;
 - предел текучести, МПа;
 - временное сопротивление, МПа.
Номинальный наружный диаметр трубы | Предельное отклонение наружного диаметра | Толщина стенки | Предельное отклонение по толщине стенки | Теоретическая масса 1 м трубы, кг |
6,00 | +/- 0,15 | 0,80 | +0,10 | 0,035 |
6,35 | +/- 0,15 | 0,89 | +0,10 | 0,041 |
8,00 | +/- 0,15 | 0,800 | +0,10 | 0,049 |
9,53 | +/- 0,15 | 0,89 | +0,10 | 0,065 |
10,00 | +/- 0,15 | 0,80 | +0,10 | 0,062 |
12,00 | +/- 0,15 | 0,80 | +0,10 | 0,076 |
12,70 | +/- 0,15 | 0,89 | +0,10 | 0,089 |
14,00 | +/- 0,15 | 0,80 | +0,10 | 0,090 |
15,88 | +/- 0,15 | 0,89 | +0,10 | 0,113 |
16,00 | +/- 0,15 | 0,80 | +0,10 | 0,103 |
18,00 | +/- 0,15 | 0,80 | +0,10 | 0,117 |
19,05 | +/- 0,15 | 0,89 | +0,10 | 0,137 |
20,00 | +/- 0,20 | 0,80 | +0,10 | 0,130 |
22,00 | +/- 0,20 | 0,80 | +0,10 | 0,144 |
25,00 | +/- 0,20 | 1,00 | +0,15 | 0,204 |
25,40 | +/- 0,20 | 1,22 | +0,15 | 0,250 |
31,75 | +/- 0,25 | 1,24 | +0,15 | 0,321 |
38,10 | +/- 0,25 | 1,24 | +0,15 | 0,388 |
Примечание - Масса 1 м труб приведена для справок. | ||||
По согласованию между изготовителем и заказчиком допускается изготовление труб с промежуточными размерами по диаметру и толщине стенки, не указанными в таблице 1. При этом предельные отклонения принимаются как для ближайшего меньшего размера.
5.2 Длина
Трубы изготавливают длиной от 2 до 6 м в отрезках немерной, мерной или кратной длины в указанных пределах.
Примечание - По согласованию между изготовителем и заказчиком трубы могут быть изготовлены длиной, не предусмотренной настоящим стандартом.
5.3 Примеры условных обозначений
Труба наружным диаметром 19,05 мм, толщиной стенки 0,89 мм, длиной 6 м:
Труба 19,05 x 0,89 x 6000 ГОСТ Р 70160-2022
Труба наружным диаметром 6 мм, толщиной стенки 0,8 мм, немерной длины:
Труба 6 x 0,8 x НД ГОСТ Р 70160-2022
6.1 Способ производства
Трубы следует изготавливать вытяжкой бесшовных заготовок.
При изготовлении труб применяется закалка с последующим искусственным старением.
6.2 Химический состав
Химический состав алюминиевого сплава 1330 (АД33) в соответствии с ГОСТ 4784.
6.3 Механические свойства
Механические свойства труб должны соответствовать значениям, приведенным в таблице 2.
Таблица 2
Свойство материала | Значение характеристики, не менее |
Предел прочности  , МПа: | |
- при минус 60 °C | 290 |
- при 20 °C | 290 |
- при 120 °C | 280 |
Предел текучести  , МПа: | |
- при минус 60 °C | 230 |
- при 20 °C | 240 |
- при 120 °C | 230 |
Относительное удлинение  , %: | |
- при минус 60 °C | 9 |
- при 20 °C | 10 |
- при 120 °C | 13 |
Примечание - Испытания механических свойств при минус 60 °C и при 120 °C проводят при квалификационных испытаниях. | |
6.4 Микро- и макроструктура
6.4.1 На трубах не допускается крупнокристаллическая структура.
6.4.2 Микроструктура труб не должна иметь следов пережога.
6.5 Стойкость к межкристаллитной коррозии
Трубы должны выдерживать испытание на стойкость к межкристаллитной коррозии по ГОСТ 9.021. Величина межкристаллитной коррозии должна быть не более 0,15 мм.
6.6 Технологические свойства
6.6.1 Трубы, имеющие номинальную толщину стенок менее 10% от номинального наружного диаметра, должны выдерживать сплющивание до расстояния между сжимающими поверхностями, равного восьми номинальным толщинам стенки трубы. Трубы, имеющие номинальную толщину стенок не менее 10% от номинального наружного диаметра, должны выдерживать сплющивание до расстояния между сжимающими поверхностями, равного 90% от номинального диаметра трубы. На внешней и внутренней поверхностях трубы не должно возникать трещин, разрывов, разломов, открытых следов от протяжки или полирования.
6.6.2 Трубы должны выдерживать испытание на раздачу без растрескивания и иных видимых повреждений. Внешний диаметр развальцованного конца трубы должен быть не менее указанного в таблице 3.
В миллиметрах
Номинальный внешний диаметр трубы | Внешний диаметр трубы после раздачи |
6,00 | 8,56 |
6,35 | 9,12 |
8,00 | 10,50 |
9,53 | 12,29 |
10,00 | 12,30 |
12,00 | 15,85 |
12,70 | 16,66 |
14,00 | 17,90 |
15,88 | 19,84 |
16,00 | 19,90 |
18,00 | 21,90 |
19,05 | 23,80 |
20,00 | 24,85 |
22,00 | 26,40 |
25,00 | 30,00 |
25,40 | 30,15 |
31,75 | 38,10 |
38,10 | 43,71 |
6.6.3 Трубы должны выдерживать испытание на загиб по ГОСТ 3728.
6.7 Предельные отклонения длины и формы
Предельные отклонения длины труб мерной или кратной мерной длины не должны превышать +10 мм.
Овальность и разнотолщинность труб не должны приводить к превышению наружного диаметра и толщины стенки допустимых значений.
Трубы должны быть прямыми. Отклонение от прямолинейности на 1 м длины не должно превышать 3 мм. Общее отклонение прямолинейности (стрела, прогиба) не должно превышать произведение допускаемого отклонения от прямолинейности на 1 м трубы на ее длину.
Примечание - По согласованию между изготовителем и заказчиком допускается изготавливать трубы с предельными отклонениями длины и (или) припуском на каждый рез, не предусмотренный настоящим стандартом.
6.8 Качество поверхности
6.8.1 Поверхность труб (наружная и внутренняя) должна быть свободной от загрязнений и не должна иметь трещин, раковин, расслоений, неметаллических включений, грубых следов протяжки, если глубина их залегания приводит к превышению толщины стенки допустимых значений, пятен коррозионного происхождения.
6.8.2 На поверхности труб допускаются:
- единичные мелкие дефекты: плены, забоины, пузыри, царапины, следы протяжки, если глубина их залегания приводит к превышению толщины стенки допустимых значений и если они занимают не более 5% площади на каждом метре трубы;
- отпечатки в виде вмятин, а также кольцевые и спиральные следы отделки, продольные риски в количестве не более двух на 10 мм периметра глубиной не более 0,04 мм, если они не приводят к превышению наружного диаметра и толщины стенки за пределы допустимых значений;
- цвета побежалости, темные и светлые пятна и шероховатость от протяжки;
- следы технологической смазки.
6.8.3 Допускается пологая зачистка местных дефектов, если она не выводит размеры труб за минусовые предельные отклонения. Угол направления зачистки не должен превышать 45° по отношению к оси трубы. При этом суммарная площадь зачистки не должна превышать 25% площади на каждом метре длины трубы. Зачистка трещин не допускается.
6.8.4 Трубы должны быть ровно обрезаны. Косина реза не должна превышать 10°, заусенцы не допускаются.
6.9 Сплошность
6.9.1 Трубы должны выдерживать внутреннее гидростатическое давление P, рассчитанное согласно формуле (1), без проявления утечек и без возрастания среднего наружного диаметра более чем на 0,2%:
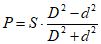
где S - условный предел текучести, S = 241 МПа;
D - максимальный наружный диаметр трубы (номинальный наружный диаметр плюс допуск);
d - максимальный внутренний диаметр трубы (максимальный наружный диаметр минус удвоенная минимальная толщина стенок).
Средним диаметром считается среднее арифметическое двух диаметров, измеренных под прямым углом друг к другу в одном поперечном сечении. Измерения до и после испытания должны осуществляться в одних и тех же местах.
6.9.2 Изготовитель может гарантировать способность труб выдерживать расчетное испытательное гидростатическое давление без проведения испытания на основании удовлетворительных результатов неразрушающего дефектоскопического контроля, предусмотренного настоящим стандартом.
6.9.3 Трубы должны проходить неразрушающий дефектоскопический контроль для выявления продольных дефектов на наружной и внутренней поверхностях трубы.
6.9.4 Трубы должны выдерживать без разрушения и утечек импульсные испытания.
Трубы должны быть пожаробезопасны, взрывобезопасны, электробезопасны, нетоксичны, не представлять радиационной опасности и не наносить вреда окружающей среде и здоровью человека при испытании, хранении, транспортировании, эксплуатации и утилизации.
8.1 Трубы принимают партиями.
Партия должна состоять из труб одной плавки, одного размера, одной садки термической обработки.
8.2 Для проверки соответствия труб каждой партии требованиям настоящего стандарта изготовитель проводит приемочный контроль.
Виды приемо-сдаточных испытаний, нормы отбора труб из партии и образцов от каждой отобранной трубы при проведении приемочного контроля приведены в таблице 4.
Таблица 4
Приемо-сдаточные испытания | Норма отбора труб из партии | Норма отбора образцов от каждой отобранной трубы, шт. | |
Статус | Вид | ||
Обязательный | Контроль химического состава | 2 шт. | - |
Испытание на растяжение | 2 шт. | 1 | |
Испытание на стойкость к межкристаллитной коррозии <1> | 2 шт. | 1 | |
Испытание на сплющивание | 2 шт. | 1 | |
Испытание на раздачу | 2 шт. | 1 | |
Испытание на загиб | 2 шт. | 1 | |
Контроль наружного диаметра, толщины стенки, длины | 100% | - | |
Контроль овальности и разнотолщинности <2> | 100% | - | |
Контроль прямолинейности | 100% | - | |
Контроль качества внутренней поверхности труб внутренним диаметром: | |||
- до 20 мм включ. | 5 шт. | - | |
- св. 20 мм | 100% | - | |
Контроль качества наружной поверхности | 100% | - | |
Гидростатические испытания | 5 шт. | - | |
Контроль микроструктуры | 1 шт. | 1 | |
Контроль макроструктуры | 2 шт. | 1 | |
Неразрушающий дефектоскопический контроль | 100% | - | |
Контроль качества отделки концов | 100% | - | |
Дополнительный <3> | Импульсные испытания | 2 шт. | 1 |
В документе о приемочном контроле должны быть приведены следующие сведения:
- наименование заказчика;
- номер заказа;
- наименование изготовителя и его фактический адрес;
- обозначение настоящего стандарта;
- размеры труб;
- длина труб;
- химический состав сплава;
- номер партии;
- масса партии (нетто);
- все результаты приемо-сдаточного контроля с указанием контролируемого показателя;
- метод неразрушающего дефектоскопического контроля с указанием вида, размера и ориентации искусственного дефекта, если применимо;
- дата оформления документа о приемочном контроле;
- подпись лица, ответственного за приемочный контроль, заверенная печатью.
9.1 Отбор и подготовку проб для определения химического состава труб проводят по ГОСТ 24231.
При отборе и подготовке проб для определения химического состава следует соблюдать требования по безопасному ведению работ в соответствии с ГОСТ 12.1.005, ГОСТ 12.1.007, ГОСТ 12.4.253, ГОСТ 12.4.021 и правилами, утвержденными в установленном порядке.
9.2 Определение химического состава алюминиевого сплава проводят химическим методом по ГОСТ 25086, ГОСТ 11739.1 - ГОСТ 11739.26 или спектральным методом по ГОСТ 7727.
9.3 Отбор образцов для механических испытаний проводят по ГОСТ 24047.
9.4 Испытание на растяжение проводят по ГОСТ 10006 на отрезках труб полного сечения.
9.5 При получении неудовлетворительных результатов испытаний механических свойств хотя бы по одному показателю трубы, от которых были взяты образцы, садку бракуют и проводят повторные испытания на удвоенном количестве образцов, взятых от других труб той же садки.
В случае неудовлетворительных результатов повторного испытания хотя бы одного из образцов садку бракуют или принимают по результатам поштучного контроля.
9.6 Испытания на стойкость к межкристаллитной коррозии проводят по ГОСТ 9.021.
Образцы подвергают испытанию не раньше, чем через сутки после закалки. При обнаружении несоответствия допускаемой величине все трубы этой садки термообработки подвергают повторной термической обработке с повторным контролем на удвоенном количестве образцов.
9.7 Испытание на сплющивание проводят по ГОСТ 8695.
При обнаружении на сплющенных образцах трещин и надрывов, выявляемых визуально, испытывают сегмент отрезка трубы длиной не менее 12,7 мм, находящийся в пределах от трети до половины длины окружности. Данный отрезок должен выдерживать без растрескивания изгибание на 180° при комнатной температуре вокруг оправки диаметром, равным шести номинальным толщинам стенки трубы, при оси изгиба, параллельной оси трубы, находящейся на внутренней поверхности изгиба.
При получении неудовлетворительных результатов испытаний проводят повторные испытания на удвоенном количестве образцов, взятых от труб той же партии. В случае неудовлетворительных результатов повторного контроля допускается проводить поштучный контроль. Результаты поштучного контроля являются окончательными.
9.8 Испытание на раздачу проводят по ГОСТ 8694 на оправке с углом конусности 60° до величины раздачи, равной 15%.
При получении неудовлетворительных результатов испытаний проводят повторные испытания на удвоенном количестве образцов, взятых от труб той же партии. В случае неудовлетворительных результатов повторного контроля допускается проводить поштучный контроль. Результаты поштучного контроля являются окончательными.
9.9 Испытания на загиб проводят по ГОСТ 3728 на образцах в виде отрезков труб полного сечения.
На трубах не должно возникать трещин, разрывов, разломов и иных дефектов при сгибании трубы на 180° вокруг пуансона с осевым радиусом, равным трем номинальным наружным диаметрам.
Сплошной штырь (дорн-пробка или ложкообразный дорн) либо шарообразную выдвижную оправку (многошаровый дорн), расположенную по касательной изгиба, следует использовать для удержания внутренней поверхности трубы во время изгибания для ограничения сплющивания до значения, не превышающего 5% от номинального диаметра трубы.
Показатель сплющивания Q, %, вычисляют по формуле
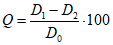 , (2)
где D1 - максимальный наружный размер трубы на сгибе;
D2 - минимальный наружный размер трубы на сгибе;
D0 - номинальный наружный размер трубы.
При получении неудовлетворительных результатов испытаний проводят повторные испытания на удвоенном количестве образцов, взятых от труб той же партии. В случае неудовлетворительных результатов повторного контроля допускается проводить поштучный контроль. Результаты поштучного контроля являются окончательными.
9.10 Контроль наружного диаметра труб проводят по всей длине трубы штангенциркулем по ГОСТ 166 или микрометром по ГОСТ 6507.
Контроль толщины стенки труб проводят по концам труб микрометром типа МТ по ГОСТ 6507, индикаторным стенкомером или толщиномером по ГОСТ 11358.
Контроль толщины стенок проводят с обоих концов трубы.
Контроль длины труб проводят измерительной рулеткой по ГОСТ 7502.
Метод измерения прямолинейности труб должен соответствовать ГОСТ 26877.
Допускается проводить контроль размеров, длины и формы труб другими средствами измерений, метрологические характеристики которых обеспечивают необходимую точность измерений.
9.11 Контроль качества поверхности труб проводят визуально, без применения увеличительных приспособлений.
Контроль качества внутренней поверхности труб проводят:
- внутренним диаметром более 20 мм - в целом виде на освещенном экране;
- внутренним диаметром 20 мм и менее - на образцах длиной не менее 100 мм, разрезанных вдоль оси трубы.
Глубину допускаемых дефектов определяют контрольной зачисткой одного-двух дефектных мест. Поверхность труб после контрольной зачистки должна соответствовать требованиям настоящего стандарта.
Изготовитель гарантирует соответствие качества неосматриваемой внутренней поверхности труб установленным требованиям на основании удовлетворительных результатов ультразвукового контроля, предусмотренного настоящим стандартом.
9.12 Гидростатические испытания проводят по ГОСТ 3845 с выдержкой труб под давлением не менее 10 с.
9.13 Контроль микроструктуры проводят металлографическим методом по ГОСТ 27637 или по методике предприятия-изготовителя. При наличии пережога повторный контроль микроструктуры не допускается.
9.14 Наличие крупнокристаллической структуры в трубах определяют по шероховатости поверхности образцов после испытания на растяжение. Допускаемая шероховатость устанавливается эталоном, разработанным изготовителем и согласованным с заказчиком.
9.15 Неразрушающий дефектоскопический контроль проводят по всей длине труб ультразвуковым методом по ГОСТ 17410 с настройкой чувствительности оборудования по продольной треугольной риске глубиной не более 0,1 мм либо 10% от номинальной толщины стенок, в зависимости от того, что больше, и длиной 10 мм.
Калибровочные отражатели наносят для труб внутренним диаметром менее 15 мм на наружную поверхность, для труб внутренним диаметром 15 мм и более на наружную и внутреннюю поверхности настроечного образца.
9.16 Контроль качества отделки концов труб проводят визуально, перпендикулярность торцов - угломером по ГОСТ 5378.
9.17 Импульсные испытания проводят на образцах в виде отрезков труб длиной 400 мм при нормальных климатических условиях по ГОСТ 15150.
Общее количество циклов нагружения должно составлять 200 000.
Цикл нагружения состоит из повышения давления испытательной жидкости в образце до пикового давления и сброса давления до нуля. Пиковое давление должно составлять 125% от рабочего давления, рассчитанного по формуле:
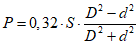 , (3)
где S - условный предел текучести, S = 241 МПа;
D - максимальный наружный диаметр трубы (номинальный наружный диаметр плюс допуск);
d - максимальный внутренний диаметр трубы (максимальный наружный диаметр минус удвоенная минимальная толщина стенок).
Форма кривой импульса фактического давления в трубопроводе во время испытания должна находиться в пределах заштрихованной области, показанной на рисунке 1. Частота (интенсивность) следования импульсов давления в трубопроводе при испытании должна составлять (70 +/- 5) имп./мин.
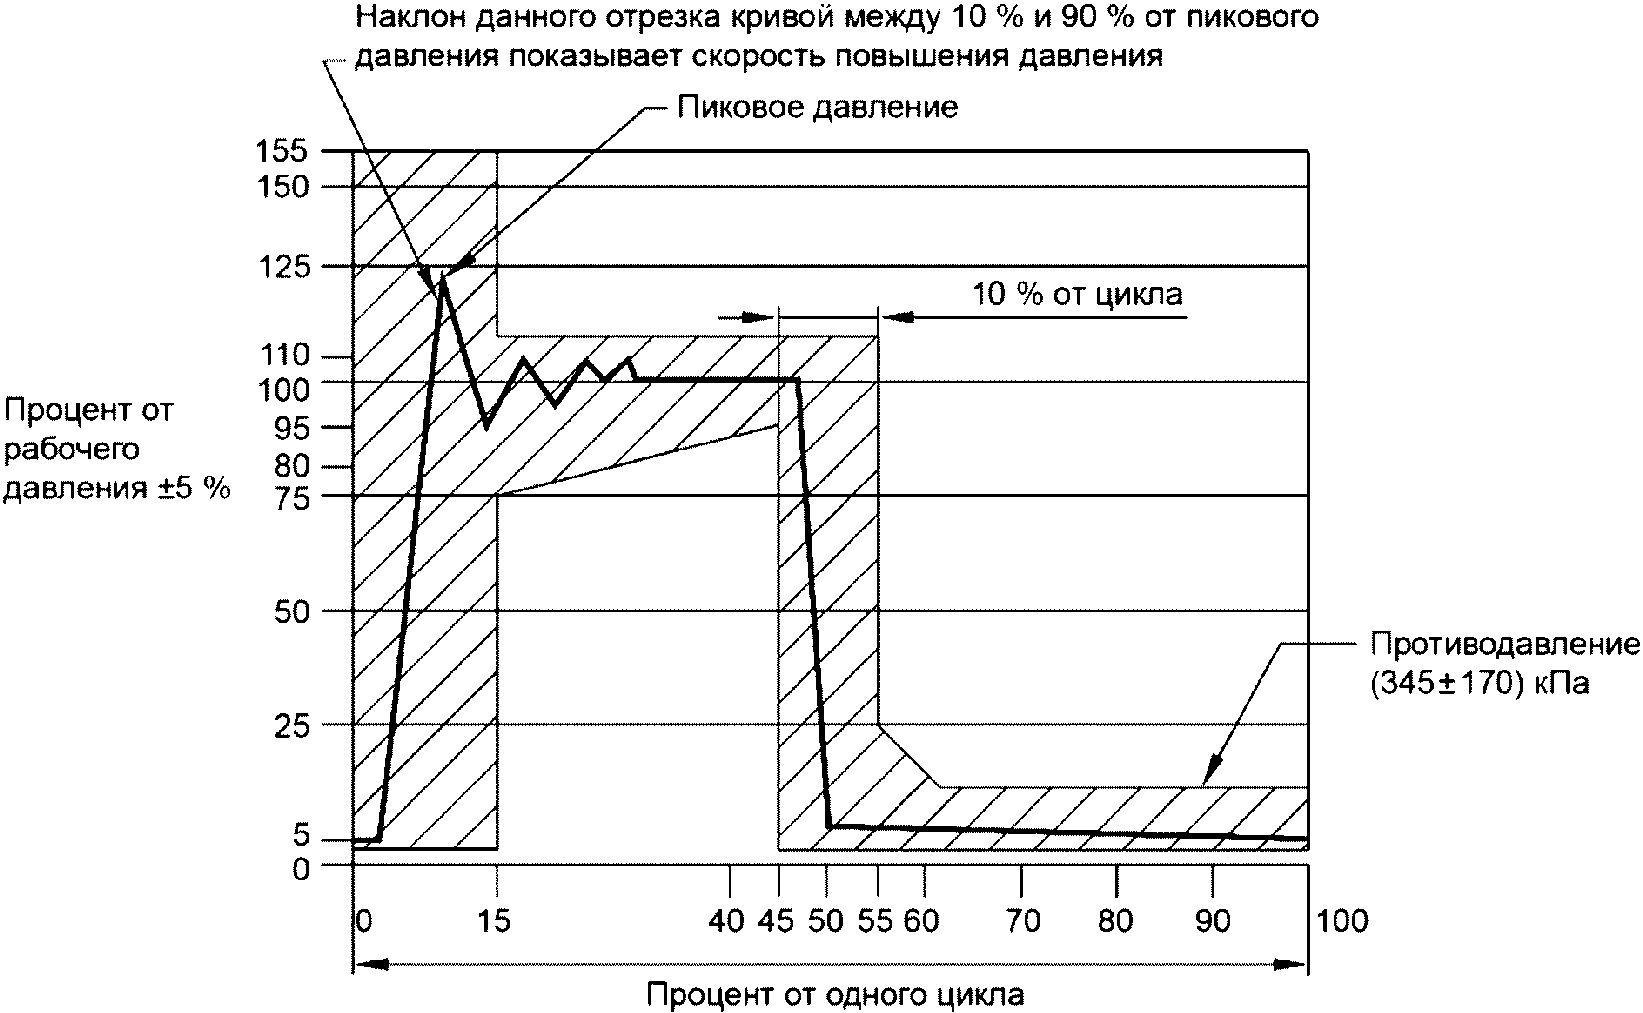
По требованию заказчика последовательность и продолжительность импульсных испытаний в зависимости от температуры жидкости и температуры окружающей среды должна соответствовать значениям, приведенным в таблице 5.
Номер этапа испытания | Количество циклов нагружения импульсом давления | Температура (окружающей среды) |
1 | 100 000 | 135 °C |
2 | 48 000 | (25 +/- 10) °C |
3 | 2 000 | Минус 55 °C |
4 | 10 000 | 135 °C |
5 | 40 000 | Минус 55 °C |
Трубы должны поставляться законсервированные, обернутые в бумагу и в деревянных ящиках.
Трубы вяжутся в пучки по ГОСТ 9.510, к которым крепится ярлык. На ярлыке должно быть указано:
- наименование предприятия-изготовителя;
- номер партии;
- обозначение настоящего стандарта;
- типоразмер (наружный диаметр и толщина стенки) и длина трубы, мм;
- клеймо отдела технического контроля предприятия-изготовителя;
- дата изготовления.
По требованию заказчика трубы перед соединением их в пучки обертываются бумагой поштучно.
Временная противокоррозионная защита, упаковка, транспортирование и хранение - по ГОСТ 9.510.
Транспортная маркировка грузовых мест - по ГОСТ 14192 с нанесением дополнительных данных: наименования продукции, размера труб, номера партии.
Изготовитель гарантирует соответствие труб требованиям настоящего стандарта при условии соблюдения норм и правил транспортирования и хранения труб и соответствия условий эксплуатации назначению труб.
УДК 621.774:006.354 | ОКС 23.040 |
Ключевые слова: трубы, авиационная техника | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/22/gost_94437.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|