

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2020 Примечание к документу Документ введен в действие с 01.06.2021. Название документа "ГОСТ Р 59090-2020. Национальный стандарт Российской Федерации. Автомобильные транспортные средства. Изделия крепежные. Параметры затяжки. Упрощенный метод определения соотношения крутящего момента/угла поворота" (утв. и введен в действие Приказом Росстандарта от 08.10.2020 N 782-ст) "ГОСТ Р 59090-2020. Национальный стандарт Российской Федерации. Автомобильные транспортные средства. Изделия крепежные. Параметры затяжки. Упрощенный метод определения соотношения крутящего момента/угла поворота"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

производственная партия (manufacturing lot): Количество крепежных изделий с одинаковым обозначением, включающим класс точности, класс прочности и размер, изготовленных из прутка, проволоки, стержня или плоского материала одной плавки, с применением одинаковых или подобных операций, выполняемых одновременно или последовательно, с одинаковой термической обработкой и/или процессом нанесения покрытия, если таковое применяется. Одинаковая термическая обработка или процесс нанесения покрытия означает: - для непрерывных процессов - одинаковый цикл обработки без каких-либо изменений параметров процесса: - для прерывистых процессов - одинаковый цикл обработки для последовательных одинаковых загрузок (партий). Примечание - Производственная партия может быть разделена на ряд производственных загрузок для проведения технологической обработки, а затем снова собрана в ту же производственную партию. [ГОСТ Р ИСО 15330-2010, пункт 3.3] |
3.2 технологический цикл нанесения покрытия: Последовательность операций при обработке поверхности и/или нанесении покрытия в течение определенного периода времени, при котором рабочие параметры, включая температуру, концентрацию, площадь поверхности, плотность тока или другие параметры, которые могут влиять на механические или функциональные свойства крепежных изделий, регулируются и поддерживаются.
3.3 цикл термической обработки: Последовательность процесса при термической обработке в определенный период времени, в течение которого устанавливаются и поддерживаются рабочие параметры, такие как температура, температурно-влажностный режим, давление, время выдержки или другие параметры, которые могут влиять на механические или функциональные свойства крепежных изделий.
В настоящем стандарте применены следующие обозначения:
d - номинальный диаметр болта или гайки, мм;
de - наружный диаметр опорной пластины/шайбы, мм;
dh - диаметр сквозного отверстия (приспособление для затяжки или опорная пластина/шайба), мм;
dw - наружный диаметр опорной поверхности болта или гайки, мм;
Db - эффективный диаметр для момента трения опорной поверхности гайки или головки болта, мм (см. ГОСТ ISO 16047);
d2 - номинальный средний диаметр резьбы, мм;
F - сила;
Fp min - сила предварительной затяжки, соответствующая Tp при  , Н;
, Н;Fp max - сила предварительной затяжки, соответствующая Tp при  , Н;
, Н;Fp - сила предварительной затяжки, соответствующая Tp, Н;
Ftest max - максимальная сила предварительной затяжки, Н;
Ftest min - минимальная сила предварительной затяжки, Н;
Ftest - номинальная сила предварительной затяжки, Н;
H - высота приспособления для затяжки, мм;
h - толщина опорной пластины/шайбы, мм;
L - поперечный размер приспособления для затяжки, мм;
Lc - длина зажима, мм;
l - длина болта, мм;
N - количество испытуемых болтов или гаек;
P - шаг резьбы, мм;
T - крутящий момент;
 - средний крутящий момент для калибровки, Н·м;
Tmax - максимальный крутящий момент, Н·м;
Tmin - минимальный крутящий момент, Н·м;
Tp - момент предварительной затяжки, Н·м;
Ttest - крутящий момент, соответствующий Ftest, Н·м;
 - угол поворота;
 - измеренное значение угла между Tp и Ttest, град;
 - верхний предел назначенного диапазона коэффициентов трения;
 - нижний предел назначенного диапазона коэффициентов трения.
Метод основан на приложении определенной силы предварительной затяжки к болту путем поворота проверяемого крепежного изделия (болта или гайки) в нормальных условиях. После приложения момента предварительной затяжки испытуемое крепежное изделие затягивают до указанного испытательного угла. Окончательный крутящий момент проверяют и сравнивают с указанным диапазоном крутящего момента.
Динамометрический ключ должен иметь момент затяжки с точностью до 2% от измеренного значения. Точность измерения угла должна составлять 2° или 2% от измеренного значения, при этом выбирается каждое наибольшее значение.
6.2.1 Общие положения
Устройство для испытания состоит из приспособления для затяжки и опорной пластины/шайбы (см. рисунок 1).
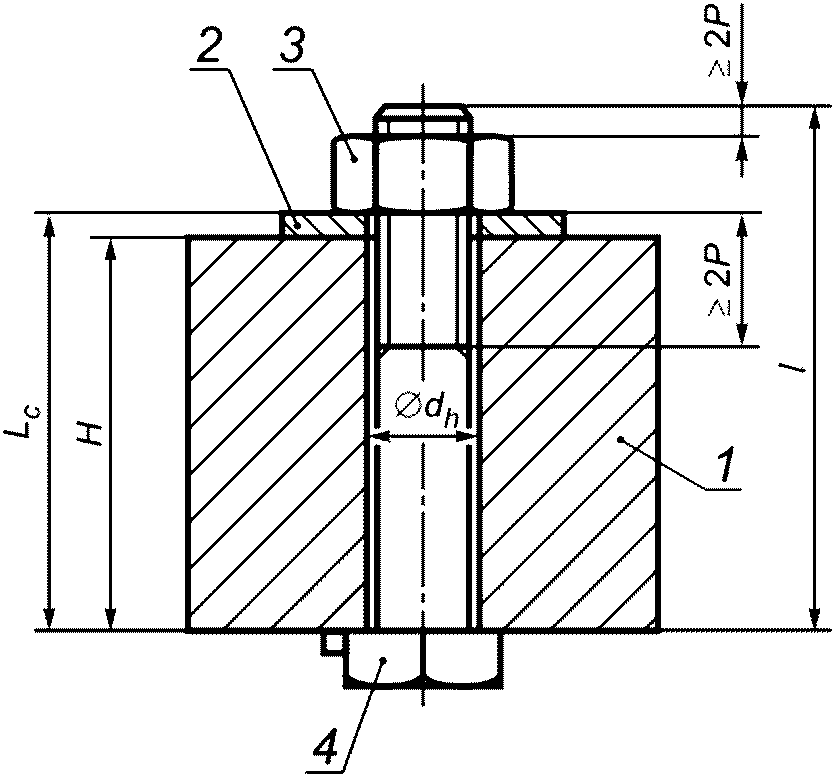
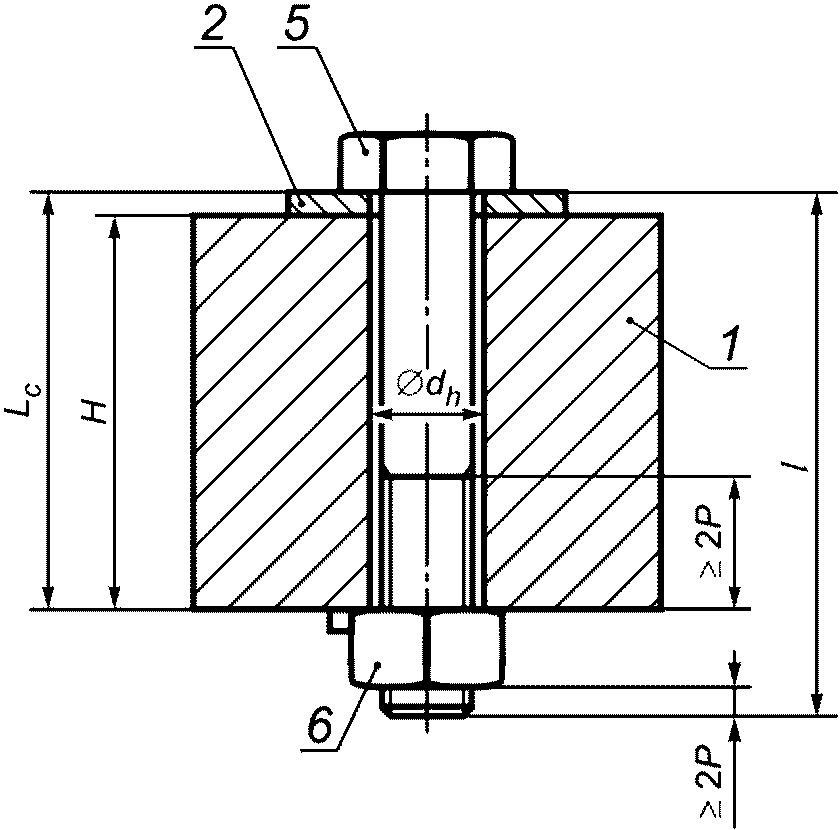
1 - приспособление для затяжки; 2 - опорная пластина;
3 - проверяемая гайка; 4 - сменный болт;
5 - проверяемый болт; 6 - сменная гайка
Сменное крепежное изделие (сменный болт/гайка) и опорная пластина/опорная шайба не должны проворачиваться во время испытания. Приспособление, используемое для предотвращения проворачивания, не должно перекрывать опорную поверхность испытуемого крепежного изделия.
6.2.2 Приспособление для затяжки
Приспособление для затяжки должно быть изготовлено из закаленной стали с твердостью, равной или превышающей 50 HRC. Оно должно быть сухим и чистым. Опорная поверхность не должна иметь покрытия. Размеры приспособления для затяжки указаны на рисунке 2 и в таблице 1.
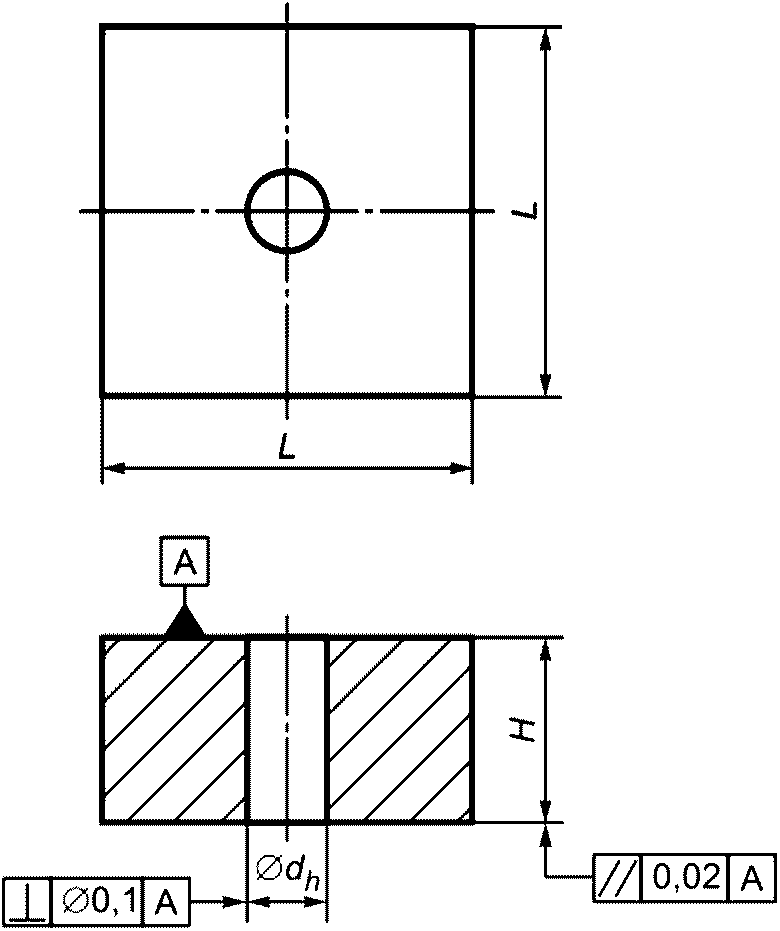
Таблица 1
В миллиметрах
Наименование показателя | Резьба испытуемого крепежного изделия d | ||||||
М6 | М8 | М10 | М12 | М14 | М16 | ||
L | 50 +/- 0,5 | ||||||
dh | не менее | 6,40 | 8,40 | 10,50 | 13,00 | 15,00 | 17,00 |
не более | 6,55 | 8,55 | 10,65 | 13,18 | 15,18 | 17,18 | |
Hном для испытания гаек | 25 | 25 | 35 | 35 | 50 | 50 | |
Hном для болтов (с резьбой до головки) | 9,00 | 12,00 | 15,00 | 18,00 | 21,00 | 24,00 | |
Hном для болтов с гладким стержнем при длине болта l: | |||||||
30 | 20 | - | - | - | - | - | |
35 | |||||||
40 | 30 | 25 | - | - | - | - | |
45 | 25 | ||||||
50 | 35 | 35 | 25 | - | - | ||
55 | 35 | 35 | |||||
60 | 45 | 45 | 38 | - | |||
65 | - | 45 | 45 | 38 | |||
70 | - | 50 | |||||
80 | - | 60 | 65 | 60 | 50 | 50 | |
90 | - | - | 65 | 60 | 65 | ||
100 | - | - | 78 | 78 | 78 | ||
110 | - | - | - | 85 | 85 | ||
120 | - | - | - | 95 | 95 | ||
130 | - | - | - | - | 100 | ||
140 | - | - | - | - | 110 | ||
150 | - | - | - | - | - | 120 | |
160 | - | - | - | - | - | ||
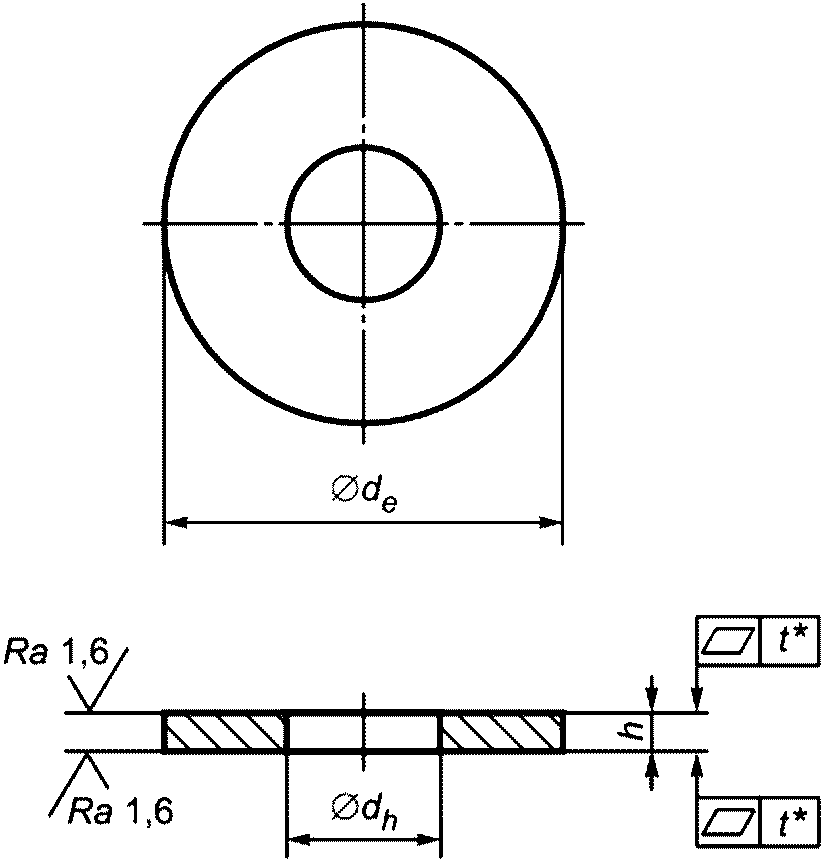
Опорные пластины/шайбы должны быть отобраны из производственной партии. Они должны быть без заусенцев, покрытия, быть сухими и чистыми. Твердость опорной пластины/шайбы должна составлять не менее 200 HV, шайба должна иметь класс твердости 200 HV в соответствии с ГОСТ ISO 7093-1.
--------------------------------
<*> Для М6 - М10: t = 0,2 мм; для М12 - М16: t = 0,3 мм.
Таблица 2
В миллиметрах
Наименование показателя | Резьба испытуемого крепежного изделия d | ||||||
М6 | М8 | М10 | М12 | М14 | М16 | ||
de | не менее <*> | 11,57 | 23,48 | 29,48 | 36,38 | 43,38 | 49,38 |
dh | не менее | 6,60 | 9,00 | 11,00 | 13,50 | 15,50 | 17,50 |
не более | 6,82 | 9,22 | 11,27 | 13,77 | 15,77 | 17,77 | |
h | не менее | 1,40 | 1,80 | 2,30 | 2,70 | 2,70 | 2,70 |
не более | 1,80 | 2,20 | 2,70 | 3,30 | 3,30 | 3,30 | |
<*> de min должен быть более, чем наружный диаметр опорной поверхности проверяемого крепежного изделия. Примечание - de min и h - по ГОСТ ISO 7093-1; dh - по ГОСТ 11284, 2-й ряд, поле допуска Н13. | |||||||
6.3.1 Общие положения
Сменные крепежные изделия должны быть без покрытия, быть сухими и чистыми. Перед испытанием наносить смазку не допускается. Сменные крепежные изделия должны быть взяты из производственной партии. Они должны быть обработаны ингибитором коррозии, который должен быть полностью удален в очищающей ванне в растворителе перед каждой серией испытаний.
6.3.2 Сменные болты для испытания гаек
Класс прочности сменного болта по ГОСТ ISO 898-1 должен соответствовать классу прочности проверяемой гайки по ГОСТ ISO 898-2, но не должен быть ниже класса прочности 8.8. Болт должен иметь класс допуска резьбы 6g по ГОСТ 16093. Все резьбы болтов должны быть изготовлены накаткой. Длины сменных болтов должны соответствовать рисунку 1а).
6.3.3 Сменные гайки для испытания болтов
Для испытания болтов класса прочности 10.9 и ниже гайка должна быть типа 1 и иметь класс прочности 10 по ГОСТ ISO 898-2. Для испытания болтов класса прочности 12.9 следует использовать гайку класса прочности 12.
Сменные гайки должны иметь класс допуска резьбы 6Н.
Проверяемые крепежные детали должны быть отобраны из одной партии. Они должны быть испытаны в состоянии поставки; перед испытанием наносить дополнительную смазку не допускается. Если не указано иное, должны быть испытаны 10 образцов крепежных изделий.
Испытание проводят при температуре окружающей среды от 10 °C до 35 °C. Устройство для испытания и испытуемый образец должны иметь температуру окружающей среды от 10 °C до 35 °C. Сменные крепежные изделия и опорные пластины/шайбы допускается использовать только один раз. Значение угла поворота  определяют в соответствии с приложением А.
7.2 Проведение испытания гаек [см. рисунок 1а)]
Собирают приспособление для затяжки.
Вставляют новый сменный болт.
Болт стопорят от проворота во время испытания.
Опорная пластина/шайба должна быть установлена со стороны гайки. Поверхность опорной пластины/шайбы с вырывами (см. ГОСТ ISO 4759-3) должна быть расположена со стороны приспособления для затяжки. Необходимо убедиться, что отверстие в опорной пластине/шайбе расположено соосно с отверстием в приспособлении для затяжки.
При испытании комбинированной гайки (гайка с невыпадающей шайбой) применять опорную пластину/шайбу не допускается.
Устанавливают проверяемую гайку.
Начинают с измерения угла поворота.
Гайку затягивают при непрерывном вращении до значения угла  (скорость затяжки не менее 5 мин-1 и не более 60 мин-1).
Измеряют крутящий момент Ttest при значении угла  .
.Записывают значения Tp,  и Ttest.
Проверяют, не провернулась ли опорная пластина/шайба во время испытания.
Если во время затягивания одна из частей сдвинулась, это должно быть зарегистрировано, и в качестве замены сомнительного испытания должно быть проведено новое испытание.
7.3 Проведение испытания болтов [см. рисунок 1б)]
Собирают приспособление для затяжки.
Вставляют новую сменную гайку.
Гайку стопорят от прокручивания во время испытания.
Опорная пластина/шайба должна быть установлена со стороны болта.
Поверхность опорной пластины/шайбы с вырывами (вогнутая опорная поверхность) должна быть расположена со стороны приспособления для затяжки. Необходимо убедиться, что отверстие в опорной пластине/шайбе расположено соосно с отверстием в приспособлении для затяжки.
При испытании комбинированного болта (болт в сборе с шайбой) применять опорную пластину/шайбу не допускается.
Устанавливают проверяемый болт.
Болт затягивают до значения момента предварительной затяжки Tp (см. таблицу 3).
Таблица 3
для классов прочности 8.8, 10.9 и 12.9
Резьба <*> | М6 | М8 | М10 | М12 | М14 | М16 |
Момент предварительной затяжки Tp, Н·м | 3 | 6 | 15 | 25 | 35 | 60 |
Начинают с измерения угла поворота.
Болт затягивают при непрерывном вращении до значения угла  (скорость затяжки не менее 5 мин-1 и не более 60 мин-1).
Измеряют крутящий момент Ttest при значении угла  .
.Записывают значения Tp,  и Ttest.
Проверяют, не провернулась ли опорная пластина/шайба во время испытания.
Если во время затягивания одна из частей сдвинулась, это должно быть зарегистрировано, и в качестве замены сомнительного испытания должно быть проведено новое испытание.
Предельные значения крутящего момента рассчитывают в соответствии с приложением Б. Если не согласовано иное, каждое измеренное значение крутящего момента Ttest должно находиться между верхним и нижним предельными значениями крутящего момента.
Пример расчета предельных значений крутящего момента (Tmin и Tmax) - см. приложение В.
Протокол испытаний должен содержать как минимум следующую информацию:
- обозначение настоящего стандарта;
- следующие размеры:
- приспособление для затяжки: размер H;
- опорная пластина/шайба:  и h;
и h; - устройство для испытания: длина зажима  ;
;- отдельные параметры крепежного изделия: обозначение, в том числе класс прочности;
- отдельные параметры опорной пластины/шайбы (например, твердость, шероховатость);
- отдельные параметры проверяемых крепежных изделий: обозначение, исполнение поверхности (покрытие, смазка и т.д.) и номер производственной партии;
- контрольные значения Tp и  ;
;- отдельные значения крутящего момента Ttest, измеренные во время испытания.
(обязательное)

А.1 Цель
Данную методику калибровки используют для определения значения угла поворота  , необходимого для проведения испытания соответствующего проверяемого болта или гайки (см. раздел 6).
А.2 Влияющие факторы
Следующие параметры считаются влияющими факторами:
- номинальный диаметр и шаг резьбы;
- длина зажима Lc;
- сила предварительной затяжки;
- исполнение поверхности крепежного изделия, подлежащего испытанию (покрытие, смазка и т.д.);
- жесткость крепежных изделий, приспособления для затяжки и опорной части;
- скорость вращения.
Сила предварительной затяжки Ftest соответствует эквивалентному напряжению (по Мизесу), составляющему около 90% предела упругости для болта класса прочности 8.8 при коэффициенте трения, равном 0,18 (см. таблицу А.1).
Таблица А.1
Резьба | М6 | М8 | М10 | М12 | М14 | М16 |
Сила предварительной затяжки Ftest, кН | 8 | 15 | 24 | 35 | 48 | 67 |
Ftest, соответствующая крутящему моменту Ttest, рассчитывается с коэффициентом трения  , равным 0,12 (см. рисунок А.1). Крутящий момент предварительной затяжки Tp составляет около 30% этого крутящего момента (см. таблицу 3).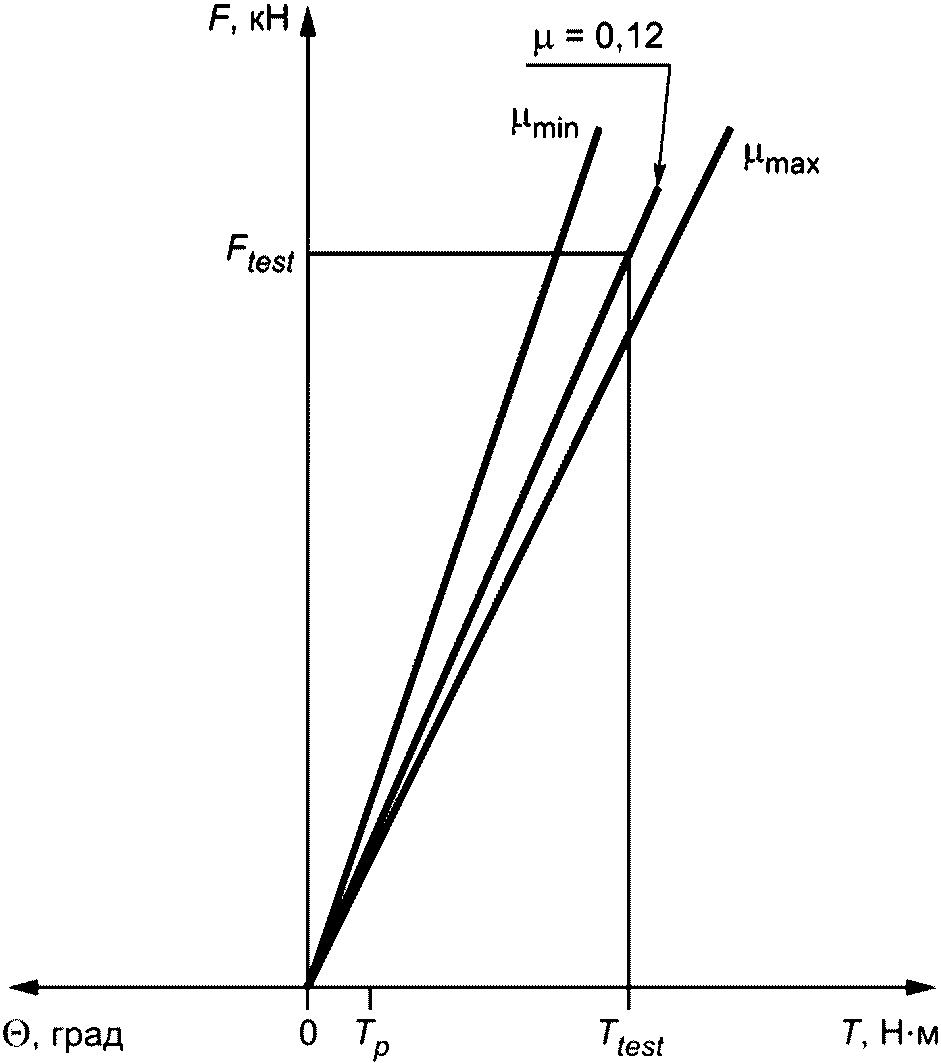
А.4 Экспериментальное определение 
 крепежных изделий для калибровки
Средний крутящий момент  крепежных изделий, применяемых для калибровки, определяют на испытательной машине крутящего момента/силы предварительной затяжки. Крепежные изделия должны иметь указанный коэффициент трения.
Калибровочные крепежные изделия должны быть отобраны из производственной партии (болты или гайки). Если не согласовано иное, калибровка должна быть выполнена на 10 образцах. Опорные пластины/шайбы должны соответствовать 6.2.3 и сменным крепежным изделиям по 6.3.
При каждом испытании измеряют отдельное значение Ti при заданной силе предварительной затяжки Ftest (см. А.3). Затем среднее значение  вычисляют по формуле
 . (А.1)
Примечание - Длина зажима для калибровочного болта должна быть примерно такой же, как длина зажима для болтов производственной партии при испытании крутящего момента/угла поворота (Lc = H + h).
А.4.2 Шаг 2. Соотношение крутящего момента/силы предварительной затяжки
Данный шаг выполняют с использованием приспособления для затяжки. Этот шаг служит для определения  . Калибровочные и сменные крепежные изделия и опорные пластины/шайбы должны быть идентичны деталям, указанным в А.4.1. Следует использовать как минимум 10 образцов.
Каждое калибровочное изделие сначала затягивают до  . Процесс затяжки останавливают и начинают измерение угла поворота. Затем процесс затяжки продолжают до тех пор, пока не будет достигнуто значение
 .
. Процесс затяжки останавливают и начинают измерение угла поворота. Затем процесс затяжки продолжают до тех пор, пока не будет достигнуто значение .Измеряют угол поворота  в диапазоне от
 до
 .
в диапазоне от до .Примечание - При приложении  достигается сила предварительной затяжки Ftest, соответствующая расчетному значению.
 вычисляют по формуле
достигается сила предварительной затяжки Ftest, соответствующая расчетному значению. вычисляют по формуле . (А.2)
(обязательное)
(Tmin И Tmax)
Б.1 Значения Tmin и Tmax рассчитывают на основании крутящего момента предварительной затяжки Tp и угла поворота  , определенных при калибровке (см. приложение А).
Для расчета, приведенного ниже, необходимо сначала выбрать значение Db (эффективное или теоретическое).
Расчет проводят в четыре шага.
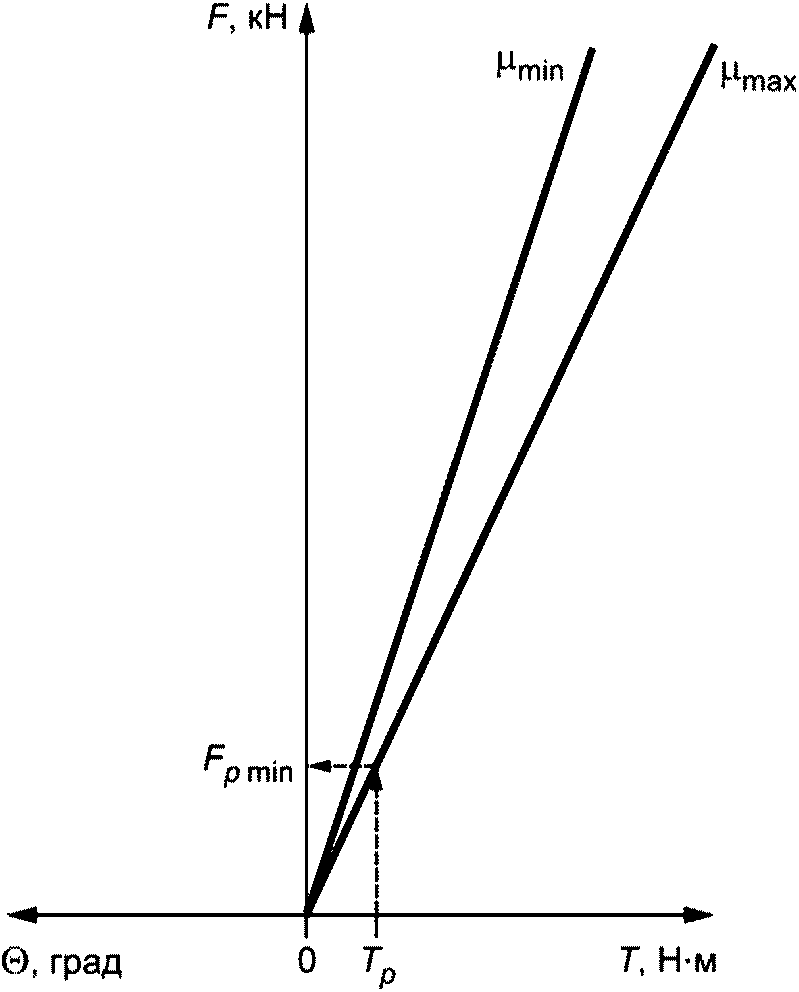
Шаг 1. Расчет Fp min
Минимальное значение силы Fp min, соответствующей начальному крутящему моменту Tp по таблице 3 в сочетании с верхним пределом диапазона коэффициентов трения  (см. рисунок Б.1), вычисляют по формуле
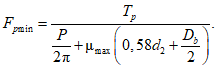 (Б.1)
Примечание - Fp min соответствует значению, примерно равному 30% Ftest min.
Шаг 2. Расчет Ftest min
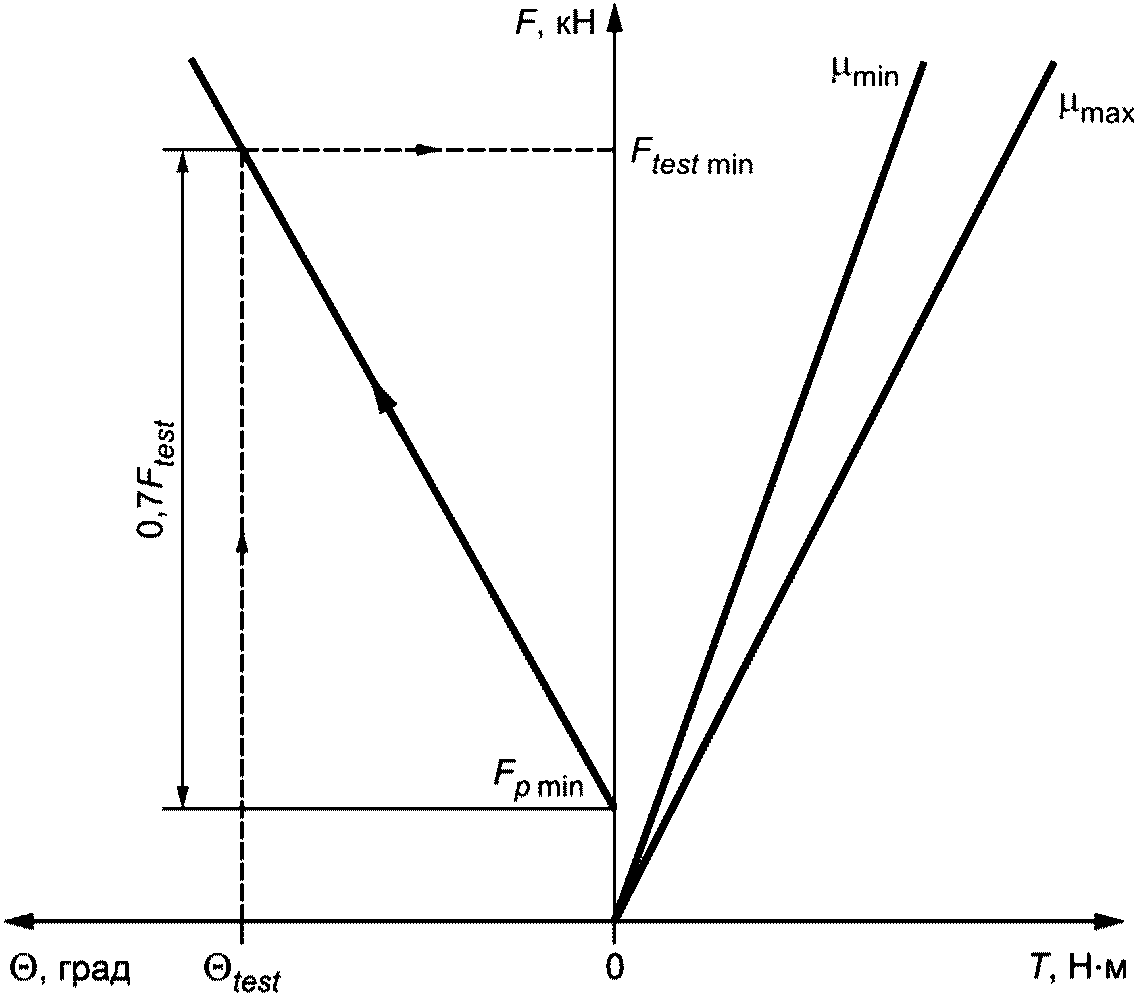
Минимальное усилие при завершении испытания Ftest min в результате проверки угла поворота, определенного в ходе калибровочного испытания в соответствии с приложением А (см. рисунок Б.2), вычисляют по формуле
Ftest min = Fp min + 0,7Ftest. (Б.2)
Шаг 3. Расчет Tmax
Верхний предел крутящего момента Tmax рассчитывают исходя из Ftest min для верхнего предела диапазона коэффициентов трения  (см. рисунок Б.3) по формулам:
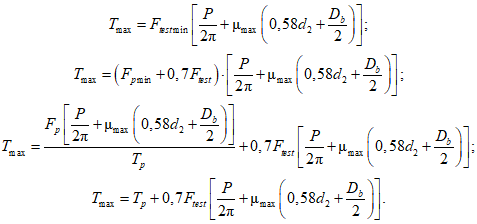 (Б.3)
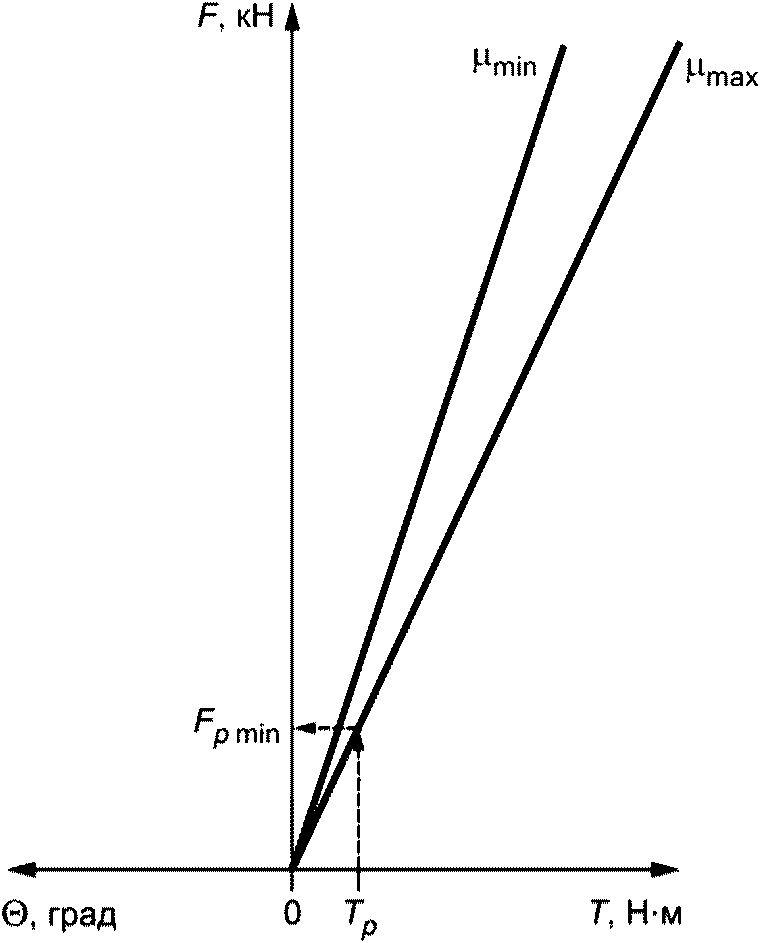
Шаг 4. Расчет Tmin
Нижний предел крутящего момента Tmin рассчитывают аналогично, исходя из Ftest max для нижнего предела диапазона коэффициентов трения  (см. рисунок Б.4) по формулам:
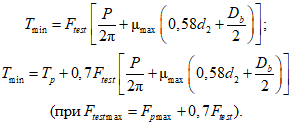 (Б.4)
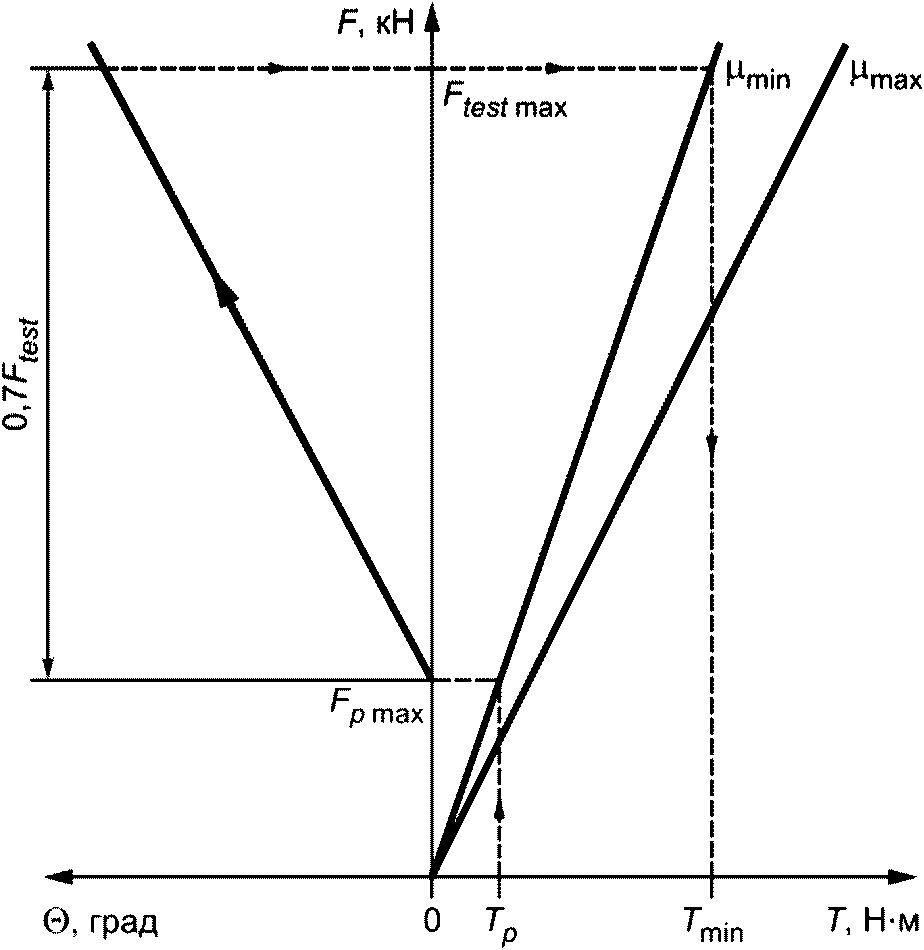
(справочное)
КРУТЯЩЕГО МОМЕНТА (Tmin И Tmax)
Расчет выполняют:
- для шестигранных болтов М10 по ГОСТ Р ИСО 4014;
- диапазона коэффициентов трения от 0,12 до 0,18;
- теоретического значения Db.
P = 1,5 мм;
d2 = 9,026 мм;
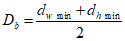 .
При dw min = 14,63 мм
dh min = 11 мм (см. таблицу 2);
Db = 12,82 мм;
Tp = 15 Н·м (см. таблицу 3);
Ftest = 24 000 Н (см. таблицу А.1).
При 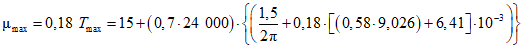 .
.Tmax = 54,2 Н·м.
При 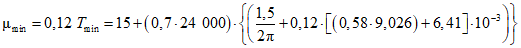 .
.Tmin = 42,5 Н·м.
В.2 Крутящие моменты для изделий (по ГОСТ Р ИСО 4014 и ГОСТ Р ИСО 4017)
Пример, приведенный в таблице В.1, показывает значения крутящих моментов, полученных исходя из теоретических значений Db, зависящих от dh min (см. таблицу 2) и dw min, которые рассчитаны при коэффициентах трения от 0,06 до 0,18 для изделий по ГОСТ Р ИСО 4014 и ГОСТ Р ИСО 4017.
Таблица В.1
Болты по ГОСТ Р ИСО 4014 и ГОСТ Р ИСО 4017, мм | Крутящий момент, Н·м | ||||||||||
При коэффициенте трения  | |||||||||||
Номинальный диаметр d | P | dh min | dw min | Db min | 0,06 | 0,08 | 0,10 | 0,12 | 0,14 | 0,16 | 0,18 |
М6 | 1 | 6,60 | 8,88 | 7,74 | 6,23 | 7,02 | 7,80 | 8,6 | 9,4 | 10,1 | 10,9 |
М8 | 1,25 | 9,00 | 11,63 | 10,32 | 13,96 | 15,92 | 17,88 | 19,8 | 21,8 | 23,8 | 25,7 |
М10 | 1,5 | 11,00 | 14,63 | 12,82 | 30,75 | 34,66 | 38,57 | 42,5 | 46,4 | 50,3 | 54,2 |
М12 | 1,75 | 13,50 | 16,63 | 15,07 | 52,16 | 58,94 | 65,72 | 72,5 | 79,3 | 86,0 | 92,8 |
М14 | 2 | 15,50 | 19,64 | 17,57 | 78,26 | 89,11 | 99,96 | 110,8 | 121,7 | 132,5 | 143,4 |
М16 | 2 | 17,50 | 22,49 | 20,00 | 127,06 | 144,43 | 161,81 | 179,2 | 196,6 | 214,0 | 231,3 |
В.3 Рекомендации по подбору предельных значений крутящего момента для практического применения
В примере, приведенном в В.1, нижний и верхний пределы крутящего момента 42,5 Н·м и 54,2 Н·м определены для согласованного диапазона коэффициентов трения от 0,12 до 0,18.
Из-за погрешности измерения и принципа данного упрощенного метода может потребоваться расширение указанного теоретического диапазона. Возможно расширение диапазона предельных значений на 5%. Степень расширения предела должна быть определена и согласована до испытания. В настоящем примере расширение на 5% соответствует пределам крутящего момента от 40,4 Н·м (нижний предел) до 56,9 Н·м (верхний предел).
УДК 621.882.6:006.354 | ОКС 21.060.01 | ОКПД2 25.94.1 |
Ключевые слова: изделия крепежные, испытания, крутящий момент, параметры затяжки, коэффициент трения | ||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/25/gost_19680.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|