

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2018 Примечание к документу Текст данного документа приведен с учетом поправки, опубликованной в "ИУС", N 5, 2025. Документ введен в действие с 01.03.2019. Название документа "ГОСТ Р 50.05.08-2018. Национальный стандарт Российской Федерации. Система оценки соответствия в области использования атомной энергии. Оценка соответствия в форме контроля. Унифицированные методики. Визуальный и измерительный контроль" (утв. и введен в действие Приказом Росстандарта от 28.12.2018 N 1172-ст) "ГОСТ Р 50.05.08-2018. Национальный стандарт Российской Федерации. Система оценки соответствия в области использования атомной энергии. Оценка соответствия в форме контроля. Унифицированные методики. Визуальный и измерительный контроль"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

визуальный контроль: Органолептический контроль, осуществляемый органами зрения. [ГОСТ 16504-81, статья 114] |
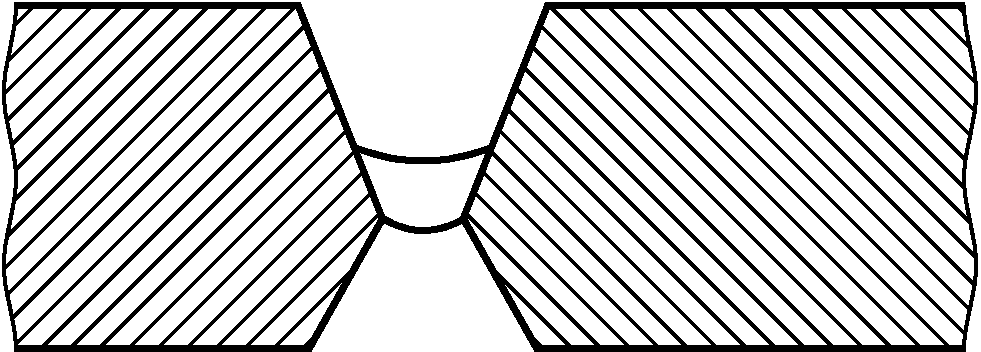
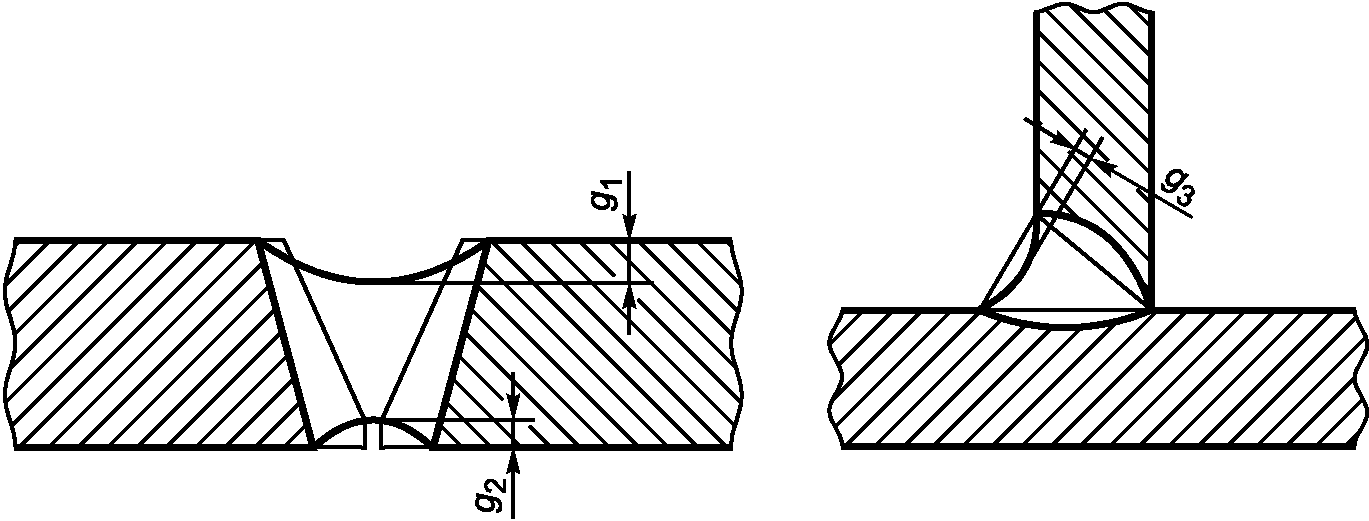
3.4 вогнутость корня шва: Дефект в виде углубления на поверхности обратной стороны сварного одностороннего шва (оценивается по максимальной глубине расположения поверхности корня шва от уровня расположения поверхностей сваренных деталей) (см. рисунок А.37, приложение А).
3.5 вогнутость сварного шва: Максимальное расстояние между плоскостью, проходящей через видимые границы сварного шва с основным металлом, и поверхностью шва, измеренное в любом поперечном сечении по длине шва (см. рисунок А.10, приложение А).
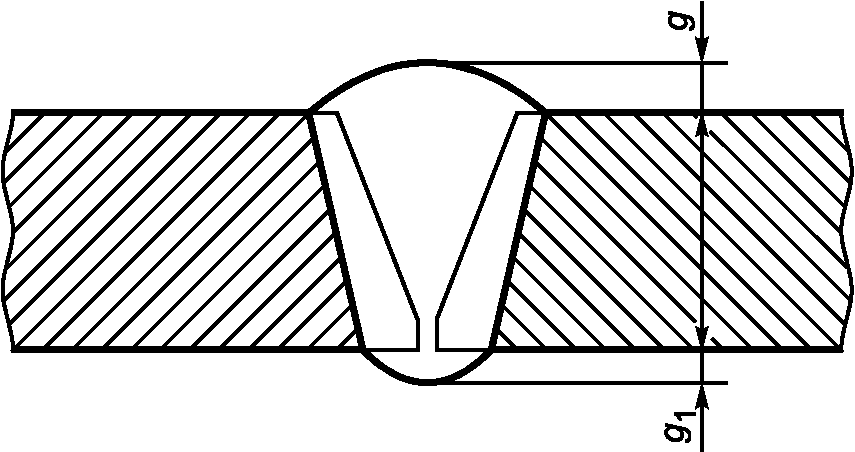
3.6 выпуклость (превышение проплавления) корня шва: Часть одностороннего сварного шва со стороны его корня, выступающая над уровнем расположения поверхностей сваренных деталей (оценивается по максимальной высоте расположения поверхности корня шва над указанным уровнем) (см. рисунок А.36, приложение А).
3.7 высота сварного шва: Наибольшее расстояние между плоскостью, проходящей через видимые границы сварного шва с основным металлом, и поверхностью сварного шва, измеренное в любом поперечном сечении по длине шва (определяется по максимальной высоте расположения поверхности шва над плоскостью) (см. рисунок А.9, приложение А).
3.8 (см. рисунок А.20, приложение А)
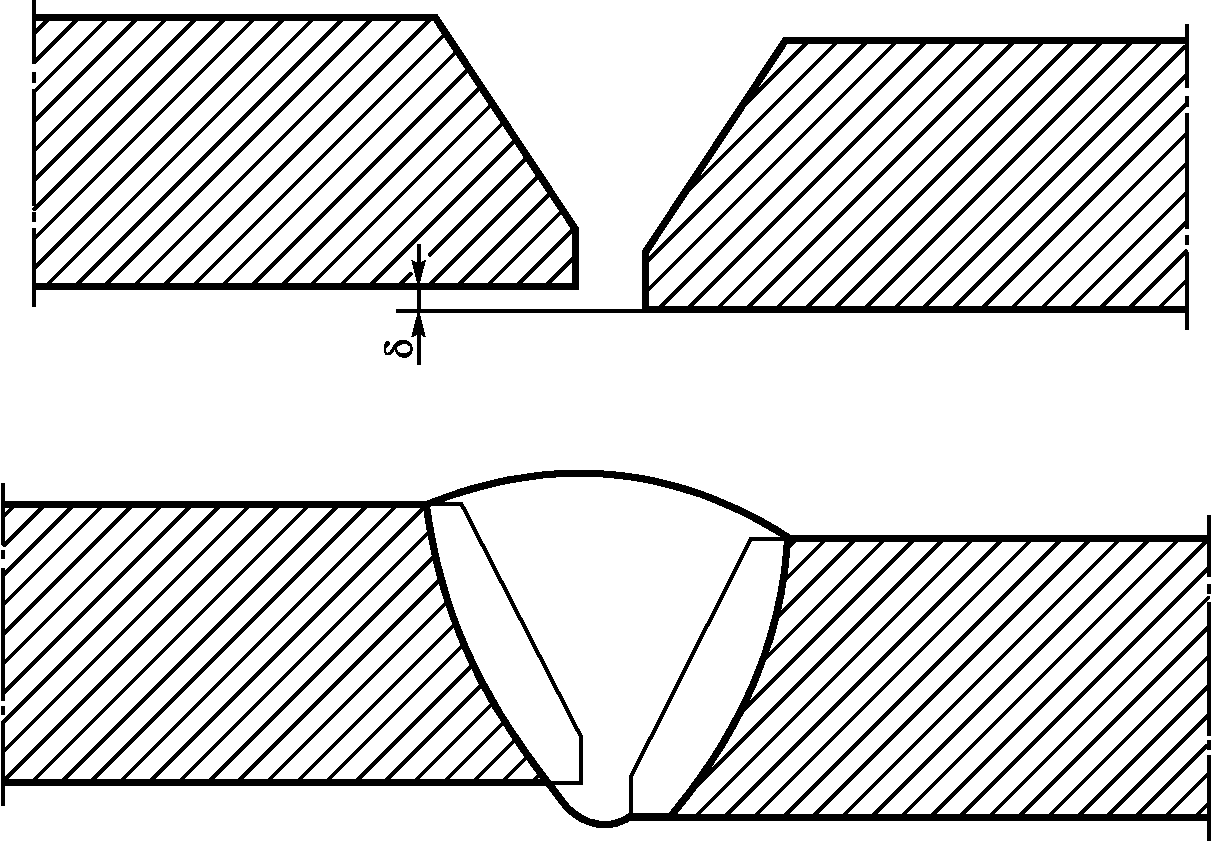
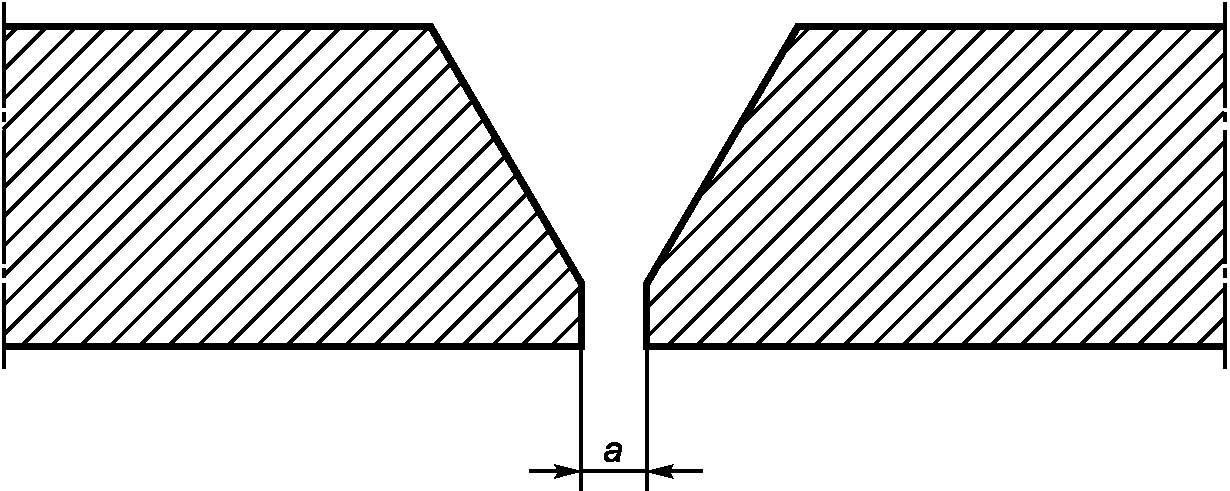
зазор: Кратчайшее расстояние между кромками собранных для сварки деталей. [ГОСТ 2601-84, статья 114а] |
3.9 закат: Дефект поверхности, представляющий собой прикатанный продольный выступ, образовавшийся в результате закатывания уса, подреза, грубых следов зачистки и глубоких рисок.
3.10 зона термического влияния при сварке: Участок основного металла, не подвергшийся расплавлению, структура и свойства которого изменились в результате нагрева при сварке или наплавке.
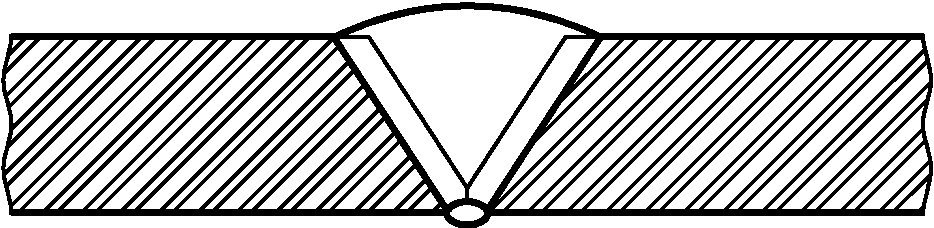
3.11 измерительный контроль: Контроль, осуществляемый с применением средств измерений (прямые и косвенные измерения).
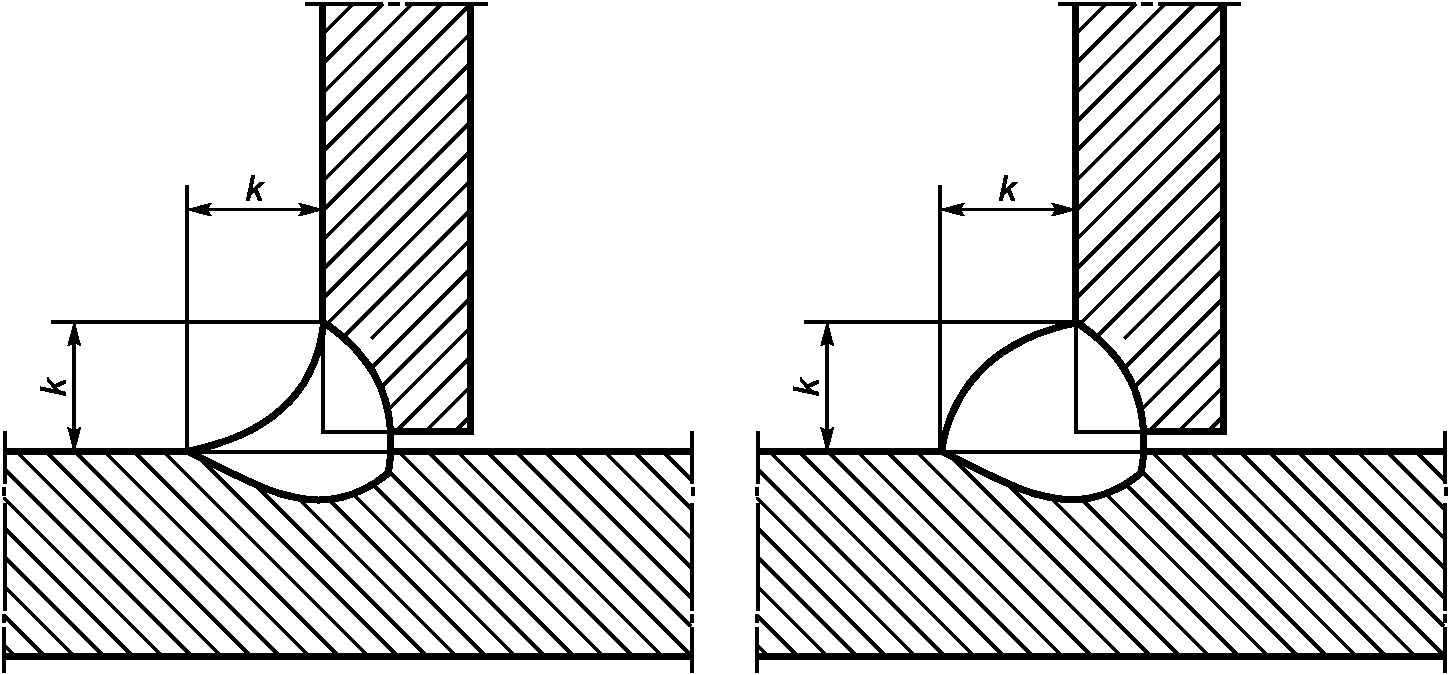
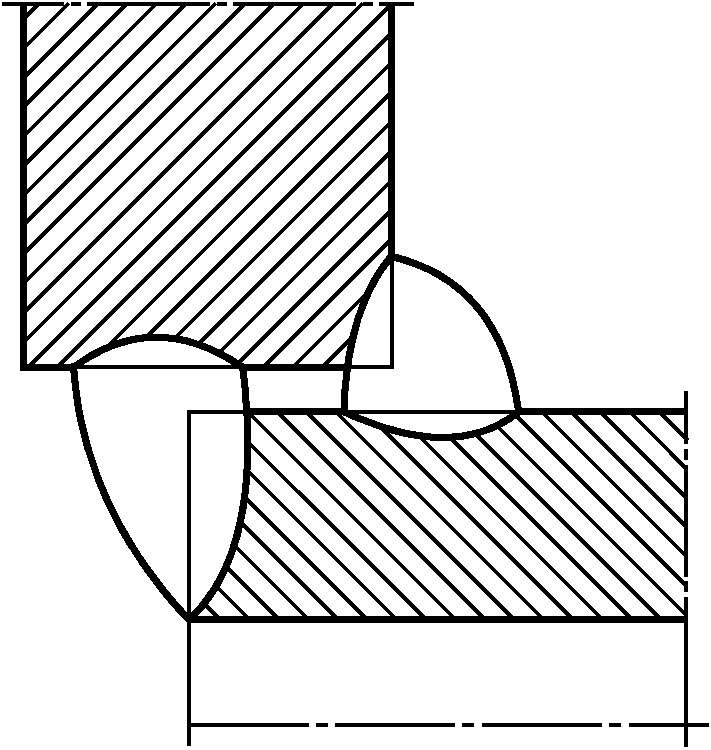
3.12 катет углового шва: Кратчайшее расстояние от плоскости поверхности одной из свариваемых частей до границы углового шва на поверхности второй свариваемой части (см. рисунок А.13, приложение А).
3.13 комплексное обследование: Технические и организационные меры, направленные на оценку фактического состояния и определение остаточного ресурса оборудования и трубопроводов.
3.14 конструктивный непровар (зазор): Непровар (зазор) в сварном соединении, предусмотренный конструкторской документацией на сварной узел (см. рисунок А.21, приложение А).
3.15 корень одностороннего шва: Часть сварного соединения, наиболее удаленная от лицевой поверхности (см. рисунок А.8, приложение А).
3.16 кратерная трещина (трещина в кратере): Трещина (продольная, поперечная, разветвленная) в кратере валика (слоя) сварного шва (см. рисунок А.28, приложение А).
3.17 кратер: Дефект в виде полости или впадины, образовавшийся при усадке расплавленного металла при затвердевании (располагается, как правило, в местах обрыва дуги или окончания сварки) (см. рисунок А.30, приложение А).
3.18 максимальная ширина включения: Наибольшее расстояние b между двумя точками внешнего контура включения, измеренное в направлении, перпендикулярном к максимальному размеру включения (см. рисунок А.38, приложение А).
3.19 максимальный размер включения: Наибольшее расстояние a между точками внешнего контура включения (см. рисунок А.38, приложение А).
3.20 наплыв: Дефект в виде металла, натекшего в процессе сварки (наплавки) на поверхность сваренных (наплавленных) деталей или ранее выполненных валиков и несплавившегося с ними (см. рисунок А.45, приложение А).
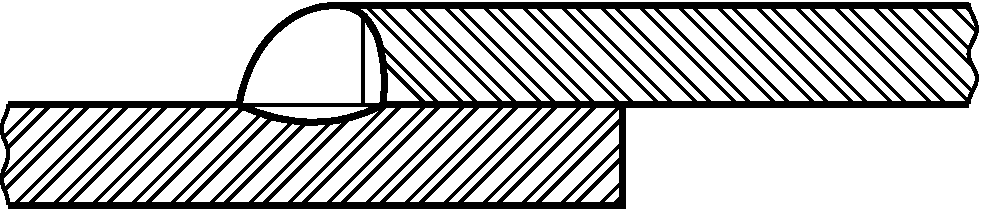
3.21 нахлесточное соединение: Сварное соединение, в котором сваренные элементы расположены параллельно и частично перекрывают друг друга (см. рисунок А.3, приложение А).
3.22 не полностью заполненная разделка кромок: Продольная непрерывная или прерывистая вогнутость на поверхности сварного шва из-за недостаточности присадочного металла (см. рисунок А.47, приложение А).
3.23 неправильный профиль сварного шва: Слишком малый угол  между поверхностью основного металла и плоскостью касательной (не менее 90°) к поверхности сварного шва (см. рисунок А.44, приложение А).
3.24 непровар: Дефект в виде несплавления в сварном соединении вследствие неполного расплавления кромок основного металла или поверхностей ранее выполненных валиков сварного шва (см. рисунок А.33, приложение А).
3.25 одиночное включение: Полость в металле, заполненная газом, шлаком или инородным металлом (обобщенное наименование пор, шлаковых и вольфрамовых включений), минимальное расстояние a от края которой до края любого соседнего включения - не менее максимальной ширины каждого из двух рассматриваемых включений, но не менее трехкратного максимального размера включения с меньшим значением этого показателя (из двух рассматриваемых) (см. рисунок А.39, приложение А).
3.26 односторонний шов: Шов, выполненный с одной стороны заготовки (односторонняя сварка).
3.27 основной металл: Материал соединяемых частей изделия, подвергающихся сварке.
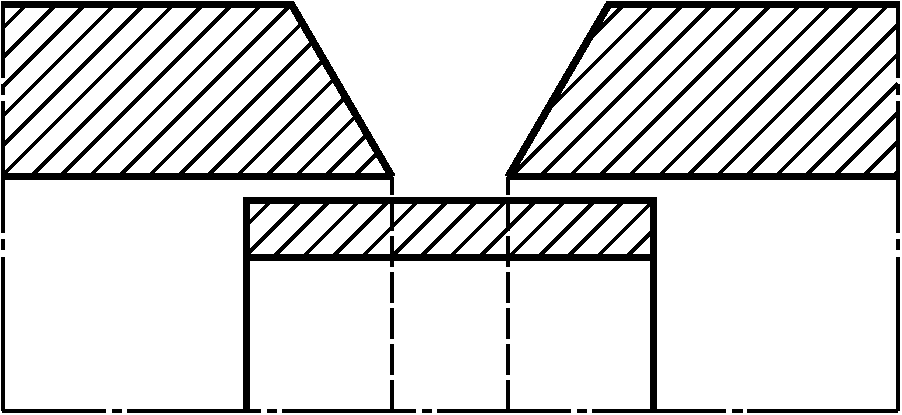
3.28 остающаяся подкладная пластина (кольцо): Стальная пластина или кольцо заданной формы, ширины и толщины, устанавливаемые при сварке плавлением под кромки свариваемых деталей (см. рисунок А.22, приложение А).
3.29 отслоение: Дефект в виде нарушения сплошности сплавления наплавленного металла с основным металлом (см. рисунок А.29, приложение А).
3.30 перелом осей деталей: Смещение между двумя свариваемыми деталями, образовавшееся в процессе сборки или сварки, при котором их плоские поверхности непараллельны (или не направлены под определенным углом) (см. рисунок А.46, приложение А).
3.31 подварочный шов: Меньшая часть двухстороннего шва, выполняемая предварительно для предотвращения прожогов при последующей сварке или выполняемая в последнюю очередь в корне шва после его зачистки (см. рисунок А.8б, приложение А).
3.32 подрез: Острое конусообразное углубление на границе поверхности сварного шва с основным металлом (см. рисунок А.32, приложение А).
3.33 поперечная трещина сварного соединения: Трещина сварного соединения, ориентированная поперек оси сварного шва (см. рисунок А.25, приложение А).
3.34 пора: Заполненная газом или воздухом полость.
3.35 предельно допустимая погрешность измерения: Наибольшее допустимое отклонение результата измерения от истинного (действительного) значения измеряемой величины при проведении измерительного контроля.
3.36 превышение выпуклости: Избыток наплавленного металла на лицевой стороне углового шва (см. рисунок А.43, приложение А).
3.37 превышение высоты сварного шва: Избыток наплавленного металла на лицевой(ых) стороне (сторонах) стыкового шва (см. рисунок А.42, приложение А).
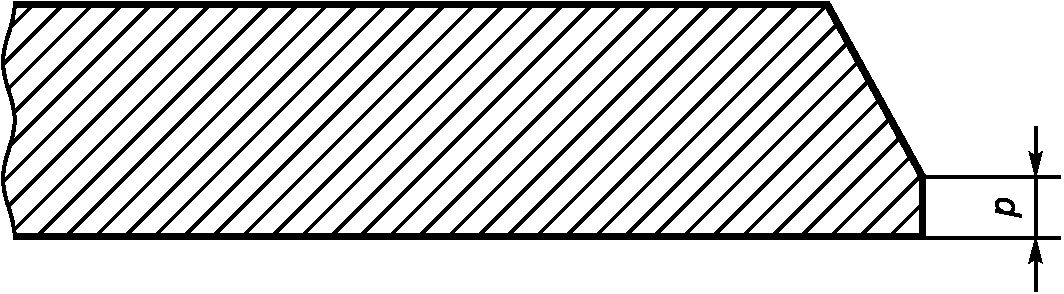
3.38 притупление кромки: Нескошенная часть торца кромки детали, подлежащей сварке (см. рисунок А.16, приложение А).
3.39 прихватка: Короткий сварной шов для фиксации взаимного расположения подлежащих сварке деталей.
3.40 продольная трещина сварного соединения: Трещина сварного соединения, ориентированная вдоль оси сварного шва (см. рисунок А.24, приложение А).
3.41 прожог: Дефект в виде сквозного отверстия в сварном шве, образовавшийся вследствие вытекания части жидкого металла сварочной ванны в процессе выполнения сварки.
3.42 радиальная трещина сварного соединения: Несколько трещин разного направления, исходящих из одной точки (могут располагаться в металле сварного шва, в зоне термического влияния, в основном металле) (см. рисунок А.27, приложение А).
3.43 разветвленная трещина сварного соединения: Трещина сварного соединения, имеющая ответвления в различных направлениях, или группа соединенных трещин, отходящих от одной общей трещины (см. рисунок А.26, приложение А).
3.44 разделка кромки: Придание кромкам деталей, подлежащих сварке, необходимой формы.
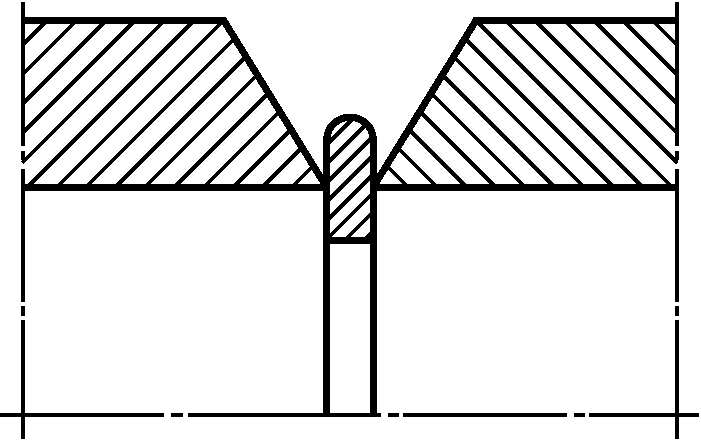
3.45 расплавляемая вставка: Стальная проволочная вставка заданных формы, ширины и толщины, устанавливаемая между кромками свариваемых деталей и расплавляемая при сварке (см. рисунок А.23, приложение А).
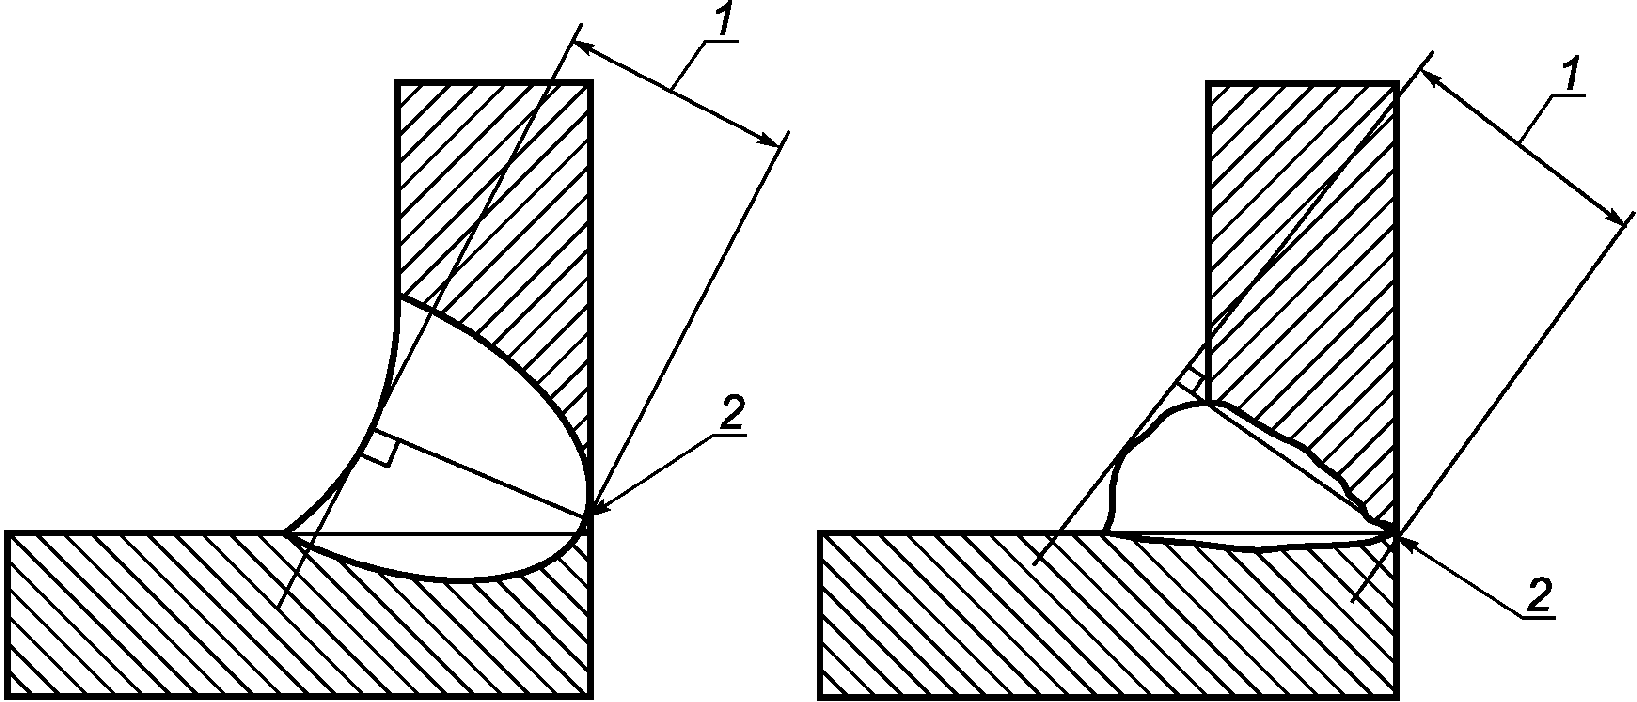
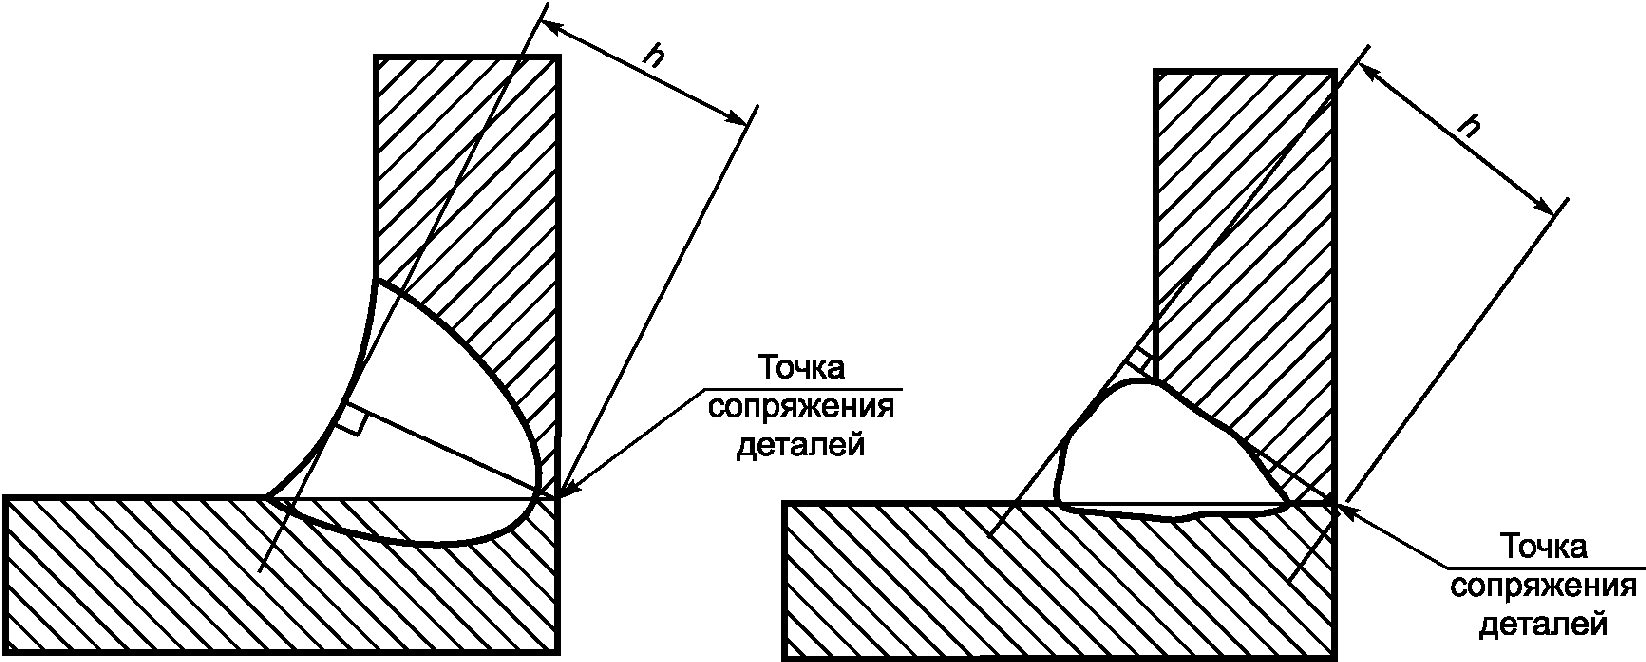
3.46 расчетная высота углового шва: Указанный на рисунке размер перпендикуляра, опущенного из точки сопряжения сваренных деталей на прямую линию, соединяющую края поверхности шва в одном поперечном сечении, или на параллельную указанной линии касательную к поверхности сварного шва (при вогнутом угловом шве) (см. рисунок А.12, приложение А).
3.47 сварное соединение: Неразъемное соединение деталей, выполненное сваркой и включающее в себя шов и зону термического влияния.
3.48 сварной шов: Участок сварного соединения, образовавшийся в результате кристаллизации расплавленного металла или в результате пластической деформации при сварке давлением, или сочетания кристаллизации и деформации.
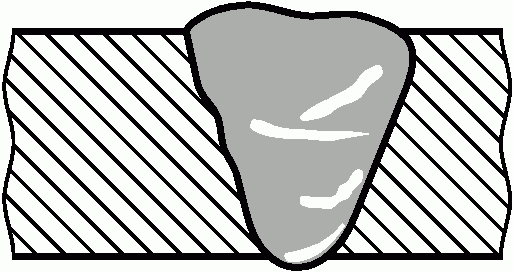
3.49 свищ в сварном шве: Дефект в виде воронкообразного или трубчатого канала в сварном шве (см. рисунок А.31, приложение А). Обычно свищи группируются в скопления и распределяются елочкой.
3.50 скопление включений: Два или несколько включений (пор, шлаковых и прочих включений), минимальное расстояние между краями которых менее установленного для одиночных включений, но не менее максимальной ширины каждого из любых двух рассматриваемых соседних включений (см. рисунок А.40, приложение А).
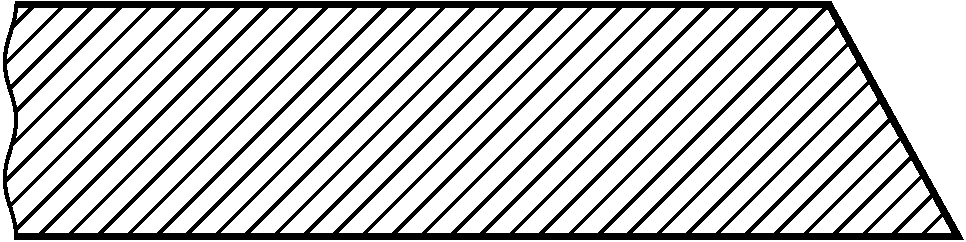
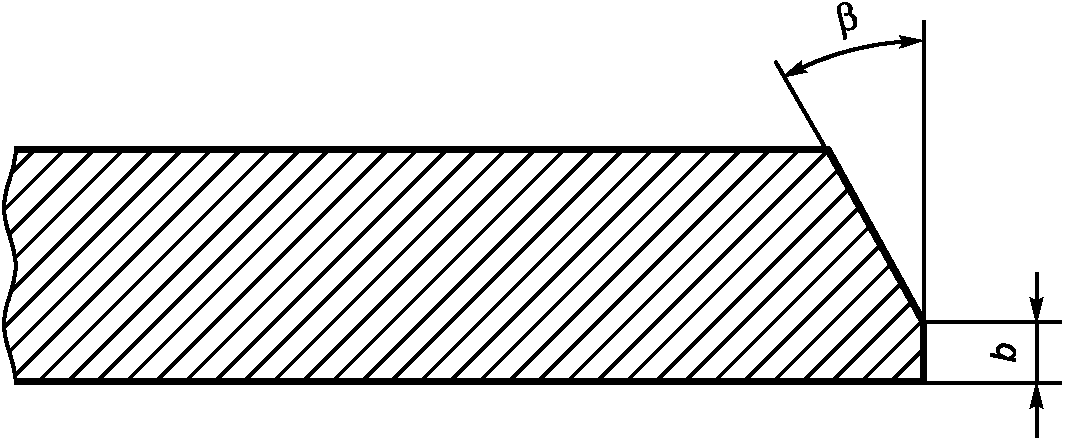
3.51 скос кромки: Прямолинейный наклонный срез кромки детали, подлежащей сварке (см. рисунок А.15, приложение А).
3.52 смещение кромок: Несовпадение уровней расположения внутренних и наружных поверхностей свариваемых (сваренных) деталей в стыковых сварных соединениях (см. рисунок А.19, приложение А).
3.53 стыковое соединение: Сварное соединение двух элементов, при котором детали лежат в одной плоскости и примыкают друг к друг торцовыми поверхностями (см. рисунок А.1, приложение А).
3.54 стыковой шов: Сварной шов стыкового соединения.
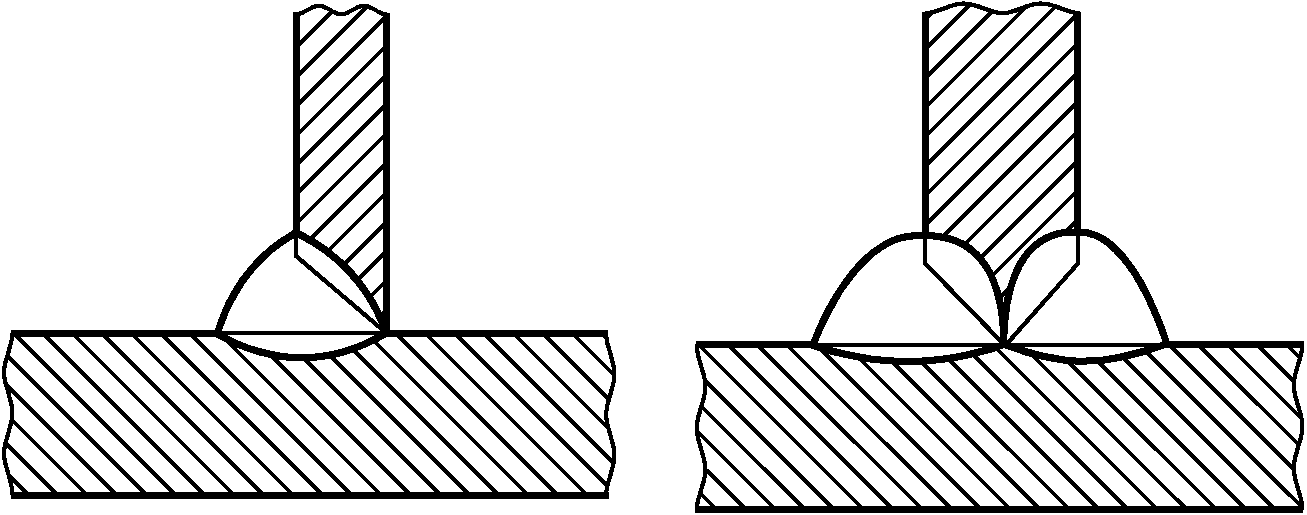
3.55 тавровое соединение: Сварное соединение, в котором торец одного элемента примыкает под углом и приварен к боковой поверхности другого элемента (см. рисунок А.4, приложение А).
3.56 толщина углового шва: Отрезок перпендикуляра, опущенного из наиболее глубокой точки проплавления на касательную к поверхности шва в точке наибольшей выпуклости (или вогнутости) (см. рисунок А.11, приложение А).
3.57 (см. рисунок А.5, приложение А)
торцовое соединение: Тип соединения, при котором угол между поверхностями двух деталей в месте примыкания кромок составляет от 0° до 30°. [ГОСТ Р ИСО 17659-2009, пункт 3.14] |
3.58 трещина сварного соединения (трещина): Дефект сварного соединения в виде разрыва металла в сварном шве и/или прилегающих к нему зонах сварного соединения и основного металла.
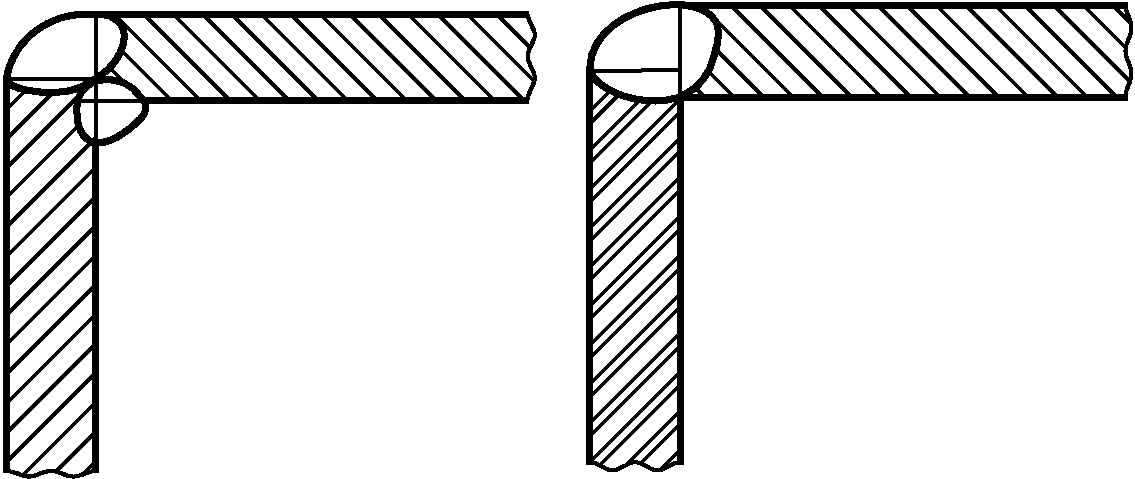
3.59 угловое соединение: Сварное соединение двух элементов, при котором угол между поверхностями двух деталей в месте примыкания кромок свыше 30° (см. рисунок А.2, приложение А).
3.60 угловой шов: Сварной шов углового, нахлесточного или таврового соединения.
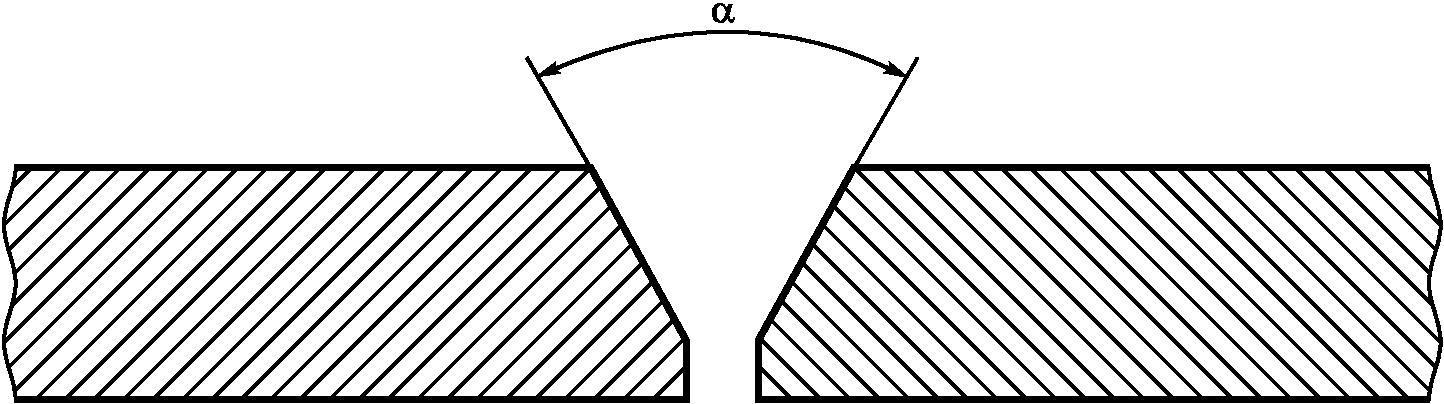
3.61 угол разделки кромок: Угол между скошенными кромками свариваемых деталей (см. рисунок А.18, приложение А).
3.62 угол скоса кромки: Острый угол между плоскостью скоса кромки и плоскостью торца детали или торцовая поверхность детали после механической обработки до заданных чертежом размеров (см. рисунок А.17, приложение А).
3.63 шахматный прерывистый шов: Двухсторонний прерывистый шов, у которого промежутки на одной стороне стенки расположены против сваренных участков шва с другой ее стороны (см. рисунок А.7, приложение А).
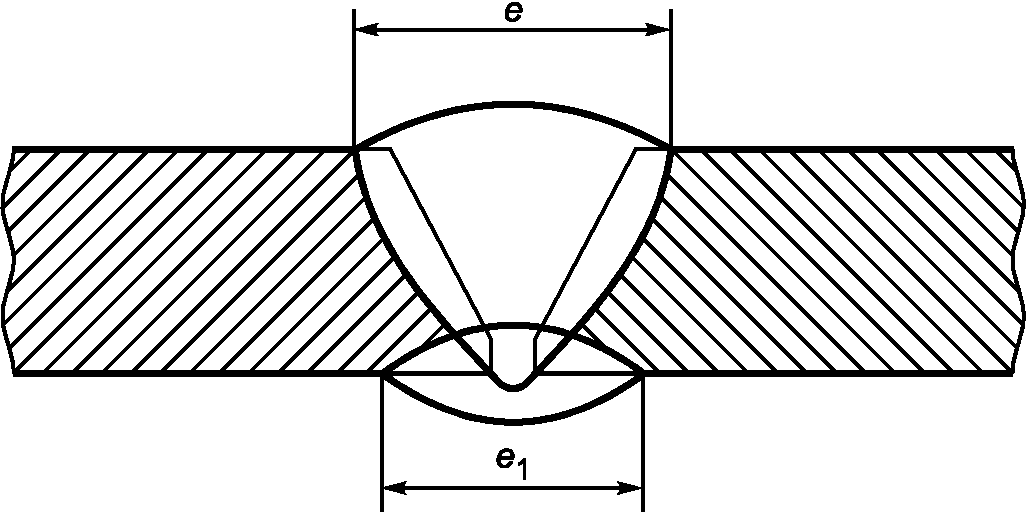
3.64 ширина сварного шва: Расстояние между линиями сплавления на лицевой стороне сварного шва в одном поперечном сечении (см. рисунок А.14, приложение А).
3.65 углубление (западание) между валиками шва: Продольная впадина между двумя соседними валиками (слоями) шва (оценивается по максимальной глубине) (см. рисунок А.34, приложение А).
3.66 цепной прерывистый шов: Двухсторонний прерывистый шов, у которого промежутки расположены по обеим сторонам стенки, один против другого (см. рисунок А.6, приложение А).
3.67 цепочка пор: Линейно расположенные включения, не являющиеся одиночными (см. рисунок А.41, приложение А).
3.68 чешуйчатость сварного шва: Поперечные или округлые (при автоматической сварке под флюсом - удлиненно-округлые) углубления на поверхности валика, образовавшиеся вследствие неравномерности затвердевания металла сварочной ванны (оценивается по максимальной глубине) (см. рисунок А.35, приложение А).
В настоящем стандарте использованы следующие сокращения:
АС - атомная станция;
АЭУ - атомная энергетическая установка;
ВИК - визуальный и измерительный контроль;
ГМО - головная материаловедческая организация;
КД - конструкторская документация;
НТД - нормативно-технологическая документация;
ОиТ - оборудование и трубопроводы;
ОК - объекты контроля;
СПА - уровень квалификации с правом аттестации;
СПВЗ - уровень квалификации с правом выдачи заключения.
5.1 Визуальный контроль ОК проводят с целью выявления несплошностей (поверхностных трещин, расслоений, закатов, недопустимых забоин, раковин, плен, шлаковых включений и др.), расположенных на контролируемых поверхностях.
5.2 Измерительный контроль ОК проводят с целью проверки соответствия их форм и геометрических размеров, величин зазоров, смещений, отклонений геометрических размеров подготовленных под сварку кромок свариваемых деталей, контролируемых поверхностей; геометрического положения осей или поверхностей; углублений между валиками и чешуйчатости, ширины и выпуклости (вогнутости) поверхности (корня) шва сварных соединений. По результатам визуального и измерительного контроля осуществляется оценка соответствия размеров, расположения и количества выявленных несплошностей требованиям соответствующих федеральных норм и правил, документов по стандартизации, конструкторской документации, технической документации, производственно-контрольной документации, производственно-технологической документации.
5.3 Методы и объемы контроля основных материалов, а также нормы оценки качества должны быть установлены в технологической и конструкторской документации.
5.4 ВИК ОК проводят на следующих этапах жизненного цикла оборудования, трубопроводов и других элементов АЭУ:
- на этапах изготовления и монтажа;
- на этапах эксплуатации и ремонта в процессе эксплуатации.
5.5 На стадии входного контроля ВИК подвергают оборудование, детали и сборочные единицы трубопроводов:
- включенные в программу входного контроля ОиТ АЭУ;
- по требованию проектной документации;
- по требованию технической документации предприятий-изготовителей.
5.6 На стадии операционного контроля ВИК подвергают оборудование, детали и сборочные единицы трубопроводов в части проверки:
- при подготовке под сварку - чистоты (отсутствие загрязнений, пыли, продуктов коррозии, масла и т.п.) подлежащих сварке (наплавке) кромок и прилегающих к ним поверхностей, а также подлежащих контролю участков основного металла; отсутствия поверхностных повреждений; формы и размеров кромок; формы и размеров расточки (раздачи) труб; формы и размеров подкладных колец или расплавляемых вставок;
- при сборке под сварку - правильности установки подкладных колец или расплавляемых вставок; правильности установки временных технологических креплений, правильности сборки и крепления деталей в сборочных приспособлениях; качества, размеров и расположения прихваток; величины смещения кромок, величины зазора в соединениях; перелома осей или плоскостей соединяемых деталей; размеров собранного под сварку узла;
- после окончания сварки - отсутствия на поверхности сварных соединений или наплавок дефектов [трещин всех видов и направлений, отслоений, прожогов, свищей, наплывов, усадочных раковин, подрезов, непроваров (за исключением конструктивных непроваров), брызг расплавленного металла, западаний между валиками, грубой чешуйчатости, а также мест касания сварочной дугой поверхности основного материала]; размеров поверхностных несплошностей (поры, включения), выявленных при визуальном контроле; ширины, выпуклости (вогнутости) шва сварного соединения; высоты (глубины) углублений между валиками (межваликовые западания) и чешуйчатости поверхности шва; размеров катета углового шва; соответствия осей сваренных цилиндрических элементов; качества зачистки металла в местах приварки временных технологических креплений [гребенок индуктора, бобышек крепления термоэлектрических преобразователей (термопар)], а также отсутствия поверхностных дефектов в местах зачистки; качества зачистки поверхности сварного соединения и прилегающих участков основного металла под последующий контроль неразрушающими методами (в случае если такой контроль предусмотрен производственно-технологической документацией); наличия маркировки (клеймения) шва и правильности ее выполнения.
5.7 В части контроля исправления дефектов визуальный и измерительный контроль включает проверку полноты удаления дефектов; плавности переходов в местах выборки; формы, размеров и качества поверхности подготовленных выборок; ширины зоны зачистки механическим путем поверхностей металла, прилегающих к кромкам выборки; отсутствия на поверхности как самого исправленного участка, так и участков, прилегающих к нему, следующих дефектов: трещин, скоплений пор и включений, свищей, прожогов, наплывов, усадочных раковин, подрезов, непроваров, брызг расплавленного металла, западаний между валиками, грубой чешуйчатости.
5.8 При оценке технического состояния при эксплуатации визуальный и измерительный контроль проводят с целью:
- проверки отсутствия механических повреждений, формоизменений (деформированные участки, коробление, провисание и другие отклонения от первоначального расположения). В случае наличия формоизменений осуществляется определение их геометрических размеров либо параметров или величин;
- проверки отсутствия трещин и других поверхностных дефектов, образовавшихся или получивших развитие в процессе эксплуатации;
- проверки коррозионно-эрозионного износа поверхностей, измерения глубины коррозионных язв, измерения площади повреждения.
5.9 На этапе эксплуатации ОиТ АЭУ ВИК проводят в объеме, определенном типовой программой эксплуатационного контроля и разработанной на ее основе рабочей программой контроля металла в период проведения плановых остановов блоков АЭС на ремонт.
Примечание - Программа контроля металла определяет объемы и методы контроля ОиТ блока АЭС, включая ВИК.
5.10 Визуальный контроль сварных соединений следует проводить с двух сторон - как с наружной, так и с внутренней стороны, при доступности.
5.11 Типы сварных соединений, разделки кромок и виды дефектов приведены в приложении А.
5.12 Визуальный и измерительный контроль выполняют до проведения контроля другими методами.
5.13 Измерительный контроль проводят одновременно с визуальным контролем (измерительный контроль ОК, подготовленных под сварку, проводят до их сборки).
5.14 Забракованные при контроле ОК подлежат исправлению или замене. Собранные под сварку соединения деталей, забракованные при контроле, подлежат разборке с последующей повторной сборкой после устранения причин, вызвавших их первоначальную некачественную сборку. Обнаруженные при контроле дефекты наносят на картограмму, привязанную к разметке контролируемого участка.
6.1 Требования к средствам контроля
6.1.1 Рекомендуемый перечень средств визуального и измерительного контроля представлен в приложении Б.
6.1.2 Для измерения форм, размеров, а также зазоров ОК допускается применять средства визуального и измерительного контроля, не приведенные в приложении Б, удовлетворяющие требованиям Федерального закона [1].
6.1.3 Для проверки соответствия действительных размеров, формы и расположения поверхностей ОК заданным допускается применять калибры различных типов.
6.1.4 Выбор средства измерения на этапе разработки технологической карты контроля проводят с учетом двух факторов - конструктивных особенностей средства измерения и допустимой погрешности измерений.
6.1.5 При визуальном и измерительном контроле в случае ограниченности доступа к ОК (например, в скрытых полостях, в зазорах или других малодоступных местах) или невозможности проведения контроля из-за особо вредных условий труда (например, повышенная температура) следует применять эндоскоп и видеокамеру или получать оттиск (слепок) контролируемой поверхности из пластилина, воска, гипса или других материалов для последующего визуального и измерительно контроля.
6.1.6 Допускается применение других средств визуального и измерительного контроля при условии обеспечения выполнения измерений с погрешностями, не превышающими указанные в таблице 1 (если в КД или документации по контролю не предусмотрено другое). Применение средств измерений в составе методик, основанных на косвенных измерениях, допускается при условии наличия систем неразрушающего контроля, прошедших оценку соответствия по ГОСТ Р 50.04.07.
6.1.7 Предельно допустимая погрешность измерений при измерительном контроле представлена в таблице 1 (если в КД или документации по контролю не предусмотрены иные требования).
Таблица 1
при измерительном контроле
Диапазон измеряемой величины, мм | Предельно допустимая погрешность измерений, мм |
До 0,5 включ. | +/- 0,1 |
Св. 0,5 до 1,0 включ. | +/- 0,2 |
Св. 1,0 до 1,5 включ. | +/- 0,3 |
Св. 1,5 до 2,5 включ. | +/- 0,4 |
Св. 2,5 до 4,0 включ. | +/- 0,5 |
Св. 4,0 до 6,0 включ. | +/- 0,6 |
Св. 6,0 до 10,0 включ. | +/- 0,8 |
Св. 10,0 | +/- 1,0 |
Примечание - Если поле допуска величины, подлежащей измерению, выходит за пределы значений, указанных в настоящей таблице, предельно допустимую погрешность устанавливают по строке, соответствующей диапазону, в который попадает наибольший предельный размер. | |
6.2 Требования к персоналу, выполняющему контроль
6.2.1 Визуальный и измерительный контроль оборудования, трубопроводов и других элементов АЭУ должен выполнять персонал, квалификация которого подтверждена в соответствии с требованиями ГОСТ Р 50.05.11.
6.2.2 Разработку технологических карт по визуальному и измерительному контролю должен выполнять персонал, квалификация которого подтверждена в соответствии с требованиями ГОСТ Р 50.05.11 с уровнем квалификации не ниже СПВЗ.
7.1 Подготовка к проведению контроля
7.1.1 Визуальный и измерительный контроль оборудования, трубопроводов и других элементов АЭУ на этапах входного контроля при изготовлении, монтаже, эксплуатации и ремонте в процессе эксплуатации выполняют на месте проведения работ. Следует обеспечить подход персонала, выполняющего контроль, к месту проведения работ. В необходимых случаях устанавливают ограждения, леса, подмостки, люльки, передвижные вышки или другие вспомогательные устройства, обеспечивающие безопасность и доступ персонала к ОК. Также обеспечивают возможность подключения ламп местного освещения напряжением 12 В.
7.1.2 Визуальный и измерительный контроль при эксплуатации оборудования и трубопроводов АЭУ, работающих под давлением, проводят после прекращения работы указанного оборудования или трубопровода, сброса давления, охлаждения, дренажа, отключения от другого оборудования, если иное не предусмотрено технологической документацией и документацией по контролю. В случаях, когда это препятствует проведению контроля, внутренние устройства извлекают, изоляционное покрытие и обмуровку, препятствующие контролю основного металла и сварных соединений, частично или полностью снимают в местах, оговоренных документацией на проведение контроля.
7.1.3 Подготовку ОК проводит организация, выполняющая изготовление, монтаж, ремонт или эксплуатацию оборудования и трубопроводов АЭУ.
7.1.4 Подготовка контролируемой поверхности в обязанности персонала, выполняющего контроль, не входит.
7.1.5 Освещенность поверхности, подвергаемой контролю, для надежного выявления дефектов должна составлять: для общей освещенности - не менее 500 лк, а для комбинированной освещенности (общая плюс местная освещенность) - не менее 1250 лк.
7.1.6 Перед проведением визуального и измерительного контроля поверхность ОК зачищают до чистого металла от продуктов коррозии, окалины, грязи, краски, масла, влаги, шлака, брызг расплавленного металла и других загрязнений, препятствующих проведению контроля (на контролируемых поверхностях допускается наличие цветов побежалости в случаях, когда это оговорено в документации по контролю). Шероховатость зачищенной поверхности должна быть не более Rz 80 по ГОСТ 2789. При зачистке материалов и сварных швов из аустенитных сталей и высоконикелевых сплавов применяют щетки, изготовленные из нержавеющей нагартованной проволоки.
7.1.7 Размеры зон контроля, в пределах которых следует проводить визуальный и измерительный контроль, должны соответствовать требованиям, установленным в соответствующей КД и документации по контролю.
7.1.8 Металл зачищают на расстоянии не менее 20 мм от сварного шва и на всей площади осмотра при контроле основного металла.
7.2 Проведение контроля
7.2.1 Визуальный и измерительный контроль проводят в соответствии с технологической картой контроля (см. приложение В).
7.2.2 При невозможности из-за конструктивных особенностей объекта контроля провести визуальный и измерительный контроль в соответствии с требованиями настоящего стандарта следует применять систему контроля, соответствующую требованиям, установленным ГОСТ Р 50.04.07.
7.2.3 Измерительный контроль рекомендуется проводить по схемам, приведенным в приложении Г.
7.2.4 Объект контроля следует осматривать с расстояния зрения от 250 до 350 мм, при невозможности обеспечить осмотр объекта с расстояния зрения - от 200 и до 600 мм.
7.2.5 Визуальный и измерительный контроль ОК, подлежащих механической обработке (в том числе удалению части шва или наплавленных поверхностей), проводят после обработки.
7.2.6 Визуальный контроль участков поверхности после удаления материала, подвергнутого термическому влиянию во время резки термическими способами (газовая, воздушно-дуговая, газофлюсовая, плазменная), проводят на каждой детали, подвергавшейся резке. На кромках разделки не должно быть следов резки (для деталей из низкоуглеродистых, марганцовистых и кремнемарганцовистых сталей) и следов разметки (кернение), нанесенной на наружную поверхность деталей после резки.
7.2.7 Измерительный контроль сварных соединений и наплавленных поверхностей (ширина сварного шва, выпуклость и вогнутость шва, толщина наплавленной поверхности, размеры катетов угловых швов, западания между валиками, чешуйчатость шва, геометрического положения осей цилиндрических элементов или поверхностей сваренных деталей) проводят на участках, указанных в соответствующей КД и документации по контролю.
7.2.8 При проведении визуального и измерительного контроля:
а) проверяют готовность к проведению контроля:
1) оценка доступности к участку контроля (леса, подмостки);
2) оценка чистоты зачистки поверхности ОК;
3) освещенность контролируемой поверхности;
б) проводят разметку участков ОК для проведения контроля с указанием начала контроля и направления контроля.
Примечание - С целью указания направления контроля делается привязка начала контроля к элементам ОК. В случае кольцевой (трубной) конструкции - привязка "по часам". Например: начало отсчета - 12 ч по ходу среды;
в) проводят осмотр ОК с применением лупы 2 - 7-кратного увеличения;
г) определяют несплошности и отклонения, классифицируемые как несоответствия по нормам и правилам [2];
д) наносят на дефектограмму размеры и привязку дефектов, обнаруженных при осмотре;
е) проводят оценку допустимости обнаруженных отклонений согласно соответствующим федеральным нормам и правилам [2], [3].
7.2.9 Результаты контроля регистрируют в специальных журналах контроля в соответствии с положениями раздела 8.
7.3 Оценка результатов контроля
7.3.1 При выполнении визуального и измерительного контроля на этапах изготовления и монтажа оценку качества ОК и/или зон контроля выполняют по нормам, приведенным в [3], а на этапах эксплуатации и ремонта в процессе эксплуатации оценку качества ОК и/или зон контроля выполняют по нормам, приведенным в [2].
8.1 Требования к учетной документации
8.1.1 Учетная документация должна соответствовать требованиям федеральных норм и правил в области использования атомной энергии, устанавливающих правила контроля металла оборудования и трубопроводов атомных энергетических установок при изготовлении и монтаже, и правилам контроля основного металла, сварных соединений и наплавленных поверхностей при эксплуатации оборудования, трубопроводов и других элементов атомных станций.
8.1.2 Результаты контроля фиксируют в журналах результатов контроля.
8.1.3 Журнал результатов контроля должен иметь сквозную нумерацию страниц и должен быть сброшюрован и скреплен подписью руководителя службы неразрушающего контроля.
8.1.4 В журнале результатов контроля приводят следующую информацию:
- дату проведения контроля;
- наименование объекта контроля с указанием чертежа;
- объем контроля;
- размеры и координаты расположения проконтролированных участков или номера сварных соединений (наплавок);
- перечень использованных средств контроля;
- документацию по контролю, согласно которой выполнялся контроль и проводилась оценка качества;
- дефектограмму обнаруженных несплошностей и отклонений формы от требований документации по контролю с описанием характера и размеров обнаруженных несоответствий;
- результаты измерительного контроля. Все результаты измерительного контроля следует представлять с указанием характеристик погрешности, неопределенности измерений или показателей достоверности контроля;
- оценку качества;
- фамилии и инициалы персонала, проводившего контроль и оценку качества, номера и сроки действия их удостоверений, подписи.
8.1.5 Допускается внесение дополнительных данных в журнал результатов контроля.
8.1.6 Исправления и изменения в журнале результатов контроля следует заверить подписью руководителя службы неразрушающего контроля с указанием даты их внесения.
8.1.7 Допускается ведение журналов результата контроля в электронном виде при условии обеспечения восстановления результатов контроля в случае утраты или порчи отчетной документации.
8.2 Требования к отчетной документации
8.2.1 Отчетная документация должна соответствовать требованиям федеральных норм и правил в области использования атомной энергии, устанавливающих правила контроля металла оборудования и трубопроводов атомных энергетических установок при изготовлении и монтаже, и правилам контроля основного металла, сварных соединений и наплавленных поверхностей при эксплуатации оборудования, трубопроводов и других элементов атомных станций.
8.2.2 Отчетную документацию оформляют на основании учетной документации.
8.2.3 На основании записей в журнале результатов контроля составляют протокол (акт, заключение), извещение, карту контроля.
8.2.4 В протоколе (акте, заключении) приводят:
- наименование АС и номер блока;
- наименование подразделения или организации, выполнявшей контроль;
- наименование, шифр или обозначение (номер) оборудования, трубопровода и/или другого элемента АЭУ, класс безопасности;
- номер схемы расположения зон контроля (исполнительной схемы);
- наименование зоны контроля;
- метод контроля;
- номер технологической карты контроля (при использовании);
- сведения о проведенной термической обработке (если таковая проводилась);
- ссылки на методику контроля и нормы оценки качества;
- типы и заводские номера аппаратуры, средств контроля, преобразователей и дополнительных принадлежностей, данные о поверке средств измерений;
- основные параметры контроля;
- сведения о выявленных несплошностях или отклонениях от геометрических размеров оборудования, трубопроводов и других элементов АЭУ и местах их расположения с приложением дефектограммы (при необходимости);
- оценку качества по результатам контроля;
- фамилии, имена, отчества, подписи, номера и сроки действия квалификационных удостоверений персонала, выполнившего контроль и оценку качества;
- дату проведения контроля.
Следует также включить сведения об используемых системах неразрушающего контроля (при их использовании).
8.3 Рекомендуемые образцы журнала результатов контроля и заключения (протокола, акта) по визуальному и измерительному контролю представлены в приложениях Д и Е соответственно.
9.1 Средства измерений (контроля) должны соответствовать требованиям ГОСТ Р 50.05.16, а также метрологическим требованиям к измерениям, эталонам единиц величин, стандартным образцам, средствам измерений, их составным частям, программному обеспечению, методикам (методам) измерений, применяемым в области использования атомной энергии [4].
10.1 Требования безопасности по содержанию вредных веществ, температуре, влажности, подвижности воздуха в рабочей зоне - по ГОСТ 12.1.005 и ГОСТ 12.1.007, требования к вентиляционным системам - по ГОСТ 12.4.021.
10.2 Требования к защите от шума - по ГОСТ 12.1.003.
10.3 Требования к применению средств коллективной и индивидуальной защиты работающих - по ГОСТ 12.4.011.
10.4 Требования к специальной одежде - по ГОСТ 12.4.016.
10.5 Визуальный и измерительный контроль ОК необходимо проводить при температуре поверхности ОК не более 35 °C.
(справочное)
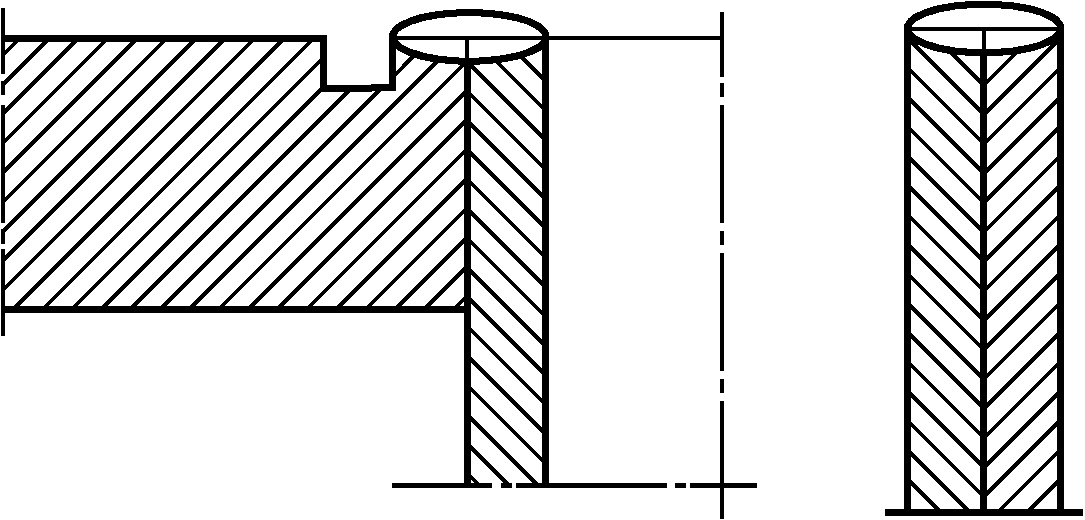
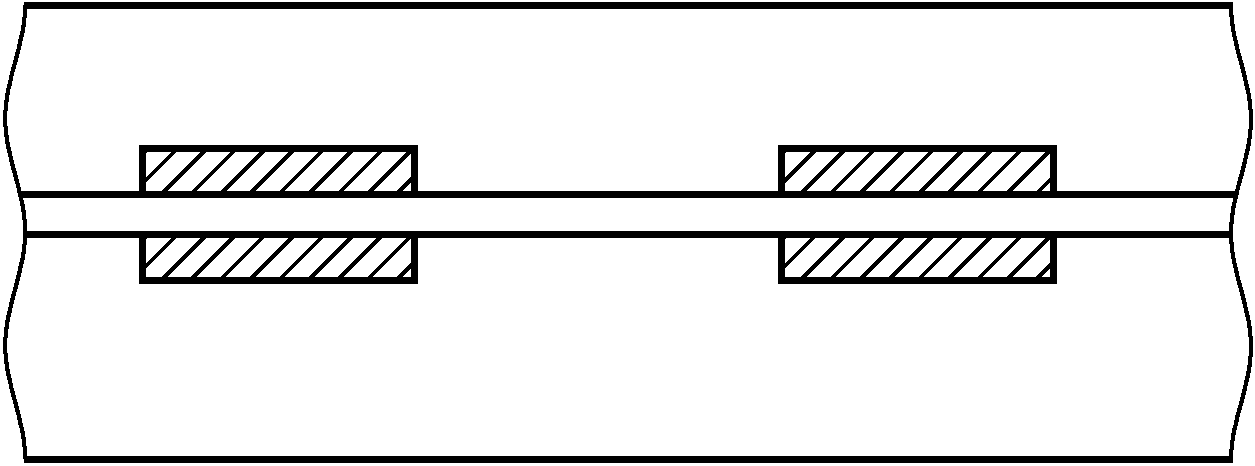
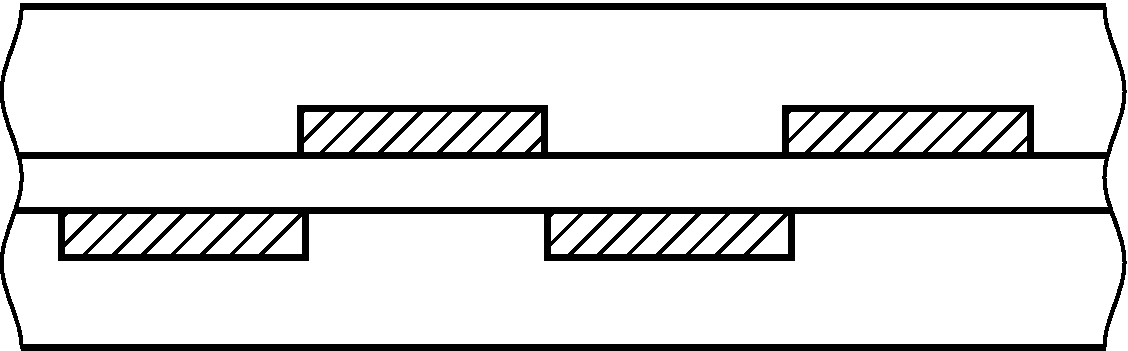
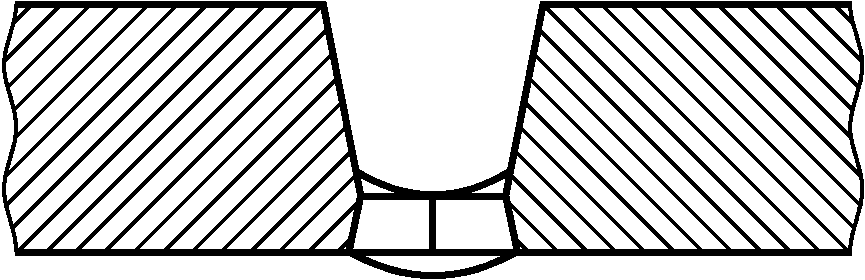
а - Корень одностороннего шва
1 - толщина углового шва;
2 - точка максимального проплавления
и точка максимального проплавления

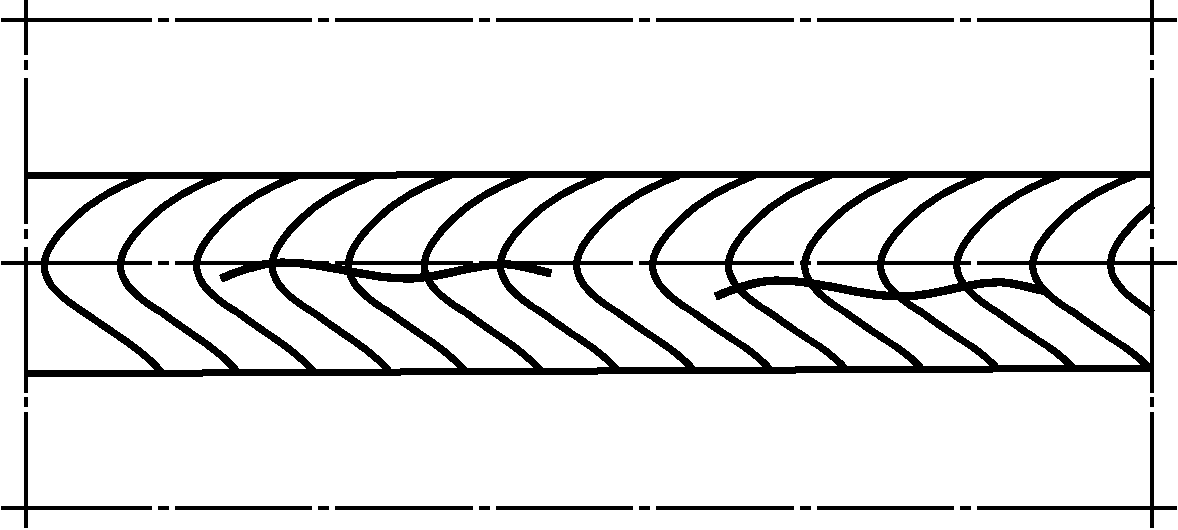
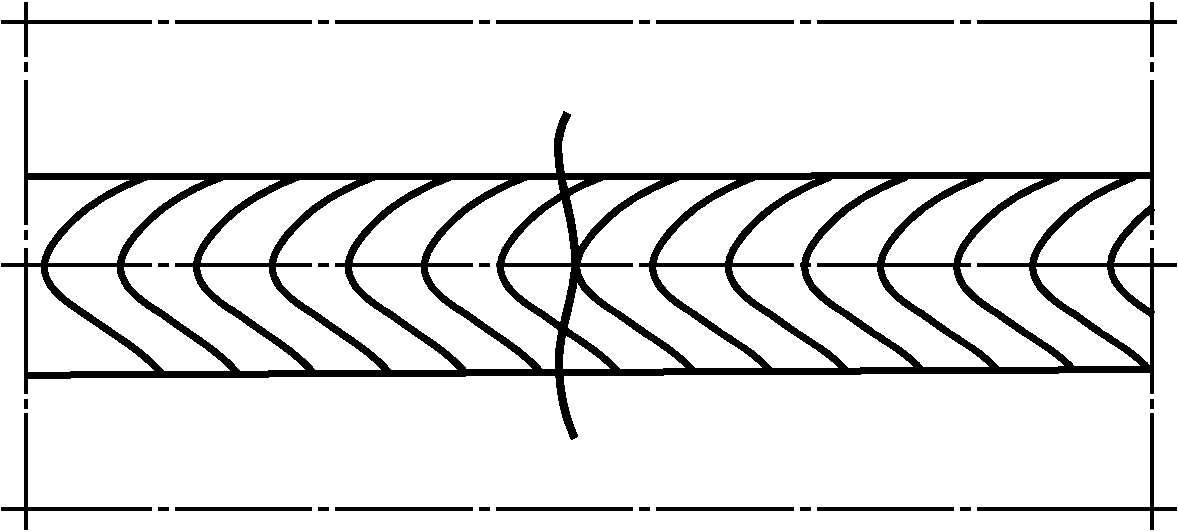
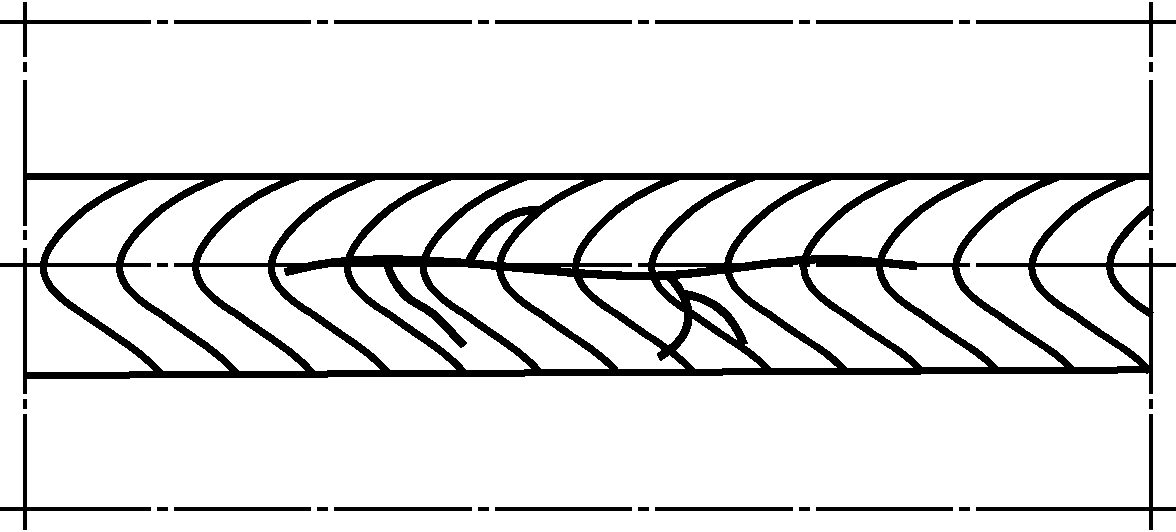
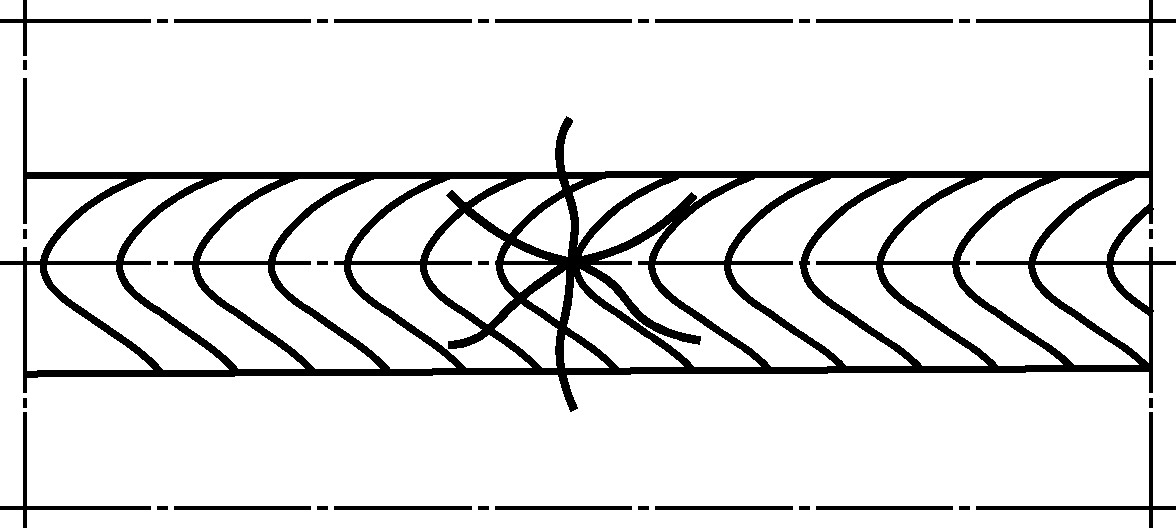
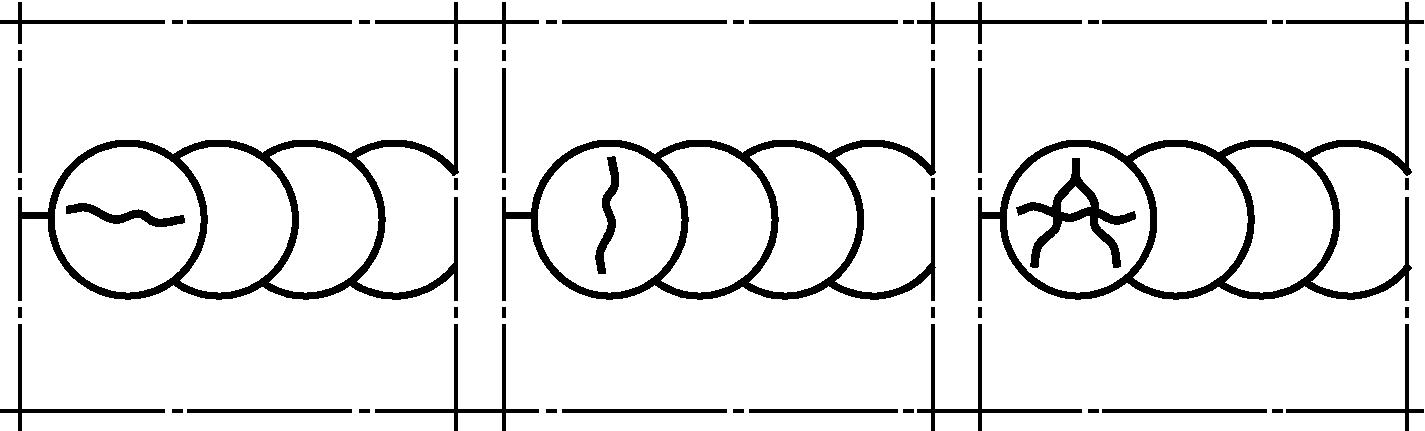
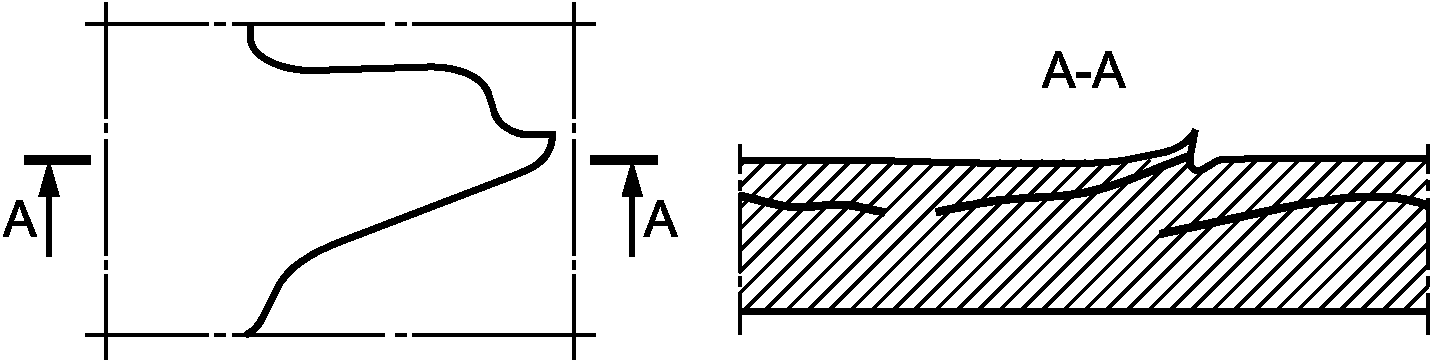
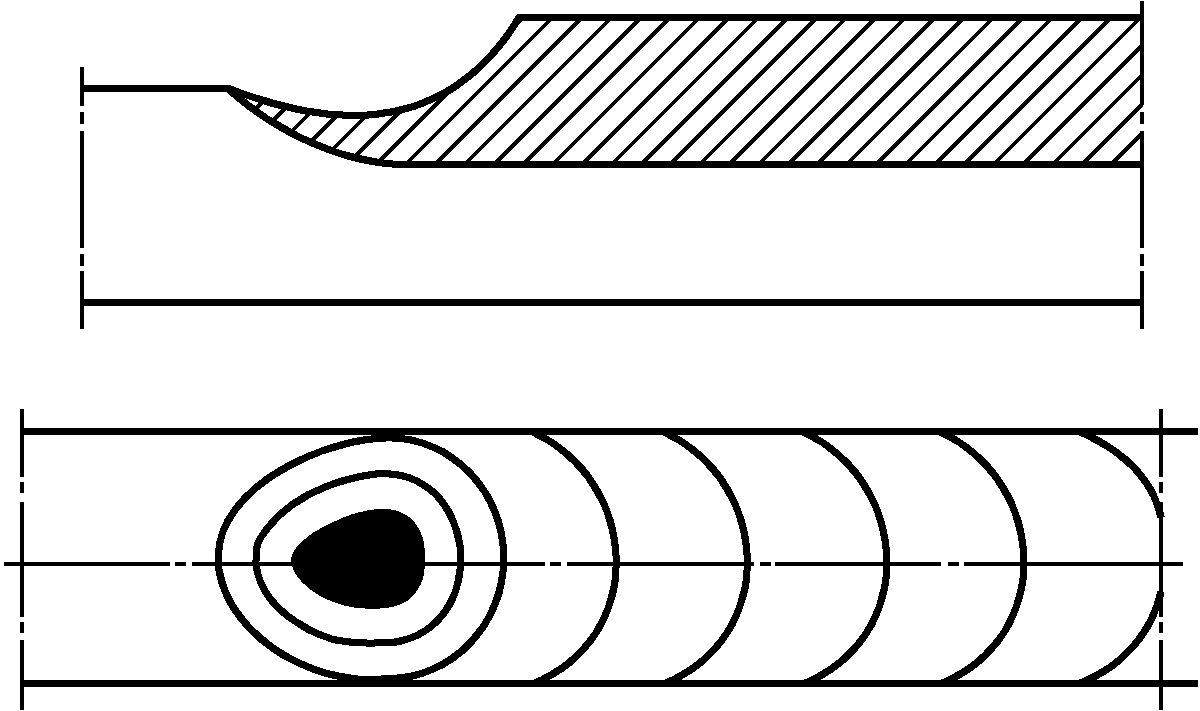
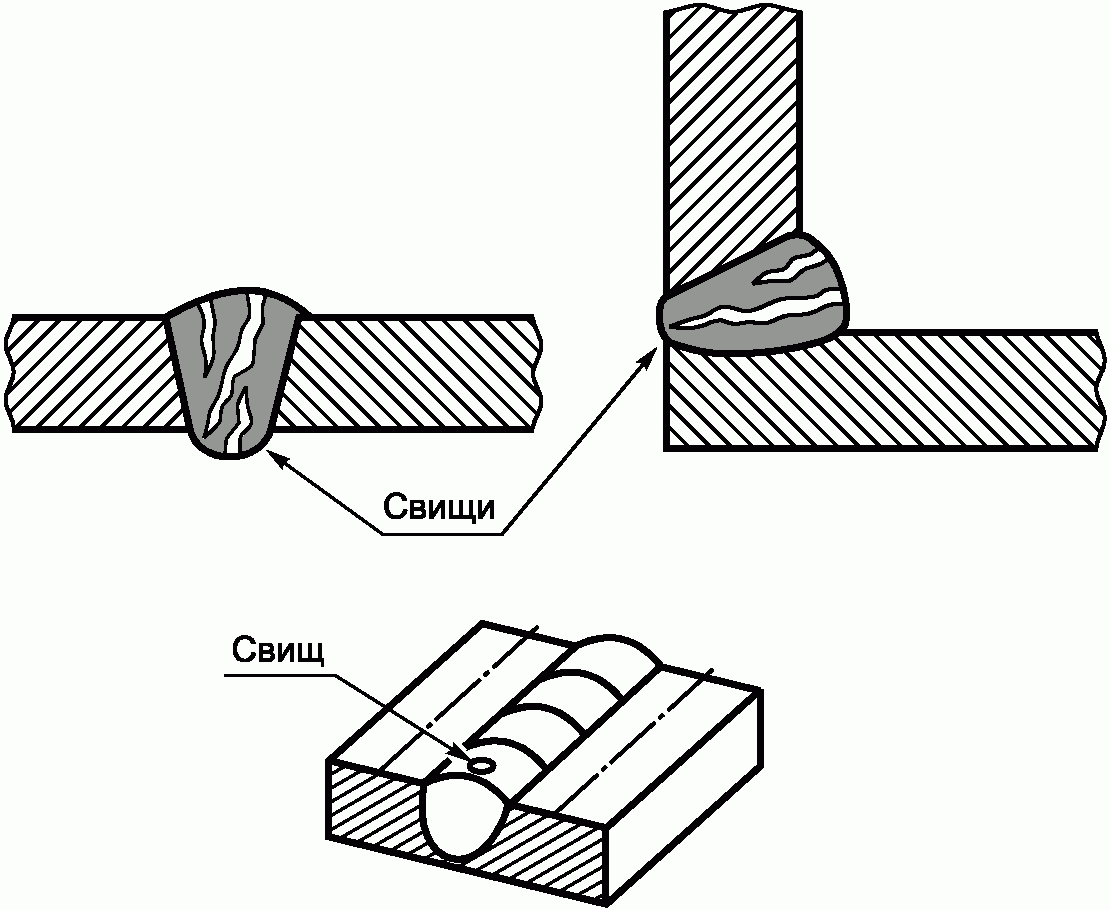
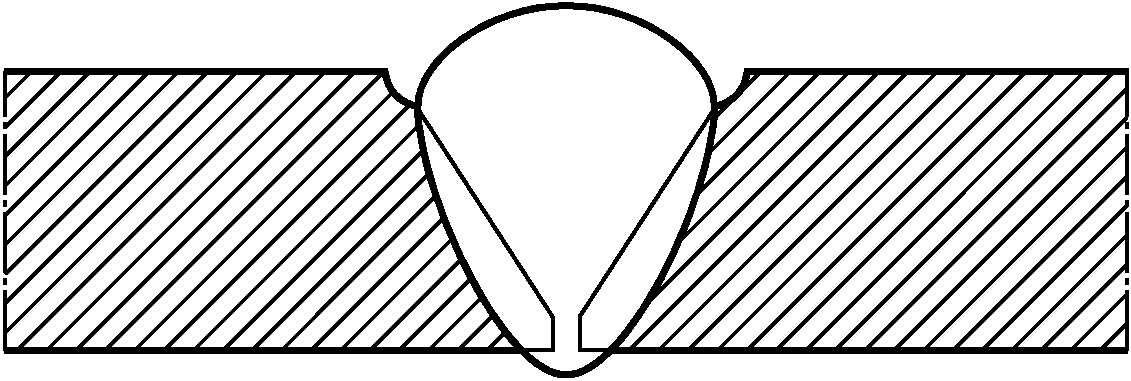
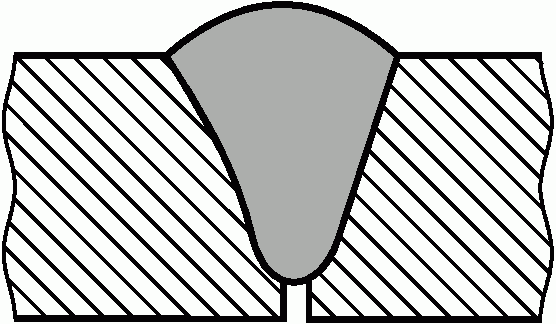
а
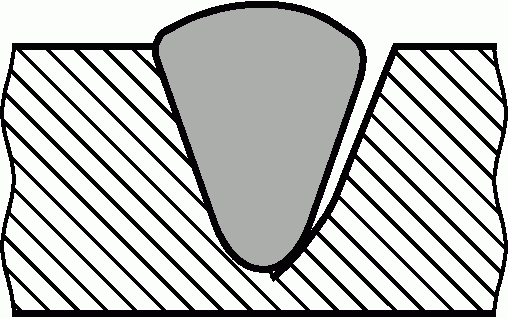
б
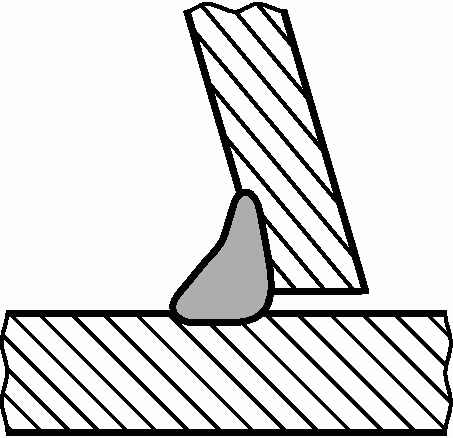
в
г
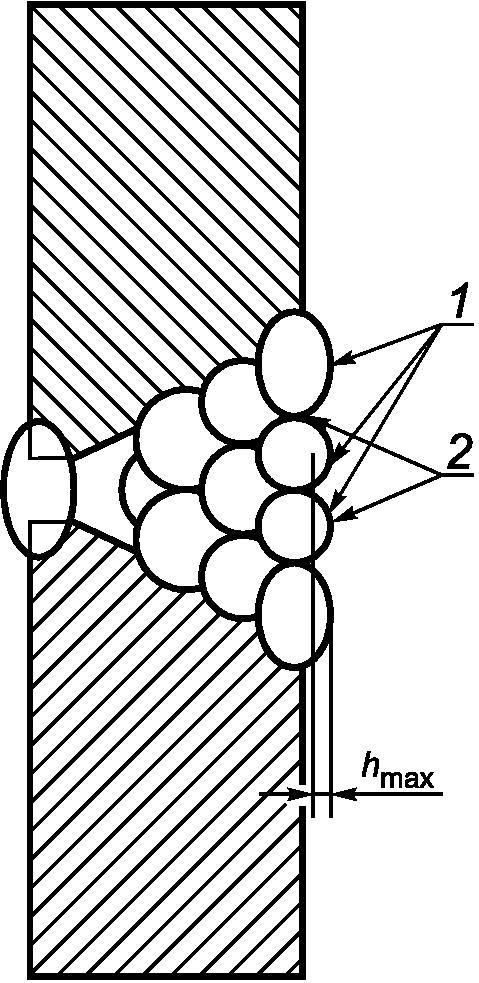
1 - валики; 2 - углубления
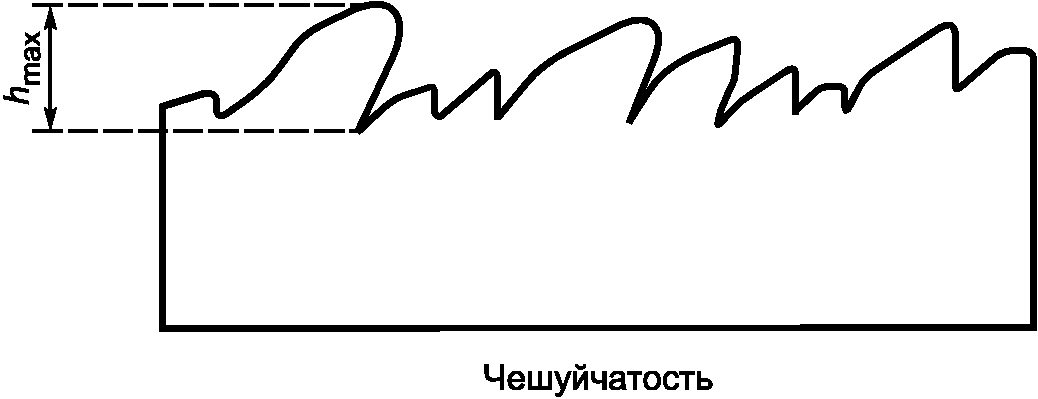
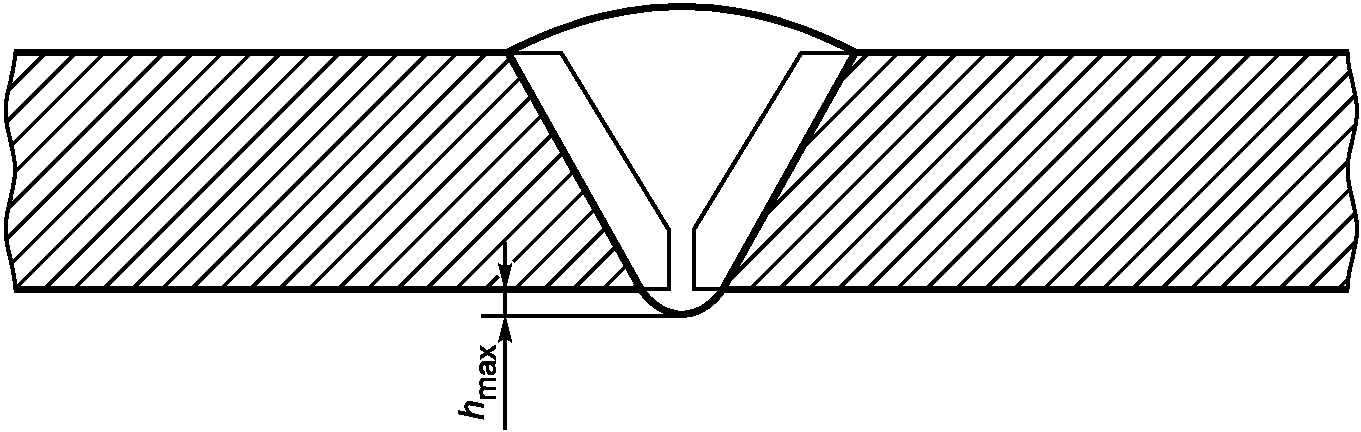
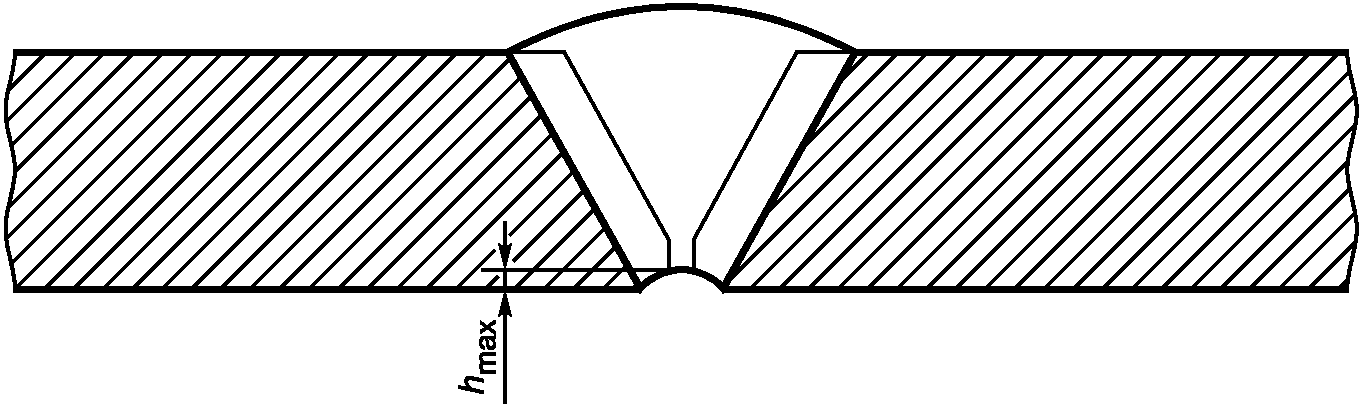
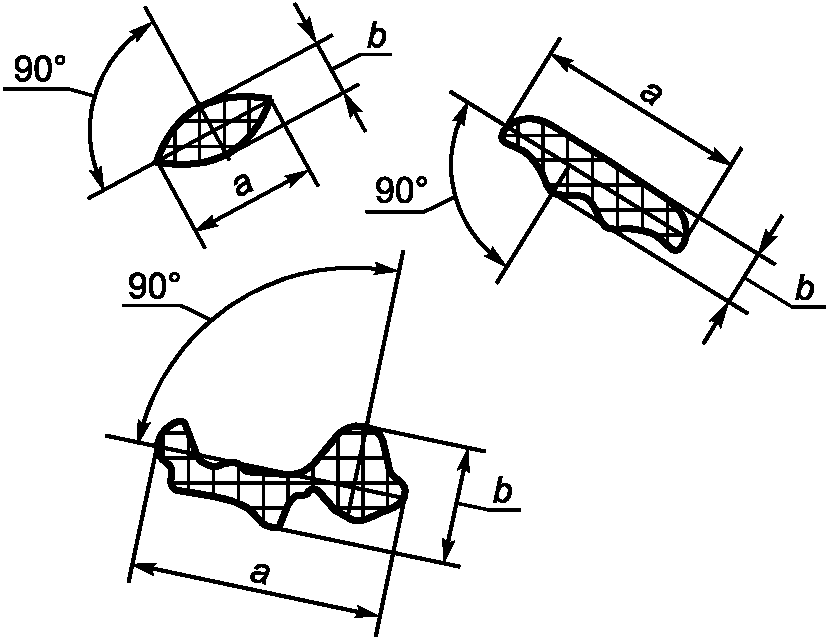
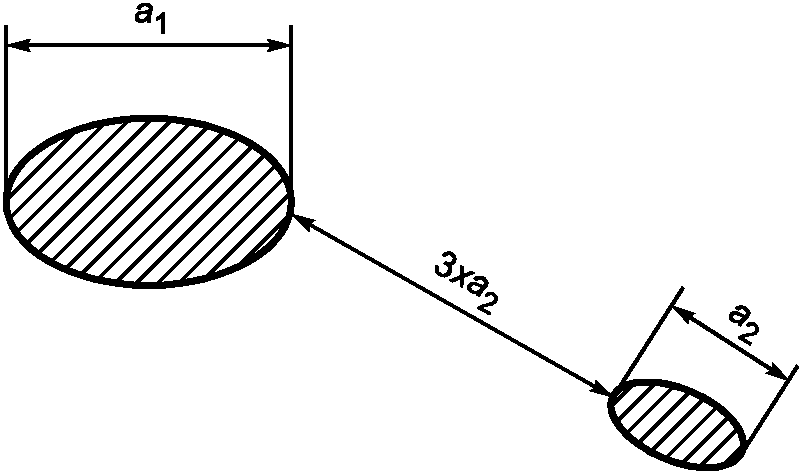
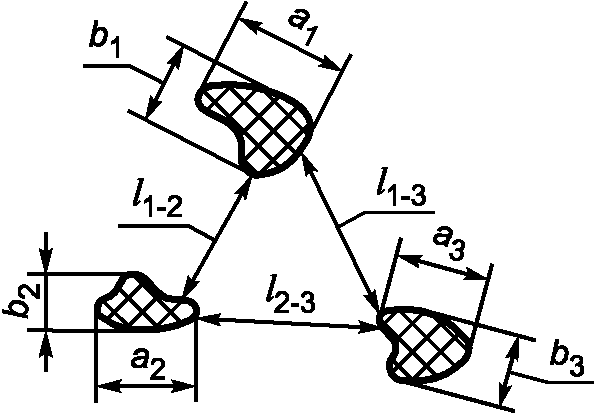
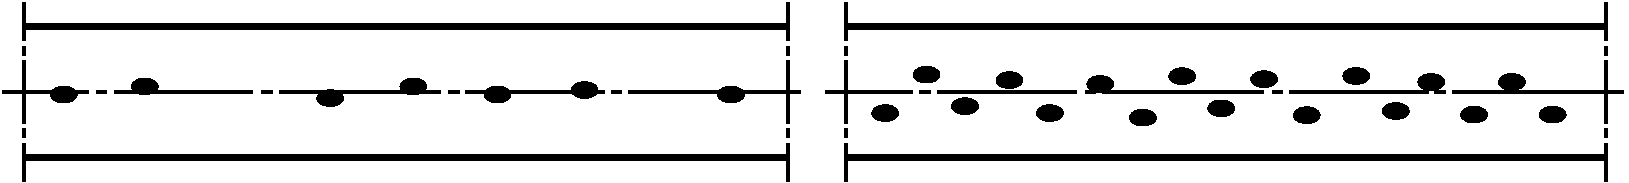
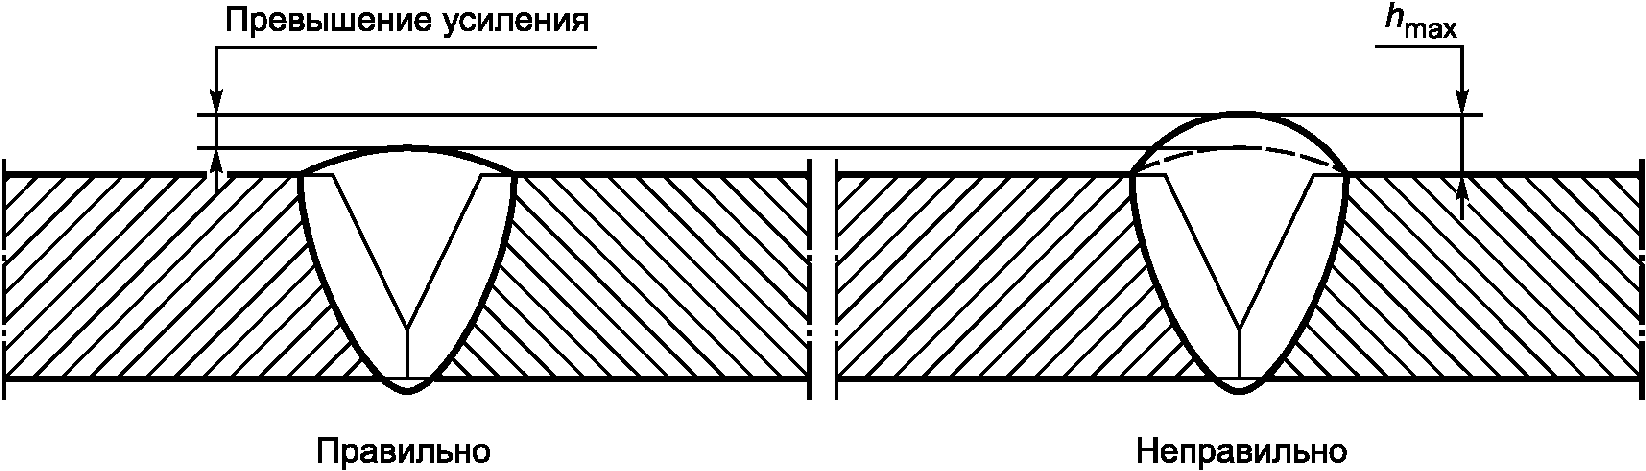
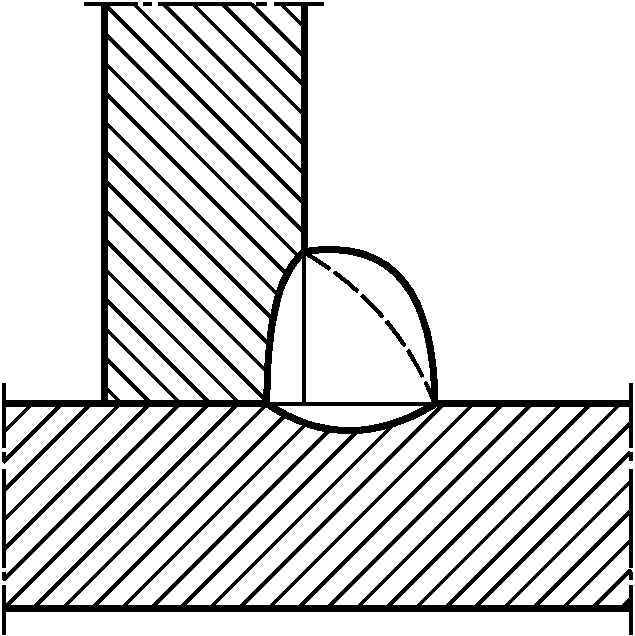
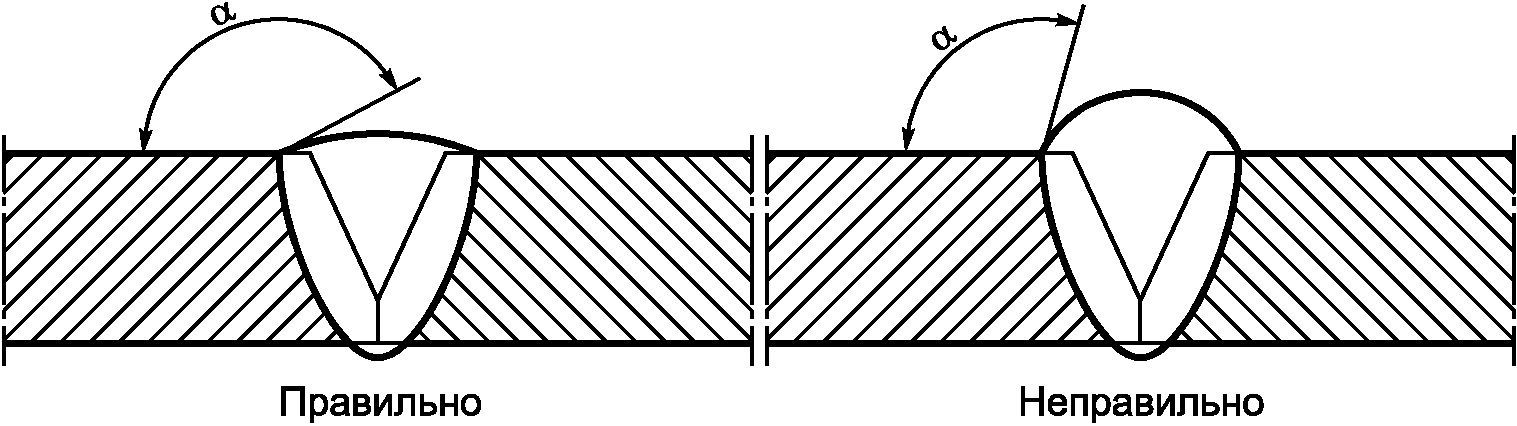
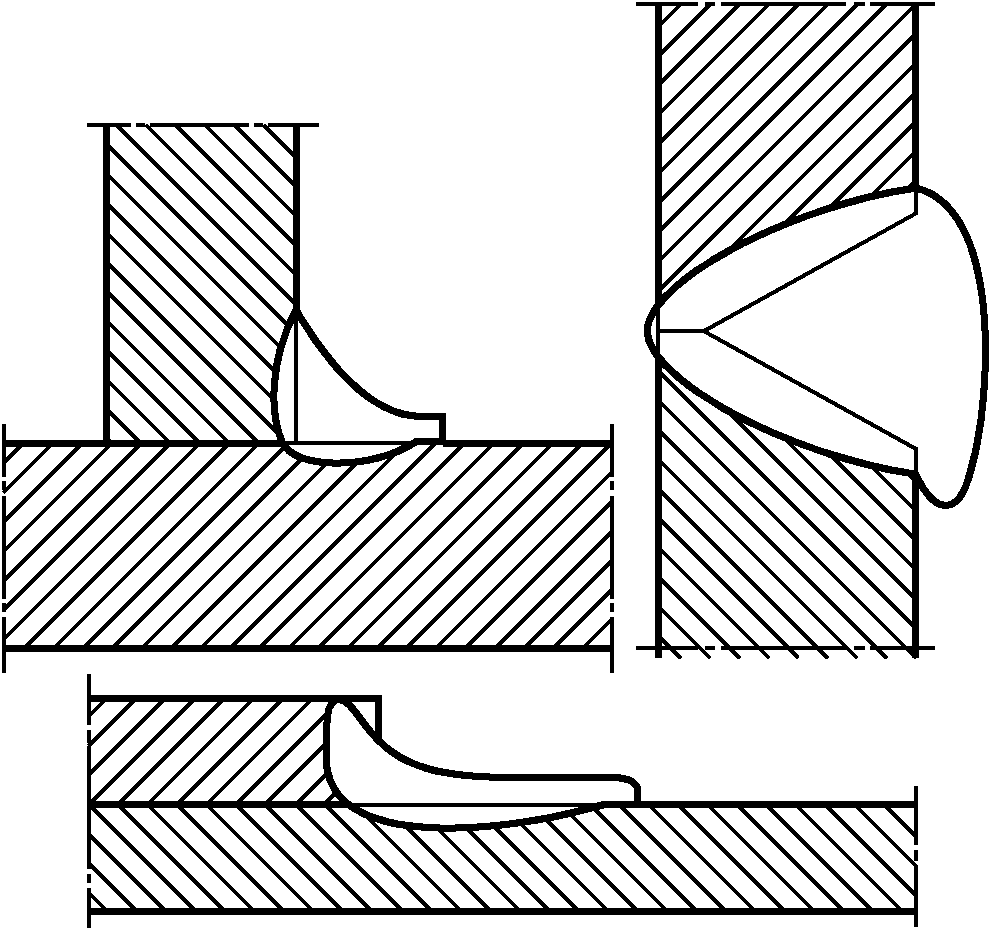
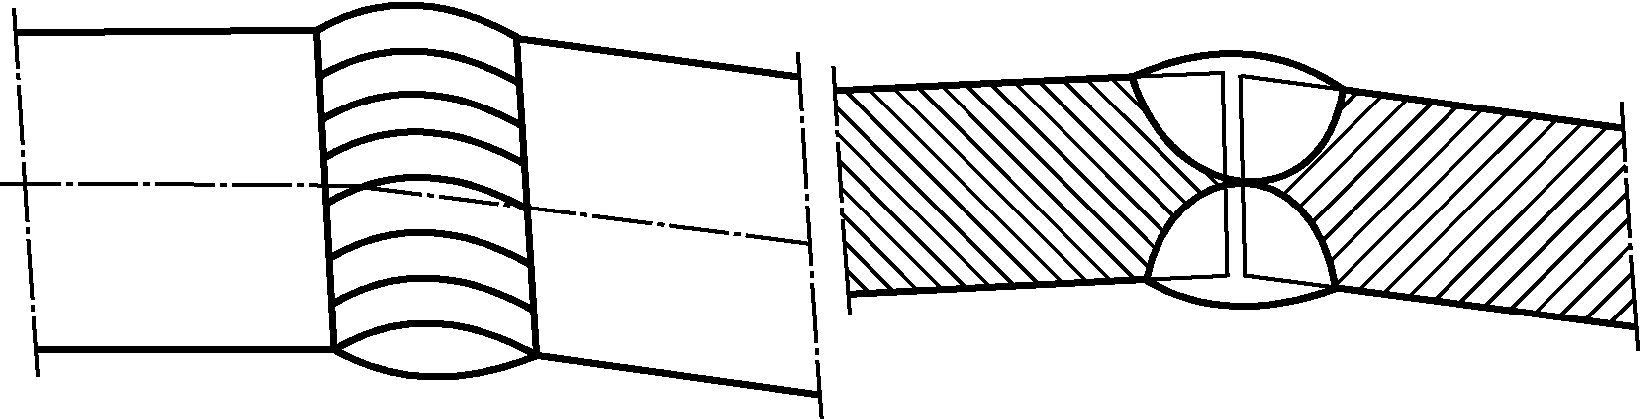
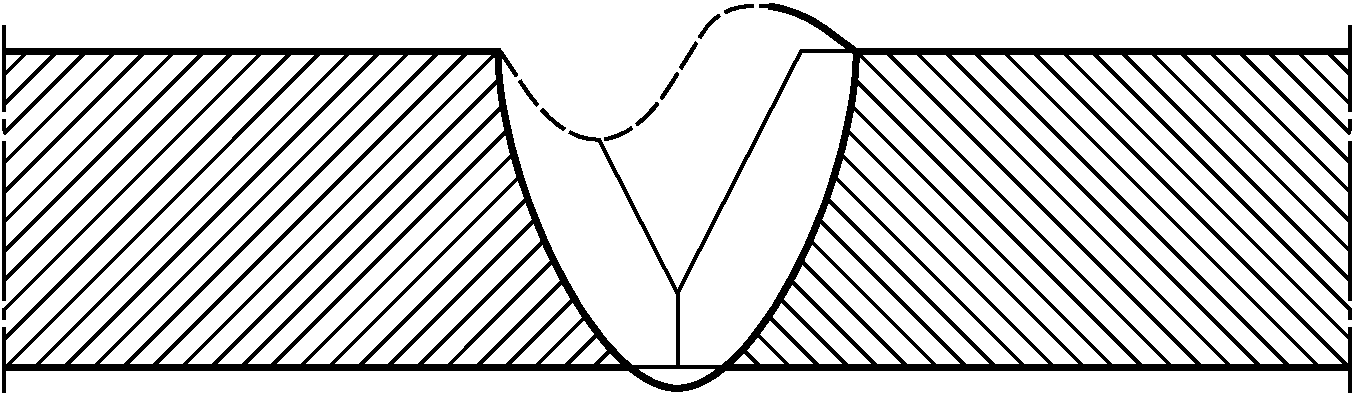
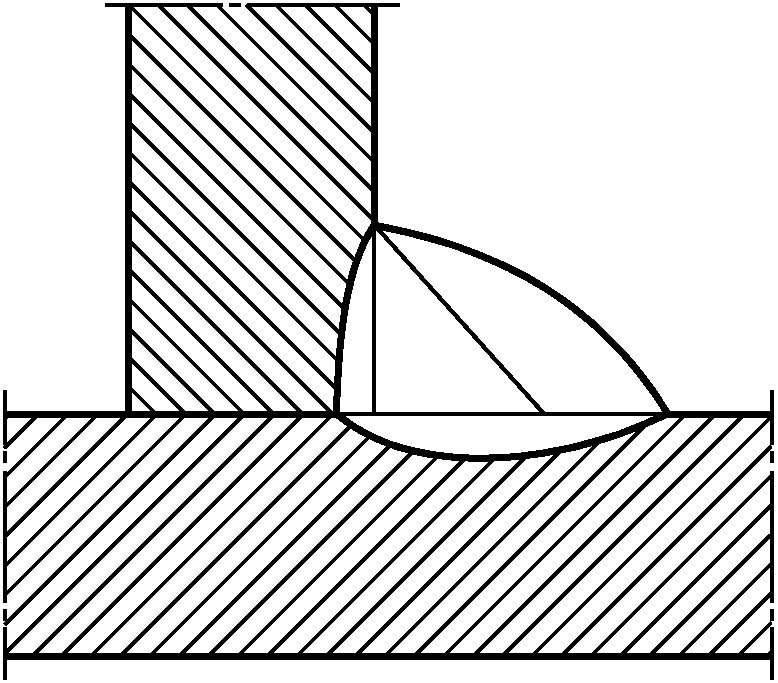
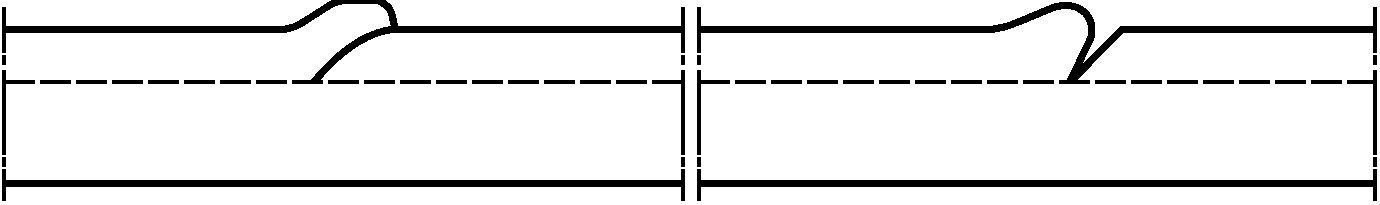
Рисунок А.49 - Плохое возобновление шва
(справочное)
Таблица Б.1
Средства измерения/контроля, применяемые
при визуальном и измерительном контроле
Наименование контролируемого параметра | Эскиз | Средства измерения/контроля | Погрешность измерения, где a - цена деления, мм; i - отсчет по нониусу, мм |
Стыковые швы | |||
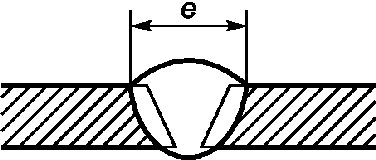 | ШЦ | 2i | |
УШС-3 | (1 мм) | ||
Линейка по ГОСТ 427 | 2a | ||
Предельные шаблоны | - | ||
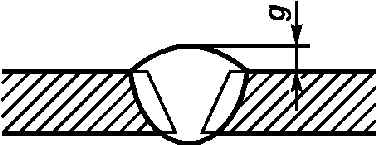 | УШС-3 | 0,5 | |
ШЦ-1 (с глубиномером) | 2i + 0,1 <*> | ||
ШЦ-1 модифицированный (с опорой) | 4i | ||
ШЦС-164 (цифровой шаблон Ушерова - Маршака) | 2a | ||
ШЦСЦ-164 (цифровой шаблон Ушерова - Маршака) | 0,1 <*> | ||
Шаблон Красовского | a (0,5 мм) | ||
Трехшкальный шаблон WG9 по ГОСТ Р ИСО 17637 | 0,5a (0,1 мм) | ||
Часовой индикатор (ИЧ) по ГОСТ 577 | 0,1 <*> | ||
Шаблоны по ГОСТ Р ИСО 17637 (WG1, WG2, MG8) | a | ||
Предельные шаблоны | - | ||
3 Ширина подварочного шва e1 | 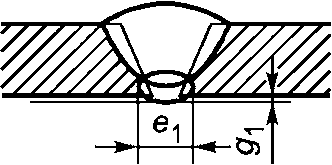 | По пункту 1 | - |
4 Выпуклость подварочного шва g1 | По пункту 2 | - | |
5 Выпуклость (вогнутость) корня шва g1 для односторонних швов - наибольшее расстояние от поверхности шва до плоскости, проходящей через видимые линии сплавления | 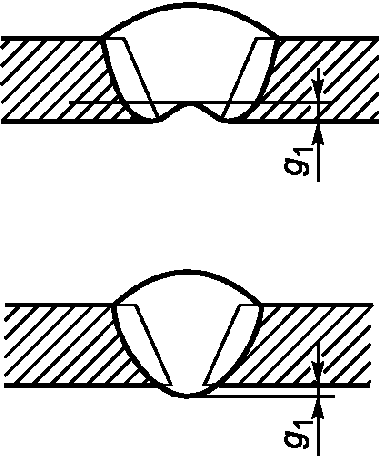 | УШС-3 | 0,5 |
ШЦ-1 (с глубиномером) | 2i + 0,1 <*> | ||
ШЦ-1 модифицированный (с опорой) | 4i | ||
ШЦС-164 (цифровой шаблон Ушерова - Маршака) | 2a | ||
ШЦСЦ-164 (цифровой шаблон Ушерова - Маршака) | 0,1 <*> | ||
Шаблон Красовского | a (0,5) | ||
Трехшкальный шаблон WG9 по ГОСТ Р ИСО 17637 | 0,5a (0,1 мм) | ||
Часовой индикатор (ИЧ) по ГОСТ 577 | 0,1 <*> | ||
Шаблоны по ГОСТ Р ИСО 17637 (WG1, WG2, MG8) | a | ||
Эндоскоп с измерительной системой | - | ||
Прогонка шариком (для трубных элементов) | - | ||
Слепок и измерительная лупа (ГОСТ 25706) | 2a | ||
6 Смещение кромок свариваемых элементов  | 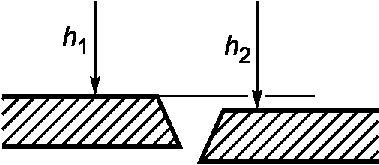 | УШС-3 | 0,5 |
Часовой индикатор (ИЧ) по ГОСТ 577 | 0,1 <*> | ||
Шаблоны по ГОСТ Р ИСО 17637 (WG1, WG2, MG8, WG9) | - | ||
Шаблон прямой линии (прямолинейный шаблон) - линейка с вырезанным мениском + набор щупов размером, соответствующим номинальному | - | ||
Специальный шаблон | - | ||
7 Выпуклость шва (лицевого g и подварочного g1) при наличии смещения кромок | 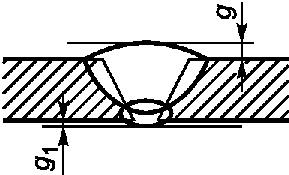 | По пункту 2, за исключением средств, имеющих две опоры | - |
8 Выпуклость шва при сварке разнотолщинных элементов | 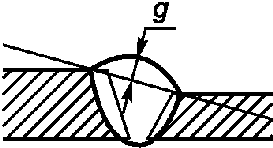 | Специальный шаблон | - |
9 Выпуклость (вогнутость) корня шва g' при наличии смещения кромок | 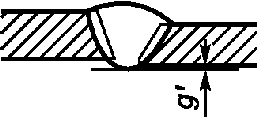 | По пункту 2, за исключением средств, имеющих две опоры | - |
10 Угол сопряжения шва с основным металлом  - угол между поверхностью детали и касательной к поверхности шва в точке сплавления | 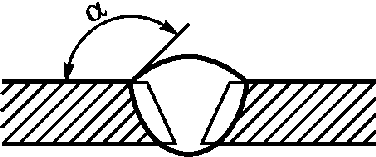 | Угловой шаблон | - |
11 Радиус R сопряжения шва с основным металлом (для механически обработанных швов) | 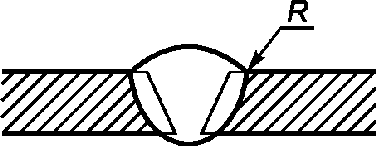 | Радиусный шаблон | - |
12 Высота углублений (западаний) между валиками - разность высот соседних гребешка и впадины в поперечном сечении шва,  | 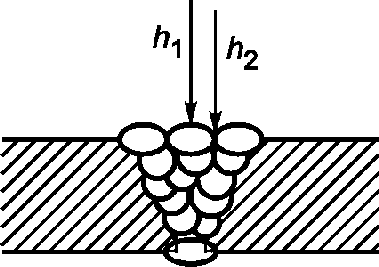 | ШЦ-1 модифицированный (с опорой) | 4i |
ШЦС-164 (цифровой шаблон Ушерова - Маршака) | 4i | ||
ШЦСЦ-164 (цифровой шаблон Ушерова - Маршака) | 0,1 <*> | ||
Часовой индикатор (ИЧ) по ГОСТ 577 | 0,1 <*> | ||
Шаблоны по ГОСТ Р ИСО 17637 (WG1, WG2, WG9, MG8) | a | ||
Слепок и измерительная лупа | 2a | ||
13 Чешуйчатость шва - разность высот соседних гребешка и впадины в продольном сечении шва,  | 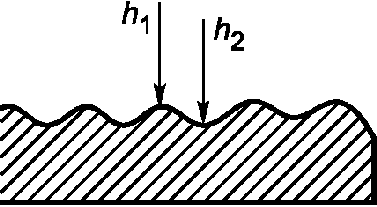 | ШЦ-1 модифицированный (с опорой) | 4i |
Шаблоны по ГОСТ Р ИСО 17637 (WG1, WG2, WG9, MG8) | a | ||
Слепок и измерительная лупа (ГОСТ 25706) | 2a | ||
Часовой индикатор (ИЧ) по ГОСТ 577 | 0,1 <*> | ||
14 Максимальный размер включения - наибольшее расстояние между точками внешнего контура | Измерительная лупа (ЛИ) 3X - 10X (ГОСТ 25706) | 2a | |
ЩЦ с выставленным номинальным размером включения как шаблон | - | ||
Шаблоны (проволочный, радиографический пленочный) | - | ||
Угловые швы | |||
15 Катет углового шва k1, k2 - расстояние от линии сплавления на одном из свариваемых элементов до плоскости второго свариваемого элемента | 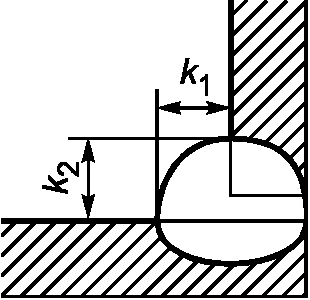 | Шаблоны по ГОСТ Р ИСО 17637 (WG1, WG2, WG9, MG8) | a |
Катетомеры | - | ||
16 Выпуклость g или вогнутость углового шва g' - наибольшее расстояние поверхности шва до линии, соединяющей края шва в поперечном сечении | 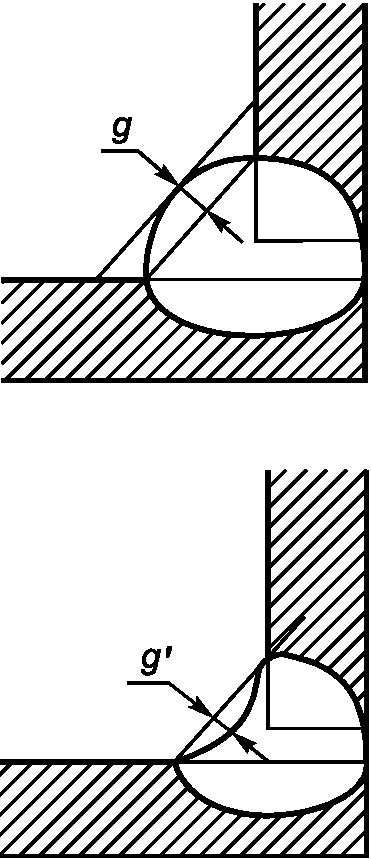 | Специальный шаблон | - |
17 Высота (калибр) h углового шва - наибольшее расстояние от поверхности шва до точки сопряжения наружных поверхностей свариваемых элементов | 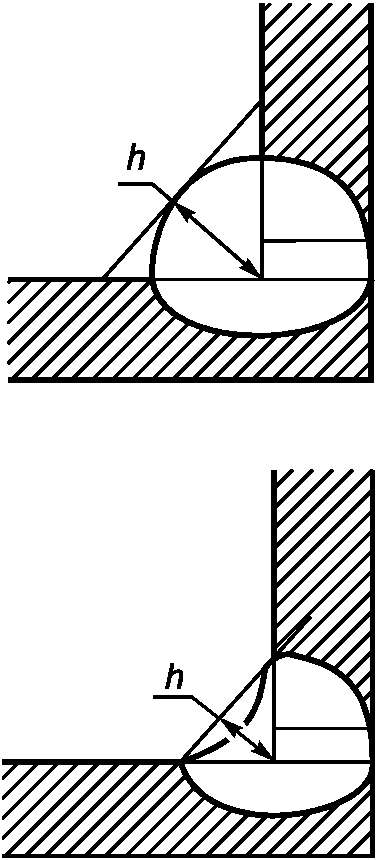 | ШЦС-164 (цифровой шаблон Ушерова - Маршака) | a |
Шаблон Красовского | a | ||
Шаблон WG9 | a | ||
<*> Допускается применение других средств измерения/контроля при условии соответствия диапазонов измеряемых параметров и точности измерений требованиям технологической документации и документации по контролю, а также при условии подтверждения их характеристик в соответствии с требованиями, установленными в приказе [4]. | |||
(обязательное)
Технологическая карта визуального и измерительного контроля должна содержать следующие сведения:
- наименование организации и службы, выполняющей визуальный и измерительный контроль;
- шифр карты;
- наименование оборудования (конструкции, трубопровода), обозначение чертежа или сварочного формуляра;
- наименование контролируемого изделия (группы однотипных изделий) с указанием стандарта или технической документации на изготовление (монтаж);
- типоразмер, категория, объем контроля;
- наименование стадии контроля: входной контроль, операционный контроль, контроль устранения дефектов, контроль при комплексном обследовании;
- указания по установке ОК в требуемое положение (если это возможно) и по введению объекта в режим контроля (освещенность объекта);
- порядок подготовки ОК к проведению контроля;
- последовательность операций контроля;
- перечень контролируемых параметров с указанием нормативных значений при измерительном контроле.
Примечание - Технологические карты контроля разрабатывают с учетом положений настоящего стандарта, а также в соответствии с требованиями федеральных норм и правил, регламентирующих требования к визуальному и измерительному контролю, в том числе с нормами оценки качества и конструкторской документации на объект. Порядок разработки, форму бланка, обозначение, хранение, размножение и внесение изменений в технологическую карту визуального и измерительного контроля устанавливает организация - разработчик документа. Объем информации, вносимой в документ, не может быть меньше объема, указанного в настоящем приложении.
Таблица В.1
Пример оформления карты контроля
Наименование организации - владельца контролируемого оборудования | N карты контроля | |
Наименование подразделения, выполняющего контроль | Технологическая карта визуального и измерительного контроля | Лист 1 |
Листов 3 | ||
СОГЛАСОВАНО (при необходимости согласования) | УТВЕРЖДАЮ (подпись руководителя подразделения, выполняющего контроль, дата) |
Подпись, дата |
1 Объект контроля | |
1.1 Наименование изделия | Затвор обратный _____ |
1.2 Наименование детали | Крышка __________ |
1.3 Контролируемое сварное соединение | Шов 4 |
1.4 Тип сварного соединения | Т 2 по ПНАЭ Г 7-009-89 [5] |
1.5 Категория сварного соединения | III b |
1.6 Вид сварки | Аргонодуговая сварка плавящимся электродом |
1.7 Расчетная высота шва, мм | 6,3 |
1.8 Объем контроля | 100% |
Шов и околошовная зона не менее 5 мм с обеих сторон шва | |
1.10 Этап проведения контроля | До термической обработки (ТО) (ТО не проводится) |
1.11 Эскиз 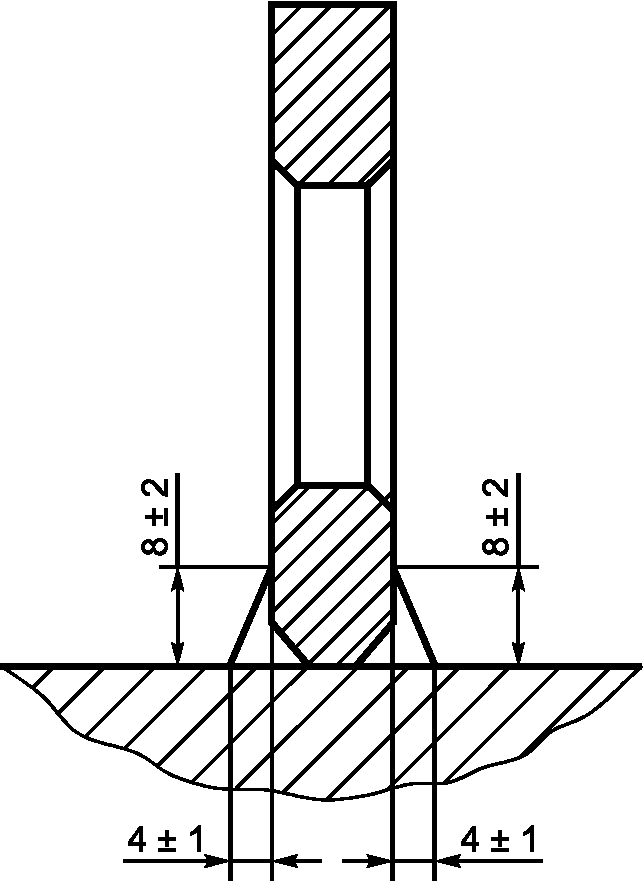 | |
Разработал | Проверил | Согласовал от ГМО (при необходимости) |
____________________ "__" _______ 20__ г. Удостоверение N __ до __ | ____________________ "__" _______ 20__ г. Удостоверение N __ до __ |
Продолжение таблицы В.1
Наименование организации - владельца контролируемого оборудования | N карты контроля | |
Наименование подразделения, выполняющего контроль | Технологическая карта визуального и измерительного контроля | Лист 2 |
Листов 3 | ||
2 Документация | |
2.1 Методическая | ГОСТ Р ___________ |
2.2 Нормативная | |
3.1 Люксметр ТКА-ЛЮКС | |
3.2 Лупа просмотровая (ЛП 2X - 7X) | |
3.3 Лупа измерительная ЛИ-3-10X | |
3.4 Линейка 150 мм по ГОСТ 427 | |
3.5 Сварочный шаблон (катетомер) КМС 3-16 | |
3.6 Шаблон проволочный калиброванный  | |
3.7 Материал композиционный оттискный (слепочный) "Компар-С" ТУ __________ | |
4.1 Освещенность в зоне контроля не менее 500 лк, в зоне непосредственного окружения - 300 лк (полоса шириной не менее 0,5 м, окружающая зону контроля), на периферии - не менее 100 лк | |
4.2 Наличие клейма сварщика - 30 - 50 мм от шва | |
4.3 Расстояние до объекта контроля - 250 - 350 мм | |
4.4 Поверхность в зоне контроля в соответствии с 1.9 настоящей карты и прилегающая к ней поверхность основного металла шириной не менее 20 мм должны быть очищены от шлака, брызг металла, окалины, продуктов коррозии и других загрязнений | |
4.5 Температура ОК - не более 35 °C | |
5 Подготовка к контролю | |
5.1 Ознакомиться с технологической картой контроля | |
5.2 Проверить комплектность средств контроля в соответствии с разделом 3 настоящей карты | |
5.3 Проверить соответствие условий проведения контроля требованиям раздела 4 настоящей карты | |
5.4 Разметить шов на участки длиной не более 500 мм (при необходимости) | |
6 Порядок выполнения визуального и измерительного контроля | |
6.1 Осмотреть сварной шов и основной металл в зоне контроля | |
6.2 Отметить маркером места выявленных нарушений сплошности металла и отклонений формы шва | |
6.3 Выполнить измерительный контроль катетов шва (не менее 3 измерений по всему шву, а также в местах, вызывающих сомнения по результатам визуального контроля) и контроль геометрических размеров выявленных дефектов, подлежащих измерительному контролю в соответствии с разделом 7 настоящей карты | |
6.4 Выполнить соответствующие записи в рабочем журнале | |
6.5 Оформить акт по результатам контроля | |
Разработал | Проверил | Согласовал от ГМО (при необходимости) |
Окончание таблицы В.1
Наименование организации - владельца контролируемого оборудования | N карты контроля | |
Наименование подразделения, выполняющего контроль | Технологическая карта визуального и измерительного контроля | Лист 3 |
Листов 3 | ||
7.1 Нормы оценки качества | 7.2 Средства контроля | |
7.1.1 Наименование дефекта или контролируемого параметра | 7.1.2 Требование КД или документации по контролю | |
Трещины Прожоги Усадочные раковины (кратеры) Непровары Наплывы Свищи Подрезы Скопления пор и включений | Не допускаются | Визуально (невооруженным глазом либо с применением просмотровой лупы (ЛП) с увеличением не более 7X) |
Поры и одиночные включения, максимальный размер (длина), мм | <= 1,0 | Лупа измерительная ЛИ-3-10X или калиброванный проволочный шаблон номинальным диаметром 1,0 мм; линейка 150 мм |
Максимальное число включений на любых 100 мм, шт. | <= 5 | |
Геометрические размеры шва (катеты) | КМС 3-16 | |
k | 8 +/- 2 | |
k1 | 4 +/- 1 | |
Чешуйчатость, мм | <= 1,2 | Слепок "Компар-С" + ЛИ-3-10X |
Примечание - Включения наибольшим фактическим размером до 0,2 мм не учитываются.
Разработал | Проверил | Согласовано |
(обязательное)
КОНТРОЛИРУЕМЫХ ПОВЕРХНОСТЕЙ, ГЕОМЕТРИЧЕСКОГО ПОЛОЖЕНИЯ ОСЕЙ
ИЛИ ПОВЕРХНОСТЕЙ, УГЛУБЛЕНИЙ МЕЖДУ ВАЛИКАМИ И ЧЕШУЙЧАТОСТИ,
ШИРИНЫ И ВЫПУКЛОСТИ (ВОГНУТОСТИ) ПОВЕРХНОСТИ (КОРНЯ) ШВА
СВАРНЫХ СОЕДИНЕНИЙ
Г.1 Перелом осей цилиндрических ОК и прямолинейность их образующей измеряются в 2 - 3 сечениях (в зоне максимального излома, выявленного при визуальном контроле) на расстоянии 200 мм от центра соединения (рисунок Г.1).
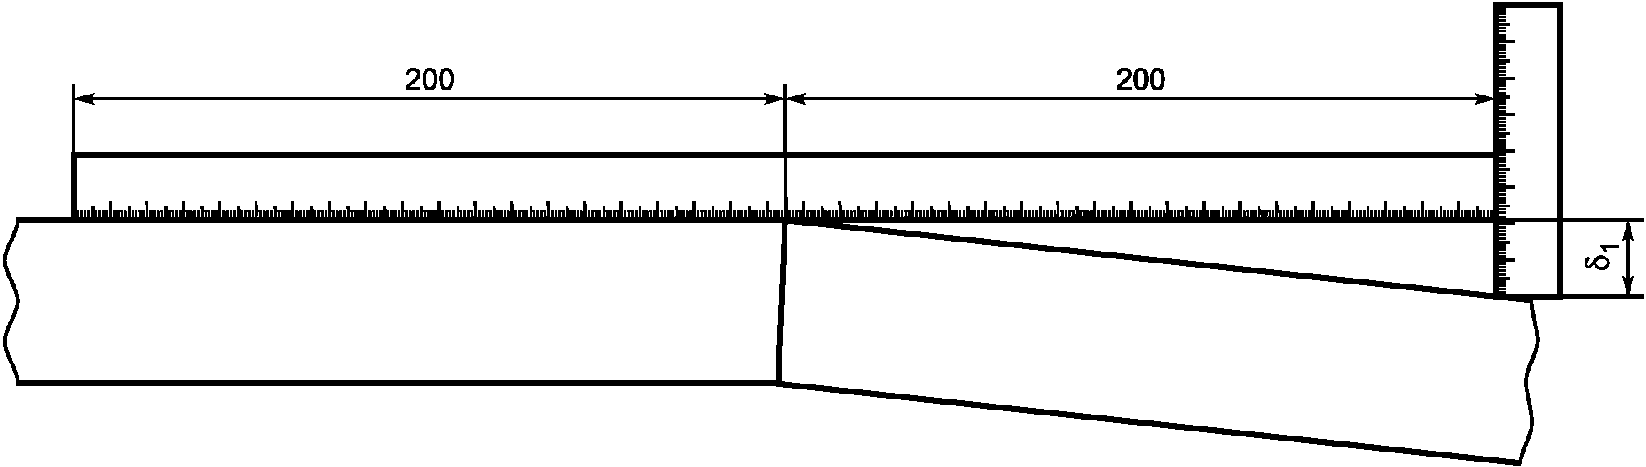
оси блока трубопровода 
Г.2 При измерении перелома осей (в случае отсутствия прямолинейного участка ОК длиной 200 мм) допустимо проводить измерение величины перелома осей на участке меньшей длины с последующим пересчетом для длины 200 мм по формуле
 , (Г.1)
где  - размер перелома осей;
l - расстояние от соединения, на котором выполнено измерение (рисунок Г.2).
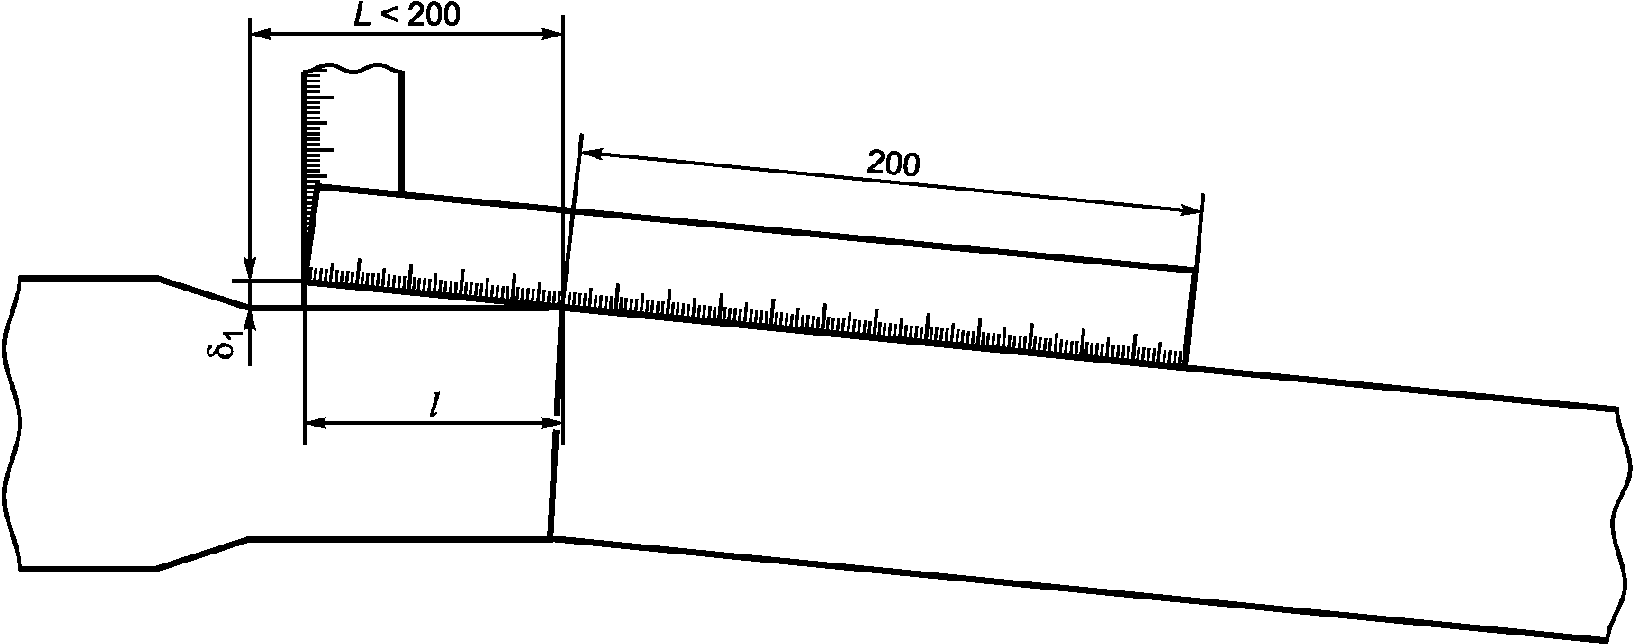
оси блока трубопровода  в случае отсутствия
прямолинейного участка длиной 200 мм
Г.3 Смещение измеряют по уровню расположения внутренних и наружных поверхностей свариваемых (сваренных) деталей (рисунок Г.3).
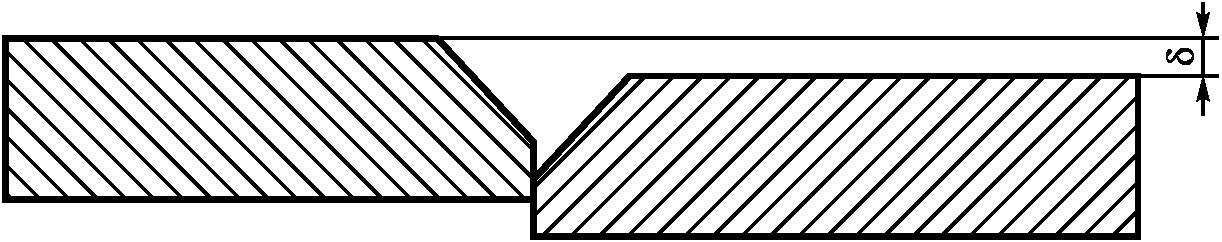

свариваемых или сваренных деталей
Г.4 Угол скоса кромки измеряют по острому углу между плоскостью скоса кромки и плоскостью торца детали или торцовой поверхности детали (рисунок Г.4).
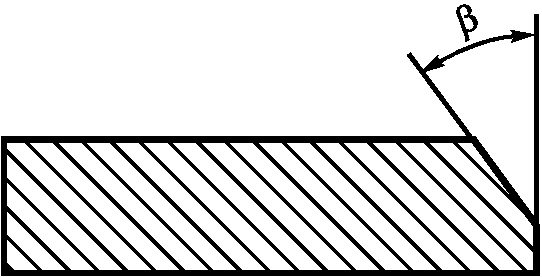

Г.5 Угол скоса кромки при наличии выступающего притупления измеряют согласно рисунку Г.5.
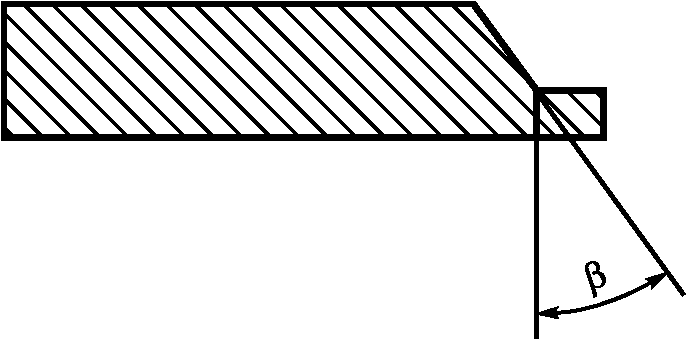

при наличии выступающего притупления
Г.6 Притупление кромки измеряют относительно нижней (внутренней) поверхности детали (рисунок Г.6).
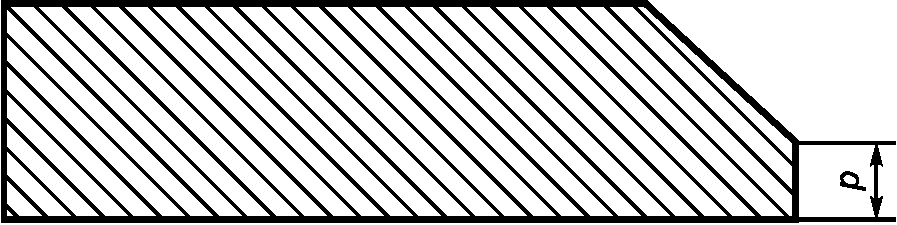
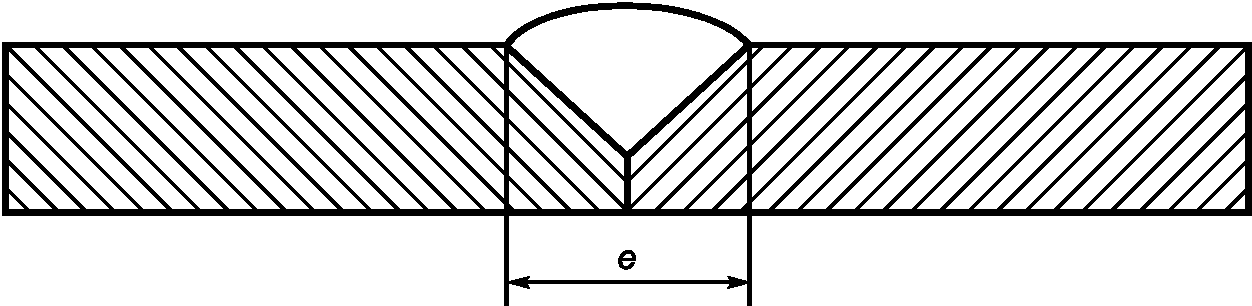
Г.7 Ширину шва сварного соединения измеряют по максимальной длине линии сплавления на лицевой стороне шва в одном поперечном сечении (рисунок Г.7).
Г.8 Выпуклость (вогнутость) шва (толщину наплавленной поверхности) сварного соединения измеряют по максимальной высоте (глубине) расположения поверхности шва (наплавленной поверхности) от уровня расположения наружной поверхности деталей (рисунок Г.8).
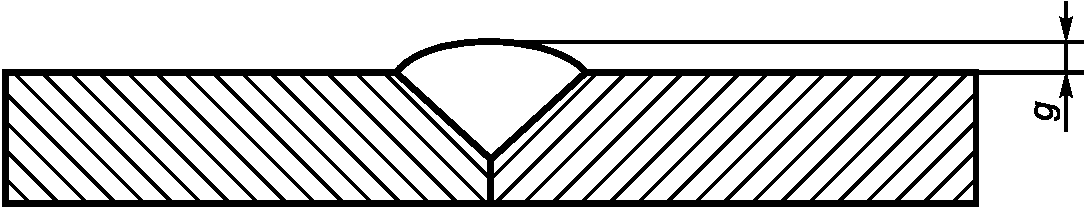
сварного соединения
Г.9 При измерении выпуклости (вогнутости) шва сварного соединения и в случае когда уровни поверхностей деталей одного типоразмера (диаметр, толщина) отличаются друг от друга измерения проводят относительно уровня поверхности детали, расположенной выше уровня поверхности другой детали (рисунок Г.9).
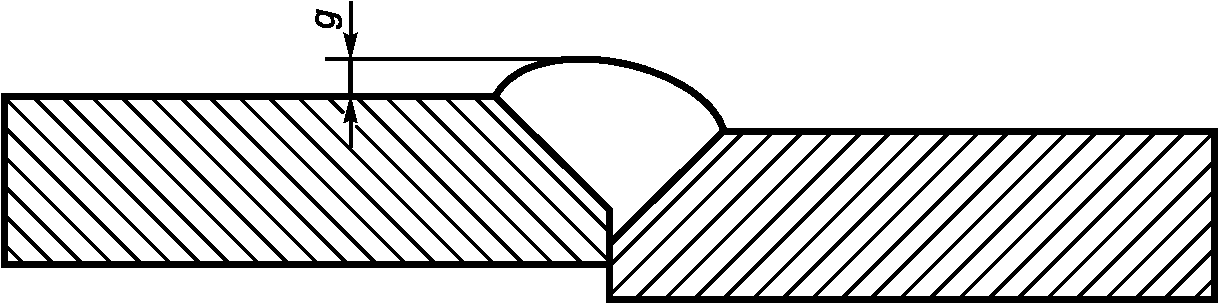
сварного соединения при различном уровне наружных
поверхностей деталей, вызванном смещением
при сборке соединения под сварку
Г.10 Высоту (вогнутость) шва при различном уровне наружных поверхностей деталей, вызванном разницей в толщинах стенок, измеряют по максимальной высоте (глубине) расположения поверхности шва от линии, соединяющей края поверхности шва в одном поперечном сечении (рисунок Г.10).
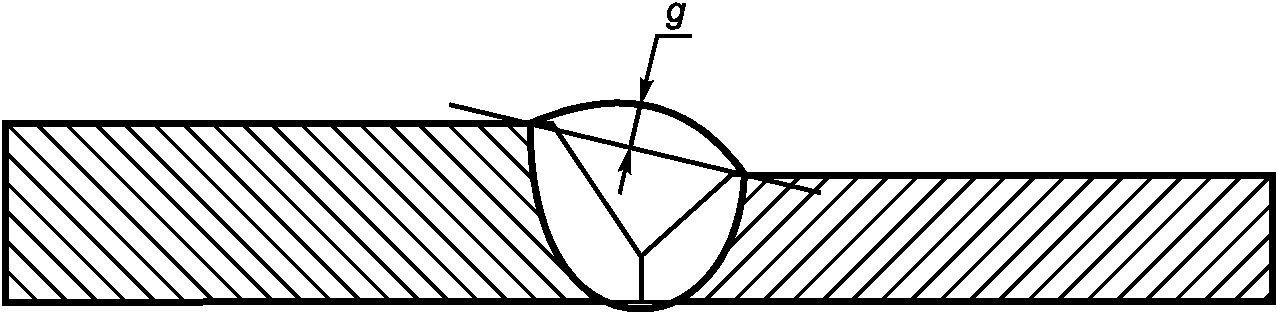
при различном уровне наружных поверхностей деталей,
вызванном разницей в толщинах стенок
Г.11 Измерение катета шва углового сварного соединения (рисунок Г.11).
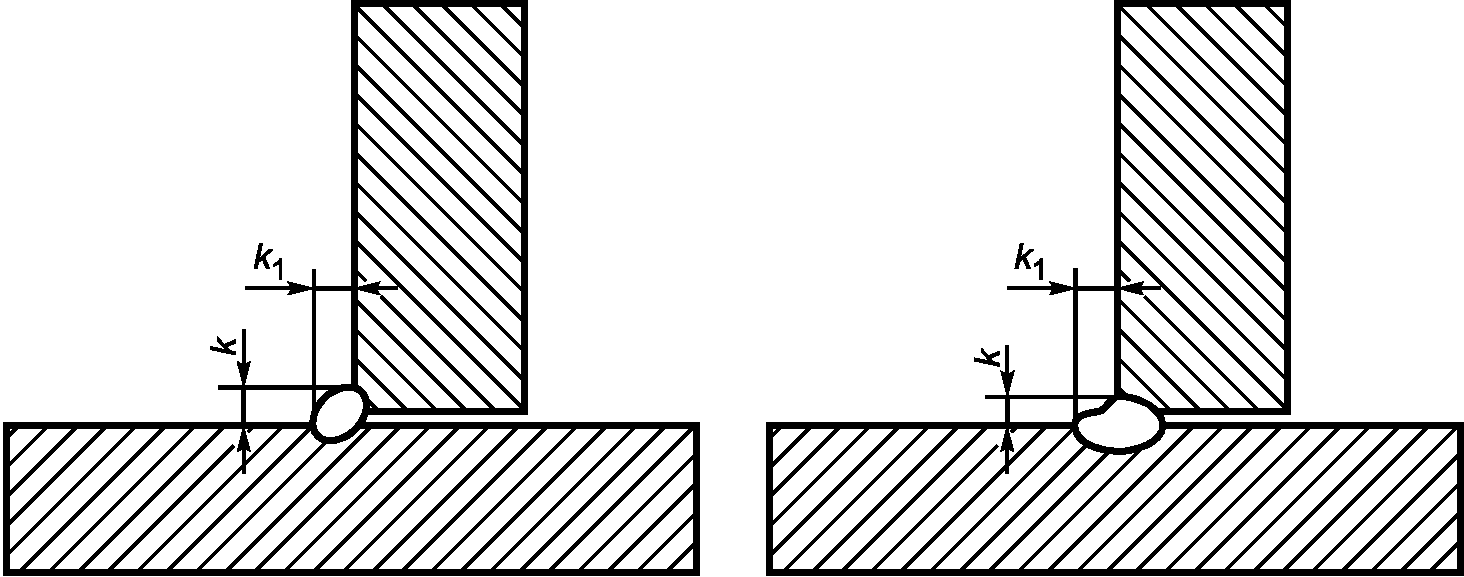
углового сварного соединения
Г.12 Выпуклость (вогнутость) корня шва измеряют по максимальной высоте (глубине) расположения поверхности корня шва от уровня расположения внутренних поверхностей сваренных деталей (рисунок Г.12). В том случае, когда уровни внутренних поверхностей разные, измерения выпуклости (вогнутости) корня шва проводят согласно рисунку Г.13.
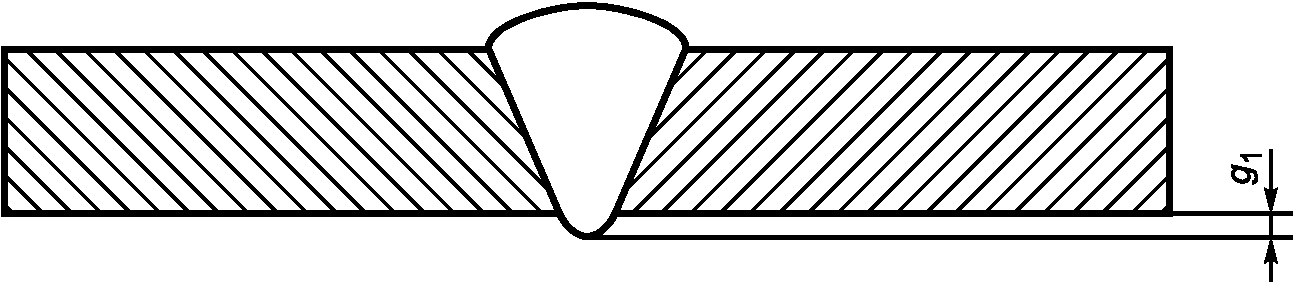
корня шва g1 стыкового сварного соединения
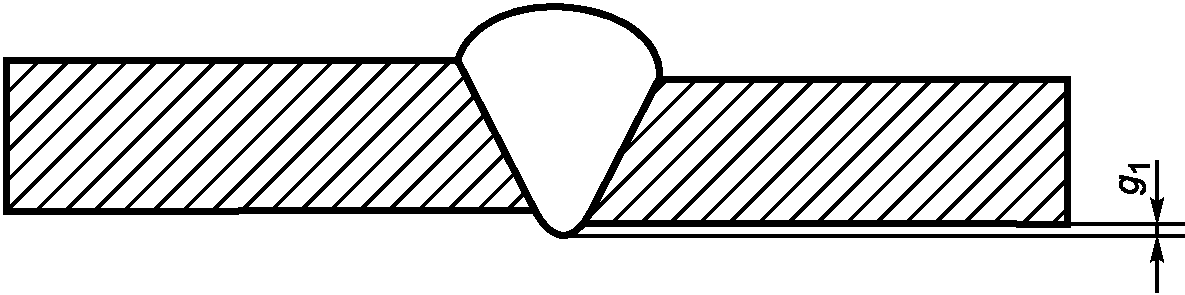
а - Измерение выпуклости корня шва
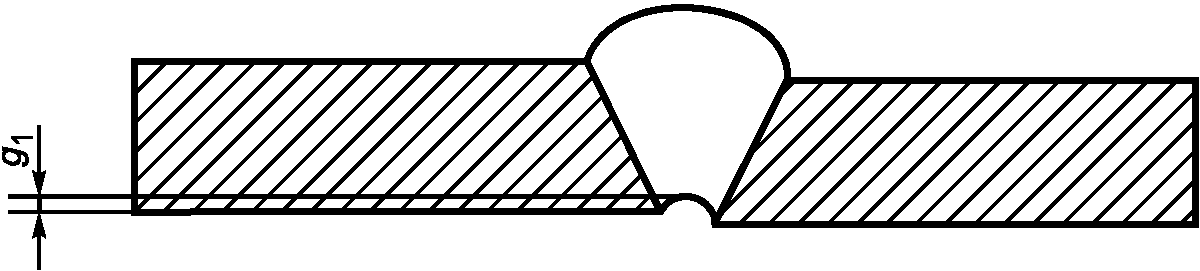
б - Измерение вогнутости корня шва
корня шва g1 стыкового сварного соединения
при различном уровне поверхностей деталей, вызванном
смещением при сборке соединения под сварку
Г.13 Измерение высоты (глубины) углублений между валиками шва при условии, что высоты валиков отличаются друг от друга, выполняют относительно валика, имеющего меньшую высоту (рисунок Г.14). Аналогично определяют и высоту (глубину) чешуйчатости валика (по меньшей высоте двух соседних чешуек).
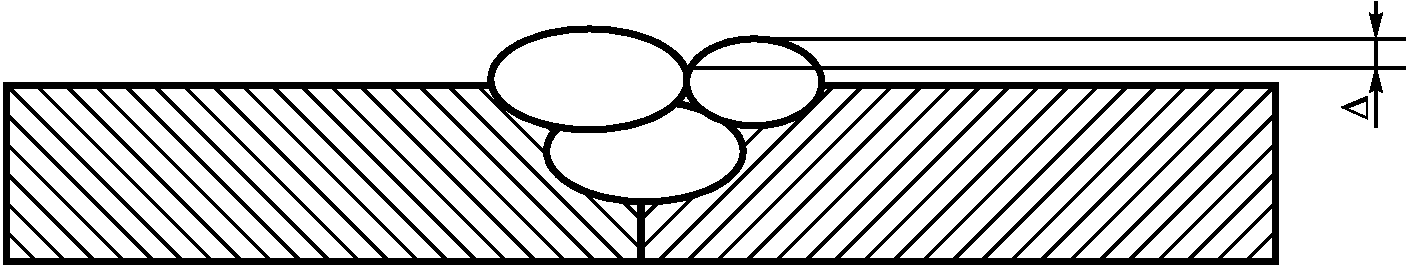
между валиками шва 
Г.14 Измерения выпуклости (вогнутости) шва, чешуйчатости и западаний между валиками шва сварных соединений допустимо проводить по слепку, снятому с контролируемого участка. Измерения проводят измерительной лупой или под микроскопом после разрезки слепка механическим путем.
(справочное)
Таблица Д.1
Журнал результатов контроля (рекомендуемый образец)
для стадий изготовления и монтажа
Дата | Наименование объекта контроля, типоразмер, материал, а также номер чертежа (схемы) или др. НТД | Объем контроля или обозначение зон контроля | Документация по контролю и оценке качества | Используемые средства контроля | Описание зафиксированных несплошностей | Соответствие требованиям документации по контролю (да, нет) | Номер квалификационного удостоверения | Подпись | Фамилия | Примечание |
Таблица Д.2
Журнал результатов контроля
(рекомендуемый образец) для стадий эксплуатации
Дата | Наименование оборудования, трубопровода или другого элемента АС, шифр, класс | Обозначение зон контроля | Номер технологической карты контроля | Методика контроля и нормы оценки качества | Используемые средства контроля | Описание зафиксированных несплошностей | Соответствие требованиям документации по контролю (да, нет) | Номер квалификационного удостоверения | Подпись | Фамилия | Примечание |
Примечания
1 Документация по результатам визуального и измерительного контроля хранится в архиве организации.
2 В журнале рекомендуется применить сквозную нумерацию страниц, его необходимо прошнуровать и скрепить подписью руководителя службы неразрушающего контроля или ответственного за ведение журнала. Исправления в журнале подтверждаются одним из вышеуказанных лиц.
3 Допускается заполнение журнала в электронном виде.
(справочное)
по визуальному и измерительному контролю
(рекомендуемый образец)
АЭУ, энергоблок ________________ N ________________
___________________________________________________________________________
(наименование организации)
Заключение (протокол) от _____________ N _____________
по выполнению визуального и измерительного контроля
качества сварных соединений и наплавок
1 Журнал результатов контроля N _____________ запись N ______________
2 _________________________________________________________________________
(наименование трубопровода, оборудования, конструкции)
___________________________________________________________________________
обозначение рабочего (монтажного) чертежа, сварочного формуляра, схемы
3 Подведомственность _____________________ Класс безопасности/категория ___
(обозначение документа)
4 Оценка качества _________________________________________________________
(наименование и обозначение)
5 Используемые средства ___________________________________________________
(наименование или обозначение, учетный номер)
Номер сварного соединения | Типоразмер | Материал сваренных деталей | Описание зафиксированных несплошностей (характер, количество, размеры) | Соответствие требованиям документации по контролю (да, нет) |
Контроль выполнил: /_____/ квалификационное удостоверение _________________
N и срок действия
Руководитель работ
по визуальному и измерительному контролю: ___________________ / /
(подпись)
по визуальному и измерительному контролю
(рекомендуемый образец)
АЭУ, энергоблок ________________ N ________________
___________________________________________________________________________
(наименование подразделения или организации, выполняющих контроль)
Заключение (протокол) от _____________ N _____________
по выполнению визуального и измерительного контроля
качества сварных соединений и наплавок
1 Журнал результатов контроля N ________________ запись N _________________
2. ________________________________________________________________________
(наименование оборудования, трубопровода или другого элемента АЭУ, шифр,
класс безопасности)
___________________________________________________________________________
(номер схемы расположения зон контроля)
3 Наименование зоны контроля ______________________________________________
4 Номер технологической карты контроля ____________________________________
(наименование и обозначение)
5 Сведения о термообработке (если проводилась) ____________________________
6 Методика контроля и нормы оценки качества
7 Типы и заводские номера аппаратуры, средств контроля и дополнительных
принадлежностей, данные об их поверке или калибровке ______________________
___________________________________________________________________________
Дата проведения контроля | Основные параметры контроля | Сведения о выявленных несплошностях или отклонениях от геометрических размеров оборудования, трубопроводов и других элементов АЭУ и местах их расположения с приложением дефектограммы (при необходимости) | Оценка качества по результатам контроля |
Контроль выполнил: /_____/ квалификационное удостоверение _________________
N и срок действия
Руководитель работ
по визуальному и измерительному контролю: ___________________ / /
(подпись)
Федеральный закон от 26 июня 2008 г. N 102-ФЗ | Об обеспечении единства измерений | |
Правила контроля основного металла, сварных соединений и наплавленных поверхностей при эксплуатации оборудования, трубопроводов и других элементов атомных станций | ||
Правила и нормы в атомной энергетике ПНАЭ Г-7-010-89 | Оборудование и трубопроводы атомных энергетических установок. Сварные соединения и наплавки. Правила контроля | |
Приказ Госкорпорации "Росатом" от 31 октября 2013 г. N 1/10-НПА | Об утверждении метрологических требований к измерениям, эталонам единиц величин, стандартным образцам, средствам измерений, их составным частям, программному обеспечению, методикам (методам) измерений, применяемым в области использования атомной энергии | |
Правила и нормы в атомной энергетике ПНАЭ Г-7-009-89 | Оборудование и трубопроводы атомных энергетических установок. Сварка и наплавка. Основные положения |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/28/gost_22072.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|