

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "РСТ", 2021 Примечание к документу Документ введен в действие с 01.05.2022. Название документа "ГОСТ Р 59690-2021. Национальный стандарт Российской Федерации. Материалы и комплектующие для натяжных потолков. Общие технические условия" (утв. и введен в действие Приказом Росстандарта от 15.09.2021 N 970-ст) "ГОСТ Р 59690-2021. Национальный стандарт Российской Федерации. Материалы и комплектующие для натяжных потолков. Общие технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Наименование показателя | Требуемое значение | ||
Тип полотна | |||
ПВХ несветопрозрачное | Тканевое несветопрозрачное | ПВХ/тканевое светопрозрачное | |
Ширина, м (в рулоне) | 1,00 - 6,50 | 1,0 - 5,20 | 1,40 - 5,20 |
Толщина, мм | 0,16 - 0,35 | 0,30 - 0,39 | 0,17 - 0,39 |
Поверхностная плотность полотна, г/м2 | 150 - 500 | 220 - 340 | 150 - 340 |
Однородность цвета на 1 м2, % | 80 - 95 | 95 - 100 | 95 - 100 |
Коэффициент пропускания света, % | - | 20 - 90 | |
Прочность на разрыв по ширине/длине полотна, Н/мм2 | 13/17 | 45/60 | От вида материала |
Относительное удлинение при разрыве, % не менее | 150 | 120 | От вида материала |
Температурный интервал применения, °C | от 0 до +60 | от -50 до +80 | От вида материала |
Воздухопроницаемость, дм3/(м2·с) при перепаде давлений 50 Па | Не более 7 | Не менее 20 | От вида материала |
Сопротивление паропроницанию, (м2·ч·Па)/мг | 0,003 | 0,07 | От вида материала |
Водопоглощение за 24 ч, % не более | 0,03 | 18 - 20 | От вида материала |
Водонепроницаемость при давлении 0,001 МПа в течение 72 ч | Водонепроницаемо | ||
Предельные показатели провиса полотна в установленном виде | Не более 10 мм провиса на 1 м диагонали | ||
5.3 Материалы полотен натяжных потолков должны соответствовать показателям пожарной безопасности, приведенным в таблице 2.
Таблица 2
Показатель | Требование |
Горючесть по ГОСТ 30244 | Умеренно горючие (Г2) |
Воспламеняемость по ГОСТ 30402 | Умеренно воспламеняемые (В2) |
Дымообразующая способность по ГОСТ 12.1.044 | Умеренная (Д2) |
Токсичность продуктов горения по ГОСТ 12.1.044 | Умеренно опасные (Т2) |
5.4 Полотно натяжного потолка следует изготавливать согласно разделу 8.
5.5 На лицевой поверхности полотна не допускаются посторонние включения, царапины, раковины, складки, полосы, искажение рисунка, видимые с расстояния 1 м от поверхности пленки. Полотно не должно иметь сквозных отверстий и разрывов.
5.6 Основной крепежный профиль (багет), а также фиксирующий крепежный элемент должны быть изготовлены из алюминия методом прессования по ГОСТ 8617, ГОСТ 22233 либо из жесткого ПВХ методом экструзии по ГОСТ 19111. Предельные отклонения по длине профиля не должны иметь отрицательных значений. Варианты исполнения крепежных профилей приведены на рисунке 2.
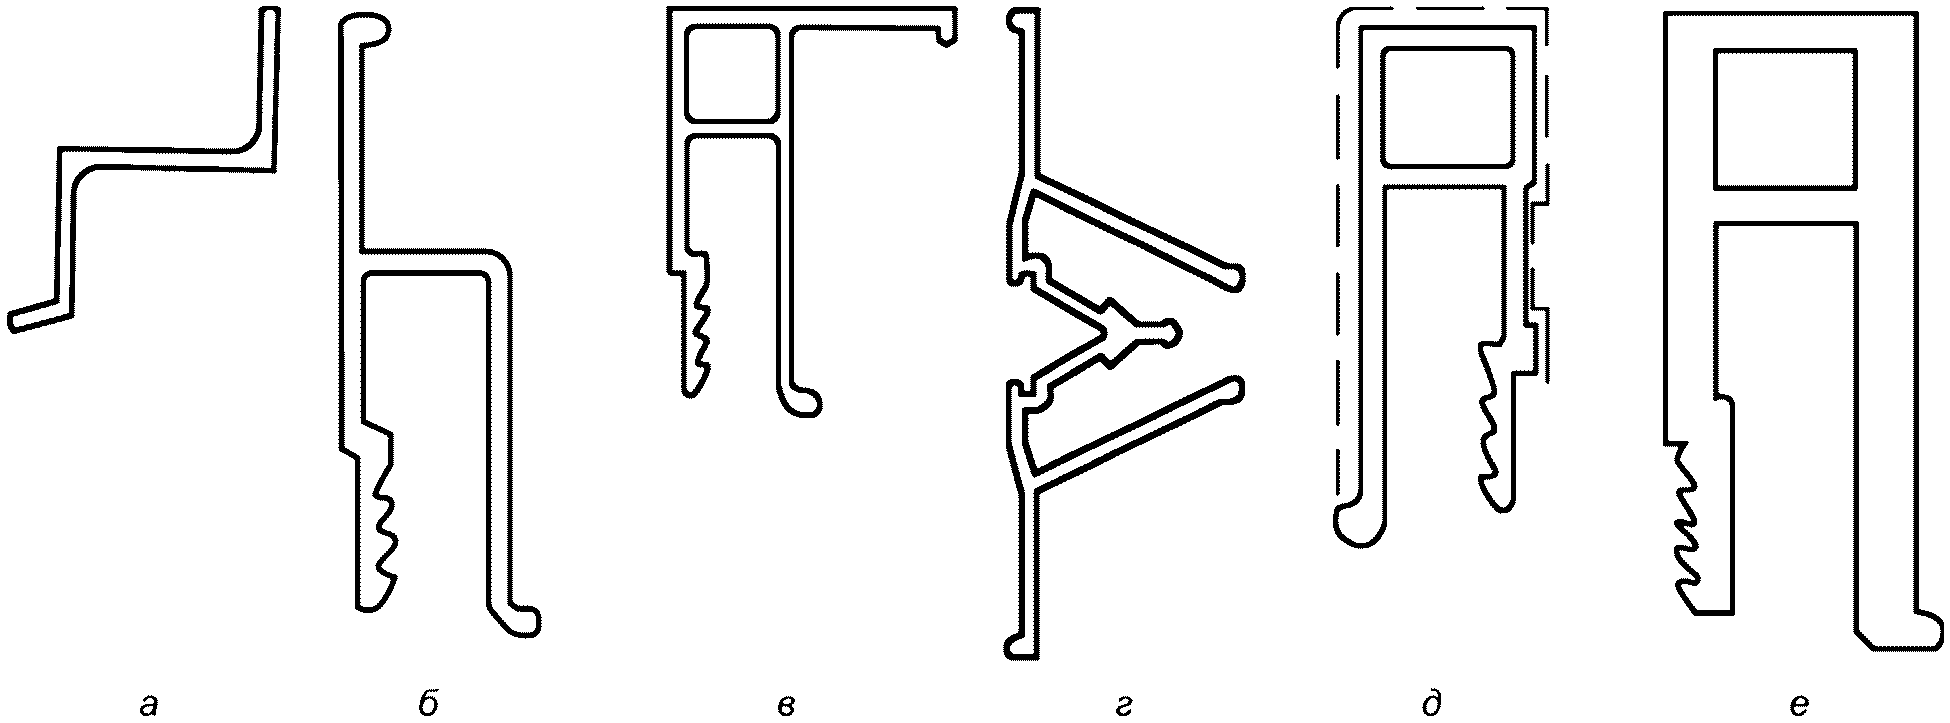
а - Z-образный алюминиевый профиль (отбойник);
б - H-образный алюминиевый облегченный профиль;
в - универсальный алюминиевый профиль; г - соединительный
алюминиевый профиль; д - П-образный алюминиевый профиль;
е - стеновой ПВХ профиль
Рисунок 2 - Варианты исполнения крепежных профилей
5.7 Декоративный молдинг (вставка, заглушка) изготавливают из ПВХ-композиции методом экструзии по ГОСТ 19111. Варианты исполнения декоративных молдингов приведены на рисунке 3.
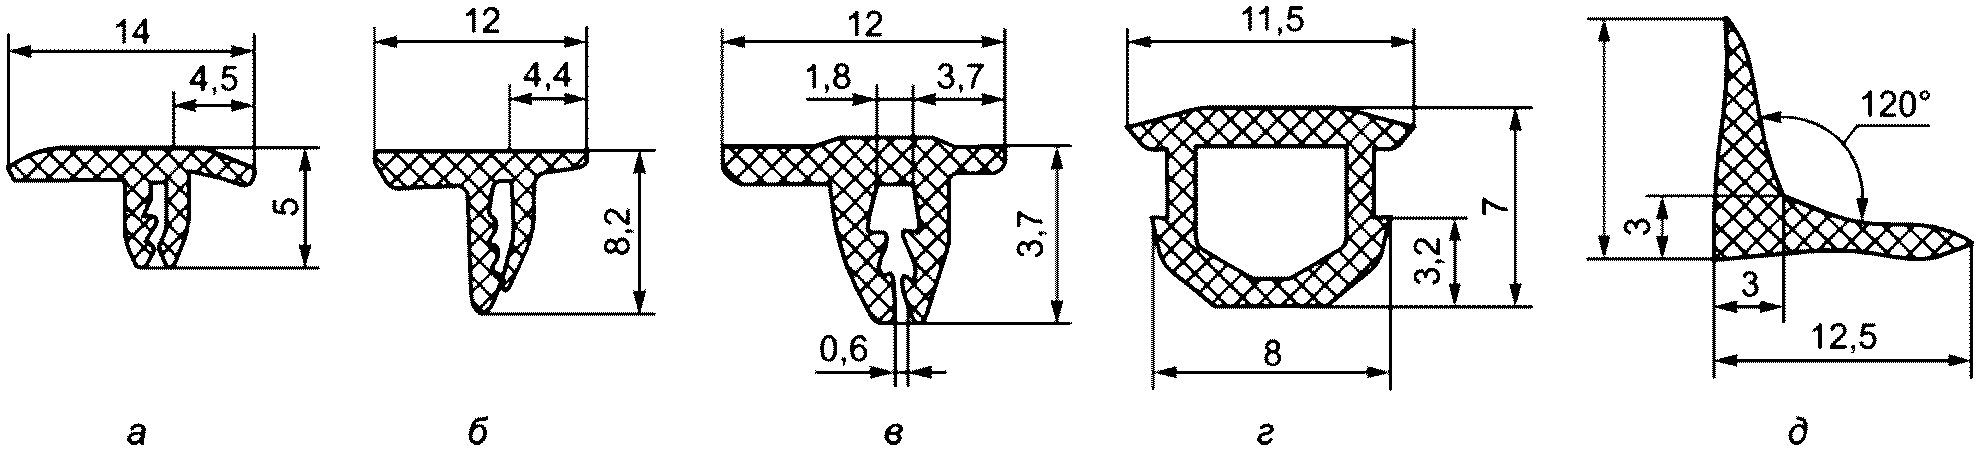
а - Т-образный пристенный профиль, вариант 1; б - Т-образный
пристенный профиль, вариант 2; в - Т-образный пристенный
профиль, вариант 3; г - соединительный профиль - заглушка;
д - Л-образный пристенный профиль
Рисунок 3 - Декоративные молдинги
5.8 Термокольца (термоквадраты), пластины обвода трубы должны соответствовать следующим требованиям:
- температура деструкции - не менее 300 °C;
- предел прочности при статическом растяжении - не менее 500 кгс/см2;
- температура размягчения по Вика - не менее 150 °C;
- расчетная долговечность - не менее 44 000 ч;
- допускаемое напряжение для требуемой долговечности - не менее 4,9·10-4 Па.
Варианты исполнения термокольца и термоквадрата приведены на рисунке 4.
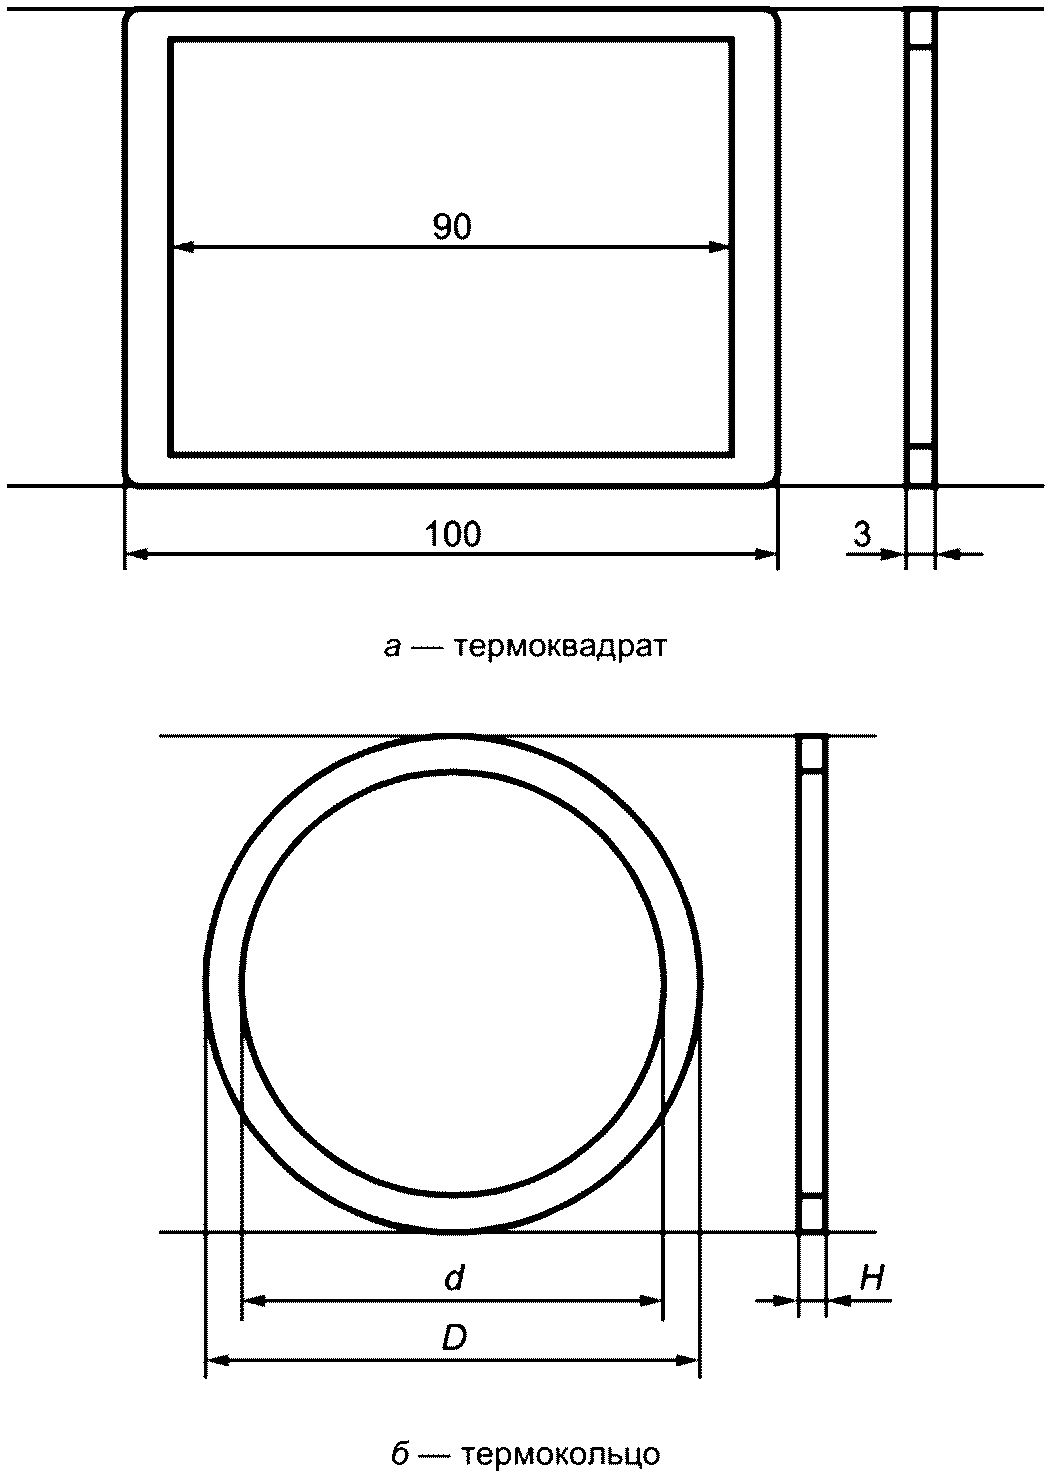
Рисунок 4 - Варианты исполнения термокольца (термоквадрата)
Допускается разброс габаритных размеров в пределах: d +1 мм - при размере до 90 мм и +1,5 мм - для остальных размеров; D +2 мм; H +5% - для всех размеров. Изменение размера в поле допуска не влечет за собой снижение характеристик.
Вариант исполнения пластины обвода трубы приведен на рисунке 5.
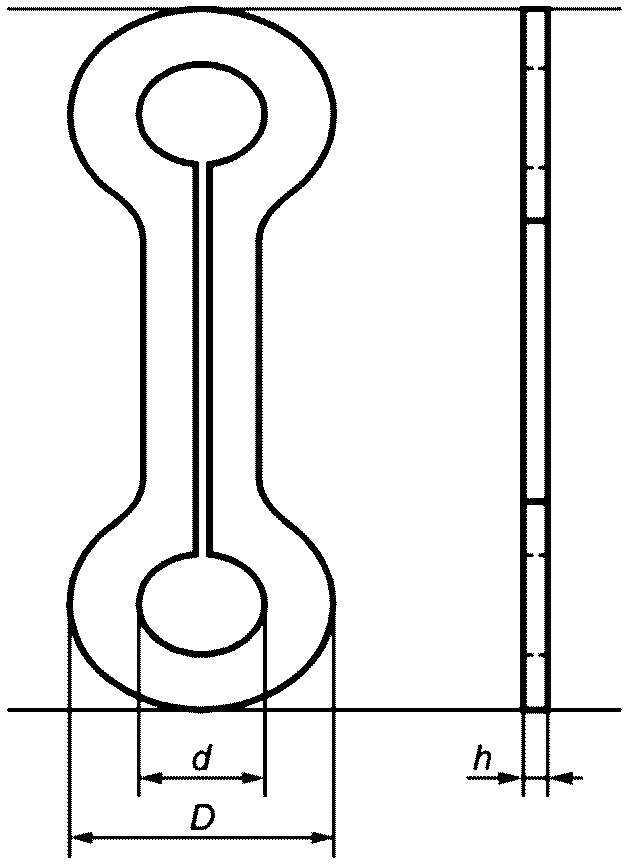
Рисунок 5 - Пластина обвода трубы
Допускается разброс габаритных размеров в пределах +1 мм. Изменение размера в поле допуска не влечет за собой снижение характеристик.
5.9 Платформы под люстру, платформы для установки встраиваемых светильников, установочные площадки должны соответствовать следующим требованиям:
- температура деструкции - не менее 220 °C;
- предел прочности при статическом растяжении - в пределах 24 - 39 кгс/см2;
- температура размягчения по Вика - не менее 145 °C;
- расчетная долговечность - не менее 44 000 ч;
- допускаемое напряжение для требуемой долговечности - не более 245 МПа;
- жесткость (модуль упругости при изгибе) - в пределах 1,2 - 1,6 ГПа.
Вариант исполнения платформы под люстру приведен на рисунке 6.
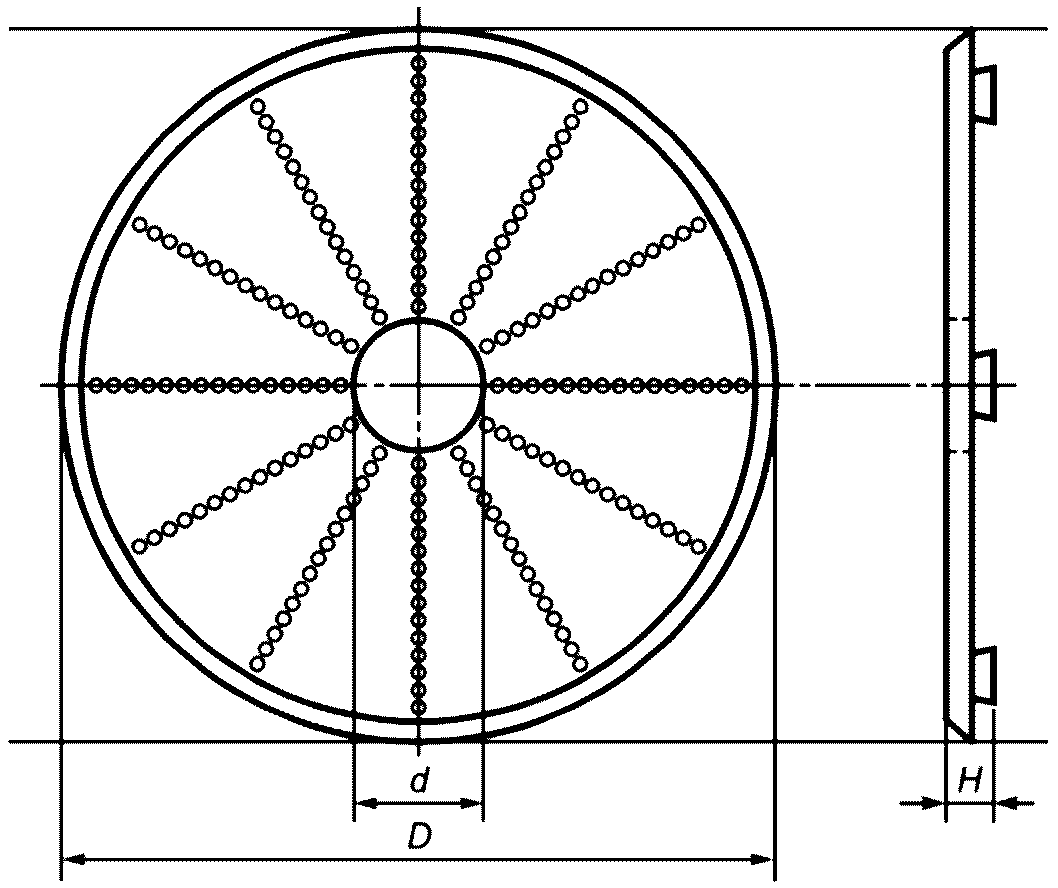
Рисунок 6 - Платформа под люстру
Допускается разброс габаритных размеров в пределах +1 мм. Изменение размера в поле допуска не влечет за собой снижение характеристик.
6.1 Отбор образцов для проведения испытаний полотен натяжных потолков на любые показатели проводят по ГОСТ EN 13416. Перед испытаниями образцы кондиционируют по ГОСТ 12423 при (23 +/- 2) °C не менее 3 ч.
6.2 Для определения пожарно-технических характеристик полотен натяжных потолков проводят испытания по следующим показателям:
- Г (горючесть) по ГОСТ 30244-94 (раздел 7, метод 2);
- В (воспламеняемость) по ГОСТ 30402;
- Д (дымообразующая способность) по ГОСТ 12.1.044-89 (подраздел 4.18);
- Т (токсичность) по ГОСТ 12.1.044-89 (подраздел 4.20).
6.3 Для определения и подтверждения соответствия единым санитарно-эпидемиологическим требованиям к товарам, подлежащим санитарно-эпидемиологическому надзору (контролю), необходимо проведение испытаний на соответствие показателям [1] (глава II, раздел 6).
6.4 Внешний вид полотна определяют визуально, без применения увеличительных приборов, сравнением с контрольным образцом. Наличие или отсутствие трещин, дыр, разрывов, складок и других видимых дефектов на полотне мембраны проверяют по ГОСТ EN 1850-2.
6.5 Определение линейных размеров
6.5.1 Толщину полотна определяют по ГОСТ EN 1849-2 в трех точках на равных расстояниях друг от друга и не менее 10 мм от края.
6.5.2 Ширину полотна определяют с использованием рулетки по ГОСТ 7502.
6.6 Массу на единицу площади полотна определяют по ГОСТ EN 1849-2.
6.7 Условную прочность при разрыве и относительное удлинение при разрыве полотна определяют по ГОСТ 31899-2, метод B.
6.8 Водонепроницаемость полотна определяют по ГОСТ EN 1928, метод B, либо по ГОСТ 2678 при давлении 0,001 МПа в течение 72 ч (по мокрому пятну).
6.9 Испытания полотна на термическое старение проводят по ГОСТ EN 1296 в течение 12 недель.
До и после термического старения определяют водонепроницаемость мембраны по 6.8, условную прочность при разрыве и относительное удлинение при разрыве - по 6.7.
Изменение значения условной прочности и относительного удлинения после термического старения Aстар, %, вычисляют по формуле
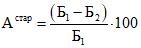 , (1)
где Б1 - среднее значение показателя до старения;
Б2 - среднее значение показателя после старения.
За результат испытания принимают среднее арифметическое значений, полученных при испытании трех образцов.
6.10 Усадку при прогреве определяют на трех образцах, отобранных по всей ширине пробы полотна и имеющих форму квадрата со стороной (100 +/- 1) мм. Образцы измеряют посередине стороны квадрата в направлении вытяжки пленки с погрешностью не более 0,5 мм и помещают на 15 мин в термошкаф, нагретый до (100 +/- 2) °C, на плоскую подложку, не препятствующую изменению размеров. После охлаждения до комнатной температуры образцы измеряют в тех же точках, что и до прогрева.
Усадку при прогреве  , %, вычисляют по формуле
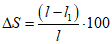 , (2)
где l - длина образца до прогрева, мм;
l1 - длина образца после прогрева, мм.
За результат испытания принимают среднее арифметическое значений, полученных при испытании трех образцов.
6.11 Определение сопротивления паропроницаемости полотна проводят по ГОСТ 25898.
6.12 Воздухопроницаемость полотна при перепаде давления 50 Па проводят по ГОСТ 12088, ГОСТ ISO 9237.
6.13 Коэффициент пропускания света полотна определяют по ГОСТ EN 410.
6.14 Акустические характеристики полотна определяют по ГОСТ 23499.
6.15 Для подтверждения соответствия требованиям [2], для тканевых потолков дополнительно к приведенным в 6.1 - 6.14 проводят следующие испытания:
- на воздухопроницаемость по ГОСТ 12088;
- требования безопасности по ГОСТ 12.3.030;
- распространение пламени по ГОСТ Р 51032.
Для маркирования готовых изделий применяют:
- товарный ярлык (титульник);
- ленту с изображением товарного знака;
- клеймо;
- контрольную ленту;
- штрихкод (при наличии).
7.1.1 В одном из углов полотна натяжного потолка прикрепляют ярлык с указанием предприятия-изготовителя. Допускается альтернатива ярлыку - клеймо на фиксирующем профиле. На товарном ярлыке должна быть указана следующая информация:
- наименование страны-изготовителя, юридический адрес предприятия-изготовителя;
- обозначение стандарта или технического документа, обязательным требованиям которого соответствует изделие;
- информация об обязательной сертификации;
- наименование изделия (может соответствовать нормативным документам);
- обозначение фактуры и материала полотна, из которого было сделано изделие (вместо указания цвета полотна допускается прикреплять образцы материалов, из которых изготовлены изделия);
- размеры; применяемая технологическая усадка материала;
- срок годности (службы);
- информация в соответствии с требованиями национальных систем сертификации (при наличии);
- сырьевой состав, находится в сертификате соответствия, выдается поставщиком пленки/ткани производителю изделия, который в свою очередь предоставляет сертификат потребителю;
- дата изготовления;
- штрихкод товара (при его наличии);
- товарный знак изготовителя (при его наличии);
- специфическая информация об изделии для потребителя (при ее наличии);
- правила и условия безопасного хранения, транспортирования, безопасного и эффективного использования, ремонта, восстановления, утилизации, захоронения, ликвидации (при необходимости).
7.1.2 Информацию товарного ярлыка допускается дополнять, а также переносить на контрольную или отдельную ленту. Для комплектов допускается указывать количество предметов, входящих в комплект.
7.1.3 Товарный ярлык может иметь разнообразную форму и должен быть прикреплен к изделию способом, обеспечивающим его сохранность. Допускается по согласованию изготовителя с потребителем изменять места прикрепления маркировки.
7.1.4 Допускается приложение памятки по уходу за изделием. В случае совмещения памятки по уходу с товарным ярлыком, размер товарного ярлыка увеличивают на величину, необходимую для текста памятки.
7.2 Информация на упаковке натяжного потолка
7.2.1 Упаковочный ярлык применяют для маркировки комплекта изделий и элементов (комплектующих) натяжного потолка, упакованных в полимерную пленку, пакет или другую тару, и связанных в пачку без упаковки. На упаковочном ярлыке должна быть приведена следующая информация:
- наименование страны-изготовителя;
- фирменное наименование и местонахождение (адрес) изготовителя;
- наименование изделия (для комплекта должен быть дополнен перечнем изделий, входящих в комплект);
- артикул и (или) фактура изделия;
- размеры;
- количество изделий (комплектов);
- цвет (допускается прикреплять образцы материалов, из которых изготовлены изделия);
- информация о сертификации (в соответствии с требованиями национальных систем сертификации);
- штрихкод товара (при его наличии);
- товарный знак изготовителя (при его наличии);
- номер упаковщика (при необходимости);
- дата выпуска, допускается проставлять компостером или штампом;
- правила и условия безопасного хранения, транспортирования, безопасного и эффективного использования, ремонта, восстановления, утилизации, захоронения, ликвидации (при необходимости).
7.2.2 Упаковочный ярлык на потребительскую тару или бумагу должен быть прикреплен так, чтобы при вскрытии упаковки не нарушалась нанесенная на упаковочный ярлык маркировка. Если тара, в которую помещен товар, покрыта дополнительной упаковкой, то информация на внутренней упаковке должна быть легкочитаемой сквозь наружную упаковку либо на наружной упаковке должна быть помещена аналогичная информация.
7.3 Способы представления информации для потребителя и требования к качеству ее исполнения
Реквизиты на ярлыках должны быть оформлены типографским, печатным или другим способом, хорошо читаемыми, изложены на государственном языке страны, где изготовлена продукция и где будет осуществляться ее реализация.
Информация для потребителя должна быть однозначно понимаемой, полной и достоверной.
Соответствие продукции заявленной информации является обязательным требованием для изготовителя и продавца.
Текст специфической информации для потребителя, данные, характеризующие изделие, допускается размещать на листе-вкладыше, прилагаемом к каждой единице, или на групповой упаковке, или в сопроводительной документации к поставляемой продукции.
Средства нанесения информации должны обеспечивать стойкость маркировки при хранении, транспортировании, реализации и использовании изделия.
Транспортная маркировка груза - по ГОСТ 14192 с указанием манипуляционного знака "Беречь от влаги", "Хрупкое".
7.4 Требования к упаковке
7.4.1 Для упаковки изделий применяют потребительскую тару (индивидуальную или групповую).
7.4.2 К потребительской таре относят:
- пакет из полиэтиленовой пленки по ГОСТ 12302;
- коробку из гофрированного картона по ГОСТ 33781;
- ящики из гофрированного картона по ГОСТ 13514, ГОСТ 9142;
- мешки из ПВХ;
- ленту-скотч из ПВХ клейкую;
- воздушно-пузырьковую пленку;
- стрэйч-пленку.
7.4.3 Изделия упаковывают в потребительскую тару. По согласованию изготовителя с потребителем возможно применять другие упаковочные материалы и способы упаковывания, обеспечивающие сохранность товарного вида изделий при транспортировании и хранении.
7.4.4 В случае применения полиэтиленовых пакетов для групповой упаковки изделий без последующего упаковывания их в коробку пакеты должны быть закрыты со всех сторон.
7.4.5 При упаковывании изделий в коробку из гофрированного картона на стыке клапанов должны быть вложены картонные прокладки или стык должен быть заклеен лентой.
7.4.6 Коробку с изделиями заклеивают лентой-скотчем с заходом на боковые стенки или по периметру крышки. Коробки из гофрированного картона допускается заклеивать бумажной контрольной лентой.
7.4.7 Изделия упаковывают в воздушно-пузырьковую или ПВХ-пленку завертывая в 1,5 - 2,5 оборота и придавая упаковке прямоугольную форму. Торцевые стороны упаковки заделывают конвертным способом и обклеивают контрольной лентой с заходом на торцевые стороны. На одну из торцевых сторон приклеивают упаковочный ярлык - бланк заказа для клиента, на другую - гарантийный талон или памятку, последнее допускается вложить внутрь упаковки с изделием. На ярлыке должна быть маркировка в соответствии с 7.1.
7.4.8 Крепежные профили, комплектующие для потолков, укладывают по видам изделий. Сложенные изделия перевязывают, одновременно прикрепляя упаковочный ярлык.
7.4.9 Способы складывания изделий устанавливает предприятие-изготовитель с учетом обеспечения сохранности товарного вида изделий до момента монтажа. Потолки лаковые, перфорированные, с фотопечатью обязательно должны быть упакованы с применением амортизационных материалов: валиков из изоспана, порилекса или воздушно-пузырьковой пленки, а также с применением прокладочных материалов между слоев материала.
7.4.10 Для упаковывания изделий в ПВХ-мешки применяют запаянный на производстве мешок из отходов ПВХ-пленки, оставшейся после раскроя материала.
7.4.11 Для перевязывания пачек изделий или комплектующих пачек применяют бумажный скотч либо шнур из химических волокон. Допускается применять перевязочные материалы из отходов производства с разрывной нагрузкой не менее 20 кг.
7.4.12 Для заклеивания коробок, пачек из картона и ящиков из гофрированного картона, а также для бумажных талонов применяют клеевую ленту на бумажной основе по ГОСТ 18251.
7.4.13 Для упаковывания изделий в коробки или пачки из картона применяют коробочный картон по ГОСТ 7933 (толщиной 0,6 - 3,0 мм) и гофрированный картон по ГОСТ Р 52901. Для вкладышей допускается применять картон по ГОСТ 7933 (толщиной 0,5 - 0,7 мм), пачечную бумагу по ГОСТ 6290 (массой 1 м 160 - 220 г), целлулоид или поролон.
Примечание - При упаковывании в гофрированные коробки изделий комплектом, масса одной коробки не должна превышать 80 кг.
7.4.14 Для упаковывания изделий в пакеты применяют полиэтиленовую пленку по ГОСТ 10354 (толщиной не более 0,06 мм). Для группового упаковывания изделий без последующего упаковывания в коробки, пачку или бумагу применяют полиэтиленовую пленку толщиной 0,07 - 0,1 мм.
7.4.15 Особенности маркировки и упаковки изделий, изготовленных по технологии иностранных фирм, указывают в технических условиях или техническом описании на эти изделия, разработанном в дополнение к технической документации иностранных фирм. Требования к маркировке и упаковке изделий, изготовленных по международной кооперации, допускается по согласованию с потребителем изменять.
7.4.16 Способы складывания изделий устанавливает предприятие-изготовитель с учетом обеспечения сохранности товарного вида изделий до момента реализации.
7.5 Транспортирование
7.5.1 Натяжные потолки допускается транспортировать всеми видами транспорта в крытых транспортных средствах или универсальных контейнерах в соответствии с правилами перевозок грузов, действующими на данном виде транспорта.
7.5.2 В зависимости от вида транспорта изделия транспортируют в различных упаковках:
- в автофургонах:
- изделия, упакованные в мешки, ящики,
- изделия в коробках или пачках из картона, в бумаге,
- изделия, упакованные в ящики из гофрированного картона;
- в ж/д вагонах, авиа- и водным транспортом:
- изделия, упакованные в ящики из гофрированного картона на поддонах.
7.5.3 В том случае если изделия перемещают комплектами и большими партиями, то используют паллеты. Если транспортирование на паллетах может привести к повреждению продукции, следует обеспечить фиксацию паллетов и применение амортизационных материалов (воздушно-пузырьковая пленка, гофрированный картон, стрейч-пленкой или другими влагозащитными материалами.
7.5.4 Транспортирование готовых изделий в районы Крайнего Севера и приравненные к ним местности - согласно ГОСТ 15846.
7.5.5 Транспортирование изделий пакетами - согласно ГОСТ 26623. Размеры и масса брутто пакета - согласно ГОСТ 24597.
7.5.6 Транспортная маркировка груза должна содержать указание манипуляционного знака "Беречь от влаги", "Хрупкое".
7.6 Хранение готовых изделий
7.6.1 Изделия следует хранить в крытом складском помещении или непосредственно в помещении, где будет производиться монтаж, и быть защищенными от прямого попадания солнечных лучей, атмосферных воздействий и влаги, при температуре хранения не ниже минус 10 °C. Допускается хранение как комплектами [на один объект по несколько изделий: квартира, подъезд (несколько этажей), этаж (несколько квартир)], так и в единичном экземпляре.
7.6.2 При хранении изделий необходимо обеспечивать:
- сохранность потребительских качеств;
- простоту учета и инвентаризации.
7.6.3 При хранении больших объемов (от 20 шт. готовых изделий ПВХ-пленки) в складских помещениях выполнять погрузочно-разгрузочные работы с соблюдением безопасных способов погрузки, разгрузки и перевозки изделий в соответствии с ГОСТ 12.3.009.
7.6.4 Изделия, транспортируемые в сложенном виде, следует хранить до реализации в транспортируемой потребительской таре или упакованными пачками на стеллажах или непосредственно на строительных объектах в помещении с целью исключения повреждения.
7.6.5 Расстояние от пола до нижней части полки стеллажа должно быть не менее 0,2 м (на складах, при хранении больших партий комплектов изделий) и непосредственно на полу помещения (предварительно убедившись в отсутствие посторонних предметов, при небольших объемах) от внутренних стен до изделий - не менее 0,5 м, от отопительных приборов до изделий - не менее 1 м, между стеллажами - не менее 0,7 м.
7.6.6 В случае если изделия хранились при температуре ниже 8 °C, перед началом монтажных работ изделие из ПВХ-пленки, следует поместить в помещение, где температура составляет от 18 °C до 24 °C согласно ГОСТ 30494, не менее чем на 2 ч.
7.6.7 Прежде чем начать распаковку изделия, необходимо провести осмотр упаковки на разрушение (лом, порезы и другое), при обнаружении провести фотофиксацию, указать в акте осмотра причину повреждения (производственный брак, ненадлежащее транспортирование, ненадлежащее хранение, предполагаемые виновники). Далее следует распаковать изделие, при обнаружении повреждения провести фотофиксацию, указать в акте осмотра причину повреждения.
7.6.8 Максимальный срок хранения изделий из ПВХ-пленки, матовой фактуры, а также тканевых полотен в надлежащих условиях составляет 3 мес с даты изготовления.
7.6.9 Максимальный срок хранения изделий из ПВХ-пленки глянцевой, сатиновой фактуры составляет три дня от даты изготовления, для исключения каких-либо браков (полосатость - от смятия, появление отпечатков округлых форм).
7.7 Хранение материалов в рулонах
7.7.1 Материалы в рулонах складируют штабелями согласно ГОСТ 12.3.010 друг на друга, но не более пяти роликов в высоту. При контейнерных перевозках допускается складирование штабелями до семи рулонов в высоту, при условии сохранения целостности упаковки нижних рядов. Рекомендуется соблюдать размерность (либо складывать большие ширины внизу, меньшие выше; либо складывать штабелями одинаковых размеров).
7.7.2 При складировании материалов в рулонах необходимо соблюдать следующие условия:
- при укладке отдельных тарных мест друг на друга нижние ряды не подвергаются деформации или разрушению от давления выше уложенных рядов;
- громоздкие изделия не укладывают в стеллажи;
- изделия при отпуске потребителям не требуют индивидуального подбора, который может вызвать разборку штабеля для извлечения требуемого упаковочного места или изделия.
7.7.3 Складирование и хранение на производстве до отреза пленки предусматривает хранение в закрытой таре (соответствует правилам хранения на складе) и в открытом виде. В данном случае рулоны пленки должны быть размещены на стеллажах, либо на специально подготовленной поверхности, исключающей возможность загрязнения, воспламенения или любого другого повреждения пленки.
8.1 Натяжной потолок изготавливают под индивидуальные размеры и конфигурацию помещения. Изготовление происходит на специализированном производстве. Материал поступает с завода-изготовителя на производство в роликах (рулонах), при этом ролики имеют определенную ширину (от 130 до 650 см). Согласно чертежу потолка, в производственном цехе из пленки выкраивается потолок.
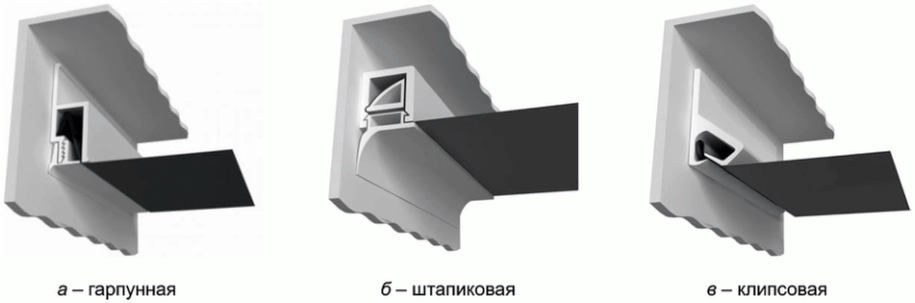
8.2 Если ширины материала в рулоне не хватает для того, чтобы расположить выкройку потолка, пленка соединяется при помощи сварного шва, выполняемого на ТВЧ-станке. По краю потолка на ТВЧ-станке приваривается фиксирующий профиль (гарпун, штапик). После изготовления потолок упаковывают в воздушно-пузырьковую пленку [потолки глянцевой фактуры, фотопечать, перед сворачиванием дополнительно прокладываются проложкой (агрилом, порилексом)], также применяется намотка полотна на специальную картонную трубу, для избежания повреждения изделия при транспортировании.
8.3 Процесс изготовления натяжного потолка из ПВХ-пленки
8.3.1 Осуществляют выдачу в цех бланка заказа и раскройной карты с заданными размерами потолка, где учтена технологическая усадка потолка, которая обязательно указана на бланке. Стандартная усадка ПВХ потолка 7% - 8%.
8.3.2 Определяют рациональный вариант использования каждого куска материала с учетом заданных размеров. Подготовка отреза материала под раскрой. В случае если намотка материала в рулоне выполнена в два слоя лицевой стороной материала друг к другу (в основном глянцевая ПВХ-пленка), необходимо отрезать материал необходимой длины и бережно отделить один слой от другого.
8.3.3 Осуществляют разметку контура изделия согласно раскройной карте и дальнейшую выкройку по контуру посредством раскройного оборудования, допускается как ручной раскрой материала, так и механический с помощью специального оборудования (станки ЧПУ, технический лазер и пр.).
8.3.4 Сварку деталей потолка (изделия) выполняют, если ширина исходного полотна меньше, чем помещение. Качество сварного шва определяет равномерное и однородное вытекание ПВХ в месте соединения полотен толщиной не более 1 мм.
8.3.5 Осуществляют неразъемное соединение потолка (изделия) и непосредственно гарпуна (огарпунивание), посредством их расплавления под воздействием токов высокой частоты.
8.3.6 Осуществляют осмотр полотна при всех стадиях изготовления: раскрой, шов, огарпунивание, упаковка.
8.3.7 Производят упаковку изделия. Если полотно глянцевое, с фотопечатью или сложное, тонкое, либо фактурное, - необходимо при сворачивании полотна проложить дополнительным материалом, далее сложить аккуратно избегая замятия полотна.
Единые санитарно-эпидемиологические требования к товарам, подлежащим санитарно-эпидемиологическому надзору (контролю). Утверждены Решением комиссии Таможенного союза от 28 мая 2010 г. N 299 "О применении санитарных мер в таможенном союзе" | ||
Технический регламент Таможенного союза | О безопасности продукции легкой промышленности | |
УДК 691.416:006.354 | ОКС 91.060.30 |
Ключевые слова: потолок натяжной, ПВХ-пленка, полиэстеровая ткань, светопрозрачность, фактура | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/3/gost_65431.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|