

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2017 Примечание к документу Документ введен в действие с 01.04.2018. Название документа "ГОСТ Р 57798-2017 (ИСО 3730:2012). Национальный стандарт Российской Федерации. Судостроение и морские конструкции. Швартовные лебедки" (утв. и введен в действие Приказом Росстандарта от 19.10.2017 N 1455-ст) "ГОСТ Р 57798-2017 (ИСО 3730:2012). Национальный стандарт Российской Федерации. Судостроение и морские конструкции. Швартовные лебедки"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Выполняемая операция | Неавтоматическая швартовная лебедка | Автоматическая швартовная лебедка |
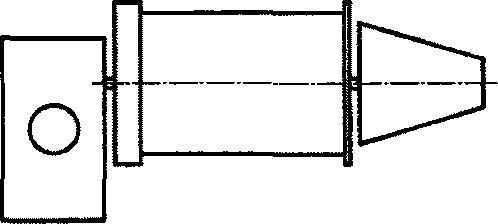 | 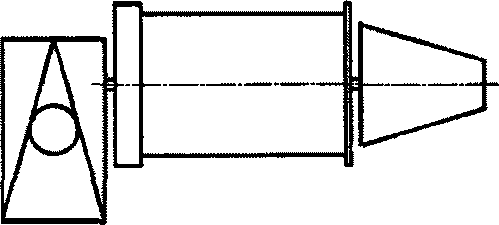 | |
Швартовка | Швартовный канат на барабане | |
Хранение швартовного каната | Швартовный канат на барабане | |
Поддержание натяжения тормозом | Швартовный канат на барабане | |
Верпование | Швартовный канат на турачке или на барабане | |
Поддержание натяжения в автоматическом режиме | Швартовный канат на барабане | |
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 12.2.049 Система стандартов безопасности труда. Оборудование производственное. Общие эргономические требования
ГОСТ 12.4.040 Система стандартов безопасности труда. Органы управления производственным оборудованием. Обозначения
ГОСТ 12971 Таблички прямоугольные для машин и приборов
ГОСТ 14254 Степени защиты, обеспечиваемые оболочками (Код IP)
ГОСТ 21752 Система "Человек-машина". Маховики управления и штурвалы. Общие эргономические требования
ГОСТ 21753 Система "Человек-машина". Рычаги управления. Общие эргономические требования
ГОСТ Р 52543 Гидроприводы объемные. Требования безопасности
ГОСТ Р ИСО 7825 Судостроение. Палубные механизмы. Общие требования
ГОСТ Р 54585 Электрооборудование судовое. Требование безопасности, методы контроля и испытаний
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячно издаваемого информационного указателя "Национальные стандарты" за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 лебедка правого исполнения (right-hand winch): Лебедка, у которой привод находится справа от барабана по отношению к наблюдателю, находящемуся со стороны двигателя, источника энергии или пульта управления (рисунок 1 б), г)).
3.2 лебедка левого исполнения (left-hand winch): Лебедка, у которой привод находится слева от барабана по отношению к наблюдателю, находящемуся со стороны двигателя, источника энергии или пульта управления (рисунок 1 а), в)).
3.3 лебедка с центральным расположением привода (central winch): Лебедка, у которой привод расположен между двумя барабанами (рисунок 1 д)).
3.5 лебедка с несколькими барабанами (multiple drum winch): Лебедка с двумя или большим количеством барабанов (рисунок 1 в), г), д)).
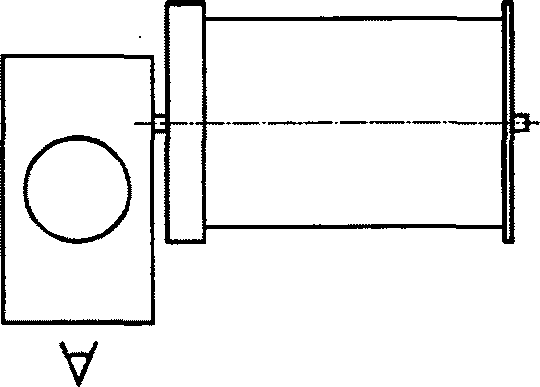
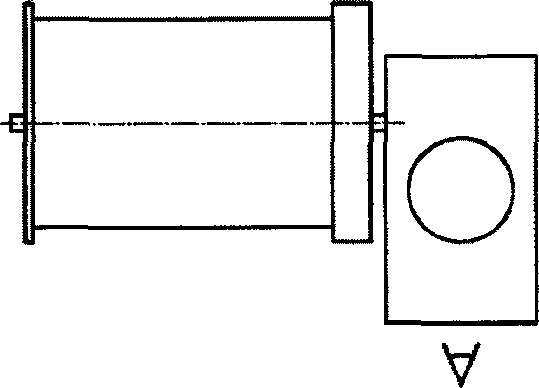
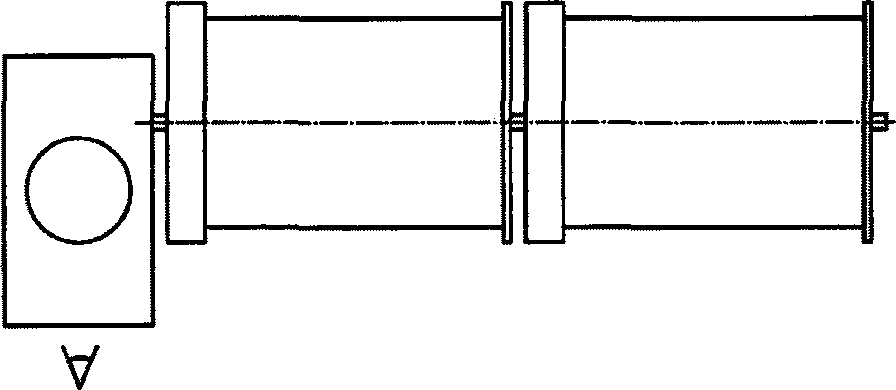
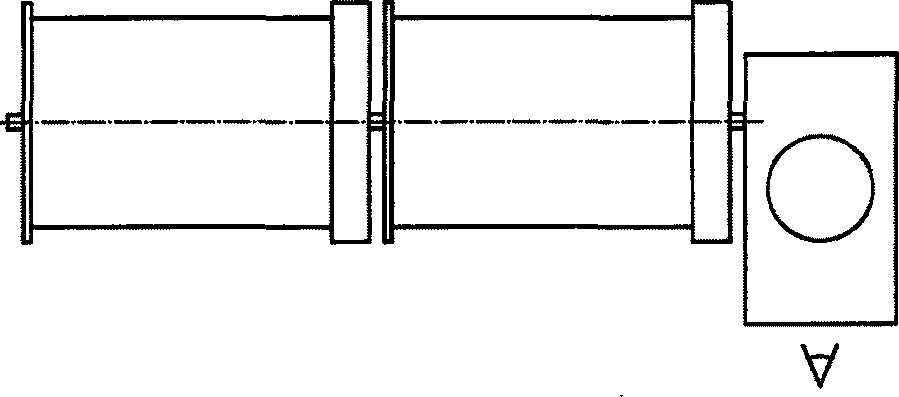
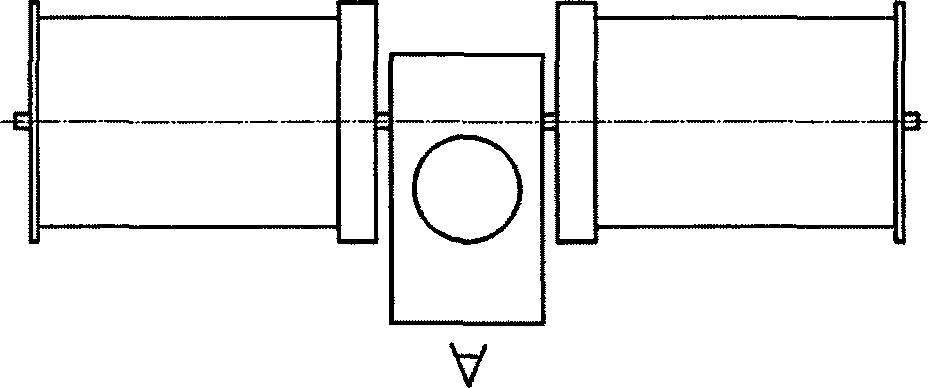
Рисунок 1 - Типы швартовных лебедок
Швартовные лебедки должны отвечать требованиям для палубного оборудования по ГОСТ Р ИСО 7825, требованиям Российского морского регистра судоходства (далее - РМРС) и требованиям, приведенным в 4.2 - 4.8.
4.2.1 Изготовители лебедок несут ответственность за определение прочностных характеристик деталей швартовной лебедки и способность выдерживать нагрузки, возникающие при всех номинальных размерах швартовных лебедок, приведенных в таблице А.1 (приложение А).
4.2.2 При номинальном тяговом усилии напряжения в деталях лебедки не должны превышать 0,4 верхнего предела текучести (ReH) или условного предела текучести материала (RP0,2), при котором относительные остаточные деформации равны 0,2%.
4.2.3 При максимальном моменте привода допустимые напряжения в деталях лебедки не должны превышать 0,9 верхнего предела текучести (ReH) или условного предела текучести материала (RP0,2), при котором относительные остаточные деформации равны 0,2%.
4.2.4 При расчетном удерживающем усилии тормоза лебедки, напряжения в деталях лебедки не должны превышать 0,9 верхнего предела текучести (ReH) или условного предела текучести материала (RP0,2), при котором относительные остаточные деформации равны 0,2%.
4.2.5 Для швартовных лебедок, используемых на танкерах, должны применяться соответствующие требования Международного морского форума нефтяных компаний (OCIMF).
Средний срок службы швартовной лебедки должен быть:
- до капитального ремонта - 10 лет;
- до списания - 25 лет.
4.4.1 Пульты управления лебедками должны отвечать требованиям ГОСТ 12.2.049. Требования к маховикам и рукояткам - по ГОСТ 21752 и ГОСТ 21753.
4.4.2 Направление движения органов управления лебедкой должно быть таким, чтобы швартовный канат выбирался при повороте маховика (рукоятки) управления по часовой стрелке или по движению рукоятки "на себя" и наоборот, при повороте против часовой стрелки или движению рукоятки "от себя" обеспечивалось травление швартовного каната.
По соглашению между заказчиком и изготовителем выбирание швартовного каната может осуществляться при повороте маховика против часовой стрелки.
4.4.3 Органы управления должны иметь четкую маркировку в соответствии с ГОСТ 12.4.040, определяющую направление выбирания и травления каната, пуска и остановки.
4.4.4 Независимо от вида энергии привода, органы управления при ручном управлении должны автоматически возвращаться в положение "Стоп" или "Тормоз", если другой вариант не согласован между заказчиком и изготовителем.
4.5.1 Швартовные лебедки должны изготавливаться в соответствии с требованиями настоящего стандарта по технической документации, разработанной в установленном порядке и одобренной РМРС.
4.5.2 Автоматические швартовные лебедки должны иметь ручное управление для возможности осуществления неавтоматического режима.
4.5.3 Электрические лебедки должны быть оборудованы системой автоматического торможения, которая срабатывает, когда органы управления находятся в положении "Стоп" или "Тормоз", а также при отсутствии питания. Тормоз должен удерживать швартовный канат при тяговом усилии не менее 1,5 номинального и обеспечивать остановку барабана без повреждений при вращении на максимальной скорости.
4.5.4 Лебедки с гидравлическим или паровым приводом, при переводе органов управления в положение "Стоп" или "Тормоз", а также при отсутствии приводной энергии, должны удерживать швартовный канат при тяговом усилии, в 1,25 раза превышающем номинальное; скорость травления каната должна контролироваться в пределах 1,0 м/мин.
4.5.5 Барабаны швартовных лебедок должны быть оборудованы тормозами, способными удерживать нагрузку в соответствии с 5.3.
4.5.6 Для швартовных лебедок, используемых на танкерах, конструкция и технические характеристики тормозов барабанов лебедок должны удовлетворять требованиям OCIMF.
Для танкеров, согласно требованиям OCIMF, каждое судно должно иметь на борту полный комплект оборудования для проверки тормозов.
4.5.7 Конструкция барабана должна обеспечивать работу со стальными канатами 6x36WS-IWRC или 6x41WS-IWRC, изготовленными из стальной гибкой проволоки с пределом прочности не менее 1770 Н/мм2. Допускается применение других типов стальных канатов.
4.5.10 При использовании синтетических канатов диаметр барабана должен быть не менее 6 диаметров каната.
Для высокопрочных синтетических канатов отношение диаметра барабана к диаметру швартовного каната должно соответствовать требованию изготовителя каната.
4.5.11 Емкость барабана может быть "нормальной" или "повышенной". Минимальная длина швартовного каната для хранения на барабане стандартной емкости приведена в графе 12 таблицы А.1 (приложение А). Канатные барабаны повышенной емкости должны хранить канаты вдвое большей длины по сравнению с барабанами нормальной емкости.
4.5.12 Длина канатного барабана нормальной емкости должна быть такой, чтобы вся длина швартовного каната умещалась не более чем в 5 слоев навивки. Увеличение количества слоев навивки допускается по соглашению между заказчиком и изготовителем.
4.5.13 Длина канатного барабана повышенной емкости должна быть такой, чтобы вся длина швартовного каната умещалась не более чем в 8 слоев навивки.
4.5.14 При навивке на барабан более 4 слоев, во избежание уменьшения срока службы каната, следует избегать значительного тягового усилия. В этом случае следует применять двухсекционный барабан, при этом число слоев навивки в накопительной секции барабана может быть увеличено.
- при использовании стальных канатов и высокопрочных синтетических канатов - достаточной для размещения 10 витков;
- при использовании обычных синтетических канатов - достаточной для размещения 5 - 6 витков.
4.5.16 Высота реборды барабана, как нормальной, так и повышенной емкости, должна превышать высоту последнего слоя навивки стального каната на величину, равную не менее 2,5 диаметра каната.
4.5.17 При расчете длины барабана необходимо предусмотреть, чтобы витки каната в слоях накладывались непосредственно друг над другом, при этом суммарный зазор между витками троса не должен превышать половины диаметра каната.
4.5.18 Муфта канатного барабана швартовной лебедки должна монтироваться между барабаном и приводным механизмом.
- швартовные лебедки должны иметь независимый привод, способный управлять скоростью выбирания, травления швартовного каната и скоростью вращения барабана;
- иметь мощность, достаточную для непрерывной работы в течение 30 мин при номинальном тяговом усилии и номинальной скорости выбирания каната;
- иметь устройства защиты от перегрузки;
- предельная нагрузка при удержании тормозом не должна превышать 50% разрывного усилия швартовного каната.
4.5.20 По требованию заказчика швартовная лебедка может быть оборудована автоматическим канатоукладчиком.
4.5.21 Диаметр турачек должен соответствовать значениям, приведенным в таблице А.1 (приложение А).
4.6.1 Все подвижные части швартовных лебедок, кроме барабанов и турачек, должны иметь защитные ограждения от случайного прикосновения человека и попадания одежды, не препятствующие нормальной эксплуатации лебедок.
4.6.2 Электрические приводы и оборудование управления должны соответствовать требованиям ГОСТ Р 54585.
4.6.3 Электрические приводы и оборудование управления, расположенные на палубе, должны иметь степень защиты не ниже IP56 по ГОСТ 14254 или степень защиты, соответствующую условиям окружающей среды, в которой устанавливается и используется оборудование.
4.6.4 Гидравлические приводы и оборудование управления должны соответствовать требованиям ГОСТ Р 52543.
5.1 Технические характеристики швартовных лебедок приведены в таблице А.1 (приложение А).
5.2 Номинальное тяговое усилие на барабане лебедки должно быть в пределах от 0,22 до 0,33 разрывного усилия используемого каната при работе на соответствующей номинальной скорости выбирания каната.
5.6 Минимальная расчетная скорость выбирания швартовного каната для соответствующего размера лебедки должна соответствовать приведенной в таблице А.1 (приложение А).
5.7 Минимальная скорость выбирания ненагруженного каната для соответствующего номинального размера швартовной лебедки должна соответствовать приведенной в таблице А.1 (приложение А).
Для некоторых типов лебедок, районов плавания и по соглашению между заказчиком и изготовителем эта величина может превышать 0,5 м/с.
5.8 Малая скорость должна быть менее 0,5 номинальной скорости выбирания швартовного каната и не более 0,15 м/с.
Типовые испытания или индивидуальные испытания должны выполняться после сборки швартовных лебедок на предприятии-изготовителе.
6.2.1 Типовые испытания могут не проводиться при наличии сертификата испытания опытного образца по соглашению между заказчиком и изготовителем. Необходимость проведения типовых испытаний должна быть согласована между заказчиком и изготовителем. Методы типовых испытаний установлены в 6.2.2 - 6.2.6.
6.2.2 Проверку работы лебедки без нагрузки производят на холостом ходу в течение 30 мин непрерывным вращением по 15 мин в каждом направлении.
6.2.3 Для проверки работы лебедки под нагрузкой производят выбирание и травление швартовного каната при номинальном тяговом усилии в течение 30 мин с номинальной скоростью.
6.2.4 Испытание системы автоматического торможения проводят согласно 4.5.3.
6.2.5 При испытании тягового усилия в автоматическом режиме замеряется фактическое тяговое усилие при выбирании и травлении каната.
6.2.6 Испытание удерживающего усилия проводится при сходящем с барабана канате. Барабан не должен вращаться в течение 2 мин.
6.2.7 Для лебедок, применяемых на танкерах, также должны выполняться соответствующие требования OCIMF.
- герметичность гидравлической системы и отсутствие протечки масла;
- температуру подшипников;
- фактическую скорость;
- наличие постороннего шума;
- потребляемую мощность.
6.3.1 Проверку работы лебедки без нагрузки производят в течение 30 мин непрерывным вращением по 15 мин в каждом направлении.
6.3.2 Испытание системы автоматического торможения проводят согласно 4.5.3.
По соглашению между заказчиком и изготовителем испытания системы автоматического торможения могут быть проведены на судне.
6.3.3 Для проверки работы лебедки под нагрузкой производят выбирание и травление швартовного каната при номинальном тяговом усилии в течение 30 мин с номинальной скоростью.
По соглашению между заказчиком и изготовителем данный вид испытаний может не проводиться.
6.3.4 При проведении проверки управления муфтой и тормозом канатного барабана проверяется плавность хода рукоятки управления (маховика) тормоза и муфты канатного барабана.
6.3.5 Испытание удерживающего усилия проводится при сходящем с барабана канате. Барабан не должен вращаться.
По соглашению между заказчиком и изготовителем вместо испытаний, приведенных выше, могут быть использованы расчетные методы, данные, полученные от специальных испытательных устройств тормоза или результаты типовых испытаний.
6.3.6 Для лебедок, применяемых на танкерах, также должны выполняться соответствующие требования OCIMF.
- герметичность гидравлической системы и отсутствие протечки масла;
- температуру подшипников;
- скорость вращения барабана;
- наличие постороннего шума.
Швартовная ГОСТ Р
лебедка 57798-2017 H 80/0,25 RP N
?????????? ?????????? ??? ??????? ??? ???
Наименование ??????????????? ? ? ? ? ?
? ? ? ? ?
Обозначение ? ? ? ? ?
настоящего ???????????????????????????? ? ? ? ?
стандарта ? ? ? ?
Тип привода: ??????????????????????????????????? ? ? ?
H - гидравлический; ? ? ?
E - электрический; ? ? ?
S - паровой ? ? ?
Технические условия: ????????????????????????????? ? ?
Номинальное тяговое ? ?
усилие (кН)/ ? ?
Номинальная скорость ? ?
выбирания (м/с) ? ?
Тип: RS - правого исполнения ????????????????????????????????????? ?
с односекционным барабаном; ?
LS - левого исполнения с ?
односекционным барабаном; ?
RP - правого исполнения с ?
двухсекционным барабаном; ?
LP - левого исполнения с ?
двухсекционным барабаном; ?
CP - двухбарабанная ?
симметричная с центральным ?
расположением привода ?
Емкость барабана: ???????????????????????????????????????????
N - нормальная;
H - повышенная
Пример обозначения швартовной лебедки с гидравлическим приводом, двухсекционным барабаном нормальной емкости, правого исполнения, номинальным тяговым усилием 80 кН при номинальной скорости швартовки 0,25 м/с:
Швартовная лебедка ГОСТ Р 57798-2017-H-80/0,25-RP-N
Швартовные лебедки должны иметь на видном месте коррозионно-стойкую табличку по ГОСТ 12971 со следующей информацией:
- наименование изделия;
- номинальное тяговое усилие;
- номинальная скорость выбирания троса;
- удерживающее усилие;
- заводской номер изделия;
- дата изготовления;
- наименование изготовителя.
Швартовные лебедки, соответствующие данному стандарту, должны маркироваться следующей информацией: разрывное усилие каната в целом, кН.
(обязательное)
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ШВАРТОВНЫХ ЛЕБЕДОК
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: пункты 4.7.2, 4.6.5 отсутствуют. |
1 | 2 | 3 <1> | 4 <1> | 5 <1> | 6 <2> | 7 <2> | 8 | 9 <3> | 10 <3> | 11 <4> | ||
Номинальный размер лебедки | Номинальное тяговое усилие | Номинальная скорость выбирания каната, не менее | Скорость без нагрузки, не менее | Малая скорость, не более | Диаметр каната | Разрывное усилие каната, не менее | Усилие удержания, не менее | Нагрузка при выбирании каната, не менее | Нагрузка при травлении каната, не более | Минимальный диаметр барабана и турачек | Емкость канатного барабана | |
нормальная | повышенная | |||||||||||
см. 5.2 | см. 5.6 | см. 5.7 | см. 5.8 | см. 4.6.1 | см. 4.6.1 | см. 5.3 | см. 5.4 | см. 5.5 | см. 4.6.5 | |||
кН | м/с | м/с | м/с | мм | кН | кН | кН | кН | мм | м | м | |
5 | 50 | 0,25 | 0,5 | 0,125 | 18 | 204 | 163 | 25 | 100 | 288 | 180 | 360 |
6,3 | 63 | 0,25 | 0,5 | 0,125 | 20 | 252 | 200 | 31,5 | 126 | 320 | 180 | 360 |
8 | 80 | 0,25 | 0,5 | 0,125 | 22 | 305 | 240 | 40 | 150 | 352 | 200 | 400 |
10 | 100 | 0,25 | 0,5 | 0,125 | 24 | 363 | 290 | 50 | 180 | 384 | 200 | 400 |
12 | 125 | 0,2 | 0,5 | 0,1 | 26 | 426 | 341 | 62,5 | 210 | 416 | 200 | 400 |
16 | 160 | 0,2 | 0,5 | 0,1 | 32 | 645 | 516 | 80 | 320 | 512 | 250 | 500 |
20 | 200 | 0,16 | 0,5 | 0,08 | 36 | 817 | 654 | 100 | 408 | 576 | 250 | 500 |
25 | 250 | 0,16 | 0,5 | 0,08 | 40 | 1 010 | 808 | 125 | 500 | 640 | 250 | 500 |
32 | 315 | 0,13 | 0,5 | 0,065 | 44 | 1 220 | 976 | 157,5 | 610 | 704 | 250 | 500 |
40 | 400 | 0,13 | 0,5 | 0,065 | 48 | 1 450 | 1 160 | 200 | 720 | 768 | 250 | 500 |
<2> Значения номинального диаметра каната и минимального разрывного усилия приведены для стальных канатов 6x36WS-IWRC или 6x41WS-IWRC. Выбор других типов канатов должен удовлетворять требованиям 5.3. | ||||||||||||
(справочное)
СО СТРУКТУРОЙ МЕЖДУНАРОДНОГО СТАНДАРТА
Таблица ДА.1
Структура настоящего стандарта | Структура международного стандарта | |||||
Раздел | Подраздел | Пункт | Раздел | Подраздел | Пункт | Подпункт/Перечисление |
Введение | 2 | - | - | - | ||
- | - | 1 | - | - | - | |
- | - | 2 | - | - | - | |
- | 3 | 3.1 | - | - | ||
- | 3.2 | - | - | |||
- | 3.3 | - | - | |||
- | 3.4 | - | - | |||
- | 3.5 | - | - | |||
- | 4 | 4.1 | - | - | ||
- | 4.2 | - | - | |||
- | 4.3 | 4.3.1 | - | |||
- | 4.3.2 | - | ||||
- | 4.3.3 | - | ||||
- | 4.3.4 | - | ||||
- | - | - | - | - | ||
- | - | - | - | |||
- | 4.4 | - | - | |||
- | - | - | - | |||
- | 4.4 | - | - | |||
- | - | - | - | |||
- | - | - | - | |||
- | 4.5 | 4.5.1 | - | |||
- | 4.5.1 | - | ||||
- | 4.5.2 | - | ||||
- | 4.5.2 | - | ||||
- | 4.6 | 4.6.1 | 4.6.1.1 | |||
- | 4.6.2 | 4.6.2.1 | ||||
- | 4.6.1 | 4.6.1.2 | ||||
- | 4.6.2 | 4.6.2.2 | ||||
- | 4.6.3 | - | ||||
- | 4.6.4 | a) | ||||
- | b) | |||||
- | c) | |||||
- | d) | |||||
- | 4.6.5 | a), b) | ||||
- | c) | |||||
- | 4.6.6 | - | ||||
- | 4.8 | 4.8.3 | a), b), c), d) | |||
- | 4.7 | 4.7.1 | - | |||
- | 4.7.2 | - | ||||
- | - | - | - | |||
- | 4.8 | 4.8.1 | - | |||
- | 4.8.1 | - | ||||
- | 4.8.2 | - | ||||
- | 5 | - | - | - | ||
- | 5.1 | - | - | |||
- | 5.2 | - | - | |||
- | 5.3 | - | - | |||
- | 5.4 | - | - | |||
- | 5.5 | 5.5.1 | - | |||
- | 5.5.2 | - | ||||
- | 5.5.3 | - | ||||
- | 6 | 6.1 | ||||
6.2 | - | |||||
6.2.1 | ||||||
6.2.2 | ||||||
6.2.3 | ||||||
6.2.4 | ||||||
6.2.5 | ||||||
6.2.5 | ||||||
6.2.5 | a), b), c), d), e) | |||||
6.2.5 | ||||||
6.3 | 6.3.1 | |||||
6.3.2 | ||||||
6.3.3 | ||||||
6.3.4 | ||||||
6.3.5 | ||||||
6.3.5 | ||||||
6.3.5 | a), b), c), d) | |||||
- | 7 | 7.1 | - | - | ||
- | 7.2 | - | - | |||
- | 7.3 | - | - | |||
(справочное)
И НАЦИОНАЛЬНЫХ СТАНДАРТОВ МЕЖДУНАРОДНЫМ СТАНДАРТАМ,
ИСПОЛЬЗОВАННЫМ В КАЧЕСТВЕ ССЫЛОЧНЫХ В ПРИМЕНЕННОМ
МЕЖДУНАРОДНОМ СТАНДАРТЕ
Таблица ДБ.1
Обозначение ссылочного национального, межгосударственного стандарта | Степень соответствия | Обозначение и наименование ссылочного международного стандарта |
ГОСТ Р 52543 (ЕН 982:1996) | NEQ | ISO 4413 "Гидравлика. Общие правила и требования безопасности, касающиеся систем и их компонентов" |
ГОСТ Р ИСО 7825 | IDT | ISO 7825 "Судостроение. Палубные механизмы. Общие требования" |
NEQ | IEC 60092 (все части) "Электрооборудование судов" | |
ГОСТ 14254 (IEC 60529:2013) | MOD | IEC 60529 "Степени защиты, обеспечиваемые корпусами (Код IP)" |
Примечание - В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT - идентичные стандарты; - MOD - модифицированные стандарты; - NEQ - неэквивалентные стандарты. | ||
УДК [629.5.062.7;621.864]:006.354 | ОКС 47.020.50 |
Ключевые слова: судостроение, морские конструкции, швартовные лебедки | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/30/gost_32940.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|