

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2017 Примечание к документу Текст данного документа приведен с учетом поправки, опубликованной в "ИУС", N 5, 2021. Документ введен в действие с 01.12.2017. Название документа "ГОСТ Р 57548-2017. Национальный стандарт Российской Федерации. Оборудование для вакуумной индукционной плавки для получения изделий с монокристаллической структурой. Технические требования" (утв. и введен в действие Приказом Росстандарта от 20.07.2017 N 728-ст) "ГОСТ Р 57548-2017. Национальный стандарт Российской Федерации. Оборудование для вакуумной индукционной плавки для получения изделий с монокристаллической структурой. Технические требования"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

технологический процесс: Организованный процесс изготовления продукции (изделий) или оказания услуг заданного качества, состоящий из отдельных технологических операций, выполняемых людьми с применением материально-технических средств в соответствии с определенной технологией. [ГОСТ 57178, статья 3.7] |
3.3 установка полунепрерывного действия: Установка, в которой загрузка-выгрузка литейных форм осуществляется оператором через шлюзовую камеру без разгерметизации плавильной камеры.
3.4 жаропрочные сплавы: Металлические материалы, устойчивые к окислению и сохраняющие свои физико-механические свойства при высоких температурах.
3.5 направленная структура: Строение отливки, зерна которой вытянуты в направлении кристаллизации.
3.6 монокристаллическая структура: Строение отливки, состоящая из одного зерна.
3.7 преобразователь частоты: Устройство, применяемое в качестве источника питания для индукционного нагрева металлов.
3.8 плавильный тигель: Сосуд для удержания расплавленного металла.
3.9 шихта: Исходный материал, предназначенный для плавления.
3.10 оборотная система водоснабжения: Охлаждающие оборотные системы водоснабжения характеризуются многократным использованием охлаждающей воды с ее промежуточным охлаждением; отведение нагретой воды в емкость-охладитель происходит внутри охлаждающей системы.
3.11 промышленный компьютер: Компьютер, предназначенный для обеспечения работы программных средств в производственном процессе.
3.12 ПИД-регулятор: Пропорционально-интегрально-дифференцирующий (ПИД) регулятор, устройство в управляющем контуре с обратной связью.
3.13 фронт роста (фронт кристаллизации): Граница, на которой происходит фазовый переход.
Сокращения и условные обозначения:
Сокращения
ВИПМС - оборудование для вакуумной индукционной плавки изделий с монокристаллической структурой;
ТП - технологический процесс;
ЕСКД - Единая система конструкторской документации;
ЕСТД - Единая система технологической документации;
ЕСПД - Единая система программной документации;
СУ - система управления;
ПК - камера плавильная;
ППФ - печь подогрева форм;
ШБ - шлюзовой блок;
БКФ - блок керамических форм;
СКШБ - сферическая крышка шлюзового блока;
ТЗ - технологический затвор шиберного типа;
ШК - шлюзовая камера;
ЖМК - жидкометаллический кристаллизатор;
ЗУ - загрузочное устройство;
ПТП - погружаемая термопара;
КФ - керамическая форма;
ТК - транспортная каретка;
Условные обозначения
G - температурный градиент на фронте кристаллизации;
R - скорость перемещения фронта кристаллизации;
pH - водородный показатель кислотности;
Tраспл - температура расплава;
Tраб - рабочая температура.
4.2 Литейная керамическая форма с предварительно залитым жаропрочным расплавом с заданной скоростью перемещается из температурного поля нагревателя в область охлаждения [5].
4.3 Основными параметрами, характеризующими процесс направленной кристаллизации, являются G, °C/мм, и R, мм/мин.
4.4 Величина отношения G/R определяет тип формирующейся структуры монокристалла: структура с микроскопически плоским фронтом роста, ячеистая, дендритная, дендритно-ячеистая.
4.5 Произведение G·R, имеющее размерность скорости охлаждения в интервале кристаллизации (°C/мин), определяет дисперсность всех структурных составляющих сплава.
4.6 Технология получения изделий с монокристаллической структурой основана на передаче телу изделия от специально подготовленной затравки практически любой требуемой аксиальной ориентации.
4.7 Литейная форма предварительно нагревается до температуры, превышающей на 100 - 150 °C температуру ликвидус сплава, поэтому затравка должна расплавиться до заливки металла в форму. Надежная передача структуры от затравки к изделию осуществляется в случае, когда верхний торец затравки полностью расплавлен, а остальная часть остается твердой.
4.8 Процесс формирования монокристалла условно разделяется на три стадии: зарождение монокристаллической структуры заданной ориентации, подвод этой структуры к полости формы, образующей отливку, т.е. рост монокристаллической структуры в стартовой полости, образование собственно монокристаллической отливки. Дендритная структура указанных трех стадий зависит от соотношения компонент вектора температурного градиента на изотерме ликвидус и ориентации монокристалла.
4.9 В зависимости от скорости вытягивания формы скорость охлаждения в оборудовании ВИПМС может составлять 50 - 150 °C/мин, а температурный градиент роста на фронте роста G = 10 - 100 °C/см.
4.10 Натекание в плавильной камере должно быть не более 25 мм рт. ст. л/с.
4.11 Шихтовая заготовка вакуумной выплавки должна удовлетворять требованиям соответствующих технических условий.
4.12 Плавка жаропрочных сплавов при литье изделий ответственного назначения должна осуществляться в условиях вакуума или инертной среды.
5.1 Оборудование ВИПМС должно соответствовать требованиям настоящего стандарта
5.1.1 Конструкторская, технологическая и программная документация на оборудование ВИПМС должна соответствовать ЕСКД, ЕСТД, ЕСПД.
5.2 Назначение и область применения
5.2.1 Оборудование ВИПМС предназначено для литья изделий из специальных жаропрочных сплавов, кристаллизирующихся с низкими скоростями при высоких термических градиентах, а также для высокоскоростной направленной кристаллизации лопаток газотурбинных двигателей из обычных жаропрочных сплавов и для отливок других деталей.
5.2.2 Оборудование ВИПМС может применяться на моторостроительных заводах и заводах общего машиностроения, где необходимо применять различные схемы литья, например, для производства газотурбинных лопаток с направленной и монокристаллической структурой.
5.2.3 Наряду с производственными применениями оборудование ВИПМС может использоваться для научно-экспериментальной отработки сложных технологий литья и проведения научных исследований.
5.2.4 Условия эксплуатации оборудования ВИПМС должны соответствовать климатическому исполнению "У", категории 4.2 по ГОСТ 15150.
5.3 Требования к составу оборудования
5.3.1 Функциональная схема оборудования ВИПМС с обозначением ее составных частей приведена на рисунке 1.
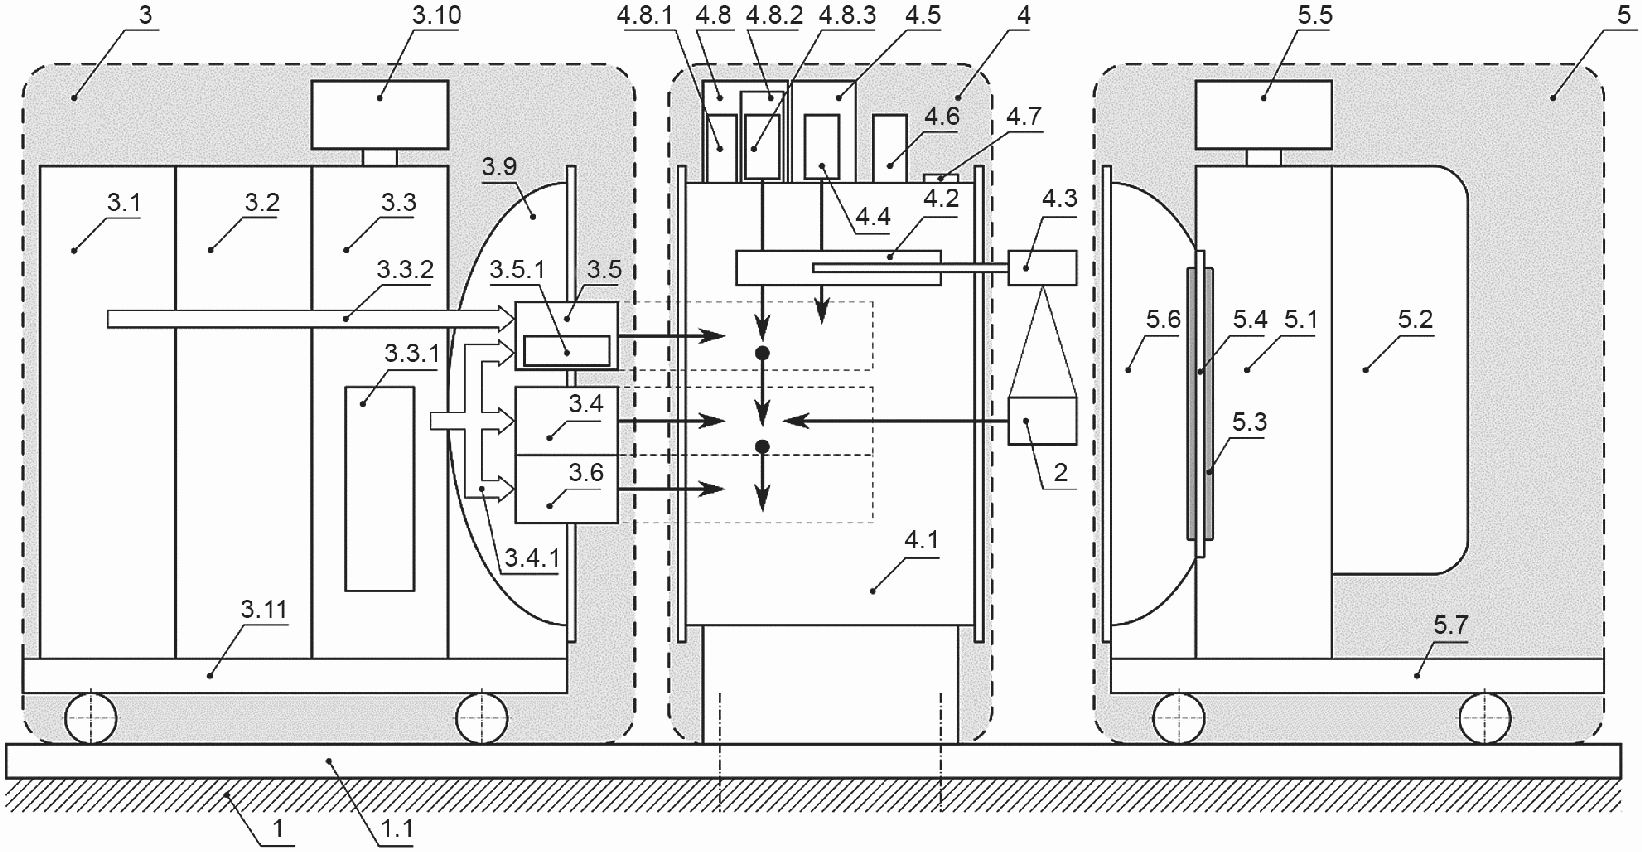
обозначения - в соответствии с таблицей 1)
5.3.2 Оборудование ВИПМС должно состоять из следующих основных функциональных блоков: фундамент; блок керамических форм; откатной блок; плавильный блок; шлюзовой блок; (см. таблицу 1 и функциональную схему на рисунке 1); система управления; вакуумная станция; станция оборотного водяного охлаждения; система электропитания.
Таблица 1
Наименование и позиция на рисунке 1 | Принятые обозначения |
1 Фундамент | Ф |
1.1 Рельсовый путь | РП |
2 Блок керамических форм | БКФ |
3 Откатной блок | ОБ |
3.1 Преобразователь частоты | ПЧ |
3.2 Конденсаторная батарея | КБ |
3.3 Шкаф трансформаторов | ШТ |
3.3.1 Трансформатор печной | - |
3.3.2 Шины электроснабжения | - |
3.4 Печь подогрева форм | ППФ |
3.4.1 Термопары ППФ | - |
3.5 Индукционная печь | - |
3.5.1 Нагревательный индуктор | - |
3.5.2 Концентратор магнитного поля | - |
3.5.3 Плавильный тигель | - |
3.5.4 Механизм поворота плавильного тигля | МППТ |
3.6 Жидкометаллический кристаллизатор | ЖМК |
3.7 Графитовые подвижные теплоизоляционные экраны | - |
3.8 Медные радиально перемещаемые водоохлаждаемые экраны | - |
3.9 Сферическая крышка ОБ | СКОБ |
3.10 Измерительный пульт | ИП |
3.11 Тележка ОБ | - |
4 Плавильный блок | ПБ |
4.1 Плавильная камера | ПК |
4.2 Механизм телескопический подачи БФ | МТП |
4.3 Транспортная каретка | ТК |
4.4 Погружаемая термопара | ПТП |
4.5 Механизм погружения ПТП | МПТ |
4.6 Пирометр | - |
4.7 Смотровое окно | - |
4.8 Загрузочное устройство | ЗУ |
4.8.1 Механизм вертикального перемещения | МВП |
4.8.2 Камера загрузки | КЗ |
4.8.3 Шихтовая расплавляемая заготовка | - |
5 Шлюзовой блок | ШБ |
5.1 Шлюзовая камера | ШК |
5.2 Дверь ШК | - |
5.3 Защитный экран | - |
5.4 Технологический затвор шиберного типа | ТЗ |
5.5 Пульт плавильщика | ПП |
5.6 Сферическая крышка ШБ | СКШБ |
5.6.1 Подставка СКШБ | - |
5.6.2 Фланец СКШБ | - |
5.7 Тележка ШБ | - |
5.4 Требования к конструкции оборудования ВИПМС
5.4.1 Оборудование монтируется на фундамент 1, выполненный в соответствии с конструкторской документацией (рис. 1).
5.4.2 На фундамент 1 монтируются рельсовый путь 1.1, блок управления 6 и плавильный блок 4 (рис. 1).
5.4.3 Плавильный блок 4 является главным функциональным блоком оборудования (рис. 1).
5.4.3.1 В плавильной камере 4.1 выполняется технологический процесс литья. Плавильная камера 4.1 представляет собой горизонтальный водоохлаждаемый цилиндр с торцевыми фланцами (рис. 1).
5.4.3.2 На плавильную камеру 4.1 сверху крепится загрузочное устройство 4.8, механизм вертикального перемещения 4.8.1, смотровые окна 4.7, видеокамеры, механизм погружения погружаемой термопары 4.5 (рис. 1).
5.4.3.3 Загрузочное устройство 4.8 обеспечивает загрузку шихтовой расплавляемой заготовки 4.8.3 весом 10 - 15 кг из камеры загрузки 4.8.2 в плавильную камеру 4.1 (рис. 1).
5.4.3.4 Механизм вертикального перемещения 4.8.1 осуществляет подачу БКФ 2 из зоны нагрева в зону кристаллизации плавильной камеры 4.1 по управляющей программе с заданной скоростью. Диапазон регулирования скорости составляет от 0,01 мм/мин до 170 мм/мин (рис. 1).
5.4.3.5 Визуальное наблюдение за процессами, происходящими в ПК 4.1, осуществляется через смотровые окна 4.7 (рис. 1).
5.4.3.6 Контроль температуры расплавленного металла в тигле осуществляется с помощью погружной термопары 4.4 и пирометра 4.6, температуры в ППФ - группы термопар 3.4.1 (рис. 1).
5.4.3.7 Пирометр 4.6 служит для непрерывного оперативного контроля температуры расплава в плавильном тигле 3.5.3 (рис. 1).
5.4.3.8 Погружная термопара 4.4 предназначена для кратковременного точного измерения температуры расплава в плавильном тигле 3.5.3 и сопутствующей калибровки пирометра 4.6 (рис. 1).
5.4.3.9 В плавильной камере 4.1 смонтирован телескопический механизм подачи 4.2, который подвешивается к транспортной каретке 4.3 (рис. 1).
5.4.4 Откатной блок 3 является подвижным и монтируется на тележку 3.11, которая обеспечивает его перемещение по рельсовому пути 1.1 к плавильной камере 4.1 (рис. 1).
5.4.4.1 На тележке откатного блока 3.11 размещены преобразователь частоты 3.1, шкаф трансформаторов 3.3, конденсаторная батарея 3.2, сферическая крышка 3.9, которая закрывает ПК 4.1 со стороны откатного блока 3 при подкате тележки 3.11 (рис. 1).
5.4.4.2 Под сферической крышкой 3.9 монтируются ППФ 3.4, индукционная печь 3,5, жидкометаллический кристаллизатор 3.6, которые после примыкания сферической крышки 3.9 к ПК 4.1 оказываются в геометрическом пространстве плавильной камеры, получая энергетическое обеспечение от откатного блока 3 (рис. 1).
5.4.4.3 Индукционная печь 3.5 включает нагревательный индуктор 3.5.1, концентратор магнитного поля 3.5.2 и плавильный тигель 3.5.3, в который загружается мерная шихтовая заготовка весом 10 - 15 кг. Питание индуктора осуществляется через коаксиальный токовый подвод (рис. 1).
5.4.4.4 Наклон плавильного тигля 3.5.3 является программно-управляемым и обеспечивается механизмом поворота плавильного тигля 3.5.4 (рис. 1).
5.4.4.5 Трехзонная ППФ 3.4 является печью сопротивления с графитовыми нагревателями, изготовлена из углерод-углеродного композиционного материала и обеспечивает нагрев БКФ 2 до температуры 1700 °C (рис. 1).
5.4.5 Шлюзовой блок 5 является подвижным и монтируется на тележку ШБ 5.7, которая обеспечивает его перемещение по рельсовому пути 1.1 к плавильной камере 4.1 (рис. 1).
5.4.5.1 На тележке шлюзового блока 5.7 смонтированы шлюзовая камера 5.1 с дверью шлюзовой камеры 5.2 и пультом плавильщика 5.5, а также сферической крышкой 5.6, которая закрывает плавильную камеру 4.1 со стороны шлюзового блока 5 при подкате тележки 5.7 (рис. 1).
5.4.5.2 Горизонтальное перемещение БКФ 2 из шлюзового блока 5 в ПК 4.1 осуществляется посредством перемещения транспортной каретки 4.3 механизмом телескопической подачи 4.2 после примыкания СКШБ 5.6 к КП 4.1 (рис. 1).
5.4.5.3 Технологический затвор шиберного типа 5.4 с электромеханическим приводом, изготовленный на единой плите, должен разделять плавильную (4.1) и шлюзовую (5.1) камеры. Уплотнения ТЗ 5.4 должны быть закрыты корпусом (рис. 1).
5.4.6 Система электропитания предназначена для питания и управления оборудованием.
5.4.6.1 Электрическая схема защиты должна предусматривать звуковую и световую сигнализации при нарушении работы станции оборотного водяного охлаждения, при движении ШК 5.1 на тележке и падении вакуума в ПК 4.1.
5.4.7 Вакуумная станция должна обеспечивать давление в ПК 4.1, равное 665·10-3 Па (5·10-3 мм рт. ст.), и давление в ШК 5.1, равное 138·10-1 Па (1·10-1 мм рт. ст.).
5.4.8 Станция оборотного водяного охлаждения предназначена для охлаждения узлов оборудования с повышенной тепловой нагрузкой. Вода из бака насосами подается в теплообменники, где охлаждается цеховой водой и через раздаточный коллектор - на отдельные узлы оборудования. Через приемные коллекторы вода поступает обратно в бак. Температура охлаждающей воды не более 25 °C. На входе в теплообменники со стороны цеховой воды устанавливаются механические фильтры для снижения содержания в воде взвешенных частиц.
Требования к качеству охлаждающей воды:
- значение составляет 7 - 8 pH;
- содержание механических взвесей не более 20 мг/л;
- содержание солей не более 300 мг/л;
- в том числе сульфатов не более 60 мг/л;
- хлоридов не более 30 мг/л.
5.5 Требования к системе управления
5.5.1 Наряду с основными функциональными блоками оборудование должно быть оснащено СУ.
5.5.2 Автоматизированное рабочее место оператора должно быть реализовано на базе промышленного компьютера и должно удовлетворять эргономическим требованиям по ГОСТ 12.2.033, санитарно-гигиеническим требованиям по ГОСТ 12.1.005 и требованиям безопасности по ГОСТ 12.2.061.
5.5.3 Для визуального наблюдения за состоянием механизмов вакуумной системы и значениями контролируемых параметров ТП должна использоваться мнемосхема оборудования.
5.5.4 СУ должна обеспечивать наличие блокировок, гарантирующих безопасную работу всех узлов и элементов оборудования, перевод оборудования в безопасное состояние при возникновении внештатной ситуации.
а) наладочном - управление механизмами и устройствами печи для выполнения ремонтно-профилактических работ;
б) ручном - управление механизмами и устройствами печи для доведения цикла плавки в случае сбоя автоматизированного режима;
в) автоматизированном - управление механизмами и устройствами печи для реализации технологического цикла получения отливки с участием оператора.
5.5.6 Программное обеспечение СУ должно обеспечивать:
- сбор и обработку информации от датчиков температуры и положения, контролируемые параметры на стадии их определения должны подвергаться математической обработке (масштабирование измеренных сигналов, выбраковку ложных измерений, контроль нарушения заданного диапазона измерений);
- ПИД-регулирование контуров нагрева (левая, правая и нижняя зоны ППФ);
- управление механизмами перемещения (поворот плавильного тигля, вертикальное перемещение БКФ в ЖМК).
5.5.7 Программное обеспечение верхнего уровня СУ должно иметь графический многооконный интерфейс и обеспечивать отображение состояния механизмов и датчиков на экране промышленного компьютера, индикацию текущих параметров оборудования в реальном масштабе времени, формирование записей базы данных.
5.6 Общие требования к оборудованию ВИПМС
5.6.1 Размещение основных частей оборудования ВИПМС должно соответствовать рисунку 1.
5.6.2 Должно быть обеспечено плавное регулирование (с шагом не более 1% всего диапазона регулирования) мощности на нагревательном индукторе, а также на ППФ.
5.6.3 Плавка и заливка металла должны сопровождаться записью значений физических величин вакуума, температуры металла, температуры печи подогрева форм: на электронный носитель или диск в зависимости от требований заказчика.
5.6.4 Общие требования безопасности к оборудованию ВИПМС должны соответствовать ГОСТ 12.2.003, общие эргономические требования - ГОСТ 12.2.049.
5.6.5 Требования к органам управления и автоматики оборудования ВИПМС должны выполняться в соответствии с функциональным назначением по ГОСТ 24686.
5.6.6 Покрытия должны быть выполнены в соответствии с требованиями, указанными в конструкторской документации.
5.6.7 Отделка и окраска оборудования ВИПМС должны выполняться в соответствии с функциональным назначением по ГОСТ 24686.
5.6.8 Окраска поверхностей должна соответствовать IV классу по ГОСТ 9.032.
5.6.9 По способу защиты человека от поражения электрическим током оборудование ВИПМС должно относится к классу I по ГОСТ 12.2.007.0.
5.6.10 Корпуса оборудования ВИПМС должны быть изолированы от токоведущих частей и заземлены. Сопротивление изоляции между высокочастотными токоподводами и корпусом печи, между печью нагрева форм и корпусом печи должно быть не менее 500 кОм, ГОСТ 12.2.007.9.
5.6.11 Материалы, применяемые для изготовления деталей оборудования, должны соответствовать требованиям стандартов и технических условий.
5.6.12 Твердость, термически обработанных деталей оборудования, должна соответствовать требованиям конструкторской документации.
5.6.13 Оборудование ВИПМС должно иметь предупреждающие и запрещающие знаки безопасности с соответствующей сигнальной разметкой по ГОСТ Р 12.4.026.
5.7 Алгоритм работы оборудования ВИПМС
5.7.1 Загружают вручную первую порцию шихты в тигель.
5.7.2 Готовят оборудование к вакуумированию; закрывают крышки ПК, двери ЗУ и ШК.
5.7.3 Открывают технологический затвор, разделяющий плавильную и шлюзовую камеры.
5.7.4 Выполняют вакуумирование ПК и ШК до давления 5·10-3 мм рт. ст.
5.7.5 Устанавливают каретку без БКФ механизмом горизонтального перемещения в положение "под заливку" (сверху ППФ).
5.7.6 Включают нагрев ППФ и разогревают алюминий в ванне ЖМК до жидкого состояния.
5.7.7 Выключают нагрев и открывают дверь ППФ.
5.7.8 Перемещают транспортную каретку в шлюзовую камеру.
5.7.9 Закрывают технологический затвор и выполняют напуск атмосферы в ШК.
5.7.10 Открывают дверь ШК и устанавливают БКФ с затравками на ТК.
5.7.12 Выполняют вакуумирование ШК до давления разрежения 5·10-2 мм рт. ст.
5.7.13 Открывают технологический затвор шиберного типа и дверь ППФ.
5.7.14 Перемещают ТК с БКФ в положение "под заливку" (сверху ППФ).
5.7.15 Закрывают дверь ППФ.
5.7.16 Включают нагрев двух верхних и нижней зон ППФ по заданной программе профиля температуры и выполняют плавление жаропрочного сплава в тигле.
5.7.17 Измеряют температуру расплава в тигле. Проводят калибровку пирометра по ПТП:
- устанавливают ПТП в ЗУ;
- протирают стекло иллюминатора пирометра бязевой салфеткой (иллюминатор пирометра необходимо протирать не реже одного раза за плавильный цикл);
- закрывают дверь ЗУ и проводят его откачку до рабочего вакуума;
- открывают загрузочный затвор ЗУ и погружают ПТП на глубину 40 +/- 5 мм в расплавленный металл;
- ждут пока показания ПТП стабилизируются и устанавливают показание пирометра на значение температуры, совпадающее с показанием термопары (путем изменения его коэффициента усиления);
- выводят ПТП из плавильной камеры, закрывают загрузочный затвор ЗУ, напускают воздух в камеру загрузки и извлекают ПТП;
- калибровку пирометра по ПТП проводят через каждые 3 - 5 плавильных цикла.
5.7.18 Заливают расплавленный металл в БКФ через носок тигля при достижении заданной по технологии температуре.
5.7.19 Включают электропривод вертикального перемещения БКФ в ЖМК с заданным по программе профилем скорости.
5.7.20 Закрывают шиберный затвор и осуществляют напуск атмосферы в ЗУ.
5.7.21 Открывают дверь загрузочной камеры.
5.7.22 Загружают шихтовую заготовку в стакан.
5.7.23 Закрывают дверь ЗУ и выполняют вакуумирование ЗУ до давления 5·10-2 мм рт. ст.
5.7.24 Открывают затвор ЗУ и загружают шихту в плавильный тигель.
5.7.25 Выполняют перемещение БКФ в ЖМК до заданного программой положения.
5.7.26 Снижают температуру ППФ по заданной программе.
5.7.27 Обеспечивают поддержание заданной температуры в момент достижения значения температуры термостабилизации 800 - 1000 °C.
5.7.28 Выполняют подъем БКФ в положение "под заливку" на максимальной скорости.
5.7.29 Выдерживают БКФ в ППФ (операция термостабилизации) в течение заданного оператором времени.
5.7.30 Выключают нагрев ППФ и поднимают БКФ в верхнее положение.
5.7.31 Открывают дверь ППФ.
5.7.32 Перемещают ТК с КФ в шлюзовую камеру.
5.7.33 Закрывают технологический затвор и осуществляют напуск атмосферы в ШК.
5.7.34 Открывают дверь ШК и выполняют выгрузку БКФ с отливками.
5.7.35 Устанавливают новые КФ в БФК, закрепленный на ТК.
5.7.36 Процесс повторяют с п. 5.7.11.
5.7.37 Нагревают металл в плавильном тигле
5.7.37.1 Включают источник индукционного нагрева и нагревают шихту до состояния расплава.
5.7.37.2 Нагрев шихты контролируют пирометром.
5.7.37.3 Погружают ПТП в блок керамических форм с расплавом при температуре расплава Tраспл. >= 0,8 Tраб..
5.7.37.4 Зафиксировав состояние Tраспл. = Tраб., проводят калибровку пирометра по показаниям ПТП.
5.7.37.5 Поднимают ПТП в верхнее положение.
5.7.38 Заливка и кристаллизация
5.7.38.1 Прогревают носок тигля.
5.7.38.2 Разгоняют плены на поверхности расплавленного металла последовательным поворотом тигля относительно вертикальной оси.
5.7.38.3 Заливают металл из тигля в БКФ и выполняют операцию направленной кристаллизации расплава, залитого в БКФ.
5.7.38.4 Перемещают БКФ в ЖМК с программно-управляемой скоростью.
5.8 Техника безопасности
5.8.2 Корпус и металлические конструкции оборудования, кабели, металлорукава, шкафы управления, шкаф силовой, электродвигатели и другое электрооборудование должно быть заземлено.
5.8.3 Перед включением оборудования оператор должен убедиться в исправном состоянии оборудования печи и в отсутствии посторонних предметов, из-за которых возможна поломка механизмов или короткое замыкание.
5.8.4 При проведении любых работ, связанных с ремонтом оборудования, дежурный электрик обязан обесточить оборудование, а на вводном автомате повесить плакат "Не включать! Работают люди!".
5.8.5 Всем работникам, обслуживающим оборудование, должны быть присвоены соответствующие квалификационные группы после обучения и сдачи экзаменов.
5.8.6 Технологии ВИПМС являются взрывоопасными: следует исключить конструктивную и технологическую возможности попадания воды из системы водоохлаждения в расплав металла с последующим выделением взрывоопасного водорода в высокотемпературную среду ТП. Конструкция и электрическая часть оборудования ВИПМС должны быть взрывозащищенными и выполняться в соответствии с ГОСТ Р 51330.0.
5.9 Основные нормируемые параметры, размеры и характеристики
- напряжение питающей сети, В;
- номинальная частота, Гц;
- число фаз;
- рабочая среда - вакуум, Па (мм рт. ст.);
- натекание, лПа/с (мкм рт. ст. л/с);
- емкость тигля плавильного (по стали), кг;
- температура расплава, °C, не более;
- температура печи нагрева форм, °C, не более;
- габаритные размеры рабочего пространства печи нагрева форм, мм, не менее:
- длина;
- ширина;
- высота.
- скорость вертикального перемещения, м/с:
- мощность оборудования, кВт:
- установленная;
- потребляемая.
- расход охлаждающей воды (расчетный), м3/ч.
- габаритные размеры оборудования, мм, не более:
- длина;
- ширина;
- высота.
- уровень звука, дБ, не более;
- масса, кг, не более.
5.10 Требования устойчивости к внешним воздействиям
5.10.1 Оборудование должно сохранять свои параметры в пределах норм, установленных настоящим стандартом после воздействия механических факторов внешней среды по группе М1 ГОСТ 17516.1 и после воздействия климатических факторов по ГОСТ 15150.
5.11 Требования надежности
5.11.1 Показатели надежности оборудования должны быть не менее:
- средний срок службы, лет .............................................................. | 10 |
- средний ресурс до списания, ч ...................................................... | 40000 |
- средний ресурс до капитального ремонта, ч ................................ | 12000 |
- наработка на отказ, ч ...................................................................... | 500 |
- средний ресурс индуктора, ч ......................................................... | 4000 |
- средний ресурс нагревателей печи нагрева, ч ............................ | 3000 |
5.11.2 Надежность и долговечность работы оборудования определяются работоспособностью деталей и сборочных единиц, вакуумных уплотнений, подвижных элементов, электроизоляционных материалов, токоподводов, термопар, затворов вакуумной системы, комплектующих изделий.
5.11.3 Критериями списания оборудования должны быть создание и освоение нового технологического оборудования с более высокими технико-экономическими показателями и выработка ресурса.
5.11.4 Критерием для проведения капитального ремонта является замена плавильного индуктора, нагревателей печи нагрева форм, комплектующих, выработавших требуемый ресурс и т.д.
6.1 В комплект поставки оборудования входит:
- оборудование ВИПМС в сборе;
- запасные части и приспособления в соответствии с требованиями заказчика;
- эксплуатационная документация:
- чертежи и схемы;
- руководство по эксплуатации на оборудование;
- руководство оператора;
- руководство по эксплуатации на преобразователь частоты.
7.1 Оборудование должно иметь производственную марку предприятия-изготовителя с обозначением номера изделия и краткой технической характеристики, выполненную на металлической пластине фотохимическим способом - травлением.
7.2 Производственная марка предприятия-изготовителя должна быть закреплена на изделии.
7.3 Маркировка, наносимая на оборудование, должна быть четкой и не смываемой. Способ нанесения маркировки выбирает предприятие-изготовитель.
7.4 Маркировку тары проводят по ГОСТ 14192. На ящиках должны быть нанесены несмываемой краской манипуляционные знаки или предупредительные надписи "ВЕРХ", "МЕСТО СТРОПОВКИ", "ХРУПКОЕ, ОСТОРОЖНО", "ЦЕНТР ТЯЖЕСТИ". Краска для маркировки должна быть водостойкой, быстровысыхающей и светостойкой.
8.1 Оборудование для отправки заказчику упаковывают по сборочным единицам на салазки и в ящики.
8.2 Оборудование упаковывают в тару в соответствии с требованиями ГОСТ 10198 для грузов до 20000 кг, тип ящиков II-1, III-1, VI-1. Покупные изделия упаковывают в тару предприятия-изготовителя этих изделий.
8.3 Перед упаковкой оборудование рассоединяют на части, удобные для упаковки, транспортировки и монтажа. Отсоединяют вставки газо-, пневмо- и электроразводок от штепсельных разъемов, со штуцеров снять шланги, снять выступающие за габариты ящиков фонари, смотровые окна, приборы, термопары, датчики вакуума и т.д., отсоединить электроразводки от шкафов и пультов электрооборудования.
8.4 Упаковочная тара должна обеспечить сохранность частей оборудования от влаги и механических повреждений при транспортировке и погрузочно-разгрузочных работах.
8.5 Внутри ящики обивают поливинилхлоридной пленкой ГОСТ 16272, сверху ящики покрывают рубероидом РК-420 ГОСТ 10923, углы ящиков обивают стальной лентой 0,5x20 мм по ГОСТ 3560.
8.6 Для крепления от перемещения используют проволоку диаметром 1,6 мм по ГОСТ 3282.
8.7 Перед упаковкой механические и пневматические сборочные единицы консервируют сроком на 1 год по ГОСТ 9.014.
8.8 Неокрашенные обработанные металлические поверхности покрывают консервационным маслом НГ-203А с барьерной упаковкой конденсаторной бумагой КОН-3-10 по ГОСТ 1908.
8.9 Упаковочный лист с описью упакованных частей оборудования и техническую документацию вкладывают в конверт из поливинилхлоридной пленки по ГОСТ 16272.
Шалин, Р.Е. Монокристаллы никелевых жаропрочных сплавов / Шалин Р.Е., Светлов И.Л. [и др.]. - М.: Машиностроение, 1997. | ||||||
[2] | Неуструев А.А. Исследование теплофизических параметров высокоградиентной направленной кристаллизации лопаток из жаропрочных сплавов / Неуструев А.А., Кац Э.Л. [и др.]. - М.: МАТИ, 1980. | |||||
[3] | Карасев Б.Е., Аппилинский В.В., Белявский А.К. [и др.]. Производство высокотемпературных литых лопаток авиационных ГТД - М.: Машиностроение, 1995. | |||||
Чумаков В.А., Степанов В.М., Иванов В.Г. [и др.]. Технология литья лопаток газотурбинных двигателей по методу направленной кристаллизации // Литейное производство. - 1978. - N 1. - С. 23 - 24. | ||||||
Константинов В.В., Купченко Г.В., Симонов А.М., Соколов Ю.А. Естественные композиционные материалы для газотурбинных двигателей // Литейное производство. - 2004. - N 11. - С. 7 - 11. | ||||||
Ю.А. Соколов. Автоматизация технологического процесса получения отливок методом направленной кристаллизации // Промышленные АСУ и контроллеры. - 2010. - N 3. - С. 4 - 6. | ||||||
Ю.А. Соколов. Автоматизация процесса литья изделий с направленной и монокристаллической структурой // Приборы и системы. Управление, контроль, диагностика. - 2003. - N 4. - С. 27 - 28. | ||||||
[8] | Ю.А. Соколов, С.Н. Журавлев. Компьютерная система управления процессом вакуумного литья // Промышленные АСУ и контроллеры. - 2000. - N 5. - С. 13 - 15. | |||||
| ||||||
Правила безопасности в литейном производстве. Утверждены 19 ноября 1998 г. Постановлением Госгортехнадзора России N 95 | ||||||
[10] | Правила технической эксплуатации электроустановок потребителей. Утверждены Приказом Минэнерго России от 13 января 2003 г. N 6 | |||||
[11] | Естественное и искусственное освещение. Актуализированная редакция СНиП 23-05-95. | |||||
Гигиенические требования к организации технологических процессов, производственному оборудованию и рабочему инструменту. Утверждены Главным государственным санитарным врачом России 25 июля 2003 г. | ||||||
УДК 621.745.552 | ОКС 25.160.01 |
Ключевые слова: технологическое оборудование, вакуумная индукционная плавка, печь, кристаллизация, монокристаллическая структура | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/31/gost_56548.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|