

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2015 Примечание к документу Документ введен в действие с 01.12.2016. Взамен ГОСТ Р ИСО 3951-2-2009. Название документа "ГОСТ Р ИСО 3951-2-2015. Национальный стандарт Российской Федерации. Статистические методы. Процедуры выборочного контроля по количественному признаку. Часть 2. Общие требования к одноступенчатым планам на основе AQL при контроле последовательных партий по независимым характеристикам качества" (утв. и введен в действие Приказом Росстандарта от 06.10.2015 N 1468-ст) "ГОСТ Р ИСО 3951-2-2015. Национальный стандарт Российской Федерации. Статистические методы. Процедуры выборочного контроля по количественному признаку. Часть 2. Общие требования к одноступенчатым планам на основе AQL при контроле последовательных партий по независимым характеристикам качества"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Тип контроля | Единственная граница поля допуска | Две границы поля допуска при объединенном контроле | ||||||||||
s-метод |  | s-метод |  | |||||||||
Разделы, подразделы или пункты стандарта | Таблицы | Разделы, подразделы или пункты стандарта | Таблицы | Разделы, подразделы или пункты стандарта | Таблицы | Разделы, подразделы или пункты стандарта | Таблицы | |||||
Нормальный контроль | ||||||||||||
Переключение с нормального контроля на усиленный контроль | E.1, | |||||||||||
Переключение с нормального контроля на ослабленный контроль | C.1, | E.1, | ||||||||||
Переключение с усиленного контроля на прекращение контроля | D.2, | E.1, | ||||||||||
| ||||||||||||
Переключения с s-метода на  | 26, | 26, | ||||||||||
Нормальный контроль | ||||||||||||
Переключение с нормального контроля на усиленный контроль | ||||||||||||
Переключение с нормального контроля на ослабленный контроль | ||||||||||||
Переключение с усиленного контроля на прекращение контроля | D.2, | E.2, | D.2, | E.2, | ||||||||
Переключения с s-метода на  | 26, | 26, | 26, | |||||||||
Стандарт содержит 16 приложений. В таблицах приложений A - J приведены данные, необходимые для выполнения процедур. В таблицах приложения K приведены процедуры определения выборочного стандартного отклонения s и оценки предполагаемого известным значения стандартного отклонения процесса  . В приложении L приведены формулы оценки доли несоответствующих единиц продукции процесса, а также достаточно точного его приближения для случая, когда стандартное отклонение процесса неизвестно. В приложении M приведена формула оценки риска потребителя, вместе с таблицами, указывающими уровни качества риска поставщика для нормального, усиленного и ослабленного контроля при использовании s-метода и
 . В приложении N приведена подобная информация о рисках изготовителя. В приложении O приведена общая формула оперативной характеристики при использовании
 . Приложение P содержит процедуры работы с изменчивостью результатов измерений.
. В приложении L приведены формулы оценки доли несоответствующих единиц продукции процесса, а также достаточно точного его приближения для случая, когда стандартное отклонение процесса неизвестно. В приложении M приведена формула оценки риска потребителя, вместе с таблицами, указывающими уровни качества риска поставщика для нормального, усиленного и ослабленного контроля при использовании s-метода и . В приложении N приведена подобная информация о рисках изготовителя. В приложении O приведена общая формула оперативной характеристики при использовании . Приложение P содержит процедуры работы с изменчивостью результатов измерений.Применяемый в настоящем стандарте международный стандарт разработан техническим комитетом ИСО/ТС 69 "Применение статистических методов".
Стандарт предназначен для использования при следующих условиях:
a) процедура контроля применена к непрерывной серии партий, состоящих из дискретных единиц продукции, поставляемых одним изготовителем, использующим один процесс производства. Если имеется несколько изготовителей или процессов производства, настоящий стандарт следует применять отдельно к каждому изготовителю или процессу;
b) характеристики качества продукции измеримы в соответствии с непрерывной шкалой;
c) погрешность измерений незначительна (т.е. стандартное отклонение погрешности измерений составляет не более 10% от стандартного отклонения процесса). Однако в разделе 9 и приложении P приведены процедуры, позволяющие учесть погрешность измерений, если она превышает 10%;
d) если производство устойчиво (находится в состоянии статистической управляемости) и распределение характеристики качества продукции x нормальное или близкое к нормальному распределению <1>;
--------------------------------
<1> Далее в тексте стандарта при требовании нормальности распределения для осуществления определенного метода анализа исследуемых характеристик подразумевают возможность рассмотрения опытного распределения, имеющего закон распределения, близкий к теоретическому нормальному закону. Анализ близости распределения к нормальному рассмотрен, например, в ГОСТ Р ИСО 5479.
e) в случае нескольких характеристик качества они являются независимыми друг от друга или почти независимыми;
f) в контракте или стандарте для каждой характеристики качества установлены верхняя граница поля допуска U, нижняя граница поля допуска L или обе эти границы. В случае единственной характеристики качества единицу продукции квалифицируют как соответствующую, если результаты измерений ее характеристики качества удовлетворяют одному из следующих неравенств:
При наличии двух или более характеристик качества (например, m) границы поля допуска i характеристики обозначают Li и Ui соответственно, а единицу продукции квалифицируют как соответствующую, если результаты измерений всех характеристик качества удовлетворяют следующим неравенствам:
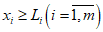 ;
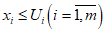 ;
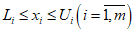 .
Неравенства 1), 2), 4), 5) относятся к ситуации, когда задана единственная граница поля допуска, неравенства 3) и 6) относятся к ситуации, когда заданы две границы поля допуска. В том случае, когда установлены две границы поля допуска, выделяют сложный контроль, индивидуальный контроль и объединенный контроль. Если имеется только одна характеристика качества, то может быть применен:
- объединенный контроль, когда единственный AQL применяют к несоответствиям вне обеих границ поля допуска;
- индивидуальный контроль, когда к каждой границе поля допуска применяют свой AQL;
- сложный контроль, когда один (меньший) AQL применяют к выходам характеристики качества за границу поля допуска, связанную с более значимыми несоответствиями, а другой AQL применяют к несоответствиям, связанным с выходом характеристики за обе границы поля допуска.
Если установлены две или более характеристик качества, то используют:
- объединенный контроль, если к выходу контролируемых характеристик за обе границы поля допуска применяют единственный AQL;
- индивидуальный контроль, когда выходы характеристик качества за каждую из границ поля допуска относят к разным классам несоответствий со своим AQL каждый;
- сложный контроль, когда выход характеристик качества за одну границу относят к классу более значимых несоответствий и применяют к нему меньший AQL, а выход характеристик за обе границы поля допуска относят к другому классу несоответствий с большим AQL.
Следует отметить, что в случае нескольких характеристик качества несоответствия по нескольким характеристикам качества могут быть отнесены к одному классу несоответствий.
В настоящем стандарте использованы ссылки на следующие международные стандарты:
ИСО 2859-1:1999 Процедуры выборочного контроля по альтернативному признаку. Часть 1. Планы выборочного контроля последовательных партий на основе предельно допустимого уровня несоответствий AQL (ISO 2859-1:1999, Sampling procedures for inspection by attributes - Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection)
ИСО 3534-1 Статистика. Словарь и условные обозначения. Часть 1. Общие статистические термины и термины, используемые в вероятностных задачах (ISO 3534-1, Statistics - Vocabulary and symbols - Part 1: General statistical terms and terms used in probability)
ИСО 3534-2 Статистика. Словарь и условные обозначения. Часть 2. Прикладная статистика (ISO 3534-2, Statistics - Vocabulary and symbols - Part 2: Applied statistics)
ИСО 3951-1 Процедуры выборочного контроля по количественному признаку. Часть 1. Требования к одноступенчатым планам на основе предельно допустимого уровня несоответствий (AQL) при контроле последовательных партий по единственной характеристике и единственному AQL (ISO 3951-1, Sampling procedures for inspection by variables - Part 1: Specification for single sampling plans indexed by acceptance quality limit (AQL) for lot-by-lot inspection for a single quality characteristic and a single AQL)
В настоящем стандарте применены термины и определения по ИСО 2859-1, ИСО 3534-1, ИСО 3534-2, а также следующие термины с соответствующими определениями:
3.1 контроль по количественному признаку (inspection variables): Контроль на основе измерений характеристики качества единицы продукции.
[ИСО 3534-2]
3.2 выборочный контроль (sampling inspection): Контроль отобранной для исследования группы единиц продукции.
[ИСО 3534-2]
3.3 статистический приемочный контроль, приемочный контроль (acceptance sampling inspection, acceptance sampling): Выборочный контроль (3.2), проводимый для принятия решения о приемке или отклонении партии или другого количества продукции, материала или услуг.
[ИСО 3534-2]
3.4 статистический приемочный контроль по количественному признаку (acceptance sampling inspection by variables): Статистический приемочный контроль (3.3), при котором решение о приемке или отклонении продукции процесса принимают на основе результатов измерений установленной характеристики качества каждой единицы продукции в выборке, отобранной из партии.
[ИСО 3534-2]
3.5 доля несоответствующих единиц продукции процесса (process fraction nonconforming): Количество несоответствующих единиц продукции, изготовленных процессом, в некотором специально выделенном количестве единиц продукции, изготовленных процессом.
3.6 предельно допустимый уровень несоответствий; предел приемлемого качества <1>; AQL (acceptance quality limit): Предельно допустимая доля несоответствующих единиц продукции процесса (3.5), если на статистический приемочный контроль (3.3) представлена непрерывная серия партий.
--------------------------------
<1> Термин заменяет ранее применяемый в стандартах термин "приемлемый уровень качества" (acceptance quality level).
[ИСО 3534-2]
Примечание - См. раздел 5.
3.7 уровень несоответствий, уровень качества (quality level): Значение степени соответствия характеристики требованиям, выражаемым в долях несоответствующих единиц продукции.
3.8 качество риска потребителя; CRQ (consumer's risk quality): Уровень несоответствий (3.7) партии или процесса, соответствующий риску потребителя, установленному в плане статистического приемочного контроля.
[ИСО 3534-2]
Примечание 1 - В настоящем стандарте под уровнем несоответствий понимают долю несоответствующих единиц продукции процесса.
Примечание 2 - В настоящем стандарте рассмотрено такое качество риска потребителя, при котором риск потребителя составляет 10%.
3.9 риск поставщика (изготовителя); PR (producer's risk): Вероятность отклонения партии или процесса, когда уровень несоответствий партии или процесса является приемлемым в соответствии с планом контроля.
[ИСО 3534-2]
Примечание - Уровень несоответствий характеризуется долей несоответствующих единиц продукции (3.5) процесса, а предельно допустимый уровень несоответствий равен AQL (3.6).
Примечание - Несоответствия обычно классифицируют по степени их значимости:
- Класс A. Наиболее значимые несоответствия, оказывающие наименьшее влияние на качество продукции или услуг. Для несоответствий такого типа обычно назначают очень низкие значения AQL.
- Класс B. Менее значимые несоответствия, имеющие меньшее влияние на качество продукции или услуг. Для таких несоответствий обычно назначают  значения AQL, чем для несоответствий класса A, и меньшие, чем для несоответствий класса C, если третий класс существует, и т.д.
Количество классов и порядок назначения в класс должны соответствовать установленным требованиям в конкретной ситуации.
3.11 несоответствующая единица продукции (nonconforming unit): Единица продукции с одним или более несоответствиями.
[ИСО 3534-2]
3.12 план статистического приемочного контроля для s-метода (s-method acceptance sampling plan): План статистического приемочного контроля (3.3) по количественному признаку, использующий выборочное стандартное отклонение.
[ИСО 3534-2]
Примечание - См. раздел 15.
3.13 план статистического приемочного контроля для  (
 acceptance sampling plan): План статистического приемочного контроля (3.3) по количественному признаку, использующий предполагаемое значение стандартного отклонения процесса.
( acceptance sampling plan): План статистического приемочного контроля (3.3) по количественному признаку, использующий предполагаемое значение стандартного отклонения процесса.[ИСО 3534-2]
Примечание - См. раздел 16.
3.14 граница поля допуска (specification limit): Установленное предельно допустимое значение характеристики.
[ИСО 3534-2]
3.15 нижняя граница поля допуска L (lower specification limit): Граница поля допуска (3.14), определяющая нижнее предельно допустимое значение характеристики.
[ИСО 3534-2]
Примечание - Предпочтительное обозначение для нижней границы поля допуска - L.
3.16 верхняя граница поля допуска U (upper specification limit U): Граница поля допуска (3.14), определяющая верхнее предельно допустимое значение характеристики.
[ИСО 3534-2]
Примечание - Предпочтительное обозначение для верхней границы поля допуска - U.
3.17 объединенный контроль (combined control): Контроль, согласно которому для характеристики качества заданы верхняя и нижняя границы поля допуска (3.16, 3.15), а AQL (3.6) относится к общему проценту несоответствующих единиц продукции вне обеих границ поля допуска.
Примечание 2 - При использовании объединенного контроля предполагают, что несоответствия, связанные с выходом значений характеристики за верхнюю и нижнюю границы поля допуска (3.14), равно ответственны (или приблизительно равно ответственны) за снижение качества продукции.
3.18 индивидуальный контроль (separate control): Контроль, при котором несоответствующие единицы продукции вне верхней и нижней границ поля допуска (3.16, 3.15) принадлежат различным классам с различными AQL (3.6).
3.19 сложный контроль (complex control): Контроль с двумя границами поля допуска, когда несоответствующие единицы продукции вне одной из границ поля допуска принадлежат одному классу (более значимому) с меньшим AQL (3.6), а несоответствующие единицы продукции вне обеих границ поля допуска (3.15, 3.16) принадлежат другому классу с большим AQL.
3.20 контрольный норматив; k, p* (acceptability constant): Постоянная, зависящая от установленного значения предельно допустимого уровня несоответствий (3.6) и объема выборки, используемая в критерии приемки партии и установленная в плане статистического приемочного контроля по количественному признаку.
[ИСО 3534-2]
3.21 статистика качества; Q (quality statistic): Функция границ поля допуска (3.14), выборочного среднего и стандартного отклонения выборки или процесса, используемая для принятия решения о приемке (отклонении) партии.
[ИСО 3534-2]
Примечание 1 - В случае единственной границы поля допуска решение о приемке партии может быть принято по результатам сравнения Q с контрольным нормативом k (3.20).
3.22 нижняя статистика качества; QL (lower quality statistic): Функция нижней границы поля допуска (3.15), выборочного среднего и стандартного отклонения выборки или процесса.
Примечание 1 - Для единственной нижней границы поля допуска решение о соответствии партии принимают по результатам сравнения QL с контрольным нормативом k (3.20).
[ИСО 3534-2]
3.23 верхняя статистика качества; QU (upper quality statistic): Функция верхней границы поля допуска (3.16), выборочного среднего и стандартного отклонения выборки или процесса.
Примечание 1 - Для единственной верхней границы поля допуска решение о приемке партии принимают по результатам сравнения QU с контрольным нормативом k (3.20).
[ИСО 3534-2]
3.24 максимальное выборочное стандартное отклонение; MSSD, smax (maximum sample standard deviation; MSSD, smax): Наибольшее значение выборочного стандартного отклонения для данного кода объема выборки и предельно допустимого уровня несоответствий (3.6), при котором возможно выполнение критерия приемки объединенного контроля с двумя границами поля допуска (3.14), когда дисперсия процесса неизвестна.
[ИСО 3534-2]
Примечание - См. 16.3.2.1 и приложение F.
3.25 максимальное стандартное отклонение процесса; MPSD,  (maximum process standard deviation; MPSD,
 ): Наибольшее значение стандартного отклонения процесса для данного кода объема выборки и предельно допустимого уровня несоответствий (3.6), при котором возможно выполнение критерия приемки объединенного контроля с двумя границами поля допуска (3.14) при усиленном контроле, когда дисперсия процесса известна.
(maximum process standard deviation; MPSD, ): Наибольшее значение стандартного отклонения процесса для данного кода объема выборки и предельно допустимого уровня несоответствий (3.6), при котором возможно выполнение критерия приемки объединенного контроля с двумя границами поля допуска (3.14) при усиленном контроле, когда дисперсия процесса известна.[ИСО 3534-2]
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: пункт 17.3 отсутствует. |
Примечание - См. 17.2 и 17.3.
3.26 правило переключения (switching rule): Установленное в схеме статистического приемочного контроля (3.3) правило перехода от одного плана контроля к другому с большей или меньшей жесткостью контроля на основании истории качества продукции.
[ИСО 3534-2]
Примечание 1 - См. раздел 23.
Примечание 2 - Нормальный, усиленный или ослабленный контроль и прекращение контроля являются примерами контроля с большей или меньшей жесткостью.
3.27 измерение (measurement): Набор операций, используемых для определения значения некоторой величины.
[ИСО 3534-2]
В том случае, когда классу несоответствий соответствует единственная характеристика качества, в настоящем стандарте применены следующие условные обозначения:
 - коэффициент перед выборочным стандартным отклонением, используемый для определения верхней контрольной границы (см. приложение I);
fs - коэффициент, связывающий максимальное выборочное стандартное отклонение (MSSD) с разностью U и L (см. приложение F);
 - коэффициент, связывающий максимальное стандартное отклонение процесса (MPSD) с разностью U и L (см. приложение G);
k - контрольный норматив формы k в случае единственной границы поля допуска и единственной характеристики качества (приложения B и C);
L - нижняя граница поля допуска (как индекс переменной, обозначает ее значение в точке нижней границы поля допуска);
 - среднее процесса (истинное);
N - объем партии (количество единиц продукции в партии);
n - объем выборки (количество единиц продукции в выборке);
 - оценка доли несоответствующих единиц продукции процесса (см. приложение L);
pL - доля несоответствующих единиц продукции процесса ниже нижней границы поля допуска;
 - оценка доли несоответствующих единиц продукции процесса ниже нижней границы поля допуска;
pU - доля несоответствующих единиц продукции процесса выше верхней границы поля допуска;
 - оценка доли несоответствующих единиц продукции процесса выше верхней границы поля допуска;
p* - контрольный норматив формы p*, максимальное приемлемое значение оценки доли несоответствующих единиц продукции процесса (см. приложения D и E);
Pa - вероятность приемки;
Q - статистика качества;
QL - нижняя статистика качества.
Примечание - Значение QL равно  , если стандартное отклонение процесса неизвестно, и равно
 , если стандартное отклонение процесса предполагают известным;
, если стандартное отклонение процесса неизвестно, и равно , если стандартное отклонение процесса предполагают известным;QU - верхняя статистика качества.
Примечание - Значение QU равно  , если стандартное отклонение процесса неизвестно, и равно
 , если стандартное отклонение процесса предполагают известным;
, если стандартное отклонение процесса неизвестно, и равно , если стандартное отклонение процесса предполагают известным;s - выборочное стандартное отклонение результатов измерений характеристики качества (оценка стандартного отклонения процесса)
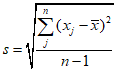 (см. приложение K).
smax - максимальное выборочное стандартное отклонение (MSSD);
 - стандартное отклонение статистически управляемого процесса (истинное).
Примечание -  - квадрат стандартного отклонения процесса или дисперсия процесса;
 - максимальное стандартное отклонение процесса (MPSD);
U - верхняя граница поля допуска (как индекс переменной, обозначает ее значение в точке верхней границы поля допуска);
xj - результат измерений характеристики качества j единицы продукции из выборки;
 - среднее арифметическое результатов измерений характеристики качества единиц продукции в выборке

 - нижнее приемочное значение для
 ;
 - верхнее приемочное значение для
 .
В том случае, когда классу несоответствий соответствуют две или более характеристик качества в настоящем стандарте применяют следующие условные обозначения:
Li - нижняя граница поля допуска для i характеристики качества;
y - количество характеристик качества, соответствующих классу;
 - оценка доли несоответствующих единиц продукции процесса для i характеристики качества;
 - оценка доли несоответствующих единиц продукции процесса ниже нижней границы поля допуска для i характеристики качества;
 - оценка доли несоответствующих единиц продукции процесса выше верхней границы поля допуска для i характеристики качества;
si - выборочное стандартное отклонение для i характеристики качества
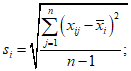
 - стандартное отклонение процесса для i характеристики качества (истинное);
Ui - верхняя граница поля допуска для i характеристики качества;
xij - результат измерений i характеристики качества для j единицы продукции в выборке;
 - выборочное среднее значение i характеристики качества

AQL - уровень несоответствий, представляющий собой наихудшую допустимую долю несоответствующих единиц продукции процесса, если на статистический приемочный контроль представлена непрерывная серия партий. Хотя отдельные партии с таким же качеством, как AQL, могут быть приняты с довольно высокой вероятностью, предельно допустимый уровень несоответствий не является желательным уровнем качества. Схемы выборочного контроля, приведенные в настоящем стандарте вместе с правилами переключения и прекращения выборочного контроля, стимулируют поставщиков к постоянной поддержке доли несоответствующих единиц продукции процесса менее соответствующего AQL. В противном случае существует высокий риск переключения на усиленный контроль, при котором критерий приемки становится более жестким. Усиленный контроль сохраняется до тех пор, пока не предприняты действия по улучшению процесса. В ожидании такого улучшения может вступить в силу правило по прекращению выборочного контроля.
Для индексирования планов выборочного контроля, приведенных в настоящем стандарте, использованы AQL и код объема выборки.
Используемый AQL должен быть указан в технических условиях (стандарте) на продукцию, в контракте или установлен уполномоченной стороной. Во всех случаях AQL должен быть установлен для каждого класса несоответствий (см. 3.10).
Если для характеристики качества заданы верхняя и нижняя границы поля допуска, возможны три вида контроля:
a) объединенный контроль двух границ поля допуска, когда несоответствия вне обеих границ поля допуска принадлежат одному классу с единственным AQL;
b) индивидуальный контроль, когда несоответствия вне каждой из границ поля допуска принадлежат различным классам с различными AQL;
c) сложный контроль, когда несоответствия вне одной границы поля допуска являются более значимыми, принадлежат одному классу с меньшим AQL, а несоответствия вне обеих границ поля допуска принадлежат другому классу с большим AQL.
Таким образом, для единственной характеристики качества с нижней границей поля допуска L и верхней границей поля допуска U, неизвестной долей pL несоответствующих единиц продукции процесса ниже L и неизвестной долей pU несоответствующих единиц продукции процесса выше U объединенный контроль представляет собой контроль общего числа несоответствий, т.е. суммы (pL + pU), для одного класса несоответствий с единственным AQL. Индивидуальный контроль представляет собой контроль pL для одного класса с соответствующим AQL и контроль pU для другого класса с другим AQL. Сложный контроль представляет собой контроль (pL + pU) для одного класса с соответствующим AQL и индивидуальный контроль pL или pU для другого класса с более низким AQL.
Вместе с контролем единственной верхней или нижней границ поля допуска существуют четыре типа контроля. Класс может содержать несоответствующие единицы продукции любого из названных типов контроля.
Приемочный контроль должен быть выполнен в соответствии с требованиями настоящего стандарта для каждого класса несоответствий. Партия может быть принята только в том случае, если все классы несоответствий удовлетворяют критериям приемочных испытаний.
В настоящем стандарте использовано 16 значений AQL - от 0,01 до 10% (несоответствующих единиц продукции), которые наиболее предпочтительны для применения. Настоящий стандарт не применим, если требуется иное значение AQL (см. 14.2).
Из вышеупомянутого определения AQL (см. 5.1) следует, что желательная защита может быть достигнута только в том случае, когда на контроль представляют непрерывную последовательность партий.
Назначение AQL не предусматривает, что поставщик может сознательно поставлять несоответствующие единицы продукции.
Правила переключения не позволяют изготовителю работать с уровнем несоответствий выше AQL. Настоящий стандарт устанавливает переключение на усиленный контроль, если результаты контроля указывают на превышение AQL. Если усиленный контроль не стимулирует изготовителя к быстрому улучшению процесса производства, контроль должен быть прекращен.
Усиленный контроль и правило прекращения контроля являются неотъемлемой частью и обязательными процедурами настоящего стандарта, если требуется обеспечить качество продукции не хуже AQL.
Настоящий стандарт предусматривает возможность переключения на ослабленный контроль, если результаты контроля указывают, что уровень несоответствий продукции устойчив и ниже AQL. Эта практика, однако, является дополнительной на усмотрение уполномоченной стороны.
Если имеются достаточные свидетельства из контрольных карт (см. 23.1), что изменчивость процесса находится на уровне статистической управляемости, следует рассмотреть возможность переключения на  . В этом случае в качестве
 может быть использовано значение s выборочного стандартного отклонения (см. раздел 26).
. В этом случае в качестве может быть использовано значение s выборочного стандартного отклонения (см. раздел 26).Если в соответствии с настоящим стандартом статистический приемочный контроль был прекращен, он не должен быть возобновлен, пока не будут предприняты действия по улучшению качества продукции.
7.1.1 Аналогии с ИСО 2859-1
Ниже приведены аналогии настоящего стандарта с ИСО 2859-1.
a) Настоящий стандарт дополняет ИСО 2859-1. Оба эти стандарта имеют общую философию. Их процедуры и термины в максимально возможной степени совпадают.
b) Оба стандарта используют AQL для индексации планов выборочного контроля, а используемые в настоящем стандарте предпочтительные значения идентичны данным для процента несоответствующих единиц продукции в ИСО 2859-1 (т.е. от 0,01 до 10%).
c) В обоих стандартах объем партии и уровень контроля (уровень контроля II, если не установлено иначе) определяют код объема выборки. Затем по общим таблицам определяют объем выборки и критерий приемлемости, соответствующий коду объема выборки и AQL. Специальные таблицы приведены для s-метода и  , а также для нормального, усиленного и ослабленного контроля.
d) Правила переключения полностью эквивалентны.
e) Классификация несоответствий по степени значимости на классы A, B и т.д. осталась неизменной.
7.1.2 Различия с ИСО 2859-1
Ниже приведены различия настоящего стандарта и ИСО 2859-1.
a) Определение приемлемости. Приемлемость по ИСО 2859-1 для плана выборочного контроля по альтернативному признаку определяется числом несоответствующих единиц продукции в выборке. Для плана выборочного контроля по количественному признаку решение о приемке или отклонении партии принимают в зависимости от положения оценки среднего процесса по отношению к границе (границам) поля допуска с учетом оценки стандартного отклонения процесса. В настоящем стандарте рассмотрено два метода: s-метод для случая, когда стандартное отклонение процесса  неизвестно, и
 для случая, когда
 предполагают известным. В случае класса несоответствий с единственной характеристикой качества и единственной границей поля допуска приемлемость определяют путем сравнения статистики качества с контрольным нормативом формы k (см. 16.2 и 17.2). Для класса несоответствий с несколькими характеристиками качества и/или объединенным или сложным контролем с двумя границами поля допуска приемлемость определяют, сравнивая оценку доли несоответствующих единиц продукции процесса для данного класса с контрольным нормативом формы p*.
неизвестно, и для случая, когда предполагают известным. В случае класса несоответствий с единственной характеристикой качества и единственной границей поля допуска приемлемость определяют путем сравнения статистики качества с контрольным нормативом формы k (см. 16.2 и 17.2). Для класса несоответствий с несколькими характеристиками качества и/или объединенным или сложным контролем с двумя границами поля допуска приемлемость определяют, сравнивая оценку доли несоответствующих единиц продукции процесса для данного класса с контрольным нормативом формы p*.b) Нормальность. В ИСО 2859-1 отсутствуют требования к распределению характеристик качества. В настоящем стандарте для эффективного применения плана необходимо, чтобы результаты измерений каждой характеристики качества были распределены в соответствии с нормальным распределением или распределением, близким к нормальному.
c) Независимость. В ИСО 2859-1 нет требований относительно независимости нескольких характеристик качества. Однако в соответствии с настоящим стандартом необходимо, чтобы результаты измерений для всех характеристик качества были независимы или хотя бы почти независимы.
d) Кривые оперативных характеристик (кривые OC). Кривые OC планов контроля по количественному признаку настоящего стандарта не идентичны кривым OC соответствующих планов контроля по альтернативному признаку по ИСО 2859-1. Кривые OC для неизвестного стандартного отклонения процесса подобраны так, что они минимизируют область между кривыми, представляющими квадраты значений OC. Этот метод позволяет подобрать кривые OC, обеспечивающие большее совпадение в верхней части OC. В большинстве случаев совпадение кривых настолько близко, что в большинстве практических ситуаций кривые OC для альтернативных данных можно считать идентичными аналогичным кривым для количественных данных. Планы для известного стандартного отклонения процесса выстроены так, что они минимизируют область между кривыми квадратов значений OC, что обеспечивает тот же самый контрольный норматив формы p*, как и для соответствующей ситуации с неизвестным стандартным отклонением процесса, т.е. изменился только объем выборки, поэтому расхождение несколько хуже.
e) Риск изготовителя. Для процесса, изготавливающего продукцию с уровнем несоответствий AQL, риск изготовителя, состоящий в том, что партия не будет принята, имеет тенденцию уменьшаться с увеличением на один шаг объема выборки и одновременным уменьшением на один шаг AQL (т.е. вниз по диагонали основных таблиц из верхнего правого угла). Значения вероятностей близки, но не идентичны значениям, приведенным в ИСО 2859-1. Риски изготовителя приведены в приложении N.
f) Объемы выборки. Объемы выборки при контроле по количественному признаку обычно меньше, чем объемы выборки при контроле по альтернативному признаку для одних и тех же кодов объема выборки. Это особенно верно для  . Кроме того, в соответствии с методом выбора плана для количественных данных объем выборки изменяется быстрее AQL для заданного кода объема выборки.
g) Двухступенчатые планы выборочного контроля. Двухступенчатые планы выборочного контроля по количественному признаку приведены в ИСО 3951-3.
h) Многоступенчатые планы выборочного контроля. В настоящем стандарте не рассмотрены многоступенчатые планы выборочного контроля.
i) Предел среднего выходного качества (AOQL). Понятие AOQL применяют, когда проводят сплошной контроль и разбраковку непринятых партий. Из этого следует, что AOQL не может быть применен при разрушающих или дорогостоящих испытаниях. Поскольку планы контроля по количественному признаку обычно используют именно в этих ситуациях, таблицы AOQL не включены в настоящий стандарт.
7.2.1 Аналогии
Ниже приведены аналогии настоящего стандарта с ИСО 3951-1.
a) Настоящий стандарт дополняет ИСО 3951-1. Оба эти документа представляют одноступенчатые планы контроля по количественному признаку.
b) Процедуры ИСО 3951-1 включены в настоящий стандарт, но приведены как процедуры формы k.
7.2.2 Различия
Ниже приведены различия настоящего стандарта и ИСО 3951-1.
a) Настоящий стандарт является более общим, чем ИСО 3951-1, поскольку включает многоступенчатые процедуры для независимых характеристик качества при индивидуальном или объединенном контроле двух границ поля допуска, а также процедуры индивидуального и сложного контроля при наличии двух границ поля допуска.
b) Поскольку процедуры формы k могут быть использованы для единственной характеристики качества с единственным AQL, настоящий стандарт включает также более общие процедуры формы p*.
Примечание - В [19] для формы k использовано наименование форма 1, а для формы p* - форма 2 соответственно. Использованные наименования являются более удобными.
Настоящий стандарт предназначен для использования при применении усиленного, нормального и ослабленного контроля на непрерывной серии партий для обеспечения защиты потребителя путем обеспечения уверенности изготовителя в том, что вероятность приемки достаточно велика, если уровень несоответствий продукции ниже AQL.
Иногда отдельные планы контроля в настоящем стандарте используют без правил переключения. Например, покупатель может использовать планы в целях только верификации. Это не является назначением настоящего стандарта. Его использование в этом случае не должно быть описано "как контроль в соответствии с настоящим стандартом". В такой ситуации настоящий стандарт просто представляет собрание индивидуальных планов контроля на основе AQL. Кривые оперативных характеристик и другие параметры плана должны быть в этом случае оценены по таблицам.
Если серия партий недостаточна для применения правил переключения, рекомендуется ограничить выбор планов контроля планами, связанным с определяемым значением AQL, при которых CRQ не превосходит установленного предельно допустимого уровня несоответствий. Планы выборочного контроля могут быть отобраны на основе значения CRQ и соответствующего ему значения риска потребителя. В приложении M приведены значения CRQ для s-метода и  , соответствующие риску потребителя 10%.
Однако применение настоящего стандарта к отдельным партиям не рекомендуется, поскольку теория выборочного контроля по количественному признаку относится к непрерывному производству длинной серии партий. Для отдельных партий или короткой серии партий более эффективным является использование планов контроля по альтернативному признаку, таких как в ИСО 2859-2 (см. также [14]).
В приложении N приведены формулы и таблицы для определения вероятности отклонения партий для s-метода и  , когда доля несоответствующих единиц продукции процесса равна AQL. Эту вероятность называют риском изготовителя.
Таблицы значений CRQ и риска изготовителя включают данные только в двух точках на кривых оперативных характеристик. Степень защиты потребителя в соответствии с индивидуальным планом выборочного контроля для любого уровня качества процесса может быть оценена по кривой оперативной характеристики (OC). Кривые OC для планов нормального контроля s-методом в соответствии с настоящим стандартом приведены на графиках B - R ИСО 3951-1. Их следует использовать при выборе плана контроля. В таблицах B - R ИСО 3951-1 приведены также уровни несоответствий процесса для девяти стандартных вероятностей приемки и всех планов выборочного контроля s-методом, установленных в настоящем стандарте.
Эти кривые OC и таблицы предполагают наличие единственной границы поля допуска для s-метода. Большинство из них также обеспечивает хорошее приближение для  и случая объединенного контроля двух границ поля допуска, особенно для больших объемов выборки. Если требуются более точные значения OC для
 , следует использовать приложение O.
и случая объединенного контроля двух границ поля допуска, особенно для больших объемов выборки. Если требуются более точные значения OC для , следует использовать приложение O.Основные таблицы настоящего стандарта основаны на предположении, что характеристика качества X единиц продукции в партиях подчиняется нормальному распределению с неизвестным средним процесса  и известным или неизвестным стандартным отклонением процесса
 . Кроме того, сделано предположение о том, что результаты измерений X не включают ошибку измерений, т.е. результат измерения характеристики единицы продукции xi представляет собой истинное значение характеристики xi. Однако основные таблицы могут быть также использованы с соответствующими поправками при наличии погрешности измерений.
и известным или неизвестным стандартным отклонением процесса . Кроме того, сделано предположение о том, что результаты измерений X не включают ошибку измерений, т.е. результат измерения характеристики единицы продукции xi представляет собой истинное значение характеристики xi. Однако основные таблицы могут быть также использованы с соответствующими поправками при наличии погрешности измерений.Если стандартное отклонение методики выполнения измерений не превышает 10% стандартного отклонения изучаемого процесса, неопределенность методики выполнения измерений можно не учитывать. В противном случае, когда стандартное отклонение методики выполнения измерений превышает 10% стандартного отклонения процесса, объем выборки необходимо увеличить, хотя контрольный норматив остается тем же. Кроме того, если ни стандартное отклонение методики выполнения измерений, ни стандартное отклонение процесса неизвестны, необходимо сделать более одного измерения на каждой единице продукции из выборки, а из общей изменчивости измерений должны быть выделены компоненты, соответствующие методике выполнения измерений и процессу.
Более подробная информация приведена в приложении P.
Выбор наиболее подходящего плана контроля по количественному признаку, если он существует, требует соответствующего опыта и знания математической статистики и контролируемой продукции. Разделы 11 - 13 предназначены для оказания помощи при выборе плана контроля. В указанных разделах приведены факторы, которые следует при этом учитывать.
Первое, что необходимо решить, - какой тип контроля (по количественному или альтернативному признакам) следует применять в конкретной ситуации. При этом необходимо учитывать указанные ниже экономические и организационные особенности:
a) Необходимо сравнить общие затраты на относительно простой контроль большого количества единиц продукции при контроле по альтернативному признаку с обычно более сложной процедурой контроля по количественному признаку, которая, как правило, требует много времени и является более дорогостоящей.
b) С точки зрения знаний контроль по количественному признаку позволяет получить более точную информацию о качестве продукции и раньше обнаружить неблагоприятные тенденции его изменений.
c) Схема контроля по альтернативному признаку является более понятной. Например, при контроле по количественному признаку может быть сложен для осознания тот факт, что существует возможность отклонения партии по результатам измерений выборочных единиц, не имеющих несоответствий (см. примеры в 16.3.2.2 и 16.3.2.4).
d) Сравнение объемов выборки, соответствующих одному и тому же AQL для стандартных планов контроля по альтернативному признаку (см. ИСО 2859-1) и стандартных планов контроля, приведенных в настоящем стандарте, показывает, что для  (стандартное отклонение процесса известно) необходимы меньшие объемы выборки. Объемы выборки для s-метода (стандартное отклонение процесса неизвестно) также обычно существенно меньше, чем при контроле по альтернативному признаку.
e) При контроле по количественному признаку, как правило, используют контрольные карты количественных данных.
f) Контроль по количественному признаку имеет существенные преимущества, если процесс контроля требует больших затрат, например, в случае разрушающего контроля.
g) Схема контроля по количественному признаку становится относительно более сложной при увеличении количества характеристик и измерений, выполняемых на каждой единице продукции.
h) Использование настоящего стандарта допустимо только в случае, когда есть основания полагать, что распределение результатов измерений каждой характеристики качества является нормальным и все они независимы. В случае отсутствия необходимых обоснований для использования настоящего стандарта требуется решение уполномоченной стороны.
Примечание 1 - Процедуры проверки наличия отклонений от нормального распределения приведены в ИСО 5479.
Примечание 2 - В разделе 2 ИСО 5725-2 приведены примеры графических методов, которые могут быть использованы для проверки соответствия данных нормальному распределению и обоснования использования контроля по количественному признаку.

Если выбран контроль по количественному признаку, необходимо определить, какой метод (s-метод или  ) является более приемлемым. Объем выборки
 всегда меньше, но до его применения значение
 должно быть установлено.
) является более приемлемым. Объем выборки всегда меньше, но до его применения значение должно быть установлено.Необходимо начать с s-метода. По распоряжению уполномоченной стороны, если качество продукции остается удовлетворительным, стандартные правила переключения позволяют перейти на ослабленный контроль и использовать меньший объем выборки.
Затем, если изменчивость процесса не возрастает, а партии удовлетворяют условиям приемки, экономически целесообразно перейти на  . Для
 объем выборки обычно меньше, а критерий приемки более простой. Однако необходимо вычислять стандартное отклонение выборки s для отчета и заполнять контрольные карты (см. раздел 22). Для нахождения s используют вспомогательные электронно-вычислительные средства. Методы вычисления s приведены в приложении K.
. Для объем выборки обычно меньше, а критерий приемки более простой. Однако необходимо вычислять стандартное отклонение выборки s для отчета и заполнять контрольные карты (см. раздел 22). Для нахождения s используют вспомогательные электронно-вычислительные средства. Методы вычисления s приведены в приложении K.Для стандартного плана выборочного контроля уровень контроля вместе с объемом партии и AQL определяют объем выборки и жесткость контроля. Соответствующие кривые OC приведены на графиках B - R ИСО 3951-1 и в таблицах B - R ИСО 3951-1. Они показывают риск, соответствующий плану контроля.
На выбор уровня контроля и AQL влияет много факторов, главный из которых - баланс между общими затратами на контроль и последствиями попадания несоответствующих единиц продукции к потребителю.
Необходимо использовать уровень контроля II, пока не возникнут обстоятельства, требующие перехода на другой уровень контроля.
Стандартная процедура контроля применима только при непрерывном производстве партий.
Стандартная процедура использует уровень контроля II и начинается с s-метода. Эта процедура позволяет находить практически осуществимые схемы выборочного контроля и основана на следующем порядке: сначала назначают AQL, затем - объем выборки и последним - предельное качество.
Достоинством стандартной процедуры является то, что потребитель защищен правилами переключения (см. разделы 23, 24 и 25), которые при ухудшении качества быстро увеличивают жесткость контроля и прекращают контроль, если качество процесса остается хуже AQL.
Примечание - Предельное качество - это уровень несоответствий, которому соответствует вероятность приемки 0,1. На практике риск потребителя зависит от вероятности представления на контроль продукции такого низкого качества.
Если в определенных обстоятельствах предельное качество имеет более высокий приоритет, чем объем выборки, подходящий план в соответствии с настоящим стандартом может быть найден с помощью графика A. Для этого проводят вертикальную прямую через точку приемочного значения для предельного качества и горизонтальную прямую через точку желательного качества с вероятностью приемки 0,95 (т.е. приблизительно AQL). Точка пересечения этих прямых попадет на линию, отмеченную кодом объема выборки стандартного плана нормального контроля, который отвечает указанным требованиям или ниже нее. Это необходимо проверить с использованием кривой OC (см. графики B - R ИСО 3951-1), соответствующей этому коду и AQL.
Методы настоящего стандарта не рекомендованы к применению в случае производства короткими сериями партий или отдельными партиями (см. 8.2).
Пример - Приемочное значение для предельного качества составляет 6% несоответствующих единиц продукции, а желательное качество с вероятностью приемки 0,95 составляет 2% несоответствующих единиц продукции. Вертикальная прямая на графике A для 6% и горизонтальная прямая для 2% пересекаются ниже линии, соответствующей коду L. Проверка графика L ИСО 3951-1 подтверждает, что план с кодом объема выборки L и AQL 1,5% отвечает перечисленным требованиям.
Если линии пересекаются на графике A выше линии с кодом R, это означает, что может потребоваться слишком большой объем выборки и эти требования не могут быть выполнены ни одним из планов контроля настоящего стандарта.
Если стандартные планы неприемлемы, то необходимо разработать специальный план. В этом случае необходимо решить, какая комбинация AQL, предельного качества и объема выборки является наиболее подходящей, учитывая, что только любые две из этих величин могут быть назначены независимо, а значение третьей является следствием сделанного выбора.
Этот выбор имеет ограничения, так как объем выборки должен быть целым числом. Если необходим специальный план контроля, он должен быть разработан только с помощью специалиста в области статистики, имеющего соответствующий опыт.
Перед началом контроля по количественному признаку необходимо выполнить следующие действия:
a) убедиться в том, что производство является непрерывным, а распределения характеристик качества можно считать нормальными и независимыми.
Примечание 1 - Для проверки распределения на отклонение от нормального распределения см. ИСО 5479.
Примечание 2 - Если партии проходят разбраковку с удалением несоответствующих единиц продукции до приемочного контроля, то распределение характеристик качества меняется, и настоящий стандарт не может быть использован;
b) проверить необходимость первоначального использования s-метода либо устойчивость стандартного отклонения процесса и наличие установленного значения  для применения
 для каждой характеристики качества;
для применения для каждой характеристики качества;c) проверить, что уровень контроля, который будет использован, установлен. Если уровень контроля не задан, необходимо использовать уровень контроля II;
d) установить для каждой характеристики качества с двумя границами поля допуска, какой контроль (объединенный, индивидуальный или сложный) следует проводить и какие для какого класса несоответствий назначены границы поля допуска. Для объединенного контроля необходимо проверить, что несоответствия вне каждой границы поля допуска имеют равную значимость;
e) проверить, что AQL установлен для каждого класса несоответствий и его значение является одним из рассматриваемых значений AQL настоящего стандарта. Если это не так, то таблицы настоящего стандарта неприменимы.
Процедура определения плана контроля и его выполнения состоит из трех этапов:
a) В соответствии с установленным уровнем контроля (обычно уровень II) и объемом партии по таблице A.1 определяют код объема выборки.
b) Для единственной границы поля допуска в соответствии с кодом объема выборки и AQL по таблицам B.1, B.2 или B.3 определяют объем выборки n и контрольный норматив k формы k. При индивидуальном контроле двух границ поля допуска эти действия выполняют для каждой границы поля допуска. При объединенном контроле двух границ поля допуска для определения объема выборки n и контрольного норматива формы p* следует использовать таблицы D.1, D.2 или D.3. При сложном контроле с двумя границами поля допуска таблицы D.1, D.2 или D.3 используют дважды: один раз - для объединенного контроля, а второй раз с меньшим AQL - для более ответственной границы поля допуска.
Отбирают случайную выборку объема n, измеряют характеристику качества x каждой единицы продукции и определяют выборочное среднее  и выборочное стандартное отклонение процесса s (см. приложение K). Если
 находится вне границ поля допуска, партию отклоняют независимо от значения s. Однако s необходимо вычислять для отчета (см. раздел 22).
и выборочное стандартное отклонение процесса s (см. приложение K). Если находится вне границ поля допуска, партию отклоняют независимо от значения s. Однако s необходимо вычислять для отчета (см. раздел 22).Если задана единственная граница поля допуска или необходим индивидуальный контроль каждой из двух границ поля допуска, наиболее простая процедура состоит в следующем. Вычисляют статистику качества:
 (1)
и/или
 (2)
соответственно, а затем сравнивают ее (QU или QL) с контрольным нормативом формы k, определенным по таблицам B.1, B.2 или B.3 для нормального, усиленного или ослабленного контроля соответственно. Если статистика качества больше или равна контрольному нормативу, партию принимают. В противном случае партию отклоняют.
Таким образом, если задана только верхняя граница поля допуска U, партию принимают, если QU >= k, и отклоняют, если QU < k.
Если задана только нижняя граница поля допуска L, партию принимают, если QL >= k, и отклоняют, если QL < k.
При индивидуальном контроле границ поля допуска контрольные нормативы kL и kU формы k для L и U могут быть различными. В этом случае партию принимают, если QU >= kU и QL >= kL, и отклоняют, если QU < kU и/или QL < kL.
Пример 1 - Единственная верхняя граница поля допуска.
Максимальная температура процесса в устройстве составляет 60 °C. Производство контролируют партиями по 100 единиц продукции, стандартное отклонение процесса неизвестно. Уровень контроля II, нормальный контроль с AQL = 2,5%. В соответствии с таблицей A.1 код объема выборки F. В соответствии с таблицей B.1 объем выборки равен n = 13, контрольный норматив k = 1,426. Результаты измерений: 53; 57; 49; 58; 59; 54; 58; 56; 50; 50; 55; 54; 57 °C. Необходимо проверить выполнение критерия приемки.
Необходимая информация | Полученные значения |
Объем выборки: n | 13 |
Выборочное среднее:  | 54,615 °C |
Выборочное стандартное отклонение: 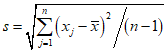 (см. K.1.2, приложения K) | 3,330 °C |
Верхняя граница поля допуска: U | 60 °C |
Верхняя статистика качества: 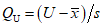 | 1,617 |
Критерий приемки формы k: k (см. таблицу B.1) | 1,426 |
Критерий приемки: QU >= k? | 1,617 > 1,426 |
Партия удовлетворяет критерию приемки и поэтому должна быть принята.
Пример 2 - Единственная нижняя граница поля допуска, требующая использования стрелки в основной таблице.
Пиротехнический механизм имеет установленное минимальное время задержки 4,0 с. Стандартное отклонение процесса неизвестно. Производство контролируют партиями по 1000 единиц продукции с уровнем контроля II, при нормальном контроле с AQL = 0,1% для нижней границы поля допуска. В соответствии с таблицей A.1 код объема выборки J. Однако в таблице B.1 для кода объема выборки J и AQL = 0,1% находится стрелка, указывающая на клетку ниже. Это означает, что подходящего плана контроля не существует и необходимо применять следующий лучший план с кодом объема выборки K, т.е. план с объемом выборки 28 и контрольным нормативом k = 2,580.
Результаты измерений времени задержки у 28 механизмов, с:
6,95 | 6,04 | 6,68 | 6,63 | 6,65 | 6,52 | 6,59 |
6,40 | 6,44 | 6,34 | 6,04 | 6,15 | 6,29 | 6,63 |
6,44 | 7,15 | 6,70 | 6,59 | 6,51 | 6,80 | 5,94 |
6,35 | 7,17 | 6,83 | 6,25 | 6,96 | 7,00 | 6,38 |
Необходимо проверить выполнение критерия приемки.
Необходимая информация | Полученные значения |
Объем выборки: n | 28 |
Выборочное среднее:  | 6,551 с |
Выборочное стандартное отклонение 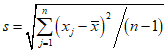 (см. K.1.2, приложение K) | 0,3251 с |
Нижняя граница поля допуска: L | 4,0 с |
Нижняя статистика качества: 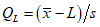 | 7,847 |
Контрольный норматив формы k: k (см. таблицу B.1) | 2,580 |
Критерий приемки: QL >= k | 7,847 > 2,580 |
Партия удовлетворяет критерию приемки и поэтому должна быть принята.
16.3.1 Введение
Настоящий стандарт устанавливает форму p* s-метода. Форму k применяют к единственной характеристике качества с единственной границей поля допуска или к двум границам поля допуска при их индивидуальном контроле. Форму p* применяют намного более широко, в том числе как к одной, так и к нескольким характеристикам качества с любой комбинацией одной или двух границ поля допуска при объединенном, индивидуальном или сложном контроле.
Если для s-метода с единственной характеристикой качества необходим объединенный или сложный контроль двух границ поля допуска, когда задан AQL для процента несоответствующих единиц продукции процесса вне обеих границ поля допуска, сначала следует проверить, что выборочное стандартное отклонение s не является слишком большим. Если значение s превышает максимальное выборочное стандартное отклонение (MSSD), приведенное в таблицах F.1, F.2 или F.3, дальнейшие вычисления не требуются, и партия должна быть немедленно отклонена.
Если значение s не превышает MSSD, то должна быть вычислена оценка  доли несоответствующих единиц продукции процесса. Оценку
 сравнивают с контрольным нормативом формы p*. Партию принимают, если
 , и отклоняют, если
 , где
доли несоответствующих единиц продукции процесса. Оценку сравнивают с контрольным нормативом формы p*. Партию принимают, если , и отклоняют, если , где , (3)
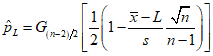 (4)
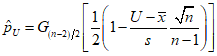 (5)
G(n-2)/2 - функция распределения симметричного бета-распределения с обоими параметрами, равными (n - 2)/2 (см. приложение L).
Форма p* применима к единственной границе поля допуска, однако применение формы k проще.
При отсутствии таблиц бета-распределения или соответствующего программного обеспечения необходимо использовать одну из следующих трех процедур в зависимости от объема выборки.
В соответствии с таблицами B.1, B.2 и B.3 необходимый объем выборки n = 3 s-метода для нескольких комбинаций кода объема выборки и AQL.
Если требуется проведение объединенного контроля двух границ поля допуска, то после вычисления  и s из первой строки таблицы F.1, F.2 или F.3 должно быть найдено значение fs. Затем определяют максимальное стандартное отклонение выборки (т.е. MSSD) по формуле:
MSSD = smax = (U - L) fs. (6)
Значение s сравнивают с smax. Если s больше smax, то партия должна быть отклонена без дальнейших вычислений.
Если s меньше или равно smax, определяют значения 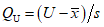 и/или
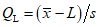 . Умножают QU и/или QL на
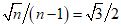 (т.е. приближенно на 0,866) и используют таблицу H.1 для определения оценок
 и/или
 доли несоответствующих единиц продукции процесса выше верхней и/или ниже нижней границы поля допуска соответственно.
и/или . Умножают QU и/или QL на (т.е. приближенно на 0,866) и используют таблицу H.1 для определения оценок и/или доли несоответствующих единиц продукции процесса выше верхней и/или ниже нижней границы поля допуска соответственно.Примечание 1 - Отрицательные значения Q соответствуют оценкам доли несоответствующих единиц продукции процесса более 0,5000 в границах поля допуска и, следовательно, всегда будут приводить к отклонению партии согласно условиям настоящего стандарта (поскольку наибольшее значение p* в таблицах равно 0,4383). Однако для отчета оценка доли несоответствующих единиц продукции процесса может быть получена по таблице H.1 для абсолютного значения  и вычитанием полученного значения из 1,0. Например, если QU = -0,156, то
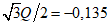 , таблица H.1 для 0,135 дает оценку 0,4569. Вычитание этого значения из 1,0 дает
 .
и вычитанием полученного значения из 1,0. Например, если QU = -0,156, то , таблица H.1 для 0,135 дает оценку 0,4569. Вычитание этого значения из 1,0 дает .Примечание 2 - Обоснование таблицы H.1 приведено в L.4 приложения L. Вместо использования таблицы H.1 оценку доли несоответствующих единиц продукции процесса вне каждой границы поля допуска при n = 3 можно вычислить непосредственно по формуле:
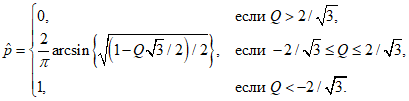 (7)
Для получения  оценки
 и
 складывают,
 . Если
 не превышает значение p*, приведенное в таблицах D.1, D.2 и D.3, партию принимают, в противном случае партию отклоняют.
оценки и складывают, . Если не превышает значение p*, приведенное в таблицах D.1, D.2 и D.3, партию принимают, в противном случае партию отклоняют.Пример - Объединенный контроль для двух границ поля допуска с объемом выборки n = 3.
Торпеды, поставляемые в партиях по 100 шт., контролируют на точность стрельбы в горизонтальной плоскости. Положительные или отрицательные угловые ошибки одинаково недопустимы, поэтому применяют общий AQL для обеих границ поля допуска. Границы поля допуска на отклонение торпеды составляют 10 м от цели при стрельбе с расстояния 1 км, AQL = 4%. Поскольку испытания являются разрушающими и очень дорогостоящими, было достигнуто соглашение между изготовителем и уполномоченной стороной, что должен использоваться специальный уровень контроля S-2. В соответствии с таблицей A.1 код объема выборки B. В соответствии с таблицей B.1 объем выборки n = 3. В результате испытаний трех торпед зафиксированы отклонения - 5,0, 6,7 и 8,8 м.
Необходимая информация | Полученное значение |
Объем выборки: n | 3 |
Выборочное среднее:  | 3,5 м |
Выборочное стандартное отклонение: 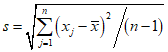 (см. K.1.2, приложение K) | 7,436 м |
Значение fs для определения MSSD (таблица F.1) | 0,475 |
MSSD = smax = (U - L)fs = [10 - 10)] 0,475 | 9,50 |
Так как s = 7,436, smax = 9,50, то s < smax, а следовательно, можно продолжить вычисления. | |
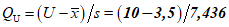 | 0,8741 |
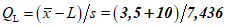 | 1,815 |
 | 0,757 |
 | 1,572 |
0,2267 | |
0,0000 | |
 | 0,2267 |
p* (таблица D.1 для нормального контроля) | 0,1925 |
Так как  , партию отклоняют. |


Примечание - Партию отклоняют, несмотря на то что все отклонения находятся в границах поля допуска.
16.3.2.3 Объединенный контроль для s-метода с n = 4
При объеме выборки n = 4 для s-метода вычисляют выборочное среднее  и выборочное стандартное отклонение s, затем по таблицам F.1, F.2 или F.3 определяют значение fs. Определяют максимальное выборочное стандартное отклонение по формуле:
MSSD = smax = (U - L) fs. (8)
Затем сравнивают s с MSSD. Если s больше MSSD, то партия может быть отклонена без дальнейших вычислений.
Если s меньше или равно MSSD, определяют значения 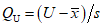 и
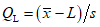 . Затем вычисляют:
и . Затем вычисляют: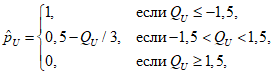
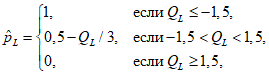
Оценки  и
 складывают и получают оценку
 общей доли несоответствующих единиц продукции процесса. Если
 не превышает p*, найденного по таблице D.1, партию принимают. Если
 больше p*, партию отклоняют.
и складывают и получают оценку общей доли несоответствующих единиц продукции процесса. Если не превышает p*, найденного по таблице D.1, партию принимают. Если больше p*, партию отклоняют.Пример - Объединенный контроль двух границ поля допуска для объема выборки n = 4.
Продукцию изготавливают партиями по 25 шт. Нижняя и верхняя границы поля допуска на диаметр составляют 82 и 84 мм. Поскольку отклонение диаметра в обе стороны одинаково нежелательно, использован объединенный контроль с AQL = 2,5% и уровнем контроля II. В начале контроля должен быть установлен нормальный контроль. В соответствии с таблицей A.1 кодом объема выборки является C. В соответствии с таблицей D.1 необходим объем выборки 4. Результаты измерений диаметров четырех единиц продукции первой партии составили 82,4, 82,2, 83,1 и 82,3 мм. Необходимо определить выполнение критерия приемки.
Необходимая информация | Полученное значение |
Объем выборки: n | 4 |
Выборочное среднее:  | 82,50 мм |
Выборочное стандартное отклонение: 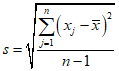 (см. K.1.2, приложение K) | 0,4082 мм |
Верхняя граница поля допуска: U | 84,0 мм |
Нижняя граница поля допуска: L | 82,0 мм |
Значение fs для определения MSSD (таблица F.1) | 0,365 |
MSSD = smax = (U - L) fs = (84 - 82) 0,365 | MSSD = 0,730 мм |
Поскольку s = 0,4082, smax = 0,752, mo s < smax, следовательно, можно продолжить вычисления. | |
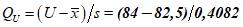 | 3,6747 |
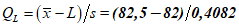 | 1,2249 |
 [см. (9)] | 0,0000 |
 [см. (10)] | 0,0917 |
 | 0,0917 |
p* (таблица D.1 для нормального контроля) | 0,0860 |
Так как  , партию не принимают. |
После вычисления выборочного среднего  и выборочного стандартного отклонения s по таблицам F.1, F.2 или F.3 определяют значение fs. Определяют максимальное выборочное стандартное отклонение MSSD (т.е. допустимый максимум) по формуле:
MSSD = smax = (U - L) fs. (11)
Затем сравнивают s с smax. Если s больше smax, то партия может быть отклонена без дальнейших вычислений.
Если s меньше или равно smax, вычисляют верхнюю и нижнюю статистики качества 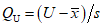 и
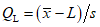 . Если доступны таблицы функции бета-распределения или соответствующее программное обеспечение, определяют оценки
 и
 в соответствии с L.2.1. В противном случае применяют метод, приведенный в L.3.
и . Если доступны таблицы функции бета-распределения или соответствующее программное обеспечение, определяют оценки и в соответствии с L.2.1. В противном случае применяют метод, приведенный в L.3.Пример - Объединенный контроль двух границ поля допуска, когда объем выборки равен 5 или больше.
Минимальная температура процесса для определенного устройства равна 60 °C, а максимальная температура равна 70 °C. Продукцию изготавливают партиями по 80 шт. Уровень контроля II, нормальный контроль, AQL = 1,5%. В соответствии с таблицей A.1 код объема выборки E. В соответствии с таблицей D.1 объем выборки равен 13, а в соответствии с таблицей F.1 fs = 0,274. Результаты измерений: 63,5; 61,9; 65,2; 61,7; 68,4; 67,1; 60,0; 66,4; 62,8; 68,0; 63,4; 60,7; 65,8 °C.
Необходимая информация | Полученное значение |
Объем выборки: n | 13 |
Выборочное среднее:  | 64,223 °C |
Выборочное стандартное отклонение: 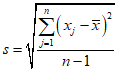 (см. K.1.2, приложение K) | 2,7899 °C |
Верхняя граница поля допуска: U | 70,0 °C |
Нижняя граница поля допуска: L | 60,0 °C |
Значение fs (таблица F.1 для нормального контроля) | 0,274 |
MSSD = smax = (U - L) fs = (70 - 60) 0,274 | 2,74 °C |
Поскольку s > smax, партия должна быть отклонена. |
Примечание - Партию отклоняют, несмотря на то что все единицы продукции в выборке не выходят за границы поля допуска.
Если AQL = 2,5%, то значение fs = 0,285, таким образом, smax = (70 - 60)0,285 = 2,85 °C. Поскольку теперь s меньше smax, то принять решение о приемке или отклонении партии невозможно и требуются дальнейшие вычисления.
Существуют два метода завершения необходимых вычислений. Первый применяют, когда доступны таблицы или программное обеспечение для функции бета-распределения (см. L.2.1).
Необходимая информация | Полученное значение |
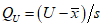 | 2,0707 |
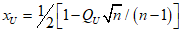 | 0,18892 |
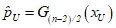 | 0,011585 |
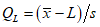 | 1,5137 |
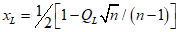 | 0,27259 |
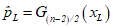 | 0,059198 |
p* (таблицы D.1, AQL 2,5%) | 0,06466 |
Общая доля несоответствующих единиц продукции процесса 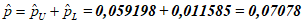 . Поскольку  , партию отклоняют. |
16.3.2.5 Объединенный контроль для s-метода с n >= 5. Приближенный метод
Если таблицы бета-распределения или соответствующее программное обеспечение недоступны, рекомендуется применять достаточно точный приближенный метод, описанный в L.3. Метод показан на основе предыдущего примера.
Пример
Необходимая информация | Полученное значение |
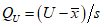 | 2,0707 |
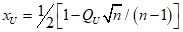 | 0,18892 |
1,583 745 | |
yU = anln[xU/(1 - xU)] | -2,3076 |
 | 2,3250 |
Поскольку wU > 0, 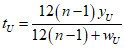 | -2,2709 |
 | 0,011 577 |
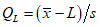 | 1,5137 |
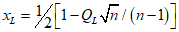 | 0,27259 |
yL = an·ln[xL/(1 - xL)] | -1,5545 |
 | -0,583 53 |
wL < 0, 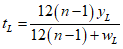 | -1,5614 |
 | 0,059215 |
p* (таблица G.1, нормальный контроль) | 0,1154 |
Общая доля несоответствующих единиц продукции процесса: 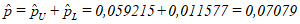 . Поскольку  , партию принимают. |
Примечание - Результат использования приближенного метода в данном примере отличается от точного значения только на единицу в пятом знаке и составляет 0,07079 вместо 0,07078.
Если к каждой границе применяют свой AQL, для определения значений  и
 используют таблицы D.1, D.2 или D.3 со своим кодом объема выборки и своим AQL. Критерий приемки в этом случае имеет вид
 и
 .
и используют таблицы D.1, D.2 или D.3 со своим кодом объема выборки и своим AQL. Критерий приемки в этом случае имеет вид и .Сложный контроль включает в себя объединенный контроль с двумя границами поля допуска и индивидуальный контроль одной из границ поля допуска с меньшим AQL. Поэтому партию принимают, если  и
 или
 .
и или .Общая методология работы с классом несоответствий (см. 3.10), описываемым m независимыми характеристиками качества, состоит в следующем. Для определения оценки доли несоответствующих единиц продукции процесса применяют формулу:
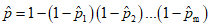 , (12)
где  - оценка доли несоответствующих единиц продукции для i характеристики качества.
Примечание - Если все оценки  ,
 , ...,
 достаточно малы, например не превышают 0,01, то оценка
 приблизительно равна сумме индивидуальных оценок
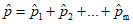
, , ..., достаточно малы, например не превышают 0,01, то оценка приблизительно равна сумме индивидуальных оценок Если существует только один класс несоответствий, например класс A, то оценку доли несоответствующих единиц продукции процесса можно обозначить  . В этом случае партии принимают, если
 .
. В этом случае партии принимают, если .В противном случае партию отклоняют.
Здесь p* - контрольный норматив формы p*, определяемый по таблицам D.1, D.2 и D.3 для соответствующих классу кода объема выборки и AQL.
Если существует несколько классов несоответствий (классы A, B, ...) с соответствующими значениями  ,
 , ..., партию принимают, если справедливы неравенства
 и
 и т.д. для всех классов. Партию бракуют, если хотя бы одно из этих неравенств не выполняется.
, , ..., партию принимают, если справедливы неравенства и и т.д. для всех классов. Партию бракуют, если хотя бы одно из этих неравенств не выполняется.При наличии нескольких классов несоответствий класс A является наиболее значимым и имеет самый низкий AQL и поэтому самый маленький контрольный норматив формы p*. Класс B содержит несоответствия следующего, более низкого уровня значимости с более высоким AQL и p* и т.д. Различные классы несоответствий могут иметь разные уровни жесткости контроля.
Продукция имеет пять независимых характеристик качества x1, x2, x3, x4 и x5, стандартные отклонения процесса для которых неизвестны. Объем партии 400, уровень контроля II, нормальный контроль. В соответствии с таблицей A.1. определены два класса несоответствий A с AQL = 0,25% и B с AQL = 1,0%. Код объема выборки H. В соответствии с таблицей D.1 объем выборки равен 18 для класса A и 24 для класса B. Это представляет некоторую проблему для характеристик x4 и x5, которые отнесены к обеим классам. Для устранения этой проблемы существуют два способа.
a) Из партии случайным образом отбирают две выборки объемов 18 и 24.
Метод b) минимизирует количество необходимых измерений, однако его следует применять осторожно, чтобы исключить появление смещения.
Результаты контроля приведены в таблице 2.
Таблица 2
с неизвестным стандартным отклонением процесса
Характеристика качества | Границы поля допуска | Тип контроля | Класс | Объем выборки | Выборочное среднее | Выборочное стандартное отклонение | Статистика качества Q | 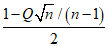 |  |
x1 | U1 = 70,0 | Индивидуальный | A | 18 |  | s1 = 0,50 | 3,0000 | 0,1875 | 0,000418 |
x2 | L2 = 10,0 | Индивидуальный | B | 24 |  | s2 = 0,20 | 2,0000 | 0,2917 | 0,019134 |
x3 | U3 = 4,050 L3 = 3,950 | Объединенный | A | 18 |  | s3 = 0,015 | 3,0000 3,6667 | 0,1875 0,1181 | 0,000418 0,000004 0,000422 |
x4 | U4 = 1,950 L4 = 1,750 | Индивидуальный | B A | 24 18 |   | s4,U = 0,032 s4,L = 0,030 | 2,7500 2,6667 | 0,2071 0,1672 | 0,001316 0,001285 |
x5 | U5 = 214 L5 = 206 | Сложный, т.е. объединенный и индивидуальный | A B | 18 24 |   | s5,U = 1,25 s5,L = 1,27 | 2,9600 3,0709 3,2283 | 0,1306 0,1730 0,1562 | 0,000231 0,000264 0,000103 0,000367 |
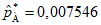 и
 .
Оценка доли несоответствующих единиц продукции для класса A имеет вид:
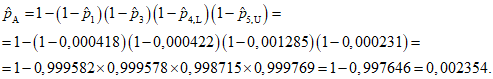
Оценка доли несоответствующих единиц продукции для класса B имеет вид:
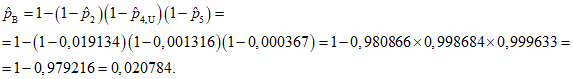
Так как  и
 , партию принимают.
и , партию принимают.Примечание - Приближенные оценки доли несоответствующих единиц продукции процесса для каждого класса получают сложением оценок для соответствующих характеристик.
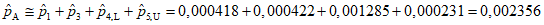 .
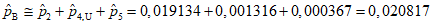 .

 может быть использован только в том случае, когда есть основание полагать, что стандартное отклонение процесса
 является постоянным и его значение известно.
Процедура определения и выполнения плана состоит из трех этапов.
a) По таблице A.1 в соответствии с уровнем контроля (обычно используют уровень II) и объемом партии определяют код объема выборки.
b) Для единственной границы поля допуска по таблицам C.1 или C.2 в соответствии с кодом объема выборки и AQL определяют объем выборки n и контрольный норматив формы k. Для индивидуального контроля двух границ поля допуска выполняют эти действия для каждой границы поля допуска. При проведении объединенного контроля с двумя границами поля допуска по таблицам E.1, E.2 или E.3 определяют объем выборки n и контрольный норматив формы p*. В случае сложного контроля двух границ поля допуска таблицы E.1, E.2 или E.3 применяют дважды. Один раз - для объединенного контроля и второй раз (с меньшим AQL) - для индивидуального контроля границы поля допуска, соответствующей более значимым несоответствиям.
c) Отбирают случайную выборку объема n, измеряют контролируемую характеристику качества x для всех элементов выборки и вычисляют выборочное среднее  , а также выборочное стандартное отклонение s (см. приложение K) для контроля стабильности стандартного отклонения процесса (см. раздел 22). Если
 находится вне границы поля допуска, партию отклоняют даже без вычисления s.
, а также выборочное стандартное отклонение s (см. приложение K) для контроля стабильности стандартного отклонения процесса (см. раздел 22). Если находится вне границы поля допуска, партию отклоняют даже без вычисления s.Критерий приемки может быть найден в соответствии с процедурой, установленной для s-метода. Сначала заменяют s, полученное по отдельным выборкам, на предполагаемое известным значение стандартного отклонения процесса  и затем сравнивают расчетное значение Q со значением контролируемого норматива k, определенного по одной из таблиц C.1, C.2.
Критерий приемки 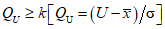 для верхней границы поля допуска может быть записан в виде
 . Поскольку значения U, k и
 известны заранее, приемочное значение
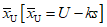 должно быть определено до начала контроля. Для верхней границы поля допуска партию принимают, если
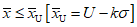 и отклоняют, если
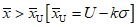
для верхней границы поля допуска может быть записан в виде . Поскольку значения U, k и известны заранее, приемочное значение должно быть определено до начала контроля. Для верхней границы поля допуска партию принимают, если и отклоняют, если Для нижней границы поля допуска партию принимают, если 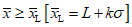 и отклоняют, если
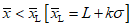
и отклоняют, если Пример - Применение  для единственной границы поля допуска.
Установленный минимальный предел текучести для стальных брусков равен 400 Н/мм2. На контроль представлена партия из 500 брусков. Уровень контроля II, нормальный контроль, AQL = 0,65%. Значение  предполагают равным 21 Н/мм2. В соответствии с таблицей A.1 код объема выборки H. В соответствии с таблицей C.1 для AQL = 1,0% объем выборки n = 11 и k = 2,046. Предел текучести брусков выборки: 431; 417; 469; 407; 450; 452; 427; 411; 429; 420; 400 Н/мм2.
Необходимая информация | Полученное значение |
Контрольный норматив: k | 2,046 |
Произведение:  | 38,4 Н/мм2 |
Нижняя граница поля допуска: L | 400 Н/мм2 |
Нижнее приемочное значение:  | 442,97 Н/мм2 |
Сумма результатов измерений:  | 4713 Н/мм2 |
Объем выборки: n | 11 |
Выборочное среднее:  | 428,5 Н/мм2 |
Критерий приемки:  ? | 428,5 < 442,97 |
Поскольку выборочное среднее партии не удовлетворяет критерию приемки, партию отклоняют. | |
Для двух границ поля допуска с индивидуальным контролем партию отклоняют, если  больше MPSD, определенного по таблице G.2. Если
 , определяют контрольные нормативы для верхней и нижней границ поля допуска kU и kL. Партию принимают, если
больше MPSD, определенного по таблице G.2. Если , определяют контрольные нормативы для верхней и нижней границ поля допуска kU и kL. Партию принимают, если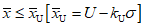 и
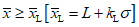 .
Партию отклоняют, если 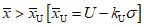 или
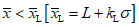 .
или .В случае объединенного контроля верхней и нижней границ поля допуска, когда используют единый AQL, для процента несоответствующих единиц продукции процесса вне обеих границ поля допуска рекомендуется применять описанную ниже процедуру.
a) До отбора выборки определяют значение  по таблице G.1 (для объединенного контроля с единым AQL) или по таблице G.3 (для сложного контроля с двумя AQL).
b) Вычисляют максимальное допустимое значение стандартного отклонения процесса MPSD по формуле 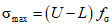 .
.c) Сравнивают значение стандартного отклонения процесса  с
 . Если
 больше
 , процесс является неприемлемым, и выборочный контроль прекращают до тех пор, пока не будет продемонстрировано, что изменчивость процесса уменьшена.
с . Если больше , процесс является неприемлемым, и выборочный контроль прекращают до тех пор, пока не будет продемонстрировано, что изменчивость процесса уменьшена.d) Если  , то для заданных объема партии и уровня контроля определяют по таблице A.1 код объема выборки.
e) По таблицам E.1, E.2 или E.3 для заданных кода объема выборки, AQL и жесткости контроля (нормальный, усиленный или ослабленный контроль) определяют объем выборки n и контрольный норматив p*.
f) Отбирают из партии случайную выборку объема n и вычисляют выборочное среднее  .
. ,
 и
 .
h) При объединенном и сложном контроле, если  , партию отклоняют без дальнейших вычислений.
i) При объединенном контроле партию принимают, если  .
.j) При сложном контроле по таблицам E.1, E.2 или E.3 определяют контрольный норматив формы p* для единственной границы поля допуска ( - для верхней границы поля допуска или
 - для нижней границы поля допуска). При сложном контроле с верхней границей поля допуска партию принимают, если
 и
 . При сложном контроле с нижней границей поля допуска партию принимают, если
 и
 .
- для верхней границы поля допуска или - для нижней границы поля допуска). При сложном контроле с верхней границей поля допуска партию принимают, если и . При сложном контроле с нижней границей поля допуска партию принимают, если и .Пример - Объединенный контроль  .
.Требования к резисторам составляют (520 +/- 50) Ом. Резисторы изготавливают партиями по 1000 шт. Уровень контроля II, нормальный контроль, AQL = 1,5% для обеих границ поля допуска (470 и 570 Ом). Известно, что  .
.Необходимая информация | Полученное значение |
Коэффициент таблицы G.1:  | 0,194 |
Верхняя граница поля допуска: U | 570 Ом |
Нижняя граница поля допуска: L | 470 Ом |
Максимальное стандартное отклонение процесса, 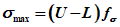 | 19,4 Ом |
Известное значение  | 18,5 Ом |
(Поскольку  , проводят анализ данных выборки.) |
В соответствии с таблицей A.1 для данных объема партии и уровня контроля код объема выборки J. В соответствии с таблицей E.1 для нормального контроля объем выборки n = 20, а контрольный норматив уровня p* равен 4,241%. Значения сопротивлений в Ом составили: 515; 491; 479; 507; 513; 521; 536; 483; 509; 514; 507; 484; 526; 552; 499; 530; 512; 492, 522, 488. Применение точного метода дает следующие результаты.
Объем выборки: n | 20 |
Контрольный норматив формы p* (таблица E.1) | 0,04241 |
Сумма результатов измерений:  | 10160 Ом |
Выборочное среднее:  | 508,0 Ом |
Нижняя статистика качества 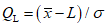 | 2,0541 |
Оценка доли несоответствующих единиц продукции ниже L 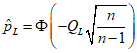 | 0,01754 |
Верхняя статистика качества Q  | 3,3514 |
Оценка доли несоответствующих единиц продукции выше U 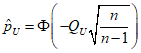 | 0,00029 |
Объединенная оценка  | 0,01783 |
Объединенная оценка меньше контрольного норматива формы p*, поэтому партию принимают.
Для объема партии более 3 существует более простой приближенный метод, позволяющий избежать необходимости вычисления значений функции стандартного нормального распределения, как показано ниже.
Примечание - Недостаток этого альтернативного метода состоит в том, что (кроме того, что он является приближенным при  приближающемся к
 ) он не позволяет получить оценку доли несоответствующих единиц продукции процесса для целей мониторинга процесса.
приближающемся к ) он не позволяет получить оценку доли несоответствующих единиц продукции процесса для целей мониторинга процесса.Объем выборки: n | 20 |
Контрольный норматив формы k (таблица C.1): k | 1,680 |
Сумма результатов измерений:  | 10160 Ом |
Выборочное среднее:  | 508,0 Ом |
Верхняя приемочная граница для  :  | 538,9 Ом |
Нижняя приемочная граница для  :  | 501,1 Ом |
Поскольку  находится внутри приемочных границ 501,1 и 538,9 Ом, партию принимают.
Примечание - Если, например, известно, что  , т.е.
 превышает MPSD, то решение об отклонении партии может быть сделано без проведения выборочного контроля.
, т.е. превышает MPSD, то решение об отклонении партии может быть сделано без проведения выборочного контроля. для независимых характеристик качества
Общая методология работы с классом несоответствий (см. 3.10), описываемым m независимыми характеристиками качества x1, x2, ..., xm, для  аналогична процедурам s-метода в этой ситуации. Для оценки доли несоответствующих единиц продукции процесса справедлива формула:
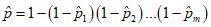 (13)
где  - оценка доли несоответствующих единиц продукции для i характеристики качества.
Если существует только один класс несоответствий, например класс A, то оценку доли несоответствующих единиц продукции процесса для класса можно обозначить  . В этом случае партию принимают, если
 . В противном случае партию отклоняют. Контрольный норматив p* формы p* определяют по таблицам E.1, E.2 или E.3 в зависимости от жесткости контроля и соответствующих кода объема выборки и AQL.
. В этом случае партию принимают, если . В противном случае партию отклоняют. Контрольный норматив p* формы p* определяют по таблицам E.1, E.2 или E.3 в зависимости от жесткости контроля и соответствующих кода объема выборки и AQL.Если существует более двух классов (класс A, класс B) с соответствующими значениями  ,
 , партию принимают при условии, если
 ,
 для всех классов. Партию отклоняют, если хотя бы одно из неравенств нарушено.
, , партию принимают при условии, если , для всех классов. Партию отклоняют, если хотя бы одно из неравенств нарушено.При наличии нескольких классов несоответствий обычно класс A является наиболее значимым и имеет самый низкий AQL и поэтому самый маленький контрольный норматив формы p*. Класс B содержит несоответствия следующего, более низкого уровня значимости и имеет более высокий AQL и значение p* и т.д. Для различных классов несоответствий может быть применен контроль различного уровня жесткости.
Единственным отличием от s-метода с несколькими характеристиками качества является то, что долю несоответствующих единиц продукции процесса для каждой характеристики качества оценивают в соответствии с L.2.2 вместо L.2.1.
Ниже использованы данные примера 17.2, где выборочное стандартное отклонение использовано в качестве стандартного отклонения процесса.
Продукция имеет пять независимых характеристик качества x1, x2, x3, x4 и x5, стандартные отклонения процесса для которых известны. Код объема выборки H, объем выборки 12, нормальный контроль для всех пяти характеристик качества. Результаты контроля приведены в таблице 3.
Для класса A AQL = 0,25%. Для класса B AQL = 1,0%. В соответствии с таблицей E.1 для классов A и B соответственно объемы выборки составили 6 и 10, контрольные нормативы формы p* равны 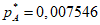 и
 .
и .Таблица 3
с известными стандартными отклонениями процесса
Характеристика качества | Границы поля допуска | Тип контроля | Класс | Объем выборки | Выборочное среднее | Выборочное стандартное отклонение процесса | Статистика качества Q |  |  |
x1 | U1 = 70,0 | Индивидуальный | A | 6 |  |  | 3,0000 | 3,2863 | 0,000508 |
x2 | L2 = 10,0 | Индивидуальный | B | 10 |  |  | 2,0000 | 2,0976 | 0,017970 |
x3 | U3 = 4,05 L3 = 3,95 | Объединенный | A | 6 |  |  | 3,0000 3,6667 | 3,2863 4,0166 | 0,000508 0,000030 0,000538 |
x4 | U4= 1,95 L4 = 1,75 | Индивидуальный | B A | 10 6 |   |  | 2,7500 2,5000 | 2,8842 2,7386 | 0,001962 0,003085 |
x5 | U5 = 214 L5 = 206 | Сложный, т.е. объединенный и индивидуальный | A B | 6 10 |   |  | 2,9600 3,2800 | 3,2425 3,9855 | 0,000592 0,000034 0,000626 |
Оценка доли несоответствующих единиц продукции для класса A
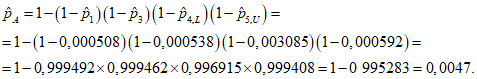
Оценка доли несоответствующих единиц продукции для класса B
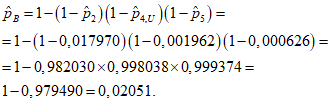
Так как  и
 , партию принимают.
и , партию принимают.20 Стандартные процедуры объединенного контроля s-метода и  для нескольких независимых характеристик качества
Возможна ситуация, когда стандартные отклонения процесса для одних характеристик качества известны, а для других неизвестны. Общая методология работы с таким классом, для которого применяют m независимых характеристик качества, остается прежней. Оценку доли несоответствующих единиц продукции процесса определяют по формуле:
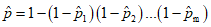 (14)
Если существует один класс, например класс A, то оценку доли несоответствующих единиц продукции процесса для класса A можно обозначить  . В этом случае партию принимают, если
 . В противном случае партию отклоняют. Контрольный норматив p* формы p* определяют по таблицам D.1, D.2 или D.3 (или E.1, E.2 или E.3) для нормального, усиленного или ослабленного контроля и соответствующих кода объема выборки и AQL.
. В этом случае партию принимают, если . В противном случае партию отклоняют. Контрольный норматив p* формы p* определяют по таблицам D.1, D.2 или D.3 (или E.1, E.2 или E.3) для нормального, усиленного или ослабленного контроля и соответствующих кода объема выборки и AQL.Если существуют два или более классов (класс A, класс B и т.д.) с соответствующими значениями  ,
 и т.д., партию принимают при условии, если справедливы неравенства
 ,
 и т.д. для всех классов. Партию отклоняют, если хотя бы одно из неравенств не выполняется.
, и т.д., партию принимают при условии, если справедливы неравенства , и т.д. для всех классов. Партию отклоняют, если хотя бы одно из неравенств не выполняется.Различие между этой процедурой и процедурами, приведенными в разделах 16 и 18, состоит в том, что для характеристик качества с неизвестными стандартными отклонениями процесса требуется один объем выборки, а для характеристик качества с известными стандартными отклонениями процесса требуются меньшие объемы выборки. Кроме того, оценки доли несоответствующих единиц продукции процесса для каждой характеристики качества в зависимости от информации о стандартном отклонении процесса (известно/неизвестно) определяют в соответствии с L.2.1 или L.2.2.
Продукция имеет пять независимых характеристик качества x1, x2, x3, x4 и x5, которые относят к двум классам несоответствий: A и B. Для класса A AQL = 0,25%. Для класса B AQL = 1,0%. Однако только характеристики x1 и x4 имеют известные стандартные отклонения процесса. Код объема выборки H, при нормальном контроле для всех пяти характеристик качества объем выборки равен 18 или 24, стандартное отклонение процесса известно. Исходные данные и результаты контроля приведены в таблице 4.
Таблица 4
качества с известным и неизвестным стандартным отклонением
процесса
Характеристика качества | Границы поля допуска | Тип контроля | Класс | Объем выборки n | Выборочное среднее | Выборочное стандартное отклонение | Статистика качества Q | 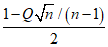 |  |  |
x1 | U1 = 70,0 | Индивидуальный | A | 6 |  |  | 3,0000 | 3,2863 | 0,000508 | |
x2 | L2 = 10,0 | Индивидуальный | B | 24 |  | s2 = 0,20 | 2,0000 | 0,2917 | 0,019134 | |
x3 | U3 = 4,050 L3 = 3,950 | Объединенный | A | 18 |  | s3 = 0,015 | 3,0000 3,6667 | 0,1875 0,1181 | 0,000418 0,000004 0,000422 | |
x4 | U4= 1,950 L4 = 1,750 | Индивидуальный | B A | 10 6 |   |  | 2,7500 2,5000 | 2,8842 2,7386 | 0,001962 0,003085 | |
x5 | U5 = 214 L5 = 206 | Сложный: т.е. индивидуальный + объединенный | A B | 18 24 |   | s5,U = 1,25 s5,L = 1,27 | 2,9600 3,0709 3,2283 | 0,1306 0,1730 0,1562 | 0,000231 0,000264 0,000103 0,000367 |
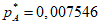 и
 .
Оценка доли несоответствующих единиц продукции для класса A
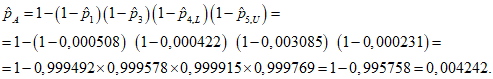
Оценка доли несоответствующих единиц продукции для класса B
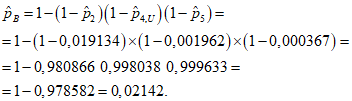
Так как  и
 , партию принимают.
и , партию принимают.Для эффективного выполнения плана выборочного контроля по количественному признаку необходимо выполнение следующих условий:
a) подчинение нормальному распределению контролируемой характеристики качества;
b) проведение постоянной регистрации результатов контроля и всех полученных данных;
c) выполнение предусмотренных правил переключения.
Уполномоченная сторона до начала контроля должна проверить, что контролируемая характеристика качества подчиняется нормальному распределению. В случае сомнений необходима консультация специалиста в области статистики о возможности применения контроля по количественному признаку и необходимости выполнения проверки на отклонение от нормального распределения по ИСО 5479. Нормальность следует периодически подтверждать, особенно если произошли существенные изменения производства, персонала, материалов или технологий.
Выброс - это наблюдение (результат измерений), которое существенно отличается от остальных наблюдений в выборке. Единственный выброс, даже если он находится внутри границ поля допуска, дает увеличение дисперсии, изменяет выборочное среднее и, следовательно, может привести к отклонению партии (см., например, ИСО 16269-4). Если обнаружены выбросы, распоряжение партией должно быть предметом переговоров между поставщиком и потребителем.
Одно из преимуществ контроля по количественному признаку - возможность выявить тенденции изменения характеристик качества продукции и проводить действия, предупреждающие появление недопустимого уровня качества. Однако это возможно только при наличии постоянной регистрации данных контроля.
Независимо от используемого метода (s-метода или  ) необходимо фиксировать значения
 и s, предпочтительно в форме контрольных карт (см. ИСО 7870).
) необходимо фиксировать значения и s, предпочтительно в форме контрольных карт (см. ИСО 7870).Эта процедура особенно необходима при использовании  для проверки того, что выборочные значения s находятся в пределах установленного значения
 .
для проверки того, что выборочные значения s находятся в пределах установленного значения .Для двух границ поля допуска с общим AQL значение MSSD, приведенное в таблицах F.1, F.2 или F.3, должно быть отображено на s-карте для выявления недопустимого значения.
Примечание - Контрольные карты используют для выявления тенденций изменения контролируемых параметров. Окончательное решение о приемке отдельной партии принимают в соответствии с процедурами разделов 16 - 20.
Следует особенно аккуратно фиксировать данные контроля всех отклоненных партий и выполнение правил переключения. Партия, не принятая в соответствии с планом выборочного контроля, не должна быть повторно представлена на контроль полностью или частично без разрешения уполномоченной стороны.
Ниже приведены стандартные правила переключения.
24.1 Нормальный контроль используют в начале контроля (если иначе не установлено) и продолжают использовать до тех пор, пока не появляется необходимость перехода на усиленный или ослабленный контроль.
24.2 Усиленный контроль должен быть назначен, если при первоначальном нормальном контроле две партии из пяти или меньшего количества последовательных партий не приняты.
Усиленному контролю соответствует более жесткое значение контрольного норматива. Значения контрольного норматива приведены в таблицах B.2 и D.2 для s-метода и таблицах C.2 и E.2 для  . Ни один метод не требует изменения объема выборки при переключении с нормального на усиленный контроль, если это не предусмотрено таблицами в соответствии с уменьшением AQL.
24.3 Усиленный контроль должен быть заменен на нормальный контроль, если пять последовательных партий при первом предъявлении были приняты (при усиленном контроле).
24.4 Ослабленный контроль назначают после того, как десять последовательных партий приняты (при нормальном контроле) при выполнении следующих условий:
a) партии были бы приняты с AQL на один шаг более жестким.
Примечание - Если значение k для более жесткого AQL не приведено в таблице B.1 (s-метод) или таблице C.1  или значение p* не приведено в таблицах D.1 или E.1, следует использовать таблицу J.1;
b) производство находится в статистически управляемом состоянии;
c) уполномоченная сторона считает ослабленный контроль более предпочтительным.
Ослабленный контроль проводят на выборке существенно меньшего объема, чем нормальный контроль. Значение контрольного норматива также меньше. Значения n и k для ослабленного контроля приведены в таблице B.3 для s-метода и таблице C.3 для  . Значения n и p* для ослабленного контроля приведены в таблице D.3 для s-метода и таблице E.3 для
 .
. Значения n и p* для ослабленного контроля приведены в таблице D.3 для s-метода и таблице E.3 для .24.5 Ослабленный контроль должен быть прекращен и применен нормальный контроль, если при первом предъявлении произойдет любое из следующих событий:
a) партия отклонена;
b) стабильность процесса нарушена;
c) уполномоченная сторона больше не считает ослабленный контроль предпочтительным.
Если общее количество отклоненных партий в последовательности контролируемых партий при первом предъявлении достигло 5, то процедуры контроля в соответствии с настоящим стандартом должны быть прекращены.
Согласно настоящему стандарту контроль не должен быть возобновлен, пока поставщиком не предприняты действия по улучшению качества контролируемой продукции или услуги. Затем должен быть применен усиленный контроль, как в случае 23.2.

В соответствии с настоящим стандартом необходимо периодически вычислять в качестве оценки стандартного отклонения процесса  корень из среднего арифметического взвешенных квадратов оценок s как для s-метода, так и для
 (см. K.2 приложения K). Оценку
 необходимо определять с интервалом в пять партий, если уполномоченная сторона не установила другую периодичность. Оценку следует определять на основе данных контроля десяти предыдущих партий, если уполномоченная сторона не установила другое количество партий <1>.
корень из среднего арифметического взвешенных квадратов оценок s как для s-метода, так и для (см. K.2 приложения K). Оценку необходимо определять с интервалом в пять партий, если уполномоченная сторона не установила другую периодичность. Оценку следует определять на основе данных контроля десяти предыдущих партий, если уполномоченная сторона не установила другое количество партий <1>.--------------------------------
<1> 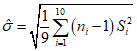 , ni - объем i выборки (i = 1, 2, ..., 10).
Для каждых 10 партий (или другого количества партий, установленного уполномоченной стороной) вычисляют верхнюю контрольную границу в виде  , где cU - коэффициент, приведенный в таблице I.1, который зависит от объема выборки n. Если ни одно из стандартных отклонений выборки si не превышает соответствующую контрольную границу, то можно считать, что процесс находится в состоянии статистической управляемости. В противном случае следует считать, что процесс вышел из состояния статистической управляемости.
Примечание 1 - Если все объемы выборки равны, то значение  одинаково для всех партий.
Примечание 2 - Если объем выборки для каждой партии свой, нет необходимости вычислять  для тех партий, для которых выборочное стандартное отклонение si меньше или равно
 .
для тех партий, для которых выборочное стандартное отклонение si меньше или равно .
Если процесс находится в состоянии статистической управляемости при использовании s-метода, то  может быть использован с последним значением
 .
может быть использован с последним значением .Примечание - Такое переключение выполняют в соответствии с решением уполномоченной стороны.
 на s-метод
Рекомендуется заполнять контрольную карту для s при использовании  . При появлении любых сомнений в статистической управляемости процесса контроль должен быть переключен на s-метод.
(обязательное)
Таблица A.1
Объем партии | Специальные уровни контроля | Общие уровни контроля | |||||
S-1 | S-2 | S-3 | S-4 | I | II | III | |
От 2 до 8 включ. | B | B | B | B | B | B | B |
От 9 до 15 включ. | B | B | B | B | B | B | C |
От 16 до 25 включ. | B | B | B | B | B | C | D |
От 26 до 50 включ. | B | B | B | C | C | D | E |
От 51 до 90 включ. | B | B | C | C | C | E | F |
От 91 до 150 включ. | B | B | C | D | D | F | G |
От 151 до 280 включ. | B | C | D | E | E | G | H |
От 281 до 500 включ. | B | C | D | E | F | H | J |
От 501 до 1200 включ. | C | C | E | F | G | J | K |
От 1201 до 3200 включ. | C | D | E | G | H | K | L |
От 3201 до 10 000 включ. | C | D | F | G | J | L | M |
От 10 001 до 35 000 включ. | C | D | F | H | K | M | N |
От 35 001 до 150 000 включ. | D | E | G | J | L | N | P |
От 150 001 до 500 000 включ. | D | E | G | J | M | P | Q |
Св. 500 000 | D | E | H | K | N | Q | R |
Код объема выборки и уровни контроля настоящего стандарта соответствуют ИСО 2859-1.
(обязательное)
Таблица B.1
(основная таблица), s-метод
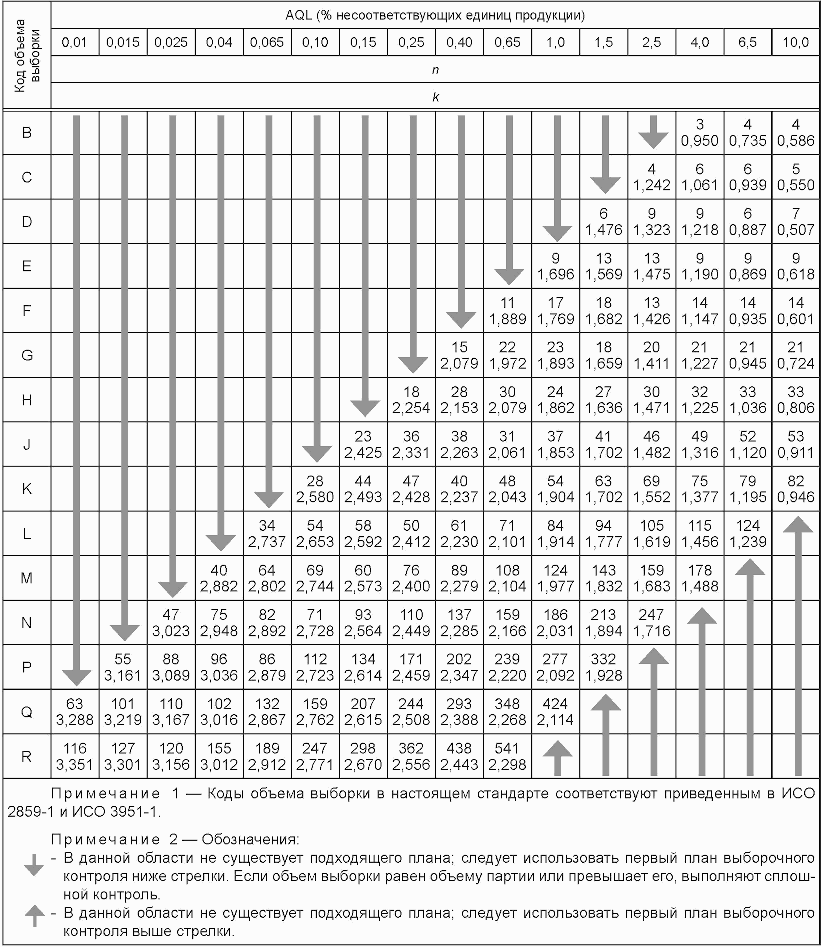
Таблица B.2
(основная таблица), s-метод
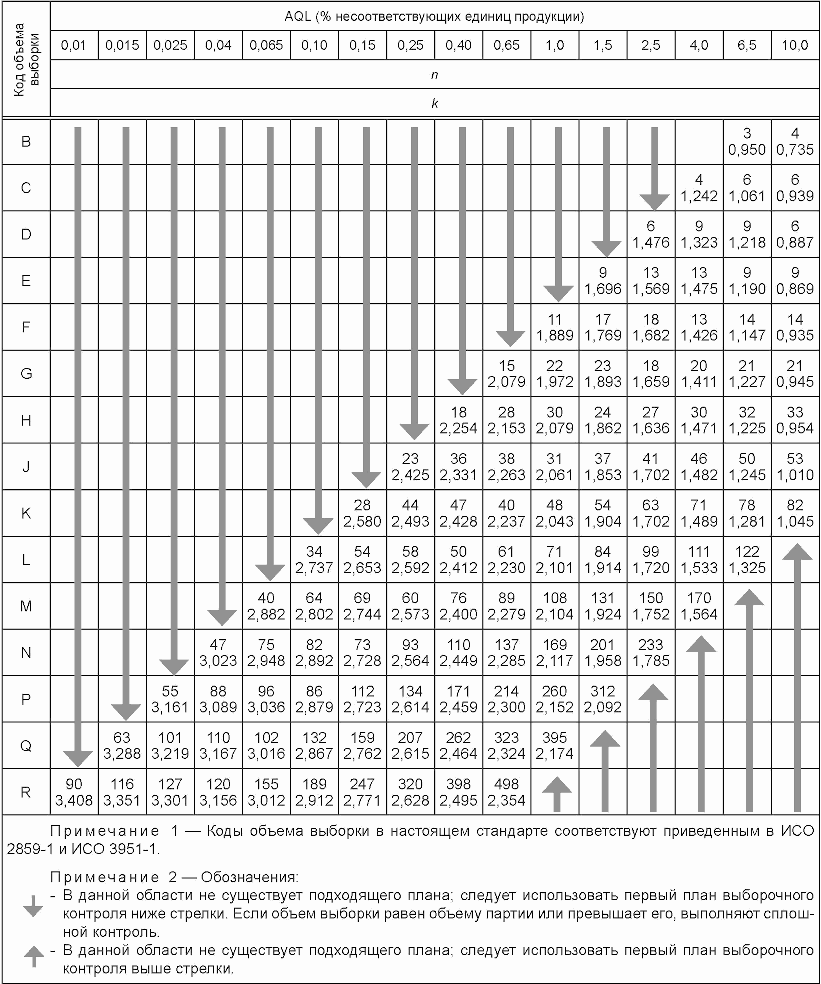
Таблица B.3
(основная таблица), s-метод
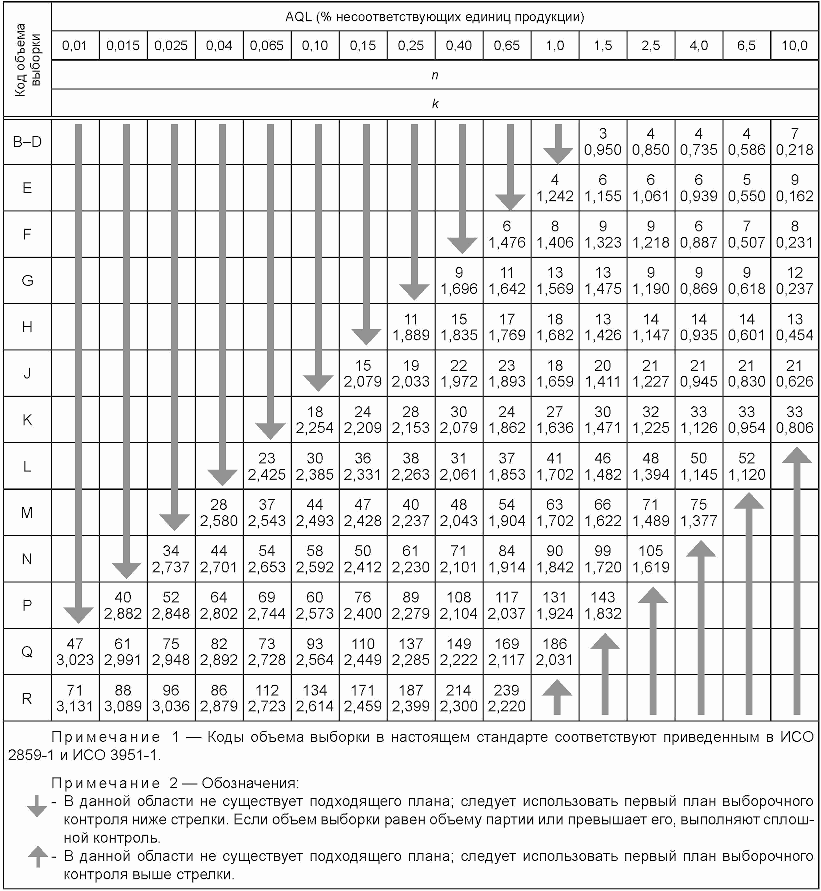
(обязательное)

Таблица C.1

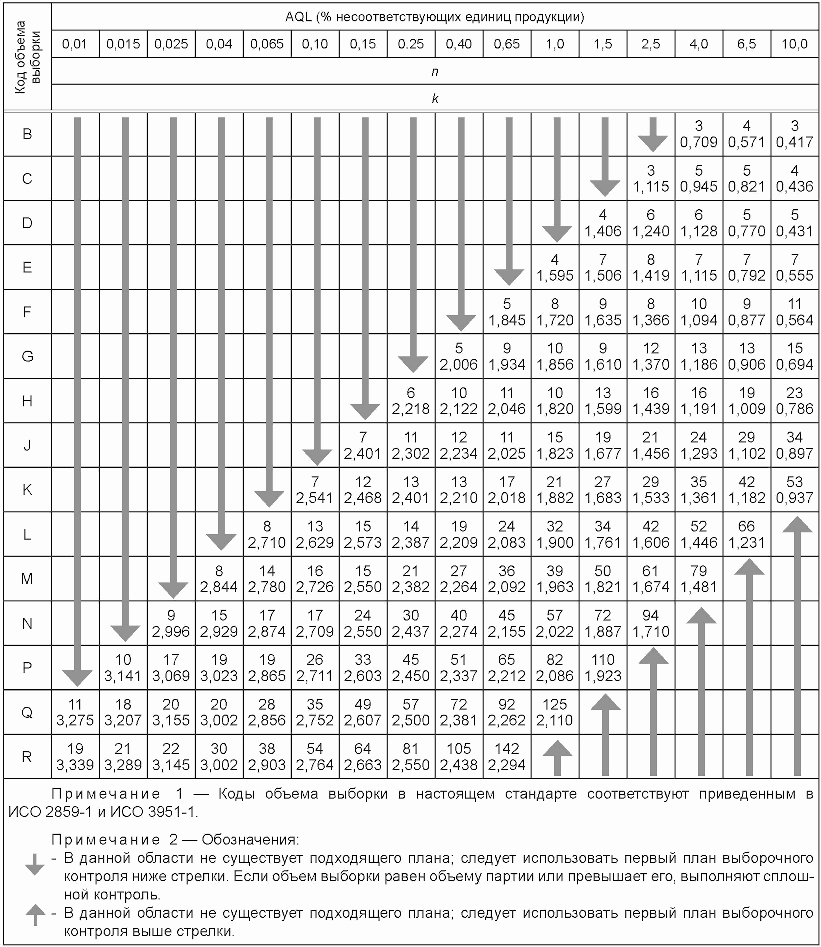
Таблица C.2

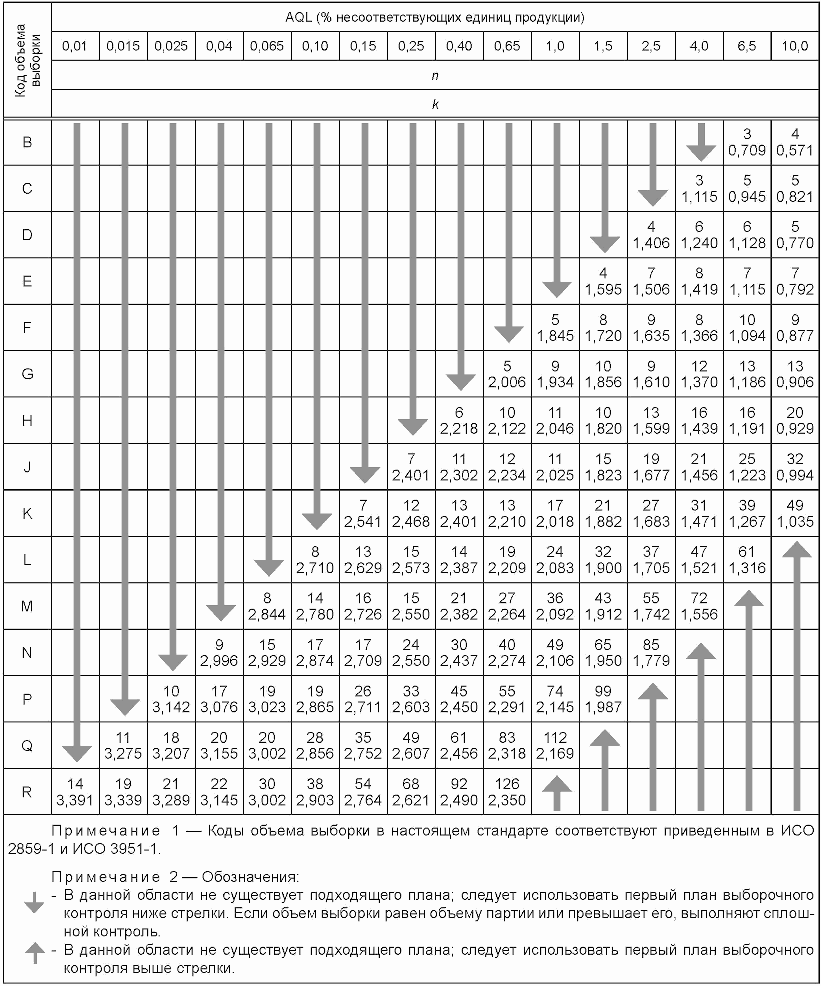
Таблица C.3

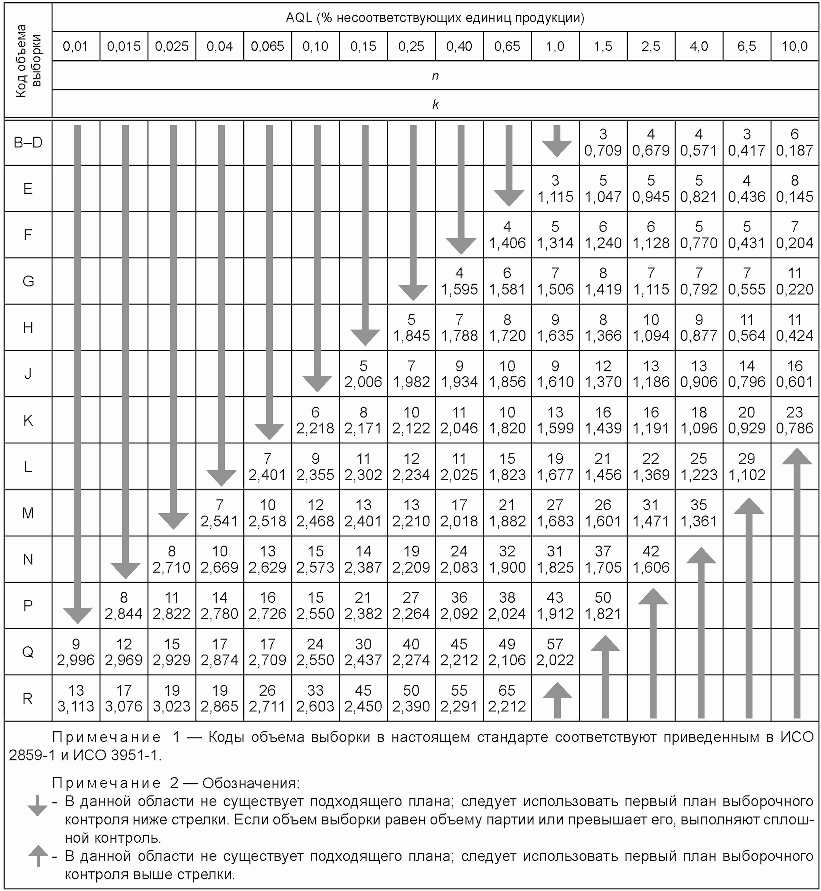
(справочное)
Таблица D.1
s-метод
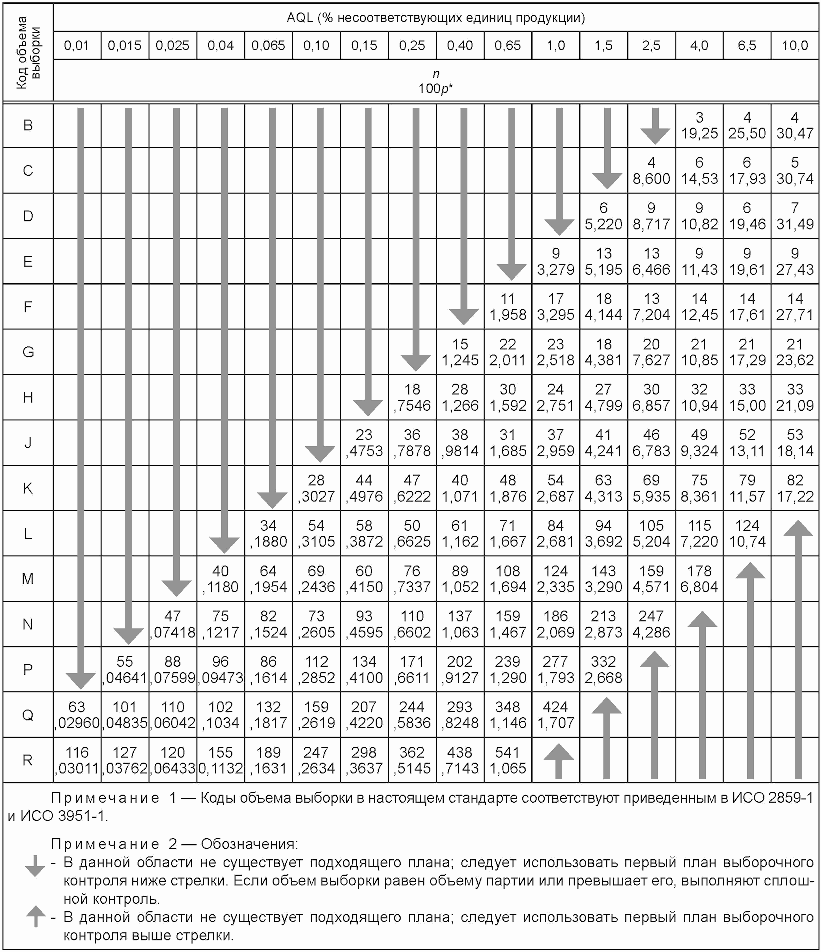
Таблица D.2
s-метод
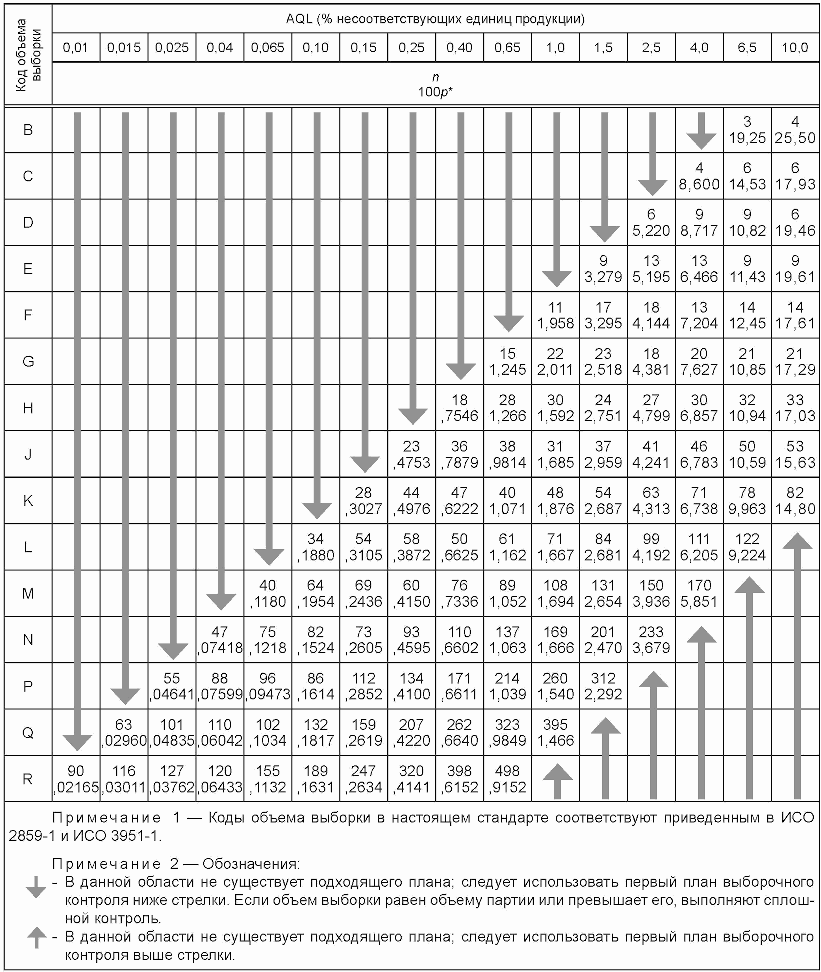
Таблица D.3
s-метод
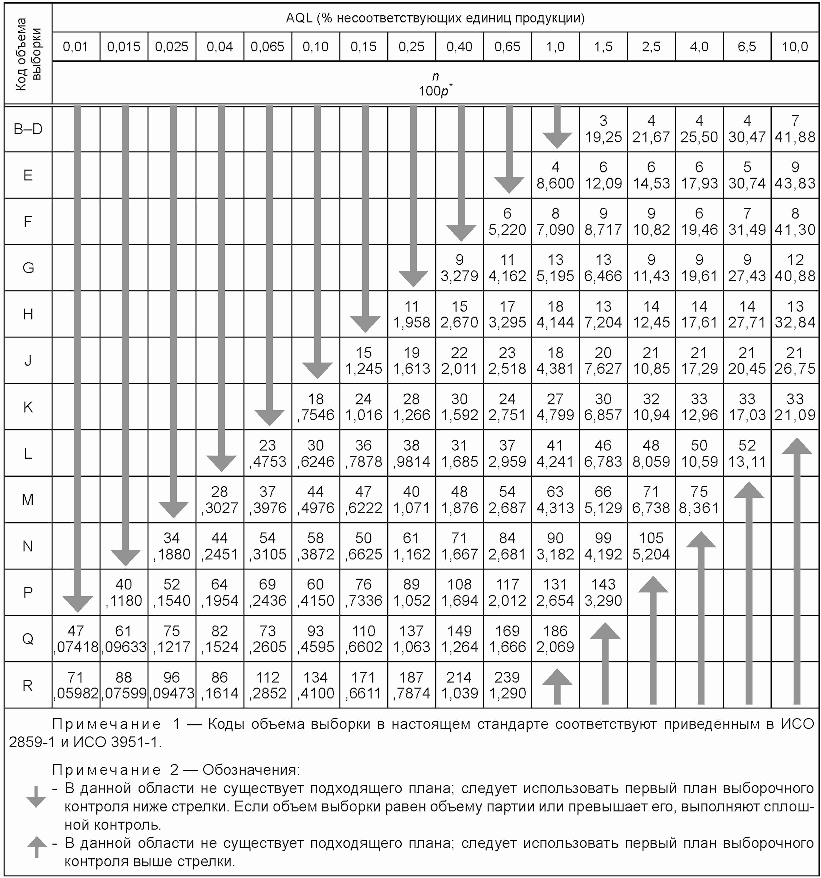
(справочное)

Таблица E.1

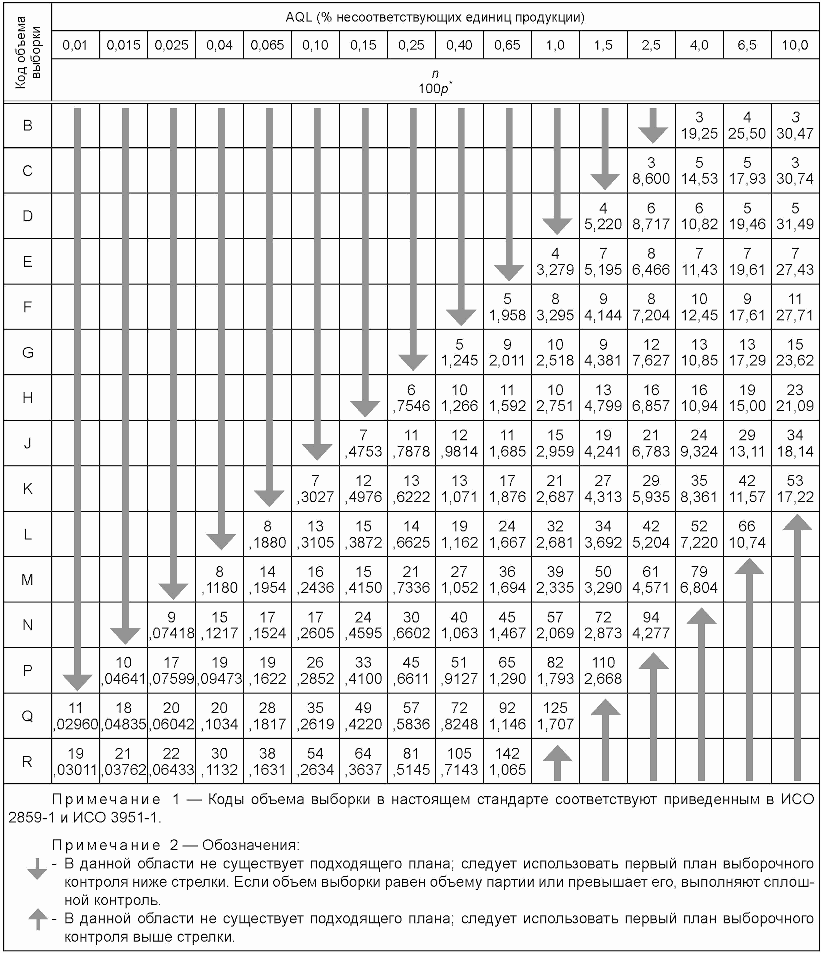
Таблица E.2

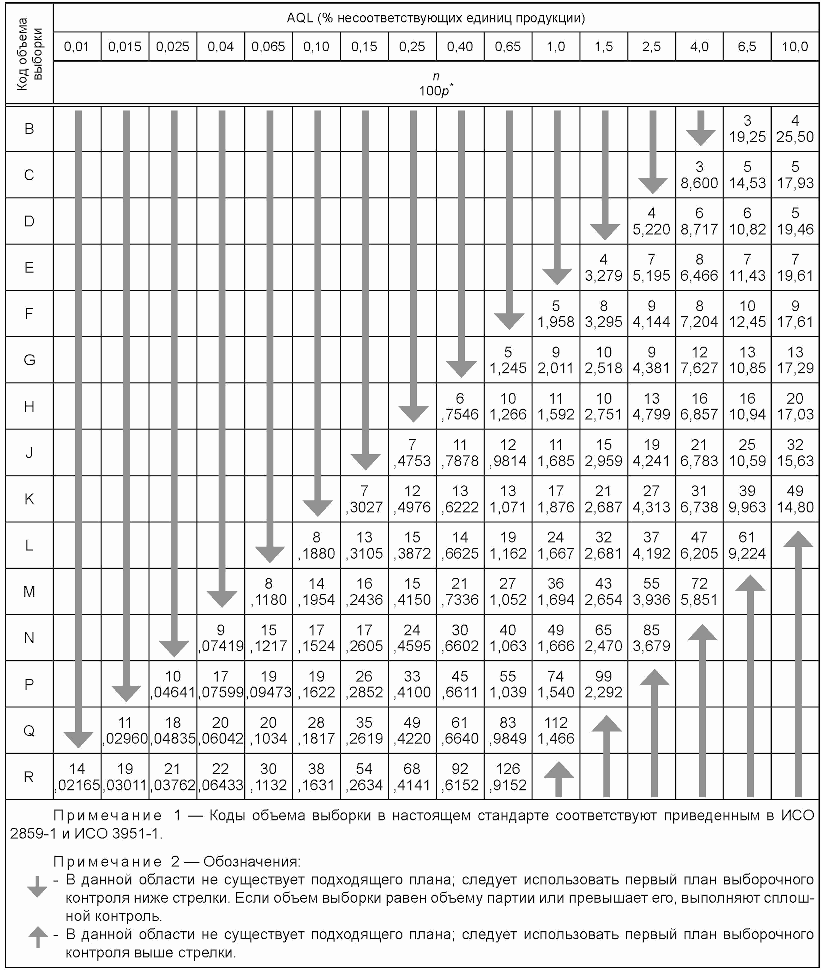
Таблица E.3

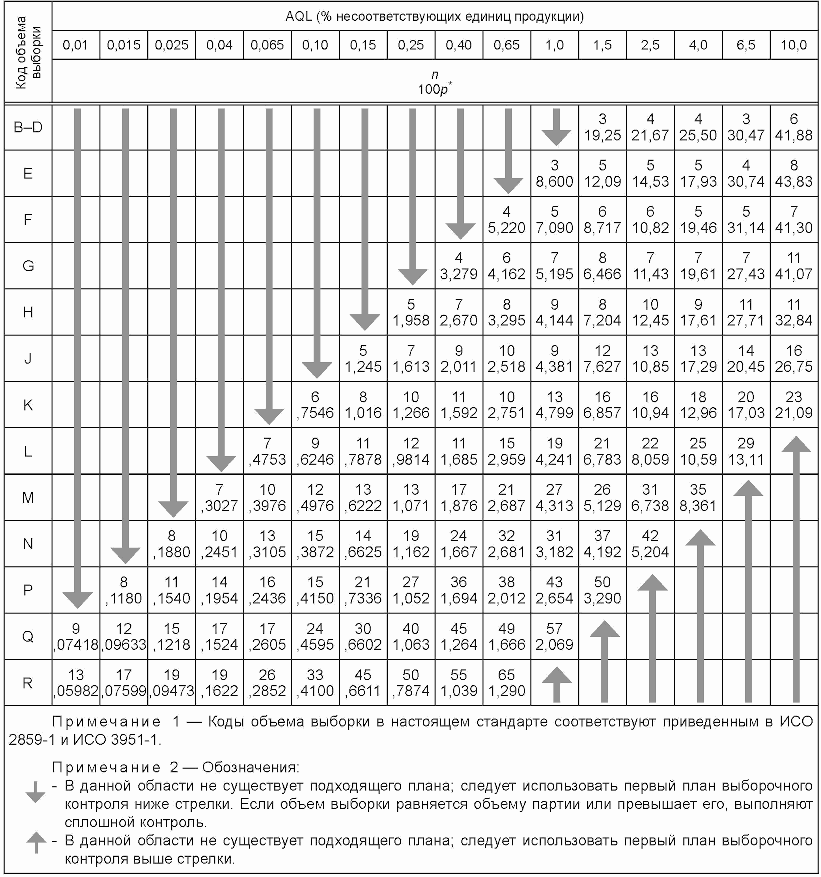
(справочное)
ОТКЛОНЕНИЯ (MSSD)
Таблица F.1
отклонения (MSSD) при объединенном контроле двух границ
поля допуска, нормальный контроль, s-метод
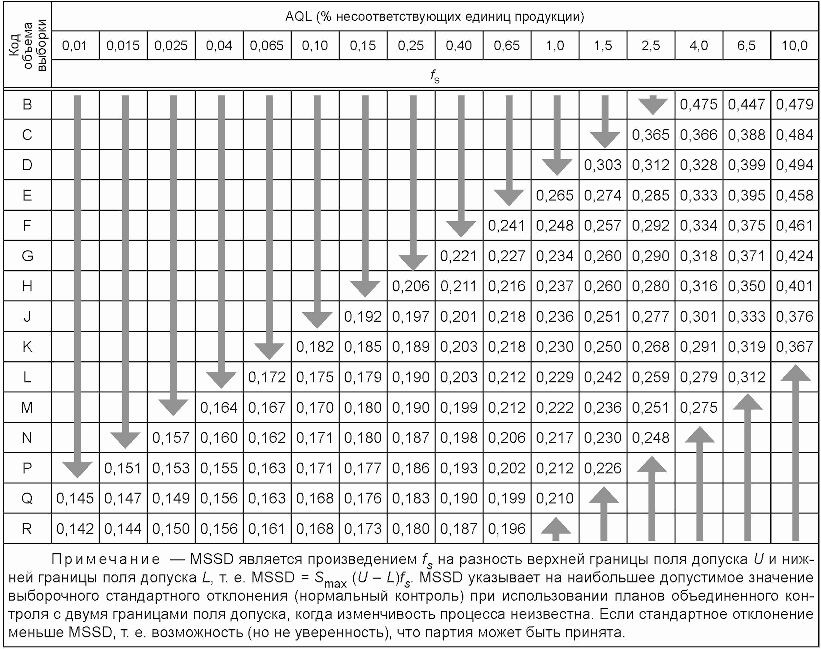
Таблица F.2
отклонения (MSSD) при объединенном контроле двух границ
поля допуска, усиленный контроль, s-метод
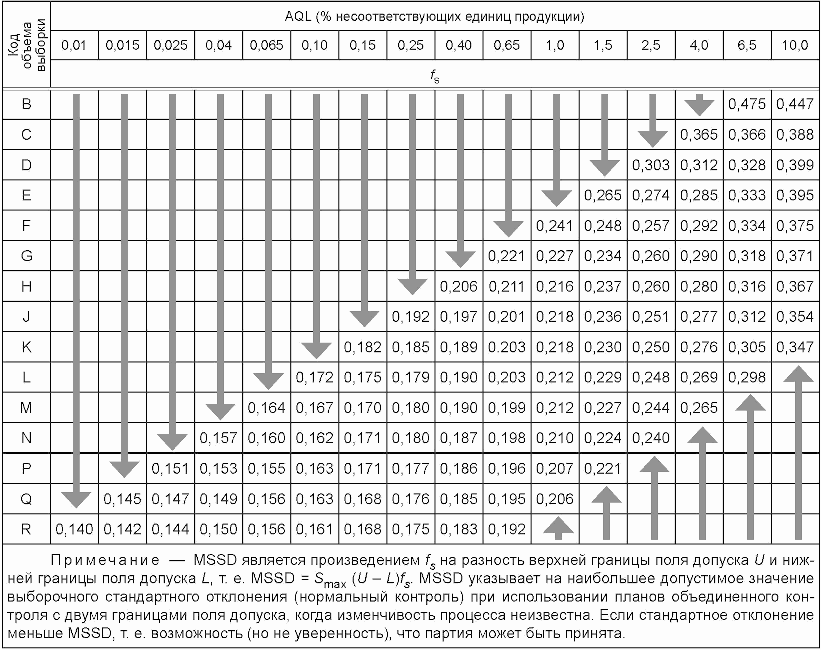
Таблица F.3
отклонения (MSSD) при объединенном контроле двух границ
поля допуска, ослабленный контроль, s-метод
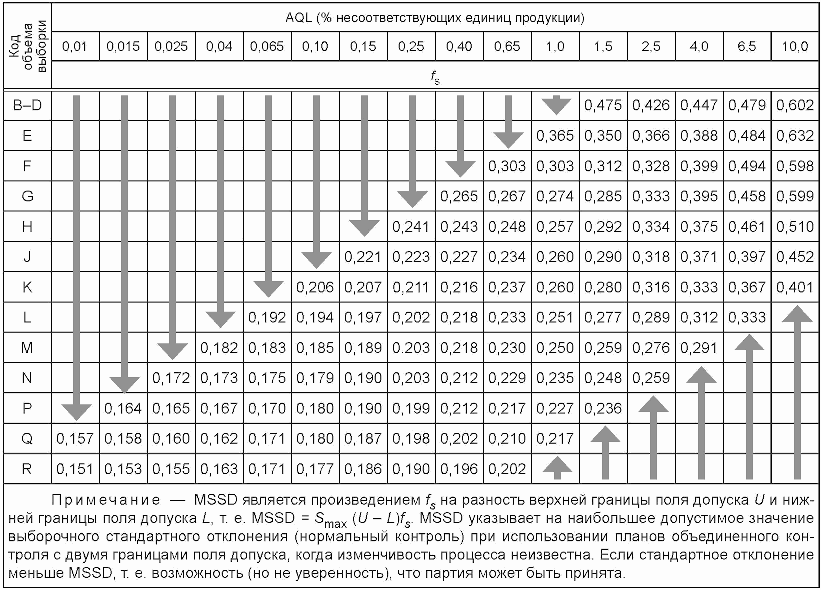
(справочное)
 ДЛЯ МАКСИМАЛЬНОГО СТАНДАРТНОГО ОТКЛОНЕНИЯ
ПРОЦЕССА (MPSD)
Таблица G.1
 для максимального стандартного отклонения
процесса при объединенном контроле двух границ поля допуска,

AQL (% несоответствующих единиц продукции) |  |
0,010 | 0,125 |
0,015 | 0,129 |
0,025 | 0,132 |
0,040 | 0,137 |
0,065 | 0,141 |
0,10 | 0,147 |
0,15 | 0,152 |
0,25 | 0,157 |
0,40 | 0,165 |
0,65 | 0,174 |
1,0 | 0,184 |
1,5 | 0,194 |
2,5 | 0,206 |
4,0 | 0,223 |
6,5 | 0,243 |
10,0 | 0,271 |
Примечание - Значение MPSD получено умножением  на разность верхней и нижней границ поля допуска U и L, т.е. 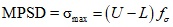 . MPSD указывает наибольшее допустимое значение стандартного отклонения процесса при объединенном контроле двух границ поля допуска, когда изменчивость процесса известна. Если стандартное отклонение процесса меньше MPSD, существует возможность (но не уверенность) приемки партии. | |
Таблица G.2
 для определения максимального стандартного
отклонения процесса (MPSD) при индивидуальном контроле
двух границ поля допуска, 
AQL (%) (нижняя граница поля допуска) | AQL в % несоответствующих единиц продукции (верхняя граница поля допуска) | |||||||||||||||
0,010 | 0,015 | 0,025 | 0,040 | 0,065 | 0,10 | 0,15 | 0,25 | 0,40 | 0,65 | 1,0 | 1,5 | 2,5 | 4,0 | 6,5 | 10,0 | |
fs | ||||||||||||||||
0,010 | 0,131 | 0,133 | 0,134 | 0,137 | 0,139 | 0,142 | 0,145 | 0,147 | 0,151 | 0,154 | 0,158 | 0,163 | 0,167 | 0,173 | 0,179 | 0,187 |
0,015 | 0,133 | 0,134 | 0,136 | 0,139 | 0,141 | 0,144 | 0,147 | 0,150 | 0,153 | 0,157 | 0,161 | 0,165 | 0,170 | 0,176 | 0,183 | 0,191 |
0,025 | 0,134 | 0,136 | 0,138 | 0,141 | 0,144 | 0,146 | 0,149 | 0,152 | 0,156 | 0,160 | 0,164 | 0,168 | 0,173 | 0,179 | 0,186 | 0,195 |
0,040 | 0,137 | 0,139 | 0,141 | 0,144 | 0,146 | 0,149 | 0,152 | 0,155 | 0,159 | 0,163 | 0,168 | 0,172 | 0,177 | 0,184 | 0,191 | 0,200 |
0,065 | 0,139 | 0,141 | 0,144 | 0,146 | 0,149 | 0,152 | 0,155 | 0,158 | 0,162 | 0,167 | 0,171 | 0,176 | 0,181 | 0,188 | 0,196 | 0,205 |
0,10 | 0,142 | 0,144 | 0,146 | 0,149 | 0,152 | 0,155 | 0,159 | 0,162 | 0,166 | 0,170 | 0,175 | 0,180 | 0,186 | 0,193 | 0,201 | 0,211 |
0,15 | 0,145 | 0,147 | 0,149 | 0,152 | 0,155 | 0,159 | 0,162 | 0,165 | 0,170 | 0,174 | 0,179 | 0,185 | 0,190 | 0,198 | 0,207 | 0,217 |
0,25 | 0,147 | 0,150 | 0,152 | 0,155 | 0,158 | 0,162 | 0,165 | 0,168 | 0,173 | 0,178 | 0,183 | 0,189 | 0,195 | 0,203 | 0,212 | 0,223 |
0,40 | 0,151 | 0,153 | 0,156 | 0,159 | 0,162 | 0,166 | 0,170 | 0,173 | 0,178 | 0,183 | 0,189 | 0,195 | 0,201 | 0,210 | 0,219 | 0,231 |
0,65 | 0,154 | 0,157 | 0,160 | 0,163 | 0,167 | 0,170 | 0,174 | 0,178 | 0,183 | 0,189 | 0,195 | 0,201 | 0,207 | 0,217 | 0,227 | 0,240 |
1,0 | 0,158 | 0,161 | 0,164 | 0,168 | 0,171 | 0,175 | 0,179 | 0,183 | 0,189 | 0,195 | 0,201 | 0,208 | 0,215 | 0,225 | 0,236 | 0,250 |
1,5 | 0,163 | 0,165 | 0,168 | 0,172 | 0,176 | 0,180 | 0,185 | 0,189 | 0,195 | 0,201 | 0,208 | 0,215 | 0,222 | 0,233 | 0,245 | 0,260 |
2,5 | 0,167 | 0,170 | 0,173 | 0,177 | 0,181 | 0,186 | 0,190 | 0,195 | 0,201 | 0,207 | 0,215 | 0,222 | 0,230 | 0,242 | 0,255 | 0,271 |
4,0 | 0,173 | 0,176 | 0,179 | 0,184 | 0,188 | 0,193 | 0,198 | 0,203 | 0,210 | 0,217 | 0,225 | 0,233 | 0,242 | 0,255 | 0,269 | 0,288 |
6,5 | 0,179 | 0,183 | 0,186 | 0,191 | 0,196 | 0,201 | 0,207 | 0,212 | 0,219 | 0,227 | 0,236 | 0,245 | 0,255 | 0,269 | 0,286 | 0,306 |
10,0 | 0,187 | 0,191 | 0,195 | 0,200 | 0,205 | 0,211 | 0,217 | 0,223 | 0,231 | 0,240 | 0,250 | 0,260 | 0,271 | 0,288 | 0,306 | 0,330 |
Примечание - Значение MPSD получено умножением  на разность верхней U и нижней L границ поля допуска, т.е. 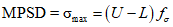 . MPSD указывает наибольшее допустимое значение стандартного отклонения процесса при индивидуальном контроле двух границ поля допуска, когда изменчивость процесса известна. Если стандартное отклонение процесса меньше MPSD, существует возможность (но не уверенность) приемки партии. | ||||||||||||||||
Таблица G.3
 для определения максимального стандартного
отклонения процесса (MPSD) при сложном контроле двух границ
поля допуска, 
AQL (%) (одна из границ поля допуска) | AQL в % несоответствующих единиц продукции (обе границы поля допуска) | ||||||||||||||
0,015 | 0,025 | 0,040 | 0,065 | 0,10 | 0,15 | 0,25 | 0,40 | 0,65 | 1,0 | 1,5 | 2,5 | 4,0 | 6,5 | 10,0 | |
fs | |||||||||||||||
0,010 | 0,129 | 0,132 | 0,135 | 0,138 | 0,141 | 0,144 | 0,147 | 0,151 | 0,154 | 0,158 | 0,162 | 0,167 | 0,173 | 0,179 | 0,187 |
0,015 | 0,132 | 0,136 | 0,140 | 0,143 | 0,146 | 0,149 | 0,153 | 0,157 | 0,161 | 0,165 | 0,170 | 0,176 | 0,183 | 0,191 | |
0,025 | 0,137 | 0,141 | 0,145 | 0,148 | 0,151 | 0,155 | 0,159 | 0,164 | 0,168 | 0,173 | 0,179 | 0,186 | 0,195 | ||
0,040 | 0,141 | 0,146 | 0,150 | 0,154 | 0,158 | 0,162 | 0,167 | 0,172 | 0,177 | 0,184 | 0,191 | 0,200 | |||
0,065 | 0,147 | 0,152 | 0,156 | 0,161 | 0,166 | 0,171 | 0,176 | 0,181 | 0,188 | 0,196 | 0,205 | ||||
0,10 | 0,152 | 0,157 | 0,163 | 0,169 | 0,174 | 0,180 | 0,185 | 0,193 | 0,201 | 0,211 | |||||
0,15 | 0,157 | 0,165 | 0,171 | 0,178 | 0,183 | 0,189 | 0,197 | 0,206 | 0,217 | ||||||
0,25 | 0,165 | 0,173 | 0,180 | 0,187 | 0,193 | 0,202 | 0,211 | 0,223 | |||||||
0,40 | 0,174 | 0,183 | 0,191 | 0,198 | 0,208 | 0,218 | 0,230 | ||||||||
0,65 | 0,184 | 0,194 | 0,202 | 0,213 | 0,225 | 0,238 | |||||||||
1,0 | 0,194 | 0,205 | 0,219 | 0,232 | 0,247 | ||||||||||
1,5 | 0,206 | 0,222 | 0,238 | 0,255 | |||||||||||
2,5 | 0,223 | 0,242 | 0,262 | ||||||||||||
4,0 | 0,243 | 0,269 | |||||||||||||
6,5 | 0,271 | ||||||||||||||
Примечание - Значение MPSD получено умножением  на разность верхней U и нижней L границ поля допуска, т.е. 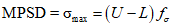 . MPSD указывает наибольшее допустимое значение стандартного отклонения процесса при сложном контроле двух границ поля допуска, когда изменчивость процесса известна. Если стандартное отклонение процесса меньше MPSD, существует возможность (но не уверенность) приемки партии. | |||||||||||||||
(справочное)
ОЦЕНКА ДОЛИ НЕСООТВЕТСТВУЮЩИХ ЕДИНИЦ ПРОДУКЦИИ ПРОЦЕССА
ДЛЯ ОБЪЕМА ВЫБОРКИ n = 3, s-МЕТОД
Таблица H.1

как функция статистики качества Q
Два первых десятичных знака после запятой  | Третий десятичный знак после запятой  | |||||||||
0,000 | 0,001 | 0,002 | 0,003 | 0,004 | 0,005 | 0,006 | 0,007 | 0,008 | 0,009 | |
 | ||||||||||
0,00 | 0,5000 | 0,4997 | 0,4994 | 0,4990 | 0,4987 | 0,4984 | 0,4981 | 0,4978 | 0,4975 | 0,4971 |
0,01 | 0,4968 | 0,4965 | 0,4962 | 0,4959 | 0,4955 | 0,4952 | 0,4949 | 0,4946 | 0,4943 | 0,4940 |
0,02 | 0,4936 | 0,4933 | 0,4930 | 0,4927 | 0,4924 | 0,4920 | 0,4917 | 0,4914 | 0,4911 | 0,4908 |
0,03 | 0,4904 | 0,4901 | 0,4898 | 0,4895 | 0,4892 | 0,4889 | 0,4885 | 0,4882 | 0,4879 | 0,4876 |
0,04 | 0,4873 | 0,4869 | 0,4866 | 0,4863 | 0,4860 | 0,4857 | 0,4854 | 0,4850 | 0,4847 | 0,4844 |
0,05 | 0,4841 | 0,4838 | 0,4834 | 0,4831 | 0,4828 | 0,4825 | 0,4822 | 0,4818 | 0,4815 | 0,4812 |
0,06 | 0,4809 | 0,4806 | 0,4803 | 0,4799 | 0,4796 | 0,4793 | 0,4790 | 0,4787 | 0,4783 | 0,4780 |
0,07 | 0,4777 | 0,4774 | 0,4771 | 0,4767 | 0,4764 | 0,4761 | 0,4758 | 0,4755 | 0,4751 | 0,4748 |
0,08 | 0,4745 | 0,4742 | 0,4739 | 0,4735 | 0,4732 | 0,4729 | 0,4726 | 0,4723 | 0,4720 | 0,4716 |
0,09 | 0,4713 | 0,4710 | 0,4707 | 0,4704 | 0,4700 | 0,4697 | 0,4694 | 0,4691 | 0,4688 | 0,4684 |
0,10 | 0,4681 | 0,4678 | 0,4675 | 0,4672 | 0,4668 | 0,4665 | 0,4662 | 0,4659 | 0,4656 | 0,4652 |
0,11 | 0,4649 | 0,4646 | 0,4643 | 0,4640 | 0,4636 | 0,4633 | 0,4630 | 0,4627 | 0,4624 | 0,4620 |
0,12 | 0,4617 | 0,4614 | 0,4611 | 0,4607 | 0,4604 | 0,4601 | 0,4598 | 0,4595 | 0,4591 | 0,4588 |
0,13 | 0,4585 | 0,4582 | 0,4579 | 0,4575 | 0,4572 | 0,4569 | 0,4566 | 0,4563 | 0,4559 | 0,4556 |
0,14 | 0,4553 | 0,4550 | 0,4546 | 0,4543 | 0,4540 | 0,4537 | 0,4534 | 0,4530 | 0,4527 | 0,4524 |
0,15 | 0,4521 | 0,4518 | 0,4514 | 0,4511 | 0,4508 | 0,4505 | 0,4501 | 0,4498 | 0,4495 | 0,4492 |
0,16 | 0,4489 | 0,4485 | 0,4482 | 0,4479 | 0,4476 | 0,4472 | 0,4469 | 0,4466 | 0,4463 | 0,4459 |
0,17 | 0,4456 | 0,4453 | 0,4450 | 0,4447 | 0,4443 | 0,4440 | 0,4437 | 0,4434 | 0,4430 | 0,4427 |
0,18 | 0,4424 | 0,4421 | 0,4417 | 0,4414 | 0,4411 | 0,4408 | 0,4404 | 0,4401 | 0,4398 | 0,4395 |
0,19 | 0,4392 | 0,4388 | 0,4385 | 0,4382 | 0,4379 | 0,4375 | 0,4372 | 0,4369 | 0,4366 | 0,4362 |
0,20 | 0,4359 | 0,4356 | 0,4353 | 0,4349 | 0,4346 | 0,4343 | 0,4340 | 0,4336 | 0,4333 | 0,4330 |
0,21 | 0,4327 | 0,4323 | 0,4320 | 0,4317 | 0,4314 | 0,4310 | 0,4307 | 0,4304 | 0,4300 | 0,4297 |
0,22 | 0,4294 | 0,4291 | 0,4287 | 0,4284 | 0,4281 | 0,4278 | 0,4274 | 0,4271 | 0,4268 | 0,4265 |
0,23 | 0,4261 | 0,4258 | 0,4255 | 0,4251 | 0,4248 | 0,4245 | 0,4242 | 0,4238 | 0,4235 | 0,4232 |
0,24 | 0,4229 | 0,4225 | 0,4222 | 0,4219 | 0,4215 | 0,4212 | 0,4209 | 0,4206 | 0,4202 | 0,4199 |
0,25 | 0,4196 | 0,4192 | 0,4189 | 0,4186 | 0,4183 | 0,4179 | 0,4176 | 0,4173 | 0,4169 | 0,4166 |
0,26 | 0,4163 | 0,4159 | 0,4156 | 0,4153 | 0,4150 | 0,4146 | 0,4143 | 0,4140 | 0,4136 | 0,4133 |
0,27 | 0,4130 | 0,4126 | 0,4123 | 0,4120 | 0,4117 | 0,4113 | 0,4110 | 0,4107 | 0,4103 | 0,4100 |
0,28 | 0,4097 | 0,4093 | 0,4090 | 0,4087 | 0,4083 | 0,4080 | 0,4077 | 0,4073 | 0,4070 | 0,4067 |
0,29 | 0,4063 | 0,4060 | 0,4057 | 0,4053 | 0,4050 | 0,4047 | 0,4043 | 0,4040 | 0,4037 | 0,4033 |
0,30 | 0,4030 | 0,4027 | 0,4023 | 0,4020 | 0,4017 | 0,4013 | 0,4010 | 0,4007 | 0,4003 | 0,4000 |
0,31 | 0,3997 | 0,3993 | 0,3990 | 0,3987 | 0,3983 | 0,3980 | 0,3977 | 0,3973 | 0,3970 | 0,3967 |
0,32 | 0,3963 | 0,3960 | 0,3956 | 0,3953 | 0,3950 | 0,3946 | 0,3943 | 0,3940 | 0,3936 | 0,3933 |
0,33 | 0,3930 | 0,3926 | 0,3923 | 0,3919 | 0,3916 | 0,3913 | 0,3909 | 0,3906 | 0,3902 | 0,3899 |
0,34 | 0,3896 | 0,3892 | 0,3889 | 0,3886 | 0,3882 | 0,3879 | 0,3875 | 0,3872 | 0,3869 | 0,3865 |
0,35 | 0,3862 | 0,3858 | 0,3855 | 0,3852 | 0,3848 | 0,3845 | 0,3841 | 0,3838 | 0,3835 | 0,3831 |
0,36 | 0,3828 | 0,3824 | 0,3821 | 0,3818 | 0,3814 | 0,3811 | 0,3807 | 0,3804 | 0,3800 | 0,3797 |
0,37 | 0,3794 | 0,3790 | 0,3787 | 0,3783 | 0,3780 | 0,3776 | 0,3773 | 0,3770 | 0,3766 | 0,3763 |
0,38 | 0,3759 | 0,3756 | 0,3752 | 0,3749 | 0,3745 | 0,3742 | 0,3739 | 0,3735 | 0,3732 | 0,3728 |
0,39 | 0,3725 | 0,3721 | 0,3718 | 0,3714 | 0,3711 | 0,3707 | 0,3704 | 0,3701 | 0,3697 | 0,3694 |
0,40 | 0,3690 | 0,3687 | 0,3683 | 0,368 | 0,3676 | 0,3673 | 0,3669 | 0,3666 | 0,3662 | 0,3659 |
0,41 | 0,3655 | 0,3652 | 0,3648 | 0,3645 | 0,3641 | 0,3638 | 0,3634 | 0,3631 | 0,3627 | 0,3624 |
0,42 | 0,3620 | 0,3617 | 0,3613 | 0,3610 | 0,3606 | 0,3603 | 0,3599 | 0,3596 | 0,3592 | 0,3589 |
0,43 | 0,3585 | 0,3582 | 0,3578 | 0,3575 | 0,3571 | 0,3567 | 0,3564 | 0,356 | 0,3557 | 0,3553 |
0,44 | 0,3550 | 0,3546 | 0,3543 | 0,3539 | 0,3536 | 0,3532 | 0,3528 | 0,3525 | 0,3521 | 0,3518 |
0,45 | 0,3514 | 0,3511 | 0,3507 | 0,3504 | 0,3500 | 0,3496 | 0,3493 | 0,3489 | 0,3486 | 0,3482 |
0,46 | 0,3478 | 0,3475 | 0,3471 | 0,3468 | 0,3464 | 0,3461 | 0,3457 | 0,3453 | 0,3450 | 0,3446 |
0,47 | 0,3443 | 0,3439 | 0,3435 | 0,3432 | 0,3428 | 0,3424 | 0,3421 | 0,3417 | 0,3414 | 0,3410 |
0,48 | 0,3406 | 0,3403 | 0,3399 | 0,3395 | 0,3392 | 0,3388 | 0,3385 | 0,3381 | 0,3377 | 0,3374 |
0,49 | 0,3370 | 0,3366 | 0,3363 | 0,3359 | 0,3355 | 0,3352 | 0,3348 | 0,3344 | 0,3341 | 0,3337 |
0,50 | 0,3333 | 0,3330 | 0,3326 | 0,3322 | 0,3319 | 0,3315 | 0,3311 | 0,3308 | 0,3304 | 0,3300 |
0,51 | 0,3296 | 0,3293 | 0,3289 | 0,3285 | 0,3282 | 0,3278 | 0,3274 | 0,3270 | 0,3267 | 0,3263 |
0,52 | 0,3259 | 0,3256 | 0,3252 | 0,3248 | 0,3244 | 0,3241 | 0,3237 | 0,3233 | 0,3229 | 0,3226 |
0,53 | 0,3222 | 0,3218 | 0,3214 | 0,3211 | 0,3207 | 0,3203 | 0,3199 | 0,3196 | 0,3192 | 0,3188 |
0,54 | 0,3184 | 0,3180 | 0,3177 | 0,3173 | 0,3169 | 0,3165 | 0,3161 | 0,3158 | 0,3154 | 0,3150 |
0,55 | 0,3146 | 0,3142 | 0,3139 | 0,3135 | 0,3131 | 0,3127 | 0,3123 | 0,3120 | 0,3116 | 0,3112 |
0,56 | 0,3108 | 0,3104 | 0,3100 | 0,3096 | 0,3093 | 0,3089 | 0,3085 | 0,3081 | 0,3077 | 0,3073 |
0,57 | 0,3069 | 0,3066 | 0,3062 | 0,3058 | 0,3054 | 0,3050 | 0,3046 | 0,3042 | 0,3038 | 0,3034 |
0,58 | 0,3031 | 0,3027 | 0,3023 | 0,3019 | 0,3015 | 0,3011 | 0,3007 | 0,3003 | 0,2999 | 0,2995 |
0,59 | 0,2991 | 0,2987 | 0,2983 | 0,2979 | 0,2975 | 0,2972 | 0,2968 | 0,2964 | 0,2960 | 0,2956 |
0,60 | 0,2952 | 0,2948 | 0,2944 | 0,2940 | 0,2936 | 0,2932 | 0,2928 | 0,2924 | 0,2920 | 0,2916 |
0,61 | 0,2912 | 0,2908 | 0,2904 | 0,2900 | 0,2896 | 0,2892 | 0,2888 | 0,2883 | 0,2879 | 0,2875 |
0,62 | 0,2871 | 0,2867 | 0,2863 | 0,2859 | 0,2855 | 0,2851 | 0,2847 | 0,2843 | 0,2839 | 0,2835 |
0,63 | 0,2831 | 0,2826 | 0,2822 | 0,2818 | 0,2814 | 0,2810 | 0,2806 | 0,2802 | 0,2798 | 0,2793 |
0,64 | 0,2789 | 0,2785 | 0,2781 | 0,2777 | 0,2773 | 0,2769 | 0,2764 | 0,2760 | 0,2756 | 0,2752 |
0,65 | 0,2748 | 0,2743 | 0,2739 | 0,2735 | 0,2731 | 0,2727 | 0,2722 | 0,2718 | 0,2714 | 0,2710 |
0,66 | 0,2706 | 0,2701 | 0,2697 | 0,2693 | 0,2689 | 0,2684 | 0,2680 | 0,2676 | 0,2672 | 0,2667 |
0,67 | 0,2663 | 0,2659 | 0,2654 | 0,2650 | 0,2646 | 0,2641 | 0,2637 | 0,2633 | 0,2628 | 0,2624 |
0,68 | 0,2620 | 0,2615 | 0,2611 | 0,2607 | 0,2602 | 0,2598 | 0,2594 | 0,2589 | 0,2585 | 0,2580 |
0,69 | 0,2576 | 0,2572 | 0,2567 | 0,2563 | 0,2558 | 0,2554 | 0,2550 | 0,2545 | 0,2541 | 0,2536 |
0,70 | 0,2532 | 0,2527 | 0,2523 | 0,2518 | 0,2514 | 0,2509 | 0,2505 | 0,2500 | 0,2496 | 0,2491 |
0,71 | 0,2487 | 0,2482 | 0,2478 | 0,2473 | 0,2469 | 0,2464 | 0,2460 | 0,2455 | 0,2451 | 0,2446 |
0,72 | 0,2441 | 0,2437 | 0,2432 | 0,2428 | 0,2423 | 0,2418 | 0,2414 | 0,2409 | 0,2405 | 0,2400 |
0,73 | 0,2395 | 0,2391 | 0,2386 | 0,2381 | 0,2377 | 0,2372 | 0,2367 | 0,2362 | 0,2358 | 0,2353 |
0,74 | 0,2348 | 0,2344 | 0,2339 | 0,2334 | 0,2329 | 0,2324 | 0,2320 | 0,2315 | 0,2310 | 0,2305 |
0,75 | 0,2301 | 0,2296 | 0,2291 | 0,2286 | 0,2281 | 0,2276 | 0,2272 | 0,2267 | 0,2262 | 0,2257 |
0,76 | 0,2252 | 0,2247 | 0,2242 | 0,2237 | 0,2232 | 0,2227 | 0,2222 | 0,2217 | 0,2213 | 0,2208 |
0,77 | 0,2203 | 0,2198 | 0,2193 | 0,2188 | 0,2183 | 0,2177 | 0,2172 | 0,2167 | 0,2162 | 0,2157 |
0,78 | 0,2152 | 0,2147 | 0,2142 | 0,2137 | 0,2132 | 0,2127 | 0,2121 | 0,2116 | 0,2111 | 0,2106 |
0,79 | 0,2101 | 0,2096 | 0,2090 | 0,2085 | 0,2080 | 0,2075 | 0,2069 | 0,2064 | 0,2059 | 0,2054 |
0,80 | 0,2048 | 0,2043 | 0,2038 | 0,2032 | 0,2027 | 0,2022 | 0,2016 | 0,2011 | 0,2006 | 0,2000 |
0,81 | 0,1995 | 0,1989 | 0,1984 | 0,1978 | 0,1973 | 0,1967 | 0,1962 | 0,1956 | 0,1951 | 0,1945 |
0,82 | 0,1940 | 0,1934 | 0,1929 | 0,1923 | 0,1917 | 0,1912 | 0,1906 | 0,1900 | 0,1895 | 0,1889 |
0,83 | 0,1883 | 0,1878 | 0,1872 | 0,1866 | 0,1860 | 0,1855 | 0,1849 | 0,1843 | 0,1837 | 0,1831 |
0,84 | 0,1826 | 0,1820 | 0,1814 | 0,1808 | 0,1802 | 0,1796 | 0,1790 | 0,1784 | 0,1778 | 0,1772 |
0,85 | 0,1766 | 0,1760 | 0,1754 | 0,1748 | 0,1742 | 0,1736 | 0,1729 | 0,1723 | 0,1717 | 0,1711 |
0,86 | 0,1705 | 0,1698 | 0,1692 | 0,1686 | 0,1680 | 0,1673 | 0,1667 | 0,1660 | 0,1654 | 0,1648 |
0,87 | 0,1641 | 0,1635 | 0,1628 | 0,1622 | 0,1615 | 0,1609 | 0,1602 | 0,1595 | 0,1589 | 0,1582 |
0,88 | 0,1575 | 0,1569 | 0,1562 | 0,1555 | 0,1548 | 0,1542 | 0,1535 | 0,1528 | 0,1521 | 0,1514 |
0,89 | 0,1507 | 0,1500 | 0,1493 | 0,1486 | 0,1479 | 0,1472 | 0,1465 | 0,1457 | 0,1450 | 0,1443 |
0,90 | 0,1436 | 0,1428 | 0,1421 | 0,1414 | 0,1406 | 0,1399 | 0,1391 | 0,1384 | 0,1376 | 0,1368 |
0,91 | 0,1361 | 0,1353 | 0,1345 | 0,1338 | 0,1330 | 0,1322 | 0,1314 | 0,1306 | 0,1298 | 0,1290 |
0,92 | 0,1282 | 0,1274 | 0,1266 | 0,1257 | 0,1249 | 0,1241 | 0,1232 | 0,1224 | 0,1215 | 0,1207 |
0,93 | 0,1198 | 0,1189 | 0,1181 | 0,1172 | 0,1163 | 0,1154 | 0,1145 | 0,1136 | 0,1127 | 0,1118 |
0,94 | 0,1108 | 0,1099 | 0,1089 | 0,1080 | 0,1070 | 0,1061 | 0,1051 | 0,1041 | 0,1031 | 0,1021 |
0,95 | 0,1011 | 0,1001 | 0,0990 | 0,0980 | 0,0969 | 0,0959 | 0,0948 | 0,0937 | 0,0926 | 0,0915 |
0,96 | 0,0903 | 0,0892 | 0,0880 | 0,0869 | 0,0857 | 0,0845 | 0,0832 | 0,0820 | 0,0807 | 0,0795 |
0,97 | 0,0782 | 0,0768 | 0,0755 | 0,0741 | 0,0727 | 0,0713 | 0,0699 | 0,0684 | 0,0669 | 0,0653 |
0,98 | 0,0638 | 0,0621 | 0,0605 | 0,0588 | 0,0570 | 0,0552 | 0,0533 | 0,0514 | 0,0494 | 0,0473 |
0,99 | 0,0451 | 0,0427 | 0,0403 | 0,0377 | 0,0349 | 0,0318 | 0,0285 | 0,0247 | 0,0201 | 0,0142 |
1,00 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | 0,0000 | 0,0000 |
Примечание - Для отрицательных значений Q следует применять таблицу для абсолютного значения  и вычесть результат из 1,0. | ||||||||||
(справочное)
ВЫБОРОЧНОГО СТАНДАРТНОГО ОТКЛОНЕНИЯ
Таблица I.1
выборочного стандартного отклонения
Объем выборки n | cU |
3 | 2,296 8 |
4 | 2,064 7 |
5 | 1,924 1 |
6 | 1,827 3 |
7 | 1,755 5 |
8 | 1,699 5 |
9 | 1,654 3 |
10 | 1,616 8 |
11 | 1,585 0 |
12 | 1,557 7 |
13 | 1,533 8 |
14 | 1,512 8 |
15 | 1,494 0 |
16 | 1,477 1 |
17 | 1,461 9 |
18 | 1,448 0 |
19 | 1,435 3 |
20 | 1,423 6 |
21 | 1,412 8 |
22 | 1,402 7 |
23 | 1,393 4 |
24 | 1,384 7 |
25 | 1,376 5 |
26 | 1,368 8 |
27 | 1,361 6 |
28 | 1,354 8 |
29 | 1,348 4 |
30 | 1,342 2 |
31 | 1,336 4 |
32 | 1,330 9 |
33 | 1,325 7 |
34 | 1,320 6 |
35 | 1,315 9 |
36 | 1,311 3 |
37 | 1,306 9 |
38 | 1,302 7 |
39 | 1,298 6 |
40 | 1,294 7 |
41 | 1,291 0 |
42 | 1,287 4 |
43 | 1,283 9 |
44 | 1,280 6 |
45 | 1,277 3 |
46 | 1,274 2 |
47 | 1,271 2 |
48 | 1,268 3 |
49 | 1,265 4 |
50 | 1,262 7 |
51 | 1,260 0 |
52 | 1,257 4 |
53 | 1,254 9 |
54 | 1,252 5 |
55 | 1,250 1 |
57 | 1,245 6 |
58 | 1,243 4 |
60 | 1,239 2 |
61 | 1,237 2 |
63 | 1,233 3 |
64 | 1,231 4 |
65 | 1,229 6 |
66 | 1,227 8 |
68 | 1,224 3 |
69 | 1,222 7 |
71 | 1,219 4 |
72 | 1,217 9 |
73 | 1.216 3 |
74 | 1,214 8 |
75 | 1,213 4 |
76 | 1,211 9 |
78 | 1,209 1 |
79 | 1,207 8 |
81 | 1,205 2 |
82 | 1,203 9 |
83 | 1,202 6 |
84 | 1,201 4 |
85 | 1,200 2 |
88 | 1,196 7 |
89 | 1,195 5 |
90 | 1,194 4 |
92 | 1,192 3 |
93 | 1,191 2 |
94 | 1,190 2 |
96 | 1,188 1 |
99 | 1,185 2 |
101 | 1,183 3 |
102 | 1,182 4 |
105 | 1,179 8 |
108 | 1,177 2 |
110 | 1,175 5 |
111 | 1,174 7 |
112 | 1,173 9 |
115 | 1,171 6 |
116 | 1,170 9 |
117 | 1.170 1 |
120 | 1,168 0 |
122 | 1,166 6 |
124 | 1,165 2 |
125 | 1,164 5 |
126 | 1,163 8 |
127 | 1,163 2 |
131 | 1,160 6 |
132 | 1,160 0 |
134 | 1,158 8 |
137 | 1,157 0 |
142 | 1,154 2 |
143 | 1,153 7 |
149 | 1,150 5 |
150 | 1,150 0 |
155 | 1,147 5 |
159 | 1,145 6 |
169 | 1,141 2 |
170 | 1,140 8 |
171 | 1,140 4 |
178 | 1,137 5 |
186 | 1,134 5 |
187 | 1,134 1 |
189 | 1,133 4 |
201 | 1,129 3 |
202 | 1,129 0 |
207 | 1,127 4 |
213 | 1,125 6 |
214 | 1,125 3 |
233 | 1,120 0 |
239 | 1,118 5 |
244 | 1,117 3 |
247 | 1,116 5 |
260 | 1,113 6 |
262 | 1,113 1 |
277 | 1,110 0 |
293 | 1,106 9 |
298 | 1,106 0 |
312 | 1,103 6 |
320 | 1,102 3 |
323 | 1,101 8 |
332 | 1,100 4 |
348 | 1,098 0 |
362 | 1,096 1 |
395 | 1,092 0 |
398 | 1,091 6 |
424 | 1,088 7 |
438 | 1,087 3 |
498 | 1,081 8 |
541 | 1,078 5 |
Примечание - В таблице приведены значения 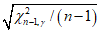 , где  - квантиль уровня   с (n - 1) степенями свободы и 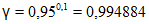 . | |
(обязательное)
НА ОСЛАБЛЕННЫЙ КОНТРОЛЬ
Таблица J.1
для ослабленного контроля
Код объема выборки | AQL, % | Контрольный норматив формы k для более жесткого на один шаг AQL | Контрольный норматив формы p* для более жесткого на один шаг AQL | ||
s-метод |  | ||||
k | p* x 100 | k | p* x 100 | ||
B | 4,0 | 1,114 | 8,502 | 0,918 | 13,04 |
C | 2,5 | 1,409 | 3,041 | 1,325 | 5,230 |
D | 1,5 | 1,601 | 3,241 | 1,562 | 3,562 |
E | 1,0 | 1,825 | 2,103 | 1,752 | 2,151 |
F | 0,65 | 2,029 | 1,164 | 2,013 | 1,219 |
G | 0,40 | 2,209 | 0,775 1 | 2,161 | 0,784 5 |
H | 0,25 | 2,390 | 0,448 2 | 2,379 | 0,458 4 |
J | 0,15 | 2,530 | 0,318 8 | 2,523 | 0,320 8 |
K | 0,10 | 2,689 | 0,197 9 | 2,667 | 0,198 6 |
L | 0,065 | 2,857 | 0,116 4 | 2,847 | 0,117 0 |
M | 0,040 | 2,995 | 0,074 39 | 2,972 | 0,074 36 |
N | 0,025 | 3,143 | 0,044 98 | 3,131 | 0,044 94 |
P | 0,015 | 3,254 | 0,031 32 | 3,246 | 0,031 16 |
Q | 0,010 | 3,385 | 0,019 46 | 3,382 | 0,019 44 |
R | 0,010 | 3,449 | 0,020 24 | 3,446 | 0,019 94 |
(обязательное)

K.1 Процедура вычисления s
K.1.1 Оценку стандартного отклонения совокупности по выборочным данным обычно обозначают символом s. Значение s может быть получено по формуле (K.1):
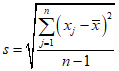
где xj - значение характеристики качества j единицы продукции в выборке объема n;
 - выборочное среднее, т.е.:
 (K.2)
K.1.2 Применять формулу (K.1) для вычисления s не рекомендуется из-за большого количества ошибок округления. Эквивалентной, но в вычислительном отношении лучшей является формула.
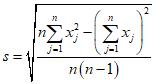
K.1.3 Если изменчивость мала относительно среднего, т.е. s мало по сравнению с  , формула (K.3) может быть улучшена путем вычитания подходящей произвольной константы a из всех значений xj до вычисления s, т.е.:
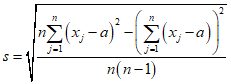 (K.4)
K.1.4 При использовании калькулятора или компьютерной программы важно убедиться в том, что формула, используемая машиной или программой, эквивалентна формуле (K.1), поскольку иногда используют объем выборки n в знаменателе вместо (n - 1). Простая проверка должна дать стандартное отклонение, равное 1, для следующих трех чисел: 0, 1 и 2. Объем выборки n = 3, выборочное среднее равно 1, выборочное стандартное отклонение равно:
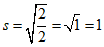 .
Если компьютер или калькулятор используют в знаменателе n вместо (n - 1), то результат вычислений должен быть:
 .
Использование n в знаменателе недопустимо, так как в этом случае критерий приемки ослабляется и защита потребителя на уровне AQL не выполняется.
Примечание - Полезно применить (K.3) для этого примера:
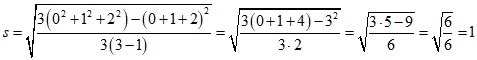

K.2.1 Если в соответствии с контрольной картой значение s находится в зоне статистической управляемости процесса, то в качестве  может быть выбрано:
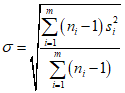 , (K.5)
где m - количество партий;
ni - объем выборки из i партии;
si - стандартное отклонение выборки из i партии.
K.2.2 Если объемы выборок из каждой партии равны, то вышеупомянутая формула принимает более простой вид:

(обязательное)
L.1 Общие положения
По техническим причинам для оценки доли несоответствующих единиц продукции используют несмещенную выборочную оценку минимальной дисперсии (MVUE). Долю несоответствующих единиц продукции процесса обозначают p, а ее оценку -  . В настоящем приложении приведена точная формула для
 в случае неизвестной (s-метод) и известной
 дисперсии процесса. Поскольку точная формула для
 в случае s-метода требует применения таблиц или программного обеспечения для вычисления функции симметричного бета-распределения, ниже представлена приближенная формула, которая требует только использования таблиц нормированного нормального распределения. Эта формула обладает достаточной точностью для всех практических целей при объемах выборки больше 4. Соответственно, даны рекомендации по применению точной формулы в случае s-метода для объемов выборки 3 и 4.
. В настоящем приложении приведена точная формула для в случае неизвестной (s-метод) и известной дисперсии процесса. Поскольку точная формула для в случае s-метода требует применения таблиц или программного обеспечения для вычисления функции симметричного бета-распределения, ниже представлена приближенная формула, которая требует только использования таблиц нормированного нормального распределения. Эта формула обладает достаточной точностью для всех практических целей при объемах выборки больше 4. Соответственно, даны рекомендации по применению точной формулы в случае s-метода для объемов выборки 3 и 4.L.2 Точные формулы
Функция симметричного бета-распределения имеет вид:
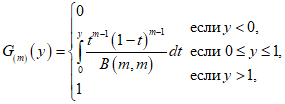 (L.1)
где B (m, m) = Г (m) Г (m)/Г(2m);
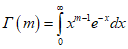 . (L.2)
Общая формула для оценки доли несоответствующих единиц продукции процесса вне любой из границ поля допуска, когда стандартное отклонение процесса неизвестно, имеет вид:
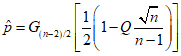 , (L.3)
где n - объем выборки;
Q - статистика качества для данной границы поля допуска.
Таким образом, для нижней границы поля допуска:
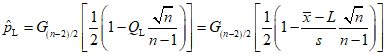 , (L.4)
для верхней границы поля допуска:
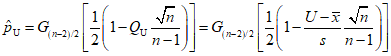 . (L.5)
Для объединенного контроля с двумя границами поля допуска оценка общей доли несоответствующих единиц продукции процесса равна сумме этих двух оценок, т.е.  .
.
Функция распределения нормированного нормального распределения имеет вид:
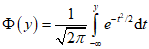 . (L.6)
Общая формула оценки доли несоответствующих единиц продукции процесса для нижней границы поля допуска, когда стандартное отклонение процесса известно, имеет вид:
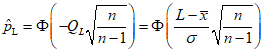 , (L.7)
где  - стандартное отклонение процесса, значение которого известно. Соответствующая формула для верхней границы поля допуска:
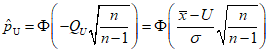 . (L.8)
Оценкой общей доли несоответствующих единиц продукции процесса является сумма этих двух оценок.
Если таблицы или программное обеспечение для вычисления функции распределения симметричного бета-распределения недоступны, может быть использована следующая процедура для получения приближенной оценки p при применении s-метода с объемом выборки не менее 5:
a) вычисляют  и/или
 ;
и/или ;b) вычисляют 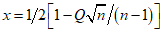 ;
;c) вычисляют 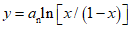 , значение an приведено в таблице L.1;
d) вычисляют w = y2 - 3;
e) если w >= 0, устанавливают 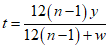 , в противном случае устанавливают
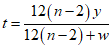 .
, в противном случае устанавливают .По таблицам функции нормированного нормального распределения находят  .
.Таблица L.1

Объем выборки n | an |
3 | 0,318 310 |
4 | 0,551 329 |
5 | 0,731 350 |
6 | 0,880 496 |
7 | 1,009 784 |
8 | 1,125 182 |
9 | 1,230 248 |
10 | 1,327 276 |
11 | 1,417 833 |
12 | 1,503 044 |
13 | 1,583 745 |
14 | 1,660 575 |
15 | 1,734 040 |
16 | 1,804 542 |
17 | 1,872 410 |
18 | 1,937 919 |
19 | 2,001 296 |
20 | 2,062 737 |
21 | 2,122 408 |
22 | 2,180 453 |
23 | 2,236 997 |
24 | 2,292 152 |
25 | 2,346 014 |
26 | 2,398 670 |
27 | 2,450 197 |
28 | 2,500 665 |
29 | 2,550 137 |
30 | 2,598 669 |
31 | 2,646 313 |
32 | 2,693 115 |
33 | 2,739 119 |
34 | 2,784 364 |
35 | 2,828 887 |
36 | 2,872 720 |
37 | 2,915 896 |
38 | 2,958 442 |
39 | 3,000 385 |
40 | 3,041 751 |
41 | 3,082 562 |
42 | 3,122 841 |
43 | 3,162 607 |
44 | 3,201 879 |
45 | 3,240 676 |
46 | 3,279 015 |
47 | 3,316 910 |
48 | 3,354 378 |
49 | 3,391 432 |
50 | 3,428 086 |
51 | 3,464 352 |
52 | 3,500 243 |
53 | 3,535 769 |
54 | 3,570 943 |
55 | 3,605 773 |
57 | 3,674 445 |
58 | 3,708 303 |
60 | 3,775 111 |
61 | 3,808 075 |
63 | 3,873 163 |
64 | 3,905 300 |
65 | 3,937 175 |
66 | 3,968 794 |
68 | 4,031 288 |
69 | 4,062 175 |
71 | 4,123 254 |
72 | 4,153 457 |
73 | 4,183 442 |
74 | 4,213 214 |
75 | 4,242 777 |
76 | 4,272 135 |
78 | 4,330 255 |
79 | 4,359 025 |
81 | 4,416 001 |
82 | 4,444 216 |
83 | 4,472 252 |
84 | 4,500 114 |
85 | 4,527 805 |
88 | 4,609 879 |
89 | 4,636 914 |
90 | 4,663 792 |
92 | 4,717 090 |
93 | 4,743 514 |
94 | 4,769 792 |
96 | 4,821 918 |
99 | 4,899 068 |
101 | 4,949 833 |
102 | 4,975 022 |
105 | 5,049 833 |
108 | 5,123 553 |
110 | 5,172 115 |
111 | 5,196 227 |
112 | 5,220 226 |
115 | 5,291 573 |
116 | 5,315 142 |
117 | 5,338 608 |
120 | 5,408 393 |
122 | 5,454 420 |
124 | 5,500 063 |
125 | 5,522 742 |
126 | 5,545 329 |
127 | 5,567 825 |
131 | 5,656 912 |
132 | 5,678 965 |
134 | 5,722 817 |
137 | 5,787 972 |
142 | 5,894 964 |
143 | 5,916 130 |
149 | 6,041 570 |
150 | 6,062 225 |
155 | 6,164 458 |
159 | 6,245 041 |
169 | 6,442 088 |
170 | 6,461 463 |
171 | 6,480 779 |
178 | 6,614 414 |
186 | 6,763 908 |
187 | 6,782 363 |
189 | 6,819 124 |
201 | 7,035 654 |
202 | 7,053 398 |
207 | 7,141 457 |
213 | 7,245 716 |
214 | 7,262 947 |
233 | 7,582 899 |
239 | 7,681 169 |
244 | 7,762 110 |
247 | 7,810 272 |
260 | 8,015 630 |
262 | 8,046 758 |
277 | 8,276 491 |
293 | 8,514 710 |
298 | 8,587 798 |
312 | 8,789 213 |
320 | 8,902 262 |
323 | 8,944 286 |
332 | 9,069 193 |
348 | 9,287 101 |
362 | 9,473 660 |
395 | 9,8995 06 |
398 | 9,9373 14 |
424 | 10,259 15 |
438 | 10,428 34 |
498 | 11,124 31 |
541 | 11,597 42 |
 при использовании s-метода с n = 3
Если n = 3, в случае s-метода:
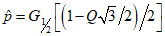 , (L.9)
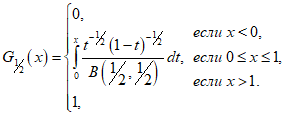
где 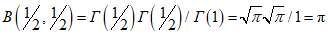 .
.Подставляя  в (L.10) получаем: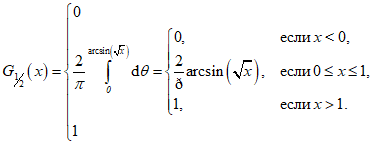
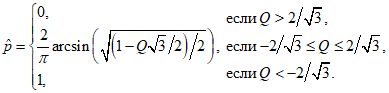 (L.12)
Эта величина приведена в таблице приложения H.
Если n = 4, в случае s-метода:
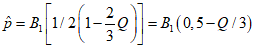
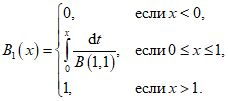
где B(1,1) = Г(1) Г(1)/Г(2) = 1.
Поэтому (L.14) можно записать в виде:
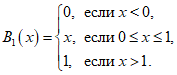
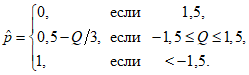 (L.16)
(справочное)
M.1 Для данного плана выборочного контроля качество риска потребителя представляет собой уровень несоответствий продукции процесса, при котором вероятность приемки данной партии составляет 0,10.
M.2 Для s-метода с единственной характеристикой качества и единственной границей поля допуска качество риска потребителя - результат решения относительно p уравнения:
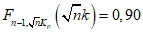 ,
где n - объем выборки;
k - контрольный норматив формы k для s-метода;
Kp - квантиль нормированного нормального распределения уровня p;
 - функция распределения нецентрального t-распределения с (n - 1) степенями свободы и параметром нецентральности
 .
Для формы p* s-метода качество риска потребителя является результатом решения относительно p уравнения:
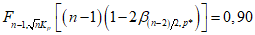 ,
где  - квантиль уровня p* симметричного бета-распределения с обоими параметрами, равными (n - 2)/2.
M.3 Значения качества риска потребителя для планов s-метода настоящего стандарта приведены в таблицах M.1, M.3 и M.5 для нормального, усиленного и ослабленного контроля соответственно.
M.4 Для одномерного  с единственной характеристикой качества и единственной границей поля допуска качеству риска потребителя соответствует формула:
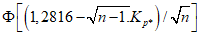 , (M.1)
где n - объем выборки;
k - контрольный норматив формы k  ;
;Ф(·) - функция распределения нормированного нормального распределения.
Для  формы p* при вычислении качества риска потребителя используют формулу:
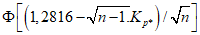 .
M.5 Значения качества риска потребителя для планов  настоящего стандарта приведены в таблицах M.2, M.4 и M.6 для нормального, усиленного и ослабленного контроля соответственно.
M.6 Приведенные в таблице значения качества риска потребителя могут быть использованы как приближения в случае двух границ поля допуска и/или нескольких характеристик качества.
Таблица M.1
s-метод
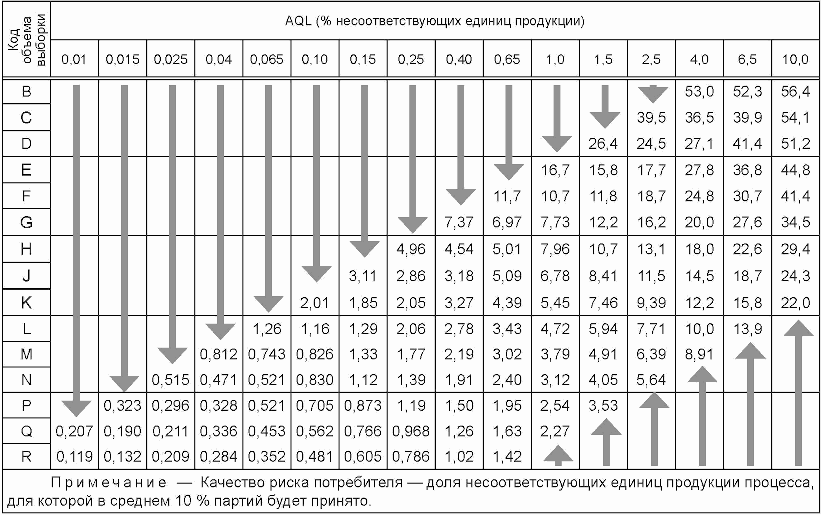
Таблица M.2

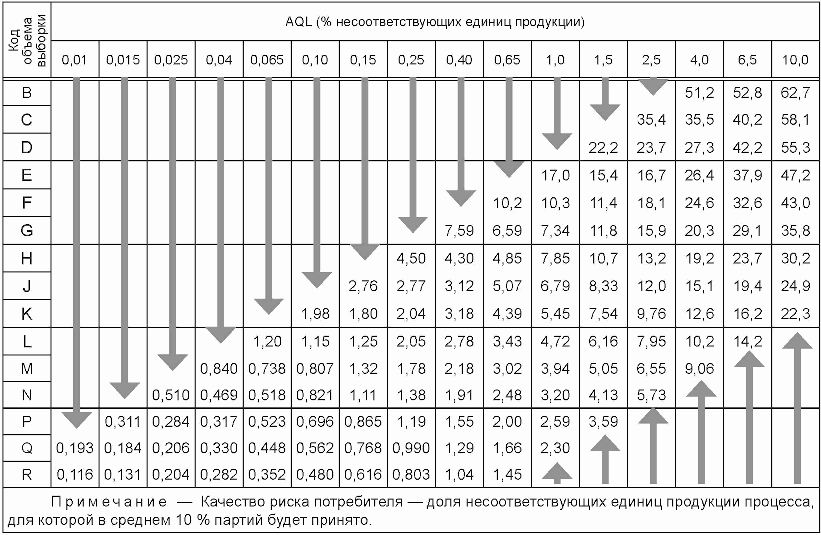
Таблица M.3
s-метод
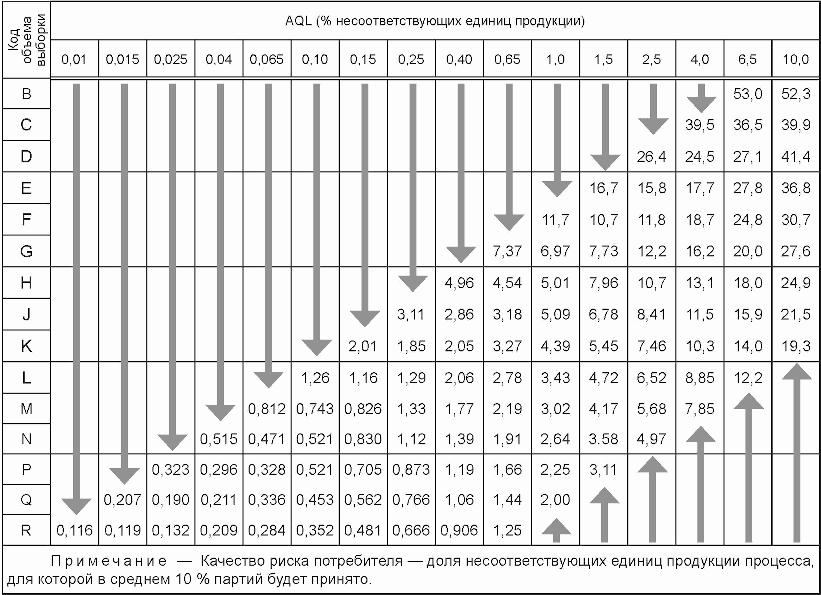
Таблица M.4

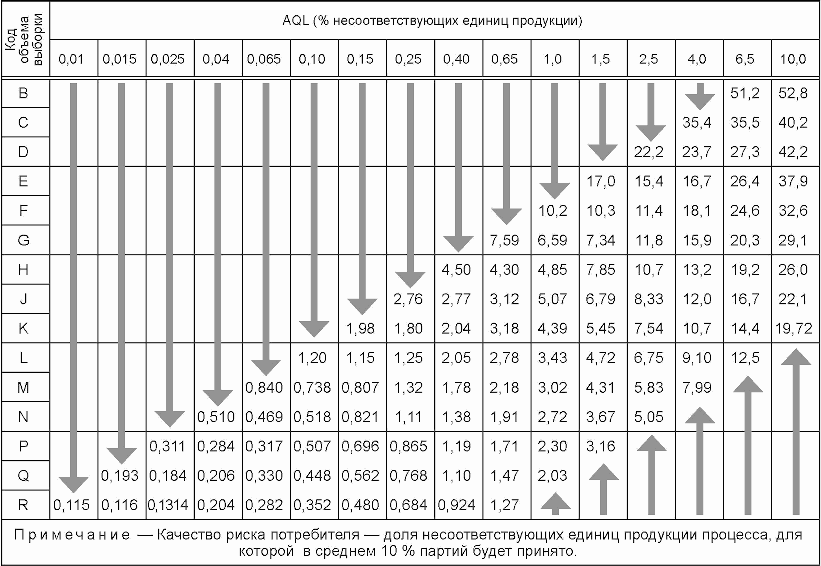
Таблица M.5
s-метод
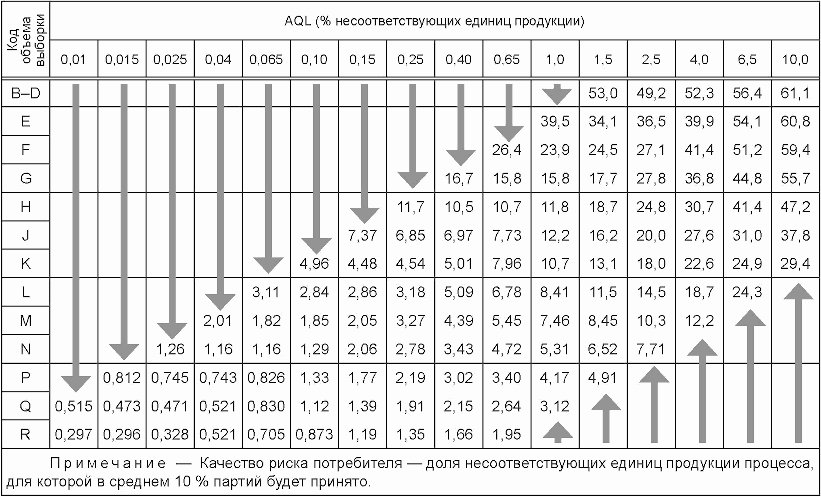
Таблица M.6

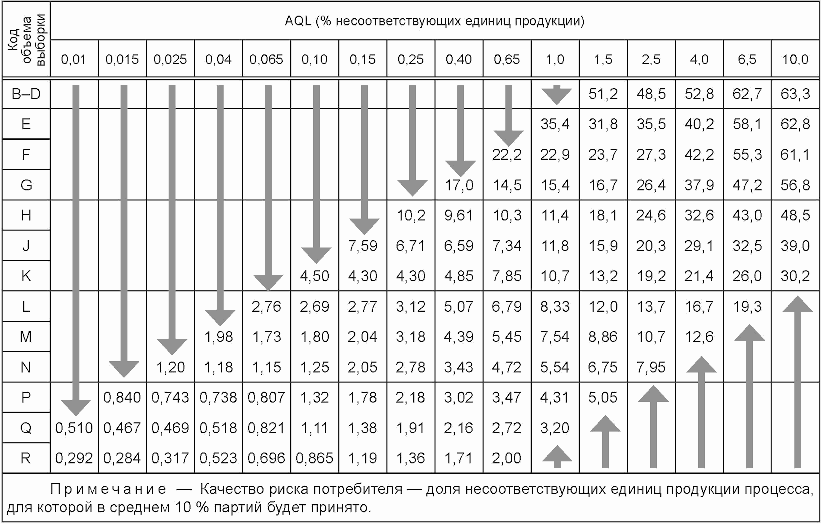
(справочное)
N.1 Риск изготовителя - это вероятность отклонения партии, если доля несоответствующих единиц продукции процесса равна AQL (т.е. единица минус вероятность приемки данной партии, если доля несоответствующих единиц продукции процесса равна AQL).
N.2 Для s-метода с единственной характеристикой качества и единственной границей поля допуска риск изготовителя определяют по формуле:
 ,
где n - объем выборки;
p - AQL, выраженный в долях несоответствующих единиц продукции;
k - контрольный норматив формы k s-метода;
Kp - квантиль нормированного нормального распределения уровня p;
 - функция нецентрального t-распределения с (n - 1) степенями свободы и параметром нецентральности
 .
Для формы p* s-метода риск изготовителя p* определяют по формуле:
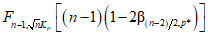 ,
где  - квантиль уровня p* симметричного бета-распределения с обоими параметрами, равными (n - 2)/2.
N.3 Значения риска изготовителя для планов s-метода настоящего стандарта приведены в таблицах N.1, N.3 и N.5 для нормального, усиленного и ослабленного контроля соответственно.
N.4 Для  с единственной характеристикой качества и единственной границей поля допуска риск изготовителя определяют по формуле:
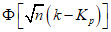 ,
где n - объем выборки;
p - AQL, выраженный в долях несоответствующих единиц продукции;
k - контрольный норматив формы k  ;
;Kp - квантиль нормированного нормального распределения уровня p;
Ф(·) - функция нормированного нормального распределения.
Для формы p*  риск изготовителя определяют по формуле:
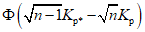 . (N.1)
N.5 Значения риска изготовителя для планов  приведены в таблицах N.2, N.4 и N.6 для нормального, усиленного и ослабленного контроля соответственно.
N.6 Приведенные в таблицах значения риска изготовителя также могут быть использованы как приближения в случае двух границ поля допуска и/или нескольких характеристик качества.
Таблица N.1
на 100, s-метод
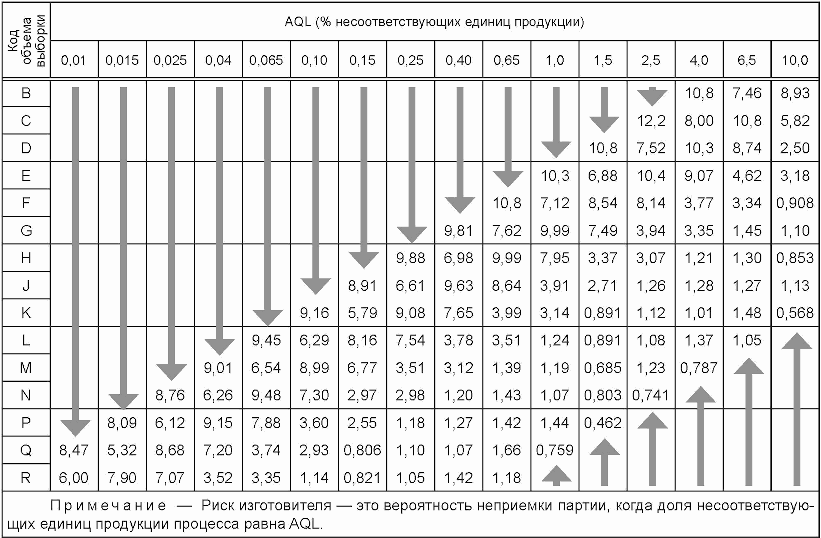
Таблица N.2
на 100, 
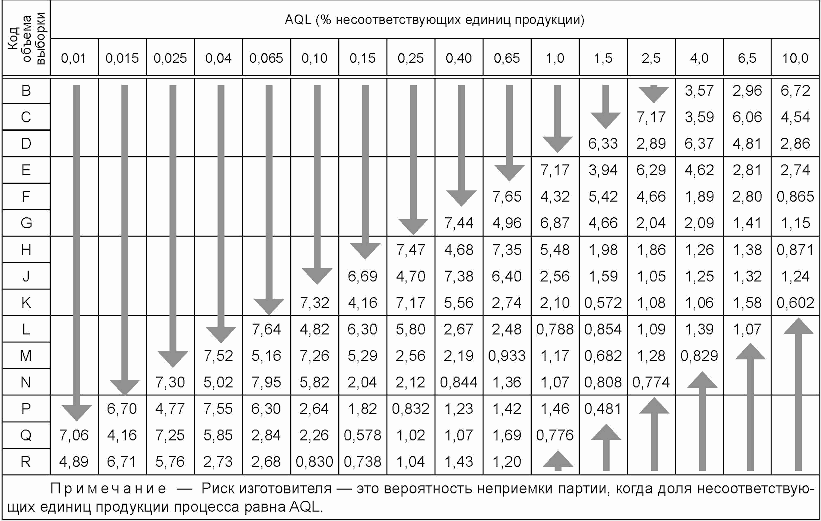
Таблица N.3
на 100, s-метод
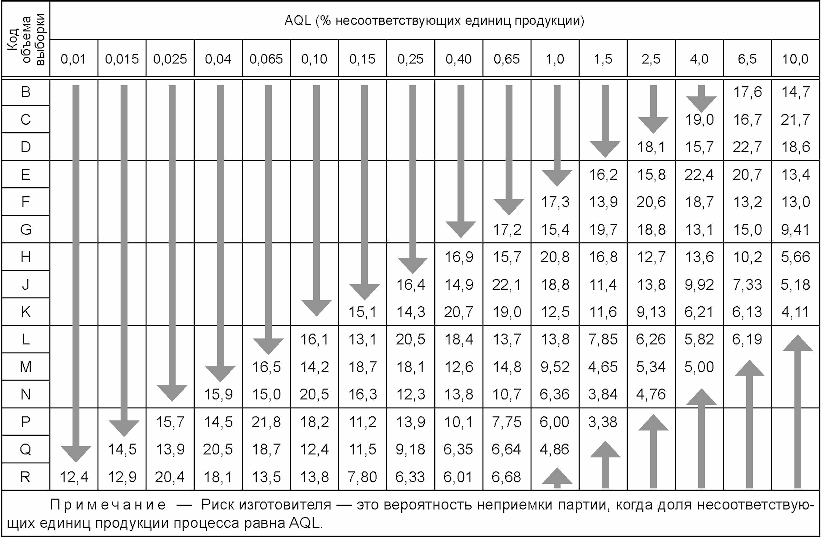
Таблица N.4
на 100, 
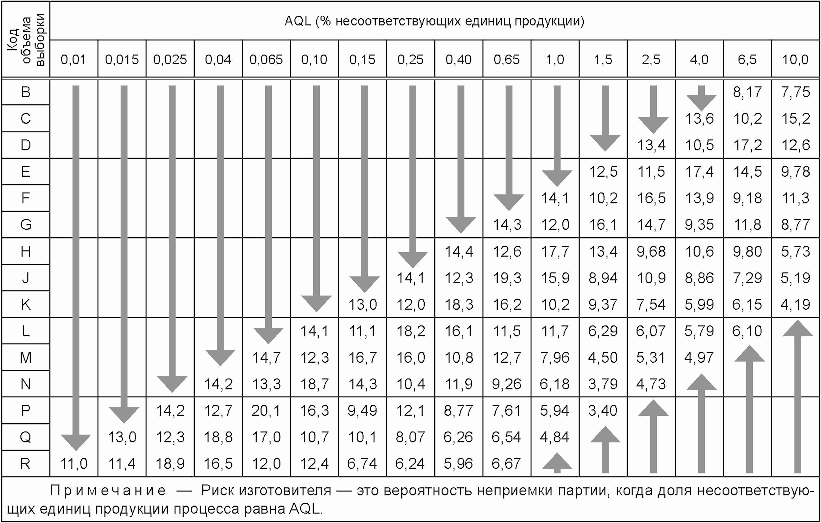
Таблица N.5
на 100, s-метод
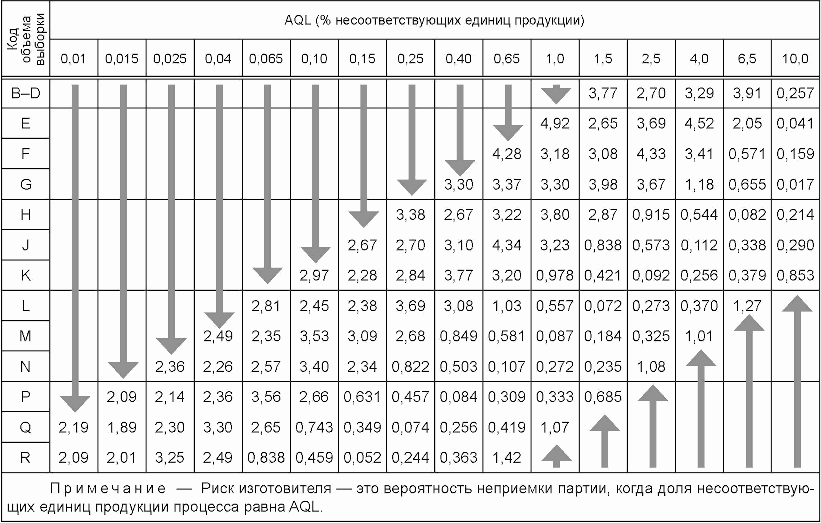
Таблица N.6
на 100, 
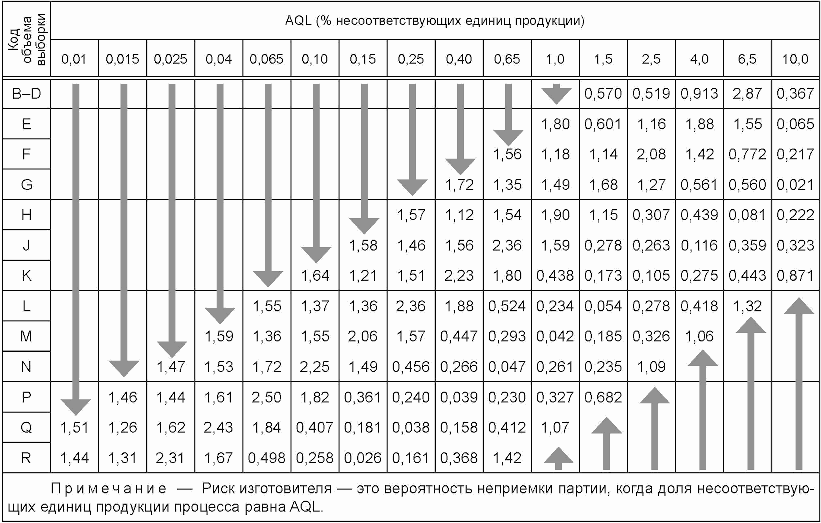
(справочное)

O.1 Формула для вероятности приемки
Вероятность приемки партии для единственной границы поля допуска в долях несоответствующих единиц продукции процесса определяют по формуле (O.1):
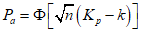
где Ф(·) - функция нормированного нормального распределения;
n - объем выборки;
Kp - квантиль нормированного нормального распределения уровня p;
k - контрольный норматив формы k  .
.O.2 Пример
Ниже приведен пример вычисления вероятности приемки для процесса с долей несоответствующих единиц продукции 2,5% при контроле  с AQL = 1,0% и кодом объема выборки M при нормальном контроле. В соответствии с таблицей C.1 для кода объема выборки M и AQL = 1,0%, объем выборки n = 39, а контрольный норматив k = 1,962. Доля несоответствующих единиц продукции процесса p = 0,025. В соответствии с таблицей нормированного нормального распределения Kp = 1960.
Следовательно:
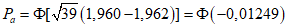 .
Таким образом, в соответствии с таблицей нормированного нормального распределения Pa = 0,495.
O.3 Сравнение с табличным значением для s-метода
Очевидно, что данная вероятность приемки для  является очень грубой по сравнению с соответствующей вероятностью приемки для s-метода. Из графика M на рисунке 15 ИСО 3951-1 для AQL = 1,0% видно, что уровень несоответствий процесса p = 0,0243 с вероятностью приемки 50%, т.е. Pa = 0,50.
(справочное)
P.1 Общие положения
Основные таблицы настоящего стандарта основаны на предположении, что характеристики качества X подчиняются нормальному распределению с неизвестным средним процесса  и известным или неизвестным стандартным отклонением процесса
 . Кроме того, сделано предположение о том, что значение X может быть измерено без погрешности измерений, т.е. результатом измерения характеристики качества единицы продукции с истинным значением xi является значение xi. В данном приложении показано, как могут быть использованы таблицы при наличии погрешности измерений.
и известным или неизвестным стандартным отклонением процесса . Кроме того, сделано предположение о том, что значение X может быть измерено без погрешности измерений, т.е. результатом измерения характеристики качества единицы продукции с истинным значением xi является значение xi. В данном приложении показано, как могут быть использованы таблицы при наличии погрешности измерений.При наличии погрешности измеренные значения с истинным значением xi отличаются от xi. Приняты предположения:
- метод измерений является несмещенным, т.е. математическое ожидание погрешности измерений равно нулю;
- погрешность измерений, создающая наблюдаемую вариацию процесса, не зависит от фактического стандартного отклонения процесса;
- погрешность измерений подчиняется нормальному распределению с известным или неизвестным стандартным отклонением  .
.Из этого следует, что распределение результатов измерений является нормальным со средним  и стандартным отклонением:
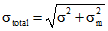 . (P.1)
Очевидно, что при наличии погрешности измерений  всегда больше
 .
всегда больше .Если известно, что  , т.е. отношение
 стандартного отклонения погрешности измерений к стандартному отклонению процесса меньше 10%, полное стандартное отклонение имеет вид:
, т.е. отношение стандартного отклонения погрешности измерений к стандартному отклонению процесса меньше 10%, полное стандартное отклонение имеет вид: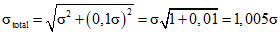 . (P.2)
Стандартное отклонение увеличилось менее чем на 0,5%, т.е. незначительно, и, следовательно, планы выборочного контроля можно не адаптировать для учета погрешности измерений.
В тех случаях, когда  , планы выборочного контроля, приведенные в настоящем стандарте, необходимо использовать со следующими изменениями:
1 Необходимо увеличить объем выборки n, чтобы без изменения k или p* компенсировать увеличенную изменчивость.
2 Если стандартное отклонение процесса  известно, необходимо использовать значение
 в вычислении статистики величины
 или
 , в противном случае следует использовать оценку
 при вычислении статистики
 или
 .
известно, необходимо использовать значение в вычислении статистики величины или , в противном случае следует использовать оценку при вычислении статистики или .Более подробная информация приведена ниже.
P.2 Стандартное отклонение процесса  и стандартное отклонение погрешности измерений
 известны
и стандартное отклонение погрешности измерений известны1 Объем выборки n плана выборочного контроля следует увеличить до величины:

2 Необходимо использовать стандартное отклонение процесса  при вычислении статистики
 или
 .
при вычислении статистики или .P.3 Стандартное отклонение процесса неизвестно, а стандартное отклонение ошибки измерений известно
1 Необходимо увеличить объем выборки n плана выборочного контроля до величины:

где  - оценка верхней границы
 .
- оценка верхней границы .Примечание - Если  является завышенной оценкой (
 больше
 ), план выборочного контроля лучше, чем необходимый, т.е. соответствующая ему вероятность приемки больше необходимой для p < p50% и меньше необходимой для p > p50%. Следовательно, завышенная оценка
 гарантирует план выборочного контроля лучше необходимого.
является завышенной оценкой ( больше ), план выборочного контроля лучше, чем необходимый, т.е. соответствующая ему вероятность приемки больше необходимой для p < p50% и меньше необходимой для p > p50%. Следовательно, завышенная оценка гарантирует план выборочного контроля лучше необходимого.2 Следует использовать оценку стандартного отклонения процесса:
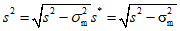 (P.5)
вместо s при вычислении статистики  или
 .
или .Если 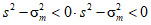 , следует использовать s* = 0.
P.4 Стандартное отклонение процесса  и стандартное отклонение погрешности измерений
 неизвестны
и стандартное отклонение погрешности измерений неизвестныУвеличив объем выборки n в соответствии с формулой (P.4), выполняют повторные (или многократные) измерения на каждой единице продукции выборки и используют результаты измерений для определения оценки стандартного отклонения процесса отдельно от стандартного отклонения погрешности измерений, как показано ниже. Используют эту оценку вместо s при вычислении статистики  или
 .
или .Оценка стандартных отклонений процесса и погрешности измерений.
Пусть xij - j измерение i единицы продукции,  - среднее для i единицы продукции;
 - общее среднее; ni - количество измерений i единицы продукции. Общая сумма квадратов отклонений результатов измерений от их общего среднего может быть разделена на следующие составляющие:
- среднее для i единицы продукции; - общее среднее; ni - количество измерений i единицы продукции. Общая сумма квадратов отклонений результатов измерений от их общего среднего может быть разделена на следующие составляющие: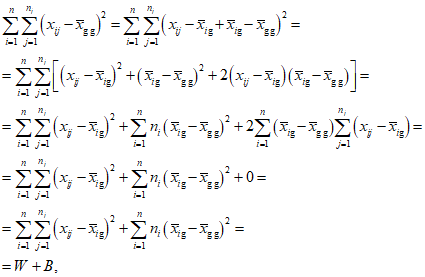 (P.6)
где W - сумма квадратов отклонений результатов измерений i единицы продукции;
B - сумма квадратов отклонений между элементами выборки.
Математическое ожидание этих сумм квадратов имеет вид:
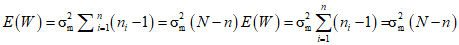 , (P.7)
где 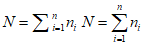 - общее количество наблюдений.
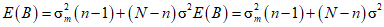 . (P.8)
Следовательно, оценка  имеет вид:
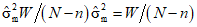 , (P.9)
а оценка  имеет вид:
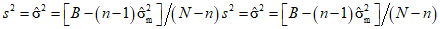 . (P.10)
Пример - Верхняя граница поля допуска детали при ее производстве равна 13,05 см. Стандартное отклонение процесса  и стандартное отклонение погрешности измерений
 неизвестны. Из предыдущего опыта известно, что отношение
 больше 0,20, но меньше 0,25. Необходимо провести контроль партии деталей объема 1000. Должен быть установлен нормальный контроль с AQL = 0,15%.
и стандартное отклонение погрешности измерений неизвестны. Из предыдущего опыта известно, что отношение больше 0,20, но меньше 0,25. Необходимо провести контроль партии деталей объема 1000. Должен быть установлен нормальный контроль с AQL = 0,15%.В соответствии с таблицей A.1 код объема выборки J. Поскольку для контроля задана одна граница поля допуска, может быть использована форма k. В соответствии с таблицей B.1 при отсутствии погрешностей измерений план выборочного контроля n = 23, k = 2,425.
Так как  превышает 0,1, необходимо подобрать объем выборки для учета изменчивости измерений.
При наличии погрешности измерений соответствующий объем выборки (формула P.3) имеет вид:
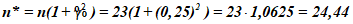 .
Объем выборки должен быть целым числом и обеспечивать необходимую защиту AQL. Поэтому n* округлен до n* = 25. Случайная выборка объема 25 отобрана из следующей партии, и для оценки изменчивости измерений каждая деталь измерена дважды. Результаты для выборки из первой партии следующие:
Номер элемента i | xi1 | xi2 |
1 | 13,0005 | 12,9888 |
2 | 12,9853 | 12,9838 |
3 | 12,9627 | 12,9623 |
4 | 12,9562 | 12,9601 |
5 | 12,9728 | 12,9717 |
6 | 13,0287 | 13,0294 |
7 | 12,9928 | 12,9778 |
8 | 12,9585 | 12,9520 |
9 | 12,9550 | 12,9564 |
10 | 13,0117 | 13,0177 |
11 | 12,9646 | 12,9627 |
12 | 12,9811 | 12,9823 |
13 | 13,0094 | 0,1044 |
14 | 12,9805 | 0,0808 |
15 | 12,9317 | 0,0267 |
16 | 12,9572 | 12,9481 |
17 | 12,9724 | 12,9743 |
18 | 12,9978 | 12,9941 |
19 | 12,9993 | 13,0067 |
20 | 12,9740 | 12,9724 |
21 | 13,0079 | 12,9991 |
22 | 12,9930 | 12,9904 |
23 | 12,9680 | 12,9666 |
24 | 12,9910 | 12,9955 |
25 | 12,9698 | 12,9674 |
Точность последующих вычислений может быть улучшена вычитанием произвольной постоянной. Это позволяет сократить количество значащих цифр. Обозначим константу c и установим c = 12,9. Полученные значения yij = xij - 12,9 приведены ниже.
Номер элемента i | xi1 | xi2 |
1 | 0,1005 | 0,0888 |
2 | 0,0853 | 0,0838 |
3 | 0,0627 | 0,0623 |
4 | 0,0562 | 0,0601 |
5 | 0,0728 | 0,0717 |
6 | 0,1287 | 0,1294 |
7 | 0,0928 | 0,0778 |
8 | 0,0585 | 0,0520 |
9 | 0,0550 | 0,0564 |
10 | 0,1117 | 0,1177 |
11 | 0,0646 | 0,0627 |
12 | 0,0811 | 0,0823 |
13 | 0,1094 | 0,1044 |
14 | 0,0805 | 0,0808 |
15 | 0,0317 | 0,0267 |
16 | 0,0572 | 0,0481 |
17 | 0,0724 | 0,0743 |
18 | 0,0978 | 0,0941 |
19 | 0,0993 | 0,1067 |
20 | 0,0740 | 0,0724 |
21 | 0,1079 | 0,0991 |
22 | 0,0930 | 0,0904 |
23 | 0,0680 | 0,0666 |
24 | 0,0910 | 0,0955 |
25 | 0,0698 | 0,0674 |
Сумма yij: 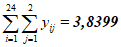 .
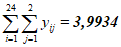 .
. .Выборочное среднее 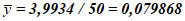 .
.Следовательно, выборочное среднее x равно 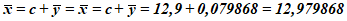 .
.Общая сумма квадратов y имеет вид = 0,34388292.
Общая сумма квадратов T отклонений от общего выборочного среднего имеет вид:
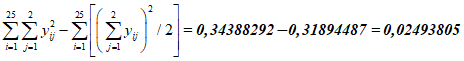 . (P.11)
Сумма квадратов W в пределах элементов выборки имеет вид:
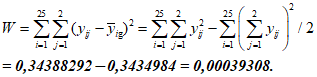 (P.12)
Вычитая W из общей суммы квадратов получаем:
B = T - W = 0,02493805 - 0,00039308 = 0,02454497. (P.13)
Оценка дисперсии погрешности измерений имеет вид:
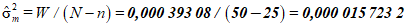 .
Оценка дисперсии процесса имеет вид:
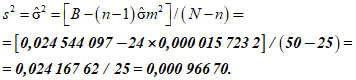
Таким образом
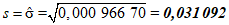 .
U - 2,425s = 13,05 - 2,425·0,031 092 = 12,975.
Так как 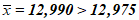 , партию отклоняют.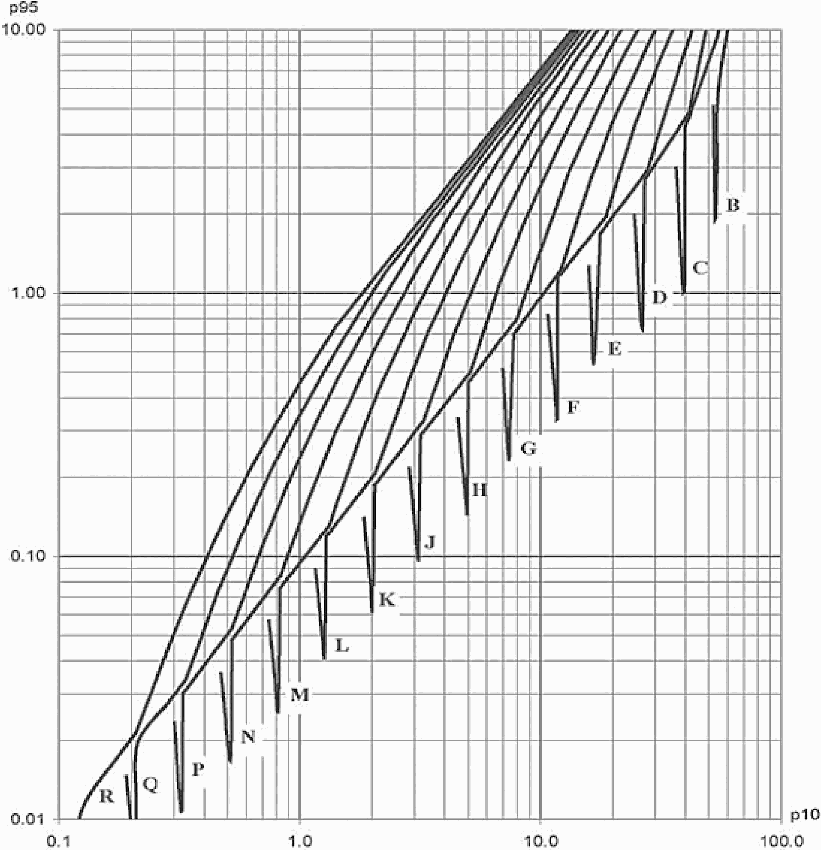
p10 - уровень несоответствий в процентах несоответствующих единиц продукции для вероятности приемки 10%; p95 - уровень несоответствий в процентах несоответствующих единиц продукции для вероятности приемки 95%
одноступенчатых планов контроля по указанию уровня
несоответствий с вероятностями приемки 95 и 10%
Код объема выборки показан на графике жирным шрифтом.
(справочное)
НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ
Таблица ДА.1
Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта | ||||
ИСО 2859-1:1999 | IDT | ГОСТ Р ИСО 2859-1-2007 "Статистические методы. Процедуры выборочного контроля по альтернативному признаку. Часть 1. Планы выборочного контроля последовательных партий на основе приемлемого уровня качества" | ||||
ИСО 3534-1:2006 | - | |||||
ИСО 3534-2:2006 | - | |||||
| ||||||
ИСО 3951-1:2006 | IDT | ГОСТ Р ИСО 3951-1-2009 "Статистические методы. Процедуры выборочного контроля по количественному признаку. Часть 1. Требования к одноступенчатым планам на основе предельно допустимого уровня несоответствий при контроле последовательных партий по единственной характеристике и единственному AQL" | ||||
<*> Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов. Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT - идентичные стандарты. | ||||||
[1] | Baillie D.H. Multivariate acceptance sampling. In: Frontiers in Statistical Quality Control 3, (Lenz et al., eds.). Physica-Verlag, Heidelberg, 1987, pp. 83 - 115 | |
[2] | Baillie D.H. Normal approximations to the distribution function of the symmetric beta distribution. In: Frontiers in Statistical Quality Control 5, (Lenz et al., eds.). Physica-Verlag, Heidelberg, 1997, pp. 52 - 65 | |
[3] | Bowker A.H., & Goode H.P. Sampling Inspection by Variables. McGraw-Hill, 1952 | |
[4] | Bowker A.H., & Lieberman G.J. Engineering Statistics. Prentice-Hall, 1972 | |
[5] | ISO 2859-2, | Sampling procedures for inspection by attributes - Part 2: Sampling plans indexed by limiting quality (LQ) for isolated lot inspection |
[6] | ISO 2859-10, | Sampling procedures for inspection by attributes - Part 10: Introduction to the ISO 2859 series of standards for sampling for inspection by attributes |
[7] | ISO 5725-2, | Accuracy (trueness and precision) of measurement methods and results - Part 2: Basic method for the determination of repeatability and reproducibility of a standard measurement method |
[8] | ISO 7870, | Control charts |
[9] | ISO 10576-1:2003, | Statistical methods - Guidelines for the evaluation of conformity with specified requirements - Part 1: General principles |
[10] | ISO 16269-4, | Statistical interpretation of data - Part 4: Detection and treatment of outliers |
[11] | ISO 16269-6, | Statistical interpretation of data - Part 6: Determination of statistical tolerance intervals |
[12] | ISO 80000-2, | Quantities and units - Part 2: Mathematical signs and symbols to be used in the natural sciences and technology |
[13] | Burr I.W. Engineering Statistics and Quality Control. McGraw-Hill, 1953 | |
Duncan A.J. Quality Control and Industrial Statistics. Richard D. Irwin, Inc, 1965 | ||
[15] | Gob R. Methodological Foundations of Statistical Lot Inspection. In: Frontiers in Statistical Quality Control 6, (Lenz et al., eds.). Physica-Verlag, Heidelberg; New York, 2001, pp. 3 - 24 | |
[16] | Grant E.L., & Leavenworth R.S. Statistical Quality Control. McGraw-Hill, 1972 | |
[17] | Hahn G.H., & Shapiro S.S. Statistical Models in Engineering. John Wiley, 1967 | |
[18] | Kendall M.G., & Buckland W.R. A Dictionary of Statistical Terms. Oliver and Boyd, 1971 | |
MIL-STD-414. Sampling procedures and tables for inspection by variables for percent defective. US Government Printing Office, Washington, 1957 | ||
[20] | Mathematical and Statistical Principles Underlying Military Standard 414, Office of the Assistant Secretary of Defense, Washington D.C. | |
[21] | Melgaard H., & Thyregod P. Acceptance sampling by variables under measurement uncertainty, In: Frontiers in Statistical Quality Control 6, (Lenz et al., eds.). Physica-Verlag, Heidelberg; New York, 2001, pp. 47 - 60 | |
[22] | Pearson E.S., & Hartley H.O. Biometrika Tables for Statisticians. Cambridge University Press, Vol. 1 and 2, 1966 | |
[23] | Pearson K. Tables of the Incomplete Beta Function. Cambridge University Press, Second Edition, 1968 | |
[24] | Resnikoff G.J., & Lieberman G.J. Tables of the Non-Central t-Distribution. Stanford University Press, 1966 | |
[25] | Techniques of Statistical Analysis Statistical Research Group. Columbia University. McGraw-Hill, 1947 | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/34/gost_67196.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|