

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2015 Примечание к документу Документ введен в действие с 01.07.2015. Название документа "ГОСТ Р ИСО 17268-2014. Национальный стандарт Российской Федерации. Устройства соединительные для заправки наземных транспортных средств газообразным водородным топливом" (утв. и введен в действие Приказом Росстандарта от 26.11.2014 N 1763-ст) "ГОСТ Р ИСО 17268-2014. Национальный стандарт Российской Федерации. Устройства соединительные для заправки наземных транспортных средств газообразным водородным топливом"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: п.п. 10.2.4 - 10.2.7 отсутствуют. |
ТИП B (TYPE B) - заправочный вентиль с распределительным шлангом, который остается герметично закрытым после прекращения подачи в него газа из заправочной станции. Для безопасного удаления газа до отсоединения заправочного вентиля должен применяться отдельный трехходовой кран, присоединенный к отверстию заправочного вентиля. Заправочный вентиль не должен пропускать поток газа до установления надежного соединения. Удаление газа должно осуществляться до отсоединения заправочного устройства (10.2.4 - 10.2.7). Трехходовой распределительный кран должен конструироваться и маркироваться с четким указанием положений: "ОТКРЫТО", "ЗАКРЫТО" и "УДАЛЕНИЕ ГАЗА".
ТИП C (TYPE C) - заправочный вентиль с распределительным шлангом, который сбрасывает давление (0,5 МПа и ниже) после выключения заправочной станции. Заправочный вентиль не должен пропускать поток газа до установления надежного соединения. Управление заправкой водорода может осуществляться заправочной колонкой заправочной станции с учетом наличия сигнала об установлении соединения с приемником ТССВ.
5.3 Заправочные вентили должны проектироваться с рабочим ресурсом до 100 000 циклов в процессе эксплуатации, при условии организации определенного технического обслуживания в соответствии требованиями изготовителя. Трехходовой распределительный кран, который используется для приведения в действие заправочного устройства Типа B, должен быть рассчитан на тот же ресурс, что и заправочный вентиль (т.е. 100 000 циклов).
5.4 Удаление газа или сброс давления из полости соединения между всеми типами заправочных вентилей и заправочных приемников должно происходить до отсоединения. Эта мера предосторожности должна приниматься для удаления газа или сброса давления в заправочных устройствах всех типов с тем, чтобы обеспечить необходимые условия безопасности.
5.5 В месте соединения заправочного вентиля и заправочного шланга должна обеспечиваться повышенная безопасность соединения, не следует полагаться только на наружные и внутренние уплотнительные резьбовые соединения, например, на коническую трубную резьбу.
5.6 Заправочные вентили H11 и H25 должны соответствовать требованиям к рабочей зоне, указанной в ИСО 15501-1. Все другие заправочные вентили должны соответствовать требованиям рабочей зоны, указанным в приложении A.
5.7 Заправочные вентили должны быть оснащены средствами, защиты от попадания в них твердых частиц от источников, расположенных ранее на линии давления. Требование считается выполненным, если, например, заправочный вентиль оснащен фильтром соответствующего размера, который защищает его функциональную работоспособность.
5.8 Вентиль должен быть спроектирован для работы при температуре окружающей среды от минус 40 °C до 50 °C и при температуре водородного топлива от минус 40 °C до 85 °C.
5.9 Заправочный вентиль не должен быть оснащен механическими средствами открытия контрольного клапана заправочного приемника.
6.1 Размеры стандартного заправочного приемника должны соответствовать требованиям, указанным в приложении B.
Примечание - Главное уплотнительное кольцо для всех устройств с номинальным значением давления ниже 70 МПа располагается на передней кромке заправочного приемника. У заправочного приемника на 70 МПа главное уплотнительное кольцо располагается в отверстии заправочного приемника. Заправочный приемник на 70 МПа также включает в себя уплотнительное кольцо на передней кромке заправочного приемника, обеспечивающее уплотнение для заправочного вентиля с номинальным значением давления ниже 70 МПа.
6.2 Заправочные приемники должны соответствовать всем требованиям настоящего стандарта. Отрицательный результат испытания, выполненного с образцами заправочного приемника и заправочного вентиля, означает наличие неисправности в конструкции заправочного приемника.
6.3 Срок службы заправочного приемников должен составлять 15000 рабочих циклов и 15 лет эксплуатации при условии соблюдения регламента технического обслуживания, установленного изготовителем.
6.4 При проектировании заправочных приемников, у которых на заднем поперечнике предусмотрены средства крепления арматуры или маркировки, должно быть учтено, что не могут выступать за размеры контура, указанные в приложении B.
В конструкции допустимо использовать - "лыски под ключ", крепежные пазы для защитной крышки, шестигранный ключ, "выемки" для маркировки, а также резьбы для защитной крышки. Указанные особенности конструкции приемников не должны оказывать влияния на работоспособность заправочного вентиля.
6.5 Для предотвращения утечки газа заправочный приемник должен быть оборудован внутренним запорным клапаном. Запорный клапан должен быть бесконтактного типа и открываться только при воздействии перепада давлений.
6.6 Техническое средство для присоединения заправочного приемника к топливной системе транспортного средства не должно устанавливаться непосредственно на узлах имеющих уплотнительные резьбовые соединения.
6.7 Заправочные приемники должны быть сконструированы таким образом, чтобы они либо были устойчивыми к загрязнению твердыми частицами, либо были оборудованы средствами защиты от указанных загрязнений, как в соединенном, так и в отсоединенном состоянии. Таким средством может быть фильтрующее устройство с установленными характеристиками, обеспечивающее защиту функциональных возможностей запорного клапана. Заправочный приемник в отсоединенном состоянии должен быть обеспечен средствами, предотвращающими попадание в него жидкостей и инородных веществ
6.8 Заправочный приемник должен быть оснащен техническими средствами, обеспечивающими его прочное крепление к транспортному средству и пройти соответствующее испытание (7.10).
6.9 Заправочный приемник должен быть предназначен для нормального функционирования при температуре от минус 40 °C до 85 °C.
7.1 Общие требования
Заправочные вентили и заправочные приемники должны отвечать требованиям настоящего стандарта.
7.2 Условия испытаний
7.2.1 Если отсутствуют дополнительные требования:
а) испытания должны проводится при температуре (20 +/- 5) °C;
б) все испытания давлением должны проводиться с использованием газа, предназначенного для испытаний на герметичность;
в) все испытания на герметичность должны проводиться с газом предназначенным для таких испытаний;
г) жидкости и устройства, используемые при испытаниях, перед их началом, должны быть приведены к нормальным условиям состояния.
7.3 Испытания заправочных вентилей
Испытания заправочных вентилей должны проводиться с крепежными приспособлениями, указанными в приложении C, приложении D или приложении E. Для каждого испытания заправочного устройства необходимо использовать новый испытательный образец заправочного приемника. Наличие отказа в процессе проведения любого испытания с заправочным вентилем и заправочным приемником должно расцениваться как дефект конструкции заправочного вентиля.
7.4 Испытания заправочных приемников
Заправочные приемники следует испытывать только с заправочным вентилем (заправочными вентилями) соответствующим требованиям настоящего стандарта. Наличие отказа в процессе проведения любых испытаний с заправочным приемником и заправочным вентилем следует расценивать, как ошибку в проектировании заправочного приемника
Это испытание должно проводиться с целью проверки усилий и крутящих моментов во время соединения и разъединения устройства по давлением и без давления.
Разъединяющие усилия и моменты должны применяться в направлении, соответствующем для отсоединения и освобождения заправочного вентиля. Крутящий момент должен прилагаться к механизму разъединения/расфиксации или трехходовому крану.
Например, если есть ручка, то крутящий момент прилагается посредством осевого вращения ручки заправочного вентиля в направлении, которое приведет к разъединению и освобождению заправочного вентиля.
Испытание считается успешно пройденным, если выполнены следующие условия:
- внешний осмотр заправочного вентиля и заправочного приемника подтверждает правильность работы устройства,
- невозможность подачи газа если заправочный вентиль и заправочный приемник плохо подсоединены и непрочно зафиксированы,
- невозможность извлечения заправочного вентиля, если давление в заправочном звене выше 1,0 МПа,
- после отсоединения заправочного вентиля любого типа прекращается подача газа, при разъединении не должно возникать никаких опасных состояний, заправочные вентили типа C должны находиться под давлением 0,5 МПа во время данного испытания,
- если давление ниже или равно 0,5 МПа, то заправочные вентили типа A и B должны отсоединяться с помощью усилия ниже 225 Н и момента ниже 7 Н·м,
- у негерметизированных устройств осевое усилие для соединения, блокировки или разблокировки и отсоединения устройства должно быть ниже или равно 90 Н,
- на вспомогательном замковом устройстве, включающем в себя поворотный блокирующий механизм, усилие блокировки или разблокировки запирающих средств не должно превышать 1 Н·м,
- на вспомогательном замковом устройстве, включающем в себя осевой блокирующий механизм, усилие блокировки или разблокировки запирающих средств не должно превышать 1 Н·м,
7.6 Ударное испытание
Данное испытание проводится для того, чтобы убедиться, что заправочный вентиль может выдержать падение с высоты 2 м при температуре минус 40 °C.
Заправочный вентиль, выдержанный в течение 24 часов при температуре минус 40 °C, соединяют с 5-метровым топливозаправочным рукавом и затем бросают с высоты 2 м на бетонный пол, как изображено на рисунке 1. Указанная процедура производится десять раз в течение пяти минут с момента извлечения из морозильной камеры, затем испытание повторяют при максимальном рабочем давлении снова десять раз в течение дополнительных пяти минут.
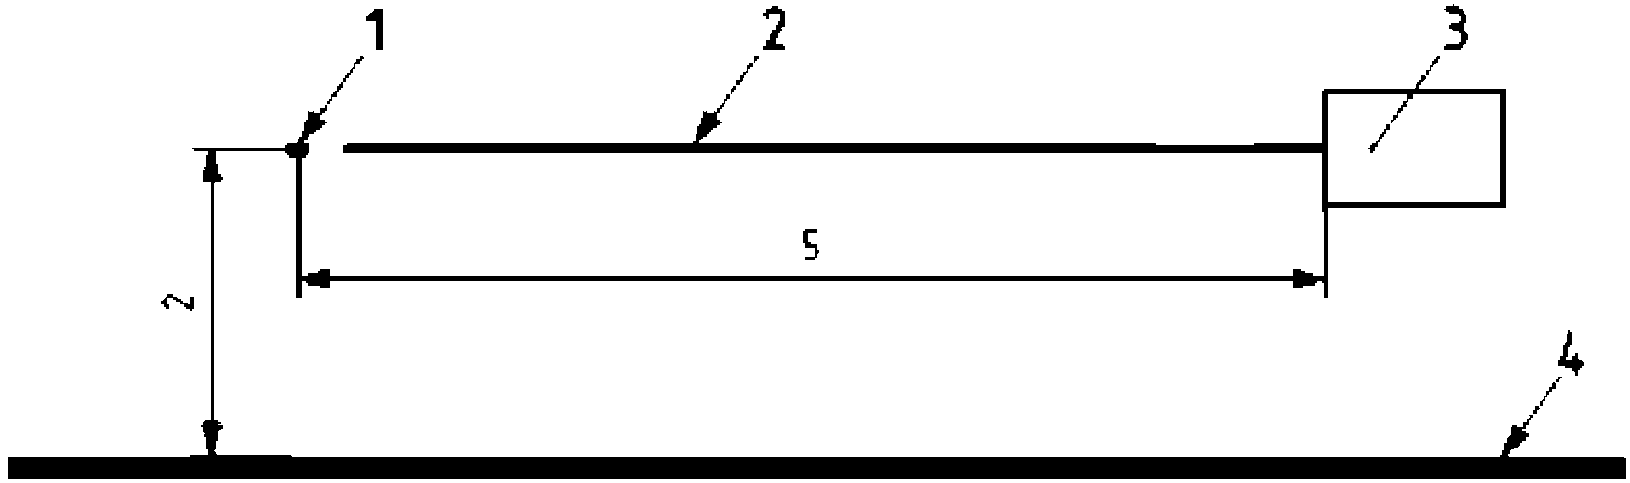
3 - заправочный вентиль; 4 - бетонный пол
Рисунок 1 - Схема испытания падением.
После всех указанных падений заправочный вентиль должен иметь возможность нормального соединения с заправочным приемником. Кроме этого, заправочный приемник должен соответствовать требованиям испытаний на герметичность, изложенным в 7.7 и 7.11, а также испытания на гидростатическую прочность, изложенного в 7.16.
Испытания должны проводиться с целью проверки возможности утечки в заправочном звене, заправочном вентиле и заправочном приемнике при комнатной температуре.
Испытания должны проводиться под давлением 0,5 МПа и 150% от номинального рабочего давления. Все устройства должны проверяться на герметичность с момента их соединения и нагнетания давления до момента отсоединения.
Для определения скорости утечки заправочного вентиля, заправочного приемника и соединительного звена используется испытательный газ, подаваемый под давлением на вход соединительного звена, отсоединенный заправочный вентиль и на выход отсоединенного заправочного приемника.
Для определения скорости утечки запорного клапана заправочного приемника используется испытательный газ, подаваемый под давлением на вход соединительного устройства. Верхняя часть заправочного приемника должна быть быстро разгерметизирована, заправочный вентиль отсоединен, и запорный клапан заправочного приемника проверен на герметичность.
После испытаний, описанных выше, в заправочном вентиле, заправочном приемнике, соединительном звене и запорном клапане заправочного приемника не должно быть пузырей, свидетельствующих об утечке газа, в течение 1 минуты. При обнаружении пузырей нужно измерить скорость утечки путем внешнего вакуумного испытания с использованием испытательного газа (общее испытание) или аналогичного метода, подтверждающего, что скорость утечки водорода ниже 20 см3/час при 20 °C.
Примечание - Допустимая скорость утечки распространяется только на испытания со 100% водородом. Допустимая скорость утечки для других газов или газовых смесей должна пересчитываться в эквивалентную скорость утечки для 100% водорода.
7.8 Рабочая ручка вентиля
Испытание проводится с целью проверки возможности заправочных вентилей с ручками выдерживать максимальные усилия в процессе эксплуатации без каких-либо повреждений.
Усилие 200 Н должно применяться к рабочей ручке клапана в самой дальней точке от оси вращения, как в направлении открывания, так и закрывания. Испытания должны проводиться с заправочным вентилем, прочно соединенным с заправочным приемником, а также с заправочным вентилем, который преднамеренно плохо соединен с заправочным.
После испытаний заправочный вентиль должен сохранять надлежащую функциональность.
7.9 Вибростойкость заправочного приемника
Испытание проводится для проверки вибростойкости заправочного приемника и защитной крышки. Заправочный приемник и защитная крышка должны быть зафиксированы в испытательном устройстве и подвергнуты вибрации с частотой от 5 до 60 Гц в течение восьми минут с каждым из указанных ниже значений. Амплитуда вибрации должна составлять минимум 1,5 мм для диапазона 5 - 20 Гц, 1,2 мм для 20 - 40 Гц и 1 мм для 40 - 60 Гц. Испытания должны проводиться один раз в осевом направлении и следующие в радиальном направлении. После испытаний не должно быть признаков видимого повреждения заправочного приемника и защитной крышки. Заправочный приемник должен соответствовать требованиям испытаний на герметичность в соответствии с 7.7 и 7.11, а также в соответствии с 7.16.
Испытание проводится для проверки работоспособности заправочного вентиля и заправочного приемника при воздействии чрезмерной нагрузки во время эксплуатации.
Подсоединенный заправочный вентиль и заправочный приемник могут подвергаться следующим повышенным нагрузкам во время эксплуатации:
a) воздействие тягового усилия в направлении продольной оси заправочного вентиля или заправочного приемника;
b) воздействие изгибающего момента на торцевое креплению заправочного вентиля.
Элементы крепления заправочного вентиля и заправочного приемника должны выдерживать чрезмерные нагрузки a = 1000 Н, b = 120 Н·м без деформаций или повреждений. Присоединенный заправочный вентиль и заправочный приемник должны также выдерживать нагрузки: усилие a = 2000 Н, момент b = 240 Н·м без утечки. Плечо пары сил должно измеряться от точки крепления заправочного приемника к кузову транспортного средства до входного отверстия рукава заправочного вентиля.
Испытательное оборудование для заправочного вентиля и заправочного приемника должно проверяться под давлением и без давления. Во время испытания заправочного вентиля и заправочного приемника давление должно подниматься до значения, соответствующего максимальному рабочему давлению. Для данного испытания должно использоваться соответствующее испытательное оборудование "Со свободной посадкой" (приложение C). Испытательное оборудование должно устанавливаться на несущем элементе. Для целей данного испытания несущий элемент должен выдерживать указанные нагрузки без смещения или деформации. Заправочный вентиль должен быть надежно соединен с испытательным приспособлением.
После испытаний заправочный вентиль и соединительное звено должны соответствовать требованиям испытания на герметичность, изложенным в 7.7 и 7.11, а также испытания на гидростатическую прочность в 7.16.
7.11.1 Цель
Испытания должны проводиться с целью определения скорости утечки и работоспособности заправочного вентиля и соединительного звена при пониженных и повышенных температурах.
7.11.2 Общие положения
Перед подготовкой к испытаниям необходимо продуть устройства азотом и затем герметизировать от взаимодействия с окружающей средой с помощью испытательного газа под давлением 7 МПа. Все испытания должны проводиться, при воздействии указанных испытательных температур. Выход устройства должен быть закрыт, а давление должно подаваться к входному отверстию устройства.
7.11.3 Испытания на герметичность
Соединительное звено и устройства должны подвергаться испытанию на герметичность в соответствии с нижеперечисленными процедурами после 2 часов охлаждения компонентов и детектора утечки (если используется):
a) соединение вентиля и заправочного приемника выдерживаются при температуре минус 40 °C и проверяется на герметичность под давлением 0,5 МПа и максимальном рабочем давлении;
b) соединение заправочного вентиля и приемника выдерживаются при температуре 50 °C и проверяется на герметичность под давлением 1 МПа и максимальном рабочем давлении;
c) отсоединенный заправочный приемник выдерживается при температуре минус 40 °C и проверяется на герметичность под давлением 0,5 МПА и максимальном рабочем давлении;
d) отсоединенный заправочный приемник выдерживается при температуре 85 °C и проверяется на герметичность под давлением 1 МПа и максимальном рабочем давлении;
e) отсоединенный заправочный вентиль выдерживается при температуре минус 40 °C и проверяется на герметичность под давлением 0,5 МПА и максимальном рабочем давлением;
f) отсоединенный заправочный вентиль выдерживается при температуре 50 °C и проверяется на герметичность под давлением 1 МПА и максимальном рабочем давлении;
Для всех компонентам должен применяться газ для испытаний на герметичность. После указанных процедур корпус устройства следует проверить на образование пузырьков при:
g) при минус 40 °C в 100% денатурированном этиловым спирте в течение 1 мин,
h) при 50 °C или 85 °C в воде в течение 1 мин.
После испытаний заправочного вентиля, заправочного приемника и соединительного звена не должно быть пузырей в течение 1 минуты, или этом скорость утечки должна быть ниже 20 см3/час при 20 °C.
Примечание - Допустимая скорость утечки распространяется только на испытания со 100% водородом. Допустимая скорость утечки для других газов или газовых смесей должна пересчитываться в эквивалентную скорость утечки для 100% водорода.
7.11.4 Эксплуатационные испытания
Устройства должны нормально функционировать при проведении испытаний в следующих условиях:
а) после выдержки при минус 40 °C заправочный вентиль и заправочный приемник должны соединяться и отсоединяться десять раз и проверяться под максимальном рабочем давлении,
б) после выдержки при 85 °C заправочный вентиль и заправочный приемник должны соединяться и отсоединяться десять раз и проверяться под максимальном рабочем давлении,
После испытаний устройства должны нормально соединяться и отсоединяться, а также обеспечивать функциональную работоспособность.
7.12 Долговечность и надежность эксплуатации
7.12.1 Цель
Испытания должны проводиться с целью проверки заправочного вентиля, заправочного приемника, запорного клапана заправочного приемника и соединительное звена на соответствие требованиям на долговечность при проведении циклических испытаний.
7.12.2 Испытание заправочного вентиля
Во время испытаний все устройства должны обслуживаться в соответствии с инструкциями изготовителя.
Несоответствие процедур технического обслуживания при циклических испытаниях должно рассматриваться как несоответствующие данному стандарту.
Заправочный вентиль должен выдерживать 100 000 циклов испытаний. Один рабочий цикл для заправочного вентиля типа A, B и C должен включать в себя следующие действия:
а) надежное соединение заправочного вентиля и крепежных элементов испытательного приспособления заправочного приемника,
б) нагнетание максимального рабочего давления в соединительное звено с помощью газа для испытаний на герметичность,
в) сброс давления в соединительном звене,
г) отсоединение заправочного вентиля.
При отсоединении испытательное приспособление должно поворачиваться относительно вентиля со случайными или равными интервалами на протяжении всего испытания.
Испытательное приспособление заправочного приемника должно заменяться с интервалом 15000 циклов в соответствии с данными, приведенными в таблице 1, определяющими выбора приспособлений для испытания на долговечность заправочного вентиля.
Количество циклов | Рисунок | Геометрия |
0 - 15000 | Тугая посадка | |
15000 - 30000 | Тугая посадка | |
30000 - 45000 | Свободная посадка | |
45000 - 60000 | Свободная посадка | |
60000 - 75000 | Тугая посадка | |
75000 - 90000 | Тугая посадка | |
90000 - 100000 | Свободная посадка |
По окончании 100000 циклов запорный механизм заправочного вентиля должен проверяться при нормальном для отсоединения давлении, чтобы убедиться в обеспечении его хорошего сцепления с заправочным приемником.
По окончании 100000 циклов заправочный вентиль должен соответствовать требованиям 7.5, 7.7, 7.11 и 7.15.
Заправочный вентиль должен соответствовать требованиям 7.7 при испытании с соответствующим испытательным приспособлением моделирующим профиль износа, изображенный в приложении E.
Через 15000 циклов изношенные испытательные приспособления заправочного приемника не должны выходить за профили износа, изображенные в приложении E, и должны соответствовать 7.7.
7.12.3 Испытание запорного клапана заправочного приемника
Запорный клапан заправочного приемника должен выдерживать 15000 рабочих циклов. Для целей данного испытания один рабочий цикл должен включать в себя следующие действия:
а) надежное соединение заправочного приемника с испытательным приспособлением заправочного вентиля,
б) нагнетание максимального рабочего давления в соединительном устройстве за 6 импульсов с помощью газа для испытаний на герметичность,
в) сброс давления в соединительном устройстве путем выпуска газа перед запорным клапаном заправочного приемника, а затем понижение давления на другой стороне запорного клапана заправочного приемника до значения от 0 до 0,5 МПа перед началом следующего цикла.
Через 15 000 рабочих циклов запорный клапан заправочного приемника в течение 24 часов подвергается действию потока на входе/выходе при условиях, вызывающих сильную вибрацию.
После испытания запорный клапан заправочного приемника должен соответствовать требованиям испытания на герметичность, изложенным в 7.7 и 7.11, а также испытания на электрическое сопротивление, описанного в 7.15.
7.12.4 Испытание заправочного приемника
Заправочный приемник должен выдерживать 15000 рабочих циклов. Для целей данного испытания один рабочий цикл должен включать в себя следующие действия:
а) прочное соединение заправочного приемника с заправочным вентилем;
б) нагнетание максимального рабочего давления в соединительном устройстве с помощью газа для испытаний на герметичность;
в) поддержание максимального рабочего давления в течение как минимум 30 секунд;
г) сброс давления в заправочном вентиле;
д) сброс давления в заправочном приемнике.
После испытаний заправочный приемник должен соответствовать требованиям на герметичность, изложенным в 7.7 и 7.11, а также испытаниям на электрическое сопротивление, описанное в 7.15.
7.12.5 Испытание на долговечность соединительного звена заправочного вентиля и заправочного приемника
Испытательное оборудование заправочного вентиля или заправочного приемника должно подсоединяться к испытываемому устройству. Выход заправочного приемника должен быть открыт для атмосферного давления. Впускное отверстие заправочного вентиля должно соединяться с системой подачи, которая подает испытательный газ согласно требованиям изложенным в настоящем стандарте.
Каждый заправочный вентиль и заправочный приемник должен испытываться в течение 30 циклов. Каждый цикл должен состоять из процедуры подачи полного потока газа с давлением подачи равным номинальному значению. Цикл должен быть продолжительностью две секунды, давление подачи не должно опускаться ниже 80%: от номинального рабочего давления в конце каждого цикла. Испытательная система подачи не должна ограничивать поток во время испытания.
После испытаний соединенный заправочный вентиль и заправочный приемник должен соответствовать требованиям испытаний на герметичность, изложенным в 7.7.
7.13 Испытание на старение уплотняющего материала
7.13.1 Цель
Данные испытания проводятся для проверки устойчивости уплотняющего материала к медленному самопроизвольному ухудшению свойств.
7.13.2 Методика испытания на старение в кислороде
Изготовитель должен указать уплотняющие материалы устойчивые к старению в кислороде. Образцы деталей из синтетических материалов должны подвергаться 96-часовой выдержке при температуре 70 °C и давлении 2 МПа. Данное испытание должно проводиться в соответствии с ИСО 188.
После испытаний детали из синтетических материалов соединительных устройств не должны растрескиваться или иметь видимые следы разрушения.
7.13.3 Методика испытания на старение в озоне
Изготовитель должен указать перечень уплотняющих материалов, подвергаемых атмосферному воздействию (например, уплотнительное кольцо на поверхности заправочного приемника) устойчивые к старению в озоне. Образцы деталей из синтетических материалов должны подвергаться воздействию напряжения, обеспечивающего 20% удлинение, а также в течение 120 часов выдерживаться в воздушной среде при температуре 40 °C с объемной концентрацией озона 5 x 10⁻⁷. Данное испытание должно проводиться в соответствии с ИСО 1431-1.
После испытаний детали соединительных устройств из синтетических материалов не должны растрескиваться или иметь видимые следы разрушения.
7.14 Испытание на стойкость неметаллических материалов к действию водорода
Данное испытание должно проводиться для проверки стойкости смачиваемых неметаллических материалов воздействию водорода.
Должны быть подготовлены, измерены и взвешены репрезентативные образцы смачиваемого неметаллического материала. Затем образцы должны помещены на 168 часов в атмосферу водорода, находящегося при номинальном рабочем давлении и температуре 20 °C +/- 5 °C. По истечении указанного срока испытательное давление должно быть снижено до атмосферного в течение периода времени, меньшего чем необходимо для сброса давления в реальных условиях эксплуатации, но не более 1 сек.
После испытаний образцы не должны иметь следов повреждения от декомпрессии. Кроме этого, образцы не должны вспучиваться более чем на 25%, давать усадку более чем на один процент и терять по массе более 10%.
Данное испытание должно проводиться для проверки электрического сопротивления соединительного звена.
Необходимо измерить электрическое сопротивление соединительного устройства.
Электрическое сопротивление соединенного заправочного приемника и заправочного вентиля не должно превышать 1000 Ом, как в состоянии под давлением, так и состоянии без давления.
Данные испытания должны проводиться для проверки прочности заправочного вентиля, заправочного приемника и соединительного звена.
Испытательные образцы, участвующие в гидравлических испытаниях не должны использоваться для последующих испытаний.
Выходные отверстия несоединенного заправочного вентиля, топливного приемника и соединительного звена должны быть заглушены, а седла клапанов или внутренние блоки должны находиться в открытом положении. Гидростатическое давление, в 3 раза превышающее максимальное рабочее давление, должно применяться к заправочному вентилю, заправочному приемнику и соединительному звену в течение как минимум 3 минут.
Во время испытания не должно наблюдаться утечек на несоединенном заправочном вентиле, заправочном приемнике и соединительном звене.
7.17 Коррозионная стойкость
7.17.1 Цель
Испытания должны проводиться для проверки коррозионной стойкости заправочного вентиля и заправочного приемника.
7.17.2 Общие положения.
Для испытаний должны использоваться новые образцы изделий. Защитные крышки должны находиться на своих местах. Продувочные отверстия в защитных крышках не должны быть заглушены. В то же время технологические соединения могут быть заглушены.
7.17.3 Испытание заправочного вентиля
Заправочный вентиль и заправочный приемник должны поддерживаться в горизонтальном положении. Заправочный вентиль должен подвергаться воздействию солевого тумана в течение 96 часов в соответствии с ИСО 9227.
В ходе испытания температура внутри испытательной камеры должна поддерживаться на уровне 33 - 36 °C. Стандартный раствор солевого тумана должен содержать хлорид натрия с массовой долей 5%.
Давление воздуха равное 0,5 МПа должно поддерживаться у входного отверстия заправочного вентиля постоянно. Заправочный вентиль должен открываться каждый час для сброса воздуха (в атмосферу через устройство имитирующее заправочный приемник) в течение первых восьми часов испытания.
После 96 часов испытания заправочный вентиль необходимо промыть и осторожно очистить от остатков соли.
Заправочный вентиль не должен иметь следов коррозии или разрушения защитного покрытия и должен соответствовать требованиям испытаний на герметичность в соответствии с 7.7.
7.17.4 Испытание заправочного приемника
Заправочный приемник должен поддерживаться в горизонтальном положении и быть подвергнут действию солевого тумана в течение 1000 часов в соответствии с ИСО 9227. В ходе испытания температура внутри испытательной камеры должна поддерживаться на уровне 33 - 36 °C. Стандартный раствор солевого тумана должен содержать хлорида натрия с массовой долей 5%.
После 1000 часов испытания необходимо проверить участки заправочного приемника, защищенные предохранительными крышками. Затем заправочный приемник необходимо промыть и осторожно очистить от остатков соли.
На заправочном приемнике не должно быть следов коррозии или разрушения защитного покрытия, а также следов попадания воды в участок, защищенный предохранительной крышкой. Заправочный приемник должен соответствовать требованиям испытаний на герметичность в соответствии с 7.7.
7.18 Деформация
Испытание должно проводиться для проверки подсоединенных (собранных) деталей на перегрузку от воздействия момента вращения при установке.
Заправочный вентиль и заправочный приемник должны быть подсоединены и собраны с применением момента 150% от значения момента, заданного изготовителя.
После соединения и сборки соединительное звено должно соответствовать требованиям испытаний на герметичность в соответствии с 7.7, и гидравлических испытаний в соответствии с 7.16.
7.19 Испытание загрязнением
Данное испытание должно проводиться для проверки того, что заправочный вентиль и заправочный приемник могут выдерживать загрязнение.
Емкость для испытаний необходимо заполнить на глубину 100 мм +/- 5 мм раствором/суспензией с объемной долей 5% соли и песка, соответствующего грубой фракции A4 испытательной пыли ИСО 12103-1, или аналогичного вещества, растворенного/взвешенного в дистиллированной воде. Соединительный конец заправочного вентиля и заправочного приемника необходимо опускать в раствор/суспензию на одну - пять секунд и затем извлекать. Заправочный вентиль и заправочный приемник должны размещаться так, чтобы вся соединительная зона была погружена в жидкость, но не касалась дна.
После опускания заправочного вентиля и заправочного приемника в раствор/суспензию они должны быть соединены.
Испытательный газ должен подается через соединенную пару под максимальным рабочим давлением в течение 5 сек в процессе 10 последовательных циклов. Заправочный вентиль и заправочный приемник не должны очищаться во время испытания.
После каждого цикла соединительное звено должно быть подвергнуто испытанию на герметичность в соответствии с 7.7.
7.20 Циклические температурные испытания
Испытание должно проводиться для проверки заправочного вентиля и заправочного приемника на воздействие циклических температурных нагрузок.
Заправочный вентиль, заправочный приемник и соединительное звено должны подвергаться испытанию при давлении, соответствующему максимальному рабочему значению. Компоненты должны подвергаться воздействию наружной температуры 85 °C в течение получаса и смачиваться при этой температуре в течение 2 часов. Затем компоненты должны подвергаться действию наружной температуры минус 40 °C в течение не менее одного часа и смачиваться при этой температуре в течение 2 часов. Для завершения цикла наружная температура должна быть возвращена к значению 15 °C в течение получаса. Данный цикл необходимо повторить 100 раз.
Заправочный вентиль, заправочный приемник и соединительное звено должны обеспечить выполнение требований при испытании на герметичность в соответствии с 7.7 и 7.11, и требованиям при проведении гидравлических испытаний в соответствии с 7.16.
7.21 Испытание на стойкость к воздействию охлажденного водорода
Испытание должно проводиться для проверки заправочного вентиля и заправочного приемника на стойкость к воздействию предварительно охлажденного водорода во время заправки топливом.
Соединительное звено должно подвергаться воздействию водорода, предварительно охлажденного до температуры минус 40 °C, со скоростью потока соответствующего 30 г/сек при 15 °C и влажности 90% в течение минимум 3 минут. В заправочном вентиле должно быть сброшено давление, после чего он должен быть отсоединен в течение 10 секунд и подсоединен заново к другому сухому заправочному приемнику через 2 минуты. Данное испытание необходимо выполнить 10 раз.
Испытание необходимо повторить еще в течение десять циклов. При этом период выдержки нужно увеличить до 15 минут.
Заправочный вентиль, заправочный приемник и соединительное звено должны соответствовать требованиям испытаний на герметичность в соответствии с 7.7 и 7.11. Невозможность отсоединить заправочный вентиль в течение 10 секунд считается отрицательным результатом испытания.
7.22 Испытание с неправильно соединенным заправочным вентилем
Испытание должно проводиться для проверки наличия утечки газа при некачественном соединении заправочного вентиля и заправочного приемника.
Несколько тонких прокладок, изображенных на рис. 2, вставляются между заправочным вентилем и стопорным кольцом заправочного приемника для имитации состояния некачественного соединения. Если нет возможности сделать очень тонкую прокладку, то необходимо отрегулировать положение стопорного кольца заправочного приемника так, чтобы туда помещалась прокладка (рис. 3).
Соединительное звено должно подвергаться воздействию испытательного газа под давлением 10 МПа в течение 1 мин.
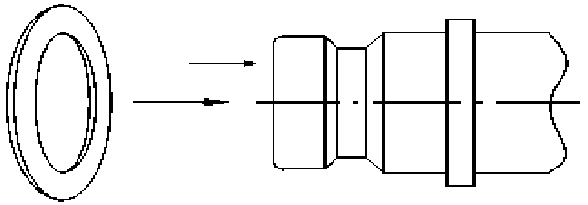
плохо соединенного звена
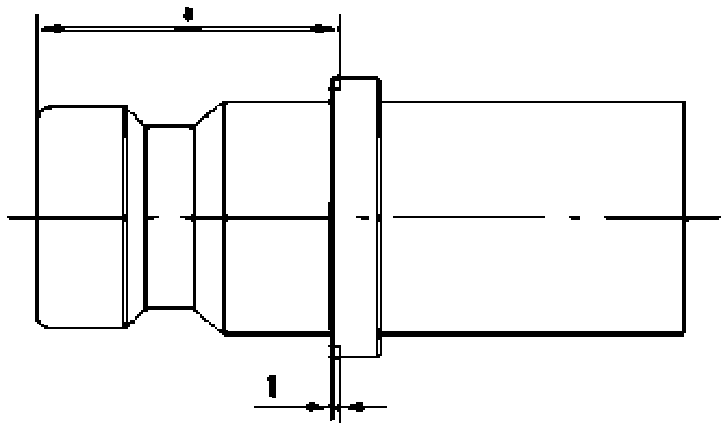
1 - регулировочная глубина; 2 - размер 30 мм для 35 МПа
и 40 мм для 70 МПа
для установки прокладки
Испытания необходимо повторить используя прокладки с углом 90 градусов.
Заправочный вентиль не должен пропускать газ в плохо соединенном состоянии.
7.23 Проверка совместимости заправочного вентиля с заправочным приемником, рассчитанным на более высокое или более низкое рабочее давление
Испытание должно проводиться для проверки совместимости заправочного вентиля с заправочным приемником, рассчитанным на более высокое рабочее давление, и несовместимости с заправочным приемником, рассчитанным на более низкое рабочее давление.
7.23.1 Проверка совместимости заправочного вентиля с заправочным приемником, рассчитанным на более высокое рабочее давление
Заправочный вентиль должен быть соединен с репрезентативными заправочными приемниками, рассчитанными на более высокое рабочее давление и подвергнут воздействию испытательного газа.
Соединительное звено должно соответствовать требованиям испытания на герметичность в соответствии с 7.7.
7.23.2 Проверка совместимости заправочного вентиля с заправочным приемником, рассчитанным на более низкое рабочее давление
Необходимо попытаться соединить заправочный вентиль с репрезентативными заправочными приемниками с максимальным допуском по длине, рассчитанным на более низкое номинальное рабочее давление.
Заправочный вентиль не должен соединяться с заправочным приемником, рассчитанными на более низкое давление.
7.24 Испытание работоспособности уплотнительного кольца
Испытание должно проводиться для проверки того, что основное внутреннее уплотнительное кольцо заправочного приемника H70 не деформируется при соединении с заправочным вентилем, рассчитанным на более низкое рабочее давление.
Соединительное звено должно быть подвергнуто воздействию водорода со скоростью потока 65 г/сек (+2 г/сек) при максимальном рабочем давлении в течение 10 секунд. Данное испытание необходимо повторить 10 раз с перерывом минимум 5 секунд между выбросами.
Испытание должно проводиться при температуре минус 40 °C (+5 °C) и 85 °C (+5 °C) без воздействия на соединительное звено давления, в течение 30 минут.
После испытания не должно наблюдаться смещения внутреннего уплотнительного кольца. Заправочный приемник должен соответствовать требованиям испытаний на герметичность в соответствии с 7.7 и 7.11.
Изготовители заправочных вентилей и приемников должны предоставить четкие инструкции и схемы для выполнения следующих действий:
a) сборка на месте эксплуатации;
b) установка в соответствии с требованиями заказчика;
c) обеспечение безопасности при эксплуатации;
d) обеспечение работоспособностям в процесс эксплуатации;
e) транспортировка, хранение и погрузка-разгрузка.
Специальные инструменты, необходимые для соединения заправочного приемника с трубопроводами, должны быть подробно перечислены в инструкциях.
Кроме этого, изготовитель должен предоставить подробные инструкции по техническому обслуживанию и периодической проверки компонентов, а также указать ожидаемый срок службы заправочного приемника и заправочного вентиля, включая ожидаемый срок службы каждого компонента, если они отличается друг от друга.
Маркировка, требуемая согласно настоящего стандарта, должна быть понятна по содержанию и форме. Маркировка наносится методом чеканки, литья, штамповки или иным образом на деталь или на прочно прикрепленную табличку. Возможно также применение маркировки, наносимой термическим способом на эмалированную поверхность. Постоянно закрепленные таблички с маркировкой должны прикрепляться механически. Вся маркировка должна иметь высоту символов как минимум 2,5 мм.
На заправочном вентиле и заправочном приемнике должна отражаться следующая информация:
а) наименование, фирменный или товарный знак изготовителя:
б) обозначение модели;
в) обозначение соответствующее H11, H25, H35, H35F или H70;
д) в случае с заправочного вентиля типа A - направление ВКЛ и ВЫКЛ приводного механизма;
е) маркировка для определения соответствия заправочных приемников соответствующим партиям. Каждый заправочный вентиль должны быть обозначен индивидуальным серийным номером. Указана ссылка на настоящий стандарт или ИСО 17268:2012.
(обязательное)
Размеры в мм
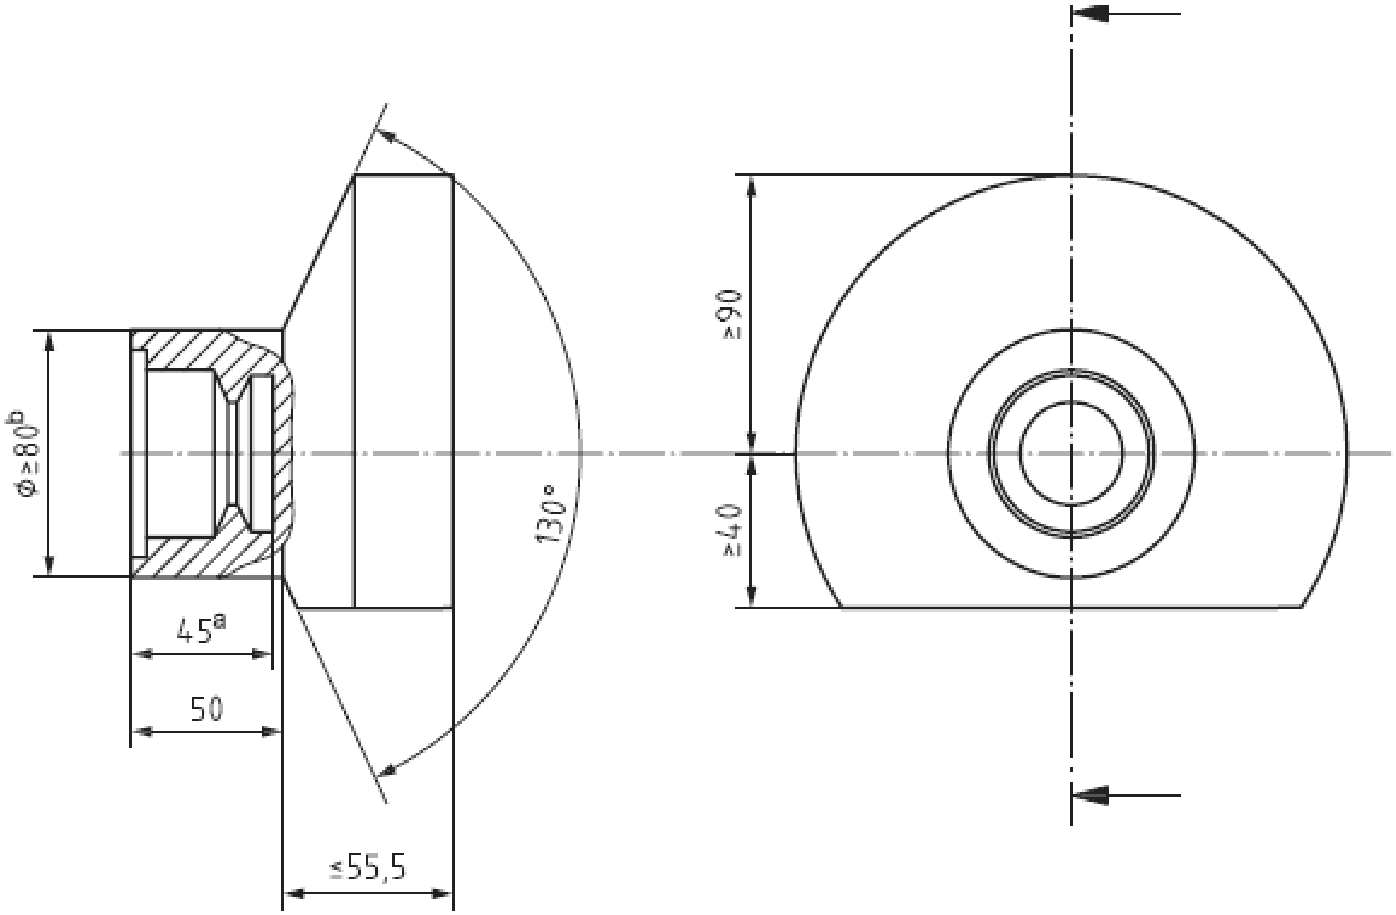
Примечание - В зависимости от конструкции автомобиля общая глубина заправочной полости должна соответствовать указанной выше.
a - минимальная длина заправочного приемника без учета
требований для крепления заправочного
приемника или защитной крышки;
b - только для соединения с минимальным зазором.
Конструкторы системы должны обеспечить свободную работу
защитной крышки в указанной зоне.
Рисунок A.1 - Интерфейсное окружение
заправочного приемника/заправочного вентиля
(обязательное)
Размеры в мм
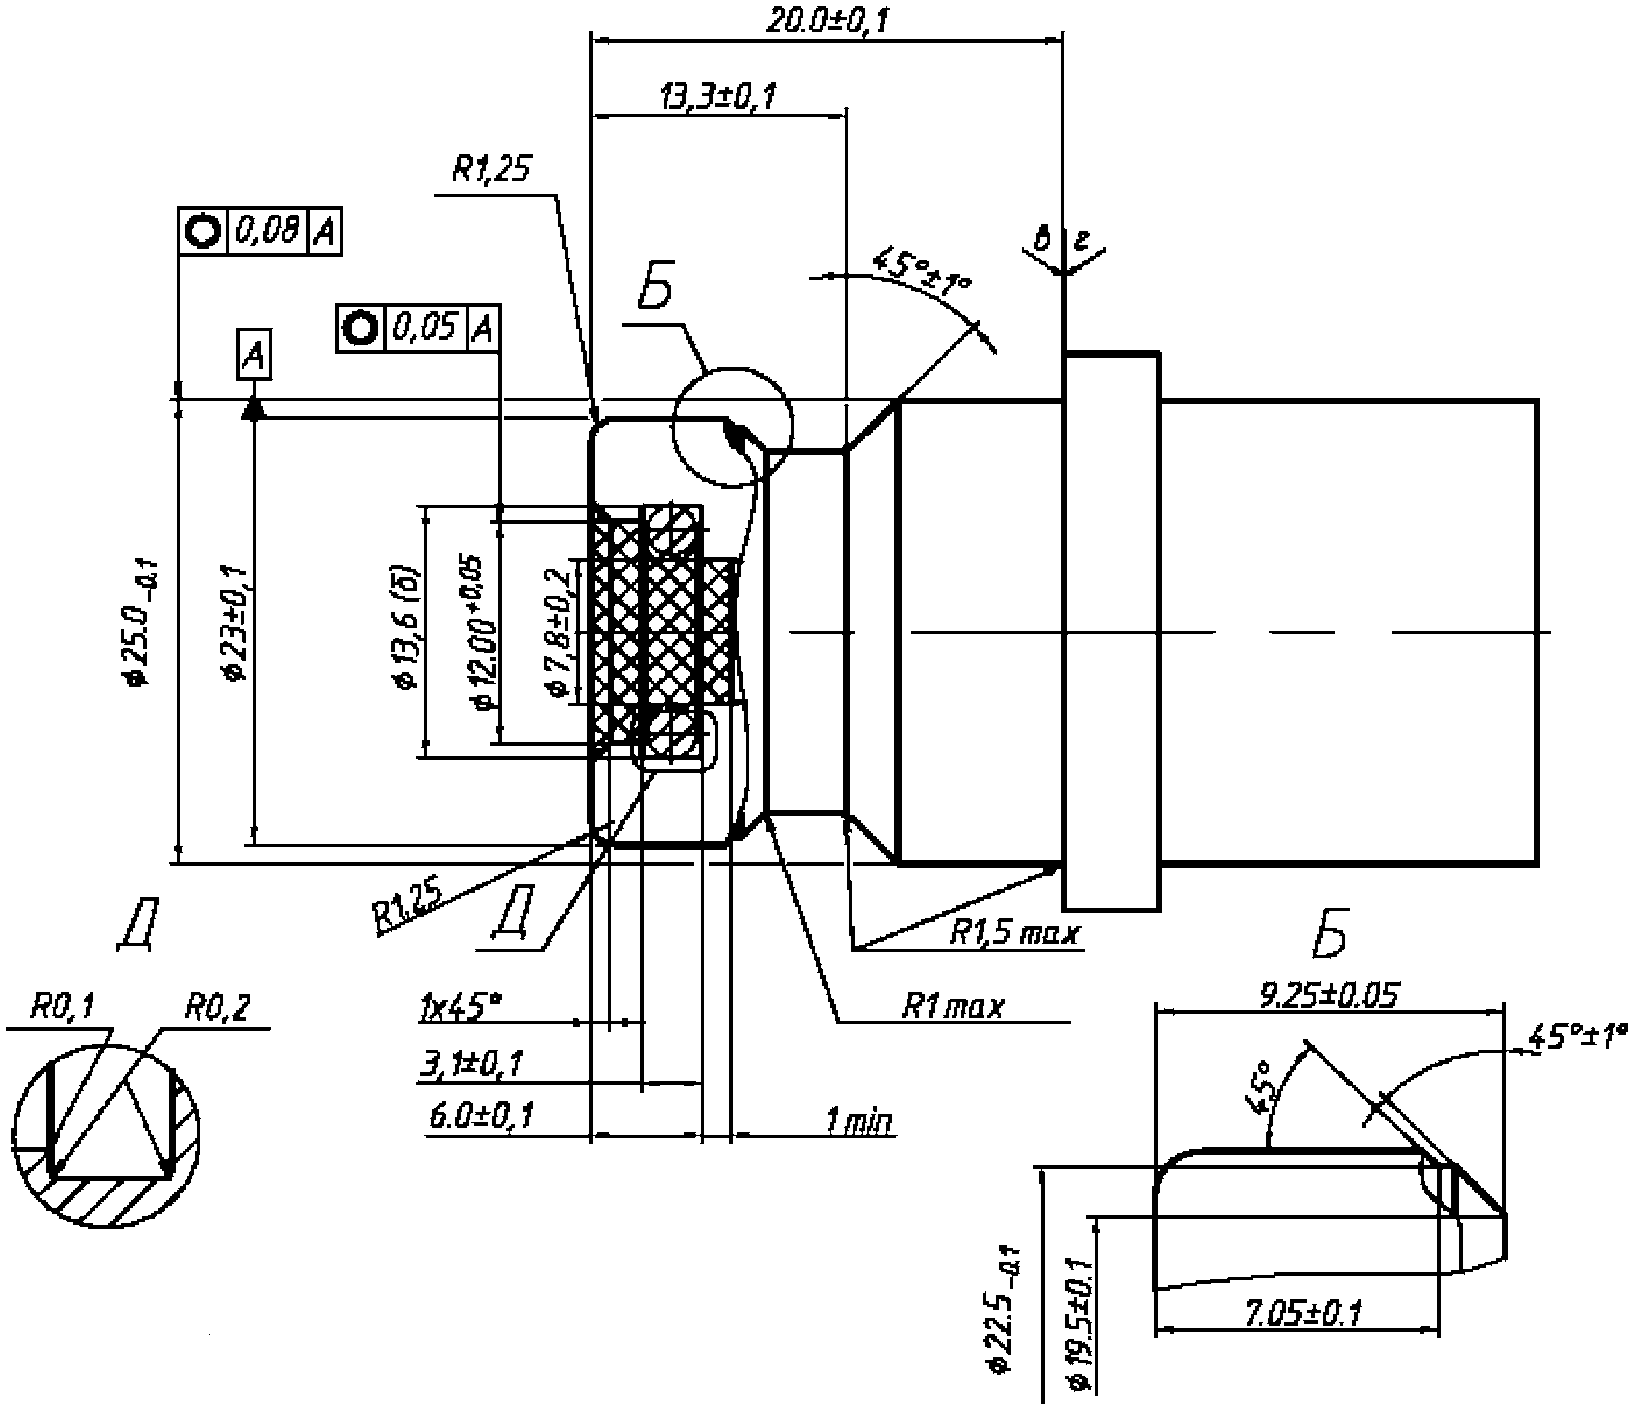
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Заштрихованная область не должна содержать посторонних предметов, за исключением уплотняющего кольца. Шероховатость поверхности 0,8 мкм +/- 0,05 мкм
4. б - поверхность уплотнения под уплотнительное кольцо N 110 со следующими размерами: внутренний диаметр 9,19 мм +/- 0,13 мм; ширина 2,62 мм +/- 0,08 мм.
5. Шероховатость остальных поверхностей 0,4 мкм - 3,2 мкм
6. в - сторона заправочного пистолета: ни одна из частей пистолета не должна выступать за пределы стопорного кольца топливоприемника.
7. г - сторона автомобиля: стопорное кольцо должно иметь постоянную форму с рабочим диаметром 30 мм min и толщиной 5 мм min.
Рисунок B.1 - H11-заправочный приемник
для водородного топлива
Размеры в мм
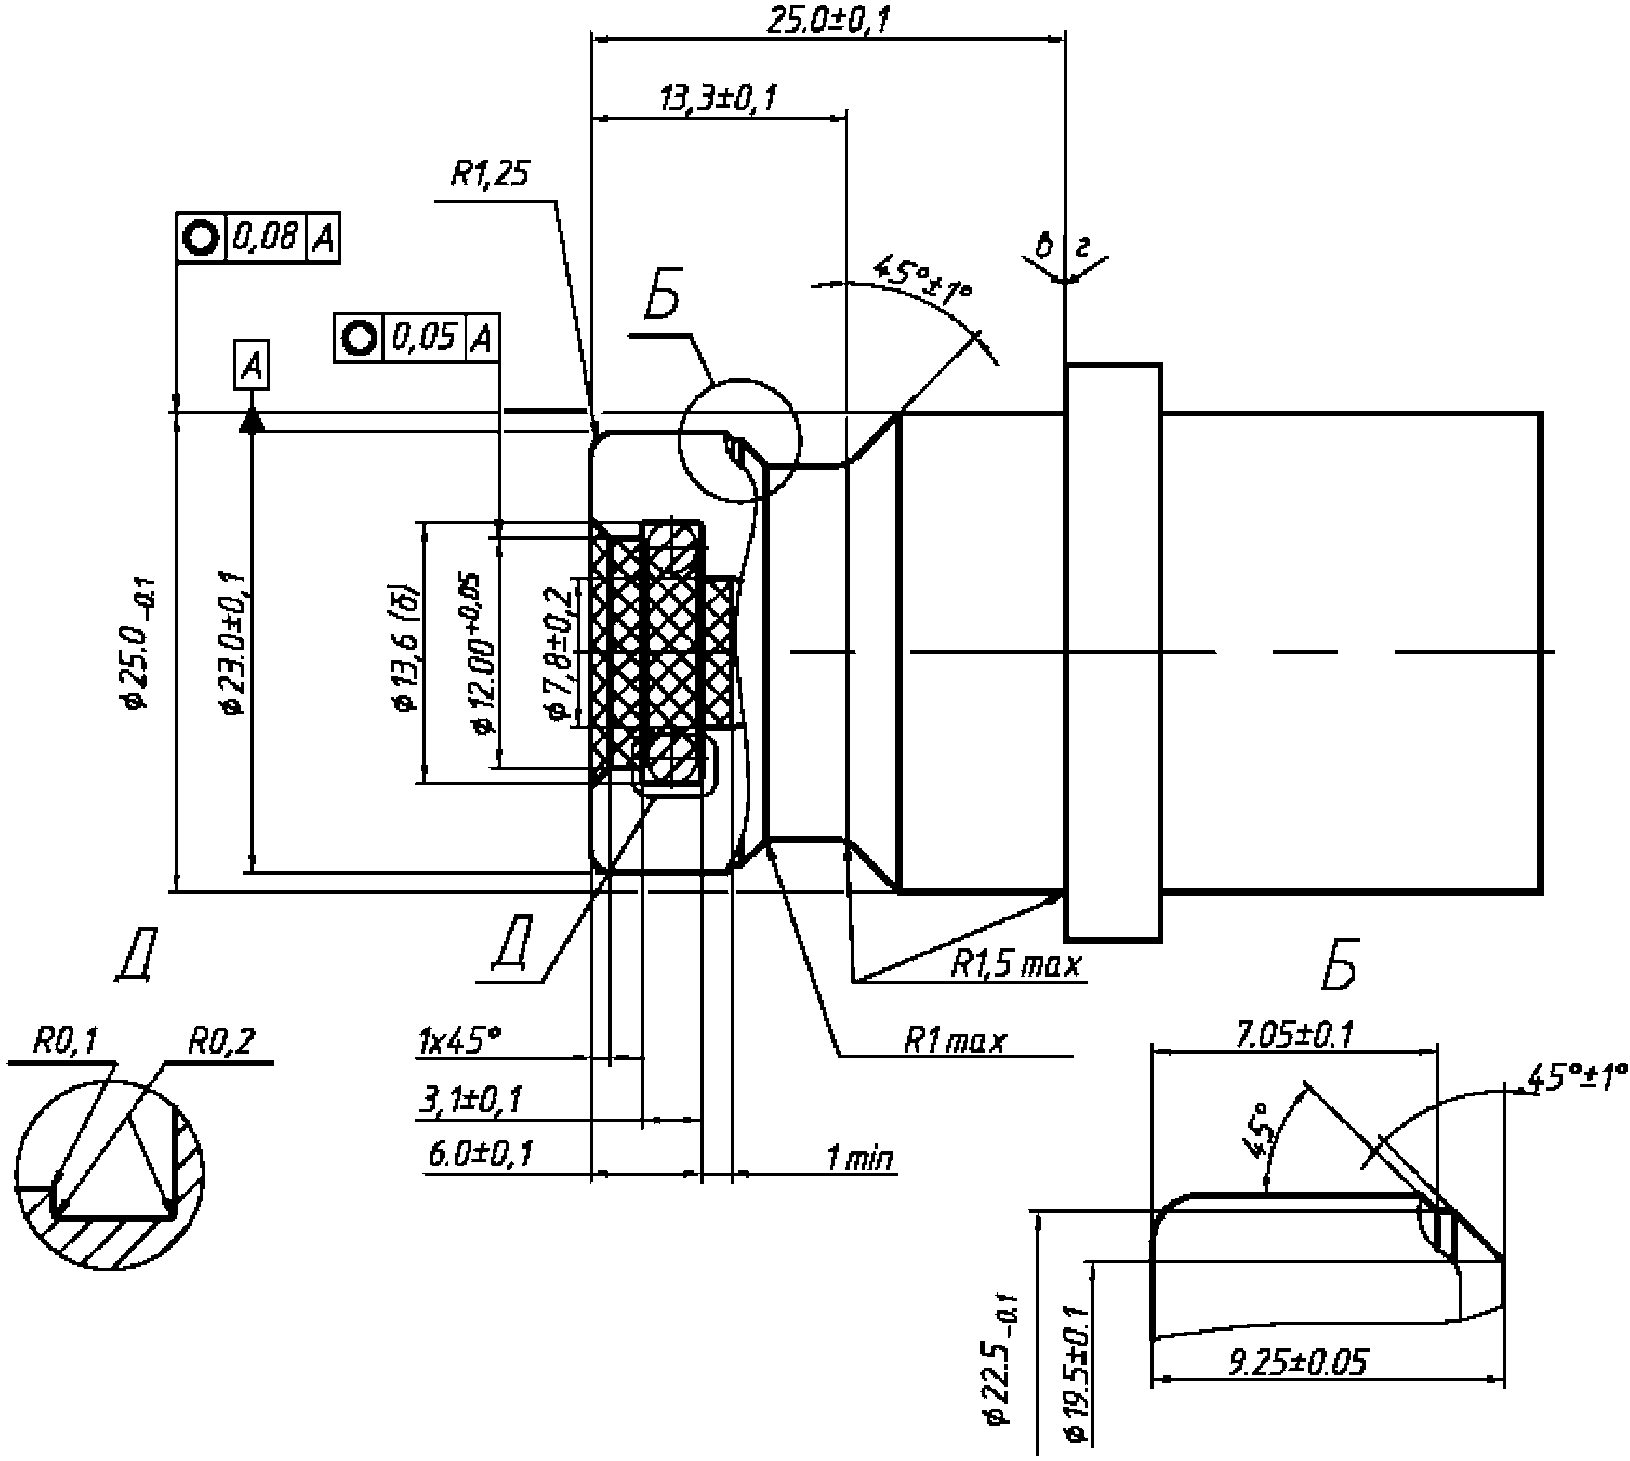
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Заштрихованная область не должна содержать посторонних предметов, за исключением уплотняющего кольца. Шероховатость поверхности 0,8 мкм +/- 0,05 мкм
4. б - поверхность уплотнения под уплотнительное кольцо N 110 со следующими размерами: внутренний диаметр 9,19 мм +/- 0,13 мм; ширина 2,62 мм +/- 0,08 мм.
5. Шероховатость остальных поверхностей 0,4 мкм - 3,2 мкм
6. в - сторона заправочного пистолета: ни одна из частей пистолета не должна выступать за пределы стопорного кольца топливоприемника.
7. г - сторона автомобиля: стопорное кольцо должно иметь постоянную форму с рабочим диаметром 30 мм min и толщиной 5 мм min.
Рисунок B.2 - H25-заправочный приемник
для водородного топлива
Размеры в мм
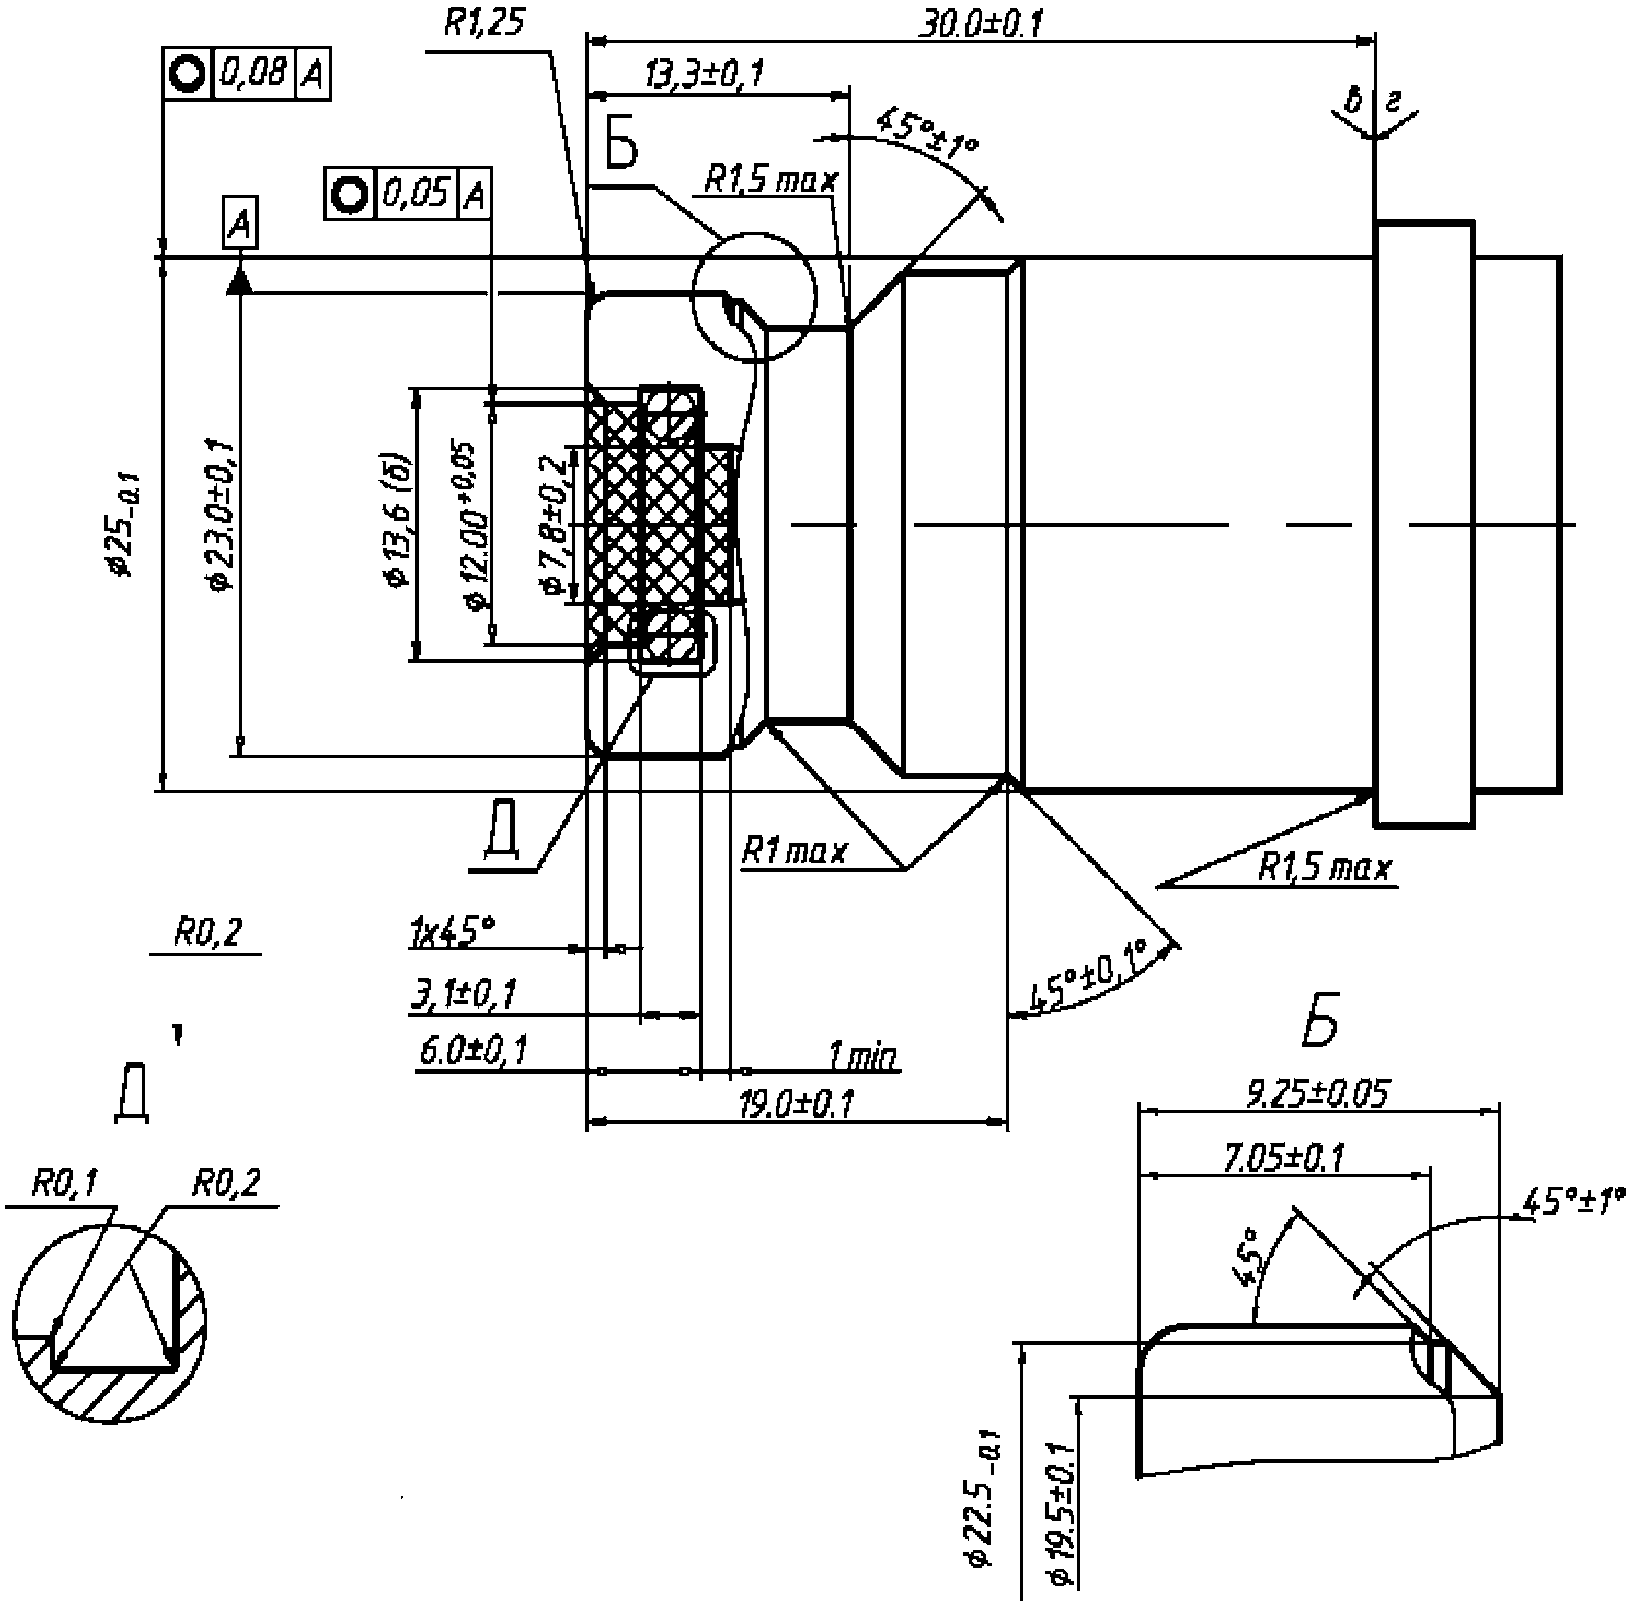
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Заштрихованная область не должна содержать посторонних предметов, за исключением уплотняющего кольца. Шероховатость поверхности 0,8 мкм +/- 0,05 мкм
4. б - поверхность уплотнения под уплотнительное кольцо N 110 со следующими размерами: внутренний диаметр 9,19 мм +/- 0,13 мм; ширина 2,62 мм +/- 0,08 мм.
5. Шероховатость остальных поверхностей 0,4 мкм - 3,2 мкм
6. в - сторона заправочного пистолета: ни одна из частей пистолета не должна выступать за пределы стопорного кольца топливоприемника.
7. г - сторона автомобиля: стопорное кольцо должно иметь постоянную форму с рабочим диаметром 30 мм min и толщиной 5 мм min.
Рисунок B.3 - H35-заправочный приемник
для водородного топлива
Размеры в мм
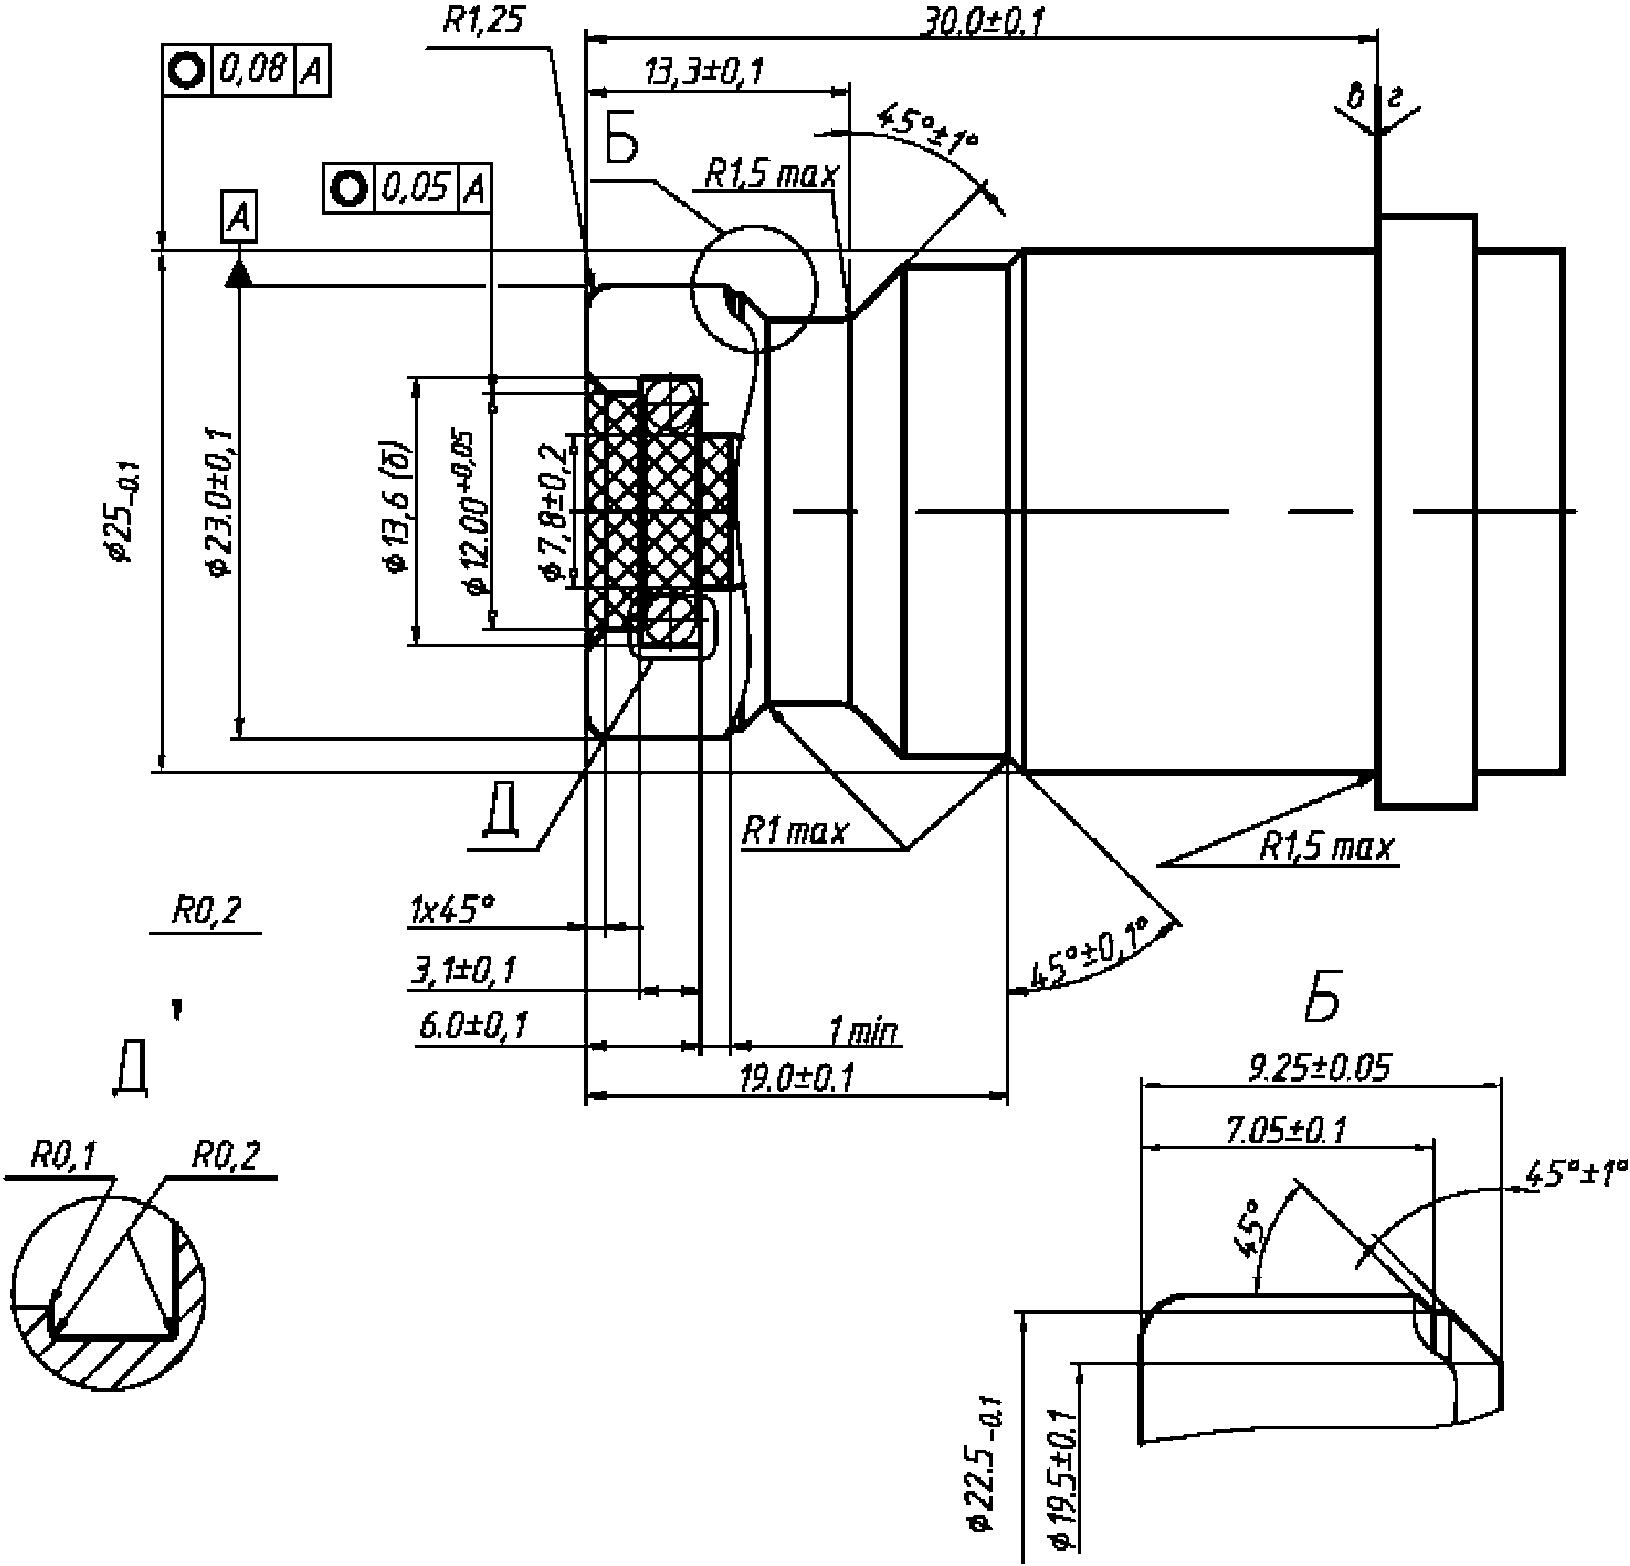
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Заштрихованная область не должна содержать посторонних предметов, за исключением уплотняющего кольца. Шероховатость поверхности 0,8 мкм +/- 0,05 мкм
4. б - поверхность уплотнения под уплотнительное кольцо N 110 со следующими размерами: внутренний диаметр 9,19 мм +/- 0,13 мм; ширина 2,62 мм +/- 0,08 мм.
5. Шероховатость остальных поверхностей 0,4 мкм - 3,2 мкм
6. в - сторона заправочного пистолета: ни одна из частей пистолета не должна выступать за пределы стопорного кольца топливоприемника.
7. г - сторона автомобиля: стопорное кольцо должно иметь постоянную форму с рабочим диаметром 30 мм min и толщиной 5 мм min.
Рисунок B.4 - H35HF-заправочный приемник для водородного
топлива, обеспечивающий интенсивный уровень эксплуатации
Размеры в мм
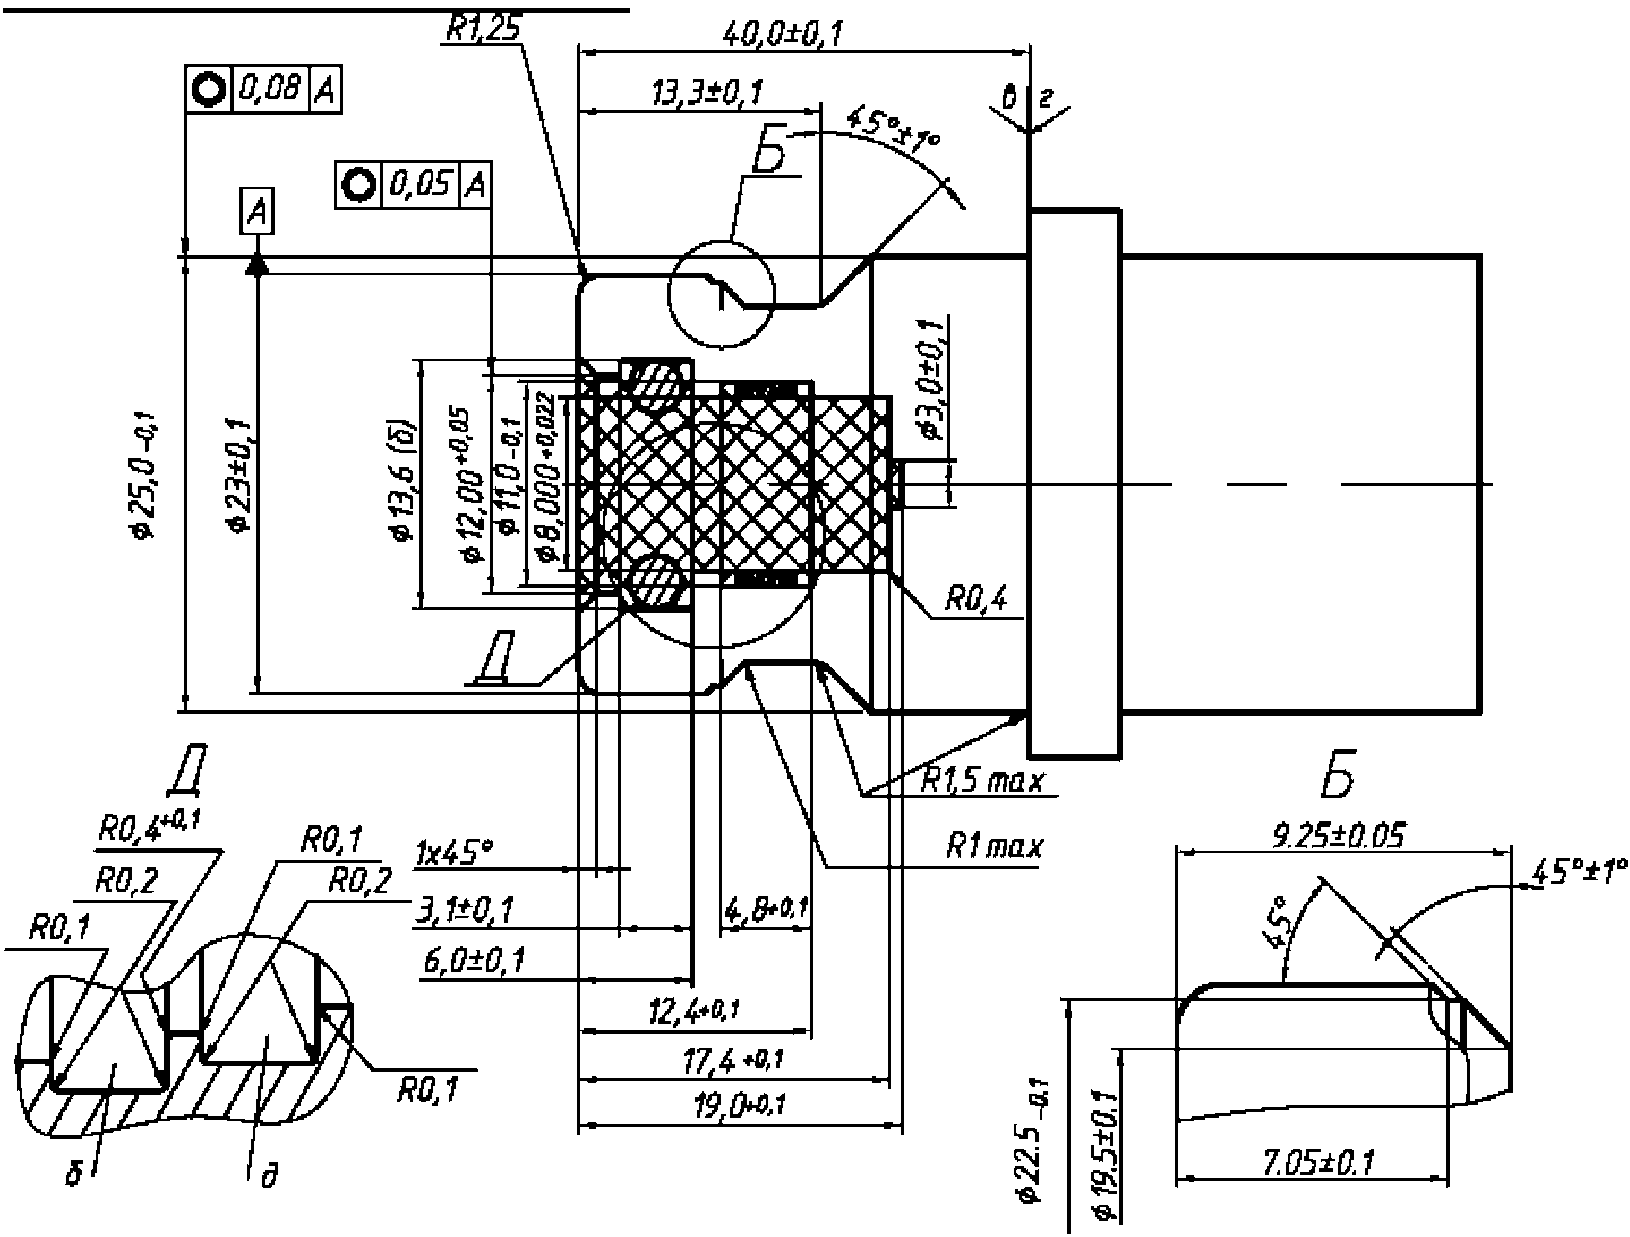
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Заштрихованная область не должна содержать посторонних предметов, за исключением уплотнений и антиэкструзионных колец. Шероховатость поверхности 0,8 мкм +/- 0,05 мкм
4. б - поверхность уплотнения под уплотнительное кольцо N 110 со следующими размерами: внутренний диаметр 9,19 мм +/- 0,13 мм; ширина 2,62 мм +/- 0,08 мм.
5. Шероховатость остальных поверхностей 0,4 мкм - 3,2 мкм
6. в - сторона заправочного пистолета: ни одна из частей пистолета не должна выступать за пределы стопорного кольца топливоприемника.
7. г - сторона автомобиля: стопорное кольцо должно иметь постоянную форму с рабочим диаметром 30 мм min и толщиной 5 мм min.
8. Уплотняющая часть со стороны пистолета должна отвечать требованиям рисунка B.6.
9. д - поверхность уплотнения под уплотнительное кольцо N 011 со следующими размерами: внутренний диаметр 7,65 мм +/- 0,13 мм; ширина 1,78 мм +/- 0,08 мм, установленным с двумя антиэкструзионными кольцами. Если нет других указаний, то шероховатость поверхности должна составлять 0,4 мкм - 3,2 мкм.
Рисунок B.5 - H70-заправочный приемник
для водородного топлива
Размеры в мм
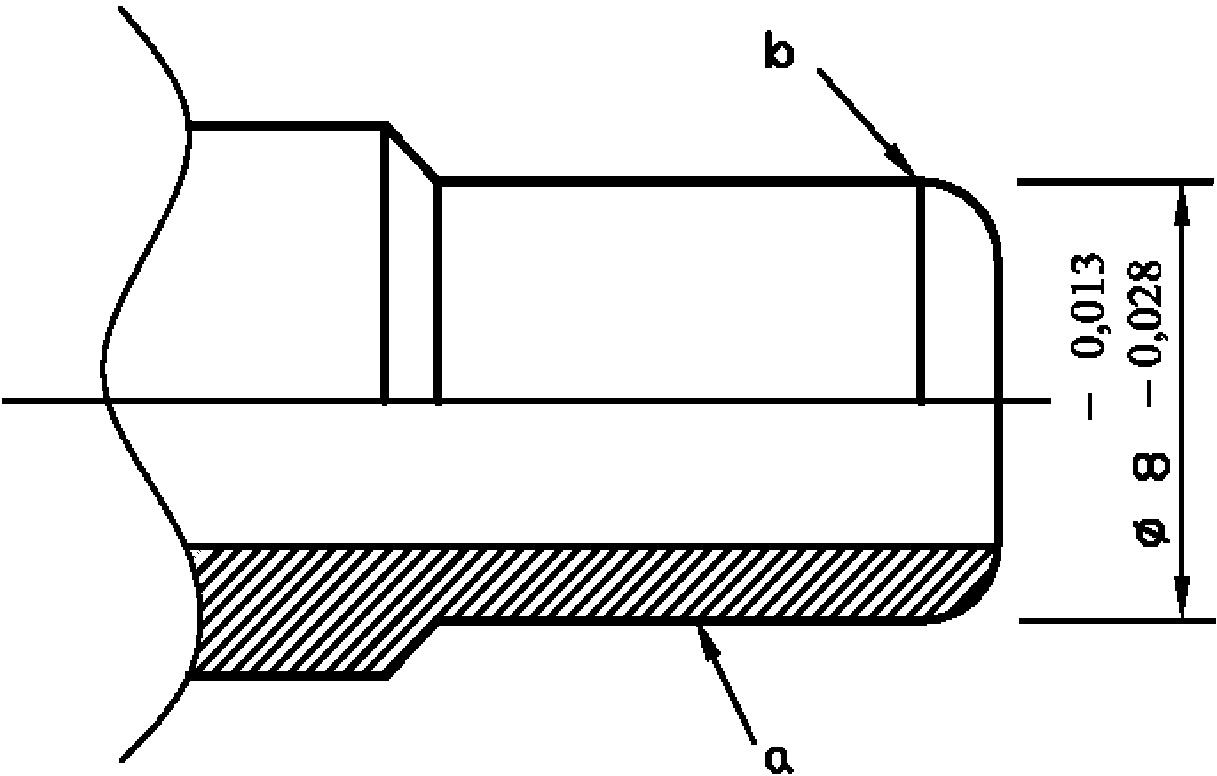
a - толщина покрытия должна составлять 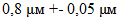 ;
;b - направляющая фаска наконечника вентиля должна выступать
за заднее антиэкструзионное кольцо заправочного приемника
заправочного вентиля 70 МПа
(обязательное)
Размеры в мм
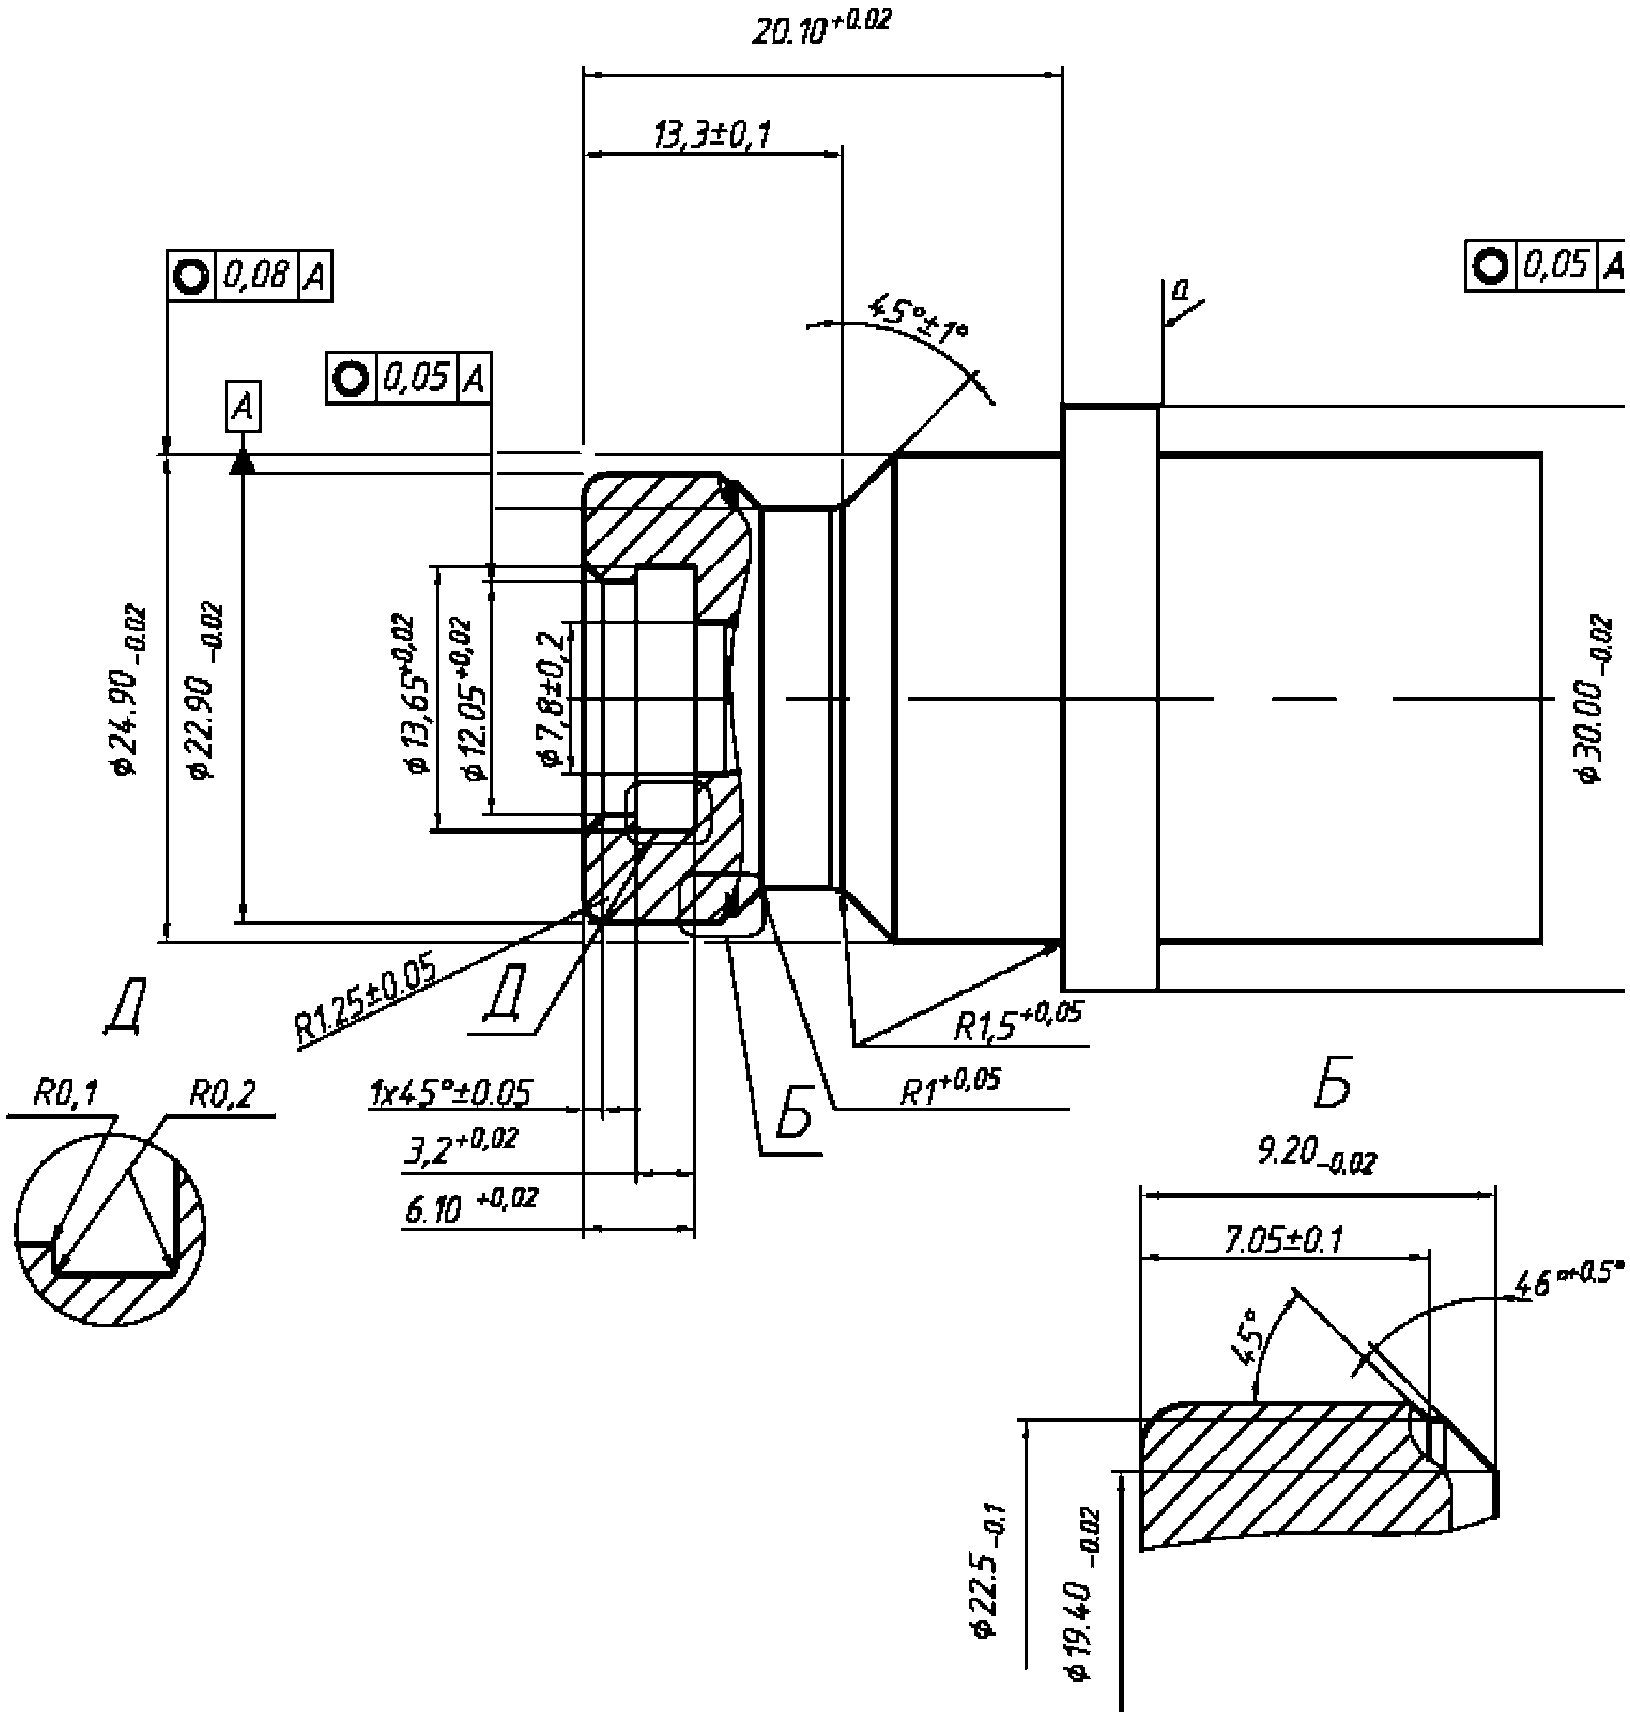
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок C.1 - H11-приспособление для испытаний
со свободной посадкой
Размеры в мм
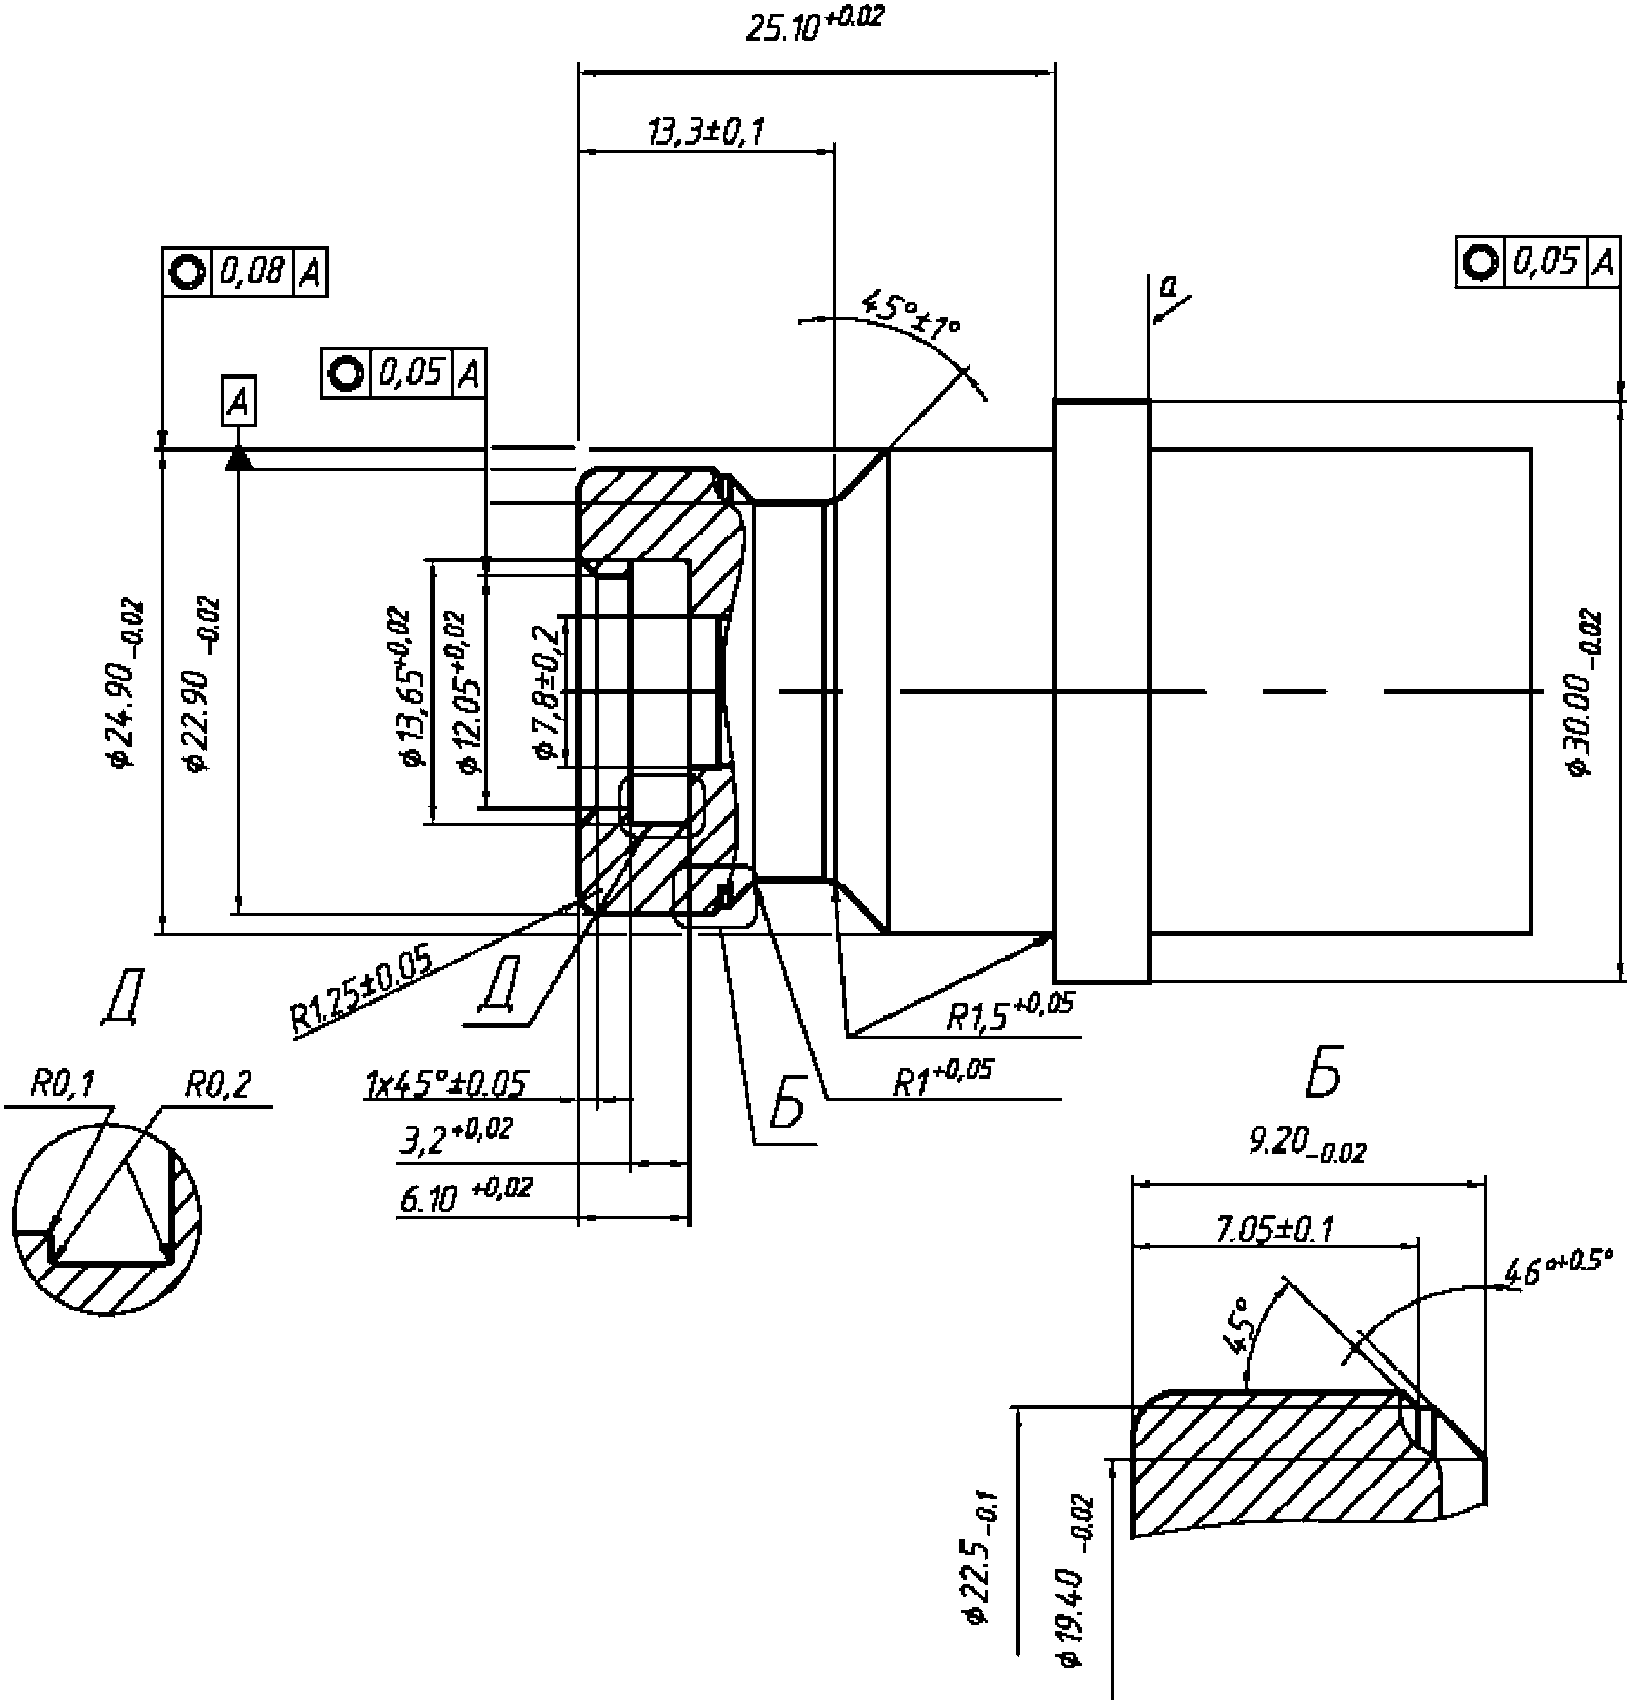
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок C.2 - H25-приспособление для испытаний
со свободной посадкой
Размеры в мм
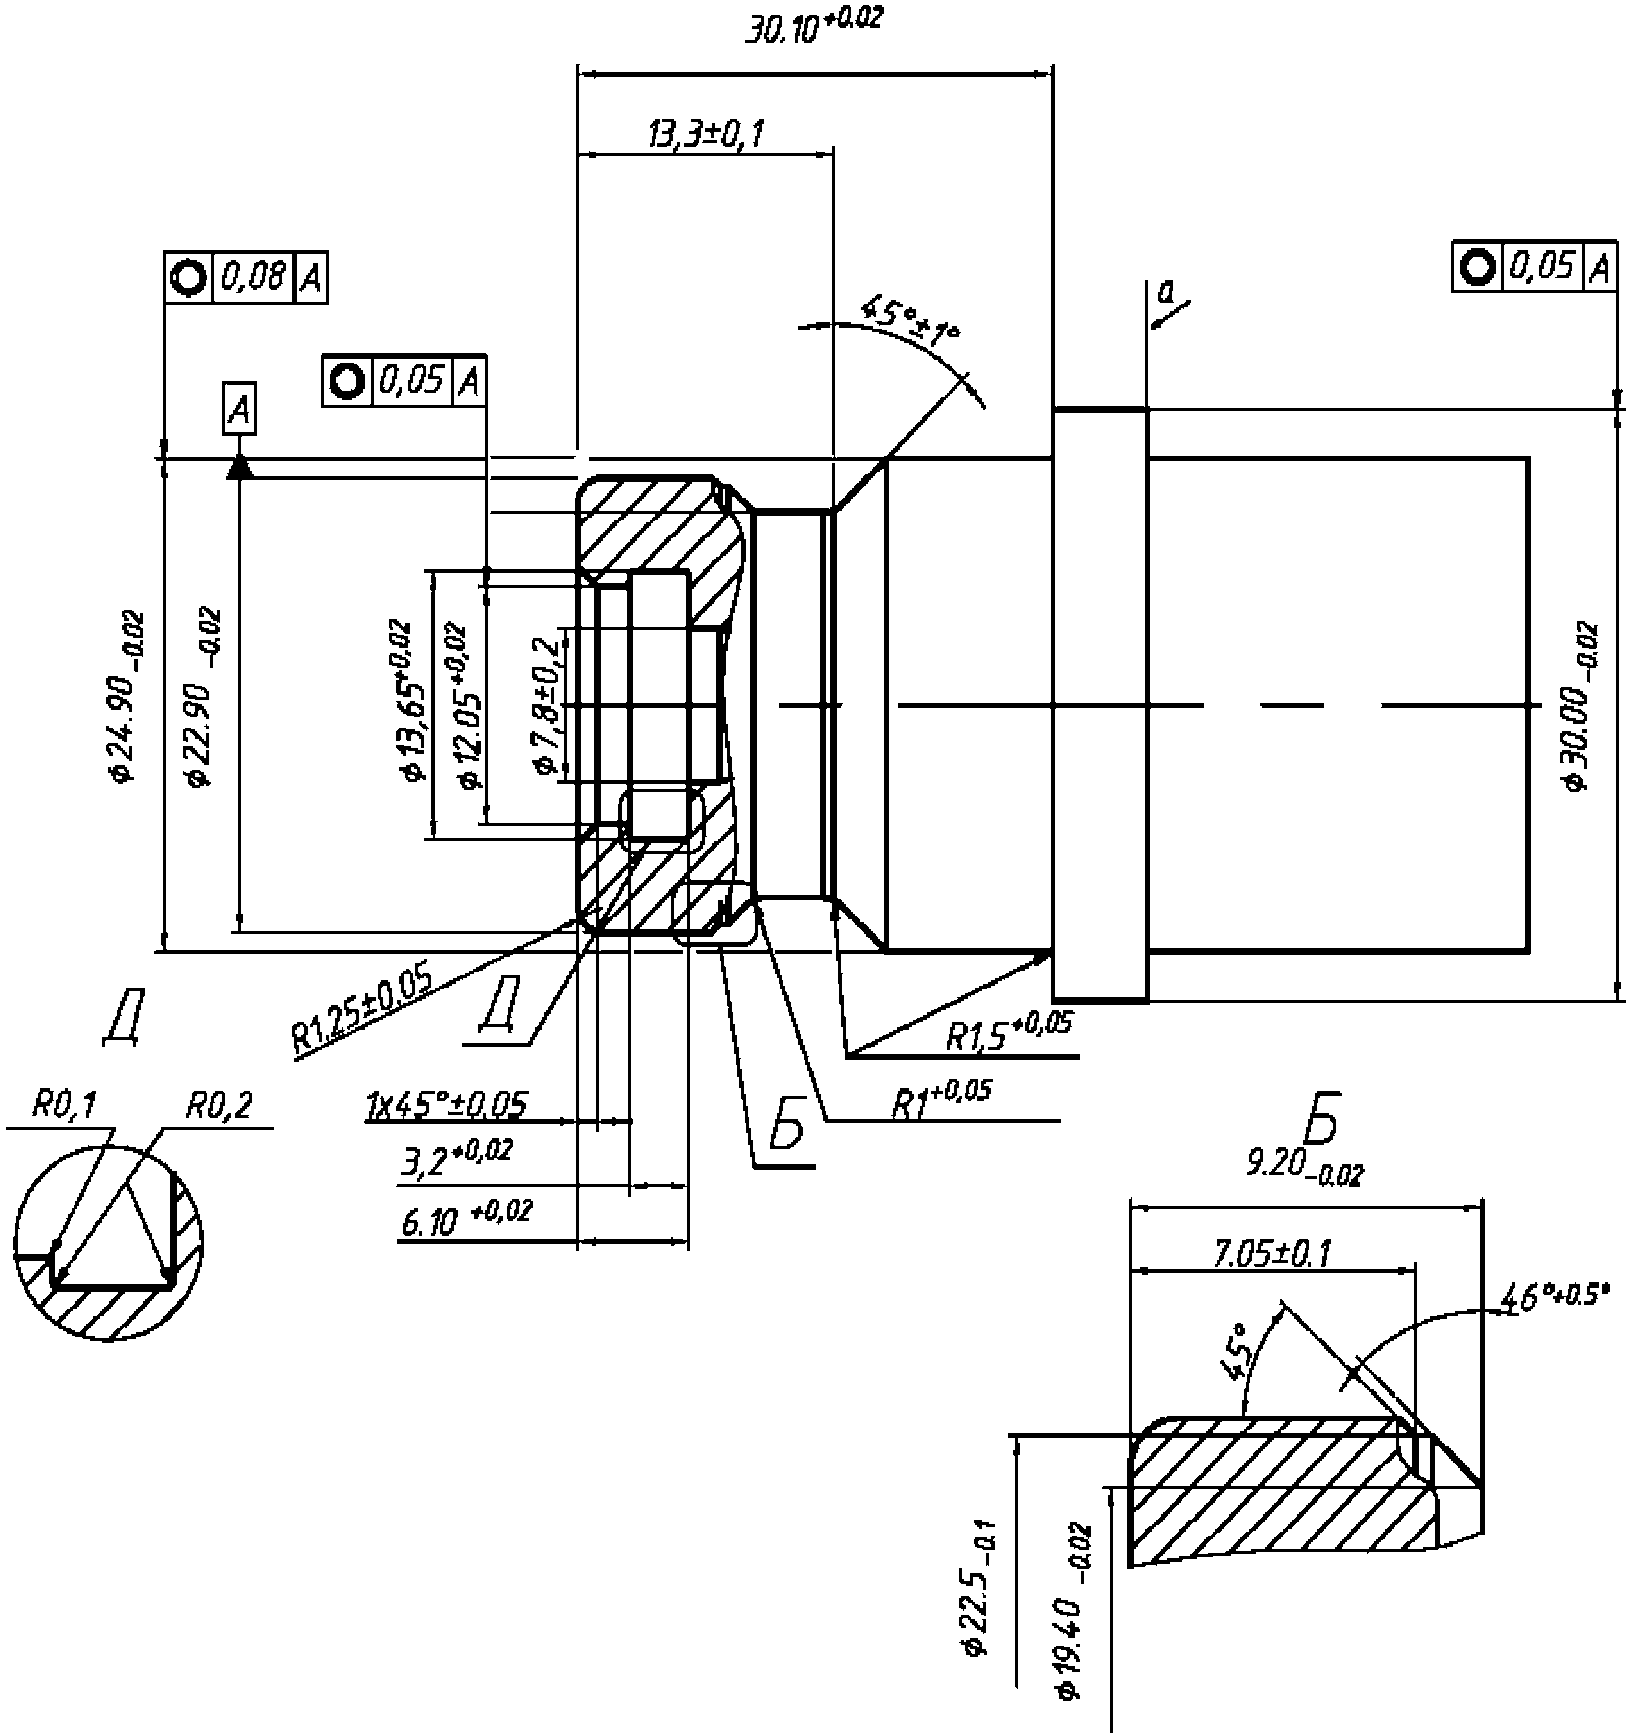
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок C.3 - H35-приспособление для испытаний
со свободной посадкой
Размеры в мм
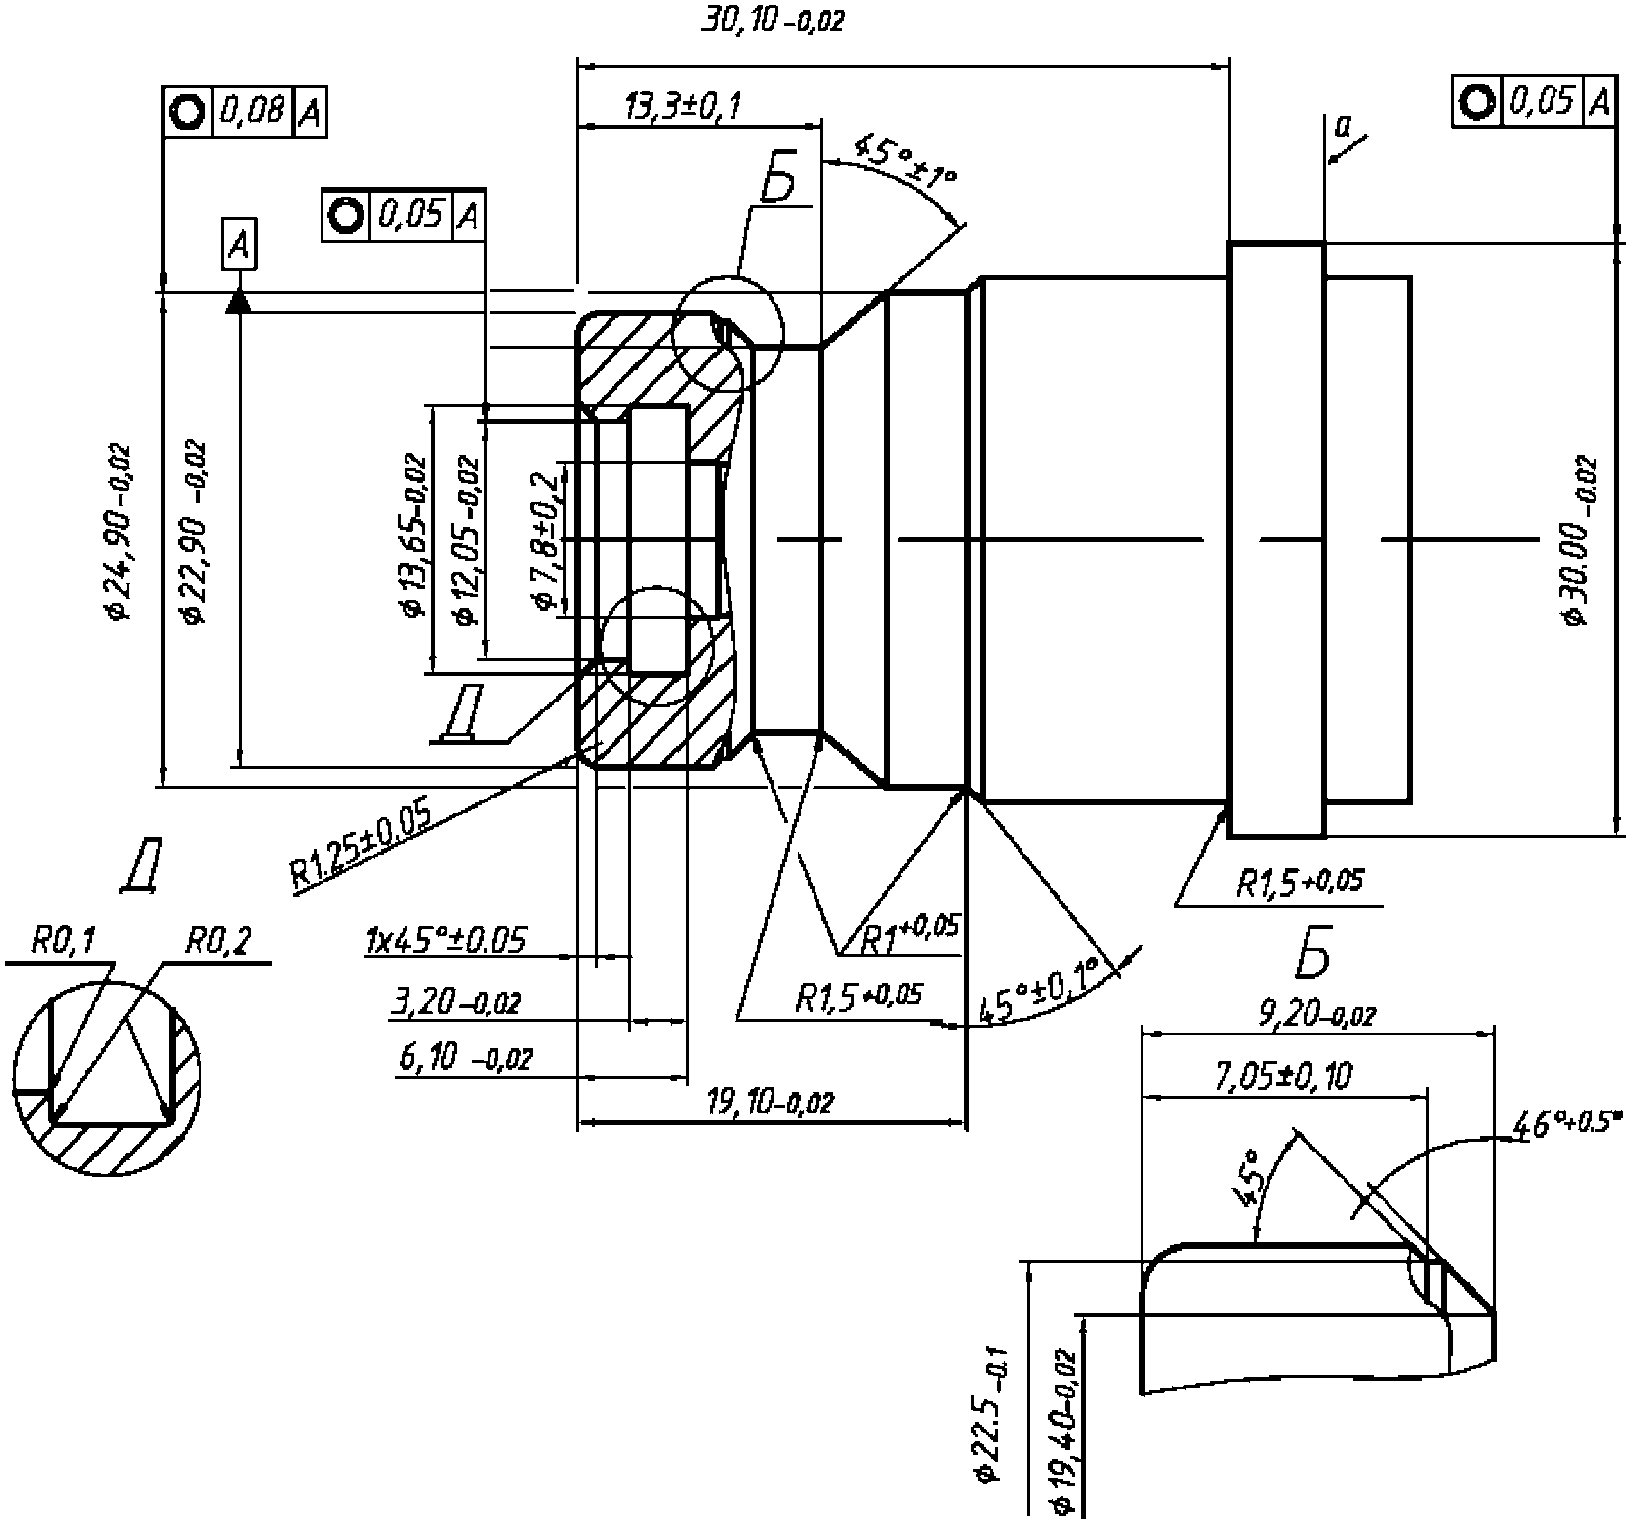
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок C.4 - H35HF-приспособление для испытаний
со свободной посадкой
Размеры в мм
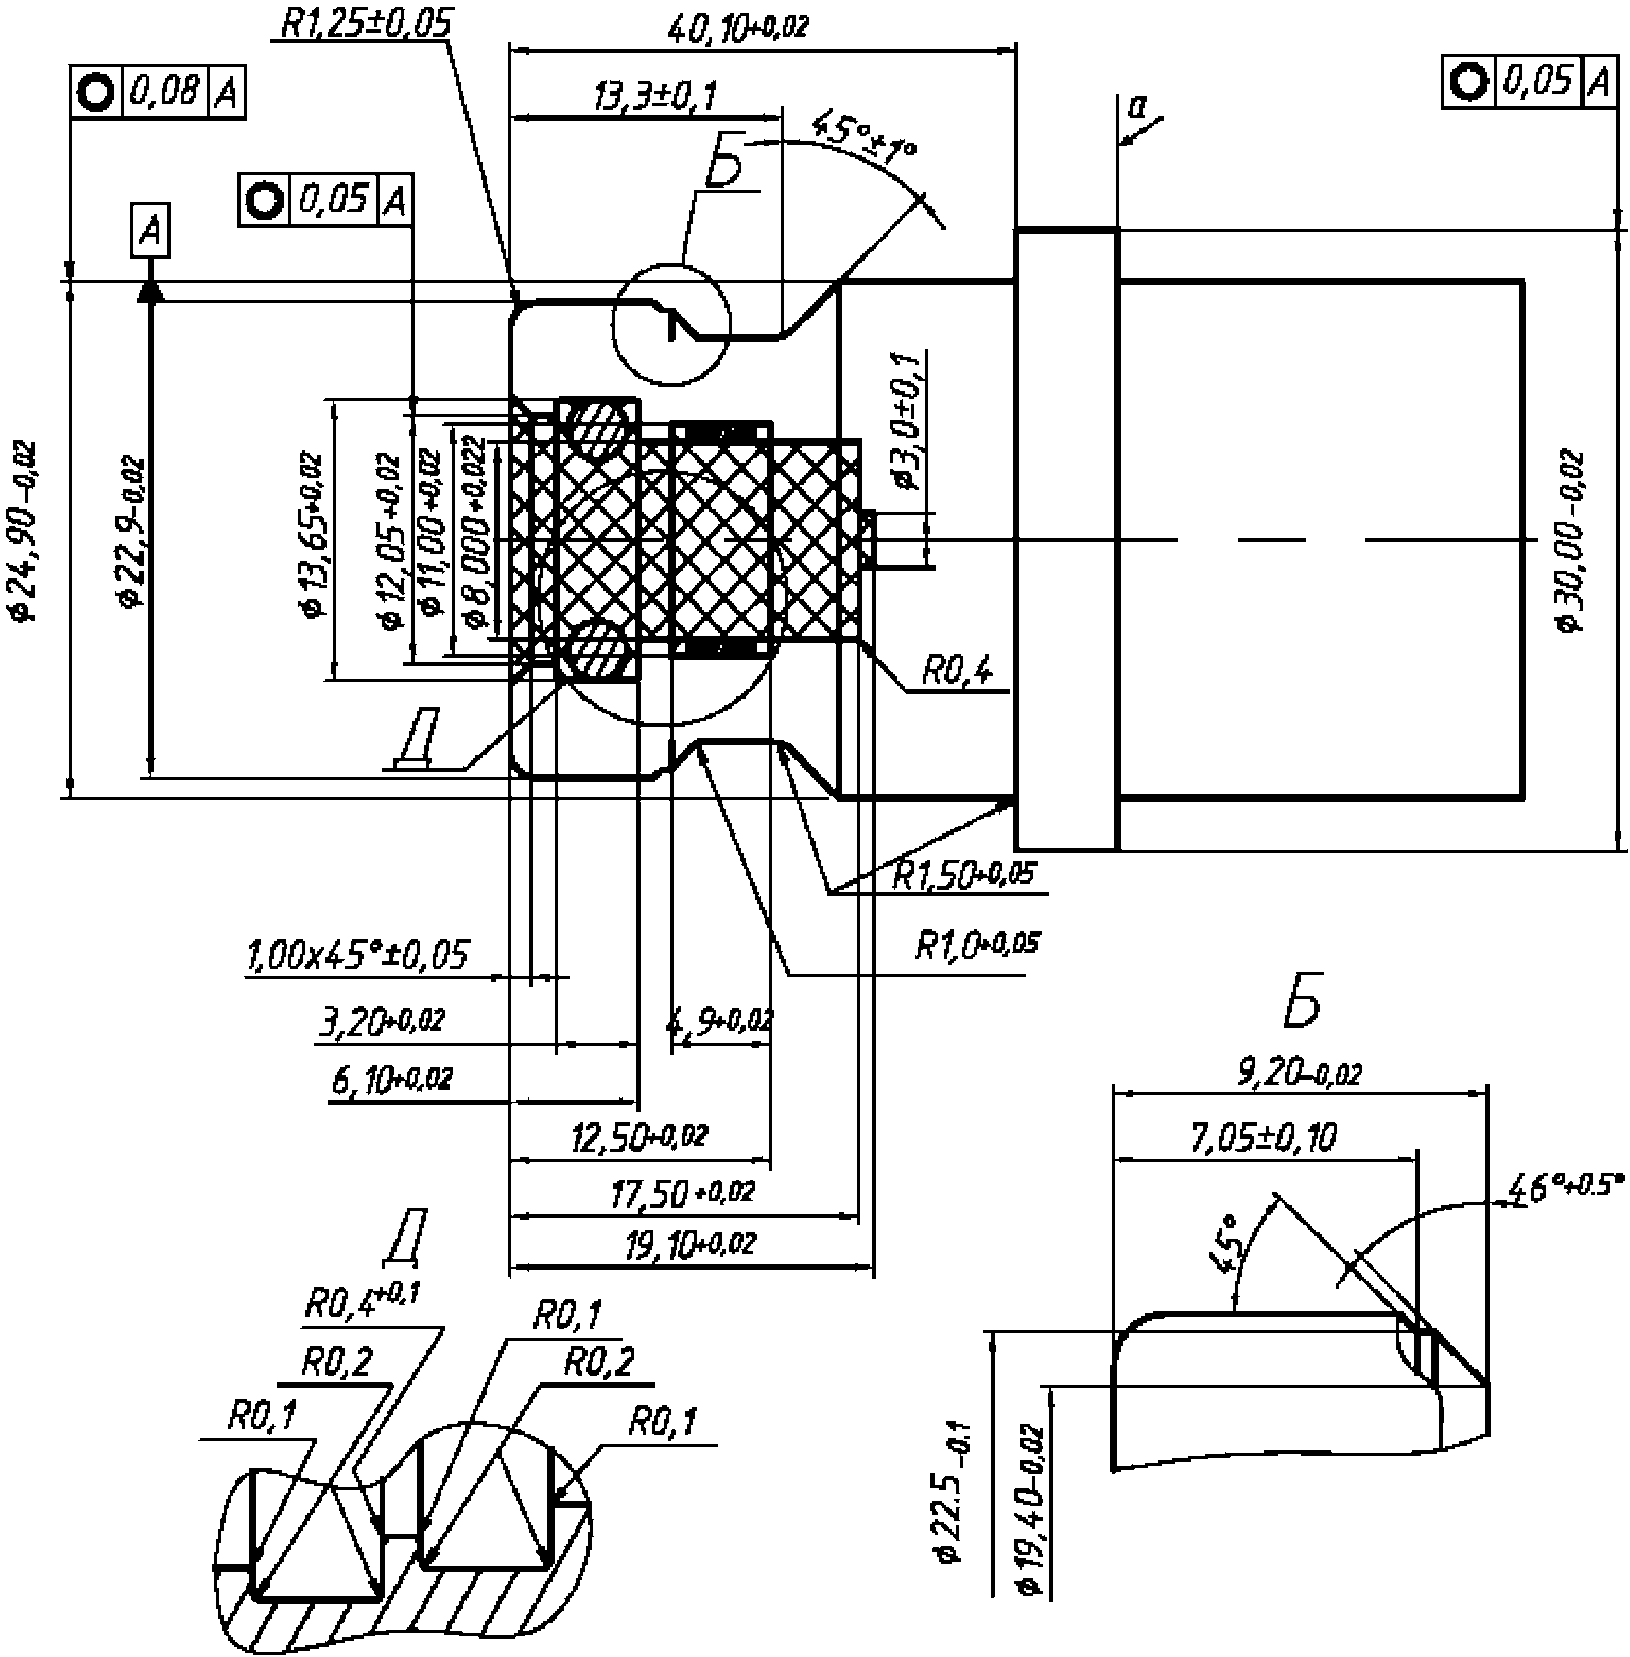
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок C.5 - H70-приспособление для испытаний
со свободной посадкой
(обязательное)
Размеры в мм
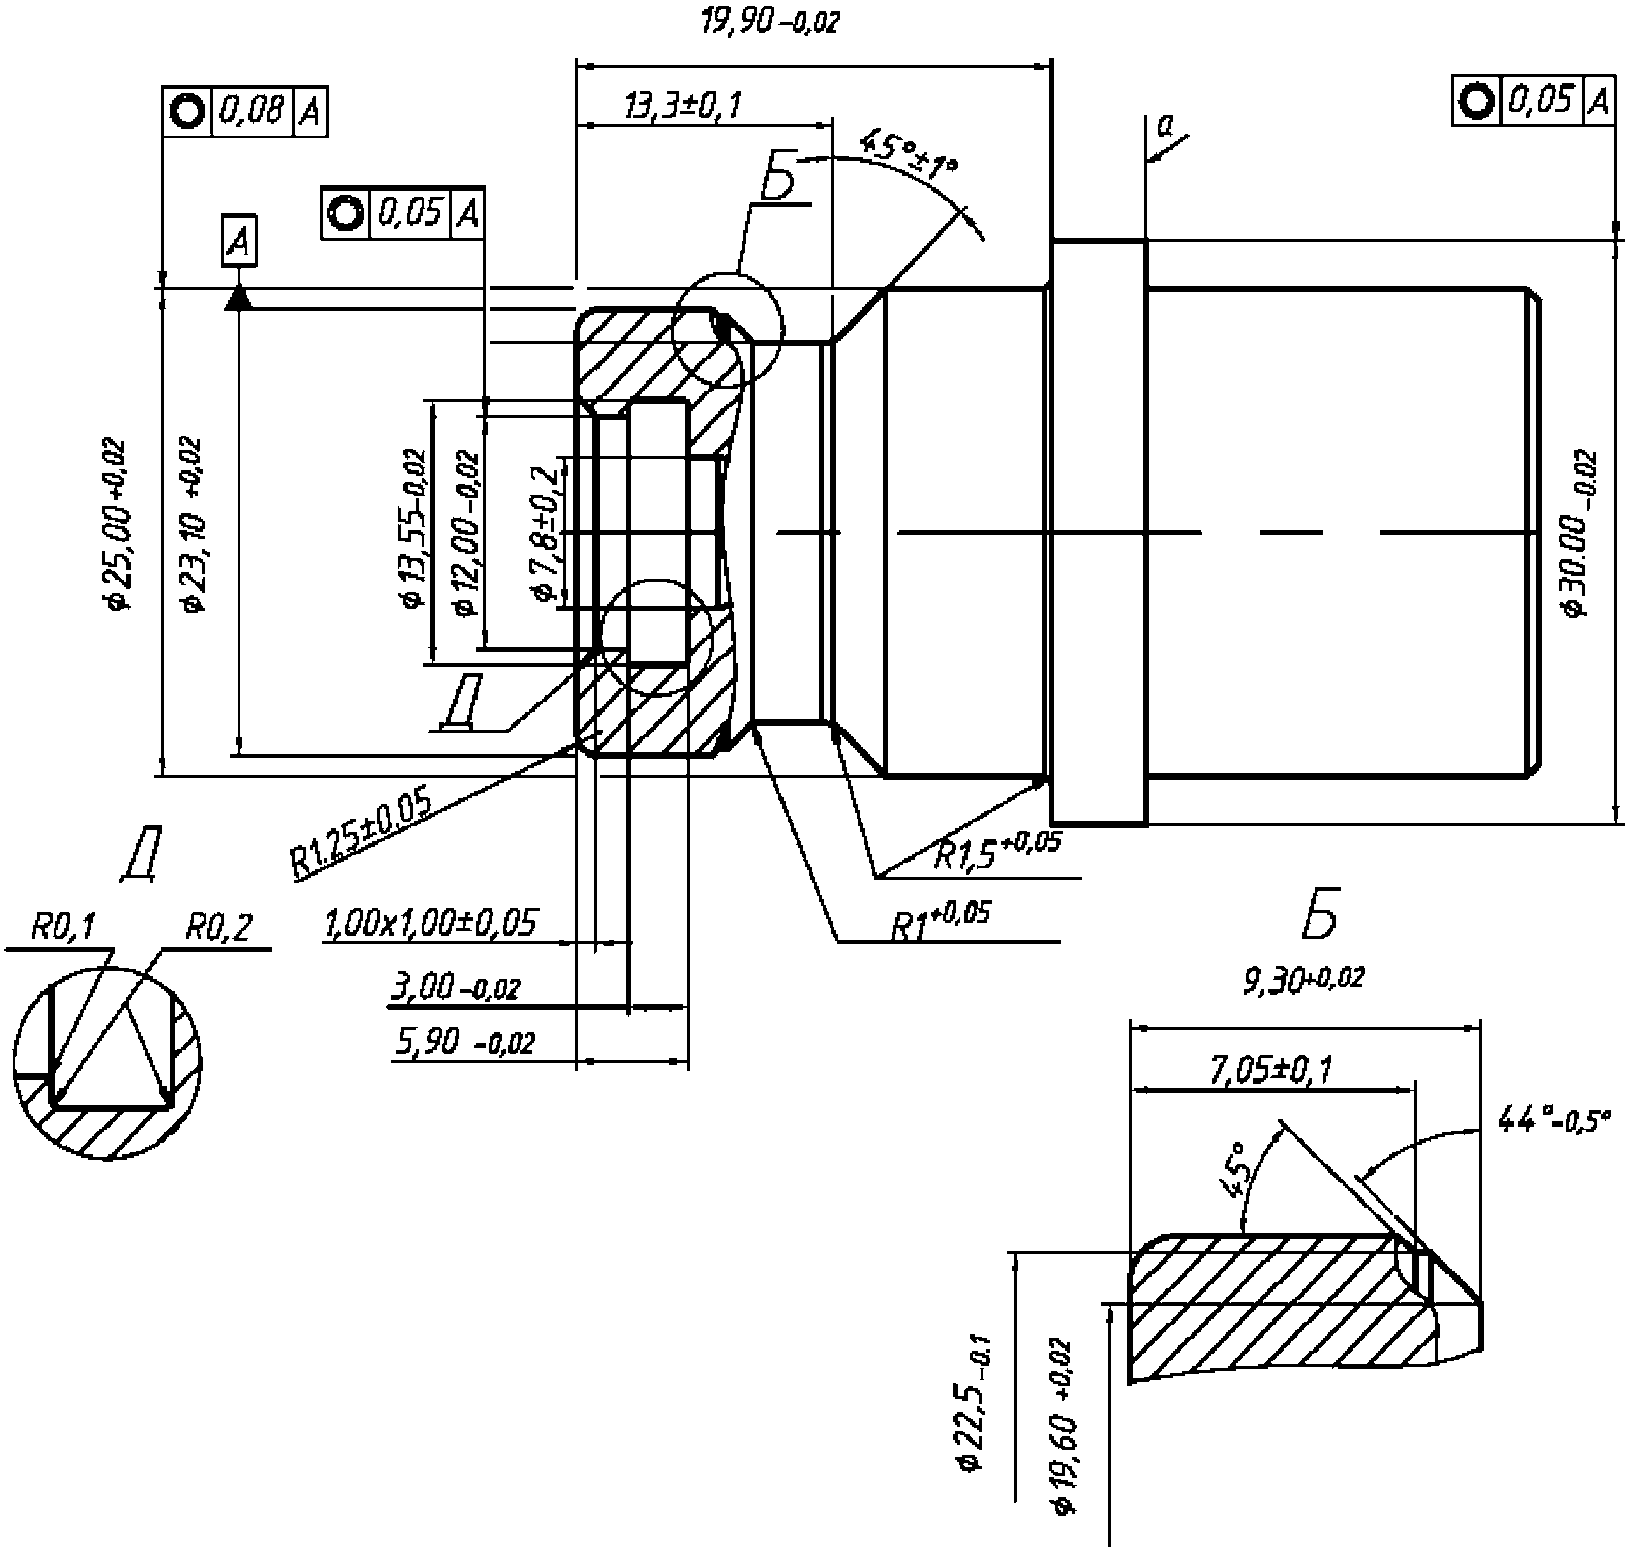
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок D.1 - H11-приспособление для испытаний
с тугой посадкой
Размеры в мм
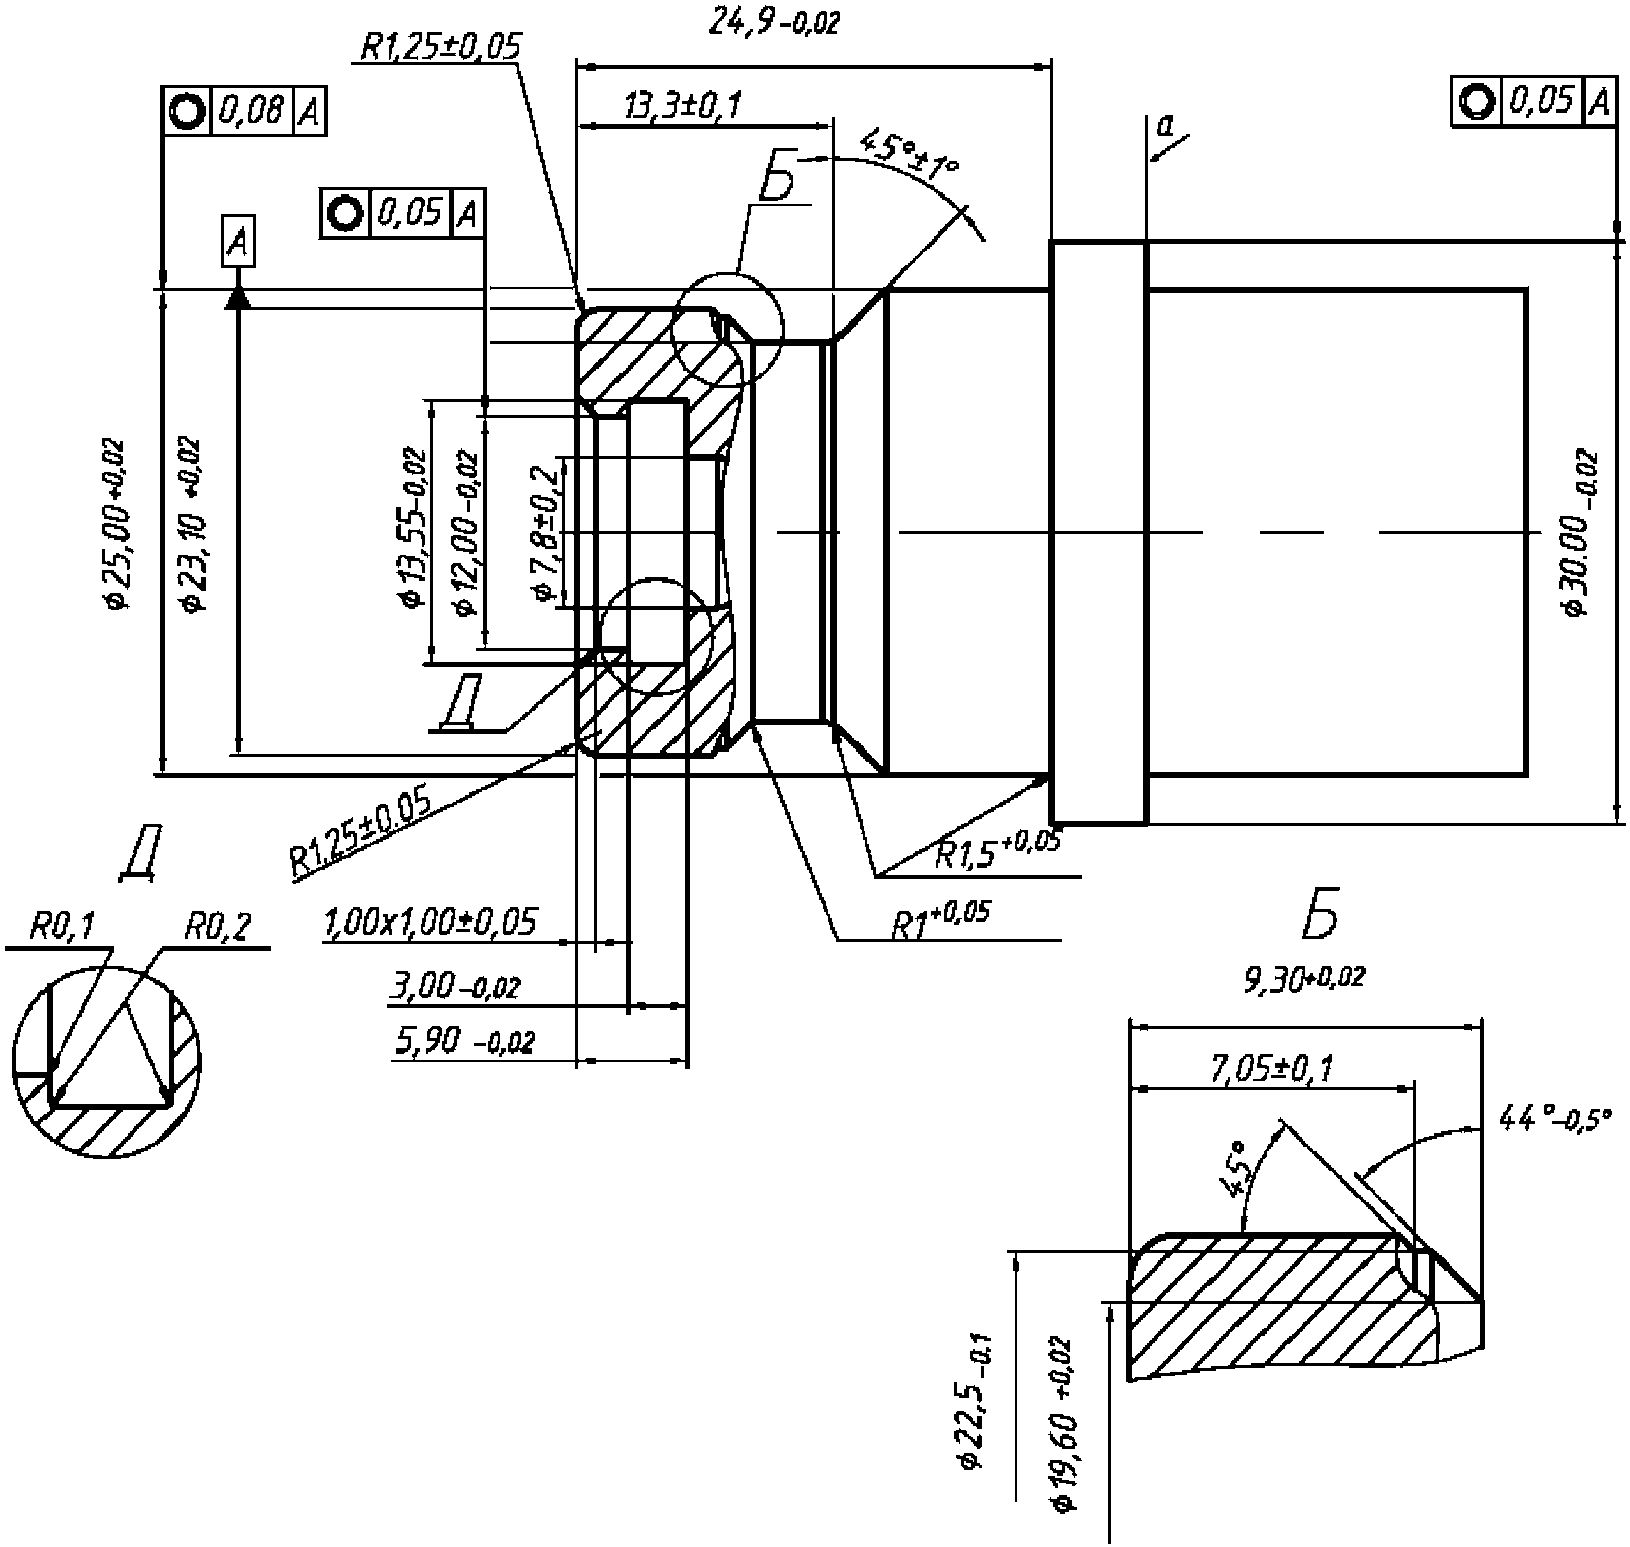
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок D.2 - H25-приспособление для испытаний
с тугой посадкой
Размеры в мм
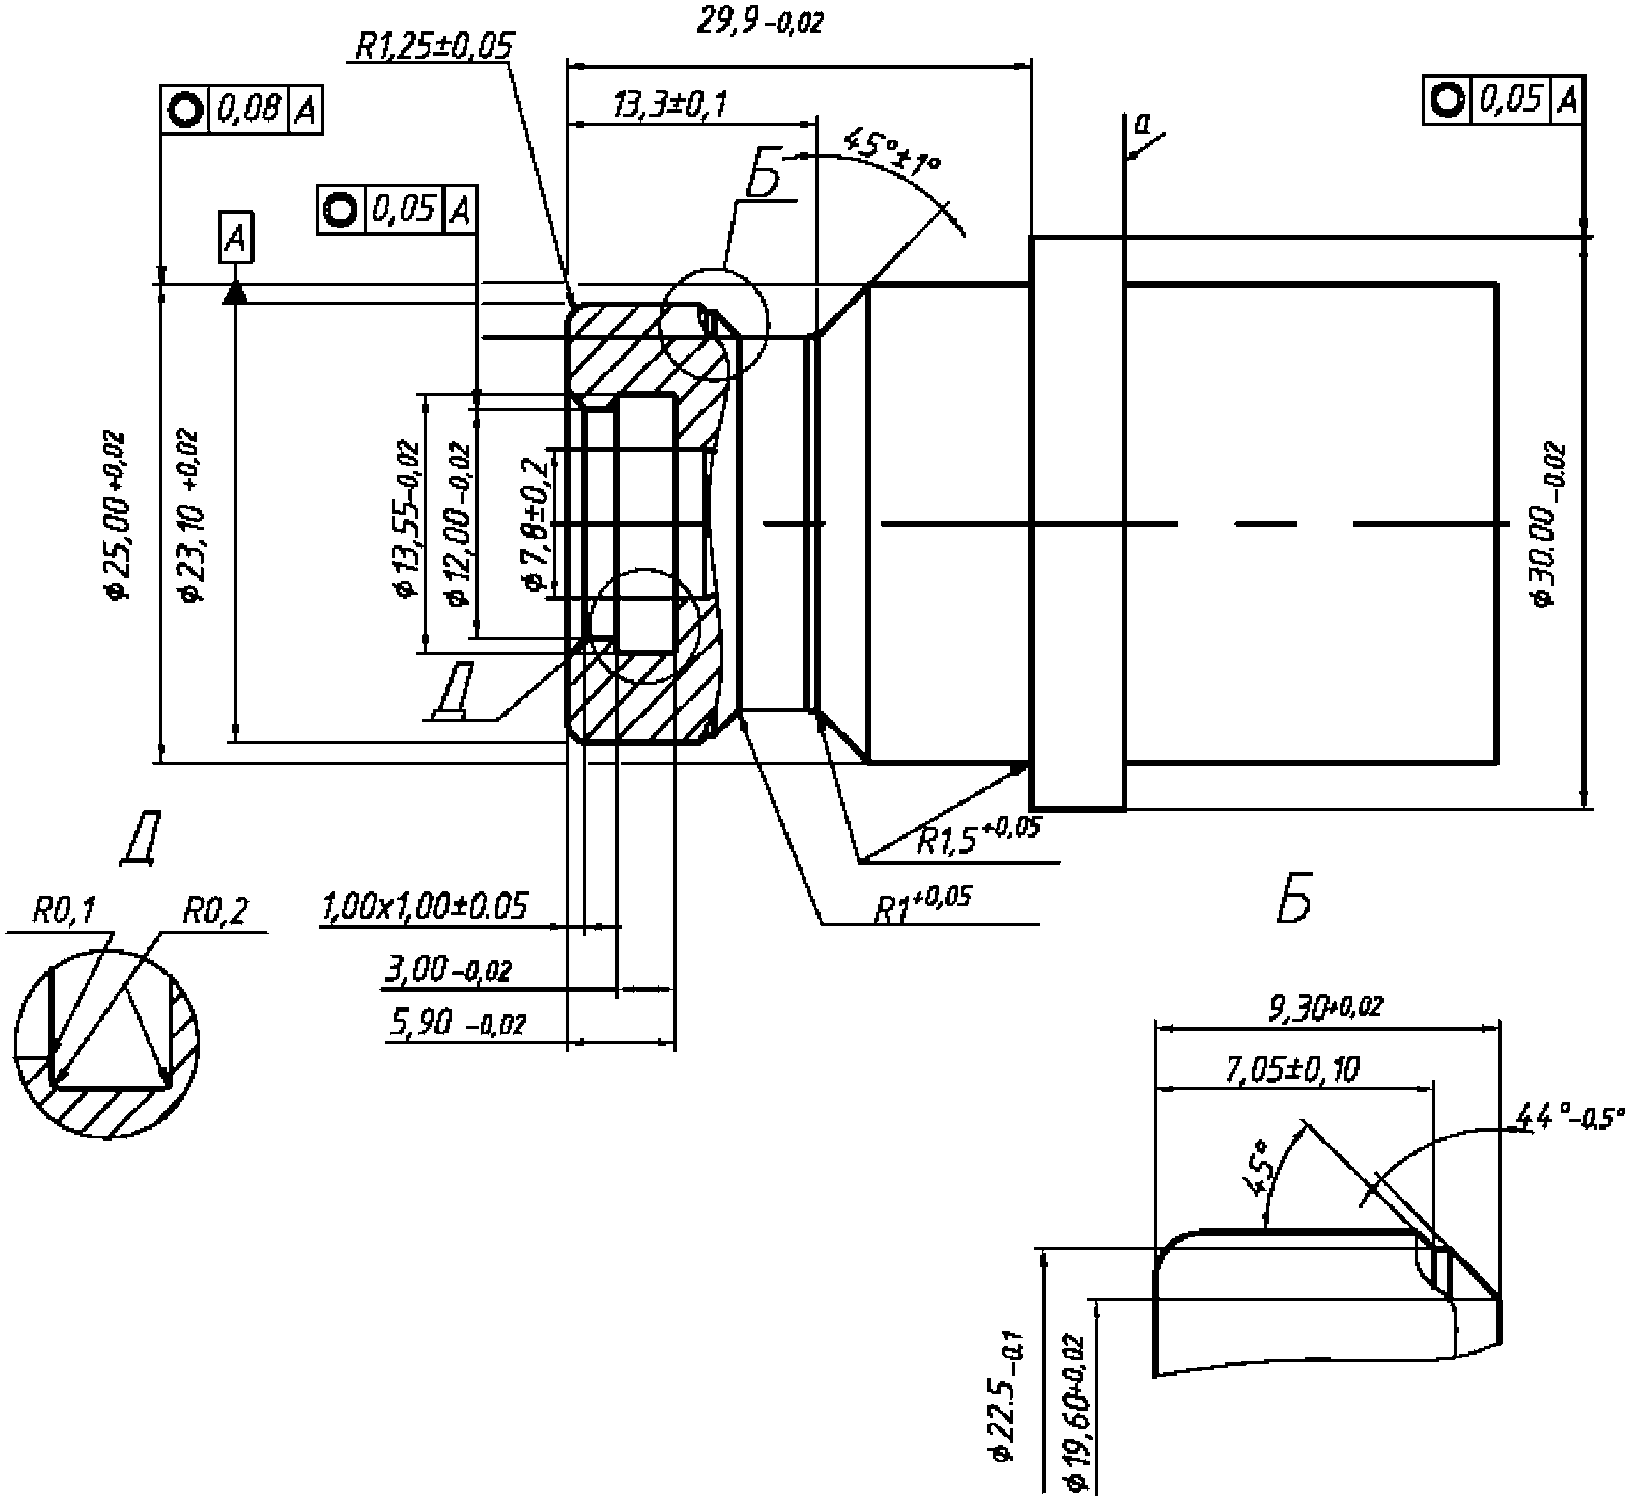
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок D.3 - H35-приспособление для испытаний
с тугой посадкой
Размеры в мм
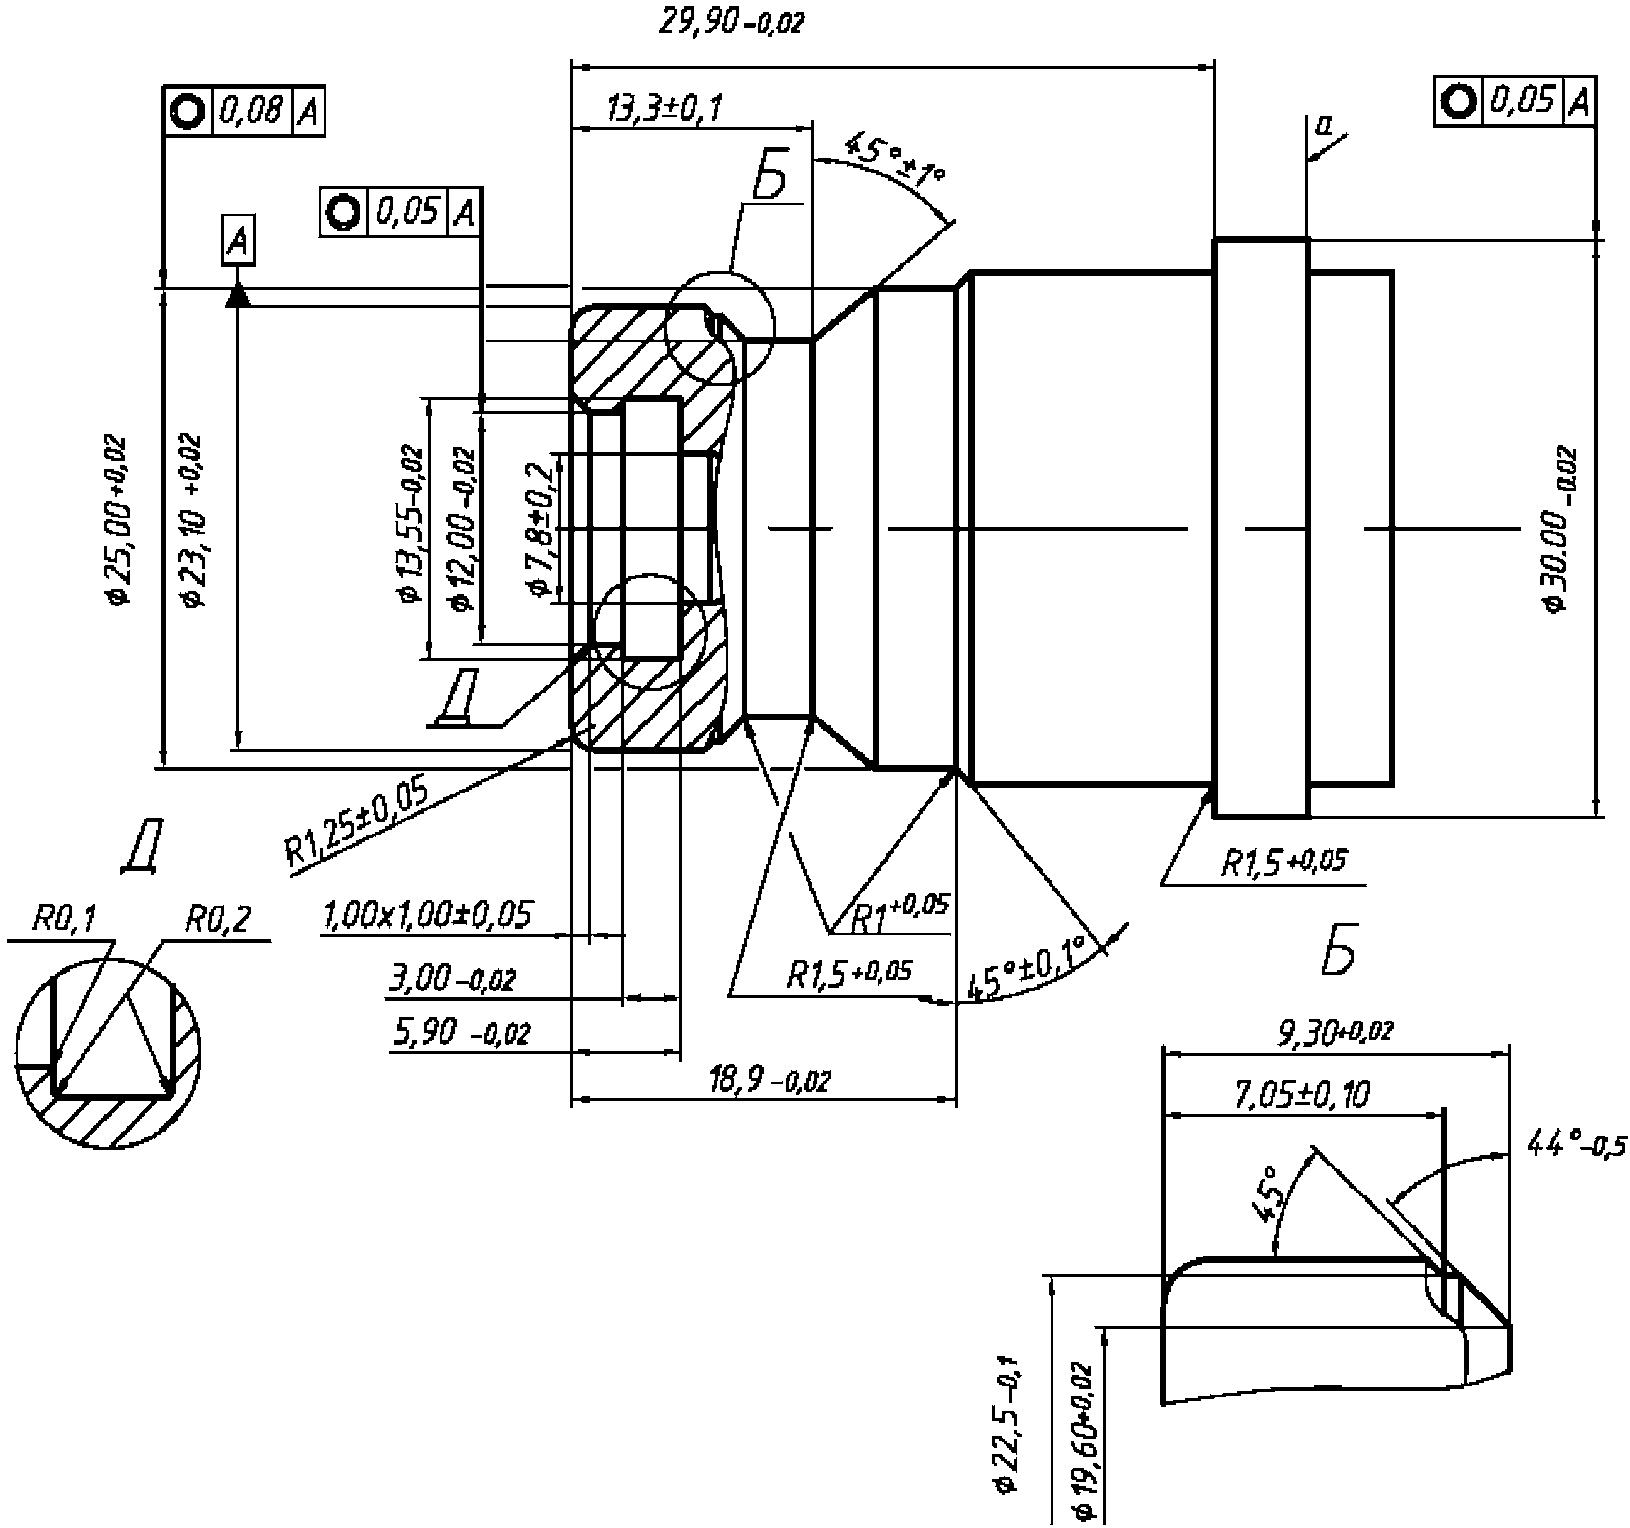
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок D.4 - H35HF-приспособление для испытаний
с тугой посадкой
Размеры в мм
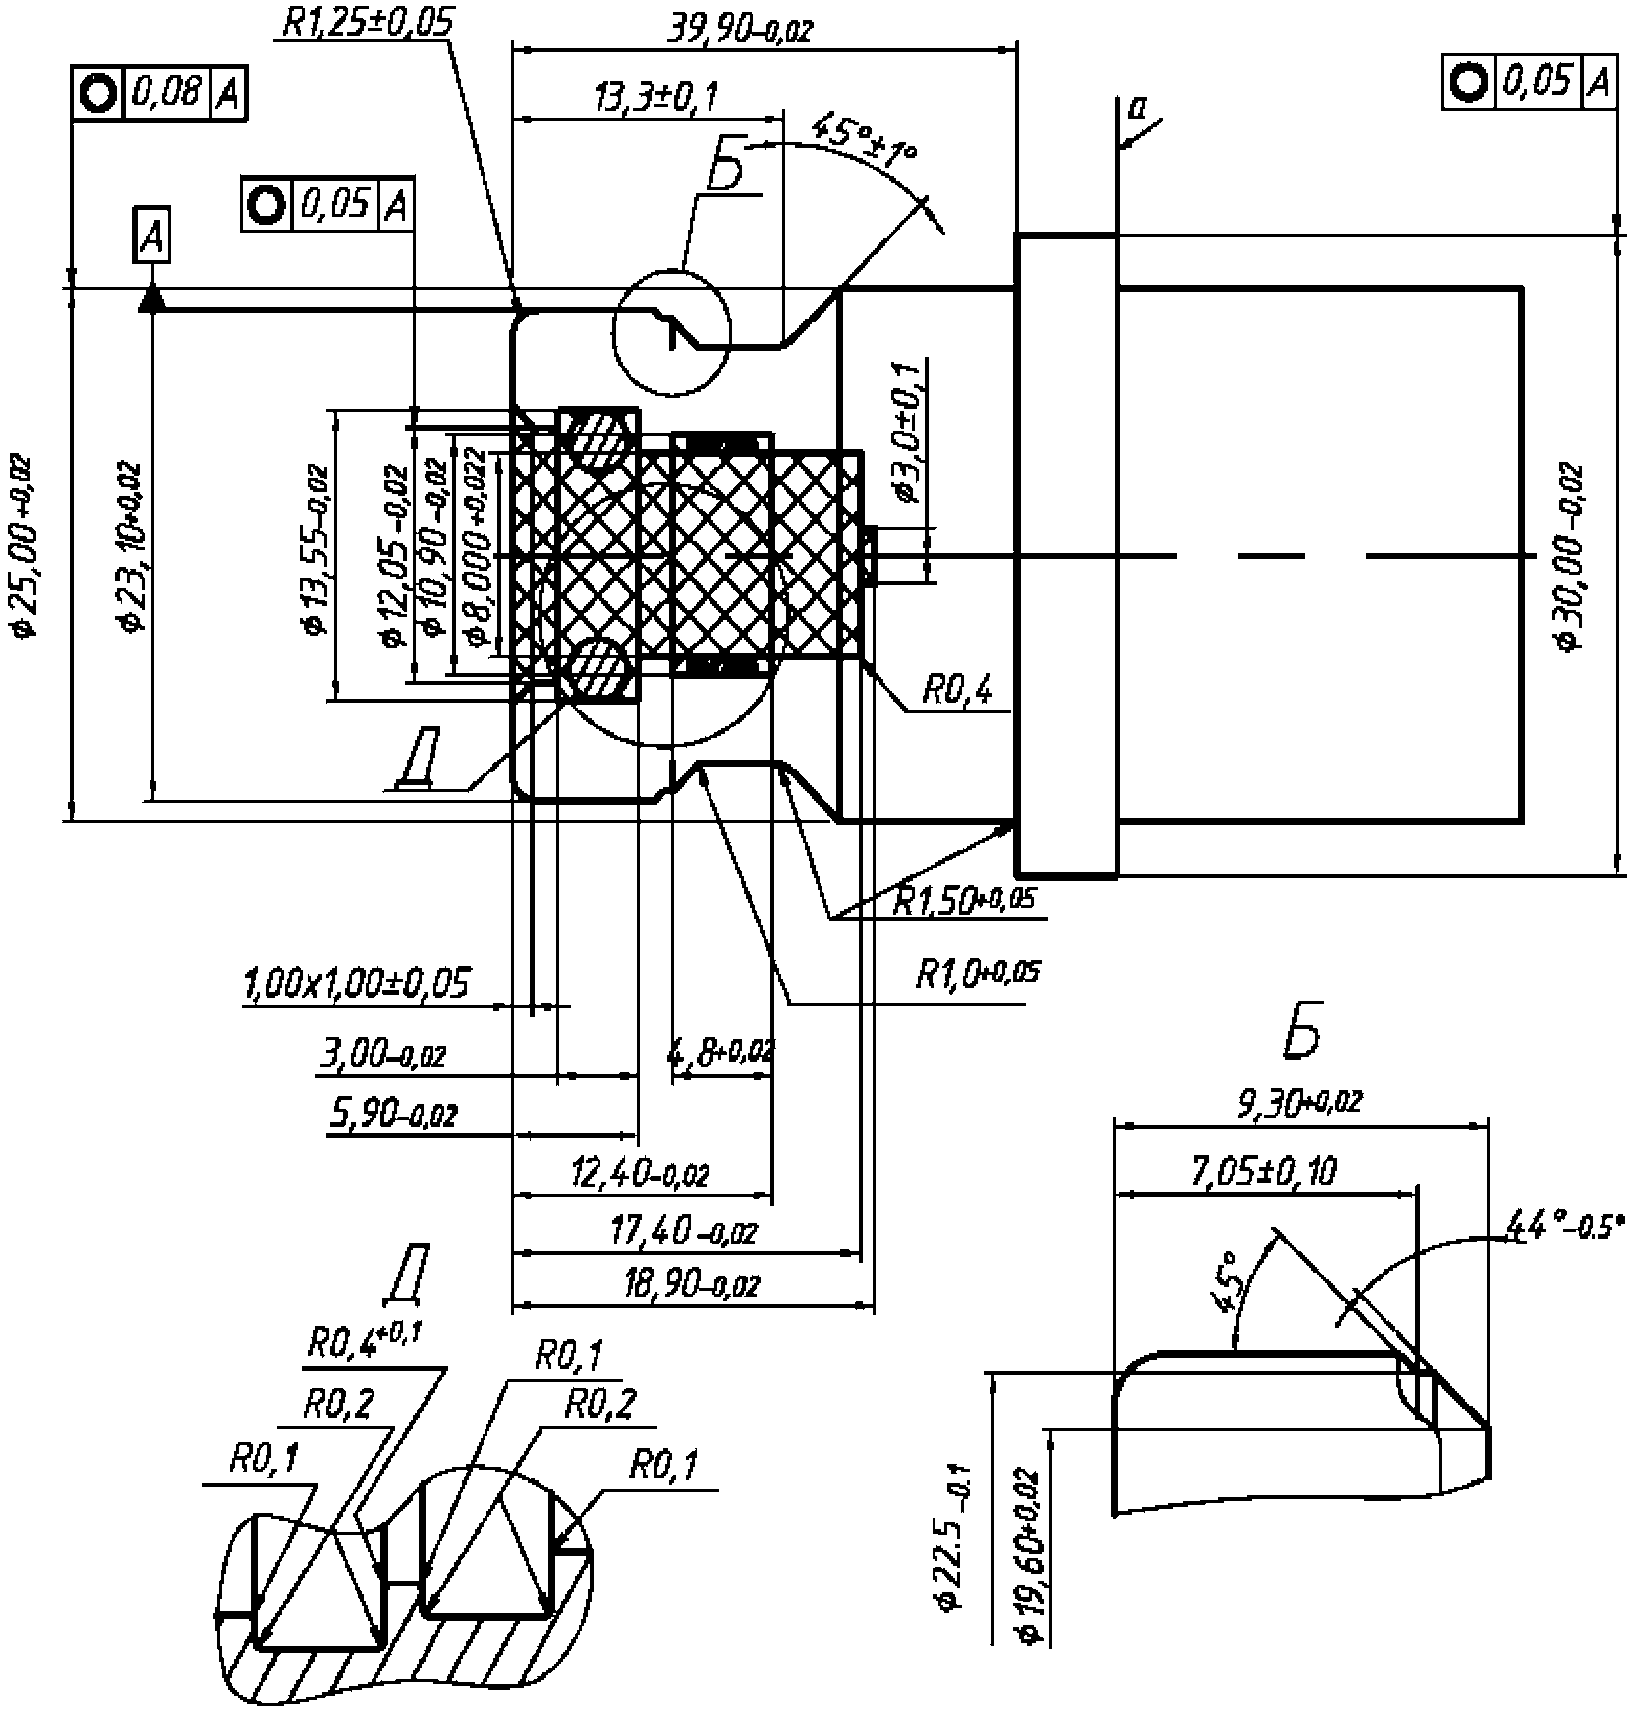
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок D.5 - H70-приспособление для испытаний
с тугой посадкой
(обязательное)
Размеры в мм
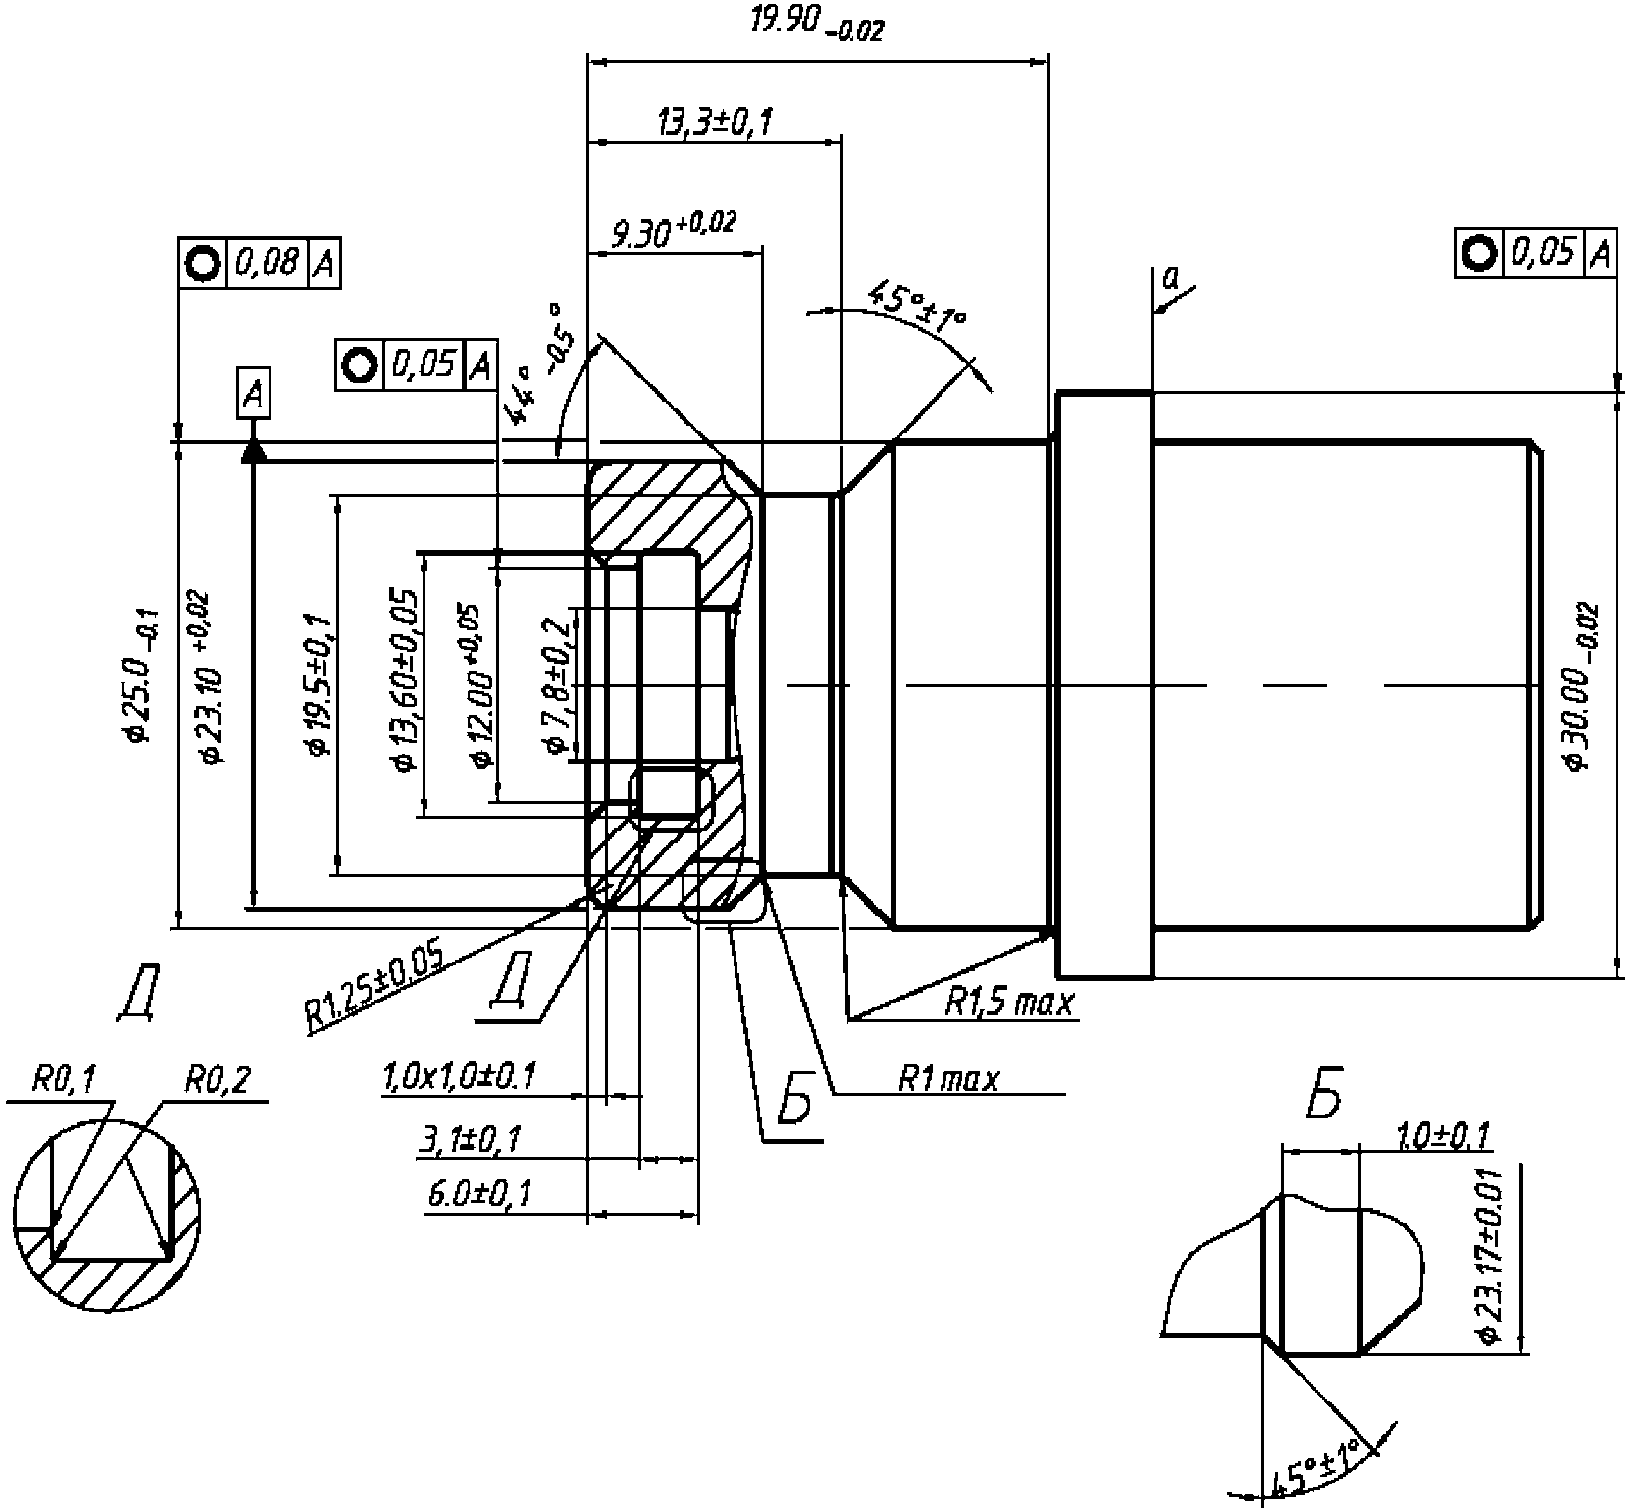
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок E.1 - H11-приспособление для определения
профиля износа
Размеры в мм
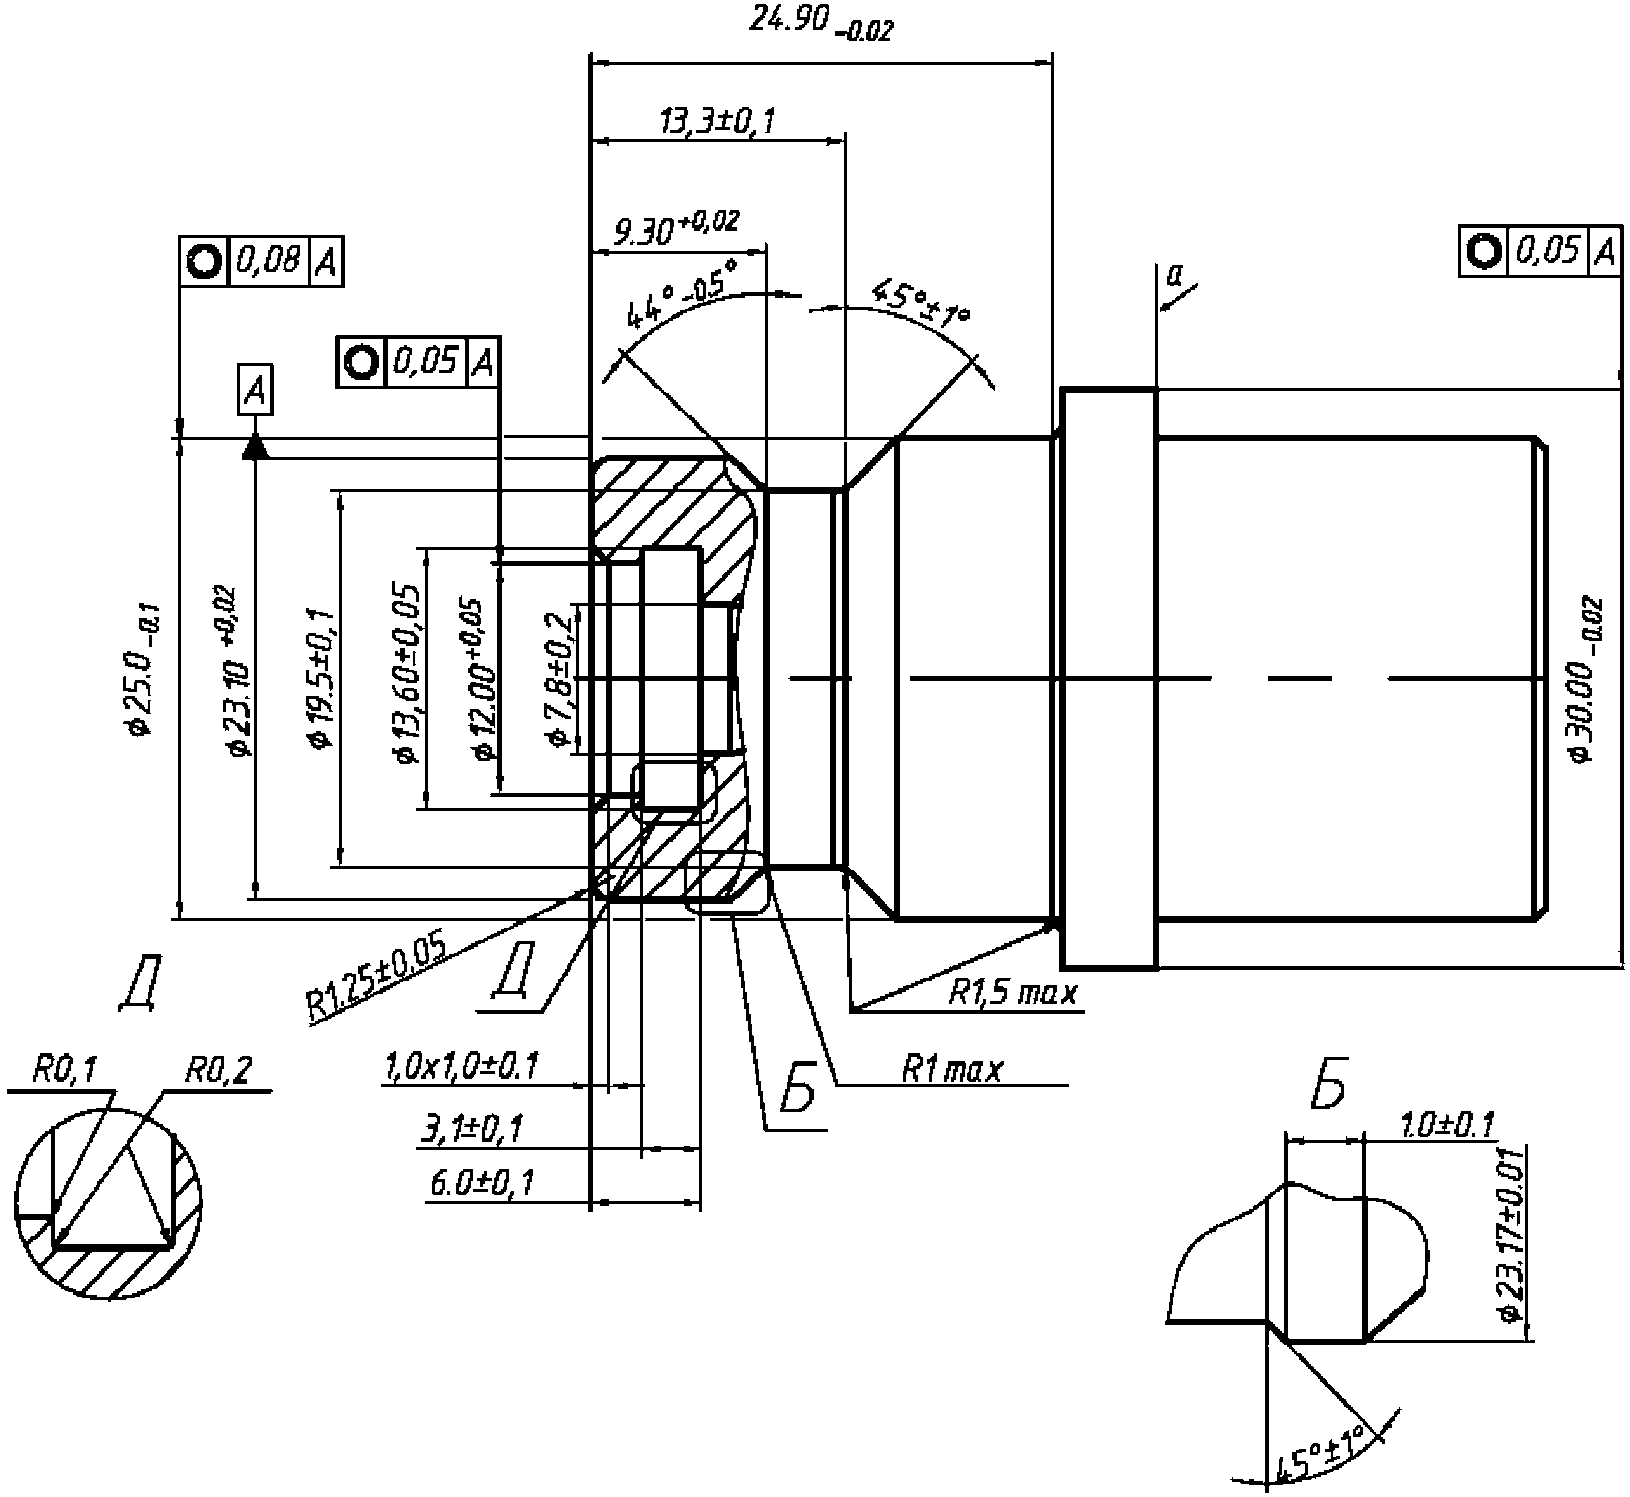
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок E.2 - H25-приспособление для определения
профиля износа
Размеры в мм
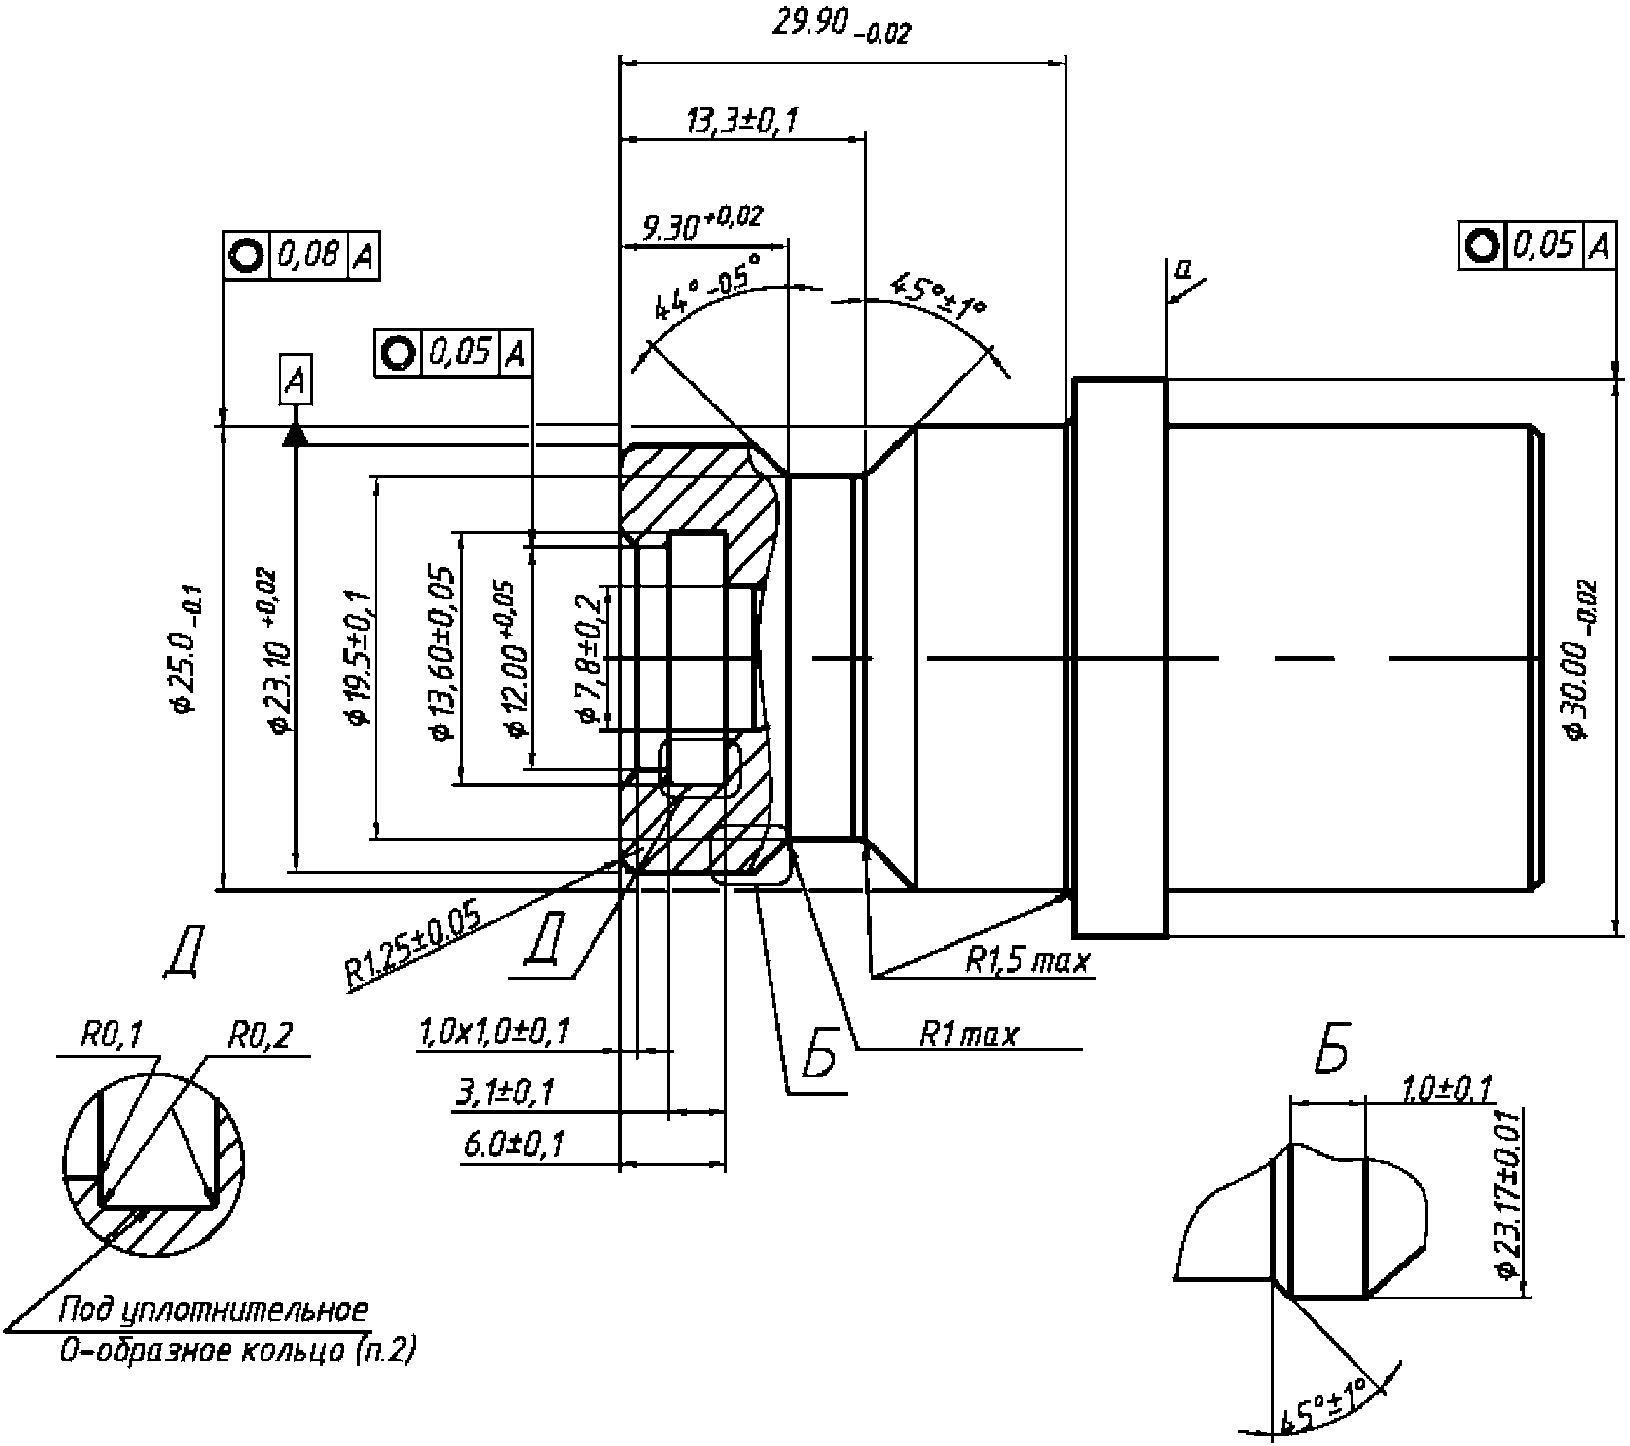
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок E.3 - H35-приспособление для определения
профиля износа
Размеры в мм
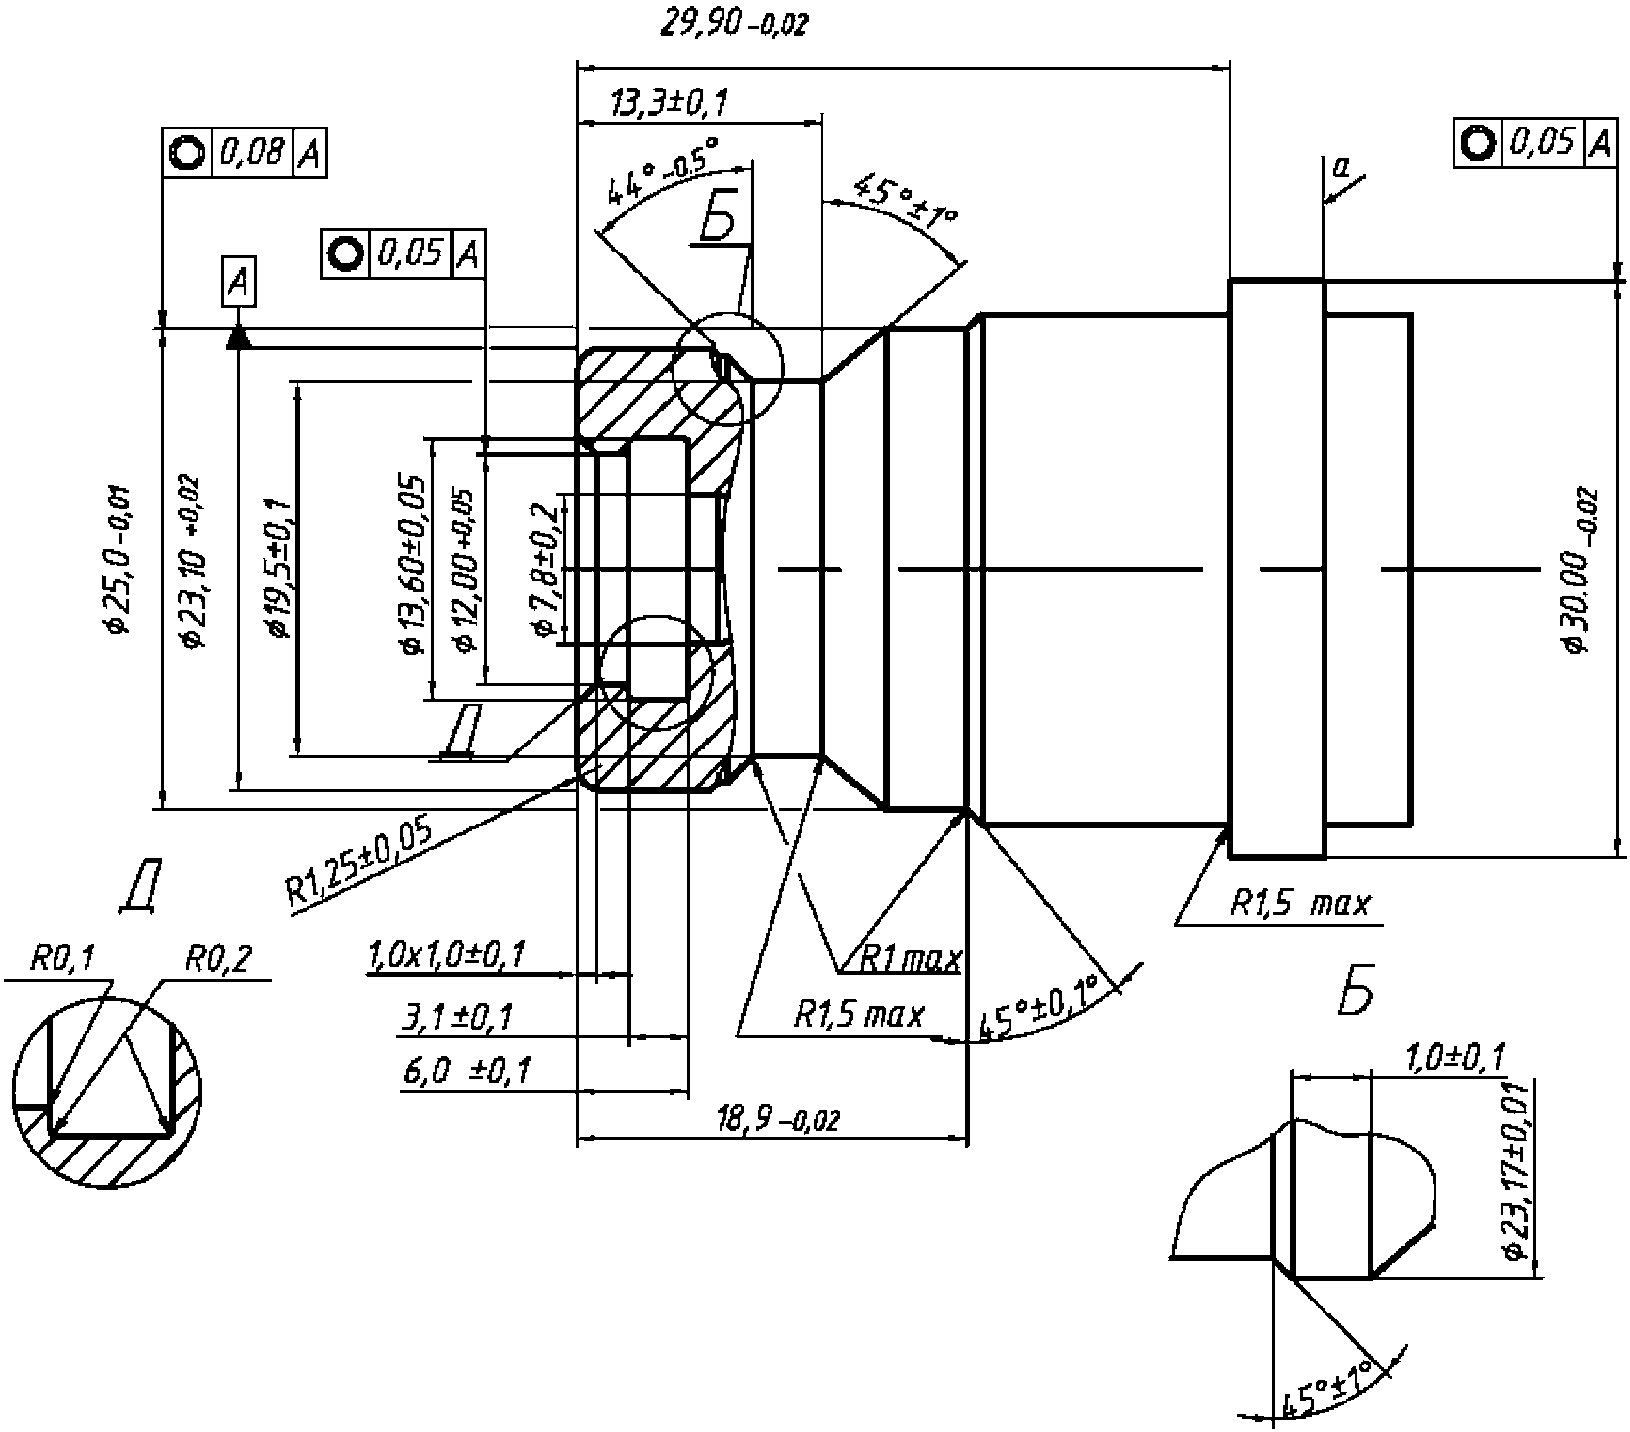
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок E.4 - H35HF-приспособление для определения
профиля износа
Размеры в мм
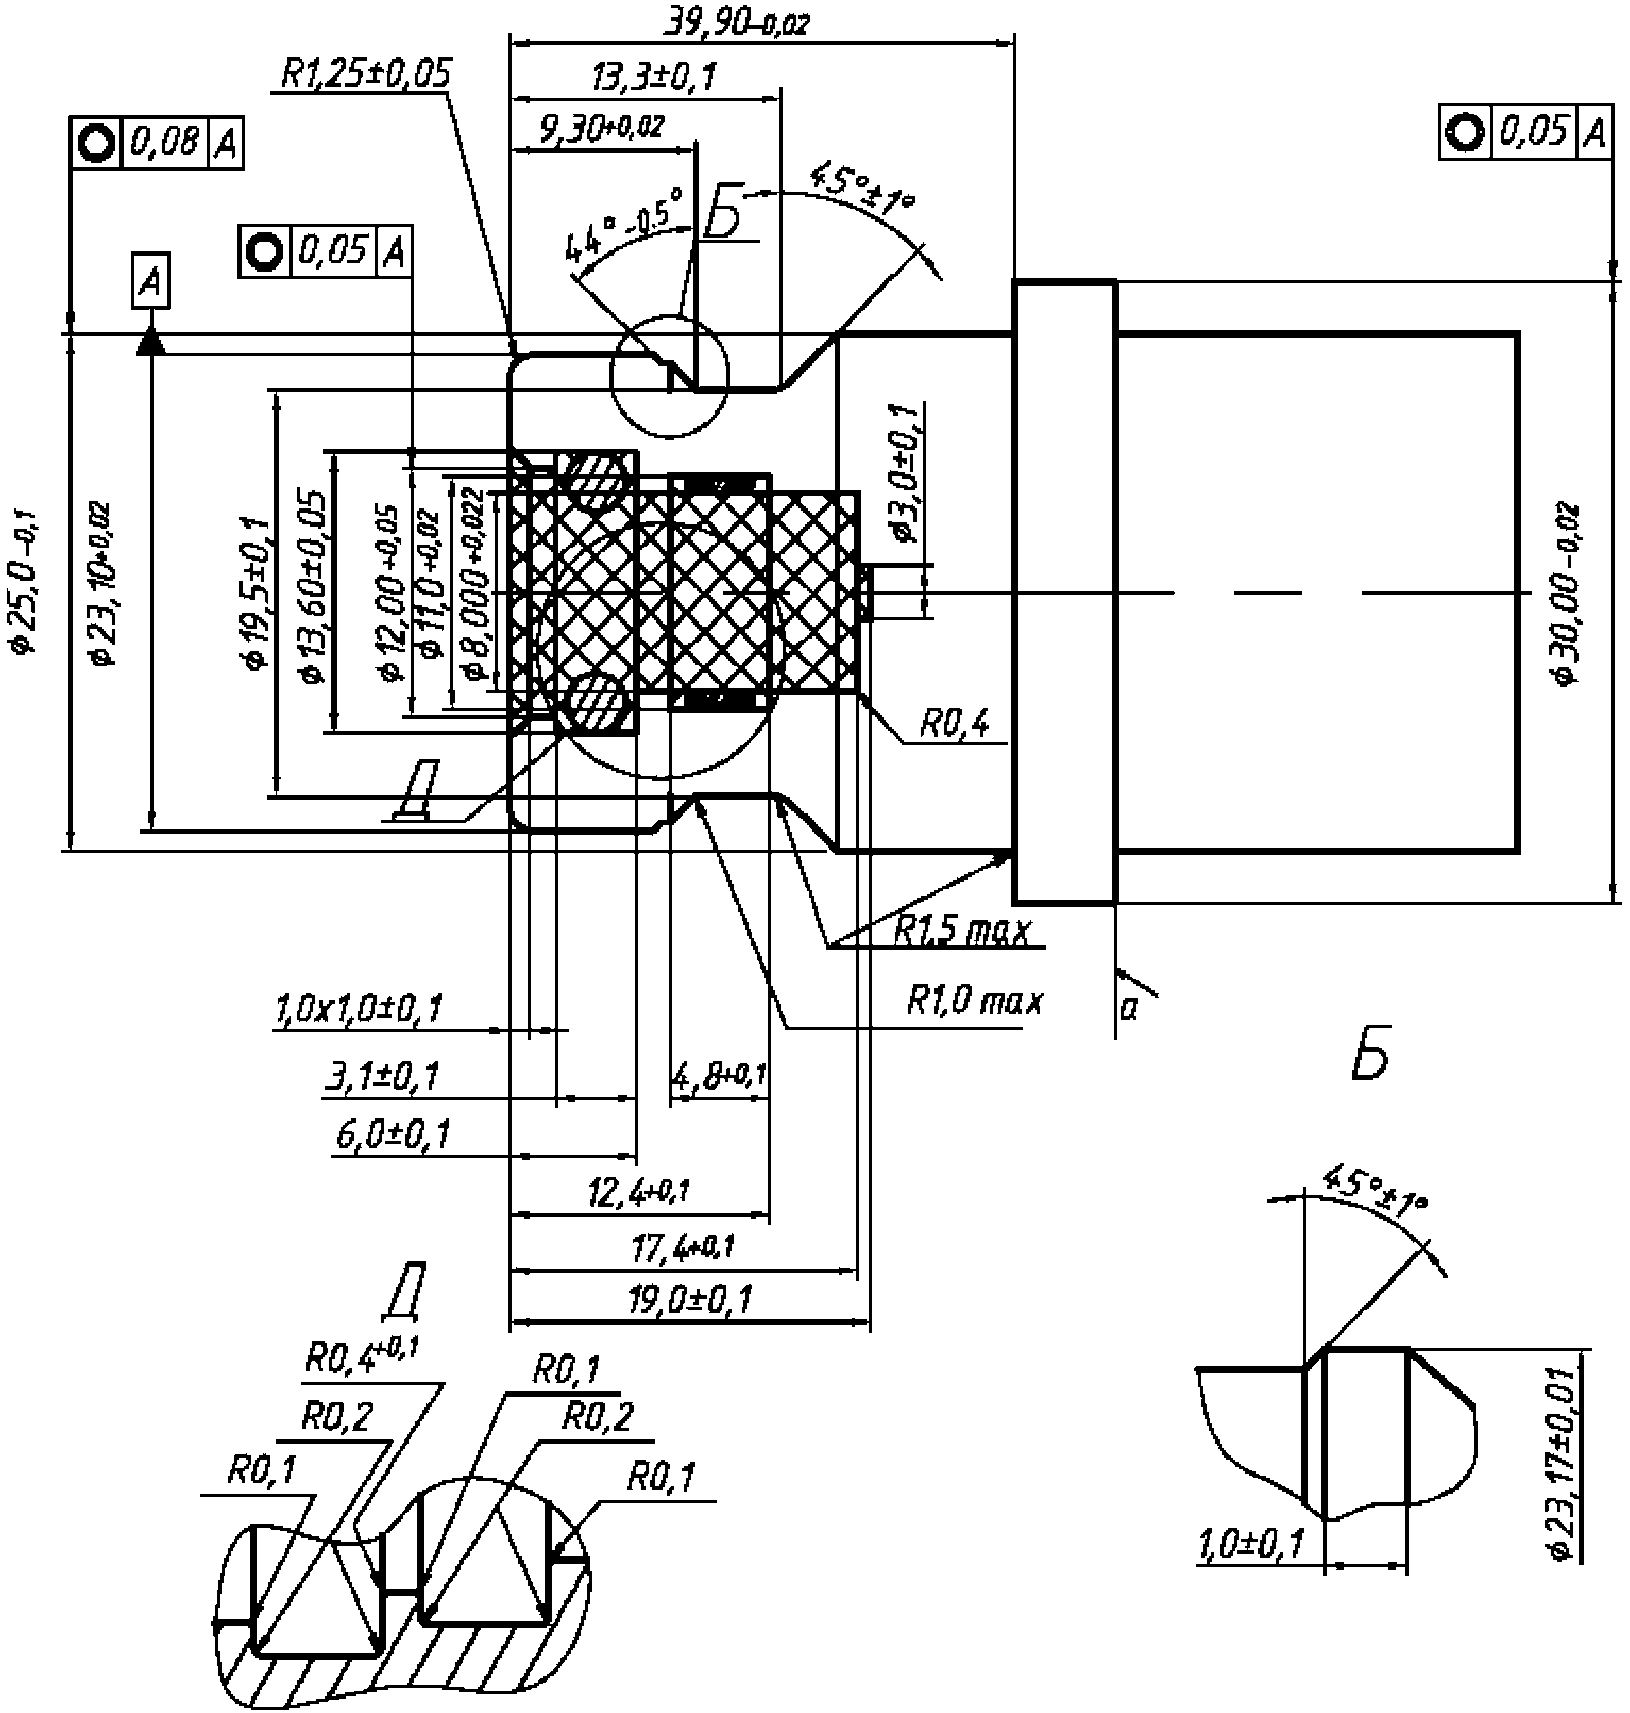
Примечания:
1. Материал должен обладать водородной совместимостью в соответствии с п. 4.5.
2. Твердость материала 80 HRB min.
3. Стопорное кольцо(а) должно иметь толщину 5 мм min.
4. Шероховатость поверхностей 0,4 мкм +/- 0,05 мкм
Рисунок E.5 - H70-приспособление для определения
профиля износа
(справочное)
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ
НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ
Таблица ДА
Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
ISO 188 | IDT | ГОСТ ISO 188-2013 "Резина или термоэластопласты. Испытания на ускоренное старение и теплостойкость" |
ISO 1431-1 | - | <*> |
ISO 9227 | - | <*> |
ISO 14687-2 | IDT | ГОСТ Р 55466-2013/ISO/TS 14687-2:2008 "Топливо водородное. Технические условия на продукт. Часть 2. Применение водорода для топливных элементов с протонообменной мембраной дорожных транспортных средств" |
ISO 15501-1 | - | <*> |
<*> Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов. Примечание - В настоящей таблице использовано следующее обозначение степени соответствия стандартов: - IDT - идентичные стандарты | ||
УДК 629.01 006.354 | ОКС 27.075 | ОКП 45 0000 |
Ключевые слова: водородные технологии, транспортные средства, водород, заправочное устройство, заправочный вентиль, заправочный приемник, заправочное звено, безопасность | ||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/36/gost_39626.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|