

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2014 Примечание к документу Документ введен в действие с 01.09.2014. Название документа "ГОСТ Р ИСО 22674-2013. Национальный стандарт Российской Федерации. Стоматология. Металлические материалы для несъемных и съемных протезов и конструкций" (утв. и введен в действие Приказом Росстандарта от 25.10.2013 N 1200-ст) "ГОСТ Р ИСО 22674-2013. Национальный стандарт Российской Федерации. Стоматология. Металлические материалы для несъемных и съемных протезов и конструкций"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 <*> более высокий, чем в литом состоянии.
 - здесь и далее приведено обозначение условного предела текучести, принятого на территории Российской Федерации.
 , чем в литом состоянии.
Тип металлического материала | Предел текучести  , МПа | Относительное удлинение  , % | Модуль Юнга, ГПа |
Не менее | |||
0 | - | - | - |
1 | 80 | 18 | - |
2 | 180 | 10 | - |
3 | 270 | 5 | - |
4 | 360 | 2 | - |
5 | 500 | 2 | 150 |
Металлический материал, рекомендованный для использования с керамической облицовкой или без нее в обоих состояниях, должен соответствовать этим требованиям.
Если термообработка рекомендована изготовителем [см. 9.2, перечисление c)], материал должен отвечать этим требованиям после термообработки, проведенной в соответствии с инструкциями изготовителя по применению.
Металлический материал может быть отнесен к разным типам (в соответствии с таблицей 1), если он изготовлен более чем одним металлургическим способом производства (по программам альтернативной технологии) и рекомендован для применения и во всех состояниях. Для каждого способа производства должно быть определено наибольшее соответствие применяемому типу.
5.4.2 Предел текучести 
5.4.2.1 Определение соответствия требованиям
Относится к типам материалов, установленных в 9.1, перечисление b).
Если четыре, пять или шесть результатов, полученных при испытании комплекта из шести образцов первой серии, удовлетворяют нормам предела текучести  , то металлический материал соответствует требованиям настоящего стандарта.
Если два или менее результатов из шести образцов первой серии испытаний удовлетворяют нормам предела текучести  , то металлический материал не отвечает требованиям настоящего стандарта.
Примечания
1 Представлены два комплекта из шести образцов (см. 7.3.1). Один из этих комплектов испытывают в первой серии испытаний. При необходимости проводят замену образцов, беря их из второй партии, и используют в первой серии испытаний. Оставшиеся образцы из второй партии идут на вторую серию испытаний.
2 Если число исследованных образцов было менее шести вследствие того, что после испытания на растяжение часть их была забракована (см. 8.3.2), то только комплект из шести образцов завершает первую серию испытаний (т.е. при замене учитывается общее число образцов).
Если три или четыре образца в первом комплекте из шести образцов были забракованы (см. 8.3.2) и заменены образцами из второго комплекта, должны быть испытаны все двенадцать образцов. Если по крайней мере восемь результатов удовлетворяют нормам предела текучести  , то металлический материал соответствует требованиям настоящего стандарта.
Если три результата в комплекте из шести образцов в первой серии испытаний удовлетворяют нормам предела текучести  , то все остальные образцы должны быть испытаны из второй серии. Если пять или шесть результатов образцов из второй серии испытаний удовлетворяют нормам предела текучести
 , то металлический материал соответствует требованию настоящего стандарта.
, то все остальные образцы должны быть испытаны из второй серии. Если пять или шесть результатов образцов из второй серии испытаний удовлетворяют нормам предела текучести , то металлический материал соответствует требованию настоящего стандарта.Примечание - Из этого следует, что если один образец из первого комплекта был забракован после разрушения (см. 8.3.2) во время первой серии испытаний и заменен образцом второго комплекта из шести образцов, то тогда все пять оставшихся образцов второго комплекта должны отвечать требованиям настоящего стандарта. Следует учесть, что возможна только одна замена образца металлического материала с пограничным значением.
Если три результата в комплекте из шести образцов в первой серии испытаний и четыре или менее результатов, полученных при испытании образцов второй серии, отвечают требованию к пределу текучести  , то металлический материал считается не прошедшим испытания.
5.4.2.2 Среднее значение
Среднее значение предела текучести  не должно отличаться более чем на 10% от значения, указанного в сопроводительных документах упаковки [см. 9.1, перечисление c)].
5.4.3 Относительное удлинение после разрыва
5.4.3.1 Определение соответствия требованиям
Относится к типам материалов, в соответствии с 9.1, перечисление b)
Если четыре, пять или шесть результатов, полученных при испытании комплекта из шести образцов в первой серии, удовлетворяют требованию к пределу текучести  , а также требованию и к относительному удлинению после разрыва, тогда металлический материал считается выдержавшим испытания по относительному удлинению.
Металлический материал не выдержал испытания по относительному удлинению после разрыва, если только два или менее результатов в наборе из шести образцов в первой серии испытаний соответствуют требованию настоящего стандарта к относительному удлинению.
Примечания
1 Представлены два комплекта из шести образцов (см. 7.3.1). Один из этих комплектов испытывают в первой серии испытаний. При необходимости проводят замену образцов, беря их из второй партии, и используют в первой серии испытаний. Оставшиеся образцы из второй партии идут на вторую серию испытаний.
2 Если число исследованных образцов было менее шести вследствие того, что после испытания на растяжение часть их была забракована (см. 8.3.2), то только комплект из шести образцов завершает первую серию испытаний, (т.е. при замене учитывается общее число образцов).
Если три или четыре образца в первом комплекте из шести образцов были забракованы (см. 8.3.2) и заменены на образцы из второго комплекта, тогда должны быть испытаны все двенадцать образцов. Если по крайней мере восемь результатов удовлетворяют требованию к пределу текучести  и также отвечают требованию к относительному удлинению, то металлический материал удовлетворяет требованию настоящего стандарта к относительному удлинению.
Если три результата в первом комплекте из шести образцов в первой серии испытаний удовлетворяют требованиям к пределу текучести  и также к относительному удлинению, тогда все остальные образцы должны быть испытаны во второй серии испытаний. Если пять или шесть результатов, полученных при испытании образцов во второй серии испытаний, соответствуют требованиям как к относительному удлинению при разрушении, так и к пределу текучести
 , то металлический материал соответствует требованию к относительному удлинению. Если результаты пяти или шести образцов во второй серии отвечают требованию к относительному удлинению, но не соответствуют требованию к пределу текучести
 , тогда металлический материал не соответствует требованию к относительному удлинению.
и также к относительному удлинению, тогда все остальные образцы должны быть испытаны во второй серии испытаний. Если пять или шесть результатов, полученных при испытании образцов во второй серии испытаний, соответствуют требованиям как к относительному удлинению при разрушении, так и к пределу текучести , то металлический материал соответствует требованию к относительному удлинению. Если результаты пяти или шести образцов во второй серии отвечают требованию к относительному удлинению, но не соответствуют требованию к пределу текучести , тогда металлический материал не соответствует требованию к относительному удлинению.Примечание - Из этого следует, что если один образец из первого комплекта был забракован после разрушения (см. 8.3.2) во время первой серии испытаний и заменен образцом второго комплекта из шести образцов, тогда все пять оставшихся образцов из второго комплекта должны отвечать требованиям настоящего стандарта. Следует учесть, что возможна только одна замена образца металлического материала с пограничным значением.
Металлический материал не соответствует требованию по относительному удлинению после разрыва, если только три результата из комплекта шести образцов в первой серии испытаний и четыре или менее результатов, полученных при испытании образцов второй серии, отвечают требованию к относительному удлинению.
5.4.3.2 Регламентированное среднее значение
Среднее значение относительного удлинения после разрыва должно быть выше 70% значения, указанного в сопроводительных документах, вложенных в упаковку, и быть не менее минимального значения для данного типа материала [см. 9.1, перечисление d)]
5.4.4 Модуль Юнга
5.4.4.1 Определение соответствия требованию для материалов Типа 5
Относится к типу материалов, установленных в 9.1, перечисление b).
Если четыре, пять или шесть результатов, полученных при испытании комплекта из шести образцов в первой серии испытаний, удовлетворяют нормам пределу текучести  и относительного удлинения, а также отвечают требованию к модулю Юнга, то металлический материал соответствует требованию к модулю Юнга.
Если только два или менее результатов из шести образцов в первой серии испытаний, удовлетворяющие нормам предела текучести  и относительного удлинения, отвечают требованию к модулю Юнга, то металлический материал не соответствует требованию к модулю Юнга.
Примечания
1 Представлены два комплекта из шести образцов (см. 7.3.1). Один из этих комплектов испытывают в первой серии испытаний. При необходимости проводят замену образцов, беря их из второй партии, и используют в первой серии испытаний. Оставшиеся образцы из второй партии идут на вторую серию испытаний.
2 Если число исследованных образцов было менее шести вследствие того, что после испытания на растяжение часть их была забракована (см. 8.3.2), то в этом случае только комплект из шести образцов завершает первую серию испытаний (т.е. при замене учитывается общее число образцов).
Если три или четыре образца в первом комплекте из шести образцов были забракованы (см. 8.3.2) и заменены образцами из второго комплекта, тогда должны быть испытаны все двенадцать образцов. Если по крайней мере восемь результатов удовлетворяют нормам предела текучести  и соответствуют нормам относительного удлинения, а также отвечают требованию к модулю Юнга, то металлический материал соответствует требованию к модулю Юнга.
Если три результата в первом комплекте из шести образцов в первой серии испытаний, удовлетворяющие нормам предела текучести  и относительного удлинения, отвечают требованию к модулю Юнга, то все остальные образцы должны быть испытаны во второй серии испытаний.
Если пять или шесть результатов, полученных на оставшихся образцах, имеют значения модуля Юнга, предела текучести  и относительного удлинения, отвечающие требованиям настоящего стандарта, то металлический материал соответствует требованию к модулю Юнга. В противном случае металлический материал не отвечает требованию к модулю Юнга.
Примечание - Из этого следует, что если один образец из первого комплекта был забракован после разрушения (см. 8.3.2) во время первой серии испытаний и заменен образцом второго комплекта из шести образцов, тогда все пять оставшихся образцов второго комплекта должны отвечать требованиям настоящего стандарта. Следует учесть, что возможна только одна замена образца металлического материала с пограничным значением.
5.4.4.2 Среднее значение
Среднее значение модуля Юнга не должно отличаться более чем на +/- 10% от значения, указанного в сопроводительных документах, вложенных в упаковку [см. 9.1, перечисление e)].
5.5 Плотность
Плотность металлического материала не должна отличаться более чем на +/- 5% от значения, указанного в сопроводительных документах упаковки [см. 9.1, перечисление f)].
5.6 Коррозионная стойкость материала
Суммарный выход ионов металла из металлического материала в специальный раствор (см. 8.5.4) при температуре (37 +/- 1) °C в течение (7,0 +/- 0,1) дней не должен превышать 200 мг/см2 при испытании в соответствии 8.5.
Металлический материал должен соответствовать этому требованию после рекомендованных режимов обработок (например, литья, охлаждения жидкого металла, механической обработки) и после применения режима обжига керамики (если он применялся). Металлический материал, рекомендованный для использования с керамической облицовкой или без нее, в обоих состояниях должен соответствовать этому требованию.
Это требование должно выполняться, если оно указано как "материал, стойкий к потускнению" в сопроводительных документах, вложенных в упаковку в разделе "Информация".
После выдержки в специальной окислительной среде (см. 8.6), если произошло незначительное изменение цвета и образование продуктов окисления, легко удаляемых простым стиранием или щеткой, сплав может быть указан в сопроводительных документах, вложенных в упаковку, как "стойкий к потускнению" [см. 9,1, перечисление g)].
Металлический материал должен соответствовать этому требованию после рекомендованных режимов обработок (например, литья, охлаждения жидкого металла, механической обработки) и после применения режима обжига керамики (если он применялся). Металлический материал, рекомендованный для использования с керамической облицовкой или без нее, в обоих состояниях должен соответствовать этому требованию.
5.8 Температуры солидуса и ликвидуса (для сплава) или температура плавления (для технически чистого металла)
Для сплава, имеющую температуру солидуса менее или равной 1200 °C, температуры солидуса и ликвидуса не должны отличаться более чем на +/- 20 °C от значений, указанных в сопроводительных документах, вложенных в упаковку [см. 9.1, перечисление h)].
Для сплава, имеющую температуру солидуса выше 1200 °C, температуры солидуса и ликвидуса не должны отличаться более чем на +/- 50 °C от значений, указанных в сопроводительных документах, вложенных в упаковку [см. 9.1, перечисление h)].
Для технически чистого металла температура плавления не должна отличаться более чем на +/- 20 °C, если она менее или равна 1200 °C, и более чем на +/- 50 °C, если она выше 1200 °C.
5.9 Температурный коэффициент линейного расширения
Это требование распространяется только на металлический материал, предназначенный для изготовления металлокерамических протезов.
Температурный коэффициент линейного расширения металлического материала не должен отличаться более чем на 0,5·10-6 К-1 от значения, указанного в сопроводительных документах, вложенных в упаковку [см. 9.1, перечисление i)].
Примечание - Измеренное значение коэффициента линейного расширения сравнивают со значением, указанным изготовителем, для контроля качества. Выполнение этого требования не может гарантировать, что сплав и любая керамика совместимы.
5.10 Информация, инструкции и маркировка
Все требования, указанные в разделах 9 и 10, должны быть представлены и соблюдены. Если требуются подробные инструкции или рекомендации, то они должны быть достаточными для выполнения требований настоящего стандарта.
Пробы должны быть отобраны из одной партии и соответствовать требованиям по подготовке образцов в соответствии с 7.3. Пробы и упаковочные материалы должны быть доступны для осмотра в соответствии с 8.1.
Подготовку всех образцов к испытаниям проводят в соответствии с инструкциями изготовителя (см. в 9.2).
При испытании литых образцов после литья необходимо тщательно удалить литники, наплывы, заусенцы и т.д. Заменяют любые образцы с видимыми дефектами.
Металлический материал испытывают в зависимости от тех требований, которые соответствуют его металлургическому способу производства и предполагаемому применению.
7.2.2 Металлические материалы, для которых рекомендована термическая обработка в инструкциях изготовителя по применению
Если термическая обработка рекомендована изготовителем [см. 9.2, перечисление c)], испытания проводят в термообработанном состоянии в соответствии с инструкциями изготовителя по применению.
Проводят испытания после воспроизведения следующих режимов обжига:
- одного окислительного обжига (для металлического каркаса);
- четырех обжигов при максимально высокой температуре спекания керамического покрытия на металлический каркас, допустимой для выбранного металла [см. п. 9.1, перечисление k)].
После обжига, имитирующего окисление металлического каркаса, или одного из четырех обжигов, имитирующих нанесение очередного слоя керамического покрытия, образцы извлекают из печи и устанавливают на керамическую пластину (находящуюся при комнатной температуре).
Если материал рекомендуется использовать без керамической облицовки, то его испытывают в состоянии, описанном в 7.2.2 или 7.2.4, соответственно его назначению.
7.2.4 Металлические материалы, для которых не рекомендована термическая обработка в инструкциях изготовителя по применению
Испытывают в состоянии после изготовления.
Для отливок металлических материалов это соответствует состоянию охлаждения жидкого металла до комнатной температуры на лабораторном столе.
7.3.1.1 Металлические материалы, для которых возможно изготовление стандартных образцов
Приготавливают два комплекта из шести образцов в соответствии с рисунком 1 или рисунком 2; изготовление, отделка и термообработка - согласно 7.1 и 7.2.
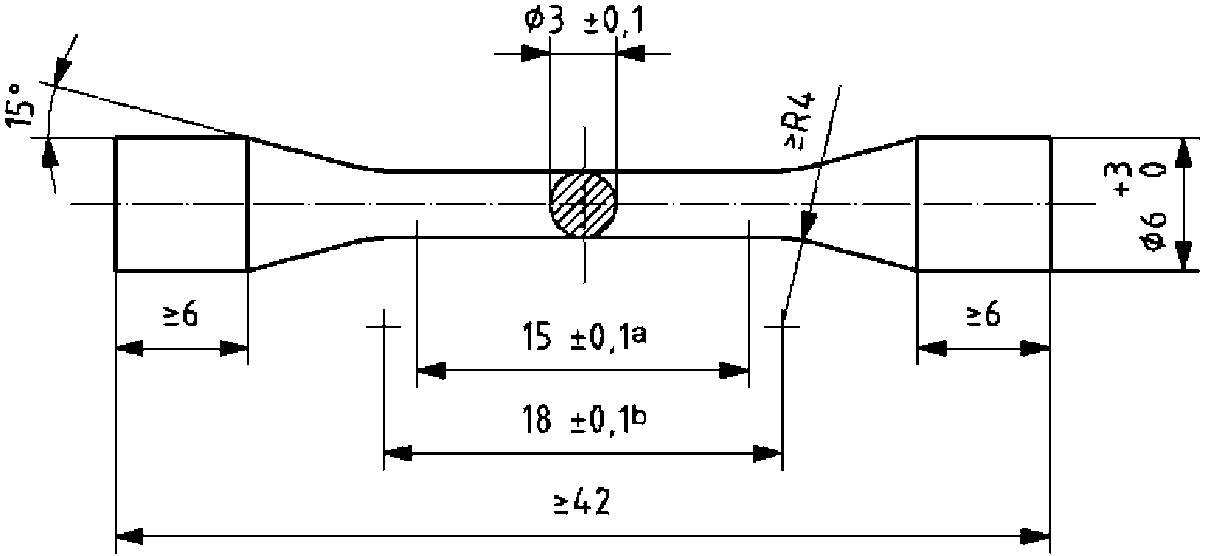
--------------------------------
<a> Расчетная длина.
<b> Цилиндрический участок испытуемого образца.
с конической переходной частью
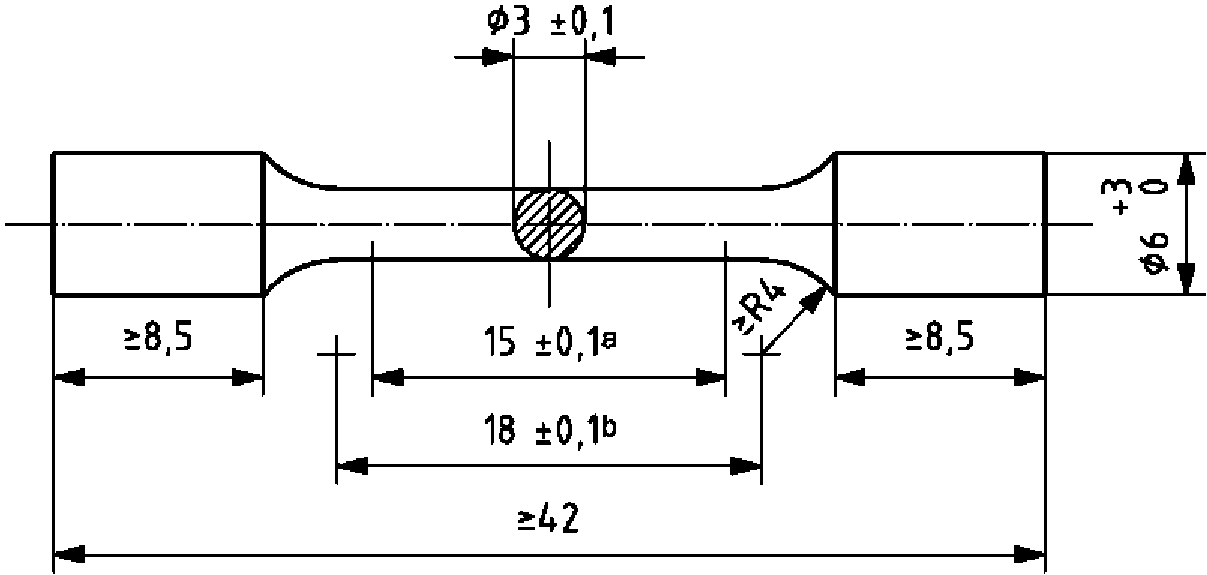
--------------------------------
<a> Расчетная длина.
<b> Цилиндрический участок испытуемого образца.
с цилиндрической переходной частью
Если материал предназначался для использования как с керамической облицовкой, так и без нее, испытывают четыре комплекта из шести образцов, из них два подготавливают в соответствии с 7.2.3, а два других - в соответствии с 7.2.2 или 7.2.4 (по назначению).
Образцы для испытаний обычно не требуют дальнейшей чистовой обработки после обработки, описанной в 7.1 и 7.2. Если литые образцы вместо полирования механически обработаны согласно инструкциям по применению [см. 9.2, перечисление a)], это необходимо отметить.
Маркируют или обозначают тонкими линиями концы расчетной длины.
7.3.1.2 Металлические материалы Типа 0, для которых невозможно изготовление стандартных образцов
В приложении A дано руководство для металлических материалов или изделий в промежуточной стадии изготовления, для которых невозможно обычной технологией изготовить опытные образцы по форме и размерам, соответствующим указанным на рисунках 1 и 2.
Используют материал, взятый из упаковки, без последующей обработки, при условии отсутствия пор. Таким образом, если возможно, используют для испытаний образцы правильной формы и геометрии в соответствии с инструкциями изготовителя по применению (см. 9.2).
В случае неправильной формы (неравномерной поверхности) материала отбирают образцы, все части внешней поверхности которых видны.
Подготавливают два плоских образца прямоугольной формы размерами приблизительно 34 x 13 x 1,5 мм; изготовление, отделка и термообработка - в соответствии с 7.1 и 7.2. Проводят окончательную полировку, если она указана изготовителем, в соответствии с 9.2, перечисление a).
Если технология изготовления или сам материал не позволяет изготовить образцы для испытаний прямоугольной формы размерами 34 x 13 x 15 мм, то подготавливают две пробы образцов, которые обеспечат приблизительно такую же площадь поверхности (10,2 см2).
Для материала в промежуточной стадии изготовления готовят два образца примерно с одинаковой площадью поверхности (10,2 см2). Эти образцы могут не иметь форму прямоугольной пластины.
Если материал предназначен для использования как с керамической облицовкой, так и без нее, требуются два комплекта из двух образцов: один должен быть приготовлен в соответствии с 7.2.3, а другой - в соответствии с 7.2.1 или 7.2.4 (по назначению).
Готовят два цилиндрических или плоских по форме образца площадью поперечного сечения и длиной, соответствующими типу используемого дилатометра, при этом площадь поперечного сечения не должна превышать 30 мм2. Изготовление, отделка и термообработка образцов - в соответствии с 7.1 и 7.2.
Для определения стойкости к потускнению в соответствии с 8.6 готовят два образца в виде диска диаметром (10 +/- 1) мм и толщиной (0,5 +/- 0,1) мм; изготовление, отделка и термообработка - в соответствии с 7.1 и 7.2. Для материала, применяемого как с керамической облицовкой, так и без нее, используют два комплекта из двух образцов: один должен быть приготовлен в соответствии с 7.2.3, а другой - в соответствии с 7.2.1 или 7.2.4 (по назначению).
Визуальным осмотром проверяют соответствия требованиям, указанным в разделах 9 и 10.
Проводят количественный анализ всех элементов, заявленных в соответствии с 9.1, перечисление a). Используют аналитические методики, точность и чувствительность которых обеспечивают получение значений с точностью до 0,1% массовой доли для элементов с содержанием более 0,1% массовой доли и с точность до 0,01% массовой доли с содержанием никеля более 0,1% массовой доли, если это применимо. Описанный метод используют для каждого элемента. Записывают содержание массовой доли каждого элемента в процентах.
Определяют количественно содержание бериллия, кадмия и никеля [если никель не указан в 9.1, перечисление a)]. Используют аналитические методики, точность и чувствительность, которых обеспечивают получение значений с точностью до 0,01% массовой доли. Описанный метод используют для каждого элемента и его концентрацию в сплаве указывают в % массовой доли. Если содержание кадмия и бериллия меньше допустимого предела (см. 5.2.2), а содержание никеля меньше 0,1% массовой доли (см. 5.2.3), то каждый элемент указывают как "отсутствующий".
Если какой-либо элемент не заявлен [см. 9.1, перечисление a)] или обнаружен потенциально опасный элемент в концентрации, равной или более 1,0% массовой доли, это необходимо отметить.
Если обнаружено содержание никеля свыше 0,1% массовой доли, то необходимо записать это значение с точностью до 0,1% массовой доли.
8.3 Механические свойства
8.3.1 Аппаратура
8.3.1.2 Машина для испытания на растяжение с максимальным усилием до 10 кН, с точностью более 1% измеряемой величины и скорости активного захвата до 2 мм/мин. При испытаниях на растяжение используют захват для образцов.
8.3.1.4 Переносной микроскоп, не менее чем с 10-кратным увеличением, с точностью измерения до 0,01 мм и диапазоном измерения до 25 мм.
С помощью микрометра (см. 8.3.1.1) измеряют диаметр рабочей части испытуемого образца с точность до 0,01 мм. Используя переносной микроскоп (см. 8.3.1.4), измеряют начальную расчетную длину образца (определяя расстояние между нанесенными метками) с точностью до 0,02 мм (вместо переносного микроскопа для измерения расчетной длины образца может быть использован другой измерительный инструмент, обеспечивающий точность 0,02 мм или выше).
Проводят нагружение образца до его разрушения в машине для испытания на растяжение (см. 8.3.1.2) при скорости движения активного захвата (1,5 +/- 0,5) мм/мин. Используют экстензометр (см. 8.3.1.3) для измерения приращения удлинения расчетной длины образца при непрерывной записи диаграммы, не зависящей от действия испытательной машины. Более точный метод с использованием лазерного экстензометра также может быть использован для определения относительного удлинения.
Осматривают разрушенный образец визуально, обычным зрением без увеличения для определения видимых дефектов как внутренних, так и внешних, способствующих разрушению; определяют место разрушения: внутри меток, обозначающих расчетную длину, или за их пределами.
Допускается использовать корректирующие линзы (без увеличения). Если на образце обнаружен видимый дефект или разрушение произошло за пределами расчетной длины, образец забраковывают и результат испытания не учитывают.
Проводят замену образца, используя образец из второй партии, и повторяют испытание.
Для определения конечной расчетной длины разрушенные части образца плотно складывают и проводят измерение расстояния между метками, ограничивающими расчетную длину с точностью до 0,02 мм, используя переносной микроскоп.
Полученное значение записывают.
Испытывают не более двенадцати образцов.
8.3.3 Предел текучести 
Для каждого образца, используя диаграмму нагрузка - растяжение, определяют усилие P0,2, при котором остаточное удлинение достигает 0,2% от начальной расчетной длины образца и рассчитывают предел текучести  , как отношение этой силы к первоначальной площади поперечного сечения в пределах расчетной длины испытуемого образца. Эта характеристика может быть также получена с помощью автоматического устройства (например, микропроцессора) без построения диаграммы нагрузка - растяжение.
Предел текучести определяют на шести образцах, подготовленных в соответствии с 7.3 (первая серия испытаний). Используют первую партию из шести образцов, и, если требуется, испытывают шесть образцов из второй партии (в качестве замены забракованных образцов из первой партии). При необходимости испытывают оставшиеся шесть образцов из второй партии (вторая серия испытаний).
При определении предела текучести  учитывают образцы, испытанные и не забракованные последующей проверкой после испытания. Результаты записываются с точностью около 1 МПа.
ИС NORMPROD: примечание. Нумерация пунктов дана в соответствии с официальным текстом документа. |
8.3.3.2 Расчет среднего значения предела текучести
Предел текучести рассчитывают как среднее значение для всех испытанных и не забракованных после испытания и осмотра образцов.
Результат округляют в пределах 5 МПа.
8.3.4 Относительное удлинение после разрыва
8.3.4.1 Расчет относительного удлинения
Относительное удлинение определяют на образцах, испытанных в соответствии с 8.3.2 и отвечающих требованиям по пределу текучести.
Относительное удлинение рассчитывают как отношение разницы начальной расчетной длины образца и расчетной длины после испытания к начальной расчетной длине, выраженное в %, и записывают с точностью до 0,1%.
Записывают полученные значения относительного удлинения после разрыва всех испытанных и не забракованных после испытания и осмотра образцов.
8.3.4.2 Расчет среднего значения относительного удлинения
Рассчитывают относительное удлинение после разрыва как среднее значение всех испытанных и не забракованных после испытания и осмотра образцов.
Среднее значение указывают с точностью до 1%.
8.3.5 Модуль Юнга
8.3.5.1 Расчет модуля Юнга
Определяют модуль Юнга с помощью экстензометра, записывающего удлинение, и испытательной машины, записывающей усилие.
Записывают модуль Юнга всех испытанных и не забракованных после испытания и осмотра образцов. Значения указывают с точностью до 1 МПа.
8.3.5.2 Расчет среднего значения модуля Юнга
Модуль Юнга вычисляют как среднее значение результатов всех испытанных и не забракованных после испытания и осмотра образцов.
Значение записывают с точностью до 5 МПа.
8.4 Плотность
8.4.1 Подготовка образцов для испытания
Определение плотности металлического материала, подготовленного в соответствии с 7.3.2.
8.4.2 Реактивы
8.4.2.1 Вода, 3 класс в соответствии с ИСО 3696.
8.4.3 Аппаратура
8.4.3.1 Весы, пикнометр или другое подходящее устройство, имеющее выходное отверстие и объем, достаточный для испытуемых образцов.
8.4.4 Методика испытания
Для проб правильной геометрической формы плотность может быть определена простым измерением размеров и взвешиванием с соответствующей точностью.
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду п. 8.4.2.2, а не 8.4.2.1. |
Для проб неправильной формы образцы погружают в этанол или метанол (см. 8.4.2.1) и очищают в течение 2 мин в ванне с помощью ультразвука. Затем образцы промывают в воде и сушат под струей сжатого воздуха без примесей воды и масла. Берут пять образцов достаточно чистого материала, подходящих соответствующей аппаратуре. Используя аппаратуру, например, пикнометр (см. 8.4.3.1) и методику испытания соответствующей точности, определяют плотность пяти проб металлического материала с точностью до 0,1 г/см3.
Указывают среднее значение, округленное до 0,1 г/см3.
8.5.1 Подготовка образцов для испытаний
Используют образцы, подготовленные в соответствии с 7.3.3.
8.5.2 Реактивы
Используют реактивы в соответствии с ИСО 10271, пункт 4.1.3.
8.5.3 Аппаратура
Готовят свежий раствор для каждого испытания в соответствии с ИСО 10271, пункт 4.1.5.
8.5.5 Методика испытания
Определяют площадь поверхности каждого образца или пробы (см. 7.3.3) приблизительно с точностью до 0,1 г/см3. Погружают образцы в этанол или метанол и очищают в течение 2 мин в ультразвуковой ванне.
Промывают образцы в воде, сушат под струей сжатого воздуха без примесей воды и масла. Затем проводят испытания в соответствии с ИСО 10271, пункт 4.1.7.
Параллельно с приготовлением растворов образца готовят контрольный образец, чтобы установить уровень примесей для каждого элемента в растворе.
Берут три стеклянных контейнера и добавляют приблизительно такой же объем раствора, который был использован для приготовления растворов образца. Используемый объем раствора записывают с точность до 0,1 мл.
Контейнер закрывают, чтобы исключить испарение. Выдерживают при температуре (37 +/- 1) °C в течение (7 +/- 0,1) дней.
8.5.6 Анализ
Применяя инструментальный аналитический метод достаточной чувствительности (например AAS: атомно-абсорбционной спектрометрии или ICP - OES: оптической эмиссионной спектрометрии с индуктивно связанной плазмой) количественно анализируют раствор на содержание тех элементов, которые регламентированы в 9.1, перечисление a), а также вредных элементов, перечисленных в 5.2.1, и любых других металлов, обнаруженных в растворе в концентрациях, превышающих 1% массовой доли в ходе анализа химического состава материала (см. 8.2).
8.5.7 Обработка данных
Для каждого элемента вычитают значение, полученное для элемента в контрольном растворе, из значения, полученного в испытуемом растворе.
Для каждого элемента делят полученное число высвобожденных ионов металла на площадь поверхности образца или пробы (см. 7.3.3) и указывают значение в единицах мг/см2 за семь дней, округляя до мг/см2 за семь дней. Суммируя эти результаты, получают общее число высвобожденных ионов металла. Записывают средний результат двух испытанных образцов.
Если материал применяется в двух состояниях: с керамической облицовкой и без нее, подсчитывают и записывают число высвобожденных ионов металла для каждого состояния отдельно.
8.6.1 Реактивы и оборудование
8.6.1.3 Устройство для погружения исследуемого образца в испытательный раствор на 10 - 15 с каждую минуту.
8.6.2 Раствор для испытаний
Непосредственно перед испытанием готовят водный 0,1 моль/литр раствор сульфида натрия. Растворяют 22,3 г гидрата сульфида натрия (см. 8.6.1.1) в воде (см. 8.6.1.2) и добавляют воды до получения объема 1000 мл.
Используют образцы, приготовленные в соответствии с 7.3.5. Каждый образец в охлажденном виде помещают в прозрачную пластмассу. Зачищают и полируют, используя стандартные металлографические методики, заканчивая полировкой пастой на водной основе зернистостью 1 мкм.
Используют свежую шлифовальную бумагу и пасту для полировки отдельно для образцов различных сплавов. Затем погружают в этиловый спирт (этанол) (см. 8.6.1.4) и очищают в течение 2 мин в ультразвуковой ванне.
Промывают в воде и сушат струей сжатого воздуха без примесей масла и воды.
8.6.4 Методика
Берут один из образцов, подготовленный в соответствии с 8.6.3, и закрепляют в устройстве для погружения. Используют 1000 мл раствора, в котором поддерживается температура (23 +/- 2) °C. Погружают образец в раствор на 10 - 15 с каждую минуту в течение (72 +/- 1) ч. Раствор для испытаний меняют после (24 +/- 1) ч и снова после (48 +/- 1) ч. После (72 +/- 1) ч испытуемый образец вынимают из устройства для погружения, промывают тщательно в воде (см. 8.6.1.2), погружают в этанол (см. 8.6.1.4) и затем сушат струей сжатого воздуха без примесей воды и масла.
ВНИМАНИЕ! ЭТО ИСПЫТАНИЕ СЛЕДУЕТ ПРОВОДИТЬ ПРИ НОРМАЛЬНОЙ РАБОТЕ ВЫТЯЖНОГО ШКАФА.
8.6.5 Изучение поверхности
Исследуют поверхность номинально нормальным трихромным зрением без увеличительных приборов. Допускается использование корректирующих (без увеличения) нетонированных линз. Осмотр поверхности образца следует проводить при дневном освещении интенсивностью не менее 1000 лк и на расстоянии не более 25 см.
Исследуют поверхность образца после погружения в испытательный раствор и сравнивают ее с поверхностью образца без испытания. Очищают поверхность мягкой щеткой или тканью, оценивая, насколько легко могут быть удалены продукты потускнения (окисления).
8.6.6 Обработка результатов
Записывают, указывая все видимые изменения в цвете и в отражательной способности (блеске), которые возникли в результате контакта образца с раствором. Отмечают насколько легко удалялись продукты окисления. Отсутствие изменений в цвете или в блеске образца или отсутствие обоих этих изменений должно быть зафиксировано.
Если вторая партия образцов подверглась другому режиму термообработки, она должна быть также испытана, а полученные результаты записаны отдельно. Оценивают результаты испытаний в соответствии с 5.7.
8.7 Температуры солидуса и ликвидуса (для сплавов) или температура плавления (для технически чистого металла)
Используя методику с применением кривой охлаждения, температуры солидуса и ликвидуса для сплава или температуру плавления для технически чистого металла определяют с точностью +/- 10 °C для металлических материалов с температурой солидуса или температурой плавления ниже или равной 1200 °C и с точностью +/- 25 °C для металлических материалов с температурой солидуса или температурой плавления выше 1200 °C.
Могут быть использованы другие стандартные методики, обеспечивающие требуемую точность.
8.8 Температурный коэффициент линейного расширения
Используют образцы, представленные в соответствии с 7.3.4.
Температурный коэффициент линейного расширения определяют с помощью калиброванного дилатометра.
Образцы нагревают от комнатной температуры до 550 °C со скоростью (5 +/- 1) °C/мин, непрерывно записывая расширение в зависимости от температуры. Температурный коэффициент линейного расширения  рассчитывают в интервале температур от 25 °C до 500 °C для каждого образца, исходя из записанной зависимости линейного расширения от температуры. Среднее значение указывают в единицах 10-6·К-1, округляя с точностью до 0,1·10-6 К-1.
Указывают отклонения от линейной зависимости, если они наблюдались.
9.1 Информация
В сопроводительных документах, вложенных в упаковку, должна содержаться следующая информация:
a) состав стоматологического материала: должен быть указан каждый элемент, если его количество составляет более 0,1% массовой доли, а каждый компонент, присутствующий в материале в количестве свыше 1% массовой доли, должен быть указан в процентах с точностью до 0,1% массовой доли.
b) описание стоматологического металлического материала с использованием определений, соответствующих 3.4, 3.6, 3.7, 3.8 и его классификации, согласно разделу 4, следующим образом:
- стоматологический литейный сплав на кобальтовой основе, Тип 5;
- титан для стоматологического литья, Тип 2;
- сплав благородного металла, предназначенный для металлокерамических зубных протезов или только для литья протезов, Тип 3;
 ;
g) утверждение, что материал "стойкий к потускнению" (см. 5.7), если обладает этим свойством;
i) температурный коэффициент линейного расширения, если материал предназначен для металлокерамических протезов;
j) рекомендуемая температура литья, если материал используется как литейный сплав или как сплав для металлокерамики;
k) минимально рекомендуемая температура обжига, если материал предназначен для металлокерамических протезов;
l) рекомендации по пайке твердым припоем, сварке или по другим способам соединения;
m) рекомендации по условиям хранения;
n) при содержании в материале более 0,1% массовой доли никеля эквивалентную подробную информацию о возможных побочных реакциях и текст: "Этот материал содержит никель".
В сопроводительных документах, вложенных в упаковку поставщиком или изготовителем, должны быть представлены подробные инструкции по применению для покупателя.
Они включают следующее:
b) если материал является сплавом для облицовки керамикой, должны быть представлены инструкции по режиму и подготовке поверхности с целью получения удовлетворительного соединения, по крайней мере, с одним совместимым (наименование) керамическим материалом, соответствующим требованиям ИСО 9693;
c) режимы термообработки, если в инструкциях по применению предложено материал закалить или подвергнуть отжигу;
d) в любой рекомендации по шлифовке должны быть указаны меры предосторожности для защиты от вдыхания абразивной пыли.
10.1 Маркировка
Слитки или заготовки должны иметь четкую маркировку, позволяющую установить изготовителя или поставщика, а также наименование материала или его соответствующее обозначение (код).
Это требование не распространяется на металлические материалы, поставляемые в небольших изделиях или изделиях неправильной формы (непосредственно на которые нельзя нанести маркировку). В этом случае информация должна быть напечатана на упаковке, которая прилагается к металлу.
10.2 Этикетка упаковки
На этикетку или вкладыш упаковки должна быть нанесена маркировка, содержащая, по крайней мере, следующую информацию:
a) наименование предприятия-изготовителя или поставщика или его товарный знак и адрес;
b) торговое наименование металлического материала;
c) описание изделия с использованием соответствующих определений 3.4, 3.6, 3.7, 3.8 и его Тип по классификации раздела 4, соответствующий указанному в 9.1, перечисление b);
d) номер партии;
e) минимальную массу нетто в граммах (или килограммах);
f) если металлический материал содержит более чем 0,1% массовой доли никеля, то должно быть предупреждающее обозначение (треугольник, внутри которого восклицательный знак) в соответствии с ИСО 15223, пункт 3.4;
g) если упаковки с металлическим материалом помещены в коробку (контейнер), то каждая из упаковок должна иметь эту информацию с указанием на ней минимальной массы нетто одной упаковки.
(рекомендуемое)
ТОЛЩИНОЙ ОТ 0,1 ДО 0,5 ММ
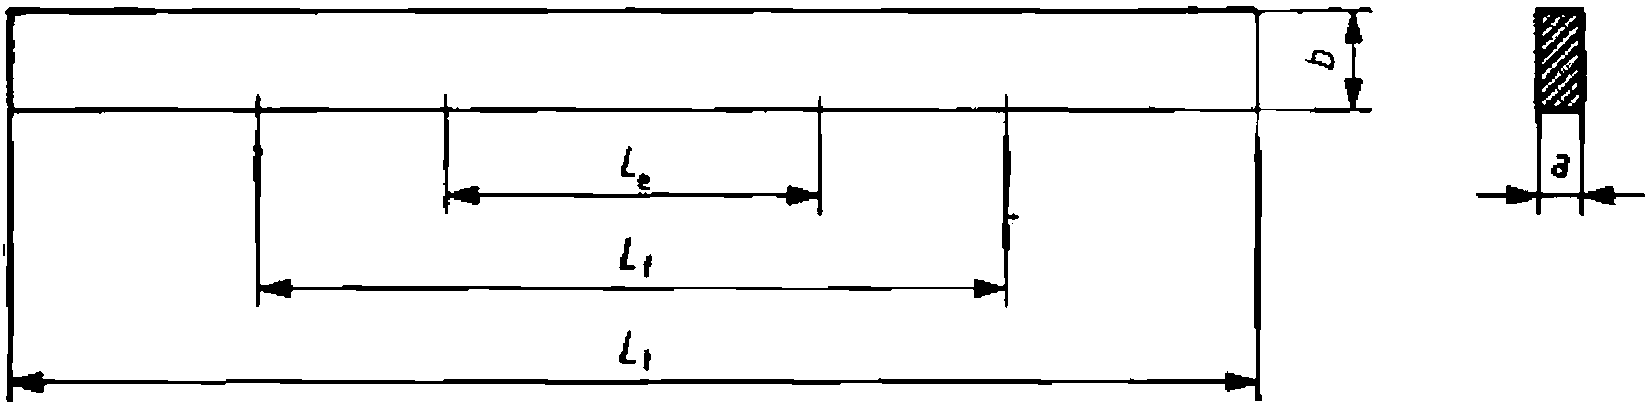
Lt - общая длина более 50 мм;
Lf - свободная длина между захватами (30 +/- 2) мм;
Le - расчетная длина (15 +/- 1) мм;
a - толщина образца;
b - ширина образца (4,0 +/- 0,5) мм
Максимальное отклонение ширины b и толщины a образца по всей свободной длине между захватами (т.е. в пределах Lf) составляет 0,05 и 0,01 мм соответственно.
Рисунок A.1 - Вид образца и его размеры
Методом гальванопластики изготавливают образцы для испытаний толщиной от 0,2 до 0,3 мм в соответствии с инструкциями изготовителя, указанными в 9.2.
Применяют формы, изготовленные из рекомендуемых материалов (например, гипс, пластмасса или огнеупорный формовочный материал), удаляют штамповочный материал, отделяют соединительный материал, удаляют литники и шлифуют любые неровности на металлическом материале.
Заменяют любой образец с видимыми дефектами.
Методом порошковой металлургии изготавливают образцы для испытаний толщиной менее 0,2 мм в соответствии с инструкциями изготовителя, указанными в 9.2. Используют формы, изготовленные из рекомендуемых материалов (например, огнеупорный формовочный материал). Удаляют штамповочный материал, шлифуют любые неровности на металлическом материале.
Заменяют любой образец с видимыми дефектами.
Подготовку образцов для испытаний толщиной (0,3 +/- 0,1) мм осуществляют в соответствии с инструкциями изготовителя по применению, как указано в 9.2. Отделяют материал, используемый для фиксации, шлифуют любые неровности на металлическом материале.
Заменяют любой образец с видимыми дефектами.
В соответствии с методами, указанными в A.1, для получения достоверных измерений изготавливают шесть образцов для каждого способа применения металлического материала согласно рекомендации изготовителя.
Примечание - При необходимости изготавливают один или несколько дополнительных образцов, если результаты одного или более из набора шести образцов будут отклонены в ходе испытаний (см. A.3.3). Число дополнительных образцов должно соответствовать шести регламентированным значениям.
A.3 Испытание
A.3.1 Испытательное оборудование
A.3.1.1 Микрометр, с точностью более, чем  .
.A.3.1.3 Экстензометр, 1 класса в соответствии с ИСО 9513 с точностью не менее 1 мкм. Рекомендуется использовать бесконтактный экстензометр для любого металлического материала с низким значением  .
.A.3.2 Условия испытания
Испытание следует проводить в соответствии с ИСО 6892, если не указано иное:
a) образцы для испытания закрепляют в соответствующих захватах, чтобы избежать изгиба рабочей части образца или повреждений его поверхности;
b) к испытуемым образцам следует обеспечить приложение нагрузки в осевом направлении.
Для определения предела текучести  и относительного удлинения после разрыва A15мм изготавливают образцы в соответствии с A.1. Испытание проводят в состоянии, соответствующем той термической обработке, которая рекомендована изготовителем для конкретного применения (согласно 9.2).
Начальную площадь поперечного сечения S0 рассчитывают в пределах свободной длины образца между захватами с точностью до +/- 5%.
Испытание проводят при комнатной температуре.
Для измерения удлинения расчетной длины испытуемого образца используют экстензометр (см. A.3.1.3), обеспечивающий непрерывную запись.
Образцы в испытательной машине подвергают нагрузке растяжением (см. A.3.1.2) до их разрушения со скоростью движения головки ползунка (1,5 +/- 0,5) мм/мин-1.
Разрушенный образец осматривают визуально, не применяя увеличения для определения видимых дефектов как внешних, так и внутренних, способствующих разрушению, а также определяют, произошло ли разрушение в пределах расчетной длины образца. Допускается применять корректирующие (без увеличения) линзы.
Если обнаружен видимый дефект или если разрушение произошло за пределами расчетной длины образца, такой образец и его результат не учитывают. В этом случае образец заменяют и испытание повторяют.
A.3.4 Определения предела текучести  и относительного удлинения после разрыва (A15 мм)
Для каждого образца, исходя из его диаграммы растяжения, определяют нагрузку, соответствующую 0,2% непропорционального удлинения, и рассчитывают  делением этого значения на начальную площадь поперечного сечения S0 испытуемого образца (см. A.3.3). Эту характеристику можно также получить, не используя диаграмму растяжения, а применяя автоматические устройства (например, микропроцессор).
Для каждого образца рассчитывают A15мм делением изменения удлинения расчетной длины образца на его начальную длину (Le см. A.1.1). Эту характеристику можно получить, не используя непрерывную запись измерения, с помощью экстензометра, используя автоматические устройства (например, микропроцессора). Кроме того, если Le определяется нанесением на поверхность тонких меток карандашом, для расчета A15мм можно использовать непосредственно измерение увеличения длины образца.
A.3.5 Оценка результатов
Предел текучести  и относительное удлинение после разрыва рассчитывают для каждого из шести испытанных образцов (см. A.2 и A.3) в каждом состоянии (см. 9.2). Вычисляют средние значения этих характеристик и округляют их с точностью до 5 МПа или 0,5% соответственно.
A.4 Протокол испытания
Протокол испытания должен содержать по меньшей мере следующую информацию:
a) ссылку на настоящий стандарт;
b) обозначение испытанного образца материала;
c) описание подготовки образца;
d) описание условий испытания;
e) предел текучести  и относительное удлинение после разрыва в процентах для каждого образца и их средние значения.
(справочное)
НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ И ДЕЙСТВУЮЩИМ
В ЭТОМ КАЧЕСТВЕ МЕЖДУНАРОДНЫМ СТАНДАРТАМ
Таблица ДА.1
Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта | ||||
ИСО 1942 | - | |||||
ИСО 3696:1987 | ГОСТ 6709-72 "Вода дистиллированная. Технические условия" | |||||
ИСО 6892 | MOD | ГОСТ 1497-84 (ИСО 6892-84) "Металлы. Методы испытания на растяжение" | ||||
ИСО 7500-1:2004 | ГОСТ 28840-90 "Машины для испытания материалов на растяжение, сжатие и изгиб. Общие технические требования" | |||||
ИСО 9513:1999 | - | |||||
| ||||||
ИСО 9693 | MOD | ГОСТ Р 51736-2001 "Металлокерамика стоматологическая для зубного протезирования. Технические требования. Методы испытаний" | ||||
ИСО 10271:2001 | - | |||||
ИСО 15223:2002 | IDT | ГОСТ Р ИСО 15223-2002 "Медицинские изделия. Сплавы, применяемые при маркировании на медицинских изделиях, этикетках и в сопроводительной документации" | ||||
<*> Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов. Примечание - В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT - идентичные стандарты; - MOD - модифицированные стандарты. | ||||||
ИСО 24234 | Стоматология. Ртуть и сплавы для зубных амальгам | |
ИСО 9333 | Стоматология. Материалы для пайки твердым припоем | |
ИСО 15841 | Стоматология. Проволока, используемая в ортодонтии | |
ИСО 10993-1 | Оценка биологического действия медицинских изделий. Часть 1. Оценка и исследования | |
ИСО 7405:1997 | Стоматология. Доклиническая оценка биологической совместимости медицинских изделий, применяемых в стоматологии. Методы испытаний стоматологических материалов |
УДК 615:463:616.314:006.354 | ОКС 11.060.10 | ОКП 93 9100 |
Ключевые слова: стоматология, материалы, классификация, требования, методы испытаний, физические свойства, механические свойства, коррозионная стойкость, стойкость к потускнению, упаковка, маркировка, этикетка. | ||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/38/gost_91022.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|