

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2020 Примечание к документу Документ введен в действие с 01.01.2021. Название документа "ГОСТ Р 58964-2020. Национальный стандарт Российской Федерации. Сетка композитная полимерная для армирования кирпичной кладки. Технические условия" (утв. и введен в действие Приказом Росстандарта от 18.08.2020 N 501-ст) "ГОСТ Р 58964-2020. Национальный стандарт Российской Федерации. Сетка композитная полимерная для армирования кирпичной кладки. Технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

стекло композит: Полимерный композит, содержащий непрерывный армирующий наполнитель из стекловолокна. [ГОСТ 31938-2012, пункт 3.11] |
3.4
базальтокомпозит: Полимерный композит, содержащий непрерывный армирующий наполнитель из базальтоволокна. [ГОСТ 31938-2012, пункт 3.12] |
3.5 номинальный диаметр: Диаметр равновеликого по площади круглого гладкого стержня с учетом допускаемых отклонений, выраженный в миллиметрах.
Примечание - Номинальный диаметр используется в расчетах физико-механических характеристик и расчетах конструкций.
3.6 номинальная площадь поперечного сечения: Площадь поперечного сечения, эквивалентная площади поперечного сечения круглого гладкого стержня с диаметром, равным номинальному диаметру.
3.7 разрушающая нагрузка при сдвиге соединения: Минимальная нагрузка, которая приводит к разрушению места крестообразного соединения СКП двух взаимно перпендикулярных стержней при испытании их на сдвиг относительно друг друга.
3.8 техническая документация; ТД: Совокупность документов, закрепляющих требования и обеспечивающих качество СКП, а также ее соответствие всем утвержденным на предприятии-изготовителе требованиям безопасности, условиям эксплуатации, хранения и транспортирования.
Примечание - К технической документации изготовителя относятся:
- стандарт организации (СТО);
- технические условия (ТУ);
- технологический регламент (ТР).
4.1 СКП классифицируют по следующим классификационным признакам:
- тип непрерывного армирующего наполнителя;
- тип конструктивного исполнения;
- форма готового изделия.
4.2 По типу непрерывного армирующего наполнителя в стержнях выделяют виды СКП:
- ССК - стеклокомпозитная;
- СБК - базальтокомпозитная.
4.3 По типу конструктивного исполнения выделяют СКП:
- тип 1 - плетеные СКП, изготовленные путем вплетения стержней (полимеризованных) поперечного направления, выполненных из непрерывного армирующего наполнителя, в стержни (не полимеризованные) продольного направления, выполненные из непрерывного армирующего наполнителя с последующим его скручиванием для образования крестообразного соединения и полимеризацией;
- тип 2 - неплетеные СКП, изготовленные путем соединения стержней продольного и поперечного направления, выполненных из непрерывного армирующего наполнителя, в крестообразные соединения связующим на основе термореактивных смол или полимерными креплениями без использования термореактивных смол.
4.4 По форме готового изделия выделяют СКП:
- плоские карты;
- рулонные.
Примечание - Диаметр рулона СКП должен обеспечивать ее сохранность при транспортировании и хранении до применения.
4.5 СКП изготовляют из стержней номинальным диаметром от 2 до 4 мм включительно, с квадратными или прямоугольными ячейками (см. рисунок 1).
Примечание - По взаимному согласованию потребителя и изготовителя допускается изготовлять СКП из стержней номинальных диаметров, в том числе от 4 мм (из АКП по ГОСТ 31938) при выполнении требований настоящего стандарта.
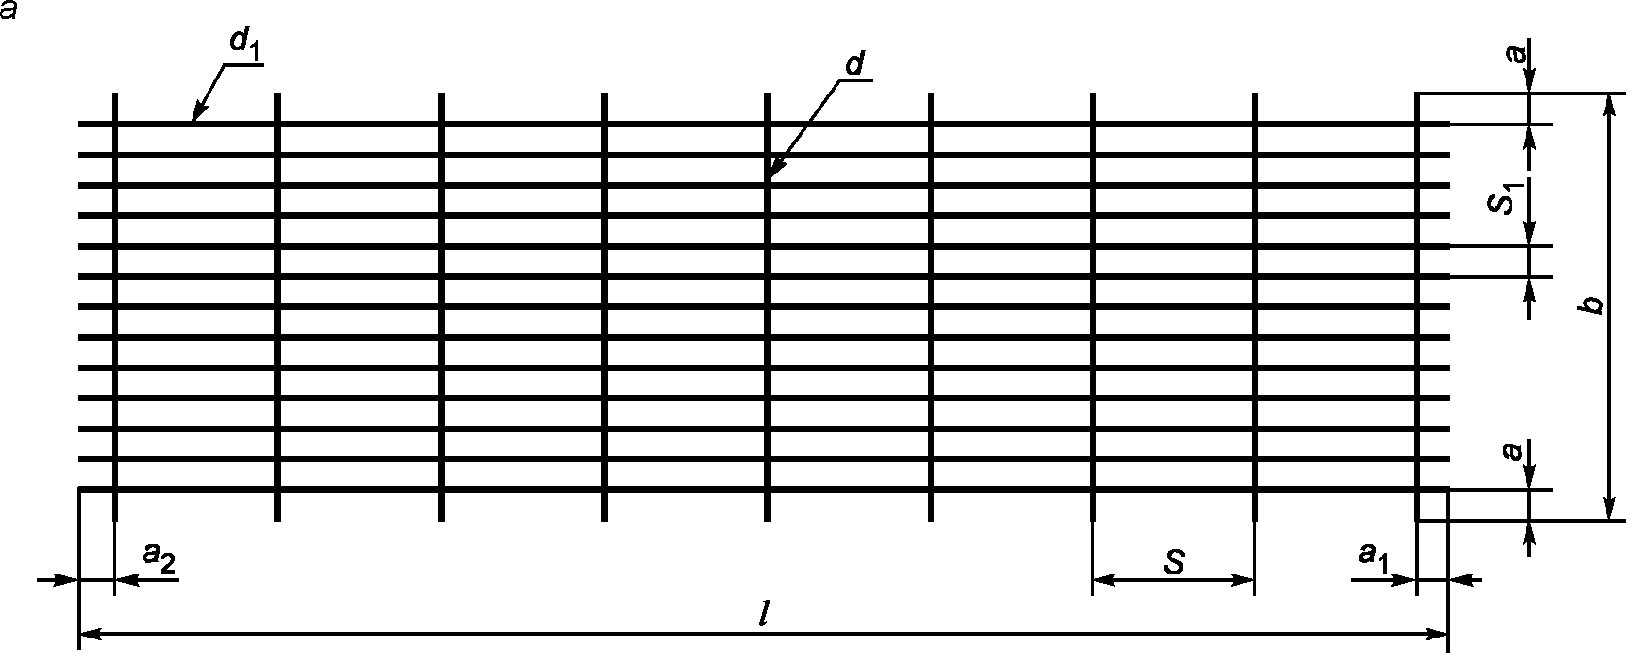
Рисунок 1 - Типы СКП (лист 1)
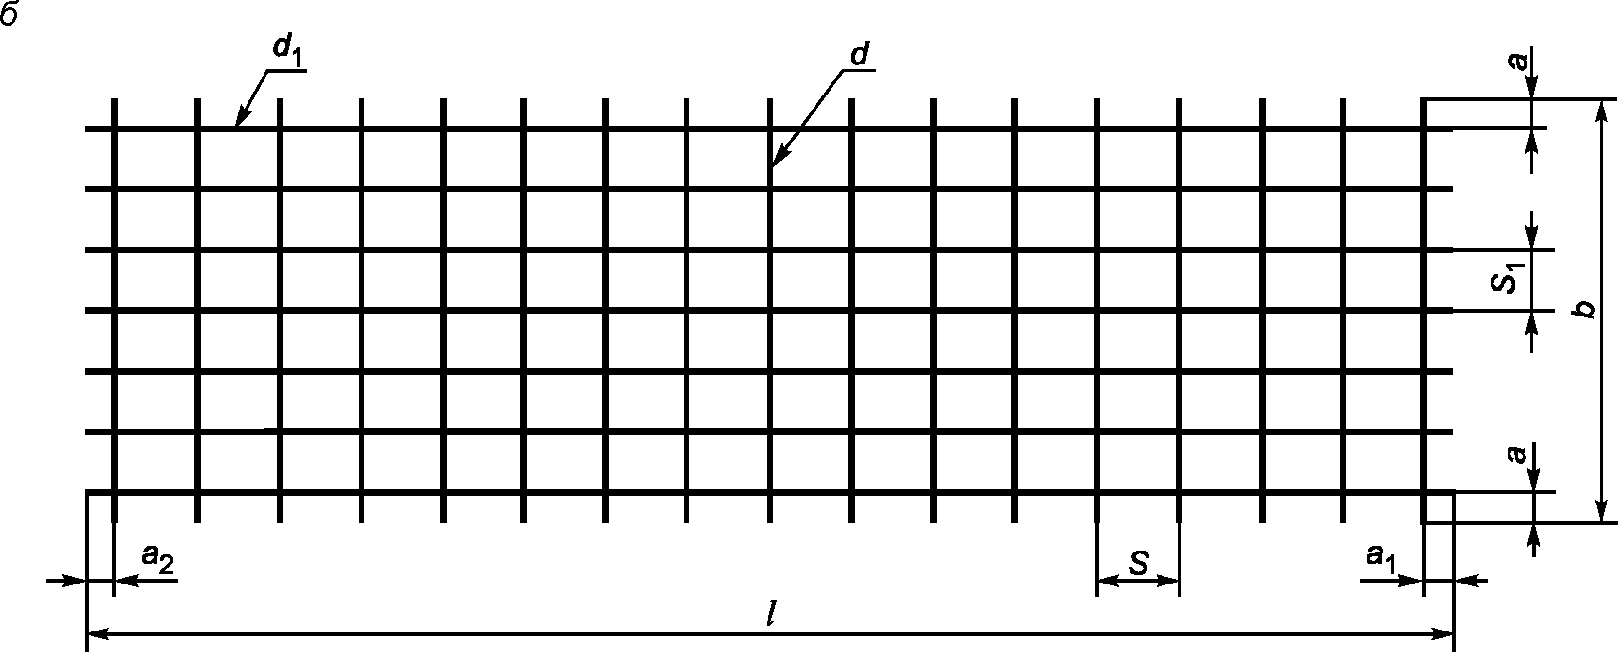
l - длина; b - ширина; d1 - номинальный диаметр стержней
продольного направления; d - номинальный диаметр стержней
поперечного направления; S1 - расстояние между стержнями
продольного направления; S - расстояние между стержнями
поперечного направления; a - размер выпусков стержней
поперечного направления; a1 и a2 - размер выпусков стержней
продольного направления
4.6 Основные параметры и размеры СКП приведены в таблице 1.
Таблица 1
В миллиметрах
Тип СКП | Ширина СКП b | Длина СКП l | Номинальный диаметр стержней | Расстояние между стержнями (в осях) - основной шаг стержней | Размеры выпусков стержней | |||
продольного направления d1 | поперечного направления d | продольного направления S1 | поперечного направления S | продольного направления a1 и a2 | поперечного направления a | |||
1 | От 125 до 2000 | От 650 до 9000 или до длины рулона | 2 - 4 | От 50 до 500 с шагом 50 | От 25 до 250, кратные 25 | 25 | ||
2 | ||||||||
Примечания 1 Предельно допустимые отклонения для номинального диаметра +/- 5%. 2 Предельно допустимые отклонения для основного шага стержней +/- 5%. 3 Предельно допустимые отклонения для размеров выпусков стержней +/- 5%. 4 По согласованию потребителя и изготовителя допускается длина плоских карт до 12000 мм. | ||||||||
4.7 СКП должны иметь в одном направлении стержни одинакового номинального диаметра.
4.8 Расстояние между стержнями (в осях) - основной шаг стержней в одном направлении следует принимать одинаковым.
4.9 В СКП помимо основного шага стержней допускается применение доборного шага у краев, а также в месте ее резки.
4.10 Доборный шаг стержней продольного направления принимают от 25 мм до размера основного шага, кратным 10 мм у края и кратным 25 мм в месте резки СКП.
4.11 Доборный шаг стержней поперечного направления принимают от 25 до 250 мм, кратным 25 мм.
4.12 Размеры выпусков стержней продольного и поперечного направления следует принимать в соответствии со значениями, указанными в таблице 1.
Размеры выпусков стержней продольного направления следует принимать равными половине размера их основного шага, а размеры выпусков стержней поперечного направления - равными 25 мм.
4.13 Условное обозначение СКП должно включать в себя: тип СКП по способу конструктивного исполнения, условное обозначение вида СКП по типу армирующего непрерывного наполнителя, номинальные диаметры стержней и размеры ячейки (в виде дроби, где в числителе - размеры в продольном направлении, в знаменателе - в поперечном направлении), ширину и длину, форму готового изделия.
4.14 Условное обозначение СКП имеет следующую структуру:
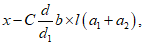
где x - тип СКП по способу конструктивного исполнения;
C - условное обозначение вида СКП по типу армирующего непрерывного наполнителя;
d, d1 - номинальный диаметр продольных и поперечных стержней, мм;
b, l - ширина и длина СКП соответственно, см;
a, a1 - выпуски стержней продольного направления, мм.
Примеры условного обозначения
1 Сетка типа 2, базальтокомпозитная, со стержнями продольного и поперечного направления номинального диаметра 2 мм, с основным шагом 50 мм, шириной 2050 мм и длиной 8000 мм с выпусками стержней в продольном направлении 50 мм:
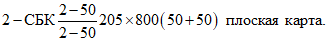
2 Рулонная сетка типа 2, базальтокомпозитная, с продольными и поперечными стержнями номинального диаметра 2,5 мм, с основным шагом 200 мм и доборным шагом 100 мм, шириной 2050 мм и длиной 12000 мм, с выпусками стержней в продольном направлении 25 мм:
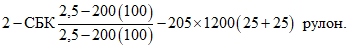
3 Рулонная сетка типа 1, стеклокомпозитная, со стержнями номинального диаметра 2 мм продольного направления, с основным шагом 400 мм и доборным шагом 50 мм и со стержнями номинального диаметра 2,5 мм поперечного направления, с шагом 200 мм, шириной 2050 мм и длиной 12000 мм, с выпусками стержней продольного направления 100 и 50 мм:
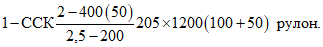
5.1.1 СКП должна соответствовать требованиям настоящего стандарта.
5.1.2 Изготовление СКП следует проводить по рабочим чертежам и ТД, разработанной и утвержденной в установленном порядке.
5.1.3 При изготовлении СКП следует применять связующие на основе термореактивных смол. Содержание непрерывного армирующего наполнителя в стержнях должно быть не менее 80% массы.
5.1.4 Нормируемые физико-механические характеристики стержней из стеклокомпозита и базальтокомпозита должны соответствовать требованиям, приведенным в таблице 2.
Таблица 2
Наименование характеристики | Номинальное значение |
Предел прочности при растяжении стержней в продольном и поперечном направлении  , МПа, не менее | 800 |
Модуль упругости при растяжении стержней в продольном и поперечном направлении Ef, ГПа, не менее | 45 |
Снижение предела прочности при растяжении стержней в продольном и поперечном направлениях после выдержки в щелочной среде  , %, не более | 20 |
Разрушающая нагрузка при сдвиге соединения стержней в продольном и поперечном направлении, кН, не менее, для номинального диаметра, мм: | |
от 2 до 3 | 0,45 |
" 3 " 4 | 0,55 |
Температура стеклования Tg, °C, не менее | 90 |
5.1.5 В СКП на площади 1 м2 должны быть соединены все стержни продольного и поперечного направления, при этом допускается наличие не более двух несоединенных стержней.
5.1.6 Соединения стержней СКП не должны разрушаться от ударных воздействий при свободном сбрасывании с высоты 1 м.
5.1.7 Стержни продольного и поперечного направления в СКП должны быть прямолинейными. Значения действительных отклонений от прямолинейности стержней не должны превышать 5 мм на длине стержня 1 м.
По показателям внешнего вида (дефектам) СКП должна соответствовать требованиям, приведенным в таблице 3.
Таблица 3
Наименование дефекта | Норма ограничения |
Сколы стержня | Не допускаются |
Расслаивание стержня | То же |
Раковины на стержне | " |
Вмятины в стержне от механического воздействия с повреждением волокон | " |
Не пропитанные связующим участки непрерывного армирующего наполнителя в стержне | " |
Одиночные наплывы (потеки) связующего на соединениях | Допускаются |
Материалы, применяемые для изготовления СКП, должны соответствовать требованиям нормативных документов, иметь сопроводительную документацию, подтверждающую их соответствие требованиям данных нормативных документов, включая паспорта качества и/или протоколы испытаний, и должны подвергаться входному контролю по ГОСТ 24297.
7.1 Упаковка продукции должна иметь четкую, легко читаемую маркировку.
7.2 Маркировку осуществляют с помощью этикеток.
7.3 Маркировку наносят на этикетку печатным способом.
7.4 К каждой упаковке должна быть прикреплена этикетка.
7.5 Маркировка должна сохраняться в течение всего срока годности при хранении, транспортировании и погрузочно-разгрузочных работах.
7.6 Маркировка СКП должна содержать следующие данные:
- наименование;
- наименование государства-изготовителя;
- наименование предприятия-изготовителя;
- юридический адрес предприятия-изготовителя;
- номер партии и дата изготовления;
- условное обозначение;
- число изделий в упаковочной единице;
- штамп контролера ОТК и подпись упаковщика;
- обозначение ТД или нормативного документа, по которому СКП изготовляется и идентифицируется.
8.1 Упаковка должна обеспечивать целостность СКП при погрузочно-разгрузочных операциях, транспортировании и хранении.
8.2 СКП упаковывают палетами или рулонами.
Палеты мерной длины должны быть плотно уложены и прочно обвязаны в поперечном направлении через каждые 1,0 - 1,5 м с двух сторон.
Рулоны должны быть обвязаны двумя диаметрально расположенными обвязками с обеих сторон.
8.3 Обвязку осуществляют шпагатами по ГОСТ 17308 или лентами по ГОСТ 3560.
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: раздел 13 отсутствует. Возможно, имеется в виду раздел 12. |
9.1 При нормальных условиях эксплуатации СКП при транспортировании и хранении в соответствии с требованиями раздела 13 не должны выделять вредных и токсичных веществ в концентрациях, опасных для здоровья человека, и оказывать вредное воздействие на окружающую среду.
9.2 По гигиеническим требованиям [1] СКП должна соответствовать таблице 4.
Таблица 4
Наименование показателя | Значение показателя |
Уровень запаха, не более | 2 балла |
Концентрация летучих веществ в воздушной среде по [6], не более: | |
- фенол | 0,003 мг/м3 |
- формальдегид | 0,003 мг/м3 |
- толуол | 0,600 мг/м3 |
Эффективная удельная активность природных радионуклидов Aэфф по ГОСТ 30108, не более | 370 Бк/кг |
9.4 Контроль за вредными производственными факторами в условиях производства и гигиеническими показателями готовой продукции должен проводиться согласно утвержденной на предприятии-изготовителе программе производственного контроля в соответствии с [4] и [5].
9.5 При применении СКП должны соблюдаться требования ГОСТ 17.2.3.02 по охране окружающей среды.
9.6 Утилизацию и ликвидацию отходов СКП осуществляют в соответствии с действующим законодательством в области охраны окружающей среды. Требования безопасности и мероприятия по охране окружающей среды должны быть указаны в ТД.
9.7 Показатели пожаровзрывоопасности по ГОСТ 12.1.044, в соответствии с которыми назначаются условия транспортирования и хранения должны быть указаны в ТД.
9.8 Каменные конструкции, армированные СКП, должны отвечать требованиям огнестойкости и пожарной безопасности в соответствии с СП 2.13130.
10.1 СКП принимают партиями в соответствии с требованиями настоящего стандарта. В партию должна входить СКП одного состава и типоразмера, изготовленная из материалов одной марки, по одним нормативным документам, на одной технологической линии, при допускаемых технологических остановках не более 3 часов. Размер партии устанавливают в зависимости от заявок на поставку.
10.2 Каждая партия СКП должна сопровождаться паспортом. Рекомендуемая форма паспорта приведена в приложении А.
Паспорт качества СКП должен содержать следующие данные:
- наименование;
- наименование государства-изготовителя;
- наименование предприятия-изготовителя;
- юридический адрес предприятия-изготовителя;
- обозначение ТД или нормативного документа, по которому данная СКП изготовляется и идентифицируется;
- номер партии и дата изготовления;
- условное обозначение;
- результаты приемо-сдаточных испытаний;
- число изделий в партии;
- Ф.И.О или штамп ответственного сотрудника ОТК и подпись упаковщика.
10.3 СКП должна быть принята по качеству службой технического контроля предприятия-изготовителя, при этом должны быть предусмотрены следующие виды производственного контроля:
- входной контроль - качество сырьевых материалов, из которых изготовляют СКП, их соответствие нормативным документам, по которым выпускают эти материалы, а также соответствие ТР;
- операционный контроль - параметры работы оборудования и технологического процесса изготовления СКП и их соответствие ТР;
- приемочный контроль - число и показатели качества СКП, предусмотренные требованиями настоящего стандарта.
10.4 Для проверки соответствия СКП требованиям настоящего стандарта должны быть предусмотрены следующие испытания:
- приемо-сдаточные;
- периодические;
- типовые.
10.5 Приемо-сдаточные испытания проводят для каждой партии.
10.6 Периодические испытания проводят в лабораториях или испытательных центрах, допущенных к проведению таких испытаний в порядке, установленном действующим законодательством Российской Федерации, не реже одного раза в 6 мес.
Для проведения периодических испытаний случайным образом отбирают образцы из партий СКП, отвечающие требованиям настоящего стандарта по результатам производственного контроля и приемо-сдаточных испытаний.
10.7 Результаты периодических испытаний распространяют на все партии СКП, изготовленные за период между двумя очередными периодическими испытаниями.
10.8 Результаты приемо-сдаточных и периодических испытаний по определению показателей СКП должны быть отражены в паспорте.
10.9 Типовые испытания проводят:
- в случае изменения сырьевых материалов;
- в случае внесения изменений в нормативные документы на любой из сырьевых материалов;
- в случае изменения ТР изготовления продукции;
- по требованию потребителя или при сертификации.
10.10 Объем проверок при каждом виде испытаний приведен в таблице 5.
Контролируемый показатель | Вид испытаний | Объем выборки из партии | ||
Приемо-сдаточные | Периодические | Типовые | ||
Внешний вид | + | - | + | Не менее 10% |
Параметры и размеры СКП: | + | - | + | |
- ширина b; | + | - | + | |
- длина l; | + | - | + | |
- номинальный диаметр стержней продольного d1 и поперечного d направления; | + | - | + | |
- основной и доборный шаг стержней продольного S1 и поперечного S направления; | + | - | + | |
- размеры выпусков стержней продольного a1 и a2 и поперечного a направления | + | - | + | Не менее 3 шт. при приемо-сдаточных, не менее 6 шт. при периодических и типовых |
Содержание непрерывного армирующего наполнителя в стержнях продольного и поперечного направления mf | + | - | + | |
Предел прочности при растяжении стержней продольного и поперечного направления  | + | - | + | |
Модуль упругости при растяжении стержней продольного и поперечного направления Ef | + | - | + | |
Снижение предела прочности при растяжении стержней продольного и поперечного направления после выдержки в щелочной среде  | - | + | + | |
Разрушающая нагрузка при сдвиге соединений стержней продольного и поперечного направления  | - | + | + | |
Температура стеклования Tg, °C, не менее | - | + | + | |
Разрушение соединения стержней от ударного воздействия при свободном сбрасывании с высоты 1 м | + | + | + | |
10.11 Квалификационные испытания проводят при изготовлении СКП на новом производстве или оборудовании по всем показателям таблицы 5 не менее чем на трех первых партиях.
10.12 При получении неудовлетворительных результатов испытаний по любому из показателей должны быть проведены повторные испытания по этим показателям с использованием удвоенного числа образцов. В случае повторного получения неудовлетворительного результата партию бракуют, производство СКП останавливают, проводят анализ причин, приведших к неудовлетворительным результатам, и разрабатывают план мероприятий по их устранению, изготовляют опытную партию, на которой проводят в полном объеме приемо-сдаточные и периодические испытания по тем показателям, по которым получен отрицательный результат. В случае удовлетворительных результатов испытаний опытной партии производство изделий возобновляют. При получении неудовлетворительных результатов испытаний опытной партии поиск причин брака продолжают до получения результатов испытаний, соответствующих требованиям настоящего стандарта.
10.13 Производитель обязан гарантировать соответствие СКП приведенным в настоящем стандарте техническим требованиям по 5.1.4 с доверительной вероятностью не ниже 95% и подтверждать выполнения этих требований по результатам анализа статистической обработки приемо-сдаточных и периодических испытаний, полученных за весь период изготовления.
10.14 При оценке стабильности производства соответствие показателей СКП требуемым значениям устанавливают по результатам, полученным за период, не превышающий 6 мес.
11.1 Внешний вид и качество поверхности СКП проверяют на соответствие установленным требованиям или эталонному образцу визуально, с помощью лупы с четырехкратным увеличением.
11.2 Номинальный диаметр стержней СКП определяют по ГОСТ 15139 с дополнениями в соответствии с приложением Б.
11.3 Ширину и длину плоских СКП, основной и доборный шаг, размеры выпусков, прямолинейность стержней продольного направления, а также ширину рулонных СКП, основной и доборный шаг, размеры выпусков и прямолинейность стержней поперечного направления проверяют линейкой по ГОСТ 427, рулеткой по ГОСТ 7502 с номинальной длиной шкалы 10, 20 м 3-го класса точности.
Расстояние между парой стержней измеряют в свету. Номинальное расстояние между стержнями определяют как сумму расстояний между двумя стержнями в свету и как полусумму номинальных диаметров этих стержней. Расстояния между стержнями измеряют в трех точках: у концов стержней в ячейке и в средней их части на участках стержней между крестообразными соединениями.
Отклонение от линейных размеров выпусков стержней проверяют измерением наибольшего и наименьшего расстояний от торцов стержней - выпусков до ближайшей точки на поверхности стержня другого направления.
11.4 Содержание непрерывного армирующего наполнителя определяют по ГОСТ 32486.
11.5 Предел прочности при растяжении и модуль упругости при растяжении стержней продольного и поперечного направления определяют по ГОСТ 32492.
11.6 Снижение предела прочности при растяжении стержней продольного и поперечного направления после выдержки в щелочной среде определяют по ГОСТ 32487.
11.7 Разрушающую нагрузку при сдвиге соединений стержней продольного и поперечного направления определяют по ГОСТ Р 57997 с дополнениями в соответствии с приложением В настоящего стандарта.
11.8 Температуру стеклования определяют по ГОСТ 32486.
11.9 Соединения стержней СКП на ударное воздействие проверяют на постах изготовления и пакетирования СКП свободным сбрасыванием с высоты 1 м на бетонное основание или металлические подкладки.
12.1 Плоские СКП транспортируют в горизонтальном положении, рулонные СКП транспортируют в горизонтальном или вертикальном положении любым видом транспорта в соответствии с правилами перевозки грузов, действующими на транспорте конкретного вида, соблюдая условия хранения.
12.2 При ручной погрузке и разгрузке масса палеты или рулона не должна превышать 50 кг.
12.3 При механизированных погрузке и разгрузке масса палеты или рулона регламентируется видом и техническими характеристиками подъемных механизмов на предприятии-изготовителе и у потребителей. Ручную разгрузку оговаривают в заказе.
12.4 Плоские СКП следует хранить в горизонтальном положении, рулонные СКП следует хранить в горизонтальном или вертикальном положении на стеллажах, в неотапливаемых или в отапливаемых складах не ближе 1 м от отопительных приборов на высоте от пола не менее 100 мм.
12.5 При хранении, транспортировании и погрузочно-разгрузочных работах следует соблюдать меры, исключающие механические повреждения СКП.
(рекомендуемое)
???????????????????????????????????????????????????????????????????????????
? ПАСПОРТ N ?
? ?
?Производитель: ?
?(наименование, адрес, телефон, факс) ____________________________________?
? ?
?Дата изготовления ____________________________________?
? ____________________________________?
? ?
?Дата отгрузки ____________________________________?
? ?
?Условное обозначение СКП ____________________________________?
? ?
?Партия N _________ ?
? ?
?Общая масса СКП в партии, кг _______________________________________?
? ?
?Общая длина СКП в партии ___ м ?
?Число изделий в упаковке ___ шт. ?
? ?
?Нормируемые показатели качества ?
?_________________________________________________________________________?
? ?
?Наличие документа о качестве (при прохождении соответствующей процедуры) ?
?_________________________________________________________________________?
? ?
?Другие нормируемые показатели качества (при необходимости) ?
?_________________________________________________________________________?
? ?
? Дата выдачи " " _________________ 20__ г.?
? ?
?Начальник лаборатории _____________________ /__________________/ ?
? (подпись) ?
? ?
?ОТК _____________________ /__________________/ ?
? (подпись) ?
? ?
?Упаковщик _____________________ ?
? (подпись) ?
???????????????????????????????????????????????????????????????????????????
(обязательное)
Б.1 Общие положения
Настоящий метод основан на определении (по результатам гидростатического взвешивания) объема отрезанного от контролируемого изделия на заданную длину образца и последующем расчете номинального диаметра.
Б.2 Образцы
Б.2.1 Образцы для испытаний отбирают методом случайного отбора от контролируемой партии СКП и обязательно сопровождают актом отбора образцов, в котором указывают:
- наименование предприятия-изготовителя;
- условное обозначение;
- тип, марку и технические характеристики армирующего наполнителя;
- тип, марку смолы, на основе которой приготовлено связующее;
- тип отвердителя;
- дату изготовления партии;
- номер партии;
- число и размеры образцов;
- контролируемые характеристики, для определения которых отобраны образцы;
- подпись лица, ответственного за отбор образцов.
Б.2.2 При отборе и подготовке образцов СКП для испытаний следует избегать деформирования и нагревания, воздействия ультрафиолетового света и других воздействий окружающей среды, которые могут привести к изменениям свойств материала.
Б.2.3 Число образцов, отобранных для испытаний, должно соответствовать требованиям таблицы 5 настоящего стандарта.
Б.2.4 В качестве образцов для испытаний используют мерные отрезки между крестообразных соединений длиной 10d (10d1).
Б.2.5 Образцы перед испытанием выдерживают (кондиционируют) в соответствии с требованиями ГОСТ 12423.
Б.3 Аппаратура и материалы
Для проведения испытаний применяют следующие аппаратуру и материалы:
- весы аналитические не ниже 2-го класса точности по ГОСТ Р 53228;
- емкость и оснастку (захваты) для гидростатического взвешивания к аналитическим весам;
- штангенциркуль по ГОСТ 166 ценой деления не более 0,1 мм.
Б.4 Проведение испытаний
Б.4.1 Условия испытаний должны соответствовать ГОСТ 15150-69 (подраздел 3.15).
Б.4.2 Длину каждого образца измеряют (с погрешностью не более 0,1 мм) три раза, поворачивая его на угол 120° после каждого измерения. Среднее значение трех измерений округляют до 0,1 мм.
Б.4.3 В емкость для гидростатического взвешивания заливают дистиллированную воду, выдержанную при комнатной температуре в течение 2 ч.
Б.4.4 Захват без образца погружают в емкость с водой, обнуляют или регистрируют показания весов.
Б.4.5 На захвате крепят образец и фиксируют показание весов m1, затем образец погружают вместе с захватом в воду и фиксируют показание весов m2.
Б.5 Обработка результатов испытаний
Номинальный диаметр d1 или d мм, вычисляют по формуле
ИС NORMPROD: примечание. Формула дана в соответствии с официальным текстом документа. |
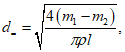 (Б.1)
где m1 - масса образца на воздухе, мг;
m2 - масса образца в воде, мг;
 - плотность воды, мг/мм3 (принимают
 );
l - длина образца, мм.
Значения оцениваемой характеристики и величин, используемых в промежуточных расчетах, должны быть определены с относительной погрешностью не более 0,01 (1%).
Статистическую обработку результатов испытаний проводят в соответствии с требованиями ГОСТ Р 8.736.
Б.6 Протокол испытаний
Протокол испытаний должен включать в себя:
- сведения об образцах, приведенные в акте отбора образцов;
- наименование организации, проводившей испытания;
- дату проведения испытаний;
- сведения об условиях, при которых проведены испытания;
- значения измеряемых характеристик для каждого образца;
- значения определяемых характеристик каждого образца, полученные при обработке результатов испытаний;
- средние значения, стандартное отклонение определяемых характеристик и результаты статистической обработки полученных данных;
- ФИО, должности специалистов, проводивших испытания, и их подписи.
(обязательное)
К ОБРАЗЦАМ КРЕСТООБРАЗНЫХ СОЕДИНЕНИЙ СТЕРЖНЕЙ
ДЛЯ ИСПЫТАНИЙ НА СДВИГ
В.1 Размеры контрольных образцов крестообразных соединений, подлежащих механическим испытаниям для определения разрушающей нагрузки при сдвиге соединений стержней продольного и поперечного направления, представлены на рисунке В.1 и в таблице В.1. Образцы крестообразных соединений испытывают на разрывных машинах по схеме в соответствии с рисунком В.2.
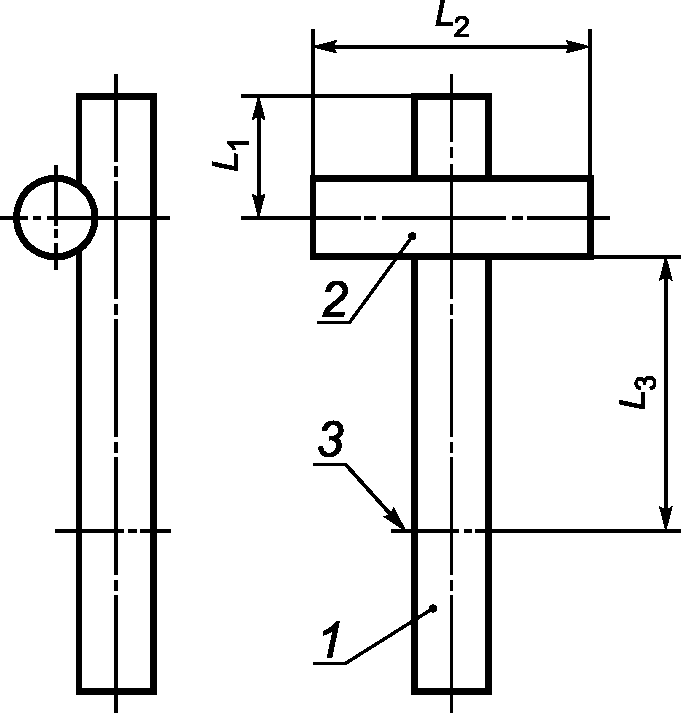
1, 2 - стержни; 3 - граница закрепления в захвате
разрывной машины
крестообразных соединений на сдвиг
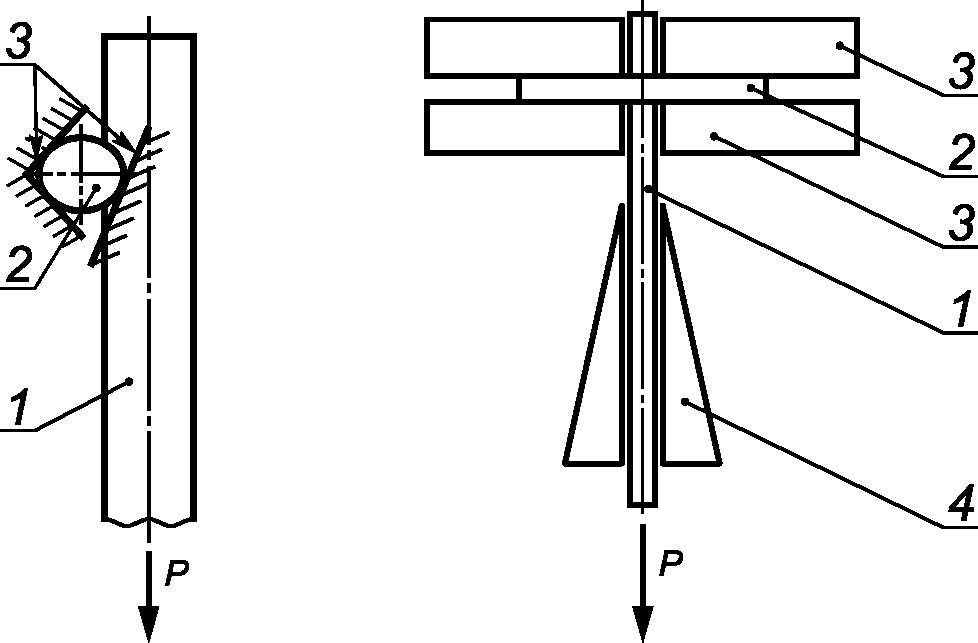
1, 2 - стержни; 3 - заделка стержня в приспособлении;
4 - захваты испытательной машины; P - испытательная нагрузка
Таблица В.1
крестообразных соединений стержней
В миллиметрах
Номинальный диаметр стержней | Габаритные размеры в соответствии с рисунком В.1 | ||
L1 | L2 | L3 | |
2 - 4 | 15 - 40 | 80 | от 30 до 40 |
В.2 Устройство для испытаний должно обеспечивать прочное закрепление стержней, исключающее возможность его поворота вокруг своей оси, а также возможность свободного перемещения его под действием нагрузки P. Зажим, расположенный со стороны нагруженного P стержня, должен обеспечивать свободное перемещение стержня под воздействием этого усилия.
Санитарные нормы и правила | Полимерные и полимерсодержащие строительные материалы, изделия и конструкции. Гигиенические требования безопасности | |
Санитарно-эпидемиологические правила СП 2.2.2.1327-03 | Гигиенические требования к организации технологических процессов, производственному оборудованию и рабочему инструменту | |
Санитарные нормы и правила СанПиН 2.2.3.1385-03 | Гигиенические требования к предприятиям производства строительных материалов и конструкций | |
Санитарные правила | Организация и проведение производственного контроля за соблюдением санитарных правил и выполнением санитарно-противоэпидемических (профилактических) мероприятий | |
Санитарные правила | Организация и проведение производственного контроля за соблюдением санитарных правил и выполнением санитарно-противоэпидемических (профилактических) мероприятий. Изменения и дополнения N 1 к СП 1.1.1058-01 | |
Гигиенические нормативы | Предельно допустимые концентрации (ПДК) загрязняющих веществ в атмосферном воздухе городских и сельских поселений |
УДК 621.002.3:006.354 | ОКС 91.100.99 |
Ключевые слова: сетка композитная полимерная, технические требования, правила приемки, методы контроля | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/4/gost_40389.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|