

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2021 Примечание к документу Документ введен в действие с 01.08.2021. Название документа "ГОСТ Р 59306-2021 (ИСО 13628-10:2005). Национальный стандарт Российской Федерации. Нефтяная и газовая промышленность. Проектирование и эксплуатация систем подводной добычи. Часть 10. Технические условия на гибкую трубу многослойной структуры со связующими слоями" (утв. и введен в действие Приказом Росстандарта от 16.03.2021 N 145-ст) "ГОСТ Р 59306-2021 (ИСО 13628-10:2005). Национальный стандарт Российской Федерации. Нефтяная и газовая промышленность. Проектирование и эксплуатация систем подводной добычи. Часть 10. Технические условия на гибкую трубу многослойной структуры со связующими слоями"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

прочность при растяжении TS (tensile strength): Максимальное напряжение при растяжении, зарегистрированное при растяжении образца в момент разрыва. [ГОСТ ISO 37-2013, пункт 3.3] |
3.1.15 работа в присутствии газовой среды (gas service): Условия работы в присутствии газа, т.е. при работе с газом или газовым конденсатом.
3.1.16 разделительный слой (breaker): Текстильный слой, наполненный резиной, включаемый в различные слои поперечного сечения трубы для придания ей дополнительной прочности, уменьшения проникновения надрезов и облегчения процесса изготовления.
Примечание - Этот слой может включаться в наружную оболочку, армирующие слои и внутреннюю оболочку или в некоторые из них.
3.1.17 кабель (cable): Пучок круглых стальных проволок или тканевых нитей (круглого поперечного сечения), спирально скрученных (свитых) вместе и используемых для конструкционного армирования трубы.
Примечание - Проволока для гибких труб, как правило, покрывается латунью или медью для обеспечения химической связи между эластомером и проволокой.
3.1.18
фреттинг-коррозия (fretting-corrosion): Коррозия при колебательном перемещении двух поверхностей относительно друг друга в условиях воздействия коррозионной среды. [ГОСТ 5272-68, статья 29] |
3.1.19 эластомер (elastomer): Материал, который в значительной степени восстанавливает свою первоначальную форму и размер при комнатной температуре после снятия деформирующей нагрузки; материал, который показывает реверсивную эластичность при очень высоком уровне деформации ~ 100%).
3.1.20
электрохимическая защита: Защита металла от коррозии, осуществляемая поляризацией от внешнего источника тока или путем соединения с металлом (протектором), имеющим более отрицательный или более положительный потенциал, чем у защищаемого металла. [ГОСТ 5272-68, статья 118] |
3.1.21
кольцевое пространство (annulus): Пространство между внутренней оболочкой, работающей под давлением, и внешней оболочкой. Примечание - Газ и жидкость, проникающие в кольцевое пространство, обычно свободно перемещаются и смешиваются. [ГОСТ Р 59309-2021, пункт 3.17] |
3.1.22 штрипс (strip): Листовая рулонная заготовка, обрезанная по ширине в соответствии с требованиями получения конечной готовой продукции.
3.2 В настоящем стандарте применены следующие сокращения и обозначения:
 - предел текучести материала, МПа;
 - предел прочности материала, МПа;
ВР - водородное растрескивание;
ДСК - дифференциальная сканирующая калориметрия;
НК - неразрушающий контроль;
ПВХ - поливинилхлорид;
СРН - сульфидное растрескивание под напряжением;
ТКЧ - титруемое кислотное число;
УТТ - уровень технических требований;
УФ - ультрафиолет;
ЭХЗ - электрохимическая защита;
FAT - заводские приемо-сдаточные испытания (factory acceptance test);
MBR - минимальный радиус изгиба (minimum bend radius);
"S - N" - кривые зависимости амплитуды напряжений от количества циклов (curves showing stress range vs. number of cycles);
TFL - проходной выкидной трубопровод (through-flowline).
4.1.1 Функциональные требования к гибкой трубе задает заказчик. Информация, которая должна быть указана при заказе, приведена в приложении A.
4.1.2 Изготовитель указывает функциональные требования, специально не оговоренные заказчиком, но которые могут влиять на конструкцию, материалы, изготовление и испытания трубы.
4.1.3 Заказчик указывает функциональные требования регулирующих органов, которые могут влиять на конструкцию, материалы, изготовление и испытание трубы.
4.1.4 При заказе труб с неметаллическими армирующими слоями заказчик указывает в заказе дополнительные требования, для удовлетворения которых изготовитель проводит дополнительные испытания, результаты которых должны подтверждать, что уровень безопасности в течение срока службы будет не меньше, чем определено в настоящем стандарте для труб с металлическим армированием.
4.1.5 При заказе трубы, которая содержит материал или конструкцию слоев, которые рассматриваются в ГОСТ Р 59309, заказчик должен указать в заказе дополнительные требования, для удовлетворения которых изготовителю следует провести дополнительные испытания, результаты которых должны подтверждать, что уровень безопасности в течение срока службы будет не меньше, чем это требуется ГОСТ Р 59309 и в настоящем стандарте.
Изготовитель должен обеспечить выполнение следующих минимальных общих функциональных требований, предъявляемых к гибкой трубе:
a) герметичность трубопровода, которая обеспечивается конструкцией трубы;
b) выдерживает все проектные нагрузки и комбинации нагрузок, определенные в настоящем стандарте;
c) обеспечивает сохранение функциональных свойств в течение заданного срока службы;
d) используемые материалы при ее производстве соответствуют условиям окружающей среды, оказывающим воздействие на эти материалы;
e) используемые материалы при ее производстве соответствуют требованиям к защите от коррозии, указанным в настоящем стандарте.
4.2.2 Требования к концевому фитингу
Изготовитель должен обеспечить соответствие концевого фитинга предъявляемым к нему функциональным требованиям не ниже требований, предъявляемым к гибкой трубе. Если позволяет конструкция, должно быть обеспечено выполнение следующих требований:
a) концевой фитинг обеспечивает конструктивное сопряжение между гибкой трубой и опорной конструкцией;
b) концевой фитинг обеспечивает конструктивное сопряжение между гибкой трубой и устройствами ограничения изгиба, включая устройства обеспечения жесткости на изгиб, ограничители изгиба и раструбы.
Заказчик должен указать все специальные проектные требования, включая требования, приведенные в 4.4 - 4.6, а также следующие параметры гибкой трубы:
a) номинальный внутренний диаметр;
b) длину и допуски на длину гибкой трубы, включая концевые фитинги;
c) срок службы;
d) границы высотного положения гибкой трубы по отношению к уровню моря.
4.4.1 Общие положения
Заказчик должен указать параметры транспортируемого флюида, перечисленные в таблице 1. Могут быть указаны минимальные, нормальные и максимальные значения параметров. Должны быть указаны расчетные ожидаемые изменения параметров транспортируемого флюида в течение срока службы.
Таблица 1
Параметр | Описание |
Давление | Согласно 4.4.2 |
Температура | Согласно 4.4.3 |
Состав флюида | Согласно 4.4.4 |
Определение условий работы | Работа в присутствии или без сернистых соединений в соответствии с 4.4.4, перечисление a) |
Описание флюида/потока | Тип флюида и режим потока |
Параметры расхода | Расходы, плотность флюида, вязкость, минимальное давление на входе и требуемое давление на выходе |
Тепловые параметры | Теплоемкость флюида |
4.4.2.1 Должны быть указаны следующие значения внутреннего давления:
a) максимальное проектное давление;
b) минимальное проектное давление.
4.4.2.2 Следует указать следующие значения внутреннего давления:
- рабочее давление или динамика давления в течение срока службы;
- требования надзорных и/или сертифицирующих органов к значению давления при заводских и эксплуатационных испытаниях.
4.4.3.1 Должны быть указаны следующие значения температуры:
a) минимальная проектная температура;
b) максимальная проектная температура.
Следует указать рабочую температуру или динамику температур в течение срока службы.
4.4.3.2 Проектные значения минимальной и максимальной температуры являются минимальной и максимальной температурами, соответственно, которым могут быть подвержены гибкие трубы в течение срока службы. Данные проектные значения температуры могут быть указаны на основе анализа следующей минимальной группы факторов:
a) рабочие значения температуры;
b) колебания температуры (число и диапазон циклов);
c) эффект охлаждения газа (кривая "время - температура");
d) тепловые свойства флюида;
e) характеристики потока;
f) условия хранения, транспортирования и монтажа.
Заказчику следует указать добываемые флюиды (состав отдельных фаз), нагнетаемые флюиды, а также реагенты, используемые при постоянных и внеплановых химических обработках (дозировки, время воздействия, концентрации и частота).
В составе транспортируемого флюида указывают:
a) все параметры, которые определяют рабочие условия, включая парциальное давление H2S и CO2, pH водной фазы, ТКЧ (в соответствии с ГОСТ 32327, ГОСТ 32328) и содержание воды (пластовой воды, морской воды и несвязанной воды);
b) газы, включая кислород, водород, метан и азот;
c) жидкости, включая входящие в состав нефти и спирты;
d) ароматические компоненты;
e) источники коррозии, включая бактерии, хлориды, органические кислоты и сернистые компоненты;
f) нагнетаемые химические реагенты, включая спирты и ингибиторы коррозии, гидрата, парафина, солевых отложений других твердых отложений;
g) твердые частицы, включая песок, осадки, солевые отложения, гидраты, парафиносодержащие отложения и биопленку.
Заказчику следует указать проектные параметры окружающей среды, приведенные в таблице 2. Расчетной глубиной должна быть максимальная глубина моря, на которой может эксплуатироваться трубная секция.
Таблица 2
Параметр | Описание |
Месторасположение | Географические данные расположения трассы трубопровода (территория, координаты) |
Глубина моря | Проектная глубина, данные по колебанию глубин по трассе трубопровода и приливные изменения |
Данные морской воды | Плотность, значение pH, минимальная и максимальная температуры |
Температура воздуха | Минимальная и максимальная температуры в процессе хранения, монтажа и эксплуатации |
Данные грунта | Описание, прочность на сдвиг и угол внутреннего трения, коэффициенты трения, эрозия морского дна, песчаные гряды и изменения по трассе трубопровода |
Морское обрастание | Максимальные значения параметров обрастания и изменения по длине |
Лед | Максимальное нарастание льда или дрейф айсбергов и ледяных полей |
Воздействие солнечного света | Длина участка трубы, подверженного воздействию солнечного света в процессе эксплуатации и хранения |
Данные о течениях | Как функция глубины моря, направления и периодичности, включая известное влияние локальных течений |
Данные по параметрам волны | В части характерных и максимальных волн, соответствующих периодов, спектров волн, функции рассеивания волн и диаграмм разброса волн, как функции направления и периодичности |
Данные по параметрам ветра | Как функция направления, высоты над уровнем моря и периодичности |
4.6.1 Минимальные требования
4.6.1.1 Общие положения
4.6.1.1.1 Заказчик указывает функциональные требования проекта по 4.6.1.2, 4.6.1.9 и 4.6.1.10. Следует учитывать технические характеристики других требований, определенных в настоящем разделе. Приложение A рекомендуется использовать в качестве руководства.
4.6.1.1.2 Заказчику следует указать документацию, перечисленную в разделе 8, которая должна быть предоставлена изготовителем.
Для системы гибких труб должно быть указано, в качестве какого оборудования она применяется. Система гибких труб может применяться в качестве выкидных трубопроводов, райзеров, перемычек, морских наливных и нагнетательных шлангов.
Для гибких труб должны быть указаны условия эксплуатации, возможность применения в условиях статических или динамических нагрузок, при этом для работы в условиях динамических нагрузок следует указать ожидаемое количество циклов и амплитуды нагружения.
Требования к противокоррозионной защите гибких труб следует устанавливать, учитывая следующие факторы:
a) внутреннюю и наружную противокоррозионную защиту концевых фитингов;
b) систему ЭХЗ труб.
Заказчик указывает необходимые эксплуатационные требования к гибким трубам по тепловой потере. Значения общих коэффициентов теплопередачи должны быть основаны на номинальном внутреннем диаметре трубы, при этом необходимо учитывать как конструкционные особенности самой трубы, так и все внешние факторы, например толщину грунтового покрова над заглубляемыми трубами.
Должна быть предусмотрена система вентиляции газа для предупреждения чрезмерного увеличения давления в кольцевом пространстве трубы. Требования, которые заказчик предъявляет к системе вентиляции газа, следует указывать с учетом:
a) допустимых скоростей проникновения газа;
b) требований к сопряжениям;
c) системы контроля и анализа газа.
Примечание - Требования к контролю газопроницаемости и наличию системы вентиляции газа применимы к трубам, предназначенным только для работы в присутствии газовой среды.
4.6.1.6 Требования к обеспечению контроля состояния трубопровода внутренними снарядами и работе системы TFL
Следует указать все эксплуатационные требования для обеспечения контроля состояния трубопровода внутренними снарядами и проводки инструментов системы TFL, проведения ремонтных и других операций через гибкие трубы, включая требования к внутреннему диаметру труб, радиусу изгиба и переходам концевых фитингов.
Целесообразно к огнестойкости конструкции трубы указать на испытания на воспламеняемость с учетом [4] или [5] (см. 5.4.6).
4.6.1.8 Связки труб
Следует указать требования к связкам гибких труб, включая детальную информацию по связкам труб и по условиям работы труб.
Необходимо указать требования к соединителям для обоих концевых фитингов гибкой трубы, включая, как минимум, тип соединителя, материал присоединяемых элементов, технические условия на сварку, тип уплотнения и размеры.
Необходимо указать детальную информацию по сопряжениям (интерфейсам), включая:
a) регламенты, нормы и стандарты;
b) геометрические и размерные данные, данные о прикладываемых нагрузках;
c) средства и оборудование, используемые заказчиком при монтаже;
d) инструменты и концевые соединения, используемые заказчиком для подтягивания и подсоединения;
e) комплектность поставки изготовителем.
4.6.1.11 Осмотр и текущий контроль состояния
Для изготовителя следует указать требования к проектированию и внедрению систем и процедур осмотра, контроля и оценки текущего состояния гибких труб.
4.6.1.12 Требования к монтажу
4.6.1.12.1 Заказчику следует указать следующие минимальные требования к монтажным работам:
a) при выполнении работ заказчиком - все требования к ограничениям по нагрузкам, усилиям затягивания/натяжения, требованиям для загрузочных мостков, монтажным допускам и ограничениям портового оборудования;
b) при выполнении работ изготовителем - требования к окружающей среде, судовые ограничения, монтажные допуски, ограничения из-за взаимно исключающих (несовместимых) операций и объем монтажных работ (включая прокладку траншей, заглубление, испытание, контроль, обслуживание и документацию).
4.6.1.12.2 Заказчик указывает требования к возможности восстановления эксплуатационных характеристик и повторного использования гибких труб в течение их срока службы.
4.6.1.13 Очистка с помощью экзотермохимической реакции
Заказчику следует указать соответствующие минимальные параметры для операций по очистке труб с помощью экзотермохимической реакции, учитывая:
a) расход химреагентов;
b) изменение давления химреагентов;
c) максимальную тепловую мощность химреагентов;
d) химический состав реагентов.
4.6.2 Трубы для применения в условиях статических нагрузок
Заказчику необходимо представить изготовителю свои требования к проектированию системы гибких труб перемычек, работающих в условиях статических нагрузок дополнительно к требованиям раздела 5 с учетом параметров, приведенных в таблице 3.
Таблица 3
в условиях статических нагрузок
Параметр | Описание |
Трассирование трубопроводов | Схемы трасс, топографические условия, состояние дна моря/грунта, препятствия, установленное оборудование и трубопроводы |
Соединительные системы | Описания верхних и нижних соединительных систем, включая системы быстроразъемных соединений и системы отсоединения плавучих модулей, углы соединений и допуски расположения |
Направляющие и опоры | Предложенная геометрия направляющих, I-трубы, J-трубы и раструбов, через которые должны быть установлены трубопроводы |
Требования к защите | Прокладка траншей, подсыпка породы, подстилающий слой и требования к защите по всей длине трубы. Проектные ударные нагрузки, включая такие как от тралового оборудования, падающих грузов и якорей |
Устойчивость на дне | Допускаемые перемещения |
Обратный выгиб | Технические условия проектных случаев, которые должны быть рассмотрены изготовителем |
Требования к пересечениям | Пересечение труб (гибких и жестких), включая уже смонтированные трубы и трубопроводы |
Крепление труб | Ограничители изгиба, хомуты и методы крепления (см. приложение B) |
Случаи нагружения | Определение годовой вероятности возникновения случаев нагружения для монтажа и для нормальной и аномальной работы. Технические условия случайных нагружений и годовые вероятности их возникновения |
4.6.3 Трубы для применения в условиях динамических нагрузок
Заказчику следует представить изготовителю свои требования к проектированию труб и перемычек, эксплуатирующихся в условиях динамических нагрузок, дополнительно к требованиям раздела 5 с учетом параметров, приведенных в таблице 4.
Таблица 4
в условиях динамических нагрузок
Параметр | Описание |
Конфигурация трубы | Технические условия на требования к конфигурации, включая описание (плавная S-образная, крутопадающая и т.д.), схему и компоненты. Выбор конфигурации и подтверждение применимости указанной конфигурации |
Операции | Технические условия на требования к намотке/размотке |
Соединительные системы | Описания верхних и нижних соединительных систем, включая системы быстроразъемных соединений и системы отсоединения плавучих модулей, углы соединений и допуски расположения |
Направляющие и опоры | Предложенная геометрия направляющих на судне-укладчике, через которые должны быть установлены трубы |
Трубные крепления | Ограничители изгиба, плавучие модули и т.п. и методы крепления |
Данные присоединенного судна | Данные для присоединенных плавучих средств, включая следующее: a) элементы судна, размеры, осадка и т.п.; b) посадка судна; c) качка с амплитудой первого и второго порядка; d) данные по фазе перемещения судна; e) базисная точка отсчета перемещений; f) данные сопряжения системы швартовки; g) допуски на позиционирование |
Требования к помехам | Характеристики районов помех, содержащих другие райзеры, швартовые канаты, колонны платформы, понтоны судна, киль танкера и т.д., и определение допустимых помех/столкновений |
Случаи нагружения | Определение годовой вероятности возникновения случаев нагружения для монтажа и для нормальной и аномальной работы. Технические условия случайных нагружений и годовые вероятности их возникновения |
5.1.1 Общие положения
Конструкция трубы должна быть спроектирована на основе информации, представляемой заказчиком (согласно приложению A) в соответствии с требованиями раздела 4. Всю необходимую информацию определяют в исходных данных для проектирования (согласно 8.2), включая проектные случаи нагружения. Результаты проектного анализа случаев нагружения включают в отчет по проектным нагрузкам (согласно 8.3).
5.1.2 Определение классов нагружения
5.1.2.1 В соответствии с таблицей 5 нагрузки классифицируют на функциональные, от воздействия окружающей среды (внешние) и случайные и определяют следующим образом:
a) функциональными нагрузками являются все нагрузки на трубу при эксплуатации, включая все нагрузки, которые воздействуют на трубу в спокойной воде за исключением нагрузок от ветра, волн или течения;
b) нагрузками от воздействия окружающей среды являются нагрузки, вызываемые внешними условиями;
c) случайными нагрузками являются все нагрузки, возникающие при случайных ситуациях.
Классы и подклассы нагружения приведены в таблице 5.
5.1.2.2 Проектные случаи нагружения определяют для анализа и учитывают, если применимо, влияние на гибкую трубу функциональных нагрузок, нагрузок от воздействия окружающей среды и случайных нагрузок. [1] содержит руководящие указания по методам расчета, которые целесообразно использовать для нагрузок, приведенных в таблице 5.
Таблица 5
Класс и подкласс нагружения | Условия нагружения | ||
Нормальная работа | Аномальная работа | ||
Текущая | Критическая | ||
Функциональные нагрузки | |||
a) Нагрузки от веса и плавучести трубы, содержания и креплений, временные и постоянные | X | X | X |
b) Внутреннее давление по 4.4.2 | Макс. рабочее давление | Проектное давление | Проектное давление |
c) Нагрузки от колебаний давления и температуры | X | X | X |
d) Наружное давление | X | X | X |
e) Внешние силы реакции грунта или породы для траншейных, заглубленных или засыпанных породой труб | X | X | X |
f) Нагрузки статической реакции и деформации от опор и защитных конструкций | X | X | X |
g) Временные нагрузки при монтаже и извлечении, включая прикладываемые нагрузки растяжения и сдавливающие нагрузки, ударные нагрузки и нагрузки, создаваемые направляющими устройствами | X | X | X |
h) Остаточные нагрузки от монтажа, которые остаются как постоянные нагрузки в конструкции трубы в процессе работы | X | X | X |
i) Нагрузки и смещение из-за давления и растяжения, возникающего при кручении | X | X | X |
j) Давления испытаний, включая давления при монтаже, вводе в эксплуатацию и техническом обслуживании | X | X | X |
k) Эффекты взаимодействия сгруппированных или закрепленных труб | X | X | X |
l) Нагрузки из-за пересечений жестких или гибких труб или безопорных пролетов | X | X | X |
m) Нагрузки из-за допусков на позиционирование в процессе установки | X | X | X |
n) Нагрузки от инструментов при контроле и техническом обслуживании | X | X | X |
o) Быстрый сброс давления | - | - | - |
Нагрузки от воздействия окружающей среды | |||
a) Нагрузки, создаваемые напрямую или косвенно параметрами окружающей среды по таблице 2 | 100-летние условия | Условия, отвечающие Pс = 10-2 | Условия безотказной работы |
Случайные нагрузки | |||
a) Нагрузки и перемещения, создаваемые напрямую или косвенно случайными событиями, включающими следующее: 1) падающие объекты; 2) ударное воздействие траловым оборудованием; 3) избыточное внутреннее давление; 4) повреждение секции или незапланированное затопление; 5) отказ подруливающих устройств; 6) отказ системы динамического позиционирования | Не применяется | - <a> | - <b> |
<a> Комбинации вышеприведенных функциональных и случайных нагрузок и нагрузок от окружающей среды должны быть проанализированы по таблице 6, если годовая совокупность вероятности возникновения случая Pс не менее 10-2. <b> Комбинации вышеприведенных функциональных и случайных нагрузок и нагрузок от окружающей среды должны быть проанализированы по таблице 6, если годовая комбинированная вероятность возникновения случая Pс составляет от 10-2 до 10-4. Примечание - В настоящей таблице знак "X" обозначает "применимо". | |||
5.1.3.1 Необходимо обосновать, что конструкция трубы соответствует проектным требованиям при действии комбинаций нагрузок, указанных в настоящем подразделе. Следует оценить все нагрузки, которые воздействуют на гибкую трубу, включая нагрузки, указанные в таблице 5. Должны быть проанализированы возможные колебания нагрузок во времени и пространстве, воздействия нагрузок от системы гибких труб и их опор, а также условия окружающей среды и состояние грунта.
5.1.3.2 Проектными условиями нагружения, которые должны быть проанализированы, являются монтаж, нормальная работа (текущая и критическая), аномальная работа и заводские приемочные испытания. Комбинации нагрузок должны соответствовать комбинациям, определенным в таблицах 5 и 6. Допускается не учитывать комбинации нагрузок с годовой вероятностью возникновения менее 10-4. Комбинации нагрузок при заводских приемо-сдаточных испытаниях определяет изготовитель в соответствии с процедурами заводских приемо-сдаточных испытаний.
5.1.3.3 Проверку конструкции проводят на всех промежуточных стадиях, указанных заказчиком или изготовителем. Это должно быть регламентировано теми же проектными критериями, что и проектные условия нагружения в соответствии с таблицей 6.
5.1.3.4 В исходных данных для проектирования изготовителем должна быть определена вероятность одновременного возникновения различных комбинаций нагрузок (согласно 8.2), например для комбинированной нагрузки от волн и течения должны определяться вероятности возникновения каждой из них по отдельности. Вероятность возникновения особых классов нагружения или подклассов может указывать заказчик на основе особенностей проектных условий. Заказчику следует указывать вероятности случайных событий или событий, связанных с проведением монтажных работ (согласно таблицам 3 и 4). Если заказчик не указывает вероятности событий, то изготовитель должен предложить, обосновать и согласовать с заказчиком вероятности, используемые для отдельных случаев в исходных данных для проектирования.
5.1.3.5 Анализируемые проектные случаи нагружения определяются исходя из условий нагружения, указанных в 5.1.2.2 и таблице 6.
Таблица 6
Слой гибкой трубы | Проектный критерий | Случаи проектных нагрузок и комбинации нагрузок | |||||
Рабочие условия | Монтаж | FAT | |||||
Нормальная работа | Аномальная работа | ||||||
Текущая работа | Критическая работа | ||||||
Функциональные и нагрузки от воздействия окружающей среды | Функциональные, случайные и нагрузки от воздействия окружающей среды | Функциональные, случайные и нагрузки от воздействия окружающей среды | Функциональные и нагрузки от воздействия окружающей среды | Функциональные, случайные и нагрузки от воздействия окружающей среды | |||
Эластомерные слои | Деформация от старения материала | Максимальная допускаемая деформация должна составлять 50% от проектной максимальной допустимой деформации материала, возникшей в результате старения. | |||||
Внутренний каркас <a> | Нагрузка от потери устойчивости <b> | (0,67) для Dмакс <= 300 м 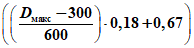 для 300 м < Dмакс < 900 м (0,85) для Dмакс >= 900 м | |||||
Армирующие слои | Нагрузка <c> | 0,55 | 0,85 | 0,85 | 0,67 | 0,85 | 0,91 |
<a> Для механических нагрузок допустимый коэффициент нагружения внутреннего каркаса должен быть таким, как для армирования на стойкость к давлению и растяжению. <c> Допускаемый коэффициент нагружения в соответствии с 5.3.1.4. | |||||||
5.1.4 Влияние проектных нагрузок
5.1.4.1 В конструкции трубы изготовитель должен принимать во внимание дифференциальные давления. В случае учета величины гидростатического наружного давления при расчете проектного внутреннего давления трубы изготовитель должен указать глубину моря, для которой приведено данное проектное внутреннее давление. Это также должно быть указано в маркировке труб (согласно 10.1).
5.1.4.2 Влияние гидродинамических нагрузок целесообразно определять с использованием подтвержденных и документально оформленных методов, по которым рассчитывают влияния кинематики морской воды и воздействия различных явлений окружающей среды (см. [1]).
5.1.4.3 Методы, используемые при определении нагрузок для целей усталостного анализа, должны учитывать все параметры нагрузок. Упрощенные методы применяют, если имеется возможность показать, что результирующее распределение нагрузок является консервативным.
5.1.4.4 Случаи нагружения, которые включают случайные нагрузки (например, смещения из-за отказа якорного каната или отказа подруливающего устройства) и не нарушают критериев по таблице 6, определяют предел безопасного воздействия случайных нагрузок. Некоторые случайные нагрузки (например, при пожаре или взрыве) достаточно сложно проанализировать с точки зрения критериев по таблице 6. В этих случаях следует проводить испытания для определения времени безопасной работы или других ограничений, связанных со случайной нагрузкой.
5.2.1 Методология проектирования трубы должна учитывать износ, коррозию, процессы изготовления, изменения размеров, ползучесть и старение (из-за механических, химических и термических ухудшений свойств) во всех слоях, если только документально не подтверждено, что конструкция трубы не подвержена этим влияниям.
5.2.2 Должно быть показано, что колебания размеров в пределах допусков на изготовление не увеличивают значения коэффициента нагружения более чем на 3% значений по таблице 6.
5.2.3 Расчет толщины всех слоев, имеющих металлические армирующие элементы, выполняют с учетом допусков на износ данных элементов.
5.2.4 Если конструкция трубы выходит за границы ранее подтвержденных конструкций, тогда изготовитель проводит необходимое количество испытаний прототипов для подтверждения методологии проектирования для данной новой конструкции. Испытания прототипов новой конструкции трубы должны подтвердить соответствие назначения конструкции для тех проектных параметров, которые выходят за пределы ранее подтвержденной области. Программа квалификационных испытаний и приемочные критерии должны быть согласованы между изготовителем и заказчиком. Руководящие указания по испытаниям, которые следует проводить, и рекомендации по процедурам испытаний приведены в [1].
5.2.5 Если труба спроектирована с учетом возможного смятия, то испытание должно показать, что проектные критерии не зависят от заданного количества смятий. Для этого расчета должна быть документально оформлена и подтверждена корреляция между испытанием и методологией проектирования.
5.2.6 Методология должна принимать во внимание нагрузку, напряжение и деформацию в слоях трубы и концевом фитинге, усталость компонентов трубы и возможность возникновения пустот в стенке трубы. Методология должна основываться на результатах испытаний прототипа.
5.2.7 Изначально и при каждом пересмотре методологию проектирования трубы подтверждает независимый эксперт по верификации. Документация, представляемая для верификации методологии проектирования, должна содержать:
a) описание теоретической основы, включая расчетные методики для проектных параметров трубы, требуемые для отчета по проектированию в соответствии с 8.4;
b) метод расчета для всех несущих слоев и компонентов, для взаимодействия между металлическими и эластомерными компонентами, для распределения и передачи нагрузок между различными слоями и компонентами, в особенности, компонентами, непосредственно примыкающими к концевому фитингу;
c) верификацию теоретической основы с испытаниями прототипов; верификация должна включать прочностные характеристики всех конструкционных слоев трубы. Для контроля неответственных слоев, таких как разделительные слои, допускается использование упрощенных методов анализа, если выбранный метод не влияет на надежность расчета напряжений других слоев;
d) информацию по коэффициентам концентрации напряжений, используемых для стальных материалов, включая концентраторы напряжений на сопряжениях концевых фитингов, деталях хомутов и при контакте с твердыми поверхностями, допуски изготовления;
e) допуски при изготовлении и проектировании, напряжения, возникающие при изготовлении, сварные швы и другие факторы, например эффект срезания при демонтаже эластомеров и связующих слоев, которые влияют на конструкционную прочность;
f) методологии расчета срока службы в соответствии с 5.3.4;
g) документацию по методологии оценки случаев комбинированного нагружения (как указано в 5.1.3), включая такие условия, как одновременное воздействие давления и изгиба.
5.2.8 Независимый эксперт по верификации проверяет и дает оценку методологии проектирования для установления области применения, которой она соответствует. Независимый эксперт по верификации должен подготовить сертификат и отчет, описывающий пределы и ограничения методологии проектирования. Изготовитель должен включить сертификат в отчет по проектированию (см. 8.4), а отчет о верификации методологии проектирования должен быть доступен заказчику для проверки.
5.3.1.1 Слои трубы проектируют в соответствии с критериями по таблице 6 и требованиями настоящего подраздела.
5.3.1.2 Коэффициент использования эластомерных слоев рассчитывают на основе максимальной допустимой деформации эластомерного материала, при соблюдении требований 5.3.1.1. Методология должна определять предполагаемую протяженность каждого слоя.
5.3.1.3 Коэффициент нагружения внутреннего каркаса, определенный в таблице 6, должен быть рассчитан, как указано в 5.3.2.3, с учетом трехкратного диапазона глубины моря. Изготовитель должен оценить характер разрушения каркаса, а результаты анализа должны подтвердить, что слои соответствуют проектным требованиям. Методология для проведения расчетов при смятии каркаса под действием растягивающих напряжений или гидростатического давления должна быть задокументирована.
5.3.1.4 Коэффициент нагружения армирующих слоев должен быть рассчитан следующим образом: коэффициент нагружения равен напряжению, деленному на конструкционную прочность, где напряжением является расчетное напряжение в конкретном слое.
Напряжение следует рассчитывать с использованием методологии проектирования, указанной в 5.2, при соблюдении проектных требований 5.3.2. Расчетное значение должно включать динамические нагрузки и быть основано на среднем напряжении в слое. Среднее напряжение следует рассчитывать на основе равномерного распределения суммарной нагрузки в слое по всей армирующей проволоке в слое. Конструкционная прочность должна быть равна пределу текучести отдельной проволоки или образца материала кабеля, или 0,9 предела прочности на растяжение материала отдельной проволоки или образца материала кабеля там, где испытание на растяжение может точно идентифицировать только указанную характеристику. Значение предела текучести или прочности, используемое при проектировании, должно быть рассчитано как среднее значение предела текучести или прочности за вычетом значений двух стандартных отклонений от среднего значения, взятых из документально оформленных данных испытаний, или минимальному значению, установленному поставщиком.
5.3.1.5 Коэффициент нагружения внешней оболочки рассчитывают на основе максимальной допускаемой деформации при соблюдении 5.3.2.2.
5.3.1.6 MBR при хранении рассчитывают с учетом всех требований таблицы 6. Должен быть рассчитан радиус изгиба, предотвращающий нарушение связей во взаимосвязанных слоях. MBR хранения должен составлять не менее 1,1 MBR для сохранения связей в слое.
5.3.1.7 Значение рабочего MBR для применения в условиях статических нагрузок (все условия нагружения) должно составлять не менее 1,0 MBR хранения, а для применения в условиях динамических нагрузок (все условия нагружения) - не менее 1,5 MBR хранения. Для применения в условиях динамических нагрузок коэффициент безопасности для рабочего MBR может быть уменьшен с 1,5 до 1,25 для аномальной работы и нормальной работы со случайными нагрузками.
5.3.1.8 Расчеты усталостной долговечности (усталостной прочности) металла должны быть проведены по 5.3.4. Прогнозируемая усталостная долговечность должна составлять не менее 10-кратного срока службы. По результатам коррозионного анализа (согласно 5.3.4) должно быть видно, что потеря материала из-за коррозии не приводит к увеличению коэффициента нагружения, определяемого критериями, установленными в 5.3, при всех комбинациях нагрузок.
5.3.1.9 Возможно также использование дополнительного метода проектирования, основанного на расчете надежности. В этом случае следует учитывать все соответствующие проектные критерии. Должно быть подтверждено, что полученный при этом уровень безопасности не ниже, чем указанный в настоящем стандарте для сопоставимых проектных случаев.
5.3.2.1 Внутренняя оболочка
5.3.2.1.1 Внутренняя оболочка должна быть проанализирована для следующих случаев нагружения:
a) наиболее критические комбинации внутреннего давления, температуры, рабочего MBR и состояния полимера;
b) давление гидростатических испытаний при температуре окружающей среды и MBR хранения.
5.3.2.1.2 В анализ нагружения внутренней оболочки трубы следует включать влияние соответствующих факторов циклического нагружения, таких как гистерезис, релаксационная усадка, потеря пластификатора, диффузия и абсорбция флюидов в эластомерную матрицу, а именно:
a) давление и температура флюида в трубопроводе;
b) контактное давление от каркаса и армирующих слоев;
c) деформация из-за изгиба трубы, осевого удлинения и сжатия, скручивания и радиального расширения.
5.3.2.1.3 Методология, используемая для расчета толщины внутренней оболочки, должна быть документально подтверждена протоколами испытаний или данными опыта эксплуатации и соответствовать следующим минимальным требованиям:
a) анализ должен учитывать уменьшение толщины и износ эластомерного слоя при изгибе до рабочего MBR (до MBR хранения для гидроиспытаний), концентрацию напряжений из-за колебаний толщины слоя, влияние депластифицирования, набухания и старения на свойства материалов, допуски на изготовление, характеристики ползучести материала и способ заделки слоя в концевом фитинге;
b) анализ должен подтвердить минимальный уровень покрытия армирующего слоя внутренней оболочкой, для учета возможности экструзии внутренней оболочки между кабелями армирующего слоя при проектных нагрузках.
Конструкция внешней оболочки должна учитывать влияние изгиба трубы, осевого удлинения и сжатия, нагрузок кручения, наружного и внутреннего давления, монтажных нагрузок, абразивных и локальных нагрузок от вспомогательных компонентов.
5.3.2.3.1 Конструкция внутреннего каркаса должна учитывать следующее:
a) смятие при минимальном заданном внутреннем давлении, при максимальном наружном давлении, максимальной овальности трубы. Наружное давление принимают равным полному наружному давлению, воздействующему на наружную поверхность внешней оболочки;
b) развитие трещин вдоль штрипсов каркаса из-за напряжений, возникающих во взаимосвязанных спиралях при изгибе. Конструкция каркаса должна обеспечивать устойчивость к развитию трещин;
c) нагрузки, возникающие при тепловом расширении и укорачивании и/или набухании внутренней оболочки;
d) эрозию, коррозию и износ;
e) коррозию, включая коррозионное растрескивание под напряжением;
f) радиальное сжатие, возникающее при растяжении осевых армирующих слоев;
g) смятие с максимальной адсорбцией газа в эластомерный слой, минимальным внутреннем давлении и максимальной овальностью при возникающей температуре.
5.3.2.4 Армирующие слои
5.3.2.4.1 Металлические элементы армирующих слоев проектируют исходя из требуемой прочности на восприятие растягивающих и осевых нагрузок. Конструкция должна учитывать любые требования к характеристикам при кручении, обеспечению требуемой величины зазоров между кабелями.
5.3.2.4.2 Конструкцию трубы проектируют таким образом, чтобы регулировка торсионной жесткости и характеристики прочности на сжатие трубы удовлетворяли функциональным требованиям.
5.3.2.5 Дополнительные слои
5.3.2.5.1 Теплоизоляционные слои проектируют в соответствии с 5.4.3.
5.3.2.5.2 Разделительные слои должны показать при испытании, указанном в 6.2.3.2, что они не влияют на расслоение эластомерных слоев, находящихся в непосредственной близости от них.
5.3.2.6 Дополнительные наружные защитные слои, как эластомерные, так и металлические, должны проектироваться для предупреждения наружного повреждения или износа внешней оболочки на основе проектных условий, заданных заказчиком.
5.3.3 Концевой фитинг
5.3.3.1 Концевые фитинги следует проектировать для надежной заделки всех трубных слоев таким образом, чтобы не допустить утечки, деформации конструкции или вытягивание кабелей или экструдированных слоев в течение срока службы трубы, принимая во внимание все соответствующие факторы, включая воздействия усадки, деформации, старения и давления, набухания и температуры. Методология проектирования для концевых фитингов должна быть документально оформлена и подтверждена протоколами испытаний и расчетом. Методология должна учитывать допуски на изготовление. Конструкция должна учитывать нагрузки от любых вспомогательных компонентов.
5.3.3.2 Толщина наплавляемого сваркой материала может быть включена как часть толщины стенки при анализе концевого фитинга, при условии наличия задокументированного подтверждения обеспечения прочности материала наплавленного слоя равной или более прочности основного материала концевого фитинга.
5.3.3.3 Конструкция концевого фитинга должна обеспечить герметичность внутренней оболочки и внешней оболочки у концевого фитинга. Конструкция герметизирующего механизма концевого фитинга должна обеспечить такие условия, при которых комбинированная деформация, возникающая при рабочих вытягивающих нагрузках и установке на концевом фитинге уплотнительного кольца, не приведет к разрушению оболочки в течение срока службы.
5.3.3.4 В конструкции концевого фитинга осевое перемещение каркаса относительно концевого фитинга должно быть механически ограничено.
5.3.3.5 С учетом всех физически возможных комбинаций нагрузок для деталей концевых фитингов, работающих под давлением, должны выполняться неравенства:
 , (1)
 , (2)
где  - растягивающее окружное напряжение;
 - эквивалентное напряжение, определяемое по гипотезе изменения формы (фон Мизес) или по теории максимальных касательных напряжений (Треска);
n - допустимый коэффициент нагружения по таблице 7.
5.3.3.6 Для применения в условиях динамических нагрузок расчеты усталостной долговечности следует выполнять в соответствии с 5.3.4. Прогнозируемая усталостная долговечность должна составлять не менее 10-кратного срока службы.
5.3.3.7 Выбор материалов концевого фитинга должен соответствовать требованиям раздела 6.
Таблица 7
Проектный критерий | Случаи проектных нагрузок и комбинации нагрузок | |||||
Рабочие условия | Монтаж | FAT | ||||
Нормальная работа | Аномальная работа | |||||
Текущая работа | Критическая работа | |||||
функциональные и нагрузки от воздействия окружающей среды | функциональные, нагрузки от воздействия окружающей среды и случайные | функциональные, нагрузки от воздействия окружающей среды и случайные | функциональные и нагрузки от воздействия окружающей среды | функциональные, нагрузки от воздействия окружающей среды и случайные | ||
Допустимый коэффициент нагружения | 0,55 | 0,85 | 0,85 | 0,67 | 0,85 | 0,91 |
5.3.4.1 Срок службы при применении в статическом состоянии
5.3.4.1.1 Анализ срока службы гибких труб, применяемых в условиях статических нагрузок, должен учитывать свойства материалов трубы для указанного срока службы в соответствии с разделом 6. В проектных расчетах должны быть использованы минимальная прочность металлических материалов и минимальное удлинение при разрушении эластомерных материалов в течение срока службы трубы. Анализ должен включать:
a) ползучесть, изменение размеров (усадка, набухание) и деформацию при разрушении в рабочих условиях;
b) коррозию и эрозию стальных компонентов.
5.3.4.1.2 Срок службы для работы при отсутствии сернистых соединений должен определяться по 5.3.1, с учетом следующего:
a) срока службы, рассчитанного как продолжительность службы, которая приведет к ухудшению свойств эластомерных слоев до предельного критерия использования. Критерий должен быть указан изготовителем;
b) срока службы, рассчитанного как продолжительность службы, которая приведет к локальной и общей коррозии армирующих слоев, к уменьшению поперечного их сечения, приводящего к увеличению коэффициента нагружения до 0,85.
5.3.4.1.3 Срок службы для работы в присутствии сернистых соединений следует определять по 5.3.1 исходя из следующего:
a) оценка срока службы - по 5.3.4.1.2;
b) конструкция должна иметь документальное подтверждение соответствия требованиям 6.2.4.2.
5.3.4.2 Срок службы гибких труб при применении в условиях динамических нагрузок
5.3.4.2.1 Для применения гибких труб в условиях динамических нагрузок соблюдают требования 5.3.4.3. Дополнительно проводят расчет на сопротивление усталости для кабелей армирующих слоев, учитывающий все механические и динамические воздействия, которые могут привести к накоплению усталостных повреждений в трубе при применении в условиях динамических нагрузок. Должны учитываться влияния усталости, фреттинг-коррозии, ухудшение свойств материалов.
5.3.4.2.2 Применение гибких труб в условиях динамических нагрузок рекомендуется оценивать по 5.3.4.2.5, если содержание превышает значение, указанное в [6], для работы в присутствии сернистых соединений. В противном случае применение следует оценивать по 5.3.4.2.4.
5.3.4.2.3 Стальная проволока армирующих слоев, используемая для гибких труб, может быть чувствительной к усталости при низком уровне H2S, и поэтому для работы при динамическом нагружении следует оценивать влияние H2S.
5.3.4.2.4 Срок службы при работе в отсутствие сернистых соединений следует определять по 5.3.1 следующим образом:
a) в соответствии с оценкой для применений в условиях статических нагрузок - по 5.3.4.1.2;
b) для кабелей армирующих слоев - на основе данных по 6.2.4.4.
5.3.4.2.5 Срок службы при работе в присутствии сернистых соединений следует определять по 5.3.1 следующим образом:
b) должна быть затребована подтвержденная модель для оценки парциальных давлений H2S и CO2 на поверхности кабелей армирующих слоев.
Для применения гибких труб в условиях динамических нагрузок должен быть проведен анализ условий нагружения, подтверждающий, что экстремальные напряжения в кабелях армирующих слоев находятся ниже предела выносливости. В противном случае усталостное повреждение целесообразно рассчитывать на основе метода Майнера [7], с использованием кривых "S - N", которые должны быть подтверждены для армирующего материала в условиях окружающей среды, соответствующих аналогичным коррозионным условиям, как при эксплуатации. Анализ усталостной долговечности должен также подтвердить, что внутренняя и внешняя оболочки обеспечат целостность при рассчитанных переменных деформациях в соответствующих рабочих условиях окружающей среды. Усталостная долговечность должна составлять не менее 10-кратного указанного срока службы.
5.4.1 Общие положения
5.4.1.1 В конструкции гибкой трубы учитывают все системные требования, приведенные в 4.6 и таблице 8, и принимают во внимание дополнительные требования, приведенные в 5.4.2 - 5.4.6. Конструкция должна иметь документальное подтверждение соответствия всем требованиям к устройствам сопряжения (интерфейсам), указанным заказчиком или изготовителем.
5.4.1.2 Если применимо, должно проверяться влияние укладки в траншею, заглубления или породной засыпки труб на обратный выгиб, вспучивающую ползучесть и ограничение несущей способности, возникающее от осевого удлинения под воздействием давления и температуры. Следует проанализировать влияние изменений жесткости трубы на изгиб, которые возникают с течением времени, под действием давления и температур, на нагрузки, действующие на трубу. По результатам анализа необходимо подтвердить срок службы трубы.
Таблица 8
Общее требование | Требование к выкидному трубопроводу | Требование к райзеру | Требования наливного и нагнетательного шлангов |
Противокоррозионная защита | Трасса выкидного трубопровода | Конфигурация райзера | Установка шланга |
Термоизоляция | Направляющие и опоры | Соединительные системы | Конфигурация шланга |
Вентиляция газа | Требования к защите | Крепления трубы | Соединительные системы |
Требования к обеспечению контроля состояния трубопровода внутренними снарядами и работе системы TFL | Устойчивость на дне | Данные судна | Направляющие и опоры |
Огнестойкость | Обратный выгиб | Требования к помехам | Данные судна |
Связки труб | Требования к пересечениям | Проектные случаи нагружения | Крепления трубы |
Соединители | Крепления трубы | - | Рабочие процедуры |
Определения граничных условий | Проектные случаи нагружения | - | Проектные случаи нагружения |
Контроль и мониторинг условий | - | - | - |
Монтажные требования | - | - | - |
Очистка с помощью экзотермохимической реакции | - | - | - |
Быстрая декомпрессия газа | - | - | - |
5.4.1.3 Для применения райзера в условиях динамических нагрузок конструкцию трубы проверяют на помехи/столкновения с другими компонентами системы, включая райзер, швартовые концы и жесткие поверхности.
5.4.1.4 Коэффициент трения эластомер/сталь для материала внешней оболочки должен быть документально подтвержден для конструкции трубы для сжимающих нагрузок механизма натяжения и для проектирования устройств, которые крепят к трубе.
5.4.1.5 Определяют боковые и продольные коэффициенты трения эластомер/грунт для внешней оболочки при проектировании устойчивости трубы на дне.
5.4.2.1 Электрохимическая коррозия
Выбор материалов должен учитывать воздействие электрохимической коррозии. Если имеется вероятность возникновения электрохимической коррозии, то разнородные металлы должны быть изолированы друг от друга с использованием изоляции, покрытия или иметь достаточный припуск на коррозию.
5.4.2.2 Обработка поверхности
Все наружные стальные поверхности должны быть подготовлены и изолированы антикоррозионными покрытиями в соответствии с общепризнанными международными стандартами по защите от коррозии, применимыми во всех условиях окружающей среды, указанных в разделе 4, кроме случаев документального подтверждения коррозионной стойкости материала в указанной среде.
5.4.2.3 Допуск на коррозию
5.4.2.3.1 Требования к допускам на внутреннюю и наружную коррозию следует оценивать в соответствии с месторасположением, условиями монтажа и требованиями, указанными в разделе 4. Изготовитель должен документально оформить данную оценку и ее влияние на компоненты трубы.
5.4.2.3.2 Коррозия каркаса или армирующих слоев у перехода к концевым фитингам не должна повреждать уплотнительные барьеры или фиксирующий механизм.
5.4.2.3.3 Предпочтение к использованию с точки зрения допусков на коррозию могут иметь коррозионно-стойкие наплавки или коррозионно-стойкие сплавы. Изготовитель должен иметь протоколы, подтверждающие применимость коррозионно-стойких наплавок или сплавов для конкретных условий применения и среды.
5.4.2.4 Электрохимическая защита
ЭХЗ должна проектироваться в соответствии с требованиями 4.6.1.3.
ЭХЗ с помощью протекторов (гальванических анодов), электрически соединенных с концевым фитингом трубы, требует неразрывности электроцепи между кабелями армирующих слоев и концевым фитингом. Методология проектирования ЭХЗ должна быть документально оформлена. Для проектирования ЭХЗ целесообразно учитывать [8]. ЭХЗ проектируют таким образом, чтобы способствовать электрической изоляции разгрузочных и нагнетательных труб от опорных конструкций.
5.4.3.1 Материалы, используемые для теплоизоляционных слоев, следует выбирать так, чтобы общий коэффициент теплопередачи в течение срока службы не снижался до уровня ниже значения, определяемого в соответствии с 4.6.1.4.
5.4.3.2 Должны быть проанализированы условия, возникающие при хранении, транспортировании, погрузочно-разгрузочных работах, монтаже и эксплуатации. Анализ должен подтвердить, что постоянная деформация изолирующих слоев, возникающая от смятия устройствами натяжения, барабанами, шкивами, роликами, собственным весом и ударными нагрузками, не снижает коэффициент теплопередачи до уровня ниже указанных требований.
5.4.4 Вентиляция газа
5.4.4.1 Систему вентиляции газа проектируют в соответствии с 4.6.1.5, а также выполнением следующих требований:
a) безопасное удаление компонентов аккумулируемых флюидов;
b) отсутствие неконтролируемого повышения давления снаружи трубы, если труба располагается в пределах замкнутого пространства;
c) стойкость к химическому воздействию всех деталей, подвергаемых воздействию проникающего газа;
d) для гибких подводных труб с вентиляцией кольцевого пространства в воздух или соединенных с системой вентиляции кольцевого пространства платформы не требуется вентиляционных портов в трубной секции, кроме подводного концевого фитинга, с исключением трубных соединителей, соединенных со среднеглубинными арками или колоннами райзеров;
e) на каждом концевом фитинге должны быть предусмотрены как минимум три рабочих вентиляционных порта, равномерно размещенных по окружности через 120°.
5.4.4.2 Конструкция всех слоев в трубе должна обеспечивать вентиляцию проникающего газа.
5.4.5 Операции по контролю состояния гибких труб внутренними снарядами и работа системы TFL
5.4.5.1 Гибкую трубу проектируют в соответствии с требованиями необходимости контроля состояния трубопроводов внутренними снарядами и работы системы TFL, ремонта скважины и других требований по 4.6.1.6. Выбор допусков на размеры, включая овальность, должен учитывать указанные требования. Руководящие указания по системам TFL приведены в ГОСТ Р 59299.
5.4.5.2 Первый внутренний слой (каркас или внутренняя оболочка) трубы должен быть выбран на основании указанных требований, и изготовитель должен иметь протоколы, документально подтверждающие соответствие результатов проведенных испытаний указанным требованиям.
5.4.5.3 В конструкции трубы следует иметь плавный переход между первым внутренним слоем и концевым фитингом. Любые изменения толщины стенки, являющиеся результатом коррозии, не должны влиять на операции по контролю трубопровода внутренними снарядами. Конструкции концевых фитингов должны быть такими, чтобы изменения толщины стенки в результате коррозии не приводили к повреждению внутреннего каркаса или внутренней оболочки в процессе операций по контролю трубопровода внутренними снарядами.
5.4.6.1 Огнестойкость гибких труб определяют при испытаниях и рассматривают как время, при котором труба и/или концевые фитинги в состоянии выдерживать огонь без потери давления. Огнезащитная изоляция может быть применена для тела гибкой трубы и концевых фитингов для снижения процесса разрушения трубы из-за нагрева. Однако гибкие трубы не являются огнестойкими. Гибкие трубы, подверженные воздействию огня, должны быть признаны непригодными к дальнейшей эксплуатации, кроме случаев, если результаты детального обследования свидетельствуют обратное.
5.4.6.2 При указании требований к огнестойкости заказчику следует учитывать следующее:
a) температура пламени, источник и окружающий материал;
b) необходимость тушить или охлаждать конструкцию трубы;
c) метод пожаротушения;
d) время, необходимое для тушения;
e) транспортируемая среда;
f) нагреваемая сталь в контакте с полимерным материалом в гибкой трубе;
g) механизм закрытия трубы и его огнестойкость;
h) функция трубы;
i) точка воспламенения транспортируемой среды в случае утечки;
j) время сброса давления.
5.4.6.3 Если необходимо определить огнестойкость конструкции трубы по 4.6.1.7 в случае, когда ранее не были проведены испытания и оформлены протоколы испытаний, целесообразно проводить испытания на воспламеняемость с учетом [4], [5].
6.1.1 Общие положения
6.1.1.1 Требования, приведенные в настоящем разделе, применяют к эластомерным материалам, включая добавки; к полосовому металлическому прокату - штрипсу, к текстильным материалам и тканям, используемым в разделительных слоях, к кабелям, к готовым компонентам или заготовкам для компонентов концевых фитингов, поставляемые в состояниях поставки изготовителю трубы поставщиками. Настоящий раздел не распространяется на использование композитных материалов для конструкционных слоев.
6.1.1.2 Изготовитель должен иметь архив протоколов с результатами испытаний, которые показывают, что материалы, выбранные для указанного применения, удовлетворяют функциональным требованиям, указанным в разделе 4, в течение срока службы для заданных условий эксплуатации и монтажа. Протоколы испытаний должны подтверждать соответствие результатов испытаний требованиям 6.2. Если отсутствуют соответствующие протоколы испытаний, изготовитель должен провести испытания в соответствии с 6.2.
6.1.1.3 Для всех материалов, включая разделительные слои, смазки и другие вспомогательные материалы, используемые в конструкции гибкой трубы при ее изготовлении, должны существовать документальные подтверждения совместимости с проникающими газами и жидкостями при проектных температурах. Все материалы, находящиеся в контакте с морской водой, должны иметь документальное подтверждение совместимости с морской водой. Изготовитель должен документально подтвердить, что все смазки и покрытия для противокоррозионной защиты, используемые при изготовлении трубы, являются совместимыми со всеми другими конструкционными или уплотнительными материалами в трубе.
6.1.2 Эластомерные материалы
6.1.2.1 Общие положения
6.1.2.1.1 Изготовитель должен использовать документально оформленные нормы проектирования, основанные на испытаниях, в соответствии с таблицей 9, которые позволяют установить диапазон и комбинацию условий воздействия для каждого из вулканизированных полимеров, используемого во внутренней оболочке, герметизирующем компаунде, изоляционном слое и внешней оболочке.
6.1.2.1.2 Достоверность результатов испытаний эластомера распространяется только на используемый компаунд и его компоненты. Любые замены или изменения основных компонентов или их поставщиков требуют проведения повторных испытаний компаунда.
6.1.2.2 Внутренняя оболочка
6.1.2.2.1 Изготовитель документирует механические и теплотехнические характеристики, совместимость с рабочими жидкостями и проницаемость жидкостями для материалов внутренней оболочки в соответствии с таблицей 9, для диапазона температур и давлений, который должен включать проектные значения.
6.1.2.2.2 Изготовитель документирует методы прогнозирования изменений свойств эластомеров в течение указанного срока службы. Изготовитель должен иметь для контроля заказчиком протоколы испытаний и оценок свойств полимеров, подтверждающие, что используемые методы прогнозирования показывают консервативные результаты.
6.1.2.2.3 Если транспортируемый флюид содержит газ, то результаты испытаний эластомера должны свидетельствовать об отсутствии вздутия или ухудшения свойств материала в процессе быстрой декомпрессии, происходящего при условии максимальных значений давления и температуры в соответствии с 6.2.3.2. Изготовитель должен указать критерий, который следует применять к эластомеру для оценки работоспособности (хрупкость, ползучесть, усадка, набухание, пластическая деформация и т.п.) и определения применимости, используя результаты испытаний в соответствии с 6.1.2.2.2.
Испытание на стойкость к быстрой декомпрессии должно учитывать скорость проникновения и размер образца для обеспечения насыщения до первого цикла. С помощью диффузионных расчетов следует показать, что достигается не менее 90% насыщения материала внутренней оболочки до первого декомпрессионного цикла. Для обеспечения насыщения рассчитывается период выдержки.
Химические реагенты, используемые при эксплуатации, которые влияют на эластомер, следует включать в испытание на стойкость к быстрой декомпрессии. Для этого перед проведением испытания на стойкость к быстрой декомпрессии дополнительно должно быть проведено испытание образцов на старение во флюиде, содержащем химические реагенты в соответствии с 6.2.3.4.
Таблица 9
Испытания <b> | Внутренняя оболочка | Внешняя оболочка | Изоляционный слой | ||
Механические/физические свойства | Прочность на растяжение/удлинение | X | X | X | X |
Свойства релаксации напряжений | X | - | X | - | |
Твердость | X | X | X | - | |
Усадка при сжатии | X | X | X | X | |
Сопротивление гидростатическому давлению | - | - | - | X | |
Абразивная стойкость <d> | X | - | - | - | |
Сопротивление раздиру | X | X | X | - | |
Образование пустот | X | X | X | - | |
Адгезия | X | X | X | X | |
Плотность | X | X | X | X | |
Теплотехнические свойства | Коэффициент теплопроводности | X | X | X | X |
Температура хрупкости (или стеклования) | X | X | X | - | |
Характеристики проницаемости | Проницаемость жидкостями | X | X | X | X |
X | - | - | - | ||
Совместимость и старение | Совместимость с жидкостями | X | X | X | X |
Испытания на старение | X | X | X | - | |
Озоностойкость | - | - | X | - | |
Набухание | X | - | X | - | |
Водопоглощение | X | - | X | X | |
Примечание - Для вспомогательных материалов, используемых при изготовлении, требования к характеристикам отсутствуют. В настоящей таблице знак "X" обозначает "применимо", "-" - "не применимо". <a> Требования к характеристикам, указанные для изоляционного слоя, применимы для использования любых материалов. <b> Процедуры испытаний указаны в таблице 11. <c> Требования для герметизирующего компаунда должны также относиться к эластомеру разделительных слоев. | |||||
6.1.2.3 Разделительные слои
Изготовитель документально подтверждает свойства эластомерного материала разделительного слоя по таблице 9.
6.1.2.4 Армирующий слой
Изготовитель документально подтверждает свойства эластомерного материала (герметизирующего компаунда) для армирующего слоя по таблице 9.
6.1.2.5 Внешняя оболочка
Изготовитель документально подтверждает свойства материала внешней оболочки по таблице 9.
Изготовитель должен провести и документально оформить оценку для подтверждения совместимости внешней оболочки со всеми проникающими флюидами, вспомогательными компонентами и условиями окружающей среды, указанными в 4.5.
6.1.2.6 Изоляционный слой
Для материала изоляционного слоя изготовитель должен документально подтвердить свойства по таблице 9. Коэффициент теплопроводности слоя должен быть документально подтвержден для проектных и рабочих давлений и температур. Должно быть проанализировано снижение теплотехнических свойств изоляционного слоя в течение указанного срока службы под действием давления, температуры, условий кольцевого пространства и морской воды, где этот анализ применим. Ползучесть изоляционного материала не должна приводить к потере термоизоляции так, чтобы общая термоизоляция трубы была менее проектных требований.
Изготовитель должен документировать и подтверждать испытаниями, что значение прочности изоляционного материала на сжатие достаточно для выдерживания всех ожидаемых нагрузок на сжатие в соответствии с проектными требованиями 5.4.3.
Испытания общих теплопроводных свойств изоляционного материала целесообразно проводить с учетом [9].
6.1.3 Металлические материалы
6.1.3.1 Общие положения
Выбор металлического материала должен учитывать коррозионное воздействие, соответствующее условиям окружающей среды, которые оказывают влияние на каркас в течение срока службы трубы. Материалы трубы, работающие в присутствии сернистых соединений, должны быть испытаны в соответствии с 6.2.4.2. Все металлические компоненты, предусматривающие или использующие ЭХЗ, должны быть изготовлены из материала, который имеет документально подтвержденную стойкость к водородному охрупчиванию в применяемой среде.
6.1.3.2 Каркас
Изготовитель должен документально подтвердить свойства и характеристики для каркаса, приведенные в таблице 10. Для указанного применения изготовитель должен оценить по каждой из указанных характеристик пригодность выбранного материала каркаса и иметь доступные для проверки заказчиком протоколы испытаний, документально подтверждающие пригодность материала к применению, а также критерии приемки.
Если каркас подвергается воздействию инструментов, проходящих через трубу, включая внутренние контрольные снаряды, инструменты системы TFL и оборудование для ремонта скважины, то следует рассчитать или экспериментально определить скорость износа. В конструкцию труб, для которых возможны высокие скорости износа и абразивное воздействие, должен быть включен дополнительный протекторный материал. Количество протекторного материала следует определять в результате расчета с использованием данных по скорости износа и ожидаемой частоты событий.
Если транспортируемый флюид содержит механические примеси, то изготовителю следует рассчитать скорости эрозии и эрозии/коррозии на срок службы трубы для указанных скоростей и состава флюидов, а также следует документально подтвердить, что рассчитанные скорости износа не приведут к разрушению каркаса.
При выборе материала каркаса следует учитывать условия монтажа, в особенности если труба должна быть временно заполнена морской водой.
Таблица 10
проволоки, ленты и сварным элементам
Свойство/характеристика | Параметр | Каркас | Армирующие слои |
Свойства сплава | Химический состав | X | X |
Микроструктура | X | X | |
Механические свойства | Предел текучести | X | X |
Предел прочности | X | X | |
Удлинение | X | X | |
Сопротивление усталости | - | X | |
Эрозионная стойкость | X | - | |
Характеристики материала | Стойкость к СРН и ВР <a> | - | X |
Коррозионная стойкость | X | X | |
Трещиностойкость при катодной защите | - | X | |
Химическая стойкость | X | X | |
Износостойкость <b> | - | X | |
Примечания 1 Процедуры испытаний приведены в таблице 12. 2 В настоящей таблице знак "X" обозначает "применимо", "-" - "не применимо". <a> Испытания на сопротивление СРН и ВР применимы только для условий работы труб в присутствии сернистых соединений при соблюдении требований 5.3.4.2.3. | |||
6.1.4 Концевые фитинги
6.1.4.1 Металлические материалы
6.1.4.1.1 Металлические компоненты концевых фитингов для основных деталей, работающих под давлением, могут быть изготовлены ковкой или штамповкой по [10], [11] или [12], группа F51 (дуплексная сталь), в части требований для соединителей, указанных в ГОСТ Р 51365. Для работы в условиях присутствия сернистых соединений металлические материалы должны соответствовать ГОСТ Р 53678, ГОСТ Р 53679 (см. также [13]).
6.1.4.1.2 Изготовитель должен документировать химический состав, метод изготовления, термообработку и свойства на растяжение, твердость и ударную вязкость по Шарпи для металлических материалов для всех основных компонентов концевых фитингов. Химический состав следует выбирать так, чтобы компоненты соответствовали указанным свойствам после завершения всех процессов изготовления, включая сварку и термообработку сварных швов.
6.1.4.1.3 Концевые фитинги должны быть коррозионно-стойкими за счет выбора материала или комбинации соответствующего покрытия и ЭХЗ. Материал для внутренних поверхностей концевых фитингов должен иметь документально подтвержденную стойкость к эрозии от воздействия механических примесей, содержащихся в транспортируемом флюиде.
6.1.4.1.4 В случае необходимости применения наплавки на все поверхности, подвергаемые воздействию транспортируемого флюида, должны быть протоколы испытаний, документально подтверждающие их коррозионную стойкость.
6.1.4.2 Эпоксидный материал
6.1.4.2.1 Эпоксидный наполнитель, используемый для заливки армирующих элементов, должен иметь документальное подтверждение стойкости к температуре, которой подвергают концевой фитинг в процессе изготовления, монтажа и работы в течение срока службы. Особое внимание должно быть уделено максимальным температурам, воздействию которых может быть подвержен концевой фитинг в замкнутых пространствах, например под огнестойкой изоляцией и устройствами жесткости на изгиб.
6.1.4.2.2 Изготовитель должен документально подтвердить прочность на сжатие эпоксидного материала при температуре от 20 °C до 25 °C, а также при проектных минимальных и максимальных температурах. Должны быть документально подтверждены: температура стеклования, совместимость с флюидами и характеристики старения эпоксидного материала. Эпоксидный материал, используемый при испытаниях, должен смешиваться и твердеть в соответствии с техническими условиями поставщика.
6.2.1 Общие положения
6.2.1.1 Требования к испытаниям
Физические, химические и эксплуатационные характеристики всех материалов в гибкой трубе должны быть подтверждены изготовителем в соответствии с результатами документально оформленной программы квалификационных испытаний. Программа должна подтверждать пригодность каждого материала к использованию по назначению для указанного срока службы гибкой трубы на основе результатов испытаний и расчетов. Программа квалификационных испытаний должна включать испытания, указанные в настоящем разделе. При проведении квалификационных испытаний материалов следует учитывать все процессы (и их изменения) изготовления трубы, которые могут ухудшить свойства и характеристики, требуемые конструкцией. Для любых закупаемых изделий должны быть доступны протоколы испытаний, показывающие приемлемые свойства в условиях, равных или более жестких, чем указанные заказчиком.
6.2.1.2 Результаты испытаний
Результаты испытаний сохраняют в течение срока службы.
6.2.1.3 Применимость
6.2.1.3.1 Квалифицированными (пригодными) должны быть признаны только материалы основных компонентов с указанным химическим составом и технологическим циклом (термообработка и деформация в холодном состоянии), идентичным аналогичным характеристикам материалов, которые использовали в квалификационных испытаниях по 6.3, а также поставляемые тем же поставщиком, что и материалы при квалификации.
6.2.1.3.2 Документально оформленный опыт эксплуатации может быть принят в качестве верификации длительности сохранения свойств в средах, соответствующих этому опыту, или менее суровых средах. Степень агрессивности среды для металлических материалов должна определяться по температуре, напряжениям, контактным давлениям, коррозионным средам, pH, содержаниям хлоридов, нагнетаемым химическим реагентам, концентрациям H2S и CO2 и другим условиям, которые изготовитель или заказчик признают неблагоприятными. Факторы окружающей среды, рассматриваемые для полимеров, должны включать температуры, напряжения, деформации, давления, концентрацию воды, ароматических соединений, спиртов, H2S и CO2, воздействие УФ, озона, кислотные условия (низкое значение pH или высокое ТКЧ) и другие условия, которые изготовитель или заказчик признают неблагоприятными.
6.2.1.4 Методы испытаний
Методы испытаний должны соответствовать 6.2. Если методы не указаны, то изготовитель может использовать свои собственные методы и/или критерии или другие, разработанные поставщиком исходных материалов. В этом случае методы и/или критерии должны быть документально оформлены, а результаты сопоставлены с указанным применением материала. Документально оформленные квалификационные свойства должны быть подтверждены независимым экспертом по верификации.
6.2.2 Эластомерные материалы
6.2.2.1 Образцы, используемые для квалификационных испытаний, должны быть взяты из вулканизированного материала. Испытания следует проводить для определения свойств материала, не подвергнутого старению.
6.2.2.2 По программе квалификационных испытаний эластомерных слоев и материалов изоляционных слоев изготовитель должен испытать и документально оформить свойства по таблице 9. Следует использовать процедуры испытаний по таблице 11. Если отсутствует стандартизированная процедура испытаний, изготовитель должен документально оформить процедуру испытаний.
6.2.2.3 Если в качестве изоляционного материала используют ПВХ, то должны быть проведены испытания на термическую устойчивость при максимальной проектной или более высокой температуре не менее 30 сут.
Таблица 11
Характеристика | Испытания | Процедура испытаний <a> | Комментарий |
Механические/физические свойства | Предел прочности/удлинение | По ГОСТ ISO 37 | - |
Свойства релаксации напряжений | По ГОСТ 9982 | Только штампованный концевой фитинг | |
Твердость | По ГОСТ 24621, ГОСТ Р 56761 | - | |
Остаточная деформация при сжатии | Только штампованный концевой фитинг | ||
Сопротивление гидростатическому давлению | - | Только изоляционный материал | |
Абразивная стойкость | По ГОСТ 23509 | Не требуется для материала внутренней оболочки, используемого с внутренним стальным каркасом, изготовляемым спиральной намоткой ленты | |
Сопротивление раздиру | По ГОСТ 262 | - | |
Образование пор | По 6.2.3.5 | - | |
Адгезия | По ГОСТ ISO 36 | Между эластомерными слоями. Между кабелями и эластомерами - модифицированный для проволоки | |
Плотность | По ГОСТ ISO 2781 | - | |
Теплотехнические свойства | Коэффициент теплопроводности | - | |
Температура хрупкости (или стеклования) | По ГОСТ 7912 | - | |
Характеристики проницаемости | Флюидопроницаемость | По 6.2.3.1 | Как минимум, для CH4, CO2, H2S и метанола, где присутствует, при проектной температуре и давлении |
Сопротивление вздутию | По 6.2.3.2 | При проектных условиях | |
Совместимость и старение | Совместимость с жидкостями | По 6.2.3.3 | - |
Старение | По 6.2.3.4 | ||
Озоностойкость | Целесообразно применять ГОСТ Р ИСО 1431-1 | - | |
Набухание | - | ||
Водопоглощение | По ГОСТ 4650 | Только изоляционный материал | |
6.2.3 Процедуры испытаний эластомеров
6.2.3.1.1 Для испытаний на флюидопроницаемость полимеров выполняют следующие условия:
a) плоский образец должен быть взят из вулканизированного эластомерного слоя;
b) минимальная толщина - 1 мм;
c) минимальный диаметр - 70 мм;
d) температура - следует провести достаточное количество испытаний для обеспечения линейной интерполяции;
e) давление - применяют критерий для температуры [так же, как для 6.2.3.1.1 d)].
6.2.3.1.2 Процедуру испытаний на флюидопроницаемость выполняют приложением давления к одной стороне образца и измерениями расхода жидкости на другой стороне в момент, когда достигают условия установившегося режима потока. Альтернативно испытания проводят с одинаковым абсолютным давлением на обеих сторонах, используя парциальное давление как движущую силу.
При испытании на флюидопроницаемость также измеряют параметры диффузии и растворимости эластомера.
6.2.3.2.1 Требования 6.2.3.2 применимы только для труб, предназначенных для работы в присутствии газовой среды.
6.2.3.2.2 Испытания на сопротивление образованию вздутий следует проводить на натурных образцах прототипа. Процедуры испытаний приведены в [1].
6.2.3.2.3 В качестве альтернативы может проводиться испытание на сопротивление образованию вздутий на малых образцах, при этом испытание должно отражать проектные требования, относящиеся, в частности, к свойствам флюида, давлению, температуре, количеству декомпрессий и скорости декомпрессии. Независимый эксперт по верификации должен подтвердить в отчете соответствие малых образцов для испытаний методологии проектирования. Должны быть испытаны минимум пять образцов. Должны быть выполнены следующие условия:
a) смеси флюидов - использовать газовые компоненты заданной среды, как определено в процедуре испытаний с содержанием CO2 не менее 5%;
b) время выдержки - использовать время, достаточное для обеспечения насыщения. В зависимости от размеров образца первый цикл насыщения должен составлять минимум 72 ч. С помощью диффузионных расчетов следует показать, что достигается как минимум 90% насыщения материала внутренней оболочки до первого цикла декомпрессии;
c) циклы испытаний - если допустимо, то использовать ожидаемое количество декомпрессий либо использовать не менее 20 циклов;
d) скорость декомпрессии - если допустимо, то использовать ожидаемую скорость декомпрессии либо использовать не менее 7 МПа/мин;
e) толщина - не менее толщины внутренней оболочки;
f) температура - использовать ожидаемую температуру декомпрессии;
g) давление - использовать не менее проектного давления;
h) процедура - после 10 и 20 циклов образец должен быть проверен под 20-кратным увеличением на признаки вздутия, набухания и продольных разрывов.
6.2.3.2.4 Критерий приемки - отсутствие наблюдаемого образования вздутий, продольных разрывов или мест утечек. Если наблюдаются продольные надрывы, то должна быть выявлена их причина и показано отсутствие неблагоприятного влияния на характеристики трубы. Поры меньше, чем могут быть выявлены при однократном увеличении, приемлемы до тех пор, пока их размеры не увеличиваются между декомпрессиями.
6.2.3.3.1 Изготовитель должен документально оформить оценку всех компонентов среды, которые воздействуют на эластомер, и провести испытания для компонентов, которые могут оказывать неблагоприятное влияние на эластомер. Критерии приемки должны быть подтверждены независимым экспертом по верификации.
6.2.3.3.2 Испытания на совместимость с флюидом проводят в соответствии с документально оформленными процедурами изготовителя или поставщика материала. Лабораторные испытания вулканизированных образцов используют для грубой оценки несовместимости. Эти испытания должны быть основаны на проектных условиях температуры, давления и деформации. Следует измерять/оценивать прочность на растяжение, удлинение при разрушении, внешний вид и абсорбцию флюида (увеличение массы) и десорбцию (потерю массы).
6.2.3.3.3 Для применения в присутствии сернистых соединений следует оценивать влияние H2S при проектном давлении и температуре. На базе маломасштабных испытаний материала следует оценивать дополнительное затвердевание эластомеров в присутствии H2S или других компонентов флюида в течение всего срока службы трубы. Необходимо показать, что состарившийся материал соответствует указанным проектным требованиям в конце срока службы.
В программе испытаний оценивается влияние на эластомер освобождающейся серы из реакции сероводорода с металлическими компонентами.
6.2.3.4.1 Изготовитель должен иметь документально оформленные модели прогнозирования старения для каждого эластомера, используемого в конструкции гибкой трубы. Модели должны быть основаны на испытаниях и опыте и должны прогнозировать старение или снижение характеристик эластомера под влиянием среды и условий нагружения, которые были идентифицированы в процессе испытаний как существенные. Модели старения могут включать концепции накопления повреждений, основанные на временных блоках или эксплуатационных циклах температуры/давления под воздействием различных условий. Старение может быть определено изменением указанных механических свойств или указанных физико-химических характеристик, включая снижение содержания пластификатора в материале.
6.2.3.4.2 При испытаниях на сопротивление старению следует использовать типичный флюид, соответствующий указанному транспортируемому флюиду. Материалы, которые в эксплуатации подвержены растягивающим или сжимающим нагрузкам, следует испытывать в аналогичном напряженном состоянии.
6.2.3.5.1 Изготовитель должен документально оформить оценку образования пор из-за проникновения газа и в результате возникновения газов, образующихся в процессе затвердевания, а также любых газов, захваченных в процессах каландрирования или наматывания.
6.2.3.5.2 Критерий приемки - отсутствие образования видимых пор.
6.2.4 Металлические материалы
6.2.4.1 Общие положения
Квалификационные испытания для материалов каркаса, армирующих слоев должны соответствовать требованиям таблицы 12.
Таблица 12
материалов (каркаса, армирующих кабелей) и сварных элементов
Испытания | Процедура испытаний | Комментарий |
Химический состав | - | |
Предел прочности/относительное удлинение | По ГОСТ 1497 | - |
Предел текучести/относительное удлинение | По ГОСТ 1497 | - |
Твердость | Только работа в присутствии сернистых соединений (только армирующая проволока) | |
Стойкость к СРН и ВР <a> | По 6.2.4.2 | Для указанных сред (только армирующая проволока) |
Эрозионная стойкость | По 6.2.4.3 | Только каркас |
Сопротивление усталости | По 6.2.4.4 | Только армирующие элементы для труб, работающих в условиях динамических нагрузок |
Химическая стойкость | - | Для указанных сред |
6.2.4.2 Испытания на стойкость к сульфидному растрескиванию под напряжением и водородному растрескиванию
6.2.4.2.1 Для применения в условиях статических нагрузок в присутствии сернистых соединений пороговые пределы стойкости материала стальных кабелей к СРН и ВР следует определять по 6.2.4.2.2 и 6.2.4.2.3 в соответствии с документально оформленными критериями изготовителя.
6.2.4.2.2 При определении стойкости материала стальных кабелей к СРН и ВР кабели могут проходить испытания (см. [6]) (СРН) при постоянном pH от 3,5 до 3,8. Пороговое напряжение при СРН определяют путем нагружения образцов на растяжение увеличивающимися уровнями напряжений, которые дают результат испытаний типа "разрушен/не разрушен".
6.2.4.2.3 Изготовитель дополнительно должен продемонстрировать на основе проведения расчетов или испытаний (продолжительностью 720 ч) характер проявления СРН при фактических условиях работы материала стальных кабелей. Фактические условия работы включают эквивалентное парциальное давление H2S, CO2 и CH4 в кольцевом пространстве, в водном растворе при давлении и температуре окружающей среды и при проектных уровнях напряжений. CH4 может быть заменен инертным газом.
6.2.4.2.4 Для применения в условиях динамических нагрузок материалы армирующих слоев следует подвергать квалификационным испытаниям, указанным в 6.2.4.4 a), для конкретного применения. Данные кривых "S - N" должны четко определять предел выносливости, если он существует, для материала при проектных условиях и должны быть документально оформлены или определены для условий 6.2.4.4 a).
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: п. 6.1.3.2.3 отсутствует. |
Изготовитель должен обосновать посредством испытаний или аналитических данных, основанных на испытаниях, что первый внутренний слой имеет достаточную эрозионную стойкость, соответствующую проектным требованиям для указанного срока службы при соблюдении требований 6.1.3.2.3. Эрозионные испытания приведены в [1].
Для применения в условиях динамических нагрузок для стальных кабелей (с заполняющим компаундом) следует проводить перечисленные ниже испытания и их оценку или должна быть представлена соответствующая документация. Максимальная толщина резинового покрытия на стальных кабелях должна быть не больше, чем минимальная проектная толщина заполняющего компаунда в конструкции трубы. Рекомендации по усталостным испытаниям и их интерпретации приведены в [1]. Данные кривых "S - N" должны быть документально оформлены или определены для перечисленных условий:
a) на воздухе при атмосферном давлении и температуре от 12 °C до 23 °C с проволокой с резиновым покрытием - в соответствии с техническими условиями изготовителя;
b) в прогнозируемой среде - как указано в 6.2.4.2.3.
6.2.5 Концевой фитинг
6.2.5.1 Металлические материалы
6.2.5.1.1 Должны быть документально оформлены комбинации колебаний температуры (максимальные и минимальные проектные температуры), давления (особенно с высоким содержанием газа), набухания из-за поглощения газа и жидкости и возможность конструкции концевого фитинга выдерживать комбинированное нагружение. Количество циклов должно быть реалистичным относительно рабочих условий. Испытательная среда должна соответствовать рабочим условиям и 4.4.4. Испытание целесообразно выполнять в соответствии с методологией, указанной в приложениях A или C [1] в зависимости от того, которое из них применимо.
6.2.5.1.2 Испытательные образцы, используемые для квалификационных испытаний металлических материалов компонентов концевых фитингов, должны соответствовать 6.2.5.1.3 и 6.2.5.1.4. В соответствии с указанной процедурой и программой квалификационных испытаний должны быть подтверждены следующие свойства и характеристики металлических материалов для основных компонентов концевых фитингов:
b) прочность на сдвиг;
c) свойства при растяжении - по ГОСТ 1497;
e) твердость - по 6.2.5.1.7;
f) стойкость к СРН и ВР - по 6.1.4.1.1 (применимо только к трубам, предназначенным для работы в присутствии сернистых соединений).
Если указаны концевые фитинги из дуплексной стали, то их целесообразно испытывать на стойкость к точечной коррозии с учетом [16], метод A.
6.2.5.1.3 Механические свойства поковок должны определяться на испытательных образцах, которые демонстрируют свойства реального компонента из одной плавки и одной садки термообработки и имеют тот же коэффициент укова. Образцы для испытаний должны быть отобраны из места с наибольшей толщиной стенки на расстоянии 1/4t от наружного диаметра, где t является толщиной компонента.
6.2.5.1.4 Если компоненты концевых фитингов различного размера из одной партии, то достаточно провести испытания только наибольшего размера для контроля соблюдения требований к прочности, предъявляемых ко всем размерам.
6.2.5.1.5 Испытания на ударный изгиб образцов с V-образным надрезом по Шарпи - в соответствии с ГОСТ Р ИСО 148-1 для углеродистых или низколегированных стальных поковок. По возможности должны быть использованы полноразмерные образцы с V-образным надрезом по Шарпи в соответствии с ГОСТ Р ИСО 148-1. Надрез должен быть перпендикулярен к поверхности. Температура испытаний: минус 20 °C или минимальная проектная температура, если она ниже минус 20 °C. Количество поглощаемой образцами энергии должно соответствовать техническим условиям изготовителя, в которых должно быть указано минимальное количество энергии, поглощаемое одним образцом, и минимальное среднее количество энергии, поглощаемое тремя образцами, приемлемые размеры которых должны быть 10 x 10, 10 x 7,5 и 10 x 5 мм.
6.2.5.1.6 Испытания на ударный изгиб необходимы только для стальных материалов с толщиной более 6 мм и минимальной проектной температурой ниже 0 °C либо если указано заказчиком.
6.2.5.1.7 Измерения твердости поковок из углеродистой стали и коррозионно-стойких наплавок проводят в соответствии с ГОСТ 9012, ГОСТ 9013 или ГОСТ Р ИСО 6507-1. Результаты должны соответствовать техническим условиям изготовителя, которые должны отличаться по применению в присутствии сернистых соединений и без них. Для работы в присутствии сернистых соединений значения твердости должны соответствовать ГОСТ Р 53678, ГОСТ Р 53679 (см. также [15]).
6.2.5.2 Эпоксидный материал
Образцы эпоксидной смолы для испытаний следует отливать, и они должны затвердевать при той же температуре и условиях влажности, что и при заполнении концевых фитингов. Требования квалификационных испытаний для затвердевшей эпоксидной смолы следующие:
b температура стеклования - по ГОСТ Р 56753;
c) совместимость с флюидом - по 6.2.3.3;
d) испытание на старение - по 6.2.3.4;
e) степень отверждения - ДСК по ГОСТ Р 57697.
6.2.5.3.1 Изготовитель должен иметь документально оформленные процедуры для оценки предела прочности эпоксидного материала при скалывании. Образцы эпоксидной смолы для определения предела прочности при скалывании следует отливать, и они должны затвердевать при той же температуре и условиях влажности, что и при заполнении концевых фитингов.
6.2.5.3.2 Должно быть определено соотношение между пределом прочности на скалывание и температурой затвердевшего эпоксидного материала, см. руководство [1].
6.3.1 Общие положения
6.3.1.1 Все материалы, используемые в конструкции гибкой трубы, применяют в соответствии с техническими условиями на материалы или стандартами. Технические условия должны включать измеряемые физические, механические, химические и эксплуатационные характеристики и допуски.
6.3.1.2 Все поставщики изготовителя должны иметь документально оформленную систему обеспечения качества.
6.3.1.3 Материалы должны быть сертифицированы в соответствии с ГОСТ 31458 (документ 3.1), (см. также [17]) (сертификат 3.1В). Материалы должны быть испытаны на производственной базе поставщика или изготовителя в соответствии с требованиями и процедурами, указанными в таблице 13. Результаты испытаний должны быть записаны в протоколах испытаний материалов.
Таблица 13
Минимальные требования к испытаниям
при контроле качества исходных материалов
Материал | Испытания | Объем испытаний | Комментарий |
Состав | Одно на партию | Контроль чистоты или измерения процента по массе всех добавок | |
Металлические кабели и штрипсы | Химический состав | Одно на партию | Все металлы |
Растяжение | Все кабели | ||
Размеры | Два на бухту | ||
Концевые фитинги | Химический состав | Материал корпуса | |
Растяжение | Два на партию | Материал корпуса | |
V-образный надрез по Шарпи | Один комплект на партию | ||
Измерения твердости | Одно на партию | Материал корпуса; в соответствии с 6.2.5.1.7 | |
Радиография | Одно | Только сварная шейка | |
100% ультразвуковой | Каждое | Каждый корпус | |
Эпоксидная смола | Сжатие | Три на заливку <d> | |
6.3.1.4 Результаты испытаний должны удовлетворять техническим условиям изготовителя. Результаты всех испытаний, выполненных изготовителем и/или поставщиками, должны быть доступны для проверки заказчиком.
6.3.1.5 Для внутренней оболочки эластомеры должны быть полностью материалами первичного изготовления, не содержащими повторно измельченные или другие предварительно обработанные материалы.
6.3.1.6 Требования и критерии для состояния поверхности кабелей, проволоки и профилированного штрипса должны быть разработаны и документально оформлены изготовителем. Металлические материалы должны иметь качество поверхности, свободное от трещин и участков повышенной твердости.
6.3.2 Требования к документации
6.3.2.1 Оформленные в установленном порядке технические условия изготовителя на ингредиенты компаунда и металлические материалы должны включать требования таблицы 14. Процедура термообработки должна включать время цикла и температуру с допусками, оборудование по термообработке и охлаждающую среду.
Таблица 14
Требования технических условий на материалы
Требование | Металлические материалы | Ингредиенты компаунда |
Требования к составу материала, с допусками | X | X |
- | X | |
Требования к физическим и механическим свойствам | X | X |
Допускаемые режимы плавки и формовки | X | - |
Процедуры термообработки | X | - |
Требования к хранению и контролю старения | X | X |
Требования НК | X | - |
Критерии приемки и/или отбраковки | X | X |
Требования к сертификации и регистрации | X | X |
Требования к маркировке, упаковке, погрузочно-разгрузочным операциям и прослеживаемости | X | X |
Примечания 1 В настоящей таблице знак "X" обозначает "применимо", "-" - "не применимо". 2 Некоторые требования могут быть применимы не ко всем материалам компаунда. | ||
6.3.2.2 Технические условия для эпоксидных материалов концевых фитингов должны включать торговую марку, сорт и цвет смолы и отвердителя, коэффициент смешивания, предельный срок хранения, температуру формования и отвердевания и время отвердения.
6.3.3 Хранение
6.3.3.1 План качества изготовления должен содержать процедуры для погрузочно-разгрузочных работ, хранения и контроля исходных материалов, необходимые для определения чистоты, остаточного влагосодержания, отсутствия примесей и обеспечения контроля материала в процессе каждого этапа изготовления.
6.3.3.2 Все исходные эластомерные материалы должны быть упакованы насыпью в герметичных контейнерах, имеющих влагонепроницаемую облицовку (только водопоглощающие материалы) с вакуумированием напрямую в механизмы загрузочных бункеров/сушильных устройств для предупреждения попадания загрязнений. У поврежденных упаковок следует проверять загрязненность материала. Загрязненный материал должен быть отбракован.
6.3.4 Мониторинг
6.3.4.1 Материалы следует подвергать контролю и надлежащим образом маркировать для удобства их идентификации. Для эластомерных материалов должен быть указан тип эластомера, а также наименование и обозначение поставщика. Маркировка основных металлических компонентов концевых фитингов должна обеспечивать контроль стадий процесса их изготовления до получения основного материала.
6.3.4.2 Композиционный материал должен соответствующим образом маркироваться по партиям для удобства идентификации. Идентификация должна проводиться до готовой трубной продукции так, чтобы обеспечить прослеживаемость композита в продукции.
7.1.1 Общие положения
7.1.1.1 Технологические операции следует выполнять в соответствии с техническими условиями изготовителя, утвержденными в установленном порядке, которые должны соответствовать требованиям настоящего раздела. Специальные процессы, включая сварку, термообработку и нанесение покрытий, отверждение материалов следует выполнять в соответствии с 7.9. Изготовитель должен вести квалификационную документацию по проведению специальных процессов для проверки заказчиком.
7.1.1.2 НК выполняют в соответствии с требованиями:
- магнитопорошковый контроль - по ГОСТ Р ИСО 10893-5;
- капиллярный контроль - по ГОСТ Р ИСО 3452-1;
- ультразвуковой контроль - по ГОСТ Р ИСО 16810 и ГОСТ Р ИСО 16811;
- радиографический контроль - по ГОСТ 20426.
7.1.1.3 Требования к управлению качеством материалов, используемых при изготовлении труб, должны соответствовать 6.3.
7.1.2 Документация
7.1.2.1 Все технологические процессы, которые преобразуют свойства материалов или влияют на них, включая экструзию, сварку и пластическую деформацию металлов, должны быть приведены в технических условиях изготовителя. Технические условия должны включать описание области применения, пределы критических технологических параметров, методы контроля и испытаний и критерии приемки/отбраковки. Технические условия изготовителя должны быть согласованы инженерно-техническим и производственным персоналом, назначенным изготовителем. Технические условия изготовителя должны служить контрольными документами и должны быть легкодоступны для оператора производственного оборудования.
7.1.2.2 Техническая документация изготовителя должна быть доступна для проверки заказчиком и содержать следующее:
a) описание процедур изготовления, включая управление качеством и НК, для полностью изготовленной гибкой трубы, а именно, всех слоев, подслоев, смазок, обмоток, концевых фитингов и любых других элементов, являющиеся неотъемлемыми частями конечного продукта. Процедуры для специальных процессов должны быть документально оформлены;
b) техническая документация должна включать ссылки на технические условия и документы поставщиков материалов, используемых при изготовлении гибкой трубы, включая материалы, используемые для изготовления слоев, и таких материалов, как смазки, коррозионно-стойкие материалы, противоизносные слои и неметаллические обмотки;
c) изготовитель должен документально оформить все параметры, относящиеся к качеству конечного продукта, которые возможно контролировать в процессе изготовления. Должны быть указаны номинальные значения величин параметров и их диапазон.
7.1.2.3 Изготовитель должен сохранять в течение срока службы трубы всю документацию, относящуюся к изготовлению трубы, включая производственные протоколы, сертификаты, документацию по контролю и заводским приемо-сдаточным испытаниям.
7.1.3 Текущий контроль
Все основные этапы процесса изготовления должны являться объектами контроля. План качества изготовления должен указывать контрольные точки, методы контроля и критерии приемки. Результаты всех контрольных процедур должны быть зарегистрированы. Изготовитель должен регистрировать каждое несоответствие, выявленное в процессе изготовления трубы. Текущий контроль при возможности следует выполнять для следующих процессов изготовления:
a) каркас - подготовка и намотка плоских стальных полос (штрипсов), сварка секций плоских стальных полос, изготовление, холодная формовка каркаса, намотка взаимосвязанного каркаса, предварительный нагрев и сушка до начала экструдирования;
b) эластомерные слои - смешивание исходных материалов, навивка эластомерных слоев, затвердевание трубы и наматывание трубы;
c) каландрование - температура цилиндра, относительные скорости цилиндра и продолжительность каландрования;
d) армирующие слои - подготовка кабелей, подача трубы, намотка армирования.
7.1.4 Погрузочно-разгрузочные операции в процессе изготовления
7.1.4.1 Изготовитель должен иметь документально оформленные процедуры для погрузочно-разгрузочных операций промежуточной и конечной продукции в процессе изготовления, упаковки и хранения. Процедуры должны включать требования к назначению допустимых абразивных и механических повреждений трубы, допусков на скручивание, искривление и смятие при наматывании/разматывании трубы на барабан и карусельное устройство или в процессе сборки с концевыми фитингами.
7.1.4.2 Состояние всех барабанов и карусельных устройств должно быть таким, чтобы возникающие повреждения в трубе находились в допускаемых пределах, указанных в документально оформленных процедурах для погрузочно-разгрузочных операций.
7.1.4.3 Изготовитель должен использовать документально оформленные процедуры для перемотки плоской или профильной проволоки с барабана, поставляемого поставщиком, на барабан или катушку изготовителя.
7.1.4.4 Процедуры изготовителя должны включать план контроля и приведения в исправное состояние фасонных инструментов и валков.
7.2.1 Общие положения
7.2.1.1 Профиль каркаса контролируют в начале и конце производственного цикла. Он должен соответствовать документально оформленным критериям приемки. Необходимо предупреждать процесс образования острых кромок в сформованном каркасном слое.
7.2.1.2 Для каркасных слоев, изготавливаемых секциями, процедуры соединения секций должны быть рассчитаны на все нагрузки, ожидаемые в местах расположения этих соединений, и документально оформлены. Изготовителю следует обеспечить использование минимального количества сварных соединительных швов каркаса гибкой трубы.
7.2.2 Контроль и критерии приемки
7.2.2.1 Необходимо проводить визуальный контроль наружной поверхности сформированных каркасов и армирующих слоев на наличие внешних дефектов, таких как вмятины, трещины, царапины, обрезки, бороздки, коррозия, окалина, участки с измененным цветом (загрязненные места, перегревы, коррозионные пятна и т.п., за исключением сварных швов), деформированные или выгнутые профили полосы или проволоки и значительные задиры. Каркасные профили дополнительно следует проверять на отсутствие сцепления и скручивания.
7.2.2.2 В начале производственного цикла следует измерить наружный диаметр и овальность и контролировать сцепления с частотой, которая определена изготовителем. Все результаты следует регистрировать. Они должны соответствовать техническим условиям изготовителя, которые должны удовлетворять требованиям 7.10.
7.2.2.3 Для каркасных секций, которые изготавливают не на шаблоне, внутренний диаметр следует измерять и регистрировать значения через каждые 10 м. Значения должны находиться в допускаемых пределах, указанных в 7.10. Для каркаса, который формуют на внутренней оболочке, работающей под давлением, или на внешней оболочке, следует измерять наружный диаметр, если невозможно измерить внутренний диаметр.
7.3.1 Общие положения
Материалы компаунда и каландрование подготавливают в соответствии с документально оформленными процедурами изготовителя.
7.3.2 Подготовка компаунда
Технологические параметры должны соответствовать техническим условиям изготовителя, в процессе подготовки должны контролироваться и регистрироваться следующие технологические параметры:
a) очередность смешивания;
b) скорость и продолжительность смешивания;
c) время добавления отверждающего реагента;
d) степень вулканизации после смешивания.
7.3.3 Каландрование
Технологические параметры должны соответствовать техническим условиям изготовителя, в процессе каландрования следует контролировать и регистрировать следующие технологические параметры:
a) температура цилиндров;
b) относительные скорости цилиндра;
c) продолжительность каландрования.
7.3.4 Контроль и приемочные критерии
Следует проводить визуальный контроль внешней поверхности каландрированных слоев для идентификации поверхностных дефектов, включая пузыри/поры, включения, изменения цвета, неровности поверхности, надрезы и вмятины. Все поверхностные дефекты должны удовлетворять приемочным критериям, указанным изготовителем.
7.3.5 Требования к испытаниям
Минимальные требования к испытаниям и контролю должны соответствовать таблице 15, все результаты должны соответствовать техническим условиям и процедурам изготовителя и быть зарегистрированы в протоколах испытаний материалов.
Таблица 15
Минимальные требования к контролю
качества испытаний - компаунд
Материал | Испытание | Объем испытаний | Комментарии |
- | Состав | Одно на загрузку смесителя | Измерение веса всех добавок, которые должны закладываться в смеситель |
Компаунд | Плотность/удельный вес | Одно на загрузку смесителя | ГОСТ ISO 2781 |
- | Реология и степень отверждения | Одно на загрузку смесителя | Целесообразно применять [20] |
- | Твердость | Одно на 10 загрузок смесителя или меньше | |
- | Испытание на растяжение | Одно на 10 загрузок смесителя или меньше | ГОСТ ISO 37 |
- | Удлинение при разрыве | Одно на 10 загрузок смесителя или меньше | ГОСТ ISO 37 |
Примечание - Если в компаунд включается активатор связи с металлом, то вместо измерения реологии может проводиться одно измерение на твердость, одно испытание на растяжение и одно измерение на удлинение при разрыве для каждой загрузки смесителя. | |||
7.4.1 Общие положения
7.4.1.1 Навивку эластомерного материала выполняют в соответствии с документально оформленными процедурами изготовителя. Процедуры должны включать требования к состоянию эластомерного листа до навивки и к состоянию завершенного слоя так, чтобы этот слой, а также нижележащие или вышележащие слои удовлетворяли требованиям технических условий изготовителя.
7.4.1.2 Изготовителю следует обеспечивать выполнение навивки на чистый и сухой нижележащий слой.
7.4.1.3 В процессе экструзии должны контролироваться и регистрироваться следующие технологические параметры, которые должны соответствовать техническим условиям изготовителя:
a) скорость подачи наматывающего устройства;
b) скорость перемещения.
7.4.2 Контроль и критерии приемки
7.4.2.1 Визуальный контроль
7.4.2.1.1 Технические условия и процедуры изготовителя должны содержать критерии приемки для поверхностных дефектов в зависимости от категории (индивидуальной или групповой), размера, позиции по толщине материала, расстояния между дефектами и количества дефектов. Визуальный контроль внешней поверхности эластомерного слоя следует выполнять для идентификации поверхностных дефектов, таких как: пузыри, включения, изменения цвета, неровности поверхности, инструментальные царапины от матрицы, потеки от матрицы, надрезы и вмятины. Все поверхностные дефекты должны удовлетворять критериям приемки, указанным изготовителем.
7.4.2.1.2 Максимальные размеры каждого дефекта или комбинации дефектов должны быть такими, чтобы общая оставшаяся неповрежденная толщина слоя была не менее минимальной проектной толщины.
7.4.2.2 Измерения размеров
Измерения диаметра наматываемых слоев следует регистрировать через каждые 10 м для первых 50 м. Далее диаметр измеряют и регистрируют с частотой, которая подтверждена изготовителем. Измерения выполняют после процесса охлаждения.
7.5.1 Общие положения
7.5.1.1 Изготовитель должен иметь документально оформленные процедуры по намотке на трубу армирующих слоев, обеспечивающие укладку кабелей в соответствии с проектными требованиями. Процедуры должны включать требования к состоянию кабелей до намотки и к состоянию завершенного слоя, чтобы данный слой, а также нижележащие и вышележащие слои удовлетворяли требованиям технических условий изготовителя.
7.5.1.2 Процедуры должны указывать все параметры и допустимые отклонения, которые следует контролировать и регистрировать с периодичностью, определенной изготовителем. Регистрируемые значения должны соответствовать техническим условиям изготовителя. Должны быть измерены диаметр, шаг (для угла намотки), плотность кабелей на поверхности трубы.
7.5.1.3 Сварка или соединение упрочняющих армирующих кабелей не допускаются. Перекрытие упрочняющих скруток допускается, при условии документального оформления изготовителем параметров обеспечения эффективности такой процедуры, включая минимально допустимую длину перекрытия.
7.5.2 Контроль и критерии приемки
Наружный диаметр армирующего слоя следует измерять и регистрировать через каждые 10 м для первых 50 м, а далее с частотой, которая определена изготовителем. Результаты должны находиться в допускаемых пределах, указанных в 7.10.
7.6.1 Общие положения
Изготовитель должен обеспечить, чтобы изоляционные слои накладывали в соответствии с документально оформленными процедурами. Процедуры должны содержать критерии приемки для контроля качества изготовления и дефектов.
7.6.2 Контроль и критерии приемки
7.6.2.1 Наружная поверхность изоляционных слоев должна быть подвержена визуальному контролю по всей длине на наличие поверхностных дефектов, включая повреждения, деформацию, складки. Выявленные поверхностные дефекты должны соответствовать техническим условиям изготовителя.
7.6.2.2 Наружный диаметр трубы следует измерять и регистрировать через каждые 10 м для первых 50 м и далее с частотой, которая определена изготовителем. Результаты должны находиться в допускаемых пределах, указанных в 7.10.
7.7.1 Общие положения
Все операции по изготовлению, машинной обработке, сборке и контролю концевых фитингов должны быть выполнены в соответствии с техническими условиями и процедурами изготовителя, которые должны удовлетворять требованиям настоящего подраздела.
7.7.2 Сборка
7.7.2.1 Перед монтажом концевого фитинга на трубу вся поверхность, подвергаемая воздействию, должная быть очищена, высушена и визуально проконтролирована с подтверждением соответствия требованиям технических условий изготовителя.
7.7.2.2 Устройства контроля для обеспечения того, чтобы в процессе сварочных операций не допустить перегрева эпоксидных или эластомерных слоев, должны быть разработаны и зафиксированы в соответствующей документации.
7.7.2.3 Перед смешиванием эпоксидной смолы все оборудование, необходимое для операции заполнения, должно быть проверено на правильность функционирования. Смешивание и твердение эпоксидной смолы должно соответствовать техническим условиям изготовителя. Заполнение следует выполнять таким образом, чтобы не допустить возникновения пустот.
7.7.3 Контроль и критерии приемки
7.7.3.1 Для сборки концевого фитинга должен быть предусмотрен этап технологического процесса, при котором выполняют визуальный контроль, контроль размеров и идентификацию компонентов. Результаты всех проверок должны быть документально оформлены.
7.7.3.2 Для компонентов, требующих определенного усилия затяжки или крутящего момента, должно быть подтверждено с использованием соответствующего калибровочного оборудования, что указанное значение было получено.
7.7.3.3 Изготовитель должен использовать документально оформленную квалификационную процедуру, которая подтверждает, что в концевой фитинг было закачано достаточное количество эпоксидной смолы, так что в концевом фитинге не должно оставаться пустот, которые могли бы повлиять на его функциональные характеристики. Рекомендуется контролировать закачиваемый объем путем измерений массы закачиваемой эпоксидной смолы.
7.7.4 Требования к испытаниям
7.7.4.1 Должны быть соблюдены следующие минимальные требования к испытаниям и контролю основных компонентов концевого фитинга, и все результаты должны соответствовать техническим условиям изготовителя:
a) все поверхности - визуальный контроль в объеме 100%;
b) углеродистые и низколегированные стальные поверхности - магнитопорошковый контроль или капиллярный контроль (контроль проникающей жидкостью), если геометрия не допускает магнитопорошковый контроль в объеме 100%;
c) поверхности наплавок - капиллярный контроль в объеме 100%;
d) корпуса концевых фитингов - ультразвуковой контроль в объеме 100%;
e) кольцевые стыковые сварные соединения - радиографический контроль в объеме 100%.
7.7.4.2 По завершении нагнетания эпоксидной смолы должно быть взято не менее трех образцов из той же смеси, что использовали для концевого фитинга. Результаты испытаний образцов на прочность при сжатии, проведенные в соответствии с ГОСТ 4651, должны находиться в допускаемых пределах, указанных изготовителем для затвердевшей эпоксидной смолы. Испытание на сдвиг целесообразно проводить с учетом [1].
7.7.5 Соединители
Все соединители концевых фитингов и компоненты должны соответствовать ГОСТ Р 51365, ГОСТ Р ИСО 13628-4, другим общепринятым отраслевым стандартам и требованиям заказчика, и должны соответствовать 4.6.1.9.
7.8.1 Общие положения
Все операции в процессе отверждения выполняются в соответствии с документально оформленными процедурами изготовителя согласно 7.9.4.
7.8.2 Погрузочно-разгрузочные работы
7.8.2.1 Изготовитель должен иметь документально оформленные процедуры для погрузочно-разгрузочных работ с трубой в процессе изготовления.
7.8.2.2 Изготовитель должен использовать оформленные процедуры для снятия трубы с шаблонов после отверждения.
7.8.3 Контроль и приемочные критерии
7.8.3.1 Визуальный контроль
Визуальный контроль выполняется в соответствии с техническими условиями и процедурами изготовителя.
7.8.3.2 Измерения размеров
Диаметр вулканизированной трубы контролируют и регистрируют, как минимум, каждые 10 м. Измерения выполняют после процесса отверждения. Результаты измерения должны соответствовать указанным требованиям изготовителя.
7.8.3.3.1 Испытания выполняют на образцах из материалов, взятых из первой трубы, а далее на образцах, представляющих каждую десятую трубу. Испытания могут выполняться на опытном образце/купоне, который точно представляет конструкцию трубы (углы навивки упрочняющего слоя могут быть изменены относительно угла навивки упрочняющего слоя фактической трубы для удобства изготовления и испытания образца) и подвергался аналогичному режиму отверждения, как и труба.
Образец должен храниться при комнатной температуре как минимум 6 ч до испытания. Следующие испытания следует выполнять на образце в соответствии с процедурами, указанными в таблице 11:
a) адгезия между эластомерными слоями и между эластомером и кабелями армирования;
Испытания 7.8.3.3.1 b), c), d), e) и f) выполняют только для материала внутренней и наружной оболочки трубы.
7.8.3.3.2 Все результаты испытаний должны быть зарегистрированы и соответствовать техническим условиям изготовителя.
7.8.3.3.3 Образец должен также быть разделен на секции и проконтролирован на наличие пустот в соответствии с процедурами изготовителя. Приемочным критерием должно быть отсутствие видимых пустот.
7.9.1.1 Квалификация
7.9.1.1.1 Все сварочные операции выполняются квалифицированными сварщиками в соответствии с утвержденными процедурами изготовителя. Операционные карты сварки, отчеты о квалификации операций сварки и квалификационные удостоверения сварщиков должны быть доступными для проверки заказчиком. Квалификация операций сварки должна быть освидетельствована и утверждена, а отчеты квалификации сварщиков должны быть проверены независимой стороной, квалифицированной по проверке и утверждению используемых стандартов и критериев. Для сварки, которая выполняется с использованием автоматических процессов, или сварных швов, которые используются для производственных целей, проверка квалификации сварщиков независимой стороной может быть заменена на проверку инспектором II уровня, квалифицированного по ГОСТ Р ИСО 9606-1. Сварщики и операции сварки должны быть квалифицированы в соответствии с ГОСТ Р ИСО 9606-1 (см. также [21] - [25]). Сварочные операции должны включать критерии приемки/отбраковки.
7.9.1.1.2 Изготовитель должен иметь документально оформленные процедуры хранения, погрузочно-разгрузочных работ и сушки расходных материалов для сварки.
7.9.1.2 Каркас
7.9.1.2.1 Сварные швы штрипсов для соединения каркаса должны подвергаться визуальному контролю. Результаты всех испытаний должны документально оформляться и должны соответствовать техническим условиям и процедурам изготовителя.
7.9.1.2.2 Металл присоединительного сварного шва каркаса должен быть гладко отшлифован для предупреждения повреждения примыкающих эластомерных слоев.
7.9.1.2.3 Стыковые сварные швы для соединяемых каркасных штрипсов и присоединительных сварных швов каркаса должны подвергаться следующим инспекционным требованиям:
a) штрипсы каркаса - визуальный контроль в объеме 100%;
b) присоединение каркаса - визуальный контроль в объеме 100%.
7.9.1.2.4 Визуальный контроль в объеме 100% сварных соединений проводят до прохождения стали через машинные формообразующие инструменты. Наружную поверхность сварного шва также проверяют на наличие трещин после прохождения через формообразующие инструменты. Наличие трещин не допускается.
Окружные стыковые и наплавочные сварные швы должны быть выполнены в соответствии с документально оформленными квалификационными процедурами. Требования к контролю и испытаниям должны соответствовать 7.7.4.1.
7.9.2 Термическая обработка
Кабели и холоднодеформированные или кованые компоненты, для которых необходима термическая обработка для обеспечения требований по прочности, формовочным свойствам или соответствию ГОСТ Р 53678, ГОСТ Р 53679 (см. также [15]), должны быть термообработаны в соответствии с техническими условиями изготовителя. Разработку процедур и диаграмму термообработки должны осуществлять изготовитель или субподрядчики для проверки заказчиком.
7.9.3 Покрытие
7.9.3.1 Покрытия, наносимые на компоненты концевых фитингов для снижения скорости коррозии при воздействии внутренней среды или наружной среды, должны быть нанесены в соответствии с документально оформленными процедурами изготовителя, которые должны включать критерии приемки и отбраковки.
7.9.3.2 Процедура квалификационной оценки качества процессов нанесения металлических покрытий на концевой фитинг должна указывать:
a) состав электролита;
b) контроль температуры и времени термообработки;
c) измерения твердости покрытия;
d) испытания покрытия на адгезионную прочность;
e) оптическую микроскопию или аналогичный метод, рекомендуемый для анализа поперечного сечения поверхности покрытия;
f) измерения толщины покрытия;
g) испытания для подтверждения стойкости покрытия к коррозионным реагентам (например, морская вода и CO2);
h) процедуры контроля поверхностного покрытия на поверхностные дефекты.
7.9.4.1 Все операции процесса отверждения должны выполняться в соответствии с документально оформленными технологическими картами изготовителя. Как минимум, должны быть определены следующие процедуры:
a) обозначения применяемого компаунда;
b) технологическое оборудование, которое должно использоваться;
c) предусматриваемые вспомогательные устройства, расходуемые и/или вспомогательные материалы;
d) последовательность процессов;
e) допустимый диапазон для каждого из необходимых технологических параметров или машинных установок (скорости, температуры, времени, давления и т.п.);
f) должны регистрироваться переменные специальных процессов (параметр и частота);
g) критерии приемки/отбраковки.
7.9.4.2 Все процедуры технологического процесса отверждения должны квалифицироваться при испытании каждого используемого компаунда, при этом процедура может быть квалифицирована для более чем одного компаунда. Квалификационная процедура должна основываться на разрушающем контроле квалификационного образца, изготовленного в соответствии с документально оформленными квалифицированными процедурами, компаундом и технологическим оборудованием.
Квалификационные образцы должны иметь внутренний диаметр не менее 76,2 мм, длину не менее 0,5 м и должны быть подтверждены испытаниями, приведенными в 7.8.3.3, на соответствие документально оформленным требованиям изготовителя. Квалификация может основываться на образцах, подготовленных для другого прототипа или испытательных целей, таких как смятие или динамическая усталость.
7.9.4.3 Квалификационные образцы должны соответствовать всем указанным требованиям. Каждый квалификационный образец должен быть разрезан пополам в продольном направлении и половины оболочек должны быть радиально разрезаны на три приблизительно равных отрезка. Каркасный слой следует удалить для открытия поверхности эластомера под ним. Поверхности отобранных образцов должны быть проконтролированы при однократном увеличении, по результатам контроля не допускается наличие следующих дефектов: отсутствие отверждения, отсутствие связи между сопрягаемыми слоями, образование вздутий, пустот, включений или других поверхностных дефектов. Повреждения, возникшие при разрезании, следует игнорировать. Образцы материалов должны соответствовать требованиям 7.8.3.3. Полные отчеты о подготовке квалификационных образцов, испытаниях и полученные результаты должны сохраняться и быть доступными для проверки заказчиками и (или) их представителями.
7.10.1 Изготовитель должен установить допуски, которые определяют для каждого слоя гибкой трубы. В процессе проектирования данные допуски должны быть подтверждены на применимость так, чтобы функциональные требования отдельных слоев и трубы не зависели от изменений в пределах указанных допусков. Должны быть указаны допуски для следующих параметров:
a) каркас - наружный диаметр;
b) эластомерные слои - толщина и наружный диаметр;
c) армирующие слои - наружный диаметр и шаг (или угол намотки);
d) отвержденная труба - наружный диаметр.
7.10.2 Должен быть указан допуск на длину гибкой трубы. Если допуск не указан заказчиком, то изготовитель должен указать допуск, используя проектные условия (см. 8.2).
7.10.3 Если используемые критерии размерности основаны на технологии изготовления, а не на положениях конструирования, то изготовитель должен документально подтвердить, что применение данных критериев удовлетворяет проектным требованиям.
7.10.4 Максимальный зазор между кабелями составляет один диаметр кабеля.
7.11.1 Изготовитель должен иметь документально оформленные квалификационные процедуры для выполнения ремонтных работ, и данные процедуры должны быть доступны для проверки заказчиком. Изготовитель должен документально подтвердить проведением дополнительных испытаний и/или расчетов, что вследствие ремонта конструкция гибкой трубы не подвержена недопустимому риску и не сократится ее рабочий ресурс.
7.11.2 Ремонт внутренней оболочки недопустим. В случае обнаружения недопустимых дефектов в данном слое вся труба должна быть отбракована.
7.11.3 Допускается ремонт небольших поверхностных дефектов в слоях наружной оболочки. Заказчик должен иметь допуск для контроля выполнения всех ремонтных работ. Небольшие поверхностные дефекты определяются как неровности при отсутствии резких изменений контура наружной оболочки трубы и не превышающие 3 мм по глубине или высоте вершин или впадин для подводных труб и 5 мм для труб со встроенными модулями плавучести.
7.11.4 Ремонт сваркой штрипсов каркаса допускается до формовки с использованием квалификационной процедуры ремонта и проведением визуального контроля, который подтверждает соответствие процесса ремонта сваркой предъявляемым требованиям. Требования к контролю отремонтированных сварных швов должны соответствовать 7.9.1.
7.11.5 Процедуры для ремонта повреждений поверхностных защитных покрытий должны быть доступны для проверки заказчиком.
7.11.6 Стыковые сварные швы должны удовлетворять требованиям 7.9.1.3. Ремонтная сварка должна соответствовать УТТ 2-3 по ГОСТ Р 51365. Ремонт сваркой не допускается для УТТ 4.
8.1.1 В настоящем разделе приведен необходимый комплект документации изготовителя, доступный для заказчика. Документация на материалы и изготовление должна удовлетворять требованиям соответствующих подразделов настоящей части стандарта.
8.1.2 Изготовитель должен иметь следующие документы и обеспечить ими заказчика в установленные сроки:
a) исходные данные для проектирования - до проектирования трубы;
b) отчет о проектных нагрузках - до изготовления;
c) эскизный проект - до изготовления;
d) план инспекций и испытаний - до изготовления;
e) технические условия на изготовление - до изготовления;
f) исполнительная техническая документация - с поставляемой трубой;
g) руководство по эксплуатации - до поставки.
Исходные данные для проектирования должны содержать параметры, приведенные в таблице 16. Если изготовитель приводит какие-либо предполагаемые значения параметров, перечисленных в таблице 16, то это должно быть указано в исходных данных для проектирования.
Таблица 16
Требования к документации исходных данных для проектирования
Параметр | Комментарий |
Параметры транспортируемого флюида | Все существенные параметры транспортируемого флюида приведены в таблице 1 |
Внешняя среда | Все существенные параметры внешней среды приведены в таблице 2 |
Описание системы | Все существенные системные параметры приведены в 4.6 |
Срок службы | Включая, где имеет отношение, программы технического обслуживания и замены |
Определение проектных случаев нагружения | Должны быть рассмотрены все потенциальные случаи нагружения для системы гибких труб в процессе изготовления, хранения, транспортирования, испытания, установки, эксплуатации и ликвидации. Должна быть разработана матрица, показывающая все случаи нагружения, которые должны быть проверены для всех компонентов системы гибких труб и которые должны соответствовать разделу 5 |
Проектные случайные события | Должны быть указаны все случайные события и комбинации других случайных нагрузок (функциональных и от воздействия окружающей среды). Случаи нагружения должны быть включены в матрицу случаев нагружения |
Критерии проектирования | Для каждого слоя трубы и компонентов должны быть указаны необходимые коэффициенты безопасности и определена конструкционная прочность, которые должны соответствовать разделу 5 |
Параметры анализа | Должны включать гидродинамические коэффициенты, конструкционные параметры, такие как модели демпфирования, модели гидродинамических волн и параметры морского дна, такие как коэффициенты трения |
Отчет о проектных нагрузках должен включать результаты анализа случаев нагружения, определенных в исходных данных для проектирования. Для каждого случая нагружения в отчете должны быть отражены расчеты по напряжениям и деформациям. Отчет о проектных нагрузках может быть включен в проектный отчет.
8.4.1 Отчет о проектировании должен содержать детальное описание, включая чертежи каждого компонента трубы. Детальное описание должно включать послойное описание трубы, включая материалы, поперечное сечение штрипсов каркаса, угол намотки, диаметр, толщину, количество кабелей и т.д.
8.4.2 Технические условия на материалы и данные по материалам должны быть включены в отчет, если не предусмотрен их выпуск в виде отдельного документа. Данные по материалам должны включать предел прочности на растяжение и усталостные параметры для работы при динамическом нагружении (угол наклона кривой усталости "S - N", точка пересечения и предел выносливости) и должны идентифицировать компоненты флюида, которые могут оказывать отрицательное влияние на материал.
8.4.3 Для каждого компонента трубы должно быть оформлено документальное подтверждение о достаточной конструкционной прочности данного компонента для восприятия проектных нагрузок и напряжения, перечисленных в отчете о проектных нагрузках, с коэффициентом безопасности, указанным в исходных данных для проектирования.
8.4.4 В отчете о проектировании должны быть определены следующие характеристики и свойства гибкой трубы:
a) диаметры (внутренний и наружный);
b) масса одного метра трубы (на воздухе пустой и заполненной морской водой, в морской воде пустой и заполненной морской водой);
c) проектные значения давления;
d) проектные значения температуры;
e) проектная глубина моря, границы высотного положения гибкой трубы по отношению к уровню моря;
f) MBR (хранение и эксплуатация);
g) осевая жесткость;
h) жесткость на изгиб;
i) жесткость на кручение;
j) минимальный радиус изгиба.
8.4.5 Если указано заказчиком, то в отчете о проектировании должны быть определены следующие свойства гибкой трубы:
a) допускаемое растяжение (как функция радиуса изгиба);
b) допускаемое осевое сжатие;
c) допускаемое смятие (радиальное);
d) допускаемое скручивание (как функция соответствующих параметров, если применимо);
e) осевое и радиальное расширение под влиянием давления и температуры;
f) кручение под влиянием давления и растяжения;
g) осевая жесткость (как при растяжении, так и при сжатии, как функция давления и температуры);
h) жесткость на изгиб (как функция натяжения, давления и температуры);
i) жесткость на кручение (как функция направления кручения, натяжения, давления и температуры).
8.4.6 В отчет о проектировании должен быть включен сертификат об оценке методологии проектирования независимого эксперта по верификации (см. 5.2.2).
План качества изготовления должен содержать все процедуры управления качеством, включая контрольные точки и процедуры испытаний. План качества изготовления включают в технические условия на изготовление.
Технические условия на изготовление должны описывать каждый этап процесса изготовления, включая сварку, термообработку, тип и объем НК и критерии приемки, процедуры заводских приемо-сдаточных испытаний, метод изготовления и процедуры допустимого ремонта. Технические условия должны обеспечить соответствие трубы требованиям проекта.
Исполнительная техническая документация должна включать следующую информацию:
a) ссылочный номер заказа на поставку;
b) описание оборудования;
c) ссылки на проектные технические условия и чертежи;
d) сертификаты материалов;
e) результаты контрольных измерений размеров, статистические параметры для непрерывных процессов;
f) результаты заводских приемо-сдаточных испытаний;
g) полный перечень несоответствий, выявленных в процессе изготовления, и выполненный ремонт;
h) операционные карты сварки и квалификации;
i) протоколы квалификационных испытаний сварщиков;
j) схему расположения сварных швов;
k) аттестаты квалификации операторов НК и протоколы испытаний НК;
l) протоколы термообработки.
8.8.1 Должно быть подготовлено руководство по эксплуатации для системы, охватывающее все вопросы технического обслуживания и ограничения, действия в чрезвычайных ситуациях, включая ремонтные процедуры, которые следует выполнять на борту судна установки, как указано изготовителем или заказчиком. Руководство по эксплуатации должно включать следующую информацию:
a) послойное описание конструкционных слоев (материалов и функций);
b) диаметры (внутренний и наружный) трубы, минимальный радиус изгиба;
c) массу одного метра трубы (на воздухе пустой и заполненной морской водой, в морской воде пустой и заполненной морской водой);
d) проектные значения минимального и максимального давления и давление испытания (указать, если давление является абсолютным значением или дифференциальным);
e) проектные значения минимальной и максимальной температуры;
f) проектная глубина моря, границы высотного положения гибкой трубы по отношению к уровню моря;
g) требования к монтажу;
h) требования к сопряжению;
i) требования к полевому контролю;
j) процедуры ремонта или контакт производителя для ремонтов;
k) погрузочно-разгрузочные операции, хранение, процедуры наматывания/сматывания;
l) описание системы вентиляции газа и скорость проникновения газа;
m) скорость сброса давления (работа с газом);
n) ограничения на концентрацию компонентов в транспортируемом флюиде (включая H2S и CO2) и ингибиторы;
o) возможность выполнения операций по контролю трубопровода внутренними снарядами и проведения работ системы TFL;
p) допускаемые нагрузки;
q) максимальное время наличия в трубе морской воды или морской воды, обработанной ингибиторами, и требования к ингибиторам;
r) ссылки на исполнительную техническую документацию;
s) процедуры на случай повреждения трубы при погрузочно-разгрузочных операциях;
t) процедуры на случай рассмотрения повторного использования трубы;
u) процедуры сматывания/разматывания.
8.8.2 По указанию заказчика должно быть поставлено отдельное руководство по монтажу, содержащее документально оформленные процедуры монтажа.
9.1.1 Гибкая труба должна быть подвержена заводским приемо-сдаточным испытаниям, включая контроль проходного сечения пропуском калибровочного скребка (скребка-калибра), испытания на гидростатическое давление, неразрывность электроцепи, электросопротивление и вакуумные испытания и испытание керосином, если применимо, для подтверждения того, что труба была изготовлена в соответствии с требованиями настоящего стандарта. Заказчик должен иметь допуск для осуществления контроля над всеми испытаниями и должен быть своевременно проинформирован изготовителем о проведении таких испытаний.
9.1.2 Испытания на гидростатическое давление следует проводить для всех труб. Испытания неразрывности электроцепи и электросопротивления следует проводить для труб, которые имеют ЭХЗ. Контроль проходного сечения пропуском калибровочного скребка (скребка-калибра) и испытания электросопротивления применимы только к конструкциям с негладким проходным каналом. Вакуумное испытание и испытание керосином следует проводить для труб длиной 11 м и короче.
9.1.3 Технические условия изготовителя должны определять минимальное допускаемое время между завершением монтажа концевого фитинга (включая отверждение эпоксидного материала) или отверждение трубы и началом заводских приемо-сдаточных испытаний. Программа заводских приемо-сдаточных испытаний должна учитывать указанное минимальное время.
9.1.4 Протокол каждых заводских приемо-сдаточных испытаний должен быть представлен заказчику. Действующие калибровочные сертификаты (сертификаты о калибровке) для всего испытательного оборудования должны быть включены в протокол испытаний. Все оборудование, регистрирующее давление, следует калибровать с применением грузопоршневого манометра минимум каждые 3 мес.
9.1.5 Если результаты испытаний не соответствуют критериям приемки, то причина несоответствия должна быть изучена, а протокол представлен заказчику. В протоколе должны быть предложены корректирующие действия. Заказчик должен иметь возможность отбраковать трубу или потребовать повторные испытания.
9.2.1 Процедура
9.2.1.1 Калибровочный скребок должен быть оборудован калибровочным(и) диском (дисками), способным(и) обнаруживать любые недопустимые затруднения прохода.
9.2.1.2 Минимальный диаметр калибровочного скребка должен быть не менее 95% номинального внутреннего диаметра трубы или на 10 мм менее номинального внутреннего диаметра для труб, внутренний диаметр которых менее 200 мм. Толщина калибровочного диска должна быть в пределах от 5 до 10 мм.
9.2.2 Критерии приемки
Скребок-калибр, прошедший через внутренний канал гибкой трубы, должен быть неповрежденным. Допускаются небольшие царапины и истирания от скольжения, вмятины на шаблоне недопустимы (см. таблицу 17).
9.3.1 Процедура
9.3.1.1 Минимальное давление гидростатических испытаний должно составлять 1,5 от проектного давления. Если не указано другое, то в качестве испытательного флюида для труб с негладкоствольным каналом должна быть использована очищенная вода, отфильтрованная от содержания примесей размером до 100 мк и с содержанием хлоридов менее 50 мг/л. В случае необходимости защиты материала внутреннего каркаса вода должна быть обработана химическим ингибитором. Для облегчения обнаружения утечек может быть добавлено окрашивающее вещество.
9.3.1.2 Воздушная линза (пробка) должна быть удалена из трубы в соответствии с процедурами изготовителя.
9.3.1.3 Давление следует повышать постепенно со скоростью не более указанной в испытательной процедуре изготовителя до уровня не более 110% давления гидростатических испытаний и удерживать не менее 2 ч для обеспечения стабилизации. Если необходимо, то значение давления повышают циклически до тех пор, пока не будет достигнута стабилизация. Давление рассматривают как стабилизированное, когда его падение менее 1% в 1 ч. Затем давление повышают до значений между номинальным давлением и 110%-ным гидростатическим давлением испытаний.
9.3.1.4 Отсчет времени испытаний не начинают до тех пор, пока оборудование и манометры, контролирующие давление, не будут изолированы от установки подачи давления.
9.3.1.5 Давление гидростатических испытаний должно быть удержано не менее 8 ч. В процессе испытаний давление и температуру (окружающей среды и внутреннюю) регистрируют не реже, чем каждые 15 мин. Сброс давления должен происходить со скоростью, определяемой в соответствии с испытательной процедурой изготовителя.
9.3.1.6 После сброса давления участки концевых фитингов должны быть подвержены визуальному контролю для выявления любых признаков остаточной деформации или повреждения, как на трубе, так и на концевых фитингах.
9.3.1.7 При использовании внутреннего контрольного снаряда для заполнения или освобождения трубы диски следует проверять на наличие повреждения и износа. Повреждение или интенсивный износ должен быть зарегистрирован, а протокол представлен заказчику.
9.3.2 Критерии приемки
Потеря давления по любым причинам, включая колебания наружной температуры, не должна превышать 1% давления на начало 8-часового периода или 0,2 МПа (2 бар) для давлений ниже 20 МПа (200 бар). Изготовитель должен иметь документально оформленные процедуры для расчета потери давления из-за колебаний наружной температуры. Эти процедуры и расчеты должны быть проверены независимым экспертом по верификации. В процессе испытания не должны наблюдаться утечки из трубы. Постоянное удлинение трубы не должно превышать 0,7%. Для труб длиной 6 м и короче болтовые отверстия фланца на одном конце трубы должны оставаться на линии с болтовыми отверстиями фланца на другом конце трубы с допуском, равным одному диаметру болтового отверстия (см. таблицу 17).
9.4.1 Процедуры
9.4.1.1 Испытания неразрывности электроцепи и электросопротивления следует выполнять после гидростатических испытаний. Если указано заказчиком, то данные испытания должны быть также проведены до гидростатических испытаний.
9.4.1.2 Испытания неразрывности электроцепи следует выполнять между двумя концевыми фитингами. Испытания электросопротивления следует выполнять между концевыми фитингами и каркасом. Измерения неразрывности электроцепи и электросопротивления должны быть зарегистрированы.
9.4.2 Критерии приемки
Электросопротивление между внутренним каркасом и концевыми фитингами должно быть более 1 кОм. Электросопротивление между концевыми фитингами должно быть менее 10 Ом/км трубы (см. таблицу 17).
9.5.1 Процедура
Труба нагружается проектным давлением и удерживается в течение 24 ч. Испытание следует проводить непосредственно перед вакуумным испытанием. Испытание керосином выполняется путем заполнения трубы керосином и нагнетания воздуха. После этого периода из трубы сбрасывается давление, труба дренируется, осушается и осматривается на наличие вздутий, утечек или отделения внутренней трубы от текстильного упрочнения или от концевого фитинга.
9.5.2 Приемочные критерии
Для труб без каркаса наличие вздутий или утечек должно являться причиной отбраковки труб (см. таблицу 17).
9.6.1 Процедура
Достаточность вулканизации связанной конструкции трубы определяется прочностью связи внутренней оболочки с другими слоями трубы. Если применимо, вакуумное испытание рекомендуется для подтверждения достаточности этой связи. Каждую трубу следует подвергать вакуумному испытанию на 0,085 МПа (0,850 бар давления по манометру) в течение 10 мин. На обоих концах трубы следует использовать пластиковые окна так, чтобы был возможен визуальный контроль внутренней части с использованием соответствующего источника света с направлением луча от одного конца трубы к другому. Трубу следует контролировать на наличие каких-либо деформаций на внутренней и наружной поверхностях.
9.6.2 Критерии приемки
Смятие внутренней оболочки трубы, нарушение адгезии между слоями в корпусе трубы, вздутия и другие деформации должны являться причиной для отбраковки трубы. Критерии приемки при заводских приемо-сдаточных испытаниях представлены в таблице 17.
Таблица 17
Параметр | Без ЭХЗ | С ЭХЗ | ||
с каркасом | без каркаса | с каркасом | без каркаса | |
Калибровка (9.2) | X | Не применяется | X | Не применяется |
Испытание на гидростатическое давление (9.3) | X | X | X | X |
Испытание электрического сопротивления (9.4) | Не применяется | Не применяется | X | Не применяется |
Испытание неразрывности электроцепи (9.4) | Не применяется | Не применяется | X | X |
Испытание керосином (9.5) | Не применяется | По запросу заказчика, но не более 11 м с каждой стороны | Не применяется | По запросу заказчика, но не более 11 м с каждой стороны |
Вакуумное испытание (9.6) | Не применяется | По запросу заказчика, но не более 11 м с каждой стороны | Не применяется | По запросу заказчика, но не более 11 м с каждой стороны |
Примечание - В настоящей таблице знак "X" обозначает "применимо". | ||||
Маркировка гибкой трубы должна быть нанесена на оба концевых фитинга и должна обеспечивать возможность идентификации трубы в течение указанного срока службы. Обязательно должна быть нанесена следующая информация:
a) обозначение настоящего стандарта;
b) серийный номер трубы;
c) наименование или товарный знак изготовителя;
d) дата изготовления;
e) проектное давление (абсолютное или дифференциальное);
f) MBR хранения.
Может применяться следующая маркировка:
- круговая маркировка с равномерным интервалом по длине;
- продольные полосы на райзерах для оценки скручивания.
10.2.1 Гибкая труба должна быть упакована в соответствии с техническими условиями изготовителя. Если труба хранится на барабанах или карусельных устройствах, то радиус изгиба не должен быть менее MBR хранения. Концевые фитинги и соединители должны быть защищены высокопрочными протекторами. Оба конца трубы должны быть изолированы. Технические условия изготовителя должны включать процедуры хранения и упаковки встроенных компонентов, смонтированных на трубе, включая устройства обеспечения жесткости на изгиб. Складские заглушки, тросы/проволока, захваты и другое требуемое такелажное оборудование должны быть идентифицированы в процедурах упаковки. Технические условия изготовителя должны включать процедуры, контролирующие натяжение и плотность витков на барабанах, которые используют при монтаже трубы.
10.2.2 Упаковка должна обеспечивать защиту от воздействия окружающей среды при хранении вне помещения. Следует использовать защитное укрытие. Гибкую трубу, включая концевые фитинги, не следует выставлять за кромки транспортных барабанов, чтобы не допустить абразивное повреждение трубы.
10.2.3 Если труба должна укладываться с барабана и свободно заполняться, то расположенный на борту концевой фитинг должен вентилироваться.
(справочное)
A.1 Руководящие указания по закупке гибких труб приведены в форме A.1.
A.2 Для каждого отрезка гибкой трубы следует заполнять отдельную форму.
A.3 В исходных данных для проектирования изготовителю следует указывать предполагаемые значения для всех параметров формы A.1, не указанных заказчиком.
Форма A.1
Общая информация | Страница 1 из 7 | ||
Заказчик: | Ссылка заказчика: | ||
Проект: | |||
Телефон: | |||
Факс: | Месторасположение: | ||
Технический контактный представитель покупателя: | |||
Требуемое соответствие ГОСТ Р 59306? | Дата запроса: | ||
 Да |  Нет | ||
Требуемая монограмма API? | Требуемая дата ответа: | ||
 Да |  Нет | ||
Общие проектные параметры | |||
Внутренний диаметр, м: | Максимальная осевая нагрузка, кН: | ||
Требуемая длина, м: | Максимальное эффективное растяжение, кН: | ||
Требуемый допуск на длину, м +/- м: | Требуемая балансировка на кручение, °C/м или °F/м: | ||
Конструкционные требования к трубе (MBR, жесткость на изгиб): | Требование к прочности на сжатие, кН: | ||
Вероятности случаев нагружения проектной нагрузкой (1 год, 100 лет) | |||
Требования к массе, кг/м на воздухе, пустой: | Установка: | ||
Требования к наружной защите (наружный каркас): | Нормальная работа: | ||
Срок службы, лет: | Аномальная работа: | ||
Технические условия на нормальные и аномальные случаи нагружения, включая случайные нагрузки, и определение комбинаций нагрузок, используемых в проекте: | |||
Параметры внутреннего флюида | Страница 2 из 7 | |||
Общие | Расход и тепловые расчеты | |||
Описание флюида (нефть, газ, вода): | Расход, м3/день: | |||
Описание режима потока (однородный, фазовый, пачками): | Плотность флюида, кг/м3: | |||
Направление потока: | Вязкость, Па·с: | |||
Давления | Минимальное входное давление, МПа: | |||
Проектное давление, МПа: | Требуемое выходное давление, МПа: | |||
Рабочее давление, МПа: | Теплоемкость флюида, кДж/кг/°C: | |||
Вакуумные условия, МПа: | Данные по составу флюида | |||
Дифференциальное внутреннее давление, МПа: | Содержание NaCl (весовой процент воды): | |||
Температуры | Содержание хлоридов, мг/л: | |||
Проектная минимальная температура, °C: | Газонефтяное отношение, м3/м3: | |||
Проектная максимальная температура, °C: | Обводненность (объемный процент): | |||
Рабочая входная температура, °C: | Спирты? | |||
 Да |  Нет | |||
Температурное нарушение и циклы, °C: | Ароматические компоненты? | |||
 Да |  Нет | |||
Определение условий работы | Источники коррозии? | |||
 Да |  Нет | |||
Описание (в присутствии/отсутствии сернистых соединений): | Ингибиторы (отложение, парафин)? | |||
 Да |  Нет | |||
Применимы ли ГОСТ Р 53678, ГОСТ Р 53679? | Нагнетаемые химреагенты? | |||
 Да |  Нет |  Да |  Нет | |
Парциальное давление H2S, МПа (бар): | Твердые включения, осадки и т.д.? | |||
 Да |  Нет | |||
Парциальное давление CO2, МПа (бар): | Если доступна, то приложить полную деталировку по составу флюида и ожидаемым изменениям в течение срока службы. Также приложить деталировку по любым ароматическим компонентам, коррозионным агентам, ингибиторам, спиртам, твердым включениям или нагнетаемым химреагентам в композиции флюида | |||
pH водной фазы: | ||||
ТКЧ, мг KOH/г: | ||||
Внешняя среда (статические нагрузки) | Страница 3 из 7 | |||
Глубины моря | Данные по грунту | |||
Проектная глубина воды, м: | Описание грунта (глина, песок): | |||
Минимальное приливное колебание, м: | Сопротивление грунта сдвигу, кПа: | |||
Максимальное приливное колебание, м: | Угол внутреннего трения, град: | |||
Приложить детализацию колебаний глубины моря вдоль трассы гибкой трубы | Боковой коэффициент трения: | |||
Температуры воздуха | Продольный угол трения, град: | |||
Минимальная температура, °C: | Возникают эрозионные/песчаные придонные волны? | |||
 Да |  Нет | |||
Максимальная температура, °C: | Если возможно, то приложить придонный профиль | |||
Минимальная температура хранения/транспортировки/установки, °C: | Другое | |||
Максимальная температура хранения/транспортирования/установки, °C | Должно учитываться обрастание морскими организмами? | |||
 Да |  Нет | |||
Данные по морской воде | Если да, то приложить детальную информацию | |||
Плотность: | Должно учитываться воздействие льда? | |||
 Да |  Нет | |||
Значение pH: | Если да, то приложить детальную информацию | |||
Минимальная температура на поверхности, °C: | Воздействие солнечного света? | |||
 Да |  Нет | |||
Максимальная температура на поверхности, °C: | Приложены данные о течениях? | |||
 Да |  Нет | |||
Минимальная температура на морском дне, °C: | Прикладываемые данные о течениях следует представлять в виде информации о распределении скоростей и направлений течения по глубине | |||
Максимальная температура на морском дне, °C: | ||||
Внешняя среда (динамические нагрузки) | ||||
Приложены ли данные о волнении? | Приложены ли данные по ветру? | |||
 Да |  Нет |  Да |  Нет | |
Прикладываемые данные о волнении следует представлять в виде информации о высоте, периоде, продолжительности и направлении волн | Прикладываемые данные о ветре следует представлять в виде информации о его направлении и скорости | |||
Общие системные требования | Страница 4 из 7 | |||
Общие | Вентиляция газа | |||
Описание системы (выкидной трубопровод, райзер, трубный соединитель, подводная часть, верхнее строение): | Требуется отвод газа? | |||
 Да |  Нет | |||
Определение применения (статическое, динамическое): | Системные компоненты (клапаны, разрывные мембраны): | |||
Определение канала трубы (неровный, гладкий): | Допустимая скорость проникновения газа, л/м/день: | |||
Требования к защите от коррозии | Ограничения расположения выходных отверстий? | |||
Требуется защита от коррозии? | Система мониторинга газа? | |||
 Да |  Нет | |||
Требуется система катодной защиты? | Другие | |||
 Да |  Нет | |||
Требуется неразрывность электроцепи? | Требуется ли огнестойкость по [3]? | |||
 Да |  Нет |  Да |  Нет | |
Требуется покрытие концевых фитингов? | Требуется работа с внутренним инструментом, TFL, ремонт скважины и т.д.? | |||
 Да |  Нет | |||
 Да |  Нет | |||
Описание наружного покрытия: | Требуются связанные линии? | |||
 Да |  Нет | |||
Описание внутреннего покрытия: | Если да, то представить детальные данные | |||
Если возможно, то следует указать допустимое электросопротивление, защитный потенциал, источник тока и плотность тока | Ограничения по расположению сварных швов армирующих элементов на давление и растяжение? | |||
 Да |  Нет | |||
Термоизоляция | Определения сопряжений/технические условия (относится к 4.6.1.10): | |||
Требуется термоизоляция? | ||||
 Да |  Нет | |||
Требуемая выходная температура, °C: | ||||
Требуемый изоляционный U-клапан, Вт/м2К: | Требуется очистка с помощью экзотермохимической реакции? | |||
 Да |  Нет | |||
Выбор изоляционного U-клапана следует основывать на ID трубы и отдельно для трубы. Указать любые допуски на воздействие внешней среды, например грунта | Требуется ли мониторинг состояния? | |||
 Да |  Нет | |||
Соединитель | Если да, то привести детализацию требований | |||
Тип нижнего соединителя (фланец, труба): | ||||
Тип верхнего соединителя (фланец, труба): | ||||
Приложить технические условия на сварку, тип уплотнения и размеры, и ответственность на поставку и монтаж компонентов | ||||
Параметры выкидного трубопровода | Страница 5 из 7 | |||
Приложено описание трассы трубопровода? | Обратный выгиб | |||
 Да |  Нет | |||
Направляющие и опоры (I-трубы, J-трубы): | Необходим контроль обратного выгиба? | |||
 Да |  Нет | |||
Требования к защите | Требуемое минимальное покрытие грунтом, м: | |||
Сопротивление удару от случайных нагрузок? | Допустимый радиус искривления, м: | |||
 Да |  Нет | |||
Разработка траншеи? | Приложены случаи нагружения? | |||
 Да |  Нет |  Да |  Нет | |
Грунтовая засыпка? | Другие | |||
 Да |  Нет | |||
Подстилающий слой? | Необходим контроль устойчивости на дне? | |||
 Да |  Нет |  Да |  Нет | |
Другие? | Требования к пересечениям? | |||
 Да |  Нет |  Да |  Нет | |
Приложить детализацию указанных систем защиты, включая компоновочные чертежи, возможные случайные события (траловое оборудование, падающие объекты, якоря и т.п.), проектные ударные нагрузки | Приложить чертежи требуемых трубных креплений (ограничители изгиба, хомуты) | |||
Параметры райзера | ||||
Общие | Помехи | |||
Конфигурация райзера (плавная S-образная, крутопадающая): | Требуется ли контроль помех/столкновений? | |||
 Да |  Нет | |||
Приложить описание конфигурации райзера и компоновочные чертежи всех существенных элементов | Приложить детализацию всех участков возможных помех, включая другие райзеры, швартовые канаты, колонны платформы, понтоны судна, киль танкера и т.д., и определить допустимые помехи/ столкновения | |||
Описание верхнего соединения райзера (платформа, танкер): | Данные о перемещениях судна | |||
Описание нижнего соединения райзера (морское дно, судно): | Приложены ли данные о перемещениях судна? | |||
 Да |  Нет | |||
Требуемые трубные крепления (ограничители изгиба, плавучие модули): | Прикладываемые данные о перемещениях судна должны быть приведены для фактических условий нагружения. Данные должны содержать следующую информацию: - принципиальную схему расположения судна, курс его постановки, расположение якорей и якорных линий, размещение райзеров; - статические и динамические смещения судна для всех условий; - характеристики судна (размерения, осадка и т.д.); - амплитуды продольно-горизонтальной, поперечно-горизонтальной, вертикальной, бортовой, килевой качек и рыскания; - базовую точку для отсчета перемещений судна; - конструкцию системы позиционирования судна, включая характеристики якорных линий и якорей; - допуски на позиционирование судна | |||
Приложить чертежи всех элементов | ||||
Дополнительные требования | Страница 6 из 7 | |
Требуются ли материалы в дополнение к ГОСТ Р 59306? | ||
 Да |  Нет | |
Если да, то представить детализацию | ||
Требуется ли изготовление в дополнение к ГОСТ Р 59306? | ||
 Да |  Нет | |
Если да, то представить детализацию | ||
Выбор УТТ для 7.11.6 (по умолчанию УТТ 2-3)? | ||
 Да |  Нет | |
Если да, то представить детализацию | ||
Требуются ли FAT в дополнение к ГОСТ Р 59306? | ||
 Да |  Нет | |
Если да, то представить детализацию | ||
Требуется ли маркировка в дополнение к ГОСТ Р 59306? | ||
 Да |  Нет | |
Если да, то представить детализацию | ||
Требуются ли испытания прототипа? | ||
 Да |  Нет | |
Если да, то представить детализацию | ||
Дополнительные национальные стандарты и нормативные акты? | ||
 Да |  Нет | |
Если да, то представить детализацию | ||
Требуется ли контроль покупателя? | ||
 Да |  Нет | |
Если да, то представить детализацию | ||
Общие требования в дополнение к ГОСТ Р 59306? | ||
 Да |  Нет | |
Если да, то представить детализацию | ||
Требования к поставке, монтажу и техническому обслуживанию | Страница 7 из 7 | ||
Требования к поставке: | |||
Требования к отгрузке, упаковке и хранению: | |||
Требования к документации: | |||
Если требуется отдельное руководство по установке, то покупателю следует это указать | |||
Требования к монтажу | Техническое обслуживание | ||
Метод: | Требуется ли техническое обслуживание? | ||
Судно: |  Да |  Нет | |
Общие: | Если да, то представить детализацию | ||
Где применимо, заказчику следует указать какие-либо требования к сезонным ограничениям, среде, ограничениям судна, ограничениям из-за конфликтных работ и составу монтажных работ (включая разработку траншеи, заглубление, испытание, контроль, обслуживание и документацию) | |||
Проектные критерии по монтажу | |||
Радиус изгиба оборудования, м: | |||
Нагрузки сдавливания устройства натяжения, кН: | |||
Требования к подъемным/установочным устройствам: | |||
Используется ли транспортный барабан для установки? | |||
 Да |  Нет | ||
Транспортируемый флюид в трубе при доставке (пустая, заполненная водой): | |||
Требования к заполнению морской водой (время воздействия)? | |||
 Да |  Нет | ||
Где применимо, заказчику следует указать такие данные, как длина устройства натяжения, форма башмаков устройства натяжения, количество ремней, диаметр роликов, барабаны, углы эстакады и форма поверхности | |||
Требования к испытаниям на месте монтажа: | |||
Приложены ли данные о перемещениях и смещениях установочного судна? | |||
 Да |  Нет | ||
В прикладываемой детализации, в целом, следует отражать требования к данным в требованиях по данным перемещения судна, перечисленные в параметрах райзера (см. выше) | |||
(справочное)
НА ИЗГИБ И ОГРАНИЧИТЕЛИ ИЗГИБА
B.1 Область применения
Настоящее приложение предоставляет собой руководство по минимальным требованиям к проектированию, выбору материалов, изготовлению, испытаниям и маркировке устройств обеспечения жесткости на изгиб и ограничителей изгиба, изготовляемых отдельно для использования с гибкими трубами. Область применения настоящего руководства указана в разделе 1. Раструбы в настоящем приложении не рассмотрены. Руководящие указания по раструбам см. в [1].
B.2 Определения
Определения устройств обеспечения жесткости на изгиб и ограничителей изгиба приведены в терминологических статьях. Термин "устройство ограничения изгиба" применен в настоящем приложении как общий термин для устройств обеспечения жесткости на изгиб и для ограничителей изгиба. Термин "изготовитель", применяемый в настоящем приложении, относится к поставщику устройств ограничения изгиба. На рисунке B.1 представлен общий вид элемента жесткости на изгиб.
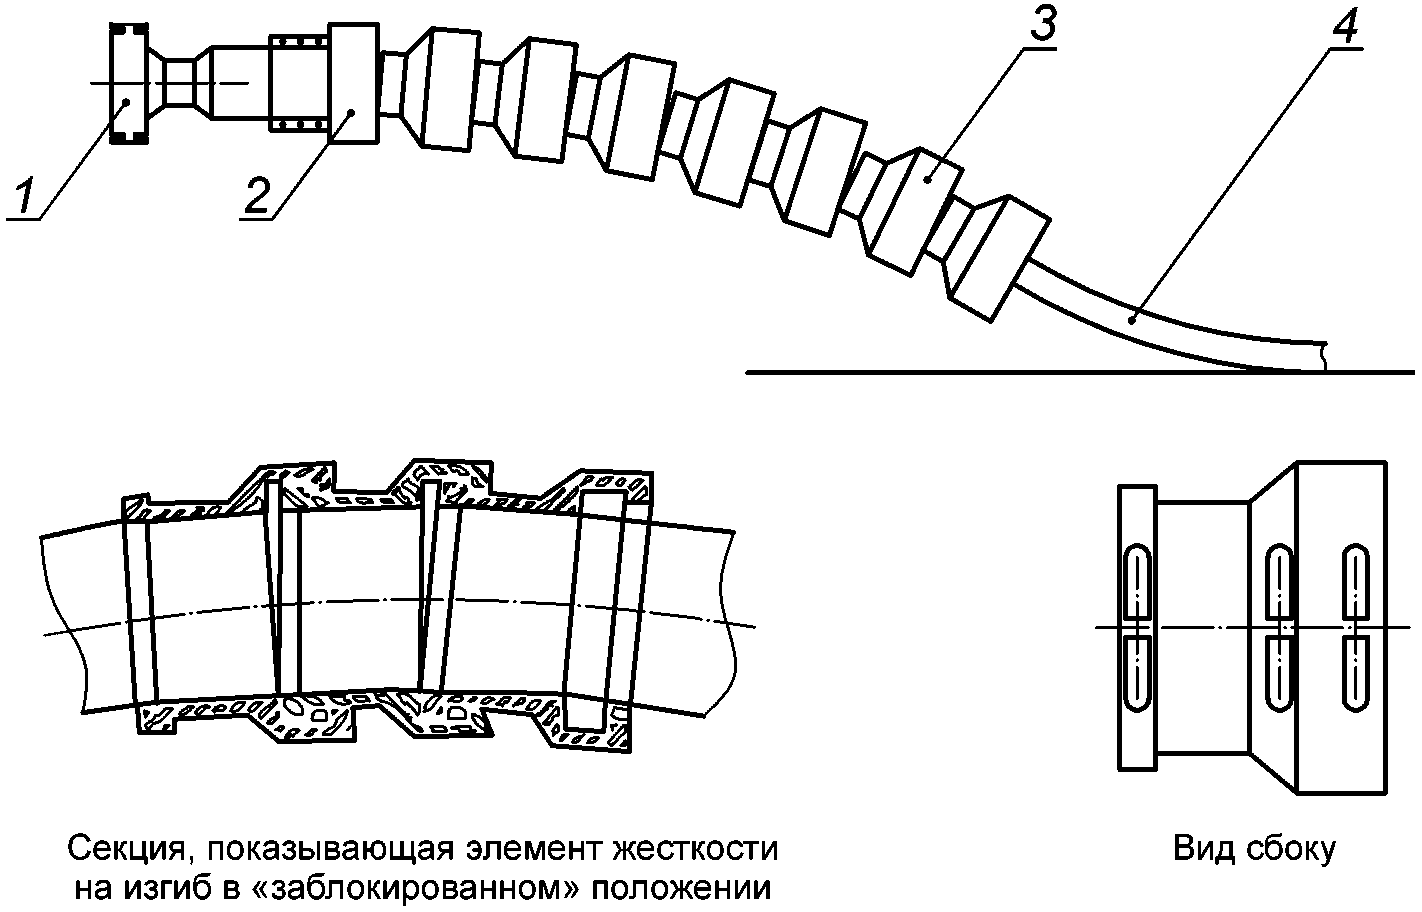
1 - концевой фитинг; 2 - реактивная муфта;
3 - элемент жесткости на изгиб; 4 - подводная линия
Рисунок B.1 - Общий вид элемента жесткости на изгиб
B.3.1 Изготовителю следует представить данные о том, что устройство ограничения изгиба удовлетворяет функциональным требованиям, указанным для гибкой трубы в 4.2.1, если это применимо.
B.3.2 Устройства обеспечения жесткости на изгиб, как правило, используют только для применения в условиях динамических нагрузок, ограничители изгиба, как правило, используют только для применения в условиях статических нагрузок.
B.3.3 На основании консультации с заказчиком и/или изготовителем гибкой трубы изготовителю следует определить конструктивные требования к устройствам ограничения изгиба. При определении конструктивных требований могут быть применены руководящие указания таблицы B.1.
Таблица B.1
Руководящие указания по заказу устройств ограничения изгиба
Параметр | Ограничитель изгиба | Устройство обеспечения жесткости на изгиб | Значение/Описание | |
Общая информация | ||||
Заказчик | x | x | ||
Расположение | x | x | ||
Проект | x | x | ||
Дата | x | x | ||
Данные по гибкой трубе | ||||
Наружный диаметр и допуски, м | x | x | ||
Конструкционные свойства и изменения из-за температуры, давления и других влияний | x | x | ||
MBR хранения и рабочий, м | x | x | ||
Материал наружной оболочки | x | - | ||
Размеры концевого фитинга/опорной конструкции и допуски | x | x | ||
Требования к сопряжениям | ||||
Причальное устройство | x | x | ||
Система защиты от коррозии | x | x | ||
Статический угол смещения | x | x | ||
Требования/ограничения для конструкций устройств ограничения изгиба | ||||
Наружный диаметр устройства ограничения изгиба, м | x | x | ||
Максимальный изгибающий момент в опорной точке, кНм | x | x | ||
Геометрические ограничения? | x | x | ||
 Да |  Нет | |||
Максимальное контактное давление, МПа | x | - | ||
Температура внутреннего флюида (максимальное внутреннее проектное условие), °C | x | x | ||
Данные по окружающим условиям | ||||
Среда (воздух, морская вода) | x | x | ||
Глубина воды, м | x | x | ||
Минимальная проектная температура, °C | x | x | ||
Максимальная проектная температура, °C | x | x | ||
Воздействие солнечного света? | x | x | ||
 Да |  Нет | |||
Случаи нагружения | ||||
Проектные | x | x | ||
Усталостные | x | x | ||
Ударные (случайные) | x | - | ||
Срок службы | x | x | ||
Примечание - Знак "x" обозначает "применимо", знак "-" обозначает "не применимо". | ||||
B.3.4 Проектные нагрузки для устройства обеспечения жесткости на изгиб определяют по средним значениям эффективных растяжений и угловых колебаний. Анализируемые комбинации растяжений и угла считают достаточными для покрытия всех возможных случаев нагружения со ссылкой на случаи нагружения, указанные для гибких труб в разделе 5. Проектные нагрузки для ограничителей изгиба определяют в значениях изгибающих моментов, срезающих усилий и, если применимо, ударных нагрузок.
B.3.5 Проектировщик устройства ограничения изгиба указывает все необходимые монтажные компоненты.
B.4.1 Методологию проектирования устройств ограничения изгиба следует документировать и подтверждать испытаниями или методом конечных элементов. Методологию проектирования следует подтверждать с привлечением независимого эксперта по верификации.
B.4.2 В методологии проектирования следует учитывать влияния износа (абразивного), коррозии, процессов изготовления, усадки, ползучести и старения (из-за механической, химической и термической деградации), если в проекте документально не подтверждено отсутствие такого влияния. В методологии проектирования также учитывают влияние нелинейных свойств материала, в частности нелинейного модуля упругости для жестких материалов.
B.4.3 Для устройств обеспечения жесткости на изгиб в методологии проектирования рассматривают следующие виды разрушения:
a) нарушение сцепления или разрыв в местах сопряжения с металлическими элементами;
b) разрыв или образование трещин в эластомерных материалах;
d) усталость;
B.4.4 В методологии проектирования ограничителей изгиба рассматривают виды разрушения, указанные в B.4.3 c) и e). В конструкции ограничителя изгиба предусматривают, чтобы изгибающие моменты и срезающие усилия, передаваемые по длине ограничителя изгиба, не повреждали трубу ни на одном конце ограничителя изгиба.
B.4.5 Устройства ограничения изгиба проектируют в соответствии с требованиями B.3 без остаточных деформаций и потери механических свойств. Изготовитель представляет обоснование того, что конструкция удовлетворяет указанным требованиям при всех возможных комбинациях температуры и применяемых устройств обеспечения жесткости на изгиб гибкой трубы. Необходимо документально подтвердить, что овализация оголовка устройства обеспечения жесткости на изгиб не ухудшает его эксплуатационные свойства.
B.4.6 Изготовителю следует представить данные о том, что для всех возможных комбинаций случаев нагружения устройство ограничения изгиба спроектировано в соответствии с требованиями 5.3.1 для MBR и проектными требованиями (допустимые коэффициенты нагружения) таблицы 6.
B.4.7 Следует обеспечивать совместимость конструкции устройства ограничения изгиба со всеми соответствующими размерами гибкой трубы и концевого фитинга. Следует обеспечивать соответствие конструкции любым допускам внутреннего диаметра устройства ограничения изгиба, которые указаны изготовителем или заказчиком.
B.4.8 Следует документально подтвердить, что допуски, используемые для всех компонентов устройства ограничения изгиба, не превышают уровни напряжений или деформаций установленных допускаемых значений величин.
B.4.9 Если устройство ограничения изгиба крепят на опорной конструкции, такой как концевой фитинг, то следует учитывать условие безопасной передачи нагрузок на опорную конструкцию. Ограничители изгиба могут быть присоединены в месте, удаленном от концевого фитинга напрямую к трубе с помощью хомута, и в данном случае следует обеспечить защиту трубы от повреждения конструкцией системы крепления. Не допускается осевое перемещение конструкции устройства ограничения изгиба.
B.4.10 Для применения в условиях динамических нагрузок следует выполнить расчеты усталостной долговечности или провести испытания. Следует обеспечить прогнозируемую усталостную долговечность, не менее чем в 10 раз превышающую срок службы.
B.5 Материалы и изготовление
B.5.1 Компоненты устройств ограничения изгиба, как правило, изготавливают из полимерных материалов (эластомерного материала, используемого для устройств обеспечения жесткости на изгиб) и соответствуют эксплуатационным требованиям, указанным в B.4. Полимерный материал может быть упрочнен.
B.5.2 Минимальными требованиями к свойствам эластомерного материала для указанного диапазона проектных температур должны быть следующие:
a) прочность на растяжение - по ГОСТ ISO 37;
b) удлинение при разрушении - по ГОСТ ISO 37;
c) прочность на раздир - по ГОСТ 262;
d) модуль упругости - по ГОСТ ISO 37;
e) кривая "напряжение - деформация" - по ГОСТ ISO 37;
f) твердость - по ГОСТ 24621;
g) ударная вязкость - по ГОСТ Р 57715;
h) температура деформации при нагреве - по ГОСТ 34371 и ГОСТ 12021;
i) плотность - по ГОСТ ISO 2781.
B.5.3 Для устройства ограничения изгиба используют материалы, стойкие к морской воде, химическому воздействию, ультрафиолетовому излучению и температурным ограничениям, в соответствующих случаях для указанного срока службы.
B.5.4 Если применимо, поставщику устройства ограничения изгиба следует испытать и документально оформить влияние водопоглощения, гидролиза, ползучести и температуры на эластомерный материал, используемый для основных частей устройства ограничения изгиба, а также подтвердить пригодность материала для указанного применения.
B.5.5 Все металлические компоненты следует защищать от коррозии в указанной среде путем выбора материала, соответствующего антикоррозионного покрытия, системы катодной защиты или их комбинации для указанного срока службы.
B.5.6 В технических условиях изготовителя следует определить требования контроля технологического процесса для всех этапов изготовления устройства ограничения изгиба. В плане качества изготовления следует указать контрольные точки, методы контроля и критерии приемки. Результаты всех видов контроля следует регистрировать. Изготовителю следует регистрировать каждое несоответствие, подтвержденное в процессе изготовления.
B.5.7 В процедуре изготовления устройства обеспечения жесткости на изгиб следует обеспечить связь эластомерного материала с внутренними металлическими компонентами. Следует обосновать, что образованная связь будет прочнее, чем соответствующее эксплуатационное требование в течение всего срока службы.
B.5.8 В процессе нагнетания при изготовлении устройства ограничения изгиба не допускается образование каких-либо пустот в конструкции, которые могут повлиять на его функциональные свойства.
B.5.9 Образцы нагнетаемого материала для испытаний на прочность при растяжении и твердость следует отбирать из производственного цикла с регулярным интервалом. Результаты испытаний должны соответствовать техническим условиям изготовителя.
B.5.10 Необходимо подвергать визуальному контролю все компоненты устройства ограничения изгиба. Дополнительно следует провести и зарегистрировать достаточное количество измерений размеров устройства ограничения изгиба для того, чтобы обеспечить соответствие размеров указанным допускам изготовителя.
B.5.11 Ограничители изгиба могут быть подвержены заводским приемо-сдаточным испытаниям. В процессе проведения заводских приемо-сдаточных испытаний следует проверить MBR без нагрузки и в условиях максимального нагружения. Результаты всех испытаний должны соответствовать техническим условиям изготовителя, соответствующим проектным требованиям B.4. Ограничители изгиба, как правило, не подлежат заводским приемо-сдаточным испытаниям из-за трудности приложения реальных нагрузок без наличия гибкой трубы.
B.6 Документация
B.6.1 Изготовителю следует предоставлять заказчику в указанные сроки следующие документы:
a) отчет о проектировании - до изготовления;
b) план качества изготовления - до изготовления;
c) исполнительная техническая документация - с поставляемой трубой.
B.6.2 В отчете по проектированию следует представлять в достаточном объеме документацию для подтверждения соответствия требованиям настоящего приложения. Дополнительно в отчет о проектировании следует включать результаты анализов всех случаев нагружения, детальное описание устройства ограничения изгиба, включая чертежи и техническую документацию на материалы.
B.6.3 В плане качества изготовления следует указывать все процедуры управления качеством, включая контрольные точки и процедуры испытаний, необходимые для контроля технологических процессов.
B.6.4 В исполнительную техническую документацию следует включать чертежи, исходные данные для проектирования, протоколы контроля размеров, сертификаты на материалы и любые отчеты о выявленных несоответствиях и их устранении.
B.7 Маркировка и упаковка
B.7.1 Маркировку устройств ограничения изгиба выполняют таким образом, чтобы она сохранялась в течение указанного срока службы. В маркировке указывают наименование изготовителя и заказчика, серийный номер, дату изготовления и рабочий MBR. Если размеры ограничены, то маркировку сокращают до индивидуального серийного номера.
B.7.2 Упаковка устройств ограничения изгиба должна обеспечивать их безопасность на всех этапах транспортирования до монтажа.
(справочное)
И МЕЖГОСУДАРСТВЕННЫХ СТАНДАРТОВ МЕЖДУНАРОДНЫМ СТАНДАРТАМ,
ИСПОЛЬЗОВАННЫМ В КАЧЕСТВЕ ССЫЛОЧНЫХ В ПРИМЕНЕННОМ
МЕЖДУНАРОДНОМ СТАНДАРТЕ
Таблица ДА.1
Обозначение ссылочного национального, межгосударственного стандарта | Степень соответствия | Обозначение и наименование ссылочного международного стандарта |
IDT | ISO 34:1979 <1> "Каучук вулканизованный или термопластичный. Определение сопротивления раздиру. Часть 2. Небольшие образцы для испытания (образцы Дельфта)" | |
(ИСО 6892-84) | MOD | ISO 6892-1984 <2> "Материалы металлические. Испытание на растяжение" |
(ISO 62:2008) | MOD | ISO 62:2008 "Пластмассы. Определение поглощения воды" |
(ISO 604:2002) | MOD | ISO 604:2002 "Пластмассы. Определение свойств при сжатии" |
(ИСО 410-82, ИСО 6506-81) | IDT | ISO 6506:1981 <3> "Материалы металлические. Испытание на твердость. Определение твердости по Бринеллю", ISO 410:1982 <3> "Материалы металлические. Испытание на твердость. Таблицы значений твердости по Бринеллю для использования при испытаниях, проводимых на плоских поверхностях" |
(ИСО 6508-86) | IDT | ISO 6508:1986 <4> "Материалы металлические. Определение твердости по Роквеллу. Часть 1. Метод определения (шкалы A, B, C, D, E, F, G, H, K, N, T)" |
(ISO 75-2:2013) | MOD | ISO 75-2:2013 "Пластмассы. Определение температуры прогиба под нагрузкой. Часть 2. Пластмассы и эбонит" |
ГОСТ 23509-79 (ИСО 4649-85) | IDT | ISO 4649:1985 <5> "Каучук. Определение сопротивления истиранию с применением вращающегося цилиндрического барабана" |
(ISO 868:2003) | MOD | ISO 868:2003 "Эбонит и пластмассы. Определение инденторной твердости с помощью дюрометра (твердость по Шору)" |
(ISO 10474:2013) | MOD | ISO 10474:2013 "Сталь и стальные изделия. Документы о контроле" |
IDT | ASTM D664 "Стандартный метод определения кислотного числа нефтепродуктов с помощью потенциометрического титрования" | |
IDT | ASTM D974 "Стандартный метод определения кислотного и щелочного числа с помощью титрования с цветным индикатором" | |
(ISO 75-1:2013) | MOD | ISO 75-1:2013 <6> "Пластмассы. Определение температуры изгиба под нагрузкой. Часть 1. Общий метод испытания" |
ГОСТ ISO 36-2013 | IDT | ISO 36:2011 <7> "Каучук вулканизованный или термопластичный. Определение прочности связи с тканями" |
ГОСТ ISO 37-2013 | IDT | ISO 37:2011 <8> "Резина вулканизированная или термопластик. Определение упругопрочностных свойств при растяжении" |
IDT | ISO 188:2011 "Каучук вулканизованный или термопластичный. Испытания на ускоренное старение и теплостойкость" | |
ГОСТ ISO 2781-2013 | IDT | ISO 2781:2008 <9> "Резина вулканизованная или термопластичная. Определение плотности" |
(ИСО 10423:2003) | MOD | ISO 10423:2003 <10> "Промышленность нефтяная и газовая. Буровое и эксплуатационное оборудование. Устьевая и фонтанная арматура" |
(ИСО 15156-2:2003) | MOD | ISO 15156-2:2003 <11> "Промышленность нефтяная и газовая. Материалы для применения в средах, содержащих сероводород, при нефте- и газодобыче. Часть 2. Трещиностойкие углеродистые и низколегированные стали и применение литейного чугуна" |
(ИСО 15156-1:2001) | MOD | ISO 15156-1:2001 <12> "Промышленность нефтяная и газовая. Материалы для применения в средах, содержащих сероводород, при нефте- и газодобыче. Часть 1. Общие принципы выбора трещиностойких материалов" |
MOD | ISO 9606-1-2012 "Аттестация сварщиков. Сварка плавлением. Часть 1. Стали" | |
ГОСТ Р 56753-2015 (ИСО 6721-11:2012) | MOD | ISO 6721-11:2012 <13> "Пластмассы. Определение механических свойств при динамическом нагружении. Часть 11. Температура стеклования" |
ГОСТ Р 56761-2015 | MOD | ASTM D2583 "Стандартный метод определения твердости жестких пластмасс на вдавливание с использованием твердомера Баркола" |
MOD | ASTM D5028 "Стандартный метод испытания свойств отверждения одноосно ориентированных волокнистых смол методом термоанализа" | |
MOD | ASTM D256 "Стандартные методы испытаний пластмассы на ударную вязкость по изоду на маятниковых копрах" | |
IDT | ISO 10893-5:2011 "Неразрушающий контроль стальных труб. Часть 5. Метод магнитопорошкового контроля бесшовных и сварных труб из ферромагнитной стали для обнаружения поверхностных дефектов" | |
(ИСО 13628-3:2000) | MOD | ISO 13628-3:2000 "Нефтяная и газовая промышленность. Проектирование и эксплуатация систем подводной добычи. Часть 3. Системы проходных выкидных трубопроводов (TFL)" |
IDT | ISO 13628-4:2010 "Нефтяная и газовая промышленность. Проектирование и эксплуатация систем подводной добычи. Часть 4. Подводное оборудование устья скважины и устьевой елки" | |
ГОСТ Р ИСО 148-1-2013 | IDT | ISO 148-1:2009 <14> "Материалы металлические. Испытание на ударный изгиб на маятниковом копре по Шарпи. Часть 1. Метод испытания" |
IDT | ISO 815-1:2014 <15> "Каучук вулканизованный или термопластичный. Определение остаточной деформации сжатия. Часть 1. При температуре окружающей среды или повышенных температурах" | |
IDT | ISO 1431-1:2012 "Резина вулканизованная или термопластик. Стойкость к озонному растрескиванию. Часть 1. Испытания при статической и динамической деформации" | |
IDT | ISO 1817:2015 "Резина, вулканизованная или термопластик. Определение воздействия жидкостей" | |
IDT | ISO 3452-1:2008 <16> "Неразрушающий контроль. Метод проникающих жидкостей. Часть 1. Общие принципы" | |
IDT | ISO 6507-1:2005 <17> "Материалы металлические. Определение твердости по Виккерсу. Часть 1. Метод испытания" | |
MOD | ISO 13628-2:2006 "Нефтяная и газовая промышленность. Проектирование и эксплуатация систем подводной добычи. Часть 2. Системы гибких труб многослойной структуры без связующих слоев для подводного и морского применения" | |
IDT | ISO 16810:2012 "Неразрушающий контроль. Ультразвуковой контроль. Общие принципы" | |
IDT | ISO 16811:2012 "Неразрушающий контроль. Ультразвуковой контроль. Регулировка чувствительности и диапазона развертки" | |
Примечание - В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT - идентичные стандарты; - MOD - модифицированные стандарты. | ||
--------------------------------
<11> Заменен на ИСО 15156-2:2020 "Промышленность нефтяная и газовая. Материалы, используемые при нефте- и газодобыче в средах, содержащих сероводород. Часть 2. Углеродистые и низколегированные стали, стойкие к растрескиванию, и применение чугуна".
<12> Заменен на ИСО 15156-1:2020 "Промышленность нефтяная и газовая. Материалы, используемые при нефте- и газодобыче в средах, содержащих сероводород. Часть 1. Общие принципы выбора материалов, стойких к растрескиванию".
API RP 17B | Recommended Practice for Flexible Pipe | |
OCIMF, Guide to Purchasing, Manufacturing and Testing of Loading and Discharge Hoses for Offshore Moorings | ||
API Spec 16C | Specification for Choke and Kill Systems | |
DNV Fire Test, DNV Classification Note 6.1 Test (Fire Test) | ||
Lloyds Fire Test, Lloyds Register of Shipping, Fire Testing Memorandum ICE/Fire OSG 1000/499 | ||
NACE TM 01-77 | Laboratory Testing of Metals for Resistance to Sulfide Stress Cracking and Stress Corrosion Cracking in H2S Environments | |
UNI EN ISO 13760 | Plastics pipes for the conveyance of fluids under pressure - Miner's rule - Calculation method for cumulative damage (Трубы из пластмасс для транспортировки жидкостей под давлением. Правило Майнера. Метод расчета накопленного повреждения) | |
DNV RP B401 | Cathodic Protection Design | |
АСТМ C335/C335M-2017 | Standard Test Method for Steady-State Heat Transfer Properties of Pipe Insulation | |
АСТМ A668/A668M | Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use | |
АСТМ A29 | Standard Specification for Steel Bars, Carbon and Alloy, Hot-Wrought | |
АСТМ A182 | Standard Specification for Forged or Rolled Alloy-Steel Pipe Flanges, Forged Fittings, and Valves and Parts for High Temperature Service | |
ИСО 15156-3 | Petroleum and natural gas industries - Materials for use in H2S-containing environments in oil and gas production - Part 3: Cracking-resistant CRAs (corrosion-resistant alloys) and other alloys [Промышленность нефтяная и газовая. Материалы, используемые при нефте- и газодобыче в средах, содержащих сероводород. Часть 3. Сплавы, стойкие к растрескиванию, (коррозионно-стойкие сплавы) и другие сплавы] | |
АСТМ C177 | Standard Test Method for Monotonic Axial Tensile Behavior of Continuous Fiber-Reinforced Advanced Ceramic Tubular Test Specimens at Ambient Temperature | |
АСТМ A751 | Standard Test Methods, Practices, and Terminology for Chemical Analysis of Steel Products | |
АСТМ G48-03 | Standard Test Methods for Pitting and Crevice Corrosion Resistance of Stainless Steels and Related Alloys by Use of Ferric Chloride Solution | |
ИСО 10204:2015 | Iron ores - Determination of magnesium - Flame atomic absorption spectrometric method | |
АСТМ A480 | Standard Specification for General Requirements for Flat-Rolled Stainless and Heat-Resisting Steel Plate, Sheet, and Strip | |
АСТМ D1418 | Standard Practice for Rubber and Rubber Lattices - Nomenclature | |
АСТМ D2084 | Test method for rubber property - Vulcanization using oscillating disk cure meter | |
ACME BPVC Section IX | Welding, Brazing, and Fusing Qualifications | |
[22] | ЕН 288-1 | Specification and approval of welding procedures for metallic materials - Part 1: General rules for fusion welding (Процедуры сварки металлических материалов. Технические условия и утверждение. Часть 1. Общие правила сварки плавлением) |
[23] | ЕН 288-2 | Specification and approval of welding procedures for metallic materials - Part 2: Welding procedure specification for arc welding (Процедуры сварки металлических материалов. Технические условия и утверждение. Часть 2. Технические условия на дуговую сварку) |
[24] | ЕН 288-3 | Specification and approval of welding procedures for metallic materials - Part 3: Welding procedure tests for the arc welding of steels (Процедуры сварки металлических материалов. Технические условия и утверждение. Часть 3. Контроль процедуры дуговой сварки стали) |
ИСО 13847 | Petroleum and natural gas industries - Pipeline transportation systems - Welding of pipelines (Промышленность нефтяная и газовая. Системы трубопроводного транспорта. Сварка трубопроводов) | |
УДК 622.276.04:006.354 | ОКС 75.020 |
Ключевые слова: нефтяная и газовая промышленность, проектирование, эксплуатация, системы подводной добычи, гибкие трубы, многослойная структура, связующие слои | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/4/gost_59262.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|