

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2020 Примечание к документу Документ введен в действие с 01.06.2021. Взамен ГОСТ Р 57265-2016/EN 845-3:2013. Название документа "ГОСТ Р 57265-2020. Национальный стандарт Российской Федерации. Сетка арматурная для каменной кладки. Технические условия" (утв. и введен в действие Приказом Росстандарта от 22.12.2020 N 1351-ст) "ГОСТ Р 57265-2020. Национальный стандарт Российской Федерации. Сетка арматурная для каменной кладки. Технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 - номинальная плотность, кг/м2.
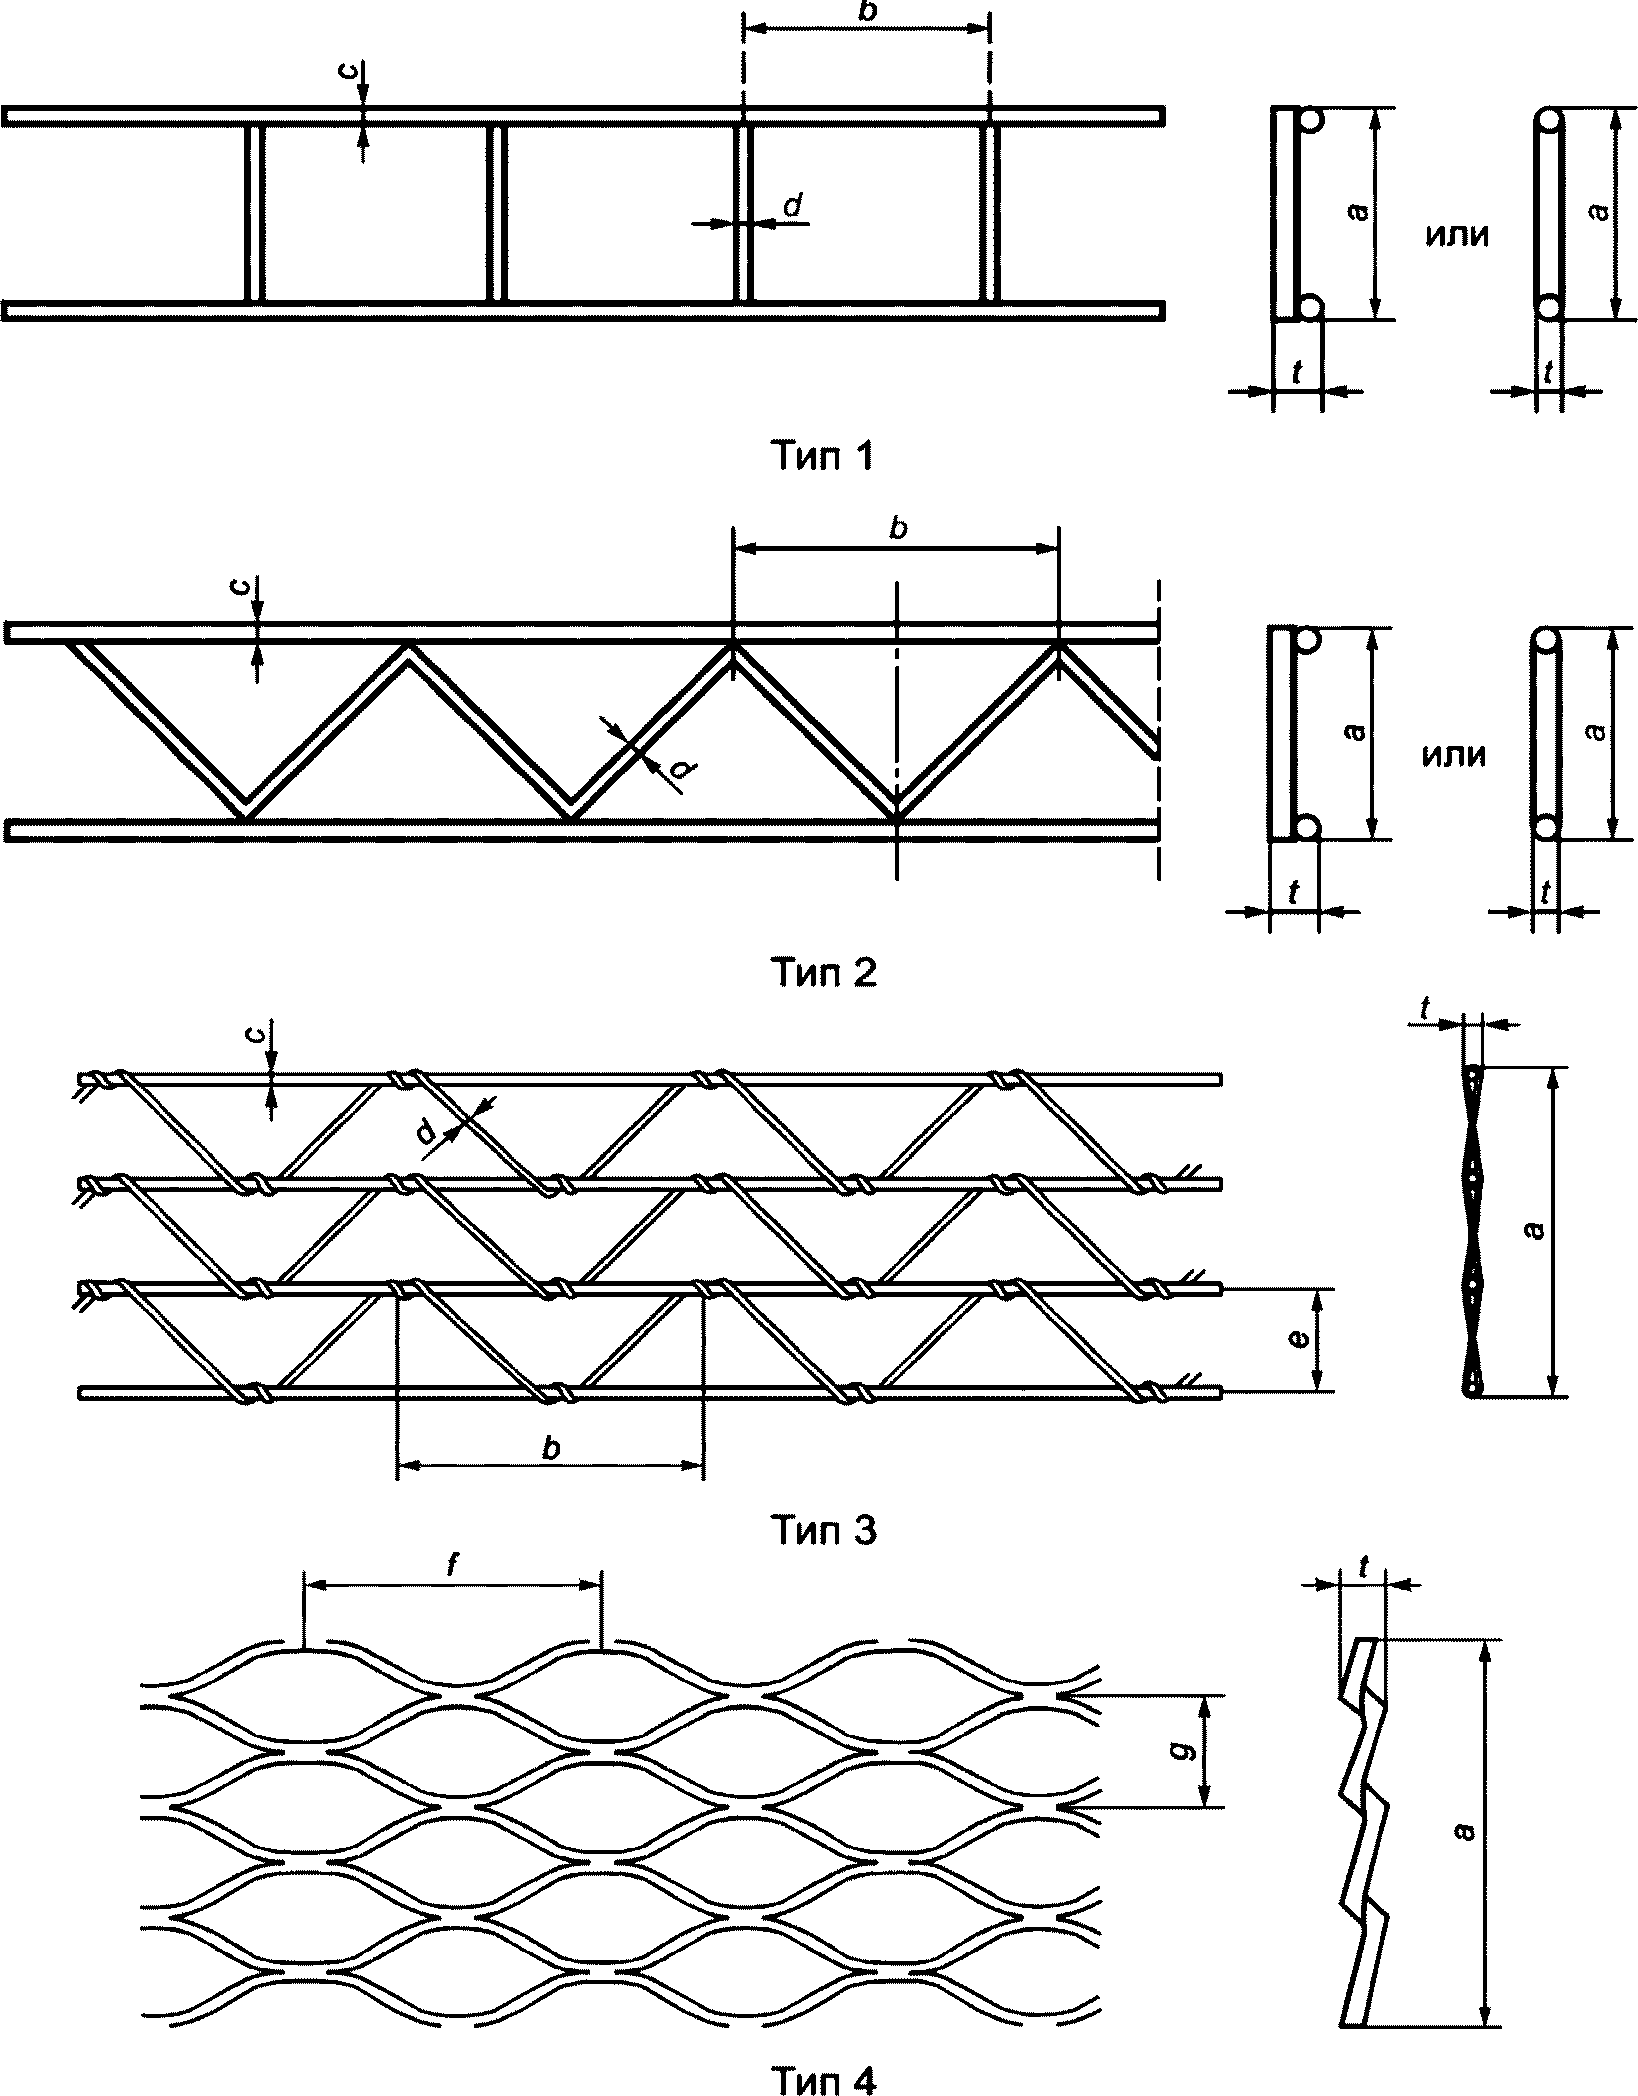
Тип | Ширина a | Длина l | Диаметр стержней | Шаг между поперечными стержнями или их соединениями b (f, g) | Высота профиля t | |
c | d | |||||
1 | От 105 до 3800 включ. | От 850 до 9000 включ. или до длины рулона | 3,0 - 5,0 | 50 - 400 | От 3 до 10 включ. | |
2 | ||||||
3 | 1,2 - 3,0 | От 2,4 до 6 включ. | ||||
4 | - | 50 | 0,5 | |||
4.4 Наименьший диаметр продольной арматуры горизонтальных швов кладки сварных сеток должен быть 3,0 мм.
4.5 Наименьший диаметр продольной арматуры горизонтальных швов кладки плетеных сеток должен быть 1,2 мм.
4.6 Число витков поперечной арматуры горизонтальных швов кладки вокруг продольной арматуры горизонтальных швов кладки в плетеной сетке должно составлять не менее 1,5.
4.7 В ТД производитель должен указывать геометрические размеры с предельными отклонениями согласно таблице 2.
Таблица 2
Допускаемые предельные отклонения размеров
Размер | Предельные отклонения для сетки | |
из арматурной стали | просечно-вытяжной | |
Длина l | +/- 1,5% | +/- 5% -2% |
Ширина a | +/- 5% | +/- 8% |
Высота профиля t | +/- 0,2 мм, если t <= 2 мм и +/- 0,4 мм, если t > 2 мм | +/- 0,5 мм |
Диаметры c и d | +/- 0,1 мм | - |
Площадь поперечного сечения Ac | Неприменимо | +/- 7% |
Расстояния между проволоками b и e | +/- 3% | - |
Шаг и ширина ячейки f и g | Неприменимо | +/- 2 мм |

где x - обозначение типа сетки;
C - обозначение наименования сварной сетки (с добавлением для рулонных сеток индекса "р" - Cр);
d, c - диаметры продольных и поперечных стержней соответственно с указанием класса арматурной стали, мм;
b, l - ширина и длина сетки соответственно, см.
Примеры условного обозначения:
1 Сетка типа 1 с продольными стержнями из арматурной стали класса B500C диаметром 3 мм с шагом 200 мм и поперечными стержнями из арматурной стали класса B500C диаметром 3 мм с шагом 600 мм, шириной 2050 мм и длиной 6650 мм:
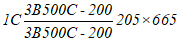
2 Сетка типа 2 с продольными стержнями из арматурной стали класса B500C диаметром 5 мм и поперечными стержнями из арматурной стали B500C диаметром 3 мм, с шагом продольных и поперечных стержней 100 мм, шириной 2550 мм и длиной 6050 мм:
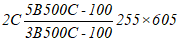
3 Сетка типа 3 с продольными и поперечными стержнями из арматурной проволоки диаметром 1,2 мм, с шагом продольных и поперечных стержней 100 мм, шириной 2000 мм и длиной 6050 мм:
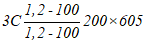
ИС NORMPROD: примечание. Текст дан в соответствии с официальным текстом документа. |
4 Рулонная сетка типа 4 с толщиной продольными и поперечными стержнями из арматурной проволоки диаметром 0,5 мм, с шагом продольных и поперечных стержней 50 мм, шириной 2000 мм и длиной 6050 мм:
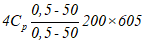
5.1 Сетки следует изготовлять в соответствии с требованиями настоящего стандарта и ТД, утвержденной в установленном порядке.
5.2 Сварные сетки следует изготовлять из арматурной проволоки и стержневой арматурной стали класса Вр-I диаметром 3 - 5 мм и классов А400 (А-III) и А240 (А-I), B500C диаметром 4 - 5 мм, B500C и A500C диаметром 6 - 10 мм.
Арматурная сталь должна соответствовать требованиям:
- стержневая арматурная сталь классов А400 (А-III) и А240 (А-I) - ГОСТ 34028;
- стержневая арматурная сталь классов A500C и B500C - ГОСТ Р 52544;
- арматурная проволока класса Вр-1 - ГОСТ 6727.
5.3 Плетеные сетки следует изготовлять из проволоки по ГОСТ 3282.
5.4 Просечно-вытяжные сетки следует изготовлять из листового проката по ГОСТ 5582 или ГОСТ Р 52246 толщиной 0,5 мм.
5.5 Сварные сетки следует изготовлять с помощью контактно-точечной сварки в соответствии с ГОСТ 14098. Режимы сварки должны соответствовать требованиям действующих нормативных документов.
5.6 В сетках из гладкой стержневой арматурной стали класса А240 (А-I) должны быть сварены все пересечения стержней.
5.7 Разрывное усилие или временное сопротивление разрыву стержней в местах сварки при испытании на растяжение (ослабленные в местах пересечений и стыков) должно быть не ниже требуемого по ГОСТ Р 57997.
5.8 Требования к прочности сварных соединений стержней на срез - по ГОСТ Р 57997. Если к сварным соединениям стержней из арматурной стали периодического профиля, расположенных в двух или одном направлении, не предъявляют требования равной прочности по ГОСТ Р 57997, то браковочная нагрузка при испытании на срез должна составлять не менее 30% разрывного усилия арматурной проволоки или временного сопротивления разрыву арматурной стали меньшего диаметра.
5.9 Крестообразные соединения стержней сеток не должны разрушаться от ударных воздействий при свободном сбрасывании сеток с высоты 1 м.
5.10 Значения относительной осадки в крестообразных соединениях стержней (в долях меньшего диаметра свариваемых стержней) должны быть для арматурной стали классов А240 (А-I), А400 (А-III), B500C и A500C от 0,2 до 0,5.
5.11 Значения действительных отклонений геометрических параметров сеток не должны превышать предельных, указанных в ГОСТ Р 57997.
5.12 Продольные и поперечные стержни в сетках должны быть прямолинейными. Значения действительных отклонений от прямолинейности стержней не должны превышать 6 мм на длине стержня 1 м.
5.13 В производстве сеток для обеспечения защиты от коррозии используют материалы по ГОСТ Р 58075. Для арматуры горизонтальных швов кладки используют покрытия по ГОСТ Р 58078, ГОСТ Р 58072, ГОСТ Р 58073, ГОСТ Р 58074.
6.1 Правила приемки и порядок проведения испытаний - в соответствии с ГОСТ 15.309, ГОСТ Р 15.301.
6.2 Сетки принимают партиями в соответствии с требованиями ГОСТ Р 57997 и настоящего стандарта по следующим показателям:
- размеры и предельные отклонения размеров;
- прочность мест сварки при сдвиге;
- прочность сцепления;
- величина осадки стержней.
6.3 При получении неудовлетворительных результатов проверки хотя бы по одному из показателей проводят повторную проверку на удвоенной выборке. Результаты повторной проверки распространяют на всю партию. Если при повторной проверке хотя бы одна сетка не соответствует требованиям ГОСТ Р 57997 и настоящего стандарта, все сетки подлежат поштучной приемке.
6.4 Минимальное число пробных образцов для единичного испытания указано в таблице 3. Пробы отбирают по произвольному принципу. При необходимости проверки соответствия партии или всего объема поставки сетки, поставленной на строительную площадку, пробные образцы отбирают из партии или всего объема поставки выборочным способом.
Таблица 3
Характеристика | Минимальное число для одного испытания |
Размеры | 3 |
Прочность мест сварки при сдвиге | 6 |
Прочность сцепления | 6 |
7.1 Методы контроля и испытаний сеток должны соответствовать установленным ГОСТ Р 57997 и настоящим стандартом.
7.2 Ширину и длину плоских сеток, шаг продольных и поперечных стержней, размеры выпусков, прямолинейность стержня и разницу в длине диагоналей, а также ширину рулонной сетки, шаг продольных и поперечных ее стержней, размеры выпусков и прямолинейность поперечных стержней проверяют рулеткой по ГОСТ 7502 или металлической линейкой по ГОСТ 427.
7.3 Определение диаметра стержней сеток
Диаметр арматурной проволоки или арматурных стержней определяют следующим образом:
- гладкого профиля круглого поперечного сечения - определяют штангенциркулем по ГОСТ 166 в двух перпендикулярных друг другу направлениях, с точностью до 0,01 мм. Диаметром проволоки считают среднее значение двух измерений;
- для гладкой фасонной проволоки - от каждой проволоки строительного элемента вырезают испытуемые образцы длиной не менее 200 мм, состоящие из одного или нескольких отрезков. Поверхности разрезов должны быть чистыми и проходить поперек проволоки параллельно друг другу. Определяют длину образца l с точностью до 1 мм. Определяют массу образца m с точностью до 0,01. Площадь поперечного сечения Aс, мм2, определяют с точностью до двух знаков после запятой по формуле
 (1)
где  - номинальная плотность, кг/м3: для мягкой стали - 7850 кг/м3, нержавеющей стали равна 7950 кг/м3.
Диаметр проволоки рассчитывают с точностью до двух знаков после запятой по формуле
 (2)
Диаметр проволоки с органическим покрытием определяют после его удаления.
7.4 Определение площади поперечного сечения сетки
Из арматурной проволоки сеток фахверковой или просечно-вытяжной конфигурации вырезают образец таким образом, чтобы его длина составляла число, кратное значению b (или f соответственно), но не менее 200 мм. Поверхности разрезов должны быть чистыми и проходить поперек проволоки параллельно друг другу. Определяют длину образца l с точностью до 1 мм. Определяют массу образца m с точностью до 0,01. Площадь поперечного сечения Ae, мм2, определяют с точностью до двух знаков после запятой по формуле
 (3)
7.5 Определение прочих размеров
Прочие размеры определяют с помощью калиброванных измерительных устройств с точностью до +/- 1%.
7.6 Прочность сцепления определяют по ГОСТ Р 57264.
8.1 Плоские сетки должны быть связаны в пакеты. Масса пакета не должна превышать 3 т.
8.2 Пакет сеток должен быть связан мягкой проволокой не менее чем в четырех, а рулон сетки - не менее чем в трех местах.
8.3 К каждому пакету и рулону сеток должно быть прикреплено не менее двух металлических или фанерных бирок, на которых указывают:
- наименование или товарный знак предприятия-изготовителя;
- условное обозначение сеток по 4.8;
- число сеток в пакете;
- массу пакета или рулона, т;
- номер партии и дату изготовления.
Бирки должны прикреплять с разных сторон пакета и рулона.
8.4 Каждая партия сеток должна сопровождаться документом о качестве, в котором указывают:
- наименование и адрес предприятия-изготовителя;
- номер и дату выдачи документа;
- номер партии;
- наименование изделий с указанием их марок и числа в партии;
- дату изготовления.
Документ должен быть подписан работником, ответственным за технический контроль предприятия-изготовителя.
8.5 Сетки следует транспортировать в горизонтальном положении. При погрузке, транспортировании и разгрузке сеток должны соблюдаться меры, обеспечивающие их сохранность от повреждения. Способы выполнения погрузочно-разгрузочных работ должны соответствовать правилам техники безопасности, предусмотренным в строительстве.
8.6 Сетки должны храниться в крытом помещении. Пакеты сеток следует хранить отдельно по маркам в штабелях высотой не более 2 м. Рулоны сеток складируют не более чем в три яруса. При складировании сеток между штабелями должен быть обеспечен свободный проход шириной не менее 0,5 м.
8.7 При хранении и транспортировании каждый пакет должен опираться на деревянные подкладки и прокладки толщиной не менее 30 мм. Подкладки под сетки следует укладывать по плотному, тщательно выровненному основанию. При хранении сеток в штабелях прокладки между пакетами по высоте штабеля должны быть расположены по вертикали одна над другой.
УДК 693.2 (083.74):006.354 | ОКС 91.080.30 |
Ключевые слова: арматурная сетка для каменной кладки, технические требования, правила приемки, методы контроля | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/4/gost_67900.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|