

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2011 Примечание к документу Документ введен в действие с 1 июля 2011 года. Название документа "ГОСТ Р МЭК 61192-3-2010. Национальный стандарт Российской Федерации. Печатные узлы. Требования к качеству. Часть 3. Монтаж в сквозные отверстия" (утв. и введен в действие Приказом Росстандарта от 23.12.2010 N 1088-ст) "ГОСТ Р МЭК 61192-3-2010. Национальный стандарт Российской Федерации. Печатные узлы. Требования к качеству. Часть 3. Монтаж в сквозные отверстия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

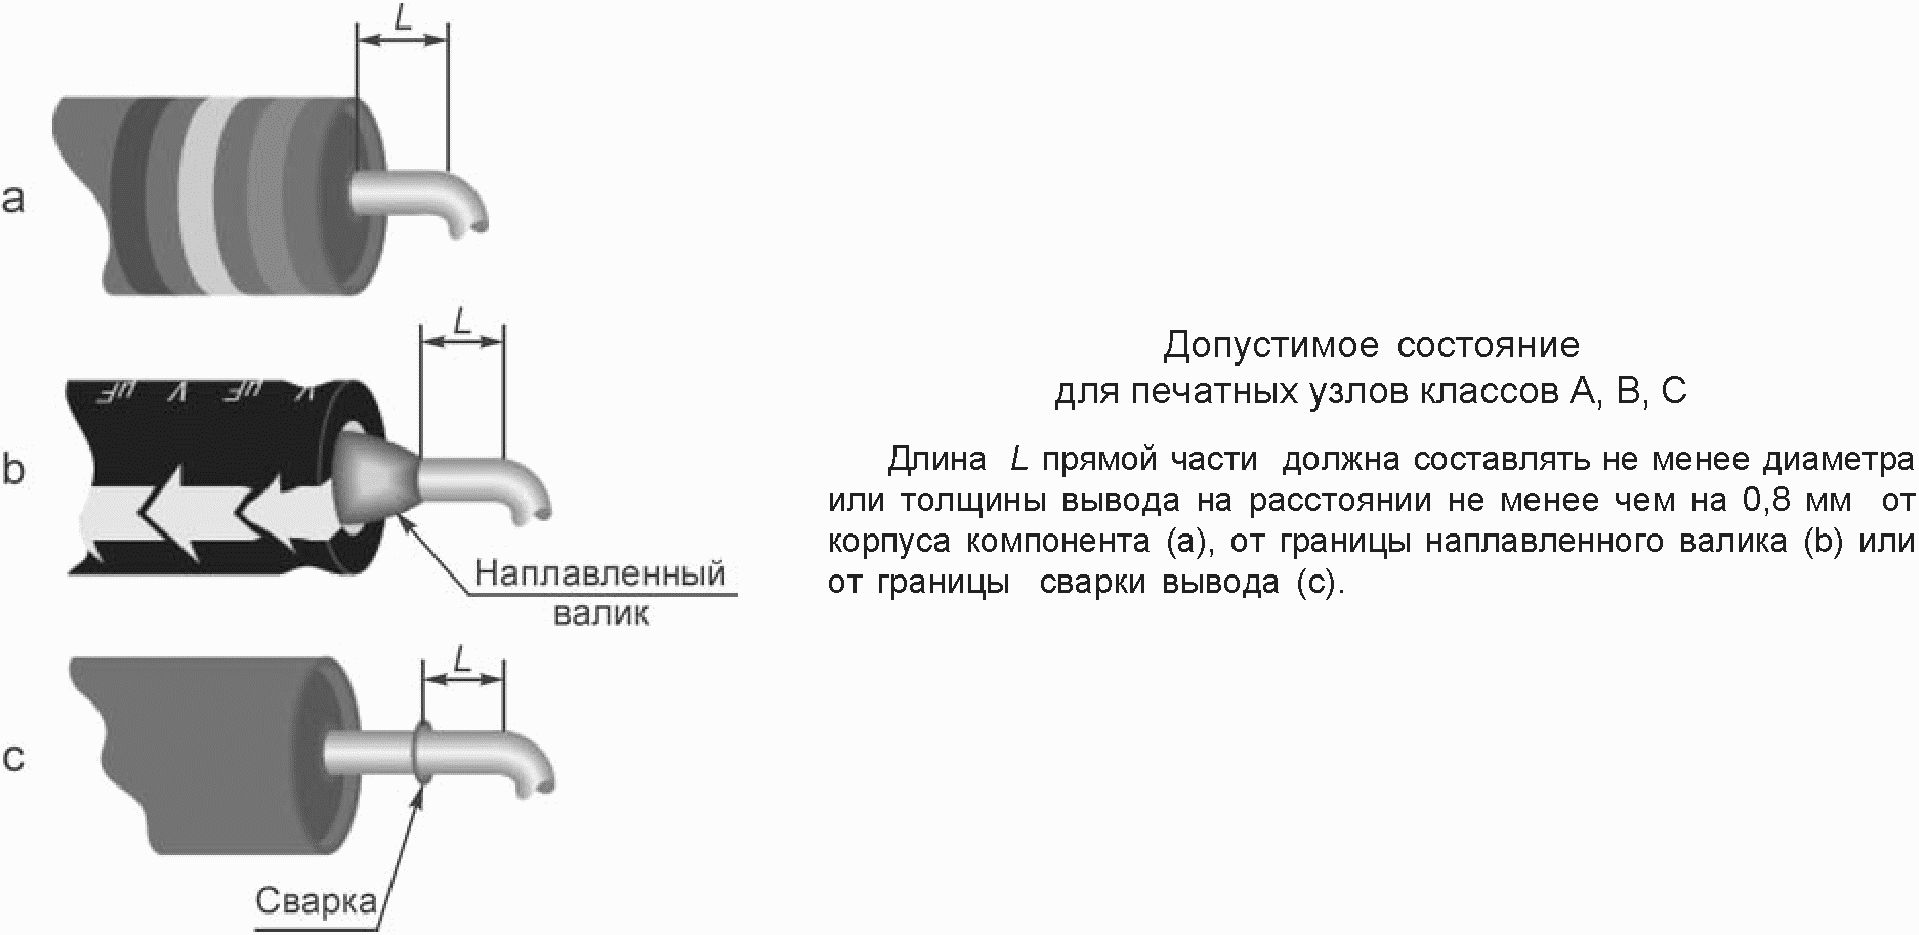
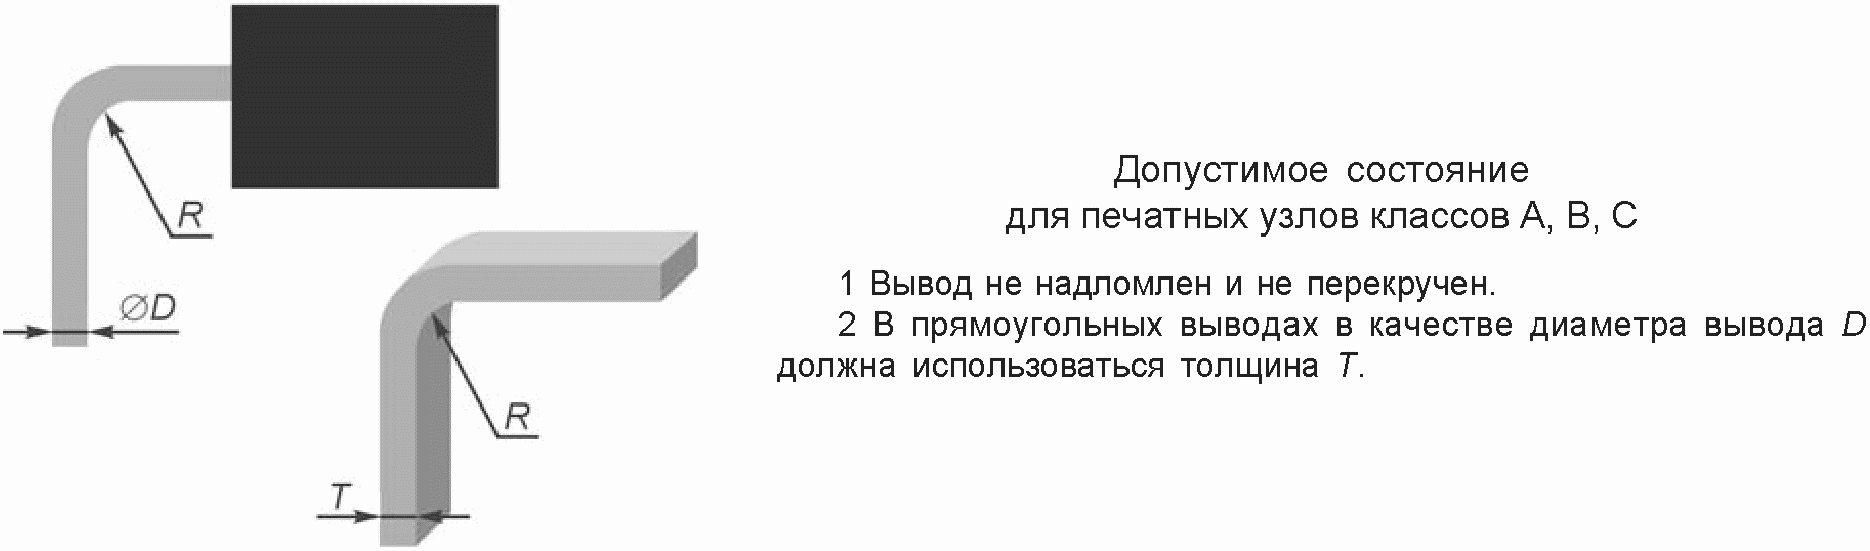
D или T, мм | Минимальное значение R |
Менее 0,8 | 1D (1T) |
От 0,8 до 1,2 | 1,5D (1,5T) |
Не менее 1,2 | 2D (2T) |
Требования данного подраздела относятся к установке прямых и загнутых проводов и выводов компонентов в сквозные отверстия печатной платы.
5.2.1. Выступание вывода над печатной платой. Прямые и частично загнутые провода и выводы
На рисунках 3, 4 приведены состояния для прямого и частично загнутого вывода.
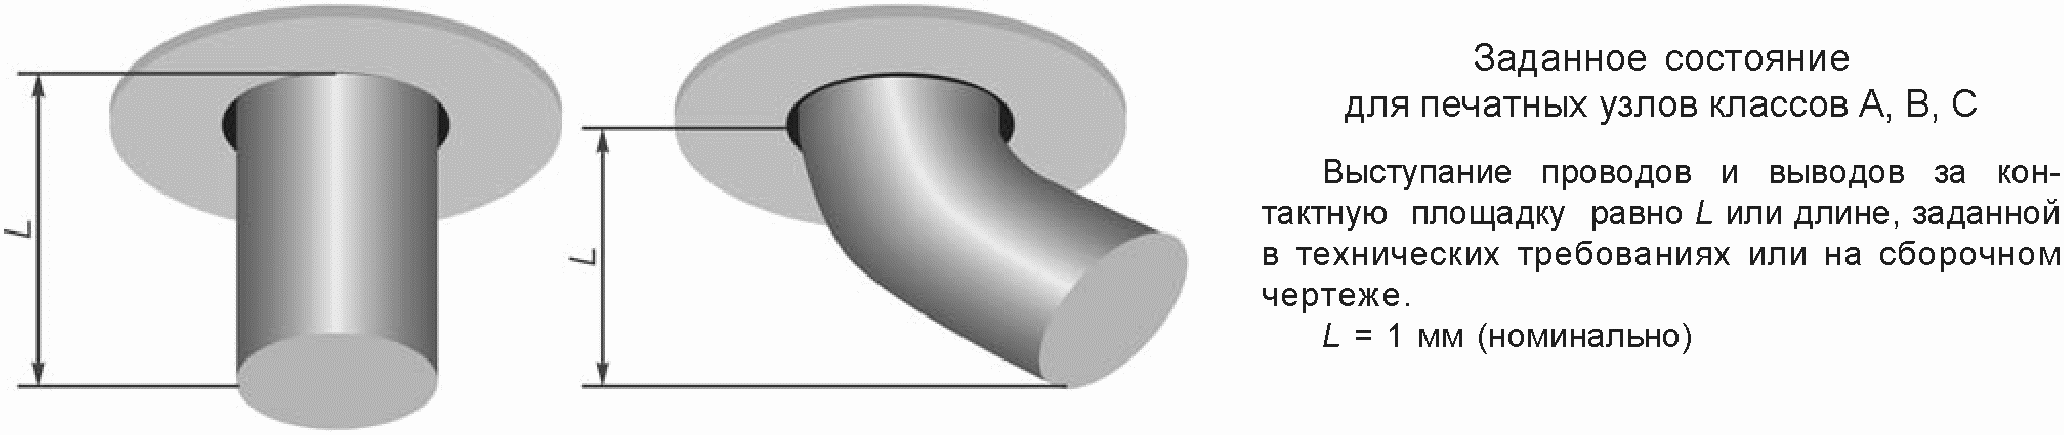
Рисунок 3. Прямые и частично загнутые
выводы: заданное состояние
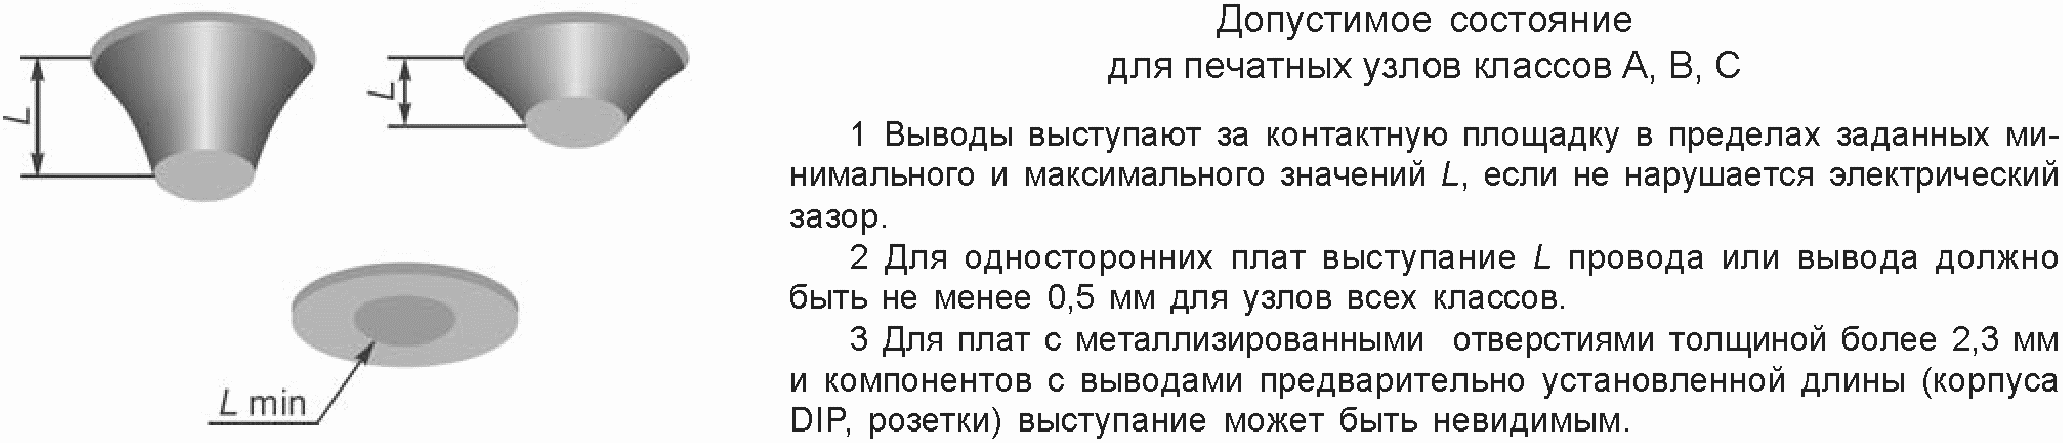
Таблица 2
Требования к выступанию вывода
Выступание L, мм | Класс B | Класс C |
Min | Вывод виден в припое | |
Max | 2,5 | 1,5 |
5.2.2. Загнутые выводы, расположение на печатной плате
Требования данного пункта применимы к концевой заделке вывода с загибом. В других случаях допускается обращаться к соответствующим техническим требованиям и сборочным чертежам.
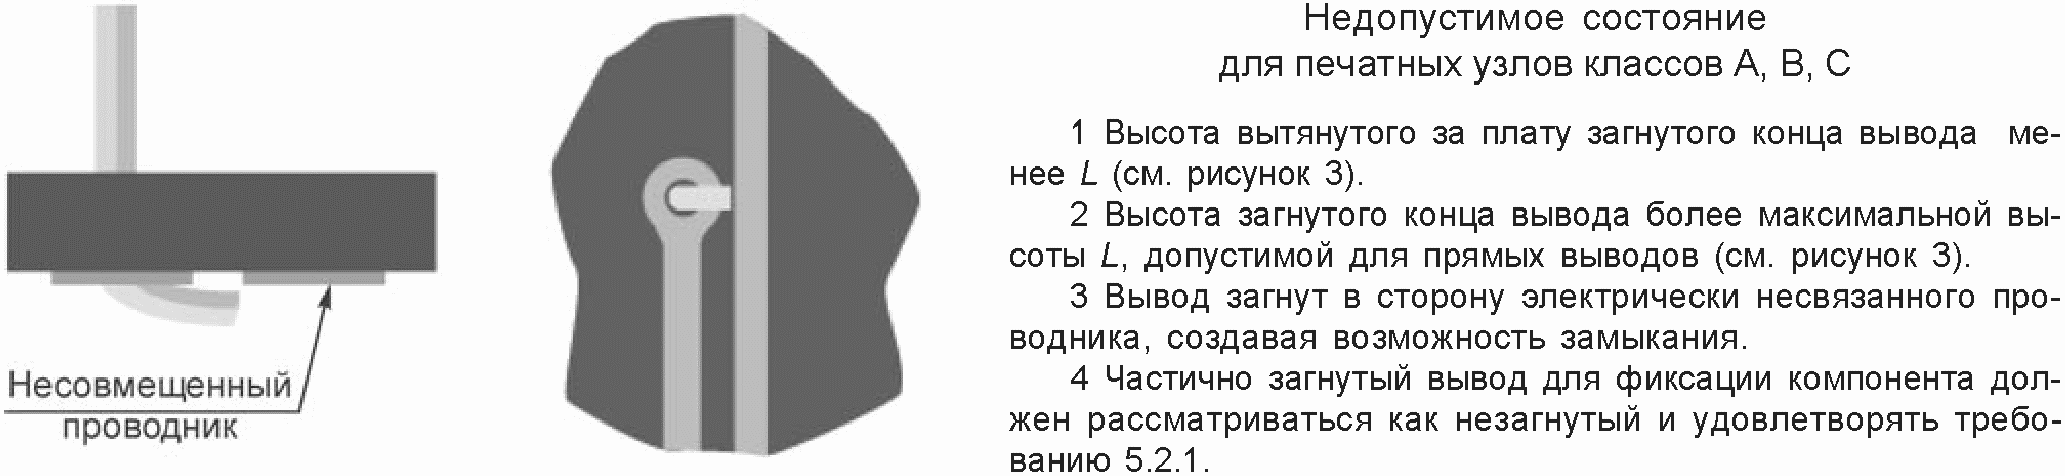
На рисунках 5 - 7 показаны виды состояний для загнутых выводов.
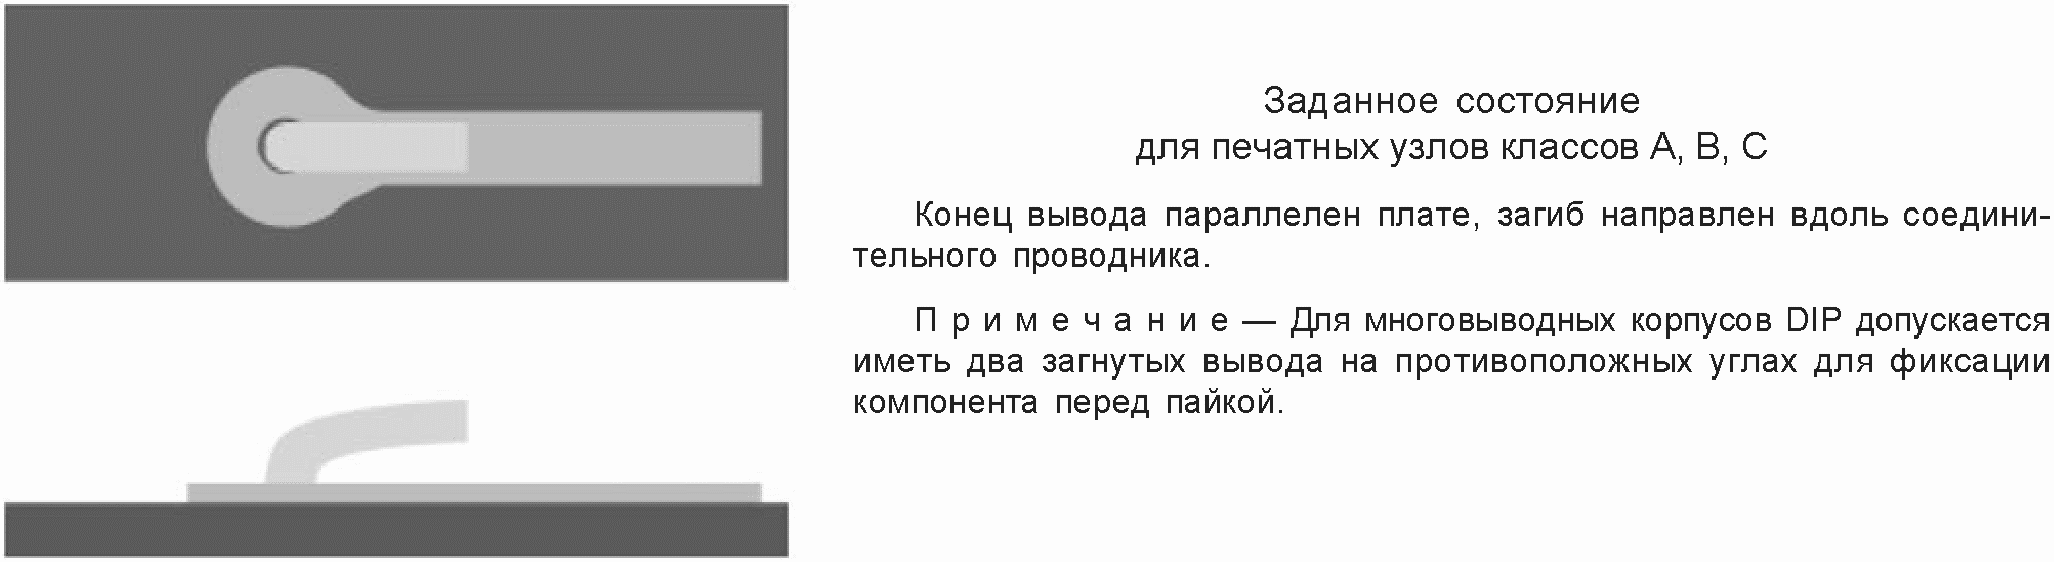
Рисунок 5. Загнутый вывод: заданное состояние
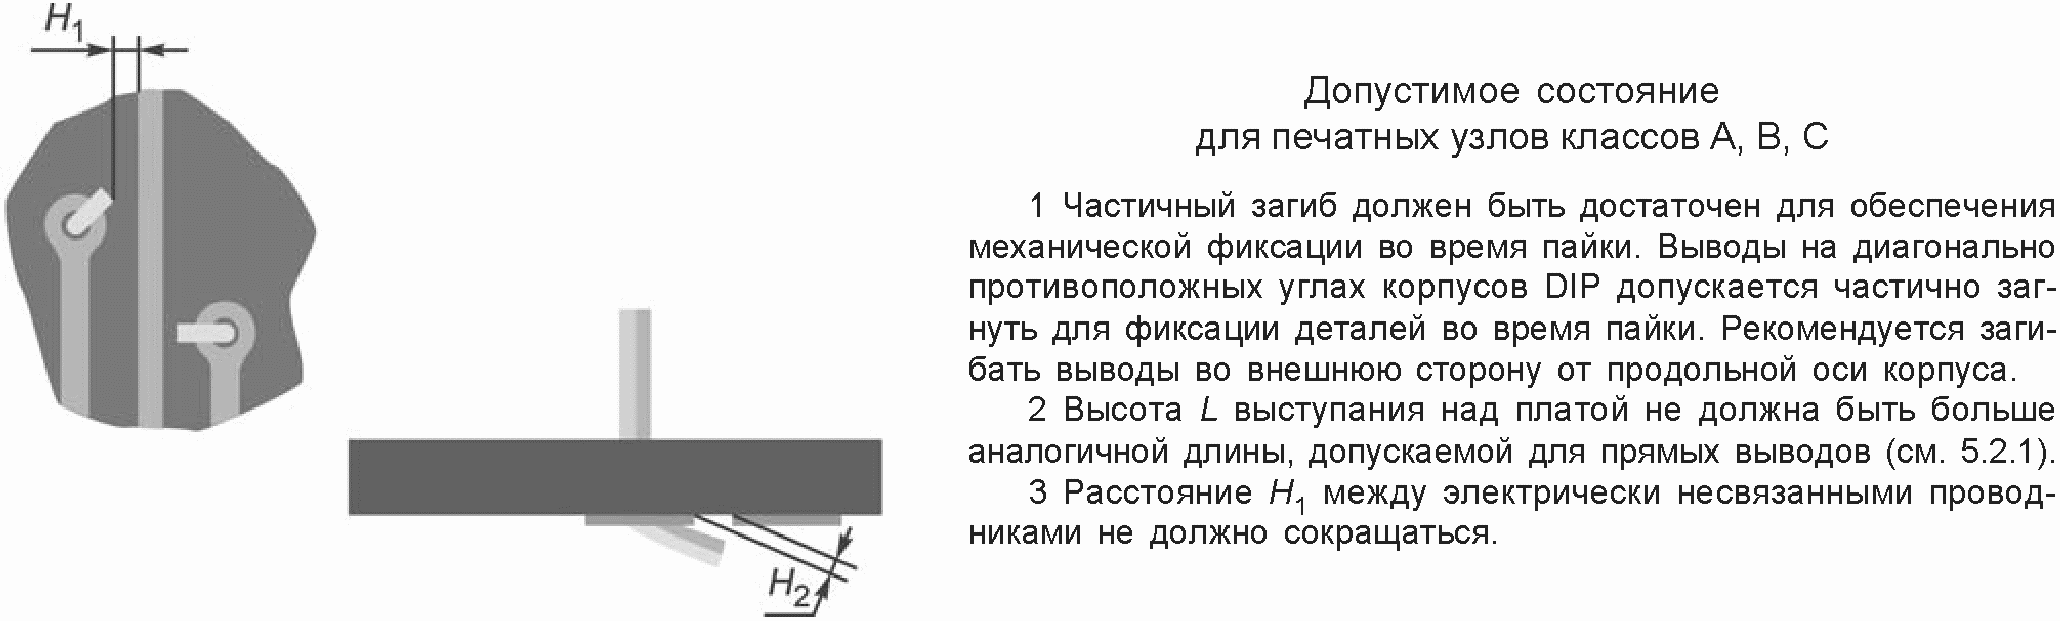
Рисунок 6. Частично загнутый вывод: допустимое состояние
Требования данного подраздела применимы к выводам компонентов и проводам, которые были обрезаны или обрублены до заданной длины до или после вставки в сквозное отверстие.
На рисунках 8 - 10 показаны виды состояний для обрезки выводов.
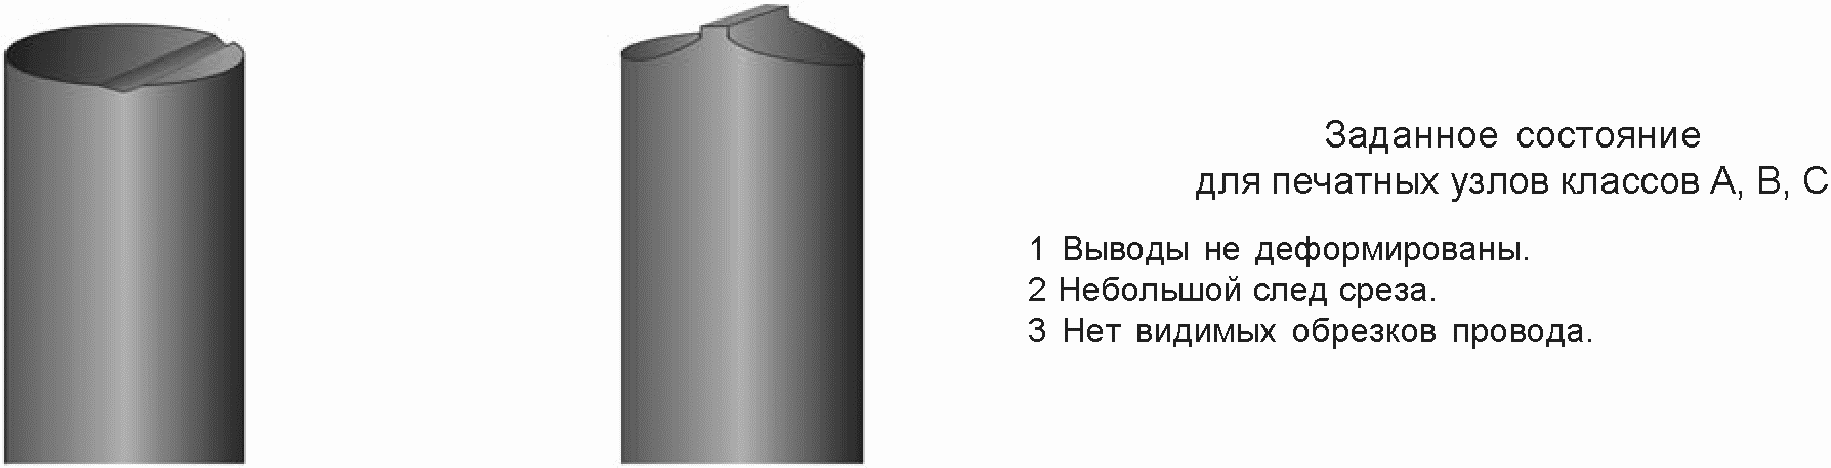
Рисунок 8. Обрезка вывода: заданное состояние
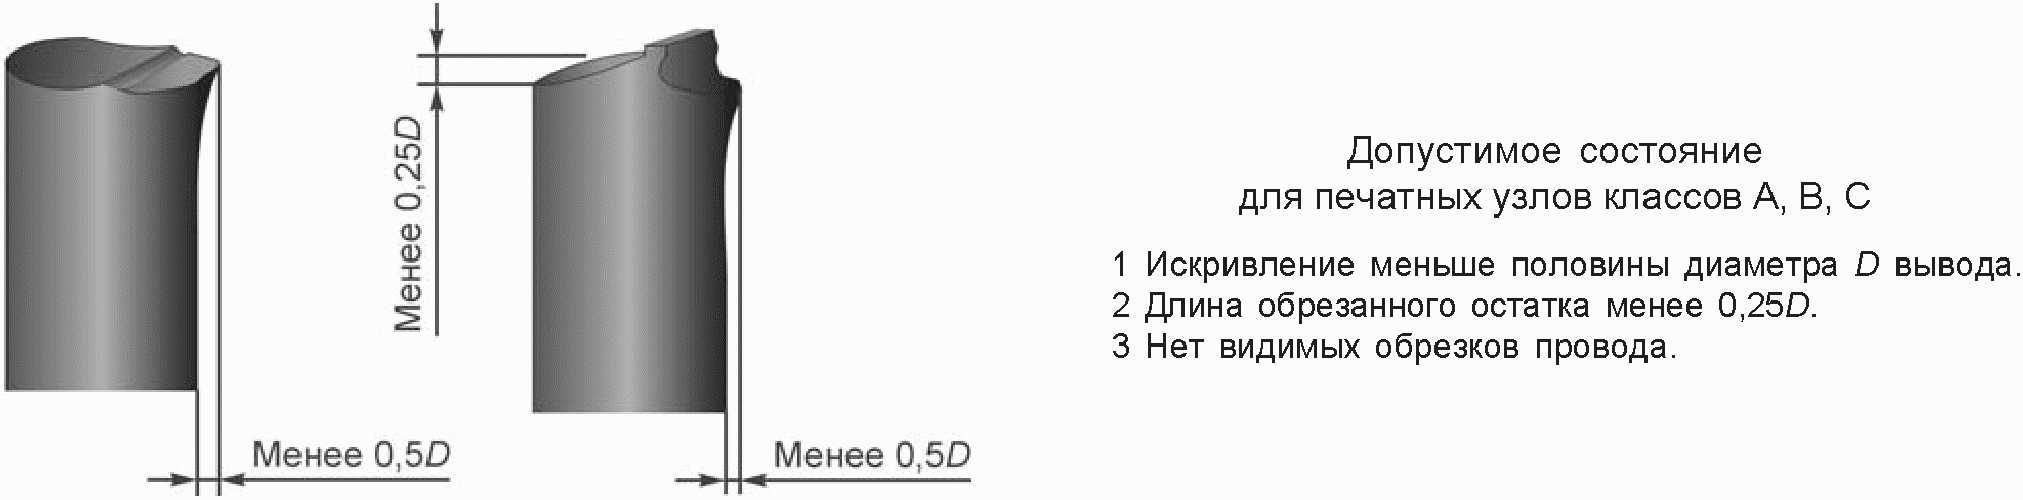
Рисунок 9. Обрезка вывода: допустимое состояние
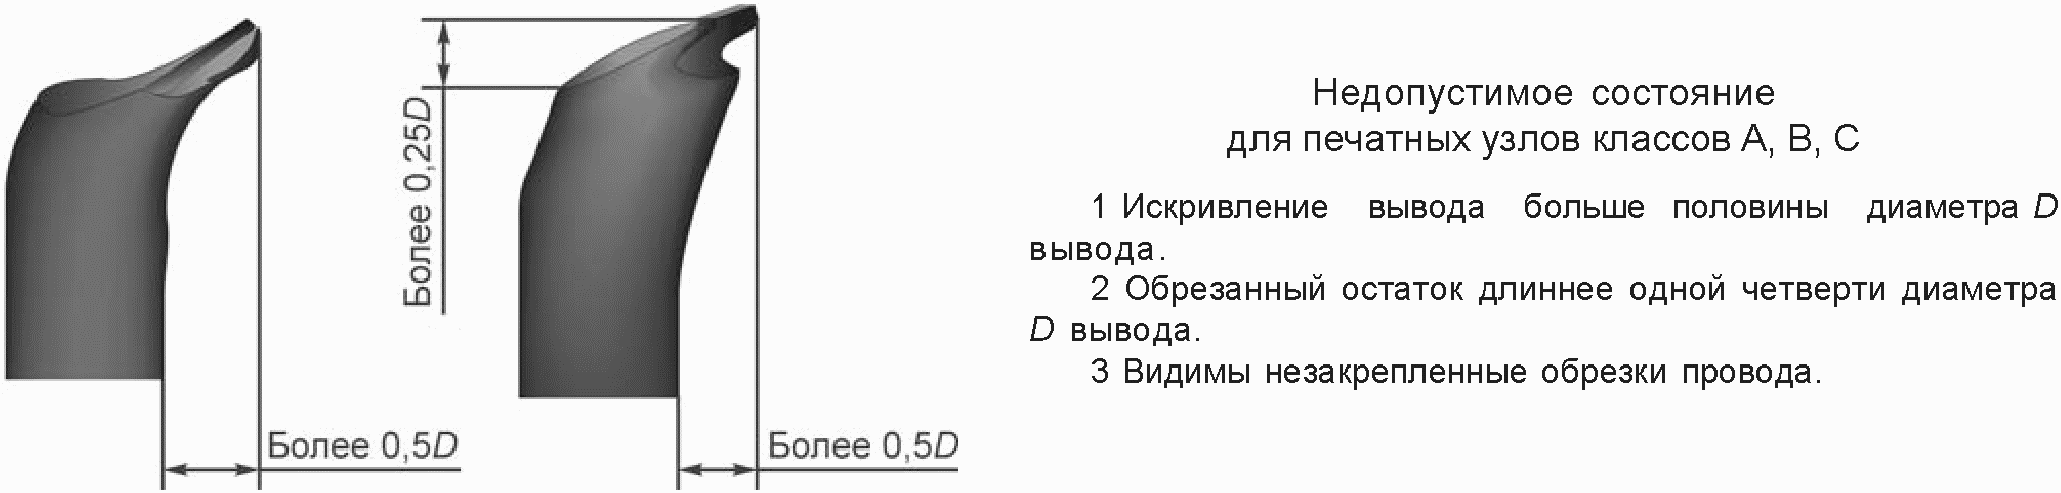
Выводы компонента, выходные контакты и печатные платы, не соответствующие указанным в документации требованиям паяемости, допускается подготовить или доработать с помощью лужения путем окунания в горячий припой или другими методами до проведения пайки. Луженые участки проводов не должны закрывать жилу (жилы) провода с припоем. Затекание припоя под изоляцию провода должно сводиться к минимуму. В случае необходимости во время операции лужения к выводам теплочувствительных деталей должны подводиться теплоотводы.
Во время монтажа постоянные или временные паяльные маски должны предотвращать попадание припоя на защищенные участки или их смачивание во время всех процессов пайки.
Характеристики материалов оснований печатных плат и проводников не должны ухудшаться под воздействием защитных материалов.
Временные защитные покрытия должны легко удаляться без повреждений или остатков, которые повреждают целостность монтажной проводки, влагозащитное покрытие, соединители печатных узлов и другие детали.
6.1. Несовмещение маски
Паяльная маска не должна попадать на контактные площадки, металлизированные отверстия или другие участки с проводниками, предназначенные для смачивания или покрытия припоем.
6.2. Недостаточная адгезия
Некоторые постоянные пленки для паяльных масок могут размягчаться и сморщиваться при температурах пайки, особенно при наличии оловянно-свинцового покрытия на проводниках. Это допустимо, если обеспечиваются следующие условия (см. рисунки 11 - 13).
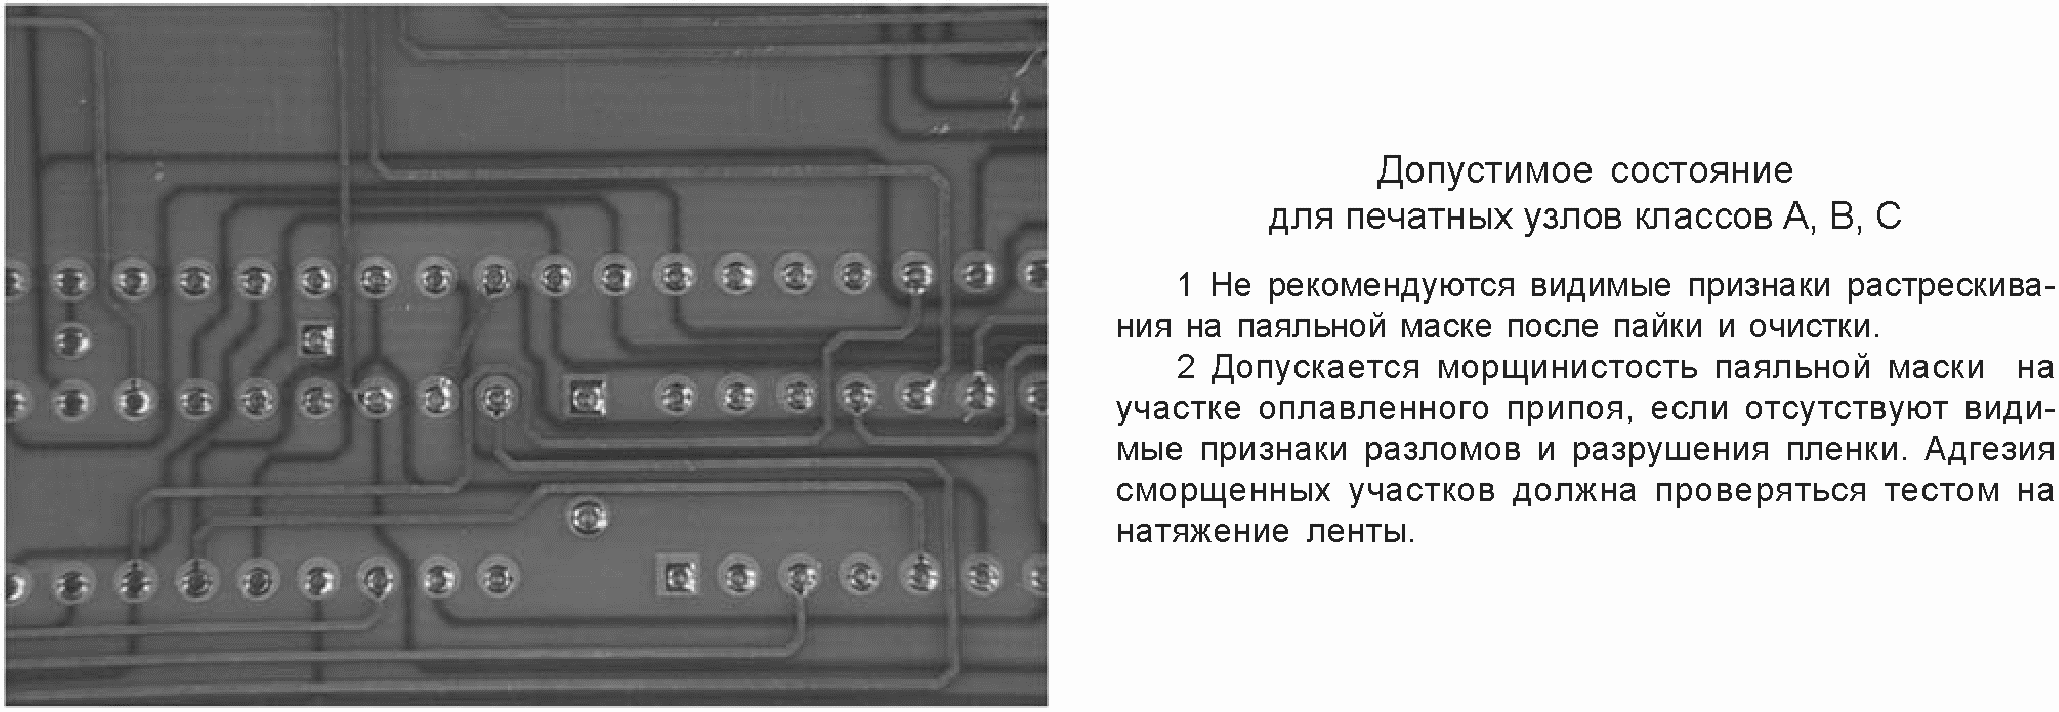
Рисунок 11. Паяльная маска: допустимое состояние
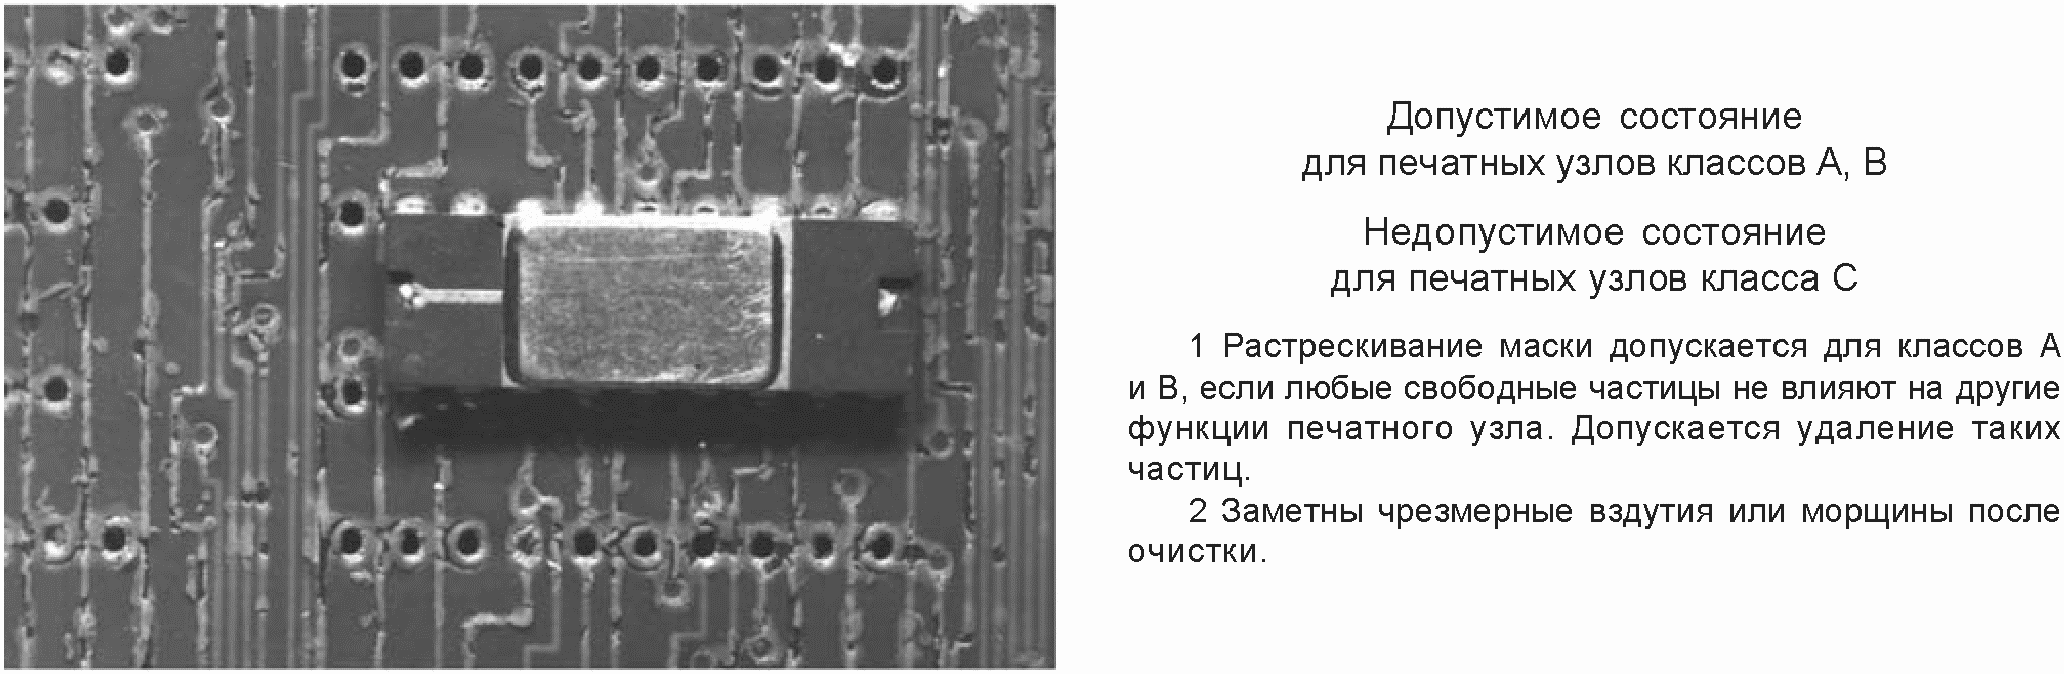
Рисунок 12. Паяльная маска, растрескивание
или вздутие: виды состояний
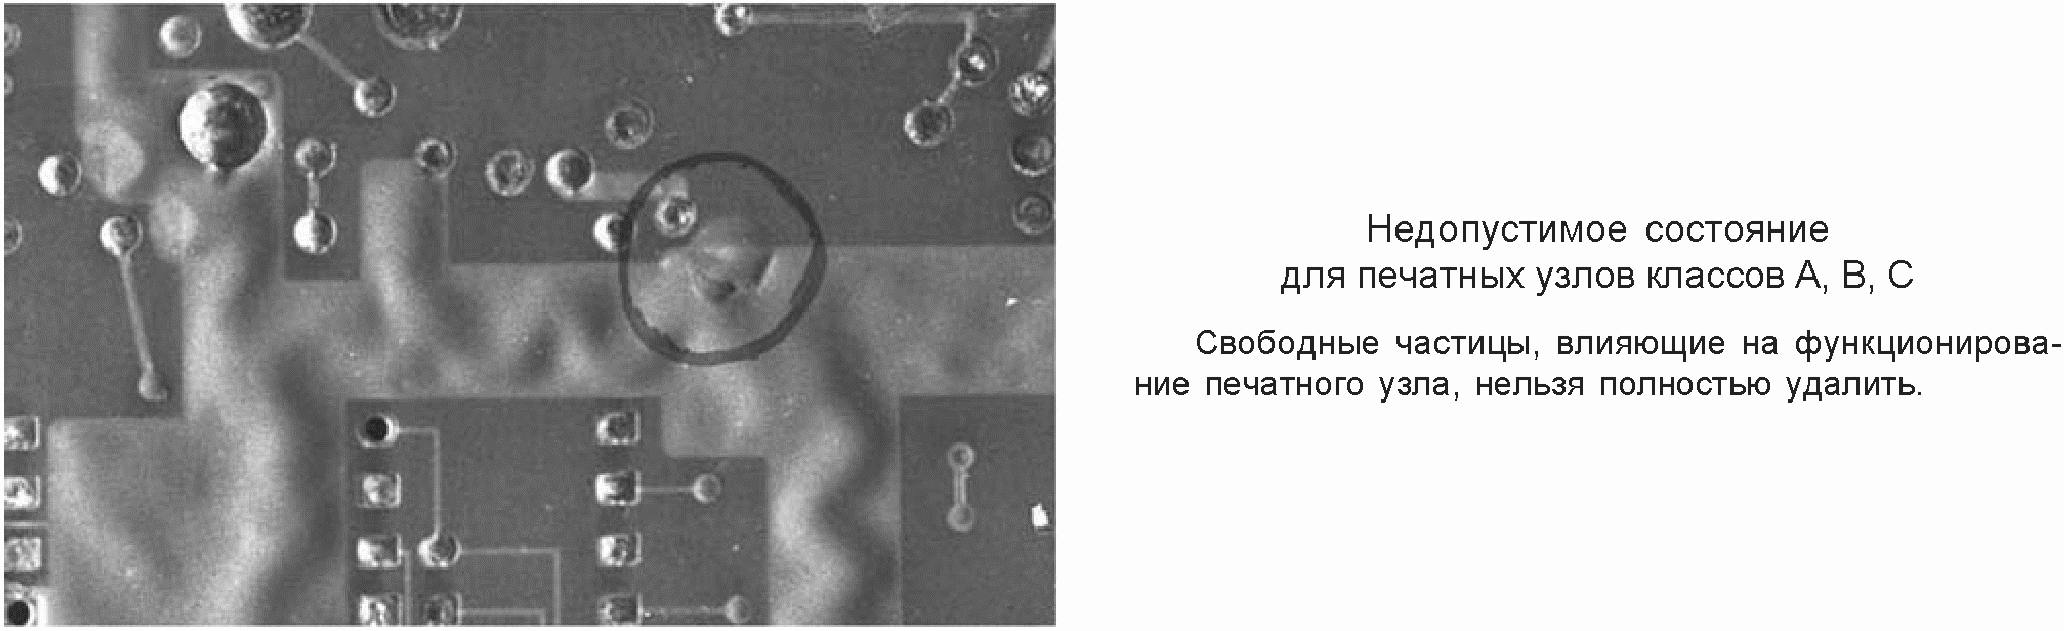
частицы: недопустимое состояние
6.3. Термическая стойкость
На рисунках 14 - 16 показаны виды состояний термической стойкости паяльной маски.
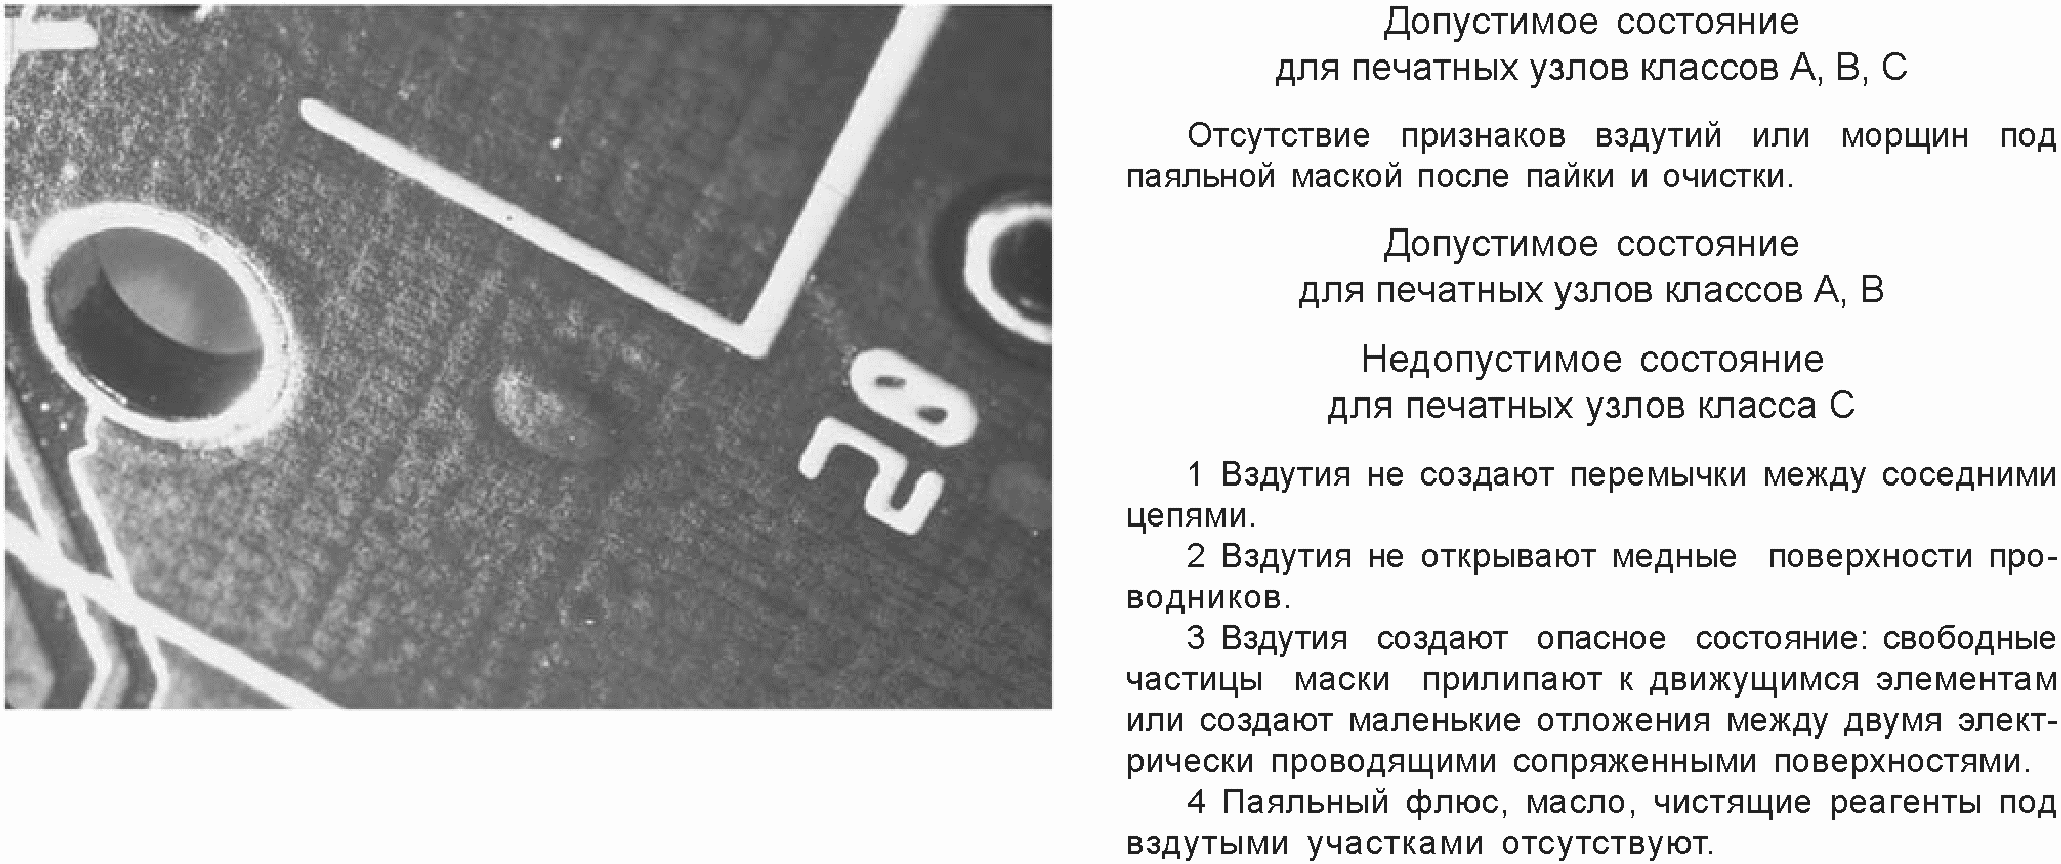
Рисунок 14. Вздутия и морщины постоянной
паяльной маски: виды состояний
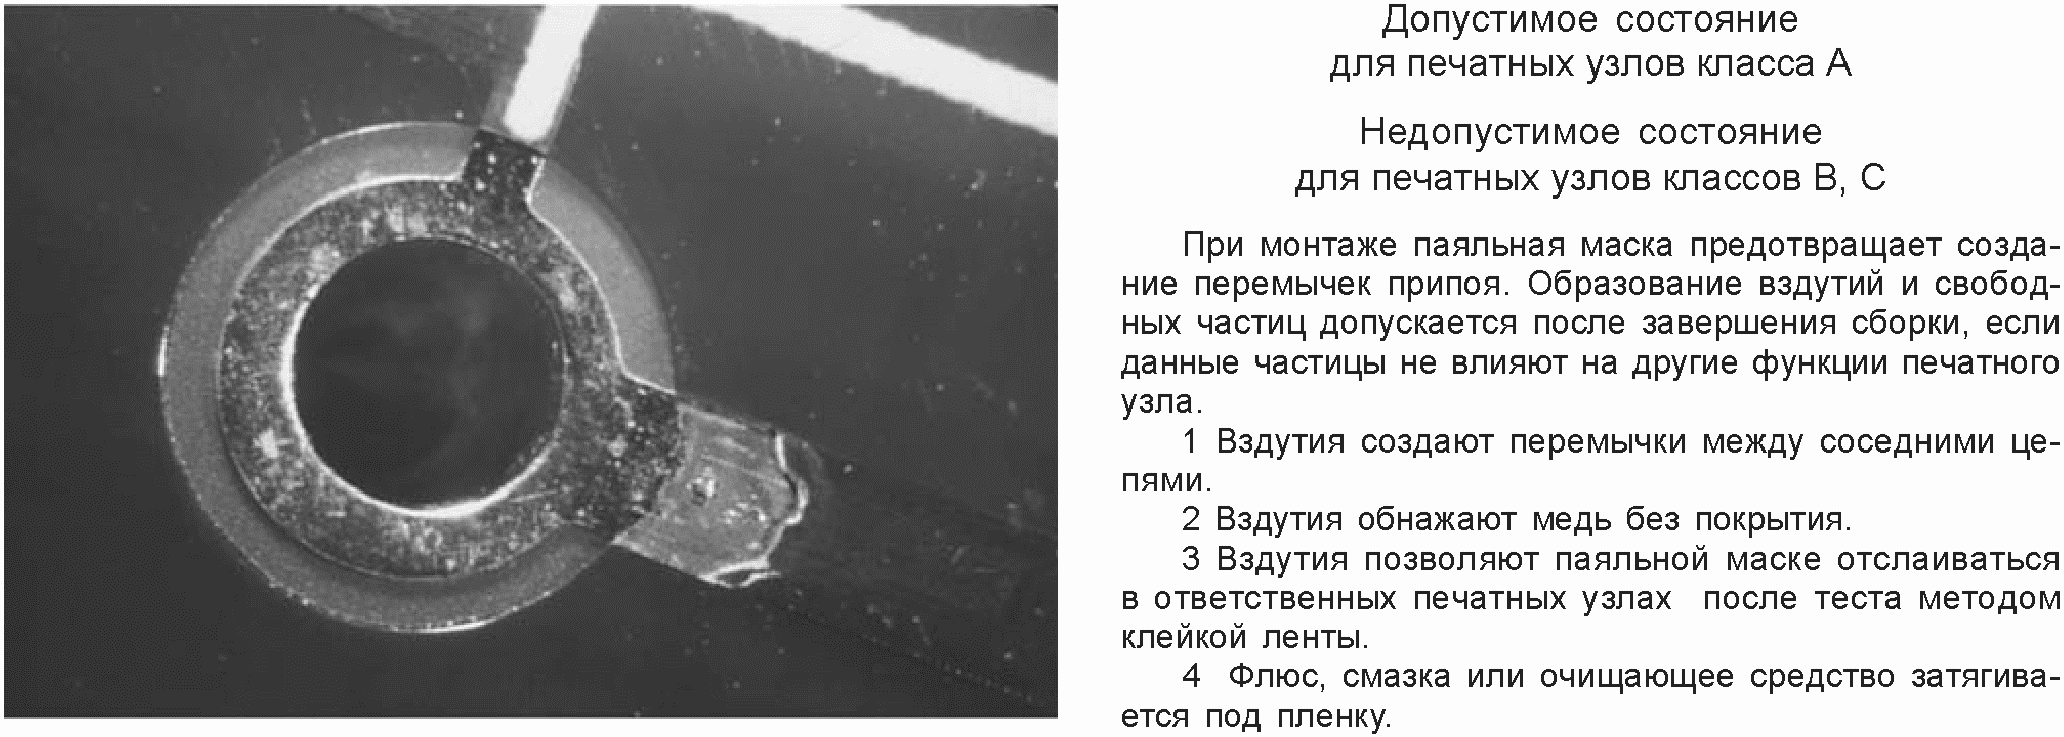
Рисунок 15. Дефект постоянной паяльной маски
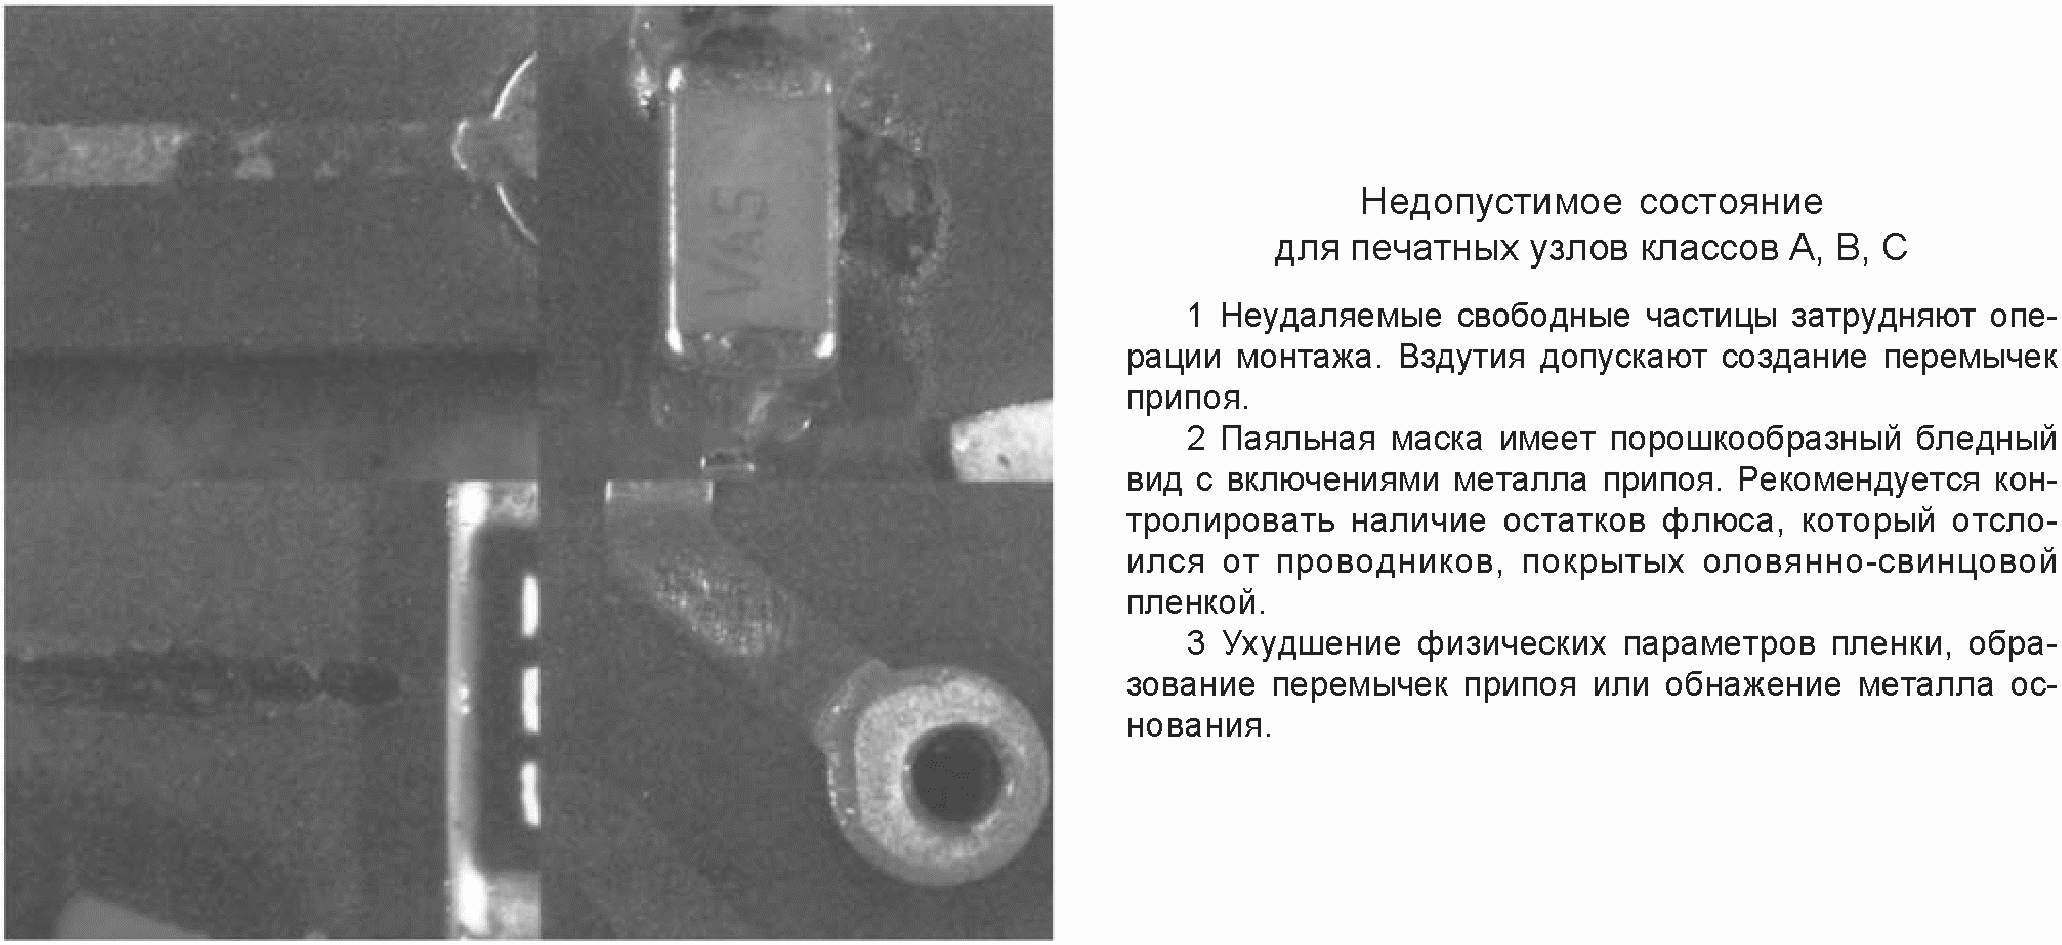
паяльной маски: недопустимое состояние
Данный подраздел распространяется на требования, предъявляемые при установке, размещении и ориентации компонентов и проводов на печатной плате, включая установку как непосредственно на контактные площадки, так и на контакты.
Требования относятся только к монтажу или установке компонентов или проводов на печатных узлах и контактах. Паяные соединения оценивают в тех случаях, когда они определяют размеры конструкции и только по отношению к данным размерам. Состояние и количество припоя для соединения приведено в разделе 8.
Критерии, приведенные в этом разделе, группируются в пяти основных подразделах. Не все комбинации типов проводов, выводов и контактов рассмотрены подробно, поэтому критерии обычно устанавливают, используя терминологию для всех похожих комбинаций.
Последовательность обсуждаемых тем, перечисленных ниже, приведена в соответствии с основной последовательностью этапов контроля.
Контроль обычно начинается с общего комплексного осмотра печатного узла. Далее рекомендуется проводить контроль каждого компонента или провода, их соединения, обращая внимание на вывод, затем на паяное соединение и на конечный участок вывода или провода, выходящего из соединения. Контроль выступания провода или вывода на всех контактных площадках рекомендуется отложить до последнего шага, чтобы не запутаться на плате, и все соединения проверять вместе.
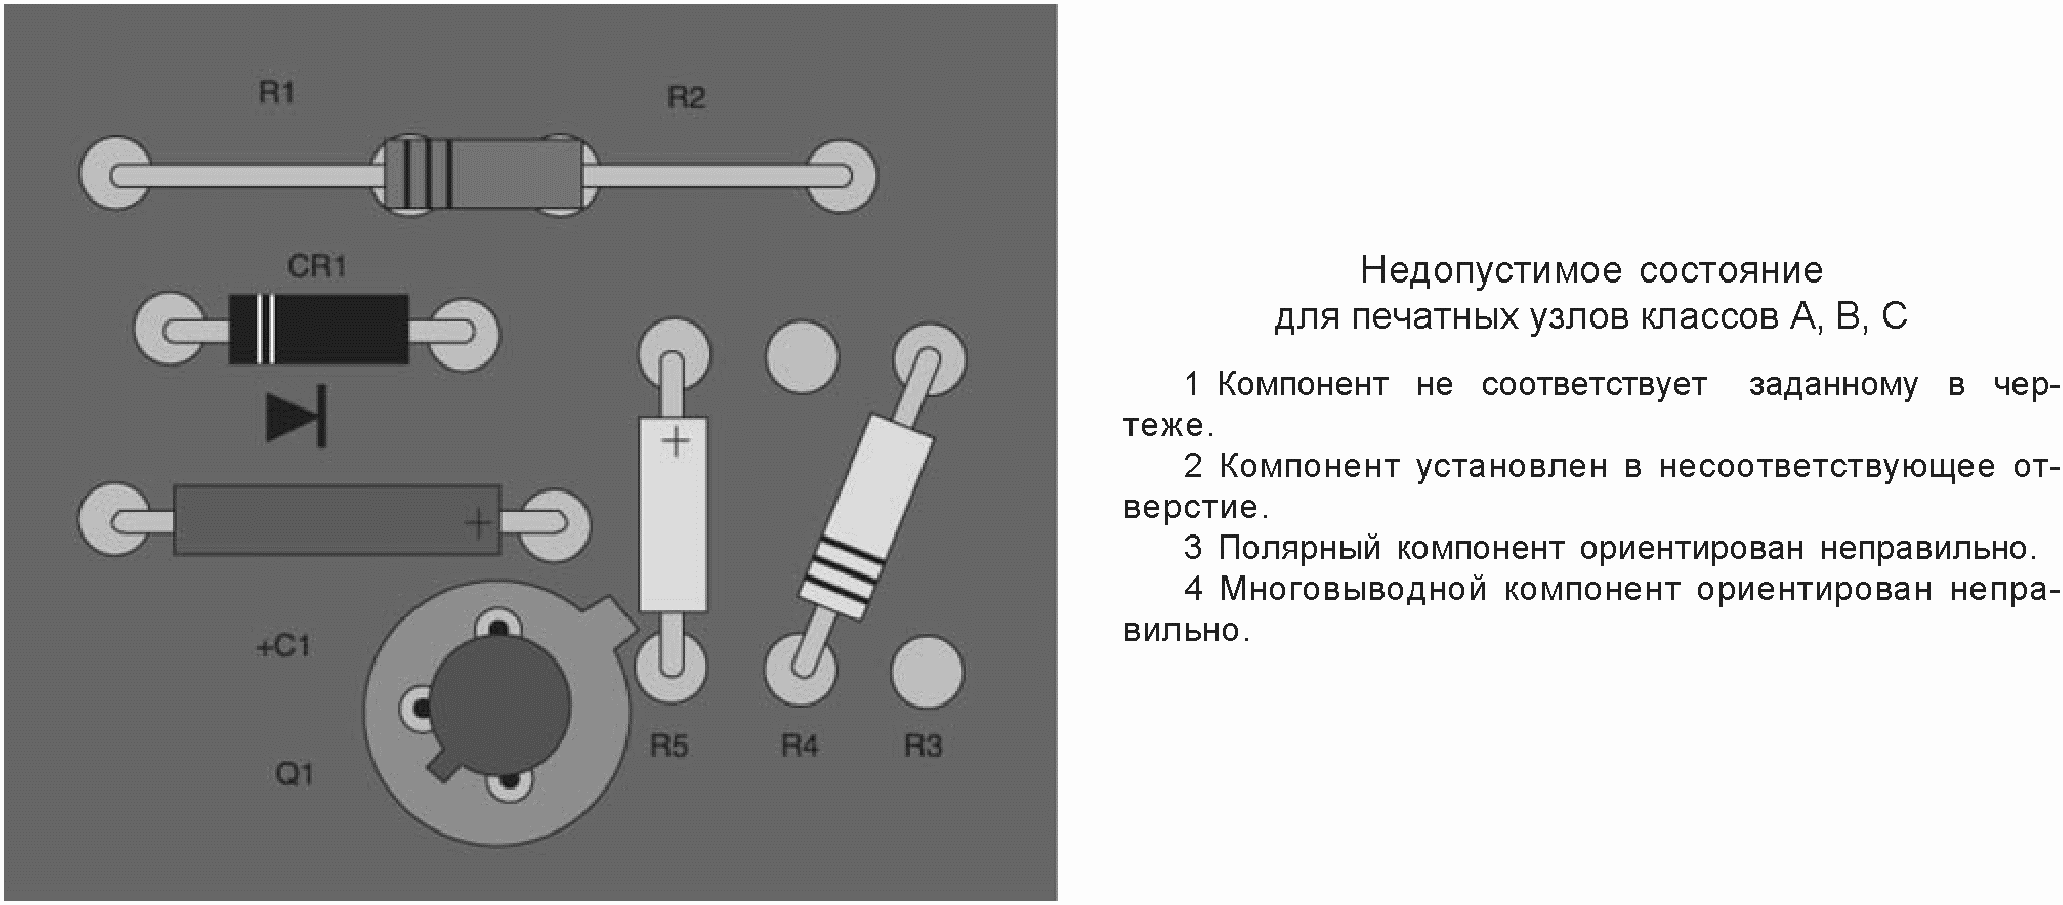
На рисунках 17 - 19 показаны критерии ориентации и монтажа компонентов.
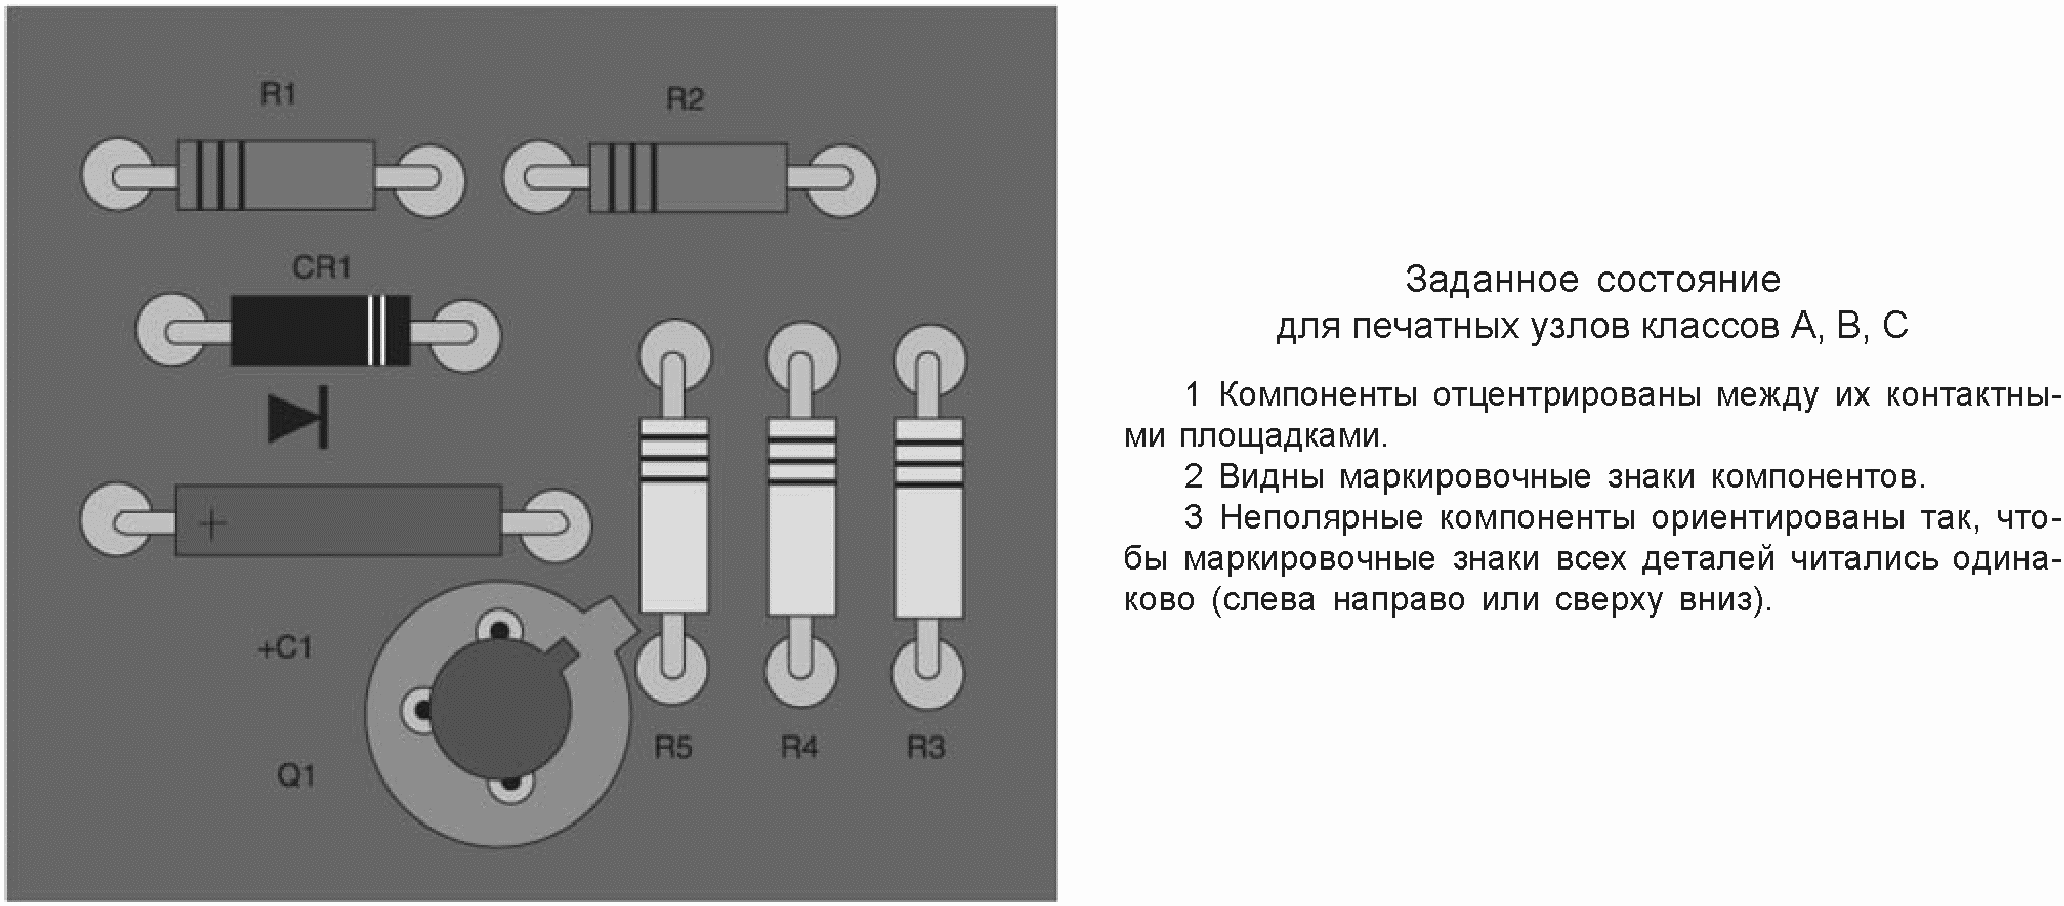
Рисунок 17. Ориентация компонента: заданное состояние
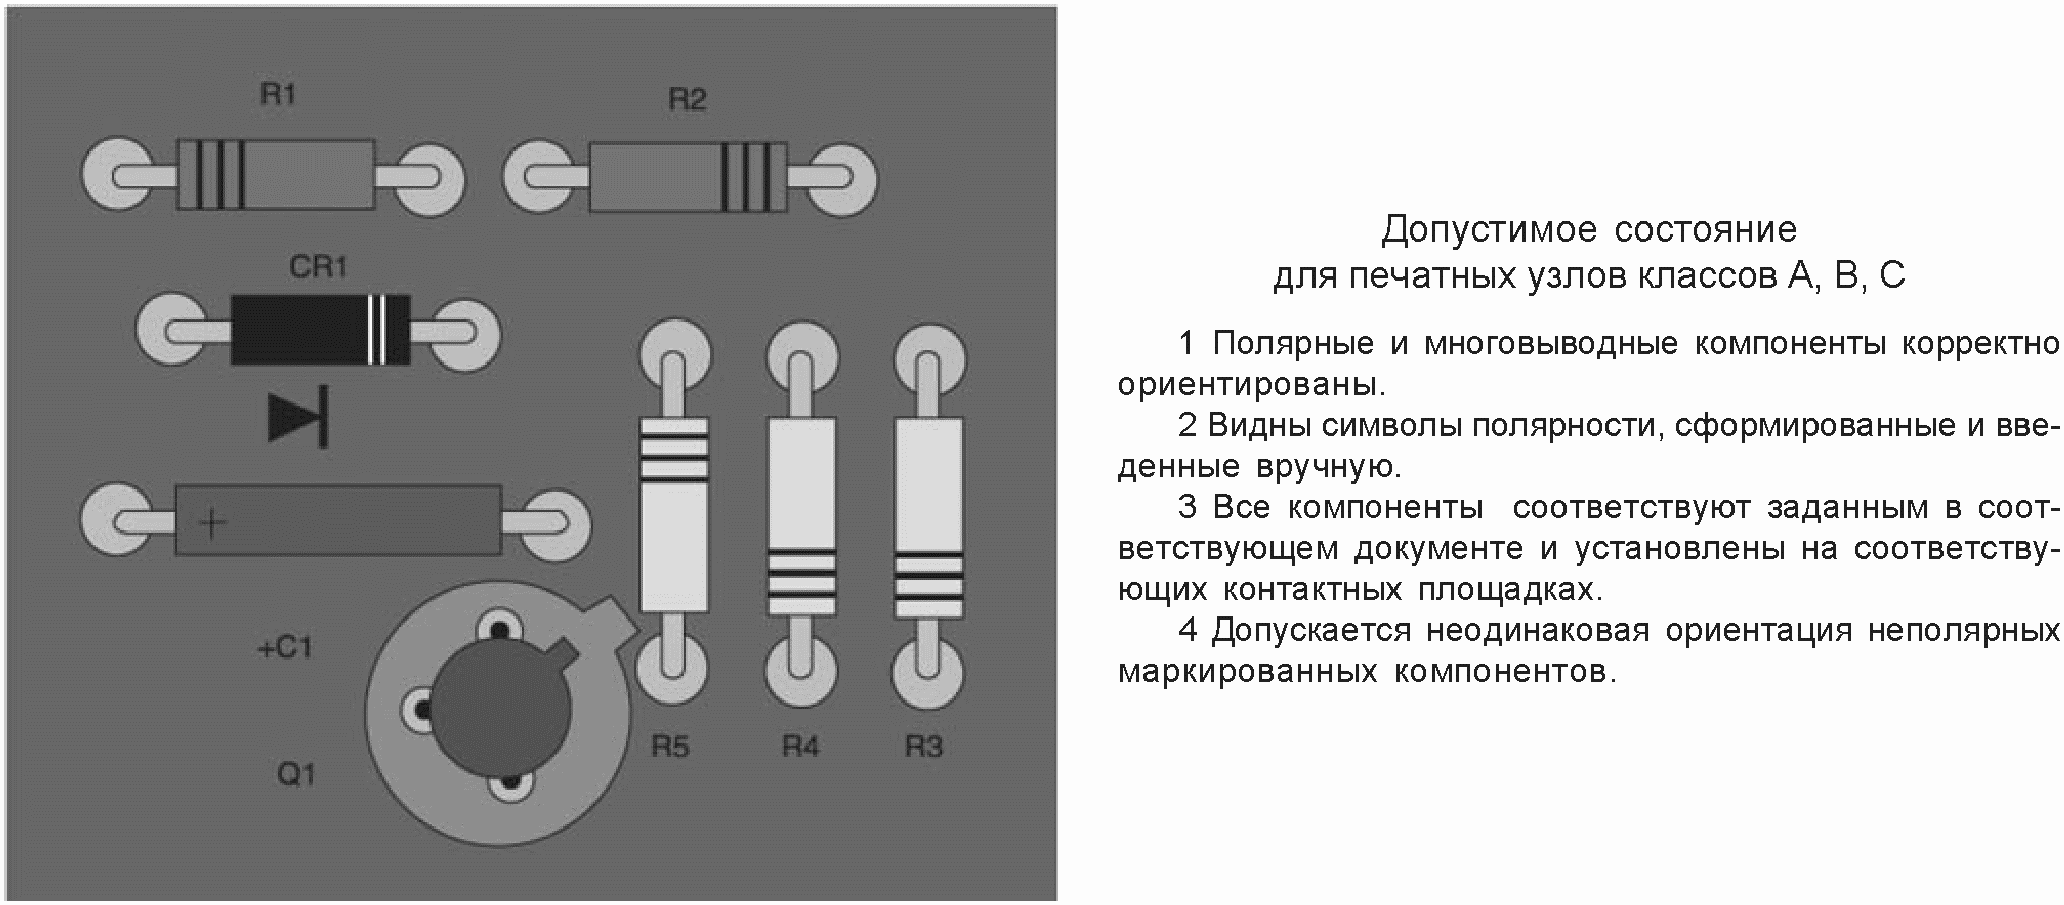
Рисунок 18. Ориентация компонента: допустимое состояние
На рисунках 20 - 22 показаны критерии горизонтального монтажа компонентов с радиальными выводами.
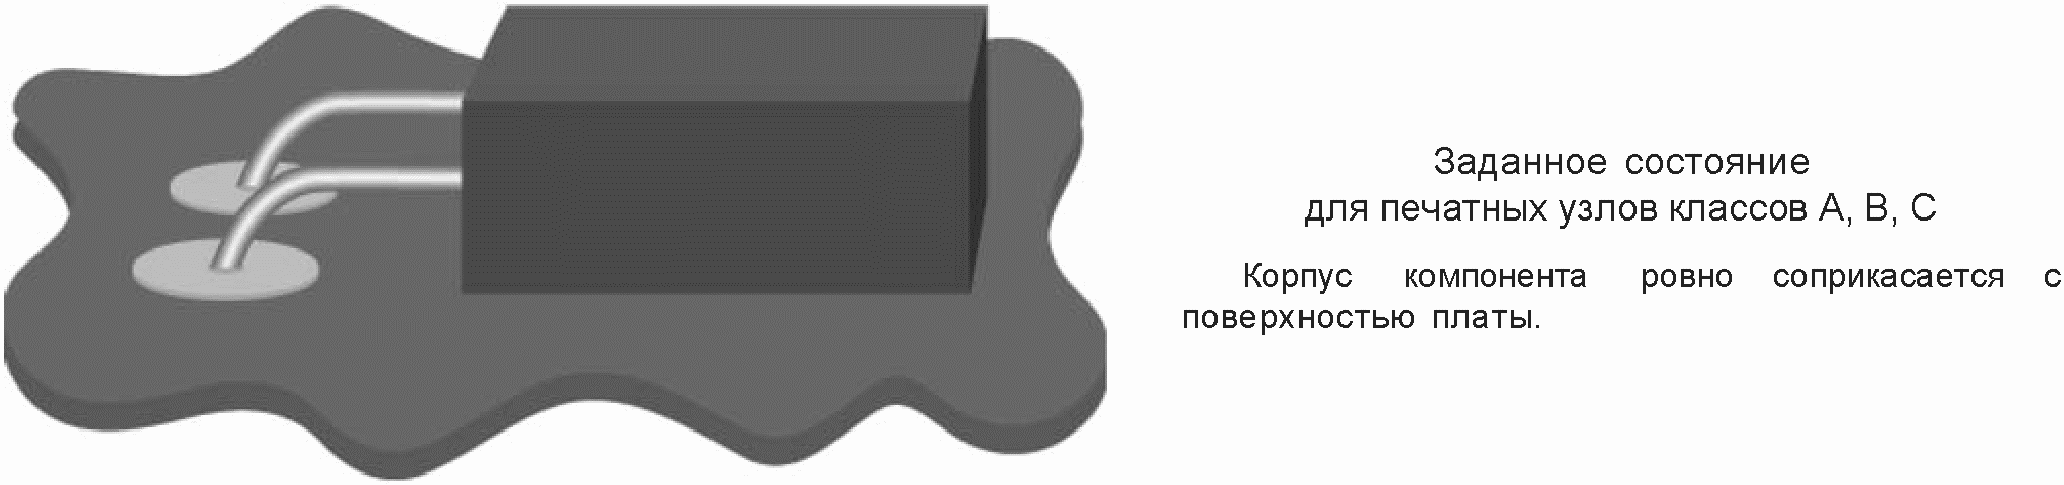
Рисунок 20. Компонент с радиальными выводами,
горизонтальный монтаж: заданное состояние
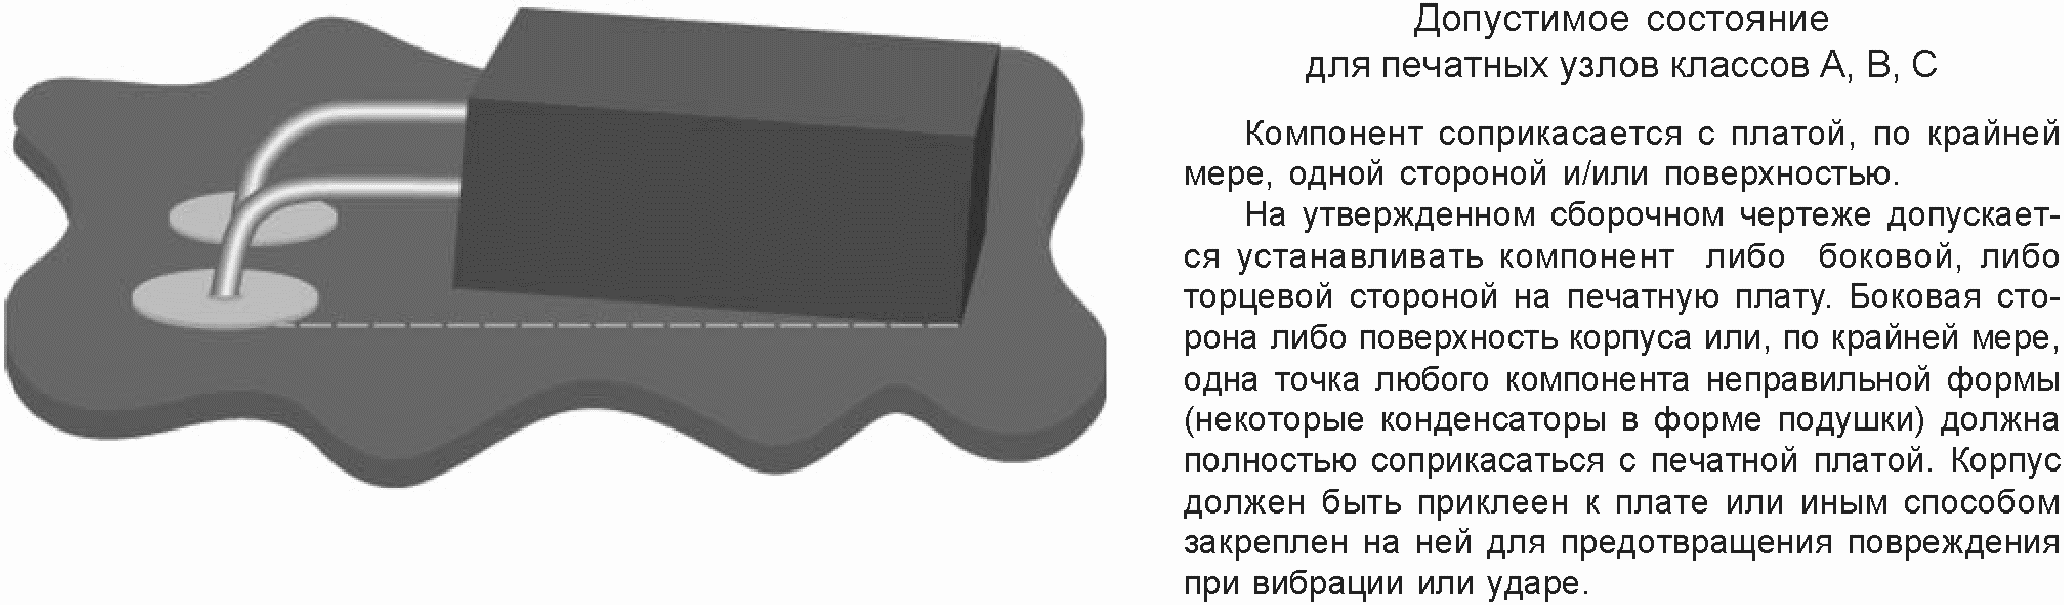
Рисунок 21. Компонент с радиальными выводами,
горизонтальный монтаж: допустимое состояние
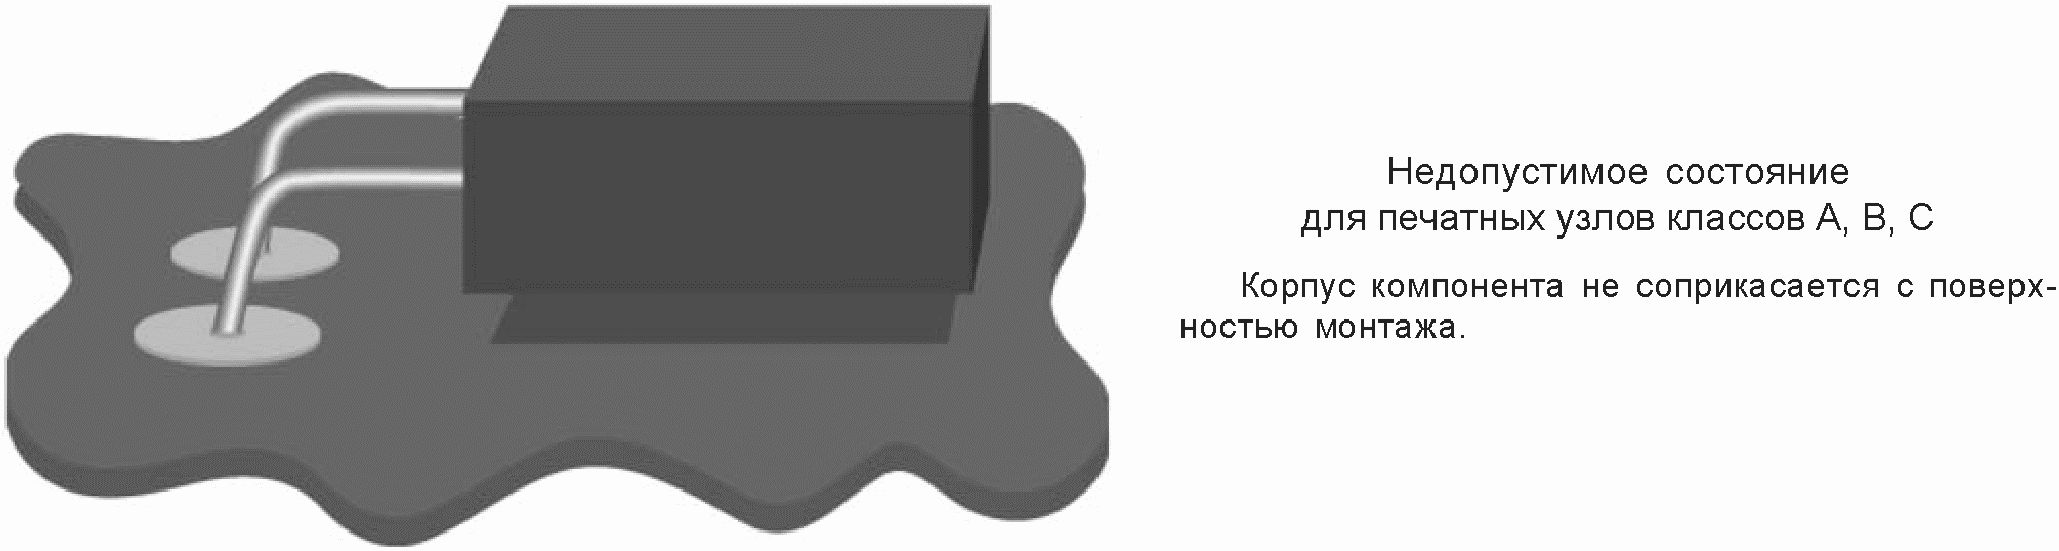
горизонтальный монтаж: недопустимое состояние
На рисунках 23 - 25 показаны критерии вертикального монтажа компонентов с осевыми выводами.
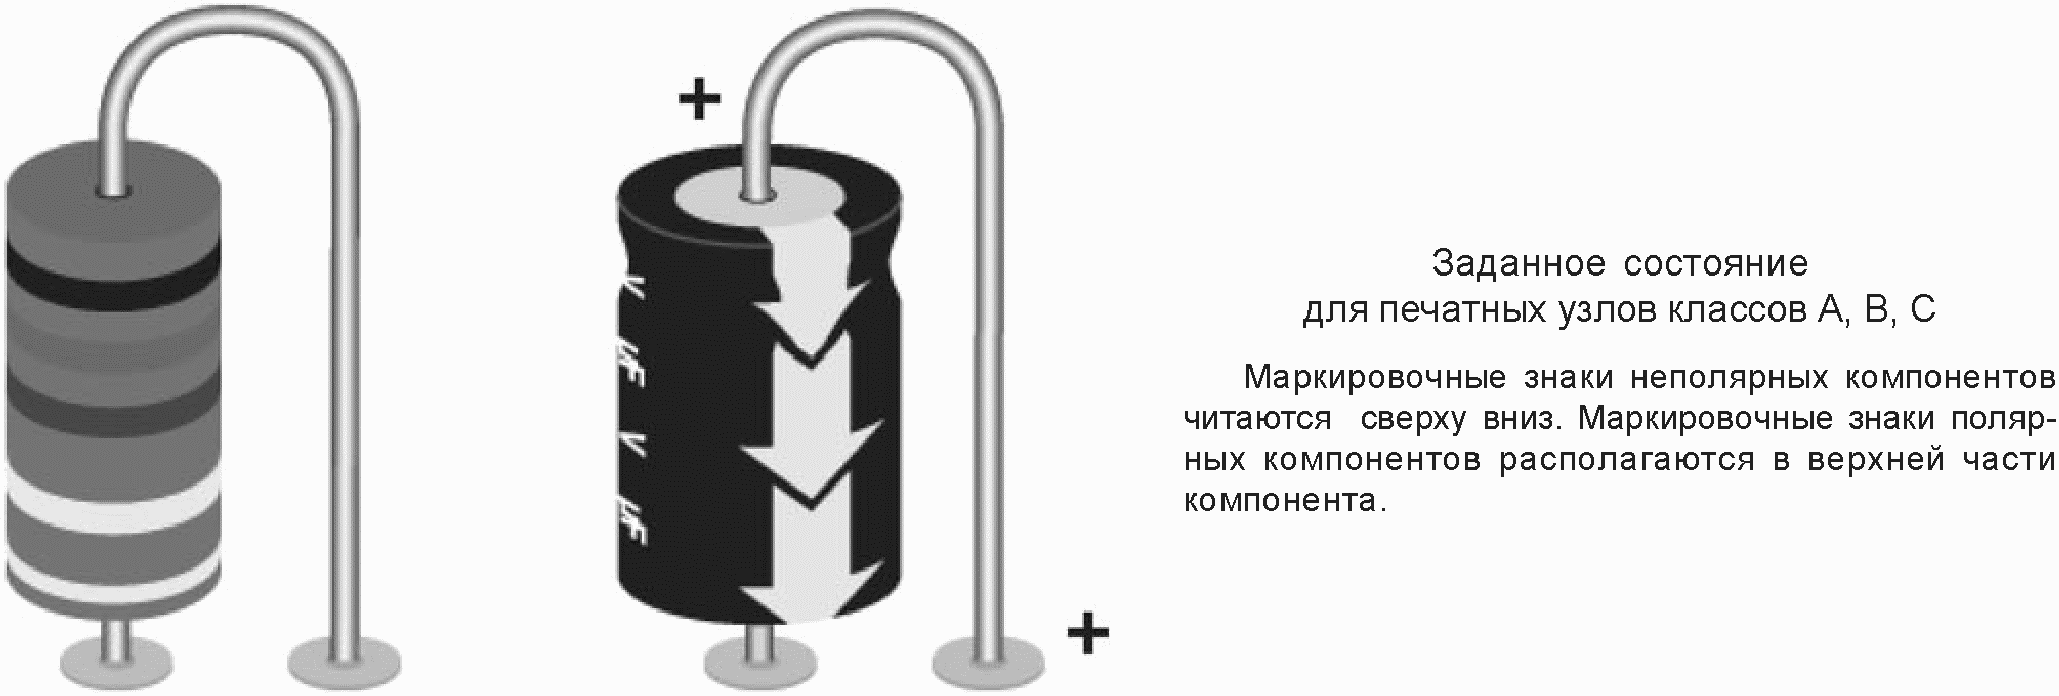
Рисунок 23. Компоненты с осевыми выводами,
вертикальный монтаж: заданное состояние
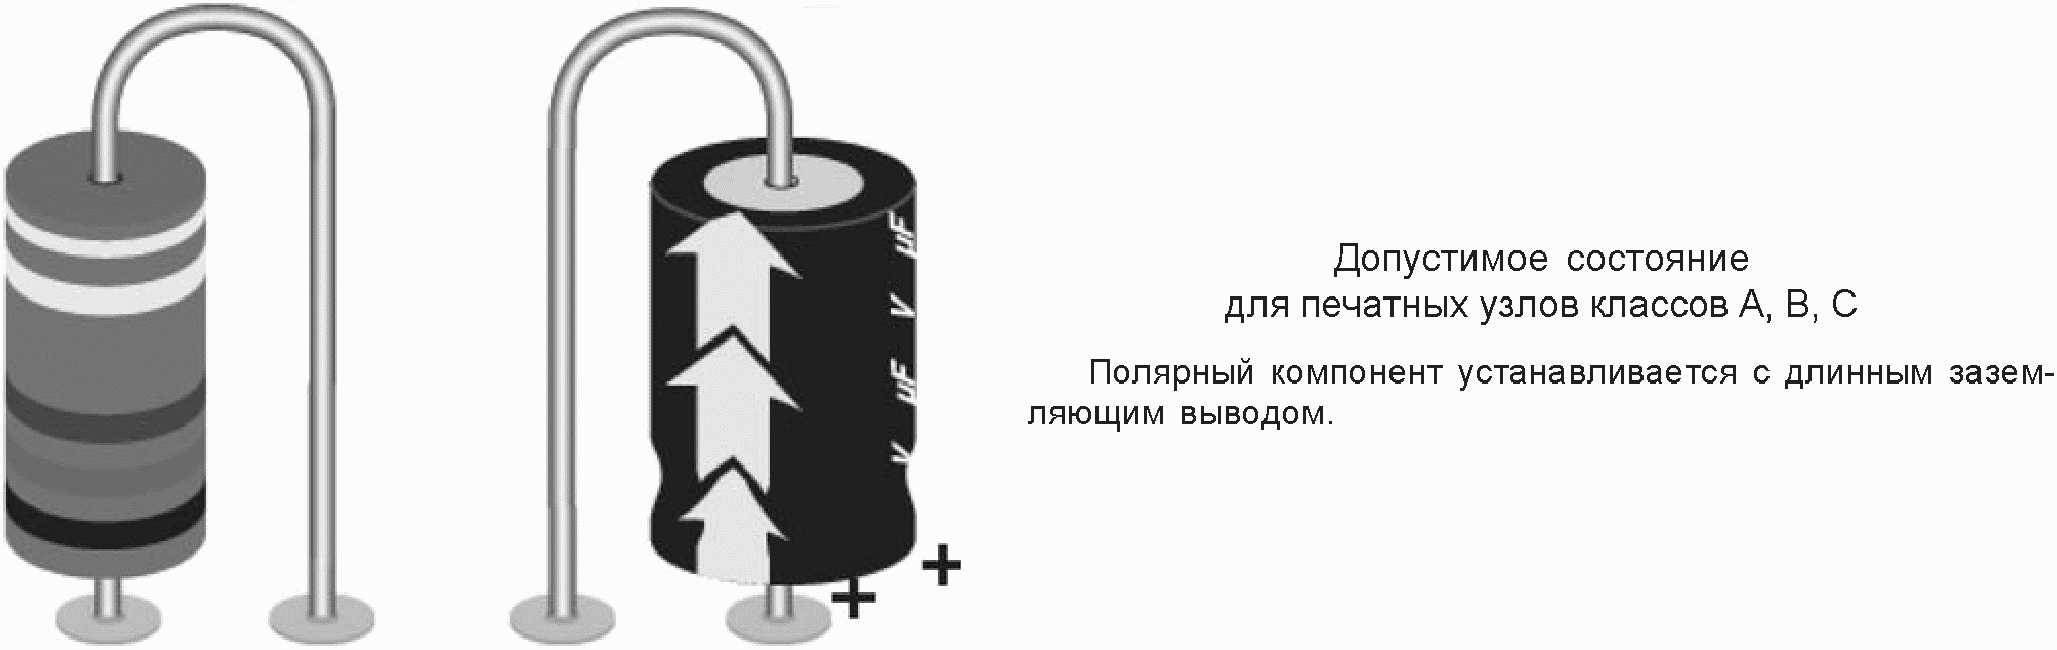
Рисунок 24. Компонент с осевыми выводами,
вертикальный монтаж: допустимое состояние
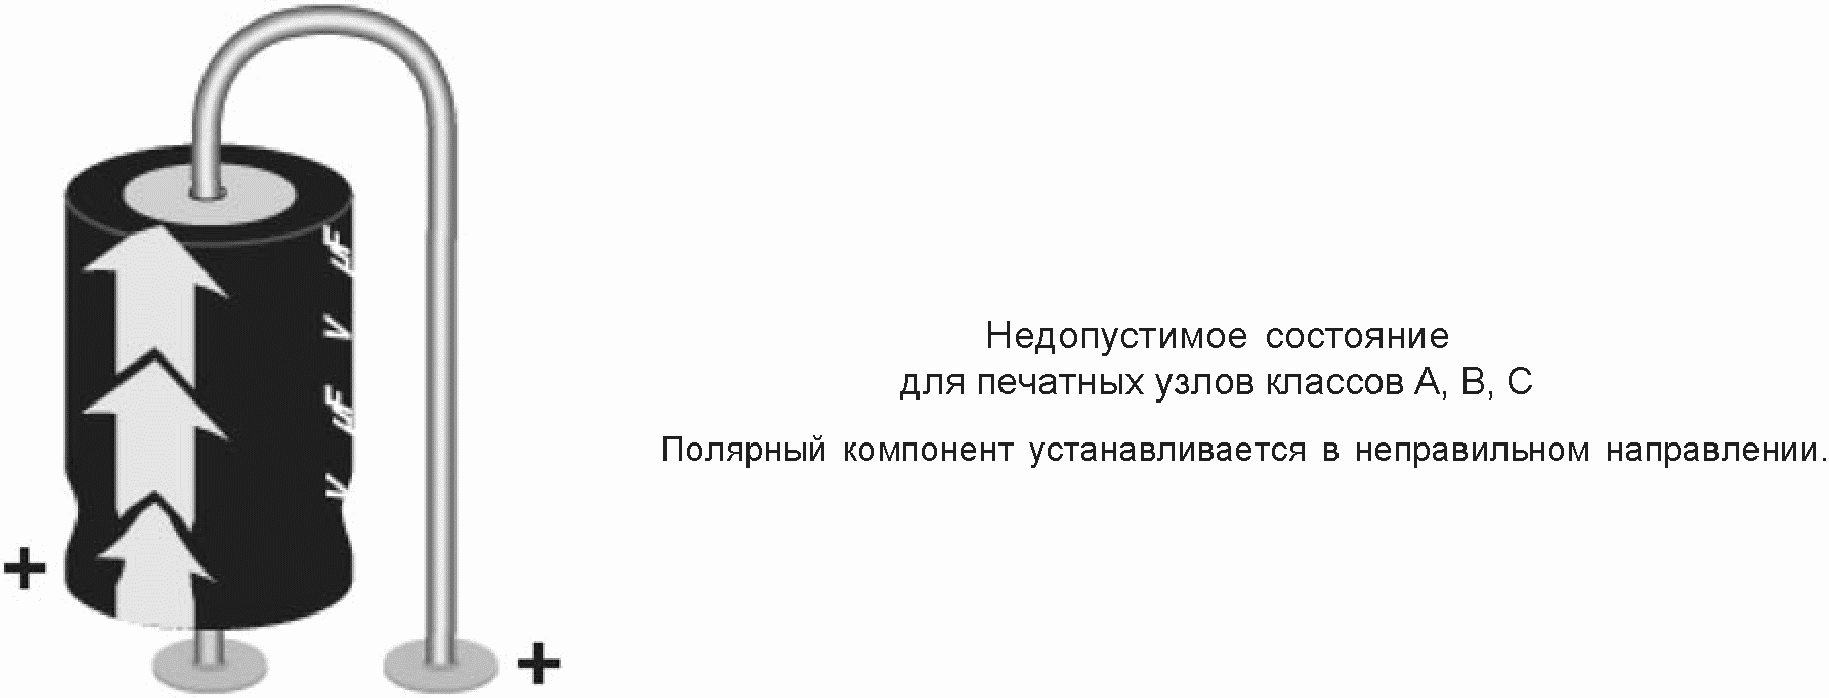
вертикальный монтаж: недопустимое состояние
На рисунках 26 - 28 показаны критерии вертикального монтажа компонентов с радиальными выводами.
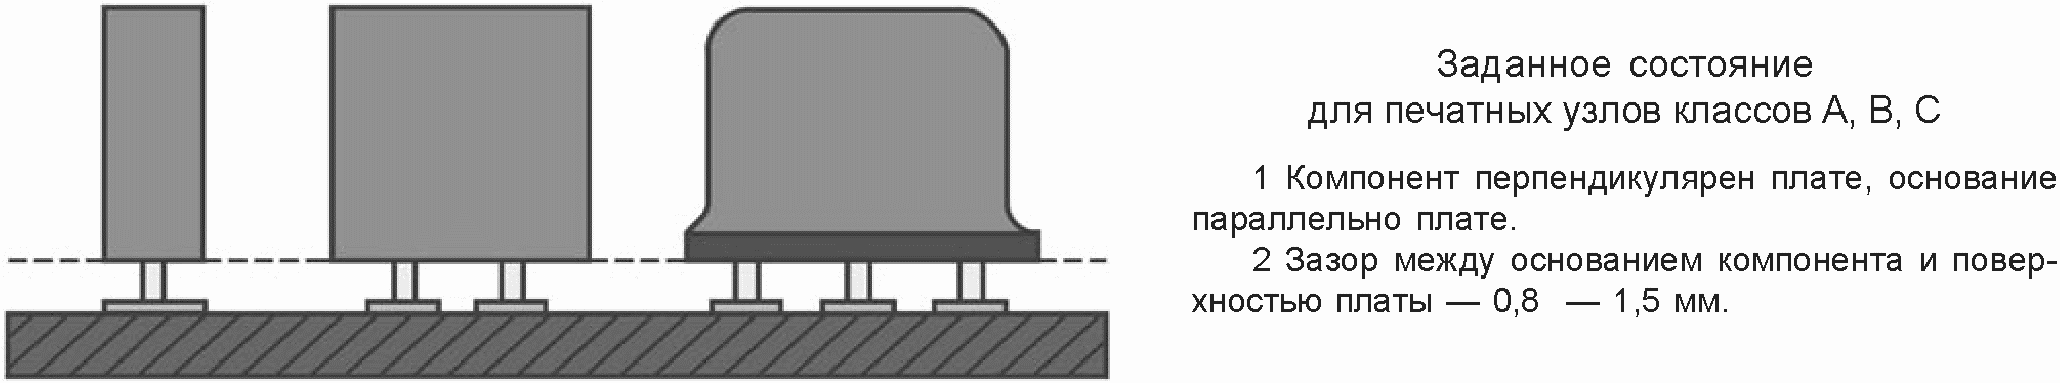
Рисунок 26. Компоненты с радиальными выводами,
вертикальный монтаж: заданное состояние
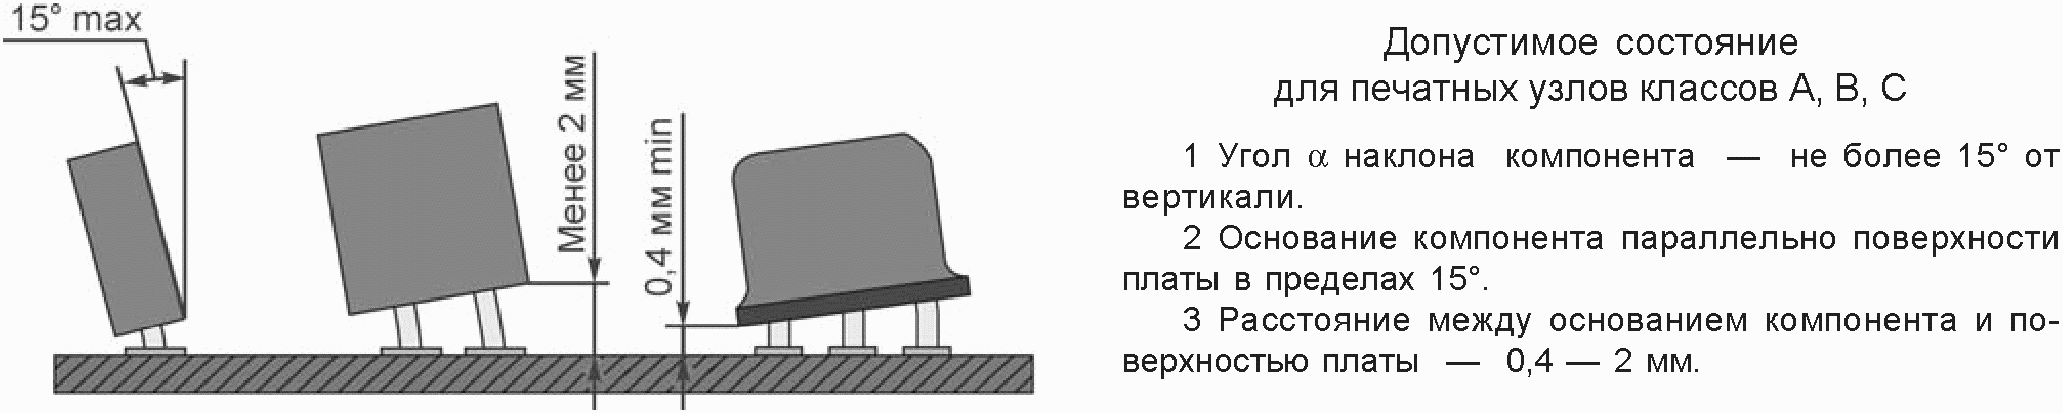
Рисунок 27. Компоненты с радиальными выводами,
вертикальный монтаж: допустимое состояние
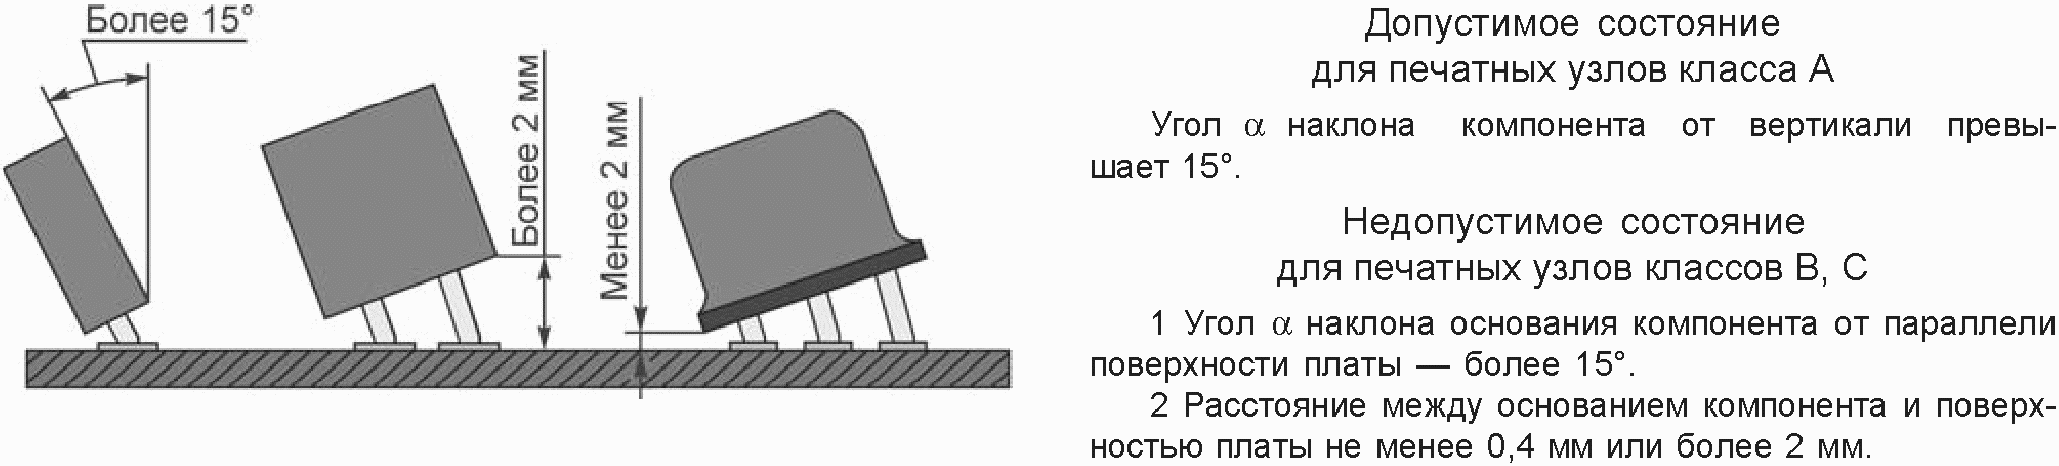
вертикальный монтаж: виды состояний
На рисунках 29 - 30 показаны критерии горизонтального монтажа компонентов с осевыми выводами.
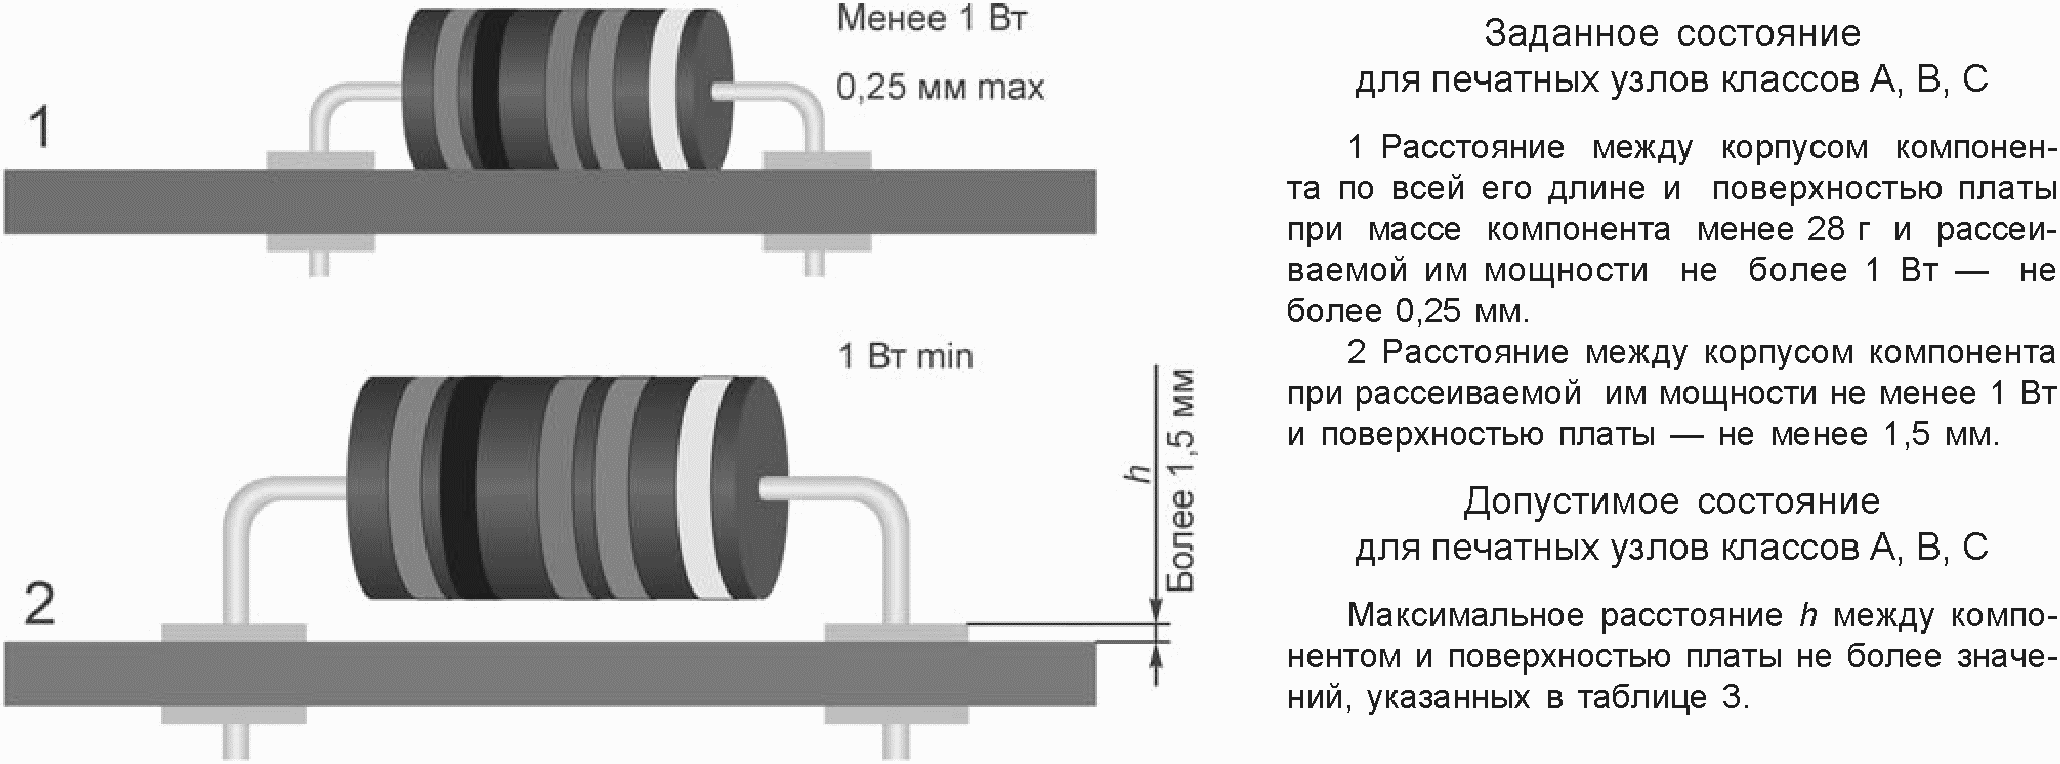
Рисунок 29. Компоненты с осевыми выводами,
горизонтальный монтаж: виды состояния
Таблица 3
Расстояние h между компонентом и платой
Мощность, Вт | h | Класс A | Класс B | Класс C |
До 1 | Макс., мм | 3 | 3 | 0,7 |
Не менее 1 | Мин., мм | 1,5 | 1,5 | 1,5 |
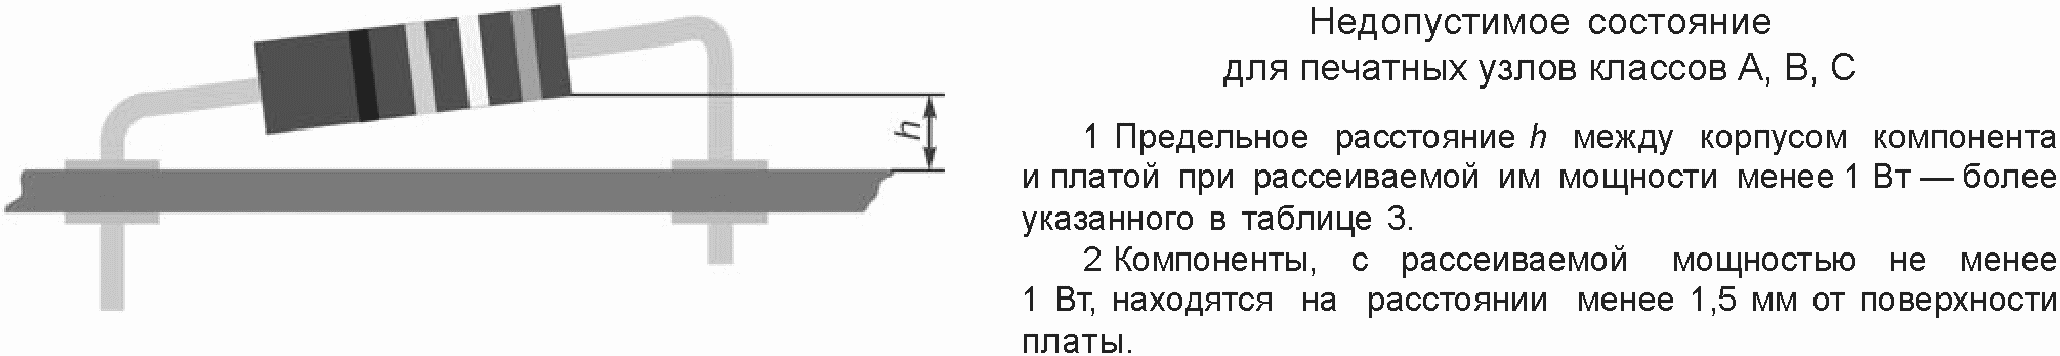
горизонтальный монтаж: недопустимое состояние
На рисунках 31 - 33 показаны критерии монтажа корпусов DIP.
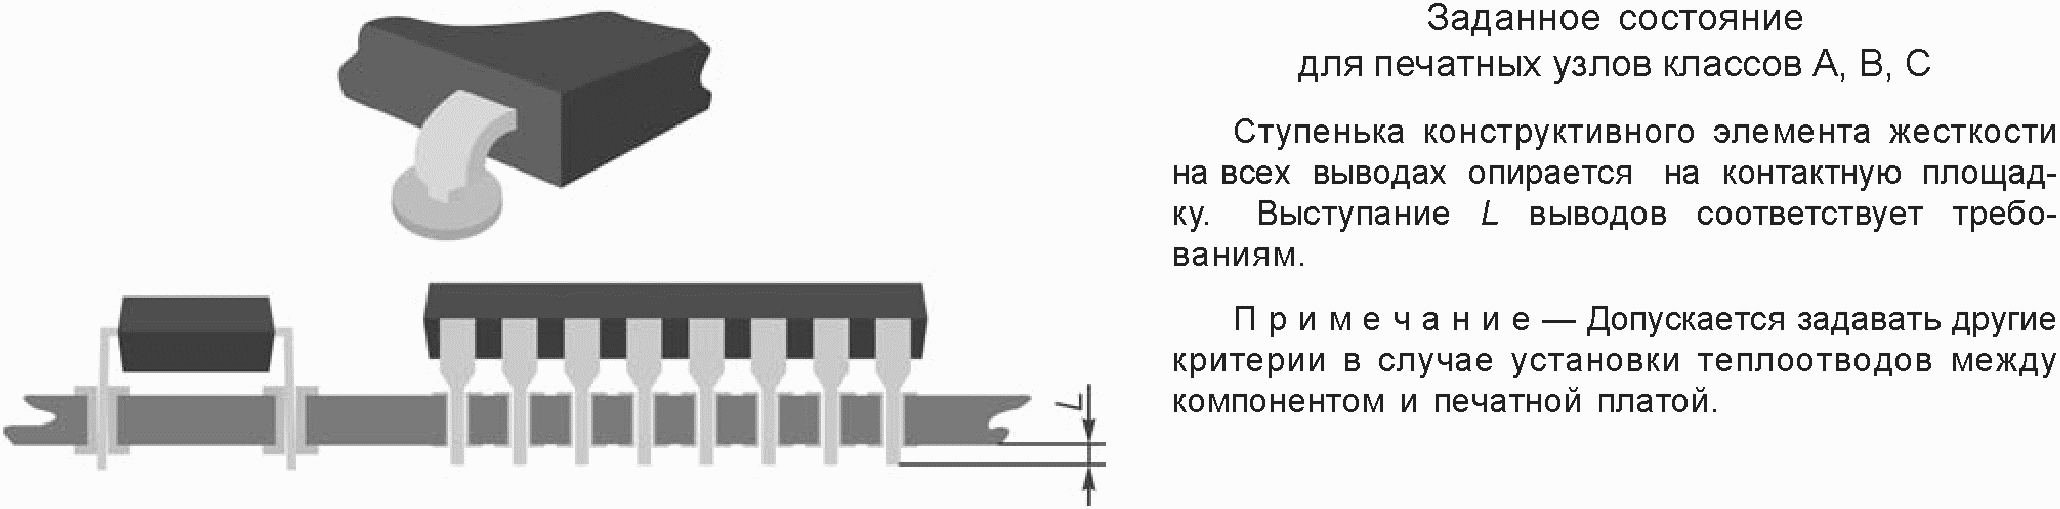
Рисунок 31. Корпуса DIP: заданное состояние
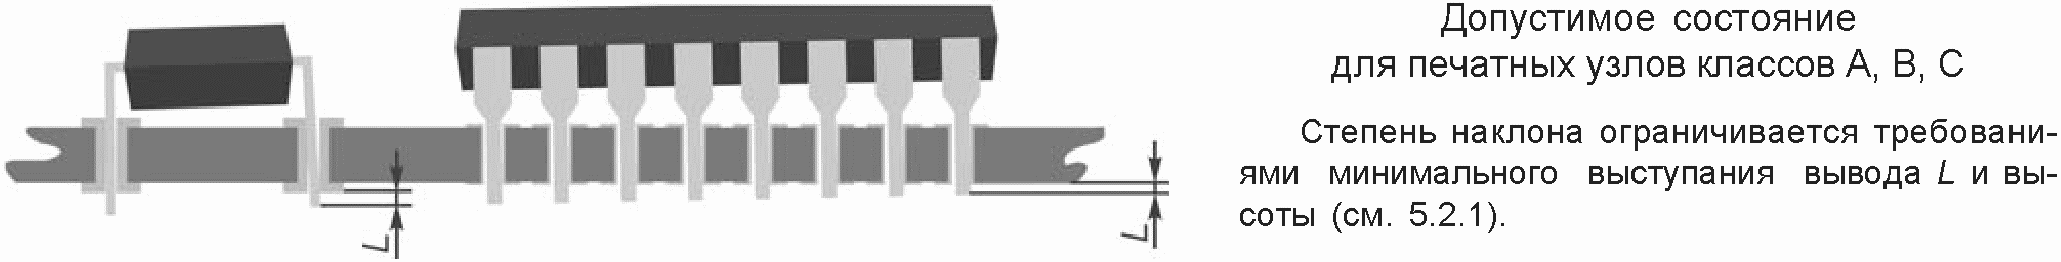
Рисунок 32. Корпуса DIP: допустимое состояние
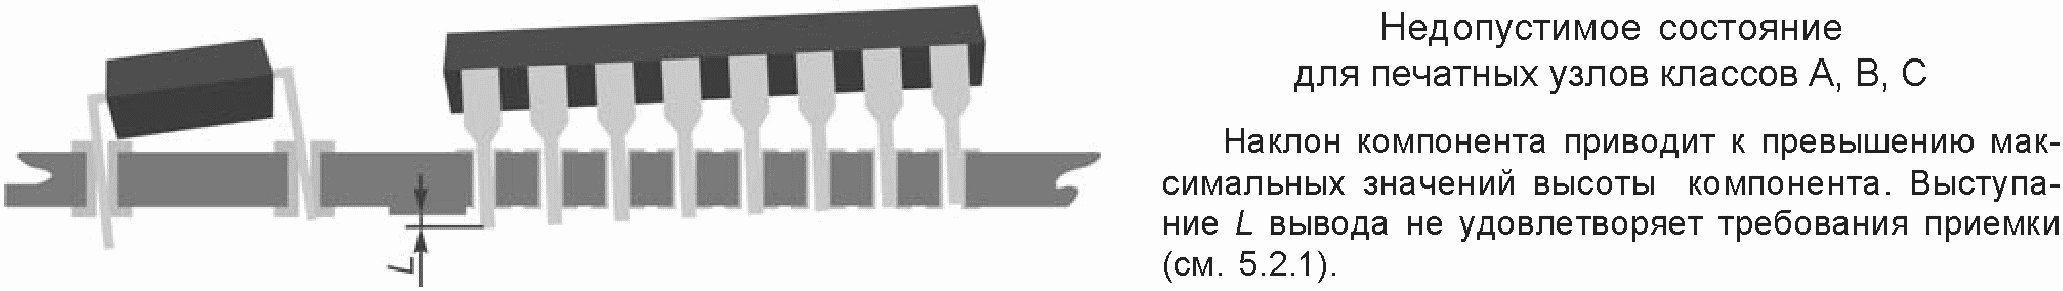
На рисунках 34 - 36 показаны критерии вертикального монтажа с зазором компонентов с осевыми выводами
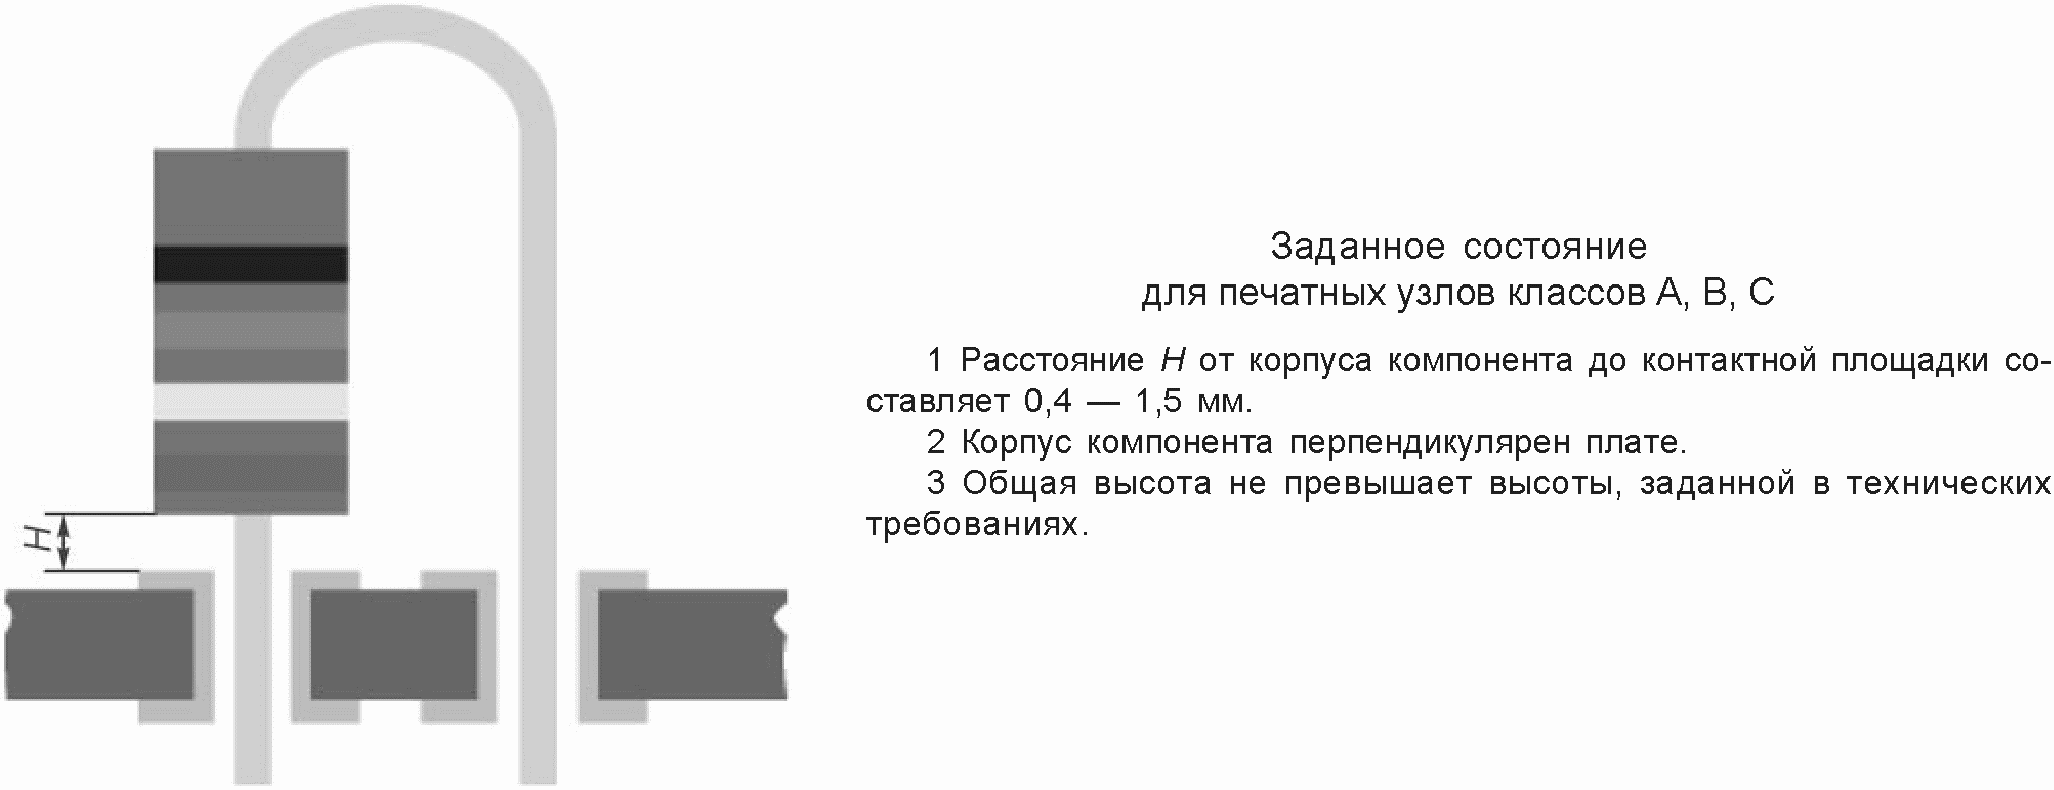
Рисунок 34. Компоненты с осевыми выводами,
вертикальная установка с зазором: заданное состояние
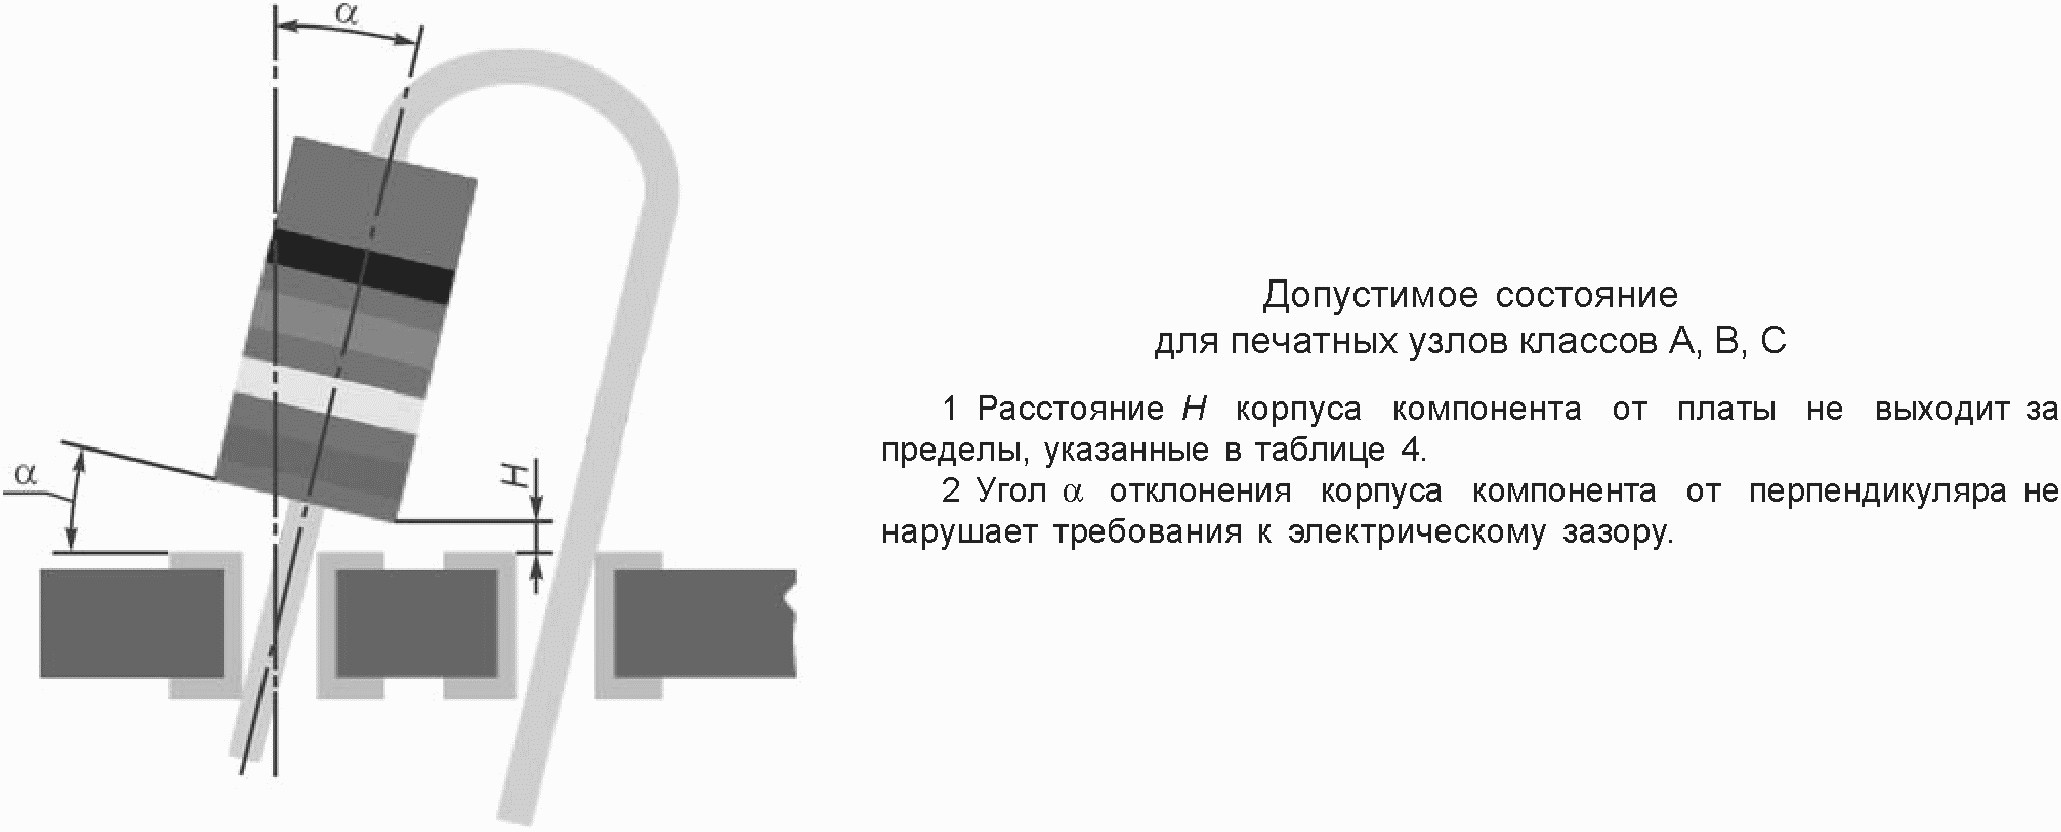
Рисунок 35. Компоненты с осевыми выводами,
вертикальная установка с зазором: допустимое состояние
Таблица 4
Расстояние H и угол  между компонентом и платой
H, мм | Класс A | Класс B | Класс C |
Min | 0,13 | 0,4 | 0,4 |
Max | 6 | 3 | 1,5 |
 | Электрический зазор не нарушается | ||
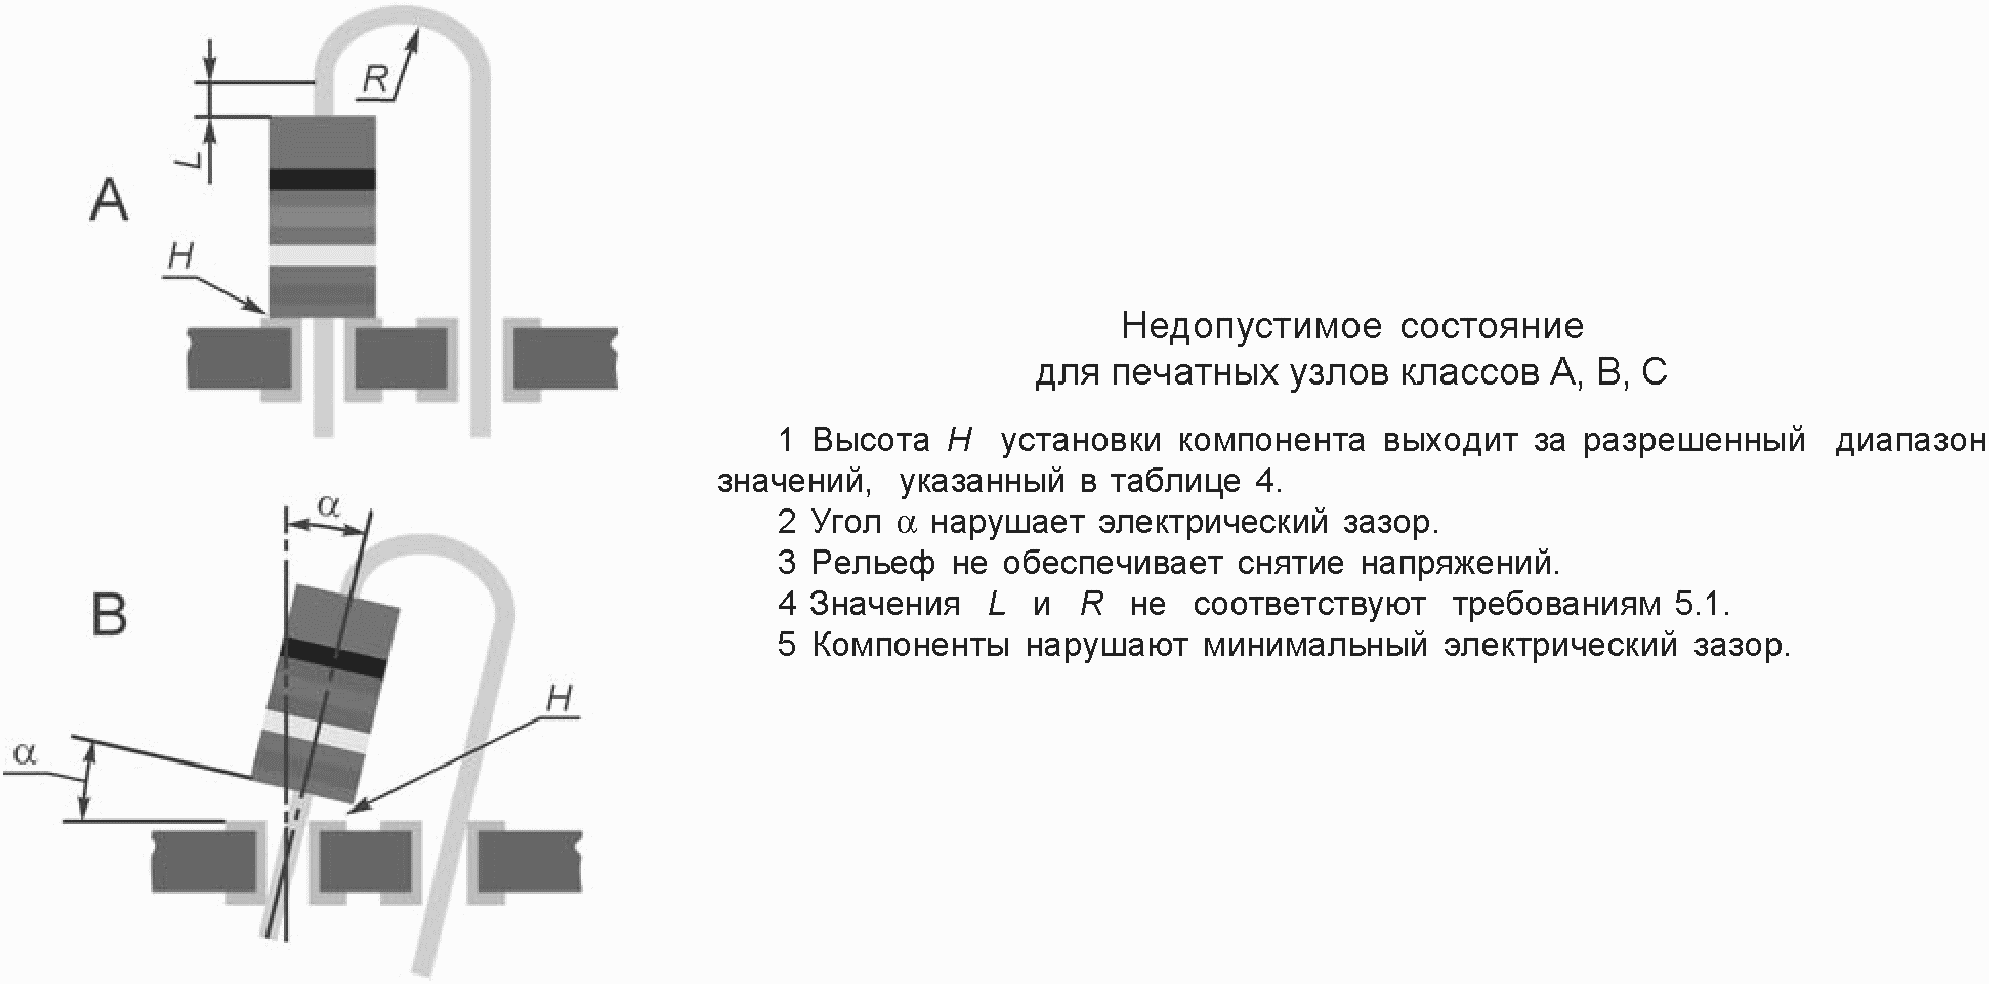
установка с зазором: недопустимое состояние
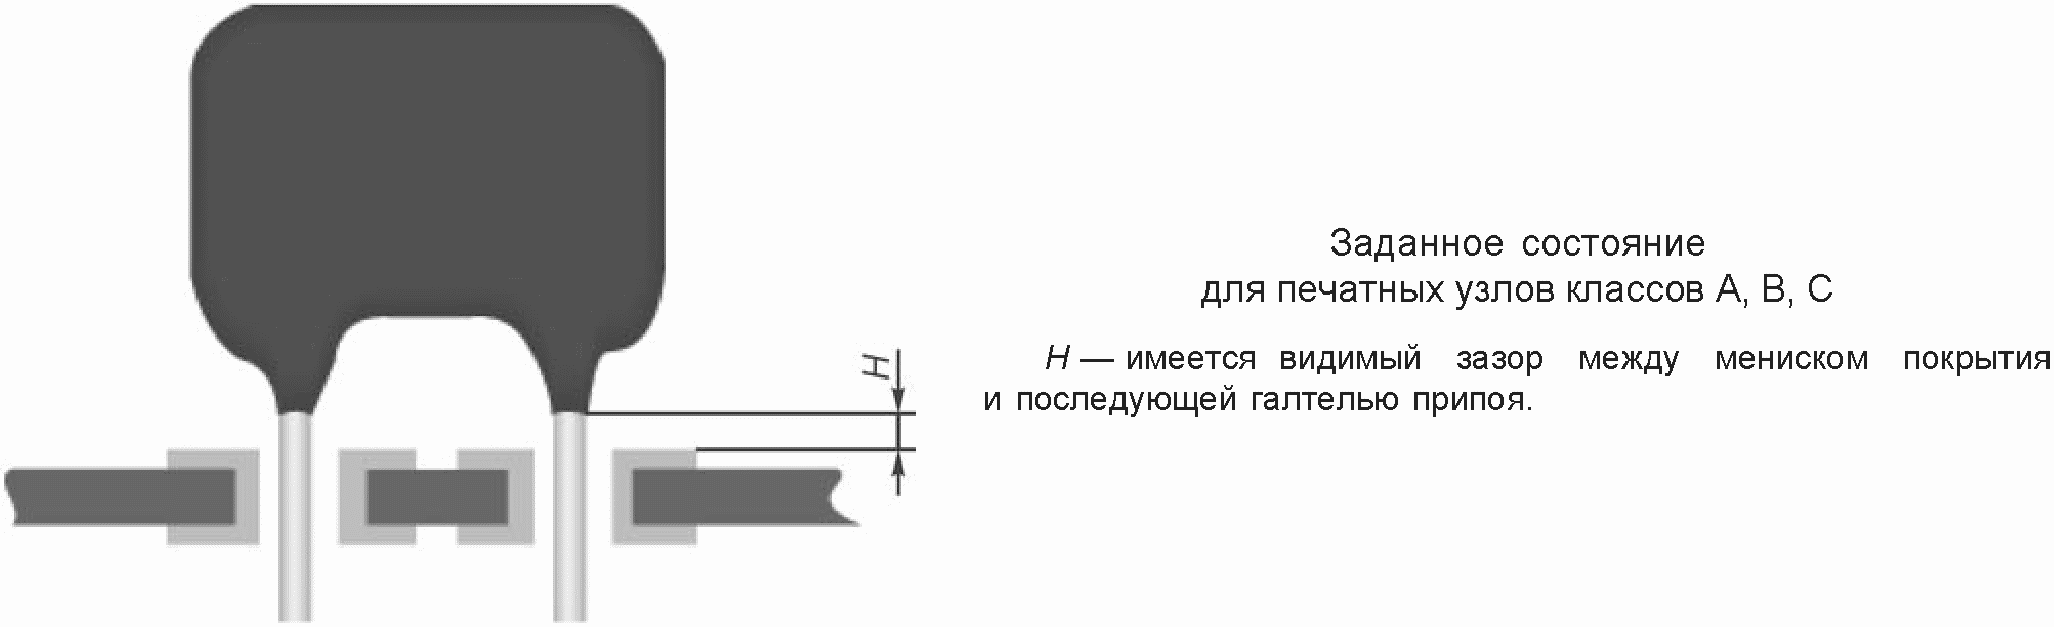
Рисунок 37. Мениск покрытия
над отверстием: заданное состояние
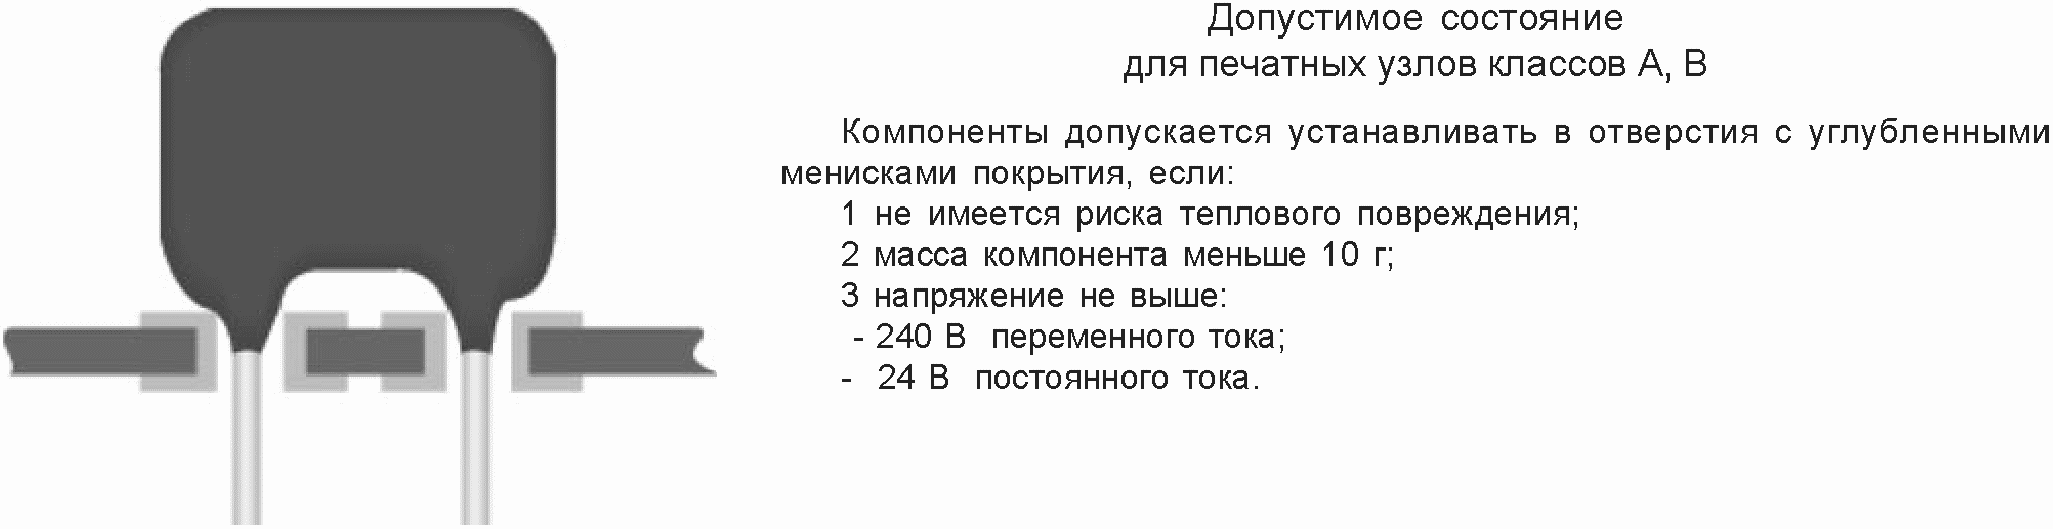
Рисунок 38. Мениски покрытия, углубленные
в отверстия: допустимое состояние
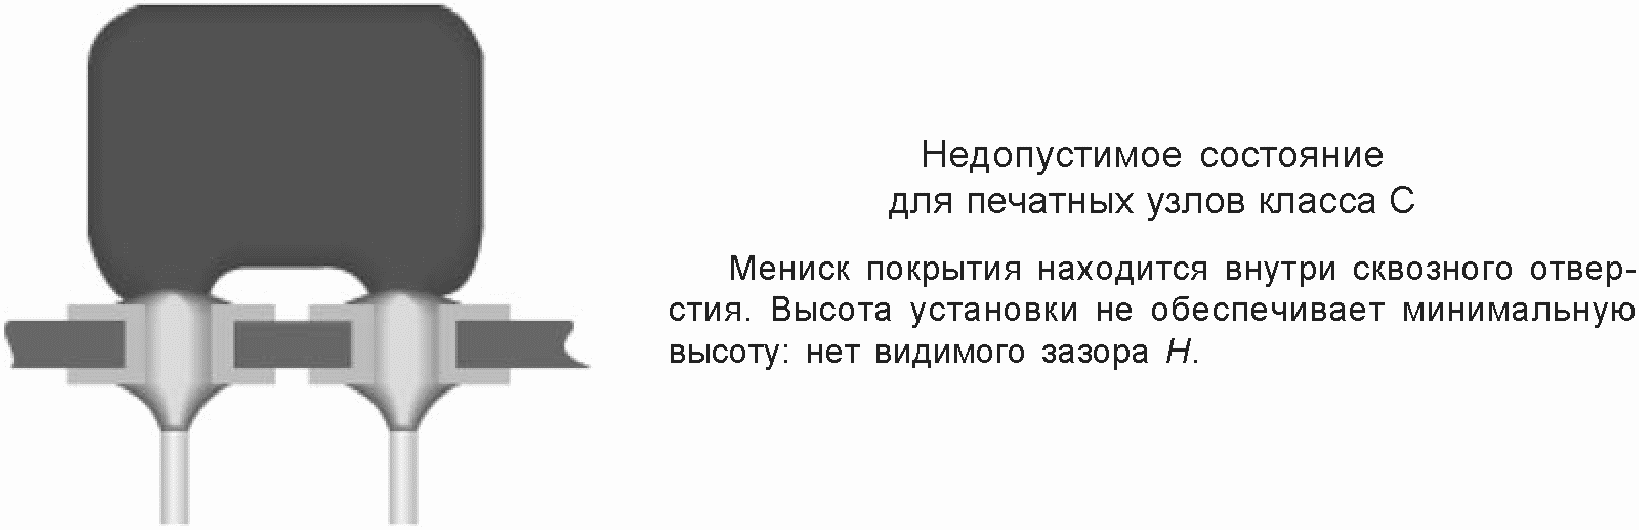
Рисунок 39. Мениски покрытия, углубленные
в отверстия: недопустимое состояние
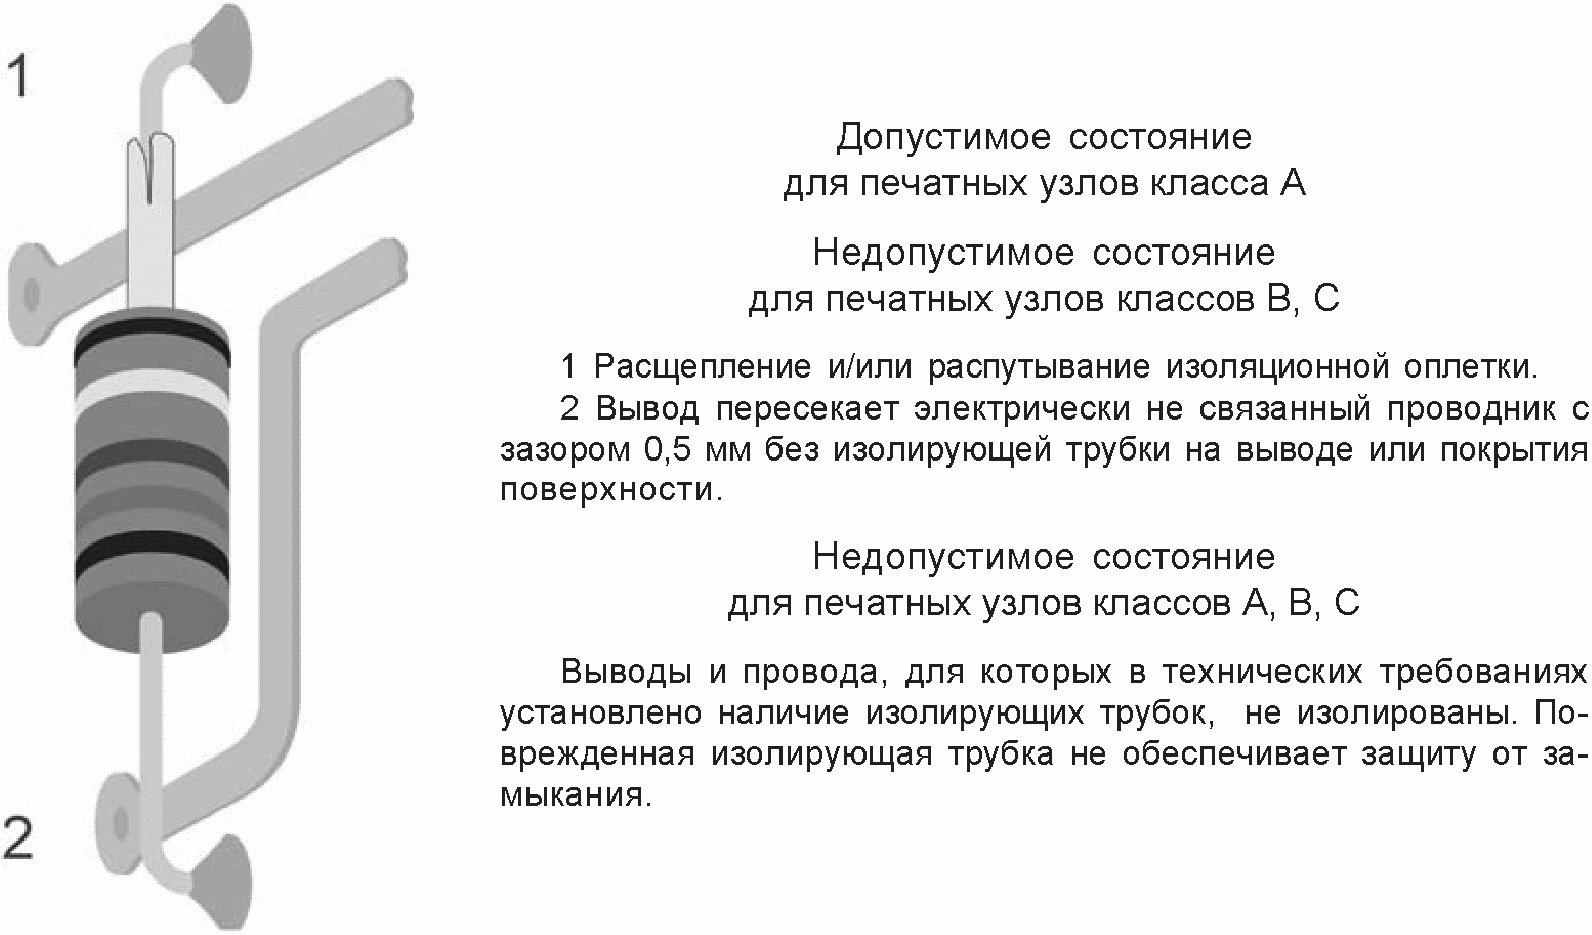
На рисунках 40, 41 показаны критерии монтажа компонентов, монтируемых над проводниками с изолирующими трубками
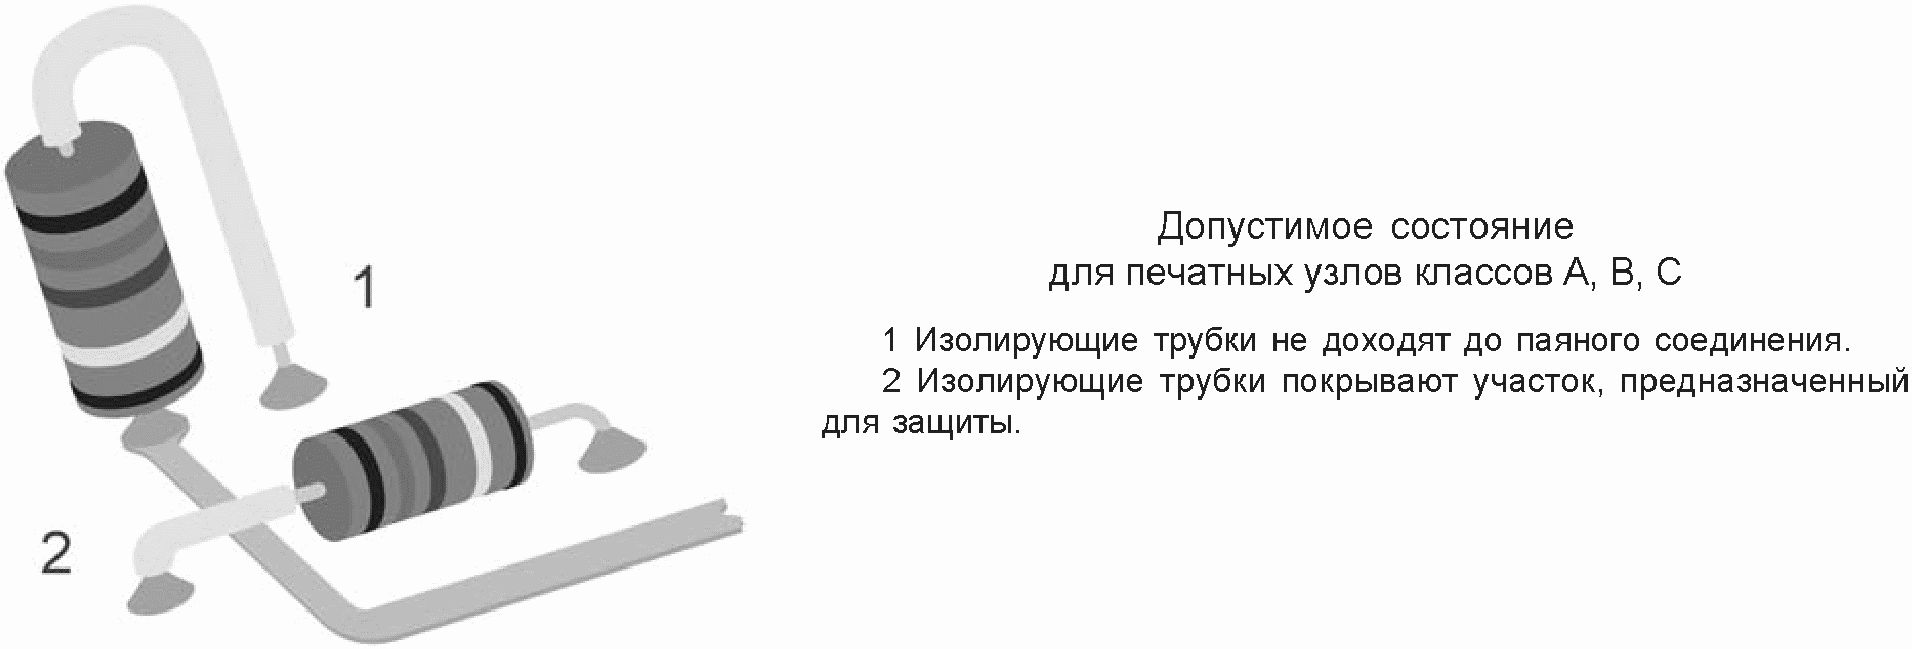
Рисунок 40. Выводы, пересекающие
проводники: допустимое состояние
Формовка выводов для снятия напряжения на компонентах
На рисунках 42, 43 показаны критерии формовки выводов компонентов
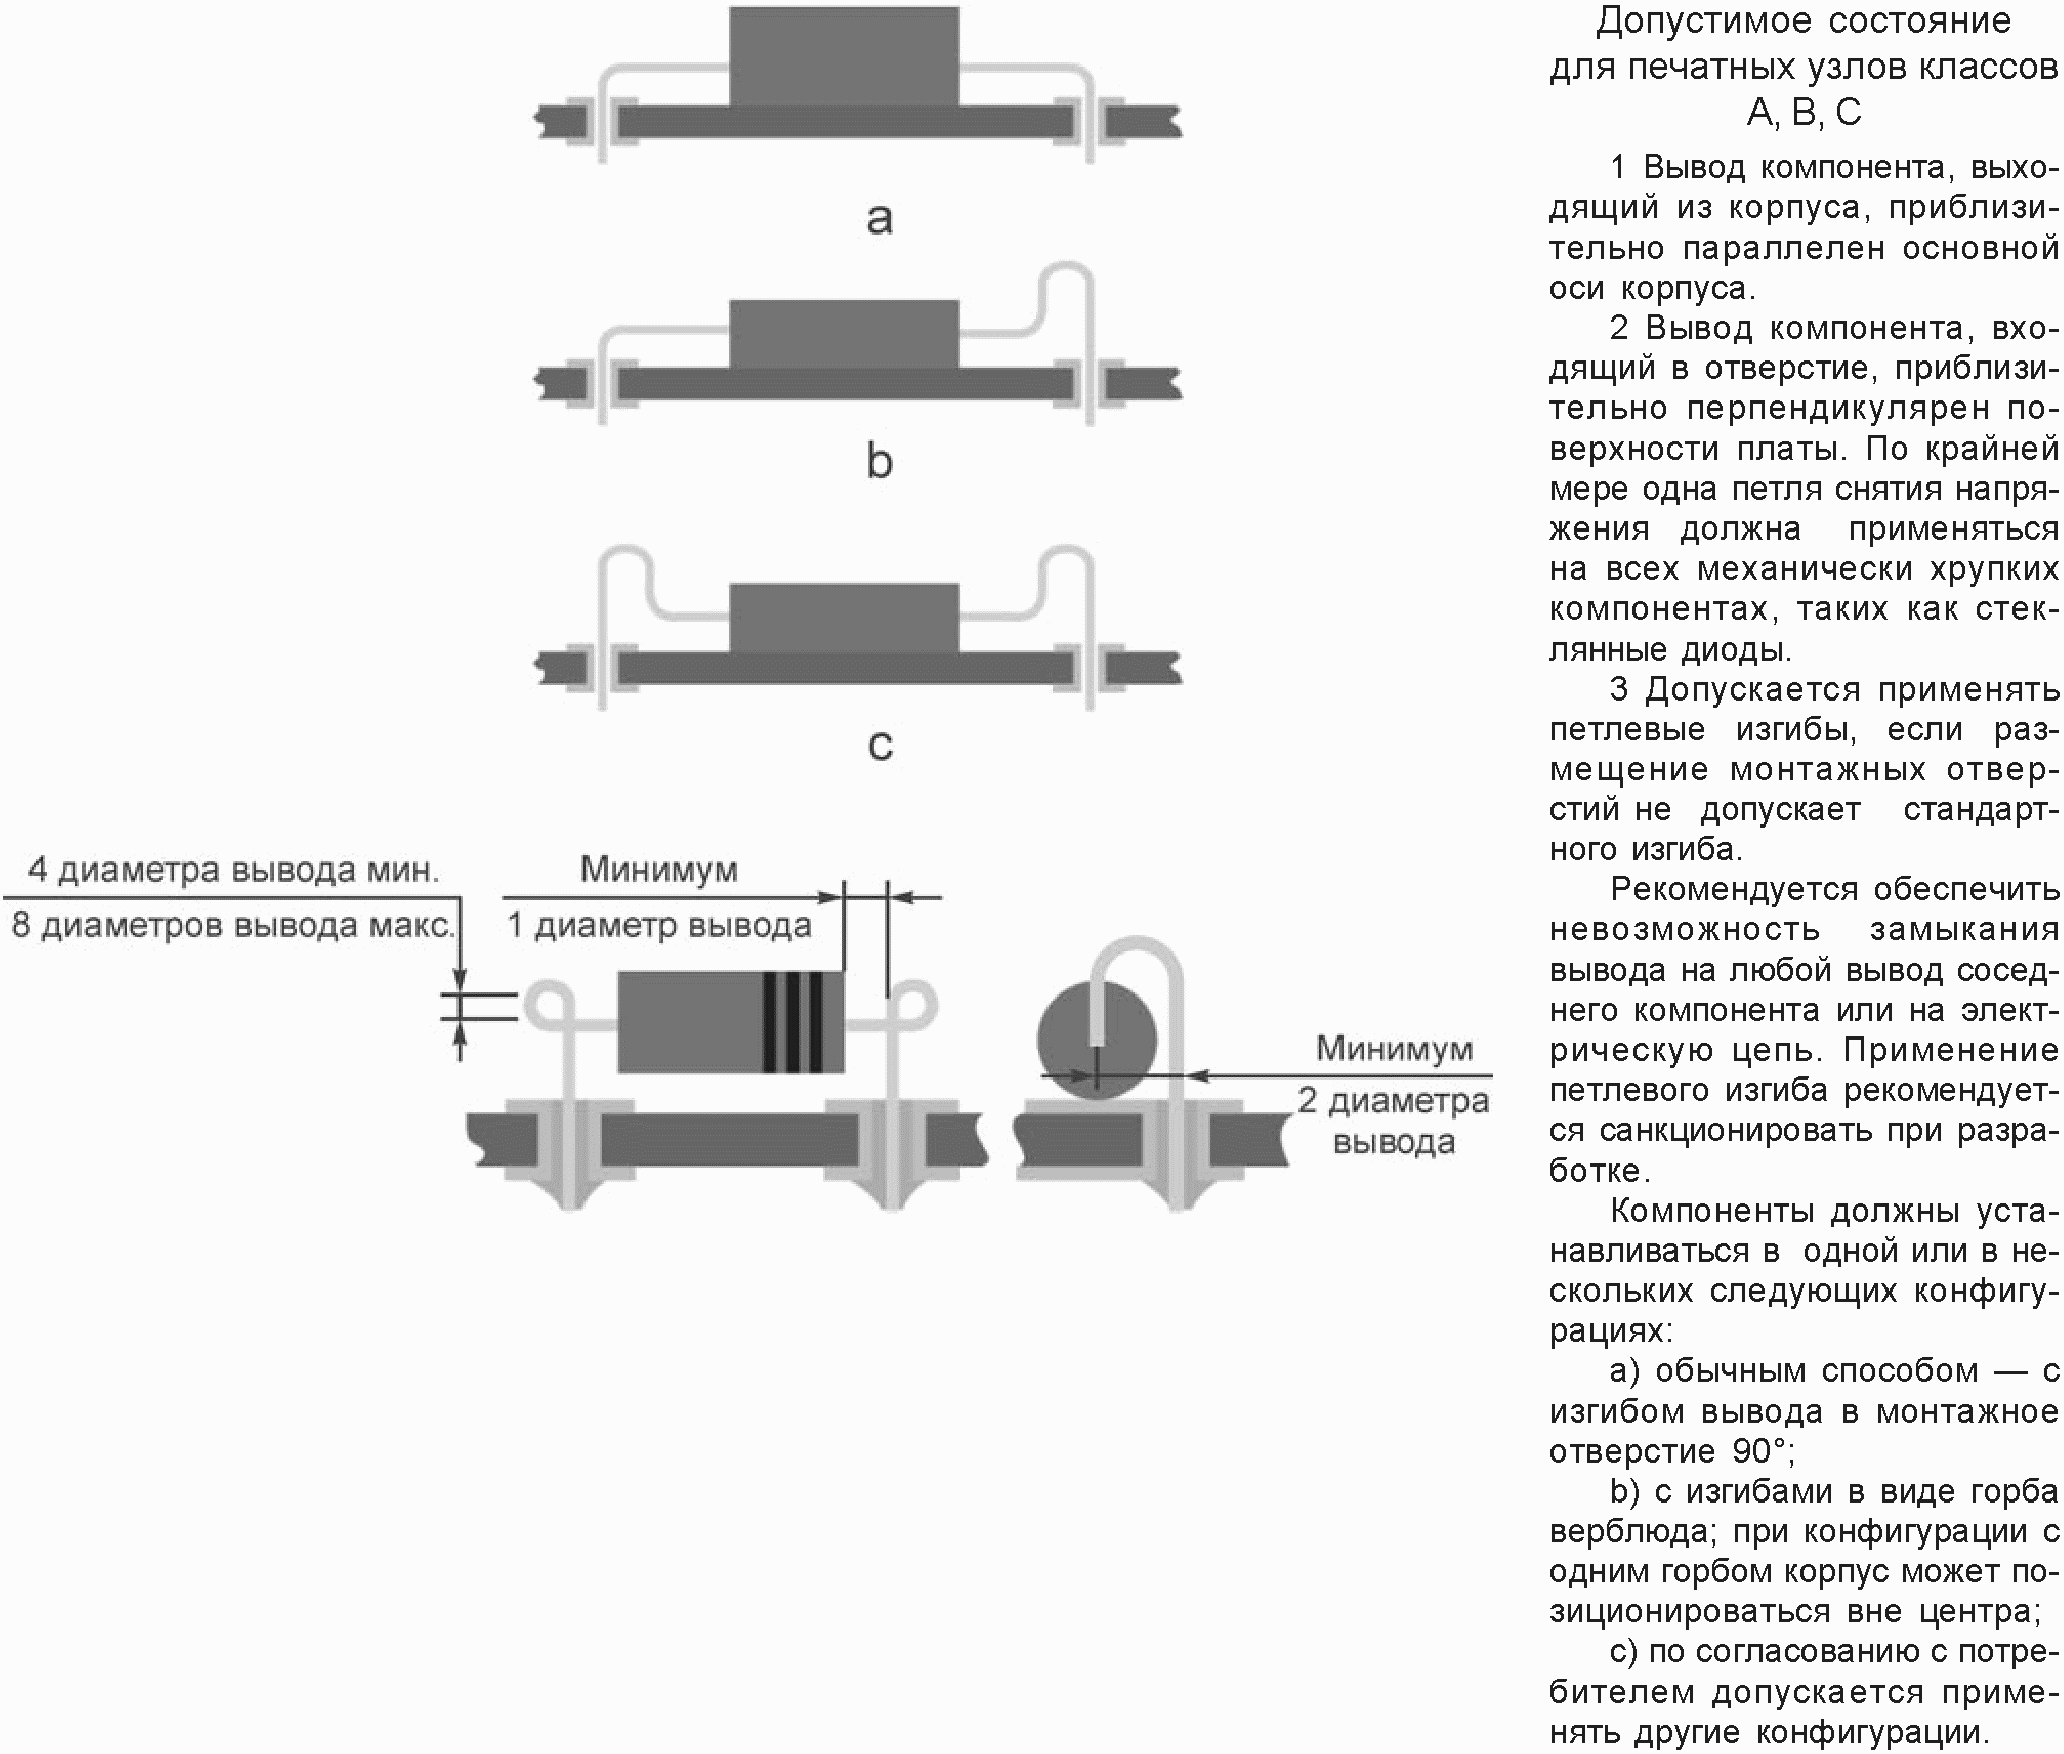
Рисунок 42. Формовка выводов для снятая напряжения
компонентов с осевыми выводами: допустимое состояние
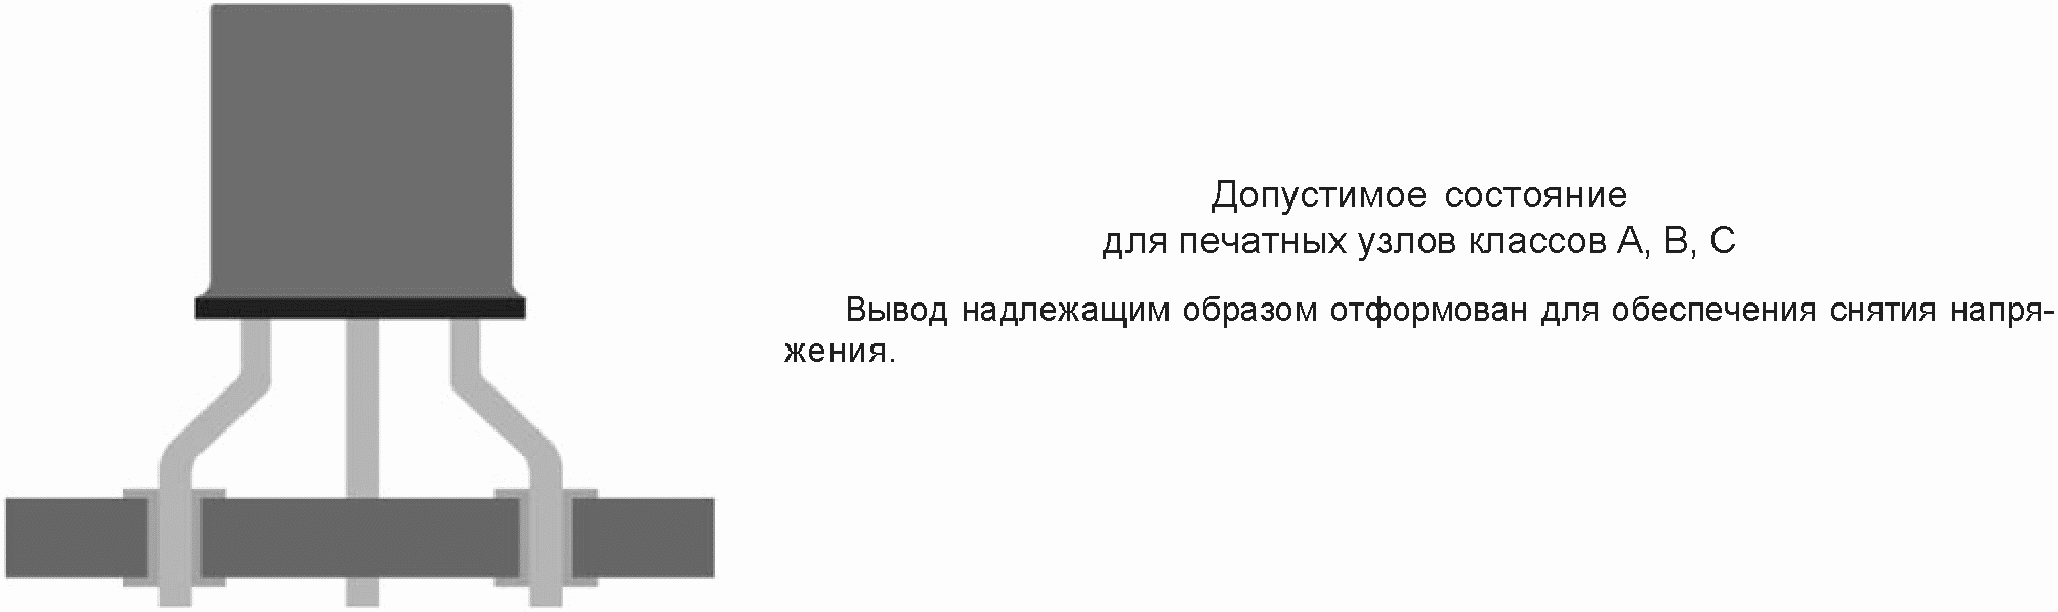
компонентов с радиальными выводами: допустимое состояние
Посадочное место компонента, не занятое в нарушение утвержденного сборочного чертежа, является недопустимым состоянием и дефектом для изделий всех классов.
Посадочное место компонента, занятое любым другим компонентом, который отличается по типу, размерам или номинальному значению от заданного утвержденным сборочным чертежом, является недопустимым состоянием и дефектом для изделий всех классов.
Повреждение вывода или корпуса компонента может произойти как во время установки, так и до нее. Данный подраздел относится только к некоторым видам повреждений, например повреждению выводов, корпусов DIP, пластиковых или стеклянных литых корпусов.
Компоненты с осевыми и радиальными выводами
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду рисунок 51, а не рисунок 43. |
На рисунках 44 - 43 показаны виды состояний поврежденных выводов компонентов с осевыми и радиальными выводами.
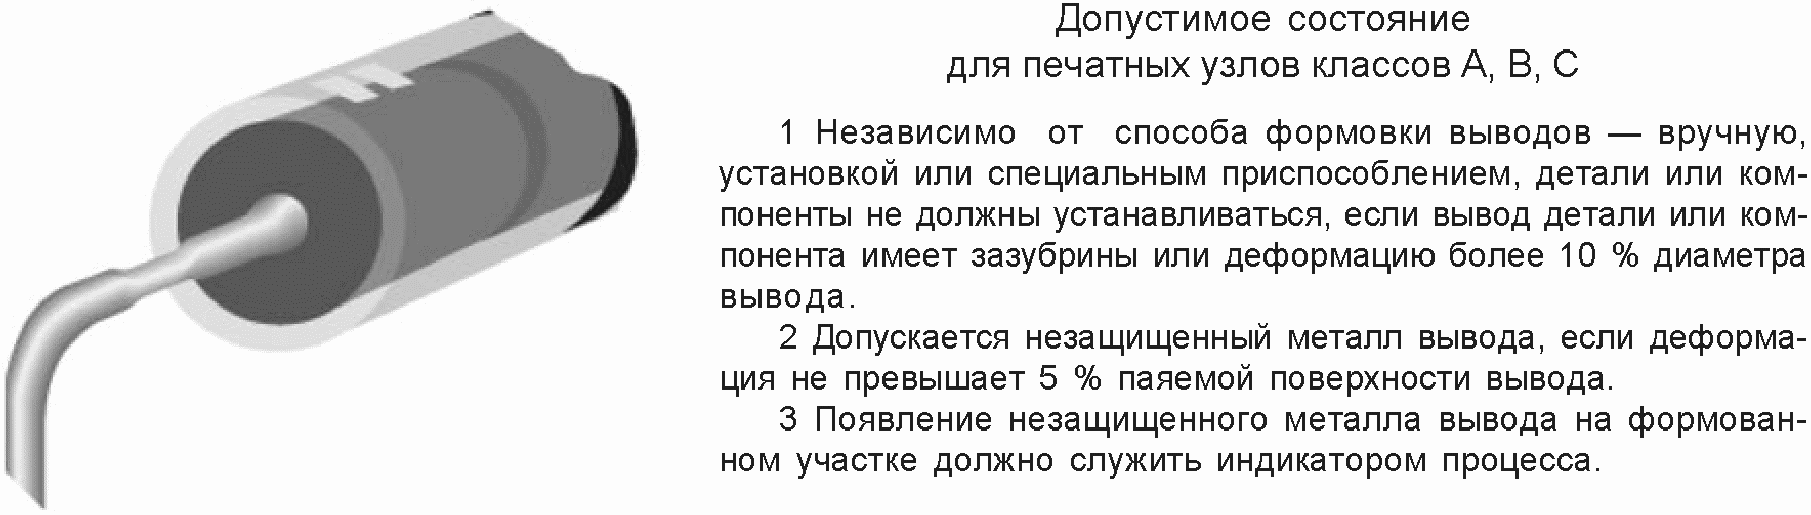
Рисунок 44. Повреждение осевого вывода
компонента: допустимое состояние
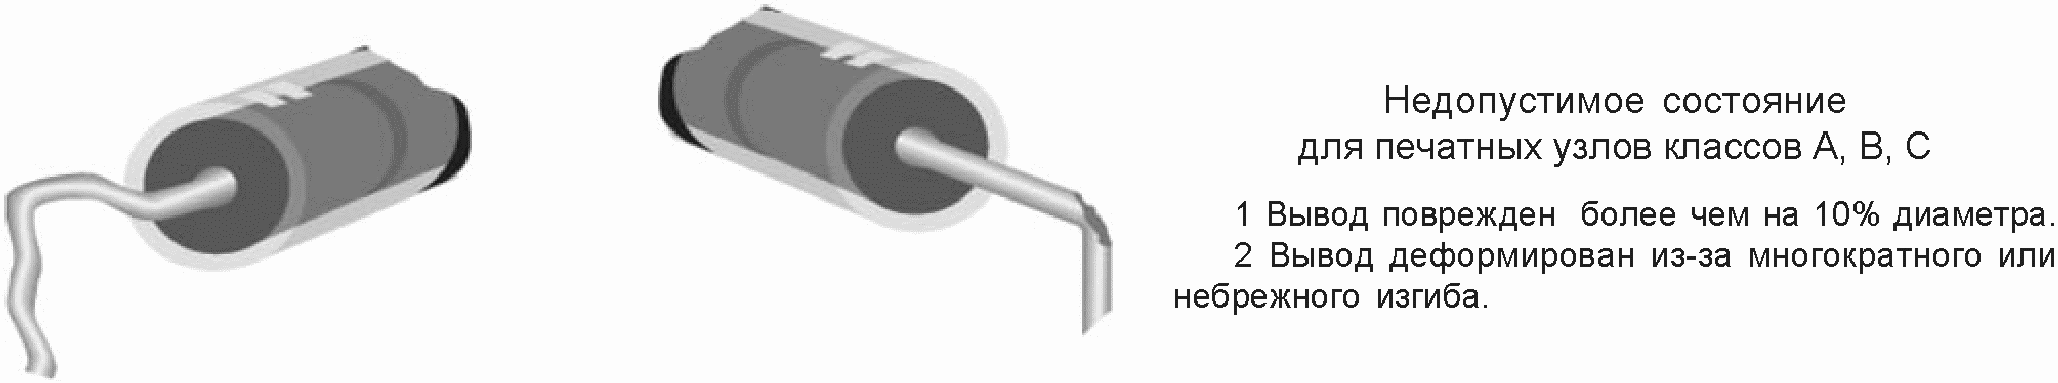
Рисунок 45. Повреждение осевого вывода
компонента: недопустимое состояние
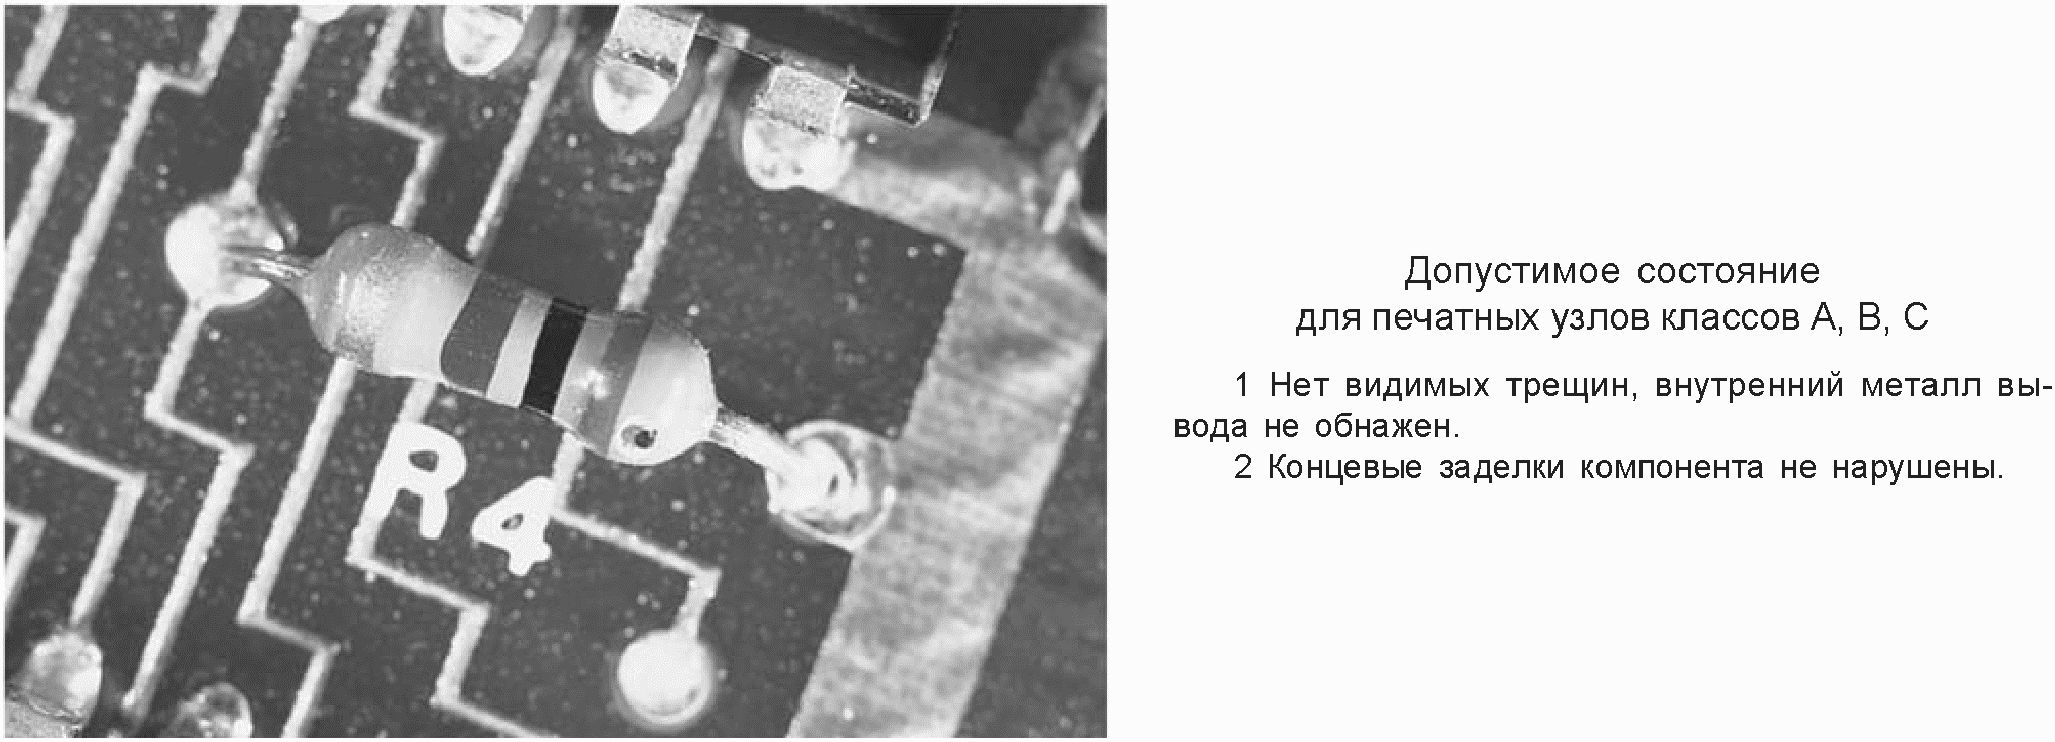
Рисунок 46. Повреждение корпуса компонента
с осевыми выводами: допустимое состояние
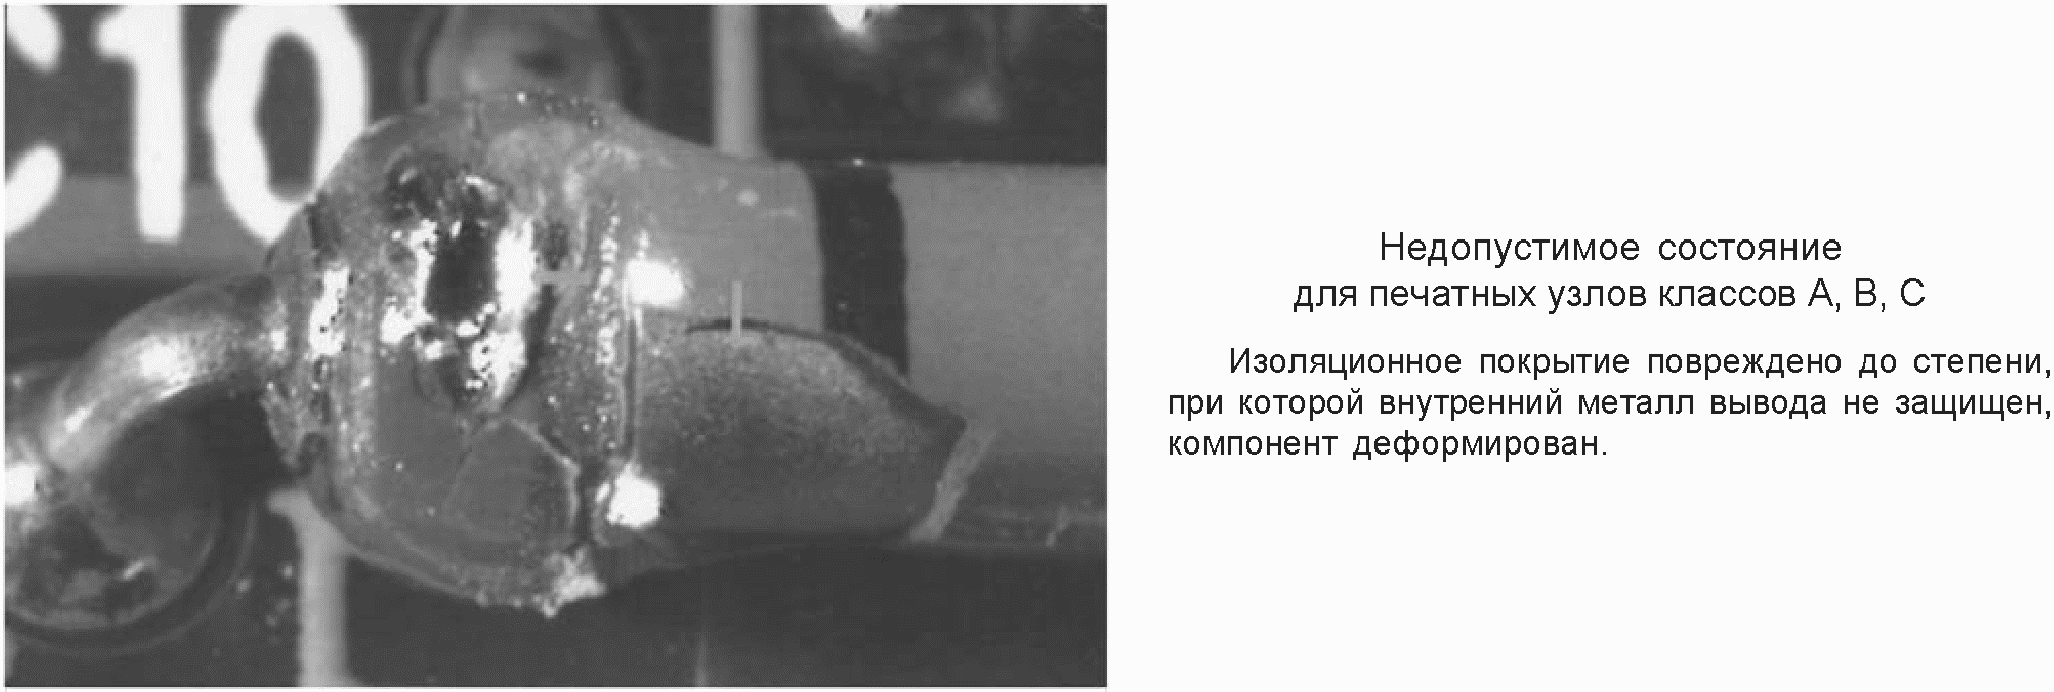
Рисунок 47. Повреждение корпуса компонента
с осевыми выводами: недопустимое состояние
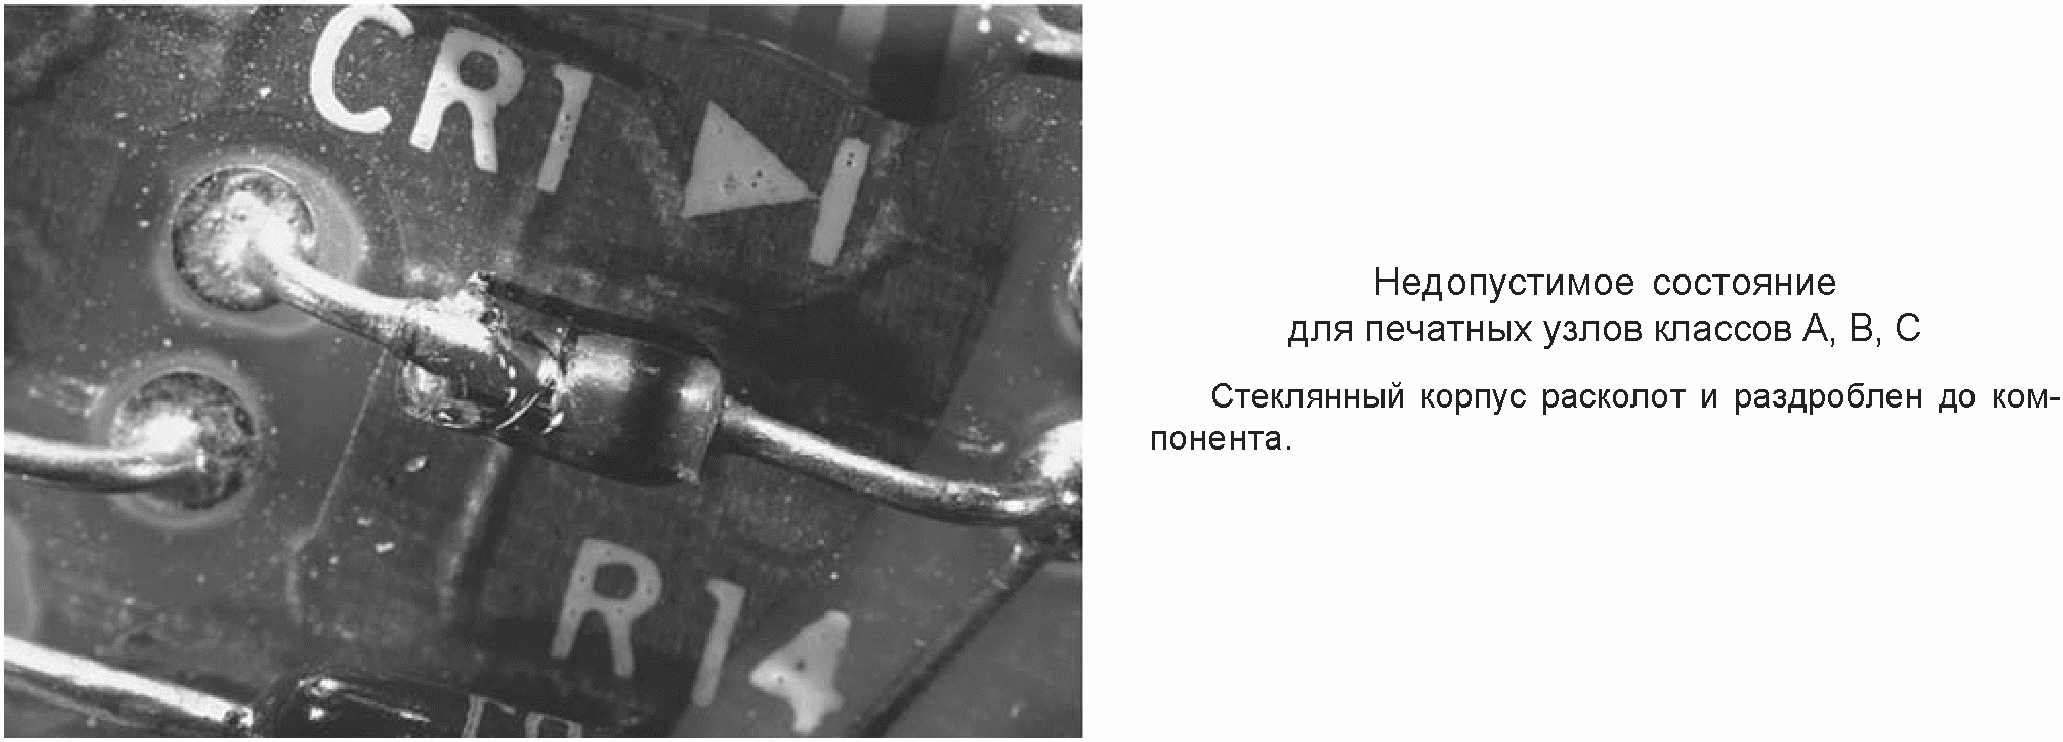
Рисунок 48. Повреждение стеклянного корпуса
компонента с осевыми выводами: недопустимое состояние
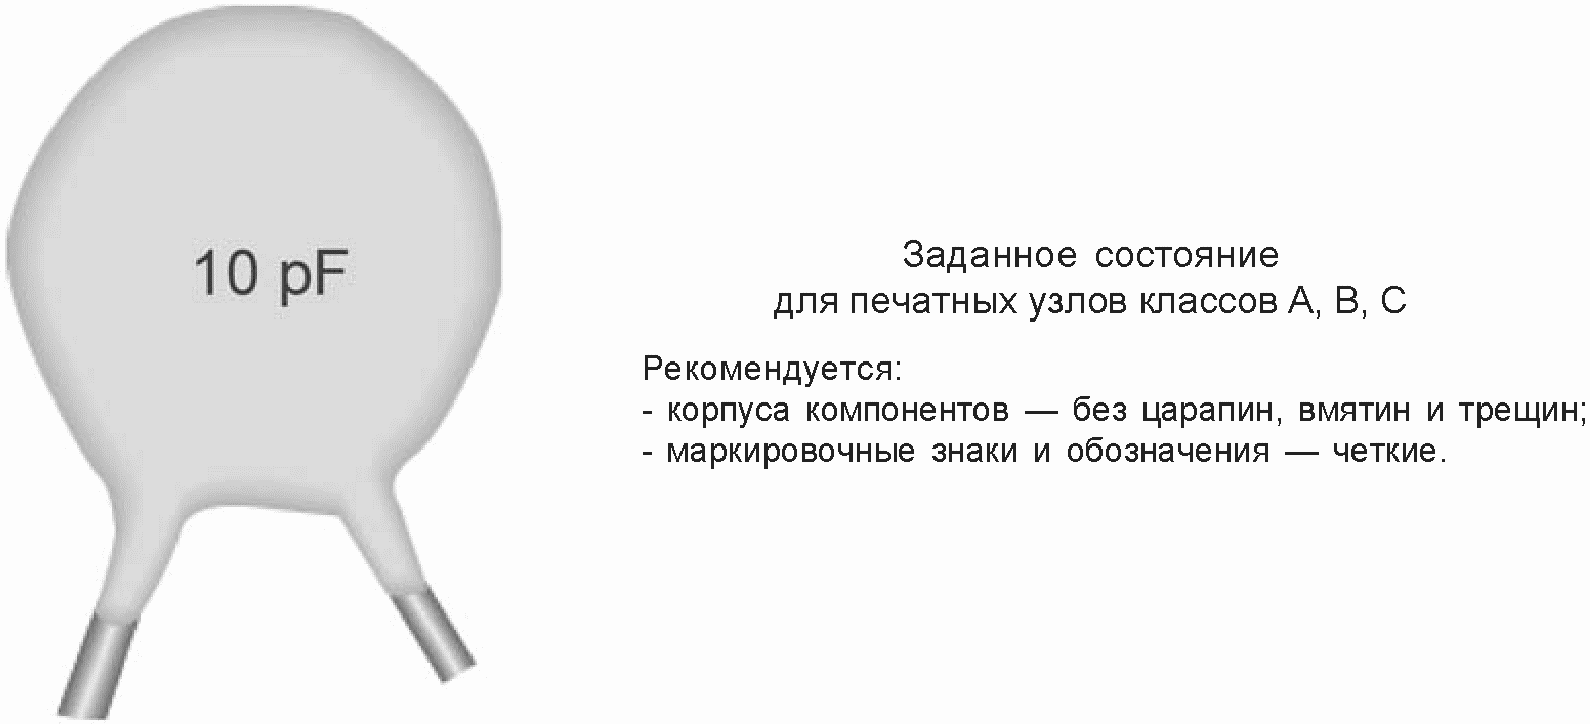
Рисунок 49. Повреждение корпуса компонента
с радиальными выводами: заданное состояние
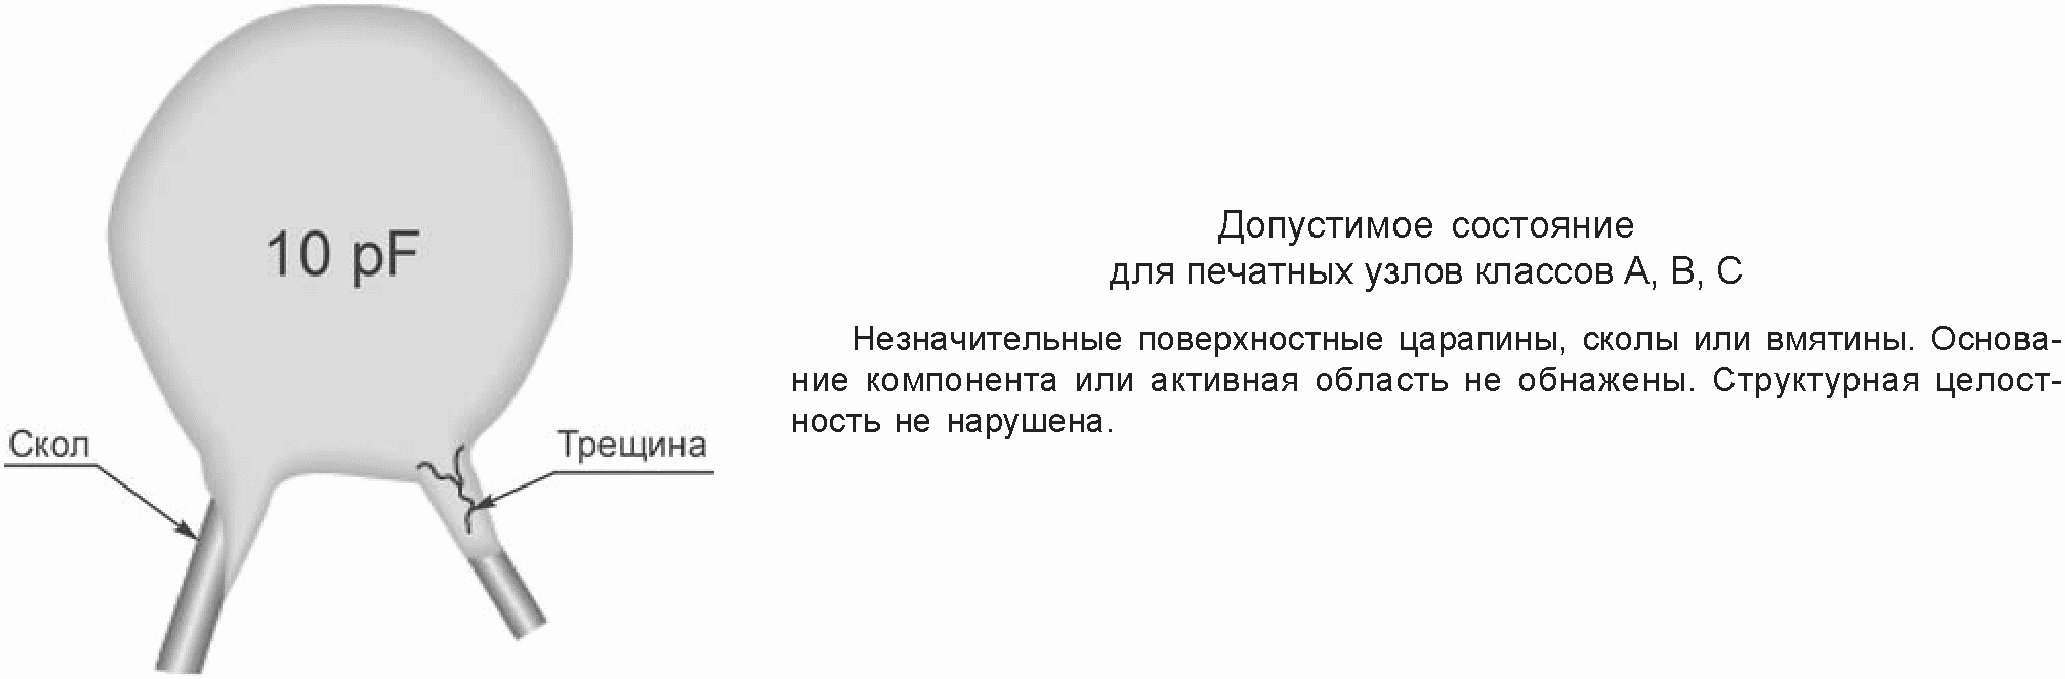
Рисунок 50. Повреждение корпуса компонента
с радиальными выводами: допустимое состояние
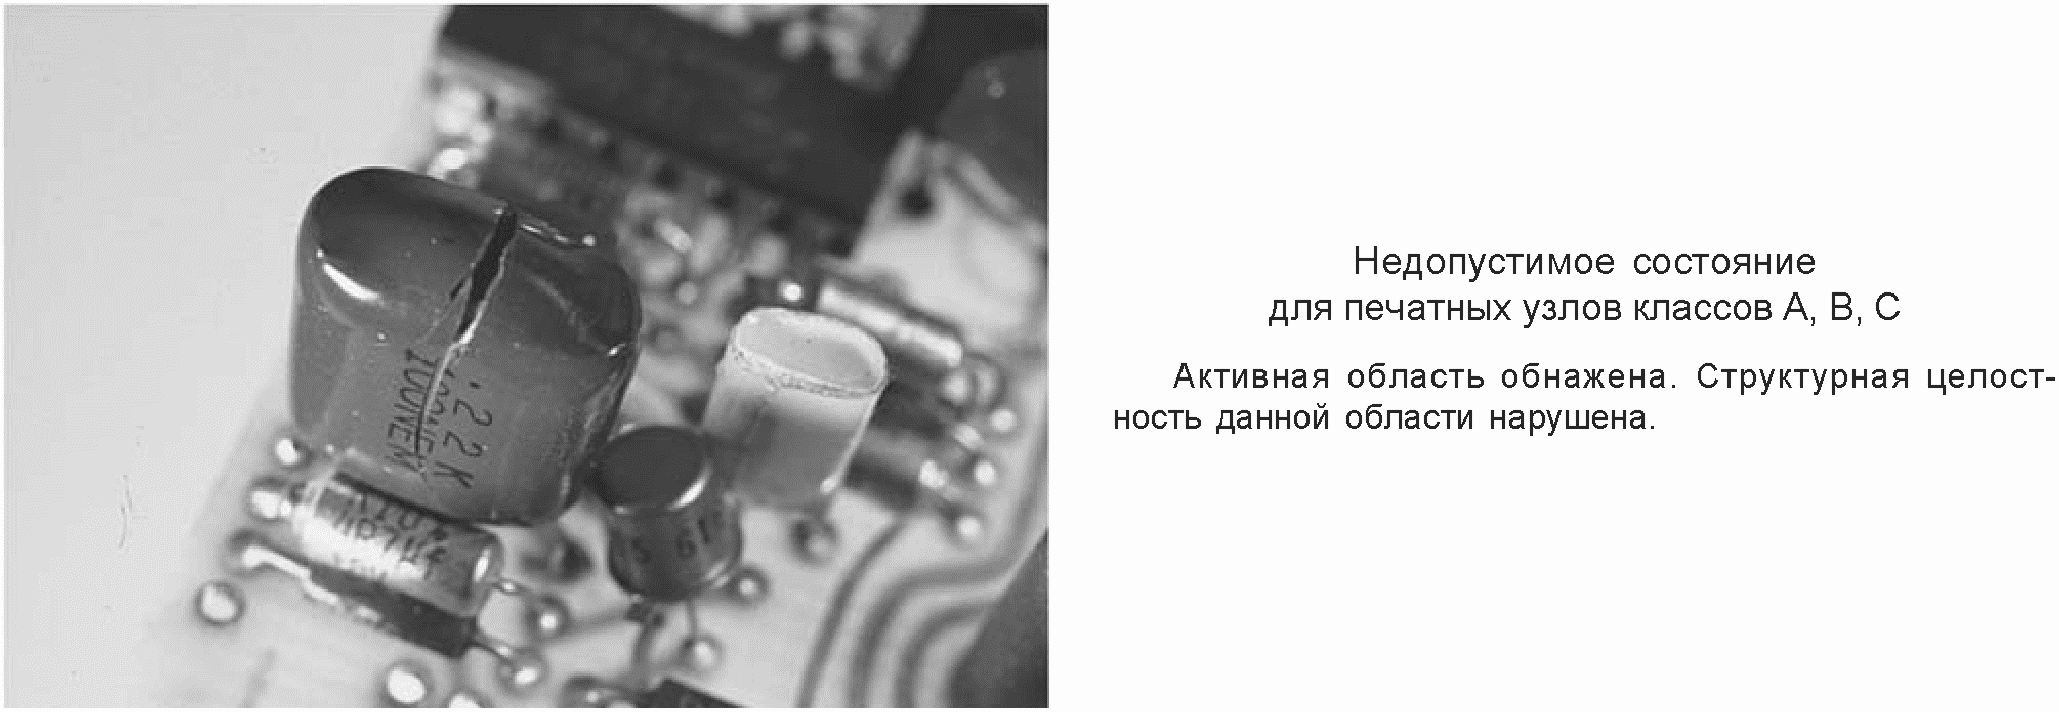
активной области: недопустимое состояние
DIP-компоненты
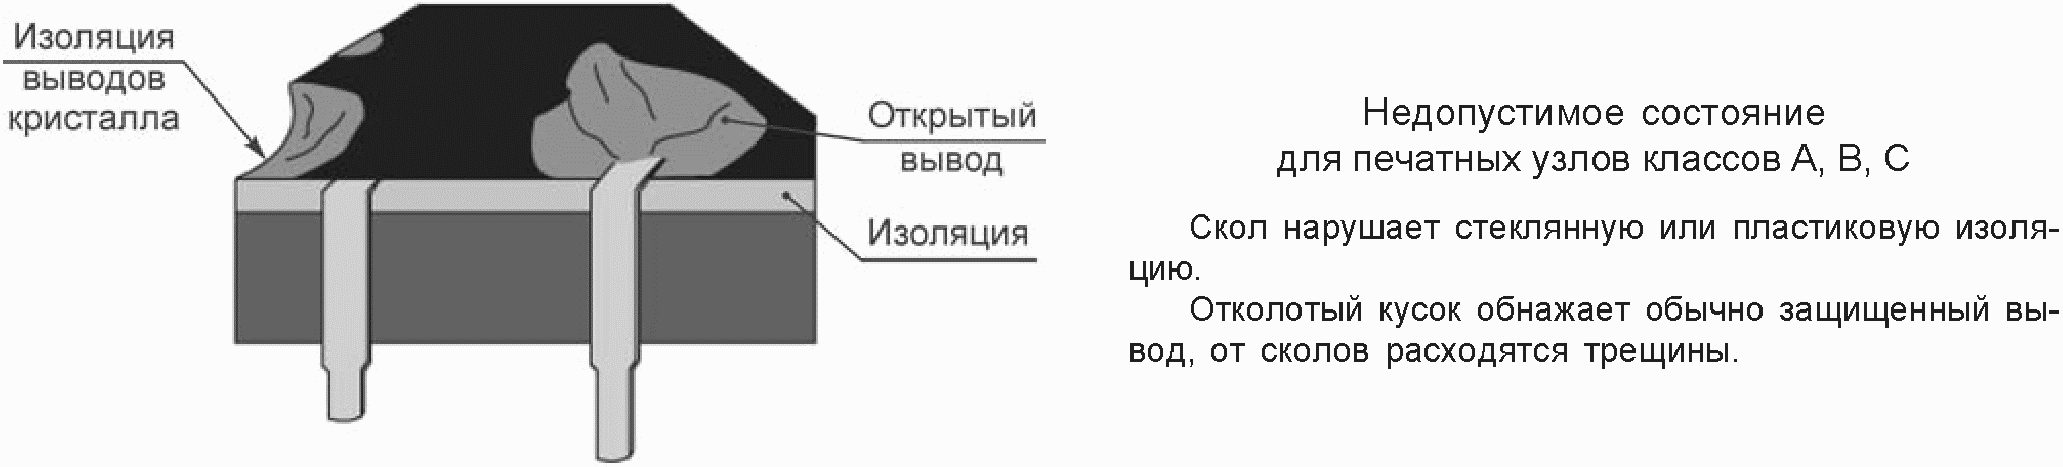
На рисунках 52 - 54 показаны виды состояний поврежденных компонентов DIP.
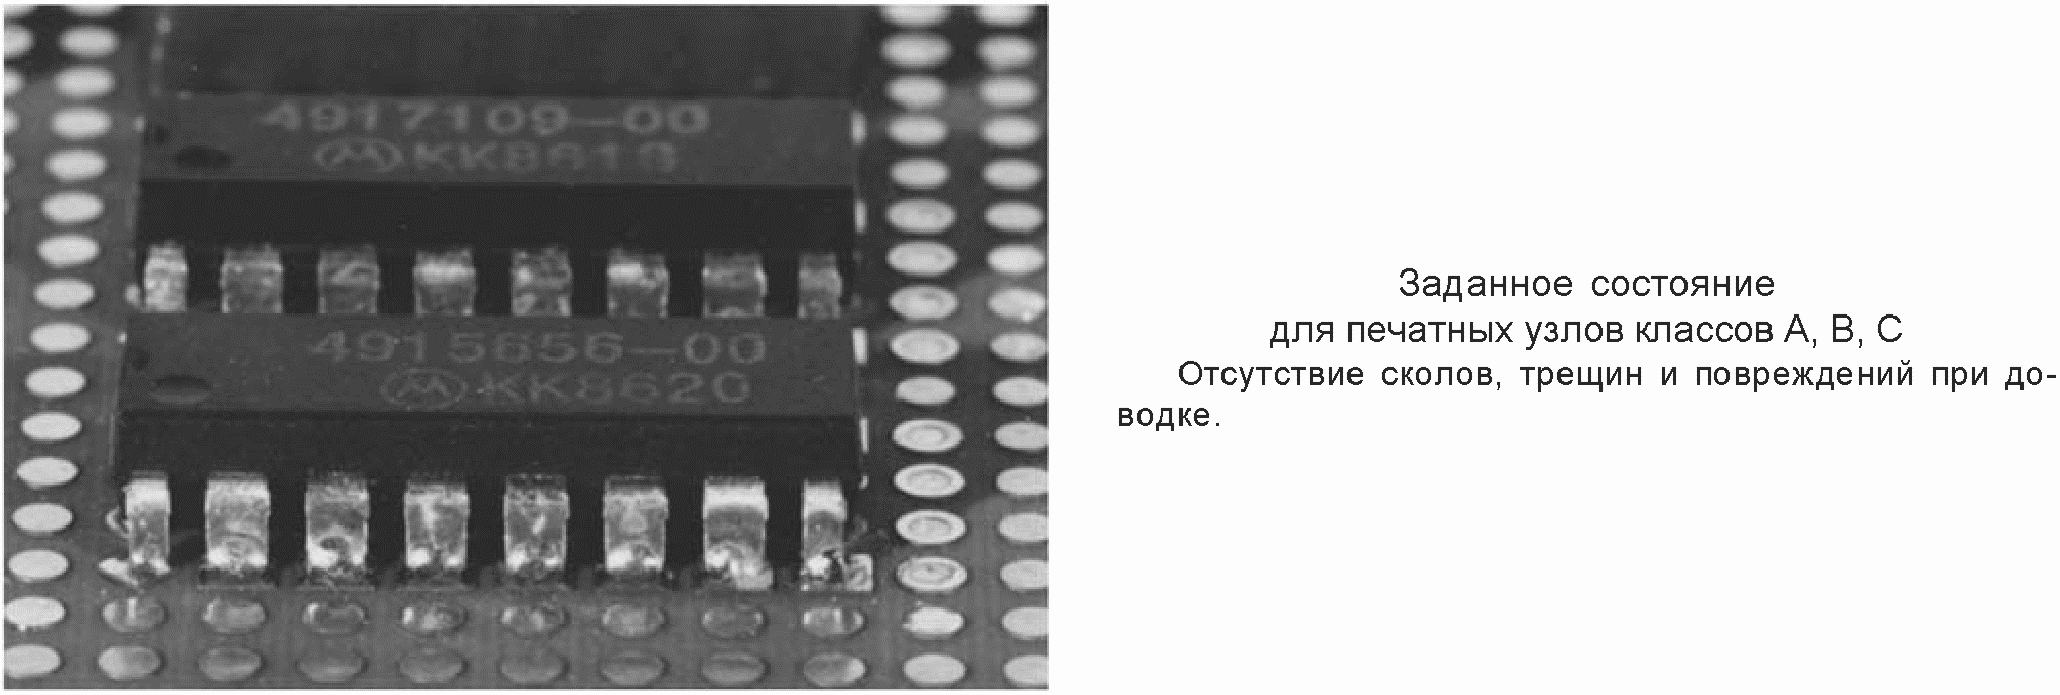
Рисунок 52. DIP-корпус: заданное состояние
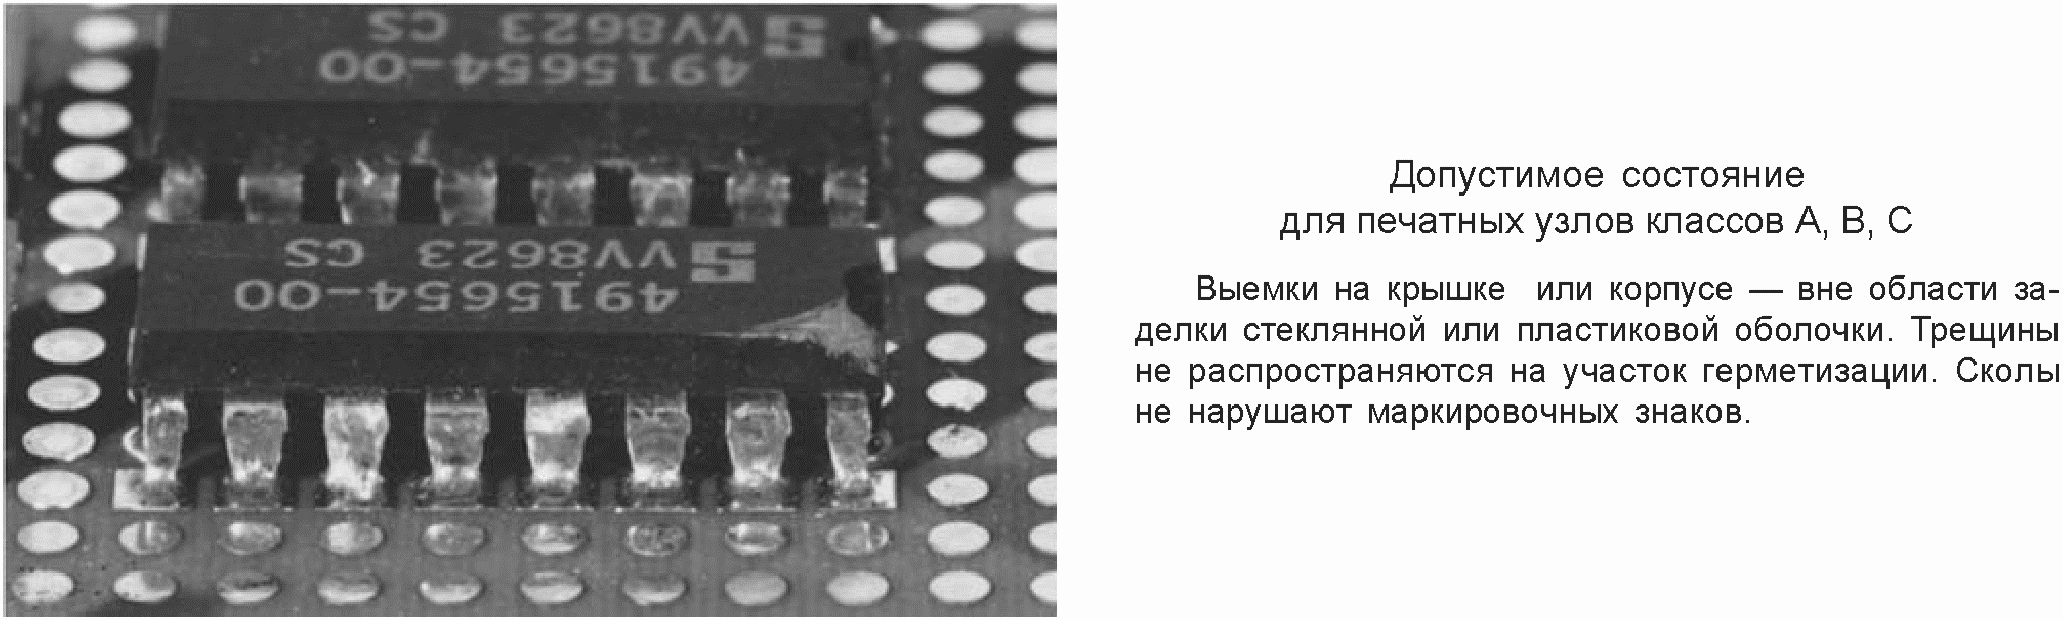
Рисунок 53. DIP-корпус: допустимое состояние
Рекомендуется, чтобы все паяные соединения имели гладкий внешний вид с блеском от глянцевого до атласного и проявляли признаки смачивания в виде вогнутого мениска припоя между спаиваемыми частями. Для высокотемпературных паяных соединений допускается тусклый внешний вид. Доработку паяных соединений во избежание возникновения дополнительных проблем рекомендуется проводить только на несоответствующих требованиям соединениях. В результате данных работ рекомендуется добиваться критерия допустимости соответствующего класса.
На печатных узлах должны отсутствовать грязь, пыль, разбрызганные капли припоя, окалина и т.д. Шарики и пятна припоя не должны нарушать минимальный конструктивный электрический зазор или легко перемещаться. Шарики припоя должны либо покрываться влагозащитным покрытием, либо прикрепляться к металлическим контактам.
На рисунках 55 - 60 показаны общие критерии процесса пайки.
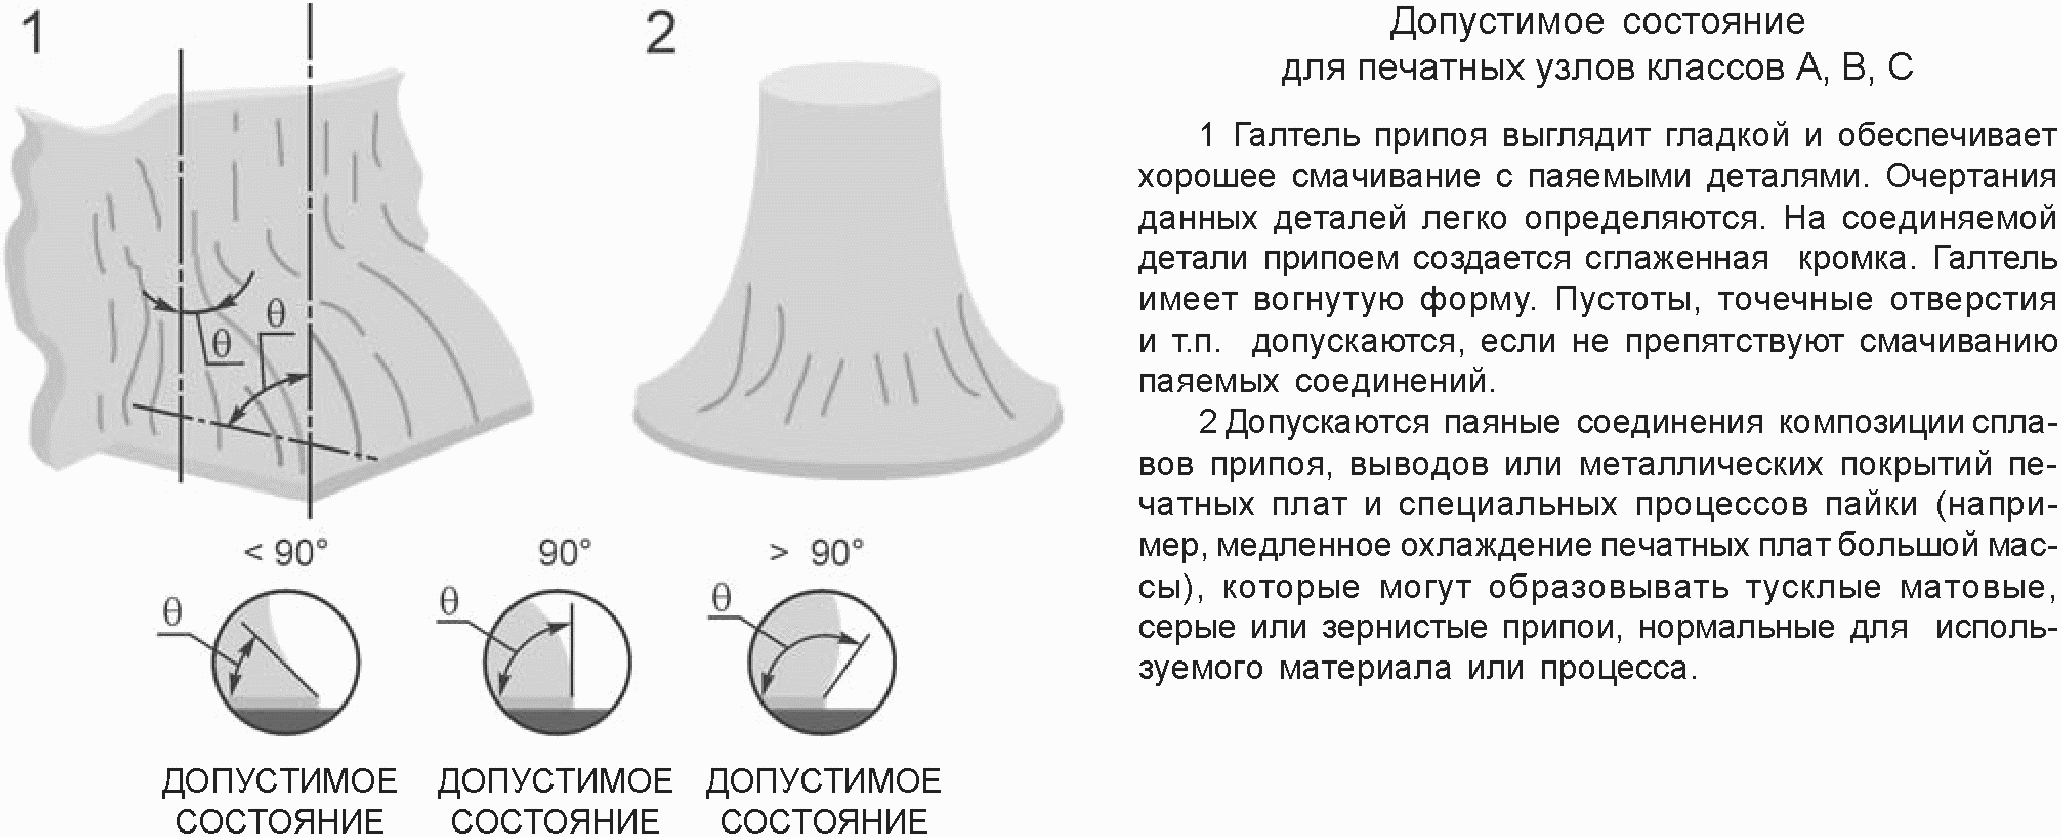
Рисунок 55. Паяные соединения в сквозные
отверстия: допустимое состояние
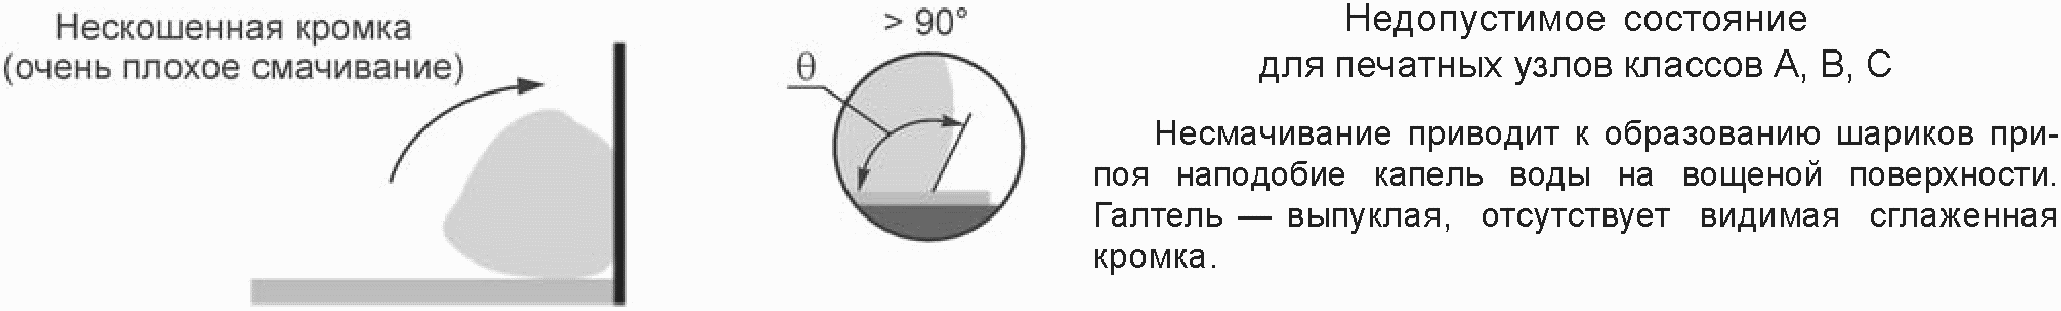
Рисунок 56. Плохое смачивание припоя: недопустимое состояние
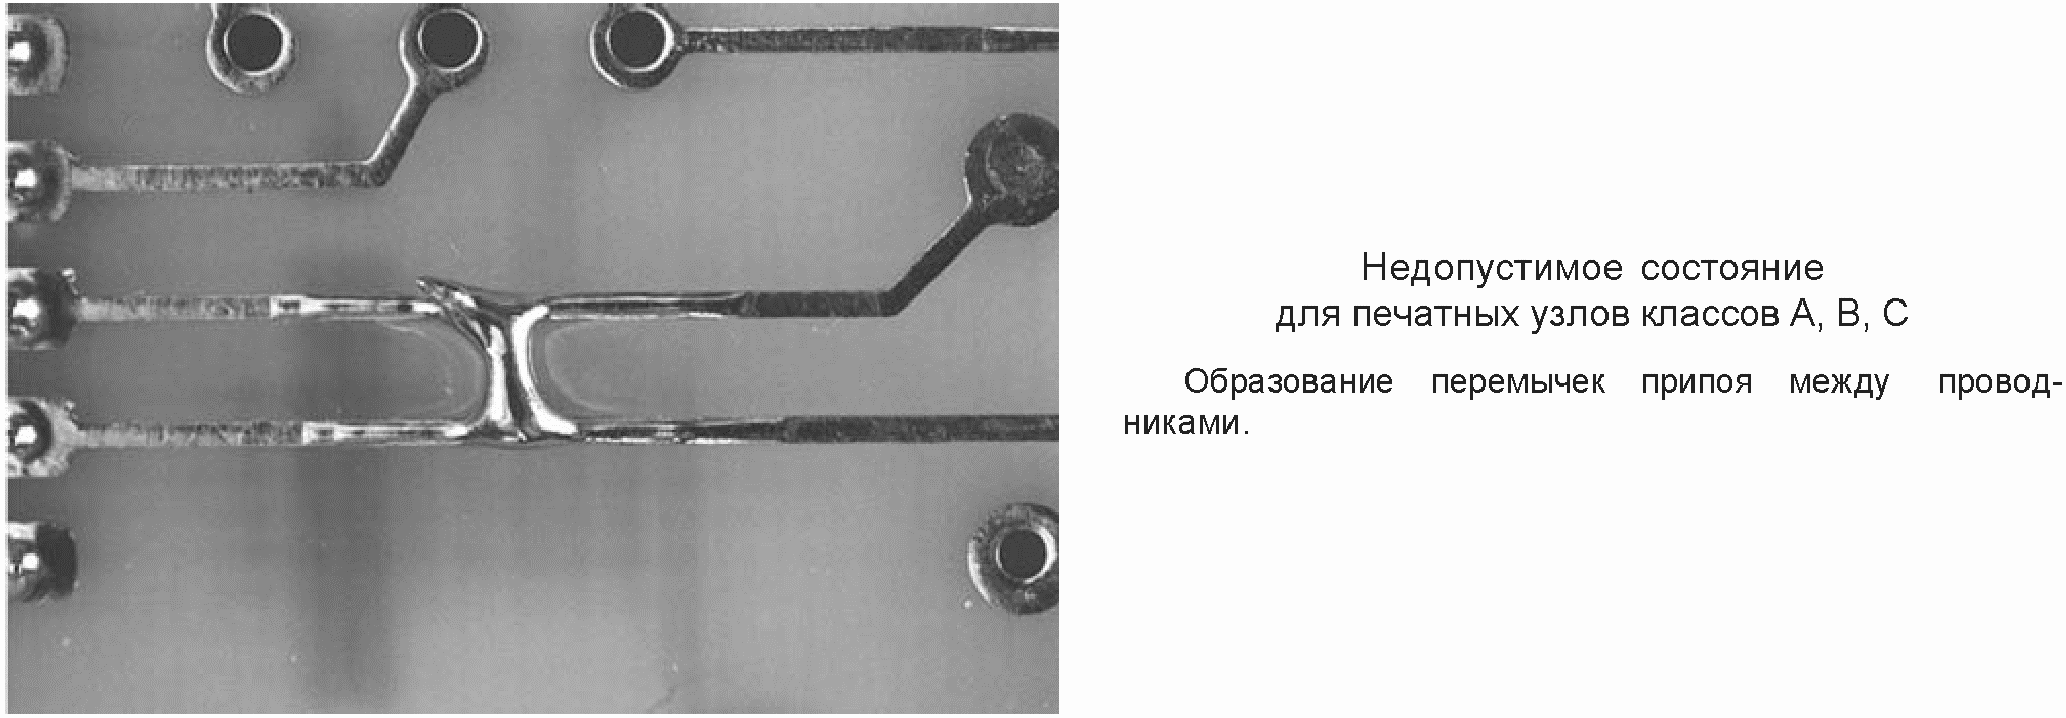
Рисунок 57. Избыток припоя, образование
перемычек: недопустимое состояние
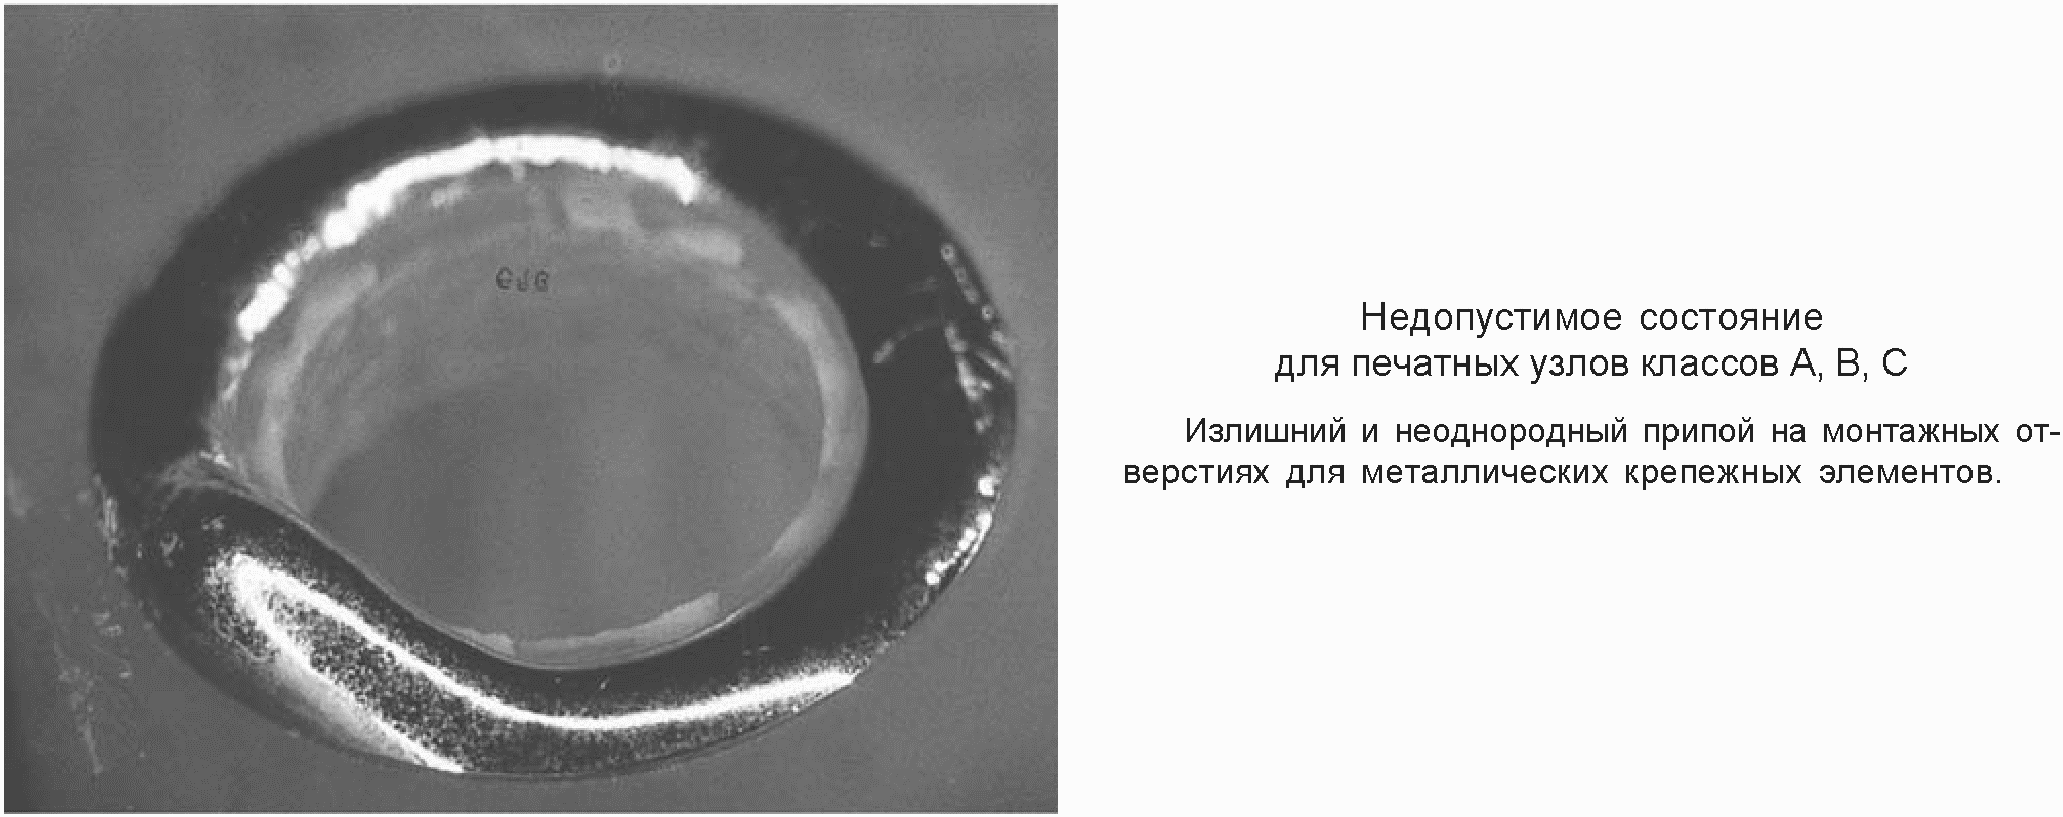
Рисунок 58. Избыток припоя на монтажном
отверстии: недопустимое состояние
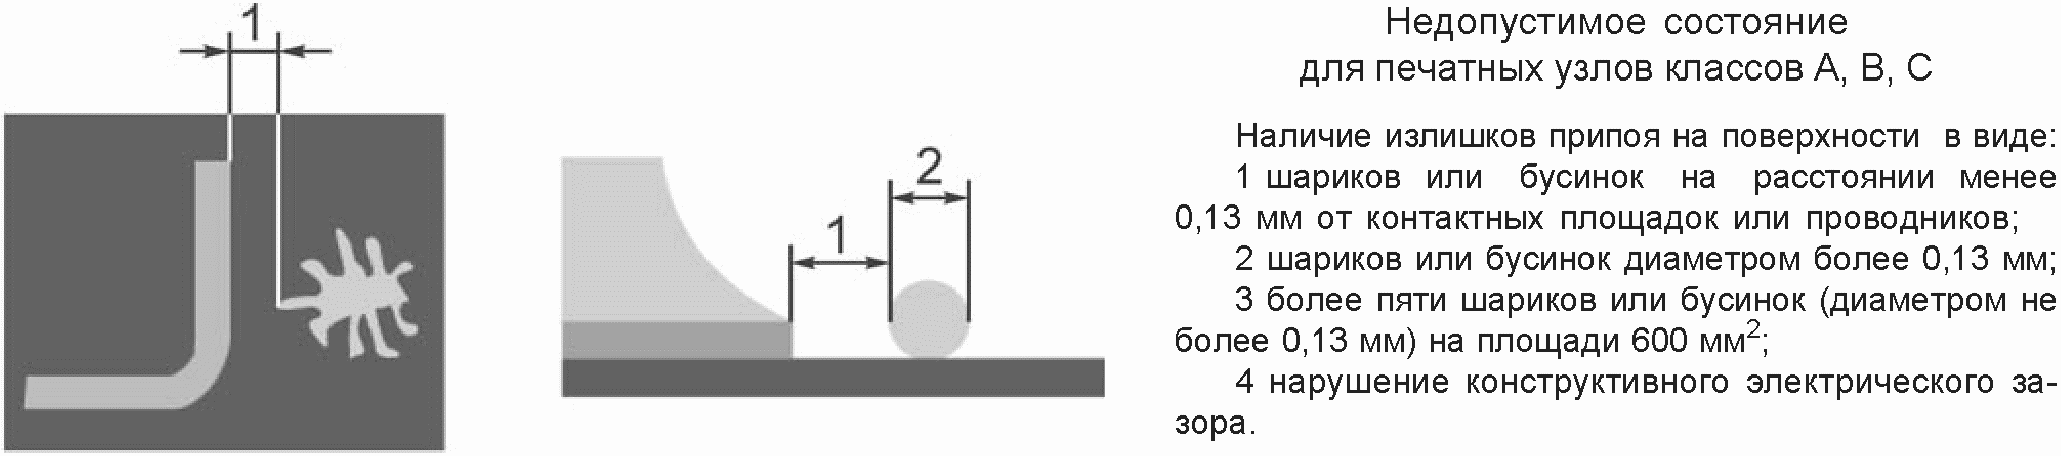
Рисунок 59. Шарики или бусинки
припоя: недопустимое состояние
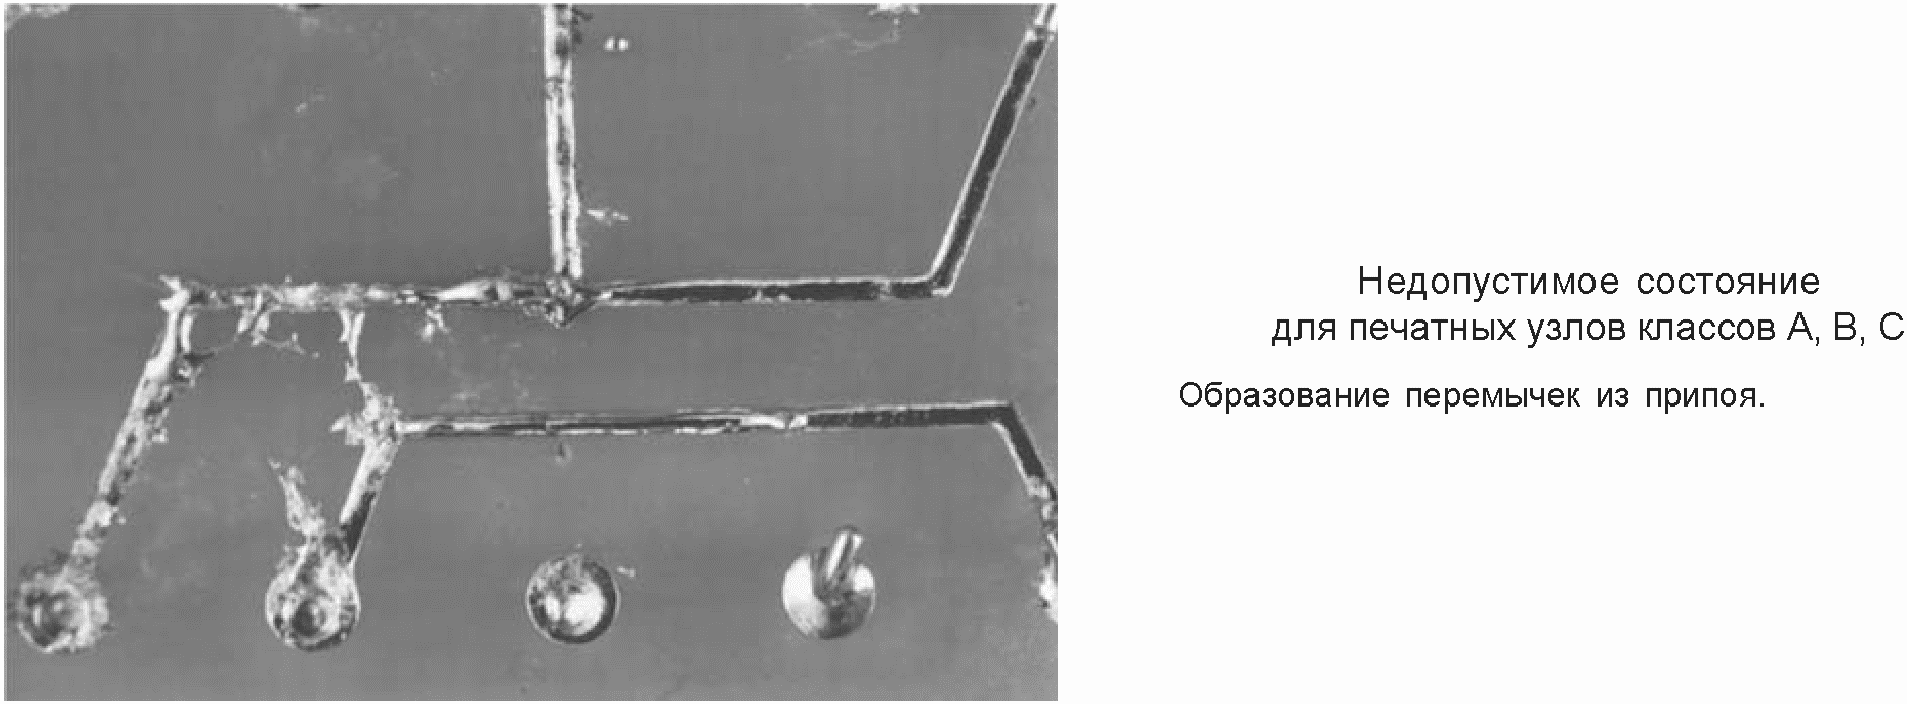
Требования к совмещению компонентов после пайки являются такими же, как и требования, предъявляемые к печатным узлам перед пайкой. Требования описаны в 7.2.
Кроме требований к ограниченным повреждениям компонентов, приведенных в 7.5, не должно быть видимых признаков теплового и тепломеханического повреждения после пайки. Не должно быть трещин, расслоения или вздутий любой поверхности или мест заделки. Все первоначальные коды и маркировочные знаки должны сохраняться и быть четкими.
Критерии, описанные в этом подразделе, относятся к печатным узлам с металлизированными сквозными отверстиями и контактными площадками на обеих поверхностях (рисунки 61 - 75).
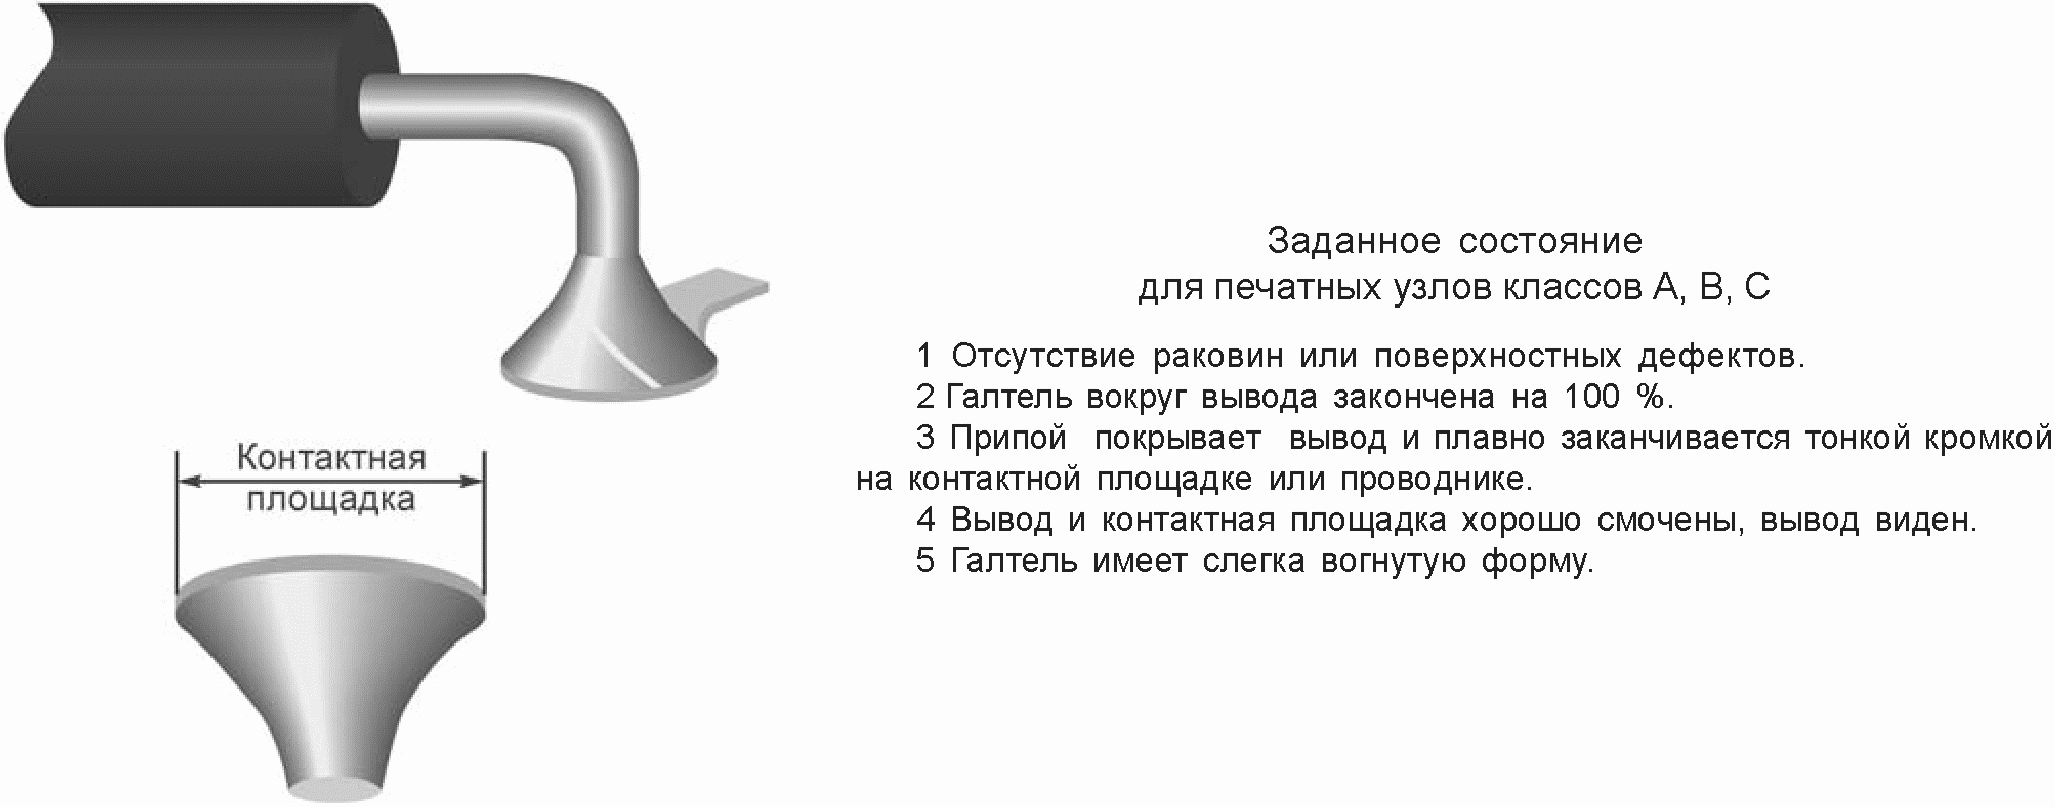
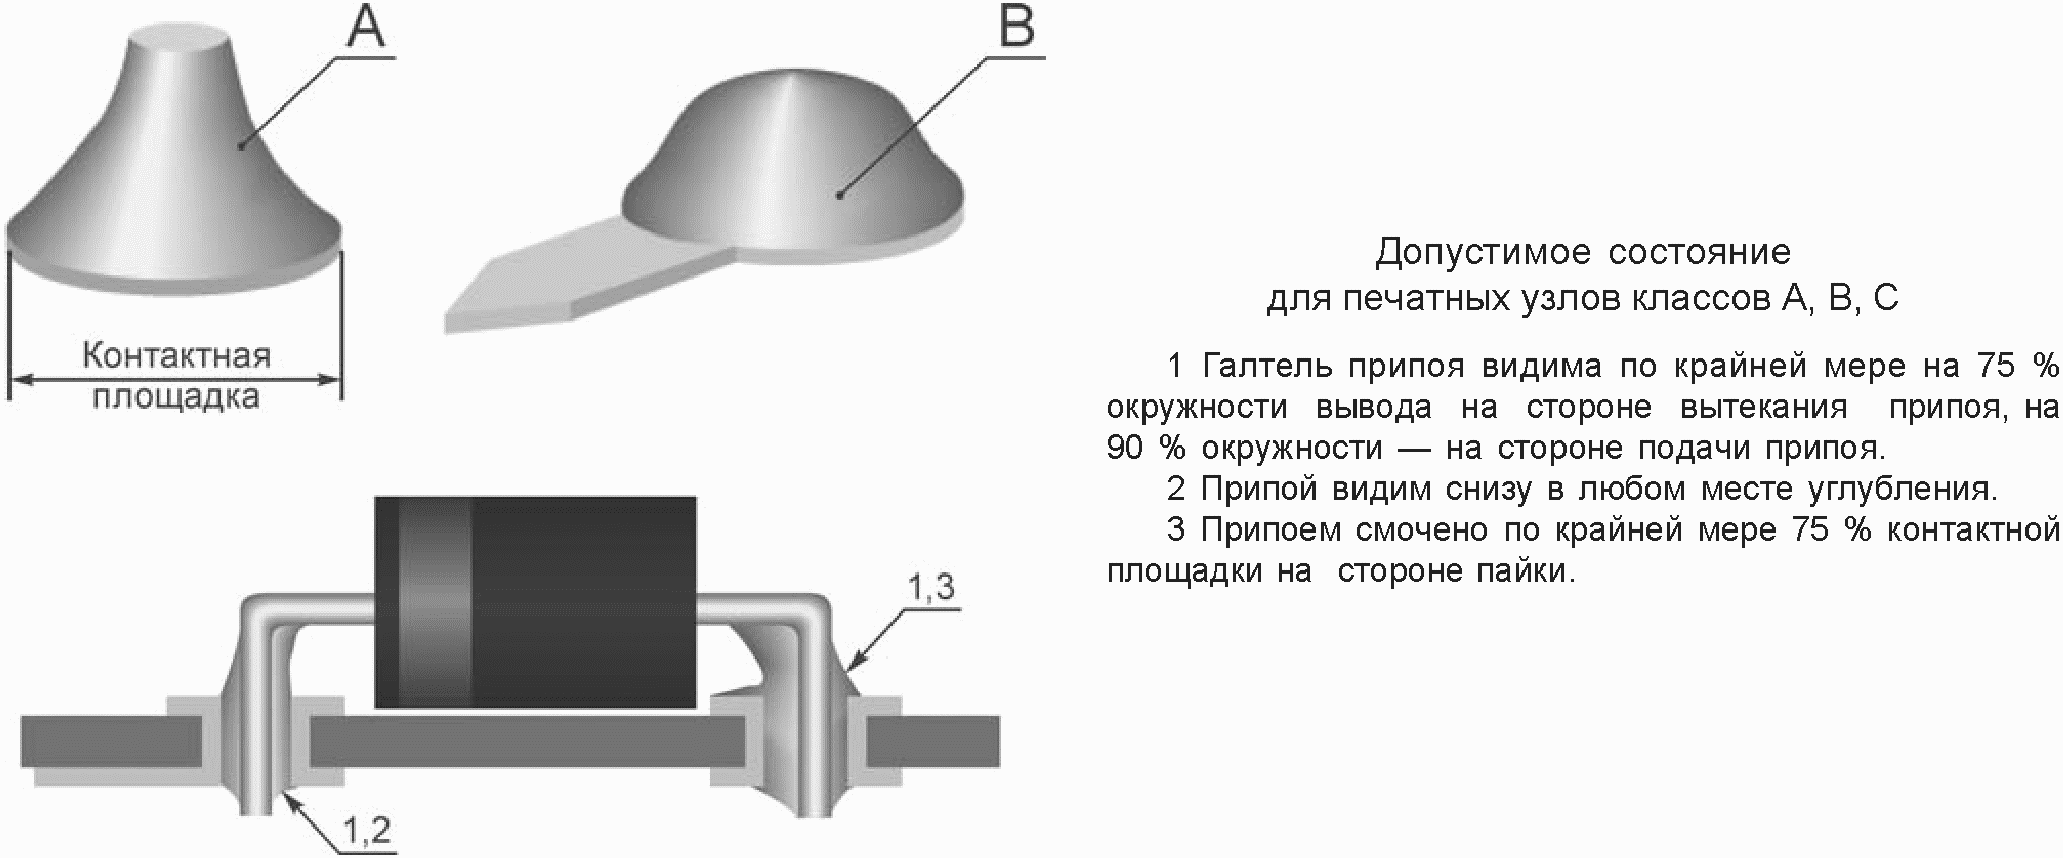
Рисунок 62. Смачивание припоем: допустимое состояние
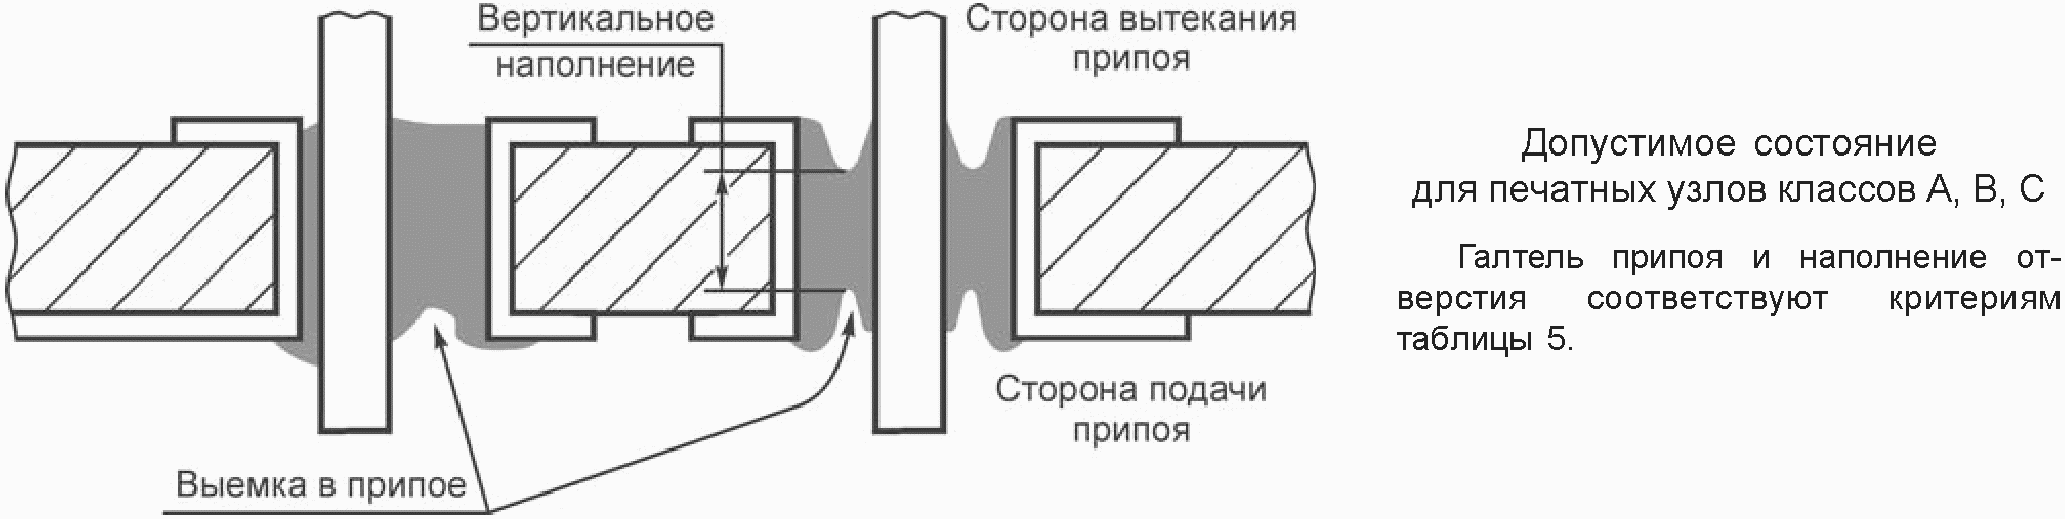
Рисунок 63. Конфигурация заполнения
отверстия и вывода: допустимое состояние
Таблица 5
Минимальные допустимые состояния выводов компонентов
Критерии | Класс A | Класс B | Класс C |
Угол смачивания окружности со стороны вытекания припоя (вывод и внутренний объем отверстия), град | Не задается | 180 | 270 |
Вертикальное наполнение припоя <*>, % | То же | 75 | 75 |
Угол смачивания окружности со стороны подачи припоя, град | 270 | 270 | 330 |
Смачивание круговой галтели по окружности - сторона вытекания припоя, % | 0 | 0 | 0 |
Часть контактной площадки, покрытая смоченным припоем со стороны пайки, % | 75 | 75 | 75 |
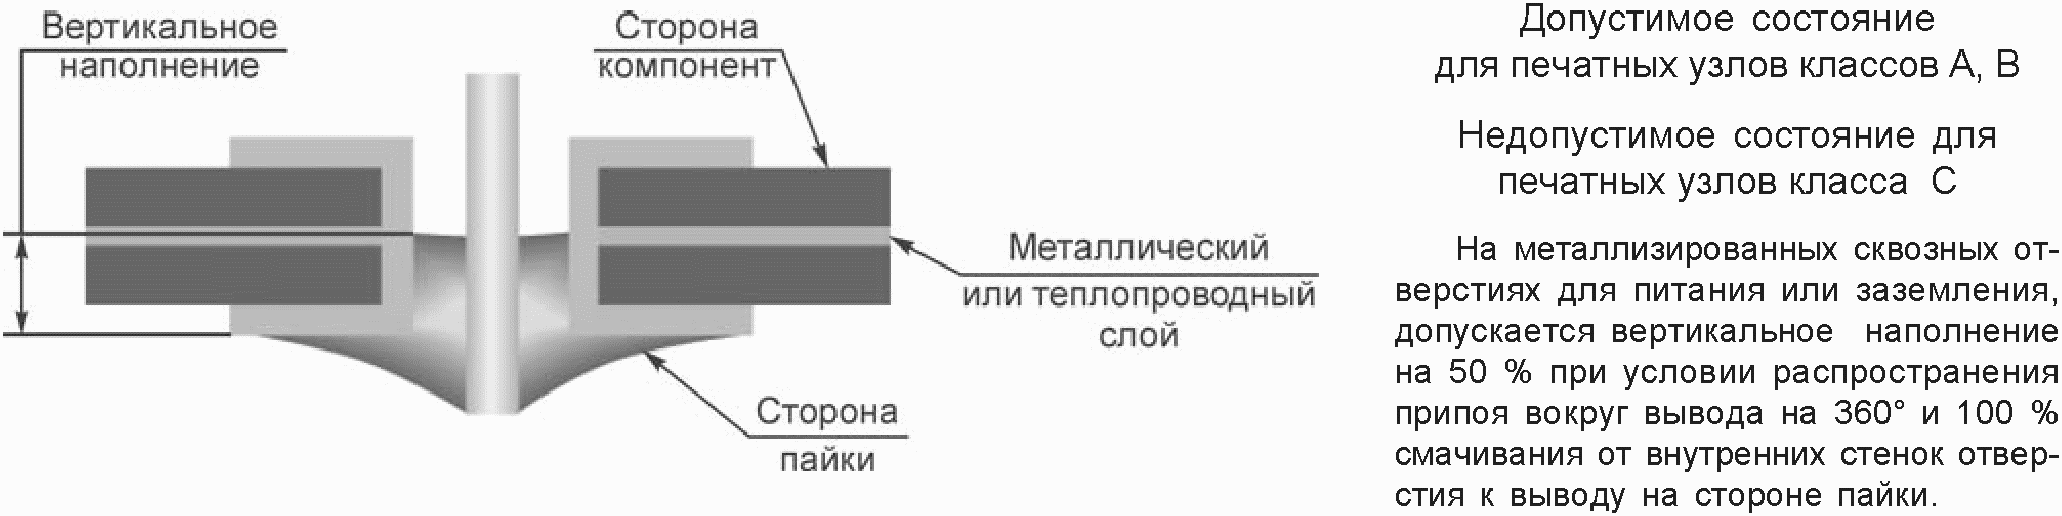
Рисунок 64. Тепловой слой, наполнение
отверстия припоем: виды состояний
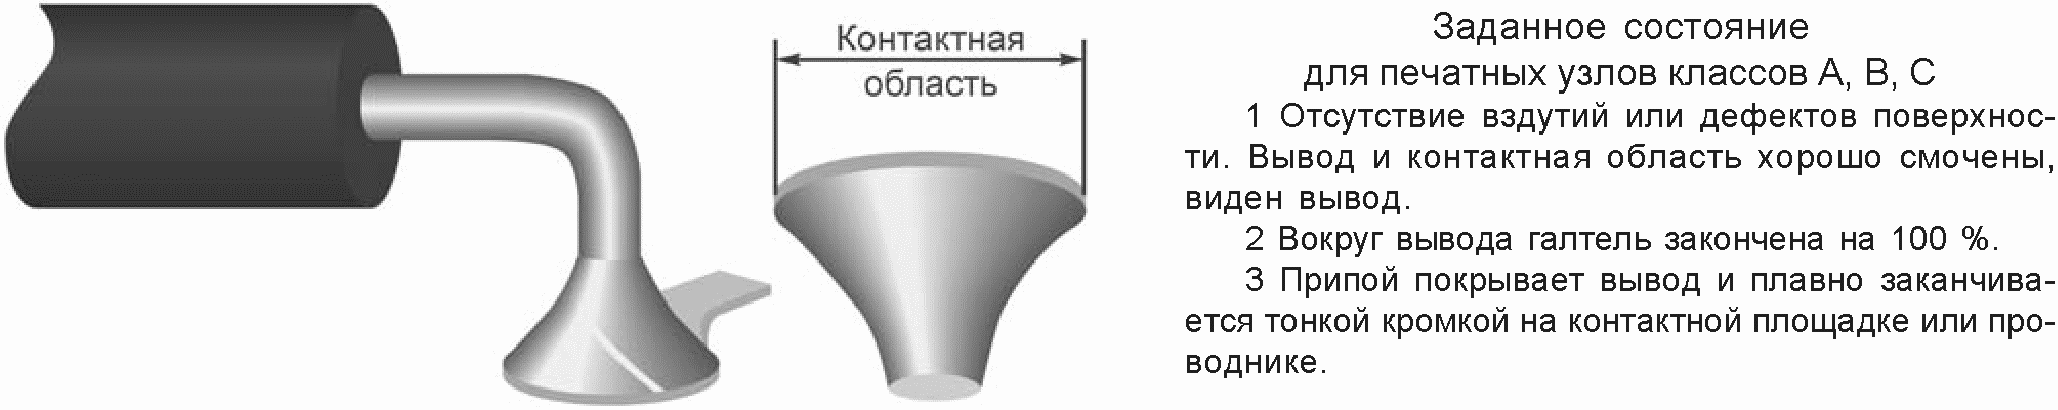
Рисунок 65. Галтель припоя: заданное состояние
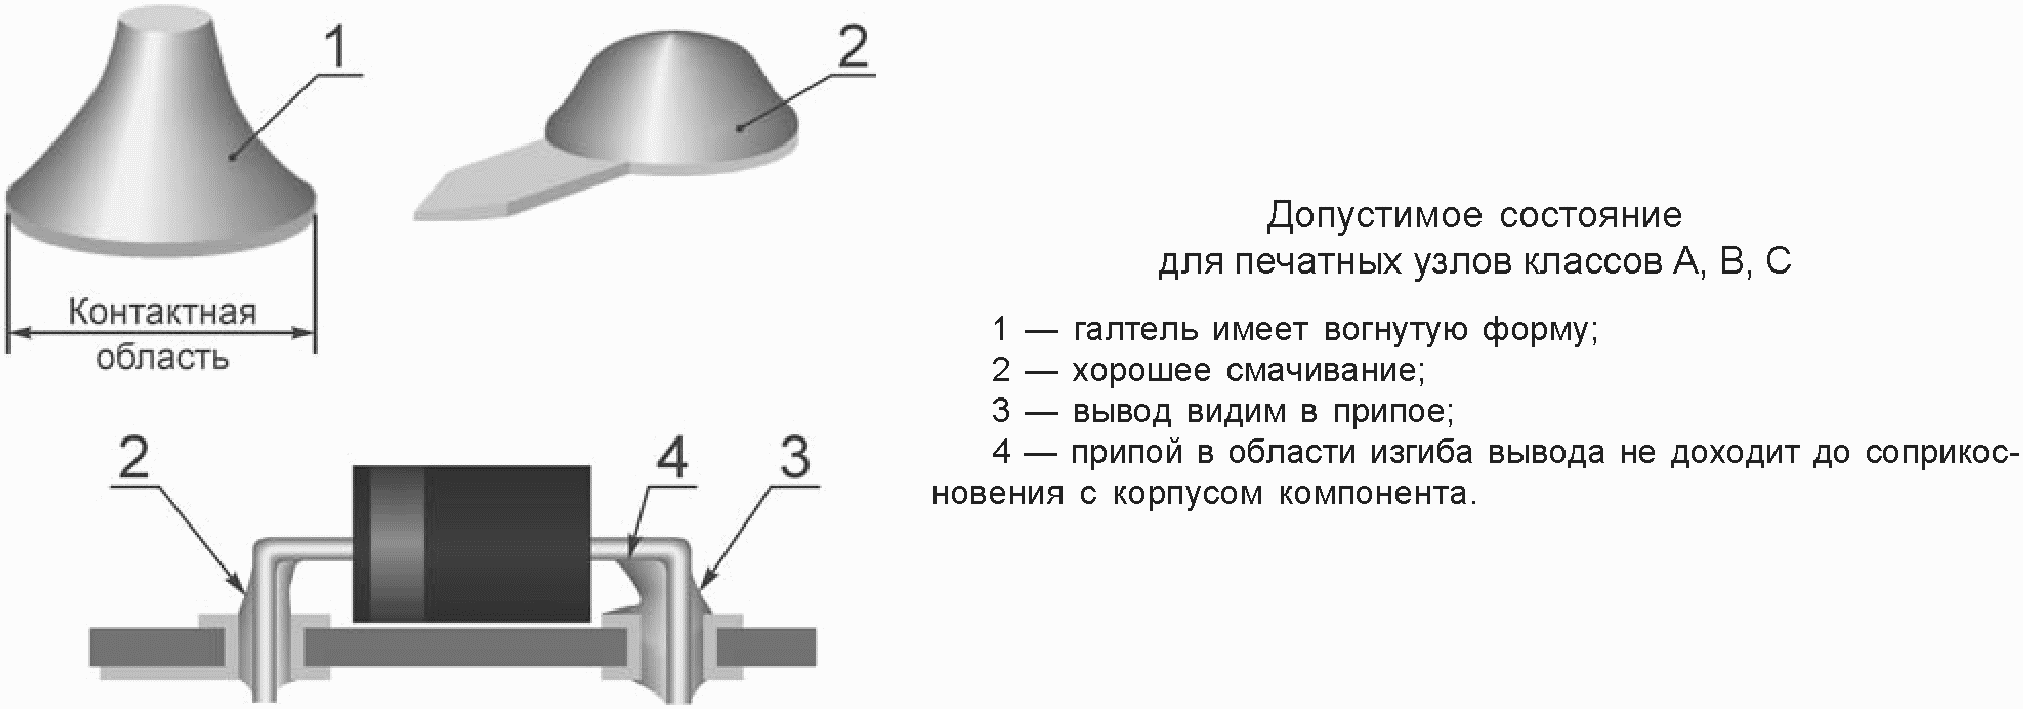
Рисунок 66. Галтель припоя: допустимое состояние
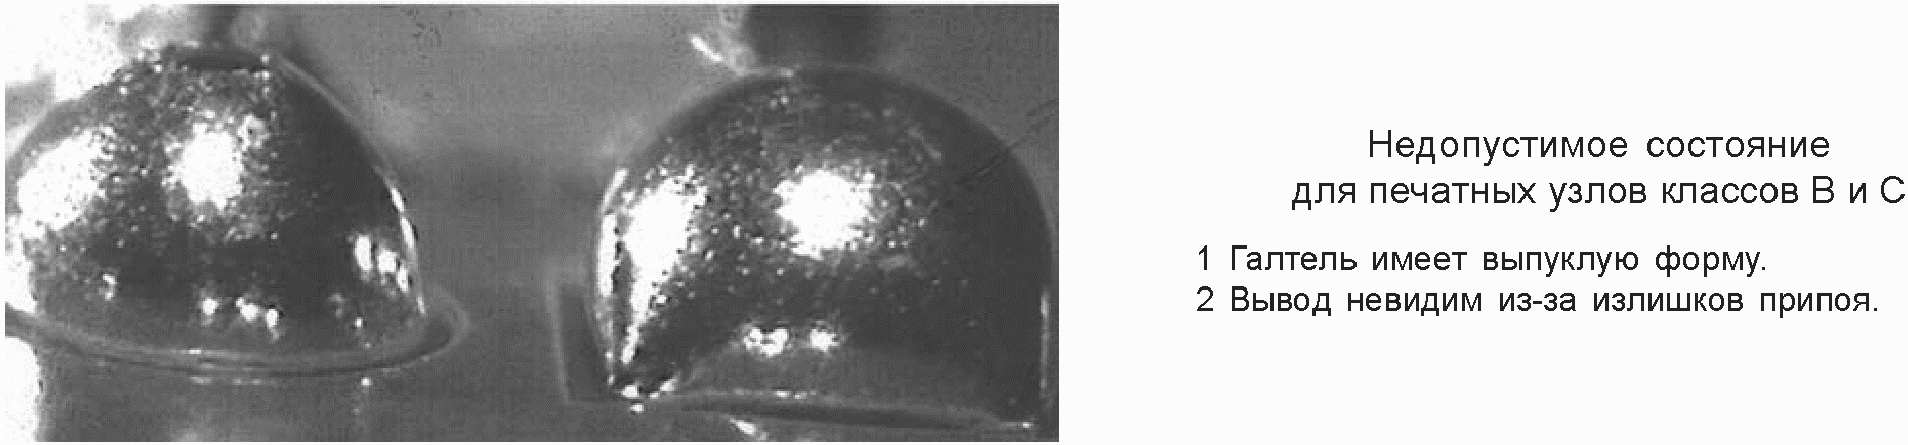
Рисунок 67. Галтель припоя: недопустимое состояние
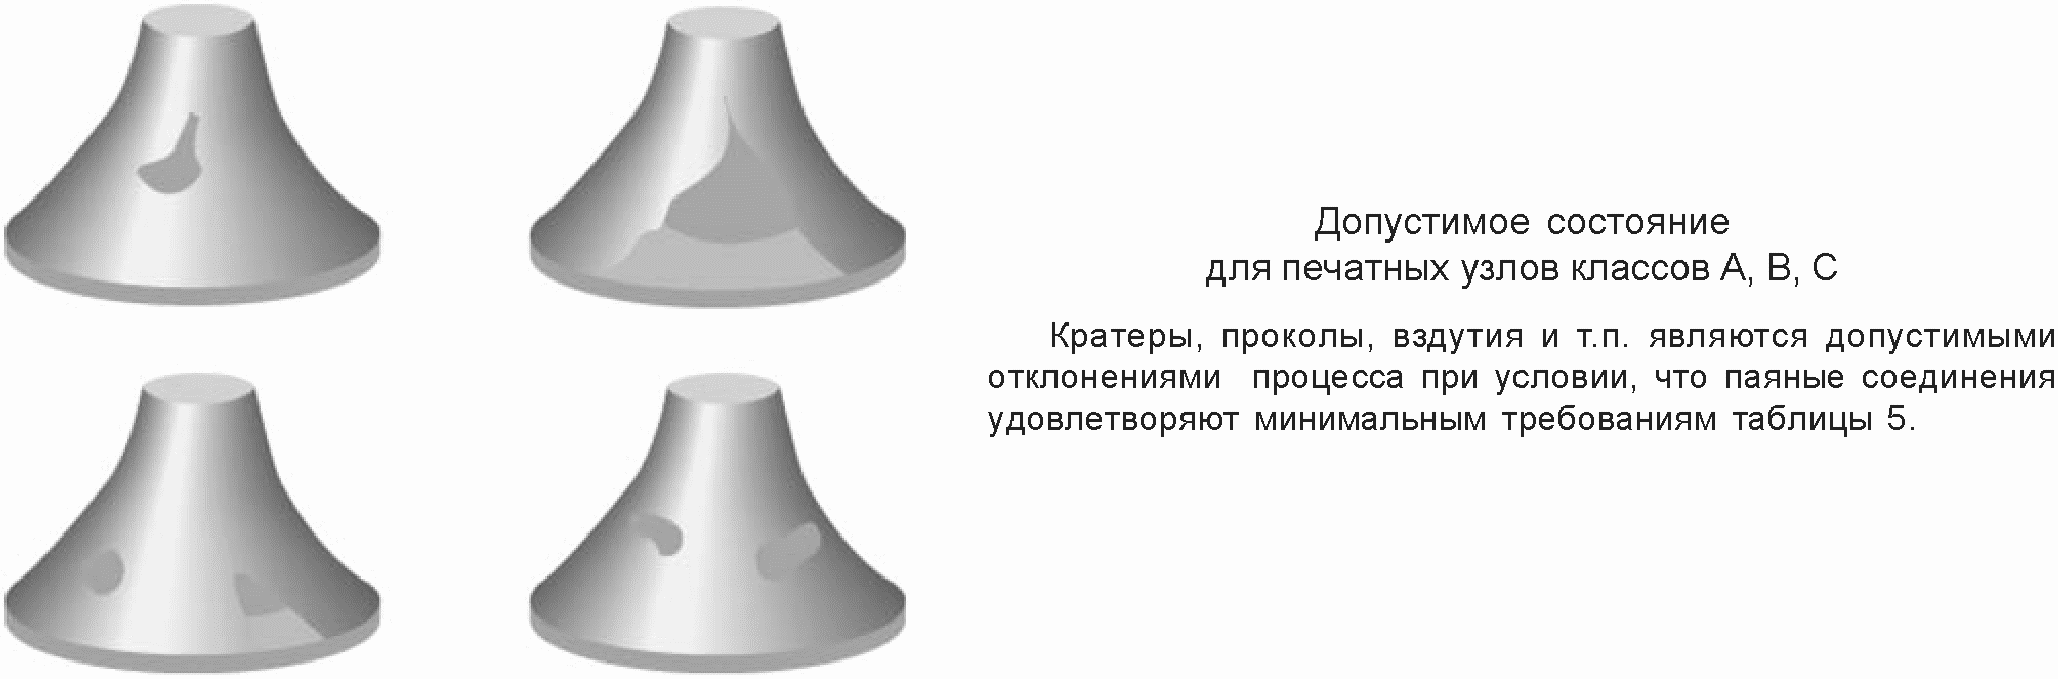
Рисунок 68. Раковины и проколы
в припое: допустимое состояние
Перемычки - экстремальное последствие избытка припоя, но могут быть обусловлены ошибкой проектирования или несоответствием загиба вывода (см. 5.2).
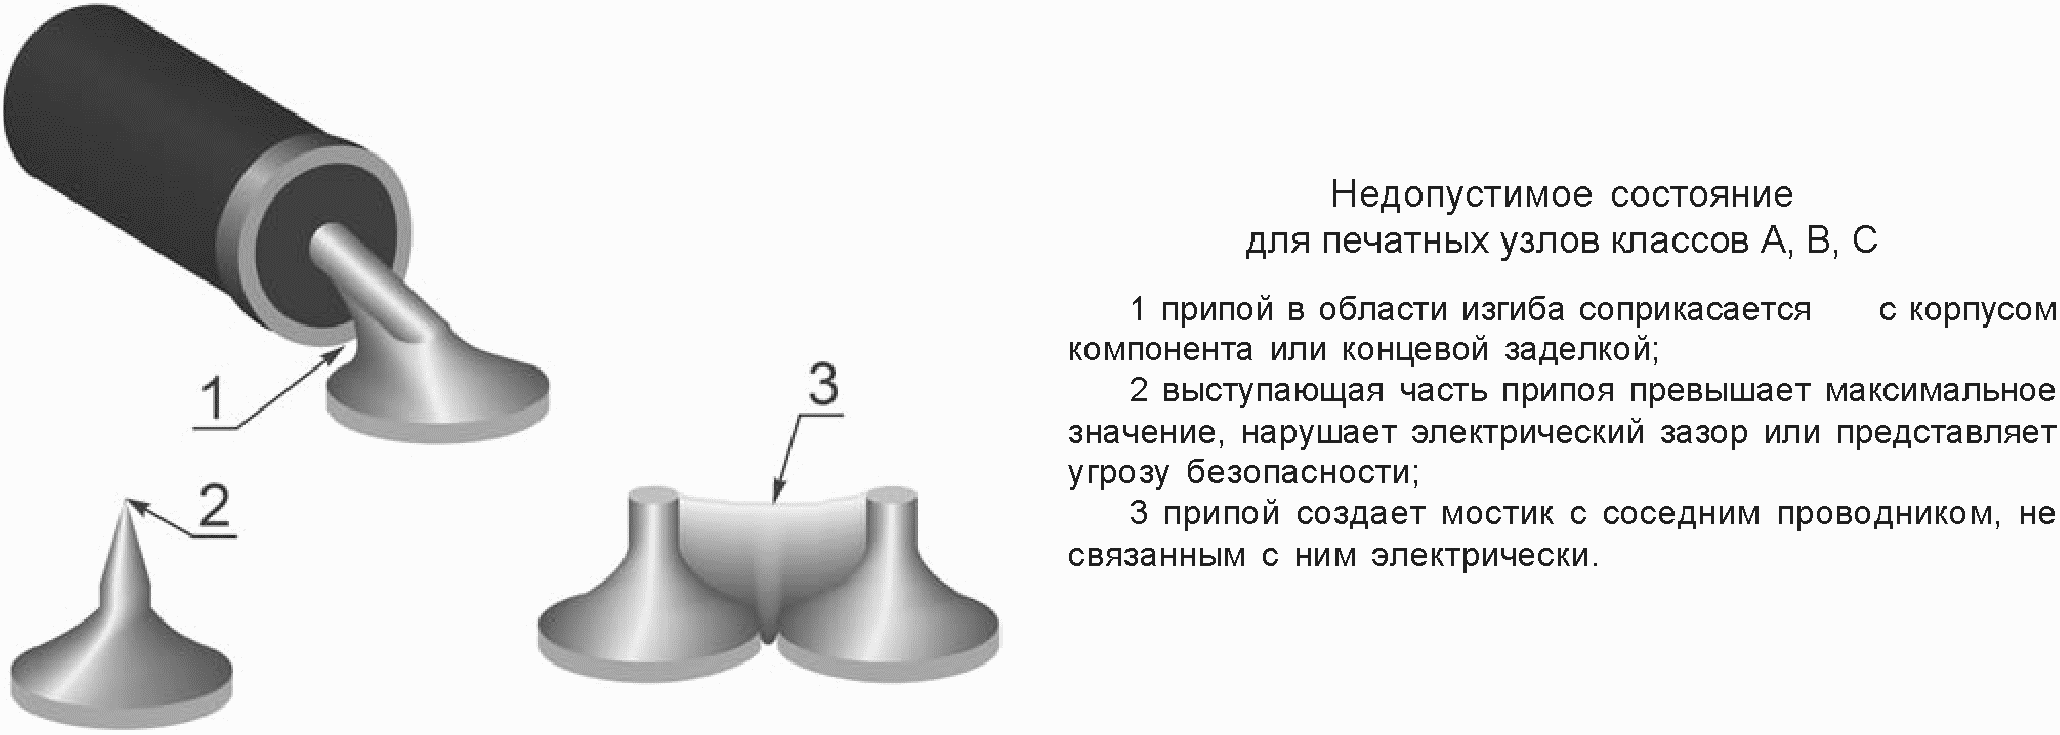
Рисунок 69. Паяное соединение: недопустимое состояние
Требования к паяному соединению для загнутых выводов в металлизированных и неметаллизированных отверстиях должны рассматриваться в соответствии со следующими критериями:
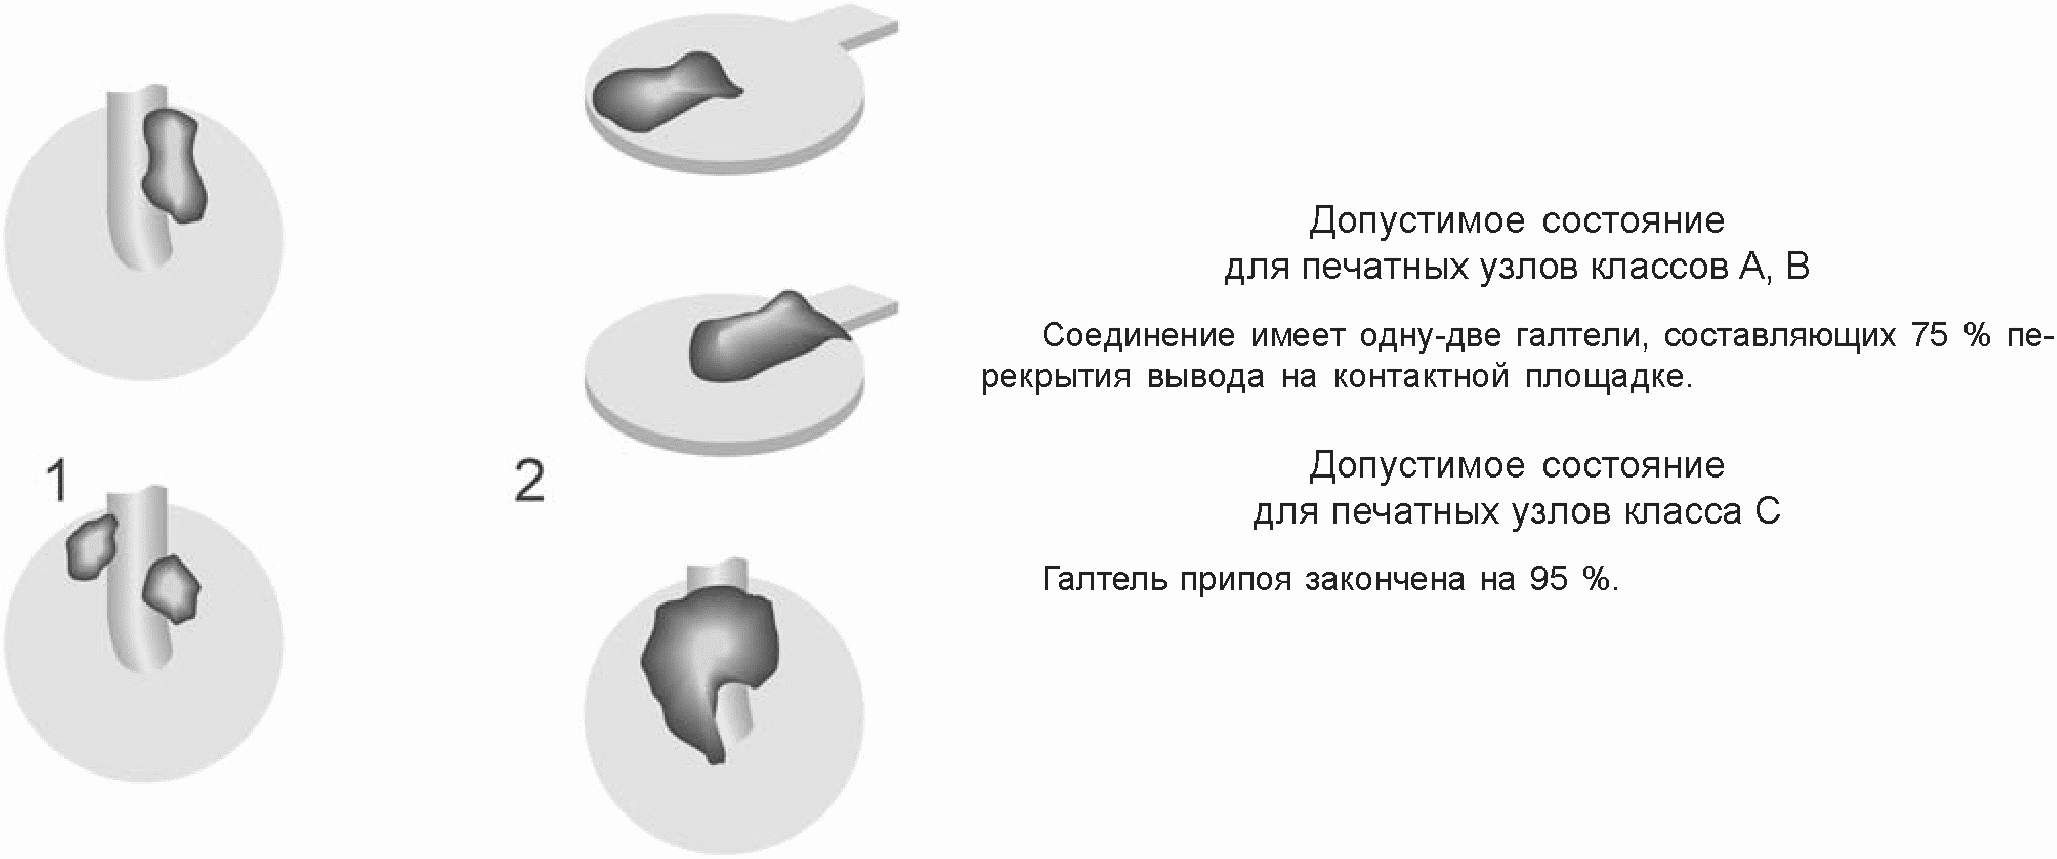
Рисунок 70. Загнутые выводы, неметаллизированные
сквозные отверстия: допустимое состояние
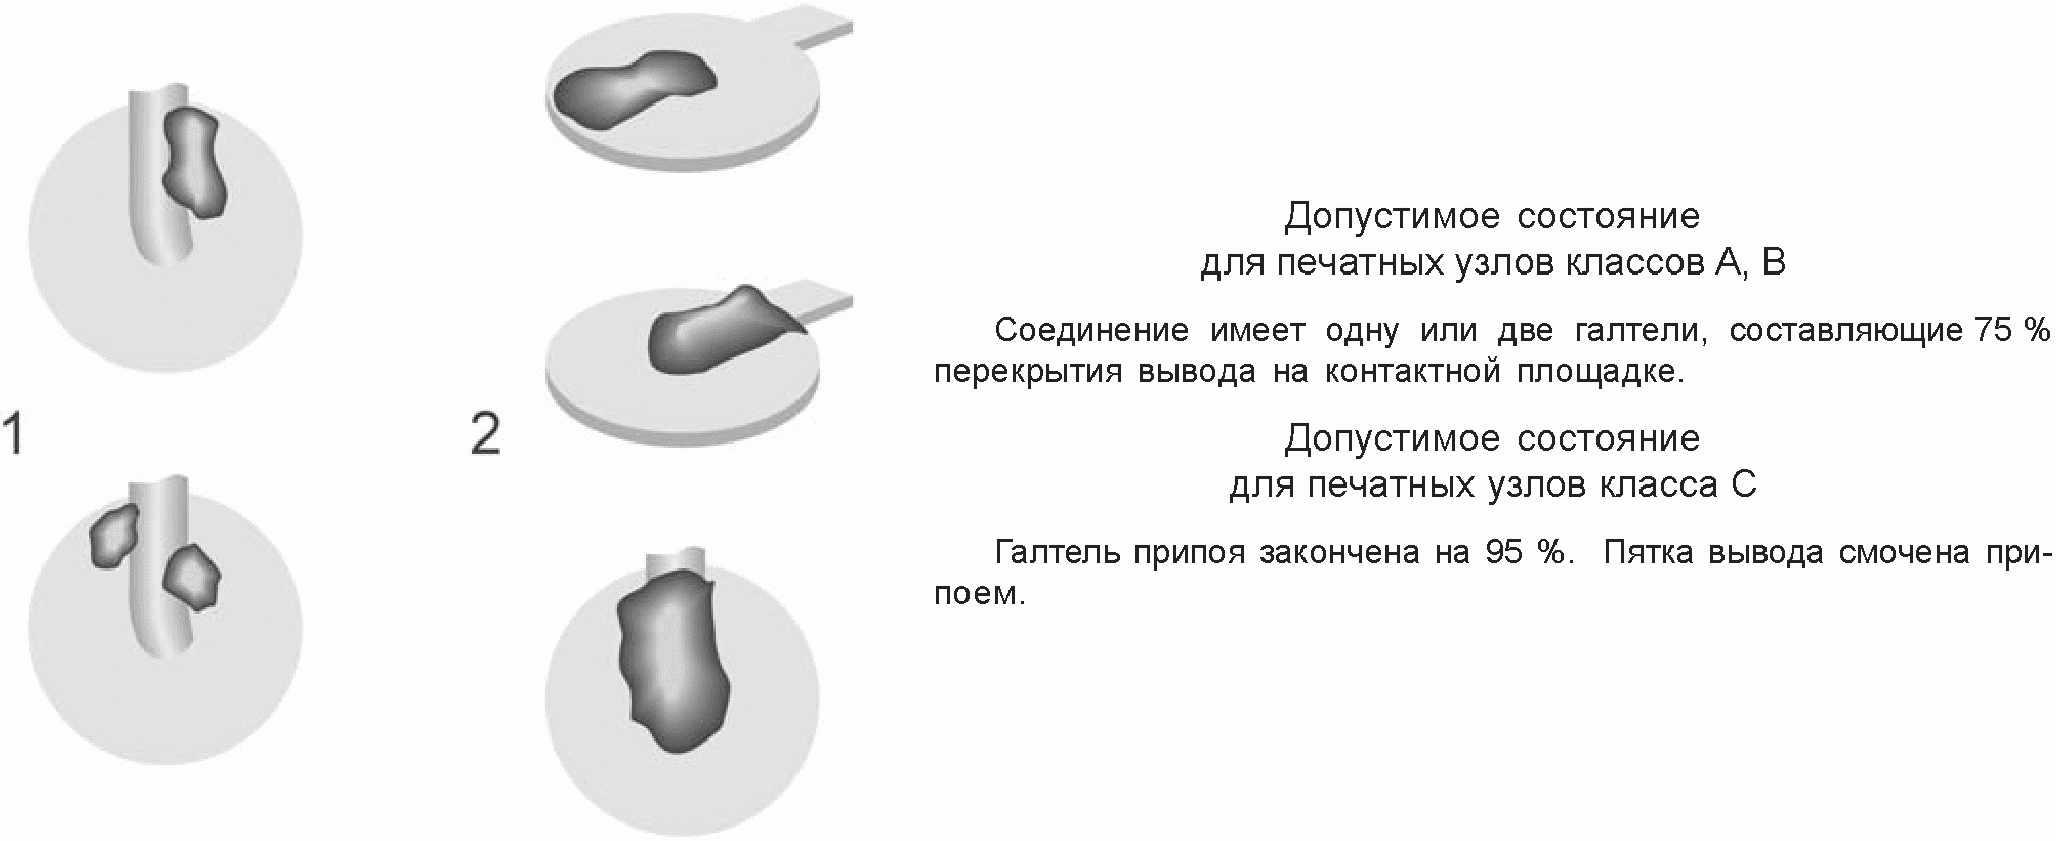
Рисунок 71. Загнутые выводы, металлизированные
сквозные отверстия: допустимое состояние
Паяные соединения, которые формируются, но могут иметь обнаженный основной металл проводников и выводов компонентов, нарушают электрический зазор и представляют угрозу безопасности.
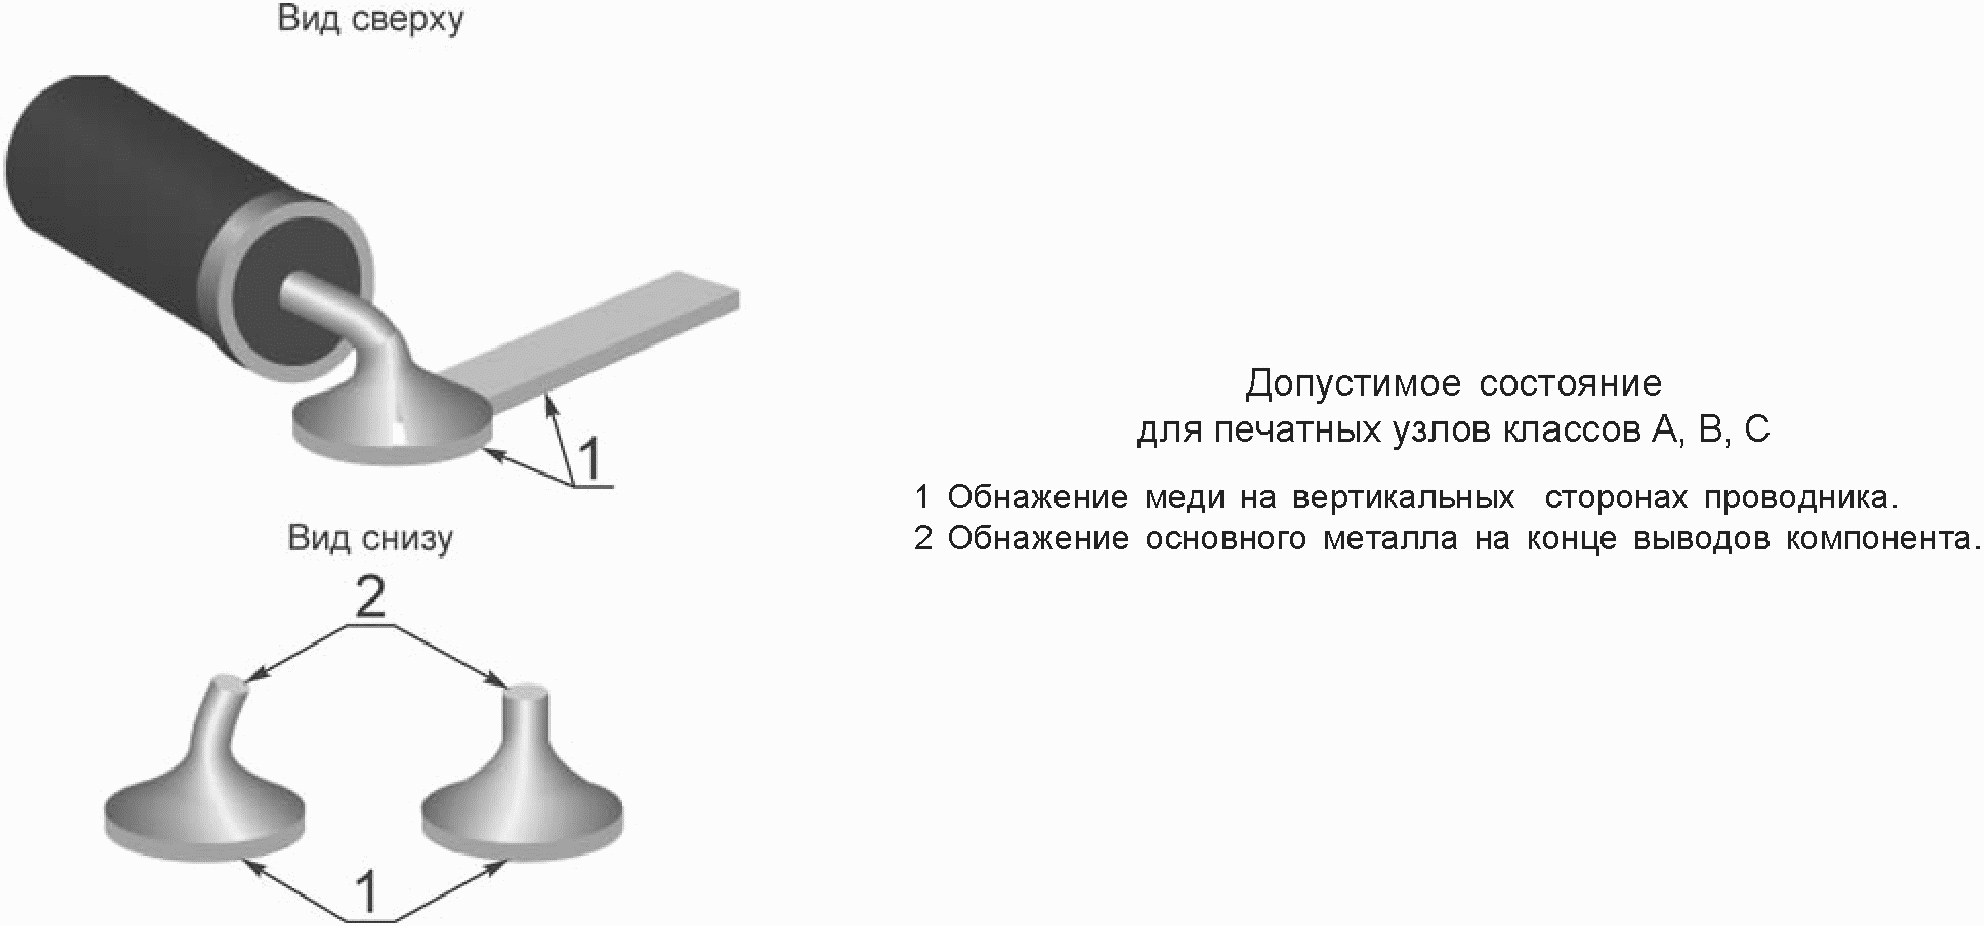
Рисунок 72. Обнажение основного
металла: допустимое состояние
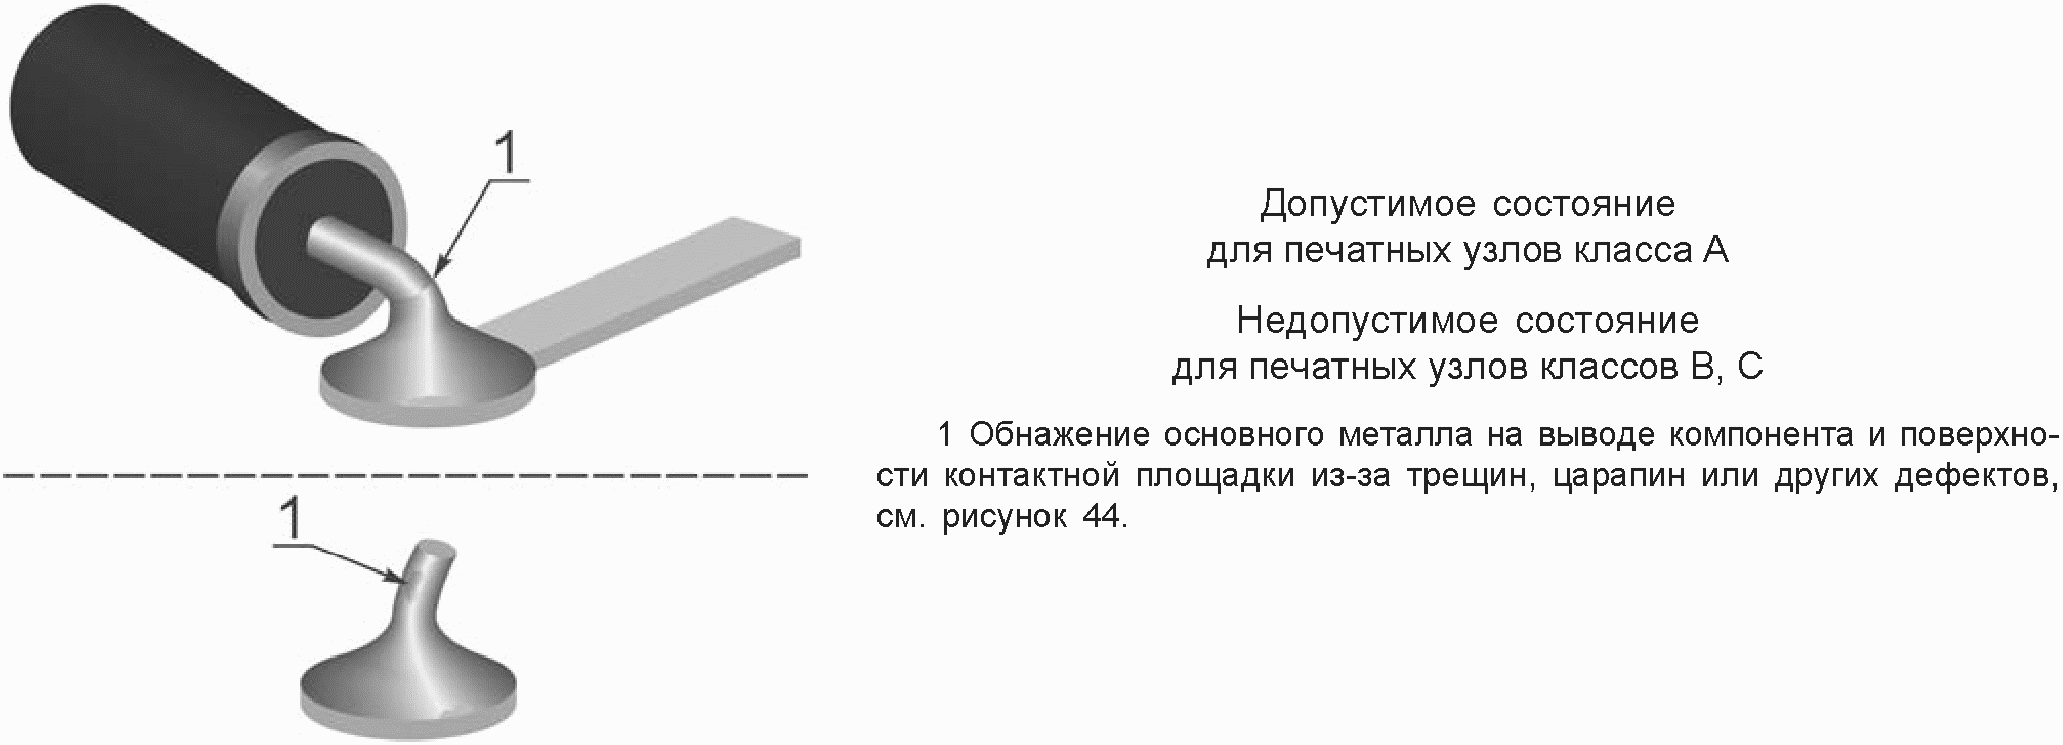
Рисунок 73. Обнажение основного металла: виды состояний
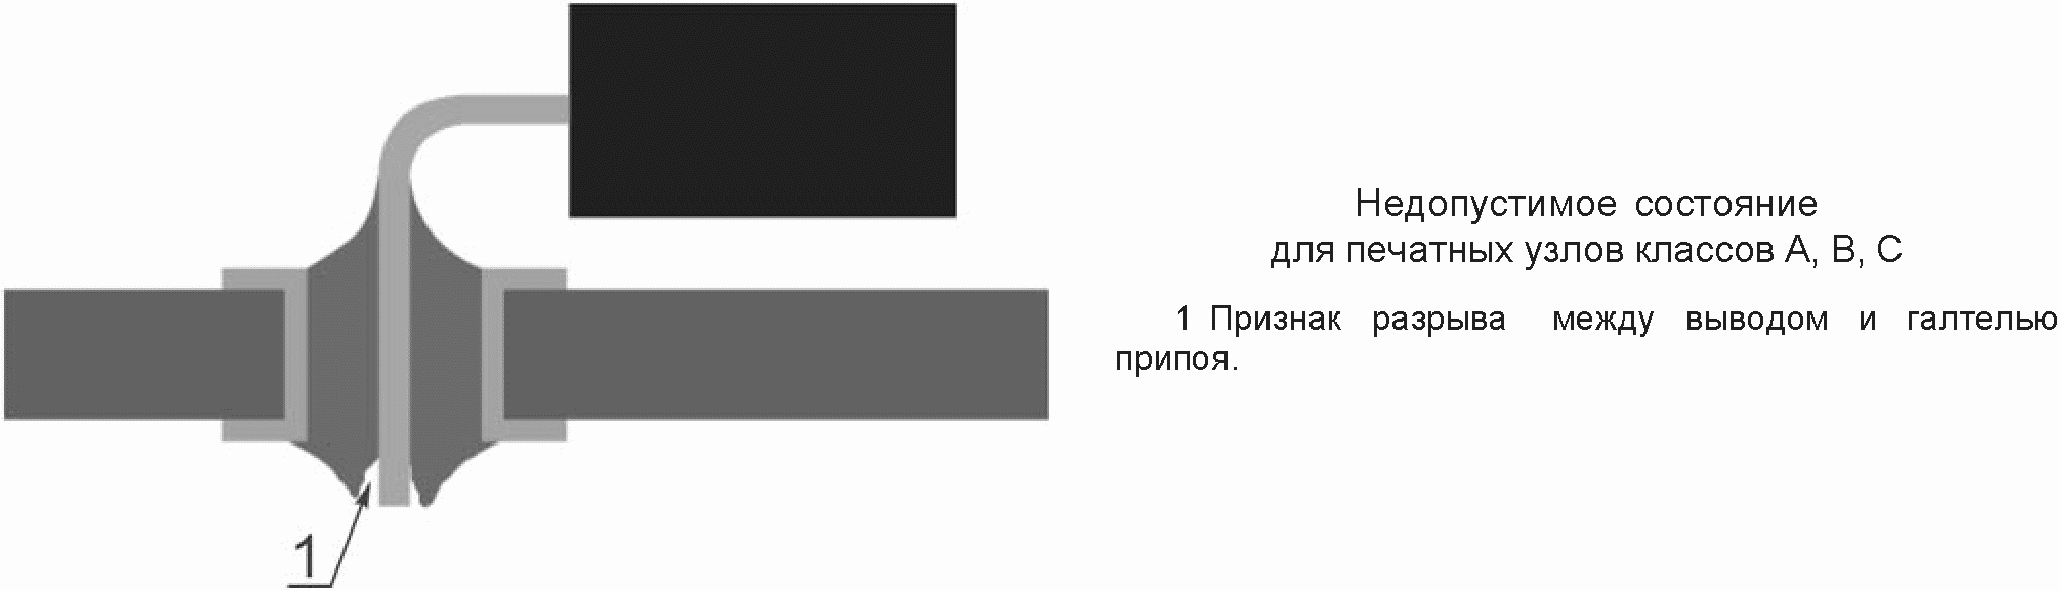
Дополнительная обработка печатных узлов после пайки допустима, но выполнение этих операций до охлаждения печатного узла может вызвать ослабление и высокое электрическое сопротивление или разрыв паяных соединений. Похожие повреждения могут быть вызваны чрезмерным физическим усилием при подрезке после пайки.
Выводы могут обрезаться после пайки при условии, что режущий инструмент не повреждает компонент или паяное соединение посредством физического воздействия. Если вывод обрезается после пайки, концы пайки должны быть либо снова опаяны, либо визуально проконтролированы с  увеличением для подтверждения, что исходное паяное соединение не повреждено (например, растрескалось) или деформировано. Если паяное соединение опаяно повторно, то данная операция должна рассматриваться как часть процесса пайки, но не как доработка. Данное требование не относится к компонентам, которые спроектированы таким образом, что часть выводов планируется удалить после пайки (например, удаляемая перемычка).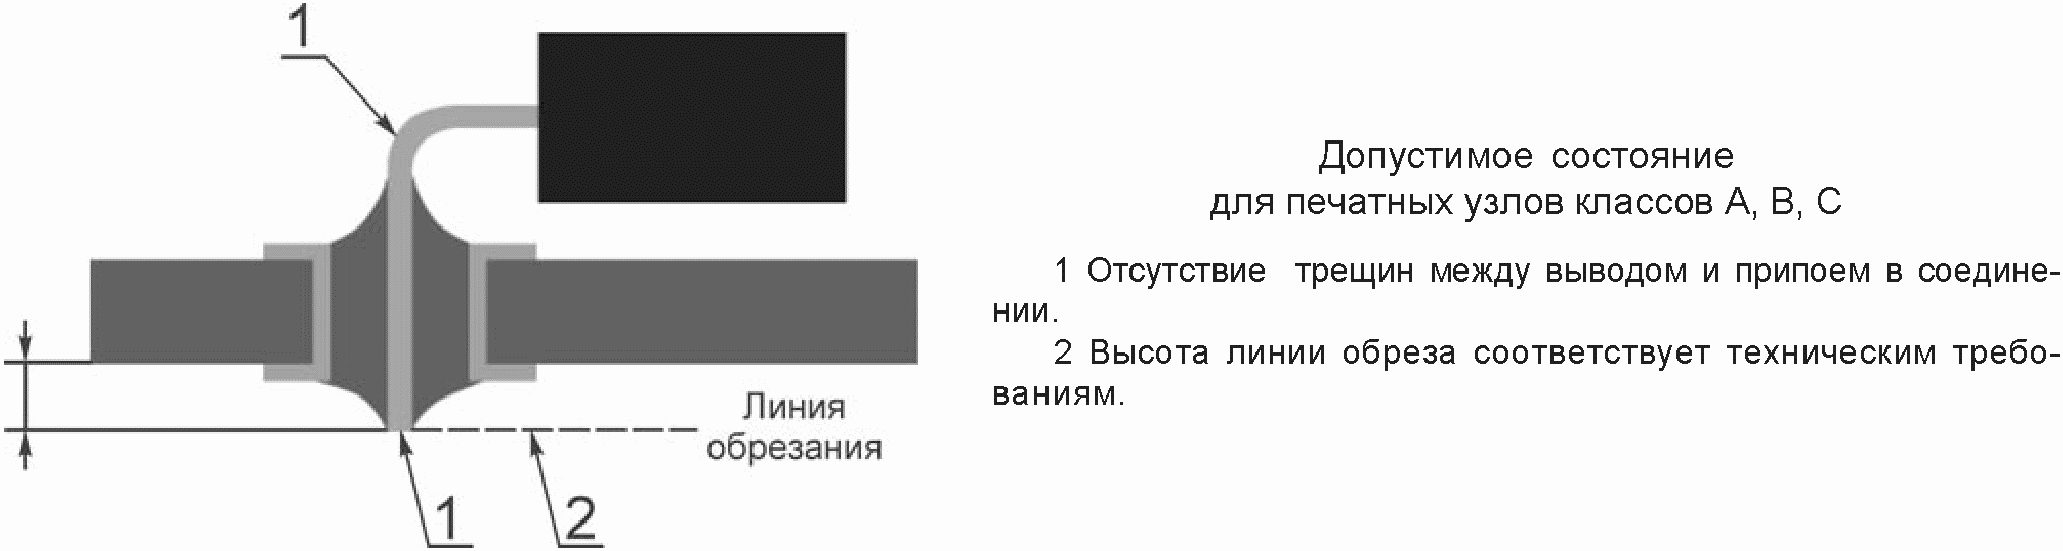
Рисунок 74. Обрезанные выводы: допустимое состояние
Данный раздел содержит требования к приемлемой чистоте печатных узлов.
Загрязнение рекомендуется не только оценивать по внешнему виду или по функциональным последствиям, но и считать сигналом сбоя в работе каких-то элементов системы очистки.
Контроль загрязнения на функциональные последствия рекомендуется проводить в условиях предполагаемой рабочей среды.
Для каждого производственного оборудования рекомендуется иметь норму, основанную на возможном допустимом количестве загрязняющего вещества каждого типа. Чем выше степень очистки, тем дороже печатный узел. Для разработки норм основой может служить тестирование с помощью процесса ионной экстракции, испытание сопротивления изоляции в условиях рабочей среды или других электрических параметров.
В следующих подразделах приведены примеры наиболее распространенных загрязнений, обнаруживаемых на печатных узлах. Однако могут появляться другие загрязнения, поэтому рекомендуется оценивать все аномальные состояния. Состояния, представленные в этом разделе, для печатных узлов применяют как со стороны компонентов, так и со стороны пайки.
Чтобы проиллюстрировать приблизительную, но не обязательно всегда точную аналогию между флюсами типов L, M и H и традиционными флюсами на основе канифоли - типов R, RMA, RA и RSA, а также водорастворимыми и синтетическими активированными флюсами, рекомендуется обратиться к ГОСТ Р МЭК 61192-1. На рисунках 76 - 86 приведены критерии для оценки чистоты печатного узла.
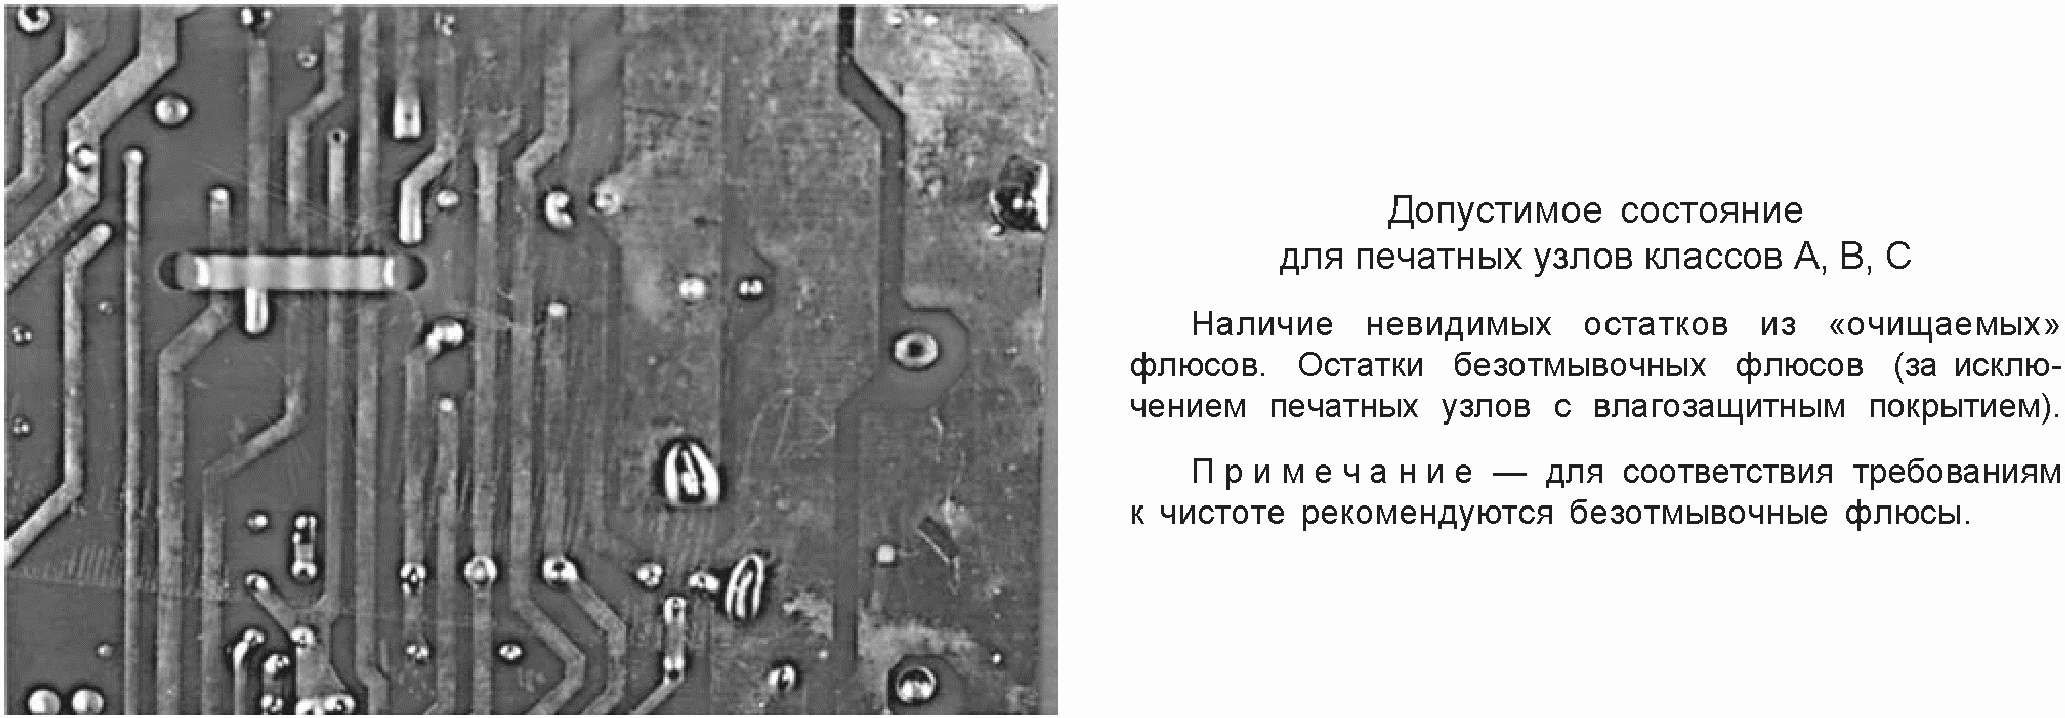
Рисунок 76. Очистка: допустимое состояние
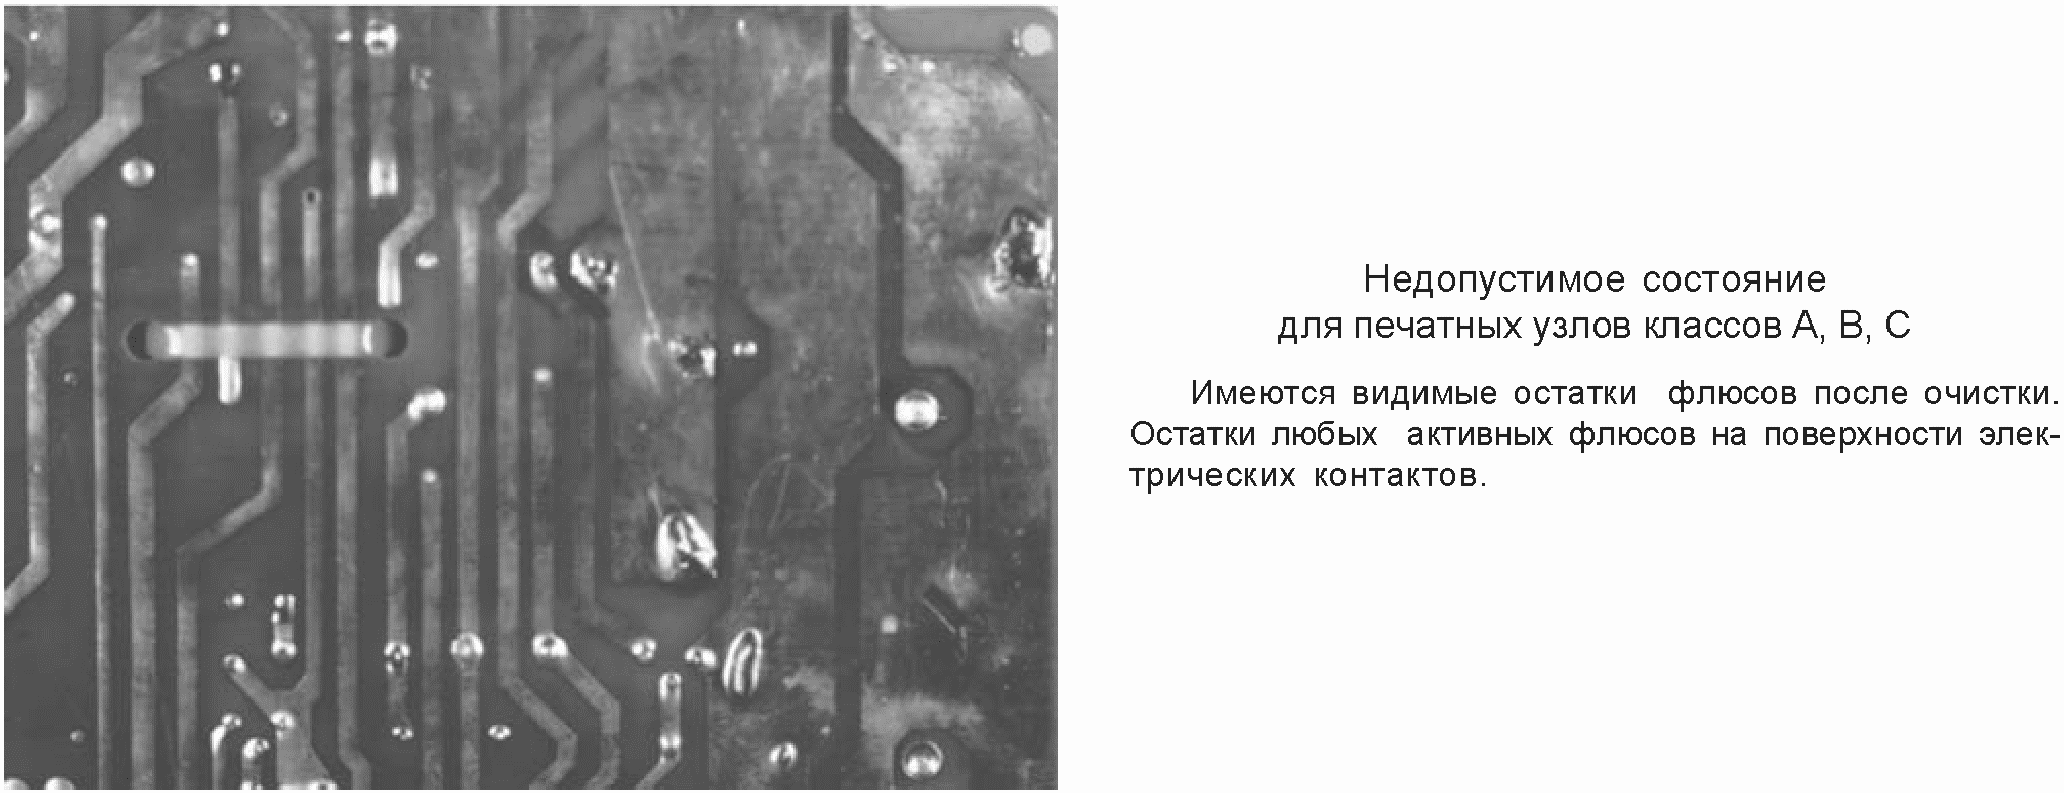
Рисунок 77. Остатки флюсов: недопустимое состояние
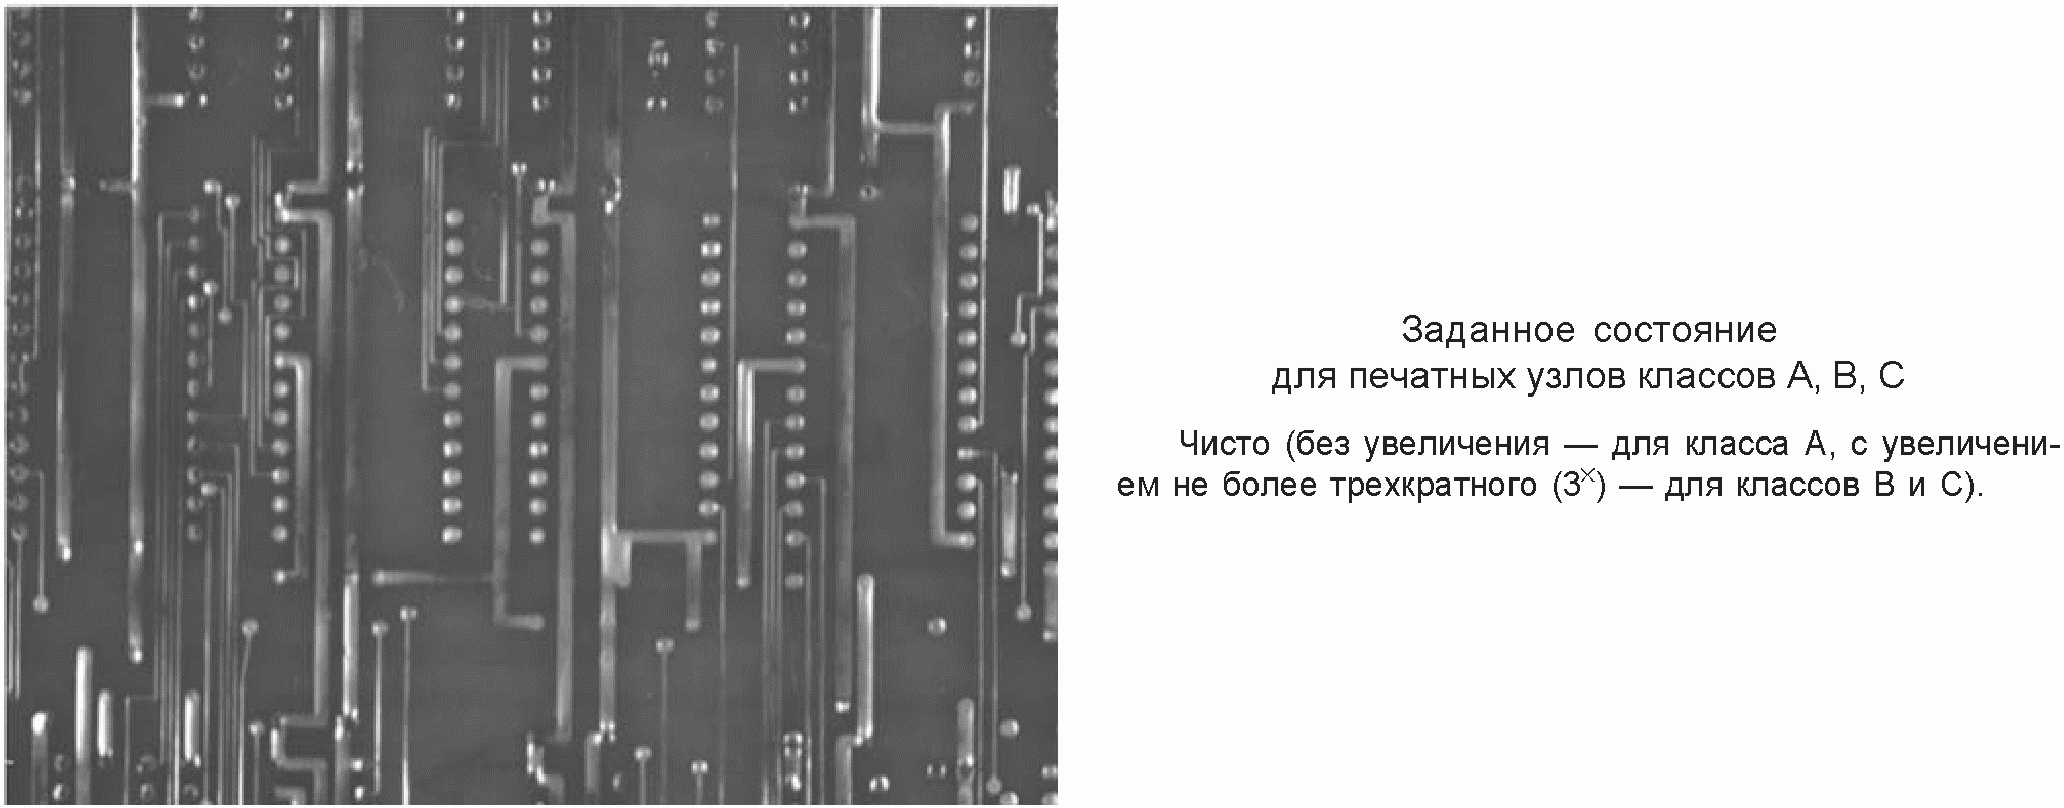
Рисунок 78. Твердые частицы: заданное состояние
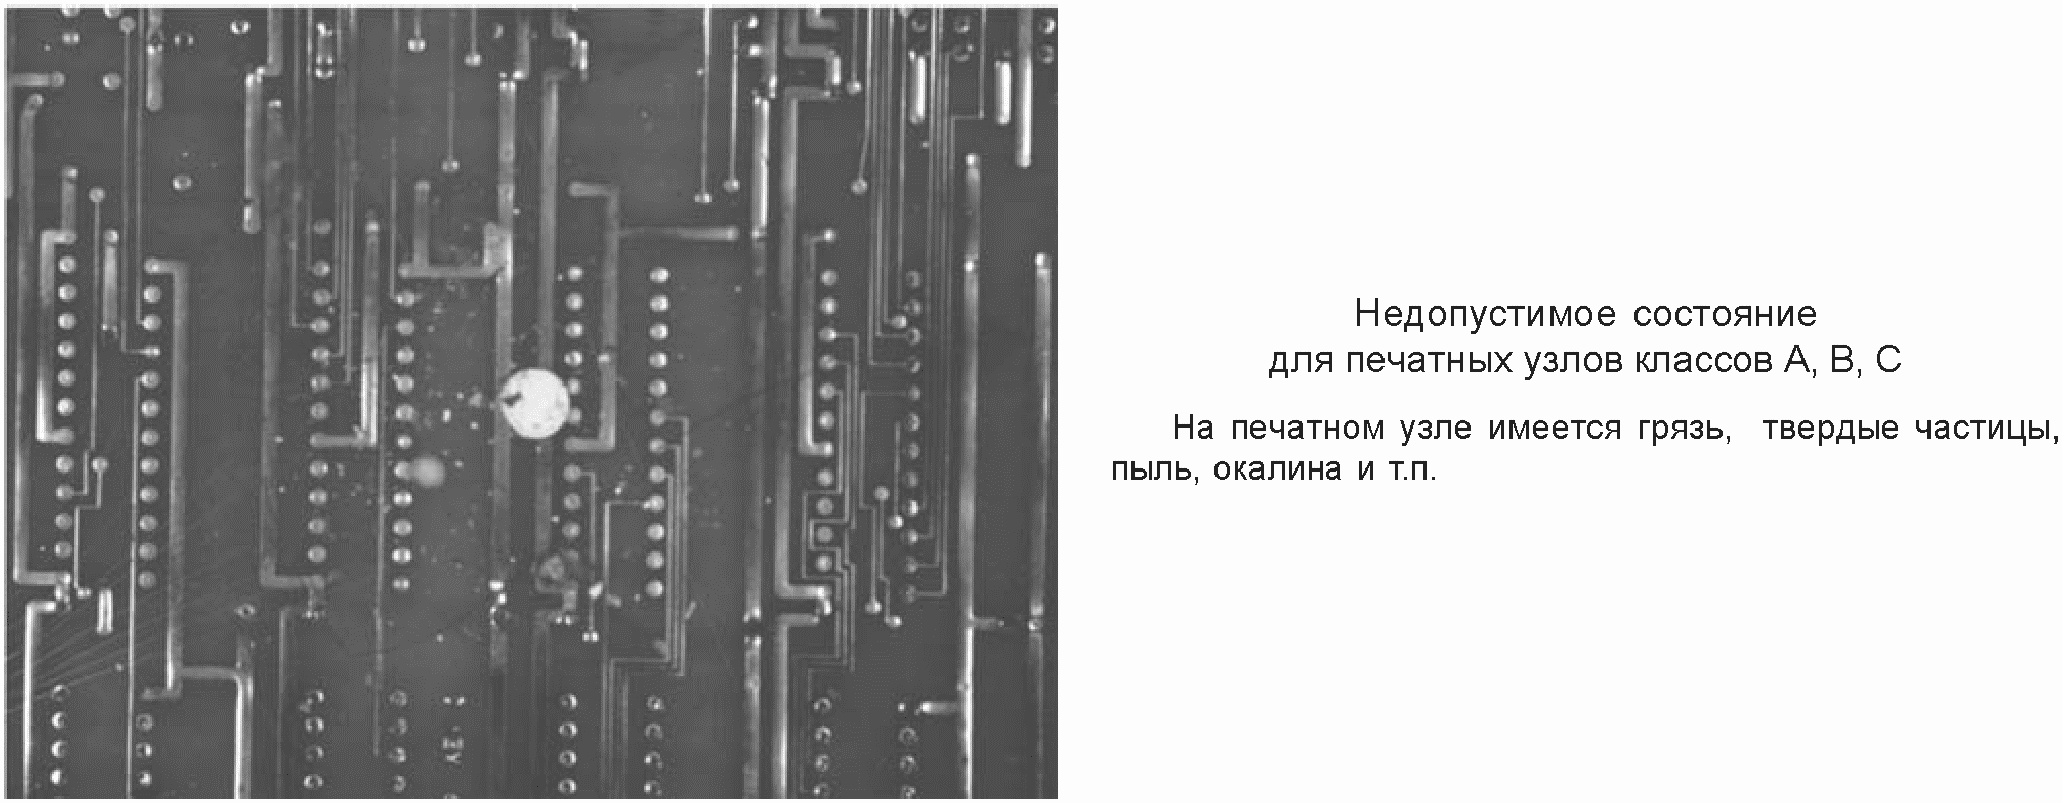
Рисунок 79. Остатки в виде твердых
частиц: недопустимое состояние
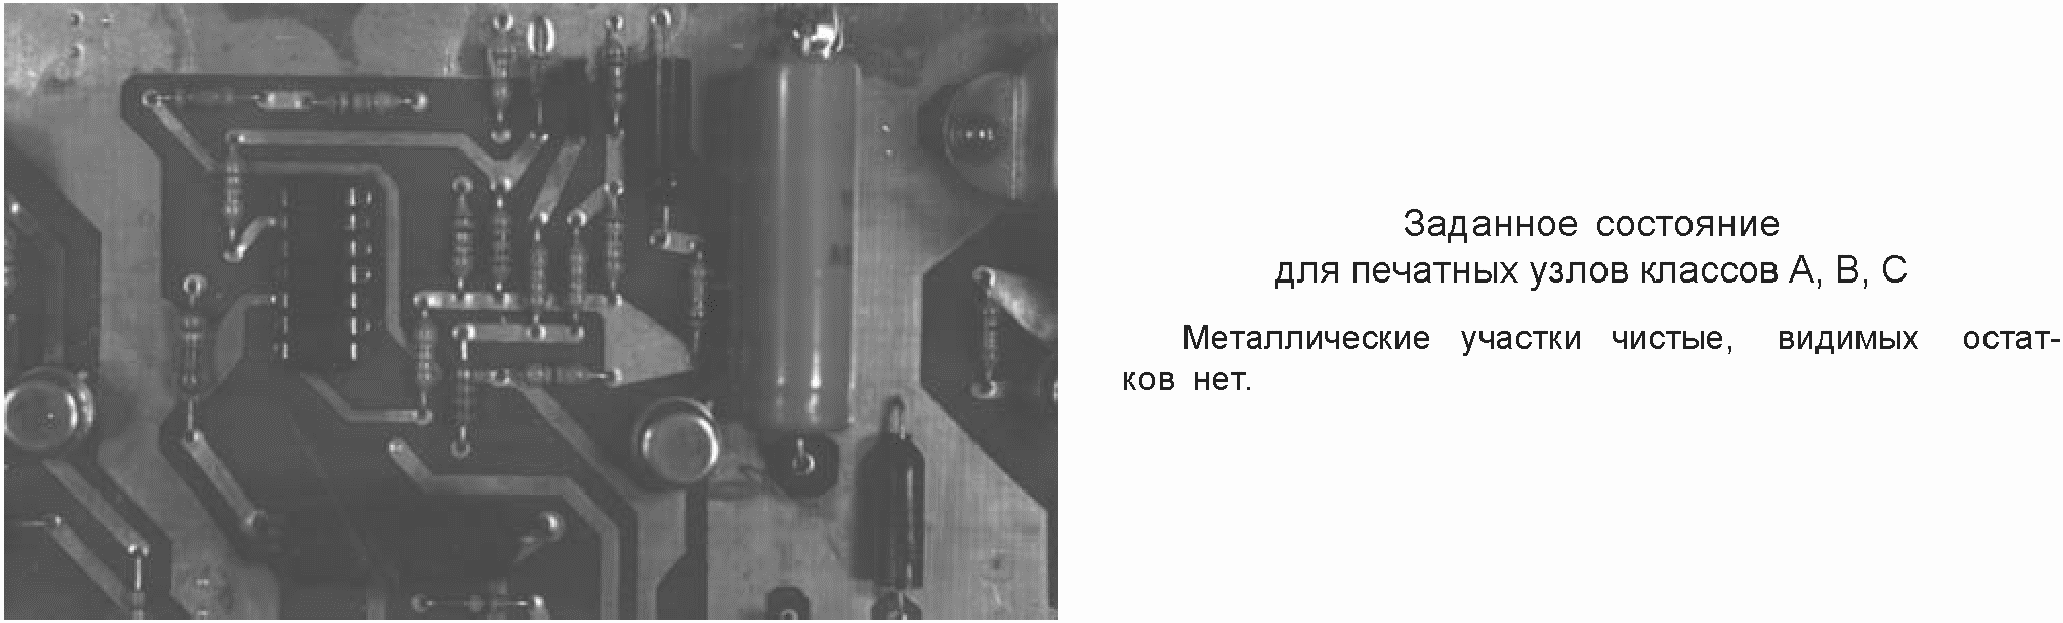
Рисунок 80. Поверхность без остатков: заданное состояние
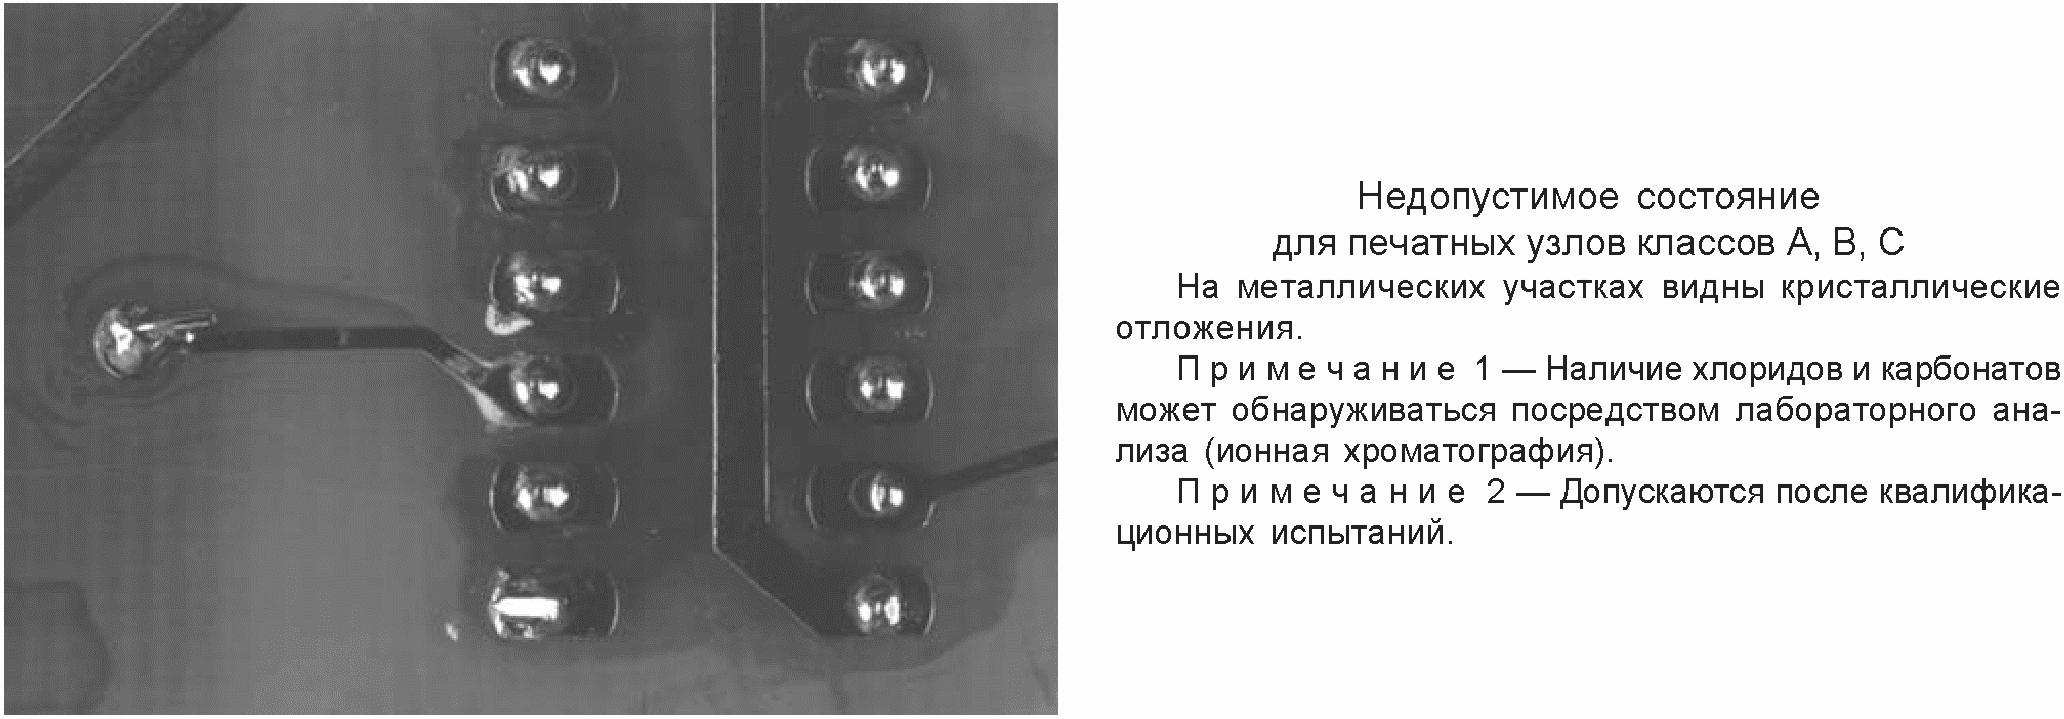
Рисунок 81. Белесые остатки: недопустимое состояние
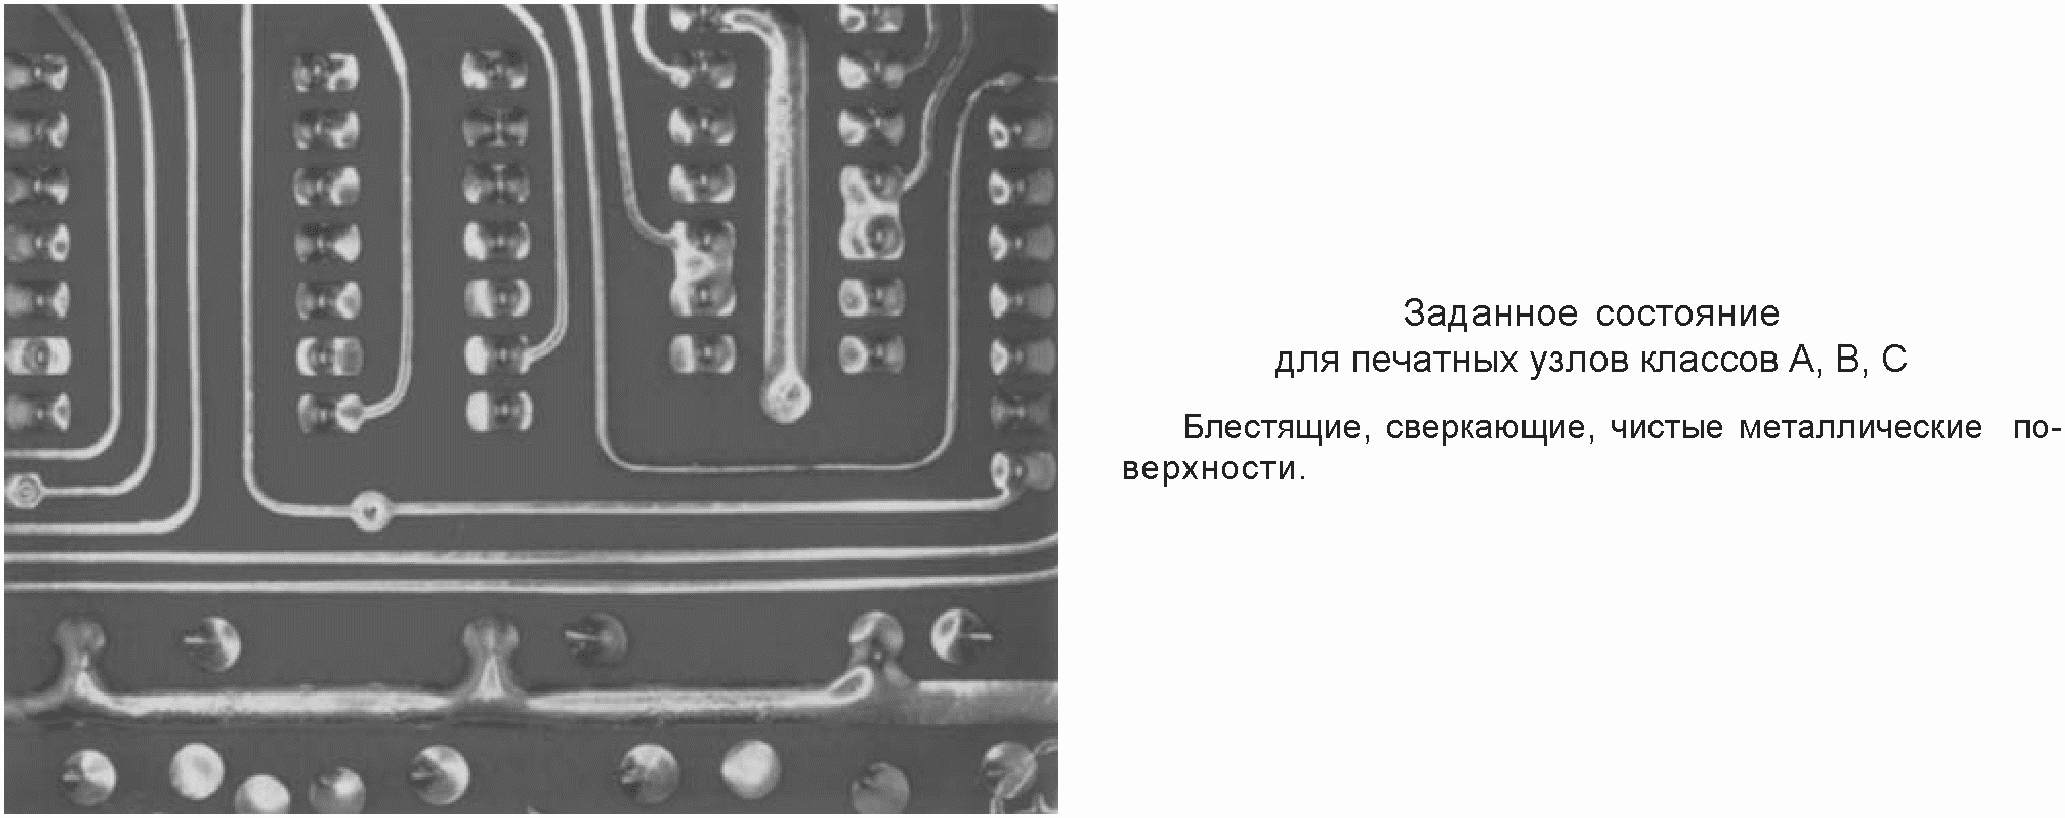
Рисунок 82. Поверхность без остатков
коррозии: заданное состояние
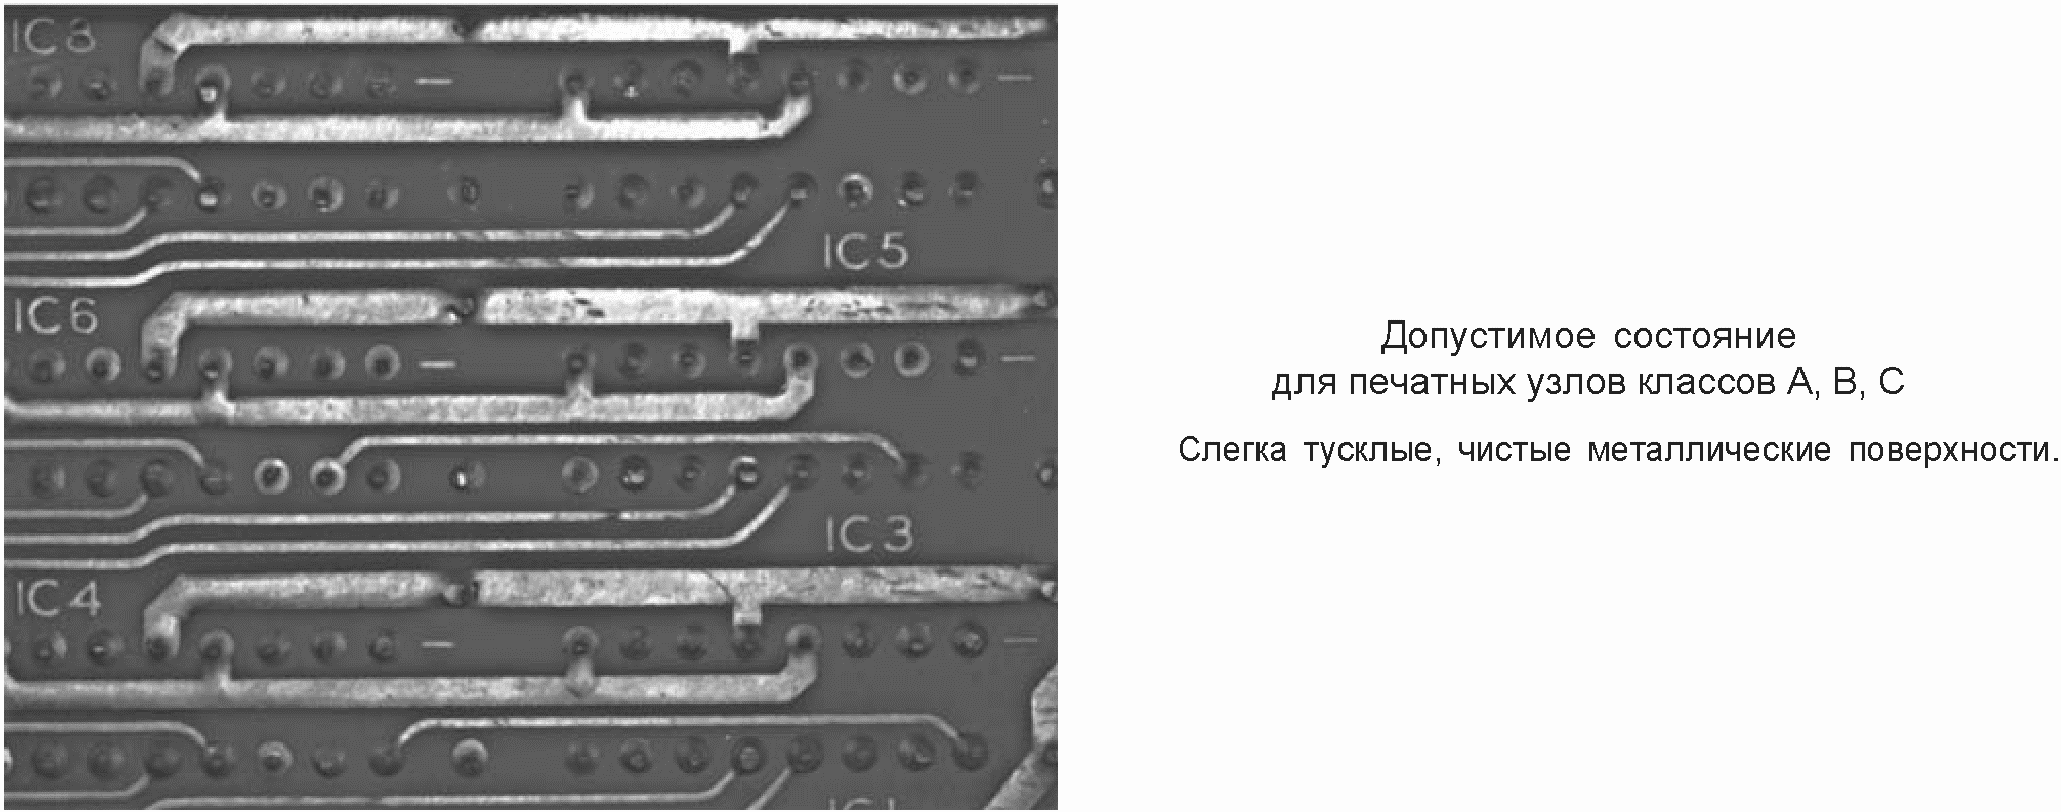
Рисунок 83. Остатки коррозии: допустимое состояние
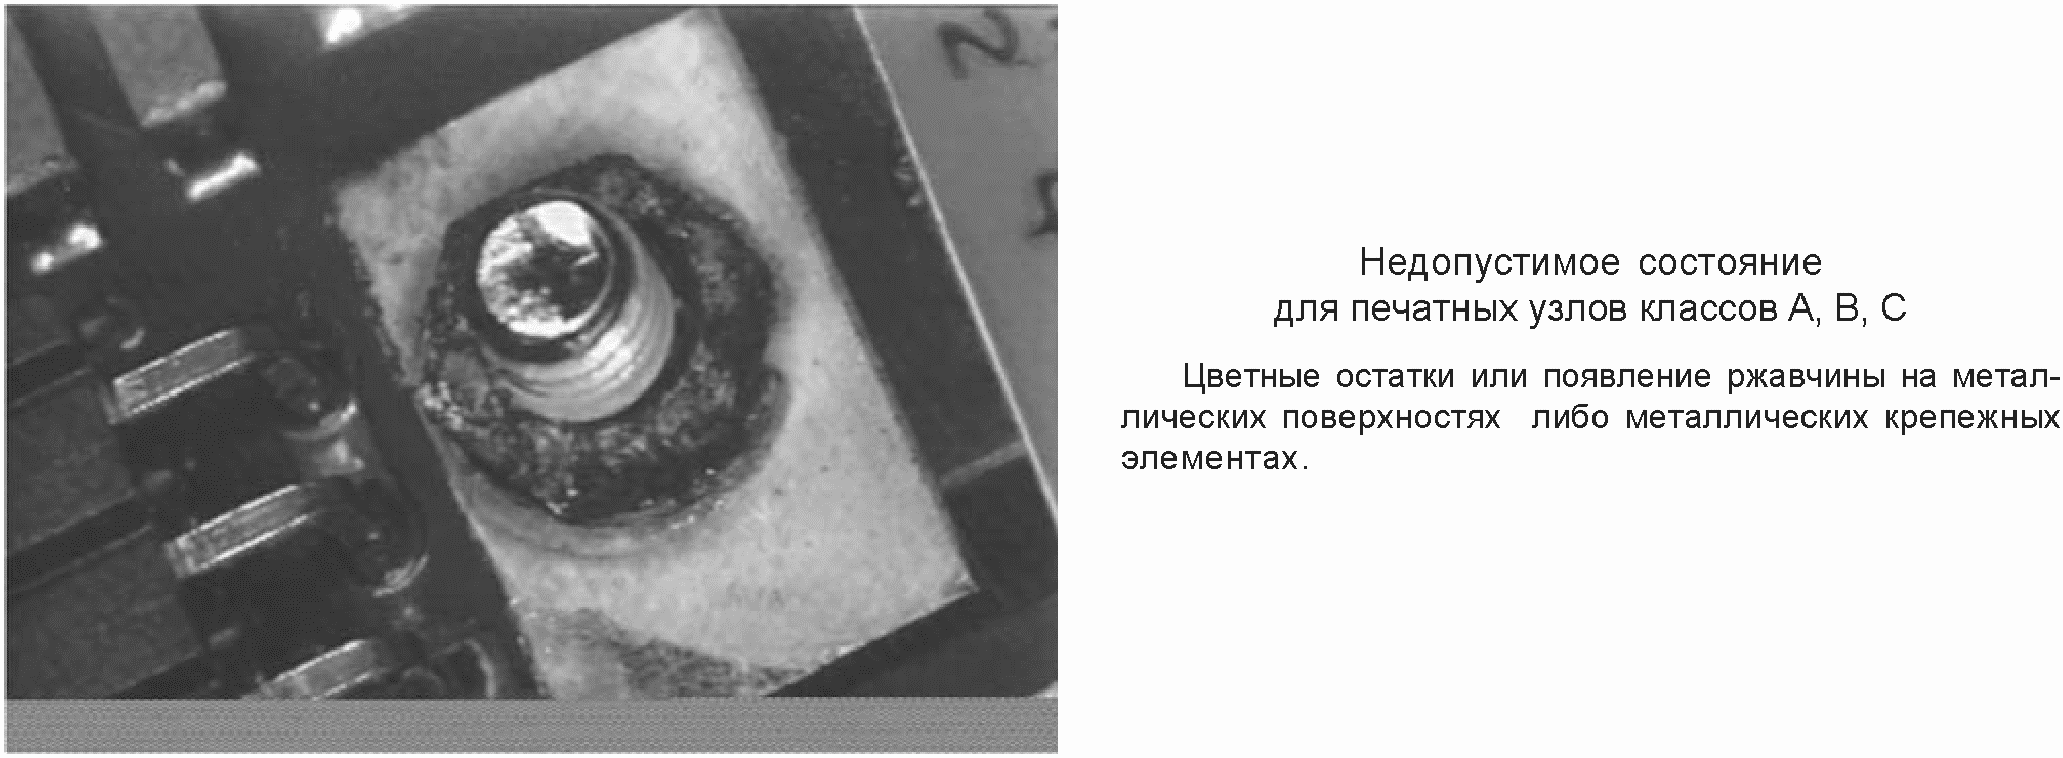
Рисунок 84. Остатки коррозии
на деталях: недопустимое состояние
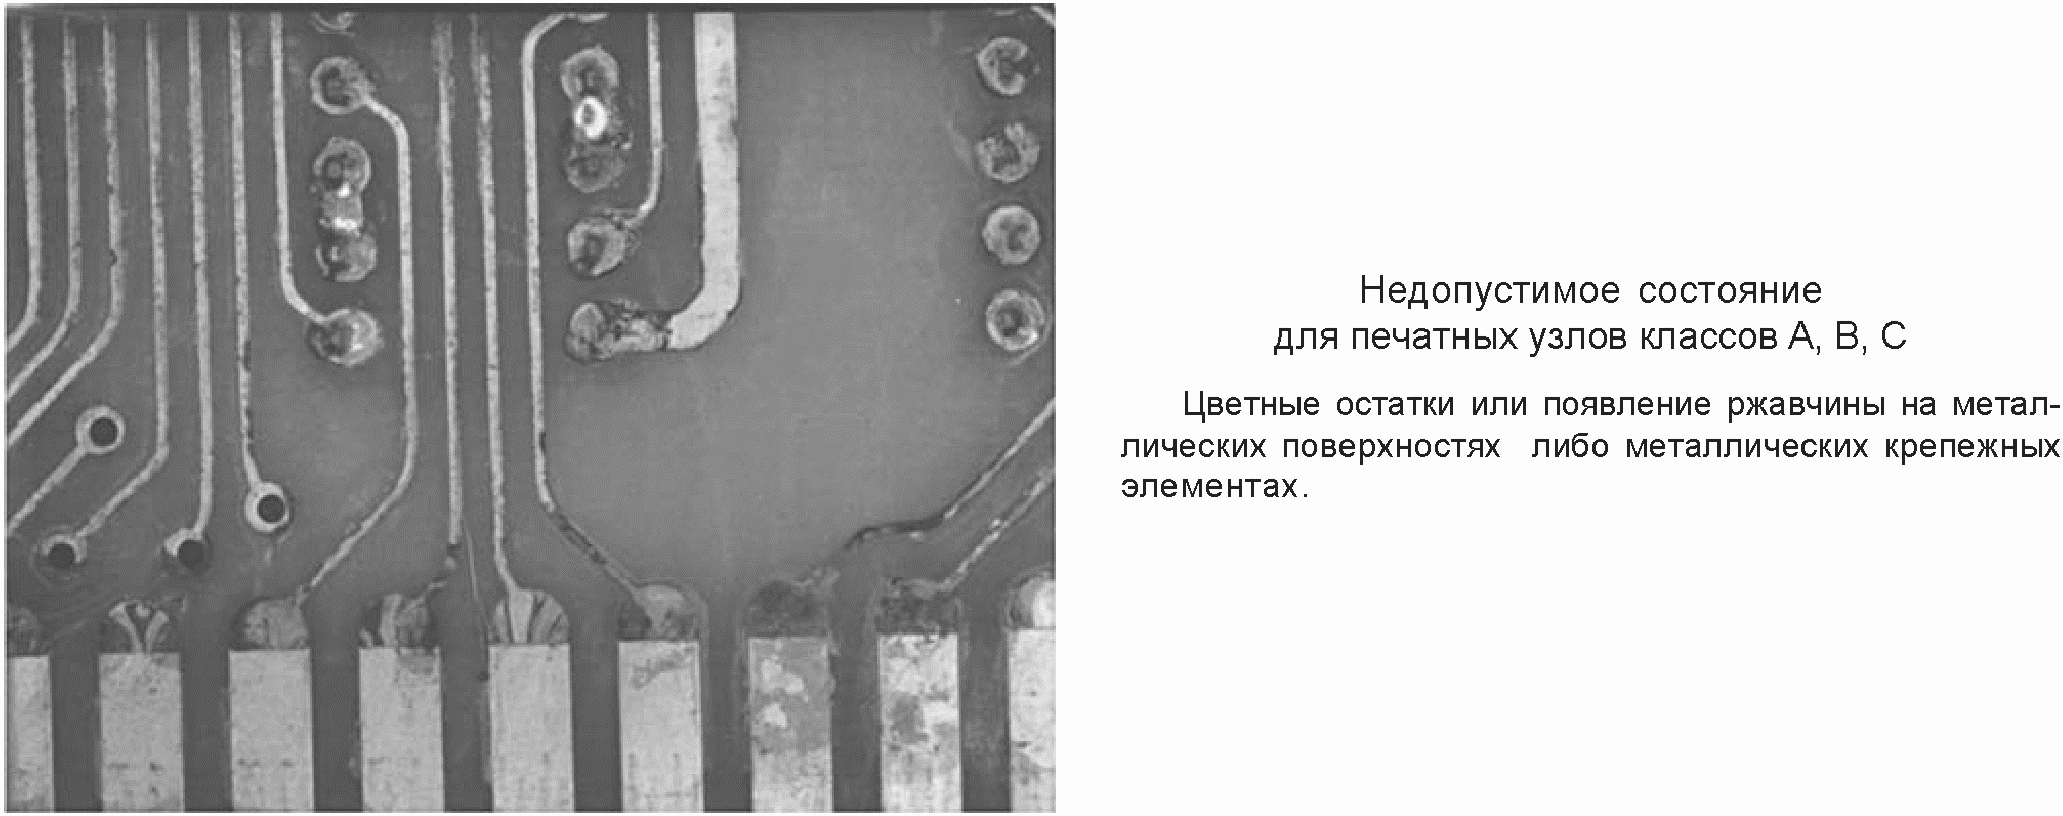
Рисунок 85. Остатки коррозии на печатной
плате: недопустимое состояние
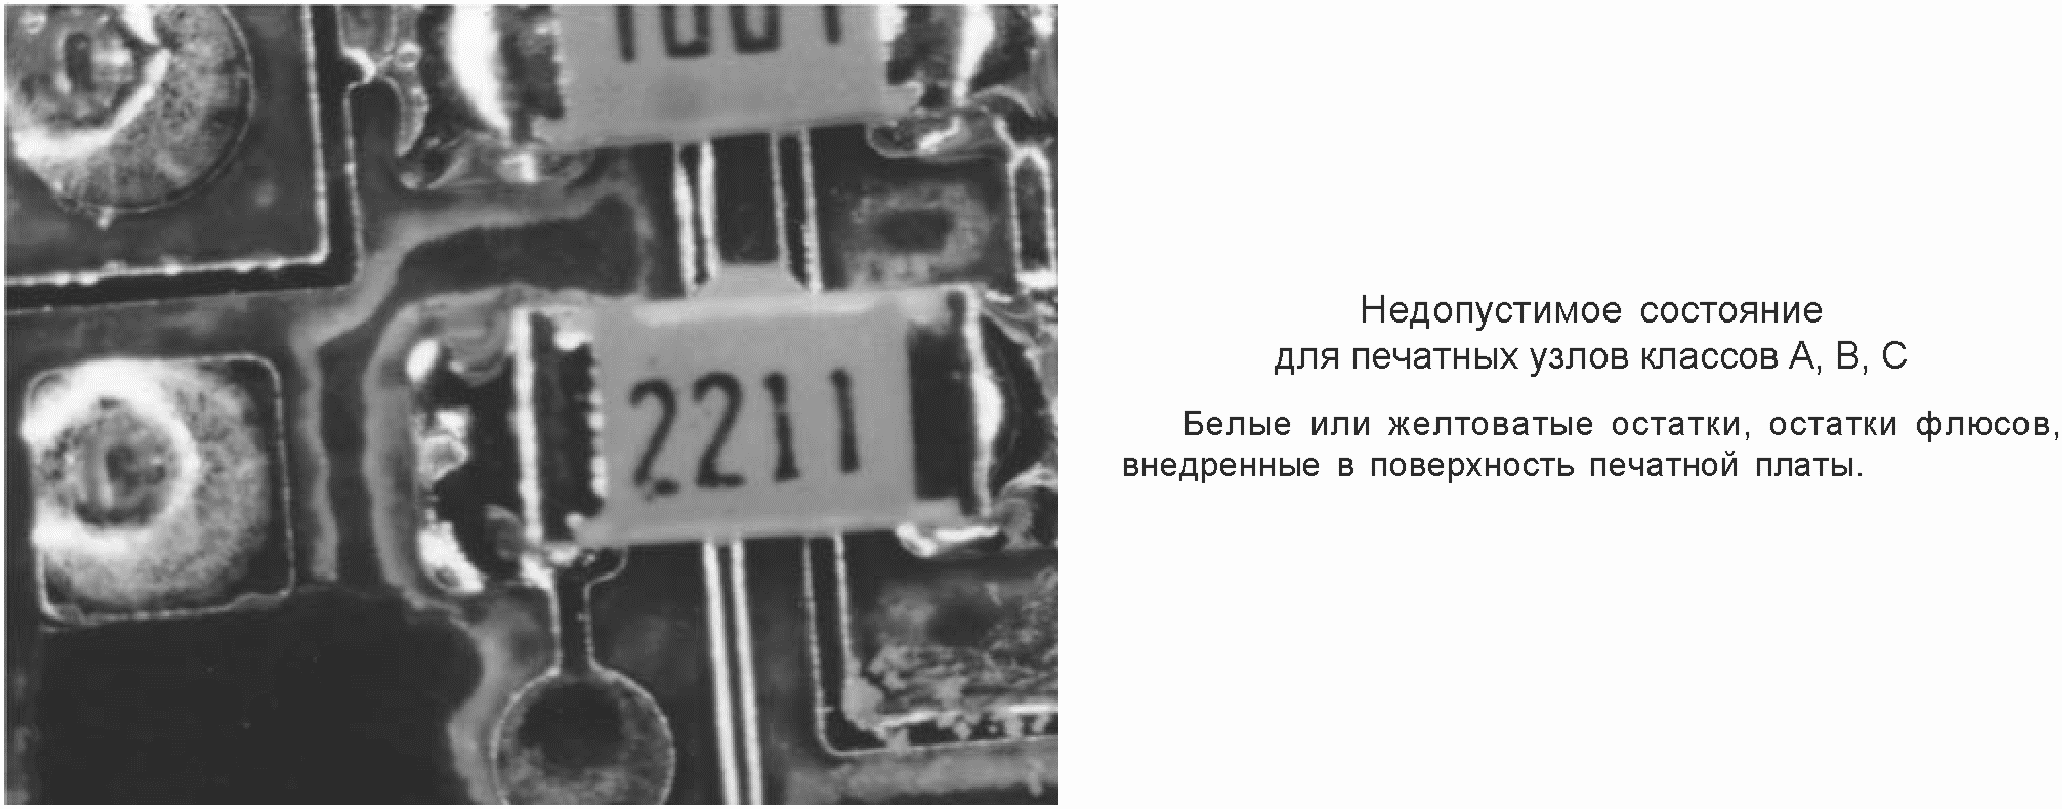
плату остатки: недопустимое состояние
Все паяные соединения, которые были повторно расплавлены для улучшения или добавления припоя в соединения, должны удовлетворять требованиям к качеству первоначально изготовленных соединений.
Все замены компонентов или доработка или ремонт проводных цепей должны удовлетворять требованиям, описанным в настоящем стандарте для качества первоначального изготовления. Особое внимание должно уделяться тепловым повреждениям, которые могут быть нанесены слоистым материалам, межслойным структурам, паяным соединениям и другим компонентам, близко расположенным к месту подобного ремонта или доработки.
(справочное)
СТАНДАРТОВ НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ
Таблица ДА.1
Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
МЭК 60194:2006 | - | |
МЭК 61191-1:1998 | IDT | ГОСТ Р МЭК 61191-1-2010 "Печатные узлы. Часть 1. Поверхностный монтаж и связанные с ним технологии. Общие технические требования" |
МЭК 61191-2:1998 | IDT | ГОСТ Р МЭК 61191-2:1998 "Печатные узлы. Часть 2. Поверхностный монтаж. Технические требования" |
МЭК 61191-3:1998 | IDT | ГОСТ Р МЭК 61191-3-2010 "Печатные узлы. Часть 3. Монтаж в сквозные отверстия. Технические требования" |
МЭК 61191-4:1998 | IDT | ГОСТ Р МЭК 61191-4-2010 "Печатные узлы. Часть 4. Монтаж контактов. Технические требования" |
МЭК 61192-1:2003 | IDT | ГОСТ Р МЭК 61192-1-2010 "Печатные узлы. Требования к качеству. Часть 1. Общие требования" |
МЭК 61192-2:2003 | IDT | ГОСТ Р МЭК 61192-2-2010 "Печатные узлы. Требования к качеству. Часть 2. Поверхностный монтаж" |
МЭК 61192-4:2002 | IDT | ГОСТ Р МЭК 61192-4-2010 "Печатные узлы. Требования к качеству. Часть 4. Монтаж контактов" |
<*> Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов. Примечание. В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT - идентичные стандарты. | ||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/42/gost_92861.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|