

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2008 Примечание к документу Документ включен в Перечень национальных стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента "О безопасности машин и оборудования", утв. Постановлением Правительства РФ от 15.09.2009 N 753 (Приказ Росстандарта от 20.08.2010 N 3108). Документ включен в Перечень документов в области стандартизации, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия (распоряжение Правительства РФ от 05.08.2010 N 1328-р). Документ введен в действие с 1 января 2009 года. Название документа "ГОСТ Р 52781-2007 (ИСО 525:1999, ИСО 603-1:1999 - ИСО 603-6:1999, ИСО 13942:2000). Национальный стандарт Российской Федерации. Круги шлифовальные и заточные. Технические условия" (утв. и введен в действие Приказом Ростехрегулирования от 29.11.2007 N 339-ст) "ГОСТ Р 52781-2007 (ИСО 525:1999, ИСО 603-1:1999 - ИСО 603-6:1999, ИСО 13942:2000). Национальный стандарт Российской Федерации. Круги шлифовальные и заточные. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

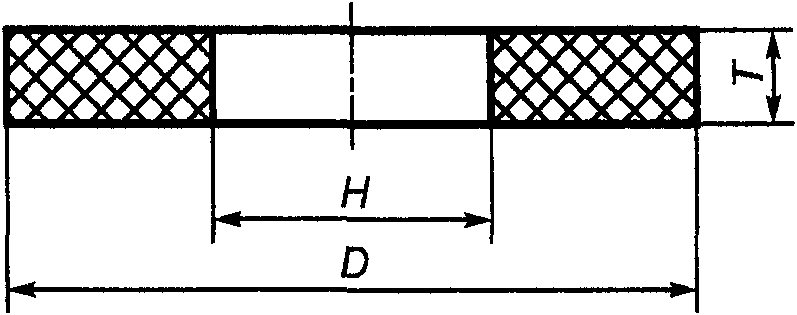
D | T | H |
6 | 6; 10; 13 | 2,5 |
8 | 6; 10; 13; 16 | 2,5 |
10 | 6; 10; 13; 16; 20 | 4,0 |
13 | 4; 6; 10; 13; 16; 20 | 4,0; 6,0 |
16 | 6; 10; 13; 16; 20; 25; 32 | 6,0 |
20 | 6; 8; 10; 13; 16; 20; 25; 32 | 6,0 |
25 | 6; 8; 10; 13; 16; 20; 25; 32; 40 | 6,0 |
32 | 6; 10; 13; 16; 20; 25; 32; 40; 50 | 10,0; 13,0 |
40 | 6; 10; 13; 16; 20; 25; 32; 40; 50 | 10,0; 13,0; 16,0 |
50 | 6; 8; 10; 13; 16; 20; 25; 32; 40; 50; 63 | 10,0; 13,0; 16,0 |
63 | 6; 8; 10; 13; 16; 20; 25; 32; 40; 50; 63 | 16,0; 20,0 |
80 | 6; 8; 10; 13; 16; 20; 25; 32; 40; 50; 63 | 20,0; 32,0 |
100 | 1,0; 1,3; 1,6; 2; 2,5; 3,2; 4; 6; 8; 10; 13; 16; 20; 25; 32; 40; 50; 63; 80 | 16,0; 20,0; 32,0 |
125 | 1,0; 1,3; 1,6; 2; 2,5; 3,2; 4; 6; 8; 10; 13; 16; 20; 25; 32; 40; 50; 63; 80 | 20,0; 32,0; 50,8 |
150 | 1,6; 2; 2,5; 3,2; 4; 6; 8; 10; 13; 16; 20; 25; 32; 40; 50; 63; 80; 100 | 20,0; 32,0; 50,8; 65,0 |
175 | 4; 6; 8; 10; 13; 16; 20; 25; 32; 40 | 20,0; 32,0 |
180 | 6; 8; 10; 13; 16; 20; 25; 32; 40; 50; 63 | 20,0; 32,0 |
200 | 2,0; 2,5; 3,2; 4; 5; 6; 8; 10; 13; 16; 20; 25; 32; 40; 50; 63; 80; 100; 125; 160 | 20,0; 25,0; 32,0; 50,8; 76,2 |
250 | 3,2; 4; 5; 6; 8; 10; 13; 16; 20; 25; 32; 40; 50; 63; 80; 100; 125 | 32,0; 50,8; 76,2; 127,0 |
300 | 5; 6; 8; 10; 13; 16; 20; 25; 32; 40; 50; 63; 80; 100; 125; 160; 200 | 32,0; 50,8; 76,2; 127,0 |
350 (356) | 6; 8; 10; 13; 16; 20; 25; 32; 40; 50; 63; 75; 80; 100; 125; 150; 160; 200 | 76,2; 127,0; 203,2 |
400 (406) | 6; 8; 10; 13; 16; 20; 25; 32; 40; 50; 63; 80; 100; 125; 160; 200 | 127,0; 203,2 |
450 (457) | 8; 10; 13; 16; 20; 25; 32; 40; 50; 63; 80; 100 | 127,0; 203,2 |
500 (508) | 10; 13; 16; 20; 25; 32; 40; 50; 80; 63; 100; 125; 150; 160; 200; 250; 315; 400; 500; 600 | 127,0; 203,2; 304,8 |
600 (610) | 10; 13; 16; 20; 25; 32; 40; 50; 80; 63; 100; 125; 150; 160; 200; 250; 315; 400; 500; 600 | 203,2; 304,8 |
750 (762) | 16; 20; 25; 32; 40; 50; 80; 63; 100; 125; 150; 160; 200; 250; 315; 400; 500; 600 | 304,8 |
800 (813) | 20; 25; 30; 40; 50; 63; 80; 100; 125 | 304,8 |
900 (914) | 20; 25; 32; 40; 50; 63; 80; 100; 125; 150 | 304,8; 400,0; (406,4) |
1060 (1067) | 20; 25; 30; 40; 50; 63; 80; 100; 125; 150 | 304,8; 400,0; (406,4) |
1250 | 50; 63; 80; 100; 125; 150 | 508,0 |
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. 3. Допускается образовывать высоту T >= 200 мм более чем из одного круга. | ||
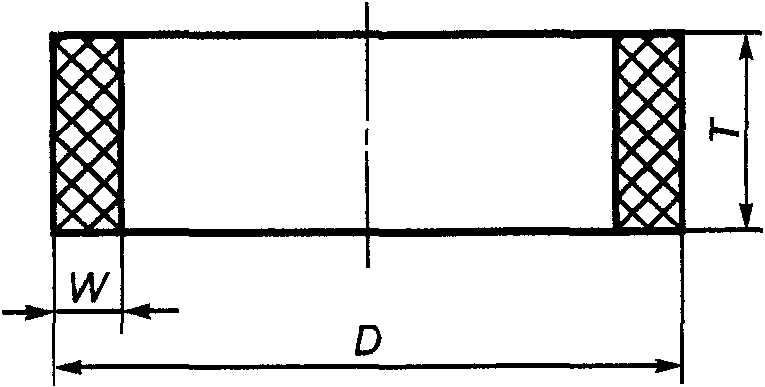
Рисунок 2. Круги типа 2
Таблица 2
В миллиметрах
D | T | W |
125 | 70 | 18 |
150 | 80 | 16 |
180 | 80 | 20 |
200 | 75 | 38 |
200 | 80 | 38 |
200 | 90 | 25 |
200 | 100 | 20 |
300 | 80 | 48 |
300 | 100 | 32 |
350 (356) | 125 | 35 |
400 (406) | 63 | 48 |
400 (406) | 125 | 40; 48 |
450 (457) | 125 | 35; 75; 100 |
450 (457) | 150 | 100 |
500 (508) | 100 | 50 |
500 (508) | 125 | 50 |
500 (508) | 150 | 60 |
600 (610) | 100 | 60 |
600 (610) | 125 | 60 |
600 (610) | 150 | 60 |
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. | ||
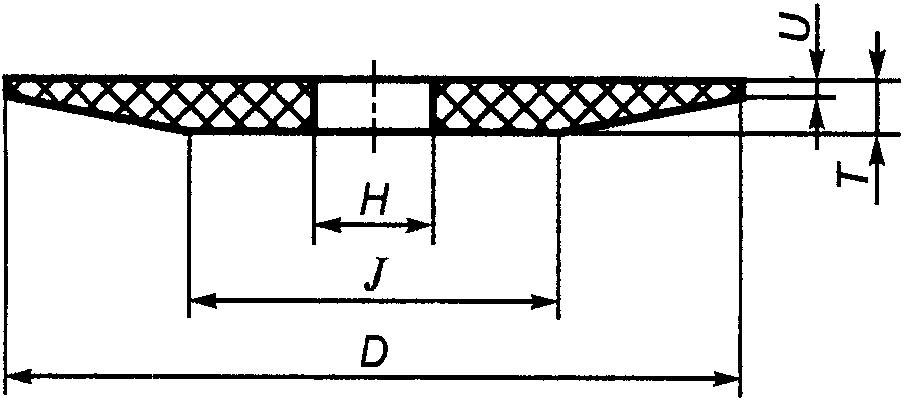
Рисунок 3. Круги типа 3
Таблица 3
В миллиметрах
D | T | H | J js16 | U +/- 1,0 |
63 | 10 | 10,0 | 25 | 3,0 |
80 | 5 | 13,0 | 40 | 1,0 |
10 | 20,0 | 53 | 2,0 | |
13 | 49 | |||
100 | 6 | 50 | 1,5 | |
13 | 45 | 3,0 | ||
16 | 60 | 2,0 | ||
125 | 7 | 20,0; 32,0 | 63 | |
150 | 8 | 32,0; 50,8 | 75 | |
13 | 90 | |||
16 | ||||
20 | 61 | 5,5 | ||
175 | 10 | 32,0 | 85 | 3,0 |
200 | 10 | 32,0; 50,8 | 110 | |
13 | 100 | |||
16 | 145 | |||
250 | 8 | 32,0; 76,2 | 234 | |
10 | 230 | |||
14 | 125 | |||
300 | 8 | 76,2; 127,0 | 290 | |
10 | 286 | |||
25 | 179 | |||
32 | 141 | |||
350 (356) | 25 | 76,2; 127,0 | 278 | 4,0 |
40 | 152 | |||
400 (406) | 25 | 331 | 5,0 | |
40 | 279 | |||
50 | 153 | |||
450 (457) | 20 | 127,0 | 338 | |
25 | 301 | |||
32 | 249 | |||
500 (508) | 32 | 203,2 | 407 | |
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. | ||||
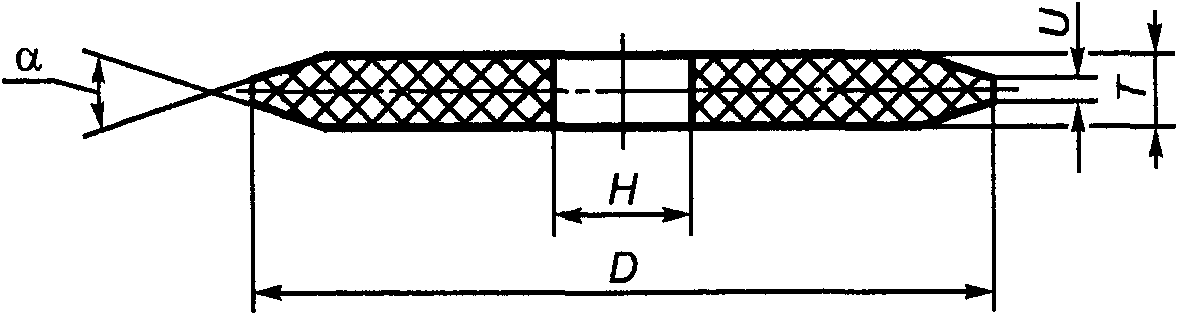
Рисунок 4. Круги типа 4
Таблица 4
В миллиметрах
D | T | H | U +/- 1,0 |  + 2° |
250 | 10; 13; 16; 20 | 76,2 | 4 | 40° |
300 | 20 | 127,0 | 5 | |
25 | 6 | 60° | ||
32 | 8 | |||
350 | 8 | 160,0 | 3 | |
13, 25 | 127,0 | 5 | 40° | |
32 | 8 | |||
400 | 16 | 4 | ||
20; 25; 32 | 5 | |||
8; 10; 13 | 203,2 | 3 | 60° | |
500 | 32 | 8 | 40° | |
Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||||
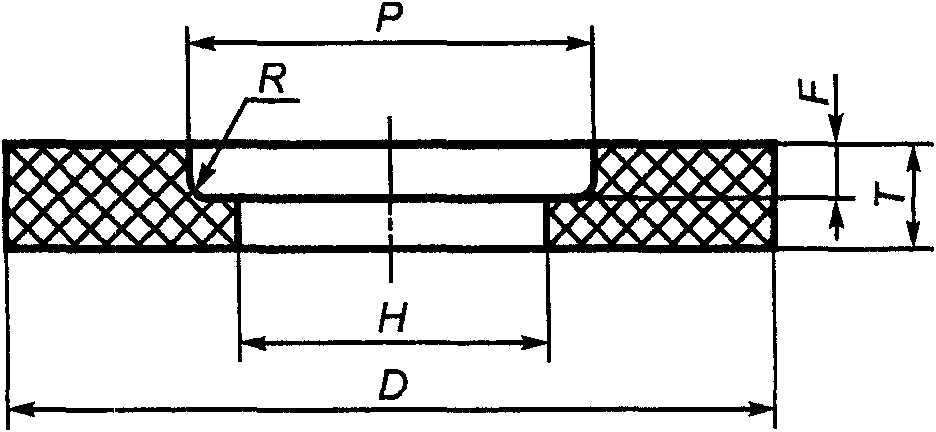
Рисунок 5. Круги типа 5
Таблица 5
В миллиметрах
D | T | H | P | F | Rmax |
10 | 13 | 2,5 | 5 | 6 | 3,2 |
13 | 4,0 | 8 | |||
16 | 6 | 8 | |||
20 | 10 | ||||
16 | 10 | 6,0 | 10 | 4 | |
16 | 6 | ||||
20 | 8 | ||||
20 | 13 | 6,0 | 13 | 6 | |
20 | 8 | ||||
32 | 16 | ||||
40 | 20 | ||||
25 | 10 | 6,0; 10,0 | 16 | 4 | |
16 | 6 | ||||
25 | 10 | ||||
32 | 13 | 16 | |||
32 | 13 | 16 | 6 | ||
20 | 8 | ||||
25 | 13 | ||||
32 | 12 | ||||
40 | 16 | 13,0 | 20 | 6 | |
25 | 10 | ||||
32 | 16 | ||||
40 | 15 | ||||
50 | 25 | ||||
50 | 16 | 16,0; 20,0 | 32 | 6 | |
25 | 10 | ||||
40 | 15 | ||||
50 | 16 | ||||
63 | 25 | 40 | 10 | ||
40 | 15 | ||||
50 | 20 | ||||
80 | 32 | 20,0 | 40 | 16 | |
40 | 45 | 15 | |||
50 | 20 | ||||
63 | 25 | ||||
100 | 32 | 20,0; 32,0 | 50 | 16 | |
40 | 15 | ||||
50 | 20 | ||||
63 | 25 | ||||
125 | 32 | 65 | 16 | ||
40 | 63 | 15 | |||
50 | 20 | ||||
63 | 25 | ||||
150 | 25 | 80 | 10; 16 | ||
32 | 13 | ||||
40 | 15 | ||||
50 | 20 | ||||
63 | 25 | ||||
175 | 32 | 32,0 | 90 | 16 | |
180 | 25 | 100 | 10 | ||
32 | 13 | ||||
200 | 25 | 32,0; 50,8; 76,2 | 110 | 10 | |
32 | 13 | ||||
40 | 110; 114 | 20 | |||
50 | 100 | 20 | |||
63 | 25 | ||||
100 | 114 | <= T/2 | |||
125 | |||||
250 | 25 | 50,8; 76,2; 127,0 | 160 | 5,0 | |
32 | 150 | 13 | |||
40 | 13; 20 | ||||
63 | 160 | <= T/2 | |||
100 | |||||
125 | |||||
160 | |||||
200 | |||||
250 | |||||
300 | 40; 45 | 76,2; 127,0 | 150 | 13; 20 | |
50 | 13; 25 | ||||
63 | 200 | 30 | |||
100 | 190 | <= T/2 | |||
125 | |||||
160 | |||||
200 | |||||
250 | |||||
350 (356) | 40 | 76,2; 127,0 | 215 | 13 | |
50 | |||||
100 | 203 | <= T/2 | |||
125 | |||||
160 | |||||
200 | |||||
250 | |||||
315 | |||||
400 | |||||
500 | |||||
600 | |||||
400 (406) | 25 | 127,0; 203,2 | 280 | ||
40 | 215; 280 | 13 | |||
50 | 215 | 13; 25 | |||
63 | 280 | <= T/2 | |||
100 | |||||
125 | |||||
160 | |||||
200 | |||||
250 | |||||
450 (457) | 40 | 13 | |||
50 | |||||
63 | 215; 280 | ||||
80 | 25 | ||||
500 (508) | 40 | 203,2 | 400 | 13 | |
50 | |||||
63 | |||||
80 | 25 | ||||
100 | <= T/2 | ||||
125 | |||||
160 | |||||
200 | |||||
250 | |||||
315 | |||||
400 | |||||
500 | |||||
600 | |||||
600 (610) | 63 | 203,2 | 400 | 13 | |
80 | 25 | ||||
100 | 50 | ||||
125 | <= T/2 | ||||
160 | |||||
200 | |||||
250 | |||||
315 | |||||
400 | |||||
500 | |||||
600 | |||||
750 (762) | 63 | 304,8 | 13 | 8,0 | |
80 | 25 | ||||
100 | 50 | ||||
125 | <= T/2 | ||||
160 | |||||
200 | |||||
250 | |||||
315 | |||||
400 | |||||
500 | |||||
600 | |||||
800 (813) | 63 | 304,8 | 450 | 13 | |
80 | 25 | ||||
100 | 50 | ||||
900 (914) | 63 | 13 | |||
80 | 25 | ||||
100 | 50 | ||||
1060 (1067) | 63 | 304,8; 508,0 | 455; 720 | 13 | |
80 | 25 | ||||
100 | 50 | ||||
125 | 60 | ||||
150 | 70 | ||||
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. | |||||
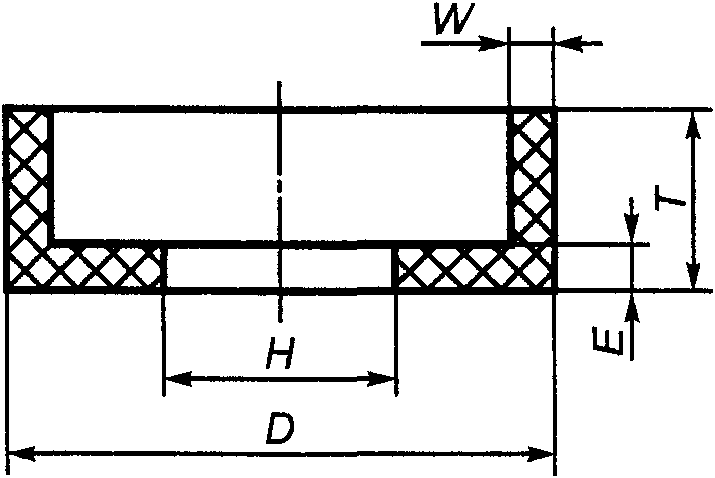
Рисунок 6. Круги типа 6
Таблица 6
В миллиметрах
D | T | H | W | Emin |
40 | 25 | 13,0 | 4 | 5 |
50 | 32 | 5 | 8 | |
80 | 40 | 6 | 10 | |
100 | 50 | 20,0 | 8 | 10 |
125 | 63 | 20,0; 32,0 | 8; 13 | 13; 16 |
150 | 80 | 32,0; 50,8 | 10; 16 | 16; 20 |
180 | 32,0; 76,2 | 16; 20 | 16; 20 | |
200 | 40; 63; 80; 100; 125 | 32,0; 50,8; 76,2 | 16; 18; 20 | 13; 16; 20; 25 |
250 | 100; 125 | 76,2; 127,0 | 25 | 25 |
300 | 127,0 | |||
Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||||
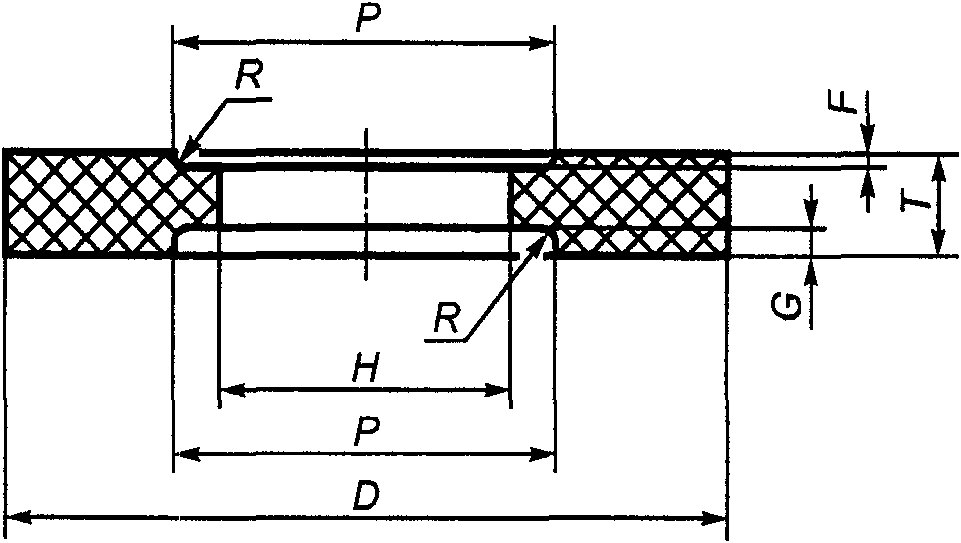
Рисунок 7. Круги типа 7
Таблица 7
В миллиметрах
D | T | H | P | F | G | Rmax |
100 | 25 | 32,0 | 88 | 8 | 8 | 5,0 |
125 | 40 | 109 | 16 | 16 | ||
200 | 25 | 184 | 8 | 8 | ||
40 | 16 | 16 | ||||
250 | 80 | 76,2 | 150 | 20 | 20 | |
160 | 40 | 35 | ||||
300 | 40 | 76,2; 127,0 | 6 | 6 | ||
50 | 10 | 10 | ||||
63 | 190 | F + G <= T/2 | ||||
100 | ||||||
125 | ||||||
350 (356) | 40 | 127,0 | 215 | 10 | 10 | |
50 | ||||||
400 (406) | 40 | 127,0; 203,2 | ||||
50 | ||||||
65 | ||||||
100 | 280 | F + G <= T/2 | ||||
125 | ||||||
160 | ||||||
200 | ||||||
250 | ||||||
450 (457) | 50 | 127,0; 203,2 | 215; 280 | 10 | 10 | |
63 | 13 | 13 | ||||
80 | ||||||
500 (508) | 40 | 203,2; 304,8 | 400 | 10 | 10 | |
50 | ||||||
63 | 13 | 13 | ||||
80 | ||||||
100 | F + G <= T/2 | |||||
125 | ||||||
160 | ||||||
200 | ||||||
250 | ||||||
315 | ||||||
400 | ||||||
500 | ||||||
600 | ||||||
600 (610) | 50 | 203,2; 304,8 | 400 | 10 | 10 | |
63 | 13 | 13 | ||||
80 | 13 | 13 | ||||
100 | 13 | 25 | ||||
125 | F + G <= T/2 | |||||
160 | ||||||
200 | ||||||
250 | ||||||
315 | ||||||
400 | ||||||
500 | ||||||
600 | ||||||
750 (762) | 63 | 304,8 | 375 | 16 | 16 | |
80 | 400 | 13 | 13 | |||
100 | 13 | 25 | ||||
125 | F + G <= T/2 | |||||
160 | ||||||
200 | ||||||
250 | ||||||
315 | ||||||
400 | ||||||
500 | ||||||
600 | ||||||
900 (914) | 63 | 304,8 | 375 | 16 | 16 | 8,0 |
80 | 450 | 13 | 13 | |||
100 | 13 | 25 | ||||
1060 (1067) | 63 | 304,8; 508,0 | 455; 720 | 13 | 13 | |
80 | ||||||
100 | 25 | 25 | ||||
125 | 30 | 30 | ||||
150 | ||||||
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. 3. Допускается образовывать высоту T >= 200 мм более чем из одного круга. | ||||||
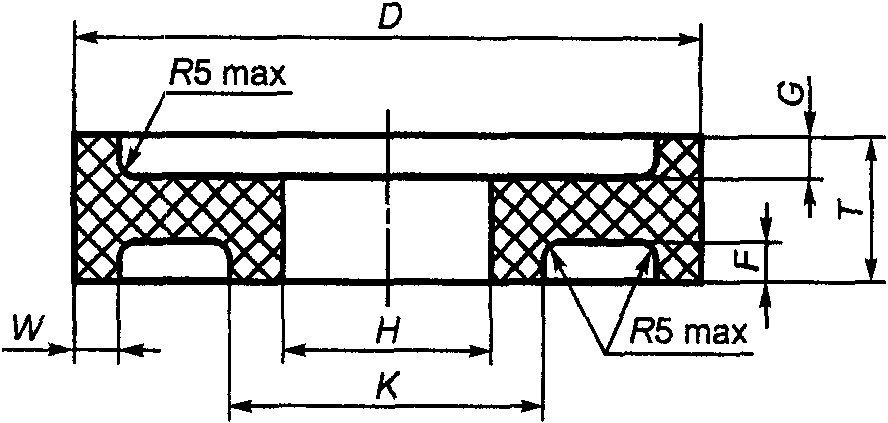
Рисунок 8. Круги типа 10
Таблица 8
В миллиметрах
D | T | H | K + 3 | F = G | W +/-0,8 |
150 | 8 | 32,0 | 65 | 2 | 6 |
10 | 3 | ||||
16 | 50,8 | 5 | |||
200 | 10 | 3 | |||
16 | 32,0 | 5 | |||
250 | 10 | 76,2 | 125 | 3 | 8 |
20 | 6 | ||||
300 | 10 | 127,0 | 180 | 3 | 10 |
16 | 5 | ||||
Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | |||||
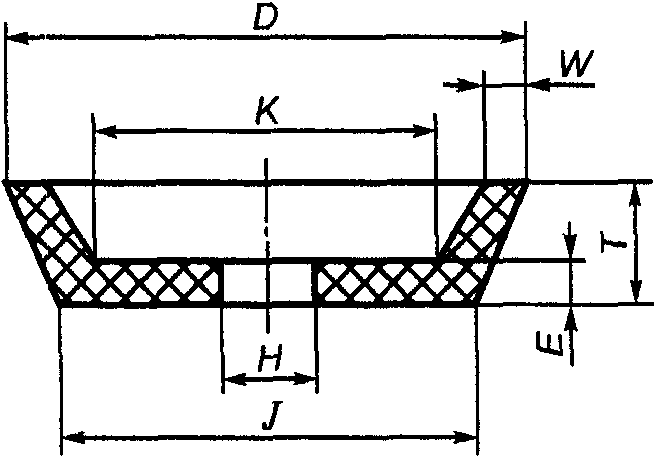
Рисунок 9. Круги типа 11
Таблица 9
В миллиметрах
D | T | H | J Js16 | K Js16 | W | Emin |
50 | 32 | 13,0 | 27 | 22 | 4 | 8 |
80 | 57 | 46 | 6 | |||
100 | 25 | 20,0 | 50 | 10 | 10 | |
40 | 20,0 | 71 | 58 | 8 | 10 | |
125 | 20,0; 32;0 | 96 | 81 | |||
50 | 32,0 | 87 | 70 | 13 | 19 | |
100 | 56 | 19 | 13 | |||
150 | 40 | 83 | 70 | 16 | 16 | |
50 | 32,0 | 114 | 96 | 10 | 13 | |
175 | 63 | 32,0 | 71; 100 | 88 | 19 | 19 |
180 | 50 | 32,0 | 144 | 120 | 13 | 13 |
250 | 140 | 100,0 | 200 | 155 | 30 | 40 |
300 | 150 | 150,0 | 247 | 190 | 35 | |
Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||||||
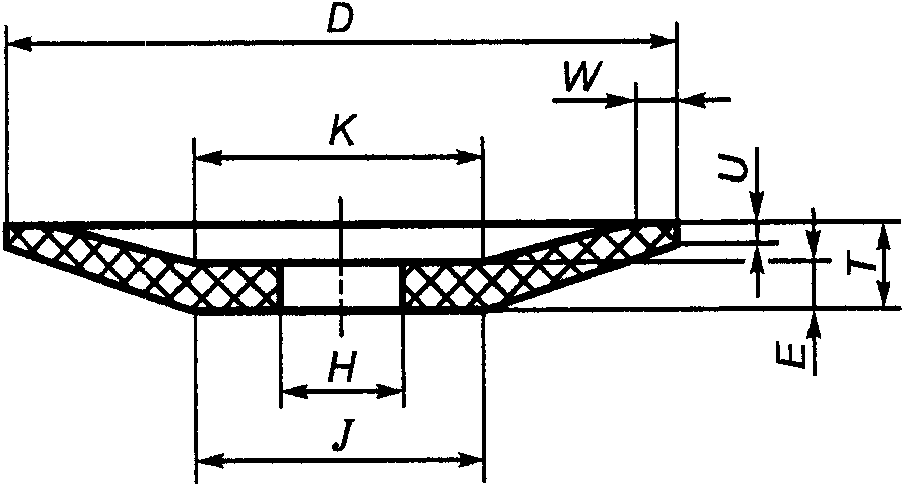
Рисунок 10. Круги типа 12
Таблица 10
В миллиметрах
D | T | H | J = K Js16 | W | Emin | U +/- 1 |
80 | 10 | 13,0 | 31 | 4 | 6 | 2,5 |
100 | 13 | 20,0 | 36 | 5 | 7 | 3,2 |
125 | 13 | 20,0; 32,0 | 61 | 6 | 7 | 3,2 |
150 | 16 | 32,0 | 66 | 8 | 9 | 3,2 |
180 | 20 | 32,0 | 76 | 10 | 11 | 3,2 |
200 | 20 | 32,0 | 90 | 10 | 12 | 3,2 |
250 | 25 | 32,0 | 100 | 13 | 12 | 6,0 |
Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||||||
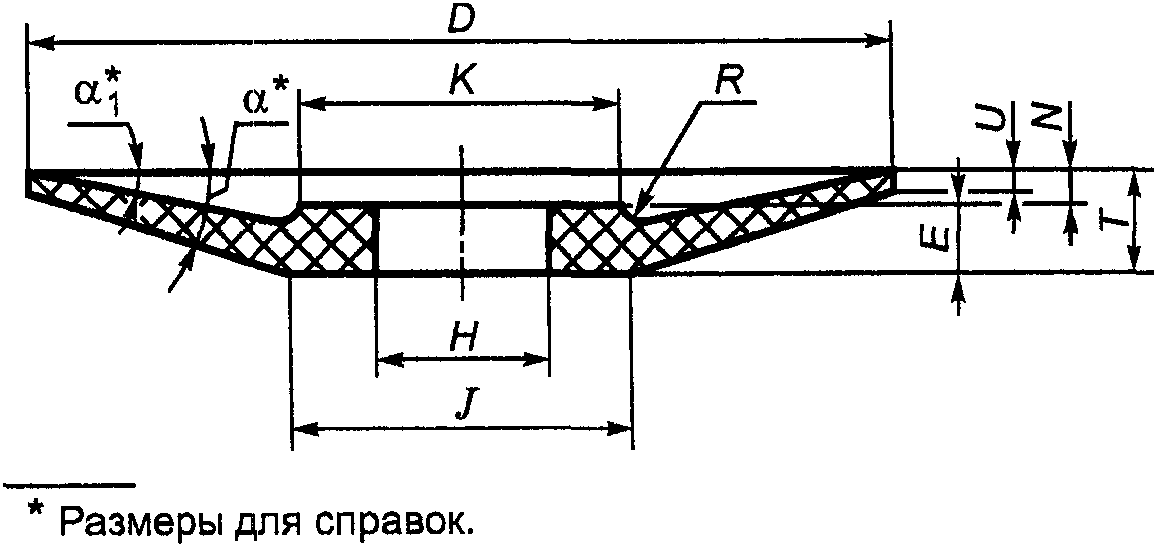
Рисунок 11. Круги типа 14
Таблица 11
Размеры в миллиметрах
D | T | H | K Js16 | N +/- 1 | U +/- 1 | Rmax |  |  | E | J Js16 |
100 | 10 | 20 | 40 | 4 | 3 | 3 | 15° | 10° | 6 | 48 |
150 | 32 | 80 | - | 30° | 7° | 10 | 122 | |||
16 | 60 | 6 | 4 | 15° | 10° | 60 | ||||
200 | 20 | 80 | 8 | 12 | 80 | |||||
250 | 25 | 100 | 10 | 6 | 15 | 108 | ||||
300 | 127 | 185 | - | 2 | 6 | 30° | 25 | 220 | ||
350 | 40 | 200 | 12 | 45° | 7° | 40 | 274 | |||
Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||||||||||
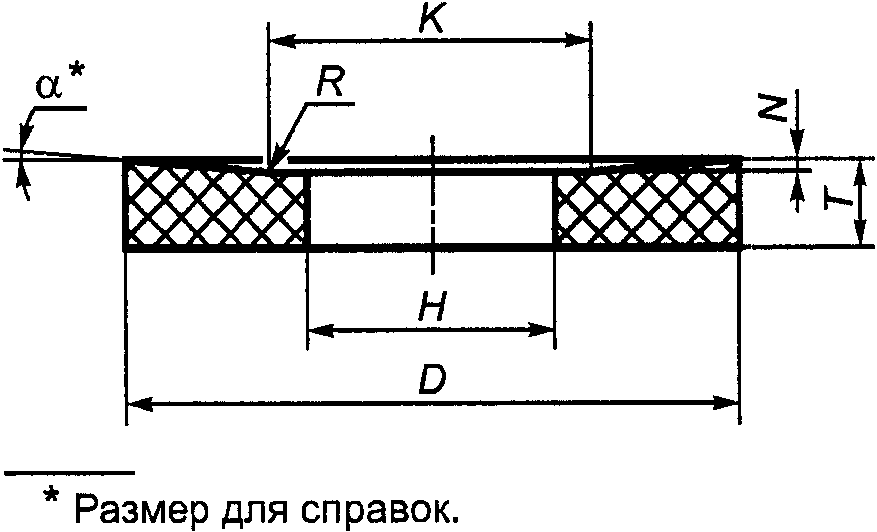
Рисунок 12. Круги типа 20
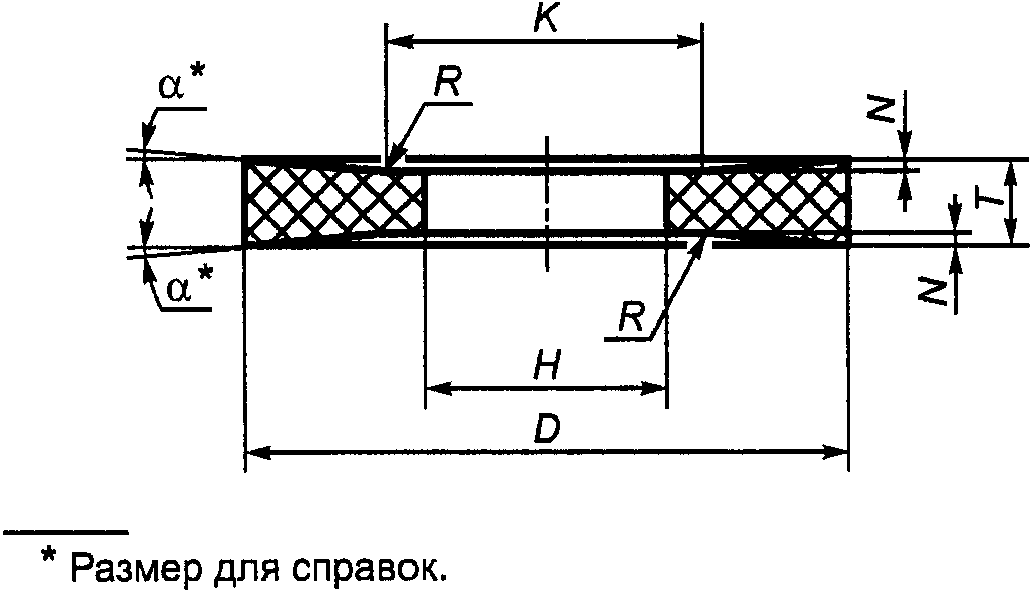
Рисунок 13. Круги типа 21
Таблица 12
В миллиметрах
D | T | H | K + 3,2 |  | N + 0,8 | Rmax |
250 | 13; 16; 20; 25; 32; 40 | 76,2 | 150 | 2° | 2 | 3,2 |
4° | 4 | |||||
127,0 | 190 | 2° | 1 | 5,0 | ||
4° | 2 | |||||
300 | 13; 16; 20; 25; 32; 40; 50 | 76,2 | 150 | 2° | 3 | 3,2 |
4° | 5 | |||||
127,0 | 190 | 2° | 2 | 5,0 | ||
4° | 4 | |||||
300 (356) | 20; 25; 32; 40; 50; 63 | 215 | 2° | 2 | ||
4° | 5 | |||||
400 (406) | 20; 25; 32; 40; 50; 63; 80 | 2° | 3 | |||
4° | 7 | |||||
450 (457) | 2° | 4 | ||||
4° | 8 | |||||
203,2 | 280 | 2° | 3 | |||
500 (508) | 4° | 6 | ||||
400 | 2° | 2 | 8,0 | |||
4° | 4 | |||||
304,8 | 2° | 2 | ||||
4° | 4 | |||||
600 (610) | 32; 40; 50; 63; 80; 100 | 203,2 | 2° | 4 | ||
4° | 7 | |||||
304,8 | 2° | 4 | ||||
4° | 7 | |||||
750 (762) | 32; 40; 50; 63; 80; 100; 125 | 2° | 6 | |||
4° | 13 | |||||
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. | ||||||
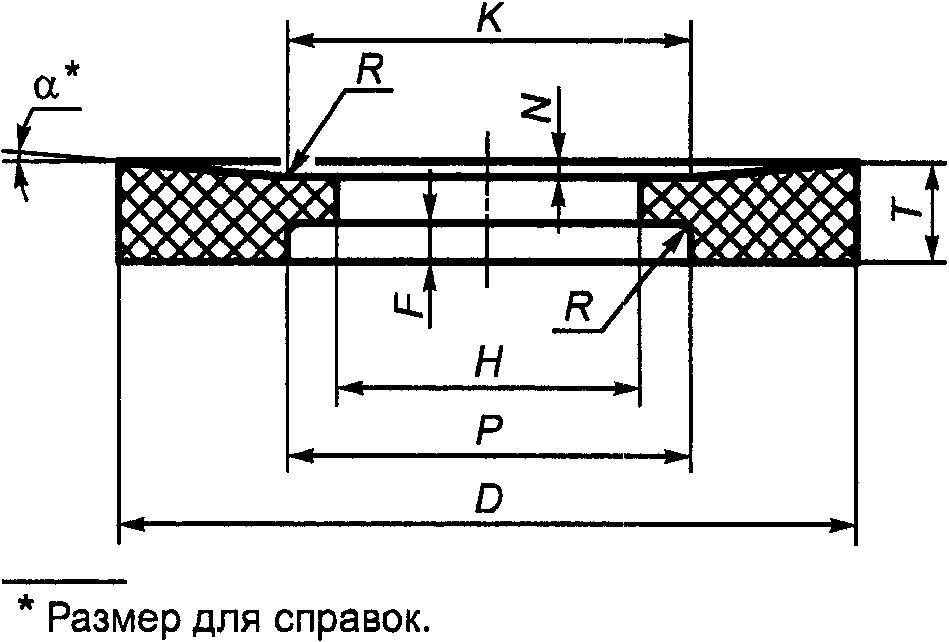
Рисунок 14. Тип 22
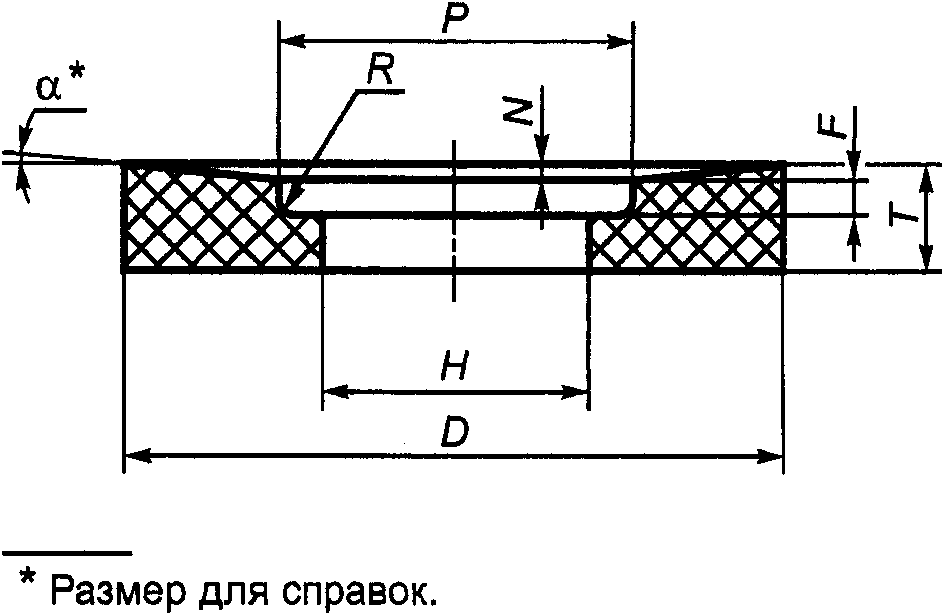
Рисунок 15. Тип 23
Таблица 13
В миллиметрах
D | T | H | K = P + 3,2 | F |  | N + 0,8 | Rmax |
300 | 40; 50 | 76,2; 127,0 | 150 | 13 | 2 | 3 | 5,0 |
4 | 5 | ||||||
2 | 3 | ||||||
4 | 5 | ||||||
190 | 2 | 2 | |||||
4 | 4 | ||||||
2 | 2 | ||||||
4 | 4 | ||||||
350 (356) | 127,0 | 215 | 2 | 2 | |||
4 | 5 | ||||||
2 | 2 | ||||||
4 | 5 | ||||||
400 (406) | 2 | 3 | |||||
4 | 7 | ||||||
2 | 3 | ||||||
4 | 7 | ||||||
450 (457) | 40; 50; 63; 80 | 127,0; 203,2 | 2 | 4 | |||
25 | 4 | 8 | |||||
280 | 2 | 4 | |||||
4 | 8 | ||||||
13 | 2 | 3 | |||||
4 | 6 | ||||||
2 | 3 | ||||||
4 | 6 | ||||||
2 | 3 | ||||||
4 | 6 | ||||||
25 | 2 | 3 | |||||
4 | 6 | ||||||
500 (508) | 40; 50; 63; 80 | 203,2; 304,8 | 400 | 13 | 2 | 2 | 8,0 |
4 | 4 | ||||||
2 | 2 | ||||||
4 | 4 | ||||||
2 | 2 | ||||||
4 | 4 | ||||||
25 | 2 | 2 | |||||
4 | 4 | ||||||
600 (610) | 63; 80; 100 | 203,2; 304,8 | 13 | 2 | 4 | ||
4 | 7 | ||||||
25 | 2 | 4 | |||||
4 | 7 | ||||||
40 | 2 | 4 | |||||
4 | 7 | ||||||
750 (762) | 63; 80; 100 | 304,8 | 13 | 2 | 6 | ||
4 | 13 | ||||||
25 | 2 | 6 | |||||
4 | 13 | ||||||
40 | 2 | 6 | |||||
4 | - | ||||||
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. | |||||||
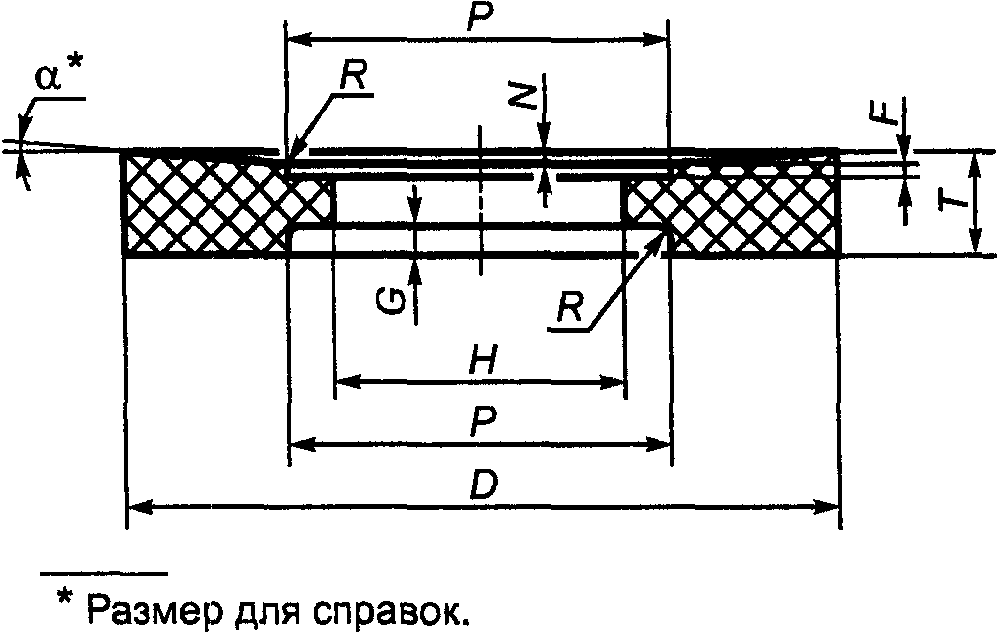
Рисунок 16. Круги типа 24
Таблица 14
В миллиметрах
D | T | H | P + 3,2 | F | G |  | N + 0,8 | Rmax |
300 | 40; 50 | 76,2; 127,0 | 150; 190 | 6 | 6 | 2 | 2 | 5,0 |
4 | 4 | |||||||
10 | 10 | 2 | 3 | |||||
4 | - | |||||||
350 (356) | 40; 50 | 127,0 | 215 | 6 | 6 | 2 | 2 | 5,0 |
4 | 5 | |||||||
400 (406) | 2 | 3 | ||||||
4 | 7 | |||||||
450 (457) | 50; 63; 80 | 127,0; 203,2 | 215; 280 | 10 | 13 | 2 | 3 | |
4 | 6 | |||||||
13 | 2 | 3 | ||||||
4 | 6 | |||||||
500 (508) | 40; 50; 63; 80 | 203,2; 304,8 | 400 | 6 | 6 | 2 | 2 | 8,0 |
4 | 4 | |||||||
13 | 13 | 2 | 2 | |||||
4 | 4 | |||||||
600 (610) | 50; 63; 80; 100 | 6 | 6 | 2 | 4 | |||
4 | 7 | |||||||
13 | 13 | 2 | 4 | |||||
4 | - | |||||||
2 | 4 | |||||||
4 | 7 | |||||||
25 | 2 | 4 | ||||||
4 | 7 | |||||||
750 (762) | 80; 100 | 304,8 | 13 | 2 | 6 | |||
4 | 13 | |||||||
25 | 2 | 6 | ||||||
4 | - | |||||||
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. | ||||||||
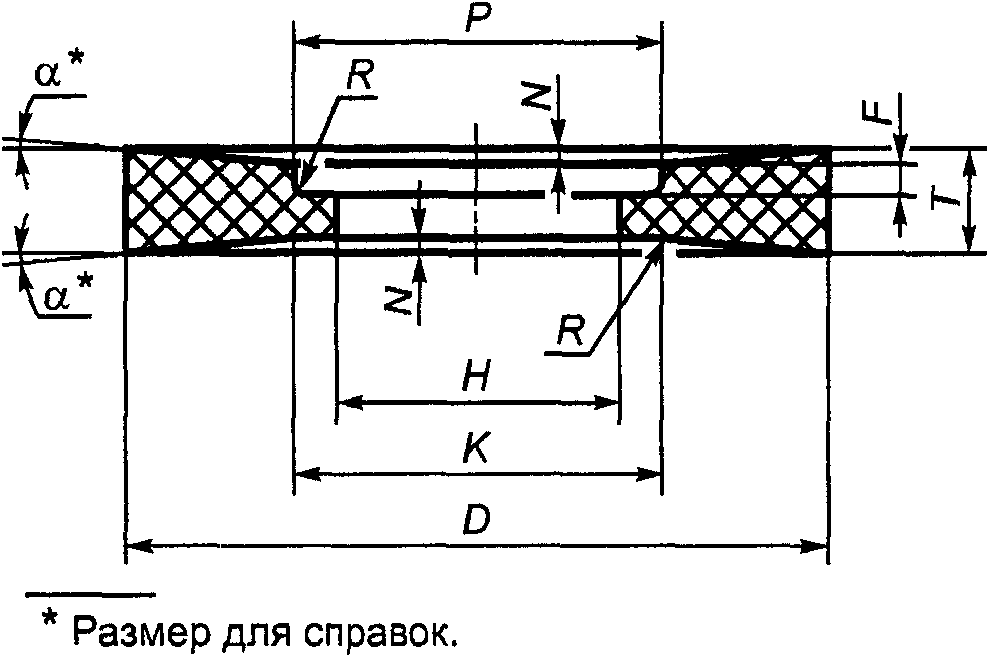
Рисунок 17. Круги типа 25
Таблица 15
В миллиметрах
D | T | H | K = P + 3,2 | F |  | N + 0,8 | Rmax |
300 | 40; 50 | 76,2; 127,0 | 150 | 13 | 2 | 3 | 5,0 |
4 | 5 | ||||||
190 | 2 | 4 | |||||
4 | 4 | ||||||
350 (356) | 127,0 | 215 | 2 | 2 | |||
4 | 5 | ||||||
400 (406) | 2 | 3 | |||||
4 | 6 | ||||||
450 (457) | 40; 50; 63; 80 | 127,0; 203,2 | 2 | 4 | |||
4 | 8 | ||||||
25 | 2 | 4 | |||||
4 | 7 | ||||||
280 | 13 | 2 | 3 | ||||
4 | 6 | ||||||
25 | 2 | 3 | |||||
4 | 6 | ||||||
500 (508) | 203,2; 304,8 | 400 | 13 | 2 | 2 | 8,0 | |
4 | 4 | ||||||
25 | 2 | 2 | |||||
4 | 4 | ||||||
600 (610) | 63; 80; 100 | 13 | 2 | 4 | |||
4 | 7 | ||||||
25 | 2 | 4 | |||||
4 | 7 | ||||||
40 | 2 | 4 | |||||
4 | - | ||||||
750 (762) | 304,8 | 13 | 2 | 6 | |||
4 | - | ||||||
25 | 2 | 6 | |||||
4 | - | ||||||
40 | 2 | 5 | |||||
4 | - | ||||||
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. | |||||||
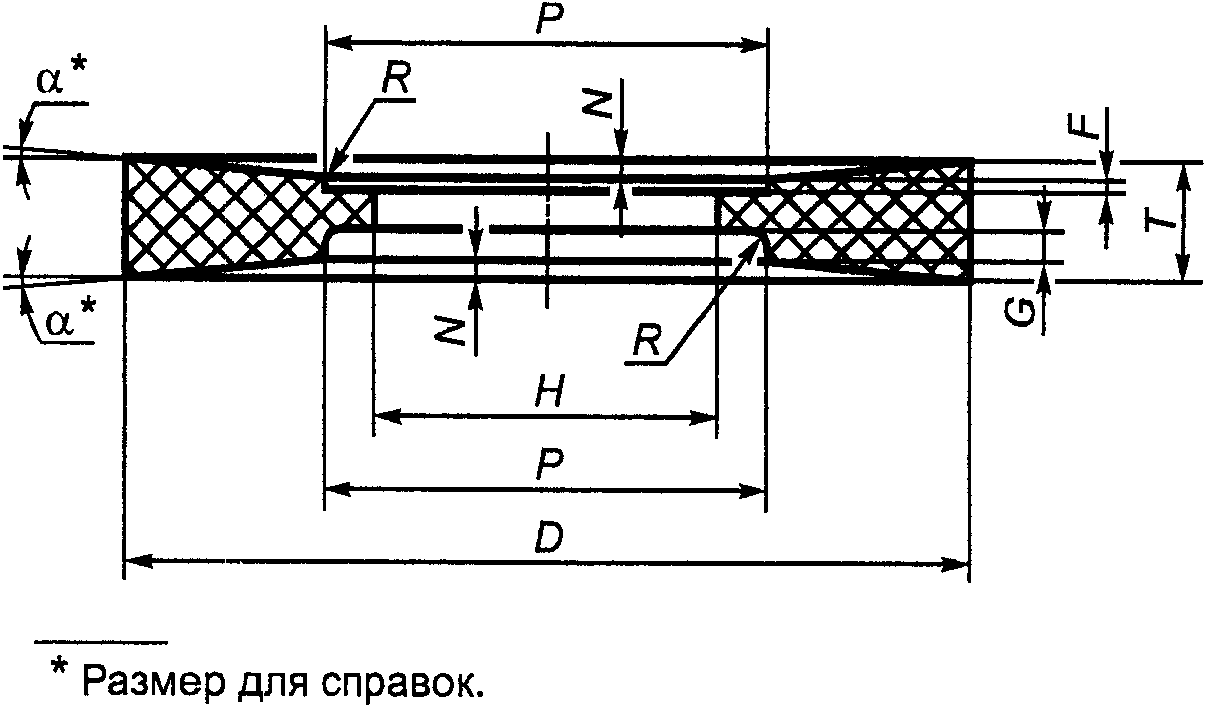
Рисунок 18. Круги типа 26
Таблица 16
В миллиметрах
D | T | H | P + 3,2 | F | G |  | N + 0,8 | Rmax |
300 | 40; 50 | 76,2; 127,0 | 150; 190 | 6 | 6 | 2 | 2 | 5,0 |
4 | 4 | |||||||
10 | 10 | 2 | 2 | |||||
4 | - | |||||||
350 (356) | 127,0 | 215 | 6 | 6 | 2 | 2 | ||
4 | 5 | |||||||
400 (406) | 2 | 3 | ||||||
4 | 6 | |||||||
450 (457) | 50; 63; 80 | 127,0; 203,2 | 215; 280 | 10 | 13 | 2 | 4 | |
4 | 8 | |||||||
13 | 2 | 3 | ||||||
4 | 6 | |||||||
500 (508) | 40; 50; 63; 80 | 203,2; 304,8 | 400 | 6 | 6 | 2 | 2 | 8,0 |
4 | 4 | |||||||
13 | 13 | 2 | 2 | |||||
4 | 4 | |||||||
600 (610) | 50; 63; 80; 100 | 6 | 6 | 2 | 4 | |||
4 | 7 | |||||||
13 | 13 | 2 | 4 | |||||
4 | - | |||||||
2 | 4 | |||||||
4 | 7 | |||||||
25 | 2 | 4 | ||||||
4 | 7 | |||||||
750 (762) | 80; 100 | 304,8 | 13 | 2 | 6 | |||
4 | 13 | |||||||
25 | 2 | 6 | ||||||
4 | - | |||||||
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. | ||||||||
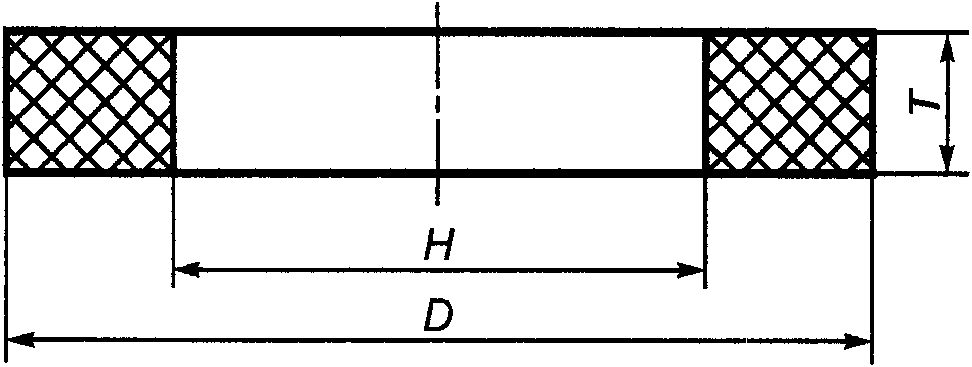
Рисунок 19. Круги типа 35
Таблица 17
В миллиметрах
D | T | Hmax |
350 (356) | 63; 80 | 203,2 |
400 (406) | 254,0 | |
450 (457) | 304,8 | |
500 (508) | ||
600 (610) | 400,0 | |
750 (762) | 508,0 | |
900 (914) | 80 | |
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. | ||
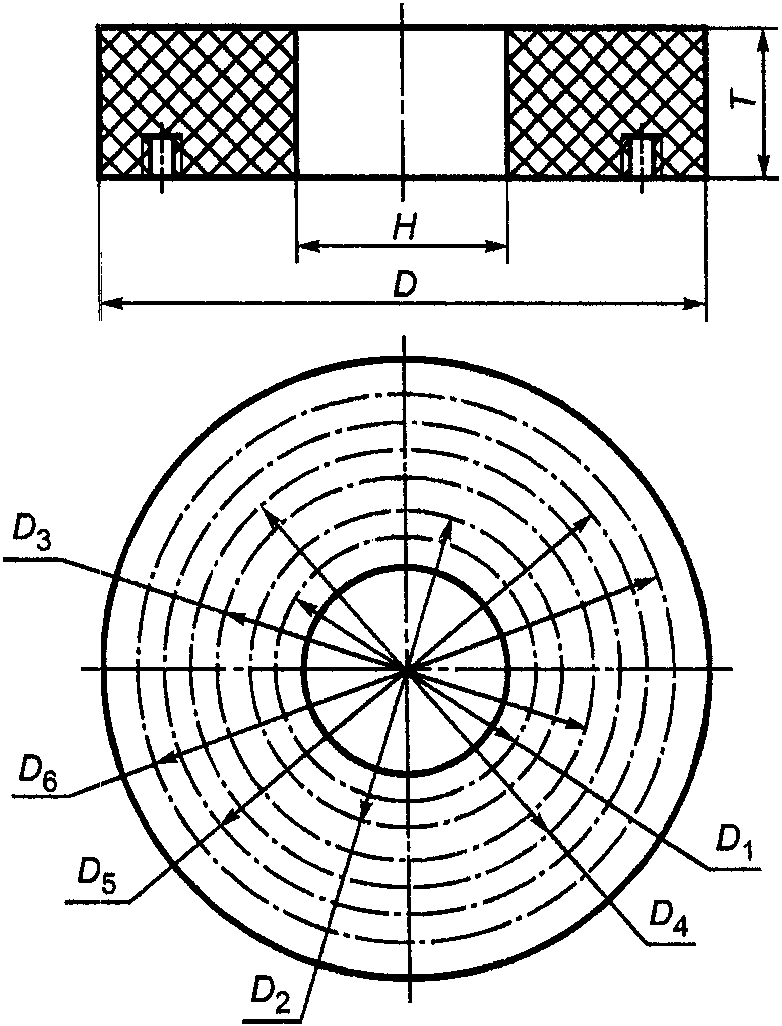
Рисунок 20. Круги типа 36
Таблица 18
Размеры в миллиметрах
D | T | Hmax | Крепежные элементы | |||||
D1/Колич. | D2/Колич. | D3/Колич. | D4/Колич. | D5/Колич. | D6/Колич. | |||
350 (356) | 63; 80 | 120 | 177,8/4 при 90° | 304,8/8 при 45° | - | - | - | - |
400 (406) | 140 | 190,5/5 при 72° | 323,85/10 при 36° | |||||
450 (457) | 63; 80; 100 | 50 | 101,6/3 при 120° | 203,2/5 при 72° | 279,4/5 при 72° | 374,65/10 при 36° | ||
500 (508) | 107,95/3 при 120° | 203,2/6 при 60° | 304,8/6 при 60° | 431,8/12 при 30° | ||||
600 (610) | 150 | 203,2/6 при 60° | 330,2/6 при 60° | 457,2/6 при 60° | 558,8/12 при 30° | |||
750 (762) | 50 | 107,95/3 при 120° | 279,4/8 при 45° | 457,2/12 при 30° | 558,8/12 при 30° | 673,1/16 при 22°30' | ||
900 (914) | 80; 100 | 280 | 330,2/8 | 508,0/12 | 711,2/16 | 832,2/18 | - | |
1060 (1067) | 330,2/8 | 508,0/12 | 609,6/8 | 711,2/16 | 838,2/4 | 914,4/24 | ||
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. | ||||||||
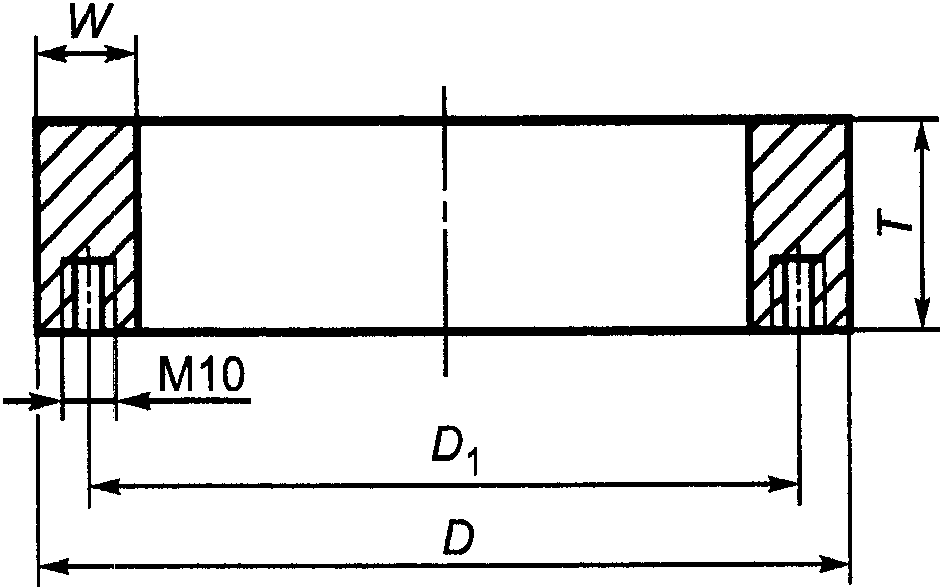
Рисунок 21. Круги типа 37
Таблица 19
Размеры в миллиметрах
D | T | W | Крепежные элементы | |
D1 | Количество | |||
300 | 100 | 50 | 250 | 6 при 60° |
350 (356) | 300 | 8 при 45° | ||
400 (406) | 350 | |||
450 (457) | 400 | 10 при 36° | ||
500 (508) | 125 | 450 | ||
600 (610) | 63 | 540 | 12 при 30° | |
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. | ||||
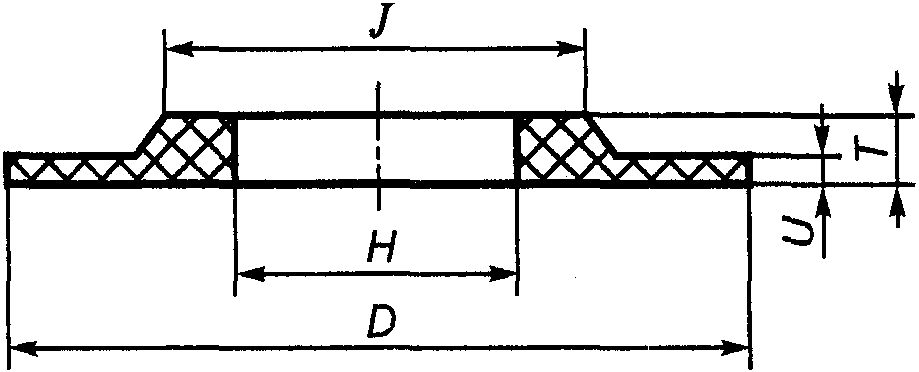
Рисунок 22. Круги типа 38
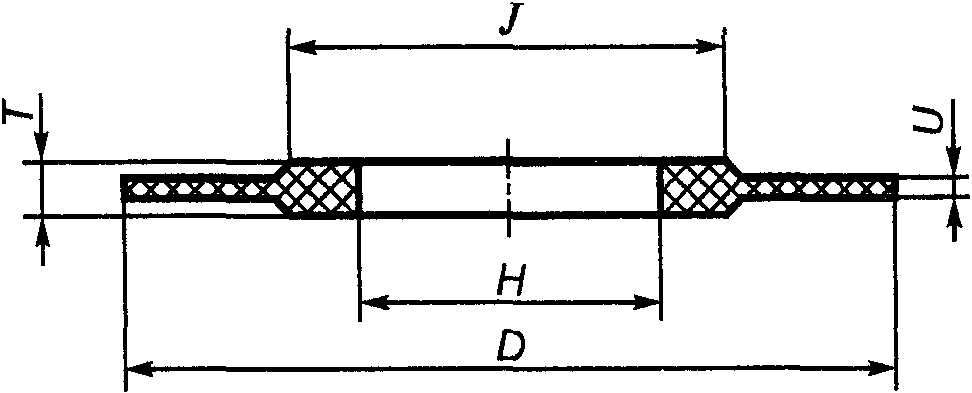
В миллиметрах
D | J + 5 | T | U | H |
250 | 180 | 13 | 3; 5; 8 | 76,2 |
190 | 127,0 | |||
180 | 20 | 76,2 | ||
190 | 13 | 127,0 | ||
300 | 180 | 13 | 5; 8 | 76,2 |
220 | 127,0 | |||
180 | 20 | 13 | 76,2 | |
220 | 127,0 | |||
350 (356) | 245 | 8 | 127,0 | |
25 | 13; 20 | |||
400 (406) | 20 | 8 | ||
25 | 13 | |||
32 | 20 | |||
450 (457) | 20 | 8 | ||
25 | 13 | |||
32 | 20 | |||
500 (508) | 420 | 25 | 13 | 203,2; 304,8 |
32 | 20; 25 | |||
600 (610) | 25 | 13 | ||
32 | 20 | |||
40 | 25 | |||
32 | ||||
750 (762) | 32 | 13; 20 | 304,8 | |
40 | 25 | |||
50 | 32; 40 | |||
900 (914) | 550 | 32 | 13; 20 | |
40 | 25 | |||
50 | 32; 40 | |||
1060 (1067) | 32 | 13; 20 | ||
40 | 25 | |||
50 | 32; 40 | |||
Примечания. 1. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. 2. Размеры, заключенные в скобках, применять не рекомендуется. | ||||
4.3. В условных обозначениях кругов типов 2 и 37 указывают размеры D x T x W; кругов остальных типов - D x T x H.
Пример условного обозначения круга типа 2 наружным диаметром D = 300 мм, высотой T = 80 мм, шириной рабочей части W = 48 мм, из нормального электрокорунда марки 14A, зернистостью F54, твердостью L, номером структуры 7, на керамической связке V, с предельной рабочей скоростью 50 м/с, 2-го класса неуравновешенности:
Круг 2 300 x 80 x 48 14A F54 L 7 V 50 м/с 2 кл. ГОСТ Р 52781-2007
Пример условного обозначения круга типа 1 наружным диаметром D = 300 мм, высотой T = 20 мм, диаметром посадочного отверстия H = 76,2 мм, из белого электрокорунда марки 25A, зернистостью F60, твердостью K, номером структуры 6, на керамической связке V, с предельной рабочей скоростью 40 м/с, 2-го класса неуравновешенности:
Круг 1 300 x 20 x 76,2 25A F60 K 6 V 40 м/с 2 кл. ГОСТ Р 52781-2007
5.1. Круги следует изготовлять в соответствии с требованиями настоящего стандарта, по рабочим чертежам, утвержденным в установленном порядке.
5.2. Круги могут быть изготовлены из электрокорундовых (A), в том числе из циркониевого электрокорунда (Z), а также карбидкремниевых (C) абразивных материалов.
5.3. Круги следует изготовлять зернистостями F36 - F220 по ГОСТ Р 52381 и M63 - M10 по ГОСТ 3647.
Таблица 21
В миллиметрах
Размер | Пред. откл. |
Наружный диаметр D: | |
до 8 включ. | +/- 0,5 +/- 0,3 <*> |
св. 8 " 20 " | +/- 0,8 +/- 0,5 <*> |
" 20 " 50 " | +/- 1,2 +/- 0,8 <*> |
" 50 " 125 " | +/- 2,0 +/- 1,2 <*> |
" 125 " 300 " | +/- 3,2 +/- 2,0 <*> |
" 300 " 762 " | +/- 5,0 +/- 3,2 <*> |
" 762 | +/- 8,0 +/- 5,0 <*> |
Высота T; U: | |
до 1,6 включ. | +/- 0,2 |
св. 1,6 " 5,0 " | +/- 0,4 |
" 5,0 " 16 " | +/- 0,8 |
" 16 " 50 " | +/- 1,5 |
" 50 " 160 " | +/- 2,0 |
" 160 | +/- 3,5 |
Диаметр посадочного отверстия H (кроме кругов типа 36): | |
до 50,8 включ. | + 0,16 |
св. 50,8 " 80 " | + 0,19 |
" 80 " 180 " | + 0,25 |
" 180 " 250 " | + 0,29 |
" 250 " 315 " | + 0,32 |
" 315 " 400 " | + 0,36 |
" 400 " 508 " | + 0,40 |
" 508 | + 0,44 |
Диаметр центрального отверстия кругов типа 36: | |
до 120 включ. | +/- 1,5 |
св. 120 " 260 " | +/- 2,0 |
" 260 | +/- 3,2 |
Диаметр выточки P: | |
до 8 включ. | + 0,8 |
" 8 " 20 " | + 1,2 |
" 20 " 50 " | + 2,0 |
" 50 " 125 " | + 3,2 |
" 125 " 315 " | + 5,0 |
" 315 | + 8,0 |
Высота выточки F; G: | |
до 5 включ. | + 0,8 |
" 5 " 16 " | + 1,6 |
" 16 " 50 " | + 2,4 |
" 50 | + 3,2 |
Ширина W (кроме кругов типов 2, 37): | |
до 6 включ. | +/- 0,5 |
св. 6 " 20 " | +/- 0,8 |
" 20 " 32 " | +/- 1,2 |
" 32 | +/- 1,6 |
Ширина W кругов типов 2, 37: | |
до 25 включ. | +/- 1,5 |
св. 25 " 50 " | +/- 2,0 |
" 50 | +/- 2,4 |
Толщина E: | |
до 6 включ. | + 0,8 |
св. 6 " 20 " | + 1,2 |
" 20 " 32 " | + 1,8 |
" 32 | + 2,4 |
5.5. Наружный диаметр D круга, работающего в комплекте, не должен иметь отклонение более чем 1 мм в пределах одного комплекта.
5.6. Допуск радиального и торцового биения кругов не должен превышать значений, указанных в таблице 22.
Таблица 22
В миллиметрах
D | Допуск | |
радиального биения | торцового биения | |
До 8 включ. | 0,3 | - |
Св. 8 " 20 " | 0,3 | 0,2 |
" 20 " 50 " | 0,3 | 0,2 |
" 50 " 125 " | 0,4 | 0,2 |
" 125 " 300 " | 0,5 0,4 <*> | 0,3 0,2 <*> |
" 300 " 762 " | 0,6 0,5 <*> | 0,3 0,2 <*> |
" 762 | 0,8 0,6 <*> | 0,4 0,3 <*> |
Таблица 23
D, мм | Классы неуравновешенности кругов с предельной рабочей скоростью vs, м/с | ||
До 40 | Св. 40 до 63 | Св. 63 | |
До 125 | 3 | 2 | 2 |
Св. 125 " 300 включ. | 2 | 2 | 1 |
" 300 " 610 " | 2 | 2 | 1 |
" 610 | 3 | 2 | 2 |
5.8. Круги изготовляют твердостями от F до Z по ГОСТ Р 52587 и звуковыми индексами от 19 до 75 по ГОСТ Р 52710.
Не допускаются:
- трещины, повреждения кромок, раковины;
- инородные включения размерами более 1 мм в количестве более 4 на участке 100 см2.
5.10. Допускается изготовлять круги типов 6, 11 с максимальным радиусом закругления внутренних торцовой и боковой поверхностей, равным 5 мм, и максимальной фаской на наружной боковой поверхности кругов типа 11, равной 2 мм.
5.11. Требования надежности
Коэффициенты шлифования кругов и параметры шероховатости обработанной поверхности указаны в Приложении А.
5.12. Маркировка
5.12.1. Маркировка кругов - в соответствии с требованиями ГОСТ Р 52588.
Маркировку наносят:
- на этикетку круга диаметрами от 50 до 250 мм в соответствии с перечислениями a, b, c, e, f, g, h, k, l, m по ГОСТ Р 52588.
- на торцовую поверхность круга диаметрами более 250 мм в соответствии с перечислениями a, c, d, g, k, l, m по ГОСТ Р 52588.
- на групповую потребительскую тару с кругами диаметрами менее 50 мм в соответствии с перечислениями a - m по ГОСТ Р 52588.
Примечания.
1. Не маркируют тип круга, букву F в обозначении зернистости, класс неуравновешенности.
2. Допускается наносить маркировку на этикетку кругов диаметрами более 250 мм.
3. Номер партии, дату выпуска допускается наносить на обратной стороне круга.
4. Дату выпуска кругов на керамической связке диаметрами более 250 мм допускается не наносить.
5. Маркировку кругов типов 2, 6, 11, 12, 14, 37 и на кругах диаметрами от 50 до 200 мм допускается наносить на периферии круга.
5.12.3. Транспортная маркировка - по ГОСТ 14192.
5.13. Упаковка
5.13.1. Круги высотой до 40 мм упаковывают в групповую потребительскую тару. В качестве групповой потребительской тары используют коробки, пакеты или другие виды тары, предохраняющие круги от повреждений.
В групповую потребительскую тару упаковывают круги одного размера, одной характеристики и одной партии.
5.13.2. Каждый круг высотой не менее 40 мм упаковывают в индивидуальную потребительскую тару. В качестве индивидуальной потребительской тары используют коробки или другие виды тары, предохраняющие круги от повреждений.
5.13.3. На групповую или индивидуальную потребительскую тару наклеивают этикетку со сведениями по ГОСТ Р 52588. На этикетке групповой потребительской тары дополнительно указывают количество упакованных кругов.
5.13.4. Круги в индивидуальной или в групповой потребительской таре плотно укладывают в транспортную тару. При укладке в транспортную тару должны быть приняты меры, предохраняющие круги от атмосферных осадков, а также исключающие их перемещение и повреждение.
В качестве транспортной тары используют деревянные ящики, поддоны (европоддоны) или специальные поддоны.
Примечание. Допускается упаковывание кругов диаметрами более 350 мм без индивидуальной потребительской тары в транспортную тару.
5.13.5. Масса брутто транспортной тары с кругами не должна превышать 60 кг (за исключением случаев, когда собственная масса одного круга равна или превышает 60 кг).
Примечание. Масса брутто транспортной тары, поддона с кругами при загрузке и выгрузке электропогрузчиком (транспортной тележкой-подъемником) не должна превышать 1 т.
6.1. Механическая прочность круга должна обеспечивать его работу с предельными рабочими скоростями  , указанными в таблице 24.
Таблица 24
Тип круга | Размер, мм | Вид подачи | Предельная рабочая скорость круга vs, м/с, на связках | ||
V | B | R | |||
1 | H <= 0,67D | Механическая | 35; 40; 50; 63 | 35; 40; 50; 63 | 35; 40; 50; 63 |
H <= 0,50D | 80 | 80 | 80 | ||
Механическая в закрытой рабочей зоне | 125 | 100 | 100 | ||
H <= 0,67D | Ручная | 35 | 35; 40; 50 | 35; 40; 50 | |
H <= 0,50D | - | 63 | 63 | ||
H <= 0,33D | - | 80 | |||
2 | W <= 0,17D | Механическая | 25; 32; 35; 63 | 25; 32; 35; 40; 63 | - |
Ручная | 32; 35 | 35; 40; 50 | |||
3 | H <= 0,67D | Механическая | 35; 40; 50; 63 | 35; 40; 50; 63 | 50; 63 |
H <= 0,50D | 80 | 80 | 80 | ||
Механическая в закрытой рабочей зоне | 125 | 100 | 100 | ||
4 | H <= 0,67D | Механическая | 35; 40; 50; 63 | 35; 40; 50; 63 | 50; 63 |
5 | H <= 0,67D | Механическая | 35; 40; 50; 63 | 35; 40; 50; 63 | 50; 63 |
H <= 0,50D | 80 | 80 | 80 | ||
Механическая в закрытой зоне | 100 | 100 | 100 | ||
6 | E <= 0,20T | Механическая | 32; 40; 63 | 32; 40; 63 | 32; 40; 63 |
Ручная | 32 | 40; 50 | 40 | ||
7 | H <= 0,67D | Механическая | 35; 40; 50; 63 | 35; 40; 50; 63 | 50; 63 |
H <= 0,50D | Механическая в закрытой рабочей зоне | 80; 100 | 80; 100 | 80; 100 | |
10 | H <= 0,67D | Механическая | 35; 50 | 35; 50 | 35; 50 |
11 | E <= 0,20T | Механическая | 32; 50 | 32; 40; 50 | 40; 50 |
Механическая в закрытой зоне | 63 | 80 | 63 | ||
Ручная | 32 | 40 | 40 | ||
12; 14 | E <= 0,50T | Механическая | 32; 50 | 32; 40; 50 | 40; 50 |
Механическая в закрытой рабочей зоне | 63 | 80 | 63 | ||
Ручная | 32 | 40 | 40 | ||
20; 21; 22; 23; 24; 25; 26 | H <= 0,67D | Механическая | 35; 40; 50; 63 | 35; 40; 50; 63 | 35; 40; 50; 63 |
H <= 0,50D | 80 | 80 | 80 | ||
H <= 0,67D | Механическая в закрытой рабочей зоне | 40 | 50 | 50 | |
H <= 0,50D | 100 | 100 | 100 | ||
35; 36 | H <= 0,67D | Механическая | 32; 35; 63 | 32; 35; 50; 63 | - |
Ручная | 32 | 50 | |||
37 | W <= 017D | Механическая | 32; 63 | 50; 63 | |
Ручная | 32 | 50 | |||
38; 39 | H <= 0,67D U <= 0,025D | Механическая | 40 | 50 | 50 |
H <= 0,67D U <= 0,005D | 63 | 63 | 63 | ||
H <= 0,50D U <= 0,005D | 80 | 80 | 80 | ||
H <= 0,67D U <= 0,025D | Механическая в закрытой рабочей зоне | 40 | 50 | 50 | |
H <= 0,50D U <= 0,005D | 125 | 100 | 100 | ||
6.2. Остальные требования безопасности - по ГОСТ Р 52588, ГОСТ 30513.
7.1. Для контроля соответствия кругов требованиям настоящего стандарта предприятие-изготовитель проводит приемочный контроль по ГОСТ 15.309.
7.2. Объем выборки при приемочном контроле должен составлять:
100% - по 5.9, 5.12.2; 10% от партии, но не менее 5 шт. - по 4.2, 5.4 - 5.6, 5.8; 5% от партии, но не менее 5 шт. - по 5.7. Объем выборки при приемочном контроле раздела 6 - по ГОСТ Р 52588.
8.1. Контроль размеров кругов проводят с применением универсальных или специальных мер и средств измерений.
8.2. Размеры для справок, радиусы закругления R определены оснасткой и не контролируют.
8.4. Контроль твердости - по ГОСТ Р 52587, ГОСТ Р 52710.
8.5. Контроль неуравновешенности - по ГОСТ 3060.
Примечание. Контроль неуравновешенности кругов с D <= 250 мм и типов 2, 6, 11, 35, 36, 37 допускается не проводить.
8.6. Контроль радиального и торцового биений проводят по техническому документу, утвержденному в установленном порядке, с помощью индикатора часового типа по ГОСТ 577 с ценой деления 0,01 мм.
8.7. Испытания на механическую прочность - по ГОСТ Р 52588, ГОСТ 30513.
Примечание. До 01.07.2010 испытания на механическую прочность кругов типов 2, 35, 36, 37 допускается не проводить.
8.8. Коэффициент шлифования K вычисляют по формуле
 ,
где  - объем снятого металла, мм3;
 - объем изношенной части круга (с учетом расхода круга на правку).
Транспортирование и хранение - по ГОСТ 27595.
Изготовитель должен гарантировать соответствие кругов требованиям настоящего стандарта при соблюдении условий эксплуатации, транспортирования и хранения.
(рекомендуемое)
ШЕРОХОВАТОСТИ ОБРАБОТАННОЙ ПОВЕРХНОСТИ
Вид шлифования | Характеристика круга | Обрабатываемый материал | Режим шлифования | Коэффициент шлифования, не менее | Параметр шероховатости обработанной поверхности Ra мкм, не более | |||
Рабочая скорость круга v, м/с | Глубина резания, мм | Скорость касательной (осевой) подачи [скорость заготовки], м/мин | Скорость радиальной подачи, мм/мин | |||||
Круглое наружное врезное | 1; 5; 7; 23; 26 200 - 500 x 32 - 63 25A F46 - F60 I - N 6 - 8 V | Сталь 45 ГОСТ 1050 45...50 HRC | 50 | - | [50 - 60] | 0,8 - 1,5 | 2,5 | 1,25 |
Бесцентровое | 1 300; 350 x 250 64C F90 - F120 I - N 6 - 8 V | Сталь 18ХГТ ГОСТ 4543 57...63 HRC | 35 | 0,05 - 0,10 | (1,5 - 3,0) | - | 2,4 | 0,63 |
Внутреннее врезное | 1; 5; 7 32 - 63 x 10 - 50 24AF60 - F90 N - O 5 - 8 V | Сталь ШХ15 ГОСТ 801 61...64 HRC | - | [40 - 50] | 0,3 - 0,5 | 7,0 | 1,25 | |
Плоское | 1; 5; 7 250 - 600 x 32 - 50 24AF46 - F60 K - M 6 V | Сталь 45 ГОСТ 1050 45...50 HRC | 0,02 - 0,05 | 5 - 10 | - | 3,8 | ||
Примечание. Контроль коэффициентов шлифования и параметров шероховатости обработанной поверхности проводят не менее чем на пяти кругах, не реже одного раза в 2 года.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/45/gost_37868.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|