

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ИПК Издательство стандартов, 2001 Примечание к документу С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Документ введен в действие с 1 января 2002 года. Название документа "ГОСТ Р 51814.2-2001. Государственный стандарт Российской Федерации. Системы качества в автомобилестроении. Метод анализа видов и последствий потенциальных дефектов" (принят и введен в действие Постановлением Госстандарта от 02.10.2001 N 401-ст) "ГОСТ Р 51814.2-2001. Государственный стандарт Российской Федерации. Системы качества в автомобилестроении. Метод анализа видов и последствий потенциальных дефектов"
|

ИС NORMPROD: примечание. В тексте документа, видимо, допущена опечатка: пункт 4.4.1 в тексте документа отсутствует. |
5.6. В случае когда этапы проектирования конструкции и процессов производства данного технического объекта разделять нецелесообразно (см. 4.4.1), формируют общую FMEA-команду. Члены этой команды в совокупности должны иметь практический опыт во всех областях деятельности, перечисленных в 5.4 и 5.5.
5.7. В случае когда для данного технического объекта отдельно формируют DFMEA-команду и PFMEA-команду, рекомендуется в их состав включать одни и те же физические лица следующих специальностей: конструктор, технолог, сборщик, испытатель, контролер.
5.8. В команде должен быть определен ведущий, которым может быть любой из членов команды, признаваемый остальными как лидер в рассматриваемых вопросах.
5.9. Профессионально ответственным в DFMEA-команде является конструктор, а в PFMEA-команде - технолог.
(ОСНОВНЫЕ ЭТАПЫ ПРОВЕДЕНИЯ FMEA)
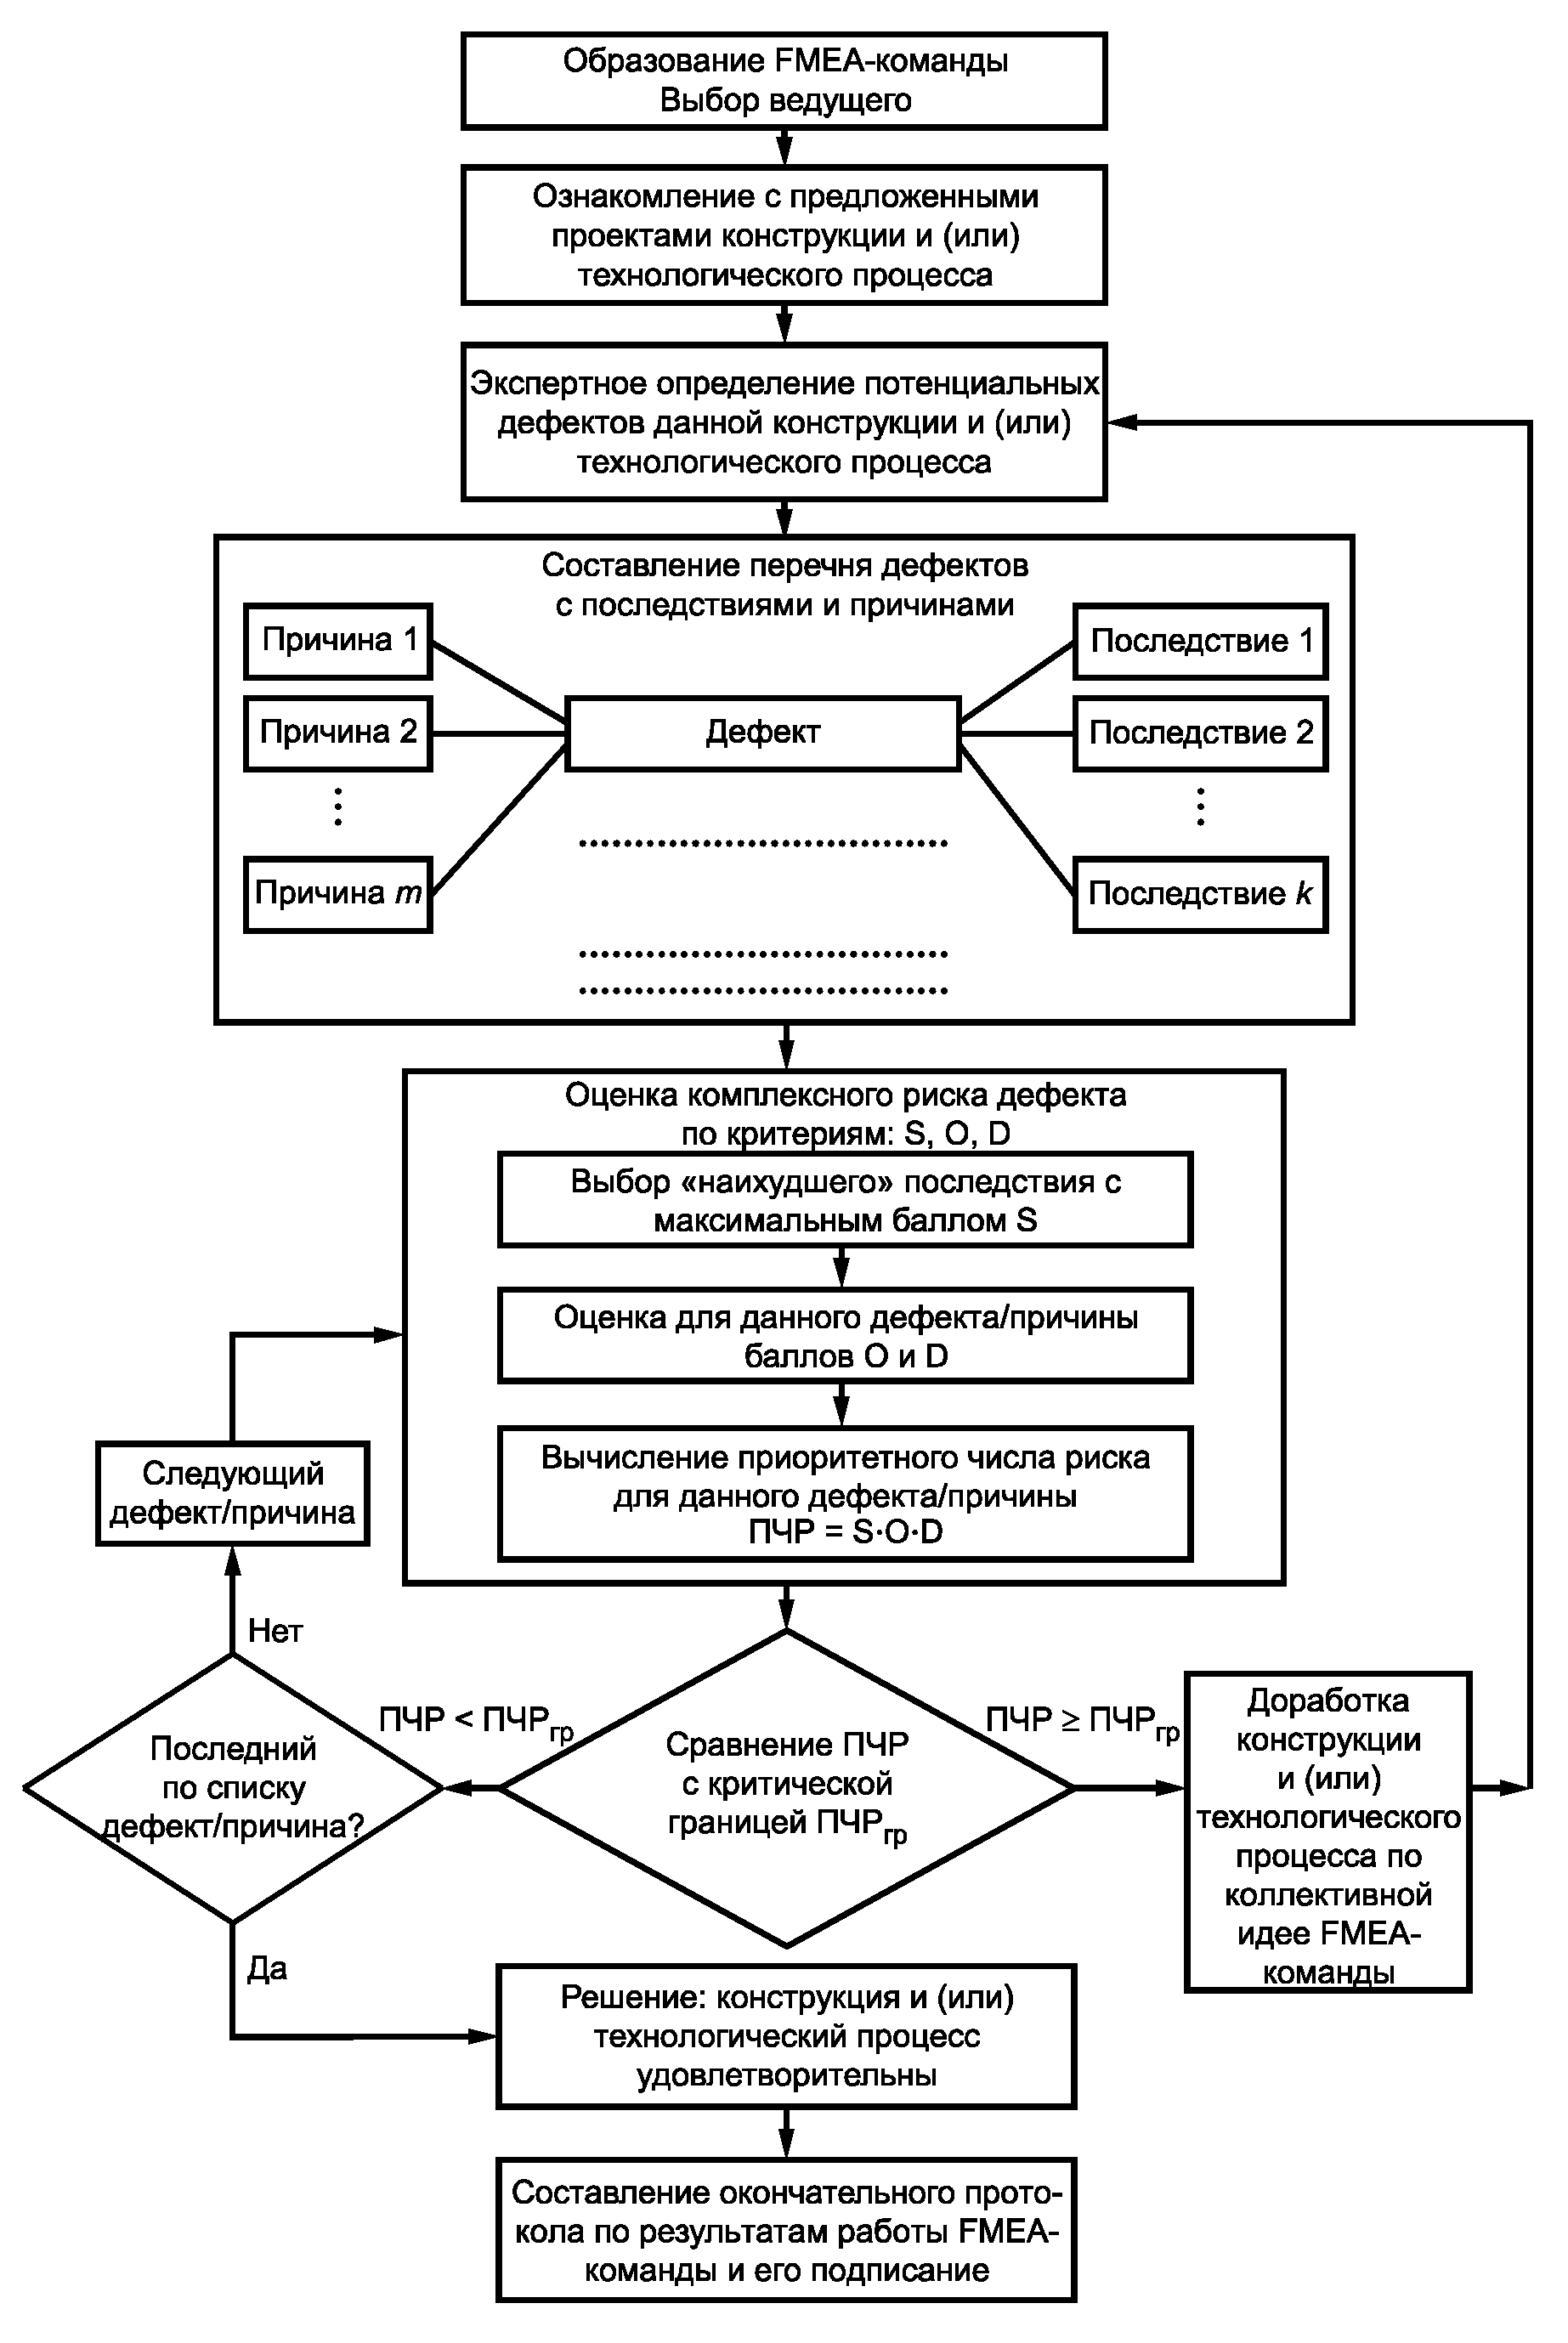
6.1. Алгоритм работы FMEA-команды представлен на рисунке 1.
6.2. Планирование FMEA осуществляют по 5.3 ГОСТ 27.310. Необходимо решить вопрос о модификациях и этапах работы по методу FMEA: сначала DFMEA, затем PFMEA или общий FMEA.
6.3. Формирование составов межфункциональных FMEA-команд осуществляют в соответствии с требованиями раздела 5.
6.4. Ознакомление с предложенными проектами конструкции и (или) технологического процесса
Ведущий FMEA-команды представляет для ознакомления членам своей команды комплект документов по предложенному проекту конструкции или (и) проекту технологического процесса.
6.5. Определение видов потенциальных дефектов, их последствий и причин
6.5.1. Для конкретного технического объекта и (или) производственного процесса с его конкретной функцией определяют (пользуясь имеющейся информацией и предшествующим опытом) все возможные виды дефектов. Описание каждого вида дефекта заносят в протокол анализа видов, причин и последствий потенциальных дефектов, составленный, например, в виде таблицы. Форма протокола должна быть предварительно выбрана и утверждена. Рекомендуемая форма протокола приведена в Приложении А.
Примеры видов дефектов технического объекта: растрескивание, деформация, люфт, течь, прокол, короткое замыкание, окисление, перелом.
Примеры видов дефектов технологического процесса: недостаточная толщина покрытия, пропуск операции установления шплинта, применение другого материала.
Примечание. Виды потенциальных дефектов следует описывать в физических или технических терминах, а не в виде внешних признаков (симптомов), заметных потребителю.
6.5.2. Для всех описанных видов потенциальных дефектов определяют их последствия на основе опыта и знаний FMEA-команды.
Примеры последствий дефектов: шум, неправильная работа, плохой внешний вид, неустойчивость, прерывистая работа, шероховатость, неработоспособность, плохой запах, повреждение управления.
Примечания. 1. Для каждого вида дефектов может быть несколько потенциальных последствий, все они должны быть описаны.
2. Последствия дефектов следует описывать признаками, которые может заметить и ощутить потребитель, причем имеется в виду, что потребитель может быть как внутренним (на последующих операциях создания объекта), так и внешним.
3. Последствия дефектов следует излагать в конкретных терминах системы, подсистемы или компонента, подвергаемых анализу.
6.5.3. Для каждого последствия дефекта экспертно определяют балл значимости S при помощи таблицы баллов значимости. Балл значимости изменяется от 1 для наименее значимых по ущербу дефектов до 10 - для наиболее значимых по ущербу дефектов. Для конкретного предприятия эта таблица должна быть пересмотрена в соответствии со спецификой предприятия и конкретными последствиями дефектов.
Типовые значения баллов значимости приведены в таблицах 1 и 2 раздела 7.
В дальнейшем при работе FMEA-команды и выставлении ПЧР (по 6.5.7) используют один максимальный балл значимости S из всех последствий данного дефекта (примеры использования максимального балла S при вычислении ПЧР приведены в Приложении Б).
6.5.4. Для каждого дефекта определяют потенциальные причины. Для одного дефекта может быть выявлено несколько потенциальных причин, все они должны быть по возможности полно описаны и рассмотрены отдельно.
Примеры причин дефектов: использован другой материал, неадекватное предположение о жизнеспособности конструкции, перегрузка, недостаточные возможности смазки, неполные инструкции по обслуживанию, слабая защита от неблагоприятных условий среды.
Причинами (механизмами) дефектов могут быть, например: текучесть, ползучесть, нестабильность материала, усталость, износ, коррозия.
6.5.5. Для каждой потенциальной причины дефекта экспертно определяют балл возникновения O. При этом рассматривается предполагаемый процесс изготовления и экспертно оценивается частота данной причины, приводящей к рассматриваемому дефекту.
Балл возникновения изменяется от 1 для самых редко возникающих дефектов до 10 - для дефектов, возникающих почти всегда.
Типовые значения балла возникновения приведены в таблицах 3 и 4 раздела 7.
6.5.6. Для данного дефекта и каждой отдельной причины определяют балл обнаружения D для данного дефекта или его причины в ходе предполагаемого процесса изготовления.
Балл обнаружения изменяется от 10 для практически не обнаруживаемых дефектов (причин) до 1 - для практически достоверно обнаруживаемых дефектов (причин).
Типовые значения балла обнаружения приведены в таблицах 5 и 6 раздела 7.
ПЧР = S x O x D. (1)
Для дефектов, имеющих несколько причин, определяют соответственно несколько ПЧР. Каждое ПЧР может иметь значения от 1 до 1000.
6.5.8. Для приоритетного числа риска должна быть заранее установлена критическая граница  в пределах от 100 до 125. По усмотрению службы маркетинга и других служб предприятия для некоторых возможных дефектов значение
 может быть установлено менее 100. Снижение
 соответствует созданию более высококачественных и надежных объектов и процессов.
в пределах от 100 до 125. По усмотрению службы маркетинга и других служб предприятия для некоторых возможных дефектов значение может быть установлено менее 100. Снижение соответствует созданию более высококачественных и надежных объектов и процессов.6.5.9. Составляют перечень дефектов/причин, для которых значение ПЧР превышает  . Именно для них и следует далее вести доработку конструкции и (или) производственного процесса.
Для каждого дефекта/причины с  команда должна предпринимать усилия к снижению этого расчетного показателя посредством доработки конструкции и (или) производственного процесса.
6.5.10. После того, как действия по доработке определены, необходимо оценить и записать значения баллов значимости S, возникновения O и обнаружения D для нового предложенного варианта конструкции и (или) производственного процесса. Следует проанализировать новый предложенный вариант и подсчитать и записать значение нового ПЧР по схеме в соответствии с рисунком 1.
Все новые значения ПЧР следует рассмотреть и если необходимо дальнейшее их снижение, повторить предыдущие действия.
6.5.11. Ответственный за разработку конструкции и (или) производственного процесса инженер должен подтвердить, что все предложения членов команды по доработке были рассмотрены.
6.5.12. В конце работы FMEA-команды должен быть составлен и подписан протокол, в котором отражают основные результаты работы команды, включающие, как минимум:
- состав FMEA-команды;
- описание технического объекта и его функций;
- перечень дефектов и (или) причин для первоначально предложенного варианта конструкции и (или) производственного процесса:
- экспертные баллы S, O, D и ПЧР для каждого дефекта и причины первоначально предложенного варианта конструкции и (или) технологического процесса;
- предложенные в ходе работы FMEA-команды корректирующие действия по доработке первоначально предложенного варианта конструкции и (или) производственного процесса;
- экспертные баллы S, O, D и ПЧР для каждого дефекта и причины доработанного варианта конструкции и (или) производственного процесса.
Рекомендуемая форма протокола приведена в Приложении А.
6.5.13. При необходимости к протоколу работы FMEA-команды прилагают соответствующие чертежи, таблицы, результаты расчета и т.д.
7.1. В соответствии с методикой, изложенной в разделе 6, каждый дефект и причину дефекта оценивают экспертно по трем критериям:
- значимость;
- вероятность возникновения;
- вероятность обнаружения.
Примечание. Члены FMEA-команды должны иметь единое мнение по системе и критериям экспертных оценок. Эти критерии и шкалы оценок должны оставаться постоянными при модификации конструкции и производственного процесса.
7.2. При выставлении членами FMEA-команды балла значимости дефекта S за основу могут быть взяты приведенные ниже таблицы 1 и 2 для DFMEA и PFMEA соответственно.
До начала работы FMEA-команд эти таблицы должны быть пересмотрены и изложены с учетом специфики данного предприятия. Возможна разработка нескольких таблиц для различных видов конструкций и производственных процессов.
При составлении таких таблиц следует иметь в виду, что по мере снижения значимости дефектов при описании последствий следует переходить от терминов безопасности и экологии к терминам утраты основных функций объекта, далее к терминам потерь (на устранение дефекта и др.), далее к терминам неудовольствия/неудобства потребителя, включая в число потребителей и персонал, участвующий в процессе изготовления, а также персонал, обслуживающий технический объект в эксплуатации.
Примечание. Экономические потери рекомендуется соизмерять со стоимостью самого технического объекта.
Таблица 1
???????????????????????????????????????????????????????????????????????????
? Последствие ? Критерий значимости последствия ?Балл S?
???????????????????????????????????????????????????????????????????????????
? Опасное без ? Очень высокий ранг значимости, когда вид? 10 ?
?предупреждения ?потенциального дефекта ухудшает безопасность? ?
? ?работы транспортного средства и/или вызывает? ?
? ?несоответствие обязательным требованиям безопас-? ?
? ?ности и экологии без предупреждения ? ?
???????????????????????????????????????????????????????????????????????????
? Опасное с ? Весьма высокий ранг значимости, когда вид? 9 ?
?предупреждением ?потенциального дефекта ухудшает безопасность? ?
? ?работы транспортного средства или вызывает? ?
? ?несоответствие обязательным требованиям безопас-? ?
? ?ности и экологии с предупреждением ? ?
???????????????????????????????????????????????????????????????????????????
? Очень важное? Транспортное средство/узел неработоспособно? 8 ?
? ?с потерей основной функции ? ?
???????????????????????????????????????????????????????????????????????????
? Важное ? Транспортное средство/узел работоспособно,? 7 ?
? ?но снижен уровень эффективности. Потребитель? ?
? ?неудовлетворен ? ?
???????????????????????????????????????????????????????????????????????????
? Умеренное ? Транспортное средство/узел работоспособно,? 6 ?
? ?но системы комфорта/удобства неработоспособны.? ?
? ?Потребитель испытывает дискомфорт ? ?
???????????????????????????????????????????????????????????????????????????
? Слабое ? Транспортное средство/узел работоспособно,? 5 ?
? ?но система(ы) комфорта/удобства работают малоэф-? ?
? ?фективно. Потребитель испытывает некоторое? ?
? ?неудовлетворение ? ?
???????????????????????????????????????????????????????????????????????????
? Очень слабое? Отделка и шумность изделия не соответствуют? 4 ?
? ?ожиданиям потребителя. Дефект замечает большин-? ?
? ?ство потребителей ? ?
???????????????????????????????????????????????????????????????????????????
? Незначитель-? Отделка/шумность изделия не соответствуют? 3 ?
?ное ?ожиданиям потребителя. Дефект замечает средний? ?
? ?потребитель ? ?
???????????????????????????????????????????????????????????????????????????
? Очень незна-? Отделка/шумность изделия не соответствуют? 2 ?
?чительное ?ожиданиям потребителя. Дефект замечают придирчи-? ?
? ?вые потребители ? ?
???????????????????????????????????????????????????????????????????????????
? Отсутствует ? Нет последствия ? 1 ?
???????????????????????????????????????????????????????????????????????????
? Примечание: "Опасное с предупреждением" - такое последствие, о воз-?
?можности наступления которого потребитель (пользователь, оператор)?
?предупреждается заранее световым, звуковым или другим индикатором. В ряде?
?случаев предотвратить наступление дефекта с его последствием невозможно?
?или технически нецелесообразно, но легко осуществить предупреждение?
?о наступлении в ближайшее время такого дефекта (например, износ колодок?
?тормозов, падение уровня тормозной жидкости т.п.). ?
???????????????????????????????????????????????????????????????????????????
Таблица 2
производственного процесса
Последствие | Критерий значимости последствия | Балл S |
Опасное без предупреждения | Может подвергнуть опасности персонал у станка или на сборке. Очень высокий ранг значимости, когда вид потенциального дефекта ухудшает без- опасность работы транспортного средства и (или) вызывает несоответствие обязательным требованиям безопасности и экологии без предупреждения | 10 |
Опасное с предупреждением | Может подвергнуть опасности персонал у станка или на сборке. Весьма высокий ранг значимости, когда вид потенциального дефекта ухудшает без- опасность работы транспортного средства и (или) вызывает несоответствие обязательным требованиям безопасности и экологии с предупреждением | 9 |
Очень важное | Большое нарушение производственной линии. Может браковаться до 100% продукции. Транспортное средство/узел неработоспособны с потерей главной функции. Потребитель очень недоволен | 8 |
Важное | Небольшое нарушение производственной линии. Может потребоваться сортировка продукции, когда часть ее бракуется. Транспортное средство работо- способно, но с пониженной эффективностью. Потре- битель неудовлетворен | 7 |
Умеренное | Небольшое нарушение производственной линии. Часть продукции необходимо забраковать (без сор- тировки). Транспортное средство/узел работо- способны, но некоторые сиситемы комфорта и удоб- ства не работают. Потребитель испытывает диском- форт | 6 |
Слабое | Небольшое нарушение производственной линии. Может потребоваться переделка 100% продукции. Транспортное средство/узел работоспособны, но некоторые системы комфорта и удобства работают с пониженной эффективностью. Потребитель испыты- вает некоторое неудовлетворение | 5 |
Очень слабое | Небольшое нарушение производственной линии. Может потребоваться сортировка и частичная пере- делка продукции. Отделка и шумность изделия не соответствуют ожиданиям потребителя. Этот дефект замечает большинство покупателей | 4 |
Незначитель- ное | Небольшое нарушение производственной линии. Может потребоваться переделка части продукции на специальном участке. Отделка и шумность не соответствуют ожиданиям потребителя. Дефект замечает средний потребитель | 3 |
Очень незна- чительное | Небольшое нарушение производственной линии. Может потребоваться доработка части продукции на основной технологической линии. Отделка и шум- ность не соответствуют ожиданиям потребителя. Дефект замечает разборчивый потребитель | 2 |
Отсутствует | Нет последствия | 1 |
7.3. При экспертном выставлении балла возникновения O за основу могут быть взяты приведенные ниже таблицы 3 и 4 для DFMEA и PFMEA соответственно.
В случае PFMEA, если причиной появления дефекта является нарушение установленного допуска на данный показатель качества и если имеется статистический анализ для аналогичного процесса, то рекомендуемым ориентиром для выставления балла O является индекс  , приведенный в таблице 4.
Примечание. Статистический индекс  определяет практические возможности технологического процесса по обеспечению выполнения требований установленного допуска на данный показатель качества X. Индекс
 вычисляют по формуле
определяет практические возможности технологического процесса по обеспечению выполнения требований установленного допуска на данный показатель качества X. Индекс вычисляют по формуле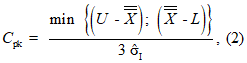
где U, L - верхнее и нижнее предельные значения поля допуска показателя качества X;
 - выборочное среднее или оценка положения центра настройки технологического процесса;
 - оценка стандартного отклонения процесса.
В любом случае при выставлении баллов возникновения O члены FMEA-команды должны рассмотреть следующие вопросы:
Каков опыт эксплуатации и обслуживания подобного технического объекта/производственного процесса?
Заимствован ли (подобен ли) технический объект/производственный процесс из применяемых ранее?
Насколько значительны изменения конструкции и (или) производственного процесса по сравнению с предыдущими?
Отличаются ли компоненты радикально от предыдущих?
Таблица 3
возникновения O (FMEA конструкции)
Вероятность дефекта | Возможные частоты дефектов | Балл O |
Очень высокая: дефект почти неизбежен | Более 1 из 2 " 1 из 3 | 10 9 |
Высокая: повторяющиеся дефекты | Более 1 из 8 " 1 из 20 | 8 7 |
Умеренная: случайные дефекты | Более 1 из 80 " 1 из 400 " 1 из 2000 | 6 5 4 |
Низкая: относительно мало дефектов | Более 1 из 15000 " 1 из 150000 | 3 2 |
Малая: дефект маловероятен | Менее 1 из 1 500 000 | 1 |
Таблица 4
возникновения O (FMEA процесса)
Вероятность дефекта | Возможные частоты дефектов | Индекс C pk | Балл O |
Очень высокая: дефект почти неизбежен | Более 1 из 2 " 1 из 3 | Менее 0,33 " 0,33 | 10 9 |
Высокая: ассоциируется с анало- гичными процессами, которые часто отказывают | Более 1 из 8 " 1 из 20 | Менее 0,51 " 0,67 | 8 7 |
Умеренная: в общем ассоциирует- ся с предыдущими процессами, у кото- рых наблюдались случайные дефекты, но не в большой пропорции | Более 1 из 80 " 1 из 400 " 1 из 2000 | Менее 0,83 " 1,00 " 1,17 | 6 5 4 |
Низкая: отдельные дефекты, свя- занные с подобными процессами | Более 1 из 15000 | Менее 1,33 | 3 |
Очень низкая: отдельные дефекты, связанные с почти идентичными про- цессами | Более 1 из 150000 | Менее 1,50 | 2 |
Малая: дефект маловероятен. Дефекты никогда не связаны с такими же идентичными процессами | Менее 1 из 1500000 | Более 1,67 | 1 |
7.4. При выставлении балла обнаружения D за основу могут быть взяты приведенные ниже таблицы 5 и 6 для DFMEA и PFMEA соответственно.
При проведении PFMEA и использовании таблицы 6 учитывают дефекты производственного процесса и возможность их обнаружения предполагаемыми методами и средствами контроля.
В основе выставления оценок обнаружения D лежит предыдущий опыт членов FMEA-команды по возможностям обнаружения аналогичных причин дефектов при соответствующих методах обнаружения, заложенных в производственный процесс.
Таблица 5
D (FMEA конструкции)
Обнаружение | Критерии: правдоподобность обнаружения при проектируемом контроле | Балл D |
Абсолютная неопределенность | Проектируемый контроль не обнаружит и (или) не может обнаружить потенциальные причину/меха- низм и последующий вид дефекта, или контроль не предусмотрен | 10 |
Очень плохое | Очень плохие шансы обнаружения потенциаль- ных причины/механизма и последующего вида дефе- кта при предполагаемом контроле | 9 |
Плохое | Плохие шансы обнаружения потенциальных при- чины/механизма и последующего вида дефекта при предполагаемом контроле | 8 |
Очень слабое | Очень ограниченные шансы обнаружения потен- циальных причины/механизма и последующего вида дефекта при предполагаемом контроле | 7 |
Слабое | Ограниченные шансы обнаружения потенциаль- ных причины/механизма и последующего вида дефекта при предполагаемом контроле | 6 |
Умеренное | Умеренные шансы обнаружения потенциальных причины/механизма и последующего вида дефекта при предполагаемом контроле | 5 |
Умеренно хо- рошее | Умеренно высокие шансы обнаружения потен- циальных причины/механизма и последующего вида дефекта при проектируемом контроле | 4 |
Хорошее | Высокие шансы | 3 |
Очень хоро- шее | Очень высокие шансы | 2 |
Почти навер- няка | Проектируемые действия (контроль) почти наверняка обнаруживают потенциальную причину и последующий вид дефекта | 1 |
Таблица 6
D (FMEA процесса)
Обнаружение | Критерии: вероятность обнаружения дефекта при контроле процесса до следующего или последующего процесса или до того, как часть или компонент покинет место изготовления или сбойки | Балл D |
Почти невоз- можно | Нет известного контроля для обнаружения вида дефекта в производственном процессе | 10 |
Очень плохое | Очень низкая вероятность обнаружения вида дефекта действующими методами контроля | 9 |
Плохое | Низкая вероятность обнаружения вида дефекта действующими методами контроля | 8 |
Очень слабое | Очень низкая вероятность обнаружения вида дефекта действующими методами контроля | 7 |
Слабое | Низкая вероятность обнаружения вида дефекта действующими методами контроля | 6 |
Умеренное | Умеренная вероятность обнаружения вида дефекта действующими методами контроля | 5 |
Умеренно хо- рошее | Умеренно высокая вероятность обнаружения вида дефекта действующими методами контроля | 4 |
Хорошее | Высокая вероятность обнаружения вида дефек- та действующими методами контроля | 3 |
Очень хоро- шее | Очень высокая вероятность обнаружения вида дефекта действующими методами контроля | 2 |
Почти навер- няка | Действующий контроль почти наверняка обна- ружит вид дефекта. Для подобных процессов известны надежные методы контроля | 1 |
7.5. В приведенных таблицах 1 - 6 использованы дискретные балльные оценки S, O, D. Для конкретных технических объектов и процессов возможно использование непрерывных шкал, например в виде графиков или формул. Значения балльных оценок при этом не должны заметно отличаться от приведенных в соответствующих таблицах.
(рекомендуемое)
ПОТЕНЦИАЛЬНЫХ ДЕФЕКТОВ
(справочное)
И ТЕХНОЛОГИЧЕСКИХ РЕШЕНИЙ FMEA-КОМАНДАМИ
Пример 1
FMEA-команда работает над совершенствованием конструкции нагнетательного шланга, соединяющего насос с рулевым гидроусилителем для автомобиля.
Первоначально предложенная конструкция шланга предполагала его соединение с насосом при помощи трубки с двойной конической развальцовкой и накидной гайкой.
Фрагмент протокола анализа видов, причин и последствий потенциальных дефектов (см. Приложение А) приведен в таблице Б.1.
Таблица Б.1
???????????????????????????????????????????????????????????????????????????
? Вид ? Последствие ?Балл?Потенциальная?Балл? Первоначально?Балл?ПЧР?
?потенциа-? потенциального? S ? причина ? O ?предложенные ? D ? ?
?льного ? дефекта ? ? дефекта ? ?меры по обна-? ? ?
?дефекта ? ? ? ? ?ружению дефек-? ? ?
? ? ? ? ? ?та ? ? ?
???????????????????????????????????????????????????????????????????????????
? Течь в ?1. Загрязнение ? 10 ?1. Разрушение? 8 ?Визуально ? 9 ?720?
?соедине- ?окружающей сре-? ?седла соеди-? ? ? ? ?
?нии ?ды ? ?нения ? ? ? ? ?
? ? ? ????????????????????????????????????????????
? ?2. Снижение эф-? 8 ?2. Отклонение? 7 ?Специальные ? 6 ?420?
? ?фективности ру-? ?геометрии ? ?измерители ? ? ?
? ?левого управле-? ?трубки шланга? ? ? ? ?
? ?ния ? ?или седла ? ? ? ? ?
? ? ? ????????????????????????????????????????????
? ?3. Снижение ? 7 ?3. Затруднен ? 9 ?Динамометри- ? 7 ?630?
? ?удобства управ-? ?доступ к на-? ?ческий ключ ? ? ?
? ?ления ? ?кидной гайке? ? ? ? ?
? ? ? ?в автомобиле ? ? ? ? ?
???????????????????????????????????????????????????????????????????????????
В результате рассмотрения альтернативных конструкций было выбрано соединение шланга с насосом при помощи торцевого уплотнения с медными шайбами и изменено место этого соединения в насосе для облегчения доступа к соединению при заводской сборке и ремонте. Новые значения баллов приведены в таблице Б.2.
Таблица Б.2
???????????????????????????????????????????????????????????????????????????
? Вид ? Последствие ?Балл? Потенциальная ?Балл?Предложенные?Балл?ПЧР?
?потенциа-? потенциального? S ?причина дефекта? O ?меры по об-? D ? ?
?льного ? дефекта ? ? ? ?наружению ? ? ?
?дефекта ? ? ? ? ?дефекта ? ? ?
???????????????????????????????????????????????????????????????????????????
? Течь в ?1. Загрязнение ? 10 ?1. Отклонение ? 3 ?Визуально ? 2 ? 60?
?соедине- ?окружающей сре-? ?геометрии тор-? ?плюс приспо-? ? ?
?нии ?ды ? ?цевого соедини-? ?собления ? ? ?
? ? ? ?теля или плос-? ? ? ? ?
? ? ? ?кости соедине-? ? ? ? ?
? ? ? ?ния на насосе ? ? ? ? ?
? ? ? ????????????????????????????????????????????
? ?2. Снижение эф-? 8 ?2. Недостаточ- ? 2 ?Динамометри-? 3 ? 60?
? ?фективности ру-? ?ный момент за-? ?ческий ключ ? ? ?
? ?левого управле-? ?тяжки ? ? ? ? ?
? ?ния ? ????????????????????????????????????????????
? ?3. Снижение ? 7 ?3. Недостаточ- ? 2 ?Выборочно на? 2 ? 40?
? ?удобства управ-? ?ный отжиг мед-? ?приспособле-? ? ?
? ?ления ? ?ных шайб ? ?нии ? ? ?
? ? ? ? ? ? ? ? ?
???????????????????????????????????????????????????????????????????????????
Результат: соединение стало более надежным; облегчен доступ для монтажа и ремонта; стоимость нового соединения не выше стоимости первоначально предложенного соединения. Формально: максимальное значение ПЧР для этого дефекта стало равно 60.
Пример 2
FMEA-команда работает над совершенствованием конструкции механизма регулирования положения рулевой колонки легкового автомобиля.
Первоначально предложенная конструкция предполагала фиксацию колонки при помощи поперечной стяжки двустороннего кронштейна эксцентриком с рукояткой; для надежности фиксации на сопрягаемых плоскостях (кронштейна и обоймы рулевой колонки) предлагалась насечка.
Фрагмент протокола анализа видов, причин и последствий потенциальных дефектов (см. Приложение А) приведен в таблице Б.3.
Таблица Б.3
???????????????????????????????????????????????????????????????????????????
? Вид ? Последствие ?Балл? Потенциальная ?Балл?Первоначаль-?Балл?ПЧР?
?потенциа-? потенциального? S ?причина дефекта? O ?но предло-? D ? ?
?льного ? дефекта ? ? ? ?женные меры? ? ?
?дефекта ? ? ? ? ?по обнаруже-? ? ?
? ? ? ? ? ?нию дефекта ? ? ?
???????????????????????????????????????????????????????????????????????????
? Плохая ?1. Возможность ? 7 ?1. Заниженная ? 5 ?Выборочный ? 4 ?200?
?фиксация ?фиксации не в ? ?твердость на-? ?контроль ? ? ?
?колонки ?любом положении? ?сечки ? ?твердости ? ? ?
? ? ? ????????????????????????????????????????????
? ?2. Внезапное ? 10 ?2. Износ насеч-? 2 ?Динамометри-? 10 ?700?
? ?изменение поло-? ?ки при частых? ?ческий ключ ? ? ?
? ?жения колонки? ?регулировках ? ? ? ? ?
? ?при резком по-? ? ? ? ? ? ?
? ?вороте руля ? ? ? ? ? ? ?
???????????????????????????????????????????????????????????????????????????
Простой и эффективной альтернативной конструкцией является применение фрикционных шайб между сопрягаемыми плоскими поверхностями, однако это конструкторское решение запатентовано компанией Форд Мотор Компани. При рассмотрении других альтернативных решений была выбрана конструкция с фрикционными накладками, наклеиваемыми на пластины обоймы колонки. Новые значения баллов приведены в таблице Б.4.
???????????????????????????????????????????????????????????????????????????
? Вид ? Последствие ?Балл? Потенциальная ?Балл?Предложенные?Балл?ПЧР?
?потенциа-? потенциального? S ?причина дефекта? O ?меры по об-? D ? ?
?льного ? дефекта ? ? ? ?наружению ? ? ?
?дефекта ? ? ? ? ?дефекта ? ? ?
???????????????????????????????????????????????????????????????????????????
? Плохая ?1. Внезапное ? 10 ?1. Занижен ? 4 ?Контроль при? 2 ? 80?
?фиксация ?изменение поло-? ?коэффициент ? ?сборке авто-? ? ?
?колонки ?жения колонки? ?трения фрикци-? ?мобиля на? ? ?
? ?при резком по-? ?онных накладок ? ?усилие сдви-? ? ?
? ?вороте руля ? ? ? ?га колонки? ? ?
? ? ? ? ? ?при специа-? ? ?
? ? ? ? ? ?льно не пол-? ? ?
? ? ? ? ? ?ном зажиме ? ? ?
? ? ? ????????????????????????????????????????????
? ?2. Затруднен- ? 7 ?2. Отслоение ? 5 ?Выборочный ? 5 ?175?
? ?ное регулирова-? ?накладок из-за? ?контроль на? ? ?
? ?ние положения? ?нарушения тех-? ?отрыв ? ? ?
? ?колонки при от-? ?нологии наклей-? ? ? ? ?
? ?слоении фрик-? ?ки ? ? ? ? ?
? ?ционной наклад-? ? ? ? ? ? ?
? ?ки ? ? ? ? ? ? ?
???????????????????????????????????????????????????????????????????????????
Появившееся новое последствие потенциального дефекта - затрудненное регулирование колонки при отслоении накладки (см. таблицу Б.4) решено было снизить по значимости путем введения двух полуутопленных штифтов и соответствующих отверстий на приклеиваемых накладках. Новое значение балла при этом последствии S = 3, а новое значение ПЧР = 75 (в таблице Б.4 это не показано).
Результат: зажим стал более надежным; ориентировочная стоимость новой конструкции зажима на 4% выше стоимости первоначальной конструкции. Формально: максимальное значение ПЧР для этого дефекта стало равным 75.
Пример 3
FMEA-команда работает над совершенствованием технологического процесса изготовления рабочих тормозных цилиндров автомобиля.
Первоначально предложенная технология предполагала зажим литой чугунной заготовки за поверхность отливки.
Фрагмент протокола анализа видов, причин и последствий потенциальных дефектов (см. Приложение А) приведен в таблице Б.5.
Таблица Б.5
???????????????????????????????????????????????????????????????????????????
? Вид ? Последствие ?Балл? Потенциальная ?Балл?Предложенные?Балл?ПЧР?
?потенциа-? потенциального? S ?причина дефекта? O ?меры по об-? D ? ?
?льного ? дефекта ? ? ? ?наружению ? ? ?
?дефекта ? ? ? ? ?дефекта ? ? ?
???????????????????????????????????????????????????????????????????????????
?Образова-?1. Разрушение ? 10 ?1. Зажим заго-? 3 ?Визуальный ? 8 ? ?
?ние тон-?цилиндра при? ?товки со смеще-? ?контроль ? ?240?
?кой стен-?резком и силь-? ?нием ? ? ? ? ?
?ки цилин-?ном торможении? ? ? ? ? ? ?
?дра ? ? ????????????????????????????????????????????
? ? ? ?2. Заготовки ? 3 ?Контроль ? 5 ? ?
? ? ? ?с заниженными ? ?партии отли-? ? ?
? ? ? ?механическими ? ?вок по об-? ? ?
? ? ? ?свойствами ? ?разцу-этало-? ? ?
? ? ? ? ? ?ну механи-? ? ?
? ? ? ? ? ?ческих ? ? ?
? ? ? ? ? ?свойств ? ?150?
???????????????????????????????????????????????????????????????????????????
В результате рассмотрения альтернативных технологических решений было предложено:
- ввести в форму отливок специальные приливы, служащие базой для зажима при механической обработке;
- ввести статистический контроль прочности обработанных цилиндров при гидравлических испытаниях для каждой партии отливок.
Новые значения баллов приведены в таблице Б.6.
Таблица Б.6
???????????????????????????????????????????????????????????????????????????
? Вид ? Последствие ?Балл? Потенциальная ?Балл?Предложенные?Балл?ПЧР?
?потенциа-? потенциального? S ?причина дефекта? O ?меры по об-? D ? ?
?льного ? дефекта ? ? ? ?наружению ? ? ?
?дефекта ? ? ? ? ?дефекта ? ? ?
???????????????????????????????????????????????????????????????????????????
?Образова-?1. Разрушение ? 10 ?1. Зажим заго-? 2 ?Статистичес-? 2 ? 40?
?ние тон-?цилиндра при? ?товки со смеще-? ?кий контроль? ? ?
?кой стен-?резком и силь-? ?нием ? ?при гидрав-? ? ?
?ки цилин-?ном торможении? ? ? ?лических ис-? ? ?
?дра ? ? ? ? ?пытаниях ? ? ?
? ? ? ????????????????????????????????????????????
? ? ? ?2. Заготовки ? 3 ? ? ? ?
? ? ? ?с заниженными ? ? ? ? ?
? ? ? ?механическими ? ? ? ? ?
? ? ? ?свойствами ? ?То же ? 2 ? 60?
???????????????????????????????????????????????????????????????????????????
Результат: технологический процесс в целом стал более надежным при незначительном возрастании себестоимости изготовления цилиндра. Формально: максимальное значение ПЧР для этого дефекта снижено до 60.
(справочное)
БИБЛИОГРАФИЯ
1. QS-9000. Требования к системам качества/Крайслер Корп., Форд Мотор Компани, Дженерал Моторс Корп. 3-е издание, март 1998 г.
2. FMEA "Анализ видов и последствий потенциальных отказов"/Крайслер Корп., Форд Мотор Компани, Дженерал Моторс Корп. 2-е издание, Февраль 1995 г.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/46/gost_20312.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|