

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2018 Примечание к документу Документ утратил силу с 01.01.2025 в связи с изданием Приказа Росстандарта от 30.10.2024 N 1553-ст. Взамен введен в действие ГОСТ Р 8.933-2024. Текст данного документа приведен с учетом поправки, опубликованной в "ИУС", N 10, 2018. Документ введен в действие с 01.08.2018. Название документа "ГОСТ Р 8.933-2017. Национальный стандарт Российской Федерации. Государственная система обеспечения единства измерений. Установление и применение норм точности измерений и приемочных значений в области использования атомной энергии" (утв. и введен в действие Приказом Росстандарта от 29.12.2017 N 2120-ст) "ГОСТ Р 8.933-2017. Национальный стандарт Российской Федерации. Государственная система обеспечения единства измерений. Установление и применение норм точности измерений и приемочных значений в области использования атомной энергии"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: Федеральный закон "Об обеспечении единства измерений" N 102-ФЗ имеет дату 26.06.2008, а не 26.07.2008. |
Настоящий стандарт разработан во исполнение требований Федерального закона от 26 июля 2008 г. N 102-ФЗ [1] и нормативного правового акта "Метрологические требования к измерениям, эталонам единиц величин, стандартным образцам, средствам измерений, их составным частям, программному обеспечению, методикам (методам) измерений, применяемым в области использования атомной энергии" [2].
1.1 Настоящий стандарт распространяется на установление и применение норм точности измерений и приемочных значений, в том числе на правила:
- назначения и обоснования норм (допусков) на контролируемые параметры и характеристики (далее - параметры);
- назначения и обоснования норм точности измерений и достоверности контроля параметров;
- оценки согласованности фактических значений погрешности измерений, испытаний и контроля с установленными нормами;
- введения приемочных значений;
- принятия решений при оценке соответствия (приемке) продукции по результатам измерений, испытаний, измерительного контроля, в том числе при оценке соответствия.
1.2 Данные правила применяются при контроле качества сырья, полуфабрикатов, веществ и материалов, изделий и оборудования; контроле параметров технологических процессов, объектов окружающей среды, промышленной санитарии, охраны труда (далее - объект) в процессах производства, сооружения, эксплуатации, вывода из эксплуатации и утилизации объектов использования атомной энергии.
1.3 Настоящий стандарт не распространяется на правила назначения норм (допусков) на линейные и угловые размеры, а также норм точности измерений и достоверности контроля линейных размеров, если их измерения проводят с помощью универсальных средств измерений и характеристики погрешности измерений соответствуют требованиям ГОСТ 8.051.
1.4 Настоящий стандарт допускается применять при назначении норм (допусков), норм точности измерений и достоверности контроля параметров, уже установленных в нормативной документации, в том числе линейных и угловых размеров по ГОСТ 8.051, при радиационном контроле по ГОСТ 8.638, в части введения приемочных значений (контрольных допусков).
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 8.051 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 8.638 Государственная система обеспечения единства измерений. Метрологическое обеспечение радиационного контроля. Основные положения
ГОСТ Р 8.932-2017 Государственная система обеспечения единства измерений. Требования к методикам (методам) измерений в области использования атомной энергии. Основные положения
ГОСТ Р ИСО 10576-1 Статистические методы. Руководство по оценке соответствия установленным требованиям. Часть 1. Общие принципы
ГОСТ Р 50779.50-95 Статистические методы. Приемочный контроль качества по количественному признаку. Общие требования
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3.1 В настоящем стандарте применены термины по [1], [3], а также следующие термины с соответствующими определениями:
3.1.1 объект измерений, испытаний или контроля: Образец продукции, проба, процесс, изделие и т.д., объект, характеристики (параметры) которого подлежат измерению, определению при испытаниях или контролю.
3.1.2 партия продукции: Совокупность единиц продукции одного наименования и обозначения, типономинала или типоразмера и исполнения.
3.1.3 выборка: Совокупность единиц продукции (изделий), отобранных для контроля из партии продукции.
3.1.4 проба: Часть анализируемого объекта, отобранная для проведения измерений (анализа, испытаний, контроля).
3.1.5 представительная выборка (проба): Выборка (проба), которая в достаточной степени отражает свойства контролируемой партии продукции.
3.1.6 сплошной контроль: Контроль каждой единицы продукции в партии.
3.1.7 выборочный контроль: Контроль, при котором решение о контролируемой партии продукции или процессе принимают по результатам проверки одной или нескольких проб (образцов) или выборок.
3.1.8
методика (метод) измерений: совокупность конкретно описанных операций, выполнение которых обеспечивает получение результатов измерений с установленными показателями точности. [Федеральный закон [1], статья 2, перечисление 11)] |
3.1.9
методика измерений при измерительном контроле; МВИк: Методика измерений, обеспечивающая получение результатов измерительного контроля с установленными показателями точности измерений или показателями достоверности контроля. [ГОСТ Р 8.932-2017, статья 3.1.12] |
3.1.10 приемочные значения: Значения величины, с которыми при проведении выходного контроля (на предприятии-изготовителе) сравнивается результат измерения (измерительного преобразования); иначе приемочные значения называют границами поля контрольного допуска или приемочными границами.
3.2 В настоящем стандарте применены следующие сокращения:
ГРОЕИ - государственное регулирование обеспечения единства измерений;
МВИ - методика (метод) измерений;
МВИк - методика измерений при измерительном контроле;
НД - нормативная документация;
СИ - средство измерений;
уполномоченный орган - Уполномоченный орган управления использованием атомной энергии.
4.1 В разрабатываемой нормативной и технической документации (нормативных правовых актах, государственных стандартах, стандартах предприятий, технологическом процессе, технологических инструкциях, технических условиях, чертежах, технических заданиях, проектной и эксплуатационной документации) (далее - НД), регламентирующей требования к параметрам или характеристикам (далее - параметрам) объектов измерений, испытаний и контроля и содержащей числовые значения норм (допусков) этих параметров, должны быть приведены также требуемые показатели точности измерений [далее - нормы точности измерений (испытаний)] или достоверности контроля ([2], ГОСТ Р 8.932) этих параметров или введены приемочные значения.
4.2 Порядок назначения норм точности
4.2.1 Порядок назначения норм точности определен сферой применения измерений.
4.2.2 Для измерений, которые отнесены федеральными органами исполнительной власти к сфере государственного регулирования обеспечения единства измерений (пункт 3.5 [2]), нормы точности являются составной частью обязательных метрологических требований к измерениям и назначаются федеральными органами исполнительной власти.
Если в разработанных документах содержатся числовые значения норм (допусков) параметров, а нормы точности измерений, испытаний или достоверности контроля этих параметров не приведены, требуется разработка отдельного документа, регламентирующего нормы точности измерений, испытаний или достоверности контроля.
Результаты работ, выполненных на основании положений настоящего стандарта, могут быть использованы для разработки предложений федеральным органам исполнительной власти по установлению норм точности.
4.2.3 Для измерений, описанных в пункте 3.6 [2] (сфера ответственности уполномоченного органа), нормы точности назначаются организациями, разрабатывающими технические требования к объектам измерений, испытаний или контроля, на основе положений настоящего стандарта.
Если в разработанных документах не приведены нормы точности, то организациями, проводящими измерения, устанавливаются приемочные значения в соответствии с настоящим стандартом.
4.2.4 Для измерений, описанных в пункте 3.7 [2] (сфера ответственности организаций), назначаются нормы точности или устанавливаются приемочные значения в порядке, установленном этими организациями. Для этих измерений положения настоящего стандарта являются рекомендуемыми.
4.3 Для измерений по 4.2.2 нормы точности должны обеспечивать вероятность правильного принятия положительного решения не менее 0,95, если обязательными метрологическими требованиями к данным измерениям не установлено иное значение вероятности.
4.4 Для измерений по 4.2.3 нормы точности или установленные приемочные значения должны обеспечивать вероятность правильного принятия положительного решения не менее 0,95.
5.1 Нормы параметров
5.1.1 Перечень параметров объектов, подлежащих оценке при измерениях (испытаниях, контроле) и нормы этих параметров G должны быть отражены в НД, регламентирующей технические требования к параметрам объектов измерений, испытаний и контроля.
5.1.2 В НД, как правило, в качестве норм параметров приводят предельно допускаемые значения параметра, при которых еще возможно использование данной продукции по назначению или соблюдение критериев (параметров) обеспечения безопасности и эксплуатационных режимов технологического процесса.
5.1.3 Если в НД в качестве норм параметров приводят не предельно допускаемые значения, а значения, полученные на основе экспериментальных результатов с учетом погрешности измерений, обязательным является назначение норм точности в соответствии с разделом 6.
5.2 Обоснование норм параметров
5.2.1 Основанием для выбора перечня контролируемых параметров и назначения их норм (допусков) являются:
- установленные зависимости потребительских свойств продукции от значений этих параметров (теоретическое или экспериментальное обоснование);
- установленное влияние параметра на управление (ведение) технологическим процессом и обеспечение безопасности;
- анализ технических возможностей и экономической эффективности (технико-экономическое обоснование);
- требования законодательства (юридическое обоснование) или соглашение всех заинтересованных сторон.
5.2.2 При теоретическом обосновании нормы параметров продукции и нормы параметров технологических процессов устанавливают на основе расчетов зависимости потребительских свойств продукции или критериев (параметров) обеспечения безопасности и эксплуатационных режимов технологического процесса от значений каждого параметра.
5.2.3 При экспериментальном обосновании нормы параметров продукции G устанавливают на основе экспериментальных зависимостей потребительских свойств продукции от значений каждого параметра с привлечением методов математической статистики.
5.2.4 При экономическом обосновании нормы параметров G устанавливают путем соотнесения производственных затрат в условиях более жесткой нормы и возможного экономического выигрыша от получения более точных данных.
5.2.5 При юридическом обосновании нормы параметров продукции G устанавливают в соответствии с требованиями государственных нормативных правовых документов по охране окружающей среды, охране здоровья населения, ядерной, радиационной, пожарной, промышленной безопасности и т.д.
5.2.6 При отсутствии теоретического, экспериментального, экономического или юридического обоснования перечень регламентируемых параметров и их нормы устанавливают соглашением всех заинтересованных сторон.
5.3.1 Норму параметра приводят в виде одностороннего или двустороннего допуска.
5.3.2 При двустороннем допуске норма может быть задана в виде пределов (границ поля допуска) "от ... до":
- нижняя нG и верхняя вG границы поля допуска;
- в виде заданного номинального значения G с указанием допускаемых отклонений - симметричных: (G +/- D); при этом нG = G - D; вG = G + D;
или несимметричных:  ; при этом нG = G - Dн; вG = G + Dв.
5.3.3 При одностороннем допуске норма может быть задана в виде предела:
- для нижней границы: "не менее нG";
- верхней границы: "не более вG".
5.3.4 Для измерений распределенных параметров нормы устанавливают с учетом неоднородности их распределения, а также при необходимости дополнительные требования к однородности продукции (приложение А).
5.3.5 Значения норм (предельно допустимых значений) контролируемых и измеряемых параметров приводят в разделе "Технические требования" (или аналогичном) НД - стандартов и технических условий и т.п. (на продукцию, выпускаемую серийно, а также на опытные партии) или в требованиях к параметрам технологического процесса.
5.3.6 Правила представления норм параметров приведены в приложении Б.
6.1 Нормы точности и достоверности
6.1.1 Норма точности представляет собой максимально допустимое значение погрешности приемки  .
.Примечание - Использование термина "погрешность измерений" корректно только в случаях сплошного контроля единиц продукции по однозначному параметру и контроля параметров технологических процессов. В других случаях корректнее использовать иной термин. В настоящем стандарте использован термин "погрешность приемки". Содержание этого термина раскрыто в приложении А.
6.1.2 Норму точности  устанавливают в виде доверительных границ погрешности с указанием доверительной вероятности P (P >= 0,95) или предела допускаемой погрешности (P = 1).
6.1.3 Для измерений распределенных параметров норму точности устанавливают с учетом неоднородности их распределения.
Для измерений распределенных параметров норму точности устанавливают с учетом неоднородности их распределения измеряемой величины (характеристики, свойства) по объекту контроля (приложение А).
6.1.4 Норма достоверности представляет собой максимально допустимое значение наибольшей вероятности ошибочного признания годным в действительности дефектного образца или выхода параметра технологического процесса за установленные нормы при отсутствии сигнализации об этом - PbaMm.
6.1.5 Норму достоверности PbaMm устанавливают для параметров продукции, контроль которых ведется с применением методик измерений при измерительном контроле по ГОСТ Р 8.932. Значение PbaMm не должно превышать 0,05.
6.2 Обоснование норм точности и достоверности
6.2.1 При установлении норм точности и достоверности используют техническое, экономическое, юридическое и/или метрологическое обоснование.
6.2.2 При техническом обосновании норм точности и достоверности используют фактические данные о зависимости потребительских свойств продукции или критериев (параметров) обеспечения безопасности технологического процесса от значений контролируемых параметров с учетом вероятностей неверного отнесения при контроле параметра.
6.2.3 Экономическое обоснование норм точности и достоверности выполняют путем сопоставления затрат на уменьшение фактического значения погрешности измерений и вызванного этим удорожания продукции или ведения технологического процесса с экономическим выигрышем за счет повышения точности. В результате сравнения находят то оптимальное значение нормы точности, при котором экономический выигрыш компенсирует затраты на повышение точности измерений и связанное с ним удорожание продукции.
6.2.4 При юридическом обосновании нормы точности и достоверности устанавливают в соответствии с требованиями государственных нормативных правовых документов по охране окружающей среды, охране здоровья населения, ядерной, радиационной, пожарной, промышленной безопасности и т.д.
6.2.5 Метрологическое обоснование норм точности и достоверности проводят с использованием априорных данных о числовых значениях характеристик погрешности измерений и экспериментальных данных о неоднородности контролируемых или измеряемых параметров, а также сведений о наличии установленных в НД требований к точности измерительных компонентов.
6.3 Регламентация норм точности и достоверности
6.3.1 Нормы точности и достоверности приводят в разделе "Методы контроля" НД на продукцию или в требованиях к параметрам технологического процесса, с учетом технико-экономических требований к объекту контроля и измерений, определяющих его свойства, эффективность применения, технических возможностей изготовления продукции и контроля и измерения параметров продукции и процессов.
6.3.2 Допускается не приводить в НД нормы точности измерений, не отнесенных к сфере ГРОЕИ (за исключением ситуации, описанной в 5.1.3).
В этом случае:
- в разделе НД "Правила приемки" должно быть указано, что приемка проводится в соответствии с настоящим стандартом;
- нормы точности установлены "по умолчанию" в соответствии с приложением В;
- назначены приемочные значения (в случае необходимости).
6.3.3 Правила представления норм точности и достоверности приведены в приложении В.
7.1.1 Оценку согласованности точности и в случае необходимости введение приемочных значений проводит разработчик НД на продукцию или требований к параметрам технологического процесса либо организация, применяющая данную НД.
7.1.2 Оценку согласованности точности проводят на стадиях разработки рабочей и технологической документации.
7.1.3 Правильность оценки согласованности точности проверяют:
- при метрологической экспертизе НД на продукцию;
- при оценке состояния измерений в лабораториях (подразделениях), проводящих измерения, испытания, измерительный и радиационный контроль;
- аккредитации испытательных лабораторий (центров) на право выполнения работ по подтверждению соответствия продукции, для которой устанавливаются требования, связанные с обеспечением безопасности в области использования атомной энергии.
7.1.4 Фактическое значение погрешности приемки  (показателя достоверности PbaMк) согласовано с установленной нормой, если выполняется условие
 (1)
или
PbaMк <= PbaMm. (2)
7.1.5 Основные требования к расчету фактического значения погрешности приемки  и фактического значения показателя достоверности контроля PbaMк приведены в приложении А.
7.2 Назначение приемочных значений
7.2.1 В случае несогласованности фактического значения погрешности измерений  с установленными нормами по 7.1 разработчик НД или организация, применяющая данную НД, в которой установлены требования к норме параметра, вводит внутренний допуск в виде приемочных значений. Для НД, разработанной до введения в действие настоящего стандарта, может быть принято, что приемочные значения совпадают с нормами.
а) контроля продукции с целью отнесения ее к определенной марке (сорту или иной группе продукции в соответствии с установленными к ней требованиями);
б) непрерывного контроля распределенных параметров (это понятие описано в А.1.3 приложения А).
7.2.3 Приемочные значения (в случае необходимости их установления) указывают в НД предприятия-изготовителя. Допускается указывать приемочные значения в разделе "Правила приемки" (или аналогичном) НД на продукцию. Для МВИ, в которых решение о результате контроля принимается автоматизированным средством контроля, допускается указывать приемочные значения в разделе "Показатели точности измерений" документа, регламентирующего МВИ.
7.2.4 Правила вычисления и представления приемочных значений приведены в приложении Г.
8.1 Если установлены нормы точности и фактическое значение погрешности приемки  согласовано с установленной нормой:
- в соответствии с 7.1 - для сферы ГРОЕИ;
- в соответствии с В.2 Приложения В - вне сферы ГРОЕИ, результат измерения X сравнивают с нормой.
Принимают положительное решение (продукция считается годной или параметры технологического процесса соответствуют установленным требованиям), если:
- нG <= X <= вG - при двустороннем допуске;
- X <= вG - при одностороннем допуске "не более";
- X >= нG - при одностороннем допуске "не менее".
8.2 Если условия 8.1 не выполнены и введены приемочные значения  и/или
 , то при оценке соответствия (приемочном контроле) продукции на предприятии-изготовителе или при контроле параметров технологических процессов для решения вопроса о годности продукции или соответствии параметров технологических процессов результат измерения X сравнивают с приемочным значением.
и/или , то при оценке соответствия (приемочном контроле) продукции на предприятии-изготовителе или при контроле параметров технологических процессов для решения вопроса о годности продукции или соответствии параметров технологических процессов результат измерения X сравнивают с приемочным значением.Принимают положительное решение (продукция считается годной или параметры технологического процесса соответствуют установленным требованиям), если:
-  - при двустороннем допуске;
-  - при одностороннем допуске "не более";
-  - при одностороннем допуске "не менее".
8.3 При входном контроле продукции, проводимом предприятием-потребителем или контрольной организацией, уполномоченной предприятием-потребителем (далее - предприятие-потребитель), результат измерений X сравнивают со значением нормы. Продукция считается годной при выполнении условий 8.1.
8.4 При контроле продукции на предприятии-изготовителе допускается округлять результаты измерений так, чтобы наименьшие разряды числовых значений результатов измерений были такими же (или на один разряд больше), как наименьшие разряды числовых значений абсолютной погрешности приемки.
8.5 При контроле продукции на предприятии-потребителе результаты измерений округляют так, чтобы наименьшие разряды числовых значений результатов измерений были такими же, как наименьшие разряды числовых значений нормы.
Примечание - Это положение не относится к случаю непрерывного контроля распределенных параметров (А.1.3 приложения А).
8.6 Если при контроле, имеющем целью отнесение продукции к той или иной марке, получен результат X, находящийся между границами приемочных значений соседних марок, продукцию относят к более низкой по качеству марке.
8.7 Если результат измерения X при контроле на предприятии-изготовителе находится между G и  , то для окончательного решения о годности продукции (или отнесении продукции к той или иной марке) с целью уменьшения погрешности могут быть проведены дополнительные измерения.
8.7.1 Если используемая при контроле МВИ допускает проведение параллельных определений, могут быть проведены дополнительные параллельные определения с целью уменьшения случайной составляющей погрешности до приемлемого уровня.
Примечание - Аналогичная схема предложена в ГОСТ Р ИСО 10576-1.
8.7.2 Если для продукции характерна значительная неоднородность, а целью контроля является контроль среднего значения параметра по партии, могут быть проведены дополнительный отбор и измерения проб (образцов).
8.8 Правила сопоставления результатов измерений характеристик продукции на предприятии-изготовителе и предприятии-потребителе приведены в приложении Д.
(обязательное)
И ПОКАЗАТЕЛЕЙ ДОСТОВЕРНОСТИ КОНТРОЛЯ
А.1.1 Понятие погрешности приемки связано с характером неоднородности контролируемого параметра в продукции, целями контроля, особенностями СИ или МВИ, применяемых для контроля продукции, и выбранным планом контроля партии продукции.
А.1.2 Характер неоднородности контролируемого параметра в продукции может быть различным:
а) может быть неоднородна характеристика отдельной единицы штучной продукции;
б) могут быть неоднородны различные единицы штучной продукции по отношению друг к другу;
в) продукция может быть нештучной, то есть вся партия может состоять из одной единицы (однородной или неоднородной), например партией является определенная масса порошка диоксида урана.
А.1.3 В зависимости от характера неоднородности отдельных единиц продукции и/или от схемы его измерения контролируемый параметр может рассматриваться как однозначный или как распределенный.
А.1.3.1 Для однозначного (единственного) параметра отсутствует понятие неоднородности единицы продукции. Однозначный параметр описывается единственным значением, которое полностью характеризует свойство (состав) отдельной единицы продукции.
Пример - Масса металлической заготовки; плотность топливной таблетки, измеряемая гидростатическим методом.
А.1.3.2 Для распределенного параметра характерно измерение только части единицы продукции. Для распределенного параметра неоднородность единицы продукции влияет на погрешность приемки и существует понятие представительности пробы и/или выборки проб или представительности контроля единицы штучной продукции. МВИ распределенного параметра должна включать схему контроля единицы штучной продукции или схему отбора проб.
Примеры
1 Плотность топливной таблетки, измеряемая гамма-абсорбционным методом; поскольку гамма-излучение проходит только через часть таблетки, неравноплотность таблетки влияет на погрешность приемки.
2 Полная удельная поверхность порошка диоксида урана; поскольку для измерений отбирается ограниченное количество проб, неоднородность порошка влияет на погрешность приемки.
3 Массовая доля олова в слитке сплава циркония.
4 Характеристики механических свойств образцов, отобранных от металлических труб.
А.1.4 В зависимости от характера неоднородности контролируемого параметра могут быть разные цели контроля и, соответственно, разными способами установлены требования к продукции.
А.1.4.1 Цель контроля - обеспечение требований к однозначному параметру. Норму устанавливают по подразделу 5.3 в виде одностороннего или двустороннего допуска.
А.1.4.2 Цель контроля - обеспечение требуемого значения интегральной характеристики распределенного параметра, как правило, его среднего значения. Норму интегральной характеристики устанавливают в виде одностороннего или двустороннего допуска.
А.1.4.3 Цель контроля - обеспечение требуемой однородности распределенного параметра в единице продукции. Норму устанавливают в виде верхней границы поля допуска для СКО или размаха (разности между максимальным и минимальным значением), характеризующих неоднородность параметра в единице продукции.
А.1.4.4 Цель контроля единицы продукции - обеспечение требований к распределению контролируемого параметра в единице продукции. Норму устанавливают в виде:
б) одностороннего или двустороннего допуска для всех или для заданной доли значений параметра в единице продукции, попадающих в заданный допуском интервал.
Пример - К полной удельной поверхности порошка диоксида урана могут быть установлены требования:
а) к среднему по партии значению (А.1.4.2) в виде нормы: "Среднее значение полной удельной поверхности партии порошка диоксида урана - от 6,5 до 7,0 см2/г";
б) к СКО неоднородности полной удельной поверхности партии порошка (А.1.4.3) в виде нормы: "СКО неоднородности полной удельной поверхности партии порошка диоксида урана не более 0,10 см2/г";
в) к максимальному и минимальному по партии значениям полной удельной поверхности (А.1.4.4) в виде нормы: "Полная удельная поверхность любой части партии порошка диоксида урана - от 6,2 до 7,5 см2/г".
А.1.5 Контроль единиц продукции может быть сплошным или выборочным. В случае выборочного контроля имеет смысл понятие представительности выборки единиц продукции. В случае выборочного контроля в НД на продукцию должен быть описан план контроля, включающий схему отбора единиц, образцов или проб.
А.1.6 Погрешность приемки в общем случае может быть представлена в виде
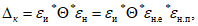
где  - случайная составляющая погрешности измерений без учета влияния неоднородности продукции;
 - неисключенная систематическая составляющая погрешности измерений;
 - погрешность от неоднородности контролируемого параметра (характеристики) в партии продукции, влияющая на результаты приемки продукции, которая в общем случае может быть разделена на две составляющие:
 - погрешность от неоднородности отдельных единиц продукции;
 - погрешность от неоднородности единиц продукции по отношению друг к другу;
* - символ суммирования погрешностей (сложения распределений случайных величин).
Примечание - В методиках количественного химического анализа погрешность от неоднородности контролируемого параметра  также называют погрешностью пробоотбора.
 по определению А.1.4.1;
 , так как контроль сплошной;
погрешность приемки равна погрешности средства измерений (при прямых измерениях) или МВИ, применяемых для контроля продукции
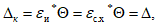 (А.2)
где  - случайная составляющая погрешности методики в условиях сходимости.
А.1.8 В случае сплошного контроля единиц продукции по распределенному параметру, для которого установлена цель контроля по А.1.4.2:
 , причем зависит не только от собственно неоднородности единицы продукции, но и от схемы контроля единицы продукции;
 , так как контроль сплошной;
погрешность приемки равна
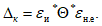
Пример - Контролируется полная удельная поверхность порошка диоксида урана. В НД на продукцию установлены требования к среднему значению полной удельной поверхности всей партии. Случайная составляющая погрешности МВИ определена без учета влияния неоднородности продукции, распределена нормально и равна 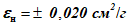 , P = 0,95. Неисключенная систематическая составляющая погрешности МВИ распределена нормально и равна
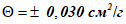 , P = 0,95. Дополнительными исследованиями определена верхняя граница СКО, характеризующего неоднородность партий порошка
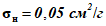 , и показано, что распределение полной удельной поверхности в партиях порошка близко к нормальному. Схема пробоотбора предусматривает случайный отбор из партии n = 12 проб, по результатам измерений которых определяют среднее значение. В этом случае погрешность среднего значения от неоднородности
, P = 0,95. Неисключенная систематическая составляющая погрешности МВИ распределена нормально и равна , P = 0,95. Дополнительными исследованиями определена верхняя граница СКО, характеризующего неоднородность партий порошка , и показано, что распределение полной удельной поверхности в партиях порошка близко к нормальному. Схема пробоотбора предусматривает случайный отбор из партии n = 12 проб, по результатам измерений которых определяют среднее значение. В этом случае погрешность среднего значения от неоднородности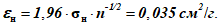 (А.4)
Погрешность приемки для среднего значения равна
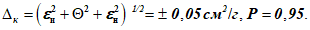 (А.5)
А.1.9 В случае сплошного контроля единиц продукции по распределенному параметру, для которого установлена цель контроля по А.1.4.3, продукцию принимают по требованию к характеристике неоднородности, если верхняя доверительная граница для доверительной вероятности P = 0,95 экспериментально найденного значения характеристики неоднородности вR не превышает нормы неоднородности, установленной в НД вG, то есть
вR = вk(n)·R =< вG, (A.6)
где R - точечная оценка характеристики неоднородности;
вk(n) - коэффициент, учитывающий ограниченность выборки объема n.
В таблице А.1 приведены значения коэффициентов вk для двух наиболее часто встречающихся случаев:
а) случай задания требования к верхней вG границе поля допуска СКО нормально распределенного параметра;
б) случай задания требования к верхней вG границе поля допуска для размаха равномерно распределенного параметра.
Пример - Контролируется полная удельная поверхность партии порошка диоксида урана. В НД на продукцию установлены требования к однородности партии порошка в виде допустимого СКО 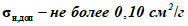 . Составляющие погрешности МВИ, отбор и количество проб такие же, как в примере к А.1.8. По результатам измерений полной удельной поверхности n = 12 проб найдена точечная оценка СКО, характеризующего неоднородность порошка, S = 0,05 см2/г. В этом случае верхняя доверительная граница СКО равна
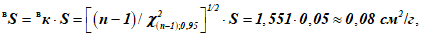 (А.7)
где  - коэффициент, учитывающий ограниченность выборки по таблице А.1 или вычисленный по приведенной формуле;
 - 95%-ный квантиль
 - распределения с (n - 1) степенью свободы.
Поскольку  , партия продукции принимается.
А.1.10 В случае сплошного контроля единиц продукции по распределенному параметру, для которого установлена цель контроля по А.1.4.4:
 ,
 , так как контроль сплошной;
погрешность приемки равна
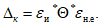
Значение  зависит от вида распределения параметра, n - объема выборки (количества полученных результатов измерений), (1 - P) - принятого уровня значимости и Q - доли значений параметра в единице продукции, выходящей за одну из границ поля допуска (нижнюю нG и верхнюю вG). Значение
 вычисляют по формуле
зависит от вида распределения параметра, n - объема выборки (количества полученных результатов измерений), (1 - P) - принятого уровня значимости и Q - доли значений параметра в единице продукции, выходящей за одну из границ поля допуска (нижнюю нG и верхнюю вG). Значение вычисляют по формуле (A.9)
где Zн.е - установленное при аттестации МВИ значение характеристики неоднородности единицы продукции. Характеристикой неоднородности может являться СКО (для распределения, близкого к нормальному), размах или половина размаха (для распределения, близкого к равномерному).
В таблице А.2 приведена зависимость коэффициента  от объема выборки n для наиболее часто встречающихся случаев равномерного и нормального распределений. Уровень значимости принят равным (1 - P) = 0,05.
Для равномерного распределения в качестве Zн.е принята половина размаха; для нормального распределения - СКО, умноженное на 1,96.
Примеры
1 Контролируется диаметр металлических прутков длиной более 1000 мм. Установлены требования к минимальному и максимальному значениям диаметра в любом сечении прутка. В результате исследований партий продукции выявлено, что распределение диаметра прутка можно считать равномерным с размахом распределения  , P = 1, причем характерная длина, на которой происходит значимое (в сравнении с погрешностью измерений) изменение диаметра, составляет порядка 30 мм. Контроль ведется с помощью рычажной скобы с ценой деления 2 мкм с настройкой по концевым мерам длины. Случайная составляющая погрешности равна половине цены деления
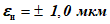 , P = 1 и распределена равномерно. Неисключенная систематическая составляющая погрешности не превышает
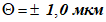 , P = 1. Контроль ведется в n = 6 сечениях прутка, поэтому согласно таблице А.2
, P = 1, причем характерная длина, на которой происходит значимое (в сравнении с погрешностью измерений) изменение диаметра, составляет порядка 30 мм. Контроль ведется с помощью рычажной скобы с ценой деления 2 мкм с настройкой по концевым мерам длины. Случайная составляющая погрешности равна половине цены деления , P = 1 и распределена равномерно. Неисключенная систематическая составляющая погрешности не превышает , P = 1. Контроль ведется в n = 6 сечениях прутка, поэтому согласно таблице А.2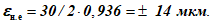 (А.10)
Поскольку  и
 много меньше
 ,
и много меньше ,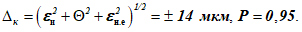 (А.11)
2 Аналогичен примеру 1, но контроль ведут по МВИ, основанной на применении автоматизированного средства измерений, осуществляющего линейное перемещение и вращение прутка и делающего 20 измерений на шаге винтовой линии 2 мм. Случайная составляющая погрешности обусловлена в основном дрейфом аппаратуры, ее распределение можно считать равномерным, а значение равно 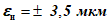 , P = 0,95; неисключенная систематическая составляющая погрешности также распределена равномерно и равна
 , P = 0,95. Поскольку общее количество измерений составляет 10 000, значение коэффициента
 пренебрежимо мало (
 , а
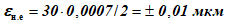 ), то есть погрешностью от неоднородности можно пренебречь. В этом случае
, P = 0,95; неисключенная систематическая составляющая погрешности также распределена равномерно и равна , P = 0,95. Поскольку общее количество измерений составляет 10 000, значение коэффициента пренебрежимо мало (, а ), то есть погрешностью от неоднородности можно пренебречь. В этом случае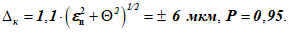 (А.12)
В соответствии с 7.2.2 приемочные значения вводят даже в случае согласованности точности.
Таблица А.1
при контроле неоднородности распределенного параметра
в единице продукции
Объем выборки n | вk для СКО нормального распределения | вk для размаха равномерного распределения | Объем выборки n | вk для СКО нормального распределения | вk для размаха равномерного распределения |
2 | 15,947 | 39,385 | 12 | 1,551 | 1,513 |
3 | 4,415 | 7,420 | 13 | 1,515 | 1,463 |
4 | 2,920 | 4,032 | 14 | 1,485 | 1,422 |
5 | 2,372 | 2,953 | 15 | 1,460 | 1,388 |
6 | 2,089 | 2,393 | 16 | 1,437 | 1,358 |
7 | 1,915 | 2,090 | 17 | 1,418 | 1,333 |
8 | 1,797 | 1,889 | 18 | 1,400 | 1,311 |
9 | 1,711 | 1,753 | 19 | 1,384 | 1,293 |
10 | 1,645 | 1,652 | 20 | 1,370 | 1,275 |
11 | 1,593 | 1,573 | 21 | 1,358 | 1,261 |
А.1.11 При аттестации МВИ, применяемой для контроля продукции, случайную составляющую погрешности в условиях сходимости  по ГОСТ Р 8.932 вычисляют с учетом влияния неоднородности единиц продукции, то есть
 (А.13)
 .
Пример - При измерении плотности топливных таблеток гамма-абсорбционным методом гамма-излучение проходит только через часть таблетки и неравноплотность таблеток вносит вклад в погрешность измерений. При аттестации МВИ случайная составляющая погрешности  должна быть определена с учетом влияния неравноплотности таблеток.
Таблица А.2
единиц продукции  в случае задания требования
к доле Q значений параметра, выходящей за одну
из границ поля допуска (для уровня значимости 0,05)
Объем выборки n | Вид распределения, значение Q | Объем выборки n | Вид распределения, значение Q | ||||
Равномерное, Q = 0 | Нормальное, Q = 0,025 | Нормальное, Q = 0,005 | Равномерное, Q = 0 | Нормальное, Q = 0,025 | Нормальное, Q = 0,005 | ||
1 | 2,262 | 2,187 | 2,561 | 11 | 0,568 | 0,757 | 1,131 |
2 | 1,849 | 1,651 | 2,026 | 12 | 0,526 | 0,723 | 1,097 |
3 | 1,504 | 1,392 | 1,766 | 13 | 0,490 | 0,692 | 1,066 |
4 | 1,255 | 1,232 | 1,606 | 14 | 0,459 | 0,664 | 1,038 |
5 | 1,073 | 1,116 | 1,490 | 15 | 0,431 | 0,637 | 1,011 |
6 | 0,936 | 1,025 | 1,399 | 16 | 0,407 | 0,613 | 0,988 |
7 | 0,829 | 0,953 | 1,327 | 17 | 0,385 | 0,592 | 0,966 |
8 | 0,744 | 0,893 | 1,267 | 18 | 0,365 | 0,569 | 0,943 |
9 | 0,674 | 0,842 | 1,216 | 19 | 0,347 | 0,550 | 0,924 |
10 | 0,616 | 0,798 | 1,172 | 20 | 0,331 | 0,531 | 0,906 |
А.1.12 В обоснованных случаях (трудоемкость экспериментальных исследований, методические трудности, а также в случае большого объема измерений, обеспечивающего представительность контроля) случайная составляющая погрешности МВИ, применяемой для контроля продукции по распределенному параметру, -  может быть определена без учета влияния неоднородности продукции.
В этом случае, если представительность контроля не обеспечена, необходимо проведение специальных исследований по определению характеристик неоднородности единиц продукции.
А.1.13 В случае выборочного контроля единиц продукции по однозначному параметру погрешность приемки вычисляют по общей формуле (А.1) с учетом особенностей А.1.7, А.1.8, А.1.10.
Если объемы выборки и уровень несоответствий в партии продукции согласованы всеми заинтересованными сторонами с учетом общих требований ГОСТ Р 50779.50 и результатов исследований неоднородности продукции, то погрешность приемки принимают равной  .
.Примечание - Из приведенного в разделе 4 ГОСТ Р 50779.50-95 критерия несоответствия по контролируемому показателю качества для изделия (единицы продукции) следует, что указанный стандарт предполагает, что систематическая составляющая погрешности измерения контролируемого показателя для единицы продукции равна нулю (незначима в сравнении со случайной). В то же время случайная составляющая погрешности измерений может быть отлична от нуля. Поэтому если одновременно применяют настоящий стандарт и стандарты, соответствующие общим требованиям ГОСТ Р 50779.50, то при определении погрешности приемки учитывают только систематическую составляющую погрешности, полагая случайные составляющие погрешности измерений единицы продукции равными нулю.
Пример - Контролируется плотность топливных таблеток гидростатическим методом. Составляющие погрешности МВИ равны 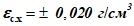 , P = 0,95;
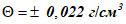 , P = 0,95. Приемку таблеток ведут партиями, причем план выборочного контроля соответствует общим требованиям ГОСТ Р 50779.50. Тогда
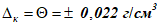 , P = 0,95.
, P = 0,95; , P = 0,95. Приемку таблеток ведут партиями, причем план выборочного контроля соответствует общим требованиям ГОСТ Р 50779.50. Тогда , P = 0,95.А.2 Определение фактического значения погрешности приемки
А.2.1 При определении фактического значения погрешности приемки  в соответствии с А.1 используют значения характеристик погрешности аттестованной МВИ или характеристик погрешности средств измерений, применяемых при контроле, и значения погрешностей от неоднородности
 ,
 ,
 , полученные в результате экспериментальных исследований неоднородности продукции.
в соответствии с А.1 используют значения характеристик погрешности аттестованной МВИ или характеристик погрешности средств измерений, применяемых при контроле, и значения погрешностей от неоднородности , , , полученные в результате экспериментальных исследований неоднородности продукции.А.2.2 При расчете фактического значения погрешности приемки необходимо учитывать область применения МВИ, поскольку значения погрешностей от неоднородности могут быть включены в погрешность МВИ.
Пример - В первом случае в МВИ размера зерна в таблетках из диоксида урана может быть нормирована погрешность измерения размера зерна по всей таблетке, то есть погрешность неоднородности  включена в погрешность МВИ, или может быть нормирована погрешность измерения размера зерна на выбранном участке шлифа таблетки. Во втором случае необходимо проводить специальные исследования с целью определения погрешности от неоднородности и включить ее в погрешность приемки.
А.2.3 При расчете фактического значения погрешности приемки необходимо учитывать цели контроля (А.1.4).
А.3 Показатель достоверности приемки PbaMk
А.3.1 Показатель достоверности приемки PbaMk представляет собой наибольшую вероятность ошибочного признания годным в действительности дефектного образца продукции.
А.3.2 Наибольшая вероятность ошибочного признания годным в действительности дефектного образца продукции PbaMk связана с погрешностью приемки  соотношениями, приведенными в ГОСТ Р 8.932.
А.3.3 Расчет фактического значения PbaMk проводят аналогично ГОСТ Р 8.932, используя фактическое значение погрешности приемки  вместо погрешности измерительного контроля.
(обязательное)
Б.1 При задании двустороннего допуска значения верхней и нижней границ поля допуска должны оканчиваться цифрой в одном разряде. Примеры правильной и недопустимой форм записи приведены в таблице Б.1.
Таблица Б.1
Правильная форма записи | Недопустимая форма записи |
От 2,0 до 2,6 | От 2,0 до 2,60 |
(2,3 +/- 0,3) | (2,3 +/- 0,30) |
(2,0+0,6) | (2,0+0,60) |
 |  |
Б.2 Недопустимо в числовом значении нормы указывать точность ее задания.
Пример - Не имеет смысла запись "не менее (87,5 +/- 0,1)%".
Б.3 При указании в НД требований к нескольким маркам продукции, отличающимся различными значениями параметров продукции (например, содержания какого-либо компонента), указание одностороннего допуска возможно только для крайних марок. Для остальных марок обязательно указывать двусторонний допуск. Примеры правильной и недопустимой форм записи приведены в таблице Б.2.
Таблица Б.2
Правильная форма записи | Недопустимая форма записи |
Марка 1 не менее 95,5% | |
Марка 2 от 92,5% до 95,5% | Марка 2 - не менее 92,5% |
Марка 3 от 89,4% до 92,5% | Марка 3 - не менее 89,4% |
Б.4 В тех случаях, когда норма выражена целым числом, в котором последние цифры нули, следует указать, какие из них значащие.
Пример - Следует записать:
- не более 200 мг/дм3, если значимость в младшем разряде;
- не более 20·101 мг/дм3, если значимость во втором разряде;
- не более 2·102 мг/дм3, если значимость в старшем разряде.
Б.5 Числовые значения норм должны оканчиваться цифрой того же или старшего разряда в отличие от значений характеристик погрешности измерений.
Примеры правильной и недопустимой форм записи значения нормы для погрешности измерений, равной +/- 0,06 г/см3, приведены в таблице Б.3.
Таблица Б.3
Правильная форма записи | Недопустимая форма записи |
От 10,4 до 10,7 г/см3 | От 10,400 до 10,700 г/см3 |
От 10,40 до 10,70 г/см3 |
(обязательное)
В.1 Правила представления норм точности и достоверности аналогичны правилам представления характеристики суммарной погрешности МВИ и характеристики МВИк PbaMm в соответствии с ГОСТ Р 8.932.
В.2 Если в НД нормы точности не указаны, то "по умолчанию" считают  , но не более 0,12·(2D); или PbaMm = 0,05, где r - цена последнего разряда в записи нормы контролируемого параметра, 2D - разность между верхней и нижней границами поля двустороннего допуска, или значение границы одностороннего допуска.
В.3 Вычисленное значение нормы точности  округляют в соответствии со следующим правилом. Округленное значение нормы точности должно состоять из одной или двух значащих цифр. Если первая значащая цифра 1 или 2, то должна присутствовать и вторая значащая цифра от 0 до 9, например 0,20%, 0,0014 мм. Если первая значащая цифра 3 или 4, то должна присутствовать и вторая значащая цифра - 0 или 5, например 0,35%, 0,0040 мм. Если первая значащая цифра больше 4, то вторая значащая цифра должна отсутствовать, например 0,5%, 6 мг/дм3.
Примеры расчета норм точности, заданных "по умолчанию", приведены в таблице В.1.
Таблица В.1
Примеры расчета норм точности, заданных "по умолчанию"
Значения норм параметров | 2D | 0,12·(2D) | 0,6r | Значения норм точности |
От 10,2 до 10,8 | 0,6 | 0,072 | 0,06 | +/- 0,06 |
От 10,2 до 10,7 | 0,5 | 0,06 | 0,06 | +/- 0,06 |
От 10,2 до 10,6 | 0,4 | 0,048 | 0,06 | +/- 0,05 |
От 10,2 до 10,5 | 0,3 | 0,036 | 0,06 | +/- 0,035 |
От 10,2 до 10,4 | 0,2 | 0,024 | 0,06 | +/- 0,024 |
От 10,2 до 10,3 | 0,1 | 0,012 | 0,06 | +/- 0,012 |
Не более 1·10 | 10 | 1,2 | 6 | +/- 1,2 |
Не более 0,1 | 0,1 | 0,012 | 0,06 | +/- 0,012 |
Не более 2 | 2 | 0,24 | 0,6 | +/- 0,24 |
Не более 10 | 10 | 1,2 | 0,6 | +/- 0,6 |
Не более 10,0 | 10 | 1,2 | 0,06 | +/- 0,06 |
Не менее 100 | 100 | 12 | 0,6 | +/- 0,6 |
Не менее 10·101 | 100 | 12 | 6 | +/- 6 |
Не менее 1,0·102 | 100 | 12 | 6 | +/- 6 |
Не менее 1·102 | 100 | 12 | 60 | +/- 12 |
Примечание - Исключением является случай, когда контролируемый параметр в принципе не может превышать 100%.
Пример - При норме "массовая доля основного вещества не менее 98%" норма точности равна 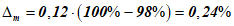 , а не
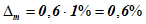 .
, а не .(обязательное)
Г.1 Приемочные значения  вычисляют по формулам:
 (Г.1)
для верхней границы поля допуска;
 (Г.2)
для нижней границы поля допуска.
Г.2 Значение смещения приемочных границ Z

зависит от вида распределения погрешности  , доверительной вероятности P, с которой она определена, и требуемого значения PbaMm. В случае нормального распределения P = 0,95 и PbaMm = 0,05 коэффициент kz равен 0,84. В общем случае приемочные значения определяют с использованием квантилей распределений вероятности погрешности
 .
, доверительной вероятности P, с которой она определена, и требуемого значения PbaMm. В случае нормального распределения P = 0,95 и PbaMm = 0,05 коэффициент kz равен 0,84. В общем случае приемочные значения определяют с использованием квантилей распределений вероятности погрешности .При расчете приемочных значений берут значение погрешности в точке  .
. на
 .
Г.4 Приемочные значения округляют так, чтобы они оканчивались цифрой того же разряда, что и значения погрешности  .
.Пример - Пусть PbaMm = 0,05, норма - от нG = 0,3% до вG = 0,7%.
а) Погрешность  , представленная в абсолютной форме, равна
 , P = 0,95. Тогда приемочные значения будут равны
, представленная в абсолютной форме, равна , P = 0,95. Тогда приемочные значения будут равны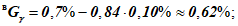
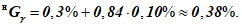
б) Погрешность  , представленная в относительной форме, равна
 , P = 0,95, то есть абсолютная погрешность
 (X - результат измерения). Тогда для нахождения приемочных значений надо решить уравнения
, представленная в относительной форме, равна , P = 0,95, то есть абсолютная погрешность (X - результат измерения). Тогда для нахождения приемочных значений надо решить уравнения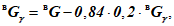
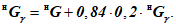
(обязательное)
НА ПРЕДПРИЯТИИ-ИЗГОТОВИТЕЛЕ И ПРЕДПРИЯТИИ-ПОТРЕБИТЕЛЕ
Д.1 Разность результатов измерений параметра одного и того же образца (пробы, единицы) продукции на предприятии-изготовителе X1 и на предприятии-потребителе X2 считают незначимой при выполнении условия
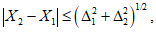 (Д.1)
где  ,
 - погрешности приемки на предприятии-изготовителе и предприятии-потребителе соответственно.
, - погрешности приемки на предприятии-изготовителе и предприятии-потребителе соответственно.Д.2 Введение приемочных значений на предприятии-изготовителе позволяет согласовать результаты контроля продукции на предприятии-изготовителе и предприятии-потребителе.
Пример - На контролируемый параметр продукции установлен односторонний допуск "не более": X <= вG; погрешности 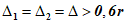 . В этом случае максимальное возможное значение X1, при котором предприятие-изготовитель отнесет образец продукции к годным, равно
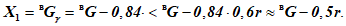 (Д.2)
Максимальное возможное значение X2 при незначимой (Б.1) разности X2 - X1 которое может получить предприятие-потребитель, равно
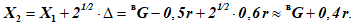 (Д.3)
При этом значении X2 предприятие-потребитель отнесет образец продукции к годным вследствие 8.5, поскольку
X2 = вG + 0,4r < вG + 0,5r. (Д.4)
Д.3 Критерий Д.1 не может быть прямо применен в случае использования для контроля продукции по ГОСТ Р 8.932 следующих типов МВИк:
а) измерительно-преобразовательного типа;
б) альтернативного типа;
в) осуществляющих непрерывный контроль распределенных параметров.
Д.3.1 Для МВИк измерительно-преобразовательного типа значение границы (границ) поля допуска G должно быть выражено в единицах величины выходного сигнала, что необходимо для настройки аппаратуры контроля на предприятии-потребителе с целью согласования результатов входного и выходного контроля. В этом случае возможно выполнение общих правил приемки в соответствии с разделом 8.
Пример - МВИк сплошности труб вихретоковым методом должна обнаруживать дефекты, эквивалентные отверстию в стенке трубы диаметром 0,15 мм. При аттестации МВИк установлено, что для достижения на предприятии-изготовителе PbaMm <= 0,05 необходимо принять  единиц выходного сигнала. Такая величина выходного сигнала соответствует диаметру отверстия не 0,15 мм, а меньшему, например 0,12 мм. На предприятии-потребителе приемка должна осуществляться по норме; для этого необходимо определить величину выходного сигнала, соответствующую диаметру отверстия 0,15 мм, и указать ее в тексте МВИк, например: "...аппаратура контроля настраивается так, чтобы средняя величина выходного сигнала составляла: при выходном контроле (на предприятии-изготовителе) - не более 50 единиц; при входном контроле (на предприятии-потребителе) - (75 +/- 5) единиц".
Д.3.2 Для МВИк альтернативного типа согласование результатов контроля продукции на предприятии-изготовителе и предприятии-потребителе невозможно. Поэтому при разработке новой аппаратуры для применения в МВИк следует стремиться к доступности выходного сигнала, то есть исключать МВИк альтернативного типа.
Д.3.3 Для МВИк, осуществляющих непрерывный контроль распределенных параметров, характерно большое количество измерений (до нескольких тысяч), что может привести к невыполнению критерия (Д.1) в силу вероятностных причин. В связи с этим для таких МВИк приемочные значения вводятся даже в случае согласованности точности (7.2.2).
Д.4 Порядок разрешения противоречий между предприятием-изготовителем и предприятием-потребителем при определении годности продукции
Д.4.1 Противоречия между предприятием-изготовителем и предприятием-потребителем при определении годности продукции могут быть приняты к рассмотрению при обязательном выполнении следующих условий:
а) применяемые для контроля продукции МВИ должны быть аттестованы как на предприятии-изготовителе, так и на предприятии-потребителе;
б) должны быть определены фактические значения погрешности приемки;
в) приемку продукции должны проводить на предприятии-изготовителе и на предприятии-потребителе в соответствии с требованиями раздела 8.
Д.4.2 Если противоречия возникли при выполнении всех условий Д.4.1, то для их разрешения предприятие-изготовитель и предприятие-потребитель создают техническую комиссию с участием своих представителей. В работе технической комиссии также могут быть привлечены представители предприятия - разработчика НД на продукцию предприятия, проводившего аттестацию МВИ, главного научного метрологического центра управляющего органа, других заинтересованных предприятий.
Д.4.3 Комиссия выясняет технические причины возникновения противоречий путем:
а) проверки соответствия партии продукции сопроводительным документам;
б) проверки соответствия планов контроля регламентированным в НД на продукцию;
в) проверки соответствия применяемых средств и методов контроля регламентированным в НД;
г) анализа журналов контроля качества измерений;
д) экспериментальной проверки качества измерений методом шифрованных проб, методом межлабораторного эксперимента и т.д.
Д.4.4 По результатам работы технической комиссии:
а) принимается окончательное решение о годности или негодности продукции;
б) предприятие - разработчик НД на продукцию вносит (при необходимости) корректировки в НД;
в) комиссия вправе обратиться в организацию, проводившую аттестацию МВИ, с предложением о приостановке или отмене действия свидетельства об аттестации МВИ.
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: Федеральный закон "Об обеспечении единства измерений" N 102-ФЗ имеет дату 26.06.2008, а не 26.07.2008. |
Федеральный закон от 26 июля 2008 г. N 102-ФЗ "Об обеспечении единства измерений" | |
Метрологические требования к измерениям, эталонам единиц величин, стандартным образцам, средствам измерений, их составным частям, программному обеспечению, методикам (методам) измерений, применяемым в области использования атомной энергии (утверждены Приказом Государственной корпорации по атомной энергии "Росатом" от 31 октября 2013 г. N 1/10-НПА, зарегистрированы в Минюсте РФ 27 февраля 2014 г., регистрационный N 31442) | |
РМГ 29-2013 Государственная система обеспечения единства измерений. Метрология. Основные термины и определения |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/48/gost_10096.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|