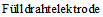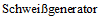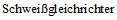Описание
Источник публикации
М.: Стандартинформ, 2020
Примечание к документу
Документ
введен в действие с 01.10.2020.
Название документа
"ГОСТ Р 58906-2020/ISO/TR 25901-4:2016. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Словарь. Часть 4. Дуговая сварка"
(утв. и введен в действие Приказом Росстандарта от 30.06.2020 N 319-ст)
"ГОСТ Р 58906-2020/ISO/TR 25901-4:2016. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Словарь. Часть 4. Дуговая сварка"
(утв. и введен в действие Приказом Росстандарта от 30.06.2020 N 319-ст)
Утвержден и введен в действие
агентства по техническому
регулированию и метрологии
от 30 июня 2020 г. N 319-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
СВАРКА И РОДСТВЕННЫЕ ПРОЦЕССЫ
СЛОВАРЬ
ЧАСТЬ 4
ДУГОВАЯ СВАРКА
Welding and allied processes. Vocabulary.
Part 4. Arc welding
(ISO/TR 25901-4:2016, IDT)
ГОСТ Р 58906-2020/ISO/TR 25901-4:2016
Дата введения
1 октября 2020 года
1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциация "Национальное Агентство Контроля Сварки" (СРО Ассоциация "НАКС") на основе собственного перевода на русский язык англоязычной версии документа, указанного в
пункте 42 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 "Сварка и родственные процессы"
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ
Приказом Федерального агентства по техническому регулированию и метрологии от 30 июня 2020 г. N 319-ст
4 Настоящий стандарт идентичен международному документу ISO/TR 25901-4:2016 "Сварка и родственные процессы. Словарь. Часть 4. Дуговая сварка" (ISO/TR 25901-4:2016 "Welding and allied processes - Vocabulary - Part 4: Arc welding", IDT).
Международный документ разработан Техническим комитетом ISO/TC 44 "Сварка и родственные процессы", подкомитетом SC 7 "Обозначения и термины"
5 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Серия документов ISO/TR 25901 под общим наименованием "Сварка и родственные процессы. Словарь" включает в себя следующие части:
- часть 1. Общие термины;
- часть 3. Сварочные процессы;
- часть 4. Дуговая сварка.
Настоящий стандарт содержит термины и определения применительно к дуговой сварке. Он не содержит термины и определения, относящиеся к специальным процессам или к особенностям сварки и родственных процессов, которые рассматриваются в других частях или в других стандартах ИСО.
В настоящем стандарте термины систематизированы.
Приложение A содержит указатель со всеми терминами, приведенными в алфавитном порядке с ссылочными номерами. Приведен также перевод терминов на французский язык; тем самым охвачены три официальных языка ИСО (английский, французский и русский). Немецкий перевод представлен для информации и под ответственность органа - члена Германии (DIN).
Примечание 1 - Только термины на официальных языках (английском, французском и русском) считаются терминами и определениями ИСО.
Примечание 2 - Все эти термины доступны на платформе ISO Online Browsing Platform (OBP): /template/go.php?url=https://www.iso.org/obp/ui/.
В настоящем стандарте применены следующие термины с соответствующими определениями:
2.1.1
сварка импульсная дуговая плавящимся электродом в активном газе (pulsed MAG welding): Дуговая сварка в активном газе плавящимся электродом с использованием импульсного тока.
Примечание 1 - MAG расшифровывается как Metal Active Gas. Как правило, защитный газ состоит из смеси 0,5% или более кислорода или углекислого газа.
2.1.2
сварка импульсная дуговая плавящимся электродом в инертном газе (pulsed MIG welding): Дуговая сварка в инертном газе плавящимся электродом с использованием импульсного тока.
Примечание 1 - Как правило, защитный газ состоит из аргона, гелия или их смеси.
2.1.3
сварка импульсная дуговая вольфрамовым электродом в инертном газе (pulsed TIG welding): Дуговая сварка в инертном газе вольфрамовым электродом с использованием импульсного тока.
Примечание 1 - Как правило, защитный газ состоит из аргона, гелия или их смеси.
2.1.4
сварка дуговая точечная (arc spot welding): Дуговая сварка, при которой нахлесточное соединение получают проплавлением одной детали через другую, в результате чего образуется шов на прилегающих поверхностях.
2.1.5
сварка дуговая точечная плавящимся электродом в инертном газе (MIG spot welding): Сварка дуговая точечная
(2.1.4) в инертном газе плавящимся электродом.
Примечание 1 - Как правило, защитный газ состоит из аргона, гелия или их смеси.
2.1.6
сварка дуговая точечная вольфрамовым электродом в инертном газе (TIG spot welding): Сварка дуговая точечная
(2.1.4) в инертном газе вольфрамовым электродом.
Примечание 1 - Как правило, защитный газ состоит из аргона, гелия или их смеси.
2.1.7
сварка дуговая микроплазменная (microplasma arc welding): Плазменная дуговая сварка на сварочных токах
(2.2.8) менее 10 А.
2.1.8
сварка по узкому зазору (narrow gap welding): Дуговая сварка, при которой расстояния между кромками основного металла настолько малы, что требуется специализированное сварочное оборудование.
Примечание 1 - В основном используется для соединения изделий большой толщины с целью уменьшения расхода присадочного материала.
2.2.1
сварка с наклоном влево, сварка углом вперед (push technique, forehand welding): Сварка, при которой электрод наклонен в сторону обратную направлению сварки.
Примечание 1 - Угол наклона электрода
(2.2.10) более 90°.
2.2.2
сварка с наклоном вправо, сварка углом назад (pull technique, backhand welding): Сварка, при которой электрод наклонен в сторону, совпадающую с направлением сварки.
Примечание 1 - Угол наклона электрода
(2.2.10) менее или равен 90°.
2.2.3
сварка с поперечными колебаниями (weaving): Сварка, при которой шов выполняется с колебаниями электрода поперек направления сварки.
2.2.4
размах поперечного колебания (weaving width): Ширина зоны поперечных колебаний при сварке с поперечным колебанием
(2.2.3).
2.2.5
амплитуда поперечного колебания (weaving amplitude): Половина размаха поперечного колебания
(2.2.4).
2.2.6
частота поперечного колебания (weaving frequency): Количество колебаний в единицу времени.
2.2.7
шов при сварке с поперечными колебаниями (weave bead): Шов, образующийся при сварке с поперечными колебаниями
(2.2.3).
2.2.8
сварочный ток (welding current): Ток, генерируемый сварочным источником питания в процессе сварки.
2.2.9
рабочий угол наклона электрода (work angle): Угол между осью электрода и поверхностью деталей в плоскости, перпендикулярной к направлению сварки.
2.2.10
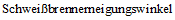
угол между электродом и изделием, угол между горелкой и изделием (electrode angle, torch angle): Угол между осью электрода и продольной осью свариваемого соединения в направлении сварки.
2.2.11
угол отклонения (travel angle): Угол, дополняющий до 90° угол между электродом и изделием
(2.2.10).
2.2.12
скорость подачи проволоки (wire feed rate, wire feed speed): Длина проволоки, расплавляемой в единицу времени.
2.2.13
электрод для сварки методом опирания (contact electrode): Покрытый электрод
(2.4.1) со специальным покрытием, позволяющим опираться на основной металл для лучшего управления длиной дуги
(2.3.12).
2.3 Характеристики сварочного процесса
2.3.1
перенос металла, перенос капель (metal transfer, droplet transfer): Процесс перехода расплавленного электродного металла в сварочную ванну через дугу.
2.3.2
крупнокапельный перенос (globular transfer): Перенос металла
(2.3.1), осуществляемый каплями диаметром более диаметра проволочного электрода
(2.4.9).
2.3.3
струйный перенос (spray transfer): Перенос металла
(2.3.1) в виде быстро ускоряющихся капель диаметром менее диаметра проволочного электрода
(2.4.9).
2.3.4
перенос с короткими замыканиями (dip transfer, short circuiting transfer): Перенос металла
(2.3.1), при котором ток короткого замыкания способствует отрыву расплавленного электродного металла во время короткого замыкания за счет электромагнитного пинч-эффекта.
2.3.5
частота переноса капель (particle transfer frequency, droplet transfer frequency): Число капель, переносимых с конца плавящегося электрода через дугу, в единицу времени.
2.3.6
основная дуга (main arc): При плазменной дуговой сварке дуга, выделяющая теплоту для сварки.
2.3.7
дежурная дуга (pilot arc): Малоамперная дуга между электродом и плазмообразующим соплом плазменной горелки
(2.6.6), служащая для ионизации газа и облегчения зажигания основной дуги
(2.3.6).
2.3.8
дуга прямого действия (transferred arc): Дуга, горящая между электродом плазменной горелки
(2.6.6) и изделием.
2.3.9
дуга косвенного действия (non-transferred arc): Дуга, горящая между электродом и плазмообразующим соплом плазменной горелки
(2.6.6) или металлизационного пистолета.
Примечание 1 - Изделие не является частью электрической цепи.
2.3.10
напряжение дуги (arc voltage): Электрический потенциал между электродом и изделием.
2.3.11
напряжение зажигания дуги (striking voltage): Минимальное напряжение, необходимое для зажигания дуги.
2.3.12
длина дуги (arc length): Расстояние от конца сварочного электрода до поверхности сварочной ванны.
Примечание 1 - В течение сварки плавящимся электродом длина дуги может изменяться в зависимости от процесса переноса металла
(2.3.1) по мере формирования и переноса капель в сварочную ванну.
2.3.13
время горения дуги (arc time, arcing time): Время, в течение которого поддерживается горение дуги.
2.3.14
время импульса (pulse time, pulse duration): Длительность одного импульса.
2.3.15
продолжительность включения (duty cycle, duty factor): Для заданного интервала времени отношение продолжительности непрерывной работы под нагрузкой к общей продолжительности работы.
2.3.16
магнитное дутье (arc blow, magnetic arc blow): Отклонение дуги от заданного направления под воздействием магнитного поля.
2.3.17
расстояние от сопла до изделия (stand-off distance): Расстояние от газового сопла до изделия.
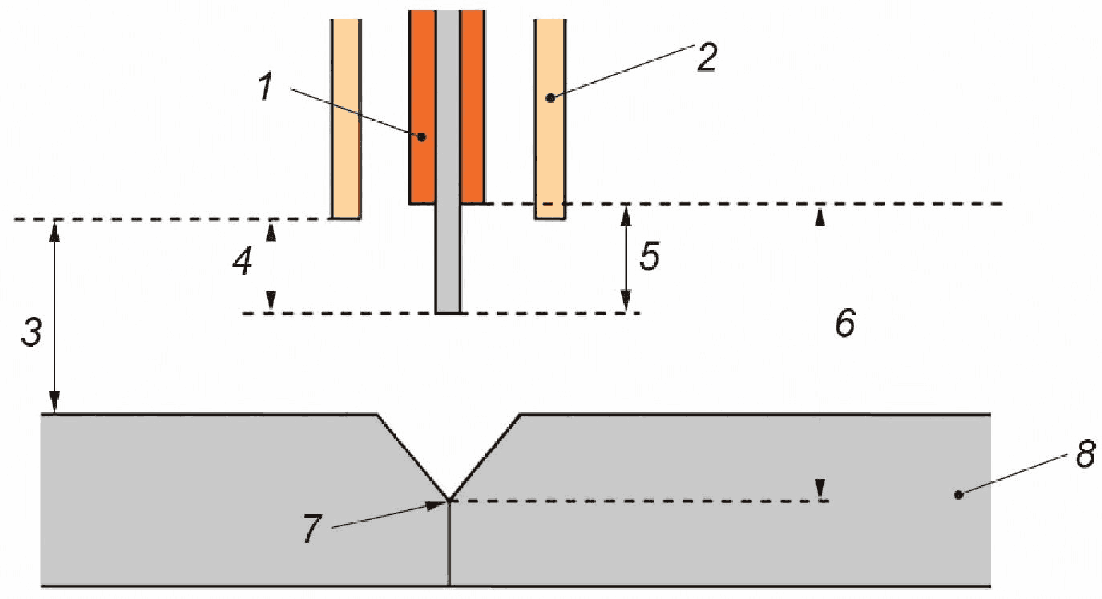
Примечание 1 - Расстояние от сопла до изделия показано на
рисунке 1, позиция 3.
1 - токоподводящий наконечник; 2 - газовое сопло;
3 - расстояние от сопла до изделия; 4 - открытый вылет
электрода; 5 - вылет электрода; 6 - расстояние
от токоподвода до изделия; 7 - место сварки; 8 - изделие
2.3.18
открытый вылет электрода (stickout): Расстояние между газовым соплом и концом проволочного электрода
(2.4.9).
Примечание 1 - Открытый вылет электрода показан на
рисунке 1, позиция 4.
2.3.19
вылет электрода (electrode extension): Расстояние от токоподводящего наконечника
(2.6.2) или цанги
(2.6.1) до конца проволочного электрода
(2.4.9).
Примечание 1 - Вылет электрода показан на
рисунке 1, позиция 5.
2.3.20
расстояние от токоподводящего наконечника до изделия (contact tip distance, contact tube distance): Расстояние между токоподводящим наконечником
(2.6.2) и местом сварки.
Примечание 1 - Расстояние от токоподводящего наконечника до изделия показано на
рисунке 1, позиция 6.
2.3.21
коэффициент наплавки (deposition coefficient): Для определенного электрода масса наплавленного металла при стандартных условиях за ампер-минуту выражается отношением: масса/ток время.
2.3.22
эффективность наплавки (deposition efficiency): Для покрытого электрода
(2.4.1) отношение массы металла, наплавленного при стандартных условиях, к общей израсходованной массе без учета огарка
(2.4.21).
2.3.23
эффективность электрода (effective electrode efficiency): Для покрытого электрода
(2.4.1) отношение массы металла, наплавленного при стандартных условиях, к массе израсходованного электродного стержня.
2.3.24
номинальная эффективность электрода (nominal electrode efficiency): Для покрытого электрода
(2.4.1) отношение массы металла, наплавленного при стандартных условиях, к массе израсходованного стержня номинального диаметра.
2.3.25
коэффициент использования электрода (overall weld metal recovery): Для покрытого электрода
(2.4.1) отношение массы металла, наплавленного при стандартных условиях, к общей массе используемого электрода, включая покрытие и огарок
(2.4.21).
2.3.26
прилипание металла изделия к электроду (electrode pick-up): Загрязнение неплавящегося электрода
(2.4.20) металлом или окалиной в течение сварки.
2.3.27
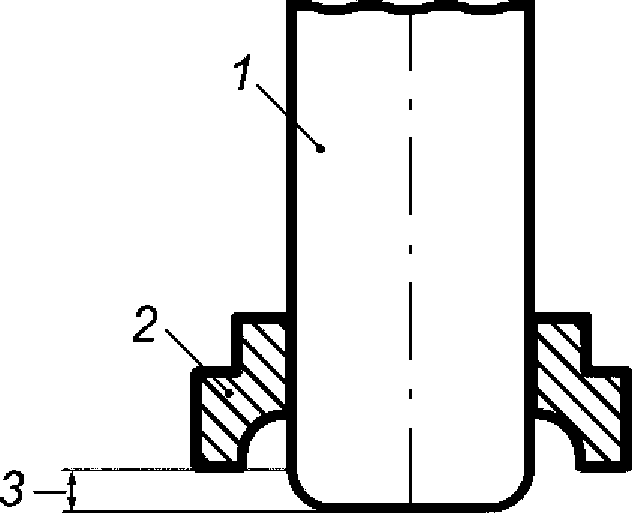
выступ (protrusion): При приварке шпилек начальное расстояние между концом шпильки и торцом механизма крепления.
Примечание 1 - Выступ показан на
рисунке 2, позиция 3.
1 - шпилька; 2 - механизм крепления; 3 - выступ
Рисунок 2 - Пример выступа
2.4.1
электрод покрытый, электрод штучный (covered electrode, stick electrode): Плавящийся электрод в виде стержня, состоящий из металлической сердцевины с покрытием.
2.4.2
электрод с кислым покрытием (acid electrode): Электрод покрытый
(2.4.1), в покрытии которого содержится большая доля кислых материалов.
2.4.3
электрод с основным покрытием (basic electrode): Электрод покрытый
(2.4.1), в покрытии которого содержится большая доля карбоната кальция и фторида.
2.4.4
электрод с целлюлозным покрытием (cellulosic electrode): Электрод покрытый
(2.4.1), в покрытии которого содержится большая доля целлюлозы.
2.4.5
электрод с контролируемым содержанием водорода (hydrogen controlled electrode): Электрод покрытый
(2.4.1), при правильном использовании которого содержание диффузионного водорода в наплавленном металле меньше определенного уровня.
2.4.6
электрод рутиловый (rutile electrode): Электрод покрытый
(2.4.1), в покрытии которого содержится большая доля двуокиси титана.
2.4.7
электрод с железным порошком в покрытии (iron powder electrode): Электрод покрытый
(2.4.1), в покрытии которого содержится большая доля железного порошка для достижения эффективности наплавки
(2.3.22) не менее 100%.
2.4.8
электрод высокоэффективный (high efficiency electrode): Электрод с железным порошком в покрытии
(2.4.7) с эффективностью наплавки
(2.3.22) более 125%.
2.4.9
электрод проволочный (wire electrode): Плавящийся электрод в виде проволоки.
2.4.10
электрод проволочный сплошной (solid wire electrode): Электрод проволочный
(2.4.9) сплошного сечения.
2.4.11
электрод трубчатый (tubular cored electrode): Электрод проволочный
(2.4.9) в виде трубки.
2.4.12
электрод трубчатый с флюсом (flux cored electrode): Электрод трубчатый
(2.4.11), содержащий флюс.
2.4.13
электрод трубчатый с металлическим порошком (metal cored electrode): Электрод трубчатый
(2.4.11), содержащий металлический порошок.
2.4.14
электрод ленточный (strip electrode): Плавящийся электрод в виде ленты.
2.4.15
электрод ленточный сплошного сечения (solid strip electrode): Электрод ленточный
(2.4.14) сплошного сечения.
2.4.16
электрод ленточный порошковый (полый) (cored strip electrode): Электрод ленточный
(2.4.14) с внутренней полостью.
2.4.17
проволока сплошного сечения (solid wire): Присадочная проволока сплошного сечения, не являющаяся частью электрической цепи.
2.4.18
пруток порошковый (трубчатый) (tubular cored rod): Присадочный пруток в форме трубки, не являющийся частью электрической цепи.
2.4.19
проволока порошковая (трубчатая) (tubular cored wire): Присадочная проволока в форме трубки, не являющаяся частью электрической цепи.
2.4.20
электрод неплавящийся (non-consumable electrode): Электрод, который не плавится в процессе сварки.
2.4.21
огарок (stub end, stub): Остаток электрода или присадочного прутка после сварки, который не может быть использован.
2.5 Характеристики сварочного источника питания
2.5.1
статическая характеристика (static characteristic): Зависимость между напряжением и током на выходных зажимах сварочного источника питания при обычной нагрузке.
2.5.2
динамическая характеристика (dynamic characteristic): Зависимость между основными параметрами сварочного источника питания при мгновенном изменении одного из параметров.
2.5.3
падающая характеристика (drooping characteristic): Внешняя статическая характеристика
(2.5.1) сварочного источника питания с отрицательным наклоном не менее 7 В/100 А в нормальном диапазоне сварки.
2.5.4
жесткая характеристика (flat characteristic, constant voltage characteristic): Внешняя статическая характеристика
(2.5.1) источника сварочного тока, которая в нормальном диапазоне сварки такова, что при увеличении тока напряжение либо уменьшается менее чем на 7 В/100 А, либо увеличивается менее чем на 10 В/100 А.
2.5.5
напряжение холостого хода (no-load voltage, open-circuit voltage): Напряжение между выходными зажимами сварочного источника питания при разрыве внешней сварочной цепи, исключая какое-либо напряжение зажигания дуги или стабилизации дуги.
2.6 Сварочное оборудование
2.6.1
цанга (collet): Устройство для зажима неплавящегося электрода
(2.4.20) в сварочной горелке.
2.6.2
токоподводящий наконечник (contact tip, contact tube): Сменная деталь в передней части горелки для подвода сварочного тока
(2.2.8) и направления проволочного электрода
(2.4.9).
2.6.3
сварочный пистолет (welding gun, gun): Горелка с рукояткой, расположенной почти перпендикулярно по отношению к корпусу горелки.
2.6.4
электрододержатель (electrode holder): Инструмент для зажима, направления и подключения покрытого электрода
(2.4.1) к сварочной цепи при электрической изоляции сварщика или сварочного оператора.
2.6.5
сварочная головка (welding head): Узел сварочной машины или робота со встроенной сварочной горелкой.
2.6.6
плазменная горелка (plasma torch): Сварочная горелка с неплавящимся электродом
(2.4.20) и плазмообразующим соплом для создания сжатой плазменной дуги.
2.6.7
сварочный выпрямитель (welding rectifier): Источник питания для дуговой сварки
(2.6.12), состоящий из неподвижного преобразователя переменного тока в сварочный постоянный ток.
2.6.8
сварочный преобразователь (welding converter): Источник питания для дуговой сварки
(2.6.12), состоящий из электрического двигателя и сварочного генератора
(2.6.10).
2.6.9
трансформатор для дуговой сварки (arc welding transformer): Трансформатор, предназначенный для питания сварочной дуги.
2.6.10
сварочный генератор (welding generator): Генератор, предназначенный для питания одной или нескольких сварочных дуг.
2.6.11
сварочный агрегат с двигателем (engine driven welding power source): Сварочный источник для дуговой сварки
(2.6.12), состоящий из двигателя и сварочного генератора
(2.6.10).
2.6.12
источник питания для дуговой сварки (arc welding power source): Оборудование для подачи тока и напряжения с характеристиками, отвечающими требованиям к выполнению дуговой сварки и родственных процессов.
2.6.13
сварочный источник питания с падающей характеристикой (drooping characteristic welding power source): Источник питания для дуговой сварки
(2.6.12) с падающей характеристикой
(2.5.3).
2.6.14
сварочный источник питания с жесткой характеристикой (constant-voltage welding power source): Источник питания для дуговой сварки
(2.6.12) с жесткой характеристикой
(2.5.4).
2.6.15
пенал (quiver): Портативная тара для сохранения покрытых электродов
(2.4.1) сухими.
(справочное)
АЛФАВИТНЫЙ УКАЗАТЕЛЬ ТЕРМИНОВ НА АНГЛИЙСКОМ ЯЗЫКЕ
С ПЕРЕВОДОМ НА ФРАНЦУЗСКИЙ И НЕМЕЦКИЙ ЯЗЫКИ
Английский термин | Номер пункта | Французский перевод | Немецкий перевод |
A |
Acid electrode | |  acide |  Stabelektrode |
Arc blow | | Soufflage  de l'arc | Blaswirkung |
Arc length | | Longueur de l'arc | |
Arc spot welding | | Soudage  l'arc par points | |
Arc time | | Temps d'arc | Lichtbogenbrennzeit |
Arc voltage | | Tension  l'arc | Lichtbogenspannung |
Arc welding power source | | Source de courant de soudage  l'arc | |
Arc welding transformer | | Transformateur de soudage  l'arc | |
Arcing time | |
B |
Backhand welding | |
Basic electrode | |  basique |  Stabelektrode |
C |
Cellulosic electrode | |  cellulosique |  Stabelektrode |
Collet | | Pince  | |
Constant voltage characteristic | |
Constant-voltage welding power source | | Source de courant de soudage   plate; source de courant de soudage  tension constant | |
Contact electrode | | | Kontaktelektrode |
Contact tip | | Tube-contact | Stromkontaktrohr |
Contact tip distance | | Distance tube-contact/point de soudage | Kontaktrohrabstand |
Contact tube | |
Contact tube distance | |
Cored strip electrode | |  en feuillard  | |
Covered electrode | | |  Stabelektrode |
D |
Deposition coefficient | | Coefficient de depot | Abschmelzkoeffizient |
Deposition efficiency | | Rendement global effectif | Abschmelzfaktor |
Dip transfer | | Transfert par courts-circuits |  im Kurzschluss |
Drooping characteristic | |  tombante | Fallende Kennlinie |
Drooping characteristic welding power source | | Source de courant de soudage   tombante | 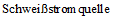 mit fallender |
Droplet transfer | |
Droplet transfer frequency | См. Particle transfer frequency (2.3.5) |
Duty cycle | | Facteur de marche | Einschaltdauer |
Duty factor | |
Dynamic characteristic | |  dynamique | Dynamische Kennlinie |
E |
Effective electrode efficiency | | Rendement effectif d'une  | Effektive Ausbringung |
| | ИС NORMPROD: примечание. Текст дан в соответствии с официальным текстом документа. | |
|
Electrode angle | | Angle d'inclinaison de  ; angle d'inclinaison de la torche | Elektrodenanstellwinkel; 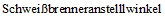 |
Electrode extension | | Longueur de fil libre | Freies Drahtelektrodenende |
Electrode holder | | | Stabelektrodenhalter |
Electrode pick-up | | Encrassement de  | Anlegierung an der Elektrode |
Engine driven welding power source | | Groupe  de soudage | 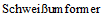 mit Antrieb durch Verbrennungsmotor; |
F |
Flat characteristic | |  plate;  constante | Flach fallende Stromquellenkennlinie |
Flux cored electrode | | Fil  de flux |  Drahtelektrode |
Forehand welding | |
G |
Globular transfer | | Transfert globulaire | |
Gun | |
H |
High efficiency electrode | |   haut rendement | Hochleistungselektrode |
Hydrogen controlled electrode | | | Wasserstoffkontrollierte Stabelektrode |
I |
Iron powder electrode | | Electrode  la poudre de fer | Eisenpulver-Stabelektrode |
M |
Magnetic arc blow | |
Main arc | | Arc principal | Hauptlichtbogen |
Metal cored electrode | | Fil  de  |  Drahtelektrode |
Metal transfer | | Transfert de  | |
Microplasma arc welding | | Soudage microplasma | |
MIG spot welding | | Soudage MIG par points | |
N |
Narrow gap welding | | Soudage sur chanfrein  ; soudage narrow gap | |
No-load voltage | | Tension  vide | Leerlaufspannung |
Nominal electrode efficiency | | Rendement nominal d'une  | Nennausbringung |
Non-consumable electrode | |  non consommable | Nicht abschmelzende Elektrode |
Non-transferred arc | | Arc non  | Nicht  Lichtbogen |
O |
Open-circuit voltage | |
Overall weld metal recovery | | Rendement global | Gesamtausbringung |
P |
Particle transfer frequency | |  de transfert du  | |
Pilot arc | | Arc pilote | Pilotlichtbogen; Hilfslichtbogen; |
Plasma torch | | Torche plasma | Plasmaschweissbrenner |
Protrusion | | | |
Pull technique | | Soudage en tirant; soudage  droite | Schleppendes  |
Pulse duration | |
Pulse time | |  de l'impulsion | Impulszeit |
Pulsed MAG welding | | Soudage MAG  | 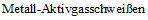 mit Impulslichtbogen |
Pulsed MIG welding | | Soudage MIG  | 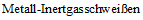 mit Impulslichtbogen |
Pulsed TIG welding | | Soudage TIG  | 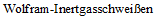 mit Impulslichtbogen |
Push technique | | Soudage en poussant; soudage  gauche | Stechendes  |
Q |
Quiver | | Carquois | |
R |
Rutile electrode | |  au rutile |  Stabelektrode |
S |
Short circuiting transfer | |
Solid strip electrode | |  en feuillard pleine | Massivbandelektrode |
Solid wire | | Fil plein | Massivdraht |
Solid wire electrode | |  plein | Massivdrahtelektrode |
Spray transfer | | Transfert par  | Feintropfiger 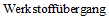 |
Stand-off distance | | Distance  | |
Static characteristic | |  statique | Statische Kennlinie |
Stick electrode | |
Stickout | | Longueur terminale du fil; stickout | Freie 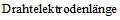 |
Striking voltage | | Tension  | |
Strip electrode | |  en feuillard; feuillard | Bandelektrode |
Stub | |
Stub end | | Chute  | Elektrodenrest |
T |
TIG spot welding | | Soudage TIG par points | |
Torch angle | |
Transferred arc | | Arc  |  Lichtbogen |
Travel angle | | Angle de  | (no German term) (pas de terme allemand) (kein deutscher Begriff) |
Tubular cored electrode | | | |
Tubular cored rod | | Baguette tubulaire  |  ; Rohrstab |
Tubular cored wire | | Fil tubulaire  | |
W |
Weave bead | | Passe large | Pendelraupe |
Weaving | | Balayage | Pendeln; pendelndes  |
Weaving amplitude | | Amplitude de balayage | Pendelausschlag |
Weaving frequency | |  de balayage | Pendelfrequenz |
Weaving width | | Largeur de balayage | Pendelbreite |
Welding converter | | Convertisseur de soudage | 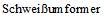 (mit Antrieb durch Elektromotor) |
Welding current | |  de soudage | |
Welding generator | |  de soudage | |
Welding gun | | Pistolet |  ; |
Welding head | |  de soudage | |
Welding rectifier | | Redresseur de soudage | |
Wire electrode | | | Drahtelekrode |
Wire feed rate | | Vitesse de  du fil | Drahtvorschubgeschwindigkeit |
Wire feed speed | |
Work angle | | Angle d'inclinaison | |
(справочное)
АЛФАВИТНЫЙ УКАЗАТЕЛЬ ТЕРМИНОВ, ОТНОСЯЩИХСЯ К ДУГОВОЙ СВАРКЕ
И ОПРЕДЕЛЕННЫХ В ИСО 857-1:1998 И ISO/TR 25901:2007,
НО НЕ ВКЛЮЧЕННЫХ В НАСТОЯЩИЙ СТАНДАРТ
Термины из ISO/TR 25901:2007 и ИСО 857-1:1998, не включенные в настоящий стандарт, приведены ниже, если они устарели, сокращены или вошли в другие части ISO/TR 25901.
Термин | Определение | Источник | Номер |
Д |
Двухэлектродная сварка | См. ИСО 857-1:1998, таблица 3 (количество электродов - два) 1 - изделие; 2 - дуга; 3 - электрод; 4 - источник питания | ИСО 857-1:1998 | 8.2 |
М |
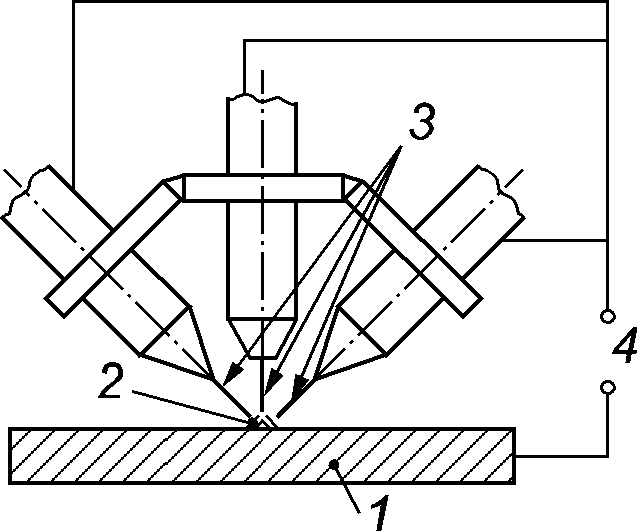
Многоэлектродная сварка | См. ИСО 857-1:1998, таблица 3 (количество электродов больше трех) | ИСО 857-1:1998 | 8.4 |
О |
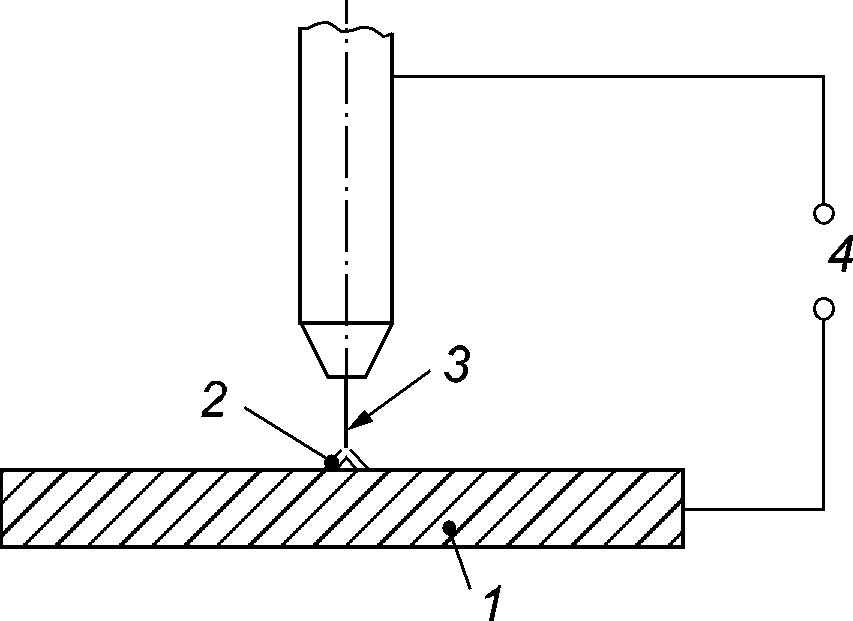
Одноэлектродная сварка | См. ИСО 857-1:1998, таблица 3 (количество электродов - один) 1 - изделие; 2 - дуга; 3 - электрод; 4 - источник питания | ИСО 857-1:1998 | 8.1 |
П |
Погонная энергия | E1 - электрическая энергия, расходуемая на единицу длины шва и вычисляемая по формуле: где U - сварочное напряжение; I - сварочный ток; v - скорость сварки | ИСО 857-1:1998 | 5.2.21 |
С |
Сварка несколькими электродами, смещенными вдоль направления сварки | См. ИСО 857-1:1998, таблица 4 (расположение присадочных металлов или неплавящихся электродов: более двух электродов, смещенных вдоль направления сварки) | ИСО 857-1:1998 | 9.4 |
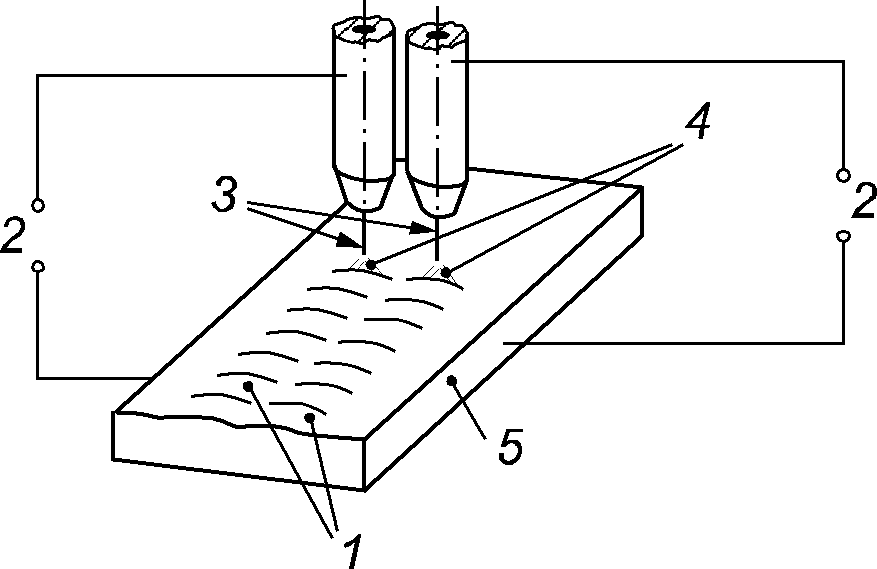
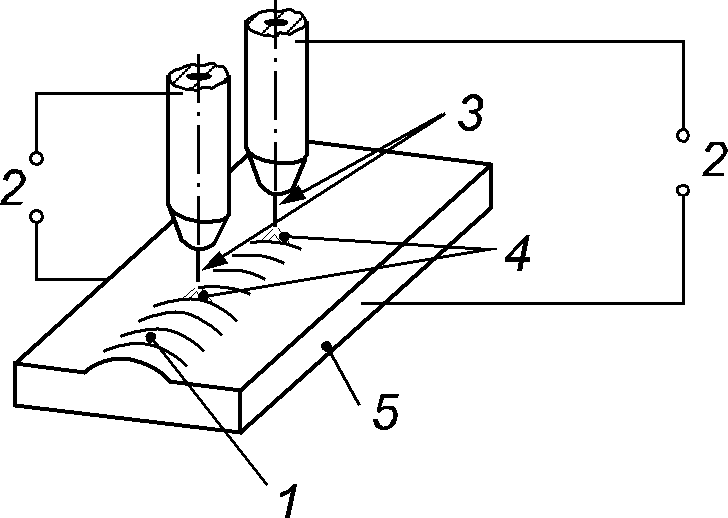
Сварка параллельными электродами | См. ИСО 857-1:1998, таблица 4 (расположение присадочных металлов или неплавящихся электродов: на одной линии, под прямым углом к направлению сварки) 1 - сварной шов; 2 - источник питания; 3 - электрод; 4 - дуга; 5 - изделие | ИСО 857-1:1998 | 9.1 |
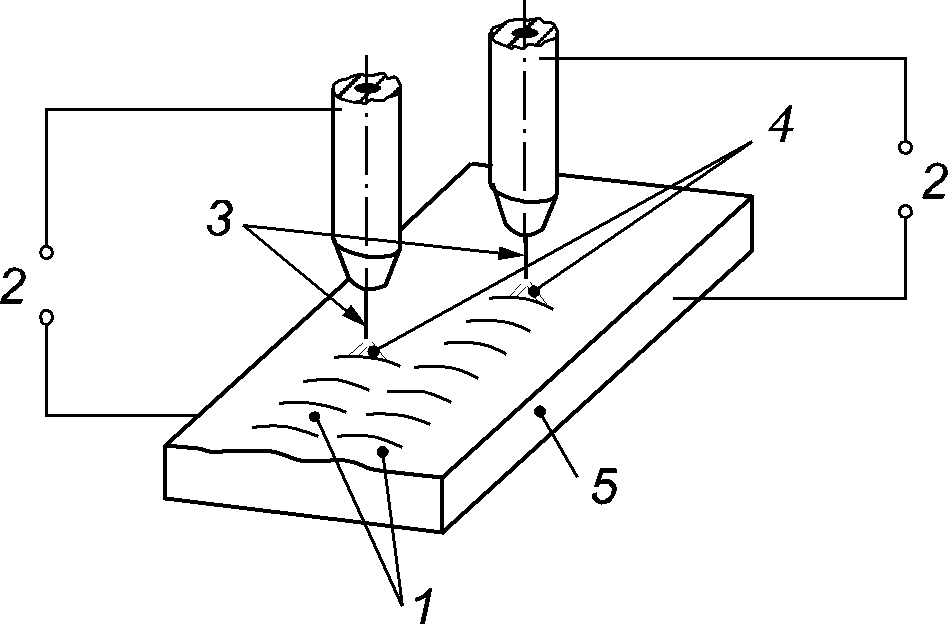
Сварка электродами с продольным и поперечным взаимным смещением | См. ИСО 857-1:1998, таблица 4 (расположение присадочного металла или неплавящихся электродов: рядом, с продольным и поперечным взаимным смещением в направлении сварки) 1 - сварной шов; 2 - источник питания; 3 - электрод; 4 - дуга; 5 - изделие | ИСО 857-1:1998 | 9.2 |
Сварка тандемом | См. ИСО 857-1:1998, таблица 4 (расположение присадочных металлов или неплавящихся электродов: два электрода, расположенных один за другим в направлении сварки) 1 - сварной шов; 2 - источник питания; 3 - электрод; 4 - дуга; 5 - изделие | ИСО 857-1:1998 | 9.3 |
Т |
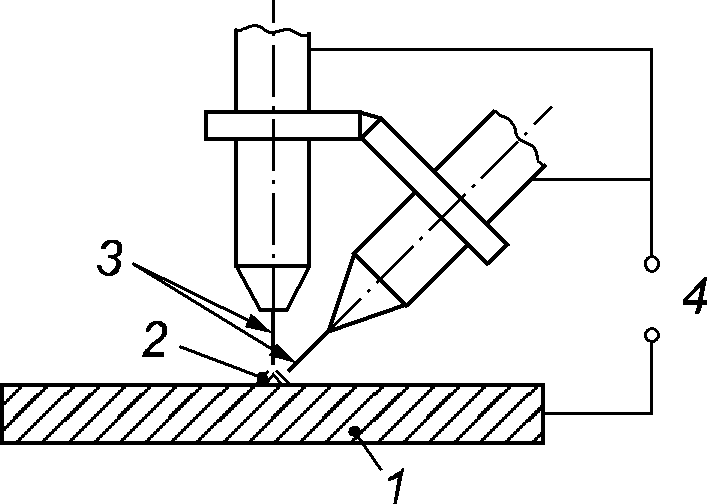
Трехэлектродная сварка | См. ИСО 857-1:1998, таблица 3 (количество электродов - три) 1 - изделие; 2 - присадочный металл; 3 - сварочная головка; 4 - источник питания | ИСО 857-1:1998 | 8.3 |
Э |
Эффективный КПД процесса нагрева |  - отношение эффективной погонной энергии к погонной энергии, вычисляется по формуле: | ИСО 857-1:1998 | 5.2.23 |
[1] | ISO 6520-1 | Welding and allied processes - Classification of geometric imperfections in metallic materials - Part 1: Fusion welding (Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением) |
[2] | ISO 6520-2 | Welding and allied processes - Classification of geometric imperfections in metallic materials - Part 2: Welding with pressure (Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 2. Сварка давлением) |
[3] | ISO 14917 | Thermal spraying - Terminology, classification (Термическое напыление. Термины, классификация) |
[4] | ISO 15296 | Gas welding equipment - Vocabulary - Terms used for gas welding equipment (Оборудование для газовой сварки. Словарь. Термины, применяемые для оборудования для газовой сварки) |
[5] | ISO 17658 | Welding - Imperfections in oxyfuel flame cuts, laser beam cuts and plasma cuts - Terminology (Сварка. Дефекты реза при кислородной, лазерной и плазменной резке. Термины) |
[6] | ISO 17677-1 | Resistance welding - Vocabulary - Part 1: Spot, projection and seam welding (Контактная сварка. Словарь. Часть 1. Точечная, рельефная и шовная сварка) |
[7] | ISO 25239-1 | Friction stir welding - Aluminium - Part 1: Vocabulary (Сварка трением с перемешиванием. Алюминий. Часть 1. Словарь) |
[8] | IEC 60050-851 | International electrotechnical vocabulary - Part 851: Electric welding (Международный электротехнический словарь. Часть 851. Электросварка) |
УДК 621.791:006.354 | |
Ключевые слова: дуговая сварка, термины, словарь |






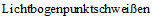







 ;