

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2006 Примечание к документу Документ утратил силу с 28.02.2025. Взамен введен в действие ГОСТ 35006-2023 (Приказ Росстандарта от 11.10.2023 N 1112-ст, ИУС 1, 2024). Документ включен в Перечень стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности железнодорожного подвижного состава", в Перечень стандартов, содержащих правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности железнодорожного подвижного состава" и осуществления оценки соответствия объектов технического регулирования и в Перечень стандартов, содержащих правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности высокоскоростного железнодорожного транспорта" и осуществления оценки соответствия объектов технического регулирования (Решение Комиссии Таможенного союза от 15.07.2011 N 710). Документ введен в действие с 01.07.2006. Название документа "ГОСТ Р 52400-2005. Национальный стандарт Российской Федерации. Резервуары воздушные для тормозов вагонов железных дорог. Общие технические условия" (утв. и введен в действие Приказом Ростехрегулирования от 22.11.2005 N 298-ст) "ГОСТ Р 52400-2005. Национальный стандарт Российской Федерации. Резервуары воздушные для тормозов вагонов железных дорог. Общие технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

ИС NORMPROD: примечание. Приказом Росстандарта от 27.11.2018 N 1035-ст с 1 августа 2019 года введен в действие ГОСТ 7409-2018. |
ГОСТ 7409-90 Вагоны грузовые магистральных железных дорог колеи 1520 мм. Технические условия для разработки технологий получения лакокрасочных покрытий
ГОСТ 7512-82 Контроль неразрушающий. Соединения сварные. Радиографический метод
ГОСТ 8713-79 Сварка под флюсом. Соединения сварные. Основные типы, конструктивные элементы и размеры
ИС NORMPROD: примечание. ГОСТ 12549-2003 утратил силу на территории Российской Федерации с 1 октября 2012 года в связи с введением в действие ГОСТ Р 54893-2012 (Приказ Росстандарта от 26.03.2012 N 29-ст). |
ГОСТ 12549-2003 Вагоны пассажирские магистральных железных дорог колеи 1520 мм. Окраска. Технические условия
ГОСТ 14249-89 Сосуды и аппараты. Нормы и методы расчета на прочность
ГОСТ 14637-89 (ИСО 4995-78) Прокат толстолистовой из углеродистой стали обыкновенного качества. Технические условия
ГОСТ 14771-76 Дуговая сварка в защитном газе. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 14782-86 Контроль неразрушающий. Соединения сварные. Методы ультразвуковые
ГОСТ 15150-69 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 16523-97 Прокат тонколистовой из углеродистой стали качественной и обыкновенного качества общего назначения. Технические условия
ГОСТ 18321-73 Статистический контроль качества. Методы случайного отбора выборок штучной продукции
ГОСТ 18353-79 Контроль неразрушающий. Классификация видов и методов
ГОСТ 19281-89 (ИСО 4950-2-81, ИСО 4950-3-81, ИСО 4951-79, ИСО 4995-78, ИСО 4996-78, ИСО 5952-83) Прокат из стали повышенной прочности. Общие технические условия
ГОСТ 23170-78 Упаковки для изделий машиностроения. Общие требования
ГОСТ 24297-87 Входной контроль продукции. Основные положения
ГОСТ 27947-88 Контроль неразрушающий. Рентгенотелевизионный метод. Общие требования
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов по указателю "Национальные стандарты", составленному по состоянию на 1 января текущего года, и по соответствующим информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться замененным (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
Применение на добровольной основе пункта 3.1 обеспечивает соблюдение требований технического регламента Таможенного союза "О безопасности железнодорожного подвижного состава" (Решение Комиссии Таможенного союза от 15.07.2011 N 710). |
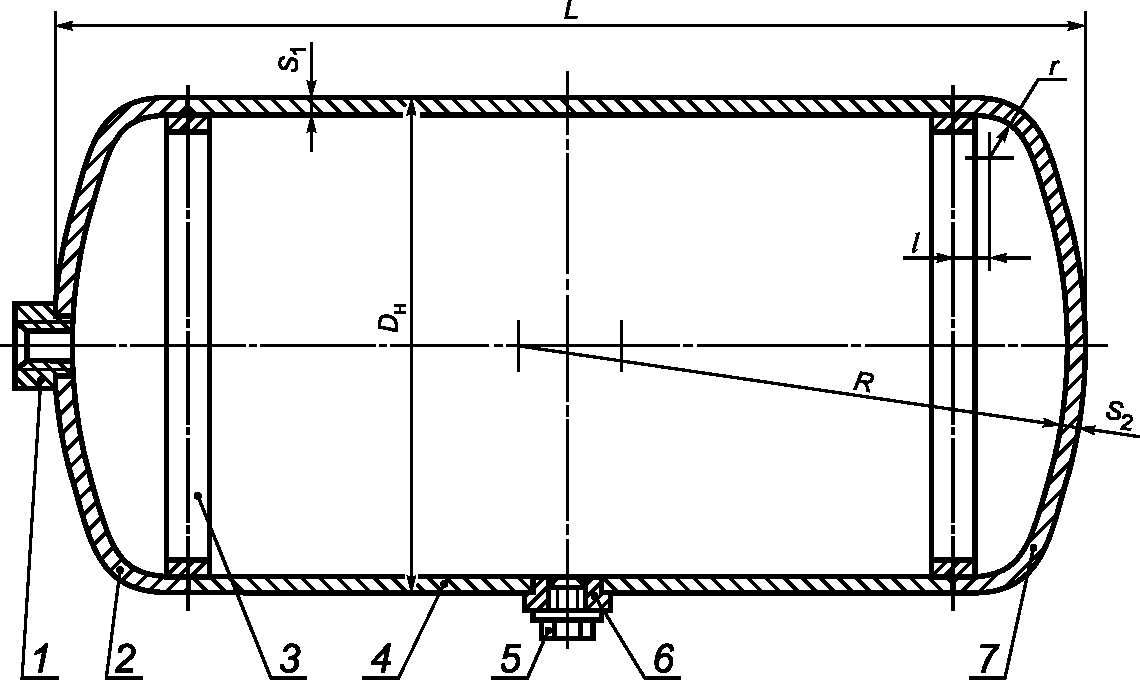
1 - штуцер днища; 2 - днище с отверстием; 3 - подкладное
кольцо; 4 - обечайка; 5 - пробка; 6 - штуцер обечайки;
7 - глухое днище
Типоразмер резервуара | Расчетное давление, МПа (кгс/см2) | Вместимость, л | L | Dн | R | S1 | S2 | r | l | Номинальный размер резьбы штуцера, дюймы | |
мм | мм, не менее | обечайки | днища | ||||||||
Р7-8 | 0,7 (7) | 8 | 210 | 250 | 300 | 2,5 | 3,0 | 0,1R | 16 | 1/2 | 3/4 |
Р7-12 | 12 | 300 | 1/2 | ||||||||
Р7-16 | 16 | 380 | |||||||||
Р7-55 | 55 | 860 | 300 | 1; 3/4 | |||||||
Р7-78 | 78 | 1210 | |||||||||
Р7-100 | 100 | 1510 | 3/4 | ||||||||
Р7-135 | 135 | 1180 | 400 | ||||||||
Р10-20 | 1,0 (10) | 20 | 475 | 250 | 3,9 | 3/8 | |||||
Р10-170 | 170 | 1362 | 416 | 400 | 4,0 | 5,0 | 24 | 3/4 | 1 1/4; 3/4; 1/2 | ||
Примечания 1 Допускаемые отклонения размеров устанавливаются конструкторской документацией на резервуары. 2 Допускается дополнительно устанавливать штуцеры на глухом днище и обечайке по согласованию с потребителем. 3 Допускается по согласованию с заказчиком увеличение толщины обечайки резервуара Р7-78 для грузовых вагонов до 3 мм и днища - до 4 мм. | |||||||||||
3.2 Пример условного обозначения резервуара с расчетным давлением 0,7 МПа (7 кгс/см2), вместимостью 78 л:
Резервуар Р7-78 - ГОСТ Р 52400-2005
3.3 Штуцеры обечайки и днища резервуара должны иметь трубную резьбу по ГОСТ 6357, класс В.
Применение на добровольной основе раздела 4 и пункта 4.1.2 обеспечивает соблюдение требований технического регламента Таможенного союза "О безопасности железнодорожного подвижного состава" (Решение Комиссии Таможенного союза от 15.07.2011 N 710). |
4.1 Общие требования
4.1.1 Резервуары следует изготовлять в соответствии с требованиями настоящего стандарта по конструкторской документации на резервуары.
4.1.2 Резервуары по прочности должны соответствовать ГОСТ 14249.
4.1.3 Резервуары следует изготовлять в исполнении У категории 1 по ГОСТ 15150.
4.2 Требования к конструкции
4.2.1 Отклонения фактической вместимости резервуаров от указанной в таблице 1 не должны превышать 3%.
Днища следует подвергать термообработке, если температура окончания штамповки ниже 700 °C.
4.2.3 На участке малого радиуса отштампованного днища допускается утонение номинальной толщины листа до 10%.
4.2.4 Состояние поверхности обечайки и днища должно отвечать требованиям, установленным стандартами на исходный материал.
Не допускаются дефекты, образующиеся в процессе изготовления обечайки и днища резервуаров, глубиной более 0,2 мм и выводящие толщину металла за пределы минусового допуска на исходный материал.
4.2.5 Гофр цилиндрической части днища не должен превышать 0,5 мм для днища диаметром до 400 мм и 1 мм - диаметром более 400 мм.
4.2.6 Допуск цилиндричности и допуск круглости резервуара не должен превышать допуска на диаметр.
4.2.7 Штуцеры следует приваривать в центре днища и середине обечайки.
Допускается смещение штуцера от центра обечайки, при этом расстояние от поперечного или продольного шва резервуара должно быть не менее 100 мм.
4.2.8 Резьба штуцера и пробки должна быть чистой. Не допускаются нитки с сорванной или неполной резьбой.
4.3 Требования к сварным соединениям
4.3.1 Продольные и кольцевые швы должны быть выполнены встык электродуговой сваркой по ГОСТ 8713 или ГОСТ 14771.
Допускается применение подкладных планок.
Приварку штуцеров допускается выполнять ручной дуговой сваркой или сваркой в среде защитных газов.
Допускается по согласованию с заказчиком применение нестандартных сварных швов.
Применение на добровольной основе пунктов 4.3.2, 4.3.4, 4.3.8, 4.3.9 обеспечивает соблюдение требований технического регламента Таможенного союза "О безопасности железнодорожного подвижного состава" (Решение Комиссии Таможенного союза от 15.07.2011 N 710). |
4.3.2 Механические свойства сварного соединения должны быть не ниже механических свойств основного металла: временное сопротивление - не менее нижнего предела прочности основного металла, относительное удлинение - не менее 18% и ударная вязкость металла шва - не менее 0,8 МДж/м2 (8 кгс·м/см2) при температуре плюс 20 °C и не менее 0,4 МДж/м2 (4 кгс·м/см2) - при температуре минус 20 °C.
4.3.5 Не допускается ведение сварочных работ при изготовлении резервуаров и их элементов при температуре окружающего воздуха ниже 0 °C.
4.3.6 Перед сваркой кромки стыкуемых деталей и прилегающие к ним поверхности металла на расстоянии не менее 20 мм должны быть зачищены до чистого металла.
4.3.7 Конструктивные элементы и размеры сварных швов должны соответствовать ГОСТ 8713 и ГОСТ 14771, нестандартных сварных швов - по конструкторской документации.
- трещины всех видов и направлений в сварном шве, зоне термического влияния и основном металле;
- незаваренные кратеры;
- прожоги сварного шва;
- наплывы;
- подрезы глубиной более 0,1S, протяженностью более 2,0 мм в количестве трех на 100 мм длины шва (S - толщина более тонкого элемента);
- свищи;
- непровар в продольном сварном шве;
- смещение кромок в стыковых сварных швах: в продольных более 0,1S, в кольцевых - более 0,1S + 1,0;
- увод кромок более 0,1S + 3,0;
- поры в виде сплошной сетки;
- скопление пор и включений.
- трещины всех видов и направлений в сварном шве, зоне термического влияния и основном металле;
- непровар в продольном сварном шве;
- непровар в кольцевом сварном шве по сечению более 0,15S;
- поры в виде сплошной сетки;
- скопление пор и включений;
- отдельные поры или шлаковые включения размером более 1,5 мм;
- дефекты в виде пор и шлаковых включений суммарным линейным размером на 100 мм длины шва более 1,5 мм.
Поры размером не более 0,3 мм при оценке не учитывать.
4.4 Требования к материалам
Применение на добровольной основе пункта 4.4.1 обеспечивает соблюдение требований технического регламента Таможенного союза "О безопасности железнодорожного подвижного состава" (Решение Комиссии Таможенного союза от 15.07.2011 N 710). |
- днище, обечайка, подкладные кольца и планки - 10ХНДП, 09Г2С-14, 09Г2-14 по ГОСТ 19281, 15 и 20 по ГОСТ 1050, ГОСТ 1577 и ГОСТ 16523, Ст3сп5 по ГОСТ 380, ГОСТ 14637 и ГОСТ 16523.
По согласованию с заказчиком допускается применение полуспокойной стали тех же марок для резервуаров с расчетным давлением 0,7 МПа (7 кгс/см2);
Допускается изготовление штуцера и пробки из стали марок 15Л, 20Л по ГОСТ 977, пробки из 25Л и 40Л по ГОСТ 977;
- паспортные таблички - Ст0, Ст2, Ст3 - по ГОСТ 380 любой степени раскисления.
4.4.2 Изготовление днища и обечайки резервуара из стали разных марок не допускается.
4.4.3 Марки, сортамент и условия подготовки к использованию сварочных материалов должны обеспечивать выполнение требования 4.3.2.
ИС NORMPROD: примечание. Приказом Росстандарта от 27.11.2018 N 1035-ст с 1 августа 2019 года введен в действие ГОСТ 7409-2018. |
ИС NORMPROD: примечание. ГОСТ 12549-2003 утратил силу на территории Российской Федерации с 1 октября 2012 года в связи с введением в действие ГОСТ Р 54893-2012 (Приказ Росстандарта от 26.03.2012 N 29-ст). |
Перед окраской резервуары должны быть подвергнуты всем видам испытаний и контроля.
Резервуары, являющиеся объектом самостоятельной поставки, допускается окрашивать в один слой грунтовками, эмалями или масляной краской с нанесением остальных слоев при окраске всего вагона.
Назначенный срок службы резервуаров - 20 лет. По истечении срока службы резервуаров эксплуатация их должна быть прекращена. Решение о возможности дальнейшей эксплуатации принимается по результатам обследования технического состояния каждого резервуара.
Применение на добровольной основе пунктов 4.6.1, 4.6.2 обеспечивает соблюдение требований технического регламента Таможенного союза "О безопасности железнодорожного подвижного состава" (Решение Комиссии Таможенного союза от 15.07.2011 N 710). |
4.6.1 На глухом днище или обечайке резервуара должна быть нанесена маркировка, содержащая:
- условный номер или товарный знак предприятия-изготовителя;
- обозначение резервуара;
- номер резервуара по системе нумерации предприятия-изготовителя;
- год и месяц изготовления.
На резервуарах с расчетным давлением 0,7 МПа (7 кгс/см2) маркировку наносят белой масляной краской, с расчетным давлением 1,0 МПа (10 кгс/см2) - выбивают на приварных табличках. Не допускается приварка табличек на деталях резервуара толщиной менее 3,9 мм.
Кроме того, на штуцере обечайки должны быть выбиты номер резервуара, год и месяц изготовления и условный номер или товарный знак предприятия-изготовителя.
Выбивать знаки маркировки непосредственно на обечайке или днище не допускается.
4.6.2 По результатам сертификации резервуаров, являющихся объектом самостоятельной поставки, на резервуаре или в сопроводительной документации должен быть проставлен знак соответствия национальной системы сертификации.
4.7.1 К резервуару в соответствии с договором на поставку прилагается эксплуатационная документация по ГОСТ 2.601 и паспорт. Форма паспорта - по приложению А. По согласованию между изготовителем и заказчиком эксплуатационную документацию допускается прилагать к партии резервуаров, отправляемых по одному адресу.
4.7.2 Сопроводительная документация должна быть упакована по ГОСТ 23170.
5.1 Не допускается установка на резервуарах сваркой или наплавкой дополнительных элементов, кроме предусмотренных настоящим стандартом.
5.2 Сварку должны производить сварщики, аттестованные на право производить сварку на сосудах, работающих под давлением, и имеющие удостоверение установленного образца.
6.1 Для контроля соответствия резервуаров требованиям настоящего стандарта следует проводить приемосдаточные, периодические и типовые испытания по ГОСТ 15.309. Сертификационные испытания проводят в соответствии с требованиями Системы сертификации.
6.2 При приемосдаточных испытаниях подвергают сплошному контролю 4.2.4 - 4.2.8, 4.3.4, 4.3.7 (размер швов), 4.3.8, 4.4.4, 4.6, 4.7 и выборочному контролю 3.1, 3.3, 4.1.1, 4.2.1, 4.3.2, 4.3.3, 5.1. Объем выборки устанавливает изготовитель.
Внутренние дефекты сварных соединений (4.3.9) подвергают сплошному контролю на резервуарах с расчетным давлением 1,0 МПа (10 кгс/см2) и выборочному контролю на резервуарах с расчетным давлением 0,7 МПа (7 кгс/см2). Объем выборки определяют по согласованию с заказчиком.
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: пункт 4.2.9 отсутствует. |
6.3 Требования 4.2.2, 4.2.3, 4.2.9, 4.3.1, 4.3.5, 4.3.6, 4.3.7 (величина взаимного смещения кромок), 4.4.1 - 4.4.3 проверяют при операционном контроле.
6.4 Периодическим испытаниям подвергают вновь изготовленные и выдержавшие приемосдаточные испытания резервуары. Периодические испытания проводят один раз в два года по программе, согласованной с заказчиком.
6.5 При периодических испытаниях резервуары проверяют в полном объеме требований настоящего стандарта, кроме 4.1.2 и 4.5.
6.6 Отбор образцов резервуаров для проведения периодических испытаний проводят методом случайного отбора по ГОСТ 18321. Объем выборки определяют по согласованию с заказчиком.
6.7 Типовым испытаниям подвергают резервуары после внесения изменений в конструкцию или технологию для оценки эффективности и целесообразности вносимых изменений. Решение о проведении типовых испытаний принимает изготовитель по согласованию с заказчиком.
Изменения в конструкции и технологии изготовления резервуаров подтверждаются расчетами по ГОСТ 14249 (4.1.2).
6.8 При типовых испытаниях резервуары проверяют в полном объеме требований настоящего стандарта.
6.9 Результаты проверки и испытаний резервуаров должны быть оформлены в соответствии с ГОСТ 15.309.
Применение на добровольной основе раздела 7, пунктов 7.1, 7.2, 7.3, 7.4, 7.5, 7.6, 7.9 обеспечивает соблюдение требований технических регламентов Таможенного союза "О безопасности железнодорожного подвижного состава" и "О безопасности высокоскоростного железнодорожного транспорта" (Решение Комиссии Таможенного союза от 15.07.2011 N 710). |
7.1 Правильность сборки (3.1, 4.1.1), наличие дефектов (4.2.4, 4.3.8), маркировку (4.6), комплектность (4.7) и сварку (5.2) проверяют визуально при наружном осмотре.
7.2 Соответствие требованиям 3.1, 4.1.1, 4.2.1, 4.2.3 - 4.2.8, 4.3.6, 4.3.7 следует проверять измерительным инструментом и контрольными приспособлениями, обеспечивающими необходимую точность измерений.
При приемосдаточных испытаниях определение механических свойств допускается на контрольных соединениях, выполненных из материалов и по технологии контролируемой партии резервуаров; при периодических испытаниях - на образцах, вырезанных из резервуара, при невозможности выполнения требования 2.8 ГОСТ 6996 - на контрольных соединениях.
7.5 Определение внутренних дефектов в швах сварных соединений (4.3.9) проводят методом просвечивания проникающими излучениями по ГОСТ 7512, класс чувствительности 2, методом ультразвуковой дефектоскопии по ГОСТ 14782 или рентгенотелевизионным методом по ГОСТ 27947. Допускается по согласованию с заказчиком определение внутренних дефектов методом акустической эмиссии по ГОСТ 18353.
Просвечиванию подлежат продольные и кольцевые швы на протяжении не менее 25% общей длины выполненных стыковых соединений резервуара.
Допускается по согласованию с потребителем уменьшение процента от общей длины сварных швов.
7.6 Плотность швов (4.3.4) следует проверять гидравлическим испытанием.
Гидравлическое испытание резервуара следует проводить пробным (полуторным расчетным) давлением, по которым он выдерживается в течение 3 мин, резервуаров вместимостью 170 л - 5 мин.
При испытании проводят технический осмотр резервуара и обстукивание сварных швов деревянным молотком массой 0,5 кг.
Течь, "слезки" и потение при испытании не допускаются.
По согласованию с заказчиком допускается испытание плотности швов пневматическим способом по технологии предприятия-изготовителя, обеспечивающей необходимые меры безопасности.
7.7 Допускаемое отклонение от вместимости резервуара (4.2.1) определяют взвешиванием, как разницу масс полого и максимально заполненного водой резервуара.
7.8 Соответствие резервуара требованиям 4.5 контролируют расчетно-экспериментальным методом.
7.9 Контроль материалов (4.4.1, 4.4.3) следует проводить по сертификатам в соответствии с ГОСТ 24297.
ИС NORMPROD: примечание. Приказом Росстандарта от 27.11.2018 N 1035-ст с 1 августа 2019 года введен в действие ГОСТ 7409-2018. |
ИС NORMPROD: примечание. ГОСТ 12549-2003 утратил силу на территории Российской Федерации с 1 октября 2012 года в связи с введением в действие ГОСТ Р 54893-2012 (Приказ Росстандарта от 26.03.2012 N 29-ст). |
7.10 Качество окраски (4.4.4) следует проверять по ГОСТ 7409 и 12549.
8.1 Резервуары после гидравлических испытаний должны быть очищены от посторонних предметов и остатков сварочных материалов, просушены внутри, отверстия штуцеров должны быть покрыты антикоррозионной смазкой по ГОСТ 9.014 и заглушены технологической пробкой, не нарушающей состояние резьбовой части.
8.2 При транспортировании и хранении резервуары должны быть предохранены от ударов и механических повреждений.
8.3 Условия хранения резервуаров в части воздействия климатических факторов C - по ГОСТ 15150.
9.1 Резервуары следует эксплуатировать в соответствии с требованиями эксплуатационной документации.
9.2 В течение всего срока эксплуатации следует выполнять требование 5.1.
10.1 Предприятие-изготовитель гарантирует соответствие резервуаров требованиям настоящего стандарта при соблюдении правил эксплуатации, хранения и транспортирования.
10.2 Гарантийный срок эксплуатации резервуара - 5 лет со дня ввода в эксплуатацию.
(рекомендуемое)
резервуара воздушного для автотормозов
_______________________________ вагонов
пассажирских, грузовых и т.д.
Резервуар ____________________________________________ по ГОСТ Р 52400-2005
условное обозначение резервуара по стандарту
Предприятие-изготовитель ______________________ Знак соответствия
Месяц и год изготовления _______________________ Системы
Заводской номер ________________________ сертификации
Материал __________________________________________________________________
Толщина обечайки __________________________________________________________
Толщина днища _____________________________________________________________
Расчетное давление, МПа (кгс/см2) _________________________________________
Рабочее давление, МПа (кгс/см2) ___________________________________________
Пробное давление, МПа (кгс/см2) ___________________________________________
Количество штуцеров и размер резьбы в дюймах ______________________________
Назначенный срок службы, лет ______________________________________________
___________________________________________________________________________
запись предприятия-изготовителя о соответствии резервуара
___________________________________________________________________________
требованиям ГОСТ Р по результатам испытания
М.П. Начальник цеха предприятия-изготовителя _______ __________________
подпись инициалы, фамилия
Начальник ОТК _______ __________________
подпись инициалы, фамилия
Ремонтный завод (предприятие) _____________________________________________
Месяц и год поступления в ремонт __________________________________________
Перечень видов освидетельствования и испытаний резервуара
(в соответствии с эксплуатационной документацией) _________________________
___________________________________________________________________________
запись завода (предприятия), проводившего освидетельствование
___________________________________________________________________________
и испытание резервуара при поступлении вагона в ремонт,
___________________________________________________________________________
свидетельствующая о годности резервуара к эксплуатации
М.П Руководитель завода (предприятия) _________ ____________________
подпись инициалы, фамилия
Начальник ОТК _________ ____________________
подпись инициалы, фамилия
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/53/gost_46227.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|