

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2018 Примечание к документу Документ введен в действие с 1 апреля 2019 года. Название документа "ГОСТ Р 58271-2018. Национальный стандарт Российской Федерации. Смеси сухие затирочные. Технические условия" (утв. и введен в действие Приказом Росстандарта от 08.11.2018 N 925-ст) "ГОСТ Р 58271-2018. Национальный стандарт Российской Федерации. Смеси сухие затирочные. Технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Наименование показателя | Требуемое значение |
Влажность сухой смеси, % масс. | Не более 0,5 |
Наибольшая крупность зерен заполнителя, мм | Не более 1/3 от минимальной толщины шва, для которой рекомендуется применять смесь |
Содержание зерен наибольшей крупности, % масс. | Не более 5 |
4.5 Требования к растворным затирочным смесям
Растворные затирочные смеси должны соответствовать требованиям, приведенным в таблице 2.
Таблица 2
Требования к растворным затирочным смесям
Наименование показателя | Требуемое значение | ||
Все классы кроме E и F | Класс F | Класс E | |
Водоудерживающая способность, % масс. | Не менее 95 | ||
Подвижность, мм | Значение подвижности должно соответствовать заявленному производителем. Производитель должен указать метод определения подвижности по ГОСТ 31356 | ||
Сохраняемость первоначальной подвижности, мин | Не менее 40 | Не менее 20 | Не менее 120 |
Время начала схватывания, мин | Не нормируют | Не менее 30 | Не нормируют |
Время конца схватывания, мин | Не более 720 | Не более 90 | Не более 720 |
4.6 Требования к затвердевшим затирочным растворам
Затвердевшие затирочные смеси классов CG1 и CG2 должны соответствовать основным требованиям, приведенным в таблице 3.
Таблица 3
Основные требования к затвердевшим затирочным растворам
Наименование показателя | Требуемое значение |
Предел прочности на растяжение при изгибе, МПа | Не менее 2,5 |
Предел прочности при сжатии, МПа | Не менее 15 |
Предел прочности на растяжение при изгибе после 25 циклов замораживания и оттаивания, МПа | Не менее 2,5 |
Предел прочности при сжатии после 25 циклов замораживания и оттаивания, МПа | Не менее 15 |
Деформация усадки, мм/м | Не более 3 |
Истираемость, мм3 | Не более 2000 |
Капиллярное водопоглощение через 30 мин, г | Не более 5 |
Капиллярное водопоглощение через 240 мин, г | Не более 10 |
Затвердевшие затирочные смеси класса CG2 должны соответствовать одному или более повышенным требованиям, приведенным в таблице 4.
Таблица 4
Повышенные требования к затвердевшим затирочным растворам
Наименование показателя | Класс затирочной смеси | Требуемое значение |
Истираемость, мм3 | A | Не более 1000 |
Капиллярное водопоглощение через 30 мин, г | W | Не более 2 |
Капиллярное водопоглощение через 240 мин, г | Не более 5 |
Для затвердевшей затирочной смеси класса F предел прочности при сжатии в возрасте 6 ч должен составлять не менее 2,5 МПа.
4.7 Требования к материалам, применяемым для изготовления затирочных смесей
4.7.1 Вяжущие, заполнители, наполнители и добавки, применяемые для изготовления затирочных смесей, должны соответствовать действующим стандартам или техническим условиям на эти материалы и обеспечивать получение смесей в соответствии с требованиями настоящего стандарта.
ИС NORMPROD: примечание. Нумерация пунктов дана в соответствии с официальным текстом документа. |
4.7.3 Химические добавки не должны выделять в окружающую среду вредные вещества в количествах, превышающих предельно допустимые концентрации (ПДК). Добавки вводят в сухие смеси в виде водорастворимого порошка, гранул или волокон.
Эффективность применяемых добавок определяют по ГОСТ 30459.
4.7.4 Удельная эффективная активность естественных радионуклидов Aэфф минеральных материалов, применяемых для изготовления затирочных смесей, не должна превышать значений, установленных для класса I по ГОСТ 30108.
4.8 Упаковка и маркировка
4.8.1 Затирочные смеси упаковывают в потребительскую тару (упаковочные единицы). Масса сухой смеси в упаковочной единице не должна превышать 50 кг. Допустимое отклонение массы сухой смеси в одной упаковочной единице принимается по ГОСТ 8.579.
Затирочные смеси могут быть упакованы в мягкие контейнеры "биг-бэги".
Упаковка должна обеспечивать защиту затирочной смеси от увлажнения. Нарушение целостности упаковки не допускается.
4.8.2 Маркировку следует наносить на каждую упаковочную единицу. Маркировка должна быть четкой, не допускающей какого-либо иного толкования в части свойств затирочной смеси. Маркировку наносят несмываемой краской непосредственно на упаковочную единицу или этикетку, приклеенную на упаковку.
4.8.3 На каждую упаковочную единицу должен быть нанесен манипуляционный знак "Беречь от влаги" по ГОСТ 14192.
- наименование и/или товарный знак и адрес предприятия-изготовителя;
- дату изготовления (день, месяц, год);
- условное обозначение затирочной смеси по 4.3;
- массу смеси в упаковочной единице, кг;
- срок хранения, месяцев;
- краткую инструкцию по применению затирочной смеси с указанием объема воды, необходимого для получения растворной смеси требуемой подвижности, л/кг.
При необходимости маркировка может содержать дополнительные данные для полной идентификации затирочной смеси.
4.8.5 Транспортная маркировка осуществляется по ГОСТ 14192.
5.1 Затирочные смеси являются негорючими (группа НГ) пожаровзрывобезопасными материалами.
5.2 Санитарно- и радиационно-гигиеническую безопасность затирочных смесей устанавливают на основании экспертного заключения или свидетельства о государственной регистрации, выданных уполномоченными органами государственного санитарного надзора и оценивают по безопасности смесей или их составляющих.
Безопасность минеральных составляющих смесей (вяжущего, заполнителей, наполнителей, пигментов) оценивают по содержанию радиоактивных веществ; безопасность химических добавок в составе смесей - по санитарно-гигиеническим характеристикам добавок.
5.3 Затирочные смеси не должны выделять во внешнюю среду вредные химические вещества в количествах, превышающих предельно допустимые концентрации (ПДК), утвержденные органами здравоохранения.
5.4 Не допускается сбрасывать затирочные смеси, а также отходы от промывки оборудования в водоемы санитарно-бытового использования и канализацию.
6.1 Затирочные смеси должны быть приняты техническим контролем предприятия-изготовителя. Смеси отпускают и принимают по массе.
6.2 Затирочные смеси принимают партиями. За партию смеси принимают количество смеси одного состава, приготовленной из одних материалов, по одной технологии. Объем партии затирочной смеси устанавливают не более одной суточной выработки.
6.3 Качество затирочных смесей подтверждают приемочным контролем, включающим в себя приемо-сдаточные и периодические испытания.
6.4 При приемо-сдаточных испытаниях каждой партии затирочной смеси определяют:
- влажность, наибольшую крупность зерен заполнителя, содержание зерен наибольшей крупности - для сухих смесей;
- подвижность, время начала схватывания, время конца схватывания - для растворных смесей.
Партию затирочной смеси принимают, если результаты приемо-сдаточных испытаний по всем показателям соответствуют требованиям настоящего стандарта.
При неудовлетворительных результатах приемо-сдаточных испытаний хотя бы по одному показателю проводят повторные испытания на удвоенном количестве смеси, взятой от той же партии. Результаты повторных испытаний являются окончательными и распространяются на всю партию.
6.5 При периодических испытаниях определяют следующие показатели:
- сохраняемость первоначальной подвижности, предел прочности на растяжение при изгибе, предел прочности при сжатии - не реже одного раза в 3 мес;
- деформация усадки, капиллярное водопоглощение через 30 мин, капиллярное водопоглощение через 240 мин - не реже одного раза в 6 мес;
- истираемость, предел прочности при сжатии после циклического замораживания-оттаивания, предел прочности на растяжение при изгибе после циклического замораживания-оттаивания - не реже одного раза в 12 мес.
Периодические испытания проводят также при изменении качества или вида исходных материалов, состава смесей и/или технологии их изготовления.
Результаты периодических испытаний распространяются на все поставляемые партии затирочных смесей до проведения следующих периодических испытаний.
6.6 Радиационно-гигиеническую оценку затирочных смесей допускается проводить на основании паспортных данных поставщиков исходных минеральных материалов.
При отсутствии данных поставщика о содержании естественных радионуклидов в исходных материалах изготовитель затирочных смесей определяет содержание естественных радионуклидов в материалах и/или в смеси не реже одного раза в год, а также при каждой смене поставщика.
6.7 Потребитель имеет право проводить контрольную проверку качества затирочных смесей в соответствии с требованиями и методами, установленными в настоящем стандарте.
6.8 Каждая партия затирочной смеси должна сопровождаться документом о качестве, в котором указывают:
- наименование предприятия-изготовителя;
- условное обозначение затирочной смеси по 4.3;
- номер партии;
- номер и дату выдачи документа о качестве;
- объем партии, кг (т);
- значения основных показателей качества;
- удельную эффективную активность естественных радионуклидов Aэфф;
- обозначение настоящего стандарта.
При экспортно-импортных операциях содержание документа о качестве уточняется в договоре на поставку смеси.
7.1 Отбор точечных проб затирочных смесей для проведения испытаний, подготовку объединенной и лабораторной проб проводят в соответствии с ГОСТ 31356.
7.2 Влажность сухой смеси, наибольшую крупность зерен заполнителя и содержание зерен наибольшей крупности определяют по ГОСТ 8735.
Влажность сухой смеси может быть определена на приборе-анализаторе, если погрешность определения на приборе не превышает +/- 0,1% первоначальной массы навески. Испытание на приборе-анализаторе проводят в соответствии с инструкцией к прибору.
7.3 Водоудерживающую способность, подвижность и сохраняемость первоначальной подвижности определяют по ГОСТ 31356.
7.4 Среднюю плотность затвердевшего раствора определяют в возрасте 28 сут по ГОСТ 5802.
7.5 Время начала схватывания и время конца схватывания определяют по ГОСТ 30744 со следующим дополнением: растворную смесь для проведения испытания готовят с водотвердым отношением, указанным производителем на упаковке.
7.6 Предел прочности на растяжение при изгибе, предел прочности при сжатии, предел прочности на растяжение при изгибе после 25 циклов замораживания и оттаивания, предел прочности при сжатии после 25 циклов замораживания и оттаивания определяют по ГОСТ 31356.
7.7 Капиллярное водопоглощение определяется по методу ГОСТ 31356 со следующими изменениями в разделах проведение и обработка результатов испытаний.
Через 30 мин образцы извлекают из воды, удаляют с поверхности образцов избыток воды влажной тканью и взвешивают с погрешностью +/- 0,01 г. Эти же образцы, сразу после взвешивания, помещают обратно в контейнер и выдерживают еще 210 мин, после чего извлекают из воды, удаляют с поверхности образцов избыток воды влажной тканью и взвешивают с погрешностью +/- 0,01 г.
Водопоглощение W, г, для каждого образца через 30 и 240 мин вычисляют по формуле
W = m2 - m1, (1)
где m1 - масса образца перед испытанием, г;
m2 - масса образца после насыщения водой, г.
За результат испытания принимают среднеарифметическое значение результатов испытаний не менее шести образцов, округленное до 0,1 грамма.
7.8 Деформацию усадки определяют по ГОСТ 24544.
7.9 Истираемость определяют согласно методу в приложении А.
7.10 Методы испытаний материалов, применяемых для приготовления затирочных смесей, должны быть указаны в технологической документации предприятия-изготовителя.
8.1 Транспортирование
8.1.1 Упакованные затирочные смеси перевозят транспортными пакетами автомобильным, железнодорожным транспортом и транспортом других видов в соответствии с правилами перевозки и крепления грузов, действующими на транспорте конкретного вида, и инструкцией изготовителя.
Допускается транспортирование смесей в силосах при условии выполнения требований 8.1.2.
8.1.2 При транспортировании затирочных смесей должны быть приняты меры, исключающие воздействие атмосферных осадков, а также обеспечивающие защиту упаковки от механического повреждения и нарушения целостности.
8.2 Хранение
8.2.1 Затирочные смеси следует хранить в упаковке производителя, обеспечивающей сохранность продукции от увлажнения и потери внешнего вида, в складских помещениях различных типов.
8.2.2 Гарантийный срок хранения упакованных затирочных смесей при хранении в соответствии с 8.2.1 - не менее 12 мес с даты изготовления.
По истечении срока хранения смесь может быть проверена на соответствие требованиям настоящего стандарта. В случае соответствия требованиям настоящего стандарта затирочная смесь может быть использована по назначению.
9.1 Затирочные смеси применяют для заполнения межплиточных швов облицовки, выполненной из керамической плитки, плитки, изготовленной из натурального или искусственного камня, на стенах и полах при внутренних и наружных работах при строительстве, реконструкции и ремонте зданий и сооружений.
9.2 Производство работ с использованием затирочных смесей осуществляют в соответствии с инструкцией производителя (см. 4.8.4).
(обязательное)
Истираемость затвердевшего раствора определяют по объему истертого материала образца под действием трения стального диска с использованием абразивного порошка.
А.1 Средства испытания и вспомогательные устройства
Абразивный порошок - шлифзерно 80 согласно ГОСТ 3647.
Механизм для определения истираемости, состоящий из вращающегося стального диска, воронки абразивного порошка, вентиля, воронки-уровня для равномерной подачи порошка, приспособлений для удерживания образца и системы противовесов (рисунок А.1).
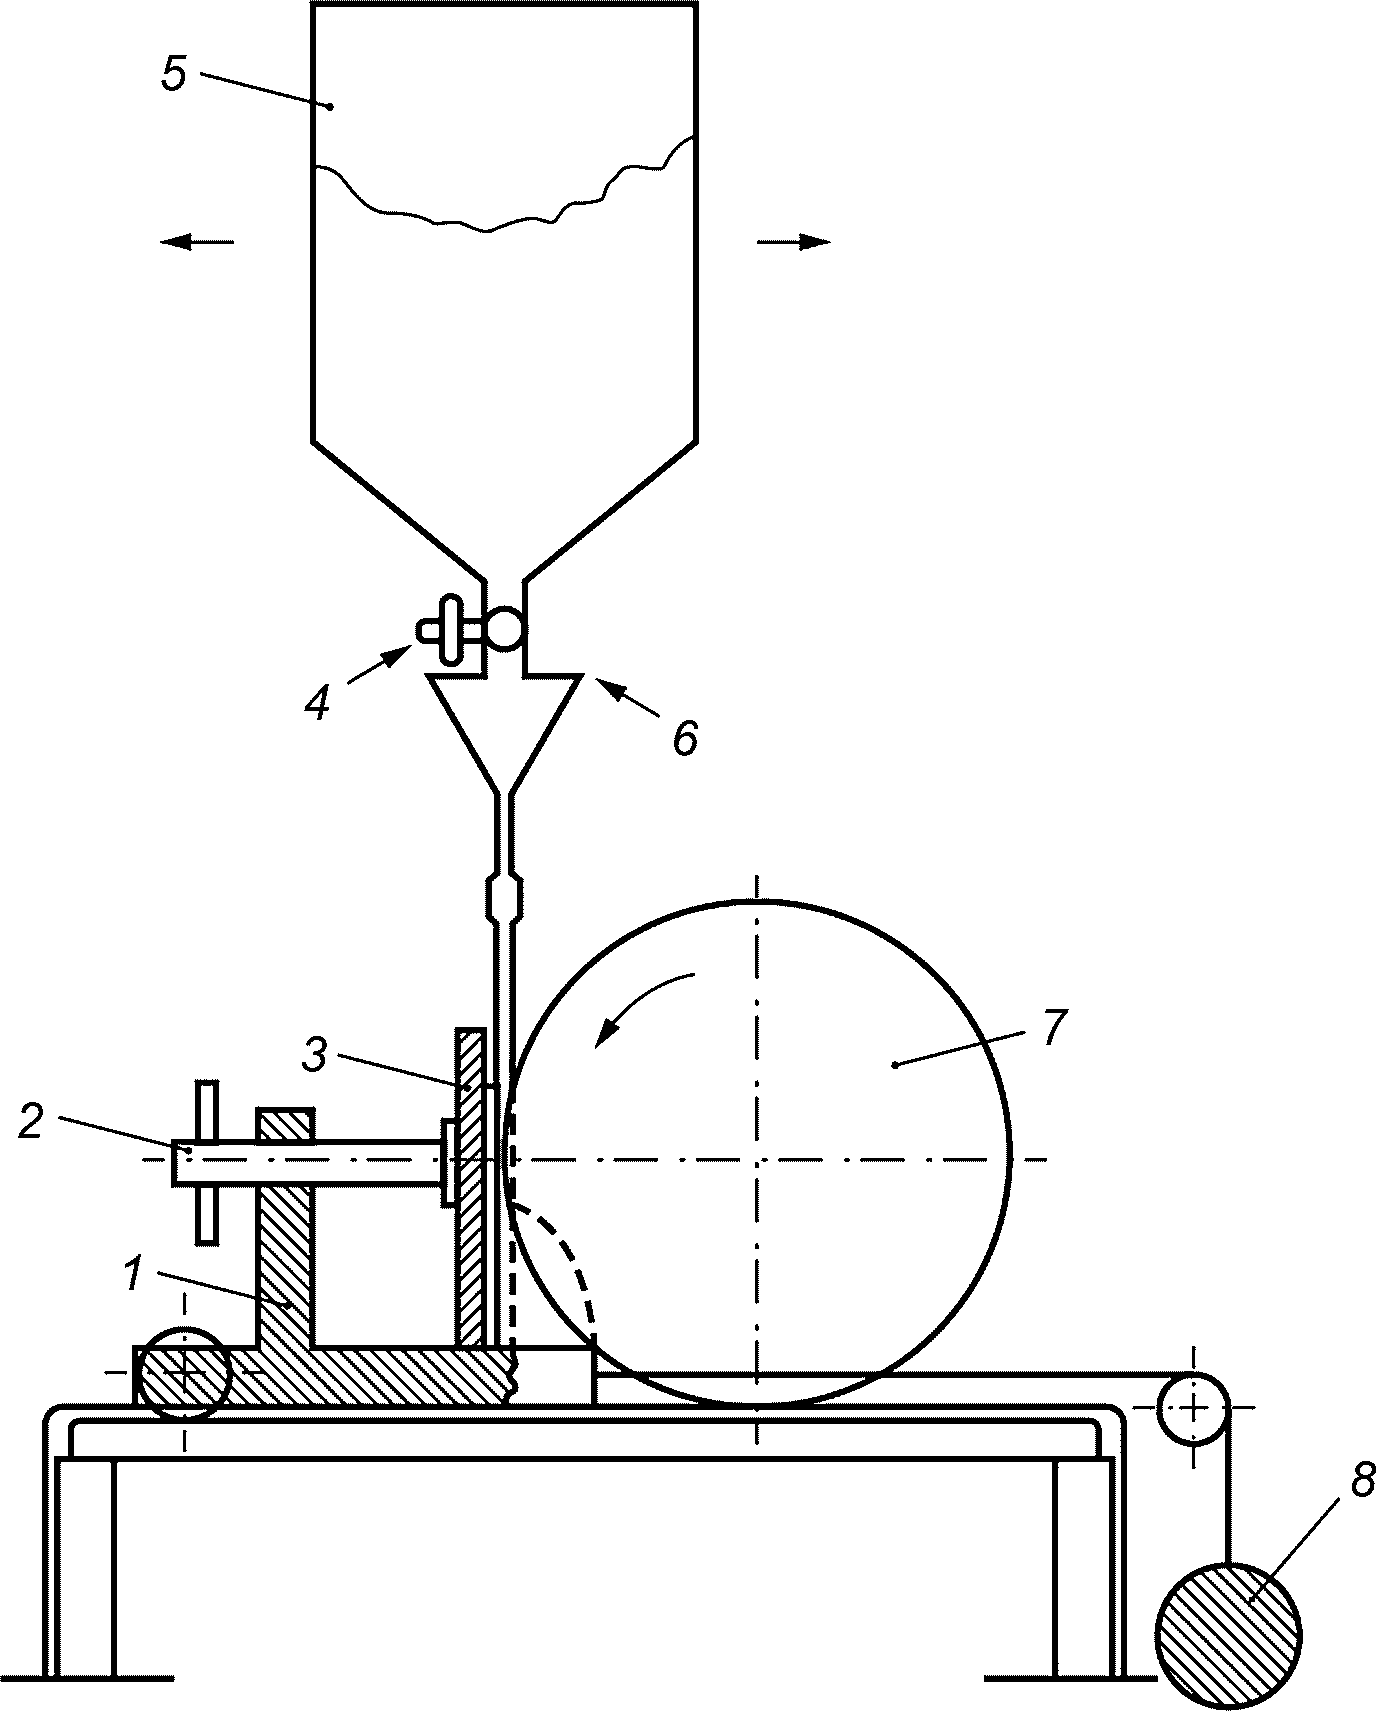
1 - зажимное приспособление для удерживания (фиксации)
образца; 2 - фиксирующий винт; 3 - образец материала;
4 - вентиль регулировки подачи абразивного порошка;
5 - емкость (воронка) для абразивного порошка;
6 - воронка-уровень для равномерной подачи
абразивного порошка; 7 - стальной диск;
8 - противовес
для определения истираемости
Гладкий жесткий невпитывающий шаблон из пластика или металла с внутренними размерами (100 +/- 1) x (100 +/- 1) x (10 +/- 1) мм, имеющий в прямоугольной проекции вид квадрата.
Штангенциркуль, обеспечивающий точность измерений до 0,1 мм по ГОСТ 166.
Гладкая жесткая твердая невпитывающая пластина размерами не менее (120 +/- 1) x (120 +/- 1) x (10 +/- 1) мм.
Полиэтиленовая пленка.
Стеклянная пластина размерами не менее (100 +/- 1) x (100 +/- 1) x (6 +/- 1) мм.
Шкаф для выдержки образцов в условиях естественного твердения, обеспечивающий поддержание температуры окружающей среды (20 +/- 2) °C, относительной влажности воздуха (60 +/- 10)% и скорости циркуляции воздуха менее 2 м/с.
Камера нормального твердения, обеспечивающая поддержание температуры окружающей среды (20 +/- 2) °C и относительной влажности воздуха (95 +/- 5)%.
А.2 Подготовка к испытанию
А.2.1 Растворную смесь готовят по ГОСТ 31356.
А.2.2 На твердой ровной жесткой пластине выстилают полиэтиленовую пленку и устанавливают на нее шаблон, который заполняют растворной смесью. Избыток смеси срезают тонкой металлической линейкой для достижения ровной поверхности. После начала схватывания смеси проводят тонким узким шпателем между стенками шаблона и образцом. Образцы помещают в камеру нормального твердения. Число образцов должно быть не менее двух.
А.2.3 Через 24 ч образец осторожно извлекается из шаблона и хранится в шкафу для выдержки образцов в условиях естественного твердения в течение 27 сут.
А.3 Проведение испытания
А.3.1 Перед проведением испытания все тестируемые материалы должны выдерживаться в условиях естественного твердения не менее 24 ч.
А.3.2 Образец фиксируют зажимным приспособлением таким образом, чтобы он центральной частью касался вращающегося стального диска. Подачу абразивного материала настраивают таким образом, чтобы за 100 оборотов диска на зону истирания равномерно подавалось (200 +/- 10) г абразивного порошка.
А.3.3 Испытательная машина запускается на цикл в 50 оборотов стального диска. После этого образец извлекают из зажимов и с помощью штангенциркуля измеряют длину хорды с точностью до 0,5 мм. Для каждого образца проводится два цикла по 50 оборотов - по одному на верхней и нижней поверхности образца.
А.4 Обработка результатов испытания
Истираемость материала определяется как объем материала, стертого (удаленного) с поверхности образца стальным диском при помощи абразивного порошка в кубических миллиметрах. Этот объем рассчитывается исходя из длины хорды шлифовальной дорожки по формуле
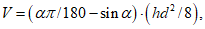 (А.1)
где 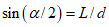 (значение
 определяют в градусах по таблицам Брадиса);
(значение определяют в градусах по таблицам Брадиса);d - диаметр вращающегося стального диска, мм;
h - толщина вращающегося стального диска, мм;
 - угол в центре диска, противолежащий хорде, градусы (рисунок А.2);
L - длина хорды, мм.
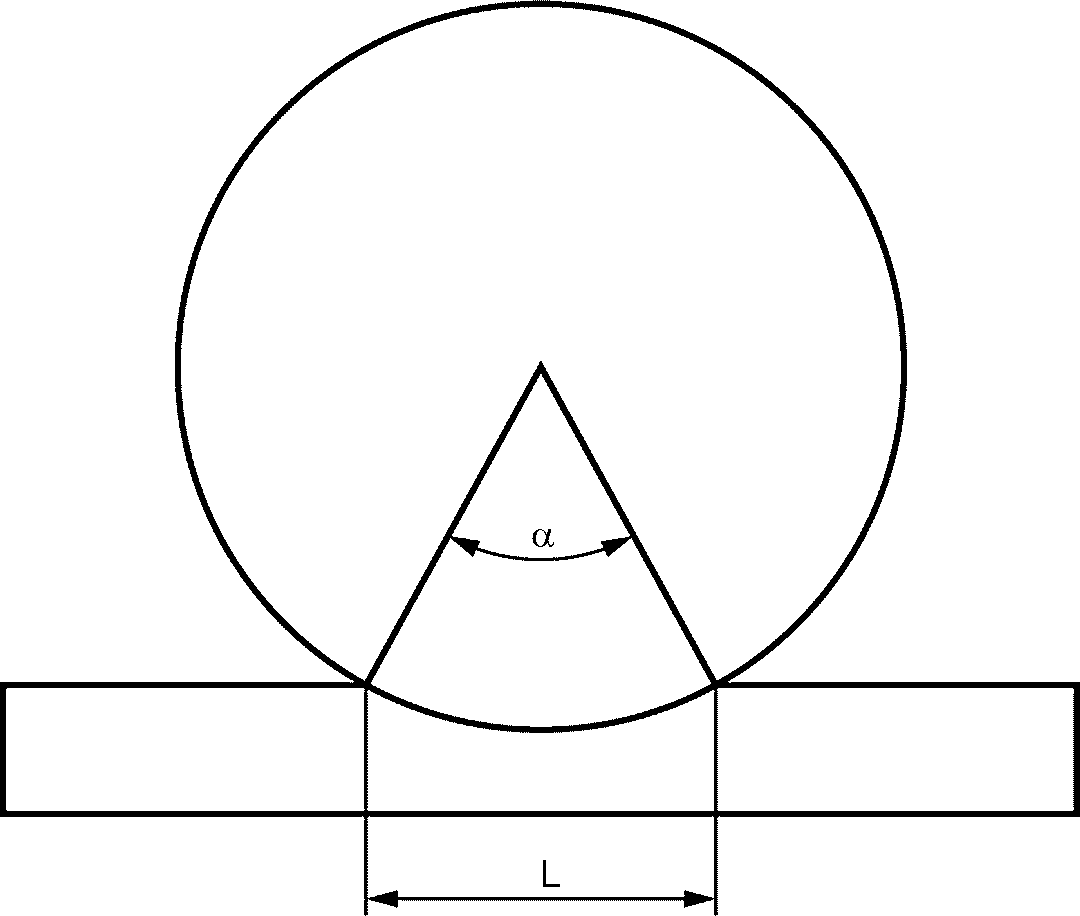
В таблице А.1 приведены некоторые приблизительные значения зависимости объема истертого материала V от длины хорды L.
Для каждого образца определяют объем истертого материала по каждой дорожке и вычисляют среднее значение. За истираемость испытуемого материала принимают среднее арифметическое значение истираемости двух образцов.
Таблица А.1
истертого материала от длины хорды
L, мм | V, мм3 | L, мм | V, мм3 | L, мм | V, мм3 | L, мм | V, мм3 | L, мм | V, мм3 |
20,0 | 67 | 30,0 | 227 | 40,0 | 540 | 50,0 | 1062 | 60,0 | 1851 |
20,5 | 72 | 30,5 | 238 | 40,5 | 561 | 50,5 | 1094 | 60,5 | 1899 |
21,0 | 77 | 31,0 | 250 | 41,0 | 582 | 51,0 | 1128 | 61,0 | 1947 |
21,5 | 83 | 31,5 | 262 | 41,5 | 603 | 51,5 | 1162 | 61,5 | 1996 |
22,0 | 90 | 32,0 | 275 | 42,0 | 626 | 52,0 | 1196 | 62,0 | 2046 |
22,5 | 95 | 32,5 | 288 | 42,5 | 649 | 52,5 | 1232 | 62,5 | 2097 |
23,0 | 102 | 33,0 | 302 | 43,0 | 672 | 53,0 | 1268 | 63,0 | 2149 |
23,5 | 109 | 33,5 | 316 | 43,5 | 696 | 53,5 | 1305 | 63,5 | 2202 |
24,0 | 116 | 34,0 | 330 | 44,0 | 720 | 54,0 | 1342 | 64,0 | 2256 |
24,5 | 123 | 34,5 | 345 | 44,5 | 746 | 54,5 | 1380 | 64,5 | 2310 |
25,0 | 131 | 35,0 | 361 | 45,0 | 771 | 55,0 | 1419 | 65,0 | 2365 |
25,5 | 139 | 35,5 | 376 | 45,5 | 798 | 55,5 | 1459 | 65,5 | 2422 |
26,0 | 147 | 36,0 | 393 | 46,0 | 824 | 56,0 | 1499 | 66,0 | 2479 |
26,5 | 156 | 36,5 | 409 | 46,5 | 852 | 56,5 | 1541 | 66,5 | 2537 |
27,0 | 165 | 37,0 | 427 | 47,0 | 880 | 57,0 | 1583 | 67,0 | 2596 |
27,5 | 174 | 37,5 | 444 | 47,5 | 909 | 57,5 | 1625 | 67,5 | 2656 |
28,0 | 184 | 38,0 | 462 | 48,0 | 938 | 58,0 | 1669 | 68,0 | 2717 |
28,5 | 194 | 38,5 | 481 | 48,5 | 968 | 58,5 | 1713 | 68,5 | 2779 |
29,0 | 205 | 39,0 | 500 | 49,0 | 999 | 59,0 | 1758 | 69,0 | 2842 |
29,5 | 215 | 39,5 | 520 | 49,5 | 1030 | 59,5 | 1804 | 69,5 | 2906 |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/6/gost_14834.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|