

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2016 Примечание к документу Документ и его отдельные положения включены в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов (п. п. 1207, 1209, 1231), содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности железнодорожного подвижного состава (ТР ТС 001/2011) и осуществления оценки соответствия объектов технического регулирования, в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов (п. п. 355, 608, 852), содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности высокоскоростного железнодорожного транспорта" (ТР ТС 002/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 16.07.2024 N 81). Документ включен в Перечень международных и региональных (межгосударственных) стандартов (п. п. 36, 72, 117, 145), а в случае их отсутствия - национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Евразийского экономического союза "О требованиях к магистральным трубопроводам для транспортирования жидких и газообразных углеводородов" (ТР ЕАЭС 049/2020) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 29.11.2021 N 162). Документ введен в действие с 01.06.2016. Название документа "ГОСТ Р 56512-2015. Национальный стандарт Российской Федерации. Контроль неразрушающий. Магнитопорошковый метод. Типовые технологические процессы" (утв. и введен в действие Приказом Росстандарта от 06.07.2015 N 875-ст) "ГОСТ Р 56512-2015. Национальный стандарт Российской Федерации. Контроль неразрушающий. Магнитопорошковый метод. Типовые технологические процессы"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 с учетом угла
 между направлением магнитного поля и плоскостью ожидаемых дефектов по соотношению:

 , (4)
 увеличения задаваемой напряженности магнитного поля в зависимости от угла между направлением магнитного поля и плоскостью дефектов равен:
Угол между направлением магнитного поля и плоскостью дефектов | Коэффициент  увеличения задаваемой напряженности магнитного поля |
60° | 1,15 |
50° | 1,30 |
40° | 1,56 |
30° | 2,00 |
Если вероятное направление распространения ожидаемых дефектов неизвестно, материал объекта намагничивают в двух взаимно перпендикулярных или трех направлениях или же применяют комбинированное намагничивание.
12.6 При циркулярном намагничивании магнитный поток весь свой путь проходит в материале проверяемого объекта. Циркулярное намагничивание осуществляют путем пропускания тока по всей поверхности или по всему объему материала контролируемого объекта либо по его части или же по центральному проводнику (стержню, кабелю), проходящему через сквозное отверстие в объекте. Рекомендуется размещать стержень по оси этого отверстия. Допускается проводить намагничивание одновременно нескольких полых объектов, надетых на стержень.
При циркулярном намагничивании преимущественно обнаруживаются дефекты продольной ориентации (распространяющиеся вдоль направления намагничивающего тока) и радиально направленные дефекты на торцевых поверхностях объектов. Выявление поперечных дефектов не гарантируется.
12.7 Циркулярное намагничивание при контроле внутренних поверхностей объектов проводят путем пропускания тока по вставленному в отверстие стержню, покрытому изоляционным материалом.
Продольное намагничивание таких объектов выполняют с применением соленоида, вставляемого во внутреннюю полость объектов.
12.8 При продольном (полюсном) намагничивании магнитный поток одну часть пути проходит в материале объекта контроля, другую - по воздуху. На объекте образуются магнитные полюсы. Продольное намагничивание осуществляют с помощью соленоидов, обмоток гибким кабелем, электромагнитов или намагничивающих устройств на постоянных магнитах.
При продольном намагничивании преимущественно обнаруживаются дефекты поперечной ориентации, т.е. распространяющиеся перпендикулярно оси соленоидов, обмоток кабелем и линий, соединяющих полюсные наконечники электромагнитов или устройств на постоянных магнитах. Выявление продольных дефектов не гарантируется.
Постоянные магниты могут входить в состав портативных переносных дефектоскопов и использоваться при локальном контроле объектов, в том числе конструктивно сложных и крупногабаритных, в цеховых, полевых, стапельных и других условиях.
12.9 Индукционное циркулярное намагничивание осуществляют путем возбуждения в материале объекта контроля электрического тока, полем которого объект намагничивается. Индукционное намагничивание применяют для выявления кольцевых дефектов, расположенных на боковых, внешней и внутренней поверхностях объекта контроля.
12.10 При намагничивании объектов применяют следующие виды электрического тока: импульсный, постоянный, переменный однофазный или трехфазный, выпрямленный однополупериодный или двухполупериодный, выпрямленный трехфазный, в том числе с фазовой регулировкой силы тока. При намагничивании переменным или импульсным током намагничивается поверхностный слой объекта контроля, что позволяет выявить только поверхностные дефекты. При намагничивании постоянным или выпрямленным током намагничиваются поверхностный и подповерхностный слои, что позволяет выявлять как поверхностные, так и подповерхностные дефекты (на глубине до 2 мм).
12.11 Комбинированное намагничивание осуществляют путем наложения на объект контроля двух или более различно направленных магнитных полей.
При комбинированном намагничивании используют:
- переменные синусоидальные, выпрямленные одно- или двухполупериодные магнитные поля, постоянное магнитное поле в сочетании с каким-либо переменным;
- однополупериодные выпрямленные магнитные поля, сдвинутые по фазе на 120°.
12.12 Намагничивание вращающимся магнитным полем осуществляется полем электрического тока, возбуждаемого в объекте контроля. Его выполняют в соленоидах типа статора асинхронного двигателя. Намагничивание вращающимся полем применяют при контроле СОН объектов с большим размагничивающим фактором, с ограниченными контактными площадками, объектов сложной формы и/или с нетокопроводящими покрытиями.
12.13 Значение тока при циркулярном намагничивании определяют в зависимости от требуемого значения тангенциальной составляющей напряженности магнитного поля на контролируемой поверхности, а также формы и размеров сечения объектов контроля. При контроле СОН ток циркулярного намагничивания рассчитывают по максимальному диаметру контролируемого объекта или по максимально удаленным зонам от оси проверяемого объекта. При контроле объектов, имеющих поперечное сечение простой формы, а также крупногабаритных объектов, значение тока определяют с помощью ниже приведенных формул, по формулам, приведенным в приложении Ж, или непосредственным измерением напряженности намагничивающего магнитного поля.
12.14 Расчетное значение тока I в амперах для циркулярного намагничивания пропусканием тока по всей поверхности или по всему объему материала объектов контроля относительно простого сечения определяют по формулам:
- для объектов с сечением в виде круга диаметром D (см):
I = 3HD, (5)
где H - заданная напряженность магнитного поля, А/см.
Для объектов, сечение которых в зоне контроля отличается от круга, за диаметр D принимают наибольший размер поперечного сечения. При сложной форме сечения объекта в качестве D принимают эквивалентный диаметр, который рассчитывают по соотношению:
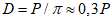 , (6)
где P - периметр сечения объекта в зоне контроля, см.
Тогда
I = HP. (7)
При сложной форме сечения объекта в качестве D можно принимать также эквивалентный диаметр, рассчитываемый с учетом площади поперечного сечения:

где S - площадь поперечного сечения в зоне контроля, см2.
12.15 Для бруска прямоугольного сечения шириной b и толщиной h (см) намагничивающий ток при циркулярном намагничивании определяют по одному из следующих соотношений:
где H - заданная напряженность магнитного поля, А/см.
Расчет тока для объектов, имеющих форму, близкую к одной из вышеуказанных, проводится по тем же формулам.
12.16 Для объектов сложной формы силу тока циркулярного намагничивания в первом приближении определяют по тем же формулам, а затем уточняют экспериментально путем корректировки значения тока, обеспечивая заданную напряженность магнитного поля.
12.17 Циркулярное намагничивание части контролируемого объекта осуществляют пропусканием по нему электрического тока с помощью двух электроконтактов. Силу тока в амперах, пропускаемого по объекту, при намагничивании переменным, постоянным и выпрямленным токами определяют по формулам, приведенным в приложении Ж. Наибольший ток, пропускаемый по контролируемому объекту через электроконтакты, как правило, составляет не более 1500 - 1800 А.
12.18 Намагничивание объектов кольцевой формы при контроле с целью обнаружения дефектов, развивающихся в радиальных плоскостях или располагающихся на их боковых (торцевых), внутренних и внешних поверхностях, осуществляют с применением тороидальной обмотки. Силу намагничивающего тока определяют по формулам, приведенным в приложении Ж.
12.19 При индукционном намагничивании параметры тока и напряженности магнитного поля в намагничивающем устройстве выбирают так, чтобы в материале объекта контроля возбуждался электрический ток, полем которого объект намагничивается. Значение тока определяют с помощью одной из формул (3) - (8).
12.20 При продольном намагничивании объектов с помощью соленоида или обмотки гибким кабелем намагничивающий ток определяют с помощью формулы:
 , (11)
где L - длина соленоида или обмотки кабелем, см;
H - требуемая напряженность магнитного поля, А/см;
N - число витков соленоида (обмотки);
m - коэффициент, определяемый в зависимости от следующих соотношений радиуса R и длины соленоида или обмотки:
Соотношение между радиусом и длиной соленоида (обмотки гибким кабелем) | Значение коэффициента m |
R = (1/6)L | 2,03 |
R = (1/5)L | 2,04 |
R = (1/4)L | 2,06 |
R = (1/3)L | 2,11 |
R = (1/2)L | 2,24 |
R = L | 2,83 |
R = 2L | 4,47 |
R = 3L | 6,33 |
R = 4L | 8,24 |
R = 5L | 10,20 |
При включении соленоида с находящимся в нем объектом контроля напряженность магнитного поля будет несколько отличаться от расчетной. Но это отличие для магнитопорошкового контроля несущественно.
12.21 При последовательном намагничивании объекта продольным, а затем циркулярным полем промежуточное размагничивание не проводят, если остаточная намагниченность не оказывает влияния на последующие операции контроля.
12.22 При контроле СОН режим намагничивания объектов (значение намагничивающего тока или напряженность магнитного поля) выбирают так, чтобы напряженность поля была близка техническому магнитному насыщению материала. В обоснованных случаях допускается применять поле меньшей напряженности.
12.23 При контроле СПП значения тангенциальной Ht и нормальной Hn составляющих вектора напряженности магнитного поля на контролируемой поверхности должны удовлетворять условию:
Hn/Ht <= 3. (12)
Значение Ht выбирают в соответствии с рекомендациями, приведенными в приложении И.
12.24 При применении СПП для объектов, у которых различные участки резко отличаются друг от друга по сечению, контроль следует проводить в два или более приемов, подбирая в каждом случае ток циркулярного намагничивания соответственно размеру (диаметру) объекта в контролируемых зонах.
12.25 При контроле объектов с большим размагничивающим фактором, имеющих отношение длины к корню квадратному из площади поперечного сечения (или максимальному размеру поперечного сечения) менее 5, при продольном намагничивании в разомкнутой цепи составляют объекты контроля в цепочки, размещая торцевыми поверхностями друг к другу, либо применяют удлинительные наконечники, либо используют переменный намагничивающий ток с частотой 50 Гц и более или импульсный ток.
Площадь соприкосновения деталей, составленных в цепочки, должна быть не менее 1/3 площади их торцевых поверхностей.
12.26 Для уменьшения вероятности прижогов и локального нагревания намагничивающих устройств и мест контакта проверяемых объектов при контроле СПП рекомендуется применять прерывистый режим намагничивания, при котором ток по проводникам намагничивающего устройства пропускают в течение (0,1 - 3,0) секунд с перерывами до 5 с.
12.27 При невозможности одновременного намагничивания всего объекта (например, при контроле объектов больших размеров или сложной формы) намагничивание с последующим выполнением других операций контроля следует проводить по отдельным участкам. Для этого, как правило, используют выносные намагничивающие средства: выносные электроконтакты, приставные электромагниты, устройства на постоянных магнитах, витки гибкого кабеля, накладываемые на намагничиваемые участки объекта, разъемные соленоиды и другие средства.
12.28 Намагничивание материала контролируемых объектов осуществляется максимальным (амплитудным) значением тока. Но в системах измерения намагничивающего тока могут быть использованы амперметры, которые в зависимости от принципа действия и градуировки при изготовлении могут определять среднеквадратичное (действующее, эффективное), среднее за полупериод или же амплитудное (максимальное) значение тока. Чаще всего шкалы амперметров градуируют в действующих значениях тока. Для контроля за процессом намагничивания объектов значение тока, рассчитанного по формулам, пересчитывают с учетом типа применяемого амперметра и вида намагничивающего тока.
12.29 Пересчет значений тока выполняют по соотношению:
Iпр = k·Iа, (13)
где Iпр - значение намагничивающего тока, показываемое измерительным прибором - амперметром;
k - коэффициент пропорциональности, зависящий от вида намагничивающего тока;
Iа - рассчитанное требуемое амплитудное значение тока.
12.30 При использовании в дефектоскопе амперметра, определяющего среднеквадратичное (действующее, эффективное) значение тока, коэффициент пропорциональности k равен:
Вид намагничивающего тока | Значение коэффициента k |
Переменный синусоидальный | 0,707 |
Выпрямленный однополупериодный | 0,500 |
Выпрямленный двухполупериодный | 0,707 |
Трехфазный полупериодный | 0,840 |
При использовании в дефектоскопе амперметра, определяющего среднее значение тока, коэффициент пропорциональности k равен:
Вид намагничивающего тока | Значение коэффициента k |
Выпрямленный однополупериодный | 0,318 |
Выпрямленный двухполупериодный | 0,637 |
Трехфазный однополупериодный | 0,826 |
Трехфазный двухполупериодный | 0,955 |
12.31 Значение намагничивающего тока как при циркулярном, так и продольном (в соленоидах, электромагнитах) и других способах намагничивания допускается определять и/или проверять экспериментально следующими способами:
- по выявлению естественных или искусственных дефектов на контрольных образцах, представляющих собой проверяемые объекты с трещинами минимальных размеров, расположенных в проверяемых зонах, либо по выявлению искусственных дефектов на таких образцах - объектах контроля, отбракованных по каким-либо другим параметрам;
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду пункт 12.23, а не пункт 12.25. |
- по установлению заданного значения тангенциальной составляющей магнитного поля на проверяемых объектах в зонах контроля, оцениваемого с помощью приборов измерения напряженности магнитного поля. При этом, если выполняется контроль СПП, должно учитываться соотношение нормальной и тангенциальной составляющих поля согласно 12.25. При измерении напряженности магнитного поля датчики приборов необходимо располагать непосредственно на поверхности объектов контроля.
Применение контрольных образцов в виде пластин, стержней, дисков и других образцов, отличающихся от объектов контроля, с трещинами или искусственными дефектами минимальных размеров, для определения режимов намагничивания конкретных объектов контроля не допускается.
12.32 Режим намагничивания объектов проверяют с помощью приборов и устройств для измерения электрического тока или напряженности магнитного поля с погрешностью измерения не более +/- 10%.
12.33 При намагничивании объектов контроля напряженность магнитного поля (значение намагничивающего тока) должна поддерживаться в пределах +/- 10% назначенного значения.
13.1 При магнитопорошковом контроле магнитный индикатор наносят на поверхность проверяемых объектов в сухом виде, в виде магнитной суспензии или магнитогуммированной пасты.
13.2 В сухом виде магнитный порошок наносят на контролируемую поверхность распылением с помощью резиновых груш, пульверизаторов, качающихся сит и т.п. или с помощью установки, образующей воздушную взвесь. Порошок наносят равномерно, без образования на поверхности более темных (обогащенных) или светлых (обедненных порошком) мест.
Воздушную взвесь применяют при контроле на повышенной чувствительности, при выявлении подповерхностных дефектов, а также дефектов под слоем немагнитного покрытия толщиной от 80 до 200 мкм.
13.3 Магнитную суспензию наносят на контролируемую поверхность поливом, распылением или погружением на 1 - 2 мин. небольших объектов в ванну с хорошо перемешанной суспензией. Полив и распыление суспензий должны осуществляться при низком давлении струи с тем, чтобы не удалять магнитный порошок, накапливающийся над дефектами. Во всех случаях, в том числе после извлечения из ванны, рекомендуется обеспечивать условия для стекания магнитной суспензии с контролируемой поверхности, чтобы она не застаивалась в отдельных местах - углублениях, "карманах", между ребрами и т.д.
При контроле небольших локальных участков поверхности объектов контроля суспензию можно наносить кистью.
13.4 При нанесении магнитного порошка на объект контроля распылением из аэрозольного баллона его держат вертикально на расстоянии 250 - 300 мм от контролируемой поверхности. Распыляющее сопло распылительной головки направляют в сторону зоны контроля. На распылительную головку кратковременно (в течение нескольких секунд) нажимают указательным пальцем и распыляют порошок. Направление аэрозольной струи должно быть примерно нормальным к контролируемой поверхности или составлять с нормалью угол 30 - 40°. Направлять струю по касательной к контролируемой поверхности не допускается, так как это приводит к удалению образующихся индикаторных рисунков дефектов. Если зона контроля превышает диаметр факела распыления, аэрозольную струю перемещают по объекту контроля так, чтобы покрыть им всю зону контроля.
13.5 При контроле СПП суспензию начинают наносить перед включением намагничивающего тока в намагничивающем устройстве, а заканчивают до того, как будет выключено намагничивающее поле. Ток в намагничивающем устройстве выключают после стекания основной массы суспензии с поверхности объекта. Осмотр поверхности проводят при намагничивании и/или после выключения тока в намагничивающем устройстве.
13.6 При контроле СОН магнитный индикатор наносят на контролируемую поверхность после снятия намагничивающего поля (после выключения тока в намагничивающем устройстве), но не позднее, чем через 3 - 4 часа после намагничивания (при отсутствии касания намагниченных деталей с другими деталями во время хранения). Осмотр контролируемой поверхности проводят после стекания излишков суспензии.
13.7 На вертикальные поверхности и на поверхности, расположенные над головой, суспензию наносят из аэрозольного баллона или с помощью пластмассовой емкости объемом от 200 до 500 мл, в пробку которой вставлена трубка диаметром 5...6 мм.
13.8 Магнитогуммированные пасты готовят к применению и наносят на объекты контроля по рекомендациям поставщика.
14. Осмотр контролируемых поверхностей и обнаружение дефектов. Оценка и оформление результатов контроля
Протяженность индикаторных рисунков выявляемых дефектов и их координаты на поверхности проверяемых объектов определяют с помощью линеек, угольников, кронциркулей, изготовленных из немагнитных материалов, измерительных шкал смотровых оптических приборов (луп, микроскопов, эндоскопов) и других средств измерений линейных размеров.
14.1 При магнитопорошковом контроле дефекты обнаруживают и оценивают по наличию на контролируемой поверхности индикаторного рисунка в виде видимых осаждений магнитного порошка, воспроизводимых повторно после каждого нового нанесения магнитной суспензии или порошка.
14.2 Индикаторные рисунки, образующиеся на дефектах типа нарушений сплошности материала, имеют следующие характерные особенности:
- плоскостные дефекты (трещины, расслоения, несплавления и т.п.) проявляются в виде удлиненных, как правило, тонких индикаторных рисунков в виде валиков магнитного порошка;
- объемные дефекты (поры, раковины, включения) образуют округлые индикаторные рисунки;
- подповерхностные дефекты обычно дают нечеткое осаждение порошка.
14.3 Для обнаружения индикаторных рисунков дефектов осмотр контролируемой поверхности объектов проводят визуально или с применением автоматизированных устройств обнаружения и обработки изображений.
14.4 При использовании магнитной суспензии осмотр выполняют после стекания основной ее массы с контролируемого участка поверхности объекта.
14.5 При осмотре принимают меры для предотвращения стирания валиков магнитного порошка с дефектов. В случаях стирания отложений порошка суспензию наносят повторно. В случае образования нечетких индикаторных рисунков проводят повторный МПК.
14.6 При визуальном осмотре объектов могут применяться оптические устройства: лупы 2 - 7-кратного увеличения, а при контроле небольших объектов - бинокулярные стереоскопические микроскопы или другие средства.
Осмотр внутренних полостей объектов проводят с помощью специальных зондов, эндоскопов, поворотных зеркал и других смотровых устройств, изготовленных из немагнитных материалов.
14.7 Освещенность контролируемой поверхности объектов при использовании черных и цветных нелюминесцирующих магнитных порошков или суспензий на их основе должна быть не менее 1000 - 1500 лк или более в зависимости от требуемой чувствительности к дефектам и оптических свойств поверхности объектов контроля [4]. Освещенность контролируют с помощью люксметра один раз в месяц, если иное не установлено отраслевыми нормами.
14.8 На стационарных рабочих местах осмотра объектов должно применяться только комбинированное освещение (общее совместно с местным). Как правило, должны использоваться разрядные лампы: для общего освещения - типа ЛБ, ЛХБ, МГЛ, для местного - типа ЛБЦТ, ЛДЦ, ЛДЦ УФ. Для местного освещения допускается применение ламп накаливания, но только в молочной или матированной колбе. Могут использоваться галогенные лампы. Но ксеноновые лампы применяться не должны. Для исключения появления бликов на полированных объектах контроля, смоченных магнитной суспензией, рабочие места осмотра оборудуют светильниками с непросвечивающими отражателями или рассеивателями так, чтобы их светящиеся элементы и лучи, отраженные от объектов контроля, не попадали в поле зрения работающих. Местное освещение рабочих мест должно быть оборудовано регуляторами освещения.
14.9 На стационарных рабочих местах осмотра объектов в виде стола материал и цвет покрытия его рабочей поверхности выбирают так, чтобы уменьшить яркостные контрасты в поле зрения дефектоскописта, ускорить переадаптацию при чередовании наблюдения объекта контроля и фона, обеспечить устойчивость контрастной чувствительности глаза, а также не допустить слепящего действия света, отраженного от покрытия. Например, при осмотре шлифованных объектов контроля и других объектов со светлой поверхностью рабочую поверхность стола покрывают неблестящим светло-зеленым, светло-голубым или зеленовато-голубым пластиком.
При осмотре объектов, контролируемых с применением люминесцирующего магнитного индикатора, рабочая поверхность стола должна рассеивать или поглощать ультрафиолетовые лучи.
14.10 Осмотр объектов контроля, обработанных суспензией с люминесцентным магнитным порошком, проводят при ультрафиолетовом облучении. Уровень облученности контролируемой поверхности ультрафиолетовым излучением должен быть не ниже 2000 мкВт/см2. Длина волны ультрафиолетового излучения должна быть в диапазоне от 315 до 400 нм с максимумом излучения примерно 365 нм. При этом освещенность зоны контроля видимым светом должна быть не более 20 лк.
УФ-облученность контролируют ультрафиолетовым радиометром или другим измерителем интенсивности ультрафиолетового излучения один раз в месяц, если иное не установлено отраслевыми нормами.
14.11 При анализе и расшифровке индикаторных рисунков дефектов различают осаждения магнитного порошка на реальных дефектах от ложных осаждений. При отсутствии дефектов осаждения магнитного порошка могут наблюдаться в местах:
- резких переходов от одного сечения контролируемого объекта к другому;
- резкого местного изменения магнитных свойств металла (например, по границе зоны термического влияния или по границе "металл шва - основной металл") и т.п.;
- касания намагниченного объекта каким-либо ферромагнитным предметом (отверткой, другой деталью и др.);
- расположения риски, царапины и грубой обработки поверхности;
- границы наклепанной поверхности;
- группы мелких забоин;
- расположения карбидной полосчатости металла;
- расположения границ незачищенных сварных швов и границ сварных швов, выполненных аустенитными электродами.
Как правило, в указанных местах образуются размытые, нечеткие осаждения магнитного порошка. Для определения причин осаждения магнитного порошка в таких случаях оценивают особенности конструкции объекта в этой зоне, проводят осмотр очищенной поверхности с использованием оптических средств, выполняют повторный магнитопорошковый контроль либо контроль другим методом.
14.12 Участок осмотра объектов целесообразно обеспечивать отбракованными объектами контроля с выявленными дефектами и дефектограммами, изготовленными в соответствии с приложением Г.
14.13 В целях повышения качества контроля целесообразно через каждый час работы по осмотру контролируемой поверхности, в том числе при осмотре на экране компьютера, делать перерыв на 10 - 15 мин.
14.14 Результаты контроля оценивают в соответствии с нормами, предусмотренными документацией на изготовление, ремонт, реконструкцию или эксплуатацию объектов контроля.
Качество объектов контроля допускается оценивать как по индикаторным рисункам, так и по характеру реальных обнаруженных дефектов: их размерам, количеству и распределению по поверхности проверяемых объектов.
14.15 Результаты контроля записывают в журнал, протокол, маршрутную карту или другой документ. Вид и объем записи устанавливают в НТД отрасли или предприятия на контроль объектов конкретного типа. Регистрацию обнаруженных дефектов осуществляют описанием, схематическим рисунком, фотографированием, фиксацией с помощью прозрачной липкой ленты, прозрачного лака, твердеющей смолы, магнитной ленты, видеозаписи или считыванием автоматизированной системой обнаружения дефектов и фиксированием в памяти компьютера.
14.16 При необходимости объекты, прошедшие МПК, могут подвергаться маркировке: дефектные - красной краской в виде линий, точек или других знаков; годные - белой, синей или зеленой краской либо нанесением буквы "М" клеймением, тиснением, травлением, с помощью лазера или другим способом, не нарушающим прочностные свойства объектов контроля.
15.1 Объекты контроля, на которых был проведен магнитопорошковый контроль, должны быть размагничены:
- если их намагниченность вызывает погрешности в показаниях приборов, ухудшает работоспособность аппаратуры или датчиков, установленных в изделии;
- если намагниченность в условиях эксплуатации объектов может вызвать накопление продуктов износа в подвижных сочленениях;
- если остаточная намагниченность оказывает отрицательное влияние на последующие технологические операции изготовления или ремонта технических изделий, а также в других случаях.
Подлежат размагничиванию, например, валы, колеса, шестерни редукторов.
15.2 Размагничивание осуществляют путем воздействия на объект контроля знакопеременного магнитного поля с убывающей до нуля амплитудой. Для этого используют стационарные или переносные соленоиды и электромагниты, а также устройства (например, дефектоскопы), позволяющие пропускать по объекту контроля ток, достаточный для создания необходимого размагничивающего поля.
15.3 Способ размагничивания объектов конкретного типа устанавливают в НТД отрасли или предприятия на контроль этих объектов. В зависимости от формы и размеров объектов размагничивание может осуществляться следующими способами:
- продвижением объекта контроля через соленоид, питаемый переменным током или постоянным током изменяющейся полярности, и удалением его на расстояние, при котором напряженность магнитного поля соленоида равна напряженности фона. Например, для стационарных соленоидов это расстояние должно быть не менее 0,7 м;
- уменьшением до нуля тока в соленоиде переменного тока со вставленным в него размагничиваемым объектом. Если длина объекта больше длины соленоида, то размагничивание проводят по участкам;
- удалением объекта от электромагнита (или электромагнита от объекта), питаемого переменным током либо постоянным током с периодически изменяющейся полярностью;
- уменьшением до нуля переменного тока в электромагните, в междуполюсном пространстве которого находится размагничиваемый объект или его участок;
- воздействием на объект контроля разнополярного убывающего импульсного магнитного поля;
- уменьшением до нуля амплитуды переменного тока, пропускаемого по объекту контроля, его части, кабелю или стержню, пропущенному через отверстие в объекте;
- воздействием на объект контроля магнитным полем, направленным встречно магнитному полю намагниченного объекта. Напряженность размагничивающего поля должна подбираться экспериментально так, чтобы после его выключения остаточная индукция объекта была близка к нулю (применяется только для объектов простой формы).
При использовании переменного тока размагничивается поверхностный слой объекта, не превышающий глубины проникновения поля данной частоты в материал объекта.
Допускается применение других эффективных способов размагничивания.
15.4 Участок конструкции или объект можно размагнитить непосредственно после контроля в приложенном поле (СПП), если при этом используется дефектоскоп, снабженный устройством для размагничивания. При выключении такого дефектоскопа или при специальном переключении его на режим размагничивания происходит плавное уменьшение переменного размагничивающего тока.
15.5 После размагничивания уровень остаточной намагниченности на проконтролированных объектах не должен превышать 5 А/см, если в нормативной документации не установлены другие значения поля, вызываемого остаточной намагниченностью. Качество размагничивания контролируют с помощью магнитометра, градиентометра магнитного поля или другим способом. Способ проверки остаточной намагниченности объектов конкретного типа устанавливают в НТД отрасли или предприятия на контроль этих объектов.
16.1 При использовании магнитной суспензии на водной основе объекты контроля, не имеющие гальванических или химических защитных покрытий, признанные годными, на которых должны выполняться последующие операции изготовления или ремонта, должны подвергаться межоперационной противокоррозионной защите в случаях, если в суспензии отсутствуют ингибиторы коррозии, а время до выполнения последующих операций превышает сроки, допустимые для их хранения без средств защиты.
Для этого объекты после размагничивания промывают водой, протирают сухой чистой ветошью и выполняют противокоррозионную защиту с помощью охлаждающих или смазочно-охлаждающих жидкостей, водных растворов ингибиторов коррозии, ингибированной бумаги, защитных атмосфер или эмульсий, масел, временных защитных полимерных покрытий либо другими способами, принятыми на предприятии.
16.2 Густую смазку, закрывающую отверстия, пазы, щели и другие элементы конструкции объектов, удаляют ветошью, промывкой нефрасом или керосином либо другим способом.
16.3 С объектов, контролируемых с применением контрастной краски и признанных годными, эту краску удаляют с помощью сложного растворителя нитрокрасок и нитроэмалей либо ацетона.
16.4 На годных объектах, на которых перед контролем удаляли защитное или защитно-декоративное покрытие, его восстанавливают.
16.5 После контроля объектов намагничивающие устройства протирают сухой чистой ветошью от следов магнитного порошка и суспензии.
16.6 На участке МПК отключают дефектоскоп. Очищают дефектоскоп от следов магнитного порошка и суспензии. Выключают вентиляцию. Извлекают вилки всех приборов из розеток. Выключают рубильники и кнопочные контакторы. Выключают силовую сеть участка контроля.
16.7 При контроле объектов вне участка МПК выключают переносный дефектоскоп, отключают его от сети и переводят в транспортное положение. Убирают с места контроля принадлежности и ветошь.
17.1 К проведению магнитопорошкового контроля допускаются дефектоскописты, прошедшие обучение и инструктаж по безопасности труда согласно ГОСТ 12.0.004. Лица моложе 18 лет к работам по МПК допускаться не должны.
17.2 В связи с тем, что работы по МПК сопровождаются значительным длительным напряжением зрения, лица, допущенные к их выполнению, должны подвергаться обязательным предварительным и периодическим медицинским осмотрам.
17.3 Дефектоскописты, постоянно занятые осмотром объектов на участке МПК, к сверхурочным работам привлекаться не должны.
17.4 При организации и проведении работ по МПК специалисты должны руководствоваться ГОСТ 12.1.001, ГОСТ 12.2.007.0, а также действующими строительными нормами и правилами по безопасности труда в промышленности [5], [6], санитарно-эпидемиологическими правилами и нормативами по безопасности работ с применением постоянных, переменных и импульсных магнитных полей [7] и правилами безопасной эксплуатации электроустановок [8], [9].
17.5 Общие требования безопасности к технологическому процессу МПК в производственных помещениях, к размещению оборудования и организации рабочих мест контроля - по ГОСТ 12.3.002.
17.6 Для безопасного выполнения работ расположение и организация рабочих мест на участке контроля, а также положение органов управления производственным оборудованием должны соответствовать требованиям ГОСТ 12.2.061 и ГОСТ 12.2.064.
17.7 Конструкция производственного оборудования должна соответствовать общим требованиям безопасности по ГОСТ 12.2.003 и общим эргономическим требованиям по ГОСТ 12.2.049. Рабочие места при выполнении работ сидя должны отвечать эргономическим требованиям ГОСТ 12.2.032, а при выполнении работ стоя - ГОСТ 12.2.033.
17.8 Конструкция намагничивающих и размагничивающих устройств, осветителей и УФ-облучателей, а также режимы их использования при МПК должны обеспечивать при температуре окружающего воздуха 25 °C температуру поверхностей, к которым могут прикасаться дефектоскописты в процессе работы (гибких кабелей, намагничивающих стержней, переключателей, рукояток электромагнитов, осветителей, УФ-облучателей и т.д.), не более 40 °C.
17.9 Уровень шума на рабочих местах МПК должен быть не выше норм, установленных для производственных предприятий в соответствии с ГОСТ 12.1.003, и должен быть не более 80 дБА.
17.10 Для осмотра проверяемых объектов в ультрафиолетовых лучах при магнитолюминесцентном контроле должно выделяться изолированное помещение или кабина, где должны размещаться:
- рабочее место для осмотра объектов контроля, оборудованное УФ-облучателем;
- стеллажи, сортовики или тележки для размещения проверяемых и забракованных объектов;
- светильники с лампами накаливания или разрядными лампами дневного света, создающие фоновую освещенность 10 - 20 лк;
- воздухоприемник вытяжной вентиляции для удаления паров дисперсной среды магнитной суспензии, озона, окислов азота и ионизированного воздуха, образующихся при работе УФ-облучателя.
При работе в полевых и цеховых условиях разрешается осматривать объекты вне кабин при условии соблюдения требований по освещенности и УФ-облученности.
17.11 В случаях, если при намагничивании и размагничивании объектов на магнитопорошковом дефектоскопе напряженность магнитного поля превышает нормы, установленные действующими санитарно-эпидемиологическими правилами, то при длительной работе по контролю органы управления стационарного магнитопорошкового дефектоскопа должны быть вынесены в зону, где напряженность магнитного поля не превышает указанных норм.
17.12 Производственные участки МПК массивных и крупногабаритных объектов должны быть оборудованы подъемно-транспортными механизмами и поворотными устройствами в соответствии с ГОСТ 12.3.020.
17.13 Конструкция светильников, используемых на участках МПК, должна соответствовать требованиям безопасности по ГОСТ 12.2.007.13. Коэффициент естественной освещенности, искусственное освещение, пульсация светового потока должны соответствовать требованиям действующих межгосударственных строительных норм и правил [4].
17.14 В рабочей зоне производственных участков МПК должны соблюдаться оптимальные параметры микроклиматических условий. Требования по допустимому содержанию вредных веществ в воздухе рабочей зоны, к температуре, относительной влажности и скорости движения воздуха в рабочей зоне участков контроля - по ГОСТ 12.1.005.
17.15 При необходимости для создания на постоянных рабочих местах, в рабочей и обслуживаемой зонах помещений метеорологических условий и чистоты воздушной среды, соответствующих действующим санитарным нормам, производственный участок МПК должен быть оборудован местной приточно-вытяжной механической вентиляцией. Общие требования к системе вентиляции, кондиционирования воздуха и воздушного отопления участков МПК - по ГОСТ 12.4.021.
17.16 При работе с магнитной суспензией на органической основе и с сухим магнитным порошком, в том числе его взвеси в воздухе, работающий должен находиться в потоке поступающего чистого воздуха.
17.17 При контроле объектов в конструкции технического изделия при ограниченном рабочем объеме в зону контроля должен подаваться свежий воздух с помощью вентилятора или другого устройства.
17.18 При нанесении на объекты контроля контрастного покрытия должны соблюдаться общие требования безопасности по ГОСТ 12.3.005.
17.19 Подключение дефектоскопов к сети переменного тока осуществляют через розетки на специально оборудованных постах. При отсутствии на рабочем месте розеток подключение дефектоскопа к электрической сети должны выполнять специалисты-электрики.
При перерывах в работе, даже кратковременных, дефектоскоп с электрическим питанием следует выключать.
17.20 Стационарные и передвижные дефектоскопы, корпуса осветителей, УФ-облучателей, переносных ламп, распылительных камер, вытяжных шкафов, а также воздуховоды вентиляции, распылители, наконечники шлангов системы сжатого воздуха и другое оборудование участка МПК должны быть заземлены или занулены в соответствии с ГОСТ 12.1.030.
У стационарных дефектоскопов должны быть предусмотрены резиновые коврики или напольные деревянные решетки.
17.21 На дефектоскопах, обеспеченных системой тестирования работоспособности, во время тестирования, а также при намагничивании и размагничивании объектов запрещается работать кнопками управления режимами намагничивания и размагничивания, а также присоединять или отсоединять намагничивающие устройства дефектоскопа.
17.22 При контроле объектов вне участка МПК рабочее место специалиста, выполняющего контроль, должно быть удалено от сварочных постов и защищено от лучистой энергии сварочной дуги. Портативный (переносный) магнитопорошковый дефектоскоп перед включением должен быть заземлен медным проводом сечением не менее 2,5 мм2.
17.23 При циркулярном намагничивании путем пропускания тока через объект его часть с помощью КЗУ или электроконтактов либо через вспомогательный проводник, помещенный в сквозное отверстие в объекте, а также при продольном намагничивании в приставном соленоиде следует включать и выключать электрический ток только при надежном электрическом контакте пластин КЗУ, электроконтактов с объектом, вспомогательным проводником или контактными пластинами соленоида. Все места электрических контактов не должны иметь загрязнений, следов масла или топлива.
17.24 При намагничивании объектов следует применять защитные экраны или защитные щитки по ГОСТ 12.4.023 либо другие средства индивидуальной защиты глаз и лица по ГОСТ 12.4.238 с целью защиты от возможного попадания мелких частиц продуктов искрения.
17.25 При работе на дефектоскопе запрещается прикасаться к неизолированным токоведущим частям, независимо от величины напряжения на них.
При намагничивании объектов пропусканием электрического тока не допускается прикасаться к намагничиваемым объектам или их участкам.
17.26 При намагничивании объектов с помощью соленоида в момент намагничивания не допускается удерживать руками намагничиваемые объекты, размещенные в соленоиде. Сначала помещают объект в соленоид, а затем включают электрический ток.
17.27 При контроле объектов СПП при напряженности магнитного поля:
- постоянного - 120 А/см;
- периодического частотой 50 Гц - 64 А/см,
осмотр контролируемого объекта с целью поиска индикаторных рисунков дефектов допускается выполнять только после выключения намагничивающего поля.
17.28 При нанесении магнитной суспензии на объекты погружением следует использовать щипцы, держатели, сетки или другие приспособления, изготовленные из немагнитных материалов, с тем, чтобы избегать контакта кожи рук с суспензией.
17.29 При контроле объектов с использованием аэрозольных баллонов с магнитным порошком или суспензией аэрозольную струю не допускается направлять на открытое пламя и на сильно нагретые предметы. При работе следует беречь глаза, рот и руки от прямого попадания аэрозольной струи.
Аэрозольные баллоны следует оберегать от ударов и падений. Их следует держать вдали от нагревательных приборов, не подвергать воздействию прямых солнечных лучей и температуры более 50 °C. Первый признак опасности разгерметизации баллонов - их вспучивание.
Аэрозольные баллоны находятся под давлением. Поэтому запрещается вскрывать клапан или разбирать аэрозольный баллон, если в нем имеется содержимое, до полного стравливания давления через клапан. Не допускается уничтожать использованные баллоны сжиганием.
17.30 При МПК персонал должен находиться в спецодежде. Должны применяться средства индивидуальной защиты (халат, маслобензостойкие резиновые технические перчатки, например, из латекса, нарукавники и др.) в соответствии с ГОСТ 12.4.011 и ГОСТ 12.4.103. При отсутствии резиновых перчаток для защиты кожи рук от дефектоскопических и вспомогательных материалов должны применяться дерматологические средства индивидуальной защиты (защитные мази и пасты) в соответствии с ГОСТ 12.4.068, не загрязняющие поверхность контролируемых объектов.
17.31 Для защиты органов дыхания при работе во время нанесения сухого магнитного порошка на объект контроля, в том числе взвеси порошка в воздухе, должны использоваться респираторы, а для защиты глаз - защитные очки. Респираторы должны быть фабричного изготовления и иметь постоянный запас тампонов (вкладышей). Очистку помещений от следов порошка следует выполнять с помощью вакуумных пылесосов.
17.32 При осмотре объектов контроля не допускается использовать светильники, не обеспечивающие защиту глаз от слепящего действия источника света.
17.33 При работе с УФ-облучателями должны использоваться средства индивидуальной защиты - халаты с длинными рукавами и перчатки из темной нелюминесцирующей хлопчатобумажной ткани. Стационарные и передвижные УФ-облучатели должны быть снабжены встроенными или отдельными устройствами, защищающими лицо и глаза дефектоскописта от воздействия УФ-излучения. В качестве защитного материала, поглощающего УФ-излучение, можно применять полиамидную пленку типа ПМ марки А толщиной не менее 30 мкм или другой материал с аналогичными оптической плотностью и спектральной характеристикой пропускания. На рабочем месте осмотра объектов контроля поверхность рабочего стола не должна люминесцировать. Коэффициент отражения УФ-излучения этой поверхности не должен быть более 0,2.
17.34 До оборудования аппаратуры встроенными устройствами, обеспечивающими защиту глаз дефектоскописта от вредного воздействия УФ-излучения, а также при наличии отраженного УФ-излучения при осмотре контролируемой поверхности в условиях затемнения при УФ-излучении для защиты глаз следует применять защитные очки со светофильтрами из цветного оптического стекла марки ЖС-4 по ГОСТ 9411 толщиной не менее 2 мм.
17.35 В случае выполнения контроля на высоте, внутри технических устройств (аппаратов) и в стесненных условиях специалисты, выполняющие контроль, должны пройти дополнительный инструктаж по технике безопасности согласно положению, действующему на предприятии. Работы на высоте, внутри аппаратов должны выполняться бригадой в составе не менее двух или трех человек в зависимости от степени опасности.
17.36 Запрещается работа на неустойчивых конструкциях и в местах, где возможно повреждение проводки электропитания дефектоскопов.
17.37 При попадании магнитного порошка, суспензии или другого дефектоскопического либо вспомогательного материала на незащищенную кожу следует промыть загрязненный участок кожи теплой водой с мылом. Применять для мытья кожи керосин, ацетон или другие растворители категорически запрещается.
17.38 Прием пищи в помещении участка МПК запрещается.
17.39 При размещении, хранении, транспортировании и использовании дефектоскопических и вспомогательных материалов, отходов производства и объектов контроля должны соблюдаться требования по защите от пожаров в соответствии с ГОСТ 12.1.004. Участок МПК должен быть оснащен средствами пожаротушения.
17.40 При МПК объектов с использованием магнитной суспензии на органической основе:
- не допускается пользоваться открытыми нагревателями, курение, применение приборов, эксплуатация которых связана с искрообразованием;
- для предотвращения искрообразования не допускается соударение стальных объектов контроля. При вскрытии тары с дефектоскопическими материалами не допускается использовать инструменты, дающие при ударе искру;
- при наличии на участке контроля емкостей с запасом дефектоскопических или вспомогательных расходных материалов на органической основе, при наличии этих материалов или их паров в ваннах, а также при отключенной вентиляции на участке запрещается проводить сварочные работы;
- при проведении контроля объектов запрещается применять капроновые щетки и кисти, а также ветошь из синтетических, шелковых и шерстяных тканей в связи с возможностью возникновения статического электричества при трении их с объектами и, как следствие, искрообразования.
17.41 На случай загорания магнитной суспензии на органической основе должно быть предусмотрено ее тушение (после обесточивания электроустановок) с помощью тонкораспыленной воды, пены химической или воздушно-механической из стационарных установок или огнетушителей, углекислого газа либо смеси бромистого этила и сжиженного углекислого газа.
17.42 При контроле СПП с циркулярным намагничиванием не допускается применять суспензию на органической основе с температурой вспышки дисперсионной среды ниже 50 °C.
17.43 На участке МПК не разрешается загромождать чем-либо проходы, выходы и рабочие места, а также доступы к средствам пожаротушения, к кнопкам включения и выключения вентиляции и рубильникам.
17.44 Отходы производства в виде отработанных дефектоскопических материалов подлежат утилизации, регенерации, удалению в установленные сборники или уничтожению.
17.45 С целью охраны окружающей среды от загрязнений в производственных условиях должен быть установлен контроль за соблюдением предельно допустимых выбросов в атмосферу в соответствии с ГОСТ 17.2.3.02. Должны использоваться системы и устройства очистки и обезвреживания промышленных стоков и выбросов, их деминерализации, освобождения от механических примесей и биозагрязнений, а также системы утилизации отработанных дефектоскопических материалов, их переработки в побочные или вторичные материалы. При использовании магнитных суспензий на водной основе целесообразно создание замкнутых систем водоснабжения, при которых полностью исключается сброс сточных вод в поверхностные водоемы.
(справочное)
(МЕТОДИК) МАГНИТОПОРОШКОВОГО КОНТРОЛЯ ОБЪЕКТОВ - ДЕТАЛЕЙ,
УЗЛОВ И ЭЛЕМЕНТОВ КОНСТРУКЦИЙ ТЕХНИЧЕСКИХ ИЗДЕЛИЙ
А.1.1 Введение (или Общие положения).
А.1.2 Требования по технике безопасности и эргономические требования.
А.1.3 Требования к уровню подготовки и к уровню аттестации специалистов, выполняющих МПК.
А.1.4 Объект контроля и характеристика отыскиваемых (обнаруживаемых) дефектов.
А.1.5 Применяемый дефектоскоп и другая аппаратура и принадлежности. Тип используемого магнитного индикатора и другие дефектоскопические материалы.
А.1.6 Порядок подготовки объекта к проведению контроля.
А.1.7 Проверка работоспособности магнитопорошкового дефектоскопа и магнитного индикатора.
А.1.8 Выполнение контроля.
А.1.9 Расшифровка результатов контроля и оценка состояния объекта контроля.
А.1.10 Порядок действий в случае обнаружения дефектов.
А.1.11 Регистрация результатов контроля, оформление документации.
А.1.12 Заключительные операции.
А.1.13 Приложения.
А.2.1 Введение (или Общие положения)
Введение должно содержать следующие сведения:
а) назначение и область применения инструкции (методики) [место контроля в технологическом маршруте изготовления или ремонта изделия - после выполнения каких операций должен выполняться контроль (при операционном, приемочном контроле и т.п.), при целевых осмотрах, выполнении регламентных работ, при контрольно-сдаточных испытаниях техники или др.];
б) сведения о месте, где выполняется контроль (цех, участок, стапель, место расположения техники или др.);
в) в случае контроля в условиях эксплуатации техники - периодичность контроля;
г) дата введения инструкции (методики) в действие, срок ее действия;
д) основание составления инструкции (методики).
е) при контроле вне цеха - климатические ограничения для проведения контроля (при их наличии).
А.2.2 Требования по технике безопасности и эргономические требования
а) требования личной безопасности;
б) требования к защитным средствам, обеспечивающим безопасную работу по контролю;
в) эргономические требования к постоянному рабочему месту (при контроле в цеховых условиях) либо к организации рабочего места при контроле в конструкции технического изделия;
г) требования к освещению объектов контроля;
д) требования к вентиляции;
е) требования электробезопасности;
ж) требования по защите окружающей среды.
А.2.3 Требования к уровню подготовки и по аттестации специалистов, выполняющих магнитопорошковый контроль
а) общие требования по подготовке и квалификации дефектоскопистов, допускаемых к проведению данного вида контроля;
б) число дефектоскопистов, проводящих контроль (при работе на высоте, на стапелях, в резервуарах и т.д.);
в) периодичность их аттестации.
А.2.4 Объект контроля и характеристика отыскиваемых (обнаруживаемых) дефектов
а) наименование и номер объекта контроля;
б) марка материала объекта контроля;
в) эскиз объекта контроля с указанием его габаритных размеров;
г) характеристика дефектов, подлежащих выявлению на объекте контроля - их тип, место расположения, направление распространения.
д) участки (зоны), подлежащие контролю;
е) внешний вид, характеристика структуры поверхности объекта в зоне контроля (шероховатость поверхности, наличие галтелей, отверстий, кривизна и др.);
ж) толщина (диаметр) детали в зоне контроля;
и) тип и толщина защитного покрытия;
к) вид неразъемного соединения;
л) доступность объекта контроля в конструкции технического изделия.
А.2.5 Применяемый дефектоскоп и другая аппаратура и принадлежности
а) тип магнитопорошкового дефектоскопа;
б) прибор для контроля намагниченности и качества размагничивания объекта контроля;
в) прибор или другое средство для оценки концентрации магнитного порошка в суспензии;
г) тип контрольного (проверочного, пробного) образца;
д) что дополнительно должно быть на рабочем месте контроля: источник электропитания, сжатого воздуха, краскораспылитель, стремянка, обогреватель, переносная лампа, специальные экраны, фиксаторы и другие приспособления.
А.2.6 Тип используемого магнитного индикатора и другие дефектоскопические материалы
а) тип магнитного индикатора (магнитный порошок, состав дисперсионной среды, концентрация порошка в суспензии);
б) органический растворитель для промывки объекта до и после контроля;
в) белая или желтая контрастная краска (при контроле черной поверхности черным магнитным порошком);
г) густая смазка для защиты полостей объекта от попадания суспензии;
д) смывка для удаления защитного покрытия - в случае контроля объекта с лакокрасочным покрытием.
А.2.7 Порядок подготовки объекта к проведению контроля
а) при контроле объекта, находящегося в конструкции изделия, - необходимые демонтажные работы на изделии;
б) условия и способы очистки поверхности объекта контроля. Удаление с поверхности объекта смазки, грязи, пыли. Удаление защитного покрытия, если его толщина превышает 50 мкм или оно имеет значительные повреждения;
в) разметка зон контроля;
г) проведение визуального контроля объекта для оценки состояния поверхности, степени очистки и обнаружения грубых, видимых дефектов;
д) установка объекта в контролируемое положение (центровка, закрепление в приспособлении и т.д.).
А.2.8 Проверка работоспособности магнитопорошкового дефектоскопа и магнитного индикатора
а) организация рабочего места для контроля, расположение аппаратуры;
б) порядок подготовки магнитопорошкового дефектоскопа к работе и подключение к источнику питания;
в) установка рабочего режима, намагничивание контрольного образца, нанесение на него магнитного индикатора и оценка работоспособности дефектоскопа и магнитного индикатора;
г) проверка соответствия установленных параметров контроля (тока намагничивания, положения переключателей и других органов управления) требованиям технической документации.
А.2.9 Выполнение контроля
а) выбор способа контроля (если он не задан в документации);
б) порядок размещения переносного дефектоскопа (при выполнении контроля вне стационарного рабочего места);
в) установка объекта контроля в положение намагничивания. Иллюстрации (схемы, чертежи, фотографии, показывающие взаимное положение объекта контроля и намагничивающего устройства в момент намагничивания);
г) вид и значение намагничивающего тока или тангенциальной составляющей напряженности магнитного поля;
д) порядок намагничивания;
е) осмотр зоны контроля;
ж) осмотр зоны контроля с целью поиска индикаторных рисунков в виде отложений магнитного порошка;
и) анализ обнаруженных индикаторных рисунков;
к) особенности контроля характерных зон поверхности деталей, узлов;
л) особенности выполнения повторных операций контроля;
м) размагничивание детали;
н) удаление следов магнитной суспензии с поверхности зоны контроля;
п) проверка размагниченности детали.
А.2.10 Расшифровка результатов контроля и оценка состояния объекта контроля
а) основные и дополнительные признаки выявляемых дефектов;
б) способы, приемы расшифровки результатов контроля;
в) нормы браковки.
А.2.11 Порядок действий в случае обнаружения дефектов
а) доклад мастеру цеха, бригадиру или начальнику для принятия решения.
А.2.12 Регистрация результатов контроля, оформление документации
а) документация, в которой фиксируются результаты контроля (сопроводительные карты, протоколы, журналы, память компьютера или другие носители информации);
б) форма или порядок записи результатов контроля в регистрирующих документах;
в) допустимые (рекомендуемые) сокращения и условные обозначения, используемые при оформлении результатов контроля.
Особенности и примеры МПК сварных соединений приведены в приложении К.
А.2.13 Заключительные операции
а) рекомендуемый способ размагничивания;
б) проведение размагничивания объекта;
в) проверка степени размагничивания и допустимые нормы остаточной намагниченности объекта контроля;
г) очистка объекта контроля от дефектоскопических материалов;
д) порядок приведения аппаратуры в положение хранения, ее упаковка:
е) указания по уборке рабочего места.
А.2.14 Приложения
При необходимости к инструкции (методике) прилагаются технологические (операционные) карты контроля, схемы, чертежи или другие иллюстрации.
Примечание - В инструкции допускается краткое описание физической сущности и технических возможностей магнитопорошкового метода контроля.
(справочное)
(ТЕХНОЛОГИЧЕСКИХ) КАРТ МАГНИТОПОРОШКОВОГО КОНТРОЛЯ
Операционная (технологическая) карта магнитопорошкового контроля представляет собой нормативно-технический документ, определяющий порядок выполнения контроля. Для правильного понимания текста и точного выполнения технологии контроля карты снабжают иллюстрациями с указанием зон контроля и схем намагничивания. В операционной (технологической) карте МПК приводят следующие данные:
- требования к персоналу, проводящему контроль;
- материал объекта контроля, номер чертежа;
- материал объекта контроля;
- вид и толщину защитного или защитно-декоративного покрытия;
- схему объекта контроля с указанием его габаритных размеров;
- применяемое оборудование и средства контроля:
- приборы для измерения напряженности магнитного поля;
- средства контроля размагниченности объекта контроля;
- магнитный индикатор (тип и состав);
- вспомогательные материалы и принадлежности (кисти, растворитель, ветошь и т.д.);
- метод и средства проверки качества дефектоскопических материалов;
- тип контрольного образца;
- способ контроля;
- вид и значение (силу) намагничивающего тока или величину необходимой напряженности магнитного поля;
- нормы оценки;
- необходимость и способ размагничивания, допустимые значения остаточной намагниченности.
В карте может быть дополнительно указано: число деталей в комплекте; разряд работы; количество времени на контроль; общие требования техники безопасности.
(справочное)
МАГНИТОПОРОШКОВЫХ ДЕФЕКТОСКОПОВ И МАГНИТНЫХ ИНДИКАТОРОВ
В.1.1 Образцы представляют собой детали или специальные изделия с искусственными или естественными дефектами типа несплошности материала в виде узких плоских пазов, цилиндрических отверстий или трещин различного происхождения. Они предназначены для проверки работоспособности магнитопорошковых дефектоскопов и магнитных индикаторов. Выбор образцов для конкретного применения осуществляют в соответствии с рекомендациями, изложенными в разделе 8.
В.1.2 В качестве искусственных дефектов служат узкие плоские пазы различной ширины или цилиндрические отверстия диаметром 2 - 2,5 мм, расположенные параллельно поверхности на различной глубине. Для предотвращения коррозии образцы могут быть покрыты слоем никеля или хрома толщиной 0,002 - 0,003 мм.
В.1.3 В качестве образцов используют также производственные детали (блоки, цилиндры, пластины, диски и другие специализированные изделия) с преднамеренно (искусственно) полученными трещинами. Трещины получают:
- путем перегрева образцов, обычно многократного, с резким охлаждением;
- деформацией образцов путем изгиба или растяжения или же вдавливанием пуансона с цилиндрической или сферической формой контактной поверхности, в результате чего образуются трещины в предварительно упрочненном поверхностном слое материала образцов.
В.1.4 При изготовлении образцов упрочнение поверхностного слоя может быть выполнено:
- химико-термической обработкой - азотированием, цементированием, цианированием, алитированием, термодиффузионным хромированием, борированием или другим способом;
- поверхностной термической обработкой скоростным индукционным нагревом с использованием токов высокой частоты;
- совмещением индукционного нагрева с химико-термической обработкой, например, цементацией.
В.1.5 При образовании окалины на поверхности образцов с трещинами в процессе изготовления их подвергают гидроабразивной или ультразвуковой очистке с последующей антикоррозионной обработкой (при необходимости).
В.1.6 После изготовления образцы аттестуют. По результатам аттестации составляют паспорт, в котором указывают: предприятие - изготовитель образца, номер образца, марку его материала, назначение, рекомендуемый способ и режим намагничивания, требования к индикаторным материалам, типы и размеры дефектов, имеющихся на образце. К образцу прилагают дефектограмму: слепок имеющихся дефектов (приложение Г), их фотографию или эскиз.
В.1.7 При использовании образцов с искусственными дефектами в виде узких пазов, выполненных во вставке, магнитный порошок может образовывать индикаторный рисунок в виде окружности или ее части по контуру вставки, а также рисунок в виде линии над пазом. Оценку работоспособности дефектоскопов при этом следует выполнять по наличию осаждения порошка над пазом.
В.1.8 Образцы, приведенные в данном приложении, и им подобные, отличающиеся по форме, размерам и материалу от объектов контроля, не допускается использовать для проверки возможности применения магнитопорошкового метода для контроля конкретных объектов, оценки выявляемости на них дефектов, а также для отработки режимов МПК таких объектов.
В.1.9 Контрольные образцы не являются средствами измерений и периодической метрологической поверке не подлежат. Они должны подвергаться оценке внешнего состояния и периодической проверке (на отсутствие коррозии, изломов и т.п.).
В.1.10 Оценку внешнего состояния образцов проводят перед каждым их применением. На рабочей поверхности образцов не допускаются коррозионные язвы, продукты коррозии, риски, надиры, вмятины, отслаивание защитного покрытия и другие повреждения. На образцах с искусственными дефектами в виде узких пазов, выполненных во вставках, не допускается выступание вставок над рабочей поверхностью образцов.
В.1.11 Пригодность образцов оценивают путем выявления дефектов на них при намагничивании исправным магнитопорошковым дефектоскопом по режимам, на которые рассчитан каждый образец.
В.2.1 Образец МО-1
В.2.1.1 Образец предназначен для оценки работоспособности дефектоскопов с намагничивающим устройством, имеющим электроконтакты или электромагнит с ярмом. Образец представляет собой плоскую стальную плиту с размерами 180 x 80 x 12 мм с одним поверхностным дефектом в виде узкого плоского паза и двумя подповерхностными дефектами в виде отверстий, находящихся на различной глубине от рабочей поверхности образца (рисунок В.1). При намагничивании образца на его рабочей поверхности создается неоднородное магнитное поле, эквивалентное магнитному полю естественных дефектов.
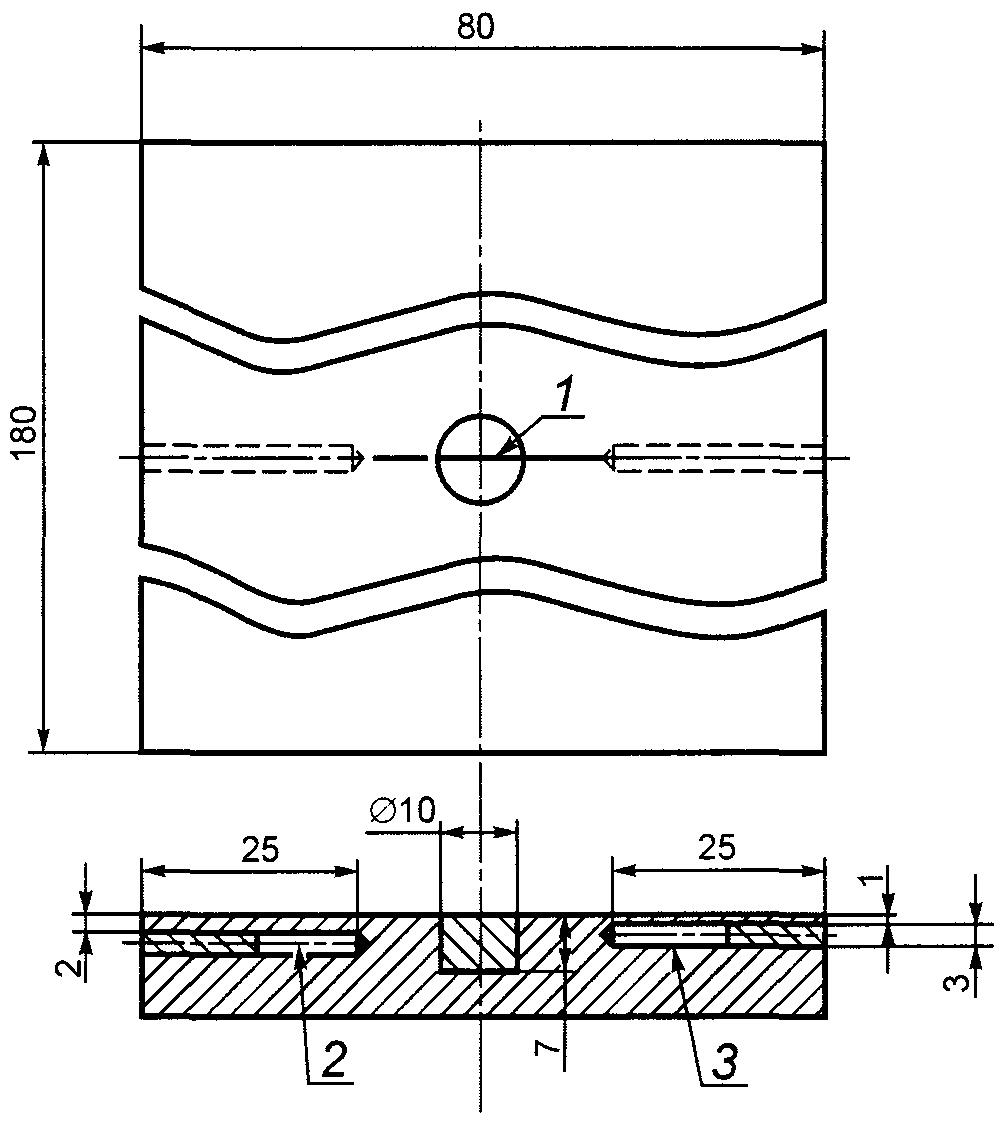
1 - вставка с дефектом; 2, 3 - подповерхностные дефекты
Рисунок В.1 - Образец МО-1
В.2.2 Образец МО-2
Образец предназначен для оценки работоспособности дефектоскопов полюсного намагничивания с применением соленоида или кабеля, намотанного на объект в виде соленоида. Образец (рисунок В.2) представляет собой стальной брусок размером 120 x 30 x 10 мм, на котором выполнен один искусственный дефект в виде плоской несплошности материала.
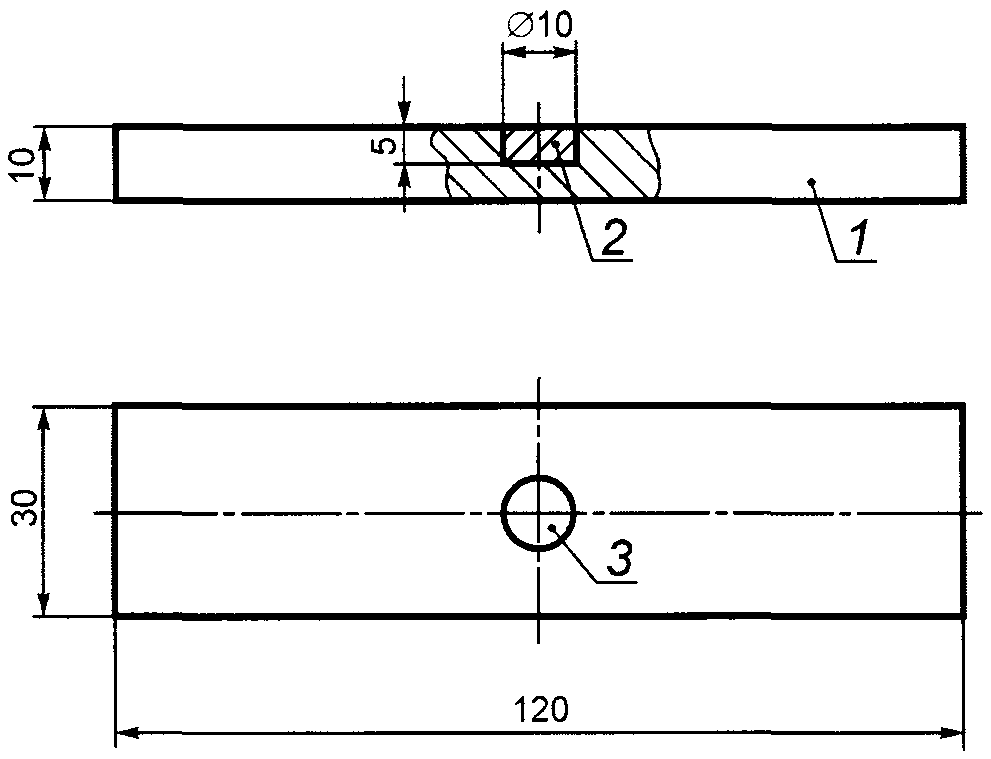
1 - брусок; 2 - вставка с дефектом 3
Рисунок В.2 - Образец МО-2
В.2.3 Образец МО-3
Образец предназначен для оценки работоспособности дефектоскопов полюсного намагничивания с применением соленоида, кабеля, намотанного на объект контроля в виде соленоида, магнитного ярма. Образец (рисунок В.3) представляет собой стальной брусок размером 120 x 30 x 10 мм с пятью подповерхностными дефектами в виде цилиндрических отверстий диаметром 2 мм, расположенных на различной глубине от поверхности образца.
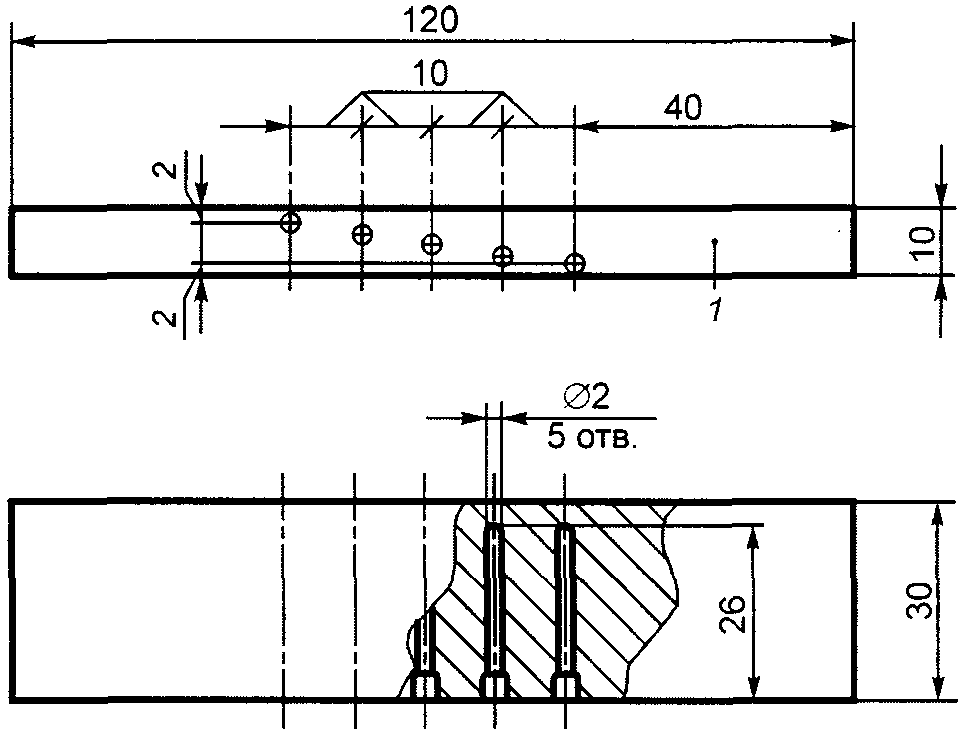
1 - брусок; 2 - цилиндрическое отверстие,
закрытое винтом М2,5
Рисунок В.3 - Образец МО-3
В.2.4 Образец МО-4
Образец предназначен для оценки работоспособности дефектоскопов индукционного и циркулярного намагничивания. Образец (рисунок В.4) представляет собой диск толщиной 15 мм, диаметром 120 мм с центральным отверстием диаметром 60 мм. На цилиндрической поверхности диска имеется поверхностный дефект в виде плоской несплошности материала, перпендикулярной образующей цилиндра (для работы с дефектоскопами индукционного намагничивания). На образце имеются также поверхностный дефект, плоскость которого параллельна образующей цилиндра, и три подповерхностных дефекта в виде отверстий диаметром 2,5 мм, расположенных на различной глубине от внешней цилиндрической поверхности (для работы с дефектоскопами циркулярного намагничивания).
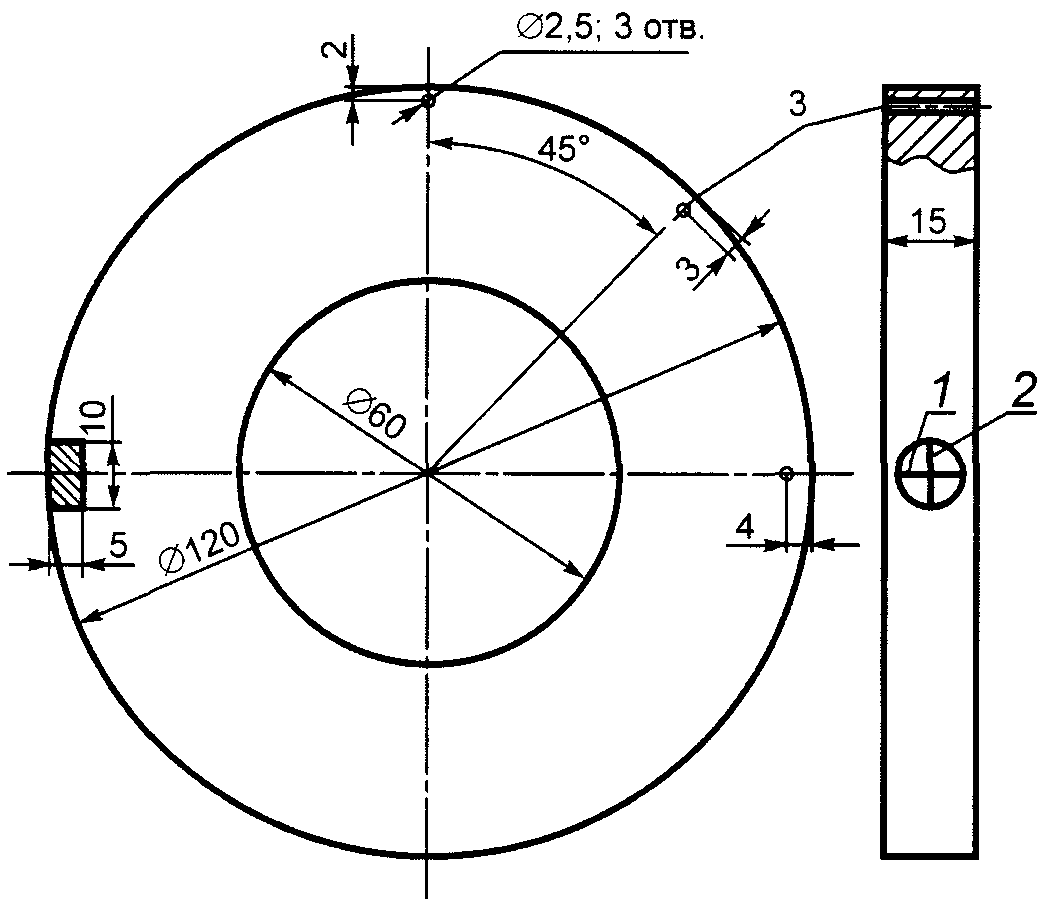
1, 2 - поверхностные дефекты; 3 - подповерхностные
дефекты - три отверстия диаметром 2,5 мм, расположенные
от цилиндрической поверхности на глубине 2, 3 и 4 мм
Рисунок В.4 - Образец МО-4
В.3.1 Образец МО-5
В.3.1.1 Образец представляет собой пластину длиной 110 мм, шириной 20 мм и толщиной 4 - 5 мм, изготовленную из стали 20 x 13 по ГОСТ 5632, с трещинами в азотированном слое. Допускается изготовление образцов других размеров, например, длиной 300 мм, шириной 38 - 40 мм, толщиной 4 - 5 мм.
В.3.1.2 Заготовку подвергают предварительной механической обработке, затем ее шлифуют. Шероховатость поверхности Ra не более 1,6 мкм по ГОСТ 2789.
В.3.1.3 Одну сторону заготовки азотируют на глубину 0,2 - 0,3 мм в атмосфере аммиака. Предварительную термическую обработку заготовки до азотирования не проводят. Затем образец охлаждают в печи до 200 °C в атмосфере аммиака, потом на воздухе.
В.3.1.4 С целью снижения уровня остаточных напряжений заготовку подвергают отпуску при температуре 150 - 160 °C с выдержкой 100 - 120 мин.
В.3.1.5 Широкие поверхности заготовки шлифуют на глубину не более 0,05 мм с обильным охлаждением. Шлифуют и полируют тонкие длинные боковые грани заготовки. Параметр шероховатости поверхности Ra не более 1,0 мкм по ГОСТ 2789.
В.3.1.6 С помощью металлографического или измерительного микроскопа на тонких длинных боковых гранях заготовки измеряют толщину азотированного слоя. Измерения проводят в трех точках на каждой грани заготовки. За толщину азотированного слоя принимают среднее значение из шести измерений.
В.3.1.7 Заготовку устанавливают азотированным слоем вниз на две параллельные опоры винтового пресса, расположенные на расстоянии примерно:
- 80 мм для образцов длиной 110 мм;
- 250 мм для образцов длиной 300 мм.
Вершины опор должны иметь радиус скругления 2 мм.
В.3.1.8 На среднюю часть образца устанавливают пуансон с цилиндрической формой контактной поверхности радиусом около 40 мм. Образующая цилиндра должна быть перпендикулярна продольной оси заготовки.
В.3.1.9 Заготовку медленно изгибают в винтовом прессе до появления характерного хруста, свидетельствующего об образовании трещин в азотированном слое.
В.3.1.10 Полученный образец маркируют и подвергают магнитопорошковому контролю. Индикаторный рисунок выявленных трещин фотографируют либо изготавливают дефектограмму образца другим способом, например, согласно приложению Г.
В.3.1.11 Образец размагничивают и очищают от следов магнитной суспензии.
В.3.1.12 Измеряют ширину и глубину трещин на металлографическом или измерительном микроскопе. Ширину каждой трещины измеряют не менее чем в пяти точках: в средней части по ширине образца (на его продольной оси) и с двух сторон от продольной оси на расстоянии около 3 и 6 мм от нее. Определяют среднее значение раскрытия каждой трещины.
В.3.2 Образец МО-6
В.3.2.1 Заготовку образца изготавливают из листовой стали, например, марки 11Х11Н2В2МФ по ГОСТ 5632, в виде пластины размерами 130 x 30 x 3,5 мм. Таких же размеров готовят заготовку образца-свидетеля, необходимого для контроля глубины азотирования.
В.3.2.2 Заготовки рихтуют и шлифуют на глубину 0,1 - 0,2 мм. Шероховатость поверхности Ra не более 1,6 мкм по ГОСТ 2789.
В.3.2.3 Размечают заготовки, выделяя с одной стороны каждой из них по пять полосок размером 20 x 5 мм, расположенных поперек продольной оси образцов на расстоянии 10 мм друг от друга (рисунок В.5).
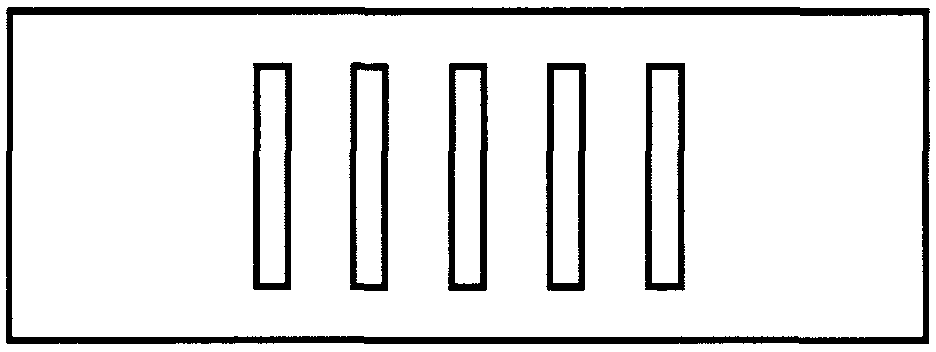
Рисунок В.5 - Схема разметки образцов
В.3.2.4 На двух тонких боковых гранях заготовок напротив каждой выделенной полоски (на расстоянии 15 мм друг от друга) фрезерованием выполняют прорези на глубину 1 мм. Угол фрезы 30°.
В.3.2.5 Поверхность выделенных полосок покрывают перхлорвиниловой эмалью ХВ-785, перхлорвиниловым лаком ХВ-784 либо клеем ХВК-2а на основе перхлорвиниловой и алкидной смол.
В.3.2.6 Заготовки подвергают гальваническому никелированию до толщины никеля 0,05 - 0,06 мм или цинкованию до толщины цинка 0,04 - 0,05 мм.
В.3.2.7 С заготовок удаляют защитный слой эмали (лака, клея).
В.3.2.8 Заготовки азотируют на глубину 0,15 - 0,3 мм. Предварительную термическую обработку заготовок до азотирования не проводят.
В.3.2.9 Для снижения остаточных напряжений заготовку подвергают отпуску при температуре 180 - 200 °C с выдержкой 100 - 120 мин.
В.3.2.10 Азотированную поверхность заготовок шлифуют на глубину не более 0,05 мм с обильным охлаждением. Параметр шероховатости поверхности Ra не более 1,0 мкм по ГОСТ 2789.
В.3.2.11 Из заготовки образца-свидетеля изготавливают микрошлиф и на микроскопе определяют на нем глубину азотирования.
В.3.2.12 Для образования трещин заготовку образца устанавливают азотированным слоем вниз на две параллельные опоры винтового пресса, расположенные на расстоянии около 100 мм. На образце получают трещины, определяют их размеры, изготавливают дефектограмму и составляют паспорт (свидетельство) согласно рекомендациям, изложенным в пунктах В.3.1.8 - В.3.1.13.
В.3.3 Образец МО-7
В.3.3.1 Заготовку образца изготавливают из стали У10А по ГОСТ 1435 в виде цилиндра длиной 250 - 300 мм, диаметром 25 мм. Допускается изготовление заготовки из стали У7 или У12.
В.3.3.2 Заготовку образца закаливают до твердости 60 - 63 HRC.
В.3.3.3 Цилиндрическую поверхность заготовки шлифуют. Параметр шероховатости поверхности Ra не более 0,8 мкм по ГОСТ 2789.
В.3.3.4 На цилиндрическую поверхность заготовки электролитически наносят слой хрома толщиной 0,25 - 0,30 мм (по технологии пористого хромирования).
В.3.3.5 Цилиндрическую поверхность заготовки шлифуют на глубину 0,1 мм твердым абразивным кругом без охлаждения при поперечной подаче 0,03 - 0,05 мм на один двойной ход и продольной подаче 1 - 3 м/мин. При этом в хромовом покрытии и стальной основе заготовки образуются трещины.
В.3.3.6 Заготовку подвергают отпуску при температуре 160 - 180 °C.
В.3.3.7 С поверхности заготовки электролитическим способом удаляют слой хрома.
В.3.3.8 Заготовку разрезают вдоль оси на две или четыре части, при этом получаются два или четыре образца со шлифованными трещинами.
В.3.3.9 На поверхности образцов выбирают зоны с трещинами, ширина которых близка минимальным размерам трещин, которые предполагается обнаруживать на контролируемой продукции, протяженностью примерно 40 мм. Выбранные зоны очерчивают электрокарандашом. Ширину трещин в зонах измеряют на металлографическом или измерительном микроскопе.
В.3.3.10 Образец маркируют и подвергают МПК. Индикаторный рисунок выявленных трещин фотографируют либо изготавливают дефектограмму образца другим способом, например, согласно приложению Г.
В.3.3.11 На образец составляют паспорт (свидетельство).
В.3.4 Образец МО-8
В.3.4.1 Образец представляет собой объект контроля или его часть с естественными трещинами или искусственными дефектами.
В.3.4.2 Для изготовления образца, представляющего собой объект контроля, подбирают объект из числа забракованных по наличию естественных дефектов либо забракованных по другим параметрам. При отсутствии на объекте естественных дефектов делают на нем искусственные дефекты в виде вставок или другим способом. Этот образец предназначен для оценки работоспособности магнитопорошковых дефектоскопов и магнитных индикаторов, а также для разработки и проверки правильности выполнения технологии контроля таких объектов.
В.3.4.3 На образец составляют паспорт (свидетельство).
В.3.4.4 Помимо образцов, указанных в данном приложении, могут применяться образцы других типов с естественными или искусственными дефектами.
(справочное)
Г.1 Дефектограмму изготавливают в следующей последовательности:
- промывают образец чистым керосином, нефрасом или другим растворителем,
- намагничивают образец,
- наносят на образец тонкий слой трансформаторного масла или масла МК-8 и протирают сухой чистой ветошью,
- наносят на поверхность образца краскораспылителем небольшой слой (толщиной 5 - 10 мкм) белой или желтой нитрокраски либо краски-проявителя для цветной или люминесцентной дефектоскопии (через такой слой краски слегка видна поверхность образца),
- подсушивают слой краски в течение 10 - 15 мин.,
- на образец наносят магнитную суспензию.
При использовании суспензии на водной основе образец высушивают выдержкой на воздухе. Следы керосино-масляной суспензии удаляют погружением образца в бензин.
Г.2 Для закрепления валиков магнитного порошка, осевшего над дефектами, на поверхность образца кратковременно, в течение (1 - 3) с, наносят из краскораспылителя тонкий слой нитрокраски. Подсушивают слой краски в течение 5 - 10 мин.
Г.3 На образец накладывают липкую ленту.
Г.4 Снимают с образца липкую ленту, на которой должен остаться слой краски и индикаторный рисунок (дефектограмма).
Г.5 Накладывают дефектограмму на лист белой бумаги, на которой указывают тип и номер образца и дату изготовления дефектограммы.
Г.6 Для удобства применения дефектограмму помещают между двумя скрепленными тонкими пластинами из органического стекла.
(справочное)
Д.1 Вязкость дисперсионной среды суспензии на основе масла и масло-керосиновых смесей измеряют при их приготовлении и в процессе использования с периодичностью, указанной в НТД отрасли или предприятия.
Д.2 Кинематическую вязкость измеряют в соответствии с ГОСТ 33 вискозиметрами ВПЖ-1, ВПЖ-2, ВПЖ-4 или ВНЖ по ГОСТ 10028. Допускается применение других вискозиметров, имеющих такие же или лучшие характеристики. Вязкость измеряют после отстоя суспензии не менее 1 часа или фильтрации.
Д.3 На рабочих местах контроля допускается измерять условную вязкость дисперсионной среды суспензии вискозиметром типа ВЗ-246 по ГОСТ 9070 с диаметром сопла 2 мм или вискозиметром ВЗ-1 с диаметром сопла 2,5 мм. При этом фильтрация или длительный отстой суспензии не требуются. Магнитную суспензию наливают в резервуар вискозиметра до уровня остриев крючков, имеющихся на внутренней стенке резервуара, что соответствует объему 100 мл. Под сопло вискозиметра ставят чистую и сухую емкость объемом не менее 120 мл. Измеряют время (в секундах) непрерывного истечения жидкости через сопло вискозиметра. Время истечения жидкости умножают на поправочный коэффициент К, указанный на корпусе вискозиметра. Полученный результат принимают за условную вязкость дисперсионной среды магнитной суспензии. При необходимости ее переводят в кинематическую. График перевода условной вязкости в кинематическую при использовании вискозиметра ВЗ-1 приведен на рисунке Д.1. Кинематической вязкости 36·10-6 м2/с (36 сСт), указанной в стандарте, соответствует условная вязкость 92 с по вискозиметру ВЗ-1, а вязкости 10·10-6 м2/с (10 сСт) - 47 с.
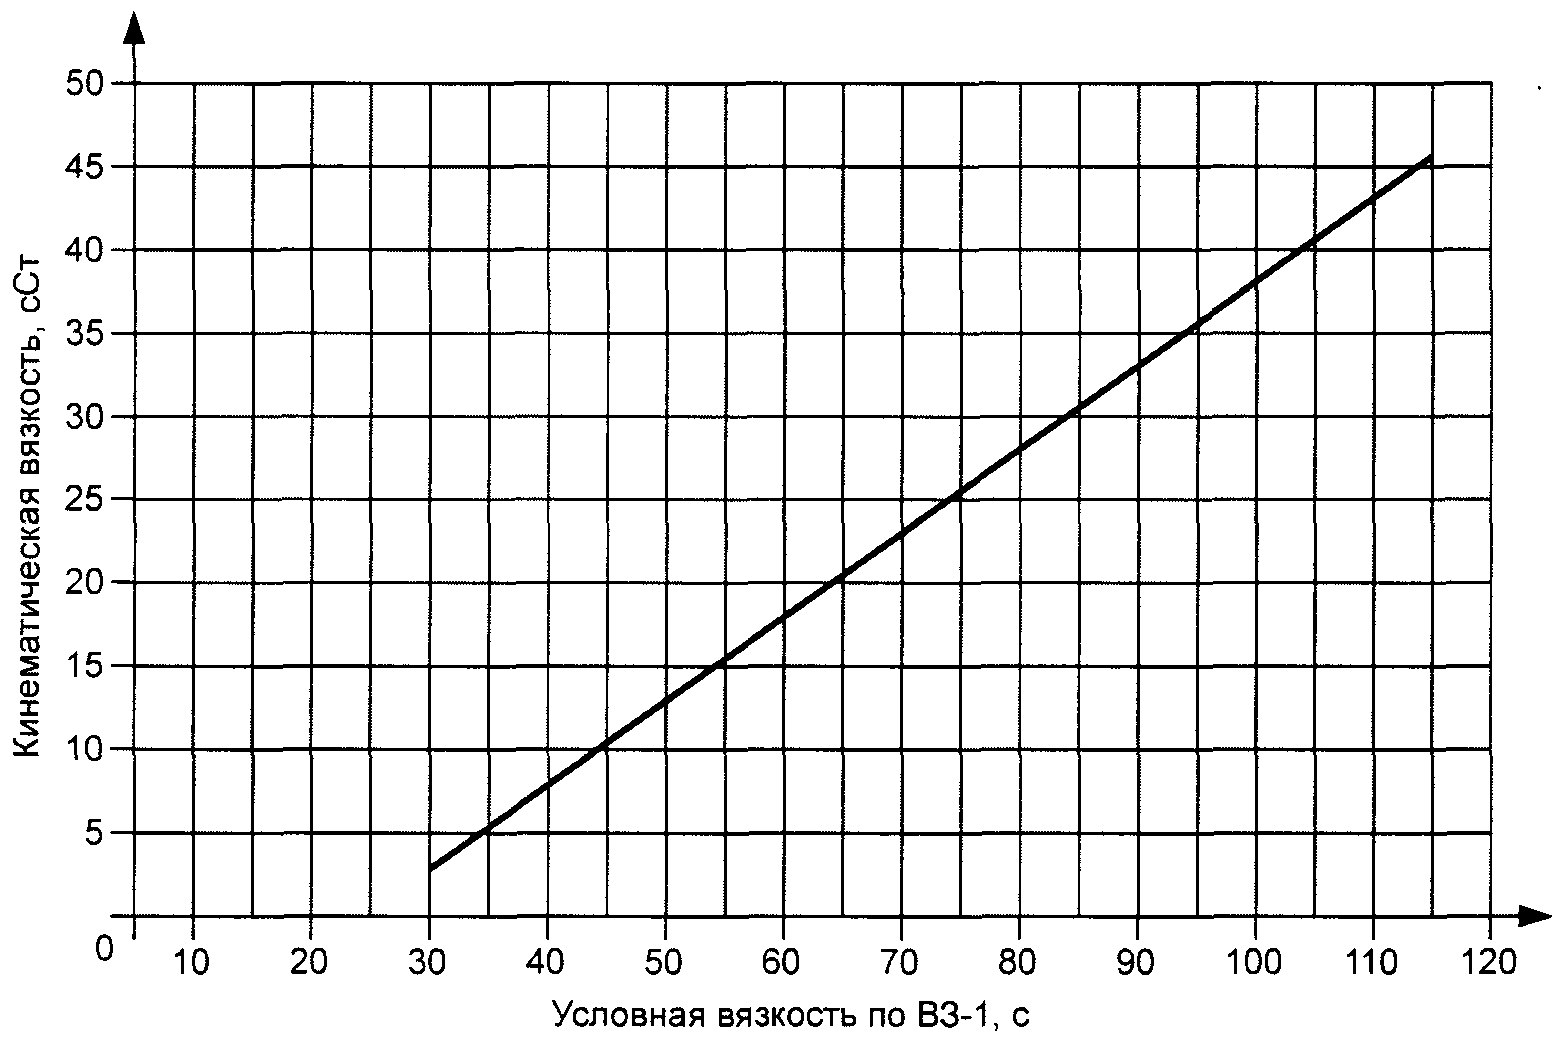
Рисунок Д.1 - График перевода условной вязкости
дисперсионной среды магнитной суспензии, измеряемой
вискозиметром ВЗ-1 с соплом диаметром 2,5 мм,
в кинематическую вязкость
(справочное)
Е.1 Способ контроля выбирают в зависимости от магнитных свойств материала проверяемого объекта. Для этого:
- определяют марку материала проверяемого объекта, используя техническую документацию на его изготовление;
- определяют значение коэрцитивной силы Hc и остаточной индукции Br материала объекта, используя соответствующие справочники по магнитным свойствам сталей;
- на графике (рисунок Е.1) по оси абсцисс откладывают значение коэрцитивной силы Hc, а по оси ординат - значение остаточной индукции Br материала объекта контроля.
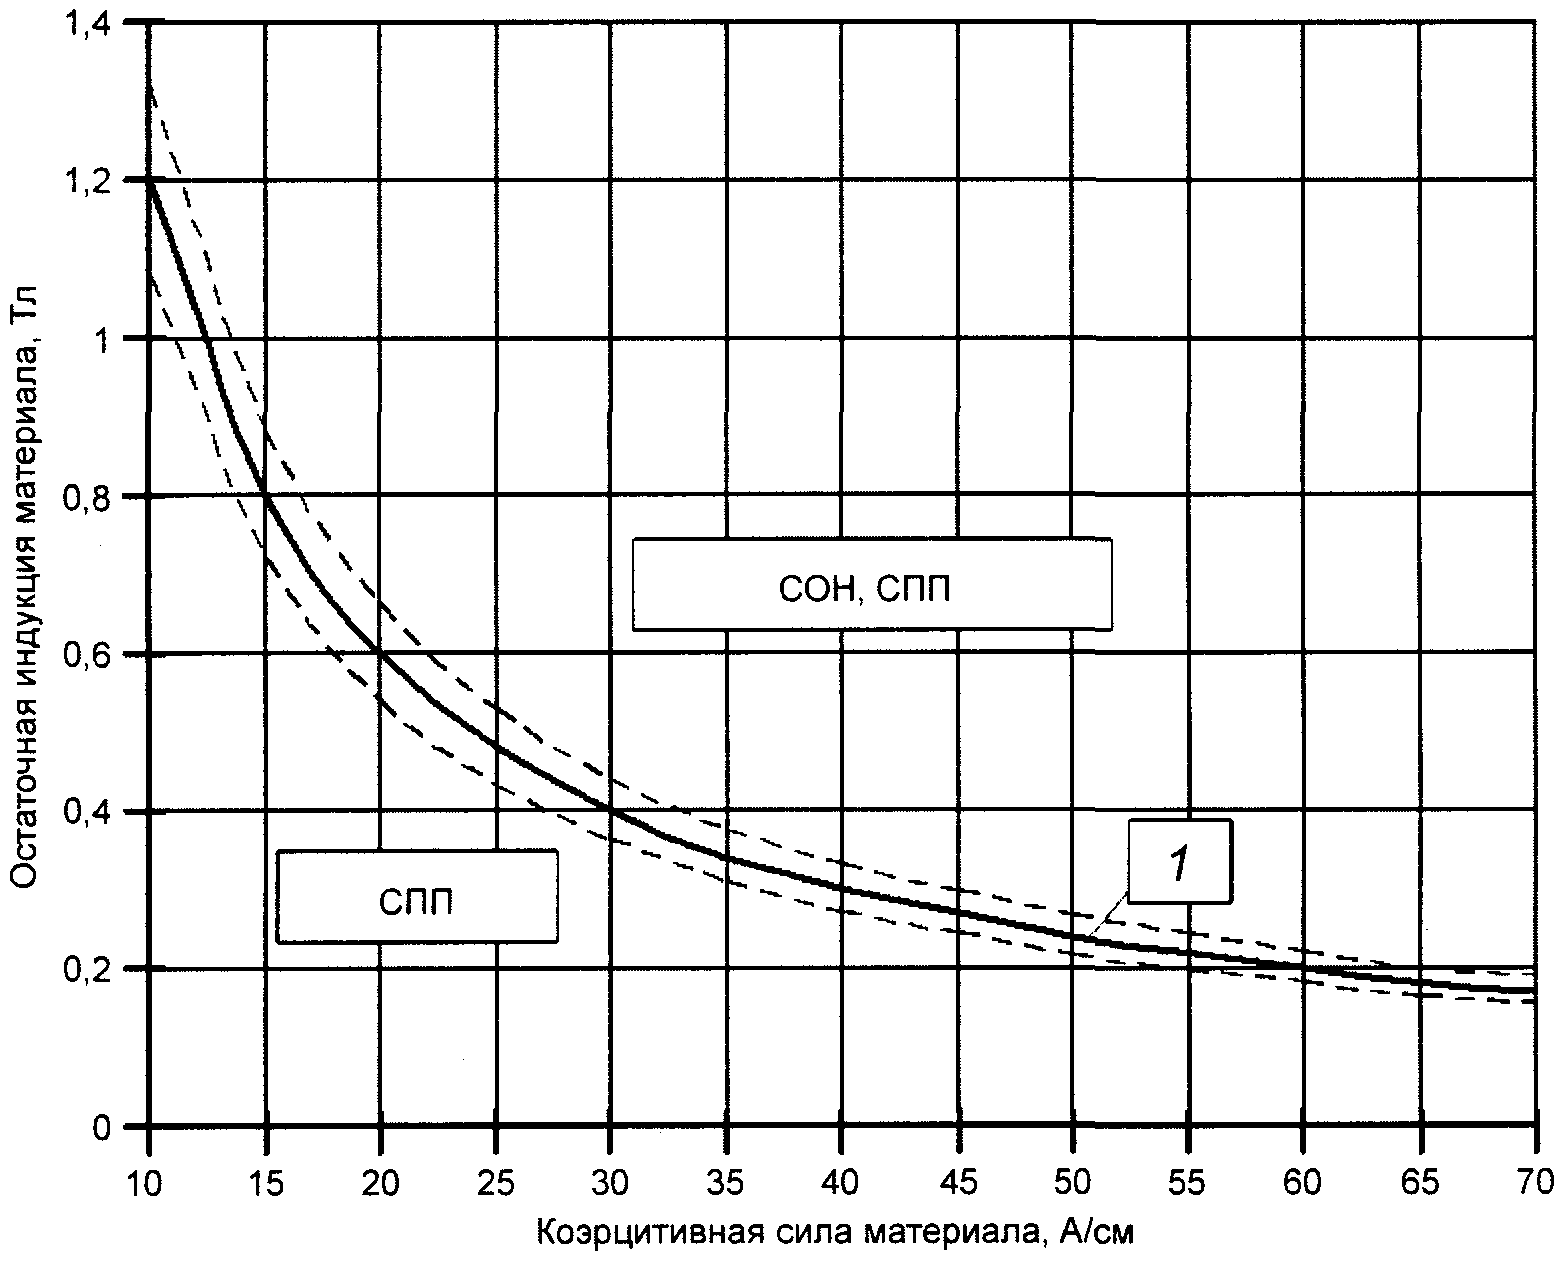
Кривая 1 - геометрическое место точек равной
удельной магнитной энергии материала с границами
допуска в пределах +/- 10%
Рисунок Е.1 - График для выбора способа
магнитопорошкового контроля
Е.2 Исходя из положения точки с координатами Hc и Br на графике, делают заключение о возможности применения того или иного способа контроля, руководствуясь следующим:
- если на графике точка (Hc, Br) расположена выше или на кривой, то возможен контроль объекта как СОН, так и СПП;
- если точка (Hc, Br) расположена ниже кривой, то рекомендуется проводить контроль только СПП.
(справочное)
Примеры видов, способов и схем намагничивания приведены в таблице Ж.1.
Таблица Ж.1
Вид намагничивания | Способ намагничивания | Схема намагничивания и расположение выявляемых дефектов | Формулы для определения намагничивающего тока | ||||
Циркулярное (Ц) | Пропусканием тока по объекту (ЦО) | 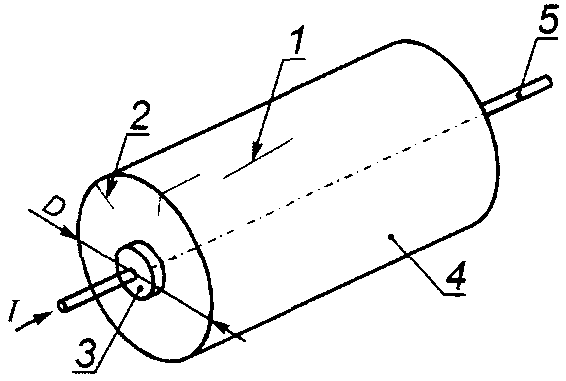 1 - продольные дефекты; 2 - радиальные дефекты; 3 - контактный диск; 4 - объект; 5 - проводник; I - электрический ток; D - диаметр объекта | I = 3HD, где I - ток, А; H - тангенциальная составляющая напряженности магнитного поля, А/см; D - диаметр объекта, см | ||||
Пропусканием тока по центральному проводнику (ЦП) | 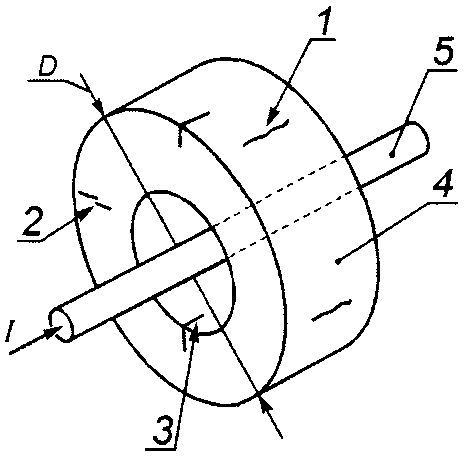 1, 2, 3 - дефекты; 4 - объект, 5 - проводник; D - внешний диаметр объекта; I - ток | I = 3HD, где I - ток, А; H - тангенциальная составляющая напряженности магнитного поля, А/см; D - внешний диаметр объекта, см | |||||
Пропусканием тока по участку объекта (ЦЭ) | 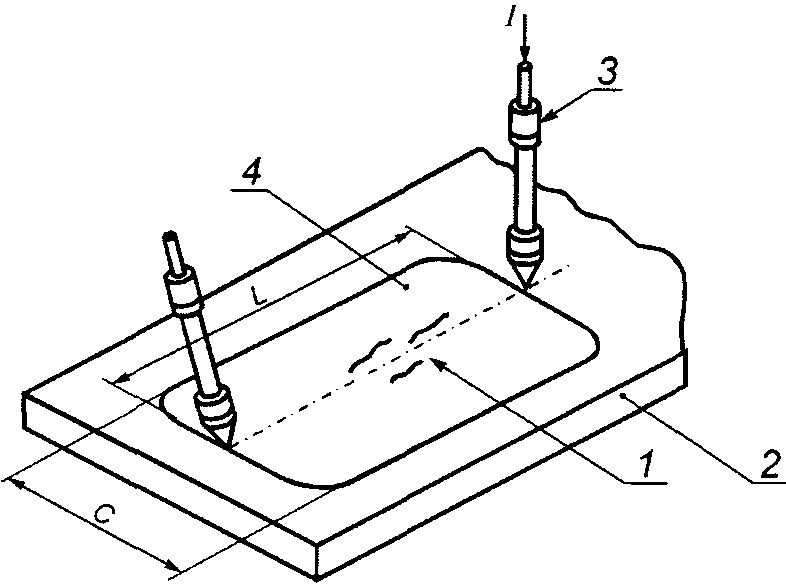 1 - дефекты, 2 - объект, 3 - электроконтакты, 4 - зона контроля, L - длина контролируемого участка, см [рекомендуется (7 - 25) см], C - ширина зоны контроля, см (рекомендуется около 0,5L); I - ток, А | Приближенно силу переменного, постоянного и выпрямленного тока, пропускаемого по объекту с помощью электроконтактов, определяют по формуле: I = (30...50)L. При использовании импульсного тока его силу определяют по графику. С учетом требуемой напряженности магнитного поля ток определяют по формуле: I = 1,7HL. В формулах: I - ток, А; L - расстояние между точками установки электроконтактов, см; H - тангенциальная составляющая напряженности магнитного поля, А/см. При контроле СОН определяется из справочников по магнитным свойствам сталей, при контроле СПП - по приложению К. Наибольший ток должен составлять не более 1500 - 1800 А | |||||
С применением тороидальной обмотки (ЦТ) | 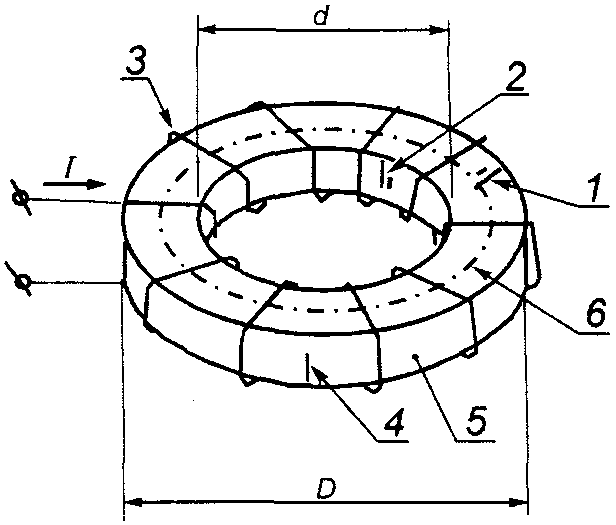 1, 2, 4 - дефекты, 3 - обмотка, 5 - объект, 6 - средняя линия тороида, I - электрический ток, D и d - внешний и внутренний диаметры объекта | При D/d < 10I = Hl/n, при D/d > 10I = 3HD/n, где I - ток, А; H - тангенциальная составляющая напряженности магнитного поля, А/см; l - длина средней линии тороида, I = 1,5(D + d), см; n - число витков обмотки | |||||
Индуцированием тока в объекте (ЦИ) | 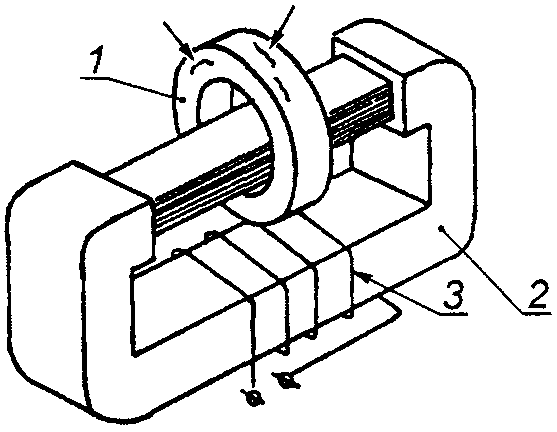 1 - объект контроля; 2 - электромагнит; 3 - обмотка. Стрелками показаны обнаруживаемые трещины | - | |||||
| |||||||
Полюсное (П) | Полюсное в соленоиде (ПС) | 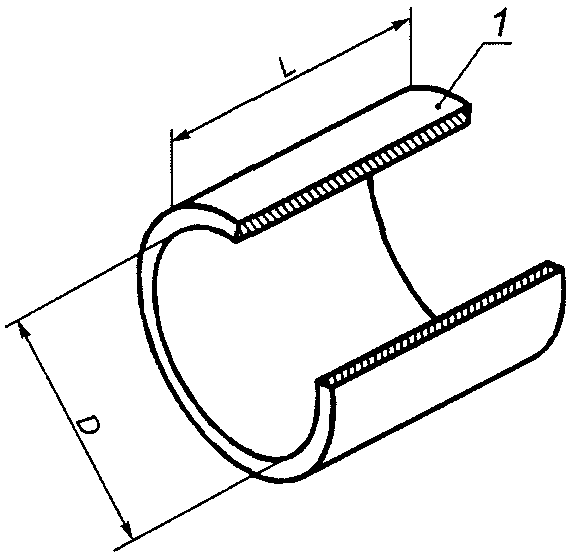 1 - соленоид; L, D - длина и диаметр соленоида, см | I = H/Kс, где I - ток, А; H - требуемая напряженность магнитного поля, А/см; Kс - постоянная соленоида. Или  , где L - длина соленоида или обмотки кабелем, см; N - число витков соленоида (обмотки); m - коэффициент, определяемый в зависимости от соотношений радиуса и длины соленоида (обмотки). Его значения приведены в 12.21 | ||||
Намагничивание в электромагните постоянного тока (ПЭ) | 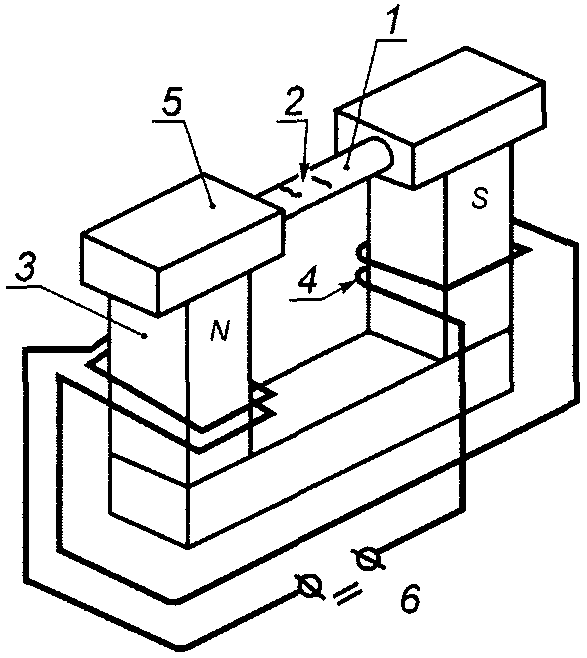 1 - объект контроля; 2 - трещины; 3 - магнитопровод; 4 - обмотка; 5 - полюсные передвижные пластины; 6 - клеммы для подключения источника постоянного тока | - | |||||
Намагничивание в электромагните переменного тока (ПЭ) | 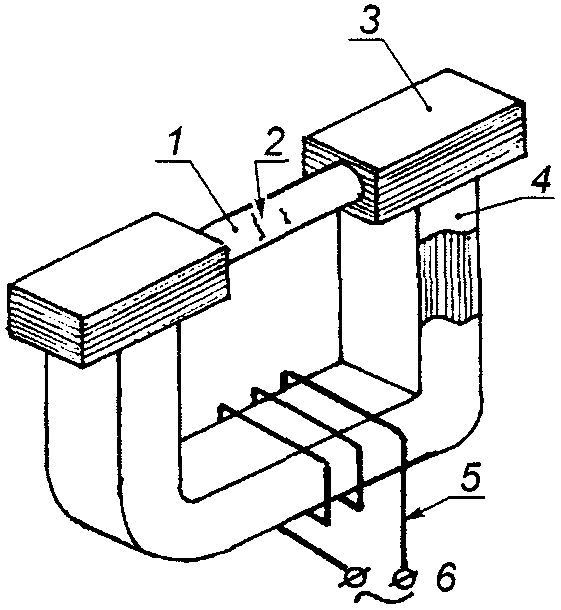 1 - объект контроля; 2 - трещины; 3 - подвижные полюсы; 4 - магнитопровод; 5 - обмотка; 6 - клеммы для подключения источника переменного тока | - | |||||
Намагничивание переносным электромагнитом (ПЭ) | 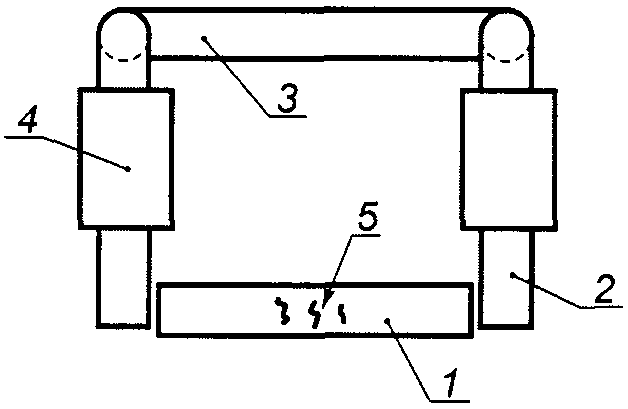 1 - объект контроля; 2 - полюсный наконечник; 3 - магнитопровод; 4 - катушки; 5 - трещины | - | |||||
Намагничивание устройством на постоянных магнитах (ПМ) | 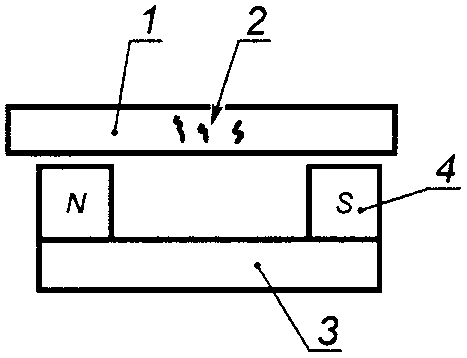 1 - объект контроля; 2 - трещины; 3 - магнитопровод; 4 - блоки на постоянных магнитах | - | |||||
Комбинированное (циркулярное и полюсное) (К - Ц, П) | Пропусканием токов по объекту и по обмотке соленоида (ЦО, ПС) | 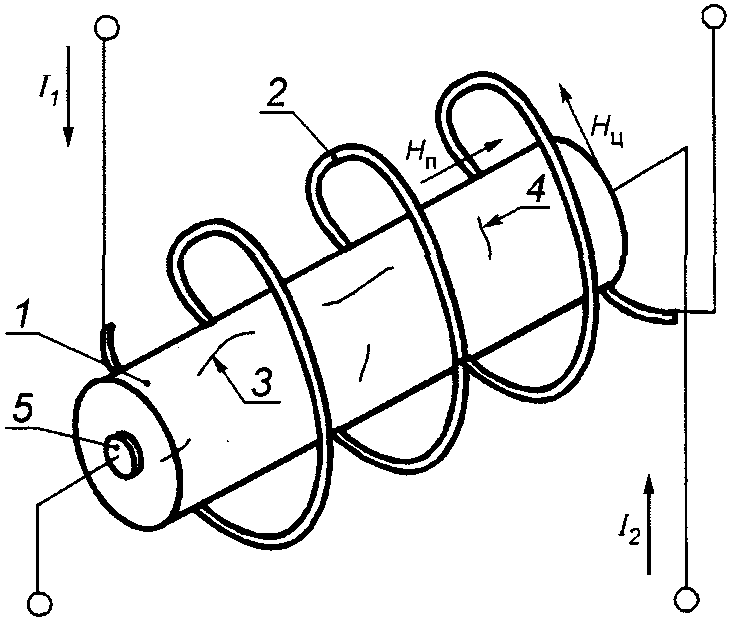 1 - объект; 2 - соленоид; 3, 4 - продольные и поперечные трещины; 5 - контактный диск; Hп, Hц - составляющие вектора напряженности магнитного поля при полюсном и циркулярном намагничивании, I1, I2 - токи | - | ||||
Комбинированное (К) | Пропусканием тока по объекту и при помощи электромагнита (ЦО, ПЭ) | 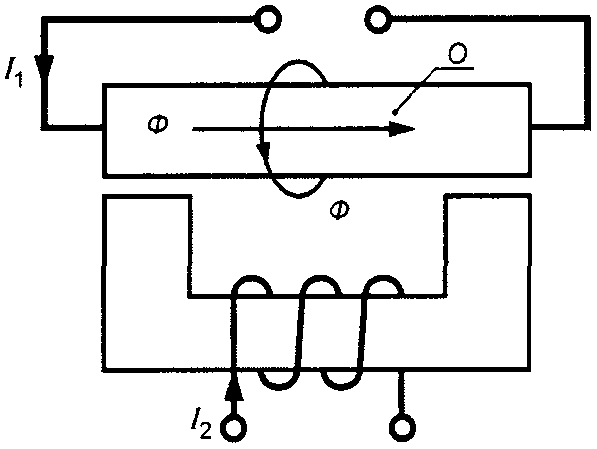 I1, I2 - ток; О - объект контроля; Ф - магнитный поток | - | ||||
Пропусканием тока по объекту и при помощи соленоида (ЦО, ПС) | 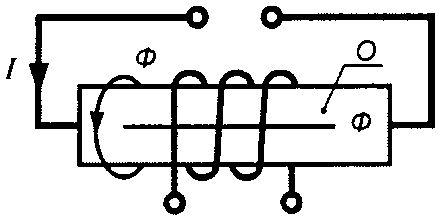 I - ток; О - объект контроля; Ф - магнитный поток | - | |||||
Пропусканием по объекту двух токов во взаимно перпендикулярных направлениях (ЦО, ЦО) | 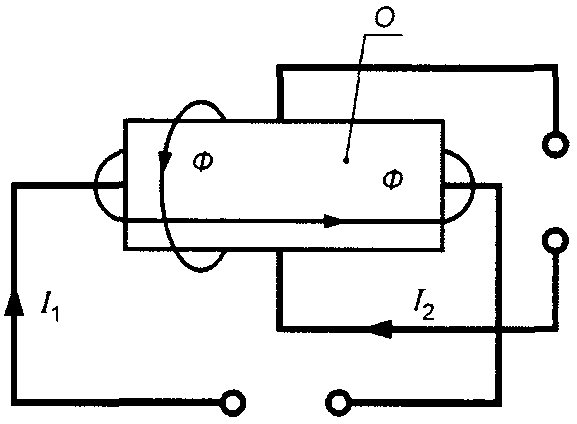 I1, I2 - ток; О - объект контроля; Ф - магнитный поток | - | |||||
Индуцированием тока в объекте и пропусканием тока по проводнику, помещенному в сквозное отверстие в объекте (ЦИ, ЦП) | 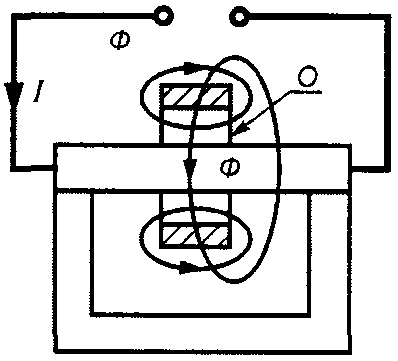 I - ток; О - объект контроля; Ф - магнитный поток | - | |||||
Примечания
1 При комбинированном намагничивании намагничивающий ток для циркулярного и полюсного намагничивания определяют по вышеприведенным формулам.
2 Допускается устанавливать режим намагничивания экспериментально на образцах-деталях с дефектами.
3 Помимо указанных в таблице используют схемы намагничивания с помощью комплектов на постоянных магнитах, электромагнитов, а также других средств индукционного и комбинированного намагничивания.
(справочное)
ПРИЛОЖЕННОГО МАГНИТНОГО ПОЛЯ
И.1 Для определения напряженности магнитного поля при контроле объектов СПП:
- определяют марку материала проверяемого объекта, используя техническую документацию на его изготовление;
- определяют значение коэрцитивной силы Hc материала объекта по соответствующим справочникам по магнитным свойствам сталей;
- по графикам 1 и 2 (рисунок И.1 или рисунок И.2) или по формулам (9, 10) для значения Hc определяют максимальное значение Hmax и минимальное Hmin;
- выбирают значение напряженности приложенного поля, находящееся в диапазоне от Hmin до Hmax, исходя из конкретных условий, задач контроля и особенностей проверяемого объекта.
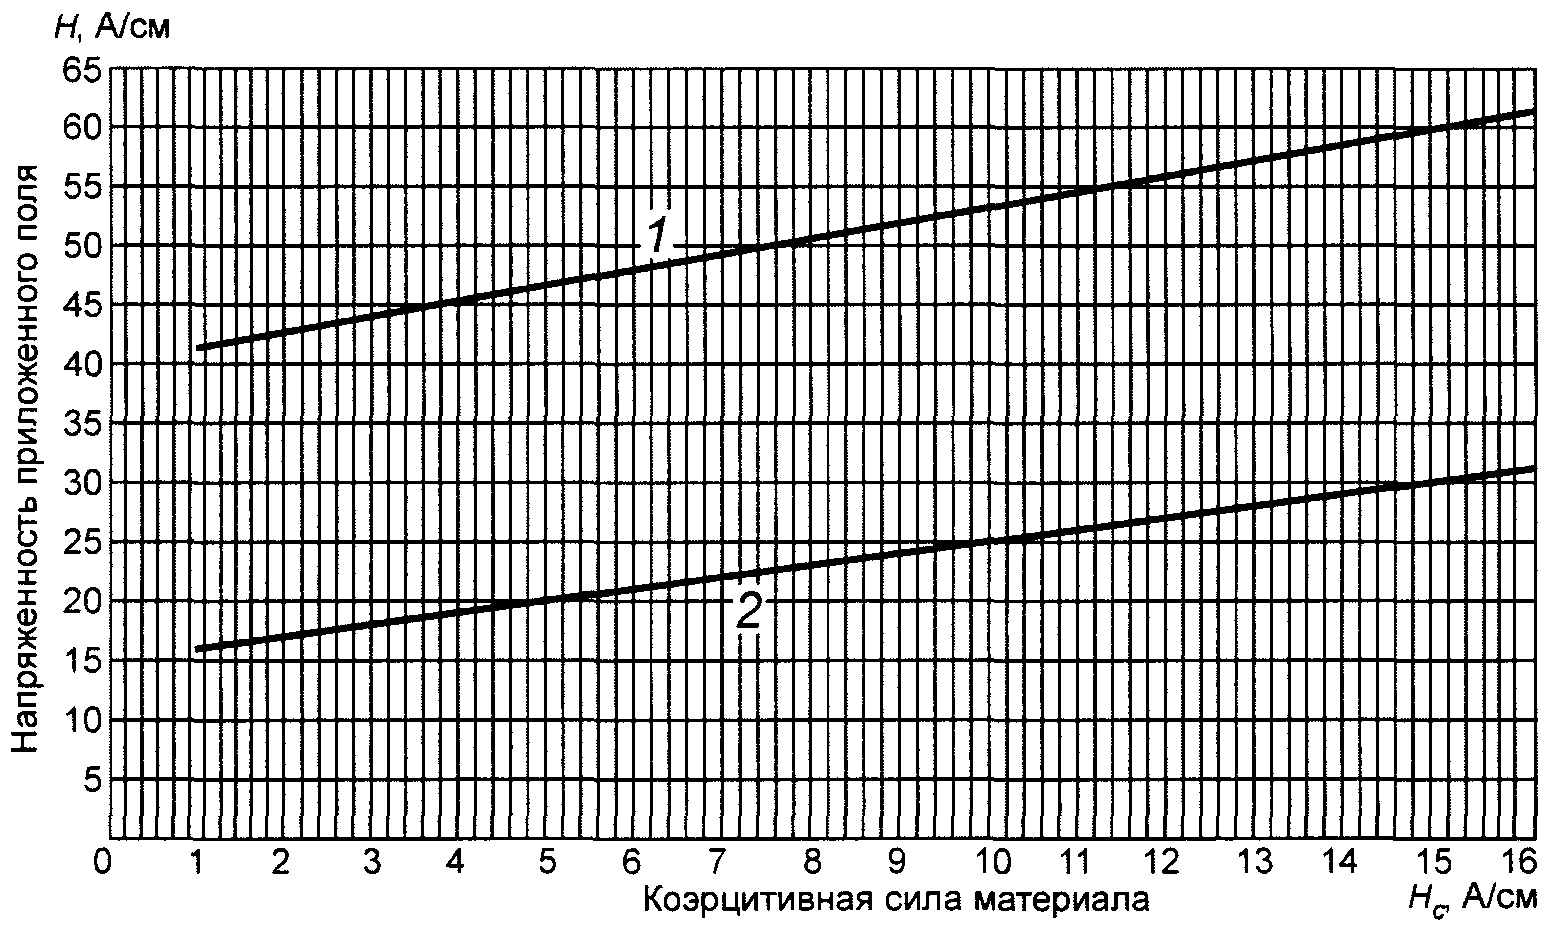
1 - максимальное значение напряженности поля;
2 - минимальное значение напряженности поля
приложенного магнитного поля с учетом коэрцитивной силы
материала (при Hc < 16 А/см)
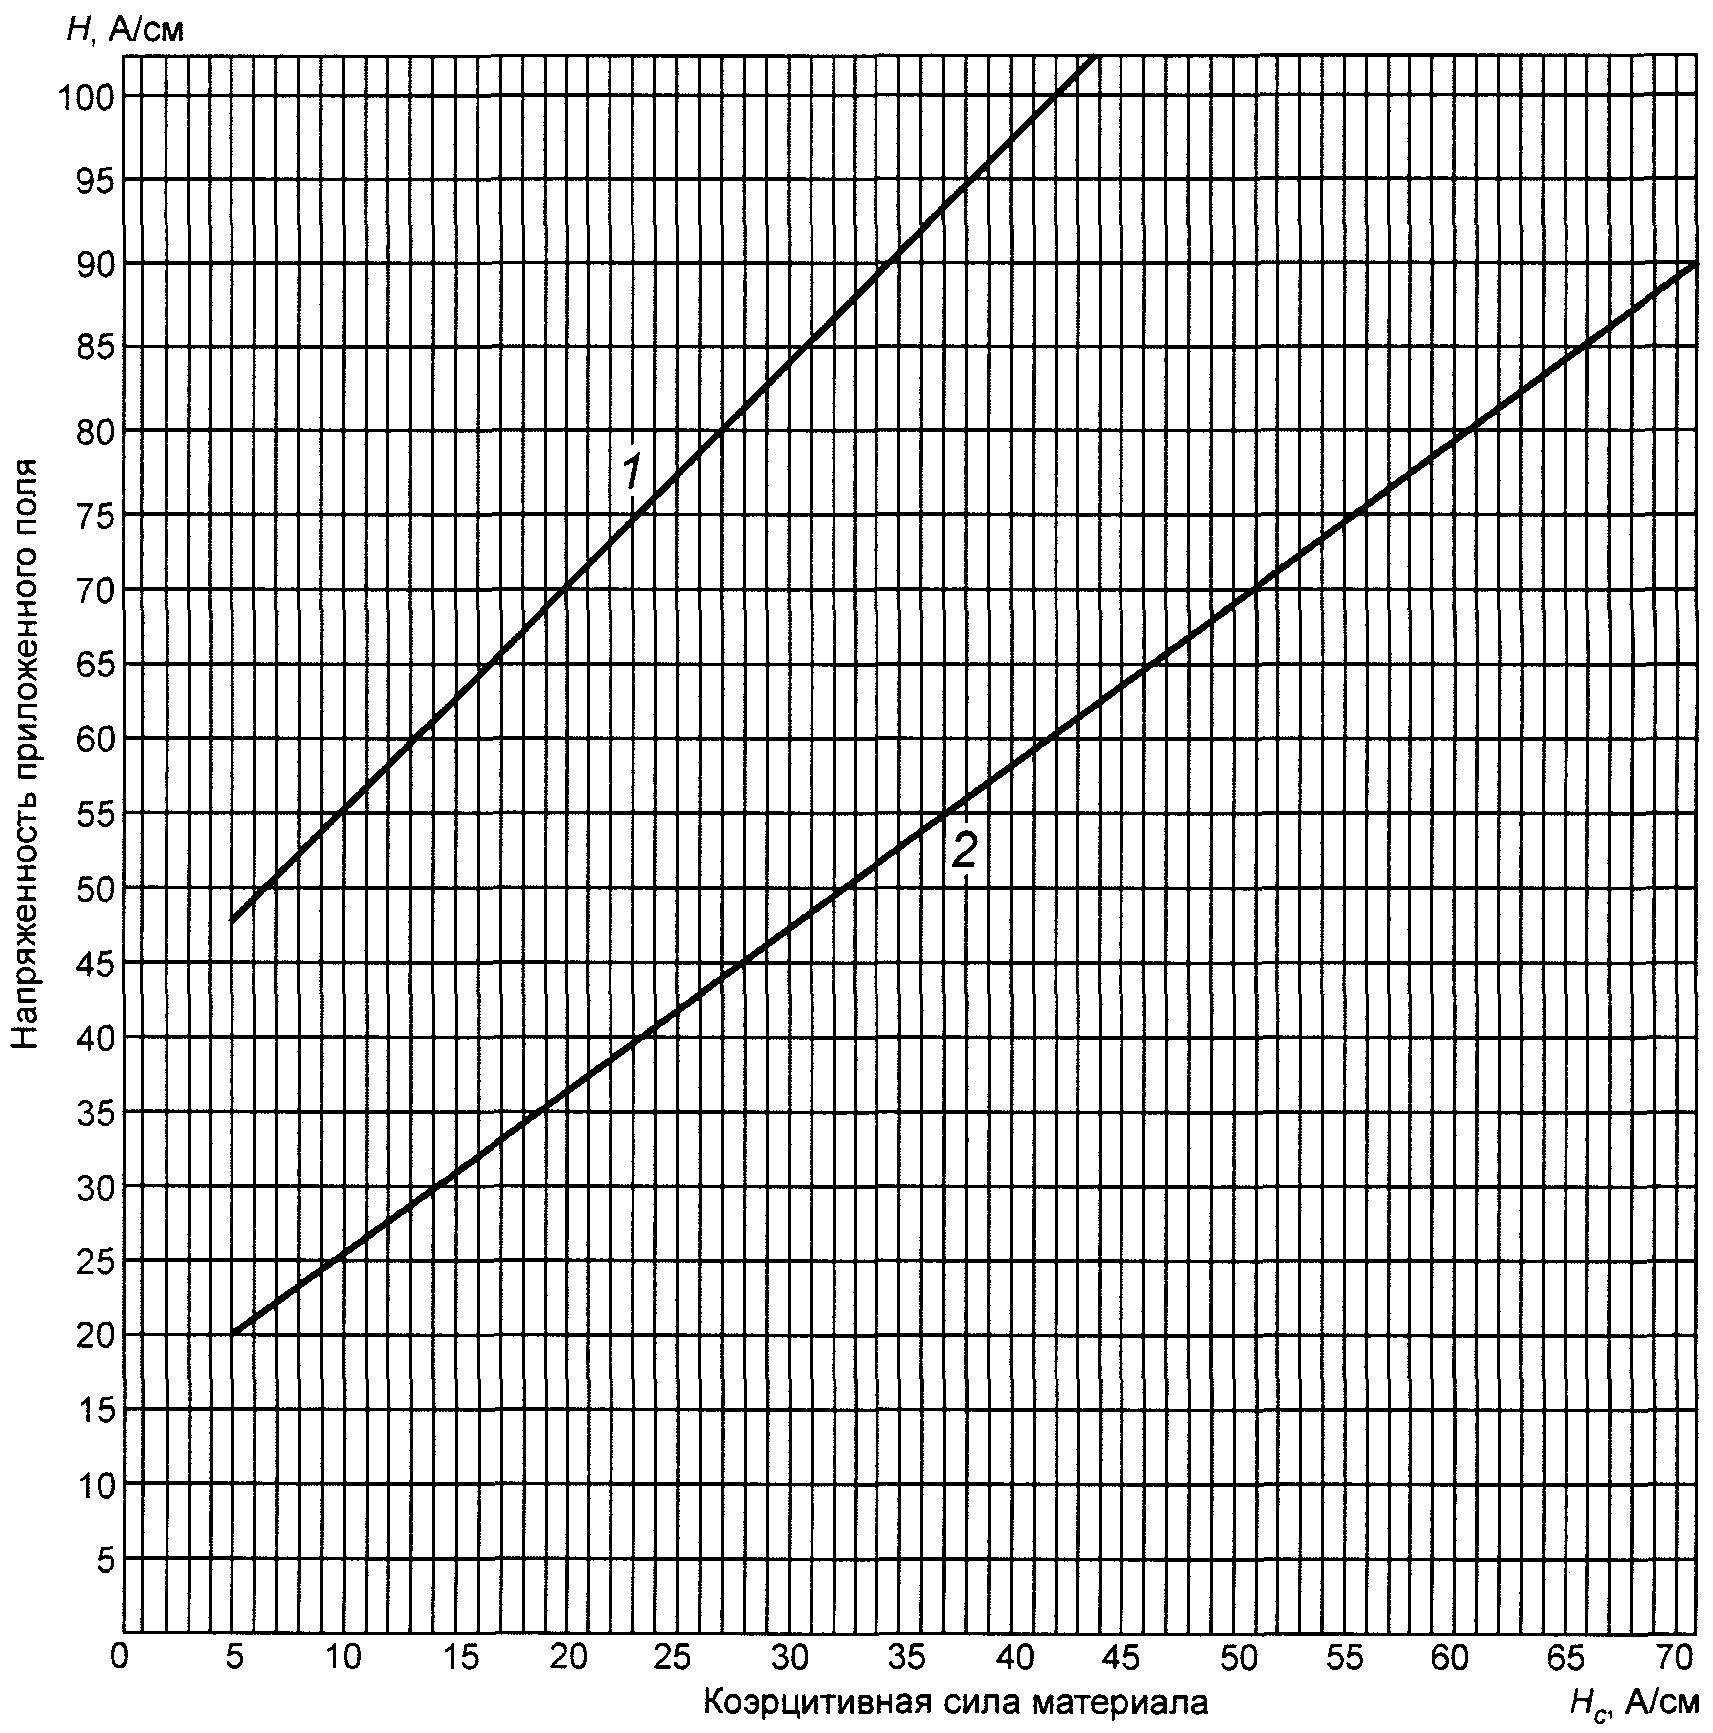
1 - максимальное значение напряженности поля;
2 - минимальное значение напряженности поля
приложенного магнитного поля с учетом коэрцитивной силы
материала (Hc >= 10 А/см)
В обоснованных случаях допускается снижать или увеличивать напряженность магнитного поля, определенную по графикам.
И.2 При контроле объектов сложной формы, при наличии осаждении порошка на ложных дефектах, при выявлении текстуры материала и в других случаях уточняют выбранное значение напряженности приложенного магнитного поля применительно к конкретному объекту контроля, руководствуясь отраслевой НТД.
(справочное)
К.1.1 Сварные швы изделий различного назначения контролируют магнитопорошковым методом с применением электроконтактов, электромагнитов, устройств на постоянных магнитах, соленоидов или гибких кабелей. Для намагничивания проверяемых объектов используют магнитные поля переменного, постоянного, импульсного и выпрямленных токов. В зависимости от магнитных свойств материала проверяемого объекта контроль сварных швов проводят способом приложенного поля (СПП) или способом остаточной намагниченности (СОН).
К.1.2 При МПК швов намагничивается лишь ограниченный участок объекта, который называют контролируемым участком (КУ). Размеры этого участка зависят от типа намагничивающего устройства и силы тока (напряженности магнитного поля). Ток намагничивания определяют по экспериментальным формулам и графикам, по формулам электротехники либо по контрольным образцам, представляющим собой объект контроля или его часть с естественными или искусственными дефектами.
К.1.3 Магнитопорошковый контроль стыковых, нахлесточных, тавровых и угловых сварных швов, как односторонних, в том числе с отбортовкой кромок, так и двусторонних, проводят аналогично далее приведенным примерам (при наличии доступа к швам). Стыковые швы с подкладкой проверяют только с одной стороны, где нет подкладки.
К.1.4 При необходимости проверенные сварные соединения размагничивают по участкам в том же порядке, как выполняли их контроль. Для размагничивания сварного соединения полюсные наконечники электромагнита устанавливают на КУ как при намагничивании, включают электропитание электромагнита и медленно удаляют его от поверхности шва на расстояние 50 - 60 см.
К.2.1. Контролируемый участок, режимы намагничивания
При использовании электроконтактов выявляются дефекты, плоскости которых направлены вдоль линии, соединяющей точки установки электроконтактов. На рисунке К.1 показано расположение электроконтактов 1а - 1б при обнаружении дефектов, располагающихся поперек направления сварного шва. Контролируемый участок КУ обведен штриховой линией. Длина B контролируемого участка зависит от расстояния L между точками установки электроконтактов. Расстояние между электроконтактами принимают равным в пределах 50 - 200 мм. Прилегающие к электроконтактам зоны a, ширина которых примерно равна 20 мм, являются зонами невыявляемости дефектов. Длина КУ равна:
B = L - 2a.
Ширина C контролируемого участка при использовании постоянного, выпрямленного и импульсного токов равна:
C = 0,5L,
а при использовании переменного тока:
C = 0,7L.
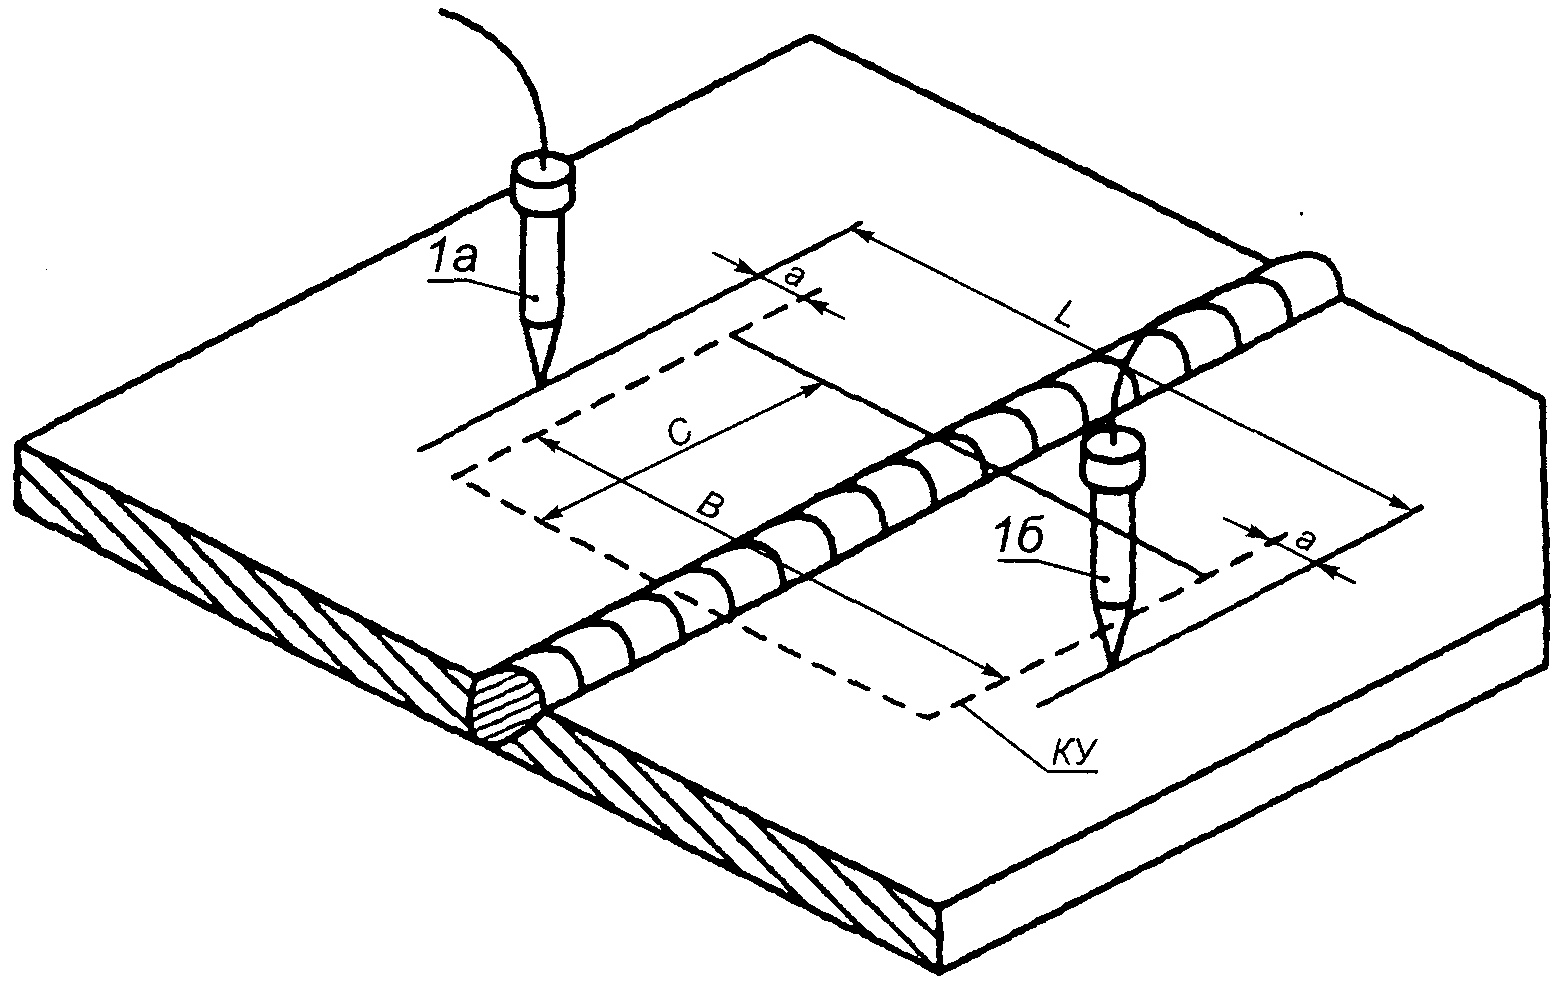
a - зоны невыявляемости дефектов ( );
);1а, 1б - электроконтакты; L - расстояние между
точками установки электроконтактов;
КУ - контролируемый участок (обведен штриховой линией)
длиной B шириной C при контроле сварного шва с применением
электроконтактов с целью обнаружения поперечных трещин
Для обнаружения дефектов, распространяющихся вдоль сварного шва, электроконтакты устанавливают на сварной шов или рядом с ним так, чтобы линия, соединяющая точки установки электроконтактов, располагалась примерно вдоль шва. При контроле протяженного шва электроконтакты попарно переставляют вдоль шва так, чтобы зоны контроля перекрывались не менее чем на 20 мм (рисунок К.2).
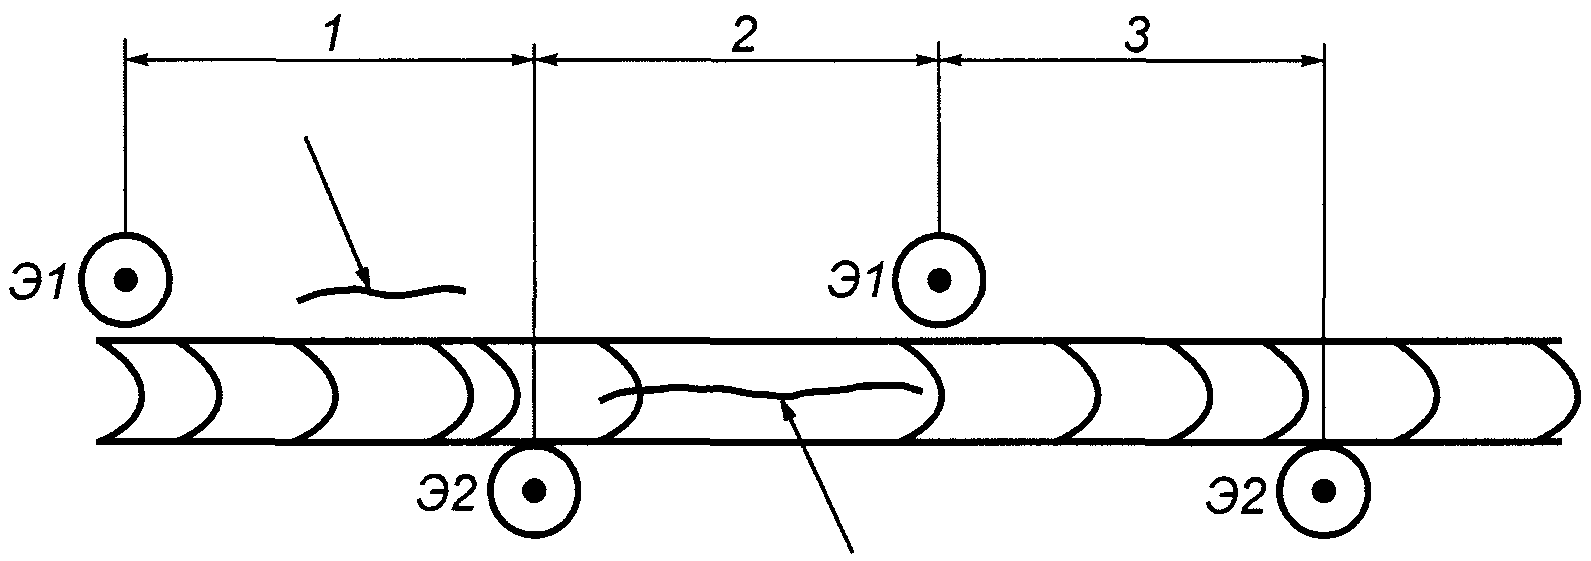
1, 2, 3 - намагничиваемые участки;
Э1, Э2 - места установки электроконтактов
сварного шва большой протяженности импульсным током
для выявления продольных трещин (указаны стрелками)
Силу тока, пропускаемого по объекту с помощью электроконтактов, при намагничивании переменным, постоянным и выпрямленным токами определяют по формулам, приведенным в приложении Ж. При использовании импульсного тока его силу определяют по графику (рисунок К.3).
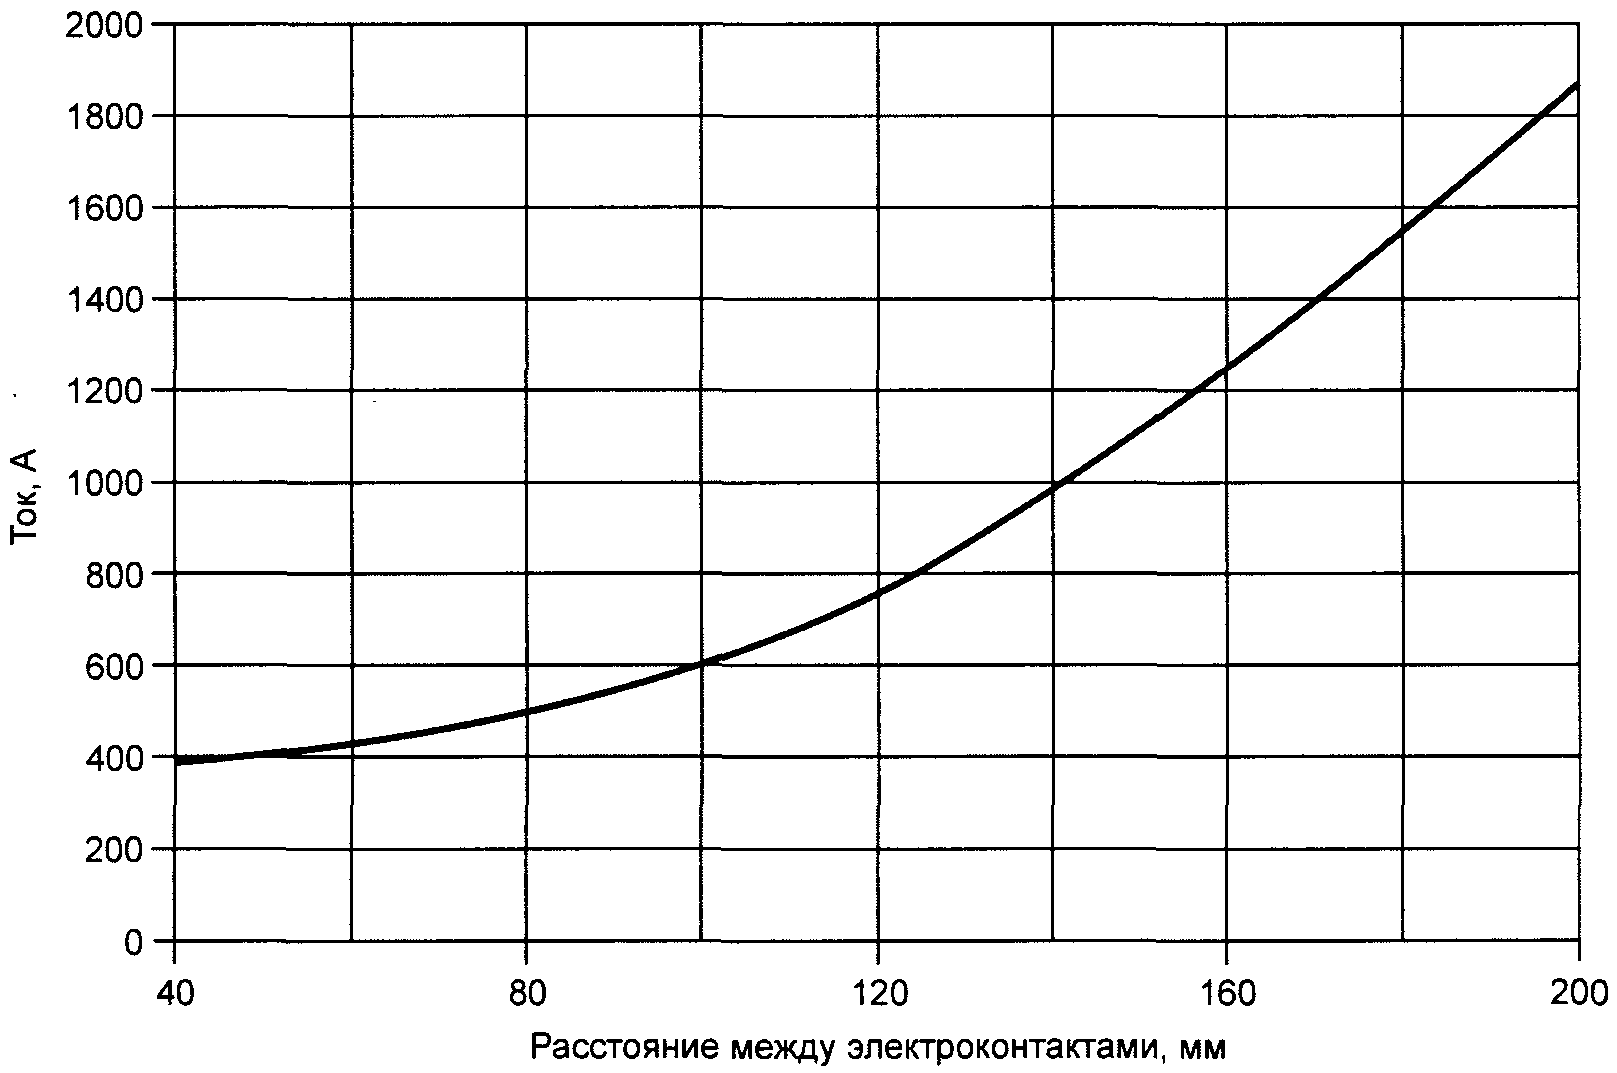
Рисунок К.3 - График зависимости импульсного тока
от расстояния между электроконтактами
К.2.2. Контроль сварного шва импульсным током с применением электроконтактов
Для выявления продольных дефектов при намагничивании импульсным током при контроле СПП по участку сварного шва пропускают ток с одновременным нанесением магнитной суспензии. Осмотр шва с целью обнаружения дефектов проводят после выключения тока. При контроле СОН сначала намагничивают по участкам весь сварной шов (рисунок К.2), затем наносят на него суспензию и осматривают. Электроконтакты переставляют, чередуя их между собой.
При намагничивании электроконтакты устанавливают рядом со сварным швом, т.е. вне зоны контроля, так как участки радиусом 3 - 5 мм вокруг точек установки электроконтактов намагничиваются неэффективно и дефекты на них не выявляются.
Для выявления поперечных дефектов электроконтакты устанавливают по обе стороны от сварного шва. Сначала намагничивают первый участок, наносят суспензию и осматривают. Затем в таком же порядке проверяют все другие участки шва.
К.2.3. Контроль сварного соединения внахлестку для выявления продольных дефектов в шве и в околошовной зоне
Схема перестановки электроконтактов для выявления продольных дефектов на сварном шве и околошовных зонах показана на рисунке К.4. Контроль ведется по трем участкам. Сначала устанавливают электроконтакты в положение 1а - 1б для контроля первого участка - левой околошовной зоны. После намагничивания, нанесения суспензии и осмотра устанавливают электроконтакты на сварной шов в положение 2а - 2б и проводят его контроль. Затем электроконтакты устанавливают на третий участок, на правую околошовную зону в положение 3а - 3б, и проводят ее контроль.
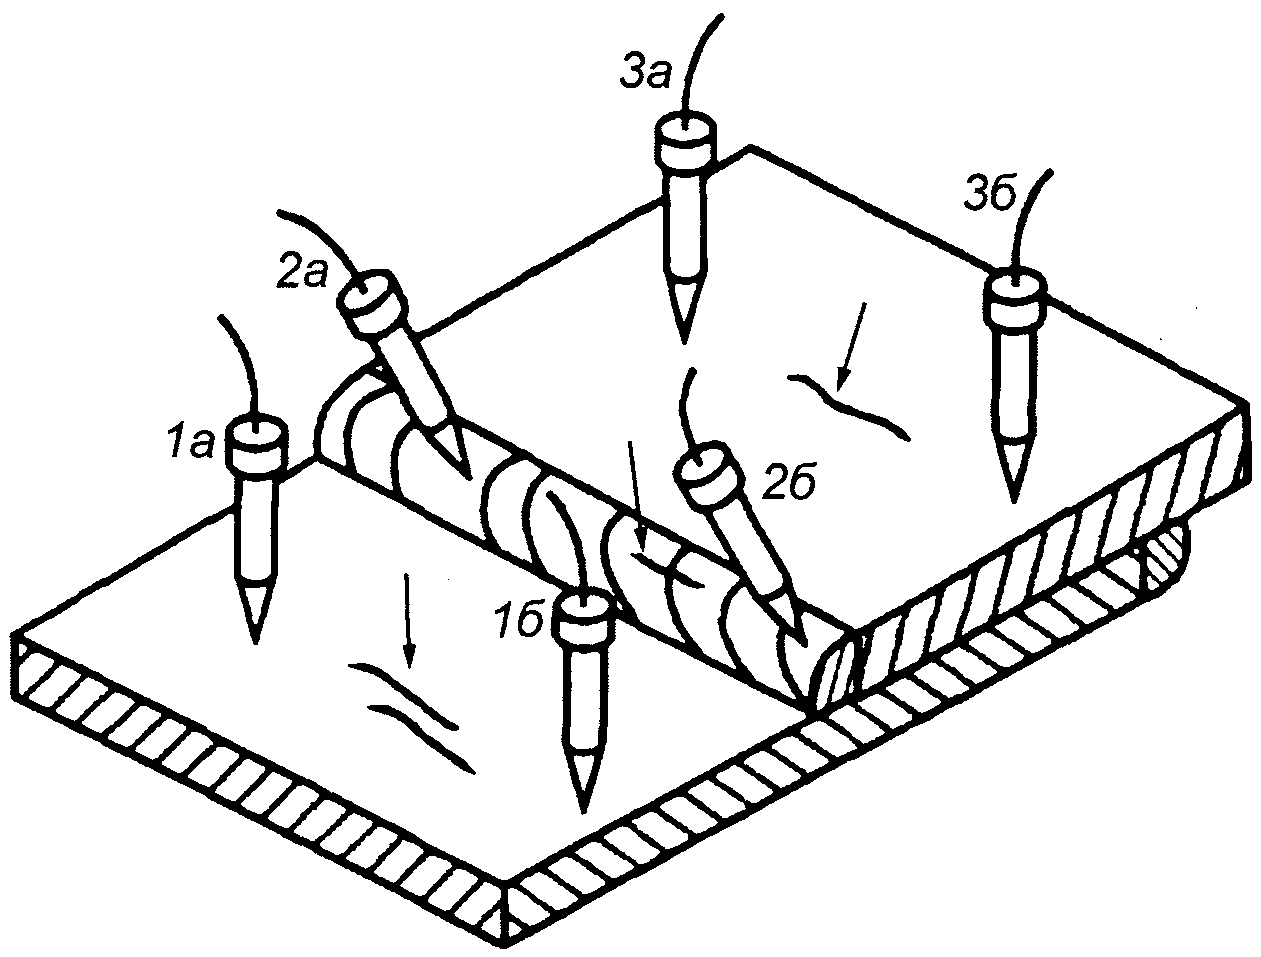
1а - 1б, 2а - 2б, 3а - 3б - положения
электроконтактов на участках контроля
Рисунок К.4 - Схема расположения электроконтактов
для обнаружения продольных трещин (показаны стрелками)
на сварном шве и в околошовных зонах сварного
соединения внахлест
К.2.4. Контроль сварного соединения внахлестку для выявления поперечных трещин в сварном шве и в околошовных зонах
Контроль сварного соединения внахлестку проводят по участкам. Сварной шов и околошовные зоны предварительно размечают на участки. На рисунке К.5 показано положение электроконтактов на трех участках. Сначала проверяют первый КУ. Для этого электроконтакты устанавливают в положение 1а - 1б, пропускают ток, наносят суспензию и осматривают этот КУ. Затем проводят контроль второго КУ. Для этого устанавливают электроконтакты в положение 2а - 2б, пропускают ток, наносят суспензию и осматривают КУ. После этого в аналогичном порядке проверяют третий и другие КУ.
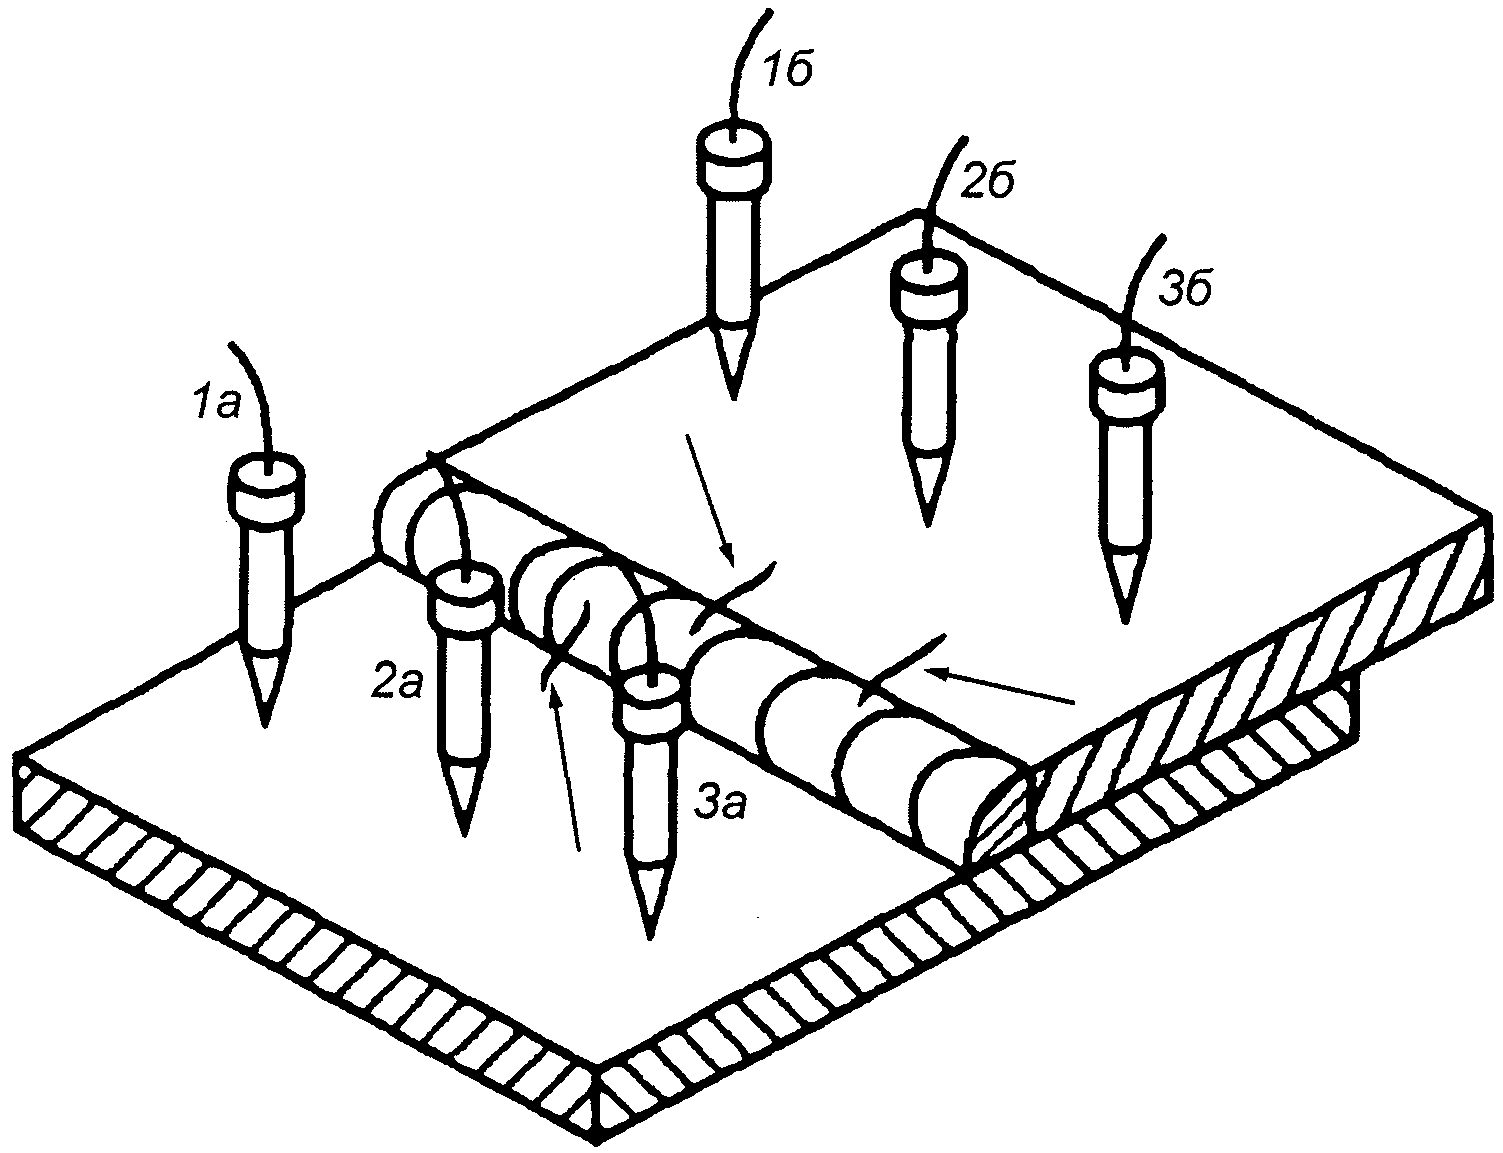
1а - 1б, 2а - 2б, 3а - 3б - положения
электроконтактов на участках контроля
Рисунок К.5 - Схема расположения электроконтактов
при обнаружении поперечных трещин (показаны стрелками)
на сварном шве и в околошовных зонах сварного
соединения внахлест
К.2.5. Контроль протяженных сварных швов перекрестной перестановкой электроконтактов для выявления разноориентированных дефектов
Для выявления разноориентированных дефектов сварной шов проверяют дважды:
а) пропусканием тока вдоль сварного шва для выявления продольных дефектов;
б) пропусканием тока в направлении, перпендикулярном сварному шву, для выявления поперечных дефектов.
Для выявления разноориентированных дефектов применяют также другой способ, при котором каждый контролируемый участок проверяют дважды, намагничивая его в двух направлениях. К проверке последующего участка приступают после контроля предыдущего. Схема установки электроконтактов, расположение КУ, их размеры при таком способе показаны на рисунке К.6. Первый участок проверяют в таком порядке: устанавливают электроконтакты в положение 1а - 1б, намагничивают, наносят суспензию, КУ осматривают с целью обнаружения дефектов. Затем электроконтакты устанавливают в положение 2а - 2б, намагничивают, наносят суспензию и снова осматривают. Аналогично проверяют другие участки сварного шва.
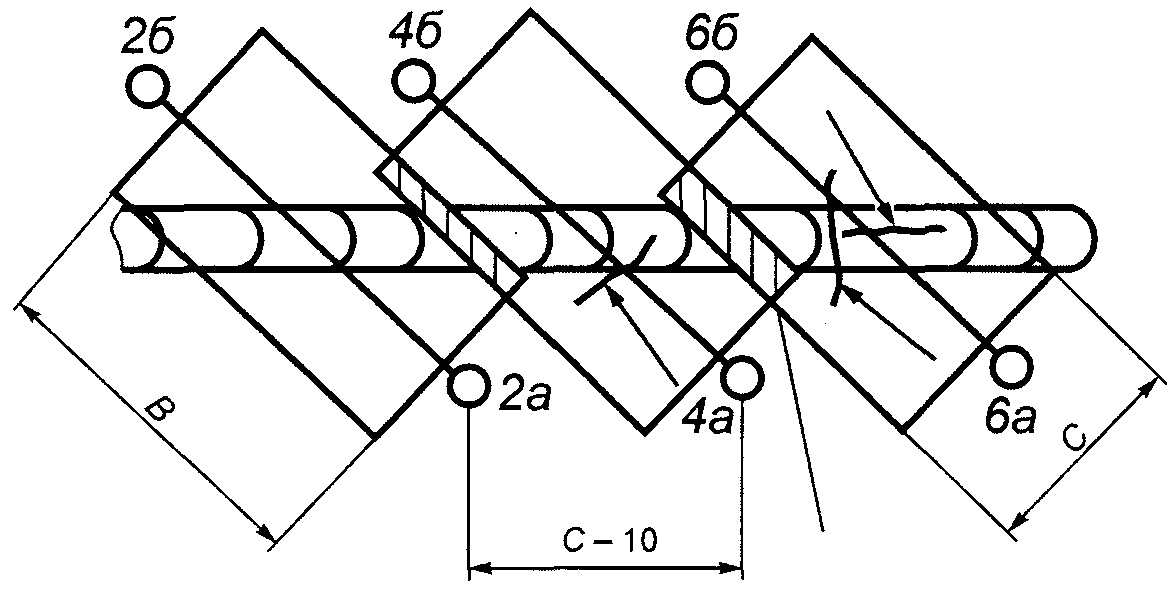
а
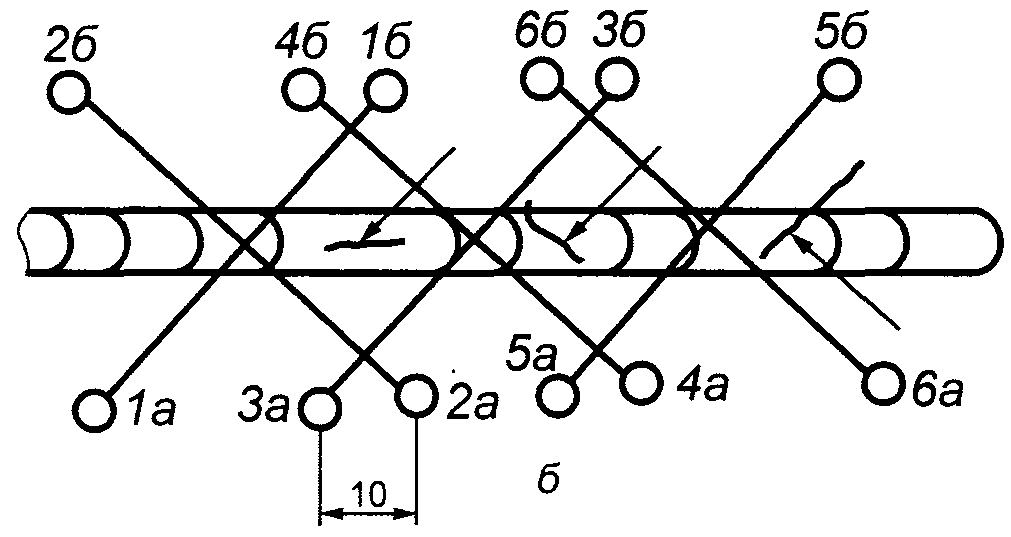
б
а - схема параллельной перестановки электроконтактов
и участков контроля; б - схема перекрестной
перестановки электроконтактов на сварном шве;
1а - 1б,..., 6а - 6б - места установки электроконтактов;
C, B - ширина и длина контролируемого участка
Рисунок К.6 - Схемы последовательной установки
электроконтактов на протяженном сварном шве для выявления
разноориентированных трещин (указаны стрелками)
на сварном шве и в околошовных зонах
К.3.1. Контролируемый участок при проверке сварного шва с применением электромагнита
Схема положения электромагнита при контроле сварного шва с целью обнаружения продольных трещин показана на рисунке К.7. Полюсные наконечники электромагнита устанавливают примерно симметрично относительно сварного шва. Зоны a, прилегающие к полюсным наконечникам шириной 20 мм, являются зонами невыявляемости дефектов.
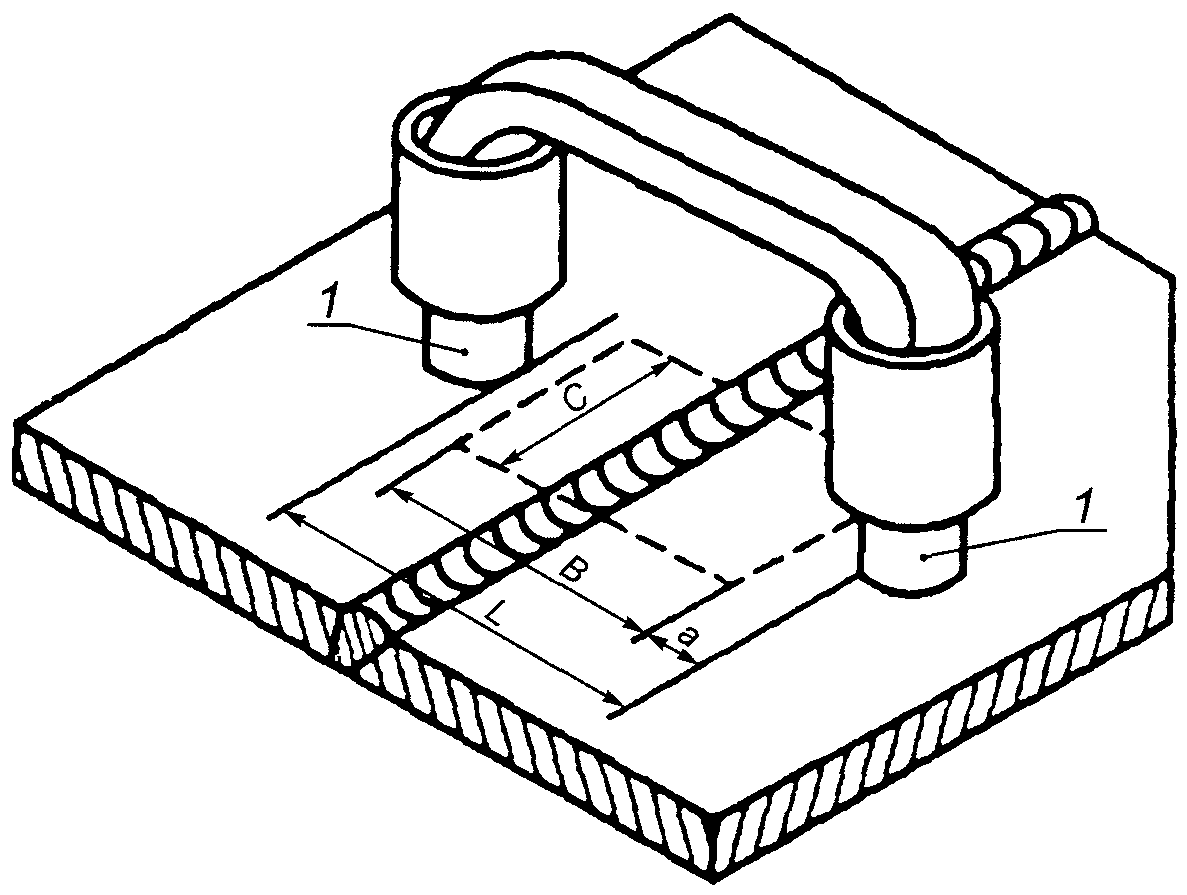
1 - полюсные наконечники; B, C - длина и ширина
контролируемого участка; a - зона невыявляемости дефектов;
L - расстояние между полюсными наконечниками
Рисунок К.7 - Схема расположения контролируемого участка
при контроле сварного шва с применением электромагнита
с целью обнаружения продольных трещин
Длина контролируемого участка B определяется расстоянием между полюсными наконечниками и размером зон невыявляемости, т.е.:
B = L - 2a.
Ширина контролируемого участка равна:
C = 0,5L.
При использовании электромагнита, питаемого постоянным или выпрямленным током, контроль выполняют СПП. Контроль объектов с применением электромагнита переменного тока проводят СПП или СОН. При установке электромагнита на проверяемый участок требуется обеспечивать хорошее прилегание полюсных наконечников к проверяемому участку, т.е. создавать хороший магнитный контакт.
К.3.2. Контроль сварных швов нахлесточного соединения с применением электромагнита для выявления продольных и поперечных дефектов
Для выявления продольных дефектов на сварном шве и в околошовных зонах сварной шов контролируют по участкам (рисунок К.8 а). Полюсные наконечники электромагнита устанавливают по обе стороны сварного шва. Для контроля первого КУ наконечники устанавливают в положение 1а - 1б. При контроле СПП включают ток в электромагните, наносят магнитную суспензию и, не выключая ток, осматривают КУ.
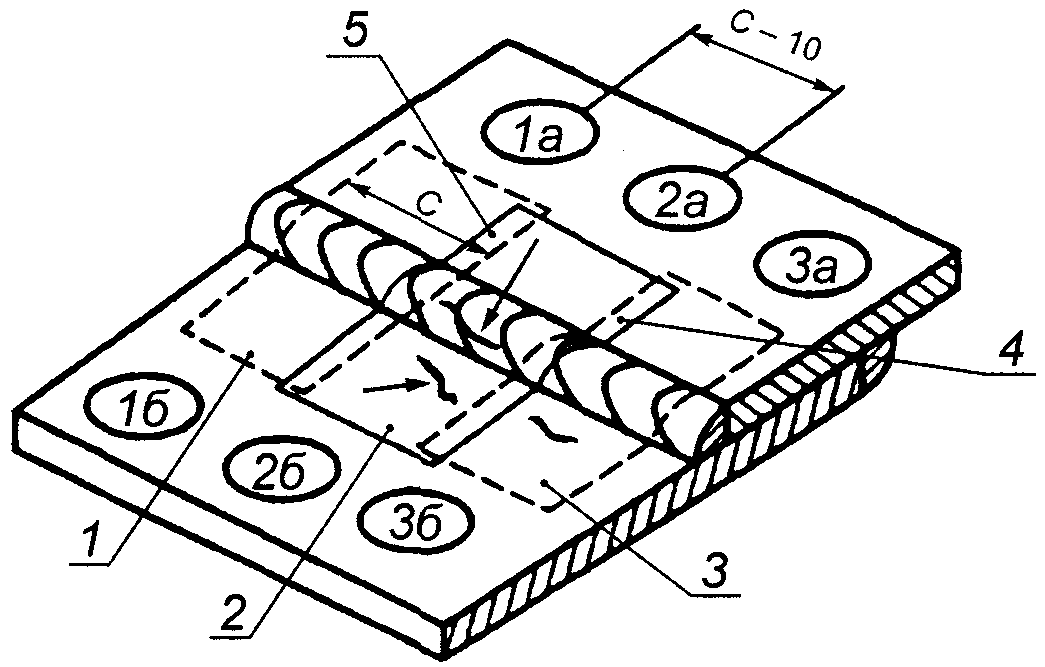
а
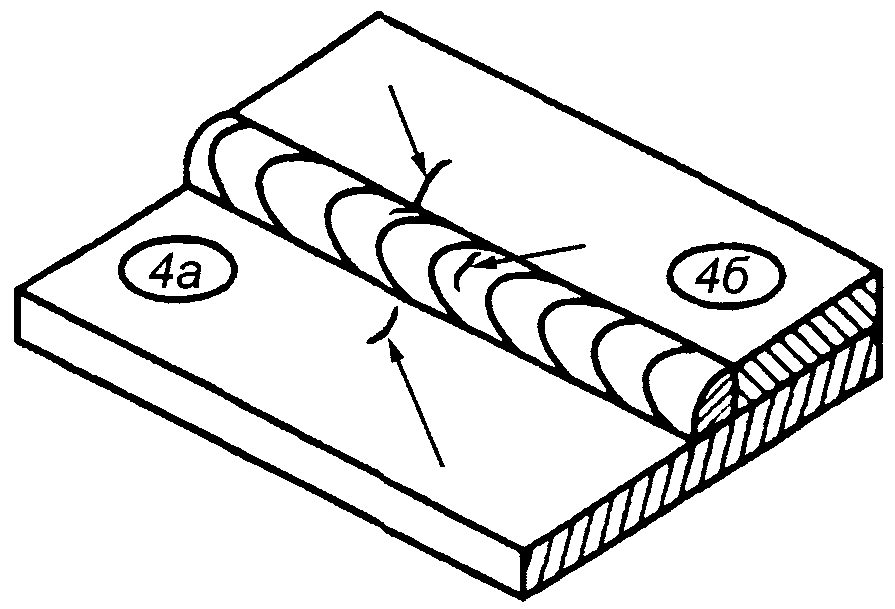
а - расположение полюсов для выявления продольных трещин;
б - то же для выявления поперечных трещин:
1а - 1б, 2а - 2б, 3а - 3б, 4а - 4б - места установки
полюсных наконечников электромагнита;
1, 2, 3 - контролируемые участки; 4, 5 - зоны
перекрытия; C - ширина контролируемого участка
Рисунок К.8 - Расположение полюсов электромагнита
для обнаружения трещин на сварном шве и в околошовных
зонах сварного соединения внахлестку
При контроле СОН (если используется электромагнит переменного тока) после установки полюсных наконечников в положение 1а - 1б включают и выключают ток. Затем в зону КУ наносят магнитную суспензию и ее осматривают.
Аналогично проверяют другие контролируемые участки, устанавливая электромагнит полюсными наконечниками в положение 2а - 2б, 3а - 3б.
Для обнаружения поперечных трещин полюсы электромагнита могут устанавливаться рядом со сварным швом по его разные стороны (рисунок К.8 б). Это особенно желательно, если трудно обеспечить хороший магнитный контакт полюсного наконечника со сварным швом.
К.3.3. Контроль протяженного сварного шва с применением электромагнита постоянного тока для обнаружения поперечных трещин
Контроль протяженного сварного шва с применением электромагнита, питаемого постоянным или выпрямленным током, для обнаружения поперечных трещин проводят способом приложенного магнитного поля по участкам (рисунок К.9). Электромагнит переставляют по сварному шву без чередования полюсов. Для обеспечения перекрытия соседних участков расстояние между местами установки полюсов 2а - 1б должно быть не менее 20 мм.
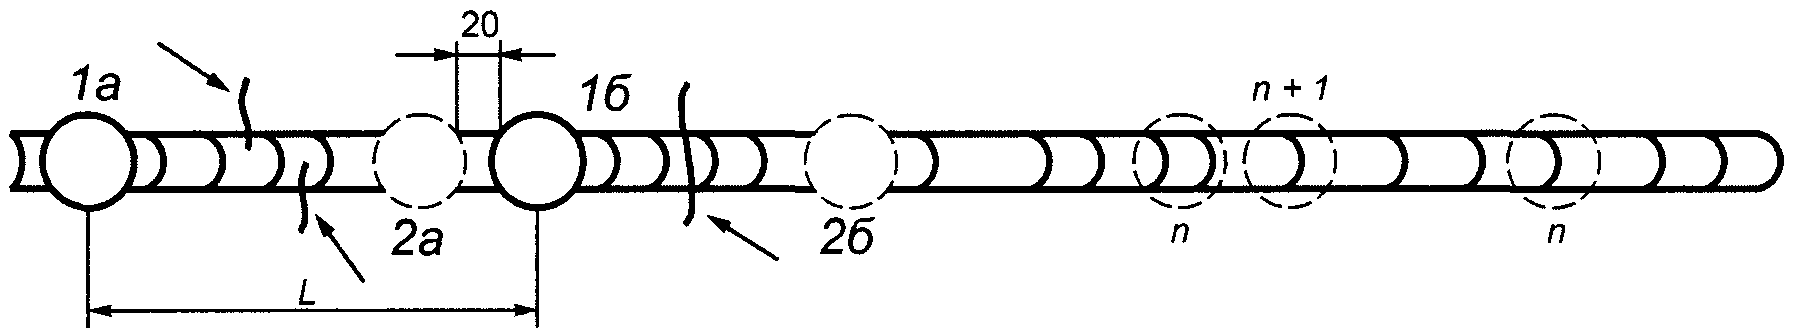
1а - 1б, 2а - 2б,..., n - n, n + 1 - места установки
полюсных наконечников электромагнита; L - расстояние
между местами установки полюсных наконечников
Рисунок К.9 - Схема перестановки полюсных наконечников
электромагнита постоянного тока при контроле протяженного
сварного шва для обнаружения поперечных трещин
(показаны стрелками)
К.3.4. Контроль протяженного сварного шва с применением электромагнита постоянного тока для обнаружения разнонаправленных трещин
Контроль проводят СПП по участкам, каждый из которых проверяют дважды (рисунок К.10 а): сначала устанавливают полюсные наконечники в положение 1а - 1б, намагничивают, наносят магнитную суспензию и осматривают КУ. Затем электромагнит устанавливают в положение 2а - 2б и проводят полный цикл магнитного контроля. При этом обнаруживаются разнонаправленные трещины.
Далее проводят контроль при установке электромагнита в положения полюсных наконечников 3а - 3б, 4а - 4б, n - n, (n + 1) - (n + 1). Расположение полюсных наконечников и контролируемых участков показано на рисунке К.10 б.
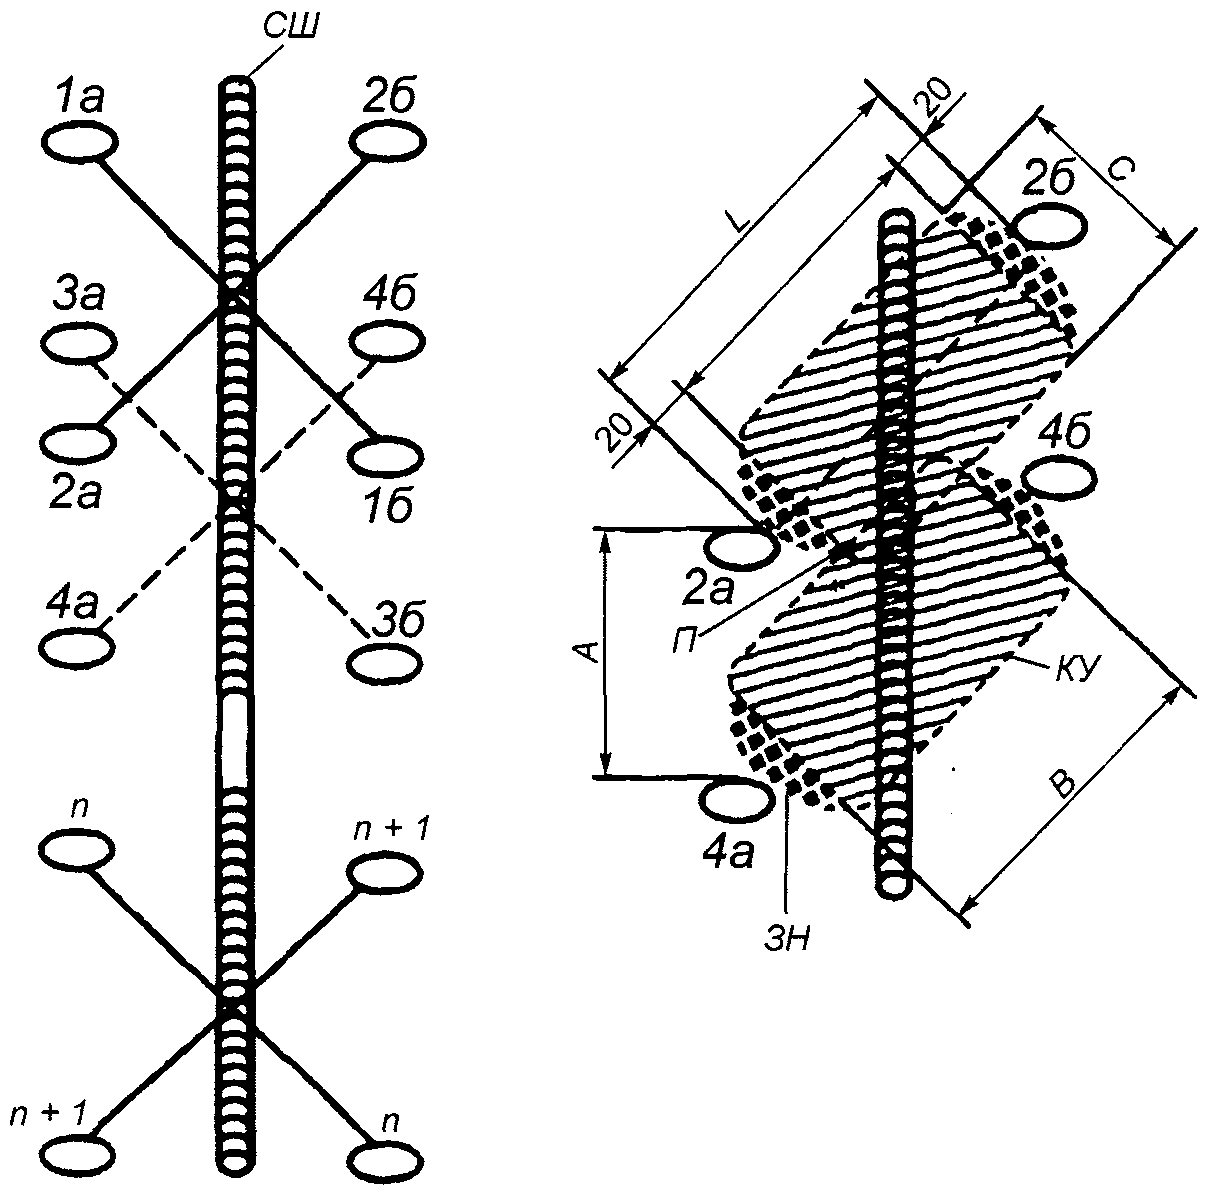
а - положение полюсных наконечников; б - положение участков
контроля КУ; L - расстояние между полюсными наконечниками;
A - расстояние между местами установки полюсных
наконечников; ЗН - зоны невыявляемости дефектов;
КУ - контролируемые участки (заштрихованы);
П - зоны перекрытия КУ; СШ - сварной шов;
C, B - ширина и длина контролируемого участка
наконечников электромагнита постоянного тока при контроле
сварного шва по участкам для обнаружения
разнонаправленных трещин
На этом рисунке C - ширина контролируемого участка. Зона невыявляемости дефектов примерно равна 20 мм. Расстояние между полюсными наконечниками соседних участков равно A = (C - 10) мм.
К.4. Контроль стыкового сварного шва на трубчатой конструкции с применением соленоида (обмотки кабеля)
Для контроля стыкового сварного шва на трубчатой конструкции кабель наматывают по обе стороны от шва (рисунок К.11). Для намагничивания зоны контроля рекомендуется обеспечивать примерно 10000 - 12000 ампер-витков при контроле СОН и 8000 - 10000 ампер-витков при контроле СПП. Зоны 4 и 5, примыкающие к виткам соленоида, являются зонами невыявляемости дефектов. При таком способе намагничивания на сварном шве выявляются продольные трещины.
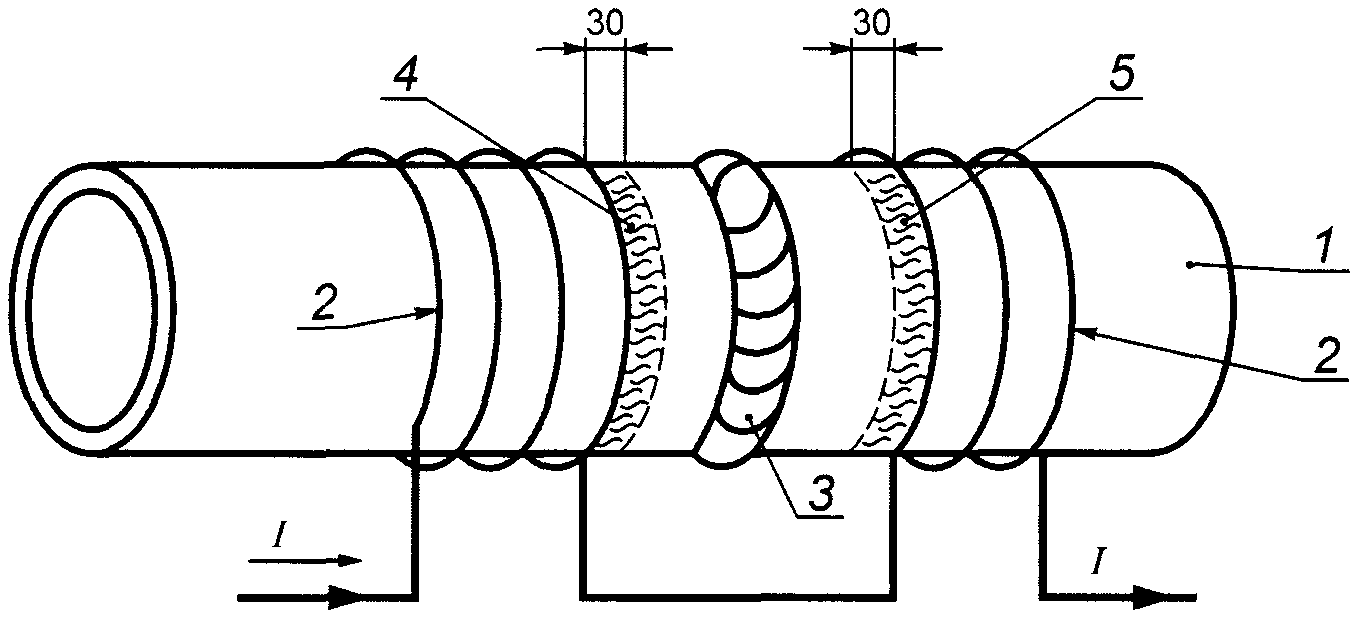
1 - трубчатая конструкция; 2 - обмотка кабеля;
3 - сварной шов; 4, 5 - зоны невыявляемости трещин;
I - намагничивающий ток в обмотке соленоида
Рисунок К.11 - Контроль стыкового сварного шва
на трубчатой конструкции с применением обмотки кабелем
Государственная система обеспечения единства измерений. Обеспечение эффективности измерений при управлении технологическими процессами. Метрологическая экспертиза технической документации | |||||
| |||||
Государственная система обеспечения единства измерений. Разработка и аттестация методик выполнения измерений | |||||
Государственная система обеспечения единства измерений. Российская система калибровки. Требования к выполнению калибровочных работ | |||||
Естественное и искусственное освещение | |||||
Безопасность труда в промышленности. Часть I. Общие требования | |||||
Безопасность труда в промышленности. Часть II. Строительное производство | |||||
Электромагнитные поля в производственных условиях. Санитарно-эпидемиологические правила и нормативы | |||||
[8] Правила | Правила технической эксплуатации электроустановок потребителей | ||||
РД 153-34.0-03.150-00 | Межотраслевые правила по охране труда (правила безопасности) при эксплуатации электроустановок | ||||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/7/gost_65577.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|