

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2009 Примечание к документу Документ введен в действие с 1 июля 2010 года. Название документа "ГОСТ Р ИСО 857-2-2009. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Словарь. Часть 2. Процессы пайки. Термины и определения" (утв. Приказом Ростехрегулирования от 04.08.2009 N 278-ст) "ГОСТ Р ИСО 857-2-2009. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Словарь. Часть 2. Процессы пайки. Термины и определения"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

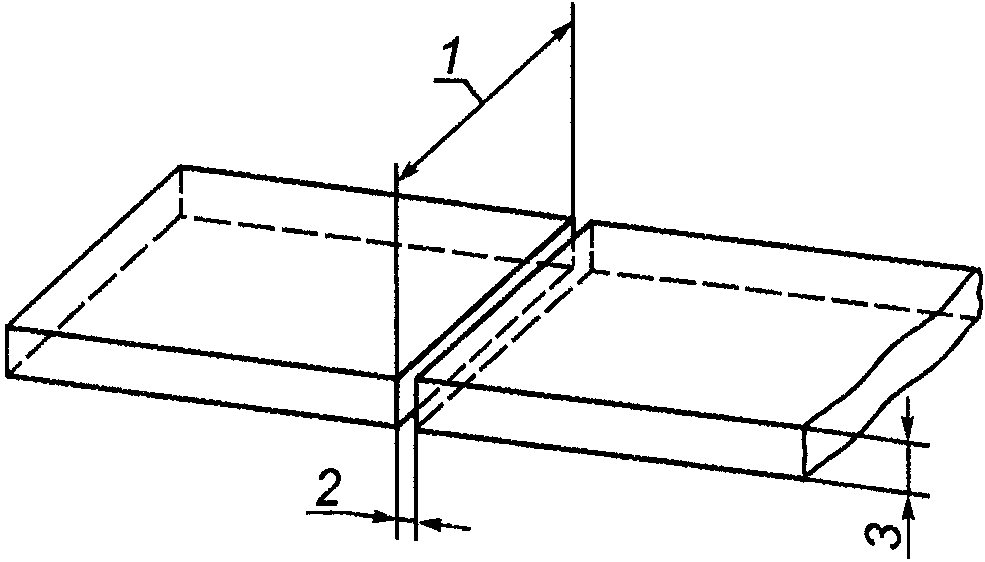
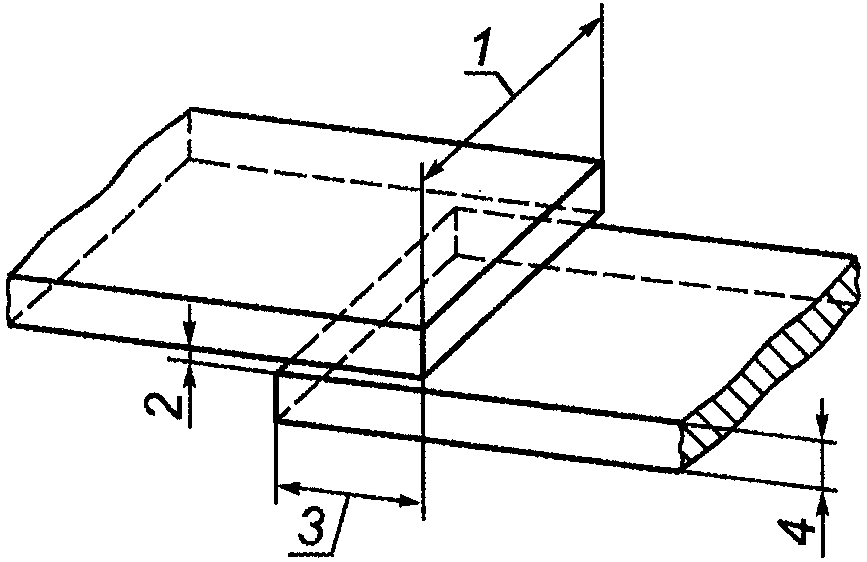
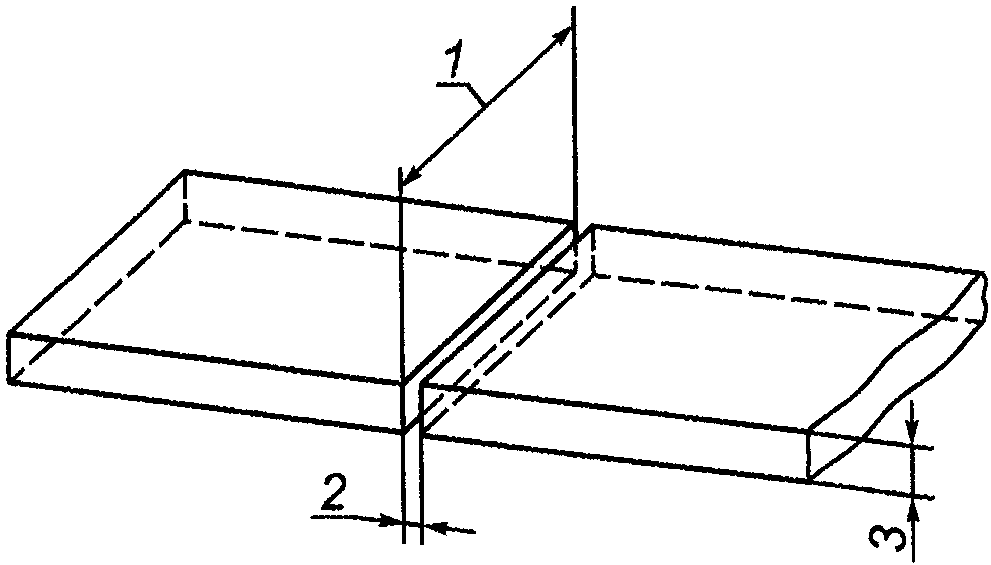
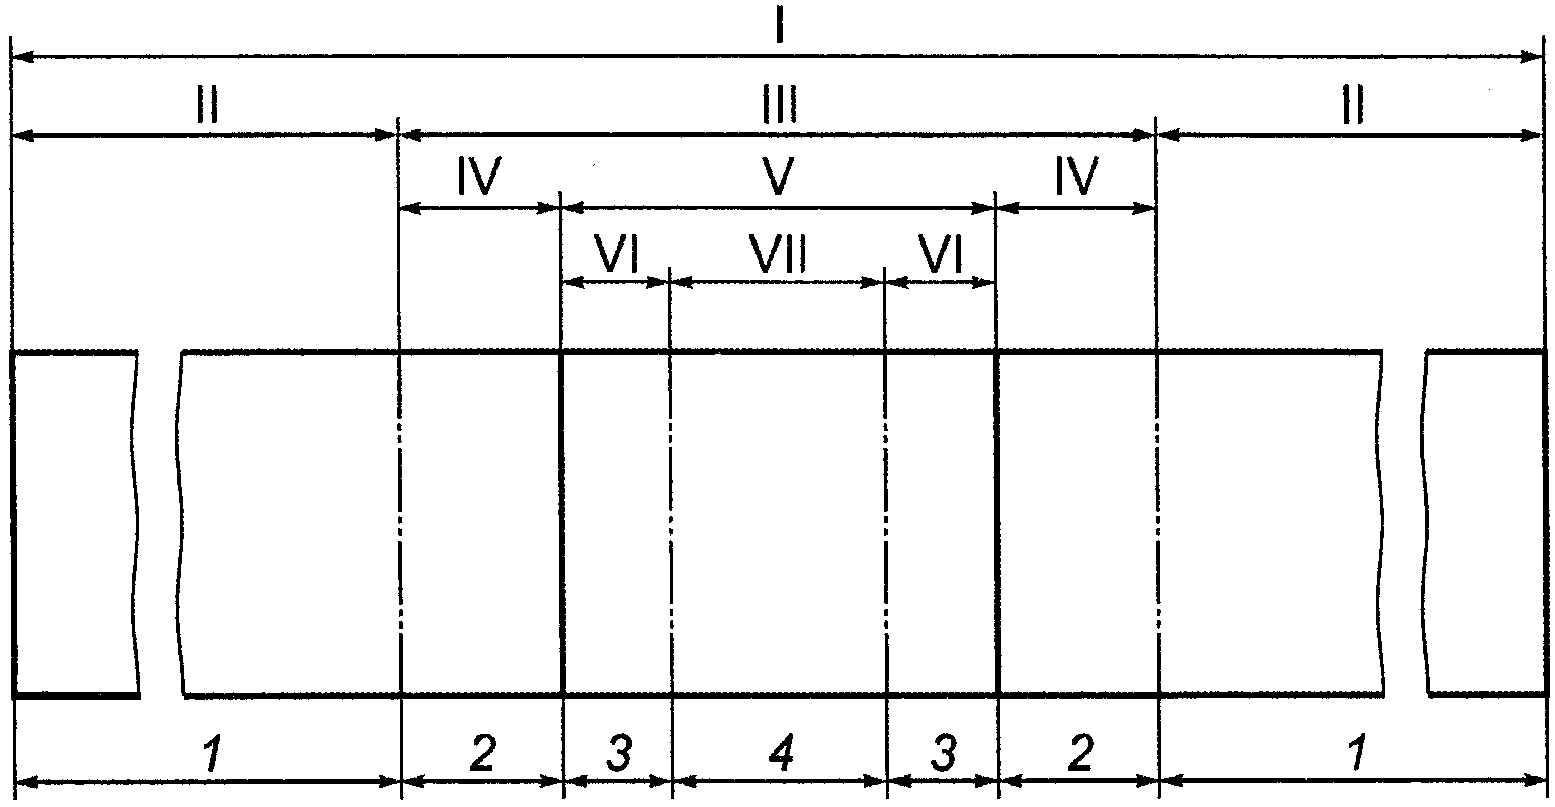
Термины, относящиеся к деталям | Паяный узел/деталь | I |
Зона основного материала | II | |
Паяное соединение | III | |
Зона термического влияния | IV | |
Паяный шов | V | |
Диффузионная/переходная зона | VI | |
Зона металла припоя | VII | |
Термины, относящиеся к материалам | Основной материал | 1 |
Основной материал, претерпевший изменения при пайке | 2 | |
Диффузионная (переходная) зона | 3 | |
Металл припоя | 4 |
и материалам паяных узлов
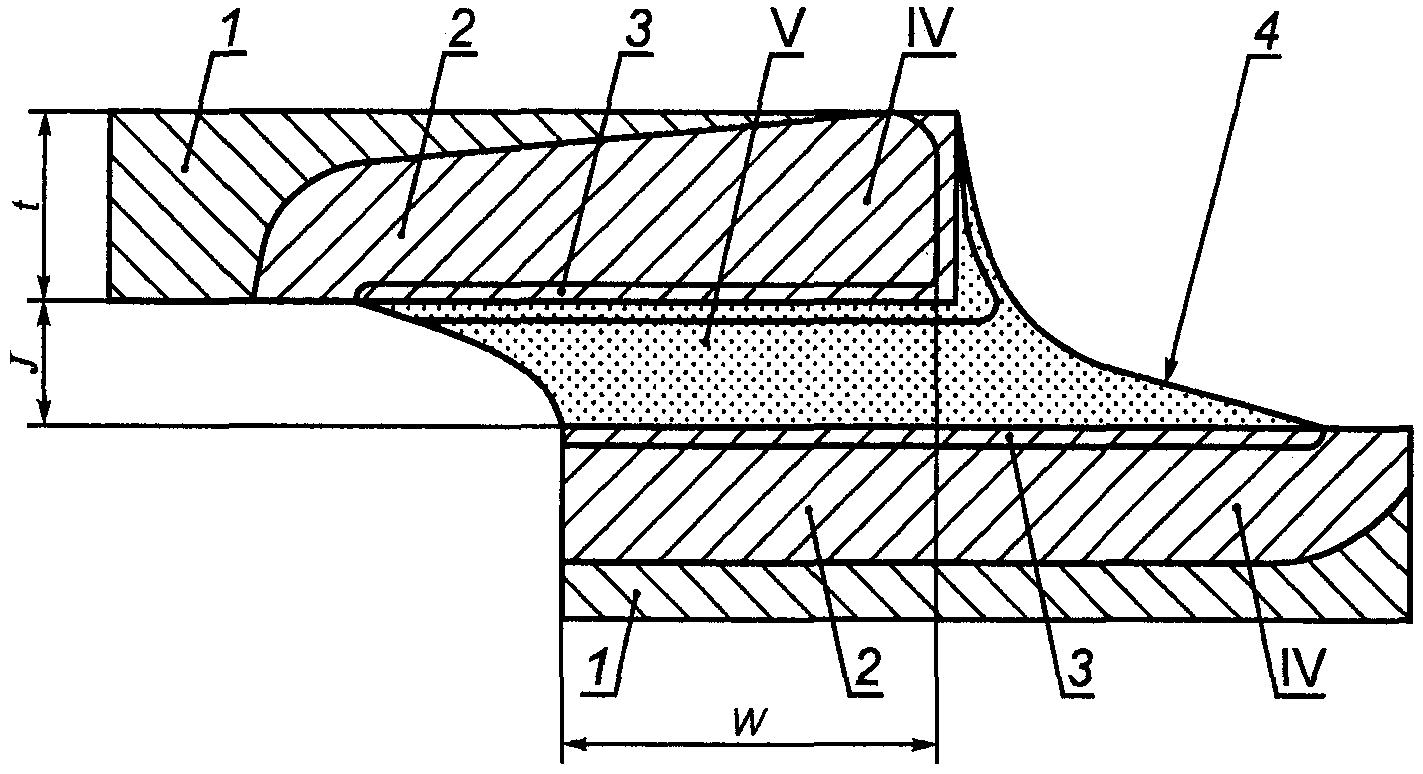
Материал
1 - основной материал;
2 - основной материал, претерпевший изменения при пайке;
3 - диффузионная (переходная) зона;
4 - металл припоя
Узел
IV - зона термического влияния;
V - паяный шов
Размеры
t - толщина детали;
J - эффективная ширина соединения;
W - длина нахлестки
3.5.1. Узел
Примечание. Паяный узел может впоследствии стать деталью другого, большего по размерам узла.
3.5.2. Материалы
3.5.2.1. Основной материал, претерпевший изменения при пайке: металл, свойства которого отличаются от свойств основного материала из-за влияния процесса пайки.
3.5.2.2. Диффузионная зона (переходная зона): слои, образованные во время пайки с химическим составом, отличным от состава основного(ых) материала(ов) и состава припоя.
Примечание. Так как припой расплавляется, то его химический состав может изменяться вследствие реакций с основным(и) металлом(ами).
3.6. Технология пайки
3.6.2. Механизированная пайка: пайка, при которой все основные операции, за исключением загрузки-выгрузки заготовки, выполняют механически.
3.6.3. Автоматическая пайка: пайка, при которой все операции, включая все вспомогательные операции, такие как смена заготовки, выполняют автоматически.
3.6.4. Пайка с добавлением припоя: процесс, во время которого детали нагреваются в зоне соединения до температуры пайки и припой доводится до температуры плавления, главным образом, благодаря контакту с паяемыми деталями.
3.6.5. Пайка с предварительной укладкой припоя: процесс, во время которого припой помещают в область соединения до нагрева, а затем нагревают до температуры пайки вместе с паяемыми деталями.
3.6.6. Пайка погружением: процесс, во время которого паяемые детали погружают в ванну с расплавленной солью, расплавленным флюсом или расплавленным припоем.
3.6.7. Пайка деталей с предварительным нанесением припоя: процесс, во время которого припой наносят на паяемую поверхность до пайки (например, осаждением, электролизом или осаждением из газовой фазы).
3.6.8. В Приложении A приведено описание процессов пайки в зависимости от источников энергии, в Приложении B приведены перечень эквивалентных терминов процессов пайки на русском, английском и французском языках и алфавитный указатель терминов процессов пайки на русском языке.
(справочное)
(номера в скобках - по ИСО 4063)
A.1.1. Низкотемпературная пайка с использованием твердотельных источников нагрева
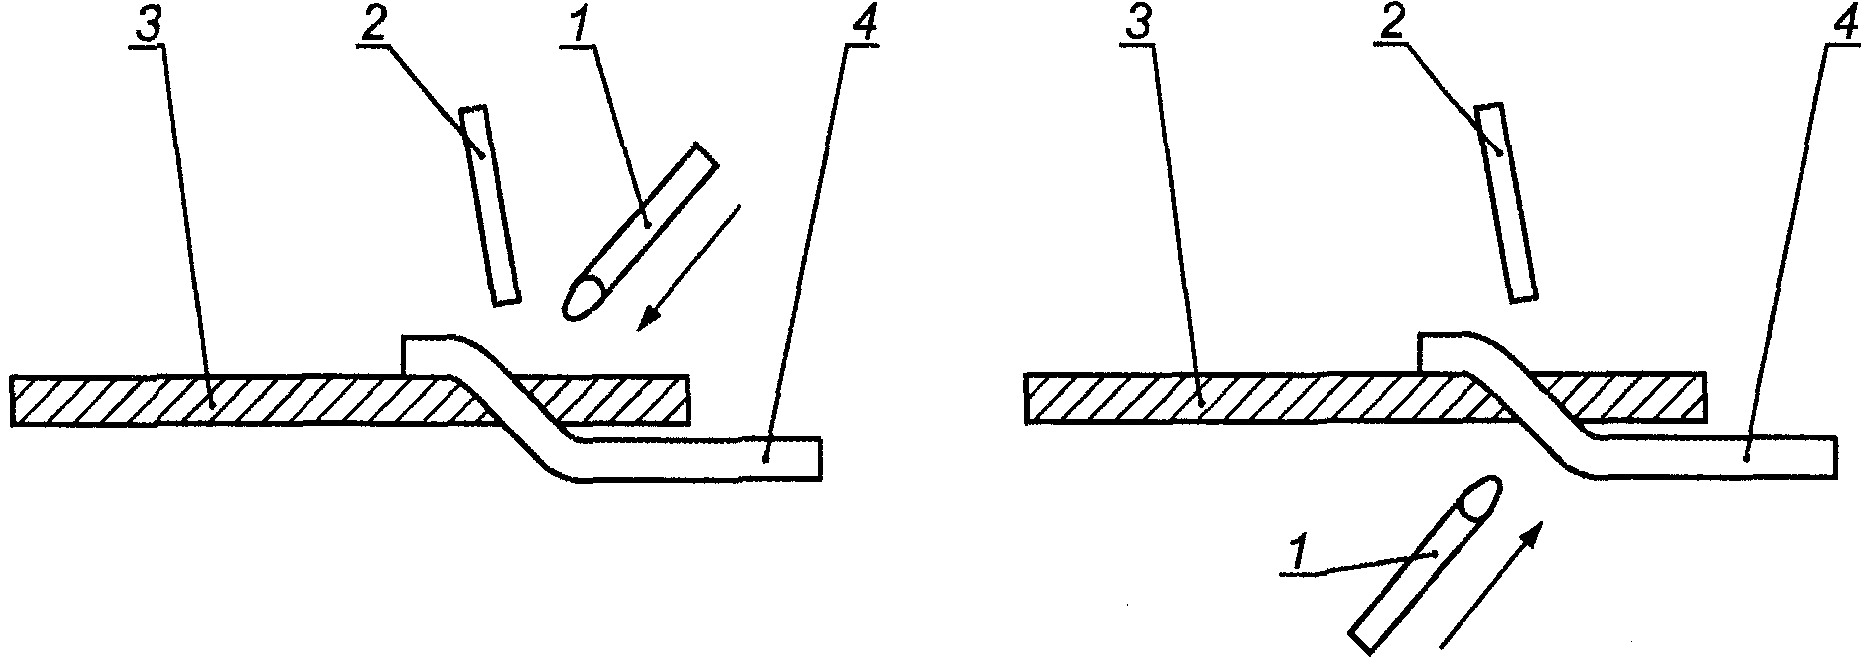
1 - наконечник паяльника; 2 - припой с флюсовым
сердечником; 3 - печатная плата; 4 - проводник
Рисунок A.1. Примеры низкотемпературной пайки
паяльником (печатная плата)
Нагрев паяемых деталей и расплавление припоя осуществляют вручную или механически с использованием паяльника с теплоемкостью, формой и наконечником, подходящими для места пайки. Обе соединяемые детали и припой доводят до температуры пайки, флюс используют как отдельно, так и в виде присадочного прутка с флюсовым сердечником.
Детали доводят до температуры пайки нагревом от металлического нагретого блока (например, пластины). Припой обычно вносят в виде прутка с флюсовым сердечником или сплошной проволоки. В последнем случае припой вносят на соединение заранее. Этот процесс важен при пайке толстых заготовок с более тонкими листовыми деталями.
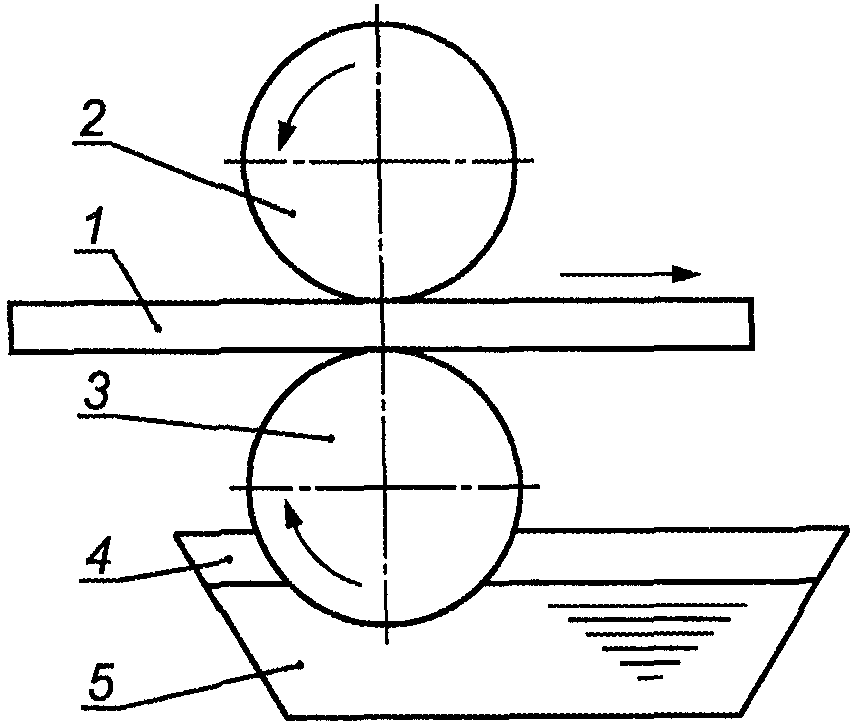
1 - плоская деталь (например, печатная плата);
2 - прижимной валик; 3 - валик для нанесения припоя;
4 - соляной слой для защиты припоя в ванне;
5 - ванна с припоем
Рисунок A.2. Лужение валиком
Поверхность нагревают валиком, вращающимся в жидком припое, и смачивают припоем. Флюс наносят на поверхность заранее. Припой растекается по поверхности.
A.1.2. Низкотемпературная пайка с использованием жидкостей
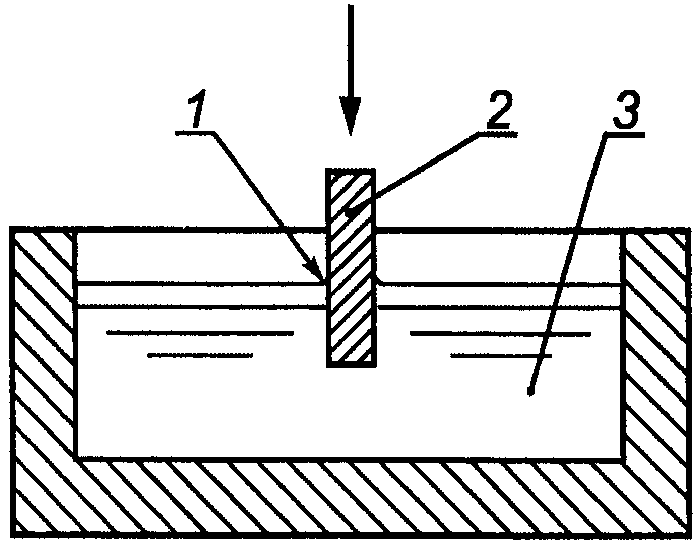
1 - вогнутый мениск; 2 - деталь; 3 - ванна с припоем
Рисунок A.3. Низкотемпературная пайка погружением
в расплавленный припой
Пайку деталей осуществляют погружением в ванну с расплавленным припоем. Перед погружением они смачиваются флюсом. Скорость погружения выбирают такой, чтобы каждая деталь достигала температуры пайки во время погружения. Наглядным признаком этого является положительный мениск (вогнутая поверхность) в месте контакта поверхности расплавленного припоя и детали. Паяемая деталь может быть холодной или подогретой перед погружением.
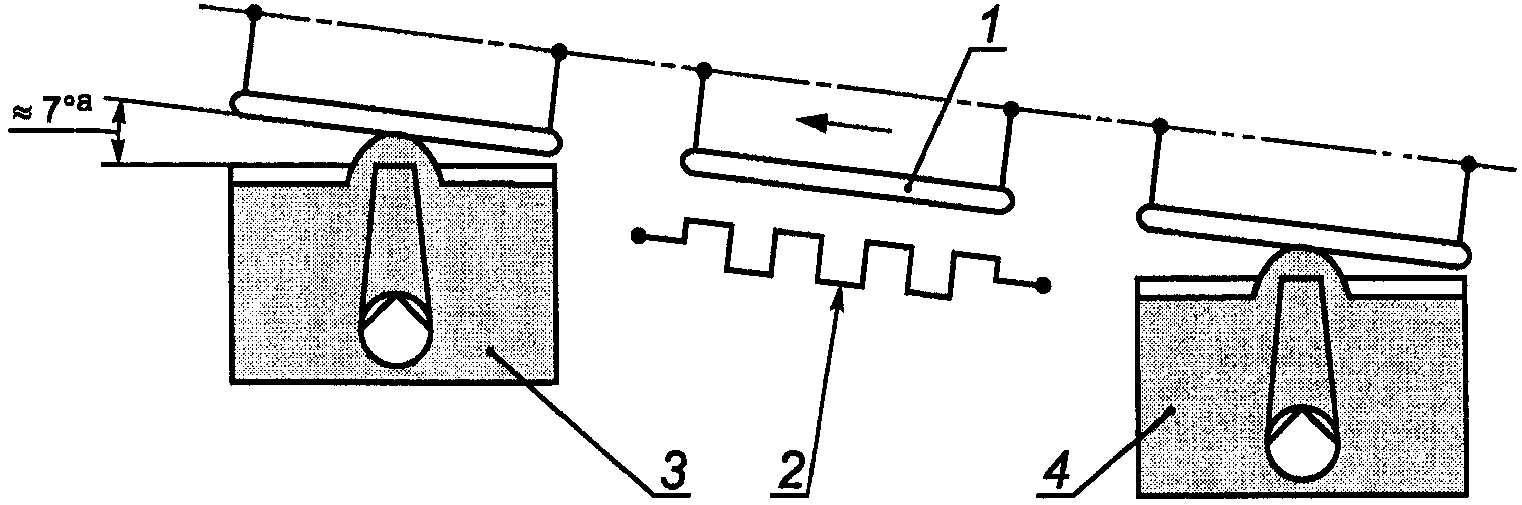
1 - печатная плата; 2 - сушилка; 3 - ванна
с волной припоя; 4 - волновое или распылительное
устройство для нанесения флюса
(флюс с вспененной волной)
--------------------------------
<a> Угол подачи.
Рисунок A.4. Низкотемпературная пайка волной припоя
Жидкий припой наносится волной припоя, создаваемой насосом и соплом. Этот процесс, в основном, применяется для пайки печатных плат совместно с волновым или распылительным устройством нанесения флюса и сушилкой флюса. Желательно, чтобы угол подачи между поверхностью ванны и печатной платой составлял около 7°.
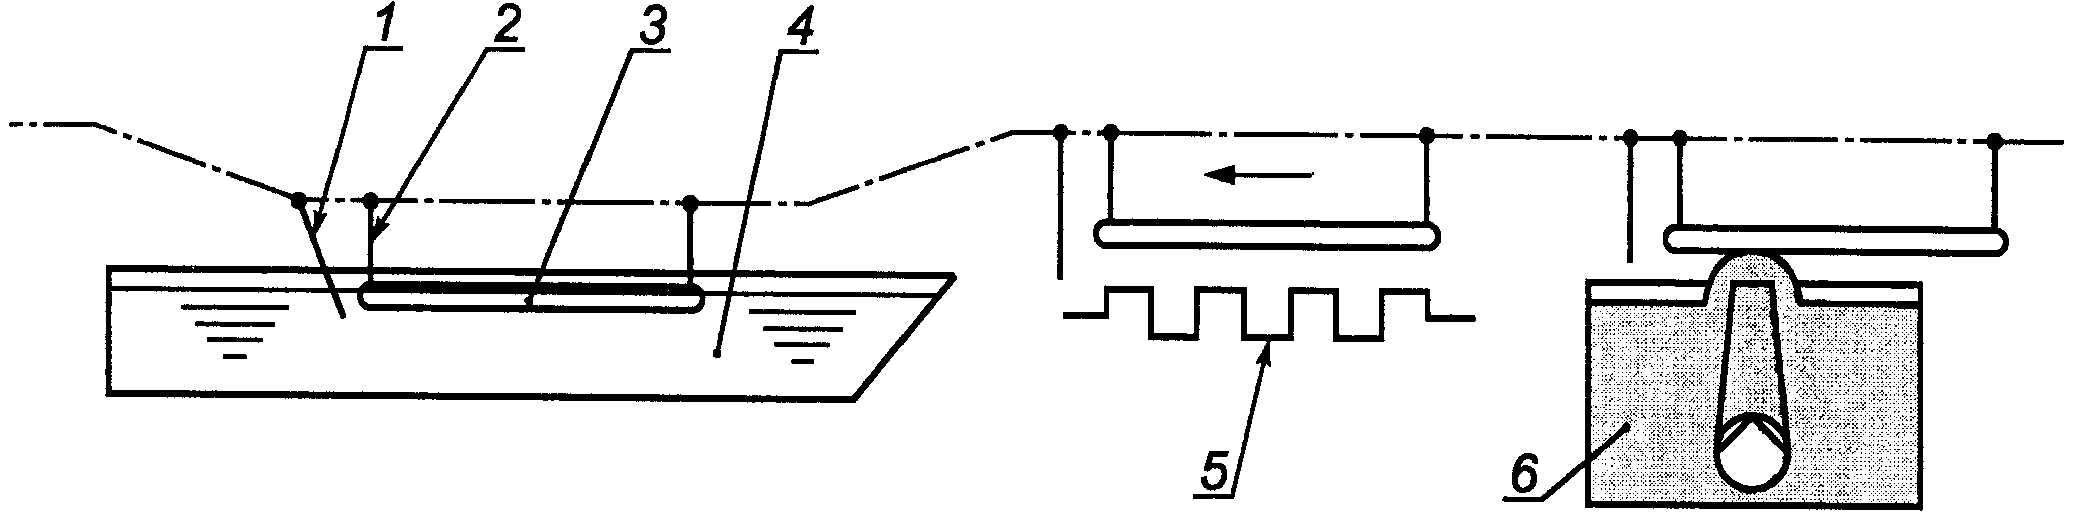
1 - жесткая планка; 2 - держатель; 3 - печатная плата;
4 - ванна с припоем; 5 - сушилка; 6 - волновое
или распылительное устройство нанесения флюса
(флюс с вспененной волной)
Рисунок A.5. Низкотемпературная пайка протягиванием
через расплавленный припой
Используемая ванна с припоем имеет большую поверхность, но малую глубину. Поверхности плоских паяемых деталей (печатных плат) сначала смачивают флюсом и сушат. Затем печатные платы погружают в ванну: углы входа и выхода могут быть одинаковыми или разными (например, от 8° до 10°), а глубина погружения составляет около половины толщины печатной платы. Жесткая планка, закрепленная непосредственно перед печатной платой, удаляет оксиды с поверхности ванны с припоем по мере прохождения печатной платы через ванну. Время пайки определяется скоростью движения печатной платы и длиной ванны с припоем.
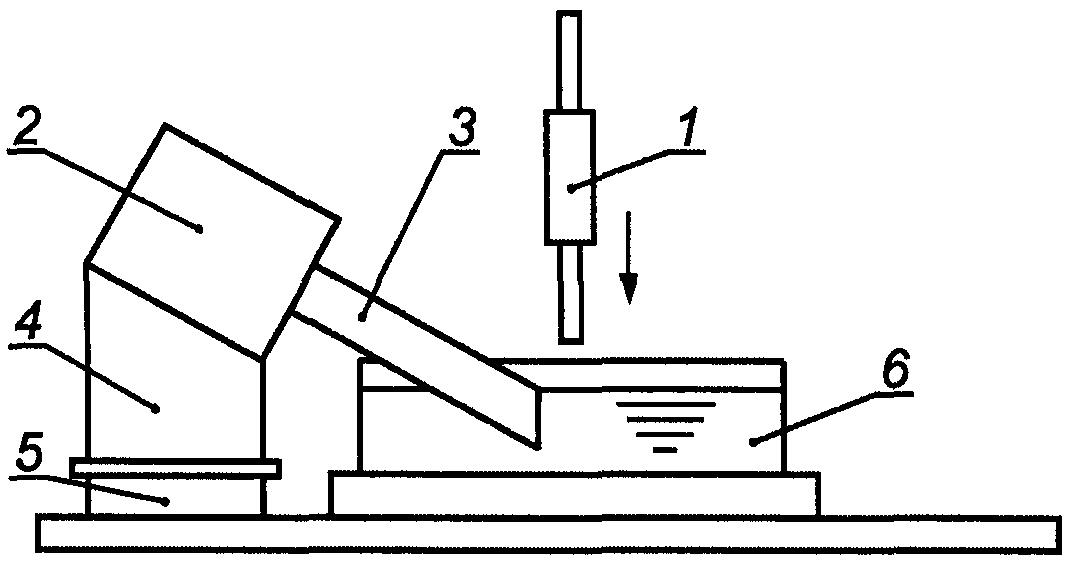
1 - деталь; 2 - генератор ультразвука;
3 - трансформатор упругих колебаний;
4 - опорная конструкция с вентилятором охлаждения;
5 - основание; 6 - ванна с припоем
Рисунок A.6. Низкотемпературная ультразвуковая пайка
Паяемую поверхность детали погружают в нагретую ванну с расплавленным припоем. Затем поверхность освобождают от оксидов под действием ультразвука, причем разрушение и удаление оксидных слоев происходит за счет кавитации. Во избежание эффекта экранирования удобно использовать два трансформатора, расположенные напротив друг друга. Таким образом, очищенный металл (например, алюминий) можно лудить без применения флюса.
A.1.3. Низкотемпературная пайка с использованием газов
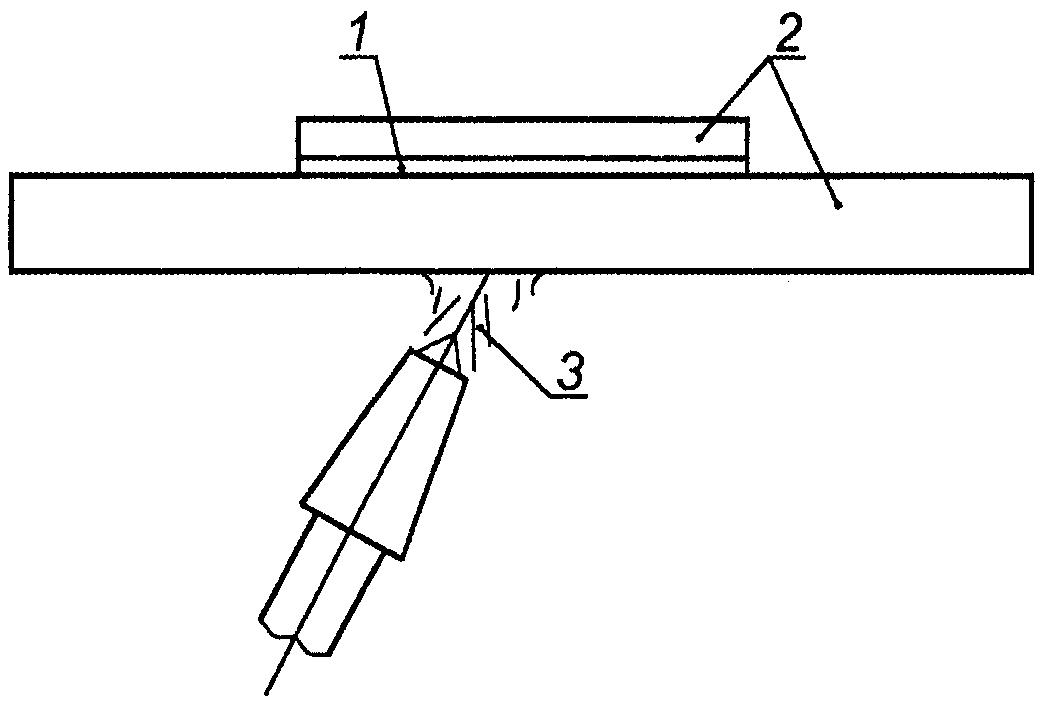
1 - флюс и припой; 2 - детали; 3 - пламя
Рисунок A.7. Низкотемпературная газопламенная пайка
Теплота создается за счет сгорания горючей смеси. Пламя не направляют непосредственно на офлюсованную поверхность, так как это могло бы повредить флюс. Зона соединения нагревается равномерно за счет перемещения газовой горелки. Припой либо помещают между деталями, либо подают при достижении температуры пайки.
Воздух нагревается при прохождении через электронагреватель или пламя. Нагретый воздух или продукты сгорания подаются через сопло на паяемые детали. Припой помещают между деталями после нанесения флюса или подают после достижения температуры пайки. Вместо воздуха допускается использовать другие газы.
Используют источник инфракрасного излучения, расположенный в фокальной точке полуэллиптического зеркала. Лучи фокусируют во второй фокальной точке, в которой находятся паяемые детали, с предварительно нанесенными припоем и флюсом. Большинство металлических деталей отражают часть энергии излучения своей поверхностью, остальная энергия превращается в теплоту на глубине нескольких микрон.
A.1.5. Низкотемпературная пайка с использованием электрического тока
После нанесения флюса и припоя в соединяемых деталях генерируется теплота, необходимая для пайки, с помощью индуцированного переменного тока. Припой допускается подавать также после достижения температуры пайки. Пайку проводят на воздухе.
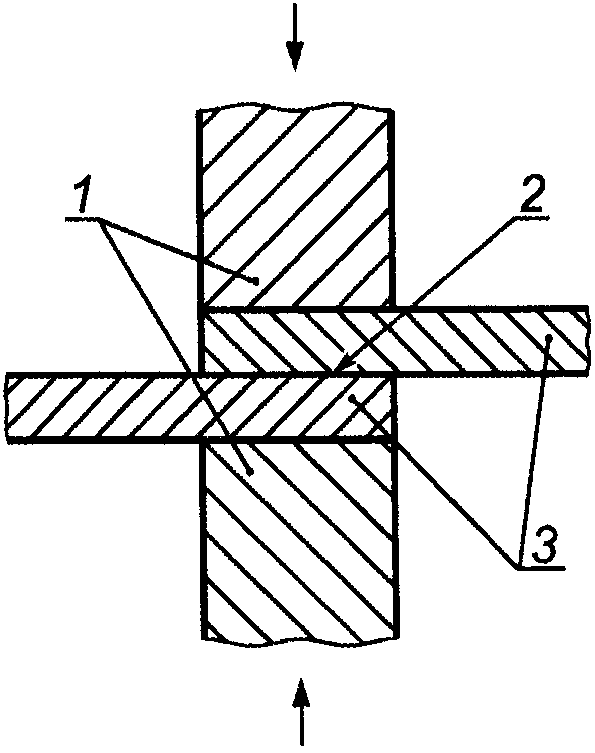
1 - электроды; 2 - паяемое соединение;
3 - детали (например, луженая медная полоса)
Рисунок A.8. Низкотемпературная пайка
электросопротивлением
После нанесения флюса и припоя паяемые детали сдавливаются двумя электродами, через которые протекает электрический ток. Теплота, необходимая для пайки, выделяется за счет сопротивления электрическому току. Определяющими факторами нагрева являются электрическое сопротивление поверхностей соединения и электрическое сопротивление электродов и деталей. Типичными материалами электродов являются уголь, вольфрамовые, молибденовые и медные сплавы.
A.1.6.1. Общие данные
Детали нагреваются в печи. Процесс подходит для массового производства деталей малых и средних размеров. Детали с нанесенным флюсом и припоем закрепляют в определенном положении. Допускается использовать предварительно формованные заготовки припоя.
Различают печи периодического действия, например камерные или шахтные печи, и печи непрерывного действия.
A.1.6.2. Низкотемпературная пайка горячим газом
После нанесения флюса и припоя детали (например, печатные платы) нагревают потоком горячего газа. Для большинства деталей применяют припой в виде пасты.
A.1.6.3. Низкотемпературная пайка инфракрасным или лазерным излучением
Детали (например, печатные платы) нагреваются инфракрасным или лазерным излучением. Инфракрасное излучение нагревает всю деталь. Лазерное излучение нагревает только зону соединения.
A.1.6.4. Низкотемпературная пайка паром
Пар используют для нагревания деталей (например, печатных плат) до температуры пайки. Температура не превышает точку кипения жидкости, используемой для получения пара.
A.2.1. Высокотемпературная пайка с использованием жидкостей для нагрева
Паяемые детали нагревают погружением в ванну с расплавленным припоем. Ванна должна быть изготовлена из подходящего материала (керамического материала или графита). Флюс наносят до погружения детали в ванну.
Детали нагревают погружением в ванну, содержащую смесь расплавленных солей. Ванну изготавливают из подходящего материала. Многие солевые смеси действуют как флюс. Состав соляной смеси зависит от природы основного металла и припоя. Предварительно формованные припои помещают в непосредственной близости к зоне соединения перед погружением.
Детали погружают в ванну с активным расплавленным флюсом. Перед погружением предварительно формованные припои помещают в непосредственной близости к зоне соединения.
В качестве источника теплоты используют газовую горелку. Горелку настраивают на нейтральное или слабо восстановительное пламя. Способ нагрева зависит от характера паяемого соединения и используемого припоя:
- при ручной пайке горелка обычно передвигается так, чтобы детали для пайки нагревались как можно равномернее в зоне соединения;
- при механизированной или автоматической пайке обычно передвигаются детали (см. рисунок A.9);
- в качестве горючих газов, сжигаемых в кислороде, сжатом воздухе или всасываемом воздухе, используют ацетилен, пропан, водород или природный газ.
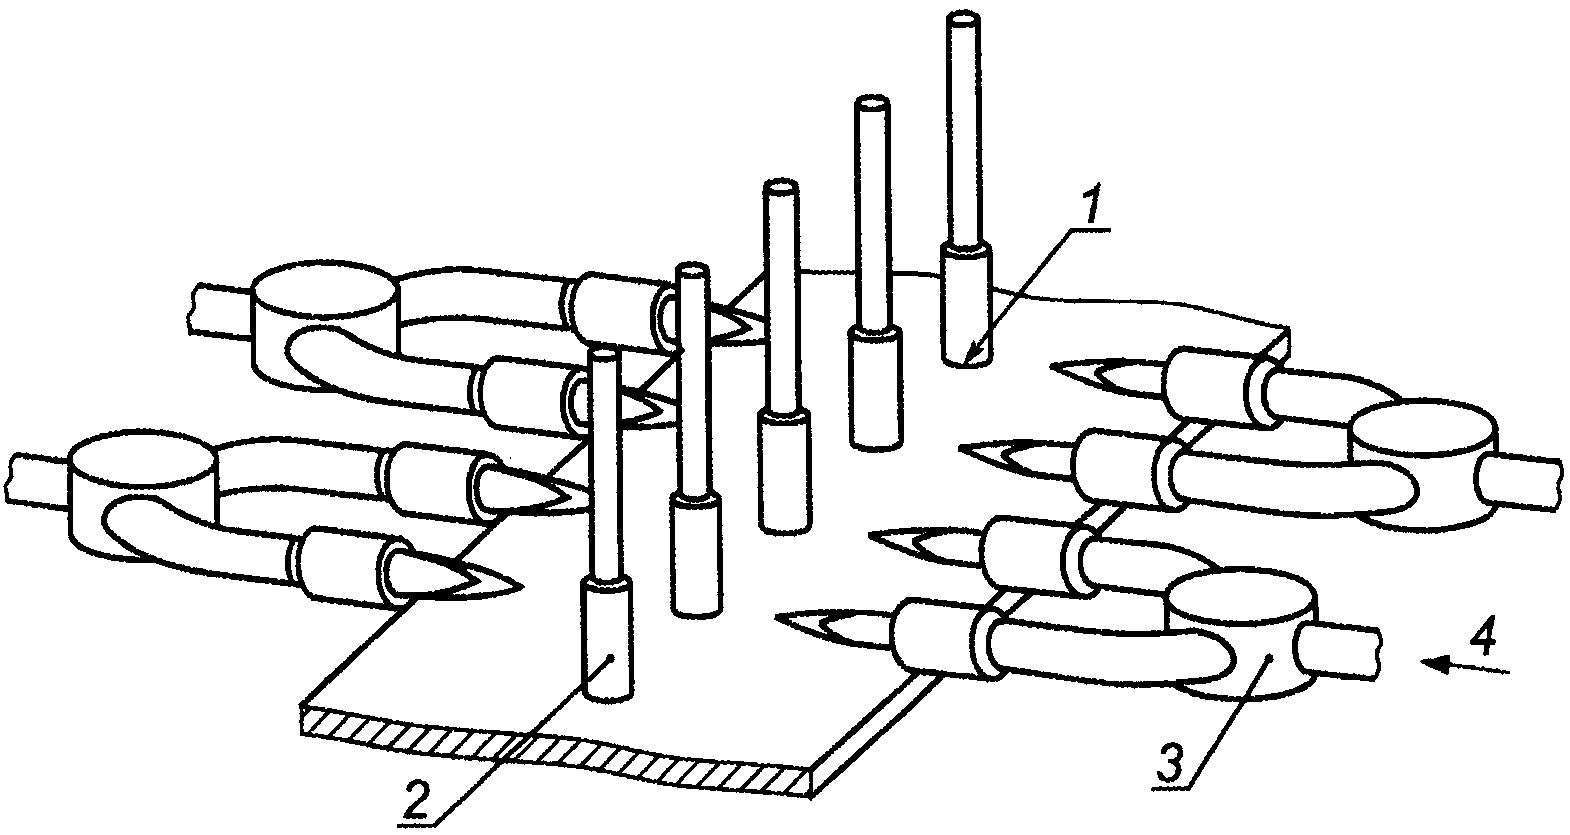
1 - припой; 2 - деталь; 3 - многопламенная горелка;
4 - горючая смесь
Рисунок A.9. Высокотемпературная газопламенная пайка
закрепленными горелками
Процессы дуговой пайки можно разделить на дуговую пайку плавящимся электродом в защитном газе и пайку неплавящимся электродом в защитном газе.
Принцип дуговой пайки практически идентичен принципу дуговой сварки в защитном газе. В качестве присадочных проволок в основном применяются медные сплавы. Температурный интервал плавления этих материалов ниже, чем у основных материалов.
Обычно процессы дуговой пайки применяют для тонколистовой стали с покрытием или без покрытия.
Из-за более низкого температурного интервала плавления присадочного материала снижается опасность повреждения покрытия и термического влияния на деталь. Дуговая пайка не приводит к значительному плавлению основного материала. Обычно флюс не требуется.
A.2.4. Высокотемпературная пайка излучением
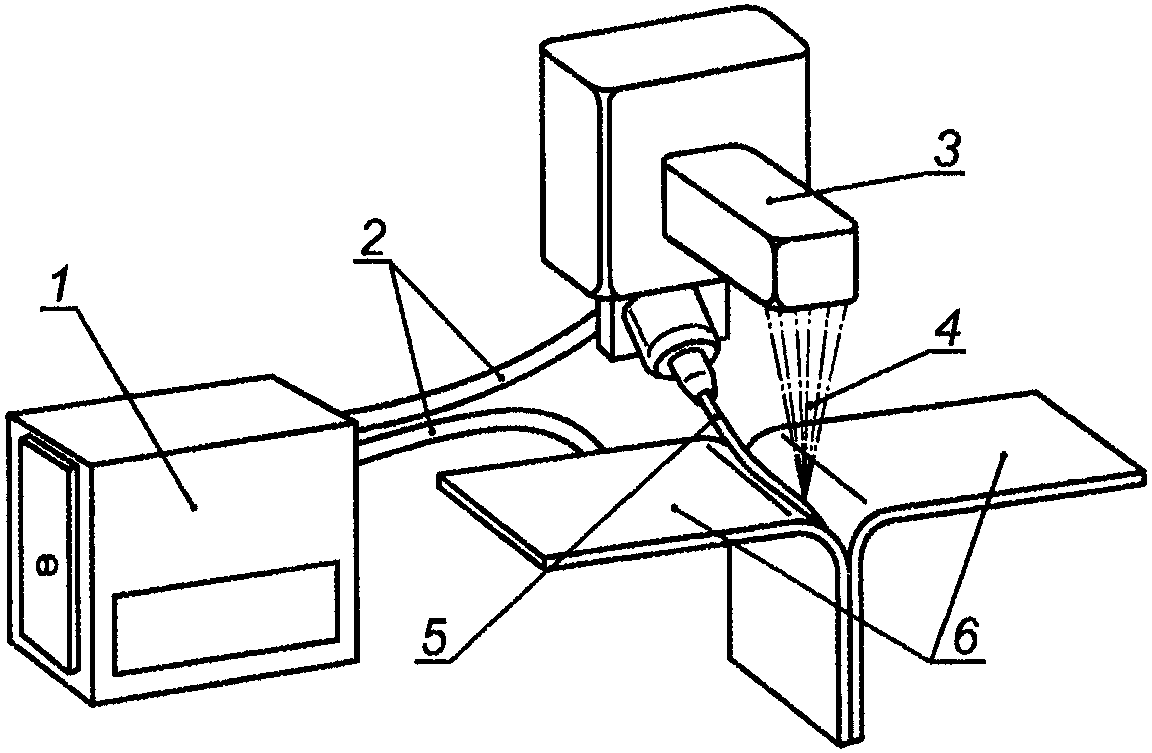
1 - источник питания; 2 - оптические волокна;
3 - фокусирующая оптика; 4 - лазерный луч;
5 - присадочная проволока; 6 - детали
Рисунок A.10. Высокотемпературная пайка лазерным лучом
Пайку лазерным лучом выполняют  -лазерами или Nd:YAG-лазерами, работающими в непрерывном или импульсном режиме. Припой обычно вводят в виде присадочной проволоки или паяльной пасты.
Сравнительно новое применение нашла пайка лазерным лучом - соединение стальных листов, например в автомобильной промышленности. Низкотемпературную и высокотемпературную пайки лазерным лучом выполняют также в среде защитного газа или вакууме.
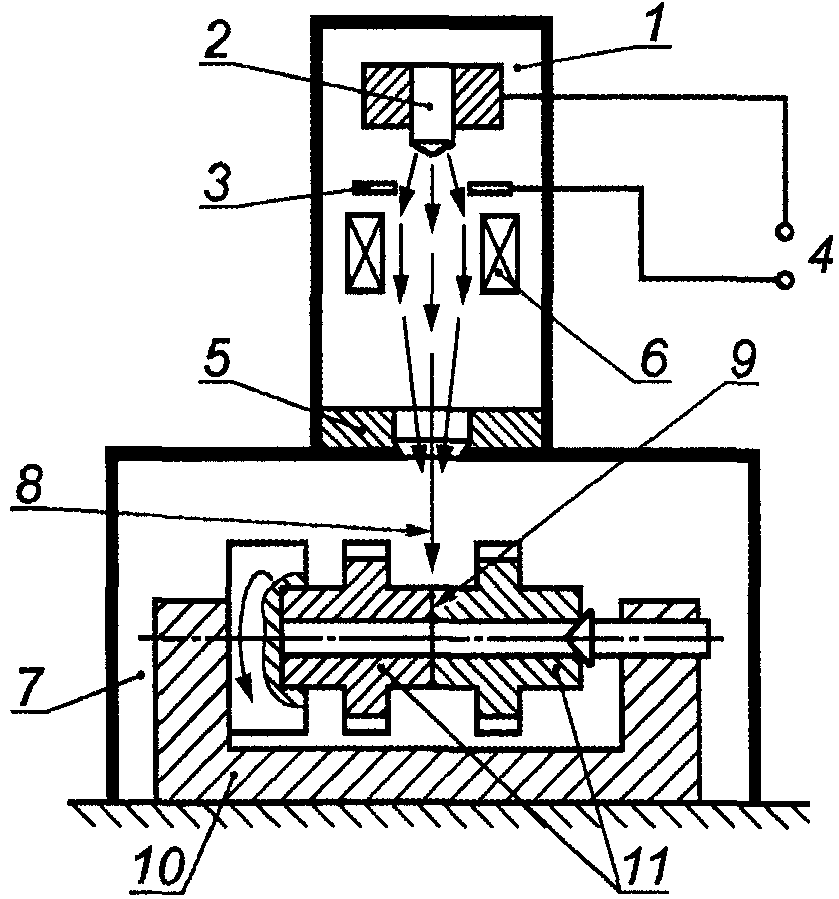
1 - вакуумная камера; 2 - катод; 3 - анод;
4 - источник питания; 5 - система отклонения луча;
6 - фокусирующая линза; 7 - паяльная камера;
8 - электронный луч; 9 - соединение;
10 - устройство передвижения обрабатываемой
заготовки, например ее вращения; 11 - детали
Рисунок A.11. Высокотемпературная пайка
электронным лучом
Теплота генерируется в детали паяемого соединения путем поглощения энергии сфокусированного электронного луча. Этот процесс обычно осуществляется в вакууме.
A.2.5. Высокотемпературная пайка электрическим нагревом
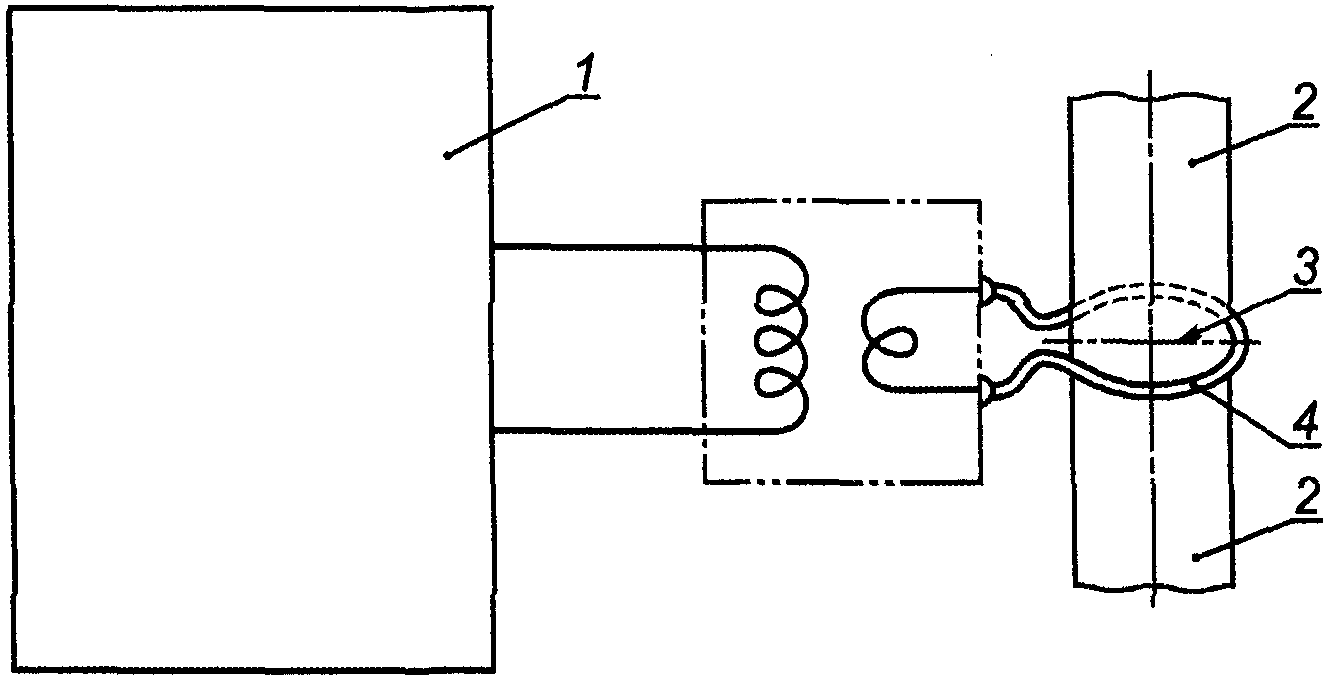
1 - генератор; 2 - деталь; 3 - соединение;
4 - индуктор
Рисунок A.12. Высокотемпературная индукционная пайка
Теплота генерируется переменным током, индуцированным в паяемых деталях. Как правило, этот вид пайки осуществляют на открытом воздухе с флюсом, однако применяют и защитную газовую среду.
Плотность энергии, индуцированной в деталях, быстро убывает с удалением от поверхности. Глубина проникания энергии зависит от частоты.
Средние частоты (1000 - 10000) Гц обеспечивают большую глубину проникания, чем высокие частоты (от 100 кГц до нескольких МГц).
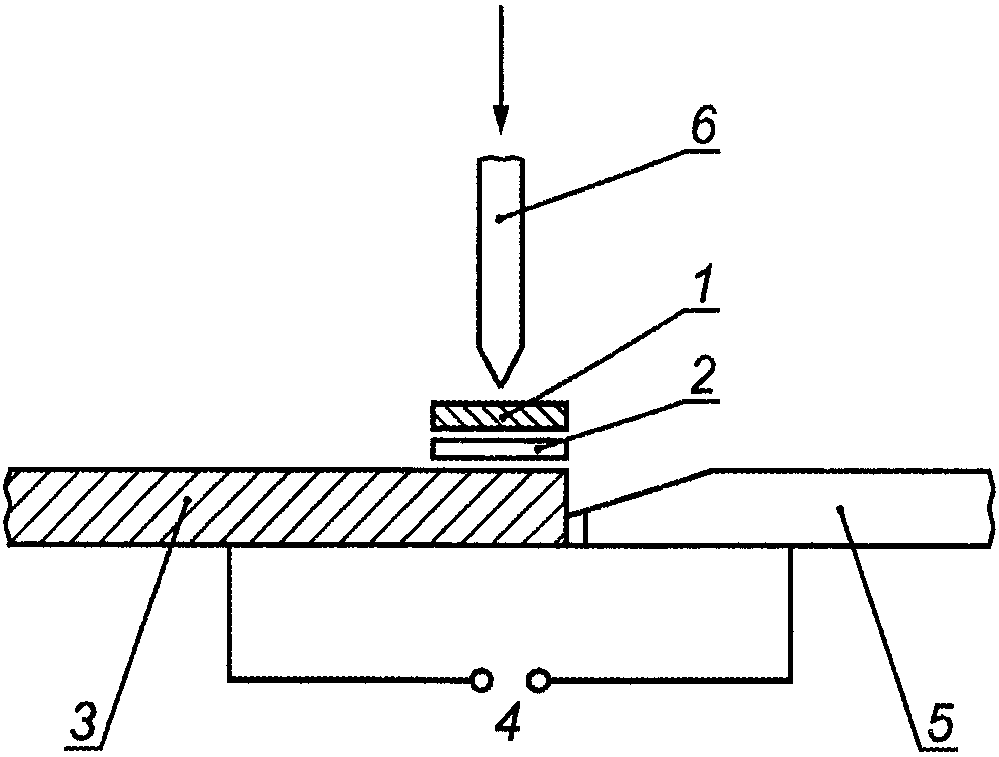
1 - первая деталь; 2 - твердый припой, флюс;
3 - вторая деталь (например, стальная полоса);
4 - источник питания; 5 - медный электрод; 6 - прижим
Рисунок A.13. Высокотемпературная пайка
косвенным электронагревом
Теплота выделяется в месте соединения деталей при прохождении электрического тока. Электрический нагрев может быть косвенным (см. рисунок A.13) или прямым (см. рисунок A.14).
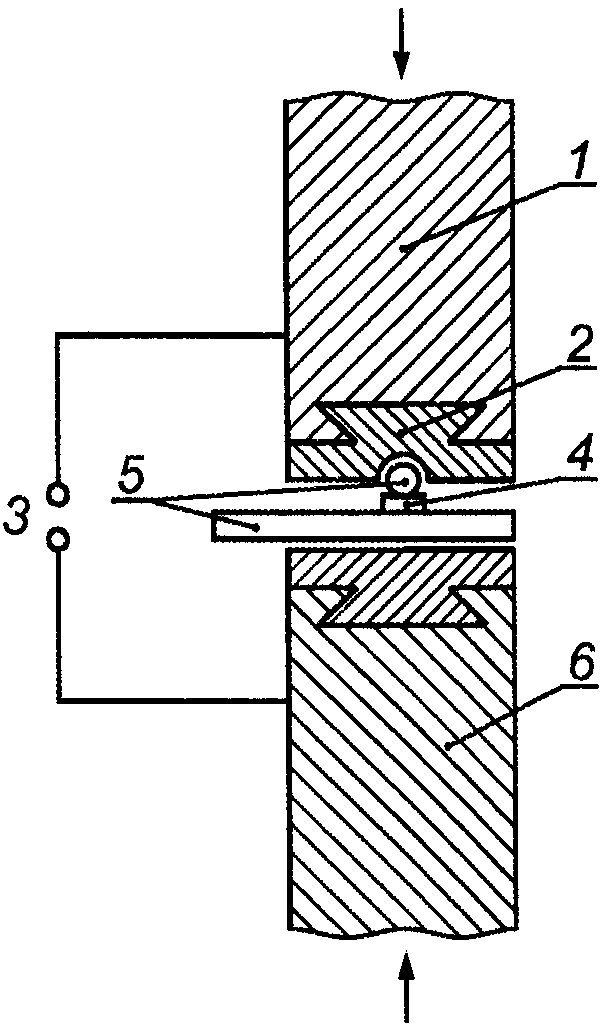
1 - подвижный электрод;
2 - профилированный наконечник электрода
(изготовлен, например, из угля, вольфрама, молибдена);
3 - источник питания; 4 - твердый припой, флюс;
5 - детали; 6 - неподвижный электрод
Рисунок A.14. Высокотемпературная пайка
прямым электронагревом
Паяемые детали нагревают излучаемой теплотой и/или конвекцией горячего газа в печи. Детали закрепляют относительно друг друга. Твердый припой помещают до начала нагрева. Обычно процесс осуществляется без флюса в активной газовой среде или вакууме. В некоторых случаях применяют инертный защитный газ и/или флюс, например для пайки алюминиевых сплавов.
??????????????????????????
??Низкотемпературная пайка?
?????????????????????????? паяльником ?
? Низкотемпературная ????????????????????????????
???пайка с использованием???Низкотемпературная пайка?
? ? твердотельных ??? нагретыми блоками ?
? ? источников нагрева ????????????????????????????
? ?????????????????????????? Лужение валиком ?
? ??????????????????????????
? ??????????????????????????
? ?Низкотемпературная пайка?
? ?? погружением ?
? ?????????????????????????? в расплавленный припой ?
? ? Низкотемпературная ????????????????????????????
???пайка с использованием???Низкотемпературная пайка?
? ? жидкости ??? волной припоя ?
? ???????????????????????????????????????????????????
? ??Низкотемпературная пайка?
? ?? протягиванием через ?
? ?? расплавленный припой ?
? ???????????????????????????
? ?? Низкотемпературная ?
? ? ультразвуковая пайка ?
? ???????????????????????? ??????????????????????????
? ? Низкотемпературная ? ??????????????????????????
???пайка с использованием??? Низкотемпературная ?
? ? газов ??? газопламенная пайка ?
? ???????????????????????????????????????????????????
? ??Низкотемпературная пайка?
? ? нагретым газом ?
? ???????????????????????? ??????????????????????????
? ? Низкотемпературная ? ??????????????????????????
??? пайка инфракрасным ???Низкотемпературная пайка?
? ? излучением ? ?инфракрасным излучением ?
? ???????????????????????? ??????????????????????????
???????????????????? ? ??????????????????????????
?Низкотемпературная??? ???????????????????????? ? Низкотемпературная ?
? пайка ? ? ? Низкотемпературная ??? индукционная пайка ?
???????????????????? ???пайка с использованием??? на воздухе ?
? ? ? электрического тока ????????????????????????????
? ? ??????????????????????????Низкотемпературная пайка?
? ? ? электросопротивлением ?
? ? ??????????????????????????
? ? ???????????????????????? ??????????????????????????
? ??? Низкотемпературная ???Низкотемпературная пайка?
? ? пайка в печи ? ? в печи ?
? ???????????????????????? ??????????????????????????
? ??????????????????????????
? ? Высокотемпературная ?
? ?? пайка погружением ?
? ?? в расплавленный припой ?
? ???????????????????????????????????????????????????
? ? Высокотемпературная ??? Высокотемпературная ?
? ???пайка с использованием??? пайка погружением ?
? ? ?жидкостей для нагрева ??? в расплавленную соль ?
? ? ???????????????????????????????????????????????????
???????????????? ? ? ?? Высокотемпературная ?
? Пайка ???? ? ?? пайка погружением ?
???????????????? ? ? ? во флюсовую ванну ?
? ? ??????????????????????????
? ? ???????????????????????? ??????????????????????????
? ??? Высокотемпературная ??? Высокотемпературная ?
? ? ? газопламенная пайка ? ? газопламенная пайка ?
? ? ???????????????????????? ??????????????????????????
? ? ??????????????????????????
? ? ? Высокотемпературная ?
? ? ?? ручная дуговая пайка ?
? ? ?? плавящимся электродом ?
? ? ???????????????????????????????????????????????????
? ? ? Высокотемпературная ??? Высокотемпературная ?
? ??? пайка электрической ??? дуговая пайка ?
? ? ? дугой ???вольфрамовым электродом ?
? ? ?????????????????????????? в инертном газе ?
? ? ???????????????????????????
? ? ?? Высокотемпературная ?
? ? ? плазменная пайка ?
? ? ??????????????????????????
????????????????????? ? ??????????????????????????
?Высокотемпературная? ? ?????????????????????????? Высокотемпературная ?
? пайка ? ??? Высокотемпературная ??? пайка лазерным лучом ?
????????????????????? ? ? пайка излучением ????????????????????????????
? ?????????????????????????? Высокотемпературная ?
? ?пайка электронным лучом ?
? ??????????????????????????
? ??????????????????????????
? ? Высокотемпературная ?
? ?? индукционная пайка ?
? ?? на воздухе ?
? ???????????????????????????
? ?? Высокотемпературная ?
? ?? индукционная пайка ?
? ?? в защитном газе ?
? ???????????????????????????
? ?? Высокотемпературная ?
? ?????????????????????????? пайка косвенным ?
? ? Высокотемпературная ??? электронагревом ?
??? пайка электрическим ????????????????????????????
? нагревом ??? Высокотемпературная ?
?????????????????????????? пайка прямым ?
?? электронагревом ?
???????????????????????????
?? Высокотемпературная ?
?? пайка в печи с флюсом ?
???????????????????????????
?? Высокотемпературная ?
?? пайка в печи ?
??в активной газовой среде?
???????????????????????????
?? Высокотемпературная ?
?? пайка в печи ?
??в инертной газовой среде?
???????????????????????????
?? Высокотемпературная ?
? пайка в печи в вакууме ?
??????????????????????????
Рисунок A.15. Классификация процессов пайки
(справочное)
ЭКВИВАЛЕНТНЫХ ТЕРМИНОВ ПРОЦЕССОВ ПАЙКИ НА РУССКОМ,
АНГЛИЙСКОМ И ФРАНЦУЗСКОМ ЯЗЫКАХ
Таблица B.1
Номер раздела, подраздела, пункта настоящего стандарта | Термины на русском языке | Термины на английском языке | Термины на французском языке | Условное обозначение процесса в ИСО 4063 |
Низкотемпературная пайка | Soldering | Brasage tendre | 94 | |
Низкотемпературная пайка паяльником | Soldering with soldering iron | Brasage tendre au fer | 952 | |
Низкотемпературная пайка нагретыми блоками | Soldering with preheated blocks | Brasage tendre avec blocs  | 96 | |
Лужение валиком | Roller tinning | Brasage tendre  la molette | 96 | |
Низкотемпературная пайка погружением в расплавленный припой | Dip soldering | Brasage tendre au  | 944 | |
Низкотемпературная пайка волной припоя | Wave soldering | Brasage tendre  la vague | 951 | |
Низкотемпературная пайка протягиванием через расплавленный припой | Drag soldering | Brasage tendre  la traine | 956 | |
Низкотемпературная ультразвуковая пайка | Ultrasonic soldering | Brasage tendre par ultrasons | 947 | |
Низкотемпературная газопламенная пайка | Flame soldering | Brasage tendre  la flamme | 942 | |
Низкотемпературная пайка нагретым газом | Hot gas soldering | Brasage tendre au gaz chaud | 96 | |
Низкотемпературная пайка инфракрасным излучением | Infrared soldering | Brasage tender par infrarouge | 941 | |
Низкотемпературная индукционная пайка на воздухе | Induction soldering in air | Brasage tendre par induction dans l'air | 946 | |
Низкотемпературная пайка электросопротивлением | Resistance soldering | Brasage tendre par resistance | 948 | |
Низкотемпературная пайка в печи | Furnace soldering | Brasage tendre au four | 943 | |
Высокотемпературная пайка | Brazing | Brasage fort | 91 | |
Высокотемпературная пайка погружением в расплавленный припой | Dip brazing | Brasage fort au  | 914 | |
Высокотемпературная пайка погружением в расплавленную соль | Salt-bath brazing | Brasage fort au bain de sel | 915 | |
Высокотемпературная пайка погружением во флюсовую ванну | Flux-bath brazing | Brasage fort au bain de flux | - | |
Высокотемпературная газопламенная пайка | Flame brazing | Brasage fort  la flamme | 912 | |
Высокотемпературная пайка электрической дугой (дуговая пайка плавящимся электродом и вольфрамовым электродом в инертном газе, плазменная пайка) | Brazing with an electric arc (MIG, TIG, plasma) | Brasage fort  l'arc  (MIG, TIG, plasma) | 93 | |
Высокотемпературная пайка лазерным лучом | Laser beam brazing | Brasage fort par faisceau laser | 93 | |
Высокотемпературная пайка электронным лучом | Electron beam brazing | Brasage fort par faisceau d'electrons | 93 | |
Высокотемпературная индукционная пайка | Induction brazing | Brasage fort par induction | 916 | |
Высокотемпературная пайка электросопротивлением | Resistance brazing | Brasage fort par  | 918 | |
Высокотемпературная пайка в печи | Furnace brazing | Brasage fort au four | 913 |
Таблица B.2
Термин | Условное обозначение процесса по ИСО 4063 | Номер раздела, подраздела, пункта настоящего стандарта |
Высокотемпературная газопламенная пайка | 912 | |
Высокотемпературная индукционная пайка | 916 | |
Высокотемпературная пайка | 91 | |
Высокотемпературная пайка в печи | 913 | |
Высокотемпературная пайка лазерным лучом | 93 | |
Высокотемпературная пайка погружением в расплавленную соль | 915 | |
Высокотемпературная пайка погружением в расплавленный припой | 914 | |
Высокотемпературная пайка погружением в флюсовую ванну | - | |
Высокотемпературная пайка электрической дугой | 93 | |
Высокотемпературная пайка электронным лучом | 93 | |
Высокотемпературная пайка электросопротивлением | 918 | |
Лужение валиком | 96 | |
Низкотемпературная газопламенная пайка | 942 | |
Низкотемпературная индукционная пайка на воздухе | 946 | |
Низкотемпературная пайка | 94 | |
Низкотемпературная пайка волной припоя | 951 | |
Низкотемпературная пайка в печи | 943 | |
Низкотемпературная пайка инфракрасным излучением | 941 | |
Низкотемпературная пайка нагретым газом | 96 | |
Низкотемпературная пайка нагретыми блоками | 96 | |
Низкотемпературная пайка паяльником | 952 | |
Низкотемпературная пайка погружением в расплавленный припой | 944 | |
Низкотемпературная пайка протягиванием через расплавленный припой | 956 | |
Низкотемпературная пайка электросопротивлением | 948 | |
Низкотемпературная ультразвуковая пайка | 947 |
А
автоматическая пайка 3.6.3
активная газовая среда 3.2.6.1
В
вакуум 3.2.6.3
время выдержки 3.3.2.4
время нагрева 3.3.2.2
время охлаждения 3.3.2.5
время пайки 3.3.2.1
время подогрева 3.3.2.3
высокотемпературная пайка 3.1.2
Д
диффузионная зона 3.5.2.2
З
защитная газовая среда при пайке 3.2.6
зона термического влияния 3.5.1.3
К
капиллярное давление 3.1.4.4
М
металл припоя 3.5.2.3
механизированная пайка 3.6.2
Н
нейтральная газовая среда 3.2.6.2
низкотемпературная пайка 3.1.1
О
общее время пайки 3.3.2.6
ограниченное покрытие при пайке 3.2.4
основной материал 3.2.5
основной материал, претерпевший изменения при пайке 3.5.2.1
отсутствие смачивания 3.1.4.2
П
пайка 3.1
пайка деталей с предварительным нанесением припоя 3.6.7
пайка погружением 3.6.6
пайка с добавлением припоя 3.6.4
пайка с предварительной укладкой припоя 3.6.5
паяльный зазор 3.4.3
паяный узел 3.5.1.1
паяный шов 3.5.1.2
переходная зона 3.5.2.2
покрытие 3.1.3
припой 3.2.1
процесс образования связи 3.1.4.5
путь потока припоя 3.1.4.3
Р
растекание припоя и заполнение зазора 3.1.4
ручная пайка 3.6.1
С
сборочный зазор 3.4.4
связующее вещество 3.2.3
смачивание 3.1.4.1
соединение с большим зазором 3.4.2
соединение с малым зазором 3.4.1
Т
температура пайки 3.3.1.2
температура подогрева 3.3.1.3
температурный диапазон плавления припоя 3.3.1.1
температурный интервал активности 3.3.1.4
Ф
флюс 3.2.2
Э
эффективное время флюса 3.3.2.7
(справочное)
НАЦИОНАЛЬНЫХ СТАНДАРТОВ РОССИЙСКОЙ ФЕДЕРАЦИИ
ССЫЛОЧНЫМ МЕЖДУНАРОДНЫМ СТАНДАРТАМ
Таблица C.1
Обозначение ссылочного международного стандарта | Обозначение и наименование соответствующего национального стандарта |
ИСО 4063 | <*> |
<*> Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Национальном агентстве контроля и сварки (НАКС). | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/9/gost_17017.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|