

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2011 Примечание к документу Введен в действие с 1 января 2011 года. Название документа "ГОСТ Р ИСО 15614-1-2009. Национальный стандарт Российской Федерации. Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 1. Дуговая и газовая сварка сталей и дуговая сварка никеля и никелевых сплавов" (утв. и введен в действие Приказом Ростехрегулирования от 15.12.2009 N 1082-ст) "ГОСТ Р ИСО 15614-1-2009. Национальный стандарт Российской Федерации. Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 1. Дуговая и газовая сварка сталей и дуговая сварка никеля и никелевых сплавов"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

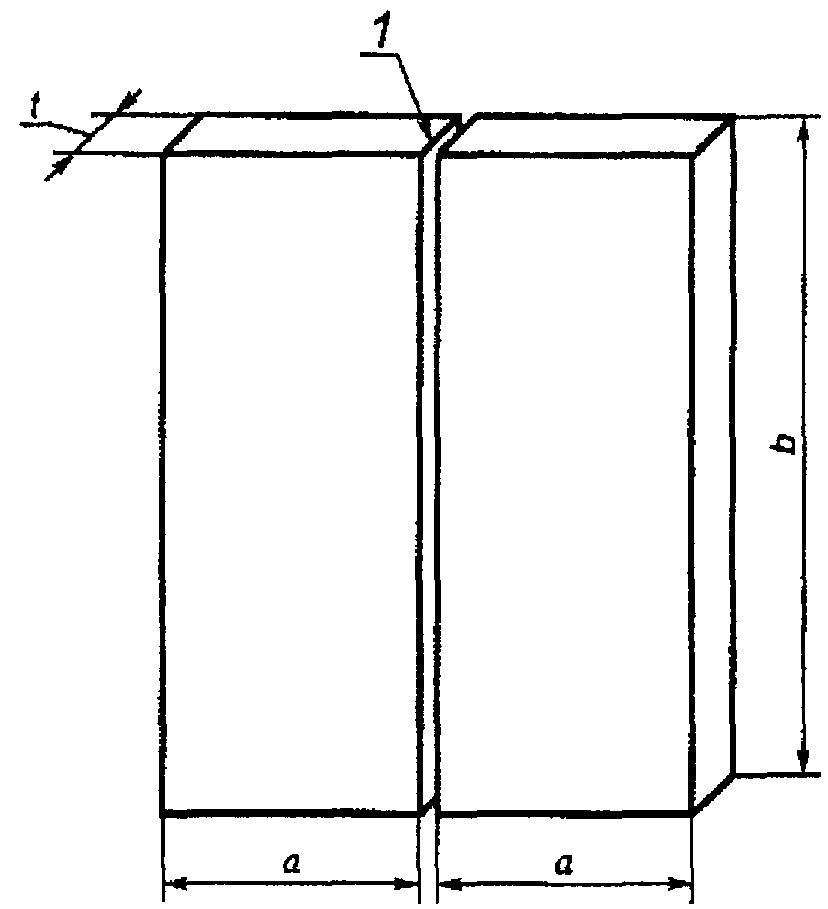
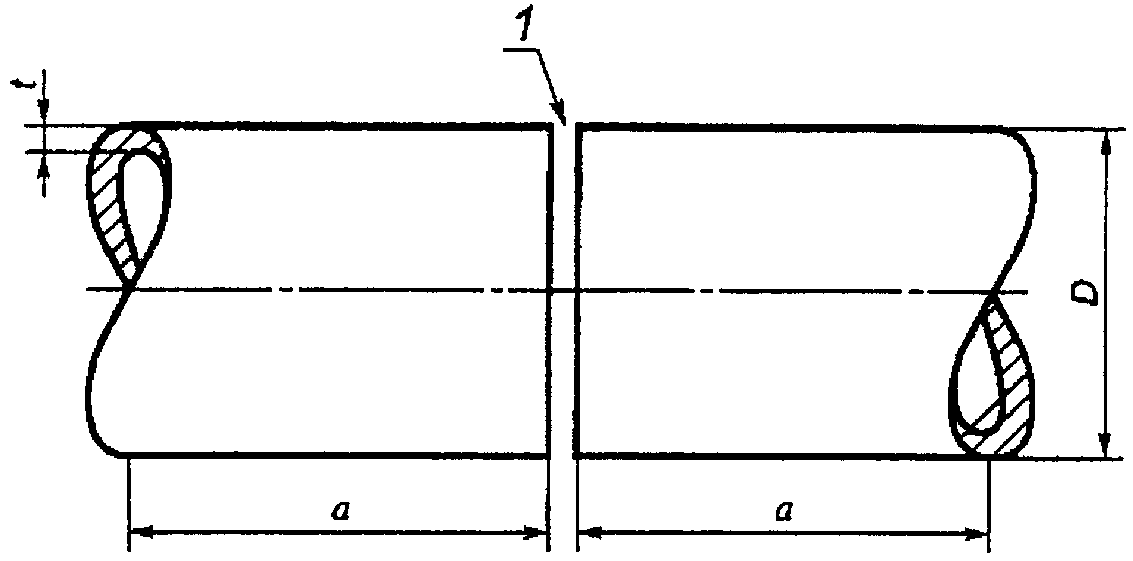
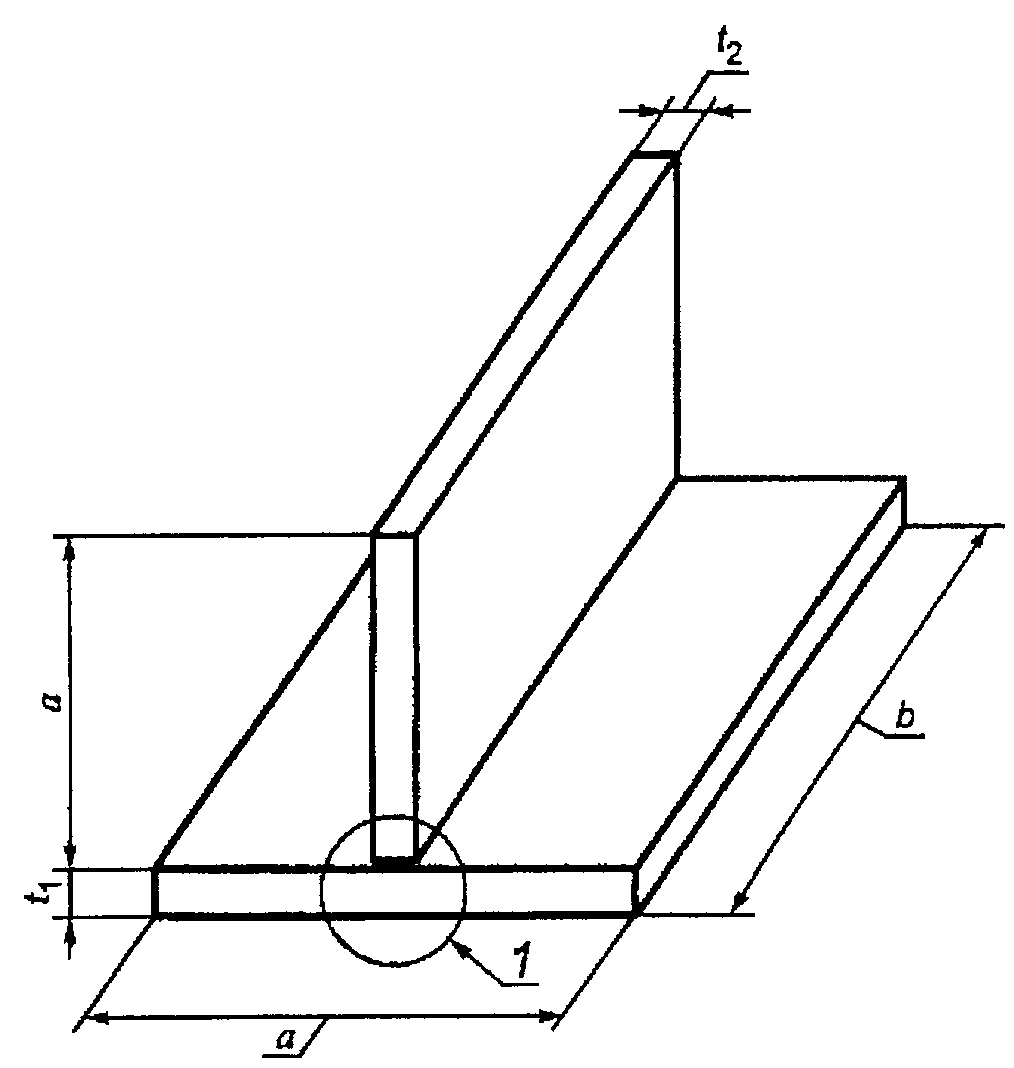
 должен быть равен минимальному значению угла, применяемому в производстве.
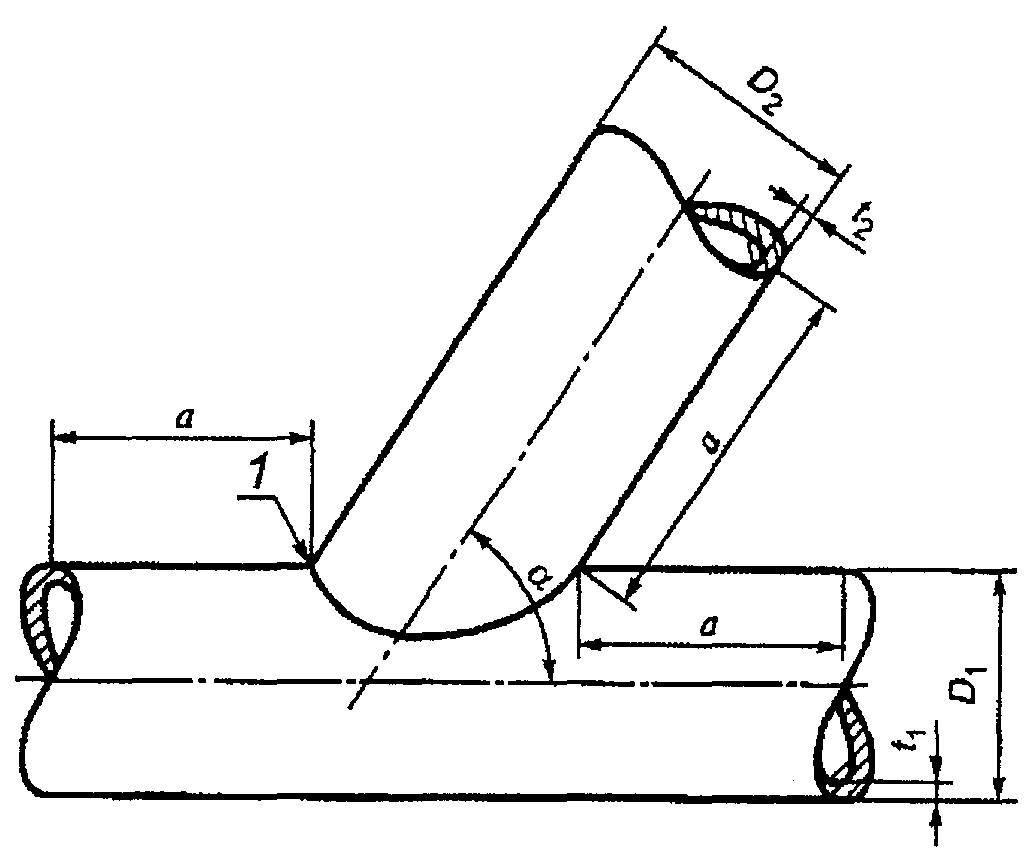
 - наружный диаметр
 - наружный диаметр отвода;
 - толщина
 - толщина материала отвода;
 - угол отвода
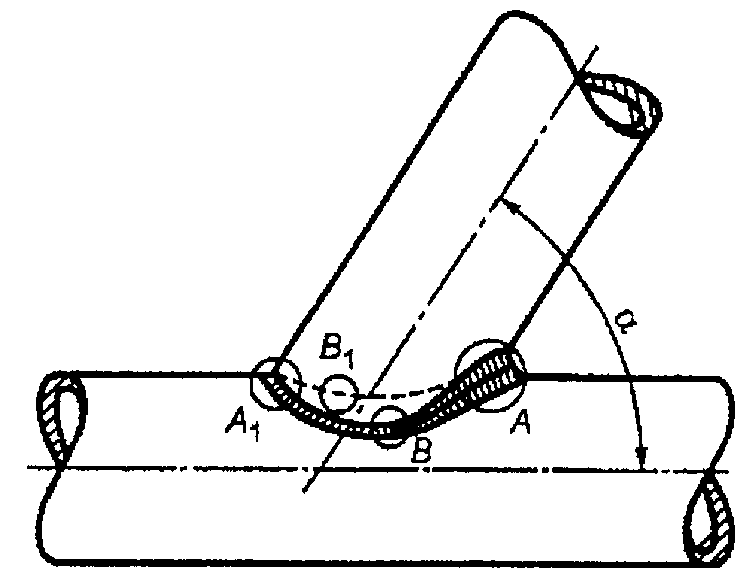
 - угол отвода
 , B и
 ;
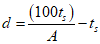 , (1)
 - толщина образца для испытания на изгиб;
Группа (подгруппа) материала образца | Область распространения аттестации |
1-1 | 1 <a> - 1 |
2-2 | |
3-3 | 3 <a> - 2 |
4-4 | |
5-5 | |
6-6 | |
7-7 | 7 <c> - 7 |
7-3 | |
7-2 | |
8-8 | 8 <b> - 8 |
8-6 | 8 <c> - 4 |
8-5 | |
8-3 | |
8-2 | |
9-9 | 9 <b> - 9 |
10-10 | 10 <b> - 10 |
10-8 | |
10-6 | 10 <b> - 4 |
10-5 | |
10-3 | |
10-2 | |
11-11 | |
низким заданным пределом текучести. подгруппы в этой же группе. | |
8.3.1.2. Никелевые сплавы
Область распространения аттестации при сварке никелевых сплавов дана в таблице 4.
Таблица 4
никелевых сплавов и никелевых сплавов и сталей
??????????????????????????????????????????????????????????????????
?Группа (подгруппа)? Область распространения аттестации ?
?материала образца ? ?
??????????????????????????????????????????????????????????????????
? 41-41 ? 4 <c> - 41 ?
??????????????????????????????????????????????????????????????????
? 42-42 ? 42 <c> - 42 ?
??????????????????????????????????????????????????????????????????
??????????????????????????????????????????????????????????????????
? 44-44 ? 44 <c> - 44 ?
??????????????????????????????????????????????????????????????????
??????????????????????????????????????????????????????????????????
? 46-46 ? 46 <c> - 46 ?
??????????????????????????????????????????????????????????????????
??????????????????????????????????????????????????????????????????
? 48-48 ? 48 <c> - 48 ?
??????????????????????????????????????????????????????????????????
??????????????????????????????????????????????????????????????????
? ? или 1 ?
??????????????????????????????????????????????????????????????????
? ? или 6.1 или 4 или 2 или 1 ?
??????????????????????????????????????????????????????????????????
? ? или 2 или 1 ?
??????????????????????????????????????????????????????????????????
?низким заданным пределом текучести. ?
?подгруппы в этой же группе. ?
?с твердым раствором или дисперсионно-упрочняемым сплавом?
?в группе, охватывает все твердые растворы?
?или дисперсионно-упрочняемые сплавы соответственно в этой?
?группе. ?
? ?
?выполненная с дисперсионно-упрочняемым сплавом в группе,?
?охватывает все дисперсионно-упрочняемые сплавы в этой группе,?
?свариваемые со всеми сплавами в этой же самой группе, которые?
?имеют структуру твердого раствора. ?
??????????????????????????????????????????????????????????????????
8.3.1.3. Разнородные соединения между сталями и сплавами никеля
Область распространения аттестации при сварке разнородных соединений между сталями и сплавами никеля дана в таблице 4.
8.3.2. Толщина основного материала и диаметр трубы
Номинальная толщина t должна иметь следующие значения:
a) Для стыкового соединения - толщина основного металла.
b) Для углового соединения - толщина основного металла. Каждому диапазону толщин элементов соединения согласно таблице 6 соответствует диапазон толщины шва a для однопроходных угловых соединений, как указано в 8.3.2.2.
c) Для накладного соединения патрубка с трубой - толщина основного металла.
d) Для вставных или сквозных соединений патрубка с трубой - толщина основного металла.
e) Для таврового соединения пластин с полным проплавлением - толщина основного металла.
При аттестации процедуры сварки соединения, выполненного несколькими способами сварки, значения толщин элементов соединения, выполненного каждым способом, могут использоваться как основа для определения области распространения аттестации отдельного способа сварки.
8.3.2.2. Область распространения аттестации для стыковых соединений, тавровых соединений, соединений патрубков с трубой и угловых соединений
Область распространения аттестации процедуры сварки для толщины t должна соответствовать диапазонам, указанным в таблицах 5 и 6.
Таблица 5
Область распространения аттестации для толщины материала
стыковых сварных соединений и толщины наплавленного металла
Размеры в миллиметрах
???????????????????????????????????????????????????????????????????????????
? Толщина образца t ? Область распространения аттестации ?
? ????????????????????????????????????????????????????
? ? Один проход ? Много проходов ?
???????????????????????????????????????????????????????????????????????????
? t <= 3 ? От 0,7t до 1,3t ? От 0,7t до 2t ?
???????????????????????????????????????????????????????????????????????????
???????????????????????????????????????????????????????????????????????????
? 12 < t <= 100 ? От 0,5t -"- 1,1t ? От 0,5t -"- 2t ?
???????????????????????????????????????????????????????????????????????????
? t > 100 ? Не применяется ? От 50 -"- 2t ?
???????????????????????????????????????????????????????????????????????????
?области распространения аттестации составляет 12 мм, пока не будут?
?выполнены ударные испытания. ?
???????????????????????????????????????????????????????????????????????????
Таблица 6
материала и толщины шва для угловых соединений
Размеры в миллиметрах
???????????????????????????????????????????????????????????????????????????
?Толщина образца t ? Область распространения аттестации ?
? ????????????????????????????????????????????????????????
? ? Толщина материала ? Толщина сечения шва ?
? ? ??????????????????????????????????
? ? ? Один проход ?Много проходов ?
???????????????????????????????????????????????????????????????????????????
? t <= 3 ? 0,7t до 2t ?От 0,75a до 1,5a?Без ограничений?
???????????????????????????????????????????????????????????????????????????
? 3 < t <= 30 ?0,5t (3 мин.) до 1,2t?От 0,75a до 1,5a?Без ограничений?
???????????????????????????????????????????????????????????????????????????
? t >= 30 ? >= 5 ? <a> ?Без ограничений?
???????????????????????????????????????????????????????????????????????????
?должна проверяться отдельно при испытании процедуры сварки. ?
? ?
? Примечания: ?
? 1. a - толщина сечения шва в образце. ?
? 2. Если угловое соединение аттестуется путем испытаний стыкового?
?соединения, то диапазон аттестации толщины сечения шва должен?
?основываться на толщине наплавленного металла. ?
???????????????????????????????????????????????????????????????????????????
Для соединений патрубков и угловых швов область распространения аттестации должна устанавливаться для толщин обоих основных материалов, независимо друг от друга. Если угловой шов аттестуется по стыковому соединению, то применяется таблица 6.
Область распространения аттестации процедуры сварки для диаметра D распространяется на диаметры в диапазонах, указанных в таблице 7.
Таблица 7
Область распространения аттестации для диаметров
соединений труб и патрубков
Размеры в миллиметрах
??????????????????????????????????????????????????????????????????
?Диаметр образца D <a>? Область распространения аттестации ?
??????????????????????????????????????????????????????????????????
? D <= 25 ? От 0,5D до 2D ?
??????????????????????????????????????????????????????????????????
? D > 25 ? >= 0,5D (25 мм минимум) ?
??????????????????????????????????????????????????????????????????
?патрубка. ?
? ?
? Примечание. Для полых элементов D - размер наименьшего. ?
??????????????????????????????????????????????????????????????????
Аттестация, проведенная для пластин, распространяется на трубы с наружным диаметром более 500 мм или с наружным диаметром более 150 мм при сварке в поворотном положении PA или PC.
8.3.3. Угол соединения патрубка с трубой
Проверка процедуры сварки, выполненной на соединении патрубка под углом  , распространяется на все углы присоединения патрубка
 в диапазоне
 .
, распространяется на все углы присоединения патрубка в диапазоне .8.4.1. Процессы сварки
Каждый уровень механизации процесса (ручной, частично механизированный, полностью механизированный и автоматический) должен быть аттестован отдельно.
Также, не допускается изменение способа выполнения (ручные, механизированные или автоматические).
Аттестация действительна только для процесса сварки, использованного при проверке процедуры сварки.
Для процедур с несколькими процессами аттестация сварочной процедуры может быть выполнена при отдельных испытаниях каждого сварочного процесса. Можно так же провести проверку процедуры сварки, как с несколькими процессами. Аттестация такого испытания является действительна только при соблюдении последовательности процессов при испытании процедуры сварки с несколькими процессами.
Примечание. Не допускается использовать проверку процедуры сварки с несколькими процессами для аттестации какого-либо отдельного процесса, если проверка этого процесса не соответствует настоящему стандарту.
8.4.2. Положения при сварке
Сварка при испытании в каком-либо одном положении (трубы или пластины) применяется для аттестации сварки во всех положениях (трубы или пластины), кроме PG и J-L045, где требуется отдельная проверка процедуры сварки.
Если имеются требования к ударной прочности и (или) твердости, то из сварного соединения должны быть взяты образцы для испытаний на ударную прочность в положении, где имелось наибольшее тепловложение (погонная энергия), а образцы для испытаний на твердость - из сварного соединения в положении, где имелось наименьшее тепловложение (погонная энергия), чтобы аттестовать весь диапазон.
Например, для соединений пластин встык PF обычно является позицией наибольшего тепловложения, а PG - наименьшего. При сварке неповоротных труб образцы для испытаний на твердость должны быть взяты из потолочного положения сварки.
При отсутствии требований к ударной прочности и твердости сварка в любом одном положении (трубы или пластины) используется для аттестации сварки во всех положениях (трубы или пластины).
Чтобы подтвердить требования к ударной прочности и твердости, требуется использовать два образца для разных положений сварки, если не требуется аттестация в единственном положении. Если аттестация требуется для всех положений, то оба образца должны пройти полный визуальный и неразрушающий контроль.
Для материалов группы 10, для положений с наибольшим и наименьшим тепловложением должны быть проведены испытания на ударную прочность и твердость.
Примечание. Образцы для проведения других разрушающих испытаний могут быть взяты из любого соединения.
8.4.3. Тип сварного соединения (шва)
Область аттестации для типов сварных соединений соответствует применяемым при испытаниях процедурам сварки с учетом ограничений, указанных в других разделах (например, по диаметру, толщине), и кроме того:
a) Аттестация стыковых сварных соединений с полным и неполным проплавлением распространяется на угловые соединения. Испытания угловых соединений требуются, если таковые являются преобладающими на производстве.
b) Аттестация стыковых сварных соединений трубопроводов распространяется на соединения патрубков с трубой под углом больше или равным 60°.
c) Аттестация тавровых соединений, сваренных встык, распространяется только на такие соединения и угловые соединения (см. a).
d) Аттестация односторонних сварных соединений, выполненных без подкладки, распространяется на двусторонние сварные соединения и соединения, выполненные с подкладкой.
e) Аттестация сварных соединений, выполненных с подкладкой, распространяется на двусторонние сварные соединения.
f) Аттестация двусторонних сварных соединений без снятия выпуклости распространяется на двусторонние сварные соединения со снятием выпуклости.
g) Аттестация угловых соединений распространяется только на этот тип швов.
h) Для заданного процесса не допускается заменять многопроходную наплавку на однопроходную (или одностороннюю на двустороннюю) и наоборот.
8.4.4. Присадочный материал, назначение
Область распространения аттестации для присадочных материалов распространяется на другие присадочные материалы при условии, что они имеют эквивалентные механические свойства, тот же тип покрытия или флюса, такой же номинальный состав и такое же или меньшее содержание водорода согласно обозначению в соответствующем стандарте на присадочный материал.
8.4.5. Присадочный материал, марка (изготовитель и торговая марка)
Если требуются испытания на ударную прочность, то для процессов 111, 114, 12, 136 и 137 область распространения аттестации ограничивается отдельной маркой, используемой при испытании процедуры. Разрешается заменять отдельную марку присадочного материала на другую марку с той же самой обязательной частью обозначения, если проводится сварка дополнительного образца. Этот образец должен быть сварен с параметрами режима, идентичными для сварки первоначального образца, в случае изготовления дополнительного образца только для ударных испытаний сварного шва.
Примечание. Это положение не применяется к сплошной проволоке или пруткам с одинаковым обозначением и номинальным химическим составом.
8.4.6. Размер присадочного материала
Разрешается изменять размер присадочного материала при условии соблюдения требований 8.4.8.
8.4.7. Род тока
По роду тока (переменный ток, постоянный ток, импульсный ток) и полярности область распространения аттестация устанавливают в соответствии с использованными при испытании процедуры сварки. Для процесса 11 аттестация на переменном токе распространяется на постоянный ток (обеих полярностей), если не требуются испытания на ударную прочность.
При наличии требований к ударной прочности верхний предел области распространения аттестации по погонной энергии устанавливают на 25% выше, чем при сварке образца.
При наличии требований к твердости нижний предел области распространения аттестации по погонной энергии устанавливают на 25% ниже, чем при сварке образца. Погонная энергия рассчитывается в соответствии с ЕН 1011-1.
Если испытания процедур сварки выполнены с наибольшей и наименьшей погонной энергией, то все промежуточные значения также считаются аттестованными.
8.4.9. Температура предварительного подогрева
В тех случаях, когда необходим предварительный подогрев, за нижний предел области распространения аттестации принимают номинальную температуру предварительного подогрева, применяемую в начале испытания процедуры сварки.
8.4.10. Температура между проходами
Верхним пределом области распространения аттестации принимают максимальную температуру между проходами, достигнутую во время испытания процедуры сварки.
8.4.11. Последующий подогрев для выхода водорода
Температура и длительность последующего подогрева для выхода водорода не должны уменьшаться. Последующий нагрев нельзя исключать, но допускается включать в испытания.
8.4.12. Термическая обработка после сварки
Добавление или отмена термической обработки после сварки не допускается.
Разрешенным температурным диапазоном является температура выдержки, используемая при испытании сварочной процедуры +/- 20 °C, если нет иных требований. При наличии требований необходимо обеспечить скорость нагрева, скорость охлаждения и время выдержки.
8.4.13. Начальная термическая обработка
Не разрешается изменять режим начальной термической обработки перед сваркой дисперсионно-упрочняемых материалов.
8.5.1. Процесс 12
8.5.1.1. Каждый вариант процесса 12 (121 - 125) должен аттестовываться независимо.
8.5.1.2. Аттестация для флюса ограничивается маркой и обозначением, которые используются при испытании процедуры сварки.
8.5.2. Процессы 131, 135, 136 и 137
8.5.2.1. Область распространения аттестации для защитного газа ограничивают типом газа согласно ИСО 14175. Однако содержание  не должно превышать 10% значения, которое использовалось для оценки испытания самой процедуры сварки. Защитные газы, не указанные в ИСО 14175, ограничивают номинальным составом, применяемым при испытании процедуры сварки.
8.5.2.2. Область распространения аттестации ограничивают системой подачи проволоки, которая применялась при испытании процедуры сварки (например, однопроволочная или многопроволочная система).
8.5.2.3. Для сплошной и порошковой проволоки аттестация с использованием переноса с короткими замыканиями (окунанием) распространяется только на перенос с короткими замыканиями (окунанием). Аттестация с использованием струйного или крупнокапельного переноса распространяется на струйный и крупнокапельный перенос.
8.5.3. Процесс 141
8.5.3.1. Область распространения аттестации для защитного газа, подаваемого в горелку, в устройства для обдува участков соединения с наружной и внутренней сторон, ограничивается типом газа согласно ЕН ИСО 14175. Защитные газы, не указанные в ЕН ИСО 14175, ограничиваются номинальным составом, применяемым при испытании процедуры сварки.
8.5.3.2. Аттестация без защиты газом обратной стороны шва распространяется на процедуру сварки с обдувом обратной стороны.
8.5.3.3. Аттестация сварки с присадочным материалом не распространяется на сварку без присадочного материала и наоборот.
8.5.4. Процесс 15
8.5.4.1. Область распространения аттестации ограничивают составом плазмообразующего газа, использованного в испытании процедуры сварки.
8.5.4.2. Область распространения аттестации для защитного газа, подаваемого в горелку, в устройства для обдува участков соединения с наружной и внутренней сторон, ограничивается типом газа согласно ЕН ИСО 14175. Защитные газы, не указанные в ЕН ИСО 14175, ограничиваются номинальным составом, применяемым при испытании процедуры сварки.
8.5.4.3. Аттестация сварки с присадочным материалом не распространяется на сварку без присадочного материала и наоборот.
8.5.5. Процесс 311
Аттестация сварки с присадочным материалом не распространяется на сварку без присадочного материала и наоборот.
Протокол аттестации процедуры сварки (WPQR) представляет собой отчет о результатах оценки каждого контрольного соединения, включая повторные испытания. Необходимо включить в протокол основные пункты, перечисленные для WPS в соответствующей части стандарта ИСО 15609, вместе с описанием характеристик, которые не подпадают под требования раздела 7.
Если не обнаружено недопустимых характеристик и результатов испытаний, то WPQR, описывающий результаты испытания процедуры сварки, считается положительным и должен быть подписан и датирован экспертом (экспертным органом).
WPQR, используемый для записи параметров процедуры сварки и результатов испытаний, должен иметь вид, облегчающий восприятие данных.
Форма протокола аттестации процедуры сварки приведена в Приложении А.
(справочное)
ФОРМА ПРОТОКОЛА АТТЕСТАЦИИ ПРОЦЕДУРЫ СВАРКИ <1>
WPQR изготовителя N: Эксперт или экспертный орган
Изготовитель: Идентификационный N:
Адрес:
Нормы и правила/Стандарт испытаний:
Дата проведения сварки:
Область аттестации:
Процесс(ы) сварки:
Тип соединения и шва:
Группа(ы) и подгруппа(ы) основного металла:
Толщина основного металла (мм):
Толщина шва (мм):
Наружный диаметр трубы (мм):
Один проход/Много проходов:
Обозначение присадочного материала:
Марка присадочного материала:
Размер присадочного материала:
Обозначение защитного газа/флюса:
Обозначение газа для защиты обратной стороны:
Род сварочного тока и полярность:
Вид переноса металла:
Погонная энергия:
Положения сварки:
Температура предварительного подогрева:
Температура между проходами:
Термическая обработка после сварки:
Другая информация (см. 8.5):
Настоящим удостоверяется, что образцы для сварки подготовлены, сварены
и испытаны удовлетворительно в соответствии с требованиями норм и правил
(стандарта) проведения испытаний, указанных выше.
___________________________ ________ ______________________________________
Место проведения аттестации Дата Данные эксперта или экспертного органа
Фамилия, дата и подпись
--------------------------------
<1> Для объектов, подконтрольных государственным органам контроля (надзора), могут применяться иные формы документов оценки соответствия.
Место проведения: Эксперт или экспертный орган:
pWPS изготовителя N: Метод подготовки и очистки:
WPQR изготовителя N: Данные основного металла:
Изготовитель: Толщина материала (мм):
Фамилия сварщика: Наружный диаметр трубы (мм):
Процесс сварки: Положение сварки:
Способ переноса металла:
Тип соединения и вид шва:
Данные по подготовке соединения
(эскиз) <*>
Конструкция соединения | Последовательность сварки |
Режимы сварки
Про- ход | Про- цесс свар- ки | Размер приса- дочного материала | Ток, А | Напря- жение дуги, В | Род тока, поляр- ность | Скорость подачи проволоки | Ско- рость сварки | Погонная энергия | Перенос металла |
Обозначение и марка присадочного материала: Другая информация <*>, например:
Любая специальная подкладка или просушка: Колебания (макс. ширина прохода):
Газ: защитный: Осциллятор (амплитуда, частота, задержка):
для защиты обратной стороны: Данные импульсной сварки:
Зазор электрод - изделие:
Расход газа: защитный: Данные по плазменной сварке:
для защиты обратной стороны: Угол наклона горелки:
Тип/размер вольфрамового электрода:
Данные по подкладке:
Температура предварительного нагрева:
Температура между проходами:
Термическая обработка после сварки:
(время, температура, метод,
скорость нагрева и охлаждения):
______________________________ ________________________________________
Изготовитель Эксперт (экспертный орган)
Фамилия, дата, подпись Фамилия, дата, подпись
--------------------------------
N отчета изготовителя: Проверяющее лицо/орган:
Визуальный контроль: N ссылки:
Цветная/магнитно-порошковая дефектоскопия: Радиографическая дефектоскопия <*>:
Испытания на растяжение: Ультразвуковая дефектоскопия <*>:
Температура:
Тип/N | Re, Н/мм2 | Rm, Н/мм2 | A, % | Z, % | Место разрушения | Примечания |
Требуется | ||||||
Испытания на изгиб Диаметр оправки:
Тип/N | Угол загиба | Удлинение <*> | Результаты |
Макроскопическое исследование:
Испытания на ударную прочность <*> Тип: Размер: Требуется:
Место/ориентация надреза | Температура, °C | Значения 1 2 3 | Среднее | Примечания |
Испытание на твердость (тип/нагрузка): Места измерений (эскиз <*>):
Основной металл:
Зона термического влияния:
Наплавленный металл:
___________________________________________________________________________
Другие испытания:
Примечания
Испытания проведены в соответствии с требованиями:
N отчета лаборатории:
Результаты испытаний приняты/не приняты
(Исключить соответственно)
Испытания проведены в присутствии:
__________________________
Эксперт (экспертный орган)
Фамилия, дата, подпись
--------------------------------
(обязательное)
О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ
ССЫЛОЧНЫМ ЕВРОПЕЙСКИМ СТАНДАРТАМ
Таблица ZA.1
Стандарты ЕН | Стандарт ИСО | Название |
ЕН 571-1 | ИСО 3452-1 | Неразрушающий контроль. Цветная дефектоскопия - Часть 1: Общие принципы |
ЕН 875 | ИСО 9016 | Разрушающий контроль сварных соединений металличе- ских материалов. Испытания на ударную прочность - Расположение образцов, ориентация надреза и контроль |
ЕН 895 | ИСО 4136 | Разрушающий контроль сварных соединений металличе- ских материалов - Испытание на растяжение образцов, вырезанных поперек шва |
ЕН 910 | ИСО 5173 | Разрушающий контроль сварных соединений металлических материалов - Испытания на изгиб |
ЕН 970 | ИСО 17637 | Неразрушающий контроль сварных соединений - Визуальный контроль соединений, полученных сваркой плавлением |
ЕН 1043-1 | ИСО 9015-1 | Разрушающий контроль сварных соединений металличе- ских материалов - Испытание на твердость - Часть 1: Испытание на твердость соединений, полученных дуговой сваркой |
ЕН 1321 | ИСО 17639 | Разрушающий контроль сварных соединений металличе- ских материалов - Макроскопическое и микроскопиче- ское исследование сварных соединений |
ЕН 1418 | ИСО 14732 | Сварочный персонал. Аттестация сварщиков-операторов для сварки плавлением и наладчиков контактной сварки для полностью механизированной и автоматической сварки металлических материалов |
ЕН 1435 | ИСО 17636 | Неразрушающий контроль сварных соединений - Радио- графическая дефектоскопия соединений, выполненных сваркой плавлением |
ЕН 25817 | ИСО 5817 | Сварка. Сварные соединения из стали, никеля, титана и их сплавов, полученные сваркой плавлением (за исключением лучевой сварки). Уровни качества |
(обязательное)
СВЕДЕНИЯ
О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ
ССЫЛОЧНЫМ НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ
(И ДЕЙСТВУЮЩИМ В ЭТОМ КАЧЕСТВЕ
МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ)
Таблица ДА.1
???????????????????????????????????????????????????????????????????????????
? Обозначение ? Степень ? Обозначение и наименование ?
? ссылочного ?соответствия?соответствующего национального стандарта ?
? международного ? ? ?
? стандарта ? ? ?
???????????????????????????????????????????????????????????????????????????
?ЕН 571-1 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ЕН 875 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ЕН 895 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ЕН 910 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ЕН 970 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ЕН 1011-1 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ЕН 1043-1:1995 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ЕН ИСО 17638 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ЕН 1321 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ЕН 1418 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ЕН 1435 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ЕН ИСО 17640 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ЕН ИСО 17635 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ИСО 4063:1998 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ИСО 5817:2003 ? IDT ?ГОСТ Р ИСО 15607-2009. Сварка. Сварные ?
? ? ?швы при сварке плавлением стали, никеля, ?
? ? ?титана и других сплавов (лучевая сварка ?
? ? ?исключена). Уровни качества в зависимости?
? ? ?дефектов шва ?
???????????????????????????????????????????????????????????????????????????
?ИСО 6947:1990 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ИСО 9606-1 ? MOD ?ГОСТ Р 53690-2009. Аттестационные ?
? ? ?испытания сварщиков. Сварка плавлением. ?
? ? ?Часть 1. Стали ?
???????????????????????????????????????????????????????????????????????????
?ИСО 9606-4:1999 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ИСО 14175 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ИСО 15607:2003 ? IDT ?ГОСТ Р ИСО 15607-2009. Технические ?
? ? ?требования и аттестация процедур сварки ?
? ? ?металлических материалов. Общие правила ?
???????????????????????????????????????????????????????????????????????????
?ИСО/ТО 15608:2005 ? - ? <*> ?
???????????????????????????????????????????????????????????????????????????
?ИСО 15609-1:2004 ? IDT ?ГОСТ Р ИСО 15609-1-2009. Технические ?
? ? ?требования и аттестация процедур сварки ?
? ? ?металлических материалов. Технические ?
? ? ?требования к процедуре сварки. Часть 1. ?
? ? ?Дуговая сварка ?
???????????????????????????????????????????????????????????????????????????
?ИСО 15609-2:2001 ? IDT ?ГОСТ Р ИСО 15609-2-2009. Технические ?
? ? ?требования и аттестация процедур сварки ?
? ? ?металлических материалов. Технические ?
? ? ?требования к процедуре сварки. Часть 2. ?
? ? ?Газовая сварка ?
???????????????????????????????????????????????????????????????????????????
?ИСО 15613:2004 ? IDT ?ГОСТ Р ИСО 15613-2009. Технические ?
? ? ?требования и аттестация процедур сварки ?
? ? ?металлических материалов. Аттестация, ?
? ? ?основанная на предпроизводственном ?
? ? ?испытании сварки ?
???????????????????????????????????????????????????????????????????????????
?утверждения рекомендуется использовать перевод на русский язык данного?
?международного стандарта. Перевод данного международного стандарта?
?находится в Федеральном информационном фонде технических регламентов?
?и стандартов. ?
? ?
? Примечание. В настоящей таблице использованы следующие условные?
?обозначения степени соответствия стандартов: ?
? - IDT - идентичные стандарты; ?
? - MOD - модифицированные стандарты. ?
???????????????????????????????????????????????????????????????????????????
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/9/gost_46874.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|