

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2012 Примечание к документу Документ включен в Перечень документов в области стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований Федерального закона от 22.07.2008 N 123-ФЗ "Технический регламент о требованиях пожарной безопасности" (Приказ Росстандарта от 14.07.2020 N 1190). Отдельные положения данного документа включены в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Евразийского экономического союза "О требованиях к средствам обеспечения пожарной безопасности и пожаротушения" (ТР ЕАЭС 043/2017) и в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Евразийского экономического союза "О требованиях к средствам обеспечения пожарной безопасности и пожаротушения" (ТР ЕАЭС 043/2017) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 19.11.2019 N 200). Документ включен в Перечень документов в области стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований Федерального закона от 22.07.2008 N 123-ФЗ "Технический регламент о требованиях пожарной безопасности" (Приказ Росстандарта от 03.06.2019 N 1317). Документ включен в Перечень документов в области стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований Федерального закона от 22.07.2008 N 123-ФЗ "Технический регламент о требованиях пожарной безопасности" (Приказ Росстандарта от 17.04.2019 N 832). Документ включен в Перечень документов в области стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований Федерального закона от 22.07.2008 N 123-ФЗ "Технический регламент о требованиях пожарной безопасности" (Приказ Росстандарта от 16.04.2014 N 474). Документ включен в Перечень национальных стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимых для применения и исполнения Федерального закона от 22.07.2008 N 123-ФЗ "Технический регламент о требованиях пожарной безопасности" и осуществления оценки соответствия (Распоряжение Правительства РФ от 10.03.2009 N 304-р). Документ введен в действие с 01.01.2013. Взамен ГОСТ Р 50400-92. Название документа "ГОСТ Р 50400-2011. Национальный стандарт Российской Федерации. Техника пожарная. Разветвления рукавные. Общие технические требования. Методы испытаний" (утв. и введен в действие Приказом Росстандарта от 13.12.2011 N 1132-ст) "ГОСТ Р 50400-2011. Национальный стандарт Российской Федерации. Техника пожарная. Разветвления рукавные. Общие технические требования. Методы испытаний"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 до
 . Конструкция и основные размеры
 до
 . Конструкция и основные размеры
 до
 . Конструкция и основные размеры
 до
 . Конструкция и основные размеры
Показатель | Значение показателя |
1. Полный срок службы, лет, не менее | 8 |
2. Срок сохраняемости, лет, не менее | 1 |
3. Установленная безотказная наработка циклов, не менее | 554 |
Примечание. Цикл включает в себя полное открывание и закрывание перекрывающих устройств при рабочем давлении. | |
5.1.4. Значения показателей разветвлений других типоразмеров должны соответствовать значениям, установленным изготовителем и указанным в ТД на эти разветвления.
5.2. Требования к конструкции
5.2.1. В состав разветвления должны входить: корпус; ручка; перекрывающие устройства - соединительные головки на входном и выходных патрубках.
5.2.2. Конструкция разветвления должна обеспечивать прочность и герметичность корпуса, соединений и уплотнений при гидравлическом давлении, в 1,5 раза превышающем значение рабочего давления. При этом не допускается появление следов влаги в виде капель на наружных поверхностях деталей, в местах соединений и на запорной арматуре.
5.2.3. Перекрывающие устройства разветвлений должны обеспечивать герметичность по 3 классу ГОСТ 9544 при рабочем давлении.
5.2.4. Усилия на маховиках управления перекрывающим устройством при рабочем давлении - не более 147 Н (15,0 кгс), при отсутствии рабочего давления - не более 59 Н (6,0 кгс).
5.2.5. Соединительные головки разветвления должны обеспечивать смыкаемость с рукавными головками по ГОСТ Р 53279.
5.2.6. Литые детали разветвлений должны изготавливаться из алюминиевых сплавов АК7 или АЛ9 по ГОСТ 1583. Допускается применение других материалов, которые по механическим и антикоррозионным свойствам не уступают указанным материалам.
5.2.7. Поверхности литых деталей не должны иметь трещин, посторонних включений и других дефектов, влияющих на прочность и герметичность разветвлений.
5.2.8. На поверхностях литых деталей не допускается наличие раковин длиной свыше 3 мм и глубиной более 25% толщины стенки детали.
5.2.9. Резьба должна быть полного профиля без вмятин, забоин, подрезов и сорванных ниток. Не допускается наличие местных срывов, крошения и дробления резьбы общей длиной более 10% длины нарезки.
5.2.10. Наружные поверхности деталей разветвлений исполнений У и Т, изготавливаемых по требованию заказчика, должны быть покрыты эмалью серебристого цвета марки ХВ-16 ТУ 6-10-1301 класса У по ГОСТ 9.032 или другими лакокрасочными материалами того же цвета, по защитным свойствам не уступающими указанной эмали.
5.2.11. На деталях разветвлений не допускаются следы коррозии, забоины, вмятины, трещины и другие механические повреждения и дефекты. Острые углы и кромки на деталях должны быть притуплены.
5.2.12. Метрическая резьба должна выполняться по ГОСТ 24705 с полями допусков по ГОСТ 16093: для внутренней резьбы - 7H; для наружной резьбы - 8g.
Трубные цилиндрические резьбы должны выполняться по ГОСТ 6357, класс В.
Выкрашивания, местные срывы и неровности на поверхности резьбы не допускаются, если они по глубине выходят за пределы среднего диаметра резьбы и их общая протяженность по длине превышает половину длины витка.
5.2.13. Крепление отдельных деталей и сборочных единиц разветвлений должно исключать их самопроизвольное ослабление и отвинчивание при эксплуатации разветвлений.
5.2.14. Технология изготовления разветвлений должна обеспечивать полную взаимозаменяемость их сборочных единиц и деталей.
5.3. Требования стойкости к внешним воздействиям
5.3.1. По исполнению для различных климатических районов и устойчивости к воздействию окружающей среды разветвления должны соответствовать ГОСТ 15150.
5.3.2. Материалы деталей разветвлений и защитные покрытия должны обеспечивать работоспособность изделий при работе с водой и раствором пенообразователя.
5.4. Требования к поставляемым материалам и изделиям
5.4.1. Поставляемые материалы и изделия, применяемые для изготовления деталей разветвлений, должны быть приняты входным контролем с проверкой их качества и сопроводительной документации.
5.4.2. Применяемые материалы должны иметь документы или ярлыки, подтверждающие их соответствие стандартам, техническим условиям или другой нормативной документации.
Физико-химические свойства исходных материалов, твердость, шероховатость их поверхностей должны соответствовать стандартам, техническим условиям на их изготовление, а также назначению и условиям работы изготавливаемых из них деталей.
5.4.3. Допускается применение других материалов с механическими и антикоррозионными свойствами, удовлетворяющими условиям эксплуатации, не ухудшающими качества и надежности разветвлений и отвечающими предъявляемым к ним требованиям.
5.5.1. На каждое разветвление должна быть нанесена маркировка. Содержание надписей и условных обозначений на разветвлениях и его органах управления должно соответствовать требованиям НД.
5.5.2. Маркировка должна содержать следующие данные:
- наименование или товарный знак предприятия-изготовителя;
- условное обозначение разветвления по системе предприятия-изготовителя;
- год выпуска;
- рабочее давление;
- название страны-изготовителя;
- стрелки с надписями: "Открыто" и "Закрыто" на маховиках, указывающие направления поворота маховиков при открывании и закрывании перекрывающих устройств.
5.5.3. Метод нанесения маркировки должен обеспечивать ее сохранность в течение срока службы разветвления.
5.6.1. В комплект поставки разветвлений должны входить комплектующие, паспорт, техническое описание, руководство по эксплуатации или единый документ, заменяющий их, оформленные в соответствии с ГОСТ 2.601.
5.6.2. Перед упаковкой разветвления должны быть очищены. Внутренние полости должны быть осушены. Открытая резьба, перекрывные устройства и неокрашенные поверхности деталей разветвлений должны быть покрыты смазкой марки пресс-солидол по ГОСТ 4366, вариант защиты ВЗ-1, ВЗ-2.
5.6.3. Разветвления должны быть упакованы в решетчатые ящики по ГОСТ 2991 или другую тару, обеспечивающую их сохранность при транспортировании и хранении.
5.6.4. Упаковка должна быть выполнена так, чтобы исключить перемещение разветвлений в таре при погрузке, транспортировании и выгрузке.
5.6.5. Тара должна иметь маркировку в соответствии с требованиями ГОСТ 14192.
5.6.6. Техническая и эксплуатационная документация должна быть помещена во влагонепроницаемый пакет и вложена в тару вместе с разветвлениями с указанием "Документация здесь".
6.1. Требования безопасности к конструкции разветвлений - по ГОСТ 12.2.037.
6.2. К эксплуатации и обслуживанию разветвлений допускаются лица, изучившие устройство и руководство по их эксплуатации.
7.1. Разветвления должны пройти все стадии и этапы разработки, предусмотренные ГОСТ Р 15.201, и все виды испытаний (включая межведомственные приемочные), иметь полный комплект конструкторской документации на серийное производство, эксплуатационную документацию.
7.2. Для контроля качества и проверки соответствия требованиям настоящего стандарта разветвления должны подвергаться испытаниям, установленным ГОСТ 16504.
7.3. Приемо-сдаточные испытания
7.3.1. Приемо-сдаточным испытаниям подвергают каждое разветвление.
7.3.2. Приемо-сдаточные испытания проводят в объеме, указанном в таблице 4.
Наименование проверки (испытания) | Номера пунктов | |
Технические требования | Методы испытаний | |
1. Внешний осмотр | ||
2. Проверка прочности и герметичности корпуса разветвлений, соединений и уплотнений | ||
3. Проверка герметичности перекрывающих устройств | ||
7.3.3. Разветвления, не выдержавшие приемо-сдаточные испытания, возвращают для устранения причин возникновения дефектов, повторной проверки и последующего предъявления на испытания.
7.3.4. Принятыми считаются разветвления, которые выдержали испытания, укомплектованы и упакованы в соответствии с требованиями настоящего стандарта.
7.3.5. Результаты приемо-сдаточных испытаний заносятся в паспорт на разветвление и заверяются службой контроля качества предприятия-изготовителя.
7.4. Периодические испытания
7.4.1. Периодические испытания проводят один раз в год на разветвлениях, изготовленных в контролируемом периоде и выдержавших приемо-сдаточные испытания.
7.4.2. На испытания предъявляют не менее трех образцов разветвлений.
7.4.3. Периодические испытания проводят в объеме и последовательности, указанных в таблице 5.
Таблица 5
Наименование проверки (испытания) | Номера пунктов | |
Технические требования | Методы испытаний | |
1. Внешний осмотр | ||
2. Проверка прочности корпуса разветвления, герметичности соединений и уплотнений | ||
3. Проверка герметичности перекрывающего устройства; проверка работоспособности перекрывающего устройства | ||
4. Проверка смыкаемости соединительных головок разветвления с рукавными головками | ||
5. Проверка крепления сборочных единиц и деталей разветвления | ||
6. Проверка взаимозаменяемости отдельных деталей и сборочных единиц разветвления | ||
- | ||
8. Проверка массы разветвления | - | |
Примечание. Проверка позиций 7 и 8 выполняется по НД. | ||
7.4.4. При положительных результатах испытаний считается подтвержденным качество разветвлений, выпущенных за контрольный период, а также возможность их дальнейшего производства и приемки до получения результатов очередных периодических испытаний.
7.4.5. При отрицательных результатах испытаний приемка разветвлений должна быть приостановлена до выявления причин возникновения дефектов, их устранения и получения положительных результатов повторных испытаний на удвоенном количестве изделий.
7.5. Типовые испытания
7.5.1. Типовые испытания проводят при замене материалов, внесении в конструкцию или технологию изготовления изменений, которые могут повлиять на показатели назначения и надежности разветвления.
7.5.2. Испытания проводят с целью оценки эффективности и целесообразности внесенных изменений и проверяют те показатели разветвления, на которые влияют внесенные изменения.
7.5.3. Испытания проводят по специально разработанной предприятием-изготовителем программе и методике проведения типовых испытаний разветвления.
7.5.4. При положительных результатах типовых испытаний вносят изменения в техническую документацию на разветвление в установленном порядке.
7.6. Испытания по проверке показателей надежности
7.6.1. Испытания на надежность проводят один раз в 5 лет. Испытаниям подвергают не менее трех разветвлений.
7.6.2. Разветвления выбирают методом случайного отбора из числа прошедших приемо-сдаточные испытания. Дополнительная подготовка разветвлений, не предусмотренная технологией изготовления, не допускается.
7.6.3. Испытаниям на надежность подвергают разветвления, годовой выпуск которых превышает 500 шт.
7.7. Оформление результатов испытаний
7.7.1. Результаты испытаний разветвлений должны быть оформлены актом с приложением протоколов всех проведенных испытаний и проверок изделия.
7.7.2. Обработка результатов испытаний должна проводиться в соответствии с инструкциями по применению используемого оборудования и средств измерений.
7.7.3. За результаты проведенных испытаний принимают среднеарифметическое значение не менее трех измерений каждого показателя разветвления.
7.7.4. В протоколах испытаний должны быть приведены:
- дата и место проведения испытаний;
- обозначение разветвления по системе предприятия-изготовителя;
- вид и условия испытаний;
- данные об измерительных средствах и приборах;
- результаты испытаний.
8.1. Все испытания проводят в нормальных климатических условиях (ГОСТ 15150).
8.2. При проведении испытаний используют оборудование и средства контроля, обеспечивающие требуемую точность измерений, поверенные и аттестованные в установленном порядке.
8.3. При внешнем осмотре проверяют состав, вид и качество изготовления разветвления в соответствии с 5.2.1, 5.2.6 - 5.2.12, рабочее давление, условный проход входного патрубка, условный проход и количество выходных патрубков - по 5.1.1 (таблица 1, позиции 1 - 4), 5.1.2 (таблица 2, позиции 1 - 4), крепление сборочных единиц и деталей - по 5.2.13, наличие и содержание маркировки - по 5.5, комплектность - по 5.6.1. Проверку проводят визуально.
8.4. Соответствие применяемых для изготовления разветвления материалов требованиям 5.4.1 проверяют по сопроводительной документации изготовителя при наличии в ней сертификатов соответствия на материалы. При отсутствии подтверждающего соответствие документа качество материала проверяют методами лабораторного анализа.
8.5. Проверку прочности и герметичности разветвления на соответствие требованиям 5.2.2, 5.2.3 проводят в следующем порядке:
- на выходные патрубки разветвления устанавливают головки-заглушки со сливным краником;
- на входной патрубок устанавливают головку-заглушку; при этом заглушка должна иметь штуцер для подсоединения рукава от гидравлического пресса;
- подсоединив рукав, в полость разветвления закачивают воду. Сливные краники при этом открывают до полного выхода воздуха из полости разветвления, после чего закрывают;
- создают (при помощи гидравлического пресса) давление:
 ,
 для РЧ-70, РЧ-80;
 ,
 для РЧ-90;
 ,
 для РЧ-150;
 ,
 для РТВ-70;
- время испытания должно быть не менее 3 мин на каждое разветвление.
Время испытания должно быть не менее 3 мин на каждое разветвление и на каждое положение затворных клапанов.
8.7. Коэффициент гидравлического сопротивления на соответствие требованиям по 5.1.1 (таблица 1, позиция 5), 5.1.2 (таблица 2, позиция 5) определяют на стенде, рекомендуемая схема которого приведена на рисунке Б.1 (Приложение Б).
Коэффициент гидравлического сопротивления  определяют по формуле
 , (1)
где  - разность показаний давления манометров Б и А, Па;
 - разность показаний давления манометров В и Б, Па;
 - плотность воды кг/м3;
v - скорость движения воды, м/с, определяемая по формуле
 , (2)
где Q - расход воды через трубопровод, м3/с;
d - диаметр мерного участка трубопровода, равный диаметру входного отверстия разветвления, м.
Допускаемое отклонение 2%.
Для измерения давления должны применяться манометры класса точности не ниже 0,6. Манометры должны быть выбраны так, чтобы при испытаниях значения давления находились в средней трети шкалы, а максимально возможное давление не превышало предела измерений.
Непосредственно перед манометром (на соединительной линии между местом отбора давления и манометром) должен быть установлен трехходовой кран для сброса давления после измерения.
Для снижения колебаний стрелки прибора перед ним должен быть установлен демпфер.
Коэффициент гидравлического сопротивления проверяют при постановке на производство новых и модернизированных моделей разветвлений с измененной проточной частью.
8.8. Проверку смыкаемости соединительных головок разветвления (по 5.2.5) с соответствующими типоразмерами рукавных головок по ГОСТ Р 53279-09 проводят вручную, при этом должен быть обеспечен заход по спиральному выступу на величину, составляющую 1,0 - 1,5 ширины клыка.
8.9. Метрические резьбы проверяют резьбовыми пробками по ГОСТ 17756, ГОСТ 17757 и резьбовыми кольцами по ГОСТ 17763, ГОСТ 17764; трубные цилиндрические резьбы - резьбовыми пробками по ГОСТ 18925, ГОСТ 18926 и резьбовыми кольцами по ГОСТ 18929 и ГОСТ 18930.
8.10. Крепление отдельных деталей и сборочных единиц разветвления (по 5.2.13) проверяют при внешнем осмотре изделия.
8.11. Проверку взаимозаменяемости деталей на соответствие требованиям 5.2.14 проводят перестановкой деталей и сборочных единиц на двух разветвлениях. Подгонка деталей не допускается.
8.12. Габаритные размеры разветвления проверяют на соответствие требованиям ТД и измеряют с точностью до 1 мм.
8.13. Массу разветвления проверяют на соответствие требованиям ТД и измеряют с погрешностью не более 2%.
8.14. Проверку полного срока службы на соответствие требованиям 5.1.3 проводят путем обработки данных, полученных в условиях подконтрольной эксплуатации разветвлений.
Критерием предельного состояния следует считать такое техническое состояние разветвления, при котором восстановление его работоспособности нецелесообразно или невозможно.
8.15. Проверку срока сохраняемости проводят на разветвлениях, прошедших хранение в течение не менее 1 года, при этом разветвление должно быть расконсервировано и подвергнуто испытаниям в объеме, указанном в таблице 4 настоящего стандарта.
Срок сохраняемости считается подтвержденным, если разветвления выдержали данные испытания.
8.16. Проверку показателя установленной безотказной наработки разветвления на соответствие требованиям 5.1.3 проводят при рабочем давлении наработкой циклов.
Испытаниям на надежность подвергают разветвления, годовой выпуск которых превышает 500 штук.
Критерием отказа следует считать поломку деталей, а также увеличение пропуска воды через перекрывное устройство разветвления.
Герметичность соединений и уплотнений, а также герметичность затворных устройств разветвления проверяют через каждые 50 циклов и по окончании испытаний. Проверку проводят по методике, изложенной в 8.5, 8.6.
9.1. Транспортирование разветвлений допускается любым видом транспорта, в упакованном виде согласно требованиям 5.6.
9.2. Разветвления, подлежащие длительному хранению, должны быть подвергнуты консервации.
9.3. Условия хранения разветвлений по группе 2 (ГОСТ 15150).
10.1. Потребители должны подробно изучить техническое описание и руководство по эксплуатации разветвления.
10.2. Крепление разветвления на мобильных средствах пожаротушения должно осуществляться способом, исключающим его соударение с твердыми предметами во время движения автомобиля.
11.1. Предприятие-изготовитель гарантирует соответствие разветвления требованиям настоящего стандарта при соблюдении требований по эксплуатации, транспортированию и хранению изделия.
11.2. Гарантийный срок устанавливается 18 месяцев со дня ввода разветвления в эксплуатацию.
(обязательное)
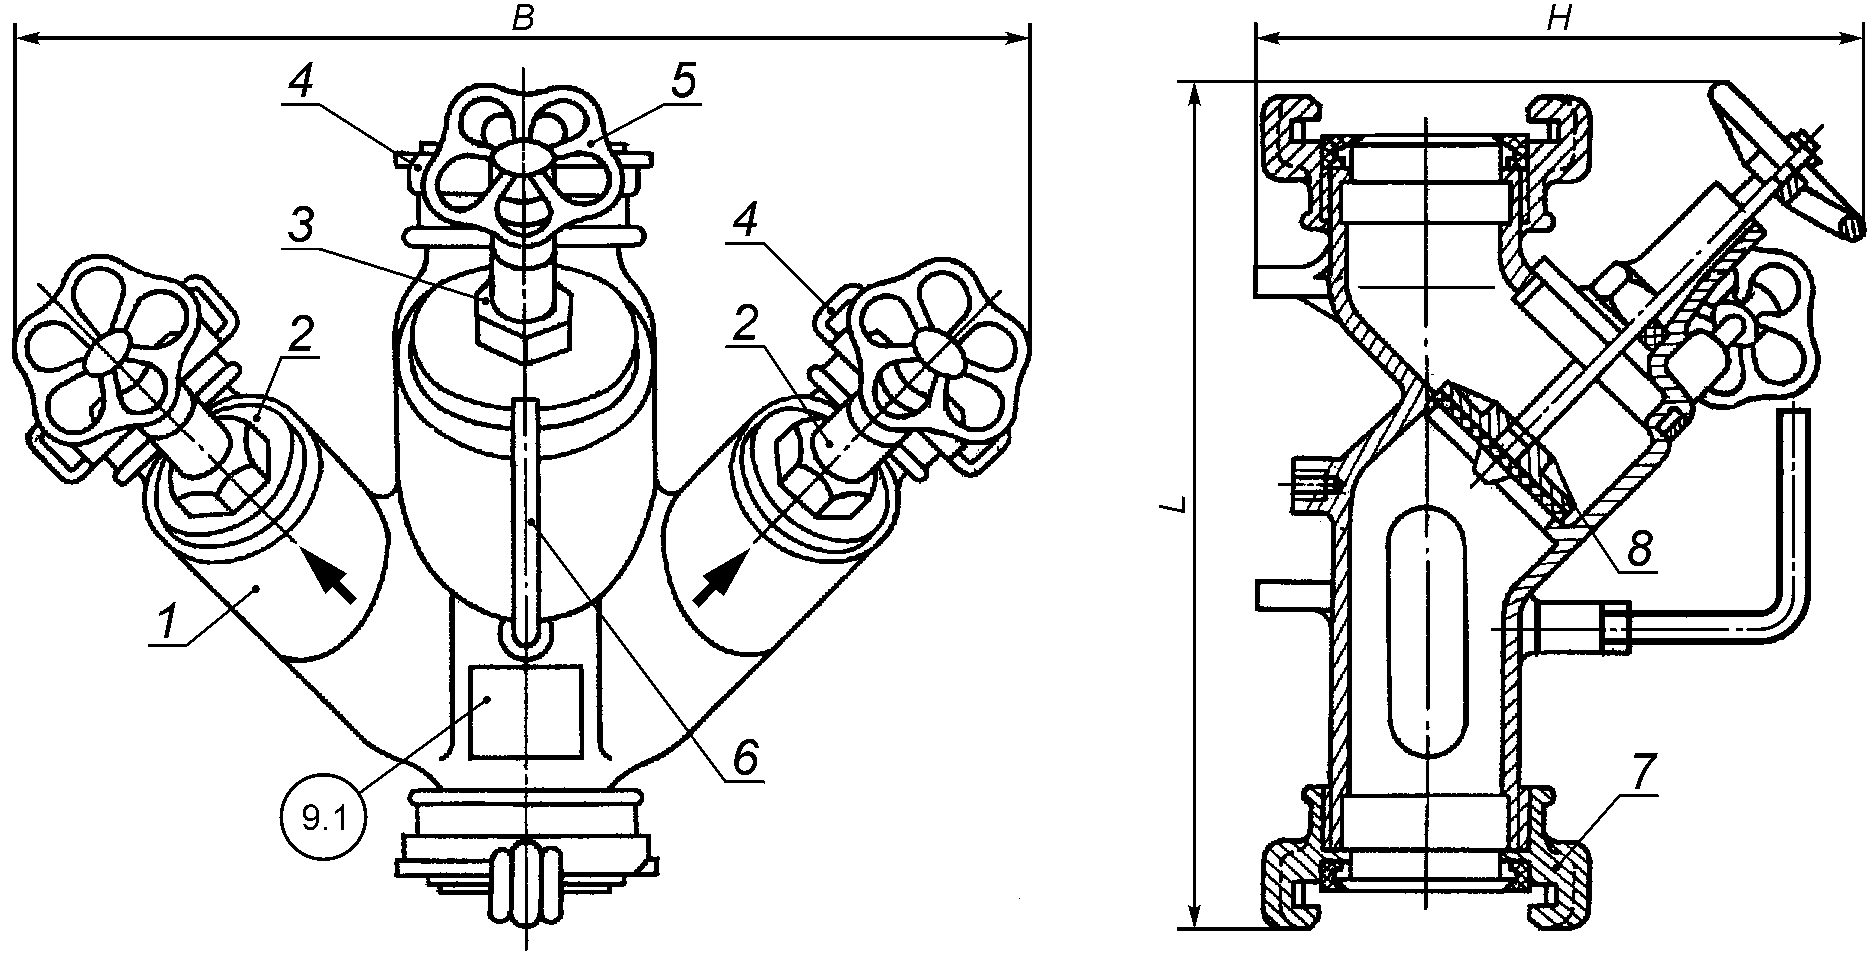
1 - корпус; 2 - перекрывающее устройство бокового выходного
патрубка; 3 - перекрывающее устройство центрального
выходного патрубка; 4 - соединительная головка на выходном
патрубке; 5 - маховик; 6 - ручка; 7 - соединительная
головка на входном патрубке; 8 - затворный клапан
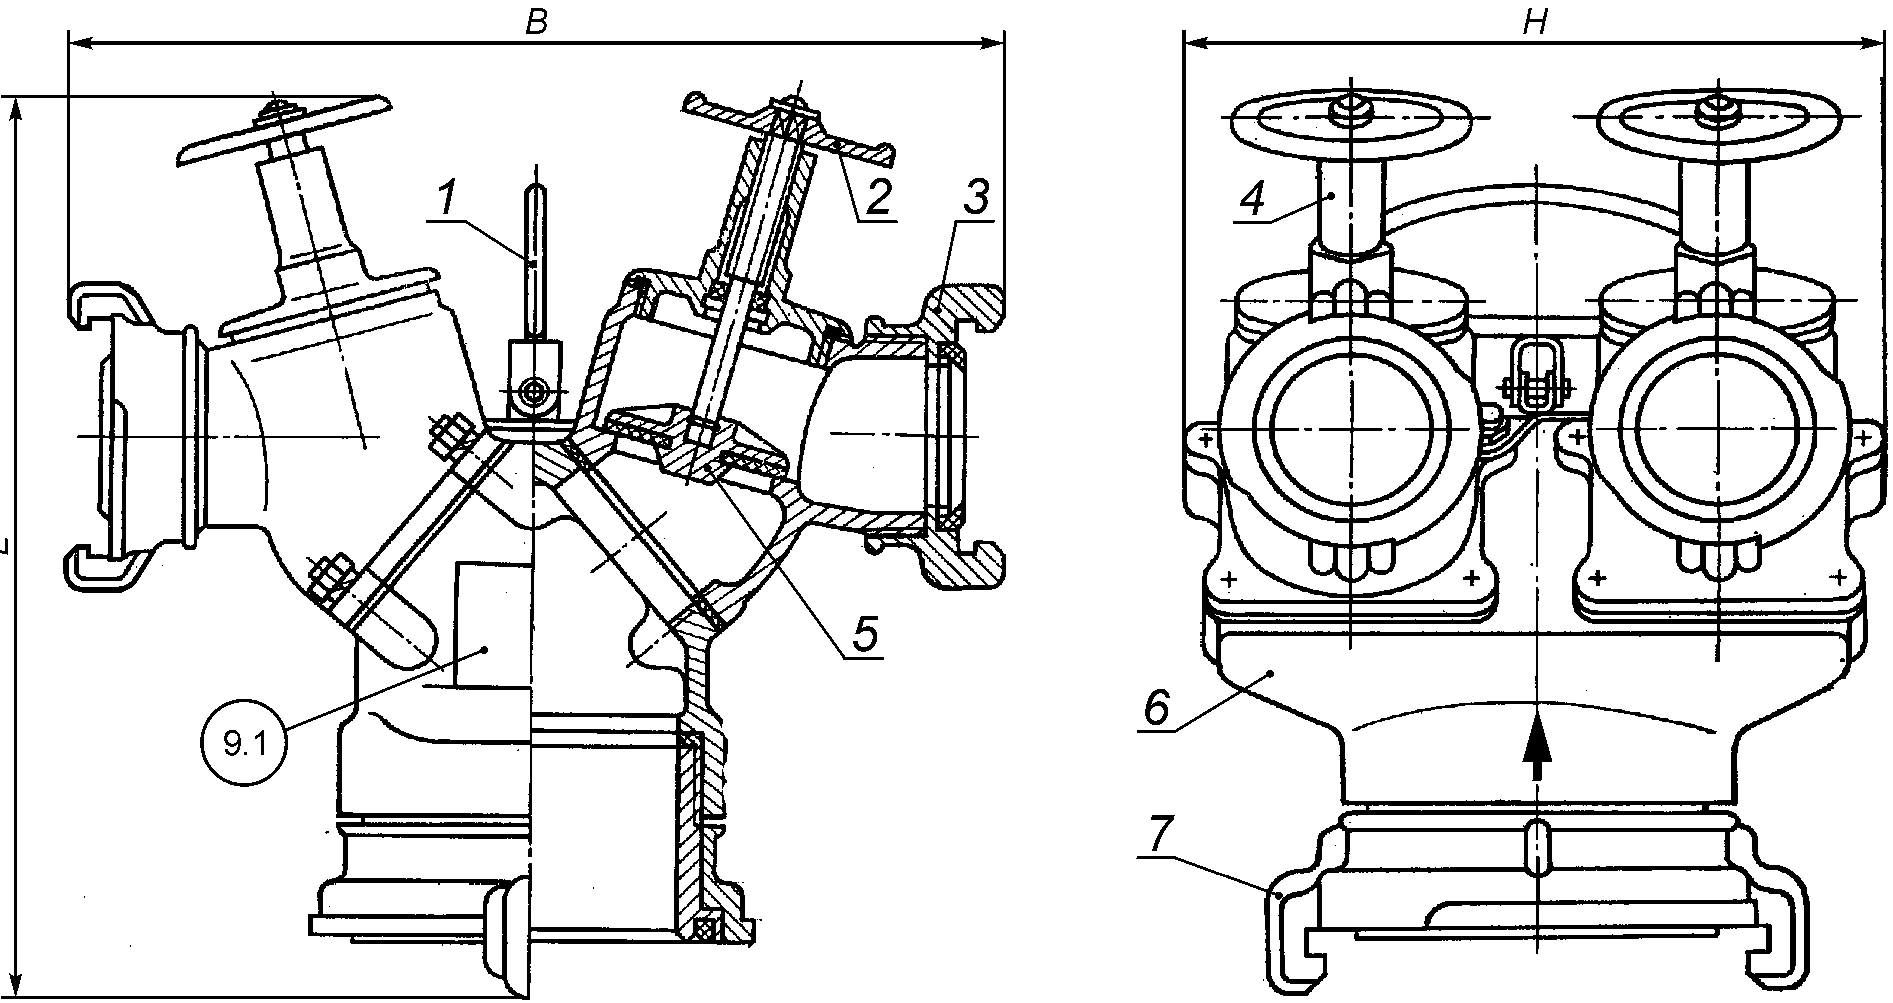
1 - ручка; 2 - маховик; 3 - соединительная головка
на выходном патрубке; 4 - перекрывающее устройство;
5 - затворный клапан; 6 - корпус; 7 - соединительная
головка на входном патрубке
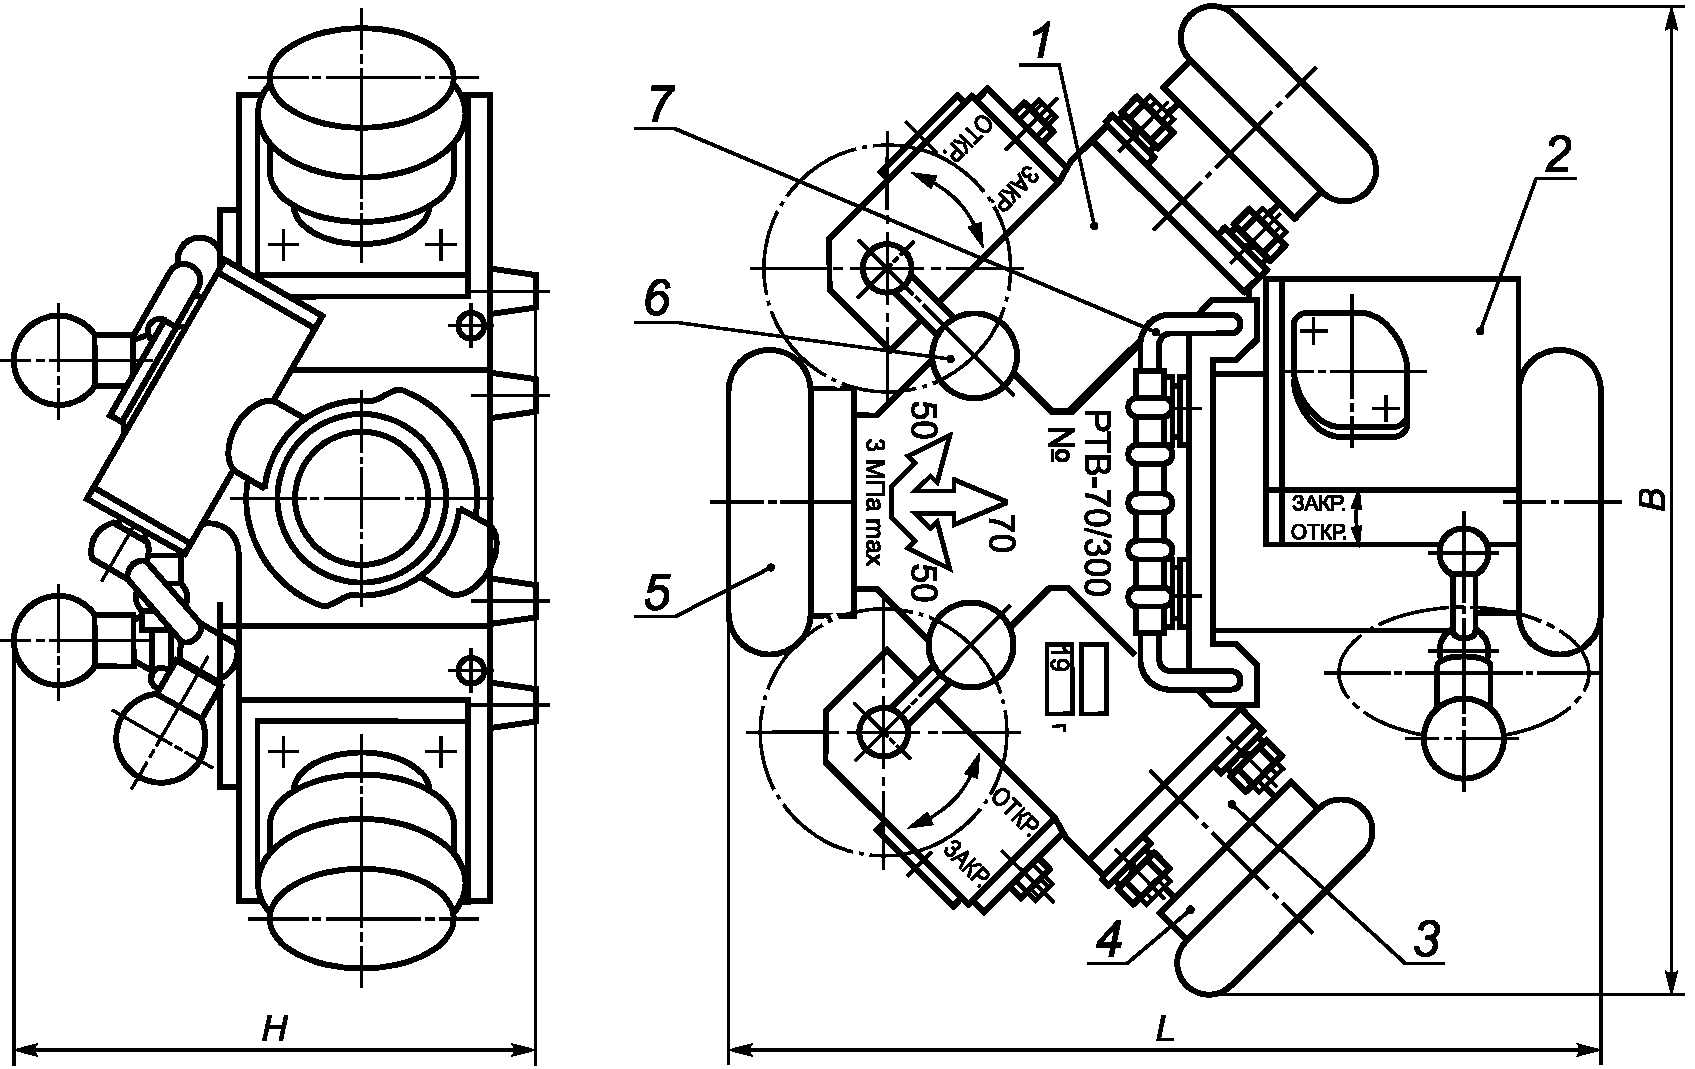
1 - корпус; 2 - корпус; 3 - фланец; 4 - соединительная
головка на выходном патрубке; 5 - соединительная головка
на входном патрубке; 6 - рукоятка; 7 - ручка
(рекомендуемое)
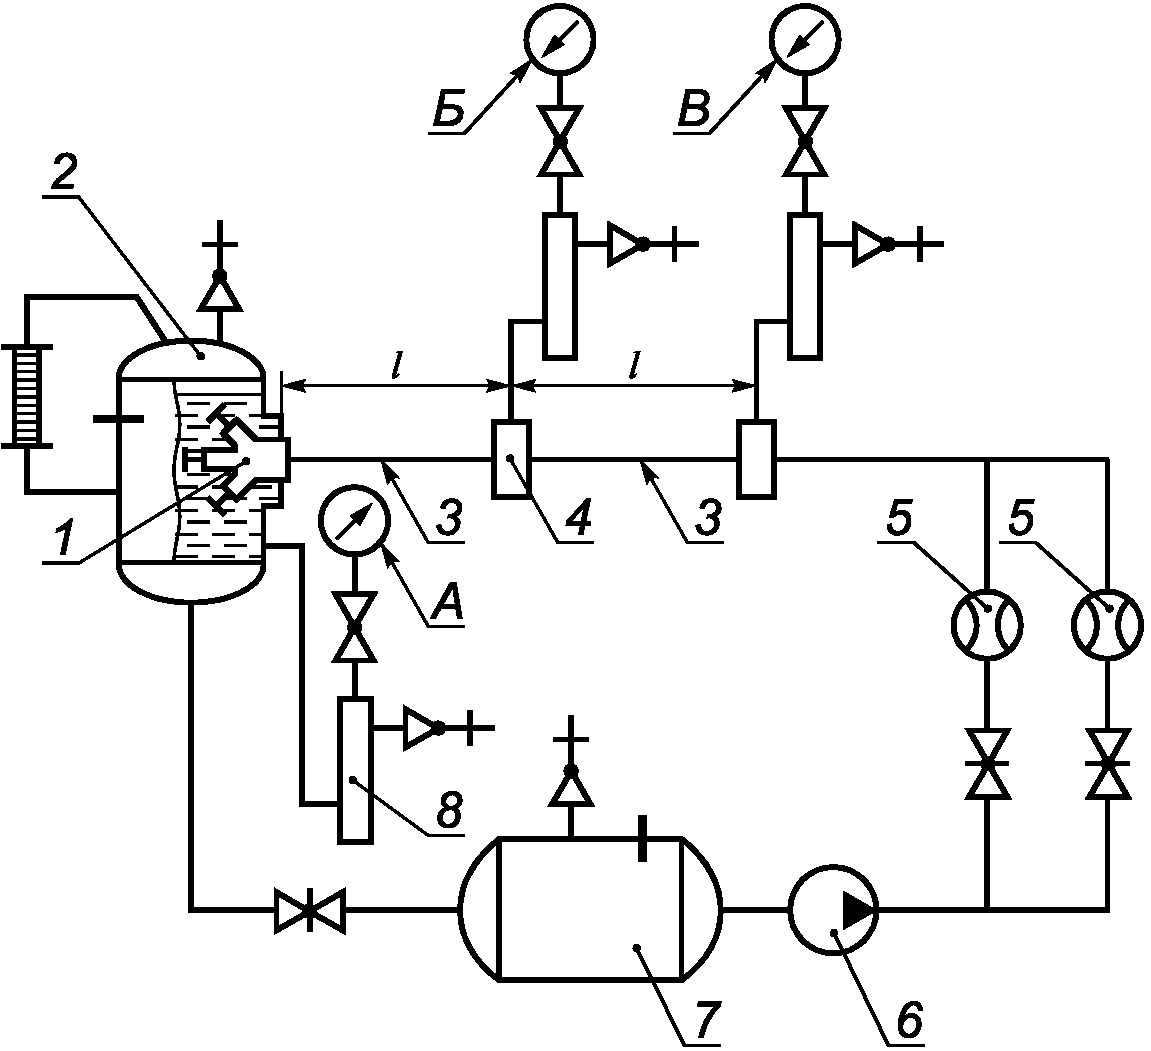
А, Б, В - манометры; 1 - испытуемое изделие; 2 - основной
гидробак; 3 - мерный участок трубопровода;
4 - уравнительная камера; 5 - расходометр; 6 - насос;
7 - кавитационный бак; 8 - демпферное устройство
гидравлического сопротивления
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/9/gost_58667.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|