

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2023 Примечание к документу Документ введен в действие с 01.08.2023. Взамен ГОСТ 18662-83. Название документа "ГОСТ 18662-2023. Межгосударственный стандарт. Профили горячекатаные специальные взаимозаменяемые (СВП) для крепи горных выработок. Сортамент" (введен в действие Приказом Росстандарта от 29.03.2023 N 171-ст) "ГОСТ 18662-2023. Межгосударственный стандарт. Профили горячекатаные специальные взаимозаменяемые (СВП) для крепи горных выработок. Сортамент"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Армения | AM | ЗАО "Национальный орган по стандартизации и метрологии" Республики Армения |
Беларусь | BY | Госстандарт Республики Беларусь |
Казахстан | KZ | Госстандарт Республики Казахстан |
Россия | RU | Росстандарт |
Узбекистан | UZ | Узстандарт |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 29 марта 2023 г. N 171-ст межгосударственный стандарт ГОСТ 18662-2023 введен в действие в качестве национального стандарта Российской Федерации с 1 августа 2023 г.
5 ВЗАМЕН ГОСТ 18662-83
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге "Межгосударственные стандарты"
Настоящий стандарт устанавливает требования к сортаменту горячекатаных специальных взаимозаменяемых профилей (СВП) (далее - профили), предназначенных для крепи горных выработок.
В настоящем стандарте использована нормативная ссылка на следующий межгосударственный стандарт:
ГОСТ 26877 Металлопродукция. Методы измерений отклонений формы
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать стандарт, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого стандарта. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 специальный взаимозаменяемый профиль; СВП: Фасонный прокат, имеющий форму поперечного сечения, соответствующую рисунку 2.
3.2 фланец: Утолщение стойки у основания специального взаимозаменяемого профиля.
Прокат подразделяют:
а) по точности изготовления:
- А - высокой,
- Б - обычной;
б) по виду длины:
- мерной - МД,
- мерной с немерной длиной - МД1,
- кратной мерной - КД,
- кратной мерной с немерной длиной - КД1,
- немерной - НД,
- ограниченной в пределах немерной - ОД.
Примечание - При поставке проката мерной с немерной длиной (МД1) и кратной мерной с немерной длиной (КД1) допускается наличие проката немерной длины в количестве не более 5% массы партии, по согласованию изготовителя с заказчиком - 8%;
в) по предельным отклонениям по длине проката мерной и кратной мерной длины по группам: БД и ВД;
г) по кривизне на классы 1 и 2.
5.1 Основные элементы профиля представлены на рисунке 1.
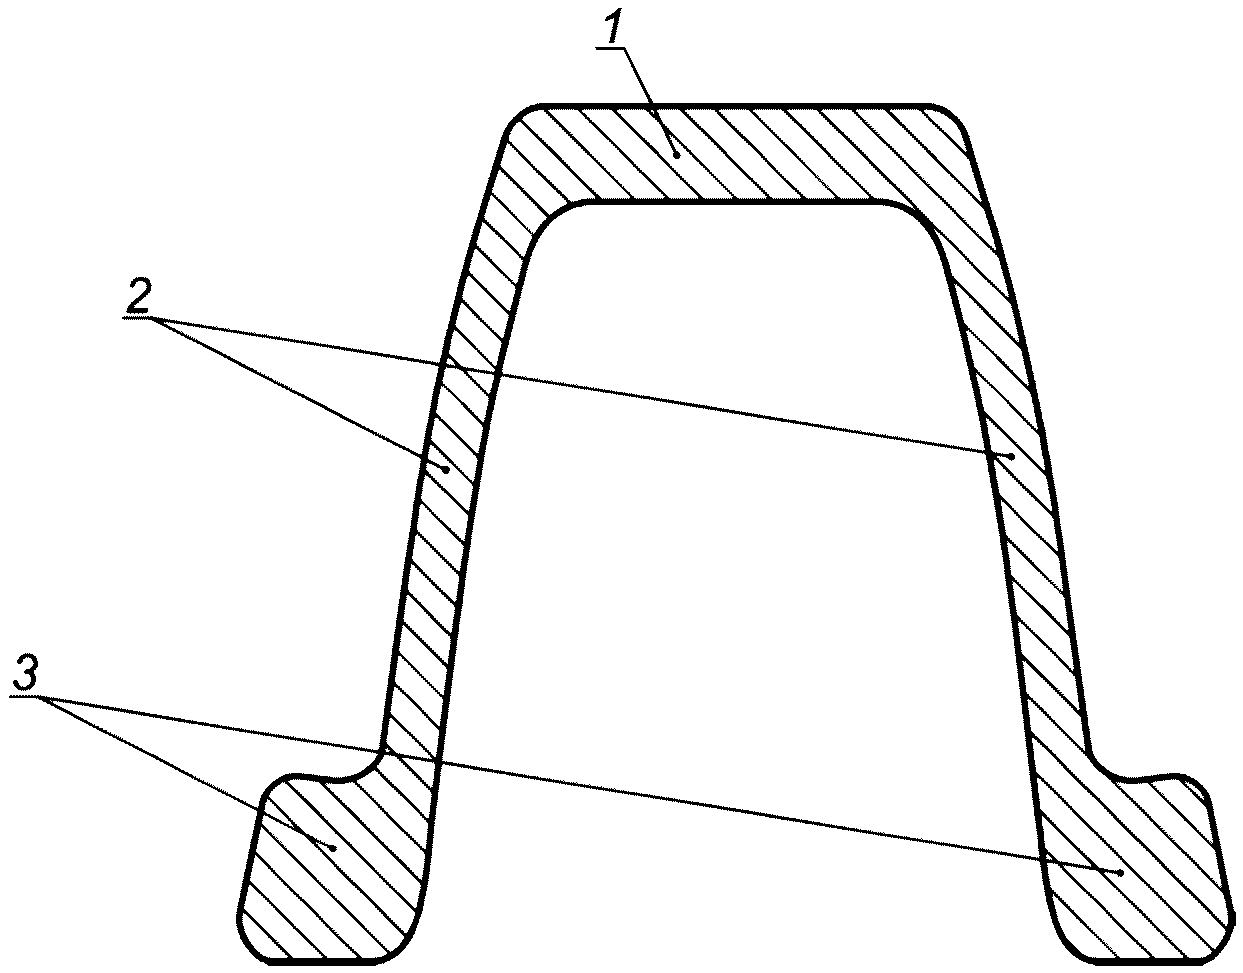
1 - полка; 2 - стойки; 3 - фланцы
Рисунок 1 - Основные элементы профиля
Форма поперечного сечения профиля и условные обозначения его элементов представлены на рисунке 2.
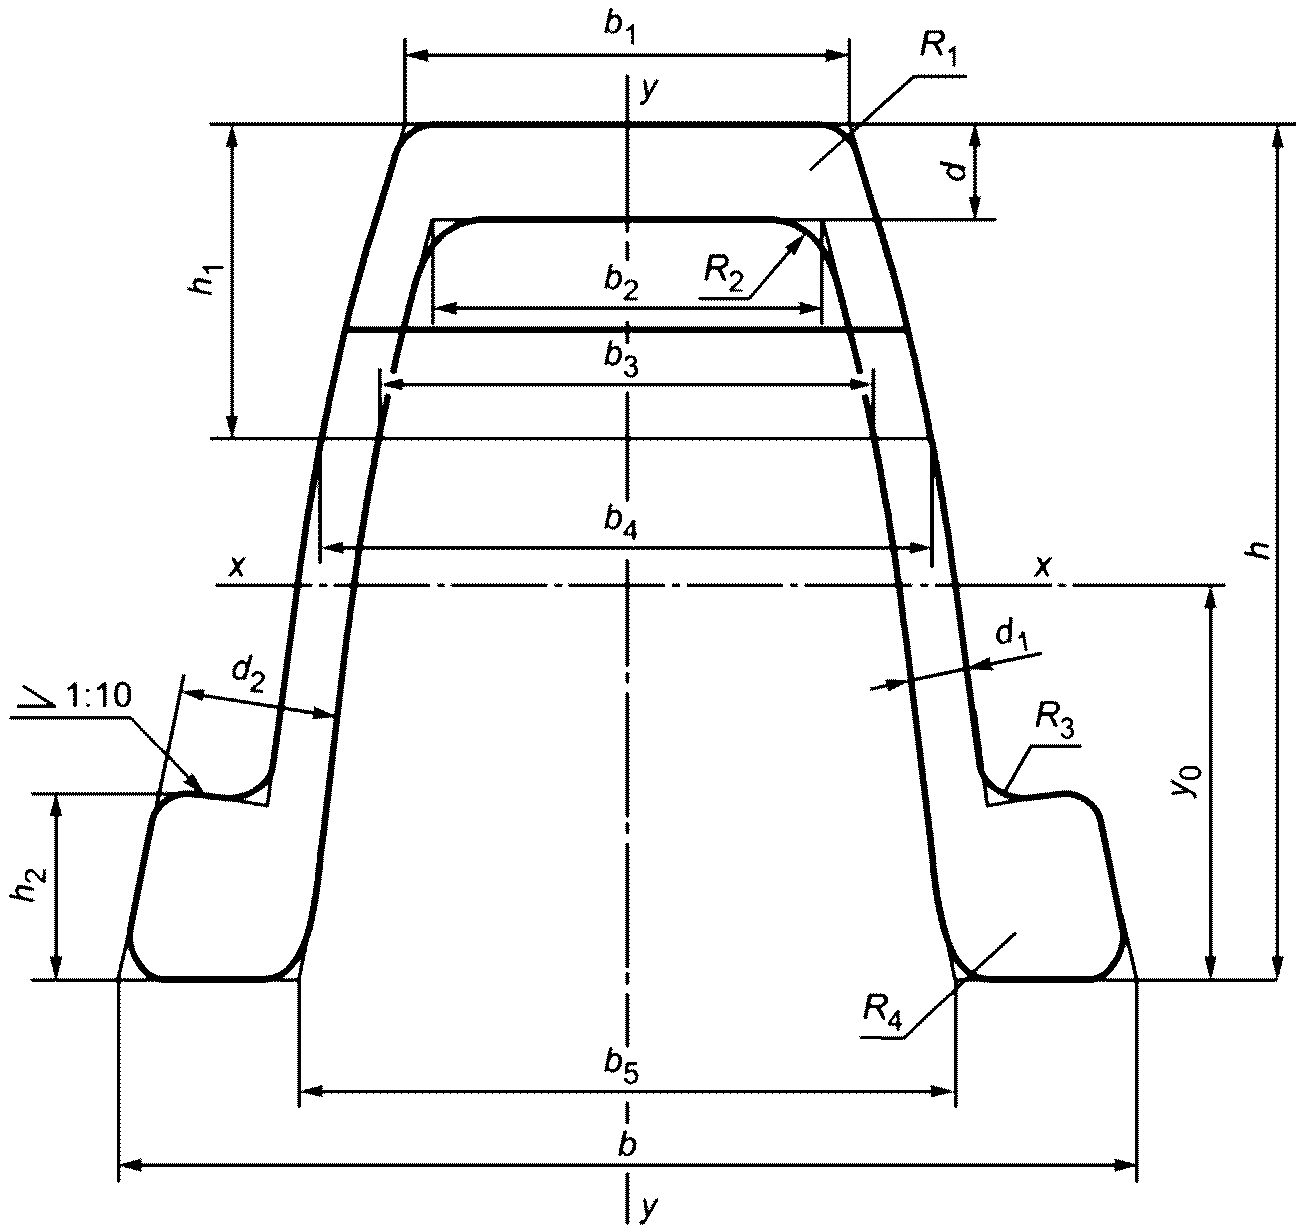
h - высота профиля; h1 - высота профиля от полки
до перегиба; h2 - высота фланца; b - ширина профиля;
b1 - ширина наружной поверхности полки; b2 - ширина
внутренней поверхности полки; b3 - ширина профиля в точке
перегиба по внутренней поверхности стоек; b4 - ширина
профиля в точке перегиба по наружной поверхности стоек;
b5 - ширина между стойками; R1, R2, R3, R4 - радиусы
закругления; d - толщина полки; d1 - толщина стойки;
d2 - толщина фланца; y0 - расстояние от центра тяжести
до основания профиля
5.2 Номинальные размеры поперечного сечения, номинальная площадь поперечного сечения, номинальная масса 1 м длины профиля и справочные величины для осей (I - момент инерции; W - момент сопротивления) профиля приведены в таблице 1.
Таблица 1
Номер профиля | h | h1 | h2 | b | b1 | b2 | b3 | b4 | b5 | d | d1 | d2 | R1 | R2 | R3 | R4 | y0 | Номинальная площадь поперечного сечения Fн, см2 | Номинальная масса 1 м длины профиля, кг | Справочные величины для осей | ||||
x - x | y - y | |||||||||||||||||||||||
мм | Ix, см4 | Wxmin, см3 | Wxпл, см3 | Iy, см4 | Wy, см3 | |||||||||||||||||||
СВП 14 | 88,0 | 42,0 | 21,0 | 121,0 | 55,0 | 46,5 | 67,2 | 78,0 | 84,4 | 7,8 | 5,4 | 18,0 | 6,0 | 7,0 | 5,0 | 6,0 | 42,7 | 18,70 | 14,70 | 184,0 | 40,7 | 55 | 282,3 | 46,1 |
СВП 17 | 94,0 | 45,5 | 23,0 | 131,5 | 60,0 | 51,0 | 73,4 | 84,6 | 91,5 | 8,5 | 5,7 | 19,7 | 6,0 | 7,0 | 5,0 | 6,0 | 45,6 | 21,73 | 17,10 | 243,4 | 50,3 | 69 | 382,3 | 57,9 |
СВП 19 | 102,0 | 44,0 | 24,0 | 136,0 | 60,0 | 51,0 | 71,5 | 83,5 | 94,0 | 9,5 | 6,0 | 20,6 | 6,0 | 8,0 | 5,0 | 6,0 | 49,3 | 24,44 | 19,20 | 322,8 | 61,3 | 83 | 464,0 | 67,0 |
СВП 22 | 110,0 | 44,0 | 25,5 | 145,5 | 60,0 | 51,5 | 71,0 | 83,5 | 99,5 | 11,0 | 6,2 | 22,5 | 6,0 | 8,0 | 5,0 | 6,0 | 52,7 | 27,91 | 21,90 | 428,6 | 74,8 | 99 | 566,3 | 77,8 |
СВП 27 | 123,0 | 47,0 | 29,0 | 149,5 | 59,5 | 50,6 | 69,5 | 83,5 | 99,5 | 13,0 | 7,1 | 24,5 | 6,0 | 10,0 | 5,0 | 6,0 | 58,5 | 34,37 | 27,00 | 646,1 | 100,2 | 137 | 731,5 | 97,8 |
СВП 33 | 137,0 | 50,0 | 32,0 | 166,0 | 66,0 | 56,0 | 76,0 | 91,5 | 110,0 | 14,5 | 7,9 | 27,5 | 6,0 | 11,0 | 6,0 | 7,0 | 64,8 | 42,53 | 33,39 | 999,5 | 138,5 | 190 | 1228,0 | 148,0 |
Примечания 1 Номинальная площадь поперечного сечения, номинальная масса 1 м длины профиля и справочные величины для осей вычислены по номинальным размерам. При вычислении массы 1 м длины профиля плотность стали принята равной 7850 кг/м3. Площадь поперечного сечения является справочной величиной. 2 Размеры без предельных отклонений (h1, b, b3, b4, уклон 1:10) и радиусы закруглений (R1, R2, R3, R4) даны для построения калибра и на готовом профиле не контролируются. | ||||||||||||||||||||||||
5.3 Предельные отклонения размеров поперечного сечения профиля в зависимости от точности изготовления не должны превышать значений, указанных в таблице 2.
Таблица 2
Номер профиля | Предельные отклонения размеров, мм, при точности изготовления | |||||||||||||
h | h2 | b1 | b2 | b5 | d2 | d1, d | ||||||||
А | Б | А | Б | А | Б | А | Б | А | Б | А | Б | А | Б | |
СВП 14, СВП 17 | +1,0 -1,5 | - | +/- 1,0 | - | +/- 0,7 | - | +/- 0,7 | - | +1,0 -3,0 | +1,0 3,0 | +/- 1,5 | +/- 2,5 | +0,5 -0,7 | - |
СВП 19 | +/- 0,8 | +/- 0,8 | +0,5 -0,8 | |||||||||||
СВП 22 | +/- 2,5 | +/- 2,5 | +/- 1,0 | +/- 1,0 | +/- 1,0 | +/- 1,0 | +0,5 -1,0 | +/- 1,5 | ||||||
СВП 27 | +/- 1,2 | +/- 1,2 | ||||||||||||
СВП 33 | +/- 1,4 | +/- 1,4 | +/- 1,2 | +/- 1,2 | +1,0 -4,0 | +1,0 -4,0 | +0,5 -1,2 | |||||||
5.4 Для профилей точности изготовления А разность по толщине сечения стоек на одинаковом расстоянии от основания профиля не должна превышать 0,5 мм.
5.5 Профили изготовляют длиной от 6 до 12 м.
По согласованию изготовителя с заказчиком допускается изготовление профилей другой длины.
5.6 Предельные отклонения по длине профилей мерной и кратной мерной длины не должны превышать норм, указанных в таблице 3.
Таблица 3
Длина профиля L, м | Предельное отклонение, мм | Длина профиля L, м | Предельное отклонение, мм |
Группа БД | Группа ВД <1> | ||
До 8 включ. | +40 | До 7 включ. | +40 |
Св. 8 | +80 | Св. 7 | +40 и +5 на каждый метр |
5.7 Кривизна профиля в горизонтальной и вертикальной плоскостях не должна превышать:
1,0% длины - для класса 1;
1,5% длины - для класса 2.
Кривизну измеряют в положении профиля вниз фланцами.
Класс кривизны согласовывают при оформлении заказа. При отсутствии класса кривизны в заказе его устанавливает изготовитель.
5.8 Скручивание профиля вокруг продольной оси не должно превышать 2,0 мм на длине 4 м, плюс 0,5 мм на каждый метр длины профиля.
Контроль скручивания не проводят, требование гарантируется изготовителем.
При возникновении разногласий между изготовителем и заказчиком контроль скручивания профиля проводят по ГОСТ 26877.
5.9 Контроль размеров поперечного сечения профиля проводят на расстоянии не менее 500 мм от торца профиля. Высота профиля измеряется по оси y - y.
5.10 Предельные отклонения массы 1 м длины профиля не должны превышать плюс 3,0%, минус 5,0% от номинальной массы. Массу 1 м длины профиля определяют на образцах длиной не менее 300 мм.
УДК 669.14-423-122.4:006.354 | МКС 77.140.70 |
Ключевые слова: профили специальные, профили горячекатаные СВП, сортамент, крепи горных выработок, поперечное сечение профиля, радиус закругления, кривизна профиля, скручивание профиля | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/1/gost_71110.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|