

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ИПК Издательство стандартов, 1998 Примечание к документу С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Введен в действие с 1 июля 1998 года. Взамен ГОСТ 26665-91. Название документа "ГОСТ 26665-97 (ИСО 2726-73). Рубанки металлические. Технические условия" (введен в действие Постановлением Госстандарта РФ от 10.12.1997 N 407) "ГОСТ 26665-97 (ИСО 2726-73). Рубанки металлические. Технические условия"
|

ИС NORMPROD: примечание. Взамен ГОСТ 1435-90 Постановлением Госстандарта РФ от 09.02.2001 N 64-ст с 1 сентября 2001 года введен в действие ГОСТ 1435-99. |
ГОСТ 1435-90. Прутки, полосы и мотки из инструментальной нелегированной стали. Общие технические условия
ГОСТ 1583-93. Сплавы алюминиевые литейные. Технические условия
ГОСТ 2695-83. Пиломатериалы лиственных пород. Технические условия
ГОСТ 2789-73. Шероховатость поверхности. Параметры и характеристики
ГОСТ 4976-83. Лаки марок НЦ-218, НЦ-221, НЦ-222, НЦ-223, НЦ-224, НЦ-228, НЦ-243 мебельные. Технические условия
ГОСТ 5378-88. Угломеры с нониусом. Технические условия
ИС NORMPROD: примечание. Взамен ГОСТ 5950-73 Постановлением Госстандарта РФ от 04.06.2001 N 220-ст с 1 января 2002 года введен в действие ГОСТ 5950-2000. |
ГОСТ 5950-73. Прутки и полосы из инструментальной легированной стали. Технические условия
ГОСТ 7016-82. Изделия из древесины и древесных материалов. Параметры шероховатости
ГОСТ 8486-86. Пиломатериалы хвойных пород. Технические условия
ГОСТ 9013-59. Металлы. Методы испытаний. Измерение твердости по Роквеллу
ГОСТ 9198-83. Эмали марок НЦ-11 и НЦ-11А. Технические условия
ГОСТ 9378-93. Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 10905-86. Плиты поверочные и разметочные. Технические условия
ГОСТ 11368-89. Массы древесные прессовочные. Технические условия
ГОСТ 12034-77. Эмали марок МЛ-165, МЛ-165ПМ и МС-160. Технические условия
ГОСТ 15150-69. Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 16588-91. Пилопродукция и деревянные детали. Методы определения влажности
ГОСТ 17648-83. Полиамиды стеклонаполненные. Технические условия
ГОСТ 18088-83. Инструмент металлорежущий, алмазный, дереворежущий и слесарно-монтажный. Упаковка, маркировка, транспортирование и хранение
ГОСТ 18242-72. Статический приемочный контроль по альтернативному признаку. Планы контроля
ГОСТ 20282-86. Полистирол общего назначения. Технические условия.
3.1. Обозначения деталей и основные размеры рубанков должны соответствовать указанным на рисунке 1 и в таблице 1.
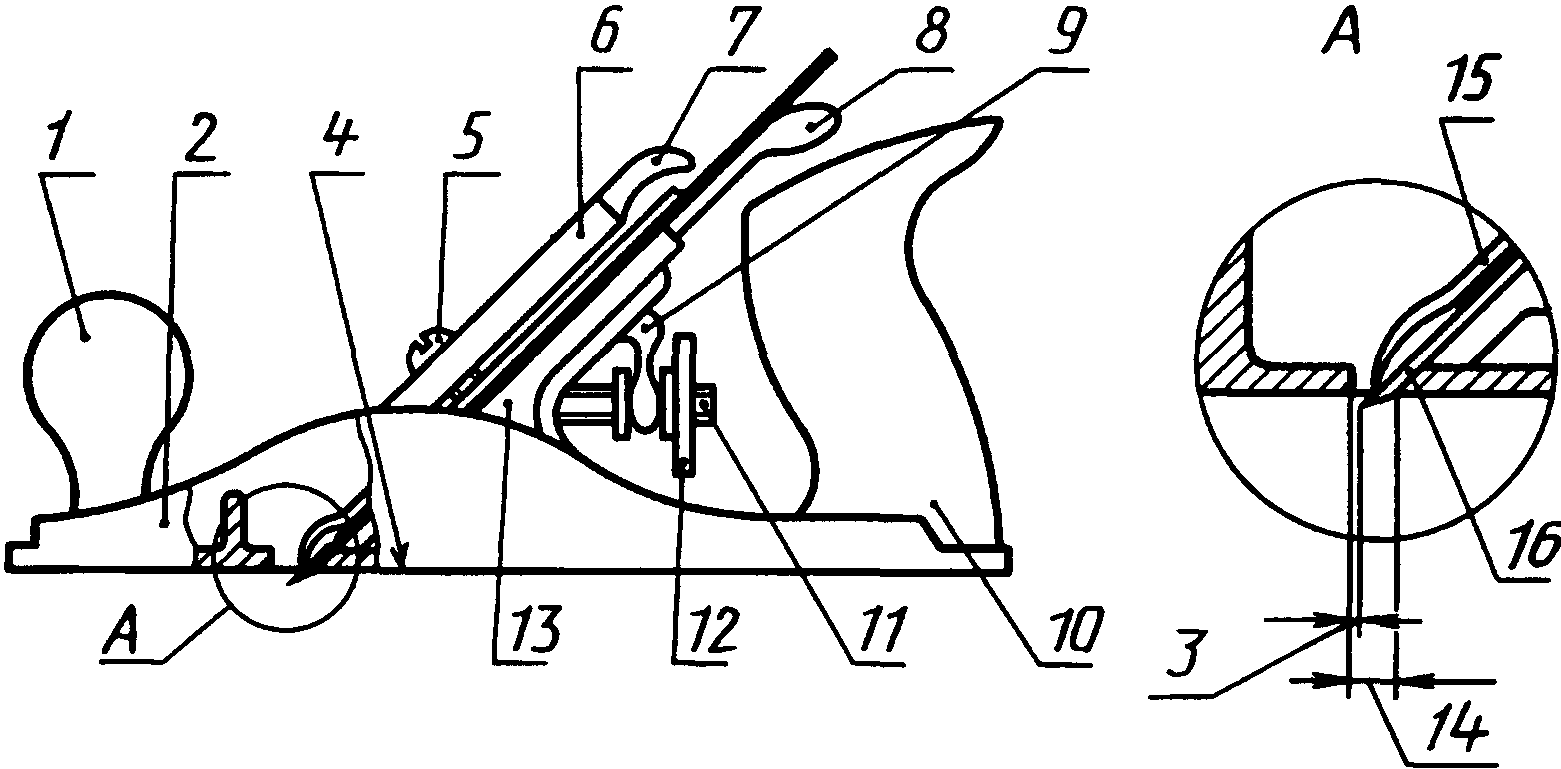
1 - ручка; 2 - корпус (колодка); 3 - зазор; 4 - подошва;
5 - винт крышки ножа; 6 - крышка ножа; 7 - затвор крышки
ножа; 8 - боковой регулировочный рычаг; 9 - регулировочный
рычаг; 10 - рукоятка; 11 - регулировочный винт;
12 - регулировочная гайка; 13 - клин; 14 - проем;
15 - стружколом; 16 - нож
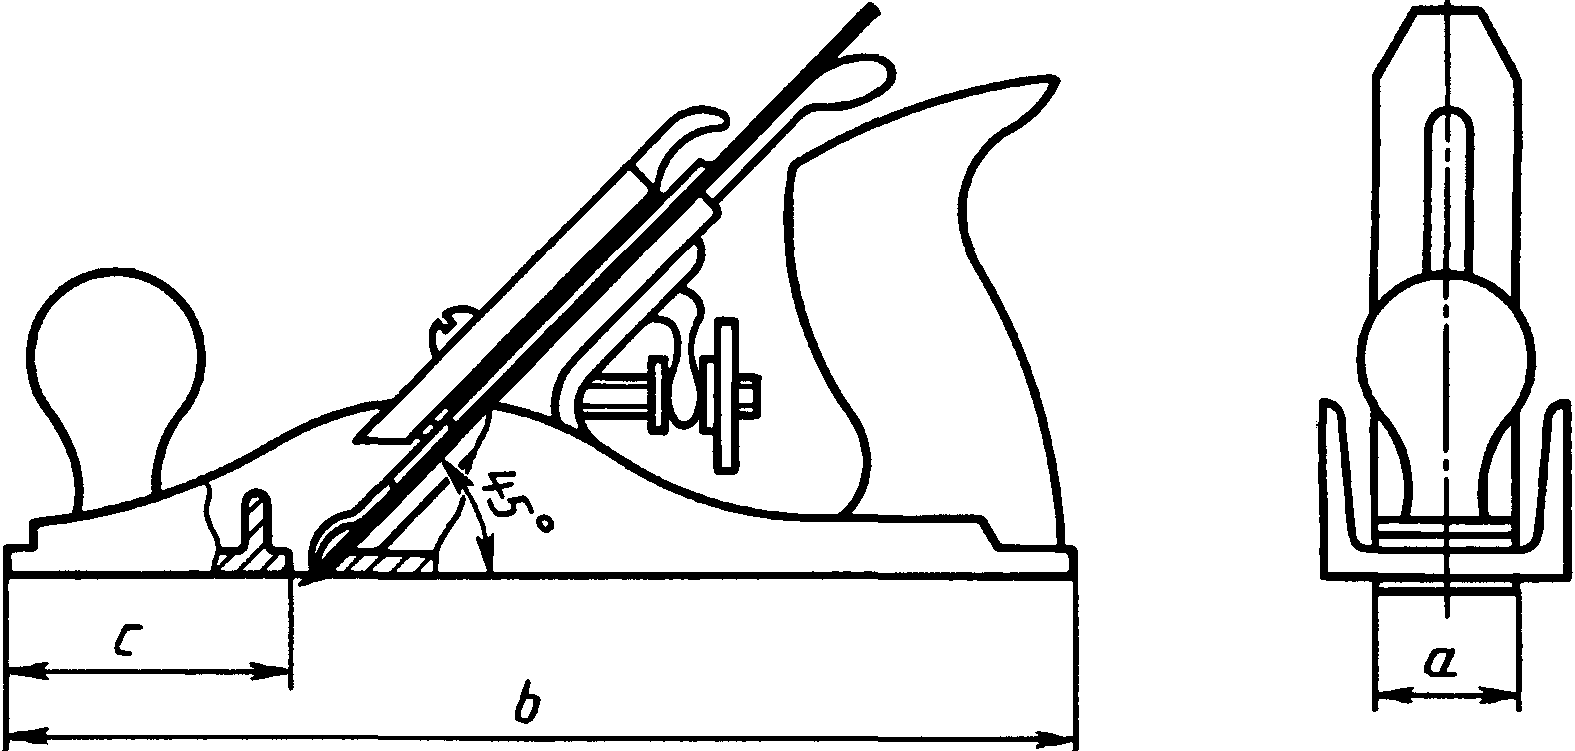
Рисунок не определяет конструкцию.
В миллиметрах
??????????????????????????????????????????????????????????????????
? a ? b ? c ?
? +/- 1 ? +/- 10 ? +/- 10 ?
??????????????????????????????????????????????????????????????????
? 30 ? 150 ? 36 ?
? ????????????????????????????????????????????
? ? 250 ? 70 ?
??????????????????????????????????????????????????????????????????
? 35 ? 250 ? 70 ?
??????????????????????????????????????????????????????????????????
? 40 ? 150 ? 36 ?
? ????????????????????????????????????????????
? ? 250 ? 70 ?
??????????????????????????????????????????????????????????????????
? 45 <*> ? 236 ? 63 ?
??????????????????????????????????????????????????????????????????
? 50 ? 250 ? 50 ?
? ????????????????????????????????????????????
? ? 250 ? 70 ?
? ????????????????????????????????????????????
? ? 350 ? 110 ?
??????????????????????????????????????????????????????????????????
? 51 <*> ? 250 ? 63 ?
? ????????????????????????????????????????????
? ? 355 ? 100 ?
??????????????????????????????????????????????????????????????????
? 60 <*> ? 450 ? 125 ?
? ????????????????????????????????????????????
? ? 560 ? 180 ?
??????????????????????????????????????????????????????????????????
? 60 ? 500 ? 180 ?
??????????????????????????????????????????????????????????????????
? 65 ? 250 ? 70 ?
??????????????????????????????????????????????????????????????????
??????????????????????????????????????????????????????????????????
4.1. Рубанки должны удовлетворять требованиям настоящего стандарта, рабочим чертежам и образцам-эталонам, утвержденным в установленном порядке.
4.2. Характеристики
На поверхностях деталей рубанков (кроме рабочей поверхности подошвы и ножа) допускаются раковины, не выходящие на кромки, диаметром не более 2 мм в количестве не более 3 шт.
Допускаются следы заделки раковин диаметром не более 4 мм в количестве не более 3 шт.
4.2.2. Древесина лиственных пород должна быть без трещин, гнили, прорости, червоточин, с содержанием влаги от 10 до 12%.
4.2.3. Параметры шероховатости Ra по ГОСТ 2789 поверхностей деталей рубанков должны быть, мкм, не более:
обработанных поверхностей
подошвы и боковых поверхностей корпуса .............. 3,2
корпуса (основания под нож) ......................... 6,3
необработанных поверхностей
литье ............................................... 50
горячая ковка в штампах ............................. 25
Параметр шероховатости поверхности деталей из древесины не должен быть более  60 мкм по ГОСТ 7016.
 у рубанков для чистового строгания ...................... 0,08
у рубанков для первичного строгания ..................... 0,1
у рубанков для грубого строгания ........................ 0,15
По краям подошвы корпуса на расстоянии, равном 0,1 мм ширины корпуса, допускаются завалы, не превышающие удвоенного допуска плоскостности.
Допуск плоскостности передней поверхности рабочей части ножа не должен превышать 0,08 мм на длине не менее 25 мм от режущей кромки ножа.
4.2.5. Твердость цельных ножей и плакирующего слоя ножей должна быть 53 - 63  по ГОСТ 9013 на участке длиной не менее 45 мм от режущей кромки.
4.2.6. Боковые обработанные поверхности корпуса должны быть параллельны и расположены под углом 90° +/- 1° к поверхности подошвы.
4.2.7. Необработанные поверхности корпуса рубанка должны быть покрыты эмалью НЦ-11 по ГОСТ 9198 или МЛ-165 по ГОСТ 12034.
Допускаются другие марки эмали по защитным свойствам не ниже указанных.
Детали рубанков, изготовленных из алюминиевых сплавов, допускается изготовлять без защитного покрытия.
4.2.8. Остальные металлические детали должны быть покрыты Хим.Окс.прм по ГОСТ 9.306, деревянные детали - лаком НЦ-218 по ГОСТ 4976.
Допускаются другие виды покрытий, не уступающие по внешнему виду и защитным свойствам вышеуказанным.
4.2.9. Лакокрасочные покрытия поверхностей рубанка должны соответствовать IV классу по ГОСТ 9.032, группа условий эксплуатации У2 по ГОСТ 9.104. Металлические и неметаллические неорганические покрытия по ГОСТ 9.306, группа условий эксплуатации 3 по ГОСТ 15150.
4.2.10. Надежность рубанков определяется средним периодом стойкости ножей между переточками. Средний период стойкости ножей между переточками должен быть для рубанков, м2:
с шириной ножа 35 мм и менее .............................. 3
с шириной ножа 40 мм, 45 мм, 50 мм и 51 мм ................ 5
с шириной ножа более 51 мм ................................ 9
Критерием предельного состояния ножа рубанка является износ задней грани режущей кромки ножа более 0,3 мм.
4.3. Требования к сырью и материалам
4.3.1. Основные детали рубанков следует изготавливать из следующих материалов:
корпус - из чугуна марки СЧ 10, СЧ 15 по ГОСТ 1412 или из других марок и материалов по механическим свойствам не ниже указанных.
Допускается изготовление корпуса из алюминиевых сплавов по ГОСТ 1583;
ИС NORMPROD: примечание. Взамен ГОСТ 1435-90 Постановлением Госстандарта РФ от 09.02.2001 N 64-ст с 1 сентября 2001 года введен в действие ГОСТ 1435-99. |
ИС NORMPROD: примечание. Взамен ГОСТ 5950-73 Постановлением Госстандарта РФ от 04.06.2001 N 220-ст с 1 января 2002 года введен в действие ГОСТ 5950-2000. |
нож - из двухслойной стали: основной слой - из стали марок 30 по ГОСТ 1050, марок У8, У8А, У9 по ГОСТ 1435; плакирующий слой - из стали марок 9ХФ, 9Х5ВФ, Х6ВФ, 9ХС по ГОСТ 5950 или из других марок стали, не уступающих по стойкости ножам, изготовленных из сталей, указанных выше.
Допускается изготовление цельных ножей из стали марок 9ХФ, Х6ВФ, 9Х5ВФ, 9ХС по ГОСТ 5950, марок У8, У8А, У9 по ГОСТ 1435 или из других марок по механическим свойствам не ниже указанных;
ручка и рукоятка - из полистирола ПСМ 2-4 по ГОСТ 20282, полиамида стеклонаполненного по ГОСТ 17648, пиломатериалов лиственных пород по ГОСТ 2695, массы древесно-прессовочной по ГОСТ 11368 или из других марок по механическим свойствам не ниже указанных.
4.4.1. К рубанку с механической регулировкой ножа должна быть приложена инструкция по эксплуатации.
Допускается требования по эксплуатации наносить на потребительскую тару или этикетку.
4.5. Маркировка
4.5.1. На каждом рубанке должен быть четко нанесен товарный знак предприятия-изготовителя или его наименование.
4.6.1. Упаковка рубанков - по ГОСТ 18088.
4.6.2. Варианты внутренней упаковки рубанков ВУ-1 и ВУ-2 по ГОСТ 9.014.
5.1. Проем должен иметь параллельные края под углом 90° +/- 1° к боковым сторонам подошвы и зазор для обеспечения бокового регулирования (за исключением рубанков для отборки и зачистки четвертей).
5.2. Боковой регулировочный рычаг (у рубанков для чистового строгания) должен обеспечивать поворот режущей кромки ножа на +/- 1°30' относительно поверхности подошвы.
5.3. Зажимное устройство рубанков для чистового строгания должно обеспечивать регулирование ножа на расстояние не более 3 мм.
5.4. Конструкция зажимного устройства должна обеспечивать закрепление ножа, предотвращающее его перемещение, а также не препятствующее выходу стружки.
Самопроизвольное смещение ножа в процессе работы не допускается.
Ручка и рукоятка должны неподвижно крепиться к корпусу рубанка.
6.1. Рубанки следует подвергать приемочному контролю и периодическим испытаниям.
6.2. Приемочный контроль должен состоять из сплошного и выборочного контроля.
При сплошном контроле проверяют соответствие рубанков требованиям 4.1 (в части соответствия образцам-эталонам), 4.2.1, 4.2.2, 4.2.7, 4.2.8, 4.4 - 4.6.
При проверке рубанков на соответствие требованиям 3.1, 4.2.3 - 4.2.6, 4.2.9, 5.1 - 5.4 применяют выборочный контроль в соответствии с ГОСТ 18242.
Партия должна состоять из рубанков одного размера, изготовленных из одного материала по одному технологическому процессу и одновременно предъявленных к приемке по одному документу.
6.3. Периодическим испытаниям на средний период стойкости (4.2.10), проводимым не реже одного раза в три года, подвергают не менее 5 рубанков каждого размера изготовляемого на данном предприятии.
При неудовлетворительных результатах испытаний хотя бы по одному из показателей проводят повторные испытания удвоенного количества рубанков из той же партии.
6.4. Испытаниям для целей сертификации подвергают не менее 5 рубанков каждого размера предъявляемого к сертификации.
7.1. Линейные размеры рубанков (3.1, 5.3) проверяют специальными или универсальными средствами измерений.
7.2. Внешний вид рубанков (4.1, 4.2.1, 4.2.2, 4.2.7, 4.2.8, 4.4 - 4.6) проверяют визуальным осмотром методом сравнения с образцами-эталонами, утвержденными в установленном порядке.
7.3. Влажность древесины (4.2.2) проверяют по ГОСТ 16588.
7.4. Шероховатость поверхностей деталей рубанков (4.2.3) проверяют сравнением с образцами шероховатости по ГОСТ 9378.
7.5. Допуск плоскостности (4.2.4) контролируют на поверочной плите по ГОСТ 10905 при помощи щупов.
7.7. Угол между боковыми поверхностями корпуса и подошвой (4.2.6), угол края проема к боковым сторонам подошвы (5.1) и угол поворота режущей кромки ножа (5.2) контролируют угломером по ГОСТ 5378.
7.8. Контроль качества лакокрасочного покрытия (4.2.9) осуществляют сравнением с образцом-эталоном, утвержденным в установленном порядке; металлических и неметаллических неорганических покрытий - по ГОСТ 9.302.
7.9. Средний период стойкости (4.2.10) проверяют строганием образца без наличия сучков из еловой или сосновой древесины по ГОСТ 8486 влажностью не более 22%.
7.10. Требования конструкции зажимного устройства закрепления ножа (5.4) проверяют строганием образца без наличия сучков из еловой или сосновой древесины по ГОСТ 8486 влажностью не более 22%. Площадь строгания должна быть не менее 0,5 м2, для рубанков с шириной ножа 30 мм и менее - 0,3 м2.
Шероховатость поверхности древесины после строгания должна быть не грубее  320 мкм по ГОСТ 7016.
После испытания режущая кромка ножа не должна иметь видимых механических повреждений и рубанки должны быть пригодны для дальнейшей работы.
8.1. Требования к транспортированию и хранению - по ГОСТ 18088. Группа условий транспортирования и хранения 2 по ГОСТ 15150.
9.1. Изготовитель должен гарантировать соответствие рубанков требованиям настоящего стандарта при соблюдении условий эксплуатации и хранения.
9.2. Гарантийный срок эксплуатации рубанков - 12 мес со дня продажи через розничную торговую сеть, а для внерыночного потребления - с момента получения потребителем.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/10/gost_44073.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|