

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Издательство стандартов, 1992 Примечание к документу Документ включен в Перечень национальных стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия. (Распоряжение Правительства РФ от 05.08.2010 N 1328-р). С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Введен в действие с 1 января 1982 года. Взамен ГОСТ 10618-63. Название документа "ГОСТ 10618-80. Государственный стандарт Союза ССР. Винты самонарезающие для металла и пластмассы. Общие технические условия" (утв. и введен в действие Постановлением Госстандарта СССР от 30.12.1980 N 6109) (ред. от 01.03.1991) "ГОСТ 10618-80. Государственный стандарт Союза ССР. Винты самонарезающие для металла и пластмассы. Общие технические условия"
|

Список изменяющих документов (в ред. Изменения N 1, утв. в апреле 1985 г., Изменения N 2, утв. в марте 1991 г.) |
Дата введения
с 1 января 1982 года
1. Разработан и внесен Министерством автомобильного и сельскохозяйственного машиностроения СССР.
Разработчики: В.А. Антонов, В.В. Корчагин, Н.А. Нестерова, А.А. Овчинников.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 30.12.1980 N 6109.
3. Стандарт соответствует международным стандартам ИСО 1478-83 в части допусков диаметра резьбы и ИСО 2702-74 в части твердости поверхности и методов контроля винтов.
4. Взамен ГОСТ 10618-63.
5. Ссылочные нормативно-технические документы
??????????????????????????????????????????????????????????????????
Обозначение НТД, на который дана ссылка ? Номер пункта
??????????????????????????????????????????????????????????????????
6. Переиздание (декабрь 1991 г.) с Изменениями N 1, 2, утвержденными в апреле 1985 г., марте 1991 г. (ИУС 7-85, 6-91).
Настоящий стандарт распространяется на самонарезающие винты для металла и пластмассы класса точности B с притупленными заостренными концами.
Требования настоящего стандарта являются обязательными.
(Измененная редакция, Изм. N 2).
Применение на добровольной основе раздела 1 обеспечивает соблюдение требований технического регламента "О безопасности машин и оборудования" утв. Постановлением Правительства Российской Федерации от 15.09.2009 N 753 (Приказ Росстандарта от 11.05.2011 N 2169). |
1.1. По форме и размерам самонарезающие винты должны соответствовать стандартам на конструкцию и размеры конкретных видов винтов.
(Измененная редакция, Изм. N 1).
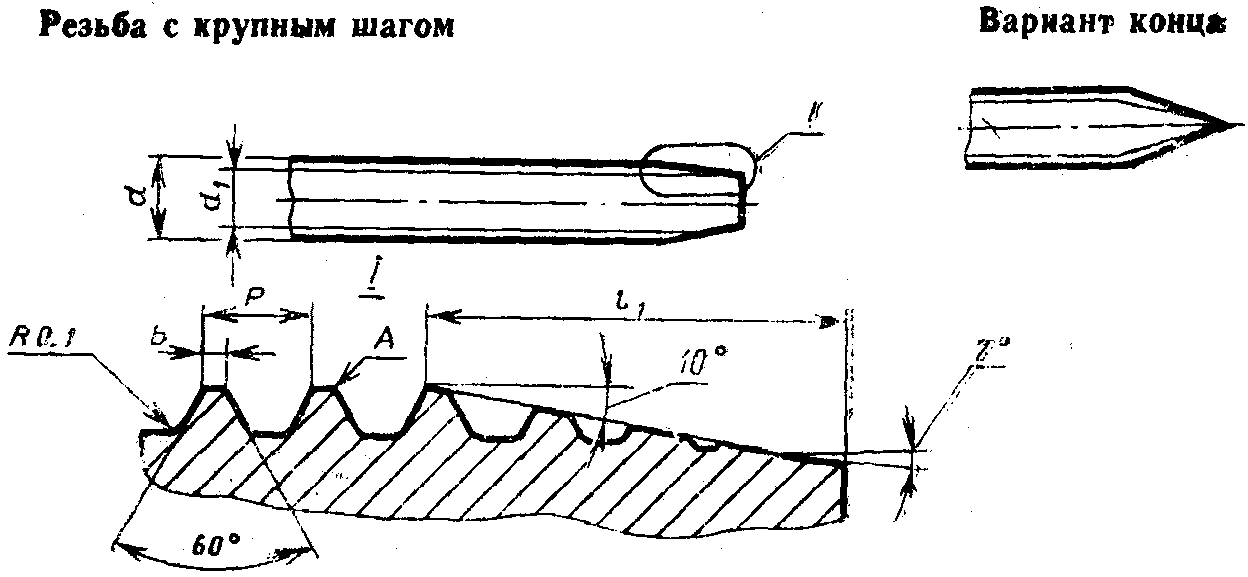
Черт. 1
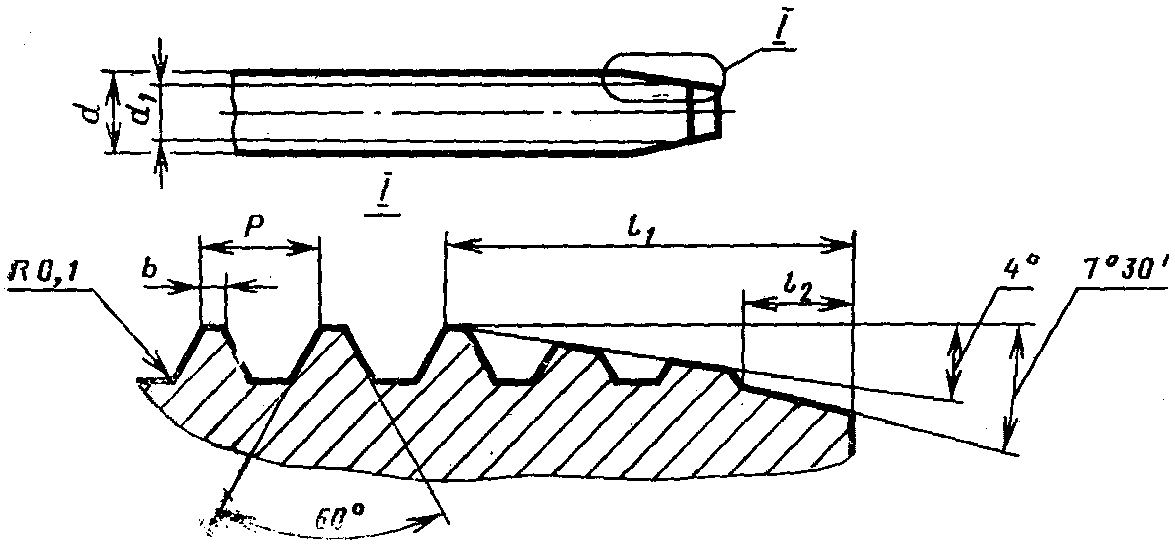
Резьба с мелким шагом
мм
???????????????????????????????????????????????????????????????????????????
Диаметр ? Номин. ? 2,5 ? 3 ? 4 ? 5 ? 6 ? 8
резьбы d ?????????????????????????????????????????????????????????????
? Пред. откл. по h 13 ? -0,14 ? -0,18 ?-0,22
???????????????????????????????????????????????????????????????????????????
Внутренний диаметр резьбы d , не более?1,7 ? 2,1 ? 2,8 ? 3,5 ? 4,2 ? 5,6
1 ? ? ? ? ? ?
???????????????????????????????????????????????????????????????????????????
Шаг резьбы P ? 1,25 ? 1,75? 2,00? 2,50? 3,50
???????????????????????????????????????????????????????????????????????????
Ширина площадки b, не более ?0,10 ? 0,15 ? 0,20
???????????????????????????????????????????????????????????????????????????
Длина конического конца l ~= ? 2,9 ? 4,3 ? 5,7 ? 6,1
1 ? ? ? ?
Примечание. В зависимости от метода образования резьбы края площадки A могут иметь скругления.
(Измененная редакция, Изм. N 2).
мм
???????????????????????????????????????????????????????????????????????????
Диаметр ?Номин. ? 2,5 ? 3 ? 4 ? 5 ? 6 ? 8
резьбы d ????????????????????????????????????????????????????????????
?Пред. откл. по h 13 ? -0,14 ? -0,18 ?-0,22
???????????????????????????????????????????????????????????????????????????
Внутренний диаметр резьбы d , не более? 2,0 ? 2,3 ? 2,9 ? 3,9 ? 4,9 ? 6,2
1 ? ? ? ? ? ?
???????????????????????????????????????????????????????????????????????????
Шаг резьбы P ? 1,0 ? 1,5 ? 1,75? 2,0
???????????????????????????????????????????????????????????????????????????
Ширина площадки b, не более ? 0,10 ? 0,15
???????????????????????????????????????????????????????????????????????????
Длина конического конца с углом 4° ? 3,5 ? 5,0 ? 6,0 ? 7,0
l ~= ? ? ? ?
1 ? ? ? ?
???????????????????????????????????????????????????????????????????????????
Длина конического конца с углом 7°30' ? 1,00 ? 1,50 ? 1,75? 2,00
l ~= ? ? ? ?
2 ? ? ? ?
(Измененная редакция, Изм. N 1, 2).
1.3. Схема построения условного обозначения самонарезающих винтов указана в Приложении 1.
Применение на добровольной основе раздела 2 обеспечивает соблюдение требований технического регламента "О безопасности машин и оборудования" утв. Постановлением Правительства Российской Федерации от 15.09.2009 N 753 (Приказ Росстандарта от 11.05.2011 N 2169). |
2.1. Предельные отклонения размеров и расположения поверхностей, шероховатость поверхностей самонарезающих винтов должны соответствовать стандартам на конструкцию и размеры конкретных видов винтов.
мм
???????????????????????????????????????????????????????????????????????????
Наименование ? Марка материала ? Условное обозначение
материала ? ?марки материала (группы)
???????????????????????????????????????????????????????????????????????????
Углеродистые стали?08кп, 10, 10кп по ГОСТ 10702-78? 01
?????????????????????????????????????????????????????????
?20, 20кп, 25 по ГОСТ 10702-78 ? 04
???????????????????????????????????????????????????????????????????????????
Легированные стали?20Х, 40Х по ГОСТ 4543-71 ? 10
?????????????????????????????????????????????????????????
?30Х ГСА по ГОСТ 4543-71 ? 12
(Измененная редакция, Изм. N 2).
2.3. Допускается для изготовления винтов применять не указанные в табл. 3 марки материалов, механические свойства которых не ниже свойств марок материалов, установленных табл. 3.
В этом случае в обозначении винта вместо условного обозначения материалов указывают его марку.
2.4. Самонарезающие винты должны подвергаться термической или химико-термической обработке.
Твердость винтов с крупным шагом резьбы должна быть  , с мелким -
 .
, с мелким - .Поверхностная твердость винтов после химико-термической обработки должна быть не менее  ; 83HR15N.
Глубина слоя химико-термической обработки должна быть:
для диаметров от 2 до 3 - 0,04 - 0,1 мм;
для диаметров от 4 до 6 - 0,05 - 0,18 мм;
для диаметров от 7 - 0,1 - 0,23 мм.
(Измененная редакция, Изм. N 1, 2).
2.5. Шаг и угол профиля резьбы, углы конической части стержня должны обеспечиваться точностью изготовления инструментов или копиров, для которых допускаемое отклонение от номинального значения не должно превышать +/- 10%.
2.6. Уменьшение наружного диаметра винта в пределах поля допуска может быть только в сторону конца винта.
2.7. Самонарезающие винты с заостренным концом должны иметь цилиндрический стержень с полнопрофильной резьбой до конуса.
2.8. Для винтов, имеющих менее четырех витков резьбы, длина конического конца не должна превышать 30% всей длины винта.
(Измененная редакция, Изм. N 2).
2.9. Резьба должна быть чистой, без задиров и заусенцев. Частичные подрезы, утолщения или надрывы витков не допускаются.
2.10. Виды покрытий и их условное обозначение - по ГОСТ 1759.0-87.
(Измененная редакция, Изм. N 2).
2.11. Допуски размеров, формы и расположения поверхностей винтов - по ГОСТ 1759.1-82.
Допускаемые дефекты поверхности винтов - по ГОСТ 1759.2-82.
2.12. На винтах с заостренным концом не допускается притупление острия буравчика более 15% от диаметра резьбы.
2.11, 2.12. (Введены дополнительно, Изм. N 2).
3.1. Правила приемки винтов - по ГОСТ 17769-83.
4.1. Визуальный осмотр винтов, проверка размеров, шероховатости поверхностей, дефектов поверхности, твердости, толщины покрытия и измерения глубины обезуглероженного слоя - по ГОСТ 1759.0-87, ГОСТ 1759.2-82.
4.2. Проверку винтов на ввинчивание проводят по требованию потребителя следующим методом:
винты ввинчивают в испытательную стальную пластину;
твердость стальной испытательной пластины - 125 - 165 HB, содержание углерода в стали пластины должно быть не более 0,23%;
толщина пластины S, а также диаметры отверстий должны соответствовать указанным на черт. 3 и в табл. 4.
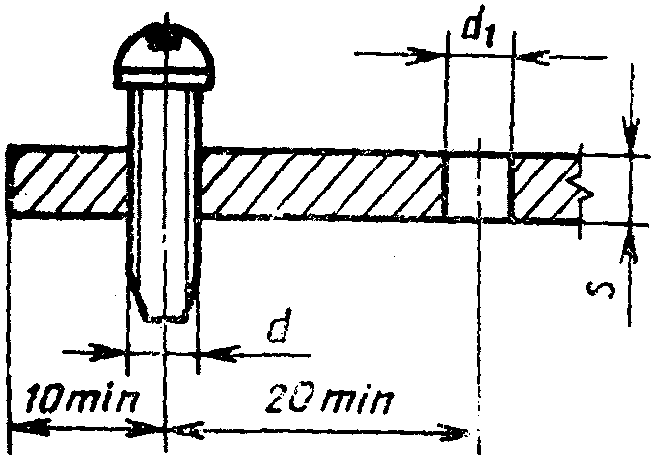
Черт. 3
мм
???????????????????????????????????????????????????????????????????????????
Номинальный диаметр резьбы d ? 2,5 ? 3 ? 4 ? 5 ? 6 ? 8
???????????????????????????????????????????????????????????????????????????
S для винтов: ? ? ? ? ? ?
с крупным шагом резьбы ? 1,25 ? 1,25 ? 1,75 ? 2,00 ? 2,50 ? 3,50
???????????????????????????????????????????????????????????????????????????
с мелким шагом резьбы ? 2,5 ? 3,0 ? 4,0 ? 5,0 ? 6,0 ? 8,0
???????????????????????????????????????????????????????????????????????????
d (H13) для винтов: ? ? ? ? ? ?
1 ? ? ? ? ? ?
с крупным шагом резьбы ? 2,0 ? 2,5 ? 3,0 ? 3,8 ? 4,8 ? 6,0
???????????????????????????????????????????????????????????????????????????
с мелким шагом резьбы ? 2,1 ? 2,5 ? 3,5 ? 4,5 ? 5,5 ? 7,5
Конец ввернутого винта должен выходить из пластины не менее чем на два витка полного профиля резьбы. Винты, имеющие менее четырех витков резьбы, ввертываются в пластину с зазором между головкой и пластиной, не более допустимого недовода резьбы.
После вывинчивания на витках не должно быть выкрашивания, трещин, сорванных или смятых витков резьбы и смятия опорных поверхностей шлица на головке.
4.1, 4.2. (Измененная редакция, Изм. N 1).
5.1. Упаковка, маркировка, транспортирование и хранение - по ГОСТ 18160-72.
(Измененная редакция, Изм. N 2).
Обязательное
ПОСТРОЕНИЯ УСЛОВНОГО ОБОЗНАЧЕНИЯ ВИНТОВ
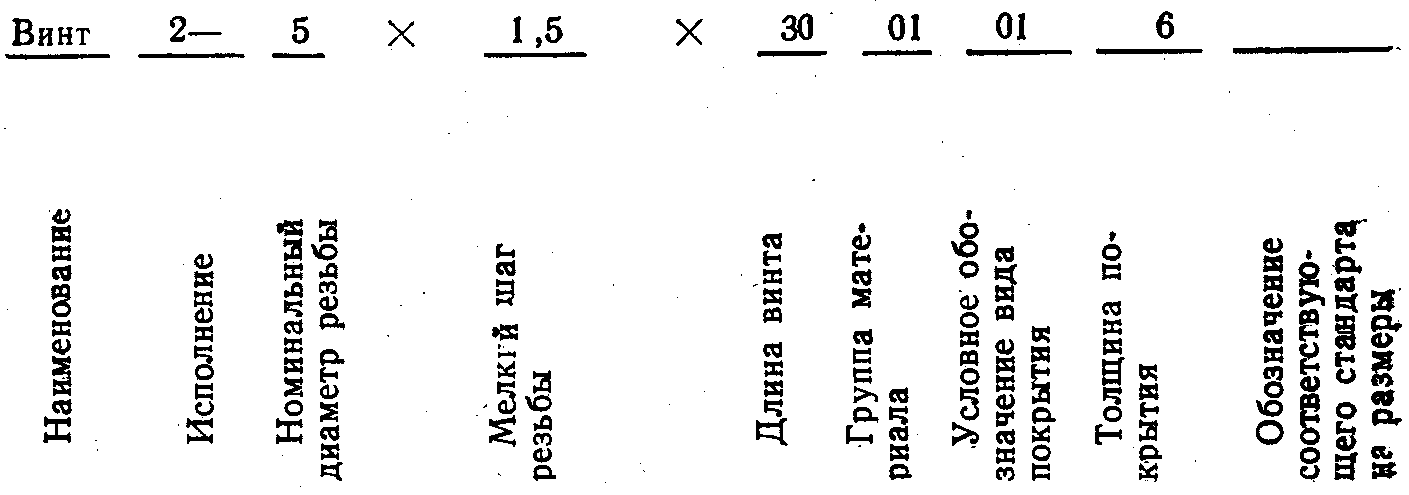
Примечание. Исполнение 1, крупный шаг резьбы и отсутствие покрытия в условном обозначении не указываются.
Пример условного обозначения винта в исполнении 2, с диаметром резьбы d = 5 мм, с мелким шагом резьбы, длиной l = 30 мм, из углеродистой стали с цинковым покрытием толщиной 6 мкм, хроматированным:
Винт 2 - 5 x 1,5 x 30.01.016 ГОСТ ...
(Измененная редакция, Изм. N 1).
Приложение 2. (Исключено, Изм. N 1).
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/12/gost_83593.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|