

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ИПК Издательство стандартов, 2004 Примечание к документу С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Документ введен в действие с 1 июля 1990 года. Взамен ГОСТ 9335-72. Название документа "ГОСТ 9335-89. Межгосударственный стандарт. Деревообрабатывающее оборудование. Станки круглопильные для поперечной распиловки пиломатериалов. Основные параметры. Нормы точности" (утв. и введен в действие Постановлением Госстандарта СССР от 29.05.1989 N 1347) (ред. от 01.11.1990) "ГОСТ 9335-89. Межгосударственный стандарт. Деревообрабатывающее оборудование. Станки круглопильные для поперечной распиловки пиломатериалов. Основные параметры. Нормы точности"
|
||||||||||||||||||||||||||||||

Список изменяющих документов (в ред. Изменения N 1, утв. в ноябре 1990 г.) |
МКС 79.120.10
ОКП 38 3111
Дата введения
1 июля 1990 года
1. Разработан и внесен Министерством станкостроительной и инструментальной промышленности СССР.
Разработчики: А.В. Линьков, Л.В. Каплюшин, А.В. Щербина, А.И. Каташ.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 29.05.89 N 1347.
3. Стандарт соответствует СТ СЭВ 5949-87 в части основных параметров.
4. Взамен ГОСТ 9335-72.
5. Ссылочные нормативно-технические документы
Обозначение НТД, на который дана ссылка | Номер пункта |
ГОСТ 22267-76 | |
ГОСТ 25338-91 |
6. Издание (январь 2004 г.) с Изменением N 1, утвержденным в ноябре 1990 г. (ИУС 2-91).
Настоящий стандарт распространяется на круглопильные однопильные станки с нижним и верхним расположением пил, предназначенные для поперечной распиловки (торцовки) пиломатериалов, и устанавливает основные параметры и нормы точности.
Нормы точности не распространяются на круглопильные станки для поперечного раскроя пиломатериалов лесопильных производств.
Требования стандарта являются обязательными.
(Измененная редакция, Изм. N 1).
Основные параметры станков должны соответствовать указанным в таблице.
Размеры в мм
Наименование параметра | Значение | ||
Наибольшая ширина обрабатываемого материала | 250 | 400 | 630 |
Наибольшая номинальная толщина обрабатываемого материала (высота пропила), не менее | 100 | ||
Скорость резания, м/с, не более | 75 | ||
Наибольшее число двойных ходов пильной каретки в минуту на холостом ходу (машинный цикл), не менее | 60 | 45 | 40 |
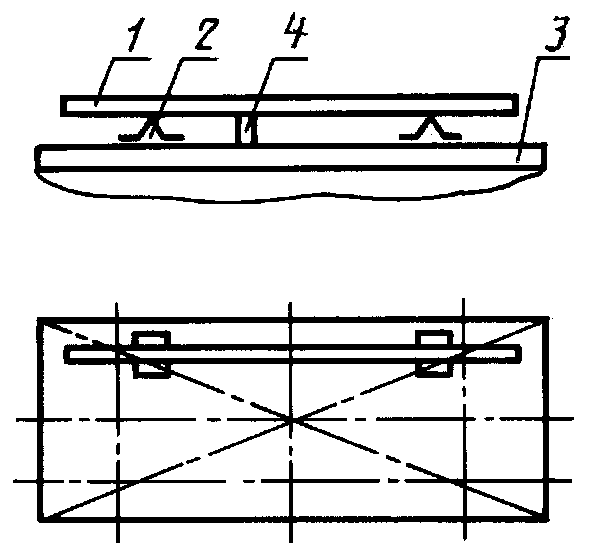
Черт. 1
Допуск 0,2 мм на длине 500 мм (выпуклость не допускается).
Измерение - по ГОСТ 22267, разд. 4, метод 2.
2.3. Расположение образующих цилиндрических поверхностей роликов стола в одной плоскости (для станков с роликовым столом)
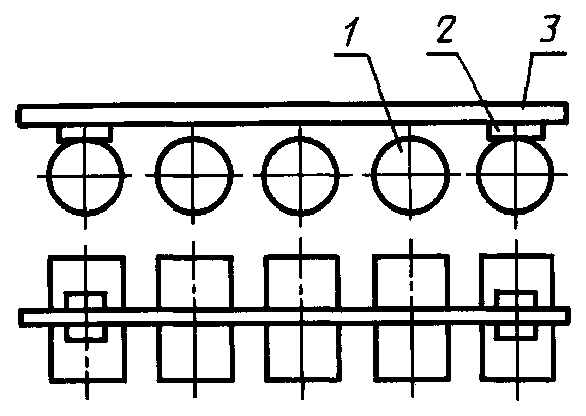
Черт. 2
Допуск 0,5 мм на длине 1000 мм.
На верхние образующие цилиндрических поверхностей рабочих роликов 1 устанавливают на двух опорах 2 (плоскопараллельных концевых мерах длины) одинаковой высоты рабочей поверхностью поверочную линейку 3. Расстояние между образующей цилиндрической поверхности каждого ролика и рабочей поверхностью поверочной линейки измеряют плоскопараллельными концевыми мерами длины и щупом в трех или более положениях роликов с поворотом их не менее чем на 90°.
Отклонение равно наибольшей разности результатов измерений в каждом положении.
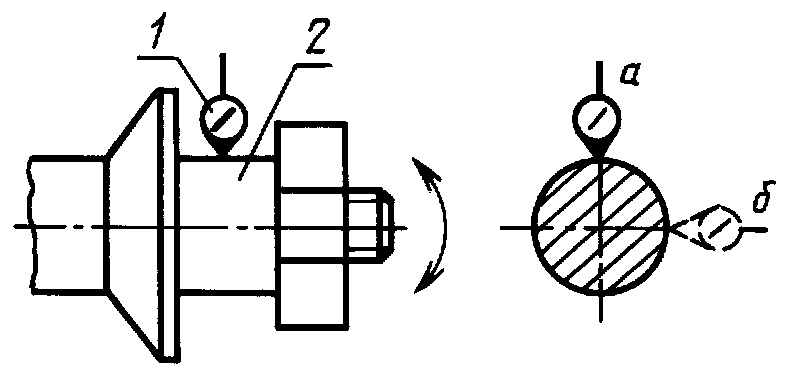
Черт. 3
Допуск 0,03 мм.
Измерение - по ГОСТ 22267, разд. 15, метод 1.
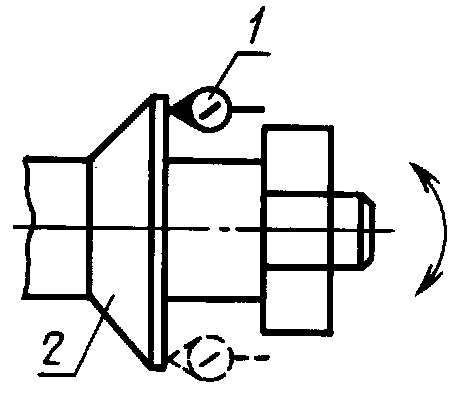
Черт. 4
Допуск 0,03 мм на диаметре 100 мм.
Измерение - по ГОСТ 22267, разд. 18, метод 1.
2.6. Параллельность плоскости вращения пильного диска направлению его перемещения
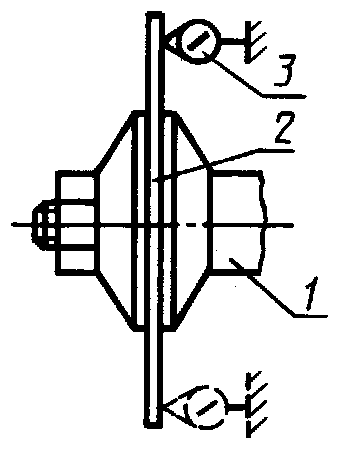
Черт. 5
Допуск 0,2 мм на длине перемещения 100 мм.
На пильном валу 1 укрепляют контрольный диск 2 диаметром не менее 300 мм.
Пильный вал устанавливают в крайнее положение. На неподвижной части станка устанавливают стойку с индикатором 3 так, чтобы его измерительный наконечник касался боковой поверхности контрольного диска в точке, наиболее удаленной от оси, и был направлен перпендикулярно к ней.
Пильный вал перемещают на длину хода 100 мм и определяют алгебраическую разность показаний индикатора в начале и в конце перемещения пильного вала. После первого измерения пильный вал поворачивают на 180° и измерение повторяют.
Отклонение равно среднеарифметическому результатов двух измерений: до поворота диска на 180° и после его поворота.
2.7. Перпендикулярность плоскости вращения пильного диска рабочей поверхности стола (для станков с плоским столом)
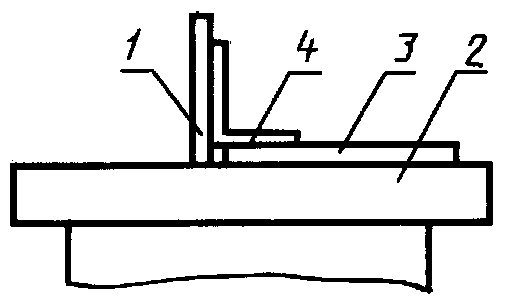
Черт. 6
Допуск 0,1 мм на длине 100 мм.
На пильном валу устанавливают контрольный диск 1 диаметром не менее 300 мм.
Пильный вал устанавливают так, чтобы контрольный диск находился в зоне рабочей поверхности стола 2 и его образующая выступала над ней не менее чем на 100 мм. На рабочую поверхность стола устанавливают поверочную линейку.
На поверочную линейку устанавливают поверочный угольник 4 так, чтобы его боковая грань касалась боковой поверхности контрольного диска. Величину просвета между рабочей гранью поверочного угольника и поверхностью контрольного диска измеряют щупом. Измерения повторяют при повороте пильного вала на 180°.
Отклонение от перпендикулярности равно наибольшему из полученных результатов измерений.
2.8. Прямолинейность рабочей поверхности направляющей линейки
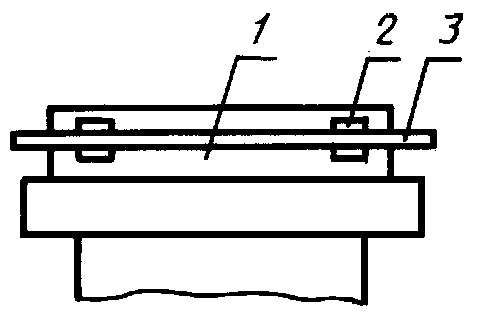
Черт. 7
Допуск 0,1 мм на длине 500 мм.
На рабочей поверхности направляющей линейки 1 в продольном направлении на двух опорах 2 одинаковой высоты (плоскопараллельных концевых мерах длины) прикладывают рабочей поверхностью поверочную линейку 3.
Расстояние между рабочей поверхностью поверочной линейки и проверяемой поверхностью направляющей линейки измеряют плоскопараллельными концевыми мерами длины и щупом.
Отклонение равно наибольшей разности результатов измерений.
2.9. Перпендикулярность рабочей поверхности направляющей линейки к плоскости диска пилы
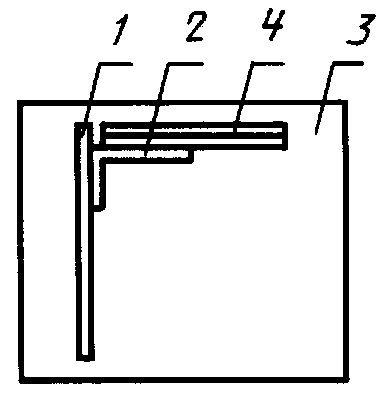
Черт. 8
Допуск 0,1 мм на длине 100 мм.
На пильном валу укрепляют контрольный диск 1 диаметром не менее 300 мм.
Пильный вал устанавливают так, чтобы контрольный диск находился в зоне рабочей поверхности стола.
На рабочей поверхности стола 3 устанавливают поверочный угольник 2 так, чтобы одна его рабочая грань касалась боковой поверхности контрольного диска на длине 100 мм от его верхней образующей, а другая - рабочей поверхности направляющей линейки. Величину просвета между рабочей гранью поверочного угольника и поверхностью направляющей линейки 4 измеряют щупом. Измерения повторяют при повороте пильного вала на 180°.
Отклонение от перпендикулярности равно наибольшему из полученных результатов измерений.
2.6 - 2.9. (Измененная редакция, Изм. N 1).
Точность станка в работе проверяют раскроем на станке не менее двух образцов с размерами 1200 x 200 x 40 мм из древесины хвойных пород.
Образцы, предназначенные для проверки точности, должны соответствовать следующим требованиям:
- абсолютная влажность - (12 +/- 2)%;
- допуск прямолинейности базовых поверхностей - 0,2 мм на длине 1000 мм.
Раскрой образцов на станках с регулируемым числом двойных ходов пильной каретки производят со скоростью не более 15 ходов в минуту.
(Измененная редакция, Изм. N 1).
3.1. Перпендикулярность обработанной поверхности образца его базовым поверхностям
Черт. 9
Допуск 0,5 мм на длине 100 мм.
На станке распиливают образец 1, базируя строганую пласть его по столу станка, а строганую кромку - по направляющей линейке.
Поверочный угольник 2 устанавливают так, чтобы одна рабочая грань его прилегала к строганым пласта, а затем кромке, а вторая касалась какой-либо точки торца контролируемого образца. Величину просвета между рабочей гранью угольника и обработанной поверхностью образца измеряют щупом.
Отклонение от перпендикулярности равно наибольшему из полученных результатов измерений.
(Измененная редакция, Изм. N 1).
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/13/gost_62366.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|