

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Издательство стандартов, 1988 Примечание к документу С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Документ введен в действие с 1 июля 1989 года. Взамен ГОСТ 6854-77, ГОСТ 7833-75. Название документа "ГОСТ 6854-88 (СТ СЭВ 5547-86, СТ СЭВ 6058-87). Государственный стандарт Союза ССР. Деревообрабатывающее оборудование. Станки ленточнопильные столярные. Основные параметры. Нормы точности" (утв. и введен в действие Постановлением Госстандарта СССР от 22.07.1988 N 2715) "ГОСТ 6854-88 (СТ СЭВ 5547-86, СТ СЭВ 6058-87). Государственный стандарт Союза ССР. Деревообрабатывающее оборудование. Станки ленточнопильные столярные. Основные параметры. Нормы точности"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||

Обозначение НТД, на который дана ссылка | Номер пункта | ||||
| |||||
ГОСТ 25338-82 | Вводная часть | ||||
Настоящий стандарт распространяется на ленточнопильные столярные станки, предназначенные для прямолинейной и криволинейной распиловки древесины.
Основные параметры станков должны соответствовать указанным на чертеже и в таблице.
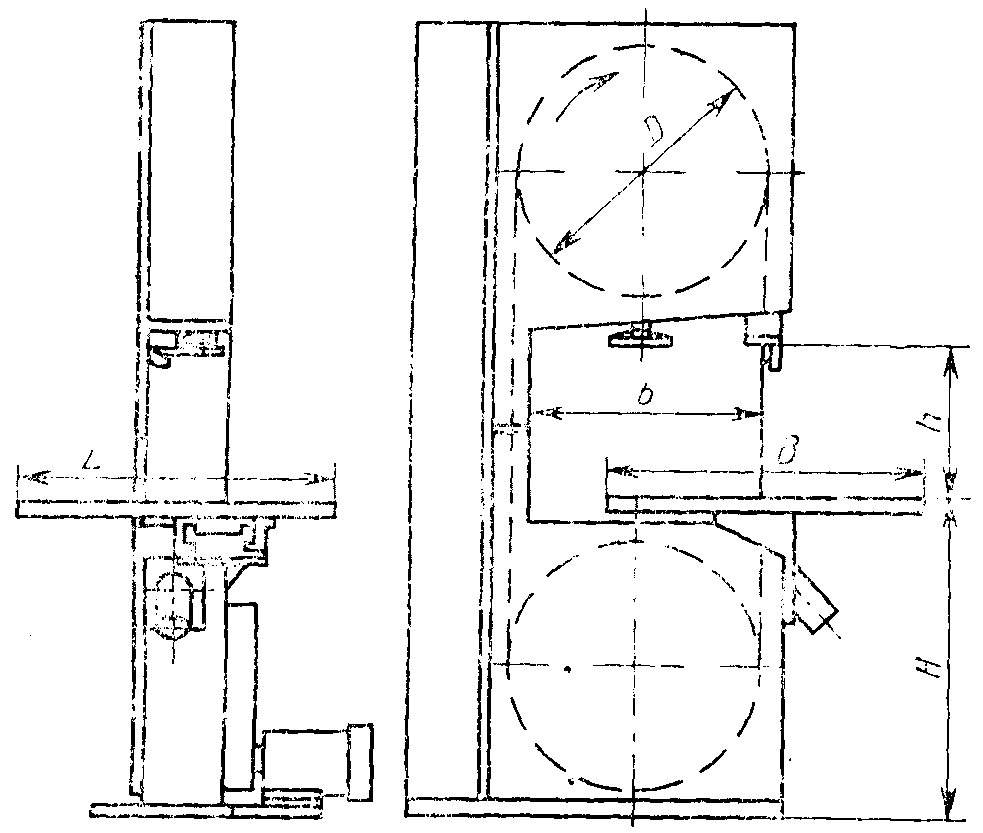
Черт. 1
Примечание. Чертеж не определяет конструкцию станков.
Размеры, мм
Значение | |||
1. Диаметр D пильных шкивов | 400 | 800 | |
2. Наибольшая ширина пильной ленты, не менее | 20 | 50; 40 | |
3. Скорость пильной ленты, м/с, не более | 30 | 40 | |
4. Наибольшая высота h пропила, не менее | 200 | 400 | |
5. Вылет b пилы от станины, не менее | 360 | 750 | |
6. Размеры стола, не менее | ширина B | 500 | 1000 |
длина L | 500 | 1000 | |
7. Наибольший угол наклона стола относительно плоскости пропила | 45° | ||
8. Наибольшая скорость подачи станков с делительно-подающим механизмом, м/мин, не менее | - | 30 | |
ИС NORMPROD: примечание. Взамен ГОСТ 25338-82 Постановлением Госстандарта СССР от 14.03.1991 N 257 с 1 июля 1992 года введен в действие ГОСТ 25338-91. |
2.1. Общие требования к испытаниям станка на точность по ГОСТ 25338-82.
2.2. Точность установки станка по уровню перед проверкой не должна превышать 0,1 мм на 1000 мм.
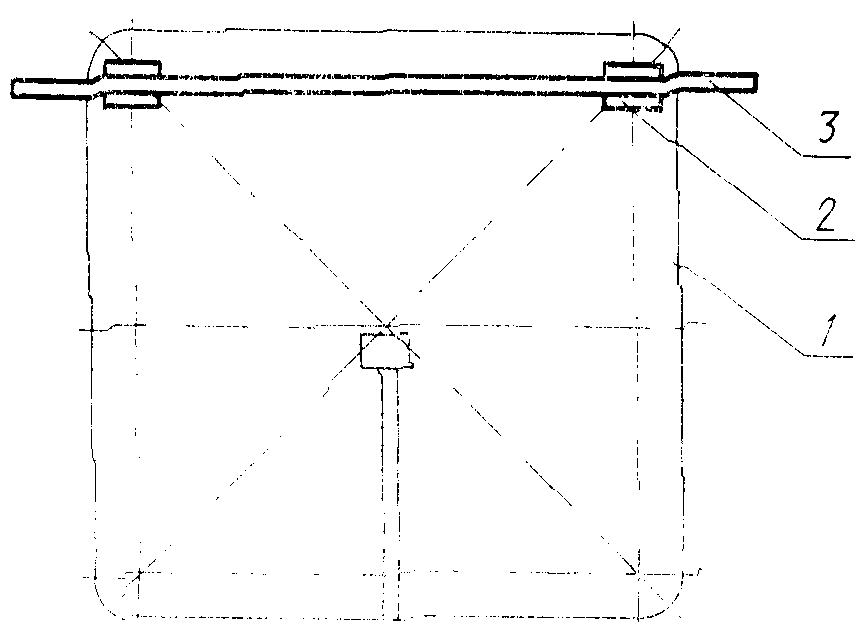
Черт. 2
Допуск, мм, на длине стола, мм:
500 ........................ 0,28
1000 ....................... 0,40
На рабочей поверхности стола 1 в продольном, поперечном и диагональном направлениях на двух опорах 2 (плоскопараллельных концевых мерах длины) одинаковой высоты устанавливают поверочную линейку 3.
Просвет между проверяемой поверхностью и рабочей поверхностью линейки измеряют щупом.
Отклонение равно наибольшей алгебраической разности результатов измерений в каждом направлении.
2.3.2. Прямолинейность рабочей поверхности направляющей линейки
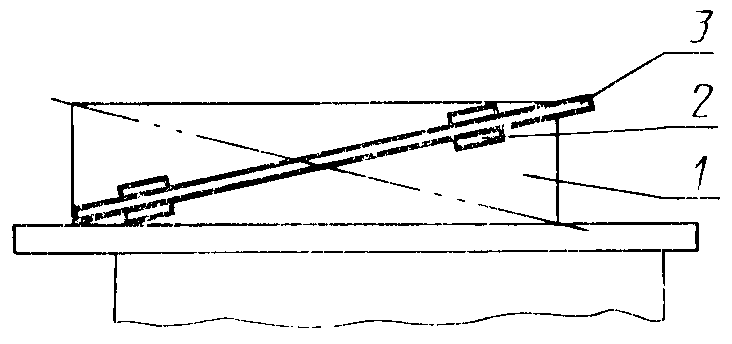
Черт. 3
Допуск 0,20 мм на длине 500 мм.
Выпуклость не допускается
К рабочей поверхности направляющей линейки 1 в диагональных направлениях на двух опорах 2 (плоскопараллельных концевых мерах длины) одинаковой высоты прикладывают поверочную линейку 3.
Просвет между проверяемой поверхностью и рабочей поверхностью поверочной линейки измеряют щупом.
Отклонение равно наибольшей алгебраической разности результатов измерений.
2.3.3. Расположение образующих цилиндрических поверхностей роликов направляющей линейки в одной плоскости (для станков, оснащенных направляющей линейкой с роликами)
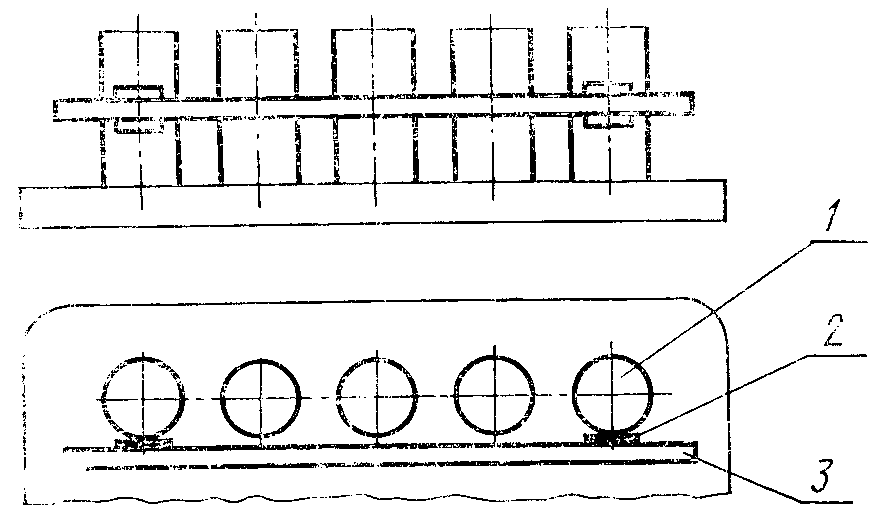
Черт. 4
Допуск 0,20 мм на длине 500 мм
К образующей цилиндрической поверхности крайних роликов 1 на опорах 2 (плоскопараллельных концевых мерах длины) одинаковой высоты прикладывают поверочную линейку 3.
Просвет между образующей цилиндрической поверхностью каждого ролика и рабочей поверхностью поверочной линейки измеряют щупом в трех или более положениях роликов с поворотом их не менее чем на 90°.
Отклонение равно наибольшей алгебраической разности результатов измерений в каждом положении.
2.3.4. Перпендикулярность рабочей поверхности направляющей линейки к рабочей поверхности стола
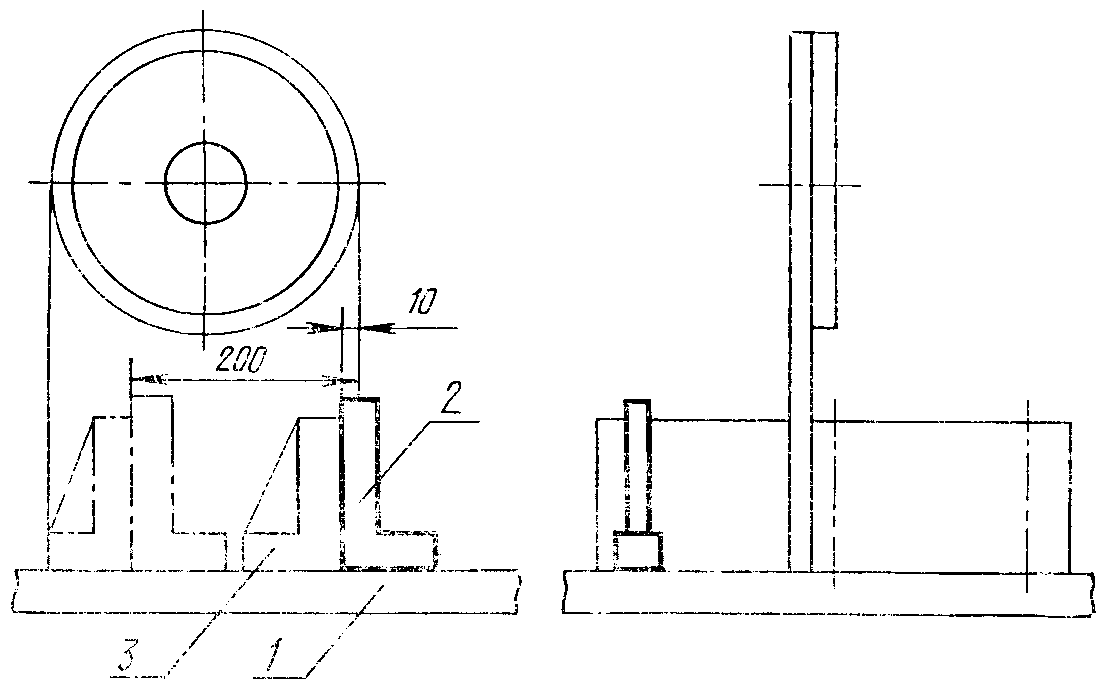
Черт. 5
Допуск 0,10 мм на длине 100 мм
На рабочей поверхности стола 1 устанавливают поверочный угольник 2 так, чтобы его другая рабочая поверхность касалась рабочей поверхности направляющей линейки 3.
Направляющую линейку устанавливают в двух положениях на расстоянии 10 и 200 мм от боковой поверхности пильного полотна.
Измерения проводят в трех сечениях по длине направляющей линейки в каждом ее положении.
Просвет между проверяемой поверхностью и рабочей поверхностью поверочного угольника измеряют щупом.
Отклонение равно наибольшей алгебраической разности результатов измерений.
2.3.5. Перпендикулярность образующих цилиндрических поверхностей роликов направляющей линейки к рабочей поверхности стола (для станков, оснащенных направляющей линейкой с роликами)
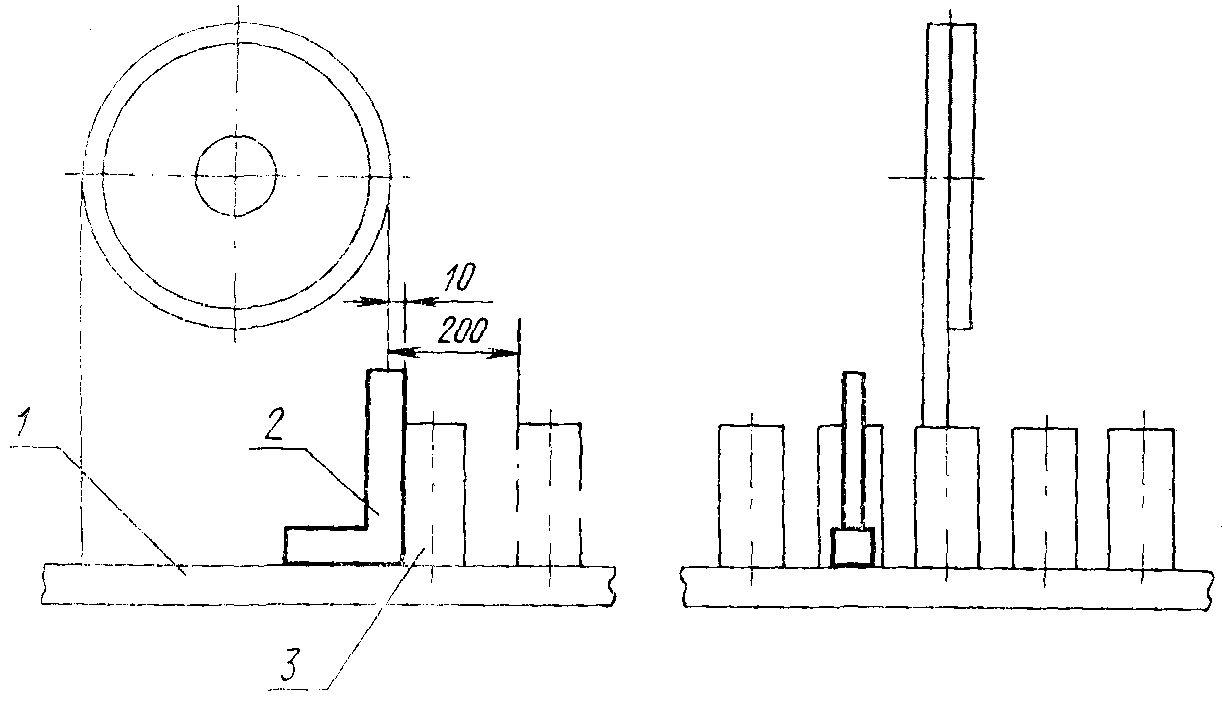
Черт. 6
Допуск 0,10 мм на длине 100 мм
На рабочей поверхности стола 1 устанавливают поверочный угольник 2 так, чтобы его другая рабочая поверхность касалась образующей цилиндрической поверхности ролика 3.
Измерения проводят последовательно для каждого ролика в трех или более его положениях с поворотом не менее чем на 90° в двух положениях направляющей линейки на расстоянии 10 и 200 мм от боковой поверхности пильного полотна.
Просвет между образующей цилиндрической поверхностью ролика и рабочей поверхностью поверочного угольника измеряют щупом.
Отклонение равно наибольшей алгебраической разности результатов измерений.
2.3.6. Перпендикулярность боковой поверхности пильной ленты к рабочей поверхности стола
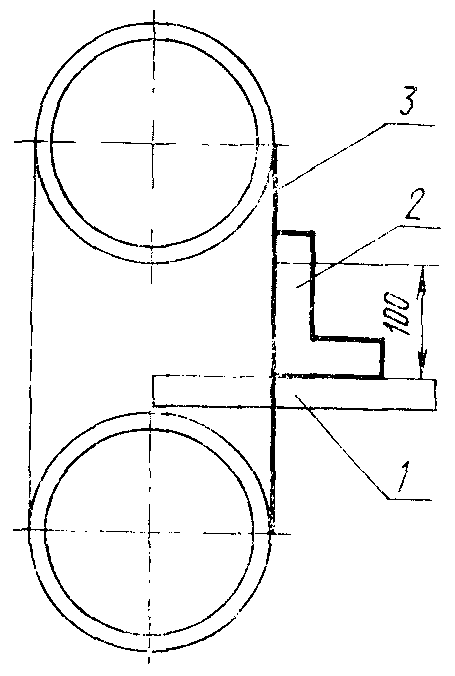
Черт. 7
Допуск 0,10 мм на длине 100 мм
На рабочей поверхности стола 1 устанавливают поверочный угольник 2 так, чтобы его другая рабочая поверхность касалась боковой поверхности рабочей ветви нормально натянутой пильной ленты 3.
При измерении стол устанавливают в нулевое положение по шкале.
Измерения проводят в трех положениях пильных шкивов с поворотом их на 120°.
Просвет между боковой поверхностью пильной ленты и рабочей поверхностью поверочного угольника измеряют щупом.
Отклонение равно наибольшей алгебраической разности результатов измерений.
2.3.7. Радиальное биение обода пильных шкивов
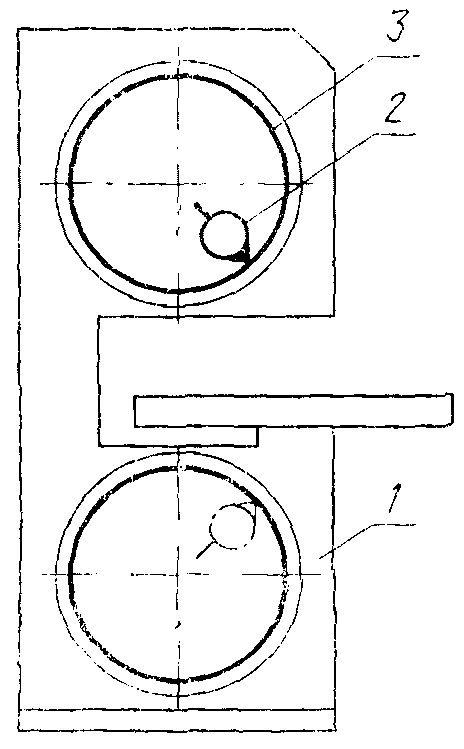
Черт. 8
Допуск, мм, для шкивов диаметром, мм:
400 ........................ 0,16
800 ........................ 0,23
На неподвижной части станка 1 устанавливают измерительный прибор 2 так, чтобы его измерительный наконечник касался последовательно каждого пильного шкива по внутренней его поверхности 3, обработанной с одной установки с наружной поверхностью.
Проверку проводят при снятой пильной ленте.
Биение равно наибольшей алгебраической разности показаний измерительного прибора.
2.3.8. Торцовое биение обода пильных шкивов
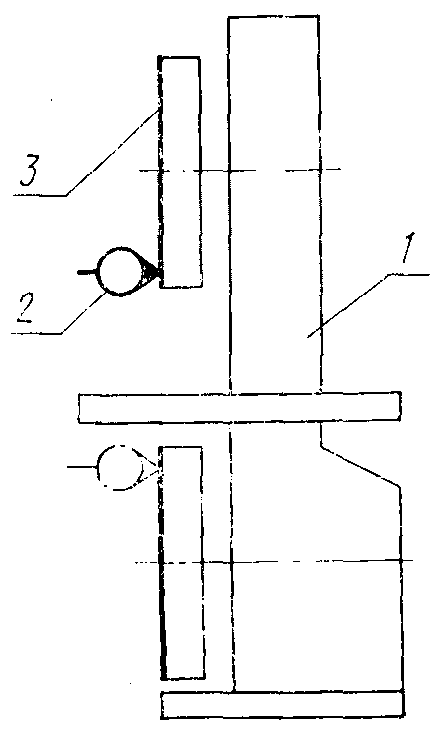
Черт. 9
Допуск, мм, для шкивов диаметром, мм:
400 ........................ 0,25
800 ........................ 0,35
На неподвижной части станка 1 укрепляют измерительный прибор 2 так, чтобы его измерительный наконечник касался торцовой поверхности 3 обода последовательно каждого пильного шкива.
Проверку проводят при снятой пильной ленте.
Биение равно наибольшей алгебраической разности показаний измерительного прибора.
2.3.9. Расположение торцовых поверхностей обода пильных шкивов в одной плоскости
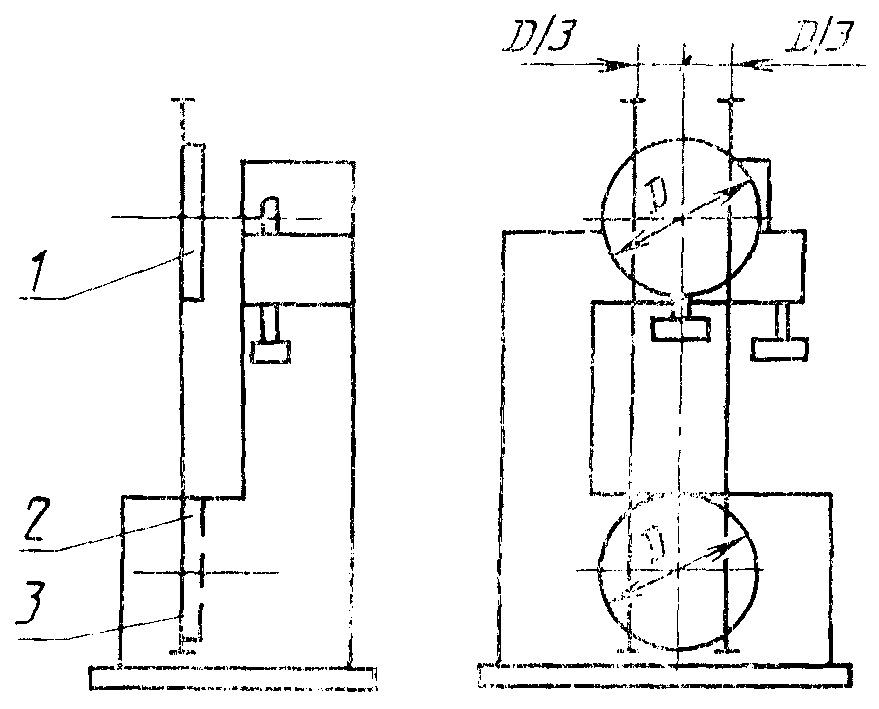
Допуск, мм, для шкивов диаметром, мм:
400 ........................ 0,30
800 ........................ 0,40
Проверку проводят во время сборки станка.
Со стороны рабочего места перед торцовыми поверхностями ободов пильных шкивов 1 и 2 устанавливают поверочную линейку 3.
Величину просвета между торцовыми поверхностями ободов пильных шкивов и измерительной поверхностью поверочной линейки измеряют щупом и плоскопараллельными концевыми мерами длины.
Измерения последовательно проводят в положениях, указанных на черт. 10. В каждом сечении определяют наибольшую разность измеренных расстояний.
Отклонение равно наибольшей алгебраической разности результатов измерений.
2.3.10. Параллельность перемещения направляющего устройства пильной ленты в крайних положениях относительно боковой плоскости и опорной кромки пилы
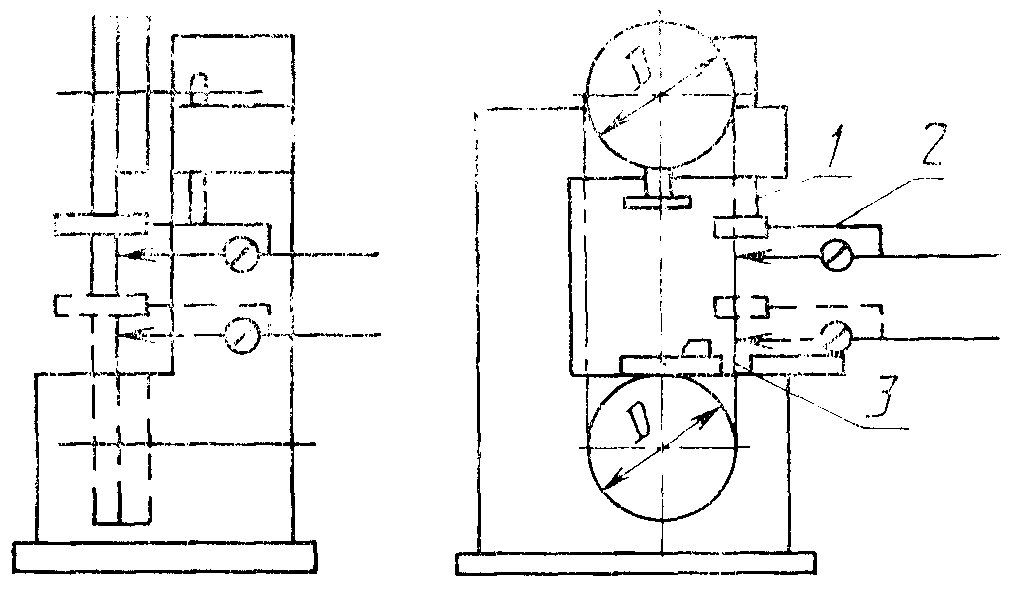
Допуск, мм, для шкивов диаметром, мм:
400 ........................ 0,30
800 ........................ 0,40
К направляющему устройству пильной ленты 1 закрепляют индикатор 2 так, чтобы его измерительный наконечник был направлен перпендикулярно к проверяемой плоскости ленты 3 (черт. 11).
Направляющее устройство перемещают и устанавливают в верхнее и нижнее положение и проводят отсчет показаний индикатора относительно боковой плоскости и опорной кромки ленты.
Отклонение от параллельности равно алгебраической разности показаний индикатора в данной плоскости.
Для проверки используют заготовки из древесины любой породы влажностью не более 15 абс. % с размерами 1000 x 150 x 40 мм.
Базовые поверхности (пласть и кромка) заготовки строганые. Допуск прямолинейности базовых поверхностей не должна быть более 0,2 мм на длине 1000 мм, допуск перпендикулярности - 0,05 мм на длине 100 мм.
При скорости подачи не более 5 м/мин распиливают заготовки, базируя их при этом кромкой на рабочей поверхности стола, а пластью - на рабочей поверхности направляющей линейки.
Стол станка перед распиловкой устанавливают в нулевое положение по шкале.
3.1. Параллельность поверхности пропила базовой поверхности образца
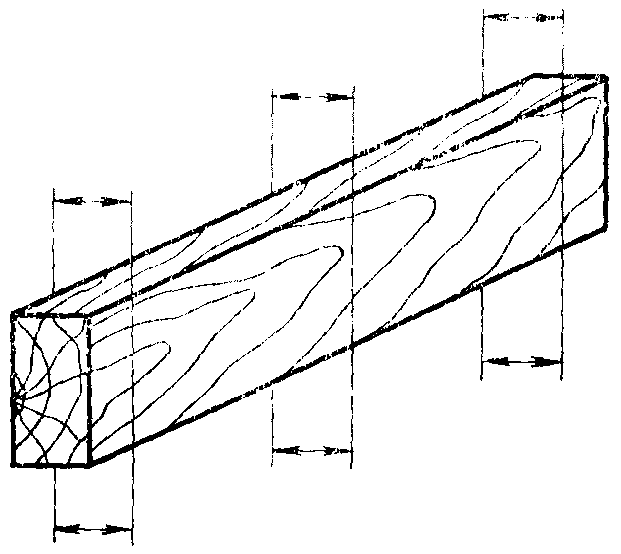
Черт. 12
Допуск 0,25 мм в продольном направлении на на длине 100 мм,
длине 500 мм, 0,2 мм в поперечном направлении
Толщину отпиленной части бруска со строганой базовой поверхностью измеряют в поперечном направлении и в трех местах в продольном направлении: на расстоянии 50 мм от торцев и посередине.
Отклонение в каждом направлении равно наибольшей алгебраической разности результатов измерений.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/15/gost_88531.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|