

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Издательство стандартов, 1982 Примечание к документу С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Ограничение срока действия снято Постановлением Госстандарта СССР от 22.12.1989 N 4020 ("ИУС", N 4, 1990). Утрачивает силу с 1 июля 1985 года. Введен в действие с 1 июля 1980 года. Название документа "ГОСТ 23904-79. Пайка. Метод определения смачивания материалов припоями" (введен Постановлением Госстандарта СССР от 23.11.1979 N 4495) "ГОСТ 23904-79. Пайка. Метод определения смачивания материалов припоями"
|

 723 К).
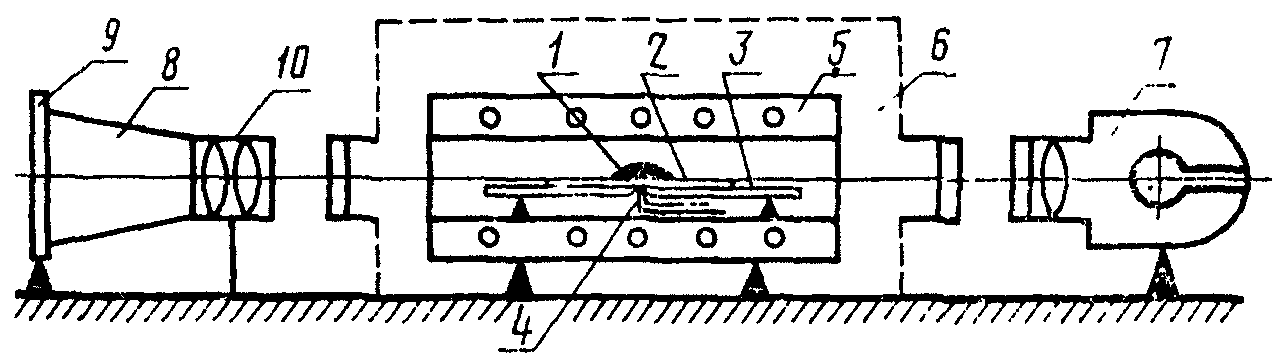
ИС NORMPROD: примечание. Взамен ГОСТ 6616-74 Постановлением Госстандарта России от 23.04.1998 N 143 с 1 января 1999 года введен в действие ГОСТ 6616-94. |
1.2.2. Измерение температуры в процессе испытаний производить термопарами по ГОСТ 6616-74 и приборами по ГОСТ 9245-79 класса точности не ниже 0,05.
1.2.3. Для определения краевого угла смачивания следует применять фото- и киноаппаратуру. Скорость киносъемки 16 - 1500 кадров в секунду в зависимости от скорости растекания припоя.
1.2.4. Измерение краевого угла смачивания на фотоснимке или кинопленке следует производить на инструментальных микроскопах.
1.3. Подготовка к испытаниям
1.3.1. Поверхность образцов и припоя следует подготавливать в соответствии с технологическим процессом изготовления паяной конструкции. При отсутствии данных способ подготовки поверхности установить опытным путем. Допускается испытывать материалы в состоянии поставки, удалив жировые загрязнения и влагу.
1.3.2. Припой следует размещать в центре горизонтально расположенной пластины. Горизонтальность площадки для установления пластин проверять с помощью уровня.
1.3.3. Рабочий конец термопары следует крепить в центре нерабочей поверхности образца методами, обеспечивающими надежный тепловой контакт согласно черт. 2.
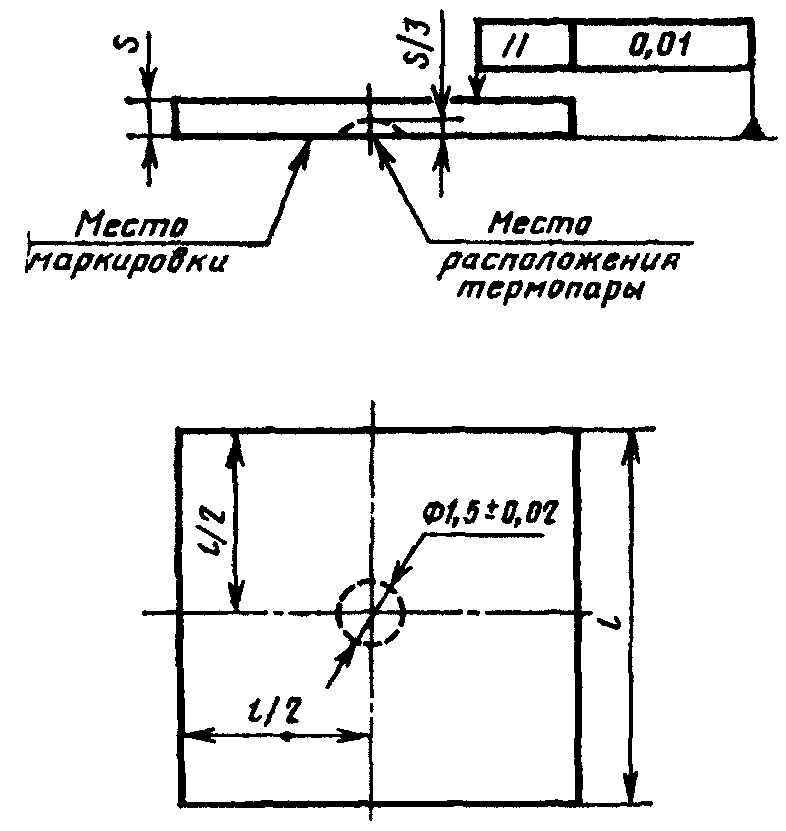
Черт. 2
1.3.4. Образцы маркировать номером партии или условным индексом на нерабочей части любым способом, обеспечивающим сохранение маркировки после испытаний.
1.4. Проведение испытаний
1.4.1. Образцы следует нагревать в газовой среде, в вакууме или с флюсом в соответствии с предусмотренным технологическим процессом. При отсутствии данных среду следует выбирать в зависимости от марки материала и припоя.
1.4.2. При проведении испытаний с флюсом его объем должен быть не более 400 мм3 для образцов 40 х 40 мм и не более 100 мм3 для образцов 20 х 20 мм. Флюс следует наносить согласно принятой технологии.
1.4.3. Краевой угол смачивания следует фиксировать в процессе испытаний в соответствии с п. 1.2.3. Допускается непосредственное измерение угла на экране.
1.4.4. Краевой угол смачивания фиксируют при достижении припоем следующих значений температуры:
начала плавления (3 - 5 °С выше солидуса);
полного плавления (3 - 5 °С выше ликвидуса);
температуры пайки.
Фиксация других точек производится в зависимости от поставленной задачи.
1.4.5. При отсутствии соответствующего оборудования допускается измерение краевого угла смачивания после охлаждения образца.
1.5. Обработка и подсчет результатов
1.5.1. Измерение краевого угла смачивания надлежит производить в следующем порядке:
на снимке или проекции капли провести касательную в точке пересечения контура капли с поверхностью образца, как показано на черт. 3;
измерить угол наклона касательной согласно п. 1.2.4.
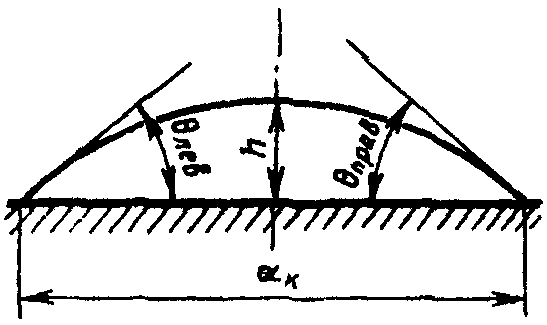
Черт. 3
1.5.2. Для каждой проекции капли измеряют краевой угол с левой и правой сторон. Погрешность измерения не должна превышать 5 градусов.
1.5.3. Вычисление краевого угла смачивания ( ) для данной капли следует проводить по формуле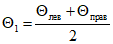
где  ,
 - измеренные значения краевого угла смачивания с левой и правой сторон соответственно.
, - измеренные значения краевого угла смачивания с левой и правой сторон соответственно.1.5.4. Краевой угол смачивания для данного сочетания "припой - паяемый материал" ( ) следует определять по формуле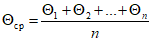
где  ,
 , ...,
 - значения краевого угла смачивания для каждой капли;
, , ..., - значения краевого угла смачивания для каждой капли;n - число образцов.
1.5.5. При использовании для измерения транспортира или трафарета изображение системы "капля - пластина", получение на фото- или кинопленке, следует дополнительно увеличить не менее чем в пять раз, проектируя изображение на экран.
1.5.6. Для уменьшения погрешности от несовершенства формы капли на охлажденном образце краевой угол смачивания следует определять следующим образом:
замерить не менее чем на трех проекциях одной капли значения  и
 и найти их средние значения;
и и найти их средние значения;вычислить краевой угол смачивания для данной капли как среднее значение между  и
 по формуле (1), где
 и
 - средние значения краевого угла смачивания левой и правой сторон капли;
и по формуле (1), где и - средние значения краевого угла смачивания левой и правой сторон капли;определить краевой угол смачивания для данного сочетания "материал - припой" по формуле (2).
1.5.7. Площадь растекания припоя следует подсчитывать после охлаждения образца как среднее арифметическое из трех полученных результатов испытаний. Измерение площади растекания следует производить с помощью инструментов или приборов, обеспечивающих погрешность измерения до - 5,0% от измеряемой площади.
1.5.8. Критериями смачивания материала припоем следует считать:
значение краевого угла смачивания  , определенного при температуре испытания или в охлажденном состоянии (следует учитывать, что погрешность при определении краевого угла на охлажденном образце может составлять 10 - 15%);
площадь растекания припоя на поверхности образца.
1.5.9. Испытания считают недействительными при нарушении состава среды при испытаниях, выходе из строя термопары при нагреве, негоризонтальности смачиваемой поверхности.
1.5.10. Результаты испытаний каждого образца необходимо заносить в протокол испытаний, форма которого приведена в обязательном Приложении 3.
И ВРЕМЕНИ РАСТЕКАНИЯ
2.1. Отбор образцов
2.1.1. Для испытаний следует применять:
пластины из паяемого материала толщиной от 0,1 до 1,0 мм, шириной до 25 мм и длиной 30 мм. Предпочтительный размер 30 х 10 х 0,1;
проволоку диаметром от 0,3 мм. Предпочтительный диаметр 1,0 мм.
2.1.2. Зеркало ванны с припоем должно быть диаметром не менее 30 мм, а масса припоя в ванне должна обеспечивать сохранение постоянной температуры при погружении образца с отклонением не более 1°.
2.1.3. При отборе образцов следует соблюдать требования п. 1.1.5 настоящего стандарта.
2.2. Аппаратура и приборы
2.2.1. Испытания следует проводить на приборе, принципиальная схема которого приведена на черт. 4. Перечень рекомендуемой аппаратуры указан в справочном Приложении 2.
Принципиальная схема установки для определения
начальной скорости и времени смачивания
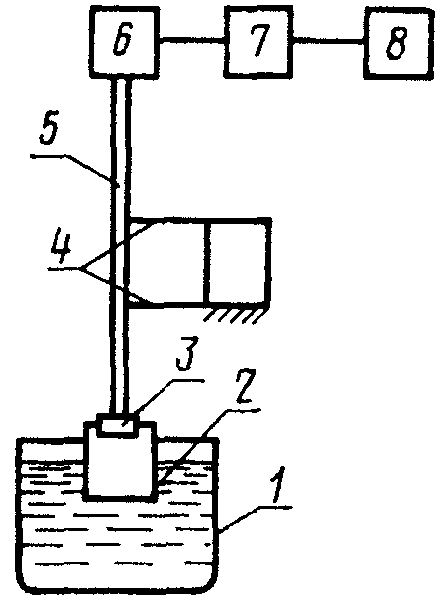
1 - ванночка с припоем; 2 - образец; 3 - держатель;
4 - пружинный подвес; 5 - стержень; 6 - датчик,
преобразующий перемещение в усилие;
7 - тензометрический усилитель; 8 - осциллограф
Черт. 4
2.2.2. Аппаратура, применяемая при испытаниях, должна удовлетворять следующим условиям:
чувствительность осциллографа .............. не менее 50 мВ/г;
чувствительность датчика тензо-
метрического или индуктивного типа ......... 100 мВ/г;
погрешность измерения температуры .......... +/- 5°;
погрешность измерения глубины
погружения образца ......................... 0,1 мм;
глубина погружения ......................... 1,0 - 4,0 мм;
скорость погружения ........................ 5 мм/с.
2.3. Подготовка к испытаниям
2.3.1. Перед испытанием следует провести тарировку прибора для определения усилия втягивания образца в расплав, используя разновесы массой от 10 до 200 мг.
2.3.2. Образец, поверхность которого подготовлена в соответствии с п. 1.3.1, следует закрепить в держатель, подвешенный к пружинному подвесу.
2.3.3. Компенсировать массу образца с помощью электрической схемы прибора.
2.3.4. Проверить соответствие температуры припоя в ванне температуре испытаний.
2.4. Проведение испытаний
2.4.1. Опустить образец в припой на глубину 1 - 3 мм (предпочтительная глубина погружения - 2 мм). При погружении образца в расплав необходимо соблюдать перпендикулярность его боковой поверхности плоскости зеркала ванны.
2.4.2. Силы взаимодействия, возникающие при погружении образца, следует фиксировать на ленте самопишущего прибора.
2.4.3. Типичная форма записанной кривой показана на черт. 5.
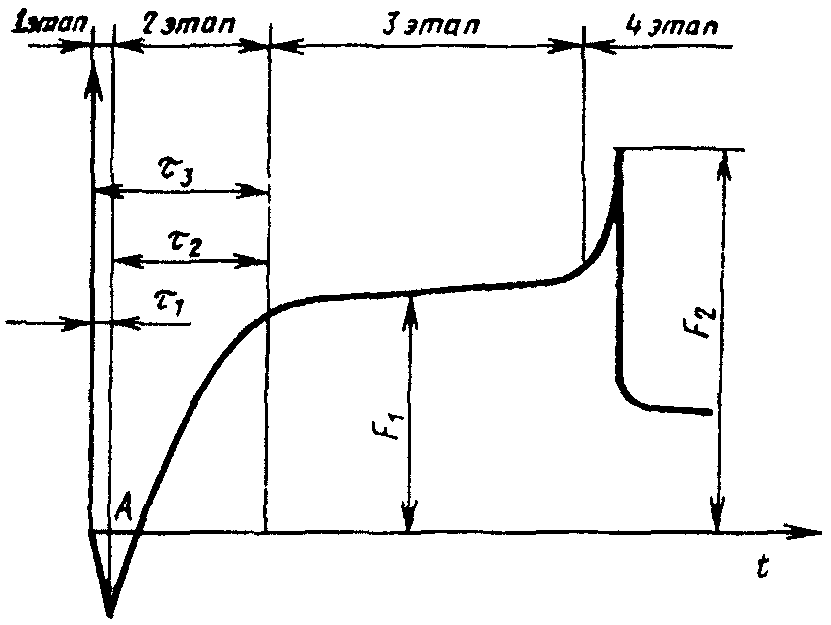
 - время начала смачивания;
 - чистое время смачивания;
 - время полного смачивания;
 - сила смачивания
(равновесная);  - сила отрыва припоя от образца
при его подъеме;
1 этап - процесс получения отрицательного мениска - радиус
кривизны направлен из расплава (потеря веса образцом
вследствие капиллярного давления и гидростатического
выталкивания замещенной образцом части припоя);
2 этап - процесс перемещения припоя по боковым поверхностям
образца (радиус мениска меняет направление в сторону
жидкости); 3 этап - максимальный подъем мениска припоя
(равновесное состояние системы); 4 этап - подъем образца
(отрыв образца от припоя). Характер кривой зависит
от формы образца и скорости подъема.
2.5. Обработка и подсчет результатов
2.5.1. Начальную скорость смачивания определяют измерением угла и подсчетом его тангенса между касательной к кривой в точке А и перпендикуляром к оси ординаты (черт. 5).
2.5.2. Определение времени смачивания следует производить по кривой на ленте самопишущего прибора в соответствии с черт. 5.
2.5.3. Расчет других характеристик смачивания, полученных при испытаниях, приведен в справочном Приложении 4.
Справочное
ОТ ЕГО ПЛОТНОСТИ И РАЗМЕРОВ ОБРАЗЦА ДЛЯ ИСПЫТАНИЙ
??????????????????????????????????????????????????????????????????
Плотность припоя, ? Масса припоя для ? Масса припоя для
г/см3 ? образца 40 х 40 ? образца 20 х 20
? и диаметром 40, г ? и диаметром 20, г
??????????????????????????????????????????????????????????????????
От 2,0 до 4,0 ?0,2 ?0,05
??????????????????????????????????????????????????????????????????
Св. 4,0 " 5,5 ?0,3 ?0,10
????????????????????????????????????????????
" 5,5 " 7,0 ?0,4 ?
??????????????????????????????????????????????????????????????????
" 7,0 " 8,5 ?0,5 ?0,15
????????????????????????????????????????????
" 8,5 " 10,0 ?0,6 ?
??????????????????????????????????????????????????????????????????
" 10,0 " 11,0 ?0,7 ?0,20
????????????????????????????????????????????
" 11,0 " 12,5 ?0,8 ?
Справочное
РЕКОМЕНДУЕМОЙ АППАРАТУРЫ И ПРИБОРОВ
ДЛЯ ПРОВЕДЕНИЯ ИСПЫТАНИЙ
ПО ОПРЕДЕЛЕНИЮ СМАЧИВАНИЯ МАТЕРИАЛОВ ПРИПОЯМИ
??????????????????????????????????????????????????????????????????
Наименование ? Тип, марка ? Примечание
? или номер НТД ?
??????????????????????????????????????????????????????????????????
Установка для ? ? Техническая и проектная
определения ? ?документация разработана и
смачивания ? ?рассылается по запросу
? ?Институтом проблем
? ?материаловедения АН УССР
Кинокамера ? ГОСТ 9379-75, ? Для киносъемки процесса
?ГОСТ 9380-75 или ?смачивания
?типа "Конвас", ?
?СКС-1М-16 ?
Фотокамера ? "Зенит", "Киев" ? Для фотосъемки процесса
?или др. зеркаль- ?смачивания
?ного типа ?
Проектор ? ГОСТ 19795-74 ? Для измерения краевых углов
измерительный ? ?на фотоснимках или шлифах
ИС NORMPROD: примечание.
Взамен ГОСТ 8074-71 Постановлением Госстандарта СССР от 23.08.1982
Микроскопы ? УИМ по ГОСТ ? Для измерения краевых углов
измерительные ?14968-69, ММИ, ?на проекциях капли припоя
?БМИ или БИМ ?
?по ГОСТ 8074-71 ?
Источники света? ГОСТ 9750-78, ? Для подсветки изображения
?ГОСТ 2239-79 ?системы "капля - пластина"
?или типа ОП ?при фотокиносъемке или
? ?проектировании
Микрофото- ? ТУ 165-65 ? Для получения увеличенного
насадка ? ?изображения капли при фото-
(увеличитель) ? ?киносъемке или проектировании
? ?на экран
ИС NORMPROD: примечание.
Взамен ГОСТ 9392-75 Постановлением Госстандарта СССР от
24.05.1989 N 1313 с 1 января 1991 года введен в действие
Уровень ? ГОСТ 9392-75 ? Для проверки горизонтальности
? ?подложки при установке образца
Потенциометр ? ПП-63, УПИП ? Для измерения температур при
постоянного тока? ?применении термопар любого типа
Датчики ? ТКП, ФКП, ПКБ ? Для преобразования перемещения
сопротивления ? ?в усилие при испытаниях
Тензометричес- ? УТ-4 - 1, ? Для усиления сигнала на входе
кий усилитель ?УТ-4 - 2 ?в осциллограф
Осциллограф ? С-1 - 17, ? Для регистрации результатов
?С-1 - 18 ?испытаний
Обязательное
ИСПЫТАНИЯ ОБРАЗЦОВ ПО ОПРЕДЕЛЕНИЮ СМАЧИВАНИЯ
1. Марка или химический состав паяемого материала . . . . . .
2. Марка или химический состав припоя . . . . . . . . . . . .
3. Марка или химический состав флюса, газовой среды
или остаточное давление при вакуумировании . . . . . . . .
4. Количество флюса . . . . . . . . . . . . . . . . . . . . .
5. Температура испытаний . . . . . . . . . . . . . . . . . .
7. Время выдержки . . . . . . . . . . . . . . . . . . . . . .
Таблица 1
????????????????????????????????????????????????????????????????????
Номер ?Тета ,° ?Тета ,° ?Тета ?Площадь ?Средняя
образца? лев ? прав ? 1, 2, ..., n° ?растека-?площадь
? ? ? ?ния на ?растека-
? ? ? ?образце,?ния, мм2
? ? ? ?мм2 ?
????????????????????????????????????????????????????????????????????
? ? ? ? ?
Таблица 2
??????????????????????????????????????????????????????????????????
Номер ? Глубина ? Скорость ? Начальная ? Время ?Примечание
образца ?погружения?погружения ? скорость ?смачивания,?
? образца, ? образца, ?смачивания,? с ?
? мм ? мм/с ? мм/с ? ?
??????????????????????????????????????????????????????????????????
? ? ? ? ?
Подписи.
____________________
Справочное
ПРИ ОПРЕДЕЛЕНИИ СМАЧИВАНИЯ МАТЕРИАЛОВ ПРИПОЯМИ
При испытаниях, проводимых в соответствии с разд. 1 и 2 настоящего стандарта расчетным путем, можно получить следующие дополнительные характеристики процесса смачивания.
Значение краевого угла смачивания по параметрам капли припоя на образце (масса припоя до 0,2 г) по формуле
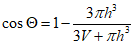 ,
где h - высота капли припоя;
V - объем капли.
Значение адгезионного натяжения по формуле
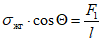 ,
где  - адгезионное натяжение;
 - поверхностное натяжение припоя, Н/м;
 - сила смачивания (см. черт. 5 настоящего стандарта), Н;
l - периметр смачивания (удвоенная сумма ширины и толщины образца), м.
По известной величине адгезионного натяжения можно получить: значение высоты подъема припоя в капиллярном зазоре данной ширины по формуле
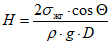 ,
где  - плотность припоя (допускается использование значения плотности при комнатной температуре);
g - ускорение силы тяжести;
D - ширина капиллярного зазора.
Значение краевого угла смачивания по формуле
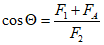 ,
где  - сила смачивания (см. черт. 5 настоящего стандарта);
 - сила отрыва припоя от образца при его подъеме (см. черт. 5 настоящего стандарта);
 - поправка на гидравлическую выталкивающую силу, равную весу припоя, вытесненного образцом.
Значение силы  рассчитывают по формуле
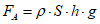 ,
где  - плотность припоя, кг/м3;
h - глубина погружения образца, м;
S - площадь сечения образца, м2;
g - ускорение силы тяжести, м/с2.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/19/gost_11687.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|