

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации В данном виде документ опубликован не был. Первоначальный текст документа опубликован в издании М.: Стандартинформ, 2015. Информацию о публикации документов, создающих данную редакцию, см. в справке к этим документам. Примечание к документу Отдельные положения данного документа включены в Перечень международных и региональных (межгосударственных) стандартов (п. п. 861, 863, 865), а в случае их отсутствия - национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности высокоскоростного железнодорожного транспорта" (ТР ТС 002/2011), в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности высокоскоростного железнодорожного транспорта" (ТР ТС 002/2011) и осуществления оценки соответствия объектов технического регулирования, в Перечень международных и региональных (межгосударственных) стандартов (п. п. 258, 260), а в случае их отсутствия - национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности инфраструктуры железнодорожного транспорта" (ТР ТС 003/2011), в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности инфраструктуры железнодорожного транспорта" (ТР ТС 003/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 16.07.2024 N 81). Документ включен в Перечень стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности высокоскоростного железнодорожного транспорта" и в Перечень стандартов, содержащих правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности высокоскоростного железнодорожного транспорта" и осуществления оценки соответствия объектов технического регулирования (Решение Комиссии Таможенного союза от 15.07.2011 N 710). Изменение N 1 введено в действие Приказом Росстандарта от 09.07.2020 N 357-ст с 01.09.2020. Взамен ГОСТ 21797-76. Название документа "ГОСТ 21797-2014. Межгосударственный стандарт. Шайбы пружинные двухвитковые для железнодорожного пути. Технические условия" (введен в действие Приказом Росстандарта от 17.02.2015 N 88-ст) (ред. от 09.07.2020) "ГОСТ 21797-2014. Межгосударственный стандарт. Шайбы пружинные двухвитковые для железнодорожного пути. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Список изменяющих документов Приказом Росстандарта от 09.07.2020 N 357-ст) |
МКС 45.080
Дата введения
1 июля 2015 года
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-92 "Межгосударственная система стандартизации. Основные положения" и ГОСТ 1.2-2009 "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены"
1 Разработан Федеральным государственным бюджетным образовательным учреждением высшего профессионального образования "Петербургский государственный университет путей сообщения Императора Александра I" (ФГБОУ ВПО "ПГУПС")
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 524 "Железнодорожный транспорт"
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 5 декабря 2014 г. N 46-2014)
За принятие стандарта проголосовали:
Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Азербайджан | AZ | Азстандарт |
Армения | AM | Минэкономики Республики Армения |
Беларусь | BY | Госстандарт Республики Беларусь |
Грузия | GE | Грузстандарт |
Казахстан | KZ | Госстандарт Республики Казахстан |
Киргизия | KG | Кыргызстандарт |
Молдова | MD | Молдова-Стандарт |
Россия | RU | Росстандарт |
Таджикистан | TJ | Таджикстандарт |
Туркменистан | TM | Главгосслужба "Туркменстандартлары" |
Узбекистан | UZ | Узстандарт |
Украина | UA | Госпотребстандарт Украины |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 17 февраля 2015 г. N 88-ст межгосударственный стандарт ГОСТ 21797-2014 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2015 года.
5 ВЗАМЕН ГОСТ 21797-76
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
1.1 Настоящий стандарт распространяется на пружинные двухвитковые шайбы класса точности C по ГОСТ 1759.1 <*> (далее - шайбы), предназначенные для применения с болтами диаметром 22 мм и шурупами диаметром 24 мм в конструкциях промежуточных рельсовых скреплений верхнего строения пути железных дорог.
--------------------------------
<*> В Российской Федерации действует ГОСТ Р ИСО 4759-1-2009 "Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C".
В настоящем стандарте использованы ссылки на следующие межгосударственные стандарты:
ГОСТ 9.014-78 Единая система защиты от коррозии и старения. Временная противокоррозионная защита изделий. Общие требования
ГОСТ 9.301 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
ГОСТ 9.302-88 (ИСО 1463-82, ИСО 2064-80, ИСО 2106-82, ИСО 2128-76, ИСО 2177-85, ИСО 2178-82, ИСО 2360-82, ИСО 2361-82, ИСО 2819-80, ИСО 3497-76, ИСО 3543-81, ИСО 3613-80, ИСО 3882-86, ИСО 3892-80, ИСО 4516-80, ИСО 4518-80, ИСО 4522-1-85, ИСО 4522-2-85, ИСО 4524-1-85, ИСО 4524-3-85, ИСО 4524-5-85, ИСО 8401-86) Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 9.303 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования к выбору
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
ГОСТ 9.307-89 Единая система защиты от коррозии и старения. Покрытия цинковые горячие. Общие требования и методы контроля
ГОСТ 15.309-98 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 166-89 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 1759.1-82 Болты, винты, шпильки, гайки и шурупы. Допуски. Методы контроля размеров и отклонений формы и расположения поверхностей
ГОСТ 5378-88 Угломеры с нониусом. Технические условия
ГОСТ 9013-59 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 14959-79 Прокат из рессорно-пружинной углеродистой и легированной стали. Технические условия
ГОСТ 15150-69 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ИС NORMPROD: примечание. ГОСТ 17769-83 утратил силу на территории Российской Федерации с 1 января 2011 года в связи с введением в действие ГОСТ Р ИСО 3269-2009 (Приказ Ростехрегулирования от 10.12.2009 N 696-ст). |
ГОСТ 17769-83 (ИСО 3269-99) Изделия крепежные. Правила приемки
ГОСТ 18160-72 Изделия крепежные. Упаковка. Маркировка. Транспортирование и хранение
ГОСТ 18321-73 Статистический контроль качества. Методы случайного отбора выборок штучной продукции
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов по указателю "Национальные стандарты", составленному по состоянию на 1 января текущего года, и по соответствующим информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 водородное охрупчивание: Процесс, ведущий к понижению вязкости или пластичности металла вследствие поглощения водорода;
3.2 владелец инфраструктуры железнодорожного транспорта: Юридическое лицо или индивидуальный предприниматель, имеющие инфраструктуру железнодорожного транспорта общего пользования на праве собственности или ином праве и оказывающие услуги по ее использованию на основании договора.
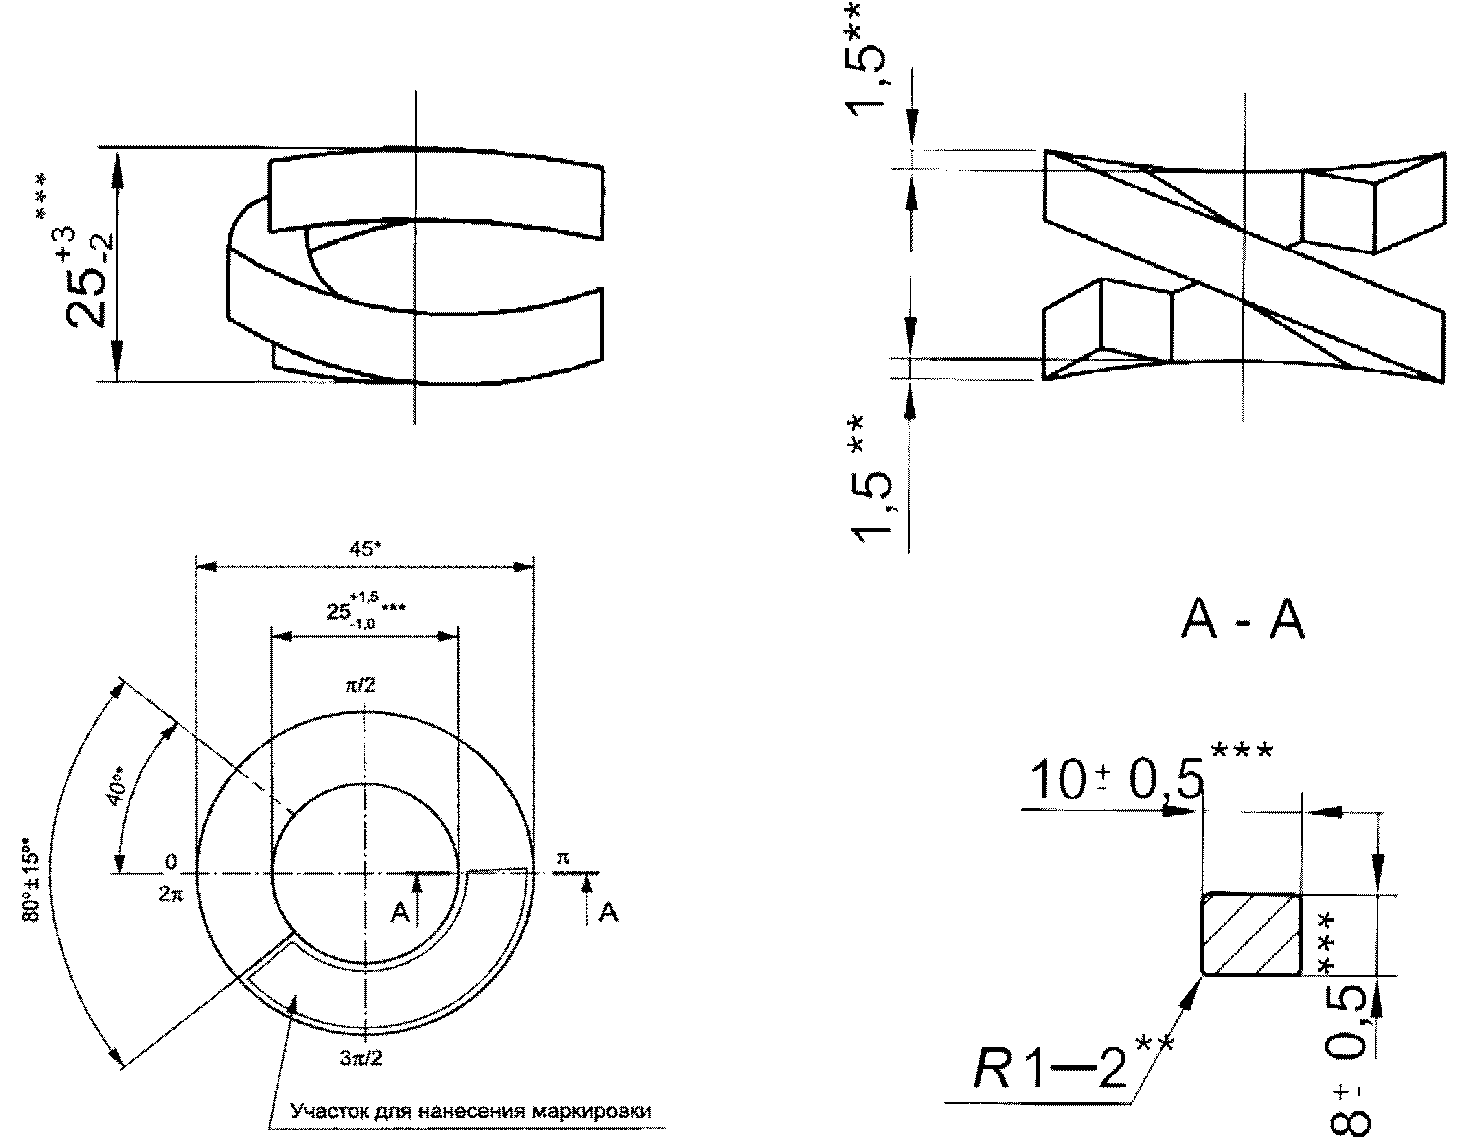
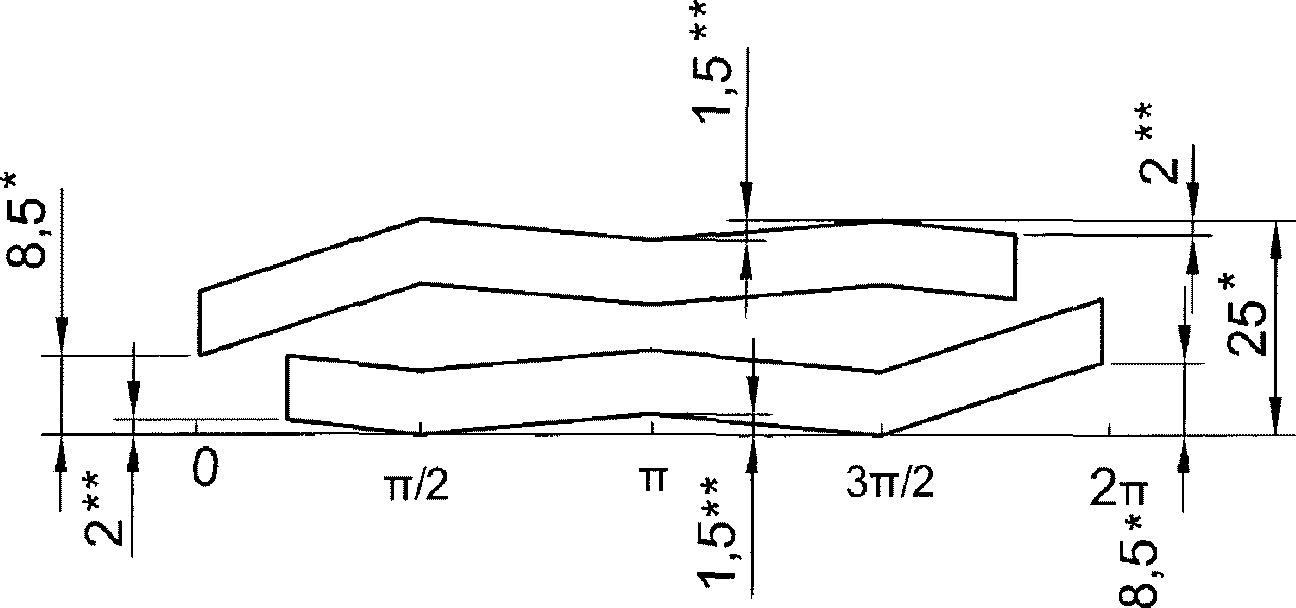
Развернутое положение для построения инструмента
(в ред. Изменений N 1, введенного в действие
Приказом Росстандарта от 09.07.2020 N 357-ст)
--------------------------------
<*> Размеры для справок.
<**> Размеры обеспечиваются инструментом.
<***> Размеры, в том числе подлежащие контролю при подтверждении минимально необходимых требований безопасности.
Пример условного обозначения шайбы из стали марки 60С2А, без защитного покрытия:
Шайба двухвитковая 25 ГОСТ 21797-2014
То же, покрытие цинковое с хроматированием толщиной 12 мкм:
Шайба двухвитковая 25.01.12 ГОСТ 21797-2014
То же, из стали марки 60С2:
Шайба двухвитковая 25.60С2.01.12 ГОСТ 21797-2014
Примечание - Условное графическое обозначение шайбы в конструкторской документации должно соответствовать рисунку 2.
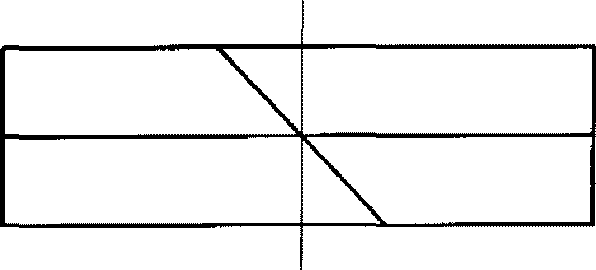
Рисунок 2 - Условное графическое обозначение шайбы
5.1 Основные характеристики, требования к материалам
5.1.1 Шайбы следует изготовлять из стали марок 60С2А, 40С2А, 40С2 по ГОСТ 14959 или другому документу по стандартизации, обеспечивающему требуемые свойства готовой продукции, определенные в 5.1.2, 5.1.4.
Допускается изготовление шайб из других марок стали, обеспечивающих требуемые свойства готовой продукции, определенные в 5.1.2, 5.1.4.
(п. 5.1.1 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
5.1.3 Каждая шайба после термической обработки должна быть подвергнута трехкратному обжатию до высоты (18,0 +/- 0,5) мм.
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
После трехкратного обжатия высота шайб должна быть в пределах, указанных на рисунке 1.
5.1.4 При контрольной проверке пружинящих свойств шайб на длительный зажим высота шайбы (после выдержки трехкратно обжатых шайб в сжатом состоянии не менее 24 ч) не должна уменьшаться более чем на 1,5 мм.
За исходную принимают высоту шайб после трехкратного обжатия.
5.1.5 После трехкратного обжатия (см. 5.1.3) и контрольной проверки пружинных свойств (см. 5.1.4) шайбы не должны иметь изломов и трещин.
5.1.7 На поверхности шайб не должно быть плен, трещин, раковин, расслоений и закатов. Наличие окалины на поверхности шайб и скрученность (пропеллерность витков) браковочными признаками не являются.
5.1.8 На поверхности шайб допускаются следы от подающего, навивочного и спрессовывающего инструмента в виде вмятин и задиров глубиной не более 0,5 мм и шириной до 5 мм.
5.1.9 На поверхности обрезанных концов допускаются сколы металла глубиной не более 1,5 мм и заусенцы высотой не более 1,5 мм.
5.1.10 Шайбы изготавливают без защитного покрытия. По требованию владельца инфраструктуры железнодорожного транспорта/заказчика шайбы могут иметь цинковое с хроматированием покрытие по ГОСТ 9.303. Требования к покрытию - по ГОСТ 9.301. Допускается применять другие виды защитных покрытий по ГОСТ 9.303, а также защитные термодиффузионные покрытия <1>, покрытия по ГОСТ 9.307 или иной нормативной документации, утвержденной в установленном порядке.
(п. 5.1.10 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
--------------------------------
<1> В Российской Федерации действует ГОСТ Р 9.316-2006 "Единая система защиты от коррозии и старения. Покрытия термодиффузионные цинковые. Общие требования и методы контроля".
(сноска введена Изменением N 1, введенным в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
5.1.11 Теоретическая масса 1000 шайб - 120 кг.
На каждой шайбе на участке, указанном на рисунке 1, должна быть нанесена маркировка, выполненная выпуклыми или углубленными знаками и содержащая условное обозначение предприятия-изготовителя и год изготовления (две последние арабские цифры).
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
Размеры знаков маркировки должны быть визуально опознаваемыми без применения увеличительных приборов.
5.3 Упаковка
5.3.1 Маркировка тары и упаковка шайб - по ГОСТ 18160. Допускается упаковка шайб в специализированные мягкие контейнеры из полипропиленовой ткани.
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
5.3.2 Допускается упаковывать шайбы в тару массой нетто до 2,5 т.
6.1 Категории испытаний
6.1.1 Для контроля соответствия шайб требованиям настоящего стандарта проводят испытания:
- приемо-сдаточные;
- типовые.
6.1.2 Приемку шайб проводит служба технического контроля предприятия-изготовителя. Приемку проводят по результатам приемо-сдаточных испытаний.
Приемо-сдаточные испытания проводят по ГОСТ 15.309. Шайбы, принятые службой технического контроля предприятия-изготовителя, предъявляют для приемочного контроля представителю заказчика по требованию.
Результаты приемки шайб хранят на предприятии-изготовителе не менее трех лет с момента их изготовления.
6.1.3 В целях подтверждения соответствия испытания шайб по 4.1, 5.1.3, 5.1.4, 5.1.6 (размеры), 5.1.5, 5.1.7 - 5.1.9 (качество поверхности), 5.1.2 (механические свойства), 5.1.10 (защитное покрытие), 5.2 (маркировка) проводят на не менее чем пяти образцах шайб, отобранных методом "вслепую" согласно ГОСТ 18321-73 (подраздел 3.4) из партии, принятой ОТК.
(п. 6.1.3 введен Изменением N 1, введенным в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
6.2 Приемо-сдаточные испытания
6.2.1 Приемо-сдаточные испытания шайб проводят партиями. Партией считаются шайбы, изготовленные из одной марки стали, термоупрочненных по одному режиму, объемом не более 50000 шт. Правила приемки и размер партии - по ГОСТ 17769 <*> для изделий класса точности C.
--------------------------------
<*> В Российской Федерации действует ГОСТ Р ИСО 3269-2009 "Изделия крепежные. Приемочный контроль".
6.2.2 Отгружаемые партии шайб следует сопровождать паспортом качества, в котором указаны:
- наименование или товарный знак предприятия-изготовителя и его адрес;
- номер партии;
- количество шайб и масса партии;
- результаты механических испытаний.
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
Допускается внесение в паспорт качества дополнительной информации, не противоречащей требованиям настоящего стандарта.
Паспорт качества должен быть подписан представителями службы технического контроля.
6.2.3 Показатели и порядок проведения приемо-сдаточных испытаний приведены в таблице 1.
Таблица 1
Показатели и порядок проведения приемо-сдаточных испытаний
Контролируемый параметр | Подраздел, пункт стандарта, содержащие требования, которые проверяют при приемо-сдаточных испытаниях | Метод контроля |
1 Размеры | ||
2 Качество поверхности | ||
3 Механические свойства | ||
4 Защитное покрытие | ||
5 Маркировка |
6.3 Типовые испытания
6.3.1 Типовые испытания проводят в случае изменения технологического процесса изготовления шайб, а также в случае изменения применяемых материалов.
6.3.2 Порядок проведения типовых испытаний и оценка результатов по ГОСТ 15.309 (приложение А).
7.1 Проверку размеров шайб (см. 4.1, 5.1.3, 5.1.4, 5.1.6) проводят с помощью штангенциркуля типа ШЦ-II по ГОСТ 166, угломера типа 2 по ГОСТ 5378 или другими средствами измерений, обеспечивающими требуемую точность измерения, или предельными калибрами. Конструкция и размеры предельных калибров приведены в приложении А.
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
7.2 Качество поверхности шайб (см. 5.1.5, 5.1.7 - 5.1.9) проверяют визуально без применения увеличительных приборов.
7.3 При проверке наружного диаметра (см. 5.1.6) шайбы сжимают до высоты 20 мм с допусками от минус 1,0 до 1,0 мм.
7.4 Твердость шайб (см. 5.1.2) проверяют по ГОСТ 9013 после удаления поверхностного слоя в месте измерения на глубину не менее 0,2 мм.
7.5 Для испытания на длительный зажим (см. 5.1.4) шайбы в количестве 5 шт., отделенные друг от друга плоскими шайбами, надевают на стержень болта диаметром не менее 16 мм и сжимают до высоты (18,7 +/- 0,2) мм. В таком состоянии шайбы фиксируют и выдерживают не менее 24 ч.
Допускается проводить испытание каждой шайбы отдельно.
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: пункт 5.10 отсутствует. Возможно, имеется в виду подпункт 5.1.10. |
7.6 Контроль качества защитного покрытия (см. 5.1.10) - по ГОСТ 9.302. Контроль остаточной (водородной) хрупкости (водородного охрупчивания) шайб (см. 5.10), возникающей в процессе нанесения покрытия - по ГОСТ 9.307-89 <*>.
--------------------------------
<*> В Российской Федерации действует ГОСТ Р 9.316-2006 "Единая система защиты от коррозии и старения. Покрытия термодиффузионные цинковые. Общие требования и методы контроля".
7.7 Контроль нанесенной маркировки (см. 5.2) проводят визуально без применения увеличительных приборов.
7.8 Исключен с 01.09.2020. - Изменение N 1, введенное в действие Приказом Росстандарта от 09.07.2020 N 357-ст.
8.1 Транспортирование шайб без упаковки не допускается.
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
8.2 Шайбы без защитного покрытия по требованию владельца инфраструктуры/заказчика перед упаковыванием подвергают консервации по ГОСТ 9.014 на срок, обеспечивающий защиту от коррозии не менее одного года.
(п. 8.2 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
8.3 Условия хранения шайб без защитного покрытия - 6 по ГОСТ 15150, шайб с защитным покрытием - 8 по ГОСТ 15150.
Гарантийный срок эксплуатации не менее 300 млн тонн брутто пропущенного груза, но не более 10 лет со дня укладки в путь.
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)
(рекомендуемое)
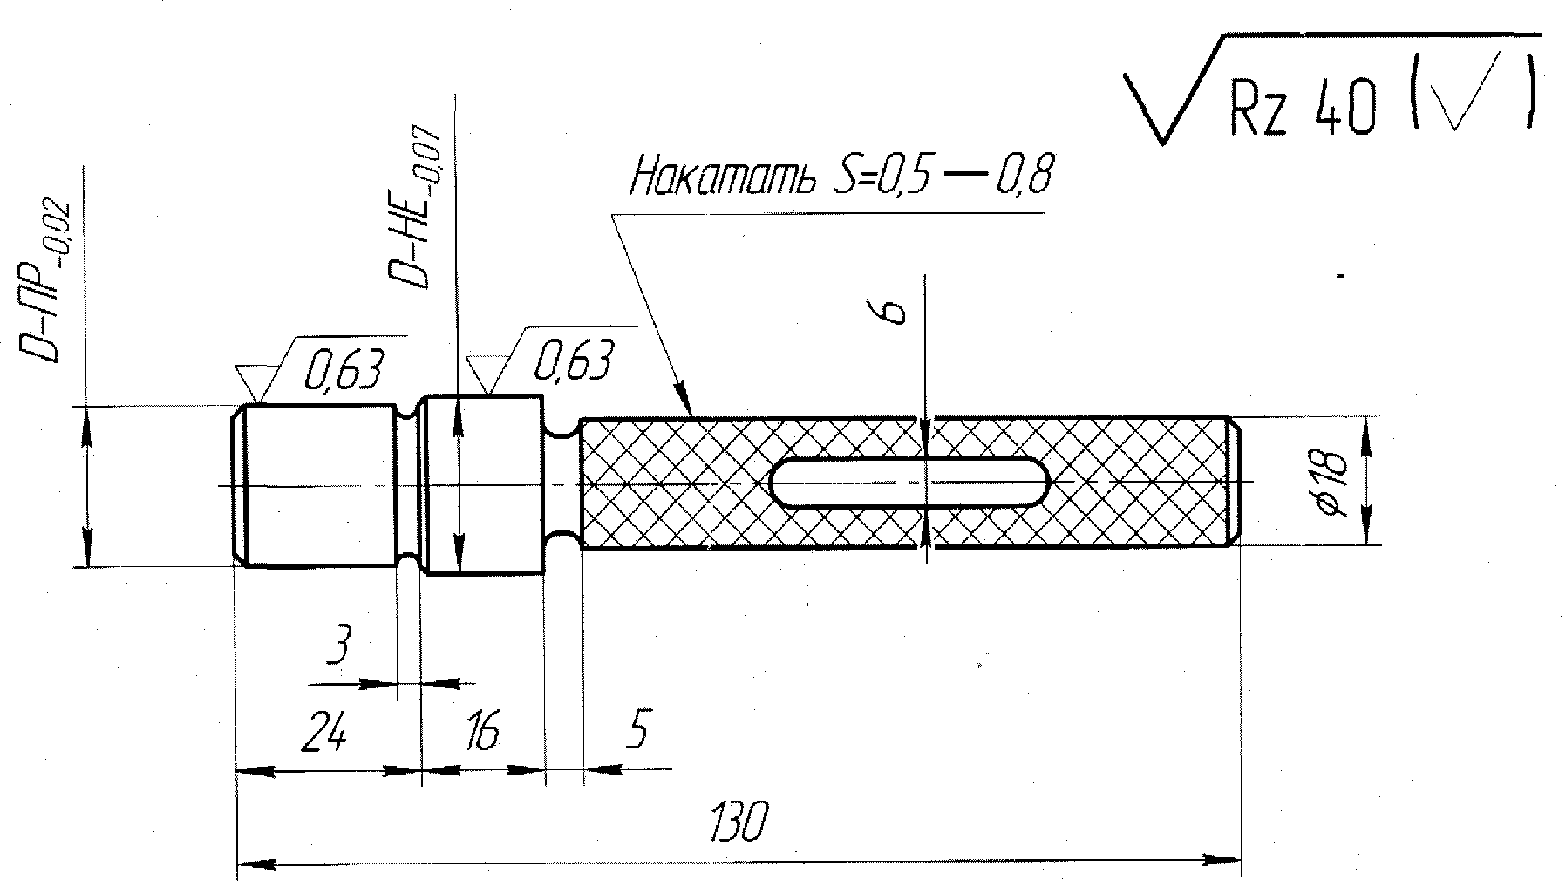
Примечания
1 Неуказанные фаски 1 x 45°.
2 Маркировать D-ПР и D-НЕ.
3 Термообработать от 59 до 63 HRC.
4 Сталь марки ХВГ или У10.
В миллиметрах
D-ПР | D-НЕ | ||
Номинальный внутренний диаметр шайб | Предельное отклонение | ||
25 | +1,5 -1,0 | 24,00 | 26,5 |
Рисунок А.1 - Калибр для проверки внутреннего диаметра шайб
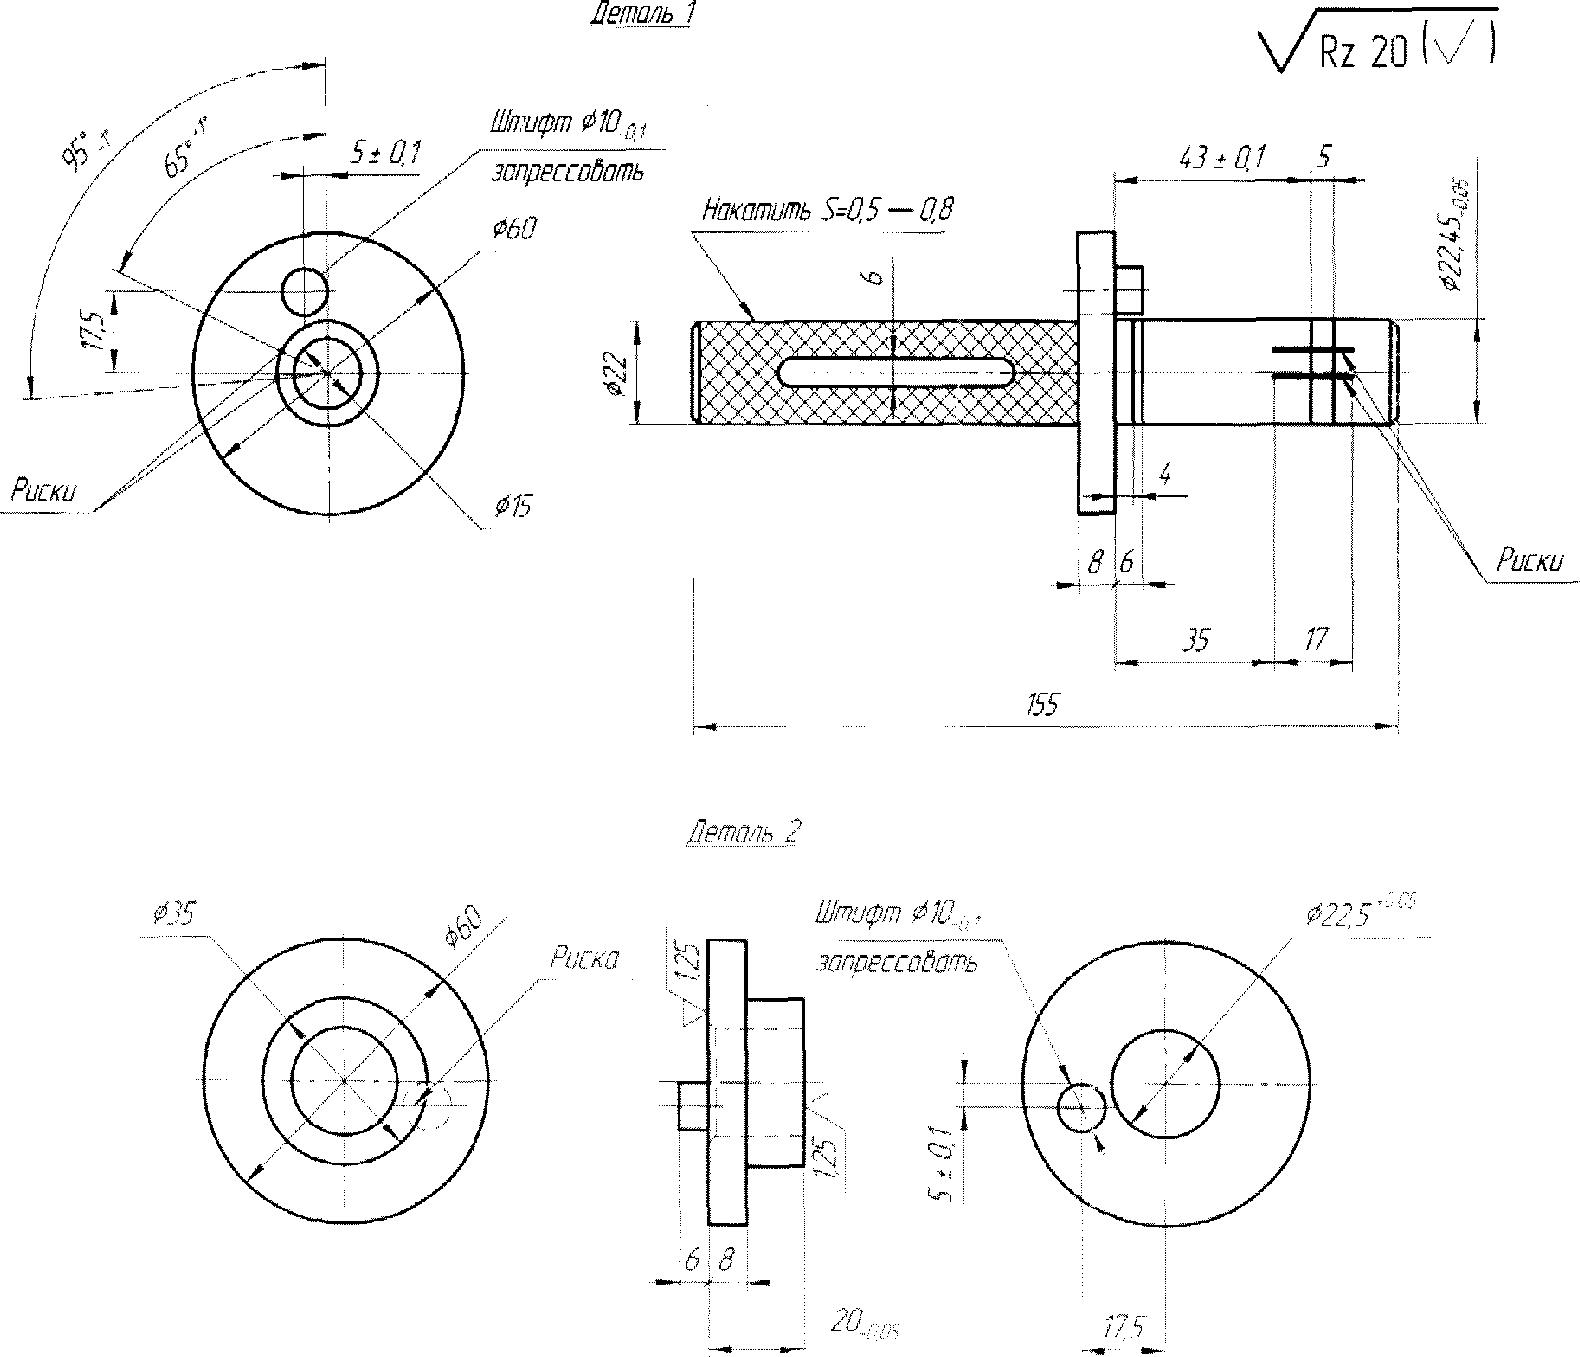
Примечания
1 Неуказанные фаски 1,5 x 45°, неуказанные радиусы R 1 - 3 мм.
2 Маркировать размер шайбы (8 x 10) и риски 95° и 65°.
3 Осевые линии А и Б должны совпадать с образующей штифта.
4 Термообработать от 56 до 59 HRC.
5 Сталь марки ХВГ или У10.
Рисунок А.2 - Приспособление для проверки
высоты шайб и угла развода концов
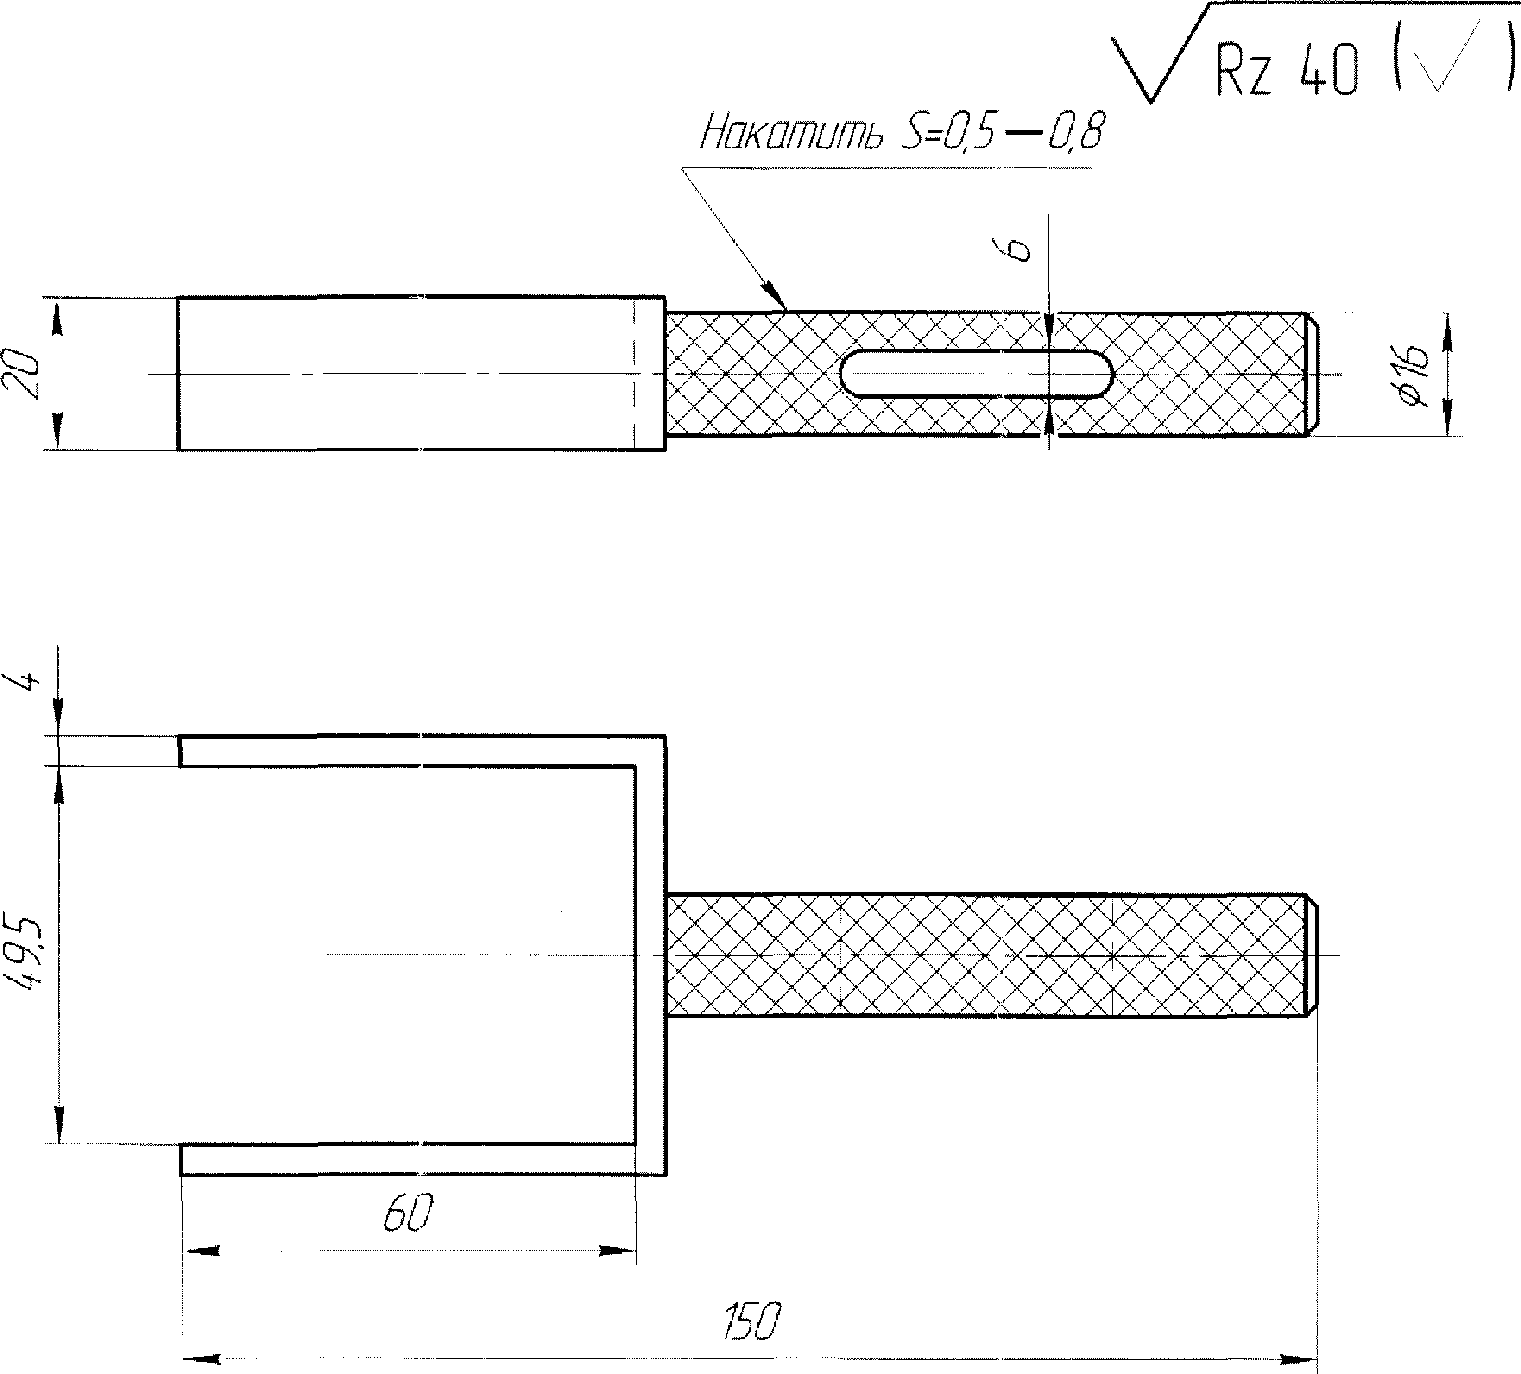
Примечания
1 Неуказанные фаски 1 x 45°.
2 Термообработать от 59 до 63 HRC.
3 Сталь марки ХВГ или У10.
Рисунок А.3 - Калибр для проверки наружного диаметра шайб
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/2/gost_61972.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|