

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Издательство стандартов, 1991 Примечание к документу Документ утратил силу с 01.10.2025 в связи с изданием Приказа Росстандарта от 13.05.2025 N 396-ст. Взамен введен в действие ГОСТ 18591-2025. С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 N 184-ФЗ. Документ введен в действие с 01.01.1993. Взамен ГОСТ В 18591-73. Название документа "ГОСТ 18591-91. Государственный стандарт Союза ССР. Профили алюминиевые специальные. Сортамент. Технические требования" (утв. и введен в действие Постановлением Госстандарта СССР от 03.07.1991 N 1195) "ГОСТ 18591-91. Государственный стандарт Союза ССР. Профили алюминиевые специальные. Сортамент. Технические требования"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Обозначение НТД, на который дана ссылка | Номер пункта | ||||
| |||||
ГОСТ 4784-74 | |||||
Настоящий стандарт распространяется на профили из алюминия и алюминиевых сплавов марок АД1, Д1, АМ4, изготовляемых прессованием с последующим волочением или холодным выдавливанием.
Все требования стандарта являются обязательными.
Профили подразделяют по:
форме изготовления (форма и размеры соответствуют определенному номеру профиля);
состоянию материала:
закаленные и естественно состаренные из алюминиевых сплавов марок Д1 и АМ4-Т;
нагартованные из алюминия марки АД1 и алюминиевого сплава марки Д1-Н.
2.1. Номера профилей, основные размеры, параметры должны соответствовать приведенным в табл. 1.
Таблица 1
Номер профиля | Сечение и основные размеры | Площадь сечения профиля, см2 | Масса 1 м профиля, кг |
1 | 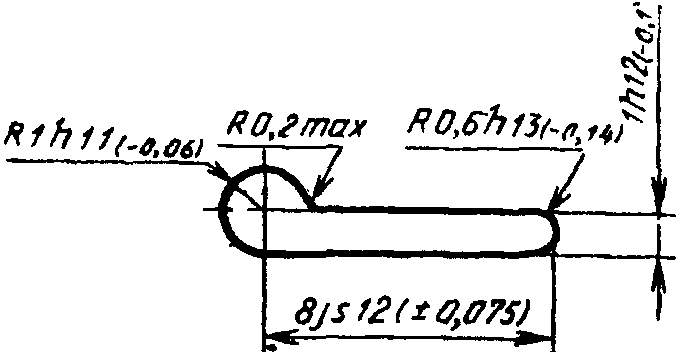 | 0,103 | 0,028 |
2 | 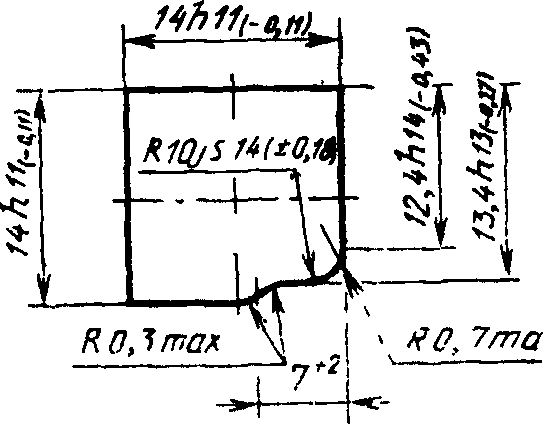 | 1,890 | 0,529 |
3 - 9 | 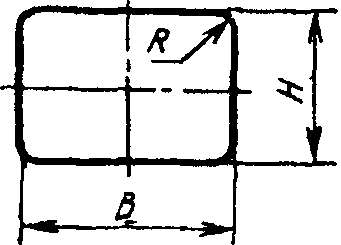 | См. табл. 2 | См. табл. 2 |
10 - 12 | 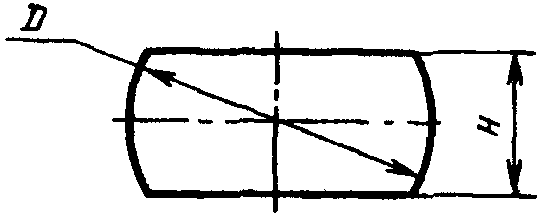 | См. табл. 3 | См. табл. 3 |
13 | 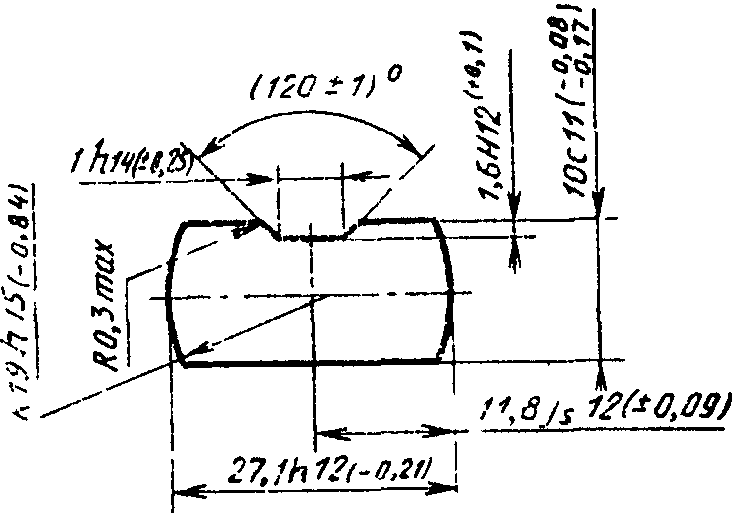 | 2,826 | 0,791 |
14 | 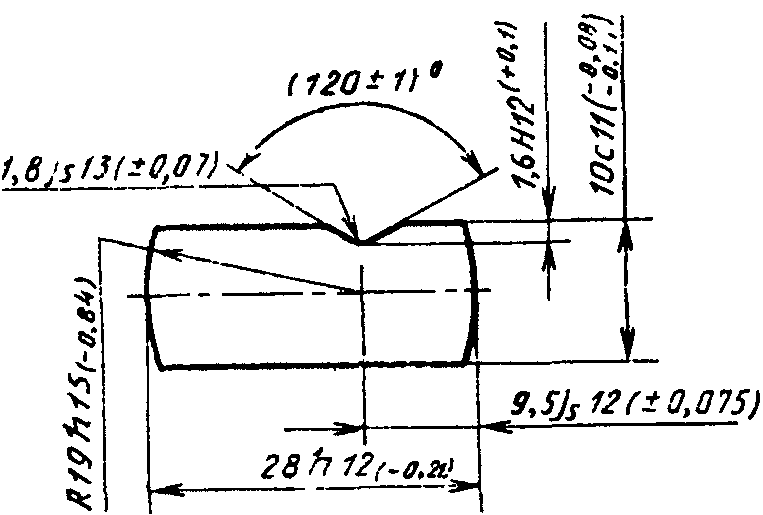 | 2,842 | 0,795 |
15 | 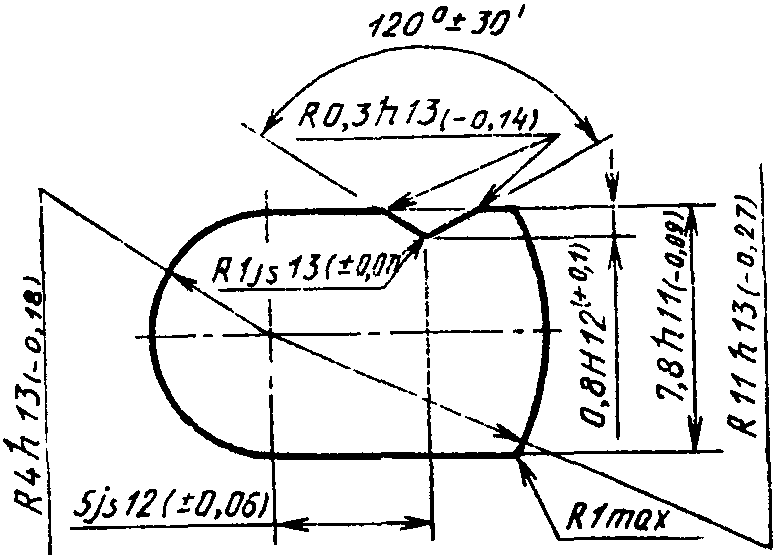 | 1,086 | 0,286 |
16 | 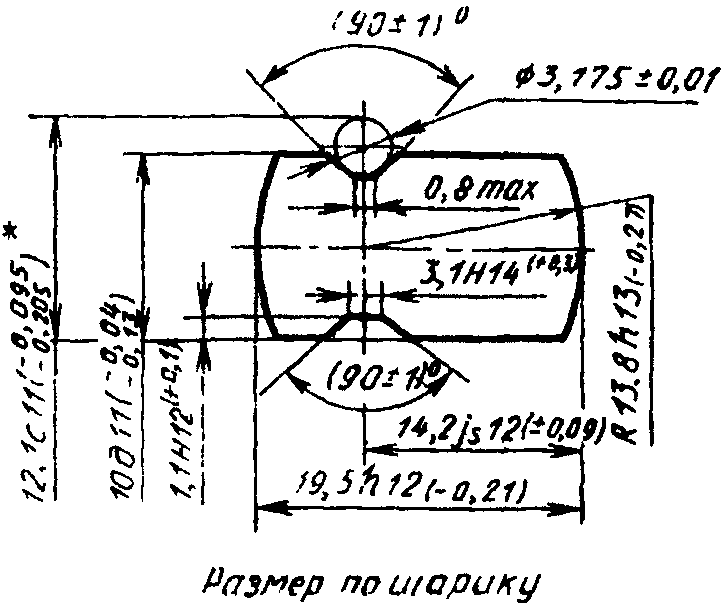 | 1,731 | 0,485 |
17 | 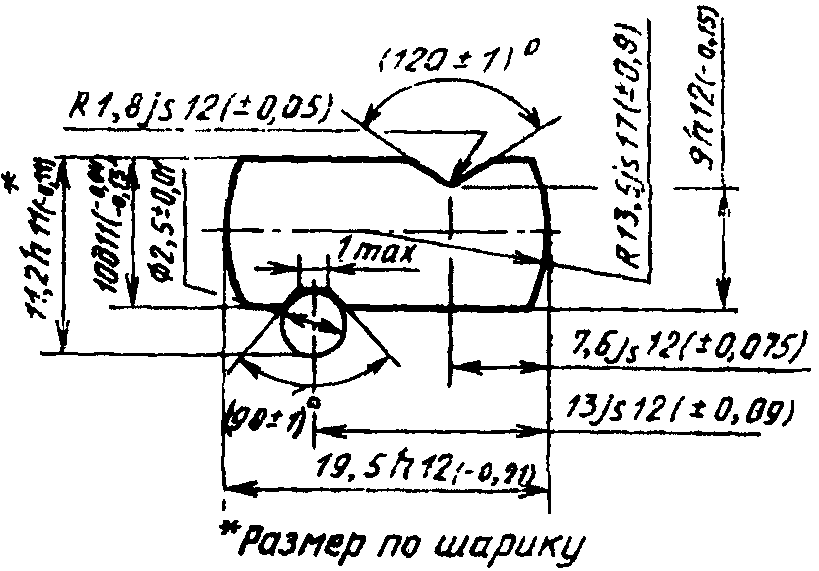 | 1,874 | 0,525 |
18 | 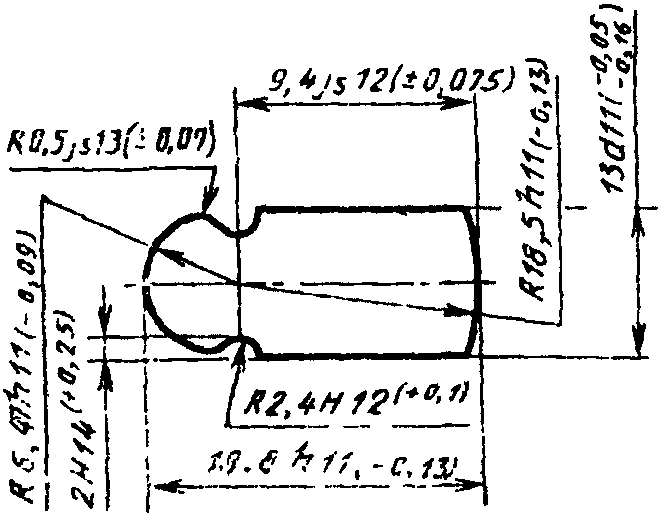 | 1,985 | 0,554 |
2.2. Размеры профилей N 3 - 9 и их параметры должны соответствовать табл. 2.
Размеры, мм
Номер профиля | H | B | R, не более | Площадь сечения профиля, см2 | Масса 1 м профиля, кг |
3 | 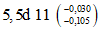 |  | 0,5 | 0,330 | 0,092 |
4 |  |  | 0,3 | 0,490 | 0,137 |
5 |  |  | 0,4 | 0,490 | 0,137 |
6 | 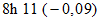 | 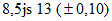 | 0,8 | 0,680 | 0,192 |
7 |  |  | 0,5 | 0,880 | 0,246 |
8 |  |  | 1,0 | 1,350 | 0,378 |
9 |  |  | 1,0 | 1,320 | 0,370 |
2.3. Размеры профилей N 10 - 12 и их параметры должны соответствовать табл. 3.
Размеры, мм
Номер профиля | H | B | Площадь сечения профиля, см2 | Масса 1 м профиля, кг |
10 | 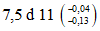 |  | 1,461 | 0,409 |
11 | 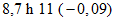 | 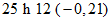 | 2,126 | 0,593 |
12 |  |  | 2,316 | 0,648 |
2.4. При вычислении массы 1 м профиля площадь поперечного сечения принимают по номинальному значению, а плотность материала принимают равной для:
алюминия марки АД1 - 2700 кг/м3;
алюминиевых сплавов марок Д1 и АМ4 - 2800 кг/м3.
2.5. Неуказанные радиусы закругления углов профилей должны быть не более 0,5 мм.
2.6. Местная кривизна профилей не должна превышать 5 мм на 1 м длины.
Допускается по согласованию сторон профили изготовлять с местной кривизной не более 2 мм на 1 м длины.
2.7. Скручивание профилей вокруг продольной оси не должно превышать 5° на 1 м длины.
Допускается по согласованию сторон профили изготовлять с углом скручивания не более 2° на 1 м длины.
2.8. Профили, прессованные с последующим волочением, изготовляют немерной длины от 1,5 до 3 м.
Допускаются в партии укороченные профили длиной не менее 0,7 м в количестве 10% массы партии.
2.9. Длина профилей, изготовляемых холодным выдавливанием, устанавливается по согласованию сторон.
2.10. Профили должны быть обрезаны под прямым углом. Косина реза не должна превышать 3° и выводить профили за пределы сдаточной длины.
ИС NORMPROD: примечание. Взамен ГОСТ 4784-74 Постановлением Госстандарта России от 08.12.1998 N 433 с 1 июля 2000 года введен в действие ГОСТ 4784-97. |
N 1 - из алюминия марки АД1 по ГОСТ 4784;
N 2 - 17 - из алюминиевого сплава марки Д1 по ГОСТ 4784;
N 18 - из алюминиевого сплава АМ4, химический состав которого должен соответствовать указанному в табл. 4.
Таблица 4
Массовая доля элементов, % | ||||||
Медь | Магний | Алюминий | Примеси, не более | Сумма допустимых примесей | ||
Железо | Кремний | Цинк | ||||
4 - 5 | 0,3 - 0,5 | Остальное | 0,6 | 0,7 | 0,6 | 1,2 |
3.2. Профили N 1, 3, 5, 7, 13, 14, 16, 17 изготовляют холодным выдавливанием (х/в).
Допускается по согласованию сторон указанные профили изготовлять прессованием с последующим волочением.
Профили N 2, 4, 6 - 12, 15, 18 изготовляют прессованием с последующим волочением.
3.3. Механические свойства профилей:
временное сопротивление профилей, изготовляемых прессованием с последующим волочением, должно соответствовать указанному в табл. 5;
временное сопротивление профилей, изготовляемых холодным выдавливанием, устанавливается по согласованию сторон;
относительное удлинение и предел текучести устанавливаются по согласованию сторон.
Таблица 5
Марка материала | Состояние материала | Временное сопротивление, МПа (кгс/мм), не менее |
АД1 | Нагартованное | 98 (10) |
Д1 | Закаленное и естественно | 337 (34) |
АМ4 | состаренное | 294 (30) |
Примечание. Показатели временного сопротивления, определяемые на образцах, вырезанных из профилей, прошедших повторную закалку на предприятии-потребителе, могут быть на 19,6 МПа (2 кгс/мм) меньше соответствующих показателей.
Примеры условного обозначения:
Профиль из сплава марки Д1, закаленного и естественно состаренного, N 13, полученного холодным выдавливанием:
Профиль Д1-Т-13-х/в - 18591-91
То же, из алюминия марки АД1, нагартованного, N 1, полученного холодным выдавливанием:
Профиль АД1-Н-1-х/в - 18591-91
То же, из сплава марки АМ4, закаленного и естественно состаренного, N 18, полученного прессованием с последующим волочением:
Профиль АМ4-Т-18 18591-91
3.4. На поверхности профилей не допускаются загрязнения, трещины, расслоения, неметаллические включения, пятна коррозионного происхождения.
3.5. На наружной поверхности профилей допускаются:
плены, забоины, вмятины, риски, точечные задиры, если глубина их залегания не выводит профиль за предельные отклонения по размерам.
Суммарная длина отрезков профиля с указанными дефектами не должна быть более 15% всей длины профиля:
забоины, раковины, царапины, риски, следы правки, с глубиной залегания, выводящей за предельные отклонения, если длина профиля с указанными дефектами не превышает 10 мм и количество таких отрезков будет не более двух на 1 м длины;
цвета побежалости, темные и светлые пятна и полосы, следы зачистки дефектов абразивным кругом в виде продольных и круговых рисок глубиной не более 0,1 мм.
3.6. Параметр шероховатости профиля должен быть не более Rz 100 по ГОСТ 2789.
По требованию предприятия-потребителя профили поставляют с шероховатостью поверхности Ra 3,2.
3.7. Макроструктура профилей не должна иметь трещин, утяжин и надрывов.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/23/gost_42862.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|